


Razumijevanje matrice za štancanje automobila i njene uloge u proizvodnji vozila
Zamislite jedan alat koji proizvodi hiljade identičnih delova vozila, dan za danom, sapreciznost ispod{0}}milimetara. To je upravo ono što radi matrica za štancanje automobila. To je neopjevani radni konj iza gotovo svake limene komponente koju vidite na modernom automobilu, od blatobrana i panela vrata do strukturalnih pojačanja skrivenih ispod površine.
Šta je matrica za štancanje automobila
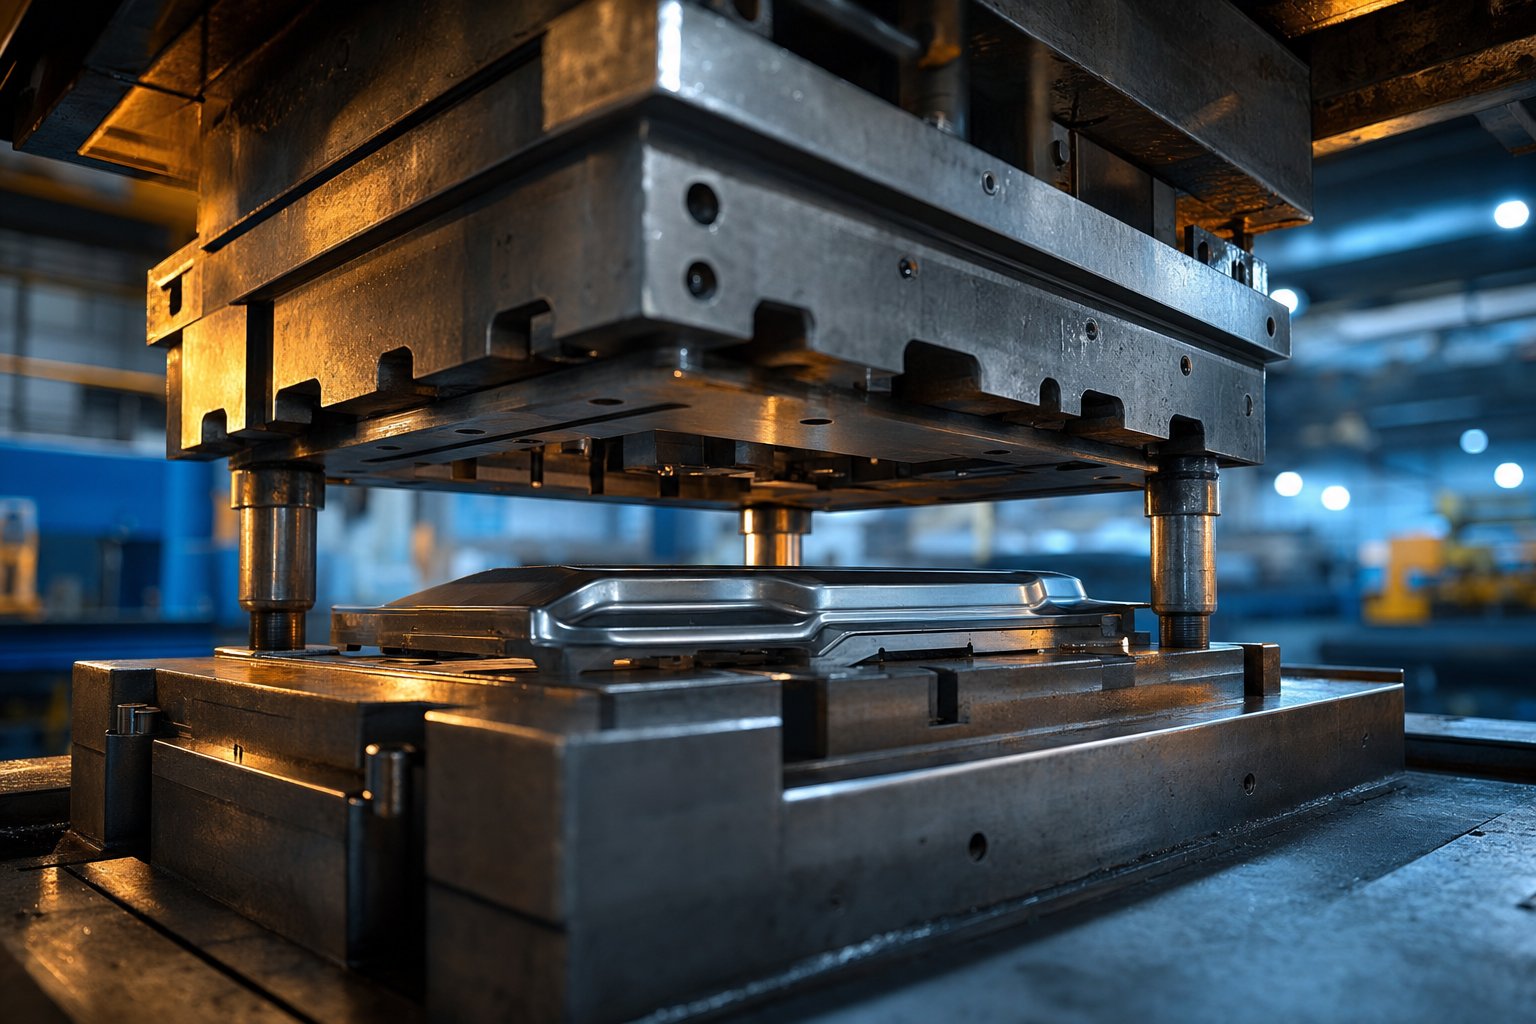
Mašina za štancanje automobila je precizno-konstruisan alat, sastavljen od usklađenog skupa komponenti od kaljenog alatnog čelika, koji reže, savija, izvlači ili oblikuje ravan lim u trodimenzionalne dijelove vozila-pod kontroliranom tonažom presa.
Zamislite dvije polovice kalupa pričvršćene u presu za štancanje. Gornja polovina se spušta ogromnom snagom, a ravni metalni lim između njih pretvara se u složenu, oblikovanu komponentu u djeliću sekunde. Sekcije za sečenje i formiranje obično su napravljene od specijalnog kaljenog materijalaalatnih čelika, a u područjima visokog-habanja, karbidni umeci ili premazi{1}}otporni na habanje produžavaju produktivni vijek alata.
Štancanje je operacija hladnog{0}}formiranja. Na matricu ili limeni materijal namjerno se ne primjenjuje vanjska toplina. Međutim, trenje koje nastaje tokom rezanja i oblikovanja znači da utisnuti dijelovi često izlaze iz alata vrući na dodir. Ovaj proces može kružiti izvanrednom brzinom, pri čemu neke matrice obavljaju preko 1000 udaraca u minuti za manje komponente.
Zašto je štancanje matrica važno u proizvodnji vozila
Alati za štancanje automobila zauzimaju kritičnu poziciju u lancu proizvodnje vozila. Oni se nalaze direktno između prese za štancanje i karoserije-u-bijelom sklopu, pretvarajući sirovu zavojnicu u precizne komponente koje roboti za zavarivanje i sistemi za lijepljenje spajaju kako bi formirali strukturu i kožu vozila.
Zašto je ovo toliko važno? Zato što moderna vozila sadrže stotine utisnutih dijelova, a svaki od njih mora zadovoljiti stroge tolerancije dimenzija kako bi se osiguralo pravilno pristajanje, strukturalni integritet i performanse sudara. Jedan sistem progresivne matrice može integrirati više operacija oblikovanja u jedan kontinuirani hod, eliminirajući greške pri rukovanju i vrijeme ciklusa rezanja za konzole, konektore i male strukturne dijelove. Veće matrice za prijenos i tandem linije rukuju širokim panelima karoserije i duboko-izvučenim strukturnim elementima koji definiraju oblik i snagu vozila.
Preciznost i izdržljivost ovih kalupa direktno utiču na ekonomičnost troškova, konzistentnost delova i brzinu proizvodnje. Oni omogućavaju proizvođačima da proizvedu milione uniformnih komponenti godišnje, dok su troškovi po-djelu niske. Kako regulatorni pritisak raste oko efikasnosti goriva, sigurnosti pri sudaru i elektrifikacije, automobilske matrice za štancanje brzo se razvijaju kako bi se mogle nositi s naprednim čelikom velike čvrstoće, aluminijskim legurama i potpuno novim geometrijama komponenti koje zahtijevaju EV platforme.
Ovaj članak prolazi kroz taj cijeli krajolik: tipovi matrica i kako ih uskladiti s određenim komponentama, strategije odabira materijala, detaljno progresivni proces štancanja, kako elektrifikacija preoblikuje dizajn matrice, probni i validacijski radni tok prije masovne proizvodnje, otklanjanje problema s načinom kvara i što tražiti kod partnera za proizvodnju kalupa. Svaki odjeljak gradi praktičan okvir za inženjerske timove koji donose odluke o alatima u industriji-koja se brzo mijenja.
Vrste kalupa za štancanje koje se koriste u proizvodnji automobila
Nisu sve automobilske matrice zamjenjive. Geometrija dijela, volumen koji vam je potreban i materijal koji žigošete diktiraju koja arhitektura kalupa ima smisla. Ako odaberete pogrešan, suočit ćete se s naduvanim troškovima alata, prekomjernim otpadom ili vremenskim ciklusima koji ne mogu držati korak s proizvodnim ciljevima. Dakle, kako inženjerski timovi razvrstavaju opcije?
Objašnjenje progresivne, transferne i tandemske linije
Četiri osnovnevrste kalupa za štancanjedominiraju u proizvodnji automobilskog lima. Svaki od njih ima posebnu ulogu u proizvodnom lancu.
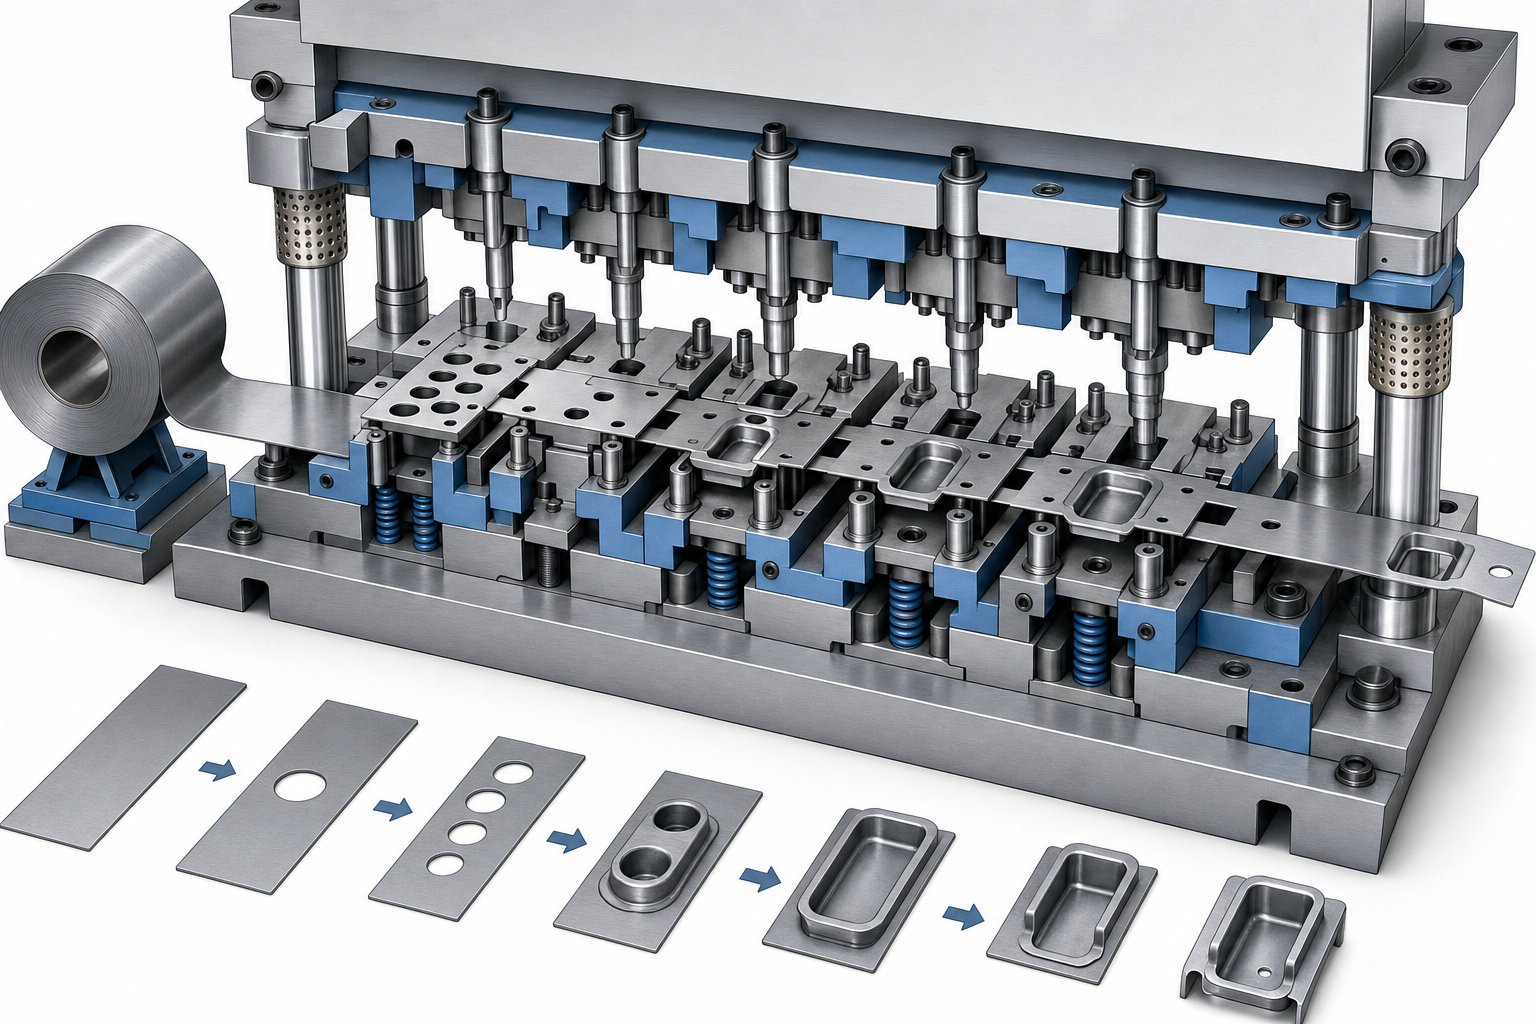
Progresivni umirekoristite kontinuiranu metalnu traku koja napreduje kroz više stanica unutar jednog kompleta matrica. Svaka stanica izvodi jednu operaciju, kao što je probijanje, savijanje, kovanje ili obrezivanje, a gotovi dio pada na završnoj graničnoj stanici. Progresivne matrice se odlikuju velikom-brzinom proizvodnje manjih komponenti, često radeći 30 do 60 ili više udaraca u minuti. Pronaći ćete ih kako proizvode nosače sigurnosnih pojaseva, kopče za montažu, električna kućišta i mala strukturalna pojačanja.
Transfer umirerasporedite više nezavisnih matrice na jednoj presi velike{0}}tonaže. Pojedinačni prazni, a ne povezana traka, kreću se između stanica putem mehaničkih šipki za hranjenje ili robotskih ruku. Ova postavka obrađuje srednje{3}}do-velike strukturne dijelove koji su previše složeni ili preveliki za progresivnu obradu alata. Tipični proizvodi uključuju strukturalne poprečne nosače, komponente ovjesa, armaturne ploče i dijelove složenih oblika-kao grede.
Tandem linija umirepovećajte fleksibilnost. Više presa su raspoređene u nizu, od kojih svaka sadrži jednu -modelu za operaciju. Robotske ruke učitavaju, prenose i istovaruju dijelove između presa. Tandem linije su standardni izbor za velike vanjske panele karoserije kao što su haube, vrata, krovni paneli i blatobrani, gdje svaka faza oblikovanja zahtijeva nezavisnu tonažu presa i kontrolu procesa.
Spoj umireizvode dvije ili više operacija rezanja u jednom potezu pritiska, obično istovremeno brisanje i bušenje. Oni zauzimaju nišu za ravne komponente srednje-složenosti gdje su koncentričnost i poravnanje rubova kritični. U automobilskom kontekstu, vidjet ćete ih kako proizvode ploče za ojačanje i jednostavne nosače gdje su brzina i preciznost položaja važniji od mogućnosti dubokog oblikovanja.
Usklađivanje tipa matrice s geometrijom automobilskih komponenti
Odabir između prijenosne i progresivne matrice u automobilskim aplikacijama svodi se na veličinu dijela, složenost formiranja i godišnje zahtjeve za zapreminom. Nosač sa 500.000 jedinica godišnje opravdava progresivno korištenje alata. Duboko{4}}uvučeno strukturalno kućište proizvedeno u 150.000 jedinica odgovara postavci za prijenos. Vanjski panel klase A sa strogim standardima kvaliteta površine spada u tandem liniju.
Tabela u nastavku predstavlja ovo kao alat za{0}}podršku odlučivanju, upoređujući četiri glavne vrste štancanih kalupa po parametrima koji su najvažniji za planere automobilskih programa.
| Die Type | Tipični automobilski dijelovi | Opseg debljine materijala | Pogodnost obima proizvodnje | Relativni trošak alata |
|---|---|---|---|---|
| Progressive Die | Nosači, kopče, mala pojačanja, električna kućišta | 0,3 mm - 3.2 mm | Visoka (300K+ jedinica/godišnje) | Umjereno |
| Transfer Die | Strukturne poprečne grede, dijelovi ovjesa, velika pojačanja | 0,8 mm - 6.0 mm | Srednje do visoke (100K - 500K jedinica/godišnje) | Visoko |
| Tandem Line Die | Haube, vrata, blatobrani, krovni paneli, velike stranice karoserije | 0,6 mm - 2.0 mm | Srednje (50K - 300K jedinica/godišnje) | Niska po kockici, visoka ukupna (više pritiska) |
| Compound Die | Ploče za ojačanje, jednostavne probušene konzole, ravni konstrukcijski elementi | 0,5 mm - 4.0 mm | Srednje do visoke (100K+ jedinica/godišnje) | Nisko do umjereno |
Obratite pažnju na kompromise. Progresivne matrice isporučuju najnižu cijenu po-dijelu pri velikim količinama, ali ne mogu podnijeti veliku geometriju panela. Tandem linije nude najveću fleksibilnost i nezavisnu kontrolu procesa za svaku fazu, a ipak zahtijevaju značajan podni prostor i robotsku integraciju. Sistemi prenosa razdvajaju razliku, rukujući složenom geometrijom razumnom brzinom bez potrebe za više mašina za presovanje.
Pravi izbor zavisi i od ponašanja materijala. Napredni čelici i legure aluminijuma visoke čvrstoće kompliciraju operacije oblikovanja, ponekad gurajući dijelove koji bi inače odgovarali progresivnom alatu u prijenosne postavke gdje se svaka stanica može nezavisno podesiti. Ta interakcija između tipa matrice i svojstava materijala oblikuje svaku odluku o ulaganju alata u automobilskom prostoru.
Izbor materijala i konstrukcija kalupa za štancanje
Tip matrice određuje arhitekturu procesa, ali ono od čega je matrica napravljena određuje koliko dugo će trajati, koliko dobro dijelovi izgledaju i kolika će zapravo biti vaša cijena po pogotku. Progresivna matrica koja radi 40 udaraca u minuti doživjet će milione udaraca tokom svog životnog vijeka. Ako alatni čelik ne može podnijeti tu zloupotrebu, gledate na prerano trošenje, neplanirane zastoje i otpadne dijelove koji nikada ne stižu do montaže.
Klase alatnog čelika i umetci od tvrdog metala za automobilske matrice
Tri porodice alatnih čelika dominiraju automobilskom konstrukcijom kalupa za štancanje, od kojih je svaka dizajnirana za različitu ravnotežu tvrdoće, žilavosti i otpornosti na habanje.
AISI D2je klasični čelik za hladnu obradu za operacije slepljivanja i bušenja. Očvršćen na 58-62 HRC, pruža odličnu otpornost na abrazivno habanje zahvaljujući visokom sadržaju hroma i ugljenika. D2 se ističe u stanicama za sečenje gdje je zadržavanje rubova najvažnije. Kompromis? Relativno je krh, što ga čini osjetljivim na lomljenje pod velikim udarnim opterećenjima.
AISI A2nudi sredinu, balansirajući umjerenu otpornost na habanje s boljom žilavošću od D2. To je zračno{1}}otvrdnjavanje, koje smanjuje izobličenje tokom termičke obrade i dobro funkcionira za operacije formiranja sa srednjim obimom proizvodnje. Inženjerski timovi često određuju A2 za stanice za obrezivanje i prirubljivanje gdje je potrebna određena otpornost na udare uz pristojan vijek trajanja alata.
AISI S7daje prednost otpornosti na udarce iznad svega. Očvrsnut na 54-58 HRC, apsorbira iznenadna opterećenja bez pucanja, što ga čini idealnim za teške operacije oblikovanja i izvlačenja gdje matrica podnosi značajan mehanički stres u svakom ciklusu. Složeni strukturni dijelovi se često oslanjaju na S7 u zonama visokog udara.
Za stanice koje doživljavaju ekstremno abrazivno trošenje,karbidni umeciprodužite vijek trajanja matrice za 500-1000% u poređenju sa konvencionalnim alatnim čelicima. Ove komponente od volfram karbida su zalemljene ili mehanički pričvršćene u tijelo kalupa na lokaliziranim područjima visokog-habanja, kao što su rezne ivice i polumjeri izvlačenja. Njihova ograničenja krhkosti koriste se za zone malog{5}}udara, ali isplativost u smanjenim intervalima održavanja je značajna za velike automobilske programe.
Alatni čelici iz metalurgije praha (PM) predstavljaju noviji sloj. Njihov proizvodni proces proizvodi finije, ravnomjernije raspoređene karbide od konvencionalne metalurgije ingota, dajućiskoro 10x poboljšanje otpornosti na udarpri ekvivalentnoj tvrdoći. Kada su standardni D2 alati pokvarili nakon samo 5.000-7.000 ciklusa formirajući ferit-bainit čelik od 580 MPa, prelazak na PM razred je vratio vijek trajanja alata na 40.000-50.000 ciklusa.
Specijalizirani premazi dodatno poboljšavaju performanse bez obzira na osnovni čelik:
- TiN (titanijum nitrid):Premaz opće{0}}namjene koji smanjuje trenje i produžava vijek trajanja alata za 30-50% u mnogim primjenama
- TiCN (titanijum karbonitrid):Veća tvrdoća od TiN, pogodna za sečenje i bušenje AHSS razreda
- CrN (Chromium Nitride):Učinkovito protiv cijeđenja pri formiranju pocinčanog čelika, gdje PVD premazi poput TiAlN mogu uzrokovati nakupljanje cinka
- TiAlN (titan-aluminijum-nitrid):Odličan za neprevučene napredne čelike visoke-čvrstoće, proizvodeći čistije rezne ivice čak i nakon 200,000+ dijelova
Bitna je i metoda primjene. PVD premazi se vezuju na nižim temperaturama, čuvajući tvrdoću matrice bez rizika od izobličenja dimenzija. CVD i procesi termalne difuzije stvaraju jače metalurške veze, ali zahtijevaju temperature oko 1000 stepeni C, potencijalno omekšavajući podlogu i zahtijevajući ponovno stvrdnjavanje. Nekoliko svjetskih proizvođača automobila sada iz ovog razloga navodi samo PVD{4}}premaze.
Površinske matrice klase A u odnosu na kalupe za strukturne komponente
Ne zahtijeva svaki kalup za štancanje istu filozofiju konstrukcije. Razlika između površinskih kalupa klase A i kalupa za strukturalne komponente oblikuje svaki materijal i odluku o završnoj obradi.
Površina klase A umireproizvoditi vanjske panele karoserije: vrata, haube, brane i krovne obloge. Ovi dijelovi dobijaju lakiran prozirni lak, što znači da se bilo kakva površinska nesavršenost na matrici prenosi direktno na ploču i postaje vidljiva potrošačima. Proizvođači alata ručno-bruse i poliraju ove matrice do površinske završne obrade od Ra 0,2-0,4 mikrometara ili bolje, koristeći sve finije kamenje i papir za poliranje. Čak i defekt malen poput ljudske kose koji upadne u kalup klase A ostavit će vidljiv trag na utisnutom panelu. Ovdje odabrani čelici za alate i površinski tretmani daju prednost integritetu površine, mazivosti i otpornosti materijala na sirovu otpornost na habanje.
Strukturna komponenta umiredati prioritet tačnosti dimenzija i kontroli opruge. Unutrašnja pojačanja, B-stubovi i članovi šasije ne zahtijevaju završnu obradu ogledala, ali moraju držati čvrste GD&T tolerancije kroz milione ciklusa. Ovdje se odabir materijala matrice fokusira na tlačnu čvrstoću i vijek trajanja, pri čemu su prihvatljivi tvrđi alatni čelici i agresivni premazi jer je kozmetički kvalitet površine sekundaran.
Prilikom odabira materijala za kalupe za bilo koji automobilski program, inženjeri odmjeravaju nekoliko faktora koji međusobno djeluju:
- Obim proizvodnje:Kratke serije ispod 100.000 dijelova mogu koristiti A2; zapremine iznad 1.000.000 opravdavaju karbidne umetke ili PM čelike
- Štancani lim:AHSS tipovi sa zateznom čvrstoćom iznad 980 MPa približavaju se tvrdoći samog alata, zahtijevajući tvrđe podloge i obavezne premaze
- Dubina crtanja i težina oblikovanja:Duboko izvlačenje povećava kontaktni pritisak i toplotu, ubrzavajući rizik od habanja i habanja
- Zahtjevi za završnu obradu površine:Paneli klase A trebaju visoko polirane površine sa premazima sa niskim-trenjem; strukturni dijelovi podnose više utilitarne završne obrade
AHSS i legure aluminijuma zaslužuju posebnu pažnju pri izboru materijala za štancanje. Dvofazni i martenzitni čelici mogu postići vrijednosti tvrdoće četiri do pet puta veće od mekog čelika, a neke martenzitne klase prelaze 57 HRC. Na tom nivou, tvrdoća lima se približava samoj matrici. Standardni nepremazani D2 je nedovoljan; PVD-obložene ili jonski{6}}nitrirane podloge postaju neophodne za održavanje prihvatljivog vijeka trajanja alata.
Aluminijum predstavlja drugačiji izazov. Umjesto abrazivnog trošenja, aluminijum ima tendenciju habanja ljepila i nagrizanja, mikro-zavarujući se na površinu matrice pod trenjem i toplinom. Visoko polirane površine sa premazima niskog -trenja suzbijaju ovu tendenciju. Prava kombinacija očvršćavanja podloge i površinske obrade može značiti razliku između matrice koja traje 50.000 dijelova i one koja proizvodi više od 1,2 miliona.
Izbor materijala je samo početna tačka. Način na koji matrica radi u praksi zavisi podjednako od toga šta se dešava tokom isprobavanja i validacije, gde se predviđanja simulacije susreću sa fizičkom realnošću, a iterativna prilagođavanja dovode alat do proizvodne spremnosti.
Proces progresivnog štancanja za automobilske komponente
Znati od čega se pravi kocka govori samo pola priče. Prava magija progresivnog štancanja-automobilskih komponenti velikog obima leži u tome kako proces koreografira desetine operacija u jedan, kontinuirani tok. Sa presama koje kruže od 25 do 200 udaraca u minuti ili više, progresivna matrica proizvodi gotov dio sa svakim potezom nakon što je traka potpuno napunjena. Ta brzina i ponovljivost čine ga dominantnom metodom proizvodnje za male-do-srednje automobilske dijelove proizvedene u milionima.
Kako radi proces progresivnog štancanja od stanice do stanice
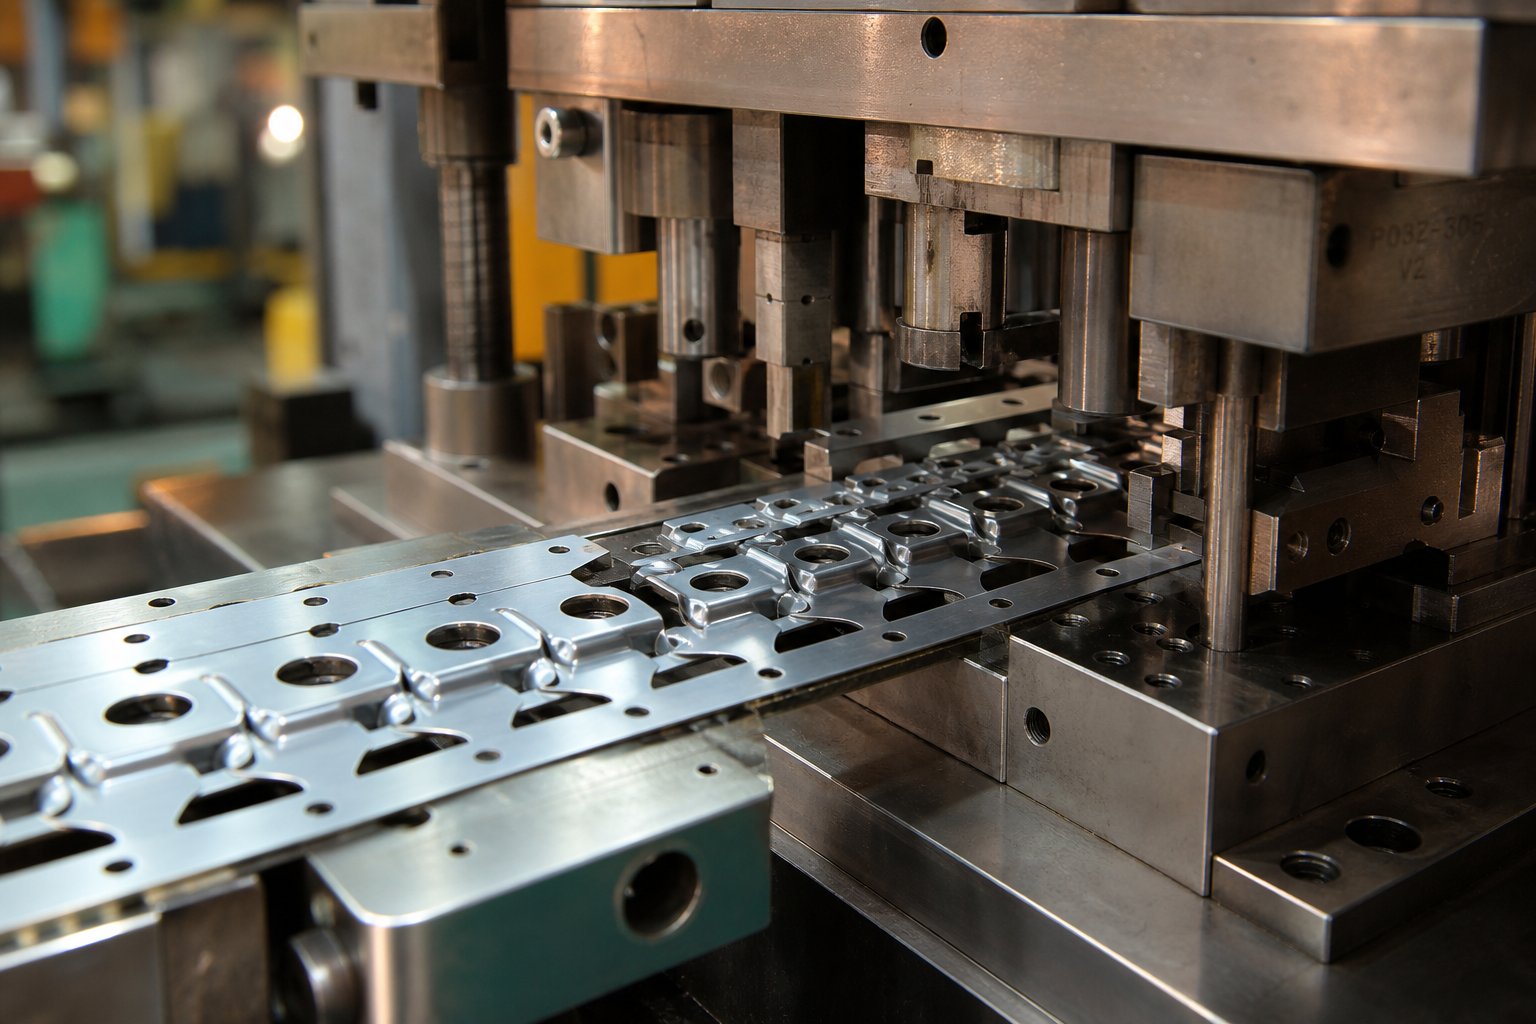
Zamislite kolut lima koji se odmotava u presu za štancanje. Traka napreduje u preciznom inkrementu, koji se naziva korak matrice, i svaka stanica kroz koju prolazi izvodi tačno jednu operaciju. Dok traka stigne do krajnje stanice, potpuno formirani dio se odvaja i pada u kantu za sakupljanje. Evo progresivnog procesa štancanja razbijenog u njegove uzastopne faze:
- Dovod i ispravljanje zavojnice:Metalna zavojnica prolazi kroz ravnalicu kako bi uklonila preostalu zakrivljenost, a zatim u servo ulagač koji pomiče traku na tačnom rastojanju sa svakim potezom pritiska.
- Piercing pilot rupe:Prva stanica buši pilot rupe u nosećoj traci. Ove male rupe služe kao precizne registracione tačke za svaku narednu stanicu.
- Zahvatanje pilota:Kako traka napreduje, ojačani pilot igle u svakoj nizvodnoj stanici ulaze u pilot rupe, ispravljajući svaku manju nepreciznost uvlačenja i zaključavajući traku u položaju prije nego što se presa zatvori.
- Piercing i blanking:Stanice za rezanje buše unutrašnje rupe, utore i djelomične prazne obrise potrebne za završnu geometriju dijela.
- Oblikovanje i crtanje:Stanice za savijanje, crtanje i kovanje oblikuju ravnu prazninu u trodimenzionalnu-komponentu. Svaki korak oblikovanja je inkrementalan, raspoređujući naprezanje na više stanica, umjesto da forsira materijal u jednom udaru.
- Kovanje i utiskivanje:Stanice primjenjuju lokalizirani visoki tlak kako bi postigle čvrste tolerancije na kritičnim karakteristikama kao što su površine ležaja ili jezičci za lociranje.
- Završno obrezivanje i odrezivanje:Posljednja stanica odvaja gotovi dio od noseće trake. Preostali otpad od kostura izlazi iz kalupa za recikliranje.
Svaka stanica je mehanički sinkronizirana sa hodom presa, tako da se cijeli niz odvija istovremeno preko učitane trake. Jedan dio izlazi dok je sljedećih šest ili sedam u sredini-procesa u uzvodnim stanicama.
Optimizacija rasporeda traka za automobilske dijelove
Progresivni dizajn matrice je mjesto gdje počinje kontrola troškova. Raspored je u suštini nacrt koji diktira kako je dio orijentiran, razmaknut i povezan na metalnoj traci. Dobro-optimiziran izgled ciljapreko 75% iskorišćenosti materijala, što znači da manje od četvrtine zaliha zavojnica postaje otpad. Kada utisnete milione nosača ili ojačanja godišnje, čak i 2-3% poboljšanje u korištenju znači značajnu uštedu sirovina.
Postoji nekoliko strategija rasporeda kako bi se maksimizirala efikasnost:
- Jedan red, jedan prolaz:Dijelovi u pravoj liniji duž trake. Jednostavan dizajn kalupa, ali često niži prinos materijala.
- Kutni prolaz (gniježđenje):Dijelovi su nagnuti pod uglom tako da se spajaju poput dijelova slagalice, vraćajući materijal koji bi inače bio skelet.
- Rasporedi-redova:Dva ili više dijelova proizvedenih jedan pored drugog iz šireg namotaja, povećavajući propusnost po taktu.
Kritičan za svaki izgled jenoseća traka, skeletni okvir koji drži dijelove zajedno dok napreduju kroz kocku. Dizajn nosača mora uravnotežiti dva konkurentna zahtjeva: dovoljnu krutost da se traka pouzdano progura kroz svaku stanicu bez izvijanja i dovoljna fleksibilnost da se prilagodi vertikalnom kretanju kada stanice za formiranje povlače materijal prema dolje. Inženjeri koriste čvrste nosače za ravne dijelove s jednostavnim savijanjima i rastezljive nosače sa strateškim reljefnim rezovima za dijelove koji zahtijevaju duboko izvlačenje ili složeno vertikalno oblikovanje.
Most, tanak dio materijala između susjednih dijelova i između dijelova i ruba trake, održava strukturni integritet. Uobičajeno inženjersko pravilo postavlja minimalnu debljinu mosta na 1,25 do 1,5 puta debljinu materijala, održavajući nosač stabilnim bez trošenja viška materijala.
Lokacija pilot-pina unutar nosača je jednako kritična. Igle moraju zahvatiti čiste, okrugle rupe izbušene u ranim stanicama, a te rupe moraju biti postavljene na stabilne dijelove nosača koji se neće deformirati tokom nizvodnog oblikovanja. Neusklađenost ovdje kaskadira kroz svaku narednu stanicu, proizvodeći dijelove -od- tolerancije.
Simulacijski softver je transformirao način na koji inženjeri pristupaju rasporedu trake i validaciji procesa. Moderne CAE platforme omogućavaju dizajnerima da virtualno modeliraju cijelu sekvencu štancanja, potez po potez, predviđajući protok materijala, stanjivanje i potencijalne defekte kao što su rascjepi ili nabori prije nego što se čelik reže.Virtuelna probakorišćenjem formiranja graničnih dijagrama i dijagrama debljina rano identifikuje problematična područja, dozvoljavajući modifikacije geometrije delova, postavljanja zrna ili sekvence stanice bez skupe fizičke iteracije. Ovaj pristup-i-optimiziranja može eliminirati 80-90% tradicionalnog vremena isprobavanja, jer proizvođač matrica već zna da će alat proizvesti dobar dio kada prvi put dođe u štampu.
Takođe je simulirano rastezanje noseće mreže. Inženjeri modeliraju kako se mreža deformiše tokom formiranja, provjeravajući da li pilot rupe ostaju stabilne i da nosač održava dovoljnu snagu da pomakne traku cijelom dužinom alata. Bez ovog koraka, nosač koji radi za dva ili tri testna dijela mogao bi katastrofalno pokvariti tokom kontinuirane proizvodnje.
Za automobilske programe koji proizvode milione identičnih delova, progresivni proces štancanja daje neusporedivu kombinaciju brzine, doslednosti i isplativosti. Ali sam alat je spreman za proizvodnju- tek nakon što preživi rigorozni slijed isprobavanja i validacije, gdje se virtuelna predviđanja susreću sa fizičkim limom i počinje iterativni proces biranja tolerancija.
Kako elektrifikacija i smanjenje težine mijenjaju štancane matrice za električna vozila
Svaka progresivna matrica, sistem prijenosa i tandem linija o kojima se do sada raspravljalo razvijeni su u eri u kojoj su dominirali paneli karoserije od mekog čelika i arhitektura s unutrašnjim sagorijevanjem. Ta era se završava. Platforme električnih vozila zahtijevaju fundamentalno različite komponente od lima, različite materijale i kao rezultat toga, različitu konstrukciju kalupa. Sama baterija, koja obično predstavlja 20 do 25% ukupne težine EV-a, uvodi žigosane komponente bez presedana u konvencionalnom dizajnu vozila. Za inženjere kalupa, ova promjena nije inkrementalna. Prepisuje pravila oko tonaže, strategije nanošenja premaza i kompenzacije povratnog opterećenja.
Zahtjevi za kućište EV baterija i strukturne matrice
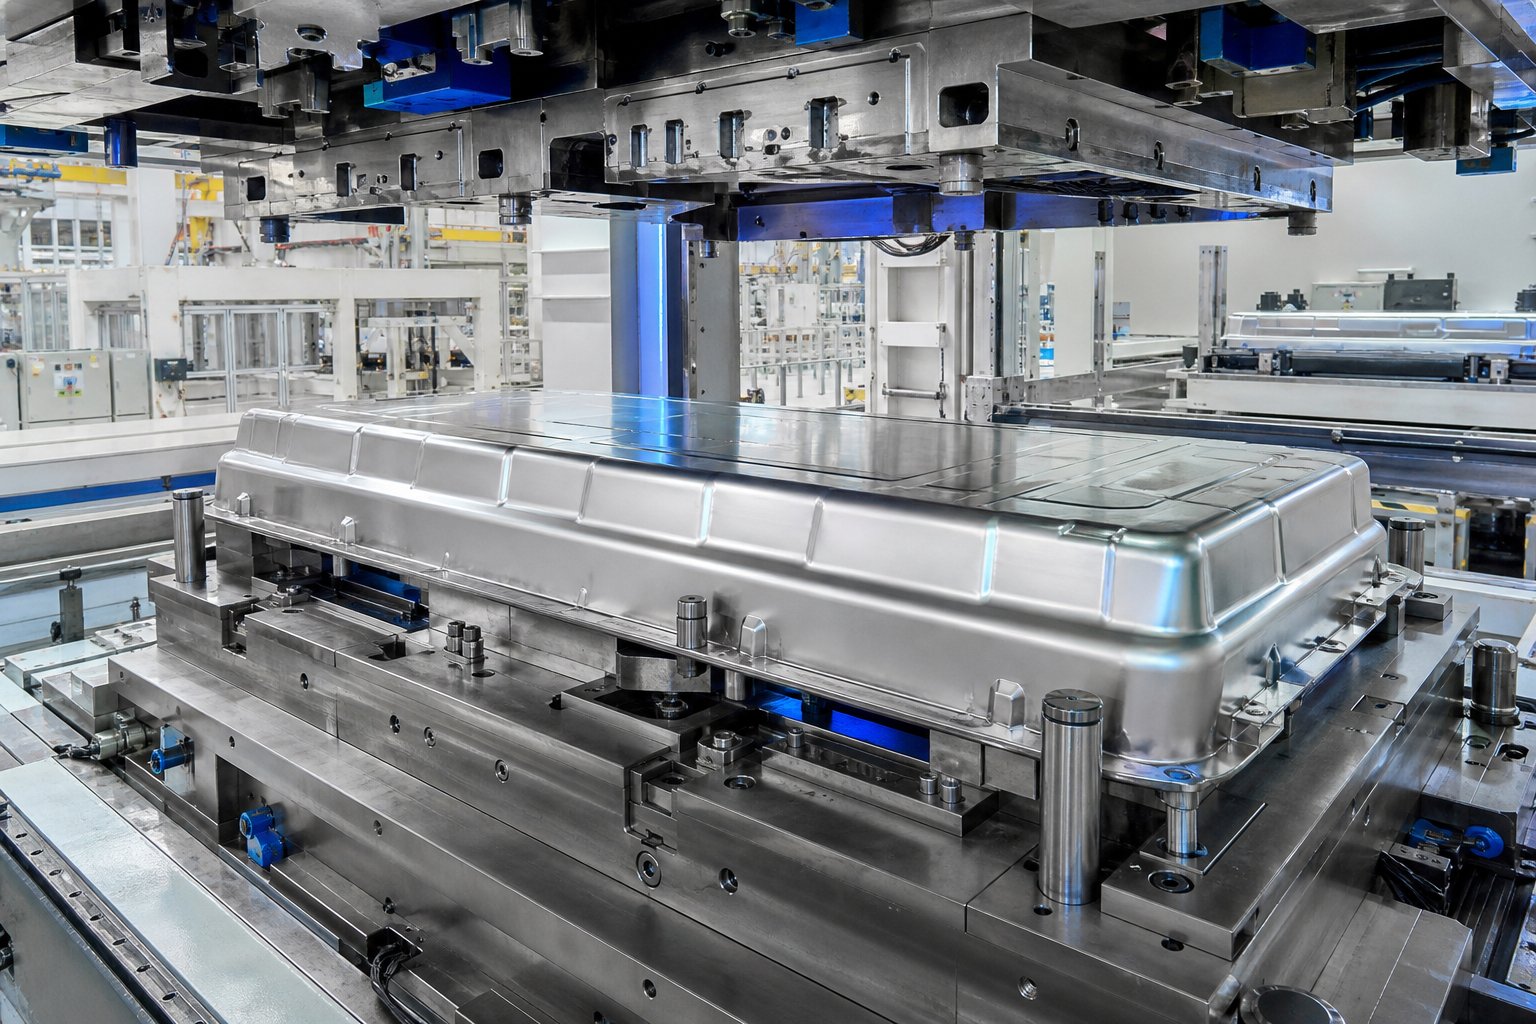
Zamislite donju stranu električnog vozila. Tamo gdje tradicionalni automobil ima tunel za prijenos i izduvni kanal, EV ima ravno kućište baterije u stilu skejtborda-koje pokriva gotovo cijelo međuosovinsko rastojanje. Štancanje ovog kućišta od lima stvara neke od najvećih i najdublje izvučenih ploča u automobilskoj proizvodnji.
Ladice za baterije zahtijevaju matrice velikog-formata koje mogu formirati panele dužine preko 2 metra. Dubina izvlačenja je velika jer kućište mora sadržavati module baterija uz održavanje strukturalne krutosti radi zaštite od sudara. Izbor materijala otežava izazov. Aluminijske legure (5000 i 6000 serije) su popularne zbog svoje uštede na težini, ali njihova sklonost ka habanju i oprugama čini dizajn kalupa znatno složenijim od ekvivalentnih komponenti od mekog čelika.
Rješenja zasnovana na čeliku{0}} također se brzo razvijaju. Cleveland-Cliffs i AutoForm su demonstrirali jedno-utisnutu ladicu za baterije koristeći prilagođeni-zavareni blank (TWB) koji kombinuje napredni čelik visoke{5}}vrste za zaštitu od udara podova sa nižom-čelikom koji se može oblikovati u područjima koja zahtijevaju ozbiljne deformacije. Njihov početni dizajn je postavio AHSS (klasa M1500 ili M1700) u ravno dno i meki čelik u uglovima i bočnim zidovima, stvarajući konfiguraciju u obliku oznake -koja je minimizirala kretanje linije zavarivanja- tokom štancanja.Potvrđene simulacije i fizička ispitivanjaRezultirajuća ladica je zadovoljila zahtjeve za ravnost prirubnice od ne više od plus ili minus 1,5 mm varijacije, bez rascjepa ili nabora, a sve je formirano u jednom pritisku.
Ovaj pristup eliminiše potrebu za dodatnom zaštitom ispod{0}}baterije i smanjuje broj delova u poređenju sa više-komadnim aluminijumskim sklopovima za ekstruziju. Ali sama matrica mora upravljati izrazito različitim ponašanjem oblikovanja dvije vrste čelika unutar jednog alata. Vučne perle trebaju lokalizirano podešavanje, zone pritiska prazne držače postaju specifične za materijal-, a kompenzacija povratne opruge mora uzeti u obzir diferencijalni oporavak između AHSS i profila od mekog čelika.
Osim nosača baterije, EV-specifične strukturne komponente uključuju nosače motora, prednje i stražnje ojačanje potkonstrukcije dizajnirano oko električnih pogonskih jedinica i konstrukcije od sudara dizajnirane da zaštite visoko-naponske sisteme. Svaki uvodi geometrije s kojima se konvencionalna ICE-era nikada nije susrela, sa ograničenjima pakovanja koja su vođena smještajem baterijskog modula, a ne usmjeravanjem motora i pogonskog sklopa.
Dizajniranje kalupa za napredni čelik i aluminijum visoke{0}}vrste
Strategije mješovitog{0}}materijala tijela sada su standardne u svim programima EV. Platforma jednog vozila može koristiti čelik ultra-visoke-prešane{4}}kaljenosti za sigurnosni kavez, dvofazni ili TRIP čelik za strukturalna ojačanja i aluminijum za zatvarače i kućišta baterija. Svaki materijal postavlja različite zahtjeve za matrice za štancanje lima koje ga formiraju.
Zvuči složeno? Jeste. AHSS klase sa zateznom čvrstoćom iznad 980 MPa mogu dostići vrijednosti tvrdoćečetiri do pet puta veći od mekog čelika, s nekim martenzitnim razredima koji prelaze 57 HRC. Na tom nivou, lim se približava tvrdoći same matrice. Standardne strategije alata propadaju pod ovim uslovima. D2 alatni čelik koji je izdržao 50.000 ciklusa na mekom čeliku može katastrofalno propasti nakon 5.000 do 7.000 ciklusa na feritnom-bainitu od 580 MPa, a kamoli na dvofaznom čeliku od 1180 MPa.
Materijali više{0}}čvrstoće također zahtijevaju veću tonažu prese, ponekad dva do četiri puta više nego što je meki čelik potreban za ekvivalentnu geometriju dijela. Ova povećana sila kaskade kroz cijeli sistem kalupa: teže papuče matrice, tvrđi stubovi vodilice, ojačani oslonci za presovanje i modificirani dizajn perli za izvlačenje koji kontroliraju protok materijala bez pucanja lima. Smanjena debljina koju omogućava AHSS paradoksalno povećava sklonost naboranju, zahtijevajući veće sile držača koji dodatno ubrzavaju habanje na polumjerima izvlačenja i površinama veziva.
Dizajn aluminijumske matrice za štancanje predstavlja potpuno drugačiji način kvara. Umjesto abrazivnog habanja sa tvrdih površina lima, aluminijum se prianja na alat putem mikro-zavarivanja na kontaktnim tačkama koje se zagrijavaju trenjem{2}}. Ovaj mehanizam za gnječenje se progresivno povećava, a prenesene aluminijske čestice napadaju sljedeće ploče i degradiraju kvalitet površine. Površine kalupa moraju biti polirane do ekstremno niske vrijednosti hrapavosti (ispod Ra 0,2 mikrometara) i zaštićene premazima niskog{6}}trenja optimiziranim za adhezivno ponašanje aluminija.
Tabela ispod uspoređuje kako se ovi pomaci materijala pretvaraju u razlike u inženjeringu betonskih kalupa:
| Parametar | Tradicionalni blagi čelik | AHSS (DP/TRIP 780-1180 MPa) | Aluminijum (5000/6000 serije) |
|---|---|---|---|
| Multiplikator tonaže (u odnosu na osnovnu liniju od mekog čelika) | 1x | 2x - 4x | 0.6x - 0.8x |
| Mehanizam primarnog habanja | Abrazivno trošenje | Abraziv + ljepilo habanje, lomljenje | Istrošenost ljepila |
| Zahtjevi za premazivanje | Opciono (kromiranje uobičajeno) | Obavezno (PVD TiAlN ili ionsko nitriranje) | Obavezno (PVD-nisko trenje, DLC ili polirani CrN) |
| Preporučeni alatni čelik | D2, umeci od livenog gvožđa | PM alatni čelici, karbidni umetci u zonama visokog{0}}habanja | Polirani D2 ili A2 sa specijalizovanim premazima |
| Springback Compensation Strategy | Minimalno previjanje (1-3 stepena) | Agresivno previjanje (5-10+ stepeni), više-formiranje, simulacija{2}}kompenzacija | Umjereno prekomjerno savijanje, karakteristike ublažavanja stresa, razmatranje -očvršćavanja starosti |
| Draw Bead Design | Standardne okrugle perle | Izmijenjena geometrija, veća sila zadržavanja, opasnost od pucanja ivica | Plitke perle, polirane površine, kontrolirane zone podmazivanja |
| Osetljivost završne obrade | Umjereno | Niska (dominantni strukturalni dijelovi) | Vrlo visoka (prevencija nagrizanja + paneli klase A) |
Obratite pažnju na divergenciju u strategiji. AHSS zahtijeva grubu{1}}žilavost od podloge kalupa, sa premazima koji prvenstveno služe kao barijera protiv habanja na pločastom materijalu koji je skoro jednako tvrd kao alat. Aluminij zahtijeva finoću, sa zrcalno-poliranim površinama i premazima koji smanjuju trenje- koji sprječavaju da se mekši lim zalijepi za površinu kalupa. Jedno tijelo EV-u-bijelom programu može zahtijevati obje strategije raspoređene u različitim setovima matrica, ponekad unutar različitih stanica iste prijenosne ploče.
Simulacija igra veliku ulogu u dizajnu kalupa za štancanje aluminijuma i AHSS inžinjeringu. Snažan povratni udar uočen u čeličnim nosačima baterija visoke{1}}vrste, gdje su početni TWB dizajni proizveli uvijanje koje je prekršilo zahtjev za ravnost od 1,5 mm za nepropusne prirubnice-, identificirano je i riješeno iterativnom AutoForm simulacijom prije nego što je fizički prototip potvrdio popravak. Virtuelno testiranje više nije opciono za ove materijale. To je jedini ekonomski održiv način da se konvergira na radnom dizajnu matrice kada fizička iteracija na 2-metar- dugom alatu za duboko izvlačenje košta sedmice i stotine hiljada dolara po petlji.
Ovi materijalni i geometrijski izazovi ne završavaju na dizajnu kalupa. Oni se prenose direktno u testiranje, gdje se predviđanja simulacije susreću sa stvarnim ponašanjem lima, a iterativni proces potvrđivanja tačnosti dimenzija, kvaliteta površine i strukturalnih performansi određuje da li je matrica zaista{1}}spremna za proizvodnju.
Testiranje i provjera valjanosti prije masovne proizvodnje
Alat za štancanje i matrica mogu izgledati besprijekorno u radnji i još uvijek proizvoditi ploče prožete rascjepcima, borama ili odstupanjima dimenzija koje nijedna montažna fabrika neće prihvatiti. Jaz između svježe obrađene matrice i alata odobrenog za proizvodnju{1}}premošćuje se isprobavanjem, rigoroznom, iterativnom sekvencom validacije koja obično troši 30% ukupne cijene alata i otprilike 40% ukupnog vremenskog okvira inženjeringa. Preskočite ili požurite ovu fazu, a problemi sa kvalitetom migriraju nizvodno na tijelo-u-bijelom sklopu gdje postaju eksponencijalno skuplji za popravljanje.
Dakle, što se zapravo događa između trenutka kada matrica napusti obradni centar i dana kada radi punom proizvodnom brzinom? Proces probne matrice za štancanje slijedi strukturirani slijed fizičkih provjera, mjernih petlji i iterativnih korekcija, a sve je regulirano OEM{0}}specifičnim standardima prihvatanja.
Faze probne matrice od uočavanja do OEM odobrenja
Svaka matrica za žigosanje automobila prolazi kroz iste osnovne faze validacije, iako se dubina i strogost svake faze mijenjaju s kritičnošću dijela. Eksterijer panela klase A će provesti mjesece u isprobavanju. Jednostavna pločica za nosače mogla bi se očistiti za nekoliko dana. Evo sekvencijalnog toka posla:
- Umrijeti uočavanje:Površine matrice se provjeravaju za pravilnu distribuciju kontakta prije nego što se bilo koji dio utisne. Između gornje i donje polovice matrice se stavlja čista blanko, obojena plavom bojom za raspored. Presa se zatvara, a uzorak prijenosa boje otkriva gdje dolazi do kontakta i gdje ostaju praznine. Proizvođači alata ručno-bruse visoke tačke, uklanjajući što manje0,05 mm odjednom, zatim ponovo-provjerite. Ovaj ciklus se ponavlja sve dok se ne postigne najmanje 80% kontaktne površine preko uočenih zona. Za kompletan set kalupa od četiri operacije, samo uočavanje može zahtijevati četiri do pet mjeseci pažljivog ručnog rada.
- Početno isprobavanje na štampi{0}}namjere proizvodnje:Matrica se ugrađuje na presu koja odgovara ili usko replicira karakteristike tonaže, brzine i jastuka proizvodne linije presa. Prve ploče se štancaju smanjenom brzinom, a inženjeri vizualno pregledaju ima li velikih nedostataka: pukotina, velikih nabora ili problema sa protokom materijala.
- Mjerenje panela i GD&T verifikacija:Utisnute ploče se postavljaju na kontrolno učvršćenje i mjere se prema oblačićima za geometrijske dimenzije i tolerancije (GD&T) koje je definirao OEM. Kritični datumi, položaji rupa, uglovi prirubnica i tolerancije profila se verificiraju pomoću koordinatnih mjernih mašina (CMM) ili prenosivih mjernih krakova.
- Plavo{0}}svjetlo ili bijelo-svjetlo skeniranje:3D skeniranje pune površine hvata milione tačaka podataka preko utisnutog panela, generirajući digitalnog blizanca koji se preklapa sa nominalnom CAD geometrijom. Mape odstupanja boja odmah otkrivaju područja koja premašuju toleranciju, pokazujući inženjerima tačno gdje je matrica potrebna korekcija.
- Iteracije inženjerskih promjena:Na osnovu mjernih podataka, inženjeri kalupa modificiraju površine alata, podešavaju vučne perle, dodaju ili uklanjaju materijal iz radijusa formiranja ili pre-mašinski obrezuju čelike. Svaka modifikacija pokreće još jednu probnu petlju: markirajte ploče, izmjerite, uporedite s tolerancijom, ponovo podesite.
- Odobrenje OEM panela i kupovina{0}}:Kupčev tim za kvalitet pregledava finalne uzorke panela u odnosu na standarde izgleda, specifikacije dimenzija i funkcionalne provjere sklopa. Za vanjske panele, vizuelna inspekcija pod kontroliranim osvjetljenjem (ulje-kamenovanje ili provjera isticanja) otkriva površinske nesavršenosti nevidljive mjernoj opremi. Tek nakon što su svi kriterijumi ispunjeni, OEM izdaje formalno prihvatanje matrice.
Broj iteracijskih petlji varira. Jednostavni strukturni dijelovi mogu zahtijevati dva ili tri kruga. Složeni paneli klase A sa čvrstim oprugama i zahtjevima za površinom mogu proći kroz deset ili više krugova korekcije prije kupnje-.
Od simulacije-do-toka rada fizičke validacije
Virtuelno testiranje korišćenjem softvera za simulaciju formiranja suštinski je promenilo način na koji inženjeri pristupaju validaciji i odobrenju u automobilskim programima. Prije nego što se bilo koji čelik seče, analiza konačnih elemenata predviđa protok materijala, raspodjelu stanjivanja, zone rizika od naboranja i veličinu povratnog opruge u cijeloj sekvenci oblikovanja. Ova predviđanja vode početnu kompenzaciju površine matrice, postavljanje zrna za izvlačenje i postavke pritiska držača praznog materijala.
Ali simulacija ne eliminira fizičko testiranje. Komprimuje ga.Virtuelne probedigitalno identificirati i riješiti većinu problema sa formiranjem, tako da fizička matrica stiže u štampu već blizu kvaliteta proizvodnje. Umjesto da otkriju podjelu pri prvom pogotku i potroše sedmice na rješavanje problema, inženjeri već znaju gdje se materijal stanji i unaprijed su-kompenzirali u skladu s tim. Fizički pokušaj tada služi kao potvrda, a ne kao istraživanje.
Tamo gdje se pojave neslaganja između predviđanja simulacije i fizičkih ishoda, inženjeri istražuju osnovne uzroke: varijacije svojstava materijala između simulacijskog ulaza i stvarnog namotaja, otklon pritiska pod opterećenjem koje simulacija nije uhvatila, ili uvjeti trenja koji se razlikuju od modeliranog koeficijenta. Svaka neslaganja se vraća u simulacijski model, poboljšavajući preciznost za sljedeći program.
Veza funkcionira u oba smjera. Podaci o fizičkom testiranju, posebno rezultati skeniranja plavog{1}}svjetla koji se preklapaju sa predviđanjima simulacije, potvrđuju tačnost simulacije formiranja. OEM proizvođači sve više zahtijevaju ovu korelaciju kao dio svojih standarda za provjeru valjanosti i odobrenja za automobile. Ako je vaša simulacija predvidjela plus ili minus 0,5 mm povratnog odskoka, a fizički panel pokazuje plus ili minus 2,0 mm, proizvođač alata mora pokazati razumijevanje osnovnog uzroka prije nego što OEM prihvati put korekcije.
Uobičajeni problemi otkriveni tokom isprobavanja spadaju u predvidljive kategorije:
- podjele:Stanjivanje materijala preko granice formiranja, obično pri malim radijusima ili gdje dubina izvlačenja premašuje duktilnost materijala. Korektivne radnje uključuju povećanje radijusa, dodavanje vučnih perli da bi se preusmjerio protok materijala ili modificiranje prazne forme.
- bore:Nedovoljna sila zadržavanja u području veziva ili prekomjerna kompresija materijala. Rješenja se kreću od povećanja pritiska držača blanka do dodavanja perli za zaključavanje ili modifikacije geometrije veziva.
- Odstupanje od opruge:Elastični oporavak nakon otvaranja prese izbacuje panel iz tolerancije. Ispravka uključuje ponovnu-mašinsku obradu površina matrice radi prekomjerne-kompenzacije, ponekad zahtijevajući višestruke iteracije jer svaka promjena pomjera uzorak opružnog povrata na drugo mjesto na ploči.
- Površinski defekti:Nesavršenosti vidljive samo pod kontroliranim osvjetljenjem, uključujući tragove udubljenja preko armaturnih rebara, tragove od nepotpunih mrlja ili klizne tragove od nepravilnog protoka materijala. Njihovo rješavanje na kalupima klase A zahtijeva izuzetno precizno lokalno brušenje i ponovno{1}}poliranje.
Svaka korektivna radnja prati istu petlju: modificirajte matricu, utisnite nove ploče, izmjerite, uporedite. To je mukotrpan posao, ali to je ono što razlikuje alat koji štampa prihvatljive dijelove od onog koji drži tolerancije klase A od 12 udaraca u minuti, izmjena za smjenom, tokom pet ili više godina proizvodnje.
Validacija matrice potvrđuje da alat može napraviti dobre dijelove. Održavanje izrade dobrih dijelova u milionima ciklusa uvodi potpuno drugačiju disciplinu: planirano održavanje, praćenje habanja i sistematsko upravljanje režimom kvarova koje sprječava da mali problemi postanu neplanirani zastoji linije.
Načini kvara matrice za štancanje i rješavanje problema pri održavanju
Validacija potvrđuje da matrica može proizvesti dobre dijelove. Održavanje proizvodnje dobrih dijelova u milionima ciklusa je potpuno drugačiji izazov. U-brzinom štancanju automobila, jedan sat neplaniranog zastoja može koštati od 26.000 do 260.000 dolara ili više u zavisnosti od obima postrojenja. Ipak, većina načina kvara kalupa za štancanje i scenarija popravka su predvidljivi, što znači da ih je moguće spriječiti. Jaz između reaktivnog gašenja požara i proaktivne kontrole svodi se na razumijevanje kako se matrice degradiraju i izradu rasporeda održavanja kalupa za štancanje koji hvata habanje prije nego što postane otpad.
Uobičajeni načini kvara matrice u automobilskom štancanju
Svaka kocka priča priču kroz svoje obrasce habanja. Kada znate šta da tražite, fizički dokazi direktno upućuju na osnovni uzrok. Evo načina kvara s kojima se proizvodni timovi najčešće susreću na automobilskim linijama za štancanje:
Habanje i kvar na vrhu.Ovo je najčešći način kvara. Trenje između lima i reznih površina postupno zaokružuje rubni profil, stvarajući progresivno veće neravnine na utisnutim dijelovima. Sa AHSS klasama, brzina abrazivnog trošenja se dramatično ubrzava jer se tvrdoća materijala lima približava tvrdoći samog alata. Alati za štancanje od tvrdog metala na stanicama za bušenje odolijevaju ovoj degradaciji mnogo duže od konvencionalnih alatnih čelika, ali čak i karbidni umetci na kraju zahtijevaju ponovno brušenje ili zamjenu.
Nacrtajte raščlambu radijusa.Radijusi formiranja doživljavaju intenzivan kontaktni pritisak dok lim teče preko njih tokom svakog poteza. Vremenom, mikro-poliranje prelazi u zalijevanje, a zatim u hrapavost površine koja obilježava svaki panel koji prolazi. Na matricama klase A, čak i suptilna degradacija radijusa postaje vidljiva na površini utisnute ploče.
Pucanje od termičkog zamora i mehaničkog preopterećenja.Ciklično opterećenje uvodi mikro-pukotine na tačkama koncentracije naprezanja kao što su oštri unutrašnji uglovi, prijelazi uvojaka i područja sa površinskim defektima. Ove pukotine rastu postepeno sa svakim pritiskom pritiska. Termički zamor otežava problem, posebno kod velikih-brzina u kojima trenje-generirani ciklusi topline stvaraju napone širenja i kontrakcije na površini matrice. Ako se ne otkriju, mikro-pukotine se šire sve dok ne dođe do katastrofalnog loma.
Galling.Posebno problematično sa aluminijumom i naprednim čelicima visoke-čvrstoće, habanje se javlja kada se materijal prenosi sa lima na površinu matrice putem mikro-zavarivanja na kontaktnim tačkama zagrijanim trenjem-. Sa aluminijumom, preneseni materijal se progresivno gradi, bodujući sledeće ploče. Sa AHSS, ekstremni kontaktni pritisci mogu skinuti PVD premaze i pokrenuti habanje ljepila na izloženoj podlozi. Nagrizanje je posebno podmuklo jer se ubrzava kada se jednom pokrene, svaki ciklus pritiska prethodno preneseni materijal dublje u površinu matrice.
Greške vezane za vrijeme i feed{0}}.Progresivne matrice zavise od precizne sinhronizacije između hoda pritiska, napredovanja trake i zahvata pilotske osovinice. Kada se pomaci nagiba, promjene vremena pilota ili podizači trake vežu, traka stiže na stanice koje su malo van-položaja. Rezultat se kreće od pogrešno izbušenih rupa i izobličenih karakteristika do katastrofalnog povlačenja puževa gdje se rezani puževi povlače natrag u površinu matrice, oštećujući rubove rezanja i formirajući površine u jednom potezu.
Tabela ispod mapira ove načine kvara na njihove osnovne uzroke, simptome vidljive na proizvodnom podu i korektivne radnje koje ih rješavaju:
| Failure Mode | Osnovni uzroci | Vidljivi simptomi | Korektivne radnje |
|---|---|---|---|
| Najnovija ivica | Kontakt abraziva sa limom, nedovoljna tvrdoća kalupa za kvalitet materijala, neadekvatno podmazivanje | Rastuće neravnine na utisnutim dijelovima, povećana sila rezanja, grube ivice | Naoštrite ili ponovo izbrusite rezne ivice, nanesite PVD premaze, nadogradite na karbidne umetke za-stanice visokog habanja, provjerite isporuku maziva |
| Nacrtajte raščlambu radijusa | Visok kontaktni pritisak tokom oblikovanja, nakupljanje materijala, loša obrada površine na radijusu, neadekvatan premaz | Oznake na formiranim pločama, vidljivo nagrizanje na radijusima izvlačenja, hrapavost površine na dijelovima klase A | Polirajte i obnovite površine radijusa, nanesite premaze sa niskim-trenjem (CrN ili DLC), povećajte podmazivanje na radijusima izvlačenja, provjerite postavke pritiska praznog držača |
| Pucanje od toplotnog zamora | Ciklično grijanje/hlađenje na površini matrice, rad velike-brzine, oštri unutrašnji uglovi stvaraju koncentraciju naprezanja | Mreže finih pukotina (provjera topline) na radnim površinama, eventualno lomljenje ili lomljenje | Povećajte radijuse ugaonice da smanjite koncentraciju naprezanja, smanjite brzinu presovanja ako je moguće, odaberite alatne čelike s većom otpornošću na termički zamor (S7 ili vrući-radni razredi), rasporedite intervale pregleda na osnovu broja pogodaka |
| Pucanje od mehaničkog preopterećenja | Prevelika tonaža presa, slaganje u nizove, dvostruki{0}}događaji, nedovoljna debljina presjeka | Iznenadni lom komponenti matrice, vidljivo širenje pukotina iz uglova ili rupa za montažu | Provjeriti postavke tonaže, instalirati zaštitu od preopterećenja, redizajnirati sekcije s neadekvatnim poprečnim-presjekom, provjeriti ima li nagomilavanja u intervalima smjena |
| Gašenje (aluminij) | Istrošenost ljepila od mikro-zavarivanja, nedovoljno poliranje površine, suv ili slabo podmazan kontakt, mali razmak | Nagomilavanje materijala na površinama matrice, progresivno grebanje na utisnutim dijelovima, povećanje vučne sile | Polirajte površine kalupa ispod Ra 0,2 mikrometra, nanesite DLC ili polirani CrN premaz, optimizirajte tip podmazivanja i pokrivenost, otvorite razmake za izvlačenje gdje je to izvodljivo |
| Galjenje (AHSS) | Prevlake za skidanje pod ekstremnim pritiskom, visoka tvrdoća lima, odvajanje premaza od podloge | Gubitak premaza na područjima visokog-habanja, prijenos ljepljivog materijala, površinska zarezivanja na formiranim dijelovima | Nadogradite na podloge od PM alatnog čelika, primijenite više-slojne PVD sisteme (TiAlN), povećajte tvrdoću matrice na nivou podloge, provjerite adheziju premaza tokom zaustavljanja PM-a |
| Greške u hrani i vremenu | Odstupanje po nagibu, habanje pilota, vezivanje šine dizača, greška servo dodavača, izvijanje trake | Pogrešno izbušene rupe, dio{0}}do-dimenzionalne varijacije, izvlačenje puževa, zaglavljivanje trake, pritisnite zaustavljanje u slučaju nužde | Provjerite nagib i stanje pilota, pregledajte šine dizača za krhotine ili istrošenost, provjerite kalibraciju servo dodavača, očistite puteve otpada kako biste spriječili povlačenje puževa |
Rasporedi preventivnog održavanja i protokoli inspekcije
Reaktivno održavanje košta tri do pet puta više od planirane intervencije. Dobro-strukturiran raspored održavanja kalupa za štancanje povezuje inspekcijske i servisne zadatke sa proizvodnim-baziranim okidačima, posebno brojem udaraca, umjesto da se oslanja samo na kalendarske datume. Matrice se ne troše istom brzinom. Alat koji radi 200.000 udaraca mjesečno na dvofaznom čeliku od 1180 MPa degradira se mnogo brže od jednog štancanja 50.000 nosača od mekog čelika.
Najefikasniji pristup kombinuje vremenske{0}}provjere saokidači zasnovani na -broju- udaracau dokumentovanim pogocima-po-servisnim intervalima za poznate pohabane artikle. Evo praktičnog okvira:
- po smjeni:Vizuelna provjera ima li neravnina na dijelovima, abnormalne buke pri presiranju, nakupljanja puževa na stazama otpada i potvrde isporuke podmazivanja. Odmah označite bilo koju promjenu kvaliteta{1}}u vezi s rubovima.
- Dnevno:Pregledajte pilote, opruge, vodilice, trake za praćenje i ponovite{0}}problemske stanice. Očistite staze otpada i kontaktne površine. Zabilježite sve kvarove, podešavanja ili uzroke zastoja.
- sedmično:Izmjerite stavke koje se ponavljaju u odnosu na dokumentirane kriterije. Zatezni moment-provjerite pričvršćivače sa istorijom otpuštanja. Ažurirajte historiju pogodaka-po-servisnoj historiji za svaku kritičnu stanicu.
- Na osnovu -broja- udaraca (obično svakih 50.000 do 150.000 pogodaka u zavisnosti od materijala i složenosti kalupa):Potpuni pregled oštrenja svih reznih ivica, inspekcija radijusa izvlačenja radi nagrizanja ili hrapavosti, procjena stanja premaza, provjera dužine bez opruge, servis vodećih klinova i čahura, i provjera dimenzija kritično oblikovanih karakteristika.
- Godišnje ili po značajnim{0}}prekretnicama u broju pogodaka:Kompletno rastavljanje, potpuni metrološki pregled, kumulativna analiza trenda habanja i revizija PM standarda na osnovu istorijskih podataka.
Okidač -broja udaraca je kritičan jer odražava stvarno opterećenje kalupa, a ne proteklo vrijeme. Matrica koja miruje tri sedmice treba čišćenje i sprječavanje rđe, a ne oštrenje. Kocka koja je izvršila 400.000 pogodaka u dvije sedmice zahtijeva punu inspekciju bez obzira na to što kalendar kaže.
Snimanje nalaza na svakom PM zaustavljanju gradi osnovu podataka za kontinuirano poboljšanje. Kada možete pratiti probojni udarac Stanice 4 koji stalno treba ponovno brušenje pri 120.000 udaraca, dok Stanica 7 traje 200.000, možete planirati rasporede oštrenja koji sprječavaju izmicanje kvaliteta vezanog za bušilice-a bez prijevremenog izvlačenja matrice iz prese. Ta istorija takođe otkriva kada rutinsko održavanje više nije dovoljno, kada se servisni interval stanice skraćuje, signalizirajući da je osnovni problem prešao sa normalnog habanja na nekompatibilnost dizajna ili materijala koji nijedna količina oštrenja neće rešiti.
Proaktivno održavanje kalupa produžava vijek trajanja alata, smanjuje neplanirane zastoje i stabilizira kvalitetu dijelova tijekom proizvodnih kampanja koje traju godinama. Takođe proizvodi institucionalno znanje koje je potrebno inženjerskim timovima kada procenjuju da li partner za matrice može podržati puni životni ciklus programa, od početne izgradnje do decenija proizvodne usluge.
Odabir pravog dobavljača matrice za štancanje automobila
Matrica koja štampa besprijekorne dijelove pouzdana je samo onoliko koliko je pouzdan partner koji ju je napravio, održava i podržava kroz program vozila koji može trajati deceniju ili više. Prethodni odeljci pokrivali su sve, od odabira materijala do prevencije režima kvarova, ali svo to znanje živi ili umire na osnovu jedne odluke: kom proizvođaču metalnih kalupa za štancanje verujete u ulaganje u alate. Dobro odaberite i dobićete zajednički inženjerski odnos koji predviđa probleme prije nego što stignu do novinara. Loše birajte i naslijedit ćete nestabilnost kvaliteta, kašnjenja isporuke i skupo otkriće da vaš partner za alate ne može podržati inženjerske promjene usred-programa.
Dakle, šta razlikuje sposobnog dobavljača matrica za žigosanje automobila od onog koji samo navodi konkurentnu cijenu? Procjena je daleko dublja od poređenja cijene{0}}po-alatu.
Ključni kriteriji za ocjenjivanje proizvođača kalupa za štancanje
Kada inženjerski timovi pristupe izboru partnera za proizvodnju kalupa za štancanje, potreban im je strukturirani okvir koji pokriva tehničke mogućnosti, sisteme kvaliteta i spremnost za životni ciklus. Evo kriterijuma koji su najvažniji:
- Sposobnost inženjeringa i simulacije:Može li dobavljač izvesti simulaciju štancanja (AutoForm, PAM-STAMP ili ekvivalent) u-kući? Da li nude povratne informacije o dizajnu-za-proizvodljivost (DFM) tokom razvoja dijela? Partner sa ekspertizom u simulaciji identifikuje rizike formiranja pre nego što konstrukcija matrice počne, sažimajući vremenske okvire testiranja i smanjujući petlje iteracije.
- Stručnost materijala i procesa:Ima li proizvođač dokumentirano iskustvo sa specifičnim materijalima koje vaš program zahtijeva? Formiranje AHSS, aluminijumskih i mješovitih{0}}materijal praznih materijala zahtijeva različite strategije alata. Dobavljač koji ima samo duboko iskustvo u mekom čeliku borit će se s izazovima premaza, tonaže i povratnog opruge koje predstavljaju moderne EV i lagane platforme.
- Kapacitet presa za isprobavanje:Izrađivač kalupa bez adekvatne tonaže presa i veličine kreveta za-probno korištenje mora eksternalizirati validaciju, dodajući troškove, vrijeme isporuke i komunikacijske slojeve. Provjerite da li njihove probne prese odgovaraju ili usko repliciraju karakteristike vaše proizvodne prese, uključujući sisteme jastuka, brzinu klizanja i kapacitet tonaže.
- Certifikati kvaliteta: IATF 16949Certifikacija je standard upravljanja kvalitetom u automobilskoj industriji i signalizira da dobavljač održava disciplinu procesa, sljedivost i sisteme stalnog poboljšanja koje OEM zahtijevaju. ISO 9001 pruža širu osnovu upravljanja kvalitetom. Oboje bi trebali biti-osnovni zahtjevi o kojima se ne može pregovarati za bilo koji ozbiljan program alata za automobile.
- Potpuna podrška životnog ciklusa:Najbolja partnerstva se protežu od prototipa alata preko pokretanja proizvodnje, stalnog održavanja i implementacije inženjerskih promjena. Dobavljač koji pravi matricu, ali ne može podržati renoviranje u sredini-života, proizvodnju rezervnih komponenti ili re-reinženjering za promjene materijala, ostavlja vas na cjedilu kada se zahtjevi proizvodnje razvijaju.
- Usluge izrade prototipa i uzorkovanja:Mogućnost izrade prototipnih dijelova prije nego što se posvetite proizvodnom alatu omogućava vašem timu da rano potvrdi kompatibilnost uklapanja, funkcije i montaže. Ovo rješava probleme dizajna kada su promjene jeftine, a ne nakon što su očvrsle proizvodne matrice već izrezane.
- Fleksibilnost obima proizvodnje:Obim vaših programa može se promijeniti zbog promjena na tržištu ili proširenja platforme. Partner sa mogućnošću progresivne matrice velikog obima i fleksibilnošću za prijenos manjeg{2}}prototipa ili prototipa prilagođava se vašem programu umjesto da vas prisiljava da nabavljate više dobavljača.
- Infrastruktura za komunikaciju i saradnju:Odgovarajuća inženjerska podrška, jasno praćenje prekretnica projekta i transparentna tehnička komunikacija tokom probnih iteracija podjednako su važni kao i preciznost obrade. Loša komunikacija je jedna od najčešćih crvenih zastavica u odnosima sa dobavljačima, koja često ukazuje na dublje organizacione probleme koji će isplivati na površinu tokom kritičnih prekretnica programa.
Pored individualnih kriterijuma, procenite kako se ove sposobnosti integrišu. Dobavljač sa odličnom CNC obradom, ali bez mogućnosti simulacije, izgradiće upravo ono što nacrtate, čak i ako dizajn sadrži rizike formiranja koje bi simulacija označila nedeljama ranije. Dobavljač sa jakim inženjeringom, ali neadekvatnom infrastrukturom za štampu ne može potvrditi svoj rad. Želite da ceo lanac bude povezan pod jednim krovom.
Kako YICHEN podržava programe za pečatiranje automobila
Primjenjujući ove kriterije ocjenjivanja na stvarne{0}}svjetske dobavljače,YICHENnudi konkretan primjer proizvodnog partnera izgrađenog oko podrške programu za žigosanje automobila. Njihove sposobnosti obuhvataju čitav niz kriterijuma koje inženjerski timovi treba da vrednuju.
YICHEN podržava inženjerske timove OEM, Tier-1 i Tier-2 sa uslugama štancanja i izrade limova koji pokrivaju strukturne komponente, unutrašnje dijelove, članove šasije i metalne sklopove vezane za kamione. Ova širina je bitna jer pokazuje iskustvo u više vrsta matrica i familija materijala, a ne usku specijalizaciju u kategoriji jedne komponente. Partner koji je proizveo nosače šasije, strukturna ojačanja i unutrašnje metalne obloge razumije kako različite arhitekture kalupa, razredi materijala i zahtjevi za tolerancijom međusobno djeluju u okviru programa vozila.
Njihovastranica automobilske industrijepruža studije slučaja procesa koje inženjerski timovi mogu pregledati kada procjenjuju da li je demonstrirana sposobnost dobavljača u skladu sa njihovim specifičnim programskim zahtjevima. Za timove u ranim fazama odabira partnera za proizvodnju kalupa za štancanje, ova vrsta dokumentiranih dokaza projekta je vrijednija od generičkih tvrdnji o sposobnostima.
Ono što ovu vrstu integriranog partnera čini vrijednom je kontinuitet životnog ciklusa. Kada ista organizacija koja je dizajnirala i izgradila matricu također podržava isprobavanje, povećanje proizvodnje i tekuće održavanje, institucionalno znanje ostaje netaknuto. Inženjeri koji razumiju zašto je određena vučna perla postavljena na određenu lokaciju isti su oni koji dijagnosticiraju problem formiranja tri godine proizvodnje. Taj kontinuitet eliminira praznine u znanju koje muče programe gdje su dizajn, izrada i održavanje podijeljeni među nepovezanim dobavljačima.
Bez obzira kojeg dobavljača na kraju odaberete, gornji okvir evaluacije daje vašem timu strukturiran put kroz odluku. Cijena će uvijek biti važna, ali u automobilskom štancanju, najjeftinija matrica rijetko je najjeftinija tokom cijelog životnog ciklusa programa. Pravi partner isporučuje alat koji pouzdano radi godinama, prilagođava se kada stignu inženjerske promjene i održava dimenzijsku stabilnost koja održava vašu montažnu liniju u pokretu bez prekida.
Često postavljana pitanja o matricama za štancanje automobila
1. Koja je razlika između progresivne i transferne matrice u automobilskom štancanju?
Progresivna matrica koristi kontinuiranu metalnu traku koja napreduje kroz više stanica unutar jednog kompleta kalupa, proizvodeći male dijelove poput nosača i kopči velikom brzinom (30-60+ poteza u minuti). Prenosna matrica koristi pojedinačne praznine koje se pomiču između nezavisnih stanica pomoću mehaničkih šipki ili robota, rukovanje srednjim-do-velikim strukturnim dijelovima koji su previše složeni za napredovanje-bazirano na trakama. Izbor zavisi od veličine dela, složenosti formiranja i godišnje zapremine. Dijelovi ispod 300 mm sa zapreminom iznad 300.000 jedinica godišnje obično odgovaraju progresivnom alatu, dok veći strukturni elementi sa složenom geometrijom odgovaraju postavkama prijenosa gdje se svaka stanica može nezavisno podesiti za kontrolu tonaže i protoka materijala.
2. Koliko dugo traje žigosanje automobila prije nego što ga treba zamijeniti?
Vijek trajanja matrice značajno varira u zavisnosti od lima koji se štanca, brzine proizvodnje i kvaliteta održavanja. Dobro-održavan meki čelik za progresivno štancanje može proizvesti milion ili više dijelova prije veće obnove. Međutim, kod štancanja naprednih čelika visoke čvrstoće (AHSS) iznad 980 MPa, vijek trajanja alata može pasti na 50.000-100.000 pogodaka bez odgovarajućih premaza i alatnih čelika PM{11}}klase. Karbidni umeci na stanicama visokog{14}}habanja produžavaju vijek trajanja za 500-1000% u poređenju sa konvencionalnim alatnim čelicima. Preventivno održavanje vezano za okidače broja udaraca, a ne za kalendarske datume, jedina je najefikasnija strategija za maksimiziranje dugovječnosti matrice i izbjegavanje neplaniranih kvarova.
3. Zašto je testiranje kalupa toliko važno prije masovne proizvodnje u štancanju automobila?
Probna mašina premošćuje jaz između svježe obrađenog alata i performansi{0}}spremnih za proizvodnju. Obično troši 30% ukupnih troškova alata i 40% vremenskog okvira inženjeringa jer čak i savršeno obrađene matrice mogu proizvesti ploče s rascjepima, naborama ili odstupanjima dimenzija. Proces uključuje uočavanje matrice za verifikaciju kontakta, početno žigosanje na panelu, GD&T mjerenje pomoću CMM-a, 3D skeniranje pune-površine prema CAD geometriji i iterativne korekcije dok se ne ispune kriteriji prihvatljivosti OEM-a. Preskakanje ili žurna proba gura probleme sa kvalitetom nizvodno do tijela-u-bijelom sklopu gdje ispravke postaju eksponencijalno skuplje.
4. Kako se matrice za štancanje razlikuju za električna vozila u odnosu na tradicionalne automobile?
EV platforme uvode žigosane komponente bez presedana u konvencionalnom dizajnu vozila, posebno kućišta baterija koja mogu premašiti 2 metra dužine sa velikim dubinama izvlačenja. Ovi nosači baterija često koriste legure aluminijuma sklone nagrizanju ili prilagođavaju-zavarene gotove komade kombinujući AHSS sa mekim čelikom, što zahtijeva matrice koje upravljaju potpuno različitim ponašanjem oblikovanja unutar jednog alata. Strukture karoserije EV također koriste mješovite-materijalne strategije gdje će jedna platforma možda trebati matrice optimizirane za prešano-kaljeni čelik, dvofazni čelik i aluminijumske zatvarače, od kojih svaki zahtijeva različite premaze, postavke tonaže i pristupe kompenzacije opruge koje tradicionalni alati iz epohe blagog -čelika- nikada nisu zahtijevali.
5. Na šta trebam obratiti pažnju kada biram proizvođača matrica za žigosanje automobila?
Procijenite dobavljače kroz nekoliko integriranih mogućnosti: interna simulacija štancanja za ranu identifikaciju rizika formiranja, dokumentovana ekspertiza materijala koja odgovara klasama čelika ili aluminija vašeg programa, kapacitet presovanja koji replicira vaše proizvodne uvjete za isprobavanje, IATF 16949 certifikat za disciplinu kvaliteta u automobilskoj industriji i punu podršku životnog ciklusa proizvodnje kroz profesionalnu podršku. Partneri poput YICHEN-a koji podržavaju timove OEM, Tier-1 i Tier-2 u strukturalnim dijelovima, šasiji, unutrašnjosti i otisnutim dijelovima vezanim za kamione pokazuju širinu potrebnu za složene programe. Dajte prioritet dobavljačima gdje su dizajn, izrada i održavanje pod jednim krovom kako bi institucionalno znanje ostalo netaknuto tokom cijelog životnog vijeka programa.




