


Šta su matrice za štancanje od karbida i zašto su važne
Kada se matrica za štancanje istroši mnogo prije očekivanog vijeka trajanja, problem obično dolazi do odluka donesenih prije nego što je matrica dotakla presu. Razumijevanje s čime radite je prvi korak ka popravljanju toga.
Definicija i sastav jezgre karbidnih kalupa za štancanje
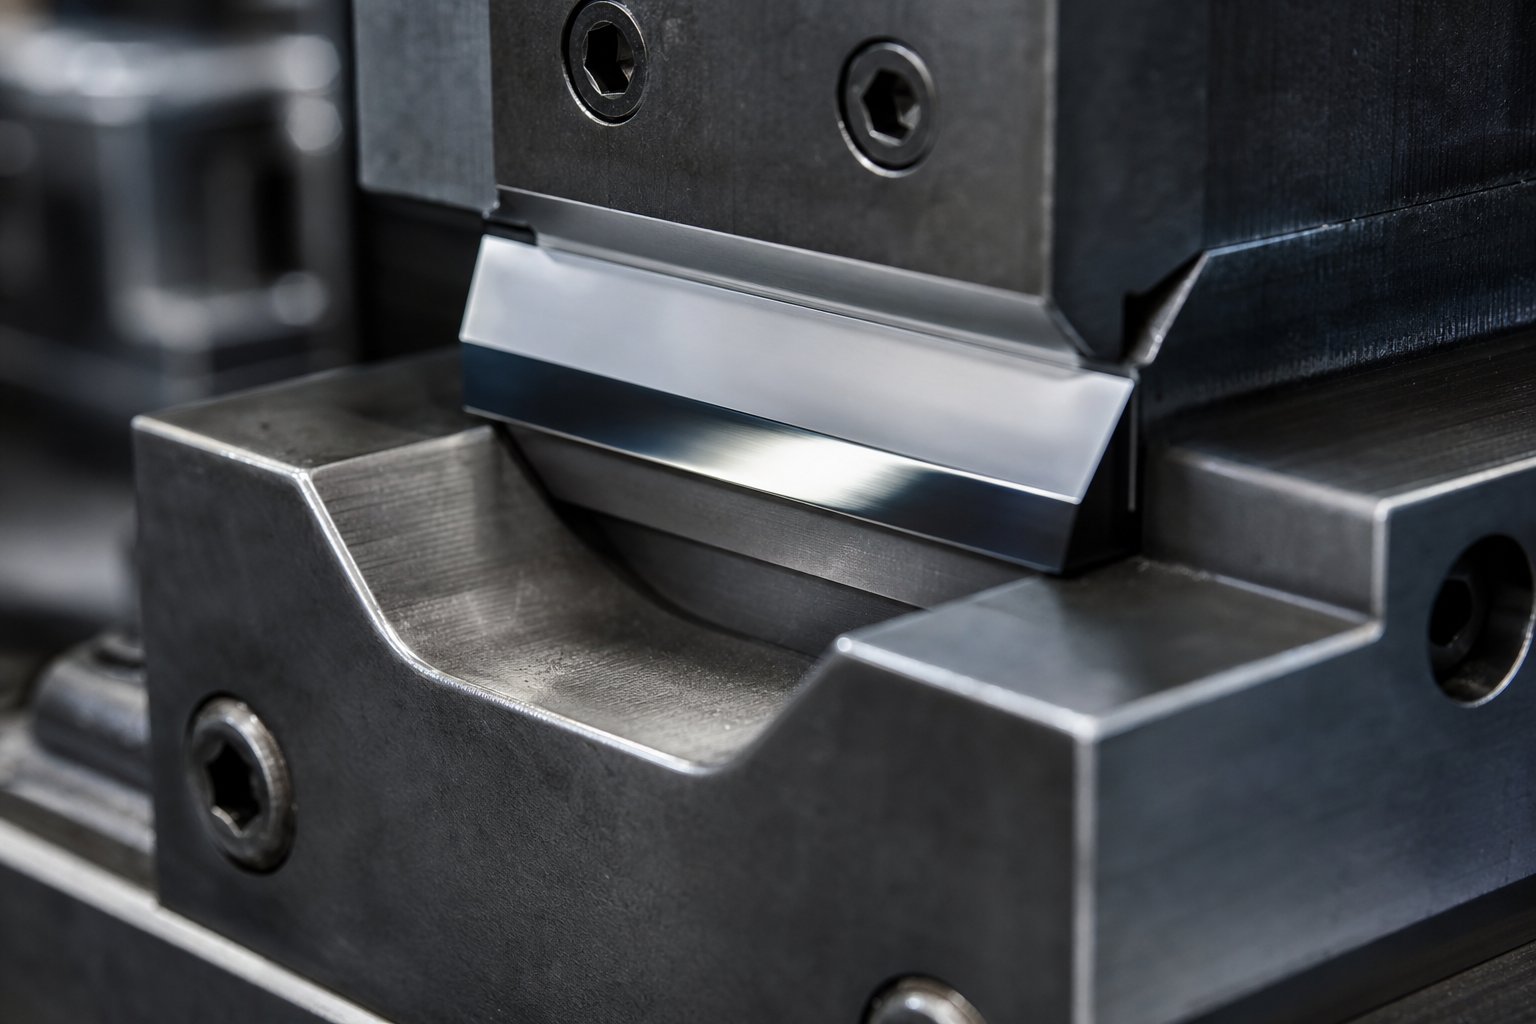
Matrice za štancanje od tvrdog metala su precizne komponente alata napravljene od čestica volfram karbida (WC) vezanih kobaltnim (Co) vezivom kroz metalurgiju praha, projektovane da izrezuju, buše i formiraju lim na nivoima tvrdoće daleko većim od konvencionalnog alatnog čelika.
Taj sastav je ono što izdvaja karbidnu matricu od standardnih čelika kao što su D2 ili M2. Volfram karbid pruža ekstremnu tvrdoću, obično dostižući HRA 85-92, dok kobaltno vezivo djeluje kao metalno ljepilo koje drži ta tvrda WC zrna zajedno. Rezultat je materijal koji je otporan na abrazivno habanje mnogo duže nego što to može podnijeti bilo koji termički obrađeni alatni čelik.
Uobičajeni razredi koji se koriste u aplikacijama za štancanje uključuju oznake kao što su K10, K20, K30 i K40, od kojih svaka varira u sadržaju kobalta i strukturi zrna kako bi odgovarala različitim operativnim zahtjevima.
Zašto karbid nadmašuje konvencionalne materijale u štancanju
Zamislite da pokrećete progresivnu matricu pri 600 udaraca u minuti na pločama od električnog čelika.Alatne čelične kalupeu tom scenariju zahtijevaju često ponovno brušenje, ponekad nakon samo desetina hiljada pogodaka. Karbidne matrice u istoj primjeni mogu raditi mnogo puta duže između servisnih intervala jer je materijal jednostavno otporan na habanje na fundamentalno različitom nivou.
Međutim, ta prednost dolazi sa-ustupcima. Karbid je krt. To košta više unaprijed. Zahteva strože tolerancije dizajna i specifične prakse održavanja. Kada se ti faktori zanemare ili se loše upravljaju, čak i najtvrđi karbidni kalup će prerano otkazati.
Ovaj članak prolazi kroz cijeli lanac odlučivanja, od odabira pravog razreda karbida i dizajniranja kalupa koji uzimaju u obzir krtost materijala, do njihovog pravilnog održavanja i prepoznavanja kada je karbid jednostavno pogrešan izbor za posao.
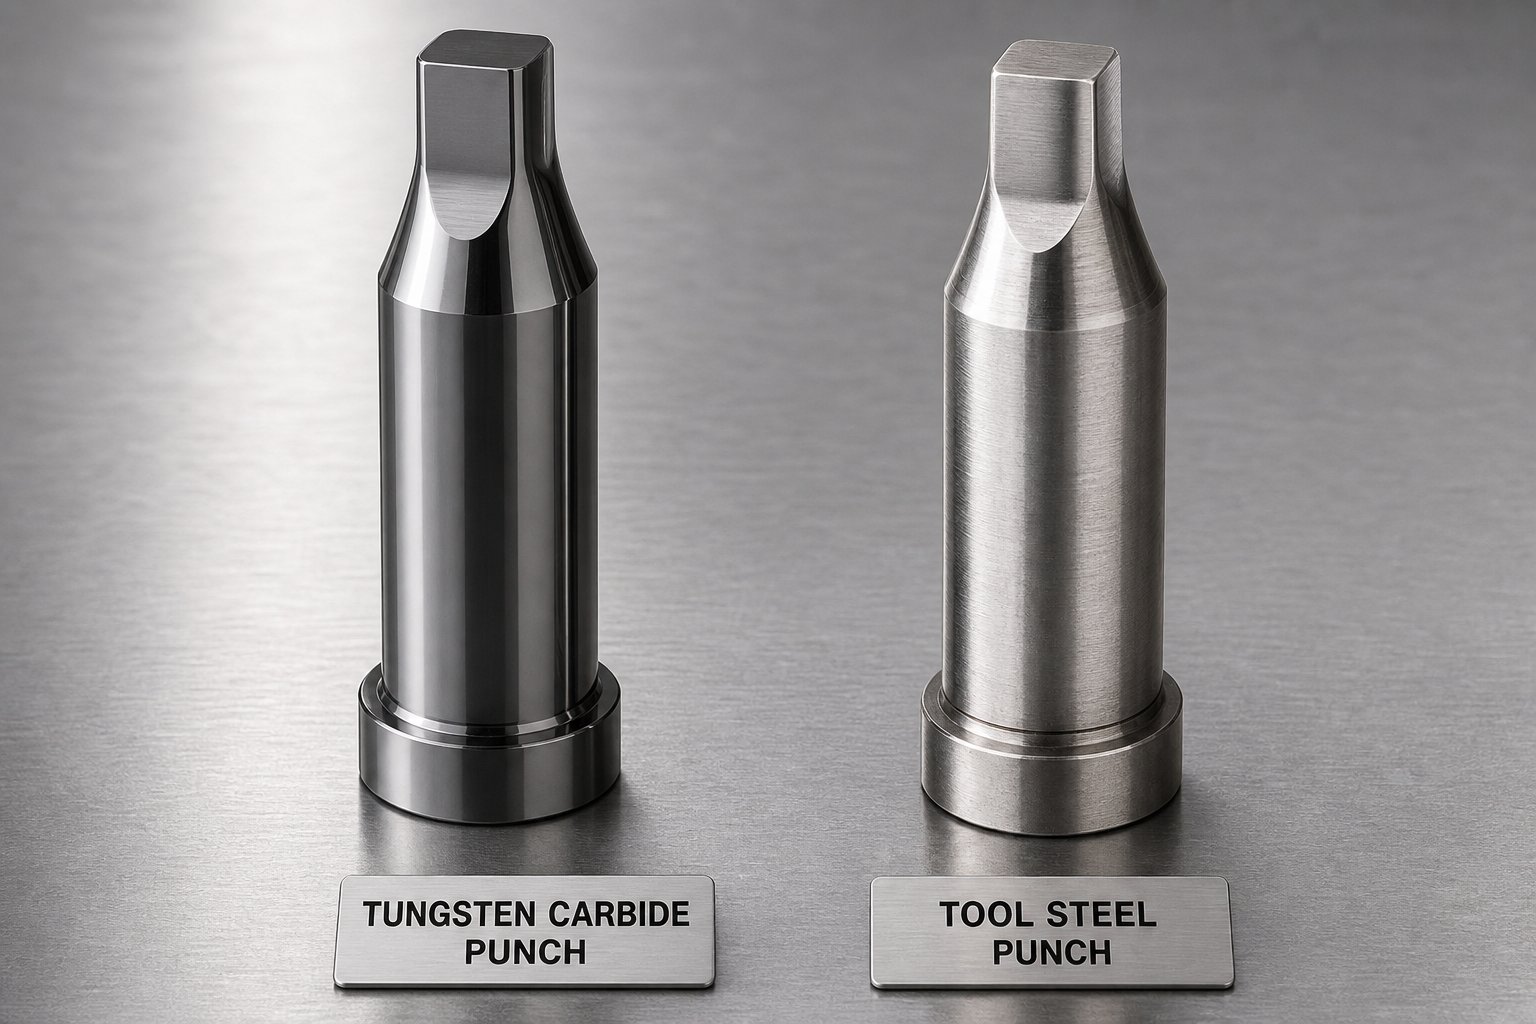
Karbid u odnosu na matrice od alatnog čelika i ukupni trošak vlasništva
Znati da karbid nadmašuje alatni čelik u sirovoj tvrdoći je jedna stvar. Odlučiti da li ima financijskog smisla za vašu proizvodnju je sasvim drugo pitanje. Početna cijena matrice od karbida može biti tri do deset puta viša od uporedive matrice od alatnog čelika, a ta naljepnica sprječava mnoge inženjere da traže dalje. Ali cijena-po-kolu i cijena-po-dijelu su dva vrlo različita broja.
Alternative za alatni čelik i njihova ograničenja u velikim{0}}obimnim serijama
Većina operacija štancanja podrazumevano je na alatnim čelicima jer su poznati, pristupačni i svestrani. D2, sa visokim sadržajem hrom karbida, pruža odličnu otpornost na abrazivno habanje na 58-62 HRC. M2 brzorezni čelik bolje se zagrijava i dobro drži rubove pod trenjem. A2 nudi dimenzionalnu stabilnost tokom termičke obrade, a S7 apsorbuje udar koji bi napukao tvrđe slojeve.
To su čvrsti materijali. Za male-radove, izradu prototipa ili primjene s mekim metalima izradaka, oni rade dobro uz djelić cijene karbida. Ograničenje se pojavljuje kada skalirate jačinu zvuka. U progresivnoj matrici za štancanje koja radi stotine hiljada ciklusa, D2 i M2 udarci se troše, neravnine rastu, a intervali ponovnog brušenja se smanjuju. Svako ponovno brušenje znači zastoj, rad na postavljanju i nešto kraću matricu. Pomnožite to na progresivnom kocku sa više-stanica i akumulirani trošak brzo raste.
Pragovi obima proizvodnje koji opravdavaju ulaganje u karbid
Ne postoji jedinstveni magični broj u kojem karbid postaje očigledan izbor. Ukrštanje ovisi o materijalu obratka, složenosti matrice i tome koliko zastoja košta vaš rad po satu. Uz to, analiza industrije dosljedno ukazuje na srednju-do-proizvodnju velikog obima kao-zonu rentabilnosti. Ako je vašim alatnim čeličnim kalupima potrebna zamjena ili velika popravka više puta u toku proizvodnje, duži vijek trajanja karbida počinje apsorbirati tu premiju unaprijed.
Za progresivne matrice koje koriste abrazivne materijale poput električnog čelika ili nehrđajućeg čelika, prag pada još niže. Što obradak agresivnije nosi matricu, brži se karbid plaća. Suprotno tome, štancanje mekog bakra ili aluminija u umjerenim količinama možda nikada neće doći do tačke ukrštanja.
Ukupni pregled troškova vlasništva
Pravo poređenje nije cena smrti. To je ukupni trošak vlasništva: početno ulaganje plus troškovi ponovnog mljevenja, gubici zbog zastoja, ostaci od istrošenog alata i učestalost zamjene tokom cijelog proizvodnog vijeka. Karbidna matrica koja radi deset do dvadeset puta duže od D2 prije nego što joj je potreban servis dramatično smanjuje cijenu karbidne matrice po dijelu, iako košta pet do deset puta više prvog dana.
Evo kako se tri najčešće opcije upoređuju u odnosu na faktore koji zapravo utiču na troškove:
| Atribut | Tungsten Carbide | D2 alatni čelik | M2 brzorezni čelik |
|---|---|---|---|
| Raspon relativne tvrdoće | HRA 88-92 (približno . 70+ HRC ekvivalent) | 58-62 HRC | 60-65 HRC |
| Tipičan Die Life | Dugačak (10-20x alatni čelik u uporedivim uslovima) | Srednje | Srednje |
| Frekvencija ponovnog brušenja | Nisko | Umjereno do visoko | Umjereno |
| Najbolje{0}}prilagođen obim proizvodnje | Veliki-volumen i abrazivni{1}}materijal se izvodi | Niska{0}}do-srednja jačina zvuka; generalno štancanje | srednji volumen; operacije{0}}sklone toplini |
| Relativni troškovi unapred | Visoka (3-10x alatni čelik) | Nisko | Umjereno |
| Čvrstoća / Otpornost na udarce | Donji (lomljiv pod udarom) | Dobro | Dobro |
Obrazac je jasan: matrice od karbida naspram alatnog čelika nije pitanje koji je materijal univerzalno bolji. Pitanje je gdje se nalazi vaša proizvodnja na spektru volumena i habanja.Visoko{0}}progresivno štancanjeabrazivni materijali predstavljaju slatku tačku karbida. Kratke vožnje na mekim metalima pripadaju D2 ili S7.
Ono što se često zanemaruje u ovoj analizi je odabir kvaliteta unutar samog karbida. Nemaju svi volfram karbidi iste performanse, a odabir pogrešne veličine zrna ili procenta veziva za vašu specifičnu operaciju štancanja može izbrisati prednost dugovječnosti za koju ste platili premiju.
Odabir pravog karbida za primjenu štancanja
Karbidna matrica koja se cijedi nakon 50.000 udaraca nije nužno neispravna. Možda je to samo pogrešna ocjena za posao. Odabir tvrdog metala za štancanje je mjesto gdje je dugovječnost matrice ili ugrađena ili tiho potkopana, i to je jedina varijabla koja se najviše zanemaruje kada inženjeri specificiraju alate za progresivne operacije kalupa i štancanja.
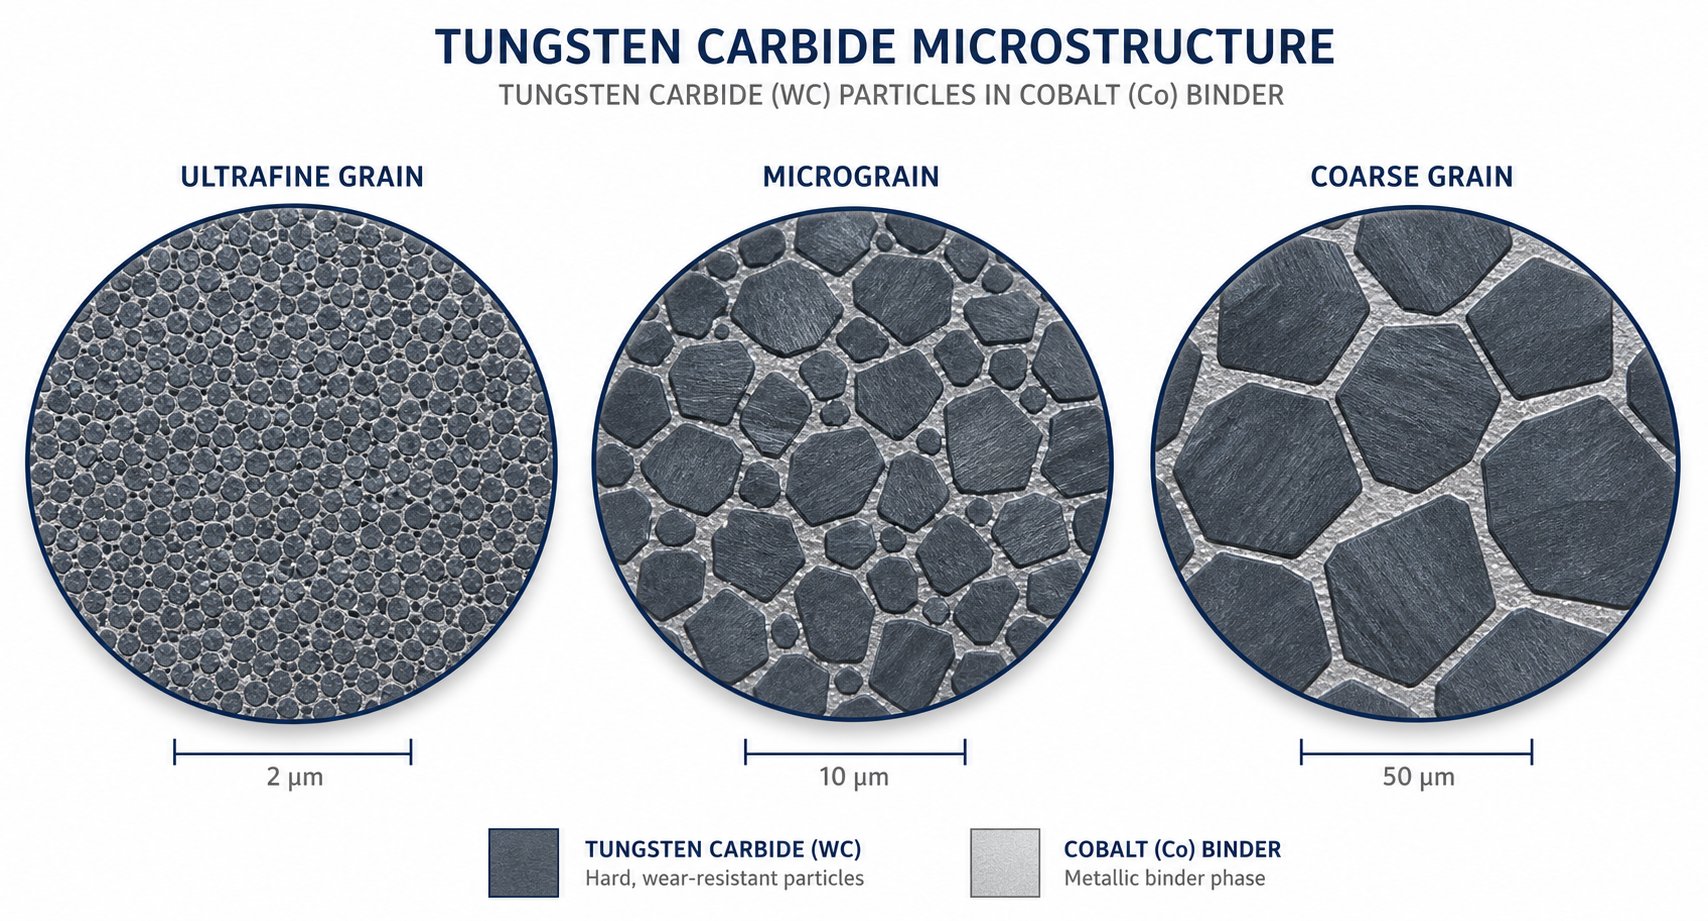
Svaki tip kalupa od volfram karbida definiran je s dvije osnovne varijable: veličinom zrna i sadržajem veziva. Popravite ravnotežu i matrica će zadržati geometriju kroz milione ciklusa. Pogriješite i vidjet ćete prerano lomljenje rubova ili ubrzano abrazivno trošenje, što oponaša simptome matrice koja je jednostavno "istrošena" kada je pravi problem bio neusklađenost materijala od početka.
Veličina zrna i sadržaj veziva{0}}Objašnjene razlike
Zamislite veličinu zrna karbida kao dimenziju građevnog bloka. Manja zrna se čvršće pakuju, stvarajući gušću mikrostrukturu sa većom tvrdoćom i oštrijim dostižnim rubovima. Veća zrna ostavljaju više prostora za popunjavanje kobaltnog veziva, koje apsorbira energiju udara i otporno je na pucanje.
Evo kako se uobičajene klasifikacije žitarica razlažu u praksi:
- Nano i ultrafino zrno (ispod 0,5 mikrona):Maksimalna tvrdoća i oštrina ivica. Ove vrste imaju izuzetno čvrste tolerancije i agresivno se odupiru abrazivnom habanju, ali su najlomljivija opcija. Najprikladniji za tanke-materijale gdje su opterećenja prvenstveno kompresivna.
- Submikronsko zrno (0,5 do 0,7 mikrona):Snažan balans otpornosti na habanje i snage.Industrijsko testiranje pokazujeSubmikronski razredi podržavaju finije rezne ivice i poboljšanu završnu obradu površine uz zadržavanje razumne žilavosti. Oni dobro funkcionišu u preciznom zatvaranju i oblikovanju svetlosti.
- Micrograin (0,7 do 1,3 mikrona):Bolja apsorpcija udara i otpornost na lomljenje pod povremenim opterećenjem. Kada operacija štancanja uključuje vibracije, prekinut kontakt ili blago neusklađene postavke, mikrozrnasti karbid preživljava uslove koji bi pucali na sitnije slojeve.
- Srednje i krupno zrno (iznad 1,3 mikrona):Najveća žilavost i otpornost na udarce, ali manja tvrdoća. Ove vrste podnose teško oblikovanje, duboko izvlačenje i hladno sabijanje gdje matrica apsorbira značajne bočne i tlačne sile.
Sadržaj kobaltnog veziva slijedi paralelnu logiku. Niži postoci veziva (obično 6-10% Co) maksimiziraju tvrdoću jer između čestica tvrdog karbida ima manje mekog metala. Veći procenti veziva (12-25% Co) dramatično povećavaju žilavost, omogućavajući matrici da se mikroskopski savija pod udarom bez loma.Vodiči za odabir razredadosljedno uokvirite ovo kao prvo identifikaciju vašeg načina kvara: ako se vaše matrice postupno troše, vjerovatno će vam trebati tvrđi slojevi s finijim zrnom i manje veziva. Ako se lome ili pucaju, potrebni su vam tvrđi tipovi s krupnijim zrnom i više kobalta.
Preslikavanje svojstava karbida u operacije štancanja
Različite operacije štancanja nameću fundamentalno različite profile naprezanja na kalupu. Slepi udarac doživljava visok kompresivni udar pri svakom udarcu. Matrica za formiranje apsorbuje bočne sile dok materijal teče preko njene površine. Usklađivanje klase matrice od volfram karbida sa stvarnom vrstom opterećenja je ono što razlikuje matricu koja traje od one koja rano pokvari.
Evo kako se karakteristike razreda mapiraju na uobičajene operacije:
- Bliještanje i pirsing:Submikronsko do ultrafino zrno, 6-10% kobalta. Ove operacije zahtijevaju oštre rezne ivice koje su otporne na zaokruživanje. Opterećenje je kompresivno i ponavljajuće, što odgovara tvrđim, nižim vrstama veziva.Federal Carbide vodič za primjenunavodi razrede kao što je FC10M (submikron) kao prikladne za kalupe za oblikovanje metala gdje su potrebne i otpornost na habanje i umjerena čvrstoća.
- Probijanje malih rupa (visok omjer stranica):Submikronsko zrno, 8-12% kobalta. Mali udarci suočavaju se s rizikom od bočnog otklona, tako da mala izbočina u sadržaju veziva pruža otpornost na lomljenje koja sprječava otkidanje bez žrtvovanja dugog vijeka ivice.
- Oblikovanje i savijanje:Mikrozrna do srednje zrna, 12-15% kobalta. Materijal klizi po površini matrice pod kombinovanim opterećenjem na pritisak i smicanje. Tvrđi slojevi odolijevaju mikro-struganju koje trpe tvrđi slojevi kada protok materijala stvara nepredvidive koncentracije naprezanja.
- Duboko crtanje:Srednje do krupno zrno, 15-25% kobalta. Matrice za izvlačenje doživljavaju stalni kontaktni pritisak, toplotu trenja i prianjanje materijala. Klase kao što su FC11 i FC13, koje karakterizira visoka udarna čvrstoća i žilavost, podnose zahtjevnu kombinaciju sila koje proizvode operacije izvlačenja.
Odabir razreda za progresivne i složene kalupe
Progresivne kalupe za štancanje od karbida dodaju još jedan sloj složenosti jer se više operacija dešava unutar jednog alata. Stanica za slepljivanje, stanica za formiranje i stanica za bušenje žive u istom kompletu matrica, ali svaka zahteva različita svojstva karbida.
Ovo je mjesto gdje mnoge trgovine prave kritičnu grešku: specificiraju jednu vrstu karbida na svim stanicama radi jednostavnosti. Stanice za blankiranje dobijaju ocenu koja je previše čvrsta (i troše se brže nego što je potrebno), dok stanice za formiranje dobijaju pretvrdu klasu (i strugotine pod bočnim opterećenjem). Oba problema skraćuju ukupni životni vek.
Bolji pristup je usklađivanje nivoa sa dominantnim profilom stresa svake stanice. Stanice za sljepljivanje i probijanje imaju koristi od submikronskih, niskih-vrsta veziva optimiziranih za zadržavanje rubova. Stanice za formiranje i izvlačenje imaju bolje rezultate sa mikrozrnastim ili srednjim-klasama zrna koje sadrže veći sadržaj kobalta za otpornost na udarce. Ova više{5}}strategija košta nešto više u radu na početnoj specifikaciji, ali eliminiše problem slabe-veze gdje prijevremeni kvar jedne stanice prisiljava cijelu ploču van mreže za servis.
Složene matrice, koje izvode više operacija istovremeno u jednom potezu, općenito favoriziraju kompromisnu ocjenu, tipično submikronski karbid sa umjerenim vezivom (10-12% Co) koji balansira oštrinu ruba s dovoljnom čvrstoćom da izdrži kombinirano opterećenje. Kompromis je prihvatljiv jer se složene matrice obično koriste za jednostavnije geometrije gdje se nijedna stanica ne suočava s ekstremnim opterećenjima oblikovanja.
Odabir razreda postavlja gornju granicu koliko dugo vaša kocka može trajati. Ali čak i savršeno usklađena klasa karbida će imati lošiji učinak ako dizajn matrice ne uzima u obzir mehanička ograničenja karbida, posebno njegovu netoleranciju na vlačno naprezanje i bočno opterećenje.
Progresivni dizajn kalupa sa umetcima od tvrdog metala
Intolerancija karbida na bočno opterećenje i vlačna naprezanja nije razlog da se to izbjegne u progresivnom dizajnu kalupa za štancanje. To je razlog da dizajnirate drugačije. Prog matrica izgrađena oko alatnog čelika može apsorbirati malo neurednosti u zazoru, poravnanju i geometriji. Matrica napravljena od karbidnih komponenti kažnjava svaku prečicu. Inženjerske odluke donesene u fazi projektovanja ili koriste ekstremnu otpornost karbida na habanje ili otkrivaju njegovu krhkost pri prvoj proizvodnji.
Punch-to-Ostvarivanje razmaka i tolerancije
Zazor od tvrdog metala i matrice je mjesto gdje dizajneri dobijaju najviše i istovremeno rizikuju. Budući da se karbid može brusiti do tolerancije od plus ili minus 0,0001 inča po prečniku, manji zazori postaju fizički ostvarivi u poređenju sa alatnim čelikom. Ta preciznost se pretvara u čišće posječene ivice, smanjenu visinu neravnina i bolju kvalitetu dijelova direktno sa trake.
Ali manji zazor znači veće bočno opterećenje na proboju tokom izvlačenja. Čelik za alat se savija pod tim opterećenjem. Prelomi karbida. Nedovoljan zazor koncentriše naprezanje savijanja u dršku proboja, što je upravo način kvara koji uništava karbidne alate brže nego što bi abrazivno habanje ikada bilo. Nije bezopasan ni preveliki razmak. On proizvodi povučenu ivicu, a ne srezanu ivicu i uzrokuje da udarac traži centar pri svakom udaru, uvodeći ciklično opterećenje od zamora.
Ispravan zazor ovisi o debljini materijala obratka i zateznoj čvrstoći, i treba ga eksplicitno navesti na crtežu matrice, a ne prepustiti zadanoj radnji. Općenito, zazori od tvrdog metala za slepljenje su manji od ekvivalenta alatnog čelika, ali je prozor uži. Ima manje prostora za grešku.
Ograničenja tonaže i debljine materijala za karbid
Svaka operacija štancanja izaziva šok. Karbid dobro apsorbira tlačne udare, ali ne toleriše gotovo nikakvo vlačno ili savijanje prije loma. Ova realnost postavlja stroga ograničenja na to šta karbidne komponente mogu podnijeti unutar progresivne matrice.
Debljina materijala je najdirektnije ograničenje. Deblji materijal zahtijeva više sile za smicanje, što povećava bočne i vlačne komponente opterećenja na rubu rezanja. Problem-imaju materijali za izradak velike čvrstoće. Probijanje mekog bakra od 0,020 inča suočava se sa fundamentalno drugačijim profilom naprezanja od iste geometrije koja reže nerđajući čelik od 0,060 inča, čak i pri identičnim procentima zazora.
Zahtjevi za tonažom također su u interakciji s dinamikom presa. Minimiziranje hoda matrice smanjuje brzinu cilindra, što znači manje udara i vibracija koje se prenose na karbidne komponente u svakom ciklusu. Princip dizajna je jednostavan: ako ne možete smanjiti potrebnu tonažu, smanjite hod i pomjerajte rezne udarce tako da se svi ne zahvate istovremeno. To distribuira šok kroz ciklus štampe umjesto da ga koncentriše u jednom trenutku.
Ovdje zaslužuju posebnu pažnju radijusi uglova na karbidnim probojima. Unutrašnji uglovi bez određenog radijusa djeluju kao mjesta nastanka pukotina pod opterećenjem. Stručnjaci za geometriju primjećuju da unutrašnji ugao nultog- radijusa na karbidnom bušilici gotovo nikada nije pravi odgovor, bez obzira na to što bi inače zahtijevala geometrija utisnutog dijela. Čak i mali pomiješani radijusi na prijelazima drške značajno poboljšavaju vijek trajanja udarca gdje postoji bilo kakva bočna sila.
Hibridna konstrukcija sa karbidnim umetcima
Ne suočava se svaka stanica u progresivnom kalupu s istim zahtjevima za habanjem. Najbrže se razgrađuju stanice za sljepljivanje i bušenje koje dolaze u kontakt s abrazivnim materijalom pri svakom zamahu. Stanice u mirovanju, pilot stanice i neke stanice za formiranje vide daleko manje trošenje. Dizajniranje cijele matrice od karbida obično je i ekonomski neopravdano i mehanički kontraproduktivno, budući da stanice za oblikovanje često imaju koristi od superiorne žilavosti alatnog čelika.
Hibridni pristup, poznat kao dizajn matrice od tvrdog metala, postavlja karbidne komponente samo tamo gdje zarađuju svoju premiju: visoko-stanice za sečenje koje bi inače zahtijevale često ponovno brušenje. Alatnim čelikom upravljaju stanice u kojima dominiraju udarna opterećenja ili gdje se predviđaju promjene geometrije tokom razvoja. Ovo balansira vijek trajanja, cijenu i upotrebljivost.
Kada specificiraju umetke od karbida unutar progresivne matrice, inženjeri bi trebali slijediti namjerni redoslijed koji uzima u obzir mehanička ograničenja karbida na svakom koraku:
- Identifikujte koje stanice imaju najveću stopu habanja na osnovu istorijskih podataka ili abrazivnosti materijala radnog komada.
- Potvrdite da geometrija na svakoj kandidatskoj stanici može zadovoljiti minimalni radijus ugla karbida i zahtjeve poprečnog presjeka-bez stvaranja tačaka koncentracije napona.
- Odaberite odgovarajuću ocjenu karbida za svaku stanicu na osnovu dominantnog profila naprezanja: tvrđe, finije-klase zrna za sljepljivanje; tvrđi, grublji slojevi za bilo koju stanicu sa bočnim opterećenjem.
- Odredite razmak od proboja-do-zazora po stanici na osnovu debljine radnog komada i materijala, dokumentirajući to eksplicitno na crtežu matrice.
- Dizajnirajte montažu umetka tako da površine za sjedenje budu ravne i stabilne, sprječavajući ljuljanje koje koncentriše opterećenje na visokim točkama tokom udara.
- Provjerite jesu li tonaža prese, hod matrice i podizanje trake svedeni na minimum kako bi se ograničile vibracije i udari koji se prenose na karbidne komponente.
- Ugradite karakteristike poka-kola tako da se umetci ne mogu instalirati unazad ili naopako tokom održavanja, eliminišući greške pri ponovnoj instalaciji koje uzrokuju trenutni lom.
Ova sekvenca daje prednost prevenciji kvarova u odnosu na optimizaciju performansi. Karbidni umetak koji pouzdano opstaje uvijek je bolji od onoga koji isporučuje savršene dijelove tjedan dana prije pucanja.
Čak i sa idealnim dizajnom, ipak, karbidne matrice u proizvodnji na kraju degradiraju. Pitanje je kako degradiraju, jer mehanizam habanja određuje da li bi prilagođavanje procesa, promjena premaza ili drugačija klasa značajno produžili vijek trajanja matrice.
Nosite mehanizme koji skraćuju vijek trajanja karbidnih matrica
Karbidna matrica koja prerano pokvari uvijek vam govori zašto, ako znate šta da tražite. Uzorak degradacije na radnim površinama otkriva koji mehanizam čini štetu, a svaki mehanizam ukazuje na drugačiji osnovni uzrok u vašem procesu. Tretiranje svih načina kvara karbidne matrice na isti način, recimo, jednostavnim ponovnim brušenjem i stavljanjem matrice u rad, garantira da će se problem ponoviti. Prepoznavanje specifičnih mehanizama habanja karbidnih matrica u igri omogućava vam da ciljate stvarni uzrok, a ne samo njegove simptome.
Četiri primarna mehanizma uzrokuju ogromnu većinu prijevremenog trošenja u primjenama karbidnog štancanja: abrazivno trošenje, habanje ljepila, pucanje od zamora i termički udar. Često se preklapaju, ali jedna obično dominira. Prepoznavanje koji pokreće vašu degradaciju kockice je razlika između ciljane popravke i skupe igre pogađanja.
Abrazivno i adhezivno trošenje u karbidnim kalupima
Abrazivno trošenje je najjednostavniji mehanizam. Tvrde inkluzije, kamenac ili čestice u utisnutom materijalu djeluju poput brusnog papira koji se vuče po površini matrice pri svakom potezu. Operacije progresivnog štancanja od ugljičnog čelika su posebno osjetljive kada traka nosi mlinski kamenac ili slojeve oksida. Laminati od električnog čelika, sa svojim sadržajem silicija i premazima tvrde površine, također brzo ubrzavaju abrazivnu degradaciju.
Ono što se dešava na mikrostrukturnom nivou je progresivni gubitak materijala. Tvrde čestice u radnom komadu izdubljuju ili izbacuju pojedinačna zrna karbida iz matrice veziva. Federal Carbide napominje da abrazivno trošenje predstavlja progresivni gubitak materijala na površini karbida zbog klizanja ili trljanja spojne komponente ili radnog materijala preko nje. Brzina ovisi o kontaktnom pritisku i tvrdoći abraziva u odnosu na površinu karbida. Vizuelno ćete primijetiti ovaj način rada kao glatku, ujednačenu strukturu habanja duž rubova rezanja, postepeno zaokruživanje prethodno oštrih crta, i uglačan ili preklopljen izgled na kontaktnim područjima.
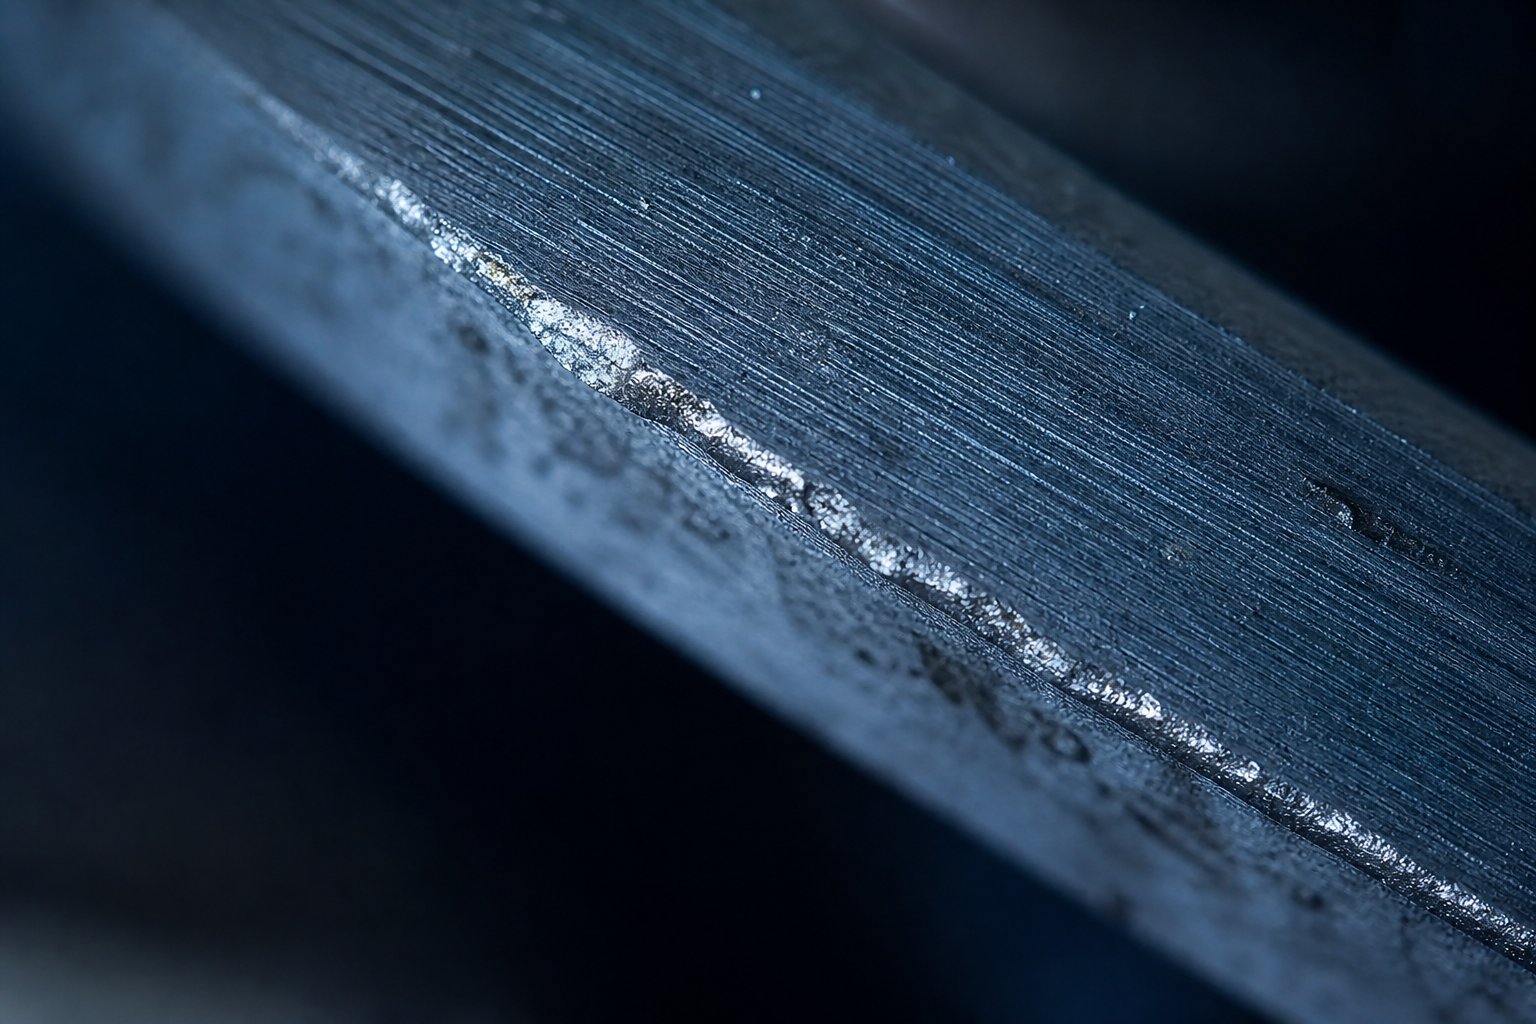
Adhezivno trošenje, koje se obično naziva galjenje, je druga životinja. Nastaje kada se materijal radnog komada veže za površinu kalupa pod toplinom i pritiskom štancanja. Nehrđajući čelik i aluminij su poznati po ovom ponašanju. Visoko trenje na kontaktnim tačkama stvara dovoljno lokalizovane temperature i pritiska da izazove mikro-zavarivanje između radnog komada i površine kalupa. Materijal se prenosi, nakuplja i na kraju se kida, povlačeći sa sobom komade površine karbida.
Vizuelni potpis zalijevanja je nepogrešiv: nepravilno nakupljanje materijala na licu matrice, hrapave ili izdubljene površine na kojima se preneseni materijal otkinuo i tragovi koji prate smjer protoka materijala. Za razliku od glatkog napredovanja abrazivnog habanja, oštećenja ljepila izgledaju nasilno i neujednačeno.
Režimi kvara zbog pucanja od zamora i termičkog udara
Pukotine od zamora se razvijaju sporo i iznenada propadaju. Svaki hod pritiska opterećuje i rasterećuje karbidnu komponentu. Tokom stotina hiljada ciklusa, mikroskopske pukotine nastaju na tačkama koncentracije napona, uglovima, oštrim prelazima ili površinskim defektima. Ove pukotine se postupno šire sa svakim ciklusom opterećenja sve dok se ne postigne kritična dužina, u kom trenutku pukotina prolazi kroz komponentu i proizvodi katastrofalan lom.
Šta ubrzava zamor u karbidu? Bilo šta što povećava komponentu naprezanja na zatezanje ili savijanje: prekomjerna tonaža, nedovoljan razmak-za-zazor, neusklađene postavke presa ili događaji pogrešnog uvlačenja trake koji se primjenjuju van-osnog opterećenja. Progresivne operacije matrice koje se izvode pri visokim brzinama hoda otežavaju problem jer matrica brže akumulira cikluse opterećenja. Vizualno, zamor se manifestuje kao fine, često paralelne pukotine koje se šire od ivica ili uglova. U ranim fazama možete primijetiti male strugotine ili mrlje na prijelazima rubova prije nego što dođe do potpunog loma.
Toplotni šok je brzi{0}}rođak umora. Karbid ima relativno slabu otpornost na termički udar, a nagle promjene temperature često dovode do kvara uslijed termičkog pucanja. Kod -brzine štancanja, površina matrice se zagrijava tokom svakog poteza od trenja i kontakta radnog komada, a zatim se brzo hladi između poteza ili kada rashladno sredstvo/mazivo dođe u kontakt s vrućom površinom. Taj termički ciklus stvara napone ekspanzije-kontrakcije koje kruta karbidna struktura ne može plastično prihvatiti.
Termičke pukotine se pojavljuju kao mreža finih, usko{0}}razmaknutih pukotina, ponekad nalik na šareni uzorak na keramičkoj površini. Oni obično zrače sa ivica matrice i produbljuju se tokom vremena, što na kraju dovodi do raspadanja materijala između njih. Velike brzine hoda, neadekvatno podmazivanje i prekinuto hlađenje ubrzavaju ovaj mehanizam.
Indikatori vizuelne inspekcije za svaku vrstu habanja
Osoblje{0}}prodavnice nema uvijek pristup mikroskopima ili laboratorijskim analizama tokom planiranog perioda održavanja. Na sreću, svaki mehanizam za habanje ostavlja poseban vizuelni otisak prsta koji se može identifikovati lupom ili čak golim okom, pod uslovom da znate koje uzorke da tražite.
Tabela ispod mapira svaki mehanizam na njegove operativne okidače, kako izgleda tokom inspekcije i šta možete učiniti u vezi s tim:
| Wear Mechanism | Primarni uzroci | Vizuelni znakovi | Preporučene protumjere |
|---|---|---|---|
| Abrasive Wear | Tvrde inkluzije u radnom komadu; mlinska vaga; abrazivni premazi na traci; visoki kontaktni pritisak | Glatke, ujednačene površine za habanje; postepeno zaokruživanje rubova; polirane ili obrađene kontaktne površine | Prebacite na finije-zrno, niže-vrstu karbida veziva; poboljšati čišćenje traka; provjeriti specifikacije ulaznog materijala |
| Ljepljivo trošenje (nagrizanje) | Štancanje od nehrđajućeg čelika, aluminija ili drugih materijala{0}}sklonih prianjanju; neadekvatno podmazivanje; visoka temperatura površine -matrice | Nepravilno nakupljanje materijala na površini kalupa; udubljenje gdje se preneseni materijal otkinuo; bodovanje u smjeru protoka materijala | Nanesite TiN ili CrN premaz; polirati površine kalupa za smanjenje hrapavosti; povećati podmazivanje; smanjiti brzinu pritiska |
| Fatigue Cracking | Ciklično opterećenje pri velikom broju udaraca; koncentracije naprezanja na oštrim uglovima; prekomjerna tonaža; neusklađenost | Fine paralelne pukotine koje se šire od ivica ili uglova; mala strugotina ili mrlja na prijelazima; eventualni katastrofalni prelom | Dodajte uglove radijusa na naprezanja; smanjite tonažu ili povećajte angažman udarca; prebacite na višu-klasu veziva za poboljšanu žilavost |
| Thermal Shock | Velika brzina hoda; brzi ciklusi grijanja/hlađenja; nedosljedno podmazivanje; prekinuta primjena rashladne tekućine | Mreža pukotina finog ludila{0}}; blisko{1}}razmaknute radijalne pukotine od ivica; lomljenje između linija pukotina | Smanjite stopu udara; primjenjivati dosljedno podmazivanje; koristite grublje{0}}vrste zrna sa većom otpornošću na termički udar; izbjegavajte iznenadni kontakt rashladne tekućine na vrućim površinama |
Ključni zaključak je da svaki mehanizam zahtijeva različite korektivne mjere. Ponovno brušenje privremeno popravlja simptom abrazivnog trošenja, ali ne čini ništa za matricu koja pokvari od termičkog udara. Nanošenje premaza rješava nagrizanje, ali neće spriječiti pucanje od zamora uzrokovano prevelikim zazorom. Usklađivanje kontramjere sa stvarnim načinom kvara je ono što razdvaja radnje koje dobijaju puni vijek trajanja od onih koje zamjenjuju alate na ponavljanju.
Naravno, premazi se i dalje pojavljuju kao protumjera u ovom okviru, i to s dobrim razlogom. Površinski tretmani predstavljaju jednu od najefikasnijih i najviše nedovoljno korišćenih strategija za proširenje performansi karbidne matrice u specifičnim uslovima gde dominiraju adhezivno i abrazivno trošenje.
Površinski tretmani i premazi za produžene performanse kalupa
Karbid je već jedan od najtvrđih dostupnih materijala. Pa zašto dodati premaz na njega? Jer samo tvrdoća ne rješava svaki problem habanja. Kada su nagomilavanje ljepila, toplina trenja ili površinska oksidacija dominantni pokretači kvara, tanki PVD premaz mijenja površinsku interakciju između matrice i radnog komada bez promjene čvrstoće jezgre karbidne podloge. Razmišljajte o tome kao o dodavanju specijalizirane kože koja se nosi s kontaktnom hemijom dok karbid ispod nosi strukturno opterećenje.
Za OEM operacije progresivnog štancanja koje koriste nerđajući čelik, aluminij ili obložene trake, karbidni premazi mogu dramatično produžiti servisne intervale napadom na specifični mehanizam, nagrizanje, koji ubrzava degradaciju matrice u tim primjenama. Premaz ne čini kalup tvrđim u rasutom stanju. Čini površinu kliznijom, hemijski inertnijom i manje sklonom mikro-zavarivanju sa radnim komadom.
Upoređeni TiN, TiCN i CrN premazi
Tri PVD premaza dominiraju primjenom kalupa za štancanje, svaki optimiziran za različite uvjete:
TiN (titanijum nitrid)je najrašireniji i najprepoznatljiviji premaz, prepoznatljiv po zlatnoj boji. Isporučujevisoka tvrdoća, visoka otpornost na habanje i otpornost na oksidaciju, što ga čini pogodnim za -zaštitu kalupa opće namjene. TiN presvučene matrice za štancanje imaju dobre performanse u rezanju od mekog čelika i srednje-ugljičnog čelika, gdje umjereno smanjenje trenja i poboljšana površinska tvrdoća produžavaju vijek trajanja rubova bez potrebe za specijaliziranom hemijom. Njegov plafon radne temperature, oko 500-600 stepeni Celzijusa, ograničava njegovu efikasnost u operacijama velike brzine gdje trenje stvara značajnu toplinu.
TiCN (titanijum karbonitrid)nadovezuje se na TiN-ovu osnovu dodavanjem ugljika u strukturu premaza. Rezultat je manji unutrašnji napon, veća žilavost i poboljšano podmazivanje u poređenju sa ravnim TiN. Taj niži koeficijent trenja čini TiCN posebno učinkovitim pri štancanju materijala sklonih lijepljenju, poput nehrđajućeg čelika i legura aluminija. HVAC operacije progresivnog štancanja metala, koje često obrađuju pocinčane i nerđajuće trake, imaju koristi od TiCN-ove kombinacije otpornosti na prianjanje i mehaničke izdržljivosti.
CrN (Chromium Nitride)ima potpuno drugačiji pristup. Umjesto maksimiziranja tvrdoće, CrN pruža snažno podmazivanje i otpornost na visoke temperature uz odličnu otpornost na koroziju. To je-izbor za primjenu progresivnog štancanja bakra, gdje sklonost bakra da se prianja i nakuplja na površinama matrice uzrokuje brzu degradaciju neobloženog alata. Hemijska inertnost CrN-a na obojene metale čini ga poželjnim zaštitnim premazom za kalupe za obradu bakarnih, mesinganih i bronzanih traka.
Evo kako se ova tri premaza upoređuju po dimenzijama koje su najvažnije za odabir kalupa za štancanje:
| Coating Property | TiN (titanijum nitrid) | TiCN (titanijum karbonitrid) | CrN (Chromium Nitride) |
|---|---|---|---|
| Otpornost na prianjanje | Umjereno | Visoko | Vrlo visoka (posebno obojeni{0}}obojeni) |
| Raspon radne temperature | Do ~500-600 stepeni | Do ~400-500 stepeni | Do ~700 stepeni |
| Najbolje-prilagođeni žigosani materijali | Blaga čelik, srednji{0}}ugljični čelik, opće{1}}oblikovanje | Nerđajući čelik, aluminijum, pocinčani čelik | Bakar, mesing, bronza, okolina{0}}složna koroziji |
| Smanjenje trenja | Umjereno | Visoko | Visoko |
| Relativni trošak | Niska (osnovni PVD trošak) | Umjereno | Umjereno do visoko |
| Tipična debljina | 1-5 mikrona | 1-4 mikrona | 1-5 mikrona |
Kada premazi opravdavaju dodatno ulaganje
Premazi nisu uvijek potrebni. Ako vaše matrice od tvrdog metala štancaju meki čelik u umjerenim količinama i habanje postepeno napreduje kroz normalnu abraziju, neobloženi karbid s ispravnim odabirom razreda pružit će svoj puni očekivani vijek trajanja. Premaz povećava troškove bez rješavanja dominantnog mehanizma kvara.
Premazi zarađuju svoju investiciju kada postoje specifični uslovi:
- Materijali koji su{0}}skloni prijanjanju:Nehrđajući čelik, aluminij i legure bakra stvaraju nagrizanje koje nikakva tvrdoća karbida ne može spriječiti. Premazi stvaraju hemijsku i fizičku barijeru koja zaustavlja mikro-zavarivanje prije nego što počne.
- Veliki{0}}proizvodni pogoni:Cijena premaza je fiksna po nanošenju, ali korist se umnožava svakim dodatnim potezom. Na progresivnoj matrici koja radi milione ciklusa, čak i skroman postotak poboljšanja vijeka matrice znači značajnu uštedu u ponovnom mljevenju i zastoju.
- Neadekvatan pristup podmazivanju:Neke geometrije kalupa ili uvjeti trake otežavaju dosljednu isporuku maziva. Premaz sa niskim-trenjem djelomično kompenzuje nedosljedno podmazivanje na spoju -obratka.
- Zahtjevi za čvrstu površinsku završnu obradu na utisnutim dijelovima:Obložene matrice duže održavaju glatke kontaktne površine, što se direktno prenosi na bolju konzistentnost završne obrade u toku proizvodnje.
Ekonomska logika je jednostavna: ako se vaše karbidne matrice pokvare prvenstveno zbog habanja ljepila ili degradacije{0}}povezane sa trenjem, premaz koji košta djelić vrijednosti matrice može udvostručiti ili utrostručiti interval između servisnih događaja. Ako pokvare zbog pucanja od zamora ili termičkog udara, premaz neće pomoći, a novac je bolje potrošiti na promjene nivoa ili dizajna.
Premazi su također u interakciji s vašom strategijom održavanja. Obložena matrica koja se ponovno bruši gubi svoj premaz na ponovno brušenoj površini, što znači da je potrebno ponovno premazivanje nakon svakog ciklusa ponovnog brušenja kako bi se održale performanse. Taj tekući trošak treba da bude uključen u vaš ukupan budžet za održavanje i okvir za ponovno brušenje.
Najbolje prakse za održavanje i ponovno brušenje karbidnih kalupa
Obložena karbidna matrica koja radi u dobro-dizajniranom progresivnom alatu i dalje ima ograničen servisni period između oštrenja. Razlika između prodavnica koje izvlače pun životni vek matrice i onih koje prerano zamenjuju alate često se svodi na jednu stvar: disciplinovan raspored održavanja karbidnih matrica koji rano hvata degradaciju i pravilno je rešava. Čekanje dok dijelovi ne prođu inspekciju znači da ste već pokrenuli hiljade loših dijelova. Uočavanje prvih znakova istrošenosti prije nego što stignu do dijela znači da kontrolirate vrijeme zastoja umjesto da reagirate na njega.
Regrunding Triggers i Scheduling Frameworks
Kako znate kada je karbidnoj matrici zaista potreban servis? Tri mjerljiva indikatora daju vam pouzdano unaprijed upozorenje prije nego što se kvalitet dijelova značajno pogorša:
- Visina reza:Kako rezne ivice tupe, zona smicanja se pomiče i neravnine rastu. Mjerenje visine neravnine na utisnutim dijelovima u pravilnim intervalima daje vam direktan, mjerljivi indikator stanja rubova. Kada se visina neravnina približi granici tolerancije za ispis dijela, matrica je potrebna za ponovno brušenje, a ne nakon što pređe granicu.
- Dimenzionalni pomak dijela:Istrošena geometrija matrice proizvodi dijelove koji se postupno pomiču prema granicama tolerancije. Praćenje kritičnih dimenzija tokom vremena otkriva liniju trenda koja predviđa kada će matrica izaći iz specifikacije, što vam omogućava da proaktivno zakažete servis.
- Broj udaraca:Istorijski podaci iz prethodnih ciklusa ponovnog mljevenja govore vam otprilike koliko udaraca svaka matrica isporučuje prije nego što zatreba servis. Progresivni proizvođači matrica koji prate omjere hoda-do-brušenja mogu unaprijed zakazati periode održavanja umjesto da reagiraju na bijeg kvaliteta.
Neke radnje također prate tonažu štampe kao sekundarni indikator. Kako rezne ivice tupe, povećava se sila potrebna za smicanje materijala. Vodič za progresivno održavanje matrice iz Wisconsin Metal Parts napominje da su povećana tonaža i neobični zvukovi štampe govori-znakovi da alatima treba obratiti pažnju. Kombinovanjem podataka o tonaži sa brojem udaraca i merenjem zaoštrenosti stvara se sistem potvrde u tri-tačke koji praktično eliminiše nagađanje.
Cilj je prediktivni raspored održavanja karbidnih matrica, a ne reaktivni. Sačuvajte posljednji dio iz svake proizvodnje zajedno sa završnom trakom. Ovo vašem proizvođaču alata daje osnovnu liniju za upoređivanje kada procjenjuje stanje matrice tokom sljedećeg servisnog perioda.
Pravilna tehnika ponovnog brušenja za karbidne komponente
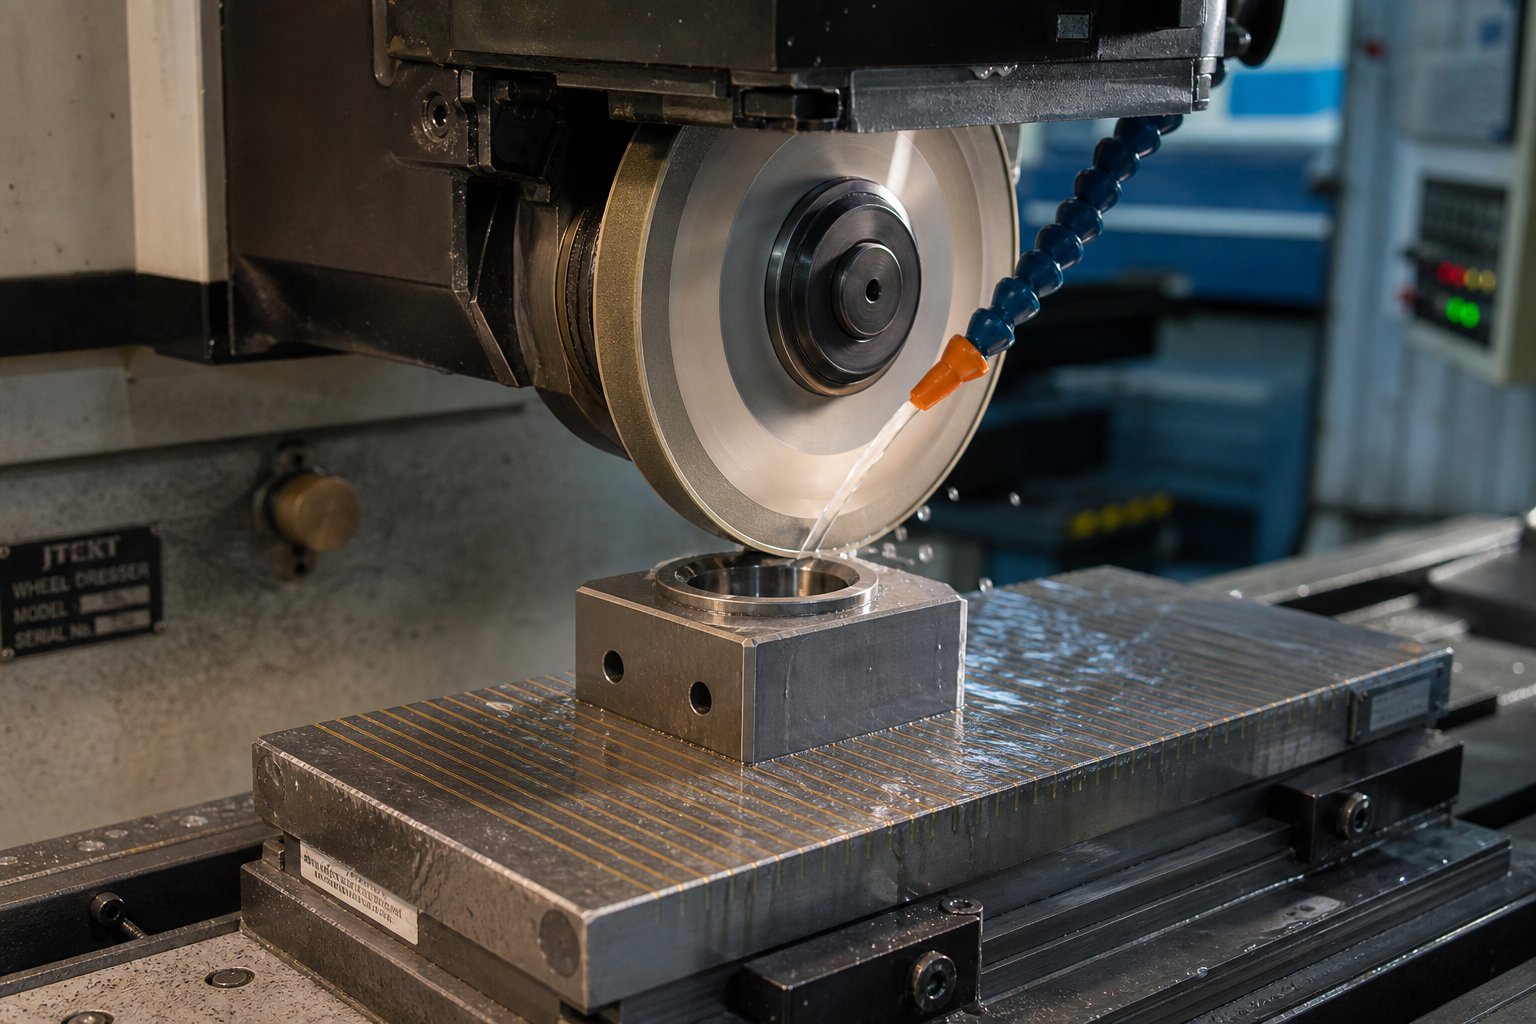
Ponovno brušenje karbidne matrice nije isti proces kao oštrenje alatnog čelika. Ekstremna tvrdoća materijala znači da ga konvencionalni točkovi od aluminijum oksida neće doslovno rezati. Korištenje pogrešnog kotača uzrokuje zastakljivanje, pretjeranu toplinu, površinske mikro-pukotine i podzemna oštećenja koja oslabe matricu bez vidljivih dokaza.
Dijamantske brusne ploče su neophodan abraziv za ponovno brušenje karbida. Sintetički dijamant, sa tvrdoćom od približno 10.000 HV, jedini je abraziv koji efikasno seče volfram karbid bez stvaranja destruktivnih termičkih oštećenja. Zeleni kotači od silicijum karbida mogu raditi za lakše operacije, ali ne odgovaraju efikasnosti dijamanta ili kvalitetu površine na komponentama kalupa od kaljenog karbida.
Kritični parametri za ponovno brušenje karbidnih kalupa uključuju:
- specifikacija kotača:Dijamantski točkovi vezani smolom{0}} sa granulacijom u rasponu od F150 do F240 i koncentracijom od 100-150%. Sitnija zrna stvaraju bolju završnu obradu površine na ivici ponovnog brušenja.
- Brzina kotača:15-25 m/s. Brže trčanje rizikuje termičko oštećenje; sporiji rad smanjuje efikasnost rezanja i može uzrokovati opterećenje kotača.
- Dubina rezanja:0,005-0,025 mm po prolazu. Agresivno uklanjanje materijala stvara toplinu koja stvara mikropukotine ispod površine, nevidljive, ali strukturno štetne. Svetlosni prolazi čuvaju integritet ivica.
- rashladna tečnost:Tečnosti za mljevenje na bazi kerozina ili lakog ulja- sprječavaju pregrijavanje. Rashladno sredstvo za poplavu je poželjnije u odnosu na maglu. Nikada ne brusite karbid na suho.
- Ograničenje uklanjanja zaliha:Svako ponovno mljevenje uklanja materijal sa radne visine matrice. Pratite kumulativno uklanjanje zaliha u odnosu na originalnu dimenziju matrice. Većina dizajna karbidnih matrica dozvoljava ukupnu dubinu brušenja prije nego što komponenta dostigne svoju minimalnu funkcionalnu visinu.
Jedan detalj koji dobavljači progresivnog štancanja često zanemaruju: ako je matrica premazana prije ponovnog brušenja, premaz se uklanja s površine ponovnog brušenja. Ponovni premaz nakon svakog ciklusa ponovnog brušenja je neophodan da bi se održala anti-performansa koja je opravdala premaz.
Kriteriji odluke o zamjeni i popravci
Svako ponovno brušenje skraćuje kocku. U nekom trenutku, kontinuirano obnavljanje donosi sve manji povrat, a zamjena postaje pametnija investicija. Ali kako odlučiti kada je taj prag pređen?
Okvir odlučivanja odražava štaStručnjaci za popravku industrijskih kalupa preporučuju: procijenite na osnovu trenutnog stanja, obima popravke, očekivanog vijeka trajanja nakon-popravke i predstojećih zahtjeva proizvodnje. Za komponente za štancanje od karbida posebno, uzmite u obzir ove faktore:
- Kumulativna dubina brušenja:Ako je matrica ponovno brušena do 20-25% svoje minimalne funkcionalne visine, preostali vijek ponovnog mljevenja je prekratak da bi opravdao troškove rada i ponovnog premaza drugog servisnog ciklusa.
- Prisustvo pukotina od zamora:Površinske pukotine koje se protežu izvan dubine uklanjanja materijala za ponovno brušenje ne mogu se brusiti. Oni će se dalje širiti bez obzira na oštrenje. Napuknute karbidne komponente treba zamijeniti, a ne ponovno brusiti.
- Pad performansi nakon-ponovnog brušenja:Ako se vijek trajanja matrice između ponovnog brušenja progresivno skraćuje sa svakim ciklusom, podzemna oštećenja ili mikrostrukturna degradacija se akumuliraju brže nego što se površinskom restauracijom može riješiti.
- Promjene dimenzija izvan korekcije:Karbidne komponente koje su se istrošile na način na koji se ponovnim brušenjem ne može obnoviti, kao što je bočno trošenje na površinama za oblikovanje ili rast promjera na otvorima matrice, dosegle su kraj vijeka trajanja za rekondicioniranje.
Evo kontrolne liste-po-korak inspekcije za osoblje{2}prodavnice koje treba slijediti tokom planiranog perioda održavanja:
- Zabilježite trenutni broj udaraca od posljednjeg brušenja i uporedite sa historijskim prosjekom za tu stanicu.
- Izmjerite visinu neravnina na zadržanim dijelovima uzorka od kraja proizvodnog ciklusa. Dokumentirajte mjerenje i uporedite s tolerancijom otiska dijela.
- Pregledajte sve rezne ivice od tvrdog metala pod povećanjem (minimalno 10x) da li postoje strugotine, mikro-pukotine ili nagomilane naslage.
- Izmjerite preostali materijal za ponovno mljevenje pomoću mjerača visine ili mikrometra prema dokumentiranoj minimalnoj funkcionalnoj dimenziji matrice.
- Provjerite ima li indikatora naprslina od zamora: fine linije koje zrače iz uglova, male mrlje na prijelazima rubova ili bilo kakvo vidljivo širenje loma.
- Procijenite stanje bilo kojeg PVD premaza: ako je proboj do golog karbida vidljiv na više od 30% radne površine, planirajte ponovno premazivanje nakon ponovnog brušenja.
- Dokumentirajte sve nalaze i ažurirajte dnevnik održavanja matrice s brojem udaraca, mjerenjima, uočenim tipom istrošenosti i poduzetim radnjama (ponovno brušenje, ponovno premazivanje, zamjena ili povratak u rad).
Ta dokumentacija nije zauzeta poslom. Izgrađuje istorijski skup podataka koji vašu odluku o vremenu sljedećeg ponovnog grindiranja čini prediktivnom, a ne reaktivnom. S vremenom ćete vidjeti da se pojavljuju obrasci: određene stanice se brže troše na određenim materijalima, sezonske varijacije u vijeku trajanja matrice povezane s promjenama kvaliteta trake, ili tipovi premaza koji dosljedno nadmašuju druge u vašoj specifičnoj primjeni.
Održavanje održava vaše matrice u radu. Ali plafon performansi matrice, koliko dugo može trajati između servisnih događaja, uglavnom je postavljen prije nego što padne prvi udar. Taj plafon u velikoj meri zavisi od toga šta štancate, jer svojstva materijala radnog komada utiču na stopu habanja više od skoro bilo koje druge varijable u sistemu.
Usklađivanje klase karbida sa vašim štancanim materijalom izratka
Radni komad koji se nalazi na vašoj traci nije pasivni učesnik u habanju matrice. To je primarni agresor. Dvije matrice napravljene od iste vrste karbida, koje rade istom brzinom hoda, u istoj presi, isporučit će potpuno različite vijekove trajanja ako jedna šiša plastične ploče od električnog čelika, a druga formira bakrene sabirnice. Materijal koji se štanca diktira dominantan mehanizam habanja, koji zauzvrat diktira ispravan kvalitet karbida, završnu obradu površine, zazor i strategiju premaza. Zanemarite taj odnos i zamijenit ćete matrice prema rasporedu koji vaš proizvodni plan nikada nije uzimao u obzir.
Kako svojstva žigosanog materijala pokreću odabir karbida
Svaki materijal izratka različito napada karbidne alate. Abrazivni materijali kao što je električni čelik sadrže čvrste silikonske inkluzije i izolacijske premaze koji bruse površinu matrice zrno po zrno. Oni zahtijevaju najfinije-zrnate, najtvrđe dostupne vrste karbida jer je način kvara čisti gubitak materijala zbog kliznog kontakta. Finija zrna se čvršće pakuju, ostavljajući manje otvorenih džepova za vezivo za iskopavanje abrazivnih čestica.
Materijali koji su{0}}skloni nagrizanju kao što su nerđajući čelik i aluminijum predstavljaju suprotan problem. Nisu posebno tvrdi, ali se vezuju za površinu matrice pod toplinom i pritiskom. Ta nakupina ljepila kida zrna karbida iz matrice kada se na kraju odvoji, stvarajući nepravilna površinska oštećenja koja se ubrzavaju sa svakim udarcem. Za ove materijale tvrdoća karbida je manje bitna od završne obrade površine i kemije premaza. Polirana površina matrice sa CrN ili TiCN premazom otporna je na mikro-zavarivanje daleko efikasnije od tvrđe, ali grublje neobložene površine.
Progresivno štancanje bakra je mjesto gdje karbid zaista zarađuje svoju premiju u odnosu na alatni čelik. Bakar je mekan, ali njegova duktilnost i toplinska provodljivost stvaraju agresivno nakupljanje ljepila na površinama od alatnog čelika.Produkcijsko iskustvo iz Penn Unitedapotvrđuje da alat od karbida uparen sa odgovarajućim PVD premazima dramatično nadmašuje alatni čelik u progresivnom štancanju bakra i trake od legura bakra, gde bi adhezija inače zahtevala stalno čišćenje matrice i često ponovno brušenje.
Progresivno štancanje automobilskih komponenti dodaje još jednu varijablu: raznolikost materijala unutar jednog proizvodnog pogona. Prodavnici koja koristi dvofazne-fazne čelike, aluminijumske panele karoserije i mesingane konektore na različitim linijama za presovanje su potrebne specifikacije karbida prilagođene svakom materijalu, a ne jedan-razred-odgovara-svim pristupom.
Preporuke ocjene prema materijalu radnog komada
Tabela ispod mapira uobičajene žigosane materijale na svojstva karbida i površinske obrade koji se odnose na specifično ponašanje svakog materijala pri habanju:
| Materijal radnog komada | Preporučena svojstva karbida | Primarna briga o habanju | Preporučeni premaz |
|---|---|---|---|
| Električni čelik (silicijum čelik) | Ultrafino do submikronsko zrno; 6-10% Co; maksimalna tvrdoća | Abrazivno trošenje od tvrdih silikonskih inkluzija i izolacijskih premaza | TiN ili bez premaza (abrazija dominira nad adhezijom) |
| Nehrđajući čelik (301, 304, 17-4) | Submikronsko zrno; 10-12% Co; polirane površine matrice (Ra ispod 0,2 mikrona) | Istrošenost ljepila i nagrizanje; radno kaljenje povećava kontaktni stres | TiCN ili CrN (kritična hemija protiv nagrizanja) |
| Bakar i legure bakra | Submikrona do mikrozrna; 10-12% Co; zrcalno polirane kontaktne površine | Nakupljanje ljepila; prijenos materijala na lice kalupa | CrN (hemijski inertan na obojene metale) |
| Aluminijum (1xxx-6xxx serije) | Micrograin; 10-14% Co; obavezne polirane površine | Teška žućenja; abrazija aluminijum oksida na tvrđim legurama | TiCN ili CrN (smanjenje trenja sprječava mikro{0}}zavarivanje) |
| Mesing (CuZn legure) | Submikrona do mikrozrna; 10-12% Co | Umjerena adhezija; nakupljanje cinka na povišenim temperaturama | CrN preferirano; TiN adekvatan za male{0}}operacije |
Obratite pažnju na uzorak: abrazivni materijali vas guraju prema tvrđim, finijim-klasama zrna gdje je sirova otpornost na habanje prioritet. Materijali{2}}skloni adheziji guraju vas prema umjerenoj tvrdoći s poliranim površinama i specijalizovanim premazima koji sprječavaju vezivanje materijala na međusklopu. Pokušaj rješavanja problema prianjanja tvrđim slojem je uobičajena i skupa greška.
Zazor matrice se također pomjera s materijalom obratka. Čelici više{1}}čvrstoće zahtijevaju veće zazore kako bi se spriječilo prekomjerno bočno opterećenje na karbidnim probojima, dok mekši materijali kao što su bakar i aluminij omogućavaju manje zazore koji proizvode čistije posječene rubove.Istraživanje naprednih čelika visoke{0}}vrstepotvrđuje da veće sile potrebne za prodiranje jačih materijala zahtijevaju povećane zazore-do-proboja u poređenju sa mekim čelikom, princip koji se direktno primjenjuje kada se specificiraju karbidni alati za primjenu u automobilskoj industriji.
Početak vašeg istraživanja{0}}selekcionog materijala
Ispravan odabir vrste karbida zahtijeva razumijevanje obje strane jednačine: materijala matrice i materijala izratka. Inženjeri i timovi dobavljača često određuju jedno bez potpunog razmatranja drugog, što dovodi do neusklađenog alata koji ima slab učinak od prvog dana.
Praktična polazna tačka je mapiranje mehaničkih svojstava materijala vašeg radnog komada, karakteristika površine i poznatih tendencija habanja u odnosu na gornju tabelu kvaliteta karbida. Ako procjenjujete materijale više dijelova u različitim linijama proizvoda, resursi kao što suYICHEN-ova stranica sa materijalimapružite konsolidovane referentne podatke koji pokrivaju materijale za proizvodnju aluminijuma, čelika, nerđajućeg čelika, mesinga, magnezijuma i karbida{0}}na jednom mestu. Ta vrsta bočne vidljivosti--pomaže kada trebate istovremeno specificirati i materijal dijela i materijal matrice, osiguravajući da vaš odabir karbida uzima u obzir određeni radni komad koji će seći ili formirati.
Odluka uparivanja materijala se također direktno unosi u vašu strategiju premaza, specifikaciju zazora i očekivani interval održavanja. To nije samostalan izbor, već temelj na koji bi svaka odluka o alatima trebala upućivati.
Sve ove upute pretpostavljaju da je karbid pravi odgovor za vašu primjenu. Ali ta pretpostavka ne vrijedi uvijek. Postoje scenariji u kojima krhkost, cijena i ograničenja karbida čine ga pogrešnim alatom za posao, a rano prepoznavanje tih situacija štedi i novac i frustraciju.
Kada karbidne matrice nisu pravi izbor
Karbid rješava mnogo problema u -štancanju velikih količina. Ne rješava ih sve. Svaka prednost koju ovaj materijal nudi, ekstremna tvrdoća, mogućnost čvrste tolerancije, dugi servisni intervali, dolazi sa odgovarajućim ograničenjem koje ga čini zaista pogrešnim za određene primjene. Prepoznavanje tih situacija prije predaje narudžbenici vrijedi više od bilo koje tablice za odabir razreda ili preporuke premaza.
Ograničenja karbidnih matrica o kojima se ovdje raspravlja nisu slučajevi rubova ili teoretski problemi. To su scenariji u kojima iskusni proizvođači progresivnih matrica rutinski navode alatni čelik umjesto toga, ne zato što ne razumiju prednosti karbida, već zato što razumiju njegove granice.
Nizak{0}}Scenariji obima i prototipa
Zamislite da imate narudžbu od 5000-komada za aplikaciju za automobilske matrice koja možda neće vidjeti ponovnu narudžbu. Unaprijed trošak alata od tvrdog metala, potencijalno tri do deset puta veći od D2 ili A2, nikada se ne amortizuje na dovoljno dijelova da bi se isplatili. Vaša cijena-po dijelu ostaje povišena tijekom cijele serije, a vama ostaje skup alat koji se možda nikada više neće naći u presu.
Izrada prototipa dodatno otežava ovaj problem. Tokom razvoja proizvoda, geometrija dijela se mijenja između iteracija. Svaka revizija dizajna može zahtijevati nove komponente matrice. Ulaganje u karbid za alate koji bi mogli biti zastarjeli nakon sljedećeg obavještenja o inženjerskoj promjeni troši novac. Alatni čelik se može brže obraditi, lakše modificirati i rashodovati bez financijskog uboda koji prati odbacivanje karbidne komponente.
Industrijske smjernice za alate male{0}}pojačava ovu logiku: progresivno štancanje se oslanja na -brzine prese i više- alate koji postaju neekonomični za male količine. Matrice su skupe i vremenski{3}}za proizvodnju, a njihova vrijednost leži u proizvodnji hiljada identičnih dijelova na sat. Korištenje takvog alata za kratke serije rezultira visokim po-jediničnim troškovima i nedovoljno iskorištenom opremom. Za proizvode sa malo-proizvodom, jednostavniji pristupi alatima su efikasniji čak i ako se brže troše.
Izračunavanje{0}}isplate je jednostavno. Ako vaša matrica od alatnog čelika može preživjeti cijeli proizvodni ciklus s jednim ili dva ponovnog brušenja, ukupni trošak, uključujući rad i vrijeme zastoja, i dalje će biti znatno ispod alternative od karbida koja isporučuje iste dijelove bez brušenja. Ekonomska prednost karbida materijalizira se samo kada je obim proizvodnje dovoljno velik da višestruke zamjene alatnog čelika premašuju ulaganje jednog karbida.
Geometrijska i mehanička ograničenja karbida
Krtost karbida nije samo pitanje dizajna. To je teška diskvalifikacija za određene geometrije kalupa i uslove opterećenja. Asstručnjak za štancanje Thomas Vacca primjećuje, idealan pristup je korištenje najtvrđeg mogućeg alata za rezanje, karbida, osim ako je geometrija toliko fina da ne izdrži. Kada se to ne dogodi, vraćate se na tvrdoću i povećavate žilavost.
Nekoliko geometrijskih i mehaničkih uvjeta tjera vas od karbida:
- Vrlo fina, nepodržana geometrija:Tanki poprečni{0}}proboji, uski prorezi i pirsingi sa visokim-omjerom-omjera koncentrišu naprezanje na načine na koje karbid ne može tolerirati. Alatni čelik se savija pod asimetričnim opterećenjem; karbidni uskoci.
- Nesimetrično opterećenje:Formiranje sjenica ili dijelova kalupa koji doživljavaju izvan{0}}centralne sile zahtijevaju materijale koji apsorbiraju energiju plastičnom deformacijom, a ne lomom. Vacca opisuje slučaj u kojem materijali fokusirani na višestruku tvrdoću- nisu uspjeli u primjeni nesimetričnog oblikovanja, a rješenje je zahtijevalo žrtvovanje tvrdoće radi žilavosti pomoću alatnog čelika visokog{3}}udara kao što je CPM 3V.
- Velike veličine kalupa:Karbidni otvori se proizvode metalurgijom praha i sinterovanjem, što ograničava praktične dimenzije blanka. Veoma veliki presjeci kalupa, pomislite na automobilske ploče ili kalupe za duboko-tezanje koji prelaze nekoliko inča u bilo kojoj dimenziji, postaju pretjerano skupi ili jednostavno nedostupni kao čvrste karbidne komponente. Cena materijala se povećava sa zapreminom, a sinterovanje velikih zaliha bez unutrašnjih defekata postaje sve teže.
- Postavke štampe sklone neusklađenosti-:Starije preše sa istrošenim rubovima, više- matricama za prijenos sa kumulativnom greškom u pozicioniranju ili bilo koje postavke gdje je vjerovatno bočno skretanje nametnuti opterećenje savijanjem koje karbid ne može podnijeti. Čak i mala neusklađenost koju bi alatni čelik apsorbirao bez vidljivih oštećenja može napućiti karbidni proboj ili dio matrice.
- Operacije velikog{0}}uticaja:Kovanje, duboko utiskivanje i teške operacije oblikovanja stvaraju udarna opterećenja koja premašuju čvrstoću karbida na lom čak i kod viših-vrsta veziva. Ciklični udar uništava karbid kroz pucanje od zamora mnogo brže nego što bi degradirao alatni čelik-otporan na udarce kao što je S7.
Vrijedi naglasiti jedan uvid iskusnih konstruktora kalupa: otprilike 20 posto progresivnih problema s kalupima odnosi se na materijale, a 80 posto na dizajn i izradu. Eliminacija vibracija robusnim dizajnom alata, zapanjujućim udarcima i minimiziranjem hoda mogu učiniti više za vijek trajanja matrice nego što bilo koji materijal za bušenje može postići sam. Karbid se ne troši kao konvencionalni čelik; ivice se lome i raspadaju. Ako vaša presa generiše vibracije ili bočno pomeranje, nijedna vrsta karbida neće prevladati taj osnovni problem.
Praktična lista za donošenje odluka
Prije nego što odredite karbid za svoj sljedeći projekt matrice, prođite kroz ove kontraindikacije. Ako postoji, alatni čelik je vjerovatno bolja investicija:
- Ukupni obim proizvodnje je ispod tačke u kojoj bi alatni čelik zahtijevao višestruke zamjene matrica ili velike cikluse obnavljanja.
- Geometrija dijela je još uvijek u razvoju i promjene dizajna se očekuju prije zatvaranja proizvodnje.
- Komponente matrice uključuju poprečne -presjeke tanje od 3-4 puta debljine materijala koji se štanca, stvarajući rizik od loma pod bočnim opterećenjem.
- Postavka presa ima poznate probleme sa poravnanjem, istrošene rubove ili ne može održati paralelizam unutar uskih tolerancija u cijelom hodu.
- Operacija uključuje teško oblikovanje, duboko izvlačenje ili kovanje gdje udarne i bočne sile dominiraju nad kompresijskim habanjem.
- Potrebne dimenzije komponenti matrice premašuju dostupne veličine karbidnih blankova, prisiljavajući više-konstrukciju koja dovodi do slabosti spoja.
- Matrica mora tolerirati povremene događaje pogrešnog uvlačenja trake ili udarce dvostruke-debljine bez katastrofalnog kvara.
- Budžetska ograničenja sprečavaju pravilno brušenje dijamantskih{0}}točaka i PVD ponovno premazivanje, što znači da će kvalitet održavanja biti ugrožen tokom životnog vijeka matrice.
Odabirom alatnog čelika u ovim scenarijima ne možete se zadovoljiti manje. To je odabir materijala čija mehanička svojstva zapravo odgovaraju zahtjevima primjene. D2 matrica koja preživi milion udaraca u operaciji velikog-udara daje veću vrijednost od karbidne matrice koja puca nakon 50.000.
Iskren odgovor na pitanje kada ne koristiti karbidne matrice je jednostavan: kada primjena zahtijeva duktilnost, kada ekonomija ne podržava investiciju ili kada radno okruženje ne može zaštititi materijal od njegove vlastite krtosti. Svaki drugi scenario, onaj sa velikom zapreminom, abrazivnim materijalima, čvrstim tolerancijama i disciplinovanim održavanjem presa, je gde karbid daje performanse koje opravdavaju njegovu premiju.
Često postavljana pitanja o matricama za štancanje od karbida
1. Koliko dugo traju matrice za štancanje od karbida u usporedbi s matricama od alatnog čelika?
Matrice za štancanje od tvrdog metala obično traju 10 do 20 puta duže od uporedivih matrica od alatnog čelika kao što su D2 ili M2 u sličnim proizvodnim uvjetima. Stvarni vijek trajanja ovisi o materijalu obratka koji se štanca, brzini presovanja, kvaliteti podmazivanja i da li je za primjenu odabran ispravan tip karbida. Abrazivni materijali poput električnog čelika skraćuju vijek trajanja više od mekih metala poput bakra, ali karbid i dalje znatno nadmašuje alatni čelik u tim zahtjevnim okruženjima.
2. Koju vrstu karbida trebam koristiti za matrice za progresivno štancanje?
Progresivne matrice imaju koristi od strategije više-razina, a ne od jednog stepena na svim stanicama. Stanice za zatamnjenje i probijanje najbolje rade sa submikronskim karbidom u zrnu sa 6-10% kobaltnog veziva za maksimalno zadržavanje rubova. Stanice za formiranje trebaju mikrozrna ili srednje{7}}klase zrna sa 12-15% kobalta za otpornost na bočna opterećenja. Ovaj pristup specifičan za stanicu eliminiše problem slabe veze gde jedna stanica prerano otkaže i tera čitavu matricu van mreže.
3. Kada trebam odabrati alatni čelik umjesto karbida za štancane kalupe?
Alatni čelik je bolji izbor kada je obim proizvodnje prenizak da bi amortizovao veći početni trošak karbida, kada se geometrija dela još uvek menja tokom izrade prototipa, kada sekcije matrice zahtevaju visoku udarnu žilavost koja prelazi granice krtosti karbida, ili kada postavke presa imaju probleme sa poravnanjem koje stvaraju bočno opterećenje. Operacije koje uključuju teško kovanje, duboko utiskivanje ili vrlo fine nepodržane geometrije probijanja također favoriziraju alatne čelike-otporne na udarce poput S7 ili CPM 3V u odnosu na karbid.
4. Koji premazi najbolje rade na matricama za štancanje od karbida?
Najbolji premaz zavisi od toga šta štancate. TiCN dobro radi za nehrđajući čelik i aluminij jer smanjuje trenje i sprječava nagrizanje. CrN je poželjan za bakar, mesing i bronzu zbog svoje hemijske inertnosti na obojene metale. TiN služi kao -efikasna opcija opće namjene- za sljepljivanje od mekog čelika. Premazi opravdavaju svoju cijenu prvenstveno kada je habanje ljepila ili nagrizanje dominantan način kvara, a ne jednostavno abrazivno trošenje.
5. Kako mogu znati kada je potrebno brušenje ili zamjenu matrice od karbida?
Tri mjerljiva indikatora signaliziraju da je potrebno ponovno brušenje: povećanje visine šiljaka približava se granicama tolerancije, pomjeranje dijela dimenzija prema granicama specifikacije i postizanje povijesnog broja hoda između servisnih intervala. Zamijenite umjesto ponovnog brušenja kada se kumulativno uklanjanje materijala približi 75-80% ukupne dozvoljene dubine brušenja matrice, kada se pukotine od zamora protežu ispod površine ponovnog brušenja, ili kada se vijek trajanja matrice između uzastopnih brušenja progresivno skraćuje, što ukazuje na podzemna oštećenja koja se oštrenje ne može vratiti.




