


Šta je prilagođena matrica za štancanje i kako radi
Zamislite da trebate označiti hiljade metalnih dijelova logotipom tako preciznim da svaki pojedinačni utisak izgleda identično. Standardni set slova ili -u-bušac na polici ga neće rezati. To je mjesto gdje prilagođena matrica za štancanje ulazi u sliku.
Prilagođena matrica za štancanje je precizan-mašinski alat konstruiran prema tačnim specifikacijama, dizajniran za rezanje, oblikovanje ili utiskivanje određenog oblika u radni komad pod kontroliranom silom. Za razliku od generičkih metalnih pečata, on je namjenski-izrađen za određenu geometriju dijela, logotip ili zahtjeve za označavanje.
Koncept je jednostavan: matrica od kaljenog alatnog čelika sa podignutim ili udubljenim dizajnom utisnuta je u mekši materijal ili uz njega. Sila pomiče materijal na kontaktnoj površini, trajno prenoseći uzorak na radni komad. Ono što ga čini "prilagođenim" je inženjering iza njega. Svaka dimenzija, ugao i završna obrada površine su prilagođeni za postizanje jednog specifičnog rezultata, pouzdano, tokom hiljada ili čak miliona ciklusa.
Kako prilagođena matrica za štancanje radi mehanički
Kada utisnete prilagođenu metalnu matricu za štancanje u radni komad, sila se prenosi kroz površinu matrice i koncentrira se duž geometrije dizajna. Podignuti elementi na površini matrice guraju materijal prema dolje ili prema van, dok udubljena područja ostaju netaknuta. Ovaj kontrolirani pomak je ono što stvara utisak.
Geometrija lica matrice igra ključnu ulogu. Oštre ivice proizvode čiste rezove i definisane granice oznaka. Ugaone reljefne površine omogućavaju protok izmeštenog materijala bez pucanja ili izobličenja. Dubina i oštrina profila matrice određuju koliko je sile potrebno i koliko će rezultujuća oznaka biti trajna. AsThe Fabricatornapomene, kalupi za štancanje su posebni,-jedinstveni--vrsti preciznih alata gdje se dijelovi za sečenje i oblikovanje obično izrađuju od kaljenog alatnog čelika ili drugih materijala-otpornih na habanje.
Presa ili čekić isporučuju energiju, ali matrica oblikuje. Bilo da sila dolazi od hidraulične prese koja isporučuje tone pritiska ili ručnog-čekića koji se zamahuje u pečat, princip je isti: koncentrisana sila plus precizna geometrija jednaki su trajnom, ponovljivom otisku.
Prilagođene kalupe u odnosu na standardni alat
Dakle, kada standardni punch ili skup slova ne ispadne? Češće nego što biste očekivali.
Standardni alati dobro funkcioniraju za generičke oblike, osnovne alfanumeričke znakove ili jednostavne okrugle rupe. Ali onog trenutka kada vaši zahtjevi uključuju jedinstveni logotip, složenu geometriju, uske dimenzionalne tolerancije ili veliku{1}}ponovljivost velikog volumena, namjenski-matri za štancanje postaju neophodni. Prilagođeni metalni pečati su dizajnirani da drže specifične tolerancije koje prilagođeni ili generički alati jednostavno ne mogu garantirati. Ako je geometrija vašeg dijela jedinstvena ili vlasnička, prilagođeni alat je jedini put.
Razmislite o tome na ovaj način: standardni metalni pečati su kao --odjeća sa polica. Odgovaraju opštoj namjeni. Prilagođene metalne matrice za štancanje su napravljene po meri, napravljene da odgovaraju vašim tačnim specifikacijama tako da je svaki otisak, rez ili oblik konzistentan od prvog dela do milionitog dela.
Prava isplata se vidi u proizvodnji. Adobro-dizajniran prilagođeni kalupproizvodi gotovo identične dijelove u svakom ciklusu, pri brzinama koje mogu doseći stotine ili čak 1500 udaraca u minuti u-brzinskim aplikacijama. Taj nivo konzistentnosti i protoka je nemoguć sa standardnim alatima prilagođenim svrsi za koju nije dizajniran.
Naravno, sve ovo postavlja praktično pitanje: koja vrsta prilagođene matrice vam je zapravo potrebna? Odgovor ovisi o vašoj aplikaciji, a opcije su raznovrsnije nego što većina kupaca misli.
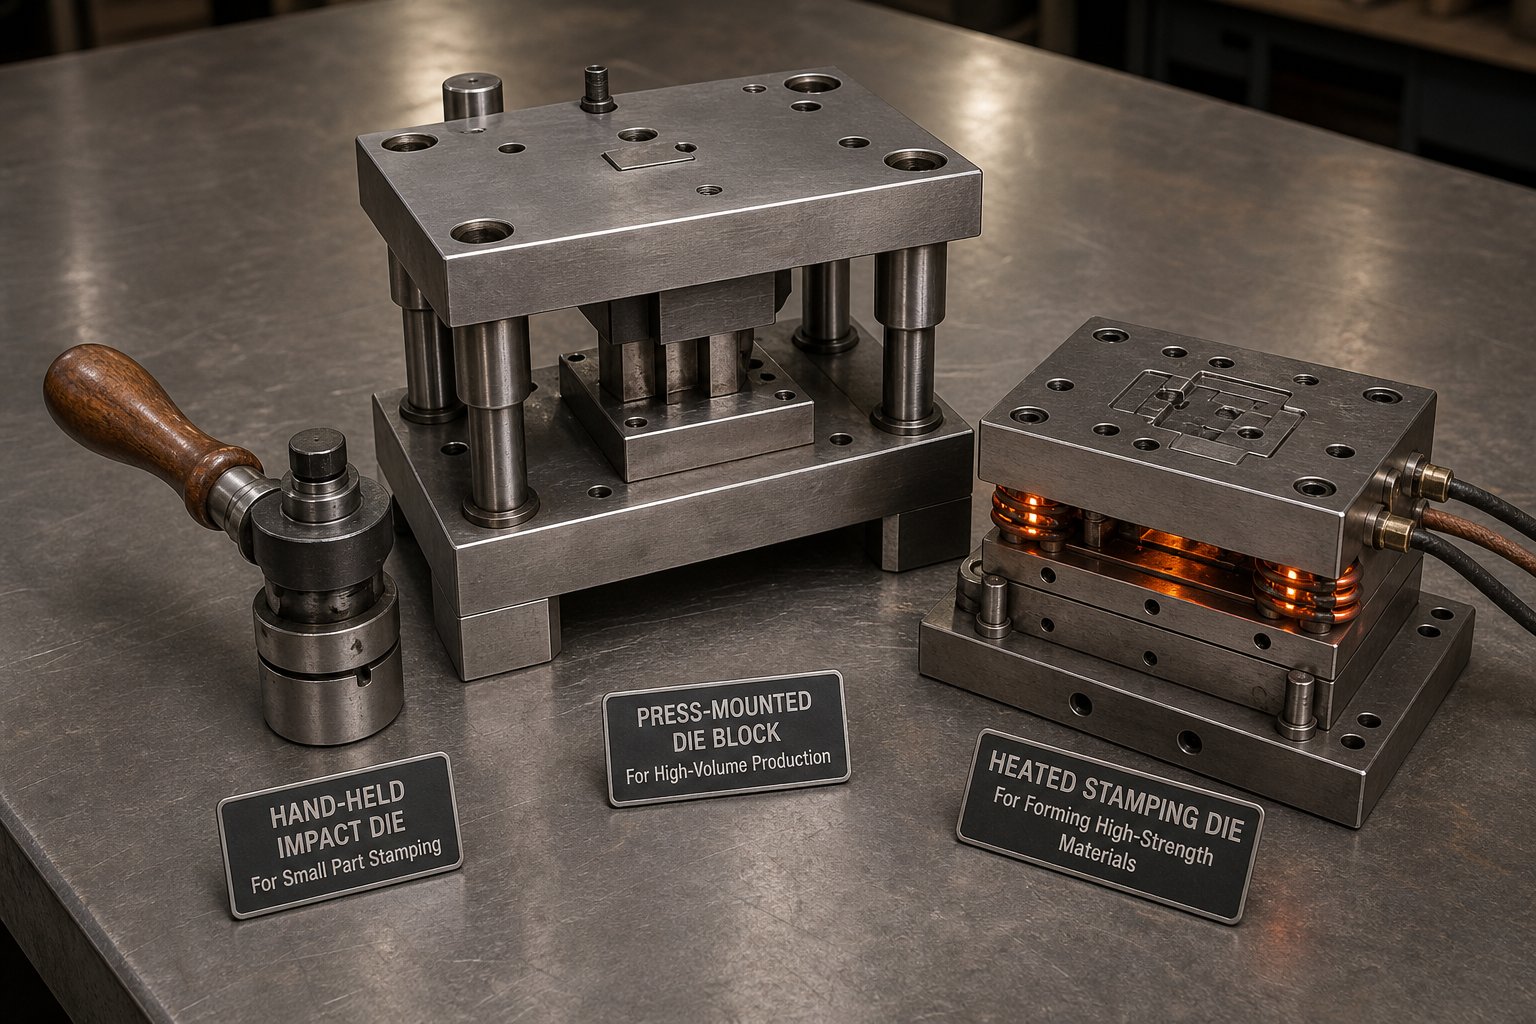
Objašnjene vrste prilagođenih kalupa za štancanje
Raznolikost dostupnih prilagođenih konfiguracija pečata može biti ogromna ako ranije niste radili na redoslijedu pečata. Svaki tip rješava drugačiji problem, a odabir pogrešnog znači rasipanje materijala, lošu kvalitetu oznake ili kalup koji ne preživi predviđenu proizvodnju. Evo jasne analize tri glavne klasifikacione ose s kojima ćete se susresti kada specificirate alate za štancanje metala.
Embossing Dies vs Debossing Dies
Ovdje je razlika usmjerena. Metalni žig za utiskivanje koristi odgovarajući muški-ženski set za guranje materijala odostraga prema gore, stvarajući podignuti reljef na površini radnog komada. Muška matrica nosi dizajn obrnuto; ženska kontra-matrica pruža podršku sa suprotne strane. Rezultat je trodimenzionalni utisak koji se projektuje iznad okolne površine, hvatajući svjetlost i privlačeći pažnju.
Urezivanje radi u suprotnom smjeru. Jedna muška matrica pritiska dizajn prema dolje u površinu obratka, stvarajući udubljeni otisak. Za mnoge primjene nije striktno potrebna kontra-matrica, jer sam materijal apsorbira pomak. AsArkay Packagingobjašnjava, utiskivanje projicira prema gledaocu dok se utisnuto povlači u materijal, stvarajući dubinu i sjenu, a ne projekciju.
Kada birate jedno nad drugim? Utiskivanje odgovara aplikacijama gdje je vidljivost na daljinu bitna, kao što su istaknute oznake marke ili serijski identifikatori koji se moraju brzo čitati. Prilagođeni metalni žig za utiskivanje također je-izbor kada je taktilna povratna informacija dio funkcionalnog zahtjeva. Utiskivanje radi bolje za podcijenjeno označavanje, udubljeni tekst na obrađenim površinama ili situacije u kojima bi povišeni otisak ometao dijelove koji se spajaju ili slaganje.
Matrice za vruće utiskivanje protiv hladnog štancanja
Ova klasifikacija se odnosi na termičke uslove tokom operacije štancanja, a ne na vrstu sile.
Matrice za vruće štancanje se zagrijavaju prije ili tokom ciklusa otiska. Povišena temperatura ima dvije svrhe: poboljšava protok materijala u radnom komadu, omogućavajući finije detalje i čistije rubove, i omogućava procese prijenosa folije gdje se metalni ili pigmentirani film vezuje za podlogu pod toplinom i pritiskom. Vruće štancanje je uobičajeno za označavanje plastike, nanošenje ukrasnih folija na metalne površine i rad s materijalima koji postaju savitljiviji na temperaturi.
Matrice za hladno štancanje rade na temperaturi okoline, oslanjajući se u potpunosti na mehaničku silu za pomicanje materijala. Ovo je standardni pristup za većinu čeličnih pečata za metalne primjene, gdje je radni komad dovoljno tvrd da zadrži čist otisak bez termičke pomoći. Hladno štancanje izbjegava izobličenje-povezano s toplinom, zahtijeva jednostavnije postavljanje alata i općenito je brže u ciklusu jer nema faze grijanja ili hlađenja.
Pogodnost materijala vodi izbor. Mekše podloge poput kože, određene plastike i tankih folija često imaju koristi od grijanih matrica. Tvrđi metali, posebno čelik i mesing u proizvodnoj debljini, dobro reaguju na hladno štancanje sa pravilno kaljenim kalupima.
Udarne matrice vs Press-bazirane matrice
Ovo je mjesto gdje obim proizvodnje najdirektnije ulazi u jednačinu.
Impact matrice su metalni ručni pečati dizajnirani da se udaraju čekićem ili čekićem. Postavite pečat na radni komad, nanesete jedan udarac i otisak se formira. Prenosivi su, jeftini za proizvodnju i ne zahtijevaju dodatnu opremu osim udarnog alata i čvrste podloge. Tipičan primjer je čelični žig s logotipom koji se koristi za označavanje pojedinih dijelova u mašinskoj radionici.
Matrice zasnovane na presu- montiraju se na hidraulične, mehaničke ili pneumatske prese. Presa pruža dosljednu, ponovljivu silu pri kontroliranoj brzini i dubini. Ovo eliminiše varijabilnost svojstvenu otiscima rukom{3}}i omogućava automatsku proizvodnju u količinama u rasponu od stotina do miliona dijelova po vožnji.
Kompromis je jednostavan: udarne matrice koštaju manje unaprijed i nude fleksibilnost, dok matrice zasnovane na -tiskovinama pružaju dosljednost i propusnost uz veće početno ulaganje.
| Dimenzija | Udarne matrice (ručno-udarene) | Pritisnite -Based Dies |
|---|---|---|
| Force Method | Ručni udar čekićem ili čekićem | Hidraulična, mehanička ili pneumatska presa |
| Tipične primjene | Označavanje pojedinačnih dijelova, malo{0}}identifikacijske marke, korištenje na terenu | Proizvodno štancanje, progresivno oblikovanje, -označavanje velike količine |
| Pogodnost obima proizvodnje | 1 do nekoliko stotina dijelova | Stotine do milioni ciklusa |
| Opseg debljine materijala | Tanka ploča do umjerena ploča (ograničeno udarnom energijom) | Tanka folija kroz tešku ploču (ograničena tonažom presa) |
| Relativni trošak | Nizak (samo umri, bez opreme) | Viši (dizalica plus postavljanje i fiksiranje presa) |
Svaki tip kalupa se odnosi na specifičnu kombinaciju zahtjeva za markiranjem, svojstava podloge i proizvodnog opsega. Ali čak i nakon odabira prave kategorije, čeka se dublja inženjerska odluka: koji će tip čelika preživjeti zahtjeve vaše posebne primjene? Taj izbor zavisi od tvrdoće, otpornosti na habanje i materijala u koji utisnete.
Materijali matrice i ocjene tvrdoće koje utječu na performanse
Odabrali ste tip matrice. Znate da li vam je potrebno utiskivanje ili utiskivanje, toplo ili hladno, udarno ili pritisnuto-montirano. Ali evo šta većina dobavljača prekriva: kvaliteta čelika unutar matrice određuje da li će trajati 500 otisaka ili 500.000. Čelik za štancanje nije jedna-veličina-odgovara-svom materijalu. Različite ocjene donose različite snage, a pogrešan odabir znači prijevremeni neuspjeh ili nepotrebne troškove.
Klase alatnog čelika za kalupe za štancanje
Četiri razreda se najčešće pojavljuju u čeličnim kalupima za štancanje, od kojih svaka zauzima različitu poziciju u spektru performansi.
D2je radni konj za dugotrajne{0}}aplikacije. Sa visokim sadržajem ugljika i približno 12% hroma, pruža izuzetnu otpornost na habanje i može dosegnuti62-64 HRC nakon stvrdnjavanja i temperiranja. Idealan je za izrezivanje, probijanje i oblikovanje kalupa koji zahtijevaju bliske tolerancije tijekom produženih proizvodnih ciklusa. Kompromis? Tvrda karbidna struktura D2 čini ga krhkim pod jakim udarima.
A2je uravnotežen izvođač. Ovaj čelik koji se stvrdnjava na zraku sadrži oko 5% hroma i postiže 63-65 HRC. Nudi manju otpornost na habanje od D2, ali znatno bolju žilavost i odličnu stabilnost dimenzija tokom termičke obrade. Kada vaš čelični alat za štancanje treba više odoljeti pucanju nego što je potrebno da se odupre habanju, A2 je često pametniji odabir.
S7ispunjava nišu{0}}otpornosti na udarce. Ocijenjen na 60-62 HRC, namijenjen je-napravljen za alate koji apsorbiraju ponovljene mehaničke udare, kao što su metalni žigovi za čelične dijelove koje udari čekić. Ako vaša matrica doživi veliko opterećenje, čvrstoća S7 sprječava katastrofalno lomljenje koje bi uništilo D2 matricu u istoj primjeni.
M2je brzorezni čelik-koji zadržava tvrdoću na povišenim temperaturama, dostižući približno 62-64 HRC. Odlikuje se u aplikacijama gdje se toplina trenja stvara tokom brzog ciklusa. Za operacije štancanja od nehrđajućeg čelika velike brzine gdje bi termičko omekšavanje otupilo konvencionalnu matricu, M2 zadržava svoju ivicu.
Zašto je izbor razreda toliko važan? Svodi se na tri varijable: tvrdoću materijala vašeg radnog komada, očekivanu dužinu proizvodnje i koliko fini treba da bude detalj otiska. Mašina za označavanje mekog bakra pri malim količinama ima potpuno drugačije zahteve od prilagođenih metalnih pečata za čelične delove koji rade brzinom proizvodnje u milionima ciklusa.
Zašto je tvrdoća po Rockwellu važna pri odabiru kalupa
Evo osnovnog principa: kalup uvijek mora biti znatno tvrđi od radnog komada koji štanca. Meki aluminij za označavanje kalupa ne zahtijeva ekstremnu tvrdoću jer postoji minimalan otpor podloge. Ali žigovi od nehrđajućeg čelika koji označavaju kaljene nehrđajuće radne komade moraju biti znatno tvrđi kako bi se izbjeglo trošenje matrice brže od dijelova koje proizvodi.
Ravnoteža je čvršća nego što zvuči. Nedovoljna tvrdoća uzrokuje deformaciju i prerano trošenje površine matrice. Primijetit ćete da otisci postaju plitki, ivice gube definiciju i na kraju matrica postaje neupotrebljiva mnogo prije očekivanog vijeka trajanja. S druge strane, prekomjerna tvrdoća dovodi do krhkosti. Previše tvrda matrica je lijepo otporna na habanje, ali postaje sklona mikro-ocjepljenju i lomljenju rubova, posebno pod udarom ili neusklađenošću. AsMetalTek bilješke, tvrdoća mjeri sposobnost materijala da se odupre trajnom udubljenju, ali preveliko guranje tog otpora žrtvuje žilavost potrebnu za apsorpciju operativnih udara.
Kada procjenjujete čelik za štancanje za vašu primjenu, ovo su svojstva materijala koja treba odmjeriti jedni druge:
- Tvrdoća- otpornost na površinsku deformaciju i habanje materijala radnog komada
- Čvrstoća- sposobnost apsorpcije energije udara bez pucanja ili lomljenja
- Otpornost na habanje- koliko dugo matrica zadržava oštre ivice i definisane karakteristike pod ponovljenim ciklusom
- Otpornost na koroziju- zaštita od oksidacije tokom skladištenja iu vlažnim ili hemijski aktivnim okruženjima
- Obradivost- koliko lako se čelik može precizno-obrađivati u složene geometrije kalupa i fine detalje
Nijedna pojedinačna ocjena ne maksimizira svih pet svojstava istovremeno. D2 vodi u otpornosti na habanje, ali žrtvuje žilavost. S7 vodi u apsorpciji udara, ali se brže troši. Umjetnost specifikacije kalupa je usklađivanje ovih kompromisa s vašom specifičnom kombinacijom materijala radnog komada, obima proizvodnje i zahtjevima za kvalitetom oznake.
Međutim, taj proces uparivanja nije nagađanje. Slijedi logičan slijed odluka vođen stvarnim proizvodnim varijablama, počevši od toga šta pečatirate i koliko dijelova vam je potrebno.
Kako odabrati pravu metodu kalupa za vašu primjenu
Odabir razreda čelika za kalup samo je polovina jednadžbe. Druga polovina je odabir metode matrice koja zapravo odgovara poslu koji obavljate. Ova odluka se ne odnosi na preferenciju. Pokreću ga tri mjerljive varijable: koliko dijelova vam je potrebno, koji materijal utiskujete i kako gotova oznaka mora izgledati.
Obim proizvodnje i odabir metode kalupa
Volumen mijenja sve što se tiče ekonomije i konstrukcije.
Ako proizvodite prototipove ili kratke serije od nekoliko stotina prilagođenih dijelova za žigosanje, jednostavno-ubijanje ima smisla. Oni su relativno jeftini, brzi za proizvodnju i adekvatni kada vam nisu potrebni milioni identičnih otisaka. Jedna -masterska stanica izvodi jednu operaciju po taktu, održavajući niskim troškovima alata, dok i dalje daje precizne rezultate za ograničene serije.
Skalirajte do desetina hiljada ili miliona ciklusa, a izračun se dramatično pomjera. Veliko{1}}prilagođeno precizno štancanje zahtijeva progresivne ili složene kalupe dizajnirane da prežive kontinuiranu proizvodnju bez degradacije.Progresivni umireintegrirati više operacija u jedan alat, koristeći materijal koji se -napaja kalemom koji napreduje kroz uzastopne stanice sa svakim potezom pritiska. Unaprijed ulaganje u alat je znatno veće, ali cijena po-dijelu pada na djelić onoga što proizvode operacije pojedinačnog{3}}onog pogotka. Za prilagođeno utiskivanje nosača ili bilo koju ponavljajuću geometriju u mjerilu, progresivni alat se brzo isplati kroz propusnost i konzistentnost.
Materijalna razmatranja koja pokreću izbor matrice
Materijal radnog komada diktira geometriju matrice, specifikacije zazora i koliku tonažu vaša presa treba da isporuči.
Mekši metali poput aluminija, bakra i mesinga opraštaju. Lako se deformiraju pod manjom silom, omogućavajući finije detalje, uže polumjere i pliće uglove reljefa matrice. U ovim materijalima možete postići složene metalne dijelove koji se proizvode po mjeri bez ekstremnog kapaciteta presovanja. Aluminij je mekan, ali ima tendenciju da prianja na površine matrice, tako da uglačani alati i pravilno podmazivanje postaju kritični kako bi se spriječilo nagrizanje.
Tvrđe podloge u potpunosti mijenjaju sliku. Prilagođeno štancanje čelika u meki čelik zahtijeva više tonaže i širi razmak nego ista geometrija u mesingu. Nehrđajući čelik dodatno podiže šipku jer se radi-očvršćuje tokom oblikovanja, što znači da svaki udarac malo povećava otpor na koji matrica nailazi. Konstrukcija kalupa za nerđajući materijal treba da uzme u obzir ovo progresivno stvrdnjavanje sa ojačanom geometrijom i potencijalnim stepenastim operacijama. Kao što navodi Jiga-in inženjerski vodič, čelici visoke{5}}čelike zahtijevaju pažljiv dizajn kalupa i znatno veću tonažu presovanja u poređenju sa mekšim, duktilnijim metalima.
Zaključak: ne možete odvojiti dizajn kalupa od svojstava obratka. Geometrija matrice koja proizvodi savršeno prilagođeno štancanje dijelova u aluminiju može katastrofalno pokvariti kada se nanese na nehrđajući čelik na istoj dubini i brzini.
Označite karakteristike i zahtjevi kvaliteta
Šta gotovi utisak zapravo treba da postigne? Plitka identifikacijska oznaka ima potpuno drugačije zahtjeve za matricu od duboko utisnutog metalnog logotipa namijenjenog da preživi godine nošenja i rukovanja.
Dubina, jasnoća i trajnost su tri pokretača ovdje. Metalni pečat s logotipom koji treba da ostane čitljiv nakon farbanja, praškastog premaza ili površinskog habanja zahtijeva dublji pomak i oštriju geometriju ruba od jednostavne oznake broja dijela na unutrašnjoj komponenti. Kovane matrice u-stilu daju najveću preciznost i površinske detalje izazivajući puni protok plastike na površini otiska, ali zahtijevaju znatno veću tonažu. Utiskivanje i utiskivanje pružaju vizuelni uticaj sa manje sile. U stilu-graviranja se izrezuju kalupi umjesto da pomjeraju materijal, stvarajući fine- tragove linija koje su trajne, ali plitke.
Usklađivanje ovih karakteristika s pravom metodom matrice slijedi jasan slijed odluke:
- Definirajte zahtjeve za oznake: dubinu, jasnoću, postojanost i vizuelni izgled
- Identificirajte materijal obratka i njegovu ocjenu tvrdoće
- Odredite obim proizvodnje i ciljno vrijeme ciklusa
- Odaberite odgovarajući tip matrice na osnovu prva tri faktora
- Navedite razred materijala matrice koji balansira otpornost na habanje i žilavost za primjenu
Preskočite korak i na kraju ćete dobiti matricu koja ili ne može proizvesti kvalitetu koja vam je potrebna ili neće preživjeti proizvodni ciklus koji planirate. Svaka specifikacija u ovoj sekvenci prelazi u sljedeću, a konačna varijabla koja ih sve povezuje je tonaža presa, budžet sile koji na kraju određuje šta vaša kocka može postići.
Odnos tonaže presa i dizajna kalupa
Svaka matrica za štancanje metala ima budžet za snagu. Ako ga premašite, dobićete nepotpune utiske, ubrzano trošenje ili još gore, oštećenje opreme. Ostanite daleko ispod toga i trošite previše na kapacitet presa koji vam nije potreban. Odnos između tonaže i dizajna kalupa jedno je od najzanemarenijih inženjerskih razmatranja u naručivanju kalupa po narudžbi, ali on direktno određuje da li vaš alat radi kako je predviđeno.
Kako se zahtjevi sile odnose na veličinu i dubinu matrice
Princip je intuitivan kada ga vidite: veća površina otiska znači više materijala koji se istovremeno opire pomaku, što zahtijeva više sile. Udvostručite površinu pečata i otprilike udvostručite potrebnu tonažu. Dublje oznake pojačavaju efekat jer matrica mora gurati materijal dalje, nailazeći na sve veći otpor kako raste pomak.
Inženjerski pristup za izračunavanje potrebne sile pri štancanju na metalu slijedi dobro-ustanovljenu formulu. Kako je detaljno opisaoistraživanje tonaže štancanja, osnovni proračun množi tri varijable: obim otiska (ukupna dužina svih ivica koje se formiraju), debljinu materijala izratka i čvrstoću na smicanje tog specifičnog metala. Krug promjera 2 inča probijen kroz meki čelik od 0,10 inča pri 25 tona po kvadratnom inču smične čvrstoće zahtijeva otprilike 15,7 tona sile, a iskusni inženjeri povrh toga dodaju faktor sigurnosti od 15-20%.
Tvrdoća materijala djeluje kao množitelj u cijeloj jednačini. Meki aluminijum ima otpornost na smicanje oko 11 tona po kvadratnom inču. Žareni nehrđajući čelik skače na otprilike 37, a polovina-tvrdog nehrđajućeg čelika dostiže oko 50. To znači da ista geometrija metalnog štanca za rezanje nehrđajućeg čelika zahtijeva otprilike tri do pet puta veću tonažu koja je potrebna za aluminij. Kada specificirate prilagođeni metalni pečat, materijal radnog komada nije samo stavka na crtežu. To je najveći pokretač vaših zahtjeva za silom.
Usklađivanje dizajna matrice sa raspoloživim kapacitetom presovanja
Dizajneri kalupa ne rade u vakuumu. Oni dizajniraju u okviru ograničenja bilo koje prese koja će pokretati alat. Ako vaše postrojenje koristi presu od 20 tona, svaka odluka o površini otiska, dubini oznake i složenosti detalja mora se uklopiti u okvir te tonaže.
Ovdje se dešavaju pravi-svjetski kompromisi. Zamislite da vam je potreban veliki otisak logotipa od nehrđajućeg čelika, ali proračun pokazuje da je potrebno 30 tona, a vaša presa daje samo 20. Imate tri opcije: smanjiti područje otiska tako da zahtjev za silom padne ispod kapaciteta, izvedite operaciju na više udaraca koristeći progresivni pristup ili investirajte u opremu većeg-kapaciteta. Svako rješenje nosi različite troškove i implikacije kvaliteta za vaše setove metalnih matrica za štancanje.
Odnos takođe teče obrnuto. Presa koja konstantno radi blizu svog nominalnog kapaciteta doživljava brže trošenje ležajeva, vodilica i samog okvira. Najbolja praksa iz industrijesmjernice o kompatibilnosti štampepreporučuje da izračunata sila matrice ostane ispod nominalne tonaže prese sa sigurnosnom marginom od 20-30% kako bi se uzele u obzir varijacije materijala, trošenje alata i fluktuacije procesa.
Smanjenje kapaciteta prese u odnosu na zahtjeve matrice uzrokuje nepotpune otiske i ubrzano trošenje matrice. Presa ne može isporučiti silu koju nema, a metalni pečati koji rade na ivici raspoložive tonaže daju nedosljedne rezultate dok skraćuju vijek trajanja i prese i kalupa.
Za metal za aplikacije štancanja u kojima potrebna kalkulacija tonaže premašuje raspoloživi kapacitet, pametniji potez je uvijek prilagoditi dizajn kalupa umjesto preopteretiti presu. Smanjenje perimetra, podjela operacija po stanicama ili odabir tanje širine obradaka su valjani inženjerski odgovori koji čuvaju kvalitetu i dugovječnost opreme.
Prisilno budžetiranje je inženjerska okosnica svakog projekta pečatiranja. Ali tonaža sama po sebi ne govori koliko će koštati kocka ili koliko je vremena potrebno da se napravi. Ti odgovori zavise od različitog skupa varijabli: složenosti, kvaliteta materijala, tolerancije i faza toka posla između koncepta i isporuke.
Faktori troškova i vremena izrade za prilagođene kalupe za štancanje
Evo nečeg frustrirajućeg u vezi sa kupovinom prilagođenih matrica za štancanje: gotovo niko ne objavljuje transparentne smjernice za cijene. Zatražite ponudu, čekate danima na odgovor, a broj koji se vrati je proizvoljan ako ne razumijete šta ga pokreće. Hajde da to popravimo.
Šta pokreće cijene prilagođenih kalupa za štancanje
Trošak matrice nije jedna varijabla. To je hrpa inženjerskih i proizvodnih odluka, od kojih svaka dodaje svoj sloj konačnoj ponudi. Kada procjenjujete prijedloge bilo koje kompanije za žigosanje metala po mjeri, saznanje koji faktori imaju najveću težinu pomaže vam da napravite pametnije kompromise u ranoj fazi dizajna.
- Složenost dizajna- Najveći pokretač troškova. Matrica koja nosi jednostavan alfanumerički tekst je znatno jeftinija od one koja reproducira zamršeni logo sa finim serifima, složenim krivuljama ili reljefom na više- nivoa. Progresivne matrice koje izvode više operacija u nizu mogu koštati nekoliko puta više od jednostepenog alata-.
- Veličina kalupa i površina otiska- Veće kalupe troše više sirovog materijala, zahtijevaju duže vrijeme obrade i zahtijevaju veće prese za probne radove.
- Kvalitet materijala- D2 ili karbidna matrica koštaju znatno više od A2, ali dodatni trošak se često vraća kroz duži vijek trajanja pri-izvođenju velikih količina.
- Zahtjevi za toleranciju i preciznost- Manje tolerancije dimenzija znače sporije prolaze obrade, dodatne korake inspekcije i potencijalno žičanu EDM ili operacije brušenja koje povećavaju cijenu po satu.
- Specifikacije završne obrade- Zrcalno-polirane površine matrice sprečavaju prianjanje materijala tokom prilagođenog štancanja, ali zahtijevaju dodatno vrijeme-za završnu obradu.
- Naručena količina- Fiksni troškovi inženjeringa i postavljanja raspoređeni na više identičnih kalupa, smanjujući-jediničnu cijenu za veće narudžbe.
Dva akceleratora skrivenih troškova hvataju kupce nespremne. Revizije dizajna nakon što je započeta obrada u suštini ponovno pokreću dijelove proizvodnog procesa. A komprimirana vremena isporuke prisiljavaju proizvođača metalnih štancanja po narudžbi da daju prioritet vašem poslu u odnosu na druge, često uz premiju od 25-75% ovisno o hitnosti. Kao što potvrđuju podaci o CNC vremenu isporuke, žurne naknade se plaćaju za prekovremeni rad, napuštene poslove i namjensku dodjelu mašina.
Tipična očekivanja vremena isporuke
Svaki prilagođeni kockica prolazi kroz predvidljiv slijed faza, a svaka faza oduzima vrijeme. Razumijevanje toka posla pomaže vam da postavite realna očekivanja isporuke i identificirate gdje kašnjenja obično potiču.
Opšta progresija izgleda ovako: procjena izvodljivosti i pregled dizajna, CAE simulacija za validaciju protoka materijala i raspodjele naprezanja, CNC obrada bloka matrice, toplinska obrada za postizanje ciljane tvrdoće, završna obrada i poliranje, probno žigosanje na uzorku radnih komada, dimenzionalna inspekcija i konačno odobrenje. Jednostavnija jednostanica sa osnovnom geometrijom može proći kroz ovaj cjevovod za pet do deset radnih dana. Kompleksne progresivne matrice sa malim tolerancijama, egzotičnim materijalima ili višestrukim stanicama obično zahtevaju tri do šest nedelja od potvrde narudžbe do isporuke.
Za konkretan primjer kako ove faze strukturiraju stvarnu vremensku liniju proizvodnje,YICHEN-ov radni tok štancanjakreće se uzastopno od procjene izvodljivosti i CAE simulacije preko precizne obrade, probnih radova i završne inspekcije. Taj proces od-do-kraja ilustruje zašto se rokovi isporuke toliko razlikuju. Proizvođač metalnih kalupa za štancanje koji rukuje punim redoslijedom u-kući može komprimirati vremenske okvire eliminiranjem primopredaje između dobavljača, dok trgovine koje vanjskim izvršiteljima toplinske obrade ili simulacije dodaju vrijeme tranzita i čekanja na svakom koraku.
Najveći ubica vremena, dosljedno, je nepotpuni unos dizajna. Nedostajuće tolerancije, nejasni opisi materijala ili umjetničko djelo koje nije{1}}spremno primorava inženjerski tim da pauzira i zatraži pojašnjenje. Svaki krug pitanja može koštati danima. Ako prvi put koristite usluge žigosanja metala po narudžbi, pripremite vektorsku sliku u konačnoj mjeri, navedite materijal i tvrdoću vašeg radnog komada i definirajte zahtjeve za tolerancijom prije nego što zatražite ponude. Čisti ulazi proizvode brže ponude, manje revizija i kraće ukupno vrijeme isporuke.
Usluge označavanja metalnog štancanja slijede sličnu logiku troškova: zahtjevi složenosti, volumena i preciznosti se slažu kako bi se odredila i cijena i vremenski okvir. Bilo da vam je potreban jedan prototip kalupa ili proizvodni alat za milione ciklusa, faktori troškova ostaju isti. Samo se njihova relativna težina mijenja.
Cijene i vrijeme isporuke daju vam poslovni slučaj. Ali postoji tehnički sloj koji utječe i na cijenu i na performanse na načine na koje većina kupaca nikada ne razmišlja: kako materijal vašeg radnog komada mijenja sam dizajn matrice. Matrica napravljena za aluminijum i ona napravljena za nerđajući čelik ne razlikuju se samo po tvrdoći. Razlikuju se po geometriji, klirensu i površinskoj obradi od temelja.
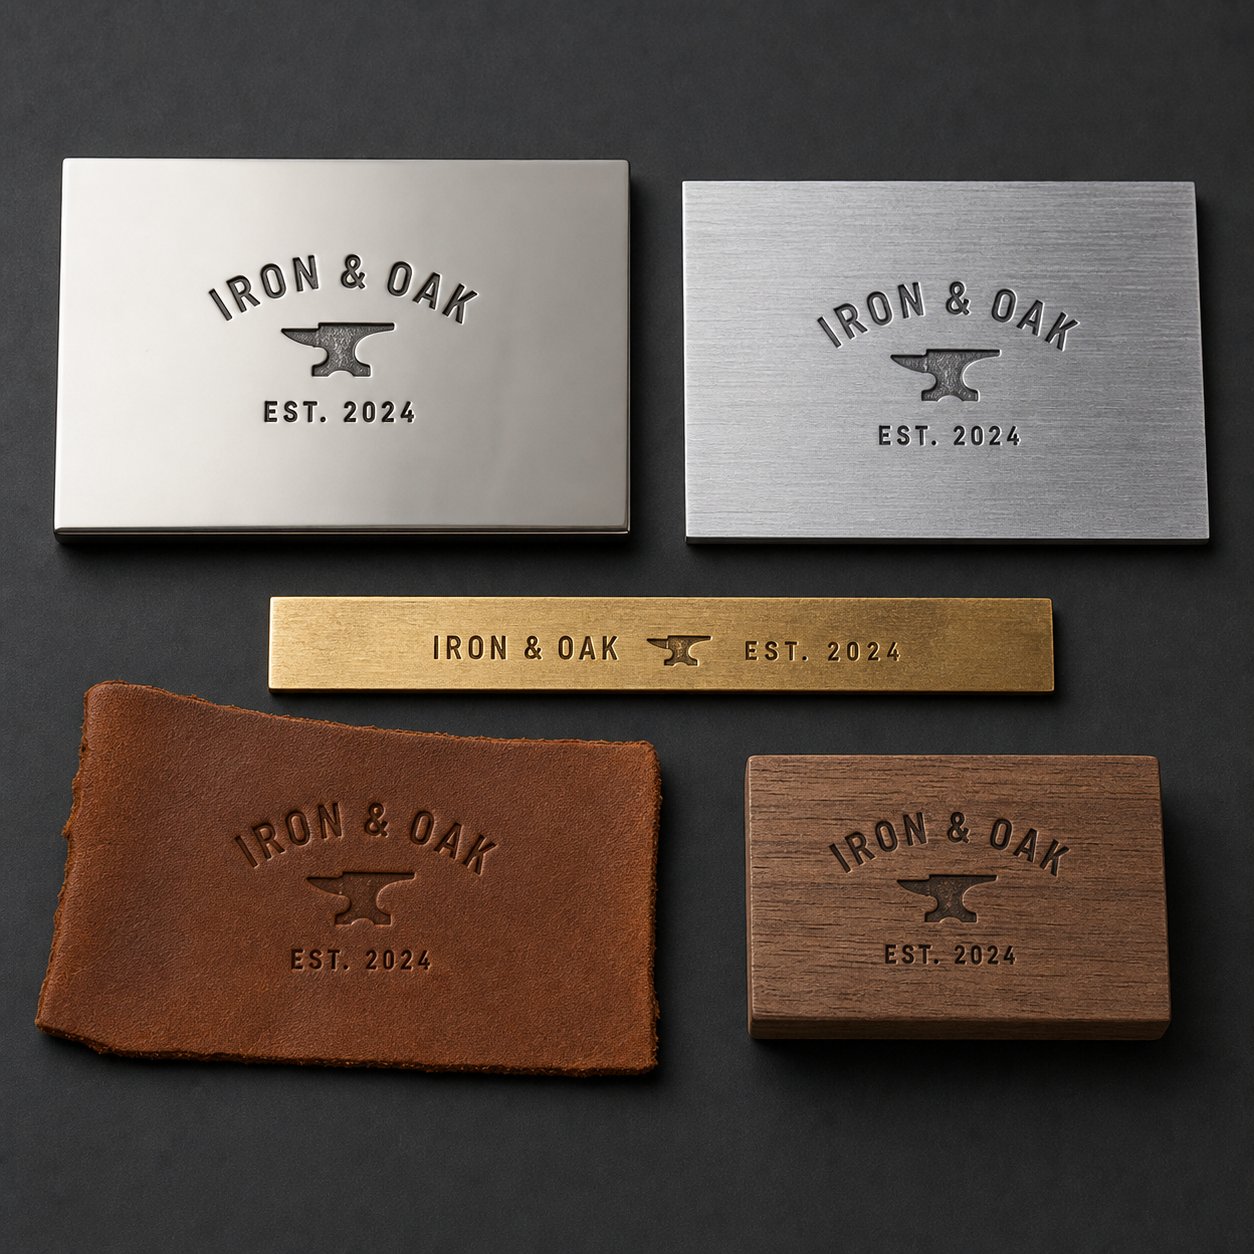
Kako materijal podloge mijenja zahtjeve dizajna kalupa
Matrica koja daje besprijekorne otiske u mesingu može se odlomiti pri prvom udaru o nehrđajući čelik. Još jedna matrica dizajnirana za označavanje kaljenog čelika može smrviti fine detalje u kožni radni komad. Podloga nije samo nešto na šta matrica djeluje. Aktivno oblikuje način na koji matrica mora biti izgrađena, a ignoriranje tog odnosa jedan je od najbržih načina da se uništi skupi alat.
Razlike u dizajnu matrice u različitim materijalima podloge
Svaka podloga različito reagira na silu. Metali su otporni na pomicanje, drvo se sabija duž zrnastih linija, koža se elastično deformira prije nego što postane trajna, a plastika se može otopiti ili popucati ovisno o temperaturi i brzini. Ova ponašanja zahtijevaju fundamentalno različite geometrije kalupa čak i kada dizajn otiska ostaje identičan.
Za tvrđe podloge kao što su meki čelik i nerđajući čelik, površinama kalupa su potrebni manji uglovi reljefa i robusnija konstrukcija. Matrica nailazi na značajan otpor prilikom pomicanja materijala, tako da deblji poprečni-presjeci i širi radijusi sprječavaju koncentracije naprezanja koje bi popucale na tankim dijelovima kalupa. Štancani metalni dijelovi u ovim materijalima tolerišu manju dubinu po udaru, a sama matrica mora biti izrađena od vrhunskog alatnog čelika kaljenog znatno iznad radnog komada kako bi se izbjegla prerana deformacija.
Mekši supstrati okreću jednačinu. Metalni pečati za drvo mogu uključiti finije detalje, dublje otiske i oštrije rubove jer se podloga lako sabija pod umjerenom silom. Kožni metalni pečati slijede sličnu logiku. Koža se lako popušta, prihvata duboke, vrlo detaljne uzorke bez potrebe za ekstremnom tonažom. Izazov s mekim materijalima nije sila. Kontrolira koliko se podloga deformiše izvan predviđene granice otiska.
Plastika zauzima središnje mjesto koje varira ovisno o vrsti polimera. Termoplasti mogu imati koristi od zagrijanih matrica koje omekšavaju površinu za čiste otiske, dok se termoreaktivni i punjeni kompoziti ponašaju više kao tvrde podloge koje zahtijevaju robusnu konstrukciju kalupa.
Razmatranje štancanja od nehrđajućeg čelika i aluminija
Ova dva metala zaslužuju posebnu pažnju jer su među najčešće žigosanim podlogama, ali svaki od njih predstavlja izazove koji sapliću neiskusne kupce.
Nerđajući čelikrad-očvršćuje se tokom formiranja. Svaki potez blago povećava otpornost materijala na daljnje deformacije. Štancanje metala za nerđajući čelik zahteva veće zazore nego ista operacija kod mekog čelika.Istraživanje objavljeno u MetalForming Magazinupokazuje da austenitni tipovi kao što su tip 304 i 316 mogu zahtijevati čak tri puta veću silu formiranja od nisko-ugljičnog čelika, sa vučnim zazorom debljine materijala plus dodatnih 35-40%. To je ogromna razlika od standardnih 10% zazora po strani koji se koristi za meki čelik.
Za 316/316l prilagođene aplikacije za štancanje metala, dizajneri kalupa također moraju uzeti u obzir sporije brzine oblikovanja. Za razliku od ugljičnog čelika, nehrđajući se zapravo bolje formira pri smanjenoj brzini jer brzina-otvrdnjavanja odgovara brzini deformacije. Zagrijane matrice mogu dodatno poboljšati rezultate na teškim geometrijama smanjenjem naprezanja protoka materijala tokom otiska.
Štancani dijelovi od nehrđajućeg čelika zahtijevaju matrice sa odličnim kvalitetom završne obrade i premazima poput TiN ili DLC za smanjenje habanja. Bez ovih mera predostrožnosti, nerđajući materijal ima tendenciju da se zavari na površinu matrice na mikroskopskim kontaktnim tačkama, progresivno hrapavi i alat i radni komad.
Aluminijumpredstavlja suprotan problem. Mekan je, zahtijeva mnogo manje tonaže, ali njegova mala tvrdoća ga čini ljepljivim. Prilagođene operacije štancanja aluminijuma vode stalnu borbu protiv podizanja materijala, gde se tanki slojevi aluminijuma prenose na površinu matrice i nagomilavaju tokom ponovljenih ciklusa. To nakupljanje degradira kvalitet otiska i na kraju zahtijeva zaustavljanje proizvodnje radi čišćenja.
Rješenje su visoko polirane površine matrice (Ra 0,2-0,4 mikrometara) u kombinaciji sa odgovarajućim podmazivanjem i potencijalnim premazima protiv -adhezije. Smjernice za dizajn matrice napominju da CVD i PVD premazi poboljšavaju mazivost dok sprječavaju podizanje materijala, produžavajući vijek trajanja matrice, posebno u aplikacijama od aluminija i nehrđajućeg čelika. Zazor od proboja{5}}za aluminijum obično je manji na 6-10% debljine materijala, a radijusi proboja trebaju biti postavljeni na osam do deset puta debljinu materijala kako bi se spriječilo prodiranje alata kroz mekani lim.
Aluminijumova planarna anizotropija takođe otežava oblikovanje. Valjani aluminijumski limovi se ponašaju različito u zavisnosti od smera primenjene sile u odnosu na smer valjanja. Priručnici za dizajn kalupa za nisko-ugljični čelik ne bi trebali biti primijenjeni direktno na aluminij jer razlike u ponašanju -očvršćavanja i topografiji površine mijenjaju granice oblikovanja.
| Supstrat | Preporučeni materijal kalupa | Tipični raspon dubine | Posebni zahtjevi |
|---|---|---|---|
| Mild Steel | D2 ili A2 alatni čelik (58-62 HRC) | 0,1-0,5 mm | Standardni razmak od 5-10% po strani; umjerene tonaže |
| nehrđajući čelik (304/316) | D2 sa TiN/DLC premazom ili karbidnim umetcima | 0,05-0,3 mm | 35-40% dodatnog klirensa; sporije brzine; do 3x sila formiranja u odnosu na meki čelik |
| Aluminijum | Polirani A2 ili D2 sa PVD premazom | 0,1-0,8 mm | 6-10% klirens; polirane površine za sprječavanje nagrizanja; 8-10x debljina za polumjere probijanja |
| Mesing/bakar | A2 ili D2 alatni čelik | 0,1-0,6 mm | Provjerite usmjerenost za valjane legure; umjerena sila; moguće čiste ivice |
| Drvo | Meki čelik ili A2 (prihvatljiva niža tvrdoća) | 0,5-3,0 mm | Oštre ivice za čistu kompresiju vlakana; grijane matrice poboljšavaju izgaranje-u označavanju |
| Koža | Matrica od mesinga ili mekog čelika; kaljeni čelik za obim proizvodnje | 1,0-5,0 mm | Postižni fini detalji; umjerena sila; zagrijane matrice poboljšavaju definiciju na debelim kožama |
Obrazac je ovdje jasan: tvrđe podloge ograničavaju ono što matrica može učiniti, dok mekše podloge ograničavaju koliko čisto to matrica može učiniti. U svakom slučaju, podloga diktira alat, a ne obrnuto. Rezultati štancanog metala zavise podjednako od razumevanja radnog komada koliko i od specificiranja samog alata.
Sa mapiranim ponašanjem supstrata, preostalo pitanje je praktično: kako kupac zapravo prelazi s razumijevanja ovih varijabli na držanje{0}}spremne proizvodnje u ruci? To putovanje od koncepta do gotovog alata ima svoje faze, zamke i tačke odlučivanja.
Od koncepta do proizvodnje-Prilagođena matrica za štancanje
Uradili ste istraživanje. Razumijete tipove kalupa, klase čelika, ponašanje podloge i zahtjeve za tonažom prese. Ali postoji jaz između saznanja šta vam treba i stvarnog dobijanja proizvodnog-prilagođenog alata za štancanje metala. Ta praznina je ispunjena strukturiranim procesom inženjeringa, a kupci koji se njime glatko snalaze su ti koji dolaze spremni.
Priprema projekta i analiza izvodljivosti
Prije nego što bilo koji proizvođač metalnih pečata počne rezati čelik, treba mu određene inpute od vas. Nepotpune informacije su uzrok broj jedan za kašnjenja, revizijske petlje i prekoračenja troškova. Evo šta trebate pripremiti prije podnošenja RFQ-a:
- Vektorska umjetnička djela u proizvodnom obimu- Navedite svoj dizajn u skalabilnom vektorskom formatu (DXF, AI ili EPS). Rasterske slike unose dvosmislenost oko geometrije ivica koja primorava inženjerski tim da tumači, a ne da izvršava.
- Specifikacija materijala radnog komada- Uključite tačnu leguru, temperaturu i debljinu. Reći "nehrđajući čelik" nije dovoljno. 304 žaren na 0,8 mm i 316L polutvrd na 1,2 mm zahtijevaju potpuno različite pristupe kalupu.
- Ciljani obim proizvodnje- Od toga da li vam treba 200 dijelova ili 2 miliona određuje konstrukciju matrice, kvalitetu materijala i da li jednostavan alat za jednu-stanicu ili progresivni alat ima ekonomski smisla.
- Zahtjevi za toleranciju i kvalitet- Definirajte kako izgleda "dovoljno dobro". Navedite tolerancije dimenzija, prihvatljive varijacije dubine i sve kozmetičke standarde koje gotov otisak mora zadovoljiti.
Sa ovim inputima u ruci, inženjerski tim vrši analizu izvodljivosti. Ovo je korak čuvanja kapije u kojem iskusni inženjeri procjenjuju može li se vaš dizajn pouzdano utisnuti s obzirom na ograničenja vašeg odabranog materijala i geometrije. Kao što je detaljno opisano u sveobuhvatnim vodičima za proces dizajna matrice, ovaj pregled ispituje da li se radijusi savijanja mogu postići, da li su karakteristike dovoljno razmaknute jedna od druge da bi se održao integritet materijala i da li su određene tolerancije realne za metodu štancanja. Iskusni inženjer sa 15+ godina iskustva može odmah identificirati problematične karakteristike, kao što je geometrija koja će vjerovatno puknuti, izobličiti se ili zahtijevati nepraktičnu tonažu.
Zamislite analizu izvodljivosti kao provjeru stvarnosti. Daleko je jeftinije prilagoditi dizajn u ovoj fazi nego otkriti nedostatak nakon što je kaljeni alatni čelik obrađen strojno. Neke karakteristike koje izgledaju dobro na ekranu jednostavno ne mogu da prežive fiziku pomeranja materijala pri brzini proizvodnje.
CAE simulacija i izrada prototipa
Evo gdje se moderno žigosanje metala po mjeri odvaja od onoga kako su stvari rađene prije dvije decenije. Umjesto izrade kalupa, isprobavanja, pronalaženja problema, ponovne -obrade i ponovnog pokušaja, današnji proizvođači kalupa digitalno simuliraju cijeli proces štancanja prije nego što izrežu jedan komad čelika.
Kompjuterski{0}}potpomognute inženjerske platforme kao što su AutoForm i DYNAFORM koriste analizu konačnih elemenata da predvide tačno kako će se lim ponašati prema predloženoj geometriji kalupa. Inženjeri mogu vizualizirati protok materijala u šupljinu kalupa, identificirati zone prekomjernog stanjivanja ili naboranja, predvidjeti povratno ponašanje i izračunati raspodjelu naprezanja po površini kalupa. Proces simulacije dizajna matrice omogućava dizajnerima da brzo iteriraju na digitalnim modelima, rješavajući probleme koji bi inače zahtijevali skupe fizičke izmjene.
Šta ovo znači za vas kao kupca? Manje ponavljanja, manji rizik od neuspjeha prvog-članka i kraći put od koncepta do odobrenih prilagođenih metalnih štancanja. CAE simulacija u suštini pred-učitava problem-rješavanja. Problemi koji su se nekada pojavili samo tokom fizičkog testiranja, kao što su pukotine pri uskim poluprečnikima ili nepotpuno popunjavanje dubokih šupljina, rešavaju se softverom uz delić cene.
Za složene geometrije, simulacija također optimizira oblik praznog mjesta i identificira da li će postupne operacije oblikovanja dati bolje rezultate od pristupa sa jednim-pogodom. Ovo je posebno vrijedno kada se naruči metalna matrica po mjeri za progresivne aplikacije gdje više stanica mora raditi u nizu bez unošenja kumulativne greške.
Mašinska obrada, probni radovi i završni pregled
Kada simulacija potvrdi dizajn, počinje fizička proizvodnja. Slijed slijedi predvidljiv put, iako vrijeme i preciznost uloženi u svaki korak variraju ovisno o složenosti matrice.
CNC obradaprevodi validirani 3D model u fizički alatni čelik. Visoko{2}}precizno glodanje, tokarenje i često žičani EDM proizvode geometriju matrice do uskih tolerancija. Za metalni pečat izrađen po narudžbi sa finim detaljima logotipa, obrada može uključivati više operacija na različitim tipovima strojeva kako bi se postigla potrebna definicija površine.
Termička obradaprati mašinsku obradu. Blok matrice je kaljen i kaljen do ciljane Rockwell vrijednosti, pretvarajući relativno mekani čelik koji se može obrađivati u površinu otpornu na habanje-koja će preživjeti ciklus proizvodnje. Ovaj korak se pažljivo kontroliše jer izobličenje tokom termičke obrade može poništiti preciznost postignutu u mašinskoj obradi.
Završna obradadovodi lice matrice u konačno stanje. Ovisno o primjeni, to se kreće od brušenja do zrcalnog poliranja. Matrice za aluminijsko štancanje, kao što je ranije spomenuto, trebaju izuzetnu površinsku obradu kako bi se spriječilo prianjanje materijala.
Probno žigosanjeje mjesto gdje se simulacija susreće sa stvarnošću. Gotova matrica se kreće prema uzorku obradaka u proizvodnim uslovima. Inženjeri mjere dubinu otiska, provjeravaju tačnost dimenzija, provjeravaju kvalitet ivica i procjenjuju ukupnu konzistentnost oznake na višestrukim udarima. Svako odstupanje od specifikacije se identifikuje ovde, a ne nakon što se matrica otpremi u vaš objekat.
Dimenzionalni pregledpotvrđuje da i sama matrica i probni dijelovi ispunjavaju zahtjeve za crtanje. Mjerenja obično uključuju optičko profiliranje lica matrice, CMM verifikaciju kritičnih dimenzija i vizuelnu inspekciju pod povećanjem za mikro-defekte.
Za proizvođače i inženjere alata koji su spremni da pređu sa istraživanja na stvarni RFQ,YICHEN-ova usluga štancanjastrukturira cijeli tok posla od-do-kraja, pokrivajući procjenu izvodljivosti, CAE simulaciju, preciznu mašinsku obradu, probne radove i završnu inspekciju pod jednim krovom. Posjedovanje kompletnog cevovoda kojim upravlja jedan prilagođeni dobavljač matrice za metalne žigove eliminira troškove koordinacije podjele faza među više dobavljača i smanjuje kašnjenja primopredaje koja protežu vremenske okvire.
Cijeli koncept{0}}do-proizvodnog puta za prilagođeni metalni alat za pečate može se kretati od nekoliko dana za jednostavne geometrije do nekoliko sedmica za složene progresivne kalupe. Ono što najpouzdanije sažima taj vremenski okvir nije ubrzanje obrade. Stiže u fazu RFQ sa čistim ulazima, realističnim tolerancijama i jasnim razumijevanjem onoga što vaša aplikacija zahtijeva.
Međutim, -spremna matrica u ruci ne znači da je posao završen. Način na koji skladištite, održavate i rješavate probleme s tim alatom određuje da li će isporučiti vijek trajanja koji je inženjering osmišljen da pruži ili će se prerano istrošiti zbog zanemarivanja.
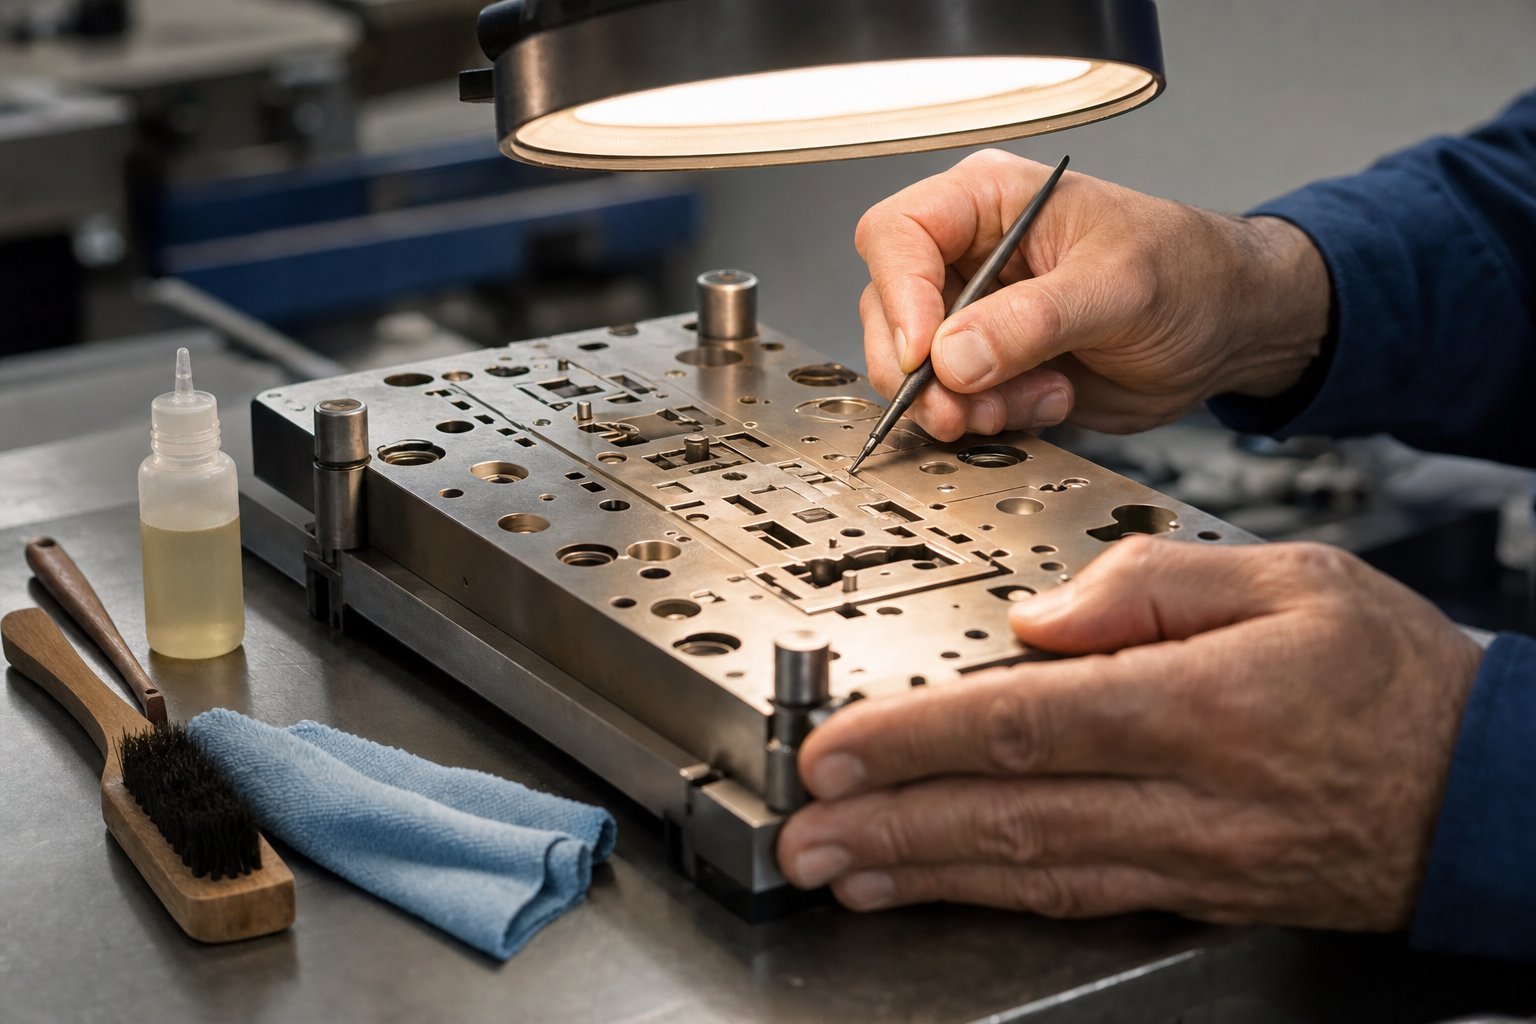
Održavanje i rješavanje problema za duži vijek trajanja matrice
Dobro{0}}projektovana prilagođena kalupa za štancanje može dati stotine hiljada besprijekornih otisaka. Ili se može degradirati u roku od nekoliko sedmica. Razlika se rijetko svodi na dizajn ili odabir materijala. Svodi se na ono što se dešava nakon što matrica napusti alatnicu. Pravilna nega umnožava radni vek faktorima koji daleko nadmašuju skromno potrebno vremensko ulaganje, ali većina operatera tretira održavanje kao naknadnu misao sve dok problemi sa kvalitetom ne primoraju proizvodnju da se zaustavi.
Produženje životnog vijeka matrice uz odgovarajuću njegu
Zamislite svoj metalni pečat na način na koji strojar razmišlja o preciznim mjernim instrumentima: to je kalibrirani alat koji gubi preciznost kada se zloupotrebi ili zanemari. Četiri stuba njege kalupa su skladištenje, čišćenje, inspekcija i periodična obnova.
Skladištenjevažnije nego što većina prodavnica shvata. Alati za štancanje metala treba da se čuvaju u suvom okruženju sa-kontrolisanom temperaturom, lagano nauljeni radi sprečavanja površinske oksidacije i fizički zaštićeni od udara. Slaganje matrica jedna uz drugu ili njihovo bacanje u ladicu izaziva oštećenje rubova koje se manifestira kao nedosljedni otisci u sljedećem proizvodnom ciklusu. Upotrijebite namjenske police ili zaštitne futrole koje drže površine matrice odvojene i zaštićene.
Čišćenje nakon svake upotrebenije-pregovaranje. Nagomilavanje materijala, metalne strugotine i ostaci maziva nakupljaju se na površini kalupa tokom štancanja. Ostavljeni na mjestu, ovi zagađivači se ugrađuju u naknadne otiske, ubrzavaju habanje na kontaktnim tačkama visokog{3}}pritiska, pa čak mogu uzrokovati koroziju tokom skladištenja. Kao što potvrđuju najbolje prakse za održavanje kalupa, usvajanje rasporeda čišćenja koji uklanja nakupljene-ostatke pomoću odgovarajućih rastvarača i četki osigurava da sve površine ostanu bez zagađivača. Čiste matrice rade efikasnije i daju kvalitetnije rezultate.
Periodični pregledhvata probleme prije nego što se pojave. Označavanje za provjeru vizualno se nakon svakog proizvodnog ciklusa nalazi na znakovima zaobljenja rubova, mikro-pukotina, udubljenja ili neravnomjernog habanja. Koristite uvećanje za fine-matrice sa detaljima gdje mikro-okrhavanje nije vidljivo golim okom. Istraživanja kvarova alata pokazuju da se većina kvarova matrice ne događa preko noći. Razvijaju se postupno iz zanemarenih problema s održavanjem, a rano otkrivanje kroz rutinske inspekcije je najpouzdaniji način za sprječavanje katastrofalnih oštećenja.
Ponovno{0}}oštrenje i ponovno{1}}poliranjeznačajno produžiti vijek trajanja. Kada trajni žig za metal počne proizvoditi otiske s mekim rubovima ili smanjenom dubinom, lice matrice je pohabalo svoju optimalnu geometriju. Profesionalno ponovno brušenje vraća profil rezanja bez zamjene cijelog alata. Za markice za označavanje dijelova koje se koriste u aplikacijama velikog obima, zakazivanje remonta u fiksnim intervalima umjesto čekanja na vidljiv gubitak kvaliteta održava otiske konzistentnim tokom cijelog proizvodnog vijeka matrice.
Rješavanje uobičajenih problema sa kalupima za štancanje
Čak i uz pažljivo održavanje, nastaju problemi. Ključno je brzo dijagnosticirati uzroke umjesto kompenzacije sa većom silom ili sporijim brzinama, što samo ubrzava propadanje. Evo problema s kojima se operateri najčešće susreću s alatom za metalne pečate, zajedno s njihovim uzrocima i popravcima.
Neujednačeni utiscisu najčešća pritužba. Jedna strana oznake je dublja od druge, ili su određeni znakovi oštri, dok su susjedni bledi. Instinkt je da udarate jače, ali to rijetko rješava osnovni problem i često uvodi nove.
Prerano trošenje rubovapokazuje kao progresivno mekše granice utiska. Metalne markice za graviranje koje su nekada ostavljale-oštre tragove počinju ostavljati zaobljene, nejasne ivice mnogo prije očekivanog vijeka trajanja. Ovaj obrazac ukazuje ili na neusklađenost tvrdoće ili na pretjeranu radnu silu.
Deformacija materijala oko otiskapojavljuje se kao ispupčenje, izbočenje ili stanjivanje radnog komada u blizini utisnutog područja. Sama oznaka može izgledati prihvatljivo, ali okolni materijal je pomjeren na načine koji utiču na funkciju ili izgled dijela.
Formiranje neravninana utisnutim rubovima označava da je geometrija rezanja degradirana. Ono što bi umjesto toga trebalo biti čiste strižene ivice proizvodi trake od podignutog materijala koje zahtijevaju sekundarne operacije uklanjanja ivica, povećavajući troškove i vrijeme ciklusa. Kao bilješke o podacima o rješavanju problema s matricama za žigosanje podloške, grube ili neravne ivice na utisnutim dijelovima jasan su pokazatelj da se matrica istroši i da je potrebno oštrenje ili zamjenu.
| Problem | Vjerovatni uzrok | Korektivna radnja |
|---|---|---|
| Neujednačeni utisci (jedna strana dublja od druge) | Neusklađenost matrice{0}}za{1}}obradak; neravna površina radnog komada; ne-paralelne ploče za presovanje | Provjerite poravnanje kalupa sa presom koristeći ravnu ivicu ili indikator; površina{0}}brusiti radni predmet ravno; provjerite i podložne pritisne ploče za paralelnost |
| Prerano trošenje rubova ili zaokruživanje | Tvrdoća kalupa nedovoljna za materijal izratka; prekomjerna tonaža koja uzrokuje mikro-deformaciju; abrazivni materijal radnog predmeta | Nadogradite na tvrđi tip čelika ili nanesite premaz otporan na habanje (TiN, DLC); smanjiti tonažu na minimum potrebnu; provjerite tvrdoću obratka prema specifikaciji kalupa |
| Deformacija materijala oko otiska | Razmak matrice je previše mali; radni komad pretanak za određenu dubinu; nedovoljna potpora materijala ispod radnog komada | Povećajte razmak-do-odbojnosti; smanjiti dubinu otiska; dodajte podložnu ploču ili traku za skidanje materijala uz zonu otiska |
| Formiranje neravnina na utisnutim rubovima | Istrošene ili tupe rezne ivice; prekomjerni zazor od progresije habanja; nagomilavanje materijala na površini kalupa | Ponovo{0}}naoštrite ili -izbrusite rezne ivice; zamijeniti istrošene dijelove matrice; očistite površinu matrice i provjerite ima li prianjanja materijala ili nagrizanja |
| Nedosljedna dubina u toku proizvodnje | presa ram drifting; varijacija debljine materijala u zalihama izratka; termička ekspanzija tokom dugih vožnji | Kalibrirajte ram preše i provjerite postojanost hidrauličkog pritiska; provjeriti tolerancije debljine ulaznog materijala; omogućite termalnu stabilizaciju ili dodajte hlađenje |
| Pucanje ili lomljenje površine matrice | Čelik je previše lomljiv za nanošenje (prevelika tvrdoća); udarno opterećenje iznad projektovanih granica; prethodno-postojeće mikro-pukotine od termičke obrade | Prebacite se na tvrđi kvalitet (npr. S7 za udarne aplikacije); smanjiti udarnu silu; pregledajte matricu s penetrantom za boju nakon toplinske obrade prije proizvodne upotrebe |
Obrazac vrijedan pažnje: većina problema s umiranjem seže do jednog od tri osnovna uzroka. Ili je od kalupa zatraženo da radi više nego što njegov dizajn dozvoljava (pogrešan materijal, prevelika sila, pogrešna podloga), održavanje je odgođeno sve dok oštećenje nije postalo nepovratno, ili je radna okolina prošla a da to nitko nije primijetio (kalibracija presa, promjene serije materijala, promjene temperature). Sveobuhvatna analiza kvarova potvrđuje da se više faktora često kombinuje u stvaranju uslova kvara, a njihovo pojedinačno rješavanje kroz strukturirane inspekcijske rutine sprečava kaskadno pogoršanje koje dovodi do neplaniranih zastoja.
Zaključak: prilagođena matrica za štancanje je precizan instrument, a ne potrošni materijal. Tretirajte ga u skladu s tim. Uspostavite dnevnik održavanja, pregledavajte u fiksnim intervalima bez obzira na vidljivo stanje, čistite nakon svake vožnje, skladištite pravilno i rješavajte habanje proaktivno, a ne reaktivno. Prodavnice koje to rade dosljedno dobijaju tri do pet puta duži vijek trajanja od identičnog alata u odnosu na one koje rade matrice dok ne pokvare.
Često postavljana pitanja o prilagođenim kalupima za štancanje
1. Koliko košta prilagođena matrica za štancanje?
Prilagođena cijena kalupa za štancanje ovisi o nekoliko naslaganih faktora. Kompleksnost dizajna je najveći pokretač - jednostavna matrica sa tekstom košta daleko manje od složene više-kocke sa logotipom na više nivoa. Ostali glavni faktori uključuju veličinu kalupa, kvalitet alatnog čelika (D2 košta više od A2, ali traje duže), zahtjeve za tolerancijom, specifikacije završne obrade i količinu narudžbe. Jednostavne -motorne ploče mogu koštati nekoliko stotina dolara, dok složene progresivne matrice mogu dostići desetine hiljada. Vremenski okviri za žurbu obično dodaju 25-75% osnovnoj cijeni. Da biste dobili precizne cijene, navedite vektorsku sliku u mjeri, navedite materijal i tvrdoću vašeg radnog komada, definirajte tolerancije i navedite obim proizvodnje kada tražite ponude.
2. Koja je razlika između matrice za štancanje i običnog metalnog štanca?
Obični metalni žig je tipično generički alat koji se-ne prodaje-na polici dizajniran za standardne znakove ili jednostavne oblike. Prilagođena matrica za štancanje je precizno-projektovana prema tačnim specifikacijama za određenu geometriju, logotip ili zahtjeve za označavanje. Prilagođene matrice su napravljene od specifičnih vrsta alatnog čelika odabranih da odgovaraju materijalu vašeg radnog komada, dizajnirane su s izračunatim zazorima i uglovima reljefa, i dizajnirane da daju identične rezultate u hiljadama ili milionima proizvodnih ciklusa. Investicije su veće, ali ponovljivost, preciznost i proizvodni kapacitet daleko premašuju ono što standardni alat može postići.
3. Koliko vremena je potrebno da se napravi prilagođena matrica za štancanje?
Vrijeme isporuke varira ovisno o složenosti. Jednostavne jednostruke-matrice sa osnovnom geometrijom mogu se završiti za pet do deset radnih dana. Za složene progresivne matrice sa uskim tolerancijama ili egzotičnim materijalima obično je potrebno tri do šest sedmica od potvrde narudžbe do isporuke. Tok posla uključuje procjenu izvodljivosti, CAE simulaciju, CNC obradu, termičku obradu, površinsku završnu obradu, probno štancanje i inspekciju dimenzija. Najveći faktor kašnjenja je nepotpuni unos dizajna - koji nedostaju tolerancije ili nejasni materijalni oblasci tjeraju inženjering na pauze. Proizvođači kao što je YICHEN (yichen-group.com/stamping-die/) koji rukovode cijelim cjevovodom u-kući mogu komprimirati vremenske okvire eliminacijom primopredaje dobavljača između faza.
4. Koji alatni čelik je najbolji za prilagođenu matricu za štancanje?
Najbolja klasa čelika zavisi od materijala vašeg radnog komada, obima proizvodnje i uslova udara. D2 alatni čelik nudi izuzetnu otpornost na habanje za dugotrajne-prilike za štancanje tvrđih metala. A2 pruža bolju žilavost uz dobru stabilnost dimenzija, što ga čini idealnim tamo gdje je otpornost na pukotine važnija od otpornosti na habanje. S7 se ističe u aplikacijama sa udarnim-opterećenjima kao što su ručne-matrice zbog svoje superiorne apsorpcije udara. M2 brzorezni čelik-zadržava tvrdoću na povišenim temperaturama za brze{12}}ciklične operacije. Osnovno pravilo je da kalup mora biti znatno tvrđi od radnog komada - matrici za označavanje aluminijuma je potrebna manja tvrdoća od jednog nerđajućeg čelika kaljenog za štancanje.
5. Kako da održavam prilagođenu matricu za štancanje da produžim njen vijek trajanja?
Četiri prakse značajno produžavaju vijek trajanja matrice. Čuvajte matrice u suhim okruženjima{1}}kontrolisanom temperaturom sa premazom od laganog ulja kako biste spriječili oksidaciju i zaštitili ih od fizičkog udara. Očistite površine matrice nakon svake proizvodnje kako biste uklonili nakupine materijala, metalne strugotine i ostatke maziva koji ubrzavaju habanje. Pregledajte matrice vizuelno nakon svakog pokretanja koristeći uvećanje na alatima za fine-detaljnosti, provjeravajući zaobljene rubove, mikro-pukotine i neravnomjerne obrasce habanja. Zakažite ponovno{7}}oštrenje ili -poliranje u fiksnim intervalima umjesto da čekate vidljiv gubitak kvaliteta. Prodavnice koje slijede ove rutine dosljedno postižu tri do pet puta duži vijek trajanja u odnosu na one koje rade do kvara.




