


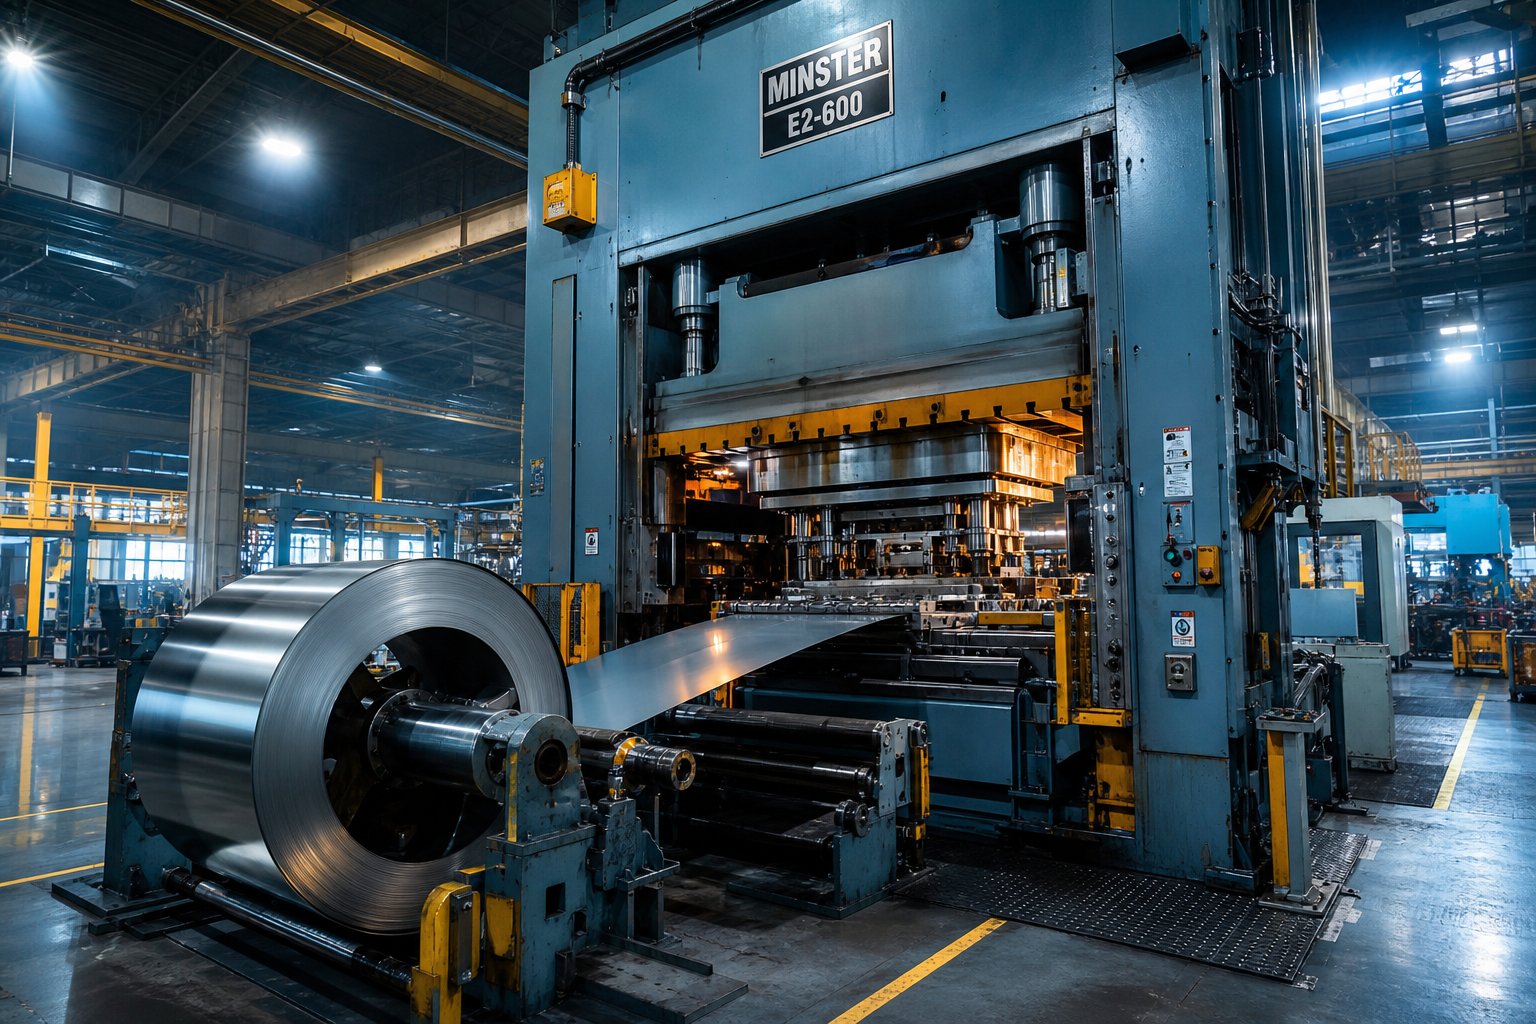
Šta je kompanija za štancanje i zašto je to važno
Zamislite da su vam potrebne hiljade identičnih metalnih nosača, od kojih svaki ima tačnost do nekoliko hiljaditih delova inča. Ulazi ravan lim, izlaze gotovi precizni dijelovi. Ta transformacija je upravo ono što se svakodnevno događa unutar kompanije za štancanje.
Kompanija za štancanje koristi matrice od kaljenog alatnog čelika montirane u prese za štancanje za rezanje, savijanje i oblikovanje ravnog lima u precizne{0}}projektovane komponente kroz kontrolirane operacije hladnog oblikovanja.
Šta zapravo radi kompanija za štancanje
U svojoj osnovi, rad sa kalupima i štancanjem je tehnika hladnog oblikovanja. Traka ili komad metala se postavlja između posebno izrađenih kalupa, a sila iz prese preoblikuje materijal u određenu geometriju. Operacije poputblanko, štancanje, savijanje, kovanje i crtanjedešavaju se velikom brzinom, proizvodeći dijelove koji se kreću od sićušnih elektronskih konektora do velikih automobilskih panela. Same kalupe su precizni alati, mašinski obrađeni od kaljenog čelika i projektovani da održavaju čvrste tolerancije kroz milione ciklusa.
Ono što izdvaja preciznu matricu i štancanje od opšte proizvodnje je ponovljivost. Kada je alat dokazan, svaki dio koji se skida sa prese je dimenzionalno identičan onom prije njega, što proces čini idealnim za velike-proizvodnje gdje se o konzistentnosti ne može pregovarati-.
Tko se oslanja na usluge štancanja
Kratak odgovor: gotovo svaka industrija koja koristi metalne komponente u velikom obimu. Proizvođači automobila ovise o utisnutim dijelovima za panele karoserije, nosače i komponente pogonskog sklopa. Vazduhoplovne firme zahtijevaju čvrste-oštrice tolerancije za strukturne i elektronske sklopove. Elektroničke kompanije nabavljaju mikroštampane konektore i štitnike, dok proizvođači medicinskih uređaja trebaju biokompatibilne žigosane komponente proizvedene pod strogom kontrolom kvaliteta. Građevinarstvo, industrija uređaja i hardvera zaokružuju listu.
Ovokompanija za štancanje metalapregled postavlja pozornicu za dublji pogled na ono što se zapravo dešava iza vrata novinarske sobe. Odjeljci koji slijede analiziraju tipove procesa, odabir materijala, certifikate kvaliteta, pokretače troškova i kako procijeniti dobavljača prije nego što ulože novac za alat.
Objašnjene vrste procesa štancanja
Ne ide svaki žigosani dio istim putem kroz štampu. Geometrija vaše komponente, obim proizvodnje i zahtjevi za tolerancijom diktiraju koji proces će kompanija za štancanje odabrati za vaš projekat. Četiri primarne metode pokrivaju ogromnu većinu scenarija proizvodnje, a razumijevanje kako svaki od njih radi mehanički pomaže vam da govorite istim jezikom kao i vaš inženjer alata tokom citiranja.
Progresivno štancanje za velike-proizvodnje
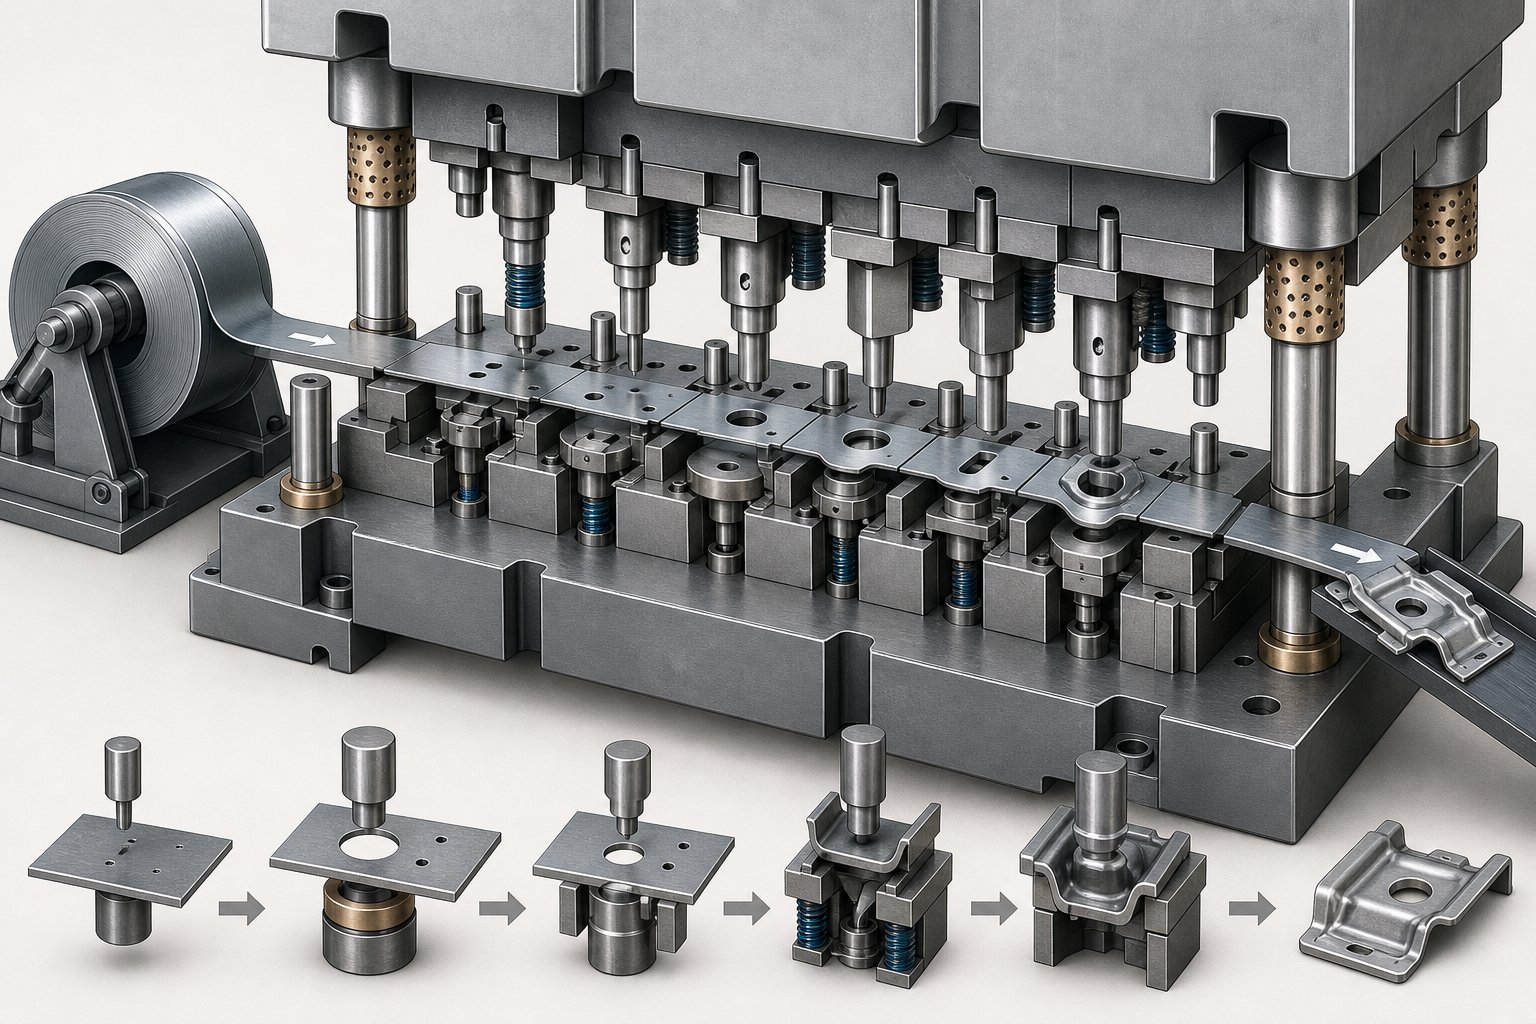
Zamislite namotaj lima koji se neprekidno uvlači u presu u kojoj se nalazi jedna matrica s više stanica raspoređenih u nizu. Na svakoj stanici, traka se podvrgava različitoj operaciji: bušenje rupe, zarezivanje ruba, formiranje zavoja ili kovanje površine. Radni komad ostaje vezan za noseću traku u cijelom, napredujući za jednu dužinu koraka po hodu presa. Tek na završnoj stanici se gotovi dio odvaja od osnovne metalne trake.
Ovaj kontinuirani{0}}pristup dovoda je ono što progresivnu kompaniju za štancanje čini tako efikasnom u-proizvodnji velikih količina. Budući da traka nikada ne napušta matricu, vrijeme postavljanja je minimalno, troškovi rada ostaju niski, a brzine presovanja mogu doseći stotine udaraca u minuti. Usluge progresivnog štancanja metala su izvrsne kada su vam potrebne složene geometrije u malim-do-srednjim- dijelovima s tolerancijama od +/-0,05 mm.
Kompromis? Ulaganje u alat je značajno. Progresivne matrice su precizni instrumenti sa više stanica, od kojih je svaka obrađena prema strogim standardima. Također se bore sa duboko-uvučenim karakteristikama jer dio ostaje pričvršćen za traku, ograničavajući koliko se materijal može rastegnuti u šupljinu.
Prenosno štancanje za veće dijelove
Kada su dijelovi preveliki za progresivne metode, ili vaš dizajn zahtijeva duboko izvlačenje, rebra, izbočine ili urezivanje navoja, preuzima se transfer štancanje. Ključna mehanička razlika: prva operacija odvaja blanko od metalne trake. Od te tačke dalje, automatizovani "prsti" ili sistemi mehaničkog prenosa fizički pomeraju pojedinačni radni komad od stanice do stanice.
Budući da je dio slobodno-, presa može probijati onoliko duboko koliko sirovi materijal dozvoljava bez noseće trake koja ograničava dubinu oblikovanja. Ovo čini transfer štancanje -metodom za primjenu u cijevima, cilindrična kućišta i komponente sa složenim trodimenzionalnim karakteristikama-. Dobavljači za transfer štancanje obično služe kupcima kojima su potrebne srednje količine većih ili složenijih dijelova koje progresivni alat jednostavno ne može primiti.
Svestranost dolazi po cijenu brzine. Mehanizam mehaničkog prijenosa uvodi vrijeme ciklusa koje izbjegava progresivno uvlačenje, a alat i dalje predstavlja značajnu investiciju. Međutim, matrice za prijenos smanjuju ili eliminišu sekundarne operacije za specijalizirane geometrije, što često kompenzira razliku u brzini po{2}}djelu.
Složene i jedno{0}}metode stanice
Složeno štancanjezauzima posebnu nišu. Zamislite matricu koja obavlja višestruke operacije rezanja i oblikovanja u jednom potezu pritiska umjesto da napreduje kroz uzastopne stanice. Na primjer, plosnata podloška istovremeno probuši svoju unutrašnju rupu, a vanjski prečnik izbije. Rezultat je visoko efikasan proces za jednostavne, ravne dijelove proizvedene u srednjim-do-velikim količinama.
Složeni alat je jeftiniji i brži za izradu od progresivnog alata, a pristup sa jednim{0}}hodom proizvodi izuzetno ravne dijelove. Ograničenje je geometrijska složenost. Dijelovi sa zavojima, dubokim oblicima ili zamršenim karakteristikama bolje se opslužuju progresivnim ili transfernim metodama.
Utiskivanje u jednoj-stanici je najjednostavnija konfiguracija: jedna matrica izvodi jednu operaciju po udaru. Naći ćete da se koristi za sljepljivanje, probijanje ili jednostavno savijanje kada su količine dovoljno male da ulaganje u alate za više-stanica nije opravdano. To je također uobičajeno tokom faza izrade prototipa, gdje kupcu treba dokaz-o-djelovima koncepta prije nego što se posveti kompletnom proizvodnom alatu.
| Metoda | Najbolji opseg jačine zvuka | Part Complexity | Tipična tolerancija | Idealne aplikacije |
|---|---|---|---|---|
| Progressive Die | Visoka (100K+ dijelova) | Umjerena do visoka (više-funkcija, mala do srednja-veličina) | +/-0,05 mm do +/-0,1 mm | Električni kontakti, nosači, konektori, kopče |
| Transfer Die | Srednji (10K-100K dijelova) | Visoko (duboko crtanje, 3D forme, urezivanje navoja) | +/-0,05 mm do +/-0,2 mm | Komponente cijevi, kućišta, veliki strukturni dijelovi |
| Compound Die | Srednje do visoke (50K+ dijelova) | Niska (ravna, jednostavna geometrija) | +/-0,05 mm do +/-0,1 mm | Podloške, prazne kotače, podloške, ravni prstenovi |
| Jedinstvena{0}}stanica | Nisko do srednje (ispod 50K) | Niska (jedna operacija po udarcu) | +/-0,1 mm do +/-0,2 mm | Prototipovi, jednostavni prazni, pojedinačni-dijelovi savijanja |
Odabir pravog procesa je u konačnici balansiranje između geometrije dijela, godišnje količine i budžeta. Progresivni proizvođač matrica će vas usmjeriti prema alatima za više-stanica kada količine opravdaju investiciju, dok će jednostavniji dijelovi u manjim količinama možda trebati samo složenu ili jedno-postavku. Pravo pitanje postaje: koji metali i legure se najbolje slažu sa svakom metodom i kako svojstva materijala oblikuju odluke o dizajnu matrice?
Materijali koji su najprikladniji za operacije štancanja
Odabir materijala oblikuje sve nizvodno. Legura koju odaberete određuje geometriju kalupa, tonažu prese, vijek trajanja alata i na kraju vašu-cijenu po dijelu. Proizvođač metalnih kalupa za štancanje dizajnira alate u skladu sa specifičnim mehaničkim ponašanjem vašeg odabranog materijala, tako da donošenje ove odluke rano štedi preradu, otpad i budžetska iznenađenja kasnije.
Uobičajeni metali i legure za štancanje
Kompanije za štancanje obrađuju široku porodicu metala. Svaki od njih donosi različitu ravnotežu čvrstoće, formabilnosti, otpornosti na koroziju i cijene. Evo primarnih kategorija na koje ćete naići kada citirate proizvode za precizno žigosanje:
- Ugljični čelik (1008, 1010, 1045, 1095)- Radni konj štancanja. Nisko-ugljični razredi nude odličnu mogućnost oblikovanja za nosače, kućišta i automobilske komponente. Srednji i visoki-ugljični razredi mijenjaju duktilnost za tvrdoću, odgovarajuće opruge i dijelove otporne-na habanje.
- Čelik visoke{0}}niske{1}}čvrstoće (HSLA).- Klase poput HSLA 50 i HSLA 70 daju veću vlačnu čvrstoću pri smanjenoj težini, što ih čini popularnim u automobilskim konstrukcijama i primjenama teške opreme.
- Nerđajući čelik (300 i 400 serije, 17-4 PH)- Serija 300 (304, 316) pruža vrhunsku otpornost na koroziju za medicinske, prehrambene i morske sredine. Serija 400 (410, 430) dodaje otpornost na habanje za dijelove uređaja i automobila.
- Aluminijum (1100, 3003, 5052, 6061)- Lagan i otporan na koroziju-. Grade 1100 se ističe u dubokom izvlačenju, dok 5052 i 6061 služe u pomorstvu, transportu i vazduhoplovstvu gdje je odnos snage{6}}i-bitan.
- Bakar i legure bakra (C110, C260, C510)- Cijenjen zbog električne i toplotne provodljivosti. Čisti bakar odgovara električnim konektorima, mesing (bakar-cink) balansira obradivost sa otpornošću na koroziju, a fosforna bronza (C510) daje otpornost na zamor opružnih kontakata.
- Specijalne legure- Legure nikla (Inconel, Monel) podnose ekstremne temperature u svemiru. Titanijum služi medicinskim implantatima i odbrambenim aplikacijama gdje je potrebna biokompatibilnost ili ultra-visoka čvrstoća-do-težine.
Kako svojstva materijala utječu na dizajn kalupa
Kada proizvođači kalupa za štancanje metala konstruišu vaš alat, četiri mehanička svojstva vode njihove odluke:
Zatezna čvrstoćadiktira tonažu prese koja je potrebna za smicanje ili formiranje materijala. Legure-veće čvrstoće poput HSLA ili nerđajućeg čelika 17-4 PH zahtijevaju teže prese i robusniju konstrukciju kalupa.Duktilnostodređuje koliko se materijal može rastegnuti prije pucanja. Visoko duktilni metali poput nisko-ugljičnog čelika i čistog aluminija tolerišu duboko izvlačenje i složena savijanja koja bi lomila tvrđe legure.
Tvrdoćadirektno utiče na habanje alata. Štancanje abrazivnog nehrđajućeg čelika ili visoko{1}}ugljičnog čelika ubrzava degradaciju kalupa, što znači da alat može zahtijevati vrhunske alatne čelike ili površinske premaze, povećavajući troškove unaprijed, ali produžavajući vijek trajanja.
Springbackje elastični oporavak koji se javlja nakon uklanjanja opterećenja od formiranja. Istraživanje izThe Fabricatorpotvrđuje da se povratak povećava kako se Youngov modul smanjuje i kako se povećava anizotropija materijala. Aluminij i HSLA čelik, na primjer, povlače se agresivnije od mekog čelika. Dizajneri kalupa kompenzuju preko-savijanjem ili podešavanjem radijusa kalupa, ali ove korekcije moraju biti precizno izračunate tokom faze CAE simulacije.
Opseg debljine i razmatranja formabilnosti
Većina operacija štancanja obrađuje materijal u rasponu od približno 0,020 in. do 0.625 in. (otprilike 0.5 mm do 16 mm). Tanki{7}}materijali ispod 0,030 inča su uobičajeni u elektronici i primjenama konektora, gdje procesi mikroštancanja formiraju minijaturne karakteristike velikom brzinom. Zalihe srednjeg -profila (0,030 in. do 0,125 in.) pokrivaju većinu općeg industrijskog, automobilskog štancanja i štancanja na uređajima. Teški{17}}žigosanje iznad 0,125 in. zahtijeva prese-veće tonaže i tipično je u sektoru transporta, odbrane i distribucije električne energije.
Tanji materijali se lako formiraju, ali su podložniji naboranju i izobličenju. Deblji materijal otporan je na te nedostatke, ali zahtijeva veću silu pritiska i ubrzava habanje matrice. Uspostavljanje prave ravnoteže između merača, legure i dizajna matrice je mesto gde se iskusna inženjerska podrška isplati, i to je jedan od razloga zašto tok posla od koncepta do proizvodnje uključuje toliko namernih koraka.
Tijek rada štancanja od dizajna do isporuke
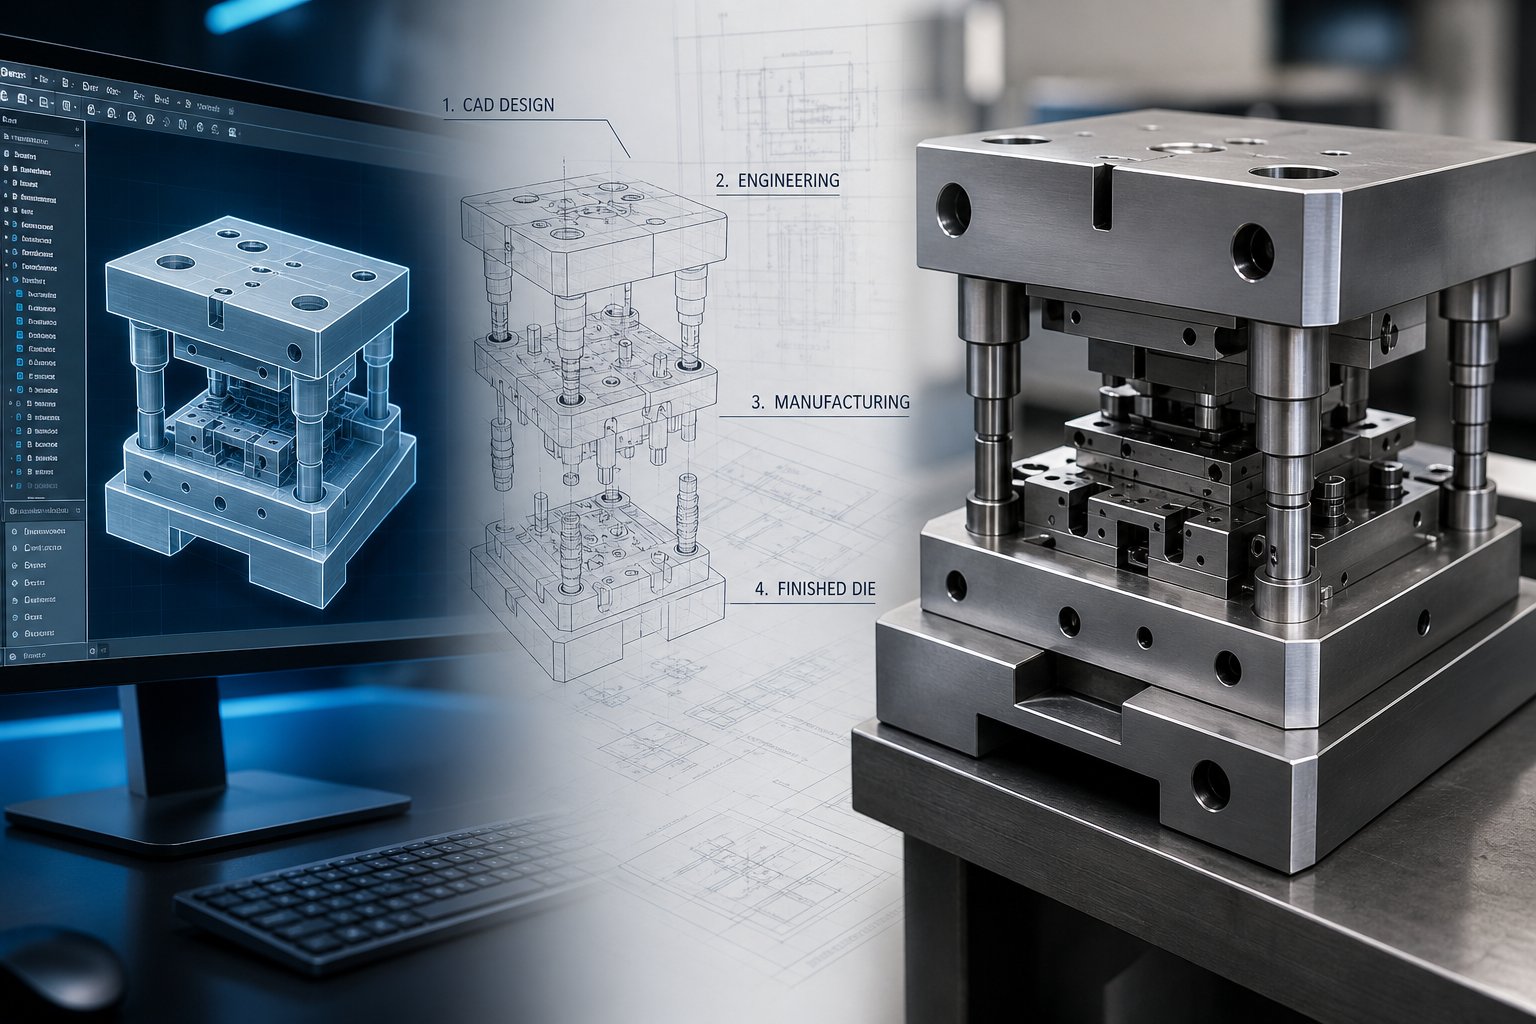
Odabir materijala i vrsta procesa samo su dva dijela slagalice. Ono što kupce često zateče je broj faza inženjeringa između podnošenja crteža dijela i primanja proizvodnih komponenti. Tipična fabrika kalupa za štancanje prati strukturirani slijed koraka, svaki od kojih se gradi na posljednjem, kako bi se osiguralo da vaš alat radi besprijekorno pri punoj brzini. Preskakanje ili požurivanje bilo koje faze obično znači preradu, kašnjenje ili ukidanje.
Evo kraja{0}}do-toka posla koji većina projekata štancanja slijedi:
- Pregled izvodljivosti- Početna procjena geometrije dijela, tolerancija, zahtjeva zapremine i izbora materijala.
- Dizajn za proizvodnost (DFM)- Inženjerski tim preporučuje modifikacije za pojednostavljenje oblikovanja, smanjenje broja alatnih stanica ili uklanjanje sekundarnih operacija.
- CAE simulacija- Analiza konačnih elemenata modelira protok metala, predviđa stanjivanje i identificira potencijalne pukotine ili nabore prije nego što se čelik reže.
- Die Design- Detaljno 3D CAD modeliranje komponenti matrice: bušotine, blokovi kalupa, skidači, sistemi vodilica i napredovanje materijala.
- Obrada alatnog čelika- CNC glodanje, brušenje i žičana EDM kaljeni čelik u precizne komponente kalupa.
- Die Assembly- Sve komponente su postavljene, poravnate pomoću vodećih klinova i čahura i testirane na zazor.
- Trial Runs- Matrica se montira u presu i radi smanjenom brzinom kako bi se proizveli uzorci dijelova za procjenu.
- Inspekcija prvog artikla (FAI)- Detaljna provjera dimenzija potvrđuje da prvi proizvodni dio ispunjava sve specifikacije crteža.
- Odobrenje proizvodnje- Kupac pregleda FAI podatke i odjavljuje se za punu-proizvodnju.
- Tekuća proizvodnja- Puna-štampanje počinje sa statističkom kontrolom procesa praćenja kvaliteta u realnom vremenu.
Od koncepta do pregleda izvodljivosti
Proces počinje kada pošaljete svoj crtež dijela ili 3D model. Inženjeri proizvođača matrica za štancanje metala procjenjuju da li se geometrija može postići unutar navedenih tolerancija, zapremine i parametara materijala. Oni traže karakteristike koje bi mogle biti problematične: ekstremno uske radijuse, duboka izvlačenja u odnosu na debljinu materijala ili karakteristike koje bi zahtijevale prekomjerne stanice u progresivnom kalupu.
Povratne informacije DFM-a obično slijede u roku od nekoliko dana. Zamislite da ste dizajnirali držač sa prirubnicom od 90 stepeni koja uključuje rupu koja je izbušena preblizu linije savijanja. Inženjerski tim to označava i predlaže premještanje rupe ili podešavanje radijusa prirubnice, čime ćete uštedjeti sedmice kasnijeg prepravljanja alata. CAE simulacija zatim digitalno potvrđuje ove promjene, modelirajući kako metal teče pod pritiskom pritiska i predviđajući probleme kao što su povratni udar ili stanjivanje materijala prije nego što postoji bilo kakav fizički alat.
Dizajn kalupa, obrada i montaža
Sa simulacijskim podacima koji potvrđuju strategiju oblikovanja, dizajneri kalupa grade detaljne 3D modele svake komponente. Progresivni proizvođač matrica, na primjer, iscrtava svaku stanicu duž rasporeda trake: gdje dolazi do sljepljivanja, gdje se prave forme i gdje se gotovi dio odvaja od noseće trake.
Izrada alata oživljava te modele. Prilagođene matrice se obrađuju pomoću CNC glodanja, preciznog brušenja i žičane EDM od visoko-kvalitetnih materijala kao što su kaljeni čelik ili volfram karbid kako bi izdržali ponovljene pritiske proizvodnog štancanja. Montaža uključuje ugradnju proboja u držače, poravnavanje cipela sa vodećim iglama i čaurama i provjeru razmaka na svakoj stanici. Ova faza obično predstavlja najduže vrijeme vođenja projekta, često u rasponu od šest do dvanaest sedmica u zavisnosti od složenosti.
Probni radovi, inspekcija i pokretanje proizvodnje
Probni radovi su mjesto gdje se teorija susreće sa stvarnošću. Sastavljena matrica se montira u presu, a operateri je pokreću smanjenom brzinom kako bi proizveli početne uzorke. Inženjeri provjeravaju pravilno dovođenje trake, uravnotežene sile oblikovanja i čiste rubove za smicanje. Podešavanja visine probijanja, vremena ili podmazivanja se dešavaju ovde, a ne tokom pune proizvodnje.
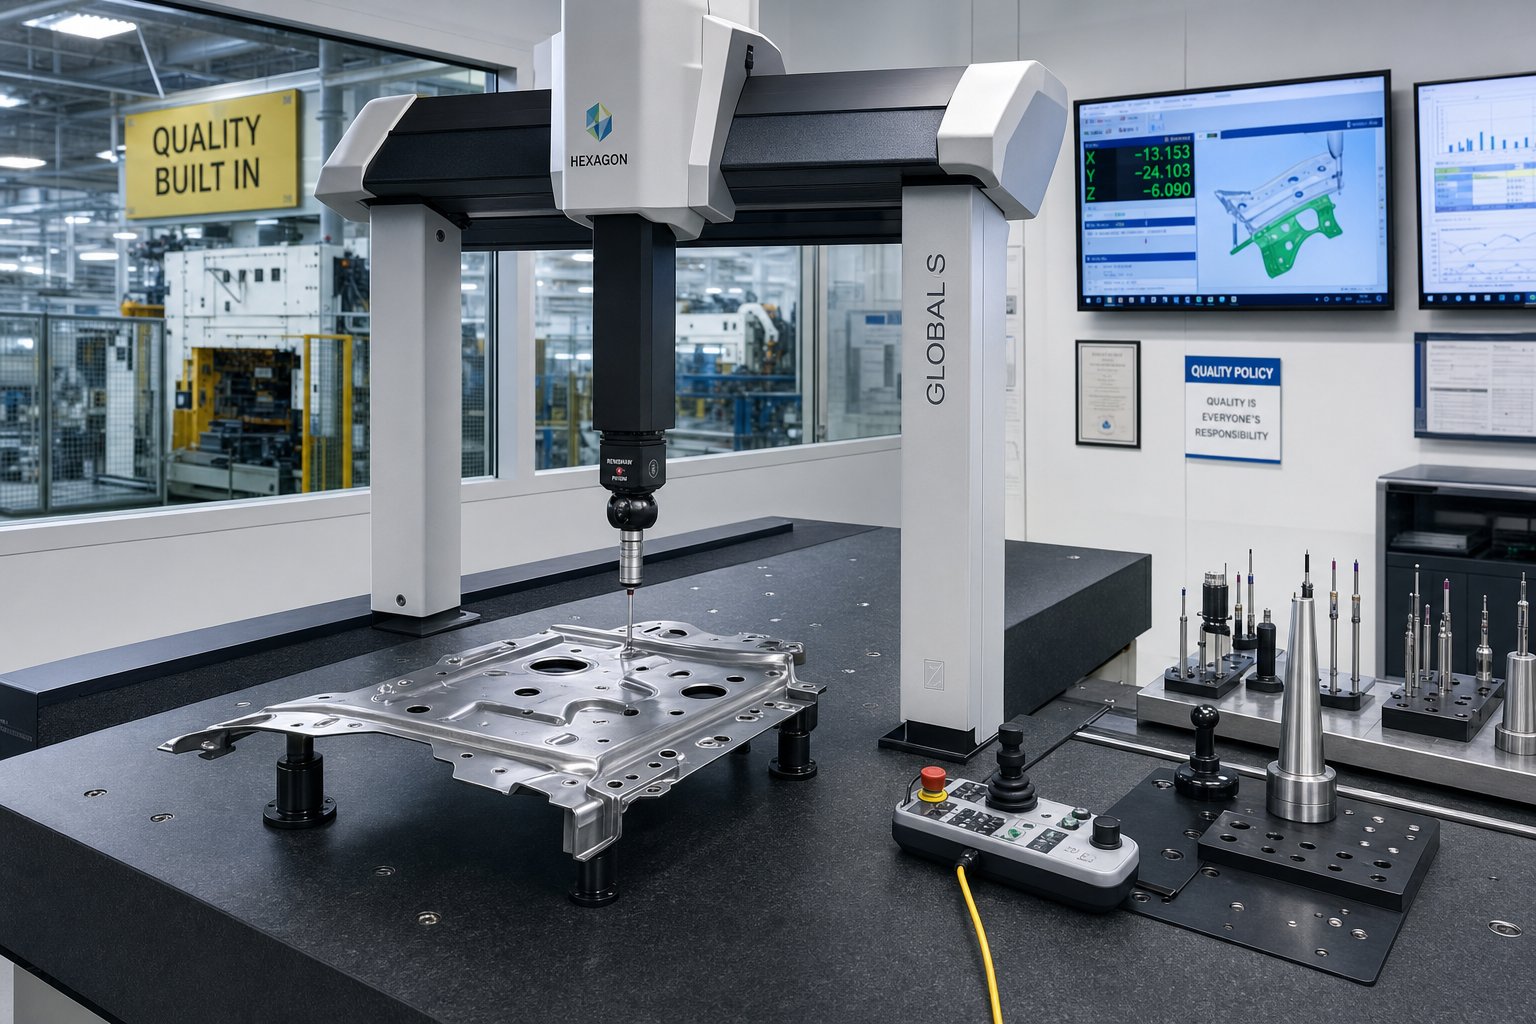
Inspekcija prvog člankaje formalna kapija između isprobavanja i proizvodnje. Inspektori mjere kritične dimenzije pomoću CMM-a, čeljusti ili laserskih skenera, a zatim dokumentiraju rezultate u odnosu na crteže u obliku balona. FAI otkriva probleme kao što su nepravilni uglovi savijanja ili neusklađenost rupa prije nego što se proizvedu stotine hiljada dijelova. To je posebno važno prilikom pokretanja novog dijela, promjene alata ili korištenja novih materijala.
Nakon što pregledate i odobrite FAI izvještaj, proizvodnja počinje punom brzinom štampe. Statistička kontrola procesa prati konzistentnost dimenzija u realnom vremenu, a periodične inspekcije osiguravaju da matrica održava svoju tačnost tokom proizvodnog ciklusa.
Kompanije voleYICHENstrukturirajte svoj radni tok kako biste vodili kupce kroz svaku od ovih faza, od izvodljivosti i CAE simulacije preko strojne obrade, probnih radova i inspekcije, dajući timovima za nabavku jasnu vidljivost vremenskih rokova i troškova na svakoj prekretnici.
Svaka od ovih faza toka posla dodaje vrijeme i troškove vašem projektu, a razumijevanje kuda idu ti dolari je ključno za donošenje informiranih odluka o budžetiranju prije nego što se posvetite alatima.
Certifikati i kontrola kvaliteta u štancanju
Faze toka posla vam govore kako se dio pravi. Certifikati vam govore da li možete vjerovati rezultatima. Kada procjenjujete bilo kojeg proizvođača matrica za štancanje, certifikati koje posjeduju otkrivaju mnogo više od logotipa na njihovoj web stranici. Oni predstavljaju revidirane sisteme, dokumentirane procese i posvećenost dosljednom rezultatu koji je nezavisno verifikovan.
Šta svaka certifikacija industrije znači za kupce
Nisu svi certifikati kvaliteta stvoreni jednaki. Svaki od njih cilja na specifično industrijsko okruženje i nosi svoje operativne zahtjeve. Evo kako se slažu glavni certifikati za kupce koji nabavljaju žigosane komponente:
| Certifikacija | Industrijski fokus | Ključni zahtjevi | Zašto je to važno kupcima |
|---|---|---|---|
| ISO 9001:2015 | Opća proizvodnja (sve industrije) | Dokumentovani QMS, proces{0}}orijentisana struktura, razmišljanje zasnovano na riziku{1}}, mehanizmi povratnih informacija klijenata, interne revizije | Uspostavlja osnovnu disciplinu kvaliteta; potvrđuje da dobavljač upravlja strukturiranim, ponovljivim sistemom |
| IATF 16949 | Automotive | PPAP dokumentacija, APQP planiranje, FMEA analiza, analiza mjernog sistema,{0}}specifični zahtjevi kupaca | Obavezno za dobavljače automobilske industrije Tier 1 i Tier 2; osigurava da dijelovi ispunjavaju OEM specifikacije kroz milione ciklusa |
| AS9100 | Vazduhoplovstvo i odbrana | Upravljanje konfiguracijom, inspekcija prvog artikla prema AS9102, sljedivost do toplinskih partija materijala, upravljanje rizikom, sprječavanje krivotvorenih dijelova | Potvrđuje da dobavljač može nositi-kritične tolerancije za let i punu genealogiju materijala |
| ISO 13485 | Medicinski uređaji | Kontrole dizajna sa verifikacijom i validacijom, dokumentacija o biokompatibilnosti, kontrola kontaminacije, postupanje sa žalbama, sistemi post-tržišnog nadzora | Potreban za regulisana medicinska tržišta na globalnom nivou; naglašava sigurnost pacijenata i usklađenost s propisima umjesto samo kontinuiranog poboljšanja |
Proizvođač štancanog metala koji ima IATF 16949 već je dokazao da može upravljati procesima odobravanja proizvodnih dijelova, kontrolirati sisteme mjerenja i odgovoriti na-specifične zahtjeve kupaca. Taj isti dobavljač koji želi da opsluži kupce medicinskih uređaja trebao bi postaviti sloj ISO 13485 na vrh, dodajući propisanu dokumentaciju, duže zadržavanje zapisa, kontrolu kontaminacije i formalno izvještavanje o neželjenim događajima u svoje postojeće sisteme.
Šta to praktično znači? Kada vidite naveden certifikat, ne gledate samo u ploču na zidu. Gledate dokaze da dobavljač prolazi kroz redovne revizije-treće strane, održava kalibriranu opremu prema dokumentovanim rasporedima, prati svaku seriju materijala kroz proizvodnju i upravlja sistemima korektivnih mjera koji zatvaraju petlju na kvarove prije nego što stignu na vašu montažnu traku.
Metode kontrole kvaliteta i procesi inspekcije
Certifikati definiraju sistem upravljanja. Metode kontrole kvaliteta definišu kako taj sistem funkcioniše u radnji. Precizna die & stamping inc operacija obično postavlja više slojeva inspekcije kako bi uhvatila varijaciju prije nego što postane defekt:
- Certifikacija ulaznog materijala- Provjera kvaliteta sirovine, temperamenta, tvrdoće i debljine premaza u odnosu na specifikacije kupovine prije nego traka ikada uđe u presu.
- Inspekcija prvog artikla (FAI)- Sveobuhvatna provjera dimenzija prvih dijelova iz novog alata ili proizvodne serije, mjerena u odnosu na CAD model pomoću CMM-a, čeljusti i mikrometara. Ovo je formalna kapija između probe i odobrenja proizvodnje.
- Statistička kontrola procesa (SPC)- Kontinuirano praćenje dimenzija ključnih dijelova tokom proizvodnog ciklusa, iscrtavanje tačaka podataka na kontrolnim grafikonima za otkrivanje trendova koji signaliziraju habanje alata ili pomjeranje pritiska prije nego što se proizvedu dijelovi izvan{1}}od-tolerancije.
- CMM Coordinate Measurement- Programabilno ispitivanje složenih geometrija, provjera karakteristika kao što su pravi položaj rupe, tolerancije profila i uglovi koje ručni alati ne mogu pouzdano izmjeriti.
- Optička i automatska kontrola- Sistemi za vid i automatizovana optička inspekcija (AOI) pružaju objektivnu,-brzinu detekciju površinskih nedostataka za ogrebotine, neravnine i tragove alata, eliminišući subjektivnost ručnih vizuelnih provjera.
- Destruktivno ispitivanje- Periodična provjera mehaničkih svojstava ispitivanjem tvrdoće (Rockwell ili Vickers metode), ispitivanjem zateznog povlačenja i poprečnim-presjekom kako bi se potvrdio integritet materijala nakon oblikovanja i bilo koje naknadne termičke obrade.
Ključni princip ovdje je da je kvalitet ugrađen u proizvodni slijed, a ne da se provjerava naknadno. SPC detektuje drift u realnom vremenu. CMM validira geometriju u definisanim intervalima. Destruktivno ispitivanje potvrđuje da mehaničke performanse odgovaraju specifikaciji. Zajedno, ove metode stvaraju zatvoren-sistem u kojem se varijacije identifikuju i ispravljaju prije nego što se spoje u otpad ili kvarove na terenu.
Razumijevanje ostvarivih tolerancija
Tolerancije variraju u zavisnosti od materijala, geometrije i nivoa primenjene kontrole procesa. Evo opšteg okvira za ono što kupci mogu očekivati od operacija preciznog štancanja:
- Opće komercijalne tolerancije- Tipično +/-0,1 mm do +/-0,25 mm za dimenzionalne karakteristike kao što su prečnici rupa, širine prirubnica i ukupne dužine. Pogodno za nosače, kućišta i nekritične sklopove.
- Bliske tolerancije- Ostvarljivo u rasponu od +/-0,025 mm do +/-0,05 mm za kritične karakteristike. Zahtijeva čvršću konstrukciju alata, kontrolirana svojstva materijala i češće uzorkovanje SPC. Uobičajeno u iglicama konektora, strukturnim dijelovima vazduhoplovstva i komponentama medicinskih uređaja.
- Tolerancije ravnosti i oblika- Štancani dijelovi mogu zadržati ravnost unutar 0,05 mm na 25 mm raspona kada je alat dizajniran sa stanicama za kovanje ili niveliranje. Dijelovi koji zahtijevaju zaptivne površine ili ugradbenu montažu imaju koristi od ovih dodatnih operacija oblikovanja.
Automobilske aplikacije obično određuju tolerancije u rasponu od +/-0,1 mm do +/-0,25 mm za poravnanje zavarenih učvršćivača, dok vazduhoplovne i medicinske komponente guraju prema užem kraju spektra. Što strože navedete, potrebna je veća kontrola procesa, učestalost inspekcije i preciznost alata, a sve to utiče na troškove projekta.
Certifikati i sistemi kvaliteta daju vam povjerenje da vaš dobavljač može dosljedno držati te tolerancije. Ali tolerancije, protokoli inspekcije i složenost alata direktno utiču na ekonomičnost vašeg projekta, što postavlja praktično pitanje: šta zapravo utiče na cenu programa štancanja?
Faktori troškova koji utiču na određivanje cijena projekta štancanja
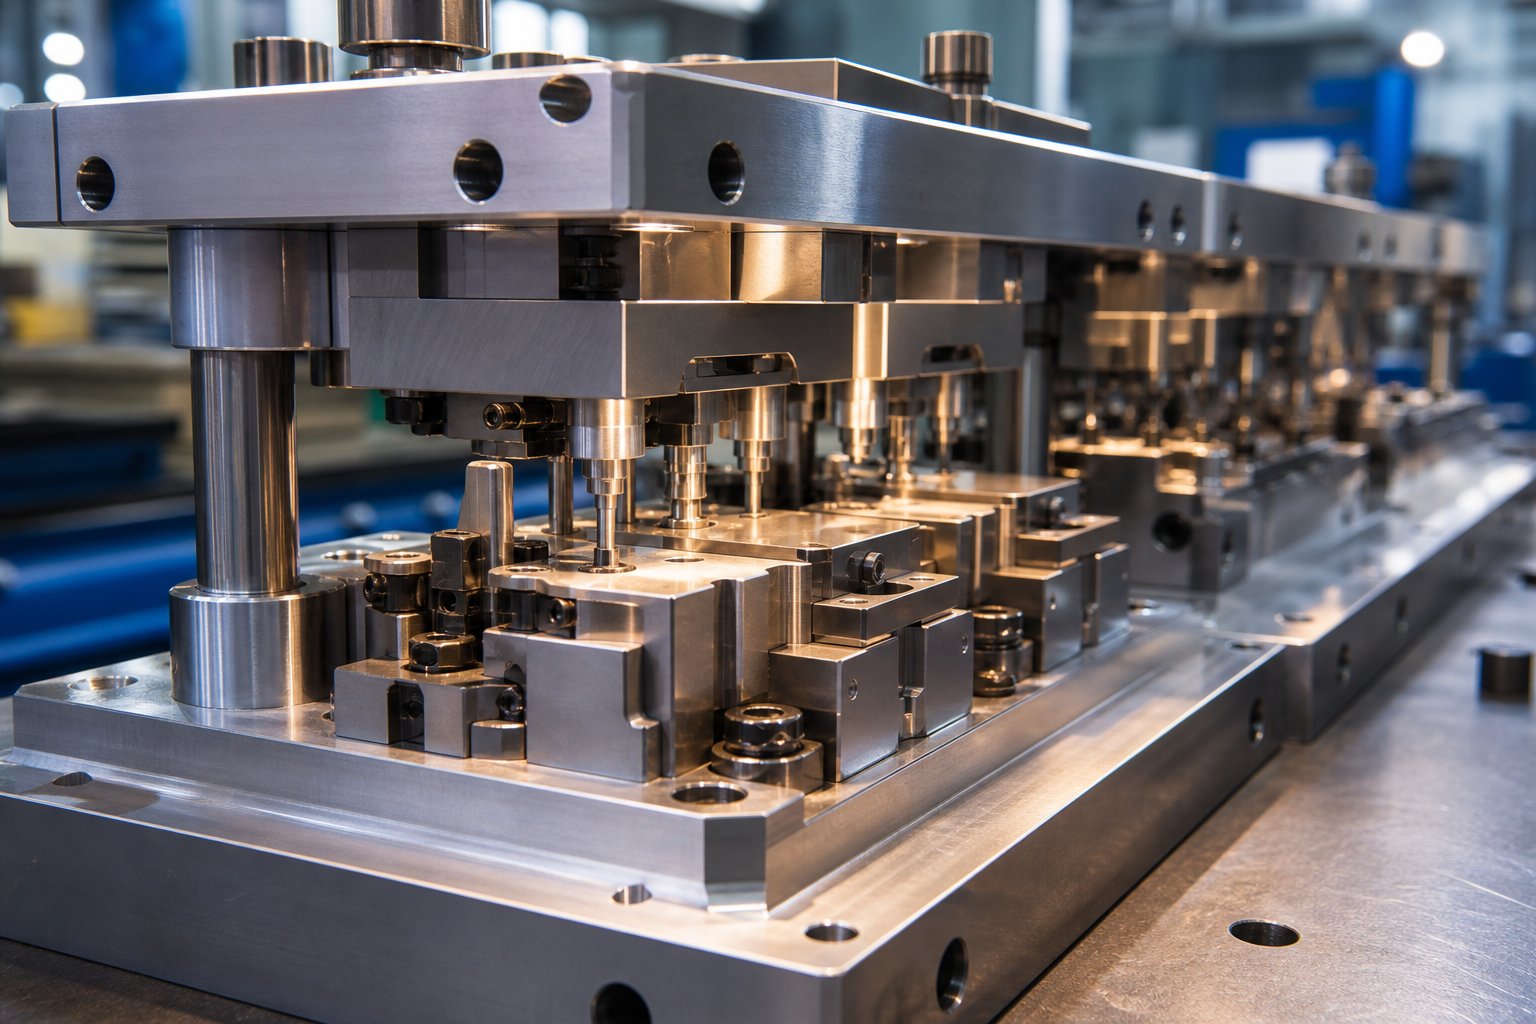
Dobijate dva citata za ono što se čini da je ista utisnuta zagrada. Jedan se vraća po cijeni od 0,50 USD po komadu, a drugi za 5,00 USD. Nijedan dobavljač nije u krivu. Praznina odražava različite pretpostavke o složenosti alata, zapremini, kvaliteti materijala i sekundarnim operacijama, od kojih svaka povlači konačni broj u drugom smjeru. Razumijevanje ovih pokretača troškova omogućava vam da napravite pametnije kompromise umjesto da jednostavno jurite za najnižom ponudom.
Evo primarnih faktora koji oblikuju cijene u bilo kojoj kompaniji za štancanje:
- Ulaganje u alate- Složenost kalupa, broj stanica, klasa alatnog čelika i očekivani vijek trajanja alata. Jednostavna matrica za blankiranje može koštati 5.000 dolara, dok složena progresivna matrica sa višestrukim stanicama za formiranje može premašiti 100.000 dolara. Većina projekata ima raspon od 15.000 do 50.000 dolara za umjerenu složenost.
- Materijalni troškovi- Izbor legure, stopa otpada i efikasnost gniježđenja. Ugljenični čelik se nalazi na donjem kraju; nerđajući, legure bakra i specijalni metali nose progresivno veće premije. Loš dizajn trake troši materijal koji ide pravo u kantu za otpad.
- Obim proizvodnje- Fiksni troškovi alata amortizovani preko broja delova. Veće količine rašire tu investiciju, smanjujući cijenu po-komadu dramatično.
- Sekundarne operacije- Skidanje ivica, termička obrada, nanošenje ploča, urezivanje i umetanje hardvera, sve to povećava vrijeme rukovanja i troškove osim same prese za štancanje.
- Složenost dijela- Uske tolerancije, zamršeni izrezi, duboki oblici i više-slide karakteristike dodaju stanice na vašu matricu ili zahtijevaju manje brzine presovanja, povećavajući i troškove alata i proizvodnje.
Troškovi ulaganja u alat i složenost kalupa
Alat je gotovo uvijek najveći pojedinačni trošak unaprijed. Svaka rupa, krivina, reljef i izrez se pretvaraju u dodatnu stanicu ili složeniju geometriju kalupa. Progresivna matrica sa dvanaest stanica košta znatno više za projektovanje i obradu od one sa četiri stanice, ali takođe eliminiše rukovanje nizvodno završavajući sve operacije u jednom prolazu kroz presu.
Kvalitet alatnog čelika je također važan. Standardni čelici D2 ili A2 podnose većinu obima proizvodnje, ali štancanje abrazivnih nehrđajućih legura ili izvođenje programa od više-miliona-komada mogu zahtijevati karbidne umetke ili premium razrede kao što je M2 brzorezni čelik. Ove nadogradnje produžavaju vijek trajanja alata i smanjuju učestalost održavanja, ali povećavaju početnu investiciju. Odluka se svodi na doživotnu ekonomiju: skuplja matrica koja radi dva miliona udaraca prije ponovnog oštrenja može koštati manje po dijelu od jeftinije matrice kojoj je potreban servis svakih 200.000 ciklusa.
Strukture plaćanja obično slijede 50/50 podjelu, s tim da polovina dospijeva u narudžbi alata, a ostatak nakon odobrenja uzorka. Dobavljači prese za štancanje i proizvođači alata strukturiraju je na ovaj način da pokriju troškove obrade, a kupcima daju kvalitetnu kapiju prije konačnog plaćanja.
Obim proizvodnje i po{0}}ekonomija dijela
Volumen je veliki ekvilajzer u ekonomiji pečatiranja. Zamislite progresivnu matricu od 30.000 dolara koja proizvodi 10.000 dijelova. To je 3,00 USD po komadu samo za amortizaciju alata. Skalirajte na 300.000 dijelova i pada na 0,10 dolara. Sirovi materijal i vrijeme presovanja ostaju otprilike konstantni po jedinici, tako da utjecaj na volumen dolazi gotovo u potpunosti iz raspodjele fiksnih troškova.
Ova matematika objašnjava zašto štancanje postaje troškovno-konkurentno u odnosu na lasersko sečenje ili CNC obradu u količinama koje obično prelaze 10.000 dijelova mjesečno. Ispod tog praga, alternativni procesi izbjegavaju teška ulaganja u alate. Iznad toga, teško je nadmašiti po-ekonomičnost preše za štancanje koja radi stotinama udaraca u minuti.
Opće narudžbe dodatno pojačavaju prednost. Godišnje obaveze za količinu omogućavaju dobavljačima da planiraju raspored proizvodnje, kupuju materijal na veliko i smanje administrativne troškove. Zauzvrat, kupci otključavaju bolje cijene i predvidljivija vremena isporuke. Kompromis je preciznost predviđanja: prekomjerno angažovanje povezuje kapital u zalihama, dok nedovoljno ulaganje ostavlja uštede na stolu.
Strategije za smanjenje troškova projekta štancanja
Optimizacija troškova počinje mnogo prije prvog pritiska. Najefikasnija poluga jedizajn za proizvodnost. Jednostavne promjene geometrije, kao što je korištenje standardnih radijusa savijanja, pozicioniranje rupa najmanje 1,5 puta debljine materijala od savijanja i održavanje konzistentnih dijelova zida, mogu eliminirati alatne stanice i smanjiti stope otpada bez ugrožavanja funkcije.
Ostale praktične strategije uključuju:
- Zamjena materijala- Prelazak s nehrđajućeg čelika na obloženi ugljični čelik gdje zahtjevi za korozijom dozvoljavaju može značajno smanjiti troškove materijala uz pojednostavljenje dizajna kalupa.
- Konsolidacija sekundarnih operacija- Integracija u-urezivanje ili umetanje PEM zatvarača povećava troškove alata, ali snižava cijenu po- komadu eliminacijom odvojenog rukovanja i podjele operacija na više radnih stanica.
- Optimiziranje rasporeda traka- Bolje postavljanje dijelova na kalem minimizira otpad. Pametan progresivni dizajn matrice istiskuje maksimalnu vrijednost iz svakog inča materijala.
- Više-godišnji ugovori- Duže obaveze osiguravaju stabilnost cijena i omogućavaju dobavljačima da ulažu u optimiziran alat znajući da količina to opravdava.
- Rano angažovanje dobavljača- Dovođenje vašeg partnera za pečatiranje u fazu dizajna daje im priliku da predlože promjene koje smanjuju složenost prije nego što se alati predaju.
Osnovni princip je jednostavan: svaka odluka koju donesete tokom dizajna i nabavke prožima se kroz strukturu troškova. Geometrija dijela koja izgleda dobro na CAD ekranu može zahtijevati skupe alate, dok bi manja promjena radijusa ili premještanje rupe mogla uštedjeti hiljade u konstrukciji kalupa i poboljšati dugoročnu-efikasnost proizvodnje.
Ipak, svijest o troškovima sama po sebi ne garantuje dobar ishod. Isti dio s identičnom cijenom može se vrlo različito ponašati ovisno o industriji kojoj služi, potrebnim certifikatima i dokumentaciji koja se očekuje pri isporuci. Automobilska, vazduhoplovna, elektronika i medicinska primena imaju svoje zahteve na vrhu osnovne ekonomije štancanja.
Industrijske aplikacije i ono što svaka zahtijeva
Nosač namijenjen za panel vrata minivan i zaštitna limenka unutar hirurškog robota mogu početi kao ravan lim, ali standardi, dokumentacija i kontrole procesa koji okružuju svaki svijetovi su različiti. Vaša industrija diktira mnogo više od izbora materijala. On definira koje certifikate vaš dobavljač mora posjedovati, koju inspekcijsku dokumentaciju isporučuje uz svaku seriju i koliko stroge tolerancije treba držati u cijeloj proizvodnji.
Zahtjevi za štancanje u automobilskoj industriji
Automobilski programi rade na jačini zvuka. Godišnje količine u stotinama hiljada ili milionima su rutinske, a svaki dio mora zadovoljiti OEM specifikacije tokom cijelog životnog vijeka. IATF 16949 certifikacija je efektivno obavezna za Tier 1 i Tier 2 dobavljače, zahtijevajući formalnu PPAP dokumentaciju, APQP planiranje i analizu sistema mjerenja prije nego što se jedan proizvodni dio isporuči.
Također ćete se susresti sa-specifičnim zahtjevima kupaca koji se nalaze na vrhu. Svaki OEM dodaje jedinstvene standarde pakovanja, protokole označavanja i procedure upravljanja inženjerskim promjenama. Tolerancije se obično nalaze u rasponu od +/-0,1 mm do +/-0,25 mm za utisnute konzole, kopče i strukturalna ojačanja. Regionalni dobavljači širom koridora za štancanje metala Velikih jezera, na primjer, izgradili su duboku stručnost u ovim radnim procesima u automobilskoj industriji jer to zahtijeva blizina OEM-a iz Detroita.
Vazduhoplovstvo i odbrambena razmatranja
Aerospace podiže ljestvicu preciznosti i sljedivosti. Tolerancije se rutinski zatežu na +/-0,001 inča, a svaka utisnuta komponenta mora pratiti svoj specifični toplinski materijal. AS9100 certifikacija regulira upravljanje konfiguracijom, sprječavanje krivotvorenih dijelova i inspekciju prvog artikla prema AS9102 protokolima.
Izbor materijala se također dramatično mijenja. Vazdušni programi često specificiraju titanijum, inkonel i specijalizovane legure aluminijuma koje nude superiorne performanse snage-do-težine, ali predstavljaju jedinstvene izazove oblikovanja uključujući pucanje, nagrizanje i agresivno vraćanje. Alati za ove legure često zahtijevaju specijalizirane premaze i pažljivo izračunatu tonažu prese kako bi se održao integritet materijala. Količine su obično manje od automobilskih, u rasponu od nekoliko hiljada do desetina hiljada komada, ali je opterećenje dokumentacije i inspekcije po dijelu znatno veće.
Elektronika, medicinske i opće industrijske potrebe
Elektronsko štancanje radi na potpuno drugačijem nivou. Komponente kao što su EMI zaštitne konzerve, kopče za uzemljenje, kontakti baterije i tijela konektora zahtijevaju debljinu materijala u rasponu od 0,001 inča do 0,032 inča, sa pojedinačnim karakteristikama ponekad samo -širine dlačica ili dvije poprijeko. Materijali poput fosforne bronce, berilijum bakra, nikal srebra i MuMetal su uobičajeni jer kombinuju električnu provodljivost sa otpornošću na habanje. Dijelovi se često isporučuju u trakama-i-pakovanjima za automatsko biranje-i-sastavljanje na ploče.
Štancanje medicinskih uređaja postavlja zahtjeve ISO 13485 tokom procesa proizvodnje. Biokompatibilni materijali poput 316L nehrđajućeg čelika ili titanijuma su standardni, a kontrola kontaminacije može se proširiti na rukovanje čistim prostorijama i specijalizirano pakovanje. Zahtjevi u dokumentaciji naglašavaju kontrolu dizajna, zapise o validaciji i post-tržišni nadzor, s periodima čuvanja zapisa koji daleko premašuju one u drugim industrijama.
Opće industrijske primjene daju prednost fleksibilnosti u odnosu na regulatornu složenost. Kupci u građevinarstvu, HVAC, poljoprivredi i teškoj opremi trebaju troškovno{1}}efikasnu proizvodnju u širokom rasponu materijala i količina. Proizvođači proizvoda industrijskih mašina u regijama kao što su Oxford, MI i širom Srednjeg zapada često opslužuju ova tržišta sa raznovrsnim mogućnostima štampe i kraćim vremenom isporuke, budući da je opterećenje certifikacijom lakše, a pojasevi tolerancije oproste.
| Industrija | Certifikacija ključeva | Tipične količine | Kritične specifikacije | Uobičajeni materijali |
|---|---|---|---|---|
| Automotive | IATF 16949 | 100 hiljada do miliona godišnje | PPAP, tolerancije +/-0,1 do +/-0,25 mm, zahtjevi specifični za OEM | Ugljenični čelik, HSLA, aluminijum, nerđajući čelik |
| Vazduhoplovstvo i odbrana | AS9100 | 1K do 50K godišnje | Tolerancije +/-0,025 mm, sljedivost toplinske serije, AS9102 FAI | Titanijum, inkonel, aluminijumske legure za vazduhoplovstvo |
| Elektronika | ISO 9001 (minimum) | 10 hiljada do miliona godišnje | Mogućnost mikropečatiranja, 0,001"-0,032" materijala, traka-i pakovanje u kolutu | Fosfor bronza, BeCu, nikl srebro, bakar, MuMetal |
| Medicinski uređaji | ISO 13485 | 5K do 500K godišnje | Biokompatibilnost, kontrola kontaminacije, proširena sljedivost | 316L nerđajući, titanijum, kobalt-hrom |
| General Industrial | ISO 9001 | 5K do 500K godišnje | Isplativost, fleksibilne količine, kraće vrijeme isporuke | Ugljenični čelik, aluminijum, mesing, nerđajući čelik |
Jedinstveni zahtjevi svake industrije stvaraju mehanizam za filtriranje. Dobavljaču koji je dobro prilagođen za automobilske nosače velikog{1}}volumena možda nedostaje infrastruktura za praćenje za vazduhoplovstvo, dok specijalista za mikroštampanje možda nema tonažu prese za teške- industrijske dijelove. Prepoznavanje gdje vaš projekat spada u ovaj spektar je prvi korak ka sužavanju vašeg užeg izbora dobavljača, ali znati šta tražiti tokom stvarnog procesa evaluacije je ono što razdvaja dobru odluku o izvoru od skupe lekcije.
Kako procijeniti i odabrati pravog partnera za štancanje
Suzili ste svoj uži izbor na nekoliko dobavljača progresivnog štancanja. Njihove web stranice izgledaju profesionalno, provjerite certifikate, a navedene cijene su u sličnom rasponu. Dakle, kako odvojiti dobavljača koji će godinama isporučivati dosljedan kvalitet od onog koji će vas ostaviti da jurite za zakasnelim pošiljkama i podnosite žalbe kupaca za šest mjeseci?
Razlika se rijetko vidi u poređenju cijena. Živi u detaljima: koliko duboko ide njihova inženjerska klupa, kako komuniciraju tokom faze citiranja i da li njihova oprema zaista odgovara vašim zahtjevima. Evo praktičnog okvira koji menadžeri izvora i inženjeri alata mogu koristiti za procjenu kandidata s povjerenjem.
Kontrolna lista tehničke sposobnosti za kupce
Tehnička usklađenost je početna tačka o kojoj se-ne može pregovarati. Dobavljač može imati besprijekorne sisteme kvaliteta, ali ako njihove prese ne mogu podnijeti zahtjeve vaše geometrije dijela ili tonaže, ništa drugo nije važno. Kada pregledavate mogućnosti, provjerite ove specifičnosti:
- Raspon tonaže presa- Da li dobavljač koristi prese koje odgovaraju vašim zahtjevima za materijalom i kalibrom? Štancanje nerđajućeg čelika od 0,060 inča zahteva znatno više tonaže od formiranja aluminijuma od 0,020 inča. Tražite cijeli raspon tonaže, a ne samo najveću presu na podu.
- Veličina kreveta i visina zatvarača- Veći dijelovi ili složeni progresivni kalupi s mnogo stanica trebaju odgovarajuće dimenzije ležaja. Ako vaša matrica premašuje raspoloživu veličinu kreveta, dobavljač je ne može pokrenuti bez obzira na druge kvalifikacije.
- Pritisnite raspon brzine- Programi velikih-konektora mogu trebati 400+ udaraca u minuti, dok teški-konstrukcijski dijelovi rade na 30-60 SPM. Potvrdite da dobavljač radi na brzinama kompatibilnim s vašim volumenom i složenošću dijelova.
- Unutarnja{0}}sposobnost alata- Dobavljači koji dizajniraju i izrađuju matrice interno kontroliraju svoja vlastita vremena isporuke i mogu izvršiti prilagođavanja brže od onih koji eksternaliziraju alate trećim stranama. Potražite CNC mašinsku obradu, EDM žice i precizno brušenje pod jednim krovom.
- Sekundarne operacije- Mogu li se nositi sa uklanjanjem ivica, urezivanjem, nanošenjem ploča, zavarivanjem ili montažom u-kući? Svaka operacija poslana podizvođaču uvodi vrijeme tranzita, rizik rukovanja i složenost koordinacije.
- Rukovanje materijalom i kapacitet zavojnice- Uvjerite se da mogu podnijeti vaše širine, težine i vrste materijala. Za progresivne operacije koje se -napajaju potrebni su odgovarajući uređaji za odmotavanje, ispravljači i dodavači koji odgovaraju vašim dimenzijama trake.
- Certifikati koji odgovaraju vašoj industriji- Kao što je ranije pokriveno, automobilska industrija zahtijeva IATF 16949, aerospace zahtijeva AS9100, a medicinske potrebe ISO 13485. Precizna matrica i rad sa štancanjem bez odgovarajućeg certifikata za vaše tržište nije-starter, bez obzira na cijenu.
Zvuči kao puno kutija koje treba provjeriti? Jeste. Ali svaki od njih eliminiše rizik koji bi inače isplivao tokom proizvodnje kada je trošak promene dobavljača eksponencijalno veći.
Evaluacija inženjerske podrške i komunikacije
Tehničke specifikacije na listi mogućnosti govore vam šta dobavljač može učiniti. Inženjerska podrška vam govori koliko dobro to rade. Dubina inženjerskog tima dobavljača često određuje hoće li se vaš projekt pokrenuti na vrijeme ili će se zaglaviti u ponovljenim revizijama alata.
Kada angažujete potencijalne partnere, obratite pažnju na ove pokazatelje:
DFM kvaliteta povratne informacije.Pošaljite svoj dio crteža i procijenite kako dobavljač odgovara. Da li pasivno citiraju ono što ste poslali ili proaktivno identificiraju potencijalne probleme formiranja, predlažu promjene radijusa i označavaju oblačiće tolerancije koji će dovesti do nepotrebnih troškova alata? Dobavljač koji nudi značajne DFM preporuke tokom faze citiranja pokazuje istu inženjersku disciplinu koju će unijeti u vaš proizvodni program.
Mogućnost simulacije.CAE i analiza konačnih elemenata više nisu opcioni za složena žigosanja. Pitajte da li dobavljač izvodi simulacije formiranja kako bi potvrdio dizajn kalupa prije početka obrade. Simulacija digitalno hvata povratak, stanjivanje i nabore, štedeći sedmice fizičkih iteracija testiranja. Dobavljači voleYICHENintegriraju CAE simulaciju u njihov standardni tok rada od izvodljivosti do probnih radova, smanjujući jaz između teoretskog dizajna matrice i stvarnih{0}} svjetskih performansi štampe.
Opcije prototipa.Za predstavljanje novih proizvoda, može li dobavljač proizvesti dijelove prototipa korištenjem mekih alata ili metoda sa jednom-stanicom prije nego što se posveti potpunim proizvodnim kalupima? Ova sposobnost ubrzava vremensku liniju validacije vašeg dizajna bez rizika skupog dorade na ojačanom progresivnom alatu.
Kadenca komunikacije.Istraživanje dinamike kupaca{0}}dobavljača u štancanju metala dosljedno naglašava da je predvidljivost u komunikaciji važna koliko i predvidljivost u kvalitetu dijelova. Dobavljač koji utihne tokom izrade alata ili ne obezbijedi ažuriranja prekretnica signalizira kako će se ponašati tokom proizvodnje. Potražite strukturirano upravljanje projektima: definisane prekretnice, redovne izvještaje o statusu i jednu tačku kontakta koja posjeduje vaš program.
Politika vlasništva alata.Ovaj zateče kupce nespremne. Ko je vlasnik kockice nakon što je plaćena? Standardna praksa u industriji daje vlasništvo kupcu, ali neki dobavljači zadržavaju alat ili naplaćuju naknade za prijenos. Razjasnite vlasništvo, odgovornosti za održavanje i šta će se dogoditi s vašom matricom ako trebate premjestiti proizvodnju. Dobijte ga u pisanom obliku tokom faze citiranja, a ne nakon što se pojavi spor.
RFQ crvene zastavice i pozitivni indikatori
Sam proces RFQ je dijagnostički alat. Kako se dobavljač ponaša kada pokušava da osvoji vaš posao najbolja je verzija kako će se ponašati kada ga dobije. Evo na šta treba obratiti pažnju:
Pozitivni pokazatelji:
- Detaljna pitanja o vašoj aplikaciji,{0}}okruženju krajnje upotrebe i zahtjevima za montažu umjesto striktno citiranja iz štampe
- Proaktivni prijedlozi DFM-a koji smanjuju troškove ili poboljšavaju kvalitetu
- Jasne procjene vremena izrade alata s definiranim prekretnicama
- Transparentne analize cijena koje odvajaju alate, cijenu u komadu i sekundarne operacije
- Reference kupaca u vašoj branši s kojima možete kontaktirati
- Spremnost za pružanje probnih{0}}podataka i uzoraka dijelova prije preuzimanja obima proizvodnje
- Pokazatelji finansijske stabilnosti: godine poslovanja, ulaganja u objekte, raznovrsna baza klijenata
crvene zastave:
- Ponude su vraćene bez ikakvih tehničkih pitanja, što je znak da dobavljač nagađa, a ne inžinjering
- Nejasne ili nedostajuće obaveze za vrijeme isporuke
- Nespremnost da se dijeli pristup obilasku objekta ili da se daju preporuke klijentima
- Cijene su dramatično ispod svih ostalih ponuda bez jasnog objašnjenja kako se troškovi smanjuju
- U prijedlogu se ne spominju metode inspekcije, SPC ili dokumentacija o kvalitetu
- Nespremnost da se unapred definišu uslovi vlasništva nad alatima
- Velika fluktuacija zaposlenih ili česte promjene vaše kontakt osobe tokom faze ponude
Geografski faktori su takođe važni, posebno za programe koji zahtevaju čestu saradnju tokom razvoja matrice. Dobavljač koji se nalazi na udaljenosti od vožnje omogućava -učešće u isprobavanju, brže promjene inženjeringa i smanjene troškove dostave za cikluse odobravanja uzoraka. Međutim, geografija ne bi trebala nadjačati sposobnost. Daleki dobavljač s dubokom stručnošću u vašoj specifičnoj primjeni može nadmašiti lokalnu trgovinu kojoj nedostaje relevantno iskustvo.
Finansijska stabilnost takođe zaslužuje preispitivanje. Dugogodišnji odnosi sa dobavljačima materijala i decenije neprekidnog rada ukazuju na otpornost kroz tržišne cikluse. Snabdjevač koji je preživio pad bez ugrožavanja ulaganja u opremu ili osoblje je daleko manje vjerovatno da će stvoriti poremećaje u snabdijevanju usred-programa nego onaj koji radi na niskim maržama sa zastarjelim mašinama.
Na kraju, okvir evaluacije se svodi na jedno pitanje: da li ovaj dobavljač pokazuje tehničku sposobnost, inženjersku dubinu i komunikacijsku disciplinu da bi bio pravi proizvodni partner, a ne samo dobavljač koji ispunjava narudžbenice? Odgovor obično postaje jasan mnogo prije nego što izdate prvu narudžbu, ako znate na šta treba obratiti pažnju tokom razgovora o RFQ.
Donošenje sigurnih odluka o izvoru štancanja
Svaki dio ovog vodiča ukazuje na istu osnovnu istinu: uspješni programi pečatiranja izgrađeni su na informiranim odlukama donesenim rano, a ne na kasno primijenjenim reaktivnim popravkama. Bilo da nabavljate automobilski nosač velike količine-ili aerospace konektor s mikro-tolerancijom, principi koji odvajaju glatko lansiranje od skupih kašnjenja ostaju dosljedni.
Ključni zaključci za odluke o izvorima
Evo što je najvažnije kada se krećete od istraživanja do aktivnog angažmana dobavljača s kompanijom za štancanje:
- Uskladite tip procesa s geometrijom i volumenom dijela.Progresivne matrice služe za velike-zamjene, više-dijelove. Prenosne matrice obrađuju veće ili dublje geometrije. Metode složenih i jednostrukih-stanica odgovaraju jednostavnijim dijelovima u manjim količinama. Odabir pogrešne metode povećava troškove alata ili ograničava efikasnost proizvodnje.
- Potvrdite certifikate za vašu specifičnu industriju.IATF 16949 za automobilsku industriju, AS9100 za vazduhoplovstvo, ISO 13485 za medicinu. Ovo nisu opcioni dodaci. Oni predstavljaju revidirane sisteme koji osiguravaju sljedivost, dokumentaciju i kontrolu procesa na nivou koji vaša aplikacija zahtijeva.
- Shvatite punu vremensku liniju toka posla.Od pregleda izvodljivosti preko mašinske obrade, probnih radova i inspekcije prvog artikla, tipičnom programu su potrebne sedmice do mjeseci prije nego što se proizvodni dijelovi isporuče. Ugradnja tog vremenskog okvira u vaš plan projekta sprječava-pritisak u posljednjem trenutku koji vodi do prečica.
- Procijenite inženjersku dubinu, a ne samo kapacitet presovanja.Dobavljač sa snažnom povratnom spregom DFM-a, sposobnošću CAE simulacije i proaktivnom komunikacijom tokom ponude će nadmašiti veću radnju koja pasivno proizvodi sve što im predate. Inženjerska suradnja hvata probleme digitalno prije nego što postanu skupi fizički radovi.
- Zatražite probno{0}}podatke prije preuzimanja obima proizvodnje.Izveštaji o inspekciji prvog članka, podaci o SPC-u iz probnih serija i uzorci delova daju vam objektivan dokaz sposobnosti. Svaki dobavljač matrice za štancanje siguran u svoj proces pružit će ove podatke bez oklijevanja.
Najbolji ishodi nabavke dolaze iz rane suradnje između inženjerskih timova kupaca i proizvođača kalupa za štancanje, a ne odabirom najniže cijene nakon zaključavanja dizajna.
Sljedeći koraci za prelazak sa istraživanja na RFQ
Imate okvir. Sprovođenje u djelo znači angažiranje potencijalnih partnera prije nego što se vaš dizajn završi, a ne nakon toga. Rano uključivanje daje različitim dobavljačima kalupa i štancanja priliku da preporuče zamjene materijala, predlože promjene geometrije koje pojednostavljuju alate i označite oblačiće tolerancije koji će dovesti do nepotrebnih troškova. Istraživanja dosljedno pokazuju da ovaj zajednički pristup skraćuje razvojne cikluse, smanjuje iteracije prototipa i stvara predvidljiviji put do proizvodnje.
Kada budete spremni da objavite RFQ, pošaljite crtež svog dijela višestrukim kvalifikovanim proizvođačima kalupa za štancanje i uporedite ne samo cijene već i kvalitet njihovih tehničkih pitanja, povratne informacije DFM-a i predložene vremenske rokove. Dobavljač koji postavlja najpromišljenija pitanja tokom citiranja je obično onaj koji isporučuje najmanje iznenađenja tokom proizvodnje.
Potražite partnera koji nudi punu-uslužnu podršku od analize izvodljivosti do inspekcije proizvodnje, onoga koji vaš program tretira kao inženjersku saradnju, a ne kao transakcijsku narudžbu. Ta razlika, više od tonaže ili geografije, je ono što pokreće dugoročni-uspjeh proizvodnje.
Često postavljana pitanja o kompanijama za štancanje
1. Koja je razlika između progresivnog štancanja i transfernog štancanja?
Progresivno štancanje dovodi kontinuiranu metalnu traku kroz više stanica, dok radni komad ostaje pričvršćen za noseću traku, što ga čini idealnim za-male-do-srednje dijelove velike zapremine pri stotinama poteza u minuti. Prenosno štancanje odvaja blanko od trake na prvoj stanici, a zatim mehaničkim prstima pomeraju slobodno-komad između stanica. Ovo omogućava dublje izvlačenje, urezivanje niti i složenije trodimenzionalno-oblikovanje za veće dijelove. Progresivni alati odgovaraju zapreminama većim od 100.000 komada, dok matrice za prenos obično služe od 10.000 do 100.000 komada gde geometrija dela prevazilazi progresivne mogućnosti.
2. Koliko košta alat za projekat štancanja?
Troškovi alata uvelike variraju ovisno o složenosti kalupa, broju stanica i vrsti alatnog čelika. Jednostavna matrica može koštati oko 5.000 dolara, dok složena progresivna matrica sa višestrukim stanicama za formiranje može premašiti 100.000 dolara. Većina projekata umjerene{5}}složenosti spadaju u raspon od 15.000 do 50.000 USD. Faktori koji povećavaju troškove alata uključuju uže tolerancije, dodatne stanice za dodatne karakteristike, vrhunske alatne čelike za abrazivne materijale i umetke od tvrdog metala za produžene proizvodne cikluse. Plaćanje je obično strukturirano kao 50% po narudžbini alata i 50% nakon odobrenja uzorka.
3. Koje sertifikate treba da ima kompanija za žigosanje?
Potrebni certifikati zavise od vaše industrije. ISO 9001 je osnova za opšte sisteme kvaliteta proizvodnje. Automobilski programi zahtijevaju IATF 16949, koji nalaže PPAP dokumentaciju, APQP planiranje i analizu sistema mjerenja. Vazduhoplovnim i odbrambenim aplikacijama je potreban AS9100, koji pokriva sljedivost materijala do toplinskih serija, upravljanje konfiguracijom i prevenciju falsifikovanih dijelova. Za žigosanje medicinskih uređaja potreban je ISO 13485, koji naglašava dokumentaciju o biokompatibilnosti, kontrolu kontaminacije i post{8}}tržišni nadzor. Uvijek provjerite da dobavljač posjeduje specifičan certifikat koji vaše krajnje{10}}tržište zahtijeva prije nego što ga angažirate.
4. Koliko vremena je potrebno da se od dizajna do proizvodnje pređe u kompaniju za štancanje?
Tipičan program štancanja prati strukturirani radni tok: pregled izvodljivosti, DFM povratna informacija, CAE simulacija, dizajn matrice, obrada alatnog čelika, montaža matrice, probni rad, inspekcija prvog artikla i odobrenje proizvodnje. Sama faza izrade alata često traje šest do dvanaest sedmica u zavisnosti od složenosti. Ako se doda pregled izvodljivosti, simulacija i probna izvođenja, većini programa je potrebno tri do pet mjeseci od početnog angažmana do prvih proizvodnih dijelova. Kupci koji angažuju dobavljače rano tokom faze dizajna i ugrade preporuke DFM-a mogu skratiti ovaj vremenski okvir smanjenjem ciklusa revizije alata.
5. Koje materijale može obraditi kompanija za štancanje?
Kompanije za štancanje obrađuju širok spektar metala uključujući ugljični čelik (1008 do 1095), HSLA čelik, nehrđajući čelik (300 i 400 serije), legure aluminija (1100, 3003, 5052, 6061), bakar, mjed, fosfornu broncu i specijalitet. Debljina materijala se obično kreće od 0,020 inča do 0,625 inča. Svojstva materijala kao što su vlačna čvrstoća, duktilnost, tvrdoća i povratna opruga direktno utiču na dizajn matrice, zahtjeve za tonažom prese i stope habanja alata. Odabir prave legure u ranoj fazi dizajna pomaže u optimizaciji troškova izgradnje matrice i dugoročne{13}}ekonomije proizvodnje.




