


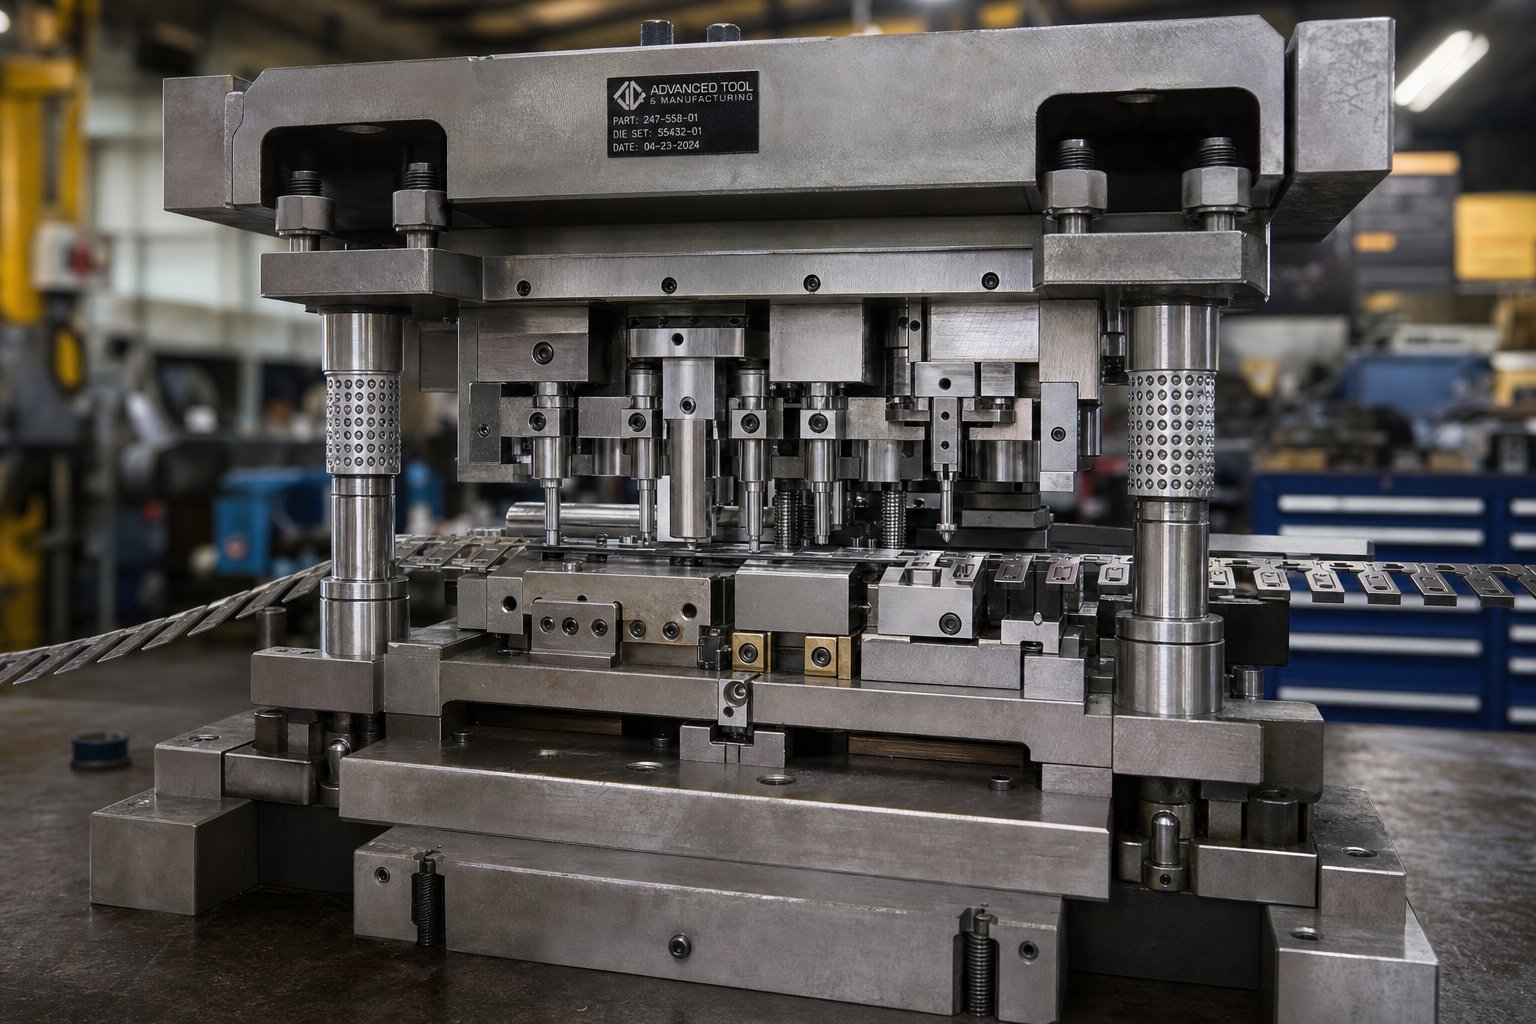
Šta je dizajn štancanja i zašto je važan
Dizajn štancanjaje inženjerska disciplina stvaranja preciznih setova alata koji oblikuju lim u gotove dijelove kroz kontroliranu silu i protok materijala. Nalazi se uzvodno od svega što se dešava u novinarskim prostorijama. Tamo gdje se žigosanje metala odnosi na samu proizvodnu operaciju, dizajn štancanja se fokusira na odluke, proračune i definicije geometrije koje omogućavaju tu operaciju na prvom mjestu.
Ako ste ikada pitali šta je štancanje u proizvodnji, kratak odgovor je: primjena sile na lim pomoću odgovarajućeg alata za rezanje, savijanje ili formiranje dijela. Duži odgovor uključuje stotine inženjerskih varijabli koje određuju da li taj proces teče glatko ili se raspada nakon prvih hiljadu pogodaka.
Šta dizajn štancanja zapravo uključuje
Zamislite to kao most između koncepta dijela i alata{0}}spremnog za proizvodnju. Unosi su jednostavni: geometrija dijela iz 3D modela, specifikacije materijala (legura, debljina, temperament) i zahtjevi za zapreminom koji diktiraju koliko robustan alat treba da bude. Izlazni rezultati su kompletni nacrti sklopa matrice, detaljne specifikacije za svaku komponentu i raspored trake koji definira kako sirovi kalem postaje gotovi dijelovi stanica po stanica.
Paket dizajna za štancanje od lima obično uključuje dimenzije proboja i matrice, vrijednosti zazora po vrsti materijala, izbor opruga, konfiguracije sistema vodiča i proračune tonaže. Svaka dimenzija u tom paketu ili omogućava dosljednu proizvodnju ili uvodi način kvara koji čeka da ispliva na površinu.
Zašto dizajnerske odluke pokreću rezultate proizvodnje
Evo neugodne istine koju većina operacija štancanja uči na teži način: problemi koji se pojavljuju tokom proizvodnje gotovo uvijek nastaju u fazi dizajna. Nepravilni zazori uzrokuju neravnine. Loš raspored traka otpadni materijal. Komponente manjih dimenzija se prerano troše. Svako od ovih pitanja seže do odluke donesene mjesecima prije nego što je kocka ikada izašla u štampu.
Iskustvo u industriji dosljedno pokazuje da otprilike 80% grešaka u štancanju dolazi do-faznih odluka dizajna, a ne do grešaka u izvršenju tla{2}}.
Ovo čini dizajn štancanja najvišom-točkom poluge u životnom ciklusu bilo kojeg programa. Robusni dizajn matrice zaključava kvalitet dijelova, minimizira stope otpada, produžava vijek trajanja matrice i održava-troškove po dijelu predvidljivim u milionima ciklusa. Pogrešan dizajn, s druge strane, stvara niz nizvodnih problema koje nikakva količina podmetača ili podešavanja pritiska ne može u potpunosti riješiti.
Pravi trošak lošeg dizajna nije samo prerada samog alata. Izgubljeno je vrijeme proizvodnje, otpadni materijal i odloženo lansiranje tog spoja kroz cijeli programski budžet. Dobivanje inženjeringa na samom izvoru je jedina najefikasnija investicija koju operacija štancanja može napraviti.
Vrste kalupa za štancanje i kako odabrati
Odabir pogrešne arhitekture matrice jedna je od najskupljih grešaka u dizajnu kalupa za štancanje. Zaključuje vas u pristup alatima koji ili nedovoljno-isporučuje sposobnost ili previše-troši na složenost koja vašem dijelu nije potrebna. Odluka se ne odnosi samo na ono što je tehnički moguće. Radi se o usklađivanju tipa matrice s geometrijom dijela, obimom proizvodnje i realnošću budžeta prije nego što se šest cifara posveti čeliku.
Četiri primarne arhitekture pokrivaju veliku većinuprimjene dizajna kalupa za štancanje metala: progresivne, transferne, složene i kombinovane matrice. Svaki od njih nosi različite-ustupke koje inženjeri trebaju procijeniti u odnosu na njihove specifične programske zahtjeve.
Razmatranje progresivnog dizajna kalupa
Progresivne matrice su radni konj -štancanja velikog obima. Metalna traka prolazi kroz uzastopne stanice, od kojih svaka izvodi određenu operaciju, rezanje, savijanje, formiranje, sve dok se gotovi dio ne odvoji na završnoj stanici. Radni komad ostaje pričvršćen za noseću traku tokom cijelog procesa, što održava poravnanje i eliminira rukovanje dijelom između operacija.
Sa stanovišta dizajna, progresivne matrice zahtevaju pažljivu pažnju na projektovanje noseće trake, postavljanje pilot rupa za preciznost uvlačenja i sekvenciranje stanica koje balansira sile u hodu prese. Odlični su kada su vam potrebne čvrste tolerancije na manjim dijelovima pri zapreminama većim od 50.000 jedinica. Zamjena-? Veći početni troškovi alata i ograničena fleksibilnost za promjene dizajna nakon što je alat napravljen.
Ključne prednosti dizajna uključuju minimalni gubitak materijala, mogućnost velike brzine-u-minuti i mogućnost proizvodnje složenih geometrija u jednoj presi sa smanjenim radom.
Transfer i Compound Die Trade-Offs
Ulošci za prijenos odvajaju radni komad od trake u ranoj fazi procesa, a zatim koriste mehaničke hvataljke za pomicanje pojedinačnih zaliha između nezavisnih stanica. Ova arhitektura je idealna za velike dijelove ili duboko-izvučene komponente koje ne mogu ostati povezane na noseću traku. Nezavisne stanice također omogućavaju složenije sekvence oblikovanja, uključujući urezivanje navoja, rebra i narezivanje. Budući da ne postoji mreža za povezivanje između dijelova, matrice za prijenos mogu zapravo smanjiti upotrebu materijala u usporedbi s progresivnim alatom na određenim geometrijama.
Složene matrice imaju suprotan pristup: izvode više operacija rezanja istovremeno u jednom potezu pritiska. Zamislite da se sljepljivanje i pirsing dešavaju u istom trenutku. Ovo proizvodi izuzetno ravne dijelove jer su sile uravnotežene na radnom komadu. Složene matrice su najbolji-izbor za ravnomjerno-kritične primjene za sljepljivanje kao što su podloške, podloške i električne laminacije. Troškovi alata su ispod progresivnih kalupa, ali proces je ograničen na relativno jednostavne, planarne geometrije.
Odabir prave arhitekture matrice
Odabir između ovih tipova kalupa za štancanje svodi se na četiri varijable: veličinu dijela, godišnji volumen, zahtjeve tolerancije i budžetska ograničenja. Mali konektorski terminal koji radi dva miliona jedinica godišnje je jasan kandidat za progresivnu matricu. Veliki strukturalni nosač od 10.000 jedinica godišnje mogao bi opravdati postavljanje transfera. Jednostavna ravna podloška pri srednjim količinama pokazuje prema složenom alatu.
Okvir odlučivanja ispod mapira svaki alat i arhitekturu štancanja u odnosu na njegov optimalni prostor primjene:
| Die Type | Najbolja aplikacija | Raspon jačine zvuka | Relativni trošak alata | Tipično vrijeme isporuke | Složenost dizajna |
|---|---|---|---|---|---|
| Progresivna | Dijelovi malih do srednjih{0}}veličina sa više funkcija | 50K+ jedinica/god | Visoko | 12-20 sedmica | Visoko |
| Transfer | Veliki dijelovi, duboka izvlačenja, složene 3D forme | 10K-500K jedinica/god | Visoko | 14-24 sedmice | Visoko |
| Compound | Plosnati dijelovi koji zahtijevaju šišanje i bušenje | 5K-500K jedinica godišnje | Srednje | 8-14 sedmica | Nisko do srednje |
| Kombinacija | Dijelovi kojima je potrebno i rezanje i oblikovanje u jednom potezu | 10K-200K jedinica godišnje | Srednje{0}}Visoka | 10-18 sedmica | Srednje |
Kombinovane matrice, vrijedne posebnog spomena, spajaju operacije rezanja i oblikovanja u jedan potez. Oni zauzimaju sredinu između složenog i progresivnog pristupa, korisni kada je nekom dijelu potrebno i smicanje i savijanje, ali ne opravdavaju složenost punog progresivnog alata.
Ključni zaključak za inženjere: odabir arhitekture matrice nije prioritet. To je inženjerska odluka vođena zahtjevima dijelova. Pogrešiti ovo znači ili platiti za složenost koja vam nije potrebna ili se boriti protiv ograničenja koja su se mogla izbjeći drugačijim pristupom alatima od samog početka.
Naravno, odabir prave arhitekture je samo prvi korak. Svaki od ovih tipova matrica oslanja se na iste osnovne komponente, proboje, blokove matrice, skidače i sisteme za poravnanje, čiji individualni kvalitet dizajna određuje da li alat zaista ispunjava svoje predviđene performanse.
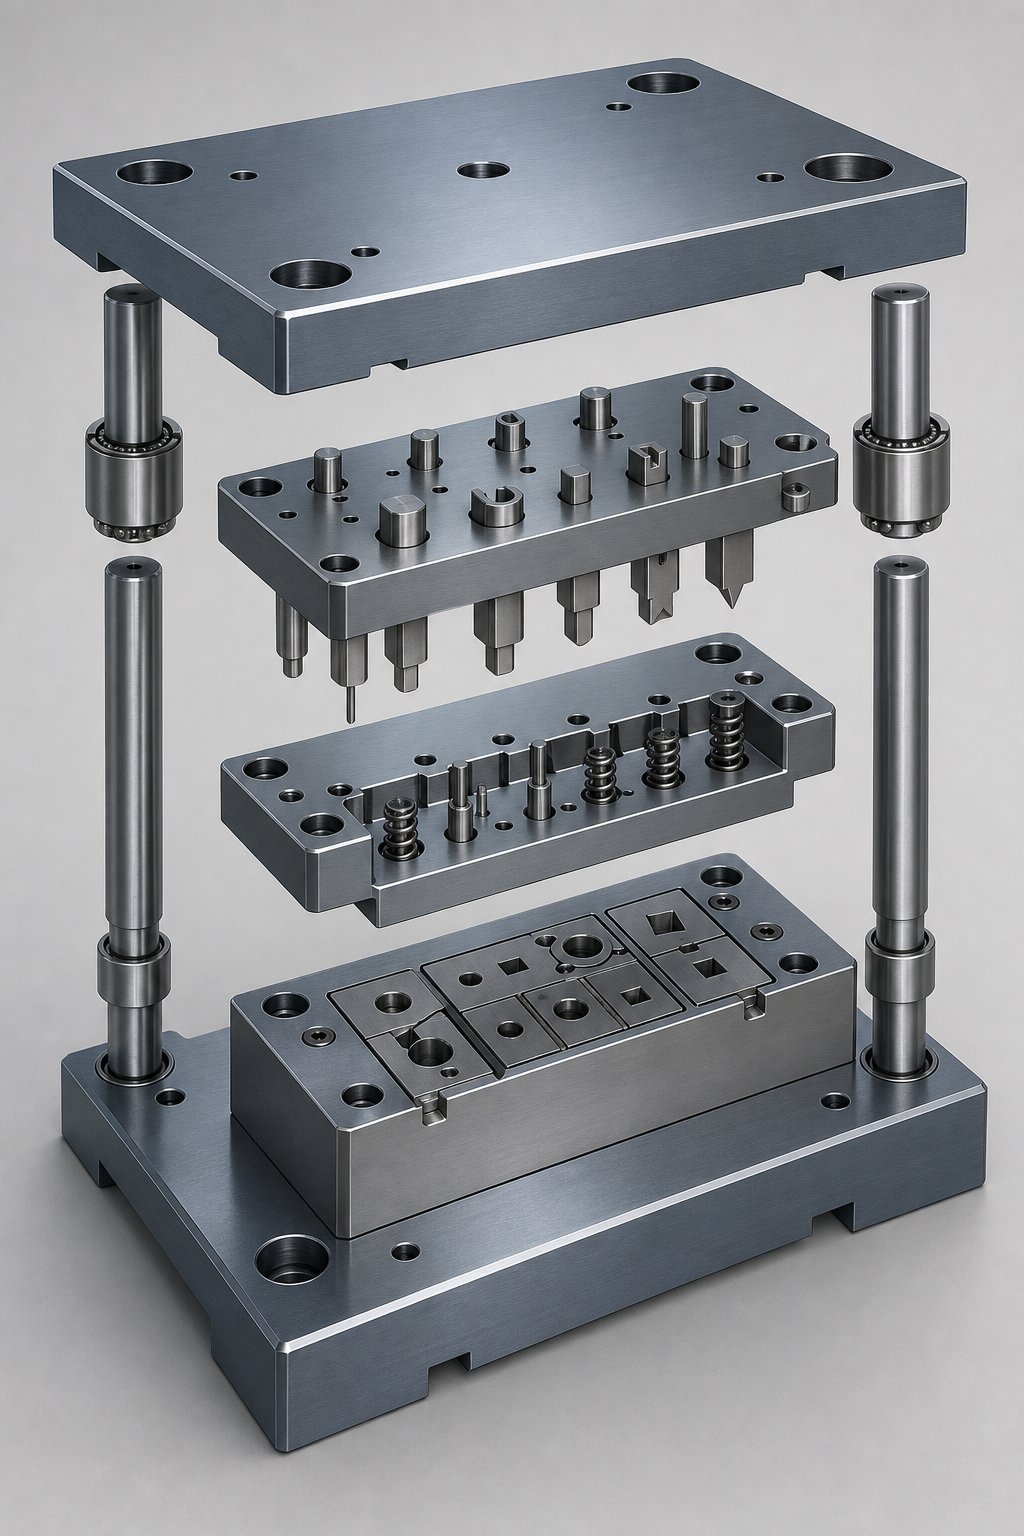
Osnovne komponente matrice i njihove dizajnerske funkcije
Svaka matrica za štancanje, bez obzira na arhitekturu, izgrađena je od iste osnovne porodice komponenti. Udarci seku i oblikuju. Blokovi kalupa primaju te udarce sa preciznim zazorom. Striperi upravljaju ponašanjem materijala tokom i nakon svakog udara. Sistemi vodiča drže sve u ravnini pod hiljadama kilograma sile. Zvuči jednostavno, ali inženjersko obrazloženje za to kako je svaki element dimenzioniran i koji materijal alata za štancanje se odabire je gdje dizajn alata za matricu odvaja pouzdane proizvodne alate od kroničnih glavobolja u održavanju.
Primijetit ćete da mnoge greške u žigosanju nisu uzrokovane jednom katastrofalnom manom. One su rezultat marginalnih odluka koje se slažu u više komponenti. Udar koji je malo predugačak, skidač sa neadekvatnom snagom opruge, papuča za matrice koja se skreće samo toliko da pomjeri zazore. Razumijevanje "zašto" iza specifikacija svake komponente sprječava da ove kumulativne greške dođu do medija.
Principi dizajna bušotina i blokova matrice
Proboj je aktivni element za sečenje ili formiranje, a njegova geometrija direktno kontroliše kvalitet ivica, formiranje neravnina i zahteve za silom rezanja. Dobro-dizajniran proboj ima tri različite zone: reznu ivicu (gdje dodiruje radni predmet), dršku (gdje je zadržana u ploči za bušenje) i prijelaz između njih. Svaka zona ima svoje zahtjeve u pogledu dimenzija i završne obrade površine.
Vrhunski profil je važniji nego što većina inženjera shvata. Proboj sa ravnim-probijanjem seče čisto, ali zahtijeva maksimalnu tonažu jer cijeli perimetar rezanja istovremeno zahvaća materijal. Dodavanje ugla smicanja na plohu proboja, obično 1 do 1,5 puta debljine materijala, povećava akciju rezanja po hodu. Ovo može smanjiti vršnu silu rezanja za 30-50%, što produžava vijek trajanja proboja i smanjuje udarno opterećenje prese. Kompromis-je u tome što uglovi smicanja uvode bočne sile koje mogu odbiti tanke udarce, pa ih je najbolje primijeniti na veće poprečne presjeke.
Za blok matrice, inženjeri se suočavaju sa osnovnim izborom konstrukcije: čvrsti ili umetnuti stil. Čvrsti blokovi matrice su obrađeni od jednog komada alatnog čelika, nudeći maksimalnu krutost i jednostavnost. Blokovi umetnuti-stila koriste očvrsne umetke pritisnute ili pričvršćene vijcima u mekšu ploču držača. Umetke je lakše zamijeniti kada se oštrice istroše, što značajno smanjuje vrijeme zastoja u održavanju. Za metalne alate za štancanje velike količine-konstrukcija umetka je standardni pristup jer omogućava lokaliziranu zamjenu bez ponovne izgradnje cijelog dijela matrice.
Kontrola neravnina vodi direktno do odnosa između geometrije proboja i zazora bloka matrice. Kada je zazor ispravan i rezne ivice oštre, linije loma sa strane probijanja i strane matrice se susreću čisto. Prevelik zazor uzrokuje prevrtanje i stvaranje neravnina na strani matrice. Nedovoljan zazor stvara sekundarne uslove smicanja i grube ivice. Tvrdoća rezne ivice probijača, tipično 58-62 HRC za alatne čelike kao što su D2 ili M2, određuje koliko dugo će taj odnos čistog loma trajati prije nego što je potrebno ponovno oštrenje.
- Dužina rezne ivice treba da bude projektovana tako da spreči bočno savijanje tokom obrade
- Odabir ugla smicanja mora uravnotežiti smanjenje tonaže i stvaranje bočne sile
- Pristajanje uboda-u-pričvršćivač (obično H7/h6) mora spriječiti rotaciju i aksijalno pomicanje
- Izlazni ugao bloka matrice ispod površine za sečenje omogućava uklanjanje puževa bez vezivanja
- Metoda držanja umetka (pritisnuti-pričvršćivanje, rame ili zavrtanj) mora izdržati sile izbacivanja
- Završna obrada na reznim ivicama treba da dostigne Ra 0,4 um ili bolje da bi se trenje svelo na minimum
Skidači, podizači i sistemi za vođenje materijala
Zamislite udarac koji se probija kroz lim. Kako se povlači, materijal se prirodno kolabira oko tijela udarca i pokušava ga pratiti prema gore. Bez mehanizma za skidanje, taj materijal se ili veže za bušilicu, uzrokuje zaglavljivanje sljedećeg dodavanja ili oštećuje susjedne stanice. Striperi rješavaju ovaj problem, ali tip koji odaberete ima ozbiljne implikacije na performanse kalupa.
Spring strippers(također se nazivaju pritisni jastučići) su opruge{0}}opterećene ploče montirane na gornju papučicu kalupa koje okružuju rezne udarce. Oni stupaju u kontakt sa materijalom trake prije proboja, izravnavaju svaku zakrivljenost uzrokovanu namotajem i držeći radni komad čvrsto uz blok matrice tokom rezanja i izvlačenja. Ovo sprečava vezivanje materijala između udaraca, eliminiše efekat udaranja tokom skidanja i sprečava bočno pomeranje trake tokom rezanja.
Čvrsti skidači (skidači mostova ili skidači ploča) su fiksne ploče pričvršćene vijcima na donju matricu. Jednostavnije su i jeftinije za proizvodnju, ne zahtijevaju opruge ili vođene kalemove. Međutim, oni ne drže materijal ravno tokom rezanja, što znači da udarci moraju sami gurnuti materijal prema bloku kalupa. Ako traka ima bilo kakvu zakrivljenost, materijal se može vezati između proboja na različitim visinama, uzrokujući otklon, lomljenje ili potpuni lom proboja. Za precizne progresivne matrice, opružni skidači su jasan izbor unatoč većoj cijeni.
Šine za podizanje imaju drugačiju, ali jednako kritičnu funkciju. U progresivnim kalupima, traka mora biti podignuta iznad površine matrice između poteza kako bi se mogla slobodno pomicati naprijed bez povlačenja preko stanica za formiranje ili umetaka matrice. Igle za podizanje, obično opruge-opterećene odozdo, podižu traku na dosljednu visinu uvlačenja. Dizajnerski parametar koji je ovdje najvažniji je visina podizanja: premalo i traka se hvata za oblikovane elemente; previše i dovodi do nestabilnosti tokom hranjenja.
- Sila skidača opruge mora premašiti silu skidanja (obično 5-10% sile rezanja) plus svi zahtjevi za držanje otvora
- Razmak od skidača-do-trebalo bi biti manji od polovine razmaka matrice za održavanje vođenja
- Visina klina podizača mora očistiti najvišu oblikovanu karakteristiku plus sigurnosnu marginu za treperenje trake
- Tolerancija širine vodilice kontroliše bočni položaj trake i utiče na preciznost zahvata pilota
- Dužina tunela za vođenje materijala treba da obezbedi dovoljno zahvatanje da spreči rotaciju trake tokom uvlačenja
Die Shoe i sistemi za poravnavanje
Papuča matrice je strukturna okosnica cijelog sklopa. Gornje i donje cipele nose sve komponente kalupa za štancanje, apsorbuju sile reakcije iz svake operacije rezanja i oblikovanja i održavaju prostorni odnos između sekcija probijanja i matrice kroz milione ciklusa. Ako se cipele otklone, svaki zazor u alatu se pomiče, a preciznost koju ste dizajnirali u pojedinačnim komponentama se gubi.
Skala zahtjeva za krutošću s veličinom matrice i ukupnom silom rezanja. Cipele su obično od livenog gvožđa ili čelične ploče, sa debljinom koja je određena rasponom između tačaka podrške na podupiraču za presu. Opća smjernica: debljina papuče treba spriječiti više od 0,001 inča progiba po stopi nepodržanog raspona pod punim opterećenjem. Cipele male veličine stvaraju neravne zazore na rubovima matrice, što se vidi kao neravnina na jednoj strani dijela i čisto smicanje s druge strane.
Stupovi vodilice povezuju gornje i donje cipele i održavaju njihovo poravnanje tijekom cijelog hoda pritiska. Postoje dva osnovna stila:tarne (obične) klinove i klinove kugličnih ležajeva. Frikcioni klinovi se nalaze direktno unutar kaljenih čaura sa približno 0,0005 inča zazora. Oni dobro podnose opterećenja sa velikim bočnim potiskom i koštaju manje, ali stvaraju trenje koje ograničava rad velikih{3}}brzina. Čaure su često obložene aluminijskom broncom koja sadrži grafitne čepove radi smanjenja habanja.
Vodeći klinovi kugličnih ležajeva se kreću po preciznim kugličnim ležajevima unutar kaveza, postižući negativan-nagib nagiba gdje je promjer klina-plus-ležaja zapravo 0,0002 inča veći od provrta čahure. Ovo proizvodi ultra{5}}precizno poravnanje sa minimalnim trenjem, što ih čini standardom za-progresivne matrice velike brzine. Zamjena-: klinovi kugličnih ležajeva tolerišu manji bočni potisak od frikcionih klinova, tako da matrici sa značajnim neuravnoteženim bočnim silama mogu trebati dodatne blokove pete.
Preciznost poravnanja direktno utiče na konzistentnost zazora preko površine matrice. Čak i pomak od 0,001 inča između gornje i donje cipele znači da se zazor na jednoj strani reza povećava dok se na suprotnoj strani smanjuje za isti iznos. Na alatu dizajniranom sa razmakom od 0,004 inča po strani, to je varijacija od 25%, što je dovoljno da proizvede vidljive razlike u neravninama od jedne do druge ivice dela.
- Materijal matrice mora odgovarati granicama ugiba: liveno gvožđe za opštu upotrebu, čelična ploča za visoko{0}}precizne ili teške- primene
- Prečnik vođice treba da bude dimenzionisan za očekivani bočni potisak, a ne samo za težinu matrice
- Za klinove kugličnih ležajeva potrebno je opružno opterećenje na donje -stavove kako bi se osiguralo da kavez uđe u čahuru prije klina
- Najmanje dva stupa vodilice po matrici; četiri stupa za duge progresivne kalupe za sprječavanje prevrtanja cipela
- Blokovi pete s različitim habajućim pločama (čelik naspram aluminijske bronce) trebali bi dopuniti klinove za vođenje kada bočne sile premašuju kapacitet klinova
- Dužina zahvata vodećih klinova mora osigurati da su klinovi potpuno postavljeni prije nego što bilo koji proboj dođe u kontakt s obratkom
Ove komponente kalupa za štancanje ne rade izolovano. Savršeno dizajniran proboj uparen s neadekvatno vođenom cipelom će proizvesti iste nedostatke kao istrošeni alat. Međusobna igra između preciznosti komponenti i strukturne krutosti ono je što odvaja matricu koja radi dosljedno od one koja zahtijeva stalno prilagođavanje. A ta međusobna igra postaje još složenija kada uzmete u obzir ponašanje specifično za materijal-, gdje iste dimenzije komponenti koje rade za blagi čelik mogu uzrokovati trenutne probleme s nehrđajućim ili aluminijskim.
Inženjering za odabir materijala i čišćenje
Matrica dizajnirana sa savršenom geometrijom komponenti i dalje ne uspijeva ako zazori ne odgovaraju materijalu koji prolazi kroz nju. Isti odnos udarca-do-koji proizvodi čiste ivice u mekom čeliku može generirati prekomjerne neravnine u nehrđajućem materijalu ili uzrokovati prijevremeno lomljenje rubova u aluminijumu. Metalni materijali za štancanje se ponašaju različito pod smicanjem, različito se savijaju tokom oblikovanja i različito se oporavljaju nakon pritiska presa. Svako od tih ponašanja zahtijeva odgovor dizajna.
Ovo je mjesto gdje mnogi inženjeri izgore. Oni primjenjuju jedno pravilo zazora na sve materijale, kopiraju{1}}pretpostavke s jedne legure na drugu, ili tretiraju karakteristike kontrole trake kao naknadnu misao. Rezultat je alat koji radi na jednom materijalu, ali stvara nedostatke u trenutku kada se specifikacija promijeni.
Vrijednosti zazora prema vrsti i debljini materijala
Zazor matrice je izražen kao postotak debljine materijala po strani. Definiše razmak između rezne ivice bušotine i otvora matrice i kontroliše kako se materijal lomi tokom izbijanja ili bušenja. Ispravite to i linije loma sa strane probijanja i strane matrice susreću se čisto sa minimalnim neravninama. Pogriješite i jurite probleme s kvalitetom rubova do kraja vijeka trajanja alata.
Opći princip je jednostavan: tvrđi materijali sa nižim omjerom popuštanja-prema-zatezanju zahtijevaju veće zazore kako bi se osigurala mehanička poluga koja je potrebna za čist lom. Ali specifičnosti se značajno razlikuju od materijalnih porodica. Za štancanje čeličnog lima,istraživanja pokazujuda, dok je 10% po strani standardno za meki čelik, taj isti zazor proizvodi najgoru moguću visinu neravnina na nehrđajućem čeliku. Napredni čelici visoke{2}}kore možda će trebati zazore i do 21% po strani za optimalnu sposobnost istezanja ivica{4}}.
| Materijalna porodica | Tipični raspon debljine | Preporučeni razmak (% po strani) | Bilješke o ponašanju čičaka |
|---|---|---|---|
| meki čelik (CRS/HRS) | 0.5 - 3.0 mm | 8 - 12% | Čiste makaze s umjerenim prevrtanjem; neravnina se postepeno povećava sa zazorom iznad optimalnog |
| nerđajući čelik (austenit 304/316) | 0.3 - 2.5 mm | 12 - 16% | Visoko radno{0}}očvršćivanje uzrokuje brzi rast neravnina pri malim zazorima; izbjegavajte 10% po strani |
| nerđajući čelik (feritic 430) | 0.3 - 2.0 mm | 10 - 14% | Manje osjetljivi od austenitnih razreda; umjerena neravnina na standardnim razmacima |
| Aluminijum (serija 5000/6000) | 0.5 - 3.0 mm | 6 - 10% | Meki materijal se kida radije nego lomi pri prevelikom klirensu; mali razmak smanjuje prevrtanje |
| Napredni čelik visoke{0}}vrste (AHSS) | 0.8 - 3.0 mm | 14 - 21% | Nizak omjer popuštanja-prema-zatezanju zahtijeva veliki razmak za performanse rastezanja rubova |
Za štancanje metala od nehrđajućeg čelika, ponašanje{0}}očvršćavanja značajno mijenja mehaniku loma. Austenitne klase zahtijevaju oko dvostruko veću snagu pritiska od mekog čelika i stvaraju znatno više toplote trenja. Ove sile ubrzavaju habanje proboja, što znači da degradacija ivica povećava problem zazora tokom vremena. Određivanjem ispravnog početnog zazora kupujete više ciklusa prije nego što ponovno oštrenje postane neophodno.
Štancanje aluminijuma predstavlja drugačiji izazov. Manja otpornost na smicanje aluminijuma znači da su sile rezanja niže, ali njegova sklonost da se žvrlja o površine alata stvara adhezivno trošenje na bokovima proboja. Mnogi inženjeri zadano postavljaju blage vrijednosti zazora čelika za aluminij i pitaju se zašto dobijaju pretjerano prevrtanje i žilavost. Manji zazori, u kombinaciji sa poliranim površinama za bušenje i odgovarajućim premazima, proizvode znatno bolji kvalitet rubova na aluminijskim legurama.
Opružna-Kompenzacija nazad u dizajnu kalupa
Svako savijanje lima uključuje i elastičnu i plastičnu deformaciju. Kada se sila oblikovanja oslobodi, elastični dio se oporavlja, a dio se otvara oprugom. Količina povrata ovisi o granici tečenja materijala, radijusu savijanja u odnosu na debljinu i smjeru zrna. Materijali-veće čvrstoće više se vraćaju. Veći radijusi savijanja više se vraćaju unazad. A ako vaša kocka to ne uzima u obzir, vaši dijelovi izlaze iz specifikacije.
Dizajneri kalupa koriste nekoliko strategija kompenzacije.Overbendingje najčešći: matrica savija materijal iznad ciljnog ugla za izračunatu količinu tako da ga opruga-povratak vraća u željenu geometriju. Na primjer, ako vam je potrebno 90 stepeni i materijal se povlači za 3 stepena, matrica je dizajnirana da se formira na 87 stepeni. CNC pres kočnice automatizuju ovo sa bazama podataka materijala, ali kalupi za štancanje zahtevaju da se kompenzacija trajno obradi u geometriji alata.
Dno ili kovanje ima drugačiji pristup. Umjesto savijanja pored mete, matrica primjenjuje koncentrirani pritisak na vrh savijanja, prisiljavajući dodatnu plastičnu deformaciju koja smanjuje pohranjenu elastičnu energiju. Ova metoda nudi superiornu kontrolu ugla sa manjom osjetljivošću na varijacije debljine materijala. Kompromis-su veći zahtjevi za tonažom i potencijalno označavanje površine na unutrašnjosti radnog komada.
Za složena žigosanja s višestrukim savijanjima, oprugom{0}}povratite spojeve po karakteristikama. Dio sa tri uzastopna savijanja, od kojih se svaki nezavisno vraća unazad, može dobro odstupiti od tolerancije ako se svaki zavoj pojedinačno ne kompenzira. Dizajneri kalupa često koriste predviđanje zasnovano na simulaciji-za mapiranje povratne distribucije opruge- preko dijela, zatim mašinsku kompenzaciju geometrije u svakoj stanici za formiranje umjesto da se oslanjaju na jedan faktor korekcije.
Bypass Notch Dizajn za kontrolu trake
U progresivnim rasporedima traka sa kalupima, formirane karakteristike i geometrija nosača moraju koegzistirati dok traka napreduje od stanice do stanice. Bypass zarezi su male reljefne karakteristike urezane u traku koje sprječavaju smetnje između formiranih područja, komponenti alata i susjednih stanica. Zvuče manje, ali loše postavljeni zarezi mogu oslabiti nosač, uzrokovati izobličenje trake ili stvoriti nestabilnost hranjenja pri proizvodnim brzinama.
Razumijevanje negativnih i pozitivnih obilaznih zareza u kalupima za štancanje lima počinje od njihove funkcionalne svrhe. Pozitivni zarez za premosnicu zadržava ili vodi materijal oko funkcije, dok održava dovoljnu podršku nosača za stabilno uvlačenje. Negativni obilazni zarez uklanja materijal kako bi se stvorio razmak oko alata, oblikovane geometrije ili staza za otpad. Oba služe istom osnovnom cilju: pustiti traku da sigurno prođe kroz sve stanice bez sudara ili deformacije.
Pravila dizajna za geometriju zaobilaznog zareza direktno su vezana za debljinu materijala i širinu nosača. Urez mora ukloniti dovoljno materijala da se izbrišu oblikovane karakteristike plus sigurnosna granica za treperenje trake i varijacije položaja, ali ne toliko da preostali poprečni presjek-nosača postane preslab da prenosi sile uvlačenja bez izvijanja ili uvijanja. Oštri unutrašnji uglovi na zarezima stvaraju koncentraciju naprezanja koja može pokrenuti kidanje, posebno kod tvrđih materijala. Radijusni prijelazi od najmanje jedne debljine materijala pomažu u raspodjeli naprezanja i sprječavaju prijevremeni kvar nosača.
Kritična lekcija: problemi zaobilaženja zareza obično se pojavljuju tokom isprobavanja kalupa, ali njihov osnovni uzrok živi u fazi rasporeda trake. Ako raspored trake ne uzima u obzir način na koji formirane karakteristike, pilot rupe i površine otpada u interakciji sa snagom nosača, nijedna količina probnog prilagođavanja ne popravlja fundamentalni sukob geometrije.
Parametri{0}}specifični za materijal ne postoje izolovano. Vrijednosti zazora, povratna kompenzacija-opruge i funkcije kontrole trake su u interakciji unutar istog alata, i svi se kreću do rasporeda trake, jedinstvenog dizajnerskog artefakta koji orkestrira protok materijala kroz svaku stanicu.
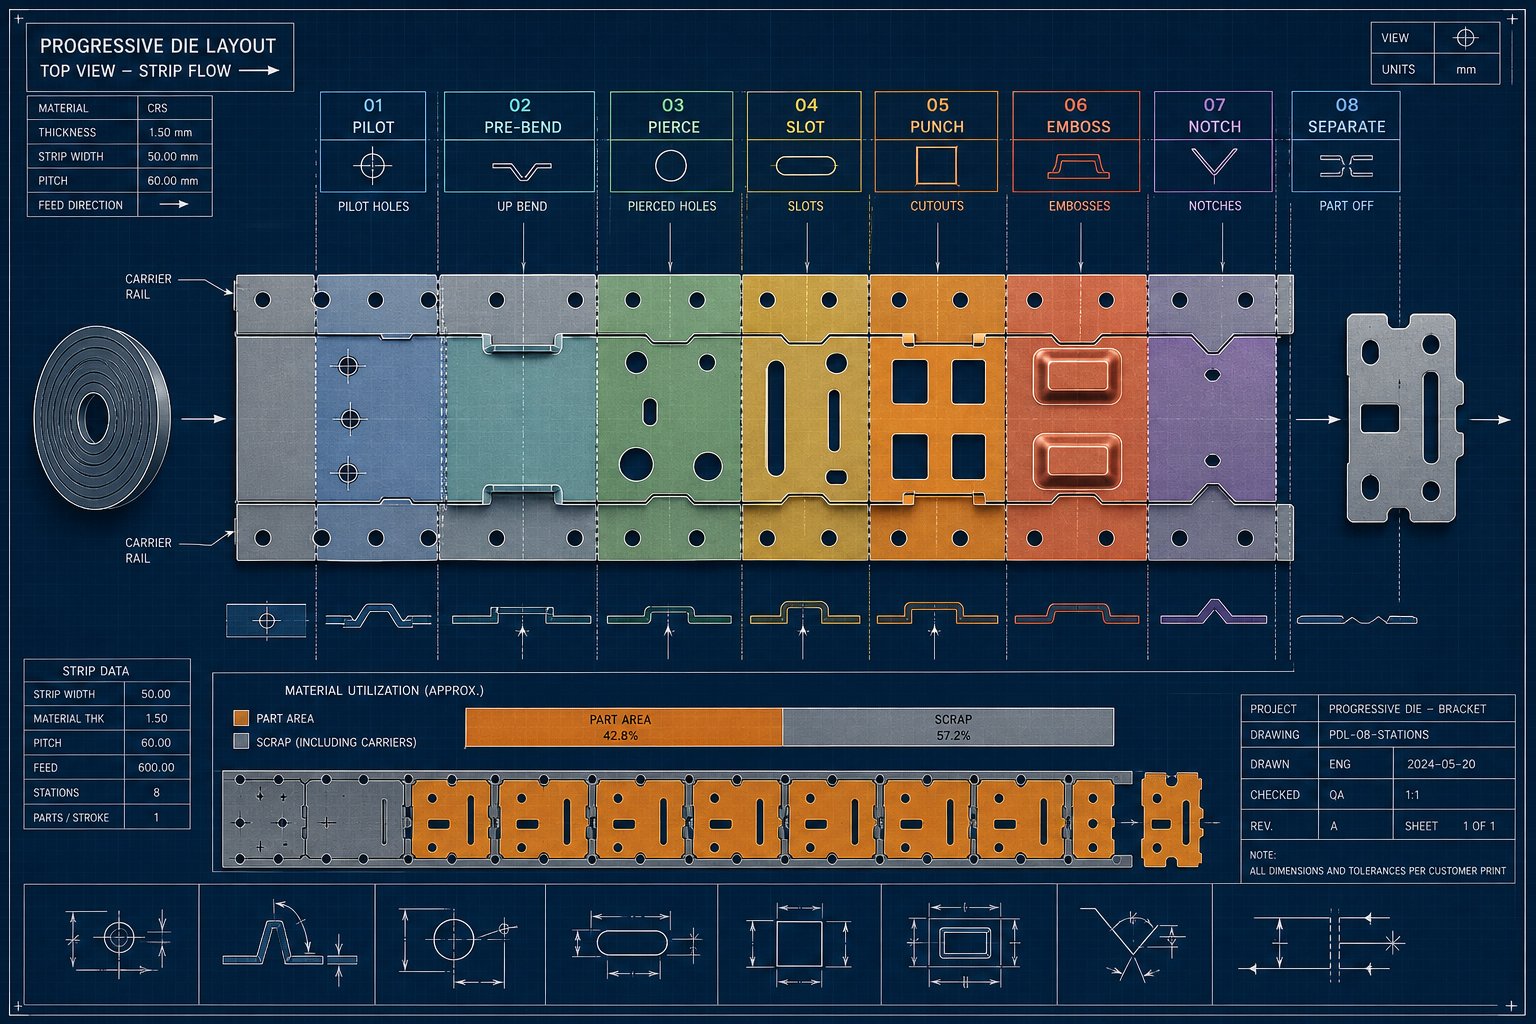
Optimizacija rasporeda traka za progresivne kalupe
Raspored trake je jedinstveni artefakt dizajna koji određuje koliko vaše kupljene zavojnice postaje dijelovi za štancanje, a koliko završi u kanti za otpad. Definira orijentaciju dijela, korak uvlačenja, geometriju nosača, redoslijed stanice i uzorak otpada s kojim matrica mora živjeti tokom cijelog radnog vijeka. Nekoliko milimetara izgubljene širine mosta ili neefikasan ugao gniježđenja mogu koštati hiljade dolara po proizvodnom ciklusu kada se pomnože u milionima poteza.
Za progresivne matrice koje proizvode žigosane komponente od lima, raspored nije samo vježba crtanja. To je ekonomska odluka koja zaključava prinos materijala prije nego što jedan udarac dodirne čelik.
Osnove rasporeda traka i korištenje materijala
Tri varijable određuju prinos materijala u bilo kojem rasporedu trake: širina trake, korak uvlačenja i orijentacija dijela na traci. Širina trake jednaka je maksimalnoj dimenziji dijela okomito na smjer kretanja plus mostovi s obje strane plus bilo koja širina nosača potrebna za transport. Korak uvlačenja, udaljenost kojom traka napreduje po potezu pritiska, jednaka je maksimalnoj dimenziji dijela u smjeru pomaka plus jedan most.
Debljina mosta, mala mreža materijala koja razdvaja susjedne dijelove i između dijelova i ruba trake, slijedi praktično pravilo: otprilike 1,25 do 1,5 puta debljine materijala. Previše je tanak i most se pokida tokom hranjenja, zaglavljujući matricu. Previše je debeo i svakim potezom odbacujete upotrebljiv materijal.
Orijentacija dijelova otvara značajan potencijal optimizacije. Naginjanje dijela pod uglom na traci, poznato kao ugaoni prolaz ili ugnježđenje, omogućava da se geometrije nepravilnog oblika bliže približe jedna drugoj. Zamislite dva zagrada u obliku slova L- koji su rotirani da se isprepletaju kao dijelovi slagalice. Ovaj pristup može pomjeriti korištenje materijala znatno iznad 75% referentnih vrijednosti koje cilja većina operacija štancanja lima. Kompromis-je povećana složenost matrice i potencijalno neuravnotežene sile rezanja koje zahtijevaju pažljiv dizajn stanice.
Dostupnost širine zavojnice takođe ograničava mogućnosti rasporeda. Standardne širine zavojnica iz servisnih centara dolaze u fiksnim koracima. Ako vaša optimalna širina trake pada između standardnih veličina, ili plaćate za obradu širine proreza-do- ili prihvatate malo manje efikasan raspored koji koristi dimenziju zaliha. Iskusni dizajneri procjenjuju višestruke orijentacije rasporeda u odnosu na dostupne širine zavojnice prije nego što se posvete konačnom pristupu.
Sekvenciranje stanica i postavljanje pilota
Redoslijed stanica određuje redoslijed u kojem se operacije probijanja, oblikovanja i sljepljivanja dešavaju kako traka napreduje kroz kalup. Ako ovo pogrešno shvatite, stvaraju se problemi u rasponu od nestabilnosti trake do kumulativnog dimenzionalnog pomaka između stanica.
Vodeći princip: prvo kreirajte referentne karakteristike, ravnomjerno rasporedite teška opterećenja rezanja, izvršite glavno oblikovanje tek nakon što traka ima adekvatnu potporu i ostavite konačni rez do posljednjeg koraka kalibracije. Rano probijanje pilot rupa, obično na prvoj ili drugoj stanici, uspostavlja referentnu poziciju na koju se oslanjaju sve naredne stanice. Ovi piloti ispravljaju manje nepreciznosti uvlačenja i drže traku u preciznoj registraciji prije svakog pritiska.
Razmak od pilot-do-otvora za precizne radove hladnog štancanja lima je mali, obično oko 0,0005 do 0,001 inča, što znači da se same pilot rupe moraju probušiti uz minimalno izobličenje. Postavljanje pilota u noseću traku, a ne unutar geometrije dijela, štiti gotove karakteristike od potencijalnog označavanja i održava referentne površine čistima.
Upravljanje snagama na stanicama je također važno. Ako se sve teške operacije slepljivanja grupišu na susednim stanicama, rezultujući šiljak opterećenja može skrenuti papučicu kalupa i pritisnuti okvir neravnomerno. Raspodjela sila rezanja naizmjeničnim teškim i lakim operacijama preko trake pomaže u održavanju dosljednih odnosa zazora tijekom cijelog hoda. Korisna procjena za silu rezanja je perimetar pomnožen debljinom pomnoženom snagom materijala na smicanje, pri čemu sila skidanja dodaje još 5-10% na vrh.
Smanjenje otpada kroz optimizaciju dizajna
Svaki procentualni poen poboljšanja prinosa materijala direktno se pretvara u uštedu troškova metalnih delova. Tri strategije daju najveći uticaj: minimizacija širine nosača, zajedničko-sečenje linijama i saradnja geometrije delova.
Širina nosača treba da bude što je moguće uža strukturno, a da pritom obezbedi stabilan transport trake. Praktične smjernice-poda za radnju zahtijevaju širinu mreže nosača od najmanje dvostruke debljine materijala kako bi se spriječilo izvijanje ili prevrtanje tokom uvlačenja. Ali geometrija je važna koliko i sirova širina. Nosač sa strateškim rebrima za ukrućenje može biti uži od ravnog nosača uz zadržavanje ekvivalentne krutosti.
Sečenje{0}}uobičajenom linijom, gdje susjedni dijelovi dijele jednu ivicu reza umjesto da zahtijevaju odvojene mostove između njih, eliminiše jednu širinu mosta po granici dijela. Ova tehnika radi kada dijelovi imaju ravne ili kompatibilne geometrije rubova i kada rezultirajući skelet otpada još uvijek može čisto izaći iz kalupa.
Ponekad najefikasnije smanjenje otpada dolazi od saradnje sa dizajnerima proizvoda na modifikovanju same geometrije dela. Male promjene radijusa ugla, širine jezičaka ili ukupnih koverti mogu pomaknuti izgled sa 68% iskorištenosti na 78% bez utjecaja na funkciju dijela. Ovaj dizajn-za-razgovor o proizvodnosti idealno se dešava prije nego što se geometrija dijela zamrzne, a ne nakon što se ponude alata vrate iznad budžeta.
Strukturirani pristup drži odluke o rasporedu traka discipliniranim i sprječava-preradu u kasnoj fazi:
- Analizirajte geometriju dijela i identifikujte razvijene dimenzije blanka, uključujući sve formirane elemente rasklopljene ravno
- Procijenite višestruke orijentacije dijelova i strategije ugniježđenja u odnosu na standardne širine zavojnice
- Izračunajte iskorištenost materijala za svaki kandidatski raspored i rangirajte prema postotku prinosa
- Dizajnirajte tip noseće trake (puna, rastezljiva mreža ili jezičak) na osnovu zahtjeva za oblikovanje i stabilnosti pri transportu
- Redoslijed stanica za uspostavljanje pilota prvo, ravnomjerno raspoređivanje sila i odvajanje formiranja od rezanja gdje je to moguće
- Odredite dimenzije mosta koristeći višestruke debljine materijala i provjerite snagu nosača u odnosu na ukupnu silu uvlačenja
- Potvrdite konačni izgled putem simulacije ili ručnog modeliranja trake kako biste potvrdili da nema smetnji između stanica
Raspored trake zaključava strukturu troškova svakog dijela koji matrica proizvodi. Ali čak i savršeno optimizirani izgled funkcionira samo na papiru dok se ne potvrdi u odnosu na stvarno ponašanje materijala. Taj korak validacije, korištenjem alata za simulaciju za predviđanje stanjivanja, naboranja i opruge-prije rezanja bilo kojeg alatnog čelika, je ono što odvaja pouzdano pokretanje proizvodnje od skupih iznenađenja prilikom isprobavanja kalupa.
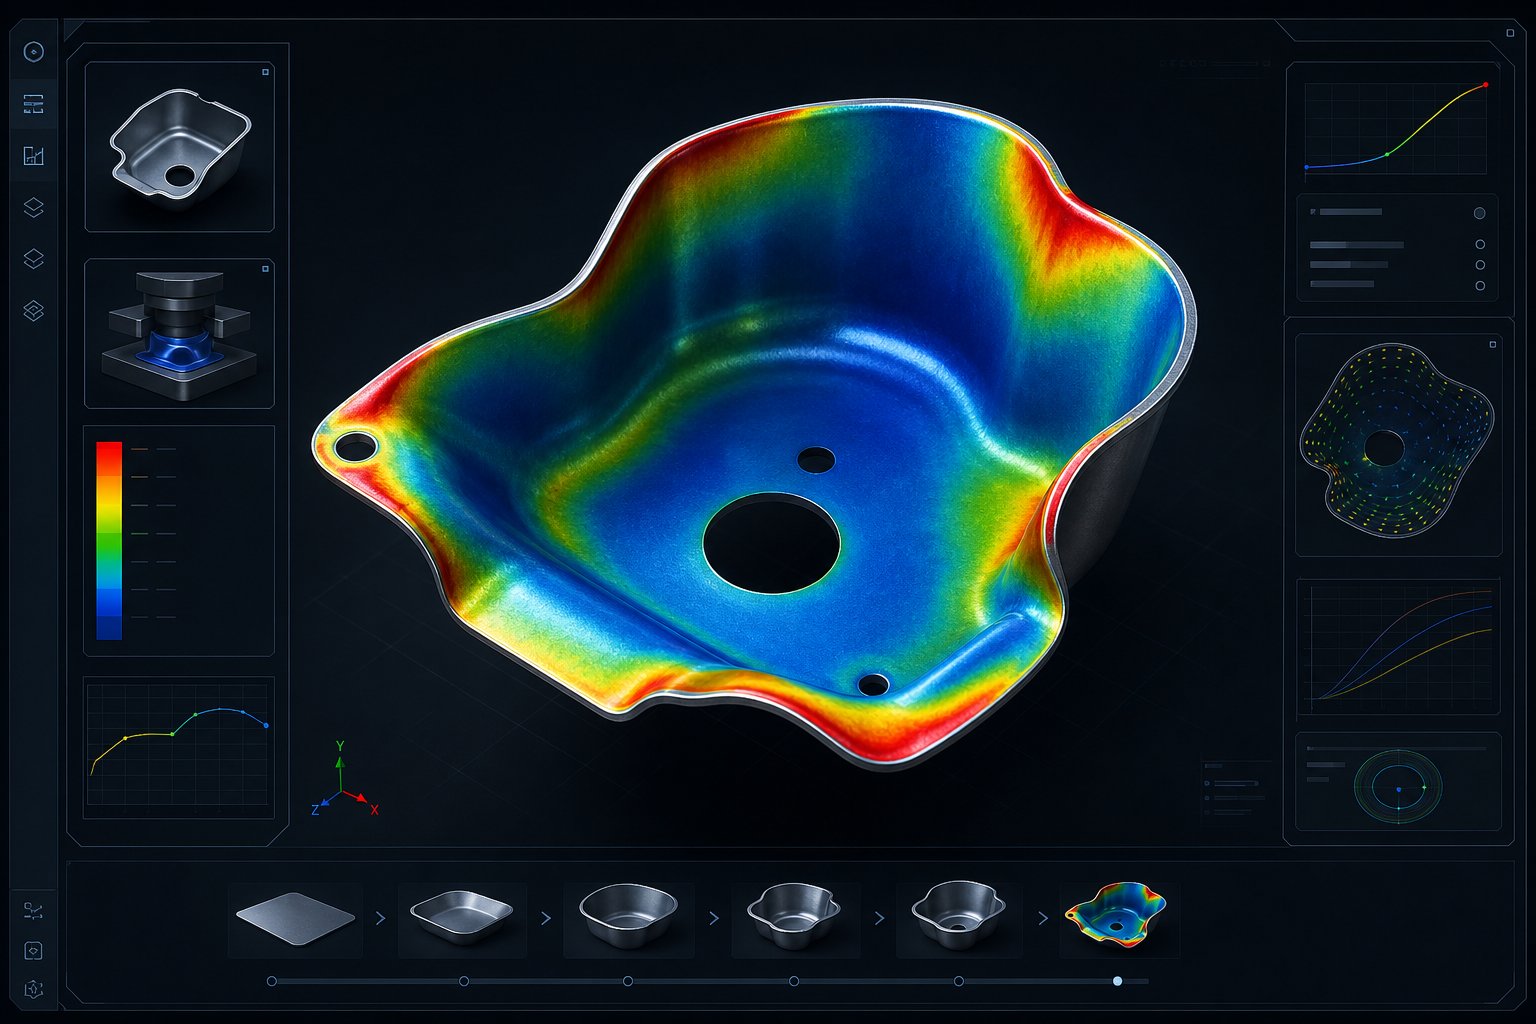
Simulacija{0}}Provjera valjanosti dizajna
Raspored trake može izgledati besprijekorno u CAD-u i još uvijek proizvodi rascjepe, bore ili greške u dimenzijama kada metal zapravo teče kroz alat. Jaz između geometrijskog dizajna i fizičke stvarnosti je mjesto gdje se popunjava simulacija. Moderni alati za analizu konačnih elemenata (FEA) omogućavaju inženjerima da pokrenu cijeli proces štancanja metala virtualno, predviđajući gdje će se materijal istanjiti, gdje će se naborati i koliko će se vratiti, a sve prije nego što se jedan blok alatnog čelika obradi.
Ovo nije lijepo-za-korak. To je razlika između tri-probne igre i tri-dnevne probe. Svaka iteracija koju eliminišete na podijumu za štampu, sa svojim troškovima rada, mašinskim vremenom i otpadnim materijalom, vraća se do poverenja izgrađenog tokom simulacije. Ipak, mnogi inženjerski timovi još uvijek tretiraju analizu formiranja kao opcionalnu, ili još gore, kao nešto što treba učiniti nakon što je alat već napravljen i pojavi se problem.
Simulacija formiranja i analiza izvodljivosti
Analiza konačnih elemenata radi tako što se lim od lima dijeli na hiljade malih elemenata, a zatim se matematički rješava kako se svaki element deformira dok dolazi u kontakt s površinama probijača i matrice pod opterećenjem. Solver prati naprezanje, deformaciju, promjenu debljine i pomicanje u svakom čvoru kroz sekvencu formiranja. Ono što izlazi je detaljna mapa ponašanja materijala koja ističe problematična područja mnogo prije nego što postanu otpad u medijima.
Kritični rezultati koje inženjeri treba da procijene uključuju:
- Raspodjela stanjivanja: područja u kojima se materijal proteže izvan sigurnih granica, što ukazuje na potencijalne cijepanje ili kvarove vrata
- Sklonost naboranju: zone u kojima tlačna naprezanja uzrokuju izvijanje lima, obično u prirubnicama ili nepodržanim vučnim zidovima
- Veličina i smjer povratne opruge: koliko dio odstupa od geometrije matrice nakon uklanjanja sile, mapirano preko svake krivine i konture
- Granični dijagrami formacije (FLD): dijagrami koji upoređuju lokalna stanja deformacije sa graničnom krivuljom formiranja materijala, pokazujući tačno koliko sigurnosne granice postoji u svakoj tački
Thedijagram granice formabilnostije posebno moćan jer prevodi složene podatke o deformacijama u jednostavnu vizualizaciju prolaza/neuspjeha. Tačke ispod granične krivulje formiranja su sigurne. Tačke blizu krive označavaju marginalne uslove. Tačke iznad krive predviđaju neuspjeh. Inženjeri mogu odmah vidjeti koja područja dijela su ugrožena i koliko je promjena dizajna potrebna da bi se vratili u sigurnu zonu.
Osim predviđanja kvarova, analiza izvodljivosti uspostavlja granične uslove za cijeli proces proizvodnje štancanja. Inženjeri bi trebali procijeniti nekoliko kriterija prije nego što se posvete izradi alata:
- Omjeri dubine izvlačenja: poređenje dubine čašice ili školjke sa prečnikom blanka, sa tipičnim granicama oko 0,5 za prva izvlačenja u mekom čeliku
- Minimalni radijusi savijanja: općenito 1-2 puta debljine materijala za duktilne legure, povećavajući se za klase visoke čvrstoće
- Procenti rastezanja: lokalne vrijednosti izduženja u poređenju sa-specifičnim ograničenjima materijala iz ispitivanja zatezanja
- Procjene tonaže: ukupna sila potrebna za sve operacije formiranja, slijeganja i podmetanja zajedno
Ovi kriterijumi su međusobno povezani. Dio koji prolazi pojedinačne provjere dubine izvlačenja i radijusa savijanja i dalje može pokvariti jer kombinovano naprezanje iz sekvencijalnih operacija premašuje kapacitet materijala u određenom području. Simulacija hvata ove interakcije holistički, nešto što ručni proračuni jednostavno ne mogu učiniti za složene geometrije.
Iteracija dizajna i validacija prototipa
Simulacija rijetko daje zeleno svjetlo pri prvom prolazu. Prava vrijednost se pojavljuje u iteracijskoj petlji: pokrenite simulaciju, identificirajte probleme, modificirajte geometriju matrice ili parametre procesa i pokrenite ponovo. Svaki ciklus traje satima na kompjuteru, a ne sedmicama u novinarskim prostorijama. Uobičajena simulacija procesa proizvodnje štancanja metala može ciklus kroz pet do deset iteracija dizajna prije nego što postigne prihvatljive rezultate u svim kriterijima evaluacije.
Šta se menja između iteracija? Podešavanje sile držača praznog materijala za kontrolu nabora. Nacrtajte modifikacije geometrije zrna da biste regulisali protok materijala. Radijus probijanja se povećava kako bi se smanjilo stanjivanje na kritičnim uglovima. Promjena površine dodatka radi ravnomjernije preraspodjele naprezanja. Svaka modifikacija cilja na određeni problem{4}}identificiran simulacijom, a sljedeće pokretanje potvrđuje da li popravka funkcionira bez stvaranja novih problema na drugim mjestima.
Pitanje sa kojim se inženjeri suočavaju je: kada je pouzdanost simulacije dovoljno visoka da se posveti proizvodnom alatu? Odgovor ovisi o složenosti dijela i toleranciji rizika. Za jednostavne operacije slepljivanja i savijanja, čista simulacija sa adekvatnim sigurnosnim marginama često opravdava odlazak direktno na kaljeni proizvodni alat. Za duboko izvlačenje, složene 3D forme ili materijale sa uskim prozorima za oblikovanje, prototip alata za štancanje metala pruža fizičku validaciju koja dopunjuje predviđanja simulacije.
Postoje dvije strategije prototipa, svaka sa različitim-ustupcima:
- Prototipovi mekih alata koriste neočvrsli alatni čelik ili čak livene legure cinka (Kirksit) za proizvodnju uzoraka dijelova po niskoj cijeni. Oni potvrđuju protok materijala, potvrđuju proljetna{1}}predviđanja i identificiraju nepredviđene probleme formiranja. Ali mekani alati se brzo troše, ponekad traju samo 500-2.000 udaraca, a njihovo dimenzionalno ponašanje ne replicira savršeno očvršćene uslove proizvodnje.
- Prototipovi tvrdih alata koriste materijale -klase proizvodnje i termičku obradu, u suštini izgrađujući kratku- verziju konačnog alata. Oni pružaju najprecizniju validaciju kvaliteta dijelova i stabilnosti procesa. Trošak je znatno veći, ali za visoko{4}}rizične programe osiguranje od neuspjelog proizvodnog alata opravdava ulaganje.
Prototip za štancanje metala napravljen od mekih alata košta otprilike 30-50% pune proizvodne matrice, dok tvrdi prototip košta 60-80%. Matrica odluke je jasna: ako obim programa i kritičnost dijela opravdavaju veću potrošnju unaprijed kako bi se smanjio-rizik pokretanja proizvodnje, tvrdi prototipovi imaju smisla. Za aplikacije sa nižim-ulozima gdje simulacija pokazuje ugodne marže, mekani alati ili čak direktne-prema-proizvodnim obavezama skraćuju vrijeme izlaska na tržište.
Hibridni pristupi također rade. Inženjeri mogu potvrditi operacije izvlačenja mekim alatima dok direktno grade ojačane trim i probušene dijelove, budući da je operacije rezanja lakše predvidjeti analitički i nose manji rizik od kvara fundamentalne geometrije.
Izračun tonaže i odabir pritiska
Svaka operacija oblikovanja, rezanja i držanja u kalupu troši kapacitet prese. Podcjenjivanje potrebne tonaže uzrokuje zaustavljanje presa u donjoj mrtvoj točki. Precenjivanje gubi kapital na nepotrebno veliku opremu. Tačan proračun tonaže povezuje dizajn matrice direktno sa dostupnom proizvodnom infrastrukturom.
Za blankiranje i pirsing,standardna formulaje jednostavan: perimetar rezanja pomnožen debljinom materijala pomnožen sa čvrstoćom na smicanje jednak je potrebnoj tonaži. Perimetar od 6 inča preseca meki čelik od 0,060 inča pri 25 tona/m2. in. čvrstoća na smicanje zahtijeva približno 9 tona sile rezanja. Ali progresivna kocka sa 15 stanica koje izvode simultane rezove, forme i izvlačenja može se brzo zbrajati.
Operacije izvlačenja koriste sličnu strukturu proračuna, ali zamjenjuju krajnju vlačnu čvrstoću za čvrstoću na smicanje, jer su zidovi čaše ili školjke u napetosti, a ne da se smiču. Pritisak praznog držača, tipično 30-40% sile vučenja za meki čelik, dodaje ukupnom iznosu. Skidači opruga, klinovi za podizanje, jastučići za pritisak azota i pogonski bregovi doprinose dodatnim opterećenjima koja mnogi inženjeri zaboravljaju da uključe.
Kompletan proračun tonaže za progresivnu matricu zahtijeva računanje svake stanice istovremeno:
- Sve sile probijanja i zatvaranja (perimetar x debljina x čvrstoća na smicanje)
- Vlačne sile na svakoj stanici za izvlačenje (perimetar x debljina x UTS)
- Pritisci na držač prazne ploče i jastučiće
- Sile opruge za skidanje (5-10% ukupne sile rezanja)
- Opterećenje klina za podizanje i azotne opruge
- Bilo koje operacije pokretane bregastom{0}}i njihove komponente ugaone sile
- Konačne sile odvajanja nosača i odvajanja otpada
Dodavanje uglova smicanja udarcima može smanjiti vršnu silu rezanja za 30-50%, što je važno kada se ukupna tonaža približi granicama kapaciteta presa. Međutim, smicanje raspoređuje opterećenje na veću udaljenost hoda, što utječe na proračun energije. Možete imati dovoljnu tonažu, ali nedovoljnu energiju, što je čest uzrok zastoja presa u donjoj mrtvoj točki gdje brzina zamašnjaka pada ispod praga potrebnog za završetak hoda.
Odabir presa također mora uzeti u obzir gdje se u hodu javlja opterećenje. Matrica koja većinu svoje tonaže primjenjuje vrlo blizu donje mrtve točke zahtijeva više energije od zamašnjaka presa nego ona s opterećenjem raspoređenim na duži hod. Ovaj odnos između tonaže, položaja hoda i dostupnosti energije određuje može li određena presa stvarno pokrenuti matricu proizvodnom brzinom bez zastoja.
Validacija dizajna vođena simulacijom{0}} obično smanjuje iteracije testiranja za 50-70%, što se direktno prevodi u kraće vrijeme isporuke, niže troškove razvoja i brže pokretanje proizvodnje.
Proračun tonaže također utječe na balans kalupa unutar prese. Opterećenje treba da bude raspoređeno što je moguće ravnomjernije po površini presa. Opterećenje izvan-centra uzrokuje neravnomjeran otklon klizanja, što pomjera zazore i ubrzava habanje na jednoj strani alata. Kada simulacija otkrije neuravnotežene sile, inženjeri mogu promijeniti redoslijed stanica ili premjestiti matricu u odnosu na središnju liniju presovanja kako bi poboljšali raspodjelu opterećenja.
Simulacija, analiza izvodljivosti i proračuni tonaže čine analitičku okosnicu koja potvrđuje svaku odluku o dizajnu uzvodno. Ali sva ova analiza pretpostavlja specifičan proizvodni kontekst: određeni volumen, definiranu presu, ciljni vijek trajanja. Promijenite te pretpostavke i cijeli pristup dizajnu se mijenja. Ono što radi za program od milion-jedinica zahtijeva fundamentalno drugačiju inženjersku filozofiju od prototipa od 5.000 komada.
Uobičajeni kvarovi u dizajnu i rješavanje{0}}korijenskih problema
Kada metalni žigosani dio odlijepi sa prese sa neravninama, greškama u dimenzijama ili površinskim defektima, instinkt u radnji je kriv za matricu. Podesite podešavanje. Šim stanicu. Ponovo samljeti udarac. Ovi popravci tretiraju simptome, ali osnovni problem obično živi u odlukama donesenim mjesecima ranije tokom dizajna. Kako napominje stručnjak za žigosanje Art HedrickThe Fabricator, dizajn kalupa je kritičan, ali to je samo jedan element u mreži varijabli koje međusobno djeluju. Ključno je razumjeti koji defekti zaista potiču iz odluka u fazi dizajna-u odnosu na one uzrokovane varijacijama procesa na podnici za presovanje.
Ono što slijedi je analiza -perspektivnog korijena-uzroka dizajna za tri najštetnije kategorije kvara: formiranje neravnina, pomjeranje dimenzija i defekti protoka materijala. Svaki od njih vodi do specifičnih savjeta za dizajn štancanja koji, kada se prate tokom razvoja alata, sprječavaju da problem ikada dođe do proizvodnje.
Formiranje neravnina i defekti kvaliteta rubova
Neravnina je jedina najčešća pritužba na kvalitetu na praznim i probušenim dijelovima. Pokreće sekundarne operacije poput uklanjanja ivica i prevrtanja, usporava montažu i u nekim slučajevima stvara opasnost po sigurnost na izloženim rubovima. Ipak, ivica je gotovo uvijek predvidljiv ishod dizajnerskih izbora, a ne slučajni proizvodni problem.
Tri dizajnerske{0}}fazne varijable kontrolišu ponašanje neravnina:
Specifikacija razmaka.Kao što je objašnjeno u poglavlju o odabiru materijala, svaka porodica legura ima optimalni zazor. Trčanje izvan tog prozora, posebno na visokoj strani, povećava dubinu prevrtanja i stvara izraženu ivicu na rubu reza na strani matrice. Za primjere štancanja u kojima su inženjeri primijenili blage zazore čelika (8-10% po strani) na austenitnu nerđajuću boju, rezultat je konstantno prekomjerna visina nerđajućeg čelika jer ponašanje nehrđajućeg čelika pri otvrdnjavanju zahtijeva 12-16% po strani za čisto širenje loma. Popravak dizajna je jednostavan: specificirajte vrijednosti zazora po materijalu, a ne kao ukupni postotak na cijeloj kalupu.
Implementacija ugla smicanja.Proboji{0}}probijaju istovremeno cijeli perimetar reza, stvarajući maksimalnu vršnu silu i udarno opterećenje. Taj udar ubrzava degradaciju ivica, a istrošene ivice proizvode neravnine čak i kada je zazor ispravan. Primjena ugla smicanja od 1 do 1,5 puta debljine materijala na čelo proboja smanjuje vršnu tonažu za 30-50% i ravnomjernije raspoređuje habanje po rubu rezanja. Kompromis, bočna sila na udarcu, može se upravljati uz odgovarajuću podršku udarca kroz ploču za skidanje.
Izbor tvrdoće alatnog čelika.Rezna ivica kaljena na 58-62 HRC (tipično za alatne čelike D2 ili M2) održava svoju geometriju daleko duže od one na 54-56 HRC. Razlika nije suptilna. Pri obima proizvodnje iznad 100.000 pogodaka, svaka dva poena tvrdoće po Rockwellu mogu značiti hiljade dodatnih poteza između intervala oštrenja. Dizajnerska odluka nije samo koji čelik odrediti, već i sadržaj karbida, karakteristike otpornosti na habanje i površinska obrada (TiN, TiCN ili DLC premazi) koji produžavaju vijek trajanja rubova u primjenama abrazivnih materijala.
Poravnanje-to-ubijač povezuje sve tri varijable. Čak i uz ispravne vrijednosti zazora i odgovarajuću tvrdoću, ako se gornja i donja polovina matrice pomaknu jedna u odnosu na drugu tokom hoda, zazor postaje neravnomjeran. Jedna strana reza postaje čvršća dok se suprotna strana otvara, stvarajući karakterističan uzorak neravnina koji se pojavljuje samo na jednoj ivici. Ovo se vraća na dizajn sistema vođica: vodeći stubovi kugličnih ležajeva sa odgovarajućim prednaprezanjem, blokovi pete za upravljanje bočnim potiskom i krutost papuče koja je dovoljna da spreči skretanje pod punim opterećenjem rezanja.
Dimenzionalni pomak i tolerancija -Naviše
Zamislite progresivnu kockicu sa dvanaest stanica. Svaka stanica uvodi vlastitu varijaciju položaja, možda samo 0,001 do 0,002 inča po stanici. Ali ako su te greške aditivne, od stanice-do- stanice, konačni dio može biti od 0,012 do 0,024 inča od nominalnog do trenutka kada dođe do posljednje operacije. To je dovoljno da se tolerancije žigosanja limova pomaknu iznad tipičnih +/-0,005 inča zahtjeva za kritične karakteristike.
Ovo je mjesto gdje GD&T razmatranja postaju bitna u dizajnu štancanja. Tradicionalno dimenzioniranje koordinata locira karakteristike u odnosu na druge karakteristike, stvarajući lance zavisnosti u kojima se svaka tolerancija naslanja na prethodnu. AsGD&T osnoveilustrirajte, korištenje kontrola prave pozicije sa referentnim okvirima datuma eliminira ove lance lociranjem svake karakteristike u odnosu na zajednički skup podataka, a ne jedna na drugu.
Primijenjen na progresivni dizajn matrice, ovaj princip se prevodi u specifičnu strategiju: uspostaviti karakteristike datuma (pilot rupe) na prvoj stanici, a zatim uputiti sve naredne operacije natrag na te datume, a ne na karakteristike stvorene na međustanicama. Kada se svaka operacija formiranja i probijanja locira iz iste pilot reference, greške se ne povećavaju. Oni ostaju nezavisni.
Strategije dizajna koje minimiziraju kumulativne varijacije uključuju:
- Postavljanje pilot rupa u noseću traku na stanici jedan i njihovo korištenje kao glavni pozicioni podatak za sve nizvodne operacije
- Lociranje kritičnih karakteristika iz pilota, a ne iz prethodno formirane geometrije
- Dizajniranje stanica tako da se karakteristike{0}}osjetljivije na toleranciju kreiraju što bliže tačkama angažmana pilota
- Korištenje in{0}}senzora za otkrivanje grešaka u visini prije nego što se propagiraju kroz više stanica
- Određivanje tolerancija za štancanje metala na konstrukciji kalupa koje su čvršće od tolerancije dijela za najmanje 30% kako bi se osigurala margina za varijaciju procesa
Preciznost hrane također igra ulogu. Ako mehanizam za uvlačenje trake otpusti materijal prije nego što se piloti uključe, traka trenutno pluta bez kontrole položaja. Tokom tog prozora, svako zaostalo naprezanje u nosaču ili neuravnotežene sile oblikovanja iz prethodnog hoda mogu pomjeriti traku. Reakcija dizajna osigurava početak unosa pilota prije nego što se puštanje završi, stvarajući preklapanje koje održava kontinuiranu registraciju trake.
Defekti protoka materijala i njihovi uzroci dizajna
Guranje, cijepanje i obilježavanje površine su tri defekta protoka materijala koji najčešće ubijaju proizvodne serije. Svaki od njih ima različit korijenski uzrok-faze dizajna, i svaki se može spriječiti posebnim odlukama o alatima koje se donose mnogo prije nego što matrica stigne do probe.
Guranje zbog nedovoljnog pritiska držača blanka.Kada lim teče u šupljinu za izvlačenje pod tlačnim naprezanjem uz neadekvatno ograničenje, on se izvija. Bore koje se formiraju u području držača praznine ne ostaju samo tamo. Kao -analiza osnovnog uzroka potvrđuje, naborani materijal koji se progura preko vučne perle ili u šupljinu kalupa stvara restriktivne sile koje uzrokuju pretjerano stanjivanje i eventualno cijepanje nizvodno. Popravak dizajna uključuje specificiranje pritiska držača praznog materijala koji je adekvatan za održavanje napetosti lima (obično 30-40% sile vučenja za meki čelik), uključivanje vučnih perli gdje je potrebna lokalizirana kontrola protoka i osiguravanje da odstupanja ili ekvilizatori održavaju ujednačen pritisak na cijeloj površini držanja.
Odvajanje od prevelike dubine izvlačenja.Svaki materijal ima granični omjer izvlačenja, maksimalni omjer prečnika blanka i promjera proboja koji može izdržati u jednoj operaciji. Prekoračite ga i zid čaše će otkazati u napetosti. Uobičajeni neuspjesi dubokog izvlačenja također ukazuju na razmak između probijanja i matrice kao glavnog faktora: ako je ovaj razmak premali, prevelik ili neravnomjeran, materijal se lomi tokom izvlačenja. Prevencija-faze projektovanja uključuje izračunavanje omjera izvlačenja tokom analize izvodljivosti, podjelu dubokog izvlačenja na više stanica kako bi se smanjilo naprezanje po pogotku i provjeru ujednačenosti zazora proboja-do-pre izrade alata.
Površinski defekti zbog neadekvatnog podmazivanja.Dizajn kalupa mora uzeti u obzir kako mazivo dopire i ostaje na kritičnim površinama za oblikovanje. Bez dizajniranih-u kanalima za podmazivanje, rezervoarima ili teksturiranim površinama koje zadržavaju uljni film, kontakt metala-na-metal pod visokim pritiskom stvara nagrizanje, zarezivanje i podizanje površine. Ovo nisu greške operatera. To su propusti u dizajnu. Karakteristike kao što su žljebovi za ulje u prstenovima za izvlačenje, mikro-probojne površine i otvori za nanošenje maziva pozicionirani uzvodno od stanica za formiranje osiguravaju dosljednu pokrivenost filma tokom ciklusa hoda.
Strukturirana kontrolna lista za rješavanje problema povezuje vidljive simptome sa njihovim osnovnim uzrocima-faze:
- Oštrica samo na jednoj strani dijela:neujednačen zazor zbog neusklađenosti sistema vodilica ili otklona papuče pod opterećenjem
- Visina šiljka se povećava tokom proizvodnje:istrošenost ruba proboja zbog nedovoljne tvrdoće ili nedostatka površinskog premaza
- Rupe van položaja:pilot-za-uklanjanje netačnog vremena angažmana, ili tolerancija slaganja-po stanicama
- Progresivni dimenzionalni pomak:kumulativne greške stanice od karakteristika koje se odnose na druge karakteristike, a ne na glavne podatke
- Nabore u oblastima prirubnica:pritisak držača praznog materijala je prenizak ili neravnomjerna visina odstupanja preko površine držanja-dolje
- Cepanje na zidovima izvlačenja:omjer izvlačenja premašuje granicu materijala ili je radijus probijanja preuski za debljinu materijala
- Nagrizanje ili zarezivanje na formiranim površinama:nedostaju odredbe za podmazivanje u dizajnu matrice ili je površina matrice previše gruba (iznad Ra 0,8 um)
- Dio nije ravan nakon sljepljivanja:neuravnotežene sile rezanja ili zaostalo naprezanje u ulaznom materijalu koji se ne rješava pritiskom skidača
- Nedosljedno vraćanje-nazad:varijacije svojstava ulaznog materijala u kombinaciji sa neadekvatnom strategijom kompenzacije u geometriji oblikovanja
Zajednička nit svih ovih kvarova: prevencija košta manje od ispravljanja. Svaki nedostatak na ovoj listi može se predvideti tokom faze projektovanja kroz odgovarajuću analizu, ispravnu specifikaciju parametara i pregled strukturiranog dizajna. Probno ispitivanje treba da potvrdi dobar dizajn, a ne da posluži kao prva prilika da se otkrije da su fundamentalne inženjerske odluke bile pogrešne.
Ovi obrasci neuspjeha također otkrivaju nešto o tome kako bi ulaganje u alate trebalo povećati s proizvodnim zahtjevima. Alat koji ima 5.000 dijelova godišnje može tolerirati kompromise u dizajnu koji bi bili katastrofalni na 500.000 jedinica. Razumijevanje kako očekivanja obima trebaju preoblikovati inženjerske odluke, od odabira materijala preko broja stanica do strategije održavanja, je ono što razdvaja troškovno{6}}efikasne alate od alata koji se previše-ulažu ili nedovoljno-isporučuju.
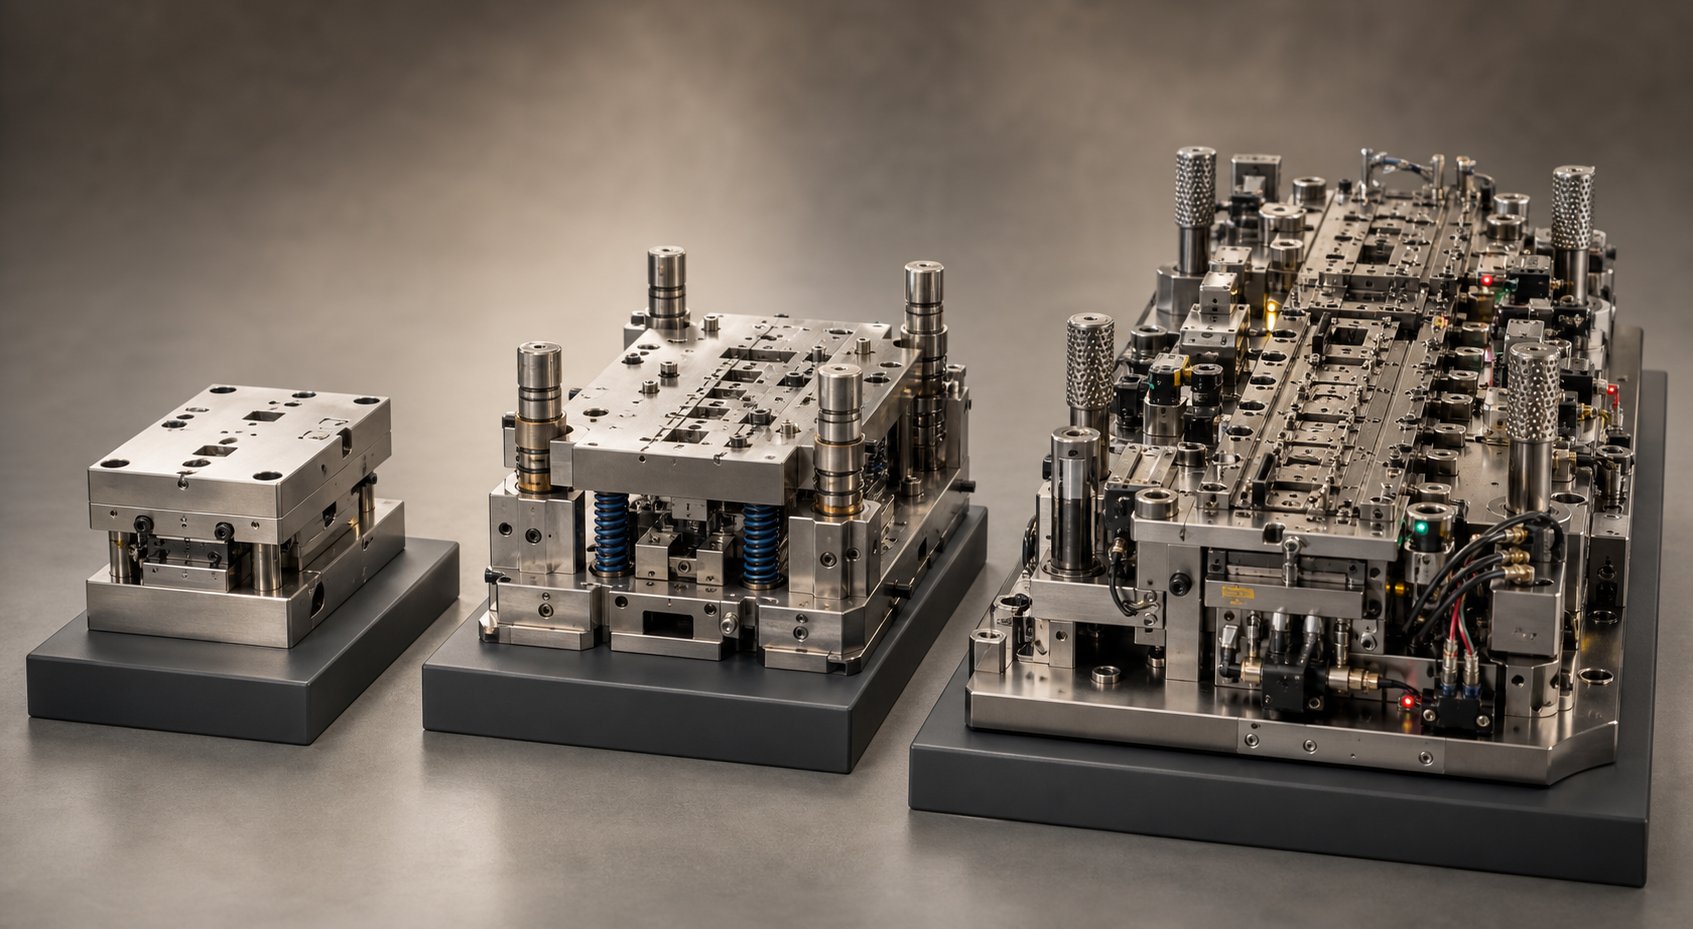
Dizajniranje za različite nivoe obima proizvodnje
Matrica koja je savršena za dva miliona godišnjih jedinica je veoma-projektovana za provjeru valjanosti od 2000-komada. A alat napravljen prema standardima za prototip štancanja će se samouništiti unutar mjesec dana pri brzini proizvodnje. Količina nije samo broj na narudžbini. On fundamentalno preoblikuje svaku inženjersku odluku: kvalitet alatnog čelika, broj stanica, stil konstrukcije komponenti, pristupačnost održavanja i ekonomsku matematiku koja opravdava svaki izbor.
Greška koju inženjeri najčešće prave? Primjena jedne filozofije dizajna na svim nivoima volumena. Rezultat je ili alat koji košta tri puta više nego što program može podržati ili alat koji se istroši prije nego što se isporuči prva ponovna narudžba.
Strategije dizajna prototipa i kratkotrajnih matrica
Kada vam treba 500 do 5.000 dijelova, prioritet dizajna se mijenja sa dugovječnosti na brzinu i smanjenje troškova. Svaki dolar potrošen na alat se amortizuje u malom broju jedinica, tako da unaprijed ulaganje dominira ekonomijom po{4}}odjelu. Prilagođena progresivna matrica koja košta 12.000 USD dodaje 2.40 USD po dijelu pri 5.000 jedinica, ali samo 0.12 USD po dijelu pri 100.000 jedinica. Ta matematika pokreće svaku odluku o dizajnu na nivou prototipa.
Kratkotrajne{0}}strategije dizajna matrice uključuju:
- Korištenjem neočvrslog ili polu{0}}kaljenog alatnog čelika (A2 na 54-56 HRC umjesto D2 na 60-62 HRC) taj stroj brži i košta manje, prihvatajući kraći vijek trajanja matrice u zamjenu
- Smanjenje broja stanica kombinovanjem operacija gdje je to moguće, čak i po cijenu nešto većeg opterećenja materijala po-stanici
- Korištenje čvrste konstrukcije bloka umjesto umetanja-stila, budući da učestalost zamjene nije problem pri malim količinama
- Pojednostavljivanje sistema za vođenje na klinove -tipa trenja umjesto na stupove kugličnih ležajeva, adekvatan za manje brzine presovanja i manje ukupnih ciklusa
- Preskakanje suvišnih funkcija kao što su rezervni piloti, sekundarni senzori ili rezervni džepovi za umetanje koji dodaju vrijeme izrade bez povrata pri malim količinama
Prototipovi mekih alata, ponekad izliveni od legura cinka kao što je Kirksit, zauzimaju ekstremno donji deo. Oni potvrđuju protok materijala i potvrđuju -predviđanja povratka za 500-2.000 pogodaka prije nego što se nose iznad tolerancije. Za prototipne aplikacije za štancanje gdje se dizajn još uvijek može promijeniti, ovaj pristup za jednokratnu upotrebu sprječava skupe dorade na ojačanim alatima koji se ne mogu lako modificirati.
Kompromisi-su stvarni: kraći vijek trajanja matrice (obično 10.000-50.000 pogodaka naspram stotina hiljada), veće tolerancije zbog manje krute konstrukcije i veća cijena po dijelu. Ali za dokazivanje koncepata, potvrđivanje uklapanja u sklopove ili ispunjavanje narudžbe za premošćivanje dok se proizvodni alat gradi, ovi kompromisi nisu samo prihvatljivi već i ekonomski neophodni.
Zahtjevi za dizajn matrice za veliku-proizvodnju
Pri količinama koje prelaze 100.000 godišnjih jedinica, ekonomska jednačina se potpuno preokreće. Cijena alata postaje greška zaokruživanja u obračunu po-dijelu. Ono što je važno je vreme neprekidnog rada, konzistentnost i životni vek matrice meren milionima ciklusa. Proizvodno štancanje metala u ovoj skali zahtijeva inženjerske odluke koje bi izgledale apsurdno više-na kratak rok, ali se višestruko vraćaju tokom cijelog vijeka trajanja programa.
Za programe industrijskog štancanja metala,Progresivni alat klase Aje standard. Ove matrice sadrže zamjenjive habajuće komponente, vođene skidače s preciznim vodećim stupovima kugličnih ležajeva i umetke za rezanje od kaljenog čelika ili karbida. Konvencionalne matrice mogu trajati do milion dijelova. Alat klase A uz pravilno održavanje može to značajno premašiti.
Umetci od tvrdog metala su glavna karakteristika dizajna matrice velike zapremine. Rezne ivice od volfram karbida traju 5-10 puta duže od konvencionalnog alatnog čelika, što znači manje zaustavljanja presovanja za ponovno oštrenje i konzistentniji kvalitet ivica u produženim proizvodnim ciklusima. Razmišljanja o dizajnu se mijenjaju: karbid je krhak i mora biti podržan materijalima za podlogu koji apsorbiraju udarce, pažljivo obrađen kako bi se izbjeglo degradiranje veziva tokom brušenja, a ponekad i obložen (TiN, TiCN) radi dodatne otpornosti na habanje.
Dodatne stanice za formiranje također karakteriziraju-alatke velike količine. Tamo gdje matrica kratkog trajanja-može formirati karakteristiku u dvije stanice sa većim naprezanjem po pogotku, proizvodna matrica širi istu operaciju na tri ili četiri stanice. Manje naprezanja po stanici znači manje očvršćavanja između udaraca, bolju završnu obradu površine, predvidljiviji povratak-nazad i dramatično duži vijek trajanja matrice. Štancanje metala za velike dijelove posebno ima koristi od ovog pristupa jer veće sile oblikovanja povećavaju stopu habanja na površinama alata.
Redundantne funkcije koje se čine pretjeranim pri malim količinama postaju bitne na skali:
- Rezervne pilot stanice koje održavaju registraciju ako se primarni pilot pin pokvari
- In-osjećaj matrice (detekcija promašaja uvlačenja, monitori zadržavanja puževa, dijelovi{1}}senzori) koji zaustavlja presu prije nego što kvar pređe u oštećenje matrice
- Džepovi za umetke za brzu-promjenu koji omogućavaju zamjenu istrošenih reznih ivica tokom zakazane pauze umjesto da zahtijevaju potpuno povlačenje matrice
- Standardizirane metalne komponente za utiskivanje pričvršćivača (vijci, tiple, opruge) koje se dobijaju iz uobičajenih kataloga za brzo održavanje bez odlaganja nabavke
Odluke o dizajnu vođene troškovima
Pravi inženjerski izazov nije dizajniranje za jedan volumenski nivo. To je odlučivanje o tome gdje pada vaš program i donošenje investicijskih odluka koje odgovaraju stvarnosti, a ne optimizmu. Svaka nadogradnja, bilo da se radi o tvrdom metalu u odnosu na alatni čelik, četiri stanice naspram tri, ili stupovima kugličnog ležaja naspram frikcionih klinova, nosi premiju troškova koja je opravdana samo iznad određenog praga zapremine.
Matematika -ispravnosti je specifična za svaku odluku. Set umetaka od tvrdog metala može dodati 3000 USD na troškove alata, ali uštedjeti 0,002 USD po dijelu u smanjenom vremenu zastoja. Ta investicija iznosi čak 1,5 miliona delova. Ispod te zapremine, alatni čelik pruža ekvivalentnu ekonomičnost. Iznad njega, karbid se više puta isplati. Inženjeri bi trebali izvršiti ovu kalkulaciju za svaku značajnu odluku o dizajnu, a ne zadati ni najjeftiniju ili najtrajniju opciju.
U-osjetljivanju matrice slijedi sličnu logiku. Paket senzora za pogrešno uvlačenje može koštati 2.000 do 5.000 dolara, ali sprečava padove koji koštaju 15.000-50.000 dolara za popravku. Ako je vjerovatnoća pada jednom na milion udaraca, senzor se isplati u programima koji premašuju nekoliko stotina hiljada pogodaka. Za kraće serije, statistička vjerovatnoća pada možda neće opravdati investiciju.
| Parametar dizajna | Prototip / kratka{0}}na serija | Srednja{0}}Jačina zvuka (10K-100K) | Velika-jačina (100K+) |
|---|---|---|---|
| Raspon troškova alata | $3,000 - $15,000 | $15,000 - $50,000 | $50,000 - $200,000+ |
| Po{0}}Utjecaj dijela troškova | Visoka ($1.00 - $5.00+ amortizacija alata) | Umjereno ($0.15 - $1,00) | Niska ($0.01 - $0,10) |
| Očekivani život umrijeti | 10,000 - 50,000 pogodaka | 250,000 - 1,000,000 pogodaka | 1,000,000 - 10,000,000+ pogodaka |
| Klasa alatnog čelika | A2, S7 (polu{2}}očvrsti) | D2, M2 (potpuno očvrsnuo) | Karbidni umeci, PM čelici |
| Sistem vodiča | Frikcioni klinovi, dva-stuba | Kuglični ležaj, četiri-stupa | Kuglični ležaj sa prednaprezanjem, blokovi pete |
| Strategija stanice | Manje stanica, veći napon po pogotku | Balansirani broj stanica | Dodatne stanice za smanjeno opterećenje |
| Karakteristike održavanja | Minimalno (čvrsta konstrukcija) | Zamjenjivi umeci na mjestima habanja | Brze{0}}promjenjive umetke, u-matrici senzori, rezervni džepovi |
| Tipične primjene | Validacija dizajna, proizvodnja mostova, nišni dijelovi | Proizvodi široke potrošnje, sklopovi srednjeg{0}}sloja | Automobilska industrija, uređaji, -pričvršćivači visoke potražnje |
Obratite pažnju na to kako granice između slojeva nisu krute. Dio sa izuzetno malim tolerancijama može opravdati praksu velike{1}}konstrukcije pri srednjim{2}}količinama jer cijena otpada od manje preciznih alata premašuje premiju za bolje komponente. Suprotno tome, ne-nekritični kozmetički dio pri velikim količinama može tolerirati konstrukciju srednjeg-sloja ako zahtjevi za završnu obradu površine opraštaju.
Inženjeri koji rade na ovim nivoima obima imaju koristi od partnerstva s dobavljačima rješenja za matrice koji mogu prilagoditi strategije alata tako da odgovaraju opsegu programa.YICHENnudi prilagođena rješenja kalupa za štancanje koja obuhvataju prototip kroz proizvodne alate, sa ekspertizom u strukturi kalupa, odabiru komponenti i optimizaciji protoka materijala koji se prilagođava stvarnosti volumena svakog projekta. Imati jednog partnera koji razumije cijeli spektar sprječava prekid veze koji se događa kada prototip alata dizajnira jedan tim, a proizvodne alate drugi bez kontinuiteta u inženjerskoj filozofiji.
Odluka o nivou volumena također utiče na način na koji pristupate validaciji dizajna. -Programi velikog obima opravdavaju opsežnu simulaciju i tešku izradu prototipa, jer se cijena pogrešnog postupanja množi u milionima dijelova. Kratkoročni-programi mogu prihvatiti više probnih iteracija jer je finansijska izloženost ograničena. Ali bez obzira na zapreminu, osnovni inženjerski principi ostaju konstantni. Ono što se mijenja je koliko ulažete u njihovo izvršavanje.
Stavljanje principa dizajna štancanja u praksu
Poznavanje inženjerskih principa je jedna stvar. Njihova dosljedna primjena u svakom novom programu, pod pritiskom rokova, sa promjenjivim zahtjevima za dijelove i budžetskim ograničenjima, većina timova nije uspješna. Greške koje se obrađuju u ovom vodiču za štancanje metala dijele zajedničku nit: nisu uzrokovane nedostatkom znanja. Oni su uzrokovani preskočenim koracima, neprovjerenim pretpostavkama i dizajnerskim odlukama donesenim izolovano od realnosti nizvodno.
Ono što razlikuje timove koji jasno lansiraju alate od onih koji su zaglavili u beskrajnim ciklusima isprobavanja nije talenat. To je procesna disciplina. Strukturirani radni tok koji postavlja kritična pitanja rano, potvrđuje pretpostavke kroz simulaciju i hvata greške prije nego što se strojno obrađuju u kaljeni čelik.
Kontrolna lista dizajna za nove programe matrice
Svaki novi projekt dizajna štancanja metala ima koristi od prioritetnog slijeda odluka. Preskočite ili promijenite redoslijed ovih koraka i otkrit ćete da rješavate probleme koji nisu morali postojati. Koristite ovu kontrolnu listu kao okvir za pregled na ulazu, gdje se svaka stavka provjerava prije početka sljedeće faze:
- Potvrdite da je geometrija dijela zamrznuta i da su svi GD&T zahtjevi dokumentirani, uključujući strukturu podataka, kritične-za-karakteristike kvaliteta i dozvoljene uslove površine
- U potpunosti provjerite specifikaciju materijala: legura, temperament, opseg tolerancije debljine, zahtjevi za smjer zrna i sva ograničenja kvalitete
- Odredite godišnje projekcije zapremine i vijek trajanja programa kako biste odabrali odgovarajući nivo alata (prototip, srednji{0}}volumen ili proizvodna klasa)
- Izvršite procjenu izvodljivosti: omjeri dubine izvlačenja, minimalni radijusi savijanja, postoci rastezanja i preliminarne procjene tonaže u odnosu na raspoloživi kapacitet presa
- Odaberite arhitekturu matrice (progresivna, transferna, složena ili kombinacija) na osnovu veličine dijela, volumena, zahtjeva za tolerancijom i budžeta
- Odredite-specifične vrijednosti zazora za materijal po stanici za sečenje umjesto da primjenjujete jedinstveni postotak na alatu
- Potpuna optimizacija rasporeda trake s izračunatom iskorištenošću materijala, potvrđenom čvrstoćom nosača i potvrđenom geometrijom zasjeka zaobilaznice
- Stanice sekvence sa postavljanjem pilota, distribucijom sile i formiranjem-prije-provjerene logike podrezivanja
- Pokrenite simulaciju formiranja i potvrdite da svi regioni prolaze kriterijume ograničenja formacije sa odgovarajućom sigurnosnom marginom
- Izračunajte{0}}vrijednosti kompenzacije opruge za svaku stanicu savijanja i uključite u geometriju formiranja
- Provjerite ukupnu tonažu uključujući sve sile rezanja, oblikovanja, podmetača, uklanjanja i brega u odnosu na ocjenu pritiska na planiranoj poziciji hoda
- Pregledajte krutost papuče matrice, izbor sistema vodiča i strategiju poravnanja za očekivano opterećenje i uslove brzine
- Navedite razrede alatnog čelika, zahtjeve za tvrdoćom i površinske tretmane za svaku habajuću komponentu na osnovu abrazivnosti materijala i ciljanog volumena
- Ugradite{0}}funkcije za zaštitu od grešaka: ofset tiple, asimetrične vodilice i komponente koje se fizički ne mogu pogrešno instalirati
- Dokumentirajte intervale održavanja, dodatke za ponovno oštrenje i kritične rezervne komponente prije nego što alat bude poslat u proizvodnju
Ovaj niz nije proizvoljan. Svaki korak zavisi od informacija potvrđenih u prethodnom. Preskakanje na raspored trake prije nego što se potvrdi izvodljivost ili odabir alatnih čelika prije nego što se uspostavi nivo volumena, stvara petlje prerade koje troše sate inženjeringa bez pomjeranja programa naprijed.
Izgradnja jače prakse dizajna kalupa
Kontrolna lista obrađuje pojedinačne programe. Izgradnja dosljedno jake proizvodne prakse za štancanje metala zahtijeva nešto šire: strukturne promjene u načinu na koji dizajnerski timovi komuniciraju s inženjerima proizvoda, kako se provode procesi validacije i kako se institucionalno znanje s vremenom povećava.
DFM saradnja je najveće-poboljšanje koje većina organizacija može postići. Kada inženjeri kalupa stupe u kontakt s dizajnerima proizvoda prije nego što se geometrija dijela zamrzne, oni mogu identificirati probleme u proizvodnji koji ne koštaju ništa da se poprave u CAD-u, ali desetine hiljada za smještaj u alatu. Promjena radijusa, opuštanje tolerancije na ne-kritičnoj osobini, blagi pomak geometrije koji poboljšava ugniježđenje, ovi razgovori se lako dešavaju u fazi koncepta i postaju bolni nalozi za promjenu kada se citira alat.
Proces štancanja u proizvodnji ne počinje kada metal udari u kalup. Počinje kada dizajner proizvoda donese geometrijske odluke koje matrica mora prihvatiti. Premošćivanje tog jaza, kroz strukturirane DFM preglede na definisanim prekretnicama dizajna, sprečava scenario u kojem inženjer matrice dobije otisak zamrznutih delova koji je inherentno težak za štampanje i nema prostora za pregovore.
Simulacija{0}}prvi tokovi posla predstavljaju drugo strukturno poboljšanje. Timovi koji analizu formiranja tretiraju kao obaveznu kapiju dizajna, a ne kao opcioni dodatak, hvataju probleme kada ih slobodno mogu popraviti. Timovi koji preskaču simulaciju i oslanjaju se na probnu analizu kako bi otkrili probleme plaćaju za tu prečicu u vremenu stroja, materijalnom otpadu i kašnjenjima u rasporedu. Ekonomija je nedvosmislena: sat vremena simulacije košta djelić sata vremena testiranja za štampu i brže daje odgovore.
Recenzije strukturiranog dizajna dodaju treći sloj zaštite. Čak i iskusni inženjeri razvijaju mrtve tačke na projektima na kojima rade nedeljama. Svježi skup očiju koji pregleda specifikacije zazora, pretpostavke o rasporedu traka i proračune tonaže hvata greške koje je originalni dizajner pogledao desetak puta. Ove recenzije ne moraju biti elaborirane. 30-minutna recenzija u odnosu na gornju kontrolnu listu otkriva većinu grešaka u fazi projektovanja prije nego što dođu do konstrukcije alata.
Osim internog procesa, proces štancanja u proizvodnji koristi eksternu ekspertizu, posebno za izazove{0}}intenzivne dizajna koji prevazilaze rutinsko iskustvo tima. Kompleksne strukture matrica, neobične kombinacije materijala, inženjering sa malim zazorom ili{2}}kritične primjene često imaju koristi iz perspektive posvećenog partnera za alate koji je riješio slične probleme u različitim industrijama.YICHENsluži ovoj ulozi za inženjere koji traže kolaborativnu ekspertizu u dizajnu kalupa, posebno na projektima koji uključuju optimizaciju strukture matrice, dizajn proboja i podizača, inženjering zazora i kontrolu protoka materijala. Razlika je bitna: partner alata koji učestvuje u procesu dizajna, doprinoseći inženjerskoj prosudbi o odabiru komponenti i strategiji oblikovanja, daje fundamentalno drugačije rezultate od dobavljača koji jednostavno gradi prema predviđenom otisku.
Dizajn štancanja je u konačnici disciplina u kojoj kvalitet razmišljanja uzvodno određuje nizvodne rezultate. Svaki princip u ovom vodiču za štancanje metala, od inžinjeringa za čišćenje preko simulacije do validacije do obima{1}}odgovarajućeg ulaganja u alate, upućuje na isti zaključak: press centar nagrađuje pripremu i kažnjava prečice. Inženjeri koji ugrađuju sistematsku strogost u svoj radni tok dizajna ne proizvode samo bolje alate. Oni ih proizvode brže, sa manje ponavljanja i sa predvidljivim ishodima koji se održavaju tokom celog trajanja programa.
Često postavljana pitanja o dizajnu štancanja
1. Koja je razlika između dizajna štancanja i metalnog štancanja?
Dizajn štancanja je upstream inženjerska disciplina fokusirana na kreiranje preciznih setova alata, uključujući definisanje zazora, rasporeda traka, sekvenci stanica i specifikacija komponenti. Štancanje metala je proizvodna operacija koja koristi te alate za oblikovanje lima. Odluke o dizajnu donesene mjesecima prije proizvodnje određuju da li proces štancanja teče efikasno ili stvara kronične nedostatke. Otprilike 80% problema sa kvalitetom štancanja potiče od izbora napravljenih tokom faze dizajna, a ne do izvršenja presa{4}}.
2. Kako određujete ispravan razmak matrice za različite materijale?
Zazor matrice je izražen kao procenat debljine materijala po strani i varira u zavisnosti od legure. Za blagi čelik obično je potrebno 8-12% po strani, austenitni nehrđajući čelik treba 12-16%, aluminij najbolje funkcionira sa 6-10%, a napredni čelici visoke-možda trebaju 14-21%. Princip je da tvrđi materijali sa nižim omjerom prinosa-zateznosti trebaju veće zazore za čisto širenje loma. Primjena jedne vrijednosti zazora na sve materijale je uobičajena greška koja dovodi do stvaranja neravnina i lošeg kvaliteta rubova. Partneri kao što je YICHEN (yichen-group.com/stamping-die/) mogu pomoći inženjerima da odrede vrijednosti zazora specifične za materijal za prilagođena rješenja za kalupe.
3. Šta uzrokuje neravnine u utisnutim dijelovima i kako dizajn kalupa to može spriječiti?
Formiranje neravnina proizlazi iz tri primarne projektne-fazne varijable: neispravna specifikacija zazora za materijal koji se štanca, nedostajući uglovi smicanja na površinama proboja koji uzrokuju udarno opterećenje i ubrzano trošenje rubova, i nedovoljna tvrdoća alatnog čelika koja omogućava preranu degradaciju reznih rubova. Poravnanje udarca-na-također igra kritičnu ulogu jer čak i ispravni zazori postaju neujednačeni ako sistem vodilica dozvoljava da se gornja i donja polovina matrice pomjeraju tokom hoda. Sprečavanje grebanja zahteva specificiranje zazora po vrsti materijala, primenu uglova smicanja od 1-1,5x debljine materijala, odabir alatnih čelika 58-62 HRC i projektovanje krutih sistema vođica sa kugličnim ležajevima.
4. Kada biste trebali koristiti progresivnu matricu u odnosu na transfer kocku?
Progresivne matrice su optimalne za male i srednje{0}}dijelove pri zapreminama većim od 50.000 jedinica godišnje gdje su potrebne čvrste tolerancije i veliki hod-u-minuti. Radni komad ostaje na nosećoj traci kroz uzastopne stanice. Prenosne matrice odgovaraju velikim dijelovima ili duboko{7}}uvučenim komponentama koje ne mogu ostati povezane na traku, obično na 10.000-500.000 godišnjih jedinica. Odluka zavisi od četiri varijable: veličine dela, godišnje zapremine, zahteva za tolerancijom i budžeta. Veliki strukturalni nosači ili složeni 3D oblici općenito upućuju na prijenos alata, dok terminali konektora i mali nosači favoriziraju progresivnu arhitekturu.
5. Kako obim proizvodnje utiče na odluke o dizajnu štancanja?
Volumen iz temelja preoblikuje svaki inženjerski izbor. Prototipovi (500-5.000 dijelova) koriste polu-čelike, manje stanica i pojednostavljene sisteme vodiča kako bi se minimizirali početni troškovi. Programi velikog{8}}obima (100,000+ godišnjih jedinica) opravdavaju umetke od tvrdog metala, dodatne stanice za formiranje za smanjeno naprezanje po udarcu, vodeće stupove kugličnih ležajeva s prednaprezanjem i-osjećanje za prevenciju sudara. Matematika rentabilnosti je specifična za svaku odluku. Na primjer, umetci od tvrdog metala koji dodaju 3000 USD na cijenu alata, ali uštede 0,002 USD po dijelu vraćaju samo više od 1,5 miliona pogodaka. Inženjeri bi trebali izračunati ove pragove umjesto da se zadaju na jedan pristup u svim programima.




