Ono što se kvalifikuje kao veliki dio u štancanju
Kada radištancana metalna komponentapreći liniju iz "standardne" u "veliki dio" teritorije? Industrija stalno govori o štancanju teških metala, ali rijetko povlači jasnu granicu. Ako planirate uslugu štancanja za velike dijelove, potrebni su vam čvrsti brojevi prije nego što uopće počnete procjenjivati izvodljivost.
Definiranje velikih dijelova u štancanju
Dio se općenito kvalifikuje kao "veliki" u štancanju kada prelazi 24 inča u bilo kojoj pojedinačnoj dimenziji ili kada zahtijeva presa veću od 72 inča za smještaj alata. Ali same dimenzije ne govore cijelu priču. Debljina materijala igra odlučujuću ulogu: dijelovi utisnuti iz zaliha iznad 3 mm (otprilike 0,120 inča) ulaze na teritoriju teškog gabarita, gdje se fizika oblikovanja dramatično mijenja. Prema Worthy Hardware pregledu žigosanja teškog kalibra, ovaj proces obično obrađuje materijale u rasponu od 0,079 inča do 0,5 inča debljine, ponekad čak i deblje, što zahtijeva prese sposobne da ispolje nekoliko stotina tona sile.
Težina je takođe bitna. Kada gotova prazna ili formirana komponenta premašuje ono što operater može sigurno pozicionirati rukom, imate posla s dijelovima koji zahtijevaju mehaničko rukovanje, robotski prijenos ili namjensku automatizaciju. Zamislite progresivne žigosane automobilske dijelove kao što su šine okvira pune dužine, strukturalni poprečni nosači ili veliki sklopovi nosača. Ove komponente mogu težiti od 10 do preko 100 funti u svom gotovom stanju.
Zašto veličina dijela mijenja sve
Zamislite da udvostručite otisak utisnutog dijela. Niste samo udvostručili izazov. Složio si to. Tok materijala postaje teže kontrolirati na većoj površini. Održavanje ravnosti na blanku od 36 inča zahtijeva jednoliku raspodjelu pritiska koju manji dijelovi nikada ne zahtijevaju. Preciznost registracije, mogućnost da se svaka stanica za formiranje održi u ravni sa istim datumom, degradira kako dimenzije praznine rastu.
U auto metalnom štancanju, inženjeri koji dizajniraju progresivne linije za štancanje automobilskih komponenti svakodnevno se suočavaju sa ovim problemima skaliranja. Nosač blatobrana širok 8 inča ponaša se predvidljivo. Skalirajte taj koncept na potpunu strukturnu ploču i svaku toleranciju-povećajte, svaku varijaciju povratnog opruge i svaku nedosljednost uvlačenja trake pojačavaju kroz veću geometriju.
Evo šta razlikuje standardno štancanje od rada velikih-dijelova na praktičnom nivou:
- Prazno rukovanje- Veliki blankovi zahtijevaju namjenske sisteme za hranjenje, postolje zavojnice predviđene za teže zavojnice i servo feedove sa produženom dužinom hoda
- Zahtevi za tonažom- Skala zahtjeva za silom sa dužinom perimetra (za operacije rezanja) i površinom (za oblikovanje), gurajući zahtjeve za presovanje u raspon od 400 do 1,100+ tona
- Die weight- matrice velikog-formata mogu težiti nekoliko tona, zahtijevaju pristup nadzemnom dizalicom i specijalizirane postupke izmjene matrice
- Ograničenja širine trake- Progresivne matrice za velike dijelove zahtijevaju šire zalihe namotaja, što ograničava dostupne dobavljače i povećava vrijeme isporuke materijala
- Složenost sekundarne operacije- Uklanjanje ivica, inspekcija i rukovanje prevelikim štancama zahtijevaju povećanu-opremu i podni prostor
Podrška za utiskivanje velikih dijelova nije samo veća verzija standardnog štancanja. To je druga inženjerska disciplina u kojoj se kapacitet presa, ponašanje materijala i dizajn alata ukrštaju na načine koji zahtijevaju specijaliziranu stručnost. Pravo pitanje nije da li se deo može otisnuti. Radi se o tome da li su proces formiranja, oprema i ekonomija usklađeni na toj specifičnoj skali.
Kako štancanje radi drugačije za velike dijelove
Principi alata se ne mijenjaju kada povećate žigosani dio. Ono što se mijenja je koliko vas ti principi nasilno kažnjavaju zbog ignorisanja detalja.Progresivno štancanje metalana nosaču od 6 inča oprašta. Pokrenite tu istu logiku procesa na strukturnoj komponenti od 36 inča, i svaka nedosljednost uvlačenja, svaki otklon trake, svaka greška u registraciji množi se na mnogo većem platnu.
Razumijevanje mehaničkih razlika između proizvodnih metoda u velikim razmjerima nije akademsko. Određuje može li se dio uopće napraviti i da li ekonomija opravdava pristup.
Kako progresivne matrice rukuju prevelikim komponentama
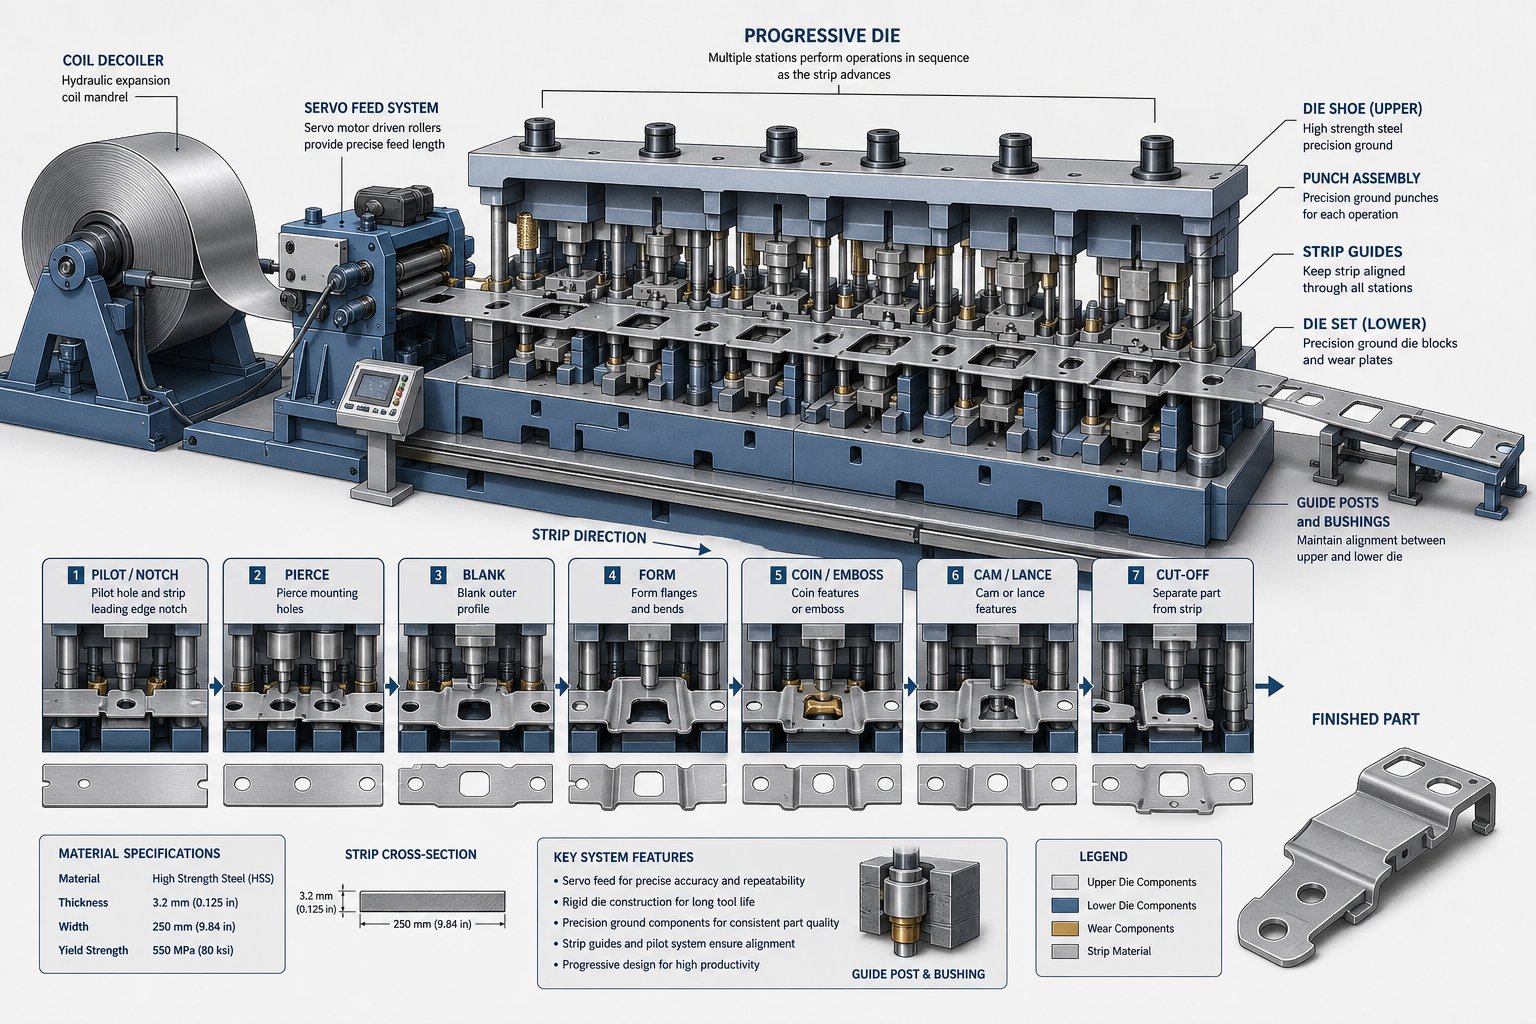
Progresivno štancanje metala povezuje sve stanice za formiranje zajedno na jednom kompletu matrica, pri čemu svaki dio ostaje povezan s originalnom trakom preko nosača do konačne stanice za odrezivanje. Za velike dijelove, ovo stvara niz izazova s kojima se manji radovi nikada ne susreću.
Prvi problem je visina. Korak je rastojanje na kojem traka mora napredovati između svakog pritiska pritiska i direktno odgovara dužini dela u pravcu kretanja. Dio koji ima 30 inča u smjeru napajanja treba najmanje 30 inča koraka, plus bilo koji noseći materijal mostova između stanica. Pomnožite to sa osam ili deset formirajućih stanica, i gledate kocku koja se proteže 20 stopa ili više. AsSerija Fabricator's osnove matricanapomene, progresivne matrice zahtijevaju sve potrebne stanice montirane na jedan zajednički set matrica, vremenski i sekvencionirane za konstantnu razdaljinu uvlačenja. U velikoj mjeri, taj jedan set matrica postaje ogroman, precizan-brušeni alat.
Hranjenje trakom predstavlja još jedan nivo poteškoća. Teža zavojnica, često široka od 36 do 60 inča, zahtijeva servo sisteme napajanja sa većom vučnom silom i dužim kapacitetom hoda. Težina zavojnice se brzo penje. 48-inča-široka namotaja od 4mm čelika sa standardnim vanjskim prečnikom može lako premašiti 10.000 funti, zahtijevajući teške-odmotače, motorne ispravljače i vodove za napajanje dizajnirane za tu masu. Preciznost uvlačenja tokom dugih proizvodnih ciklusa degradira kako se promjer namotaja smanjuje i napetost trake se mijenja, tako da je sistemu za dovod potrebna kompenzacija u realnom vremenu kako bi održao toleranciju koraka kroz hiljade ciklusa.
Registracija je treći kritični faktor. Progresivne matrice za velike dijelove koriste pilot igle umetnute u unaprijed-probušene rupe za zaključavanje položaja trake na svakoj stanici. Ali šire trake su sklonije bočnom zanosu, ivičnim talasima i nagibu. Ako se traka pomakne čak i za nekoliko hiljaditih u širini od 40-inča, kumulativni efekat na lokaciju karakteristike na nizvodnim stanicama može izbaciti dijelove iz tolerancije. Veći piloti, čvršće prianjanje čahura i dodatni mehanizmi bočnog vodiča postaju neophodni.
Rezultat? Usluge progresivnog štancanja za velike komponente zahtijevaju ne samo veće prese, već i potpuni ekosistem za hranjenje i vođenje prilagođen tako da odgovara.
Alternative transfera i tandem linija
Kada geometrija dijela postane prevelika da bi ostala pričvršćena za noseću traku, ili kada sekvenca oblikovanja zahtijeva da se dio rotira ili okreće između operacija, žigosanje s prijenosnim kalupom postaje praktičan put naprijed.
Sistemi za prijenos odvajaju dio od bilo kojeg materijala trake. Pojedinačni blankovi se slažu, ubacuju u prvu stanicu, a zatim se mehanički prenose sa matrice na matricu pomoću šina opremljenih prstima za hvatanje. PremaMetal Forming Magazine, transfer prese obično imaju ravne{0}}ramove sa najmanje dvije klipnjače, nosivosti od 300 do preko 3.000 tona, i podupirače dužine preko 275 inča za smještaj svih stanica.
Sistemi prijenosa s dvije-osovine pomiču dijelove naprijed od stanice do stanice. Sistemi sa tri{2}}osne osovine dodaju vertikalno podizanje, podižući dijelove i postavljajući ih precizno unutar granica mjerenja perimetra. Ta treća os je kritična za duboko-izvučene velike dijelove, školjke i komponente koje zahtijevaju ponovno pozicioniranje između operacija. Kao što Standard Die International objašnjava, štancanje pomoću matrice omogućava manipulisanje dijelovima pod različitim uglovima u slobodnom stanju, omogućavajući operacije kao što su izrezi, rebra i urezivanje navoja koje progresivne matrice jednostavno ne mogu postići na velikim geometrijama.
Tandem linije za presovanje podstiču ovu modularnost dalje. Umjesto više stanica pod jednim slajdom, tandem linija koristi zasebnu presu za svaku operaciju kalupa, obično četiri do šest presa raspoređenih u nizu. Olovna presa upravlja primarnim izvlačenjem, dok prateće preše izvode operacije rezanja, probijanja, savijanja i ponovnog udaranja. Ova konfiguracija odgovara dijelovima koji su preveliki ili previše geometrijski složeni da bi se čak i presa za transfer mogla nositi u jednom okviru.
Tandem linije predstavljaju gornju granicu usluga progresivnog štancanja metala za velike automobilske ploče i strukturne komponente. Najveće instalacije imaju dimenzije nosača od 4.500 x 2.500 mm ili veće, sa olovnim presama koje prelaze 2.000 tona. Brzine hoda se kreću od 6 udaraca u minuti na standardnim mehaničkim pogonima do 18 ili više udaraca u minuti korištenjem servomehaničkih presa u kontinuiranom načinu rada.
Neki pogoni pokreću kombinovane linije za prešanje koje mogu raditi kao standardna progresivna presa pri velikoj brzini, kao transfer presa pri manjim brzinama ili kao hibridna: progresivna za prvih nekoliko stanica, zatim sečenje dijelova sa trake i njihovo prebacivanje na sljedeće matrice. Ova fleksibilnost je bitna kada jedno postrojenje treba da proizvede mješavinu velikih-geometrija dijelova bez izdvajanja zasebnih linija za svaku.
Evo kako se četiri primarna pristupa upoređuju za rad velikog-formata:
| Metoda | Maksimalni raspon veličina dijela | Idealne vrste geometrije | Brzina proizvodnje | Složenost alata |
|---|---|---|---|---|
| Progressive Die | Do ~36 inča (ograničeno širinom trake i presnim ležajem) | Ravni ili plitki{0}}oblikovani dijelovi sa karakteristikama u jednoj ravni | Visoka (do 1500 udaraca/min za manje dijelove; 7-30 za velike) | Visoko - sve stanice na jednom kompletu kockica |
| Transfer Die | Do ~60+ in. (ograničeno dužinom naslona) | Duboko izvlačenje, školjke, aksijalno simetrični dijelovi, više-ugaono oblikovanje | Umjereno (6-18 udaraca/min) | Umjerena - pojedinačna stanica umire plus mehanizam prijenosa |
| Compound Die | Do ~24 in. (ograničenje jednog poteza) | Ravne tvorevine koje zahtijevaju istovremeni rez i oblikovanje u jednom potezu | Visoko (jedan potez dovršava dio) | Niska do umjerena - jedna kocka, jedan set operacija |
| Tandem Line | 60+ in. (poseban pritisak po operaciji) | Veliki automobilski paneli, duboke strukturne komponente, složeni više-operativni dijelovi | Niska do umjerena (6-18 udaraca/min) | Nizak po matrici, visok sistem{0}}nivo (koordinirano 4-6 pritisaka) |
Izbor između ovih metoda nije isključivo tehnički. Obim proizvodnje, složenost dijelova i raspoloživi kapacitet presa su sve važni. Progresivni pristup bi mogao biti fizički izvodljiv za dati veliki dio, ali ako zahtijeva presu od 2.400-tona sa krevetom od 240 inča koji vaš dobavljač nema, transfer ili tandem alternativa postaje odgovor u stvarnom svijetu.
Taj presek fizičke izvodljivosti i praktičnih ograničenja je upravo mesto na kome se donose odluke o odabiru procesa i gde izbor pogrešnog puta košta mesecima vremena za izradu alata i stotinama hiljada nepotopljenog kapitala.
Odabir odgovarajuće metode štancanja prema veličini dijela
Znati šta svaki proces može učiniti samo je pola problema. Teže pitanje: koji biste zapravo trebali koristiti za svoj određeni dio? Kada procjenjujete uslugu štancanja za velike dijelove, logika odabira nije jednostavan dijagram toka. To je sekvencijalni proces eliminacije u kojem fizika stavlja veto na opcije prije nego što ekonomija ikad dobije glas.
Kriterijumi za odabir procesa za prevelike štancane
Počnite sa samim dijelom. Njegov otisak u odnosu na raspoloživu površinu pres ležaja je prva kapija. Ako projektovana površina dela (uključujući margine noseće trake za progresivni rad) premašuje ono što ležište presa može da primi, ta metoda je van upotrebe. Nijedna količina pametnog dizajna matrice ne mijenja ovo ograničenje.
Dubina crtanja je sljedeći filter. Plitke forme ispod 25% prečnika blanka često mogu ostati na nosećoj traci u progresivnom kalupu. Duboko crtanje, sve što se približava 1:1 omjeru dubine-prema-promjeru, obično zahtijeva da se blanko slobodno kreće. To znači transfer žigosanje. Kompleksne prirubnice sa više-osnim krivinama to čine dodatno. Svaka dodatna osa formiranja dodaje stanicu, povećava korak i zahteva preciznije pozicioniranje praznine između operacija.
Tolerancija se{0}}ponaša drugačije u velikoj mjeri. U preciznom štancanju kompaktnih dijelova, držanje +/-0,05 mm preko dimenzije od 4- inča je rutina. Skalirajte isti zahtjev za tolerancijom na dimenziju od 30 inča na prevelikom štancanju i istovremeno se borite protiv termičkog širenja matrice, elastičnog otklona okvira presa i pomaka registracije trake. Visoko precizno štancanje metala na velikom formatu zahtijeva ne samo bolji alat već i čvršće prese, okruženja s kontroliranom temperaturom i praćenje u realnom vremenu.
Geometrijska ograničenja stupaju u interakciju s veličinom na načine koji brzo eliminiraju opcije. Dio sa podrezima zahtijeva bočne radnje koje-se aktiviraju. Na dijelu od 40-inča, te bregaste jedinice postaju masivne, dodajući težinu i složenost već prevelikoj matrici. Dio kojem je potrebno i duboko izvlačenje i precizno probušene karakteristike u izvučenom zidu može zahtijevati da se izvlačenje dogodi na prijenosnoj liniji i da se probijanje dogodi u sekundarnoj preciznoj operaciji matrice i štancanja. Ovo nisu teoretski rubni slučajevi. To su uobičajeni scenariji u velikim strukturnim komponentama.
Usklađivanje zahtjeva obima sa ekonomikom procesa
Fizička izvodljivost sužava vaše mogućnosti. Obim određuje koja opcija preživljavanja ima finansijski smisla.
Progresivne matrice favoriziraju veliku zapreminu jer je njihova cijena alata enormna, ali je vrijeme njihovog ciklusa brzo. Za velike dijelove, međutim, potrebna tonaža presa povećava kapitalne troškove još više. Možda će vam trebati presa od 1200-tona koja izvodi progresivno precizno štancanje metala za strukturalni nosač. Ako je vaš godišnji obim samo 50.000 komada, matematika amortizacije možda nikada neće raditi. Prenosne matrice, sa nižim troškovima alata po-stanici i mogućnošću rada na postojećoj opremi, mogu biti praktičnije za srednje količine velikih komponenti, čak i ako je vrijeme ciklusa po komadu sporije.
Visoko{0}}precizno štancanje na skali stvara napetost: čvršće tolerancije zahtijevaju više stanica za formiranje, što povećava dužinu kalupa i zahtjeve za presovanje, što povećava troškove, što povećava zapreminu-izjednačenja. Inženjeri moraju iskreno procijeniti da li je svaka tolerancija na otisku funkcionalno neophodna ili se neke dimenzije mogu ublažiti kako bi se otvorili ekonomičniji putevi procesa.
Odabir procesa za velike dijelove prvenstveno je vođen fizičkom izvodljivošću: može li se dio napraviti na ovaj način? Tek nakon što je odgovoreno na to pitanje, ekonomija ulazi u razgovor: da li bi to trebalo ovako raditi u ovom obimu?
Evo sekvencijalne evaluacije koju bi svaki inženjer trebao slijediti prilikom odabira procesa za pečate velikih dimenzija:
- Mapirajte otisak dijela prema dostupnim dimenzijama presa, uključujući margine trake za progresivne pristupe
- Procijenite dubinu izvlačenja i odredite može li dio ostati pričvršćen za noseću traku tijekom oblikovanja
- Izbrojite broj potrebnih operacija oblikovanja, probijanja i obrezivanja da biste procijenili broj stanica
- Procijenite zahtjeve tolerancije u odnosu na veličinu dijela, identifikujući karakteristike koje zahtijevaju visoko{0}}precizno štancanje u odnosu na one sa opuštenim ograničenjima
- Identifikujte geometrijska ograničenja (podrezivanja, više- savijanja, bočne akcije) koja eliminišu specifične tipove procesa
- Izračunajte zahtjeve za tonažom na osnovu materijala, debljine i ukupnog perimetra rezanja/forme
- Uporedite postojeće izvodljive metode sa projektovanim godišnjim obimom i ciljnom cenom po komadu
- Faktor u sekundarnim operacijama, bez obzira da li procesi nakon-utiskivanja kao što su obrada ili zavarivanje nadoknađuju potrebu za složenijom matricom
Dok dođete do koraka sedam, fizika je već donela većinu odluka. Preostali izbor između izvodljivih metoda je kada obim proizvodnje, budžet alata i vremenska ograničenja određuju konačni put naprijed. I taj konačni put direktno oblikuje kako će se materijal ponašati pod pritiskom formiranja u cijeloj skali vašeg dijela.
Ponašanje materijala i odabir za velike-štance
Nosač od 6 inča izrezan od mekog čelika ne brine mnogo o smjeru zrna. Strukturalni panel od 40 inča izrezan iz istog namotaja? Intenzivno brine. Ponašanje materijala koje je zanemarljivo u malom obimu postaje dominantan način kvara kada se dimenzije dijela protežu na dva ili tri metra valjanog metala. Ista legura, ista debljina, isti dobavljač, ali se fizika mijenja jer udaljenost pojačava svaki anizotropni hir koji je valjaonica ispekla u taj lim.
Ovo je mjesto gdje većina rasprava o uslugama štancanja velikih dijelova utihne. Dobavljači navode materijale koje mogu koristiti. Oni rijetko objašnjavaju zašto se ti materijali ponašaju drugačije u mjerilu ili kako pogrešna selekcija kvaliteta prerasta u stope otpada koji uništavaju vašu ekonomiku proizvodnje.
Smjer zrna i kvaliteta rubova na velikim prazninama
Svaki namotaj lima nosi otisak prsta usmjerenog od procesa valjanja. AsFabrikator objašnjava, valjanje uvodi masivnu plastičnu deformaciju koja izdužuje i rotira kristalna zrna, stvarajući anizotropiju: mehanička svojstva koja variraju ovisno o smjeru u kojem ih mjerite. r-vrijednost, omjer širine i debljine deformacije izmjeren tokom ispitivanja zatezanja, kvantifikuje ovo usmjereno ponašanje. Kada se vrijednosti r- značajno razlikuju između smjera kotrljanja, poprečnog smjera i 45 stepeni u odnosu na kotrljanje, materijal će se istanjiti, naborati i vratiti natrag različito u zavisnosti od toga kako je vaš blank orijentiran u odnosu na zavojnicu.
U malom dijelu, možda nikada nećete primijetiti. Na velikom blanku, anizotropija postaje neizbežna. Razmislite o rezu od 36-inča koji ide okomito na smjer kotrljanja. Duž cijele te ivice, kristalna struktura materijala predstavlja konzistentnu orijentaciju na djelovanje smicanja. Kvalitet ruba, što znači omjer čiste zone smicanja prema zoni loma i visini bursa, ostaje relativno ujednačen. Rotirajte taj isti rez za 90 stepeni i šišate duž zrna. Ivica se mijenja. Visina bursa se povećava, dubina prevrtanja se pomera, a zona loma postaje hrapava. Na proširenim linijama smicanja tipičnim za sljepljivanje velikih dijelova, ove razlike se spajaju u mjerljive varijacije kvaliteta od jednog kraja reza do drugog, posebno na rezovima koji se kreću u više orijentacija zrna.
Formabilnost na velikim površinama je mjesto gdje anizotropija najviše pogađa. U operacijama progresivnog štancanja čelika koje izvode široku traku, stanice za formiranje moraju prihvatiti materijal koji lakše teče u jednom smjeru nego u drugom. Operacija izvlačenja koja se proteže 30 inča će se neravnomjerno istanjiti po svojoj površini ako profil vrijednosti r- blanka nije uzet u obzir u geometriji matrice. Rezultat: lokalizirano stanjivanje u nekim zonama, nabore u drugim i nedosljedna debljina stijenke koja nije podvrgnuta kontroli.
Kontrola spljoštenosti tokom slepljivanja dodaje još jedan izazov. Velike ploče su sklone obrascima zaostalih naprezanja od namotaja, samostrela i ivičnog talasa. Kada strižete veliki otvor bez trake, ta unutrašnja naprezanja se redistribuiraju. Prazan dio od 48- inča može pokazati 0,030 inča ili više luka koji nije bio vidljiv dok je materijal bio ograničen u obliku kotura. Za progresivno štancanje aluminijuma, ovaj problem se pojačava jer niži modul elastičnosti aluminijuma znači da zaostala naprezanja stvaraju proporcionalno više izobličenja. Niveliranje prije slepljivanja pomaže, ali ravnalo mora biti dimenzionirano za širinu trake, a prekomjerno niveliranje može dovesti do radnog očvršćavanja koje smanjuje mogućnost oblikovanja nizvodno.
Odabir razreda materijala za žigosanje velikih-dijelova
Odabir prave legure za veliku žigosanu komponentu ne odnosi se samo na snagu i cijenu. Radi se o tome kako će se taj materijal ponašati na površini formiranja mjereno u stopama, a ne inčima. Svaka porodica materijala predstavlja različite kompromise-u razmjeru.
Progresivno štancanje od ugljeničnog čelika pokriva najširi spektar aplikacija velikih{0}}dijelova. Blagi čelici kao što su 1008 i 1010 nude odličnu formabilnost i predvidljivo ponašanje pri velikim potezima. HSLA klase (klase 340, 420, 550 MPa) obezbeđuju uštedu na težini kroz smanjenje debljine, ali pokazuju znatno više odskoka. Dvofazni čelici (DP590, DP780) kombinuju visoku čvrstoću sa razumnim izduženjem, ali njihovo ponašanje pri{12}}očvršćavanju ih čini nepredvidivim na dugim prolazima oblikovanja. Što je viši stepen čvrstoće, to se u dizajnu matrice mora kompenzirati agresivnije odskok.
Aluminijske legure predstavljaju drugačiji skup problema. Serija 5000, posebno za štancanje-grade 5754 i široko korišteni 5052, pruža dobru formabilnost i otpornost na koroziju za strukturalne ploče. Međutim, sklonost aluminijuma ka formiranju Luders trake (vidljivi tragovi rastezanja) na velikim površinama za izvlačenje zahteva pažljivo podešavanje pritiska držača blanka. Legure serije 6000, kao što je 6061, nude veću čvrstoću, ali zahtevaju termičku obradu rastvora i starenje, što komplikuje sekvencu proizvodnje. Aluminijsko progresivno štancanje za velike dijelove zahtijeva manje razmake u odnosu na čelik, jer se aluminij lakše žulja o površine alata, a ta sklonost cijepanju raste s kontaktnom površinom.
Nehrđajući čelici donose u jednačinu visoke stope očvršćavanja{0}}. Austenitne klase poput 304 i 316 brzo se stvrdnjavaju tokom oblikovanja, što znači da sila potrebna za završetak finalne stanice za oblikovanje može biti dramatično veća od prve. U progresivnom štancanju od nerđajućeg čelika za velike komponente, ovo progresivno kaljenje znači da proračuni tonaže moraju uzeti u obzir kumulativno očvršćavanje na svim stanicama, a ne samo trenutnu silu na bilo kojoj pojedinačnoj stanici. Feritni nehrđajući razredi (409, 430) nude nižu radnu tvrdoću i bolju sposobnost oblikovanja za primjene gdje je otpornost na koroziju bitna, ali je ekstremna duktilnost manje kritična.
Progresivno štancanje od bakra i progresivno štancanje od mesinga zauzimaju užu nišu u velikim-delovima, obično ograničeni na električne sabirnice, ploče izmjenjivača topline i RF zaštitna kućišta gdje provodljivost ili termička svojstva određuju izbor materijala uprkos većoj cijeni.
| Materijalna porodica | Tipični raspon debljina (veliki dijelovi) | Formability Rating | Springback ozbiljnost | Uobičajene aplikacije{0}}velikih dijelova |
|---|---|---|---|---|
| blagi čelik (1008/1010) | 1.0 - 6.0 mm | Odlično | Nisko | Strukturni nosači, komponente šasije, kućišta |
| HSLA čelik (340-550 MPa) | 1.2 - 5.0 mm | Dobro | Umjereno do visoko | Šine za automobilske okvire, poprečne grede, ojačanja |
| Dvofazni čelik (DP590-DP780) | 1.0 - 3.5 mm | Umjereno | Visoko | Kr-kritične automobilske strukture, B{1}}stubovi |
| Aluminijum 5052/5754 | 1.0 - 4.0 mm | Dobro | Umjereno | Karoserije, toplotni štitovi, pomorske komponente |
| Aluminijum 6061 | 1.5 - 6.0 mm | Umjereno | Umjereno do visoko | Strukturni okviri, nosači za vazduhoplovstvo (naknadno-toplinski-obrađeni) |
| Nerđajući 304/316 | 0.8 - 4.0 mm | Dobar (ali visok radni učinak) | Visoko | Paneli prehrambene opreme, arhitektonske obloge, medicinska kućišta |
| Nehrđajući 409/430 (feritic) | 1.0 - 3.0 mm | Dobro | Umjereno | Komponente izduvnih gasova, ploče uređaja |
| Bakar / Mesing | 0.5 - 3.0 mm | Odlično | Nisko do umjereno | Sabirnice, izmjenjivači topline, RF zaštita |
Kompenzacija opruge je mjesto gdje se najbolnije sudaraju izbor materijala i veličina dijela. Na malom dijelu se savijate za nekoliko stupnjeva i to nazivate gotovim. Na prirubnici od 30-inča formiranoj od čelika DP780, veličina povratne opruge može premašiti 8 do 12 stepeni, a varira po dužini krivine na osnovu lokalne varijacije debljine, trenja i temperature. Kompenzacija za ovo zahtijeva geometriju matrice koja namjerno-formira dio, a zatim se oslanja na elastični oporavak kako bi se vratio na nominalnu vrijednost. Što je duža linija savijanja, to je više tačaka duž te linije u kojima se ponašanje opruge razlikuje od predviđanja. Materijali veće čvrstoće pojačavaju ovu nelinearnost, a veći dijelovi daju tom pojačanju više prostora da se izrazi.
Upravo ovdje analiza konačnih elemenata (FEA) postaje nedostupna-. AsKeysightova analiza simulacije oblikovanja limaobjašnjava, FEA-bazirani virtuelni probni alati mogu predvidjeti povratni udar, bore, stanjivanje i cijepanje prije nego što se napravi bilo kakav fizički alat. Simulacija bilježi interakciju između svojstava materijala, geometrije alata i parametara procesa kao što su sila držača slijepe ploče i podmazivanje. Za matrice velikog-formata koje koštaju desetine ili stotine hiljada dolara, hvatanje kvara na stanji ili naboranom defektu praktično štedi mjesece prerade.
Točnost simulacije ovisi o unosu ispravnih podataka o materijalu. Generičke vrijednosti priručnika neće ga smanjiti za-veliki rad. Potrebni su vam podaci o stvarnom testu zatezanja iz određene serije zavojnica, uključujući r-vrijednosti na 0, 45 i 90 stepeni u pravcu kotrljanja. Što više podataka o materijalu unesete u FEA model, to pouzdanije predviđa šta će se dogoditi kada ta 42-inčna blanka udari u proboj i metal počne da teče preko površine dovoljno velike da razotkrije svaku skrivenu nedosljednost u listu.
Ponašanje materijala u obimu nije sekundarno razmatranje. To je varijabla koja određuje da li vaša matrica proizvodi dijelove ili otpad. A sile potrebne da se taj materijal gurne u oblik, po cijeloj geometriji prevelike komponente, definiraju koji kapacitet preše vam je zapravo potreban.
Kapacitet presa i skaliranje tonaže za velike komponente
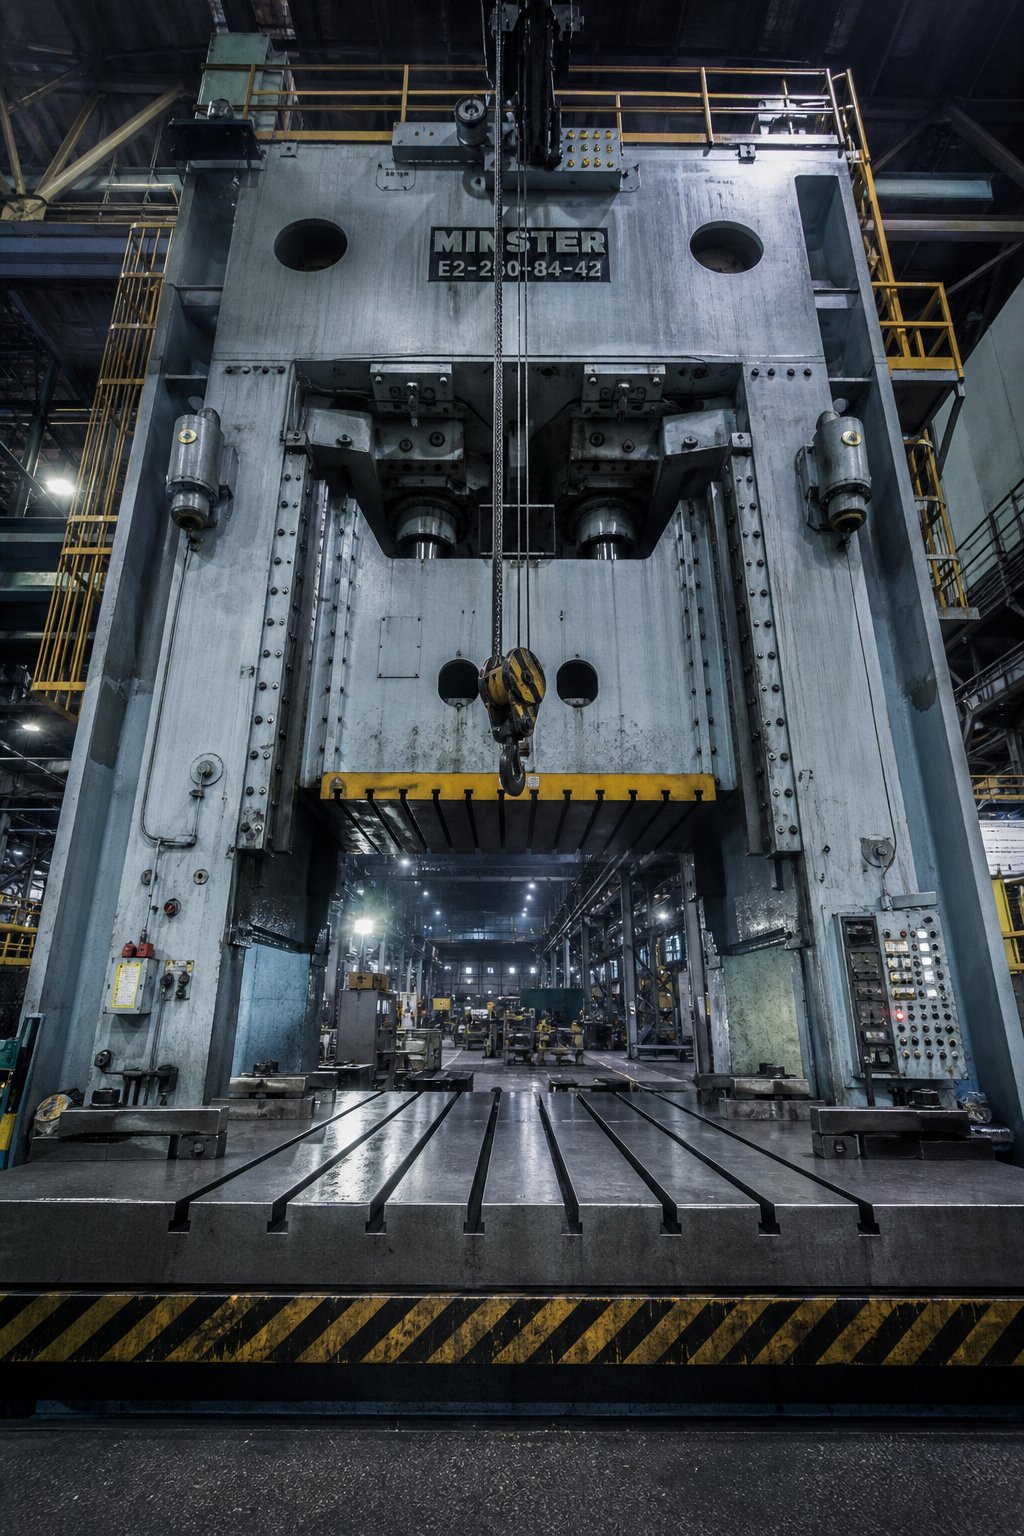
Ponašanje materijala govori kojim silama će metal odoleti. Kapacitet presovanja vam govori da li vaša oprema može isporučiti te sile u cijeloj geometriji prevelike komponente. Ove dvije stvarnosti se sudaraju u okviru štampe, i kada se ne poravnaju, veliko-štampanje se jednostavno ne dešava. Nijedna količina pametnog dizajna matrice ne kompenzira presu kojoj nedostaje tonaža, površina ležišta ili visina zatvarača za izvršavanje sekvence oblikovanja.
Ovo je ograničenje koje tiho ubija projekte. Inženjeri dizajniraju dio, odabiru materijal, planiraju sekvencu formiranja, a zatim otkrivaju da potrebna progresivna mašina za štancanje ne postoji u pogonu njihovog dobavljača. Razumijevanje načina na koji tonažne skale s veličinom dijela i kako dimenzije ležaja i visina zatvarača djeluju u interakciji s geometrijom kalupa, odvaja izvodljive projekte od skupih lažnih pokretanja.
Zahtjevi za tonažu štampe za štancanje velikog-formata
Tonaža u teškim skalama za štancanje kroz dva različita mehanizma u zavisnosti od vrste operacije. Skaliranje operacija sljepljivanja i probijanja s perimetrom. Operacije oblikovanja i crtanja razmjera s površinom. Oba se množe sa debljinom materijala. Kada je dio dovoljno velik da uključi značajne količine sva tri tipa operacija, ukupna potražnja za tonažom brzo raste.
Za izrezivanje i bušenje, osnovni proračun je jednostavan: obim reza (u inčima) pomnožen debljinom materijala (u inčima) pomnožen smičnom čvrstoćom materijala (u tonama po kvadratnom inču). AsVodič za izračunavanje tonaže za Fabricatordetaljima, ova formula koristi punu debljinu materijala za kompenzaciju za tupe i istrošene alate, budući da se stvarno smicanje događa na dijelu materijala. Na velikom dijelu sa 200 inča ukupnog obima rezanja od 4 mm mekog čelika, samo tonaža blanka može premašiti 150 tona prije nego što se uzme u obzir bilo kakvo oblikovanje.
Operacije izvlačenja koriste sličan proračun{0}} zasnovan na opsegu, ali zamjenjuju krajnju vlačnu čvrstoću za posmičnu čvrstoću, jer su zidovi školjke u napetosti tokom izvlačenja. Za veliko izvlačenje koje obuhvata 30 ili više inča u promjeru, sila izvlačenja može biti konkurentna ili premašiti tonažu slepljivanja, posebno u materijalima za progresivno štancanje veće snage -kao što su HSLA ili dvofazni čelici.
Ali ovi neobrađeni proračuni hvataju samo dio slike. Progresivna matrica za veliku komponentu ne izvodi jednu operaciju po udaru. Sve ih izvodi istovremeno. Svaka stanica u kalupu zahtijeva silu u istom trenutku kada presa dođe do donje mrtve točke. Morate da zbrojite opterećenja od svakog probijača, svake stanice za formiranje, svakog alata za skidanje opruge, svakog tlačnog jastučića za dušik, svakog pogonjenog brega i svakog rezača za otpad. Za progresivnu matricu sa 12 stanica, kumulativno opterećenje može lako doseći 800 do 1200 tona.
Debljina materijala je multiplikator koji tonažu velikih-dijelova čini posebno brutalnim. Udvostručenje debljine ne samo da udvostručuje snagu. Udvostručuje snagu na svakoj stanici istovremeno. Dio koji zahtijeva 400 tona čelika od 2 mm zahtijeva približno 800 tona čelika od 4 mm, uz pretpostavku identične geometrije. Kombinujte to povećanje debljine sa dužim perimetrima reza koji su svojstveni velikim delovima, i videćete zašto teške operacije štancanja rutinski zahtevaju prese u opsegu od 600 do 2,000+ tone.
Inženjeri koji izračunavaju potreban kapacitet presa treba da uzmu u obzir i energetsku potrebu, a ne samo silu. Presa može imati dovoljnu tonažu, ali nedovoljnu energiju zamašnjaka da izdrži tu silu kroz radni dio hoda. Nedovoljna energija uzrokuje zaustavljanje presa u donjoj mrtvoj tački, što je uobičajen način kvara pri pokretanju velikih progresivnih matrica pri brzinama koje nadmašuju sposobnost motora da ponovo-napoji zamajac između taktova.
Ograničenja veličine kreveta i visine zatvarača
Tonaža privlači pažnju, ali veličina kreveta i visina zatvarača tiho eliminišu više projekata nego što to čini kapacitet snage. Preša od 1.000 tona je beskorisna za vaš veliki dio ako je njen ležaj 60 x 40 inča, a vaša matrica zahtijeva 96 x 48.
Dimenzije ležišta presa određuju maksimalan otisak matrice. Za progresivne kalupe koji služe velikim dijelovima, krevet mora zadovoljiti ne samo širinu i dužinu dijela, već i cijeli set kalupa uključujući sve stanice, žljebove za otpad, pilot mehanizme i vodilice trake. Progresivna matrica od 10-stanica za dio širine 30-inča- može lako obuhvatiti 120 inča u smjeru napajanja. Postolje za presovanje mora podržavati tu dužinu, a istovremeno pružati područje zavrtnja u T-prorezu za sigurno stezanje.
Visina zatvaranja je rastojanje od donje strane cilindra do vrha ležišta presa sa ramom u donjoj mrtvoj tački i podešavanjem postavljenim do kraja-gore. Kao što objašnjava MetalForming Magazine, ova dimenzija se razlikuje od visine matrice, koja oduzima debljinu ploče nosača. Visina zatvarača matrice (njegova potpuno zatvorena ukupna dimenzija) mora biti unutar minimalnog i maksimalnog prostora za visinu matrice. Ako ne stane, matrica se ili ne može potpuno zatvoriti ili se spušta prije nego što ram završi svoj hod, stvarajući katastrofalne sile preopterećenja koje oštećuju i matricu i okvir prese.
Za velike-matrice, visina zatvarača postaje posebno ograničena. Složene sekvence oblikovanja zahtijevaju visoke sklopove matrice sa šupljinama dubokog izvlačenja, višestruke tlačne jastučiće naslagane okomito i debele matrice koje su otporne na skretanje. Velikoj matrici za prijenos može trebati 24 do 36 inča visine zatvarača samo da bi se prilagodila geometrija oblikovanja, sistemi pritiska i debljina strukturalne papuče. Presa mora osigurati taj vertikalni prostor, a istovremeno isporučiti dovoljnu dužinu hoda za najdublje izvlačenje u nizu.
Kapacitet ojačane ploče nameće ograničenje težine koje je lako previdjeti. Progresivne matrice velikog{1}}formata mogu težiti od 5 do 15 tona ili više. Nosač mora ravnomjerno izdržati to statičko opterećenje, a da se pritom ne odstupa izvan specifikacija proizvođača prese. Specifikacije nosivosti presa i otklona pretpostavljaju da je opterećenje matrice jednako raspoređeno na dvije-trećine površine ležišta. Uska matrica koja koncentriše opterećenje u centru prevelikog ležaja ili dugačka matrica koja opterećuje samo jedan kraj nosača, stvara neravnomjeran otklon koji smanjuje kvalitetu dijelova i ubrzava habanje.
Logistika promjena također eskalira s veličinom. Matrice teške nekoliko tona zahtijevaju pristup nadzemnom dizalicom, sisteme kotrljajućih nosača ili namjenska kolica za izmjenu. Sistemi za brzu izmjenu matrica dizajnirani za matrice od 500-funti ne mogu se skalirati na više-tonske alate. Postrojenja za štancanje velikih-dijelova zahtijevaju kapacitet krana koji je ocijenjen za njihovu najtežu matricu, plus razmak između stubova presa za bočno-utovar ili prednji utovar alata.
Kada se procjenjuje može li usluga štancanja velikih dijelova zaista proizvesti vašu komponentu, bitne su sljedeće specifikacije štampe:
- Bed area- Ukupna raspoloživa površina oslonca u obje ose, potvrđujući da otisak matrice odgovara margini za stezanje
- Visina zatvaranja- Maksimalna i minimalna visina matrice-prostor (visina zatvarača minus debljina oslonca, sa rasponom podešavanja cilindra), osiguravajući da sklop matrice stane u zatvoreni položaj
- Tonaža- Nazivni kapacitet u tački u hodu gdje se javlja vršno opterećenje, a ne samo broj na pločici
- Slide stroke- Ukupni hod cilindra, koji mora premašiti najdublju dubinu izvlačenja plus razmak za izvlačenje dijela i kretanje prijenosa
- Visina dovodne linije- Visina središnje linije uvlačenja trake u odnosu na vrh oslonca, koja mora odgovarati liniji prolaza matrice-za pravilan ulazak materijala
- Pojačajte T-uzorak utora- Razmak utora, širina i dubina koji moraju odgovarati shemi stezanja matrice i odgovarati uzorku vijaka na papučici
Renomirani dobavljači koji objavljuju detaljne liste opreme, ponekad navodeći desetke presa prema tonaži, veličini ležaja i hodu, pružaju opipljiv signal vjerodostojnosti. Možete uporediti-zahtjeve vašeg dijela sa njihovim objavljenim mogućnostima prije nego što se prvi razgovor dogodi.
Kapacitet štampe određuje šta je fizički moguće. Ali matrica koja se nalazi unutar te prese, alat koji zapravo oblikuje metal, uvodi svoj vlastiti skup dizajnerskih izazova koji se spaja s veličinom dijela. Način na koji su te matrice dizajnirane za krutost, vođenje i održavanje u velikim razmjerima je disciplina za sebe.
Razmatranje dizajna matrice specifične za velike dijelove
Presa sa dovoljnom tonažom i površinom ležaja samo postavlja pozornicu. Sama matrica, precizan alat koji zapravo dodiruje metal i prisiljava ga da dobije oblik, nosi potpuno drugačiji skup inženjerskih zahtjeva kada se skalira na velike-dimenzije dijelova. Na kompaktnoj matrici za držač od 6-inča, manje deformacije u cipeli ostaju neprimijećene. Na matrici koja se proteže 60 ili 80 inča, isti proporcionalni otklon se pretvara u hiljaditi dio inča neusklađenosti po površini formiranja. Udarci propuštaju svoje parne šupljine. Formirane karakteristike izlaze iz tolerancije. Smične ivice se troše neravnomjerno. Kocka ne postaje samo veća. Svaki strukturalni, sistem za vođenje i pritisak unutar njega mora biti rekonstruiran kako bi održao preciznost u rasponu koji se aktivno bori protiv krutosti.
Ovo je domen u kojem se proizvođači progresivnih matrica odvajaju od općeg štancanja. Svako može napraviti malu kocku koja radi. Izgradnja velike matrice koja održava toleranciju kroz milione ciklusa zahtijeva strukturnu inženjersku disciplinu koja je bliža dizajnu mostova nego izradi satova.
Dizajn strukturnih i vodilica za velike kalupe
Matrica je osnova. Na malim kalupima, standardna pred-kaljena cipela iz kataloga radi svoj posao. Kod alata velikog{3}}formata, cipela mora biti prilagođena-projektiranom za krutost. Zamislite cipelu koja se proteže 90 inča u smjeru uvlačenja. Pod punom tonažom u donjoj mrtvoj točki, ta cipela želi da se nagne prema gore u sredini između oslonaca presa. Ako skrene čak 0,002 inča u središnjem rasponu, razmaci rezanja u srednjim stanicama se pomjeraju, kvaliteta rubova se pogoršava, a vijek trajanja proboja opada.
Velike cipele za kalupe se obično mašinski obrađuju od -ploče oslobođene naprezanja (S50C ili ekvivalentnog srednjeg ugljičnog čelika) debljine u rasponu od 4 do 8 inča, ovisno o rasponu i opterećenju. Kao što Ming Chiangov vodič za dizajn matrice objašnjava, odabir materijala za set matrice slijedi princip "pravog materijala za pravo mjesto": cipela djeluje kao temelj za{5}}apsorbiranje udaraca, koristeći čvrstoću da apsorbira vibracije i zaštiti precizne komponente od direktnog oštećenja udarca. U velikoj mjeri, ova uloga apsorpcije udara postaje kritična jer je energija udara proporcionalno veća i rezonantni modovi vibracije se pojavljuju na nižim frekvencijama.
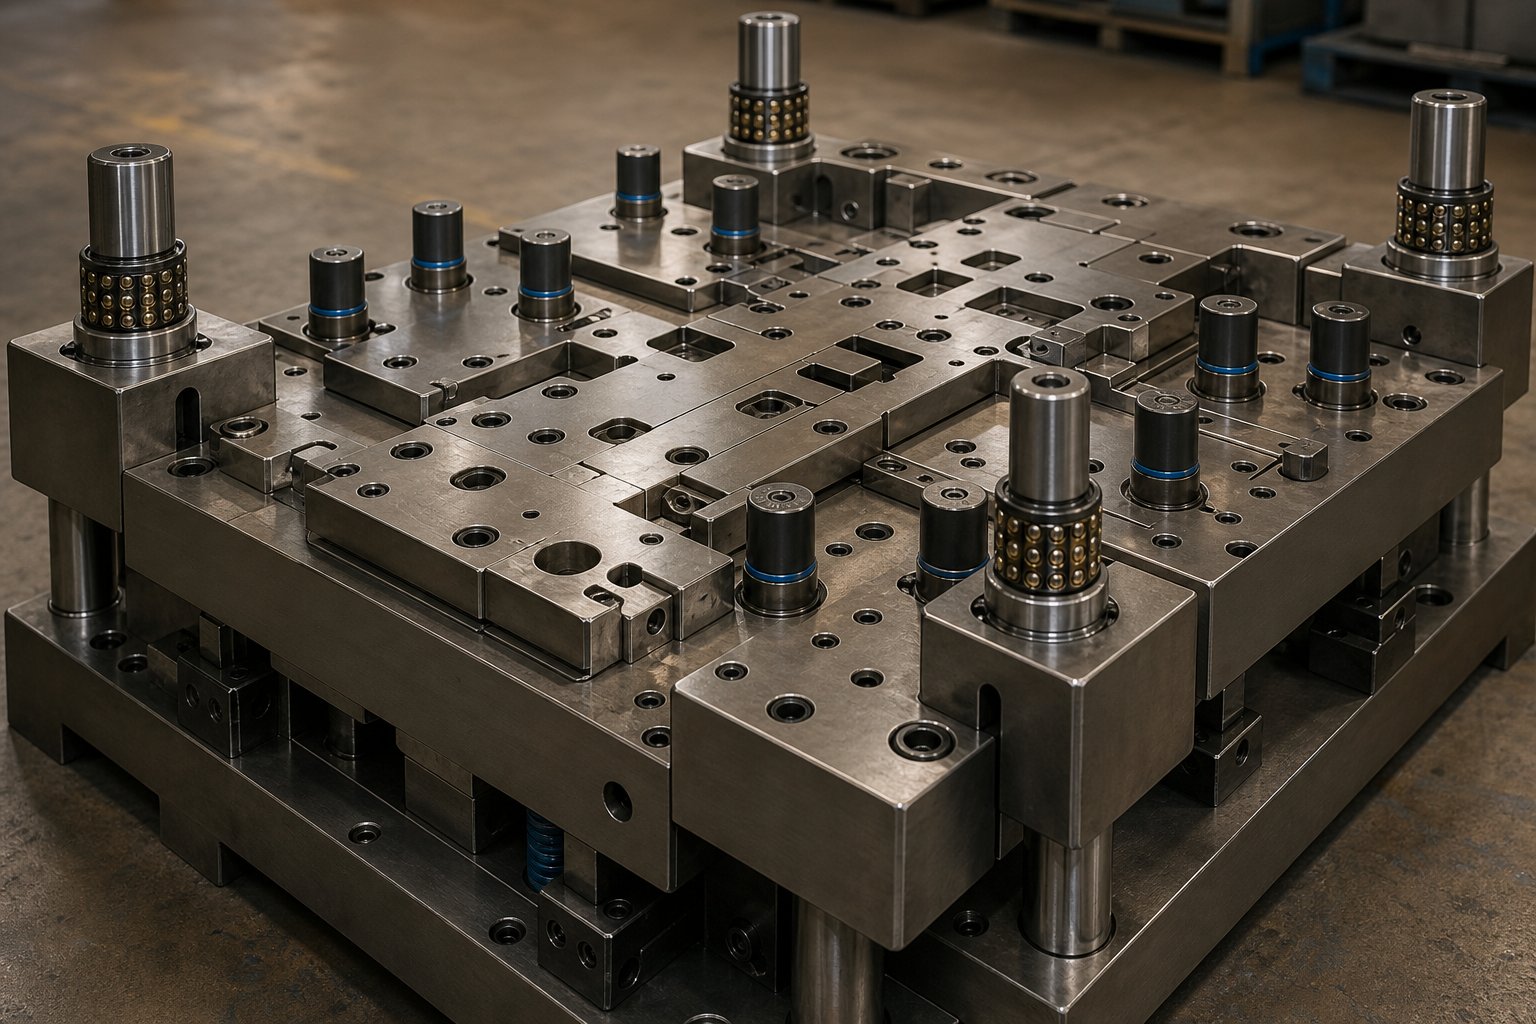
Sistemi vodiča se povećavaju u veličini i konfiguraciji. Standardni set kalupa sa dva-kola pruža adekvatno poravnanje za kompaktne alate. Mašine velikog{3}}formata i sklopovi za štancanje zahtijevaju četiri-konfiguracije ili centralno-vođene konfiguracije kako bi se spriječila ugaona rotacija gornje papuče tokom-utovara van centra. Četiri ugaone vodilice raspoređuju sile poravnanja na sva četiri kvadranta matrice, sprečavajući preklapanje koje se javlja kada se opterećenje koncentriše na jednom kraju dugačke matrice.
Sami stupovi vodilice povećavaju promjer, često dostižući 2 do 4 inča, i koriste precizne kaveze s kugličnim-ležajima umjesto običnih bronzanih čahura kako bi se smanjilo trenje i održala preciznost poravnanja pod velikim bočnim opterećenjima. Neki veliki proizvođači progresivnih matrica specificiraju sistem unutrašnjeg vodilice pored vanjskih vodećih stupova, stvarajući dvostruku-arhitekturu vođenja. Vanjski stupovi podnose grubo poravnanje tokom početnog zatvaranja, dok unutrašnji stupovi pružaju preciznost na nivou mikrona -u završnoj poziciji oblikovanja. Ovaj pristup dvostrukog-vodiča je posebno vrijedan za setove progresivnih mašinskih kalupa gdje poravnanje -do-stanice mora ostati dosljedno cijelom dužinom matrice.
Sistemi sa azotnim oprugama predstavljaju jedinstven izazov za skaliranje. Na maloj matrici, jedan cilindar azota obezbeđuje ujednačen pritisak držača blanka ili skidača. Na velikoj matrici s tlačnom podlogom koja se proteže 40 inča, možda će vam trebati 8, 12 ili čak 20 cilindara dušika raspoređenih u izračunatom obrascu kako biste ravnomjerno rasporedili silu po površini jastučića. Ako cilindri nisu pravilno postavljeni, tlačni jastučić se naginje pod opterećenjem, stvarajući neravnomjeran protok materijala tokom izvlačenja ili nedosljednu silu skidanja koja ostavlja puževe zaglavljene u kalupu.
Dizajniranje rasporeda azotnih opruga zahtijeva mapiranje distribucije sile potrebne na površini tlačne jastučiće, zatim odabir veličine otvora cilindra i lokacija koje pružaju tu distribuciju u okviru prihvatljive uniformnosti, obično unutar 5-10% varijacije po površini jastučića. Prednapon i hod svakog cilindra moraju uzeti u obzir diferencijalni otklon montažne ploče. Viši kalupi s dužim hodom mogu zahtijevati sisteme povezane s razdjelnicima koji hidraulički izjednačavaju pritisak u svim cilindrima, osiguravajući ravnomjeran hod jastučića bez obzira na neravnomjerno opterećenje.
Strategija pilot igle za matrice velikog-formata slijedi drugačiju logiku od kompaktnih alata. U standardnim progresivnim matricama, dva ili tri pilota adekvatno registruju traku na svakoj stanici. Na širokoj traci koja prolazi kroz veliku matricu, bočni pomak trake i ivični val znače da je položaj materijala manje predvidljiv po cijeloj širini. Inženjerske smjernice Talan Products-a napominju da piloti ulaze u rupe probušene u ranim stanicama i da kada ove rupe zahtijevaju čvrste tolerancije, odvojene pilot rupe na nosaču održavaju tačnost bez izduživanja funkcionalnih karakteristika. Za velike kalupe, inženjeri često dodaju dodatne -pilote za vođenje ili opruge{6}} mehanizme za centriranje na međustanicama kako bi spriječili kumulativno pomjeranje od oštećenja nizvodnih lokacija karakteristika. Što je traka šira, potrebno je više pilot tačaka da se ograniči prirodna sklonost materijala da luta.
Prilagođeno inženjerstvo kalupa za složene velike geometrije
Osim strukturalne krutosti i vođenja, radne komponente velike matrice, udarci, podizači, skidači i umetci za formiranje, svi zahtijevaju pristupe dizajna koji se fundamentalno razlikuju od prakse malih-alata.
Dizači na velikim progresivnim kalupima moraju podići tešku traku dovoljno visoko da uklone formirane karakteristike dok napreduje do sljedeće stanice. Na uskoj traci, lagani podizači klinova rade svoj posao. Na 48-inča-širokoj traci od 3mm čelika, težina trake između točaka podizača može uzrokovati savijanje koje kopča nosač ili vuče površine matrice. Dizači šipki koji se protežu kroz punu širinu trake, ili sistemi podizača u stilu šine, pružaju potrebnu distribuiranu podršku. Metodologija dizajna Talan Products-a naglašava da progib između podizača može zakopčati nosače, posebno kod tankih materijala. U velikim razmjerima, čak i debeli materijali padaju pod vlastitom težinom na širokim rasponima bez oslonca.
Premosni zarezi su kritični za upravljanje otpadom na velikim kalupima. Kada operacija slepljivanja ili obrezivanja generira puž širi nego što traka može preneti pored nizvodnih stanica, taj otpad se mora preusmjeriti, ili odmah ispustiti kroz matricu ili zarezati kako bi se omogućilo čišćenje pored sljedećih punjača i stanica za formiranje. Na kompaktnom kalupu, upravljanje otpadom je naknadna misao. Na velikom progresivnom kalupu gdje puževi mogu biti široki 8 do 12 inča, zaglavljeni puž može srušiti matricu, savijati udarce i oštetiti površine za formiranje. Odgovarajuća geometrija zaobilaznog zareza, žljebovi za otpad pod uglom za pomoć gravitaciji i zračno{6}}izbacivanje puževa postaju bitne karakteristike dizajna.
Kontrola smjera neravnina na dugim posmičnim rubovima zahtijeva pažljivo planiranje. Svaka operacija rezanja proizvodi neravnine na jednoj strani materijala. Na liniji obrezivanja od 36 inča, smjer šiljaka određuje koja površina gotovog dijela nosi tu podignutu ivicu. Za držače sa progresivnim pečatom i strukturne komponente koje se povezuju s drugim sklopovima, lokacija ivica je funkcionalni zahtjev, a ne kozmetički. Dizajner kalupa mora orijentirati razmake za sečenje tako da se na prihvatljivoj površini pojave neravnine, što može zahtijevati podjelu dugih rezova na segmente sa suprotnim smjerovima zazora ili dodavanje sekundarnih stanica za brijanje kako bi se u potpunosti uklonili neravnine.
Optimizacija zazora za operacije oblikovanja na velikim površinama uvodi efekat razmjera. Zazor matrice, razmak između proboja i šupljine, kontroliše protok materijala tokom izvlačenja i oblikovanja. Na malom izvlačenju, ujednačen razmak oko perimetra radi dobro. Na velikom potezu od 30 ili više inča, materijal teče različitim brzinama iz različitih smjerova zbog orijentacije zrna i varijacije trenja. Promjenjivi zazor, čvršći u područjima gdje se materijal razrjeđuje i labaviji gdje prijeti naboravanje, pomaže u kontroli distribucije materijala. Ovo varijabilno mapiranje zazora obično dolazi iz FEA simulacije i usavršava se tokom isprobavanja kalupa.
Pristup održavanju pokreće još jednu dizajnersku odluku jedinstvenu za velike alate: segmentaciju komponenti. Jednodelnu -ploču za skidanje koja se proteže 80 inča bilo bi nemoguće ravno brusiti, teško bi se mogla ravnomjerno-obraditi i nepraktično je ukloniti radi održavanja. Umjesto toga, veliki alati za skidanje kalupa, ploče za držanje bušotina, pa čak i umetci za izrezivanje su segmentirani na dijelove koji se mogu pojedinačno ukloniti, ponovno brusiti ili zamijeniti bez rastavljanja cijele matrice. Segmentacija također omogućava korištenje različitih materijala za različite zone, usklađujući materijal komponenti s lokalnom ozbiljnošću habanja. Kao što pokazuje najbolja praksa dizajna matrice, probojci i umetci koriste brzorezni čelik (SKH9) na HRC 60-62 za ekstremnu otpornost na habanje, dok strukturne ploče koriste alatni čelik za hladnu obradu (SKD11) na HRC 58-60. Na velikom segmentiranom kalupu, zone visokog habanja dobijaju vrhunski materijal za umetanje, dok područja sa nižim naprezanjem koriste jeftinije razrede, optimizirajući troškove bez žrtvovanja izdržljivosti tamo gdje je to važno.
Za inženjere alata koji se snalaze u ovim-intenzivnim odlukama o dizajnu, kritičan je rad sa stručnjacima koji razumiju interakciju između strukture matrice, inženjeringa komponenti i protoka materijala u velikim razmjerima.YICHEN-ova prilagođena rješenja kalupa za štancanjeadresirajte ovu raskrsnicu direktno, povezujući inženjere sa ekspertizom u dizajnu kalupa koji pokrivaju sve, od konfiguracije probijanja i podizača do strategije zaobilaženja zarezivanja, kontrole neravnina i optimizacije zazora za aplikacije velikog{0}}formata. Kada izazov izrade alata uključuje upravljanje složenošću matrice koja je teška nekoliko tona i proteže se od šest stopa ili više, posjedovanje tehničkog partnera s dubokim iskustvom u inženjeringu kalupa skraćuje put od koncepta do proizvodnog{2}}gotovog alata.
Evo kritičnih elemenata dizajna kalupa koji zahtijevaju posebnu pažnju u velikom obimu:
- Čvrstoća cipela- Prilagođene-cipele prilagođene debljini dizajnirane za minimalni otklon u središnjem rasponu pod punim opterećenjem oblikovanja
- Vodič za konfiguraciju- Sistemi sa četiri-ili dvostruki-vodi (spoljašnji plus unutrašnji) za sprečavanje nagomilavanja i održavanje poravnanja stanice-do-stanice
- Raspored azotnih opruga- Više-obrasci cilindara izračunati za ujednačenu raspodjelu pritiska na velike jastučiće, sa višestrukim izjednačavanjem gdje je potrebno
- Pilot strategija- Povećana gustoća pilota na širokim trakama, uključujući dodatne vodilice ivice i srednje tačke registracije
- Dizajn sistema podizača- Dizači tipa šipki ili šine-koji sprečavaju progib trake na širokim nepodržanim rasponima
- Zaobići geometriju zareza i upravljanje otpadom- Projektirane staze za čišćenje puževa s gravitacijskim-pomognutim žljebovima i zračnim-izbacivanjem za velike puževe
- Planiranje pravca grebanja- Orijentacija zazora mapirana prema funkcionalnim zahtjevima sa strane -zahljeba na svim dugim posmičnim rubovima
- Varijabilni zazor formiranja- FEA-mape zračnosti koje vode računa o anizotropnom protoku materijala preko velikih površina za izvlačenje
- Segmentacija komponenti- Skidači, držači i umetci za rezanje podijeljeni u sekcije koje se mogu održavati sa-specifičnim kategorijama materijala
- Termalno upravljanje- Razmatranje akumulacije topline u velikim kalupima tokom rada velike-brzine, uključujući kanale za hlađenje ili termičke prekide u zonama visokog-trenja
Svaki od ovih elemenata je u interakciji s ostalima. Loše planiran raspored azotnih opruga stvara neravnomjernu silu skidanja, što ubrzava habanje vodećih stupova, što degradira poravnanje proboja-u- šupljinu, što nepredvidivo pomjera uzorke neravnina. U kalupima velikog-formata, ove kaskadne interakcije se pojačavaju na daljinu, čineći integrisano razmišljanje o dizajnu, a ne komponentu-po{6}}specifikacijama, razliku između matrice koja radi pouzdano i one koja zahtijeva stalnu intervenciju.
Ispravan dizajn matrice štiti značajnu kapitalnu investiciju. A ta investicija, sam trošak alata, postavlja vlastiti skup pitanja o ekonomiji, amortizaciji i tome gdje -štancanje velikih dijelova zapravo ima finansijski smisla u odnosu na alternativne pristupe fabrikaciji.
Ekonomika troškova i amortizacija alata za velike dijelove
Dobro-dizajnirana matrica rješava inženjerski problem. Ali inženjerska izvodljivost i finansijska održivost su dva odvojena razgovora. Veliki-progresivni i prijenosni kalupi predstavljaju neke od najznačajnijih kapitalnih obaveza u proizvodnji metala, a ekonomija se ponaša drugačije od onoga što inženjeri upoznati s kompaktnim alatima mogu očekivati. Prvobitna investicija je veća. Kriva amortizacije je strmija. A teret održavanja tokom životnog veka matrice uvodi troškove koje manji alat retko nameće.
Ipak, nijedan dobavljač u ovom prostoru ne izlaže ekonomsku logiku transparentno. Naći ćete liste opreme i brošure o mogućnostima, ali rijetko finansijski okvir koji vam govori da li vaš određeni dio, u vašem specifičnom obimu, uopće opravdava ulaganje u alate. To je praznina koju ovaj odjeljak popunjava.
Ulaganje u alate i amortizacija za velike kalupe
Skala troškova matrice s tri glavna pokretača: brojem stanica za formiranje, fizičkom veličinom kalupa i zahtjevima za preciznošću gotovog dijela. Za standardne progresivne matrice koje proizvode male do srednje{1}} komponente, industrijski podaci iz Shaoyi Metal Technology stavljaju tipične alate u raspon od 15.000 do 60.000 USD. Ali veliki-delovi matrica rade na potpuno drugom nivou. Prenosne i matrice za velike automobilske ploče rutinski dostižu 250.000 do preko 1.000.000 dolara kada kompletan set kalupa uključuje operacije izvlačenja, obrezivanja, prirubnice i bušenja.
Čemu dramatičan skok? Svaki pokretač troškova se kombinuje u velikim razmerama. Više stanica znači više sati obrade. Veće cipele za kalupe zahtijevaju teže sirove čelične gredice i duže vrijeme CNC ciklusa. Širi umetci za rezanje i oblikovanje zahtijevaju vrhunske alatne čelike u većim količinama. Probna faza, u kojoj se matrica testira i podešava u stvarnoj presi, traje duže jer je velike kalupe fizički teže učitati, podmetati i ponavljati. Samo isprobavanje i validacija obično predstavljaju 10-15% ukupne cijene matrice, a na alatu sa šest cifara, to je značajna stavka.
Materijal za kalupe čini 20-40% ukupne investicije. Za velike{7}}programe štancanja metala koji očekuju 500.000 ili više udaraca tokom životnog vijeka matrice, proizvođači alata određuju premium razrede kao što su SKD11 ili umetci od čvrstog karbida na kritičnim tačkama habanja. Ovi materijali otporni su na habanje tokom miliona ciklusa, ali nose značajne troškove sirovina, posebno kada se izrezuju na velike umetke koje zahtijevaju alati velikih dijelova. Za kraće cikluse proizvodnje, jeftinije legure mogu smanjiti početne troškove, ali dugovječnost mijenjaju za uštede, zahtijevajući češće održavanje ili raniju zamjenu.
Amortizacija je gdje matematika ili funkcionira ili ne. Progresivna matrica od 50.000 USD raspoređena na 500.000 dijelova dodaje samo 0,10 USD po komadu u cijenu alata. Ista matrica raspoređena na samo 5.000 dijelova dodaje 10,00 USD po komadu, kao što pokazuje Fictivova progresivna analiza štancanja. Za velike-dijelove matrice koje koštaju nekoliko puta veći iznos, prag{12}}isplate se dramatično pomiče naviše. Set matrica za prijenos od 300.000 dolara treba značajne godišnje količine prije nego -prinos alata po komadu padne na nivo koji se nadmeće s alternativnim metodama proizvodnje.
Minimalne količine narudžbe postoje upravo zbog ove realnosti amortizacije. OEM programi progresivnog štancanja obično se obavezuju na godišnje količine koje osiguravaju da se ulaganje u alate vrati u roku od jedne do tri proizvodne godine. Ako vaš predviđeni obim ne može apsorbirati troškove alata u razumnom roku povrata, projektu je ili potreban jednostavniji pristup kalupu, zajednički-aranžman alata ili fundamentalno drugačija metoda proizvodnje.
Per-Ekonomija komada na skali
Jednom kada se plati alat, po-ekonomija štancanja po komadu postaje izuzetno uvjerljiva. Analiza troškova kompanije Talan Products pokazuje da progresivna presa može proizvesti 4.000 ili više dijelova na sat, s troškovima rada mjerenim u dijelovima centa po komadu. Nakon isplate alata, cijena po-komadu pada na goli minimum: sirovina, vrijeme mašine i dio rada. U toj ekonomiji, dugotrajno štancanje metala dominira svakom alternativom za proizvodnju po-jedinici.
Ali veliki-dijelovi predstavljaju komplikaciju koju manji alati izbjegavaju: trošak održavanja kao značajan postotak ekonomije životnog ciklusa. Procjene industrije predviđaju godišnje održavanje matrice na 5-10% originalne vrijednosti matrice, ovisno o intenzitetu korištenja. Na kompaktnoj matrici od 30.000 dolara, to je 1.500 do 3.000 dolara godišnje. Na matrici velikog formata od 250.000 dolara, to je 12.500 do 25.000 dolara godišnje za oštrenje, podmetanje, zamjenu opruga i ponovno brušenje umetaka. Zanemarivanje ovog održavanja ne štedi novac. To dovodi do neravnina na dijelovima, ubrzanog trošenja i konačnog katastrofalnog kvara matrice što košta mnogo više od preventivne njege.
Ukupni trošak životnog ciklusa za velike serije štancanja mora uzeti u obzir četiri različita segmenta troškova:
- Početna investicija u alat- Jednokratni-kapitalni izdaci za dizajn kalupa, izradu i isprobavanje
- Po{0}}trošak proizvodnje- Materijal, vrijeme presovanja, rad i režijski troškovi dodijeljeni po dijelu tokom aktivnih izvođenja
- Planirano održavanje- Redovni intervali oštrenja, zamjena dušične opruge, trošenje vodilice i pregled komponenti
- Die refurbishment- Veliki remonti u dužim intervalima (obično svakih 500.000 do 2.000.000 ciklusa u zavisnosti od težine materijala), uključujući zamjenu umetaka, ponovno brušenje formirajućih površina i strukturnu inspekciju
Za OEM usluge štancanja metala koji koriste materijale visoke{0}}vrste u velikim količinama, intervali održavanja su kompresovani. Dvofazni čelik i nerđajući tipovi troše oštrice brže od mekog čelika, skraćujući broj ciklusa između oštrenja. Matrica koja ima 200.000 udaraca između održavanja na 1008 čeliku možda treba obratiti pažnju na svakih 80.000 udaraca na DP780. Taj ubrzani raspored održavanja direktno utiče na vašu efektivnu-trošku po komadu, čak i nakon što se alat u potpunosti amortizira.
Tačka ukrštanja volumena, gdje štancanje postaje jeftinije od izrade, pomiče se ovisno o složenosti dijela i materijalu. Za jednostavne velike geometrije u mekom čeliku, Talanovi podaci sugeriraju da crossover padne između 3.000 i 7.000 dijelova godišnje za komponente standardne{5}}veličine. Za velike dijelove koji zahtijevaju presu velike -tonaže i složene više{8}} matrice, ta skretnica gura znatno više, često u rasponu od 10.000 do 25.000 godišnjih jedinica prije nego što ekonomija odlučno daje prednost štancanju u odnosu na lasersko sečenje plus oblikovanje presa kočnice.
Štancanje velikih{0}}dijelova postaje isplativo-samo iznad određenih pragova zapremine, a ti pragovi se dramatično razlikuju u zavisnosti od složenosti dijela, kvalitete materijala i intenziteta održavanja matrice. Jednostavan nosač od mekog čelika sa 15.000 godišnjih jedinica opravdava lako korišćenje alata. Kompleksna HSLA strukturna komponenta pri istoj zapremini se ne može slomiti ni tri godine.
Prilikom izrade poslovnog slučaja za -štancanje velikih dijelova u odnosu na alternativnu proizvodnju, inženjeri bi trebali eksplicitno modelirati ove faktore troškova:
- Ukupna ulaganja u alate uključujući dizajn, proizvodnju, isprobavanje i inženjerske promjene tokom puštanja u rad
- Predviđeni godišnji obim i ukupni životni obim tokom očekivanog trajanja programa
- Po-troškovi proizvodnje pri ciljanim brzinama ciklusa, uključujući gubitke prinosa materijala zbog rasporeda traka velikog formata-
- Godišnji troškovi održavanja zasnovani na ozbiljnosti materijala i očekivanom broju pogodaka između servisnih intervala
- Troškovi obnove kalupa u glavnim intervalima, uključujući zastoje u proizvodnji tokom remonta
- Poređenje troškova po-komadu korištenjem alternativnih metoda (laser plus oblikovanje, zavarivanje ili livenje) pri istoj zapremini
- Period povrata: pri kojoj kumulativnoj zapremini ukupni trošak štancanja (alat plus proizvodnja plus održavanje) prelazi ispod ukupnih alternativnih troškova proizvodnje
- Faktori rizika uključujući vjerovatnoću promjene dizajna, pouzdanost prognoze obima i volatilnost troškova materijala
Obračun povrata nije samo aritmetika. Zahtijeva iskreno predviđanje obima. Optimistična projekcija koja opravdava ulaganje u alate, ali se nikada ne materijalizuje u stvarnim narudžbama ostavlja vas u posjedu šesto{2}}cifrene imovine koja ne donosi povrat. Konzervativno predviđanje štiti kapital, čak i ako to znači odabir manje optimalnog procesa po{4}}komadu za prvih nekoliko godina i prelazak na štancanje kada se pokažu količine.
Ekonomija vam govori da li da nastavite. Ali oni vam ne govore kada da potpuno odete. Neki veliki dijelovi, bez obzira na volumen, ograničenja geometrije lica, ograničenja materijala ili zahtjeve tolerancije, čine žigosanje pogrešnim odgovorom, bez obzira na to kako brojevi funkcioniraju na papiru.
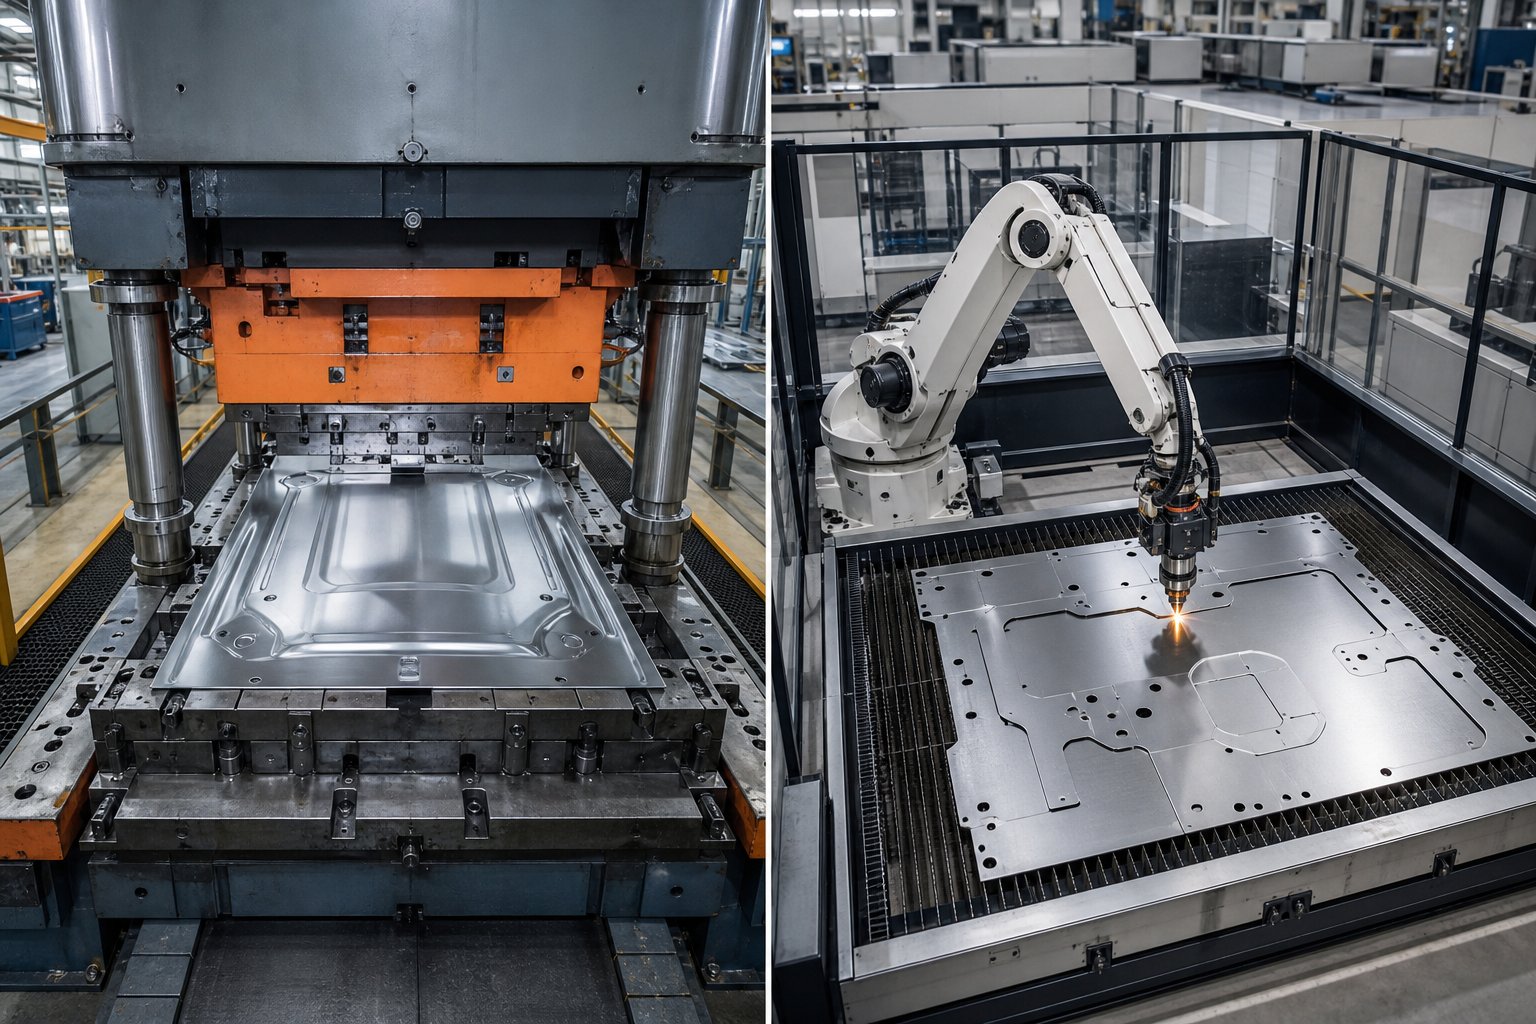
Ograničenja procesa i kada odabrati alternative
Svaki proizvodni proces ima plafon. Štancanje dostiže svoj plafon kada geometrija dijela, materijalna ograničenja ili stvarnost volumena prevazilaze ono što matrica može fizički ili ekonomski isporučiti. Većina usluga štancanja lima neće dobrovoljno dati ove informacije. Oni će citirati ono što mogu napraviti, a ne ono što ne bi trebali pokušati. Ali poštena evaluacija procesa zahtijeva razumijevanje gdje se nalazi granica, jer prisiljavanje dijela kroz pogrešnu metodu košta više od odabira prave alternative od samog početka.
Kada štancanje nije pravi odgovor
Maksimalna praktična veličina dijela za štancanje iznosi oko 72 do 96 inča u smjeru uvlačenja za progresivan rad i nešto veća za tandemske linije koje rukuju vanjskim panelima automobila. Osim toga, nijedna standardna presa ne može prihvatiti alat, a prilagođene instalacije presa postaju projekt za sebe.
Geometrija nameće teža ograničenja od veličine. Dijelovi s ekstremnim omjerima izvlačenja, sve što se približava omjeru dubine-prema-promjeru iznad 2:1, obično se ne može izvući u jednoj operaciji bez srednjeg žarenja. Podrezi, -funkcije ulaza i unutrašnja geometrija koja zahtijeva bočni pristup jednostavno se ne mogu formirati u vertikalnom hodu pritiska bez mehanizama -pokrenutih bregovima koji dodaju ogromnu složenost i cijenu. U velikoj mjeri, te jedinice bregaste jedinice postaju nepraktično masivne.
Određeni materijali otporni su na štampanje velikog{0}}formata bez obzira na geometriju. Legura za rad{2}}otvrdnjavanje poput nerđajućeg čelika serije 300 postaje sve teže formirati na više stanica, a kumulativna tonaža na velikom kalupu može premašiti raspoloživi kapacitet presa. Debela ploča iznad 8 mm općenito se pomiče u teritoriju kočnice ili hidrauličke prese umjesto progresivnih pristupa štancanju i proizvodnji, jer potrebne sile premašuju ono što konvencionalne prese za štancanje efikasno isporučuju.
Razmotrite ove scenarije u kojima alternative imaju bolji učinak od štancanja:
- Mali volumen sa složenom geometrijom- Lasersko rezanje plus presovanje kočnicom daje gotove dijelove bez ulaganja u alate, idealno za vožnje ispod 3.000 jedinica
- Uske tolerancije na debeloj ploči- CNC obrada od pločastog materijala ima tolerancije s kojima se žigosanje ne može podudarati na materijalu teškog kalibra
- Složena 3D kućišta sa unutrašnjim karakteristikama- Varovi od pojedinačno formiranih komada omogućavaju podrezivanje, unutrašnje ukrućenje i karakteristike nemoguće u jednoj operaciji štancanja
- Organski oblici sa ne-ujednačenim dijelovima zida- Odljevci rukuju geometrijama koje nijedan ravni-slijed formiranja prazna ne može ponoviti
Čak i kod hvac progresivnog štancanja metala, gdje su velike komponente kanala i strukturna kućišta uobičajeni proizvodi za štancanje limova, inženjeri se rutinski susreću s dijelovima koji premašuju praktična ograničenja štancanja. Prevelika plenum kutija sa unutrašnjim pregradama i zavarenim prirubnicama, na primer, može izgledati kao kandidat za štancanje samo na osnovu zapremine, ali njena geometrija čini izradu bržim i jeftinijim putem.
Poređenje alternativa za metalne komponente velikog-formata
Odluka nije uvijek binarna. Hibridni pristupi dobro funkcioniraju za velike komponente gdje se štancanje nosi s velikim-ponovljivim operacijama (sljepljivanje, početno oblikovanje, bušenje), dok sekundarni procesi dovršavaju karakteristike koje matrica ne može proizvesti. Strukturalni automobilski držač može se progresivno žigosati za svoju primarnu geometriju, a zatim robotski zavariti kako bi se dodao uložak koji bi zahtijevao nepraktičan zupčasti mehanizam u kalupu. Ova rješenja za štancanje metala spajaju snagu procesa umjesto da prisiljavaju jednu metodu da uradi sve.
Za dijelove sa malim-zahtjevima za zapreminu, ulaganje alata u štancanje se jednostavno ne može amortizirati. Kao što analiza troškova proizvodnje kompanije Hotean pokazuje, lasersko rezanje u prosjeku ima znatno niže po-jedinične cijene od štancanja za serije ispod 3.000 komada kada uzmete u obzir trošak alata od 15 USD000+ koji zahtijeva štancanje prije proizvodnje jednog dijela. Taj jaz se dalje povećava sa velikim-olatima koji koštaju višestruke cijene standardnih matrica.
Evo kako se primarne alternative slažu sa štancanjem za metalne komponente velikog{0}}formata:
| Metoda | Idealan opseg jačine zvuka | Geometrijska složenost | Mogućnost tolerancije | Relativna cijena po{0}} komadu (niska količina) | Relativna cijena po{0}} komada (visoki obim) |
|---|---|---|---|---|---|
| Die Stamping | 10,000+ godišnje | Umjereno (ograničeno dubinom crtanja i formiranjem jedne-osi) | +/-0,005 in. standard; +/-0,001 in. sa finim brušenjem | Vrlo visoka (dominira amortizacija alata) | Vrlo niska |
| Lasersko rezanje + oblikovanje | 1 - 5.000 godišnje | Visoka (bilo koji 2D profil, krivine su ograničene alatom za kočnice) | +/-0,004 in. rez; +/-0,010 in. formirano | Niska (bez alata) | Visoka (radno{0}}intenzivna po komadu) |
| CNC obrada | 1 - 2.000 godišnje | Vrlo visoka (bilo koja geometrija koja se može obrađivati) | +/-0,001 in. ili bolje | Umjereno (materijalni otpad na velikom tanjuru) | Vrlo visoka (sporo vrijeme ciklusa) |
| Weldments | 1 - 5.000 godišnje | Vrlo visoka (unutrašnje karakteristike, sklopovi sa više{0}} ravni) | +/-0,015 in. tipično; +/-0,005 in. sa čvorovima | Umjereno (rad plus opremanje) | Visoka (zavarivanje se ne skalira linearno) |
| Castings | 500 - 100,000+ godišnje | Ekstremno visoka (organski oblici, promjenjiva debljina stijenke) | +/-0,010 in. ulaganje; +/-0,030 in. lijevani pijesak | Umjereno (cijena uzorka niža od cijene matrice) | Nisko do umjereno |
Obratite pažnju na crossover. Pri malim količinama, svaka alternativna kuca umiruje žigosanje na ukupnu cijenu. Pri velikim količinama, štancanje nadmašuje sve po-ekonomiji po komadu. Siva zona, otprilike 3.000 do 15.000 godišnjih jedinica za velike dijelove, je mjesto gdje odluka zahtijeva detaljno modeliranje, a ne pravila. Geometrija popravlja ravnotežu: jednostavna ravna zagrada prelazi u teritoriju štancanja pri manjim volumenima nego složena duboko-uvučena školjka.
Odlivci zaslužuju posebnu pažnju za velike strukturne komponente. Ulaganje i livenje u pijesak obrađuju geometrije koje žigosanje ne može ponoviti, a njihovi troškovi alata (uzorci, a ne kalupi od kaljenog čelika) su obično 30-60% niži od ekvivalentnih kalupa za štancanje. Kompromis su labavije tolerancije, duže vrijeme isporuke po komadu i zahtjevi za sekundarnom obradom za kritična sučelja. Za dijelove kod kojih je optimizacija težine kroz promjenjivu debljinu stijenke bitna više od stroge kontrole dimenzija, livenje često pobjeđuje bez obzira na zapreminu.
Iskreno uokvirivanje: štancanje je pravi odgovor kada je zapremina velika, geometrija je kompatibilna sa ravnim-oblikovanjem, a tolerancije su usklađene s onim što proces prirodno daje. Kada bilo koji od tih uslova ne uspije, alternative nisu kompromisi. To su bolje inženjerske odluke. Ključno je prepoznati koji se uvjet prekršio prije nego što se uloži kapital u alate koji će imati lošiji učinak.
Znati kada pečatirati, a kada proizvoditi je pola izazova za procjenu dobavljača. Druga polovina je pronalaženje partnera sa opremom, ekspertizom alata i inženjerskom dubinom za izvođenje bilo kojeg puta koji ima smisla za vašu specifičnu komponentu velikog-formata.
Procjena dobavljača usluga štancanja za velike radove
Lako je pronaći dobavljača koji može pečatirati vaš dio. Pronalaženje onog koji može pouzdano utisnuti vaš veliki dio, uz toleranciju, u više-godišnjem proizvodnom programu, fundamentalno je drugačija pretraga. Mogućnosti koje odvajaju kompetentne dobavljače metalnih štancanja od onih opremljenih za velike radove nisu navedene u brošuri svake kompanije. Morate znati šta pitati, šta provjeriti i koje crvene zastavice signaliziraju da radnja prelazi svoj stvarni kapacitet.
Ključne mogućnosti za provjeru kod velikog-dobavljača žigosanja dijelova
Raspon tonaže presa je očigledna početna tačka, ali nemojte se zaustavljati na broju na pločici s natpisom. Pitajte gdje je vršna tonaža dostupna u hodu. Preša od 1.000 tona sa donjom mrtvom tačkom isporučuje tu silu samo na BDC. Ako vaša operacija formiranja doseže vrhunac 2 inča iznad dna, raspoloživa tonaža može biti 15-20% manja u zavisnosti od vrste prese. Potreban vam je kapacitet koji odgovara vašoj stvarnoj krivulji opterećenja, a ne kataloškim specifikacijama.
Maksimalna veličina kreveta je podjednako važna. Kompanija za žigosanje metala po narudžbi koja tvrdi da ima-mogućnost velikih dijelova, ali presa koja radi sa 48-inčnim krevetima ne može prihvatiti progresivnu matricu od 80 inča koju zahtijeva vaš strukturni nosač. Potvrdite dimenzije ležaja na obje ose i provjerite nosivost nosača za kalupe težine nekoliko tona.
Domaća prostorija za alate-odvaja ozbiljne dobavljače progresivnog štancanja od trgovina koje predaju svaki događaj održavanja. Velike matrice zahtijevaju redovno oštrenje, servis dušičnih opruga i zamjenu vodilice. Ako dobavljač isporučuje vašu matricu od 8 tona van lokacije za svaki ciklus održavanja, gledate na sedmice zastoja po događaju u odnosu na dane sa internom prostorijom za alat. Kao što KMC Manufacturing pristup alatima pokazuje, integrisane operacije alata i kalupa koje se bave projektovanjem, izradom i održavanjem pod jednim krovom daju brži obrt i čvršću kontrolu nad kvalitetom alata tokom celog životnog ciklusa programa.
Mogućnosti simulacije i FEA ukazuju na to da li dobavljač može predvidjeti probleme prije rezanja čelika. Za rad velikog-formata, virtuelni testovi štede desetine hiljada u fizičkim probama. Pitajte da li izvode simulacije formiranja u-kući ili se oslanjaju na konstruktora kalupa da to samostalno rukuje. Najbolji servisi za štancanje metala u mojoj blizini, ili bilo gdje, održavaju inženjere simulacije koji direktno surađuju s operaterima za presa i dizajnerima kalupa.
Kapacitet sekundarnog rada se često zanemaruje. Uklanjanje iglica kod žigosanja od 36-inča zahtijeva opremu prilagođenu za taj otisak. Za inspekciju dimenzija pomoću mašina za koordinatno mjerenje potrebna je mjerna ovojnica dovoljno velika da obuhvati punu geometriju dijela. Ako dobavljač inspekciju povjeri laboratoriji treće strane-, vrijeme obrade za odobrenje prvog članka proteže se od dana do sedmica. Čak i pomoćne potrebe kao što su usluge etiketiranja za štancanje metala postaju logistički složene kada su dijelovi preveliki i zahtijevaju specijalizirano pričvršćenje za operacije označavanja.
Logistika zaslužuje preispitivanje. Velike žigosane komponente stvaraju izazove u rukovanju i transportu s kojima se manji dijelovi nikada ne susreću. Ambalaža mora spriječiti deformaciju tokom transporta.Dostava velikih metalnih proizvodauključuje specijalizirano skladištenje,{0}}specifične metode osiguranja i potencijalno preveliki teret koji dozvoljava. Potvrdite da vaš dobavljač ima opremu za rukovanje materijalom, prostor za scenu i partnerstva za otpremu kako biste premjestili vaše dijelove bez oštećenja.
Sertifikati kvaliteta daju osnovni signal kredibiliteta. ISO 9001 označava dokumentovani sistem kvaliteta. IATF 16949 signalizira kontrolu procesa u automobilskoj{4}}klasi. Za rad velikih{6}}dijelova, ovi certifikati su važni jer provode statističku kontrolu procesa i protokole za analizu sistema mjerenja koji hvataju pomak prije nego što postane otpad. Kompanije za štancanje metala u Wisconsinu i širom industrijskog koridora srednjeg zapada često imaju oba certifikata, što odražava koncentraciju potražnje OEM-a za automobilsku i tešku opremu u regiji.
Partnerstvo sa stručnjacima za dizajn die
Procjena dobavljača ne bi trebala početi u fazi ponude. Angažman najveće-vrijednosti počinje tokom razvoja koncepta, kada je geometrija dijela još uvijek dovoljno fleksibilna da se prilagodi stvarnosti alata. Rad sa inženjerima alata koji su specijalizovani za dizajn matrica velikog-formata u najranijoj fazi sprečava skupo otkriće da se vaš dio ne može ekonomično opečatiti kao nacrtan.
Ova rana saradnja je važna jer-dizajn matrice velikih dijelova uključuje kompromise-koji su nevidljivi dizajneru dijelova. Dodatak propuha od 2- stepena duboko izvučenom zidu mogao bi uštedjeti 40.000 dolara u alatu eliminacijom bregastog mehanizma. Lagano premještanje karakteristika moglo bi smanjiti broj stanica sa deset na osam, smanjujući matricu u manju klasu presa. Ove optimizacije se dešavaju samo kada stručnost inžinjera matrice uđe u razgovor prije nego što se otisak dijela zamrzne.
YICHEN-ova prilagođena platforma za štancanjepruža jedan put za inženjere koji traže ovu vrstu specijalizirane saradnje, povezujući timove alata za ekspertizu dizajna matrice koja pokriva strukturu, optimizaciju protoka materijala i inženjering komponenti za aplikacije velikog{0}}formata. Kada se izazov usredsredi na to kako izgraditi matricu koja upravlja složenošću u širokom rasponu uz zadržavanje preciznosti, pristup namjenskim resursima za inženjering matrice ubrzava vremensku liniju dizajna-do{3}}proizvodnje.
Ne može svaki dobavljač koji može pokrenuti vašu matricu da je dobro dizajnira. Neke kompanije za štancanje metala, proizvođači iz Wisconsina, među njima, imaju odlične pres sobe, ali dizajn matrice prepuštaju trećim stranama bez uvida u specifične karakteristike štampe gdje će alat raditi. Najbolji rezultati dolaze od dobavljača, ili partnerstva dobavljača-plus-proizvođača alata, gdje dizajner kalupa razumije ponašanje ugiba ciljne prese, termičke karakteristike i ograničenja sistema napajanja prije nego što se prva linija nacrta u CAD-u.
Kada stavljate u uži izbor-provajdera za štancanje velikih dijelova, uvažite ove kriterije evaluacije:
- Raznolikost štampe- Više presa koje pokrivaju potrebnu tonažu i raspon veličina kreveta, pružajući rezervni kapacitet ako jedna mašina ne radi zbog održavanja
- U-kućna alatnica sa velikom-mogućnošću matrice- Pristup nadzemnom dizalicom, površinske brusilice veličine za velike komponente i CNC kapacitet obrade za zamjenu umetka
- Stručnost za dizajn matrice- Bilo u-kući ili preko namjenskog partnera za alate, sposobnost projektovanja je posebno potrebna za izazove velikog-formata uključujući upravljanje skretanjem, ujednačenu raspodjelu pritiska i vođenje trake
- FEA i simulacija formiranja- Aktivna upotreba simulacije za potvrđivanje protoka materijala, predviđanje povrata i optimizaciju pritisaka držača slijepog uzorka prije fizičkog isprobavanja
- Kvalitetna infrastruktura- CMM kapacitet sa mjernim volumenima koji premašuju vašu najveću dimenziju dijela, plus statistički sistemi kontrole procesa koji prate kritične dimenzije u realnom vremenu
- Rukovanje materijalom i logistika- Oprema za rukovanje zavojnicama ocijenjena za velike težine zavojnica, automatizirano slaganje praznih dijelova, nadzemne dizalice za promjenu matrica i rješenja za otpremu velikih dijelova
- Certifikati i iskustvo u industriji- ISO/IATF certifikati plus demonstrirana historija programa sa dijelovima sličnog obima, složenosti i materijala
- Fleksibilnost inženjerskih promjena- Spremnost i sposobnost da se modificiraju velike kalupe usred-programa kada dođe do revizije dizajna, bez ponovne izgradnje od nule
- Geografski i lanac snabdevanja odgovaraju- Blizina vašim montažnim operacijama za smanjenje troškova transporta i brži odgovor, ili uspostavljena partnerstva za teret za pouzdanu-dostavu na velike udaljenosti
Stručnost u dizajnu kalupa zaslužuje naglasak kao diferencijator koji odvaja adekvatne dobavljače od izuzetnih. Svaka radnja sa dovoljno velikom presom može udariti metal silom. Dobavljač koji razumije zašto je rasporedu dušične opruge potrebno dvanaest cilindara umjesto osam, ili zašto pilot strategija zahtijeva posrednu registraciju na traci od 48-inča, je onaj koji isporučuje dijelove s tolerancijom od udarca jedan do pogotka milion. Ta inženjerska dubina, bilo da se radi o rezidentnoj kući ili kojoj se pristupa preko specijalizovanog partnera za dizajn matrice, je ono što transformiše uslugu štancanja velikih delova iz robne transakcije u proizvodni program koji stvarno funkcioniše.
Najčešća pitanja o usluzi štancanja velikih dijelova
1. Koja se veličina kvalificira kao veliki dio u štancanju?
Dio se obično kvalifikuje kao veliki kada premašuje 24 inča u bilo kojoj pojedinačnoj dimenziji ili zahtijeva presavni ležaj veći od 72 inča. Debljina materijala iznad 3 mm (0,120 inča) također gura komponente na teritoriju velikih{5}}dijelova. Težina je još jedan faktor: kada gotovi komadi premašuju ono što operateri mogu sigurno rukovati ručno, postaje neophodan mehanički prijenos ili robotska automatizacija, signalizirajući-klasifikaciju velikih dijelova.
2. Kolika je tonaža potrebna za štancanje velikih-dijelova?
Zahtjevi za tonažom za velike dijelove s perimetrom rezanja i površinom formiranja, pomnoženi debljinom materijala. Progresivna matrica s progresivnim matricama s 12 stanica obično zahtijeva 800 do 1200 tona ili više. Udvostručenje debljine materijala otprilike udvostručuje silu na svakoj stanici istovremeno, zbog čega teške operacije štancanja za velike komponente rutinski zahtijevaju prese u rasponu od 600 do 2,000+ tone.
3. Koja je razlika između progresivnog i transfernog štancanja velikih dijelova?
Progresivne matrice drže dio pričvršćen za traku u svim stanicama za formiranje, što ih čini idealnim za-proizvodnju velikih količina dijelova koji se uklapaju u granice širine trake i ne zahtijevaju duboko izvlačenje. Prenosne matrice odvajaju dio od trake, koristeći mehaničke prste za pomicanje pojedinačnih blankova između stanica. Transfer štancanje odgovara većim geometrijama, dubljim izvlačenjima i dijelovima kojima je potrebno ponovno pozicioniranje između operacija. Za velike komponente veće od 36 inča, prijenosne ili tandemske linije često postaju jedina fizički izvediva opcija.
4. Koliko košta alat za -štancanje velikih dijelova?
Standardne progresivne matrice za male i srednje{0}}komponente obično koštaju 15.000 do 60.000 USD. Veliki-prenos dijelova i matrice za velike strukturalne ili automobilske ploče mogu se kretati od 250.000 USD do preko 1.000.000 USD kada kompletan set kalupa uključuje operacije izvlačenja, obrezivanja, prirubnice i bušenja. Samo materijal za kalupe čini 20-40% ukupne investicije. Godišnje održavanje dodaje 5-10% originalne vrijednosti matrice. Ovi troškovi se amortizuju preko obima proizvodnje, čineći trošak -troška štancanja{26}}efektivnim samo iznad određenih pragova obima, često od 10.000 do 25,000+ godišnjih jedinica. YICHEN-ova prilagođena rješenja kalupa za štancanje (https://www.yichen-group.com/stamping-die/) pomažu inženjerima alata da optimiziraju strukturu matrice i dizajn komponenti kako bi upravljali troškovima u programima alata velikog formata.
5. Kada biste trebali izabrati alternative umjesto štancanja za velike dijelove?
Štancanje možda nije pravi odgovor kada godišnja količina padne ispod 3.000 do 5.000 jedinica, kada geometrija dijela uključuje ekstremne omjere izvlačenja iznad 2:1, podrezivanje zahtijeva nepraktične mehanizme bregasti ili materijale debljine iznad 8 mm. Lasersko rezanje plus oblikovanje kočnica radi bolje za male{8}}složene profile. CNC obrada odgovara radu sa -tolerantnim debljim pločama. Zavareni elementi rukuju sklopovima u više{12}}ravnina sa unutrašnjim karakteristikama. Odljevci se ističu u organskim oblicima s promjenjivim presjecima zida. Hibridni pristupi koji kombinuju štancanje sa sekundarnim procesima često daju najbolju ravnotežu troškova i mogućnosti.