


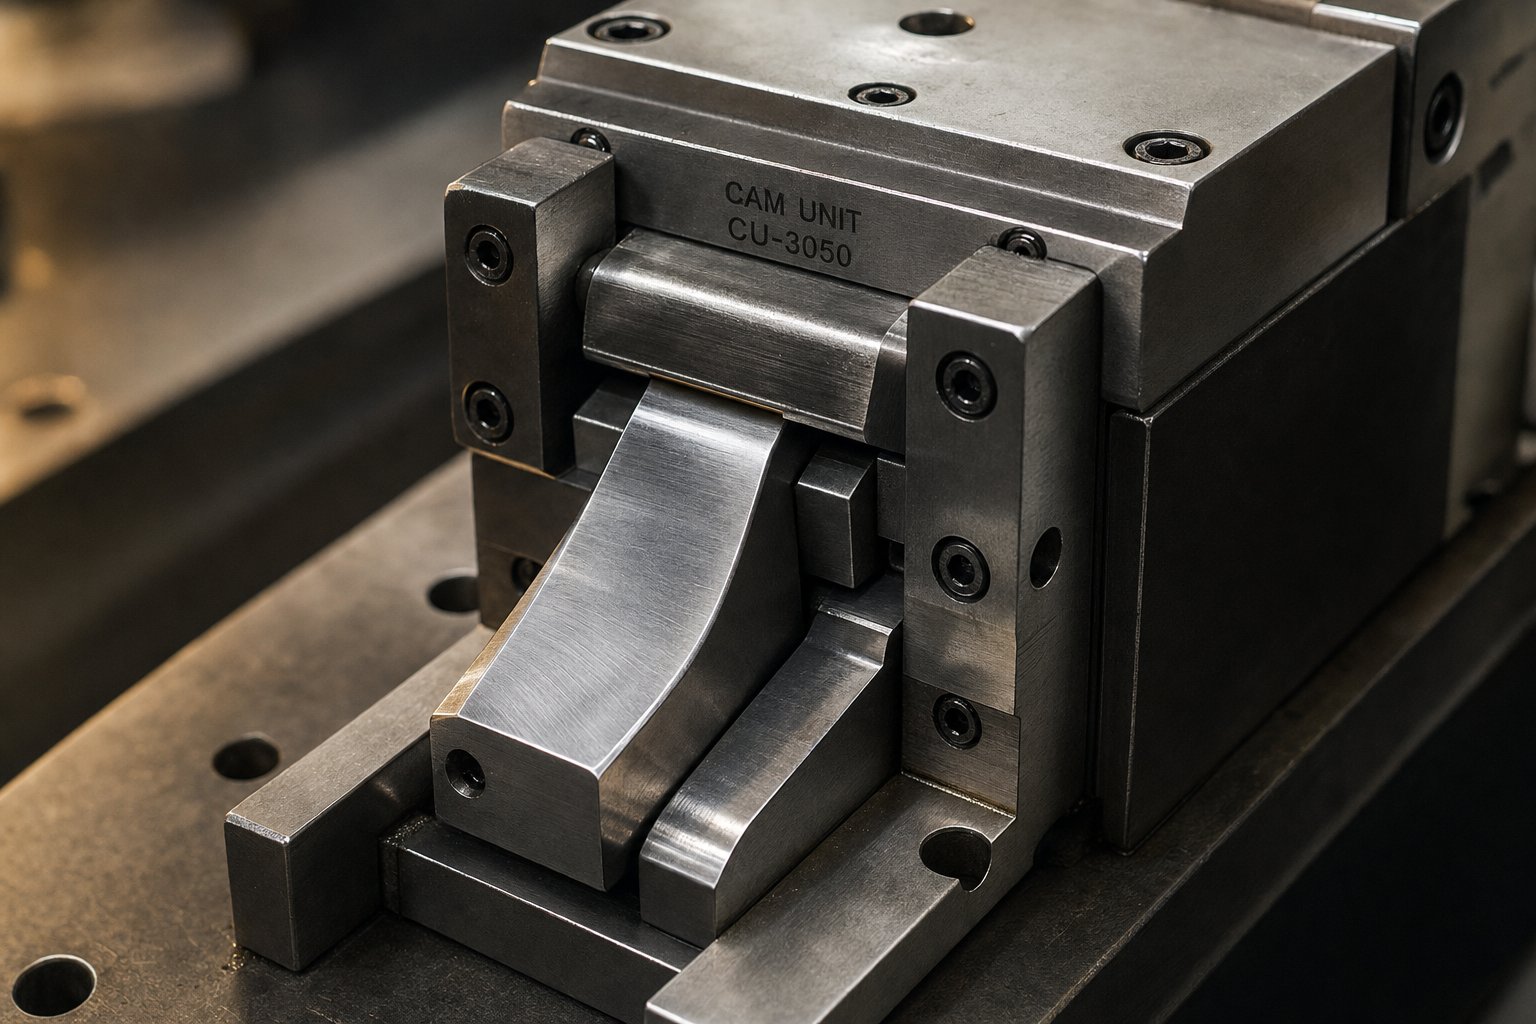
Šta rade bregaste jedinice u kalupima za štancanje i zašto je kvalitet bitan
Kada žigosanom dijelu treba rupa na bočnoj stijenci, prirubnica formirana pod uglom ili obrezivanje okomito na hod presa, samo vertikalno kretanje cilindra ne može obaviti posao. Tu dolaze bregaste jedinice. Ovi mehanički sklopovi žive unutar kalupa i preusmjeravaju silu prese prema dolje u horizontalno ili ugaono kretanje, čineći inače nemogućim operacije rutinskim.
Šta radi Cam jedinica unutar kalupa za štancanje
Daklešta je bregasta jedinica u kalupu za štancanje? Zamislite to kao prevodilac pokreta. Presa ram se kreće ravno prema dolje, ali jedinica brega pretvara tu energiju u kontrolirani bočni hod. Ovo omogućava probojima, čelicima za oblikovanje i oštricama da zahvate radni komad sa strane ili pod složenim uglom, a ne direktno odozgo.
Brigasta jedinica je samostalni-mehanički sklop integriran u matricu za štancanje koja pretvara vertikalnu silu i kretanje cilindra prese u horizontalnu ili kutnu silu i kretanje, omogućavajući operacije probijanja, oblikovanja i obrezivanja koje se ne mogu izvesti samo u smjeru hoda presa.
U progresivnoj matrici, možete pronaći više jedinica koje rade na različitim stanicama, od kojih svaka izvodi posebnu operaciju: jedna buši bočnu rupu, druga podrezuje rub prirubnice, treća formira jezičak prema van. Funkcija bregaste jedinice u progresivnoj matrici je da proširi ono što se jednim pritiskom može postići bez potrebe za sekundarnim operacijama ili dodatnom opremom.
Zašto su bregaste jedinice kritične za performanse matrice
Ovdje kvalitet ulazi u razgovor. Svaki put kada se presa ciklusi, pokretač, klizač i držač bregaste jedinice moraju biti u interakciji na mikronskom-nivou konzistentnosti. Svaki zazor, otklon ili neusklađenost direktno se pretvaraju u varijaciju dimenzija na utisnutom dijelu. Bregasta jedinica sa labavim pristajanjem ili mekim kontaktnim površinama uvodi zazor koji se akumulira tokom hiljada ciklusa, postepeno potiskujući dimenzije dela iz tolerancije.
Rigidnost je jednako važna. Tokom operacije probijanja, klizač mora odoljeti sili reakcije udarca koji probija lim bez savijanja. Ako se jedinica čak i neznatno skrene, položaj rupe se pomjera i uvjeti neravnina se pogoršavaju. Ukratko, način rada bregastih jedinica u štancanju metala određuje ne samo da li se neka karakteristika može proizvesti, već i da li se može proizvoditi dosljedno u cijelom proizvodnom ciklusu.
Za dizajnere kalupa i inženjere alata koji specificiraju bregaste jedinice za nove projekte, svrha bregastih jedinica u dizajnu matrice nadilazi jednostavnu konverziju pokreta. Ove komponente postavljaju plafon na dostižnu tačnost dela. Odjeljci koji slijede objašnjavaju kako je ta preciznost projektovana, šta razlikuje premium jedinicu od robne jedinice i kako uskladiti konfiguracije sa specifičnim aplikacijama za štancanje.
Kako bregaste jedinice pretvaraju silu pritiska u kutno kretanje
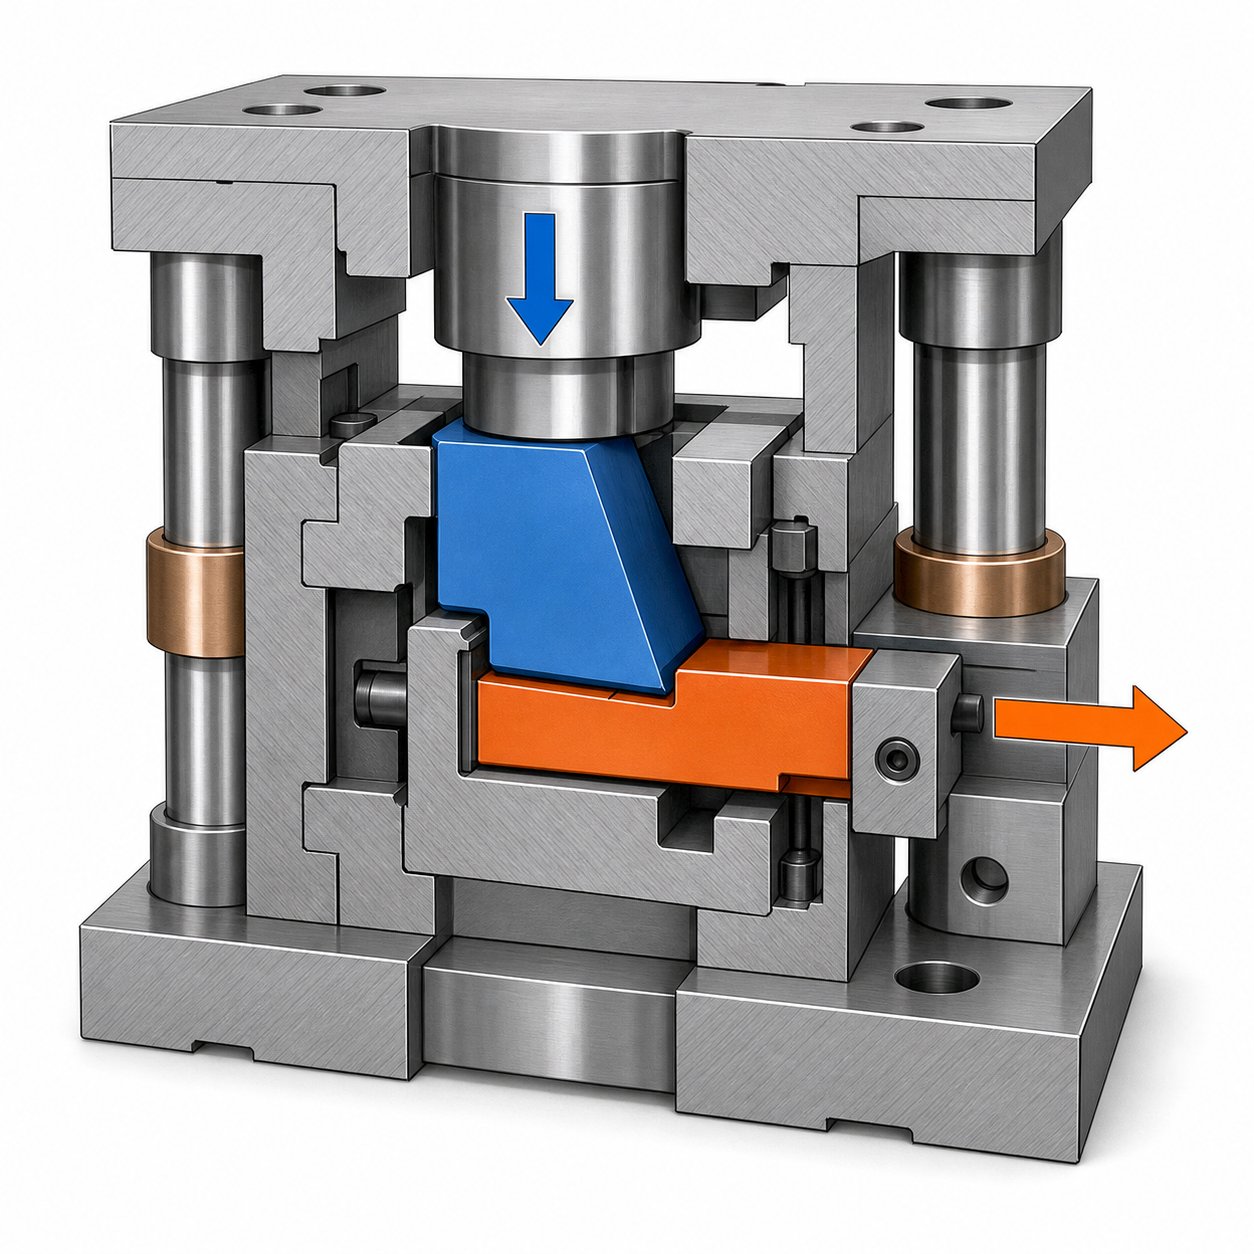
Koncept zvuči jednostavno: vertikalna sila ulazi, bočno kretanje izlazi. Ali mehanika unutar bregaste jedinice je promišljenija od jednostavnog klina. Razumijevanje načina na koji pokretač kamere pretvara vertikalnu silu u horizontalno kretanje pomaže vam da shvatite zašto su tolerancije, izbor materijala i mehanizmi povrata toliko važni kada se specificiraju jedinice za zahtjevne primjene.
Kako vertikalna sila pritiska postaje bočno kretanje
Zamislite da se gornja matrica spušta prema radnom komadu. Za tu gornju matricu pričvršćen je drajver, čelična komponenta u obliku klina-sa precizno brušenom stranom pod uglom. Kako se presa zatvara, ovo lice pod uglom dolazi u kontakt sa odgovarajućom površinom na klizaču, koja se nalazi u donjem sklopu matrice. Geometrija je jednostavna, ali moćna: nagnuta površina vozača gura klizač pod dizajniranim uglom, obično između 15 i 30 stepeni u odnosu na vertikalu, a klizač nema izbora osim da putuje bočno duž svoje vođene putanje.
Odnos prati osnovnu trigonometriju. Ugao vozača od 15 stepeni sa 50 mm vertikalnog hoda pritiska proizvodi otprilike 13,4 mm bočnog klizanja, a množenje sile ide u vašu korist. Pod istim uglom od 15 stepeni,idealna mehanička prednost je oko 3,7:1, što znači da svaki njutn vertikalne sile pritiska daje skoro četiri njutna horizontalne radne sile na klizaču. Strmiji uglovi daju veći hod po jedinici hoda pritiska, ali žrtvuju umnožavanje sile, dok plići uglovi daju ogromnu silu, ali minimalan hod.
Klizač se kreće na kaljenim habajućim pločama koje pružaju nisko-trenje, žrtvene kontaktne površine. Ove ploče drže metal-na-metalni kontakt podalje od preciznog-tijela klizača za uzemljenje. U međuvremenu, držač, u suštini kućište koje sadrži čitav sklop, vodi klizač duž jedne ose kretanja sa minimalnim zazorom. Kada zazor vodilice ostane ispod 0,02 mm, klizač je istinit i alat za bušenje ili oblik koji nosi udara u radni predmet na potpuno istom mjestu svakog ciklusa.
Evo sekvence radnog ciklusa bregaste jedinice razbijenog na njegove diskretne faze:
- angažirati:Presa se spušta i nagnuto lice vozača uspostavlja početni kontakt sa površinom za spajanje klizača.
- vozi naprijed:Kontinuirani hod pritiska gura klizač bočno kroz njegov radni hod dok vozač zabija dublje.
- boraviti:Presa doseže donju mrtvu tačku i klizač zadržava svoj potpuno izvučeni položaj pod pritiskom kontakta vozača.
- Radni udar:Dok je u stanu, alat za bušenje ili formu montiran na klizač izvodi operaciju probijanja, obrezivanja ili oblikovanja na radnom komadu.
- Povratak:Presa se okreće unazad, vozač se isključuje, a klizač se povlači u početni položaj pomoću sile opruge ili mehanizma pozitivnog povratka.
Gore objašnjena geometrija ugla pokretača klizača otkriva zašto se o preciznom brušenju kontaktnih površina ne može pregovarati-. Ako ugao vozača odstupi čak i za pola stepena od specifikacije, primijetit ćete promjene dužine hoda i pomake u raspodjeli sile koje se pojavljuju kao varijacije dimenzija na vašim utisnutim dijelovima.
Mehanizmi povrata opruge naspram mehanizama pozitivnog povrata
Jednom kada se vozač uvuče, nešto mora povući klizač nazad u početni položaj prije nego počne sljedeći ciklus pritiskanja. Ovdje se dvije glavne filozofije povratka razilaze, a izbor ima stvarne posljedice po pouzdanost i brzinu.
Proljetni povratak je jednostavniji pristup. Komprimirane zavojne opruge ili opruge azotnog plina pohranjuju energiju tokom hoda naprijed i otpuštaju je kako bi gurnuli klizač kući kada se vozač slobodno podigne. Mehanizam je jeftin, jednostavan za održavanje i savršeno prikladan za umjerene brzine pritiska i kraće hodove. Ograničenje? Umor opruge. Tokom stotina hiljada ciklusa, sila opruge postepeno opada, a brzina uvlačenja se usporava. Pri većim brzinama pritiska, manje je vremena dostupno za povratni hod, a oslabljena opruga možda neće u potpunosti uvući klizač prije nego započne sljedeći ciklus. Nepotpuno uvlačenje znači da vozač ponovo-zahvaća klizač koji nije na mjestu, stvarajući sudar koji može oštetiti lice vozača, zarezati habajuće ploče ili napuknuti tijelo klizača.
Pozitivan povratak ima fundamentalno drugačiji pristup. Umjesto da se oslanja na pohranjenu energiju opruge, mehanička veza, često blok pete ili zarobljeni povratni pokretač, fizički povlači klizač nazad dok se presa otvara. Povlačenje je tempirano na sam pokret pritiska, tako da se dešava istom brzinom i u istoj poziciji bez obzira na broj ciklusa ili brzinu pritiska. Nema degradacije tokom vremena jer se povratna sila stvara mehanički, a ne pomoću potrošnog opružnog elementa.
Kada se uporedi povratna opruga i bregasta jedinica sa pozitivnim povratom, kompromisi se svode na zahtjeve primjene:
| Kriterijum | Spring Return | Pozitivan povratak |
|---|---|---|
| Konzistentnost povlačenja tokom vremena | Degradira kao zamor opruga | Konstantan, na mehanički pogon |
| Pogodnost za maksimalnu brzinu pritiska | Nizak do umjeren (rizik od nepotpunog povrata pri visokom SPM-u) | Mogućnost velike brzine sa dosljednim mjerenjem vremena |
| Složenost i trošak | Niži početni troškovi, jednostavniji dizajn | Veća cijena, dodatne komponente |
| Interval održavanja | Opruge zahtijevaju periodične preglede i zamjenu | Duži intervali, manje habanja |
| Rizik od nepotpunog povlačenja | Povećava se sa brojem ciklusa i brzinom | Efikasno eliminisan |
Za-proizvodnju velikog obima koja radi na povišenim taktama u minuti, pozitivan povrat je često specificirani izbor upravo zato što uklanja varijablu iz jednačine. Ne kladite se na to da će stanje opruge ostati adekvatno u toku proizvodnje od 500.000 ciklusa. Sam pokret pritiska garantuje potpuno uvlačenje svaki put, što znači dosledno angažovanje vozača, ravnomernu raspodelu habanja i predvidljivo vreme brega u odnosu na druge matrice.
Ova razlika u pouzdanosti je jedan od razloga zašto se mehanizmi pozitivnog povrata tako često pojavljuju u visoko-kvalitetnim bregastim jedinicama za štancane kalupe. Unaprijed trošak je veći, ali isplata je smanjen rizik od vremenskih-kvarova povezanih s vremenom i predvidljiviji raspored održavanja tokom vijeka trajanja matrice.
Naravno, razumijevanje kako se sila pretvara u pokret i kako se klizač vraća samo je dio slike specifikacije. Cam jedinice dolaze u nizu konfiguracija, od kompaktnih sklopova stisnutih u čvrste omote kalupa do teških-jedinica napravljenih za probijanje velike-tonaže. Usklađivanje prave konfiguracije sa vašom specifičnom operacijom štancanja je mjesto gdje počinju prave inženjerske odluke.
Vrste bregastih jedinica i kada specificirati svaku konfiguraciju
Ne odgovara svaka jedinica bregaste svake matrice. Operacija štancanja, raspoloživi prostor i zahtjevi za tonažom oblikuju konfiguraciju koja pripada vašem alatu. Ipak, klasifikacija bregastih jedinica često biva previše pojednostavljena na jednu stranicu kataloga bez objašnjenja kada svaka vrsta zapravo ima smisla. Razumijevanje razlika-ugrađenih u odnosu na zračne bregaste jedinice i poznavanje usporedbe standardnih, teških-i kompaktnih verzija daje vam jasniji put do odluka o specifikacijama koje se zadržavaju u proizvodnji.
Die{0}}Mounted Versus Aerial Cam Units
Najosnovnija razlika među tipovima bregastih jedinica za progresivne kalupe je mjesto gdje sklop živi u odnosu na set kalupa.
Bregaste jedinice{0}}montirane na matricu učvršćuju se direktno u papučicu matrice, obično u donju papučicu, i rade kao-samostalni sklopovi. Pogon, klizač, držač, habajuće ploče i mehanizam za vraćanje su smešteni u jednom kompaktnom paketu koji se montira sa standardnim zatvaračima i klinovima. Budući da se sve nalazi unutar omotača matrice, jedinice-montirane na matricu putuju sa alatom tokom skladištenja, postavljanja i zamjene. Oni su podrazumevani izbor kada se operacija može izvršiti unutar raspoloživog prostora za matrice i kada se potrebna dužina hoda uklapa u nazivni hod jedinice.
Zračne cam jedinice, ponekad se nazivajuleteće kamere, zauzmite drugačiji pristup. Pokretni sklop klizača se montira na gornju papučicu matrice i pomiče se gore-dolje pomoću cilindra za prešanje. Ova pozicija montaže oslobađa prostor na donjoj cipeli za druge komponente kao što su podizači, prenosni prsti ili dodatne stanice. Vazdušne bregove se obično određuju kada trebate doći do teških područja radnog komada, kada zahtjev za hodom premašuje ono što jedinica montirana na matricu-može isporučiti u dostupnom otisku, ili kada je donja matrica previše pretrpana da primi konvencionalnu jedinicu.
Kada birate jedno nad drugim? Jedinice koje se montiraju na kalup{0}} odgovaraju većini standardnih operacija bočnog probijanja, obrezivanja i oblikovanja gdje prostor dozvoljava. Zračne bregaste zaslužuju svoje mjesto u složenim progresivnim kalupima sa malim razmakom između stanica, u aplikacijama koje zahtijevaju bočno bušenje na duboko-izvučenim dijelovima, ili kada dizači i piloti već koriste donji dio-cipele. Kompromis je u tome što zračne jedinice dodaju složenost gornjem sklopu matrice i zahtijevaju pažljiviju pažnju na vrijeme u odnosu na progresiju trake.
Standardne, teške{0}}i kompaktne konfiguracije
Unutar kategorija koje se montiraju na matrice{0}}i zračnih, bregaste jedinice se dalje razlikuju po svom kapacitetu opterećenja i fizičkoj veličini. Odabrati pravu klasu znači balansirati tri varijable: koliku silu zahtijeva operacija, koliko daleko klizač mora ići i koliko prostora imate u kockici.
Standardne jedinice za grebene pokrivaju najširi spektar svakodnevnih poslova štancanja. Nude umjereni kapacitet tonaže, tipične dužine hoda i otisak koji se udobno uklapa u većinu progresivnih i prijenosnih matrica. Za većinu operacija probijanja i laganog trimovanja u automobilskim i kućanskim štancama, standardne jedinice obavljaju posao bez pretjeranog-inženjeringa rješenja.
Izrađena je-oštrica za teške uslove za štancanje velike tonaže sa debljim dijelovima tijela, širim kontaktnim površinama habajuće ploče i robusnijim povratnim mehanizmima. Ove jedinice su specificirane kada operacija uključuje rezanje materijala debljeg profila, formiranje čelika visoke{2}}čvrstoće ili izvođenje velikih-ostrugavanja perimetra koji stvaraju značajne sile bočne reakcije. Dodatna masa i krutost sprečavaju skretanje pod opterećenjem, držeći klizač na stazi tokom zahtjevnih rezova.
S druge strane, kompaktna zupčasta jedinica za uski prostor matrice je dizajnirana sa smanjenim omotačem posebno za kalupe gdje je korak od -do- stanice uzak ili gdje susjedni alati ostavljaju minimalan razmak. Kompaktne jedinice žrtvuju određenu nosivost i dužinu hoda u zamjenu za uklapanje u prostore koje standardne jedinice jednostavno ne mogu zauzeti. Često se pojavljuju u progresivnim matricama visoke{4}}gustine koje proizvode male, složene dijelove s višestrukim bočnim karakteristikama bliskim jedna drugoj.
Sljedeća tabela sažima kako se ove konfiguracije uspoređuju po kriterijima koji su bitni tokom specifikacije:
| Konfiguracija | Tipični raspon tonaže | Stroke Length | Relativni otisak | Uobičajene aplikacije |
|---|---|---|---|---|
| Standard | 5 - 30 kN | 10 - 30 mm | Srednje | Bočni pirsing, lagano obrezivanje, oblikovanje jezičaka |
| Heavy Duty | 30 - 150+ kN | 15 - 50 mm | Veliki | Debeli-orezivanje,-probijanje od čelika visoke čvrstoće, veliki-rezi po obodu |
| Compact | 3 - 15 kN | 5 - 20 mm | Mala | Progresivne matrice uskog{0}}toka, probijanje malih karakteristika, ograničeno oblikovanje |
| Zračna (leteći) | 5 - 50 kN | 10 - 40 mm | Gornja-matrica montirana | Bočni pirsing na dubokim crtama, pretrpani donji{0}}izlozi cipela, operacije u više-uglova |
Primijetite da se opsezi preklapaju. Operacija probijanja od 20 kN u prostranoj matrici mogla bi koristiti standardnu ili kompaktnu jedinicu. Odluka se često svodi na raspoloživu kovertu i koliku marginu želite za nosivost. Određivanje jedinice na 80% njene nominalne tonaže umjesto 95% produžava vijek trajanja i održava čvršće praćenje klizanja tokom vremena.
Izbor konfiguracije također je u interakciji s atributima kvalitete ugrađenim u jedinicu. Kompaktna bregasta jedinica sa labavim tolerancijama lakše će se skretati pod opterećenjem nego precizna-izrađena verzija iste veličine, jednostavno zato što ima manje materijala koji može odoljeti deformaciji. Taj odnos između veličine, kvaliteta izrade i performansi je upravo razlog zašto je razumijevanje onoga što se događa unutar cam jedinice, komponentu po komponentu, jednako važno kao i odabir prave vanjske konfiguracije.
Kritične komponente unutar Cam jedinice
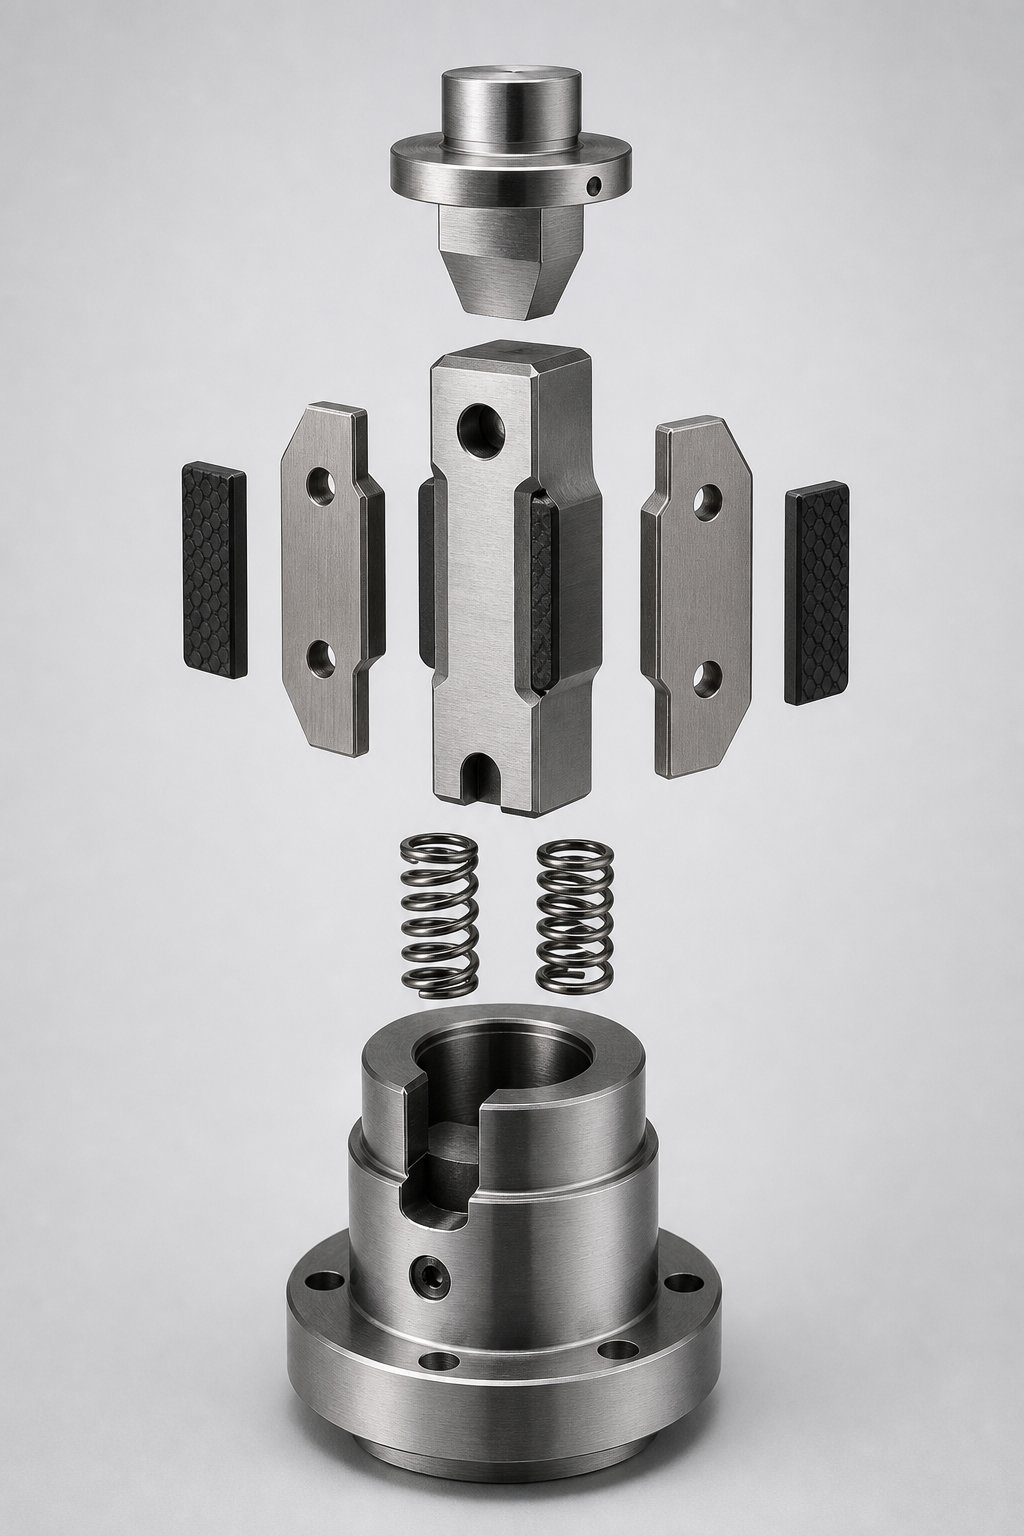
Uklonite vanjsko kućište bilo koje jedinice bregaste jedinice i naći ćete iznenađujuće mali broj dijelova. Ipak, svaki od njih nosi specifičnu inženjersku odgovornost, a kvalitet svake pojedinačne komponente određuje da li sklop isporučuje konzistentnost na nivou mikrona- ili uvodi pužuće varijacije u vaše žigosane dijelove. Poznavanje onoga što svaki komad radi i kako oni međusobno djeluju, daje vam vokabular za procjenu dobavljača i dijagnosticiranje problema prije nego što postanu otpad.
Driver, Slide i Retainer objašnjeno
Ova tri elementa čine strukturno jezgro bregaste jedinice. Svaka druga komponenta postoji da ih podržava, štiti ili resetuje.
Thevozačje čelični element u obliku klina{0}} koji pokreće kretanje. Njegovo nagnuto lice zahvaća odgovarajuću površinu na klizaču dok se presa zatvara, pretvarajući vertikalni hod prese u bočnu silu. Kontaktna površina vozača je obično precizno-brušena i očvrsnuta kako bi izdržala deformaciju pod opetovanim udarnim opterećenjem. Ako ova površina postane istrošena ili valovita, klizač više ne prima čist, dosljedan pritisak, a dužina hoda počinje da varira od ciklusa do ciklusa.
Theslajdje element koji-izvodi rad. Nosi proboj, čelik ili oštricu za obrezivanje i isporučuje taj alat u radni komad pod projektovanim uglom. Klizač se kreće unutar držača na vođenim površinama i mora putovati istom putanjom, do iste krajnje tačke, svaki pojedinačni potez. Njegovo tijelo je strojno obrađeno prema uskim tolerancijama i kaljeno kako bi se oduprlo i pogonskoj sili odozgo i sili reakcije iz radnog komada ispod. Svaka promjena u dimenzijama klizača, bilo zbog habanja ili otklona, odmah se prikazuje kao poziciona greška na utisnutom elementu.
Theretainerje kućište koje sadrži i vodi cijeli sklop. Obezbeđuje referentne površine koje ograničavaju kretanje klizanja na jednu os, apsorbuje sile montaže koje se prenose na papučicu matrice i održava poravnanje između putanje pokretača i putanje klizanja. Zamislite to kao kostur jedinice. Držač mašinski obrađen sa labavim zazorima za vođenje omogućava klizač da pomera bočno tokom radnog hoda, uvodeći zazor koji uništava ponovljivost dimenzija.
Način na koji zazor bregaste jedinice utječe na kvalitetu dijelova svodi se na jednostavnu geometriju: ako se klizač može pomjeriti čak 0,03 mm u stranu unutar svojih vodilica, udarac koji nosi pomjera se za istu količinu. U toku proizvodnje od 200.000 dijelova, ta igra raste kako se površine troše, a vaši Cpk brojevi počinju kliziti u pogrešnom smjeru. Precizno uklapanje između komponenti pokretača, klizača i držača bregaste jedinice je ono što održava taj zazor blizu nule na početku vožnje i minimizira njegov rast tokom vremena.
Habajuće ploče, povratne opruge i grafitni umetci
Osim tri osnovna strukturna elementa, nekoliko potpornih komponenti štite sklop i održavaju ga nesmetanim radom tokom stotina hiljada ciklusa presovanja.
Habajuće ploče, koje se ponekad nazivaju i bregasti listovi, su tanke kaljene ploče postavljene između klizača i držača na svakom kontaktnom sučelju. Oni služe kao žrtvene površine, apsorbiraju trenje i mikro-abraziju, tako da precizno-telo klizača i držači ostaju neoštećeni. Kada se habajuće ploče degradiraju, zamjenjujete ih radije nego ponovno brusite ili zamjenjujete daleko skuplji klizač ili držač. Njihov kvalitet materijala, tvrdoća i obrada površine direktno utiču na to koliko dugo jedinica radi prije nego što zatreba servis.
Grafitni umetci ugrađeni u klizač ili habajuće ploče obezbjeđuju samo{0}}podmazivanje u primjenama visokog-ciklusa gdje je tečno podmazivanje nepraktično ili bi kontaminiralo radni komad. Kako klizač klizi, grafit prenosi tanak čvrsti-film maziva na površinu za spajanje, smanjujući trenje i stvaranje topline bez vanjskog održavanja. U kalupima koji neprekidno rade preko 30 udaraca u minuti, ovi umetci mjerljivo produžavaju vijek trajanja komponenti.
Povratne opruge, bilo zavojne opruge ili opruge azotnog gasa, pohranjuju energiju tokom hoda naprijed i otpuštaju je kako bi uvukle klizač kada se vozač isključi. U pozitivnim-konfiguracijama povrata, mehanički blok pete u potpunosti zamjenjuje funkciju opruge. U svakom slučaju, mehanizam za vraćanje mora isporučiti konzistentnu silu uvlačenja i vrijeme tokom vijeka trajanja jedinice.
Ovdje je sažeta svaka komponenta sa{0}}kritičnom funkcijom za njen kvalitet:
- Vozač:Prenosi vertikalnu silu pritiska na klizač preko preciznog-ugla kontakta sa tlom; tvrdoća i integritet površine određuju konzistentnost zahvata.
- slajd:Nosi radni alat kroz bočni hod; Dimenziona stabilnost pod opterećenjem diktira tačnost položaja karakteristike na žigosanom dijelu.
- držač:Vodi i ograničava kretanje klizača; Vodič za kontrolu kvaliteta kontroliše zazor i dugoročnu-ponovljivost.
- Habajuće ploče (brigaste ploče):Obezbedite žrtvene,{0}}kontaktne površine sa malim trenjem; razred materijala i tvrdoća postavljaju servisni interval prije nego što je potrebna zamjena.
- Grafitni umetci:Isporučuju samo-podmazivanje za rad velikog-ciklusa; smanjiti toplotu izazvanu trenjem-i produžiti vijek trajanja klizanja i habajuće ploče.
- Povratne opruge ili mehanizam pozitivnog povratka:Vratite klizač u početni položaj; Konzistentnost sile tokom vremena određuje pouzdanost uvlačenja pri brzini.
Od ovih potpornih komponenti, habajuće ploče su gotovo uvijek prve koje pokazuju degradaciju. Bodovanje, hrapavost površine i smanjenje debljine ukazuju na to da žrtveni sloj radi svoj posao, ali se bliži kraju životnog vijeka. Inženjeri koji određuju vrhunske materijale za habajuće ploče, tipično čelik za alate kaljen iznad 58 HRC sa finom završnom obradom površine, pomjeraju intervale zamjene znatno dalje od onih koji koriste standardne limove od blagog -čelika.
Uz objašnjenje unutrašnjih dijelova i funkcija bregaste jedinice, slijedi prirodno pitanje: koji specifični izbori materijala, nivoi tvrdoće i proizvodne tolerancije odvajaju premium sklop od jeftine alternative? Odgovor leži u mjerljivim inženjerskim kriterijima koje svaki inženjer alata može procijeniti prije naručivanja.
Šta čini Cam jedinicu visoko{0}}kvalitetnom
Znate šta se nalazi unutar cam jedinice i kako svaka komponenta doprinosi performansama. Ali kada dvije jedinice dijele iste vanjske dimenzije i ocjenu hoda, što opravdava da jedan košta znatno više od drugog? Razlika živi u odabiru materijala, dubini termičke obrade, kvaliteti završne obrade površine i proizvodnim tolerancijama, od kojih nijedna nije vidljiva izvana. Znati kako procijeniti kvalitet bregaste jedinice za kalupe za štancanje znači pogledati prethodne kataloške specifikacije i u metalurgiju i preciznost obrade koje određuju stvarni-svjetski vijek trajanja.
Materijali, tvrdoća i površinski tretmani koji određuju kvalitet
Tijelo i klizač bregaste jedinice izdržavaju ponovljene cikluse udaraca visokog{0}}opterećenja, ponekad i milione njih tokom proizvodnog vijeka matrice. Standardne jedinice često koriste konvencionalni alatni čelik sa-kaljenjem do umjerenih HRC nivoa. Premijum jedinice počinju s investicionim-tijelima od livenog ili kovanog legiranog čelika koja nude vrhunsku strukturu zrna i otpornost na zamor prije nego počne bilo kakva toplinska obrada.
Kada je riječ o visoko-kvalitetnom materijalu bregaste jedinice i specifikacijama tvrdoće, evo šta razdvaja slojeve:
- Tijela klizača:Kućište{0}}očvršćeno na 58-62 HRC na kontaktnim površinama uz zadržavanje čvrstog, duktilnog jezgra. Ova kombinacija je otporna na površinsko habanje bez da postane krhka pod udarnim opterećenjem.
- Vozači:Kroz-očvršćeno na 56-60 HRC sa precizno brušenim ugaonim površinama. Kontaktna površina treba da se odupre deformaciji pod milionima ciklusa zahvata bez stvaranja valovitosti.
- Vodiči za pričvršćivanje:Očvršćen na 54-58 HRC i brušen do zrcalne završne obrade, minimizira trenje o klizač i smanjuje habanje ljepila.
- Nosite ploče:Brzorezni alatni čelici ili čelici za metalurgiju praha očvrsnuti iznad 60 HRC, dajući žrtveni sloj koji traje znatno duže od alternativa blagog{2}}čelika.
Površinski tretmani podstiču performanse dalje. Plazma nitriranje stvara azot{1}}difuzioni sloj ispod površine, povećavajući tvrdoću i otpornost na habanje bez dimenzionalne distorzije. Istraživanje -kaljenog hroma-manganskog čelika to pokazujeduplex plazma nitriranje praćeno DLC premazommože povećati vijek trajanja zamora za preko 85% u uvjetima frettinga, što je tačan tip ponavljajućeg kliznog kontakta koji doživljavaju površine bregaste jedinice. Nitrirani sloj pruža pojačanje podzemne tvrdoće, dok DLC premaz na habajućim površinama bregaste jedinice daje ultra-vrhunski sloj sa niskim-slojem sa izuzetnom hemijskom stabilnošću.
DLC, ili dijamantski{0}}ugljični premazi su posebno relevantni za primjene bregasta sa visokim{1}}ciklom. Ovi amorfni ugljični filmovi kombinuju sp3 (slično dijamantu-) i sp2 (slično grafitu-) vezne strukture, dajući vrijednosti površinske tvrdoće veće od 1300 HV uz održavanje koeficijenata trenja na nižim od 0,1. Za klizne bregaste jedinice koje rade pri 40+ hoda u minuti bez tečnog podmazivanja, DLC smanjuje stvaranje topline i habanje ljepila na površinama vodilica koje određuju tačnost položaja.
Samo nitriranje nudi -efikasnu sredinu. Proces difundira azot u čeličnu podlogu na temperaturama od oko 450-550 stepeni Celzijusa, stvarajući očvrsnuto kućište bez promjena dimenzija koje su povezane sa konvencionalnim ugljičenjem. Za grebenaste jedinice, to znači da se komponente mogu prvo završno obraditi, a zatim nitrirati, čuvajući preciznu geometriju uspostavljenu tokom brušenja.
Proizvodne tolerancije i standardi preciznosti
Kvalitet materijala postavlja strop na izdržljivost. Tolerancije proizvodnje postavljaju plafon za tačnost. Klizač obrađen od najfinijeg alatnog čelika i dalje proizvodi nedosljedne dijelove ako su njegove vodeće površine brušene da izgube specifikacije.
Standardi tolerancije za proizvodnju bregastih jedinica značajno variraju u različitim nivoima kvaliteta. Jedinice standardnog{1}}vrsta obično imaju tolerancije dimenzija od plus ili minus 0,05 mm na kritičnim površinama vodilica. Ovo je adekvatno za mnoge primjene, ali dozvoljava do 0,1 mm ukupne varijacije položaja između klizača i njegovog kućišta. Premium jedinice zatežu taj prozor na plus ili minus 0,03 mm ili bolje, smanjujući dozvoljenu varijaciju za 40% i direktno poboljšavajući konzistentnost dimenzija utisnutog dijela.
Odakle ta preciznost?Precizno brušenjekorištenjem CNC-kontroliranih površinskih i cilindričnih brusilica postiže se sub-mikronska ponovljivost na komponentama od kaljenog čelika. CBN (kubni bor nitrid) brusne ploče zadržavaju svoju formu pri rezanju kaljenog alatnog čelika iznad 58 HRC, dajući dosljedne dimenzije i geometrijske tolerancije u svim proizvodnim serijama. Precizno brušenje i površinska obrada ovdje rade zajedno: komponenta je prvo očvrsnuta, a zatim završno{5}}brušena do konačnih dimenzija, osiguravajući da je geometrija koju mjerite geometrija koja se izvodi u kalupu.
Osim tolerancija dimenzija, geometrijske tolerancije su jednako važne. Ravnost ležajnih površina klizanja, paralelizam između suprotnih vodećih površina i okomitost radne površine u odnosu na osovinu kretanja utječu na to koliko se klizač čisti tokom svog hoda. Klizač koji je dimenzionalno ispravan, ali geometrijski iskrivljen će se vezati, generirati neravnomjerno habanje i odmicati od-ose pod opterećenjem.
Završna obrada na vodilicama i kontaktnim površinama također odvaja nivoe kvaliteta. Površina tla sa Ra 0,2 mikrometara stvara manje trenje i ravnomjernije raspoređuje opterećenje od površine Ra 0,8 mikrometara. Manje trenja znači manje toplote, manje toplote znači manje toplotno širenje tokom kontinuiranog rada, a manje širenje znači čvršću pozicionu konzistentnost tokom proizvodne smene.
Sljedeća tabela konsoliduje ove pokazatelje kvaliteta u okvir za evaluaciju na koji možete referencirati kada uspoređujete dobavljače cam jedinica:
| Indikator kvaliteta | Standard Grade | Premium Grade | Zašto je važno |
|---|---|---|---|
| Tolerancija dimenzija (vodeće površine) | +/- 0.05 mm | +/- 0.03 mm ili jače | Direktno ograničava dostižnu preciznost žigosanih dijelova |
| Tvrdoća klizne površine | 50-55 HRC | 58-62 HRC (očvršćeno) | Otporan je na habanje i održava geometriju tokom miliona ciklusa |
| Tvrdoća kontaktnog lica sa vozačem | 52-56 HRC | 56-60 HRC | Sprečava deformaciju pri ponavljajućem udaru |
| Površinska obrada | Nema ili osnovno nitriranje | Plazma nitriranje + DLC ili napredno nitriranje | Produžuje vijek trajanja, smanjuje trenje, poboljšava otpornost na zamor |
| Završna obrada (Ra) | 0.6 - 0.8 mikrometara | 0.1 - 0.3 mikrometara | Manje trenje, manje topline, ravnomjernija raspodjela opterećenja |
| Materijal karoserije | Konvencionalni alatni čelik | Investicijski{0}}liveni ili kovani legirani čelik | Vrhunska otpornost na zamor i struktura zrna |
| Očekivani vijek trajanja prije servisiranja | 200,000 - 500,000 ciklusa | 800,000 - 2,000,000+ ciklusa | Manje prekida, niži ukupni troškovi održavanja |
Koristite ovo kao svoju kontrolnu listu. Kada dobavljač navede bregastu jedinicu, raspitajte se o specifičnim vrijednostima tvrdoće na klizaču i drajveru, o klasi tolerancije vodećih površina, da li je primijenjena bilo kakva površinska obrada i prema kojoj su specifikaciji završne obrade kontaktne površine brušene. Ove četiri tačke podataka govore vam više o stvarnim-svjetskim performansama od bilo koje ocjene tonaže ili dužine hoda same.
Jedinica kamere napravljena prema premium standardima košta više unaprijed. Ali kada vaša matrica radi 35 udaraca u minuti stvarajući sigurno-kritične automobilske nosače, razlika između 300.000 ciklusa do prvog servisa i 1.200.000 ciklusa nije akademska. To je razlika između dva neplanirana zastoja po kvartalu i nule. Kvalitet ugrađen u materijale jedinice, termička obrada i preciznost obrade vraćaju se u vremenu neprekidnog rada, postojanosti dijelova i smanjenim stopama otpada.
Međutim, ovi atributi kvaliteta ne postoje izolovano. Njihova vrijednost se materijalizira samo kada se ispravna konfiguracija bregaste jedinice zadovolji s odgovarajućom primjenom za štancanje. Usklađivanje tipa jedinice s tipom operacije, tonažom i raspoloživim prostorom za matrice je mjesto gdje se odluke o specifikaciji spajaju u radni dizajn kalupa.
Usklađivanje tipa Cam jedinice s vašom aplikacijom za štancanje
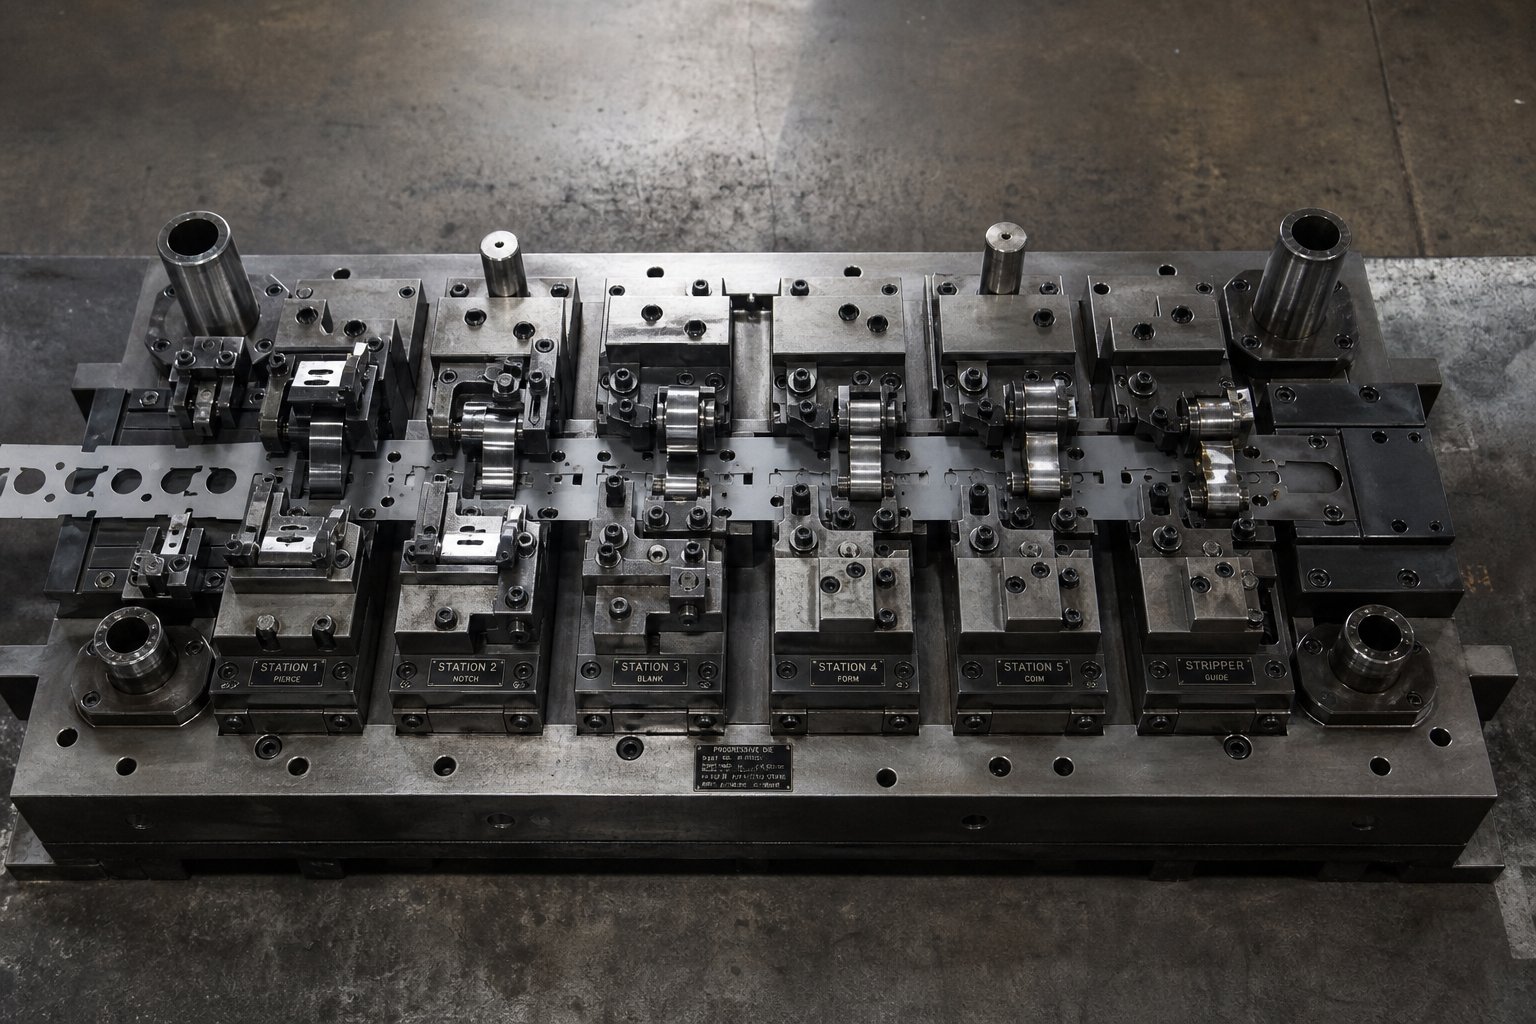
Znati kako kvaliteta izgleda unutar jedinice cam je samo polovina jednadžbe. Druga polovina je odabir prave konfiguracije za vašu specifičnu operaciju štancanja. Savršeno izgrađena jedinica kamere i dalje ima slabe rezultate ako nije usklađena s poslom koji treba da obavi. Probijanje, oblikovanje i obrezivanje svakog postavljaju različite mehaničke zahtjeve na klizač, drajver i držač, a ti zahtjevi bi trebali voditi vaše odluke o specifikacijama od samog početka.
Odabir bregastih jedinica za operacije probijanja, oblikovanja i obrezivanja
Svaka operacija štancanja opterećuje jedinicu brega na drugačiji način. Razumijevanje načina odabira bregaste jedinice za operaciju probijanja u odnosu na stanicu za formiranje ili trimovanje počinje prepoznavanjem onoga što klizač doživljava tokom radnog hoda.
Piercing generiše iznenadnu reakciju velike-snage u trenutku kada udarac probije list. Klizač mora izdržati ovo udarno opterećenje bez bočnog skretanja ili odstupanja položaja rupe. Krutost i minimalni zazor su dominantni zahtjevi. Teška- ili standardna jedinica sa vrhunskim tolerancijama vodiča to najbolje rješava jer drži udarac na osi kroz probojni događaj.
Operacije formiranja se ponašaju drugačije. Klizač progresivno gura materijal u oblik, što zahtijeva kontrolirani hod i stabilan period zadržavanja pri punom istezanju, dok čelik oblika drži radni komad uz šupljinu kalupa. Sila se povećava postepeno, a ne naglo, ali klizač mora održavati pozicionu tačnost tokom cijelog zaveslaja, a ne samo u jednom udarcu-u trenutku. Dosljedno zadržavanje pod opterećenjem ovdje je kritični atribut.
Podrezivanje pada negdje između. Oštrica za rezanje šiša materijal duž određene ivice, a sila rezanja mora ostati konzistentna od početka reza do kraja. Ako se klizač savija ili cvokoće u sredini-hoda, ivica trima razvija valovitost ili neravnomjeran ivičnjak. Specifikacija zupčaste jedinice za matrice za obrezivanje treba da daje prioritet glatkom hodu, ujednačenoj isporuci sile i dovoljnoj tonaži da se rez završi bez oklijevanja.
Sljedeća tabela preslikava svaki tip operacije na konfiguraciju brega, klasu tonaže i atribute kvalitete koji su najvažniji:
| Vrsta operacije | Preporučena konfiguracija | Klasa tonaže | Kritični atributi kvaliteta |
|---|---|---|---|
| Piercing (rupe, prorezi) | Standardni ili teški-izdržljivi,{1}}montirani | Srednje do visoke | Maksimalna krutost, minimalni zazor, otpornost na udar{0}}opterećenje |
| Oblikovanje (savijanja, prirubnice, utiskivanja) | Standardno sa pozitivnim povratom | Nisko do srednje | Kontrolisano zadržavanje, konzistentna krajnja tačka hoda, glatko kretanje |
| Obrezivanje (rezi po ivicama, obrezivanje po obodu) | Teški{0}}ili standardni, montirani{1}} | Srednje do visoke | Ujednačena sila tokom rezanja,{0}}slobodan hod, stabilnost klizanja |
| Više{0}}uglovi pirsinga | Antena (leteća kamera) | Srednje | Kutna fleksibilnost, gornji-razmak matrice, preciznost mjerenja vremena |
| Kombinirani pierce i forma | Teška-motornost sa produženim udarcem | Visoko | Kapacitet opterećenja za sekvencijalne sile, zadržavanje plus proboj u jednom udaru |
Primijetite da i pirsing i šišanje naginju višim klasama tonaže, ali iz različitih razloga. Probijanje zahteva trenutnu silu da bi se materijal čistio, dok je za šišanje potrebna trajna sila preko duže rezne ivice. Bregasta jedinica mora biti dimenzionirana za vršnu potražnju u svakom slučaju.
Tonaža, hod i prostorna ograničenja kao kriteriji odabira
Sa tipom operacije koji vodi vaš opći smjer, praktični proces specifikacije sužava izbor na određenu jedinicu. Ovo je vodič za odabir tonaže i hoda bregaste jedinice, destiliran u ponovljivu sekvencu koja radi za bilo koju operaciju bočne matrice.
- Izračunajte potrebnu silu brega:Počnite s geometrijom dijela i svojstvima materijala. Za bušenje, pomnožite obim reza sa debljinom materijala i čvrstoćom na smicanje. Za podrezivanje koristite istu formulu preko dužine linije obrezivanja. Za oblikovanje, procijenite silu na osnovu dužine savijanja, debljine materijala i vlačne čvrstoće. Dodajte sigurnosnu marginu od 20-25% kako biste uzeli u obzir varijacije materijala, nedosljednost podmazivanja i trošenje alata tokom vremena.
- Odredite dužinu hoda:Izmjerite dubinu osobine koju proboj ili čelik forme mora prijeći da završi operaciju, zatim dodajte razmak za prilaznu udaljenost (obično 3-5 mm prije kontakta) i prekoračenje ako je primjenjivo. Ukupan iznos postaje vaš minimalni potreban hod brega.
- Potvrdite prostornu kovertu matrice:Izmjerite raspoloživi džep u papučici matrice u koji će se montirati jedinica s bregastom. Uzmite u obzir susjedne alate, zazore za skidanje i sve mehanizme podizača ili pilota u blizini. Dimenzije držača jedinice plus sav potreban razmak za montažu moraju stati u ovu omotnicu bez smetnji.
- Provjerite kompatibilnost vremena pritiska:Potvrdite da raspoloživi hod pritiska osigurava dovoljan hod zahvata vozača da proizvede potreban hod brega pod projektovanim kutom vozača. Ako se presa spusti prije nego što se vozač potpuno zakopča, klizač neće dostići puni hod.
- Procijenite prikladnost povratnog mehanizma:Za brzine prese iznad 25-30 udaraca u minuti, procijenite može li povratna opruga pouzdano uvući klizač unutar raspoloživog vremenskog okvira. Ako nije, navedite pozitivan povrat.
- Potvrdite maržu tonaže:Odaberite jedinicu ocijenjenu za najmanje 125% vaše izračunate potrebne sile. Pokretanje bregaste jedinice na ili blizu njene maksimalne snage ubrzava habanje i smanjuje servisni interval između održavanja.
Odabir veličine bregaste jedinice zbog ograničenja prostora matrice često uključuje ponavljanje između koraka tri i šest. Možda ćete ustanoviti da je jedinica odgovarajuće tonaže prevelika za raspoloživi prostor ili da kompaktnoj jedinici koja stane nema dovoljno snage. Ovo je mjesto gdje kompromisi konfiguracije postaju stvarne inženjerske odluke, a ne odabir kataloga.
U složenim projektima kalupa, posebno onima sa višestrukim bregastim stanicama, malim zazorima ili neobičnim obrascima protoka materijala, standardne kataloške jedinice ponekad ne mogu zadovoljiti sva ograničenja istovremeno. Prilagođena integracija postaje neophodna kada operacija štancanja zahtijeva kombinaciju zupčastog omotača, hoda ili tonaže koja je izvan standardne ponude. Za projektovanje-teških projekata koji uključuju strukturu matrice, interakciju komponenti, optimizaciju zazora i protok materijala, rad sa inženjerskim partnerom koji razumije cijeli kontekst matrice, a ne samo izolovanu zupčastu jedinicu, sprječava skupe cikluse redizajniranja. Inženjeri alata koji procjenjuju prilagođenu integraciju bregaste jedinice unutar složenih struktura kalupa mogu konsultovati resurse kao što suYICHEN-ova rješenja za štancanje, gdje se stručnost u dizajnu matrice proteže kroz razmatranja strukture, komponenti, zazora i protoka materijala koji su u interakciji s odabirom bregaste jedinice.
Bez obzira da li ćete na kraju dobiti katalošku jedinicu ili prilagođeno rješenje, gore navedeni redoslijed specifikacija zadržava odluku utemeljenu na mjerljivim kriterijima. Sila, udar i prostor se mogu kvantificirati. Kada svoj izbor pričvrstite na te brojke, a ne na naviku ili poznatost brenda, jedinica kamere koju instalirate ima najbolje šanse da pouzdano radi od prvog do milionitog pogotka.
Ipak, ubacivanje prave jedinice u kocku je samo početak. Način na koji se ta jedinica montira, poravna i verifikuje tokom izrade kalupa određuje da li se preciznost projektovana u njene komponente zapravo prevodi u preciznost u radnji.
Najbolja praksa za instalaciju i poravnanje za Cam jedinice
Bregasta jedinica napravljena prema vrhunskim tolerancijama i ojačana prema preciznim specifikacijama i dalje ne uspijeva ako je loše instalirana. Precizno mljevenje u te komponente tokom proizvodnje znači preciznost na presi samo ako procedura montaže čuva svaki geometrijski odnos koji je dizajner zamislio. Ipak, upute za instalaciju rijetko se detaljno raspravljaju. Proizvođači matrica se često oslanjaju na plemensko znanje koje su prenijeli veterani u alatnici, a kada to znanje ima praznine, posljedice se pokazuju kao prerano trošenje, nedosljedne dimenzije dijelova i misteriozni vremenski problemi koji se opiru dijagnozi.
Procedura poravnanja grebene jedinice je važna jer se čak i male greške povećavaju pri ponavljajućem opterećenju. Pokretač koji dodiruje klizač 0,05 mm izvan-centra pri prvom zamahu, dodiruje ga 0,05 mm izvan-centra pri svakom zamahu, a taj jedno-šablon opterećenja ubrzava habanje na jednoj strani vodilice dok druga strana radi neopterećena. Preko 500.000 ciklusa, ono što je započelo kao suptilna neusklađenost postaje mjerljivi problem zazora.
Procedure montaže i zahtjevi za poravnanje
Pravilna montaža bregaste jedinice slijedi namjeran redoslijed. Prolazak kroz to ili preskakanje koraka verifikacije izaziva probleme koji se otkrivaju tek nakon što proizvodnja započne, a vrijeme zastoja postaje skupo.
Zakretni moment i redoslijed vijaka.Držači zupčaste jedinice montiraju se na papučicu matrice preciznim zavrtnjima sa usadnom glavom, obično četiri do osam, ovisno o veličini jedinice. Zatezanje ovih pričvršćivača slijedi unakrsni-slijed, sličan zatezanju glave cilindra, kako bi se sila stezanja ravnomjerno rasporedila na osnovu držača. Neravnomjeran obrtni moment vijaka mikroskopski izobličuje tijelo držača, priklješćujući klizne vodilice s jedne strane i zazor otvaranja s druge. Vrijednosti obrtnog momenta trebaju slijediti specifikaciju proizvođača bregaste jedinice, obično u rasponu od 40-80 Nm za standardne jedinice, a o kalibriranom moment ključu se ne može pregovarati.
Registracija klinova.Vijci pričvršćuju jedinicu na mjesto, ali klinovi postavljaju ponovljivu poziciju. Dva precizna klina za tiple, utisnute u razvrtane rupe i na bazi držača i na papučici matrice, zaključavaju X-Y položaj bregaste jedinice tako da se vraća na potpuno istu lokaciju svaki put kada se matrica rastavlja i sastavlja radi održavanja. Bez klinova, jedinica se lagano pomiče tokom svake ponovne instalacije, a poravnanje drajvera-za-se mijenja svaki put. Razvrtane rupe treba da budu mašinski obrađene na toleranciju H7 sa probnom -bregastom jedinicom postavljenom i verifikovanom pre konačnog zakačenja.
Podmetač za visinu zahvata vozača.Podešavanje visine zahvata pogona bregaste jedinice jedan je od koraka koji se najviše zanemaruje u procesu izrade. Vozač, montiran na gornju matricu, mora dodirnuti spojnu površinu klizača na tačno tačnoj tački u hodu presa. Ako zahvat počne prerano, klizač dostiže puni hod prije donje mrtve točke i ostaje pod pretjeranom kompresijom. Ako zakačenje počne prekasno, klizač možda neće postići puni hod prije nego što se presa okrene unazad, što rezultira nepotpunim radnim zahvatom.
Šimiranjem se postiže ovo podešavanje. Precizno brušene podložne ploče postavljene između montažne površine pogona i gornje papuče matrice podižu ili spuštaju početnu poziciju vozača kontroliranim koracima, obično dostupni u koracima od 0,1 mm. Cilj je postići potpuni hod klizanja tačno na ili neposredno prije donje mrtve tačke, sa 1-2 mm prekoračenja ugrađenim u geometriju vozača kako bi se osiguralo da klizač dostigne svoju krajnju tačku bez oslanjanja na posljednji djelić pritiska pritiska.
Neusklađenost između drajvera i klizača je jedini najčešći izvor preranog kvara bregaste jedinice. Kada se nagnuto lice vozača ne susreće ravno sa površinom klizanja, opterećenje se koncentriše na jednu ivicu, a ne raspoređuje se po celoj širini kontakta. To ivično opterećenje generiše lokalizovanu toplotu, ubrzava habanje površine i na kraju može da odbije otvrdnute kontaktne površine. Lijek je pažljiva provjera poravnanja tokom izrade matrice: plavo kontaktno lice pokretača, polako zatvorite matricu rukom i pregledajte kontaktni uzorak na klizaču. Pun, ravnomeran kontakt po širini potvrđuje pravilno poravnanje. Uzorak koji je pristrasan na jednu stranu ukazuje na to da vozač ili klizač treba premjestiti.
Uobičajene greške pri postavljanju koje ugrožavaju performanse Cam jedinice
Čak i iskusni proizvođači kalupa povremeno upadnu u greške pri postavljanju koje umanjuju performanse bregaste jedinice. Ovo su uobičajene greške pri postavljanju bregaste jedinice u kalupima za štancanje koje uzrokuju većinu prijevremenih poziva u servis:
- Nedovoljan razmak između bregaste jedinice i susjednih komponenti matrice.Grebenaste jedinice stvaraju toplinu tokom rada i lagano se šire. Ako su susjedni udarci, podizači ili ploče za skidanje suviše blizu, toplinski rast stvara smetnje. Klizač se može vezati na pola puta kroz svoj hod ili kućište držača može doći u kontakt sa susjednim alatom, prenoseći vibracije koje ubrzavaju habanje. Održavajte minimalno 2-3 mm razmaka na svim stranama omotača jedinice i provjerite zazor dinamički pokretanjem prese radnom brzinom i provjeravanjem tragova svjedoka.
- Neispravno prednaprezanje povratnih opruga.Povratne opruge moraju biti prethodno napregnute na određenu komprimiranu dužinu pri ugradnji tako da isporučuju adekvatnu silu uvlačenja od prvog zamaha. Prednapregnute opruge sa nedostatkom{1}} dozvoljavaju klizaču da puzi naprijed tokom faze povratka, posebno pri većim brzinama pritiska. Pre{3}}prenapregnute opruge dodaju nepotreban otpor hodu naprijed, povećavajući trošenje vozača i smanjujući radnu snagu na klizaču. Precizno pratite slobodnu dužinu i instaliranu dužinu koju je odredio proizvođač, i provjerite kaliperom prije zatvaranja matrice.
- Nepodudaranje ugla zahvata vozača.Ugao pokretača i ugao površine klizanja moraju biti identični. Ako je matrica napravljena sa zamjenskim drajverom koji ne odgovara u potpunosti originalnoj specifikaciji, ili ako je izvijač ponovo brušen pod malo drugačijim uglom, geometrija zahvata se mijenja. Čak i neusklađenost od pola-stepena stvara linijski kontakt umjesto punog-kontakta lica, koncentrirajući stres i ubrzavajući degradaciju površine. Uvijek provjerite uključeni kut zamjenskih drajvera preciznim kutomjerom ili sinusnom šipkom prije instalacije.
- Zanemarivanje provjere vremena ekspozicije u odnosu na druge matrice.U progresivnoj matrici s više jedinica bregasta ili operacijama koje se -pokreću u blizini konvencionalnih vertikalnih stanica, vrijeme je važno. Ako se prednji hod jedne zupčaste jedinice preklapa sa ciklusom podizanja trake, klizač se može sudariti sa trakom ili ometati zahvat pilota. Slično, ako se dvije bregaste jedinice na suprotnim stranama trake pale u neznatno različitim momentima, asimetrične sile mogu pomjeriti traku izvan-centra. Provjera vremena zahtijeva sporo-cikliranje štampe kroz njen puni hod i posmatranje slijeda događaja na svakoj stanici. Bilo koje smetnje ili preklapanje zahtijevaju ponovno podešavanje ili podešavanje tačaka zahvata vozača.
Posljedice ovih grešaka variraju od dosadnih do katastrofalnih. Neravnomjerno habanje skraćuje servisne intervale i dovodi do progresivnog odstupanja dimenzija u utisnutim dijelovima. Nepotpuni hod znači da karakteristike nisu u potpunosti formirane ili rupe nisu čisto izbušene, stvarajući otpad. Smetnje vremena mogu srušiti komponente alata zajedno, potencijalno uništiti udarce, zupce ili samu matricu u jednom potezu.
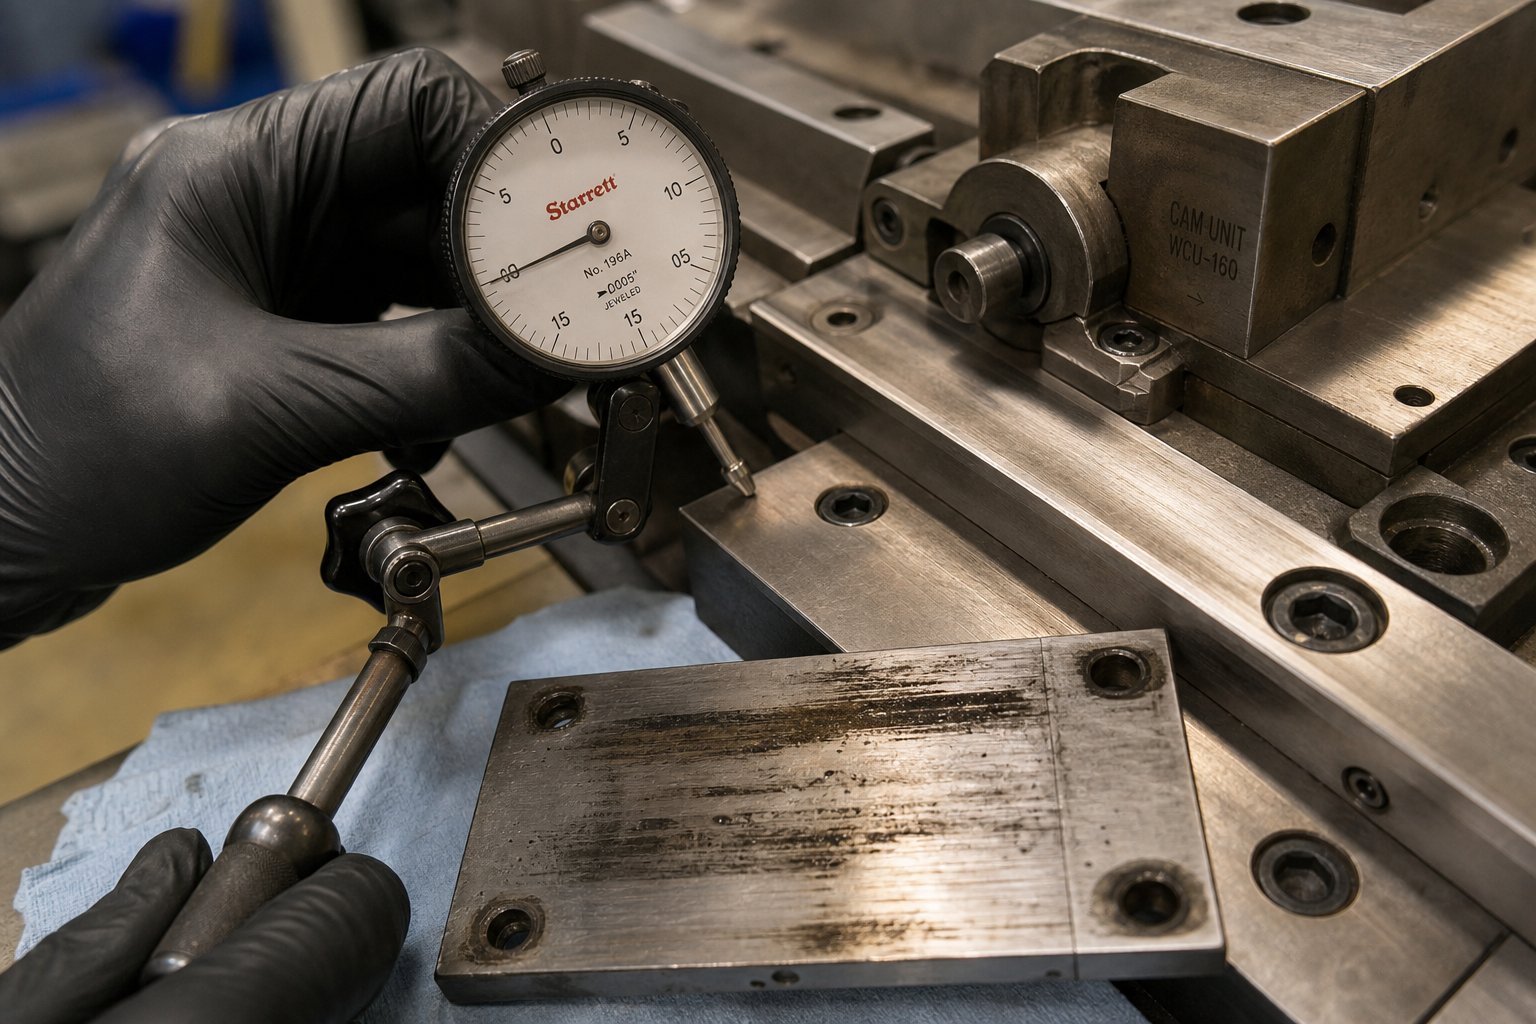
Provjera kroz probni ciklus.Najpouzdaniji način da se potvrdi ispravna instalacija je izmjeriti stvarni hod klizanja tokom probnog ciklusa i uporediti ga sa specifikacijom jedinice. Postavite indikator brojčanika ili LVDT senzor uz kliznu površinu, kružite presu polako kroz nekoliko kompletnih poteza i zabilježite ukupnu udaljenost putovanja. Trebao bi odgovarati nazivnom hodu unutar 0,05 mm. Ako putovanje padne, potrebno je podesiti visinu zahvata vozača. Ako se hod razlikuje od hoda do hoda, potražite labave zavrtnje za montažu, nedovoljno zahvatanje klinova ili strani materijal u kliznim vodilicama.
Znati kako provjeriti mjerenje vremena bregaste jedinice u progresivnoj matrici proširuje ovaj isti pristup{0}}bazirani na indikatoru na vremensku domenu. Postavite indikatore na više bregastih stanica istovremeno, kružite presu malom brzinom i provjerite da li svaka jedinica dostigne puno proširenje pod ispravnim uglom radilice u odnosu na donju mrtvu točku. Dokumentirajte ove vrijednosti vremena tokom početne izgradnje tako da služe kao osnova za buduća poređenja održavanja.
Pravilna instalacija je-jednokratno ulaganje pažnje koje se isplati u cijeloj proizvodnji. Ali čak se i savršeno instalirana jedinica bregaste jedinice na kraju istroši. Prepoznavanje kada je habanje napredovalo dovoljno daleko da utiče na kvalitet delova, i razumevanje kako početni izbori kvaliteta utiču na to koliko dugo to traje, povezuje disciplinu ugradnje sa širim pitanjem troškova životnog ciklusa.
Održavanje, životni ciklus i ukupni trošak vlasništva
Jedinica kamere koja je savršeno postavljena prije šest mjeseci ne ostaje savršena zauvijek. Svaki pritisak pritiska stvara trenje, toplinu i mikro-abraziju na kliznim vodilicama, habajućim pločama i kontaktnim površinama vozača. Pitanje nije da li će bregastoj jedinici na kraju trebati servis, već koliko dugo radi prije nego što degradacija utječe na vaše žigosane dijelove i koliko vas taj interval košta zastoja i zamjenskih komponenti tokom vijeka trajanja matrice.
Indikatori istrošenosti i očekivani vijek trajanja
Hvatanje bregaste jedinice na izlasku prije nego što proizvede otpad počinje prepoznavanjem vidljivih znakova propadanja. Za većinu ovih provjera nisu vam potrebni egzotični instrumenti, samo disciplinirane rutine inspekcije i razumijevanje kako izgleda normalno u odnosu na ono što signalizira problem.
Povećan zazor u klizaču.Ovo je često najraniji mjerljivi simptom. Kako vodeće površine i habajuće ploče erodiraju, zazor između klizača i držača raste. Ono što je počelo kao 0,01 mm ukupnog zazora pri instalaciji može se povući na 0,05 mm ili više nakon nekoliko stotina hiljada ciklusa. Merenje i inspekcija zazora bregaste jedinice je jednostavno: postavite indikator točkića na lice klizanja okomito na njegovu osovinu kretanja, primenite lagani bočni pritisak i izmerite ukupni otklon. Svaka vrijednost koja premašuje proizvođačevu dopuštenu specifikaciju puštanja znači da je jedinica potrebna za zamjenu habajuće ploče ili popravku površine vodilice.
Vidljive brazde na habajućim pločama.Povucite bregastu jedinicu tokom zakazanog održavanja matrice i pregledajte površine habajuće ploče pod dobrim osvjetljenjem. Lagano, ujednačeno poliranje je normalno i ukazuje na zdravo probijanje-in. Duboki žljebovi, usmjerene ogrebotine ili lokalizirano uklanjanje materijala ukazuju na prodiranje kontaminacije, neuspjeh podmazivanja ili neusklađenost koja koncentriše opterećenje na usku traku. Znati kada treba zamijeniti habajuće ploče zupčaste jedinice svodi se na stanje površine i mjerljiv gubitak debljine. Ako se ploča istrošila više od 0,03-0,05 mm od svoje prvobitne debljine, ili ako je zarez dovoljno dubok da zahvati nokat, zamjena je zakasnila.
Nedosljedne dimenzije dijela zahvaćene stanice.Kada funkcija kojom- upravlja kamera počne izlaziti iz tolerancije, ili kada vrijednosti Cpk na toj stanici opadaju tokom proizvodnog ciklusa bez ikakvog podešavanja alata, jedinica kamere je glavni osumnjičeni. Varijacije položaja na probušenim rupama ili obrezanim ivicama često prate sve veći zazor ili klizanje koje više ne dostiže svoju punu krajnju tačku dosljedno.
Degradacija sile opruge.Za jedinice s oprugom{0}}povratkom, sila uvlačenja vremenom slabi. Jednostavna provjera je mjerenje brzine povratka ili položaja klizača pod fiksnim uglom radilice tokom sporog ciklusa. Ako klizač više ne dosegne svoju početnu poziciju za očekivani ugao ručice, ili ako je povratak spor u poređenju s početnim zapisima o postavljanju, opruge treba zamijeniti. Azotne plinske opruge postepeno gube tlak i treba ih provjeravati manometrom u predviđenim intervalima.
Dobro-definirani raspored održavanja bregaste jedinice za -štampanje velikog obima povezuje ove inspekcije sa prekretnicama brojanja ciklusa, a ne kalendarskim datumima. Matrica koja radi 30 udaraca u minuti, dvije smjene dnevno, akumulira otprilike 250.000 ciklusa mjesečno. Vrhunska jedinica sa -kaljenim klizačima, DLC-površinama obloženim habanjem i preciznim-uzemljenim vodilicama može raditi 1,5 do 2 miliona ciklusa prije nego što zazor pređe toleranciju. Jedinici standardnog{13}}vrste pod istim uslovima može biti potreban servis u 300.000 do 500.000 ciklusa. Ta razlika, četiri do šest puta veća od servisnog intervala, je mjesto gdje se početno ulaganje u kvalitet vraća u smanjenim događajima održavanja i manje neplaniranih zaustavljanja.
Planiranje životnog ciklusa i kada navesti premium jedinice kamere
Ukupni trošak vlasništva za premium jedinice bregaste se proteže znatno dalje od nabavne cijene. Uključuje svaku zamjenu habajuće ploče, svaki sat zastoja presa radi servisiranja kamere, svaku seriju otpada koji nastane kada degradirana jedinica izbaci dijelove izvan specifikacije prije nego što ih itko uhvati. Kada izračunate ove troškove kroz cijeli proizvodni vijek matrice, aritmetika često favorizira jedinicu više-kvalitete sa velikom marginom.
Razmotrimo konkretan primjer. Standardna jedinica kamere po cijeni od 800 dolara zahtijeva servis svakih 400.000 ciklusa. Premijski ekvivalent od 1.400 dolara radi 1.200.000 ciklusa između usluga. Za proizvodni program od 3-miliona ciklusa, standardnoj jedinici je potrebno sedam servisnih događaja, dok su premium jedinici potrebna dva. Uzmite u obzir 500 USD po servisnom događaju za dijelove i rad, plus 2000 USD po satu izgubljene proizvodnje tokom svakog zaustavljanja održavanja, a premium jedinica štedi hiljade dolara uprkos većoj cijeni unaprijed.
Ne opravdava svaka aplikacija premium specifikaciju. Scenariji u kojima ulaganje u visoko-kvalitetne bregaste jedinice donosi mjerljiv povrat su specifični i prepoznatljivi:
- Veliki{0}}proizvodni pogoni:Programi koji prelaze 500.000 dijelova godišnje akumuliraju cikluse dovoljno brzo da se razlike u servisnim intervalima direktno prevode u manje prekida proizvodnje i niže troškove rada za održavanje.
- Dijelovi uske{0}}tolerancije:Kada tolerancije utisnutih karakteristika budu na plus ili minus 0,1 mm ili manje, sporija stopa rasta zazora premium jedinica održava Cpk ciljeve duže bez podešavanja srednjeg{1}}radnog ciklusa ili servisa cam jedinica.
- Sigurnosne{0}}kritične komponente:Automobilski strukturni dijelovi, kućišta zračnih jastuka i pečati kočionog sistema nose zahtjeve kvaliteta gdje odstupanje dimenzija nije samo nezgodno već i potencijalno opasno. Vrhunske bregaste jedinice smanjuju vjerovatnoću da dijelovi van{1}}iz-specifičnih dijelova stignu do sklopa.
- Aplikacije u kojima su neplanirani zastoji skupi:Upravo-na vrijeme-lanci snabdijevanja sa ugovornim kaznama isporuke, ili pres linije koje napajaju nizvodno operacije montaže bez inventara međuspremnika, ne mogu apsorbirati iznenadna zaustavljanja održavanja. Duži servisni intervali znače predvidljiviji raspored.
- Multi-cam progressive matrice:Matrice sa četiri ili više bregastih stanica umnožavaju problem frekvencije održavanja. Ako je svakoj standardnoj jedinici potreban servis na različitom broju ciklusa, matrica više puta izlazi iz prese. Premium jedinice na svim stanicama sinkroniziraju servisne intervale i smanjuju ukupno povlačenje kalupa godišnje.
Za inženjere koji procjenjuju specifikacije bregaste jedinice u širem kontekstu dizajna matrice, bitna je interakcija između kvaliteta bregaste jedinice i okolnih komponenti matrice. Tajming podizača, oštrina probijanja, pravac šišanja i obrasci protoka materijala utiču na to koliko snažno radi jedinica zupca tokom svakog ciklusa. Matrica sa marginalnim zazorima ili loše kontrolisanim pomakom trake dodatno opterećuju greben, skraćujući čak i životni vek premium jedinice. Ovaj holistički pogled je mjesto gdje rad sa partnerom za dizajn matrice koji razumije kompletan sistem donosi vrijednost izvan samog odabira komponenti.YICHEN-ova prilagođena rješenja kalupa za štancanjeadresiraju upravo ovaj integracijski izazov, kombinujući stručnost u strukturi matrice, komponentama, udarcima, podizačima, kontroli bure i zazoru u dizajnu u kojem je dugovječnost bregaste jedinice optimizirana zajedno sa ukupnim ciljevima performansi matrice, a ne tretirana kao izolirana specifikacija.
Gore navedeni indikatori istrošenosti jedinice zupčanika i očekivani vijek trajanja daju vam praktičan okvir za praćenje. Uparite to sa kvalitetom{1}}odlukama o specifikacijama u fazi projektovanja i pravite matrice gdje je održavanje bregasta predvidljivo, rijetko i nikada nije razlog zašto proizvodnja neočekivano prestaje. Ta predvidljivost, više od bilo koje tehničke karakteristike, je ono što čini visoko-kvalitetne bregaste jedinice za štancanje matrica vrijednim svoje cijene.
Često postavljana pitanja o bregastim jedinicama za kalupe za štancanje
1. Šta je bregasta jedinica u kalupu za štancanje i čemu služi?
Bregasta jedinica je samostalni-mehanički sklop koji pretvara vertikalnu silu cilindra presa u horizontalno ili kutno kretanje. Ovo omogućava kalupima za štancanje da izvode operacije probijanja, oblikovanja i obrezivanja pod uglovima koje sam hod presa ne može doseći. Iznutra, klinasti - pogon zahvaća vođeni klizač tokom zatvaranja presom, gurajući ga bočno tako da montirani probojci ili alati za oblikovanje mogu raditi na bočnim zidovima, prirubnicama ili nagnutim elementima radnog komada.
2. Kako da biram između bregastih jedinica s povratnim oprugom i bregastih jedinica s pozitivnim povratom?
Jedinice za povrat opruge su jednostavnije i jeftinije, pogodne za umjerene brzine presovanja i kraće hodove. Međutim, opruge se vremenom zamaraju i možda neće u potpunosti uvući klizač pri većim brzinama. Jedinice sa pozitivnim povratom koriste mehaničku vezu vezanu za kretanje pritiska, garantujući potpuno uvlačenje u svakom ciklusu, bez obzira na brzinu ili broj ciklusa. Za-proizvodnju velikog obima iznad 25-30 udaraca u minuti, ili kada je dosljedno vrijeme ključno, pozitivan povrat eliminira rizik od nepotpunog uvlačenja i smanjuje neplanirano održavanje.
3. Koje pokazatelje kvaliteta trebam provjeriti kada upoređujem dobavljače bregastih jedinica?
Fokusirajte se na četiri mjerljiva kriterija: vrijednosti tvrdoće klizača i drajvera (premium jedinice postižu 58-62 HRC na klizačima očvršćenim u kućištu), tolerancije vodećih površina (premium razred drži plus ili minus 0,03 mm naspram standarda 0,05 mm), površinske obrade kao što je plazma nitriranje ili DLC specifični slojevi na površinama koje su u kontaktu s slojem Ra i 2 kontaktne površine. mikrometara u odnosu na 0,8 za standard). Ovi podaci predviđaju životni vijek i konzistentnost dimenzija u stvarnom svijetu daleko bolje od samih ocjena tonaže.
4. Koliko često treba pregledati i servisirati bregaste jedinice u-štancanju?
Intervali servisa bi trebali biti vezani za brojanje ciklusa, a ne za kalendarske datume. Jedinice bregasta-standardne klase obično trebaju servis u 300.000 do 500.000 ciklusa, dok premium jedinice sa DLC premazima i preciznim{6}}uzemljenim vodilicama mogu raditi 1,5 do 2 miliona ciklusa između servisa. Ključne točke inspekcije uključuju mjerenje zazora klizanja pomoću indikatora brojčanika, ispitivanje površina habajućih ploča na zarezivanje ili gubitak debljine, provjeru sile povratne opruge i praćenje dimenzionalnih trendova utisnutih dijelova iz stanica koje upravljaju bregastima{10}}.
5. Kada se isplati investirati u premium jedinice u odnosu na standardne?
Vrhunske bregaste jedinice isporučuju mjerljiv povrat u specifičnim scenarijima: proizvodnja prelazi 500.000 dijelova godišnje, uske-obilježja tolerancije na plus ili minus 0,1 mm ili ispod, sigurno-kritične automobilske ili strukturne komponente, aplikacije u kojima neplanirani zastoj nosi ugovorne kazne i više{5} ukupan interval napretka sinhronizacije servisa gdje vuče. Inženjeri koji rade na dizajnu-teških projekata sa složenim strukturama kalupa mogu konsultovati partnere kao što je YICHEN (yichen-group.com/stamping-die/) koji integrišu kvalitet bregaste jedinice u holistički dizajn matrice koji pokriva strukturu, zazor i protok materijala.




