


Šta ulazi u izradu kalupa za štancanje
Izgradnja matrice za štancanje koja izdrži milione ciklusa presovanja nije jedan zadatak. To je niz međusobno zavisnih odluka: analiziranje vašeg dijela, odabir materijala, inženjerske dozvole, strojne komponente, toplinska obrada, montaža i probni rad. Preskočite ili požurite bilo koji korak i kockica će rano otkazati. Ovaj vodič prolazi kroz cijeli tok posla tako da možete pristupiti svakoj fazi sa povjerenjem, bilo da vodite prodavnicu za jednu-osobu ili upravljate kompletnim odjelom alata.
Šta je kalup za štancanje i kako radi
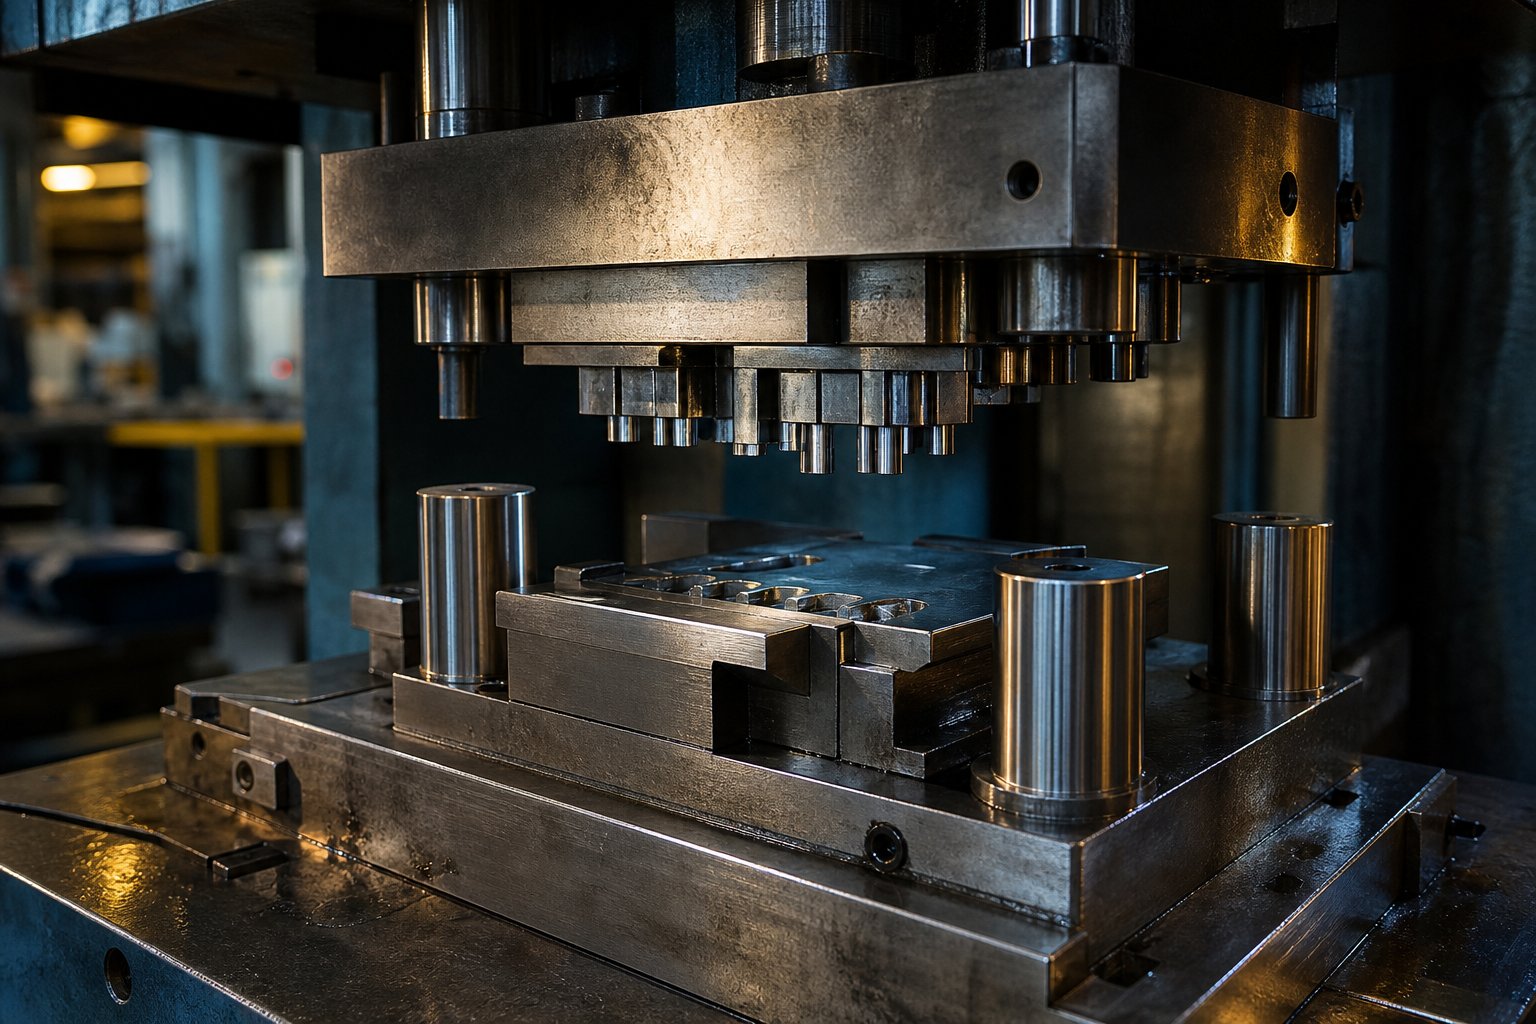
Dakle, šta je štancanje u praktičnom smislu? U svom najjednostavnijem smislu, kalup za štancanje je specijalizirani alat montiran unutar preše koji koristi silu za rezanje, savijanje ilioblikovati lim u gotov oblik. Gornja polovina (probijanje) se spušta u donju polovinu (blok kalupa), a materijal zarobljen između njih poprima željeni oblik. To je osnovna definicija štancanja. Ako ste se ikada zapitali šta je štancanje metala, zamislite rezač kolačića koji pokreće desetine tona hidrauličke ili mehaničke sile, stvarajući identične dijelove velikom brzinom.
Razumijevanje šta su matrice u širem kontekstu proizvodnje pomaže uokviriti projekat. Matrice su precizno-obrađeni setovi alata koji oblikuju sirovi materijal kontrolisanom silom. Konkretno kod štancanja metala, matrica i bušilica rade zajedno slično kao gornji i donji zubi: jedan vrši pritisak, drugi stvara odgovarajući kavitet.
Ključne komponente koje svaki graditelj matrica mora razumjeti
Prije nego što izrežete bilo koji čelik, morate znati šta svaki dio matrice radi i zašto je važan. Evo osnovnih komponenti:
- Die cipela (donja cipela)- osnovna ploča koja učvršćuje blok matrice i održava strukturnu krutost pod opterećenjem.
- Držač bušilica (gornja cipela)- postavlja proboj i ravnomjerno raspoređuje silu pritiska na površine za sečenje ili formiranje.
- Ploča za skidanje- skida listni materijal sa proboja nakon svakog poteza, sprječavajući zaglavljivanje i deformaciju dijela.
- Vodeći klinovi i čahure- održava precizno poravnanje između gornje i donje polovice, obično očvršćene na 58 HRC ili više.
- Opružni sistem- obezbjeđuje kontrolirani pritisak skidanja i, u kalupima za oblikovanje, primjenjuje silu držača bez-.
- Podloga- se nalazi iza proboja kako bi spriječio deformaciju držača proboja pri ponovnom udaru.
Svaka komponenta utiče na životni vek i kvalitet delova. Slabi vodeći klinovi uzrokuju neusklađenost i prijevremeno trošenje rubova. Pozadinska ploča premale veličine omogućava udarcima da guraju u držač, uništavajući koncentričnost tokom vremena.
Ovaj vodič pokriva oba pristupa ručnoj mašinskoj obradi (površinsko brušenje, ubodno bušenje, ručno glodanje) i metode zasnovane na CNC-(žičani EDM, CNC glodanje, precizno brušenje) tako da trgovine sa različitim nivoima opreme mogu pratiti dalje.
Odlučite koja vrsta matrice odgovara vašem projektu
Nije svakom dijelu potrebna progresivna matrica. Odabir između tipova kalupa za štancanje svodi se na tri faktora: geometrija dijela, obim proizvodnje i raspoloživa oprema.
A jednostavna jedna-stanica dieobrađuje jednu operaciju po potezu - sljepljivanje ili probijanje, na primjer. Odgovara malim-tiražima ispod 10.000 dijelova, radu prototipa i radnjama bez više{5}}presa kapaciteta. Troškovi alata su 50-70% niži od progresivnog alata.
A složena matricaobavlja višestruke operacije rezanja u jednom potezu, kao što je istovremeno slepljivanje i bušenje. Dobro radi za ravne dijelove kao što su podloške ili zaptivke gdje je preciznost bitna, ali geometrija ostaje u jednoj ravni.
A progresivna smrtunosi trakasti materijal kroz uzastopne stanice, od kojih svaka dodaje svojstvo. To je radni konj za-štancanje metala velikog obima - mislim da su automobilski nosači ili električni konektori proizvedeni u milionima. Veća početna cijena, ali dramatično niža cijena po-dijelu u velikoj mjeri.
Ako je vaš dio ravan s jednostavnim uzorcima rupa i trebate manje od 10.000 komada, počnite s jednom-stanicom ili složenom matricom. Ako pokrećete proizvodne količine veće od 100.000 s višestrukim funkcijama, ulaganje u progresivnu matricu za štancanje brzo se vraća kroz smanjeni rad i kraće vrijeme ciklusa.
Pravi tip matrice postavlja putanju za svaku odluku - na nižoj razini, stupanj materijala, složenost obrade i zahtjevi za održavanjem koji proizlaze iz ovog izbora.
Korak 1 Analizirajte svoj dio i odaberite pravi tip matrice
Svaka kocka počinje kao gotovi dio na papiru. Prije skiciranjajedna komponenta matrice, morate secirati taj crtež dijela i pustiti da njegova geometrija, materijal i zahtjevi proizvodnje diktiraju pristup alatima. Pogrešite ovu analizu i ili ćete prekomjerno izgraditi kocku (gubeći vrijeme i novac) ili ćete je podgraditi (uzrokujući prijevremeni kvar). Proces štancanja metala nagrađuje pažljivo unaprijed razmišljanje više od bilo koje druge faze.
Čitanje geometrije dijela za identifikaciju potrebnih operacija
Uzmite otisak dijela i postavite jednostavno pitanje: šta ova matrica treba da radi na limu? Ravni profili sa vanjskim konturama zahtijevaju brisanje. Unutrašnje rupe i prorezi zahtijevaju operacije bušenja ili štancanja. Prirubnice i jezičci zahtijevaju savijanje. Duboke čaše ili kućišta zahtijevaju crtanje. Većina dijelova stvarnog{4}}svijeta kombinuje nekoliko ovih, upravo zbog toga je razumijevanje geometrije prvo važno.
Potražite ove geometrijske znakove:
- Samo ravan vanjski profil- kocka za praznjenje je dovoljna.
- Rupe, utori ili unutrašnji izreziPotrebno je - stanica za pirsing.
- Krivi sa definisanim radijusima- stanice za formiranje sa kontroliranom kompenzacijom povratnog opruge.
- Odnosi dubine-prema-promjeru iznad 0,5- operacije crtanja, moguće više-faza.
Tabela u nastavku prikazuje karakteristike zajedničkih dijelova u procesu kalupa koji svaki od njih zahtijeva, zajedno sa razmatranjima geometrije koja pokreću dizajn alata:
| Operacija | Part Feature | Zahtjevi za geometriju kalupa |
|---|---|---|
| Blanking | Vanjska kontura / ravni oblik | Usklađeni profili probijača i matrice sa ujednačenim zazorom oko cijelog perimetra |
| Piercing | Rupe, prorezi, otvori | Proboj veličine prema dimenziji rupe; Otvor matrice je veći za količinu zazora po strani |
| Savijanje | Prirubnice, jezičci, uglovi | V-matrica ili matrica za brisanje s radijusom koji odgovara minimalnom radijusu savijanja (obično 1,0-1,5x debljina materijala) |
| Crtanje | Čaše, kućišta, duboki oblici | Proboj sa radijusom, držač blanka za kontrolu protoka materijala, višestruke redukcije za duboke delove |
Kada dio sadrži karakteristike iz više redova u toj tabeli, gledate ili složenu ili progresivnu matricu - i obim proizvodnje će vam pomoći da odlučite koji.
Kako svojstva materijala pokreću odluke o dizajnu matrice
Geometrija vam govori koje operacije da izvodite. Materijal vam govori koliko će te operacije biti teške. Tri svojstva dominiraju procesom štancanja lima iz perspektive alata: čvrstoća na smicanje, duktilnost i debljina.
Smična čvrstoćaodređuje silu rezanja. Nerđajući čelik (čvrstoća na smicanje oko 50-55 ksi) zahteva znatno veću tonažu prešanja od mekog čelika (oko 35 ksi) ili aluminijuma (oko 15-20 ksi). Veća čvrstoća na smicanje također ubrzava habanje matrice, gurajući vas prema tvrđim alatnim čelicima ili umetcima od tvrdog metala.
Duktilnostodređuje koliko daleko možete saviti ili povući materijal prije nego što pukne. Nisko-materijali ograničavaju radijuse savijanja i dubinu izvlačenja, što zauzvrat utiče na broj stanica u progresivnom kalupu.
Debljina limadirektno postavlja vaše vrijednosti zazora. Thestandardna preporukaje 5-10% debljine materijala po strani za većinu čelika. Mekši materijali kao što je aluminij koriste manje zazore (oko 5% po strani), dok tvrđi materijali ili deblji materijal guraju prema 10-12% po strani. Premalo zazora povećava silu rezanja i ubrzava habanje proboja. Preveliki razmak proizvodi prekomjerne neravnine i loš kvalitet rubova.
Evo praktične reference za to kako rasponi debljina utiču na zazor u procesu matrice:
- Tanak materijal (0,5 mm ili manje)- tolerancija čišćenja postaje kritična; čak i varijacija od 0,01 mm pokazuje se kao defekti ivica.
- Srednje zalihe (0,5-3,0 mm)- standardni postotak-razmaka radi pouzdano; većina štancanja lima spada ovdje.
- Debeli komad (3,0-6,0 mm)- povećani postoci zazora (10-15% po strani) smanjuju opterećenje proboja i produžavaju vijek trajanja alata.
Operacije presovanja metala na tvrđim materijalima - nerđajući,-niskolegirani čelik visoke čvrstoće-- također zahtijevaju veći pritisak opruge u skidačima i praznim držačima. Opruge male veličine omogućavaju podizanje materijala tokom uvlačenja, uzrokujući pogrešno uvlačenje i povlačenje puževa nizvodno.
Usklađivanje obima proizvodnje sa složenošću kalupa
Izvođenje prototipa od 500-komada i godišnji ugovor o proizvodnji od 2-miliona-komada zahtijevaju fundamentalno različite strategije alata. Prekomjerno ulaganje u progresivnu ploču za kratke staze gubi kapital. Nedovoljno ulaganje u matricu s jednom stanicom za rad velikog obima gubi rad i vrijeme poda.
Koristite ove pragove jačine zvuka kao praktičan vodič:
- Ispod 5000 delova- pojedinačna-stanica ili čak mekani alat. Niska cijena unaprijed, prihvatljiva cijena po-dijelu na ovoj skali.
- 5.000-50.000 delova- složene matrice ili jednostavne progresivne pločice s manje stanica. Umjereno ulaganje u alate u ravnoteži sa uštedom radne snage.
- Preko 50.000 delova- pune progresivne matrice sa kaljenim alatnim čelikom. Proces štancanja u ovoj količini opravdava trošak alata jer cijena po-dijelu dramatično opada, a vrijeme ciklusa se skraćuje na sekunde ili djeliće sekunde.
Uzmite u obzir i opremu vaše trgovine. Progresivna matrica je beskorisna bez prese koja podržava uvlačenje kalema, indeksiranje-bazirano na pilotu i dovoljnu dužinu ležaja. Ako vaš kapacitet štampe ograničava broj stanica, postavka matrice za prijenos može dati slične rezultate s pojedinačnim rukovanjem dijelovima između stanica.
Geometrijski{0}}trokut zapremine materijala{1}}je vaš okvir za odlučivanje. Složeni dio u čvrstom materijalu u velikoj zapremini se nalazi ravno na progresivnoj matrici sa više-stanica izgrađenom od vrhunskog alatnog čelika. Jednostavan ravni dio od mekog čelika pri maloj zapremini opravdava osnovnu matricu od A2 ili čak pred{6}}kaljene ploče. Dobivanje ovog poravnanja odmah na početku štedi preradu, redizajn i prekoračenje budžeta kada obrada počne.
Korak 2 Odaberite alatne čelike i materijale komponenti kalupa
Poravnanje zapremine geometrije-materijala-iz koraka 1 govori vam šta matrica treba da uradi. Odabir materijala određuje koliko dugo to može raditi. Različite komponente matrice suočavaju se s različitim naprezanjima - rezne ivice izdržavaju abrazivno habanje, formirajuće površine su otporne na habanje, a strukturne ploče apsorbiraju udar -, tako da nijedan tip čelika ne služi svakoj ulozi. Odabir pravog metalnog materijala za štancanje za svaku komponentu je mjesto gdje se dobiva ili gubi dugovječnost matrice.
Biranje između D2, A2 i S7 alatnih čelika
Tri klase alatnog čelika dominiraju radom na kalupima za štancanje, od kojih je svaki optimiziran za različit način kvara:
D2je -za dugotrajno-brisanje i pirsing matrice. Njegov visoki sadržaj ugljika (1,40-1,60%) i hroma (11,00-13,00%) stvara obilje tvrdih karbida koji izuzetno dobro odolijevaju abrazivnom habanju. D2 dostiže 54-61 HRC i obrađuje proizvodnju štancanog čelika koja se kreće u milijunima. Kompromis? Manje je žilav od ostalih opcija i teže se obrađuje i brusi, tako da nije najbolji izbor za kalupe izložene velikim udarnim opterećenjima.
Kada su vam potrebne uravnotežene performanse - dobra otpornost na habanje plus umjerena čvrstoća -A2odgovara praznini. Sa manje hroma (4,75-5,50%) i nešto manje ugljika od D2, A2 postiže57-62 HRCdok ostaje lakši za obradu. Odgovara matricama za kovanje, matricama za obrezivanje, dugim udarcima i velikim matricama za brisanje gdje je važna otpornost na udar uz zadržavanje rubova. Za srednju-proizvodnju ispod 1.000.000 dijelova, A2 često daje najbolji omjer cijene{7}}i{8}}performanse.
S7donosi otpornost na udarce kojoj ni D2 ni A2 ne mogu parirati. Njegov niži ugljik (0,45-0,55%) i smanjeni krom (3,00-3,50%) daju mu odličnu udarnu žilavost pri radnoj tvrdoći od 48-58 HRC. Koristite S7 za teška obrada, hladno oblikovanje, kalupe za savijanje i bilo koju operaciju u kojoj proboj nailazi na iznenadna, visokoenergetska opterećenja. Brže se troši od D2, ali se neće lomiti ili pucati pod uvjetima koji bi razbili tvrđi čelik.
| Nekretnina | D2 | A2 | S7 |
|---|---|---|---|
| Raspon tvrdoće (HRC) | 54 – 61 | 57 – 62 | 48 – 58 |
| Čvrstoća | Niska do umjerena | Umjereno | Visoko |
| Otpornost na habanje | Odlično | Visoko | Umjereno |
| Obradivost | Tesko | Umjereno | Dobro |
| Tipične primjene matrice | Duga{0}}masteri za brisanje, piercing, trim, štancanje | Kovanje, obrezivanje, veliko blankiranje, dugi udarci | Teška obrada, hladno oblikovanje, matrice za savijanje, zakivanje |
Materijal izratka je također bitan ovdje. Štancanje od nehrđajućeg čelika i visoke{1}}vrste čvrstoće imaju opterećenja koja se mogu približiti tvrdoći same matrice, gurajući vas prema D2 ili čelicima iz metalurgije praha. Aluminijsko štancanje, nasuprot tome, stvara manje habanje, ali veći rizik od habanja, čineći površinske obrade važnijim od sirove tvrdoće.
Kada se karbidni umeci i premazi isplate
Čvrsti alatni čelik podnosi većinu obima proizvodnje, ali umetci od tvrdog metala produžavaju vijek trajanja matrice za 500-1000% u specifičnim situacijama - posebno fino izrezivanje, plitko izvlačenje i-probijanje abrazivnih materijala velike zapremine. Njihova ekstremna tvrdoća čini ih idealnim za štancanje metala od nehrđajućeg čelika gdje dominira abrazivno trošenje. Kvaka je u krhkosti: karbid puca pod jakim udarima, pa ga rezervirajte za male-stanice sa visokim udarom, a ne za operacije formiranja.
Premazi nude srednji put. Umjesto da zamijenite cijeli materijal umetka, dodajete tvrdi površinski sloj sa niskim-trenjem koji se bori protiv nagrizanja i produžava intervale oštrenja. Uobičajene opcije uključuju:
- TiN (titanijum nitrid)- opće-premaz koji smanjuje trenje i dodaje površinsku tvrdoću; dobro za umjereno-štampanje na većini materijala.
- TiCN (titanijum karbonitrid)- tvrđi od TiN sa boljom otpornošću na habanje; pogodno za primjenu većeg-zapremina ili abrazivnih-materijala.
- TiAlN (titanijum aluminijum nitrid)- odlična otpornost na toplinu i performanse habanja; efikasan za štancanje aluminijumskog metala i operacije velike-brzine gdje je zalijevanje primarni način kvara.
- CrN (Chromium Nitride)- dobra otpornost na prianjanje; radi dobro pri oblikovanju pocinčanih čelika gdje je nakupljanje cinka problem.
PVD (Physical Vapor Deposition) primjena je općenito poželjna jer radi na nižim temperaturama, izbjegavajući izobličenje i potrebu za ponovnim{0}}otvrdnjavanjem podloge. Jedanpoređenje industrijeje pokazao PVD-obložen, ion-nitriran alat koji proizvodi preko 1,2 miliona dijelova naspram samo 50.000 za hrom-alat od istog čelika. To je vrsta povrata ulaganja koja opravdava troškove premaza na -štancanim aluminijumskim ili nehrđajućim dijelovima velike količine.
Odabir materijala za set kalupa i držača
Nije svakoj komponenti potreban vrhunski alatni čelik. Cipele za matrice, držači za bušilice i ploče za držanje služe strukturalne uloge - održavaju poravnanje i raspodjeljuju opterećenje umjesto da seče ili formira materijal. Preveliko specificiranje ovih dijelova povećava cijenu bez poboljšanja vijeka trajanja matrice.
Uobičajeni izbori za komponente seta kalupa:
- Lijevano željezo (duktilne klase poput D4512 ili D6510)- odlično prigušivanje vibracija, isplativo-za velike cipele, dobra obradivost. Pogodno za kalupe za umjerene zapremine sa standardnim opterećenjima presom.
- Prethodno kaljeni čelik (AISI 4140 ili ekvivalent na 28-34 HRC)- veća krutost i nosivost od livenog gvožđa. Koristi se za progresivne papuče i aplikacije teške{2}}tonaže gdje je kontrola progiba važna.
- Srednji{0}}ugljični čelik (AISI 1045, termički obrađen na 30-35 HRC)- standardni izbor za ploče za držanje koje osiguravaju proboje i umetke.
Vodeći princip: potrošite svoj budžet za premium materijale na komponente koje su u kontaktu sa radnim komadom - probojima, blokovima kalupa i umetcima za formiranje. Sve ostalo poduprite odgovarajuće specificiranim konstrukcijskim čelikom ili željezom koji daje krutost bez nepotrebnih troškova.
Uz materijale odabrane za svaku komponentu, sljedeći izazov je prevođenje vašeg dizajna matrice u precizne inženjerske proračune - zazora, sile rezanja i raspored trake - koji osiguravaju da matrica radi tačno onako kako je predviđeno pod stvarnim opterećenjima presovanja.
Korak 3 Projektirajte dizajn kalupa i izračunajte sile
Materijali daju matrici njenu fizičku okosnicu, ali inženjering joj daje preciznost. Ova faza pretvara vašu analizu dijelova i izbor materijala u čvrste brojeve - razmaka izmjerenih u stotim dijelovima milimetra, zahtjeve za tonažom izračunate na tonu i rasporede traka poredane stanicu po stanicu. Dobijte matematiku dizajna kalupa za štancanje upravo ovdje i obrada postaje jednostavna izvedba. Pogriješite i otkrit ćete greške tijekom isprobavanja, nakon što ste propali skupi alatni čelik i strojno vrijeme.
Izračunavanje razmaka matrice za vaš materijal i debljinu
Razmak matrice je razmak između rezne ivice bušotine i ivice otvora matrice. Kontroliše kako se materijal lomi tokom smicanja: odgovarajući razmak poravnava ravnine loma od vrha i dna lima tako da se čisto spajaju, stvarajući glatku ivicu rezanja sa minimalnim neravninama. Previše je zategnut, a udarac radi jače, brže se troši i može se slomiti. Previše je labav i dobijate prekomerne neravnine, prevrtanje i loš kvalitet ivica.
Razmak matrice po strani=Debljina materijala × postotak zazora. Za većinu mekih čelika koristite 5-10% po strani. Mekši materijali poput aluminija koriste 5-7%, dok tvrđi materijali poput nehrđajućeg čelika zahtijevaju 10-12% ili više.
Zamislite da izrezujete dio od mekog čelika debljine 1,5 mm. Sa 8% po strani, vaš razmak je 1,5 mm × 0.08=0.12 mm sa svake strane proboja. To znači da je otvor matrice 0,24 mm veći od ukupnog promjera probijača. Za dio od nehrđajućeg čelika iste debljine, možete povećati na 10-12% po strani - dajući 0,15 do 0,18 mm po strani - jer tvrđi materijal stvara veće bočne sile tokom smicanja.
Nekoliko praktičnih stvarnosti utiče na ove proračune u vašem dizajnu štancanja lima. Tanji dio (ispod 0,5 mm) zahtijeva strože apsolutne tolerancije zazora, budući da se čak i varijacija od 0,01 mm pokazuje kao defekti rubova. Deblji komad (iznad 3,0 mm) ima koristi od zazora gurnutih prema višem kraju raspona kako bi se smanjilo opterećenje udarcem. I kao što MISUMI-jeve inženjerske smjernice primjećuju, moderna praksa sugerira da vrijednosti zazora od 11-20% mogu značajno smanjiti opterećenje alata i produžiti radni vijek za određene primjene, posebno kada su zahtjevi za završnom obradom rubova manje kritični od dugovječnosti matrice.
Određivanje tonaže presa putem proračuna sile
Za svaki projekat štancanja potrebna je presa sa dovoljnom snagom da se materijal čisto skrati bez naprezanja mašine. Premali kapacitet presa uzrokuje zastoj, oštećenje alata i nedosljedne dijelove. Preveliki kapacitet gubi kapital. Proračun za silu štancanja u operacijama slepljivanja i bušenja je jednostavan:
Sila rezanja (tone)=Perimetar reza (in) × Debljina materijala (in) × Smična čvrstoća (tona/in²)
Na primjer, izrezivanje pravokutnog dijela dimenzija 3 inča x 2 inča od 0,060 inča mekog čelika (snaga na smicanje približno 25 tona/in²) izgleda ovako: Perimetar=2(3 + 2)=10 inča. Sila=10 × 0,060 × 25=15 tona. Dovoljno jednostavno za jednu stanicu.
Operacije štancanja u stvarnom{0} svijetu dodaju složenost. Progresivna matrica izvodi višestruke rezove po udaru - svaki probodni udarac, svaka stanica za sljepljivanje, svaki zarez doprinosi silu istovremeno. Morate zbrojiti tonažu na svim aktivnim stanicama u jednom potezu. Zatim dodajte silu od opruga za skidanje, cilindara s dušikom i bilo koje operacije oblikovanja ili savijanja. Standardna praksa u industriji primjenjuje faktor sigurnosti od 15-20% povrh izračunatog ukupnog iznosa kako bi se uzela u obzir varijacije materijala, trošenje alata i trenje.
Vrijednosti posmične čvrstoće koje pokreću ove proračune značajno variraju ovisno o materijalu:
| Materijal | Približna čvrstoća na smicanje (tona/in²) | Relativna potražnja za silom |
|---|---|---|
| Aluminijum (meki) | ~11 | Nisko |
| Mesing (pola-tvrd) | ~20 | Umjereno |
| Meki čelik (CR/HR) | 25 – 27 | Umjereno-Visoka |
| Nehrđajući čelik (žareni) | ~37 | Visoko |
| Nerđajući čelik (pola-tvrd) | ~50 | Vrlo visoko |
Primijetite kako polovina-tvrđeg nehrđajućeg čelika zahtijeva skoro pet puta veću silu od mekog aluminija za identičnu geometriju. Upravo je to razlog zašto odabir materijala u koraku 1 kaskadno prelazi direktno na kapacitet prese i odluke o dizajnu kalupa za štancanje metala.
Progresivni raspored matrice i sekvenciranje stanica
Za{0}}dizajn štancanja velikog obima, raspored trake je mjesto gdje se inženjerska kreativnost susreće sa ekonomikom proizvodnje. Progresivni raspored trake matrice definira kako se dio razvija stanicu po stanicu dok se kalem prolazi kroz matricu. Dobri rasporedi maksimiziraju iskorišćenost materijala (cilj iznad 75%), održavaju krutost trake tokom dodavanja i sekvenciraju operacije kako bi se izbegle smetnje između stanica.
Raspored trake takođe određuje da li vaš dizajn funkcioniše kao kompaktni progresivni sistem ili zahteva transfer štancanje - gde se pojedinačni praznini mehanički pomeraju između odvojenih matrica. Postavke prijenosa odgovaraju većim dijelovima koji premašuju praktična ograničenja širine trake-ali dodaju mehaničku složenost.
Evo sekvencijalnog procesa za kreiranje efektivnog rasporeda trake:
- Usmjerite dio na traku- testirajte više uglova i rasporeda gniježđenja kako biste pronašli orijentaciju koja minimizira širinu trake i ostatke. Kutno gniježđenje može značajno poboljšati korištenje materijala za nepravilne oblike.
- Odredite napredovanje feeda (pitch)- izračunajte udaljenost kojom traka napreduje po potezu. Ovo je jednako dužini dijela u smjeru dodavanja plus širini mosta (obično 1,25 do 1,5 debljine materijala) potrebnoj između dijelova za integritet trake.
- Redoslijed operacija po stanici- mjesto probijanja i urezivanja na ranim stanicama, formiranje i savijanje u srednjim stanicama, a konačno brisanje ili odsijecanje na posljednjoj stanici. Svaka stanica treba da obavlja posao koji ne narušava karakteristike stvorene uzvodno.
- Postavite pilot rupe u prvu ili drugu stanicu- ove rupe zahvaćaju pilotske klinove na svakoj narednoj stanici, ispravljajući manju nepreciznost uvlačenja i osiguravajući -da-preciznost u svim operacijama.
- Dizajnirajte noseću traku- materijal koji povezuje svaki dio-u-u toku mora biti dovoljno čvrst da se progura kroz sve stanice bez izvijanja, ali pozicioniran tako da ne ometa operacije formiranja. Stretch web nosači omogućavaju vertikalno pomeranje dela tokom crtanja.
- Provjerite neaktivne stanice gdje je potrebno- umetnite prazne stanice između teških operacija kako biste smanjili vršnu tonažu po udaru i osigurali fizički prostor za složene alate.
- Izračunajte ukupnu širinu trake i potvrdite dostupnost zavojnice- širina trake jednaka je širini dijela plus dvije rubne margine. Uvjerite se da je standardna zavojnica dostupna u potrebnoj širini i debljini.
CAE softver za simulaciju može potvrditi cijeli dizajn štancanja prije nego što se bilo koji čelik reže. Moderni FEA alati simuliraju protok materijala, predviđaju stanjivanje i povratni udar i označavaju smetnje od stanice do stanice. Ova virtuelna validacija zamjenjuje veliki dio skupog fizičkog ispitivanja-i-greške koje su historijski mučile progresivni razvoj matrice - što je značajna prednost kada se budžet matrice kreće na pet ili šest cifara.
Sa izračunatim razmacima, potvrđenom tonažom i finaliziranim rasporedom trake na ekranu, faza inženjeringa je završena. Brojevi sada trebaju postati fizički čelik -, a to znači prelazak u fazu obrade gdje tolerancije u hiljaditim dijelovima postaju stvarnost.
Korak 4 Komponente matrice mašine prema specifikaciji
Inženjerski crteži definiraju kalup na papiru. Mašinska obrada to čini stvarnim. Ova faza transformiše kaljeni alatni čelik u precizne komponente gde tolerancije merene u mikronima odvajaju matricu koja radi milione ciklusa od one koja pokvari u hiljadama. Bez obzira da li se vaša radnja oslanja na ručne brusilice za površine ili punu CNC ćeliju, redoslijed obrade slijedi istu logiku: prvo uklonite rasuti materijal, progresivno pročistite geometriju i na kraju završite radne površine.
Svaki proizvođač alata i kalupa prepoznaje ovaj radni proces kao srce proizvodnje alata za štancanje metala. Evo redoslijeda od grube obrade do završne obrade:
- Grubi blokovi za mašinske matrice i bušotine- uklonite rasuti materijal, ostavljajući 0,5-1,0 mm zalihe na svim kritičnim površinama za završne operacije.
- Oslobađanje od stresa- termički opušta unutrašnja naprezanja uvedena tokom grubog rezanja (pokriveno u koraku 5) kako bi se spriječilo izobličenje tokom završne obrade.
- Polu{0}}mašina- dovode dimenzije unutar 0,05-0,10 mm od konačne veličine koristeći CNC glodanje ili konvencionalno glodanje uz pažljiva podešavanja.
- Termička obrada do ciljane tvrdoće- komponente stvrdne i temperiraju prije završnog mljevenja (detaljno u koraku 5).
- Završno brusiti sve referentne površine- površina brusi matrice i buši ravne radi uspostavljanja paralelizma i referentnih ravni.
- Žičani EDM ili profili za ubodno brušenje- izrezati konture završnog proboja i matrice na veličinu s preciznošću na nivou mikrona.
- Završno poliranje i uklanjanje ivica- dovodi radne površine na potrebne Ra vrijednosti i lomi sve oštre ne-ivice.
Gruba obrada i CNC blokovi za glodanje
Gruba obrada postavlja temelj. Za radnje sa CNC kapacitetom, tri-centri za glodanje s tri osovine efikasno rješavaju masovno uklanjanje - izvlačeći džepove, stepenaste{3}}reljefne površine za bušenje i profilišući vanjske konture sa 0,5 mm ili više ostavljenim za završnu obradu. Brzine pomaka ostaju agresivne jer preciznost dimenzija još nije kritična, ali morate paziti na termičku distorziju u velikim blokovima kalupa. Rashladna tečnost i izbalansirana dubina reza sprečavaju nakupljanje naprezanja koje kasnije iskrivljuje dio.
Prodavnice koje koriste ručnu opremu mogu postići isti posao kroz konvencionalno glodanje, bušenje i bušenje ubodama. Ručni pristupi traju duže, ali ostaju održivi za jednu-stanicu i složene kalupe gdje je geometrija jednostavna. Ubodno bušenje, posebno, daje pozicionu tačnost unutar 0,01-0,02 mm za rupe za vođenje i lokacije tiplova - adekvatno za standardne kalupe i izradu kada CNC bušenje nije dostupno.
Bez obzira na metodu, preciznost grube obrade za glodanje obično pada uIT11-IT13 raspon tolerancije, hrapavosti površine oko 5-20 mikrometara Ra. To nije ni blizu konačne specifikacije, ali uspostavlja oblik gotovo mreže koji naknadne operacije preciziraju.
Žičani EDM za precizne matrice
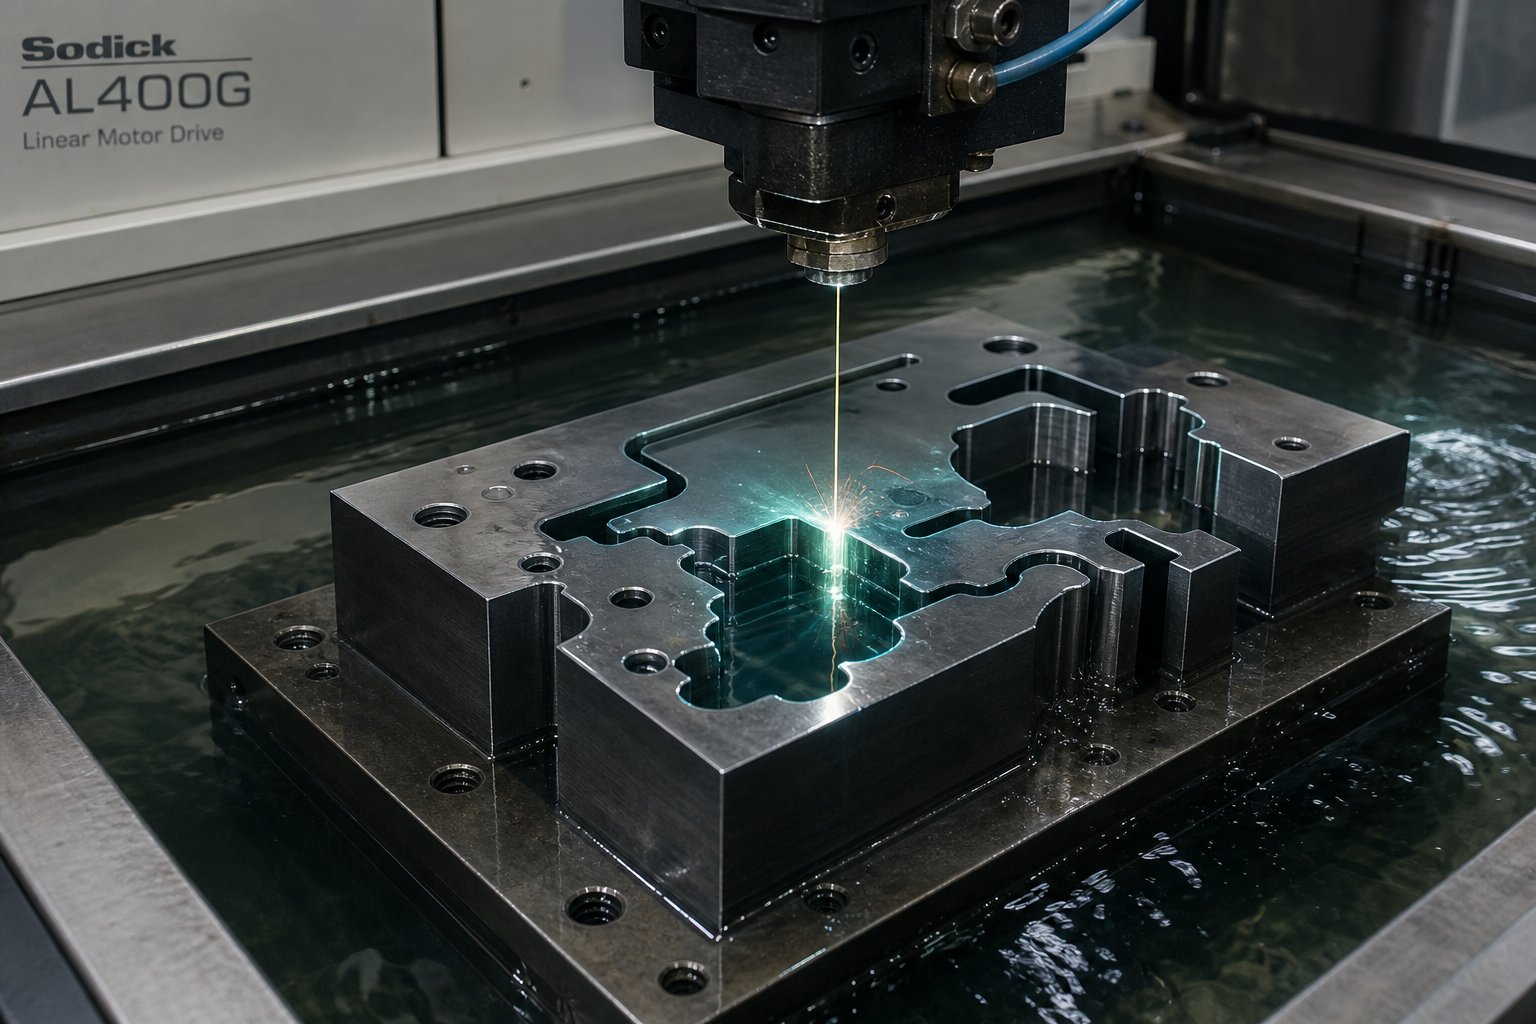
Složene konture probijanja i matrice - uski radijusi, složeni oblici izreza, oštri unutrašnji uglovi - često prevazilaze ono što se može postići konvencionalnim glodanjem ili mljevenjem. Žičani EDM to rješava korištenjem električnih pražnjenja između tanke mesingane žice i radnog komada kako bi se erodirao materijal bez mehaničkog kontakta. Žica nikada ne dodiruje čelik, što znači nultu silu rezanja, nema otklona alata i mogućnost obrade potpuno kaljenog alatnog čelika (60+ HRC) sa istom lakoćom kao i žareni materijal.
Za aplikacije štancanja alata, žica EDM pruža nekoliko kritičnih prednosti. Držitolerancije od ±0,002-0,01 mmzavisno od mogućnosti mašine i podešavanja. Radijusi unutrašnjeg ugla su ograničeni samo prečnikom žice (obično 0,1-0,3 mm), a ne geometrijom rezača. A budući da proces ne stvara mehaničko naprezanje, tanki udarci i osjetljivi dijelovi kalupa održavaju stabilnost dimenzija tijekom rezanja.
Tipičan tok rada EDM za žičane profile uključuje grubo prolaz nakon kojeg slijedi jedan ili više prolaza. Svaki prolaz poboljšava i točnost dimenzija i završnu obradu površine, pri čemu konačni prolazi postižu Ra vrijednosti ispod 0,8 mikrometara. Za prototip za štancanje metala gdje provjeravate da probija-da-pristaje prije nego što se posvetite potpunoj proizvodnji alata, žičani EDM omogućava brzu iteraciju - reprogramiranje putanje, ponovno isjecanje profila i ponovno testiranje bez ukidanja cijelog bloka.
Timovi kojima nedostaje-kapacitet za elektroeroziju ili precizno brušenje često su u partnerstvu sa specijalizovanim proizvođačima. Kompanije kao što je YICHEN nude usluge od-do-završne obrade{4}}usluge koje pokrivaju potpuni tok obrade - od CAE simulacije validacije do CNC obrade i završne obrade. Njihovaprilagođena rješenja kalupa za štancanjebavite se analizom izvodljivosti, preciznom mašinskom obradom, probnim radom i inspekcijom pod jednim krovom, što pojednostavljuje proces za pronalaženje menadžera i inženjera alata kojima je potreban alat za štancanje{0}}spremni za proizvodnju bez izgradnje cijelog metalnog alata i matrice interno.
Standardi završne obrade i njihov utjecaj na kvalitet dijelova
Završna obrada na radnim površinama matrice direktno se prevodi u kvalitet otisnutih delova. Gruba površina matrice zarezuje lim pri svakom potezu, stvarajući kozmetičke nedostatke i ubrzavajući kidanje materijala. Pravilno obrađena površina smanjuje trenje, produžava intervale oštrenja i proizvodi dijelove koji dosljedno ispunjavaju standarde kvalitete.
Ciljane vrijednosti hrapavosti površine za komponente alata za štancanje metala:
| Die Component | Ciljna završna obrada (Ra) | Zašto je važno |
|---|---|---|
| Probijanje lica za rezanje | 0.2 - 0.4 mikrometara | Sprječava prianjanje puževa i smanjuje silu skidanja |
| Otvaranje kalupa (rezanje zemlje) | 0.2 - 0.8 mikrometara | Kontrolira formiranje ivica i kvalitet izbacivanja puževa |
| Oblikovanje površina (savijanje, crtanje) | 0.1 - 0.4 mikrometara | Minimizira nagrizanje materijala i grebanje na gotovim dijelovima |
| Provrti za klinove i čahure | 0.4 - 0.8 mikrometara | Osigurava nesmetan hod matrice i sprječava habanje{0}}klizanja |
| Lice ploče za skidanje | 0.8 - 1.6 mikrometara | Pogodan za kontakt sa materijalom bez pretjeranih troškova poliranja |
Postizanje ovih vrijednosti zahtijeva brušenje kao završnu operaciju na ravnim površinama i poliranje ili preklapanje na konturiranim površinama. Precizno brušenje površine dostiže tačnost IT5-IT8 sa Ra vrijednostima od 0,16-1,25 mikrometara - dobro u okviru zahtjeva matrice za štancanje za paralelnost i ravnost na plohama matrice.
Osim brojeva hrapavosti, dvije geometrijske tolerancije određuju da li matrica ispravno funkcionira pod opterećenjem pritiska. Paralelnost između gornje i donje strane matrice mora biti unutar 0,01 mm po cijeloj širini matrice kako bi se spriječio neravnomjeran zazor i konusne rezove. Okomitost provrta vodećih klinova u odnosu na površinu papuče matrice održava gornju i donju polovinu da prate ravno - sve spojeve ugaone greške kroz cijelu dužinu hoda, povećavajući neusklađenost na visini zatvarača.
Za provjeru ovih tolerancija potrebno je pomicanje indikatora brojčanika po površinama tla i mjerenje{0}}testernih šipki u otvorima vodećih klinova. Prodavnice bez CMM pristupa mogu postići pouzdane rezultate koristeći precizne mjerne blokove, indikatore brojčanika na magnetnim bazama i pažljivu tehniku. Ključno je mjerenje nakon termičke obrade i završnog mljevenja - bez pretpostavke da su dimenzije prije{4}}očvršćavanja preživjele termički ciklus nepromijenjene.
Sa svim komponentama koje su mašinski obrađene, izmjerene i provjerene u odnosu na štampu, spremne su za termičku obradu koja pretvara sirovi alatni čelik u kaljene,-otporne na habanje površine kalupa koje mogu preživjeti obim proizvodnje.
Korak 5. Čelici za termičku obradu za maksimalni vijek trajanja
Precizna obrada daje kalupu njegovu geometriju. Toplinska obrada daje mu trajnost. Dva proboja mogu dijeliti identične dimenzije i istu vrstu alatnog čelika, ali se ponašati potpuno različito pod opterećenjem pritiska -, jedan traje milione udaraca, a drugi se cijepa u roku od nekoliko sedmica. Razlika je u mikrostrukturi, a mikrostruktura je u potpunosti oblikovana termičkim ciklusom primijenjenim na čelik. Za čelične kalupe za štancanje za koje se očekuje da prežive veliku-proizvodnju, termička obrada nije korak u polju za potvrdu. To je jedini proces koji određuje da li se vaša investicija u alat za štancanje i matricu isplati ili prerano propadne.
Kvalitet toplinske obrade direktno određuje vijek trajanja matrice. Odstupanje od 50 stepeni F u temperaturi austenitizacije ili propušten ciklus kaljenja mogu dramatično skratiti vijek trajanja alata, bez obzira na to koliko je precizno matrica bila obrađena.
Kompletna sekvenca termičke obrade za kalupe za štancanje lima slijedi određeni redoslijed, a preskakanje ili žurba bilo koje faze dovodi do neuspjeha:
- Oslobađanje od stresanakon grube obrade za otpuštanje zaostalih naprezanja prije kaljenja.
- Zagrijtepostepeno kako bi se smanjio rizik od termičkog udara.
- Austenitiziratina odgovarajućoj temperaturi da se otapaju karbidi i ravnomerno formiraju austenit.
- Ugasitikorištenjem odgovarajućeg medija (vazduh, plin, ulje ili solna kupka) na osnovu razreda čelika i veličine presjeka.
- Kriogena poslastica(opciono) za pretvaranje zadržanog austenita radi stabilnosti dimenzija.
- Narav- dvostruko ili trostruko - za ublažavanje naprezanja pri gašenju i razvijanje optimalne ravnoteže tvrdoće{2}}žilavosti.
- Finalno mljevenjenakon završetka termalnog ciklusa.
Kaljenje i kaljenje matrice pravilno
Stvrdnjavanje transformiše kristalnu strukturu čelika iz relativno mekih faza u martenzit - tvrdu, otpornu na habanje-strukturu koja omogućava da komponente matrice za štancanje režu i formiraju lim milione puta. Proces počinje predgrijavanjem, prolazi kroz austenitizaciju i završava gašenjem.
Prethodno zagrevanjesmanjuje temperaturni gradijent između površine matrice i jezgre. Čelici za alate imaju nisku toplinsku provodljivost, tako da prebrzo zagrijavanje stvara unutarnje naprezanje koje uzrokuje pucanje ili izobličenje. Za D2, standardni raspon predgrijavanja je1200–1250 stepeni F (649–677 stepeni), održava se dok -presjek ne dostigne ujednačenu temperaturu. Teškim matricama potrebno je duže vrijeme izjednačavanja nego tankim udarcima.
Austenitizingrastvara legirane karbide u čeličnu matricu i pretvara strukturu u austenit. Svaki razred ima svoj vlastiti prozor kritične temperature:
- D2- 1795–1875 stepeni F (980–1025 stepeni), sa 1850 stepeni F koji se često koristi kao praktična meta.
- A2- 1750–1800 stepeni F (954–982 stepena), nešto niže od D2 zbog različitog balansa legure.
- S7- 1700–1750 stepeni F (927–954 stepena), održava se niže radi očuvanja žilavosti.
Vrijeme namakanja počinje tek nakon što cijeli odjeljak dostigne ciljnu temperaturu - uobičajena referenca je 45-60 minuta po inču debljine. Preniska temperatura ili prekratko namakanje ostavlja karbide neotopljenim, smanjujući tvrdoću i otpornost na habanje. Previsoka ili preduga uzrokuju zgrušavanje zrna, prekomjerno zadržavanje austenita i povećan rizik od pucanja.
Gašenjezaključava tvrdu martenzitnu strukturu hlađenjem dovoljno brzo da potisne stvaranje meke faze. D2 je čelik koji se stvrdnjava zrakom-, što znači da kontrolirano hlađenje zraka ili gašenje tlakom gasa postiže punu tvrdoću uz minimalno izobličenje - što je velika prednost za štancanje čeličnih komponenti složene geometrije. A2 takođe efikasno-očvršćava. S7 može koristiti gašenje uljem za teže dijelove gdje samo zračno hlađenje ne postiže dovoljnu tvrdoću u cijelom jezgru.
Nakon gašenja, komponenta kalupa treba da se ohladi na približno 120-150 stepeni F (50-66 stepeni) pre nego što počne kaljenje. U ovoj fazi čelik je izuzetno tvrd, ali opasno lomljiv - svježi martenzit pod visokim unutrašnjim naprezanjem. Odlaganje kaljenja preko noći rizikuje spontano pucanje, posebno u složenim geometrijama kalupa.
Ciklusi kaljenja za optimalnu žilavost i tvrdoću
Kaljenje ponovo zagrijava kaljeni čelik na kontroliranu temperaturu ispod kritičnog raspona, oslobađajući unutrašnja naprezanja i pretvarajući krti kao-kaljeni martenzit u čvršću, stabilniju strukturu. Bez kaljenja, proizvodnja štancanog lima bi uništila matricu u roku od nekoliko dana - ivice bi se okrhnule, popucale ili lomile pod cikličnim opterećenjima presom.
Dvostruko kaljenje je standardna praksa za čelične kalupe za hladnu{0}}radu. Prvi ciklus oslobađa većinu napona gašenja i započinje stabilizaciju mikrostrukture. Hlađenje na sobnu temperaturu između ciklusa omogućava da se zadržani austenit transformiše u svježi martenzit, koji drugi temperament zatim stabilizira. Za kritične kalupe za štancanje čeličnog lima ili mjerila koji zahtijevaju stabilnost dimenzija, trostruko kaljenje pruža dodatno osiguranje.
Temperatura kaljenja određuje konačnu ravnotežu tvrdoće i žilavosti:
| Strategija kaljenja | Tipična temperatura | Očekivana tvrdoća | Najprikladniji za |
|---|---|---|---|
| Niska{0}}temperatura | ~400 stepeni F (205 stepeni) | 60–62 HRC | Maksimalna otpornost na habanje; aplikacije sa malim-učinkom |
| Visok-dvostruki temperament | 900–960 stepeni F (480–515 stepeni) | 58–60 HRC | Dimenzijska stabilnost, ublažavanje naprezanja, dugotrajna-proizvodnja umire |
Za većinu komponenti kalupa za štancanje koje imaju obim proizvodnje, visoko{0}}dvostruko kaljenje na 900–960 stepeni F daje sigurniju ravnotežu. Vi žrtvujete 1-2 HRC u odnosu na nisku-temperaturu, ali dobijate znatno bolju dimenzijsku stabilnost i otpornost na pucanje - svojstva koja su mnogo važnija kada se matrica suoči sa milionima udaraca tokom svog vijeka trajanja.
Evo praktičnog zaključka: nedovoljno-kaljena matrica (previše agresivno kaljena ili prenisko austenitizirana) se prerano troši jer rezne ivice nemaju dovoljnu tvrdoću da izdrže abraziju od radnog predmeta. Pre-očvrsnuta matrica (nedovoljno urađena ili kaljena previše hladno) puca i puca jer ne može apsorbirati energiju udara pri svakom udaru pritiska. Cilj je uski prozor između - dovoljno čvrst da izdrži habanje, dovoljno čvrst da apsorbuje udar - i pravilno kaljenje je način na koji tu dosljedno slijećete.
Oslobađanje od stresa kako bi se spriječilo dimenzionalno izobličenje
Oslobađanje od stresa je često-koji se zanemaruje korak koji sprječava skupe dorade. Gruba obrada uvodi zaostala naprezanja u blok kalupa od sila rezanja, stvaranja topline i neravnomjernog uklanjanja materijala. Ako očvrsnete blok bez prethodnog oslobađanja ovih naprezanja, oni se nekontrolirano oslobađaju tokom austenitizirajućeg-ciklusa gašenja, savijajući matricu iznad tolerancije. Rezultat je komponenta koja više ne odgovara i zahtijeva ponovnu-mašinsku obradu ili raskid - nakon što ste već uložili u cijeli ciklus termičke obrade.
Proces oslobađanja od naprezanja zagrijava grubo-obrađenu komponentu na podkritičnu temperaturu (obično 1050–1200 stepeni F / 565–650 stepeni za većinu alatnih čelika), drži je dovoljno dugo da se napon ujednačeno opusti, a zatim se polako hladi u peći. Bez gašenja, bez fazne transformacije - samo kontrolirana termička relaksacija. Dio izlazi dimenzionalno stabilan i spreman za kaljenje sa predvidljivim, minimalnim izobličenjem.
Kada se osloboditi stresa:
- Nakon teške grube obrade (posebno asimetrično uklanjanje materijala sa velikih blokova).
- Nakon zavarivanja popravke komponenti matrice.
- Prije završne toplinske obrade velikih ili geometrijski složenih komponenti kalupa za štancanje.
- Nakon agresivnog brušenja na otvrdnutim površinama -, niskotemperaturno-spuštanje naprezanja na 25-50 stepeni F ispod konačne temperature otpuštanja sprječava širenje pukotina od brušenja.
Kriogeni tretman predstavlja suprotan kraj temperaturnog spektra. Hlađenjem kaljenog čelika na približno -196 stepeni (-321 stepen F), zadržani austenit - meka, nestabilna faza zarobljena tokom gašenja - pretvara se u martenzit. Ovo poboljšava stabilnost dimenzija tokom vremena (bez spore transformacije koja uzrokuje promjene veličine u radu) i može poboljšati otpornost na habanje.Kriogeni tretmanje najrelevantniji za precizne kalupe, proboje, mjerne alate i alate za rezanje gdje je odstupanje dimenzija neprihvatljivo. Za kalupe za štancanje lima opće namjene, pravilno dvostruko kaljenje često daje dovoljnu stabilnost bez dodatnih troškova i složenosti kriogene obrade.
Termički ciklus je završen kada komponenta matrice postane temperirana, stabilna i na ciljnoj tvrdoći - spremna za konačni prolaz brušenja koji dovodi sve površine do specifikacije. Svako brušenje nakon termičke obrade mora koristiti lagane prolaze, odgovarajuću rashladnu tekućinu i kontrolirano uklanjanje materijala kako bi se izbjegla oštećenja od ponovnog zagrijavanja koja poništavaju pažljivu metalurgiju u koju ste upravo uložili.
Korak 6 Sastavite i poravnajte sve komponente kalupa
Vaše komponente matrice su sada očvrsnute, temperirane i brušene do konačnih dimenzija. Svaki od njih je izolovan precizni deo. Montaža je mjesto gdje ti pojedinačni dijelovi postaju funkcionalni sistem - i gdje nepažljiv rad može poništiti svaki sat mašinske i termičke obrade koji mu je prethodio. Neusklađen vodeći klin, pogrešna visina zatvarača ili nedovoljno{4}}prednategnuta opruga ne stvaraju samo loše dijelove. Oštećuje samu matricu, ponekad van ekonomične popravke. Pravilna montaža metalnih kalupa za štancanje slijedi namjerni slijed koji provjerava pristajanje i poravnanje u svakoj fazi prije nego što presa počne ciklus.
Postavljanje vodilica i provjera paralelizma
Igle za vođenje su okosnica za poravnanje svakog pečata. Oni održavaju gornju i donju polovinu u savršenoj registraciji kroz svaki potez, apsorbirajući bočne sile koje bi inače odgurnule udarac od-centra u odnosu na otvor matrice. Ne-ne može se pregovarati o tome da im odgovaraju.
Standardna konfiguracija koristi apress fit (interference fit)u jednoj cipeli - obično donji - i aproklizavanje kroz kaljene čahureu protivničkoj cipeli. Utiskivanje fiksira klin trajno u položaju bez pokreta. Čaure obezbeđuju vođeni hod sa dovoljno prostora (obično 0,005-0,012 mm) za glatku vožnju bez bočnog hoda. Lagano podmažite čahure uljem specifičnim za kalupe tokom ugradnje kako biste spriječili nagrizanje pri prvim potezima.
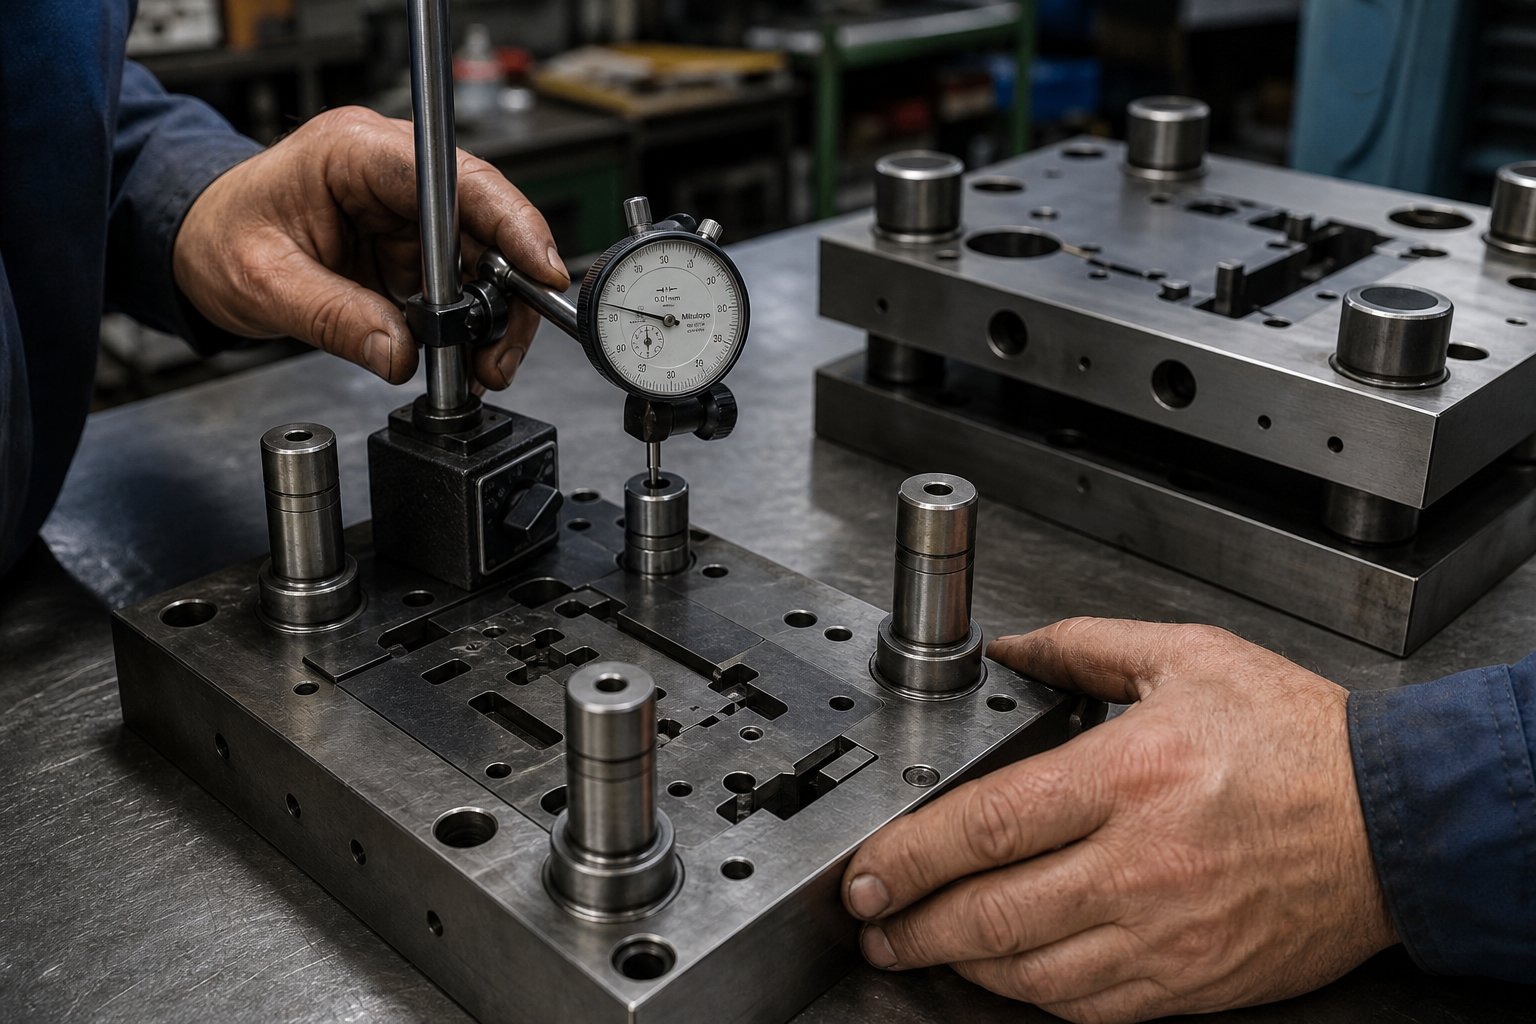
Prije montiranja bilo koje druge metalne komponente za štancanje, provjerite okomitost vođice. Postavite indikator brojčanika na magnetnu podlogu uz osovinu igle i prevucite cijelom dužinom. Prihvatljivo odstupanje je 0,01 mm ili manje preko radne dužine. Svaka kutna greška ovdje se množi kroz hod - igla koja se naginje 0,02 mm na površinu papuče pretvara u 0,04-0,06 mm neusklađenosti pri punom proširenju hoda, dovoljno da ošteti rezne ivice ili proizvede neravnomjerno smicanje.
Sa postavljenim i provjerenim iglicama, gurnite gornju cipelu na vodilice. Trebalo bi da putuje glatko sa nula vidljivim bočnim hodom. Ako dođe do vezivanja, provjerite ima li neravnina na otvoru čahure ili blagog neusklađenosti između centara vodećih klinova koji potiskuju cipele iz paralele. Nikada nemojte silom spuštati gornju cipelu - vezivanje znači da nešto nije u redu, a probijanje kroz nju oštećuje i čahuru i klin.
Paralelnost između gornje i donje strane cipela završava provjeru poravnanja. Postavite preciznu brušenu paralelnu šipku preko donje papuče i prevucite indikator brojčanika preko gornje površine papuče u zatvorenom položaju. Odstupanje treba držati unutar 0,0005 inča po inču širine matrice. Ispravite svako odstupanje laganim preklapanjem površine cipele ili podešavanjem postavljanja podloške prije nastavka.
Podešavanje visine zatvarača i prednaprezanja opruge
Visina zatvarača je ukupna visina sklopljene matrice u njenom potpuno zatvorenom položaju. Ova dimenzija mora biti u okviru raspoloživog prostora štampe-visine - rastojanja od čeone strane do vrha oslonca u donjoj mrtvoj tački, minus debljina oslonca. Zvuči jednostavno, ali konfuzija izmeđuVisina zatvarača i visina zatvaračauzrokuje stvarnu štetu. Ako je matrica previsoka za opseg podešavanja pritiska, okvir se rasteže i spojevi se stisnu pod prekomjernom silom. Ako je prekratka, matrica se nikada ne zatvara u potpunosti i dijelovi izlaze nekompletni.
Izmjerite visinu zatvaranja s potpuno zatvorenom matricom koristeći mekani odstojnik (podložak na debljini materijala) između površina proboja i matrice. Ukupna visina gomile - uključujući sve uspone ili paralele postavljene ispod papuče matrice - je vaša visina zatvarača. Potvrdite da ova vrijednost pada između minimalne i maksimalne specifikacije visine štampe{4}} prije nego što bilo što pričvrstite.
Sledeće dolazi prednaprezanje opruge. Bilo da koristite zavojne opruge, uretanske jastučiće ili cilindre sa azotnim gasom, pravilo je isto: opruge treba da stisnu samo 15-25% svoje slobodne dužine pri punom hodu. Prekoračenje ovog opsega uzrokuje kvar zbog zamora - opruge pucaju, plinski cilindri gube pritisak, a uretanski jastučići postaju trajni. Izmjerite slobodnu dužinu svake opruge, izračunajte komprimiranu dužinu na visini zatvaranja i provjerite da je omjer kompresije unutar sigurnih granica. Ako se opruga stisne preko 25% pri zatvaranju, ili je opruga prekratka ili je potrebno prilagoditi visinu zatvaranja.
Za pečate koji rade s progresivnim operacijama, neravnomjerno prednaprezanje opruge preko ploče za skidanje trake uzrokuje naginjanje tokom uvlačenja trake, što dovodi do pogrešnog uvlačenja i oštećenja pilota. Provjerite da li su svi džepovi za opruge na istoj dubini i da su opruge iste specifikacije - miješanje brzina opruga od različitih dobavljača je uobičajena greška koja se može izbjeći.
Redoslijed montaže od cipele do ploče za skidanje
Sklapanje matrice slijedi odozdo-nagore, izvan-u logici. Prvo uspostavljate poravnanje (sistem za vođenje), zatim montirate radne komponente (blok matrice, udarce) i na kraju instalirate sekundarne sisteme (striper, opruge, piloti). Prolazak kroz ove korake ili preskakanje niza uvodi greške koje se povećavaju kroz radni vijek matrice.
Evo kompletne sekvence montaže kalupa za štancanje:
- Očistite sve komponente- odmastite površine, uklonite ulja za pakovanje i pregledajte svaki dio pod dobrim osvjetljenjem da ima pukotina, neravnina ili oštećenja pri transportu.
- Ugradite vodeće igle u donju cipelu- utisnuti u otvore, provjeriti okomitost indikatorom.
- Pričvrstite blok matrice na donju cipelu- zategnite zavrtnje za ramena u križnom uzorku kako biste spriječili savijanje. Provjerite je li lice matrice paralelno s cipelom unutar specifikacije.
- Ugradite vodilice u gornju cipelu- potvrdite glatko klizanje na vodilice.
- Montirajte držač bušilica i bušilice na gornju cipelu- provjerite da je svaki proboj koncentrično poravnat sa svojim otvorom na matrici tako što ćete polako zatvarati matricu i provjeravati ujednačenost zazora.
- Ugradite podložnu ploču- položaj između glava proboja i gornje papuče za raspodjelu udarne sile i sprječavanje otisaka udaraca u mekšem materijalu cipela.
- Postavite ploču za skidanje s oprugama- podesi predopterećenje opruge u opsegu kompresije od 15-25%; potvrdite ravnomjeran pritisak trake na površini ploče.
- Instalirajte pilote, lokatore i komponente za napajanje- za progresivne matrice, osigurajte da piloti precizno zahvate materijal trake na dizajniranom nagibu.
- Provjerite sve zazore s podloškom- podložak debljine kliznog materijala-između svakog probijača i otvora matrice kako bi se potvrdilo blago ujednačeno povlačenje bez vezivanja.
- Izvedite spori ručni ciklus (na suvo)- inča matrica zatvorena bez materijala, osluškujući kontakt, struganje ili vezivanje u bilo kojoj tački poteza.
Za matrice za progresivno metalno štancanje, ovo je mjesto gdje se instalirazaobići zareze- mali reljefni rezovi u matrici koji omogućavaju da se traka povuče naprijed čak i kada je pilot igla još uvijek djelomično zakačena. Negativni i pozitivni obilazni zarezi u kalupima za štancanje lima služe istoj osnovnoj funkciji, ali se razlikuju po geometriji. Negativni premosnik ima rasterećen ulazni ugao koji gura traku bočno dok napreduje, dok pozitivni premosnik pruža podignutu površinu vodilice. Oba tipa sprečavaju izvijanje trake i lom pilota tokom napredovanja uvlačenja, posebno pri većim brzinama presovanja gde vreme uvlačenja postaje kritično.
Čak i uz pažljivo određivanje sekvenci, određene greške pri montaži i dalje postoje u trgovinama koje se oslanjaju na iskustvo umjesto mjerenja. Evo najčešćih kvarova i šta oni uzrokuju:
- Pogrešno postavljene vođice- uzrokuje nagrizanje između čaura i klinova, povećavajući trenje dok se matrica ne veže u sredini-hoda. Progresivno oštećenje uništava i čahure i površine klinova.
- Neispravna visina zatvarača (matrica previsoka za presu)- generiše prekomjernu tonažu koja preopterećuje okvir presa, lomi udarce i može popucati papuču kalupa.
- Nedovoljan pritisak opruge skidača- omogućava da se lim zalijepi za proboj pri povratnom udaru, povlačeći puževe natrag kroz matricu i blokirajući sljedeće udarce.
- Neujednačen obrtni moment vijaka na montaži na blok matrice- uvodi nagib na licu matrice koji stvara ne-ujednačen zazor, proizvodeći konusno smicanje na jednoj strani i prekomjerno neravnine s druge strane.
- Nedostaje ili je pogrešno postavljena zadnja ploča- dozvoljava glavama udaraca da se uđu u mekši čelik za cipele, postepeno gubeći koncentričnost i povećavajući zazor iznad tolerancije.
Svaka od ovih grešaka se može otkriti prije nego što je prva proizvodnja pogodila - ako mjerite. 30 minuta utrošenih na čišćenje indikatora i provjeru otpora podmetača štedi dane rješavanja problema i sedmice čekanja na zamjenske komponente.
Potpuno sastavljena matrica koja se nalazi na klupi još nije proizvodni alat. Postaje jedno samo nakon što kroz njega prođe pravi materijal, izmjeri izlaz i ispravi neizbježna neslaganja između namjere dizajna i fizičke stvarnosti. Taj proces validacije - die testing - je gdje se sklop ili dokazuje ili otkriva šta treba prilagoditi.
Korak 7 Pokrenite probnu matricu i prilagodite kvalitetu proizvodnje
Potpuno sastavljena matrica koja stoji u presi još uvijek nije dokazana. Dok stvarni materijal ne prođe kroz njega i rezultat ne prođe inspekciju, alat je hipoteza - a ne proizvodni alat. Testiranje je proces metodičkog testiranja te hipoteze, počevši s niskim-pogocima i eskalirajući prema punim proizvodnim uvjetima dok se dijagnosticira i ispravlja svaki nedostatak na putu. Požurivanje ove faze kako bi se ispoštovao rok je način na koji trgovine na kraju isporučuju loše utisnute metalne dijelove ili uništavaju alate u trećem ciklusu proizvodnje.
Proba je iterativno po prirodi. Planirajte više ciklusa pogađanja, mjerenja, prilagođavanja i ponovnog{1}}pogoda. Trgovine koje tretiraju probu kao jedan prolaz stalno se suočavaju s kvarovima u proizvodnji, hitnim popravkama matrice i kvalitetnim bijegima koji koštaju mnogo više od dodatnog dana pažljive provjere valjanosti.
Pokretanje prvih hitova od papira do proizvodnog materijala
Progresivni pristup prvim pogocima minimizira rizik za kockicu, a rano otkriva probleme. Zamislite to kao kontroliranu eskalaciju:
- Papirni hitovi- zatvorite kalup na listu papira ili kartona smanjenom brzinom pritiska. Otisak otkriva da li se svi udarci ravnomerno dodiruju, da li je visina zatvarača ispravna i da li bilo koja komponenta interferira pre nego što bi trebalo. Bez metala, bez opasnosti od oštećenja alata.
- Udarci od mekog materijala (aluminijum ili bakar)- pokrenite nekoliko poteza na mekom, tankom papiru. Aluminij se lako deformiše, tako da izlaže probleme sa poravnanjem, nepotpuno oblikovanje i probleme sa zazorom bez izlaganja očvrsnutih proboja punim opterećenjima rezanja. Provjerite jesu li dijelovi mekog{3}}materijala posmični i simetrični.
- Proizvodni materijal sporom brzinom- ubacite stvarnu proizvodnu-ocjenu u presu za štancanje pri smanjenoj brzini (jednokratni- način rada). Odmah pregledajte svaki metalni dio sa žigom da li ima neravnina, točnost dimenzija, stanje rubova i površinske defekte.
- Brzina proizvodnje sa napunjenom trakom- nakon što spori-dijelovi prođu inspekciju, povećajte do ciljanih udaraca u minuti. Neki problemi - pogrešno uvlačenje, povlačenje puževa, nagomilavanje topline - pojavljuju se samo u produkcijskom ritmu.
AsBilješke časopisa MetalForming, prvi završeni dio iz progresivne matrice s potpuno navojem možda neće odmah odgovarati zahtjevima dimenzija. Štampači često moraju izvoditi nekoliko dijelova s trakom koja je potpuno napunjena prije nego što se matrica smiri kako bi proizvela dobar učinak, jer početni udari mogu ostaviti ram prese rasterećen u područjima koja zahtijevaju punu napetost trake da bi se pravilno formirala.
Identificiranje i ispravljanje uobičajenih problema s kalupom
Svaki pokušaj otkriva nešto - pitanje je da li možete pročitati šta vam dijelovi govore. Svaki defekt na metalnom žigosanom dijelu vodi do određenog korijenskog uzroka u kalupu, a svaki korijenski uzrok ima ciljano rješenje. Evo najčešćih grešaka u pokušaju koji su mapirani do njihovog porijekla i ispravaka:
| Defekt | Šta vidiš | Osnovni uzrok | Korektivna radnja |
|---|---|---|---|
| Pretjerano brušenje | Oštra ivica podignuta iznad 10% debljine materijala | Nedovoljan proboj-za-razmak od matrice ili istrošene/tupe rezne ivice | Ponovno{0}}brusiti rezne ivice; provjeriti i prilagoditi zazor po strani; provjeriti poravnanje |
| Povlačenje puževa | Puževi su se zalijepili za lice, izvučeni kroz kocku | Neadekvatna dužina matrice, nedovoljan prekid vakuuma ili efekat usisavanja ulja | Povećajte tlo na 1,0-1,5x debljinu materijala; dodati funkcije zadržavanja puževa; smanjiti podmazivanje na licu udarca |
| Neujednačeni tragovi smicanja | Širina trake za poliranje varira oko perimetra reza | Neusklađenost udarca-to-; ne-paralelne površine matrice | Ponovo{0}}provjerite poravnanje vođice; ponovo -brusiti plohe matrice radi paralelizma; provjerite uzorak momenta zatezanja montažnih vijaka |
| Springback | Ugao savijanja se otvara izvan cilja nakon formiranja | Elastični oporavak u materijalu; nedovoljna kompenzacija savijanja u geometriji matrice | Povećajte ugao savijanja (obično 2-5 stepeni za meki čelik, više za visoku čvrstoću); dodajte kovanje ili dno na vrhu savijanja |
| Pucanje na krivinama | Prijelomi na vanjskom radijusu savijanja | Radijus savijanja je previše čvrst za duktilnost materijala; smjer zrna paralelan sa linijom savijanja | Povećati radijus savijanja; rotirati praznu orijentaciju; koristiti materijal koji se može oblikovati |
| Pogrešno uvlačenje / pogrešno locirane karakteristike | Rupe ili karakteristike pomiču poziciju dijela-na-dio | Oštećenje pilota, -greška u vremenu otpuštanja napajanja ili proklizavanje trake | Pregledajte istrošenost pilota; podesite vrijeme otpuštanja -tako da se valjci otključaju nakon ulaska pilota, ali prije potpunog zahvatanja; provjerite udaljenost progresije |
Neravnine zaslužuju posebnu pažnju jer su najčešći nalaz za isprobavanje. Prema industrijskoj analizi defekata, neravnine se formiraju kada se zone loma proboja i matrice ne susreću čisto - bilo zbog nepravilnog zazora, istrošenih reznih ivica, lošeg poravnanja ili varijacije debljine materijala. Ako visina neravnina prelazi 10% debljine materijala, matrica treba intervenciju prije početka proizvodnje. Održavanje odgovarajućeg zazora i oštrih ivica je primarna kontrola, a praćenje visine šiljaka tokom proizvodnje pruža rano upozorenje prije nego što dijelovi odstupe od specifikacije.
Opružna korekcija često zahtijeva najviše ponavljanja. Materijali visoke{1}}vrste i nehrđajući čelici se agresivno odbijaju, a ugao kompenzacije nije uvijek predvidljiv samo iz proračuna. Očekujte dva do tri ciklusa podešavanja - lagano savijati, mjeriti, podešavati, ponovo-pogoditi - prije nego što formirane karakteristike drže ciljni ugao dosljedno.
Postizanje dosljedne kvalitete dijela kroz iteraciju
Jedan dobar dio ne potvrđuje kocku. Dosljedan kvalitet na uzorku od 30-50 uzastopnih metalnih dijelova za štancanje potvrđuje da je alat stabilan. Izmjerite kritične dimenzije na prvim-dijelovima artikla pomoću čeljusti, mjerača ili CMM opreme u odnosu na tolerancije otiska dijela. Varijacija na stazi - ako se pozicija rupe pomakne za 0,05 mm tijekom 30 pogodaka, nešto se haba ili pomjera, čak i ako pojedinačni dijelovi i dalje prolaze pregled.
Ključna mjerenja tokom probne validacije:
- Visina neravnina- provjerite ispod maksimalnog oblačića (često 0,05-0,10 mm za precizne metalne dijelove).
- Dimenzije{0}}do{1}}obilježja- potvrdite razmak rupa, razmake ivica i lokacije savijanja unutar tolerancije štampe.
- Uglovi savijanja- izmjerite kutomjerom ili optičkim komparatorom nakon potpunog elastičnog oporavka.
- Ravnost- provjerite prazne dijelove na površinskoj ploči pomoću mjerača; set zavojnica ili zaostalo naprezanje mogu savijati ravne dijelove.
- Stanje površine- pregledajte ima li ogrebotina, otisaka ili otisaka koji ukazuju na probleme s kontaktom alata.
Kada se sve dimenzije zadrže u uzorku, dokumentirajte postavke presa - tonažu, visinu zatvarača, dužinu dodavanja, brzinu i podešavanje podmazivanja. Oni postaju vaša osnova za pokretanje proizvodnje i buduće postavke kalupa na istoj mašini za štancanje metala. Svako odstupanje od ovih postavki tokom proizvodnje je početna tačka za rješavanje problema kada kvalitet naruši.
Proba je također trenutak za potvrdu tonaže presa pod stvarnim opterećenjem. Mnoge trgovine vrše očitavanje stop-blok elektrode sa matricom sa punim navojem - provjeravajući da li presa zazore ili se sklone pod stvarnim silama koje stvaraju sve aktivne stanice istovremeno. Ako se presa pomakne, ram se mora lagano spustiti kako bi se održala tačna dubina oblikovanja i kvalitet rezanja, posebno na debljim ili -štancanim metalnim dijelovima visoke čvrstoće.
Štancani dijelovi koji prolaze inspekciju dosljedno označavaju prijelaz od razvoja alata do proizvodne spremnosti. Ali proizvodna spremnost nije ciljna linija -, već početna tačka tekuće odgovornosti za održavanje koja određuje da li ova matrica zaista preživi milione pogodaka za koje ste je dizajnirali.
Korak 8 Održavajte svoju matricu i znajte kada naručiti outsourcing
Konzistentni dijelovi koji se kotrljaju sa prese tokom probe osjećaju se kao ciljna linija. U stvarnosti, oni označavaju početak mnogo duže trke. Metalna matrica za štancanje napravljena od vrhunskog alatnog čelika i precizno-obrađena do mikronskih tolerancija i dalje će degradirati potez po potez - rezne ivice tupe, istrošene klinove vodilice, zamor opruga i pomake pri poravnanju. Razlika između matrice koja preživi milione udaraca i one koja ne uspije na 200.000 svodi se na disciplinovano, planirano{7}}održavanje koje se izvodi prije nego što se pojave kvarovi u proizvodnim dijelovima.
Uspostavljanje rasporeda oštrenja i intervala inspekcije
Učinkovito održavanje povezuje se direktno s brojanjem pogodaka, a ne samo s kalendarskim datumima. Matrica koja radi 50.000 udaraca sedmično se troši brže od jednog ciklusa 5,000 - očigledno, ali mnoge radnje i dalje zadane nedjeljne inspekcije bez obzira na stvarni intenzitet proizvodnje. Proizvodni proces žigosanja nagrađuje zakazivanje zasnovano na dokazima-: pratite svoj brojač pogodaka, zabilježite trendove zarezivanja i pustite da vam podaci govore kada servis treba.
Praktična polazna tačka za prilagođenu matricu za štancanje metala u proizvodnji srednje-proizvodnje je oštrenje na svakih 50.000-150.000 pogodaka, ovisno o tvrdoći materijala i klasi alatnog čelika. Nerđajući čelik i materijali visoke čvrstoće ubrzavaju trošenje rubova, skraćujući intervale. Proširuju ih mekši materijali poput aluminija i mesinga. Odatle prilagodite na osnovu onoga što uočite tokom pregleda.
Evo šta treba pregledati u svakom intervalu održavanja:
- Vrhunsko stanje- provjerite ima li zaokruživanja, cijepanja, mikro-pukotina i visine neravnina na dijelovima uzorka koji su izvučeni neposredno prije isključivanja.
- Istrošenost vođice i čahure- osjetite labavost, osluškujte nenormalnu buku tokom vožnje bicikla i potražite tragove zarezivanja ili grebanja na površinama igle.
- Prolećni umor- mjeri slobodnu dužinu u odnosu na originalnu specifikaciju; zamijenite svaku oprugu koja je izgubila više od 10% svoje slobodne dužine ili pokazuje vidljive pukotine.
- Alignment drift- prevucite indikator točkića preko gornje i donje strane matrice u zatvorenom položaju; odstupanje preko 0,01 mm ukazuje na pomak montaže ili trošenje vodilice.
- Sigurnost pričvršćivača- provjerite sve montažne vijke, klinove i držače na labavost uzrokovanu cikličnim vibracijama.
- Putevi za evakuaciju otpada- čiste naslage, komadiće i krhotine koje se akumuliraju u šupljinama kalupa i žljebovima između serija.
- Isporuka podmazivanja- potvrđuje da mazivo stiže do svih planiranih tačaka primjene bez začepljenja ili suhih mjesta.
Pravilna tehnika oštrenja je važna koliko i vrijeme. Površinski brusiti lice udarca i matricu jednako kako bi se održala originalna geometrija i odnos zazora. Uklonite samo dovoljno materijala da vratite čistu reznu ivicu - obično 0,05-0,10 mm po ciklusu oštrenja. Nakon brušenja, podesite visinu zatvarača za istu količinu koja je uklonjena kako biste održali ispravno zatvaranje kalupa. Preskakanje tog podešavanja progresivno otvara zazor sa svakim oštrenjem, što na kraju dovodi do istih problema sa neravninama koje ste pokušavali eliminirati.
AsMetalForming Magazinenaglašava, trgovine bi trebale pratiti troškove održavanja odvojeno od troškova popravki. Preventivno održavanje čuva trenutno stanje matrice. Popravkom se vraća nešto što je već pokvareno. Kada se to dvoje sjedini zajedno, menadžment vidi naduvane troškove "održavanja" i vrši pritisak na tim da smanji zakazani servis - upravo pogrešan odgovor. Povećanje planiranih aktivnosti održavanja treba da odgovara smanjenju hitnih popravki i skrivenih troškova zastoja.
Prepoznavanje kada je matrica potrebna dorada ili zamjena
Oštrenje i zamjena komponenti podnose normalno trošenje. Ali kada ista stanica nastavi da kvari ubrzo nakon servisa, ili se dimenzionalni pomak se vrati u roku od nekoliko hiljada pogodaka verifikovanog podešavanja, rutinsko održavanje je dostiglo svoj limit. Ovi uzorci signaliziraju dublje probleme - akumulirane promjene zazora na cijeloj matrici, strukturalni zamor u cipeli ili fundamentalni nedostatak dizajna koji nijedna količina brušenja neće popraviti.
Pazite na ove okidače eskalacije u procesu proizvodnje štancanja metala:
- Ponavljajuća neravnina ili odstupanje dimenzija čak i nakon provjerenog oštrenja i korekcije poravnanja.
- Odrezivanje ili pucanje reznih ivica umjesto postepenog zaokruživanja - ovo ukazuje na preopterećenje ili zamor materijala iznad onoga što oštrenje adresira.
- Zamjena vodećih klinova ili čahura potrebna je više od dva puta godišnje na proizvodnoj matrici.
- Kumulativno oštrenje je uklonilo dovoljno materijala (obično ukupno 3-5 mm) da je raspon podešavanja visine zatvarača iscrpljen.
- Tolerancije dijelova su se pooštrile zbog inženjerskih promjena i postojeća geometrija kalupa više ne može držati nove specifikacije.
Kada se ovi znakovi pojave, odluka je između obnavljanja (ponovne izgradnje istrošenih dijelova i vraćanja poravnanja) i potpune zamjene. Odijela za obnavljanje umiru tamo gdje cipela, vodilice i cjelokupna struktura ostaju zdravi, ali radne komponente su premašile svoj vijek trajanja. Zamjena je pravi poziv kada je strukturalni integritet ugrožen, kada se kumulativni troškovi prerade približavaju novoj-troškovi izgradnje, ili kada obim proizvodnje zahtijeva alate sposobne za precizno štancanje u automobilskoj-konzistentnosti.
Kada se udružiti s profesionalnim proizvođačem matrica
Mnoge radnje se efikasno bave oštrenjem, zamjenom opruga i zamjenom osnovnih komponenti u-kući. To radi za jednostavne matrice za sljepljivanje i umjerene količine proizvodnje. Ali postoji jasna granica u kojoj-domaće mogućnosti ponestaju i profesionalni metalni pečati sa punim inženjerskim resursima postaju bolji put.
| Scenario | U-Kućno održavanje to rješava | Potreban profesionalni proizvođač matrica |
|---|---|---|
| Oštrenje rubova na standardnom alatnom čeliku | Da - brusilica i osnovno pričvršćivanje su dovoljni | Nema - osim ako je geometrija složena ili ako je potrebno žičano EDM preoblikovanje |
| Zamjena opruga i komponenti | Da - rezervni dijelovi i standardni sklop | Nema - osim ako prilagođene komponente zahtijevaju re-inženjering |
| Progresivna rekonstrukcija matrice | Moguće ako radnja ima EDM i CNC brušenje | Da - kada više stanica treba redizajnirati ili CAE validaciju |
| Štancanje u automobilima sa zahtjevima PPAP-a | Rijetko kada - zahtjevi za dokumentacijom i validacijom premašuju većinu internih trgovina | Da - potreban je kompletan sistem kvaliteta, simulacija i inspekcija |
| Nova matrica za promijenjenu geometriju dijela ili veći volumen | Ne - osim ako je trgovina kompletna-alata za usluge | Da - analiza izvodljivosti, dizajn, obrada i isprobavanje sve što je potrebno |
| Analiza korijena kvara matrice{0}}koja zahtijeva CAE simulaciju | Nijedna - većina trgovina nema nedostatak FEA softvera i stručnosti za simulaciju | Da - simulacija identificira probleme formiranja nevidljivih fizičkom pregledu |
Korisno pregledno pitanje kompanije za štancanje metala koje treba postaviti svakom potencijalnom partneru: pokrivaju li potpuni tok posla od izvodljivosti do validacije proizvodnje ili samo odvojene korake obrade? Razlika je bitna jer matrica koja više puta pokvari često zahtijeva ponovnu obradu cijelog procesa -, a ne samo jednu komponentu -da se ponovo obrađuje.
Za timove koji su prerasli svoje-kućne kapacitete za izradu kalupa-ili trebaju alate za proizvodnju{2}}klase za velike-ugovore, partnerstvo sa potpunim-provajderom usluga eliminiše troškove koordinacije upravljanja zasebnim dobavljačima za dizajn, mašinsku obradu, termičku obradu i isprobavanje. YICHEN, na primjer, nudiRFQ-prilagođena rješenja za štancanjekoji obuhvata analizu izvodljivosti, CAE simulaciju, preciznu mašinsku obradu, probne vožnje i završnu inspekciju - isti tok posla koji je pokriven u ovom vodiču, a koji se izvodi u okviru jednog sistema kvaliteta. Taj integrirani pristup je posebno vrijedan za automobilske kalupe za štancanje i druge precizne aplikacije gdje sljedivost i stope odobrenja prvog-prolaska direktno utiču na vremenske rokove proizvodnje.
Bez obzira održavate li svoju metalnu matricu za štancanje u-kući ili u partnerstvu sa specijalistom, princip ostaje isti: održavanje čuva ulaganje koje ste uložili u svakom prethodnom koraku. Nadgledajte broj pogodaka, sistematski pregledajte, izoštrite prije nego što rubovi zakažu i iskreno eskalirajte kada rutinska njega prestane da drži. Kocka napravljena da preživi milione pogodaka može to učiniti samo ako je program održavanja iza nje jednako disciplinovan.
Često postavljana pitanja o izradi kalupa za štancanje
1. Koliko vremena je potrebno da se od nule napravi štancana matrica?
Jednostavna -štapna matrica obično traje 4-8 sedmica od dizajna do isprobavanja, dok složena progresivna matrica može zahtijevati 12-20 sedmica ili više. Vremenski okvir ovisi o složenosti dijela, odabiru materijala, metodi strojne obrade (ručno u odnosu na CNC/žičani EDM), ciklusima toplinske obrade i broju probnih iteracija potrebnih za postizanje dosljednog kvaliteta dijela. Prodavnice sa sopstvenim kapacitetom za EDM i CNC-om mogu značajno smanjiti vremenske rokove u poređenju sa onim koracima mašinske obrade za spoljne poslove.
2. Koji je najbolji alatni čelik za štancane kalupe?
Ne postoji najbolji alatni čelik - pravi izbor zavisi od operacije i obima proizvodnje. D2 alatni čelik (54-61 HRC) ističe se u dugotrajnom-obličavanju i bušenju zbog izuzetne otpornosti na habanje. A2 nudi izbalansiranu kombinaciju tvrdoće i žilavosti za kalupe srednjeg{11}}zapremina i duže udarce. S7 pruža vrhunsku otpornost na udarce za teške operacije slepljivanja i savijanja. Za primjenu ekstremno velikih-zapremina ili abrazivnih materijala, karbidni umetci mogu produžiti vijek trajanja matrice za 500-1000% u odnosu na čvrsti alatni čelik u određenim stanicama.
3. Kako izračunavate razmak proboja i matrice za štancanje lima?
Zazor matrice po strani jednak je debljini materijala pomnoženoj sa postotkom zazora. Za meki čelik koristite 5-10% po strani; mekši materijali poput aluminija zahtijevaju 5-7%, dok tvrđi materijali poput nehrđajućeg čelika trebaju 10-12% ili više. Na primjer, izrezivanje 1,5 mm mekog čelika sa 8% po strani daje 0,12 mm zazora sa svake strane, čineći otvor matrice za 0,24 mm većim od ukupnog proboja. Odgovarajući razmak osigurava čisto poravnanje loma, minimalno grebanje i produžen vijek trajanja alata.
4. Šta uzrokuje prekomjerne neravnine na utisnutim dijelovima i kako to popraviti?
Prekomjerni neravnini - podignute oštre ivice koje prelaze 10% debljine materijala - su rezultat nedovoljnog zazora-za-štampa, tupih ili istrošenih reznih ivica ili neusklađenosti između proboja i matrice. Popravak uključuje ponovno-brušenje reznih ivica radi vraćanja oštrine, provjeru i podešavanje zazora po strani kako bi odgovarao specifikacijama materijala, i provjeru poravnanja vodećih ivica i paralelizma matrice. Praćenje visine šiljaka tokom proizvodnje služi kao sistem ranog upozorenja koji pokreće održavanje pre nego što delovi odstupe od specifikacije.
5. Kada biste trebali eksternalizirati izradu kalupa za štancanje umjesto da gradite u-kući?
Outsource kada vaš projekat premašuje-mogućnost kućne opreme -, posebno kada vam nedostaje žičana EDM za složene profile, potrebna vam je CAE simulacija za validaciju dizajna, potrebna vam je PPAP dokumentacija za automobile-, ili kada progresivne matrice trebaju redizajnirati. Proizvođači alata sa punim-uslugom kao što je YICHEN bave se analizom izvodljivosti, simulacijom, preciznom obradom, probnim radom i inspekcijom u okviru jednog sistema kvaliteta, eliminišući koordinaciju više-prodavača. Ovaj integrirani pristup je posebno vrijedan za velike-ugovore u kojima stopa odobrenja-prvog prolaska direktno utiče na vremenske rokove proizvodnje.




