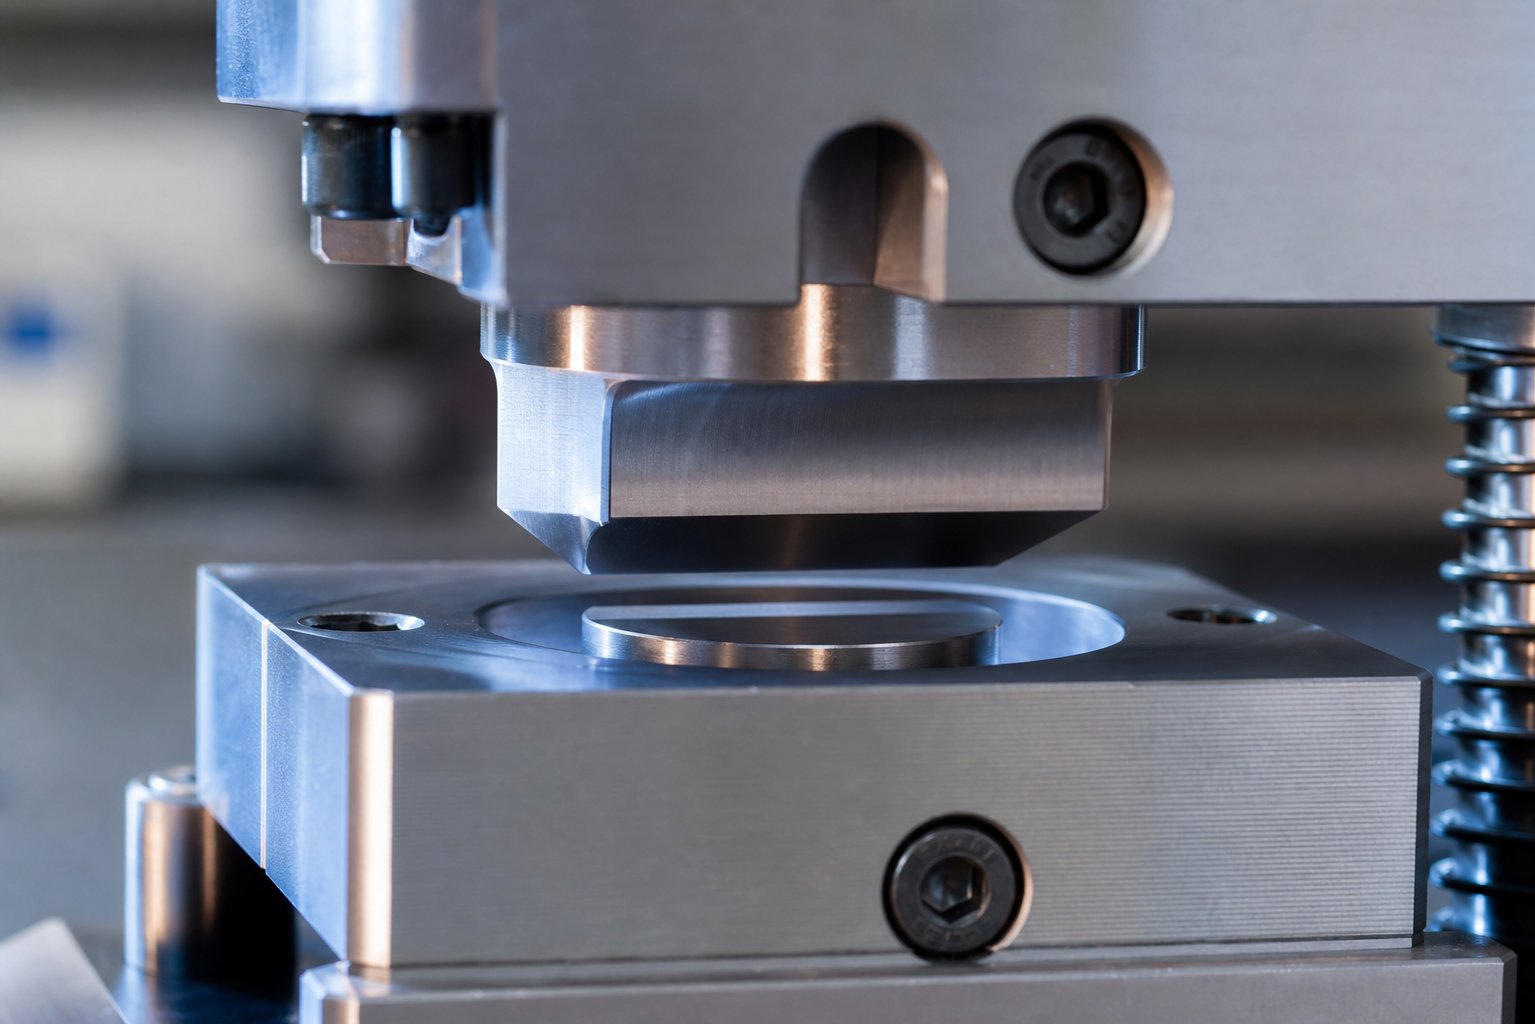
Definiranje individualne geometrije kalupa za štancanje
Svaki utisnuti dio počinje kao geometrijski argument između proboja, gumba za matricu, skidača i radnog komada. Ishod tog argumenta - da li ćete dobiti čist dio ili kantu za otpad punu odbačenih proizvoda - u potpunosti zavisi od mjerljivih prostornih odnosa konstruiranih u jednoj-stanici. Ta zbirka dimenzionalnih odnosa je ono što podrazumijevamo pod individualnom geometrijom kalupa za štancanje.
Individualna geometrija kalupa za štancanje je kompletan skup mjerljivih prostornih odnosa - zazora, radijusa, uglova i dimenzija zemljišta - između probijača, dugmeta matrice, trake za skidanje i obradaka unutar jedne-stanice matrice optimiziranih za izvođenje jedne diskretne operacije štancanja.
Što individualna geometrija kalupa za štancanje znači u praksi
U praksi, to znači da svaka geometrijska karakteristika ima određenu mehaničku funkciju. Razmak od udarca-to-upravlja način na koji se materijal lomi. Dužina matrice kontroliše ponašanje puževa. Ulazni radijusi diktiraju protok materijala. Ovo nisu apstraktne CAD dimenzije -, to su fizičke granice koje određuju da li se metal škare čisto ili se nepredvidivo kida. Ajedno-masterizvodi jednu operaciju po hodu pritiska, a svaki geometrijski parametar unutar njega postoji da bi se ta pojedinačna operacija ponovila kroz hiljade ili milione ciklusa.
Zašto je geometrija važnija od klasifikacije tipa matrice
Inženjeri često klasifikuju matrice prema funkciji - sljepljivanje, probijanje, savijanje, crtanje. Ta klasifikacija vam govori šta kocka radi, a ne koliko dobro to radi. Geometrija je "koliko dobro". Dvije matrice za slijepljenje s identičnim rasporedom, ali različitim uglovima zazora će proizvesti mjerljivo različite uslove rubova, visine šiljaka i stope habanja alata. Odluke o dizajnu kalupa na geometrijskom nivou su mjesto gdje se performanse odvajaju od osrednjosti.
Pojedinačne matrice naspram progresivne matrice kao geometrijski sistemi
Progresivni dizajn matricepovezuje više stanica u jedan sistem -napajanja -, svaka stanica upravlja različitim operacijama, a geometrijski kompromisi se pojavljuju jer stanice dijele zajednički nagib trake i ravan napajanja. Pojedinačna matrica u proizvodnji ne nosi takva ograničenja. To je samostalni geometrijski sistem u kojem se svaki parametar može optimizirati isključivo za njegov pojedinačni rad bez prilagođavanja susjednih stanica. Ta nezavisnost je i njegova snaga i odgovornost za dizajn: nema susjedne stanice koja bi kompenzirala geometrijski nedostatak.
Kvalitet dijela, vijek trajanja matrice, tonaža presa, kontrola trake - svaki od ovih nizvodnih rezultata vodi direktno do geometrijskih odluka donesenih u fazi projektovanja. Parametri koji pokreću te ishode zaslužuju više od usputnog spomena. Zaslužuju potpuni slom.
Osnovni geometrijski parametri koje svaki dizajner kalupa mora kontrolisati
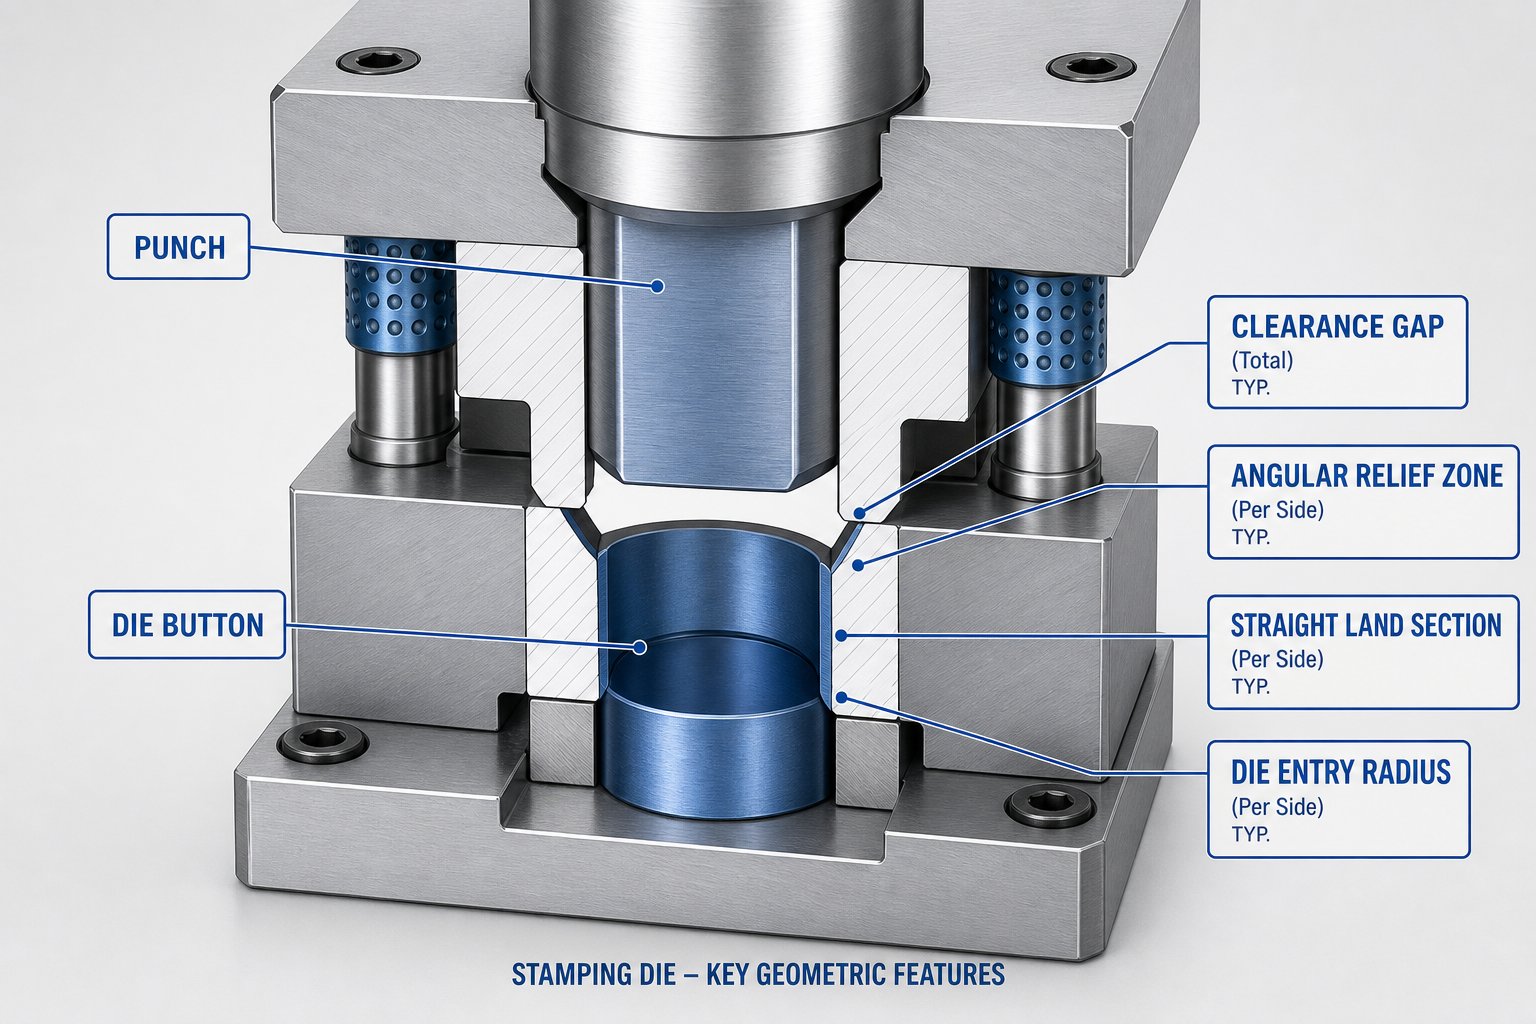
Definira šest mjerljivih parametarakako se ponaša pojedinačna matrica za štancanjepod opterećenjem. Svaki od njih ima posebnu mehaničku ulogu i svaki od njih stupa u interakciju s drugima na načine koji mogu ili pojačati performanse ili ih tiho potkopati. Tretiranje njih kao izolovanih brojeva na crtežu je uobičajena greška - oni funkcionišu kao sistem. Evo šta svaki parametar zapravo radi i zašto je važan za vaš dizajn kalupa za štancanje.
Zazor-do-zazora kao postotak debljine materijala
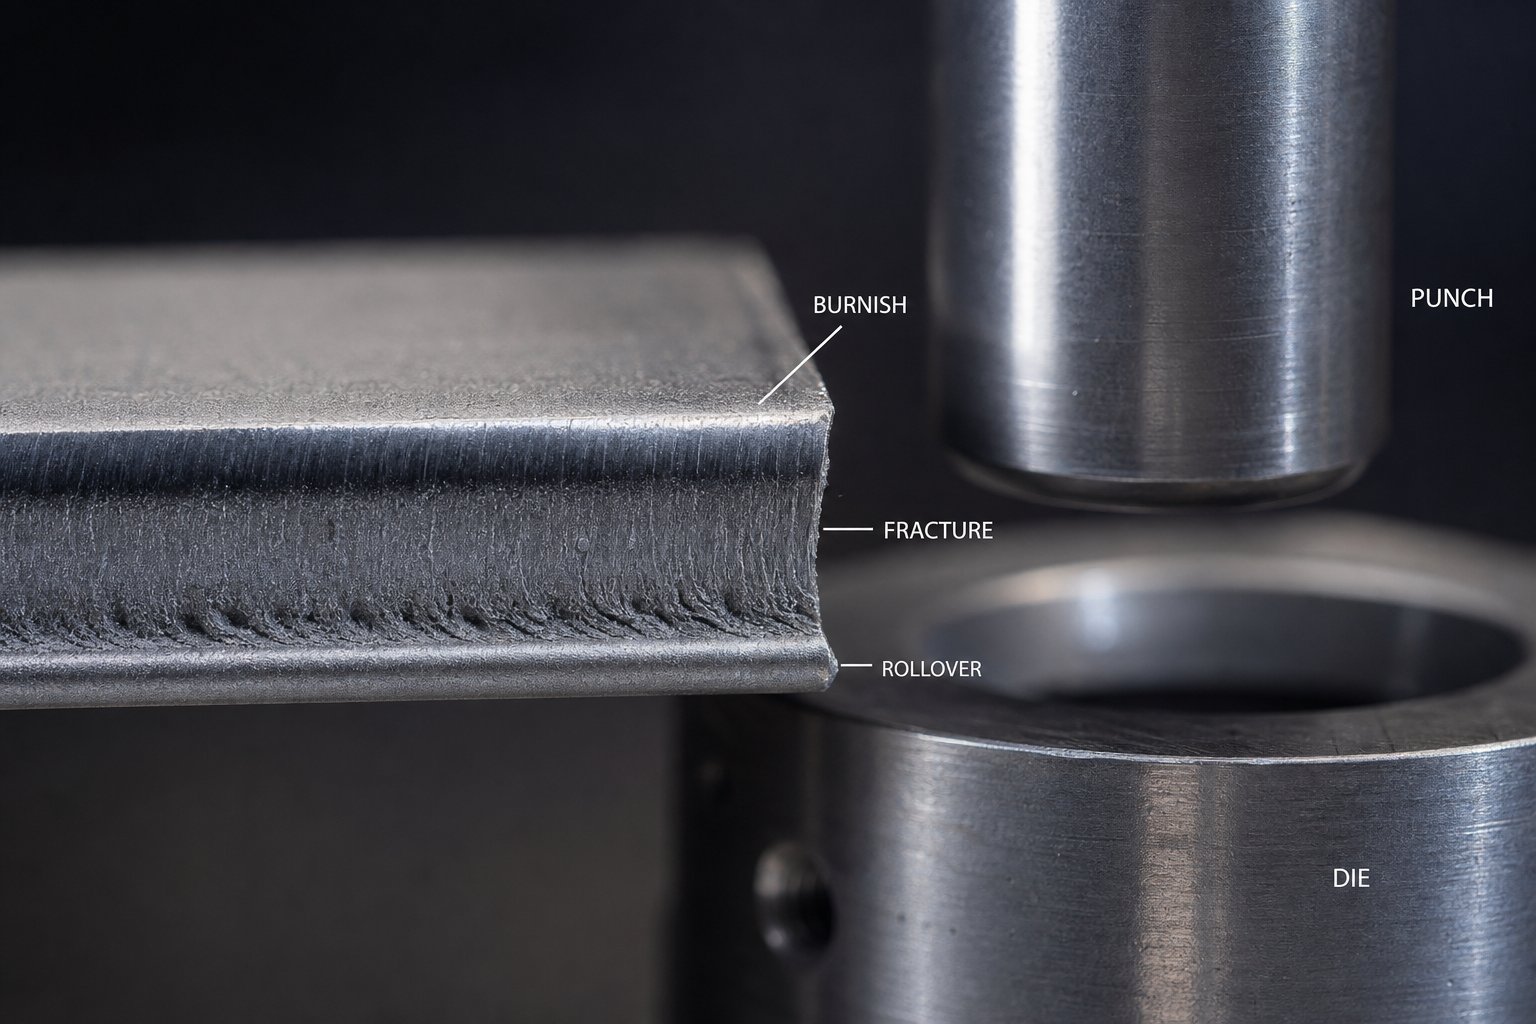
Zazor je razmak između rezne ivice bušotine i rezne ivice dugmeta matrice, mereno po strani. Također ćete čuti kako se zove pomak ili gap - ista geometrijska karakteristika, različite konvencije mjerenja. Ova jedinstvena vrijednost kontrolira kako se linije loma šire kroz radni komad. Kada je zazor ispravan, ravni loma započete na ivici proboja i ivica matrice se susreću čisto u sredini debljine materijala, stvarajući glatku zonu smicanja sa minimalnim neravninama.
Standardni pristup izražava dozvolu kao aprocenat debljine materijala po strani. Općenita početna tačka je oko 10% po strani za meki čelik, iako moderna praksa često ide prema 11-20% kako bi se smanjilo opterećenje alata i produžio radni vijek. Tvrđi,{7}}materijali većeg zatezanja zahtijevaju povećani zazor jer su otporni na plastičnu deformaciju prije loma. Mekši materijali poput bakra i aluminija dobro funkcioniraju u manjim procentima. Ključna stvar: razmak nije fiksni broj - on se prilagođava onome što sečete.
Odnosi ugaonog razmaka i dužine tla
Ugaoni zazor je reljefni ugao koji je obrađen ispod matrice - suženog otvora koji omogućava da puževi ili prazni dijelovi slobodno padaju nakon odvajanja. Bez toga, izrezati puževe klin unutar otvora matrice, povući ih natrag prema gore pomoću udarca na povratnom hodu i uzrokovati povlačenje puža. To dovodi do oštećenja matrice, defekta dijelova i neplaniranih zastoja.
Dužina matrice je ravan, paralelan presjek na vrhu otvora matrice prije početka ugaonog reljefa. Služi u dvije svrhe: podržava materijal tokom striženja kako bi se održao kvalitet rupe i pruža materijal za ponovno brušenje. Duže zemljište poboljšava kvalitet rezanja, ali povećava rizik od zadržavanja puževa. Kraće tlo olakšava izbacivanje, ali se brže troši u reljefnu zonu, skraćujući životni vijek matrice između ponovnog brušenja. Ova dva parametra - dužina zemljišta i ugao reljefa - moraju biti balansirani zajedno. Ne možete optimizirati jedno bez razmatranja drugog.
Primjena ugla smicanja na čeonim površinama proboja i kalupa
Ugao smicanja je namjerni nagib koji se temelji na prednjoj strani probijača ili matrice tako da se rezanje ne događa odjednom po cijelom perimetru. Umjesto toga, materijal se progresivno zahvaća - poput makaza u odnosu na giljotinu. Ovo značajno smanjuje vršnu silu rezanja, što znači niže zahtjeve za tonažom prese i manje udarno opterećenje komponenti matrice za štancanje.
Zamjena{0}}je bočni potisak. Smicanje pod kutom stvara komponentu bočne sile koja pokušava odgurnuti udarac od-centra. Također povećava snap-kroz energiju - iznenadno otpuštanje kada udarac probije - što može uzrokovati podizanje trake ako sistem za skidanje trake nije dizajniran da to izdrži. Radijus nosa proboja takođe utiče na to: geometrija na vrhu proboja utiče na to koliko čisto bušotina ulazi u materijal i kolika se sila podizanja trake razvija tokom uvlačenja. Ravan-ubijanje hvata traku agresivnije nego onaj sa blagim polumjerom ili nazad{10}}košenjem.
Ulazni radijus matrice - mali radijus na gornjoj ivici otvora matrice - kontrolira kako materijal teče u šupljine za formiranje i smanjuje koncentraciju naprezanja na rubu rezanja u operacijama izvlačenja. U kalupima za sečenje, oštra ulazna ivica je neophodna za čisto smicanje; kod kalupa za formiranje, veliki ulazni radijus sprečava kidanje materijala.
| Parametar | Definicija | Tipični domet | Primarna funkcija |
|---|---|---|---|
| Punch-do-Razbijanje | Razmak između ivica bušotine i ivice za rezanje, po strani | 5-20% debljine materijala | Kontrolira poravnanje ravnine loma i kvalitet ivica |
| Kutni razmak (reljef) | Ugao suženja ispod matrice | 0,5 do 2 stepena po strani | Omogućava izbacivanje puževa/praznog, sprečava povlačenje puža |
| Die Land Length | Pravi paralelni dio na vrhu otvora matrice | 2-5 mm ovisno o primjeni | Podržava materijal tokom smicanja, daje dodatak za ponovno brušenje |
| Shear Angle | Nagib tla na licu udarca ili matrice | 1-3 stepena ili 1x debljina materijala | Smanjuje vršnu silu rezanja progresivnim zahvatanjem |
| Radijus nosa udarca | Geometrija na vrhu reznog vrha | Oštar do mali radijus po aplikaciji | Utječe na podizanje trake i ponašanje ulaska materijala |
| Ulazni radijus | Radijus na gornjoj ivici otvora matrice | Oštar (rezanje) do 4-10x debljine (crtež) | Kontrolira protok materijala i koncentraciju naprezanja |
Kratka terminološka napomena: razmak, razmak i pomak opisuju istu geometrijsku karakteristiku. Razmak je najuniverzalniji termin u dokumentaciji dijelova za štancanje, praznina se pojavljuje u -jeziku, a pomak se pojavljuje u kontekstu CAD modeliranja. Oni mjere isti prostor - samo budite dosljedni unutar vaše dokumentacije.
Ovih šest parametara ne rade izolovano. Promjena zazora mijenja silu potrebnu za rezanje, što mijenja koliku korist imate od ugla smicanja. Podešavanje dužine zemljišta pomera interval ponovnog brušenja, što utiče na to koliko dugo vaš ugaoni zazor ostaje efikasan. Svaka geometrijska odluka prolazi kroz sistem. Razlike između tipova operacija - blanking naspram savijanja naspram crtanja - samo pojačavaju ove interakcije.
Operacija{0}}Specifična geometrija u svim vrstama kalupa
Vrijednost zazora koja proizvodi savršeno prazne ivice uništit će matricu za crtanje. Radijus savijanja optimiziran za kompenzaciju povratne opruge nema značaja u operaciji probijanja. Svaki tip operacije nosi svoju vlastitu geometrijsku DNK -, poseban skup prostornih odnosa podešenih na određeni način deformacije. Kada sve vrste štancanih kalupa tretirate kao geometrijske varijacije jednog šablona, postavljate se za kvarove koje nijedan broj otklanjanja problema neće popraviti na štampi.
Geometrija rezne matrice za operacije slepljivanja i bušenja
Blijepljenje i bušenje su i operacije smicanja, ali se njihovi geometrijski prioriteti razlikuju na jedan kritičan način: kod izrezivanja, otvor matrice definira gotovi dio, tako da je matrica dimenzionirana prema dimenziji dijela, a proboj je manji za količinu zazora. Kod bušenja, bušilica definira rupu, tako da proboj odgovara željenoj dimenziji, a otvor matrice je prevelik zazorom.
Osim te razlike u veličini, obje operacije zahtijevaju iste geometrijske kontrole - precizan proboj-za-razmak, ugao smicanja, ugaoni reljef i dužinu matrice. Klirens upravlja načinom na koji se čiste ravni loma šire. Istraživanje naprednih čelika visoke čvrstoće to pokazujezazori u rasponu od 6% za meki čelik do 16% ili višeza ultra{0}}visoke-razine daju optimalne uslove ivica. Previše zategnuto, a dobićete sekundarno smicanje i mikropukotine. Previše je labav i pojavljuju se prekomjerno prevrtanje i neravnine.
Ugao smicanja na licu proboja dalje odvaja geometriju rezanja od drugih tipova operacija. Zakošeni ili krovni probojni profil može smanjiti vršnu silu probijanja za više od 50% dok istovremeno poboljšava duktilnost rubova -, ali ta ista geometrija pod uglom bi bila besmislena u matrici za savijanje. Geometrijska optimizacija ovdje se u potpunosti odnosi na kontrolu mehanike loma i upravljanje-tonažom snabdijevanja.
Profili radijusa savijanja i kompenzacija opruge
Alati za savijanje potpuno napuštaju-geometriju rezanih kalupa fokusiranu na lom. Umjesto toga, nema zazora u smislu rezanja -, definirajući geometrijski parametar je polumjer proboja i profil otvaranja matrice V-. Ove dvije karakteristike određuju prirodni unutrašnji polumjer savijanja oblikovanog dijela.
Zamislite da utisnete proboj sa radijusom vrha od 2 mm u otvor od 16 mm V-. List nije čvrsto u skladu sa probojom - već formira prirodnu paraboličnu krivu koju prvenstveno upravlja širina otvora matrice. Za meki čelik, rezultujući unutrašnji radijus je približno 16% V-širine otvora. Tvrđi materijali poput nehrđajućeg čelika povećavaju to do 18-20%.
Kompenzacija povratne opruge dodaje još jedan geometrijski sloj koji je potpuno odsutan u kalupima za sečenje. Kada se udarac povuče, savijeni materijal se djelomično odskače zbog elastičnog oporavka. Materijali veće{2}}čvrstoće se agresivnije vraćaju nazad - nehrđajući čelik odskače za 2 do 3 stepena, dok čelici velike-čelike mogu odskočiti za 5 do 15 stepeni. Dizajn štancanja to mora uzeti u obzir prekomernim savijanjem, podešavanjem uglova matrice ili modifikacijom profila radijusa tako da geometrija konačnog dela bude unutar tolerancije nakon elastičnog oporavka.
Ulazna geometrija matrice za crtanje i površine protoka materijala
Operacije crtanja uvode geometrijske probleme koje ne dijele ni kalupi za sečenje ni savijanje: kontrola protoka materijala preko velikih površina. Kritična geometrija ovdje uključuje ulazni radijus matrice, radijus nosa proboja, profile za izvlačenje i prazne površine držača - koji rade zajedno kako bi upravljali kako lim teče u šupljinu bez kidanja ili nabora.
Ulazni radijus matrice je vjerovatno najosetljiviji parametar. Ako je premala, materijal ne može slobodno teći i stijenka čaše se lomi od pretjeranog istezanja. Ako je prevelika, materijal se nabora nakon što napusti mjesto štipanja između vučnog prstena i veziva. Smjernice za -kvalitetni čelik predlažu ulazne radijuse skalirane na obadebljina materijala i prečnik blanka, sa -alatnim čelikom koji se koristi za ove radijuse zbog stalnog kliznog kontakta materijala.
Geometrija iscrtanog zrna - uzdignuti profili koji su mašinski obrađeni na površini veziva - kontrolišu otpor protoka prisiljavajući materijal da se savija i odmotava dok ulazi u kalup. Njihova visina, oblik i položaj su geometrijski alati za balansiranje protoka metala između uskih uglova i ravnih zidova. Ova vrsta geometrije{4}}upravljanja protokom jednostavno ne postoji u kalupima za sečenje ili savijanje.
- Zatamnjenje/pirsing:Geometrijski prioriteti su usmjereni na postotak zazora, ugao smicanja, dužinu matrice i ugaoni reljef -, sve optimizirano za čisto širenje loma, izbacivanje puževa i minimiziranje sile rezanja.
- Savijanje:Geometrija se vrti oko radijusa probijanja, V-profila otvaranja matrice i kompenzacije prekomjernog savijanja - optimiziranih za kontrolu prirodnog radijusa savijanja i suprotstavljanje elastičnom povratnom oprugu.
- Crtež:Kritična geometrija uključuje radijus ulaza u kalup, radijus nosa proboja, visinu i profil vučne perle i prazninu držača - optimizirano za ravnomjeran protok materijala bez kidanja ili nabora.
Razmak od 10% koji vam daje čistu praznu ivicu bio bi potpuno irelevantan u kontekstu savijanja. Veliki ulazni radijus od 8 mm neophodan za duboko izvlačenje eliminisao bi oštru ivicu potrebnu za bušenje. Upravo zbog toga se individualna geometrija matrice mora tretirati operacijom - geometrijski profil svakog tipa operacije odražava fundamentalno različitu mehaniku deformacije materijala. A ta mehanika se ponovo mijenja kada promijenite sam materijal.
Svojstva materijala koja oblikuju odluke o geometriji kalupa
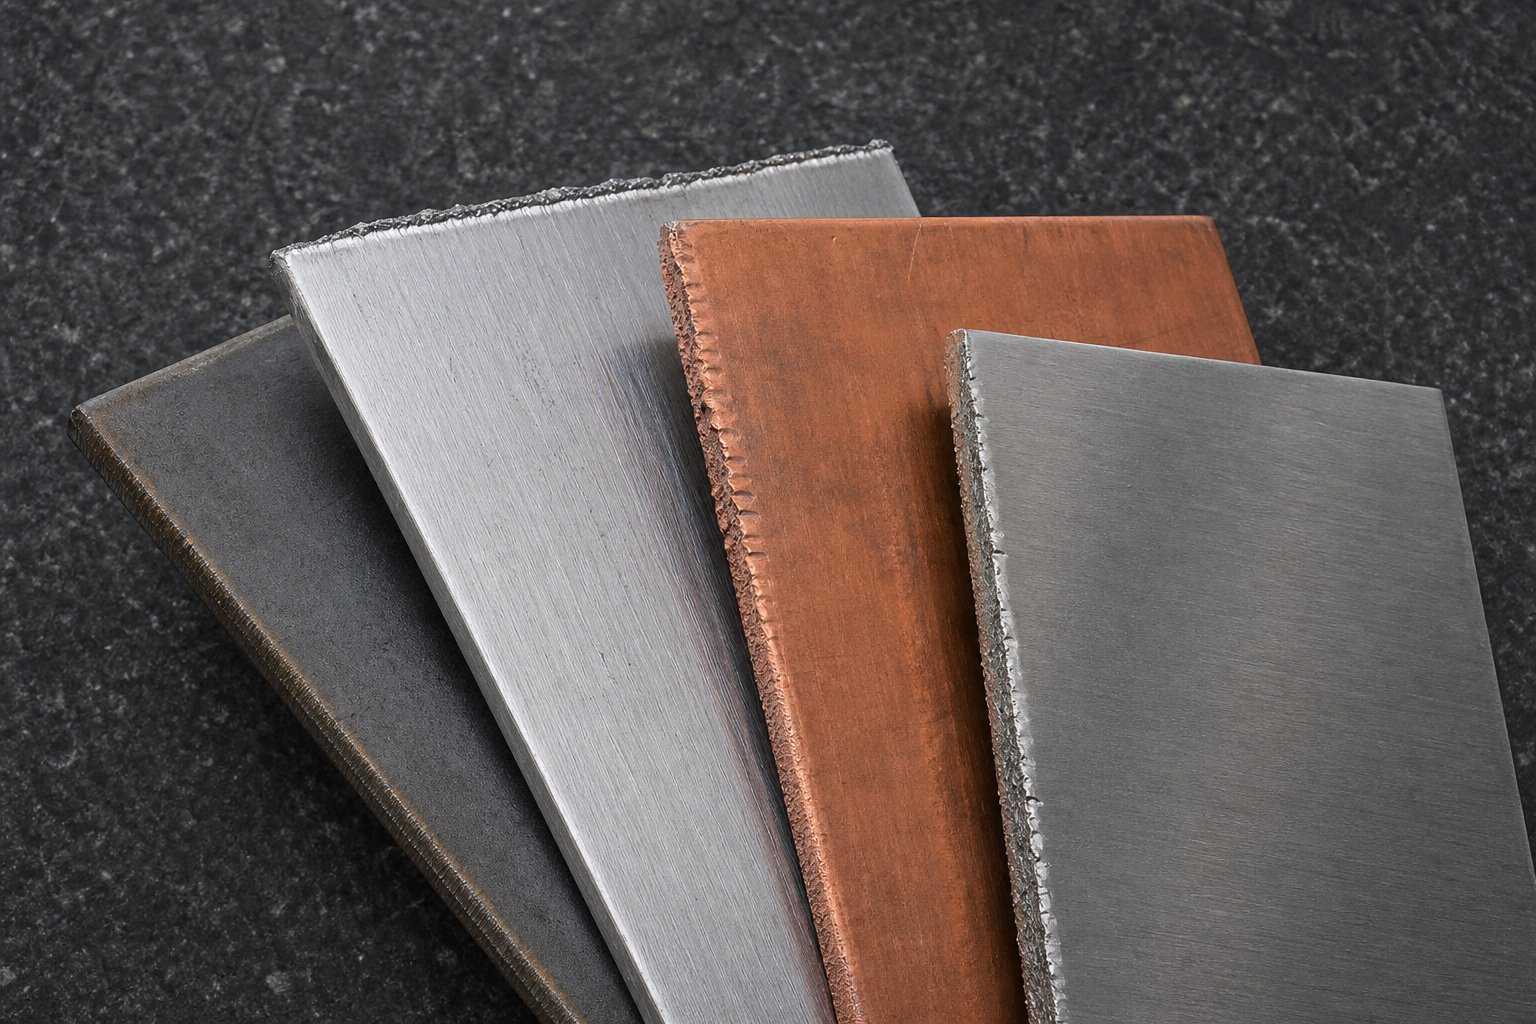
Ista geometrija kalupa koja radi besprijekorno u mekom čeliku može proizvesti napuknute rubove kod nehrđajućeg čelika ili prekomjerne neravnine u aluminiju. Materijal nije sekundarni ulaz za dizajn metalne matrice za štancanje - on je primarni pokretač koji postavlja svaku geometrijsku početnu tačku. Duktilnost, zatezna čvrstoća, radna{3}}brzina stvrdnjavanja i debljina diktiraju koliko agresivno možete smicati, koliko čvrsto možete savijati i koliki je razmak potreban za postizanje čistog loma.
Kako duktilnost materijala pokreće odabir zazora
Duktilni materijali kao što su bakar i nisko{0}}ugljični čelik omogućavaju da se ravni loma čiste šire na relativno malim razmacima. Tvrđi,-materijali većeg zatezanja otporni su na širenje loma i potrebno im je više mehaničke poluge - širi razmak - da se odvoji puž bez stvaranja prekomjernog neravnina ili oštećenja rubova. Općenito pravilo: kako omjer popuštanja-prema-omjeru zatezne čvrstoće opada, klirens se mora povećati.
Razmislite o praktičnom širenju. Blagi čelik obično dobro radi sa otprilike 10% zazora po strani. Nerđajući čelik, sa svojom većom stopom radne-otvrdnjavanja i zateznom čvrstoćom, zapravo ima loš učinak pri istih 10% -istraživanja pokazujuproizvodi najgoru visinu bure na toj vrijednosti. Prelazak na 12-15% često dovodi do čistijih rubova. Napredni čelici visoke čvrstoće -poguraju ovo dalje, sa studijama koje pokazuju zazore do 21% po strani za optimalnu sposobnost rastezanja rubova. Aluminij, uprkos tome što je mekši, ima koristi od umjerenih zazora jer njegova sklonost ka habanju i habanju ljepila mijenja način loma u ravnini smicanja.
Razmak matrice za različite materijale nije stvar preferencije - već je stvar mehanike loma koju diktira deformacijsko ponašanje svake legure.
Zahtjevi radijusa za uobičajene legure za štancanje
Radijus savijanja za štancanje lima slijedi istu logiku -zavisnu od materijala. Tvrđi, manje duktilni materijali pucaju na užim radijusima jer vanjska vlakna savijanja prelaze granicu istezanja. Auobičajeno pravilovezuje minimalni radijus savijanja direktno za debljinu materijala pomnoženu faktorom koji odražava duktilnost legure:
- blagi čelik:0,8 do 1,2 puta debljine materijala za tanke gabarite, povećavajući se na 1,5-2,5x za deblji materijal.
- nehrđajući čelik:Minimalna debljina 2x za tanke gabarite, skaliranje na 3-4x za težu ploču - što odražava njenu veću opružnost i manju duktilnost na vrhu savijanja.
- aluminijum:1x debljina za laka mjerila, 2-3x za deblje dijelove. Radijusi probijanja za duboko izvlačenje treba da budu 8 do 10 puta deblji od materijala, sa ulaznim radijusima od 5 do 10 puta debljine.
Bakar i mesing, budući da su veoma duktilni, dozvoljavaju manje radijuse od čelika pri ekvivalentnoj debljini -, ali njihova sposobnost oblikovanja uvelike zavisi od sastava legure i temperaturnog stanja.
Odnos debljine-prema-geometrije za crne i obojene metale-
Odabir materijala za štancanje je samo polovina jednadžbe. Debljina unutar bilo koje legure značajno pomjera geometrijske zahtjeve. Deblji limovi zahtijevaju veće zazore u apsolutnom iznosu (iako postotak može ostati stabilan), šire V-otvore za savijanje i izdašnije radijuse izvlačenja. Tabela u nastavku daje referencu materijala-za-geometriju za najčešće legure za štancanje.
| Kategorija materijala | Opći raspon zazora (po strani) | Princip minimalnog radijusa savijanja | Geometrijske bilješke |
|---|---|---|---|
| Blagi čelik (nisko{0}}ugljični) | 8-12% debljine materijala | 0,8-1,2x debljina (tanak metar) | Osnovna referenca za većinu smjernica za geometriju kalupa |
| nerđajući čelik (austenit) | 12-16% debljine materijala | 2-4x debljina u zavisnosti od debljine | Zahtijeva 2-3x silu pritiska naspram mekog čelika; zazor izvlačenja treba debljinu + 35-40% dodatne |
| nerđajući čelik (feritni) | 10-14% debljine materijala | 1,5-2,5x debljine | Manje agresivan od austenitnog; zazor izvlačenja treba debljinu + 10-15% dodatne |
| Aluminijum (klase za crtanje) | 8-12% debljine materijala | 1-3x debljina u zavisnosti od debljine | Radijus bušenja 8-10x T za izvlačenje; rizik od draženja zahtijeva polirane površine matrice |
| Bakar i mesing | 6-10% debljine materijala | 0,5-1,5x debljina (zavisno od legure) | Visoka duktilnost omogućava uske radijuse; sposobnost oblikovanja značajno varira u zavisnosti od temperature i legure |
| Napredni-čelik visoke čvrstoće | 14-21% debljine materijala | 2-4x debljine | Nizak omjer popuštanja-prema-zatezanju zahtijeva veći razmak za kvalitet rubova |
Ove vrijednosti su početne tačke, a ne apsolutne. Stvarna geometrija proizvodnje ovisi o zahtjevima tolerancije dijelova, ciljevima vijeka trajanja matrice, očekivanjima završne obrade površine i specifičnom razredu legure u pitanju. Inženjeri bi trebali konsultovati listove sa podacima o materijalima i validirane reference alata za precizne vrijednosti projekta - aluminij serije 5000 se ponaša veoma drugačije od serije 6000 pod istom geometrijom proboja.
Ono što ova tabela jasno pokazuje je da nijedan geometrijski recept ne funkcioniše na različitim materijalima. Svaki postotak zazora, svaki množitelj radijusa, svaka pretpostavka geometrije izvlačenja mijenja se u trenutku kada promijenite leguru na presi. A te promjene ne utiču samo na jedan rezultat - već stvaraju kompromise-u kojima optimizacija za jedan rezultat neizbježno kompromituje drugi.
Geometrijske zamjene-Odlike koje definiraju performanse matrice
Svaka geometrijska odluka u pojedinačnoj kockici je pregovaranje. Ne možete istovremeno maksimizirati kvalitet rubova, vijek trajanja matrice i efikasnost sile - poboljšanje jednog parametra u izolaciji uvijek vas košta nečega na drugom mjestu. Ovi-ustupci nisu nedostaci u dizajnu. Oni su fizika štancanja, a njihovo razumijevanje je ono što odvaja namjernu optimizaciju čišćenja kalupa od nagađanja koje stvara probleme koji se ponavljaju u štampi.
Kritično pitanje nije "koja je najbolja vrijednost" za bilo koji pojedinačni parametar. To je "šta sam spreman žrtvovati za ovaj određeni dio, u ovom obimu, za ovu toleranciju?"
Razmjena-odstupanja između kvaliteta ivice i vijeka trajanja
Manji razmak stvara veću zonu glancanja i čistiju srezanu ivicu - koja je dobro uspostavljena. Ali cijena je realna. Manji razmaci znače da ivice probijača i kalupa podnose veća kontaktna naprezanja sa svakim udarcem. To ubrzano habanje skraćuje intervale ponovnog brušenja i povećava rizik od lomljenja, posebno kod materijala veće{4}}vrste.
S druge strane, širi zazor produžava vijek trajanja alata smanjenjem habanja proboja - korištenjem vrijednosti zazora od 11-20% može značajno smanjiti opterećenje alata tokom bušenja. Ali tu dugovječnost plaćate povećanim prevrtanjem, grubljom zonom loma i potencijalno većim neravninama na konvencionalnim čelicima. Istraživanja o naprednim čelicima visoke čvrstoće dodaju nijansu: AHSS tipovi imaju tendenciju da održavaju konstantnu visinu šiljka bez obzira na trošenje alata, što znači da širi razmaci možda neće nositi istu kaznu za grebanje kao kod mekog čelika. Kontekst je bitan.
Geometrija radijusa Balansiranje formabilnosti u odnosu na kontrolu dimenzija
U operacijama savijanja i izvlačenja, veći radijusi smanjuju koncentraciju naprezanja na vrhu savijanja ili uvlačenju. To znači manji rizik od pucanja, manju silu oblikovanja i nježnije habanje alata. Zvuči kao laka pobjeda - dok ne razmislite šta se dešava nizvodno.
Veliki radijus savijanja omogućava elastičniji povratak, što otežava predviđanje i kompenzaciju konačne kontrole ugla. U crtežu, prevelik ulazni radijus omogućava materijalu da teče previše slobodno, izazivajući bore u nepodržanim regijama. Na kraju mijenjate pouzdanu formabilnost za dimenzionu nestabilnost koja se pojavljuje kao varijacije dijelova{2}}do-dijelova u proizvodnji.
Prednosti ugla smicanja naspram kazne bočne sile
Ugao smicanja je jedan od najefikasnijih savjeta za dizajn štancanja za smanjenje vršne tonaže. Materijal sa zakošenim udarcem koji zahvaća progresivno, a ne odjednom, može smanjiti vršnu silu probijanja za više od 50%, a studije na DP čelicima potvrđuju smanjenja koja prelaze 50% sa uglovima nagiba između 3 i 6 stepeni. To je značajno smanjenje stresa štampe i snalaženje-u šoku.
Kazna: ugao smicanja uvodi vektor bočne sile koji pokušava da odbije udarac u stranu. Veći uglovi stvaraju veći bočni potisak, zahtijevaju tvrđe sisteme vodiča i čvršće pristajanje-u-skidače. Snaga-kroz energiju -, iznenadni preokret sile kada udarac probije - se također povećava, što može uzrokovati podizanje trake i oštećenje od zamora komponenti presa tokom miliona ciklusa.
- Manji razmak:Dobijte čistije posječene ivice i veće zone poliranja. Žrtvujte ubrzano trošenje proboja i matrice, veće sile rezanja i povećanu osjetljivost poravnanja.
- Širi klirens:Dobijte produženi vijek trajanja matrice i manju silu probijanja. Žrtvovanje povećanog prevrtanja, grubljih zona loma i potencijalnog rasta neravnina u duktilnim materijalima.
- Veći radijus savijanja/povlačenja:Smanjite rizik od pucanja i smanjite naprezanje prilikom formiranja. Žrtvujte kontrolu dimenzija zbog povećanog povratnog opterećenja i potencijala nabora.
- Veći ugao smicanja:Ostvarite smanjenu vršnu silu rezanja i nižu potražnju za tonažom presa. Žrtvujte povećani bočni potisak pri udarcu, veću energiju-kroz snap i veći rizik od podizanja trake.
- Duža zemlja:Dobijte bolji kvalitet rupa i više materijala za ponovno brušenje. Žrtvovanje povećanog rizika od zadržavanja puževa i većeg otpora trenja na rezanom materijalu.
Kako ćete riješiti ove-ustupke zavisi od nivoa tolerancije utisnutog dijela. Rad uske-tolerancije - medicinske komponente, električni konektori, precizni nosači - zahtijeva geometriju koja favorizira kvalitet dijelova čak i po cijenu kraćeg vijeka matrice i češćeg održavanja. Faktori performansi kalupa za štancanje koji su ovdje važni su stanje rubova, ponovljivost dimenzija i završna obrada površine.
Veliki-komercijalni rad mijenja prioritet. Kada koristite milione jednostavnih nosača ili robnih kopči, dominiraju dugovječnost i vrijeme neprekidnog rada. Širi zazori, veći radijusi i umjereni uglovi smicanja omogućavaju da prese radi duže između servisnih intervala -, a opuštene tolerancije mogu apsorbirati geometrijske kompromise bez odbacivanja dijelova.
Ovo sočivo{0}}sloja tolerancije vam daje okvir za odlučivanje, a ne jednu "tačnu" vrijednost za bilo koji parametar. Geometrija sama po sebi ne mijenja - samo se prioritet koji dodjeljujete svakom ishodu mijenja na osnovu onoga što dio zahtijeva. A unutar svake od tih geometrijskih odluka, sekundarne karakteristike kao što su uglovi reljefa i profili zaobilaznog zareza dodaju još jedan sloj kontrole dizajna koji produžava performanse matrice kroz njen puni vijek trajanja.
Principi dizajna geometrije reljefa i obilaznog zareza
Reljefni uglovi i obilazni zarezi rijetko privlače pažnju dizajna zbog zazora ili geometrije smicanja -, a ipak su to karakteristike koje drže puževe da padaju, uvlače trake i matrice trče između ponovnog brušenja. Pogrešite geometriju ugla rasterećenja matrice i potrošit ćete više vremena na čišćenje zaglavljenih puževa nego na proizvodnju dijelova.
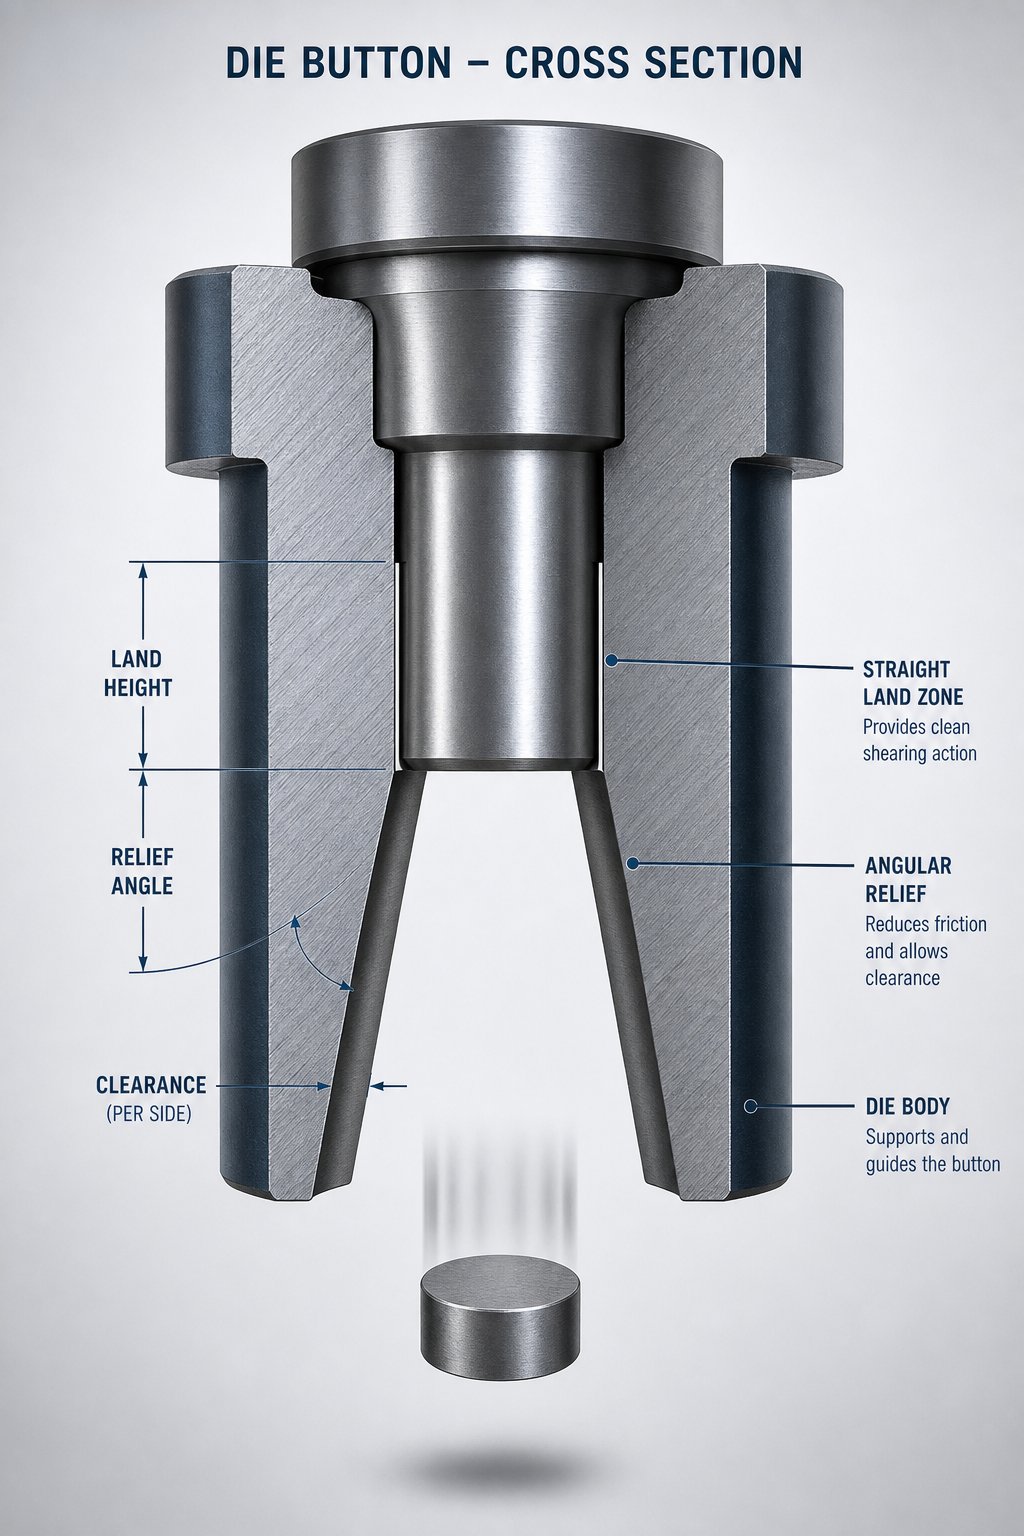
Ugaoni reljef i ravna geometrija zemljišta za izbacivanje puževa
Zamislite šta se dešava na dnu poteza rezanja. Proboj se probija kroz materijal, a puž se nalazi unutar otvora matrice. U povratnom udaru, taj puž treba da ispusti -, a ne da se vrati sa udarcem u traku. Ovo je mjesto gdje se ugaoni reljef zadržava.
Ugaoni reljef je konus koji je obrađen ispod matrice koja stvara širinu zazora za puž. Kada puž očisti ravnu zonu zemljišta, ulazi u šupljinu koja se širi sa nultim otporom, slobodno padajući kroz papučicu matrice. Bez ovog rasterećenja, puževi se klinaju o zidove matrice, slažu se i na kraju se vuku nazad kroz traku - klasična greška pri povlačenju puževa koja zaustavlja proizvodnju hladno.
Pravo slijetanje - taj paralelni dio na samom vrhu otvora matrice - služi kao zona preciznosti. Podržava materijal tokom smicanja i održava kvalitet rupe tako što održava konzistentnu geometriju rezanja. Uobičajene dužine zemljišta kreću se od 0,060 do 0,125 inča za standardne primjene, sa reljefnim konusom ispod koji je obično postavljen na0,15 do 0,5 stepeni po strani. Tanji materijali i manji prečnici rupa naginju se prema kraćim dužinama zemljišta; teže širine i veći otvori tolerišu duža zemljišta.
Kombinacija je važnija od bilo koje vrijednosti same. Kratka zemlja u kombinaciji sa agresivnim reljefom olakšava izbacivanje, ali žrtve ponovo melju život. Dugačka zemlja sa plitkim reljefom maksimizira cikluse oštrenja, ali povećava rizik od zadržavanja puževa -, posebno pri visokim brzinama hoda gdje vakuum i viskozitet ulja djeluju protiv gravitacije. Za prevenciju povlačenja puževa u kalupima za štancanje, cilj je zadržati puž dovoljno dugo da se udarac uvuče, a zatim ga otpustiti bez otpora u zonu reljefa.
Objašnjeni pozitivni i negativni profili zaobilaznog zareza
Premosni zarezi služe potpuno drugačijoj geometrijskoj funkciji. Dok reljefna geometrija upravlja onim što se dešava nakon rezanja, premosni zarezi upravljaju onim što se dešava prije toga - posebno, kako se traka postavlja u odnosu na matrice.
Pozitivni premosni zarez je izdignuta karakteristika na površini matrice koja skreće ili podiže traku dok se kreće naprijed, sprečavajući da se traka uhvati za rubove matrice ili prethodno formirane karakteristike. Negativni premosni zarez je udubljeni kanal koji omogućava formiranim elementima da prolaze bez smetnji. I negativni i pozitivni obilazni zarezi u kalupima za štancanje lima rješavaju isti osnovni problem: održavanje dosljednog hoda trake tako da se materijal precizno registrira na stanici za sečenje ili formiranje.
Svrha obilaznih zareza u kalupima za štancanje seže dalje od jednostavnog uklanjanja smetnji. Oni kontroliraju skretanje trake, sprječavaju izvijanje materijala između stanica i osiguravaju da piloti mogu zahvatiti svoje rupe bez borbe sa pogrešno poravnatom trakom. U pojedinačnim matricama koje se koriste sa aplikacijama za ručno-uvlačenje ili kratko{3}}ulaganje, zarezi za premosnicu su manje uobičajeni -, ali kada postoji više funkcija na jednoj površini matrice ili kada podizači trake stupaju u interakciju s formiranom geometrijom, oni postaju osnovni alati za pozicioniranje.
Dodatak za ponovno mljevenje ugrađen u početnu geometriju matrice
Svaki ciklus oštrenja uklanja materijal sa površine matrice, a to uklanjanje direktno skraćuje ravnu površinu. Nakon dovoljno ponovnog brušenja, zemlja u potpunosti nestaje u reljefnoj zoni - i vaša precizna geometrija rezanja postaje suženi lijevak koji proizvodi prevelike rupe i prekomjerne neravnine.
Iskusni dizajneri kalupa ugrađuju dodatak za ponovno brušenje u početnu geometriju određujući dužinu zemljišta dovoljno dugu da preživi planirani broj ciklusa oštrenja. Ako svako ponovno mljevenje ukloni 0,003 do 0,005 inča i želite 20 ciklusa ponovnog mljevenja prije nego što sekcija matrice treba zamijeniti, vaše početno zemljište mora uzeti u obzir to kumulativno uklanjanje zaliha dok i dalje održava minimalnu funkcionalnu dužinu zemljišta tokom radnog vijeka matrice.
Zbog toga se početna geometrija nikada ne odnosi samo na performanse prvog-članka. Radi se o performansama kroz cijeli životni ciklus alata.
- Dimenzionirajte ravnu zemlju za životni ciklus, a ne samo za kvalitet-prve vožnje.Uzmite u obzir kumulativno uklanjanje zaliha ponovnog mljevenja kada specificirate početnu dužinu zemljišta.
- Uskladite ugao rasterećenja sa zahtjevima za izbacivanje puževa.Veće brzine hoda i tanji materijali zahtijevaju agresivnije rasterećenje kako bi se suprotstavili efektima vakuuma i prianjanja ulja.
- Nikada ne dozvolite da dužina zemljišta dostigne nulu.Uspostavite minimalni funkcionalni prag zemljišta i zakažite zamjenu sekcija matrice prije nego što ponovno brušenje prijeđe tu granicu.
- Koristite pozitivne premosne zareze za podizanje traka preko preprekai negativni zarezi na zazoru udubljenja za formirane elemente koji prolaze kroz kalup.
- Provjerite geometriju reljefa nakon svakog ponovnog brušenja.Svježa ivica sa izmijenjenim proporcijama zemlje{0}}prema-reljefu ponaša se drugačije od originalne geometrije - potvrđuje ponašanje puževa prije vraćanja matrice u proizvodnju.
- Razmislite o{0}}ustima za hronične puževe.Blagi negativni promaj na samom vrhu otvora matrice može zarobiti puževe ispod ravnine trake bez utjecaja na kvalitet rupe.
Reljef i geometrija obilaznice su karakteristike{0}}suočene sa održavanjem koliko i karakteristike performansi. Oni određuju ne samo kako matrica danas radi, već i koliko proizvodnih ciklusa isporučuje prije nego što se geometrija degradira izvan korekcije. Ta perspektiva životnog ciklusa se direktno povezuje sa načinom na koji inženjeri potvrđuju geometrijske odluke prije nego što ih predaju kaljenom alatnom čeliku -, procesu u kojem simulacija sada igra odlučujuću ulogu.
Validacija geometrije kalupa kroz simulaciju i analizu
Geometrijske odluke na papiru su hipoteze. Ostaju nedokazani sve dok se metal ne deformiše pod opterećenjem - i istorijski, taj dokaz je došao iz skupih fizičkih proba, iterativne prerade matrice i puno otpadnog materijala. Analiza simulacije štancane matrice iz temelja je promijenila taj slijed. Analiza konačnih elemenata (FEA) omogućava inženjerima da testiraju geometrijske varijacije digitalno, konvergirajući na validiranoj geometriji prije nego što se alatni čelik obradi.
Analiza konačnih elemenata za validaciju geometrije
FEA modelira cijeli proces formiranja kao kontrolirani numerički eksperiment. U njega unosite svoje geometrijske unose - vrijednosti zazora, polumjere kalupa, profile probijanja, dubinu izvlačenja, praznine držača - zajedno sa svojstvima materijala i uslovima trenja. Rešavač tada tačno predviđa kako će se ploča ponašati: gde se istanji, gde se nabora, gde puca i koliko se vraća nakon uklanjanja alata.
Istraživanje oštancanje automobilskih pločato direktno demonstrira. Koristeći ortogonalni dizajn eksperimenta u kombinaciji sa FEA softverom, inženjeri su procijenili uticaj sile držača matrice, radijusa ugla matrice, zazora matrice i koeficijenta trenja na rezultate oblikovanja - identifikujući da je radijus ugla matrice bio najjači faktor koji je utjecao na maksimalnu stopu stanjivanja, dok je sila držača matrice najviše uticala na nabore. Za izolaciju tog nivoa osjetljivosti parametara bilo bi potrebno desetine fizičkih pokušaja. Simulacija ga je isporučila za nekoliko sati.
Za radne tokove dizajna kalupa za analizu konačnih elemenata, ključni rezultati uključuju formiranje graničnih dijagrama koji mapiraju stanja deformacija u odnosu na granice kvara materijala, mape raspodjele debljine koje prikazuju zone rizika od stanjivanja i predviđanja veličine povratnog opruge koja informiraju geometriju kompenzacije. Svaki izlaz vodi direktno do geometrijskih ulaza koje kontrolišete.
Digitalno simuliranje varijacija razmaka i radijusa
Prava moć simulacije u alatu i štancanju je brzina iteracije. Zamislite da trebate procijeniti kako tri različita ulazna radijusa matrice stupaju u interakciju s dva nivoa sile držača praznog držača u dvije postavke zazora. To je dvanaest geometrijskih konfiguracija. Fizička izgradnja i testiranje dvanaest varijanti matrice bilo bi pretjerano skupo. Digitalno, paralelno pokrećete tih dvanaest slučajeva i upoređujete rezultate unutar jednog ciklusa dizajna.
A studija o simultanoj optimizaciji geometrije blanka i alatapokazala je da je iterativna FEM simulacija konvergirala na optimalnu geometriju alata unutar sedam iteracija - smanjujući površinska odstupanja sa 3 mm na manje od 0,5 mm bez nestabilnih oscilacija. Proces je istovremeno kompenzirao povratak, stanjivanje i geometriju rubova, nešto što nijedna fizička proba ne bi mogla postići tako efikasno s naprednim čelikom visoke-sklonosti značajnom elastičnom oporavku.
Ovaj iterativni pristup radi na svim tipovima operacija. Za kalupe za rezanje, simulacija predviđa koncentraciju naprezanja na posmičnim rubovima i potvrđuje odabir zazora u odnosu na ponašanje širenja loma. Za kalupe za izvlačenje, on mapira puteve protoka materijala, identifikuje zone nabora pod pritiskom na pritisak i optimizuje geometriju vučne perle kako bi uravnotežio protok metala. Za matrice za savijanje, algoritmi za predviđanje opruge izračunavaju točnu kompenzaciju prekomjernog savijanja potrebnu za svaku kombinaciju materijala i radijusa.
Od rezultata simulacije do proizvodne{0}}Geometrije gotovih kalupa
Simulacija ne zamjenjuje stručnost alata - već ubrzava put od konceptualne geometrije do dokazane geometrije. Softver vam govori gdje materijal neće uspjeti. Ne govori vam zašto vaša matrica ne može zadržati toleranciju od 0,003 mm na složenoj 3D površini ili kako će termička ekspanzija tokom proizvodnog ciklusa pomjeriti vaše potvrđene zazore. Te realnosti zahtijevaju praktične-znanje o izgradnji{7}}koje nijedan rješavač ne bilježi.
Razvoj matrice vođen CAE-u tipičnom slučaju smanjuje iteracije proba za 30-50% i značajno smanjuje troškove modifikacije alata. Tradicionalni slijed dizajna, proizvodnje, isprobavanja, popravljanja, ponavljanja pretvara se u dizajn, simulaciju, optimizaciju, proizvodnju, minimalno isprobavanje. Taj komprimirani ciklus je mjesto gdje simulacija daje najjasniji ROI - manje zavarivanja-i-petlji, manje otpada materijala i brže vrijeme do alata koji je spreman za proizvodnju.
Najjači rezultati geometrije matrice se pojavljuju kada digitalna validacija i ekspertiza za fizičku{0}}konstrukciju kalupa rade kao simulacija zatvorene petlje - identifikuje optimalni geometrijski prozor, a iskusni proizvođači alata prevode taj prozor u alate koji se mogu obraditi i održavati.
Za inženjere koji rade na složenim izazovima individualne geometrije kalupa - duboko izvlačenje sa malim radijusima, više-materijala za sečenje sa više funkcija ili materijali visoke{2}}vrste sa uskim prozorima za oblikovanje - u saradnji sa iskusnim dobavljačima rješenja za kalupe premošćuju jaz između simulacijskih izlaza i proizvodne stvarnosti.YICHEN-ove usluge štancanjanude prilagođenu strukturu podrške dizajnu kalupa za pokrivanje, komponente, optimizaciju zazora i kontrolu protoka materijala, povezujući simulaciju{0}}potvrđenu geometriju sa alatima koji rade na podu presovanja.
Simulacija vam daje povjerenje u vaše geometrijske odluke. Ali te odluke i dalje proizvode mjerljive posljedice u proizvodnji - visine šiljaka, jačini povratnog opruge, raspodjeli stanjivanja i stopama habanja matrice koje potvrđuju ili protivreče vašoj analizi. Povezivanje geometrije direktno sa tim kvalitetnim rezultatima je mjesto gdje inženjersko znanje postaje kontrola procesa.
Kako geometrija kalupa utiče na kvalitet delova i dugovečnost alata
Svaki nedostatak kvaliteta, inženjer za štancanje otklanja - neravnine, povlačenje, stanjivanje, pucanje ivica - traga do geometrijskog uzroka. Nije problem sa serijom materijala. Nije kvar na presi. Geometrija. Prostorni odnosi ugrađeni u matricu u fazi projektovanja predodređuju kako će utisnuti dio izgledati hiljadama poteza kasnije. Razumijevanje geometrije kalupa i kvaliteta dijelova kao uzročno-i-sistema je ono što pretvara reaktivno rješavanje problema-u proaktivnu kontrolu procesa.
Kako geometrija klirensa kontroliše formiranje neravnina
Visina neravnina je jedina najčešća pritužba na kvalitet u operacijama rezanja, a njome se gotovo u potpunosti upravlja zazorom-do-odbijanja. Kada je zazor suviše mali, bušilica se brusi o zid matrice pri svakom potezu, stvarajući abrazivno habanje koje progresivno povećava visinu neravnine kako se rub propada.Istraživanje čelika MART1400pokazuje da povećanje zazora sa 6% na 14% po strani zapravo smanjuje visinu neravnina - što je u suprotnosti sa starom pretpostavkom da širi razmaci uvijek znače veće neravnine.
Mehanizam je jednostavan. Odgovarajući razmak omogućava da se ravni loma čiste šire od ruba proboja i ruba matrice, sastaju se na sredini debljine lima. Kada se te ravni poravnaju, puž se odvaja uz minimalno povlačenje materijala na izlaznoj površini - i povlačenje je ono što stvara neravnine. Previše{4}}usko zazor dovodi do sekundarnog smicanja, što kida materijal, a ne lomi ga čisto. Kontrola neravnina u kalupima za štancanje počinje odabirom zazora koji odgovara i vlačnoj čvrstoći materijala i njegovoj debljini, a nije jedno pravilo--procenta palca primijenjeno na sve na prese.
Postoji i povratna petlja o trošenju. Ako se probušena rupa počne skupljati u odnosu na promjer proboja, abrazivno trošenje erodira površinu bušotine. Ako rupa počne rasti, habanje ljepila hvata materijal za bušilicu. Oba načina kvara prate početnu geometriju zazora i način na koji ona raspodjeljuje napon preko reznih rubova tokom vremena.
Geometrija radijusa i njen uticaj na oprugu i stanjivanje
Springback je problem elastičnog povrata, a njegova veličina je direktna funkcija geometrije radijusa savijanja ugrađene u kalup.Studije o AHSS ocjenamapotvrditi skoro linearnu vezu između vlačne čvrstoće i ugaonog povrata - što znači da materijali veće-čvrstoće zahtijevaju agresivniju geometrijsku kompenzaciju. Radijus matrice postavlja nivo deformacije na vrhu savijanja, a taj nivo deformacije određuje koliko elastične energije ostaje u dijelu nakon oblikovanja.
Bočni uvojak dodaje još jednu dimenziju. Kada se lim savija preko radijusa matrice, a zatim se odmota ulazeći u bočni zid, svaka površina lima doživljava različite istorije deformacija - napetost na jednoj strani, kompresiju na drugoj. Taj gradijent naprezanja kroz debljinu uzrokuje uvijanje zida nakon rasterećenja. Uži radijusi matrice i veća napetost bočne stijenke smanjuju uvijanje minimizirajući razliku naprezanja, ali po cijenu povećane sile oblikovanja i većeg rizika od stanjivanja.
U operacijama crtanja, geometrija ulaznog radijusa direktno upravlja stanjivanjem materijala. Radijus koji je premali ograničava protok, prisiljavajući zid čaše da se proteže izvan sigurnih granica. Rezultirajuće stanjivanje koncentrira na polumjeru nosa udarca - geometrijsku karakteristiku s najoštrijim prijelazom zakrivljenosti. Balansiranje ovih radijusa je izazov kontrole kvaliteta matrice za štancanje koji određuje da li se vaši izvučeni dijelovi tanje jednoliko ili katastrofalno pokvare na tačkama koncentracije naprezanja.
Povezivanje života matrice sa početnim geometrijskim odlukama
Umri život nije slučajan. To je predvidljiva funkcija stanja naprezanja nametnutog površinama od alatnog čelika geometrijom koju ste dizajnirali. Zazor postavlja veličinu napona smicanja na reznim ivicama. Ugao smicanja raspoređuje taj napon tokom vremena, umjesto da ga isporučuje kao jedan udar. Dužina zemljišta određuje koliko materijala dolazi u kontakt sa zidom kalupa tokom svakog poteza - više kontakta znači više trenja, više topline i brže habanje.
Odnos funkcionira u oba smjera. Studije o zazoru i vibracijama otkrivaju da veći zazori unose mjerljive vibracije tokom bušenja, posebno kod čelika veće čvrstoće. Ta vibracija promoviše lomljenje preko postepenog habanja -, što je način katastrofalnog kvara koji naglo završava rad matrice umjesto da postepeno degradira kvalitet. Inženjeri koji koriste sisteme za zadržavanje proboja sa glavom umjesto sistema za zaključavanje s kuglicom{5}} mogu to ublažiti, ali osnovni uzrok ostaje geometrijski: vrijednost zazora odabrana u fazi projektovanja unaprijed je odredila profil vibracija koji će sklop alata doživjeti u proizvodnji.
| Geometrijski parametar | Kontrolisan rezultat kvalitete dijela | Pod utjecajem životnog faktora |
|---|---|---|
| Punch-do-Razbijanje | Visina otvora, stanje rubova, tačnost veličine rupe | Stopa abrazije udarcem, rizik od lomljenja, veličina vibracija |
| Radijus savijanja (probijanje nosa) | Opružni ugao, ugaona tačnost, zakrivljenost bočne strane | Habanje vrha bušotine, formiranje sile na površinama alata |
| Ulazni radijus matrice (izvlačenje) | Raspodjela stanjivanja materijala, naboranost, kvalitet površine | Habanje radijusa od kliznog kontakta, početak kidanja |
| Shear Angle | Duptilnost ivica, ravnost reznih ivica,{0}}probojne oznake | Bočni potisak na vodilice, kumulativni zamor na tijelu udarca |
| Die Land Length | Cilindričnost rupe, prisustvo tragova, kvaliteta zone smicanja | Intervali ponovnog mljevenja, učestalost zadržavanja puževa |
| Ugaoni reljef | Tragovi povlačenja puževa na površini dijela, sekundarni neravnini od ponovnog -ulaska | Učestalost zamjene matrice, pouzdanost izbacivanja |
Ova tabela nije akademska - već je dijagnostička mapa. Kada se problem kvaliteta pojavi u štampi, prvo pitanje bi uvijek trebalo biti: koji geometrijski parametar kontrolira ovaj ishod? Burr raste? Provjerite klirens i stanje zemljišta. Springback drifting? Ispitajte istrošenost radijusa proboja. Stanje u remiju? Izmjerite svoj ulazni radijus u odnosu na originalnu specifikaciju. Svaki simptom ima geometrijsko porijeklo.
Ovladavanje individualnom geometrijom kalupa za štancanje je ono što razdvaja inženjere koji reaguju na defekte od onih koji ih sprečavaju. Proaktivna kontrola kvaliteta matrice za štancanje znači dizajniranje geometrije koja uzima u obzir progresiju habanja, održava kritične dimenzije kroz cikluse ponovnog brušenja i isporučuje predvidljiv kvalitet dijelova tijekom punog vijeka trajanja matrice -, a ne samo na prvom artiklu.
Za inženjere alata koji traže prilagođena rješenja za kalupe koja rješavaju izazove dizajna-teške geometrije - od profila proboja i geometrije podizača do kontrole neravnina i optimizacije zazora -YICHEN-ove usluge štancanjapružaju inženjersku saradnju od koncepta do proizvodnje, povezujući geometrijsku namjeru sa alatima koji održavaju toleranciju na podu za štampu.
- Razmak kontroliše kvalitet ivica:Visina neravnina, dubina prevrtanja i čistoća zone loma su direktni rezultati procenta zazora odabranog za materijal i debljinu.
- Radijus kontroliše tačnost dimenzija:Veličina opruge, zakrivljenost bočne stijenke i raspodjela stanjivanja su postavljeni radijusima savijanja i izvlačenja ugrađenim u kalup.
- Geometrija smicanja kontrolira profil sile:Maksimalna tonaža,-energija i bočni potisak odgovaraju na odluke o kutu smicanja koje se donose u fazi projektovanja.
- Kontrola zemljišta i reljefa umiru dugovečnost:Vijek ponovnog brušenja, pouzdanost izbacivanja puževa i konzistentnost rezanja u milionima poteza zavise od početne dužine zemljišta i veličine ugla reljefa.
- Svaki simptom kvalitete ima geometrijski uzrok:Rješavanje problema počinje identifikacijom koji je parametar odstupio od svoje namjere dizajna -, a zatim ispravljanjem geometrije, a ne tjeranjem sekundarnih simptoma.
Često postavljana pitanja o individualnoj geometriji kalupa za štancanje
1. Koji je ispravan razmak-od-ubijača za operacije štancanja?
Ispravan zazor ovisi o vrsti i debljini materijala. Blagi čelik obično koristi 8-12% debljine materijala po strani, nehrđajući čelik zahtijeva 12-16%, aluminijum radi na 8-12%, a napredni čelici visoke čvrstoće trebaju 14-21%. Ove vrijednosti osiguravaju da se ravni loma od rubova proboja i matrice čisto sastaju u sredini lima, proizvodeći minimalne neravnine. Manji zazor poboljšava kvalitet ivica, ali ubrzava habanje alata, dok širi zazor produžava vijek trajanja matrice po cijenu grubljih zona loma. Za složene izazove optimizacije zazora, dobavljači kao što je YICHEN (https://www.yichen-group.com/stamping-die/) nude podršku za dizajn matrice koja balansira kvalitet ivica i dugovječnost alata za specifične zahtjeve proizvodnje.
2. Kako se geometrija matrice razlikuje između operacija slepljivanja, savijanja i izvlačenja?
Svaki tip operacije ima fundamentalno drugačiji geometrijski profil. Matrice za sljepljivanje i probijanje daju prioritet postotku zazora, kutu smicanja, dužini tla matrice i kutnom reljefu kako bi se kontroliralo širenje loma i izbacivanje puža. Matrice za savijanje se fokusiraju na radijus nosa proboja, širinu otvora matrice V- i geometriju kompenzacije preokretanja radi upravljanja povratnom oprugom. Matrice za izvlačenje zahtevaju optimizovane ulazne radijuse, poluprečnike za probijanje, profile za izvlačenje i praznine držača za prazne držače za kontrolu protoka materijala bez kidanja ili naboranja. Geometrijska vrijednost optimizirana za jednu operaciju uzrokovala bi kvar u drugoj jer svaka odražava različitu mehaniku deformacije materijala.
3. Šta uzrokuje stvaranje neravnina kod štancanja i kako to sprječava geometrija?
Neravnina nastaje kada se materijal vuče na izlaznoj površini tokom smicanja, a ne da se lomi čisto. Primarni geometrijski uzrok je neispravan razmak-za-matrice. Previše{4}}zazor dovodi do sekundarnog smicanja koje kida materijal, dok pretjerano labav zazor omogućava prevrtanje i grube zone loma. Istraživanja na čelicima visoke{6}}vrste pokazuju da povećanje zazora sa 6% na 14% po strani zapravo može smanjiti visinu neravnina. Odgovarajući razmak omogućava da se ravni loma od ivice proboja i ivice matrice poravnaju i spoje u sredini -debljine lima, odvajajući puž uz minimalno povlačenje materijala. Stanje tla matrice i ugaoni reljef također utiču na neravnine utječući na to kako se puževi čisto izbacuju bez ponovnog-dodirivanja površine dijela.
4. Koja je svrha ugla reljefa matrice i dužine zemlje u kalupima za štancanje?
Dužina matrice je ravan paralelni presek na vrhu otvora matrice koji podržava materijal tokom reza i održava kvalitet rupe. Ugaoni reljef je konus koji je mašinski obrađen ispod zemlje koji stvara širi zračni put da puževi slobodno padaju nakon odvajanja. Zajedno sprečavaju povlačenje puževa, pri čemu se odrezani puževi vraćaju uvis sa udarcem i oštećuju traku. Tipične dužine zemljišta kreću se od 0,060 do 0,125 inča, sa uglovima reljefa od 0,15 do 0,5 stepeni po strani. Početna dužina zemljišta također mora uzeti u obzir dodatak za ponovno brušenje, budući da svaki ciklus oštrenja uklanja materijal i progresivno skraćuje funkcionalno zemljište.
5. Kako simulacija poboljšava dizajn geometrije kalupa za štancanje?
Analiza konačnih elemenata omogućava inženjerima da digitalno testiraju geometrijske varijacije prije obrade čelika za alate. Simulacija predviđa stanjivanje materijala, veličinu opruge, rizik od bora i zahtjeve za silom formiranja na osnovu zazora, radijusa, dubine izvlačenja i unosa geometrije držača praznog materijala. Studije pokazuju da razvoj matrice vođen CAE-smanjuje iteracije fizičkog isprobavanja za 30-50% i značajno smanjuje troškove modifikacije alata. Inženjeri mogu procijeniti desetine geometrijskih konfiguracija paralelno, konvergirajući na optimiziranim parametrima unutar jednog ciklusa dizajna. Međutim, simulacija ubrzava, a ne zamjenjuje ekspertizu alata. Prevođenje validirane digitalne geometrije u alate koji se mogu izraditi i dalje zahtijeva praktične-znanje{10}}o izgradnji matrice, gdje suradnja sa iskusnim dobavljačima kao što je YICHEN (https://www.yichen-group.com/stamping-die/) povezuje izlazne alate za čitanje sa proizvodnim alatima.