Razumijevanje kalupa za štancanje metala i njihove uloge u proizvodnji
Kada nabavite žigosanu komponentu, alat iza nje određuje sve: tačnost dimenzija, završnu obradu površine, vrijeme ciklusa i cijenu po{0}}dijelu. Ipak, mnogi kupci tretiraju izbor kalupa kao okvir za potvrdu nabavke, a ne kao stratešku odluku. Proizvođač kojeg odaberete oblikuje vašu proizvodnu stvarnost u godinama koje dolaze.
Šta su metalne matrice za štancanje i zašto su važne
Matrica za štancanje metala je precizno-konstruiran alat koji seče, savija ili oblikuje ravan lim u gotovu komponentu koristeći silu koju primjenjuje presa za štancanje.
Ta jedinstvena definicija odgovara na pitanje s kojim se mnogi inženjeri susreću na početku svoje karijere:ono što umire u proizvodnji? Jednostavnim riječima, matrica za štancanje je prilagođeni-sklop od kaljenog alatnog čelika koji se montira unutar prese. Gornja polovina (probijanje) i donja polovina (blok matrice) rade zajedno na smicanju ili deformaciji metala sa svakim potezom pritiska. Matrice i prese za štancanje mogu kružiti stotine puta u minuti, proizvodeći identične dijelove u milionima ponavljanja.
Preciznost matrice direktno kontroliše preciznost svakog dela koji proizvodi. Dobro-izrađena matrica drži čvrste tolerancije na dugim stazama, minimizira otpatke i održava vašu presu u radu bez neplaniranih zastoja. Loše konstruisana uzrokuje neravnine, pomjeranje dimenzija i česta zaustavljanja održavanja koja kaskadiraju u propuštene datume isporuke.
Kome je potreban proizvođač kalupa za štancanje
Ako ste menadžer izvora koji ocjenjuje dobavljače, inženjer alata koji specificira nove kalupe ili dizajner proizvoda koji se priprema za masovnu proizvodnju, vaš izbor proizvođača metalnih kalupa za štancanje postavlja gornju granicu onoga što vaša proizvodna linija može postići. Odluka uključuje više od poređenja citata. To zahtijeva razumijevanje tipova kalupa, materijala, inženjerskih procesa i mogućnosti trgovine dovoljno dobro da se postavljaju prava pitanja.
Ovaj vodič gradi taj okvir korak po korak. Naučit ćete kako različite matrice za štancanje metala služe različitim primjenama, koji detalji konstrukcije utječu na dugovječnost i koje mogućnosti odvajaju kompetentnu trgovinu od pravog partnera za alate. Cilj je jednostavan: dati vam dovoljno tehničke osnove za procjenu bilo kojeg proizvođača kalupa za štancanje s povjerenjem i izdati RFQ koji vam daje pravi alat, a ne samo najjeftiniji.
Vrste kalupa za štancanje i kada ih koristiti
Znati da je kvalitet matrice važan je jedna stvar. Znati koji tip kalupa zapravo zahtijeva vaš projekt je ono što odvaja produktivan razgovor o RFQ-u od frustrirajućeg. Dostupne vrste kalupa za štancanje rješavaju različite proizvodne probleme, a nepravilan odabir dovodi do prekomjernog trošenja alata ili loših performansi u vremenu ciklusa.
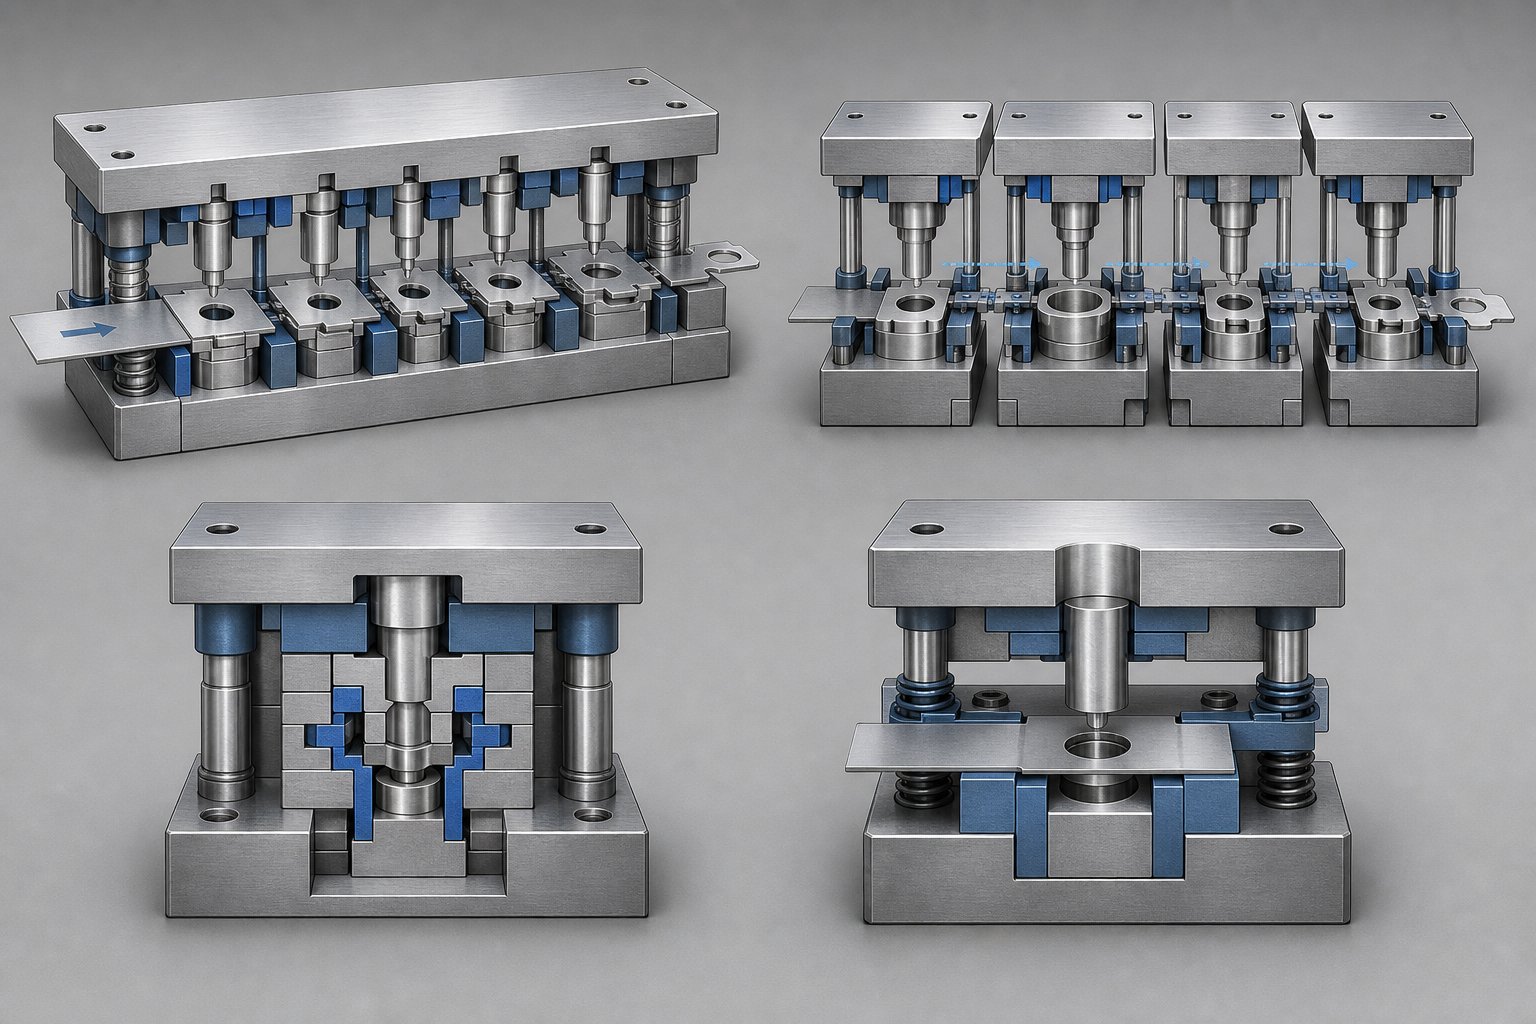
Četiri osnovne kategorije pokrivaju skoro svakuprimjena štancanja lima: progresivni, prijenosni, složeni i jednostepeni-. Svaki od njih različito balansira brzinu, složenost i cijenu. Razumijevanje načina na koji funkcioniraju pomaže vam da govorite istim jezikom kao i vaš proizvođač matrica i da komunicirate zahtjeve bez dvosmislenosti.
Progresivne matrice za velike-proizvodnje
Zamislite metalnu zavojnicu koja se neprekidno hrani kroz niz stanica unutar jednog kompleta matrica. Na svakoj stanici se dešava različita operacija-probijanje, savijanje, kovanje, obrezivanje-sve dok se gotovi dio ne odvoji u završnoj fazi. To je progresivna mrtva u akciji.
Progresivni proizvođači matrica prave ove alate za brzinu. Dobro-dizajnirana progresivna matrica može kružiti brzinom od 200 do 1.500 udaraca u minuti, proizvodeći složene dijelove uz minimalno rukovanje materijalom. Zamjena-? Visoki početni troškovi alata i ograničena fleksibilnost za promjene dizajna nakon što se alat očvrsne. Za automobilske kalupe za štancanje i velike{8}}komponente potrošačke elektronike, progresivni alati pružaju najniže cijene po-dijelu tokom dugih proizvodnih ciklusa.
Prijenosne i složene matrice za složene geometrije
Kada su dijelovi preveliki ili geometrijski složeni za progresivnu traku, stupaju matrice za prijenos. Prvo se isječe zazor, a zatim se mehanički pomiče između nezavisnih stanica gdje se operacije oblikovanja, crtanja i obrezivanja odvijaju uzastopno. Dobavljači za prijenosne štancane tipično služe industrijama koje proizvode dublje izvlačenje ili veće strukturne komponente-pomislite na automobilske nosače, kućišta uređaja ili panele kućišta.
Složene matrice imaju drugačiji pristup. Oni izvode višestruke operacije rezanja i oblikovanja u jednom potezu pritiska na jednoj stanici. To ih čini izuzetno preciznim za ravne dijelove koji zahtijevaju čvrsto poravnanje dimenzija, kao što su podloške, električne laminacije ili podloške. Ograničenje je dubina: složene pečate za pečate dobro rukovode geometrijama u jednoj-ravni, ali ne mogu upravljati savijanjem sa više-osi ili dubokim oblikovanjem.
Jednostruke-matrice za mali-volumen ili izradu prototipa
Jednostepena -matrica izvodi jednu operaciju po udaru-jedan savijanje, jedan probijanje, jedan prazan. Alat je jednostavan, jeftin i brz za izradu. Za izradu prototipa, probna izvođenja ili proizvodnju malog{4}}obima gdje se očekuju iteracije dizajna, jednostepene matrice za štancanje nude fleksibilnost koju progresivni ili prijenosni alati ne mogu. Brzinu ciklusa mijenjate za prilagodljivost.
Mnoge trgovine koriste jednostepene -matrice tokom validacije prije nego što se posvete potpunom progresivnom alatu, smanjujući rizik ako se dizajn dijela promijeni tokom razvoja.
| Die Type | Najbolja aplikacija | Volume Suitability | Nivo složenosti | Relativni trošak alata |
|---|---|---|---|---|
| Progresivna | Brza{0}}proizvodnja više-dijelova (komponente matrice za automobilsko štancanje, konektori, nosači) | Veliki volumen (100K+ dijelova) | Umjereno do visoko | Visoko |
| Transfer | Veliki ili duboko{0}}izvučeni dijelovi koji zahtijevaju više faza oblikovanja | Srednje do velike jačine zvuka | Visoko | Visoko |
| Compound | Ravni, precizni dijelovi kojima je potrebno više rezova u jednom potezu (laminacije, podloške) | Mala do srednja jačina zvuka | Niska do umjerena | Srednje |
| Single{0}}Stage | Prototipovi, pilot vožnje, jednostavne operacije (jedno savijanje ili jedan proboj) | Mala jačina zvuka | Nisko | Nisko |
Kada pristupite proizvođaču s jasnim razumijevanjem o tome koji tip kalupa odgovara geometriji vašeg dijela, volumenu i budžetu, eliminirate uobičajeni izvor pogrešne komunikacije. Također olakšavate procjenu da li su mogućnosti radnje u skladu s vašim stvarnim potrebama-pitanje koje uvelike ovisi o materijalima i metodama konstrukcije iza samog alata.
Materijali za kalupe i konstrukcija koji utječu na dugovječnost
Vrsta matrice vam daje pravi proces. Materijal unutar matrice određuje koliko dugo traje, koliko dosljedno radi i kako će izgledati vaš ukupni trošak vlasništva za stotine hiljada-ili miliona- udaraca. Dvije identično dizajnirane čelične matrice za štancanje izrađene od različitih alatnih čelika mogu isporučiti potpuno različite vijekove trajanja, a većina kupaca nikada ne pomisli da se zapita zašto.
Izbor čelika za štancanje je balans između tri konkurentna svojstva: tvrdoće, žilavosti i otpornosti na habanje. Gurnite jednog predaleko i kompromitujete druge. Matrica od lima napravljena za automobilski program od 5-miliona takta zahtijeva potpuno drugačiju materijalnu strategiju od one koja izvodi 20.000 aluminijskih štancanja za prototip nosača uređaja.
Klase alatnih čelika i njihove karakteristike
Većina setova metalnih kalupa za štancanje oslanja se na nekoliko dokazanih vrsta alatnog čelika. Svaki od njih zauzima različito mjesto u spektru tvrdoće-u odnosu na-žilavost, a saznanje gdje se nalaze pomaže vam da procijenite da li proizvođač navodi pravi materijal za vašu primjenu.
- D2 (visoki-ugljik, visoki-krom):Specijalista za{0}}otpornost na habanje. Sa sadržajem ugljenika oko 1,4-1,6% i hromom od 11-13%, D2 postiže tvrdoću između 54-61 HRC. Njegova gusta struktura od krom karbida izuzetno dobro odolijeva abrazivnom habanju, što ga čini standardom za matrice za sljepljivanje, štancanje, udarce i kalupe za obrezivanje. Kompromis: D2 je relativno krhak i osjetljiv na lomljenje pod velikim udarnim opterećenjima.
- A2 (otvrdnjavanje na zraku, srednja legura):Izbalansirani višenamjenski{0}} A2 pruža znatno bolju žilavost od D2, dok zadržava jaku otpornost na habanje i odličnu stabilnost dimenzija tokom termičke obrade. Popularni rasponi tvrdoće su 57-62 HRC. Odgovara srednje{8}}do{10}}proizvodnji velikog obima gdje udarna opterećenja čine D2 rizičnim operacijama probijanja, savijanja i oblikovanja sa zamršenom geometrijom kalupa.
- S7 (otporno-na udarce):Napravljen za udar. S7 sadrži manje ugljenika (0,45-0,55%) i manje hroma (3,0-3,5%), čime se postiže radna tvrdoća od 48-58 HRC. Ono što žrtvuje u otpornosti na habanje, dobija na izuzetnoj apsorpciji udara. S7 je najbolji izbor za zakivanje, zarezivanje i hladno oblikovanje kalupa gdje je ponovljeni udar primarni rizik od kvara.
- M2 (brzorezni čelik):Kada su brzina i otpornost na toplotu bitni. M2 zadržava tvrdoću na povišenim temperaturama, što ga čini -pogodnim za velike- stanice za probijanje gdje trenje stvara značajnu toplinu. Pruža odličan balans žilavosti, otpornosti na habanje i crveno-tvrdoće za precizne umetke za sečenje.
Evo praktičnog pravila: kako se vaš očekivani obim proizvodnje povećava, vi se općenito krećete prema tvrđim, -otpornijim klasama na habanje. Aluminijske kalupe za štancanje koje rade kratke proizvodne cikluse mogu se dobro ponašati s čelikom A2 ili čak niže{3}}legiranim čelikom. Čelik velike čvrstoće sa progresivnim štancanjem{5}}pri 800 udaraca u minuti za automobilski program će vjerovatno trebati D2 ili nadogradnju metalurgije praha da bi opstao.
Karbidni umetci i površinski tretmani za produženi vijek trajanja matrice
Čak se i vrhunski alatni čelici na kraju troše. Za stanice unutar kalupa koje doživljavaju ekstremno habanje-rezne ivice na stanicama za sljepljivanje od čelika velike čvrstoće-, na primjer-proizvođači ugrađuju umetke od volfram-karbida. Alati za štancanje od tvrdog metala, ili preciznije matrice sa karbidnim-komponentama sa vrhom na mjestima visokog-habanja, mogu isporučiti vijek trajanja pet do deset puta duži od samog alatnog čelika u abrazivnim aplikacijama. Nedostatak je cijena i krtost: karbid je skup, zahtijeva specijalizirano brušenje dijamanata i puca pod jakim udarima ako nije pravilno poduprt okolnom strukturom matrice.
Površinski tretmani dodaju još jedan sloj zaštite bez promjene osnovnog materijala. Najčešće opcije uključuju:
- Nitriranje (gas ili jon/plazma):Atomi dušika difundiraju u površinu čelika na relativno niskim temperaturama (~500 stepeni C), stvarajući čvrst sloj-otporan na habanje sa minimalnim izobličenjem. Jonsko nitriranje je brže i proizvodi tanji krhki "bijeli sloj" od plinskog nitriranja. Istraživanje o naprednom -formiranju čelika visoke čvrstoće to pokazujeionski nitrirani alatni čelik sa PVD premazom proizvedeno je preko 1,2 miliona dijelova, u poređenju sa samo 50.000 za hromirane- alate.
- TiN (titanijum nitrid) premaz:Primijenjen putem PVD-a, ovaj premaz -zlatnog tona povećava površinsku tvrdoću i smanjuje trenje, smanjujući rizik od nagrizanja. TiN dobro radi na neobloženim limovima, ali može uzrokovati nakupljanje cinka prilikom štancanja pocinčanog čelika.
- TiAlN / AlCrN premazi:Vrhunska termička stabilnost za -brzo štancanje ili operacije koje stvaraju značajnu toplinu na interfejsu{1}}obratka alata.
Ključni uvid za kupce: odabir površinske obrade treba slijediti izbor osnovnog materijala, a ne zamijeniti ga. Ako matrica puca ili puca, žilavost podloge je nedovoljna i nijedan premaz to neće popraviti. Premazi rješavaju probleme površinskog habanja i nagrizanja na kalupima koji već imaju odgovarajuću čvrstoću jezgra.
Kada procjenjujete bilo kojeg proizvođača, pitajte koje vrste čelika za štancanje preporučuju za vaš specifični materijal, debljinu i volumen. Pitajte da li specificiraju površinske tretmane na osnovu analize-načina kvara ili jednostavno zadanu jednu opciju za svaki posao. Odgovori otkrivaju da li radite sa prodavnicom koja ugrađuje dugovječnost alata-ili onom koja pravi najjeftiniji kalup koji prolazi početnu probu i ostavlja vam da upravljate preranim habanjem nizvodno.
Odluke o materijalu i tretmanu također se direktno povezuju s onim što se dalje događa u procesu: kako je matrica dizajnirana, simulirana i validirana prije nego što se čelik izsiječe. Inženjerski radni tok određuje da li se ti izbori materijala pretvaraju u alat koji radi kako je predviđeno od prvog proizvodnog poteza.
Dizajn kalupa i proces inženjeringa od koncepta do proizvodnje
Matrica napravljena od pravog čelika i dalje ne uspijeva ako je inženjering iza nje pogrešan. Dizajn matrice za štancanje metala je mjesto gdje se odabir materijala susreće s geometrijom, gdje se proizvodna namjera pretvara u instrukcije za strojnu obradu i gdje se skupe greške ili ulove digitalno ili otkriju na teži način na probnoj presi. Proces slijedi strukturirani slijed, a svaka faza postoji posebno kako bi se smanjio rizik i trošak faza koje slijede.
Za kupce, razumijevanje ovog toka rada čini dvije stvari. Pomaže vam da procenite da li proizvođač ima zreo inženjerski proces ili se trudi. I otkriva gdje vaše vlastito učešće-rano, saradnički, tehnički informisano-može spriječiti kasnije skupe dorade.
CAD modeliranje i simulacija štancanja u razvoju kalupa
Putovanje od koncepta dijela do validiranog alata slijedi definirani slijed. Preskakanje koraka ili kompresovanje vremenske linije bez odgovarajućeg opravdanja gotovo uvijek rezultira ponovnim radom nakon očvršćavanja alata, kada promjene koštaju deset puta više nego što bi bile tokom digitalne faze.
- Izvodljivost dijela i pregled DFM-a:Inženjeri analiziraju geometriju dijela, tolerancije, vrstu materijala i obim proizvodnje kako bi utvrdili da li proces štancanja može dati traženi rezultat. Karakteristike kao što su uski radijusi savijanja, blizina rupe do ivica i duboko izvlačenje se rano označavaju. Ovo je komunikacijska petlja u kojoj se inženjerski timovi kupaca i proizvođači matrica usklađuju u odnosu na ono što je ostvarivo u odnosu na ono što treba redizajnirati. Iskusni radnji sa 15+ godina istorije alata mogu odmah identificirati problematične karakteristike-košenje koje zahtijeva poseban alat, toleranciju koja dovodi do nepotrebnih troškova ili geometriju sklonu pucanju.
- Raspored trake i planiranje procesa:Za progresivne i transferne kalupe, inženjeri razvijaju raspored trake-uzastopnog rasporeda operacija kroz koje metal prolazi dok se kreće kroz kalup. Ovo uključuje ugrađene dijelove radi efikasnosti materijala, sekvencioniranje probijanja prije formiranja kako bi se spriječilo izobličenje karakteristika, dizajniranje nosećih traka koje su dovoljno jake da pouzdano unaprijede dio i uspostavljanje lokacija pilot rupa za tačnost od -do- stanice. Svrha zaobilaznih zareza u kalupima za štancanje ovdje postaje relevantna: ove reljefne karakteristike omogućavaju traci da glatko napreduje pored stanica za formiranje bez smetnji, sprečavajući izvijanje ili pogrešno uvlačenje koje bi zaustavilo proizvodnju.
- 3D CAD modeliranje i detalji komponenti:Koristeći platforme kao što su SolidWorks, Siemens NX ili CATIA, dizajneri izgrađuju detaljne modele svake komponente matrice-probijača, blokova matrica, skidača, sklopova za vođenje i samog seta kalupa. Specijalizovani dodaci-kao što su Logopress3 ili NX Progressive Die Design automatizuju generisanje rasporeda trake, proračune bez savijanja i odabir standardnih komponenti. Svaki zazor rezanja, radijus formiranja i vrijednost kompenzacije povratne opruge se ugrađuju u geometriju u ovoj fazi.
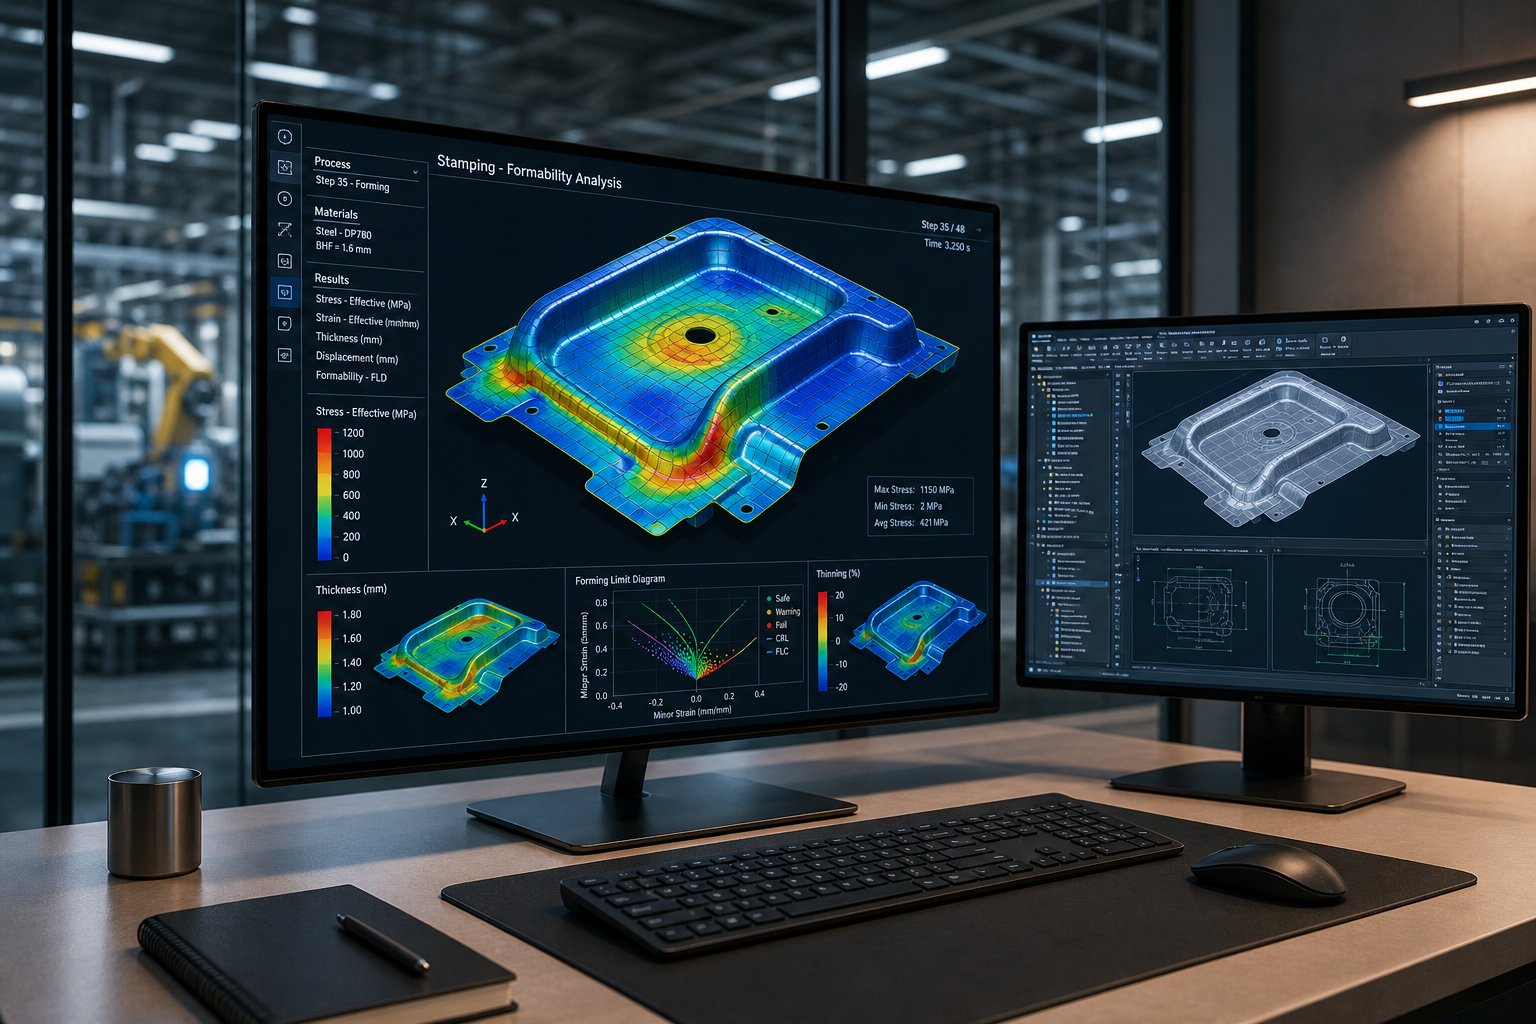
- FEA i simulacija štancanja:Ovo je mjesto gdje moderni razvoj kalupa odvaja sposobne trgovine od zastarjelih. Koristeći CAE platforme kao što su AutoForm ili DYNAFORM, inženjeri digitalno simuliraju cijeli proces štancanja lima. Oni predviđaju protok materijala u šupljine kalupa, identifikuju tačke kvara kao što su gužvanje, cijepanje ili pretjerano stanjivanje, izračunavaju povratni udar i ugrađuju kompenzaciju u geometriju alata i optimiziraju prazne oblike kako bi se minimizirao otpad materijala. AIstraživanje Univerziteta u MičigenuOEM i Tier{6}}1 organizacija za štampanje otkrile su da iteracije prerade obično koštaju 25.000 do 125.000 USD po ciklusu u zavisnosti od složenosti panela. Ispitanici su identifikovali napredak u softveru za simulaciju formiranja kalupa kao svoju najveću potrebu za smanjenjem ovih troškova.
- CAM programiranje i obrada:Kada dizajn prođe virtuelnu validaciju, CAM softver generiše putanje alata za CNC glodalice, EDM žice i opremu za mlevenje. Digitalni model se prevodi direktno u G-kod koji obrađuje svaku komponentu prema specifikaciji.
Korak simulacije zaslužuje naglasak. Daleko je jeftinije ponoviti digitalni model nego -preraditi mašinski kaljeni alatni čelik. Svaki sat proveden u simulaciji štedi dane na probnoj presi i hiljade troškova prerade. Kada procjenjujete prilagođene dobavljače kalupa za štancanje metala, pitajte konkretno koje platforme za simulaciju koriste, koliko virtualnih iteracija obično izvode prije rezanja čelika i dijele li rezultate simulacije sa vašim inženjerskim timom na pregled.
Od ispitivanja prototipa do konačne validacije
Digitalna validacija dramatično smanjuje rizik, ali ne eliminiše potrebu za fizičkom potvrdom. Matrica za štancanje lima mora se dokazati u stvarnim uslovima prešanja prije nego što uđe u proizvodnju.
Tokom ispitivanja prototipa, matrica pokreće uzorke dijelova na probnoj presi koja odgovara proizvodnoj tonaži i brzini. Inženjeri mjere prve-dimenzije artikla u odnosu na specifikacije štampe, procjenjuju kvalitet završne obrade, provjeravaju da li postoje neravnine ili rubovi izvan tolerancije i potvrđuju da proces štancanja daje konzistentne rezultate u više poteza. Svako odstupanje pokreće analizu -korijenskog uzroka: da li je to pretpostavka simulacije koja se ne poklapa sa stvarnim ponašanjem materijala? Greška u mašinskoj obradi? Kompenzacija opruge kojoj je potrebno podešavanje?
Najbolji proizvođači tretiraju isprobavanje kao kontroliranu inženjersku vježbu, a ne sesiju pokušaja-i-greške. Oni instrumentiraju matricu sa senzorima, snimaju parametre presovanja i koreliraju izmjerene rezultate sa predviđanjima simulacije. Ovaj-pristup zatvorene petlje-gdje se fizički podaci vraćaju u simulacijski model-skraćuje put od prvog pokušaja do odobrenog proizvodnog alata.
Za prilagođene kalupe za štancanje koje služe za automobilske ili svemirske programe, validacija se proteže izvan provjere dimenzija. Uključuje studije sposobnosti (Cpk analiza), PPAP dokumentaciju i ponekad ubrzano testiranje habanja kako bi se potvrdilo da će matrica održavati tolerancije u ugovorenom volumenu proizvodnje.
Cijeli tok posla-od pregleda izvodljivosti do konačne validacije-obično traje od 8 do 16 sedmica u zavisnosti od složenosti. Sažimanje tog vremenskog okvira bez adekvatne simulacije i DFM saradnje je jedini najčešći izvor prekoračenja budžeta u programima. Kupci koji se angažuju rano, daju kompletne podatke o dijelovima i aktivno učestvuju u DFM diskusijama dosljedno doživljavaju manje inženjerskih promjena, kraće probne cikluse i brže vrijeme do proizvodnje.
Dizajn i simulacija definiraju šta bi matrica trebala biti. Sljedeće pitanje je da li zgrada radnje ima sposobnost strojne obrade da izvrši taj dizajn na nivoima preciznosti koje inženjering zahtijeva.
Proizvodne mogućnosti koje odvajaju vrhunske prodavnice matrica
Briljantan dizajn matrice ne znači ništa ako radnji koja ga izvodi nedostaje oprema za održavanje tolerancija koje dizajn zahtijeva. Kada procjenjujete proizvođače kalupa, zaista se postavljate jedno pitanje: može li ovo postrojenje prevesti CAD model u ojačane, sastavljene alate za štancanje bez izvođenja kritičnih operacija koje unose kašnjenja i rizik kvaliteta?
Svaki proces koji se šalje vanjskom dobavljaču dodaje vrijeme tranzita, komunikacijske praznine i primopredaju gdje dimenziona odgovornost postaje nejasna. Najsposobnije radnje u proizvodnji alata i kalupa drže precizne-kritične operacije pod jednim krovom, a ta konsolidacija se vidi direktno u vašim rokovima isporuke i kvalitetu dijelova.
Kritične mogućnosti obrade za preciznu izradu kalupa
Nema svaka mašina u matrici jednaku težinu. Neke operacije definiraju da li gotov alat ispunjava specifikacije ili zahtijeva doradu. Evo na šta treba obratiti pažnju i zašto je svaka sposobnost važna:
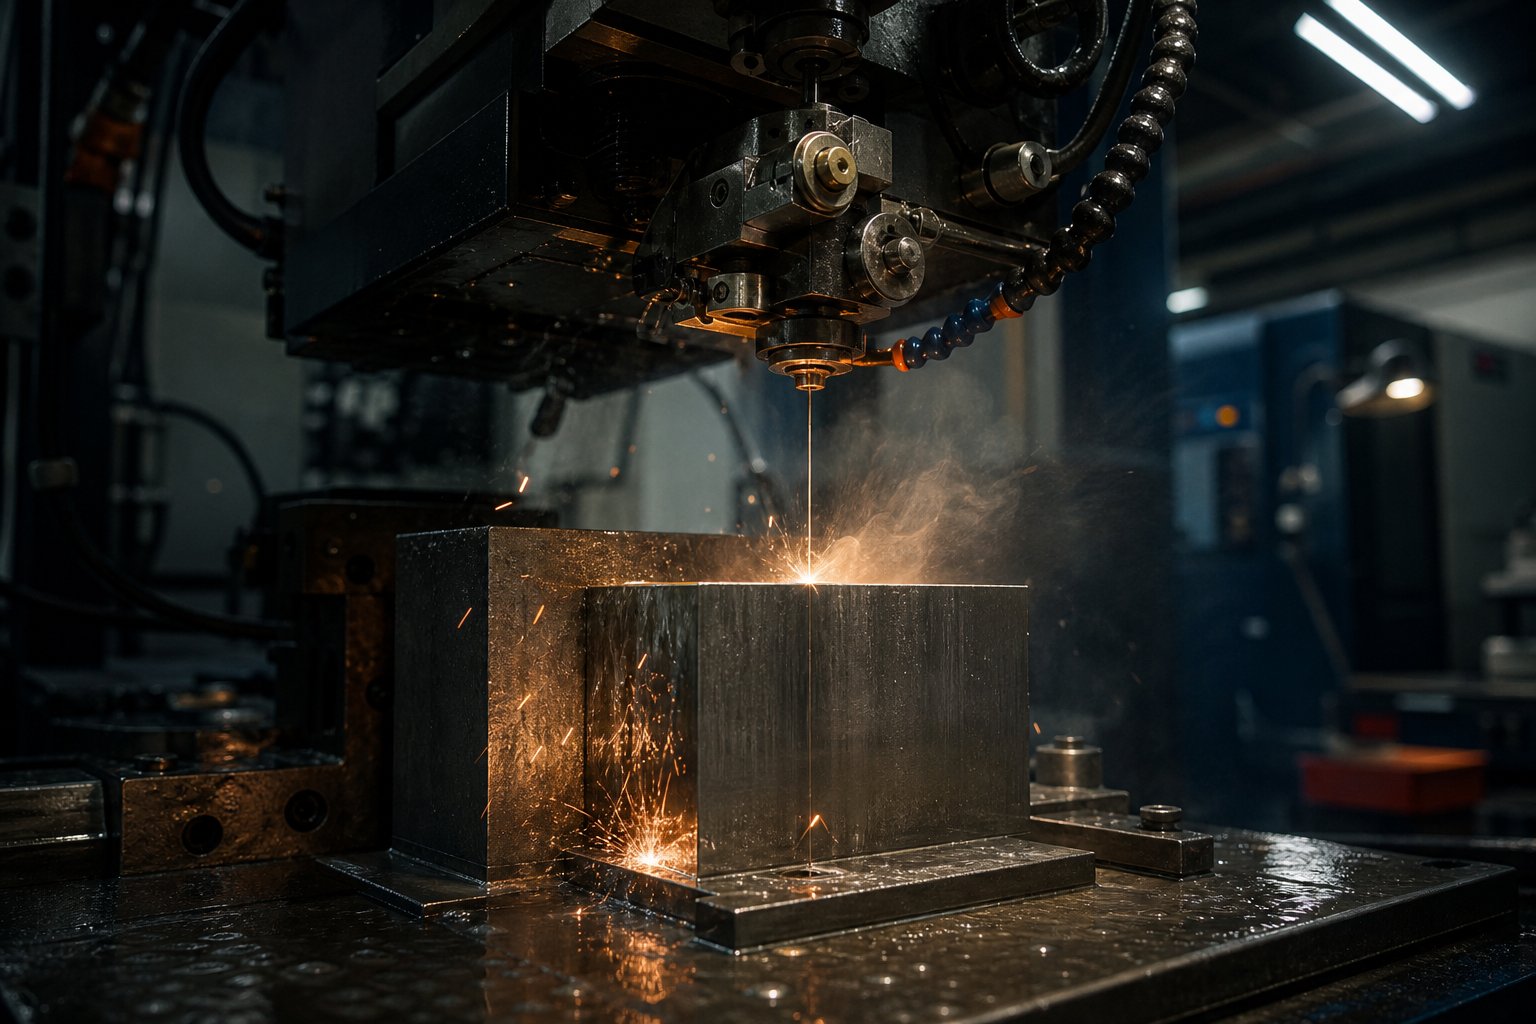
- Žičani EDM:Koristi finu električno nabijenu žicu za rezanje profila od kaljenog alatnog čelika sa tolerancijama od ±0,002 mm. Wire EDM obrađuje složene unutrašnje geometrije koje konvencionalno glodanje ne može doseći. Bez toga, zamršeni profili proboja i tijesni-otvori na matrici moraju se prenijeti-da bi se dodali dani u raspored i uvela mjerna nesigurnost između radnji.
- CNC glodanje (3-osne i 5-osne):Okosnica matrice i grube obrade kroz polu{0}}završnu obradu. Mogućnost pet-osi omogućava da se složene površine za formiranje obrađuju u jednoj postavci, eliminišući kumulativne greške pri repozicioniranju. Radnja ograničena na rad sa tri -osovine će se boriti sa konturiranim površinama kalupa i zahtijevati više ručnog postavljanja tokom montaže.
- Brušenje uboda:Postiže tačnost položaja rupe i geometriju profila unutar mikrona na kaljenim komponentama. Ovo je operacija koja garantuje da su vaši otvori za klinove, rupe za tiple i kritične karakteristike lociranja precizno poravnate. Prodavnice bez ubočnog brušenja oslanjaju se na žičanu EDM za završnu obradu rupa-izvodljivu, ali sporiju i manje prikladnu za slijepe-geometrije rupa.
- Površinsko brušenje:Pruža ravnost i paralelnost na matricama i habajućim površinama. Pravilno brušenje površine osigurava ravnomjeran kontakt preko zatvorenih površina, sprječavajući neravnomjerno opterećenje koje ubrzava habanje na jednoj strani matrice. Takođe utvrđuje referentne površine na koje se poziva svaka druga obrađena karakteristika.
- CNC tokarenje:Proizvodi cilindrične komponente-vodeće klinove, čahure i okrugle proboje-do preciznih prečnika i završnih obrada površine. U-kućno tokarenje znači da se ove komponente podudaraju sa specifičnim dizajnom umjesto da se oslanjaju na približne--aproksimacije.
Kada bilo koja od ovih mogućnosti nedostaje, vrijeme isporuke se produžava. Što je još kritičnije, svaki vanjski handoff uvodi rizik-slaganja tolerancije. Probojni profil isječen u jednoj radnji, ojačan u drugom i brušen od strane trećine akumulira pozicijske greške koje se otkrivaju samo tokom montaže matrice-tačno kada popravci postanu skupi.
Prednosti kućne toplinske obrade i probne štampe
Dve mogućnosti koje se često zanemaruju tokom procena dobavljača imaju ogroman uticaj na raspored i kvalitet: toplotna obrada i probne prese.
U-kućna toplinska obradadaje tvorničkoj matrici za štancanje direktnu kontrolu nad procesom stvrdnjavanja. PremaLucifer Furnaces, uvođenje toplinske obrade u-kuću eliminiše kašnjenja u isporuci, uklanja čekanje za eksterno zakazivanje u redu čekanja i omogućava prilagodbe procesa u stvarnom-vremenskom vremenu kojima vanjski izvori jednostavno ne mogu odgovarati. Za proizvodne kalupe sa strogim zahtjevima u pogledu dimenzija, ovo je važno jer toplinska obrada dovodi do izobličenja. Radnja koja stvrdnjava svoje komponente može izmjeriti izobličenje odmah nakon gašenja i prilagoditi završnu{4}}strategiju brušenja istog dana-umjesto da čeka sedmicu da se dijelovi vrate iz vanjskog uređaja za toplinsku obradu samo da bi otkrili neočekivani pomak dimenzija.
U-kućne probne štampezatvoriti petlju između obrade i validacije. Nakon što je matrica sastavljena, montira se direktno na presu koja odgovara proizvodnoj tonaži. Inženjeri pokreću prve-dijelove za artikle, mjere rezultate i vrše podešavanja bez slanja više- matrice na eksterno postrojenje. Ova mogućnost komprimuje ciklus isprobavanja-do-odobrenja iz sedmica u dane. To također znači da su ljudi koji su napravili kalup isti ljudi koji su ga otklanjali na mašini za štancanje-eliminirajući komunikacijski jaz između graditelja i korisnika.
Za kupce je praktičan zaključak jednostavan: zatražite listu opreme tokom procjene. Sposoban partner alata za štancanje metala će vam pokazati CNC glodalice, žičanu EDM, ubodne brusilice, površinske brusilice, peći za termičku obradu i probne prese pod jednim krovom. Praznine u toj listi se direktno prevode u duže vremenske rokove, veće troškove koordinacije i rizik kvaliteta na svakoj tački primopredaje. Prodavnice koje održavaju ove procese internim nisu samo brže-one održavaju neprekinutu odgovornost od sirovog čelika do validiranog alata, što je upravo ono što je važno kada je datum pokretanja vaše proizvodnje fiksiran.
Kako procijeniti i odabrati proizvođača kalupa za štancanje
Liste opreme vam govore šta trgovina može učiniti. Certifikacije, planiranje kapaciteta i obrasci komunikacije govore vam da li će to učiniti pouzdano, dosljedno i na vašoj vremenskoj liniji. Odabir proizvođača metalnih matrica za štancanje zahtijeva strukturiranu procjenu koja nadilazi utiske obilaska i prodajne prezentacije. Potreban vam je okvir koji prikazuje razlike između kompanija za proizvodnju kalupa prije nego što uložite dolare za alate.
Certifikati i sistemi kvaliteta za provjeru
Certifikati nisu samo zidni ukrasi. Oni predstavljaju revidirani, dokumentovani dokaz da prodavnica održava specifične procesne discipline. Dva certifikata s kojima ćete se najčešće susresti kada procjenjujete proizvođače kalupa za štancanje su ISO 9001 i IATF 16949.
ISO 9001:2015 je osnova. Potvrđuje da je radionica za metalne alate i kalupe uspostavila dokumentirane procese upravljanja kvalitetom, rasporede kalibracije, interne revizije i procedure korektivnih radnji. Svaki renomirani proizvođač matrica za štancanje to bi trebao držati kao minimum. Međutim, ISO 9001 ne zahtijeva statističku kontrolu procesa, formalne prijave PPAP-a ili metodologije{6}}prevencije defekata kao što je FMEA. Osigurava disciplinu procesa, ali ne i strogost potrebnu za sigurnosne{8}}kritične aplikacije.
IATF 16949:2016 se nadograđuje na ISO 9001 i dodaje automobilske{3}}specifične zahtjeve: napredno planiranje kvaliteta proizvoda (APQP), proces odobravanja proizvodnih dijelova (PPAP), statističku kontrolu procesa za kritične dimenzije i naloge{0}}obezbeđivanja grešaka. Ako vaši žigosani dijelovi uđu u lanac nabavke OEM-a za automobile, IATF 16949 nije opcionalan-zahtijeva ga gotovo svi kupci Tier 1 i Tier 2. Certifikacija također zahtijeva nadzorne revizije svakih 6 do 12 mjeseci, uključujući potencijalne nenajavljene posjete, čime se trgovine drže odgovornim između revizija vaših vlastitih dobavljača.
Kada pregledavate certifikate, provjerite tri stvari: certifikacijsko tijelo je akreditirano, djelokrug eksplicitno pokriva procese žigosanja metala ili matrice, a adresa lokacije odgovara mjestu na kojem će se zapravo proizvoditi vaš alat. Kompanija certificirana za montažu u jednom pogonu ne nosi tu certifikaciju u operaciju štancanja na drugoj lokaciji.
Planiranje kapaciteta i procjena vremena izrade
Dobavljač kalupa za štancanje s izvanrednim tehničkim mogućnostima, ali preopterećeni raspored će i dalje propustiti vaš datum lansiranja. Procjena kapaciteta zahtijeva konkretna pitanja: Koliko aktivnih die programa radi istovremeno? Koliki je procenat sati rada mašine u narednih 90 dana? Da li održavaju namjensko vrijeme za štampu ili se probe takmiče sa planiranjem proizvodnje?
Pouzdanost vremena isporuke važnija je od obećanja vremena isporuke. Zatražite podatke o učinku isporuke za posljednjih 12 mjeseci. Proizvođač kalupa koji citira 10-isporuku od 10-sa 95% vremena-vremene historije je daleko sigurnija opklada nego onaj koji citira 8 sedmica bez podataka koji bi to podržali. Također ispitajte njihov pristup nepredviđenim situacijama-šta se dešava kada narudžba materijala kasni ili promjena dizajna stigne usred izgradnje? Trgovine sa zrelim upravljanjem projektima prilagođavaju rasporede proaktivno, umjesto da donose iznenađenja u posljednjem trenutku.
Industrijski{0}}Kriteriji odabira specifičnih
Vaša industrija mijenja ono što je najvažnije. Automobilski program zahtijeva PPAP dokumentaciju, studije Cpk sposobnosti i potpunu sljedivost materijala koji povezuje sirovi čelični kotur sa gotovim komponentama matrice. Vazdušne aplikacije zahtijevaju AS9100 certifikaciju i prve-izvještaje o inspekciji proizvoda po AS9102, sa sljedivosti koja se proteže kroz svaku toplinsku partiju i operaciju obrade. Elektronički programi-posebno konektori i mikro-komponente-daju prioritet mikro-mogućnosti tolerancije, često zahtijevajući zazor-za-zazore koji se drže unutar ±0,002 mm i verificira CMM.
Programi robe široke potrošnje i uređaja imaju tendenciju da teže optimizaciji troškova i brzini, pri čemu je ISO 9001 tipično dovoljan i fokus se pomjera na prinos materijala, dizajn-za-saradnju u proizvodnji i brzi preokret na inženjerskim promjenama.
Sljedeća tabela pruža strukturirani okvir za procjenu bilo kojeg dobavljača kalupa za štancanje prema kriterijima koji su najvažniji za vašu primjenu:
| Kriteriji evaluacije | Šta provjeriti | Ključna pitanja koja treba postaviti |
|---|---|---|
| Certifikati kvaliteta | ISO 9001, IATF 16949, AS9100 (po potrebi) | Da li je opseg certifikacije specifičan za štancanje/izgradnju kalupa? Kada je bila zadnja nadzorna revizija? |
| Proizvodni kapacitet | Broj istovremenih programa, stepen iskorišćenja mašine | Koliko je aktivnih konstrukcija kockica u toku? Koja je vaša-stopa isporuke na vrijeme u protekloj godini? |
| Materijalna ekspertiza | Iskustvo s vašim specifičnim materijalom i rasponom debljina dijela | Koje vrste alatnog čelika preporučujete za našu primjenu i zašto? Imate li iskustva sa štancanjem našeg materijala ove debljine? |
| Pouzdanost vremena isporuke | Historijski učinak isporuke, proces planiranja projekta | Možete li podijeliti metriku isporuke iz nedavnih programa? Kako se nosite s utjecajima na raspored zbog promjena dizajna u sredini{0}}gradnje? |
| Kvalitet komunikacije | Brzina povratne informacije DFM-a, odzivnost na inženjerske promjene, jedna kontaktna točka | Ko je naš primarni tehnički kontakt? Koliko brzo obično vraćate povratne informacije DFM-a o podnesenim novim dijelovima? |
| Proba i validacija | -Kućna probna štampa, prvi-izvještavanje o članku, PPAP mogućnost | Vodite li probe u-kući? Koja dokumentacija prati prve-podnošenje članaka? |
| Podrška za održavanje | Nakon{0}}usluga matrice nakon isporuke, inventar rezervnih dijelova, programi ponovnog mljevenja | Nudite li ugovore o održavanju? Koji je vaš uobičajeni obrt za oštrenje ili popravku? |
Koristite ovaj okvir kao alat za bodovanje tokom posjeta dobavljačima i evaluacija RFQ. Odmjerite svaki kriterij u skladu sa zahtjevima vaše industrije-kupci u automobilskoj industriji će visoko ocijeniti PPAP sposobnost i SPC infrastrukturu, dok kupci elektronike mogu dati prednost toleranciji i tehničkoj reakciji iznad svega. Cilj nije pronaći savršen rezultat u svakom redu, već identificirati koji proizvođači kalupa za štancanje najviše odgovaraju specifičnim zahtjevima koji vaš program postavlja u pogledu kvaliteta alata, isporuke i dugoročne-podrške.
Osnovna pitanja koja treba postaviti potencijalnim proizvođačima matrica
Okvir evaluacije vam daje kriterijume. Stvarni razgovori sa dobavljačima daju vam odgovore. Jaz između njih dvoje je u tome što se tačno zna šta treba pitati-i šta odgovori otkrivaju o stvarnim mogućnostima trgovine u odnosu na njenu prodajnu ponudu. Profesionalci nabavke i inženjeri alata često se suočavaju sa kratkim rokovima tokom ciklusa RFQ, što znači da pitanja koja odlučite da postavite treba da isporuče maksimalan signal u minimalnom vremenu.
Razmišljajte o ovom odeljku kao o referenci koju možete pronaći tokom sledećeg poziva ili posete objektu sa alatom za štancanje i dobavljačem matrica. Pitanja su organizirana po kategorijama tako da se možete fokusirati na ono što je najvažnije za vaš specifični program, bilo da je to tehnička dubina, pouzdanost rasporeda ili dugoročna-podrška za održavanje kalupa za štancanje.
Tehnička i inženjerska pitanja
Ova pitanja otkrivaju da li radnja zaista konstruiše vašu matricu ili jednostavno obrađuje crtež bez razumijevanja proizvodnog konteksta iza toga. Snažan alat za štancanje metala i partner za matricu trebali bi odgovoriti na njih sa specifičnostima, a ne općenito.
- Koje simulacijske platforme koristite i hoćete li podijeliti rezultate analize formiranja s našim inženjerskim timom?Prodavnice koje koriste AutoForm, DYNAFORM ili ekvivalentne CAE alate mogu predvidjeti stanjivanje materijala, povratni udar i naboranje prije rezanja čelika. Ako ne mogu imenovati određeni softver ili oklijevaju da podijele rezultate, njihov proces dizajna se vjerovatno oslanja na pokušaje i greške-što znači da će vam troškovi isprobavanja rasti.
- Koje DFM povratne informacije dajete o dostavljenim geometrijama dijelova i koliko brzo?Sposoban proizvođač uoči probleme s produktivnošću u roku od nekoliko dana od prijema vaše CAD datoteke. Zatražite primjere preporuka DFM-a koje su dali u prethodnim programima. Prodavnice koje odgovaraju sa "mi gradimo prema vašoj štampi" poručuju vam da vam neće pomoći da izbjegnete skupe probleme dizajna.
- Koje vrste alatnog čelika i površinske obrade preporučujete za naš materijal, debljinu i zapreminu?Poslušajte specifično rezonovanje-D2 za abrazivno brušenje, S7 za udarno-teško oblikovanje, karbidne umetke za ultra-velike{5}} stanice. Nejasni odgovori poput "koristimo visoko-kvalitetni čelik" ukazuju na ograničenu dubinu nauke o materijalima.
- Koja je vaša standardna tolerancija-to-tolerancije za čišćenje i kako to potvrđujete?Elitne prodavnice drže ±0,002 mm i verificiraju pomoću CMM ili optičkim mjerenjem. Ovo pitanje odvaja operacije preciznog štancanja metala od alata za opću mašinsku obradu koje se upuštaju u rad sa kalupima bez metrologije koja bi to podržavala.
- Koje dijelove kalupa za štancanje proizvodite u vlastitoj-pravi u odnosu na vanjski izvor?Kritične komponente kao što su bušilice, matrice i skidači treba da se obrađuju interno. Težak outsourcing ključnih elemenata signalizira ograničenja kapaciteta ili nedostajuću opremu što će uticati na vaš vremenski okvir i odgovornost za kvalitet.
Upravljanje projektom i komunikacijska pitanja
Tehnička sposobnost znači malo ako trgovina ne može upravljati vremenskim rokovima, komunicirati o promjenama ili vas obavještavati bez stalnog praćenja-. Ova pitanja otkrivaju operativnu zrelost.
- Ko je jedina kontakt osoba za naš program i kakva je njihova inženjerska pozadina?Želite projekt menadžera koji razumije procese štancanja alata i kalupa, a ne samo zakazivanje. Tehnička pismenost u vašem primarnom kontaktu eliminiše telefonsku igru između vas, koordinatora i stvarnih inženjera koji prave vašu kockicu.
- Kako se nosite sa inženjerskim promjenama nakon odobrenja projekta?Događaju se promjene u dizajnu. Pitanje je da li prodavnica ima formalni proces kontrole revizija-koji prati trenutne u odnosu na prethodne verzije, navodi uticaj u roku od nekoliko dana i sprečava da pogrešna revizija stigne do mašine. Prodavnice bez dokumentiranih procesa kontrole promjena će na kraju postati zastarjeli crtež.
- Koja je vaša-stopa isporuke na vrijeme u posljednjih 12 mjeseci i kako definirate "na-vrijeme"?Neke trgovine mjere prema originalnim datumima preuzimanja. Drugi resetuju sat svaki put kada se promeni raspored. Zatražite metriku i definiciju. Stopa iznad 90% u odnosu na originalne obaveze ukazuje na jaku disciplinu planiranja.
- Kako komunicirate rizike ili kašnjenja u rasporedu prije nego što utječu na isporuku?Proaktivne prodavnice označavaju rizike u trenutku kada ih identifikuju-kašnjenjem materijala, neočekivanim problemom obrade, rezultatom simulacije koji zahtijeva iteraciju dizajna. Reaktivne prodavnice čekaju da prođe rok isporuke i onda objašnjavaju šta je pošlo po zlu.
- Koja dokumentacija ide uz završenu kockicu?Očekujte fajlove o dizajnu, fabriku materijala za štancanje dijelova i habajućih komponenti, izvještaje o prvim{0}}inspekcijama artikla, certifikate materijala za alatne čelike i priručnik za održavanje. Nedostatak dokumentacije stvara dugotrajne-glavobolje kada vam je potrebna popravka alata za štancanje ili rezervne komponente godinama nakon isporuke.
Održavanje i{0}}Pitanja o dugoročnom partnerstvu
Matrica nije-jednokratna kupovina-već proizvodno sredstvo koje zahtijeva stalnu njegu. Ova pitanja određuju da li će vaš dobavljač nestati nakon fakturisanja ili će ostati angažiran kroz cijeli vijek trajanja matrice.
- Nudite li planirane programe održavanja kalupa za štancanje i šta oni uključuju?Potražite pojedinosti: preporuke za učestalost ponovnog brušenja, intervale pregleda, planove preventivne zamjene habajućih komponenti i obaveze za vrijeme trajanja. Strukturirani program održavanja produžava vijek trajanja matrice za 30-50% u usporedbi s radom do kvara.
- Koji je vaš uobičajeni obrt za popravku alata za štancanje-i planirano oštrenje i hitne kvarove?Planirano održavanje trebalo bi da se završi u roku od nekoliko dana. Hitne popravke u roku od nedelju dana. Ako proizvođač navede više sedmica za osnovno brušenje, njihov kapacitet ili prioritet neće podržati vaše potrebe za produženjem proizvodnje.
- Da li zalihe ili brzo nabavite zamjenske komponente matrice za alate koje ste napravili?Prodavnice koje čuvaju digitalne modele i materijalne zapise iz originalne izrade mogu reproducirati artikle za habanje-proboje, umetke, opruge, vodilice-bez počinjanja od nule. Ovo dramatično smanjuje vrijeme zastoja kada se komponente istroše u-proizvodnji.
- Može li se vaš alat povećati na veće količine ako se naša potražnja poveća?Matrica napravljena za 500.000 dijelova godišnje možda će trebati ojačanje stanice, nadogradnju materijala ili dodatne šupljine da bi izdržala 2 miliona. Pitajte da li originalni dizajn prilagođava budući rast volumena ili je za skaliranje u potpunosti potreban novi alat.
- Kako izgleda vaša inženjerska podrška nakon-isporuke ako naiđemo na probleme u proizvodnji?Najbolja partnerstva uključuju podršku za rješavanje problema kao što su formiranje neravnina, pomjeranje dimenzija ili problemi s uvlačenjem-čak i mjesecima nakon isporuke. Pitajte da li je podrška uključena, naplativa ili nedostupna.
Označite ova pitanja za vaš sljedeći ciklus RFQ. Odgovori koje dobijete otkrit će više o stvarnim mogućnostima proizvođača nego bilo koja brošura ili web stranica ikada. Dobavljači koji odgovaraju s povjerenjem, specifičnostima i transparentnošću signaliziraju upravo onu vrstu partnerstva koja proizvodi pouzdan alat na dugi rok. Oni koji skreću, generaliziraju ili izbjegavaju detalje, govore vam nešto jednako vrijedno-samo u suprotnom smjeru.
Kvalitet ovih razgovora također signalizira nešto šire: kako se razvija sama industrija proizvodnje kalupa. Prodavnice koje ulažu u simulaciju, automatizaciju i podršku životnog ciklusa povlače se ispred onih koje još uvijek rade na obećanjima rukovanja i reaktivnim modelima usluga.
Trendovi koji mijenjaju način na koji proizvođači grade i isporučuju umiru
Odgovori koje dobijate od proizvođača matrica danas zvuče drugačije nego prije pet godina. Prodavnice koje su se nekada nadmetale prvenstveno u kapacitetu obrade sada se razlikuju kroz inženjerske usluge, digitalnu infrastrukturu i širinu podrške koju pružaju tokom cijelog životnog vijeka matrice. Nekoliko konvergentnih sila pokreće ovu promjenu u proizvodnji štancanja metala, a kupci koji ih razumiju donosit će oštrije odluke o izvorima.
Napredna simulacija i automatizacija u izgradnji kalupa
CAE simulacija je prešla sa konkurentske prednosti na osnovno očekivanje. Globalno CAE tržište je procijenjeno na skoro11 milijardi dolara u 2024i predviđa se da će dostići 25 milijardi dolara do 2032. godine, što odražava koliko je simulacija postala duboko ugrađena u proces proizvodnje štancanja. U aplikacijama za precizno štancanje, simulacija potpomognuta AI-već je komprimirala vremenske okvire validacije matrice za 31 posto u vodećim automobilskim operacijama. To znači manje iteracija fizičkog testiranja, manje dorade na kaljenom čeliku i brže vrijeme do odobrenja proizvodnje.
Simulacijski-razvoj vođen matricama ne zamjenjuje fizičku validaciju-on eliminiše većinu kvarova prije nego što se čelik ikada reže, smanjujući iteracije probnog rada od sedmica probnih-i-grešaka do dana ciljanog usavršavanja.
Automatizacija paralelno preoblikuje radni prostor. Održavanje robotskih mašina omogućava CNC mlinove i žičanu EDM opremu da rade bez nadzora preko noći, gurajući iskorištenje mašine sa tipičnih 30 posto u jednoj smjeni na 80 posto ili više. Što se tiče procesa proizvodnje štancanja, to znači kraće vrijeme isporuke bez žrtvovanja preciznosti. U-procesu sondiranje i automatizovane ćelije za inspekciju verificiraju kritične dimenzije tokom obrade, a ne nakon-uhvatanja odstupanja prije nego što se pretvore u probleme sa montažom. Ova ulaganja u alate za automatizaciju i matrice su posebno pogodna za aplikacije električnog štancanja metala gdje mikro-konektori i zaštitne komponente zahtijevaju tolerancije mjerene u jednocifrenim- mikronima.
Potpuna-Partnerstva za životni ciklus od izvodljivosti do održavanja
Najznačajniji pomak u industriji je strukturni, a ne tehnološki. Vodeće prodavnice matrica više se ne pozicioniraju kao prodavci mašinskog{1}}vremena. Oni nude integrisana partnerstva koja obuhvataju procenu izvodljivosti, CAE analizu formiranja, detaljan dizajn kalupa, preciznu mašinsku obradu, instrumentalno testiranje, inspekciju dimenzija i stalnu podršku za održavanje. Ovaj model životnog ciklusa mijenja dinamiku kupca-dobavljača iz transakcijske u kolaborativnu.
Zašto je ovo važno? Zato što proizvođač uključen od izvodljivosti do proizvodnje razumije zašto su donesene specifične odluke o dizajnu. Kada prilagođenu preciznu matricu za štancanje treba izoštriti na 500.000 poteza, tim koji je simulirao protok materijala, odabrao razred alatnog čelika i potvrdio prvi članak je isti tim koji obavlja održavanje-bez praznina u znanju, bez{4}}krivulje učenja.
YICHENpredstavlja primjer ovog pristupa životnog ciklusa, nudeći tok rada koji se kreće od početne procjene izvodljivosti i CAE simulacije preko CNC obrade, probnih radova i završne inspekcije pod jednim operativnim kišobranom. Za kupce spremne da pređu sa istraživanja na RFQ, njihova stranica za štancanje daje konkretan primjer kako proizvođači kompletne{1}}usluge strukturiraju svoj angažman od prvog kontakta do validacije proizvodnje.
Ova evolucija prema integrisanim partnerstvima također preoblikuje način na koji bi kupci trebali razmišljati o završnom koraku: izgradnji dugoročnog-odnosa koji održava performanse mašine kroz milione proizvodnih ciklusa, a ne samo odobravanje alata prilikom isporuke.
Izgradnja uspješnog partnerstva za proizvodnju kalupa
Svaki dio ovog vodiča usmjeren je ka jednom ishodu: pružajući vam tehničku osnovu kako biste uskladili vaše proizvodne zahtjeve s proizvođačem koji može pouzdano isporučiti tokom cijelog vijeka trajanja alata. Razlika između uspješnog i skupog programa retko se svodi na jedan faktor. Svodi se na to koliko dobro uskladite vrstu kalupa, strategiju materijala, mogućnosti trgovine i kvalitet komunikacije prije nego što uložite novac za alat.
Usklađivanje vaših zahtjeva s pravim proizvođačem
Procijenili ste tipove kalupa, materijale, tokove inženjeringa, mogućnosti obrade, certifikate i pitanja dobavljača. Destiliranje svega toga u ponovljiv proces odlučivanja održava vašu procjenu dosljednom bilo da nabavljate prilagođenu metalnu matricu za žigosanje za automobilski nosač ili prilagođenu metalnu matricu za kućište potrošačke elektronike. Evo sažete kontrolne liste:
- Prvo definišite zahtjeve za vrstu matrice.Progresivna, transferna, složena ili jednostepena-? Geometrija vašeg dijela, godišnji volumen i debljina materijala diktiraju ovaj izbor. Komuniciranje unaprijed filtrira radnje kojima nedostaje relevantno iskustvo.
- Provjerite mogućnosti obrade i toplinske obrade u-kući.EDM žice, ubodno brušenje, 5-osni CNC i kaljenje na licu mjesta pod jednim krovom znače kraće vrijeme isporuke i neprekinutu odgovornost za dimenzije.
- Potvrdite da certifikati odgovaraju vašoj industriji.ISO 9001 kao minimum. IATF 16949 za automobilsku industriju. AS9100 za vazduhoplovstvo. Provjerite opseg, adresu lokacije i datum posljednje revizije.
- Procijenite inženjersku dubinu, a ne samo kapacitet obrade.Pitajte o platformama za simulaciju, brzini DFM-a i da li dijele rezultate analize formiranja. Prodavnice koje konstruiraju vašu matricu-a ne samo mašinu-otkrivaju probleme prije nego što se čelik izsiječe.
- Rano procijenite komunikacijske obrasce.Koliko brzo odgovaraju na tehnička pitanja? Da li oni određuju jednu dodirnu tačku sa inženjerskom pismenošću? Odziv tokom faze citiranja predviđa odzivnost tokom izgradnje.
- Planirajte održavanje od prvog dana.Raspitajte se o programima ponovnog brušenja, dostupnosti rezervnih komponenti i hitnoj popravci. Prilagođeni pečat je dugotrajna-proizvodna imovina, a ne jedno-kupovina. Proizvođač koji ga proizvodi trebao bi ga podržavati tokom cijelog njegovog vijeka trajanja.
- Zatražite podatke o performansama isporuke.Na{0}}historija vremena u proteklih 12 mjeseci govori vam više od bilo kojeg obećanog vremena isporuke. Pouzdanost težine iznad brzine.
Ova kontrolna lista funkcionira bez obzira da li procjenjujete lokalnu radnju alata i kalupa ili globalnog dobavljača koji proizvodi žigosane limove u velikim količinama. Odredite pojedinačne kriterijume na osnovu zahteva vaše industrije-automobilski programi se u velikoj meri oslanjaju na PPAP sposobnost i SPC infrastrukturu, dok elektronske aplikacije daju prioritet mikro-tolerantnoj preciznosti i brzoj iteraciji inženjeringa.
Prelazak sa istraživanja na RFQ sa samopouzdanjem
Najbolja partnerstva ne počinju sa narudžbom. Započinju tehnički jasnim razgovorom u kojem obje strane razumiju zahtjeve za dijelove, namjeru proizvodnje i dugoročna-očekivanja obima. Vaš RFQ bi trebao uključivati kompletan 3D model, dimenzionirani 2D crtež, specifikacije materijala i tolerancije, godišnje projekcije zapremine i sve sekundarne zahtjeve za rad. Što je potpunije vaše početno podnošenje, to su citati koje primate precizniji i uporediviji-eliminišući nazad-i-što dodaje dane svakom ciklusu citiranja.
Ako ste slijedili ovaj vodič, sada znate dovoljno o metalnim štancanjima po narudžbi, konstrukciji kalupa i mogućnostima trgovine da s povjerenjem procijenite reakciju bilo kojeg proizvođača. Znate koja pitanja treba postaviti, koji odgovori otkrivaju istinsku sposobnost i koje crvene zastavice signaliziraju prodavnicu koja će podbaciti kada se rokovi pooštre.
Za kupce spremne da pređu sa istraživanja na aktivni razgovor o RFQ,YICHEN-ova stranica za štancanjenudi praktičnu početnu tačku-koja pokriva potpuni-tok rada usluge od procjene izvodljivosti i CAE simulacije preko strojne obrade, probnih radova i inspekcije koju je ovaj članak naveo kao standard za moderna partnerstva u proizvodnji kalupa.
Jasna tehnička komunikacija od prve interakcije postavlja putanju za cijeli program. Počnite odatle, a alati koji slijede odražavat će preciznost i namjeru koju ste unijeli u partnerstvo od prvog dana.
Često postavljana pitanja o proizvođačima kalupa za štancanje metala
1. Šta su matrice u proizvodnji i kako rade?
Matrica u proizvodnji je precizno-konstruirani alat instaliran u presu za štancanje koja koristi silu za rezanje, savijanje ili oblikovanje ravnog lima u gotove komponente. Matrica se sastoji od gornje polovine (probijanje) i donje polovine (blok kalupa) koje rade zajedno tokom svakog pritiska pritiska. Matrice mogu kružiti stotine puta u minuti, proizvodeći identične dijelove u milionima ponavljanja. Kvalitet matrice direktno kontroliše tačnost delova, završnu obradu i konzistentnost proizvodnje tokom celog životnog veka alata.
2. Kako da biram između progresivnih, transfernih i složenih štancanih kalupa?
Izbor zavisi od tri faktora: geometrije dela, obima proizvodnje i budžeta. Progresivne matrice odgovaraju velikom obimu-izvođenja (100.000 dijelova) više{4}}komponenti, dajući najniže cijene po-dijelu, ali zahtijevaju značajna ulaganja u alate unaprijed. Prenosne matrice rukuju velikim ili duboko{7}}izvučenim dijelovima koji su previše složeni za progresivnu traku. Složene matrice se ističu u ravnim, preciznim dijelovima kojima je potrebno više rezova u jednom potezu, kao što su laminacije ili podloške. Jednostepene -matrice najbolje funkcioniraju za izradu prototipa ili-proizvodnju u malim količinama gdje je fleksibilnost dizajna važnija od brzine ciklusa.
3. Koje sertifikate treba da ima proizvođač kalupa za štancanje?
U najmanju ruku potražite ISO 9001:2015 certifikat, koji potvrđuje dokumentirane procese upravljanja kvalitetom. Za lance nabavke u automobilskoj industriji, IATF 16949:2016 je od suštinskog značaja jer dodaje APQP, PPAP, statističku kontrolu procesa i{5}}zahtjeve za zaštitu od grešaka. Vazdušne aplikacije zahtevaju AS9100 sa potpunom sledljivošću. Kada pregledavate sertifikate, proverite da li je sertifikaciono telo akreditovano, da opseg pokriva specifično proizvodnju kalupa i da adresa sertifikovanog sajta odgovara mestu gde će se proizvoditi vaš alat. Nadzorne revizije svakih 6-12 mjeseci pomažu u održavanju tekuće odgovornosti.
4. Koji je alatni čelik najbolji za štancanje?
Najbolji alatni čelik ovisi o materijalu vašeg dijela, volumenu proizvodnje i rizicima načina kvara. D2 (visoki-ugljik, visoki-hrom) nudi vrhunsku otpornost na habanje za slepe i velike{4}}prilike na 54-61 HRC. A2 pruža uravnoteženu kombinaciju žilavosti i otpornosti na habanje za srednje{9}}do-operacije oblikovanja velike zapremine. S7 pruža izuzetnu apsorpciju udara za udarne -teške hladno{16} matrice za oblikovanje. M2 brzorezni čelik-zadržava tvrdoću na povišenim temperaturama za -stanice za probijanje velikih brzina. Kako se obim proizvodnje povećava, proizvođači se uglavnom kreću prema tvrđim,-otpornijim klasama na habanje ili dodaju umetke od karbida na stanicama koje se najviše troše.
5. Koliko vremena je potrebno da se napravi prilagođena matrica za štancanje?
Tipičan prilagođeni program kalupa za štancanje obuhvata 8 do 16 nedelja od pregleda izvodljivosti do konačne validacije, u zavisnosti od složenosti. Vremenski okvir uključuje DFM pregled, planiranje rasporeda traka, 3D CAD modeliranje, FEA simulaciju, CAM programiranje, mašinsku obradu, termičku obradu, montažu i isprobavanje. Sažimanje ove vremenske linije bez adekvatne simulacije i DFM saradnje je najčešći izvor prekoračenja budžeta. Kupci koji rano daju kompletne podatke o dijelovima, učestvuju u diskusijama DFM-a i biraju proizvođače sa-domaćim mogućnostima kao što su termička obrada i probne prese dosljedno postižu kraće, predvidljivije rasporede isporuke.