


Razumijevanje bypass zareza i njihove uloge u progresivnoj izvedbi matrice
Svaki inženjer alata i kalupa koji je radioprogresivna operacija štancanjapoznaje osjećaj: traka se glatko hrani hiljadu pogodaka, a onda iznenada uhvati, pogrešno registruje ili visi na dizaču. Češće nego ne, krivac traga unazad do jedne male, ali kritične karakteristike u rasporedu trake. Ta karakteristika je premosni zarez.
Bypass zarezi su namjerne modifikacije materijala napravljene na rubu trake u progresivnoj matrici za štancanje. Njihova svrha je da upravljaju načinom na koji traka stupa u interakciju sa dizačima, pilotima i drugim komponentama matrice dok napreduje od stanice do stanice. U kalupu za žigosanje lima sa negativnim i pozitivnim obilaznim urezima, ove reljefne karakteristike određuju da li traka čisti unutrašnje prepreke čisto ili se vuče prema površinama koje vremenom smanjuju točnost nagiba.
Koncept je jednostavan. Izvršenje je mjesto gdje stvari postaju zanimljive.
Šta su premosni zarezi u progresivnim kalupima
Zamislite metalnu traku koja se provlači kroz progresivnu matricu sa osam ili deset stanica. Između svakog pritiska, traka se mora podići, napredovati za jednu dužinu koraka i vratiti se u poziciju za sljedeću operaciju. Dizači podižu traku kako bi očistili donje površine matrice, a piloti povlače traku do konačne registracije. Zarezi za premosnicu postoje kako bi traka mogla da prolazi preko ili oko ovih dizača i pilota bez vješanja, povlačenja ili sudara.
U praktičnom smislu, premosni zarez je lokalni reljef ili izrez koji se dodaje rasporedu trake koji sprečava smetnje tokom dodavanja, oblikovanja, obrezivanja ili prenosa delova. To nije kozmetički detalj ili naknadna misao. To je namjerni mehanizam kontrole trake koji dizajner specificira tokom faze postavljanja, mnogo prije nego što se čelik iseče.
Postoje dva osnovna tipa: pozitivni obilazni zarezi, koji zadržavaju materijal na traci u obliku -poput jezičaka, i negativni obilazni zarezi, koji u potpunosti uklanjaju materijal sa ruba trake. Svaki tip stvara drugačiji mehanički odnos između trake i komponenti matrice kojima se mora kretati.
Zašto je odabir tipa zareza bitan za kontrolu trake
Ovdje mnogi inženjeri potcjenjuju odluku. Geometrijska orijentacija zareza direktno upravlja snagom uvlačenja trake, preciznošću nagiba i registracijom stanice-do-stanice. Pozitivni zarez održava materijal netaknutim, čuvajući krutost trake, ali zahtijeva zadržavanje jezička za vožnju preko površina podizača. Negativan zarez odsijeca materijal, osiguravajući zazor podizača, ali smanjujući lokaliziranu krutost trake.
Pogrešan odabir ne stvara samo manju neugodnost. On uvodi greške u dodavanju koje se javljaju na svakoj nizvodnoj stanici, degradira registraciju koja se pojavljuje kao dimenziona varijacija na gotovim dijelovima i ubrzava habanje matrice na način koji skraćuje intervale održavanja. U negativnim i pozitivnim premosnim zarezima za žigosanje limova, ova jedinstvena geometrijska odluka se provlači kroz cijeli proizvodni proces.
Izbor između pozitivnih i negativnih premosnica nije kozmetički. On fundamentalno mijenja način na koji traka stupa u interakciju sa svakom nizvodnom stanicom, utječući na otpor hranjenja, uključenje pilota i kumulativnu pozicionu tačnost na cijeloj matrici.
Ovaj vodič je napisan za inženjere alata koji već razumiju osnove progresivne matrice, ali im je potrebna jasnoća odluka o geometriji zareza. Nećete naći uvodna objašnjenja o tome šta je progresivna matrica ili kako funkcioniše hranjenje trakom. Umjesto toga, fokus je na specifičnim geometrijskim, funkcionalnim i materijalnim-faktorima koji određuju koji tip zareza pripada vašem rasporedu trake.
Razlika počinje geometrijom. Način na koji svaki tip zareza fizički stupa u interakciju s trakom i šta to znači za vašu mehaniku hranjenja, u potpunosti ovisi o tome hoće li materijal ostati ili odlazi.
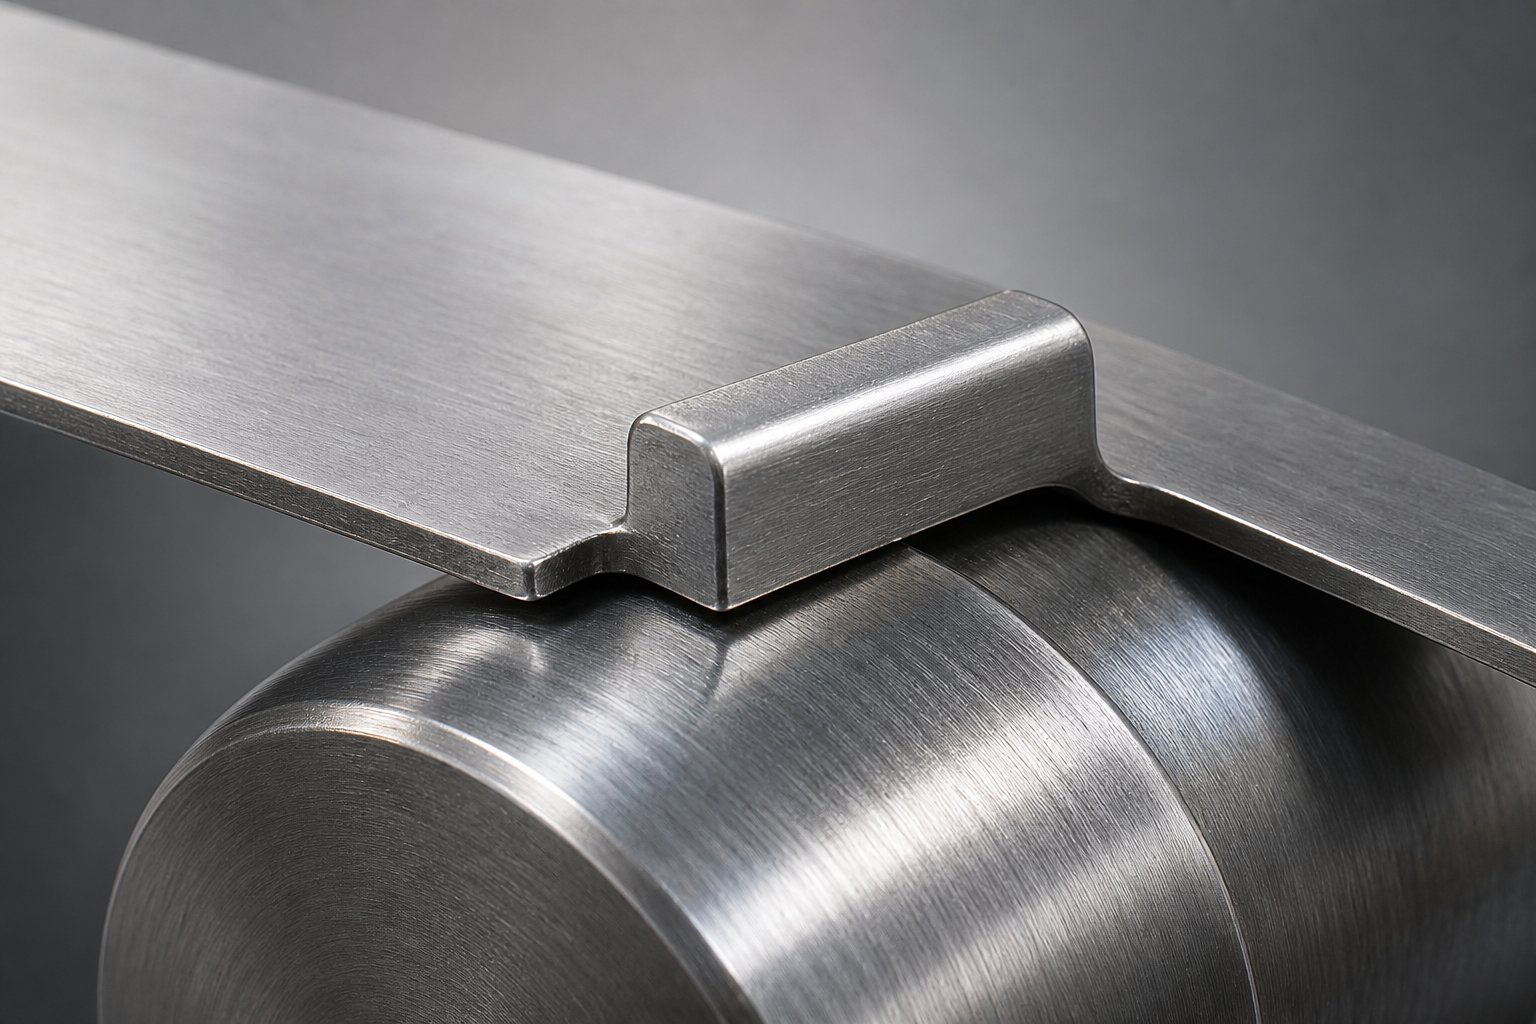
Geometrija i funkcionalna mehanika pozitivne premosnice
Pozitivni bypass zarez ostavlja materijal na traci. Umjesto da odsiječe dio ruba trake i odbaci ga kao otpad, matrica stvara projekciju poput jezička-koja ostaje fizički pričvršćena za traku. Ovaj zadržani jezičak se proteže prema unutra ili prema van od ruba trake, formirajući malu, ali namjerno oblikovanu karakteristiku koju traka prenosi kroz svaku narednu stanicu.
Praktični rezultat: širina trake na mjestu zareza ostaje u osnovi netaknuta. Nijedan materijal nije izgubljen. Nikakvim pužem ne treba upravljati. Traka zadržava svoj strukturni kontinuitet, a taj kontinuitet igra direktnu ulogu u ponašanju trake tokom hranjenja.
Pozitivna geometrija zareza i zadržavanje materijala
Izrezani profil za pozitivan zarez je obično djelomično smicanje koje oslobađa jezičak sa tri strane dok ga ostavlja pričvršćenim na jednoj ivici. Zamislite mali pravougaoni ili trapezoidni jezičak koji je izrezan na svojoj prednjoj ivici, zadnjoj ivici i jednoj bočnoj strani, ali ostaje povezan duž suprotne bočne ivice poput šarke. Jezičak se može lagano savijati u odnosu na ravninu trake, ali se ne odvaja.
Mnogi dizajneri dodaju ugaono olakšanje prednjoj ivici jezička kako bi smanjili otpor uvlačenja. Ovo olakšanje, obično između 5 i 15 stepeni u zavisnosti od debljine materijala, sprečava da se prednji ugao jezička zakači za površine podizača dok traka napreduje. Geometrija funkcionira slično kao agraničnik nagiba koplja i prirubnice, gdje je kopljani dio savijen kako bi se stvorio zaustavljanje i ukrućenje na nosećoj traci.
Budući da jezičak ostaje pričvršćen, krutost trake na mjestu zareza je očuvana. Ovo je najvažnije kod materijala tankog{1}}promjera gdje izduženje pod naponom može uzrokovati lokalizirano izvijanje ili valovitost. Traka sa visokim karakteristikama izduženja je posebno osjetljiva na izobličenje u bilo kojoj tački gdje je smanjena površina poprečnog presjeka. Održavajući materijal na mjestu, pozitivni zarezi u potpunosti izbjegavaju stvaranje te slabe točke.
Kako pozitivni zarezi djeluju s dizačima i pilotima
Kako traka napreduje za jednu dužinu, zadržani jezičak prelazi preko krune podizača. Jezičak se kreće duž gornje površine podizača, a traka se kreće naprijed bez smetnji. Kada se presa zatvori, piloti zahvataju traku kroz pilot rupe za konačnu registraciju, povlačeći traku u precizno poravnanje prije nego što započnu operacije formiranja ili rezanja.
Interakcija je glatka jer nijedna ivica trake ne mora da padne u ili očisti prazninu. Jezičak u suštini premošćuje podizač, održavajući konzistentan kontakt i predvidljivu silu popuštanja prema površini podizača. Ovo proizvodi manji otpor uvlačenju u poređenju sa konfiguracijama u kojima se rezna ivica mora kretati oko komponenti matrice.
U aplikacijama za formiranje lima zaobilaznih zareza, ovo ponašanje niske-otpornosti direktno se prevodi u bolju konzistentnost nagiba i smanjenu kumulativnu grešku na više-masterima.
- Materijal se zadržava na traci kao pričvršćena jezička projekcija
- Geometrija kartice je obično tro-sečena sa jednom pričvršćenom ivicom i ugaonim reljefom na prednjoj strani
- Otpor uvlačenju je manji jer se rezna ivica ne hvata za površine podizača ili kalupa
- Čvrstoća trake je očuvana na mjestu zareza, što pogoduje tankom komadu sklonom izvijanju
- Ne stvara se pukotina, što eliminira probleme upravljanja pužem na stanici za urezivanje
Ovaj pristup zasnovan na{0}}u zadržavanju dobro funkcionira kada je krutost trake prioritet. Ali šta se dešava kada zazor, a ne krutost, postane kontrolni faktor? To pomiče geometriju u suprotnom smjeru, prema uklanjanju materijala, a ne očuvanju materijala.
Geometrija i funkcionalna mehanika negativne premosnice
Tamo gdje pozitivan zarez zadržava materijal na traci, negativan bypass zarez oduzima materijal. Namjenski proboj uklanja definirani dio s ruba trake, stvarajući prazninu ili izrez koji omogućava traci da očisti podizače i druge komponente kalupa bez fizičkog kontakta. Uklonjeni puž pada kroz otvor matrice i odbacuje se. Ono što ostaje je ivica trake sa namjernim razmakom na mjestu gdje je materijal nekada postojao.
Ovaj pristup rješava drugačiji problem. Umjesto da premošćuje podizače, traka ih jednostavno izbjegava u potpunosti. Praznina obezbeđuje vertikalni i bočni razmak za kretanje podizača, eliminišući svaku mogućnost da se traka uhvati, povuče ili visi na kruni podizača tokom ciklusa uvlačenja. Za kalupe kod kojih je visina podizača značajna ili gdje debljina trake čini vožnju po površinama nepraktičnim, ta filozofija-prva zračnosti vodi dizajn prema uklanjanju materijala.
Negativna geometrija zareza i uklanjanje materijala
Profil rezanja je jednostavan. Udar se spušta kroz rub trake i uklanja definirano područje, obično pravokutnog ili trapeznog oblika. Puž se čisti od trake i izbacuje prema dolje kroz odgovarajući otvor matrice. Rezultat je zarez sa oštrim unutrašnjim uglovima i izloženim reznim ivicama duž njegovog perimetra.
Dimenzije zareza određuju se potrebnim zazorom. Širina mora odgovarati tijelu podizača plus svaki bočni pomak trake tokom hranjenja. Dubina mora da obezbedi dovoljan vertikalni razmak tako da ivica trake ne dođe u kontakt sa podizačem ni u jednom trenutku tokom ciklusa presovanja. Dublji zarezi pružaju veću marginu zazora, ali uklanjaju više materijala iz poprečnog presjeka trake-.
Ovdje pravac grebanja postaje praktična briga. Budući da bušilica prolazi kroz traku, zaobići zareze, formiranje neravnina, utiskivanje stvara izdignutu ivicu na strani matrice reza. Ako je oštrica okrenuta prema gore tokom uvlačenja, može se zakačiti za vodilice, površine podizača ili druge komponente matrice. Dizajneri tipično orijentiraju matricu tako da smjer šiljaka bude okrenut prema dolje, dalje od kliznih kontaktnih površina. Kada ta orijentacija nije moguća, sekundarna operacija uklanjanja ivica ili zakošeni rubovi na površinama matrice ublažavaju smetnje.
Za razliku od alternative -i-prirubnice opisane u progresivnoj literaturi, gdje je koplje savijeno kako bi se stvorio graničnik i ukrutio nosač, negativni zarez ne proizvodi sekundarnu strukturnu korist. Njegov jedini doprinos je čišćenje. Puž izlazi iz sistema, a traka se kreće lakše, ali manje kruta na toj lokaciji.
Kako negativni zarezi utiču na hranjenje i registraciju trake
Uklanjanje materijala sa ruba trake ima direktnu posljedicu: lokalizirana krutost opada. Modul materijala se ne mijenja, ali se površina poprečnog -poprečnog presjeka otporna silama savijanja na lokaciji zareza smanjuje. Za vrlo tanke ili uske trake, ovo smanjenje može stvoriti tačku šarke u kojoj se traka skreće pod naponom uvlačenja, uzrokujući nedosljedno napredovanje nagiba i pomjeranje registracije između stanica.
Međutim, za deblji ili širi okvir, preostali poprečni-presjek pruža više nego dovoljnu strukturnu podršku. U ovim aplikacijama, smanjena smetnja u podizačima pruža čistiju akciju hranjenja. Traka ne prelazi preko ničega. Jednostavno ide naprijed kroz otvoreni prostor, s podizačima koji se dižu i spuštaju unutar praznine, a da nikada ne dodiruju rub trake. Ovo čini negativne zareze posebno efikasnim u kalupima s visokim visinama podizača gdje bi se zadržani jezičak morao pretjerano savijati kako bi se očistila kruna podizača.
Jednu zamjenu{0}}inženjeri s kojom se susreću: negativni zarezi mogu stvoriti nešto veću otpornost na hranjenje od svojih pozitivnih kolega. Razlog je mehanički. Izrezane ivice na perimetru zareza, posebno ako se tokom proizvodnog vijeka pojave neravnine, mogu se zakačiti za površine kalupa, vodilice ili prijelaze šina. Ako te ivice nisu pravilno rasterećene sa kosinama ili radijusima, traka okleva pri svakom koraku uvlačenja. Napon tečenja na rubu rezanja veći je od osnovnog materijala zbog očvršćavanja uslijed operacije smicanja, čineći ivicu čvršćom i manje fleksibilnom kada dođe u kontakt s drugim površinama.
Ponašanje registracije se također razlikuje od pozitivnih zareza. Budući da je rub trake prekinut prazninom, piloti moraju zahvatiti traku na lokacijama s punim prisutnim materijalom. Sama praznina ne može doprinijeti bočnom pozicioniranju. U umire gdjepitch prestaje raditi zajedno sa pilotima za registraciju trake, položaj zareza mora biti pažljivo koordiniran tako da se praznina ne poklapa s bilo kojom registracionom ili senzorskom karakteristikom.
- Materijal se uklanja s ruba trake, stvarajući prazninu ili izrez
- Geometrija praznina je tipično pravokutna ili trapezoidna, veličine za čišćenje tijela podizača i putovanja
- Lokalizirana krutost trake je smanjena na mjestu zareza zbog smanjene površine poprečnog -poprečnog presjeka
- Zazor dizača je čišći i pouzdaniji, posebno u aplikacijama s debelim stokama ili visokim{0}}podizačima
- Odrezane ivice su podložne nakupljanju ivica, što može povećati otpor uvlačenju tokom vijeka trajanja matrice
- Neophodno je upravljanje puževima, pri čemu se uklonjeni materijal izbacuje kroz otvor kalupa ispod
Oba tipa zareza rješavaju isti fundamentalni problem, ali njihovi geometrijski pristupi stvaraju izrazito različite profile performansi. Pravo pitanje za bilo koji raspored trake nije koji je tip bolji u izolaciji, već koji skup kompromisa-usklađuje se sa specifičnim materijalom, brzinom presovanja i konfiguracijom matrice.
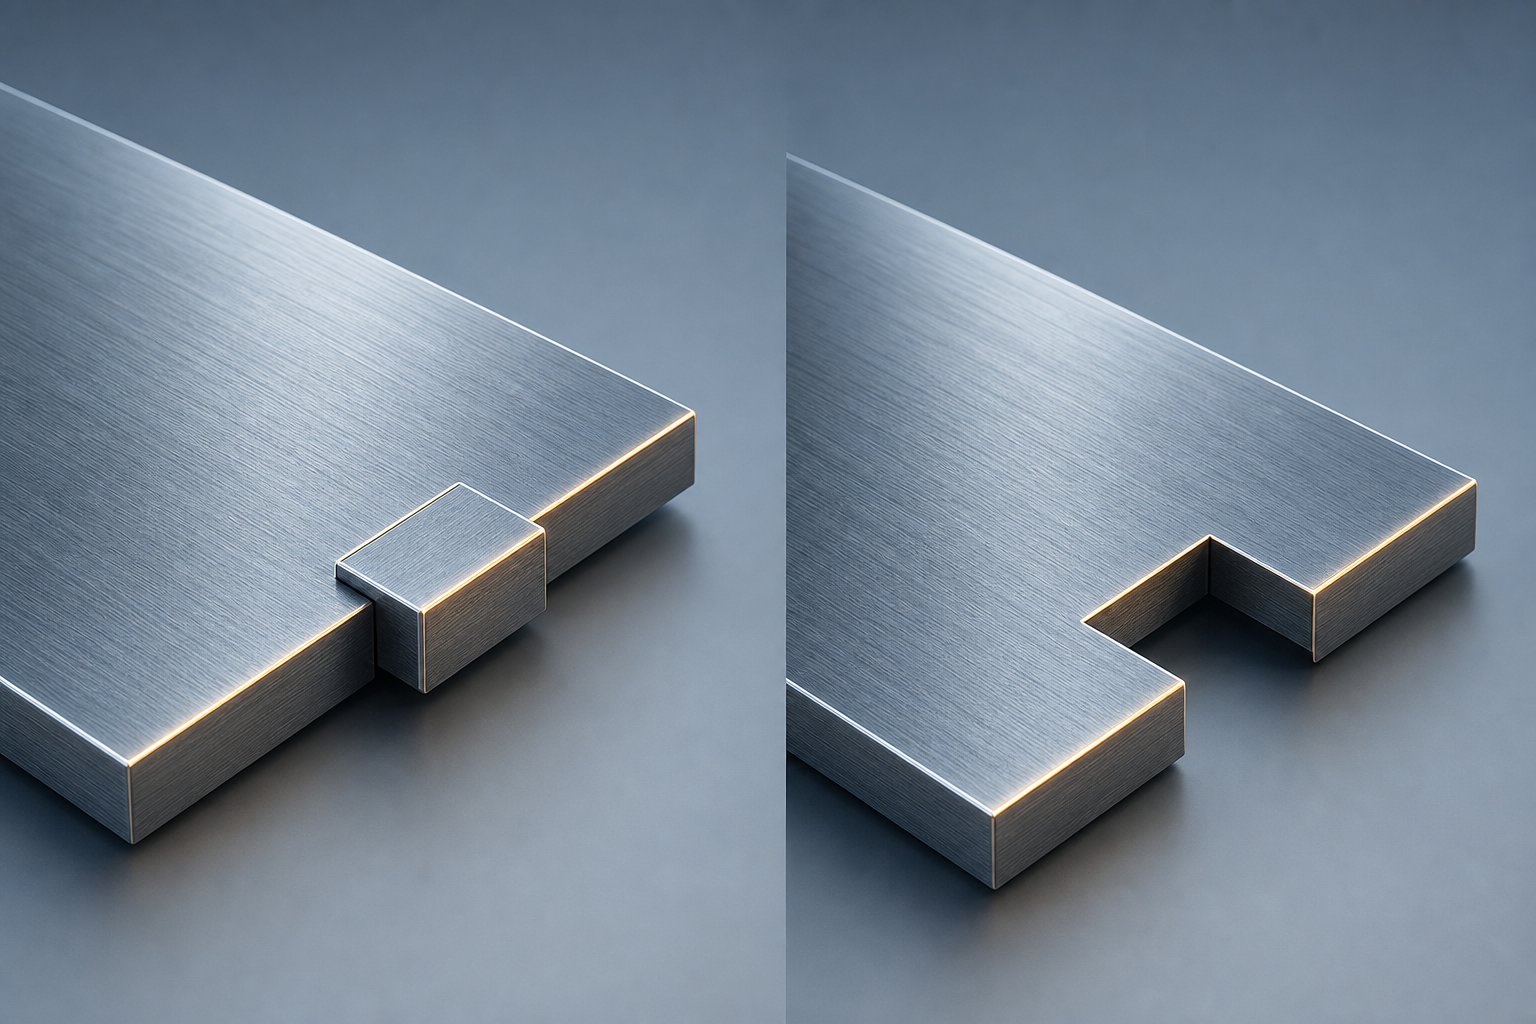
Usporedno--uporedno poređenje pozitivnih i negativnih zaobilaznih zareza
Svaki tip zareza je opisan pojedinačno, ali odluke o rasporedu traka retko se dešavaju izolovano. Odmjeravate-kompromise u odnosu na više atributa istovremeno: otpor uvlačenja u odnosu na krutost trake, zazor podizača u odnosu na složenost upravljanja puževama, smjer bušenja u odnosu na ponašanje pri registraciji. Ono što inženjerima alata treba je jedna referenca koja stavlja svaki relevantni atribut pored svog pandana tako da odluka postaje vidljiva na prvi pogled.
Nijedan široko dostupan izvor trenutno ne predstavlja ovo poređenje u strukturiranom obliku. Svrha formiranja lima zaobilaznih zareza je dobro shvaćena u općim crtama, ali raščlampanje na nivou atributa-koji pokreće odabir geometrije tokom rasporeda trake ostaje rasuto po plemenskom znanju i internim standardima dizajna. Tabela u nastavku objedinjuje te faktore u format na koji možete direktno referencirati kada procjenjujete tip zareza za novi program kalupa.
Atribut-po-Poređenje atributa tipova zareza
| Atribut | Positive Bypass Notch | Negative Bypass Notch |
|---|---|---|
| Metoda povezivanja trake | Zadržavanje materijala: jezičak ostaje pričvršćen za rub trake, premošćujući komponente matrice | Uklanjanje materijala: puž se probija sa ruba trake, stvarajući prazninu koja čisti komponente matrice |
| Profil otpora na hranjenje | Niži ukupni otpor; jezičak glatko vozi preko površina podizača sa ugaonim rasterećenjem koji smanjuje otpor | Nešto veći potencijal otpora; rezane ivice mogu se zakačiti za površine matrice ako se pojave neravnine ili reljef nije dovoljan |
| Ponašanje tačnosti registracije | Konzistentna širina trake koja se održava na lokaciji zareza podržava stabilno zahvatanje pilota i bočno pozicioniranje | Prekinuti rub trake na mjestu zareza; piloti se moraju angažovati na cijelom-materijalnom dijelu daleko od praznine |
| Uticaj krutosti trake | Minimalno smanjenje; zadržani jezičak čuva površinu poprečnog-presjeka i otporan je na izvijanje pod naponom uvlačenja | Lokalizirano smanjenje proporcionalno dubini i širini zareza; tanke ili uske trake mogu se skretati na mjestu zareza |
| Mehanika interakcije dizača | Jezičak prelazi preko krune podizača; kontaktom se upravlja kroz reljefnu geometriju na prednjoj ivici jezička | Nema kontakta sa dizačem; void pruža puni prostor za kretanje podizača bez obzira na visinu dizača |
| Zahtjevi za upravljanje puževima | None; nijedan materijal se ne odvaja od trake, eliminišući brige o izbacivanju puževa i odlaganju | Obavezno; puž mora čisto izbaciti kroz otvor matrice, a nakupljanje ili zaglavljivanje može zaustaviti proizvodnju |
| Razmatranja o smjeru brušenja | Na srezanim ivicama jezička se formiraju neravnine; obično orijentisana dalje od kliznih površina sa minimalnim uticajem na hranjenje | Burr se formira duž cijelog perimetra zareza; orijentacija je kritična jer se prema gore-brusi hvataju vodilice i podizači |
| Idealni slučajevi upotrebe | Materijali tankog profila, uske trake, matrice duge progresije koje zahtijevaju kumulativnu tačnost, aplikacije osjetljive na izvijanje trake | Debeli komad, široke trake sa dovoljno preostale krutosti, visoke visine podizača, velike-prilike koje zahtijevaju nultu smetnju dizača |
Kada svaka vrsta nadmašuje drugu
Tabela otkriva jasan obrazac. Pozitivni zarezi štite ono što traka već ima: krutost, konzistentnost širine i glatki kontakt s površinom. Negativni zarezi stvaraju ono što traci treba: otvoren prostor, vertikalni razmak i slobodu od kontakta sa podizačem. Prednost performansi se mijenja ovisno o tome koji faktor ograničava vašu specifičnu primjenu.
Za tanke{0}}materijale, gdje je snaga popuštanja niska u odnosu na sile uvlačenja i traka je sklona izvijanju, pozitivni zarezi imaju bolji učinak jer izbjegavaju uklanjanje površine poprečnog-poprečnog presjeka sa već lomljive trake. Kada je traka debela samo 0,5 mm i široka 30 mm, rezanje zareza dubine nekoliko milimetara može stvoriti tačku šarke koja luta tokom hranjenja. Zadržani jezičak to sprječava održavanjem integriteta trake po cijeloj širini.
Za deblji materijal, račun se invertuje. Traka od 2,0 mm sa širinom od 100 mm ima značajnu otpornost na savijanje čak i kada je materijal uklonjen. Praznina u zarezu je mali postotak ukupnog poprečnog -presjeka, a smanjenje krutosti je zanemarljivo. Ovdje se prioritet prebacuje na razmak podizača. Debeli materijal koji prelazi preko krune podizača stvara velike kontaktne sile i ubrzano habanje i na jezičku i na površini podizača. Uklanjanje materijala u potpunosti eliminira taj mehanizam habanja. Razumijevanje odnosa između čvrstoće tečenja i vlačne čvrstoće za dati materijal pomaže vam da predvidite hoće li se zadržani jezičak plastično deformirati pod opterećenjem kontakta podizača ili će ostati elastičan i voziti čisto.
Uske trake slijede logiku tankog{0}}materijala bez obzira na debljinu. Uska traka ima ograničen rubni materijal na raspolaganju, tako da svako uklanjanje neproporcionalno utječe na njeno strukturno ponašanje. Pozitivni zarezi čuvaju ono malo poprečnog-presjeka koji postoji. Široke trake slijede logiku debelog-materijala, gdje velika preostala širina kompenzira bilo kakav lokalizirani gubitak krutosti.
Brze{0}}aplikacije uvode dinamički element. Pri povišenim brzinama presovanja, inercija trake tokom uvlačenja povećava svaki izvor otpora. Jezičak koji se trenutno uhvati na dizaču pri 60 udaraca u minuti je smetnja. Isti ulov pri 400 udaraca u minuti postaje događaj pogrešne registracije koji se širi preko svake nizvodne stanice. Za matrice velike brzine u kojima je zazor podizača mali, negativni zarezi u potpunosti eliminišu varijablu uklanjanjem izvora smetnji.
Odaberite tip zareza koji najbolje čuva karakteristike trake koje su najkritičnije za vašu specifičnu primjenu. Ako je krutost ograničavajući faktor, zadržite materijal. Ako je zazor ograničavajući faktor, uklonite ga.
Ovaj princip odlučivanja zvuči jednostavno, ali njegova efikasna primjena zahtijeva da se tačno zna koliko duboko, koliko široko i pod kojim uglom treba rezati geometriju zareza. Ti dimenzionalni parametri su mjesto gdje se teorija susreće s praksom i gdje proporcionalni odnosi prema debljini materijala i širini trake određuju da li vaš odabrani tip zareza zaista donosi željenu prednost u performansama.
Projektni parametri za dubinu zareza, širinu i kutni reljef
Odabir tipa zareza je samo polovina odluke. Druga polovina ga pravilno dimenzionira. Pozitivni zarez sa pogrešnom dubinom jezička kopče ispod kontakta podizača. Preplitak rez sa negativnim zarezom ne osigurava zazor kada podizač dostigne puni hod. Oba kvara potiču iz istog osnovnog uzroka: geometrija nije bila proporcionalna karakteristikama materijala i trake koje određuju performanse u stvarnom{4}}svijetu.
Izazov je u tome što nijedna univerzalna formula ne pokriva svaku primjenu. Dimenzije zareza su vođene hijerarhijom međusobno povezanih faktora, a razumijevanje koji faktor ima prioritet za vašu konkretnu matricu sprječava cikluse pokušaja-i-grešaka koji troše vrijeme isprobavanja i budžet.
Dubina i širina zareza u odnosu na debljinu materijala
Dubina zareza je dimenzija koja kontrolira razmak za negativne ureze i dužinu projekcije jezička za pozitivne zareze. U oba slučaja, debljina materijala sidri početnu proporciju. Primenjuje se opšti princip: dubina zareza treba da obezbedi funkcionalni razmak ili zahvatanje jezičaka bez ugrožavanja sposobnosti trake da se konstantno hrani pod napetošću.
Za negativne zareze, dubina mora biti veća od visine hoda podizača plus bilo kakvo vertikalno pomicanje trake tokom ciklusa uvlačenja. Ako se podizač podigne za 4 mm, a traka oscilira 0,5 mm tokom napredovanja, minimalna dubina zareza od 5 mm osigurava pouzdan zazor. Prolazak znatno dublje uklanja materijal koji nije trebalo ukloniti, nepotrebno smanjuje krutost trake. Previše plitki negativni zarezi, s druge strane, ostavljaju ivicu trake opasno blizu krune podizača na vrhu--hoda, gdje čak i manji progib trake uzrokuje kontakt i vješanje.
Za pozitivne zareze, dubina jezička određuje koliko daleko zadržani materijal strši od tijela trake. Jezičci koji su preduboki u odnosu na debljinu materijala postaju konzolne grede sklone plastičnoj deformaciji pod kontaktnim opterećenjima podizača. Kada se jezičak trajno savije, više ne čisti podizač pri narednim potezima. Modul elastičnosti materijala trake postavlja tu granicu. Jezičak koji se skreće unutar svog elastičnog raspona vraća se u položaj nakon svakog kontakta. Onaj koji premašuje granicu tečenja za čelik ili bilo koji materijal koji se koristi uzima trajni set i postaje ponavljajuća prepreka za hranjenje.
Širina zareza slijedi sličnu logiku. Za negativne zareze, širina mora odgovarati tijelu podizača plus bočno lutanje trake tokom hranjenja. Za pozitivne zareze, širina definira bočnu dimenziju jezička i direktno utiče na njegovu krutost na savijanje. Širi jezičak raspoređuje kontaktne sile podizača na više područja, smanjujući lokalnu koncentraciju naprezanja. Uži jezičak koncentriše snagu i podložniji je zamoru tokom dugih proizvodnih ciklusa.
Sljedeći redoslijed prioriteta vodi odluke o dimenzioniranju kada se više faktora nadmeće:
- Debljina materijala:Uspostavlja osnovne proporcije za dubinu i širinu. Deblji dio toleriše dublje negativne zareze bez gubitka krutosti; tanji dio zahtijeva pliću geometriju kako bi se očuvao kontinuitet strukture.
- Širina trake:Određuje kolika površina poprečnog -presjeka ostaje nakon rezanja. Uske trake ograničavaju maksimalnu dozvoljenu dubinu zareza bez obzira na debljinu materijala.
- Broj stanica:Duže matrice akumuliraju grešku položaja. Svaka lokacija zareza mora održavati integritet trake dovoljan da se traka provuče kroz sve preostale stanice bez progresivnog skretanja.
- Korak za hranjenje:Veće dužine koraka povećavaju krak momenta između potpornih točaka. Lokacije zareza u sredini-raspona između podizača doživljavaju maksimalan pad, što zahtijeva pliće zareze ili čvršću geometriju jezičaka.
- Visina dizača:Direktno postavlja minimalni zahtjev za razmak za negativne zareze i minimalnu{0}}mogućnost prelaska za pozitivne jezičke sa zarezima.
Ugaoni reljef i obrada ivica za performanse hranjenja
Dubina i širina dovode geometriju u ispravan raspon. Ugaoni reljef je ono što ga čini da se hrani bez otpora.
Za pozitivne zareze, prednja ivica jezička je površina koja prva dolazi u kontakt sa podizačima tokom napredovanja trake. Bez reljefa, ta ivica predstavlja četvrtasto rame koje se hvata za krunu podizača, stvarajući trenutno oklevanje u kretanju trake. Dodavanje ivice ili ugaonog reljefa od 5 do 15 stepeni na prednjoj strani jezička omogućava mu da glatko prelazi preko površine podizača. Jezičak efektivno postaje klin koji se sam podiže preko prepreke umjesto da se sudara s njom.
Za negativne zareze, perimetar reza je kritična površina. Neravnine i oštre ivice duž zidova zareza mogu se uhvatiti za vodilice, površine kalupa ili prijelaze šine dok traka prolazi kroz njih. Prelomne ivice, obično 0,1 do 0,3 mm ivice koje se primenjuju tokom konstrukcije matrice ili kroz odredbe za sekundarno uklanjanje ivica u dizajnu matrice, smanjuju ovu smetnju. Tamo gdje je modul elastičnosti čelika na reznoj ivici povećan smicanjem-induciranim radnim kaljenjem, rub je čvršći i manje podložan kontaktnim površinama. Košenje omekšava geometrijski prijelaz bez potrebe za promjenama svojstava materijala.
Ovi ugaoni parametri se skaliraju sa debljinom materijala. Tanji kundak, sa nižim otporom na savijanje, treba manje agresivnih uglova rasterećenja jer su kontaktne sile inherentno niže. Deblji deo stvara veće sile tokom interakcije podizača, zahtevajući strmije uglove rasterećenja kako bi se sprečilo povećanje otpora do tačke u kojoj napredovanje trake okleva ili se tačnost nagiba smanjuje.
Kada inženjerski priručnici ili utvrđeni standardi kompanije daju specifične omjere dimenzija za datu porodicu materijala, te vrijednosti predstavljaju validirane početne tačke. Modul elastičnosti čelika, granica popuštanja čelika za vašu specifičnu klasu i podaci o modulu elastičnosti metala iz certifikata materijala daju vam mehanička svojstva potrebna za izračunavanje da li određena geometrija jezička ostaje elastična pod očekivanim opterećenjima podizača. Dizajneri koji počinju sa ovim izračunatim proporcijama i usavršavaju se tokom isprobavanja dosledno dostižu stabilnu proizvodnju brže od onih koji dimenzioniraju samo vizuelnom procenom.
Međutim, sama geometrija ne govori cijelu priču. Iste dimenzije zareza djeluju drugačije kod aluminija nego kod nehrđajućeg čelika. Ponašanje{2}}specifično za materijal, uključujući očvršćavanje pri radu, granice istezanja i očvršćavanje na ivicama rezanja, uvodi još jedan sloj prilagođavanja dizajna koji pomjera parametre koje ste upravo uspostavili.
Materijal-Posebna razmatranja za odabir vrste zareza
Urez koji je savršeno dimenzioniran za meki čelik može se pokidati u aluminijumu ili uzrokovati zastoje u uvlačenju{0}}u nerđajućeg čelika. Geometrijski parametri utvrđeni u prethodnom odjeljku pretpostavljaju generički odgovor materijala, ali stvarna traka se ne ponaša generički. Svaka familija materijala donosi sopstvenu kombinaciju jačine tečenja, kapaciteta istezanja i ponašanja pri otvrdnjavanju koje mijenja način na koji geometrija zareza u proizvodnim uvjetima.
Ovo je jaz koji većina referenci dizajna ostavlja otvorenim. Oni priznaju da je materijalno važno, a zatim idu dalje bez objašnjenja koliko je važno. Realnost je da se preferencija tipa zareza, geometrija jezičaka, uglovi reljefa, pa čak i intervali održavanja značajno mijenjaju kada promijenite zavojnicu na odmotaču. Razumijevanje ovih pomaka prije isprobavanja sprječava skupi ciklus ponavljanja radnih dijelova, uočavanja kvarova, prilagođavanja geometrije i ponovnog rada.
Ponašanje zareza u aluminijumu i mekom čeliku
Aluminij predstavlja poseban izazov za dizajn obilaznog zareza: njegov niži napon tečenja od ekvivalenta čelika znači da se materijal plastično deformira pri nižim silama uvlačenja, a njegovo veće izduženje omogućava značajno istezanje prije loma. Za tank-aluminij, pozitivni zarezi su općenito poželjniji. Zadržani jezičak otporan je na kidanje tokom uvlačenja jer duktilnost materijala omogućava da se jezičak savije preko površina podizača bez loma na mjestu pričvršćivanja. Jezičak apsorbira kontaktna opterećenja kroz elastičnu i blagu plastičnu deformaciju umjesto pucanja.
Međutim, ta ista duktilnost stvara rizik. Ako geometrija jezičaka dopušta pretjerano otklon, aluminijski jezičci mogu biti trajno postavljeni nakon samo nekoliko stotina poteza. Čelik sa niskim popuštanjem kojem je otporan lako se premašuje u aluminijumu, što znači da jezičci savijeni iznad granice elastičnosti ostaju savijeni. Dizajneri to kompenzuju tako što su jezičke sa pozitivnim zarezima šire i pliće u aluminijumu, raspoređujući kontaktne sile podizača na više područja kako bi lokalna naprezanja zadržala ispod proporcionalne granice materijala.
Negativni zarezi u tankom aluminijumu su problematični. Uklanjanje materijala sa već meke, fleksibilne trake stvara tačku šarke koja luta tokom hranjenja. Traka se skreće na praznoj lokaciji, uzrokujući nedosljednost visine tona koja se nakuplja po stanicama. Za deblju aluminijsku traku, obično iznad 1,5 mm, preostali poprečni - presjek pruža adekvatnu podršku i negativni zarezi postaju održivi.
Blagi čelik, nasuprot tome, nudi okruženje koje najviše oprašta za dizajn ureza. Njegova uravnotežena kombinacija umjerene granice popuštanja čelika (obično 200 do 350 MPa), razumnog izduženja (20 do 30 posto) i predvidljivog ponašanja pri kaljenju čini ga tolerantnim na oba tipa zareza. Pozitivni zarezi od mekog čelika održavaju svoju geometriju pod kontaktom podizača jer je materijal dovoljno čvrst da odoli trajnom otklonu, ali dovoljno duktilan da apsorbuje povremena preopterećenja bez pucanja. Negativni zarezi se čiste sa minimalnim neravninama, a izrezane ivice se ne stvrdnjavaju preterano tokom operacije smicanja.
Ova tolerancija daje dizajneru slobodu da optimizira za druge faktore. Kada štancate meki čelik, možete odabrati tip zareza na osnovu isključivo ograničenja rasporeda matrice, konfiguracije podizača ili zahtjeva za brzinom presovanja umjesto da budete prisiljeni na jedan tip zbog ograničenja materijala.
Podešavanja dizajna zareza za nerđajući i{0}}čelik visoke čvrstoće
Nerđajući čelik, posebno austenitne klase 300, uvodi komplikaciju koju blagi čelik i aluminijum ne čine: agresivno kaljenje. AsMetalForming Magazineobjašnjava, stvrdnjavanje deformacijom i radno kaljenje jačaju materijal kako se deformacija nastavlja, a noviji tipovi čelika rade-očvršćavaju u većoj mjeri od konvencionalnih razreda visoke{1}}vrste. Austenitni nerđajući čelici serije 3XX- pokazuju posebno visoku radnu kaljivost.
Za negativne zareze u nehrđajućem materijalu, operacija smicanja koja stvara zarez je sama po sebi operacija oblikovanja. Odrezane ivice prolaze kroz značajnu plastičnu deformaciju tokom probijanja, a kod austenitnog nerđajućeg čelika ta deformacija očvršćava rubni materijal znatno iznad granice popuštanja matične trake. Tokom proizvodnog ciklusa od hiljada udaraca, kumulativni efekat je mjerljiv: odrezane ivice na obodu zareza postaju sve tvrđe i tvrđe. Tamo gdje bi konvencionalni HSLA čelik mogao vidjeti povećanje čvrstoće od 20 posto od očvršćavanja, nehrđajući slojevi mogu se približiti 50 posto ili više u zonama koje se intenzivno obrađuju. Ova ojačana ivica povećava otpornost uvlačenju tokom životnog veka matrice jer se čvršća ivica agresivnije hvata za vodeće površine i komponente matrice.
Modul rastezanja čelika se ne mijenja s radnim kaljenjem, ali se napon tečenja čelika na rubu reza značajno povećava. Ono što počinje kao kompatibilna ivica koja se blago skreće pod kontaktom postaje kruta ivica koja se odupire skretanju i prenosi opterećenja direktno u tijelo trake. Za duge proizvodne cikluse od nerđajućeg čelika, ovo progresivno stvrdnjavanje znači da se učinak uvlačenja sa negativnim zarezom degradira predvidljivo tokom vijeka matrice, što zahtijeva češće intervale održavanja ili agresivniju početnu geometriju reljefa kako bi se kompenziralo očekivano stvrdnjavanje.
Pozitivni zarezi u nehrđajućem materijalu izbjegavaju problem-očvršćavanja reza na rubu trake, ali unose vlastitu zabrinutost. Tačka pričvršćivanja jezičaka, gdje se tri srezane strane susreću s jednim povezanim rubom, je zona koncentracije napona. U nehrđajućem čeliku, ponovljena kontaktna opterećenja podizača u ovom trenutku mogu pokrenuti pucanje zbog zamora jer materijal-očvrsnut materijal na spoju jezičaka postaje krt u odnosu na okolni osnovni materijal. Veliki radijusi na unutrašnjim uglovima jezičaka i nešto šire širine pričvršćivanja ublažavaju ovaj rizik distribucijom naprezanja na veću površinu.
Čelici visoke{0}}vrste, uključujući dvofazni (DP), složenu fazu (CP) i presa{2}}kaljene tipove, predstavljaju problem suprotan od aluminijuma. Ovi materijali imaju visoku granicu tečenja, ali smanjeno istezanje. Klasa DP1000, na primjer, nudi odličnu čvrstoću, ali ograničenu sposobnost plastične deformacije bez loma. Pozitivni zarezi od čelika visoke{7}}kosti mogu se slomiti na mjestu pričvršćivanja ako geometrija jezička stvara koncentraciju naprezanja. Modul elastičnosti čelika ostaje otprilike konstantan u svim klasama (približno 200 GPa), ali uzak jaz između popuštanja i krajnje čvrstoće u ovim klasama ostavlja vrlo malo prostora za plastičnu deformaciju prije nego što dođe do kvara.
Istraživanja na reznim rubovima od čelika visoke čvrstoće -potvrđuju da defekti uneseni tokom smicanja djeluju kao podizači naprezanja i mjesta nastanka pukotina. Astudija objavljena u časopisu Metalsotkrili su da čelici visoke{0}}čelike mogu doživjeti do 40 posto smanjenja performansi zamora zbog grešaka u proizvodnji uslijed operacija probijanja i obrezivanja. Za primjene zaobilaznog zareza, to znači da oba tipa zareza zahtijevaju pažljivo upravljanje kvalitetom rubova u čeliku visoke{3}}vrste. Rubovi reza sa negativnim zarezima moraju biti čisti sa minimalnom dubinom zone loma kako bi se izbjeglo stvaranje mjesta inicijacije pukotina. Spojevi sa pozitivnim zarezom moraju izbjegavati oštre unutrašnje uglove koji koncentrišu naprezanje izvan ograničene duktilnosti materijala.
| Materijalna porodica | Preporučeni tip zareza | Ključna briga | Smjernice za podešavanje parametara |
|---|---|---|---|
| Aluminijum (tanak prečnik) | Pozitivna prednost | Trajna deformacija jezička zbog niske granice popuštanja; izvijanje trake na praznim lokacijama | Širi, plići jezičci; smanjeno kontaktno opterećenje dizača; izbjegavajte negativne zareze u trakama ispod 1,5 mm |
| Blagi čelik | Oba tipa održiva | Minimalna ograničenja{0}}povezana materijalom; umjesto toga optimizirajte za raspored kalupa i faktore brzine | Primjenjuju se standardne proporcije; materijal je tolerantan na obje geometrije u uobičajenim rasponima debljina |
| Austenitni nerđajući čelik | Pozitivna prednost za duge staze | Progresivno očvršćavanje na ivicama s negativnim zarezima povećava otpor uvlačenju tokom vijeka trajanja matrice | Agresivni početni uglovi reljefa na negativnim zarezima; veliki radijusi na pozitivnim spojevima jezičaka; kraći intervali održavanja |
| Čelik visoke{0}}vrste (DP, CP, AHSS) | Negativ poželjan za deblji metar | Smanjeno izduženje uzrokuje lom jezička na tačkama koncentracije napona u pozitivnoj geometriji zareza | Veliki unutrašnji radijusi na svim uglovima zareza; čiste rezne ivice sa minimalnom zonom loma; izbjegavajte oštre spojeve jezičaka |
| Pres{0}}kaljeni čelik (22MnB5) | Poželjno negativno | Veoma niska duktilnost nakon{0}}otvrdnjavanja; lom jezičaca pri ponovljenom cikličkom opterećenju od kontakta podizača | Maksimizirajte kvalitet rubova; razmotrite dvostepeno smicanje za negativne rubove zareza; izbjegavajte bilo kakvu pozitivnu geometriju kartice |
Uzorak u ovoj tabeli otkriva princip vrijedan internalizacije: materijali s visokim istezanjem i niskom granom tečenja favoriziraju pozitivne zareze jer zadržani jezičak može apsorbirati kontaktna opterećenja bez trajne deformacije. Materijali s niskim istezanjem i visokom čvrstoćom tečenja favoriziraju negativne zareze jer se zadržani jezičci u ovim materijalima prije lome nego savijaju. Karakteristike stvrdnjavanja deformacijom i radnim otvrdnjavanjem određene legure zatim određuju kako geometrija zareza stari tokom proizvodnog vijeka.
Međutim, sam odabir materijala ne zatvara petlju u dizajnu ureza. Isti materijal koji prolazi kroz 6-stanicu sa 100 udaraca u minuti ponaša se drugačije nego u 20-stanici sa 500 udaraca u minuti. Složenost rasporeda trake i brzina štampe uvode dinamičke faktore koji pojačavaju ili prigušuju specifično ponašanje materijala-koji je upravo opisan.
Izgled trake i faktori brzine presa u odabiru zareza
Geometrija zareza koja se besprijekorno hrani u matrici sa šest- stanica koja radi pri 80 udaraca u minuti može postati ponavljajući izvor pogrešne registracije u matrici od dvadeset- stanica koja radi na 400. Razlika nije u samom zarezu. To je kontekst sistema koji ga okružuje: koliko stanica traka mora preći, koliko daleko putuje po potezu i koliko brzo se presa kruži između događaja uvlačenja. Ove varijable pojačavaju ili potiskuju snage i slabosti svakog tipa zareza na načine koje svojstva materijala sama po sebi ne mogu predvidjeti.
Smjer progresije trake i utjecaj broja stanica
Duže progresivne matrice akumuliraju grešku položaja. Svaka stanica kroz koju traka prolazi uvodi malu registracionu varijansu, a te varijanse se skupljaju. Do trenutka kada traka stigne do stanice petnaest ili dvadeset, kumulativno odstupanje od originalne registracije pilota može premašiti prihvatljive tolerancije ako se bočno pozicioniranje trake ne održava dosljedno u svakoj međutački.
Pozitivni obilazni zarezi ovdje nude prednost. Budući da zadržani jezičak čuva širinu trake na mjestu zareza, traka predstavlja dosljednu ivicu za zahvat pilota i kontakt šine vodilice tijekom cijele progresije. Nema praznina koje ometaju bočnu referentnu površinu. Vodiči i senzori, uključujući bilo kojeinduktivni senzor blizinekoristi se za praćenje položaja trake, vidi ujednačenu ivicu trake bez obzira na lokaciju zareza. Ova konzistentnost pomaže u održavanju kumulativne tačnosti u dugim progresijama matrice gdje se čak 0,02 mm pomaka po stanici pretvara u značajnu grešku na graničnoj stanici.
Kraće ploče s manje stanica suočavaju se s manje akumuliranih grešaka. U kalupu sa četiri- ili šest-stanica, traka prolazi kroz ograničene događaje napajanja prije nego što se dio odvoji. Ovdje negativni zarezi pružaju adekvatnu točnost registracije sa jednostavnijim alatom jer jednostavno postoji manje mogućnosti da se poziciona greška poveže. Prednost uklanjanja materijala nadmašuje manji gubitak krutosti kada traka samo treba da održi tačnost na nekoliko stanica. Iskusni dizajneri kalupa često koriste prednosti modernogsoftver za ugniježđenje materijala za dužinu materijalaoptimizacija tokom rasporeda trake, ali odluka o tipu zareza i dalje zavisi od toga koliko stanica zahteva optimizovani raspored i koliko kumulativne greške tolerancije delova mogu da apsorbuju.
Razmatranje brzine štampe i obima proizvodnje
Brzina mijenja fiziku hranjenja trake. Pri malim brzinama pritiska, traka napreduje u kontrolisanom, kvazi{1}}statičkom kretanju gdje su inercijski efekti zanemarljivi. Pri velikim brzinama dinamika trake postaje dominantna. Traka ubrzava i usporava agresivno tokom svakog ciklusa uvlačenja, stvarajući oscilacije, poskakivanje i trenutni gubitak kontakta sa vođicama. Svaki izvor otpora hranjenja, bez obzira koliko je mali pri maloj brzini, postaje pojačan u mjerljivu nedosljednost visine pri velikoj brzini.
U-operacijama formiranja metala velikom brzinom koje rade preko 250 udaraca u minuti, prioritet ima tip zareza koji smanjuje otpor uvlačenja. Ako geometrija kalupa dozvoljava bilo koji tip, a svojstva materijala ne prisiljavaju odluku, brzina presovanja često postaje odlučujuća. Pozitivni zarezi sa dobro-ublaženim jezičcima stvaraju manji otpor pri brzini jer nema rezne ivice koja bi se mogla zaglaviti. Negativni zarezi obezbeđuju nultu interferenciju podizača, što je važno kada agresivno vreme podizača pri velikoj brzini ne ostavlja gotovo nikakvu zazor između trake i krune podizača.
Obim proizvodnje dodaje još jednu dimenziju. Veliki-proizvodi otkrivaju svaki mehanizam trošenja koji kraći ciklusi nikada ne bi otkrili. Konfiguracija zareza koja se savršeno hrani za 50.000 poteza može razviti progresivnu otpornost na 500.000 poteza kako se rubovi troše, neravnine rastu i geometrija jezičaka degradira. Za duge proizvodne kampanje, odabir tipa zareza s boljom otpornošću na habanje u vašem specifičnom materijalu smanjuje neplanirane zastoje i produžava intervale održavanja.
Prioritetni poredak se mijenja ovisno o tome da li vaša aplikacija zahtijeva brzinu ili preciznost:
- Prioriteti aplikacija velike brzine (iznad 250 SPM):Prvo smanjite otpor hranjenja; osigurati da margina zazora podizača premašuje dinamičku oscilaciju trake; izaberite tip zareza sa najnižim koeficijentom otpora; dati prednost otpornosti na habanje za određeni materijal; optimizirati kutno rasterećenje za inercijske sile napajanja
- Prioriteti primjene niske{0}}precizne brzine (ispod 150 SPM):Prvo povećajte preciznost registracije; odaberite tip zareza koji čuva krutost trake za konzistentan angažman pilota; minimizirati kumulativnu grešku položaja na svim stanicama; dati prioritet dimenzijskoj stabilnosti geometrije zareza u odnosu na vijek trajanja matrice; osigurajte koordinate položaja zareza sa svim funkcijama senzora i registracije
Zajednička nit je predvidljivost. Bez obzira radi li se brzo ili sporo, zarez se mora ponašati na isti način na milion poteza kao i na udaru jedan. Ta predvidljivost zavisi od toga kako se geometrija zareza degradira tokom vremena, što direktno dovodi do rasprave o ponašanju habanja i upravljanju životnim vekom matrice.
Obrasci nošenja i uticaj na životni vek matrice prema tipu zareza
Zarez koji se savršeno hrani prvog dana neće se savršeno hraniti tristotinog dana. Svaki proizvodni hod izlaže površine proboja i matrice tlačnom udaru, abrazivnom kontaktu s materijalom trake i mikro-cikličnosti zamora. Preko hiljada ili miliona pogodaka, ove sile preoblikuju geometriju rezanja na suptilne, ali kumulativne načine. Ključni uvid za inženjere alata je da se pozitivni i negativni zarezi ne troše na isti način. Njihovi obrasci degradacije razlikuju se po lokaciji, stopi progresije i vidljivim simptomima, što znači da se i njihove strategije održavanja moraju razlikovati.
Ignoriranje ovih razlika dovodi do reaktivnog otklanjanja problema: traka počinje pogrešno da se registruje, neko izvlači matricu, i tek tada tim otkriva istrošenu geometriju zareza koja je degradirala nedeljama. Razumijevanje specifičnog karaktera habanja za svaki tip pretvara taj reaktivni ciklus u prediktivni ciklus.
Progresija trošenja u alatu sa pozitivnim zarezom
Rubovi proboja koji formiraju jezičke sa pozitivnim zarezima doživljavaju habanje duž tri posječene strane koje oslobađaju jezičak od tijela trake. Ove ivice su radne površine koje održavaju oštru geometriju jezička i progresivno degradiraju kroz predvidljiv slijed.
U ranom životnom vijeku matrice, rezne ivice su oštre i proizvode čisto razdvajanje jezičaka sa minimalnim neravninama. Perimetar kartice je dobro-definiran, a njegova ugaona geometrija reljefa ostaje netaknuta. Kako se proizvodnja nastavlja, ljepljivi i abrazivni habajući mehanizmi postepeno zaokružuju rubove proboja. Razumijevanje obrazaca habanja proboja i matrice otkriva da ponavljani ciklusi naprezanja uzrokuju mikroskopske pukotine koje se na kraju šire u veće defekte kroz trošenje od zamora, što je mehanizam posebno relevantan za tanke dijelove na perimetrima jezičaka.
Primijetit ćete degradaciju kroz određeni lanac simptoma:
- Rubovi jezičaka razvijaju radijuse tamo gdje su nekada postojali oštri uglovi, smanjujući definiciju profila kartice
- Neravnine počinju da se formiraju na srezanim ivicama jezička, stvarajući podignut materijal koji se hvata za površine podizača tokom napredovanja trake
- Ugaoni reljef jezička se efektivno spljošti dok se prednja ivica zaokružuje, povećavajući kontaktnu površinu sa podizačima i povećavajući otpor
- Otpor hranjenju se postepeno povećava, mjerljivo kao povećanje pogrešne registracije trake na nizvodnim pilot stanicama
- Dijelovi počinju pokazivati pomjeranje dimenzija u skladu s progresivnom akumulacijom greške nagiba
Ključna riječ ovdje je postepeno. Pozitivno trošenje zareza ne uzrokuje iznenadne kvarove. Uvodi sporo, linearno povećanje otpora hranjenju koje često ostaje neprimijećeno sve dok se ne prekorači tolerancija registracije. Inženjeri koji prate podatke o registraciji traka tokom vremena mogu identificirati uzlazni trend i zakazati održavanje prije nego što degradacija dostigne prag kvara.
Budući da su jezičci očvršćeni na svojim srezanim ivicama tokom početne operacije oblikovanja, deformacijsko očvršćavanje na tim rezanim površinama u početku pruža određenu otpornost na abrazivno trošenje. Međutim, kada se stvrdnuti sloj istroši, mekši materijal ispod erodira brže, ponekad stvarajući točku savijanja gdje se trošenje ubrzava nakon početnog stabilnog perioda.
Progresija habanja u alatu s negativnim zarezima
Negativni zarezi se troše na perimetru rezanja, pravougaonoj ili trapezoidnoj ivici koja skida materijal sa trake. Kako se ovaj perimetar zaokružuje, funkcionalna posljedica se razlikuje od pozitivnog trošenja zareza: uklonjeno područje se efektivno skuplja.
Evo zašto je to važno. Kada se ivica udarca zaokruži, više ne seče čistu prazninu pune-širine. Zarez postaje nešto uži i plići od svoje originalne geometrije dizajna. Svaki hiljaditi dio milimetra izgubljen zbog zaobljenja rubova smanjuje razmak između ruba trake i tijela podizača. Preko desetina hiljada udaraca, jaz se sužava sve dok traka ne počne ponovo da dodiruje dizač, stvarajući iste probleme-koje je zarez dizajniran da spriječi.
Istovremeno, nakupljanje neravnina otežava problem. Kako udarac tupi, neravnine postaju sve veće na rubovima reza trake.Mate Precision Technologies preporučujealati za oštrenje kada su ivice istrošene u radijusu od 0,01 inča (0,25 mm), uz napomenu da česta popravka-bolje funkcioniraju od čekanja da bušenje postane jako tupo. Za alate sa negativnim zarezima, ovaj princip je posebno kritičan jer neravnine nisu samo problem kvalitete. Oni direktno ometaju hranjenje tako što se hvataju za vodilice, površine kalupa i krune podizača kako traka napreduje. Istraživanje oformiranje bočnih šiljaka u operacijama urezivanjapotvrđuje da se jačina neravnina povećava kada se odnosi zazora proboja/matrice pomaknu od svojih originalnih projektnih vrijednosti, upravo ono što se dešava kada se ivice troše i efektivni zazor sužava.
Način kvara za negativne zareze ima tendenciju da bude nagliji nego za pozitivne zareze. Otpor uvlačenju ostaje relativno stabilan dok postoji adekvatan zazor, a zatim naglo raste kada smanjena geometrija zareza konačno omogućava kontakt trake-za{2}}podizanje. To čini negativno habanje u zarezima teže otkriti kroz postupno praćenje trenda i vjerojatnije će se prikazati kao iznenadni prekid proizvodnje.
Strategije održavanja prema tipu zareza
Protokoli ponovnog brušenja se razlikuju jer se razlikuju mjesta habanja i funkcionalni ciljevi.
Za alate sa pozitivnim zarezima, ponovno brušenje se fokusira na vraćanje oštrih rubova razdvajanja jezičaka. Cilj je da se ponovo-uspostave jasne posmične linije na tri slobodne strane kartice tako da se geometrija kartice vrati na svoj-profil. Ovo obično uključuje brušenje površine bušotine kako bi se uklonio istrošeni sloj, vraćajući geometriju rezne ivice. Ako je vaša alatka prvobitno bila gotova upotrebom EDM žičane obrade za zamršene profile jezičaka, ponovno brušenje mora očuvati te konture, a ne jednostavno izravnati površinu bušotine.
Za alate sa negativnim zarezima, ponovno brušenje vraća potpunu geometriju zazora. Cilj je vratiti perimetar proboja na njegove originalne dimenzije tako da praznina urezana u traku odgovara njenoj projektovanoj širini i dubini. Budući da je funkcionalna posljedica habanja smanjen zazor, čak i male količine ponovnog brušenja vraćaju značajne performanse. Uklanjanje ivica na otvoru matrice je jednako važno jer prolaz i izbacivanje mogu degradirati sa nagomilavanjem habanja unutar šupljine matrice.
U oba slučaja, ukupan budžet ponovnog mljevenja je konačan. Svako oštrenje uklanja materijal sa lica bušotine, skraćujući ga postepeno. Kada se kumulativno brušenje približi toleranciji dužine bušotine, zamjena postaje neophodna, a ne kontinuirano oštrenje.
Razumijevanje različitog obrasca habanja za svaki tip zareza omogućava planiranje prediktivnog održavanja umjesto reaktivnog rješavanja problema. Pozitivni zarezi postepeno degradiraju povećanjem otpora na hranjenje. Negativni zarezi degradiraju smanjenjem zazora što na kraju izaziva nagle prekide{2}}trake. Nadgledajte u skladu s tim.
Ponašanje pri habanju upotpunjuje sliku o tome kako svaki tip zareza radi tokom svog punog životnog ciklusa. Od početnog odabira geometrije preko -specifičnog dimenzioniranja materijala, integracije rasporeda trake i konačno planiranja održavanja, okvir za odlučivanje za dizajn obilaznog zareza obuhvata cijeli program kalupa. Objedinjavanje ovih niti u realističan niz implementacije daje inženjerima alata jasan put od namjere dizajna do validirane proizvodnje.
Radni tok implementacije i Inženjerski resursi po mjeri
Svaki koncept o kojem smo do sada raspravljali, od odabira geometrije do ponašanja materijala do upravljanja habanjem, konvergiraju se u jednoj tački: u trenutku kada dizajnirate zareze na čelik. Ta posvećenost se dešava unutar toka posla, a inženjeri koji izvode taj tok rada sistematski daju bolje rezultate od onih koji skaču s koncepta na rez bez strukturiranog puta između njih.
Realnost negativnih i pozitivnih premosnica zarezivanja limova za oblikovanje kalupa za štancanje je da nijedan faktor ne pokreće odluku u izolaciji. Vrsta materijala daje prednost zarezima. Širina trake ograničava dubinu. Brzina pritiska prebacuje prioritet između krutosti i zazora. Broj stanica određuje koliko kumulativne greške možete tolerirati. Ovi faktori su u interakciji, a tok rada implementacije mora ih sve uzeti u obzir u ispravnom redoslijedu.
Okvir odluka za inženjere alata
Kada sjednete s novim rasporedom trake, odluka o tipu zareza slijedi logičan napredak. Preskakanje koraka ili njihovo preuređivanje stvara praznine koje isplivaju na površinu tokom isprobavanja, često kao misteriozni problemi s hranjenjem koji se opiru brzim popravcima. Sljedeća sekvenca odražava način na koji iskusni profesionalci za izradu alata i matrica pristupaju dizajnu zaobilaznog zareza od prvih principa:
- Procijenite vrstu i debljinu materijala.Identifikujte familiju legura, debljinu, granicu tečenja, istezanje i karakteristike očvršćavanja. Ovo određuje da li vas materijalna{1}}ograničenja tjeraju na pozitivne ili negativne zareze prije nego što se uzme u obzir bilo koji drugi faktor.
- Procijenite širinu trake i broj stanica.Izračunajte preostalu površinu{0}}poprečnog presjeka nakon primjene geometrije zareza. Odredite koliko stanica traka mora preći i procijenite kumulativnu toleranciju pozicijske greške na krajnjoj stanici.
- Odredite zahtjeve dizača.Odredite tip podizača (okrugla, šipka ili traka), visinu podizača i lokaciju podizača u odnosu na rub trake. Pokret podizača karte u odnosu na poziciju trake u svakoj tački ciklusa presovanja da bi se identifikovale potencijalne zone smetnji.
- Odaberite tip zareza na osnovu faktora prioriteta.Ako je očuvanje krutosti ograničavajuće ograničenje (tanak materijal, uska traka, duga matrica, precizna tolerancija), odaberite pozitivno. Ako je zazor ograničavajuće ograničenje (debeo komad, visoki dizači, rad velike-brzine, široka traka s velikom marginom krutosti), odaberite negativan.
- Geometrija zareza dimenzija proporcionalna parametrima zaliha.Postavite dubinu, širinu i ugaoni reljef koristeći proporcionalne odnose utvrđene debljinom materijala, hodom podizača i zahtjevima za krutost trake. Primijenite prilagođavanja-specifična za materijal za ponašanje učvršćivanja, ograničenja istezanja i očekivanja kvaliteta rubova.
- Potvrdite kroz isprobavanje i prilagodite.Pokrenite matricu progresivnim koracima brzine. Pratite registraciju trake na pilot stanicama. Izmjerite tačnost koraka po cijeloj dužini matrice. Uvjerite se da otpor hranjenja ostaje stabilan i da se ne dogodi kontakt trake-na-podizač tokom cijelog ciklusa podizača. Pročistite uglove reljefa, dubinu zareza ili obradu ivica na osnovu uočenih performansi.
Ovaj niz nije krut. Neki projekti predstavljaju ograničenja koja sažimaju više koraka u jedan očigledan zaključak. Aluminijska traka od 0,3 mm u kalupu od dvadeset-stanica praktično zahtijeva pozitivne zareze prije nego što uopće procijenite visinu dizača. Čelik od 3,0 mm -čvrstoće u matrici sa četiri-stanice pokazuje negativne zareze prije nego što širina trake uđe u proračun. Ali za mnoge aplikacije koje spadaju između ovih ekstrema, rad kroz svaki korak sprečava uobičajenu grešku optimizacije za jedan faktor dok se ignoriše drugi koji na kraju kontroliše performanse.
I ovdje je dokumentacija bitna. Proizvođač kalupa koji bilježi razloge iza svake odluke o geometriji, a ne samo konačne dimenzije, stvara referencu koja ubrzava buduće programe u sličnim materijalima i rasporedima. Kada slična aplikacija dođe u prodavnicu šest mjeseci kasnije, dokumentirano obrazloženje eliminiše potrebu da se svaki parametar ponovo-izvede iz prvih principa.
Povezivanje namjere dizajna sa rješenjima prilagođenih kalupa
Dizajn bypass zareza ne postoji u vakuumu. To je jedan element unutar složene strukture matrice koja uključuje udarce, podizače, pilote, vodilice, noseće mreže i sveukupne sisteme upravljanja trakama. Geometrija zareza mora se integrirati sa svakom od ovih komponenti. Savršeno dimenzioniran zarez koji je u sukobu s postavljanjem pilota, ometa geometriju šine podizača ili stvara probleme sa izbacivanjem puževa u papučici matrice daje nultu vrijednost bez obzira na to koliko dobro njegove proporcije odgovaraju inženjerskim proračunima.
Ovaj integracijski izazov je mjesto gdje mnogi programi alata staju. Individualni parametri dizajna imaju smisla izolovano, ali njihovo kombinovanje u funkcionalni sklop matrice zahteva iskustvo u upravljanju prostornim i vremenskim odnosima između komponenti. Hod podizača mora biti usklađen sa zazorom zareza. Vrijeme ulaska pilota mora biti usklađeno sa pozicijom trake nakon urezivanja-kontrolisanog hranjenja. Smjer zarezivanja iz operacija rezanja zareza ne smije ometati nizvodne stanice za formiranje. Putevi za izbacivanje puževa iz negativnih zareza moraju čistiti paralele i otvore papuče matrice bez prepreka.
Rad sa iskusnim inženjerskim timovima osigurava da ovi detalji integracije dobiju pažnju koju zahtijevaju.YICHEN-ova prilagođena rješenja kalupa za štancanjeadresirati upravo ovu klasu dizajna-teškog izazova, gdje optimizacija zaobilaznog zareza mora biti usklađena sa strukturom matrice, integracijom podizača, upravljanjem zazorom i kontrolom protoka materijala kroz cijeli sklop matrice. Za inženjere alata koji su radili kroz teoriju dizajna i spremni su da prevedu odluke o geometriji u proizvodne alate, partnerstvo s timom koji se bavi punim opsegom integracije sprječava iterativne prerade koje troše proračune za probno korištenje.
Tok posla zatvara petlju. Raspored trake pokreće odabir tipa zareza. Geometrija zareza pokreće dimenzioniranje. Validacija pogona dimenzioniranja. Validacija ili potvrđuje dizajn ili vraća korekcije u geometriju. A tokom proizvodnje, praćenje istrošenosti osigurava da potvrđena geometrija ostane unutar okvira performansi sve dok je sljedeći događaj održavanja ne vrati u specifikaciju.
Svaka matrica za štancanje priča priču kroz svoju traku. Zarezi, bili oni pozitivni ili negativni, poglavlja su te priče. Oni definiraju kako se materijal kreće, gdje se zaustavlja i kako se registruje. Ispravan način znači da se traka nesmetano uvlači od prvog do posljednjeg udarca. Ako ih pogrešno shvatite, traka se bori protiv kockice na svakoj stanici. Razlika između tih ishoda nije sreća. To je inženjering, koji se primjenjuje sistematski od namjere dizajna do validacije proizvodnje.
Često postavljana pitanja o obilaznim urezima u kalupima za štancanje
1. Koja je razlika između pozitivnih i negativnih obilaznih zareza u matrici za progresivno štancanje?
Pozitivni zarez za premosnicu zadržava materijal na traci kao jezičak-izbočina koji se kreće preko podizača tokom hranjenja, čuvajući krutost trake. Negativan premosni zarez uklanja materijal sa ruba trake, stvarajući prazninu koja pruža prostor za podizače bez fizičkog kontakta. Izbor između njih ovisi o tome da li vaša aplikacija daje prednost krutosti trake (pozitivno) ili zazoru podizača (negativno). Tanki materijali i uske trake općenito imaju koristi od pozitivnih zareza, dok debele zareze i velike{4}}brzine često rade bolje s negativnim zarezima.
2. Kako da odredim ispravnu dubinu i širinu zareza za moj raspored trake?
Dubina i širina zareza su prvenstveno proporcionalne debljini materijala, visini hoda podizača i širini trake. Za negativne zareze, dubina mora biti veća od hoda podizača plus bilo koje vertikalne oscilacije trake tokom uvlačenja. Za pozitivne zareze, dubina jezička mora ostati unutar raspona elastičnog otklona materijala pod opterećenjem kontakta podizača. Širina je prilagođena tijelu podizača plus bočno lutanje trake. Redoslijed prioriteta dimenzioniranja počinje s debljinom materijala, a zatim uzima u obzir širinu trake, broj stanica, korak uvlačenja i visinu dizača tim redoslijedom.
3. Koji tip obilaznog zareza najbolje radi za štancanje od nehrđajućeg čelika?
Pozitivni zarezi su općenito poželjni za duge cikluse proizvodnje u austenitnom nehrđajućem čeliku. Razlog je očvršćavanje na ivicama reza. Kada se negativni zarezi probiju u nerđajućem materijalu, odrezane ivice se progresivno stvrdnjavaju tokom proizvodnje, povećavajući otpor uvlačenju tokom veka trajanja matrice. Nehrđajući slojevi mogu vidjeti povećanje čvrstoće do 50 posto u zonama koje se intenzivno obrađuju. Pozitivni zarezi izbjegavaju ovaj problem na rubu trake, iako dizajneri moraju dodati izdašne radijuse na spojevima jezičaka kako bi spriječili pucanje od zamora zbog ponovljenih opterećenja u kontaktu s podizačem.
4. Kako obrasci habanja zaobilaznog zareza utječu na raspored održavanja matrice?
Pozitivni i negativni zarezi se različito troše i zahtijevaju različite pristupe praćenju. Alat sa pozitivnim zarezima postepeno se degradira kako se ivice probijanja zaokružuju, uzrokujući da se jezičci razvijaju neravnine koje polako povećavaju otpor uvlačenju. Ovo omogućava predviđanje-bazirano održavanje. Alat sa negativnim zarezom degradira smanjenjem veličine šupljina kako se ivice zaokruže, što na kraju uzrokuje naglo okidanje trake- kada zazor postane nedovoljan. Negativno habanje zareza je teže rano otkriti, što čini rasporede oštrenja zasnovane na intervalima-prikladnijim od samog praćenja stanja.
5. Mogu li koristiti i pozitivne i negativne zareze za obilaznicu u istoj progresivnoj pločici?
Da, iskusni inženjeri kalupa ponekad kombinuju oba tipa u okviru jedne trake kada različite stanice predstavljaju različita ograničenja. Na primjer, stanice s visokim dizačima mogu koristiti negativne zareze za razmak, dok nizvodne stanice u uskom dijelu nosača koriste pozitivne zareze za očuvanje krutosti. Ključno je osigurati dosljedno ponašanje hranjenja u cijeloj progresiji. Rad sa prilagođenim inženjerskim timovima kao što je YICHEN (yichen-group.com/stamping-die/) pomaže u koordinaciji rasporeda sa više-zareza-u kojima integracija između podizača, pilota i geometrije zareza mora funkcionirati kao jedinstven sistem.




