


Šta definiše matricu za precizno štancanje
Matrica za precizno štancanje je specijalizirani alat dizajniran za rezanje, oblikovanje ioblikovati lim u gotove komponentedržeći tolerancije dimenzija unutar ±0,0002 inča kroz milione ciklusa presovanja. Taj prag odvaja precizne kalupe od standardnog alata, gdje prihvatljiva varijacija može biti pet do deset puta veća.
Precizna matrica za štancanje je visoko kalibrirani sistem alata dizajniran za proizvodnju složenih metalnih komponenti u tolerancijama od ±0,0002 inča (±0,005 mm) ili čvršćim, s ponovljivom preciznošću koja se održava u velikim-proizvodnim serijama.
Šta čini matricu za štancanje precizno-gradom
Standardne matrice za štancanje obavljaju posao za dijelove gdje je ±0,005 inča prihvatljivo. Precizne matrice rade u drugačijoj inženjerskoj stvarnosti. Tri faktora definiraju taj jaz: kontrolirani razmak-do-zazora (obično 5-10% debljine materijala po strani), tačnost položaja na nivou mikrometara{8}} između stanica i dosljedna ponovljivost verifikovana tokom kontinuiranog obima proizvodnje. Ovi parametri zahtijevaju strože specifikacije materijala, rigoroznije procese obrade i strožiju validaciju kvaliteta nego što to zahtijeva alat opće namjene.
Pragovi tolerancije koji definiraju precizne alate
Kada proizvodite mikro-konektore, električne terminale ili komponente medicinskog uređaja, tolerancije mjerene u desetinkama hiljaditih dionica nisu opcione. Visok-kvalitetni alati omogućavaju proizvođačima da održavaju tolerancije od ±0,0002 inča tokom svakog koraka proizvodnje. Taj nivo kontrole dimenzija znači da geometrija proboja, zazori blokova matrice i registracija trake moraju raditi unutar nekoliko mikrona od nominalnog tokom cijelog vijeka trajanja matrice.
Klasifikacija standardnih i preciznih kalupa
Matrice za štancanje spadaju u tri široke arhitektonske kategorije, od kojih je svaka skalabilna do precizne{0}}specifikacije:
- Jedna-stanica umire- izvodi jednu operaciju po potezu pritiska. Jednostavna geometrija, niži troškovi alata, ograničena složenost stropa.
- Spoj umire- izvršavaju više operacija istovremeno na jednoj stanici. Idealan za ravne, simetrične dijelove koji zahtijevaju čvrstu koncentričnost između elemenata.
- Progresivni umire- izvodi sekvencijalne operacije na više stanica dok metalna traka napreduje kroz alat. Najprikladniji za složene dijelove-velike zapremine koji kombinuju rezove, savijanja i forme u kontinuiranom procesu.
Svaki tip služi različitim proizvodnim strategijama, ali progresivna matrica dominira u preciznim aplikacijama. Njegova arhitektura sa više-stanica omogućava inženjerima da distribuiraju složene geometrije kroz sekvencijalne operacije, održavajući strožu kontrolu u svakoj fazi nego što bi to moglo postići jednim udarcem. Logika iza tog sekvenciranja stanica i kako odluke o rasporedu traka utiču na kvalitet i cenu delova, je ono u čemu dizajn matrice postaje zaista zanimljiv.
Principi dizajna progresivnih matrica i logika stanice
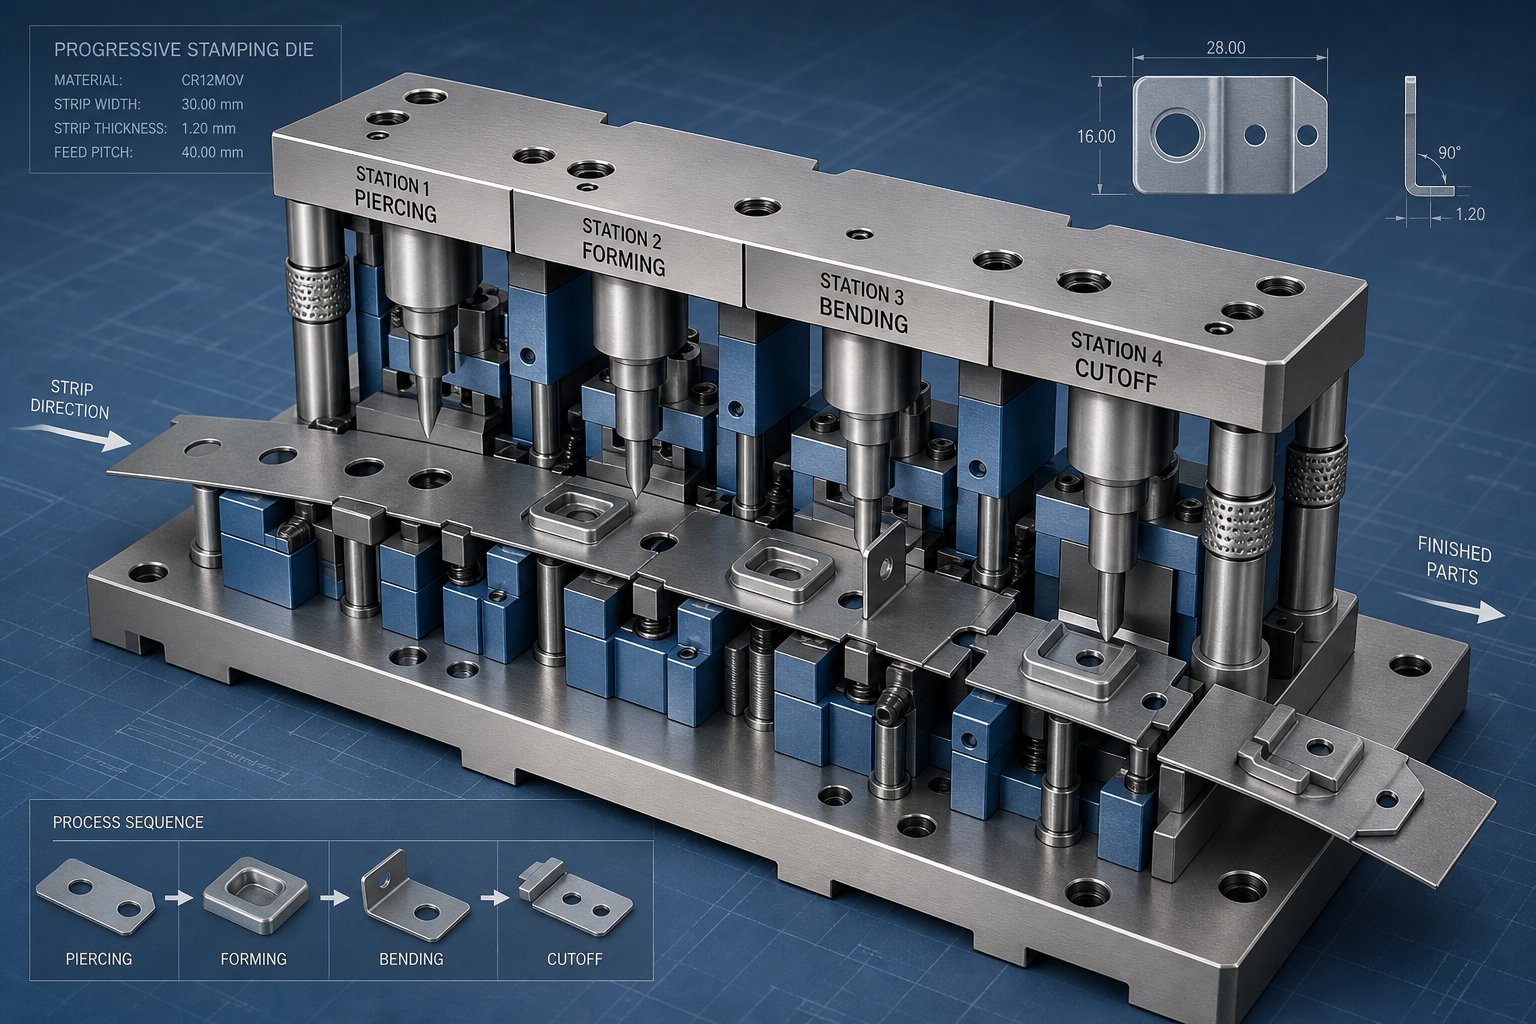
Matrica za progresivno štancanjetransformiše neprekidni kolut metala u gotove dijelove kroz koreografski slijed operacija. Svaki pritisak pritiska pomiče traku za jedan korak naprijed, a svaka stanica istovremeno obavlja svoj zadatak. Rezultat: gotova komponenta ispada sa svakim ciklusom, bilo da taj ciklus traje 0,5 sekundi ili 0,05 sekundi.
Ono što ovu arhitekturu čini moćnom za precizne aplikacije je nezavisnost stanice. Svaka operacija se odvija na posebnoj stanici gdje su geometrija probijanja, zazor i poravnanje optimizirani za taj pojedinačni zadatak. Kompleksne karakteristike delova koje bi bile nemoguće u jednom pogotku postaju dostižne kada se rasporede na šest, dvanaest ili čak trideset uzastopnih stanica.
Progresivna die Station sekvenca i raspored trake
Progresivni dizajn kalupa za štancanje počinje sa rasporedom trake, projektovanim nacrtom koji diktira kako materijal teče kroz alat. Zamislite metalnu traku kao vremensku liniju. Na svakoj stanici duž te vremenske linije događa se nešto specifično: rupa je probušena, jezičak je savijen, forma je kovana ili je obilježje izrezano. Redoslijed nije proizvoljan. Slijedi inženjersku logiku ukorijenjenu u ponašanju materijala i kontroli dimenzija.
Tipična sekvenca stanica izgleda ovako:
- Piercing pilot rupe- probijene u prvoj stanici, ove rupe postaju referenca za registraciju za svaku narednu operaciju.
- Feature piercing- unutrašnje rupe, utori i izrezi se stvaraju dok materijal ostaje ravan i stabilan.
- Oblikovanje i savijanje- materijal se oblikuje nakon što je kompletno sečenje u ravni-ravninu, sprečavajući izobličenje prethodno formiranih karakteristika.
- Kovanje ili utiskivanje- lokalizirana kompresija pročišćava debljinu ili stvara detalje površine.
- Prekid ili odvajanje dijelova- gotovi dio je odsječen od noseće trake.
Posebnu pažnju zaslužuje registracija pilota. Pilotne klinove zahvaćaju prethodno{1}}probušene rupe na nosećoj traci na svakoj stanici, ispravljajući bilo kakvu manju nepreciznost u hranjenju. Asnapominju stručnjaci iz industrije, oslobađanje uvlačenja mora biti tempirano tako da nos metka pilota uđe u traku prije nego što se valjci za dovod potpuno otkače. Pogrešite ovaj tajming i videćete izdužene pilot rupe, neusklađene rezove i progresivno dimenzionalno pomeranje između stanica.
Sama noseća traka, skeletni okvir koji povezuje vaš dio kroz svaku stanicu, mora uravnotežiti snagu i fleksibilnost. Čvrsti nosači rade za osnovno rezanje i jednostavno savijanje, ali bilo kojoj progresivnoj matrici koja izvodi operacije izvlačenja potreban je nosač rastezljive mreže: projektirana petlja od materijala koja se deformira kako se dio formira, održavajući konzistentan rastojanje između stanica.
Kako dodjela stanica utječe na kvalitetu dijelova
Svaka odluka o dodjeli stanica u progresivnom dizajnu kalupa za štancanje mreška se nizvodno. Dodajte više stanica i steći ćete mogućnost raspodjele sila formiranja u manjim koracima, smanjujući povratni udar i poboljšavajući konzistentnost dimenzija. Ali više stanica znači i dužu traku, širu matricu i više komponenti za održavanje.
Tri parametra rasporeda trake direktno utiču na cenu po delu i intervale održavanja:
- Širina trake- određeno djelomičnom širinom plus materijalom mosta sa svake strane. Most (obično 1,25 do 1,5 debljine materijala) sprečava da se otpad uvrće i zaglavi matrice, a da pritom zadrži integritet nosača.
- Pitch distance- udaljenost napredovanja po potezu. Veći nagib štedi materijal, ali zahtijeva veću preciznost pozicioniranja od sistema za dovod. Svaki djelić milimetra ušteđenog kroz milijune pogodaka direktno se pretvara u smanjenu cijenu materijala.
- Broj stanicaJoš - stanica omogućava postepeno oblikovanje koje poboljšava kvalitet, ali povećava cijenu alata i dužinu matrice. Inženjerski cilj je minimalan broj stanica koji pouzdano postiže ciljnu geometriju i toleranciju.
Ciljevi korištenja materijala iznad 75% su mjerilo u industriji za dobro-dizajniran raspored traka. Postizanje te figure zahtijeva pažljivo ugniježđenje geometrije dijela unutar trake i strateško korištenje kutnih orijentacija kada oblici dijelova to dozvoljavaju. Stope otpada, troškovi alata i brzina presovanja su sve do ovih odluka o izgledu donesenih tokom faze dizajna.
Poređenje tipova matrica prema primjeni Fit
Biranje između arhitekture matrice nije samo pitanje složenosti dijela. Obim proizvodnje, zahtjevi tolerancije i budžet su sve faktori. Sljedeće poređenje mapira svaki tip sa atributima koji su najvažniji kada se specificira alat za datu primjenu:
| Atribut | Single{0}}Station Die | Compound Die | Progressive Die |
|---|---|---|---|
| Part Complexity | Niska do umjerena; jedna operacija po udarcu | Umjereno; više simultanih operacija na jednoj stanici | High; složene geometrije postignute preko sekvencijalnih stanica |
| Brzina proizvodnje | Sporije; može zahtijevati višestruke postavke za više{0}}dijelove sa više funkcija | Umjereno; jednostruki potez završava ravne dijelove | Najviša; jedan gotov dio po taktu pri brzinama do 1,500+ SPM |
| Mogućnost tolerancije | Dobro za pojedinačne karakteristike; kumulativna greška u svim postavkama | Odlična koncentričnost između istovremenih karakteristika | Odlično; registracija pilota održava tačnost -do-stanice |
| Trošak postavljanja | Najniže početno ulaganje u alat | Umjereno; složenija konstrukcija kalupa | Najviša; ali se amortizuje u-proizvodnim serijama velikih količina |
| Idealan opseg jačine zvuka | Niska do srednja jačina zvuka; izrada prototipa | Mid volume; ravnih simetričnih delova | High volume; 100,000+ dijelova godišnje |
| Korištenje materijala | Variable; zavisi od oblika praznine | Dobro; moguće čvrsto ugniježđenje za ravne dijelove | Optimized; Raspored trake projektovan za 75%+ korišćenje |
Za precizne aplikacije koje zahtijevaju složene karakteristike pri velikim količinama, progresivne matrice dosljedno isporučuju najnižu cijenu po dijelu uprkos većim početnim ulaganjima. Čelik za alat koji se koristi za izgradnju tih stanica i toplinska obrada primijenjena da bi se očvrsnule, određuju koliko dugo će ta troškovna prednost trajati prije nego što je održavanje erodira.
Odabir materijala matrice i inženjerstvo toplinske obrade
Broj stanica progresivne matrice i raspored traka definiraju šta alat može proizvesti. Čelik unutar tih stanica točno definira koliko dugo proizvodi. Odabir materijala u preciznom štancanju nije kataloška vježba. To je odluka o-načinu neuspjeha: vi birate na osnovu toga koji mehanizam će na kraju uništiti alat i koliko dugo možete odgoditi taj ishod.
Svaki proboj, blok matrice i umetak za formiranje suočavaju se s kombinacijom abrazivnog habanja, tlačnog opterećenja i cikličkog udara. Odnos između tih sila varira ovisno o stanici, materijalu obratka i brzini proizvodnje. Odabir pravog alatnog čelika znači identificirati koji mehanizam kvara dominira vašom primjenom i odabrati kvalitetu dizajniranu da mu se odupre.
Okvir za odabir razreda alatnog čelika
Zamislite odabir alatnog čelika kao dijagnostički proces. Ne birate "najbolji" čelik. Svojstva materijala usklađujete sa specifičnim naprezanjima na koje će se susresti vaše komponente matrice. Evo kako se glavni razredi preslikavaju na stvarne uslove proizvodnje:
- AISI D2 (SKD11)- Prelazak-na ocjenjivanje kada abrazivno ili ljepljivo trošenje ograničava vijek trajanja alata. Njegov visok sadržaj hrom karbida omogućava reznim ivicama da zadrže geometriju tokom dugih proizvodnih ciklusa. Idealno za stanice za slepljenje i bušenje za obradu tvrdih ili abrazivnih trakastih materijala. Kada počnete da vidite lomljenje ivica, a ne progresivno trošenje, D2 je dostigao svoje granice i potrebna je čvršća klasa.
- AISI A2 (SKD12)- Odabrano kada su habanje, deformacija i udar prisutni, ali nijedan jasno ne dominira. A2 pruža aizbalansirani rastvor u mešovitim uslovima, što ga čini pogodnim za stanice u kojima se takmiče višestruki načini kvara. Održava stanje rubova dok je otporan na pucanje pri ponovljenom opterećenju.
- AISI M2 (SKH51)- Primjenjuje se tamo gdje su i habanje i pritisak na pritisak značajni. M2 proboji održavaju čvrstoću ivica pod opetovanim opterećenjem, dok su otporniji na abraziju bolje od klasa-fokusiranih na žilavost. U poređenju sa D2, pruža bolju otpornost na deformacije. U poređenju sa S7, pruža veću otpornost na habanje. To je izbor kada i habanje i opterećenje istovremeno doprinose kvaru alata.
- AISI S7- Specijalista za žilavost. Kada dođe do kvara zbog lomljenja, pucanja ili zamora od opetovanog udara, S7 apsorbira ciklična naprezanja koja bi lomila više{3}}karbidne čelike. Uobičajeno kod teških-štampanja ili na stanicama gdje su udarna opterećenja velika. U ovim uslovima, povećanje žilavosti se pokazuje efikasnijim od povećanja tvrdoće.
- Umetci od volfram karbida- Rezervirano za stanice gdje stope habanja alatnog čelika stvaraju neprihvatljive intervale održavanja. Karbid nudi otpornost na habanje do 30 puta veću od alatnog čelika, održavajući precizne dimenzije kroz milione ciklusa.
Praktična logika odabira funkcionira ovako: kada se rezne ivice progresivno troše i neravnine se povećavaju, D2 je prikladan. Kada se udarci deformiraju ili izgube točnost dimenzija pod opterećenjem, M2 pruža bolju otpornost. Kada se rubovi okrhnu ili napuknu pri ponovljenom udaru, potreban je S7. Kada se ovi uslovi preklapaju, A2 nudi uravnotežene performanse.
| Klasa alatnog čelika | Idealna aplikacija | Radna tvrdoća | Očekivani životni vijek (relativan) |
|---|---|---|---|
| D2 (SKD11) | Veliko{0}}biranje i pirsing; abrazivni materijali za obradu | 58-60 HRC | Visoko - odlično zadržavanje rubova pod abrazivnim habanjem |
| A2 (SKD12) | Više-progresivni matrice sa mješovitim načinima kvara | 58-62 HRC | Umjerene do visoke - uravnotežene performanse u svim uvjetima |
| M2 (SKH51) | Udarci pod kombiniranim visokim habanjem i tlačnim opterećenjem | 60-65 HRC | Visoka - superiorna otpornost na habanje i deformacije |
| S7 | Teški{0}}pirsing; stanice visokog{1}}uticaja | 56-58 HRC | Umjereno - optimizirano za žilavost nad otpornošću na habanje |
| Tungsten Carbide | Ultra{0}}stanice{1}}velike jačine zvuka; abrazivni materijali; karakteristike uske tolerancije | 88-92 HRA (>70 HRC ekvivalent) | Veoma visok - 10 do 30x alatni čelik u uporedivim aplikacijama |
Parametri toplinske obrade i njihov utjecaj na performanse
Odabir prave ocjene je pola jednadžbe. Toplinska obrada pretvara sirovi alatni čelik u funkcionalnu komponentu matrice, a korišteni parametri određuju da li ta komponenta dostiže svoj puni potencijal ili ne uspijeva.
Proces slijedi kontrolirani slijed: austenitizacija, kaljenje i kaljenje. Svaka faza ima mjerljive efekte na životni vek matrice.
Austenitizingrastvara karbide u čeličnoj matrici, pripremajući je za transformaciju. Za čelike za hladno štancanje, temperature austenitizacije se obično kreću od 1.020 do 1.080 stepeni Celzijusa. Preniska, a karbidi ostaju neotopljeni, ograničavajući dostižnu tvrdoću. Previsoka i prekomjeran rast zrna ugrožavaju žilavost. Vrijeme namakanja ovisi o debljini presjeka, općenito se kreće od 1 do 25 sati za kroz{10}}očvršćivanje većih blokova kalupa. Vakuumske peći ili peći sa zaštitnom atmosferom sprečavaju dekarbonizaciju površine koja bi smanjila otpornost na habanje na radnoj površini.
Gašenjetransformiše austenit u martenzit, stvarajući prezasićenu strukturu koja obezbeđuje osnovnu tvrdoću. Odabir medija za gašenje (ulje, polimerno sredstvo za gašenje ili plin za veće dijelove) kontrolira brzinu hlađenja. Prebrza i zaostala naprezanja mogu uzrokovati pucanje. Prespora i nepotpuna transformacija smanjuje tvrdoću. Za precizne primjene kalupa i štancanja, stabilnost dimenzija tokom gašenja je kritična jer svako savijanje zahtijeva dodatno brušenje koje može ugroziti integritet površine.
Kaljenjeslijedi odmah nakon gašenja radi ublažavanja unutrašnjih naprezanja i optimizacije ravnoteže tvrdoće{0}}žilavosti. Matrice za hladno štancanje ciljaju 58-64 HRC tipično temperiranje na 400-550 stepeni Celzijusa. Višestruki ciklusi temperiranja (obično 2-3 ciklusa od po 2-4 sata) osiguravaju potpuno oslobađanje od naprezanja i ujednačena svojstva u cijelom poprečnom presjeku. Svaki ciklus taloži fine karbide dok progresivno smanjuje lomljivost.
Mjerljivi rezultat: pravilno termički{0}}tretirane komponente dostižu svoj ciljni raspon tvrdoće uz maksimalnu otpornost na lom (obično 15-35 MPa po kvadratnom korijenskom metru za alatne čelike). Preskočite ciklus kaljenja ili pogrešno procijenite temperaturu austenitizacije i vidjet ćete prijevremeno lomljenje ili pucanje u proizvodnji koje neće popraviti nikakvo oštrenje.
Kada karbidni umeci opravdavaju investiciju
Matrice za štancanje s progresivnim karbidom predstavljaju značajnu premiju unaprijed, često 3 do 5 puta više od cijene ekvivalentnih komponenti od alatnog čelika. Dakle, kada ta investicija ima ekonomski smisla?
Odluka se svodi na tri faktora:
- Obim proizvodnje- Kada godišnje količine pređu nekoliko miliona pogodaka, produženi intervali održavanja karbida dramatično smanjuju cijenu po dijelu. Tačka rentabilnosti u kojoj dugovječnost karbida nadoknađuje njegovu premiju ovisi o složenosti dijela i brzini presovanja, ali velika-kontinuirana proizvodnja gotovo uvijek daje prednost karbidu na kritičnim mjestima habanja.
- Abrazivnost radnog predmeta- Formiranje nehrđajućeg čelika, laminacija od silicijumskog čelika ili drugih abrazivnih materijala ubrzava stope habanja alatnog čelika do tačke u kojoj učestalost održavanja postaje usko grlo u proizvodnji. Izuzetna otpornost na abraziju od karbida održava točnost dimenzija tamo gdje to ne mogu činiti čelika.
- Kritičnost tolerancije- Za karakteristike u kojima dimenzionalno odstupanje direktno uzrokuje funkcionalno odbacivanje (širine pinova konektora, kontaktne površine medicinskih uređaja), sposobnost karbida da zadrži geometriju kroz milione ciklusa eliminiše rizik kvaliteta povezan sa postepenim habanjem čelika.
Hibridni pristup dominira modernom praksom preciznih kalupa i štancanja. Umjesto da prave cijele kalupe od karbida, inženjeri postavljaju karbidne umetke na određene stanice i karakteristike gdje je habanje najagresivnije ili je tolerancija najkritičnija. Okolna struktura kalupa koristi čvršće tipove alatnog čelika koji apsorbiraju udarna opterećenja i pojednostavljuju modifikacije. Dobijate performanse karbida tamo gdje je to važno bez troškova karbida svuda gdje nije.
Odabir materijala i toplinska obrada uspostavljaju osnovne performanse svake komponente matrice. Ali čak i optimalno kaljeni alatni čelik suočava se sa protivnikom kojeg tvrdoća sama po sebi ne može pobijediti: mehanizme habanja na površini-kao što su nagrizanje, prianjanje i trenje koji napadaju međuprostor između proboja i obratka pri svakom potezu.
Površinski tretmani i premazi za produženi vijek trajanja kalupa
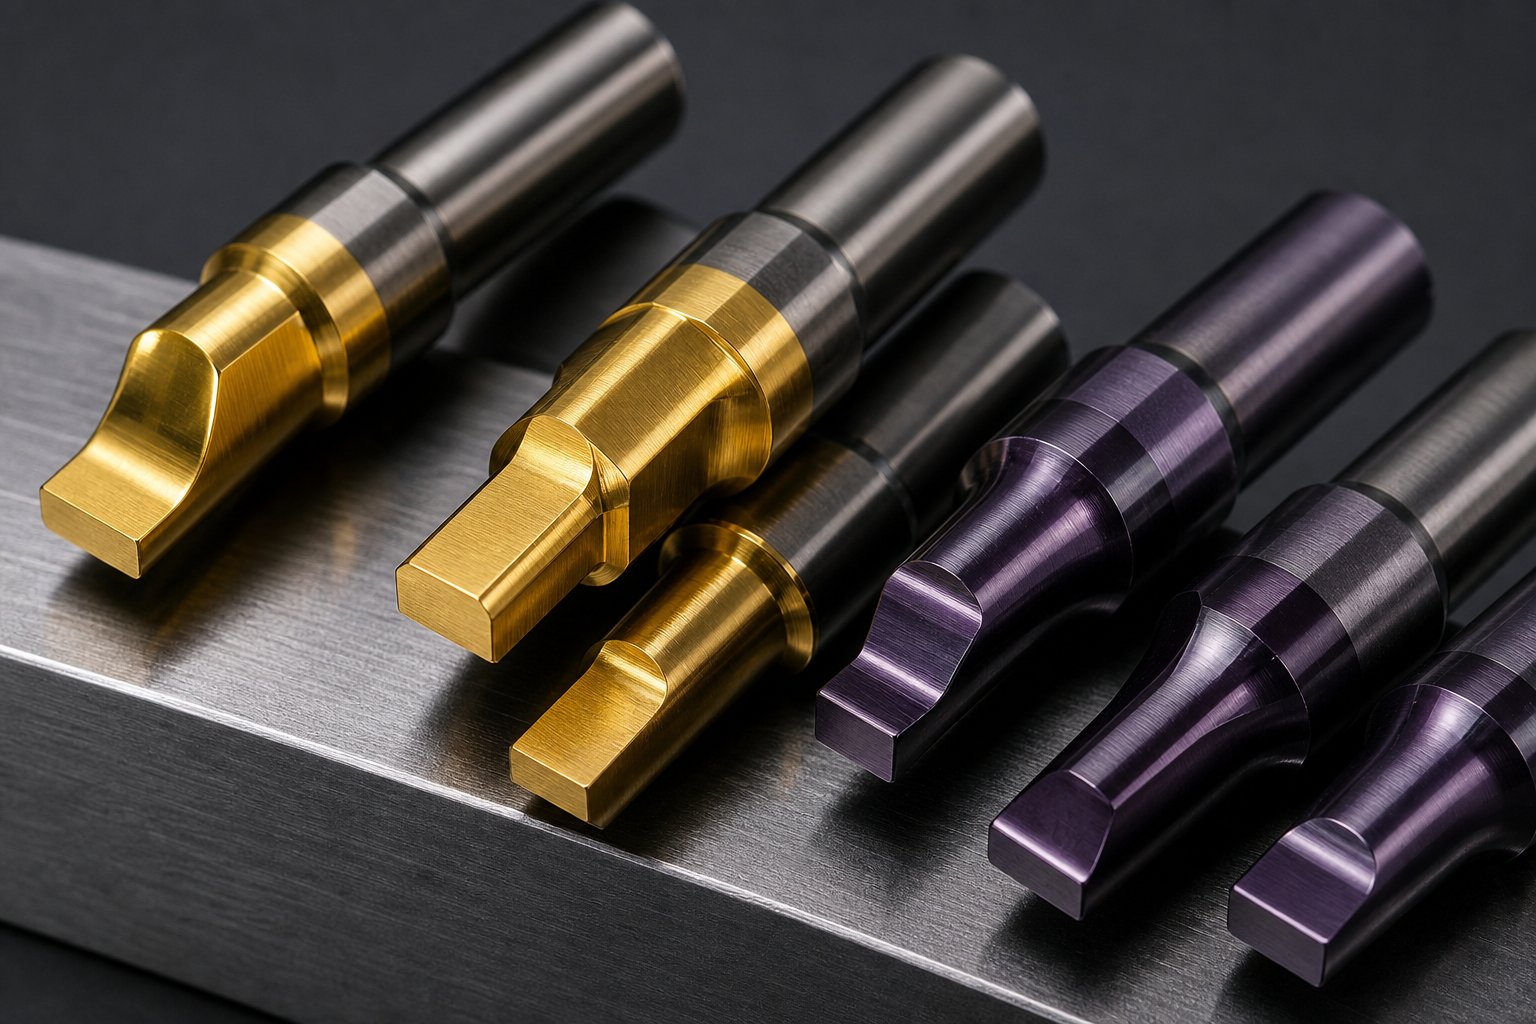
Nagrizanje, prianjanje i abrazivno trenje nastaju na površini, mikroskopskom graničnom sloju gdje se proboj susreće s materijalom radnog predmeta pod ekstremnim pritiskom i brzinom. Tvrdoća sama po sebi ne rješava ove probleme jer mehanizam kvara nije obimna deformacija. To je prijenos materijala na interfejsu. Površinski premazi to direktno rješavaju mijenjajući tribološko ponašanje te kontaktne zone, smanjujući koeficijente trenja, sprječavajući prianjanje i stvarajući toplinsku barijeru između alata i trake.
Za precizne operacije kalupa i štancanja koje se odvijaju pri velikim brzinama, pravi premaz može produžiti vijek trajanja alata za red veličine uz održavanje konzistentnosti dimenzija koju zahtijevaju dijelovi sa uskom{0}}tolerancijom.
Vrste premaza i njihovi mehanizmi trošenja
Svaka kemija premaza cilja na različitu kombinaciju mehanizama habanja. Birati između njih znači razumjeti šta zapravo uništava vaše površine alata. Evo kako se uspoređuju primarne opcije:
- TiN (titanijum nitrid)- Standardni višenamjenski-premaz sa karakterističnom zlatnom bojom. Mikro{3}}tvrdoća od približno 2200 HV, maksimalna debljina premaza 10 mikrometara. Najprikladniji za opće primjene oblikovanja metala i plastike gdje je dovoljna umjerena otpornost na habanje. Njegov veći koeficijent trenja (0,6 suhog u odnosu na čelik) ograničava efikasnost u agresivnim operacijama oblikovanja.
- TiCN (titanijum karbonitrid)- Povećava tvrdoću na približno 3400 HV sa značajno nižim koeficijentom trenja od 0,2. Maksimalna debljina oko 6 mikrometara. Povećana žilavost i otpornost na abrazivno habanje čine ga idealnim za-sečenje visokih performansi i oblikovanje metala, posebno na radnim komadima od nehrđajućeg čelika gdje je nagrizanje dominantan način kvara.
- TiAlN (titanijum aluminijum nitrid)- Pruža visoku tvrdoću (približno 3200 HV) sa odličnom otpornošću na oksidaciju na povišenim temperaturama. Maksimalna debljina 10 mikrometara. Najbolje radi u -brzinim operacijama ili polu- uslovima obrade u kojima je termičko opterećenje značajno. Njegova otpornost na toplinu čini ga poželjnim izborom kada brzine presa stvaraju značajne temperature trenja na površinama probijača.
- DLC (Diamond-Like Carbon)- Najniža dostupna opcija trenja, sa koeficijentima ispod 0,1 i tvrdoćom koja dostiže 4000 HV. Debljina je ograničena na približno 4 mikrometra u standardnim aplikacijama. DLC se ističe u sprečavanju adhezije na obojenim metalima i smanjenju sila skidanja u operacijama oblikovanja u kojima materijal želi da uhvati udarac pri povratnom udaru.
- Nitriranje- Termohemijski proces difuzije, a ne naneseni premaz. Atomi dušika prodiru u površinu alatnog čelika, stvarajući očvršćeno kućište bez jasne granice sloja. Najbolje za velike površine koje se formiraju na kojima bi adhezija premaza mogla biti problematična, ili kao predtretman ispod PVD premaza za povećanu nosivost-.
Usklađivanje površinskih tretmana sa materijalima izratka
Materijal izratka diktira koji će mehanizam habanja dominirati, a to određuje optimalan izbor premaza.
Nerđajući čelikpredstavlja najagresivniji izazov. Visoke{1}}razrede čvrstoće kao što je tip 301 u četvrt-tvrdoj temperaciji stvaraju ozbiljno habanje ljepila na površinama za oblikovanje i kovanje. Istraživanje naPenn United Technologiespokazalo je da PVD premazi hrom nitrida na karbidnim alatima produžavaju vijek trajanja matrice sa 15.000 udaraca između ponovnog premaza na nekoliko miliona pogodaka prije kvara alata. To nije postepeno poboljšanje. To je transformacija modela održavanja. TiCN je ovde podjednako efikasan, sa svojom kombinacijom visoke tvrdoće i niskog koeficijenta trenja koji direktno suprotstavlja tendenciju adhezije austenitnih nerđajućih klasa.
Aluminijumje poznat po nakupljanju materijala na površinama alata. Meki metal se lako prenosi na neprevučene udarce, progresivno degradirajući kvalitet površine dijela. DLC premazi, sa svojim ekstremno niskim trenjem i svojstvima protiv -prianjanja, praktički eliminišu ovaj način kvara u aplikacijama za slijepe aluminijumske ploče.
Bakar i mesingpredstavljaju drugačiji izazov u progresivnom štancanju bakrenih terminala i konektora. Ovi mekši materijali stvaraju manje abrazivno trošenje, ali stvaraju probleme s prianjanjem pri većim brzinama. DLC ili TiCN premazi smanjuju sile skidanja i sprečavaju nakupljanje materijala koje bi inače zahtijevalo često poliranje. Operacije progresivnog štancanja bakra koje se izvode pri 800+ poteza u minuti pokazuju posebno jake prednosti od premaza sa niskim-trenjem, budući da ponovljeni kontakt velike-brzine pojačava svaku sklonost adheziji.
Testiranje obavljeno uDeakin Universityu partnerstvu sa Fordom potvrdili su da TiCN premazi povećavaju vijek trajanja matrice za faktor više od 20 u poređenju sa samo poliranim-površinama, dok je tvrdi hrom omogućio 12x poboljšanje. Studija je također otkrila da jednostavno poboljšanje završne obrade osnovne površine sa 2,4 mikrometra na glatkiju pripremu produžava vijek trajanja matrice sedam puta prije nanošenja bilo kakvog premaza. Performanse premaza se zasnivaju na kvaliteti pripreme površine.
Ekonomika nanošenja premaza i intervali ponovnog premaza
PVD i CVD predstavljaju dvije primarne metode primjene, a izbor između njih bitan je za precizne alate. PVD (Physical Vapor Deposition) radi na znatno nižim temperaturama, obično ispod 500 stepeni Celzijusa. Ovo sprječava izobličenje dimenzija i gubitak tvrdoće koje procesi viših{3}}temperatura mogu unijeti. Za toleranciju-kritične komponente matrice koje su već termički obrađene-preciznim specifikacijama, PVD čuva ta svojstva netaknuta.
CVD (Chemical Vapor Deposition) nanosi premaze na temperaturama većim od 1800 stepeni Farenhajta. Dok CVD proizvodi odličnu adheziju i ujednačenu pokrivenost na složenim geometrijama, termički ciklus može promijeniti tvrdoću podloge i uzrokovati promjene dimenzija koje zahtijevaju ponovno brušenje. Većina aplikacija za precizne kalupe i štancanje favorizira PVD iz ovog razloga.
Intervali ponovnog premaza zavise od interakcije između vrste premaza, materijala radnog komada, brzine presovanja i strategije podmazivanja. Uopšteno govoreći:
- Neobložene polirane matrice na nehrđajućem čeliku: ponovno poliranje svakih 1.000 do 7.000 udaraca ovisno o kvaliteti pripreme površine
- Tvrdi hrom na nerđajućem čeliku: približno 12.000 pogodaka između servisiranja
- PVD TiCN ili CrN na nerđajućem čeliku: nekoliko stotina hiljada do miliona pogodaka pre ponovnog premaza
- DLC na aluminiju ili bakru: produženi intervali ograničeni prvenstveno smanjenjem debljine premaza, a ne kvarom ljepila
Podmazivanje je u interakciji s odabirom premaza na načine koji nisu uvijek intuitivni. Visok-premaz s minimalnim podmazivanjem može nadmašiti neobloženu matricu koja pliva u ulju za štancanje. Ovo otvara vrata smanjenoj upotrebi maziva, čistijim dijelovima i nižim troškovima odlaganja otpada. Za progresivno štancanje bakrom gdje zaostala kontaminacija ulja utječe na nizvodno lemljenje ili oblaganje, DLC-ovo ultra-nisko trenje omogućava suv ili skoro{5}}suv rad koji u potpunosti eliminiše čišćenje nakon-pečata.
Ekonomija daje prednost premazivanju kada cijena jednog neplaniranog kvara matrice, uključujući otpad, vrijeme zastoja i ubrzanu popravku, premašuje cijenu premazivanja svake habajuće{0}}kritične komponente u alatu. Za većinu-progresivnih matrica velike zapremine, ta matematika je presudna u korist oblaganja. Preostalo pitanje je kako ugraditi tu odluku o premazivanju u širi proces razvoja kalupa, od početne analize dijelova do validirane proizvodnje.
Životni ciklus razvoja kalupa od koncepta do proizvodnje
Kvalitet čelika, termička obrada i površinski premazi određuju šta precizna matrica za štancanje može izdržati. Ali slijed odluka i procesa koji transformišu inženjerski koncept u validirani proizvodni alat određuje da li ti materijalni izbori zaista isporučuju svoj potencijal. Progresivni proizvođač matrica ne obrađuje samo komponente. Oni orkestriraju razvojni životni ciklus u kojem se svaka faza zaključava u preciznosti o kojoj zavise sljedeće faze.
Evo realnosti: sloboda dizajna je najveća na početku projekta, kada je znanje proizvodnje o određenom dijelu najniže. Simulacija štancanja i virtuelna validacija postoje upravo da bi se zatvorio taj jaz, čineći naučno{1}}zasnovano znanje dostupnim prije nego što se posvetite teškim alatima. Životni ciklus u nastavku odražava kako moderni progresivni programi za mazanje i štancanje upravljaju tom tenzijom između slobode i znanja.
Od ispisa dijela do simulacije rasporeda trake
Svaki prog die projekat prati strukturirani razvojni put. Preskočite fazu ili požurite kroz nju i otkrit ćete troškove nizvodno u preradi, otpadu ili ugroženom vijeku trajanja alata. Kompletan životni ciklus odvija se u ovom nizu:
- Analiza dijela i izvodljivost- Inženjeri procjenjuju mogućnost izrade otiska dijela. Oni procjenjuju svojstva materijala, geometrijsku složenost, zahtjeve tolerancije i godišnju zapreminu kako bi utvrdili da li je dio prikladan za progresivnu proizvodnju kalupa. Ovdje se daje odgovor na kritična pitanja: Može li se ovaj polumjer savijanja formirati bez pucanja? Da li ova tolerancija zahtijeva alat od karbida? Hoće li godišnji obim opravdati ulaganje u alate?
- Raspored i simulacija trake- Izgled trake definira sekvenciranje stanica, udaljenost, dizajn nosača i korištenje materijala. CAE simulacija zatim potvrđuje protok materijala, predviđa rizik od stanjivanja ili pucanja i optimizuje pritiske formiranja pre nego što se čelik reže. Ova virtuelna proba identifikuje potencijalne nedostatke u digitalnom okruženju, značajno smanjujući troškove fizičke probe-i-greške.
- Dizajn detalja i 3D modeliranje- Svaki proboj, blok matrice, umetak, ploča za skidanje i vodilica se modeliraju prema tačnim specifikacijama. Razmaci, provjere smetnji i sekvence montaže se verificiraju digitalno. Stanice u mirovanju su rezervisane za buduće inženjerske promene, sprečavajući skupe rekonstrukcije matrice kada revizije delova neizbežno stignu.
- EDM i CNC obrada žice- Komponente se proizvode korištenjem precizne mašinske tehnologije usklađene s njihovim zahtjevima tolerancije. Matične ploče i cipele se glodaju CNC. Probojni profili i otvori matrice su izrezani žicom EDM. Kritične površine za oblikovanje dobijaju CNC ubodno brušenje za konačnu geometriju.
- Montaža i uočavanje- Komponente su sastavljene u papučicu kalupa, a uočavanje potvrđuje da spojne površine pravilno dodiruju pod opterećenjem. Visine zatvarača su podešene, vrijeme je potvrđeno, a prolaz trake se provjerava kroz svaku stanicu.
- Proba i validacija- Matrica pokreće uzorke dijelova na probnoj presi. Mere se dimenzije, kvantitativno se određuju opruge i prilagođavaju se geometrija oblika. CPK analiza kroz kontinuirano uzorkovanje potvrđuje dimenzionalnu stabilnost.
- Izdanje proizvodnje- Matrica je odobrena za punu-proizvodnju nakon ispunjavanja svih zahtjeva za dimenzionalnim, kozmetičkim i procesnim mogućnostima. Dovršeni su paketi dokumentacije uključujući SOP održavanja i intervale oštrenja.
Dizajn{0}}za-razmišljanje o proizvodnosti prolazi kroz svaku fazu. Inženjeri dizajniraju geometrije proboja koje se mogu izoštriti bez složenog pričvršćenja. Oni određuju konstrukciju umetaka na stanicama visokog{4}}habanja, tako da se pojedinačne komponente mogu zamijeniti bez rastavljanja cijelog alata. Oni lociraju igle za vođenje i tiple za ponovno sastavljanje nakon održavanja. Ove odluke ne čine početnu izradu jeftinijom, ali dramatično smanjuju trošak trajanja rada alata.
Tehnologije precizne obrade u modernoj konstrukciji kalupa
Tolerancije koje se mogu postići u gotovoj matrici za precizno žigosanje u konačnici su ograničene tehnologijama strojne obrade koje se koriste za izradu njegovih komponenti. Tri mogućnosti definiraju trenutno stanje tehnike:
Wire EDMreže kaljeni alatni čelik koristeći tanku električno nabijenu žicu, postižući tolerancije od ±0,0001 do ±0,0003 inča sa radijusima od čak 0,0005 inča. Ovaj proces stvara geometriju probijanja i umetanja u progresivnim kalupima bez termičkog naprezanja ili mehaničke sile, što znači da se očvrsle komponente mogu strojno obrađivati do konačnih dimenzija nakon termičke obrade. Sporo-sečenje žice, rafinirana varijanta koja koristi finu žicu i višestruke prolaze, gura kvalitet završne obrade ispod 0,2 mikrometara Ra dok održava tačnost položaja unutar jednog mikrona.
CNC ubodno brušenjepostiže pozicionu tačnost unutar 0,001 mm na uzorcima rupa i konturiranim površinama. Za blokove kalupa kod kojih se višestruke pozicije šupljina moraju precizno povezati jedna s drugom, brušenje uboda pruža tačnost koordinata koja osigurava poravnanje -do- stanice po cijeloj dužini progresivnog alata.
Sinker EDMrukuje složenim trodimenzionalnim-šupljinama i formira geometrije proboja do kojih EDM žice ne mogu doseći. Tolerancije od ±0,0002 do ±0,0005 inča omogućavaju složene unutrašnje geometrije, duboke šupljine i podrezine koje smanjuju broj sastavljenih komponenti konsolidacijom složenih oblika u pojedinačne umetke.
Ove tehnologije rade zajedno. CNC glodanje grubo i ekonomično obrađuje komponente do -mrežnog oblika. Žičani EDM zatim seče konačne profile i razmake na mikronski-tačnost. Ubodno brušenje završava kritične referentne površine. Kombinacija znači da progresivni proizvođač matrica može držati ukupne tolerancije matrice strože nego što bi bilo koji pojedinačni proces mogao postići sam.
Probna validacija i kriteriji puštanja u proizvodnju
Zvuči jednostavno? Probna faza je u kojoj se inženjerske pretpostavke susreću s fizičkom realnošću. Matrica se može savršeno obraditi i još uvijek proizvoditi-od-specifičnih dijelova ako tokom simulacije nisu na odgovarajući način predviđeni opruge materijala, uslovi trenja ili otklon presa.
Validacija slijedi strukturirani protokol:
- T0 uzorci- Prvi dijelovi kockice. Mjereno u odnosu na dimenzije štampe radi kvantifikacije odstupanja od nominalnog. Povratak na formirane karakteristike je ovdje primarna briga.
- Geometrijska korekcija- Geometrija matrice je prilagođena za kompenzaciju uočenog nazadovanja. Udarci za formiranje mogu se ponovo brusiti ili podmetati. Uglovi savijanja se podešavaju sve dok dijelovi ne padnu unutar tolerancije nakon elastičnog oporavka.
- T1 uzorci- Dijelovi proizvedeni nakon korekcija, mjereni kako bi se potvrdilo da su podešavanja postigla cilj. Više uzoraka potvrđuje konzistentnost, a ne samo-preciznost jednog dijela.
- CPK validacija- Kontinuirano uzorkovanje tokom produženog rada (obično 30+ uzastopnih dijelova) potvrđuje sposobnost procesa. CPK od 1,33 ili više na kritičnim dimenzijama ukazuje da je proces dovoljno stabilan za puštanje u proizvodnju.
Proizvodno izdanje nije samo "dijelovi su dobri". To znači da matrica pouzdano proizvodi usklađene dijelove, procesni prozor je dokumentiran i parametri održavanja su uspostavljeni. Intervali pregleda zasnovani na-broju-baza, pragovi izoštravanja i kriterijumi zamjene komponenti se definiraju tokom ove faze, stvarajući okvir održavanja koji štiti performanse matrice tokom njenog životnog vijeka.
Strategija održavanja matrice i analiza načina kvara
Kriterijumi za puštanje u proizvodnju uspostavljaju okvir održavanja, ali održavanje precizne matrice za štancanje unutar specifikacije tokom miliona ciklusa zahtijeva nešto više od rasporeda pričvršćenog za zid. Zahtijeva strukturiranu strategiju koja povezuje vidljive simptome s osnovnim uzrocima, povezuje servisne intervale sa stvarnim podacima o habanju i uzima u obzir kako dinamika presovanja utječe na degradaciju matrice. Iznenađujuće, ovo je mjesto gdje mnogi programi alata ne uspijevaju. Matrica se gradi prema izuzetnim standardima, a zatim propada pod reaktivnom kulturom održavanja koja reaguje tek nakon porasta stope otpada.
Bolji pristup tretira održavanje kao inženjersku disciplinu, a ne zadatak domara. To znači razumijevanje zašto komponente otkazuju, kada treba intervenirati i kako vaš tip presa ubrzava ili ublažava specifične mehanizme habanja.
Uobičajeni načini kvarova i identifikacija osnovnog uzroka
Kada progresivna kocka počne proizvoditi odbačene dijelove, vidljivi simptom rijetko govori cijelu priču. Neravnina na utisnutom rubu izgleda kao tup udarac, ali stvarni uzrok može biti termička ekspanzija koja mijenja razmak udarca-u-zazor, labav držač koji omogućava bočno pomicanje ili neadekvatno podmazivanje koje stvara nakupljanje ljepila.MetalForming Magazinenaglašava da potpuna analiza kvara zahtijeva prikupljanje uzoraka, prikupljanje osnovnih podataka i ispitivanje površina loma prije nego što se prebrzo zaključi.
Razmotrite razliku između grešaka u proizvodnji i kvarova{0}}usluga. Proboj koji se ljušti jer je određeni radijus ugla ostao oštar tokom brušenja je greška u proizvodnji. Karbidni umetak koji puca jer je hlorirano mazivo napalo njegovo kobaltno vezivo je neispravan-uvjet. Obje proizvode isti simptom, cijepanje, ali zahtijevaju potpuno različite korektivne radnje.
Greške u dizajnu takođe značajno doprinose. Debeli presjeci uz tanke presjeke, nagle promjene poprečnog presjeka i nepravilne veličine radijusa fileta stvaraju koncentratore napona koji na kraju stvaraju pukotine pod cikličnim opterećenjem. Ovo nisu problemi održavanja. To su inženjerski problemi koje samo održavanje ne može riješiti.
Sljedeća tabela prikazuje najčešće načine kvara u preciznim progresivnim matricama do njihovih osnovnih uzroka i odgovarajućih korektivnih odgovora:
| Failure Mode | Uočljivi simptom | Osnovni uzrok | Korektivna radnja |
|---|---|---|---|
| Punch chipping | Nepravilni ivični fragmenti nedostaju na vrhu udarca; nedosledan uzorak neravnina | Zamor materijala od cikličkog opterećenja; nedovoljna žilavost za nanošenje; oštri unutrašnji uglovi koji stvaraju naprezanja | Procijenite kvalitet čelika (uzmite u obzir žilavost S7); povećanje radijusa fileta; provjerite postizanje ciljane tvrdoće-ravnoteže žilavosti termičke obrade |
| Galling | Nagomilavanje materijala na površinama bušotine ili kalupa; ogrebotine i tragovi na utisnutim dijelovima | Neadekvatno podmazivanje; nedovoljan razmak za vrstu materijala; loša završna obrada alata; Materijal radnog komada-visokog trenja (nehrđajući, aluminijum) | Nanesite PVD premaz (TiCN ili DLC); poboljšati završnu obradu površine; provjeriti razmak prema debljini materijala; nadograditi isporuku podmazivanja |
| Die cracking | Vidljive linije loma u bloku kalupa ili umetku; iznenadni katastrofalni kvar | Termički ciklični stres; nepravilna termička obrada (nedovoljno kaljenje); karakteristike dizajna koje stvaraju koncentraciju naprezanja; preopterećenje od slaganja puževa | Pregledajte evidenciju toplinske obrade; dodati cikluse kaljenja; redizajn koncentratora naprezanja; provjeriti kapacitet tonaže i evakuaciju puževa |
| Prekomjerno formiranje neravnina | Progresivno povećavajući visinu neravnina na utisnutim rubovima | Istrošene rezne ivice (normalno trošenje); zazor od udarca-do-odstupanja od labavosti komponente; termička ekspanzija mijenja zazor | Oštrenje prema dokumentiranom pragu; provjeriti sigurnost i odobrenje držača; provjerite ima li problema s upravljanjem toplinom pri brzini pritiska |
| Neusklađenost vremena | Izdužene pilotske rupe; progresivni dimenzionalni drift između stanica; događaji pogrešnog hranjenja | Greška u vremenu podizanja{0}}rola-feeda; istrošeni ili savijeni piloti; gubitak paralelizma štampe; neispravnost podizača trake | Ponovo kalibrirajte vrijeme dodavanja; pregledati istrošenost pilota (0,0005-0,001 in. tolerancija zazora); provjeriti presovanje i paralelizam; servisne šine za podizanje |
| Povlačenje puževa | Puževi uvučeni nazad u lice matrice; tragovi svjedoka na donjoj strani trake | Povećano zazor-od-proboja omogućavajući efekat vakuuma; uljni film koji djeluje kao ljepilo; karakteristike zadržavanja istrošenih puževa | Vratiti odgovarajući razmak; dodati žljebove za zadržavanje puževa ili modificirati geometriju proboja; podesite volumen podmazivanja na stanicama za probijanje |
Kritički uvid iz bilo koje analize kvarova: primijetit ćete da većina uzroka traga do odluka donesenih tokom dizajna i izgradnje, a ne samo do operativnog trošenja. Podaci iz industrije potvrđuju da dizajn alata, odabir materijala i termička obrada zaslužuju jednaku istražnu težinu uz uslove rada prilikom dijagnosticiranja kvarova koji se ponavljaju.
Planiranje preventivnog održavanja prema broju pogodaka
Kalendarski{0}}rasporedi održavanja propuštaju poentu za štancanje matrica. Alat koji radi u dvije smjene pri 600 udaraca u minuti akumulira habanje suštinski drugačije nego jedna radna jednosmjenska-smjena pri 200 SPM, čak i tokom iste kalendarske sedmice. Učinkovito preventivno održavanje povezuje inspekciju sa stvarnim brojem proizvodnje.
Okvir radi u slojevima:
- Provjere po{0}}smjeni (svako pokretanje)- Vizuelna inspekcija ima li zarobljenih puževa, krhotina i očiglednih oštećenja. Proverite da li isporuka maziva dostiže predviđene tačke. Potvrdite korak uvlačenja i praćenje trake. Odmah označite sve promjene u kvalitetu{4}}u vezi sa zarezima. Ove provjere traju nekoliko minuta, ali hvataju uvjete koji eskaliraju u sate neplaniranih zastoja.
- Inspekcija zasnovana na-broju- moždanih udara (obično svakih 50.000-250.000 pogodaka)- Interval zavisi od abrazivnosti materijala radnog komada, brzine presovanja i istorijskih podataka o habanju za određeni alat. Na ovom okidaču, izmjerite stanje-ivice rezanja, provjerite zazore pomoću mjernih mjerača, pregledajte pilote za jedno-istrošenost i provjerite da se dužina bez opruge-nije smanjila za više od 10%. Industrijske smjernice preporučuju pokretanje pregleda ponovnog brušenja bušotine kada trošenje rubova prelazi 0,1 mm.
- Prag oštrenja- Umjesto oštrenja po fiksnom rasporedu, izmjerite stvarnu visinu neravnina na proizvodnim dijelovima. Kada neravnina premašuje specifikaciju dijela (često 0,05-0,10 mm za precizne primjene), zakažite oštrenje. Dokumentirajte broj pogodaka pri svakom događaju izoštravanja. Vremenom, ovo gradi prediktivni model za stvarnu stopu trošenja svake matrice.
- Kriteriji zamjene komponenti- Opruge se zamjenjuju kada slobodna dužina padne za 10% ili se pojavi pucanje. Piloti se zamjenjuju kada zazor do pilot rupa premašuje projektnu namjeru. Vodiće čahure se zamjenjuju kada je vidljivo zarezivanje ili kada izmjereni razmak od vodećih klinova premašuje dokumentovane granice. Ovo nisu pozivi na osudu. To su mjerljivi pragovi.
Dokumentacija povezuje cijeli sistem. Svaki događaj održavanja treba zabilježiti: broj pogodaka u servisu, pronađene greške, poduzete radnje, zamijenjene komponente i prvi-rezultat kvaliteta nakon što se matrica vrati u proizvodnju. Dobavljači progresivnog štancanja koji poslužuju programe za automobilske kalupe razumiju ovu disciplinu instinktivno, jer IATF 16949 sistemi kvaliteta zahtijevaju evidenciju održavanja koja se može pratiti kao uslov za odobrenje dobavljača.
Pogađate bez{0}}podataka o broju pogodaka. Pomoću njega možete predvidjeti kada je potreban sljedeći servis, unaprijed planirati zamjenske komponente i identificirati specifične stanice koje pokreću neproporcionalne troškove održavanja.
Kako tip presa utječe na obrasce habanja matrice
Štampa nije samo izvor energije. To je dinamično okruženje u kojem živi vaša kocka, a njegove karakteristike direktno oblikuju koji se načini kvara prvi pojavljuju i koliko brzo napreduju. Tri arhitekture presa dominiraju proizvodnjom preciznog štancanja, a svaka stvara poseban potpis habanja.
Mehaničke preseisporučuju silu preko koljenastog mehanizma, što znači da brzina i raspoloživa tonaža kontinuirano variraju kroz hod. Maksimalna brzina se javlja u sredini-hoda, a tonaža je maksimalna samo u donjoj mrtvoj tački. Ovo stvara vrlo kratka vremena ciklusa idealna za-biranje i bušenje velikog volumena, ali profil fiksnog hoda znači da operacije formiranja doživljavaju različite stope naprezanja u zavisnosti od toga gdje se u hodu dešavaju. Obrasci habanja matrice na mehaničkim prešama imaju tendenciju ka kvarovima povezanim sa udarom-: lomljenje pri zahvatu, udar-probijanje kroz udar tokom slijeganja i pucanje od zamora od ponovljenih dinamičkih opterećenja. HVAC operacije progresivnog štancanja koje proizvode rebra izmjenjivača topline na 1,000+ SPM na mehaničkim presama dovode do ubrzanog trošenja na stanicama za probijanje jednostavno zbog kumulativne energije udara pri tim brzinama ciklusa.
Servo prešekoristite programabilne servo motore za neovisnu kontrolu brzine, položaja i sile ram tokom cijelog hoda. Možete usporiti ram tokom zahvatanja materijala da biste smanjili udarni udar, postepeno primeniti punu tonažu tokom formiranja i uvući se maksimalnom brzinom kako biste minimizirali vreme ciklusa. Rezultat: značajno smanjeno habanje matrice. Matrica doživljava manje vršne sile, smanjeni termički ciklus i manje udaraca-kroz šok. Komponente koje se cijepaju nakon 200.000 udaraca na mehaničkoj presi mogu raditi 500.000 ili više na servo presi koje čine isti dio. Intervali održavanja se proporcionalno protežu.
Hidraulične presepružaju punu tonažu u bilo kojoj tački hoda uz podesivu brzinu, što ih čini odličnim za duboko izvlačenje i složene operacije oblikovanja. Međutim, njihova sporija vremena ciklusa ograničavaju protok za-progresivni rad na kalupu velikog obima. Obrasci habanja matrice na hidrauličnim presama favorizuju trajne-mehanizme kontakta: nagrizanje zbog produženog kontakta alata-obratka na stanicama za formiranje, termalni efekti zbog sporijeg odvođenja topline i degradacija površine zbog produženog vremena zadržavanja pod opterećenjem. Automobilske matrice za duboko -izvučene strukturne komponente često rade na hidrauličnim presama upravo zato što kontrolisana brzina sprečava pucanje i kidanje koje bi mehanički udari velike brzine -proizveli pri dubokom izvlačenju.
Praktičan zaključak: vaš raspored održavanja treba da uzme u obzir tip presa, a ne samo broj pogodaka. Matrica koja radi na servo presi pri 400 SPM možda će trebati rjeđe servisiranje od iste matrice koja radi na mehaničkoj presi pri 300 SPM, jer kontrolirani angažman servo motora smanjuje kumulativna oštećenja po udaru. Suprotno tome, operacija hidrauličkog oblikovanja presom može zahtijevati češći pregled površine radi nagrizanja uprkos radu pri nižim brzinama, jer svaki hod duže održava kontakt.
Razumijevanje ovih mehanizama kvarova i strategija održavanja održava precizne matrice koje proizvode usklađene dijelove. No, specifikacije koje pokreću te tolerancije, zazori koji definiraju prihvatljive šiške i obim proizvodnje koji opravdavaju strogu disciplinu održavanja, svi potiču iz same aplikacije. Ono što žigosani dio radi u svom konačnom sastavljanju određuje sve što matrica mora isporučiti.
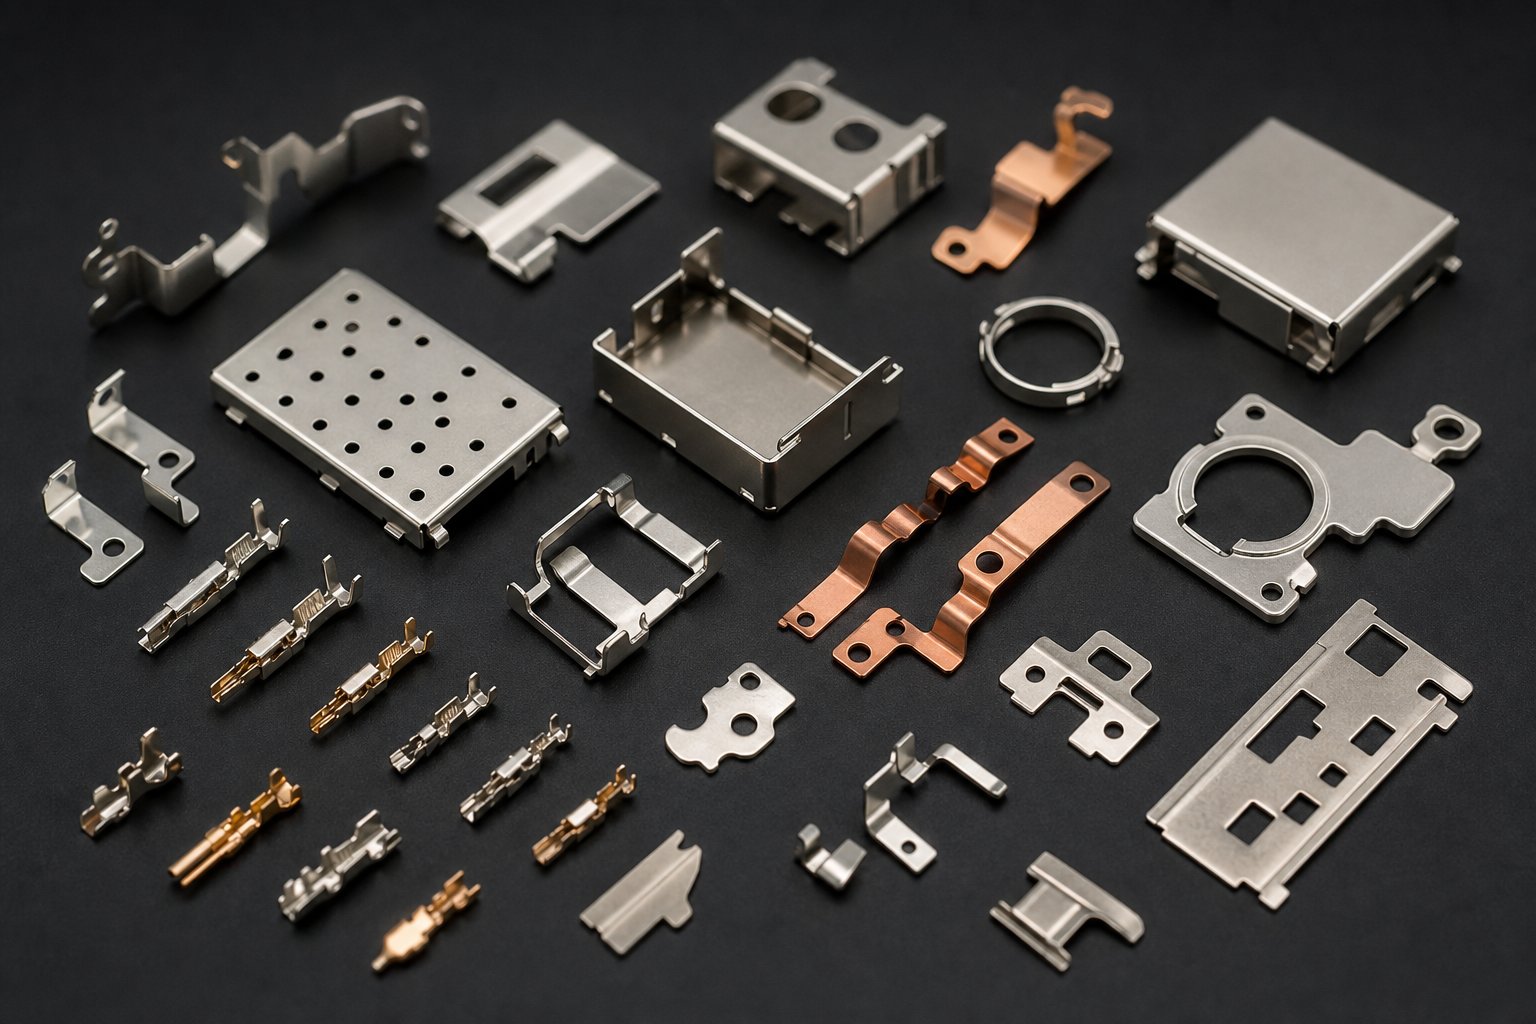
Industrijske primjene i odluke o specifikaciji kalupa
Pragovi tolerancije, intervali održavanja i izbor premaza ne postoje u vakuumu. Oni su vođeni onim što gotovi dio zapravo radi nakon što napusti štampu. Bakarni terminal unutar kabelskog svežnja automobilskog konektora radi pod različitim mehaničkim, električnim i termičkim ograničenjima od aluminijskog rebra u izmjenjivaču topline. Ti zahtjevi za krajnju{3}}upotrebu teku unazad kroz inženjerski lanac, diktirajući sve od kvaliteta čelika do broja stanica u progresivnoj matrici koja proizvodi dio.
Razumijevanje ovog odnosa pomaže inženjerskim timovima da specificiraju alate koji odgovaraju njihovoj aplikaciji umjesto da preko-inženjering za marginu koja im nije potrebna ili, još gore, ispod-navođenje tolerancija koje apsolutno trebaju.
Primjena za automobilske i električne konektore
Progresivno štancanje automobilskih komponenti predstavlja jedan od najzahtjevnijih sektora za precizne alate. Dobavljači prvog reda koji opslužuju proizvođače originalne opreme trebaju matrice koje proizvode milione identičnih dijelova godišnje uz zadržavanje tolerancija koje osiguravaju pouzdan električni kontakt i mehaničko zadržavanje.
Zamislite kućište više{0}}pinskog konektora sa opružnim kontaktima koji su međusobno razmaknuti 1,27 mm. Svaki kontakt mora održavati određenu normalnu silu na spojnu iglu, a ta sila ovisi o debljini materijala, geometriji savijanja i konzistentnosti dimenzija na svakom pojedinom dijelu. Odstupanje od 0,05 mm na dužini kontaktne ruke mijenja snagu opruge dovoljno da izazove povremene veze u radu. To je realnost tolerancije koja pokreće specifikacije OEM progresivnog štancanja.
Progresivne matrice za električna i hibridna vozila sada proizvode visoko{0}}precizne motorne laminacije, sabirnice i konektore pri proizvodnim brzinama do 1400 udaraca u minuti. Ove aplikacije kombinuju stroge tolerancije sa agresivnim godišnjim količinama, koje često prelaze 10 miliona komada. Specifikacije kalupa za ovaj segment obično zahtijevaju umetke od karbida na kritičnim stanicama za probijanje, TiCN ili DLC premaze na udarcima za formiranje i kompatibilnost sa servo presom kako bi se smanjilo trošenje pri udaru pri tim brzinama ciklusa.
Ključni pokretači specifikacija za automobilske električne aplikacije:
- Materijal- Fosforna bronza, berilijum bakar ili pre-prevučene legure bakra u rasponu od 0,1 do 0,8 mm debljine
- Tolerancije- Tipično ±0,02 do ±0,05 mm na kritičnim dimenzijama kontakta; tačnost položaja unutar ±0,03 mm između karakteristika
- Volume- Više-milionske godišnje količine koje opravdavaju karbidne alate i programe pune prevlake
- Umri složenost- 20 do 40+ stanica koje uključuju u-montažu kalupa, selektivne umetke za-lijevanje ili u-urezivanje za integrirane komponente
HVAC i žigosanje bakra velikom brzinom
HVAC progresivno štancanje metala zauzima suprotan kraj spektra složenosti, ali gura ograničenja brzine teže od gotovo bilo koje druge primjene. Rebra izmjenjivača topline su geometrijski jednostavni, tanki aluminijski dijelovi proizvedeni izvanrednom brzinom, često 1.200 do 1.500 udaraca u minuti na namjenskim -prešama velike brzine.
Pri tim brzinama, habanje matrice se brzo akumulira. Matrica za peraje koja radi 1.400 SPM u tri smjene proizvodi preko 2 miliona pogodaka dnevno. Čak i uz relativno nisku abrazivnost aluminija, taj kumulativni kontakt brzo degradira površine alata bez odgovarajućeg premaza i strategije podmazivanja. Specifikacije alata za HVAC progresivno štancanje imaju prioritet:
- Materijal- Tanka aluminijumska traka (0,08 do 0,15 mm) za koju su potrebne izuzetno oštre rezne ivice i minimalno neravnine
- Brzina- 1,000 do 1,500+ SPM koji zahtijevaju lagane komponente matrice, robusnu registraciju pilota i premaze protiv -adhezije (poželjno DLC)
- Die life management- Česti ciklusi oštrenja zbog ekstremnog broja pogodaka; modularna konstrukcija umetka za brzi servis stanice bez potpunog uklanjanja kalupa iz prese
- Širina trake- Široki namotaj (do 500 mm ili više) koji hrani više redova istovremeno za maksimalan učinak
Bakarno progresivno štancanje za električne terminale i sabirnice postavlja različite zahtjeve. Rad od bakra-očvršćuje se tokom oblikovanja, povećavajući opterećenje presom kako proizvodnja napreduje. Specifikacije kalupa moraju uzeti u obzir veće zahtjeve za tonažom na stanicama za formiranje i tendenciju prianjanja bakra na neobloženi alatni čelik. Zahtjevi za toleranciju OEM-a za ove dijelove rutinski su unutar ±0,001 do ±0,005 inča, sa ograničenjima završne obrade površine koja su uzrokovana procesima nanošenja ploče ili lemljenja.
Medicinski i elektronski zahtjevi za preciznost
Komponente medicinskih uređaja i zaštita potrošačke elektronike potiskuju precizne matrice ka njihovoj najstrožoj toleranciji. Utisnuti EMI štit za pametni telefon mora stati u šupljinu mjerenu u dijelovima milimetra, sa zahtjevima za ravnost koji sprečavaju praznine koje dozvoljavaju elektromagnetno curenje. Medicinske kontaktne opruge, komponente hirurških instrumenata i implantabilna kućišta uređaja zahtevaju ne samo preciznost dimenzija već i potpunu sledljivost i validaciju procesa.
Ono što razlikuje ove aplikacije od rada u automobilima nisu nužno strože tolerancije. Kombinacija uskih tolerancija s egzotičnim materijalima i manjim količinama mijenja ekonomsku jednačinu:
- Zaštita elektronike- Tanki nerđajući čelik ili nikal srebro (0,1 do 0,3 mm); složene geometrije savijanja koje zahtijevaju više stanica za formiranje; ravnost unutar 0,05 mm preko površina štita; umjerene količine (500K do 5M godišnje)
- Medicinski uređaji- Titanijum, hirurški nerđajući materijal ili specijalne legure koje zahtevaju posebne sertifikate materijala; tolerancije od ±0,01 do ±0,025 mm; puna sljedivost serije sa CPK dokumentacijom po proizvodnom ciklusu; manje količine (50K do 500K) koje i dalje moraju opravdati progresivno ulaganje u kalupe
- Mikro{0}}konektori- Razmak između kontakata ispod 0,5 mm; veličine karakteristika koje se približavaju granicama žičanih EDM mogućnosti; širine trake ispod 20 mm sa jednom-progresijom; karbidni alat obavezan za stabilnost dimenzija tokom čitavog proizvodnog vijeka
Za medicinske i elektronske aplikacije, odluke o specifikacijama matrice se pomjeraju ka infrastrukturi osiguranja kvaliteta koliko i mehaničkim sposobnostima. Matrica ne samo da mora proizvoditi usklađene dijelove, već to mora učiniti u okviru validiranog, dokumentiranog procesa koji zadovoljava regulatorne zahtjeve. Ta rigoroznost validacije direktno se vezuje za to kako je matrica razvijena, ko ju je napravio i koji sistemi kvaliteta su upravljali njenom proizvodnjom, pitanja koja prirodno vode do toga kako inženjerski timovi procenjuju i biraju svog partnera za alat.
Odabir partnera za precizno štancanje za kritične dijelove
Regulatorna sljedivost, validirani procesi i dokumentirana sposobnost ne potiču od dijela sa žigom. Oni potječu od organizacije koja je dizajnirala i izradila matrice. Za inženjerske timove koji specificiraju alate za tolerancijske-kritične aplikacije, odabir pravog proizvođača progresivnih matrica je manje u pronalaženju najniže cijene, a više u identifikaciji partnera čija tehnička infrastruktura odgovara zahtjevima aplikacije. Dobavljač opremljen za opće štancanje nosača radi u fundamentalno drugačijem inženjerskom okruženju od onog izgrađenog oko mikro-konektora, tankih-bakarnih terminala ili komponenti medicinskog uređaja za koje je potrebna ponovljivost ±0,01 mm.
Dakle, kako razdvojiti proizvođače progresivnih matrica koje su stvarno opremljene za rad precizno-od onih koji se plasiraju izvan njihovih mogućnosti? Odgovor leži u evaluaciji specifičnih tehničkih mjerila, provjerenih sistema kvaliteta i demonstrirane procesne discipline.
Mjerila tehničke sposobnosti za dobavljače matrica
Kada nabavljate preciznu matricu za žigosanje za male, složene dijelove velike količine, spisak opreme dobavljača govori vam više od njihove prodajne prezentacije. Morate gledati dalje od općih CNC kapaciteta i ispitati specifične tehnologije obrade koje omogućavaju tačnost na mikronskom-nivou.
Evo praktičnog okvira za evaluaciju. Dobavljač prikladan za toleranciju-kritičnog progresivnog matrice treba pokazati:
- Sposobnost žičane EDM sa ±0,001 mm ili boljom preciznošću- O ovome nije-pregovarati za profile za bušenje i matrice gdje se zazori mjere u jednocifrenim- mikronima. Pitajte da li rade sporo-žicu sa više prolaza za završne površine.
- CNC ubodno brušenje za preciznost koordinata- Kritičan za održavanje pozicionih odnosa -do- stanice na dugim progresivnim matricama. Bez ubodne brušenja, kumulativne pozicijske greške na 20+ stanicama postaju neizbježne.
- U-kućna toplinska obrada ili provjerena kontrola podizvođača- Toplinska obrada direktno određuje da li alatni čelik dostiže svoj potencijal performansi. Dobavljači koji eksternaliziraju ovaj proces bez dokumentirane provjere parametara uvode nekontroliranu varijablu.
- Softver za simulaciju štancanja (AutoForm, DYNAFORM ili ekvivalentan)Razvoj vođen - Simulacijom-smanjuje iteracije isprobavanja i predviđa povratak, stanjivanje i protok materijala prije rezanja tvrdog alata. Dobavljači koji se oslanjaju isključivo na-probe zasnovane na iskustvu-i-greške nose veći rizik za složene geometrije.
- Probajte dostupnost štampe u skladu s proizvodnim uvjetima- Dobavljač bi trebao provjeriti matrice na presi koja replicira vaše proizvodno okruženje: odgovarajuću tonažu, brzinu hoda i tip sistema napajanja. Validacija progresivnog matrice od 400 SPM na probnoj presi od 60 SPM ostavlja neotkrivene načine kvara koji zavise od brzine{4}.
- -Obrada površina u kući ili uspostavljena partnerstva za premazivanje- Odluke o PVD premazima treba integrirati u fazu dizajna, a ne tretirati ih kao naknadnu misao. Dobavljači koji koordiniraju izbor premaza sa materijalom izradaka i brzinom presovanja isporučuju dugotrajniji alat-.
- Metrološka oprema kalibrirana da mjeri ono što grade- CMM sposobnost, optički sistemi mjerenja i površinska profilometrija prikladni za raspon tolerancije za koji tvrde da ga postižu.
Opća kuća za štancanje može posjedovati žičanu EDM mašinu. Specijalista za precizne kalupe i štancanje ga vodi u okviru procesne discipline koja uključuje dokumentovane programe, verifikovane pomake i izmereni izlaz validiran u odnosu na CAD nominalnu vrednost. Oprema je manje bitna od sistema koji upravlja načinom na koji se koristi.
Standardi kvaliteta i zahtjevi za certifikaciju
Certifikati služe kao dokaz eksterne revizije da dobavljač posluje u okviru strukturiranog sistema upravljanja kvalitetom. Za precizne matrice, dva certifikata imaju najveću težinu.
ISO 9001:2015uspostavlja osnovnu liniju. Potvrđuje da postoje dokumentirani procesi za kontrolu dizajna, kalibraciju, internu reviziju, korektivne mjere i upravljanje dobavljačima. Svaki renomirani dobavljač preciznih kalupa i štancanja trebao bi ovo držati kao minimum. Signalizira disciplinu procesa i sljedivost, iako ne nalaže automobilsku{3}}specifičnu strogost koju zahtijevaju-programi proizvodnje velikog obima.
IATF 16949:2016nadovezuje se na ISO 9001 sa znatno strožim zahtjevima prilagođenim proizvodnji u lancu nabavke automobila. On nalaže APQP (Napredno planiranje kvaliteta proizvoda), PPAP (Proces odobravanja proizvodnih delova), FMEA, SPC i MSA kao osnovne alate za kvalitet. Za timove koji nabavljaju matrice za automobile ili bilo koju sigurno-kritičnu komponentu sa žigom, IATF 16949 certifikat nije prioritet. To je preduslov. Standard zahtijeva studije sposobnosti procesa koje ciljaju Cpk od 1,33 ili više na kritičnim dimenzijama, gurajući dobavljače prema statističkoj strogosti koja sprječava pomjeranje dimenzija u dugim proizvodnim ciklusima.
Osim samog certifikata, provjerite opseg. Dobavljač može imati IATF 16949 za operacije sastavljanja, ali ne i za proizvodnju kalupa. Opseg certifikacije treba eksplicitno pokrivati dizajn alata i kalupa, izradu i validaciju na mjestu gdje će se proizvoditi vaš alat. Zatražite stvarni certifikat i potvrdite ga putemIATF baza podataka nadzoraumjesto da se oslanjaju na logo prikazan na web stranici.
Procjena alatnih partnera za toleranciju-kritičnu proizvodnju
Tehnička sposobnost i certifikati utvrđuju da li dobavljač može obaviti posao. Preostalo je pitanje da li odgovaraju vašoj specifičnoj proizvodnoj stvarnosti.
Progresivni proizvođači matrica koji poslužuju aplikacije velikog-obima, tesne{1}}tolerantnosti dijele karakteristike koje ih razlikuju od općih kuća za izradu alata:
- Iskustvo{0}}specifično za aplikaciju- Dobavljač koji je izradio kalupe za vaš tip materijala, raspon veličina dijelova i industriju razumije načine kvara i prilagođavanja dizajna specifične za vašu aplikaciju. Zatražite studije slučaja ili referentne dijelove u sličnim materijalima i rasponima tolerancije.
- Filozofija-za{1}}održavanje- Precizni alati napravljeni za više-miliona-proizvodnja moraju biti upotrebljivi. Procijenite da li dobavljač dizajnira modularne umetke, pristupačne površine za oštrenje i dokumentirane procedure održavanja kao standardnu praksu.
- Inženjerska saradnja tokom razvoja- Najbolji partneri za alate se angažuju tokom dizajna dijela, a ne nakon što je otisak zamrznut. Dizajn za ulazne podatke o proizvodnosti od proizvođača kalupa može smanjiti broj stanica, poboljšati korištenje materijala i eliminirati slaganje tolerancija prije početka ulaganja u alate.
- Validirani proces od simulacije do proizvodnje- Kompletan razvojni životni ciklus sa dokumentovanim kapijama validacije (simulacija, T0 proba, CPK potvrda) smanjuje rizik u poređenju sa pristupima izgradnje-i-prilagođavanja.
- Responzivna usluga i mogućnost modifikacije- Proizvodni dijelovi se razvijaju. Stižu inženjerske promjene. Dobavljač sa-domaćom dubinom obrade može izvršiti modifikacije brzo bez ponovnog pokretanja programa alata od nule.
Za inženjerske timove koji ocjenjuju partnere koji su specijalizirani za precizne-progresivne kalupe za velike-prilike, tesne-prilike,YICHEN-ova matrica za precizno štancanjeprogram služi kao resurs koji vrijedi ispitati. YICHEN se posebno fokusira na male,-precizne dijelove napravljene za ponovljivu masovnu proizvodnju, segment gdje preciznost matrice direktno određuje da li gotove komponente ispunjavaju funkcionalne zahtjeve u svojim konačnim sklopovima.
Odluka o izboru dobavljača na kraju odražava proračun rizika. Razlika u cijeni između stručnjaka za precizne kalupe i štancanje i radnje opće{1}}opće namjene je obično skromna u odnosu na ukupne troškove programa. Ali cijena matrice koja ne može zadržati toleranciju pri brzini proizvodnje, ili ona koja zahtijeva mjesečnu intervenciju jer upravljanje habanjem nije osmišljeno od samog početka, spaja se na svaki pogodak za vijek trajanja alata. Uložite vrijeme za procjenu unaprijed, a alat se isplati kroz godine stabilne, predvidljive proizvodnje.
Često postavljana pitanja o matricama za precizno štancanje
1. Koju toleranciju može imati precizna matrica za štancanje?
Precizna matrica za štancanje obično drži tolerancije dimenzija unutar ±0,0002 inča (±0,005 mm) ili čvršće kroz milione ciklusa presovanja. Ovaj nivo tačnosti se postiže kontrolisanim razmakom od probijanja-od-od 5-10% debljine materijala po strani, tačnosti položaja na nivou mikrometara{10}}između stanica i sistema za registraciju pilota koji ispravljaju nepreciznosti u hranjenju na svakoj stanici. Održavanje ovih tolerancija zahtijeva specifične tipove alatnog čelika kaljenog na HRC 58-64, žičanu EDM mašinsku obradu sa mogućnošću ±0,0001 inča i validirane rasporede održavanja vezanih za podatke o broju pogodaka, a ne za kalendarske intervale.
2. Koja je razlika između progresivne i složene matrice?
Progresivna matrica izvodi sekvencijalne operacije na više stanica dok metalna traka napreduje za jedan korak po potezu pritiska, proizvodeći jedan gotov dio po ciklusu pri brzinama do 1,500+ SPM. On rukuje složenim geometrijama distribucijom rezova, savijanja i oblika preko namjenskih stanica. Složena matrica izvodi više operacija istovremeno na jednoj stanici u jednom potezu pritiska, što je čini idealnom za ravne, simetrične dijelove koji zahtijevaju čvrstu koncentričnost između elemenata. Progresivne matrice odgovaraju složenim dijelovima velike{5}}zapremine (100,000+ godišnje), dok složene matrice najbolje funkcioniraju za umjerene-ravne dijelove gdje je koncentričnost-do{10}}obilježja kritična.
3. Koji je alatni čelik najbolji za štancanje probijača?
Najbolji alatni čelik ovisi o dominantnom mehanizmu kvara u vašoj primjeni. D2 (SKD11) se ističe kada abrazivno habanje ograničava vijek trajanja matrice, nudeći visoko zadržavanje rubova na 58-60 HRC. M2 (SKH51) otporan je na habanje i deformaciju na pritisak na 60-65 HRC, idealan za udarce pod velikim opterećenjem. S7 pruža maksimalnu žilavost na 56-58 HRC za stanice sa visokim udarom gdje dolazi do pucanja ili pucanja. A2 (SKD12) pruža uravnotežene performanse kada se takmiče višestruki načini kvara. Umetci od volfram karbida opravdavaju svoju 3-5x premiju troškova na stanicama ultra velike količine gdje intervali održavanja alatnog čelika postaju uska grla u proizvodnji.
4. Koliko često treba održavati preciznu matricu za štancanje?
Učestalost održavanja treba biti vezana za stvarni broj pogodaka, a ne za kalendarske rasporede. Vizuelne provjere po-smjeni otkrivaju zarobljene puževe i probleme s podmazivanjem. Inspekcije zasnovane na-brojanju-hoda svakih 50.000 do 250.000 pogodaka mjere stanje-ivice rezanja, zazore, habanje pilota i dužinu{10}}bez opruge. Oštrenje se pokreće kada visina šiljka premašuje specifikacije dijela, obično 0,05-0,10 mm za precizan rad. Opruge zahtijevaju zamjenu kada slobodna dužina padne za 10%. Tip presa također utječe na intervale: matrice na servo presama će možda trebati rjeđe servisiranje nego identični alati na mehaničkim presama, budući da kontrolirano zahvatanje smanjuje kumulativna oštećenja od udara po udaru.
5. Koji premazi produžavaju vijek trajanja matrice za precizno štancanje?
PVD premazi kao što su TiCN (3400 HV tvrdoća, 0,2 koeficijent trenja) i DLC (4000 HV, trenje ispod 0,1) pružaju najznačajnija poboljšanja vijeka trajanja matrice za precizne primjene. TiCN se ističe protiv habanja nehrđajućeg čelika, produžavajući vijek trajanja matrice preko 20x u poređenju sa samo poliranim-površinama. DLC sprečava adheziju aluminijuma i bakra, omogućavajući skoro{8}}suvo štancanje koje eliminiše naknadno-čišćenje. TiAlN odgovara velikim{11}}operacijama koje stvaraju termičko opterećenje. PVD primjena ispod 500 stepeni Celzijusa čuva tvrdoću podloge i tačnost dimenzija, što ga čini poželjnijim u odnosu na CVD za toleranciju{14}}kritičnih komponenti. Izbor premaza treba da odgovara specifičnom materijalu radnog komada i dominantnom mehanizmu habanja.




