


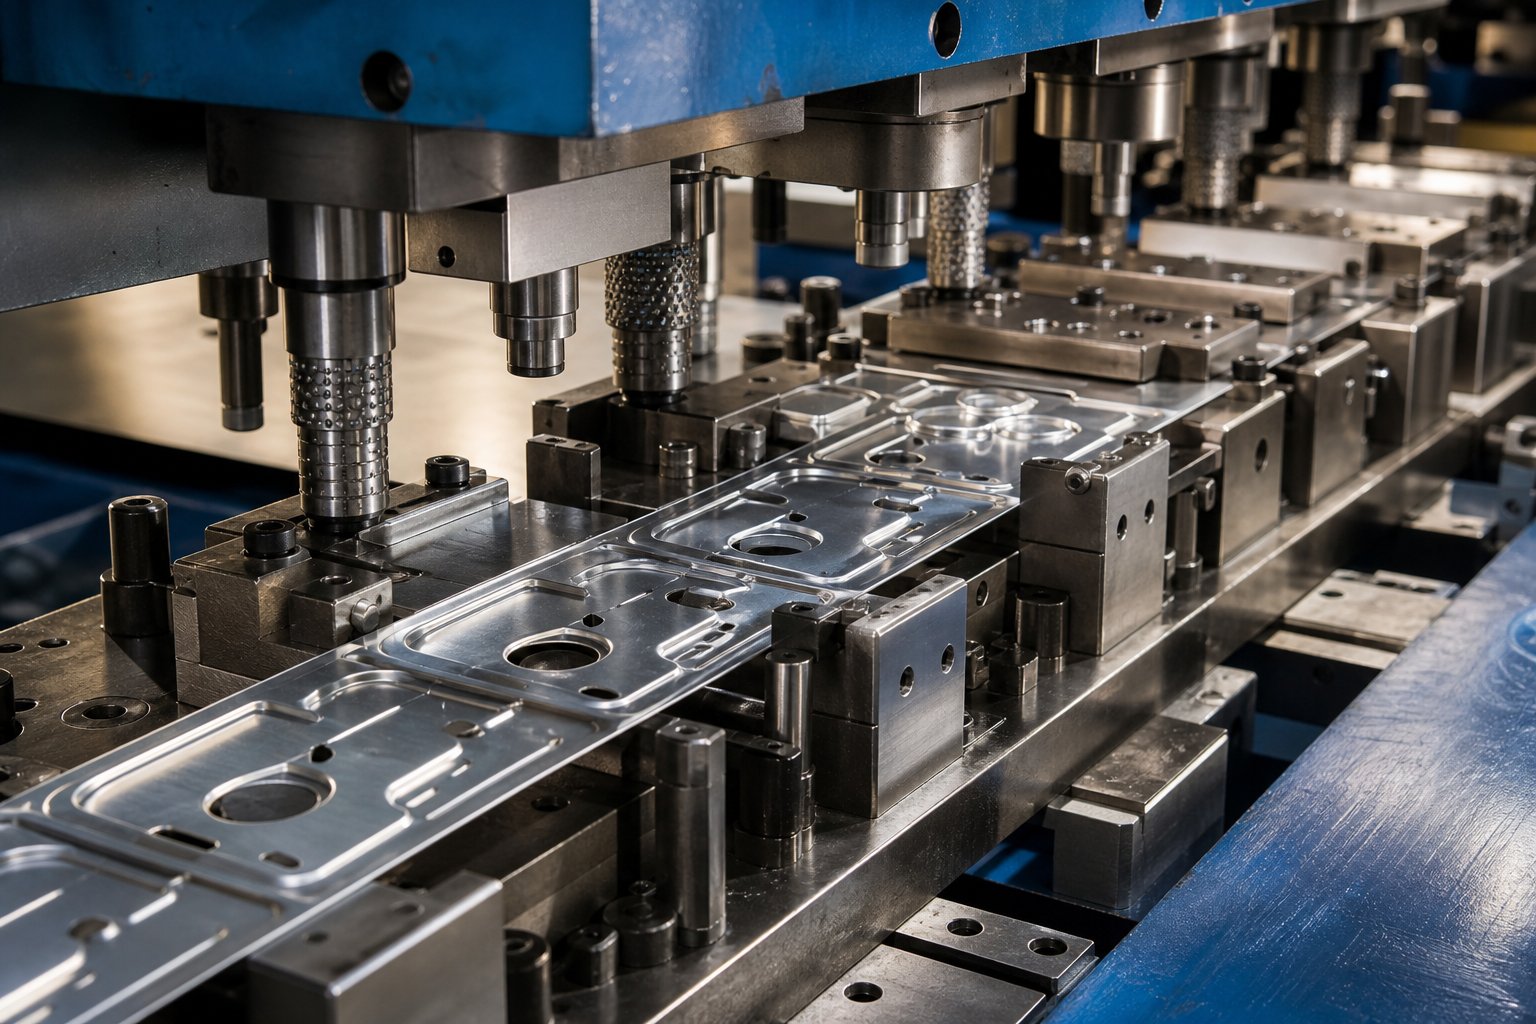
Što je progresivno štancanje za aluminijske dijelove
kada čuješ "progresivno štancanje," vjerojatno zamišljate čeličnu traku koja juri kroz alat sa više-stanica pri stotinama udaraca u minuti. Koncept ostaje isti za aluminijum, ali gotovo svaka inženjerska odluka se pomjera ispod površine. Ako ste inženjer dizajna koji specificira geometriju dijelova ili stručnjak za nabavku koji procjenjuje ulaganja u alate, razlika je važnija nego što možete očekivati.
Šta progresivno štancanje znači za aluminijum
Progresivno štancanje aluminijuma je proces-formiranja metala velike zapremine u kojem kontinuirani namotaj legure aluminijuma napreduje kroz matricu sa više-stanica, podvrgavajući se sekvencijalnim operacijama kao što su probijanje, savijanje, oblikovanje i slepljenje, proizvodeći gotovi deo sa svakim hodom presovanja, uzimajući u obzir jedinstvene karakteristike opruge i geometrijske karakteristike aluminijuma.
Dakle, šta je to progresivna kocka u praktičnom smislu? To je precizan alat koji sadrži više stanica raspoređenih u nizu, od kojih svaka izvodi posebnu operaciju na traci dok se kreće naprijed fiksnim korakom. Sa svakim potezom štampe, završeni dio izlazi iz završne stanice. Metoda pruža izuzetnu ponovljivost i nisku cijenu po-dijelu u skali, zbog čega progresivno štancanje dominira proizvodnjom od desetina hiljada do miliona dijelova.
Posebno za aluminij, progresivna matrica mora biti konstruirana oko materijala koji se na svakoj stanici ponaša fundamentalno drugačije od čelika.
Zašto aluminijum zahteva drugačiji pristup
Niži Youngov modul aluminija znači znatno veći povratni povrat nakon svake operacije oblikovanja. Istraživanja koja uspoređuju aluminij i čelik u identičnim alatima pokazuju daAluminijska komponenta će imati veću povratnu snagunego njegov čelični pandan, koji zahtijeva kompenzaciju preokretanja ugrađenu direktno u geometriju stanice.
Osim povratnog hoda, progresivno štancanje aluminija predstavlja izazove koje čelik rijetko predstavlja:
- Sklonost mučenju- Aluminij prianja na neobložene površine od alatnog čelika pod pritiskom, stvarajući nakupljanje materijala koji oštećuje i matricu i dio.
- Manji kapacitet deformacije nakon grlića- Za razliku od čelika, aluminijum ne može izdržati značajno dodatno opterećenje kada se vrat započne, što ga čini daleko manje otpornim na marginalne uslove formiranja.
- Smanjena R-vrijednost- Niži Lankfordov koeficijent aluminijuma koncentriše deformaciju kroz debljinu lima umjesto da je distribuira po površini, utičući na ponašanje pri izvlačenju i stanjivanje zidova.
- Varijabilno stvrdnjavanje- Vrijednost n- u aluminijumu opada kako se naprezanje povećava prema ravnomjernom izduženju, što znači da materijal gubi sposobnost ravnomjerne raspodjele naprezanja kasnije u procesu oblikovanja.
Ova svojstva ne diskvalifikuju aluminijum iz progresivnog štancanja. Oni jednostavno zahtijevaju da se dizajn kalupa, strategija podmazivanja, odabir legure i parametri presovanja prilagode različitim pravilima. Sljedeći odjeljci izlažu ta pravila stanicu po stanicu, leguru po leguru i defekt po defekt, dajući vam inženjerske specifičnosti koje generički vodiči za štancanje izostavljaju.
Kako proces progresivnog štancanja radi sa aluminijumom
Ponašanje materijala aluminijuma preoblikuje ono što se dešava u svakoj tački između odmotača i kante za delove. Proces progresivnog štancanja prati isti široki niz bez obzira na materijal, ali se inženjerski parametri, razmak stanica i ograničenja brzine značajno pomjeraju kada zamijenite čelični kotur za aluminij.
Stanica{0}}po{1}}tok procesa
Zamislite zavojnicu od 5052-H32 aluminijuma, debljine 0,040 inča, nabijenu na odmotavač. Od te tačke nadalje,proces progresivnog štancanjaodvija se u strogo kontrolisanom nizu:
- Odmotavanje i ravnanje- Aluminijski kalem se odmotava kroz ispravljač koji uklanja set zavojnica. Budući da je aluminijum mekši i skloniji površinskom označavanju, rolne za ispravljanje obično koriste polirane površine ili ne-nemetalne premaze kako bi se izbjeglo otiskivanje trake.
- Hranjenje- Servo ili hvatač uvlakača pomiče traku za preciznu progresivnu udaljenost (korak) sa svakim potezom pritiska. Manja krutost aluminijuma u poređenju sa čelikom znači da sistemi za dovod moraju biti podešeni kako bi se izbeglo izvijanje trake između dodavača i matrice.
- Angažman pilota- Pilotne igle ulaze u prethodno probušene rupe da registruju traku sa tačnošću ispod-hiljaditim prije nego što dođe do formiranja. Konzistentan kvalitet pilot rupe je kritičan jer mekoća aluminijuma može dozvoliti da tragovi igle deformišu okolni materijal ako su zazori previše labavi.
- Piercing i blanking- Probijači seku rupe i profili kroz aluminijum. Čvrstoća na smicanje za uobičajene legure aluminijuma iznosi otprilike jednu-trećinu od mekog čelika, tako da tonaža probijanja proporcionalno pada, ali kontrola neravnina zahtijeva čvršće zazore-do-ubijanja.
- Oblikovanje i savijanje- Stanice oblikuju ravnu traku u trodimenzionalnu-geometriju. Uglovi savijanja ugrađeni su u alate kako bi se kompenzirala veća opružnost aluminija.
- Kovanje ili utiskivanje (ako je potrebno)- Lokalizirana kompresija precizira dimenzije ili dodaje karakteristike. Aluminij teče lakše pod tlačnim opterećenjima, tako da su sile kovanja manje, ali se moraju pažljivo kontrolirati kako bi se spriječilo istiskivanje materijala.
- Odsecanje i izbacivanje- Gotovi dio se odvaja od noseće trake i izbacuje zračnim udarom, mehaničkim izbacivanjem-napolje ili gravitacijom. Lagani aluminijski dijelovi su posebno podložni statičnom prianjanju ili prevrtanju unutar kalupa, tako da sistemi za izbacivanje trebaju pozitivnu potvrdu.
Aluminijska traka se obično obrađuje u debljinama u rasponu od0,002 in. do 0,080 in., iako je najbolja tačka za većinu progresivnih primjena štancanja između 0,010 in. i 0,063 in. Tanji mjerači omogućavaju zamršene male karakteristike, ali zahtijevaju više stanica kako bi se izbjeglo kidanje. Deblji materijal može podnijeti agresivno formiranje u manjem broju stanica, ali zahtijeva veću tonažu i veće udaljenosti progresije.
Razmatranje sile pritiska i brzine za aluminijum
Niža vlačna čvrstoća aluminijuma, obično 10.000 do 45.000 PSI u zavisnosti od legure i temperamenta u odnosu na 50,000+ PSI za meki čelik, direktno smanjuje potrebnu tonažu na svakoj stanici. Theformula zatamnjene sile(perimetar x debljina x čvrstoća na smicanje) proizvodi otprilike 30-50% manje tonaže za aluminij nego za ekvivalentnu geometriju čeličnog dijela. To zvuči kao besplatna prednost, ali uvodi suptilnost: progresivna presa za štancanje veličine za aluminij radi na djeliću svog nazivnog kapaciteta, što može dovesti u iskušenje operatera da poveća brzinu iznad onoga što zapravo podržava ponašanje materijala.
Velike brzine progresivnog štancanja čelika i legura bakra mogu doseći 800 do 1.500 udaraca u minuti (SPM) na ravnim ili plitkim-oblikovanim dijelovima. Aluminij dozvoljava uporedive brzine za jednostavne operacije-samo probijanja ili ravne-operacije, ali stanice za formiranje postaju ograničavajući faktor. Svako savijanje ili potezanje stvara toplinu trenja koju aluminij apsorbira drugačije od čelika. Visoka toplotna provodljivost aluminijuma brzo širi toplotu, što pomaže u sprečavanju vrućih tačaka, ali njegova niska tačka topljenja i sklonost žuči znači da prevelika brzina ubrzava razgradnju maziva i habanje lepka na površinama bušotine.
U praksi, visokobrzinsko štancanje metala sa aluminijumom u progresivnim kalupima obično radi u opsegu od 200 do 600 SPM za delove koji zahtevaju više stanica za formiranje. Jednostavne, plitke geometrije sa minimalnim savijanjem mogu gurnuti više. Ključno ograničenje nije pritisak ili ulagač; to je interakcija između aluminijuma i alata velikom brzinom, pri čemu toplota i smrzavanje postaju praktičan plafon.
Raspored stanice se također mijenja. Budući da svaka operacija oblikovanja aluminija zahtijeva velikodušno savijanje i materijal manje oprašta složeno naprezanje u jednom udaru, inženjeri često dijele složene krivine na dvije ili tri stanice umjesto da ih kombinuju. Ovo povećava dužinu matrice i troškove, ali sprečava pucanje, što zauzvrat štiti stope otpada tokom dugih proizvodnih ciklusa.
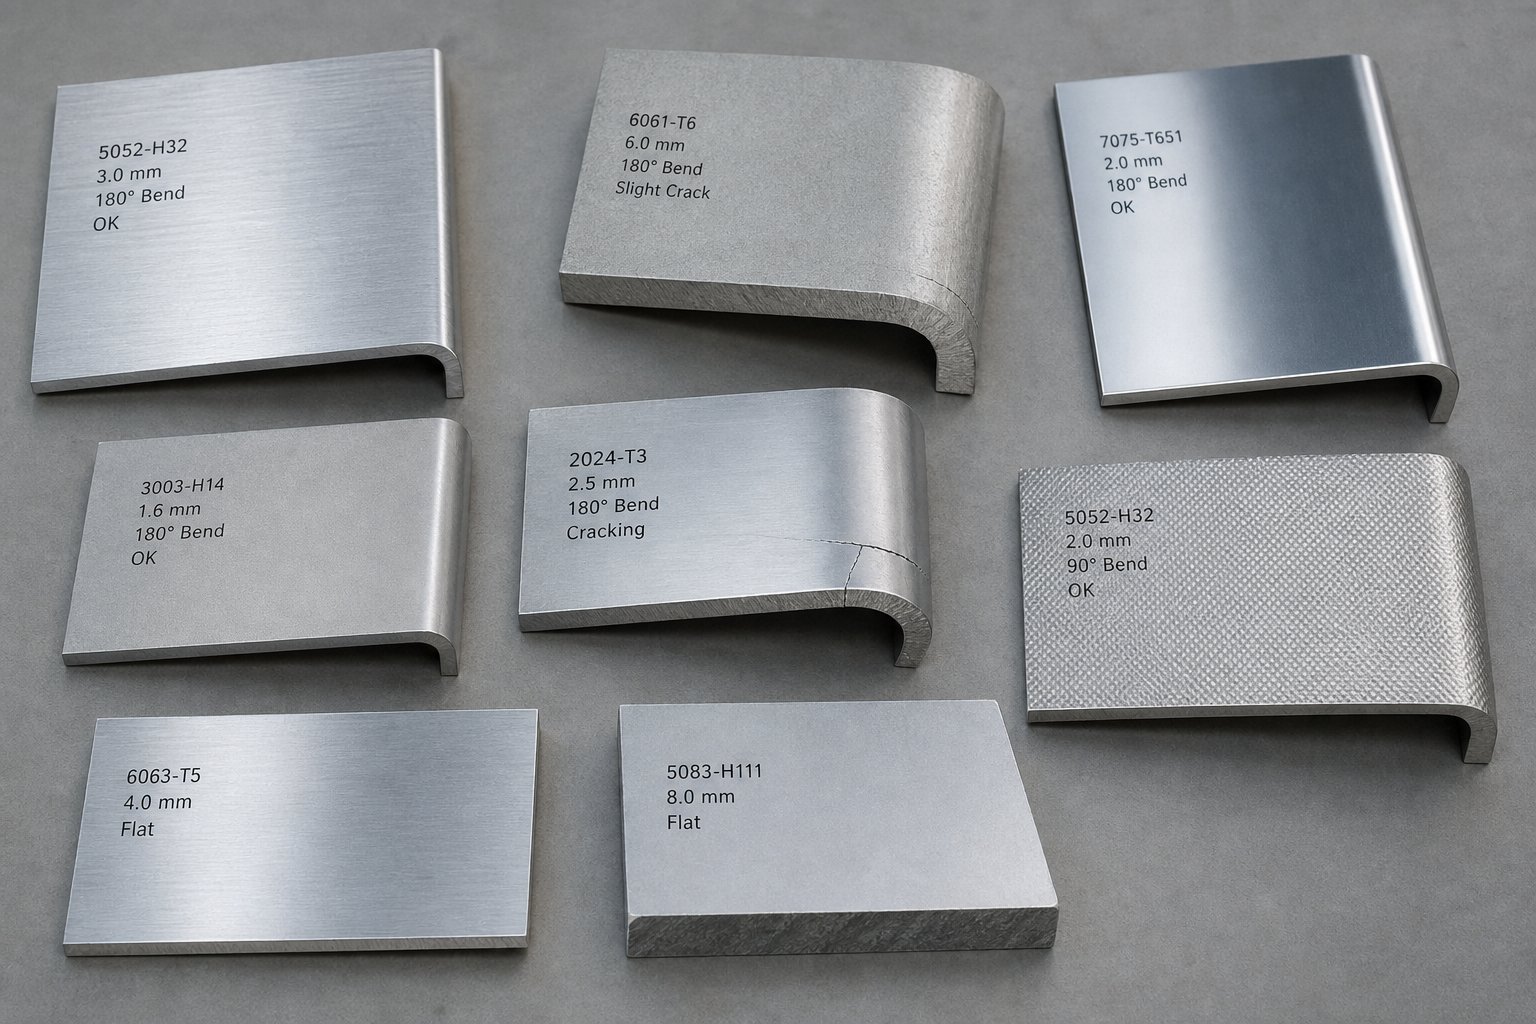
Vodič za odabir legure aluminija i temperamenta za štancanje
Razdvajanje krivina na više stanica štiti integritet dijela, ali matrica može kompenzirati samo ako se ulazni materijal bori protiv procesa od samog početka. Odabir legure i temperamenta je mjesto gdje se zapravo odlučuje o uspjehu ili neuspjehu progresivnog štancanja metala, često mjesecima prije nego što matrica ikada vidi presu. Odaberite leguru koja je previše tvrda i popucat ćete dijelove na stanicama za formiranje. Odaberite onaj koji je previše mekan i borit ćete se s neravninama, izobličenjem i dimenzijskom nestabilnošću kroz milion-proizvoda.
Cilj je jednostavan: uskladiti kombinaciju legure-temperature sa zahtjevima za krajnju{1}}upotrebu dijela i zahtjevima oblikovanja progresivnih kalupa. Tabele u nastavku daju vam strukturiran način da napravite taj spoj.
Poređenje aluminijskih legura za progresivno štancanje
Četiri porodice legura pokrivaju ogromnu većinu primjena progresivnog štancanja metala. Svaki od njih donosi različitu ravnotežu formabilnosti, čvrstoće i otpornosti na koroziju. Evo kako se upoređuju kada se procjenjuju posebno za više-progresivno štancanje:
| Legura | Formability Rating | Raspon jačine prinosa | Tipične primjene | Pogodnost za progresivno štancanje |
|---|---|---|---|---|
| 1100 | Odlično (A) | 35 - 150 MPa (zavisi od temperamenta) | Električne komponente, hladnjaci, posude za hranu, reflektori | Idealno za složene forme; vrlo nizak povratni udar; minimalan rizik od pucanja. Najbolje za dijelove kojima su potrebna duboka izvlačenja ili uski radijusi pri velikoj brzini. |
| 3003 | Odlično (A) | 40 - 185 MPa (zavisi od temperamenta) | HVAC komponente, posuđe, hemijska oprema, opća kućišta od lima | Odličan višenamjenski{0}}; nešto jači od 1100 sa skoro jednakom formativnošću. Podnosi savijanje i bušenje u više stanica bez problema. |
| 5052 | Dobro (B+) | 70 - 260 MPa (zavisi od temperamenta) | Jaka i otporna{0}} na koroziju; umjerene granice formiranja. Zahtijeva pažljivo sekvenciranje stanica za krivine uže od 1,5t radijusa u težim temperamentima. | |
| 6061 | ograničeno (C) | 55 - 276 MPa (zavisi od temperamenta) | Strukturni okviri, obrađene komponente, nosači za vazduhoplovstvo | Oblikovanje je prihvatljivo samo u O ili T4 temperamentu. T6 temperament je sklon pucanju u progresivnim kalupima i općenito je neprikladan za formiranje-intenzivnih dijelova. |
Pojavljuje se nekoliko obrazaca. Legure 1xxx i 3xxx serije su radni konji progresivnih materijala za štancanje jer nude najširi prozor za oblikovanje. Možete ih progurati kroz složene sekvence više{4}}stanica, uključujući plitke poteze, karakteristike koplja-i-forme, te uske krivine, uz minimalan rizik od pucanja.
5052 zauzima sredinu. Pruža značajno veću čvrstoću i superiornu otpornost na koroziju (ocena A za opštu otpornost na prskanje i naprezanje{2}}koroziju poPodaci o izboru legure United Aluminiuma), što ga čini -onom kada dijelovi moraju preživjeti morska ili vanjska okruženja. Kompromis je strožija granica formiranja, posebno kod tvrđih temperamenta.
6061 je izvan granica. Podložan je termičkoj-obradivosti i jak je, ali njegova progresivna pogodnost za štancanje gotovo u potpunosti zavisi od temperamentnog stanja. U O (žarenom) stanju, formira se prilično dobro. U T6 je preteško za bilo šta osim blagih zavoja, ije vjerovatno da će doći do mikro ili makro pucanjatokom operacija formiranja. Ako geometrija vašeg dijela zahtijeva agresivno oblikovanje, a vaša aplikacija zahtijeva svojstva 6061-T6, tipičan pristup je štancanje O temperamentom i naknadna toplinska obrada.
Kako oznake temperamenta utječu na formabilnost
Ovdje se spotaknu mnogi inženjeri. Možete odabrati savršeno prikladnu leguru i još uvijek uništiti dijelove na presi ako je temperament pogrešan. Temper definira tvrdoću materijala, duktilnost i kapacitet deformacije, a kod progresivnog štancanja metala, ta svojstva određuju da li svaka stanica proizvodi dobar dio ili napuknut.
Dvije glavne porodice temperamenta primjenjuju se na materijale za progresivno štancanje:
- H tempers(-otvrdnuto) - Koristi se sa legurama koje se ne-toplinski-obrađuju kao što su 1100, 3003 i 5052. Materijal je hladno-obrađen radi povećanja čvrstoće, ponekad praćen djelomičnim žarenjem radi stabilizacije.
- T tempers(toplinski-obrađeno) - Koristi se sa legurama koje se -obrađuju kao što je 6061. Materijal se podvrgava termičkoj obradi i starenju kako bi se postigla ciljana svojstva.
| Narav | Stanje | Relativna formabilnost | Uobičajeno uparivanje legure | Minimalni radijus savijanja (1/8 in. list) |
|---|---|---|---|---|
| O | Potpuno žareno (najmekše stanje) | Maksimum | 1100, 3003, 5052, 6061 | 0 do 1t u zavisnosti od legure |
| H14 | Naprezanje{0}}očvršćeno na pola- | Dobro | 1100, 3003, 5052 | 1t (1100/3003) do 2t (5052) |
| H32 | Strain-hardened and stabilized | Umjereno do dobro | 5052, 3004 | 1t (3004) do 1,5t (5052) |
| T4 | Otopina termički{0}}tretirana, prirodno odležana | Umjereno | 6061 | 1.5t |
| T6 | Otopina termički{0}}obrađena, vještački odležana | Nisko | 6061 | 2.5t |
Gore navedene vrijednosti radijusa savijanja su izvučene iz preporučenih minimalnih radijusa savijanja za hladno oblikovanje od 90 stepeni pri debljini 1/8 inča. Predstavljaju najteže savijanje koje možete napraviti bez loma u standardnom alatu. U progresivnim kalupima koji rade pri brzini proizvodnje, htjet ćete dodati marginu iznad ovih minimuma jer dinamički uvjeti, napetost trake i kumulativna naprezanja na više stanica smanjuju efektivnu formabilnost u usporedbi s jednom statičkom presa kočnicom.
Obratite pažnju na skok između H14 i T6. List 5052-H14 se savija čisto na radijusu od otprilike 1t, dok 6061-T6 pri istoj debljini treba 2,5t ili materijal puca. Ta razlika se direktno prevodi u geometriju matrice, proračune preklapanja i broj potrebnih stanica za formiranje.
Usklađivanje legure i temperamenta s potrebama aplikacije
Zvuči složeno? Ne mora biti. Počnite sa dva pitanja:
- Šta je potrebno dijelu da bi opstao u službi?(Čvrstoća, korozija, vodljivost, izgled)
- Koje će operacije formiranja izvršiti progresivna matrica?(Broj krivina, minimalni radijusi, dubina izvlačenja, kovanje)
Kada se ova dva odgovora sukobe, kao što se često dešavaju, vaše opcije su:
- Odaberite mekšu temperamentu za žigosanje i naknadnu-obradu do konačnih svojstava (žig 6061-O, zatim termičku obradu do T6).
- Odaberite drugu leguru koja zadovoljava i potrebe oblikovanja i servisiranja (5052-H32 često zamjenjuje 6061-T6 u dijelovima kojima je potrebna umjerena čvrstoća i mogućnost oblikovanja).
- Redizajnirajte radijuse savijanja i karakteristike kako biste ostali unutar granica oblikovanja vaše ciljne legure-tempera.
Za-progresivno štancanje velikog volumena, najčešći parovi s kojima ćete se susresti su 1100-H14 za električne i termičke dijelove, 3003-H14 za kućišta i nosače opće namjene i 5052-H32 za sve što zahtijeva strukturnu čvrstoću ili otpornost na koroziju. Ove tri kombinacije pokrivaju otprilike 80% primjena aluminijskih progresivnih kalupa jer nude najbolju ravnotežu između onoga što matrica može formirati i onoga što gotovi dio mora isporučiti.
Legura i temperament postavljaju granice mogućeg. Sljedeći izazov je dizajniranje geometrije dijela koja ostaje unutar tih granica dok ispunjava funkcionalne zahtjeve, a tu dolaze u obzir specifična DFM pravila za aluminijum-.
Smjernice za dizajn za proizvodnost specifične za aluminijum
Podaci o leguri i temperamentu govore vam šta materijal može podnijeti. Prevođenje toga u geometriju dijela koja zapravo preživljava progresivnu matricu sa više-stanica pri punoj brzini proizvodnje je potpuno druga disciplina. DFM pravila u nastavku su kalibrirana za aluminij, a ne pozajmljena iz čeličnih priručnika s primijenjenim labavim faktorom korekcije. Slijedite ih tijekom dizajna dijelova i izbjeći ćete najčešće izvore otpada, prerade i oštećenja matrice u dizajnu progresivnog štancanja.
Minimalni radijusi savijanja i pravila za debljinu zida
Zavoji su mjesta gdje aluminijski dijelovi najčešće pokvare. Gurnite polumjer previše čvrsto za kombinaciju legure-temperature i mikro-pukotine se formiraju duž vanjskog vlakna krivine. U progresivnoj matrici koja radi stotine udaraca u minuti, taj način kvara se ne pojavljuje na jednom dijelu; pojavljuje se na hiljadama prije nego što ga iko uhvati.
Evo praktičnih minimuma za legure koje se najčešće provlače kroz progresivne kalupe:
- 1100-O i 3003-O:Minimalni unutrašnji radijus savijanja od 0t do 0,5t. Ove potpuno žarene legure tolerišu izuzetno uska savijanja, čak i kod progresivnog alata pri brzini.
- 1100-H14 i 3003-H14:Minimalni unutrašnji radijus savijanja 1t. Pola-uvjet još uvijek dozvoljava oštre krivine, ali materijal gubi dio svoje rezerve deformacije za sljedeće stanice.
- 5052-H32:Minimalni unutrašnji radijus savijanja od 1t do 1,5t. Ova legura se dobro savija preko zrna, ali je primjetno manje otporna paralelno sa smjerom valjanja. Dizajn se savija okomito na zrno kada je to moguće.
- 6061-T4:Minimalni unutrašnji radijus savijanja 1,5t. Prihvatljivo za umjereno progresivno formiranje kalupa kada krivine nisu teške.
- 6061-T6:Minimalni unutrašnji radijus savijanja od2t do 5tovisno o debljini i orijentaciji zrna. Općenito izbjegavajte formiranje-intenzivnih progresivnih matrica osim ako se nakon toga ne izvrši štancanje O temperamentom i toplinska{2}}obrada.
Što se tiče debljine zida, progresivni dizajn kalupa za štancanje radi najefikasnije u opsegu od 0,010 in. do 0.063 in. za aluminijum. Ispod 0,010 in., traka gubi krutost i kopča se između stanica. Iznad 0,080 in., zahtjevi za tonažom se povećavaju i počinje vam trebati veći razmak stanica, što proširuje matricu i povećava troškove alata. Praktična slatka tačka za većinu aluminijskih progresivnih dijelova matrice je 0,020 in. do 0,050 in., balansirajući oblikovnost i strukturnu krutost u gotovoj komponenti.
Razmak matrice i kompenzacija povratne opruge
Razmak matrice, razmak između ivica bušotine i reznih ivica, kontroliše visinu ivica, kvalitet ivica i vijek trajanja alata. Štancanje čelika obično koristi 5-10% debljine materijala po strani. Aluminij zahtijeva manje razmake da bi se dobile čiste ivice jer je materijal mekši i kida se radije nego da se maka kada je razmak prevelik.
Preporučeni razmak-do-proboja za aluminijum u progresivnim kalupima:
- Meke legure (1100, 3003):5-7% debljine materijala po strani.
- Srednje legure (5052): 6-10% debljine materijalapo strani.
- Tvrde legure (6061-T6):8-12% debljine materijala po strani. Veća čvrstoća zahtijeva nešto veći razmak kako bi se izbjeglo prekomjerno trošenje proboja.
Springback je druga polovina jednadžbe, i to je mjesto gdje se aluminijum oštro odvaja od čelika. Kada se čelični dio savije pod uglom od 90 stepeni, može se vratiti za 1-2 stepena. Ista geometrija u aluminijumu se vraća za 2-3 stepena za meke legure kao što je 5052-H32 i 5-7 stepeni ili više za 6061-T6. U progresivnom dizajnu kalupa, ne možete ručno podešavati svaki dio. Kompenzacija mora biti ugrađena direktno u geometriju stanice.
Operacije precizne matrice i štancanja za aluminijum obično se bave povratnom oprugom preko prekomernog savijanja. Proboj za formiranje gura materijal iznad ciljnog ugla tako da se opušta nazad u ispravan položaj. Za krivinu od 90-stepeni u 5052-H32, matrica se formira na približno 87-88 stepeni. Za 6061-T6, možda će vam trebati 83-85 stepeni da sletite na 90 nakon elastičnog oporavka. Ove vrijednosti bi uvijek trebale biti potvrđene probnim pogocima tokom isprobavanja matrice jer varijacije temperamenta od serije do serije mogu pomjeriti povratni udar za 1-2 stepena.
Razmak funkcija i ograničenja geometrije
Položaj karakteristika u odnosu na krivine, ivice i druge karakteristike određuje hoće li vaš dio izaći iz kalupa čist ili izobličen. Ova pravila odražavaju kako aluminij teče i deformira se drugačije od čelika tijekom progresivnog štancanja:
- Udaljenost rupa-do-savijanja:Držite barem probušene rupe2x debljina materijalaod najbliže tangente krivine. Bliže postavljanje uzrokuje izobličenje rupa u ovale tokom formiranja jer mekoća aluminijuma omogućava da okolni materijal teče u rupu.
- Udaljenost rupa-do-ivice:Održavajte najmanje 1,5x debljinu materijala između ivice bilo koje rupe i ruba lima. Ovo sprečava kidanje ivica tokom bušenja i čuva strukturni integritet oko elementa.
- Minimalni prečnik rupe:Ne manje od 1x debljine materijala za okrugle rupe. Prorezi trebaju biti najmanje 1x debljine širine. Manje karakteristike uzrokuju pretjerano skretanje proboja i ubrzano habanje aluminija.
- Razmak između funkcija-do-:Održavajte najmanje 2x debljinu materijala između susjednih rupa ili izreza kako biste spriječili izvijanje mreže između elemenata tijekom bušenja.
- Minimalna dužina prirubnice:Najmanje 3x debljina materijala od unutrašnjeg radijusa do ruba prirubnice. Kraće prirubnice ne zahvaćaju pravilno alate za oblikovanje i proizvode nedosljedne uglove savijanja.
- Visina reljefa:Ograničenje na 3x maksimum debljine materijala za standardno progresivno oblikovanje kalupa. Dublji utiskivanja zahtijevaju dodatne stanice i rizikuju da se pokidaju u oštrijim temperamentima.
Ova pravila razmaka međusobno djeluju. Zamislite da dizajnirate držač sa tri rupe blizu linije savijanja. Ako su rupe pravilno razmaknute jedna od druge, ali preblizu savijanju, sve tri će se izobličiti tokom oblikovanja. Provjerite svaku karakteristiku u odnosu na susjedne i najbližu operaciju formiranja.
Ostvarljive tolerancije u aluminijumskom progresivnom štancanju općenito su u rasponu od +/-0,05 mm do +/-0,10 mm za prazne dimenzije i probušene karakteristike. Oblikovane dimenzije kao što su uglovi savijanja, visine prirubnica i oblikovane dubine nose šire pojaseve tolerancije, obično +/-0,10 mm do +/-0,25 mm, jer varijacija povratnog opruge unosi dodatnu nesigurnost. Prodavnice za precizne kalupe i štancanje koje imaju dobro održavane aluminijske alate sa senzorom u matrici mogu držati čvršći kraj ovih raspona dosljedno u serijama koje prelaze 500.000 dijelova.
Ponovljivost na dugim stazama je mjesto gdje svojstva aluminija stvaraju jedinstven izazov. Aluminij se nagomilava na površinama proboja i matrici kroz nagrizanje, što progresivno mijenja zazore i mijenja karakteristike neravnina. Progresivni dizajn matrice za aluminijum mora uključivati planirane intervale održavanja za čišćenje napuknutih površina i ponovno-poliranje vrhova bušotina. Bez te discipline, tolerancije se mijenjaju kako trčanje napreduje, čak i ako je matrica savršeno sekla na početku.
Sa zaključanom geometrijom i DFM pravilima uklopljenim u vaš CAD model, sljedeća varijabla koja određuje stope otpada je koliko efikasno raspored trake koristi materijal, posebno kritično kada aluminijski kotur košta više po funti od mekog čelika.
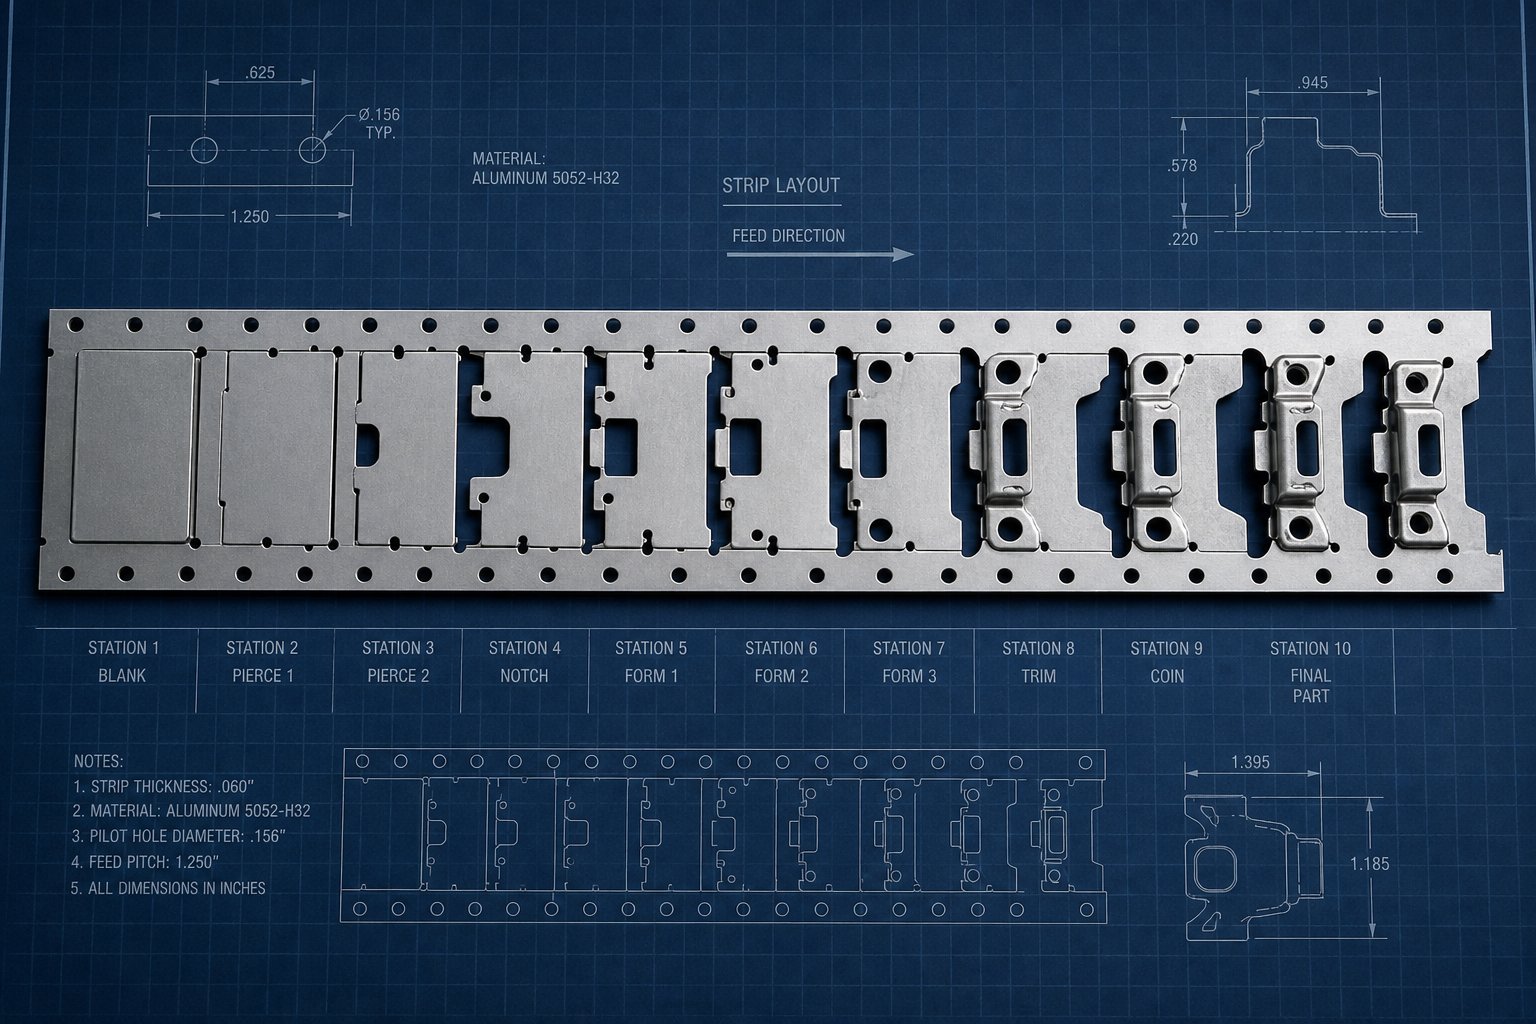
Raspored trake i optimizacija ugniježđenja za aluminijske zavojnice
Aluminijski kalem obično košta dva do tri puta više po funti od mekog čelika. Ta razlika u cijeni znači da svaki procentni poen iskorišćenosti materijala teže utiče na cenu vašeg dela. Raspored trake koji koristi 72% čelika mogao bi biti podnošljiv. Isti raspored u aluminijumu ispušta marginu pri svakom potezu. Pametni raspored traka i ugniježđenje su mjesto gdje se progresivna alatna matrica plaća sama za sebe, ili gdje loše planiranje tiho crpi profit kroz milione ciklusa.
Dizajn noseće trake i pilot strategija
Noseća traka drži dio pričvršćen za zavojnicu dok se kreće kroz svaku stanicu. Za aluminij, dizajn nosača mora uravnotežiti dva konkurentna cilja: održati traku dovoljno stabilnom da se može precizno hraniti i držati nosač dovoljno uskim kako bi se smanjio gubitak materijala.
Širina nosača treba da bude najmanje dvostruko veća od debljine materijala kako bi se izdržala kidanje tokom napredovanja, ali širi nosači na aluminijumskoj traci sagorevaju skup materijal koji postaje otpad. Centralni nosači rade dobro kada se formiranje odvija sa obe strane profila dela. Vanjski nosači vam daju pristup centralnim karakteristikama oblikovanja, ali dodaju materijal na obje ivice. Jednostrani nosači štede materijal, ali mogu uzrokovati bočno pomjeranje u tankim aluminijskim trakama, budući da materijalu nedostaje krutost čelika da bi se oduprla asimetričnim silama oblikovanja.
Pilot rupe služe kao sistem registracije trake. Probijeni rano u sekvenci, oni prihvataju pilotske igle na svakoj sledećoj stanici da zaključaju poziciju pre bilo kakve operacije. U aluminijumu, postavljanje pilot rupa ima dodatnu pažnju: mekoća materijala znači da pilot igle mogu izdužiti rupe tokom hiljada ciklusa ako je prianjanje prečvrsto. Uobičajeni pristup je postavljanje namjenskih pilot rupa na samu noseću traku umjesto korištenja rupa za funkcionalne dijelove kao pilota. Ovo čuva tolerancije rupa na gotovom dijelu i daje pilotima namjensku, zamjenjivu zonu zahvata.
Kada su dva seta pilota potrebna za duge matrice ili složene sekvence, probijanje oba seta istovremeno u jednoj stanici eliminiše pomjeranje između parova pilota, detalj koji je važniji kod aluminija jer čak i mala pogrešna registracija uzrokuje vidljivu deformaciju u mekom materijalu.
Tehnike gniježđenja za maksimiziranje prinosa materijala
Ugniježđenje se odnosi na to kako su dijelovi orijentirani i raspoređeni unutar širine trake kako bi se izvukli maksimalno gotovi dijelovi iz minimalne sirovine. Uz premiju cijene aluminijuma, čak i 5% poboljšanja u korištenju u seriji od 500.000 komada znači značajne uštede.
Principi optimizacije rasporeda ključnih traka za progresivno štancanje aluminijuma:
- Minimizirajte udaljenost napredovanja.Kraći korak znači manje materijala po dijelu. Međutim, visina mora ostati dovoljno duga da prihvati rad najveće stanice bez smetnji između susjednih karakteristika. Za aluminij, držite nagib koliko god to dozvoljava geometrija oblikovanja, ciljajući manje od 10% mrtvog prostora između profila dijelova duž smjera uvlačenja.
- Usmjerite dijelove kako biste maksimalno iskoristili širinu trake.Rotirajte ili preslikajte dijelove tako da skelet otpada između profila bude što je moguće tanji. Razmotrite dva-ugniježđenja ili postupno ugniježđenje za simetrične dijelove gdje širina trake dozvoljava.
- Poravnajte kritične krivine okomito na smjer zrna.Formabilnost aluminijuma je usmerena. Smjer valjanja stvara orijentaciju zrna koja utječe na duktilnost savijanja. Orijentiranje dijela tako da velike krivine prolaze preko zrna smanjuje rizik od pucanja, čak i ako malo smanjuje iskorištenje. Poboljšanje pouzdanosti obično nadmašuje gubitak materijala od 2-3%.
- Koristite nosače koplja tamo gdje to geometrija dozvoljava.Nosači koplja su napravljeni ubodom, a ne šišanjem, što smanjuje otpad zadržavanjem materijala pričvršćenog. Ovaj pristup dobro funkcionira u aluminiju jer mekoća materijala omogućava čisto ubod bez pretjeranog brijanja ili neravnina.
- Dizajnirajte negativne i pozitivne premosniceza kontrolu progresije trake i sprječavanje pogrešnih{0}}feedova. U kalupima za štancanje od lima, obilazni zarezi omogućavaju da traka pravilno napreduje čak i ako dođe do greške u uvlačenju, čime se sprječava pad matrice. Kod aluminijuma, geometrija zareza treba da izbegava oštre unutrašnje uglove koji koncentrišu naprezanje i rizikuju da pocepaju nosač tokom-brzine uvlačenja.
Negativni i pozitivni obilazni zarezi u kalupima za štancanje koji formiraju lim igraju ključnu ulogu u pouzdanosti uvlačenja. Pozitivan zarez je materijal koji je ostao na traci koji dolazi u kontakt sa blokadom; negativni urez je materijal koji se uklanja tako da traka može slobodno proći. U aluminijumu, zaokružite unutrašnje uglove negativnih zareza na najmanje 0,5t radijusa kako biste spriječili iniciranje mikro-pukotina koje bi se mogle širiti pod cikličnim naponom.
Udaljenost napredovanja također je u direktnoj interakciji sa brzinom pritiska. Kraći korak omogućava brži ciklus jer ulagač pomiče manje materijala po potezu, smanjujući opterećenja ubrzanja i usporavanja. Za aluminijske zavojnice, gdje je masa trake po jedinici dužine manja od čelika, kraći korak u kombinaciji s laganim materijalom omogućava progresivnim postavkama alata i kalupa da rade na višem kraju njihovog raspona brzina bez žrtvovanja preciznosti uvlačenja. Progresivne komponente matrice odgovorne za transport trake, uključujući podizače, vodilice i sam ulagač, sve imaju koristi od smanjenih inercijskih opterećenja kada nagib ostane kompaktan.
Veza funkcionira u oba smjera. Ako geometrija vašeg dijela forsira veliku progresivnu udaljenost, brzina pomaka se mora smanjiti kako bi servo dodavaču dala dovoljno vremena da ubrza i uspori traku bez prekoračenja. U aluminijumu, prekoračenje ne uzrokuje samo pogrešnu registraciju; može zakopčati traku između ulaza za dovod i matrice jer materijalu nedostaje čvrstoća stuba čelika pri ekvivalentnoj debljini.
Smjer zrna zaslužuje ovdje još jedan spomen. Ako orijentirate dio za maksimalnu iskorišćenost, ali postavite kritične krivine paralelno sa smjerom kotrljanja, možete postići 4% uštede materijala i izgubiti sve u otpadu zbog pucanja na liniji savijanja-. Uvijek provjerite orijentaciju prema podacima o usmjerenoj formaciji legure prije zaključavanja rasporeda.
Odluke o rasporedu trake zaključavaju troškove materijala i ponašanje uvlačenja tokom vijeka trajanja alata. Ali čak i savršeno ugniježđena, efikasno nagnuta traka će proizvesti defektne dijelove ako se ne upravlja sučeljem između aluminija i površina alata, što je mjesto gdje odabir maziva i kontrola završne obrade preuzimaju kontrolu.
Podmazivanje i obrada površine za aluminijum
Aluminij ne nosi samo progresivne kalupe za štancanje. Veže se za njih. Kada aluminijumski lim klizi pod pritiskom na nezaštićeni alatni čelik, lokalizovana toplota od plastične deformacije može izazvati mikro-zavarivanje aluminijumskih čestica direktno na površinu matrice. Ovo je neugodno, i to je jedini najrazorniji način kvara specifičan za aluminij u kalupima za progresivno štancanje. Ostavljeni nekontrolirani, naslage koje se oštećuju postižu svaki sljedeći dio, proširuju zazore i prisiljavaju neplanirano održavanje kalupa koje ubija produžetak proizvodnje.
Popravak zahtijeva dvije koordinisane strategije: pravo mazivo za sprječavanje kontakta metala-na-metal i pravu površinu alata da se odupre prianjanju čak i kada se mazivo razrijedi na stanicama visokog-pritiska.
Odabir maziva za sprječavanje zalijevanja
Izbor maziva za aluminij nije ista odluka koju biste donijeli za čelik. Skidanje čelika je prvenstveno posljedica dinamičkog trenja. Lepljenje aluminijuma pokreće drugačiji mehanizam: lokalizovano topljenje uzrokovano toplotom koja nastaje tokom plastične deformacije. Učinkovito granično mazivo mora ostati na mjestu kada se matrica zatvori i pritisak raste, a ne istisnuti iz kontaktne zone pod opterećenjem.
Istraživanje sprovedeno u Centru za naprednu proizvodnju i materijale Univerziteta u Oaklandu testiralo je pragove draženja za AA5754 aluminijum u različitim uslovima maziva. Rezultati su poučni. Withnije primijenjeno mazivo, zalijevanje počinje pri samo 7 MPa prosječnog kontaktnog pritiska, bez obzira na materijal matrice. Nanesite lubrikant za suhi film kao što je Drycote 2-90, a prag je skočio na 28-40 MPa ovisno o umetku matrice. Mlinsko ulje (61AUS na 50 mg/ft2) ga je podiglo na 23-26 MPa. Zaključak: suhe mrlje bilo gdje u kalupu za progresivno štancanje su katastrofalne za aluminij, a maziva sa suvim filmom nadmašuju konvencionalna ulja za mljevenje u pogledu otpornosti na habanje.
Evo kako se uspoređuju tri glavne kategorije maziva za progresivno štancanje aluminija:
- Suhi film maziva (npr. Drycote 2-90):Nanosi se na zavojnicu prije štancanja. Obezbedite najviši prag draženja i najniži koeficijent trenja (omogućava dublje uvlačenje i uža savijanja). Oni ostaju vezani za površinu lima pod visokim kontaktnim pritiskom umjesto da se istiskuju. Idealan za formiranje-mastera za intenzivno progresivno štancanje. Nedostatak: primjena mora biti ujednačena; gole mrlje postaju neposredna mjesta nagrizanja.
- Mlinska ulja na bazi nafte (npr. 61AUS):Nanosi se u mlinu za namotavanje ili putem valjkastih aplikatora prije prese. Adekvatan za operacije umjerenog-pritiska kao što su bušenje i plitko savijanje. Pružaju manju zaštitu od draženja od suhih filmova pri visokom kontaktnom pritisku jer se mogu pomjeriti sa sučelja matrice -. Pogodno za jednostavnije progresivne operacije kalupa gdje sile oblikovanja ostaju niske.
- Sintetička maziva (u vodi -rastvorljiva ili na emulzijskoj- bazi):Nudi dobro hlađenje i podmazivanje za velike-operacije. Lakše se čisti od dijelova prije nizvodnih procesa kao što su eloksiranje ili farbanje. Međutim, oni brže isparavaju pod toplinom trenja, što znači da su sistemi ponovne primjene često neophodni za duge progresivne kalupe s mnogo stanica za formiranje.
Način primjene je važan koliko i vrsta maziva. Mašine za premazivanje na valjcima daju konzistentnu debljinu filma po širini trake, ali mogu promašiti ivice. Sistemi za prskanje nude potpunu pokrivenost, ali se mogu prekomjerno-primjenjivati, uzrokujući hidroplaning koji utiče na angažman pilota. Za matrice za progresivno štancanje koje rade od aluminijuma, najpouzdaniji pristup je prethodno-nanijeti suvi film na nivou kotura, dopunjen ciljanim nanošenjem spreja na određenim -stanicama visokog trenja unutar kalupa.
Kontrola površinske obrade i kompatibilnost naknadne{0} obrade
Lubrikant sprečava lepljenje aluminijuma za matricu. Materijal za alat i premazi određuju šta se dešava kada se mazivo razrijedi na najvišim-točkama kontakta pod pritiskom, što se neizbježno dešava tokom produženih proizvodnih ciklusa.
Tradicionalni PVD keramički premazi poput TiN, TiCN i TiAlN nemaju dovoljnu otpornost na statičko trenje za aluminij. Testiranje na terenu pokazuje da probojci obloženi TiN{1}} pokazuju vidljivo lijepljenje aluminijuma nakon 35.000 udaraca, dok CrN + DLC (dijamantski-kao ugljik) probojci koji rade na istoj matrici nisu pokazali ništa. Ta kombinacija CrN + DLC proizvela je preko 800.000 dijelova u aplikacijama za obrezivanje aluminija bez potrebe za čišćenjem zalijepljenog materijala.
Za progresivne kalupe za štancanje od karbida, umetci od volfram karbida pružaju ekstremnu tvrdoću i otpornost na habanje na stanicama za sečenje. Glatka, ne-reaktivna površina od karbida bolje je otporna na adheziju aluminijuma od neobloženog alatnog čelika, što ga čini poželjnim materijalom za umetanje za bušenje i stanice za slepljenje koje vide najveće aluminijske kontaktne pritiske. Uparivanje karbidnih umetaka na stanicama za sečenje sa umetcima za oblikovanje obloženim CrN + DLC daje vam matricu za štancanje dizajniranu posebno za dvostruke načine kvara aluminija: abraziju na rubovima rezanja i prianjanje na površinama za formiranje.
Završna obrada na matrici također utiče na izgled gotovog dijela, što je bitno kada dijelovi idu na daljnju površinsku obradu. Aluminijski dijelovi namijenjeni eloksiranju moraju biti bez tragova matrice, ogrebotina i ostataka maziva. Anodizacija pojačava svaku površinsku nesavršenost jer je oksidni sloj proziran i stvrdnjava bilo koju teksturu koja postoji ispod njega. Ako vaša matrica za progresivno štancanje ostavlja čak i blage rezne linije od ranog-razbijanja, ti tragovi postaju trajni nakon anodizacije.
Praktične implikacije za odluke o alatima:
- Ispolirajte sve površine za formiranje do 8 mikroinča Ra ili boljekada će se dijelovi anodizirati ili farbati. Grublje površine hvataju aluminijske čestice i ranije pokreću zalijevanje.
- Odredite CrN + DLC premaze na stanicama za formiranje i ukrasnim umetcimaza dijelove koji zahtijevaju kvalitetu kozmetičke površine. Nizak koeficijent trenja premaza (približno 0,1) sprečava stvaranje bodova.
- Odaberite maziva kompatibilna sa završnom obradom.Ulja na bazi nafte{0}} zahtijevaju čišćenje rastvaračem prije anodizacije, dodajući korak procesa. Suhi filmovi i sintetika topiva u vodi se lakše čiste, smanjujući troškove pre{3}}tretmana i eliminišući potencijalni izvor površinskih defekata u gotovom premazu.
- Zakažite intervale inspekcije cijeđenjana osnovu zapremine dela. Čak i obloženi alati na kraju pokazuju mikro-naslage. Njihovo rano hvatanje, prije nego što zabiju dijelove, čuva i kvalitet površine i točnost dimenzija.
Svaki površinski nedostatak koji se pojavi tokom štancanja prenosi se u konačni proizvod. Dobro-odabrano mazivo upareno sa odgovarajućim premazom i specifikacijom za završnu obradu površine sprječava nastanak ovih defekata. Ali kada se pojave, znanje kako identificirati njihove korijenske uzroke i brzo ih ispraviti razdvaja stabilan proizvodni proces od onog koji krvari otpad, što nas dovodi do punog spektra nedostataka u aluminijskom štancanju i njihovih popravaka.
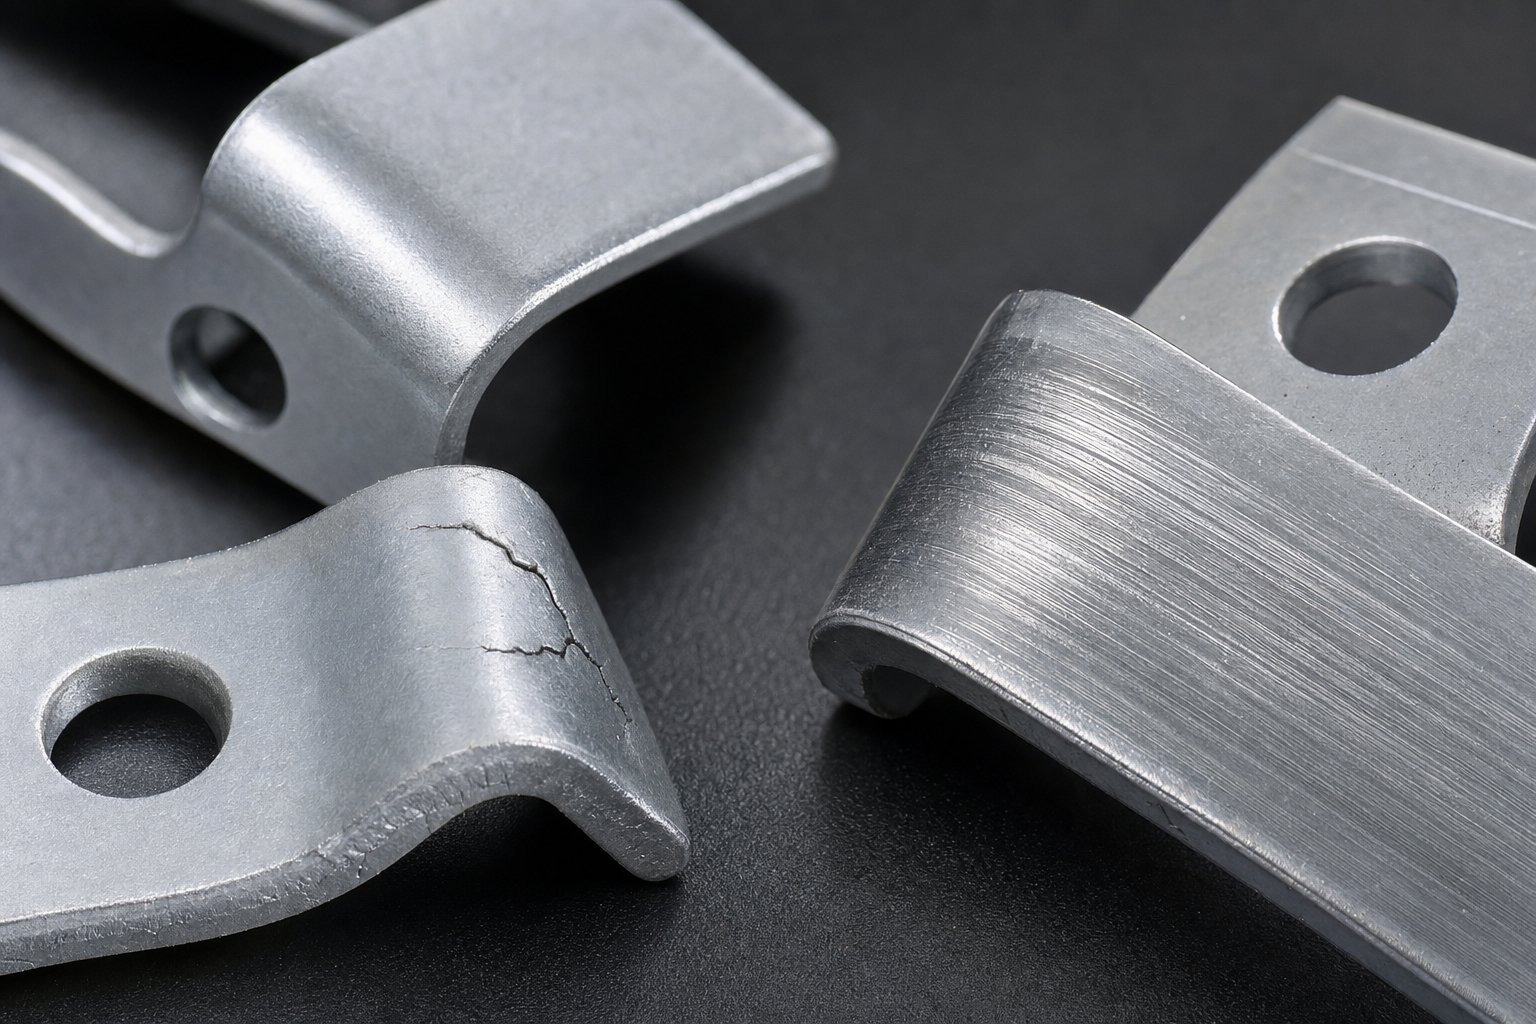
Uobičajeni nedostaci i rješavanje problema u štancanju aluminija
Čak i sa pravim mazivom, pravim premazom i poliranom površinom matrice, defekti se i dalje pojavljuju. Aluminijumska mekoća, sklonost draženju i ograničena duktilnost nakon-vrata stvaraju načine kvara koji ne postoje u čeličnom progresivnom štancanju. Rano otkrivanje ovih defekata, razumijevanje njihovih osnovnih uzroka i primjena ispravnog popravka je ono što razdvaja proces koji pokreće 0,5% otpada od jednog krvarenja od 5% ili više u toku velikog-proizvoda.
Tabela u nastavku objedinjuje najčešće nedostatke na koje ćete naići, njihovo porijeklo i kako se svaki od njih sistematski rješavati.
| Tip defekta | Osnovni uzrok | Korektivna radnja | Strategija prevencije |
|---|---|---|---|
| Pucanje na krivinama | Radijus savijanja ispod{0}}minimuma temperature legure; savijanje paralelno sa smjerom zrna; prekomjerno opterećenje od prethodnih stanica | Povećati radijus savijanja; preorijentisati deo u traci tako da krivine prelaze zrno; formiranje podjela na dodatne stanice | Potvrdite minimalne radijuse savijanja po temperamentu legure- tokom projektovanja; navedite smjer zrna na narudžbenicama za kalem |
| Wrinkling | Nedovoljan pritisak držača blanka tokom izvlačenja; prekomjeran protok materijala u nepodržana područja; Predugačka udaljenost progresije uzrokuje labavost trake | Povećajte pritisak{0}}pritiska; dodajte vučne perle ili jastučiće za pritisak na pogođenim stanicama; skratiti korak ako doprinosi izvijanju trake | Dizajnirajte redoslijed stanice sa adekvatnim ograničenjem materijala; koristite servo{0}}kontrolisane azotne opruge za konstantan pritisak |
| Tearing | Prevelika dubina izvlačenja u jednoj stanici; oštar ulazni radijus matrice; neadekvatno podmazivanje u zonama velikog-naprezanja | Preraspodijeliti dubinu izvlačenja na dvije ili više stanica; povećati ulazni radijus matrice na 4-6x debljinu materijala; nanesite dodatno mazivo na mjestima za izvlačenje | Pokrenite simulaciju formiranja prije izrade kalupa da biste identificirali koncentracije deformacija; postavite kontrolne tačke za podmazivanje u PM rasporedu |
| Formiranje neravnina | Zazor-da-ubijač je prevelik ili premalen; istrošene ivice bušenja; Nagomilavanje aluminijumskih čestica menja efektivni zazor | Ponovno{0}}izmrvite ili zamijenite udarce; podesiti zazor na 5-10% po strani u zavisnosti od legure; očistite otrcani materijal sa ivica matrice | Navedite tolerancije zazora tokom dizajna matrice; rasporedite intervale inspekcije probijanja na osnovu broja udaraca |
| Mučni tragovi | Adhezija aluminijuma za površine matrice od kontaktnog pritiska koji prelazi prag draženja (do 7 MPa bez maziva); gladovanje maziva; neobložene površine od alatnog čelika | Odmah očistite naslage; nanijeti suho filmsko mazivo; umetci za oblikovanje premaza sa CrN + DLC; smanjite pritisak držača slijepog uzorka ako je iznad praga | Koristite prethodno-naneseno suvo mazivo na zavojnicu; specificirati premaze protiv-nagrizanja na svim površinama za oblikovanje i izvlačenje; postavite intervale inspekcije na 10.000 koraka |
Pucanje, gužvanje i kidanje u aluminijumu
Ova tri defekta dijele zajedničku nit: materijal je ostao bez duktilnosti prije nego što je operacija oblikovanja završena. Ali specifična mehanika se razlikuje, kao i popravci.
Pukotine se dešavaju na krivinama kada vanjsko vlakno premašuje granicu istezanja legure. To ćete najčešće primijetiti u dijelovima 5052-H32 i 6061-T4 gdje su radijusi savijanja dizajnirani prema standardima čelika. Aluminijum jednostavno ne može izdržati isti polumjer-prema{10}}omjeru debljine bez loma. Korektivni put je jednostavan: otvorite radijus, preorijentirajte dio u odnosu na zrno, ili podijelite krivinu na predkrivinu i završnu krivinu na uzastopnim stanicama.
Guranje se pojavljuje u operacijama izvlačenja i koplje{0}}formiraju karakteristike gdje se materijal sabija, a ne rasteže. Zamislite da gurnete list papira u oblik čaše; višak materijala duž zidova se kopča. Kod progresivnog štancanja, to se manifestira kao nabrane bočne stijenke ili naborane prirubnice. Dodavanje perli za izvlačenje ili povećanje pritiska-pritiska tjera materijal da se rasteže, a ne stisne, eliminirajući bore.
Cepanje je obrnuto od bora. Javlja se tamo gdje se materijal proteže preko granice formiranja, tipično na ulaznim radijusima matrice ili preko nosova probijanja tokom operacija izvlačenja. Kada se aluminijum pocepa, lom je iznenadan jer materijal ne nudi skoro nikakvu deformaciju nakon{2}}vrata. Za razliku od čelika, koji se postupno stanji i daje upozorenje, aluminij ide od prihvatljivog do pocijepanog u uskom rasponu deformacija. Popravka je preraspodjela naprezanja: koristite veći ulazni radijus, dodajte srednju stanicu za formiranje ili povećajte podmazivanje da smanjite naprezanje izazvano trenjem-u kritičnoj zoni.
Formiranje neravnina i prevencija žuljanja
Neravnine i nagrizanje predstavljaju dvije strane problema interakcije aluminijskih alata. Neravnine se formiraju na rubovima rezanja kada je zazor isključen ili su udarci tupi. Na kliznim površinama nastaje žlijezdenje kada se aluminij veže za matricu.
Za kontrolu neravnina kod velike brzine štancanja, neophodno je strogo upravljanje zazorom. Mekoća aluminijuma znači da čak i male promene zazora proizvode primetne varijacije u visini neravnina. Proboj istrošen za 0,001 in. koji bi mogao biti prihvatljiv u čeliku stvara vidljive neravnine u aluminijumu. Intervali inspekcije za oštrinu probijanja trebali bi biti otprilike upola manji od onoga što biste planirali za ekvivalentne čelične komponente za štancanje.
Prevencija draženja svodi se na tri sloja odbrane: pokrivenost mazivom (bez suhih mrlja, nikad), površinski premazi na umetcima za oblikovanje i izvlačenje (CrN + DLC nadmašuje TiN za veliku razliku u odnosu na aluminijum) i upravljanje kontaktnim pritiskom (ostanite ispod praga draženja za vašu kombinaciju materijala za podmazivanje-materijala). Istraživanje Univerziteta Oakland je pokazalo da su umetci od tvrdog-hromiranog D6510 livenog gvožđa otporni na habanje do 37,9 MPa kada su podmazani, u poređenju sa 31,6 MPa za liveni čelik S0050A. Odabir materijala za kalup dio je strategije prevencije, a ne naknadna misao.
Kada se ne koriste progresivne matrice za aluminijske dijelove
Progresivno štancanje je moćno, ali nije univerzalno. Iskreno inženjerstvo znači prepoznavanje kada proces ne odgovara dijelu, prije nego što uložite u alate koje proizvode otpad umjesto štancanih komponenti.
Razmotrite alternative kada vaš aluminijski dio uključuje:
- Duboko izvlačenje veće od 2-3x prečnika blanka:Progresivne matrice mogu podnijeti plitko izvlačenje, ali duboki oblici čašice ili školjke zahtijevaju kontrolirani protok materijala s kojim se postavka za štancanje s prijenosnim kalupom bolje nosi. Prenosne matrice pomeraju pojedinačne blanke kroz nezavisne stanice sa potpunom kontrolom držača blanka u svakoj fazi izvlačenja, što ih čini pravim izborom za kućišta baterija, duboka kućišta i cilindrične oblike.
- Izuzetno uski radijusi u teškim temperamentima:Ako vaš dizajn zahtijeva radijuse savijanja ispod 1t u 5052-H32 ili bilo kakvo savijanje u 6061-T6, progresivno oblikovanje će proizvesti dosljedno pucanje. Ili promijenite temperament, redizajnirajte geometriju ili koristite kalup za prijenos gdje možete primijeniti grijano oblikovanje na određenim stanicama.
- Velika veličina dijela u odnosu na ležaj za presovanje:Za progresivne matrice potrebna je širina trake plus materijal nosača plus ivica trake. Kada dijelovi premašuju 12-18 inča u jednoj dimenziji, širina zavojnice i potrebna tonaža presa čine žigosanje s prijenosnim kalupom ekonomičnijim.
- Veoma mali obim proizvodnje (ispod 10.000-25.000 delova):Troškovi progresivnog alata su visoki, obično 30.000 USD do 150 USD,000+ u zavisnosti od složenosti. Pri malim količinama, ne možete amortizovati tu investiciju. Složena matrica koja izvodi izrezivanje i probijanje u jednom potezu, nakon čega slijedi sekundarno savijanje u kočionoj matrici, često donosi niže ukupne troškove za kratke serije.
- Dijelovi koji zahtijevaju u-operacije procesa između stanica:Ako je vašem dijelu potrebno točkasto zavarivanje, umetanje matice ili druge operacije koje nisu-utisnute u sredini-sekvencije, matrice za prijenos pružaju neovisnost stanice i vrijeme zadržavanja koje progresivno punjenje trake ne može.
Okvir za odlučivanje je jednostavan. Progresivne matrice pobjeđuju kada su vam potrebni veliki volumen, uske tolerancije, složenost više-funkcija u aluminijumu tankog do srednjeg prečnika i brza vremena ciklusa. Prenosno štancanje pobjeđuje za velike dijelove, duboko izvlačenje i procese kojima je potrebna nezavisna kontrola stanice. Složene matrice pobjeđuju za jednostavnu ravnu geometriju pri umjerenim količinama gdje je budžet alata ograničen.
Odabir pogrešnog procesa ne gubi samo ulaganje u alate. On vas zaključava u obrazac kvara koji nijedna količina rješavanja problema ne može u potpunosti riješiti jer osnovni proces{1}}nepodudarnost dijelova i dalje postoji. Napravite pravi odabir procesa i stope kvarova ostaju niske od prvog ciklusa proizvodnje, što postavlja osnovu za razumijevanje načina na koji trošak alata, ekonomija materijala i pragovi zapremine međusobno djeluju kako bi odredili vašu stvarnu cijenu po-dijelu.
Struktura troškova i ekonomija progresivnog štancanja aluminijuma
Odabir pravog procesa eliminira nedostatke. Ali odluka takođe nosi finansijsku dimenziju koju timovi za nabavku i proizvodni inženjeri moraju kvantifikovati pre nego što ulože kapital. Aluminijsko progresivno štancanje uključuje različitu strukturu troškova gdje troškovi materijala, ulaganja u alate i obim proizvodnje djeluju drugačije nego kod čelika. Razumijevanje ove ekonomije određuje da li će vaš-trošak pasti na penije ili da li amortizacija alata nikada neće biti potpuna.
Ulaganje u alate i amortizacija
Progresivne matrice za aluminijum obično spadaju u raspon od 10.000 do 200.000 dolara, a većina dijelova umjerene{4}}složenosti košta između 15.000 i 50.000 dolara. Alati-specifični za aluminijum često koštaju 10-20% više od ekvivalentnih čeličnih matrica zbog premaza, umetaka od karbida i poliranih površina za formiranje potrebnih za borbu protiv grebanja i očuvanje završne obrade dijelova.
Ta početna investicija amortizuje vaš ukupni obim proizvodnje. Matrica od 40.000 dolara koja proizvodi 500.000 dijelova dodaje 0,08 dolara po komadu u cijenu alata. Ista matrica od 50.000 dijelova dodaje $0,80. Ova matematika je jednostavna, ali mnogi timovi podcjenjuju troškove razvoja. Isproba matrice, iteracija sa povratnom oprugom i validacija procesa za aluminijum mogu dodati 30-50% iznad navedene cijene matrice prije nego što počne stabilna proizvodnja. Budžet za 4-7 rundi iteracija na aluminijumskom progresivnom alatu srednje složenosti, pri čemu svaki krug troši vrijeme presovanja, inženjerske sate i uzorak materijala.
Ekonomija troškova materijala i otpada
Aluminijumska kalem ima dva do tri puta više od cijene po- funte od mekog čelika. Taj množitelj čini korištenje materijala najmoćnijom polugom u vašoj jednadžbi troškova. Raspored trake koji koristi 78% u odnosu na 72% štedi otprilike 8% materijala po dijelu. Po cijenama aluminijuma, to poboljšanje od 6-tačaka kroz milion komada može nadoknaditi značajan dio ulaganja u alat.
Ekonomija otpada nudi djelomični pomak. Aluminijski otpad zadržava otprilike 40-60% vrijednosti svog prvobitnog materijala, u poređenju sa 15-25% za čelični otpad. Ova viša stopa oporavka znači da je vaš efektivni trošak materijalnog otpada niži po funti nego što sugeriraju brojevi sirovog korištenja. Ipak, cilj ostaje maksimiziranje iskorištenja kroz usko ugniježđenje i minimalnu širinu noseće trake, jer čak ni vrijednost povrata otpada ne odgovara marži koju zarađujete na gotovim dijelovima.
Za dugoročne programe štancanja metala koji prelaze 500.000 godišnjih jedinica, čak i mala ušteda materijala po{2}}djelu se dramatično povećava. Poboljšanje cijene materijala od 0,03 USD po dijelu daje 15.000 USD godišnje u toj količini, što je dovoljno da opravda-reinženjering rasporeda trake ili ulaganje u širu matricu s boljim ugniježđenjem.
Pragovi zapremine za progresivno opravdanje kalupa
Tačka ukrštanja u kojoj progresivni alat donosi pozitivan ROI ovisi o složenosti dijela, ali opći pragovi se dosljedno drže u aluminijskim aplikacijama:
| Faktor troškova | Progressive Die | Transfer Die | Compound Die |
|---|---|---|---|
| Tipična investicija u alat | $15,000 - $100,000+ | $20,000 - $150,000+ | $5,000 - $25,000 |
| Optimalni godišnji obim | 50,000 - 5,000,000+ | 10,000 - 500,000 | 5,000 - 100,000 |
| Cijena po-dijelu po količini | Najniži (pod-peni ostvariv) | Niska do umjerena | Umjereno |
| Brzina ciklusa (SPM) | 200 - 600 (oblikovanje aluminijuma) | 15 - 60 | 40 - 150 |
| Korištenje materijala | 70 - 85% tipično | 65 - 80% | 75 - 90% (jednostavna praznina) |
| Najbolje odgovara za aluminijum | Više-dijelovi sa više funkcija, tanak prečnik, štampanje velikog obima | Duboko crtanje, veliki dijelovi, složene 3D forme | Ravne praznine, jednostavno probijanje-i-sečenje, umjerene vožnje |
Sa 50.000 godišnjih jedinica, progresivne matrice postaju jako povoljne za većinu aluminijskih dijelova. Ispod tog praga, amortizacija alata nadmašuje-uštede po dijelu. Iznad toga, ekonomija postaje uvjerljiva. Razmislite o nosaču koji košta 4,50 USD po jedinici laserskim rezanjem sa sekundarnim savijanjem. Isti dio kroz dugotrajno progresivno štancanje košta 0,45 USD kada postoji alat. Sa 100.000 godišnjih jedinica, tih 4,05 USD po{13}}delu ušteda vraća 405.000 USD godišnje, vraćajući čak i skupu matricu u roku od nekoliko sedmica od početka proizvodnje.
Štancanje velikog obima je mjesto gdje progresivne matrice pokazuju svoju punu ekonomsku prednost. Uska ponovljivost u milionima poteza znači dosljedan kvalitet bez-opterećenja inspekcije po dijelu. Efikasno formiranje više-stanica eliminiše sekundarne operacije koje povećavaju troškove rukovanja i rizik od kvarova. Aluminijska lagana traka omogućava veće brzine presovanja od ekvivalentnih čeličnih dijelova, dodatno trošak ciklusa kompresije za velike programe štancanja.
Za proizvodne inženjere koji procjenjuju ulaganja u alate za aluminijumske programe, dobavljač kojeg odaberete za konstrukciju kalupa direktno utiče i na početne troškove i na dugoročnu{0}}ekonomiku proizvodnje.YICHEN-ove mogućnosti progresivnog štancanjaciljajte upravo na ovaj scenario: -proizvodnju aluminija velikog obima gdje formiranje više-stanica, čvrsta ponovljivost i skalabilna masovna proizvodnja definiraju zahtjeve za alatom. Kada procjenjujete dobavljače kalupa, uzmite u obzir ne samo navedenu cijenu kalupa, već i razvojni rizik, brzinu iteracije i da li je proizvođač potvrdio iskustvo sa specifičnim zahtjevima za alatom za aluminijum.
Troškovi alata i ekonomičnost materijala postavljaju finansijski okvir. Ali prevođenje tih brojeva u zdravu odluku o izvoru zahtijeva znanje kako procijeniti dobavljače kalupa u odnosu na aluminijske{1}}specifične kriterije, gdje strategija nabavke postaje jednako važna kao i inženjerska specifikacija.
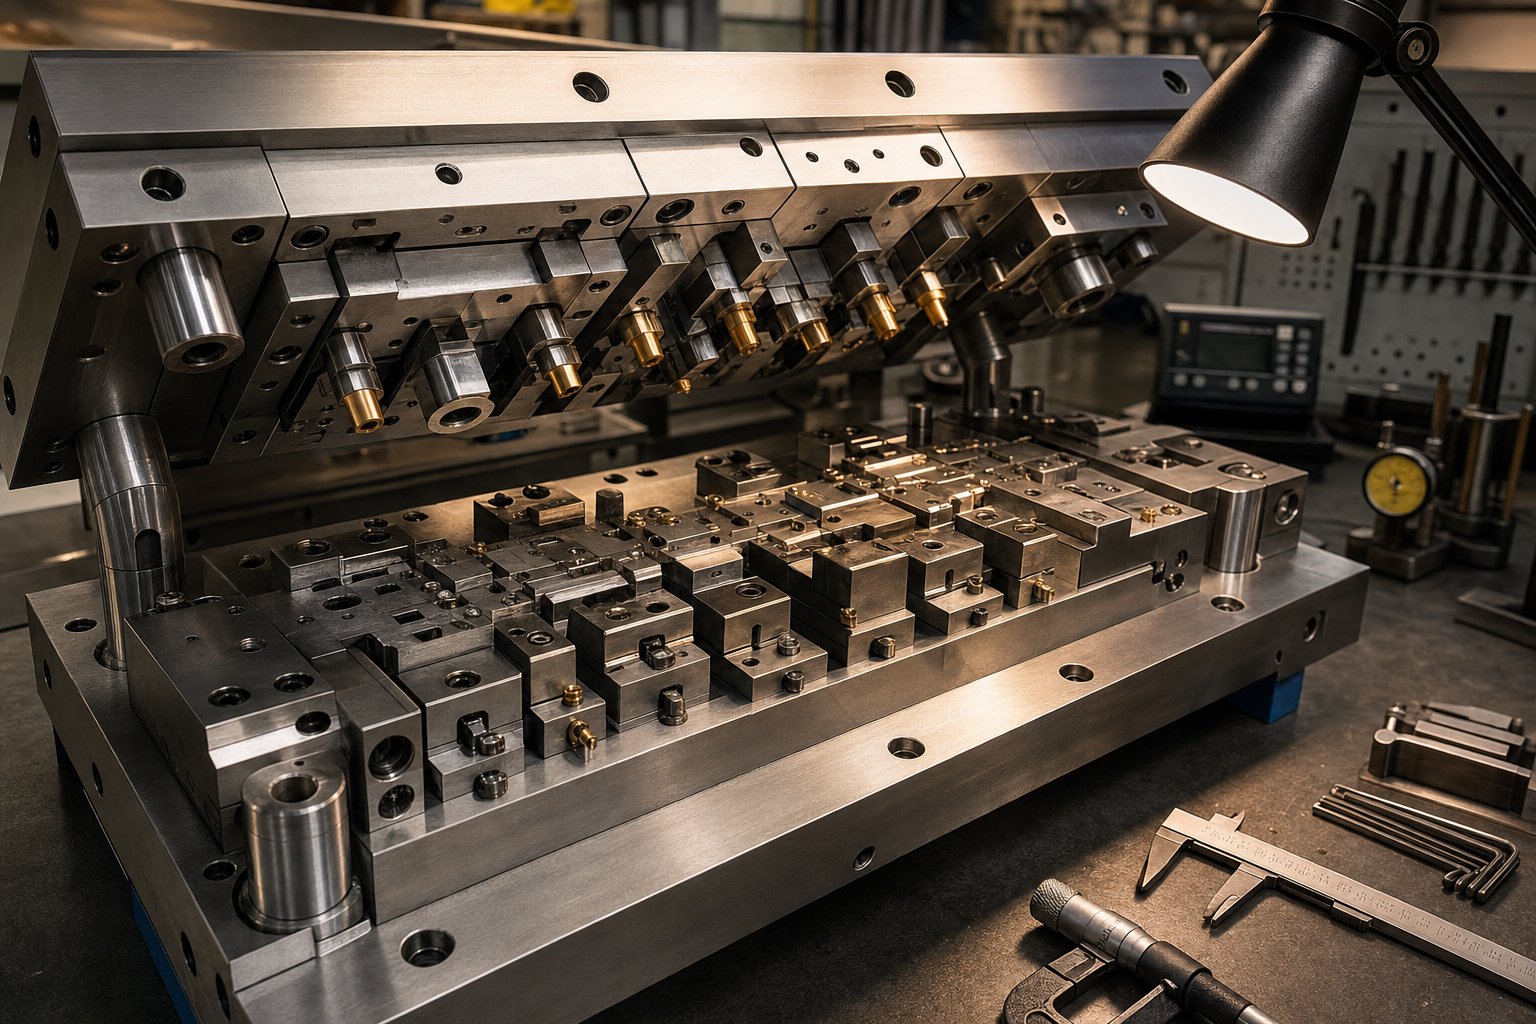
Nabavka matrica za progresivno štancanje za proizvodnju aluminija
Matrica koja radi besprijekorno u čeliku može proizvesti otpad od prvog udara u aluminiju. Ta realnost čini odabir dobavljača više od kupovine. To je tehnička odluka koja određuje hoće li vaše ulaganje u alate vratiti profit ili će generirati mjesece rješavanja problema. Prilikom ocjenjivanja progresivnih proizvođača kalupa za aluminijumske programe, kriterijumi se pomjeraju prema materijalnom-specifičnom iskustvu, strogosti validacije i-infrastrukturi dugoročne podrške.
Ključni kriteriji evaluacije dobavljača kalupa
Nije svaki dobavljač kalupa za štancanje riješio-specifične probleme koji su obrađeni u ovom članku: sprječavanje draženja, kompenzacija povratne opruge, zazori{1}}prikladni za legure i očuvanje završne obrade u milionima ciklusa. Vaš proces evaluacije bi trebao dati prioritet ovim sposobnostima kako bi:
- Demonstrirano iskustvo u radu sa aluminijumskim alatima. YICHEN-ova grupa matrica za progresivno štancanjefokusira se na pomaganje proizvodnim inženjerima i timovima za nabavku da pronađu alate za-metalne dijelove velike zapremine koji zahtijevaju efikasno formiranje više-stanica, čvrstu ponovljivost i skalabilnu masovnu proizvodnju. Kada pravite uži izbor dobavljača progresivnog štancanja, počnite s graditeljima koji mogu pokazati validirane aluminijske programe, a ne samo čelični alat s nadogradnjom premaza.
- U-mogućnost simulacije formiranja u kući.Dobavljači koji koriste FEM{0}}bazirani raspored traka i analizu formiranja hvataju probleme sa oprugama, zone stanjivanja i koncentracije deformacija prije rezanja čelika. Ovo smanjuje probne iteracije sa 6-7 rundi na 2-3, štedeći sedmice i desetine hiljada u troškovima razvoja.
- Specifikacije alata za zaštitu od{0}}zanja kao standardna praksa.Pitajte koje premaze i materijale za umetke graditelj koristi na stanicama za formiranje aluminija. CrN + DLC premazi i karbidni umeci trebali bi biti dio njihovog standardnog pristupa aluminijumu, a ne naknadna razmišljanja.
- Probajte kvalitet štampe i dokumentaciju.Progresivni proizvođač matrica koji validira aluminijske alate na istrošenoj presi sa slabom ponovljivošću BDC-a isporučit će matricu koja ima lošiji učinak na vašoj proizvodnoj opremi. Pitajte koju marku i model presa koriste za isprobavanje i zatražite precizne specifikacije.
- Programi podrške za održavanje i ponovno brušenje.Alati od aluminija zahtijevaju češće održavanje nego čelične matrice zbog nakupljanja i habanja bušotine. Procijenite da li proizvođači kalupa za štancanje na vašoj listi nude zakazane usluge ponovnog brušenja, rezervne zalihe bušilica i podršku za daljinsko rješavanje problema.
- Skalabilnost za rampe volumena.Vaša početna narudžba može biti 200.000 dijelova godišnje, ali ako program naraste na 2.000.000, može li kompanija za progresivno štancanje podržati duple alate, rezervne setove kalupa ili konfiguracije sa više-šupljina bez re-inženjeringa od nule?
Provjera alata za aluminijske{0}}specifične izazove
Kvalifikacija ne prestaje kada dobavljač isporuči kocku. Validacija za progresivno štancanje aluminijuma zahteva potvrdu da alat upravlja jedinstvenim ponašanjem materijala u uslovima proizvodnje, a ne samo u uslovima probe.
Prilikom provjere proizvođača matrica za žigosanje metala, zatražite ove isporuke za validaciju prije nego što potpišete prihvatanje alata:
- Prva-inspekcija artikla pri brzini proizvodnje- ne spori-uzorci poteza. Aluminij se ponaša drugačije pri 300 SPM nego na 30 SPM zbog stvaranja topline i ponašanja filma maziva.
- Cpk podaci za najmanje 2000 komadaza kritične dimenzije. Ovo potvrđuje ponovljivost računa za varijacije u povratnoj oprugi po dužini trake i razlike u materijalu zavojnice-do-.
- Izvještaj o inspekcijskom pregledu nakon provjere valjanosti.Bilo kakvo prianjanje vidljivo na površinama koje se formiraju nakon 2000 dijelova signalizira nedostatak premaza ili podmazivanja koji će se eksponencijalno pogoršati tijekom proizvodnje.
- Dokumentovana mjerenja klirensaprovjereno od strane CMM-a na stanicama za probijanje i sljepljivanje, potvrđujući da vrijednosti spadaju u raspon od 5-10% po strani koji odgovara vašoj specifičnoj leguri aluminija.
- Izvještaj o korištenju materijala za raspored trakepokazujući stvarni u odnosu na teoretski prinos. Usluge progresivnog štancanja koje prate ovu metriku pokazuju-svijest o troškovima koja direktno koristi vašoj-ekonomiji.
Odabir proizvođača matrica za štancanje u konačnici je odluka o upravljanju rizikom. Najniža-navedena cijena matrice ne znači ništa ako se isprobavanje proteže kroz 8 iteracija, ako se primora na rekonstrukciju matrice pri 50.000 udaraca, ili pomjeranje unatrag proizvodi-od-specifičnih dijelova koji stignu do vašeg kupca. Dajte prioritet graditeljima sa dokazanim aluminijumskim programima, validiranim strategijama protiv-zagrebanja i infrastrukturom za podršku vašem alatu tokom cijelog životnog ciklusa proizvodnje. Ta kombinacija pretvara vaše progresivno ulaganje u kockanje u predvidljivu cijenu-po-jednačinu od prvog dana.
Često postavljana pitanja o progresivnom štancanju aluminija
1. Koje legure aluminijuma najbolje rade za progresivno štancanje?
Najčešće korištene legure su 1100-H14 za električne i termičke dijelove, 3003-H14 za konzole i kućišta opće{11}}opće namjene i 5052-H32 za konstrukcijske ili otporne na koroziju{17}}aplikacije. Ove legure serije 1xxx i 3xxx nude najširi prozor za oblikovanje za progresivne kalupe s više stanica. 6061 općenito je ograničen na O ili T4 temperament za štancanje jer je njegovo stanje T6 previše krto za operacije koje zahtijevaju intenzivno oblikovanje. YICHEN-ov tim za progresivne kalupe za štancanje može pomoći u usklađivanju kombinacija legure i temperature prema vašoj specifičnoj geometriji dijela i zahtjevima obima proizvodnje.
2. Zašto aluminij zahtijeva drugačiji dizajn kalupa od čelika u progresivnom štancanju?
Aluminij ima veći povratni učinak zbog nižeg Youngovog modula, zahtijevajući kompenzaciju preokreta od 2-7 stepeni ugrađenu u svaku stanicu za formiranje. Također se ljušti na neobloženi alatni čelik, zahtjevne CrN + DLC premaze ili karbidne umetke na kontaktnim površinama. Dodatno, aluminijum ima niži Lankfordov koeficijent (R-vrijednost), koji koncentriše deformaciju kroz debljinu lima, a ne distribuira je po površini. Ovi faktori zahtijevaju čvršće razmake-od probijanja (5-10% po strani), specijalizirana maziva i više stanica za formiranje za sigurno cijepanje složenih krivina.
3. Koji obim proizvodnje opravdava ulaganje u progresivne kalupe za aluminijske dijelove?
Progresivni alatni alati za aluminijum obično postaju isplativi-pri godišnjim količinama iznad 50.000 dijelova. Ispod tog praga, amortizacija alata nadmašuje uštedu po-dijelu, a složene kalupe ili sekundarne operacije savijanja mogu biti ekonomičnije. Iznad 50.000 jedinica, cijena po{8}}dijelu dramatično opada. Na primjer, nosač koji košta 4,50 USD laserskim rezanjem može pasti na 0,45 USD progresivnim štancanjem kada postoji alat. Sa 100.000 godišnjih jedinica, uštede mogu vratiti čak i složene alate u roku od nekoliko sedmica od početka proizvodnje.
4. Kako spriječiti nagrizanje prilikom štancanja aluminija u progresivnim kalupima?
Prevencija nagrizanja zahtijeva tri koordinirana sloja: pokrivanje maziva kako bi se osiguralo da na traci nema suhih mrlja, premazi protiv-nagrizanja kao što je CrN + DLC na svim površinama za formiranje i izvlačenje i upravljanje kontaktnim pritiskom ispod praga nakupljanja. Istraživanja pokazuju da maziva sa suhim filmom kao što je Drycote 2-90 podižu prag draženja na 28-40 MPa, u poređenju sa samo 7 MPa bez maziva. Prethodno naneseni suvi film na zavojnicu dopunjen ciljanim sprejom na stanicama visokog trenja pruža najpouzdaniju zaštitu za duge proizvodne cikluse.
5. Kada biste trebali odabrati transfer štancanje u odnosu na progresivno štancanje za aluminij?
Prenosne matrice su bolji izbor kada aluminijski dijelovi zahtijevaju duboko izvlačenje veće od 2-3x prečnika prazne ploče, izuzetno uske radijuse savijanja u teškim uvjetima koji bi pucali u progresivnom alatu, dimenzije dijela veće od 12-18 inča ili u-procesnim operacijama kao što je točkasto zavarivanje između koraka oblikovanja. Prenosne matrice pomeraju pojedinačne blanke kroz nezavisne stanice sa potpunom kontrolom držača blanka u svakoj fazi, rukovanjem složenim 3D oblicima i dubokim školjkama koje progresivno punjenje trake ne može da prihvati. Progresivne matrice ostaju superiorne za tanke dijelove s više funkcija pri zapreminama iznad 50.000 jedinica.




