


Po čemu se razmak električnog čelika razlikuje od standardnog štancanja
Razmak od bušotine do matrice za žigosanje električnog čelika je razmak između rezne ivice proboja i rezne ivice dugmeta matrice, naznačen po strani kao procenat debljine materijala. Ta definicija zvuči identično bilo kojoj drugoj operaciji bušenja i kalupa za lim. Mehanika je ista. Formula je ista. Ali posljedice pogrešnog postupanja su radikalno različite.
Kada štancate meki čelik ili aluminij, greška u čišćenju se pojavljuje kao kozmetički nedostatak ili neravnina kojoj je potrebna sekundarna obrada. Kada štancate električni čelik, greška u čišćenju tiho degradira magnetne performanse svake laminacije koja napusti presu. Gubitak jezgra se povećava. Propustljivost pada. Motor ili transformator napravljen od tih laminacija radi toplije i manje efikasno, a osnovni uzrok je nevidljiv svakome ko ne mjeri kvalitet rubova u fazi štancanja.
Definiranje razmaka od udarca do kalupa u primjenama električnog čelika
Osnovni princip ostaje jasan. Razmak matrice za probijanje čelika je prostor koji omogućava da se ravni loma sa strane proboja i strane matrice čisto sastanu, proizvodeći kontrolirano smicanje kroz materijal. AsMISUMI-jeva tehnička referencaobjašnjava, pravilan razmak ima za cilj da se poravnaju ravni loma granice zrna na vrhu i dnu radnog komada kako bi se stvorio čist rascjep na rubu reza. Za opšte materijale, tradicionalno pravilo od 10% služi kao polazna tačka decenijama.
Električni čelik, međutim, nije opći materijal. Silicijum čelik sadrži 2% do 6,5% silicijuma po težini, što čini materijal znatno krhkim od nisko{3}}ugljičnog čelika. Ta krtost mijenja način na koji se zona smicanja, zona glancanja i zona loma razvijaju tokom rezanja. Klasično pravilo "jedna-trećina smicanja, dvije-sloma" koje MetalForming Magazine opisuje za nisko-ugljični čelik ovdje se ne primjenjuje. Električni čelik se prije lomi i sa manje plastične deformacije, što zahtijeva strategiju čišćenja koja se temelji na njegovom jedinstvenom ponašanju.
Zašto su generičke tablice dopuštene manje za silikonski čelik
Većina referenci za razmak grupira materijale prema tvrdoći ili vlačnoj čvrstoći. Tvrđi materijali dobijaju veći zazor. Mekši materijali dobijaju manje. Taj okvir radi za strukturne legure. Ona se raspada za električni čelik jer zanemaruje jedan faktor koji ovu kategoriju materijala čini jedinstvenom: utisnuta ivica direktno utiče na elektromagnetnu funkciju.
Utisnuta ivica u električnom čeliku nije samo geometrijska granica. To je zona mehanički napregnutog materijala u kojoj su magnetni domeni poremećeni, permeabilnost se urušava i gubici jezgra rastu. Istraživanja pokazuju da naprezanje izazvano štancanjem-može povećati gubitak jezgre za 5-8% u poređenju sa materijalom bez stresa. Razmak koji odaberete kontrolira koliko duboko se ta oštećena zona proteže u laminaciju, koliko je visok ivica i koliko dobro se gotove laminacije slažu zajedno.
Kod električnog štancanja čelika, odluke o razmaku utječu ne samo na točnost dimenzija već i na magnetske performanse svake gotove komponente izgrađene od tih laminacija.
Kome je potreban materijal-Posebni podaci o carinjenju
Ako tidizajn progresivne matrice za motorne laminacije, specificirajte alate za proizvodnju jezgra transformatora ili riješite probleme s kvalitetom štancanja u proizvodnji EV motora, generički grafikoni zazora ostavljaju vam nagađanje. Potrebni su vam podaci koji uzimaju u obzir sadržaj silicija, orijentaciju zrna, debljinu laminacije i ciljeve elektromagnetnih performansi koje vaš kupac očekuje od gotovog jezgra.
Ovaj resurs rješava taj jaz. Od mehanike loma specifične za visoke-legure silicijuma preko preporuka za čišćenje prema stupnju i kalibru, cilj je praktična smjernica koju možete primijeniti na stvarne odluke o alatu, a ne da -veličina-odgovara-svim procentima pozajmljenim od štancanja panela karoserije automobila.
Izazov počinje na materijalnom nivou. Kristalna struktura silikonskog čelika i ponašanje krtog loma stvaraju dinamiku rezanja kojoj standardne reference jednostavno nisu napisane.
Mehanika loma električnog čelika tokom operacija probijanja
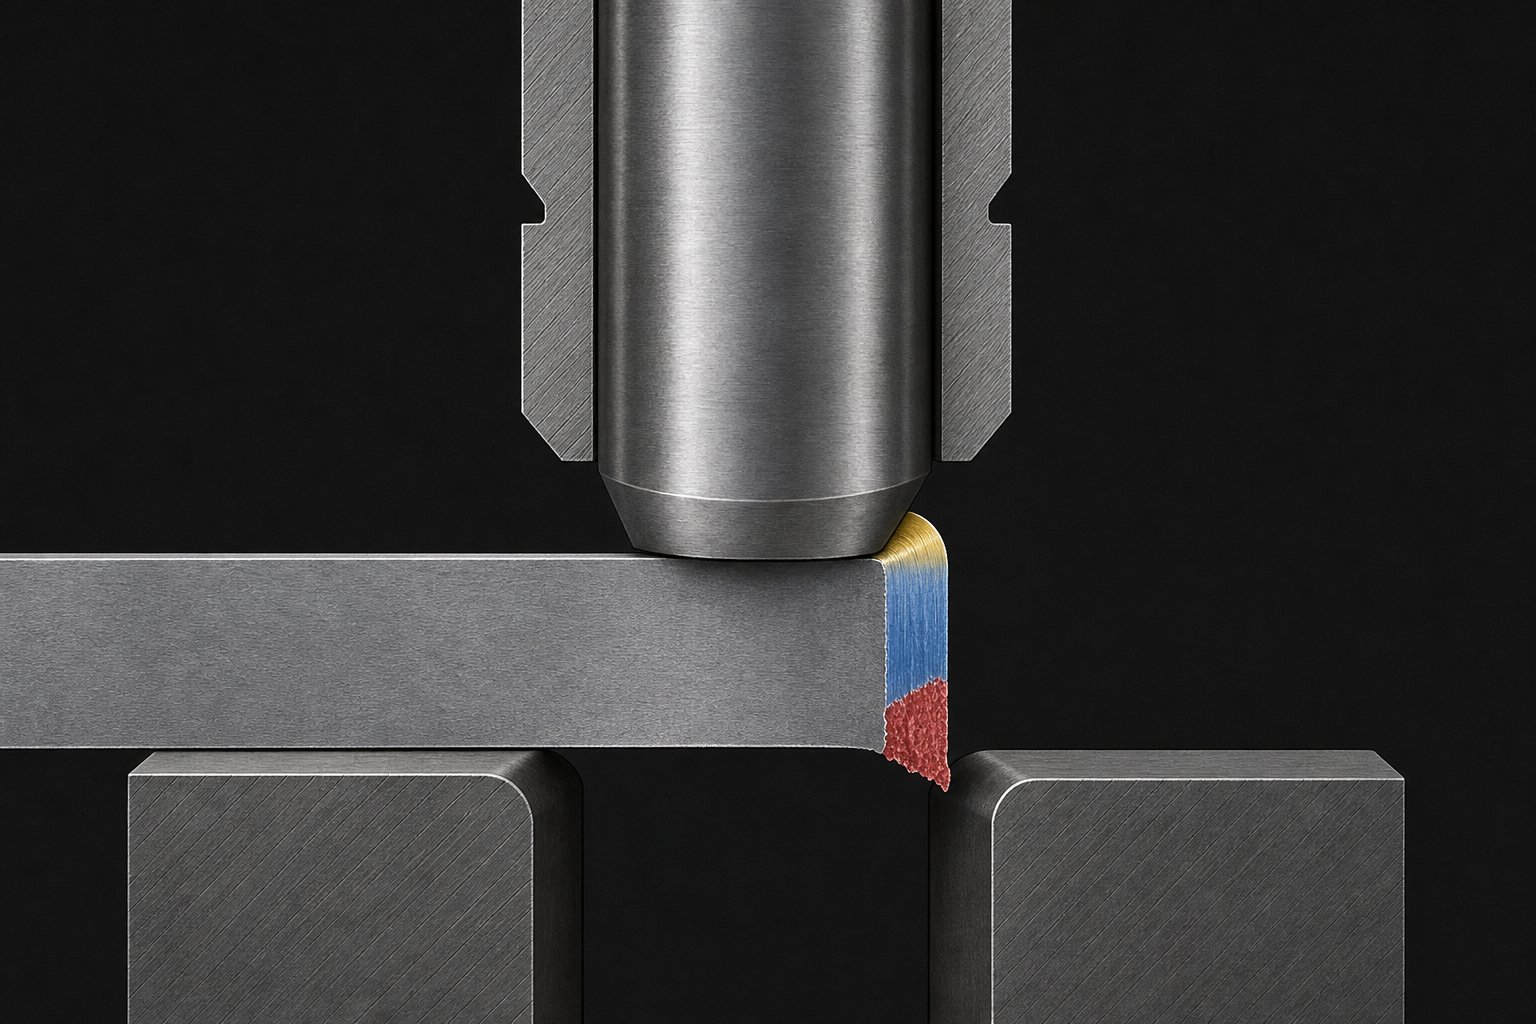
Silicijum čelik se ne ponaša kao meki čelik ispod matrice i proboja. Ta jedina činjenica preoblikuje sve o tome kako se formira rezna ivica. Kada se proboj spusti u radni komad, on generiše niz zona deformacije koje većina dizajnera matrica uči kao četiri različite karakteristike: prevrtanje, glancanje, lomljenje i neravnine. U čelicima s niskim{3}}ugljičnim sadržajem, ove zone slijede relativno predvidljive proporcije. Električni čelik prepisuje te proporcije jer se lomi ranije, sa manje plastičnog protoka i duž putanja koje diktira njegova kristalna mikrostruktura.
Ponašanje krtog loma u visoko-silicijumskom čeliku
Sadržaj silicijuma između 2% i 6,5% progresivno povećava tvrdoću i lomljivost materijala dok smanjuje duktilnost. Izduženje silicijumskog čelika-orijentisanog na zrno može biti čak 11%, u poređenju sa 30-40% kod tipičnog čelika za štancanje sa niskim sadržajem ugljenika. Šta to znači na ivici udarca? Materijal mnogo brže prelazi iz elastične deformacije do nastanka pukotina.
FEM simulacijsko istraživanje na silikonskom čeliku orijentiranom na zrno- potvrđuje ovo ponašanje.Studije objavljene u Materijalima (MDPI)pokazuju da se ekvivalentna plastična deformacija intenzivno koncentriše na rubu rezanja i eksponencijalno propada unutar samo 10-15 mikrometara od površine reza. Faza širenja pukotine počinje ranije u udarnom udaru, a pukotine mogu započeti s jedne rezne ivice i širiti se kroz debljinu, umjesto da se sastaju simetrično s obje strane. Ovo se fundamentalno razlikuje od balansiranog smičnog loma koji standardne reference za probijanje i matrice opisuju za duktilne materijale.
Razlike u strukturi zrna i širenju pukotina
Zamislite dva lista električnog čelika na vašoj preši. Jedan je CRGO (hladno-orijentisan na zrno{2}}), čija je kristalna rešetka poravnata u smjeru valjanja. Drugi je CRNGO (hladno valjani bez-zrna-orijentisan), sa nasumično raspoređenim orijentacijama zrna. Kada metalni udarci i matrice probijaju ove materijale, pukotina prati različite puteve u svakom od njih.
U CRGO čeliku, usmjerena struktura zrna stvara preferencijalne ravni loma. Pukotine imaju tendenciju širenja duž granica zrna usklađenih sa smjerom kotrljanja, stvarajući površinu loma koja može izgledati nepravilna kada proboj presječe orijentaciju zrna. CRNGO čelik, sa svojom izotropnom distribucijom zrna, lomi se ravnomjernije u svim smjerovima, ali njegovi viši razredi silicijuma i dalje pokazuju izraženu krtost koja ograničava razvoj zone glancanja.
Kako se mijenjaju očekivanja Standardne Burnish Zone
Standardne reference zazora predviđaju zonu poliranja od otprilike jedne-trećine debljine materijala za pravilno podešen zazor u mekom čeliku. Električni čelik dosljedno proizvodi užu zonu glancanja i proporcionalno veću zonu loma. Materijal jednostavno ne teče dovoljno dugo pod posmičnim naprezanjem da bi stvorio produženi kontakt brušene površine.
Istraživanja pokazuju da kvaliteta brušene površine u silikonskom čeliku uvelike ovisi o zazoru i brzini rezanja. Pri malim razmacima (oko 0,04 mm za 0,3 mm materijal) razvija se ujednačeniji brušeni profil sa manje upada loma. Povećajte klirens iznad kritičnog praga, a zona loma počinje ranije, putanja pukotine postaje manje predvidljiva, a duboki površinski džepovi se formiraju od prevelike koncentracije vlačnog naprezanja.
Ovo je razlog zašto apliciratigenerički metalni udarci i matricepodaci o razmaku od električnog čelika stvaraju probleme. Zazor koji daje čist omjer sjaja-prema-loma u mekom čeliku može stvoriti ivicu u kojoj-u potpunosti dominira lom u silikonskom čeliku ili gurnuti plastičnu napetost dublje u laminaciju ako je postavljena previše čvrsto. Mehanika krtog loma zahtijeva vrijednosti klirensa kalibrirane prema sadržaju silicijuma i strukturi zrna određenog razreda, a ne samo prema njegovoj debljini.
Ove razlike u nivou loma na nivou materijala -utječu direktno na praktično pitanje: koji postotak zazora zapravo funkcionira za svaku vrstu električnog čelika i kako se taj broj pomjera u rasponu CRGO i CRNGO materijala koji se koriste u stvarnoj proizvodnji motora i transformatora?
Preporuke za čišćenje prema klasi i tipu električnog čelika
Odgovor varira više nego što većina referenci za žigosanje sugerira. CRGO i CRNGO čelici zauzimaju istu familiju materijala, ali njihova zrnasta struktura, nivoi silicijuma i performanse krajnje{1}}upotrebe zahtijevaju odabir zazora u različitim smjerovima. Ispravan odabir znači razumijevanje kako svaka kategorija razreda reagira na akciju smicanja i šta gotova laminacija treba da postigne električnim putem.
Zahtjevi za odobrenje CRGO vs CRNGO
Zrno{0}}električni čelik, koji se prvenstveno koristi u jezgrama transformatora, ima sadržaj silicija obično između 3,0% i 3,5%. Njegovi kristali su poravnati u smjeru valjanja kroz složen metalurški proces, dajući mu izuzetna magnetna svojstva duž te ose, ali značajnu osjetljivost na mehaničko naprezanje okomito na poravnanje zrna. Oštećenje ivica usled utiskivanja narušava pažljivo projektovanu strukturu domena, čineći kontrolu zazora ključnom za očuvanje efikasnosti jezgra transformatora.
CRGO razredi kao što je M6 općenito zahtijevaju čvršći zazor, obično u rasponu od 3% do 5% debljine materijala po strani. Manji zazor proizvodi čistije smicanje sa manje lutanja pukotina preko granica zrna, smanjujući dubinu zone -zahvaćene naprezanjem na rubu reza. Kompromis je ubrzano habanje probijača, ali za primjene transformatora gdje je bitan svaki djelić vata po kilogramu, taj kompromis je prihvaćen.
Ne-zrnasti- čelici kao što su M19, M36 i M47 služe za proizvodnju motornih laminacija gdje magnetna svojstva moraju biti konzistentna u svim smjerovima. Njihova izotropna struktura zrna lomi se ujednačenije, aprogresivni M- sistem ocjenjivanja brojevaodražava povećanje naknade za gubitak jezgre kako prelazite sa M19 na M47. Ove CRNGO klase tolerišu širi prozor zazora, uglavnom 5% do 8% po strani, jer njihova nasumična orijentacija zrna ne stvara iste preferencijalne putanje pukotina koje čine CRGO tako osjetljivim na varijacije zazora.
Rasponi zazora prema uobičajenim klasama električnog čelika
U sljedećoj tabeli su organizirani opći rasponi zazora na osnovu kategorije kvaliteta, tipičnog sadržaja silicija i primarne primjene. Ovo predstavljaju početne-preporuke koje većina dizajnera matrica usavršava kroz probne rezove na svojoj specifičnoj preši i podešavanju alata.
| Kategorija razreda | Reprezentativne ocjene | Sadržaj silicija | Tipični razmak (% po strani) | Primarna aplikacija |
|---|---|---|---|---|
| CRGO (orijentisan na zrno{0}}) | M6, M5, M4 | 3.0% - 3.5% | 3% - 5% | Jezgra transformatora, induktori visoke{0}}efikasnosti |
| CRNGO (mali gubici) | M19 | 2.8% - 3.2% | 5% - 7% | Premium motorne lamele, generatori |
| CRNGO (srednji gubitak) | M27, M36 | 2.0% - 2.8% | 5% - 8% | Standardne lamele motora, mali transformatori |
| CRNGO (veći gubitak) | M43, M47 | 1.5% - 2.2% | 6% - 8% | Motorne aplikacije{0}}osjetljive na troškove |
Obratite pažnju na obrazac: kako sadržaj silicija raste, materijal postaje krhkiji, a preporučeni raspon zazora se sužava i pomjera čvršće. M19, najčešća klasa za proizvode za kontrolu pokreta, nalazi se u sredini gdje se lomi dovoljno čisto da radi preko umjerenog zračnog prozora, dok i dalje zahtijeva veću preciznost od blagog čelika.
Kako procenat sadržaja silicijuma utiče na odabir zazora
Formula oslobađanja za bilo koji žigosani materijal počinje jednostavnim odnosom:
Razmak po strani=cxt
Gdjecje faktor klirensa (izražen kao decimala) itje debljina materijala. Ova jednačina klirensa izgleda jednostavno, ali izazov leži u odabiru ispravne vrijednosticza vaš specifični materijal. U proračunu zazora za električni čelik, sadržaj silicija je primarna varijabla koja pokreće taj odabir.
Veći postoci silicijuma smanjuju duktilnost i izduženje. Čelik od 6,5% silikona (koji se koristi u specijalizovanim visoko-primjenama) nema gotovo nikakav kapacitet plastične deformacije. Puca se gotovo odmah nakon kontakta udarcem, ponašajući se bliže keramici nego metalu. Sa 2% silicijuma, materijal zadržava dovoljno duktilnosti da se ponašanje loma samo umjereno razlikuje od nisko-ugljičnog čelika. Između ovih ekstrema, svaki postotak silicijuma pomjera idealni faktor klirensa.
Praktični efekat: proračun zazora koji daje odlične rezultate na M47 (niži silicijum, više duktilni) će verovatno proizvesti prekomerno naprezanje ivica na M6 (veći silicijum, izuzetno krhak u poprečnom smeru). Ne možete jednostavno odabrati jedan postotak zazora i primijeniti ga na cijeli asortiman proizvoda od električnog čelika. Svaka porodica klasa treba svoj vlastiti validirani faktor zazora, potvrđen mjerenjem ivica i inspekcijom rubova na dijelovima uzorka.
Ove preporuke po{0}}ovoj vrsti pretpostavljaju standardne debljine laminacije od 0,35 mm do 0,65 mm. Kada se proizvodni zahtjevi guraju u tanje gabarite ispod 0,3 mm, proračun zazora daje apsolutne vrijednosti tako male da se pojavljuje potpuno drugačiji skup izazova oko preciznosti alata i proizvodne tolerancije.
Izračuni i izazovi za razmak laminacije tankih{0}}
Kalkulator odobrenja daje vam broj. Nanesite 5% po strani na materijal od 0,5 mm i dobićete 0,025 mm zazora. To je malo, ali sa kvalitetnim alatima. Nanesite isti materijal od 5% na 0,15 mm za laminaciju visokofrekventnog transformatora i dobit ćete 0,0075 mm po strani. To je 7,5 mikrona. Na ovoj skali, razmak između proboja i dugmeta matrice je manji od mnogih tolerancija proizvodnje matrice, a konvencionalna pravila zasnovana na procentima-počinju da se kvare u praksi.
Zašto tanke{0}}laminacije osporavaju konvencionalna pravila čišćenja
Moderni{0}}motori visoke efikasnosti i visoko-transformatori sve više koriste plastične ploče od električnog čelika između 0,1 mm i 0,35 mm (0,004 do 0,014 inča). Tanji mjerači smanjuju gubitke vrtložnih struja, koji se skaliraju s kvadratom debljine laminacije. Taj fizički{8}}smjer prema tanjem materijalu je nemilosrdan u EV vučnim motorima i premium dizajnu transformatora. Izazov štancanja slijedi direktno.
Kada pokrenete proračun zazora na materijalu ispod-0,3 mm, rezultirajuće apsolutne vrijednosti zazora padaju na jednocifrenu teritoriju mikrona. Kalkulator veličine matrice izgrađen na procentualnim pravilima ne pravi razliku između zazora od 0,025 mm na kundaku od 0,5 mm i 0,005 mm zazora na kundaku od 0,1 mm. Oba su "5% po strani." Ali proizvodna stvarnost držanja te dvije vrijednosti je potpuno drugačija. Tanji materijal zahtijeva preciznost alata koja se približava granicama konvencionalne EDM žice i sposobnosti brušenja ubodama.
Apsolutne vrijednosti zazora pri debljini ispod 0,3 mm
Razmislite kako ti brojevi zapravo izgledaju u proizvodnji. Za CRNGO laminaciju od 0,2 mm sa 6% zazora po strani, ciljni razmak je 0,012 mm (otprilike pola hiljaditi dio inča). Za 0,1 mm zrna-orijentisanu laminaciju sa 4% zazora, radite sa 0,004 mm po strani. Kod ovih dimenzija, greška klirensa od samo 2-3 mikrona predstavlja odstupanje od 25-50% od nominalne. Ta vrsta relativne greške bi se smatrala katastrofalnom u bilo kom kontekstu preciznog inženjeringa.
Praktična posljedica: na tankim mjeračima, svako odstupanje od zazora se pojačava. Greška od 3-mikrona na materijalu od 0,5 mm mijenja vaš efektivni zazor sa 5% na 5,6%. Ista greška od 3 mikrona na materijalu debljine 0,15 mm vas pomjera sa 5% na 7%, potencijalno u potpunosti izvan prihvatljivog prozora. Visina šiljaka reaguje neproporcionalno. Istraživanje uskih tolerancija štancanja metala potvrđuje da je postizanje preciznosti unutar +/- 0.001 inča već zahtjevno u standardnim aplikacijama. Tanke plastične ploče od električnog čelika guraju se daleko iznad tog praga.
Zahtjevi za preciznost za moderne visoko-matrice za laminiranje visoke frekvencije
Na ovim debljinama, tolerancije proizvodnje kalupa postaju značajan dio samog zazora. Kalkulator kalupa može dati idealnu geometriju, ali pravo je pitanje da li konstruktor kalupa može zadržati tu geometriju na svakoj stanici za sečenje u progresivnoj matrici. Tolerancija-od tačnosti EDM žice, uklapanja umetka, ravnosti matrice i poravnanja montaže, sve troše dijelove vašeg budžeta za čišćenje.
Nekoliko faktora istovremeno povećava poteškoću:
- Otklon alata- vrhovi probijača malih prečnika se savijaju pod opterećenjem, dinamički pomjerajući efektivni zazor tokom hoda rezanja
- Toplotni rast- akumulacija topline tokom-brzine štancanja uzrokuje širenje komponenti matrice na nivou mikrona-, mijenjajući zazor kako se proizvodnja nastavlja
- Pritisnite poravnanje- ram-do-pojačala paralelizam i habanje lamela doprinose varijaciji zazora koja je beznačajna na širini od 0,5 mm, ali dominantna na 0,15 mm
- Konzistentnost oštrenja- svakim ponovnim brušenjem uklanja se materijal sa površine bušilice, a ako se ne drži savršeno paralelno, zazor postaje neravnomjeran oko perimetra profila
Svaka od ovih varijabli može pojedinačno doprinijeti samo 1-2 mikrona nesigurnosti. Ali kada je vaš ukupni cilj za čišćenje 7 mikrona, te varijable zajedno predstavljaju većinu vašeg budžeta tolerancije. Sposobnost graditelja kalupa postaje jednako važna kao i sama specifikacija za čišćenje.
Ova realnost dovodi do promjene u razmišljanju. Za laminacije tankog{1}}promjera, navođenje razmaka na papiru je samo pola problema. Druga polovina osigurava da zazor koji ste naveli zaista postoji na vrhuncu tokom proizvodnje, pod stvarnim termičkim i mehaničkim uslovima. A to postavlja dublje pitanje: čak i ako mehanički postignete savršen zazor, šta se dešava sa magnetnim performansama materijala na tim reznim ivicama?
Kako čišćenje utječe na magnetna svojstva i performanse gubitka jezgre
Evo pitanja koje odvaja električno čelično štancanje od svake druge primjene matrice: šta rezna ivica radi na sposobnosti materijala da nosi magnetni tok? U općenitom žigosanju, odgovor nije bitan. Nosač, toplotni štit ili komponenta šasije ili zadovoljavaju dimenzijsku toleranciju ili ne. Rezana ivica nema funkcionalnu posledicu osim geometrije. Laminacije od električnog čelika su različite. Rezana ivica postaje elektromagnetski aktivna zona u kojoj je osnovna funkcija materijala, provođenje i oblikovanje magnetskog fluksa, trajno ugrožena samim činom rezanja.
Ovo je mjesto gdje razmak punjenja prestaje biti čisto mehanička odluka i postaje elektromagnetna. Razmak koji odaberete ne određuje samo visinu i točnost šiljaka, već i koliko je svaka laminacija magnetski oštećena prije nego što stigne do sklopa motora ili transformatora.
Magnetna mrtva zona na utisnutim rubovima
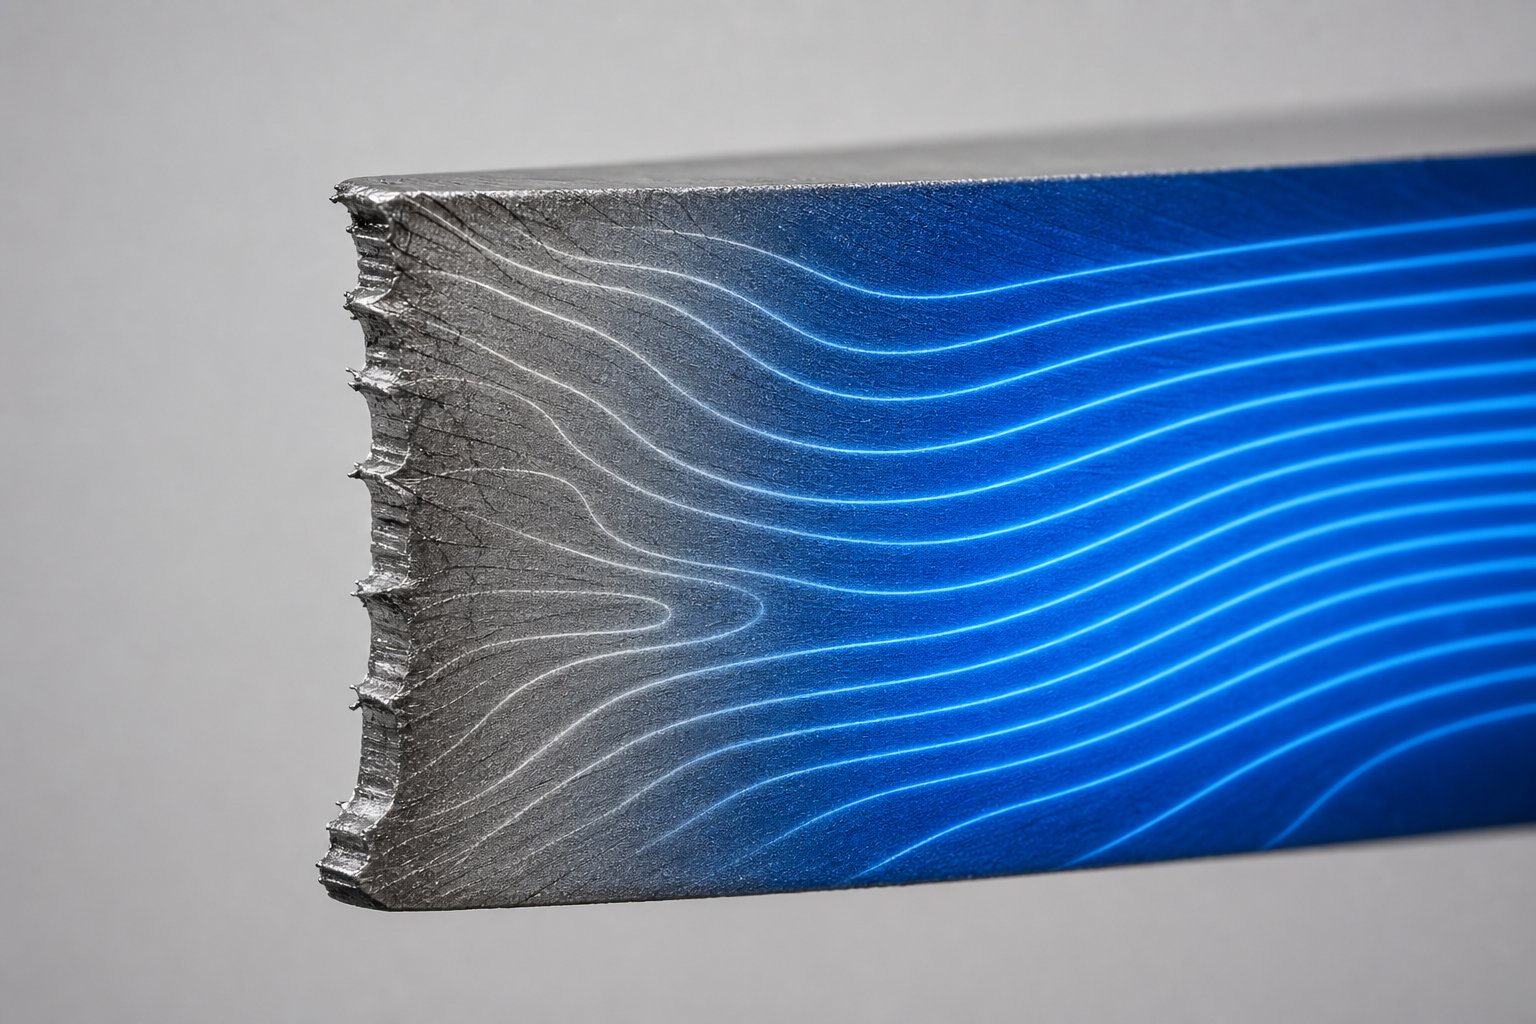
Kada proboj probije električni čelik, materijal koji se nalazi neposredno uz rezanu ivicu prolazi kroz ozbiljnu plastičnu deformaciju. Nakon što se proboj povuče i matrica za slijepljenje oslobodi dio, ta deformirana zona se ne vraća u prvobitno stanje. Mikrostruktura je trajno izmijenjena. Gustoća dislokacija se naglo povećava, zaostala tlačna i vlačna naprezanja zaključavaju se u kristalnu rešetku, a struktura magnetskog domena koja omogućava efikasno provođenje fluksa je poremećena.
Ovo oštećeno područje se često naziva magnetno mrtva zona. Nije bukvalno mrtav za magnetni tok, ali njegova magnetna permeabilnost opada toliko dramatično da se ponaša gotovo kao nemagnetna inkluzija unutar laminacije. Istraživanje izUniverzitet Gentmjerio ovu degradaciju direktno na M270-35A neorijentisanom silikonskom čeliku. Njihovi nalazi su zapanjujući: na nivoima deformacija koji su reprezentativni za stanje materijala u blizini reznih ivica, relativna magnetna permeabilnost smanjena je do 94% u poređenju sa stanjem bez naprezanja. Materijal koji je počeo sa propusnošću od približno 6.000 pao je na oko 380 nakon plastične deformacije i oslobađanja opterećenja, što blisko simulira ono što se događa na utisnutom rubu.
Mrtva zona ne postoji samo kao tanka linija na ivici. Studije koje koriste povratnu-difrakciju raspršenih elektrona (EBSD) i nano-mapiranje tvrdoće pokazuju da deformacija izazvana rezanjem-može prodrijeti 0,3 do 0,5 mm u laminaciju sa svake površine reza. Za zub statora koji je širok samo 3-5 mm, to znači da oštećene zone sa suprotnih ivica mogu zauzeti 15-30% ukupne površine poprečnog presjeka zuba. Magnetski efektivna širina zuba je manja od fizičke širine koju vidite na crtežu.
Kompromis između visine ivice i naprezanja ivice
Ovo je mjesto gdje inženjerska dilema jedinstvena za električni čelik postaje neizbježna. Manji i manji razmak rješavaju jedan problem dok stvaraju drugi.
Čvrsti zazor, u rasponu od 3-5%, proizvodi čistiju ivicu smicanja sa minimalnim neravninama. Niska visina neravnina direktno utiče na faktor slaganja, postotak laminiranog sloja koji je stvarni čelik u odnosu na zračne otvore od neravnina i debljinu premaza. Poboljšanje faktora slaganja sa 95% na 97% može zvučati trivijalno, ali u jezgri motora od 200 mm to znači aktivniji magnetni materijal po jedinici dužine, što znači veću gustinu obrtnog momenta ili smanjenu dužinu jezgra. Svaki dizajner motora želi maksimalan faktor slaganja.
Ali mali zazor koncentriše silu probijanja u usku traku deformacije. Materijal pored reza se intenzivnije stišće, stvarajući veća zaostala naprezanja neposredno na površini. Istraživanja potvrđuju da manji zazori rezanja proizvode veće zaostalo naprezanje blizu površine rezanja, iako je ukupna dubina prodiranja smanjena. Mrtva zona je uža, ali teže oštećena.
Labaviji klirens, u rasponu od 6-8%, omogućava lom materijala uz manje tlačne deformacije na neposrednoj ivici. Zaostali napon je manji po veličini. Međutim, put širenja pukotine postaje manje kontroliran, zona loma se dalje proširuje, a visina šiljka se povećava. Viši neravnini smanjuju faktor slaganja, stvaraju potencijalne kratke spojeve između laminacija i mogu zahtijevati sekundarne operacije uklanjanja ivica. Mrtva zona zbog labavijeg zazora je šira, ali manje intenzivna po jedinici dubine.
Ne možete optimizirati oba istovremeno. Smanjenje visine neravnine zahtijeva manji razmak, što povećava intenzitet naprezanja ruba. Smanjenje naprezanja na rubovima zahtijeva labaviji zazor, što povećava visinu neravnina. Svaki set matrica za laminacije od električnog čelika utjelovljuje kompromis između ovih konkurentskih zahtjeva, bez obzira da li je dizajner matrice eksplicitno prepoznao kompromis ili ne.
Povezivanje klirensa sa gubitkom jezgre i faktorom slaganja
Magnetska mrtva zona se direktno prevodi u mjerljive metrike performansi. Gubitak jezgre, izražen u W/kg pri datoj gustoći fluksa i frekvenciji, primarna je specifikacija za električni čelik u upotrebi. Istraživanje Univerziteta u Gentu pokazalo je da plastično deformisani silicijum čelik, u stanju koje odgovara materijalu blizu reznih ivica, pokazuje ukupne gubitke u jezgri koji se povećavaju sa 19,1 W/kg na 37,9 W/kg pri 400 Hz i vršnoj gustoći fluksa od 1 T. To je skoro udvostručenje gubitaka isključivo zbog oštećenja uzrokovanih deformacijama-. Analiza razdvajanja gubitaka otkrila je da se gubitak histereze, komponenta najosjetljivija na mikrostrukturna oštećenja, povećao do 270% pri visokim razinama deformacija.
Kalkulator sile probijanja ili simulacija štancanja može vam reći koliko je sile potrebno presi da probije materijal. Ono što vam ne može reći je kako se te sile redistribuiraju kao zaostalo naprezanje unutar ruba laminacije. Ta elektromagnetna posljedica je nevidljiva samo za mehaničku analizu.
Veza između klirensa i gubitka jezgre funkcioniše kroz dva paralelna puta. Prvo, direktna degradacija propusnosti u mrtvoj zoni prisiljava preostali neoštećeni materijal da nosi više fluksa pri većoj zasićenosti, povećavajući gubitke histereze kroz laminaciju. Drugo, visina neravnina zbog prevelikog zazora smanjuje faktor slaganja. Studija o ne-orijentisanim električnim čelicima otkrila je da otprilike6% magnetnog gubitka može se nadoknaditi optimizacijom zazora slepe strane. Kada uzmete u obzir da ovo poboljšanje dolazi sa nultim troškovima materijala, bez promjene dizajna i bez dodatnog koraka obrade, ono predstavlja jedno od najpristupačnijih poboljšanja efikasnosti koje su dostupne proizvođačima motora.
Praktične skale utjecaja s geometrijom. Uski zupci statora i tanki mostovi rotora su najranjiviji jer mrtva zona zauzima veći dio njihove ukupne širine. Jaram statora širine 10 mm sa mrtvim zonama od 0,4 mm na svakoj strani gubi oko 8% svog efektivnog magnetnog poprečnog-presjeka. Iste mrtve zone od 0,4 mm na vrhu zuba širine 3 mm eliminišu preko 25% magnetno aktivnog materijala. Zbog toga dizajneri motora koji rade na-primjenama visokih performansi, posebno u EV vuči i servo pogonima, intenzivno vode računa o optimizaciji zazora u fazi štancanja. Kalkulator sile probijanja može biti izbalansiran, tolerancija dimenzija može biti savršena, a visina neravnina može biti unutar specifikacije, ali ako mrtva zona troši četvrtinu širine vašeg zuba, performanse motora neće biti niže od FEA predviđanja koje je pretpostavljalo ujednačena svojstva materijala.
Kod električnog štancanja čelika, optimalni zazor balansira kvalitet mehaničkih ivica u odnosu na elektromagnetne performanse. Manji zazor poboljšava faktor slaganja, ali produbljuje naprezanje rubova. Labaviji zazor smanjuje intenzitet naprezanja, ali povećava visinu neravnina. Ovaj kompromis je odsutan kod općeg štancanja i razlog je zašto električni čelik zahtijeva vlastiti inženjering za čišćenje.
Postizanje prave ravnoteže znači razumijevanje ne samo ciljane vrijednosti zazora, već i načina na koji ta vrijednost različito utječe na različite geometrije laminacije. Laminacije rotora i statora suočavaju se s različitim ograničenjima, a strategija zazora koja funkcionira za široki zupci rotora može potpuno propasti kada se primjenjuje na usku geometriju proreza statora.
Strategije čišćenja laminacije rotora i statora
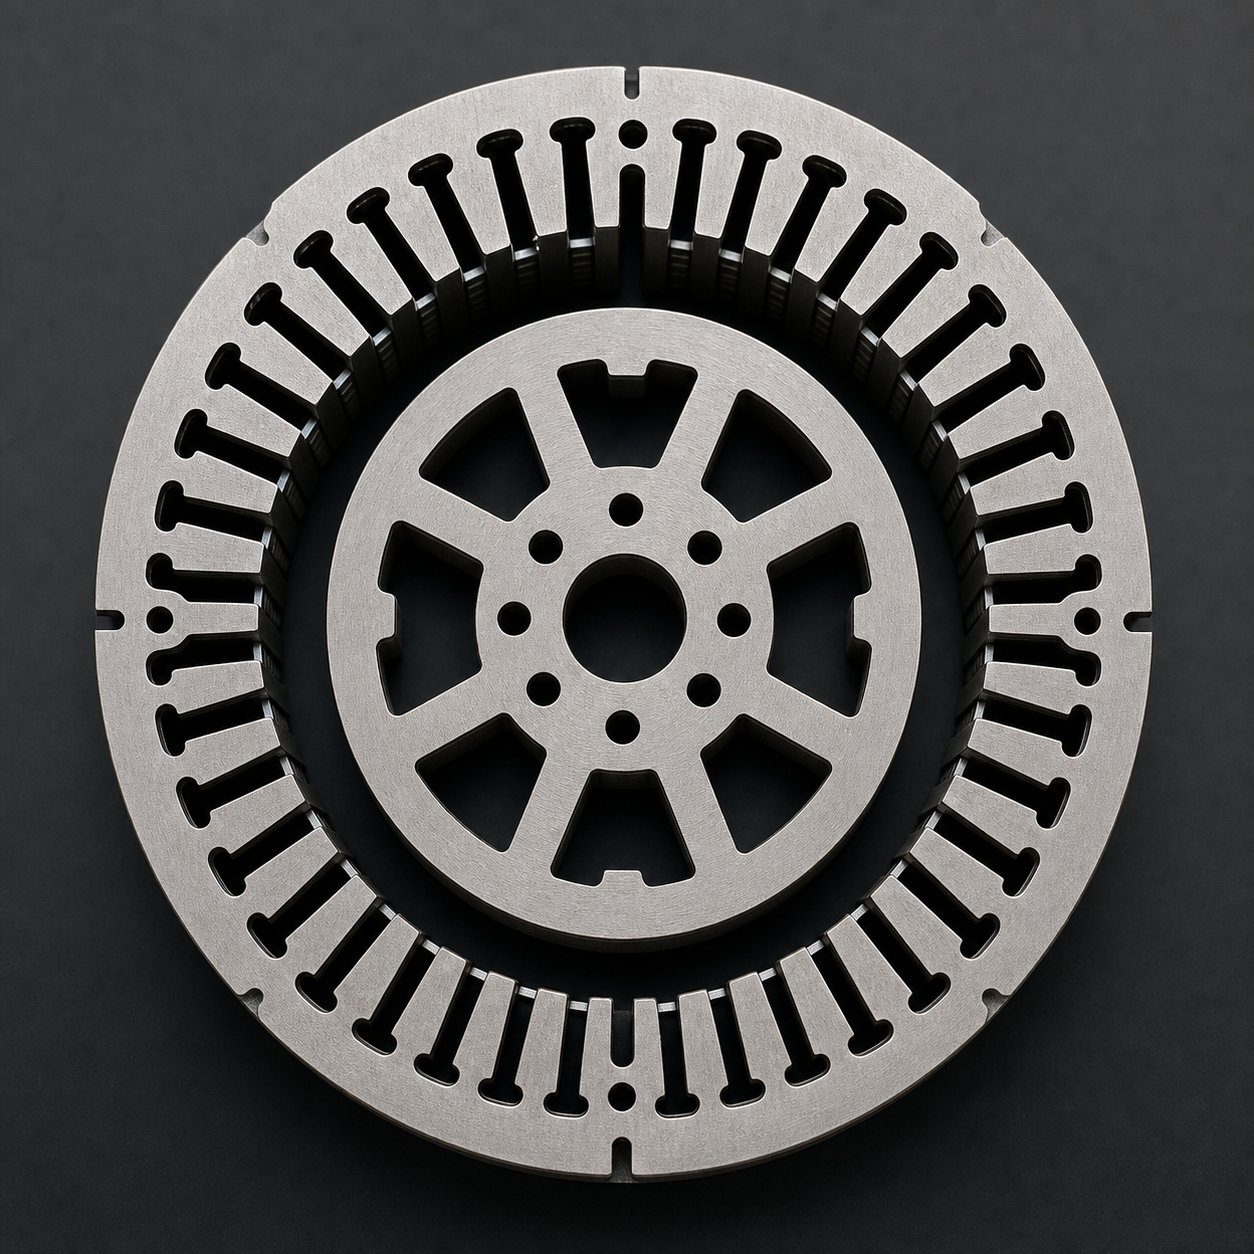
Jedno jezgro motora sadrži dva fundamentalno različita štancana proizvedena u istoj progresivnoj matrici, često od iste trake električnog čelika. Ipak, slojevi statora i rotora suočavaju se s potpuno različitim prioritetima zazora. Identično tretiranje njih je uobičajena prečica koja žrtvuje performanse na oba dijela. Precizni graditelji kalupa voleYICHENinženjerske stanice-specifične zazore unutar njihovih progresivnih kalupa upravo zato što geometrije rotora i statora zahtijevaju različite ciljeve optimizacije u cijelom kompletu kalupa.
Zahtjevi geometrije proreza statora i uske tolerancije
Laminacije statora su mjesto gdje tolerancija zazora postaje kazna. Zamislite stator sa 48 utora, od kojih je svaki odvojen zubom širine samo 3-4 mm na najužoj tački. Ti zubi određuju granicu zračnog jaza. Svako odstupanje u dimenzijama u širini zuba ili položaju utora direktno se pretvara u neujednačenost zračnog raspora u montiranom motoru. Kao što istraživanje tolerancije indukcionog motora potvrđuje, tipična tolerancija provrta statora pada unutar +/-0,02 do 0,1 mm ovisno o veličini motora, a neusklađenost utora stvara asimetrični magnetni tok koji povećava gubitke u jezgri i zagrijavanje.
Ova dimenzionalna osjetljivost gura probijanje proreza statora prema čvršćem zazoru, obično 3-5% po strani za geometriju proreza i zubaca. Prihvaća se kazna naprezanja na ivici o kojoj smo ranije govorili jer alternativni, dimenzionalni pomak koji otvara varijaciju zračnog zazora, košta više u performansama motora nego lokalizirani gubitak permeabilnosti na rubu reza. Vrhovi zubaca statora koji rade pri visokoj gustoći fluksa jednostavno ne mogu priuštiti geometrijsku nepreciznost koju labaviji zazor proizvodi zbog povećane nepravilnosti zone loma.
Fleksibilnost i ograničenja zazora laminacije rotora
Laminacije rotora nude više prostora za manevar. U kaveznim{1}}indukcijskim motorima, prorezi rotora će biti popunjeni -lijevanim aluminijumom nakon štancanja. Nešto viši neravnina na rubu utora ovdje je manje bitan jer je proces livenja usklađen oko manjih nesavršenosti ruba. Važan je vanjski promjer rotora, koji definira zračni zazor motora sa strane rotora. Ta tolerancija OD mora biti čvrsta, obično unutar +/-0,01 do 0,05 mm prema istim industrijskim standardima tolerancije.
To znači da sljepljivanje rotora, konačni OD rez, i dalje zahtijeva precizno zazor. Ali karakteristike unutrašnjeg utora mogu raditi sa malo slabijim zazorom (5-8%) kako bi se smanjilo naprezanje ivica i produžilo životni vijek proboja bez žrtvovanja funkcionalnih performansi. Učinkovito mijenjate malo povećanje otvora utora za duži vijek trajanja alata i smanjenje magnetnog oštećenja zubaca rotora, što je važno za motore koji rade pri velikoj brzini gdje gubici u jezgri rotora postaju značajni.
| Prioritet odobrenja | Laminacija statora | Laminacija rotora |
|---|---|---|
| Dimenzionalna tolerancija | Kritično (kontrola zračnog raspora) | Kritično na OD, umjereno na slotovima |
| Tolerancija visine bura | Čvrsto (faktor slaganja, integritet izolacije) | Umjereno (ispuna od-livenog lijeva može primiti nešto neravnina) |
| Osetljivost na ivični stres | Visoka (uski zubi, velika gustina fluksa) | Umjereni do visoki (gubici{0}}ovisni o brzini) |
| Tipični raspon zazora | 3% - 5% po strani | 5% - 8% po strani (urezi), 4% - 6% (OD prazno) |
| Primary Failure Mode | Ne-ujednačenost zračnog raspora, pomjeranje dimenzija proreza | Gubitak koncentričnosti OD, preveliki gubici rotora pri brzini |
Progresivna die Station-po-Strategija čišćenja stanice
U multi-progresivnoj matrici za motorne laminacije, koncept jednog "razmaka matrice" je pogrešan. Svaka stanica obavlja različite operacije s različitim geometrijskim ograničenjima, a razmak na svakoj stanici treba da odražava njenu specifičnu funkciju. Kalkulator tonaže udarca može vam dati agregatne zahtjeve za silom, ali inžinjering čišćenja se odvija od stanice do stanice.
Razmotrite tipičnu sekvencu stanica. Pilot rupe se prvo probijaju sa umjerenim zazorom (6-8%) jer je njihova funkcija pozicioniranje trake, a ne geometrija finalnog dijela. Slot stanice za rotor dolaze na red, često koriste 5-7% razmaka kako bi uravnotežili kvalitet ivica sa realnošću da ove karakteristike dobijaju liveno punjenje. Statorske proreze zahtijevaju manji zazor (3-5%) jer je svaki mikron geometrije zubaca bitan za performanse zračnog raspora. Završne stanice za slepljenje i za rotor OD i za OD statora rade na preciznom zazoru (4-6%) jer ove površine definišu kritične dimenzije magnetnog kola motora.
Progresivni dizajn matrice za motorne laminacije također uključuje negativne i pozitivne obilazne ureze u kalupima za štancanje limova za upravljanje progresijom trake i protokom materijala između stanica. Ove karakteristike zahtijevaju vlastita razmatranja razmaka, odvojeno od funkcionalne geometrije laminacije, budući da utiču na preciznost uvlačenja trake i konzistentnost registracije u cijelom ciklusu probijanja i izbijanja svakog poteza presovanja.
Pristup stanici{0}}po{1}} znači da jedna progresivna matrica može sadržavati četiri ili pet različitih specifikacija razmaka po svojoj dužini. Za proizvodnju ove vrste preciznosti potrebni su proizvođači matrica s demonstriranim sposobnostima u primjenama električnog čelika, gdjeYICHEN-ovi kalupi za precizno štancanje statora i rotorapredstavljaju potrebnu inženjersku disciplinu: svaka stanica je uzemljena i prilagođena svom specifičnom cilju razmaka, sa kumulativnim skupom tolerancija-upravljanim u cijelom kompletu kalupa kako bi se održao dosljedan kvalitet laminacije kroz milione ciklusa presovanja.
Ova više{0}}arhitektura radi u proizvodnji samo sve dok svaka stanica održava svoje ciljne vrijednosti tokom vremena. U trenutku kada abrazivna priroda silikonskog čelika počne da nosi oštrice, pažljivo osmišljena mapa zazora počinje da se pomera, a saznanje kako to odstupanje napreduje je od suštinskog značaja za održavanje performansi koje ste dizajnirali u kalupu.
Uzorci habanja alata i vijek trajanja matrice u štancanju od silikonskog čelika
Silicijum čelik se ne lomi samo drugačije pod udarom. Takođe brže uništava udarac. Isti silicijum koji električni čelik čini krhkim i magnetski efikasnim takođe ga čini abrazivnim. Silicijum formira čvrste oksidne inkluzije i jača matricu gvožđa, stvarajući materijal koji brusi rezne ivice svakim potezom. Štancani štancani koji rade u električnom čeliku troše se dva do pet puta većom brzinom od identične alatke koja radi u nisko-ugljičnom čeliku, ovisno o sadržaju silicija i brzini proizvodnje. To ubrzano trošenje ima direktan i kontinuiran učinak na vaše pažljivo određene vrijednosti zazora.
Zašto silicijum čelik ubrzava habanje probijanja i matrice
Razmislite o tome na ovaj način. Svaki put kada bušilica uđe u traku, rezne ivice stružu o materijal koji je u suštini protkan mikroscitnim abrazivnim česticama. Sadržaj silicija iznad 2% podiže tvrdoću po Vickersu čelične matrice i potiče stvaranje tvrdih silikatnih inkluzija raspoređenih po strukturi zrna. Ove inkluzije djeluju poput ugrađenog brusnog papira na boku proboja i rubu reza za vrijeme svakog ciklusa udarca.
Mehanizam habanja je pretežno abrazivan, a ne ljepljiv. AsAnaliza alata časopisa MetalFormingobjašnjava, abrazivno habanje nastaje kada se materijal alata istroši trenjem, a materijali veće-čvrste čvrstoće sa fazama tvrdih čestica dramatično ubrzavaju ovaj proces. Električni čelik sa 3% ili više silicija spada u ovu kategoriju. Sile skidanja su također povećane jer ponašanje krtog loma stvara oštre rubne fragmente koji se vuku po površini udarca tijekom povlačenja.
Viši nivoi silicijuma otežavaju problem. M19 klasa sa otprilike 3% silicijuma troši alat značajno brže od M47 sa 1,8% silicijuma. Skočite na 6,5% silikonskog čelika koji se koristi za specijalizovana jezgra visoke -frekvencije i imate posla sa materijalom koji je toliko abraziv da konvencionalni alatni čelici pokvare unutar djelića svog normalnog servisnog intervala. Kalkulator snage probijanja može vam reći da presa ima adekvatnu tonažu, ali sama tonaža ne predviđa koliko brzo će se oštrice zaokružiti i pomjeriti vaš efektivni zazor izvan specifikacije.
Kako trošenje mijenja efektivni zazor tokom vremena
Evo kritične veze koju većina programa održavanja matrice propušta. Habanje ne otupljuje samo rubove. To mijenja geometriju sučelja rezanja, a promjena geometrije znači promjenu zazora. Kako se rub proboja zaokružuje od abrazivnog kontakta, efektivna tačka smicanja se pomiče prema unutra od originalnog oštrog ugla. Istovremeno, rub dugmeta matrice se povlači prema van. Neto rezultat je progresivno povećanje funkcionalnog klirensa koji se akumulira sa svakih hiljadu poteza.
Zamislite da svoju matricu postavite na 5% zazora po strani na 0,35 mm M19 materijalu. To je 0,0175 mm po strani. Nakon 500.000 udaraca, abrazivno habanje je zaokružilo svaku reznu ivicu za možda 0,005 do 0,010 mm. Vaš efektivni klirens je pao sa 5% na 6,5-8% a da niko nije dodirnuo kockicu. Dio i dalje izgleda prihvatljivo na prvi pogled, ali visina šiljka je porasla sa 0,02 mm na 0,04 mm, dimenzionalna tačnost se pomjerila, a magnetna mrtva zona na svakoj ivici reza se proširila jer se mehanika loma pri 8% klirensa bitno razlikuje od one na 5%.
Ova degradacija je postepena i kontinuirana. Ne postoji nijedan događaj kvara koji pokreće alarm. Umjesto toga, kvalitet laminacije postepeno opada sve dok mjerenje neravnina ne označi pomak ili klijentov motorni test ne otkrije povećane gubitke u jezgri. Do tada, hiljade laminacija sa suboptimalnim kvalitetom ivica možda će već biti naslagane u gotove jezgre.
Materijali za alate i premazi za produženi vijek trajanja matrice
Upravljanje ovim obrascem habanja zahtijeva strategiju alata usklađenu sa abrazivnim zahtjevima silikonskog čelika. Standardni D2 alatni čelik, podrazumevani izbor za opšte štancanje, prebrzo se troši u proizvodnji električnog čelika da bi održao stabilnost zazora između razumnih intervala oštrenja. Kao što analiza industrije potvrđuje, D2 može pokazati prijevremeno lomljenje i habanje kada se koristi sa većim-tvrđim materijalima, zbog čega je ravnoteža između tvrdoće i žilavosti alata glavna briga.
Nekoliko strategija eskalacije produžava vijek trajanja matrice i stabilnost zazora u primjenama električnog čelika:
Površinski premazinaneseni preko konvencionalnih alatnih čelika pružaju prvu liniju odbrane. TiN (titanijum nitrid) dodaje tvrd površinski sloj-niskog trenja koji smanjuje stope abrazivnog habanja za 30-50% u poređenju sa alatom bez premaza. TiCN (titanijum karbonitrid) nudi veću tvrdoću i bolje performanse u aplikacijama sa povećanim stvaranjem toplote od štancanja velikom brzinom. AlCrN (aluminij hrom nitrid) pruža superiornu otpornost na oksidaciju i termičku stabilnost za najveće stope proizvodnje, održavajući svoja zaštitna svojstva na temperaturama gdje TiN počinje da se razgrađuje.
Metalurgija praha (PM) alatni čelicinude poboljšanu podlogu. Njihova mikrostruktura sadrži male, ravnomjerno dispergirane čestice karbida koje su otpornije na abrazivno habanje dosljednije od konvencionalnih alatnih čelika s većim, nepravilno raspoređenim karbidima. PM čelici također služe kao bolja podloga za površinske premaze, stvarajući složeni sistem habanja gdje premaz podnosi početnu abraziju, a podloga se odupire degradaciji ako se premaz lokalno probije.
Probojci od punog karbida i umetci za matricepredstavljaju vrhunsko rješenje za{0}}proizvodnju električnog čelika velike količine. Alat od volfram karbida nudi tvrdoću iznad 90 HRA, dramatično nadmašujući čak i obložene alatne čelike u otpornosti na habanje. Kompromis je krhkost. Karbidni udarci zahtijevaju precizno poravnanje i ne mogu tolerirati bočno opterećenje koje čelični alati apsorbiraju bez pucanja. Za-progresivne matrice velike brzine koje rade milione ciklusa na silicijumskom čeliku, ulaganje u karbid se obično isplati kroz produžene intervale između oštrenja i smanjenog otpada od odstupanja.
Odabir slijedi redoslijed prioriteta vezan za obim proizvodnje i ozbiljnost stepena:
- Optimizirajte početni razmak- počnite s ispravnim odobrenjem za vašu specifičnu klasu. Probijanje u kalkulatoru može modelirati zahtjeve za silom, ali tačnost zazora pri postavljanju određuje koliko pomaka matrica može tolerirati prije nego što kvalitet degradira preko granica.
- Odaberite odgovarajući premaz- odgovara tvrdoći premaza i termičkoj stabilnosti vašoj brzini proizvodnje i sadržaju silicija. TiN za umjerenu{2}}proizvodnju M47. TiCN ili AlCrN za veliko{5}}štampanje M19 ili CRGO pri povišenim brzinama.
- Uspostavite raspored oštrenja na osnovu praćenja neravnina- mjeri visinu neravnina u definisanim intervalima (svakih 50.000-100.000 poteza za visokosilikonske razrede). Kada neravnina pređe vaš prag, odmah izoštrite umjesto da čekate vidljivu degradaciju ili odbacivanje dimenzija.
- Procijenite kriterije za nadogradnju karbida- ako intervali oštrenja padnu ispod 200.000 poteza ili vijek trajanja premaza ne premosti praktične prozore za održavanje, prijeđite na karbidne alate na stanicama gdje je habanje najkritičnije za kvalitet laminacije.
Mjerenje neravnine ovdje ima dvostruku funkciju. On provjerava kvalitet dijelova za trenutni prijem u proizvodnju i pruža indirektno mjerenje stanja alata i efektivnog zazora. Grafikon trenda visine šiljaka, ucrtan u odnosu na broj udaraca, otkriva krivu habanja vaše specifične kombinacije{2}}materijala za bušenje. Kada nagib postane strmiji, što ukazuje na ubrzani rast neravnina, znate da je rezna ivica istrošena preko tačke u kojoj je premaz netaknut, a osnovni materijal se troši direktno na silikonski čelik. Ta tačka savijanja vam govori kada treba naoštriti za maksimalan životni vek matrice u odnosu na čekanje dok se rub toliko degradira da se ponovnim brušenjem uklanja višak materijala.
Interakcija između habanja alata, efektivnog odstupanja i kvaliteta laminacije stvara dinamički sistem kojim se ne može upravljati samo statičkim specifikacijama. Potrebna vam je vrijednost zazora koja radi na početku servisnog intervala matrice i sistem nadzora koji vam govori kada je trošenje gurnulo efektivni zazor iznad prihvatljivih granica. Definisanje tih ograničenja, njihovo dokumentovanje na inženjerskim crtežima i njihova verifikacija u proizvodnji povezuje tehničko znanje inženjeringa za čišćenje sa praktičnom realnošću kupovine i puštanja preciznih laminiranih matrica.
Određivanje dopuštenja za proizvodnju i odabir pravog partnera za kalupe
Poznavanje ispravnog zazora proboja do matrice za žigosanje električnog čelika je jedna stvar. Dobijanje tog razmaka ugrađenog u matricu, provjerenog tokom isprobavanja i održavanja kroz proizvodnju je nešto sasvim drugo. Jaz između inženjerskog znanja i proizvodne stvarnosti često živi u načinu na koji se zahtjevi za odobrenje saopštavaju, mjere i sprovode u lancu opskrbe između proizvođača laminacije, dizajnera kalupa i graditelja kalupa.
Mnogi problemi sa zazorom kod žigosanja električnog čelika ne potiču od tiska, već od narudžbenice. Crtež koji specificira "razmak po standardu" ili upućuje na generički izlaz kalkulatora tonaže probijanja ne daje proizvođaču kalupa nikakve smjernice za rad za materijal koji zahtijeva inžinjering-specifičan, stanicu{2}}specifičan za čišćenje. Praktični izazov je prevesti sve o čemu se govorilo u prethodnim odeljcima u dokumentaciju koju precizna matrica može dosledno da izvršava.
Saopštavanje odobrenja za inženjerske crteže i narudžbe
Kada izdate narudžbenicu za motornu matricu za laminiranje, vaša specifikacija razmaka mora biti dovoljno eksplicitna da bi dva različita graditelja kalupa proizvela isti funkcionalni rezultat. To znači da se ide dalje od jednog opšteg procenta i definiše razmak na nivou pojedinačnih stanica i tipova karakteristika.
Efektivna dokumentacija za odobrenje uključuje nekoliko elemenata koje većina generičkih narudžbi matrica zanemaruje:
Vrsta materijala i stanje.Navedite tačan električni čelik (M19, M6, itd.), dobavljača, debljinu s tolerancijom i vrstu premaza. Različiti premazi dodaju mikrone efektivnoj debljini trake koji utiču na proračun zazora. Kalkulator zazora i puzećeg puta dizajniran za električne aplikacije adresira razmak u drugom kontekstu, ali princip je sličan: svaka dimenziona varijabla treba eksplicitnu definiciju, a ne pretpostavku.
Ciljevi za čišćenje-po{1}}stanicu.Umjesto jedne vrijednosti zazora za cijelu matricu, navedite ciljni postotak i apsolutnu vrijednost za svaku kategoriju stanice: pilot rupe, prorezi rotora, prorezi statora, slijepi OD i sve sekundarne karakteristike. Uključite prihvatljivi opseg tolerancije za svaki. Specifikacija koja glasi "razmak utora statora: 4% po strani +/-0,003 mm" daje proizvođaču matrica mjerljiv cilj, a ne dvosmislenu smjernicu.
Referentne ivice i referentna struktura.Definirajte koje su površine referentne površine. Za slepu stanicu, razmak se mjeri od otvora matrice do proboja. Ali koja se dimenzija drži nominalno: udarac ili kocka? Za dizajne dijelova-na-probijanju u odnosu na dizajn dijela-na-matricama, odgovor se razlikuje. Odredite koja komponenta nosi dimenziju dijela, a koja pomak zazora.
Kriterijumi prihvatanja.Definirajte šta standardne tolerancije rezanja znače za vašu specifičnu primjenu. Navedite maksimalnu dozvoljenu visinu neravnina (obično 0,02-0,04 mm za plastične ploče od električnog čelika), minimalni postotak glancanja i sve zahtjeve za kvalitetom rubova koji su povezani sa vašim specifikacijama gubitka jezgre nizvodno. Ovi mjerljivi rezultati daju objema stranama zajedničku definiciju uspjeha.
Provjera odobrenja i metode kontrole kvaliteta
Navođenje razmaka na papiru je besmisleno bez metoda verifikacije koje potvrđuju da matrica zaista daje te vrijednosti u praksi. Tri primarna pristupa verifikacije služe različitim fazama životnog ciklusa matrice.
Optičko mjerenje komponenti matrice.Prije nego što matrica ikad pokrene proizvodni hit, fizički razmak između proboja i umetka matrice može se izmjeriti pomoću optičkih komparatora, strojeva za koordinatno mjerenje (CMM) ili sistema vizije. Ova provjera dimenzija potvrđuje da je konstruktor matrice pogodio ciljnu geometriju. AsDokumentacija Lamistacks-a o motornom laminiranju štancanjanapomene, CMM inspekcija je standardna praksa za provjeru dimenzija, ravnosti i vertikalnosti utisnutih komponenti, a ista tehnologija se primjenjuje i na verifikaciju samih komponenti matrice prije montaže.
Probni rezovi sa merenjem neravnina.Najpouzdanija provjera zazora je funkcionalna: pečatirajte dijelove uzorka i mjerite rezultate. Visina neravnina izmjerena optičkim profilometrom ili čak kalibriranim indikatorom brojčanika govori vam da li efektivni zazor daje prihvatljiv kvalitet rubova. AsKEYENCE-ova tehnička referenca za mjerenje neravninaobjašnjava, 3D optički profileri mogu snimiti topografiju pune površine utisnute ivice za samo jednu sekundu, identifikujući najveće tačke i njihove lokacije bez grešaka u pozicioniranju koje muče konvencionalno praćenje profila. Ovo čini mjerenje zaoštravanja praktičnim kao alat za verifikaciju proizvodnje, a ne samo kao laboratorijsku vježbu.
Metalografska analiza poprečnog presjeka.Za kritične primjene, sečenje utisnute laminacije kroz ivicu i poliranje poprečnog-presjeka otkriva puni profil smicanja: dubinu prevrtanja, dužinu poliranja, ugao loma i formiranje neravnina. Ova metoda vam pokazuje stvarnu mehaniku loma na djelu i potvrđuje da li vaš razmak stvara očekivanu ravnotežu zona glancanja i loma. Sporo je i destruktivno, što ga čini alatom za testiranje i validaciju, a ne metodom inspekcije proizvodnje. Ali pruža najpotpuniju sliku performansi klirensa i direktno otkriva dubinu plastične deformacije koja pokreće magnetnu mrtvu zonu.
Slijed praktične provjere za novu električnu čeličnu matricu slijedi logičan napredak: optičko mjerenje pri izradi radi potvrđivanja geometrije, probni rezovi tokom isprobavanja da bi se potvrdile funkcionalne performanse i periodično mjerenje neravnina tokom proizvodnje kako bi se pratilo odstupanje zazora uzrokovano habanjem. Svaka metoda hvata različite načine kvara u različitim fazama životnog ciklusa.
Partnerstvo s Precision Die Builders za primjenu električnog čelika
Balansiranje dugog vijeka trajanja matrice, malog grebanja, minimalnog naprezanja ivica i visoke preciznosti dimenzija u jednu specifikaciju zazora je inženjerska optimizacija. Ali pouzdano izvršavanje te specifikacije u milionima proizvodnih poteza zahtijeva sposobnost izrade kalupa koja nadilazi opću kompetenciju za štancanje.
Električne čelične kalupe za laminiranje zahtijevaju mogućnosti koje nedostaju mnogim radionicama opće namjene: sub-mikronska tačnost brušenja za čišćenje-kritični umetci, razumijevanje kako sadržaj silicijuma utiče na obrasce habanja i intervale održavanja, iskustvo sa više-zazorom zahtijevaju progresivnu arhitekturu motora za progresivnu proizvodnju matrice i jasnu arhitekturu kvaliteta matrice nivo pre montaže.
Odabir matrice za rad sa električnim čelikom svodi se na demonstrirane sposobnosti u specifičnoj domeni primjene. Evo šta treba ocijeniti:
- Iskustvo u kalupu za precizno štancanje za proizvodnju statora i rotora motora - YICHENpredstavlja primjer ovog kriterija, proizvođače opslužnog motora, električnog-čelika i novih- energetskih komponenti sa preciznim kalupima za štancanje dizajniranim posebno za uske tolerancije zazora koje zahtijeva silikonski čelik. Njihov fokus na progresivne matrice statora i rotora znači da je arhitektura specifična za više-zazora, stanica- ugrađena u njihovu osnovnu proizvodnu disciplinu umjesto da se tretira kao poseban zahtjev.
- Provjerljiva sposobnost tolerancije- zatražite dokumentirani dokaz da radnja može zadržati vrijednosti zazora unutar +/-0,003 mm na svim stanicama u progresivnoj pločici. Zatražite izvještaje o inspekciji uzoraka iz sličnih projekata kalupa za električni čelik.
- Poznavanje alata{0}}posebnog materijala- proizvođač kalupa bi trebao preporučiti materijale za bušenje, premaze i intervale ponovnog brušenja na osnovu vaše specifične klase električnog čelika umjesto primjene generičkih smjernica. Prodavnica sa iskustvom u silicijumskom čeliku zna da se M19 sa 3% silicijuma troši drugačije od M47 sa 1,8%.
- Integrirana mogućnost testiranja i validacije- proizvođači kalupa koji izvode probne rezove na istoj razini i mjeri koju ćete koristiti u proizvodnji, zatim mjere visinu ivica i tačnost dimenzija u odnosu na vašu specifikaciju, isporučuju matrice koje rade pri prvoj instalaciji umjesto da zahtijevaju sedmično podešavanje na-pritiscima.
- Dokumentacija o održavanju i podrška- partner za preciznu matricu pruža specifikacije za oštrenje, procedure obnavljanja čišćenja i preporučene intervale inspekcije prilagođene vašoj proizvodnji i abrazivnosti materijala.
Razlika u cijeni između opće matrice za štancanje i one dizajnirane posebno za potrebe zazora od električnog čelika je značajna pri kupovini. Ali ukupna kalkulacija troškova uključuje otpad zbog neodgovarajućeg kvaliteta rubova, kazne za gubitak jezgre zbog prekomjernih mrtvih zona, skraćeni vijek trajanja matrice zbog pogrešnog odabira materijala alata i inženjersko vrijeme utrošeno na rješavanje problema koje bi pravilno specificirana matrica spriječila. Kada uzmete u obzir elektromagnetne performanse koje su u pitanju, posebno u vučnim motorima visoke{2}}vrijednosti i vrhunskim jezgrama transformatora, investicija u preciznu matricu isplati se kroz laminacije koje zapravo pružaju magnetne performanse koje vaš motor ili dizajn transformatora pretpostavlja.
Pravi razmak od probijača do matrice za električni čelik nije jedina odluka donesena na kalkulatoru. To je lanac međusobno povezanih inženjerskih izbora: znanje o materijalu koje pokreće odabir zazora, vrijednosti zazora prevedene u izvršne specifikacije, specifikacije provjerene funkcionalnim mjerenjem i kvalitet proizvodnje koji se održava praćenjem habanja i blagovremenim održavanjem. Svaka karika u tom lancu zavisi od prethodne, a ceo sistem na kraju zavisi od partnerstva sa konstruktorom kalupa koji razume da je štancanje električnog čelika fundamentalno drugačija disciplina od štancanja strukturnih metala.
Često postavljana pitanja o razmaku od bušotine za električni čelik
1. Koji je preporučeni razmak izbijača za M19 električni čelik?
M19 električni čelik, jedan od najčešće korištenih CRNGO razreda za laminaciju motora, obično ima najbolje rezultate sa 5% do 7% zazora po strani debljine materijala. Ovaj raspon čini njegov približno 3% sadržaja silicijuma, što ga čini krhkim od mekog čelika, ali manje krhkim od viših-silicijum CRGO razreda. Tačna vrijednost unutar ovog raspona ovisi o debljini laminacije, geometriji karakteristika i da li dajete prednost minimalnoj visini neravnina ili smanjenom naprezanju rubova. Za karakteristike utora statora gdje je tačnost dimenzija kritična, ciljajte prema donjem kraju. Za karakteristike utora rotora koji će dobiti-liveni aluminijum, gornji kraj pruža duži vijek trajanja alata sa prihvatljivim kvalitetom rubova.
2. Kako zazor od udarca do matrice utječe na gubitak jezgre motora u pločama od električnog čelika?
Čišćenje direktno utiče na gubitak jezgre kroz dva mehanizma. Prvo, plastična deformacija na svakoj reznoj ivici stvara magnetno oštećenu zonu gdje propusnost može pasti do 94%, prisiljavajući okolni materijal da nosi više fluksa pri većoj zasićenosti i povećavajući gubitke histereze. Istraživanja pokazuju da ovaj efekat može skoro udvostručiti gubitke u jezgri u zahvaćenoj zoni. Drugo, preveliki zazor povećava visinu šiljka, što smanjuje faktor slaganja i smanjuje količinu aktivnog magnetnog materijala po jedinici dužine jezgra. Istraživanja pokazuju da samo optimizacija zazora od slepe strane može povratiti približno 6% magnetnih gubitaka, što ga čini jednim od najisplativijih-najefikasnijih poboljšanja efikasnosti dostupnih bez promjene materijala ili dizajna motora.
3. Zašto tanki-električni čelik zahtijeva različite razmake u odnosu na standardnu debljinu?
Kada debljina laminacije padne ispod 0,3 mm, standardna formula za čišćenje-bazirana na procentima daje apsolutne vrijednosti u jednocifrenoj mikronskoj teritoriji. Na primjer, 5% zazora na materijalu od 0,15 mm jednako je samo 7,5 mikrona po strani. Na ovoj skali, normalne proizvodne varijable kao što su otklon alata, termičko širenje, poravnanje presa i konzistentnost ponovnog mljevenja doprinose 1-2 mikrona nesigurnosti, zajedno troše većinu proračuna tolerancije. Greška od 3 mikrona na kundaku od 0,15 mm pomjera efektivni zazor sa 5% na 7%, što može u potpunosti premašiti prihvatljivi prozor. To zahtijeva izuzetnu preciznost proizvodnje kalupa i čini sposobnost proizvođača kalupa jednako važnom kao i sama specifikacija zazora.
4. Koja je razlika između zahtjeva za odobrenje CRGO i CRNGO?
CRGO (zrna{0}}orijentisani) čelici koji se koriste u jezgri transformatora zahtijevaju čvršći zazor, obično 3% do 5% po strani, jer je njihova poravnata kristalna struktura izuzetno osjetljiva na naprezanje ivica koje remeti pažljivo dizajnirane obrasce magnetske domene. Pukotine u CRGO imaju tendenciju da prate preferencijalne ravni duž granica zrna, čineći ponašanje loma manje predvidljivim na širim zazorima. CRNGO (ne-zrna-orijentisani) čelici koji se koriste u motornim laminacijama tolerišu širi prozor od 5% do 8% po strani jer se njihova nasumična raspodjela zrna lomi ravnomjernije u svim smjerovima. Izotropna struktura znači da smjer rezanja u odnosu na poravnanje zrna nije zabrinjavajući, dajući dizajnerima kalupa veću fleksibilnost u odabiru zazora.
5. Kako nadzirete pomicanje zazora proboja i kalupa tokom proizvodnje električnog čelika?
Mjerenje visine bura je najpraktičnija indirektna metoda za praćenje pomaka u zazoru uzrokovanog habanjem alata. Kako se rubovi proboja i matrice troše zbog abrazivne prirode silikonskog čelika, efektivni zazor se postepeno povećava, uzrokujući proporcionalno povećanje visine šiljaka. Uspostavljanje grafikona trenda neravnina iscrtanog u odnosu na broj poteza otkriva vašu specifičnu krivulju habanja. Kada se nagib strmi, to signalizira da su se zaštitni premazi istrošili i da se osnovni materijal direktno degradira. Za visoke-razrede silicijuma kao što je M19, mjerenje svakih 50.000 do 100.000 poteza hvata pomak prije nego što ugrozi kvalitet laminacije. Metalografska-analiza poprečnog presjeka tokom probe utvrđuje osnovni profil loma, dok optički profileri omogućavaju brzu{12}}provjeru proizvodnog poda.




