


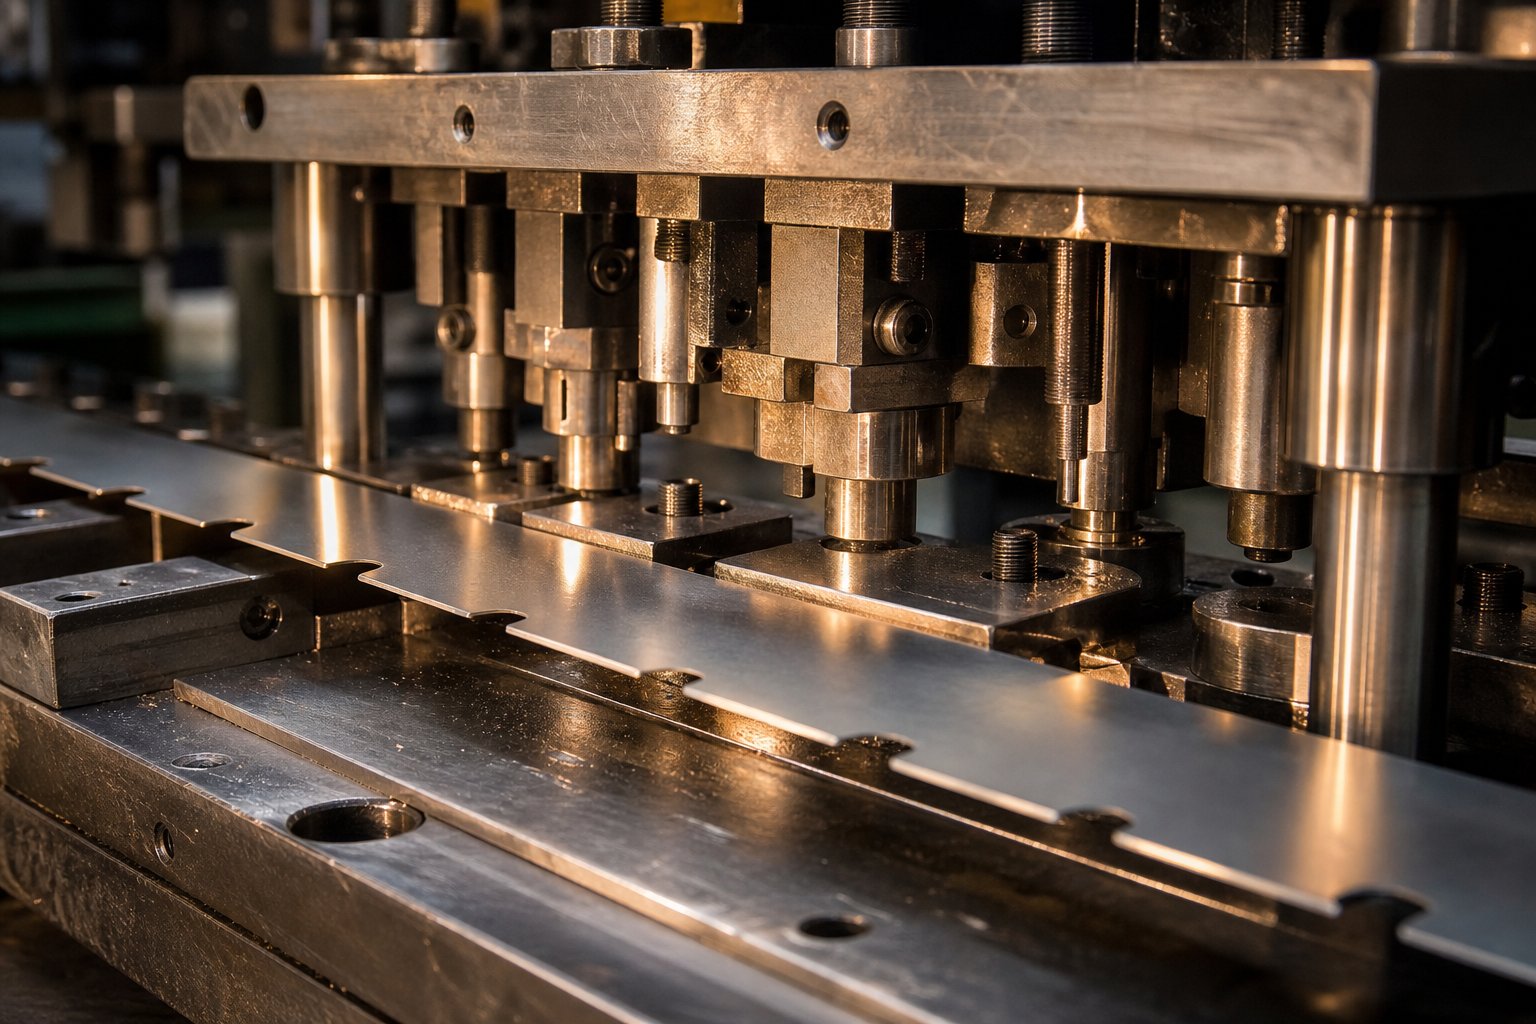
Razumijevanje obilaznih zareza u kalupima za štancanje limova
Premosni zarez, koji se ponekad naziva i zarez nagiba ili francuski zarez, namjerno je izrezivanje ili reljefno obilježje dizajnirano u nosećoj tracimatrica za progresivno štancanje. Njegova svrha je jednostavna, ali kritična: kontrolirati koliko daleko traka napreduje između poteza presa tako da svaka stanica primi materijal u ispravnom položaju. Bez ovog kontrolnog mehanizma, prekomjerno ili nedovoljno uvlačenje trake postaje realna mogućnost, a kao što svaki iskusni profesionalac za alat i matricu zna, jedno pogrešno uvlačenje može izazvati pad matrice koja košta stotine puta više od materijala koji zarez troši.
Ovaj članak kopa u naučnu osnovu iza negativnih i pozitivnih obilaznih zareza u kalupima za štancanje od lima, premošćujući jaz između uvodnih tehničkih vodiča za štancanje i nauke o matricama na stručnom{0}} nivou. Naći ćete metalurške principe, mehaničke odnose i okvire inženjerskih odluka, a ne samo pravila.
Šta su premosni zarezi u progresivnim kalupima
Zamislite kontinuirani namotaj lima koji se velikom brzinom uvlači kroz progresivnu matricu. Traka prolazi kroz više stanica, od kojih svaka izvodi određenu operaciju rezanja, oblikovanja ili crtanja. Da bi gotovi dio zadovoljio tolerancije dimenzija, svaka stanica mora zahvatiti traku u točno istom relativnom položaju, potez za potezom.
Premosni zarez pruža tu sigurnost položaja. To je mali dio materijala odrezan od jedne ili obje ivice trake, obično na prvim stanicama matrice. Rezultirajuća geometrija stvara fizičko zaustavljanje ili funkciju registracije koju traka kontaktira prije ciklusa presovanja. AsArt Hedrick bilježi u The Fabricator, prekomjerno hranjenje progresivne matrice bez ovog zaustavljanja može dovesti do ozbiljnog oštećenja matrice i opasnosti po sigurnost rukovatelja.
Pored sprečavanja prekomernog uvlačenja, urez takođe uklanja nagib ivice uveden tokom sečenja zavojnice. Camber čini glatko uvlačenje gotovo nemogućim na širokim ili debelim materijalima, a rezanjem čiste referentne ivice, zarezi za obilazak vraćaju predvidljivo ponašanje trake kroz cijelu dužinu matrice.
Zašto kontrola trake zahtijeva precizno inženjerstvo
Kontrola trake u progresivnoj matrici uključuje više od samog dodavanja ispravne udaljenosti. Noseća mreža koja drži dijelove zajedno mora održavati strukturalni integritet, otporna na bočno savijanje i prilagođavati vertikalno kretanje na stanicama za formiranje. Loše pozicioniran ili neispravno dimenzioniran urez slabi nosač, uzrokuje izvijanje ili ne uspijeva pouzdano učvrstiti graničnik.
Premosni zarezi služe za tri primarne funkcije u ovom sistemu:
- Strip registracija- Pružanje čvrstog mehaničkog graničnika koji sprječava prekomjerno uvlačenje i daje operaterima konačnu početnu poziciju tokom postavljanja matrice, smanjujući prve-greške pri pogotku koje uzrokuju većinu progresivnog oštećenja matrice.
- Upravljanje otpadom- Uklanjanje ivica i stvaranje čiste referentne površine, što eliminiše labave ostatke ili polu{1}}udare koji mogu ometati nizvodne stanice.
- Kontrola napredovanja od stanice{0}}do-stanice- Rad zajedno sa pilot iglama kako bi se osiguralo da je svaki dio tačno lociran, sa urezom koji pruža grubo pozicioniranje i pilotima koji daju konačno precizno poravnanje.
Svaka funkcija postavlja specifične geometrijske i metalurške zahtjeve na dizajn zareza. Dubina, širina, radijusi ugla i zazor zarezivanja su u interakciji sa mehaničkim svojstvima materijala kako bi se utvrdilo da li se traka pouzdano hrani ili stvara hronične probleme u proizvodnji.
Osnove negativnih naspram pozitivnih zareza
Izrazi "negativno" i "pozitivno" opisuju odnos između geometrije zareza i ruba trake. Apozitivan premosni zarezuklanja materijal sa ruba trake, stvarajući prazninu, reljef ili izrez prema unutra. Puž proizveden ovim rezom izbacuje se kao odvojeni otpad. Ono što ostaje je traka sa smanjenim poprečnim-presjekom na svakoj lokaciji zareza.
A negativni premosni zarezzauzima suprotan pristup. Umjesto da u potpunosti ukloni materijal, ostavlja izbočeni jezičak ili koplju-koji se proteže od ruba trake. Ovaj jezičak se spaja sa odgovarajućim džepom ili blokom za zaustavljanje u matrici, pružajući pozitivnu karakteristiku registracije bez stvaranja zasebnog puža. Jedna praktična varijacija, opisana u industrijskoj literaturi kao graničnik nagiba koplja i prirubnice, probija malu površinu u traci i savija je prema dolje kako bi se stvorila prirubnica koja istovremeno registruje traku i učvršćuje nosač.
Izbor između ovih konfiguracija nikada nije proizvoljan. Zavisi od vrste materijala, širine trake, debljine, obima proizvodnje i složenosti dijela. Svaka konfiguracija proizvodi različite distribucije naprezanja, obrasce loma i karakteristike habanja u alatu, a sve to potiče od osnovnih principa mehanike smicanja i ponašanja materijala pod opterećenjem.
Nauka smicanja i loma u zareznom rezanju
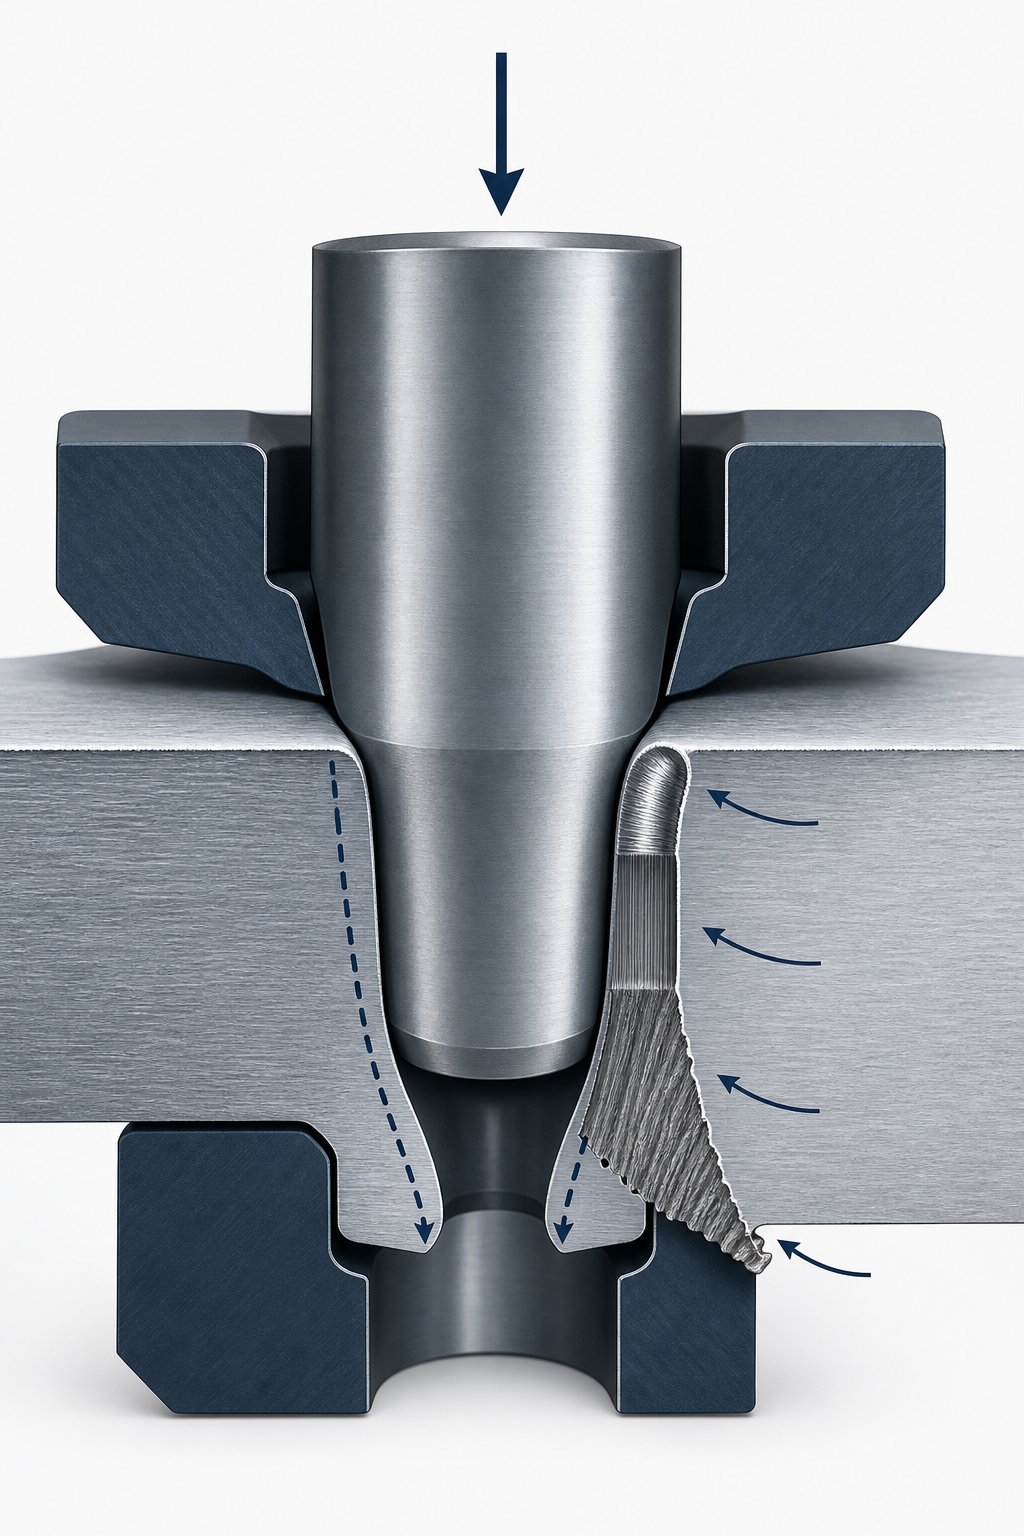
Svaki premosni zarez počinje kao kontrolirani prijelom. Kada se udarac spusti u traku, materijal se ne raspada jednostavno čisto. Prolazi kroz niz faza deformacije, od kojih je svaka vođena odnosom između primijenjene sile popuštanja, čvrstoće tečenja materijala i geometrije sučelja probijača-matrice. Razumijevanje ovih faza je ono što odvaja naučno{4}}bazirani dizajn zareza od nagađanja.
Mehanika smicanja tokom rezanja u zarezima
Zamislite trenutak kada izbočina dodiruje površinu trake. Materijal direktno ispod vrha proboja se prvo elastično, a zatim plastično sabija jer lokalizirana naprezanja premašuju granicu tečenja i granicu tečenja metala. Ovaj prijelaz sa elastičnog na plastično ponašanje prati krivu naprezanja-naprezanja materijala (ponekad se u inženjerskoj skraćenici naziva ss kriva), i dešava se u mikrosekundama pri brzinama proizvodnog hoda.
Potrebna sila rezanja ovisi o smičnoj čvrstoći materijala, koja obično pada između 60 i 80 posto njegove krajnje vlačne čvrstoće. AsArt Hedrick objašnjava, rezanje blanka prečnika 10-inča- od mekog čelika od 0,100 inča zahteva približno 78.000 lbs sile. Obilazni zarezi uključuju daleko manje perimetre, ali koncentracije naprezanja na međuprostoru i matrici su proporcionalno intenzivne jer geometrije zareza često uključuju uske uglove i uske širine.
Na rubu proboja materijal se gura prema dolje dok otvor kalupa ograničava okolnu traku. Ovo stvara usku traku smicanja gdje se koncentrira plastična deformacija. Širina ove trake ovisi o razmaku između proboja i matrice. Nedovoljan zazor sabija materijal bočno, povećavajući silu popuštanja potrebnu za odvajanje i stvarajući prekomjernu toplinu u zoni smicanja. Prevelik razmak omogućava previše plastičnog savijanja prije loma, stvarajući zamotane rubove i velike neravnine.
Ponašanje zone loma u pozitivnim i negativnim konfiguracijama
Završena rezana ivica izlažečetiri različite zone, od kojih svaki otkriva šta se mehanički dogodilo tokom rezanja:
- Rollover- Plastično deformirana zona savijena dok alati za sečenje dodiruju površinu lima, vidljiva kao zaobljena ivica na strani bušenja.
- Burnish- Glatka, sjajna traka gdje je udar probio materijal pod kompresijom prije nego što je došlo do loma. Površinska naprezanja se ovdje sabijaju u rezni alat.
- Fraktura- Gruba, ugaona površina na kojoj su se pukotine širile kroz preostalu debljinu materijala, dovršavajući razdvajanje.
- Burr- Metal izdužen i istisnut na zadnjoj ivici reza, formiran završnom radnjom kidanja.
Ovdje se pozitivne i negativne konfiguracije zareza razlikuju u ponašanju. U pozitivnom zarezu, bušilica uklanja diskretni puž sa ivice trake. Zona loma se širi prema van, dalje od tijela nosača iu puž koji postaje otpad. Traka zadržava brušenu površinu na svom preostalom rubu, što je općenito čistija, dimenzionalno stabilnija zona.
U negativnom zarezu, geometrija se obrće. Rez definira izbočeni jezičak koji ostaje pričvršćen za traku. Širenje loma se događa prema unutra, prema tijelu trake u korijenu zareza. To znači da sama noseća traka zadržava karakteristike zone loma u osnovi jezička.
Pozitivni zarezi proizvode širenje loma prema van u odnosu na tijelo trake, ostavljajući čistije rubove na nosaču. Negativni zarezi proizvode širenje loma prema unutra, koncentrišući grublju zonu loma i povezana mikrostrukturna oštećenja na korijenu zareza na strani noseće trake.
Ova razlika ima stvarne posljedice. Zona zahvaćena posmikom (SAZ) iza svake površine reza sadrži materijal -očvrsnut sa rotiranim strukturama zrna. Kod dvofaznih -čelika, ova zona se može proširiti 40 posto ili više u debljinu lima. Kada negativan zarez postavi tu oštećenu zonu na noseću traku, naknadne operacije oblikovanja na nizvodnim stanicama dodatno opterećuju već obrađen{6}}očvrsli materijal, povećavajući rizik od pucanja rubova.
Struktura zrna i pravac širenja pukotina
Lim nije homogen na mikrostrukturnom nivou. Valjanje tokom proizvodnje izdužuje zrna u pravcu valjanja, stvarajući anizotropiju mehaničkih svojstava. Kada proboj inicira lom, pukotine prvenstveno prate puteve najmanjeg otpora kroz strukturu zrna.
U materijalima gdje smjer valjanja ide paralelno sa smjerom uvlačenja trake (najčešća orijentacija), širenje pukotina na uglovima zareza ima tendenciju da prati granice zrna usklađene s uvlačenjem. Za pozitivne zareze, ovo ide u vašu korist jer pukotina putuje u otpad. Za negativne zareze, ista tendencija može izazvati pukotine duž ruba trake nosača, posebno na oštrim polumjerima korijena zareza gdje su koncentracije napona tečenja najveće.
Distribucija sile na interfejsu bušilice{0}}matrice se također razlikuje između konfiguracija. Proboj sa pozitivnim zarezom seče u relativno slobodan materijal na rubu trake. Materijal se može lagano deformirati prema van jer je jedna strana nesputana. Nasuprot tome, proboj sa negativnim zarezom seče materijal koji je s obje strane ograničen tijelom trake. Ovo bilateralno ograničenje povećava tlačna naprezanja na rubu proboja i ubrzava habanje, posebno kada se obrađuju materijali s visokim vrijednostima napona tečenja kao što su napredni čelici velike čvrstoće.
Praktični zaključak je da pravila za čišćenje razvijena za standardne operacije probijanja ne prevode se direktno na geometriju{0}}specifičnu za zarez. Zarezni udarci rade pod uslovima asimetričnog ograničenja, a mehanika loma se razlikuje ovisno o tome da li je zadržana geometrija traka (pozitivni zarez) ili jezičak (negativni zarez). Svaka konfiguracija zahtijeva optimizaciju zazora prilagođenu njenom specifičnom stanju naprezanja, svojstvima materijala i zahtjevima koji se postavljaju na rubu reza.
Mehanika zarezivanja pozitivnog zaobilaznog puta i ponašanje trake
Pozitivan premosni zarezfizički uklanja dio materijala sa ruba trake, ostavljajući iza sebe prazninu ili reljef na mjestu gdje je metal nekada postojao. Ovo zvuči jednostavno, ali mehaničke posljedice kaskadiraju kroz svaku nizvodnu stanicu. Traka postaje lakša, uža na mjestu zareza i manje otporna na savijanje. Hoće li te posljedice pomoći ili naštetiti proizvodnji u potpunosti ovisi o tome koliko dobro geometrija zareza odgovara zahtjevima dizajna nosača.
Kako pozitivni urezi uklanjaju materijal sa trake
Tokom operacije štancanja sa pozitivnim zarezom, oblikovani proboj se spušta kroz ivicu trake u odgovarajući otvor matrice. Perimetar proboja definira profil zareza, obično pravokutnog ili trapezoidnog oblika koji je izrezan prema unutra od ruba trake. Odvojeni materijal postaje odvojeni otpad koji pada kroz otvor matrice i izbacuje se prema dolje u otvor za otpad ili kontejner.
Ono što ostaje na traci je čisto-udubljenje sa ivicama. Ovo udubljenje služi kao funkcija zaustavljanja. Kada traka napreduje, prednja ivica zareza dodiruje fiksni blok za zaustavljanje ili očvrsnu iglu u kalupu, zaustavljajući kretanje naprijed na tačno tačnoj udaljenosti progresije.
Budući da je jedna strana reza neograničena (otvorena ivica trake), mehanika smicanja tijekom ove operacije razlikuje se od potpuno zatvorene operacije probijanja. Materijal blizu slobodne ivice može se lagano deformirati prema van tokom ulaska u proboj, što smanjuje tlačni napon na licu proboja u poređenju sa zatvorenim-perimetalnim rezom. To znači da je sila štancanja potrebna za pozitivan zarez nešto niža nego za rupu jednake veličine koja se probija od bilo koje ivice, dok je sve ostalo jednako.
Međutim, otvoreni rub unosi drugu zabrinutost. Ako je zazor-do-zazora prevelik na rubnoj strani, traka se može skretati umjesto čistog smicanja, stvarajući valjanu ili pocijepanu ivicu, a ne definiranu zonu loma. Odnosi zazora za pozitivne zareze prate standardna pravila zazora rezanja, ali zahtijevaju strožu kontrolu na slobodnoj- strani kako bi se kompenzirao nedostatak ograničenja materijala.
Krutost trake i stabilnost uvlačenja nakon pozitivnog urezivanja
Svaki pozitivan zarez smanjuje površinu poprečnog{0}}poprečnog presjeka noseće trake na lokaciji zareza. Zamislite da gledate traku s kraja: gdje nosač pune-širine ima ujednačenu otpornost na savijanje, urezani nosač ima periodične slabe tačke gdje krutost opada. Što je zarez dublje, to je smanjenje veće.
Ovo je važno jer čvrstoća noseće trake mora biti otporna na savijanje tokom procesa hranjenja. Kao što Art Hedrick primjećuje, potrebno je otprilike 10 posto težine dijela da bi se pomjerio horizontalno kroz kalup. Pomnožite to sa brojem stanica i akumulirana sila otpora djeluje na nosač koji je već oslabljen u svakoj tački usjeka. Ako preostali poprečni-presjek ne može izdržati ta opterećenja bez skretanja, traka će se izvijati ili iskošiti bočno, stvarajući probleme u obliku štancanja koji se talasaju kroz svaku nizvodnu stanicu.
Za uske trake, ovaj kompromis-postaje kritičan. Zarez koji uklanja 30 posto širine trake može smanjiti moment inercije nosača dovoljno da izazove vidljivo propadanje između stanica. Za široke trake sa izdašnim nosećim mrežama, isti proporcionalni zarez ima zanemariv uticaj na stabilnost uvlačenja. Praktični prag ovisi o debljini materijala, vrsti materijala i ukupnom broju progresija u kalupu.
Inženjeri to kompenziraju na nekoliko načina:
- Rebra za ukrućenje- Dodavanje reljefnih perli ili oblikovanih rebara na noseću traku prije ili poslije stanice za urezivanje, povećanje modula presjeka bez dodavanja širine materijala.
- Dvostrano{0}}urezivanje- Postavljanje plićih zareza na obje ivice trake umjesto jednog dubokog zareza na jednoj strani, simetrično raspoređujući-smanjenje poprečnog presjeka i održavajući uravnoteženo ponašanje uvlačenja.
- Optimizirana dubina zareza- Ograničavanje dubine na minimum potreban za pouzdano zaustavljanje, obično 1,5 do 2,0 puta debljinu materijala, ovisno o zahtjevima za preciznost uvlačenja.
Uzorci istrošenosti udarcem u operacijama pozitivnih zareza
Proboji sa pozitivnim zarezima doživljavaju habanje drugačije od standardnih bušotina, a razlog je u geometriji ograničenja. U standardnoj operaciji pirsinga, bušilica seče materijal sa svih strana okružen trakom. Rezultirajuća tlačna naprezanja su relativno simetrična oko perimetra proboja. U pozitivnoj operaciji zarezivanja, strana otvorene ivice vidi manji otpor na pritisak, dok strana tijela trake- vidi potpuno ograničenje.
Ova asimetrija koncentriše habanje na ograničenim površinama proboja, posebno na licu koje se seče uz telo noseće trake. Tokom hiljada udaraca, ovo neravnomjerno opterećenje proizvodi karakterističan obrazac habanja: ograničena strana razvija zaokruživanje ivica i mikro-okrhnjenje ranije od slobodne- strane. Proizvođači matrica koji održavaju ove alate znaju da prvo pregledaju reznu ivicu sa{4}}strane nosača kada rješavaju probleme sa rastom neravnina.
Geometrija proboja takođe utiče na brzinu habanja. Zarezi sa oštrim unutrašnjim uglovima (na dnu profila zareza) koncentrišu naprezanje na tim tačkama. Radijusi na unutrašnjim uglovima nisu opcioni; oni su strukturalne potrebe. Zategnuti uglovi se najbrže troše, a profili EDM žice koji se koriste za proizvodnju ovih proboja trebaju imati minimalne polumjere od 0,5 do 1,0 debljine materijala na svim unutrašnjim prijelazima. Bez odgovarajućih radijusa, podizači naprezanja na proboju ubrzavaju lomljenje rubova i značajno skraćuju intervale održavanja.
Ponašanje puževa u pozitivnim konfiguracijama dodaje još jedan faktor trošenja. Svaki udarac proizvodi diskretni otpad koji mora čisto da izbaci kroz otvor matrice. Ako se puž zalijepi za površinu proboja pri povratnom hodu (stanje koje se zove povlačenje puževa), može se vratiti u područje rezanja i zgnječiti između proboja i trake u sljedećem ciklusu. Povlačenje puževa oštećuje čelo bušotine, ošteti površinu trake i može izazvati pad matrice u teškim slučajevima. Pozitivne geometrije zareza su nešto podložnije povlačenju puževa od standardnog probijanja jer puž ima slobodnu ivicu koja može odskočiti unazad i uhvatiti udarac tokom povlačenja. Rješenja uključuju ugaono smicanje na licu proboja, klinove za izbacivanje s oprugom-i vakuum{6}}potpomognute sisteme uklanjanja čahura.
Odabir zazora za operacije sa pozitivnim zarezima balansira ove konkurentske zahtjeve: preusko povećava silu rezanja i ubrzava habanje proboja, previše labav proizvodi prekomjerne neravnine i rizikuje zadržavanje puževa. Geometrijsko{1}}specifično razmatranje za dizajn zareza je da zazor na otvorenoj- strani ivice može biti nešto veći nego na strani ograničene, uzimajući u obzir asimetrično stanje naprezanja bez žrtvovanja kvaliteta ruba na samoj nosećoj traci.
Mehanika zareza negativne premosnice i protok materijala
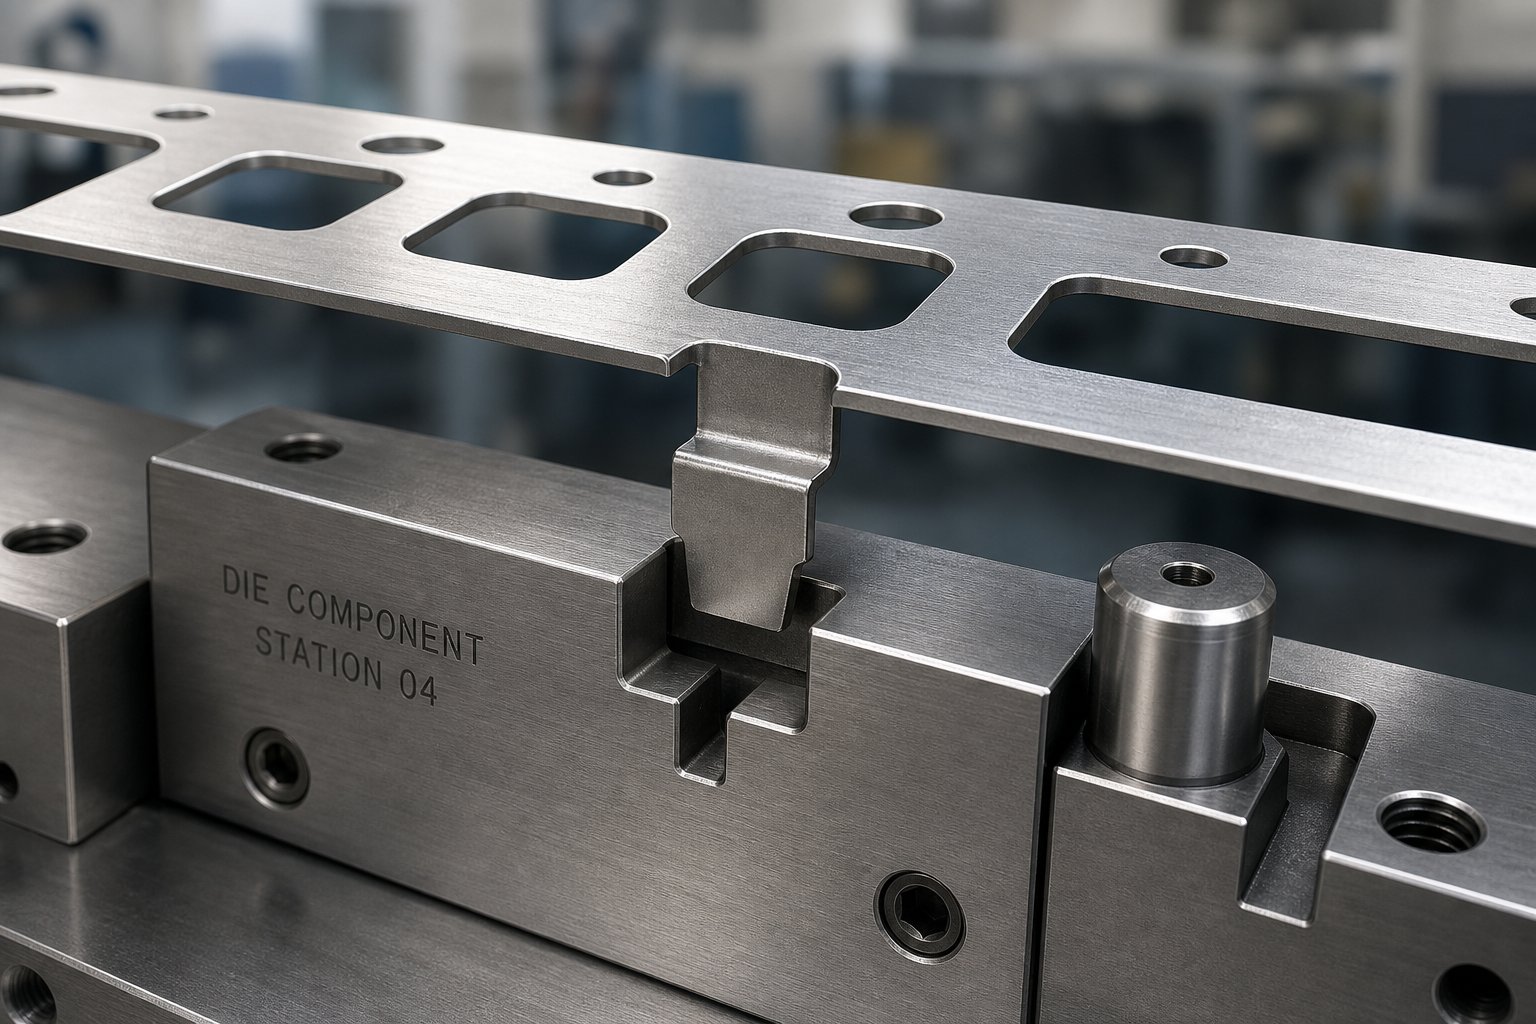
Pozitivni zarezi žrtvuju širinu trake za čisto izbacivanje puževa i jednostavno upravljanje otpadom. Negativni zarezi čine suprotnu trgovinu. Umjesto uklanjanja materijala sa ruba trake, negativan zarez ostavlja izbočeni jezičak ili koplje-koji se proteže prema van od nosača. Ne proizvodi se diskretni puž. Nijedan materijal nije izgubljen. Cijeli poprečni presjek trake- ostaje netaknut u svakoj tački progresije, a sam jezičak postaje mehanizam za registraciju koji se spaja sa odgovarajućim džepovima ili blokovima za zaustavljanje u kalupu.
Ovaj pristup fundamentalno mijenja pejzaž naprezanja noseće trake, profil habanja alata i zahtjeve za razmak između stanica{0}}do-stanice. Zadržavate svoju krutost trake, ali nasljeđujete novi skup geometrijskih ograničenja kojima se mora upravljati kroz svaku nizvodnu stanicu.
Kako negativni urezi čuvaju poprečni-presjek trake
Kada izrežete negativan zarez, bušilica i matrica stvaraju djelomično razdvajanje, obično koplje zarezano na tri strane malog pravokutnog ili trapeznog područja na rubu trake. Četvrta strana ostaje pričvršćena, djelujući kao šarka. Kopljasti jezičak se zatim savija prema dolje (ili povremeno prema gore) kako bi formirao prirubnicu koja strši ispod ili iznad ravnine trake. Kao što je opisano u industrijskoj literaturi, graničnik nagiba koplja i prirubnice u potpunosti eliminira probleme uklanjanja čahura jer se ne proizvodi poseban komad otpada.
Noseća traka zadržava punu širinu. Nema periodičnog smanjenja poprečnog presjeka{1}}, nema lokaliziranog pada momenta inercije i nema oslabljene zone sklone izvijanju pod opterećenjima usisnog materijala. Za uske nosače ili tanke materijale kod kojih je krutost već marginalna, ovo očuvanje poprečnog presjeka-može biti odlučujući faktor u odabiru tipa zareza. Prirubnički jezičak također dodaje lokalnu krutost djelujući kao malo strukturno rebro, posebno kada je zarobljeno u podizaču šipke tokom hranjenja.
Sa stanovišta korištenja materijala, negativni zarezi ne troše nultu dodatnu širinu trake iznad onoga što je već potrebno nosaču. Pozitivni zarezi zahtijevaju dodatni materijal kako bi se prilagodili dubini izreza bez zadiranja u prazni dio. Ta razlika, čak i ako je samo nekoliko milimetara po strani, spaja se na milione dijelova u značajnu uštedu zavojnice.
Prednosti registracije karakteristika isturenih kartica
Savijeni jezičak kreiran negativnim zarezom pruža trodimenzionalnu funkciju registracije umjesto jednostavnog graničnika ivice. Kada jezičak padne u odgovarajući prorez ili džep koji je strojno obrađen u papučici kalupa ili šini za podizanje, on hvata traku u smjeru uvlačenja i okomito. Ovo dvostruko-zahvatanje osi pruža otpor podizanju trake tokom rada velike{4}}brzine i sprječava bočno iskošenje efikasnije nego ravnu ivicu koja se oslanja na klin.
Razmislite šta se dešava tokom podešavanja. Operateru koji uvlači novi kalem u matricu potrebno je definitivno prvo-zaustavljanje udarca. Negativni jezičak koji pada u džep pruža nepogrešivu taktilnu i vizuelnu povratnu informaciju da je traka pravilno postavljena. Ovo smanjuje greške pri postavljanju koje su odgovorne za većinu progresivnih padova matrice, koji se obično dešavaju u prvih 10 pogodaka tokom postavljanja matrica.
Za velike progresivne kalupe koji obrađuju široki ili debeli materijal zavojnice, sami pilot igle često ne mogu registrirati traku s dovoljnim autoritetom prije ciklusa presovanja. Negativni zarezi u kombinaciji sa pilotima stvaraju dvoslojni sistem registracije: jezičak pruža grubo pozicioniranje i prevenciju prekomjernog uvlačenja, dok pilot igle pružaju konačno precizno poravnanje mjereno u hiljaditim dijelovima inča.
Razmatranja o razmaku i interferenciji stanice
Mehanička prednost negativnog zareza dolazi sa geometrijskom cenom. Svaki izbočeni jezičak mora fizički očistiti svaku nizvodnu komponentu matrice kako traka napreduje. Šine za podizanje, bregasti pogoni, udarci za formiranje, površine jastučića i ploče za skidanje svi moraju biti rasterećene ili urezane kako bi se prilagodio jezičak koji prolazi.
U kocki sa 15 ili 20 stanica, ovaj zahtjev za čišćenje se brzo umnožava. Svakoj stanici je potreban reljefni džep ili kanal koji odgovara otisku jezička, a ti reljefi moraju uzeti u obzir ugao savijenosti jezička plus bilo kakvu oprugu koja bi mogla promijeniti njegovu stvarnu visinu izbočenja. Ako se jezičak zakači za komponentu nizvodno tokom uvlačenja, traka se zaglavi, a sljedeći potez pritiska pada na pogrešno registrirani materijal. Rezultat je isti pad koji je zarez dizajniran da spriječi.
Raspodjela naprezanja u korijenu zareza predstavlja drugu kritičnu razmatranje. Rez koplja koji definira jezičak stvara oštar geometrijski diskontinuitet na strani tijela trake. Naprezanje se koncentriše na ovom korijenskom radijusu u obrascu koji je vođen omjerom radijusa i debljine materijala. Radijus korijena manji od 0,5 puta debljine materijala može generirati faktore koncentracije naprezanja veće od 3,0, što znači da lokalizirani naponi na korijenu zareza dostižu tri puta veći od nominalnog naprezanja u okolnom nosaču.
Ovo je važno jer djelovanje rezanja i savijanja u korijenu zareza dovodi do značajnog radnog očvršćavanja u toj zoni. Materijal u korijenu je plastično deformiran tokom operacije uboda, a naknadno savijanje jezička dodatno intenzivira stvrdnjavanje deformacijom. U nisko-ugljičnim čelicima, ovo kaljenje deformacijom može povećati lokalnu tvrdoću za 20 do 40 posto u odnosu na osnovni materijal. Zona postaje tvrđa, manje duktilna i sklonija nastanku pukotina pod dodatnim opterećenjem.
Kada traka prođe kroz naredne stanice za formiranje ili savijanje, radno očvrsnuti korijen zareza doživljava dodatno vlačno ili tlačno naprezanje. Ako operacija oblikovanja primjenjuje naprezanje savijanja preko nosača u blizini mjesta zareza, već očvrsnuti korijen djeluje kao mjesto nastanka pukotine. Smanjena duktilnost znači da materijal dostiže granicu loma ranije od okolnog osnovnog metala, potencijalno cijepajući nosač tokom proizvodnje.
Inženjeri upravljaju ovim rizikom kroz nekoliko pristupa:
- Veliki radijusi korijena- Određivanje minimalnih radijusa od 1,0 do 1,5 puta debljine materijala na korijenu koplja, smanjenje koncentracije vršnog naprezanja i distribucija plastičnog naprezanja na veću zapreminu.
- Pozicioniranje ureza dalje od zona forme- Lociranje zareza u regijama nosača koje se ne podvrgavaju naknadnom oblikovanju, osiguravajući da očvrsnuti korijen nikada ne vidi dodatno opterećenje od operacija savijanja ili izvlačenja.
- Izbor razreda materijala- Odabir materijala sa većim kapacitetom istezanja koji mogu apsorbirati deformacijsko stvrdnjavanje u korijenu i još uvijek zadržati dovoljnu duktilnost za nizvodne operacije.
- Kontrolisani ugao savijanja jezičaka- Ograničavanje savijanja prema dolje na minimalni ugao potreban za pouzdanu registraciju, smanjenje ukupnog plastičnog naprezanja na korijenu tokom sekvence uboda i oblikovanja.
Negativni zarezi trguju složenošću čišćenja stanice za superiornu kontrolu trake i korištenje materijala. Nosač zadržava punu krutost-poprečnog presjeka i nula materijala se gubi, ali svaka nizvodna stanica mora prihvatiti izbočeni jezičak, a radno ojačani korijen zareza zahtijeva pažljiv geometrijski dizajn kako bi se izbjeglo da postane mjesto nastanka pukotine.
Međusobna igra između metalurgije korijena zareza i zahtjeva za formiranje nizvodno čini dizajn negativnog zareza inherentno osjetljivijim na svojstva materijala od pozitivnog dizajna zareza. Materijali sa ograničenim istezanjem ili agresivnim stepenom očvršćavanja povećavaju rizike u korenu zareza, pomerajući inženjerski proračun prema pozitivnim konfiguracijama u nekim primenama. Način na koji određene ocjene materijala utječu na taj proračun je ono gdje dolazi u igru sljedeći sloj nauke o dizajnu.
Kako svojstva materijala utječu na odabir dizajna ureza
Korijen zareza koji se ponaša predvidljivo u mekom čeliku može postati mjesto inicijacije pukotine u dvostrukoj-fazi 980. Zazor koji proizvodi čiste ivice u aluminijumu ostavlja sekundarne tragove smicanja na nehrđajućem materijalu. Kvalitet materijala ne samo da podešava performanse zaobilaznog zareza; on redefinira čitav dizajn omotača. Modul elastičnosti, kapacitet istezanja, granica popuštanja čelika ili legure i stopa očvršćavanja imaju različite uloge u određivanju da li zarez radi pouzdano ili prerano pokvari.
Odnos između granice tečenja i vlačne čvrstoće posebno je otkrivajući. Materijali s niskim omjerom između ovih vrijednosti (što znači da se radni materijal značajno stvrdne prije nego što postigne krajnju čvrstoću) bolje podnose deformaciju korijena zareza jer okolni materijal može apsorbirati energiju deformacije bez trenutnog loma. Materijali s visokim omjerom, gdje su vrijednosti popuštanja i zatezanja blizu jedna drugoj, ne nude gotovo nikakav deformacijski pufer. Traka ili drži ili puca.
Ponašanje zareza od blagog čelika i nisko{0}}ugljične legure
Nisko{0}}ugljični čelici s granicama popuštanja ispod 300 MPa i vrijednostima istezanja većim od 30 posto su materijali koji se najviše opraštaju za operacije zaobilaznog zareza. Njihova visoka duktilnost znači da zona zahvaćena posmikom u korijenu zareza ostaje relativno mala, a radno očvršćavanje na rubovima reza je umjereno. Modul elastičnosti čelika u ovoj kategoriji je oko 200 GPa, pružajući predvidljiv elastični oporavak i minimalno oprugu na jezičku zareza.
Za meki čelik, i pozitivne i negativne konfiguracije zareza rade dobro. Kvalitet ruba nakon rezanja pokazuje jasno definiranu zonu glatkanja sa glatkim prijelazom u zonu loma, tjidealno stanje za duktilnost rubova. Zazori u rasponu od 5 do 10 posto debljine materijala daju prihvatljive rezultate, a visina neravnina služi kao pouzdan pokazatelj kada je alatu potrebno ponovno oštrenje.
Radno kaljenje u korijenu zareza u mekom čeliku povećava lokalnu tvrdoću, ali rijetko iscrpljuje preostali kapacitet istezanja materijala. Negativni zarezni korijen koji je probijen i savijen i dalje zadržava dovoljno duktilnosti da preživi nizvodno formiranje bez pucanja. Ovo opraštajuće ponašanje je razlog zašto su negativni zarezi nastali u primjenama progresivnih kalupa za nisko-ugljični čelik i zašto mnoge tradicionalne smjernice dizajna pretpostavljaju svojstva blagog čelika kao osnovnu liniju.
AHSS i materijalni izazovi visoke{0}}vrste
Napredni čelici velike čvrstoće{0}}drastično mijenjaju proračun. Dvofazni (DP), kompleksna faza (CP) i martenzitni čelici nude vlačne čvrstoće od 600 MPa do znatno preko 1400 MPa, ali njihove vrijednosti istezanja padaju na jednocifrene vrijednosti u najvišim razredima čvrstoće. Istraživanja objavljena od strane AHSS Smjernica za primjenu potvrđuju da ovi tipovi pokazuju visoke stupnjeve radnog očvršćavanja tijekom smicanja, stvarajući veću čvrstoću i tvrdoću na rubovima reza uz značajno smanjenu duktilnost rubova.
Modul elastičnosti čelika ostaje u osnovi konstantan u svim ovim razredima (otprilike 200 do 210 GPa), tako da je ponašanje opruge u zarezu prvenstveno vođeno omjerom granice popuštanja i modula elastičnosti, a ne bilo kakvom promjenom same krutosti. Veće jačine popuštanja proizvode veći elastični oporavak nakon savijanja, što znači da se jezičci s negativnim zarezom agresivnije vraćaju nazad i zahtijevaju čvršće tolerancije na geometriji džepova kako bi se održala pouzdana registracija.
Kvalitet rubova u AHSS-u se ponaša kontraintuitivno. Ovi materijali proizvode manje prevrtanja i manje neravnine od mekog čelika jer se lome uz manje plastične deformacije. Međutim, posječeni rub sadrži tvrde martenzitne otoke koji djeluju kao inicijatori pukotina. DP i TRIP čelici su posebno ranjivi jer tvrde čestice na rubovima reza dodatno smanjuju dopušteno istezanje rubova. Za negativne korijene zareza u AHSS, ova kombinacija ograničenog izduženja i mikrostrukturnih naprezanja stvara nepredvidivo ponašanje prijeloma.
Zahtjevi za odobrenje se značajno povećavaju. Tamo gdje blagi čelik koristi 5 do 10 posto, AHSS razredi mogu zahtijevati 14 do 16 posto ili više jer vlačna čvrstoća prelazi 1400 MPa. Studija o čeliku CP1200 pokazala je da je povećanje klirensa sa 10 na 15 posto dovelo do značajnog poboljšanja performansi rubova, potvrđujući da se istorijska pravila od 10 posto ne primjenjuju na ove materijale. Pozitivni zarezi postaju poželjniji u mnogim AHSS aplikacijama jer se zona loma širi u otpadni komad umjesto da se koncentriše na korijenu noseće trake, čuvajući ograničenu duktilnost rubova koja ostaje za nizvodne operacije.
Posebna razmatranja za aluminijum i nerđajući čelik
Aluminijske legure donose drugačiji skup izazova. Njihov modul elastičnosti je otprilike jedna-trećina od čelika (otprilike 70 GPa), što znači da traka sa oprugom nakon zarezivanja prati potpuno različite veličine. Jezičak s negativnim zarezom u aluminijumu se vraća otprilike tri puta više nego u čeliku pri ekvivalentnoj granici tečenja, čineći registraciju jezičaka-u-urez manje preciznom osim ako se ne kompenzira prekomjernim savijanjem ili čvršćim tolerancijama džepova.
AsBilješke časopisa MetalForming, mnoge automobilske klase aluminijuma formiraju se kao čelik od 100.000-PSI- čvrstoće, ali sa samo oko dvije trećine sposobnosti istezanja. Njihovo ponašanje pri otvrdnjavanju i topografija površine dovoljno se razlikuju od čelika da se standardne tablice dizajna matrice ne smiju primjenjivati direktno. Kvalitet ivica zareza u aluminijumu teži ka gumijastim, manje definisanim zonama loma jer duktilnost materijala omogućava veću deformaciju pre odvajanja. Rizik od povlačenja puževa se povećava u pozitivnim konfiguracijama zareza zbog sklonosti aluminija da prianja na površine probijanja pod kompresijom.
Nerđajući čelici, posebno austenitni razredi kao što su 304 i 316, kombinuju visoke stope očvršćavanja sa relativno visokim istezanjem. Formiranje nehrđajućeg čelika zahtijeva otprilike dvostruko veću snagu pritiska od mekog čelika zbog ovog agresivnog kaljenja. U korijenu zareza negativne konfiguracije, operacija uboda i savijanja može lokalno udvostručiti tvrdoću osnovnog materijala. Unatoč tome, nehrđajući čelici održavaju dovoljnu rezidualnu duktilnost da korijeni s negativnim zarezima rijetko pucaju tijekom naknadnog oblikovanja, pod uvjetom da su radijusi korijena izdašni.
Kritični problem kod nerđajućeg čelika je osetljivost na zazor. Zazor od 10 posto, standard za meki čelik, daje najgoru moguću visinu nerđajućeg čelika prema istraživanju Dayton Progressa. Optimizirani razmaci za rezanje nehrđajućeg čelika obično padaju između 12 i 15 posto, balansirajući kvalitet rubova u odnosu na veće sile rezanja koje ubrzavaju habanje proboja.
| Vrsta materijala | Preporučeni tip zareza | Tipični raspon zazora (% debljine) | Osetljivost na očvršćavanje pri radu | Karakteristike kvaliteta rubova | Razmatranja o kontroli trake |
|---|---|---|---|---|---|
| Meki čelik (YS < 300 MPa) | Bilo pozitivno ili negativno | 5-10% | Umjereno; ivice zadržavaju duktilnost | Definirani glatki i glatki lom; Visina ivica je pouzdan indikator istrošenosti | Forgiving; obje konfiguracije pružaju pouzdanu registraciju |
| AHSS / DP / CP (YS 350-1000+ MPa) | Pozitivna prednost za visoke-razine čvrstoće | 10-16%+ (povećava se sa zateznom čvrstoćom) | High; zona zahvaćena smicanjem je tvrda i lomljiva | Manje prevrtanja i neravnina, ali rizik od mikropukotina na rubovima i sekundarnog smicanja | Negativni zarezni korijeni skloni pucanju; pozitivno izbjegava oštećenje nosača |
| martenzitni čelik (YS > 1000 MPa) | Pozitivna jako preferirana | 14-21% | Vrlo visoka; minimalno preostalo izduženje na ivicama | Nagli prijelom gotovo bez prevrtanja; rizik od lomljenja na malom zazoru | Strip springback čini registraciju negativnog jezička nepouzdanom; nosač previše lomljiv u korijenu |
| Aluminijske legure (5xxx/6xxx serije) | Pozitivna prednost; negativna zahtijeva kompenzaciju povratnog toka | 8-12% | Niska do umjerena; razred{0}}zavisan | Gumaste zone prijeloma; prianjanje puževa na površinu udarca | Nizak modul elastičnosti uzrokuje veliki povratak na negativnim jezičcima; veći rizik od povlačenja puževa na pozitivnom |
| nerđajući čelik (austenit 304/316) | Bilo; negativ dobro radi sa velikim radijusima | 12-15% | Vrlo visoka; do 2x lokalno povećanje tvrdoće | Čiste ivice sa optimizovanim zazorom; najgori neravnina pri 10% klirensa | Velike sile uvlačenja zahtijevaju čvrste nosače; negativan zarez čuva prednost krutosti |
Gornja tabela naglašava odnos usmjerenja: kako se čvrstoća materijala povećava i rastezanje smanjuje, inženjerska preferencija se pomjera prema pozitivnim zarezima. Obrazloženje je konzistentno. Pozitivne konfiguracije potiskuju oštećenje prijeloma u otpad za jednokratnu upotrebu umjesto da ga koncentrišu na noseću traku gdje se spaja kroz naknadne operacije oblikovanja. Materijali sa velikom duktilnošću i umjerenim radnim otvrdnjavanjem mogu tolerirati negativne korijene bez problema; materijali blizu granica njihove formabilnosti ne mogu.
Još jedan faktor zaslužuje pažnju. Modul elastičnosti čelika ostaje gotovo konstantan bez obzira na klasu, ali mnogo niži modul aluminijuma stvara fundamentalno drugačije okruženje za povratno opterećenje. Inženjeri koji su navikli da dizajniraju jezičke sa negativnim urezima za čelik otkrivaju da ista geometrija u aluminijumu daje nepredvidive visine jezičaka, nedosledno zahvatanje džepova i hronično pomeranje registracije. Kompenzacija dubljim džepovima ili funkcijama hvatanja pod uglom dodaje složenost koja možda neće opravdati uštedu materijala zbog negativne konfiguracije.
Ova ograničenja{0}}pokrenuta materijalom objašnjavaju zašto iskusni dizajneri kalupa započinju svaku odluku o zaobilaznom zarezu ispitivanjem lista sa podacima o materijalu. Granica tečenja, granična vlačna čvrstoća, ukupno izduženje i n-vrijednost (eksponent radnog očvršćavanja) zajedno definiraju prozor dizajna. Izvan tog prozora, čak i savršeno obrađeni alati sa idealnim zazorima će proizvesti ivice koje pucaju, jezičke koji izviru iz registracije, ili nosače koji se cijepaju na prvoj stanici za formiranje nizvodno. Geometrijski parametri i odluke o rasporedu kalupa slijede, a ne prethode ovoj analizi materijala.
Parametri geometrije zareza i progresivni raspored kalupa
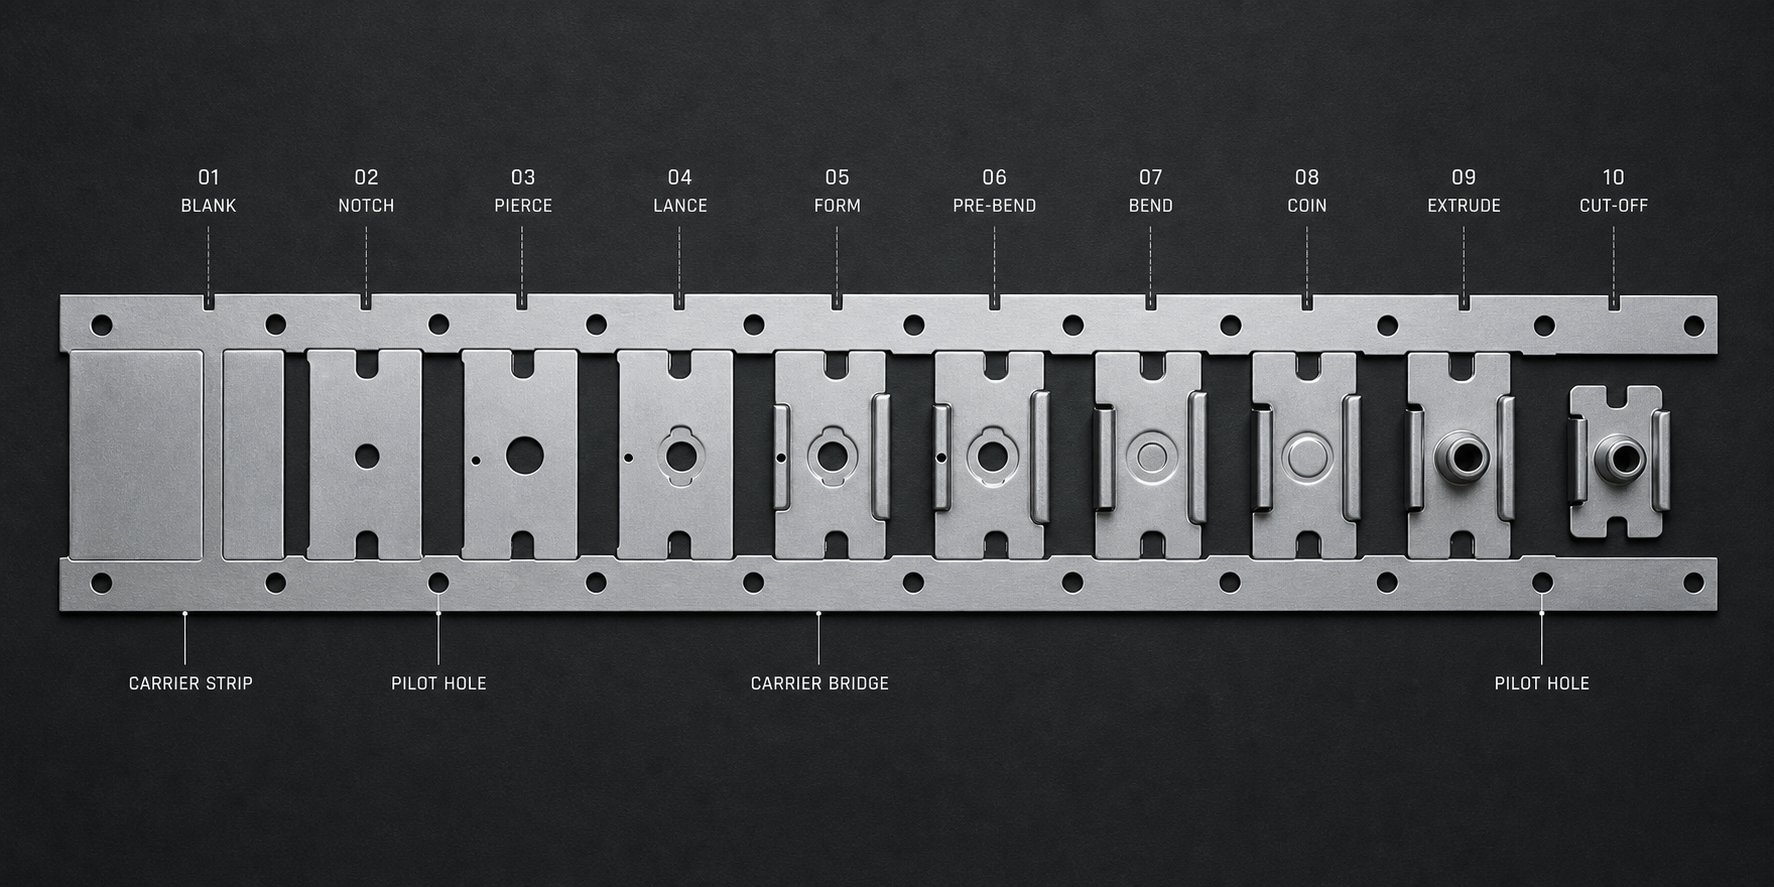
Svojstva materijala definiraju prozor dizajna. Geometrijski parametri ga ispunjavaju. Dubina, širina, radijusi ugla i ugaoni odnosi premosnog zareza pretvaraju metalurška ograničenja u fizičke dimenzije alata koje ili daju pouzdanu kontrolu trake ili uvode hronične probleme u proizvodnji. Svaki parametar stupa u interakciju s debljinom materijala, širinom trake i razmakom napredovanja na načine koji zahtijevaju koordinirane odluke, a ne izolirane specifikacije.
Odnosi dubine i širine zareza u geometriji trake
Dubina zareza je udaljenost na kojoj se izrez ili jezičak proteže prema unutra od ruba trake. Dublji zarezi pružaju pozitivniji mehanički zahvat sa blokadom ili džepom, čineći prekomjerno hranjenje fizički nemogućim čak i pod agresivnim ubrzanjem uvlačenja. Ali dubina ima cijenu. U pozitivnim konfiguracijama, svaki dodatni milimetar dubine uklanja poprečni presjek nosača-, smanjujući moment inercije koji održava traku stabilnom tokom operacija oblikovanja metala na nizvodnim stanicama. U negativnim konfiguracijama, veća dubina znači duži jezičak koji zahtijeva veći razmak kroz svaku narednu komponentu matrice.
Praktična smjernica za pozitivnu dubinu zareza je između 1,5 i 3,0 debljine materijala. Ispod 1,5t, zahvat je previše plitak da bi pouzdano zaustavio kretanje trake prije ciklusa presovanja. Iznad 3,0t na uskim nosačima, preostalom poprečnom-presjeku možda nedostaje krutost da se odupre izvijanju-u smjeru napajanja. Za negativne zareze, dužina jezička (funkcionalni ekvivalent dubine) obično se kreće od 2,0 do 4,0 puta debljine materijala, sa dužom dimenzijom koja je potrebna da bi se osiguralo da savijeni jezičak potpuno sjedi u njegovom džepu za registraciju.
Širina zareza je ograničena rastojanjem progresije, fiksnom dimenzijom koja definira koliko daleko traka napreduje po potezu pritiska. Zarez mora biti dovoljno uzak da stane unutar jednog koraka progresije bez preklapanja karakteristika sljedeće stanice, ali dovoljno širok da obezbijedi adekvatnu površinu zaustavljanja. Uobičajena početna tačka je širina zareza između 40 i 60 posto udaljenosti progresije, ostavljajući dovoljno materijala za premošćivanje na obje strane zareza za održavanje integriteta nosača između progresija. Kao što primjećuju principi dizajna trake, debljina mosta između elemenata treba biti najmanje 1,25 do 1,5 puta debljine materijala kako bi se spriječilo uvrtanje otpada i kvar nosača.
Širina trake određuje da li je jedno-bočno ili dvostrano-urezivanje prikladno. Uske trake (obično ispod 50 mm za materijale standardne širine) imaju prednost jedno-urezivanja sa strane kako bi se očuvala maksimalna širina nosača na suprotnoj ivici. Široke trake često koriste dvostruki-bočni zarez sa manjim dubinama na svakoj ivici, simetrično raspoređujući redukciju poprečnog presjeka-i sprečavajući bočni pomak do kojeg dolazi kada asimetrične sile djeluju na nosač tokom napredovanja.
Dizajn radijusa ugla i upravljanje koncentracijom napona
Zvuči minorno? Uglovi radijusa na prijelazima zareza su među najvažnijim dimenzijama na cijelom rasporedu trake. Oštar unutrašnji ugao na pozitivnom zarezu koncentriše napon u alatu za probijanje, ubrzavajući habanje u toj tački. Oštar polumjer korijena na negativnom zarezu koncentrira napon u materijalu trake, stvarajući mjesta inicijacije pukotina koja se mogu širiti pod opterećenjem formiranja nizvodno.
Faktor koncentracije naprezanja (Kt) u kutu zareza slijedi odnos vođen omjerom radijusa i dubine. Za pravougaoni zarez sa poluprečnikom korena r i dubinom d, Kt se brzo povećava kako r/d padne ispod 0,25. Na r/d=0.1 faktori koncentracije mogu premašiti 4,0, što znači da lokalizirani napon dostiže četiri puta veću nominalnu vrijednost u nosaču. Za materijale s ograničenim istezanjem, ovaj nivo koncentracije premašuje deformaciju loma u korijenu prije nego traka uopće stigne do prve stanice za formiranje.
Praktične specifikacije radijusa ovise i o modulu elastičnosti materijala koji metali pokazuju i o njihovom kapacitetu istezanja:
- Blagi čelik- Minimalni unutrašnji radijus od 0,5t na uglovima zareza; 1.0t kod negativnih korijena gdje se naknadno formiranje događa u blizini.
- AHSS ocjene- Minimum 1.0t na svim unutrašnjim uglovima; 1,5t ili više kod negativnih korijena zbog ograničene duktilnosti rubova.
- Aluminijske legure- Minimalno 0,75t na unutrašnjim uglovima; veći radijusi potrebni na negativnim korijenima kako bi se prilagodila sklonost materijala ka širenju gumenog loma.
- Nerđajući čelik- Najmanje 1,0t na unutrašnjim uglovima za kompenzaciju agresivnog kaljenja na rubu reza.
Ovi radijusi također utiču na alat. Uglovi probijanja polumjera ispod 0,3 mm u kaljenom alatnom čeliku razvijaju mikro-okrhnjenje unutar prvih 50.000 udaraca na većini proizvodnih materijala. Profili sečenja EDM žice-trebaju specificirati radijuse kao eksplicitne dimenzije umjesto da se oslanjaju na prirodni radijus žice za definiranje ugla, jer erozija promjera žice tokom rezanja može proizvesti nedosljedne radijuse koji izgledaju adekvatno na papiru, ali ne uspijevaju u praksi.
Interakcija postavljanja pilota sa pozicioniranjem ureza
Bypass urezi i pilot pinovi služe istom cilju, preciznom pozicioniranju trake, ali na različitim nivoima preciznosti. Urez pruža grubu kontrolu, sprečavajući prekomerno uvlačenje i uspostavljajući ponovljivu početnu poziciju za svaki pritisak pritiska. Pilotni zatiči pružaju finu kontrolu, ispravljajući male pozicione greške koje se akumuliraju zbog klizanja valjaka za napajanje, povratnog povlačenja materijala i termičkog širenja trake tokom-brzina vožnje.
Njihov razmak mora biti usklađen. Ako se pilot pin nalazi preblizu zarezu za obilaznicu, dvije karakteristike se nadmeću za pozicioni autoritet. Zarez zaustavlja traku u jednoj poziciji dok pilot pokušava da je pomeri u nešto drugačiji položaj dok ona ulazi u rupu. Ovaj sukob stvara naprezanje smicanja na pilot-pinu, izduženje pilot rupe i nedosljedno pozicioniranje dijela koje se pojavljuje kao dimenzionalno raspršivanje u gotovim komponentama.
Standardni pristup postavlja obilazni zarez na stanici jedan (ili prvoj stanici za sečenje) i pilot rupe na stanicama dva i tri. Ova sekvenca osigurava da zarez prvo uspostavi grubu poziciju, a zatim ga piloti preciziraju prije nego što započnu bilo kakve kritične operacije oblikovanja ili dimenzioniranja. Za matrice s mnogo stanica, dodatni piloti se postavljaju u intervalima od svaka tri do pet progresija, ali uvijek pomaknuti od mjesta ureza za najmanje jednu punu progresiju.
Kako smjernice za progresivni dizajn matrice preporučuju, ako su potrebna dva seta pilota, oba bi trebala biti probijena na istoj stanici kako bi se održala njihova relativna preciznost. Pilot rupe probijene na različitim stanicama nasljeđuju kumulativnu grešku pozicioniranja svake progresije između njih, degradirajući samu preciznost koju treba da pruže.
Proces sekvencijalnog odlučivanja o dizajnu koji koordinira sve ove parametre slijedi logičku hijerarhiju:
- Odredite udaljenost napredovanja- Ovo je fiksirano geometrijom dijela i definira maksimalni raspoloživi prostor za sve karakteristike trake uključujući zareze, pilote i noseće mostove.
- Odredite širinu trake- Izračunato na osnovu veličine praznog dijela plus zahtjeva za mrežu nosača plus bilo koji dodatak za obrezivanje ivica, postavljajući ukupni poprečni-presjek dostupan za zarezivanje.
- Odaberite vrstu zareza na osnovu materijala i geometrije- Svojstva materijala (pokrivena u prethodnom odjeljku) u kombinaciji sa zahtjevima širine trake i krutosti nosača diktiraju da li je pozitivan, negativan ili nikakav zarez odgovarajući.
- Definirajte dimenzije zareza- Dubina, širina i radijusi ugla su specificirani unutar ograničenja utvrđenih koracima od jedan do tri, balansirajući pouzdanost zahvata u odnosu na integritet trake.
- Koordinirajte postavljanje pilota- Lokacije pilot rupe su odabrane da dopunjuju pozicioniranje zareza bez sukoba, razmaknute kako bi se ispravila greška uvlačenja akumulirana nakon zarezne stanice.
Optimizacija rasporeda trake se značajno pomera u zavisnosti od toga koji je tip zareza izabran. Pozitivni zarezi troše širinu trake, softver za ugniježđenje materijala za proračun dužine materijala mora uzeti u obzir dubinu zareza prilikom izračunavanja minimalne širine trake. Pozitivni zarez dubine 2 mm na svakoj strani dodaje 4 mm ukupnoj potrebnoj širini zavojnice, što se kroz proizvodni ciklus od miliona dijelova pretvara u mjerljivu cijenu materijala. Moderni algoritmi za ugniježđenje to automatski uzimaju u obzir, ali ulazni parametri moraju odražavati stvarnu geometriju zareza, a ne generički dodatak.
Negativni zarezi ne troše nultu dodatnu širinu trake, ali dodaju složenost konstrukciji kalupa. Svakoj stanici je potrebna reljefna geometrija za izbočeni jezičak, što povećava vrijeme obrade i troškove tokom izrade kalupa. Kompromis-je ekonomičan: negativni zarezi štede materijal u toku proizvodnje, dok pozitivni zarezi štede troškove alata tokom konstrukcije kalupa. Koji faktor dominira zavisi od obima proizvodnje, cene materijala po kilogramu i rasporeda amortizacije matrice.
Ovi geometrijski parametri ne postoje izolovano. Svaka dimenzija kaskadira u odluke o rasporedu trake, pilot strategiji, dizajnu sistema za rukovanje otpadom i intervalima održavanja matrice. Sljedeći logičan korak je organiziranje ovih interakcijskih varijabli u strukturirani okvir odlučivanja koji pomaže inženjerima da odaberu pravu konfiguraciju zareza prije nego što se posvete čeliku.
Okvir za odlučivanje za odabir tipa zareza
Geometrijski parametri i svojstva materijala određuju šta je moguće. Okvir odlučivanja definiše šta je praktično. Inženjeri koji se suočavaju s novim progresivnim projektom matrice rijetko se bore s izračunavanjem dubine zareza ili odabirom postotaka zazora nakon što se odabere tip zareza. Teže pitanje dolazi ranije: treba li ova matrica koristiti pozitivne zareze, negativne zareze ili uopće ne koristiti zareze za obilaznicu? Odgovor ovisi o najmanje sedam varijabli koje međusobno djeluju, a pogrešno se svodi na revizije rasporeda traka, promjene pilot strategije i glavobolje u održavanju koje traju do kraja vijeka trajanja alata.
Ono što slijedi je strukturirani pristup toj odluci, organiziran oko faktora koje iskusni inženjeri alata i kalupa procjenjuju, ponekad intuitivno, kada se obavežu na konfiguraciju zareza.
Kada koristiti pozitivne premosnice
Pozitivni zarezi zaslužuju svoje mjesto u kalupima gdje čisto izbacivanje otpada, ograničenja čvrstoće materijala i jednostavna konstrukcija kalupa imaju prioritet nad krutošću trake i uštedom materijala. Zamislite scenario: pokrećete AHSS debljine 1,2 mm na uskom nosaču, provodeći kroz 12 stanica brzinom od 200 udaraca u minuti. Napon tečenja materijala ne ostavlja gotovo nikakav prostor za naprezanje rubova na negativnom korijenu zareza. Pozitivna konfiguracija gura sva oštećenja na lomovima u otpad za jednokratnu upotrebu, čuvajući ono malo duktilnosti ivica koje ostaje na nosaču.
Pozitivni zarezi su takođe podrazumevani izbor kada:
- Materijal ima granicu tečenja čelika veću od 600 MPa, pri čemu rizik od pucanja korijena zareza nadmašuje uštedu materijala od negativne konfiguracije.
- Matrica ima manje od osam stanica, što čini prednosti zazora nizvodno od negativnih zareza manje značajnim.
- Infrastruktura za uklanjanje puževa je već ugrađena u dizajn matrice (kapaci za otpad, vakuumski sistemi, kroz-uklanjanje potpora).
- Širina trake pruža dovoljan poprečni-presjek nosača, što znači da materijal uklonjen zarezom ne slabi kritično stabilnost uvlačenja.
- Sistem za napajanje se oslanja na induktivni senzor blizine ili drugu elektronsku zaštitu matrice koja potvrđuje položaj trake, čineći fizičku registraciju negativnog jezička manje kritičnom.
Zamjena{0}}je potrošnja materijala. Svaki pozitivni zarez kupuje se zaliha zavojnice koja postaje otpad. Na matrici koja proizvodi 5 miliona delova godišnje, čak i mali zarez dodaje merljivu cenu materijala. Da li je taj trošak opravdan zavisi od toga kako se upoređuje sa-ponderisanim troškovima od pucanja nosača, sudara sa mamcima ili dodatne obrade potrebne za negativne zazore zareza.
Kada koristiti negativne premosnice
Negativni zarezi sijaju kada se o krutosti trake ne može pregovarati-, ciljevi upotrebe materijala su agresivni, a sam materijal može tolerirati očvršćavanje nametnuto na korijenu zareza. Zamislite široki nosač od mekog čelika koji prolazi kroz 20 stanica s operacijama oblikovanja koje primjenjuju opterećenje savijanja u blizini rubova trake. Pozitivan zarez na toj lokaciji slabi nosač upravo tamo gdje mu je snaga najpotrebnija. Negativan zarez čuva puni poprečni-presjek i pruža superiornu trodimenzionalnu-registraciju.
Uslovi koji favorizuju negativne zareze uključuju:
- Uske širine trake gdje bi uklanjanje materijala za pozitivan zarez smanjilo krutost nosača ispod praga za pouzdano punjenje.
- Materijali s izduženjem iznad 25 posto i umjerenim stopama očvršćavanja koji tolerišu naprezanje nametnuto tokom uboda i savijanja.
- Visoki broj stanica gdje kumulativna greška uvlačenja zbog nepreciznosti dovoda zavojnice zahtijeva robusna mehanička zaustavljanja, a ne samo detekciju{0}}bazirano na senzoru.
- Jedno-dizajn nosača gdje se jezičak može zarobiti u podizaču šipke, istovremeno osiguravajući registraciju i sprječavajući bočno skretanje nosača.
- Količina proizvodnje dovoljno velika da uštede materijala od eliminacije pozitivnih zareznih otvora opravdavaju dodatni trošak konstrukcije matrice za džepove za čišćenje jezičaka.
Kritično ograničenje je klirens nizvodno. Svaka matrica mora prihvatiti izbočeni jezičak, a svaki ciklus održavanja mora provjeriti da li džepovi za jezičke ostaju čisti i neoštećeni. U kalupima sa složenim sistemima grebena ili uskim vertikalnim razmacima, fizički prostor za reljef jezičaka možda jednostavno ne postoji.
Kada nisu potrebni zarezi za obilaznicu
Nije svakom progresivnom matrici potreban premosni zarez. Kada su uslovi ispravni, eliminisanje zareza u potpunosti štedi materijal, pojednostavljuje konstrukciju matrice i uklanja još jednu stavku održavanja iz rasporeda alata. Pitanje je da li vaš proces može da održi pouzdano hranjenje i pozicioniranje bez mehaničke podrške koju pruža zarez.
Operacija bez{0}}zareza postaje izvodljiva kada:
- Sistem napajanja zavojnica pruža tačnost pozicioniranja unutar 0,05 mm ili bolje, što je potvrđeno dokumentovanim studijama sposobnosti.
- Dolazni materijal ima minimalan nagib ruba (obično sečenje iz-kvalitetnog servisnog centra sa naknadnim-kondicioniranjem rubova za proreze).
- Senzori za zaštitu matrice su instalirani, pravilno kalibrirani i nikada se ne zaobilaze tokom postavljanja.
- Operateri i osoblje za podešavanje su visoko obučeni za progresivno hranjenje i prepoznavanje pogrešnog uvlačenja.
- Geometrija dijela uključuje karakteristike na ranim stanicama (okviri perimetara ili velike pilot rupe) koje inherentno sprječavaju prekomjerno napajanje stvaranjem prirodnih zaustavljanja.
Kao što Art Hedrick primjećuje, ako vaš ulazni materijal nema ozbiljan nagib ruba, vaše osoblje je visoko kvalifikovano, pogrešno uvlačenje je rijetko i zaštita matrice uvijek radi ispravno, možda vam neće trebati zarez. Ali ispunjavanje svih tih kriterijuma istovremeno je neuobičajeno. Većina proizvođača kalupa dizajnira zarez u alatu i prepušta odluku o uklanjanju pečatima koji znaju njihove operativne mogućnosti.
Račun rizika je asimetričan. Materijalni trošak zarezivanja na milionima delova može iznositi nekoliko hiljada dolara. Jedan pad matrice zbog prekomjernog hranjenja može koštati stotine hiljada popravki, zastoja i propuštenih rasporeda proizvodnje. Za kritične alate gdje je vrijeme neprekidnog rada bitno, konzervativni pristup daje prednost uključivanju zareza osim ako ne postoji dokumentovan, proces{3}}provjeren razlog da se to izostavi.
Matrica kriterija odabira tipa zareza
Sledeća tabela konsoliduje faktore odlučivanja u uporedni okvir. Svaki red predstavlja varijablu koja utječe na odabir, a svaka kolona pokazuje kako ta varijabla prebacuje preferencije prema određenoj konfiguraciji.
| Faktor odluke | Preferira se pozitivan zarez | Preferiran negativan zarez | Notch Viable |
|---|---|---|---|
| Širina trake | Široke trake (veće od 80 mm) sa velikim poprečnim-presjekom nosača | Uske trake (ispod 50 mm) gdje uklanjanje materijala kritično slabi nosač | Bilo koja širina, pod uslovom da je tačnost sistema za ubacivanje verifikovana |
| Debljina materijala | Tanki materijali (ispod 0,8 mm) kod kojih je moguće upravljati izbacivanjem puža | Srednje do debeli materijali (0,8-3,0 mm) gdje je krutost jezičaka pouzdana, a sila uboda umjerena | Srednje debljine sa predvidljivim ponašanjem i minimalnim nagibom |
| Klasa čvrstoće materijala | Visoka{0}} čvrstoća (napon tečenja iznad 500 MPa); AHSS, DP, martenzitni tipovi sa ograničenom duktilnošću rubova | Mala do umjerena čvrstoća (napon tečenja ispod 400 MPa); meki čelik, HSLA sa istezanjem iznad 25% | Bilo koja klasa čvrstoće, pod uslovom da je zaštita matrice sveobuhvatna |
| Obim proizvodnje | Male do umjerene količine gdje jednostavnost matrice nadmašuje cijenu materijala po-komadu | Velike količine (milioni dijelova) gdje kumulativna ušteda materijala opravdava dodatne troškove izgradnje kalupa | Mala količina sa iskusnim operaterima i kratkim tiražima |
| Broj die stanica | Manje od 10 stanica na kojima je složenost brisanja kartica upravljiva u oba smjera | 10 ili više stanica kod kojih kumulativna greška uvlačenja zahtijeva robusnu mehaničku registraciju | Kratke matrice (ispod 6 stanica) sa minimalnom akumulacijom grešaka |
| Složenost geometrije dijela | Jednostavne geometrije sa ograničenim oblikovanjem blizu ivice nosača | Složeno formiranje u blizini ivica nosača gdje je puna krutost{0}}poprečnog presjeka neophodna | Geometrije koje stvaraju prirodne zaustavljanja prekomjernog uvlačenja (veliki izrezi, obrubi perimetra na ranim stanicama) |
| Preciznost sistema za hranjenje | Standardni servo dodaci sa 0,1 mm ili boljom preciznošću | Stariji mehanički izvori ili aplikacije velike{0}}brzine gdje inercija uzrokuje prekoračenje | Visoko{0}}precizni servo sistemi sa dokumentiranom sposobnošću ispod 0,05 mm, u kombinaciji sa aktivnom elektronskom zaštitom |
Primijetit ćete da nijedan faktor ne diktira ishod u izolaciji. Uska traka od mekog čelika koja radi velikom zapreminom snažno pokazuje prema negativnim zarezima. Ista uska traka u DP 980 pri umjerenoj jačini u potpunosti poništava preporuku. Modul zatezanja čelika se ne mijenja između ovih razreda, ali se ponašanje loma u korijenu zareza toliko dramatično pomjera da se cijela konfiguracija mora pratiti.
Odabir zareza nikada nije izolirana odluka. Kaskadno se pretvara u proračun širine trake, strategiju pilota i razmake, infrastrukturu za rukovanje otpadom, zahtjeve za čišćenje nizvodne stanice i intervale održavanja kalupa. Promjena tipa zareza nakon što dizajn matrice pređe fazu koncepta obično zahtijeva preradu cijelog rasporeda trake.
Ovaj kaskadni efekat je razlog zašto je okvir odlučivanja najvažniji u najranijoj fazi projektovanja, pre nego što se širina trake posveti specifikacijama za kupovinu namotaja, pre nego što se finaliziraju dimenzije papuče matrice i pre nego što se sekvencioniranje stanice zaključa u zračnim omotačima. Inženjeri koji odgađaju odluku o tipu zareza često otkrivaju da su njihove pretpostavke o rasporedu trake implicitno ugradile izbor, onaj koji možda nije u skladu sa zahtjevima materijala ili proizvodnje koji se pojavljuju tokom detaljnog dizajna.
Strukturirani okvir uklanja dvosmislenost. Prevodi interakciju između nauke o materijalima, geometrije kalupa i ekonomije proizvodnje u ponovljivu evaluaciju koja daje konzistentne rezultate u svim projektima. Ali okviri se bave namjerom dizajna. Šta se događa kada se ta namjera susreće s proizvodnom realnošću i nešto krene po zlu? Pogrešno uvlačenje trake, povlačenje puževa, prerano trošenje i kvarovi nosača svaki trag do specifičnih kvarova u znanstvenim odnosima koji su obrađeni u ovom članku, a njihova dijagnoza zahtijeva povezivanje simptoma s osnovnim uzrocima putem istih principa koji su upravljali originalnim dizajnom.
Rješavanje problema u režimima kvara zaobilaženja zareza
Dobro{0}}dizajniran zasjek za obilaznicu može raditi milione ciklusa bez incidenata. Loše dizajniran jedan se najavljuje u prvih hiljadu poteza kroz pogrešne uvlačenja, izbočine, izvučene puževe ili napuknute nosače. Frustrirajući dio? Ovi simptomi često izgledaju identično na podu za štampu bez obzira na to da li je osnovni uzrok geometrijski, metalurški ili vezan za čišćenje-. Razdvajanje jednog od drugog zahtijeva povezivanje vidljivih dokaza sa mehanikom loma i ponašanjem materijala koji upravljaju performansama zareza.
Ono što slijedi je sistematski pregled pet najčešćih načina kvara zaobilaznog zareza, njihovih naučnih uzroka i dijagnostičkih koraka koji dovode do trajnih korekcija, a ne do privremenih zakrpa.
Pogrešno uvlačenje trake i neadekvatan urez
Kada traka napreduje predaleko ili nedovoljno, svaka nizvodna stanica obrađuje materijal u pogrešnom položaju. Rupe slijeću izvan-centra, krivine se formiraju na pogrešnim lokacijama, a dimenzionalno rasipanje se povećava sve dok dijelovi ne prođu inspekciju. U teškim slučajevima, pogrešno uvlačenje uzrokuje potpuni pad matrice, istovremeno oštećujući udarce, blokove kalupa i sisteme za vođenje.
Neadekvatan zahvat je najčešći krivac. Zarez postoji da zaustavi kretanje trake na preciznoj tački. Ako je površina za zahvatanje previše plitka, istrošena ili geometrijski neusklađena sa blokadom, traka prelazi preko puta prije ciklusa presovanja. Istraživanje progresivnog rješavanja problema s matricama potvrđuje da je nestabilnost pozicioniranja trake često najraniji signal kvara, koji se pojavljuje prije nego što se pojave vidljivi defekti.
Osnovni uzrok je direktno povezan sa principima naprezanja i deformacije o kojima smo ranije govorili. Pozitivan zarez koji je izgubio dubinu zbog kumulativnog habanja proboja više ne stvara potpunu geometriju džepa. Zaustavni blok dodiruje pliću površinu, a pod silama ubrzanja uvlačenja, impuls trake savladava smanjenu kontaktnu površinu. Za negativne zareze tipičan mehanizam je opružni povratak u korijenu jezičaka. Ako granica popuštanja materijala čelika ili legure premašuje prvobitnu pretpostavku dizajna, jezičak se ne savija pod predviđenim uglom, smanjujući koliko duboko leži u džepu za registraciju.
- Provjerite dubinu zareza u odnosu na originalnu specifikaciju- Izmjerite stvarnu preostalu dubinu zahvata pomoću pin mjerača ili optičkog komparatora. Uporedite sa minimalnim pragom od 1,5t za pouzdan kontakt za zaustavljanje.
- Pregledajte površinu bloka za zaustavljanje- Probijanje, nakupljanje materijala ili habanje na graničnoj površini smanjuju efektivno zahvatanje čak i kada je sam zarez ispravan.
- Provjerite vrijeme objavljivanja feeda- Ako ulagač pusti traku prekasno, piloti pokušavaju registrirati materijal koji nije u potpunosti nalijegao na graničnik zareza, stvarajući pozicioni sukob i nedosljedno napredovanje.
- Izmjerite oprugu jezičca na negativnim zarezima- Uporedite stvarni ugao savijanja sa namjerom dizajna. Materijali sa većom jačinom tečenja proizvode elastičniji oporavak, a jezičak je možda iskočio izvan raspona hvatanja džepa.
- Procijenite nagib trake- Nagib ivice od rezanja zavojnice može spriječiti traku da se kreće ravno, uzrokujući da zarez promaši zaustavni blok bočno čak i kada je udaljenost pomicanja ispravna.
Ključna dijagnostička razlika je da li je pogrešno uvlačenje konzistentno (ukazuje na grešku u geometriji ili postavljanju) ili povremeno (ukazuje na dinamičke faktore kao što su vrijeme uvlačenja, vibracije trake pri brzini ili termička ekspanzija tokom dužih serija). Dosljedno pogrešno uvlačenje prati do statičkih dimenzija. Povremene prate dinamiku procesa koja se manifestuje samo u uslovima proizvodnje.
Povlačenje puževa i formiranje burra na ivicama zareza
Povlačenje puževa u pozitivnim konfiguracijama zareza je jedan od najštetnijih načina kvara u progresivnom štancanju. Kada se otpadni komad zalijepi za čelo bušotine tokom izvlačenja i vrati se u radni prostor, može se zgnječiti između udarca i trake pri sljedećem udaru, oštetiti površinu matrice, oštetiti dio ili pokrenuti kaskadu zaglavljenih stanica. AsArt Hedrick objašnjava, jedan izvučeni puž može osakatiti proizvodnju i oštetiti svaku stanicu u alatu.
Nauka seže do mehanike vakuuma i geometrije zazora. Tokom rezanja, puž razvija zakrivljenost dok se odvaja od trake. Vazduh zarobljen između zakrivljenog otvora i ravne površine bušilice stvara vakuumski džep. Metal oko perimetra proboja stvara čvrstu brtvu tokom smicanja, a pri povlačenju, ova zaptivka sprečava oslobađanje puža. Teška maziva pojačavaju djelovanje zaptivanja. Pozitivni obilazni zarezi su nešto podložniji od standardnih operacija probijanja jer puž ima slobodnu ivicu koja se može saviti i uhvatiti udarcem tokom povlačenja.
Veliki razmaci rezanja otežavaju problem. Sa manjim zazorima, puž se prisiljava na kompresiju tokom rezanja i dekomprimira nakon odvajanja, stvarajući interferencijski spoj koji ga drži u matrici kalupa. Sa većim zazorima, puž ostaje malo manji u odnosu na otvor matrice i može se slobodno povlačiti bušilicom. Izbor materijala alata za štancanje je takođe važan: magnetizovane površine bušotine od površinskog brušenja privlače gvozdene puževe osim ako komponente nisu pravilno demagnetizirane nakon oštrenja.
Formiranje neravnina na rubovima zareza stvara drugačiji, ali povezan problem. Prekomjerni neravnini na rubu reza ometaju nizvodne operacije oblikovanja djelujući kao podizači naprezanja tokom savijanja, stvarajući površinske ogrebotine na komponentama matrice i sprječavajući da traka leži ravno na jastučićima za pritisak. Kolika je granica popuštanja materijala u odnosu na sile koje djeluju? Kada se ivice proboja zatupe, radnja rezanja prelazi sa čistog smicanja na kidanje. Materijal se proteže izvan svoje deformacije tečenja koju čelik može primiti prije odvajanja, stvarajući izdužene izbočine, a ne čist lom.
- Za povlačenje puževa- Odzračite centar za probijanje sa otvorom za zrak da razbijete vakuum. Instalirajte izbacivače sa oprugom{2}}u proboje dovoljno velike da ih prihvate. Razmislite o obrnutim-obrnutim dugmadima koja drže puževe u kompresiji. Demagnetizirajte sve komponente nakon brušenja.
- Za prekomjerno grebanje- Izmjerite proboj-za-razmak matrice i uporedite sa preporukama-specifičnim materijalom. Pregledajte da li rezne ivice ima zaobljenja ili mikro{5}}ostruganja. Uspostavite intervale oštrenja na osnovu broja poteza umjesto da čekate vidljivi rast neravnina.
- Za oba uslova istovremeno- Ova kombinacija obično ukazuje na napredno trošenje proboja. Tupa ivica stvara veće neravnine, dok povećano trenje između istrošenih površina stvara jaču vakuumsku adheziju. Program preventivnog oštrenja baziran na stvarnom broju udaraca pomaže u održavanju stabilnog opterećenja rezanja i smanjuje povlačenje i formiranje neravnina prije nego što dostignu kritične razine.
Prijevremeno habanje matrice i posljedice održavanja
Premosni proboji i otvori matrice doživljavaju koncentrisano trošenje iz razloga koji su ukorijenjeni u njihovoj asimetričnoj geometriji. Za razliku od standardnog okruglog probijača koji ravnomjerno raspoređuje sile smicanja po svom perimetru, probojni proboj ima ograničene površine (rezanje uz tijelo nosača) i neograničene površine (rezanje na otvorenom rubu trake). Ova neravnoteža znači da jedna strana alata radi jače od druge, svakim potezom.
Ograničena strana doživljava veće tlačno opterećenje jer je okolna noseća traka otporna na deformaciju. U stotinama hiljada ciklusa, ovo lice prvo razvija zaokruživanje ivica i mikro{1}}čipanje. Nesputana strana, rezanje u slobodni materijal, sporije se troši. Rezultat je progresivna asimetrija zazora: bočni rez u odnosu na nosač se postepeno otvara dok slobodna-ivica ostaje čvršća. Slijedi dimenzionalni pomak u geometriji zareza.
Svojstva materijala ubrzavaju ovaj obrazac. Obrada materijala blizu granice popuštanja čelika, posebno AHSS razreda, dramatično povećava opterećenje udarcem po udaru. Probojni proboj koji reže DP 980 debljine 1,5 mm apsorbira otprilike dvostruku silu smicanja od istog proboja koji seče meki čelik pri identičnoj debljini. Ta razlika sile se direktno prevodi u ubrzano lomljenje rubova, češće oštrenje i kraći ukupni vijek trajanja proboja. Sam materijal alata za štancanje mora odgovarati primjeni: karbidni umetci postaju neophodni u stanicama sa visokim-zarezima gdje se konvencionalni alatni čelik prebrzo degradira.
Izvijanje trake od preko-oslabljenih nosača predstavlja način strukturalnog kvara. Kada pozitivni zarezi uklone previše poprečnog-presjeka, ili kada višestruke zarezne stanice pojačaju efekat slabljenja, nosač gubi dovoljnu krutost da izdrži tlačna opterećenja u smjeru napajanja-. Traka se kopča između stanica, podiže se s površine matrice i zaglavljuje se o nizvodne komponente. Osnovni uzrok je mehanički: moment inercije nosača je pao ispod praga potrebnog da podrži kumulativne sile otpora sa svih stanica koje djeluju na njega istovremeno.
- Monitor asimetrija habanja probijača- Tokom planiranog održavanja, prvo pregledajte reznu ivicu-bočne strane nosača. Ako zaokruživanje prelazi 0,02 mm, a slobodna- ivica ostaje oštra, ponovno oštrenje kasni.
- Pratite intervale oštrenja u odnosu na kvalitet materijala- Uspostavite početni broj poteza za svaku vrstu materijala. AHSS i aplikacije od nehrđajućeg čelika obično zahtijevaju oštrenje u 40 do 60 posto intervala prihvatljivih za meki čelik.
- Provjerite krutost nosača nakon zarezivanja- Ako se tokom proizvodnje pojavi izvijanje trake, izračunajte preostali moment inercije nosioca na lokaciji zareza i uporedite sa zahtjevima sile napajanja za ukupan broj stanica.
- Procijenite izbor materijala alata za štancanje- Trajno prijevremeno habanje uprkos ispravnom zazoru i oštrenju ukazuje na to da materijal za bušenje ne može izdržati uvjete opterećenja. Nadogradnja sa D2 alatnog čelika na karbid ili nanošenje TiAlN premaza može produžiti vijek trajanja za 3 do 5 puta u zahtjevnim primjenama.
Zajednička nit svih ovih načina kvara je da simptomi koji se pojavljuju na jednoj lokaciji u kalupu često potiču od odluka donesenih na drugom mjestu, tijekom dizajna, odabira materijala ili postavljanja.Kao što naglašavaju naučno istraživanje, hiljade varijabli stupaju u interakciju unutar procesa žigosanja, a otkrivanje načina na koji se povezuju ključno je za identifikaciju osnovnih uzroka, a ne za praćenje simptoma.
Razumijevanje da li uzorak loma ukazuje na probleme sa zazorom u odnosu na očvršćavanje materijala naspram problema s geometrijom je ono što razdvaja sistematsko rješavanje problema od pokušaja-i-prilagođavanja grešaka. Zona grubog loma sa minimalnim glađenjem ukazuje na preveliki klirens. Glatka ivica sa ekstremnim tačkama projekcije istrošenosti do istrošenog alata. Napuknut nosač na korijenu zareza ukazuje na svojstva materijala koja premašuju projektni okvir, a vjerovatno je deformacija čelika naznačena niža od onoga što je stiglo na zavojnicu. Svaki obrazac se vraća na specifične naučne principe, a za inženjere koji rade na složenim kvarovima vezanim za zareze-, imaju pristup zajedničkoj podršci za dizajn alata od strane iskusnih konstruktora kalupa kao što suYICHEN-ova prilagođena rješenja kalupa za štancanjemože ubrzati put od dijagnoze do korekcije, posebno kada se geometrija zareza, specifikacija zazora i optimizacija protoka materijala moraju istovremeno baviti.
Ovi načini kvara ne postoje izolovano. Matrica koja se povlači često također pokazuje ranu-fazu rasta šiljaka i nestabilnost uvlačenja, sve je povezano kroz istu progresiju habanja. Njihovo trajno rješavanje znači rješavanje korijenskih naučnih odnosa umjesto da se svaki simptom tretira samostalno. Ta perspektiva{4}}nivoa sistema, primjena nauke o lomovima, ponašanja materijala i geometrijskih principa kao integriranog okvira, je ono što transformiše reaktivno održavanje u proaktivni inženjering kalupa.
Primjena Bypass Notch Science na inženjersku praksu
Reaktivno rješavanje problema održava matricu u radu. Proaktivni dizajn ga sprečava da propadne. Svaki princip istražen u ovom članku, od ponašanja zone smicanja do odabira zazora vođenog materijalom-, konvergira s jednim praktičnim ciljem: izgradnjom konfiguracija zasjeka zaobilaznice koje rade predvidljivo u milionima ciklusa bez kronične intervencije. Razlika između alata i proizvođača kalupa koji dizajnira zareze po navici i onoga koji ih dizajnira po nauci svodi se na to da li se temeljni odnosi razumiju ili samo aproksimiraju.
Ključni inženjerski principi za Notch dizajn
Pet principa zasnovanih na nauci-odvajaju dizajn na nivou stručnjaka-od pokušaja-i-pristupa greške. Ovo nisu osnovna pravila. Oni su uzročno-posljedične veze koje se održavaju bez obzira na konkretnu matricu, materijal ili proizvodno okruženje.
- Svojstva materijala diktiraju tip zareza prije nego što se uzme u obzir geometrija.Granica tečenja, izduženje i brzina očvršćavanja određuju da li noseća traka može tolerirati zonu loma i stvrdnjavanje deformacijom uzrokovano negativnim korijenom zareza. Visoka{1}}materijali sa niskim-izduživanjem potiču odluku prema pozitivnim konfiguracijama. Pokušaj nametanja negativnog zareza na AHSS jer je radio na mekom čeliku zanemaruje metalurške granične uvjete koji upravljaju duktilnošću rubova.
- Smjer širenja loma određuje gdje će se koncentrirati oštećenje.Pozitivni zarezi šalju zone loma u otpad za jednokratnu upotrebu. Negativni zarezi zadržavaju ih na nosećoj traci. Svaka nizvodna operacija oblikovanja djeluje na bilo koje rubno stanje koje je zarez stvorio. Dizajniranje ureza bez razmatranja onoga što se dešava tri stanice kasnije je dizajniranje pola problema.
- Odobrenje je -specifično za materijal, a ne univerzalno.Zazor od 10 posto koji proizvodi čiste ivice u mekom čeliku stvara najgoru moguću visinu neravnina kod nehrđajućeg čelika i rizik od mikro-pukotina u DP čelicima. Procenti zazora moraju biti izvedeni iz ponašanja materijala pri smicanju, a ne naslijeđeni iz prethodnih projekata na različitim nivoima.
- Radijusi ugla kontroliraju koncentraciju naprezanja više od bilo koje druge pojedinačne dimenzije.Radijus korijena ispod 0,5 debljine materijala stvara faktore koncentracije koji iscrpljuju lokalnu duktilnost prije nego što formiranje čak i počne. Određivanje radijusa nije završni detalj; to je konstrukcijska odluka s direktnim posljedicama na integritet nosača i vijek trajanja alata.
- Odabir zareza kaskadno se spušta u svaki susjedni sistem.Promjena iz pozitivnog u negativan (ili obrnuto) nakon što se raspored trake izvrši znači preradu proračuna širine trake, razmaka pilota, infrastrukture za rukovanje otpadom, dopuštenja stanica i rasporeda održavanja. Odluka o zarezu mora prethoditi, a ne slijediti detaljan dizajn matrice.
Integracija Notch Science u radni tok razvoja die
Ovi principi se integriraju u proces razvoja matrice u najranijoj fazi izvodljivosti, prije nego što se zaključa širina trake, prije dimenzioniranja matrica i prije izdavanja specifikacija za kupnju zavojnice. Tok posla izgleda ovako: prvo pregledajte list sa podacima o materijalu, uspostavite prozor dizajna za preživljavanje korijena zareza, zatim odaberite tip zareza, zatim definirajte geometriju, a zatim koordinirajte postavljanje pilota. Svaki korak se nadovezuje na prethodni.
Za proizvođača kalupa koji radi preko složenog progresivnog alata sa 15 ili više stanica, ova sekvencijalna disciplina sprječava otkrivanje u kasnoj-fazi da je odabrana konfiguracija zareza u suprotnosti sa zahtjevima za formiranje nizvodno ili premašuje strukturni kapacitet nosača. CAE simulacija, kao što je navedeno u profesionalnim procesima dizajna matrice, može potvrditi deformaciju korijena zareza i krutost nosača praktički prije nego što se bilo koji čelik reže, otkrivajući probleme koji bi inače isplivali na površinu samo tokom T0 ispitivanja.
Perspektiva životnog ciklusa je podjednako važna. Matrica koja radi čisto na hodu 1000 može razviti kvarove povezane sa zarezom-pri hodu 500,000 kako se rubovi probijanja zaokružuju, zazori se otvaraju asimetrično, a dubina zahvata se smanjuje. Intervali prediktivnog održavanja treba kalibrirati prema razredu materijala i geometriji zareza od početka, a ne uspostavljati reaktivno nakon prvog događaja kvara.
Resursi za napredni dizajn kalupa za štancanje
Inženjeri alata koji rade na dizajnu-odluka o teškim zaobilaznim zarezima imaju koristi od više kanala resursa. Dobavljači standardnih komponenti kao što je Misumi USA pružaju kataloške proboje, dugmad i komponente za vođenje koje pokrivaju uobičajene geometrije. Industrijski događaji kao što je FABTECH Chicago 2025 nude direktan pristup demonstracijama tehnologije alata, seminarima o dizajnu kalupa i međusobnom umrežavanju koje ubrzava prijenos znanja o temama kao što su optimizacija zareza i strategije kontrole trake.
Za projekte koji uključuju složene rasporede traka, prilagođene profile bušenja i izazove protoka materijala koji prevazilaze kataloška rješenja, zajednička podrška dizajnu od strane iskusnih konstruktora kalupa postaje vrijedna.YICHEN-ova prilagođena rješenja kalupa za štancanjepovežite inženjere alata sa ekspertizom u strukturi matrice, komponentama, probojima, podizačima, obilaznim zarezima, kontroli neravnina, specifikaciji zazora i optimizaciji protoka materijala. Ova vrsta partnerstva je posebno relevantna kada se geometrija zareza mora uskladiti sa sekvencama formiranja više-stanica, kada AHSS ili egzotični materijali potiskuju standardne smjernice dizajna izvan njihovog validiranog raspona, ili kada obim proizvodnje zahtijeva alat koji balansira performanse i efikasnost održavanja kroz milione ciklusa.
Bilo da nabavljate komponente od dobavljača kataloga, prisustvujete sesijama fabtech 2025 o progresivnoj tehnologiji kalupa ili angažujete prilagođenog proizvođača kalupa za potpunu-podršku dizajnu sistema, osnovni zahtjev je isti: odluke zasnovane na naučnim odnosima između materijala, geometrije i procesa, a ne na naslijeđenim pretpostavkama iz različitih aplikacija. Ovdje dokumentirani principi pružaju analitičku osnovu. Njihova dosljedna primjena u svim projektima je ono što transformiše dizajn zaobilaznog zareza iz hroničnog izvora pada u pouzdan, predvidljiv inženjerski sistem.
Često postavljana pitanja o obilaznim urezima u kalupima za štancanje
1. What is the difference between a negative and positive bypass notch in progressive stamping dies?
Pozitivni premosni zarez uklanja materijal sa ivice trake, stvarajući unutrašnji izrez koji proizvodi diskretni otpad koji se izbacuje prema dole. Ovo ostavlja noseću traku sa smanjenim poprečnim-presjekom na svakoj lokaciji zareza. Negativni premosni zarez ostavlja izbočeni jezičak koji se proteže od ruba trake, koji se spaja s džepom u matrici za registraciju. Ne proizvodi se odvojeni puž, a cijeli poprečni - presjek trake je očuvan. Izbor između njih ovisi o svojstvima materijala, širini trake, volumenu proizvodnje i zahtjevima daljeg oblikovanja. Čelici visoke{7}}vrste s ograničenim izduženjem općenito preferiraju pozitivne zareze jer oštećenje loma ostaje u otpadu, dok duktilni blagi čelici dobro funkcioniraju s bilo kojom konfiguracijom.
2. Zašto AHSS materijali zahtijevaju drugačiji dizajn zareza zaobilaznice od mekog čelika?
Napredni čelici visoke{0}}čvrstoće imaju značajno niže istezanje i agresivnije ponašanje pri kaljenju u poređenju sa mekim čelikom. Kada se negativan zarez usiječe u AHSS, zona zahvaćena smicanjem u korijenu zareza postaje izuzetno tvrda i krta, bez gotovo nikakve preostale duktilnosti da apsorbuje naprezanje od nizvodnog formiranja. To čini korijen usjeka mjestom inicijacije pukotine pod dodatnim opterećenjem. AHSS također zahtijeva veće razmake rezanja, obično 14 do 16 posto ili više u odnosu na 5 do 10 posto za meki čelik. Pozitivni zarezi su općenito poželjniji za AHSS jer usmjeravaju širenje loma u otpad za jednokratnu upotrebu umjesto da koncentrišu oštećenje na nosećoj traci. Inženjeri koji rade sa ovim materijalima imaju koristi od kolaborativnih partnera za alate kao što je YICHEN, čija prilagođena rešenja za štancanje se bave specifikacijom zazora i optimizacijom protoka materijala za zahtevne klase.
3. Kako rješavate probleme s pogrešnim uvlačenjem trake uzrokovane problemima zarezivanja zaobilaznice?
Pogrešno uvlačenje trake zbog problema sa zarezom obično proizlazi iz neadekvatnog zahvata između ureza i bloka za zaustavljanje. Započnite mjerenjem stvarne dubine zareza u odnosu na originalnu specifikaciju pomoću pin mjerača ili optičkog komparatora. Provjerite da li površina bloka za zaustavljanje pokazuje lomljenje ili nakupljanje materijala koji smanjuje efektivno zahvatanje. Provjerite vrijeme otpuštanja fidera zavojnice kako biste osigurali da traka potpuno sjedi prije nego što se piloti uključe. Za negativne zareze, izmjerite stvarni ugao savijanja jezičaka i uporedite ga s namjerom dizajna, budući da materijali s većom čvrstoćom tečenja proizvode više opruge. Također procijenite ulazni nagib trake, što može uzrokovati da zarez promaši bočno zaustavni blok. Konzistentna pogrešna uvlačenja upućuju na greške statičke geometrije, dok isprekidana ukazuju na dinamičke faktore kao što su vrijeme uvlačenja ili termičko širenje tokom produženih proizvodnih ciklusa.
4. Koji radijus ugla treba specificirati na prijelazima zaobilaznog zareza kako bi se spriječilo pucanje?
Radijus ugla na prijelazima zareza je jedna od najkritičnijih dimenzija za sprječavanje pucanja noseće trake i prijevremenog kvara proboja. Minimum ovisi o vrsti materijala. Za meki čelik, specificirajte najmanje 0,5 puta debljinu materijala na unutrašnjim uglovima probijanja i 1,0 puta debljinu kod negativnih korijena ureza u blizini zona formiranja. Za AHSS slojeve je potrebna minimalna debljina 1,0 puta na svim uglovima i 1,5 puta ili veća kod negativnih korijena zbog ograničene duktilnosti rubova. Za aluminijum je potrebna minimalna debljina 0,75 puta. Kada omjer radijusa{10}}prema{11}}dubini padne ispod 0,25, faktori koncentracije napona mogu premašiti 4,0, što znači da lokalizirani napon dostiže četiri puta veću nominalnu vrijednost. Ovaj nivo koncentracije iscrpljuje raspoloživu duktilnost prije nego traka stigne do nizvodnih stanica za formiranje.
5. Kada progresivna matrica može raditi bez obilaznih zareza?
Progresivna matrica može raditi bez premosnih zareza kada je istovremeno ispunjeno nekoliko uslova: sistem za dovod namotaja pruža tačnost pozicioniranja unutar 0,05 mm ili bolje sa dokumentovanom sposobnošću, ulazni materijal ima minimalni nagib ivice od kvalitetnog rezanja, senzori za zaštitu matrice su instalirani i nikada ih se ne zaobilazi tokom postavljanja, operateri su visoko obučeni za pogrešne uvlačenja, rukovaoci su visoko obučeni u vezi sa zamahom uvlačenja i stvaraju rani geofejs stanice. zaustavlja. Međutim, ispunjavanje svih ovih kriterija odjednom je neuobičajeno u proizvodnim okruženjima. Proračun rizika je asimetričan: zarez na visini košta nekoliko hiljada dolara u materijalu u odnosu na milione dijelova, dok jedan pad matrice zbog prekomjernog unosa može premašiti stotine hiljada u popravci i zastoju. Većina iskusnih graditelja kalupa uključuje zarez i odluke o uklanjanju prepušta pečatima koji mogu provjeriti njihove procesne sposobnosti.




