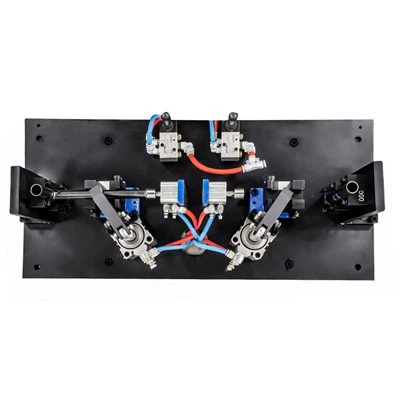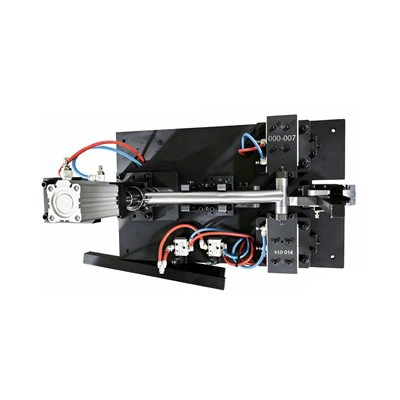
Šta je kalup za štancanje i zašto je važan
Kada otvorite vrata automobila, priključite punjač za telefon ili izvučete poslužavnik iz pećnice, dodirujete dijelove oblikovane matricom za štancanje. Dakle, šta je zapravo matrica za štancanje i zašto se skoro svaki-proizvođač velikih količina oslanja na jednu?
Šta je matrica za štancanje u proizvodnji
Matrica za štancanje je precizno-konstruirani alat instaliran u presu koji seče, savija ili oblikuje ravan lim u gotovi dio. Gornja i donja polovina matrice rade zajedno pod kontrolisanom silom, pretvarajući sirovi materijal u komponente sa ponovljivom preciznošću.
Ta definicija štancanja pokriva osnovnu ideju, ali stvarna-slika svijeta uključuje tri igrača koji rade u sinhronizaciji: matrica (alat), presa (sila) i radni komad (lim koji se stavlja između njih). Za vrijeme svakog pritiska presa, kaljeni čelični dijelovi matrice dodiruju materijal, primjenjujući smicanje ili naprezanje formiranja sve dok metal ne poprimi željeni profil. AsThe Fabricatornapomene, štancanje je hladna-operacija oblikovanja, što znači da se ne uvodi vanjska toplina, iako trenje tokom rezanja i oblikovanja može učiniti da gotovi dijelovi izlaze vrući.
Razumjeti šta je kalup u ovom kontekstu znači prepoznati ga kao više od jednog čeličnog bloka. To je sistem reznih ivica, površina oblika, elemenata za vođenje i opruge-komponenti, sve mašinski obrađeno na mikronske- tolerancije. Ako se pitate šta su matrice u proizvodnji na širem nivou, odgovor obuhvata sve, od mikroelektroničkog alata koji je dovoljno mali da vam stane na dlan do masivnih automobilskih matrica koje oblikuju čitave ploče karoserije.
Zašto su kalupi za štancanje ključni za oblikovanje metala
Koja je najveća prednost štancanja metala u odnosu na mašinsku ili ručnu izradu? Scale. Jednom kada je matrica napravljena i potvrđena, može ciklirati stotine ili čak preko hiljadu udaraca u minuti, proizvodeći gotovo identične dijelove svaki put. Ta ponovljivost utiče na ekonomičnost cijene-po-komadu koju nijedna druga metoda oblikovanja metala ne može mjeriti po količini.
Uzmite u obzir brojeve:jedna progresivna kockamože proizvesti milione dijelova prije nego što zahtijeva veće održavanje, a svaki dio ima dovoljno čvrste tolerancije za sigurno{0}}kritične automobilske ili svemirske sklopove. Početno ulaganje u alat je značajno, ali se brzo vraća kroz velike proizvodne cikluse kroz smanjenu radnu snagu, minimalan otpad i dosljedan kvalitet.
Ovaj članak ide dalje od jednostavnog unosa u pojmovnik. U odeljcima koji slede videćete kako pojedinačne komponente matrice međusobno deluju kao sistem, kako svojstva materijala diktiraju odluke o dizajnu i kako proračuni zazora direktno sprečavaju defekte koji povećavaju stopu otpada i vreme zastoja.
Osnovne komponente unutar kalupa za štancanje
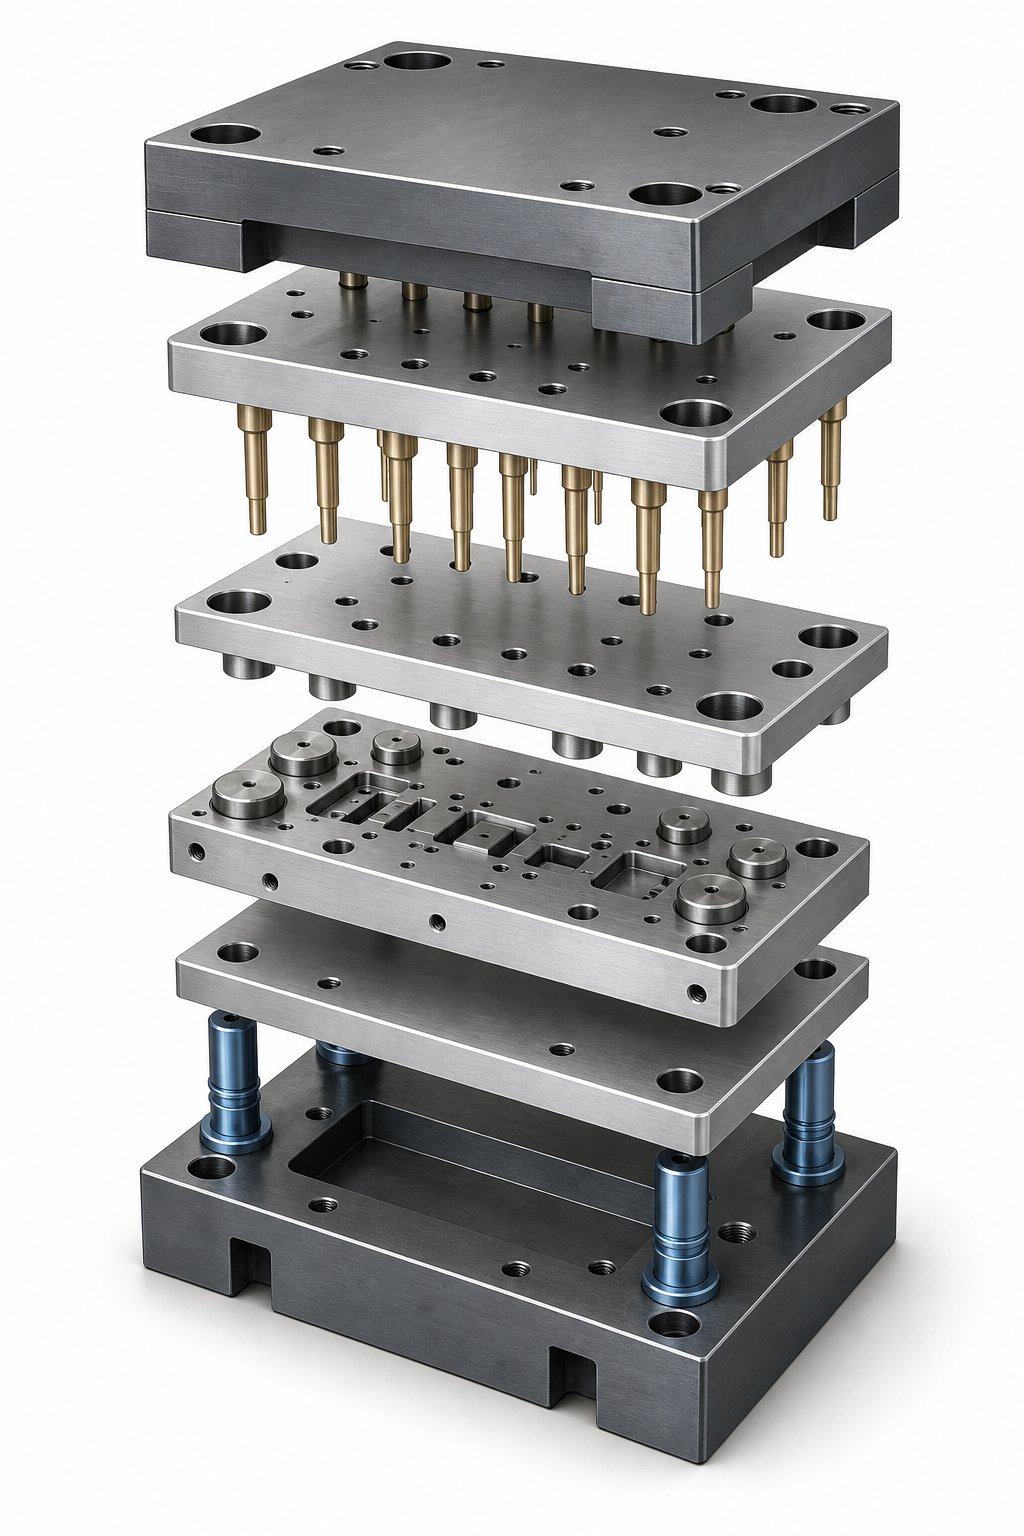
Matrica za štancanje izvana izgleda kao čvrst blok čelika. Ipak, otvorite ga i naći ćete desetine međusobno zavisnih dijelova, od kojih je svaki dizajniran za obavljanje određenog posla u određenom trenutku pritiska. Razlika između pouzdanog alata i otpada-koji stvara glavobolju često se svodi na to koliko dobro ove komponente kalupa za štancanje rade zajedno kao sistem, a ne kao izolirani dijelovi.
Objašnjenje gornjeg i donjeg sklopa kalupa
Svaki set kalupa za štancanje počinje s dvije teške čelične ploče koje se nazivaju cipele za utiskivanje. Donja papuča matrice se pričvršćuje vijcima na ležište prese, dok se gornja papuča matrice pričvršćuje na ram prese. Zajedno, oni čine strukturni kostur koji drži svaku drugu komponentu na poziciji pod ponovljenom tonažom.
Poravnanje između ovih polovina održava se kaljenim vodilicama i preciznim{0}}uzemljenim čaurama. Prema Moeller Precision Toolu, oni su proizvedeni s tolerancijama unutar 0,0001 inča, osiguravajući da se gornja i donja polovina sastaju u potpuno istom odnosu potez za potezom. Vodeći klinovi sa kugličnim-ležajima postali su industrijski standard zbog svog malog trenja i lakoće odvajanja, iako klinovi tipa trenja{5}}i dalje dobro služe u aplikacijama gdje je cijena prioritet.
Postavljene na papuče matrice, naći ćete probojne ploče (koje drže alate za rezanje i oblikovanje), matrice (koje pružaju šupljine za spajanje) i podloge napravljene od kaljenog alatnog čelika. Pozadinske ploče sprečavaju da udarci budu zabijeni u mekši materijal matrice pod velikim opterećenjem, šireći koncentrisane sile na šire područje.
Funkcionalne komponente koje oblikuju dio
Thekomponente za presovanjekoji stvarno dodiruju radni predmet uključuju matrice i proboje, dugmad za matricu, skidače, podizače, pilote i jastučiće za pritisak. Svaki od njih doprinosi kontroli materijala tokom različite faze ciklusa oblikovanja.
Probojci su muški elementi za rezanje ili oblikovanje. Njihov oblik nosa određuje geometriju reza ili savijanja: okrugli, duguljasti, kvadratni ili potpuno prilagođeni. Dugmad za matrice služe kao ženski pandan, pružajući suprotnu oštricu. Razmak između proboja i njegovog dugmeta matrice jedan je od najkritičnijih parametara u cijelom sklopu matrice, koji direktno utječe na kvalitetu rubova i vijek trajanja alata.
Skidači uklanjaju osnovni materijal sa udarca na gore. Bez njih, elastičnost materijala bi zahvatila udarac i zaglavila matricu. Podizači, obično oprugom-opterećeni klinovi ili šine, podižu traku s donje površine matrice nakon svakog poteza kako bi mogla slobodno napredovati do sljedeće stanice. Pilotne igle se spuštaju u prethodno probušene rupe kako bi osigurale konačnu, preciznu registraciju trake prije sljedeće operacije. Pritisni jastučići drže materijal ravnim tokom rezanja i oblikovanja, sprečavajući izobličenje koje bi moglo proći kroz nizvodne stanice.
Kako komponente rade zajedno tokom pritiska
Zamislite jedan ciklus u progresivnoj kosi. Kako se presa spušta, evo sekvence:
- Opruga{0}}opterećena ploča za skidanje prvo dolazi u kontakt sa trakom, pričvršćujući je ravno uz ploču kalupa i kontrolirajući kretanje materijala.
- Pilotne igle zahvaćaju unaprijed{0}}probušene rupe, povlačeći traku u tačnu registraciju za tu stanicu.
- Probojci se nastavljaju prema dolje, ulazeći u materijal i izvodeći svoje operacije rezanja ili oblikovanja na tipkama ispod.
- U donjoj mrtvoj tački, sve operacije oblikovanja i rezanja se završavaju istovremeno na svakoj stanici.
- Na gore, striper drži materijal dolje dok se udarci povlače. Dizači zatim podižu traku dalje od površine matrice kako bi je ulagač mogao premjestiti na sljedeći korak.
Cijela ova sekvenca se događa u djeliću sekunde, ponavljajući se stotine puta u minuti. Svaka komponenta mora obavljati svoju funkciju unutar kratkih vremenskih i pozicionih prozora, ili defekti slijede odmah.
Tabela u nastavku povezuje svaku glavnu komponentu s njenom ulogom i onim što pođe po zlu kada pokvari. Ovaj pogled-posljedica neuspjeha je ono što razdvaja sistemsko-razmišljanje na nivou od tretiranja komponenti kao izoliranih kataloških stavki.
| Naziv komponente | Funkcija | Posljedica neuspjeha |
|---|---|---|
| Cipela (gornja/donja) | Strukturalna montažna platforma za sve ostale komponente | Otklon pod opterećenjem uzrokuje neusklađenost, ubrzavajući habanje svake radne komponente |
| Vodeći klinovi i čahure | Održavajte precizno poravnanje između polovica kalupa tijekom cijelog hoda | Nagrizanje ili habanje dovodi do pomaka u zazoru, proizvodeći nedosljedne neravnine i skraćeni vijek trajanja probijanja |
| Backing Plates | Spriječite udarce da udube papučicu matrice pri ponovnom udaru | Bez njih, udarci vremenom tonu u cipelu, mijenjajući visinu zatvarača i degradirajući kvalitet rezanja |
| Udarci | Izrežite, probušite ili oblikujte materijal obratka | Odlomljene ili istrošene ivice stvaraju prekomjerne neravnine, povećavaju zahtjeve za tonažom i rizikuju katastrofalni lom |
| Die Buttons | Obezbedite spojnu reznu ivicu i rasterećenje puževa | Istrošene dugmad povećavaju karakteristike dijela izvan tolerancije i uzrokuju povlačenje puževa |
| Stripper Plate | Ravno steže materijal i uklanja ga od udaraca na gore | Kvar uzrokuje podizanje materijala tokom rezanja, stvaranje iskrivljenih dijelova i potencijalnih sudara matrice |
| Dizači | Podignite traku sa donje matrice za punjenje do sljedeće stanice | Zaglavljeni podizači uzrokuju povlačenje trake, pogrešno uvlačenje i oštećenje pilota na sljedećoj stanici |
| Pilot Pins | Precizno locirajte traku na svakoj stanici prije operacije | Istrošeni ili nestali piloti omogućavaju pogrešnu registraciju trake, stvarajući -funkcije lokacije na svim stanicama |
| Pressure Pads | Držite materijal stabilnim tokom formiranja kako biste kontrolisali protok i sprečili nabiranje | Nedovoljan pritisak jastučića omogućava materijalu da se nabora ili pomjeri, uzrokujući greške u dimenzijama u oblikovanim elementima |
Obratite pažnju na obrazac: jedna neuspješna komponenta rijetko uzrokuje samo jedan problem. Istrošena vodeća čaura dovodi do pomaka u zazoru, što ubrzava habanje probijača, što povećava visinu bure, što na kraju izaziva neplanirane zastoje cijele linije. Ta lančana reakcija je razlog zašto iskusni dizajneri kalupa razmišljaju u sistemima, određujući svaku komponentu u odnosu na opterećenja, vrijeme i tolerancije svega oko nje.
Ova međusobno povezana realnost takođe znači da se izborom između tipova kalupa, bilo progresivnih, transfernih ili složenih, menja koje komponente nose najveći teret i gde se koncentriše rizik od kvara.
Progresivni vs Transfer vs Složeni tipovi kalupa
Svaka matrica za štancanje koristi iste osnovne komponente, ali način na koji su te komponente raspoređene i kako se radni komad kreće kroz njih, dijeli svijet alata u različite kategorije. Biranje između tipova kalupa za štancanje manje je o tome koja je "najbolja" a više o tome koja odgovara geometriji vašeg dijela, godišnjoj zapremini i budžetu. Pogrešite to podudaranje i platit ćete ga u sekundarnim operacijama, otpadu ili redizajniranju alata.
Progresivne matrice za proizvodnju velikih-traka-napona
Progresivna matrica dovodi kontinuiranu metalnu traku kroz niz stanica unutar jednog alata. Svaka stanica izvodi jednu operaciju, rezanje, savijanje, formiranje, dok traka indeksira jedan po jedan korak naprijed. Dio ostaje pričvršćen za noseću traku sve dok ga konačna stanica ne odvoji.
Ovaj proces kalupa pruža brzinu kojoj druge vrste kalupa jednostavno ne mogu parirati. Brze{1}}prese koje koriste progresivni alat mogu premašiti 200 do 600 udaraca u minuti, proizvodeći gotove dijelove u kontinuiranom toku uz minimalno rukovanje. Pilot igle održavaju registraciju na svim stanicama, držeći tolerancije čvrste čak i pri tim brzinama.
Gdje progresivne matrice imaju ekonomski smisao?Fictiv-ova inženjerska analizapostavlja prag održivosti na otprilike 50.000 do 100.000 jedinica godišnje, iako jednostavniji dijelovi mogu opravdati investiciju na 30.000 jedinica. Ispod tih količina, početni trošak alata, obično od 30.000 do preko 250.000 dolara, ne može se efektivno amortizirati. Iznad njih, cijena po-dijelu opada tako naglo da alternative postaju nekonkurentne.
Idealne geometrije za matrice za progresivno štancanje uključuju male do srednje{0}}dijelove, relativno plitke forme i karakteristike koje se mogu kreirati u linearnom nizu stanica. Duboko crtanje, višesmjerne forme i veoma veliki dijelovi potiču granice metode jer noseća traka ograničava smjer i dubinu formiranja.
Prenosne matrice za velike ili složene dijelove
Transfer štancanje ima drugačiji pristup kretanju dijela. Radni komad se odvaja od trake u ranoj fazi procesa, a zatim se mehanički transportuje između stanica pomoću prstiju, šina ili robotskih ruku. Svaka stanica radi na slobodno-praznom, a ne vezanom dijelu trake.
Ta sloboda mijenja ono što je moguće. Bez noseće trake koja ograničava protok materijala, matrice za prijenos rukuju duboko-izvučenim kućištima, velikim automobilskim pločama i dijelovima koji zahtijevaju formiranje iz više smjerova. Prema Die-Matic-ovom upoređivanju procesa, transfer štancanje je izvanredno tamo gdje su preciznost dimenzija i duboko izvlačenje kritični, nudeći preciznu kontrolu nad deformacijom materijala u svakoj fazi.
Prenosne matrice također smanjuju materijalni otpad. Budući da se blanko prije formiranja izrezuje do -mrežnog oblika, ne postoji noseća traka koja troši dodatni materijal po cijeloj dužini alata. Za skupe legure, smanjenje otpada može značajno smanjiti cijenu po-komadu uprkos sporijim vremenima ciklusa.
Zamjena-? Sistemi prenosa zahtevaju preciznu sinhronizaciju između vremena presovanja i kretanja dela. Postavljanje je složenije, zahtjevi za održavanjem su veći, a brzine ciklusa su sporije od progresivnog alata. Ovi tipovi kalupa opravdavaju se kada složenost ili veličina dijela čine progresivno štancanje fizički nemogućim ili kada ušteda materijala nadoknadi kaznu brzine.
Složeni kalupi za jednostavne visoko{0}}precizne dijelove
Složene matrice zauzimaju suprotan kraj spektra složenosti. Oni obavljaju višestruke operacije rezanja u jednom potezu pritiska na jednoj stanici. Nema progresije trake i mehanizma za prijenos. Dio je potpuno formiran i izbačen jednim udarcem.
Zvuči ograničeno? Jeste, ali ta jednostavnost donosi specifičnu prednost: ravnost. Budući da sve sile rezanja djeluju simultano i simetrično, složene matrice proizvode dijelove sa superiornom ravnošću u poređenju sa progresivnim alternativama gdje kumulativna naprezanja od stanice-do- mogu dovesti do izobličenja. Za podloške, podloške, zaptivke i jednostavne prazne oblike kod kojih su kvalitet ivica i ravnina najvažniji, složene matrice su pravi odgovor.
Troškovi alata su niži, vrijeme isporuke je kraće, a održavanje kalupa je jednostavno. Ograničenje je to što složene matrice ne mogu podržavati više-formiranje, savijanje ili složene geometrije. Oni su precizan alat za određeni posao, a ne univerzalno rješenje.
Odabir pravog tipa matrice za vašu primjenu
Odluka između matrice i metode štancanja svodi se na praktičnu logiku odabira:
- Ako je vaš dio mali, proizveden u velikim količinama i može se formirati u linearnom nizu, progresivne matrice pružaju najnižu cijenu po komadu.
- Ako vaš dio zahtijeva duboko izvlačenje, višesmjerno -formiranje ili je prevelik za noseću traku, transfer štancanje pruža potrebnu fleksibilnost.
- Ako je vaš dio ravan, geometrijski jednostavan i zahtijeva preciznost od uske ivice-do-ivice, složena matrica to radi uz minimalno ulaganje alata.
Tabela u nastavku prikazuje ove metode kalupa i štancanja u odnosu na ključne faktore odlučivanja koje inženjeri odmjeravaju tokom odabira procesa.
| Die Type | Najbolje za | Volume Threshold | Part Complexity | Relativni trošak | Tipične primjene |
|---|---|---|---|---|---|
| Progresivna | Brza{0}}proizvodnja malih i srednjih dijelova | 50,000+ jedinica/god | Niska do umjerena (linearni slijed formiranja) | Visoko unaprijed, najniže po-dijelu pri jačini zvuka | Električni konektori, nosači, toplotni štitovi, kopče |
| Transfer | Veliki ili duboko uvučeni dijelovi složene geometrije | 25,000+ jedinica/god | Visoko (-formiranje u više smjerova, duboko izvlačenje) | Visoko unaprijed, umjereno po-dijelu | Automobilske karoserije, strukturna kućišta, duboko-vučena kućišta |
| Compound | Jednostavni ravni dijelovi koji zahtijevaju preciznost i ravnost | 5,000+ jedinica/god | Nisko (samo operacije rezanja u jednoj ravni) | Umjereno unaprijed, umjereno po{0}}dijelu | Podloške, podloške, zaptivke, laminacije, jednostavni prazni |
Obratite pažnju na ekonomski napredak: kako se kompleksnost dijela povećava, prelazite sa složenog na progresivnu i na transfer. Kako se volumen povećava, progresivne matrice dobijaju prednost u troškovima kroz amortizaciju. Plosnati podlošci proizvedeni u 500.000 jedinica godišnje još uvijek spadaju u složenu matricu jer geometrija ne zahtijeva progresivne stanice. U međuvremenu, umjereno složena zagrada pri istoj zapremini je progresivna aplikacija za udžbenike.
Pogrešan izbor se ne najavljuje uvijek odmah. Kasnije se pojavljuje kao dodatne sekundarne operacije, veće stope otpada ili alat koji se prerano troši jer se bori protiv geometrije dijela, a ne radi s njim. Usklađivanje procesa matrice s dijelom od prvog dana je najisplativija-odluka u cijelom programu štancanja.
Naravno, odabir pravog tipa matrice je samo polovina jednadžbe. Materijal koji probijate kroz tu matricu mijenja gotovo svaki parametar dizajna, od zazora do kompenzacije povratne opruge do očekivanog vijeka trajanja alata.
Kako svojstva materijala oblikuju odluke o dizajnu matrice
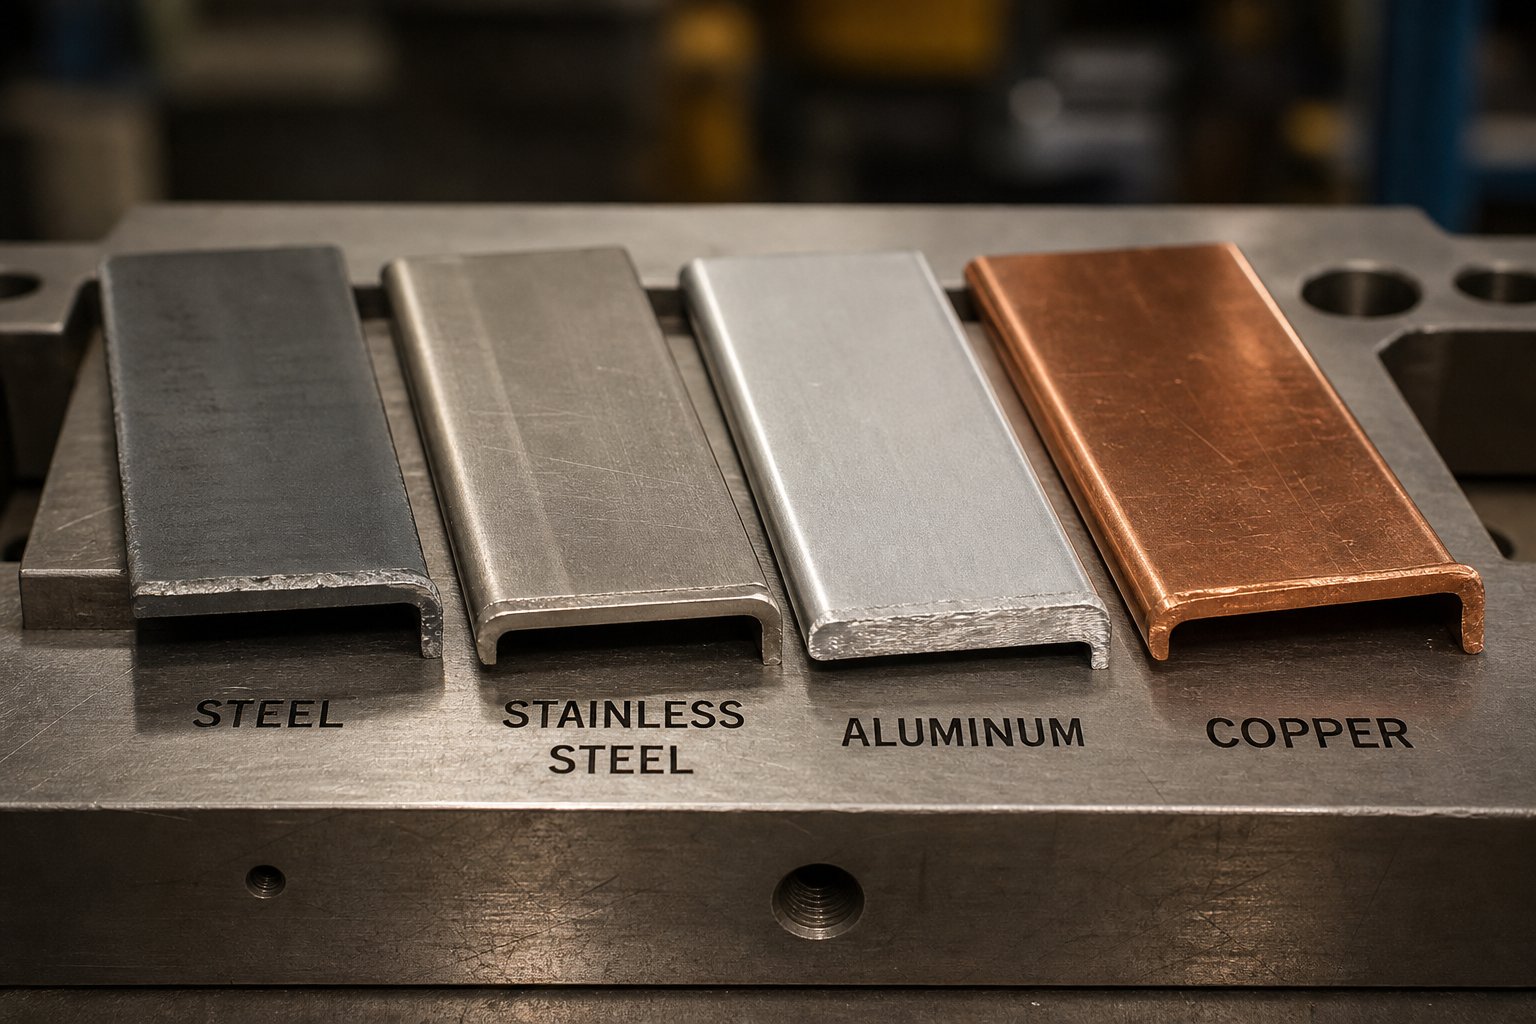
Savršeno dizajnirana matrica koja koristi pogrešan materijal će proizvesti defekte jednako pouzdano kao i loše dizajnirana matrica koja radi na pravom. Svojstva materijala ne utiču samo na dizajn kalupa za štancanje, već ga i diktiraju. Svaki kritični parametar, od proboja-do-zazora do kompenzacije povratne opruge do očekivanog vijeka trajanja alata, prati kako se lim ponaša pod naprezanjem. Zanemarite ta svojstva i pogađate. Pogrešno pogodite i stopa otpada raste.
Ključna svojstva materijala koja utječu na performanse matrice
Četiri karakteristike materijala dominiraju u inženjerskim odlukama za štancanje kalupa:
- Granica tečenjaje nivo naprezanja na kojem se materijal počinje trajno deformirati. Kod štancanja, sile oblikovanja moraju premašiti granicu tečenja da bi se dio oblikovao. Granica tečenja čelika drastično varira u zavisnosti od vrste, od oko 200 MPa za blagi nisko-ugljični čelik do preko 1000 MPa za napredne klase visoke čvrstoće. Veći napon tečenja čelika znači veću tonažu prese, teže opruge i robusnije komponente alata.
- Zatezna čvrstoćapredstavlja maksimalni napon koji materijal može izdržati prije nego što počne grlo. Razlika između granice popuštanja i vlačne čvrstoće je važna jer definira radni raspon, prozor u kojem se materijal plastično deformira bez oštećenja. Veliki jaz između ovih vrijednosti znači da materijal može podnijeti više formiranja prije pucanja.
- Izduženjemjeri koliko se materijal rasteže prije loma, izraženo u postocima. Veće izduženje znači veću sposobnost oblikovanja, dublje izvlačenje i uže radijuse savijanja bez pucanja. Blagi čelik tipično nudi 25-45% istezanja, dok neke vrste nehrđajućeg čelika padaju na 40-60% uprkos tome što ga je teže štancati zbog ponašanja pri kaljenju.
- Modul elastičnostiopisuje krutost materijala, u suštini koliko je otporan na deformaciju pod opterećenjem prije popuštanja. Modul elastičnosti metala poput čelika je oko 200 GPa, dok je aluminijum otprilike jednu-trećinu te vrijednosti na oko 70 GPa. Ova razlika u krutosti direktno kontroliše koliko se materijal vraća nazad nakon oslobađanja sila formiranja.
Zamislite krivu-naprezanja kao putokaz za ono što se dešava pod udarcem. Područje elastičnosti, vođeno modulom elastičnosti, prikazuje materijal koji skladišti energiju poput opruge. Kada napon pređe granicu tečenja, počinje trajna deformacija. Nagib plastične regije otkriva ponašanje pri otvrdnjavanju. Strma padina znači da materijal postaje znatno jači kako ga formirate, zahtijevajući više sile na svakoj narednoj stanici.
Kako različiti limovi mijenjaju parametre dizajna matrice
Svaka porodica materijala predstavlja jedinstvenu kombinaciju ovih svojstava, primoravajući dizajnere matrica da prilagode više parametara istovremeno. Evo kako se u praksi uspoređuju najčešći limovi:
Meki čelik (nisko-ugljični, HSLA razredi)je materijal koji najviše oprašta za štancanje. Umjerena granica popuštanja, dobro istezanje i predvidljivo ponašanje čine ga osnovnom linijom prema kojoj se mjere drugi materijali. Zazori matrice prate standardne procente, oprugom se može upravljati, a habanje alata napreduje očekivanim stopama.
Nerđajući čelik (austenit serije 300)uvodi ozbiljne izazove osposobljavanja. AsMetalForming Magazineističe, austenitne nerđajuće čelike serije 3XX- karakteriše visoka radna kaljenja, što znači da svaka operacija oblikovanja značajno povećava čvrstoću materijala u deformisanim zonama. Naredne stanice u progresivnom kalupu tada moraju savladati tu povećanu snagu, zahtijevajući veću silu i izdržljiviji alat. Nerđajući čelik takođe zahteva veće zazore od mekog čelika pri ekvivalentnim debljinama jer njegova veća čvrstoća je otporna na smicanje i prenosi više naprezanja na rezne ivice.
Aluminijske legurepredstaviti drugačiju zagonetku. Njihov niži modul elastičnosti, otprilike trećina čelika, znači da je povratna opruga proporcionalno veća za datu geometriju savijanja. Dizajneri kalupa kompenzuju prekomernim savijanjem, ponekad 2-3 stepena iznad ciljnog ugla samo da bi sleteli unutar tolerancije nakon elastičnog oporavka. Aluminij također ima tendenciju da se žulja na površinama od alatnog čelika, što zahtijeva posebne premaze ili površinske tretmane na bušotinama i dugmadima.
Legure bakra (mesing, fosforna bronza)obično nude odlično izduženje i umjerenu radnu tvrdoću, što ih čini relativno lakim za formiranje u složene oblike. Međutim, njihova mekoća stvara drugačiju zabrinutost: bez odgovarajućeg zazora, bakarni materijali proizvode prekomjerne neravnine koje otežavaju montažu nizvodno. Habanje alata je manje nego kod čelika, ali rukovanje trakom i preciznost uvlačenja postaju kritičniji jer se materijal lako obilježava.
Radno kaljenje zaslužuje posebnu pažnju u multi-progresivnom dizajnu kalupa. Kada traka prolazi kroz više stanica za formiranje, svaka operacija ojačava deformisana područja. Prema MetalForming Magazinu, gdje konvencionalni HSLA čelik može imati povećanje čvrstoće od 20 posto zbog očvršćavanja, dvofazni čelici mogu povećati čvrstoću za 50 posto nakon čak i nekoliko posto naprezanja. Ta eskalacija može preplaviti kapacitet presa i ubrzati habanje alata u nizvodnim stanicama ako dizajner kalupa to nije uzeo u obzir tokom planiranja stanice.
Tabela ispod rezimira kako se ključni parametri dizajna matrice mijenjaju u odnosu na uobičajene vrste materijala. Upotrijebite ga kao smjernicu, imajući na umu da određene vrijednosti uvijek trebaju dolaziti iz tehničkih listova materijala za tačnu leguru i temperaturu koja se žigoše.
| Materijal | Tipični raspon zazora (% debljine) | Springback Factor | Stopa očvršćavanja rada | Uticaj na habanje alata |
|---|---|---|---|---|
| Blagi čelik (nisko{0}}ugljični) | 5-8% | Nisko | Umjereno | Umjereno, predvidljivo napredovanje |
| HSLA / napredni čelik visoke{0}}vrste | 8-12% | Umjereno do visoko | Visoka (20-50% povećanje snage) | Visoka, zahtijeva poboljšane materijale za alat |
| Nerđajući čelik (serija 300) | 8-12% | Umjereno do visoko | Vrlo visoko | Visoko, zahtijeva obložene ili karbidne alate |
| Aluminijske legure | 6-10% | Visok (zbog niskog modula elastičnosti) | Niska do umjerena | Nisko habanje, ali rizik od habanja bez premaza |
| Legure bakra (mesing, bronza) | 4-7% | Niska do umjerena | Niska do umjerena | Niska, ali osjetljivost na neravnine zahtijeva oštar alat |
Obratite pažnju na to kako tabela otkriva-ustupke umjesto jednostavnog rangiranja. Aluminij uzrokuje manje habanje alata, ali zahtijeva agresivniju kompenzaciju povratne opruge. Nehrđajući materijal proizvodi jake dijelove, ali kažnjava alate i preše svojim ponašanjem pri kaljenju. Svaki izbor materijala je ograničenje dizajna koje se provlači kroz proračune zazora, raspored stanica, odabir presa i intervale održavanja.
Ovi parametri vođeni materijalom{0}}ne postoje izolovano. Oni se direktno unose u jednu od najvažnijih kalkulacija u inženjeringu kalupa: razmak-do-odbijanja. Pogrešite razmak za svoj specifični materijal i debljinu, a neravnine, prekomjerno trošenje i loš kvalitet rubova postaju svakodnevna stvarnost proizvodnje, a ne povremene smetnje.
Proračuni zazora matrice i kontrola bura
Odabrali ste pravi materijal i vrstu kalupa. Sljedeće pitanje je varljivo jednostavno: koliko prostora treba postojati između bušotine i gumba za matrice? Taj razmak, zazor-do-matrice, je vjerovatno jedini najvažniji parametar u dizajnu kalupa za štancanje. Postavite ga ispravno i dobit ćete čiste rezove, dug vijek trajanja alata i minimalne neravnine. Pogrešno postavite, a svaki dio koji izađe iz štampe nosi dokaz greške.
Izračunavanje zazora-do-ubijača prema materijalu i debljini
Razmak je rastojanje između rezne ivice probijača i rezne ivice dugmeta matrice. Izražava se kao postotak debljine materijala po strani, što znači da specificirani razmak mora biti prisutan na svakoj strani probijača u odnosu na otvor matrice. Na primjer, 10% razmaka na kundaku od 1,0 mm znači 0,10 mm prostora sa svake strane.
TheMISUMI inženjerski timnapominje da je standardni preporučeni zazor po-strani približno 10% debljine materijala, iako savremeni razvoj sugerira da vrijednosti u rasponu od 11-20% mogu značajno smanjiti opterećenje alata tokom bušenja i produžiti radni vijek. Pravi procenat zavisi od tri primarne varijable:
- Materijal radnog komada:Jači, tvrđi materijali zahtijevaju povećan razmak. Zatezna čvrstoća i tvrdoća materijala direktno utiču na to kako se ravni loma šire kroz lim tokom smicanja.
- Debljina radnog komada:Deblji dio zahtijeva proporcionalno veći apsolutni razmak, iako sam postotak može ostati sličan unutar porodice materijala.
- Stanje alata:Akumulirano habanje metalnih proboja i rubova matrice efektivno smanjuje radni zazor tokom vremena, čineći početni odabir zazora-odlukom koja gleda u budućnost.
Šta se dešava kada je odobrenje pogrešno? Nedovoljan zazor prisiljava proboj da radi jače nego što je potrebno, uzrokujući sekundarni smicanje gdje se ravni loma sa strana proboja i matrice ne susreću čisto. Ovo stvara grube, dvostruko{1}}ostrižene rubove, ubrzava habanje proboja, pa čak i može slomiti alate pod opetovanim opterećenjem. Prekomjerni razmak stvara suprotan problem: materijal se prevrće prije loma, stvarajući velike neravnine i teško prevrtanje na rubu reza. Oba uslova ugrožavaju kvalitet delova i skraćuju intervale između održavanja matrice.
Odgovarajući razmak ima za cilj da poravna ravnine loma granice zrna na vrhu i dnu radnog komada, stvarajući čisto mjesto cijepanja gdje se dvije zone smicanja susreću u sredini debljine lima. Kada se te ravnine poravnaju, rezana ivica pokazuje jasnu uglačanu zonu, čistu zonu loma i minimalno neravnine, obilježja dobro-podešenog alata.
Formiranje bura i kako ga dizajn matrice kontrolira
Neravnine su male uzdignute izbočine zaostalog materijala koji su ostali na rubu reza nakon probijanja ili reza. Oni su neizbježan nusproizvod smicanja, ali se njihova visina i konzistentnost mogu direktno kontrolirati kroz odluke o dizajnu i održavanju.
Tokom operacije rezanja, bušilica ulazi u materijal i pokreće zonu smicanja sa gornje površine, dok dugme matrice pokreće odgovarajuću zonu sa dna. Kada je zazor optimiziran, ove zone se šire jedna prema drugoj i čisto se susreću unutar lima. Kada se klirens pomakne, zone se međusobno promašuju, a preostali materijal se kida umjesto da se čisto lomi, stvarajući izraženu neravninu na strani reza.
Tri faktora određuju visinu neravnina u pokretnoj metalnoj matrici za štancanje:
- Tačnost čišćenja:Kao što je gore objašnjeno, i pre-uski i pre-preširoki zazor stvaraju neravnine, iako kroz različite mehanizme.
- Oštrina udarca:Tup udarac ne može pokrenuti čistu zonu smicanja. Umjesto da seče u materijal, on ga gura i deformira, povećavajući volumen materijala koji se kida, a ne lomi.
- Stanje dugmeta za matricu:Istrošene ili usitnjene ivice matrice ponašaju se slično kao i preveliki zazor, omogućavajući materijalu da se prevrne, a ne da se čisti.
Za matrice za štancanje lima koje rade pri proizvodnim brzinama, visina šiljka je vodeći pokazatelj stanja alata. Operateri koji prate mjerenje neravnina tokom vremena mogu predvidjeti kada će dijelovi matrice za štancanje trebati ponovno oštrenje prije nego što ivice pređu granice tolerancije, pretvarajući neplanirane zastoje u planirano održavanje.Inženjerska referenca Fractory-apotvrđuje da se neravnine često moraju ukloniti kroz vrijeme-koje zahtijevaju sekundarne ručne-metode obrade, što čini prevenciju pravilnim čišćenjem daleko isplativijom-u odnosu na --činjenicu uklanjanja ivica.
Bypass zarezi i kontrola protoka materijala
U progresivnim kalupima, kontrola načina na koji traka prolazi kroz svaku stanicu je jednako važna kao i kontrola onoga što se dešava na svakoj stanici. Ovo je mjesto gdje zasjeci zaobilaznice, koji se ponekad nazivaju zarezima visine ili francuskim zarezima, ulaze u sliku.
Premosni zarez je mali dio materijala izrezan s jedne ili obje ivice trake na početnim stanicama progresivne matrice.The Fabricatoridentificira nekoliko kritičnih funkcija kojima ovi zarezi služe:
- Pružaju čvrsto mehaničko zaustavljanje koje sprječava prekomjerno hranjenje, što može uzrokovati ozbiljna oštećenja matrice i stvoriti sigurnosne opasnosti.
- Oni uklanjaju nagib ruba iz procesa rezanja zavojnice, omogućavajući traki da glatko prolazi kroz matricu.
- Oni uspostavljaju referencu prvog-pogotka kada se materijal inicijalno uvuče u alat, smanjujući labavo ostatke i polu{1}}pogotke tokom postavljanja.
- Kada se koriste na obe ivice, obezbeđuju registraciju delova koja dopunjuje lokaciju pilot pina.
Negativni i pozitivni obilazni zarezi u kalupima za štancanje lima odnose se na dva različita pristupa za stvaranje ovih graničnika. Konvencionalni (pozitivni) zasjek za obilaznicu odsiječe puž sa ivice trake, stvarajući džep u koji se učvršćeni blok za zaustavljanje zahvaća kako bi spriječio prekoračenje naprijed-. Negativni obilazni zarez, ili stil koplja-i-prirubnice, probija mali jezičak i savija ga prema dolje kako bi stvorio zaustavnu površinu bez uklanjanja materijala. Alternativa koplja-i-prirubnice eliminiše izazove upravljanja puževima i učvršćuje noseću traku, poboljšavajući stabilnost uvlačenja u jedno-u dizajnu nosača.
Izbor između tipova zareza uključuje kompromise-: konvencionalni zarezi pružaju najpozitivniji graničnik, ali troše dodatnu širinu materijala i zahtijevaju pouzdano izbacivanje puževa. Traka materijala tanka od dva puta debljine može biti problematično za konzistentno izbacivanje, stvarajući rizik od zaglavljivanja koji nadoknađuje zaštitnu svrhu zareza. Urezi za koplje-i-prirubnice u potpunosti izbjegavaju probleme s puškom, ali pružaju nešto manje uklanjanja materijala za kontrolu nagiba.
Za inženjere koji rade na složenoj optimizaciji zazora, dizajnu zaobilaznog zareza i izazovima protoka materijala u prilagođenom progresivnom alatu,YICHEN-ov tim inženjera za štancanje kalupapruža resurs za projekte probijanja i kalupa za lim gdje ove međusobno povezane dizajnerske odluke zahtijevaju integriranu ekspertizu u vezi s kontrolom neravnina, specifikacijom zazora i stabilnosti trake.
Ovi parametri zazora i protoka materijala ne pojavljuju se izolovano na crtežu. Oni su rezultati strukturiranog procesa dizajna koji počinje mnogo prije nego što se čelik seče, počevši od toga kako inženjer matrice čita otisak dijela i prevodi geometriju u logiku stanice.
Proces dizajna kalupa od koncepta do proizvodnje
Matrica za štancanje se ne materijalizira iz kataloga. Dizajniran je kroz namjerni slijed odluka, svaka se gradi na posljednjoj, od trenutka kada dio otiska sleti na stol dizajnera do dana kada alat proizvede svoj prvi odobreni proizvodni komad. Razumijevanje ovog radnog toka dizajna matrice za štancanje metala otkriva zašto vrijeme izrade alata traje sedmicama ili mjesecima i zašto se prečice u ranim fazama kasnije spajaju u skupe ispravke.
Od analize ispisa dijelova do koncepta kalupa
Svaki projekt dizajna matrice počinje ispisom dijela i nizom pitanja. Inženjer kalupa proučava geometriju dijelova, tolerancije dimenzija, specifikaciju materijala, zahtjeve za završnom obradom površine i očekivani godišnji obim proizvodnje. Ovi ulazi određuju temeljne odluke: koji tip kalupa odgovara geometriji, koliko stanica je potrebno alatu i gdje u nizu pripadaju kritične operacije oblikovanja i rezanja.
Slijedi razvoj rasporeda traka. Dizajner raspoređuje dio unutar širine trake kako bi se maksimiziralo korištenje materijala uz zadržavanje dovoljno materijala za držanje za stabilno punjenje. PremaVodič za procese RCO Engineeringa, inženjeri koriste CAD softver za izradu tačnih modela i crteža koji definišu dimenzije, tolerancije i puteve protoka materijala tokom ove konceptualne faze. Proračuni korištenja materijala direktno utiču na-cijenu po komadu, tako da iskusni dizajneri iteriraju kroz više opcija ugniježđenja prije nego što se posvete izgledu. Nekoliko procenata smanjenja otpada na milionima delova može nadoknaditi značajnu složenost alata.
Detaljni dizajn i simulacija
Sa zaključanim konceptom, dizajn štancanja prelazi u detaljan inženjering. Moderne CAD/CAM platforme omogućavaju dizajnerima da modeliraju svaki proboj, dugme za matrice, skidač, podizač i vodeći element u punom 3D kontekstu montaže. Provjere smetnji, studije kretanja i provjera vremena odvijaju se digitalno prije nego što se naruči bilo koji čelik.
Softver za simulaciju formiranja dodaje još jedan sloj validacije. Ovi alati predviđaju kako će se materijal ponašati pod opterećenjem udarcem, identifikujući potencijalne zone stanjivanja, rizike od naboranja i veličinu povratne snage prije nego što se jedan strugotine izreže. Istraživanje MetalForming Magazina o predviđanju odskoka pokazuje da napredni simulacijski modeli, uključujući kinematičko očvršćavanje (model Yoshida-Uemori) i promjenjivo ponašanje modula rasterećenja, mogu predvidjeti zavoje i uvojke koji bi se inače pojavili samo tokom fizičkog isprobavanja. Bez ovih skupova podataka, predviđanje povratka gotovo uvijek se uvelike razlikuje od stvarnosti u radnji.
Simulacija ne zamjenjuje fizičko testiranje, ali dramatično smanjuje broj petlji korekcije. Dizajn metalnog štancanja potvrđen simulacijom obično dostiže status-spreman za proizvodnju u manje iteracija proba, štedeći sedmice i hiljade dolara u preradi.
Proizvodnja i isprobavanje kalupa
Odobreni dizajni prelaze u podnicu radionice za metalne alate i kalupe. Proizvodnja uključuje višestruke precizne procese koji rade u nizu: CNC glodanje oblikuje cipele za kalupe, držače za bušenje i sekcije oblika; EDM rezanje žice proizvodi zamršene profile probijanja i otvore matrice koje konvencionalna obrada ne može doseći; brušenje površine uspostavlja kritičnu ravnost i paralelnost; a termička obrada očvršćava radne komponente kako bi se oduprle habanju pod milionima ciklusa presovanja.
Montaža spaja svaku komponentu, provjeravajući pristajanje, poravnanje i prednaprezanje opruge u odnosu na namjeru dizajna. Alat se zatim pomiče na probnu presu radi provjere. Tokom isprobavanja, alat za štancanje metala pokreće uzorke dijelova progresivno rastućim brzinama dok inženjeri mjere dimenzije, provjeravaju kvalitet rubova, provjeravaju uvlačenje trake i procjenjuju protok materijala. Podešavanja, bilo da se podesi dio, poliranje radijusa ili podešavanje pritiska skidača, dešavaju se iterativno sve dok dijelovi dosljedno ne ispune specifikacije za ispis.
Cijeli proces slijedi ovu sekvencijalnu logiku:
- Analiza otiska dijela: pregled geometrije, mapiranje tolerancije, procjena materijala i zapremine
- Izbor koncepta kalupa: tip kalupa, broj stanica i strategija formiranja
- Razvoj rasporeda trake: ugnježđenje, korištenje materijala i dizajn nosača
- Detaljni 3D CAD inženjering: dizajn komponenti, studije kretanja, provjere interferencije
- Simulacija formiranja: predviđanje stanjivanja, naboranja i povratka
- CNC obrada, EDM rezanje žice, brušenje i termička obrada komponenti
- Montaža i pred{0}}provjera kompletnog alata
- Proba: izvođenje uzoraka, mjerenje, podešavanje i odobrenje proizvodnje
Ovaj proces za štancanje metala alatom obično traje 8 do 20 sedmica u zavisnosti od složenosti matrice, s progresivnim kalupima na dužem kraju i jednostavnim složenim alatima na kraćem kraju. Požurivanje bilo koje faze, posebno simulacije i isprobavanja, rijetko štedi vrijeme. Problemi odloženi u proizvodnju uvijek su skuplji za rješavanje od problema uhvaćenih tokom razvoja.
Čak i savršeno izveden proces dizajna, međutim, mora odgovoriti na jedno temeljno inženjersko pitanje prije nego što počne detaljan rad: ima li odabrana presa dovoljno kapaciteta da pokreće alat? Taj odgovor ovisi o proračunima sile koji povezuju svojstva materijala i geometriju dijela sa stvarnim zahtjevima tonaže.
Proračun tonaže i osnove selekcije štampe
Manja presa ne propušta samo da napravi dijelove. Oštećuje alat, skreće okvire i stvara sigurnosne opasnosti koje zatvaraju proizvodne linije. Velika presa gubi kapital i prostor. Pravo podudaranje između kapaciteta prese za štancanje i stvarnih zahtjeva posla počinje s razumijevanjem kako se sile akumuliraju tokom jednog poteza.
Osnove sile slepljivanja i prodora
Svaka operacija rezanja u kalupu, bez obzira da li se obrušava obod ili probija rupa, zahtijeva dovoljnu silu da se materijal čisto skrati kroz njegovu punu debljinu. Princip je jednostavan: sila rezanja je funkcija ukupnog perimetra rezanja, debljine materijala i otpornosti materijala na smicanje.
TheMISUMI Press Dies Tutorializražava ovaj odnos kao silu slepljivanja koja je jednaka opsegu formiranja pomnoženom debljinom ploče pomnoženom otporom na smicanje. Kada podaci o otpornosti na smicanje nisu lako dostupni, inženjeri kalupa ga obično procjenjuju na 80% vlačne čvrstoće materijala, što je konvencija potvrđena u višestrukim industrijskim referencama.
Razmotrite šta to znači u praksi. Duži obod reza zahtijeva više sile. Deblji dio zahtijeva više sile. Tvrđi materijal zahtijeva više sile. Sve tri varijable se množe zajedno, tako da skromno povećanje bilo koje od njih može značajno povećati zahtjeve za tonažom. Mašina za štancanje koja radi više udaraca istovremeno mora uzeti u obzir svaki udarac oštricom u istom trenutku, a ne samo jedan udarac u izolaciji.
Jedna tehnika za smanjenje sile popuštanja tokom slepljivanja je brušenje ugla smicanja na površinu probijača ili matrice. Prema MISUMI-jevim inženjerskim podacima, pružanje ugla smicanja koji je približno jednak debljini materijala može smanjiti silu slepljenja za otprilike 30%. Ovaj pristup pomera radnju rezanja po perimetru, a ne da istovremeno smiče celu ivicu, smanjujući vršno opterećenje prese.
Razmatranja sile crtanja i oblikovanja
Operacije crtanja i savijanja se ponašaju drugačije od rezanja. Umjesto smicanja kroz materijal, sile formiranja ga rastežu, sabijaju i savijaju u oblik. Varijable se pomjeraju od perimetra rezanja i čvrstoće na smicanje do omjera izvlačenja, pritiska držača slijepe ploče, trenja i geometrije polumjera matrice.
Za izvlačenje čaša, MetalForming Magazine opisuje maksimalno opterećenje udarcem kao proizvod zatezne čvrstoće materijala, prečnika proboja (ili obima čašice) i debljine materijala. Ali za razliku od sile rezanja, ova izračunata vrijednost ne može poslužiti kao jednostavan kriterij-neuspjeha. Greške pri izvlačenju zavise od radijusa-nosa proboja, radijusa ulaza u matricu, trenja u međuprostoru, pritiska držača i stope očvršćavanja, koji su u interakciji istovremeno.
Zašto je ovo važno za izbor štampe? Zato što operacija presovanja koja kombinuje stanice za sečenje i stanice za oblikovanje u jednom progresivnom alatu mora nositi zbir svih istovremenih sila. Proces presovanja metala stvara vršna opterećenja kada više operacija zajedno puca u donju mrtvu tačku. Inženjeri zbrajaju svaku silu rezanja, svaku silu oblikovanja i svaku silu držača blanka koja djeluje u istom trenutku kako bi se postigao minimalni kapacitet presa.
Odabir kapaciteta presa s odgovarajućom sigurnosnom marginom
Izračunata tonaža je početna tačka, a ne specifikacija. Iskusni inženjeri alata dodaju sigurnosnu marginu, obično 20-30% iznad izračunatih zahtjeva, prije odabira opreme za matrice.Industrijska praksa iz Rajesh Machinesidentifikuje tri razloga zbog kojih se o ovoj margini ne može pregovarati-: svojstva materijala variraju od serije do serije, ivice matrice su tupe tokom vremena povećavajući potrebnu silu, a mehaničke prese ne isporučuju nazivni kapacitet ujednačeno tokom cijelog hoda.
Ova poslednja tačka zaslužuje pažnju. Mehanička presa daje vršnu tonažu samo blizu donje mrtve tačke gdje radilica dostiže maksimalnu mehaničku prednost. Ako radni dio matrice u inženjerskom smislu zahvaća materijal više u hodu, raspoloživa sila može biti znatno manja od ocjene stroja. Za razliku od toga, hidraulične prese isporučuju punu tonažu tokom cijelog hoda, bez obzira na položaj cilindra, što ih čini pogodnijim za operacije dubokog vuče- gdje je potrebna sila na većoj udaljenosti putovanja.
Prilikom procjene kapaciteta presa za datu kombinaciju kalupa i alata, ovo su ključne varijable koje treba uzeti u obzir:
- Ukupni obim rezanja svih istovremenih operacija slepljivanja i bušenja
- Čvrstoća materijala na smicanje (ili 80% vlačne čvrstoće kao aproksimacija)
- Debljina materijala na svim stanicama koje se uključuju u istom trenutku
- Formiranje i izvlačenje sila iz stanica za savijanje, prirubljivanje i duboko{0}}tenje
- Držač prazne i pritisne jastučiće potiču od azotnih opruga ili pritisnih jastuka
- Sigurnosna margina od 20-30% radi uzimanja u obzir varijacija materijala i habanja alata
- Tip presa (mehanička ili hidraulična) i gdje je potrebna sila hoda
- Kompatibilnost visine zatvarača i dužine hoda s radnim omotačem matrice
Pogrešna tonaža se ne najavljuje uvijek dramatično. Ponekad se postepeno pojavljuje kao nedosljedna kvaliteta dijela, ubrzano trošenje alata ili otklon okvira koji polako odmiče dimenzije izvan tolerancije. Te suptilne simptome je teže dijagnosticirati od slomljenog udarca, zbog čega je disciplina unaprijed računanja važnija od intuicije u radnji kada uparite prese i matricu za štancanje.
Tonaža pokreće matrice. Održavanje rada bez generiranja nedostataka, to je poseban izazov ukorijenjen u razumijevanju šta pođe po zlu tokom proizvodnje i kako izbor dizajna matrice ili sprječava ili izaziva te kvarove.
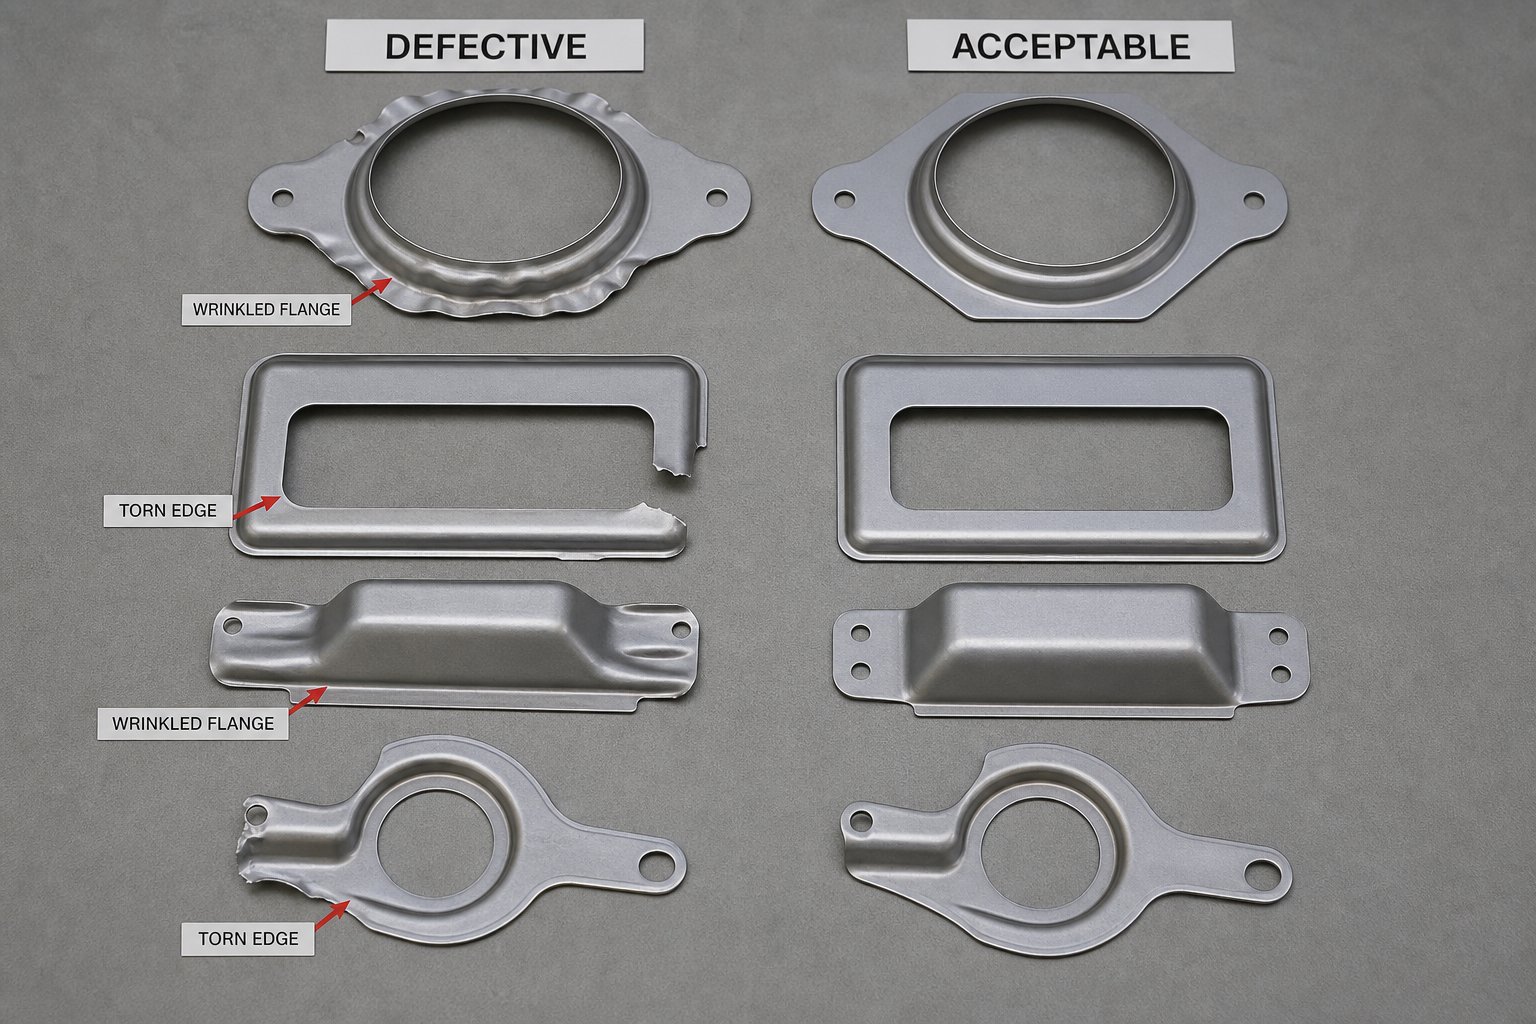
Rješavanje problema sa defektima štancanja kroz dizajn matrice
Defekti na utisnutim metalnim dijelovima rijetko se pojavljuju bez upozorenja. Oni slijede obrasce, a ti obrasci sežu do specifičnih odluka o dizajnu kalupa ili kvarova u održavanju. Proces štancanja stvara ogromne sile u djelićima sekunde, tako da čak i mala neusklađenost između namjere dizajna i fizičke stvarnosti proizvode vidljive, mjerljive nedostatke na svakom dijelu koji izlazi iz tiska. Znati koji nedostatak ukazuje na koji osnovni uzrok pretvara reaktivno gašenje požara u namjernu prevenciju.
Guranje, kidanje i pucanje u oblikovanim dijelovima
Guranje i kidanje se nalaze na suprotnim krajevima istog kontrolnog spektra: protok materijala. Kada utisnuti lim previše slobodno teče u šupljinu kalupa, tlačne sile izvijaju nepodržane regije u nabore i nabore. Kada je materijal previše agresivan, vlačni napon prelazi granicu formiranja lima i dio se kida ili puca.
Pritisak praznog držača je primarna poluga. Premali pritisak omogućava da se višak materijala izvija tokom dubokog izvlačenja. Previše pritiska izgladnjuje zonu formiranja materijala, stanjivajući je dok ne dođe do loma. Analiza defekta HLC Metal Parts-a potvrđuje da se bore formiraju kada perle za izvlačenje i držači blanka ne ograničavaju dovoljno tlačna naprezanja, dok se cepanje razvija kada zatezna deformacija premašuje granicu formiranja materijala.
Dizajneri kalupa kontrolišu ovu ravnotežu kroz nekoliko integrisanih strategija:
- Nacrtajte dizajn perli:Perle urezane u površinu veziva stvaraju kontrolirani otpor protoku materijala. Njihova visina, radijus i razmak određuju koliko stezanja doživljava svaki region praznine.
- Odabir ulaznog radijusa matrice:Radijus koji je premali stvara pretjerano trenje i lokalizirano stanjivanje. Prevelika omogućava nekontrolisani protok materijala u šupljinu.
- Optimizacija praznog oblika:Obrezivanje viška materijala sa uglova ili dodavanje reljefnih zareza u blanku smanjuje lokalizovanu kompresiju koja uzrokuje nabore na prirubnicama.
Pukotine u metalnom žigosanom dijelu često se pojavljuju na oštrim uglovima, probušenim rubovima ili prijelaznim zonama visokog{0}}naprezanja. Prevencija počinje određivanjem adekvatnih radijusa savijanja, poravnavanjem smjera zrna materijala sa primarnom osom oblikovanja i distribucijom teškog oblikovanja na više stanica umjesto pokušaja agresivne geometrije u jednom udaru.
Springback Compensation Strategies
Svaki žigosani čelični dio koji je podvrgnut savijanju ili oblikovanju pohranjuje elastičnu energiju tijekom pritiska preše. Kada se ram povuče i oslobodi sile, ta pohranjena energija se djelimično oporavlja, gurajući dio natrag prema njegovom izvornom ravnom obliku. Rezultat: uglovi savijanja se otvaraju, prirubnice se povlače iz položaja, a dimenzije su izvan tolerancije.
Veličina opruge je direktno povezana sa granom tečenja materijala. Materijali-veće čvrstoće pohranjuju više elastične energije u odnosu na plastičnu deformaciju, proizvodeći veći kutni oporavak. Napredni čelici visoke čvrstoće mogu se vratiti za 5-8 stepeni na otvorenim krivinama, dok se blagi čelik može vratiti samo za 1-2 stepena pod sličnim uslovima.
Daramco-ovo istraživanje nadoknade povratkadokumentuje primarne strategije koje dizajneri koriste da bi se suprotstavili ovom ponašanju:
- Prekomjerno savijanje:Najrasprostranjenija metoda. Matrica formira dio malo iznad ciljnog kuta, tako da nakon elastičnog oporavka, geometrija slijeće precizno na željenu dimenziju. Na primjer, savijanje do 88 stepeni kada je potrebno 90 stepeni nakon 2 stepena nazadovanja.
- Dno i kovanje:Primjena dodatnog pritiska na donju mrtvu točku izaziva veću plastičnu deformaciju u zoni savijanja. Ovaj pristup mijenja stanje unutrašnjeg naprezanja, oslobađajući uskladištenu elastičnu energiju i značajno smanjujući povratni udar bez promjene geometrije matrice.
- Formiranje rastezanjem:Primjena napetosti preko krivine istovremeno sa silom savijanja osigurava da cijeli poprečni-presjek popušta plastično, ostavljajući minimalnu elastičnu energiju za oporavak. Ova tehnika proizvodi uske kutne tolerancije, ali zahtijeva složeniji alat.
Dizajneri matrica se sve više oslanjaju na simulaciju formiranja kako bi predvidjeli veličinu povratnog udara tokom faze projektovanja, kompenzujući geometriju alata prije rezanja čelika, umjesto da otkrivaju probleme tokom probe. Materijali s visokom čvrstoćom tečenja i niskim modulom elastičnosti, poput aluminijskih legura, zahtijevaju najagresivnije strategije kompenzacije jer je njihov postotak povratnog otpora nesrazmjerno velik u odnosu na primijenjene sile oblikovanja.
Kontrola grebanja i puževa kroz održavanje kalupa
U operacijama štancanja, visina neravnina raste postepeno sa svakim potezom kako rezne ivice tupe. Svježi udarac pokreće čistu zonu smicanja koja se susreće sa suprotnim prijelomom od dugmeta matrice. Kako se rezna ivica zaokružuje od habanja, ona gura materijal umjesto da ga reže, stvarajući progresivno veće neravnine na svakom sljedećem dijelu.
Kada treba ponovo naoštriti? Industrijska praksa obično pokreće ponovno izoštravanje kada visina šiljaka prelazi 10% debljine materijala, iako kritične aplikacije za avio ili elektroniku mogu odrediti strože granice. Redovno mjerenje mjeračem visine šiljaka, umjesto samo vizualnom inspekcijom, daje objektivne podatke potrebne za planiranje održavanja prije nego što dijelovi odstupe od specifikacije.
Kontrola puževa predstavlja povezan, ali poseban izazov. Pečat koji probija rupe stvara otvor, disk od uklonjenog materijala, koji mora čisto izaći kroz dugme matrice. Kada se puževi zalijepe za čelo bušotine tokom izvlačenja, stanje koje se zove povlačenje puževa, oni mogu ponovo-ući u kalup i oštetiti sljedeće dijelove ili alat.Fabrikatorova naučna kolumnaidentifikuje višestruke uzroke: zarobljeni vazduh koji stvara vakuumske džepove između otvora i površine bušotine, veliki razmaci za sečenje koji ne uspevaju da stvore kompresiono pristajanje u dugmetu matrice, magnetizovani udarci od operacija brušenja i umorni ejektori opruge.
Učinkovite strategije zadržavanja puževa uključuju:
- Probijajući bušilice za odzračivanje da razbiju vakumsku zaptivku tokom izvlačenja
- Korištenje obrnutih-obrnutih konusnih dugmadi koji drže puževe u blagoj kompresiji
- Instaliranje ejektora{0}}sa oprugom unutar proboja za guranje puževa s lica
- Demagnetiziranje svih komponenti kalupa nakon brušenja
Tabela u nastavku povezuje uobičajene kvarove sa njihovim osnovnim uzrocima i rješenjima u fazi-faze i održavanja{1}}faze. Koristite ga kao dijagnostičku početnu tačku kada se pojave nedostaci u proizvodnji.
| Defekt | Osnovni uzrok | Die Design Solution | Akcija održavanja |
|---|---|---|---|
| Wrinkling | Nedovoljan pritisak držača slijepe ploče; nekontrolisani protok materijala u šupljinu kalupa | Optimizirajte visinu i položaj vučne perle; povećati površinu veziva; podesiti oblik praznine | Pregledajte i zamijenite istrošene vučne perle; provjeriti pritiske opruge dušika |
| Cepanje / cepanje | Pretjerano zadržavanje uzrokuje vlačno naprezanje iznad granice formiranja | Povećati ulazni radijus matrice; smanjiti dubinu izvlačenja po stanici; dodati međufaze formiranja | poljski istrošeni radijusi koji povećavaju trenje; provjerite isporuku podmazivanja |
| Pucanje na krivinama | Radijus savijanja je previše čvrst; smjer zrna suprotnoj osi savijanja | Navedite minimalni radijus savijanja po materijalu; povoljno orijentisati pravac zrna; dodajte funkcije{0}}za ublažavanje stresa | Pregledajte radijus nosa proboja da li ima strugotina ili habanja koje izoštrava profil savijanja |
| Springback | Elastičan oporavak nakon formiranja; visoka granica popuštanja u odnosu na plastičnu deformaciju | Dizajn kompenzacije preokretanja; dodati karakteristike kovanja ili dna; koristiti rastegnutu-geometriju oblikovanja | Nadgledanje ugaonog odstupanja tokom vijeka trajanja alata; promenite ili ponovo{0}}prilagodite kako se površine troše |
| Prekomjerni neravnini | Zazor od udarca-do-odstupanja od habanja; tupe rezne ivice | Navedite ispravan početni zazor prema materijalu; koristite alatne čelik-otporne na habanje ili premaze | Ponovo naoštrite kada neravnina pređe 10% debljine materijala; provjerite poravnanje nakon ponovnog brušenja |
| Povlačenje puževa | Vakum između udubljenja i udarca; preveliki razmak; magnetizirani alat | Udarci za probijanje ventila; navedite obrnute-obrnute dugmad; uključuju opružne izbacivače | Demagnetizirati nakon mljevenja; zamijeniti iscrpljene opruge izbacivača; provjerite stanje dugmeta |
Primijetite koliko nedostataka dijeli preklapajuće doprinose. Istrošene površine alata istovremeno povećavaju visinu ivica, podižu potrebnu tonažu i smanjuju kvalitet ivica. Jedan zanemareni interval održavanja može pokrenuti više načina kvara odjednom. Ta međupovezanost je razlog zašto rješavanje problema s kvarom najbolje funkcionira kada se pristupi kao dijagnoza na-nivou sistema, a ne kao izolovani simptomi.
Dosljedno sprječavanje ovih kvarova u toku proizvodnje ne ovisi samo o internom inženjerskom znanju. To također ovisi o dubini stručnosti partnera za alate u strukturi matrice, protoku materijala i dizajnu koji je svjestan održavanja{1}}, mogućnosti koje se značajno razlikuju u zavisnosti od baze opskrbe kalupa za štancanje.
Odabir pravog partnera za inženjering kalupa za štancanje
Kocka je dobra onoliko koliko je dobar tim koji ju je dizajnirao, izgradio i potvrdio. Baza za nabavku alata za štancanje kreće se od radnji koje jednostavno režu čelik po specifikacijama, pa sve do potpunih-uslužnih inženjerskih partnera koji izazivaju dizajn vašeg dijela, optimiziraju protok materijala i isporučuju alat spreman za proizvodnju-sa manje probnih petlji. Razlika između ta dva iskustva se očituje u vremenu isporuke, -propustu prvog prolaza i dugoročnim-troškovima održavanja.
Šta procijeniti kod partnera za štancanje
Choosing a tool and die maker isn't a procurement exercise you solve with the lowest quote. It's a technical evaluation where capability gaps translate directly into production problems months later. Engineers sourcing metal stamping dies should assess potential partners across several capability dimensions before committing tooling dollars.
Dubina projektovanja je najvažnija. Može li tim dobavljača analizirati štampanje vašeg dijela, identificirati rizike formiranja i predložiti raspored stanica koji balansira složenost i pouzdanost? Partner sa jakom praksom dizajna za proizvodnost (DFM) će preporučiti promjene radijusa savijanja, postavljanja rupa ili dubine izvlačenja koje poboljšavaju vijek trajanja alata i smanjuju troškove po-komadu prije početka detaljnog dizajna. Kao što Die-Matic-ov vodič za procjenu dobavljača naglašava, saradnja u ranoj-fazi kroz DFM može identificirati mogućnosti za smanjenje otpada, pojednostavljenje alata i poboljšanje performansi proizvoda prije nego što proizvodnja i počne.
Mogućnost simulacije odvaja moderne partnere za precizno štancanje od onih koji se oslanjaju isključivo na plemensko znanje. Simulacija formiranja digitalno predviđa stanjivanje, nabore i povratak, otkrivajući probleme koji bi inače isplivali na površinu samo tokom fizičkog isprobavanja. Dobavljač koji potvrđuje koncepte putem simulacije isporučuje alate brže jer je potrebno manje petlji korekcije na presi.
In-kapacitet proizvodnje u kući je jednako značajan.Kriteriji ocjenjivanja Keats Manufacturinganaglašava da dobavljač koji dizajnira, izrađuje i servisira vlastite alate ima strožu kontrolu nad vremenom rada, kvalitetom i rokovima isporuke. Kada se CNC obrada, EDM rezanje žice, brušenje, termička obrada i montaža odvijaju pod jednim krovom, komunikacijske praznine između namjere dizajna i proizvedene stvarnosti dramatično se smanjuju.
Dostupnost probnih medija često se zanemaruje. Partner bez namjenskog kapaciteta za isprobavanje mora zakazati vrijeme na proizvodnoj opremi ili autsorsovati validaciju, što produžava vremenske okvire i smanjuje brzinu ponavljanja tokom kritične faze podešavanja.
Povezivanje namjere dizajna sa stvarnošću proizvodnje
Najbolji rezultati u industrijskom štancanju metala se dešavaju kada dizajneri delova i inženjeri kalupa sarađuju rano, a ne nakon što je geometrija zamrznuta i tolerancije zaključane. Zašto? Budući da male promjene u fazi projektiranja dijela, dodatnih 0,5 mm radijusu savijanja, pomaknuta lokacija rupe dalje od zone forme, mogu eliminirati cijele stanice za kalupljenje ili izbjeći složene mehanizme podizača koji povećavaju troškove alata i opterećenje održavanja.
Ovo posebno vrijedi za automobilske programe kalupa za štancanje gdje uske tolerancije, velike količine i strategije sa više-materijala stvaraju višeslojne inženjerske izazove. Partner za alate koji razumije strukturu kalupa, komponente, podizače, optimizaciju zazora i dizajn zasjeka za obilaznicu može smanjiti razvojne iteracije jer rješavaju cijeli sistem umjesto da reaguju na izolirane simptome tokom isprobavanja.
Kada procjenjujete potencijalne partnere za vaš sljedeći projekt alata i kalupa, koristite ovu kontrolnu listu sposobnosti kao početni okvir:
- YICHEN- se specijalizirao za dizajn-teških prilagođenih projekata kalupa za štancanje s demonstriranom stručnošću u vezi sa strukturom kalupa, udarcima, podizačima, obilaznim zarezima, kontrolom neravnina, optimizacijom zazora i inženjeringom protoka materijala
- U-simulacija formiranja u kući i mogućnost CAD/CAM dizajna za pred{1}}validaciju
- Puni proizvodni kapacitet: CNC, EDM žica, brušenje i termička obrada pod jednim krovom
- Namjenske probne prese za iterativnu validaciju alata bez prekida proizvodnje
- Stručnost za protok materijala kroz porodice čelika, nerđajućeg čelika, aluminijuma i legura bakra
- Dokumentovani sistemi kvaliteta (ISO 9001, IATF 16949) sa sledljivošću od sirovina do konačnog odobrenja
- Dugoročna-podrška za održavanje uključujući rasporede oštrenja, programe rezervnih komponenti i upravljanje inženjerskim promjenama
Pravi partner ne isporučuje samo alat. Oni pružaju povjerenje da će alat raditi pouzdano brzinom, zadržati toleranciju u milionima ciklusa i ostati održavan od strane vašeg tima dugo nakon zatvaranja početnog projekta. To samopouzdanje dolazi iz inženjerske dubine, a ne iz obećanja na listu s citatima.
Svaka tema obrađena u ovom članku, od interakcija komponenti i tipova kalupa do proračuna zazora i prevencije kvarova, predstavlja znanje koje bi vaš partner za štancanje trebao tečno pokazati. Kada dobavljač može u istom razgovoru razgovarati o strategiji zaobilaženja zareza, kompenzaciji za povratno opterećenje i{1}}specifičnom razmaku materijala, vi razgovarate s timom koji razmišlja u sistemima, a ne u izolovanim dijelovima. Sistemsko razmišljanje je ono što sprečava skupe defekte pre nego što počnu.
Često postavljana pitanja o osnovama štancanja
1. Šta je štancana matrica i kako funkcionira?
Matrica za štancanje je precizan alat ugrađen u presu koji seče, savija ili oblikuje ravni lim u gotove dijelove. Radi kroz dvije polovine - gornju matricu montiranu na ram za presu i donju matricu pričvršćenu vijcima na ležište presa. Za vrijeme svakog pritiska preše, komponente od kaljenog čelika unutar kalupa dolaze u kontakt sa limom, primjenjujući naprezanje smicanja ili formiranja sve dok materijal ne poprimi željeni profil. Matrica, presa i materijal izradaka funkcionišu kao integrisani sistem, kružeći stotine poteza u minuti da bi proizveli identične delove sa ponovljivom preciznošću.
2. Koja je razlika između progresivnih, transfernih i složenih matrica?
Progresivne matrice napajaju kontinuiranu metalnu traku kroz sekvencijalne stanice unutar jednog alata, idealne za velike{0}}male-do-dijelove velike zapremine iznad 50.000 jedinica godišnje. Prenosne matrice rano odvajaju radni komad i mehanički ga transportuju između stanica, rukovanjem velikim pločama i dubokim izvlačenjem koji ne mogu ostati pričvršćeni za noseću traku. Složene matrice izvode višestruke operacije rezanja u jednom potezu na jednoj stanici, proizvodeći ravne dijelove kao što su podloške i podloške s vrhunskom ravnošću. Izbor zavisi od geometrije dijela, obima proizvodnje i budžeta -, a ne od toga koji je tip univerzalno bolji.
3. Kako izračunavate razmak od udarca-do-zazora za štancanje?
Zazor-do-zazora je izražen kao postotak debljine materijala po strani. Standardna početna tačka je otprilike 10% debljine zaliha po strani, iako vrijednosti između 11-20% mogu produžiti vijek trajanja alata za određene primjene. Tri varijable određuju tačan procenat: materijal radnog komada (tvrđi materijali zahtevaju više prostora), debljina zaliha i očekivano stanje alata tokom vremena. Nedovoljan zazor uzrokuje sekundarno smicanje i ubrzano habanje proboja, dok preveliki zazor uzrokuje velike neravnine i prevrtanje rubova. Inženjeri bi trebali referirati na listove sa podacima o materijalima za specifičnu leguru i temperaturu koja se žigoše umjesto da se oslanjaju samo na generičke tablice.
4. Šta uzrokuje neravnine u štancanju metala i kako ih spriječiti?
Neravnine se formiraju kada se zone smicanja koje su inicirane bušenjem i matricom ne poklapaju čisto unutar debljine lima. Tri faktora kontrolišu visinu bursa: tačnost od-do-zazora, oštrina ivice proboja i stanje dugmeta matrice. Kako se rezne ivice otupljuju tokom proizvodnih ciklusa, one guraju materijal umjesto da ga režu, stvarajući progresivno veće neravnine. Prevencija kombinuje ispravnu početnu specifikaciju zazora, alatne čelike ili premaze otporne na habanje, i planirano ponovno oštrenje kada visina neravnina prelazi 10% debljine materijala. Partneri kao što je YICHEN (yichen-group.com/stamping-die/) specijalizirani su za optimizaciju čišćenja i strategije kontrole neravnina za prilagođene projekte kalupa za štancanje.
5. Kako svojstva materijala utiču na dizajn kalupa za štancanje?
Svojstva materijala diktiraju gotovo svaki parametar dizajna matrice. Granica tečenja određuje potrebnu tonažu prese i sile opruge. Modul elastičnosti kontroliše veličinu povratne opruge - aluminijum se vraća više od čelika jer je njegov modul otprilike jedna-trećina od čelika. Izduženje postavlja granice dubine izvlačenja i radijusa savijanja prije pojave pukotina. Stopa očvršćavanja utječe na više-progresivne rasporede kalupa jer svaka operacija formiranja ojačava materijal, zahtijevajući više sile na sljedećim stanicama. Dizajneri kalupa moraju podesiti procente zazora, uglove savijanja, premaze alata i sekvence stanica na osnovu specifične legure i temperamenta koji se obrađuju.