


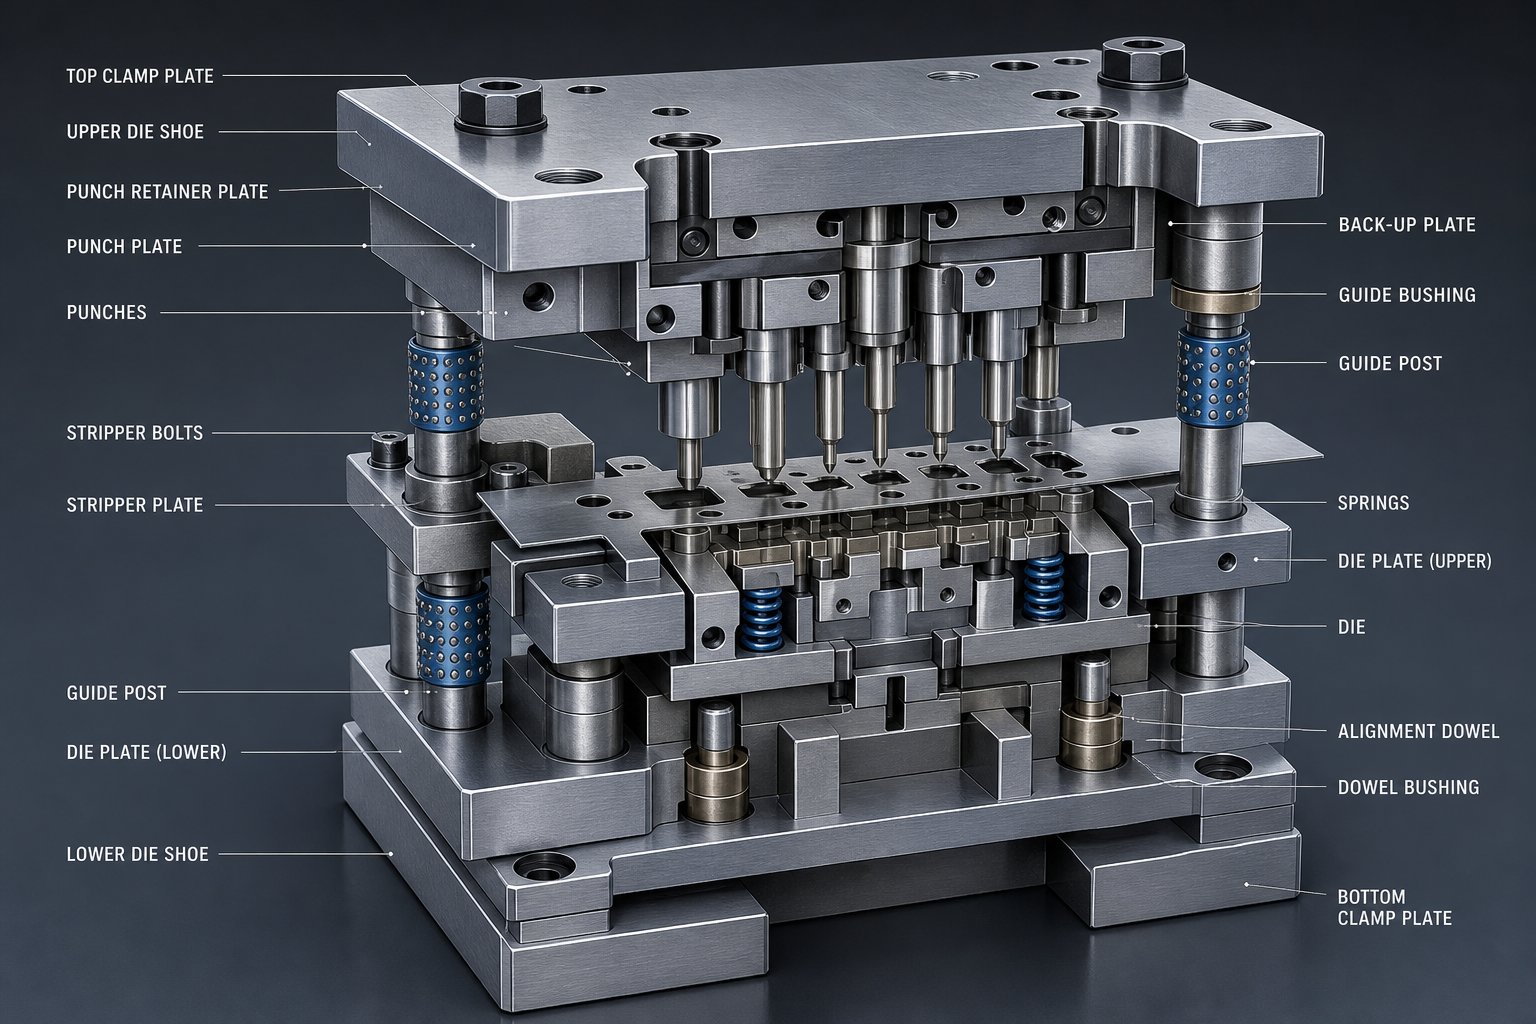
Šta su dijelovi kalupa za štancanje i zašto su važni
Dijelovi kalupa za štancanje su pojedinačne precizne komponente unutar kalupa za štancanje koje rade zajedno na sečenju, oblikovanju i oblikovanju lima u gotove dijelove. Sama matrica za štancanje je aprilagođeni{0}}alatsklop montiran u presu, ali njegova stvarna sposobnost dolazi od desetina međusobno zavisnih elemenata, od kojih je svaki odgovoran za specifičnu mehaničku funkciju tokom svakog poteza presa. Od strukturalnih cipela koje apsorbuju tonažu do pilot iglica koje registruju poziciju trake unutar hiljaditih delova inča, svaka komponenta igra definisanu ulogu u određivanju da li će vaši utisnuti delovi biti čisti ili neispravni.
Šta je matrica za štancanje i koji su njeni dijelovi
Dakle, šta je matrica u kontekstu štancanja metala? To je specijalizirani alat koji se koristi u električnoj presi za primjenu kontrolirane sile koja seče, savija, vuče ili buši sirovi lim u gotovu komponentu. Zamislite to kao dvije polovine, gornju i donju, koje se zatvaraju jedna uz drugu pod ogromnim pritiskom. Gornja polovina se montira na ram prese, donja polovina vijcima na ležište prese, a između njih se nalazi precizno projektovan sistem reznih ivica, formirajućih površina, vođica, opruga i skidača.
Ovdje terminologija postaje važna. Kada inženjeri kažu "matrica", oni mogu misliti na cijeli sklop alata ili mogu misliti na određeni rezni umetak. Matrica se koristi za izvođenje jedne ili više operacija na limu, ali sam alat je izgrađen od mnogih diskretnih dijelova, svaki sa svojom specifikacijom materijala, tolerancijom i uzorkom habanja. Razumijevanje za šta se koristi matrica na nivou sistema u odnosu na ono što svaka interna komponenta pojedinačno doprinosi je razlika između reaktivnog održavanja i proaktivnog upravljanja alatima.
Za inženjere alata i dizajnere matrica, poznavanje funkcije svakog dijela znači bržu{0}}analizu korijenskog uzroka kada kvalitet opadne. Za timove za održavanje, to znači zamjenu prave komponente u pravom intervalu umjesto da jure simptome. Koliko vrijedi znanje o alatu za matrice? To je temelj za smanjenje otpada, produženje vijeka trajanja alata i održavanje presa u radu.
Zašto je razumijevanje-nivoa sistema važno
Većina referenci tretira matrice za štancanje kao ravnu listu dijelova. Dobićete ime, sliku, možda rečenicu o funkciji. Taj pristup promašuje poentu. Ove komponente ne rade izolovano. Istrošena vodeća čaura utiče na poravnanje proboja-na-, što mijenja razmak rezanja, što stvara neravnine, što pokreće prerano ponovno brušenje bušotine. Jedan degradirani dio kaskadno dovodi do-gubljenja kvaliteta cijelog sistema.
Ovaj vodič ima drugačiji pristup. Umjesto da se nabraja šta su matrice napravljene od komada po komad, grupiše svaku komponentu prema njenoj funkcionalnoj ulozi i pokazuje kako se te uloge međusobno povezuju u toku presovanja. Rezultat je sistemski-okvir na nivou koji vam pomaže da brže dijagnostikujete probleme i pametnije specificirate komponente.
Evo šest funkcionalnih kategorija obuhvaćenih ovim vodičem:
- Strukturne komponente- Cipele, ploče i paralele koje čine čvrstu osnovu i apsorbiraju tonažu prese.
- Komponente za rezanje i bušenje- Probija, matrice i umeće taj lim u određene geometrije.
- Komponente oblikovanja i savijanja- Formiranje bušilica, brisanje čelika i podmetača za izvlačenje koji plastično deformiraju materijal bez uklanjanja.
- Komponente za vođenje i poravnanje- Vodiči klinovi, čahure, piloti i vodilice koje održavaju ponovljivo pozicioniranje.
- Komponente za skidanje i podizanje- Skidači, podizači i zarezi za obilaznicu koji upravljaju kretanjem trake i izbacivanjem dijela.
- Komponente opruge i sile- Cilindri za azot, uretan i zavojne opruge koje isporučuju kontrolirane reaktivne sile tokom cijelog hoda.
Svaka kategorija ulazi direktno u sljedeću. Integritet strukture omogućava precizno vođenje. Precizno vođenje čuva razmak rezanja. Odgovarajući razmak smanjuje opterećenje skidanja. A odgovarajuća sila za skidanje materijala održava pouzdan protok materijala kroz svaku stanicu. Upravo ta međuovisnost je razlog zašto jedna istrošena komponenta može tiho degradirati vašu cjelokupnu operaciju štancanja, i zašto je razumijevanje cijelog sistema ono što odvaja alatnice visokih{5}}alatnica od onih zaglavljenih u reaktivnim ciklusima popravke.
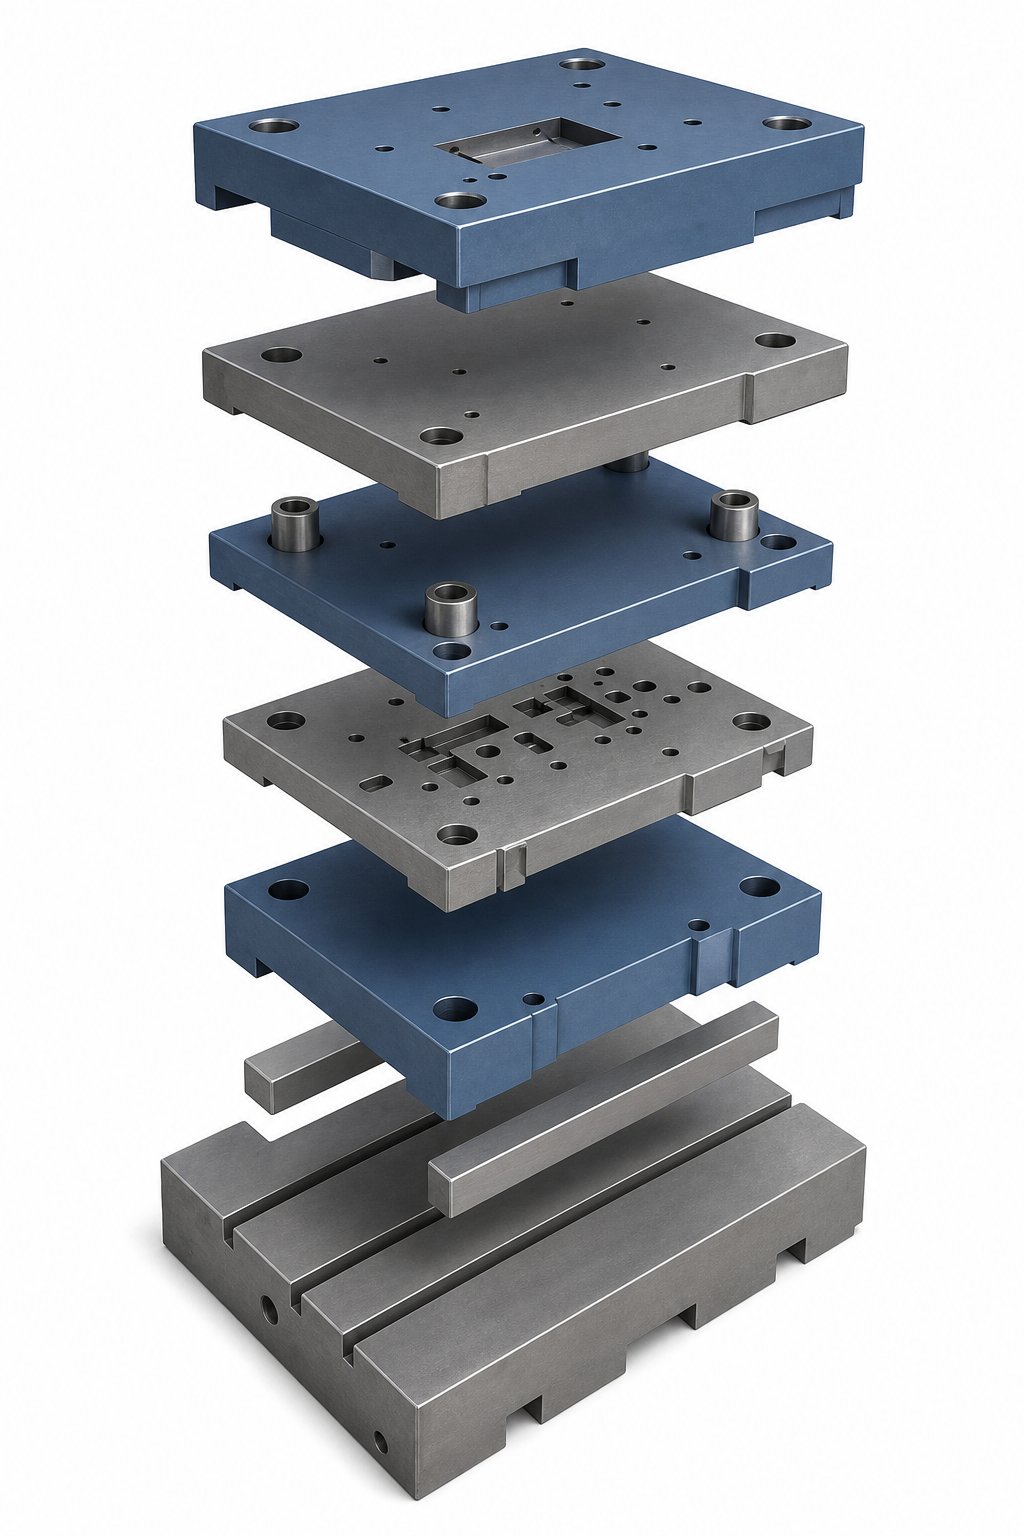
Strukturne komponente koje čine temelj za matricu
Svaka funkcionalna kategorija u matrici za štancanje ovisi prvo o jednoj stvari: krutoj, stabilnoj platformi koja drži sve u liniji pod opetovanim udarima velike{0}}tonaže. Bez te osnove, zazori rezanja se pomeraju, formirajući geometriju izobličenih, a sistemi vodilica se prerano troše. Strukturne komponente su tihi radni konji sklopa matrice. Rijetko privlače pažnju sve dok se nešto ne skrene, pukne ili ne pomakne iz položaja, a do tada već rastavljate dijelove.
Cipele i njihova uloga kao strukturne okosnice
Zamislite da pričvrstite precizan alat za rezanje na platformu koja se savija svaki put kada se presa okreće. To je upravo ono što se događa kada je cipela podložna ili napravljena od pogrešnog materijala. Gornje i donje papuče matrice služe kao montažne površine za svaku drugu komponentu u alatu. Gornja papuča se pričvršćuje na ram za presu, donja papuča vijcima na ležište prese ili podložnu ploču, i zajedno nose puno opterećenje štancanjem kroz cijeli hod.
Ovdje je bitan izbor materijala. Cipele od livenog gvožđa nude dobro prigušivanje vibracija i isplative su za lakše-primenu, dok čelične cipele pružaju veću krutost i otpornost na progib pod većom tonažom presa. Naći ćete većinu metalnih setova kalupa za štancanje specificiranih sa čeličnim cipelama kada tonaža premašuje umjerene nivoe ili kada uske tolerancije zahtijevaju minimalno savijanje po površini alata.
Debljina cipela direktno je vezana za tonažu i raspon presa. Tanka cipela koja premošćuje široki ležaj za presa savijat će se u sredini, povlačeći igle za vođenje iz poravnanja i neravnomjerno otvarajući zazor preko stanica za sečenje. Dizajneri kalupa izračunavaju minimalnu debljinu papuče na osnovu raspodjele opterećenja, nepodržanog raspona i prihvatljivih granica ugiba, obično držeći savitljivost znatno ispod tačke u kojoj bi to uticalo na razmak-do-matrice.
Standardne kataloške veličine papuča pokrivaju uobičajene dimenzije ležišta za presovanje i šablone vijaka, što ih čini praktičnim izborom za alate opće{0}}namjene. Prilagođeno-obrađene cipele postaju neophodne kada presa ima nestandardnu montažu, kada je otisak matrice nepravilan ili kada je smanjenje težine kritično za rukovanje i postavljanje. U svakom slučaju, papuča matrice je strukturna početna tačka o kojoj zavisi svaka druga komponenta.
Matične ploče, podložne ploče i sistemi držača
Postavljen na vrh tih cipela nalazi se hrpa precizno-obrađenih ploča, od kojih svaka ima specifičnu strukturnu ulogu. Matrica je mjesto gdje živi stvarna geometrija rezanja i oblikovanja. Sadrži džepove, otvore i profilisane rubove koji definiraju žensku polovicu svake operacije. Budući da apsorbira direktne sile rezanja pri svakom hodu, matrica je tipično obrađena od alatnog čelika i kaljena kako bi se oduprla habanju.
Neposredno iza vrhova bušilica nalazi se podložna ploča. Njegov posao je jednostavan, ali kritičan: distribuira koncentrirano opterećenje udarcem na šire područje cipele kako bi se spriječilo stvaranje pečuraka, što je postepeno ljuštenje mekog materijala za cipele pod ponovljenim tačkastim opterećenjima. Bez očvrsne pozadinske ploče, glave bušilica polako tonu u površinu cipele, mijenjajući visinu zatvarača i degradirajući kvalitet rezanja tijekom hiljada udaraca.
Potporne ploče drže udarce, pilote i druge radne detalje u fiksnom položaju. Koriste precizne-probušene rupe prilagođene za bušenje drški, često u kombinaciji sa metodama-zaključavanja, ključa ili glave-koje omogućavaju brzu zamjenu bez rastavljanja cijele gornje polovine. Kao što primjećuje Moeller Precision Tool, dobro-dizajnirani držači smanjuju vrijeme sastavljanja matrice i pomažu u eliminaciji grešaka u toleranciji slaganja koje se akumuliraju kada je uključeno više ploča.
Ove ploče su složene i pričvršćene zajedno pomoću kaljenih klinova za tiple koji zaključavaju njihove relativne položaje. Jednom kada je postavljen klinovima, snop ploča se može rastaviti radi održavanja i svaki put ponovo sastaviti na isto poravnanje. Ta ponovljivost je ono što čini set kalupa za štancanje pouzdanim u stotinama hiljada ciklusa presovanja, a ne samo u prvih sto.
Paralele, uspone i razmaknice
Ispod donje ploče matrice, naći ćete paralele: kaljene čelične šipke koje podižu blok matrice s površine oslonca. Zašto je taj jaz bitan? Stari delovi i gotovi delovi moraju negde da odu. Bez odgovarajućeg prostora ispod stanica za sečenje, puževi se slažu unutar otvora matrice, zaglavljuju alat i uzrokuju katastrofalne padove. Paralele stvaraju tu izlaznu putanju, a istovremeno podupiru donju cipelu ravnomjerno preko ležaja presa.
Usponi služe drugoj namjeni. U progresivnim kalupima sa više stanica, različite operacije će možda morati da budu na različitim visinama u odnosu na trakastu liniju. Usponi podižu određene stanice ili područja detalja kako bi odgovarali potrebnoj radnoj visini, posebno kada se formirani elementi na jednoj stanici moraju očistiti od alata na sljedećim stanicama kako traka napreduje.
Distančni blokovi i blokovi za zaustavljanje zaokružuju strukturni sistem. Odstojni blokovi postavljaju precizne visine zatvaranja između polovica kalupa, dok blokovi za zaustavljanje djeluju kao čvrsta mehanička ograničenja koja sprječavaju prekomjerno-putovanje tokom sudara prese, štiteći osjetljive detalje rezanja i oblikovanja od katastrofalnih oštećenja.
Specificiranje bilo koje od ovih strukturnih komponenti vraća se na tri ograničenja: veličina presovanog ležaja određuje otisak i paralelni razmak, visina zatvarača određuje ukupnu-debljinu naslaganog sloja, a smjer dovoda diktira gdje moraju biti locirani kanali za čišćenje za evakuaciju otpada.
| Strukturna komponenta | Primarna funkcija | Tipični materijal | Uobičajeni raspon debljine |
|---|---|---|---|
| Gornje/donje cipele | Montirajte sve komponente, apsorbirajte tonažu prese | Lijevano željezo ili čelik | 25 mm - 100 mm+ |
| Die Plate | Sadrži geometriju rezanja/formiranja | Alatni čelik (kaljeni) | 19 mm - 50 mm |
| Backing Plate | Distribuira udarna opterećenja, sprječava nastanak gljiva | Kaljeni čelik | 6 mm - 19 mm |
| Retainer Plate | Drži udarce i pilote na poziciji | Legirani čelik ili alatni čelik | 19 mm - 38 mm |
| Paralele | Stvara razmak ispod matrice | Kaljeni čelik | 38 mm - 75 mm visine |
| Usponi/odstojni blokovi | Podiže stanice, postavlja visinu zatvaranja | Čelik | Zavisno od aplikacije{0} |
| Stop Blocks | Sprječava prekomjerno-putovanje tokom događaja pada | Čelik | Usklađen sa visinom mreže |
Strukturne komponente se retko troše na dramatičan način kao što to čine bušilice ili dugmad. Njihov način kvara je suptilniji: postupno skretanje, otpuštanje tipli, istrošene rupe za vijke i površinsko lomljenje koje polako pomiče poravnanje preko cijelog alata. Ta tiha degradacija je upravo ono što ih čini vrijednim praćenja, jer do trenutka kada se strukturalni problem pojavi u vašim otisnutim dijelovima, on je već utjecao na svaku stanicu za sečenje i oblikovanje u kalupu hiljadama udaraca. A te stanice za sečenje, sa njihovim udarcima, dugmadima i odnosima zazora, su mesta gde se kvalitet delova direktno dobija ili gubi.
Komponente za rezanje i pirsing koje oblikuju prazninu
Strukturalna krutost održava sve usklađenim, ali poravnanje je važno samo zbog onoga što se dešava na oštrici. Probojci i dugmad unutar alata za štancanje su komponente koje zapravo dodiruju lim i sijeku ga u definiranu geometriju. Svaka rupa, zarez, prorez i prazna obrisa postoje jer je očvrsla bušilica probila materijal u precizno usklađeni otvor ispod. Ispravite ove komponente izrezivanja i proizvodite čiste ivice velikom brzinom. Pogrešite ih i borite se protiv neravnina, slomljenih udaraca i odstupanja dimenzija od prvog udarca.
Vrste bušilica i njihove funkcije rezanja
Kada pogledate unutar progresivne ili složene matrice, primijetit ćete višestruke udarce matrice za štancanje, svaki brušen na određeni profil koji određuje rez koji proizvodi. Evo najčešćih stilova:
- Piercing udarci- Napravite unutrašnje rupe tako što ćete u potpunosti provući puž kroz materijal. Uobičajeni su okrugli, duguljasti ili oblikovani profili.
- Blank udarci- Izrežite puni vanjski perimetar gotovog dijela. Puž postaje radni komad, a ne otpad.
- Zarezivanje udaraca- Uklonite materijal sa ruba trake, režući samo s jedne strane. Budući da je sila neuravnotežena, zahtijevaju blok pete nasuprot reznoj ivici kako bi se oduprli bočnom otklonu.
- Trim punches- Odrežite višak materijala ili jezičke nosača od skoro gotovog dijela, obično u završnoj stanici progresivne matrice.
Geometrija definira šta proboj seče, ali metoda zadržavanja definira kako ostaje u alatu. Tip glave- buši sjedište u džep s protuprovrtom na ploči za pričvršćivanje, koji se drži na mjestu pomoću stražnje ploče iznad. Kuglični-probijači za zaključavanje škljocaju u držač za brzu-izmjenu, što omogućava zamjenu bez rastavljanja gornje polovine matrice. Probojci sa ključem koriste ravan ili žljeb koji sprječava rotaciju, što je kritično za ne-profile gdje je kutna orijentacija bitna.
Off--kataloški bušotini pokrivaju standardne okrugle i jednostavne oblike uobičajenih veličina. Kada geometrija vašeg dijela zahtijeva nepravilne profile, čvrste tolerancije ili neobične materijale, prilagođeni-ubijači postaju neophodni. To su obično žičano-EDM rezano ili precizno{6}}brušeno kako bi odgovaralo tačno traženoj osobini.
Dugmad za matrice, umetci i rezne ivice
Svaki par probijača i kalupa za lim radi kao usklađen sistem. Probijanje pruža muški profil rezanja, a dugme matrice pruža ženski otvor koji ga prima. Dugmad matrice su kaljena, precizni-probušeni cilindri utisnuti u ploču matrice. Njihova unutrašnja geometrija definira tačnu veličinu proizvedene rupe ili blanka, a stanje ivica direktno određuje kvalitet rezanja.
Za standardne okrugle rupe, konvencionalno brušenje proizvodi dugmad sa dovoljnom preciznošću za većinu primjena. Kada se tolerancije zategnu ispod nekoliko hiljaditih inča, ili kada profil uključuje oštre unutrašnje uglove i zamršene oblike, žičana{1}}EDM obrada postaje poželjna metoda. Žičani EDM postiže tolerancije od +/-0,0001 do +/-0,0003 inča i može proizvesti unutrašnje radijuse od čak 0,0005 inča, što ga čini idealnim za kreiranje složenih geometrija gumba koje zahtijevaju progresivne matrice.
Sekcioni ulošci podstiču ovaj koncept dalje. Umjesto da obrađuju složenu reznu geometriju direktno u matricu, inženjeri postavljaju pojedinačne kaljene umetke u džepove unutar ploče. Kada se ivica istroši ili se istrune, zamjenjujete taj pojedinačni umetak umjesto da prerađujete ili rastavljate cijelu ploču. Ovaj modularni pristup značajno smanjuje troškove održavanja i zastoja, posebno u-proizvodnji velikih količina gdje je lokalizirano habanje neizbježno.
Kako odnosi-do-odnosa reza određuju kvalitet rezanja
Metalni probojci i otvori za matrice ne rade nezavisno. Oni funkcioniraju kao usklađeni par odvojen pažljivo kontroliranim razmakom koji se naziva razmak rezanja. Ovaj razmak, izražen kao postotak debljine materijala po strani, je jedina najutjecajnija varijabla u određivanju kvalitete rubova, visine ivica i vijeka trajanja alata.
Kada je zazor ispravan, linije loma koje je inicirao proboj i otvor matrice susreću se čisto u sredini debljine materijala. Rezultat je rezana ivica sa predvidljivim omjerom sjaja (glatki, posječeni dio) i loma (grublja zona loma). Za nisko-ugljični čelik sa odgovarajućim zazorom, ovo otprilike slijedi -trećinu smicanja, dvije- loma obrazac, kao što MetalForming Magazine objašnjava u svojoj analizi odnosa između svojstava materijala i odabira zazora.
Kada je zazor suviše čvrst, bušilica mora probiti više materijala prije nego što dođe do loma. Ovo povećava silu rezanja, stvara više topline, ubrzava habanje proboja i može dovesti do sekundarnog smicanja ili dvostrukog-loma ivice. Kada je zazor previše labav, materijal se kotrlja u otvor prije loma, stvarajući prekomjerne neravnine i velike zone prevrtanja.
Pravi izazov? Odobrenje nije univerzalno. Materijali-veće čvrstoće lome se ranije i obično im je potrebno više zazora, dok mekši materijali mogu tolerisati čvršće praznine. Oslanjajući se na jedinstvenu vrijednost za svaki materijal, uobičajenu radnu-naviku, garantuje suboptimalne rezultate na barem nekim vašim kalupima i udarcima. Detaljno uputstvo za čišćenje prema vrsti materijala slijedi kasnije u ovom vodiču.
Izvan zazora, probojci i matrice od lima ne uspijevaju u predvidljivim obrascima. Rano prepoznavanje ovih načina kvara pomaže timovima za održavanje da interveniraju prije nego što se kvalitet dijelova pogorša:
- Ivice chipping- Najčešći kvar, uzrokovan prekomjernim udarcem-kroz šok, nedovoljnim zazorom ili bočnim otklonom zbog neusklađenosti.
- Abrazivno trošenje- Postepeno otupljivanje oštrice od trenja o radni predmet, ubrzano abrazivnim materijalima kao što su nerđajući čelik i AHSS.
- Gašenje i preuzimanje materijala- Materijal radnog komada zavaruje se na čelo proboja pod toplotom i pritiskom, što je uobičajeno za aluminijum i nerđajući čelik.
- Slom glave- Glava probijača se odsiječe unutar držača zbog škljocanja-od udara ili nepravilnog nasjedanja na pozadinu.
- Bočni otklon i savijanje- Vitki udarci se povijaju pod-opterećenjima izvan centra, posebno u operacijama zarezivanja bez adekvatne potpore za petu.
Svaki način kvara prati određeni osnovni uzrok u čišćenju, poravnanju, izboru materijala ili metodi zadržavanja. Sistem za sečenje živi ili umire od toga koliko se precizno kontrolišu ove varijable, a u trenutku kada udarac zahvati traku, tačnost svake komponente za vođenje u matrici određuje da li će se to zahvatanje dogoditi tamo gde bi trebalo.
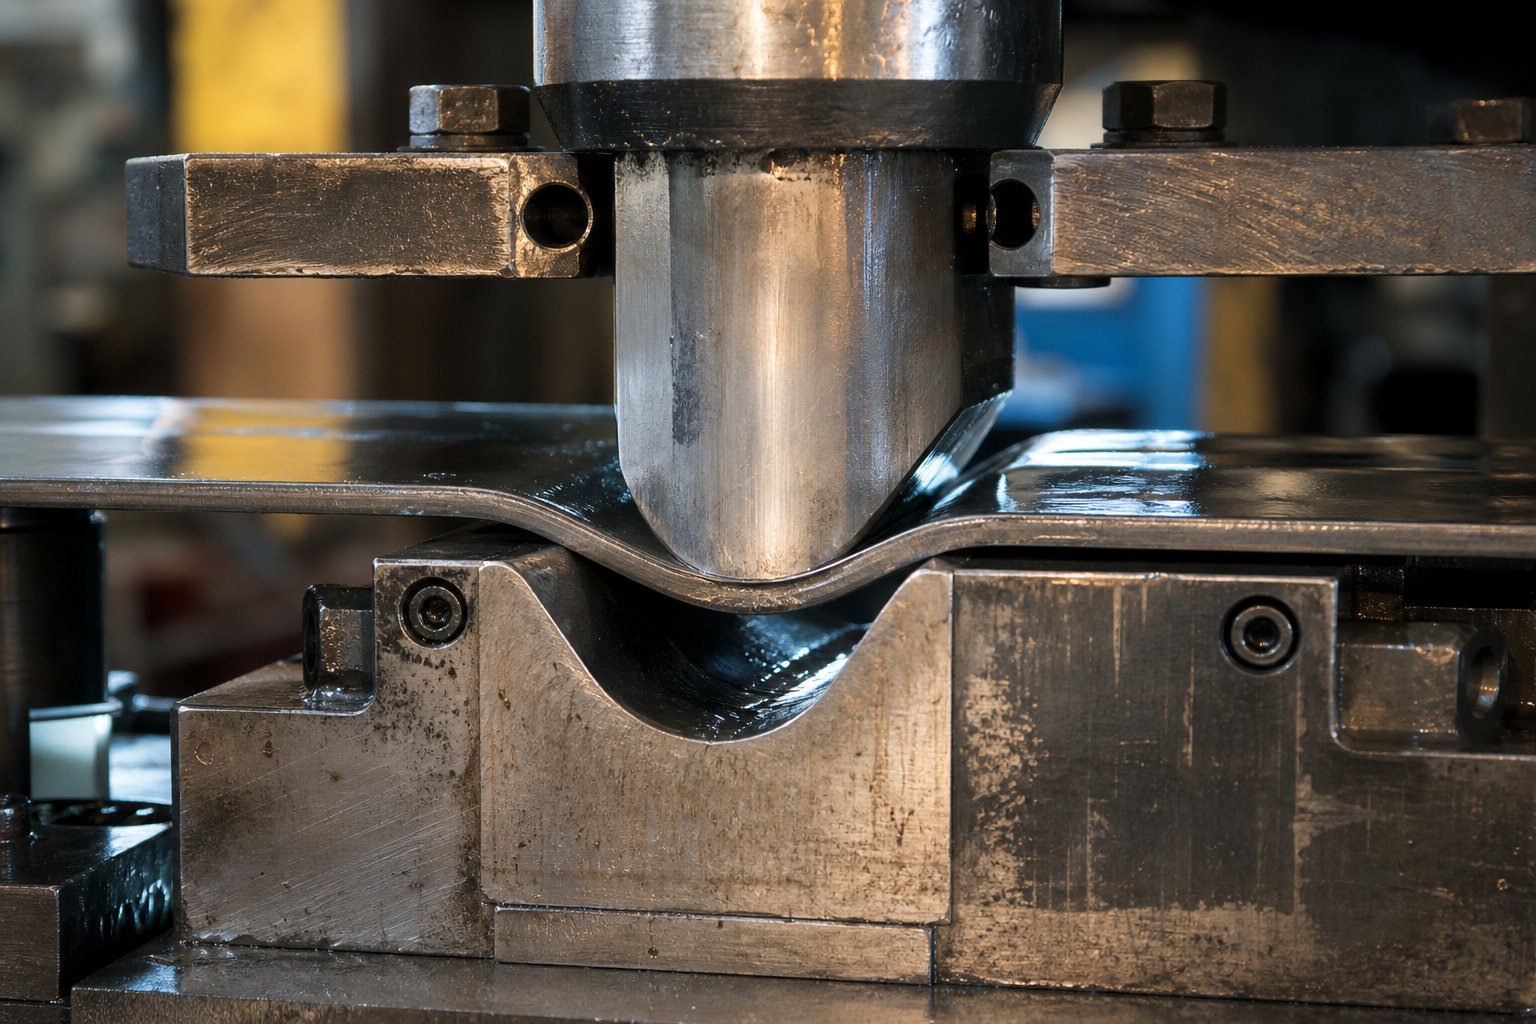
Komponente oblikovanja i savijanja za plastičnu deformaciju
Rezanjem se uklanja materijal. Formiranje ga preoblikuje. Dok bušilice i dugmad za matrice režu lim u ravne profile, komponente za formiranje i savijanje uzimaju te profile i plastično ih deformiraju u trodimenzionalne karakteristike bez uklanjanja ikakvog materijala. Savijanja, izvlačenja, udubljenja, koplja, rebra i prirubnice dolaze iz ove kategorije metalnih kalupa za štancanje, a komponente odgovorne za njihovu proizvodnju suočavaju se s potpuno drugačijim nizom inženjerskih izazova od njihovih kolega za rezanje.
Tamo gde sečenje zahteva kontrolu oštrine i zazora, oblikovanje zahteva preciznu geometriju, kontrolisan protok materijala i pažljivo kalibrirani reaktivni pritisak. Popravite ravnotežu i vaši dijelovi će se pojaviti bez nabora-sa dosljednom preciznošću dimenzija. Pogriješite i borite se protiv rascjepa, povratnih i površinskih nedostataka koje nikakva korekcija nizvodno ne može popraviti.
Formiranje udaraca, savijanje čelika i kalupa za brisanje
Probojci za oblikovanje rade guranjem lima u žensku šupljinu ili preko očvrslog ruba, prisiljavajući materijal da popusti i trajno poprimi novi oblik. Za razliku od probijajućih proboja koji čisto seku kroz traku, probojci za formiranje dodiruju široku površinu i primjenjuju silu na duži dio hoda preše. Oni proizvode zavoje, iscrtane čaše, reljefne karakteristike i lancete u zavisnosti od njihove geometrije i odgovarajućeg ženskog alata ispod.
Čelici za savijanje i matrice za brisanje stvaraju ugaone krivine brisanjem materijala preko fiksne ivice ili u džep u obliku slova V-. Metoda savijanja određuje kako su komponente matrice dizajnirane:
- Savijanje zraka- Probijač gura materijal djelomično u otvor u obliku slova V- bez dodirivanja dna. Ugao savijanja u potpunosti ovisi o dubini probijanja. Ovo zahtijeva manju tonažu presovanja i proizvodi manje habanje alata, ali je teže kontrolisati oprugu.
- Dno- Probijanje u potpunosti pritišće materijal na površinu kalupa u obliku slova V-, stvarajući čvrst kontakt duž nogu savijanja. Ovo proizvodi veću preciznost i manje odskoka od savijanja zraka jer se materijal u potpunosti prilagođava geometriji matrice.
- Kovanje- Probijač primjenjuje ekstremnu silu, do 30 puta veću od savijanja zraka, sabijajući materijal u zoni savijanja dok ne poteče plastično i ne zauzme se trajno. Kovanje praktično eliminiše povratni udar, ali zahteva znatno teže komponente za presovanje i veću tonažu prese.
Kako su ove komponente za formiranje raspoređene zavisi od toga koje vrste kalupa za štancanje gradite. U progresivnim kalupima, formiranje se odvija postepeno na više stanica. Plitko pre-savijanje na jednoj stanici postaje puna prirubnica od 90 stepeni nekoliko stanica kasnije, pri čemu traka nosi djelomično formirane karakteristike kroz svaku narednu operaciju. Matrice za štancanje lima konfigurirane kao alati za prijenos imaju drugačiji pristup. Budući da je dio odvojen od trake i fizički se pomiče između stanica, matrice za prijenos mogu izvesti složeno duboko izvlačenje u jednom udarcu bez brige o kontinuitetu trake. Složene kalupe, koje obavljaju sve operacije u jednom potezu, rijetko uključuju karakteristike oblikovanja jer je njihova geometrija ograničena na ravne profile rezanja.
Ova razlika je važna za dizajn komponenti. Progresivni udarci za formiranje kalupa moraju biti kraći i uzeti u obzir podizanje trake između stanica. Udarci za formiranje kalupa za prijenos mogu biti dublji i agresivniji jer nisu ograničeni mehanikom -uvlačenja trake. Čelične matrice za štancanje dizajnirane za materijale visoke{4}}takođe trebaju formirati komponente sa većim radijusima kako bi se spriječilo pucanje, budući da limovi veće -čvrste tolerišu manje deformacije prije loma.
Jastučići za crtanje, tlačni jastučići i dušične opruge
Udarci za formiranje oblikuju dio, ali sistemi pritiska kontroliraju kako materijal teče tokom tog oblikovanja. Ovdje dolaze podloške za vuču. Podmetač za vuču, koji se također naziva prazni držač ili tlačni jastučić, je ploča pod pritiskom-opterećena koja okružuje proboj za formiranje i primjenjuje kontroliranu silu držanja-na lim dok se uvlači u šupljinu.
Zvuči jednostavno? Realnost je nijansiranija. Kao što objašnjava stručnjak za štancanje Art Hedrick, prava funkcija podmetača jeda ne stisne metal i stvori otpor protoku, već da zadrži materijal od gužvanja tokom unutrašnjeg strujanja i kompresije. Bez adekvatnog pritiska{1}}pritiska, tlačne sile koje se stvaraju kako se materijal uvlači prema unutra, uzrokuju da se prirubnica izvija u nabore. Preveliki pritisak i materijal uopće ne može teći, što dovodi do rascjepa u polumjeru udarca.
Sila koja pokreće ove jastučiće dolazi od jednog od tri opružna sistema, od kojih svaki ima različite karakteristike koje ih čine pogodnim za različite primjene:
| Spring Type | Force Range | Očekivano trajanje života | Tipična primjena |
|---|---|---|---|
| Azotne opruge | Visoka (do nekoliko tona po jedinici) | 1-3 miliona ciklusa uz pravilno održavanje | Duboka izvlačenja, velika-zadržavanja{1}}pritiska, dosljedan pritisak u toku poteza |
| Uretanske opruge | Niska do umjerena | 100.000-500.000 ciklusa u zavisnosti od stepena kompresije | Skidači, lak-oblici za formiranje, skučeni prostori |
| Mehaničke spiralne opruge | Niska do umjerena | 500.000-1 milion ciklusa pri preporučenom otklonu | Općenito skidanje, umjereno zadržavanje-dole, aplikacije{1}}osjetljive na troškove |
Odabir pravog opružnog sistema direktno se povezuje sa debljinom materijala i zateznom čvrstoćom. Izvlačenje mekog čelika od 1,5 mm pri zatezi od 270 MPa zahtijeva mnogo manje sile držanja-u odnosu na potezanje od nehrđajućeg čelika od 1,5 mm pri zatezi od 600 MPa. Azotne plinske opruge su često jedina praktična opcija za materijale visoke{7}}vrste jer mogu isporučiti veću silu u manjem omotaču i ponuditi konzistentniji pritisak tokom cijelog hoda u poređenju s mehaničkim alternativama.
Tip materijala se također mijenja formirajući geometriju komponente. Aluminijum se agresivno gnusi prema neobloženom alatnom čeliku, zahtijevajući polirane površine ili premaze protiv-nagrizanja na udarcima i pločicama za izvlačenje. Nehrđajući čelik-brzo se stvrdnjava, što znači da radijusi formiranja moraju biti dovoljno veliki da spriječe pucanje pri prvom udarcu. Blagi čelik je najpopustljiviji, toleriše uže radijuse i zahtijeva manju silu{5}}pritiska, što je upravo razlog zašto ostaje osnovni materijal na koji se sve specifikacije sastavnih dijelova pominju prvi.
Interakcija između geometrije oblikovanja i kontrole pritiska je ono što odvaja pouzdanu proizvodnu matricu od one koja proizvodi nedosljedne dijelove. A ta međusobna igra funkcionira samo kada proboj za formiranje zahvaća materijal na tačno pravoj lokaciji svaki pojedinačni potez, što je posao sistema za vođenje i poravnanje koji čeka u sljedećem funkcionalnom sloju matrice.
Sistemi za vođenje i poravnanje za preciznu registraciju
Formirajući udarci oblikuju materijal kontroliranom silom, ali sama sila ne znači ništa ako padne na pogrešno mjesto. Svaka operacija u kalupu za štancanje, bilo da se radi o rezanju ili oblikovanju, ovisi o tome da se gornja i donja polovina sastaju na potpuno istoj poziciji pri svakom pojedinačnom potezu. Neusklađenost od samo nekoliko hiljaditih inča pomiče zazor-od-od optimalnog do destruktivnog, pretvarajući čiste rezove u izbočene ivice i dramatično skraćujući vijek trajanja alata. Komponente kalupa za štancanje odgovorne za sprečavanje tog scenarija su sistemi za vođenje i poravnanje, i oni rade na dva različita nivoa: poravnavanje polovica kalupa jedna prema drugoj i poravnavanje materijala trake sa alatom.
Vodiči klinovi, vodilice i kavezi{0}}kuglični ležajevi
Igle za vođenje, koje se nazivaju i vodeći klinovi, su kaljeni cilindrični stupovi montirani u jednu polovinu kalupa koji zahvaćaju precizne-probušene čahure u suprotnoj polovini. Kako se presa spušta, ovi stupovi klize u svoje spojne čahure i prisiljavaju gornju i donju matricu u ponovljivo poravnanje prije nego što bilo koji proboj dodirne radni komad. Bez njih, inherentni zazor klizača za presovanje do njegovih rubova bi omogućio da se gornja matrica bočno pomera tokom svakog hoda, proizvodeći neravnomerno habanje i nedosledne delove.
Komercijalno su dostupna dva osnovna tipa vodeći-sistema držača i čahura, kao što MetalForming Magazine detaljno opisuje u svojoj analizi sistema za vođenje kompleta matrica:
- Sistemi kliznih ležajeva- Stub vodilice prolazi unutar čvrste čahure, obično od bronzanog-čelika obloženog čelikom ili punog aluminijuma bronze, sa malim projektovanim razmakom između površina. Samopodmazujući grafitni čepovi su uobičajeni u ovim čaurama. Sistemi kliznih ležajeva dobro podnose bočna opterećenja jer cijela površina čahure podržava stub.
- Kavezni sistemi{0}}s kugličnim ležajevima- Kavez od preciznih čeličnih kuglica vozi se između stupa i čahure u prednapregnutom stanju s negativnim zazorom (obično 0,0001 do 0,0021 inča prednaprezanja u zavisnosti od proizvođača i promjera). Kontakt za kotrljanje dramatično smanjuje trenje, što ih čini idealnim za velike-brzine, kratke-progresivne matrice.
Odabir klase uklapanja određuje kako se stup montira na papučicu kalupa. U donju cipelu je trajno instaliran press{1}}kontak i ne može se ukloniti bez hidraulične prese. Klizna-ugradnja ili demontažni stup omogućava lakšu montažu i demontažu, što pojednostavljuje održavanje dugih progresivnih matrica koje se moraju djelomično slomiti za operacije ponovnog brušenja.
Jedan kritični princip dizajna koji se često zanemaruje: vodeća čaura treba da zahvati stub vodilice na radnom nivou matrice kad god je to moguće. Ovo opterećuje stup u smicanju, njegovom najjačem stanju, i sprječava momente savijanja koji uzrokuju otklon. Postavljanje čahure visoko u gornju cipelu radi praktičnosti uvodi krak momenta koji omogućava da se stub savija pod opterećenjem, narušavajući samu orijentaciju za koju je dizajniran da održava. Stub vodilice također treba zaobići kraj čahure sa zatvorenom matricom, osiguravajući ravnomjerno trošenje duž cijele dužine čahure.
Sistemi{0}}kuglični ležajevi predstavljaju kompromis. Iako smanjuju trenje i odlikuju se brzinom, ranjivi su na bočno-opterećenje. Prekomjerne bočne sile tokom operacija formiranja ili urezivanja guraju pojedinačne kuglice u dodirni napon u tački-i tokom vremena te kuglice zabijaju tragove za praćenje u površine stuba ili čahure. Linije za praćenje koje su vidljive na jednoj strani vodilice su jasan pokazatelj da matrica stvara veće bočno opterećenje nego što je sistem kugličnih -konstrukcija dizajniran da apsorbuje.
Pilotne igle i vodiči za zalihe za kontrolu trake
Igle za vođenje poravnavaju polovine matrice, ali šta poravnava traku sa matricom? U progresivnoj matrici, materijal se kreće kroz više stanica, a na svakoj stanici mora biti pozicioniran na unutar hiljaditih dio inča svoje predviđene lokacije. Pilotne igle upravljaju tom registracijom tako što zahvaćaju prethodno probušene rupe u traci i povlače materijal u precizan položaj prije nego što bilo kakvo sečenje ili oblikovanje započne na toj stanici.
Zamislite slijed: ulagač pomiče traku za jednu dužinu koraka, vrhovi pilota prvo ulaze u rupe kako bi pružili početno vođenje, zatim se locirajući prečnici uključuju i povlače traku u pravi položaj. Piloti su tipično veličine od 0,0005 do 0,001 inča razmaka do pilot rupa, ovisno o vrsti materijala i debljini. Preveliki razmak omogućava da traka luta. Premalo zazora uzrokuje da piloti povlače i izdužuju rupe tokom vremena.
Dužina pilota je podjednako kritična. AsPeter Ulintz objašnjava, piloti moraju biti dovoljno dugi da uđu u pilot rupu prije nego što se drugi udarci uhvate i rezača za skidanje kontakta s donjom matricom, ali dovoljno kratki da ne vežu ili povlače traku prema gore kada se matrica otvori. Pogrešna ravnoteža stvara greške u napredovanju koje se pogoršavaju pri brzini proizvodnje.
Ubacite-veze za mjerenje vremena direktno u pilot funkciju. Ispravan redoslijed zahtijeva da se valjak za punjenje podigne (oslobodi traku) prije nego što promjeri za lociranje pilota uđu u rupe. Ako rolna i dalje hvata traku kada se piloti uključe, ulagač se bori protiv pilota, savijajući ih, produžujući pilotske rupe i uvodeći nepredvidive pomake trake. Ovaj vremenski prozor može biti izuzetno uzak, posebno na kalupima sa podizačima zaliha gdje valjak za dovod mora ostati otvoren dok podizači ne dostignu puni hod.
Osim pilota, nekoliko drugih komponenti alata ograničavaju traku bočno i uzdužno:
- Vodiči za dionice- Šine u obliku kanala- postavljene na ploču matrice koje ograničavaju bočno kretanje trake-na-bočno dok ona prolazi kroz kalup.
- Vodiči za tunele- Zatvorene vodilice koje hvataju traku sa obje strane i na vrhu, sprječavajući je da se podigne ili pomjeri u područjima između stanica.
- Blokovi pete- Blokovi od kaljenog čelika postavljeni duž perimetra matrice koji apsorbiraju bočni potisak od neuravnoteženih operacija rezanja ili oblikovanja, sprječavajući pomicanje cijele gornje matrice u odnosu na donju.
- Prst se zaustavlja- Mehanički graničnici koji zahvaćaju ivicu trake ili zarez za kontrolu dužine uvlačenja u matrice s ručnim punjenjem.
- Automatsko zaustavljanje zaliha- Opružni-opterećeni ili ekscentrični-zaustavljači koji precizno ograničavaju napredovanje trake u aplikacijama sa napajanjem{3}}omogućujući sekundarnu kontrolu{4}}dužine iza elektronskog dodavača.
Vrijeme i poravnanje u različitim tipovima matrica
Zahtjevi za vođenje značajno se pomjeraju ovisno o vrsti kalupa za štancanje u radu. Progresivna matrica mora održavati kontinuiranu kontrolu trake od ulaza do izlaza preko svake stanice, što znači pilote na više lokacija, vodiče zaliha duž cijele dužine i dizače koji ravnomjerno podižu traku između poteza. Svaka komponenta kalupa za presovanje u sistemu vodiča radi zajedno kako bi kontinuirana traka bila precizno indeksirana kroz potencijalno desetine stanica.
Prijenosni umri suočavaju se s drugačijim izazovom. Dio se rano odvaja od trake i fizički pomiče između stanica pomoću mehaničkih prstiju ili prijenosnih šipki. Ovdje registracija ovisi o blokovima gnijezda, lociranju pinova u svakoj stanici i preciznosti položaja samog mehanizma za prijenos, a ne pilot rupa u kontinuiranoj traci. Složenost vođenja prelazi sa matrice na sistem prijenosa.
Složene matrice imaju najjednostavnije. Sve operacije se odvijaju u jednoj stanici u jednom potezu, tako da poravnanje u potpunosti zavisi od vodećeg klina i sistema čahura koji održavaju dosljednu gornju-u-donju registraciju. Nema pilota i nema progresije trake za kontrolu.
Bez obzira na tip matrice, habanje sistema vodilica je često najraniji uočljivi signal da se poravnanje pogoršava na alatu. Komponente matrice za presovanje koje vode i registruju polovice alata postepeno akumuliraju habanje, a to se habanje manifestuje u mjerljivim simptomima mnogo prije nego što proizvede očigledan otpad. Evo na šta treba obratiti pažnju:
- Neujednačena visina šiljaka po širini trake- Označava da su vodeći klinovi i čahure razvili prevelik zazor, što omogućava da se gornja matrica pomjeri bočno. Korektivna radnja: izmjerite zazor od-do-čahura i zamijenite čahure koje premašuju specifikaciju.
- Jedno-istrošenost pilotske osovinice- Pokazuje da se traka konstantno povlači na jednu stranu tokom registracije, što je često uzrokovano istrošenom vodećom čahurom na pilot strani ili nepravilnim vremenom podizanja-rola. Korektivna radnja: pregledajte čahure za tragove praćenja, provjerite vrijeme podizanja-okretanja pomoću okretnog prekidača.
- Sve veće varijacije dimenzija između prve i zadnje stanice- Predlaže da kumulativna greška registracije trake raste po dužini matrice. Korektivna radnja: provjerite izduženje pilotske rupe, provjerite zazore pilota i pregledajte vodilice zaliha na labavost u vezi sa habanjem.
- Oznake za praćenje lopte na vodećim stubovima- Otkriva prekomjerna bočna opterećenja na sistemima vodiča kugličnih-ležaja, obično zbog neuravnoteženih sila oblikovanja. Korektivna radnja: dodajte ili prilagodite blokove pete da apsorbiraju bočni potisak, ili pretvorite u čahure kliznog-ležaja ako su bočna opterećenja kronična.
- Čujno škljocanje ili cvrkutanje tokom proizvodnje- Označava pilote koji se bore sa hranilicom zbog zakretanja-podizanja vremena zakretanja ili istrošenih mehanizama za podizanje kotrljanja. Korektivna radnja: ponovo kalibrirajte feed-vreme otpuštanja, pregledajte hod kotrljanja-podizanja i provjerite da piloti nisu savijeni.
- Greške u napredovanju koje se pogoršavaju sa brzinom pritiska- Ukazuje na kašnjenje signala u sistemu za oslobađanje-fejda, gdje proteklo vrijeme od signala kontrolera do stvarnog podizanja kotrljanja postaje značajno pri većim brzinama. Korektivna radnja: unaprijedite signal-za otpuštanje pilota da kompenzira kašnjenje i provjerite da li je vrijeme kašnjenja ponovo kalibrirano kada se brzina promijeni.
Svaki od ovih simptoma potiče od komponente matrice koja je prešla svoju projektovanu radnu toleranciju. Sistem vodiča je, u stvari, nervni sistem umri. Kada se degradira, informacije o poziciji se gube, a svaka nizvodna operacija pati. Ta izgubljena preciznost najteže pogađa komponente koje upravljaju kretanjem trake između poteza: skidači, podizači i zarezi za obilaznicu koji fizički kontroliraju kako materijal ulazi, putuje i izlazi iz kalupa.
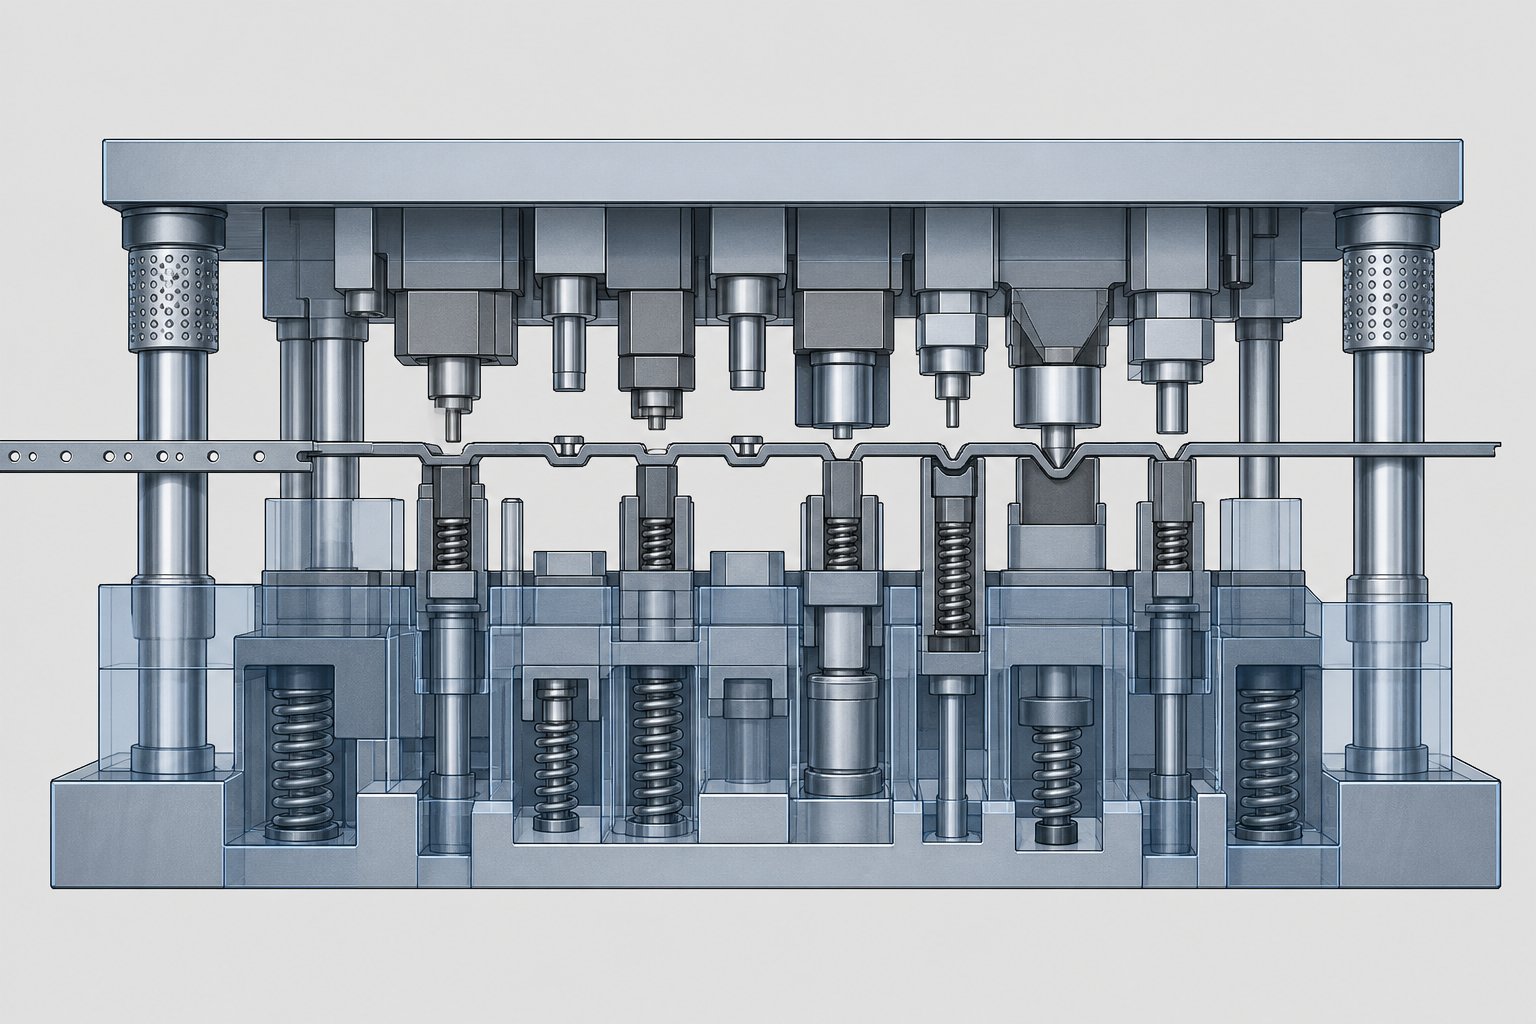
Komponente za skidanje, podizanje i zaobilaznice
Sistemi vodiča govore matrici gdje materijal treba biti. Komponente za skidanje i podizanje fizički kontrolišu da li tamo stigne. Svaki put kada udarac presiječe ili formira traku, materijal grabi za tu bušilicu tokom izvlačenja. Svaki put kada se prese otvori, traka se mora čisto izdići iznad površine matrice kako bi mogla napredovati do sljedeće stanice bez povlačenja preko oštrih rubova ili formiranih dijelova. I svaki put kada formirana karakteristika prethodne stanice prođe nizvodnu stanicu, potrebno joj je dopuštenje da putuje bez sudara. Komponente za štancanje odgovorne za sve tri funkcije su skidači, podizači i zarezi za premosnicu, i zajedno čine materijal-kosnicu za rukovanje bilo kojom progresivnom matricom.
Striperi i njihova dvostruka funkcija
Striptizer radi dva posla u jednom potezu. Na putu prema dolje drži lim ravno uz donju površinu kalupa tokom rezanja. Na putu prema gore, gura materijal sa udarca dok se povlači. Bez adekvatnog odstranjivanja, prirodna tendencija probušenog metala da se kolapsira oko tijela bušilice povukla bi traku prema gore, izobličila bi pilot rupe i zaglavila alat u roku od nekoliko poteza.
Dva fundamentalno različita dizajna skidača služe ovim funkcijama, a odabir pogrešnog može dovesti do katastrofalnih kvarova na alatu.
Opružne skidače (plutajuće)
Opružni skidači su opruge{0}}opterećene ploče montirane na gornju papučicu kalupa koje okružuju rezne udarce. Oni se spuštaju ispred udaraca pri svakom udaru, izravnavaju materijal i čvrsto ga drže uz donji dio matrice prije nego što započne bilo kakvo sečenje. Kako objašnjava Art Hedrick, ovo sprečava vezivanje materijala između reznih udaraca tokom ulaska i izvlačenja, jer je traka već ravna, a ne slobodna da se savija ispod seta zavojnica ili samostrela.
U povratnom hodu, opružni-opterećeni alat za skidanje materijala ostaje pritisnut uz materijal dok se udarci potpuno povlače iz lima. Tek nakon potpunog izvlačenja proboja, opruga oslobađa pritisak, omogućavajući traki da se slobodno podigne za sljedeće napredovanje. Ova kontrolisana sekvenca eliminiše udarno i udarno opterećenje koje nastaje kada labavi materijal udari o krutu ploču za skidanje.
Uređaji za skidanje opruge nude podesiv pritisak kroz izbor opruga, prilagođavaju se varijaciji debljine materijala i proizvode čistije djelovanje skidanja. Kompromis je veći trošak proizvodnje, periodična zamjena opruga i potreba za preciznim proračunima prednaprezanja vijaka.
Čvrsti striptizeti (skidači mostova)
Čvrsti skidači, koji se nazivaju i mostovi ili skidači ploča, su krute ploče pričvršćene direktno na donju matricu. Oni odstranjuju materijal od proboja dok se gornja matrica povlači, oslanjajući se na fiksni razmak između ploče i površine matrice kako bi izvukao list s drške bušotine.
Jednostavni su, jeftini i ne zahtijevaju gotovo nikakvo održavanje. Ali oni predstavljaju fundamentalne probleme. Budući da ne drže materijal ravno tokom rezanja, traka se može slobodno savijati, pomicati bočno i vezati se između udaraca. Neuravnoteženi uglovi smicanja na probojima mogu gurnuti materijal u stranu, a tokom izvlačenja metal udari o donju stranu ploče, šaljući udarna opterećenja natrag u udarce. U progresivnim kalupima s višestrukim stanicama za probijanje, alati za skidanje mostova stvaraju dovoljan rizik od skretanja udarca da ih većina iskusnih dizajnera matrica izbjegava u potpunosti osim u najjednostavnijim aplikacijama.
Prednaprezanje vijaka za skidanje i kretanje
Performanse skidača opruge zavise od ispravnog prednaprezanja vijaka i proračuna hoda. Vijci za skidanje (ramenici) vješaju ploču za skidanje s gornje cipele, a njihova dužina ramena određuje koliko daleko ploča može da putuje u odnosu na udarce. Ključni parametri dizajna uključuju:
- Preload- Početna kompresija primijenjena na opruge sa potpuno otvorenom matricom, obično 10-15% punog otklona opruge. Ovo osigurava da uređaj za skidanje materijala odmah dodiruje materijal umjesto da slobodno lebdi.
- Radno putovanje- Dodatna deformacija opruge koja se javlja kada udarci prolaze kroz skidač i ulaze u materijal. Ovo mora biti dovoljno da omogući punu penetraciju udarca plus razmak u dugmetu matrice ispod.
- Maksimalna granica otklona- Opruge se nikada ne bi smjele komprimirati iznad svog nominalnog maksimuma, obično 50% slobodne dužine za opruge sa matricama. Prekoračenje ove granice dovodi do preranog kvara zamora.
Pogrešno izračunavanje rezultira ili nedovoljnom silom odstranjivanja (probijači vuku traku prema gore) ili pre-komprimiranim oprugama (opruge se lome, dno skidača izlazi na površinu matrice, a udarci nikada u potpunosti ne zahvaćaju materijal).
Dizači, bacači i sistemi za izbacivanje
Između poteza, traka se mora uzdići iznad površine matrice kako bi se mogla kretati bez povlačenja preko reznih rubova, šina za podizanje ili formiranih elemenata iz prethodnih stanica. Dizači se bave ovom kritičnom funkcijom.
Podizači su opruge{0}}opterećene igle ili šine postavljene u donju matricu koje potiskuju traku prema gore u trenutku kada se gornja matrica povuče. Oni podižu traku na dosljednu visinu uvlačenja, stvarajući razmak između donje strane trake i površine matrice. Podizači u stilu šipke - se protežu po širini trake kako bi zadržali ravnost i spriječili opuštanje između potpornih tačaka, što je posebno važno kod tankih materijala koji se lako kopčaju.
Visina podizača mora premašiti najvišu formiranu karakteristiku na traci. Ako bilo koji oblik-okrenut prema dolje, reljef ili izvučeni element sjede niže od kote podizača, traka će se povući preko površine matrice tokom uvlačenja, uzrokujući pogrešne-pomake, izvijanje trake i progresivno oštećenje alata i radnog komada.
Ovaj princip zvuči očigledno, ali to je jedna od najčešćih grešaka pri postavljanju progresivne matrice. Kada se stanica za formiranje doda ili modificira tokom izmjena inženjeringa kalupa, visine podizača moraju se -procijeniti na svakoj nizvodnoj stanici kako bi se osiguralo da i dalje postoji adekvatan razmak.
Skidači i pozitivni nokauti imaju suprotnu funkciju: guraju gotove dijelove ili otpake iz kalupa umjesto da podižu traku. Kada probijač odsječe dio od trake, taj dio može ostati zaglavljen unutar otvora matrice zbog trenja, prianjanja ulja ili vakuuma. Skidač je oprugom-nabijena igla ili ploča unutar šupljine matrice koja gura dio ili polugu prema dolje (ili prema gore) pri sljedećem potezu, osiguravajući da očisti kalup prije sljedećeg ciklusa.
Uobičajena su dva pristupa izbacivanju:
- Izbacivanje sa oprugom- Koristi mehaničke spiralne opruge ili uretanske jastučiće za guranje dijelova iz šupljina. Jednostavan, pouzdan i dovoljan za većinu primjena gdje dijelovi padaju pod utjecajem gravitacije nakon početnog pomaka.
- Pneumatsko izbacivanje- Koristi tempirane zračne udare da bi dijelove ili puževe izbacio iz šupljine kalupa. Neophodan za primjene velike-brzine gdje sama gravitacija ne može evakuirati dijelove dovoljno brzo između poteza ili za izbacivanje prema gore protiv gravitacije.
Neadekvatno izbacivanje uzrokuje slaganje puževa, dvostruke udarce u zadržane dijelove i oštećenje površine naknadnih štancanja. Ovo su neki od najfrustrirajućih povremenih kvarova u proizvodnji jer se pojavljuju nasumično sve dok ih ne pratite do oslabljene opruge za izbacivanje ili začepljenog zračnog prolaza.
Zaobilaznice i njihova uloga u protoku materijala
Evo izazova jedinstvenog za progresivne kalupe: karakteristika formirana na stanici tri mora proći kroz stanice četiri, pet, šest i dalje bez sudara sa alatima na tim nizvodnim stanicama. To čišćenje se ne dešava slučajno. Zahtijeva namjerno uklanjanje ili dodavanje materijala duž rubova trake, a to je upravo ono što zarezi za obilaznicu pružaju.
Razumijevanje negativnih i pozitivnih obilaznih zareza u kalupima za štancanje od lima je od suštinskog značaja za svakoga tko dizajnira ili rješava probleme s progresivnim alatima. Svaki tip ima posebnu svrhu u kontroli kako traka putuje kroz kalup:
- Negativni obilazni zarezi- Materijal se uklanja sa ruba trake na određenoj stanici, stvarajući izrez ili reljef koji omogućava razmak za prethodno formirane elemente da prođu kroz sljedeće dijelove kalupa bez smetnji. Zamislite koplje koje se spušta nadole na stanici dva. Na stanicama od tri do šest, donji blokovi matrice sjede na ili iznad trake. Bez negativnog zareza urezan uz to koplje, formirani jezičak bi se zabio u nizvodno čelik kalupa svaki put kada traka ide naprijed.
- Pozitivni obilazni zarezi- Umjesto uklanjanja materijala, pozitivni zarezi su područja u kojima je dodatni materijal namjerno ostavljen duž ruba trake, koji se proteže prema van izvan normalne linije obrezivanja. Ovaj dodatni materijal jača nosač u regijama u kojima operacije formiranja slabe poprečni presjek trake-, sprječavajući da se nosač rastegne, kida ili gubi krutost između stanica.
Svrha obilaznih zareza u kalupima za štancanje seže dalje od jednostavnog čišćenja. Njihov dizajn direktno utiče na tri proizvodno{1}}kritična ishoda:
- Stabilnost trake- Širina, dubina i položaj zareza određuju da li nosač održava dovoljno krutosti za pravo uvlačenje. Pre{2}}agresivni negativni zarezi slabe nosač i uzrokuju lutanje trake.
- Pouzdanost hrane- Ako formirana karakteristika dođe u kontakt sa bilo kojim alatom nizvodno tokom uvlačenja, traka se zaustavlja, iskoši ili se kopča. Zarezi za obilaznicu odgovarajuće veličine u potpunosti eliminišu ovaj kontakt.
- Stopa otpada- Svaki negativan zarez uklanja materijal koji postaje otpad. Širi zarezi znače više otpada. Dizajneri balansiraju između potrebe za razmakom i iskorišćenja materijala, držeći širinu zareza na minimumu što obezbeđuje pouzdan zazor plus sigurnosnu marginu za varijacije uvlačenja.
Planiranje zaobilaznog zareza se dešava tokom rasporeda trake, obično u najranijoj fazi projektovanja. Kao što Talan Products napominje, loše planiran raspored trake povećava otpad, uzrokuje nejednake sile i dovodi do habanja matrice ili prevrtanja trake, a dizajn zaobilaznog zareza je centralni faktor u toj jednadžbi. Inženjeri često revidiraju geometriju zareza više puta tokom ispitivanja uzorka štancanja prije finalizacije proizvodnog alata.
Svaka komponenta koja je obuhvaćena u ovom odjeljku, skidači, podizači, odvajači i zarezi za premosnicu, postoje kako bi materijal mogao teći predvidljivo kroz kalup. Oni ne oblikuju dio direktno. Oni omogućavaju komponentama za oblikovanje da urade svoj posao osiguravajući da materijal stigne u pravi položaj, da ostane ravan tokom operacija, raščišćava alat nakon operacije i čisti evakuaciju kada se završi. Ali pouzdan protok materijala je samo polovina jednadžbe kvaliteta. Druga polovina je da li same operacije rezanja i oblikovanja proizvode ivice i dimenzije unutar specifikacije, a to se svodi na to koliko se precizno kontrolišu zazor i tolerancija u svakoj radnoj komponenti u alatu.
Standardi zazora i tolerancije koji kontrolišu kvalitet delova
Protok materijala dovodi traku tamo gdje treba. Zazor i tolerancija određuju šta se dešava kada se alat sretne sa metalom. Svaka rezana ivica, svako mjerenje dimenzija na utisnutom dijelu prati razmak između proboja i matrice i kumulativnu preciznost komponenti koje ga održavaju. U dizajnu kalupa za štancanje, ovo je mjesto gdje teorija postaje mjerljivi kvalitet i gdje male greške u specifikaciji stvaraju velike probleme u proizvodnji.
Možete imati strukturalno savršenu matricu od lima sa besprijekornim sistemima vodilica i optimiziranim rasporedom traka, ali ako su vaši razmaci rezanja pogrešni ili su tolerancije komponenti pomakle, dijelovi koji izlaze iz prese će vam odmah reći kroz neravnine, varijacije dimenzija i prerano trošenje alata.
Zazor-do-zazora kao postotak debljine materijala
Razmak je horizontalna udaljenost između rezne ivice proboja i rezne ivice dugmeta matrice, izražena kao procenat debljine materijala po strani. Ova razlika "po strani" je važna. Specifikacija zazora od 10% znači 10% debljine materijala sa svake strane proboja, a ne ukupna. Razmak je konstruiran tako da se poravnaju ravni loma inicirane od ivica proboja i matrice tako da se čisto sastaju unutar poprečnog presjeka materijala-.
Osnovni odnos između odabira zazora je čvrstoća materijala. AsMISUMI-jev inženjerski timobjašnjava, jači, tvrđi materijali zahtevaju veći zazor u poređenju sa slabijim, mekšim materijalima. To je zato što se tvrđi materijali lome ranije i pod strmijim uglovima, pa im je potrebno više prostora između reznih ivica da bi se putevi pukotina pravilno spojili. Mekši materijali se više deformiraju prije loma, tolerišući uže praznine bez sekundarnog smicanja.
Debljina radnog komada je druga varijabla. Budući da je klirens specificiran u procentima, deblji materijal prirodno zahtijeva veći apsolutni razmak. Zazor od 10% na materijalu od 1,0 mm je 0,10 mm po strani. Na materijalu od 3,0 mm, taj isti postotak zahtijeva 0,30 mm po strani, što je značajna razlika u preciznosti koja je potrebna tokom postavljanja alata u kalupu.
Šta se dešava kada čišćenje promaši cilj?
- Nedovoljan razmak- Ravne loma od udarca i matrice ne konvergiraju. Materijal se striže dva puta, stvarajući stanje dvostruke-prelomne ivice sa sekundarnom zonom poliranja. Sile rezanja rastu, stvaranje topline se povećava, a trošenje proboja dramatično se ubrzava. Alat matrice se u suštini bori s materijalom umjesto da ga čisti.
- Prevelik razmak- Materijal se kotrlja u otvor kalupa prije loma, stvarajući velike zone prevrtanja i istaknute neravnine na izlaznoj strani. Kvalitet ivica se pogoršava, a kontrola dimenzija rupe ili zazora trpi jer se materijal bočno deformiše prije nego što se rez završi.
Opća osnovna vrijednost industrije počinje oko 10% po strani za meki čelik, ali moderni razvoj alata sugerira da nešto veće vrijednosti u rasponu od 11-20% mogu značajno smanjiti opterećenje alata i povećati radni vijek. Za specifične primjene, uvijek referencirajte listove dobavljača materijala i uspostavljene priručnike za alate kao što suICFG Priručnik procesnih podataka za štancanjeili tehničke karte dobavljača komponenti matrice. Vrijednosti zazora značajno variraju među porodicama materijala, od legura aluminijuma do naprednih čelika visoke{1}}čvrstoće, a korištenje jedne univerzalne vrijednosti za sve poslove garantuje suboptimalne rezultate.
Stanje alata takođe utiče na odluke o čišćenju. Istrošeni udarci i dugmad za matrice efektivno mijenjaju funkcionalni zazor kako radijusi rubova rastu. Matrica postavljena sa malim zazorom na svježem alatu može odvesti u prihvatljiv raspon kako se ivice troše, dok alat postavljen na nominalni razmak na novim komponentama može razviti pretjerani efektivni zazor mnogo prije sljedećeg planiranog ponovnog brušenja.
Kako razmak utječe na visinu ivica i kvalitet rubova
Za inženjere štancanja, razmak nije apstraktan broj. On direktno kontroliše merljive karakteristike kvaliteta koje određuju da li će delovi proći inspekciju ili će biti odbijeni. Odrezana ivica bilo kojeg utisnutog dijela sadrži četiri različite zone, kaoistraživanje objavljeno u The Fabricatorudetalji:
- Rollover- Plastična deformacija na ulaznoj strani gdje proboj u početku savija materijal prema dolje.
- Burnish zona- Glatka, vertikalna traka stvorena klizećim udarcem po materijalu prije nego što počne lom.
- Zona preloma- Gruba, ugaona površina na kojoj se materijal raspao dok su se pukotine širile od ivica probijača i matrice.
- Burr- Preostali izdignuti materijal na izlaznoj strani, neželjeni nusproizvod koji se povećava sa zazorom i habanjem alata.
Odnos između zona glancanja i loma se pomera predvidljivo sa klirensom. Manji klirens povećava zonu glancanja jer probijanje prodire dublje prije nego što prijelom počne. Labaviji zazor smanjuje glazuru i povećava zonu loma jer pukotine počinju ranije i šire se kroz više materijala. Bilo koja krajnost proizvodi neprihvatljive rubove: previše zategnuto stvara dvostruko smicanje, previše labavo stvara prekomjerno neravnine i prevrtanje.
Evo dijagnostičkog signala na koji iskusni tehničari za metalne alate za štancanje i matrice paze: promjenu smjera šiljaka. U normalnim uslovima, neravnine se stalno formiraju na -strani (donu) utisnutog dijela. Kada zazor odmiče daleko izvan optimalnog raspona, na rubu udarca- mogu se pojaviti neravnine ili se formirati nepravilno oko perimetra reza. Taj preokret govori da se mehanika loma iz temelja promijenila i da je za čišćenje potrebna hitna korekcija.
Istraživanja o naprednim čelicima visoke{0}}čvrstoće kao što je DP980 pokazuju da visina brusa raste s povećanjem zazora i trošenjem alata istovremeno. Kako se ciklusi rezanja akumuliraju i rubovi alata tupe, efektivni zazor raste čak i bez fizičkih promjena geometrije matrice. Visina ivica i dubina glancanja povećavaju se kako trošenje napreduje, pružajući mjerljivi vodeći pokazatelj da se održavanje matrice približava.
Slaganje tolerancije komponenti i njegov kumulativni efekat
Zazor je određen na interfejsu bušilice-to-, ali održavanje tog zazora zavisi od dimenzionalne tačnosti svake komponente u lancu između presa i površine matrice. Ovo je mjesto gdje slaganje tolerancija postaje kritično u dizajnu matrice.
Razmotrite šta se nalazi između vrha proboja i dugmeta matrice u tipičnom progresivnom alatu: ram za presovanje, gornja papuča, podložna ploča, pričvrsna ploča, telo bušotine, igle za vođenje, čaure za vođenje, donja papuča i ploča za matrice. Svaka komponenta ima svoju dimenzijsku toleranciju. Prečnik vodećih klinova ima opseg tolerancije. Otvor čahure ima traku tolerancije. Prečnik tela bušotine ima toleranciju. Položaj provrta ploče matrice ima opseg tolerancije. Kada se sve ove varijacije poravnaju u istom smjeru, što je njihov najgori slučaj, kumulativni pomak može gurnuti stvarni zazor daleko izvan specificirane vrijednosti.
Analiza tolerancije u najgorem{0}} slučaju pretpostavlja da su sve karakteristike istovremeno na svojim ekstremnim granicama. Ovo garantuje 100% uspeh montaže, ali zahteva izuzetno stroge individualne tolerancije, povećavajući troškove proizvodnje. Statističke metode kao što je korijenski zbir kvadrata izračunavaju vjerovatnu varijaciju na osnovu normalne distribucije, dozvoljavajući šire pojedinačne tolerancije uz održavanje prihvatljivih performansi{4}}nivoa sklopa. Većina proizvodnih alata koristi hibridni pristup: kritične karakteristike kao što su naleganje-u-čahuru imaju uske tolerancije, dok manje osjetljive karakteristike koriste standardna ograničenja proizvodnje.
Tokom proizvodnih ciklusa, tolerancije se ne slažu samo pri montaži. Oni rastu. Vodilice se troše i razvijaju zazor. Tijela bušilica se troše ispod nominalnog prečnika. Provrti ploče matrice se povećavaju od ponovljenog probijanja. Rupe za klinove se izdužuju od cikličkog opterećenja. Svaka od ovih promjena pomjera efektivni klirens na rubu sečenja, a kumulativni pomak se ubrzava kako se broj pogodaka povećava.
Ovdje su uobičajeni defekti{0}}utisnutih dijelova i uvjeti tolerancije ili zazora koji uzrokuju svaki:
- Prekomjerna neravnina samo na jednoj strani- Neujednačen zazor uzrokovan trošenjem čahure vodilice ili otklonom papuče matrice, pomjerajući proboj bočno u odnosu na otvor matrice.
- Postepeno povećanje visine šiljaka tokom proizvodnog ciklusa- Progresivno trošenje ivica proboja povećava efektivni zazor bez ikakvih promjena podešavanja.
- Stanje ivice dvostrukog smicanja- Razmak je previše mali, obično zbog slaganja tolerancija gdje se više komponenti istovremeno nalazi na maloj strani njihovog raspona.
- Dimenzionalni pomak između rupa-do-rupa između stanica- Istrošenost osovinice ili povećanje otvora čahure uzrokuje kumulativnu grešku u registraciji preko trake.
- Povremeno povlačenje puževa- Habanje otvora dugmeta matrice smanjuje trenje zadržavanja čahura, omogućavajući puževima da se povuku kroz materijal pomoću proboja.
- Dio{0}}do{1}}varijacija koja se pogoršava sa brzinom- Termičko širenje komponenti matrice pri visokim brzinama hoda mijenja efektivne zazore i nasjedanja.
- Omjer zona loma rubova se mijenja tokom vremena- Kombinovano trošenje probijača i matrice mijenja tačku inicijacije loma i putanju širenja pukotine.
Svaki od ovih nedostataka ima specifičan put ispravljanja, ali svi dijele zajednički korijen: odnos preciznosti između komponenata koji se spajaju otišao je preko prihvatljivih granica. Praćenje tog pomaka kroz mjerenje šiljaka, trend dimenzija i periodičnu verifikaciju zazora je ono što razdvaja proaktivno održavanje matrice od reaktivnog gašenja požara.
Inženjeri koji rade na složenoj optimizaciji zazora i izazovima kontrole neravnina, posebno na progresivnim kalupima sa više-stanica gdje se interakcije tolerancije spajaju na desetine komponenti, imaju koristi od partnerstva sa stručnjacima za alate koji razumiju ove međuzavisnosti na nivou sistema.YICHEN-ova prilagođena rješenja kalupa za štancanjepovežite inženjere za dizajn-veliku podršku za specifikaciju zazora, optimizaciju protoka materijala i preciznost na nivou-komponente koja održava slaganje tolerancija u granicama koje se mogu kontrolisati u-proizvodnim serijama velikog obima.
Čišćenje i tolerancija određuju kakav kvalitet vaša matrica danas može proizvesti. Ali koliko dugo će održati taj kvalitet ovisi o nečemu s čime je alat rođen: osobinama materijala, toplinskoj obradi i površinskim premazima koji se nanose na svaku radnu komponentu prije nego što uđe u presu.
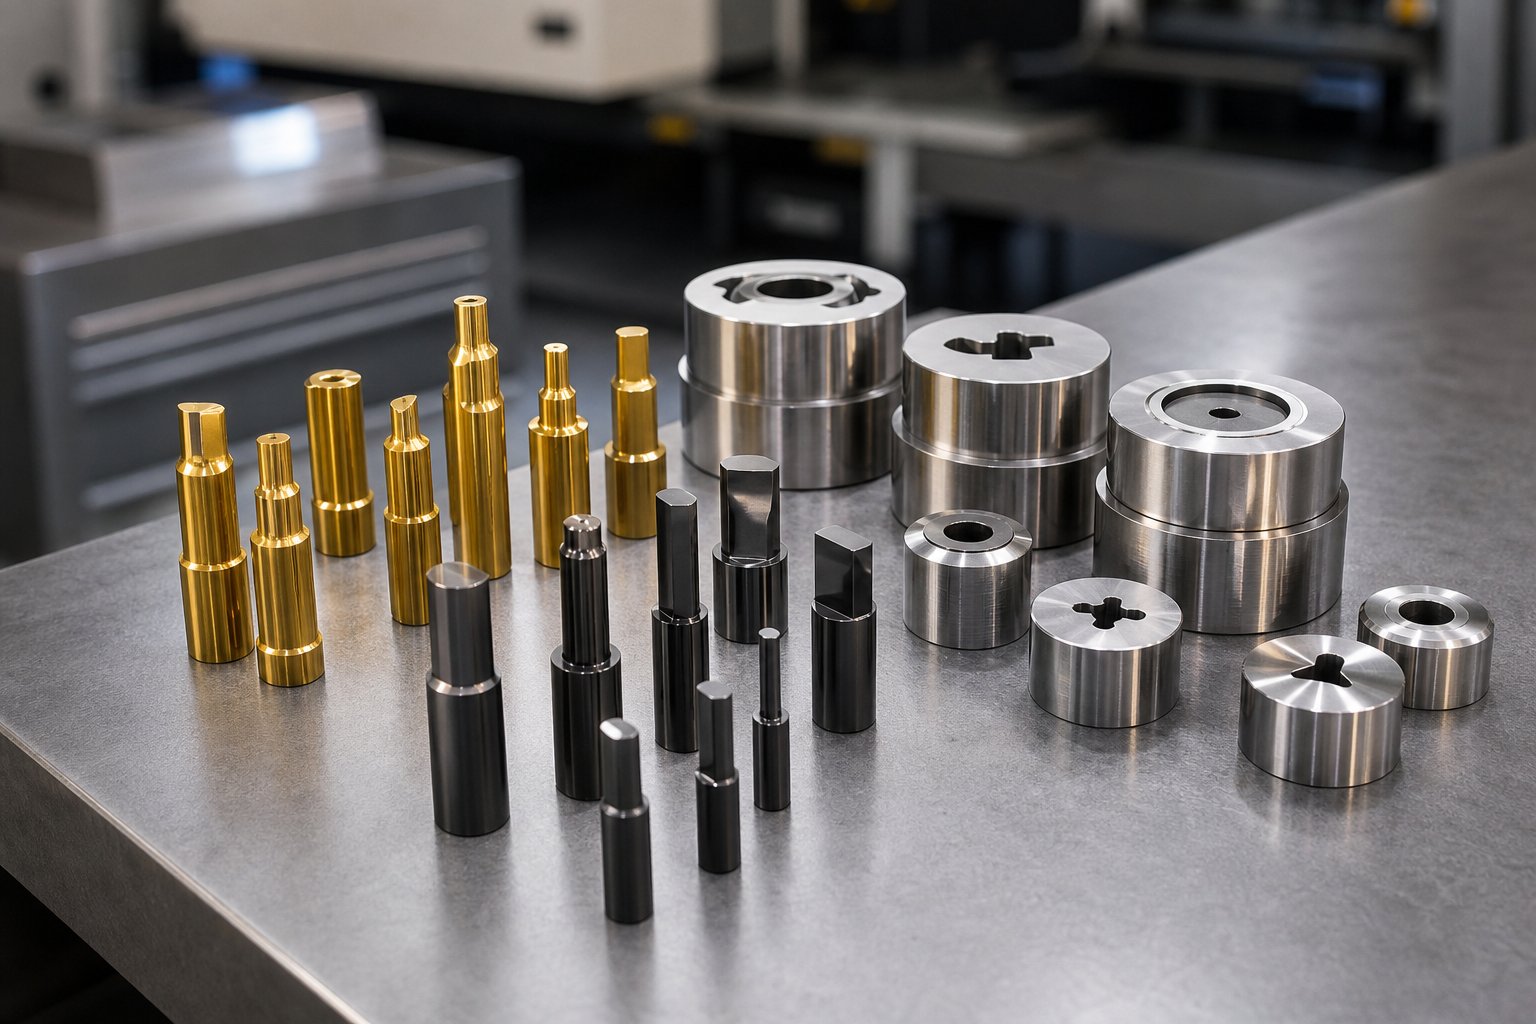
Materijali, premazi i termička obrada za matrice
Zazor i tolerancija definiraju odnos preciznosti između komponenata koje se spajaju. Ali fizički materijal od kojeg su te komponente napravljene određuje koliko dugo ta preciznost traje u uvjetima proizvodnje. Savršeno brušeni proboj s idealnim zazorom i dalje prerano pokvari ako je napravljen od pogrešnog alatnog čelika, pogrešno je termički obrađen ili ostavljen bez premaza u primjeni koja zahtijeva površinsku zaštitu. Odabir materijala, toplinska obrada i tehnologija premazivanja su ono što razdvaja alatne matrice koje rade milijune ciklusa od onih koje treba ponovno brušenje svakih 50.000 udaraca.
Odabir alatnog čelika prema funkciji komponente
Nije svaka komponenta u kalupu za štancanje okrenuta prema istom profilu naprezanja, tako da nije svakoj komponenti potreban isti materijal. Odabir alatnog čelika prema funkciji, a ne po navici, jedna je od najutjecajnijih odluka koju donosi dizajner kalupa.
Razmislite o tome šta svaka funkcionalna grupa zapravo doživljava tokom proizvodnje:
- Komponente za rezanje (probijači, kopče, umetci)- Ovi se suočavaju s abrazivnim habanjem uslijed ponovljenih smicanja materijala, udarnim udarima zbog probijanja-i nagomilavanjem topline na oštrici. Potrebna im je maksimalna tvrdoća i otpornost na habanje. Alatni čelici-iz serije D-, poput D2 sa visokim sadržajem hroma, ovdje se ističu jer im čestice karbida daju sposobnost da izdrže abraziju i ponovljeni kontakt, produžavajući vijek trajanja alata tokom dugih proizvodnih ciklusa.
- Strukturne komponente (cipele, podložne ploče)- Oni apsorbiraju tonažu, otporni su na skretanje i održavaju dimenzijsku stabilnost tokom miliona ciklusa. Čvrstoća i krutost su važniji od ekstremne površinske tvrdoće. Srednji-ugljični čelici ili prethodno{4}}kaljeni legirani čelici pružaju potrebnu krutost bez lomljivosti koju unose visoke-vrste tvrdoće.
- Komponente za formiranje (probijači za oblikovanje, podmetači za izvlačenje, čelici za brisanje)- Ovi kontakti sa širokim materijalnim površinama pod velikim pritiskom i trenjem klizanja. Potreban im je balans tvrdoće za otpornost na habanje i žilavost kako bi se oduprli pucanju pod udarom. Vrste otvrdnjavanja na zraku, kao što je A2, nude tu ravnotežu, kombinujući razumnu otpornost na habanje sa dovoljnom čvrstoćom za umjerene-primjene oblikovanja.
- Komponente sa{0}}opterećenim udarcima (zarezivanje, teški udarci za zarezivanje)- Oni apsorbiraju ponovljena udarna opterećenja koja bi lomila ili pucala lomljivi čelik. Klase iz serije S-otporne na udarce kao što je S7 su napravljene za otpornost na udar i mogu apsorbirati ponovljena udarna opterećenja bez loma.
Proces termičke obrade pretvara sirovi alatni čelik u njegovo radno stanje kroz tri koraka: austenitizaciju (zagrijavanje za transformaciju kristalne strukture), kaljenje (brzo hlađenje kako bi se formirao martenzit) i kaljenje (ponovno zagrijavanje radi smanjenja lomljivosti uz zadržavanje tvrdoće). Metoda gašenja, bilo vodom, uljem ili zrakom, definira seriju alatnog čelika i određuje stabilnost dimenzija tijekom kaljenja. Zrakom{2}}kaljeni čelici manje izobličavaju od čelika-kaljeni u vodi, što je značajno za složene alate sa matricama sa uskim geometrijskim tolerancijama.
Za tačne HRC vrijednosti i protokole kaljenja, uvijek se pozivajte na tehničke listove vašeg dobavljača čelika. Rasponi tvrdoće variraju u zavisnosti od stepena: mekši pre-kaljeni tipovi poput P20 rade oko 28-32 HRC za laku obradu, dok potpuno kaljeni čelici za hladnu obradu mogu premašiti 60 HRC. Određivanje prave kombinacije kvaliteta i termičke obrade za funkciju svake komponente, umjesto korištenja jednog razreda na cijeloj kalupu, optimizira i performanse i cijenu.
Površinski premazi koji produžavaju vijek trajanja komponenti
Čak se i najbolji alatni čelik na kraju istroši. Površinski premazi dodaju sekundarni zaštitni sloj koji smanjuje trenje, sprječava prianjanje materijala i produžava intervale između ponovnog brušenja. PVD (Physical Vapor Deposition) premazi su najčešća tehnologija koja se primjenjuje za oblikovanje u inženjerskim aplikacijama, nanoseći tanke, ekstremno tvrde filmove na površine komponenti na relativno niskim temperaturama koje ne utječu na toplinsku obradu podloge.
Evo kako se najčešći premazi mapiraju za primjenu kalupa za štancanje:
- TiN (titanijum nitrid)- Standardni-namjenski premaz zlatne-boje. Sa mikro-tvrdoćom od približno 2200 HV, TiN pruža dobru opću otpornost na habanje za bušenje i operacije sljepljivanja na mekom čeliku. Široko je dostupan, isplativ-i praktičan prvi korak za produženje vijeka trajanja alata na standardnim komponentama kalupa.
- TiCN (titanijum karbonitrid)- Tvrđa, čvršća nadogradnja u odnosu na TiN sa mikro-tvrdoćom oko 3400 HV i nižim koeficijentom trenja od 0,2 u odnosu na TiN od 0,6. TiCN se ističe u operacijama rezanja visokih{5}}performansi i posebno je efikasan za oblikovanje metala na nehrđajućem čeliku, gdje je njegova poboljšana žilavost otporna na veće uključene sile rezanja.
- DLC (Diamond-Like Carbon)- Najniži dostupni premaz trenja, sa koeficijentima ispod 0,1 i tvrdoćom koja se približava 4000 HV. DLC je pravo-rješenje za formiranje proboja koji obrađuju aluminijum, jer njegova svojstva protiv-grabljivanja sprečavaju prianjanje materijala koje ugrožava neobložene alate na mekim metalima. Kada se aluminij zavari na površinu koja se formira, svaki sljedeći dio pokupi površinske nedostatke. DLC eliminiše taj način kvara.
- CrN (Chromium Nitride)- Nudi nisko unutrašnje naprezanje, odlično prianjanje na podlogu i visoku otpornost na koroziju. Njegova žilavost i umjerena tvrdoća (oko 2000 HV) čine ga pogodnim za alate za oblikovanje i primjenu u kalupima gdje je habanje ljepila glavna briga, a ne habanje.
- Nitriranje- Proces difuzije, a ne naneseni premaz. Atomi dušika prodiru u površinu čelika, stvarajući tvrdo kućište bez dodavanja mjerljive debljine. Ovo čini nitriranje idealnim za komponente sa strogim zahtjevima za dimenzioniranjem koje ne mogu prihvatiti sloj premaza, kao što su zatiče za{3}}pristajanje vodiča ili precizna dugmad.
Odabir premaza ne ovisi samo o tvrdoći. Koeficijent trenja, debljina premaza i karakteristike prianjanja utiču na to da li određeni tretman zaista poboljšava performanse na vašoj specifičnoj primjeni. Premaz visoke-prevlake sa lošom adhezijom se raslojava pod ponovljenim udarima unutar kalupa za štancanje, stvarajući krhotine koje oštećuju i alat i delove za štancanje.
Kada odabrati standardne kataloške dijelove u odnosu na prilagođene komponente
Svaka matrica u inženjeringu na kraju se suočava s ovom odlukom: nabavite standardne komponente kataloga ili investirajte u prilagođene{0}}izrađene alternative. Nijedan odgovor nije univerzalno tačan. Pravi izbor zavisi od obima proizvodnje, složenosti dijelova i da li -specifikacije- stvarno ispunjavaju vaše zahtjeve za performanse.
Standardni probijač od kataloškog dobavljača stiže s poznatim certifikatom materijala, dokumentiranom toplinskom obradom i utvrđenim podacima o performansama. Naručujete u ponedjeljak, primate u četvrtak i instalirate s povjerenjem da specifikacije odgovaraju onome što je proizvođač objavio. Ta predvidljivost ima stvarnu vrijednost, posebno za zamjene održavanja gdje vrijeme zastoja košta manje troškove komponenti.
Prilagođene komponente traju duže i koštaju više po jedinici, ali vam omogućavaju da optimizirate geometriju, materijal, premaz i toleranciju za vašu tačnu primjenu. Prilagođeni proboj izbrušen na vlasnički profil, obložen sa-specifičnim DLC-om za primjenu i koji se drži strožim-od-standardnih tolerancija može nadmašiti kataloški ekvivalent za redove veličine u vijeku trajanja alata, posebno na zahtjevnim materijalima kao što je napredni čelik visoke{4}}kosti ili debeli nehrđajući čelik.
| Kriterijumi | Standardne komponente kataloga | Prilagođene-inžinjerske komponente |
|---|---|---|
| Lead Time | Dan do 1-2 sedmice od zaliha | 4-14 sedmica u zavisnosti od složenosti |
| Jedinični trošak | Niže po komadu; ekonomija obima u proizvodnji | Više po komadu; odražava troškove inženjeringa, programiranja i podešavanja |
| Performanse | Dobre performanse{0}}opće namjene u okviru objavljenih specifikacija | Optimizirano za specifične primjene; potencijalno 2-5x duži vijek trajanja alata |
| Opcije materijala | Ograničeno na standardne kvalitete dobavljača i termičke obrade | Bilo koji stepen, prilagođena termička obrada, dostupni vlasnički premazi |
| Geometrijska fleksibilnost | Ograničeno na kataloške oblike i veličine | Unlimited; tačno usklađen sa zahtjevima geometrije dijela |
| Najbolja-prikladna aplikacija | Standardne veličine rupa, uobičajene operacije, zamjene za održavanje, prototip alata | Jedinstvene geometrije dijelova, velika{0}}proizvodnja, zahtjevni materijali, uske tolerancije |
| Vlasništvo nad dizajnom | Shared; bilo koji konkurent može kupiti isti dio | Proprietary; prednost alata je samo vaša |
Praktični pristup koji većina alatnica usvaja je hibridni. Standardne kataloške komponente upravljaju jednostavnim operacijama: okrugli proboji, uobičajeni promjeri pilota, standardni vodeći klinovi i čahure. Prilagođene komponente idu tamo gdje su performanse najbitnije: primarna stanica za sljepljivanje, kritični udar za formiranje koji oblikuje kozmetičku površinu, ili dugme matrice koje definira čvrstu-karakteristiku tolerancije. Ova strategija održava troškove upravljivim dok koncentriše ulaganje gdje daje najveći povrat u vijeku trajanja alata i kvaliteti dijelova.
Kao što Jennison Corporation napominje, prilagođeni alati su dizajnirani tako da održavaju vaše specifične tolerancije i isporučuju konzistentnost kojoj prilagođeni ili standardni alati ne mogu odgovarati kada je geometrija dijela jedinstvena ili su zahtjevi za dimenzioniranje tesni. Ekonomija se odlučno pomjera prema običaju pri većim količinama, gdje se početna investicija amortizira kroz hiljade ili milione ciklusa, a prednost u cijeni po-dijelu se povećava sa svakim pritiskom pritiska.
Odabir pravog materijala, premaza i strategije nabavke za svaku komponentu daje vašim alatima za kalupe fizička svojstva za održavanje kvaliteta tokom dugih proizvodnih kampanja. Ali svojstva na razini komponente samo se prevode u rezultate na razini sistema kada su te komponente specificirane, nabavljene i održavane kao dio koherentne strategije povezane s vašim specifičnim zahtjevima rada, materijala i volumena.
Odabir i nabavka pravih komponenti kalupa
Svojstva materijala i premazi daju pojedinim komponentama fizičku otpornost. Ali otpornost na nivou komponente postaje pouzdanost-na nivou proizvodnje samo kada je svaki dio matrice specificiran, nabavljen i održavan kao dio jedinstvene strategije. Razlika između matrice koja radi predvidljivo za milione udaraca i one koja zahtijeva stalno gašenje požara obično nije jedna loša komponenta. To je neusklađenost između specifikacija komponenti i stvarnih zahtjeva operacije štancanja, materijala koji se obrađuje ili ciljanog obima proizvodnje.
Usklađivanje specifikacija komponenti sa vašom operacijom štancanja
Obim proizvodnje je najjači pokretač odluka o razredu komponenti. Zamislite da napravite prototip matrice za 500 uzoraka dijelova. Vrhunski alatni čelici, egzotični premazi i prilagođeni-detalji tla dodaju troškove koji se nikada neće nadoknaditi u tako kratkom roku. Mekši, jeftiniji materijali kao što su pre-očvrsli P20 ili čak umetci od mekog čelika ovdje rade savršeno jer alat nikada neće akumulirati dovoljno udaraca da bi habanje bilo bitno. Štancanje delova u količinama prototipa se odnosi na validaciju geometrije, a ne na preživljavanje proizvodnje.
Skalirajte tu istu geometriju na automobilsku matricu za štancanje za koju se očekuje da će proizvoditi 2 miliona dijelova godišnje, a račun se potpuno invertuje. Svaka komponenta u sistemu kalupa i štancanja mora biti specificirana za maksimalnu izdržljivost: vrhunski hladni-rad ili brzorezni čelik-, PVD ili CVD premazi, precizna-ugradnja i ojačane rezervne komponente u cijelom. Unaprijed ulaganje u vrhunski alat za štancanje i komponente matrice višestruko se isplati kroz smanjeno vrijeme zastoja, duže intervale ponovnog brušenja i dosljedan kvalitet dijelova tijekom cijele kampanje.
Štampani materijal je isto toliko važan. Blagi čelik oprašta: stvara umjereno trošenje alata, toleriše standardne zazore i ne ljušti se lako na neobložene površine. Rad od nehrđajućeg čelika-agresivno stvrdnjava i zahtijeva tvrđi alatni čelik plus -premaze protiv trenja. Aluminijske žljebove u kontaktu sa neobloženim čelikom, zahtijevaju DLC ili polirane površine na svakom detalju oblikovanja. Napredni -čelici visoke čvrstoće (AHSS) poput DP600 i DP980 stvaraju teško abrazivno trošenje koje, kaoistraživanje objavljeno u The Fabricatorupotvrđuje, uzrokuje da konvencionalni materijali za matrice propadaju od teškog habanja nakon samo nekoliko stotina utiskivanja bez odgovarajućih premaza. Za AHSS primjene preporučuju se kombinacije poput D2 sa PVD CrN ili CVD TiC premazima kako bi se postigao prihvatljiv vijek trajanja alata u operacijama štancanja metala.
Ove odluke{0}}pokrenute materijalom utječu na svaku funkcionalnu kategoriju istovremeno. Konstrukcijskim komponentama će možda biti potreban poboljšani čelik kako bi se nosili sa većim silama oblikovanja koje zahtijeva AHSS. Komponentama za rezanje su potrebne tvrđe vrste i premazi. Alatima za oblikovanje su potrebni tretmani protiv -čuvanja. Sistemi vodilica trebaju čvršće prianjanje kako bi se održali smanjeni razmaci koje zahtijevaju materijali visoke{6}}vrste. Specificiranje jedne kategorije u izolaciji bez uzimanja u obzir kako žigosani materijal opterećuje cijeli sistem dovodi do toga da najslabija karika prva pokvari i povuče proizvodnju prema dolje.
Intervali održavanja i strategija praćenja habanja
Čak se i savršeno određene komponente troše. Cilj nije eliminirati održavanje, već ga dovoljno precizno predvidjeti da nikada ne izgubite vrijeme proizvodnje zbog neplaniranih kvarova. AsStansomatic-ove smjernice za održavanjenaglasiti, cilj svakog programa održavanja alata za štancanje je nula neplaniranih zastoja, što se postiže proaktivnom inspekcijom vezanom za mjerljive pokazatelje, a ne proizvoljnim kalendarskim rasporedima.
Tri mjerljiva signala vam govore kada žigosane komponente odstupaju od specifikacija:
- Merenje neravnina- Najneposredniji i najpristupačniji indikator. Visina neravnina raste kako ivice proboja budu tupe, a efektivni zazor raste. Odredite osnovnu visinu neravnina na svježem alatu i pratite je u redovitim intervalima. Kada se visina šiljaka približi maksimalnoj dozvoljenoj specifikaciji vašeg kupca, zakažite ponovno brušenje prije nego što prijeđe granicu.
- Dimenzionalni trend- Mjerite karakteristike kritičnih dijelova u određenim intervalima (svakih 10.000 ili 50.000 pogodaka u zavisnosti od osjetljivosti tolerancije) i crtajte rezultate. Pomjeranje dimenzija u jednom smjeru ukazuje na progresivno trošenje određene komponente. Pomeranje koje je u korelaciji preko višestrukih tačaka karakteristika za vođenje degradacije sistema ili toplotnog rasta.
- Vizuelni pregled- Oznake koje nagrizaju pri oblikovanju, linije za praćenje na vodećim stupovima, poliranje na dugmadima matrice i površinski bod na pločama za skidanje, pružaju rano upozorenje prije nego što mjerljivo utiču na kvalitet dijelova.
Intervali ponovnog brušenja za proboje uvelike variraju ovisno o materijalu, premazu i brzini proizvodnje, ali princip ostaje dosljedan: ponovno brušenje prije nego što se stanje ruba dovoljno pogorša da utječe na kvalitetu dijela, a ne poslije. Vodiće čahure treba zamijeniti kada izmjereni razmak do stuba vodilice premašuje originalnu specifikaciju sistema za više od dozvoljenog rasta tolerancije za vaše zahtjeve za razmakom rezanja. Čaura koja je dobila razmak od 0,001 inča efektivno pomiče vaš odnos-za-odnos udaraca za isti iznos.
Uspostavljanje rasporeda preventivnog održavanja vezanih za broj pogodaka, kao što Ming Chiang Precision preporučuje sa pregledom i oštrenjem na svakih 100.000 ciklusa, daje timovima za održavanje predvidljiv ritam. Specifični interval ovisi o vašim zahtjevima za alatom, materijalom i kvalitetom, ali okvir se primjenjuje univerzalno.
Evo prioriteta održavanja rangiranih od najkritičnijeg preko praćenja do najmanjeg, na osnovu njihovog direktnog uticaja na kvalitet delova i rizik od neplaniranih zastoja:
- Stanje ivice probijača i matrice- Direktno kontrolira visinu ivica i kvalitet rubova na svakom utisnutom dijelu. Nosite ovdje najbrži put do otpada.
- Razmak vodeće osovine i čahure- Utječe na poravnanje svake operacije rezanja i oblikovanja istovremeno. Jedinjenja za degradaciju na svim stanicama.
- Prečnik i stanje pilotske osovinice- Kontrolira tačnost registracije trake. Istrošeni piloti uzrokuju progresivnu dimenzionalnu grešku u cijelom sklopu utisnutog mehaničkog dijela.
- Sila opruge (cilindri azota, opruge, uretan)- Degradacija sile mijenja ponašanje skidanja, pritisak formiranja i zadržavanje materijala-pritiskom. Zamor opruga bez vidljivog upozorenja.
- Stanje trake za skidanje i podizanje- Istrošeni dizači uzrokuju probleme s uvlačenjem i povlačenjem trake. Istrošeni skidači uzrokuju povlačenje puževa i oštećenje udarcem.
- Strukturno poravnanje (igle za tiple, ravnost cipele, podloge)- Najsporije se degradira, ali najteže otkriti bez rastavljanja. Periodična verifikacija tokom planiranog održavanja sprečava kumulativno odstupanje.
Partnerstvo sa pravim dobavljačem alata
Kvalitet komponenti počinje od dobavljača koji stoji iza njih. Kada procjenjujete matrice i partnera za štancanje, ne kupujete samo metal. Kupujete inženjersku procjenu, preciznost proizvodnje, sljedivost materijala i sposobnost rješavanja problema koje-katalozi-na policama ne mogu riješiti. Pravi partner razumije da je kalup za štancanje integrirani sistem, a ne skup nezavisnih dijelova.
Evo ključnih kriterija za procjenu za odabir partnera komponenti kalupa za štancanje:
- Potpuna-podrška za sistemski inženjering - YICHEN-ova prilagođena rješenja kalupa za štancanjepovežite inženjere alata za projektovanje-na nivou stručnosti u strukturi kalupa, odabiru komponenti, probojima, podizačima, obilaznim zarezima, kontroli neravnina, optimizaciji zazora i protoku materijala. Ova podrška na nivou-sistema znači da inženjeri dobijaju rješenja za međuzavisne izazove, a ne izolovane odabire kataloga.
- Mogućnost proizvodnje po narudžbi- Mogućnost proizvodnje ne-standardnih geometrija, vlasničkih profila i komponenti specifičnih za aplikaciju{2}} kada opcije kataloga ne ispunjavaju zahtjeve performansi.
- Sljedivost materijala i certifikacija- Dokumentirane ocjene čelika, evidencija toplinske obrade i provjera tvrdoće za svaku isporučenu komponentu. O sljedivosti se ne može pregovarati-u slučaju primjene matrica za automobilsko žigosanje gdje revizije kvaliteta prate defekte do pojedinačnih komponenti alata.
- Inženjersko vrijeme odgovora- Kada matrica ne radi i proizvodnja je zaustavljena, koliko brzo vaš dobavljač može pružiti tehničke smjernice, zamjenske komponente ili modifikacije dizajna? Sati su važniji od dana u okruženjima velikog{1}}okruženja štampanja.
- Partnerstvo za premazivanje i površinsku obradu- Pristup cijelom spektru PVD, CVD i difuzijskih tretmana koji odgovaraju vašem specifičnom materijalu i primjeni, ne ograničavajući se na jednu kuću premaza.
- Skalabilnost prototipa{0}}do{1}}proizvodnje- Partner koji vas podržava od početnog uzorka alata preko optimizacije proizvodnje i tekuće zamjene održavanja, održavajući kontinuitet inženjerskog znanja kroz cijeli životni ciklus alata.
Industrija štancanja nastavlja da teži lakšim materijalima, strožim tolerancijama i većim brzinama proizvodnje. Ovi trendovi čine izbor komponenti zahtjevnijim, a ne manje. Svaka odluka o klasi alatnog čelika, tipu premaza, specifikaciji zazora i intervalu održavanja povezuje se s temeljnim inženjerskim izazovom: održavanjem desetina preciznih komponenti koje rade zajedno kao integrirani sistem, potez za taktom, kroz milione ciklusa. Inženjeri koji svojim alatima pristupaju sa perspektivom sistema-na nivou, uz podršku partnera koji ga dijele, dosljedno nadmašuju one koji komponente matrice tretiraju kao zamjenjivu robu.
Često postavljana pitanja o dijelovima za štancanje
1. Koje su glavne komponente matrice za štancanje?
Matrica za štancanje sadrži šest funkcionalnih kategorija komponenti: strukturne dijelove (papuče, ploče, paralele), dijelove za sečenje (probijači, matrice, umetci), dijelove za formiranje (probijači, vučne jastučiće, dušične opruge), dijelove za vođenje (vodeće igle, čahure, pilot igle), dijelove za skidanje i podizanje (skidači, dizači opruga, dijelovi za podizanje opruge, dijelovi uretan, spiralne opruge). Svaka kategorija ovisi o ostalima kako bi proizvela konzistentne žigosane dijelove. Kada specificirate ove komponente za složene aplikacije, partnerstvo sa stručnjacima kao što je YICHEN (https://www.yichen-group.com/stamping-die/) pruža inženjersku podršku-na nivou sistema u svim funkcionalnim kategorijama.
2. Kako zazor od bušotine{1}}do-utječe na kvalitet žigosanih dijelova?
Zazor od proboja-do-, razmak između ivica bušotine i reznih ivica izražen kao postotak debljine materijala po strani, direktno kontrolira visinu šiljaka, omjer loma rubova i tačnost dimenzija. Nedovoljan zazor uzrokuje dvostruke-ivice na smicanje, povećane sile rezanja i ubrzano trošenje proboja. Prekomjerni razmak stvara velike neravnine i zone prevrtanja. Optimalna vrijednost varira ovisno o vrsti materijala: tvrđi materijali zahtijevaju veći razmak jer se ranije lome pod strmijim uglovima, dok mekši materijali tolerišu čvršće praznine. Nadgledanje preokreta u smjeru šišanja je ključni dijagnostički signal da je zazor izašao izvan prihvatljivog raspona.
3. Koja je razlika između opružnog skidača i čvrstog skidača u matrici za štancanje?
Skidač opruga je plutajuća ploča montirana na gornju papučicu kalupa s oprugama koja drži materijal ravno prije početka rezanja i uklanja ga od udaraca tijekom izvlačenja. Pruža podesivi pritisak, prilagođava varijacije debljine i proizvodi kontrolirano djelovanje skidanja. Čvrsta (most) traka za skidanje je čvrsta ploča pričvršćena vijcima na donju matricu koja uklanja materijal isključivo na povratnom hodu, a da ga ne drži tokom rezanja. Dok su čvrsti skidači jeftiniji i jednostavniji, oni dozvoljavaju materijalu da se savija i pomjera tokom rezanja, stvarajući rizik od skretanja udarca. Većina progresivnih dizajnera matrica preferiraju opružne skidače za njihovu superiornu kontrolu trake.
4. Šta su obilazni zarezi i zašto su oni važni u progresivnim kalupima za štancanje?
Obilazni zarezi su namjerne modifikacije materijala duž ruba trake koje upravljaju načinom na koji formirane karakteristike putuju nizvodno kroz stanice bez sudara. Negativni obilazni zarezi uklanjaju materijal kako bi se stvorio razmak za prethodno formirane elemente koji prolaze kroz naredne sekcije kalupa. Pozitivni obilazni zarezi ostavljaju dodatni materijal duž ruba trake kako bi ojačali nosač gdje bi ga operacije formiranja inače oslabile. Odgovarajući dizajn obilaznog zareza direktno utiče na stabilnost trake, pouzdanost uvlačenja i brzinu otpada. Inženjeri obično revidiraju geometriju zareza više puta tokom ispitivanja uzorka prije finalizacije proizvodnog alata.
5. Kako da biram između standardnih kataloških komponenti matrice i prilagođenih-dijelova?
Odluka zavisi od obima proizvodnje, složenosti delova i zahteva za performansama. Standardne komponente kataloga nude brzu isporuku (od dana do dvije sedmice), nižu jediničnu cijenu i poznate specifikacije, što ih čini idealnim za zamjene održavanja, prototip alata i uobičajene operacije. Prilagođene komponente zahtijevaju duže vrijeme isporuke (4-14 sedmica) i više po-jediničnoj cijeni, ali isporučuju optimiziranu geometriju, vlasničke premaze i potencijalno 2-5x duži vijek trajanja alata. Većina alatnica koristi hibridni pristup: kataloški dijelovi za standardne operacije i prilagođeni dijelovi za kritične stanice. Za{11}}automobilske aplikacije velikog obima, YICHEN-ova prilagođena rješenja kalupa za štancanje (https://www.yichen-group.com/stamping-die/) pružaju dubinu inženjeringa za optimizaciju komponenti tamo gdje su performanse najvažnije.




