


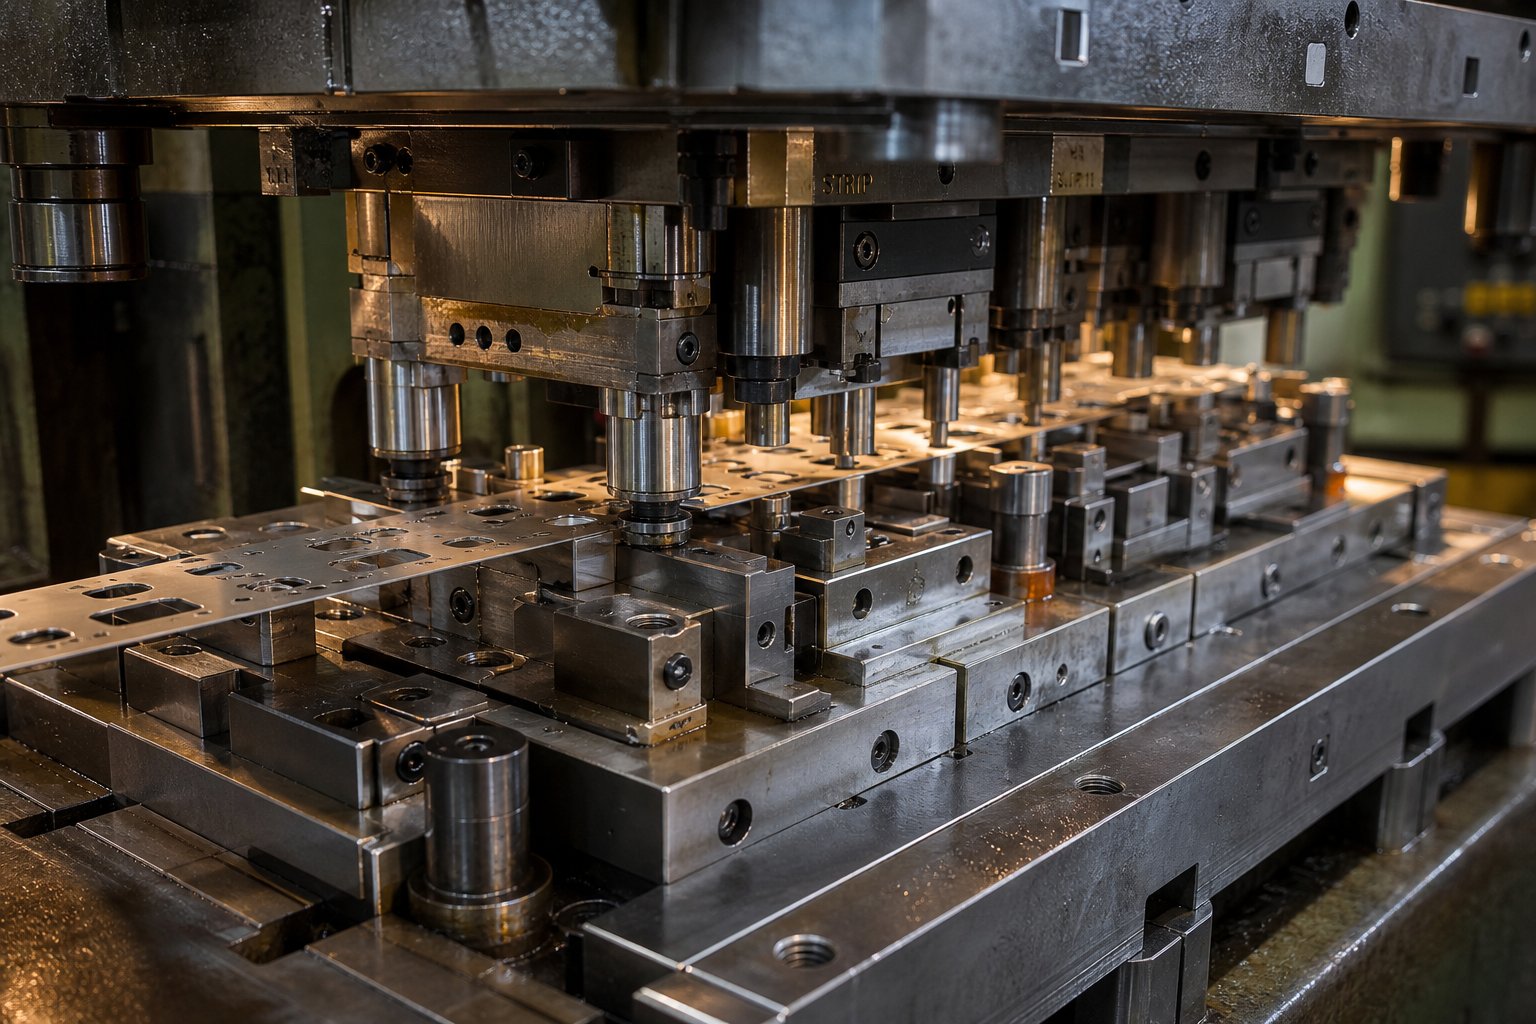
Šta je progresivno štancanje i zašto je važno
Kada su vam potrebni milioni identičnih metalnih delova proizvedenih na brzinu, sa ponovljivom preciznošću, jedan proces dominira:progresivno štancanje. To je okosnica velike-proizvodnje metalnih komponenti, ali sam pojam može biti neproziran ako niste direktno radili sa alatom. Dakle, što je progresivna matrica i zašto je to važno za inženjere koji procjenjuju prilagođena rješenja za progresivne kalupe i štancanje?
Progresivno štancanje je proces oblikovanja metala sa zavojnicom-u kojem traka od lima napreduje kroz više stanica unutar jednog kompleta kalupa, pri čemu svaki potez presa izvodi sekvencijalnu operaciju - bliješenja, probijanja, savijanja ili formiranja - sve dok se gotovi dio ne odvoji na završnoj stanici.
Ta jedinstvena definicija obuhvata osnovni koncept, ali mehanizam ispod nje je mjesto gdje živi inženjerska vrijednost.
Kako radi progresivno štancanje
Zamislite namotaj lima - čelika, aluminijuma, bakra ili mesinga - koji se stavlja na odmotavač i ubacuje u presu za štancanje. Servo ulagač pomiče traku za fiksni korak koji se naziva korak uvlačenja. Svakim pritiskom, traka se pomiče tačno na tu udaljenost do sljedeće stanice.
Svaka stanica obavlja jednu specifičnu operaciju. Prvi bi mogao probušiti pilot rupe za registraciju. Sljedeći bi mogao isprazniti internu funkciju. Nizvodna stanica savija jezičak. Drugi formira trodimenzionalnu geometriju. Na završnoj stanici, završeni dio se odsiječe od noseće trake i izbacuje.
Sama traka djeluje kao transportni mehanizam - bez robotskih ruku, bez ručnog rukovanja dijelovima između operacija. Pilotne igle zahvaćaju prethodno{2}}probušene rupe na svakoj stanici kako bi ispravile bilo koje manje odstupanje u pomaku, držeći traku pozicioniranom unutar hiljaditih dijelova inča. Ova strategija pilotiranja je ono što progresivnom pečatiranju daje konzistentnost dimenzija kroz stotine hiljada ciklusa.
Preše koje pokreću progresivne kalupe obično rade bilo gdje od 25 do preko 200 udaraca u minuti, što znači da gotovi dio pada sa svakim pojedinačnim potezom nakon što se traka u potpunosti napuni kroz sve stanice. Taj protok je teško uskladiti s bilo kojom alternativnom metodom oblikovanja pri uporedivim tolerancijama.
Zašto progresivne matrice dominiraju{0}}produkcijom velikog obima
Tri karakteristike čine progresivno štancanje zadanim izborom za-metalne dijelove velike zapremine:
- Eliminacija rukovanja dijelovima:Budući da traka nosi radni komad kroz svaku operaciju, nema prijenosa između mašina, nema ponovnog{0}}učvršćivanja i nema akumulacije greške pozicioniranja između koraka.
- Konzistentna vremena ciklusa:Brzina proizvodnje se mjeri u taktovima u minuti i ostaje konstantna. Bilo da pokrećete prvi dio ili milioniti dio, vrijeme ciklusa se ne mijenja.
- Inherentna ponovljivost:Sva geometrija oblikovanja živi u jednom integriranom alatu. Svaka dimenzija je zaključana kaljenim čelikom ili karbidom, a ne veštinom rukovaoca ili varijacijom podešavanja.
Ove prednosti se vremenom povećavaju. Dobro-dizajnirana progresivna matrica može proizvesti dijelove po-jediničnim troškovima za 30% do 80% nižim od CNC procesa proizvodnje, sa stopama otpada optimiziranih kroz inteligentni dizajn trake. Unaprijed ulaganje u alate - koje se može kretati od 10.000 USD za jednostavne geometrije do 200.000 USD ili više za složene-alate za više stanica - se brzo amortizuje kada se obim proizvodnje popne na desetine hiljada godišnje.
Za inženjere koji nabavljaju precizne metalne komponente, progresivna matrica i štancanje predstavljaju presek brzine, tačnosti i ekonomičnosti. Ali sposobnost sirovog procesa govori samo pola priče. Prava razlika u performansama - i tačka u kojoj većina projekata uspije ili ne uspije - svodi se na to koliko je temeljno ta kocka prilagođena specifičnom dijelu koji treba da proizvede.
Šta prilagođavanje znači u progresivnom inženjeringu kalupa
Riječ "po narudžbi" olabavljeno se koristi u proizvodnji. U progresivnoj alatnoj alatki, to znači nešto specifično: svaka odluka o geometriji, materijalu i sekvenci u alatu je projektovana unazad u odnosu na zahtjeve gotovog dijela. Ne postoji univerzalna progresivna matrica koja čeka da se prilagodi - svaki alat je namjenski napravljen-, a stepen prilagođavanja određuje da li proizvodi odgovarajuće dijelove ili skupi otpad.
Dakle, šta tačno inženjeri kroje kada razvijaju prilagođeni alat iSet matrica za progresivno štancanje? Odgovor obuhvata desetine međusobno zavisnih varijabli, od kojih je svaka oblikovana geometrijom dijela, ponašanjem materijala, zahtjevima tolerancije i obimom proizvodnje kojem alat mora služiti.
Inženjeri varijable prilagođavaju u progresivnom alatu
Kada se progresivni alat i set kalupa dizajniraju od nule, inženjeri donose namjerne izbore u nizu parametara - od kojih nijedan nije standardiziran u projektima. Evo primarnih prilagodljivih elemenata:
- Konfiguracija rasporeda trake:Orijentacija dijela na traci, tip nosača (centar, vanjski, koplje), geometrija otpadnog mosta i postotak iskorištenja materijala. Dobro-isplaniran raspored može poboljšati prinos za 10-15% u poređenju sa generičkim aranžmanom.
- Broj stanica:Određeno složenošću dijela i zahtjevima tolerancije. Jednostavan nosač će možda trebati 4-6 stanica; konektor sa više krivina i formiranih karakteristika može zahtevati 12-20.
- Izbor materijala za kalupe:Klase alatnog čelika (D2, A2, M2) za stanice opće{3}}namjene u odnosu na umetke od tvrdog metala za -površine za sečenje i oblikovanje sa visokim habanjem. Izbor zavisi od abrazivnosti materijala trake i očekivanog veka trajanja matrice.
- Smjer hrane u odnosu na zrno:Rotiranje orijentacije dijela u odnosu na smjer valjanja metala može spriječiti pucanje na uskim krivinama, ali može povećati širinu trake i otpad. To je direktan kompromis-između mogućnosti oblikovanja i cijene materijala.
- Udaljenost između stanica:Fiksni prirast trake napreduje po potezu. Kraći korak smanjuje potrošnju trake, ali može stvoriti gužvu na stanicama i otežati pristup održavanju.
- Strategija postavljanja pilota:Piloti mogu zahvatiti rupe u nosećoj traci ili unutar same geometrije dijela. Postavljanje utiče na točnost registracije, a korištenje karakteristika dijelova kao pilot lokacija rizikuje produljenje kritičnih rupa tokom vremena.
Svaka od ovih odluka je u interakciji s ostalima. Ne možete promijeniti jednu bez efekata talasanja kroz ostatak dizajna alata -, što je upravo razlog zašto prilagođeni dizajn alata i proizvodnja zahtijevaju iskusne inžinjere za kalupe, a ne kataloška rješenja.
Van{0}}-na polici u odnosu na potpuno prilagođeni dizajn kalupa
Neki dobavljači štancanja nude prilagođene ili polu{0}}standardne alate: postojeće progresivne matrice malo modificirane kako bi se približile geometriji novog dijela. Ovaj pristup funkcionira za standardne oblike - jednostavne podloške, osnovne kopče ili dijelove koji se podudaraju sa postojećim profilima alata. Troškovi po{4}}odjelu ostaju viši, a opcije geometrije ostaju ograničene bilo kojim alatom koji već postoji.
Potpuno prilagođene progresivne matrice imaju fundamentalno drugačiji put. Alat je dizajniran oko dijela -, a ne obrnuto. Kada inženjer specificira pozicijsku toleranciju od +/-0,05 mm na formiranom elementu, taj pojedinačni zahtjev može kaskadno proći kroz cijeli dizajn: mogao bi zahtijevati dodatnu stanicu za kovanje kako bi se eliminisala varijacija povratnog toka, što povećava ukupni broj stanica, što proširuje širinu trake, što mijenja izračunavanje iskorištenja materijala i otisak matrice.
Ovaj kaskadni efekat je ono što odvaja rješenja prilagođenih alata od prilagođenih pristupa. Za čvršći oblačić ravnosti može biti potrebna nivelmanska stanica. Zahtjev za završnu obradu površine na jednoj strani mogao bi diktirati umetke koji formiraju karbid umjesto alatnog čelika. Specifikacija bez ivica-mogla bi dodati stanicu za brijanje nakon početnog brisanja. Svaki funkcionalni zahtjev preslikava se na određenu odluku o alatu - i te odluke se množe.
Ekonomska logika je jasna: dizajn alata po narudžbi i proizvodnja koštaju više unaprijed, ali proizvodi jeftinije, brže i dosljednije kada jednom operišu. Namenski{1}}izgrađena progresivna matrica dizajnirana za vašu tačnu geometriju, materijal i profil zapremine je sredstvo koje stvara vrijednost u svakoj proizvodnji godinama.
Pravi inženjerski izazov nije odlučivanje hoće li se - prilagoditi za bilo koji ne-trivijalni proizvodni dio, to je jedini održivi put. Izazov je ispravan proces dizajna, gdje odluke o rasporedu traka, sekvenciranje stanica i simulacija rade zajedno kako bi se proizveo alat koji radi na prvom pokušaju, a ne na petom.
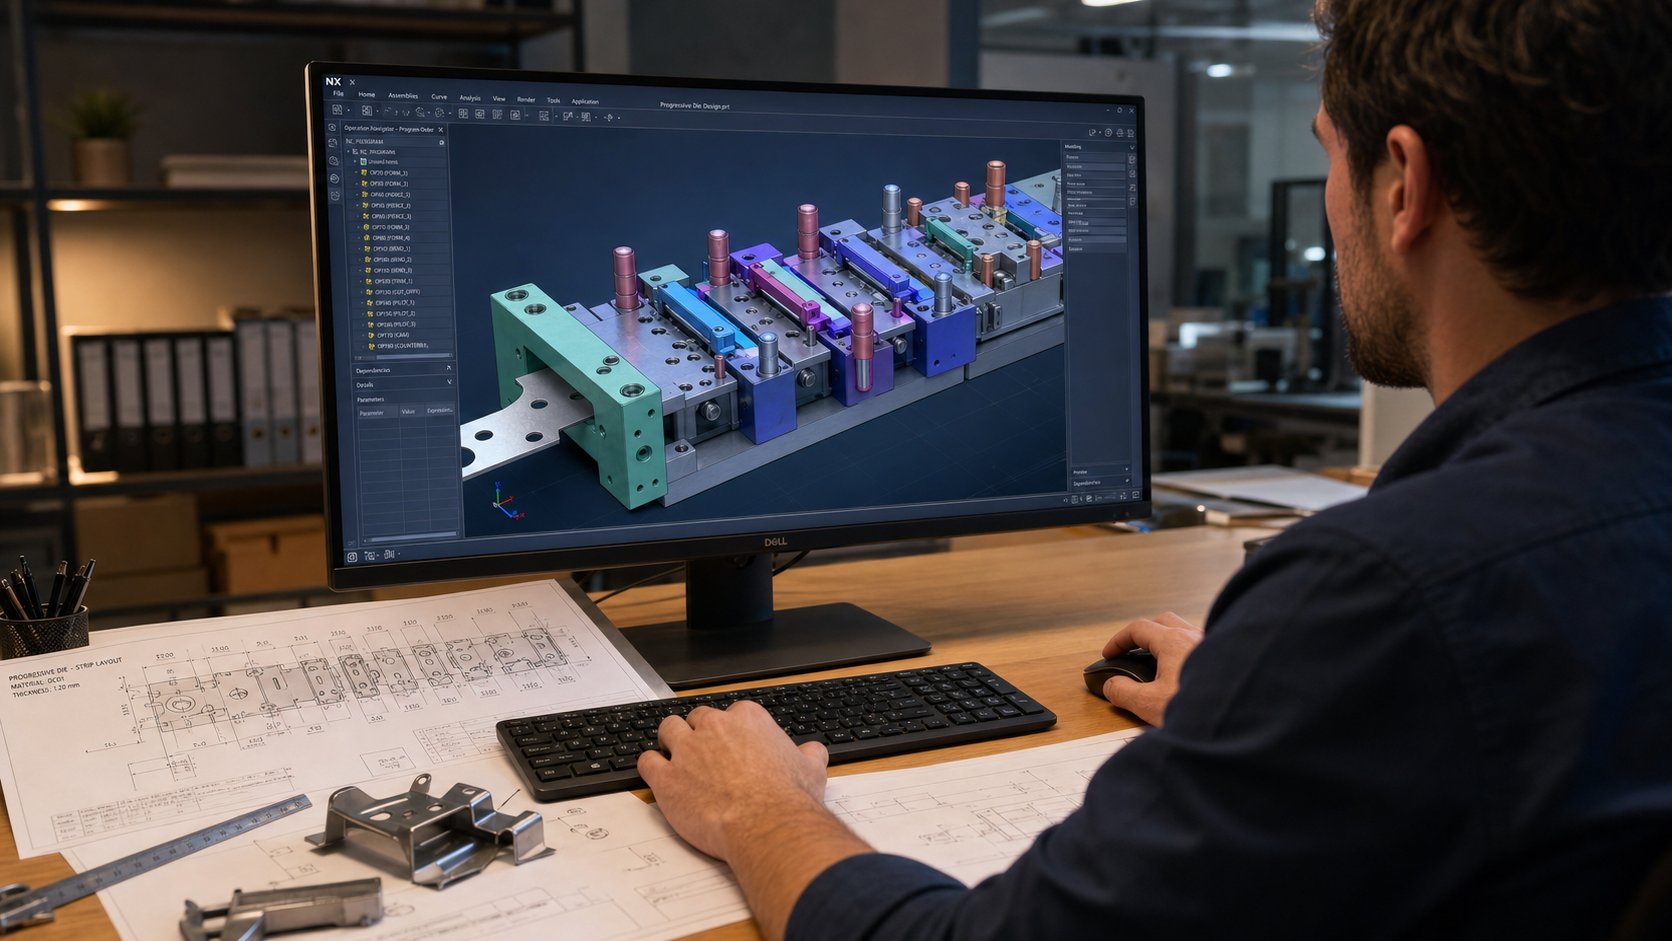
Prilagođeni proces progresivnog dizajna matrice korak po korak
Dobijanje progresivnog štancanja od koncepta do proizvodnog-alatnog alata koji je spreman nije samo jedan korak - to je pažljivo sekvenciran inženjerski radni tok u kojem se svaka faza gradi na potvrđenim odlukama iz prethodne. Preskočite korak ili požurite kroz analizu, a problemi se pogoršavaju nizvodno. Kocka kojoj je potrebno pet probnih iteracija umjesto jedne može odgoditi proizvodnju mjesecima i dodati desetine hiljada neplaniranih troškova.
Dakle, kako zapravo izgleda rigorozni proces dizajna matrice za progresivno štancanje, od trenutka kada otisak dijela padne na sto dizajnera matrice do tačke u kojoj usklađeni dijelovi opadaju velikom brzinom? Evo punog niza, raščlanjenog na faze koje razdvajaju dobro-proizvedenu alatku od skupog pokušaja-i-greške.
- Analiza ispisa dijela i pregled izvodljivosti
- DFM povratne informacije i preciziranje specifikacije
- Izrada rasporeda traka
- Sekvenciranje stanica i definicija pilot strategije
- Detaljan dizajn kalupa (3D modeliranje)
- Simulacija formiranja i predviđanje odskoka
- Izrada i montaža alata
- Proba, uzorkovanje i validacija proizvodnje
Svaka faza zahtijeva specifične inpute od kupca i generira rezultate koji hrane sljedeću fazu. Hajde da prođemo kroz šta se dešava u svakoj tački.
Od ispisa dijelova do razvoja izgleda trake
Sve počinje sa ispisom dijela - 2D crteža ili 3D modela koji definira kako gotova komponenta mora izgledati. Ali dizajner matrica ne očita jednostavno dimenzije s tog otiska. Oni ga analiziraju kroz sočivo formabilnosti: koje karakteristike se mogu postići u jednom pogotku, koje zahtijevaju progresivno oblikovanje na više stanica i koje geometrije je nemoguće proizvesti bez modifikacije.
Prvi pravi rezultat je procjena izvodljivosti. Dizajneri kalupa procjenjuju geometriju dijela u odnosu na svojstva materijala i označavaju potencijalne probleme u ranim - uskim radijusima savijanja koji rizikuju pucanje, formirane karakteristike preblizu ivicama ili oblačiće tolerancije koji premašuju ono što standardno progresivno štancanje može pouzdano zadržati bez sekundarnih operacija.
Ovdje se pojavljuje povratna informacija o dizajnu za proizvodnost (DFM). Iskusni provajderi usluga dizajna alata ne prihvataju samo ispis delova po nominalnoj vrednosti. Oni se konstruktivno povlače: "Ako možete otvoriti ovaj radijus savijanja od 0,5T na 1,0T, eliminisaćemo stanicu i smanjiti varijaciju opruge za 40%." Ili: "Pomeranje ove rupe 2 mm dalje od formirane ivice omogućava nam da je probušimo pre formiranja, što poboljšava tačnost položaja." Ovi prijedlozi štede troškove i poboljšavaju kvalitetu bez ugrožavanja funkcije dijela.
Unosi kupaca koji su potrebni u ovoj fazi uključuju:
- Kompletna geometrija dijela (poželjan 3D model, minimum 2D crteža)
- Specifikacija materijala (legura, temperament, debljina)
- Geometrijsko dimenzioniranje i tolerancije (GD&T)
- Godišnji obim i očekivani životni vijek proizvodnje
- Zahtjevi za završnu obradu površine i kozmetički standardi
- Sve sekundarne operacije koje se planiraju nizvodno (oblaganje, toplinska obrada, montaža)
Uz potvrđenu izvodljivost i dogovorene revizije DFM-a, dizajner kalupa razvija raspored trake. Ovo je nacrt koji definira sve: kako se dio orijentira na traci, gdje otpadni mostovi drže nosač zajedno, kako materijal teče kroz svaku stanicu i gdje dolazi do prekida. Raspored trake za progresivno štancanje je u suštiniraspored procesa- definiše ne samo sekvencu formiranja, već i kako se otpad odlaže, kako se dio nosi kroz alat i kako se izbacuje na kraju.
Razvoj rasporeda traka također određuje korištenje materijala. Vješt dizajner kalupa često može poboljšati prinos podešavanjem rotacije dijela, orijentacije gniježđenja ili konfiguracije nosača - pretvarajući ono što bi moglo biti 60% iskorištenja u 72% ili više. Na godišnjem ciklusu od milion-dijelova, ta razlika se direktno prevodi u materijalne uštede mjerene u hiljadama dolara.
Sekvenciranje stanica i strategija registracije pilota
Sa definiranim rasporedom trake, sljedeća kritična odluka je sekvenciranje stanice - koja određuje koja se operacija dešava na kojoj poziciji duž progresije trake. Ovo nije proizvoljno. Redoslijed operacija direktno utječe na ostvarive tolerancije, ponašanje materijala i dugovječnost matrice.
Nekoliko vodećih principa oblikuju odluke o sekvenciranju u progresivnom štancanju matrica:
- Pirsing prije formiranja:Rupe i unutrašnje karakteristike se obično buše dok je traka još ravna. Pokušaj probijanja nakon savijanja dovodi do pozicijske greške jer se materijal već pomaknuo i neravnomjerno napregnut.
- Formiranje od jednostavnog do složenog:Plitko savijanje prethodi dubokim izvlačenjima. Parcijalne forme prethode konačnoj geometriji. Ovaj postupni pristup postupno raspoređuje naprezanje i sprječava kidanje ili pretjerano stanjivanje.
- Kritične dimenzije vezane za kasne stanice:Karakteristike sa najstrožim tolerancijama se često formiraju ili skovaju što je kasnije moguće u napredovanju, minimizirajući broj narednih operacija koje bi mogle dovesti do izobličenja.
- Stanice u mirovanju za strukturalni integritet:Neki položaji ne obavljaju nikakav posao - oni jednostavno pružaju fizički prostor između stanica koje zahtijevaju velike, teške sekcije kalupa ili prilagođavaju kretanje trake između promjena visine.
Strategija registracije pilota ide paralelno sa odlukama o redoslijedu. Pilotne igle su mehanizam koji ispravlja bilo kakvu grešku-smjera kretanja između poteza, osiguravajući da je traka tačno pozicionirana na svakoj stanici. Dizajner kalupa određuje gdje će se probušiti pilot rupe (obično na prvoj stanici), koliko pilota se angažuje na svakoj narednoj stanici i da li se piloti pozivaju na noseću traku ili karakteristike unutar samog dijela.
Ispravno podešavanje vremena pilota je kritično tokom postavljanja matrice. Funkcija-otpuštanja pilota na ulagaču zavojnice mora biti tempirana tako da vrh metka pilota uđe u traku prije nego što se valjci za uvlačenje otkopčaju -, ali puni promjer pilota se ne zahvati tek nakon otpuštanja. Pogrešan tajming dovodi dopogrešno uvlačenje, izdužene pilot rupe i loša lokacija dijela. Ovi detalji podešavanja su dizajnirani u alatu od početka -, promjer pilot rupe, geometrija vrha pilota i razmak između pilota i rupe utiču na to koliko je alat prazan tokom proizvodnje.
Simulacija, izrada prototipa i validacija proizvodnje
Prije nego što se bilo koji čelik reže za stvarnu izradu kalupa, moderne usluge dizajna kalupa oslanjaju se na simulaciju formiranja kako bi se cijeli niz virtualno potvrdio. FEA-softverski - alati kao što suLogopress ProgSimRad na tehnologiji inkrementalne simulacije - omogućava dizajnerima kalupa da modeliraju operaciju formiranja svake stanice, predvide stanjivanje materijala, identifikuju područja{1}}sklona borama i izračunaju povratni udar prije nego što fizički alat postoji.
Simulacija odgovara na pitanja koja su zahtijevala skupe fizičke probe: Hoće li ova dubina crtanja uzrokovati cijepanje u radijusu ugla? Koliko se dio vraća nazad nakon stanice za savijanje i koji ugao savijanja kompenzira? Da li materijal teče ravnomjerno preko formiranog dijela ili će se jedna strana pretjerano istanjiti?
Za složene projekte dizajna kalupa za progresivno štancanje, simulacija može smanjiti probne iteracije sa pet ili šest na jednu ili dvije - sedmice uštedeći kalendarsko vrijeme i značajne troškove prerade alata. Funkcionira kao virtualna probna presa, omogućavajući inženjerima da potvrde proces prije nego što se dizajn matrice čak i finalizira.
Kada je simulacija završena i kocka je napravljena, počinje fizičko testiranje. Matrica je montirana u ciljnu presu (ili probnu presu sa ekvivalentnim specifikacijama), kalem se provlači kroz nju i proizvode se početni delovi. Inženjeri mjere kritične dimenzije prema otisku dijela, provjeravajući:
- Dimenzijska usklađenost sa GD&T oblačićima
- Visina ivica i stanje rubova
- Kvalitet površine i označavanje
- Opružno odstupanje od nominalnog
- Konzistentnost uvlačenja trake i angažman pilota
Podešavanja tokom isprobavanja su normalna - podmetanje stanice za formiranje, podešavanje ugla savijanja, podešavanje zazora matrice. Razlika između dobro-simulirane matrice i one dizajnirane bez simulacije je veličina tih prilagodbi: manja podešavanja u odnosu na temeljnu preradu.
Validacija proizvodnje slijedi nakon uspješnog isprobavanja. To znači rad brzinom proizvodnje tokom dužeg perioda, mjerenje statističke sposobnosti procesa (Cpk) i potvrđivanje da matrica održava usklađenost pod kontinuiranim ciklusom. Tek nakon što alat pokaže stabilan učinak, prelazi iz razvoja u status proizvodnje.
Cijeli tok posla - od analize dijela štampanja do validacije proizvodnje - obično traje od 8 do 20 sedmica u zavisnosti od složenosti. Ali prava varijabla nije vrijeme. To je kvalitet inženjerskih odluka donesenih tokom rasporeda trake i sekvenciranja stanica. Ti rani{7}}fazni izbori zaključavaju plafon performansi matrice. Sve nizvodno - simulacija, izrada, isprobavanje - jednostavno otkriva da li su te temeljne odluke bile ispravne.
Odabir materijala je jedan od najmoćnijih faktora koji utječe na te rane odluke. Ista geometrija dijela utisnuta u meki čelik u odnosu na nehrđajući čelik u odnosu na aluminijum može zahtijevati potpuno drugačiji broj stanica, različite materijale kalupa i različite strategije oblikovanja - što je upravo mjesto gdje proces dizajna postaje specifičan za materijal-.
Odabir materijala i njegov utjecaj na dizajn kalupa
Progresivna matrica dizajnirana za ugljični čelik neće preživjeti sedmicu rada od nehrđajućeg čelika -, a ona optimizirana za aluminij će uništiti bakrene dijelove sa smrzavanjem na prvih stotinu pogodaka. Progresivni materijali za štancanje ne ispunjavaju samo liniju na otisku dijela. Oni diktiraju broj stanica, zahtjeve za tonažom, geometriju proboja, strategiju podmazivanja i odabir materijala matrice kroz cijeli alat. Promijenite leguru i redizajnirate matricu.
Ovo je varijabla koja razdvaja inženjere koji razumiju progresivno štancanje metala od onih koji odabir materijala tretiraju kao naknadnu misao. Evo kako najčešći materijali za trake oblikuju svaku odluku u alatu.
Čelik i nerđajući čelik u progresivnom štancanju
Nisko{0}}ugljični čelik (1008, 1010, 1018) ostaje radni konj progresivnog štancanja ugljičnog čelika. Oprašta za - umjereno povlačenje, predvidljivu formabilnost i relativno niske zahtjeve za tonažom. Dizajneri kalupa mogu postići uska savijanja u radijusu od 1T bez rizika od pucanja, a standardni D2 probojci od alatnog čelika pružaju pouzdan život u stotinama hiljada pogodaka prije ponovnog oštrenja.
Nerđajući čelik menja sve. Klase kao što su 301 i 304 rade-brzo očvršćavaju tokom oblikovanja, što znači da svaka operacija savijanja ili izvlačenja povećava čvrstoću materijala i otpornost na dalju deformaciju. Praktična posledica? Geometrija koja se može postići u tri stanice sa mekim čelikom može zahtijevati pet ili šest stanica u nerđajućim - dodatnim koracima kovanja, oslobađanja od naprezanja- ili postupnog oblikovanja koji su dodati posebno za upravljanje radnim kaljenjem bez pucanja.
Progresivno štancanje od nehrđajućeg čelika također zahtijeva veću tonažu prese (obično 1,5 do 2 puta više nego što je meki čelik zahtijeva za ekvivalentnu geometriju) i stvara znatno više abrazivnog trošenja na površinama alata. Nagrizanje - gdje se nerđajući materijal mikroskopski zavaruje na površine za bušenje - je stalna prijetnja. Dizajneri kalupa se tome suprotstavljaju površinskim premazima (TiN, TiCN ili AlCrN), poliranim površinama za bušenje i specijalizovanim mazivima dizajniranim da održavaju granični sloj pod ekstremnim pritiskom.
Razmatranja o bakru, mesingu i aluminijumu
Mekši, duktilniji materijali poput bakra, mesinga i aluminijskih legura rješavaju problem. Formabilnost je velikodušna -, postići ćete manje radijuse savijanja sa manje stanica. Primena progresivnog štancanja bakra može konsolidovati operacije koje bi se nerđajućim materijalom proširile na više faza. Manje stanica znači kraći, jeftiniji kockica.
Ali duktilnost uvodi svoje vlastite načine kvara. Bakar i mesing se obično lijepe za površine alata, stvarajući neravnine i površinske tragove koji ugrožavaju i funkciju i kozmetiku. Prekomjerno stvaranje neravnina u mesingu često zahtijeva oštrije rezne rubove i češće intervale oštrenja. Aluminijsko progresivno žigosanje predstavlja slične probleme sa habanjem plus tendenciju ogrebotina i markiranja na grubim površinama alata - dizajneri kalupa reagiraju poliranjem formirajućih površina do gotovo-završne obrade i smanjenjem brzine presovanja kako bi ograničili nakupljanje topline zbog trenja.
Abrazivnost materijala trake direktno određuje da li komponente matrice koriste umetke od alatnog čelika ili karbida. Evo logike odluke: alatni čelici poput D2 ili A2 dobro rade za blagi čelik i mesing pri umjerenim količinama. Ali za nehrđajući čelik, legure visoke{4}}kore ili bilo koju primjenu koja cilja vijek trajanja matrice preko 500.000 pogodaka, karbidni umetci na stanicama za sečenje i visoko{7}}habanje postaju ekonomski neophodni. Karbid košta tri do pet puta više po umetku, ali produžava intervale oštrenja za faktor od pet do deset - neto dobit na dugim serijama proizvodnje.
| Materijal | Formability | Tipični raspon debljine | Die Wear Impact | Uobičajene aplikacije |
|---|---|---|---|---|
| Nisko{0}}ugljični čelik (1008-1018) | Visoki - zavoji koji opraštaju, umjereno povlačenje | 0,3 mm – 3,0 mm | Umjereni - standardni D2 alatni čelik adekvatan | Nosači, strukturalne kopče, automobilska pojačanja |
| Nehrđajući čelik (301, 304, 316) | Umjereni - rad brzo očvršćava, potrebno je više stanica | 0,2 mm – 2,5 mm | Visok rizik od nagrizanja -, potrebni su premazi ili karbid | Medicinske komponente, oprema za hranu, hardver-otporni na koroziju |
| bakar (C110, C102) | Mogući su vrlo visoki - uski radijusi | 0,1 mm – 2,0 mm | Nizak-umjereni - problemi sa zalijepljenjem i neravninama | Električni terminali, sabirnice, hladnjaci |
| Mesing (C260, C272) | Visoka - odlična duktilnost, lako se formira | 0,1 mm – 2,0 mm | Nizak -, ali zahtijeva oštre ivice za kontrolu neravnina | Konektori, ukrasni okovi, vodovodne armature |
| Aluminij (3003, 5052, 6061) | Umjereni-visok - rizik od grebanja i grebanja | 0,3 mm – 3,0 mm | Potrebni su umjereni - polirani alati i smanjena brzina | Rebra izmjenjivača topline, kućišta, lagani strukturni dijelovi |
Obratite pažnju na obrazac: tvrđi, jači materijali zahtijevaju više stanica za formiranje, veću tonažu i-otporniji (skupi) alat na habanje. Mekši materijali smanjuju broj stanica, ali zahtijevaju strategije upravljanja površinama koje dodaju svoju složenost. Nijedan kraj spektra nije inherentno lakši za pečat - oni su različiti inženjerski problemi koji zahtijevaju različite odgovore dizajna matrice.
Upravo je to razlog zašto je prilagođena progresivna matrica i štancanje važni na nivou materijala. Izrađivač kalupa koji ne prilagođava procente zazora, premaze i broj stanica posebno za vašu leguru ostavlja performanse i vijek trajanja matrice na stolu. Brojke se značajno pomiču: zazor matrice za meki čelik je obično postavljen na 5-8% debljine materijala po strani, dok je za nerđajući čelik potrebno 8,5-9,5%, a aluminijumu su potrebni manji zazori oko 4-6% da bi kontrolisao neravnine.
Odabir materijala ne utječe samo na to kako matrica formira dio -, već određuje da li je progresivni alat čak i prava metoda. Kada geometrija dijela uključuje duboko izvlačenje koje premašuje ono što progresija -uvlačenja trake može prihvatiti, ili kada debljina materijala pređe granice praktičnog rukovanja trakom-, alternativne metode kalupa ulaze u razgovor.
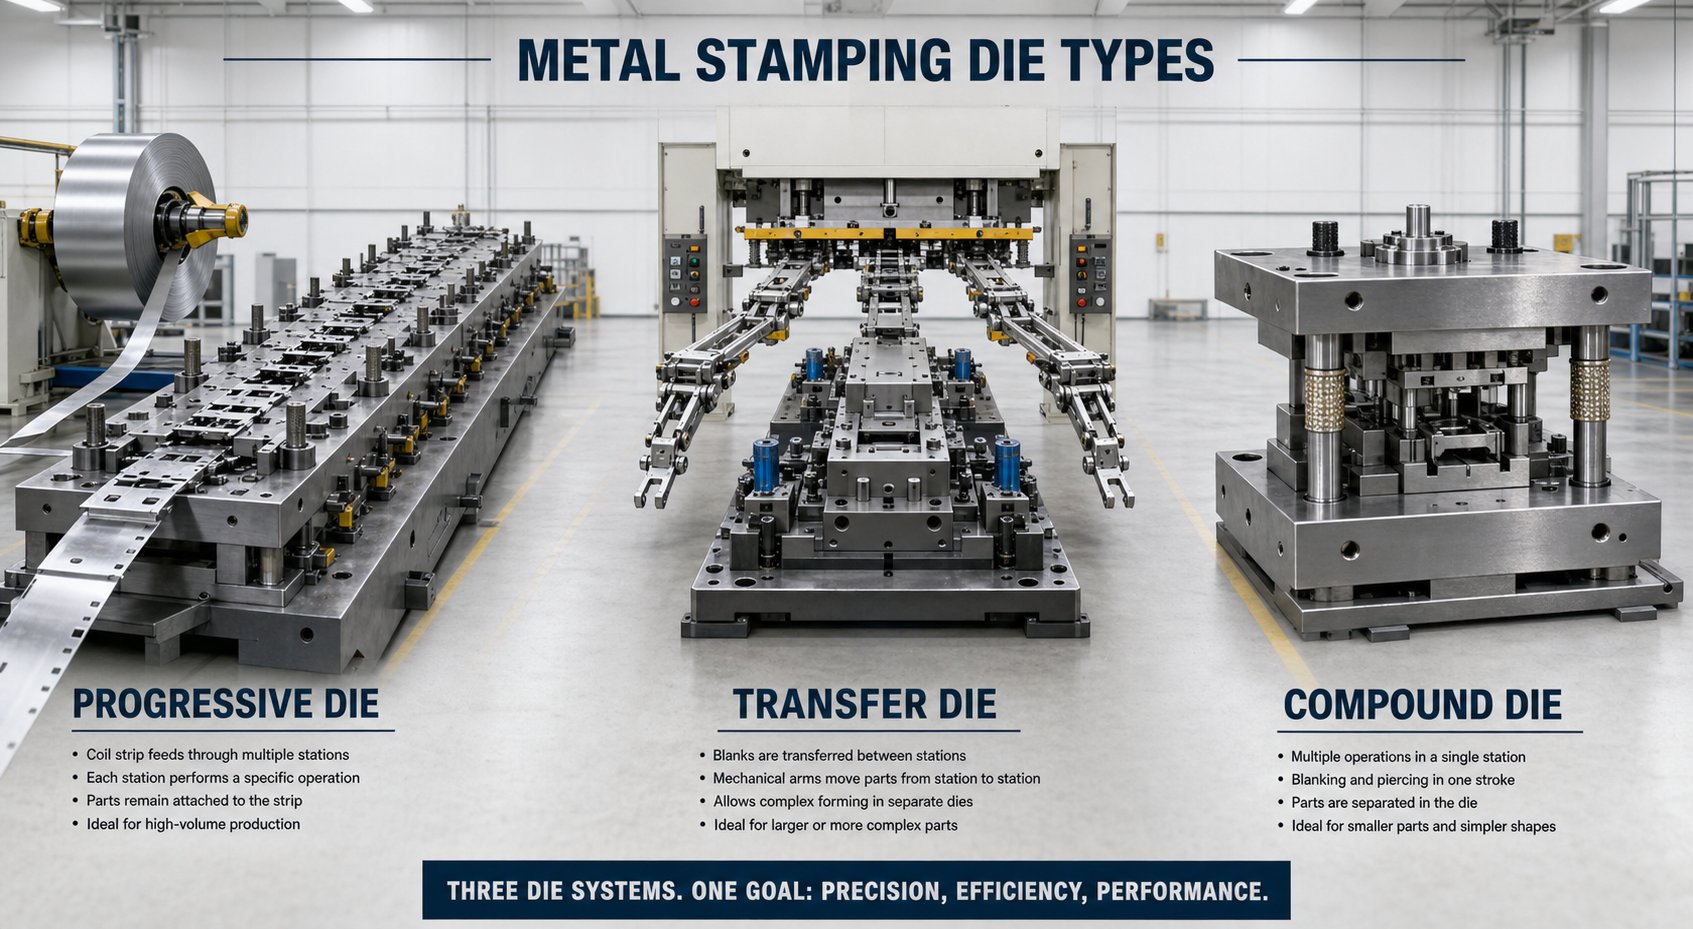
Progresivna matrica naspram Transfer Die vs. Compound Die Selection
Ne pripada svaki dio u progresivno štancanje. Duboko-izvučeno kućište koje premašuje širinu trake, veliki nosač koji ne može održati integritet nosača kroz dvanaest stanica, jednostavna podloška koja ne opravdava alat za više-stanica - svaki od ovih scenarija ukazuje na različitu metodu kalupa. Pogrešan odabir znači preveliku potrošnju na alate, borbu protiv problema s kvalitetom ili ostavljanje vremena ciklusa na stolu.
Tri primarne metode štancanja - progresivna, prijenosna i složena - razlikuju se po tome kako premještaju materijal, kako podnose složenost dijelova i gdje daju ekonomsku prednost. Razumijevanje mehaničke razlike između njih je ono što razdvaja dobru investiciju u alate od skupe neusklađenosti.
Progressive Die vs. Transfer Die vs. Compound Die
Svaka metoda rješava drugačiji proizvodni problem:
- Progresivni umiredržite radni komad pričvršćen za traku tokom svih operacija oblikovanja. Zavojnica napreduje fiksnim korakom, a gotovi dio se odvaja tek na krajnjoj stanici. Ovaj pristup -povezanim trakama omogućava najveće brzine ciklusa - progresivna operacija štancanja metala obično radi 100 do 300+ poteza u minuti -, ali ograničava veličinu dijela na ono što se uklapa u praktične širine trake (obično ispod 300 mm).
- Transfer umireodvojite blanko od trake na prvoj stanici, a zatim premjestite diskretne dijelove između sljedećih stanica pomoću mehaničkih prstiju ili servo{0}}hvatača. Budući da je dio samostojeći-, alat za prijenos rukuje većim dijelovima, dubljim crtama i geometrijama koje je nemoguće formirati dok je vezan za noseću traku. Brzine ciklusa su niže (obično 15 do 40 udaraca u minuti) zbog mehaničkog kretanja prijenosa između stanica.
- Spoj umireizvršite višestruke operacije rezanja - brušenje, bušenje i ponekad kovanje - jednim pritiskom na jednoj stanici. Dio pada kompletan u jednom pogotku. Ova metoda daje odličnu ravnost i koncentričnost između karakteristika jer se sve operacije odvijaju istovremeno, ali ne može izvršiti savijanje ili trodimenzionalno oblikovanje. Ograničen je na uglavnom ravne dijelove.
Osnovni kompromis-svodi se na ovo: progresivne matrice maksimiziraju brzinu i minimiziraju rukovanje za manje dijelove sa složenim karakteristikama. Prenosne matrice žrtvuju brzinu za geometrijsku slobodu na većim ili dubljim dijelovima. Složene matrice nude jednostavnost i preciznost za ravne geometrije pri umjerenim volumenima.
Kriterijumi za odabir na osnovu zahtjeva dijela
Odabir između ovih metoda nije stvar preferencije - već je vođen karakteristikama mjerljivih dijelova. Postavite sebi ova pitanja kada procjenjujete koja konfiguracija mašine za štancanje odgovara vašoj primjeni:
- Koja je koverta dijela?Ako se uklapa u širinu trake od 300 mm i ne zahtijeva izvlačenje dublje nego što materijal može izdržati dok je spojen na nosač, progresivni alat je vjerovatno optimalan.
- Koliki je godišnji obim?Progresivne matrice isporučuju najnižu cijenu po-dijelu pri količinama iznad 500.000 godišnje zbog njihove prednosti u brzini. Prenosne matrice postaju ekonomične na 100,000+ jedinica gdje složenost dijela opravdava alat. Složene matrice dostižu svoju slatku tačku između 50.000 i 500.000 jedinica za jednostavne geometrije.
- Da li geometrija uključuje duboko izvlačenje?Dubina izvlačenja koja prelazi 1,5 puta prečnik dijela obično zahtijeva da zazor bude slobodan od trake - koja pokazuje prema alatu za prijenos.
- Koliki je budžet za alate?Dizajn i izrada složenih matrica koštaju znatno manje. Progresivne i transferne matrice nose veću početnu investiciju, ali progresivne matrice se brže amortizuju pri volumenu zahvaljujući većim stopama hoda.
| Kriterijumi | Progressive Die | Transfer Die | Compound Die |
|---|---|---|---|
| Optimalna veličina dijela | Mali do srednji (odgovara širini trake, obično ispod 300 mm) | Srednje do velike (nije ograničeno trakom) | Mali do srednji (ravni dijelovi, obično ispod 150 mm) |
| Idealan godišnji volumen | 500,000+ jedinica | 100.000 – 2.000.000 jedinica | 50.000 – 500.000 jedinica |
| Geometrijska složenost | Visokih - više krivina, probijanja i oblika koji se mogu postići na mnogim stanicama | Moguća su vrlo visoka - duboka izvlačenja, urezivanje niti, rebra i izbočine | Niska - ograničena na ravne, jedno-operacije u avionu |
| Cijena alata (relativna) | Visoko | Najviša (120-150% progresivne) | Srednji (70-90% progresivnog) |
| Brzina ciklusa | Najbrži (100-300+ SPM) | Umjereno (15-40 SPM) | Brz (80-200 SPM, ali sa jednom operacijom) |
| Korištenje materijala | Umjerena noseća traka - postaje otpad | Viši - nije potreban web operater | Visoki - minimalni zapis za jednostavne praznine |
Jedan detalj vrijedan pažnje: matrice za prijenos često daju bolje korištenje materijala od progresivnog alata jer eliminišu noseću traku (mrežu materijala koja povezuje dijelove kroz progresiju). Ta ušteda materijala može nadoknaditi nižu brzinu ciklusa, posebno na debljim ili skupim legurama gdje su troškovi otpada značajni.
Postoje i hibridni pristupi. Neke postavke presa za štancanje kombinuju progresivni prednji dio - koji rukuje probijanjem i početnim oblikovanjem dok dio ostaje na traci - sa prijenosnim stražnjim dijelom koji odvaja blanko i pomiče ga kroz dublje stanice za formiranje. Ovi progresivni-hibridi prijenosa bilježe prednosti u brzini na prednjem dijelu dok zadovoljavaju geometrijske zahtjeve koji premašuju čistu progresivnu sposobnost na stražnjoj strani. Složeniji su za dizajn i održavanje, ali za pravu geometriju dijela predstavljaju najbolje od obje metode.
Okvir za odabir iznad jasno obrađuje većinu scenarija. Ali odluka se ne donosi izolovano -, već je oblikovana industrijom kojoj dio služi, dokumentacijom o kvalitetu koja je potrebna uz nju, i očekivanjima proizvodnje koja dolaze s OEM-om u odnosu na postmarket programe. Ovi zahtjevi{3}}na nivou aplikacije dodaju još jedan sloj strategiji alata.
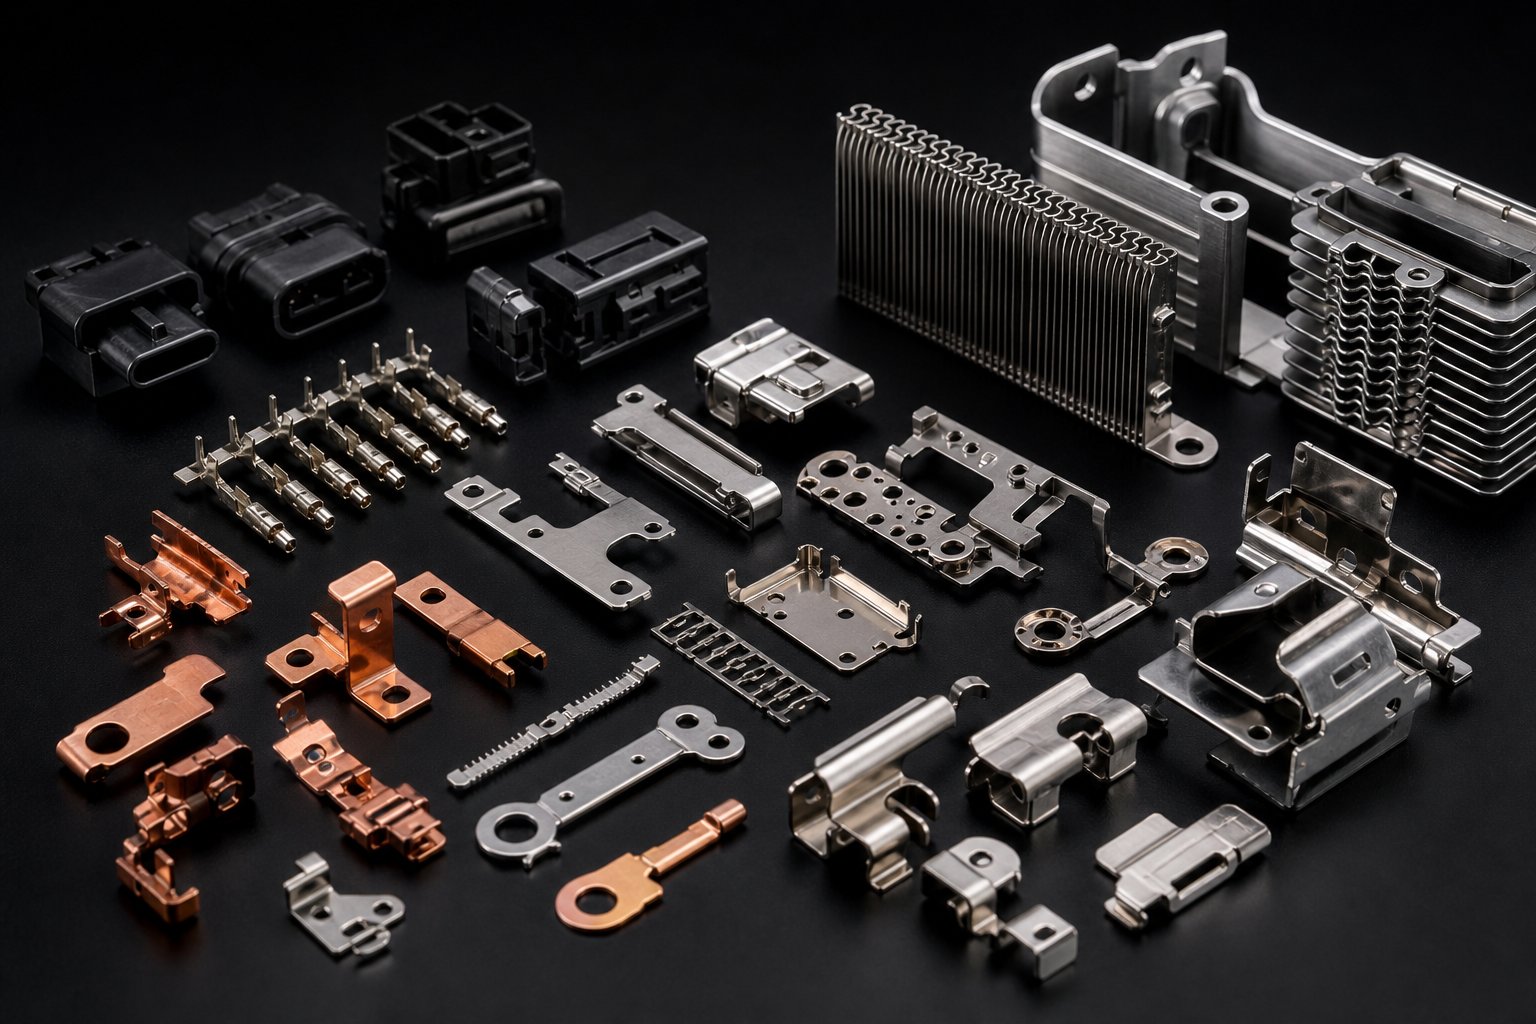
Industrijske primjene i zašto progresivni matrice Excel
Svaka industrija koja koristi progresivno štancanje ima razlog osim "treba nam puno dijelova". Specifični tehnički zahtjevi - opseg tolerancije, uvjeti površine, zahtjevi za sljedivost, materijalna ograničenja - određuju ne samo da li je progresivni alat prikladan, već i kako se mora prilagoditi. Nosač za kućište HVAC ventilatora i kontakt za srčani pejsmejker potiču od progresivnih matrica, ali je inženjerska logika iza svakog alata potpuno drugačija.
Ta razlika je bitna. Kada procjenjujete da li progresivna precizna žigosanja metala odgovaraju vašoj primjeni, pitanje nije samo obim - već može li proces ispuniti zahtjeve vaše industrije o kojima se-ne pregovarati, a da sekundarne operacije ne utiču na vašu prednost u troškovima.
Štancanje komponenti automobila i električnih vozila
Automobilska industrija ostaje najveći potrošač pečata velikog obima na globalnom nivou, a razlozi su strukturalni. Platforme vozila zahtijevaju hiljade diskretnih utisnutih komponenti - nosača, konektora, strukturalnih ojačanja, kućišta senzora, terminalnih kontakata - proizvedenih u količinama koje se mjere u milionima godišnje sa tolerancijama koje ne mogu da se kreću kroz proizvodni ciklus koji traje mjesecima.
Progresivne matrice služe ovoj potražnji jer isporučuju ono što proizvođači originalne opreme automobila zapravo zahtijevaju: statističku konzistentnost. Nije dovoljno da se dijelovi pravilno mjere tokom pregleda uzorka. OEM programi progresivnog štancanja zahtijevaju demonstrirane procesne sposobnosti (Cpk vrijednosti od 1,33 ili više za kritične karakteristike) koje se održavaju tokom čitavih proizvodnih kampanja. Sama matrica mora proizvoditi dijelove tako dosljedno da varijacije procesa ostanu u granicama kontrole neograničeno.
EV tranzicija je ovo dodatno ubrzala. Komponente kontakta baterije, konektori sabirnica i laminirani slojevi motora zahtijevaju visoko precizno metalno žigosanje u bakru ili specijaliziranim legurama, često uz manje tolerancije od tradicionalnih komponenti pogonskog sklopa. Konektor baterijskog modula koji nosi 400V mora održavati kontaktnu silu unutar uskog prozora - što znači da progresivna matrica koja formira te opružne kontakte ne može dozvoliti dimenzionalno pomjeranje koje mijenja karakteristike otklona.
Elektroničke, medicinske i HVAC aplikacije
Elektronsko štampanje radi na suprotnom kraju spektra veličina. Razmislite o olovnim okvirima sa rastojanjem ispod 1 mm, iglicama konektora napravljenim od materijala trake debljine do 0,1 mm i RF štitnicima sa tolerancijama mjerenim u mikronima. Progresivne matrice za elektroniku rade velikom brzinom - često od 300 do 1200 udaraca u minuti - na izuzetno tankim materijalima gdje preciznost uvlačenja i registracija pilota postaju dominantni inženjerski izazovi.
Medicinsko progresivno žigosanje uvodi potpuno drugačiji skup ograničenja. Sami dijelovi možda nisu geometrijski ekstremni, ali procesno okruženje jeste. Komponente uređaja za ugradnju zahtijevaju ivice-bez ivica (jer čak i mikroskopski neravnina može oštetiti tkivo), biokompatibilno rukovanje materijalom (bez unakrsne-zagađenja od maziva ili ostataka alata) i često{4}}kompatibilan dizajn alata koji minimizira stvaranje čestica tokom štancanja. Hirurški instrumenti proizvedeni progresivnim štancanjem od nehrđajućeg čelika zahtijevaju tolerancije od ±0,0005 inča - otprilike 12 mikrona - kako bi se osigurala glatka mehanička funkcija tokom procedura.
HVAC progresivno štancanje ima još jedan put. Ovdje se inženjerski izazov odnosi manje na ekstremnu preciznost, a više na održivu efikasnost materijala pri ogromnim količinama. Rebra izmjenjivača topline - otisnuta milionima od tanke aluminijske trake - moraju održavati dosljednu geometriju protoka zraka kroz svaki pojedinačni dio. Varijacija od čak 0,1 mm u razmaku rebara ili kutu lamela smanjuje termičke performanse cijelog sklopa izmjenjivača topline. Progresivne matrice za HVAC aplikacije daju prioritet dugom vijeku trajanja alata i minimalnim varijacijama od-do-stanica u toku proizvodnje mjerene u desetinama miliona pogodaka.
Evo kako se osnovni zahtjevi svake industrije preslikavaju na specifične progresivne sposobnosti matrice:
- Automobili/EV:Konzistentnost velike-zapremine pri uskim tolerancijama → formiranje više-stanica sa kovanjem radi stabilnosti dimenzija, u-obilježavanju dijelova za sljedivost, SPC-kompatibilnim dizajnom procesa
- elektronika:Mikro-karakteristike u ultra-tankim materijalima → brzi-progresivni alati sa preciznim pilotima, karbidnim reznim dijelovima i bliskim-razmakom između stanica
- medicinski uređaji:Rubovi-bez ivica i biokompatibilna obrada → stanice za brijanje nakon brušenja, umetci od poliranog karbida, kontrolirani sistemi podmazivanja sa medicinskim-tečnostima
- HVAC:Milioni identičnih dijelova sa konzistentnom geometrijom protoka zraka → alatni čelici visoke-izdržljivosti, optimizirani raspored traka za maksimalno korištenje materijala, robusni pilot sistemi za kontrolu tankih aluminijskih traka
- Vazduhoplovstvo:Ekstremne tolerancije (±0,0005 inča) na lakim legurama → postupno formiranje, FEA-potvrđena kompenzacija povratnog opruge, 100% u-sposobnost inspekcije u kalupu
Zajednička nit? Svaka industrija ne treba samo progresivne precizne metalne štance -, već je potrebna i matrica prilagođena da isporuči specifičnu karakteristiku performansi koja je najvažnija u tom kontekstu primjene.
OEM programi progresivnog štancanja dodaju još jedan sloj složenosti na koji se retko susreću naknadni ili komercijalni hardverski projekti. OEM ugovori obično zahtijevaju punuPPAP (Proces odobravanja proizvodnog dijela)dokumentacija - paket od 18-elemenata koji uključuje dimenzionalne rezultate, studije sposobnosti procesa, kontrolne planove, FMEA dokumentaciju i analizu mjernog sistema. Sama matrica mora biti dizajnirana da to olakša: stanice za označavanje dijelova koje pečate šifre serije ili oznake datuma radi sljedivosti, senzori u matrici koji prate silu formiranja za prikupljanje podataka SPC, i modularna konstrukcija koja omogućava mjereno, dokumentirano održavanje bez mijenjanja validiranih parametara procesa.
Nasuprot tome, programi za naknadno tržište često zahtijevaju samo usklađenost dimenzija za štampanje. Matrica može biti jednostavnija, dokumentacija lakša, a kontrole procesa manje rigorozne. Ali za bilo kog inženjera koji isporučuje Tier 1 ili Tier 2 OEM-ove za automobilsku, medicinsku ili svemirsku opremu, PPAP zahtjev nije opcioni - i mora biti dizajniran u alatu od početka, a ne pričvršćen vijcima nakon što je matrica napravljena.
Ova razlika između "napraviti dobre dijelove" i "dokazati da uvijek možete napraviti dobre dijelove" je upravo ono u čemu uspješni ili neuspješni programi štampanja velikih količina. Matrica mora proizvoditi usklađene dijelove, da -, ali također mora generirati podatke, sljedivost i dokaze o stabilnosti procesa koji zadovoljavaju OEM sistem kvaliteta. Taj zahtjev seže sve do početnih odluka o dizajnu matrice: koliko senzora, kakve oznake dijelova, kako mogućnost održavanja utječe na prekvalifikaciju procesa.
Očekivanja performansi ugrađena u ove industrijske aplikacije - brzina, preciznost, sljedivost, vijek trajanja matrice - se ne održavaju sama od sebe. One erodiraju svakim potezom osim ako alat nije dizajniran za održivu proizvodnju. Što postavlja pitanje s kojim se svaki proizvodni inženjer na kraju suoči: kako održati progresivnu matricu u specifikaciji u milionima ciklusa, a da neplanirani zastoji ne unište vaš raspored isporuke?
Održavanje kalupa, vijek trajanja alata i ekonomika proizvodnje
Progresivna kocka ne propada odjednom. Degradira - ivice proboja zatupljene za mikrona na hiljadu poteza, zazori se otvaraju kako se površine troše, opruge gube prednaprezanje tokom miliona ciklusa. Pitanje nije da li će održavanje biti potrebno. Radi se o tome da li ćete rano uhvatiti degradaciju kroz planiranu intervenciju ili je otkriti kasnije kroz odbijene dijelove i neplanirane zastoje.
Ovo je mjesto gdje odluke o dizajnu kalupa donesene mjesecima ranije - izbor materijala, umetanje konstrukcije, strategija pristupa - ili isplaćuju dividende ili stvaraju glavobolje u proizvodnom podu. Posebno kod štancanja metala velikom brzinom, gdje presa kruži 200 do 1,200+ takta u minuti, habanje se akumulira brže nego što većina inženjera očekuje.
Intervali održavanja matrice i prediktivni indikatori
Kako znati kada progresivnoj kocki treba servis? Ne čekate katastrofalni neuspjeh. Umjesto toga, pazite na mjerljiv pomak kvalitete koji signalizira progresiju habanja prije nego što prijeđe granice tolerancije:
- Povećanje visine brusa:Kako rezne ivice bušotine budu tupe, smicanje postaje manje čisto. Visina neravnina koja puže od 0,05 mm prema 0,10 mm često je prvi mjerljivi znak da je ponovno oštrenje kasno.
- Dimenzionalni pomak:Formirane karakteristike se postupno pomiču izvan nominalnog kako se površine formiranja troše. SPC grafikoni koji prikazuju trendove (ne slučajni raspršivanje) ukazuju na sistematsku degradaciju alata.
- Povećana sila skidanja:Istrošeni udarci stvaraju više trenja tokom povlačenja. Operateri mogu primijetiti suptilne promjene opterećenja pritiska prije nego što se pojave problemi s dimenzijama.
- Povlačenje puževa:Kada se puževi zalijepe za lica udarca umjesto da se čiste izbace, to obično ukazuje na degradaciju površine iliefekti vakuuma pogoršani habanjem probijača.
Iskusni postupci štancanja uspostavljaju intervale oštrenja na osnovu broja poteza, a ne vizuelnog pregleda. Operacija progresivnog štancanja velike brzine koja pokreće nerđajući čelik može planirati ponovno oštrenje na svakih 150.000 do 250.000 udaraca, dok isti alat koji koristi meki čelik može produžiti taj interval na 500.000 ili više. Ključ je kvantificiranje intervala tokom početne validacije proizvodnje, a zatim ga rigorozno praćenje.
Planirano održavanje znači da matrica izlazi iz prese prema rasporedu - da je vrijeme zastoja operatera predvidljivo, rezervni umetci se postavljaju po fazama, a planiranje proizvodnje uzima u obzir prekid. Neplanirano održavanje znači da je nešto pokvareno. Ta razlika je skupa: neplanirani događaji obično koštaju tri do pet puta više od zakazane usluge kada se uračunaju otpad, ubrzane popravke, propušteni rokovi isporuke i prekid linije.
Dizajneri pametnih kalupa ugrađuju mogućnost održavanja direktno u alat. Modularna konstrukcija umetka omogućava zamjenu istrošenih dijelova bez izvlačenja cijele matrice iz prese. Pristupačno pričvršćivanje znači umetke sa vijcima, a ne pritisnuti-komponente zakopane iza drugih stanica. Standardizirani držači bušilica omogućavaju brzu zamjenu bez prilagođenog brušenja. Ove karakteristike dizajna koštaju neznatno više unaprijed, ali štede ogromno vrijeme tokom proizvodnog vijeka alata.
Kako odluke o dizajnu matrice utječu na vijek trajanja alata i cijenu po dijelu
Evo ekonomske realnosti koju timovi za nabavku često propuštaju: jeftinija matrica košta više po dijelu. Dvije ponude alata za istu geometriju dijela - jedna po cijeni od 35.000 USD sa alatnim čelikom u cijeloj, druga po cijeni od 48.000 USD s progresivnim karbidnim štancama za štancanje sa umetcima na svim stanicama za sečenje - izgledaju kao jednostavna odluka o budžetu na papiru. Ali računajte na milion-dijelova proizvodnog vijeka i ekonomija će se promijeniti.
Uzmite u obzir varijable:
- Umetci od tvrdog metala naspram alatnog čelika:Karbidne komponente za rezanje koštaju tri do pet puta više po umetku, ali produžavaju intervale oštrenja za faktor od pet do deset. Manje događaja održavanja znači više vremena neprekidnog rada, manje događaja za otpad tokom ponovnog pokretanja i niže kumulativne troškove rada.
- Odabir klirensa:Odgovarajući razmak - usklađen sa vrstom materijala i debljinom - smanjuje silu rezanja pri svakom zamahu. Manja sila znači sporiju degradaciju ivica. Matrica koja radi sa zazorom od 6% na mekom čeliku traje mjerljivo duže od jednog seta na 4%, jer pretjerana zategnutost umnožava trenje i toplinu na rubu rezanja.
- Broj stanica i distribucija habanja:Širenje posla oblikovanja na više stanica smanjuje vršno opterećenje u bilo kojoj pojedinoj tački. Svaka stanica se sporije troši jer radi manje posla po udaru. Matrica košta više za izgradnju (više stanica znači više komponenti), ali svaka komponenta traje proporcionalno duže.
Pokretanje matrice na presi velike brzine{0}}pri 300+ poteza u minuti ubrzava svaki mehanizam habanja. Temperatura udarca raste zbog ponovljenih ciklusa trenja. Toplotna ekspanzija suptilno mijenja zazore u toku -rade. Vibracije trake povećavaju bočno opterećenje pilota i vodiča. Filmovi za podmazivanje se razrjeđuju pod brzim ciklusom. Matrica koja traje 800.000 udaraca između servisa pri 60 SPM možda treba obratiti pažnju na svakih 400.000 udaraca pri 400 SPM - odnos nije linearan, jer se dinamičke sile i termalni efekti spajaju pri većim brzinama.
Štancanje velike brzine zahtijeva alat dizajniran posebno za taj radni režim. Standardna-konstrukcija brze matrice - adekvatna na 60 do 100 SPM - postaje obaveza kada se pritisne u uslugu velike{6}}brzine. Ojačani sistemi za vođenje, uravnoteženo punjenje stanice, optimizirano vrijeme evakuacije otpada i dinamička stabilizacija istovara postaju neophodni prije nego luksuz iznad 300 SPM.
Izračun ukupnog troška vlasništva trebao bi izgledati ovako:
Cijena po dijelu=(trošak matrice + trošak doživotnog održavanja + neplanirani trošak zastoja + trošak otpada) / ukupni dijelovi proizvedeni tokom vijeka trajanja matrice
Matrica od 48.000 dolara koja proizvodi 2 miliona usklađenih dijelova uz minimalne događaje održavanja donosi fundamentalno drugačiji trošak-po-delu od matrice od 35.000 dolara koja proizvodi istu zapreminu, ali zahtijeva dvostruko više intervencija održavanja i generira 3% više otpada tokom ponovnog pokretanja. Razlika unapred je 13.000 dolara. Razlika u vijeku trajanja može premašiti 50.000 USD u operativnim uštedama - ne računajući poboljšanje pouzdanosti isporuke koje dolazi od manjeg broja neplaniranih zaustavljanja.
Ova perspektiva ukupnih-troškova preoblikuje odluku o ulaganju alata. Nećeš kupiti kocku. Kupujete proizvodni sistem čija se ekonomija odvija godinama, a ne sedmicama. Svaki izbor dizajna - od tvrdog metala naspram alatnog čelika, modularnog naspram monolitnog, pet stanica naspram sedam - pomiče dugoročnu krivu-način na koji početna narudžba nikada ne obuhvata.
Ta ista ekonomska logika proteže se dalje od dizajna matrice u širu odluku o izvoru. Kada birate partnera za prilagođeno progresivno štancanje i štancanje, procjenjujete ne samo njihovu sposobnost da naprave alat, već i njihovo razumijevanje o tome kako se izbor dizajna pretvara u ekonomiku proizvodnje tokom cijelog vijeka trajanja programa.
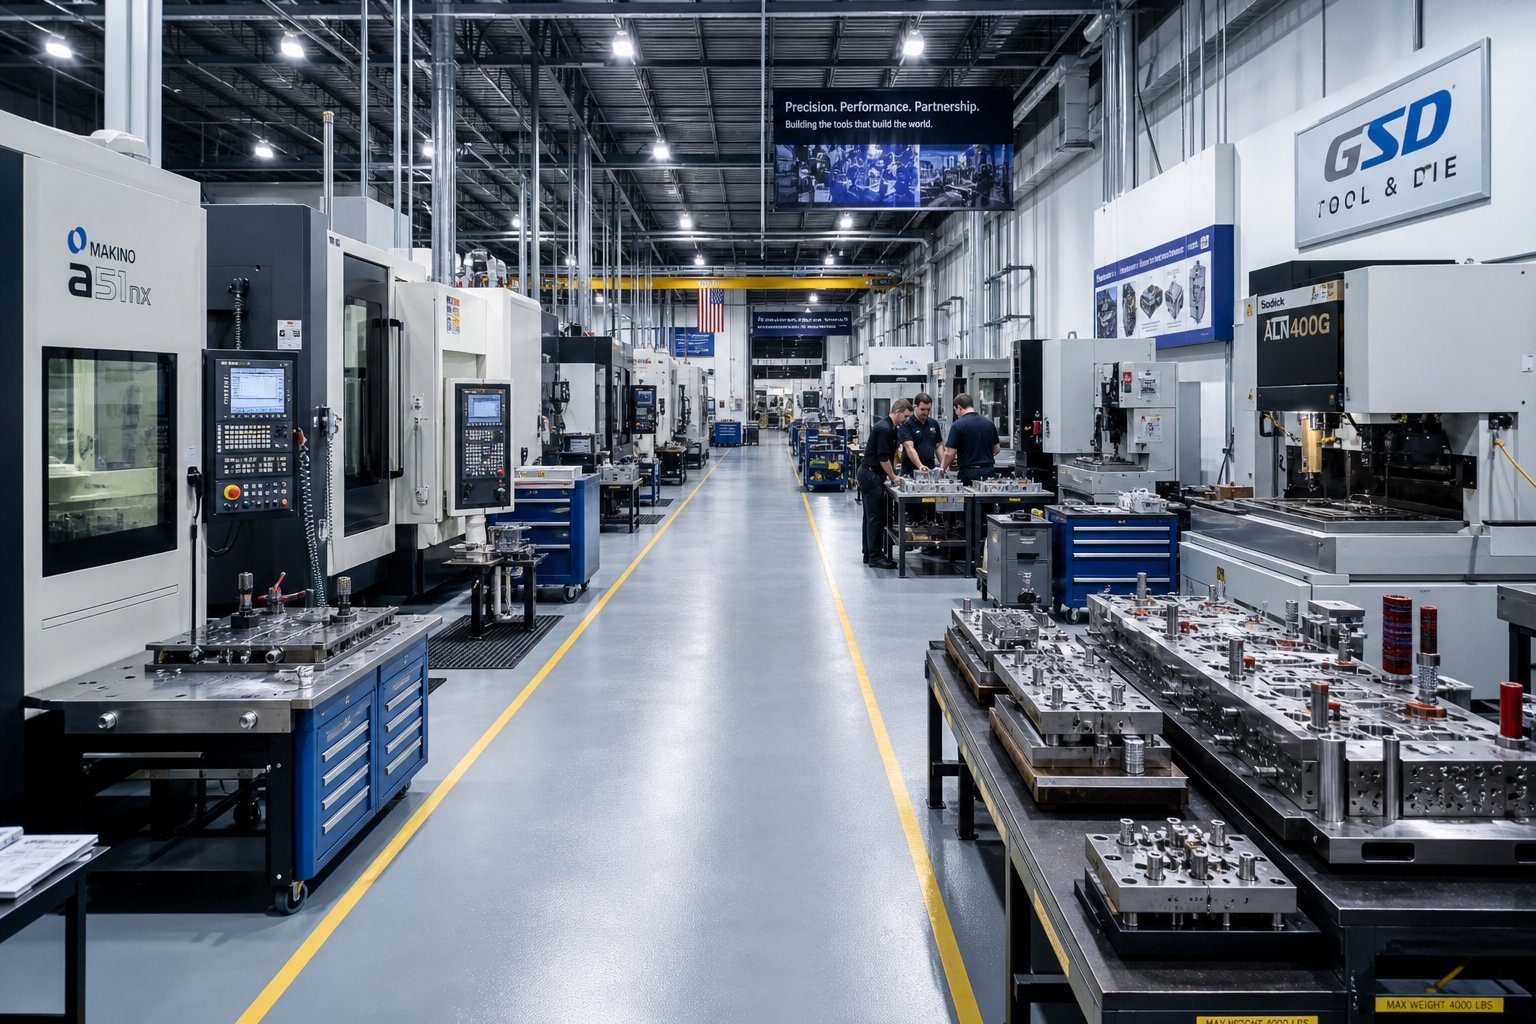
Kako nabaviti prilagođenog progresivnog partnera
Potvrdili ste dizajn, odabrali materijal, definisali redosled stanice i izračunali ukupne troškove vlasništva. Svaka inženjerska odluka je zaključana. Pa ipak, cijeli program još uvijek može propasti u ovom trenutku - ako pogrešan partner napravi alat. Razmak između matrice koja radi na papiru i one koja radi brzinom od dva miliona ciklusa svodi se na to ko je proizvodi, kako sarađuje tokom dizajna i koje sisteme dovodi do proizvodnje.
Nabavljanje progresivnih proizvođača matrica nije isto što i kupovina robnog hardvera. Ulazite u tehničko partnerstvo koje obuhvata mjesece razvoja i godine proizvodnje. Kriterijumi evaluacije su važni - i većina timova za nabavku ih ne odmjerava ispravno.
Procjena mogućnosti proizvođača progresivnih matrica
Zamislite da stavljate u uži izbor proizvođača kalupa za štancanje za novi program automobilskih konektora. Tri dobavljača navode slične cijene i rokove isporuke. Kako se razlikujete? Cijena i dostava su stolni ulozi. Pravo razdvajanje dolazi iz tehničke dubine -, konkretno, da li dobavljač može pod jednim krovom obaviti puni opseg usluga proizvodnje alata i kalupa ili se oslanja na podizvođače za kritične korake.
Evo šta treba ocijeniti:
- Mogućnost unutrašnjeg{0}} projektovanja i izrade matrica:Može li dobavljač uzeti vaš dio odštampati, razviti raspored trake, izraditi potpunu matricu i interno obrađivati sve komponente? Fragmentirani lanci snabdijevanja - gdje se dizajn dešava u jednoj radnji, mašinska obrada u drugoj, a montaža u trećoj - donose komunikacijske praznine i probleme odgovornosti koji se povećavaju tokom isprobavanja.
- Tonaža prese i raspon veličina kreveta:Da li dobavljač koristi prese koje odgovaraju zahtjevima vaše proizvodne matrice? Proizvođač sa kapacitetom od 30-tona do 400 tona na više linija za presovanje može se nositi sa svime, od mikro-konektora do strukturnih nosača, bez prepuštanja autsourcinga proizvodnje.
- Rukovanje materijalima za specifične legure:Rad od bakra, nehrđajućeg čelika ili čelika visoke{0}}kosti zahtijeva različite sisteme napajanja, strategije podmazivanja i upravljanje otpadom. Pitajte da li dobavljač ima dokumentovano iskustvo sa vašom tačnom specifikacijom materijala - ne samo sa familijom legura, već i sa specifičnom temperaturom i debljinom.
- Sistemi kvaliteta (ISO certifikacija, implementacija SPC):ISO 9001 je osnovni standard. Za automobilske OEM programe progresivnog štancanja, IATF 16949 certifikacija signalizira da dobavljač radi u okviru -kontrolisanog procesa sa dokumentovanim FMEA, planovima kontrole i analizom mjernog sistema koji su već ugrađeni u njihov radni tok.
- Skalabilnost od prototipa{0}}do{1}}proizvodnje:Neke radnje su izvrsne u građenju kalupa, ali nemaju kapacitet za proizvodnju presa. Drugi rade -štancanje velikog obima, ali ne dizajniraju alate u-kući. Idealni partner obuhvata oba - sposobna za ponavljanje tokom razvoja i zatim neprimetno skaliranje u održivu proizvodnju bez predaje drugom postrojenju.
- Alati za simulaciju i validaciju:FEA-simulacija formiranja zasnovana na FEA-oblikovanju, predviđanje povratka i mogućnost virtuelnog isprobavanja smanjuju fizičke iteracije i ubrzavaju vrijeme-do-proizvodnje. Dobavljači koji ulažu u ove alate obično daju stope uspjeha prvog{4}}probanja znatno veće od onih koji se oslanjaju isključivo na iskustvo.
- Infrastruktura za održavanje:Pitajte šta se dešava nakon što se kockica potvrdi. Nudi li dobavljač usluge planiranog održavanja, rezervne programe za umetanje i mogućnosti popravke kalupa? Progresivni partner za kalupljenje i štancanje koji nestaje nakon isporuke ostavlja vas izloženim kada alatu treba servis u osamnaestom mjesecu.
Odmjerite ove kriterije prema profilu rizika vašeg programa. Automobilski konektor-velike zapremine koji koristi 5 miliona dijelova godišnje zahtijeva rigorozne sisteme kvaliteta i dokazano iskustvo materijala. Manji-program industrijskih zagrada može dati prioritet fleksibilnosti vremena isporuke i troškovima. U svakom slučaju, evaluacija bi trebala ići dalje od brošure o mogućnostima - zatražiti studije slučaja, zatražiti reference u vašem specifičnom materijalu i rasponu tolerancije, i ako je izvodljivo, posjetite postrojenje kako biste iz prve ruke promatrali njihovu izradu i probni proces.
Kako izgleda kolaborativni dizajn-do-proizvodnog procesa
Najbolje usluge progresivnog štancanja ne počinju narudžbom. Započinju razgovorom -, obično pregledom dizajna u kojem dobavljačevi inžinjeri sjede s vašim proizvodnim timom i zajedno seciraju otisak dijela. Ta početna saradnja postavlja putanju za cijeli program.
Evo kako izgleda dobro{0}}strukturirani angažman od prvog kontakta do proizvodne rampe:
- Početni pregled dijela i procjena izvodljivosti:Dobavljač procjenjuje geometriju vašeg dijela, specifikacije materijala, tolerancije i zahtjeve zapremine. Oni identifikuju potencijalne izazove oblikovanja, označavaju karakteristike kojima je možda potrebno DFM prilagođavanje i potvrđuju da je progresivna alatka prava metoda za vašu aplikaciju.
- DFM povratne informacije i optimizacija dizajna:Inženjeri predlažu modifikacije koje poboljšavaju obradivost bez kompromitiranja funkcije - širi radijusi savijanja, prilagođene pozicije rupa u odnosu na oblikovane karakteristike ili alternative za kvalitet materijala koje smanjuju zahtjeve za tonažom. Ovaj korak često eliminiše jednu do tri stanice iz kalupa, direktno smanjujući troškove alata.
- Odobrenje za izgled trake:Dobavljač predstavlja predloženi raspored trake koji pokazuje orijentaciju dijelova, dizajn nosača, otpadne mostove, redoslijed stanica i postotak iskorištenja materijala. Ovo odobravate prije početka detaljnog dizajna matrice - to je najvažnija prijava-u programu jer sve nizvodno ovisi o tome.
- Detaljan dizajn kalupa i vremenski okvir alata:Sa zaključanim rasporedom trake, 3D dizajn matrice nastavlja kroz modeliranje, specifikaciju komponenti i analizu{1}}slaganja tolerancija. Dobavljač obezbeđuje vremenski okvir izgradnje sa prekretnicama za završetak dizajna, mašinsku obradu komponenti, montažu i spremnost za isprobavanje.
- Proba i dostavljanje uzoraka:Završena kocka ide na presu za početno isprobavanje. Prvi-dijelovi se mjere u odnosu na vašu štampu, a dobavljač dostavlja uzorke sa izvještajima o dimenzijama. Manja podešavanja - šimming, podešavanje zazora, korekcije preokreta - su normalne u ovoj fazi.
- PPAP završetak:Za OEM programe, dobavljač kompletiraProces odobravanja proizvodnog dijelapaket dokumentacije - dimenzionalni rezultati, studije sposobnosti, planovi upravljanja, dijagrami toka procesa, FMEA i nalog za podnošenje dijela. Ova formalna validacija potvrđuje da je proizvodni proces stabilan i sposoban prije nego što započne povećanje količine.
- Proizvodna rampa i stalna podrška:Uz odobrenje PPAP-a, proizvodnja se povećava do pune stope. Dobavljač prati performanse procesa kroz SPC, planira preventivno održavanje u validiranim intervalima i održava komunikacijske kanale za inženjerske promjene ili prilagođavanja volumena.
Ova sekvenca obično traje 10 do 20 sedmica u zavisnosti od složenosti matrice. Kritična varijabla nije kalendarsko vrijeme -, već koliko dobro saradnja u ranoj-fazi (koraci od 1 do 3) identificira i rješava probleme prije nego što čelik bude rezan. Dobavljač koji požuri sa povratnim informacijama DFM-a kako bi ubrzao vremensku liniju obično to plaća u produženim ciklusima isprobavanja i prerade.
Za proizvodne inženjere koji ocjenjuju usluge progresivnog štancanja metala,YICHENpredstavlja vrstu krajnjeg-do-partnera koji ovaj tok posla zahtijeva - nudeći integrisane mogućnosti od dizajnerske saradnje do-proizvodnje velikog obima, sa posebnim fokusom na efikasnost formiranja više-stanica i skalabilnu masovnu proizvodnju. Njihov pristup odražava kako bi efektivne usluge proizvodnje alata i matrica trebale izgledati: jedan izvor koji rukuje razvojem rasporeda traka, izradom kalupa, isprobavanjem i održivom podrškom za proizvodnju bez primopredaje između nepovezanih radnji.
Bez obzira kojeg dobavljača na kraju odaberete, dosljedno primijenite jedan princip: procijenite ih na osnovu njihovog procesa, a ne samo na njihovoj ponudi. Progresivni partner matrice koji vas vodi kroz njihovu metodologiju dizajna, pokazuje vam njihov pristup validaciji simulacije i objašnjava kako oni upravljaju planiranjem održavanja tokom životnog vijeka matrice demonstrira dubinu inženjeringa koja se direktno pretvara u manje iznenađenja na vašem proizvodnom podu. Najjeftinija ponuda rijetko proizvodi najjeftinije dijelove -, a u prilagođenom progresivnom kalupu i štancanju, partnerova inženjerska strogost tokom razvoja određuje da li alat radi po specifikacijama godinama ili zahtijeva skupe intervencije u roku od nekoliko mjeseci.
Često postavljana pitanja o prilagođenim progresivnim kalupima i štancanju
1. Šta je progresivna matrica i kako funkcionira?
Progresivna matrica je precizan alat za oblikovanje metala gdje lim -napajan limom napreduje kroz više stanica na fiksnoj udaljenosti sa svakim potezom pritiska. Svaka stanica izvodi specifičnu operaciju kao što je probijanje, sljepljivanje, savijanje ili oblikovanje. Sama traka djeluje kao transportni mehanizam, s pilot-pinovima koji održavaju tačnost registracije unutar hiljaditih dijelova inča. Nakon što je traka potpuno napunjena, gotovi dio pada sa svakim pojedinačnim potezom, omogućavajući proizvodne brzine od 25 do preko 1200 udaraca u minuti ovisno o primjeni.
2. Koliko vremena je potrebno da se dizajnira i napravi prilagođena progresivna matrica?
Potpuni radni tok od analize ispisa dijelova do validacije proizvodnje obično traje od 8 do 20 sedmica u zavisnosti od složenosti. Ovo uključuje pregled izvodljivosti, DFM povratne informacije, razvoj rasporeda trake, sekvenciranje stanica, 3D dizajn kalupa, simulaciju formiranja, izradu alata, isprobavanje i završetak PPAP-a. Kritična vremenska varijabla nije kalendarsko trajanje već inženjerski kvalitet tokom ranih faza. Dobavljači poput YICHEN-a koji integriraju saradnju u dizajnu sa-mogućnošću izrade u kući mogu komprimirati vremenske okvire eliminacijom primopredaje između prekinutih trgovina.
3. Kada treba da izaberem progresivnu matricu umjesto prijenosne matrice ili složene matrice?
Progresivne matrice su optimalne kada se vaš dio uklapa u širinu trake od 300 mm, godišnji volumen prelazi 500.000 jedinica, a geometrija uključuje višestruka savijanja i oblikovane karakteristike bez dubokog izvlačenja koji prelazi 1,5 puta prečnik dijela. Matrice za prijenos odgovaraju većim dijelovima koji zahtijevaju duboko izvlačenje pri umjerenim količinama od 100.000 ili više jedinica. Složene matrice najbolje rade za ravne, jednoravne-dijelove u zapreminama između 50.000 i 500.000 jedinica gdje je budžet alata ograničen. Veličina dijela, volumen, geometrijska složenost i budžet zajedno dovode do odluke.
4. Kako odabir materijala utiče na progresivni dizajn matrice i cijenu?
Izbor materijala fundamentalno mijenja broj stanica, zahtjeve za tonažom i materijale komponenti matrice. Rad od nehrđajućeg čelika-brzo se stvrdnjava, često zahtijeva 1,5 do 2 puta više stanica nego meki čelik za ekvivalentnu geometriju, plus obloženi ili karbidni alati za borbu protiv nagrizanja. Aluminij i bakar omogućavaju manje stanica, ali zahtijevaju polirane površine za oblikovanje i pažljivu kontrolu brzine kako bi se spriječilo označavanje površine. Procenti zazora matrice se također mijenjaju prema materijalu: 5-8% za meki čelik, 8,5-9,5% za nehrđajući i 4-6% za aluminij. Svaka legura stvara poseban inženjerski problem koji zahtijeva prilagođena rješenja alata.
5. Na šta trebam obratiti pažnju kada procjenjujem proizvođače progresivnih matrica?
Odredite prioritet dobavljačima sa-domaćim mogućnostima dizajna i izrade kalupa, tonažom presa koja odgovara vašim zahtjevima proizvodnje, dokumentiranim iskustvom s vašim specifičnim materijalom i debljinom, ISO ili IATF certifikatom sa implementacijom SPC-a i skalabilnošću prototipa-do{2}}proizvodnje. Takođe procenite njihove alate za simulaciju, infrastrukturu održavanja i spremnost za saradnju tokom DFM povratnih informacija. Progresivni proizvođači matrica kao što je YICHEN koji nude usluge od-do-od kraja do{6}}od razvoja rasporeda traka do kontinuirane-proizvodnje velikog obima eliminišu komunikacijske praznine i probleme odgovornosti koji nastaju kada su dizajn, obrada i proizvodnja fragmentirani u više radnji.




