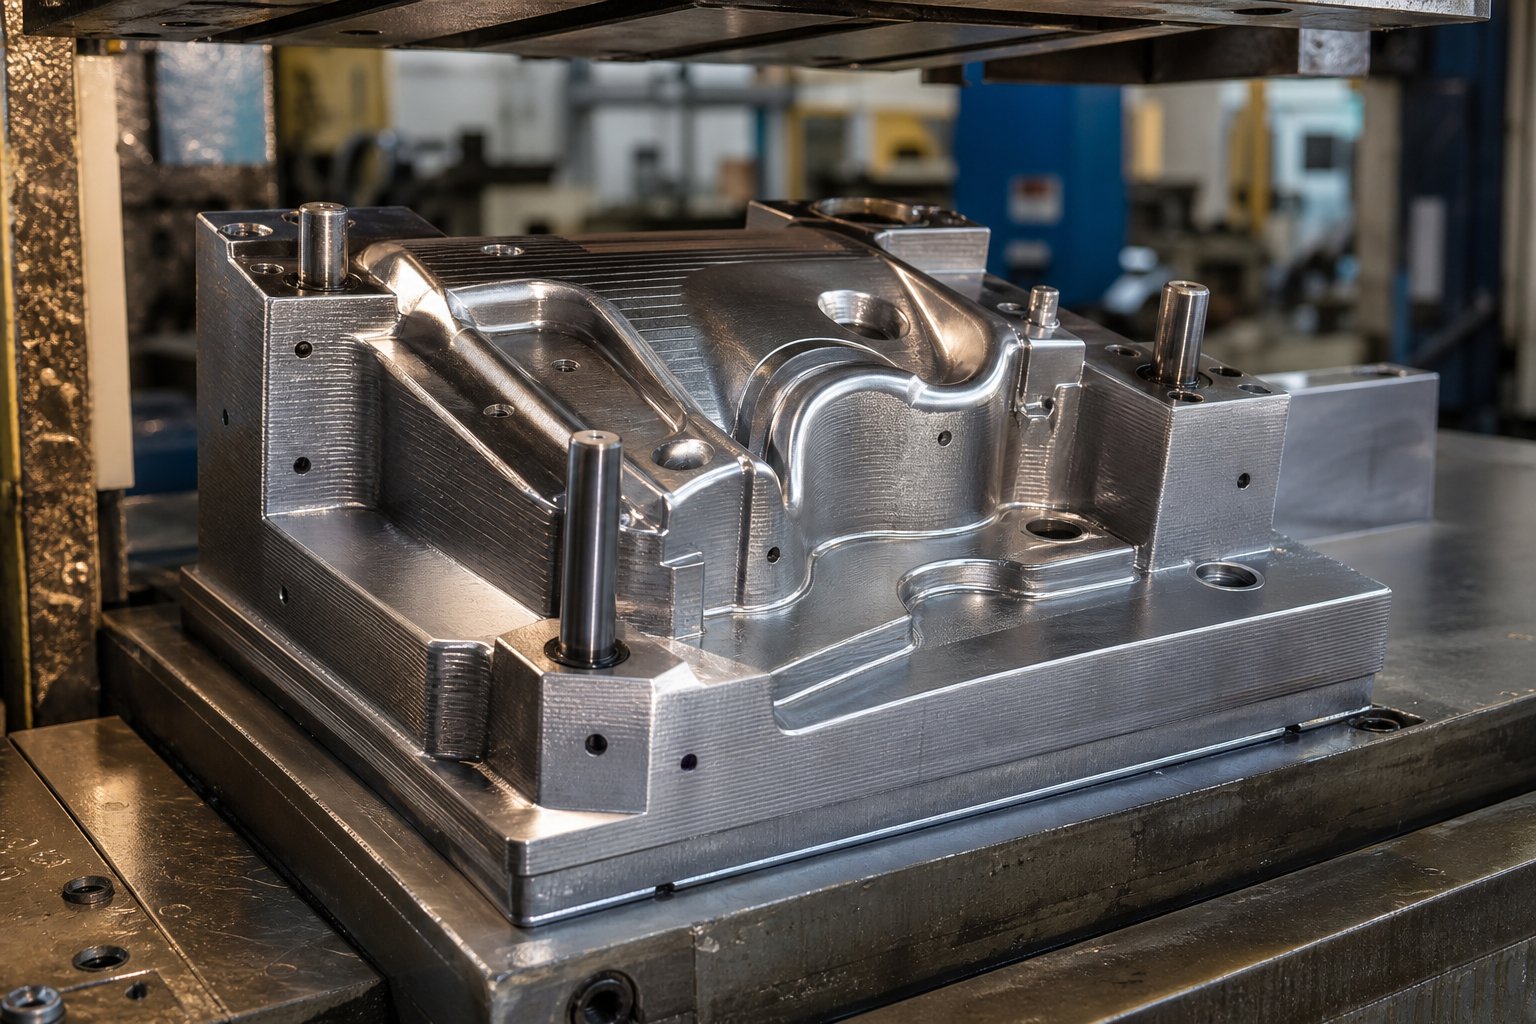
Šta je zapravo 3D štampana matrica za štancanje metala
Zamislite da preskočite sedmice vremena za CNC obradu i umjesto toga odštampate tačnu geometriju kalupa koja vam je potrebna preko noći. Taj scenario izaziva ozbiljno interesovanje za aditiveproizvodnja alata za štancanje, od garažnih radionica za formiranje aluminijumskih nosača do automobilskih istraživačkih laboratorija za štancanje čelika ultravisoke{0}}vrste.
Ali sam izraz može značiti vrlo različite stvari ovisno o tome koga pitate. Zato hajde da ovo jasno objasnimo pre nego što krenemo dublje.
Šta je 3D štampana metalna matrica za štancanje
3D štampana matrica za štancanje metala je alat za oblikovanje proizveden kroz aditivnu proizvodnju - bilo od inženjerskih polimera ili metalnog praha - dizajniran za oblikovanje dijelova od lima pod silom pritiska, zamjenjujući ili dopunjujući konvencionalno obrađene alate.
Ta definicija obuhvata širok spektar. S jedne strane, naći ćete hobiste i timove za izradu prototipa koji štampaju polimerne kalupe od materijala kao što su PLA, najlon ili kompoziti od karbonskih{1}}vlakana na desktop FDM mašinama. Ove 3D štampane matrice za lim dobro funkcioniraju za -formiranje tankog aluminija ili bakra malom silom. S druge strane, industrijski korisnici proizvode stvarne metalne kalupe kroz procese fuzije laserskog sloja praha - koji se obično nazivaju DMLS ili SLM - koristeći alatni čelik ili prah od marežnog čelika. Kako Protolabs objašnjava, DMLS i SLM su u suštini ista tehnologija fuzije laserskog sloja praha uprkos različitim akronimima; oba potpuno tope metalni prah sloj po sloj kako bi stvorili guste, funkcionalne dijelove.
Razlika je važna jer matrica od polimernog lima i metalna{0}}štampana imaju fundamentalno različite uloge. Polimerne matrice djeluju kao alati za brzo oblikovanje za validaciju geometrije i kratke serije. Metalne 3D matrice funkcionišu kao umetci{4}}sposobni za proizvodnju koji mogu da štampaju hiljade delova. Istraživanje na Univerzitetu Oakland, na primjer, testiralo je obložene 3D-štampane metalne umetke u odnosu na tradicionalne D2 umetke od alatnog čelika od straneštancanje 50.000 dijelova od 1-mm-debljine DP980 čelika ultra visoke čvrstoće- i oba su se pokazala dobro bez značajnih ogrebotina na formiranim uzorcima.
Zašto aditivni alati postaju sve popularniji
Tradicionalna izrada kalupa uključuje kovanje zaliha i zatim uklanjanje značajnog materijala CNC obradom - skup i dugotrajan-proces, posebno za složene geometrije. Aditivna proizvodnja preokreće tu jednačinu. Gradite samo geometriju koja vam je potrebna, sloj po sloj, eliminišući većinu otpada materijala.
Prednosti nadilaze uštedu materijala. Prema Tomasu Eberijusu izAachen centar za aditivnu proizvodnju, AM dovodi do poboljšanog vremena ciklusa i smanjene upotrebe energije, pomažući proizvođačima da povećaju obim proizvodnje i brže plasiraju proizvode na tržište. On procjenjuje da bi tehnologija mogla prodrijeti u 50-60% njemačkog tržišta alata kako strategije usvajanja budu sazrijevale, s drugim regijama u Evropi, Aziji i Sjevernoj Americi na sličnoj putanji.
Za manje timove, žalba je još hitnija. 3D štampač za izradu alata eliminiše potrebu za eksternalizacijom jednostavnih alata za presovanje metala, skraćujući vreme isporuke od nedelja do sati. Bilo da provjeravate geometriju utisnutog dijela prije nego što se posvetite proizvodnom alatu ili pokrenete kratku seriju formiranih komponenti, aditivni alat nudi brži put.
Ovaj vodič pokriva taj puni spektar - od polimernih stolnih kalupa za hobističku 3D formu lima kroz industrijske metalne-štampane umetke ocijenjene za desetine hiljada pogodaka. Pravo pitanje nije da li tehnologija funkcioniše. To je koji pristup odgovara vašim specifičnim zahtjevima materijala, volumena i kvaliteta.
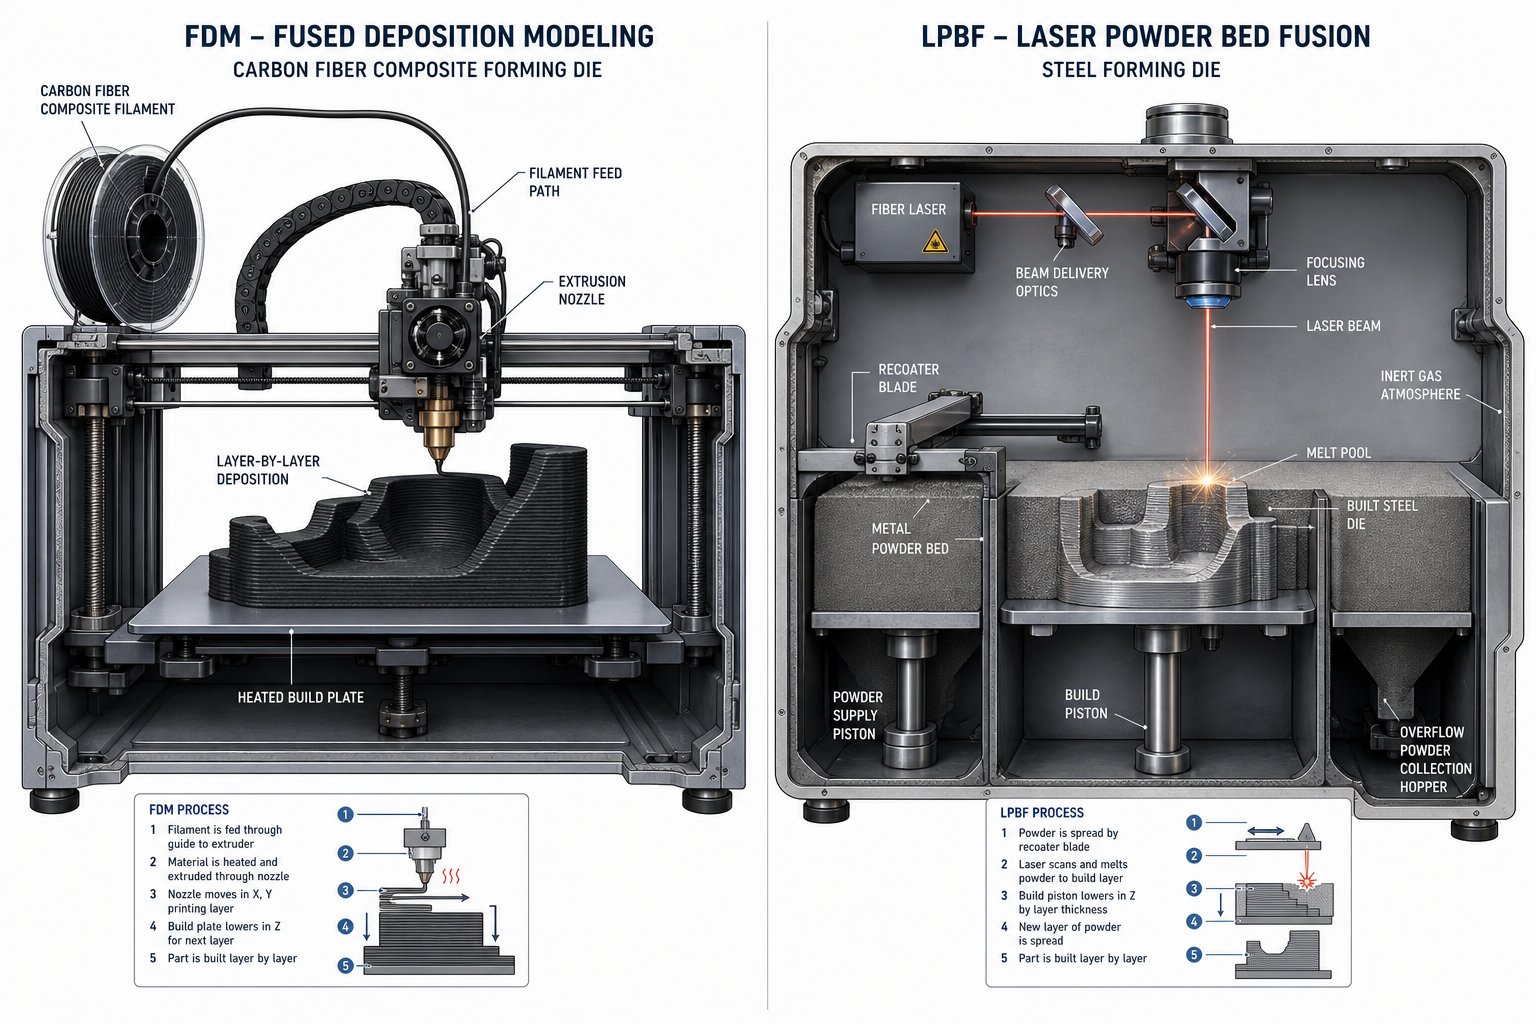
Tehnologije 3D štampe koje se koriste za štancane kalupe
Koji proces aditiva zapravo proizvodi kalup koji može podnijeti silu formiranja bez pucanja pri prvom udarcu? Odgovor zavisi od toga da li vam treba aalat za brzo 3d oblikovanjeza nekoliko dijelova ili izdržljivu metalnu matricu napravljenu da izdrže hiljade ciklusa presovanja. Dvije različite kategorije tehnologije služe ovim potrebama i rade na fundamentalno različite načine.
Tehnologije polimernog 3D štampanja za alate za oblikovanje
3D štampanje na bazi polimera{0}} daje vam najbrži put od CAD fajla do funkcionalnog alata za štancanje. Dva procesa dominiraju ovim prostorom:
FDM (Fused Deposition Modeling)topi termoplastični filament kroz zagrijanu mlaznicu, taloži ga sloj po sloj. Za primjenu u kalupima, materijali kao što su najlon, ABS, PETG i kompoziti ojačani karbonskim-vlaknima-daju čvrstoću na pritisak potrebnu za formiranje tankog- lima. AsFabrikator napominje, FDM postiže najbolju ravnotežu cijene, brzine, snage i pristupačnosti za alate za oblikovanje. Možete ojačati štampane alate umetnutim metalnim pločama, tiplima ili vijcima i imati spremnu prilagođenu matricu za nekoliko sati, a ne za dane.
Kompromis? FDM dijelovi su anizotropno - jači duž linija sloja (X i Y ose), ali su slabiji preko njih (Z osa). Orijentacija štampe je izuzetno važna za 3d alate za oblikovanje lima. Poravnajte najjači smjer s osom koja preuzima opterećenje i dramatično ćete produžiti vijek trajanja matrice.
SLA (stereolitografija)koristi UV laser za sušenje tečne smole, proizvodeći delove sa izuzetnom završnom obradom površine i čvrstim tolerancijama (±0,05–0,13 mm prema MakerStage-ovom poređenju procesa). Taj kvalitet površine prenosi se direktno na vaše formirane dijelove. Međutim, većina SLA smola je krhka pod ponovljenim tlačnim opterećenjima, što ih čini neprikladnim za aplikacije štancanja koje uključuju udarce ili veliku tonažu. SLA najbolje funkcionira za -utiskivanje male snage ili jednokratnu-potvrđivanje geometrije gdje su detalji površine važniji od izdržljivosti.
Metalne 3D štamparske tehnologije za proizvodnju matrica
Kada polimer ne preživi uključene sile, ulazi se u proizvodnju metalnih aditiva. Ovi procesi proizvode potpuno guste metalne kalupe sposobne za pravi proizvodni rad.
DMLS/SLM (Laser Powder Bed Fusion)koristi-laser velike snage - tipično od 200 do 1000 vati - za potpuno topljenje metalnog praha u komori inertnog plina, izgrađujući matricu sloj po sloj pri rezoluciji od 20–60 µm. Kako Sodick objašnjava, DMLS i SLM su u suštini ista klasa tehnologije - razlike u nazivima su uglavnom istorijske. Moderni sistemi postižu veću od 99,5% gustine, proizvodeći kalupe sa mehaničkim svojstvima koja zadovoljavaju ili prevazilaze kovane ekvivalente. Za proizvođače alata, LPBF podržava materijale{13}}klase alata kao što su H13, maragenski čelik i Inconel, i omogućava složene unutrašnje karakteristike koje je nemoguće obrađivati konvencionalno.
Binder Jettingima brži, ali manje direktan pristup. Umjesto laserskog-fuzije u prahu, on nanosi tečno vezivno sredstvo sloj po sloj, stvarajući "zeleni" dio koji zatim prolazi kroz uklanjanje veziva i sinteriranje u peći. Korak štampanja je brz i mašine koštaju manje unapred. Kompromis je veća poroznost i potencijalno dimenzionalno skupljanje tokom sinterovanja, što otežava održavanje čvrstih tolerancija. Za kalupe za štancanje koje zahtijevaju ponovljene udare velike-snage, mlaziranje veziva općenito ne uspijeva bez opsežne naknadne-obrade.
Metal FFF (depozicija vezanog metala)ekstrudira metal-polimer kompozitni filament, zatim odveže i sinteruje dio u čvrst metal. Sistemi od Desktop Metal i Markforged rade u standardnim radnim okruženjima bez praha ili inertnog gasa. Dijelovi koštaju 5-10x manje od DMLS-a za uporedive geometrije, iako su gustoća (96-99%) i tolerancija niži. Za 3d štampač za alate po pristupačnim cijenama, Metal FFF nudi praktičan ulazak u proizvodnju metalnih kalupa za -štancanje male količine.
| Tehnologija | Vrsta materijala | Formiranje kapaciteta snage | Završna obrada (Ra) | Tipični opseg jačine zvuka |
|---|---|---|---|---|
| FDM (polimer) | PLA, ABS, najlon, CF{0}}najlon | Nisko do srednje | 10–25 µm | 1–100 dijelova |
| SLA (polimer) | Tough/High Temp-Smole | Nisko | 1–3 µm | 1–10 delova |
| DMLS/SLM (metalni) | Alatni čelik, Maraging Steel, Inconel | Visoko | 6–20 µm | 1,000–100,000+ dijelova |
| Ubrizgavanje veziva (metalno) | Nerđajući čelik, alatni čelik | Srednje | 6–15 µm | 100–5.000 delova |
| Metal FFF | H13, 17-4 PH, 316L | Srednje do visoke | 8–20 µm | 100–10.000 delova |
Svaka tehnologija zauzima različitu zonu u spektru troškova{0}}u odnosu na{1}}izdržljivost. Pravi izbor ovisi manje o tome koji proces zvuči najimpresivnije, a više o tome koji lim formirate, koliko dijelova vam je potrebno i kakav kvalitet površine zahtijeva vaša aplikacija - faktora koji se svode na odabir materijala.
Kriterijumi za odabir materijala za 3D štampane kalupe
Odabir tehnologije 3D štampanja samo je polovina jednačine. Materijal koji ubacite u tu mašinu određuje da li vaša kocka preživi deset ili deset hiljada pogodaka. Umjesto sortiranja opcija po marki ili modelu pisača, ima smisla organizirati ih prema onome što vaša aplikacija zapravo zahtijeva: koliku silu matrica mora izdržati, kakav kvalitet površine vam je potreban na oblikovanom dijelu i koliko dijelova planirate utisnuti.
Opcije polimernih materijala i njihova ograničenja
Polimerne matrice rade kao brzo formiranje lima kada sile ostaju male, a zapremine male. Svaki materijal zauzima različit nivo performansi:
PLAje najlakši za štampanje i najtvrđi obični filament, sa vlačnom čvrstoćom od 50-60 MPa i modulom od 3,5 GPa. Ta krutost mu pomaže da zadrži oblik pod tlačnim opterećenjima. Ulov? PLA je krhak -, radije se lomi nego deformiše - i omekšava oko 55 stepeni. Toplota trenja iz ponovljenih ciklusa presovanja će ga brzo degradirati. Koristite ga samo za jednocifrenu -proizvodnju u tankoj aluminijumskoj ili bakrenoj foliji.
ABStrguje sirovom čvrstoćom (35–40 MPa zatezna) za bolju žilavost i višu temperaturu otklona toplote oko 95 stepeni. Apsorbuje udarce bez pucanja na način na koji to čini PLA, što ga čini otpornijim pod stalnim opterećenjima formiranja. Razuman izbor za lake-metalne matrice za presovanje koje treba da prežive skromne serije proizvodnje.
PETGleži između PLA i ABS-a - tvrđi od ABS-a na otprilike 2,0–3,0 GPa modula, čvršći od PLA i lak za štampanje. Njegov toplotni otklon od 70 stepeni čini ga pogodnim za kalupe koji neće doživjeti značajno zagrijavanje trenjem.
najlon (PA6/PA12)je radni konj za funkcionalne polimerne alate. Sa vlačnom čvrstoćom od 60-80 MPa, odličnom otpornošću na udar i otklonom toplote iznad 120 stepeni, najlon podnosi ponavljane cikluse pritiska daleko bolje od PLA ili ABS-a. Samopodmazujuća površina -smanjuje trenje o lim. Nedostatak je što apsorpcija vlage - osuši vaš filament prije štampanja, ili će matrica imati slab učinak.
Kompoziti od karbonskih{0}}vlakana (CF-Najlon)gurnuti polimerne matrice prema njihovom plafonu. Krutost skače na 6–10 GPa, vlačna čvrstoća dostiže 80–100+ MPa, a otklon toplote dostiže 150–160 stepeni. Ove kompozitne matrice otporne su na deformacije pod opterećenjima koja bi slomila standardni najlon. Za štampanje im je potrebna mlaznica od kaljenog čelika i koštaju znatno više, ali za formiranje mekog čelika do oko 0,6 mm, one predstavljaju gornju granicu onoga što matrice za formiranje polimernih metala mogu da podnesu.
SLA smoleodlikuju se završnom obradom površine, a ne izdržljivošću. Čvrsta 10K smola dostiže vlačnu čvrstoću od 88 MPa i krutost od 10 GPa, ali njena ekstremna krhkost (izrezana Izod od samo 20 J/m) čini je sklonom pucanju{5}}pod ponovljenim štancanjem. Rezervne SLA matrice za utiskivanje, kovanje ili jednokratnu-provjeru geometrije gdje se površinski detalji prenose direktno na formirani dio.
Izbor metalnog praha za izdržljive kalupe
Kada polimer ne može da preživi uključene sile, metalni prahovi štampani fuzijom laserskog sloja praha ili taloženjem vezanog metala pružaju alate za proizvodnju{0}}. Materijalni krajolik se ovdje preslikava direktno na tradicionalne čelike za kalupe:
Maraging čelik (MS1/18Ni-300)je najčešći izbor za štampane kalupe za štancanje. Nakon termičke obrade -otvrdnjavanja, dostiže tvrdoću od 50–55 HRC uz odličnu žilavost. Obrađuje i EDM-završava lako nakon-štampe, što ga čini praktičnim za kalupe kojima su potrebne čvrste površinske tolerancije. Maraging steel odgovara srednje{8}}do-velikom{10}}iskustvu mekog čelika i aluminijuma.
Alatni čelici (H13, H11)pružaju otpornost na habanje poznatu svakom proizvođaču alata.H13 i H11 kombinuju visoku čvrstoću sa odličnom otpornošću na koroziju, što ih čini idealnim za vruće-radne aplikacije ili kalupe za formiranje abrazivnih čelika visoke{1}}vrste. Štampanje H13 zahtijeva pažljivo upravljanje toplinom kako bi se spriječilo pucanje, ali rezultujuća matrica ima performanse uporedive sa svojim ekvivalentom za kovanje.
Nerđajući čelik (316L, 17-4 PH)nudi otpornost na koroziju i dobra mehanička svojstva po nižoj cijeni od alatnih čelika. 17-4 PH, stepen otvrdnjavanja-precipitacijom, postiže tvrdoću do 40 HRC nakon termičke obrade. Dobro radi za formiranje nerđajućeg lima ili za rad u korozivnim okruženjima, iako je njegova otpornost na habanje manja od namenskih alatnih čelika za velike{4}}proizvodnje.
inconel (718/625)podnosi ekstremne uslove - visoko-štancanje na visokim temperaturama, formiranje ploča od superlegure ili primjene koje uključuju korozivna okruženja. Njegova visoka -čvrstoća i otpornost na koroziju- čine ga održivim tamo gdje bi drugi čelici omekšali ili korodirali. Kompromis je trošak i obradivost; Inconel matrice su skupe za štampanje i teško ih je završiti.
Usklađivanje materijala sa zahtjevima aplikacije
Umjesto da zadate najjaču ili najjeftiniju opciju, uskladite materijal sa četiri ključna faktora odluke. Koristite ovu kontrolnu listu kao početni okvir:
- Formirajuća sila ispod 5 kN, tanka aluminijska ili bakrena folija:PLA ili PETG (najniža cijena, najbrži obrt)
- Sila oblikovanja 5-20 kN, meki čelik do 0,6 mm:Najlon ili CF-Najlonski kompoziti (najbolji omjer snage-i-vrijednosti u polimeru)
- Završna obrada kritična, vrlo mala zapremina:SLA kruta 10K smola (prenosi fine detalje, jednokratna-upotreba)
- Formirajuća sila iznad 20 kN, srednje{1}}do-velike zapremine:Maraging čelik ili alatni čelik H13 (proizvodna{1}}izdržljivost)
- Korozivno okruženje ili formiranje nerđajućeg lima:17-4 PH nerđajući ili inkonel (hemijska otpornost bez žrtvovanja tvrdoće)
- Obim proizvodnje ispod 100 delova:Polimerne matrice nude najbolju prednost u pogledu troškova
- Obim proizvodnje 100-10.000 delova:Metalne{0}}štampane matrice postaju ekonomične kada se učestalost zamjene faktora
- Obim proizvodnje preko 10.000 delova:Procijenite metalne-štampane matrice u odnosu na konvencionalne mašinske alate na-odjelu
Imajte na umu da izbor materijala direktno oblikuje koliko dugo vaša kocka traje i kako će na kraju propasti. CF-Najlonska matrica može isporučiti 200 savršenih dijelova prije nego što površinsko habanje degradira kvalitet, dok čelična matrica od maraginga održava toleranciju u 50.000 ciklusa. Te razlike u vijeku trajanja - i specifični načini kvara koji ih pokreću - određuju da li je vaš izbor materijala bio pravi za nastavak proizvodnje.
Kompatibilnost sa limom sa 3D štampanim alatima
Vaš materijal za kockice govori samo pola priče. Druga polovina? Šta vi zapravo formirate. Najlonska matrica od karbonskih-vlakana koja prolazi kroz aluminijum debljine 0,5 mm će puknuti pri svom prvom susretu sa nerđajućim čelikom debljine 1,0 mm. Sam lim - njegova tvrdoća, debljina i elastično ponašanje - diktira da li je 3D štampana matrica praktičan alat za formiranje lima ili recept za izgubljeno vrijeme i slomljenu plastiku.
Kako tvrdoća lima utječe na izvodljivost matrice
Tvrdoća određuje kojoj se sili lim odupire tokom oblikovanja, a ta sila se prenosi direktno na vašu matricu. Meki metali poput mrtvog-mekog bakra i aluminijuma serije 1100- daju oko 35–70 MPa. Blagi čelik (AISI 1018/1020) skače na granicu tečenja od 250–350 MPa. Nehrđajući čelik (304/316) ide dalje, sa jačinom tečenja od 200–290 MPa u žarenom stanju, ali znatno većim brzinama{17}}očvršćavanja koje povećavaju opterećenje kako napreduje oblikovanje. Čelici visoke{18}}vrste - kao što su DP980 i čelici od bora koji se koriste u automobilskoj primjeni - dostižu granicu tečenja iznad 600 MPa.
Šta to znači za odabir kalupa? Polimerna matrica može podnijeti opterećenja oblikovanja koja stvara meki aluminij jer lim popušta prije nego što matrica doživi opasno tlačno naprezanje. Blagi čelik zahtijeva znatno više sile za deformaciju, gurajući polimerne matrice prema njihovim granicama opterećenja čak i na tankim mjerama. Nehrđajući čelik i čelici visoke{2}}vrste stvaraju sile formiranja koje premašuju tlačni kapacitet polimera u gotovo svakom praktičnom scenariju.
AsFabrikator objašnjava, blagi čelici i meki aluminij su mnogo duktilniji od materijala visoke{0}}čvrstoće, što direktno utiče na sile formiranja i minimalne radijuse savijanja. Veći sadržaj ugljika u čeliku ili veća tvrdoća u aluminiju smanjuje duktilnost i oblikovnost, povećavajući potrebnu silu i minimalni polumjer koji se može proizvesti. To povećanje sile je ono što vas gura sa alata od polimera na metalne-štampane ili konvencionalne kalupe.
Gauge Thickness and Forming Force Relationships
Debljina množi zahtjeve sile ne-nelinearno. Udvostručenje debljine lima ne udvostručuje jednostavno tonažu -, već je otprilike učetvorostruči za operacije savijanja, budući da se formiranje sile mjeri s kvadratom debljine materijala u većini jednačina za oblikovanje presovanog metala. Polimerna matrica koja udobno formira aluminij od 0,5 mm može katastrofalno pokvariti pri 1,5 mm istog materijala, iako se tip metala nije promijenio.
Evo praktičnog načina da razmislite o tome. Mjerači lima koji se obično koriste u štancanju kreću se od otprilike 0,005 do 0,249 inča (oko 0,13 do 6,3 mm). Na tankom kraju, sile oblikovanja ostaju dovoljno niske za polimerne alate na većini metala. Na debljem kraju, čak i aluminijumska ploča zahtijeva sile koje mogu izdržati samo metalne-štampane ili kaljene čelične matrice.
Kritični prag za polimerne FDM matrice ima tendenciju pada oko:
- legure aluminijuma:do 1,0-1,5 mm (u zavisnosti od tvrdoće legure i složenosti geometrije)
- Bakar i mesing:do 0,8–1,0 mm
- blagi čelik:do 0,5–0,8 mm (sa kompozitnim filamentima visoke{2}}vrste)
- nehrđajući čelik:generalno nije izvodljivo sa polimernim kalupima, bez obzira na gustinu ispune
Iznad ovih pragova, tlačne i posmične sile tokom oblikovanja premašuju ono što čak i 100% najlon od karbonskih-ispuna može izdržati bez površinskog drobljenja ili raslojavanja sloja. Primijetit ćete da se kalup počinje deformirati prije nego što list - bude jasan znak da ste premašili kapacitet alata.
Proljetne-Strategije kompenzacije leđa
Svaki formirani metalni dio opruge se natrag prema svom prvobitnom ravnom obliku kada se sila pritiska oslobodi. Opruga-povratak je oslobađanje elastičnog naprezanja, a ono se skalira direktno s granom tečenja materijala. Meki aluminijum može odskočiti za 1-2 stepena na jednostavnom savijanju, dok nerđajući čelik ili čelik visoke{5}}kosti mogu odskočiti za 5-10 stepeni ili više pod identičnom geometrijom.
Za 3D štampane matrice,-kompenzacija povratne opruge znači prekomjerno-savijanje - dizajna matrice da formira list iznad ciljnog ugla tako da se opusti natrag u ispravan položaj. Radni komad od lima sa 2 stepena opruge-zahteva ugao probijanja najmanje 2 stepena oštriji od cilja da bi se objasnio ovaj elastični oporavak. Kako se radijus povećava u odnosu na debljinu materijala, opruga-povratak se dalje povećava, ponekad značajno.
Strategije kompenzacije razlikuju se po vrsti matrice:
- Polimer umire:Pošto su jeftini i brzi za ponovno štampanje, možete brzo ponoviti. Odštampajte, formirajte, izmjerite-ugao leđa opruge, zatim prilagodite svoj CAD model i ponovo odštampajte. Ovaj pristup-i-pogreška dobro funkcionira jer svaka iteracija košta minimalno vrijeme i materijal.
- Metalne{0}}štampane matrice:Prvo ponovite polimer da biste zabili -nazad kompenzaciju opruge, a zatim izvršite metalni otisak sa ispravljenom geometrijom. Prerada metalne-štampane matrice je skupa, tako da je važno unaprijed odrediti ugao.
- Materijali visoke-popustljivosti-:Uzmite u obzir rasterećene geometrije kalupa sa uključenim uglovima od 78 ili 73 stepena, koji omogućavaju dublji prodor proboja za prevazilaženje opruge-bez smetnji između površina matrice i materijala.
Smjer zrna lima također utiče i na silu oblikovanja i na oprugu{0}}nazad. Oblikovanje sa zrnom (uzdužno) zahtijeva manju silu savijanja jer se duktilnost lako rasteže u tom smjeru, ali uzdužno savijanje povećava rizik od površinskog pucanja i zahtijeva veći radijus savijanja. Formiranje preko zrna (poprečno) povećava tonažu, ali prihvata manje radijuse. Kada dizajnirate 3D štampanu matricu, provjerite hoće li se vaši blankovi orijentirati sa ili protiv zrna, i u skladu s tim odredite radijus vaše matrice i ugao kompenzacije.
| Tip lima | Tipična snaga prinosa | Polymer FDM Die | Polymer SLA Die | Metalna{0}}štampana matrica |
|---|---|---|---|---|
| Aluminijum 1100 (meki), do 1,0 mm | 35–105 MPa | Da | Da (samo mala sila) | Da |
| Aluminijum 6061-T6, do 1,0 mm | 240–275 MPa | Marginalni (CF-samo najlon) | br | Da |
| Bakar / mesing, do 0,8 mm | 70–200 MPa | Da | Da (samo utiskivanje) | Da |
| Meki čelik (1018), do 0,6 mm | 250–350 MPa | Marginalni (CF-samo najlon) | br | Da |
| Meki čelik (1018), 0,6–1,5 mm | 250–350 MPa | br | br | Da |
| Nehrđajući čelik (304), bilo koje mjere | 200–290 MPa (rad{2}}očvršćava) | br | br | Da |
| {0}}Čelik visoke čvrstoće (DP980/bor), bilo koje debljine | 600–1,000+ MPa | br | br | Da (maraging/H13) |
Budite iskreni prema sebi kada čitate ovu tabelu. "Marginalni" unosi znače da uspjeh u velikoj mjeri ovisi o jednostavnosti geometrije, postavkama ispisa i brzini oblikovanja. Oblik plitkog kanala od 0,5 mm mekog čelika pomoću CF-najlonske matrice? Moguće, uz konzervativne parametre. Duboko izvlačenje na istoj širini? Kocka neće preživjeti. Nerđajući čelik i materijali visoke{6}}vrste zahtevaju metalni-štampani ili konvencionalni alati - bez šablona ispune ili debljine zida koji menjaju fiziku.
Prava vrijednost razumijevanja ovih ograničenja kompatibilnosti je izbjegavanje izgubljenih otisaka i neispravnih dijelova. Uskladite svoj tip lima i mjerač s pravom klasom matrice od samog početka i provodit ćete svoje vrijeme u prečišćavanju geometrije umjesto da ponovno štampate razbijene alate. Taj proces dorade - od početnog CAD dizajna preko štampanja, naknadne{3}}obrade i formiranja prvog članka - je mjesto gdje počinje praktični tok posla.
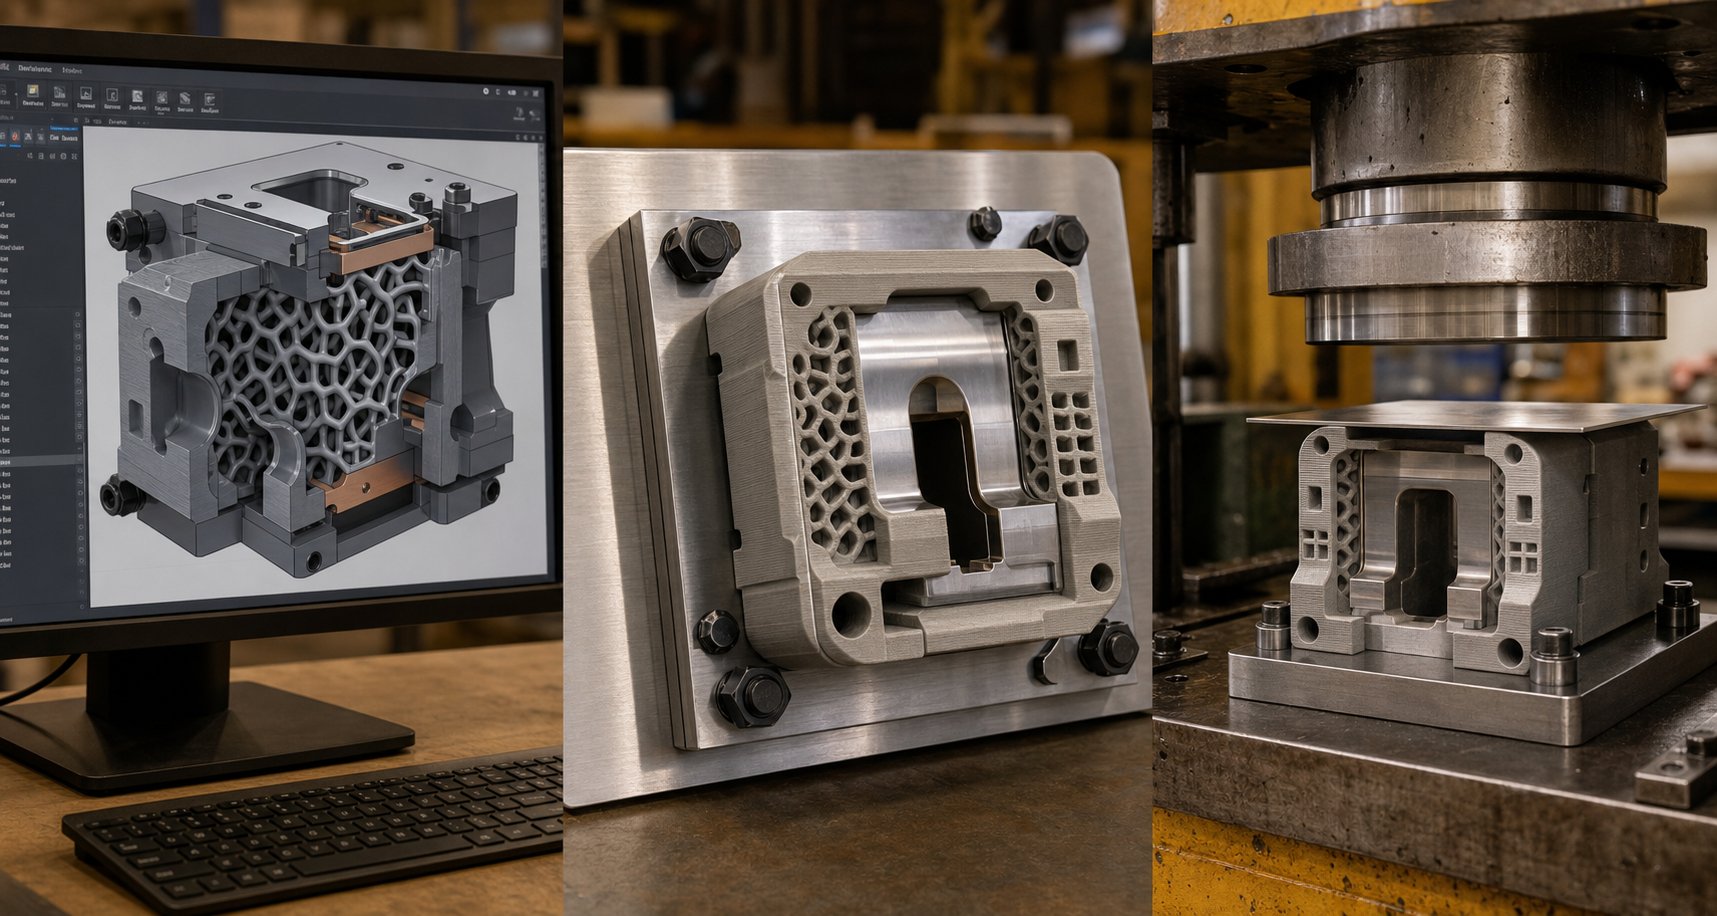
Potpuni radni tok od CAD dizajna do oblikovanog dijela
Važno je znati koji materijali i limovi rade zajedno, ali neće vam pomoći sve dok zapravo ne proizvedete funkcionalnu matricu i njome utisnete dobar dio. Kompletan 3d štampani radni proces dizajna matrice uključuje šest različitih faza, od kojih svaka ima odluke koje direktno utiču na to da li će vaš alat preživeti proizvodnju ili ne uspe u prvom ciklusu.
- CAD dizajn sa aditivom{0}}specifičnim razmatranjima
- Postavljanje parametara za rezanje i ispis
- Štampanje matrice
- Naknadna{0}}obrada i provjera dimenzija
- Pritisnite podešavanje i formiranje prvog članka
- Planiranje održavanja i zamjene kalupa
Hajde da prođemo kroz svaku fazu sa praktičnim detaljima koji su vam potrebni da biste to ispravili prvi put.
Razmatranje CAD dizajna i aditivne proizvodnje
Kada pristupite CAD dizajnu za štancanje kalupa u kontekstu aditiva, vi dizajnirate za dvije realnosti istovremeno: operaciju formiranja i proces tiska. Zanemarite bilo koji od njih i na kraju ćete dobiti matricu koja se ili ne može čisto odštampati ili ne može preživjeti opterećenje štampe.
Debljina zida i masa.Matrice za štancanje od polimera trebaju znatno više nego što biste očekivali. Minimalna debljina zida za FDM alat treba biti 8-12 mm u nosivim-područjima. Tanki poprečni -presjeci ispod 2 mm se brzo deformiraju pod pritiskom i toplinom, kaoIstraživanje Formlabs potvrđuje- debljina površine manja od 1-2 mm deformisaće se sa toplotom u aplikacijama oblikovanja. Za metalne{4}}štampane kalupe, presjeci zida od 3-5 mm obično pružaju odgovarajuću krutost, budući da sam materijal nosi znatno veća opterećenja po jedinici površine.
Uglovi promaja.Uključite 3-5 stepeni propuha na svim vertikalnim zidovima šupljine kalupa. Ovo služi dvostrukoj svrsi: olakšava izbacivanje dijela nakon oblikovanja (sprečavajući da se lim zaglavi u kalupu) i poboljšava mogućnost štampanja smanjenjem prepusta kojima su potrebne potporne strukture. Naročito za polimerne kalupe, uglovi promaja smanjuju sile vađenja iz kalupa koje mogu odlomiti ili popucati površinu alata.
Strategije pojačanja.Polimerne matrice rijetko rade kao samostalni monolitni alati pod opterećenjima presom. Dizajnirajte svoju matricu tako da se integriše sa podložnom pločom -, obično aluminijumskom ili čeličnom pločom koja raspoređuje silu preko zadnje strane matrice. Isplanirajte udubljenja ili rupe za vijke u svom CAD modelu za pričvršćivanje štampane matrice na ovu noseću strukturu. Neki dizajneri ugrađuju čelične tiple ili vijke u otisak pauzirajući u sredini-štampe i ubacujući hardver, stvarajući kompozitni alat koji podnosi daleko veće opterećenje od samog polimera.
Uzorak ispune za 3D štampane alate.Ovo je mjesto gdje odluke o unutrašnjoj geometriji direktno određuju vijek trajanja matrice. Tri uzorka dominiraju aplikacijama alata:
- žiroid:Pruža skoro{0}}izotropnu snagu, što znači da se odupire silama otprilike podjednako u svim smjerovima.Kontinuirana zakrivljena geometrija Gyroidatakođer nudi odličnu otpornost na smične sile. Za matrice za štancanje koje doživljavaju van{1}}opterećenja ili složene geometrije oblikovanja, giroid na 60-80% gustine je zadana preporuka.
- kubni:Kreira trodimenzionalnu strukturu mreže koja se ističe otpornošću na vertikalnu kompresiju. Ako vaše opterećenje za formiranje teče prvenstveno ravno prema dolje kroz matricu (jednostavne V- krivine, oblici kanala), kubična ispuna pri gustini od 50-70% daje jake performanse sa manje materijala od giroida pri ekvivalentnoj snazi.
- Mreža:Najjednostavniji i najbrži-uzorak za štampanje, sa okomitim linijama koje formiraju kvadrate. Mreža dobro podnosi direktnu vertikalnu kompresiju, ali slabo djeluje pod posmičnim ili izvan{2}}osnim opterećenjima. Koristite ga samo za matrice s ravnim-maslicama sa čistim kompresivnim opterećenjem - nikada za matrice sa nagnutim površinama.
Za većinu primjena kalupa za štancanje, giroid sa gustinom punjenja od 70% ili više daje vam najbolju kombinaciju tlačne čvrstoće i dosljednih performansi u svim smjerovima opterećenja. Odlazak na 100% ispune rijetko je vrijedan dodatnog vremena štampanja -. Istraživanje pokazuje da se smanjenje snage vraća iznad 60-80% gustine, dok se vrijeme štampanja linearno povećava.
Dodatak za zalihe.Planirajte dodatni materijal (minimalno 0,5 mm) na kritičnim površinama za oblikovanje. Ovo ćete ukloniti tokom post-obrade da biste dobili konačne dimenzije. Mnogo je lakše brusiti ili mašinski odstranjivati dodatni materijal nego ponovo štampati matricu manje veličine.
Parametri štampanja i naknadna{0}} obrada
Sa optimiziranim vašim CAD modelom, postavke rezanja prevode te dizajnerske namjere u fizičku stvarnost.
Visina sloja:Koristite slojeve od 0,1-0,15 mm za formiranje površina koje dodiruju lim. Finiji slojevi znače glatke površine i bolju točnost dimenzija, a oba se direktno prenose na kvalitet oblikovanog dijela. Za ne-kritična područja (pozadinske površine, montažne površine), slojevi od 0,2–0,3 mm ubrzavaju stvari bez kazne.
Orijentacija štampe:Usmjerite matricu tako da opterećenja koja se formiraju stisnu slojeve zajedno umjesto da ih pokušavate odvojiti. Za matricu V-, to znači štampanje sa šupljinom za formiranje okrenutom prema gore i slaganjem slojeva paralelno sa licem matrice. Raslojavanje sloja pod vlačnim opterećenjima je najčešći način kvara u FDM alatima - pravilna orijentacija to sprječava.
Broj perimetra:Povećajte slojeve vanjskih zidova na minimalno 4-6 perimetara. Ove čvrste vanjske ljuske nose većinu tlačnih opterećenja i štite unutarnju ispunu od direktnog kontakta s limom. Više perimetara također poboljšava izdržljivost površine.
3D štampane kalupe nakon obrade premošćuju jaz između sirovog štampe i funkcionalnog alata:
- Podrška za uklanjanje i čišćenje:Uklonite sav potporni materijal, obraćajući posebnu pažnju na površine koje se formiraju. Sve preostale izbočine ili tragovi će se javiti u vaše formirane dijelove.
- Završna obrada:Površine koje formiraju pijesak kroz progresivne granulacije od - 120 do 220 do 400 - kako bi se eliminisale linije sloja. Za polimerne kalupe, epoksidni premaz na površini za formiranje stvara tvrđu kožu koja je duže otporna na habanje. Za SLA kalupe, pjeskarenje staklenim perlama izglađuje površinu i zapravo može poboljšati mehanička svojstva.
- Provjera dimenzija:Izmjerite kritične dimenzije pomoću čeljusti ili CMM-a. Uporedite sa vašim CAD modelom i zabilježite odstupanja. Tipična tačnost dimenzija za FDM alate ±0,1–0,3 mm; SLA postiže ±0,05 mm. Ako su kritične površine za oblikovanje izvan specifikacije, obradite ih ili izbrusite do tolerancije koristeći količinu zaliha koju ste ranije planirali.
- Toplinska obrada (samo metalne matrice):Metalne-štampane matrice zahtijevaju oslobađanje od stresa i često starenje{1}}otvrdnjavanje. Maraging čelik, na primjer, treba da odleži na približno 490 stepeni u trajanju od 6 sati da bi postigao punu tvrdoću (50-55 HRC). Preskočite ovaj korak i vaša metalna matrica će imati znatno slabiji učinak.
Pritisnite Podešavanje i Formiranje prvog članka
Vaša kocka je odštampana, gotova i provjerena dimenzijama. Ispravno ubacivanje u prešu određuje da li će taj prvi pogodak proizvoditi dobar dio ili uništen alat.
Integracija pozadinske ploče:Nikada ne postavljajte polimernu matricu direktno na presu bez metalne ploče. Ploča raspoređuje silu zabijanja po cijelom otisku kalupa, sprječavajući lokalizirano drobljenje. Koristite brušenu ravnu aluminijsku ploču minimalne debljine 6 mm za primjene niske{3}}tonaže ili čeličnu ploču za sve iznad 10 kN. Pričvrstite matricu na podložnu ploču vijcima, stezaljkama ili udubljenim džepom koji sprječava bočno pomicanje tijekom oblikovanja.
Poravnanje:Postavite igle za centriranje ili koristite karakteristike registracije koje su odštampane na polovicama matrice kako biste osigurali poravnanje-na-matrice. Neusklađenost od samo 0,5 mm uzrokuje neravnomjerno opterećenje koje ubrzava habanje matrice na jednoj strani i proizvodi nedosljedne dijelove.
Postavke brzine i sile:Počnite konzervativno. Smanjite brzinu presovanja na 50% one koju biste koristili sa konvencionalnim alatima. Polimerne matrice ne tolerišu udar kao što kaljeni čelik čini - sporije brzine cilindra omogućavaju materijalu da progresivno apsorbuje opterećenje formiranja, a ne da doživi udar. Iz istog razloga, smanjite tonažu na minimum koji postiže potpuno oblikovanje, a zatim postepeno povećavajte ako dio nije u potpunosti oblikovan.
Prvi pregled artikla:Formirajte jedan dio, uklonite ga i izmjerite prema vašim ciljnim dimenzijama. Provjerite za:
- Odstupanje opruge{0}}nazad (uporedite stvarni ugao sa ciljanim uglom)
- Površinske oznake ili ogrebotine prenesene sa linija slojeva kalupa
- Preciznost dimenzija na kritičnim karakteristikama
- Svi znakovi deformacije matrice (sjajne mrlje, tragovi kompresije na površini kalupa)
Ako povratna opruga-premaši toleranciju, prilagodite geometriju matrice prema strategijama kompenzacije o kojima smo ranije razgovarali i ponovo odštampajte. Ako se pojave tragovi na površini, dodatno brušenje ili premazivanje ih rješava. Ako matrica pokaže tragove kompresije nakon jednog pogotka, vaš izbor materijala ili gustina ispune nije adekvatan za uključene sile oblikovanja - korak do čvršće klase materijala umjesto ponovnog štampanja na istoj specifikaciji.
Ciklus održavanja:Pregledajte površinu kalupa svakih 10–20 dijelova za alate od polimera, svakih 500–1000 dijelova za metalne{5}}štampane kalupe. Obrasci habanja otkrivaju se kao zatupljivanje površine, zaobljenje rubova ili mikro-pukotine pri koncentracijama naprezanja. Lagano brušenje između ciklusa može produžiti vijek trajanja polimerne matrice, dok metalne matrice imaju koristi od periodičnog poliranja formiranih površina. Pratite pomjeranje dimenzija na vašim formiranim dijelovima - kada se mjerenja približe granicama tolerancije, matrica se približava kraju životnog vijeka.
Ovaj proces od-do-završetka - dizajna, štampanja, završetka, postavljanja, formiranja, održavanja - se obično sažima u 24–72 sata za polimerne kalupe i 1–2 sedmice za metalne-štampane kalupe uključujući termičku obradu. Uporedite to sa 4-8 nedelja za konvencionalno obrađene alate i vremenska prednost postaje jasna. Ali brzina je važna samo ako matrica zaista traje dovoljno dugo da završi vašu proizvodnju, što postavlja kritično pitanje kako ovi alati ne uspijevaju i što možete učiniti da to spriječite.
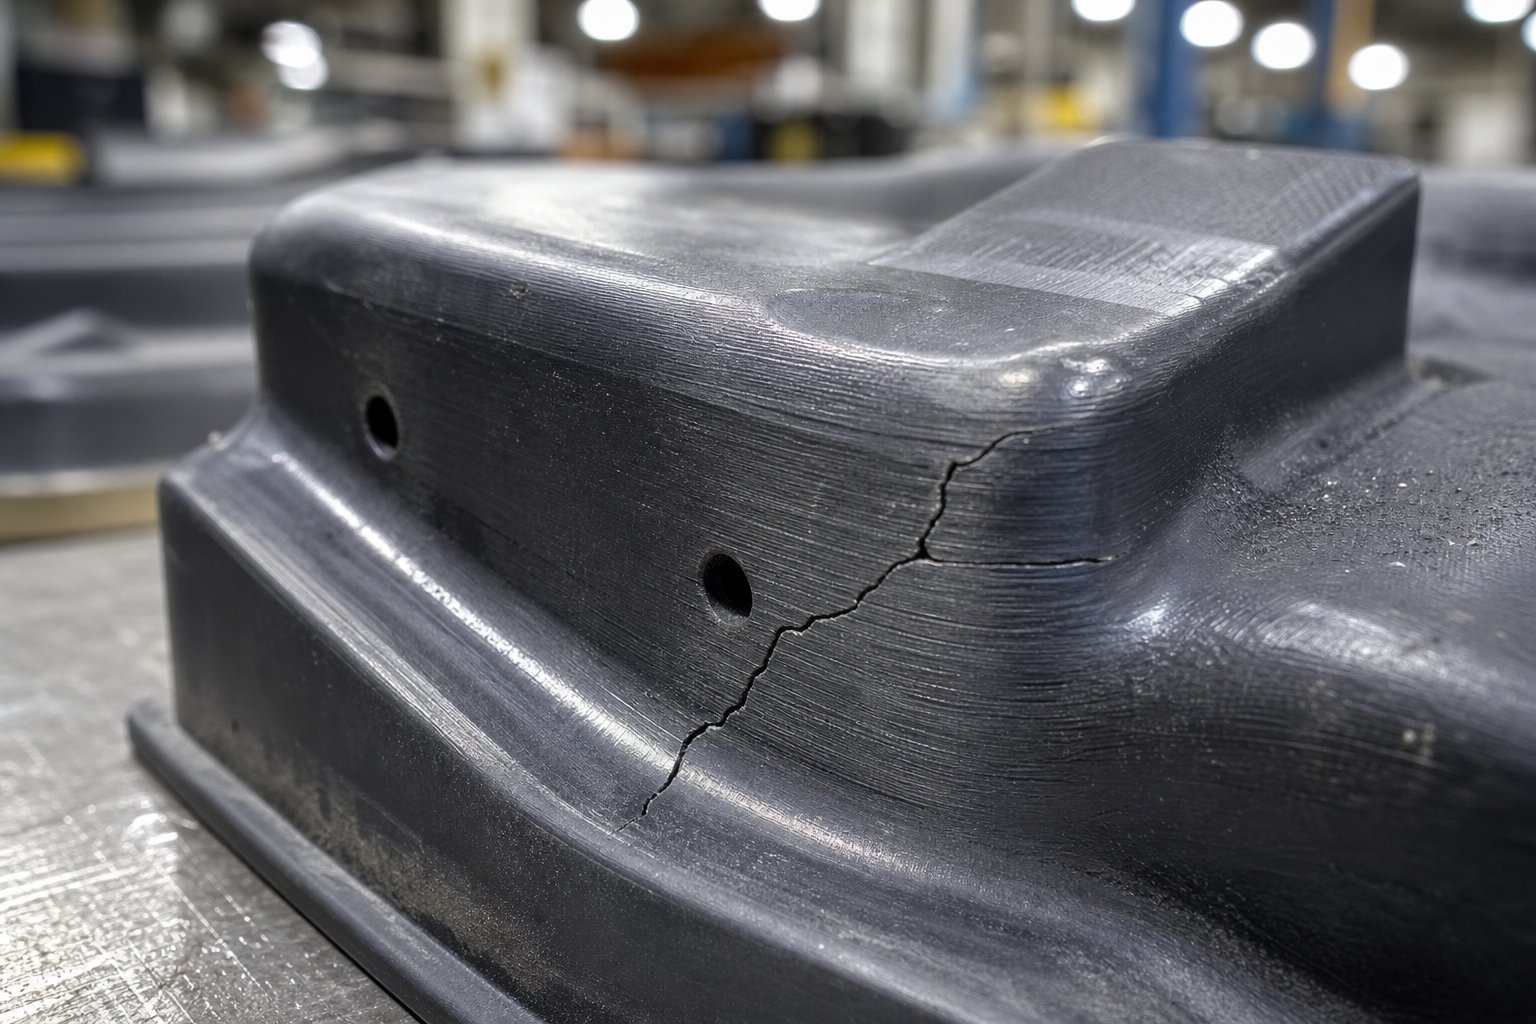
Analiza životnog vijeka matrice i načina kvara
Brzina od CAD-a do prvog članka je impresivna, ali ništa od toga nije važno ako se kocka sruši na pola puta. Koliko dugo traju 3D štampane matrice? Iskren odgovor: u potpunosti ovisi o tome kako ne uspijevaju, a svaka 3D štampana matrica na kraju propadne kroz jedan od četiri predvidljiva mehanizma. Razumijevanje ovih načina kvara štancane matrice - i dizajn oko njih - je ono što razdvaja uspješan kratki rok od gomile razbijene plastike i odbačenih dijelova.
Uobičajeni načini kvara u 3D štampanim kalupima
Svaka aditivno proizvedena matrica nosi inherentne slabosti vezane za proces izrade slojeva-po{1}}sloj. Ove slabosti se manifestuju kao različiti obrasci kvarova, svaki sa različitim znakovima upozorenja i različitim posljedicama za vaše formirane dijelove.
- Raslojavanje sloja pod opetovanim tlačnim opterećenjima.Ovo je najčešći i najiznenadniji način kvara u FDM polimernim kalupima. Svaki odštampani sloj se vezuje za onaj ispod sebe kroz termičku fuziju, ali ta veza je slabija od samog masivnog materijala. Ponavljani ciklusi presovanja stvaraju ciklična tlačna i vlačna naprezanja na sučeljima slojeva. Tokom vremena, mikro-pukotine nastaju duž ovih granica i šire se sve dok se cijeli dijelovi ne odvoje. Istraživanje o3D-štampane kompozitne strukturepotvrđuje da interlaminarni vlačni napon na granicama slojeva pokreće početak delaminacije - nakon što je interlaminarna vlačna čvrstoća (ILTS) prekoračena, kvar je iznenadan, a ne postepen. Često ćete čuti oštro pucanje, a matrica se cijepa duž linije sloja bez prethodnog upozorenja.
- Degradacija površinskog habanja koja utiče na završnu obradu delova.Svaki ciklus štancanja uključuje klizanje lima po površini matrice pod silom. To klizanje postupno brusi površinu matrice, izglađujući fine detalje i proširujući tolerancije. U polimernim kalupima, habanje se manifestuje kao uglačani sjaj koji se razvija na visokim-kontaktnim područjima, nakon čega slijedi gubitak dimenzija kako se materijal fizički uklanja. Metalne-štampane matrice izdržavaju ovoliko duže, ali i dalje degradiraju - posebno ako površinska obrada nakon štampe ostavlja mikro-vrhove koji djeluju kao početne tačke habanja.
- Termička degradacija usled nagomilavanja toplote trenjem.Trenje između lima i površine kalupa stvara toplinu sa svakim ciklusom presovanja. Pri proizvodnim brzinama ta toplina se akumulira brže nego što je matrica može raspršiti. Polimerne matrice su posebno ranjive jer su njihove temperature otklona toplote relativno niske - PLA omekšava na 55 stepeni, ABS na 95 stepeni, čak i CF-Najlon počinje da gubi krutost iznad 150 stepeni. Kada se temperatura površine matrice približi ovim pragovima, površina za oblikovanje plastično se deformira pod opterećenjima s kojima je prethodno dobro podnosila. Primijetit ćete da formirani dijelovi postaju sve manje precizni kako matrice "pečurke" na visokim-tačkama kontakta.
- Otkazivanje pri kompresiji zbog prekoračenja granice popuštanja materijala.Ovo je najjednostavniji kvar: sila oblikovanja jednostavno premašuje ono čemu materijal matrice može odoljeti. Matrica se drobi, puca ili se trajno deformiše pri prvom udarcu ili u prvih nekoliko ciklusa. Za razliku od ostalih načina rada, neuspjeh kompresije nije progresivan - već je trenutan i katastrofalan. Događa se kada operateri potcjenjuju sile oblikovanja, koriste lim deblji nego što je matrica dizajnirana ili preskoči integraciju podložne ploče.
Ova četiri načina rada ne rade izolovano. Matrica koja doživljava termalno omekšavanje će se raslojiti pri manjim opterećenjima. Matrica s površinskim trošenjem razvija koncentraciju naprezanja koja ubrzava odvajanje slojeva. U praksi, većina polimernih kalupa propadne zbog kombinacije - termičko omekšavanje slabi strukturu, a zatim raslojavanje zadaje konačni udarac.
Strategije ublažavanja kroz dizajn i izbor materijala
Svaki način kvara odgovara na specifične protumjere. Ne možete u potpunosti eliminisati kvar, ali ga možete potisnuti dalje duž vremenske linije proizvodnje.
- Protiv raslojavanja:Orijentacija štampe je vaša najjača odbrana. Orient matrice tako da formirajuća opterećenja sabijaju slojeve, a ne pokušavaju da ih razdvoje. Koristite ispunu giroida na 70%+ gustine da ravnomjerno rasporedite interlaminarna naprezanja. Povećajte ljuske perimetra na 5-6 zidova, stvarajući debelu čvrstu granicu koja se odupire širenju pukotina. Za kritične kalupe, razmotrite kontinuirano ojačanje vlaknima (CF-najlonski kompoziti) - ugrađena karbonska vlakna premošćuju granice sloja i dramatično povećavaju međulaminarnu čvrstoću na smicanje.
- Protiv površinskog trošenja:Nanesite tanak epoksidni ili uretanski premaz na površine koje formiraju polimerne kalupe. Ova tvrda koža preuzima abraziju umjesto osnovnog materijala i može se ponovo nanositi između ciklusa. Za metalne-štampane kalupe, naknadno-obradite sa poliranjem površine kako biste eliminisali -vršne vrhove hrapavosti štampe koji ubrzavaju početno habanje. Razmislite o metalnim matricama koje se tvore sa udarnim udarom kako bi se izazvalo zaostalo naprezanje pritiska, koje se odupire nastanku pukotina na mjestima habanja.
- Protiv termičke degradacije:Usporite svoj ciklus presovanja. Dodavanje čak i nekoliko sekundi između udaraca omogućava rasipanje topline trenja. Koristite materijale sa većim otklonom toplote - CF-Najlon preko običnog najlona, najlon preko ABS-a, ABS preko PLA. Za operacije velike brzine-ciklusa-, integrirajte pauze hlađenja u svoju proizvodnu sekvencu (pečat 10 dijelova, pauza 30 sekundi). Metalne{10}}štampane kalupe uglavnom eliminišu ovu zabrinutost jer alatni čelici održavaju svoja svojstva znatno iznad bilo koje temperature trenja koja se stvara tokom štancanja na sobnoj{11}}temperaturi.
- Protiv kvara kompresije:Uvijek koristite metalnu podložnu ploču koja raspoređuje silu pritiska po cijelom otisku kalupa. Nikada nemojte premašiti 60–70% objavljene tlačne čvrstoće materijala matrice tokom rada - ova sigurnosna margina objašnjava smanjenu čvrstoću štampanih dijelova u odnosu na čvrste brizgane-ekvivalenata ili kovane. Kada ste u nedoumici, pokrenite proračun sile prije prvog ciklusa presovanja: ako potrebna sila oblikovanja premašuje 50% nazivnog kapaciteta vaše matrice, pređite na jaču klasu materijala.
Operativne prakse su važne koliko i dizajn. Podmažite lim laganim uljem za štancanje ili suvim-mazivom za film kako biste istovremeno smanjili sile trenja i površinske temperature. Pregledajte kalup u redovnim intervalima - svakih 10–25 ciklusa za polimer, svakih 500–1000 za metal. Zamijenite umjesto popravljajte polimerne matrice; dovoljno su jeftine i brze za ponovno štampanje da pokretanje oštećenog alata rizikuje da se formirani delovi oštete.
Očekivanja životnog vijeka matrice prema klasi materijala
Koliko dugo 3D štampane matrice traju u stvarnoj-svjetskoj proizvodnji? Evo šta možete očekivati u cijelom spektru materijala, pod pretpostavkom pravilnog dizajna, orijentacije i operativnih praksi:
| Die Material | Uobičajeni životni vijek (ciklusi formiranja) | Primary Failure Mode | Najbolja aplikacija |
|---|---|---|---|
| PLA | 5–30 dijelova | Termička degradacija / kompresija | Validacija jednog prototipa |
| ABS / PETG | 20–75 dijelova | Površinsko trošenje / raslojavanje | Kratki dokaz-o-pokretanju koncepta |
| najlon (PA6/PA12) | 50–200 dijelova | Površinsko trošenje / raslojavanje | Niska{0}}proizvodnja |
| CF{0}}Najlon kompozit | 100–500 delova | Površinsko trošenje (postepeno) | Funkcionalni alat-male zapremine |
| SLA kruta smola | 5–20 dijelova | Krhki prijelom / kompresija | Samo validacija detalja površine |
| Metal{0}}Štampani maraging čelik | 10,000–100,000+ dijelova | Površinsko trošenje (veoma postepeno) | Srednje{0}}do{1}}velike-proizvodnje |
| Metalni{0}}Štampani alatni čelik H13 | 50,000–500,000+ dijelova | Pucanje od umora (veoma dugotrajno) | Velika{0}}proizvodnja |
Ovi rasponi pretpostavljaju formiranje tankog-aluminija ili mekog čelika. Tvrđi limovi dramatično skraćuju vijek trajanja - formirajući nehrđajući čelik sa CF-najlonskom matricom može dati samo 10-30 dijelova prije nego što se površina degradira iznad prihvatljive tolerancije. Protolabs izvještava da čak i za kalupe za injektiranje (uporediva aplikacija za{7}}upotrebu alata), 3D-štampani polimerni alati obično postaju neefikasni unutar 100 snimaka, dok metalni alati mogu doseći 10.000 snimaka i više. Matrice za štancanje imaju sličnu fiziku, iako se profil opterećenja razlikuje.
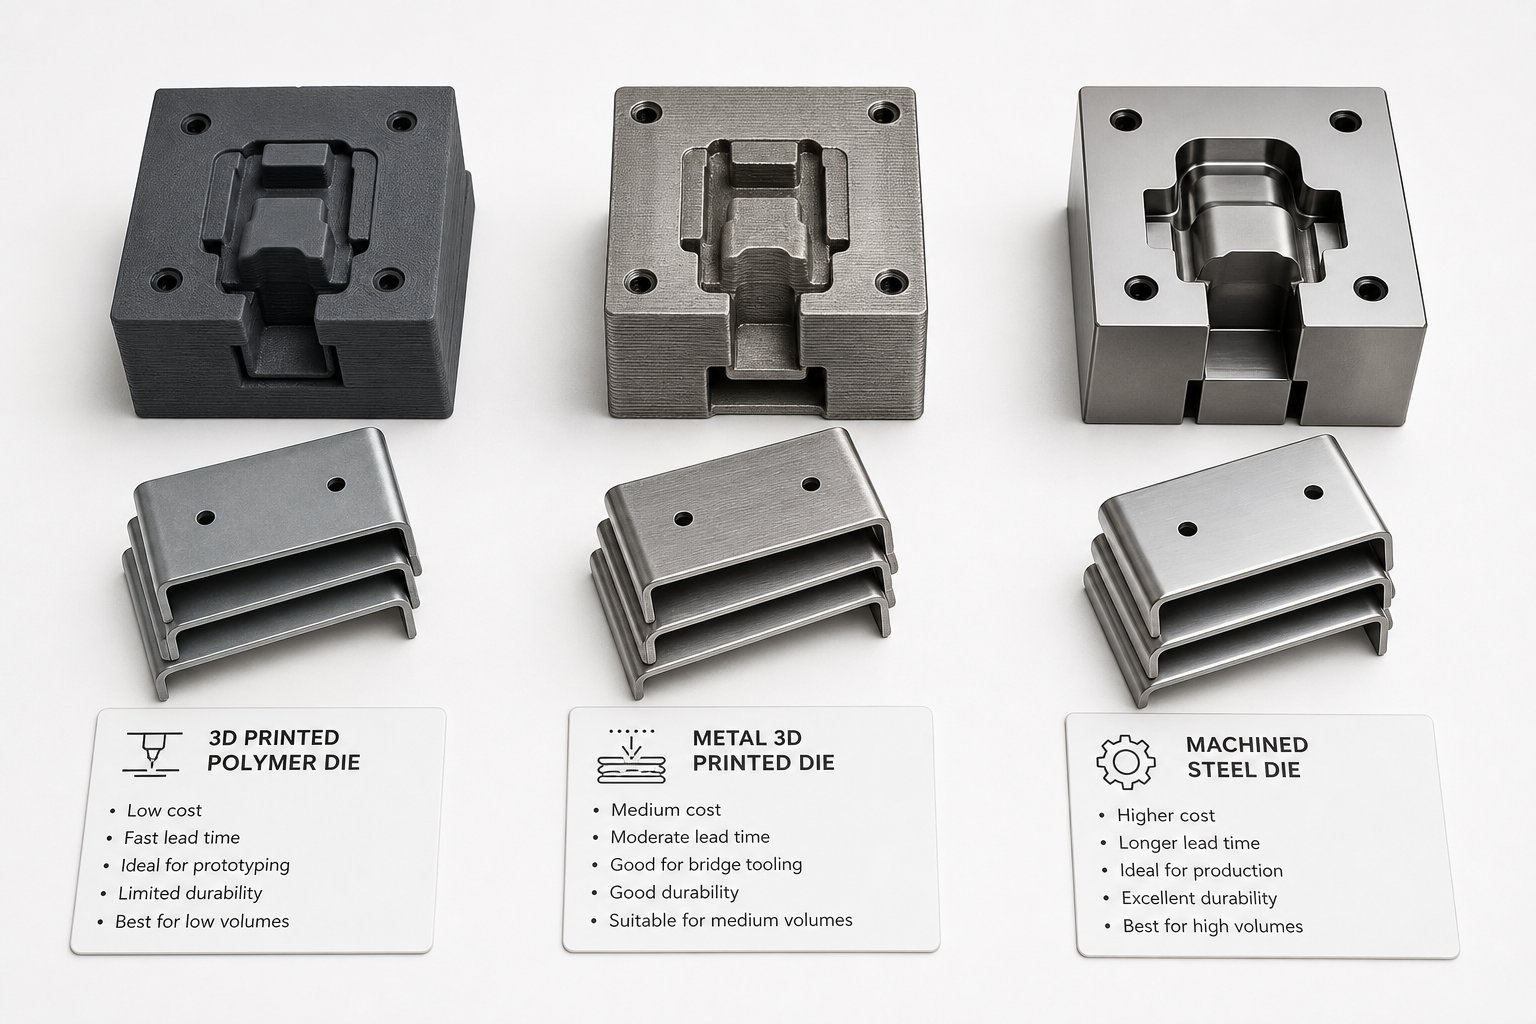
Habanje matrice i izdržljivost na kraju se svode na odluku o količini proizvodnje. Polimerne matrice imaju ekonomskog smisla kada vam treba manje od 100-500 dijelova i mogu tolerirati periodično ponovno štampanje. Metalne-štampane matrice opravdavaju svoju veću početnu cijenu kada količine dosegnu stotine ili hiljade, gdje jedan otisak zamjenjuje desetine polimernih reprintova. A konvencionalni obrađeni alati ostaju pravi odgovor za količine koje prelaze 100.000 dijelova, gdje amortizirani trošak po dijelu pada ispod onoga što bilo koji aditivni pristup može parirati.
Znati gdje će vaša matrica propasti - i otprilike kada - transformiše pitanje životnog vijeka 3D štampane matrice iz nagađanja u planiranje. Možete planirati zamjenske otiske, budžetirati materijalne troškove u cijeloj proizvodnji i uputiti informirani poziv o tome da li-ekonomija aditivne alatke zapravo nadmašuje tradicionalne metode. To poređenje troškova{6}}zaslužuje vlastiti strukturirani okvir.
{0}}Okvir troškova i koristi za odluke o alatima
Znanje o načinu kvara vam govorikadamatrica treba zamijeniti. Ali koliko ciklusa zamjene možete priuštiti prije nego što se ekonomija okrene protiv vas? Pravo pitanje iza svake 3D štampane matrice u odnosu na debatu o tradicionalnoj alatki nije koja metoda je jeftinija po kalupu -, već koja metoda isporučuje vašu ukupnu proizvodnju uz najnižu cijenu po formiranom dijelu.
Taj izračun uključuje više varijabli nego što većina ljudi misli. Hajde da ga razbijemo.
Faktori troškova u 3D štampanom u odnosu na konvencionalne alate
Poređenje troškova matrice za štancanje mora uzeti u obzir šest različitih pokretača troškova, a ne samo cijenu naljepnice samog alata:
- Cijena materijala za kalupe:Polimerna FDM matrica može koštati 5-30 dolara u filamentu. SLA matrica košta otprilike 30 USD za-kućno štampanje. Metalna-štampana matrica od marging čelika počinje oko $200–500+ u zavisnosti od veličine i složenosti. Konvencionalno obrađena matrica od alatnog čelika obično košta 450–2 USD,000+ za ekvivalentnu geometriju.
- Vrijeme štampe ili obrade:Polimerne matrice štampaju za 10-24 sata. Metalne-štampane kalupe zahtijevaju 1-5 dana plus termička obrada. Konvencionalna obrada i eksternalizacija traju 15-25 radnih dana. Vrijeme je novac kada vam je rok proizvodnje fiksan.
- Rad nakon{0}}obrade:Brušenje, premazivanje, provjera dimenzija i integracija podložne ploče dodaju 1-4 sata po polimernoj matrici. Metalne-štampane kalupe zahtijevaju ublažavanje naprezanja, površinsku završnu obradu i eventualno EDM - dodatnu cijenu koja može predstavljati 15–40% ukupne cijene dijela za metalne AM komponente.
- Uticaj vremena ciklusa presovanja:Polimerne kalupe zahtijevaju sporije brzine cilindra kako bi se izbjeglo udarno opterećenje, smanjujući propusnost za 30–50% u odnosu na alate od kaljenog čelika. Preko stotina delova, ta kazna brzine se zbraja u radnom i mašinskom vremenu.
- Učestalost zamjene matrice:CF-Najlonska matrica od 200 dijelova znači pet reprinta za 1000-dijelova. Svaka zamena dodaje troškove materijala, vreme štampanja i rad na podešavanju. Metalna matrica pokriva istu seriju bez zamjene.
- Oportunitetni trošak vremena isporuke:Čekanje 4-6 sedmica na konvencionalni alat znači kašnjenje prihoda, propuštene tržišne prozore ili prazne montažne linije. Matrica odštampana preko noći omogućava vam da sutra počnete da formirate. Za projekte koji su{4}}kritični po vremenu, ta prednost u brzini može nadmašiti višu cijenu po{5}}dijelu.
Analiza obima proizvodnje
Analiza rentabilnosti za metalne kalupe za štancanje slijedi predvidljiv obrazac. 3D štampanje ima skoro-nultu cijenu postavljanja, ali otprilike linearni troškovi skaliranja - 50 dijelova koštaju oko 50 puta jedan dio. Konvencionalni alat ima visoku fiksnu cijenu, ali brzo opada po-jediničnoj cijeni kako se ta investicija širi na više dijelova. Crossover ovisi o klasi materijala matrice i stopi zamjene.
Evo kako se ekonomija pomjera između nivoa količine za scenarije troškova alata za štampanje male količine:
| Obim proizvodnje | Polymer FDM Die | Metalna{0}}štampana matrica | Konvencionalna mašinska matrica | Opcija najniže cijene |
|---|---|---|---|---|
| 1–10 delova | $35–60 ukupno (1 umro) | $300–600 ukupno (1 kocka) | $500–2,000+ ukupno (1 poginuo) | Polymer FDM |
| 10–100 dijelova | 50-150 dolara (1-2 smrti) | 300-600 dolara (1 kocka) | $500–2,000 (1 umro) | Polimer za ispod 50; metal-štampan iznad 50 |
| 100–1000 delova | 150-900 dolara (3-10 umiranja) | 300-600 dolara (1 kocka) | $500–2,000 (1 umro) | Metalni{0}}štampani ili konvencionalni |
| 1,000+ dijelovi | Nije praktično (previše zamjena) | $300–600 (1 kocka, možda će trebati 1 zamjena) | $500–2,000 (1 kocka, traje cijeli niz) | Konvencionalno (najniža cijena po dijelu) |
Obratite pažnju na zonu ukrštanja između 50 i 200 delova. Ispod tog raspona dominiraju polimerne matrice jer sama matrica košta toliko malo da čak i višestruke zamjene ostaju jeftinije od jednog konvencionalno obrađenog alata. Iznad tog raspona, izdržljivost konvencionalnog alata znači nultu cijenu zamjene, a visoka fiksna investicija se razrjeđuje na dovoljno dijelova da padne ispod aditiva po{4}}ekonomičnosti.
Metalne{0}}štampane matrice zauzimaju strateško središte. Oni koštaju više unapred od polimera, ali eliminišu ciklus zamene koji narušava ekonomičnost polimera pri većim količinama. Za serije od 100–10.000 dijelova, oni često predstavljaju slatku točku - dovoljno izdržljiv da izbjegne zamjenu, dovoljno brz da izbjegne vrijeme isporuke od 4–6 sedmica konvencionalne obrade i dovoljno sposoban da se nosi sa silama formiranja koje polimer ne može podnijeti.
Matematika se dalje mijenja kada uzmete u obzir nestabilnost dizajna. Ako se geometrija vašeg dijela može promijeniti nakon prvih 50 komada, ulaganje 1500 USD u konvencionalne alate postaje obaveza. Polimerna matrica od 30 dolara koju možete ponovo odštampati sa ažuriranom geometrijom preko noći ne nosi gotovo nikakav rizik ako se dizajn razvija. Ta premija fleksibilnosti se ne pojavljuje u jednostavnom-izračunu troškova po dijelu, ali je stvarna - posebno tokom ciklusa razvoja proizvoda gdje se validacija i iteracija dešavaju paralelno.
Konačno, sama analiza troškova ne daje potpunu sliku. Najpraktičnija strategija često kombinuje metode: polimerne kalupe za početnu validaciju geometrije i prvo-testiranje artikla, zatim metalnu-štampano ili konvencionalnu matricu kada se dizajn stabilizuje za proizvodnju. Taj postupni pristup minimizira i finansijski rizik i vrijeme isporuke - potvrđujući koncept jeftino prije nego što se ozbiljno uloži u alate.
Strategije brze izrade prototipa za provjeru valjanosti dijelova
Postepeni pristup - polimer prvo umire, a zatim proizvodni alati - funkcioniraju samo ako zaista možete potvrditi da je dio tačno prije nego što unesete budžet. To je mjesto gdje validacija dijela prije proizvodnog alata postaje pravi čuvar kapije. Štampanje matrice i formiranje nekoliko komada govori vam da li je geometrija fizički ostvariva. To vam ne mora nužno reći da li dio odgovara sklopu, zadovoljava li specifikacije pod opterećenjem ili se može proizvesti u mjeri bez skupih revizija.
Provjera valjanosti označene komponente zahtijeva više od jedne metode. Zahtijeva pravu kombinaciju metoda primijenjenih u pravoj fazi razvoja.
Korištenje 3D štampanih kalupa za provjeru valjanosti dijelova
3D štampane matrice se ističu u jednom specifičnom zadatku validacije: dokazivanje da se određena geometrija lima može formirati, da se opruga-može nadoknaditi i da se blank razvija ispravno. Kada pravite prototip oblikovanja lima pomoću-kućne polimerne kalupe, odgovarate na pitanja o mogućnosti oblikovanja - može li se ovaj oblik utisnuti bez kidanja, naboranja ili prekomjerne opruge-nazad?
To je zaista vredno. Uhvaća probleme dizajna koji bi inače isplivali na površinu tek nakon izrade skupih proizvodnih alata. Timovi mogu iterativno potvrditi dizajn kalupa za štancanje, ponovno štampanje prilagođenih kalupa u satima i testiranje višestrukih revizija geometrije u jednom danu. Za rad na konceptu u ranoj{3}} fazi, ništa drugo ne odgovara ovoj brzini.
Ali validacija formabilnosti ima ograničenja. Dio formiran na polimernoj matrici može se dimenzionalno razlikovati od istog dijela formiranog na alatu od kaljenog čelika - različito površinsko trenje, različita elastična deformacija same matrice, različito termičko ponašanje. Formirani prototip potvrđujepribližnogeometrija, a ne proizvodne{0}}tačne dimenzije. Za provjeru uklapanja u čvrste sklopove, tolerancije{2}}kritične interfejse ili funkcionalno testiranje pod stvarnim opterećenjem, potrebni su vam dijelovi proizvedeni metodama bližim konačnim proizvodnim uvjetima.
Integracija više metoda brze izrade prototipa
Brza izrada prototipa metalnih dijelova sa žigom najbolje funkcionira kao progresija, a ne kao jedan korak. Svaka metoda pokriva različite potrebe za validacijom:
- 3D štampane matrice (u kući):Potvrdite sposobnost oblikovanja, ponašanje{0}}ponavljanja i razvoj praznih mjesta. Brzo, jeftino, idealno za istraživanje geometrije.
- CNC{0}}obrađeni prototipovi:Izradite dijelove od čvrste zalihe koji tačno odgovaraju konačnim dimenzijama. Korisno za provjere uklapanja, validaciju sklopa i funkcionalno testiranje gdje svojstva materijala moraju odgovarati namjeri proizvodnje.
- Izrada lima (lasersko sečenje + presa kočnica):Kreirajte dijelove koristeći stvarne proizvodne -procese lima i procese oblikovanja. Potvrđuje mogućnost proizvodnje sa stvarnim materijalima i obezbeđuje delove pogodne za ispitivanje okoline ili opterećenja.
- DFM povratne informacije:Stručni pregled geometrije dijela u odnosu na ograničenja procesa štancanja - radijusi savijanja, orijentacija zrna, ograničenja dubine izvlačenja - prije nego što ulaganje alata zaključa dizajn.
Timovi koji kombinuju ove metode hvataju probleme u najjeftinijoj mogućoj fazi. Problem oblikovanja uhvaćen s štampanom matricom od 30 dolara štedi reviziju konvencionalnog alata od 1.500 dolara. Problem uklapanja uočen sa CNC-mašinskim prototipom štedi sedmice kašnjenja proizvodnje. Rana DFM povratna informacija sprečava oboje.
Za{0}}razvojne timove proizvoda kojima je potrebna profesionalna-provjera kvalitete izvan onoga što-kućni 3D štampani alati mogu postići,YICHEN-ove usluge brze izrade prototipapremostiti jaz između validacije koncepta i posvećenosti proizvodnji. Kombinacijom brzog CNC prototipa, izrade limova i ranih DFM povratnih informacija u jednom toku rada, YICHEN pomaže timovima da validiraju metalne dijelove sa proizvodnom-reprezentativnom preciznošću - koja potvrđuje formu, uklapanje i funkciju prije nego što počne potpuna investicija u alat.
Ovaj slojeviti pristup validacije ne samo da smanjuje rizik. Gradi povjerenje da je dizajn koji ćete koristiti za proizvodnju zapravo dizajn koji želite -, a ne onaj koji će trebati hitne revizije nakon prvog pilot pokretanja. Ostaje pitanje kako odlučiti koji je put potreban vašem konkretnom projektu.
Odabir pravog puta alata za vaš projekat
Svaka odluka o alatu svodi se na pregršt varijabli: koliko dijelova vam je potrebno, koliko brzi su vam potrebni, koliko je stabilan vaš dizajn i koliko čvrste moraju biti vaše tolerancije. Umjesto da tretirate 3D štampane u odnosu na konvencionalne kalupe za štancanje kao ili-ili izbor, zamislite ih kao različite alate za različite faze. Evo okvira za odlučivanje o alatima koji proizvodni timovi mogu odmah primijeniti.
Kada su 3D štampane matrice pravi izbor
Znati kada koristiti 3D štampane kalupe za štancanje štedi i vrijeme i budžet. Oni se jasno uklapaju u ove scenarije:
- Provjera geometrije:Morate potvrditi da je utisnuti oblik fizički ostvariv prije ulaganja u proizvodne alate.
- Proizvodnja male količine (ispod 100-500 dijelova):Ekonomija po{0}}dijelima daje prednost štampanju u odnosu na mašinsku obradu kada se učestalost zamjene može upravljati.
- Nestabilnost dizajna:Geometrija vašeg dijela se još uvijek razvija, a ponovno štampanje matrice od 30 dolara je prerada alata od 1.500 dolara.
- Projekti{0}}kritični za vrijeme:Trebaju vam formirani dijelovi sutra, a ne za četiri do šest sedmica.
- Meki metali na tankim gabaritima:Aluminij, bakar ili meki čelik ispod 0,8 mm - materijali koji ostaju unutar granica opterećenja polimerne matrice.
- Obrazovni ili hobi rad:Budžet i pristupačnost važniji su od izdržljivosti{0}}proizvodne klase.
Ovo su originalna rješenja za štancanje metala male količine koja isporučuju stvarne dijelove bez finansijske obaveze konvencionalnog alata. Ključ je iskreno prepoznati njihova ograničenja - i znati kada ih je vaš projekat prerastao.
Kada investirati u podršku za profesionalne alate
3D štampane matrice potvrđuju koncepte. Proizvodnja zahteva nešto više. Ako se bilo koji od ovih uslova primjenjuje, vrijeme je da zakoračite dalje od-aditiva u kući:
- Dizajn je finalizirana zapremine prelaze 500–1000 delova.
- Tolerancije manje od ±0,2 mmpotrebni su na formiranim karakteristikama.
- Lim je nerđajući čelik, čelik visoke{0}}čvrstoće ili meki čelik deblji od 1,0 mm.
- Dijelovi moraju proći funkcionalno ili ekološko ispitivanjesa proizvodnom{0}}reprezentativnom preciznošću.
- Provjera uklapanja montažezahtijevaju tačnu usklađenost dimenzija svih komponenti koje se spajaju.
Za timove na ovoj poziciji,YICHEN-ove usluge brze izrade prototipapružite logičan most između 3D štampanog prototipa matrice i potpune posvećenosti alatima za proizvodnju - kombinujući brzu CNC izradu prototipa, izradu limova i ranu DFM povratnu informaciju za provjeru dijelova s preciznošću proizvodnje-prije nego uložite ozbiljan kapital. Sam taj rani DFM pregled može spriječiti skupe revizije alata koje muče timove koji preskoče validaciju i pređu direktno na proizvodnju.
Najpametniji put obično nije jedna ili druga metoda -, već progresija. Počnite sa 3D štampanom matricom da biste dokazali mogućnost oblikovanja. Potvrdite pristajanje i funkciju uz profesionalnu izradu prototipa. Zatim se posvetite proizvodnji alata s povjerenjem da je dizajn zaključan. Taj postupni pristup minimizira i finansijski rizik i vrijeme-izlaska-na tržište, dajući vam formirane dijelove u svakoj fazi bez kockanja vašeg budžeta za alate na neprovjerenu geometriju.
Često postavljana pitanja o 3D štampanim matricama za štancanje metala
1. Koliko delova može proizvesti 3D štampana matrica za štancanje pre nego što pokvari?
Životni vijek matrice dramatično varira u zavisnosti od klase materijala. PLA matrice obično traju 5-30 dijelova prije termičke degradacije ili kvara kompresije. Najlon i CF-Kompoziti najlona to proširuju na 50-500 dijelova pod odgovarajućim uvjetima. Metalne-štampane matrice od marging čelika mogu podnijeti 10.000 do 100,000+ ciklusa oblikovanja, dok matrice od alatnog čelika H13 štampane putem DMLS-a mogu doseći 500.000 ciklusa. Ove brojke pretpostavljaju tanki aluminij ili meki čelik kao radni komad - tvrđi limovi značajno smanjuju vijek trajanja.
2. Možete li koristiti 3D štampanu matricu za štancanje nehrđajućeg čelika?
Polimerne 3D štampane matrice ne mogu pouzdano oblikovati nerđajući čelik ni na kojem praktičnom meru. Visoka čvrstoća tečenja nehrđajućeg čelika (200-290 MPa u žarenom stanju) u kombinaciji sa agresivnim radnim-otvrdnjavanjem stvara sile formiranja koje premašuju tlačni kapacitet polimera. Metalne-štampane matrice proizvedene od marging čelika ili H13 alatnog čelika putem fuzije laserskog sloja praha mogu efikasno štancati nerđajući čelik. Istraživanje na Univerzitetu Oakland pokazalo je da su obloženi 3D-štampani metalni umetci uspješno žigosali 50.000 dijelova od čelika ultra visoke čvrstoće bez značajne degradacije površine.
3. Koji uzorak ispune je najbolji za 3D štampane kalupe za štancanje?
Ispuna giroida pri gustini od 70% ili više je preporučena zadana vrijednost za većinu primjena kalupa za štancanje. Njegova kontinuirana zakrivljena geometrija pruža skoro -izotropnu čvrstoću, podjednako odolijeva silama u svim smjerovima i dobro podnosi posmična opterećenja. Kubična ispuna radi za kalupe s čisto vertikalnim kompresivnim opterećenjem poput jednostavnih V-savijanja, dok se šablon rešetke treba koristiti samo za matrice s ravnim-dnom bez- sila izvan ose. Prelazak preko 80% gustine ispune pokazuje smanjenje povrata snage u odnosu na dodatno vrijeme štampe.
4. Da li je 3D štampana matrica jeftinija od mašinske matrice za štancanje?
Za serije ispod 100 dijelova, polimerne 3D štampane kalupe koštaju otprilike 35 USD-150 ukupno uključujući zamjene, u poređenju sa 500 USD-2,000+ za konvencionalno obrađene alate. Tačka rentabilnosti obično pada između 50 i 200 dijelova ovisno o materijalu matrice i učestalosti zamjene. Metalne-štampane matrice (300-600 USD) zauzimaju sredinu, postajući isplative za 100-10.000 serija delova, gde eliminišu i ciklus zamene polimernih kalupa i dugo vreme trajanja konvencionalne mašinske obrade. Preko 10.000 dijelova, konvencionalni alati obično pobjeđuju u ekonomiji po dijelu.
5. Kako kompenzirate -povratak nazad kada koristite 3D štampane matrice?
-Kompenzacija povratne opruge zahtijeva preko-savijanje geometrije kalupa tako da se lim opušta natrag do ciljnog ugla nakon saopštenja za javnost. Najbrži pristup sa polimernim kalupima je iterativan: odštampajte, formirajte probni dio, izmjerite stvarnu devijaciju opruge-pozadi, prilagodite CAD model za tu količinu i ponovo odštampajte. Pošto polimerne matrice koštaju samo nekoliko dolara i štampaju se u satima, višestruke iteracije su praktične. Za metalne-štampane matrice, prvo potvrdite povratnu kompenzaciju-opruge u polimeru, a zatim unesite ispravljenu geometriju na metalni otisak. Materijalima visoke{9}}e čvrstoće će možda biti potrebni uglovi matrice od 73-78 stepeni da bi se prevazišao značajan elastični oporavak.