Šta alati za štancanje stvarno znači i zašto je to važno
Ako ste se ikada zapitališta je štancanje metala, odgovor počinje s jednom stvari: alatom unutar prese. Svaki nosač, klip, terminal i panel koji se otkotrlja sa linije za žigosanje duguje svoj oblik, tačnost i konzistentnost precizno dizajniranom skupu alata koji rade zajedno na stotine-ponekad hiljada- udaraca na sat. Bez pravog alata, čak i najmoćnija presa je samo skupa mašina koja udara čelik o čelik.
Dakle, šta su matrice i kako se uklapaju u širu sliku? Evo čiste definicije štancanja koju možete uzeti direktno u radnju:
Alat za štancanje je kompletan konstruirani set alata-uključujući bušilice, blokove kalupa, ploče za skidanje i vođenje{1}}instalirane unutar prese za štancanje za rezanje, savijanje, crtanje i oblikovanje lima u gotove dijelove brzinom proizvodnje.
Ta pojedinačna rečenica obuhvata obim, ali detalji su važni. Matrica za štancanje nije jedan komad čelika. To je sklop međusobno zavisnih komponenti, od kojih svaka ima specifičan mehanički posao. Razumijevanje razlike između ovih komponenti je prvi korak ka kontroli kvaliteta, troškova i vremena neprekidnog rada.
Definiranje alata za štancanje u suvremenoj proizvodnji
Tri termina se stalno pojavljuju-i često se koriste naizmjenično, što dovodi do zabune. Evo kako se zapravo razlikuju:
- umrijeti:Ženska polovina seta alata. Sadrži oblikovanu šupljinu ili reznu ivicu u koju se materijal utiskuje ili šiša. Zamislite to kao kalupnu stranu jednačine.
- udarac:Muški pandan. Isporučuje silu oblikovanja ili rezanja guranjem lima u ili kroz šupljinu kalupa. Udar i matrica moraju odgovarati izuzetno malim razmacima-često unutar hiljaditih inča.
- Set kalupa (paket alata):Kompletan sklop koji uključuje bušilicu, blok matrice, ploču za skidanje, klinove za vođenje, čahure, potporne ploče i sav potporni hardver montiran na gornje i donje cipele matrice. To je ono što ulazi u štampu.
Kada neko pita "šta umire u proizvodnji", oni se zaista pitaju za čitav ovaj sistem. Sam blok matrice ne radi ništa korisno bez proboja koji ubija materijal u njega, ploče za skidanje štapa drži ravnu plohu, i sistema za vođenje koji drži sve poravnato hod za potezom. Visok-kvalitetni alat omogućava proizvođačima da drže tolerancije tako čvrste0,0002 inčakroz milione ciklusa-nivo ponovljivosti koji nijedna druga metoda oblikovanja ne može parirati pri uporedivoj brzini i cijeni.
Zašto je alatni alat temelj svakog utisnutog dijela
Zamislite da pokrećete presu za štancanje pri 400 udaraca u minuti. Svaki pojedinačni udarac mora sletjeti u potpuno istu poziciju, primijeniti potpuno istu silu i proizvesti potpuno istu geometriju dijela. Alat je ono što to čini mogućim. To je najveća jedina determinanta kvaliteta dijela, konzistentnosti dimenzija i cijene po-komadu kod -štancanja metala velike količine.
Loš dizajn alata ili izrada uvodi niz problema: nedosljedni dijelovi, veće stope otpada, neplanirane zastoje u presu i skupe sekundarne operacije poput uklanjanja ivica koje uopće nisu trebale biti potrebne. S druge strane, dobro-izgrađena matrica za štancanje daje čiste rezove, čvrste tolerancije i gladak protok dijelova-često eliminirajući potrebu za daljnjom obradom u potpunosti.
Taj odnos između kvaliteta alata i ekonomije proizvodnje je upravo ono što ovaj članak raspakuje. U odjeljcima koji slijede naći ćete detaljno poređenje tipova matrica i kada svaka ima financijski smisla, komponentu-po-razgradnju po komponenti kako matrica za štancanje zapravo funkcionira, smjernice za odabir alatnog čelika i površinske obrade, pogled na modernu simulaciju i optimizaciju rasporeda traka, referencu za rješavanje problema za najčešće praktične alate za procjenu troškova, razumijevanje načina procjenjivanja troškova kvarova dobavljači. Svaki odjeljak je napravljen da vam pruži inženjersku dubinu i odluku-donošenje jasnoće koju pregledi površinskog{5}}nivoa u potpunosti preskaču.
Logično polazište? Razumijevanje koji tip kalupa pripada vašoj štampi na prvom mjestu-jer ta pojedinačna odluka oblikuje svaki trošak i sposobnost koji slijede.
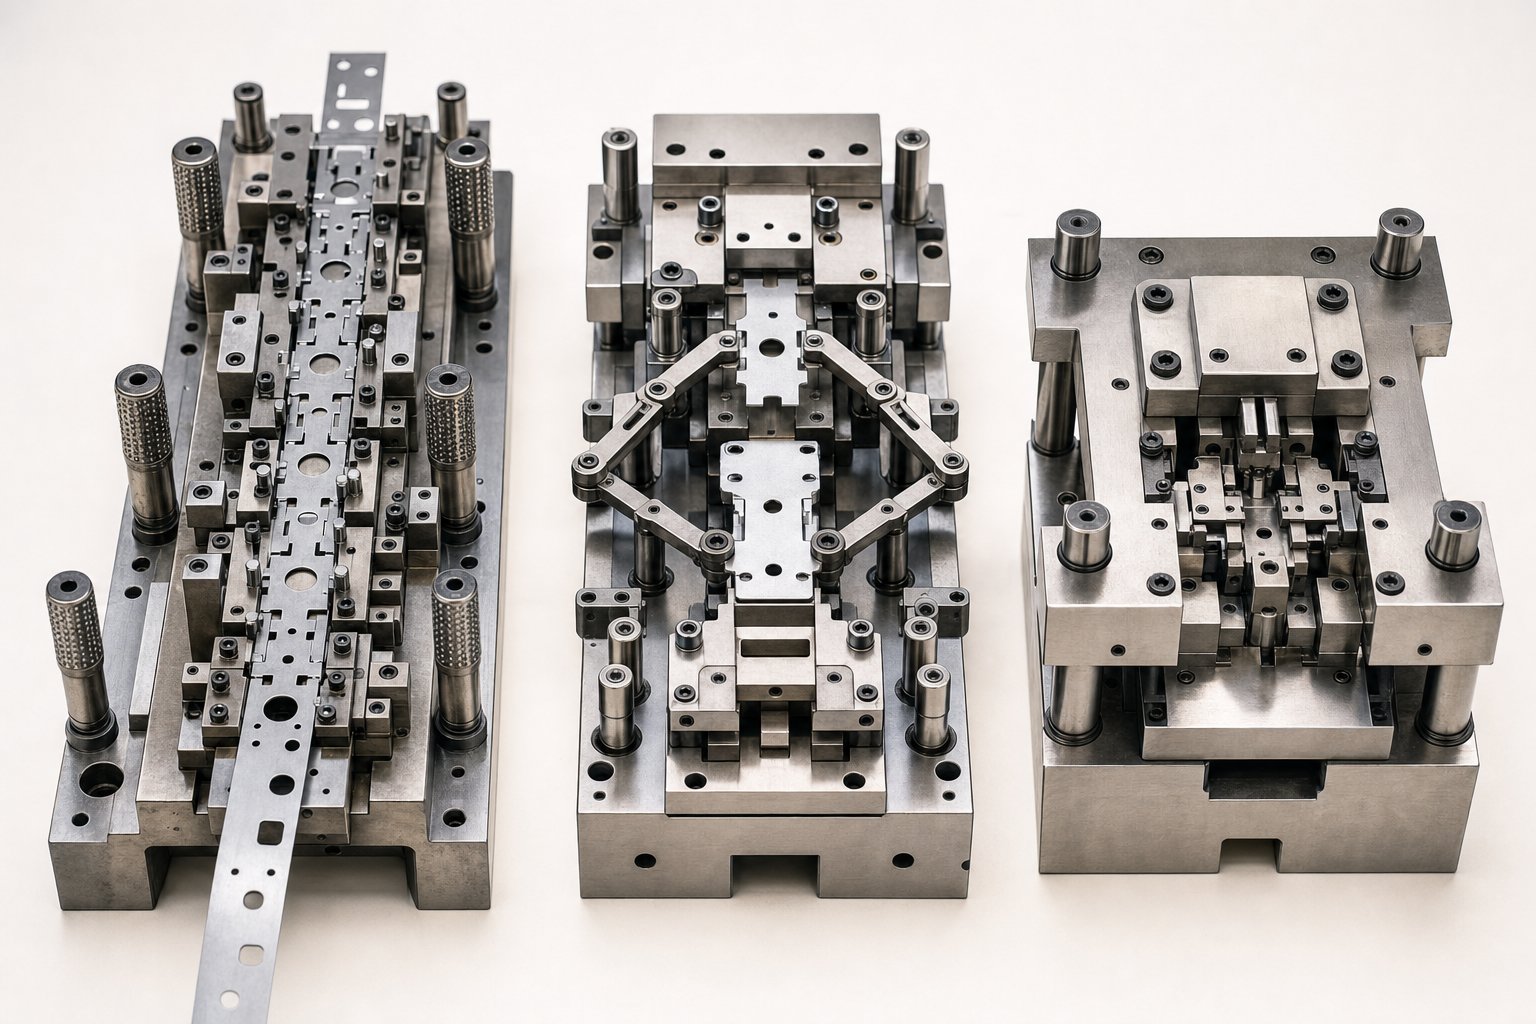
Vrste kalupa za štancanje i kako odabrati pravu
Odabir pogrešnog tipa matrice jedna je od najskupljih grešaka u štancanju metala. Zaključava vas u strukturu troškova, stopu ciklusa i skup geometrijskih ograničenja koja prate projekat tokom celog životnog veka proizvodnje. Izazov je da četiriglavne vrste kalupa za štancanje-progresivni, prijenosni, složeni i kombinovani-dovoljno se preklapaju da stvore pravu konfuziju, ali se dovoljno razlikuju da pogrešno biranje može udvostručiti vašu potrošnju alata ili smanjiti vašu propusnost.
Pa kako se odlučiti? Proces matrice povezujete s tri varijable: geometrijom dijela, godišnjom zapreminom i zahtjevima za tolerancijom. Ispravite ova tri, i svaka odluka u nastavku-ocjena materijala, raspored održavanja, odabir štampe-prihodi prirodnije.
Progresivne matrice naspram transfernih matrica naspram složenih kalupa
Svaki od glavnih tipova matrica radi na fundamentalno drugačijem principu, i taj princip diktira šta može, a šta ne može učiniti efikasno.
Progresivni umireprovucite kontinuiranu metalnu traku kroz niz stanica, od kojih svaka izvodi različite operacije-probijanje, zarezivanje, savijanje, formiranje-sve dok se gotov dio ne isječe na završnoj stanici. Traka djeluje kao vlastiti transporter, što eliminira rukovanje dijelovima između operacija i omogućava brzinu hoda koja rutinski prelazi 200 udaraca u minuti za male dijelove. Ovo čini progresivni alat najboljim-izborom za velike-serije malih do srednjih-komponenti kao što su električni terminali, nosači i kopče.
Transfer umirezauzeti drugačiji pristup. Pojedinačni praznini se rano odvajaju od trake, a zatim se mehanički prenose od stanice do stanice pomoću namjenskog transportnog sistema-obično mehanizama za prste ili greda za hodanje. Ovo je neophodno za dijelove koji su preveliki, previše duboko-izvučeni ili previše geometrijski složeni da bi ostali pričvršćeni na noseću traku.Transfer štancanjeje uobičajeno u kućištima uređaja, automobilskim karoserijama i strukturnim komponentama gdje trodimenzionalna dubina oblikovanja čini nepraktičnim hranjenje na bazi traka-.
Spoj umireizvršite višestruke operacije rezanja-slijepanja i probijanja, na primjer-u jednom pritisku. Budući da se svaka karakteristika proizvodi istovremeno, usklađivanje između operacija je gotovo savršeno. Kompromis je brzina: složene matrice obično rade sporije od progresivnih alata i najprikladnije su za ravne ili skoro{4}}ravne dijelove gdje je preciznost dimenzija važnija od brzine ciklusa. Podloške, zaptivke i plosnati električni kontakti su klasična primena složenih-matrica.
Kombinacija umirespojite operacije rezanja i oblikovanja u jedan potez-mislite da se bliješenje i savijanje dešavaju istovremeno. Oni zauzimaju nišu između složenog i progresivnog alata, nudeći umjerenu složenost pri umjerenoj količini uz manje ulaganja u alate od potpunog progresivnog postavljanja.
| Die Type | Princip rada | Najbolje-Složenost dijelova | Idealan opseg jačine zvuka | Relativni trošak | Brzina ciklusa |
|---|---|---|---|---|---|
| Progresivna | Strip napreduje kroz više stanica; svaka stanica izvodi jednu operaciju | Dijelovi malih do srednjih{0}}veličina sa višestrukim karakteristikama (zavoji, rupe, forme) | 100,000+ dijelova godišnje | Visoko | Brzo (200-1,500+ SPM) |
| Transfer | Pojedinačni blankovi se mehanički pomeraju između odvojenih stanica | Veliki, duboko-izvučeni ili 3D-složeni dijelovi | 25,000-500,000+ dijelova/god | Visoko do veoma visoko | Umjereno (15-80 SPM) |
| Compound | Višestruke operacije rezanja u jednom potezu na jednoj stanici | Ravni ili blizu{0}}ravni dijelovi kojima je potrebna čvrsta karakteristika-za-obilježavanje tačnosti | 10.000-250.000 delova godišnje | Umjereno | Umjereno (40-200 SPM) |
| Kombinacija | Operacije rezanja i oblikovanja kombinovane u jednom potezu | Umjereno složeni dijelovi sa rezanim i oblikovanim karakteristikama | 10.000-150.000 delova godišnje | Umjereno | Umjereno (30-150 SPM) |
Usklađivanje tipa matrice sa proizvodnim volumenom i geometrijom dijela
Pragovi obima su mjesto gdje se teorija susreće sa realnošću budžetiranja. Jedna-kockasta stanica može koštati djelić progresivnog podešavanja, ali cijena po-dijelu ostaje ista bez obzira na volumen. Za razliku od toga, progresivna matrica zahtijeva veliku investiciju unaprijed koja se isplati samo kada obim proizvodnje bude dovoljno visok da amortizuje alate na dovoljno dijelova. U praksi, ta tačka ukrštanja se obično nalazi negdje između 50.000 i 100.000 godišnjih dijelova-iako složenost dijela i vrijeme ciklusa povećavaju ili smanjuju taj broj.
Kada transferno žigosanje ima više smisla od progresivnog? Odlučujući faktor je obično geometrija dijela, a ne samo volumen. Ako dio zahtijeva duboko izvlačenje, velike površine panela ili operacije oblikovanja koje bi iskrivile ili slomile noseću traku, alat za prijenos postaje jedini održivi put. Također ćete vidjeti matrice za prijenos specificirane kada gotove dijelove treba rotirati ili premjestiti između stanica-nešto što progresivna traka jednostavno ne može prihvatiti.
Za manje količine ili prototipove, složene ili kombinovane metalne kalupe za štancanje često predstavljaju najpametniju investiciju. Oni održavaju troškove alata upravljivim, dok i dalje isporučuju konzistentnost dimenzija koju se bore da održe ručno{1}}napajane pojedinačne- postavke.
Razumijevanje klasifikacija alata klase A, B i C
Osim tipa matrice, klasa alata određuje koliko dugo će vaše kalupe za štancanje trajati-i koliko biste trebali očekivati da ćete potrošiti na njihovo održavanje. Sistem klasifikacije se direktno vezuje za očekivani životni vek matrice meren ukupnim pogocima:
- Alat klase A:Izgrađen za duge staze. Ove matrice koriste vrhunske alatne čelike, umetke od karbida na mjestima visokog-habanja i kaljene komponente u cijelom. Očekivani vijek trajanja matrice često premašuje 1.000.000 pogodaka, što klasu A čini standardom za proizvodnju automobila i druge-programe velikog obima gdje je neprekidno vrijeme rada kritično.
- Alat B klase:Praktična sredina. Konstruirane od kvalitetnih alatnih čelika, ali s manje vrhunskih umetaka, matrice klase B obično isporučuju 250.000 do 1.000.000 udaraca. Odgovaraju srednje{7}}proizvodnji gdje troškovi alata moraju ostati proporcionalni ukupnoj vrijednosti narudžbe.
- Alat C klase:Dizajniran za kratke serije, prototipove ili proizvodnju mostova. Materijali i konstrukcija su pojednostavljeni kako bi se minimizirali početni troškovi, s očekivanim vijekom trajanja matrice ispod 250.000 pogodaka. Klasa C je pravi poziv kada su vam dijelovi potrebni brzo, a ukupna životna količina ne opravdava veću investiciju.
Odabir prave klase ne znači odabir "najbolje" opcije-već se radi o usklađivanju ulaganja u alate sa stvarnošću proizvodnje. Preko-određivanje matrice klase A za 50.000-dijelova životnog ciklusa gubi kapital. Pod-određivanjem alata klase C za program od milion dijelova stvara se ciklus prijevremenog habanja, ponovnog brušenja i eventualne ponovne izgradnje koji dugoročno košta mnogo više.
Svaka od ovih vrsta matrica i klasifikacija je, međutim, dobra samo onoliko koliko su dobre pojedinačne komponente unutar alata. Probijač, blok matrice, uređaj za skidanje i vođenje svaki igraju posebnu mehaničku ulogu-i kada bilo koji od njih počne da se troši, efekti se probijaju kroz svaki dio koji se skida sa prese.
Objašnjene kritične komponente unutar kalupa za štancanje
Matrica za štancanje izvana izgleda kao čvrsti čelični blok, ali otvorite ga i naći ćete pažljivo orkestriran sklop pojedinačnih komponenti-svake dizajnirane da obavljaju određenu mehaničku funkciju tokom svakog pritiska pritiska. Razumijevanje ovih komponenti kalupa za štancanje nije samo akademsko. To je razlika između dijagnosticiranja problema u nekoliko minuta i trošenja sati na jurenje za simptomima dok se otpad gomila na kraju reda.
Evo kratkog funkcionalnog pregleda osnovnih metalnih komponenti za štancanje prije nego što proučimo kako one zapravo funkcioniraju zajedno:
- udarac:Pruža silu rezanja ili oblikovanja zabijanjem u materijal obratka.
- Die blok:Obezbeđuje šupljinu za spajanje ili reznu ivicu koja oblikuje ili reže materijal o udarcu.
- ploča za skidanje:Drži traku ravno uz površinu matrice i skida je sa proboja tokom povratnog hoda.
- Vodilice i čahure:Održavajte precizno poravnanje između gornje i donje polovice matrice tijekom svakog poteza.
- piloti:Registrirajte traku na tačnu poziciju na svakoj stanici, osiguravajući da svaka karakteristika sleti tamo gdje treba.
- Podloge:Raspodijelite opterećenje proboja po papuči matrice kako biste spriječili lokalizirana oštećenja i deformacije.
Svaki od ovih dijelova ima jasno definiran posao. Prava složenost-i pravi izvor problema sa kvalitetom- leži u tome kako oni međusobno djeluju pod opterećenjem, brzinom, potez za udarcem.
Kako zajedno rade bušilica, blok matrice i ploča za skidanje
Zamislite jedan potez rezanja u usporenom snimku. Preša ram se spušta, spuštajući gornju cipelu nadole. Ploča za skidanje, opterećena oprugama, prvo dodiruje traku od lima i čvrsto je pritiska na donju površinu kalupa. Ovo je kritično-ako se traka ne drži ravnom i sigurnom prije nego što bušilica dođe u kontakt s materijalom, rez će se izobličiti, dio će se pomaknuti, a neravnine će se formirati na pogrešnoj strani ruba.
Delić sekunde kasnije, udarac prodire kroz traku. U operaciji štancanja, bušilica probija materijal tako što ga zabija u otvor matrice ispod. Razmak između proboja i matrice-obično izražen kao postotak debljine materijala-određuje kvalitet rezanog ruba. Previše zategnuto i alat se prerano troši. Previše je labav i dobijate prekomerno grebanje i prevrtanje. Za meki čelik, zazori često padaju u rasponu od 5-10% debljine materijala po strani, iako tvrđi materijali poput nehrđajućeg čelika zahtijevaju manje vrijednosti.
U povratnom hodu, opruga-opterećenastripper plateobavlja svoju drugu funkciju: drži traku dolje dok se bušilica povlači. Bez toga, materijal bi se zalijepio za tijelo bušotine-posebno tokom bušenja, gdje se metal čvrsto sruši oko drške bušotine. Skidač bukvalno oslobađa materijal, omogućavajući traki da čisto napreduje do sledeće stanice.
U međuvremenu, blok matrice nije samo pasivni otvor. Njegove rezne ivice moraju biti brušene do precizne geometrije i tvrdoće kako bi se dobile čiste posmične površine. U stanicama za formiranje, blok kalupa služi kao šupljina koja definira konačni oblik metalnog utisnutog dijela, čineći njegovu površinsku obradu i preciznost dimenzija jednako važnim kao i geometrija probijača iznad njega.
Sistemi vodiča, piloti i preciznost poravnanja
Udarci i matrice mogu biti savršeni sami po sebi, ali i dalje proizvode loše dijelove ako se poravnanje pomakne čak i za nekoliko tisućitih inča. To je posao sistema vodiča-i to je vjerovatno najpotcjenjeniji element u cijelom alatu.
Vodeći klinovi i čahuresu primarni mehanizam poravnanja. Igle od kaljenog čelika postavljene na jednu polovinu matrice klize u precizne-probušene čahure na suprotnoj polovini, ograničavajući gornje i donje cipele da putuju na jednom, ponovljivom putu. U-progresivnim matricama velike brzine koje rade stotinama udaraca u minuti, sistem vodilica apsorbira bočne sile i toplinski rast, zadržavajući poravnanje unutar mikrona. Sklopovi vodilica kugličnih{5}}ležajeva su uobičajeni u preciznim primjenama jer smanjuju trenje i bolje su otporni na habanje od običnih čahura.
Pilotinositi se s drugačijim izazovom poravnanja: registracijom trake. Kako metalna traka napreduje od stanice do stanice u progresivnoj matrici, piloti-mali, konusni klinovi postavljeni na gornju matricu-unose unaprijed-probušene rupe u traci i povlače je u tačan položaj prije nego što dođe do rezanja ili oblikovanja. Konus omogućava samo-centriranje trake, ispravljajući manje greške uvlačenja prije nego što presa dostigne donju mrtvu točku. Bez preciznog pilotiranja, razmak rupa-do-rupa, lokacije savijanja i pozicije karakteristika se pomjeraju od stanice do stanice, a kumulativna greška može izbaciti utisnute metalne dijelove izvan tolerancije prije nego što bilo koja oštrica pokaže vidljivo trošenje.
Podlogeigraju tišu, ali suštinsku strukturnu ulogu. Postavljene između držača proboja i papuče matrice, ove očvrsne ploče šire koncentriranu silu svakog udarca na šire područje. Preskočite podložnu ploču, a pojedinačni udarci će postepeno iskorijeniti površinu papuče matrice-stvarajući mala udubljenja koja mijenjaju položaj proboja tokom vremena i tiho smanjuju preciznost dijela.
Prepoznavanje istrošenosti komponenti prije nego što utječe na kvalitetu dijelova
Svaka komponenta u kalupu za štancanje je habajući predmet. Pitanje nikada nije hoće li se istrošiti, već koliko brzo možete otkriti to trošenje prije nego što se pojavi na vašim dijelovima.
Punch wearje najvidljiviji. Oštar probijač za rezanje proizvodi čistu zonu smicanja sa uskim zarezom. Kako rezna ivica otupljuje, visina neravnina se povećava, traka smicanja se sužava, a sila rezanja raste-ponekad dovoljno primjetno da operateri presa mogu čuti razliku. Odluka između ponovnog brušenja i potpune zamjene ovisi o tome koliko je materijala već uklonjeno iz dužine bušotine. Većina proboja može se ponovo brusiti nekoliko puta prije nego što dosegnu prag minimalne dužine, ispod kojeg proboj više ne zahvaća blok matrice dovoljno duboko da završi čist rez.
Habanje rubova bloka matriceslijedi sličan obrazac, ali ga je teže vidjeti bez vađenja matrice iz prese. Iskusni proizvođači alata traže sekundarne indikatore: sve veći zarez na dijelu, zaglavljivanje u otvoru matrice ili postupno pomicanje dimenzija blanka koje signalizira da je profil rezanja neznatno porastao zbog erozije rubova.
Istrošenost vođice i čahuremanifestuje se drugačije-i podmuklo. Umjesto iznenadnog kvara, primijetit ćete sporo dimenzionalno pomjeranje preko višestrukih karakteristika dijelova. Položaji rupa se lagano pomiču, linije savijanja lutaju, a dimenzije od-do-obilježja počinju da se kreću prema rubu granice tolerancije. Ako vaši CMM podaci pokazuju progresivni trend, a ne nasumično rasipanje, istrošene komponente vodiča su glavni osumnjičeni.
Istrošenost ili oštećenje pilotastvara pogrešnu registraciju trake koja izgleda kao nasumična varijacija, ali zapravo prati ciklus unosa. Dijelovi se mogu izmjenjivati između dobrih i marginalnih jer traka malo iznad- ili ispod-napreduje na određenim stanicama. Provjera promjera pilota i stanja konusa tokom planiranog održavanja otkriva ovo prije nego što stopa otpada poraste.
Suština je jednostavna: preciznost komponenti i tolerancija finalnog dijela su direktno povezane. Matrica za štancanje ne opada postepeno na nejasne,-teške- načine. Svaka komponenta se nosi u karakterističnom uzorku koji proizvodi specifičan, prepoznatljiv potpis u gotovom dijelu. Naučiti čitati te potpise-kroz dimenzionalni trend, vizuelnu inspekciju i praćenje sile-je ono što razdvaja reaktivno gašenje požara od proaktivnog održavanja kalupa.
Naravno, koliko se brzo ove komponente troše u velikoj meri zavisi od čega su napravljene. Izbor vrste alatnog čelika, nivoa tvrdoće i površinske obrade za svaku komponentu jedna je od-i najposljedičnijih-odluka u cijelom procesu izrade alata.
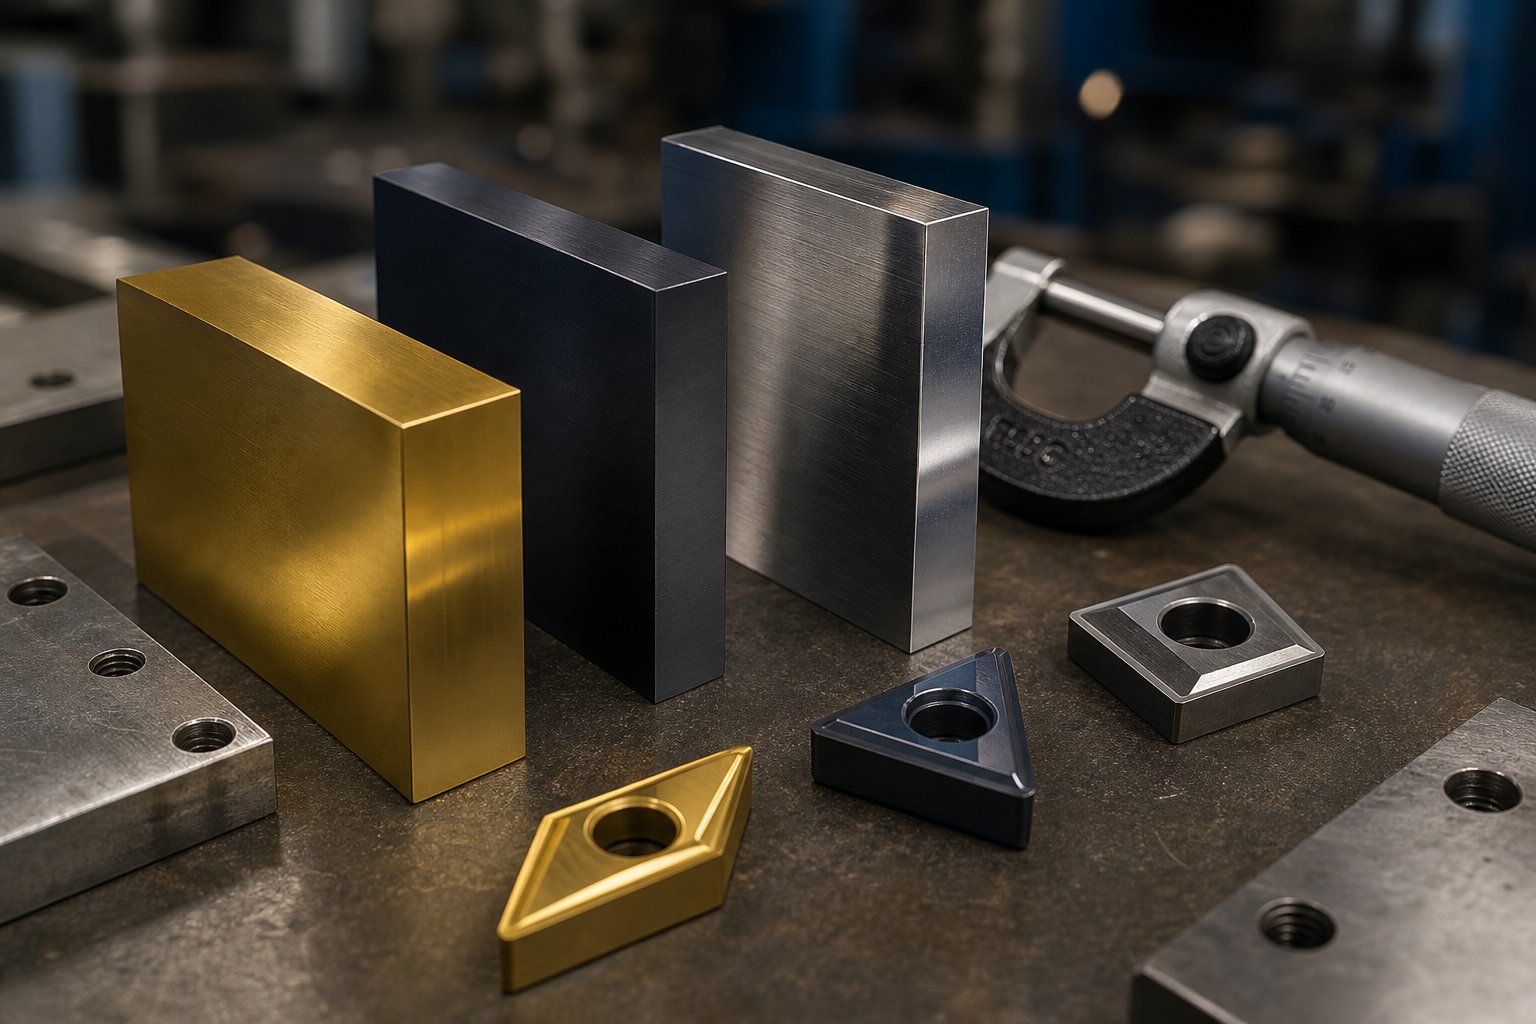
Vodič za odabir materijala i površinsku obradu kalupa za štancanje
Alatni čelik unutar vaše matrice za štancanje određuje koliko dijelova možete pokrenuti prije ponovnog brušenja, koliko su čvrste vaše tolerancije tijekom dugih proizvodnih kampanja i hoće li vaša matrica pokvariti graciozno ili katastrofalno. Ipak, odabir materijala je jedna od odluka koje se najviše zanemaruje u procesu alata-koje se često prepušta zadanim izborima ili preferencijama dobavljača, a ne namjernoj inženjerskoj analizi.
Različiti tipovi čelika za štancanje sjede na različitim tačkama spektra tvrdoće-u odnosu-žilavosti, a odabir pogrešnog mjesta na tom spektru za vašu primjenu je brz put do prijevremenog kvara alata. Evo kako se upoređuju najčešće ocjene i kada svaka zarađuje svoje mjesto u konstrukciji matrice.
Ocjene alatnog čelika za kalupe za štancanje i njihove kompromise u pogledu performansi
Pet klasa alatnog čelika pokriva ogromnu većinu čeličnih kalupa za štancanje u proizvodnji danas. Svaki pripada drugoj metalurškoj porodici, a te porodične karakteristike diktiraju performanse:
- D2 (visoki-ugljik, visoki-hrom):Radni konj za dugo-bezanje i pirsing. Visok sadržaj hroma D2 formira čestice tvrdog karbida koje pružaju izuzetnu otpornost na habanje. Nakon stvrdnjavanja i kaljenja, D2 dostiže62-64 HRC-dovoljno teško da zadrži oštru oštricu preko stotina hiljada pogodaka. Kompromis je krhkost pod udarom; D2 nije pravi izbor za teško oblikovanje ili operacije koje uključuju udarna opterećenja.
- A2 (otvrdnjavanje na zraku):Sa 5% hroma i odličnom stabilnošću dimenzija tokom termičke obrade, A2 postiže 63-65 HRC dok nudi bolju žilavost od D2. Uobičajeno se koristi za primjene urezivanja, oblikovanja i obrezivanja gdje umjerena otpornost na habanje i umjerena otpornost na udarce. A2 je snažan sveobuhvatan izbor za čelične konstrukcije srednje veličine za štancanje.
- S7 (otporan na udarce):Kada vaše matrice uključuju teško izvlačenje, duboko oblikovanje ili ponovljeni mehanički udar, S7 stupa na snagu. Stvrdnjava se na 60-62 HRC, ali daje prednost otpornosti na udar nad otpornošću na habanje. Zamislite S7 kao nagib koji se savija prije nego što se slomi – idealan za komponente kao što su udarci za izvlačenje i formirajući umetci koji apsorbuju značajna dinamička opterećenja pri svakom potezu.
- M2 (brzorezni čelik):Dizajniran da zadrži tvrdoću na povišenim temperaturama, M2 dostiže približno 62-64 HRC i ističe se u primjenama sa velikom brzinom-hoda-u kojima bi trenje{5}}generirana toplina omekšala konvencionalne čelike za hladno obradu. Vidjet ćete M2 u reznim udarcima koji rade sa 600+ poteza u minuti, gdje se termička stabilnost direktno prevodi u vijek trajanja ruba.
- O1 (uljno stvrdnjavanje):Najekonomičnija opcija, O1 se relativno lako obrađuje i postiže 57-62 HRC nakon temperiranja. Nudi razumnu ravnotežu žilavosti i otpornosti na habanje za kratkotrajnu proizvodnju, prototip alata i primjene gdje ukupan broj pogodaka ne opravdava premium razrede čelika.
Osnovni kompromis je uvijek isti: tvrđi čelici duže su otporni na abrazivno habanje, ali su skloniji pucanju ili pucanju pod udarom. Čvrsti čelici bolje apsorbiraju udarce, ali brže tupe. Iskusni proizvođači alata miješaju razrede unutar jedne matrice-koristeći D2 ili karbid na stanicama za visoko-habanje i S7 na stanicama za formiranje gdje je otpornost na udar važnija od zadržavanja ivica.
Kad smo kod karbida, umetci od volfram karbida zaslužuju svoje spominjanje. Za najveće-stanice habanja u progresivnim kalupima-posebno one koje koriste abrazivne materijale kao što je žigosan čelik sa visokim sadržajem silicijuma ili nerđajuće legure-umetci od karbida mogu da traju čak i D2 za faktor od pet do deset. Oni su znatno skuplji i lomljiviji, tako da su obično rezervisani za određene stanice, a ne da se koriste tokom čitave matrice.
Toplinska obrada i površinski premazi koji produžavaju vijek trajanja matrice
Odabir odgovarajuće klase čelika je samo polovina jednadžbe. Način na koji se taj čelik termički-obrađuje i koji premazi se nanose na njegove radne površine mogu dramatično udvostručiti ili čak umnožiti vijek trajanja.
Termička obradautvrđuje osnovnu tvrdoću i žilavost svake komponente. Kroz-otvrdnjavanje-zagrijavanje cijelog dijela iznad njegove kritične temperature i kaljenje-je standardno za hladne-čelike kao što su D2 i A2. Stvrdnjavanje kućišta, nasuprot tome, stvara tvrdu vanjsku ljusku uz zadržavanje čvrstog jezgra, što je korisno za komponente kojima je potrebna površinska otpornost na habanje, ali moraju apsorbirati udar bez loma. Toplinska obrada vakuumom se preporučuje bez obzira na metodu; asnapominju stručnjaci iz industrije, oksidacija uzrokovana ne-vakuumskim procesima inhibira adheziju premaza i može ugroziti integritet površine prije nego što matrica pokrene svoj prvi dio.
Površinski premazidodajte sekundarni sloj zaštite koji dramatično smanjuje trenje i habanje ljepila. Najčešće opcije uključuju:
- Titanijum nitrid (TiN):PVD premaz tvrdoće oko 2400 HV. TiN pruža dobru -zaštitu opće namjene od abrazivnog i adhezivnog habanja i široko se koristi na probojima. Njegova zlatna boja čini pokrivenost premaza lakim za vizualnu provjeru.
- Titanijum karbonitrid (TiCN):Korak više u odnosu na TiN na približno 3.200 HV, TiCN se nanosi kao višeslojni premaz i dobro je-prikladan za primjene štancanja sa usko tolerantnim uvjetima gdje su i tvrdoća i kontrola dimenzija važni.
- Krom nitrid (CrN):Na 1800 HV mekši je od TiN, ali njegovo manje unutrašnje naprezanje omogućava deblje premaze. CrN dobro radi za operacije oblikovanja u kojima je nizak koeficijent trenja važniji od ekstremne tvrdoće.
- nitriranje:Termohemijski proces difuzije, a ne taloženi premaz. Nitriranjem se stvrdnjava površinski sloj samog čelika, obično na 65-70 HRC ekvivalenta, bez dodavanja posebnog sloja premaza. To ga čini korisnim za velike komponente matrice gdje su tolerancije debljine premaza zabrinjavajuće.
- Kromiranje:Starija, ali još uvijek relevantna opcija za poboljšanje svojstava oslobađanja na kalupima za izvlačenje i smanjenje podizanja materijala tokom operacija oblikovanja.
Razlika u performansama između obloženog i neprevučenog alata nije marginalna-već može biti transformativna. Jedan dokumentovani slučaj koji uključuje složeni proboj koji pokreće opružni čelik 1074 pokazao je skok proizvodnje sa 10.000 dijelova bez premaza na 100.000 dijelova s AlTiN premazom, i do 250.000 dijelova kada je suhi film za podmazivanje dodat na vrh AlTiN sloja. Ovi brojevi ilustruju zašto izbor premaza zaslužuje istu inženjersku pažnju kao i odabir osnovne klase čelika.
Jedno važno upozorenje: ne funkcionira svaki proces premazivanja sa svakim čelikom. CVD premazi, naneseni na otprilike 1900 stepeni F, žare podlogu alata tokom nanošenja. Čelici poput A2 i S7 ne bi trebali biti premazani CVD-za primjene koje uključuju udarna opterećenja, jer visoka temperatura procesa degradira njihovu mikrostrukturu i smanjuje udarnu čvrstoću. PVD procesi, koji rade ispod 900 stepeni F, izbjegavaju ovaj problem u potpunosti-što PVD čini sigurnijim zadanim za većinu alata za štancanje, osim ako specifični zahtjevi aplikacije opravdavaju CVD ili TRD alternative.
Usklađivanje materijala matrice s materijalom izratka
Ovo je stvarnost koja sapliće mnoge kupce -prvi puta alata: materijal koji žigošete diktira materijal od kojeg vaša matrica treba biti napravljena. Matrica napravljena za štancanje od ugljičnog čelika neće preživjeti dug rad od nehrđajućeg čelika bez značajnih modifikacija, a alati dizajnirani za štancanje čeličnog lima mogu biti pre-projektovani-i pre-cijeni-za proces štancanja aluminijuma.
Zašto? Tvrđi materijali radnog komada stvaraju veće sile rezanja i oblikovanja, ubrzavaju abrazivno habanje na površinama matrice i zahtijevaju čvršće razmake-do-matrice za postizanje čistih ivica. Mekši materijali kao što su aluminijum i bakar proizvode manje habanje alata, ali uvode različite izazove-iskapanja, podizanja materijala i tendenciju kidanja radije nego čistog smicanja ako se zazori ne smanjuju na odgovarajući način.
| Materijal radnog komada | Preporučene klase čelika | Smjernica za čišćenje (% debljine po strani) | Relativni očekivani vijek trajanja alata |
|---|---|---|---|
| Blagi/nisko{0}}ugljični čelik | D2, A2; karbidni umetci za veliku-volumen | 5-10% | Polazna linija (1x) |
| Nerđajući čelik (serija 300) | D2, M2 ili karbid; TRD/PVD premazi se preporučuju | 3-6% | 0,4x - 0.6x osnovna linija |
| Čelik visoke{0}}vrste (HSLA, AHSS) | Karbid, D2 sa TiCN ili AlTiN premazom | 4-8% | 0,3x - 0.5x osnovna linija |
| Aluminijske legure | A2, D2; CrN ili DLC premazi za sprečavanje nagrizanja | 3-5% | 1,5x - 2.5x osnovna linija |
| Legure bakra/mesinga | A2, O1 za kratke staze; D2 za duže kampanje | 3-6% | 1,5x - 2x osnovna linija |
Obratite pažnju na obrazac: nehrđajući čelik i čelik visoke{0}}će čvrstoće skraćuju očekivani vijek trajanja alata za polovicu ili više u poređenju sa štancanjem od blagog ugljičnog čelika, dok ga mekši obojeni materijali značajno produžavaju. Upravo zbog toga cijene alata toliko variraju ovisno o materijalu obratka navedenom na crtežu dijela. Matrica za aluminijum može koristiti čelik A2 sa CrN premazom. Ista geometrija dijela kod 304 nerđajućeg čelika može zahtijevati D2 sa umetcima od karbida i TRD premazom od vanadij karbida-udvostručavajući ili utrostručivši investiciju u alate, ali isporučujući broj pogodaka potreban za opravdanje izrade.
Podešavanja zazora su jednako važna. Sklonost ka-otvrdnjavanju nehrđajućeg čelika znači da preveliki zazor ne stvara samo loš kvalitet rubova-već ubrzava habanje proboja jer je materijal otporan na smicanje i umjesto toga se deformiše oko oštrice. Aluminij, s druge strane, zahtijeva čvršće zazore kako bi se izbjeglo kidanje i prekomjerno izbočenje koji su rezultat duktilnosti materijala i sklonosti da teče, a ne da se lomi čisto.
Usklađivanje materijala matrice, termičke obrade, premaza i zazora s vašim specifičnim materijalom obratka je ono što odvaja alat koji traje od alata koji prolazi kroz proizvodni ciklus. Ali čak i savršeno specificirana matrica još uvijek treba biti ispravno dizajnirana-i to je mjesto gdje su moderna simulacija i optimizacija rasporeda traka fundamentalno promijenili način na koji proizvođači alata pretvaraju crtež dijela u proizvodni{2}}alat spreman.
Dizajn matrice za štancanje, simulacija i optimizacija rasporeda trake
Savršen odabir materijala i površinska obrada ne znače ništa ako je sama geometrija matrice manjkava. Proboj napravljen od premium D2 sa TiCN premazom će i dalje proizvoditi naborane, napuknute ili izvan-specifičnih dijelova ako je postavljanje zrna za izvlačenje pogrešno, ako je pritisak držača praznog materijala pogrešno izračunat ili raspored progresije troši 30% trake u otpad. Zbog toga se dizajn kalupa za štancanje toliko pomjerio ka digitalnoj simulaciji u posljednje dvije decenije-uočavanje ovih problema u softveru je za redove veličine jeftinije od otkrivanja tokom isprobavanja na štampariji.
Kako simulacija štancanja smanjuje iteracije probnog rada i troškove
Kompjuterski{0}}simulacija potpomognutog inženjeringa (CAE) omogućava inženjerima da pokrenu cijeli proces štancanja virtuelno-od pozicioniranja praznog dijela do geometrije finalnog dijela-prije nego što se jedan blok alatnog čelika obradi mašinski. Softver modelira protok materijala korak po korak, predviđajući tačno gdje će se problemi pojaviti.
Šta simulacija zapravo hvata? Kritični načini kvara koji bi se inače pojavili samo tokom fizičkog isprobavanja:
- Stanjivanje i kidanje:Simulacija preslikava debljinu materijala preko cijelog dijela, označavajući zone gdje se lim proteže izvan sigurnih granica. Inženjeri prilagođavaju radijuse izvlačenja, dodaju vučne perle ili modificiraju oblik prazne radi preraspodjele protoka materijala prije rezanja čelika.
- bora:Nedovoljan pritisak držača praznog materijala ili nepravilni putevi protoka materijala uzrokuju kompresione nabore na prirubnicama i bočnim stranama. Simulacija identifikuje ove zone i omogućava iterativno podešavanje sila držača blanka i geometrije perla.
- Springback:Nakon oslobađanja sile formiranja, dio se elastično odskače-ponekad dovoljno da potisne dimenzije iz tolerancije.Napredne FEA metodeuzmite u obzir anizotropiju materijala, Bauschingerov efekat i zaostala naprezanja kako bi se predvidjeli magnituda povratnog toka, što omogućava inženjerima da primjene strategije kompenzacije kao što je preko-savijanje ili modificirana geometrija alata prije nego što se napravi matrica.
- Analiza sile:Izračunavanje zahtjeva ukupne tonaže osigurava da je matrica usklađena s odgovarajućom presom i da su komponente alata dimenzionirane da izdrže stvarna opterećenja oblikovanja bez prijevremenog kvara.
Praktična isplata je značajna. Tradicionalni procesi dizajna štancanja metala često su zahtijevali tri do pet-ili više-iteracija fizičke probe kako bi se postigli prihvatljivi dijelovi. Svaka iteracija znači rastavljanje matrice, ispravke strojne obrade, ponovno sastavljanje i ponovno pokretanje. Dizajn žigosanja vođen simulacijom{5}}komprimira taj ciklus dramatično, često skraćujući iteracije isprobavanja na pola i skraćujući sedmice od vremenskog okvira razvoja.
Optimizacija rasporeda trake za maksimalno korištenje materijala
U progresivnom dizajnu matrice, raspored trake je mjesto gdje se događa inžinjering troškova. Svaki milimetar izgubljenog materijala između dijelova, svaki predimenzionirani noseći most i svaki neoptimalan ugao gniježđenja pretvaraju se u tonažu starog metala u proizvodnji od milion udaraca. Tradicionalni dizajn matrica rutinski proizvodi stope otpada od 25% do 40%, dok optimizirani rasporedi mogu gurnuti tu cifru ispod 15%.
Inženjeri kontroliraju otpad kroz nekoliko međusobno povezanih odluka u fazi dizajna kalupa za štancanje:
- Strategije gniježđenja:Pozicioniranje dijelova što je bliže moguće-ili njihovo međusobno blokiranje na osnovu geometrije-direktno maksimizira korištenje materijala iz zavojnice. Čak i manja prilagođavanja orijentacije dijela u odnosu na osu trake mogu donijeti 10% do 20% uštede u cijeni sirovina.
- Kontrola visine i propusnog opsega:Udaljenost napredovanja (korak) i širina trake moraju se izračunati s preciznošću ispod-milimetara. Nepotrebni razmaci između stanica troše otpadni materijal pri svakom pojedinačnom udaru.
- Dizajn nosećeg mosta:Mostovi koji povezuju svaki dio sa trakom moraju biti dovoljno uski da minimiziraju otpad, ali dovoljno široki da održe strukturni integritet tokom hranjenja. Pogrešno shvatite ovo i traka će se kopčati ili pokidati u toku-trčanja.
- Uobičajene-tehnike rezanja:U kalupima koji proizvode više dijelova po potezu, zajedničke linije rezanja između susjednih praznina mogu u potpunosti eliminirati među{0}}otpade dijelova.
Raspored trake nije kozmetička vježba-već je jedna od najmoćnijih poluga koje inženjeri imaju za smanjenje-troška po dijelu. Poboljšanje od 10% u korištenju materijala na milion-dijelova godišnje proizvodnje od 1 mm nehrđajućeg čelika dodaje hiljade dolara uštede, a sve to zabilježeno prije prve proizvodnje.
Od studije izvodljivosti do CNC-obrađenih komponenti kalupa
Dizajn metalne matrice za štancanje prati strukturirani radni tok koji transformiše crtež dijela u proizvod{0}}spreman alat. Svaka faza se nadovezuje na prethodnu, a preskakanje koraka-ili žurba kroz njih- je mjesto gdje nastaju skupe greške.
- Procjena izvodljivosti dijela:Inženjeri procjenjuju geometriju dijelova, materijal, tolerancije i zahtjeve zapremine kako bi utvrdili da li je štancanje održivo, koji je tip kalupa prikladan i gdje postoje potencijalni izazovi oblikovanja.
- 2D raspored trake:Redoslijed progresije, dodjeljivanje stanica i strategija korištenja materijala mapirani su u ravnom rasporedu, definirajući šta se događa na svakoj stanici matrice i kako se traka kreće kroz alat.
- 3D modeliranje matrice:Kompletni sklop matrice{0}}probijači, matični blokovi, skidači, sistemi za vođenje i sav prateći hardver-je dizajniran u CAD-u sa preciznim pristajanjem, zazorima i lokacijama za pričvršćivanje.
- Validacija simulacije:CAE softver pokreće proces formiranja virtuelno, provjeravajući protok materijala, provjeravajući stanjivanje i nabore, predviđajući povratak i potvrđujući zahtjeve za tonažom. 3D model se rafinira iterativno sve dok rezultati simulacije ne ispune kriterije prihvatljivosti.
- CNC obrada komponenti kalupa:Potvrđeni dizajni prelaze na precizne EDM žice, CNC glodanje i brušenje kako bi se svaka komponenta proizvela prema specifikaciji.
- Montaža i probna vožnja:Završena matrica se sklapa, ugrađuje u probnu presu i prolazi kroz progresivno usavršavane iteracije sve dok dijelovi uzorka ne ispune ciljeve dimenzija i kvaliteta.
Ovaj proces od{0}}do{1}}kraja zahtijeva čvrstu koordinaciju između dizajnera, analitičara simulacija, CNC mašinista i tehničara za testiranje. Proizvođači kompletnih-usluga koji drže svaku fazu pod jednim krovom-izvodljivost kroz završnu inspekciju-eliminišu kašnjenja primopredaje i pogrešne komunikacije koje muče radni tok više{6}}proizvođača.YICHEN, na primjer, izvodi ovaj kompletan tok rada interno, od inicijalne CAE simulacije i dizajna kalupa preko precizne CNC obrade, probnih radova i inspekcije dijelova, dajući proizvođačima jednu tačku odgovornosti od koncepta do proizvodnog{0}}gotovog alata.
Dobro{0}}dizajnirana, simulacija{1}}potvrđena kocka dramatično smanjuje iznenađenja pri isprobavanju. Ali to ih ne eliminiše u potpunosti. Promjenjivost materijala, otklon pritiska i stvarni-svjetski uvjeti trenja i dalje uvode probleme koji se pojavljuju tek kada čelik udari u čelik-zbog čega je razumijevanje najčešćih načina kvara, njihovih osnovnih uzroka i korektivnih radnji od suštinskog značaja prije nego što bilo koja matrica uđe u punu proizvodnju.
Rješavanje problema i probna provjera
Simulacija hvata mnogo, ali ne može replicirati svaku varijablu na podijumu za štampu. Nedosljednosti serije materijala, otklon presa pod opterećenjem, lomljenje filma za podmazivanje na temperaturi, termička ekspanzija tokom dugih vožnji-ovi stvarni- faktori iz svijeta unose defekte koji se otkrivaju samo kada matrica radi velikom brzinom. Razlika između trgovine koja rješava probleme u satima i one koja izgara u smjenama jureći simptome svodi se na jednu vještinu: preciznu dijagnozu osnovnog uzroka prvi put.
Svaki nedostatak u procesu štancanja metala ostavlja svoj potpis. Neravnine vam govore nešto drugačije od mrlja. Napuknuta prirubnica ukazuje na drugačiji osnovni uzrok od naboranog zida. Učenje čitanja ovih potpisa pretvara reaktivno gašenje požara u sistematsko rješavanje problema-i štiti i vašu investiciju u alat i vaš raspored proizvodnje.
Uobičajeni defekti kalupa za štancanje i njihovi osnovni uzroci
Sedam načina kvara predstavlja veliku većinu problema s kvalitetom štancanja. Svaki od njih ima prepoznatljive simptome, kratku listu vjerovatnih uzroka i specifične korektivne radnje koje rješavaju stvarni problem, a ne maskiraju simptom. Evo kompletne reference:
| Defekt | Simptomi | Osnovni uzroci | Korektivne radnje |
|---|---|---|---|
| Burring | Podignute, oštre ivice na praznim ili probušenim elementima; povećanje visine šiljaka tokom vremena; gruba{0}}ivica | Istrošene ili srušene rezne ivice; prekomjeran razmak-u-odbojnosti; loša završna obrada zida za sečenje | Ponovno izbrusite ili zamijenite rezne ivice; smanjiti razmak žicom-rezanjem novih umetaka; poljski zid za rezanje; provjerite da je zazor 5-10% debljine materijala po strani za meki čelik |
| Galling | Sakupljanje materijala na površinama bušotine ili kalupa; zarezivanje ili grebanje na površinama oblikovanih dijelova; progresivno pogoršanje sa svakim udarcem | Nedovoljno ili nepravilno podmazivanje; nekompatibilno uparivanje materijala matrice/obradaka (npr. nerđajući na neobloženom alatnom čeliku); previsoka hrapavost površine na površinama koje formiraju kalupe | Nanesite odgovarajuće mazivo za štancanje ili nadogradite EP-tečnost; nanijeti premaz protiv -zagrizanja (TiN, CrN ili DLC) na površine koje se formiraju; površine za poliranje; pređite na kompatibilniji tip alatnog čelika |
| Povlačenje puževa | Puževi (izbušeni{0}} komadi otpada) pronađeni na vrhu trake ili ugrađeni u sljedeće dijelove; povremeni defekti pirsinga | Efekat vakuuma između lica udarca i puževa; nedovoljna ulazna dubina matrice; komponente magnetiziranog bušača ili matrice; prekomjerno ulje na površini trake | Dodajte vakuum{0}}utore ili klinove za izbacivanje za bušenje lica; povećati dubinu ulaska u kalup; redovno demagnetizirati alat; provjerite zazor i konus otvora za puž kako biste osigurali čisto izbacivanje puževa |
| Punch break | Iznenadni prijelom tijela ili vrha udarca; nenormalan zvuk pritiska ili skok sile; nedostaju karakteristike na žigosanim dijelovima | Neusklađenost između otvora bušotine i matrice; tonaža prese koja premašuje kapacitet bušenja; materijal radnog komada tvrđi od navedenog; previsoka tvrdoća udarca (krhka); nedovoljna sila skidanja | Ponovo{0}}poravnajte gornju i donju polovinu kalupa; provjeriti da li certifikati materijala odgovaraju pretpostavkama dizajna kalupa; smanjiti tvrdoću probijanja ili prebaciti na tvrđi razred (npr. S7); provjeriti i zamijeniti iscrpljene opruge za skidanje; provjerite istrošenost vodilica i čahure |
| Pukotine na linijama savijanja | Vidljive frakture ili mikro{0}}pukotine duž vanjskog radijusa krivina; cijepa se na rubovima s prirubnicama | Radijus savijanja je previše zategnut za debljinu i kvalitet materijala; linija savijanja orijentirana paralelno sa smjerom zrna materijala; povratni pomak materijala koji uzrokuje sekundarni napon; rad-kaljeni materijal iz prethodnih operacija | Povećati radijus savijanja na minimum preporučen za materijal; orijentisati krivine u pravcu zrna kada je to moguće; žariti materijal prije formiranja ako je problem radno{0}}otvrdnjavanje; podesiti R-ugao proboja |
| Naboravanje (operacije crtanja) | Kompresijske nabore ili kopče na prirubnicama, bočnim stranama ili ucrtanim elementima; neravnomjerna raspodjela materijala | Nedovoljan pritisak držača slijepe ploče; nepravilan dizajn ili postavljanje perli za izvlačenje; veličina praznine prevelika za šupljinu; neravnomjeran protok materijala zbog nedosljednosti podmazivanja | Povećati snagu držača blanka; dodajte ili prilagodite vučne perle za kontrolu protoka materijala; smanjiti dimenzije praznine; osigurati ujednačenu primjenu maziva; provjerite dosljednost pritiska jastuka za stiskanje |
| Dimenzionalni drift | Progresivno, smjerno odstupanje u dimenzijama dijela tijekom proizvodnog ciklusa; karakteristike koje se kreću prema granicama tolerancije umjesto da se nasumično rasipaju | Istrošenost vođice i čahure omogućava neusklađenost gornje/donje matrice; termička ekspanzija komponenti matrice tokom dugih vožnji; habanje pilotske osovinice uzrokuje pogrešnu registraciju trake | Zamijenite istrošene vođice i čahure; implementirati planirane pauze za hlađenje tokom produženih radnji ili dodati kanale za hlađenje kalupa; pregledati i zamijeniti istrošene pilotske klinove; provjerite dimenzionalne trendove uz-procesne SPC provjere |
Primjećujete obrazac u toj tabeli? Mnogi od ovih nedostataka imaju preklapajuće osnovne uzroke.Samo odabir dozvoleutiče na zarezivanje, povlačenje puževa, stopu habanja proboja, pa čak i na izobličenje materijala tokom procesa štancanja. Nerazuman razmak-bilo preusko ili previše labav-pokreće niz problema koji mogu maskirati jedni druge, što otežava tačnu dijagnozu što se osnovni uzrok duže ne rješava.
Korektivne radnje za burring, galling, and puzzle pulling
Ova tri defekta zaslužuju posebnu pažnju jer su daleko najčešći problemi u preciznom štancanju, a svaki se često pogrešno dijagnosticira kao drugi.
Burringje najlakše prepoznati, ali je najteže trajno ispraviti. Brzo ponovno brušenje vraća reznu ivicu, ali ako je osnovni uzrok neispravan zazor, neravnina se vraća u roku od hiljada udaraca. Opća smjernica za ukupni zazor matrice je otprilike 20% do 25% debljine materijala, ali to varira ovisno o materijalu obratka i željenom kvalitetu ruba. Prije ponovnog brušenja, uvijek provjerite da li je zazor ispravan za materijal koji se izvodi-ne samo za materijal koji je prvobitno naveden. Zamjene materijala na nivou namotaja su češće nego što većina trgovina shvaća, a prelazak sa nisko-ugljičnog na srednje-ugljični čelik može gurnuti prethodno adekvatan zazor u "preusko" područje, ubrzavajući lomljenje rubova.
Gallingpovršno izgleda kao habanje matrice, ali njegov mehanizam je potpuno drugačiji. Tamo gdje abrazivno habanje polako erodira površinu matrice, nagrizanje je oštećenje ljepila-mikroskopski zavari koji se formiraju između radnog komada i površine matrice pod pritiskom, trgajući materijal s jedne površine i taložeći ga na drugu. Posebno je agresivan kod štancanja nerđajućeg čelika ili aluminija na neobloženi alatni čelik. Korektivni put nije ponovno brušenje, već površinski tretman: nanesite PVD premaz poput TiN ili CrN, polirajte površine koje formiraju da biste smanjili točke iniciranja trenja i nadogradite podmazivanje na film koji održava odvajanje pod specifičnim pritiscima i temperaturama koje vaša matrica generiše.
Povlačenje puževaje najprekidnija i najfrustrirajuća od ova tri. Puž se povlači natrag na površinu trake vakuumom koji se stvara kada se bušilica povlači iz otvora matrice. To se može dogoditi jednom na svakih sto udaraca ili jednom na svakih hiljadu-dovoljno često da izazove defekte nizvodno ili ošteti samu matricu kada se puž zaglavi između udarca i bloka matrice pri sljedećem udaru. Rješenja uključuju brušenje malih poprečnih-žljebova za otvore na licu proboja kako bi se razbio vakuumsku brtvu, dodavanje klinova za izbacivanje s oprugom-, povećanje dubine ulaza u matricu kako bi klip čvršće sjedio u otvoru i-kritično-demagnetiziranje regularnih komponenti bušotine i matrice. Preostali magnetizam iz operacija brušenja je jedan od najzaneviđenijih faktora koji doprinose problemima povlačenja puževa.
Probna proba i proces provjere dijela
Svaki kalup za štancanje-bez obzira na to koliko je temeljno simuliran-prolazi kroz proces fizičkog isprobavanja prije nego što bude odobren za proizvodnju. Proba je mjesto gdje se virtuelni model susreće sa stvarno-svjetskom fizikom, i to je jedna od faza{4}}sa najvećom vještinom u cijelom životnom ciklusu alata.
Evo šta se zapravo dešava tokom isprobavanja na presi za štancanje:
- Početno postavljanje i spor{0}}brzini biciklizam:Matrica se ugrađuje u probnu presu i radi na vrlo maloj brzini-često jedno{1}}način rada-da se provjeri mehanički zazor, uvlačenje trake i formiranje osnovnog dijela bez rizika od oštećenja alata.
- Progresivna brzina se povećava:Stopa hoda se postepeno povećava prema brzini proizvodnje, dok tehničari prate abnormalnu buku, skokove sile, probleme uvlačenja trake i promjene u kvaliteti dijelova koje se pojavljuju samo pri većim brzinama ciklusa.
- Sakupljanje i mjerenje uzoraka:Dijelovi se vuku u redovnim intervalima i mjere u odnosu na crtež dijela pomoću mašina za koordinatno mjerenje (CMM), optičkih komparatora, mjerača idi/ne{0}} i uređaja za provjeru funkcionalnosti. Dimenzije se provjeravaju u odnosu na GD&T oblačiće-ne samo nominalne vrijednosti već i opseg tolerancije, pravi položaj i specifikacije profila.
- Iterativno podešavanje:Na osnovu podataka mjerenja, proizvođači alata vrše ciljane korekcije: prilagođavaju radijuse formiranja, postavljaju matrice za podmetanje, mijenjaju zazore ili prerađuju specifične udarce. Nakon svakog podešavanja slijedi još jedan ciklus uzorkovanja i mjerenja.
- Provjera{0}}proizvodne stope:Jednom kada dijelovi dosljedno ispunjavaju specifikacije pri ciljanoj brzini hoda, kontinuirani rad proizvodi statistički značajnu seriju uzoraka-često 300 do 500 uzastopnih dijelova-za Cpk analizu i podnošenje kupaca.
Koliko iteracija realno treba očekivati? Za umjereno složenu progresivnu kocku, planirajte dvije do četiri probne runde kao osnovnu liniju. Jednostavna prazna matrica se mogu potvrditi u jednoj ili dvije iteracije. Kompleksni multi-progresivni alati ili alati za transferiranje sa dubokim izvlačenjima, čvrstim tolerancijama ili naprednim čelicima visoke{3}}kosti mogu zahtijevati pet ili više krugova prije nego što sve stanice istovremeno proizvedu usklađene dijelove.
Uspješno prihvatanje matrice obično zahtijeva tri stvari: sve kritične dimenzije unutar specificiranih tolerancija u okviru kontinuiranog uzorka, površinska obrada i kvalitet rubova koji zadovoljavaju standarde izrade, te konzistentno uvlačenje trake i izbacivanje puževa pri brzini proizvodnje bez intervencije operatera. Dok se sva tri kriterija ne ispune istovremeno, matrica nije -spremna-bez obzira na to koliko su bliska pojedinačna mjerenja.
Proba otkriva ono što nijedna simulacija ne može u potpunosti predvidjeti: stvarnu cijenu pokretanja kocke tokom vremena. Svako prilagođavanje, svako ponovno brušenje, svaka zamjena opruge se zbrajaju-i holističko razumijevanje tih troškova je ono što razdvaja pametnu investiciju u alate od one koja tiho ispušta maržu kroz više-godišnji proizvodni program.
Troškovi alata za štancanje i okvir ekonomskih odluka
Svako ponovno brušenje, svaka zamjena opruge, svaka iteracija proba iz prethodnog odjeljka nosi oznaku cijene-i ti troškovi ne postoje izolovano. Oni se slažu na početnu investiciju alata, utrošenu sirovinu po udaru i potrebno vrijeme za presovanje po dijelu. Pravo pitanje s kojim se većina inženjera i menadžera nabavke bori nije "koliko košta matrica?" nego "u kom trenutku ova investicija zapravo počinje da se isplaćuje?" Odgovor na to zahtijeva jasan pogled-na ono što pokreće troškove alata za štancanje, kako se ti troškovi amortizuju kroz obim proizvodnje i kada alternativne metode proizvodnje imaju više ekonomskog smisla.
Šta pokreće troškove alata za štancanje
Cijene alata za projekte štancanja limova mogu se kretati od 5.000 USD za jednostavne kalupe za sljepljivanje do 100.000 USD ili više za složene progresivne kalupe s višestrukim stanicama za formiranje. To ogromno širenje nije proizvoljno. Šest primarnih faktora vuče cijenu u različitim smjerovima:
- Kompleksnost dijela i broj karakteristika:Svaka rupa, krivina, urezivanje i kontura dodaju stanicu ili operaciju matrice. Ravna podloška s jednom operacijom sljepljivanja je fundamentalno drugačiji izazov alata od više-kola za automobile sa dvanaest probušenih funkcija. Više funkcija znači više stanica, preciznije{3}}komponente na zemlji i više inženjerskih sati.
- Tip matrice:Kao što je ranije objašnjeno, progresivne matrice koštaju znatno više od jedne-stanice ili složene matrice jer pakuju više operacija u jedan alat. Prenosne matrice povećavaju troškove još više zbog mehaničkih transportnih sistema potrebnih za premještanje dijelova između stanica.
- Broj stanica:U progresivnom alatu, svaka stanica dodaje proboje za sečenje, umetke za formiranje, skidače i pilote-koji se svi moraju strojno obrađivati, očvrsnuti i poravnati. Matrica sa šest-stanica ne košta dvostruko više od tri-stanice, ali je odnos bliži linearnom nego što većina kupaca očekuje.
- Klasa alatnog čelika i površinska obrada:Matrica napravljena od O1 čelika i bez premaza je daleko jeftinija od one koja koristi D2 sa karbidnim umetcima i TiCN-probojima premazanim. Ali kao što je objašnjeno u odjeljku o odabiru materijala, jeftiniji čelik često znači kraći vijek trajanja matrice i veće-cijene po dijelu tokom proizvodnog ciklusa.
- Zahtjevi tolerancije:Uže tolerancije zahtijevaju finiju obradu, preciznije brušenje i više probnih iteracija.Ravne karakteristike mogu držati ±0,005 inčaili čvršće sa dobro-izgrađenim alatom, ali oblikovanim karakteristikama-zavojima, prirubnicama, izvučenim zidovima-zahtijevaju dodatni inženjerski napor i često složeniju geometriju matrice za kontrolu opruge i protoka materijala unutar specifikacije.
- Očekivani obim proizvodnje:Volumen ne mijenja cijenu matrice direktno, ali određuje koju klasu alata trebate. Životni vijek od 50.000-komada može opravdati alate klase C jednostavnijim čelicima. Automobilski program od pet{5}}miliona-komada zahtijeva konstrukciju klase A sa vrhunskim materijalima - a razlika u cijeni je značajna.
Većina projekata u proizvodnji štancanja metala ima raspon od 15.000 do 50.000 dolara za dijelove umjerene složenosti. Razumijevanje koji od ovih šest faktora pokreće vašu konkretnu ponudu daje vam snagu-da ne pregovarate slijepo, već da pravite kompromise između ulaganja u alate, vijeka trajanja i cijene dijela.
Po-Amortizacija dijela troškova i ravnomjerno{1}}razmišljanje
Evo gdje ekonomija proizvodnje štancanja postaje zanimljiva. Progresivna matrica od 40.000 dolara zvuči skupo dok tu cijenu ne rasporedite na milion dijelova-odjednom gledate na četiri centa po komadu samo za komponentu alata. Provucite samo 10.000 dijelova kroz istu matricu, a alati dodaju 4,00 USD svakoj jedinici. Matematika je jednostavna, ali njene implikacije su ogromne.
Razmislite o tome na ovaj način: kocka je fiksni trošak. Vrijeme štampe, materijal i rad su varijabilni troškovi. Kako se volumen povećava, fiksni trošak alata po komadu brzo opada, dok varijabilni troškovi ostaju u osnovi isti. U nekom prelaznom trenutku, ukupna cijena po-dijelu žigosanih dijelova potkopava alternativne metode koje ne nose unaprijed opterećenje alata, ali su veće troškove obrade po{4}}komadu.
Gdje se obično događa taj prelaz? Odgovor ovisi o geometriji dijela, materijalu i alternativi s kojom upoređujete. Ali praktična mjerila iz industrije nude korisne smjernice:
- Za dijelove koji se trenutno proizvode laserskim rezanjem, štancanje obično postaje isplativije-negdje iznad 3.000 do 10.000 jedinica, ovisno o složenosti. Ispod tog raspona pobjeđuje nula-prednost alata laserskog rezanja.
- Za CNC-obrađene metalne dijelove zamjena za štancanje, ukrštanje se može dogoditi pri čak nižim količinama ako je geometrija dijela dobro-prikladna za formiranje-s obzirom da obrada nosi veliko vrijeme ciklusa po-komadu koje eliminiše štancanje.
- Za jednostavne geometrije u industrijskim aplikacijama štancanja metala, količine iznad 10.000 dijelova godišnje počinju snažno pomjerati ekonomiju u korist štancanja, posebno kada se uzmu u obzir ukupna cijena narudžbe i efikasnost materijala iz optimiziranih rasporeda traka.
Kritična greška koju kupci prave je procjena troškova alata u izolaciji, a ne izračunavanje ukupnih godišnjih troškova-amortizacije alata plus varijabilni trošak po-komadu pomnožen sa zapreminom. Dijelovi od 5.000 dolara za jednu-stanicu za proizvodnju dijelova po 0,80 USD mogu izgledati jeftinije od dijelova za proizvodnju progresivnih matrica od 35.000 USD po cijeni od 0,25 USD-sve dok ne izvršite matematiku godišnje količine i shvatite da progresivna matrica štedi 50 000 USD godišnje u troškovima proizvodnje.
Matrice za štancanje u odnosu na alternativne metode proizvodnje
Pečaćenje nije uvijek pravi odgovor. Za male količine, brze iteracije dizajna ili geometrije dijelova koje uključuju opsežnu trodimenzionalnu-obradu, druge metode mogu dati bolju ukupnu ekonomičnost. Okvir za odlučivanje u nastavku pomaže u rješavanju problema kada alati za žigosanje zaslužuju svoje zadržavanje u odnosu na slučajeve kada alternative zaslužuju ozbiljno razmatranje:
- Odaberite štancanje kada:Godišnje količine prelaze 10.000-50.000 dijelova; dio je pretežno formiran od ravnog lima; konzistentnost dimenzija u velikim količinama je kritična; pritisak troškova po delu je primarni pokretač; a dizajn je dovoljno stabilan da opravda fiksno ulaganje u alat.
- Razmislite o laserskom rezanju kada:Zapremine su ispod 3.000 jedinica; dizajn se još uvijek razvija i može se mijenjati između proizvodnih serija; dijelovi su ravni ili zahtijevaju samo jednostavno savijanje nakon -reza; ieliminišući 15.000 dolara ili više u prethodnom alatunadmašuje veće troškove obrade po-komadu.
- Razmislite o CNC obradi kada:Dijelovi zahtijevaju čvrsto obrađene karakteristike-navoje, precizne provrte, složene 3D površine-koje žigosanje ne može formirati; količine su dovoljno niske da je cijena obrade po-komadu konkurentna; ili debljina materijala prelazi praktične granice štancanja.
- Razmislite o hidroformiranju kada:Dijelovi zahtijevaju duboke, složene trodimenzionalne-oblike sa glatkim konturama koje bi zahtijevale višestruke operacije izvlačenja u konvencionalnom kalupu; volumen je umjeren; a korištenje materijala bolje služi geometrijom hidroformiranja cijevi ili lima.
Nijedna od ovih alternativa nije univerzalno jeftinija ili bolja. Svaki zauzima svoje-i-slatko mjesto u geometriji. Vrijednost proizvodnje štancanja metala leži posebno u njenoj sposobnosti da proizvede geometrijski konzistentne dijelove po najnižoj cijeni po-komadu kada količine opravdaju alate-prag koji se pomiče u zavisnosti od svakog faktora o kojem se gore govori.
Međutim, ukupni trošak vlasništva se proteže znatno dalje od početne narudžbenice. Preventivno održavanje-planirano ponovno brušenje u definisanim intervalima-broja pogodaka, periodična zamjena opruge kako sila skidanja opada, održavanje sistema podmazivanja i eventualna obnova kalupa-predstavlja tekući trošak koji direktno utiče na dugoročnu-ekonomiju. Dobro-održavana kocka klase A koja isporučuje 1.500.000 pogodaka tokom svog životnog vijeka širi ukupni trošak vlasništva na znatno veći imenilac od zanemarene kocke koja zahtijeva potpunu rekonstrukciju pri 400.000 pogodaka. Investicija u održavanje je realna, ali je cijena preskakanja uvijek veća.
Razumijevanje ove ekonomije stavlja vas u jaču poziciju za kotiranjem. Ali znati šta pitati, koje dokumente pripremiti i kako procijeniti proizvođača alata koji sjedi preko puta vas je potpuno drugačiji skup vještina-koji razdvaja kupce koji dobijaju pouzdan alat od onih koji provedu sljedeće dvije godine upravljajući kvalitetnim bijegima i mijenjanjem narudžbi.
Kako pronaći i procijeniti dobavljače alata za štancanje
Razumijete ekonomiju. Znate koji tip kalupa odgovara vašem obimu proizvodnje, koji alatni čelici odgovaraju materijalu vašeg radnog komada i otprilike gdje bi vaša investicija u alate trebala sletjeti. Sljedeći izazov je potpuno drugačiji: pronalaženje proizvođača alata koji zaista može ispuniti te specifikacije, a da vas ne zatrpava u nalozima za promjene, propuštenim rokovima i dijelovima koji jedva prolaze inspekciju u dobrom danu.
Nabavka metalne matrice za štancanje nije kao naručivanje robnog dijela iz kataloga. Svaka matrica je prilagođena-konstrukcija, a kvalitet tog inženjeringa je nevidljiv dok se alat ne napravi, instalira i ne radi brzinom. Ta asimetrija-u kojoj kupac ne može provjeriti kvalitet dok se novac u velikoj mjeri ne potroši-čini prednji-proces kritično važnim. Ono što uključite u paket RFQ, kako procjenjujete odgovore i koja pitanja postavljate tokom posjeta dobavljaču će odrediti da li ćete na kraju imati proizvodni{7}}alat koji je spreman za proizvodnju ili šesto-glavobolju.
Šta uključiti u svoj paket RFQ alata za štancanje
Nejasan RFQ proizvodi nejasne citate-a nejasni citati stvaraju iznenađenja. Što preciznije definišete projekat unapred, to je čvršća usklađenost između onoga što očekujete i onoga što proizvođač alata isporučuje. Evo toka posla, korak po korak:
- Pripremite crteže dijelova s GD&T i oblačićima materijala.Uključite potpuno dimenzionirani crtež s geometrijskim dimenzioniranjem i tolerancijom, razredom materijala, debljinom i svim posebnim uvjetima kao što su temperament ili završna obrada na dolaznoj zavojnici. Asstudije slučaja industrije dosledno pokazuju, dvosmislene ili prevelike tolerancije na ne-kritične karakteristike su jedan od glavnih pokretača nepotrebnih troškova alata. Identificirajte koje su dimenzije funkcionalno kritične i koje mogu tolerirati šire pojaseve-vašem proizvođaču alata je potrebna ova razlika za efikasan dizajn.
- Definirajte godišnje zahtjeve količine i raspored rampe.Navedite ne samo ukupnu životnu količinu, već i godinu-prvu zapreminu, vršnu godišnju potražnju i bilo koje planirano povećanje{1}}povećanje ili smanjenje{2}}. Ovo direktno utiče na odabir klase alata-proizvođač alata koji citira klasu A konstrukciju za 20.000-program dijelova previše inžinjeriše posao.
- Navedite zahtjeve za toleranciju i završnu obradu površine.Nazovite kritične{0}}do-dimenzije (CTQ) odvojeno od općih tolerancija. Ako određene površine moraju zadovoljiti Ra vrijednosti za nizvodno premazivanje ili oblaganje, navedite to eksplicitno. Pretpostavke ovdje koštaju sedmice tokom probe.
- Zatražite povratnu informaciju o izvodljivosti prije nego što se odlučite za tip matrice.Sposoban dobavljač alata za štancanje i matrice će u ovoj fazi konstruktivno odbaciti-označavanje geometrije koju je teško formirati, predlažući modifikacije dizajna koje smanjuju složenost alata ili preporučiti drugačiji tip kalupa od onoga što ste pretpostavili. Ako dobavljač jednostavno kaže "da" na sve, to nije odgovor. To je crvena zastava.
- Procijenite sposobnosti dobavljača kroz dizajn, obradu, testiranje i inspekciju.Specifičnosti zahtjeva: Koje CAD/CAM platforme koriste? Pokreću li simulaciju u-kući? Koji je raspon tonaže njihovih probnih presa? Koja je mjeriteljska oprema dostupna za validaciju dijela?
- Pregledajte uzorke dijelova iz probe u odnosu na specifikacije.Zatražite prve-izvještaje o inspekciji artikala s punim CMM podacima vezanim za vaše GD&T oblačiće. Samo vizuelno odobrenje nije dovoljno-dimenzionalni podaci moraju podržavati usklađenost u cijeloj mapi tolerancije.
- Potvrdite kriterije prihvatljivosti matrice i dokumentaciju o održavanju.Prije nego što se prvi čip isiječe, dogovorite se u pisanoj formi o tome šta predstavlja uspješno prihvatanje matrice: koliko uzastopnih konformnih dijelova, kojom brzinom hoda, mjereno prema kojim dimenzijama. Također zatražite priručnik za održavanje koji dokumentira intervale ponovnog mljevenja, liste rezervnih dijelova i preporučene rasporede podmazivanja.
Preskakanje bilo kojeg od ovih koraka ne štedi vrijeme. To prebacuje problem nizvodno-u kašnjenja u isprobavanju, sporove u vezi sa specifikacijama i dijelove koji gotovo zadovoljavaju štampu, ali nikada ne stignu dosljedno.
Procjena dobavljača alata izvan cijene
Cijena je bitna, očigledno. Ali najniža-ponuda za metalnu matricu za štancanje često postaje najskuplji projekat kada uzmete u obzir produženo testiranje, preradu i zastoj u proizvodnji. Procjena dobavljača metalnog alata i matrice zahtijeva gledanje dalje od navedenog broja iu infrastrukturu, dubinu inženjeringa i procesnu disciplinu iza toga.
Pet mogućnosti razdvaja ozbiljne proizvođače alata od prodavnica koje jednostavno citiraju da bi dobile narudžbu:
- Mogućnost unutarnjeg dizajna i simulacije:Dobavljači koji dizajniraju progresivne kalupe interno-i provjeravaju ih CAE simulacijom prije obrade{1}}brže reagiraju na probleme, efikasnije ponavljaju tokom isprobavanja i održavaju strožu kontrolu nad cijelom konstrukcijom. Dizajn sa vanjskim izvršiteljima stvara praznine u komunikaciji i{3}}upiranje prstom kada se pojave problemi s kvalitetom.
- Oprema za preciznu mašinsku obradu:EDM žice, ubodno brušenje, CNC glodanje sa sub-mikronskim pozicioniranjem i kapacitet površinskog brušenja su osnovni zahtjevi za alate-proizvodnje bilo koje prodajne zgrade. Pitajte o starosti mašine i rasporedu održavanja-precizna oprema koja nije kalibrirana redovno proizvodi komponente koje odstupaju od specifikacija.
- Na-probne štampe:Dobavljač bez-probne mogućnosti isporučuje vam neprovjerenu kockicu. Želite da vidite probne prese koje odgovaraju ili usko repliciraju tonažu, veličinu ležaja i stopu hoda vaše proizvodne prese. Neusklađeni uslovi testiranja maskiraju probleme koji se pojavljuju odmah kada se kockica pomakne u vaš objekat.
- Kapacitet mjeriteljstva i inspekcije:CMM oprema, optički mjerni sistemi i kalibrirani mjerni uređaji se ne{0}}ne mogu pregovarati. Pitajte da li je inspekcija integrisana u probni radni tok ili se izvodi samo na kraju. Kontinuirano mjerenje tokom probe hvata pomake ranije i smanjuje ukupne iteracije.
- Podrška nakon{0}}isporuke i spremnost za izmjenu:Dizalice rijetko rade-bez problema za cijeli život bez nekih modifikacija. Dobavljač koji isporuku materijala tretira kao kraj svog angažmana nije partner-on je prodavac. Potražite proizvođače alata koji vode evidenciju o vašoj matrici, zalihe kritičnih rezervnih komponenti i obavezuju se da će podržavati modifikacije kada se dizajn vašeg dijela razvija ili se promijene uvjeti proizvodnje.
Za automobilske programe kalupa za štancanje i druge-prilike sa visokim ulozima, ovi kriteriji nisu opcioni-već su minimalni prag za ozbiljno razmatranje. Pregled kompanije za štancanje metala koji se ne bavi svakom od ovih mogućnosti trebao bi potaknuti dublja pitanja, a ne pretpostavke.
Dobavljači kompletnih-usluga koji rade na svakoj fazi-od procjene izvodljivosti preko CAE simulacije, precizne obrade, probnog rada i završne inspekcije pod jednim krovom-eliminišu rizik koordinacije koji muči programe alata više-i kupcima daju jednu tačku odgovornosti za proizvodnju od prvog koncepta do koncepta.
YICHENpredstavlja primjer ovog integrisanog modela, koji pokriva analizu izvodljivosti, CAE-dizajn matrice, CNC obradu, in-probno ispitivanje i inspekciju dimenzija unutar jedne operacije. Za proizvođače i menadžere izvora koji su spremni da pređu sa istraživanja na razgovor koji je-spreman za RFQ, njihova struktura mogućnosti od-do-od kraja do kraja direktno adresira kriterijume evaluacije koji su navedeni gore-smanjujući rizik primopredaje i konsolidujući odgovornost tamo gde je to najvažnije.
Od RFQ do prihvatanja i predaje proizvodnje
Proces nabavke se ne završava kada odaberete dobavljača. Nastavlja se kroz preglede dizajna, simulacije{1}}odjavljivanja, prisustvovanje isprobavanju i formalno prihvatanje kalupa-a način na koji upravljate tim prekretnicama određuje da li će tranzicija od razvoja alata do proizvodnje teći glatko ili će se zateći.
Nekoliko praktičnih smjernica za fazu predaje:
- Posjetite isprobavanje lično kada je to moguće.Gledanje kako vaša matrica radi na probnoj presi daje vam informacije da nijedan izvještaj ne može obuhvatiti-ponašanje trake, konzistentnost izbacivanja puževa, obrasce buke i proces rješavanja problema proizvođača alata u realnom vremenu. Također gradi radni odnos na koji ćete se osloniti kada budu potrebne izmjene.
- Insistirajte na kompletnoj knjizi matrica.Ovo bi trebalo uključivati konačne nacrte dizajna matrice, popis materijala s klasama čelika i zapise o termičkoj obradi za svaku komponentu, popis rezervnih dijelova, raspored održavanja s intervalima ponovnog mljevenja i potpune podatke o pregledu prvog{0}} artikla. Kocka bez dokumentacije je kocka koju ne možete efikasno održavati.
- Eksplicitno definirajte kriterije primopredaje proizvodnje.Unaprijed se dogovorite o tome koliko uzastopnih usklađenih dijelova pri brzini proizvodnog hoda predstavlja uspješan rad za prihvatanje. Industrijske norme se kreću od 300 do 500 dijelova za aplikacije alata za automatizaciju i kalupa, ali složeni programi mogu zahtijevati veće veličine uzorka za Cpk validaciju.
- Plan za narudžbe inženjerskih promjena (ECO).Dijelovi se razvijaju. Vaš kupac može revidirati geometriju, podesiti tolerancije ili promijeniti materijale nakon što je kalup napravljen. Razgovarajte o ECO procedurama i cjenovnim strukturama prije nego što vam zatrebaju-kada je odnos kolaborativan, a ne suparnički.
Nabavka alata za štancanje u konačnici je vježba upravljanja rizikom. Svaki korak u procesu-od kompletnosti vašeg RFQ paketa do rigoroznosti procjene vašeg dobavljača do discipline vaših kriterija prihvatanja-ili smanjuje ili povećava rizik od problema u proizvodnji u nastavku. Kupci koji unaprijed ulože vrijeme da isprave ove detalje su isti oni koji vode glatke proizvodne linije dvanaest mjeseci kasnije, dok njihovi kolege još uvijek jure za dimenzionalnim problemima i pregovaraju o troškovima dorade alata koji nikada nije bio pravilno specificiran ili potvrđen.
Često postavljana pitanja o alatima za štancanje
1. Koliko obično košta alat za štancanje?
Troškovi alata za štancanje u obliku alata variraju u širokom rasponu na osnovu složenosti dijela, tipa matrice, razreda alatnog čelika i zahtjeva za tolerancijom. Jednostavne matrice mogu početi oko 5.000 USD, dok složene progresivne kalupe sa višestrukim stanicama za formiranje mogu premašiti 100.000 USD. Većina projekata umjerene{5}}složenosti padaju između 15.000 i 50.000 USD. Ključ je u procjeni ukupnih troškova vlasništva, a ne samo unaprijed{10}}uzimajući u obzir životni vijek matrice, održavanje, intervale ponovnog brušenja i{11}}amortizaciju po dijelu u okviru očekivanog obima proizvodnje. Potpuni-uslužni partner kao što je YICHEN može vam pomoći da ispravite-ulaganje u alate procjenom izvodljivosti, izvođenjem CAE simulacija i preporukom optimalne klase kalupa prije nego što se čelik reže.
2. Koja je razlika između progresivnih matrica, prijenosnih matrica i složenih kalupa?
Progresivne matrice napajaju kontinuiranu metalnu traku kroz više stanica, od kojih svaka izvodi različite operacije, što ih čini idealnim za-male-do-srednje{3}} dijelove pri brzinama većim od 200 udaraca u minuti. Prenosne matrice mehanički pomiču pojedinačne blanke između odvojenih stanica, pogodne za velike ili duboko-izvučene dijelove koji ne mogu ostati na nosećoj traci. Mješovite matrice izvode više operacija rezanja u jednom potezu za superiorne karakteristike-do-preciznosti na ravnim dijelovima, ali rade pri sporijim brzinama ciklusa. Odabir pravog tipa ovisi o usklađenosti geometrije dijela, godišnje zapremine i tolerancije snage svake matrice.
3. Šta uzrokuje neravnine na utisnutim metalnim dijelovima i kako ih popraviti?
Nagrizanje na utisnutim dijelovima najčešće je uzrokovano istrošenim ili srušenim reznim ivicama na bušotini ili bloku matrice, ili zbog prevelikog zazora-od-proboja. Kako ivice tupe, visina neravnina se povećava i traka smicanja se sužava. Korektivni pristup počinje provjerom da li zazor odgovara materijalu obratka-obično 5-10% debljine materijala po strani za meki čelik, čvršće za nehrđajući čelik. Ponovno brušenje vraća reznu ivicu, ali ako je zazor osnovni uzrok, potrebni su novi umetci ispravnih dimenzija. Redovno praćenje visine šiljaka tokom proizvodnih ciklusa otkriva problem prije nego što stopa otpada poraste.
4. Kako odabrati pravi alatni čelik za matricu za štancanje?
Odabir alatnog čelika ovisi o materijalu izratka, obujmu proizvodnje i vrsti operacije koju svaka matrica obavlja. D2 čelik nudi odličnu otpornost na habanje za dugotrajno-oblikovanje mekog čelika. A2 pruža izbalansiranu mješavinu žilavosti i tvrdoće za rad srednje količine{5}}. S7 podnosi teška opterećenja oblikovanja i udarca. M2 zadržava tvrdoću na visokim temperaturama za velike brzine hoda, a O1 odgovara kratkotrajnim-olatima ili prototipovima. Mnoge proizvodne kalupe koriste višestruke klase-tvrđih čelika na stanicama za sečenje i tvrđih razreda na stanicama za formiranje-zajedno s površinskim premazima kao što su TiN ili TiCN kako bi se značajno produžio vijek matrice.
5. Kada ulaganje u alate za štancanje ima više financijskog smisla od laserskog rezanja ili CNC obrade?
Alat za štancanje u kalupu općenito postaje isplativiji-od laserskog rezanja iznad 3.000 do 10.000 dijelova i ekonomičniji od CNC obrade pri još manjim količinama za -geometrije oblikovane u limovima. Tačka ukrštanja ovisi o složenosti dijela, cijeni materijala i zahtjevima tolerancije. Štancanje nosi visoke fiksne troškove alata koji se brzo amortizuju kako obim raste, dok alternative imaju niže početne troškove, ali veće troškove obrade po-komadu. Za godišnje količine koje prelaze 10.000-50.000 dijelova sa stabilnim dizajnom, štancanje gotovo uvijek daje najnižu ukupnu cijenu po-dijelu. Konsultovanje sa potpunim-proizvođačem alata kao što je YICHEN za procjenu izvodljivosti pomaže u određivanju tačne rentabilnosti za vaš konkretni projekat.