


Šta je matrica za automatsko štancanje i zašto je važna
Zamislite ravan čelični lim koji ulazi u mašinu i izlazi nekoliko sekundi kasnije kao savršeno oblikovani blatobran, panel vrata ili strukturalni poprečni nosač. Ta transformacija se događa unutar jednog komada preciznog alata, a kada ne uspije, cijeli proizvodni rokovi se urušavaju. Razumijevanje šta je zapravo ovaj alat i zašto je njegov inženjering toliko važan, prvi je korak ka prevenciji skupih kvarova nizvodno.
Definicija i osnovna funkcija matrice za automatsko štancanje
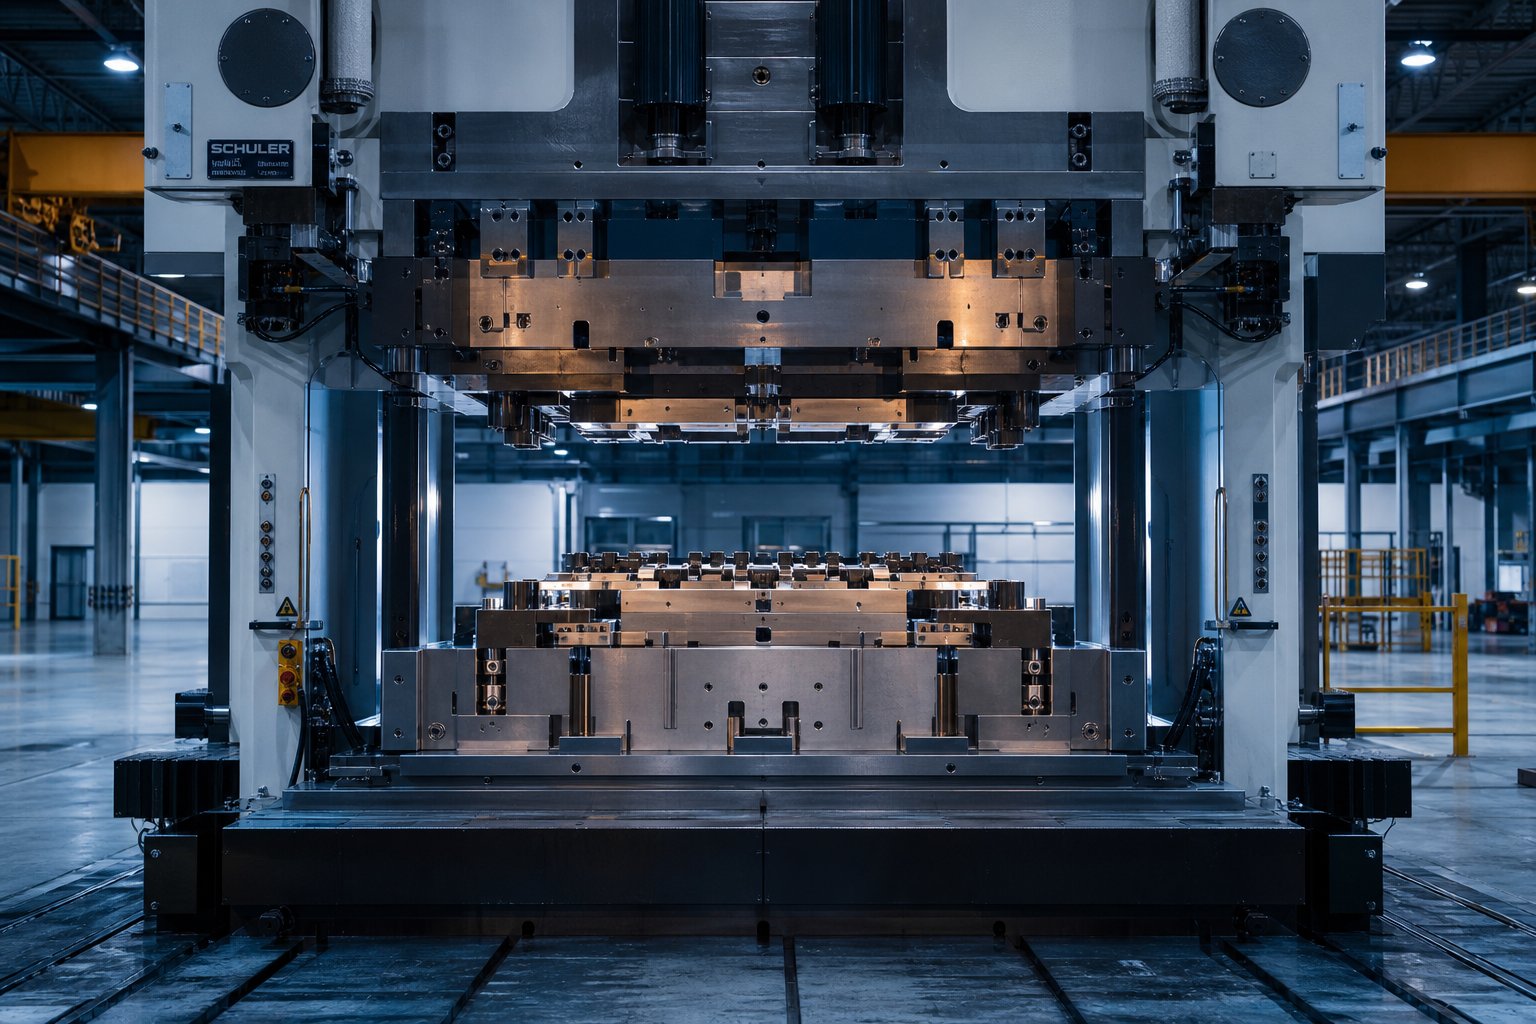
Matrica za automatsko štancanje je usklađen skup gornjih i donjih komponenti od alatnog čelika, montiranih u presu, koji pretvara ravne limove u trodimenzionalne automobilske dijelove putem kontroliranog rezanja, savijanja i oblikovanja u jednom potezu pritiska ili nizu poteza.
U svojoj srži, matrica radi kao visoko konstruirani kalup za metal. Gornja polovina (obično nosi proboj) spušta se u donju polovinu (blok kalupa), a lim zahvaćen između njih je prisiljen da se prilagodi geometriji šupljine. Ablanko držačsteže ivice materijala da kontroliše kako metal teče tokom deformacije, sprečavajući nabore ili trganje. Vodeći klinovi i čahure poravnavaju gornju i donju polovinu u granicama od 0,0001 inča, dok opruge i cilindri s dušikom obezbjeđuju pritisak potreban za držanje materijala na mjestu tokom cijelog hoda.
Štancanje je operacija hladnog{0}}formiranja, što znači da se vanjska toplina ne primjenjuje namjerno. Ipak, trenje između alatnog čelika i lima stvara značajnu toplotnu energiju, a upravljanje tom toplotom je jedna od mnogih varijabli koje odvajaju matricu koja radi milione ciklusa od one koja se strugoti prilikom prvog pokušaja.
Zašto su matrice za auto štancanje važne u proizvodnji vozila
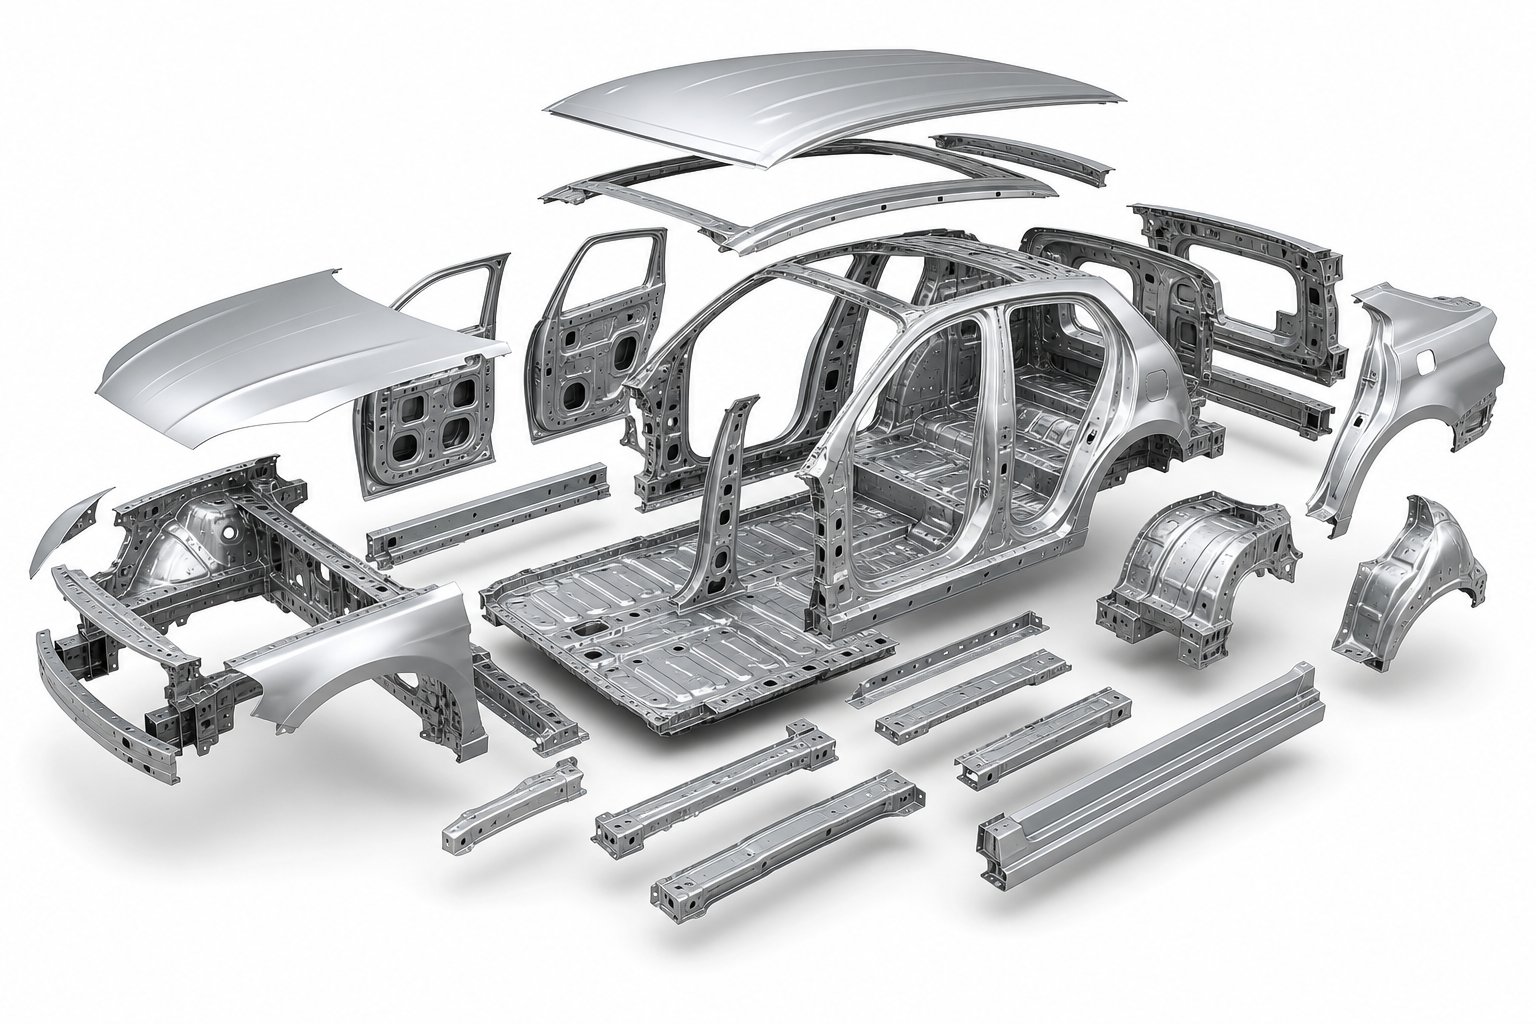
Skala priča priču. Tipična karoserija vozila zahtijeva250 do 300 žigosanih -dijelova od limasamo za tijelo-u-bijeloj strukturi. Dodajte nosače šasije, unutrašnje pojačanje i strukturne članove i broj se dalje penje. Svaki od tih dijelova treba svoju posebnu matricu ili stanicu unutar progresivnog alata. To znači da jedan program vozila može zahtijevati stotine pojedinačnih kalupa za štancanje, od kojih je svaka konstruirana, izrađena, isprobana i potvrđena prije nego što prvo proizvodno vozilo siđe s linije.
Zbog toga je inžinjering matrica i kritični pokretač troškova i čuvar kvaliteta. Loše dizajnirana automobilska matrica za štancanje ne proizvodi samo loše dijelove. Odugovlači vremenske okvire lansiranja, povećava budžete za isprobavanje i uvodi varijacije dimenzija koje se provlače kroz montažu karoserije, uklapanje boje i konačni kvalitet vozila. Nabaviti matricu neposredno prije početka proizvodnje nije luksuz. To je preduslov za konkurentnu proizvodnju.
Ovaj članak pokriva cijeli životni ciklusmatrice za žigosanje automobila, od odabira tipa i strategije materijala preko simulacije, isprobavanja, održavanja i procjene partnera. Napisan je kao referenca za praktičare, premošćujući jaz između akademske teorije i previše pojednostavljenih pregleda koji dominiraju rezultatima pretraživanja. Bilo da specificirate novi progresivni alat za bracket program ili otklanjate probleme sa povratnim udarom na AHSS strukturnom panelu, odjeljci ispred pružaju inženjerski kontekst koji vam je potreban za donošenje boljih odluka u svakoj fazi.
Raznolikost utisnutih dijelova na modernom vozilu, od sićušnih kopči do bočnih strana cijelog karoserije, zahtijeva podjednako različite tipove matrica. Svaka konfiguracija nosi različite kompromise u pogledu troškova, složenosti i proizvodnih mogućnosti.
Upoređene vrste matrica za štancanje automobila
Odabir pogrešne vrste matrice za dati dio je jedan od najbržih puteva do pred{0}}proizvodnog neuspjeha. Ne radi se samo o tome da li matrica može formirati geometriju. Radi se o tome da li su ulaganje u alate, vrijeme ciklusa i ponašanje materijala usklađeni s obimom i ciljevima kvaliteta programa. Evo kako se glavne vrste kalupa za štancanje lome u automobilskom kontekstu i kada svaka zarađuje svoje mjesto u radnji.
Progresivne matrice za{0}}ponavljajuće dijelove velikog volumena
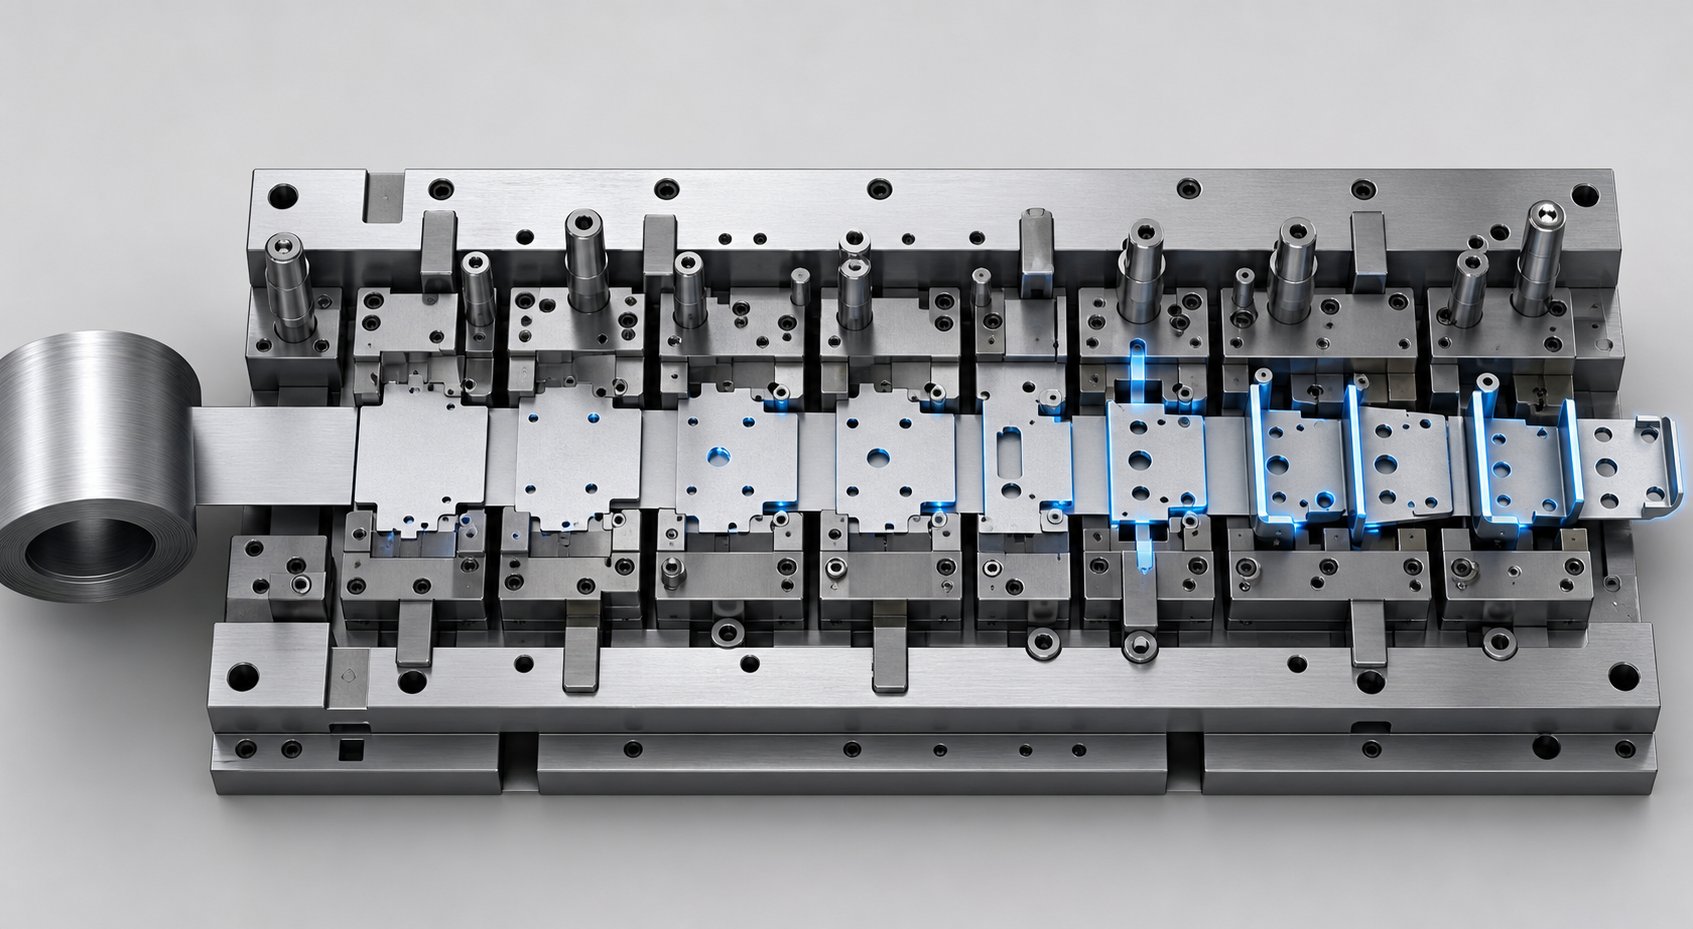
Matrica za progresivno štancanjenapaja kontinuirani namotaj lima kroz niz stanica, od kojih svaka izvodi posebnu operaciju: bušenje, savijanje, kovanje ili obrezivanje. Radni komad ostaje pričvršćen za noseću traku tokom cijelog procesa i odvaja se samo na završnoj stanici. Ovo održava vrijeme ciklusa izuzetno niskim, često proizvodeći gotove dijelove od 30 do 60 udaraca u minuti ili više.
Naći ćete progresivne kalupe gdje god automobilski program zahtijeva velike količine relativno malih, geometrijski složenih dijelova. Razmislite o nosačima za montažu, električnim konektorima, kopčama okvira sedišta i pločama za strukturalno ojačanje. Budući da se sve operacije odvijaju u jednom prolazu presovanja, troškovi rada ostaju minimalni, a ponovljivost ostaje mala. Kompromis? Izrada alata je skupa, vrijeme isporuke je duže, a duboko izvlačenje je teško jer traka ograničava koliko daleko materijal može teći.
Prenosne matrice za velike strukturne komponente
Proces transfernog štancanja ima fundamentalno drugačiji pristup. Umjesto da se dio drži na traci, blanko se odvaja od zavojnice na prvoj stanici. Mehanički prsti ili automatizovani transportni sistemi zatim pomeraju svaki pojedinačni blank kroz uzastopne stanice za formiranje unutar jedne velike prese.
Ovo razdvajanje je ono što čini matrice za prijenos idealnim za velike strukturne komponente kao što su unutrašnjost vrata, podovi i stranice karoserije. Bez noseće trake koja ograničava protok materijala, inženjeri mogu postići duboka izvlačenja i složene trodimenzionalne-oblike koje progresivni alat jednostavno ne može dati. Postavke prijenosa također obrađuju složene karakteristike kao što su rebra, prirubnice i navojne glave u više faza oblikovanja. Nedostatak je sporiji ciklus ciklusa i veća osjetljivost na preciznost pozicioniranja blanka.
Složene i kombinovane matrice za precizan rad
Kada vam je potreban ravan, dimenzionalno precizan dio proizveden velikom brzinom, složene matrice isporučuju. Ovi alati izvode više operacija rezanja i oblikovanja istovremeno u jednom potezu pritiska. Podloške, podloške, podložne ploče i jednostavni nosači su tipični rezultati. Budući da se svaka karakteristika kreira odjednom, koncentričnost i ravnost imaju tendenciju da budu superiorniji od onoga što progresivni alat postiže na sličnim geometrijama.
Kombinirane matrice proširuju ovaj koncept spajanjem operacija rezanja i ne-sečenja, kao što su blijeđenje i crtanje, u jedan potez. Oni popunjavaju nišu za dijelove srednje{2}}zapremine gdje bi progresivni alati bili pretjerani, ali bi matrice za jednu-operaciju zahtijevale previše sekundarnih koraka.
Tandem press linije za panele klase-A
Haube, branici, krovovi i vanjski dijelovi vrata zahtijevaju kvalitet površine koja toleriše nula vidljivih nedostataka nakon bojenja. Ovi paneli klase-A se tipično formiraju na tandem presnim linijama: niz pojedinačnih presa raspoređenih u seriji, od kojih svaka izvodi jednu operaciju na diskretnom blanku. Automatski sistemi za prenos prečke, kao što jeGudel roboBeam postavke koje koriste glavni proizvođači originalne opreme, pomičite dijelove od presa do presa bez srednjih orijentacijskih stanica. Brzina ciklusa dostiže 12 do 15 udaraca u minuti za čelične i aluminijske ploče.
Tandem linije nude maksimalnu fleksibilnost jer svaka presa radi nezavisno. Promjene kalupa na jednoj stanici ne prisiljavaju redizajn na drugoj, a tonaža može varirati po stanici. Odvodna presa obično radi većim kapacitetom jer početno izvlačenje zahtijeva najviše energije. Ova konfiguracija obrađuje praznine do 4.160 mm širine i debljine materijala od 0,4 mm čelika do 4 mm aluminija.
Strukturirano poređenje tipova kalupa
Odabir između ovih kalupa za štancanje od lima zahtijeva vaganje nekoliko faktora istovremeno. Tabela u nastavku objedinjuje ključne kriterije odluke u jednu referencu:
| Die Type | Obim proizvodnje | Part Complexity | Troškovi alata | Tipično vrijeme isporuke | Fleksibilnost promjene dizajna |
|---|---|---|---|---|---|
| Progressive Die | Visoka (100K+ godišnje) | Umjereno do visoko (bez dubokog uvlačenja) | Visoko | 12-20 sedmica | Niska (promjene utiču na više stanica) |
| Transfer Die | Srednje do visoke | Visoko (duboko izvlačenje, velika geometrija) | Visoko | 16-24 sedmice | Umjereno (pojedinačne stanice se mogu mijenjati) |
| Compound Die | Srednje do visoke | Niska do umjerena (ravni dijelovi) | Nisko do srednje | 6-12 sedmica | Umjereno (jedan alat, jednostavnija rekonstrukcija) |
| Combination Die | Srednje | Umjereno (rez + oblik u jednom potezu) | Srednje | 8-14 sedmica | Umjereno |
| Tandem Press Linija | Visoka (klasa{0}}A paneli) | Visoko (površinski-kritično, velika praznina) | Veoma visoka (ulaganje u više-štampa) | 20-30+ sedmica | Visoka (nezavisne stanice) |
Niti jedan tip matrice ne dominira u svim kriterijima. Bracket program koji radi 500.000 dijelova godišnje spada u progresivni alat. Bočna ploča karoserije sa zahtjevima za duboko izvlačenje i zahtjevima klase-Površine pripada transfer presi ili tandem liniji. Pogrešiti ovo podudaranje znači previše-ulaganje u alate koji ne mogu isporučiti potrebnu geometriju ili premalo{7}}ulaganje u alate koji ne mogu izdržati potrebnu zapreminu.
Ipak, čak i savršeno odabrana matrica će prerano otkazati ako alatni čelik iza nje ne može podnijeti materijal koji se štanca. Napredni čelici-visoke čvrstoće i aluminijumske legure kažnjavaju alate na način na koji blagi čelik nikada nije učinio, čineći odabir materijala i površinski inženjering sljedećom kritičnom varijablom u dugovječnosti matrice.
Materijali za kalupe i površinski tretmani za performanse
Tip kalupa koji je savršeno usklađen s geometrijom dijela još uvijek može stvoriti krater prije pokretanja proizvodnje ako alatni čelik ne može preživjeti materijal koji štanca. Ovdje odabir materijala matrice za štancanje odvaja alate koje izdržavaju milione ciklusa od alata koji se usitnjavaju na svom prvom čeličnom blanku visoke{1}}kosti. Izbor nikada nije tako jednostavan kao odabir najtežeg dostupnog razreda. Svaki alatni čelik za štancane kalupe predstavlja kompromis između otpornosti na habanje i žilavosti, a pravi balans ovisi o tome šta matrica zapravo radi tijekom svakog pritiska pritiska.
Klase alatnog čelika i njihove performanse
Zamislite proboj koji seče kroz 1,2 mm DP780 čelik pri 40 udaraca u minuti. Ta ivica podnosi abrazivni kontakt hiljade puta na sat. Uporedite to sa radijusom kalupa za formiranje koji vodi isti materijal u duboko izvlačenje. Probijaču je potrebna maksimalna otpornost na habanje. Radijusu oblikovanja potrebna je žilavost da apsorbuje ciklična udarna opterećenja bez pucanja. Isti dio, ista presa, potpuno različiti materijalni zahtjevi za alat.
D2 alatni čelik (11-13% hroma, 1,4-1,6% ugljika) nalazi se na kraju spektra-otpornosti na habanje. Njegovi bogati krom karbidi odlično odolijevaju abrazivnom habanju rubova, što ga čini standardnim izborom za operacije sljepljivanja i bušenja u čeličnim kalupima za štancanje. Termički obrađen na 58-62 HRC, D2 može isporučiti dva do tri puta duži vijek trajanja ivica od alternativa niže legure prilikom obrade abrazivnih pločastih materijala. Kazna je krhkost: D2 matrice se kvare lomljenjem ili pucanjem, a ne postupnim trošenjem, što ih čini lošim kandidatima za stanice za formiranje s teškim udarima.
A2 alatni čelik (5% hroma, zračno{2}}kaljenje) zauzima uravnoteženu sredinu. Žrtvova otprilike 40-50% vijeka habanja D2, ali dobija znatno bolju žilavost i stabilnost dimenzija tokom termičke obrade. Matrice za oblikovanje, matrice za izvlačenje i progresivna tijela kalupa sa složenom geometrijom imaju koristi od sposobnosti A2 da apsorbuje ponovljena udarna opterećenja bez katastrofalnog loma.
S7 alatni čelik gura još više prema otpornosti na udar, služeći operacijama dubokog-izvlačenja i stanicama koje su podvrgnute jakom udarnom opterećenju. DC53, modificirana D2 varijanta, premošćuje jaz između otpornosti na habanje na nivou D2 i poboljšane žilavosti za primjene gdje konvencionalni D2 prerano puca.
Alatni čelici iz metalurgije praha (PM) predstavljaju najviši nivo. Proces proizvodnje PM raspršuje rastopljenu leguru u fini prah i konsoliduje je kroz vruće izostatičko prešanje, dajući mikrostrukturu s malim, ravnomjerno raspoređenim karbidima umjesto velikih karbidnih mreža koje se nalaze u konvencionalno lijevanim čelicima. Rezultat je materijal koji istovremeno pruža i visoku otpornost na habanje i visoku žilavost. Astudija slučaja dokumentovana od strane AHSS Insightspokazalo je da je prelazak sa konvencionalnog D2 na PM alatni čelik vratio vijek trajanja matrice sa 5.000-7.000 ciklusa natrag na 40.000-50.000 ciklusa pri formiranju feritno-bainitne klase od 580 MPa, bez uvođenja problema sa cijepanjem ili deformacijom.
Umetci od tvrdog metala i njihova uloga u zonama visokog{0}}istrošenosti
Kada čak ni PM čelici ne mogu da izdrže prihvatljiv životni vek ivica, tu umeću umetci od volfram karbida. Ovi umetci nisu pune komponente matrice. Strateški su postavljeni na rubovima trimova, mjestima za probijanje i visokim-radijusima kontakta gdje se najintenzivnije koncentrišu klizni kontakt i abrazivno trošenje. Matrice za štancanje od tvrdog metala, ili preciznije matrice opremljene karbidnim umetcima u kritičnim zonama habanja, postaju od suštinskog značaja za obrezivanje ultra-čelika-čelika visoke čvrstoće iznad 980 MPa ili štancanje abrazivno-materijala obloženih abrazivnim materijalom kao što je galvansko žareni lim.
Ekonomija favorizuje hibridni pristup: izradite tijelo matrice od čvrstog tipa kao što je A2 ili PM čelik, a zatim ugradite karbidne umetke samo tamo gdje podaci o habanju ili simulacija predviđaju ubrzani gubitak materijala. Time se izbjegavaju ekstremni izazovi krhkosti i obradivosti izrade cijelih alata od karbida, dok se i dalje isporučuju performanse habanja potrebne u zonama-najveće potražnje.
Toplinska obrada i površinski premazi koji produžavaju vijek trajanja matrice
Odabir pravog osnovnog čelika samo je početna točka. Površinski inženjering multiplicira performanse te podloge rješavanjem specifičnih načina kvara: nagrizanje, habanje ljepila, abrazivno trošenje i nakupljanje topline izazvano trenjem{1}}. Pogrešan premaz na pogrešnoj podlozi, ili premaz koji se nanosi bez odgovarajuće toplinske obrade ispod, zapravo ubrzava kvar, a ne sprečava ga.
Prvo razmotrite podlogu. Površinski premaz koji se nanosi preko mekog ili nepropisno kaljenog alatnog čelika će pucati jer se podloga plastično deformira pod kontaktnim pritiskom, potkopavajući premaz iznad nje. Odgovarajuća termička obrada, uključujući dvostruko kaljenje radi ublažavanja zaostalog naprezanja, je preduvjet za izvođenje bilo kojeg premaza.
Svaki od sljedećih površinskih tretmana cilja različite načine kvara i scenarije primjene:
- Jonsko nitriranje- Difundira azot u površinu alata kako bi stvorio čvrst sloj-otporan na habanje (obično 900-1100 HV). Sprječava habanje i nagrizanje ljepila. Idealan za oblikovanje kalupa za obradu pocinčanog AHSS, gdje PVD premazi mogu uzrokovati nakupljanje cinka.
- TD (Toyota Diffusion) premaz- Termo-proces termoreaktivnog taloženja koji formira sloj vanadij karbida koji je metalurški vezan za površinu čelika. Pruža ekstremnu tvrdoću (3.200-3.800 HV) i izuzetnu otpornost na abrazivno i adhezivno habanje. Najprikladniji za radijuse matrice i obrezivanje ivica za štancanje nepremazanog AHSS-a.
- PVD premazi (TiAlN, CrN, TiCN)- Fizičko taloženje parom nanosi tanke, tvrde premaze na relativno niskim temperaturama (ispod 500 stepeni C), čuvajući tvrdoću podloge bez izobličenja. Smanjuje nagrizanje i trenje na neobloženim čeličnim limovima. Jedno dokumentovano poređenje pokazalo je PVD-obložen čelik za rezanje koji proizvodi više od 1,2 miliona dijelova u odnosu na samo 50.000 za hrom-alat na istoj AHSS klasi.
- CVD premazi (TiC, TiCN)- Hemijsko taloženje pare stvara jaču metaluršku vezu od PVD-a, ali zahtijeva temperaturu obrade oko 1000 stepeni C, što može omekšati podlogu matrice i uzrokovati izobličenje dimenzija. Zahtijeva naknadno stvrdnjavanje. Koristi se tamo gdje je jačina veze važnija od preciznosti dimenzija.
- Hromiranje- Istorijski uobičajeno za smanjenje trenja, ali pokazuje mikropukotine pod visokim kontaktnim pritiscima koje generiše AHSS. Studije potvrđuju da to nije najbolja opcija za napredne visoke-vrste čvrstoće, a ekološki propisi dodatno ograničavaju njegovu upotrebu.
Pomak ka AHSS-u i aluminijumu za lakša vozila je fundamentalno promenio strategiju materijala za alate za štancanje. AHSS klase mogu dostići vrijednosti tvrdoće lima koje se približavaju samom alatu, s nekim martenzitnim razredima koji prelaze 57 HRC. Tradicionalni standardi kalupa razvijeni za meki čelik jednostavno su nedovoljni. Aluminij, u međuvremenu, uvodi agresivno habanje ljepila i sklonost habanju koje zahtijevaju različite kemije premaza i površinske završne obrade nego što to zahtijevaju čelične -matrice za štancanje.
Usklađivanje klase alatnog čelika, protokola termičke obrade i površinskog premaza sa specifičnim materijalom lima i operacijom štancanja nije obavezno. Inženjerska disciplina je ta koja određuje hoće li matrica preživjeti svoj predviđeni proizvodni vijek ili će otkazati prije lansiranja. A ta materijalna strategija daje svoju punu vrijednost samo kada je matrica dizajnirana da služi tačnoj geometriji dijela i formiranju zahtjeva svoje ciljne primjene.
Automobilski dijelovi i njihovi inženjerski zahtjevi
Poznavanje načina na koji klase alatnog čelika i premazi stupaju u interakciju s limenim materijalom je od suštinskog značaja, ali to znanje daje rezultate samo kada se mapira na određene komponente vozila. Svaki utisnuti dio na automobilu nosi jedinstvenu geometriju, toleranciju i materijalna ograničenja koja diktiraju koji tip automobila treba postaviti i kako ih konstruirati. Rasprava o dizajnu kalupa u apstraktnim terminima promašuje poentu. Pravo pitanje je uvek: koji deo pravim i šta taj deo zahteva od alata?
Zahtjevi za tijelo-u-bijelo i strukturno štancanje
Strukture karoserije-u-bijeloj boji (BIW) predstavljaju neke od najzahtjevnijih aplikacija za automobilske matrice za štancanje. B{3}}stubovi, klackalice, poprečni elementi i A-ojačanja stubova se sve više formiraju od AHSS klasa na 980 MPa i više kako bi se ispunili ciljevi sigurnosti prilikom sudara uz smanjenje težine. Ovi materijali su dizajnom otporni na deformaciju, što znači da alat mora savladati znatno veće sile oblikovanja i izdržati jak povratni udar nakon otvaranja prese.
Povratak u AHSS strukturnim dijelovima nije manja neugodnost. Istraživanja potvrđuju da odstupanja dimenzija u ugaonoj geometriji, zakrivljenosti zida i uvijanju proporcionalno rastu kako zatezna čvrstoća dosegne 980 MPa i više, ponekad potpuno sprječavajući montažu narušavanjem poravnanja zavarenih spojeva. Kontrola ovoga zahtijevaslaganje više protumjerau dizajn kalupa: preko-kompenzacija savijanja ugrađena u površine matrice, hibridne geometrije perli za izvlačenje koje induciraju naknadno-istezanje, a u nekim slučajevima i stanice za kovanje ili ponovno udaranje koje komprimiraju kritične radijuse kako bi neutralizirali gradijente zaostalog naprezanja. Nijedna tehnika nije dovoljna na ovim nivoima snage.
Ovim prostorom dominiraju matrice za prijenos i tandem presovanje jer su BIW paneli tipično veliki prazni elementi koji zahtijevaju duboko izvlačenje i više-slijedove oblikovanja. Zahtjevi za tonažom presa mogu premašiti 2.000 tona za jednu operaciju B-stuba, a svaka površina matrice koja dolazi u kontakt sa limom mora biti projektovana za abrazivnu prirodu neprevučenog ili pocinkovanog-prevučenog čelika visoke čvrstoće.
Komponente šasije i nosača
Komponente šasije slijede drugačiju logiku. Kontrolne ruke, nosači za montažu, ploče za ojačanje i umetci poprečnih-članova su obično manji, proizvode se u veoma velikim količinama i zahtijevaju uske geometrijske tolerancije za montažu, ali rijetko zahtijevaju kvalitet površine-A klase. Ovdje se ističe progresivno štancanje.
Jedan progresivni alat može probušiti, formirati, savijati i isecati nosač šasije u jednom kontinuiranom prolazu{0}}sa 30 do 60 poteza u minuti. Inženjerski izazov se pomjera sa upravljanja povratnim udarom na ultra-visoke-materijalu do optimizacije rasporeda trake za minimalni otpad, održavanja čvrstog poravnanja-do-stanice u milionima ciklusa i upravljanja habanjem matrice na stanicama za probijanje gdje umetci od karbida{8} postaju neophodni za abrazivni čelik{8}
Za timove koji rade u ovim porodicama, važno je imati partnera za pečatiranje sa dokumentovanim iskustvom u procesu.YICHEN, na primjer, podržava OEM, Tier{2}}1 i Tier{3}}2 inženjerske timove sa studijama slučaja štancanja i proizvodnje limova koji se protežu na strukturalne i metalne dijelove šasije, pružajući reference iz stvarnog svijeta o tome kako se inženjering matrica prevodi u komponente spremne za proizvodnju u više podsistema vozila.
EV-Specifične komponente pokreću inovaciju u matrici
Električna vozila su predstavila potpuno novu kategoriju automobilskih dijelova koji koriste sečenje i oblikovanje na način na koji tradicionalne ICE platforme nikada nisu bile potrebne. Kućišta ležišta za baterije su možda najznačajniji primjer. Baterija može predstavljati 20 do 25% ukupne težine EV-a, što čini arhitekturu nosača kritičnom prilikom za smanjenje težine.
Štancanje jednodelnog-čeličnog ležišta za baterije zahtijeva jedinstvene prazne konfiguracije. Cleveland-Cliffs i AutoForm su demonstrirali prilagođeni-zavareni blank (TWB) pristup koji kombinuje AHSS za ravno dno (podna zaštita) sa čelikom manje čvrstoće -u uglovima i bočnim zidovima gde dolazi do ozbiljnih deformacija. Matrica mora podnijeti različita svojstva materijala unutar jednog blanka, upravljati kretanjem linije zavarivanja-za vrijeme formiranja i postići ravnost prirubnice unutar 1,5 mm po cijeloj dužini ladice kako bi prošla zahtjeve-testiranja na curenje. Inicijalni dizajni su pokazivali jak povratak i uvijanje sve dok inženjeri nisu optimizirali TWB raspored u konfiguraciju u obliku hashtag-koja je minimizirala deformacije u AHSS zonama.
Kućišta motora i zamjene aluminijskih strukturnih odljevaka dodaju dodatnu složenost. Aluminijski-intenzivne EV arhitekture zahtijevaju različite zazore matrice (obično 8-12% debljine materijala naspram 5-8% za čelik), specijalizirano podmazivanje za borbu protiv nagrizanja i prilagođene brzine oblikovanja budući da se osjetljivost aluminija na brzinu deformacije razlikuje od čelika. Servo prese, sa svojim programibilnim profilima kliznog kretanja, sve se više uparuju sa ovim kalupima kako bi se optimizirala brzina cilindra kroz hod formiranja.
Porodice dijelova mapirane prema tipu kalupa i inženjerskom izazovu
Sljedeća lista uparuje uobičajene porodice automobilskih dijelova s njihovom tipičnom konfiguracijom kalupa i primarnom inženjerskom preprekom koja određuje uspjeh ili neuspjeh:
- B{0}}stubovi i A-ojačanja stubova (transferna matrica)- Kompenzacija opruge za 980+ MPa AHSS koja zahtijeva više-slaganje protivmjera i visoku tonažu presovanja.
- Unutrašnjost vrata i podovi (transferna matrica)- Upravljanje dubinom dubokog izvlačenja sa kontrolisanim protokom materijala kroz velika prazna područja.
- Haube, branici i krovni paneli (tandem press linija)- Klasa-Kvalitet površine sa nula vidljivih nedostataka nakon bojenja, što zahtijeva preciznu kontrolu pritiska držača praznog materijala.
- Montažni nosači i ploče za ojačanje (progresivna matrica)- Optimizacija rasporeda trake za minimalni otpad i-konzistentnost proizvodnje velike brzine u milionima ciklusa.
- Električni konektori i kopče (progresivna matrica)- Čvrsta tolerancija na male, složene geometrije sa tankim-materijalima sklonim formiranju neravnina.
- Kućišta ležišta za baterije (matrica za prijenos ili veliki pojedinačni-pogodi)- Različiti materijali koji se formiraju u TWB blankovima, kontrola opruge za ravnost prirubnice i tačnost dimenzija-otpornosti na curenje.
- Kućišta motora i EV strukturni elementi (transferna matrica)- Sprečavanje zalijevanja aluminijuma, prilagođeni razmaci kalupa i optimizacija brzine oblikovanja na servo presama.
- Kontrolne ruke i nosači ovjesa (progresivna ili prijenosna matrica)- Zamor-kvalitet koji stvara životni vijek sa dosljednim mehaničkim svojstvima u-proizvodnim serijama velikih količina.
Svaki od ovih parova rezanih dijelova i dijelova za automobile nosi poseban rizik od kvara ako je alat projektiran općenito, a ne namjenski{0}}izgrađen za određeni materijal, geometriju i namjeru proizvodnje. Jaz između saznanja koji tip kalupa odgovara i stvarnog specificiranja pravog alata za dati program je mjesto gdje okviri inženjerskih odluka postaju nezamjenjivi.
Kako odabrati pravi tip kalupa za štancanje
Znati koji tipovi matrica postoje nije isto što i znati koji treba specificirati za dati program. Inženjeri koji pogrešno shvate ovu odluku ne troše samo budžet za alat. Oni zaključavaju svoj tim u proizvodni sistem koji ili ne može da pogodi ciljeve ciklusa ili uopšte ne može da formira geometriju. Praktični vodič za odabir kalupa za štancanje počinje s tri varijable: zapreminom, geometrijom i ekonomikom. Svako drugo razmatranje proizlazi iz ovih.
Volumen i vrijeme ciklusa kao primarni pokretači odabira
Obim proizvodnje je prvi filter. Progresivna matrica za štancanje postaje isplativa-kada godišnja količina dosegne otprilike 50.000 do 100.000 jedinica, iako ultra{6}}jednostavne geometrije mogu opravdati alate od 30.000 jedinica. Ispod tog praga, ulaganja u alate po komadu su previsoka, a CNC{10}}proizvodnja ili matrice za jednu{11}}stanicu imaju više financijskog smisla. Prenosne kalupe zauzimaju sličan nivo zapremine, ali služe dijelovima koji su preveliki ili suviše duboko izvučeni za obradu trakom{13}}, što obično opravdava ulaganje od 25.000 ili više godišnjih dijelova.
Vrijeme ciklusa komplikuje pitanje obima. Progresivne matrice rade 200 do 600 ili više udaraca u minuti za male dijelove, proizvodeći gotove komponente u kontinuiranom toku. Sistemi za prijenos rade od 12 do 30 udaraca u minuti ovisno o veličini dijela i konfiguraciji presa. Kada procjenjujete kako odabrati tip kalupa za štancanje, pitajte se ovo: da li godišnja potražnja za zapreminom opravdava premiju brzine progresivnog alata ili vas geometrija dijela prisiljava na stope prijenosa bez obzira na ciljne količine?
Geometrija dijela i ograničenja materijala
Sam volumen ne diktira odgovor. Nosač od 200.000 jedinica sa plitkim zavojima pripada progresivnom alatu. Unutrašnja vrata od 200.000 jedinica sa dubinom izvlačenja od 150 mm nisu, jer noseća traka ne može da prihvati taj protok materijala bez kidanja.
Odlučujući geometrijski faktori uključuju dubinu izvlačenja u odnosu na prečnik blanka, broj potrebnih faza oblikovanja, ukupne dimenzije blanka i da li su delu potrebne karakteristike na više ravni. Dijelovi s dubinom izvlačenja većom od 25 do 50 mm ili za koje je potrebno više od pet do šest faza oblikovanja uglavnom migriraju prema prijenosnim ili tandem konfiguracijama. Plosnati dijelovi za koje su potrebne samo operacije rezanja i bušenja pristaju na masu bez obzira na volumen.
Razred materijala uvodi još jedno ograničenje. AHSS iznad 780 MPa zahtijeva veću tonažu presa, strožu kontrolu zazora i više faza oblikovanja za upravljanje povratom. Aluminij zahtijeva prilagođene zazore i sporije brzine oblikovanja kako bi se spriječilo nagrizanje. Oba materijala sužavaju raspon održivih konfiguracija alata za štancanje i kalupa u usporedbi s mekim čelikom.
Budžet, vrijeme isporuke i fleksibilnost
Prototip programa i program{0}}namjera proizvodnje zahtijevaju fundamentalno drugačiju logiku ulaganja. Prototipne matrice su namjerno pojednostavljene, napravljene od mekših materijala i dizajnirane za stotine do nekoliko hiljada dijelova. Oni postoje da potvrđuju geometriju, a ne da prežive 500.000 ciklusa. Povjeravanje budžeta alata za proizvodnju{6}}prije nego što je validacija dizajna završena stvara skupo izlaganje ponovnog rada, budući da-promjena u kasnoj fazi inženjeringa na progresivnoj matrici može koštati pola originalne cijene alata.
Uskladite ulaganje u matricu sa vrijednošću proizvodnje u životnom ciklusu. Matrica koja košta tri puta više, ali daje deset puta veću zapreminu uz jednu-desetinu cijene komada nije skupa. To je jedini racionalan izbor.
Vrijeme isporuke također ima faktor. Progresivne kalupe zahtijevaju 12 do 20 sedmica za dizajn, mašinu i puštanje u rad. Prenosne matrice traju 16 do 24 sedmice. Tandem linija alata može premašiti 30 sedmica. Ako programsko vrijeme ne može prihvatiti te prozore, jednostavniji alat sa bržim obrtom može biti jedini održivi put do pokretanja, čak i ako dugoročna-ekonomija favorizira složenije postavke.
Matrica odluke: Usklađivanje karakteristika dijela s tipom matrice
| Karakteristika dijela | Progressive Die | Transfer Die | Compound Die | Tandem Line |
|---|---|---|---|---|
| Mala veličina (ispod 300 mm) | Idealno | Moguće ali neefikasno | Idealno za ravne dijelove | Ne odgovara |
| Velika veličina (preko 500 mm) | Nije izvodljivo | Idealno | Nije izvodljivo | Idealno |
| Duboko izvlačenje (preko 50 mm) | Nije izvodljivo | Idealno | Nije izvodljivo | Idealno |
| Ravni profil, samo rezne karakteristike | Moguće | Overkill | Idealno | Overkill |
| Godišnji obim preko 100K | Idealno | Dobro | Dobro | Dobro |
| Godišnji obim ispod 25K | Nije opravdano | Marginalno | Opravdano | Nije opravdano |
| AHSS (780+ MPa) | Održiv sa karbidnim umetcima | Idealno (više-kontrola) | Ograničeno na blankiranje | Idealno |
| Aluminijumska legura | Izdrživi sa kontrolama za cijeđenje | Idealno (potrebna kontrola brzine) | Viable | Idealan sa servo presom |
| Klasa-Potrebna površina | Ne odgovara | Moguće | Nije primjenjivo | Idealno |
Kako tip presa ograničava ili omogućava dizajn matrice
Automatska matrica ne radi izolovano. Funkcioniše unutar prese, a taj tip prese ili proširuje ili ograničava ono što alat može postići. Konvencionalna mehanička presa daje fiksne profile hoda pri velikoj brzini, što je čini standardnom za progresivne operacije. Ali ne može podesiti brzinu cilindra u sredini -hoda ili ostati u donjoj mrtvoj tački.
Hidraulična presa pruža punu tonažu u bilo kojoj tački hoda i može se držati pod pritiskom neograničeno dugo, što je čini idealnom za duboko izvlačenje i složeno oblikovanje gdje je materijalu potrebno vrijeme da teče. Međutim, maksimalna brzina obično je ograničena na oko 30 udaraca u minuti, što ograničava propusnost za velike-programe.
Servo{0}}mehaničke prese premošćuju ovaj jaz. Oni omogućavaju programibilno kretanje klizanja: usporavanje kroz kritične zone formiranja, ubrzavanje kroz be-nekontaktne dijelove hoda i kratko zadržavanje na dnu kako bi se smanjio povratni pomak u visoko-zateznim materijalima. Servo presa može produžiti vijek trajanja alata smanjenjem povratne tonaže (-kroz) prilikom formiranja čelika visoke-čvrstoće, i otvara vrata za rad sa zahtjevnijim legurama koje bi nadjačale mehaničke prese s fiksnom{7}}brzinom. Kada vodič za odabir matrice za štancanje bude usmjeren prema AHSS ili aluminiju, izbor štampe nije odvojen od izbora matrice. Oni su upareni sistem.
Ispravan rad ovog okvira, usklađivanje zapremine, geometrije, materijala, budžeta i mogućnosti presovanja u koherentnu specifikaciju, određuje da li će matrica biti uspješna od prvog udarca ili će zahtijevati mjesece skupe dorade. Ali čak i savršeno specificirana matrica i dalje ovisi o tome što se događa u fazi digitalnog inženjeringa prije nego što se bilo koji alatni čelik reže.
Digitalna simulacija i Virtual Die Engineering
Specifikacija matrice koja izgleda besprijekorno na papiru i dalje može spektakularno podbaciti pri svom prvom tiskanju. Pojave se pojavljuju u radijusima izvlačenja koji su djelovali konzervativno. Bore se formiraju u oblastima prirubnica koje su navodno bile pod adekvatnim pritiskom držača slepe ploče. Springback gura strukturnu ploču 4 mm izvan tolerancije kada je prihvatljivi prozor 0,5 mm. Ovo nisu slučajni kvarovi. To su predvidljivi rezultati koje simulacija štancane matrice može identificirati i riješiti mjesecima prije nego što se bilo koji alatni čelik obradi.
Faza digitalnog inženjeringa između zamrzavanja dizajna matrice i fizičke konstrukcije je mjesto gdje se većina neuspjeha u pre-proizvodnji ili hvata ili stvara. Timovi koji ulažu u rigoroznu virtuelnu validaciju dramatično su smanjili svoje probne petlje. Timovi koji preskoče ili skrate ovu fazu plaćaju je za preradu, popravke zavarivanja i odgođeno lansiranje.
Simulacija formiranja i analiza izvodljivosti
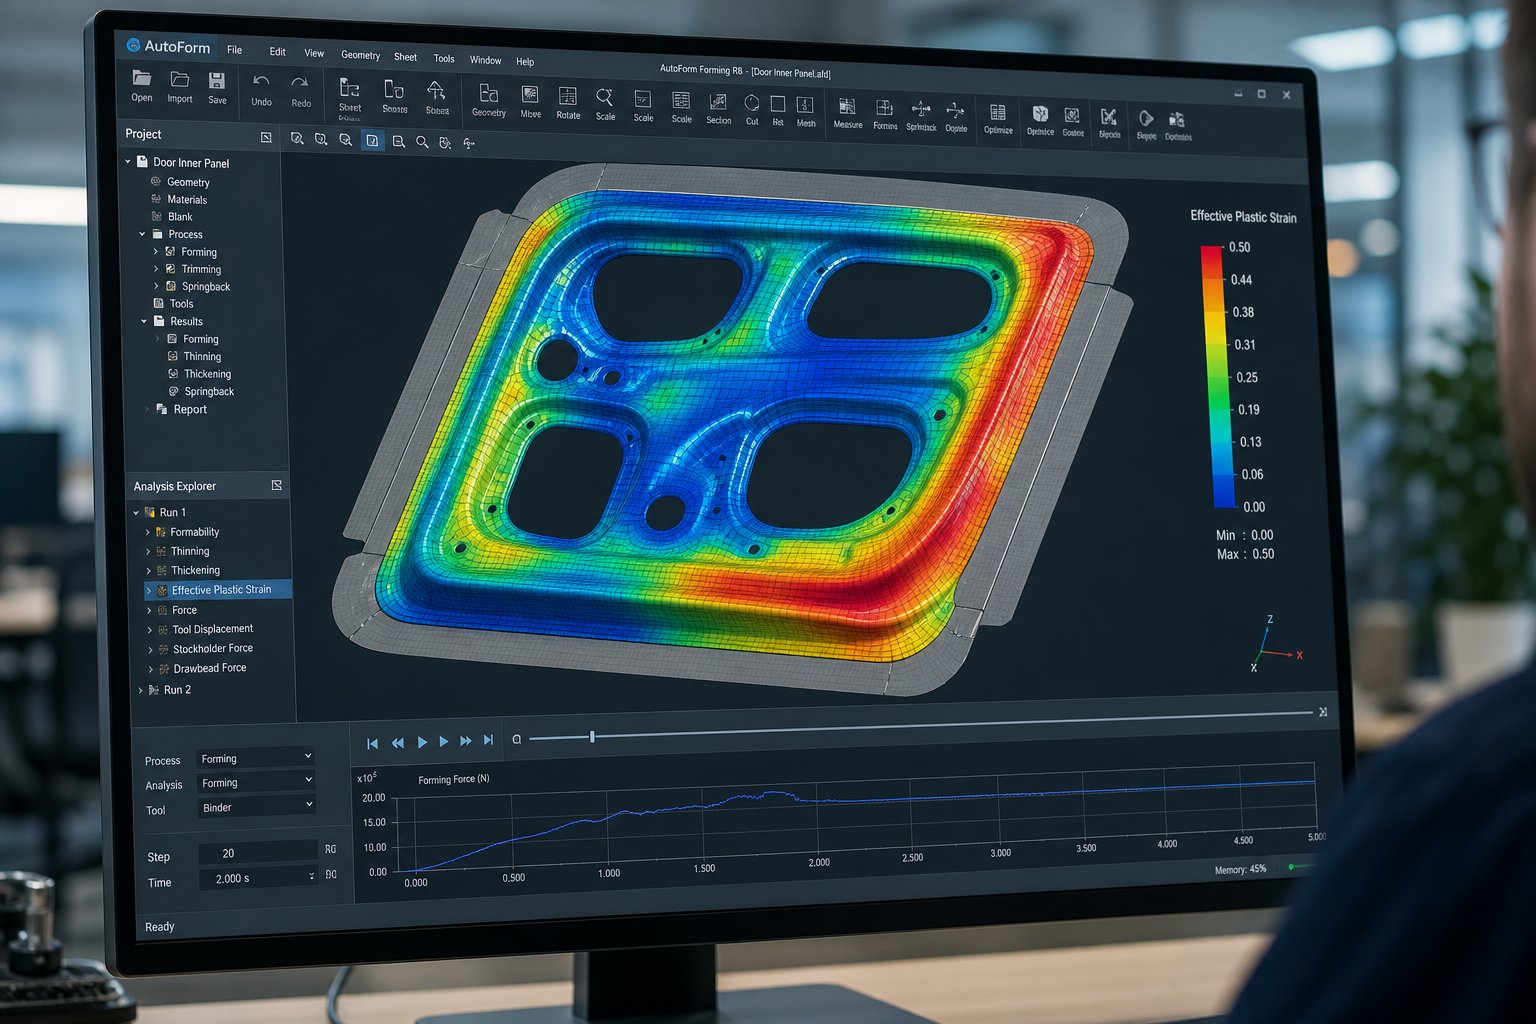
Moderni softver za simulaciju dizajna kalupa koristi analizu konačnih elemenata (FEA) kako bi digitalno ponovio ono što se događa kada metalni blank kontaktira površine matrice pod tonažom presa. Softver povezuje blanko u hiljade diskretnih elemenata, dodjeljuje svojstva materijala (napor tečenja, ponašanje učvršćivanja deformacijom, anizotropija) i ide kroz proces formiranja u inkrementalnim vremenskim koracima. Na svakom koraku izračunava naprezanje, deformaciju, promjenu debljine i kontaktne uslove na cijeloj površini dijela.
Šta ovo otkriva? Zamislite da dizajnirate prijenosnu matricu za ojačanje B-stupa od dvofaznog čelika od 980 MPa. Simulacija pokazuje stanjivanje koje prelazi 25% na prijelaznom radijusu, postavljajući tu zonu iznad granične krivulje formiranja. To je predviđeni razlaz. U istom ciklusu, tlačna naprezanja se akumuliraju u prirubnici bez potpore, što ukazuje na rizik od bora. Oba problema su vidljiva na ekranu prije nego se napiše jedan program obrade.
Ovaj proaktivni pristup je upravo ono štovirtuelni procesi rada za testiranjedizajnirani su za postizanje: otkrivanja i rješavanja potencijalnih nedostataka tokom faze dizajna, a ne tokom fizičkog isprobavanja, kada ispravke postanu dugotrajne-i skupe. Simulacija omogućava inženjerima da testiraju različite prazne oblike, izvlače konfiguracije perli, sile držača prazne ploče i brzinu presovanja u satima, a ne u sedmicama, iterirajući digitalno dok procesni prozor ne postane robustan.
Springback kompenzacija u dizajnu prednjeg dijela
Springback je elastični oporavak. Kada se presa otvori i popuštaju sile formiranja, lim se djelomično vraća u prvobitno ravno stanje. Kod mekog čelika, ovo odstupanje može biti 1 do 2 stepena na ugao prirubnice. U AHSS od 980 MPa, može doseći 8 do 12 stepeni, sa dodatnim uvijanjem i savijanjem zida koji iskrivljuje cijeli dio izvan tolerancije montaže.
Matrica za utiskivanje s kompenzacijom opruge ne čini samo dio nominalne geometrije. Namjerno se preko-formira, savijajući površine iznad ciljnog položaja za izračunatu količinu tako da se nakon elastičnog oporavka dio opušta u ispravan oblik. Ovo u principu zvuči jednostavno. U praksi, to zahtijeva iterativne simulacijske petlje gdje softver predviđa odstupanje od opruge, preoblikuje površine matrice u suprotnom smjeru, re-simulira i provjerava konvergenciju.
Morfiranje površine je osnovna tehnika. Geometrija čeone matrice je pomjerena vektorskim poljem izvedenim iz predviđanja povratnog opruge, u suštini gurajući svaku tačku na površini alata obrnuto od njene predviđene dimenzionalne greške. Koriste se napredni pristupiPolja vektora devijacije zasnovana na CAE-udefinirati jedan-do-jedan čvor korespondencije između nominalne CAD površine i kompenzirane geometrije, osiguravajući glatke površine alata koje se mogu izraditi čak i kada su obrasci opruge složeni. Ova metodologija radi i za virtuelnu kompenzaciju tokom dizajna i za kompenzaciju zasnovanu na skeniranju-za vrijeme fizičkog isprobavanja, gdje skenirani oblak-podataka-tačaka iz stvarnih žigosanja pokreće korekcije morfiranja.
Višestruke iteracije kompenzacije su tipične. Prvi prolaz bi mogao smanjiti povratnu snagu sa 4 mm na 1,5 mm. Drugi prolaz dovodi ga ispod 0,8 mm. Cilj je tačnost - oblika mreže nakon otvaranja prese, a ne tokom samog poteza oblikovanja.
Virtualna proba i optimizacija procesa
Simulacija kalupa za štancanje se proteže dalje od provjere izvodljivosti jedne-operacije. Potpuna virtuelna proba replicira cijeli sistem pres{2}}materijala- kao digitalni blizanac: svaka operacija formiranja u nizu, sa međupovratnim povratkom između stanica, operacijama trimovanja i konačnim povratkom nakon posljednjeg pogotka. Inženjeri mogu procijeniti kako se promjene u jednoj stanici šire nizvodno, nešto što je izuzetno teško dijagnosticirati na fizičkoj pres liniji.
Ovaj pristup digitalnog blizanaca omogućava optimizaciju varijabli koje je skupo fizički prilagoditi:
- Nacrtajte geometriju i poziciju perle- Kontroliše protok materijala u šupljinu kalupa, sprečavajući i nabore (premalo zadržavanje) i cijepanje (previše zadržavanja).
- Prazan oblik i veličina- Optimizirana kontura smanjuje otpad, eliminiše pucanje ivica i osigurava dovoljno materijala za operacije prirubljivanja.
- Prazan profil sile držača- Promjenjiva sila tokom hoda upravlja brzinom dodavanja materijala u različitim fazama deformacije.
- Brzina pritiska i kretanje klizanja- Posebno kritično za aplikacije servo presa gdje brzina cilindra kroz zonu formiranja utiče na osjetljivost na brzinu deformacije u aluminijumu i AHSS.
Analiza robusnosti procesa dodaje još jedan sloj. Izvođenjem simulacije kroz niz varijacija svojstava materijala (tolerancija na debljinu, raspršivanje čvrstoće tečenja, promjene koeficijenta trenja), inženjeri identificiraju je li prozor procesa dovoljno širok da toleriše varijacije u stvarnom-svijetu ili će proizvesti odbacivanje kad god se svojstva dolaznog kotura blago pomjere.
Ključni rezultati simulacije koje bi svaki inženjer matrice trebao procijeniti
Jedno pokretanje simulacije generiše bogat skup podataka. Znati koji su rezultati važni i na šta ukazuju je ono što razlikuje iskusne inženjerske timove od onih koji jednostavno "pokreću softver" bez izvlačenja praktičnih zaključaka:
- Formiranje graničnih dijagrama (FLD)- Zacrtajte veće i manje naprezanje na svakom elementu u odnosu na krivu kvara materijala. Elementi iznad krive ukazuju na podijeljeni rizik. Elementi u zoni kompresije ukazuju na sklonost borama.
- Karte stanjivanja- Prikaži postotak smanjenja debljine preko dijela. Kritični pragovi variraju u zavisnosti od materijala, ali stanjivanje preko 20-25% kod AHSS obično signalizira neposredan kvar.
- Konture odstupanja opruge- Vizualizirajte dimenzionalnu grešku nakon elastičnog oporavka, obično prikazanu u boji-mapirane udaljenosti od nominalne geometrije. Vodi strategiju kompenzacije i identifikuje oblasti kojima su potrebne operacije ponovnog udara.
- Indikatori bora- Identifikujte zone u kojima napon pritiska premašuje prag izvijanja materijala, predviđajući površinske talase ili nabore koji se možda neće spljoštiti u narednim operacijama.
- Kontaktna raspodela pritiska- Otkriva gdje površine matrice doživljavaju najveće opterećenje habanjem, informirajući odluke o površinskim premazima i postavljanju umetaka.
- Ucrtajte-u mape- Pratite koliko materijala teče prema unutra od prazne ivice tokom oblikovanja. Neusklađenost između predviđenog i stvarnog izvlačenja-primarna je dijagnostika kada rezultati fizičkog testiranja odstupaju od simulacije.
Zašto karakterizacija materijala određuje tačnost simulacije
Svaki gore naveden izlaz je pouzdan samo koliko i podaci o materijalu koji napajaju model. Standardni rezultati ispitivanja zatezanja (popustljivost, UTS, izduženje) nisu dovoljni za simulaciju matrice visoke{1}}vrnosti. Precizna predviđanja zahtijevaju pune krive stvrdnjavanja preko brzina deformacije, parametre površine popuštanja koji bilježe usmjerenu anizotropiju (Lankfordove r-vrijednosti na 0, 45 i 90 stepeni) i koeficijente trenja mjerene pod realnim kontaktnim pritiscima i brzinama.
Ovaj izazov se intenzivira za AHSS i legure aluminijuma. Dvofazni čelici pokazuju složeno ponašanje kaljenja gdje se martenzit i ferit deformiraju različitim brzinama. Aluminijske legure pokazuju jaku osjetljivost-na naprezanje i različite karakteristike trenja od čelika. Kada timovi za simulaciju koriste generičke materijalne kartice umjesto testiranih podataka specifičnih za klasu{5}}, njihova predviđanja povratka mogu odstupiti 30 do 50% od fizičke stvarnosti, čineći cjelokupnu strategiju kompenzacije nepouzdanom.
Ulaganje u odgovarajuću karakterizaciju materijala, uključujući testove izbočenja, testove trenja i podatke o cikličkom opterećenju za modeliranje opruge, nije opciono usavršavanje. To je temelj koji virtuelno inžinjering matrica čini dovoljno pouzdanim da smanji fizičko testiranje sa nedelja ponavljanja na dane potvrde.
Naravno, čak i najpreciznija simulacija i dalje proizvodi virtuelno predviđanje. U trenutku kada se fizički čelik susreće s fizičkim alatom na pravoj presi, pojavljuju se nove varijable koje nijedan model ne bilježi savršeno. Taj prijelaz sa digitalnog povjerenja na fizičku validaciju je mjesto gdje metodologija testiranja određuje hoće li se simulirano obećanje pretvoriti u stvarnost proizvodnje.
Testiranje, validacija i odobrenje proizvodnje
Simulacija je obećavala robustan procesni prozor. Izrada kalupa pratila je CAD geometriju unutar tolerancija obrade. Ipak, prvi panel sa prese pokazuje rascjep na radijusu izvlačenja i 3 mm odstupanja od opruge na kritičnoj prirubnici. sta se desilo? Proces isprobavanja štancane matrice je u kojoj se digitalna predviđanja susreću s fizičkom stvarnošću, a to je faza u kojoj se većina pred{4}}proizvodnih neuspjeha ili rješava ili prerasta u skupa kašnjenja.
Proba nije pojedinačni događaj. To je strukturirani niz eskalirajućih koraka validacije, svaki sa definisanim kriterijumima prihvatanja i korektivnim povratnim petljama. Timovi koji to tretiraju kao formalnost kasne sa lansiranjem. Timovi koji dizajniraju svoju metodologiju testiranja s istom rigoroznošću kao i dizajn svoje matrice lansirati na vrijeme.
Proces probnog rada i panel evaluacija
Proces probne matrice za štancanje počinje u trenutku kada gotovi alat stigne na probnu presu. Operacija prvog{1}}pogotka proizvodi početni žigosani panel sa smanjenom tonažom i malom brzinom, omogućavajući inženjerima da procijene bruto formabilnost bez rizika od katastrofalnog oštećenja alata. Tražite očigledne rascjepe, jake nabore ili veliku neusklađenost između gornje i donje polovice alata.
Nakon prve-ispravke pogotka, matrica se pomiče na početnu-probnu liniju na proizvodnoj presi (ili presi koja odgovara proizvodnim specifikacijama u tonaži, veličini ležaja i kretanju klizanja). Ovaj korak je važan jer karakteristike otklona presa, ravnost ojačanja i paralelnost cilindra utiču na to kako matrica radi. Alat koji radi čisto na tvrdoj probnoj presi može proizvesti odstupanja dimenzija na proizvodnoj liniji s različitom strukturnom usklađenošću.
Slijedi sukcesivno usavršavanje. Svaka probna petlja proizvodi uzorke panela koji se mjere, procjenjuju i upoređuju sa predviđanjima simulacije. AsFormingWorld bilješke, podudaranje izvlačenja-između simulacije i fizičkih rezultata je primarna dijagnostika. Ako se protok materijala u šupljinu kalupa razlikuje od predviđenih vrijednosti, efektivno ograničenje od perli, pritiska veziva i trenja ne replicira projektiranu namjeru i tu počinje istraga-korijenskog uzroka.
Kriterijumi za validaciju i prekretnice za odobrenje
Panel koji se formira bez rascjepa nije automatski odobren. Automobilski standardi za provjeru valjanosti zahtijevaju prolazak niza kriterija prije potpisivanja-proizvodnje:
- GD&T usklađenost- Koordinatna mjerna mašina (CMM) ili optičko 3D skeniranje provjerava svaku kritičnu dimenziju u odnosu na crtež dijela. Tipične tolerancije za BIW panele kreću se od +/- 0.5 mm na spojnim površinama do +/- 1.0 mm na ne- kritičnim prirubnicama.
- Procjena kvaliteta površine- Za klasu-A paneli, kamenovanje (provođenje kamena ulja po površini) i Abralux inspekcija (ispitivanje brušenim-svjetlostim) otkrivaju niske mrlje, tragove udubljenja i valovitost površine nevidljive golim okom. Ovi nedostaci postaju vidljivi nakon bojenja i nisu prihvatljivi na vanjskim pločama.
- Studije sposobnosti procesa- Pokretanje 30 ili više uzastopnih panela i mjerenje kritičnih dimenzija uspostavlja Cp i Cpk indekse. Većina OEM-a zahtijeva Cpk od najmanje 1,33 ili više, sa 1,67 poželjnim za sigurno{5}}kritične dimenzije. Cpk ispod praga znači da proces proizvodi previše dijelova izvan{7}}iz-specifičnih dijelova čak i kada je srednja vrijednost centrirana.
- OEM protokol{0}}odjavnih protokola- Proces odobrenja proizvodnog dijela (PPAP) ili ekvivalentni paketi za podnošenje dokumentiraju certifikate materijala, izvještaje o dimenzijama, podatke o mogućnostima i dijagrame toka procesa. Tek nakon potpunog pregleda dokumentacije OEM pušta kalup za proizvodnu upotrebu.
Kvalitet testiranja direktno određuje vrijeme pokretanja proizvodnje i cijenu. Svaka dodatna probna petlja dodaje sedmice na vremensku liniju programa i desetine hiljada troškova prerade, dok svaki neriješeni problem u ovoj fazi postaje ponavljajući proizvodni nedostatak.
Standardni slijed pokušaja-do-odobrenja
Proces odobravanja kalupa za štancanje slijedi definiranu progresiju. Dok se specifične prekretnice razlikuju od OEM-a, osnovni slijed je dosljedan u cijeloj industriji:
- Isporuka kalupa i mehanički pregled- Provjerite da konstrukcija matrice odgovara namjeri dizajna: provjerite dimenzije obrade, zazore vodilica, opterećenja opruge i moment pričvršćivača.
- Prvi-pogoditi smanjenu tonažu- Izradite početne ploče sa 50-70% kapaciteta presovanja za procjenu ukupne formabilnosti i identifikaciju glavnih problema prije rada punom snagom.
- Uočavanje i plavo{0}}podudaranje- Nanesite smjesu za mrlje (prusko plavo) da provjerite ujednačen kontakt između površina kalupa i lima. Podešavati ručnim mljevenjem dok kontakt ne pređe 80% u svim kritičnim područjima oblikovanja.
- Progresivno povećanje tonaže- Dođite do pune proizvodne tonaže uz praćenje rascjepa, pretjeranog stanjivanja ili površinskih nedostataka na svakom koraku.
- Probna{0}}početna linija- Pokrenite matricu na stvarnoj proizvodnoj liniji za presovanje kako biste uhvatili interakciju sa -specifičnim otklonom, brzinom i sistemom napajanja.
- Procjena dimenzija i mjerenje opruge- CMM ili skenirajte sve kritične karakteristike. Uporedite sa nominalnim i primeniti korekcije kompenzacije tamo gde odstupanja prelaze toleranciju.
- Revizija kvaliteta površine- Kamenite i pregledajte ploče klase-A. Identifikujte i ispravite niske tačke, izobličenje površine i tragove matrice kroz poliranje ili podešavanje geometrije.
- Pokretanje sposobnosti procesa- Napravite statistički značajnu seriju (obično 30-300 dijelova) brzinom proizvodnje i mjerite Cp/Cpk na osnovu ključnih karakteristika.
- PPAP podnošenje i OEM odobrenje- Spakujte sve podatke, pošaljite ih na pregled korisnika i pribavite formalni potpis-za odobrenje upotrebe u proizvodnji.
Uobičajeni problemi prilikom testiranja i korektivne radnje
Čak i dobro{0}}simulirane matrice nailaze na probleme tokom fizičke validacije. Razlika između uspješnog isprobavanja i višemjesečne-spirale dorade je koliko brzo tim dijagnosticira osnovne uzroke i primjenjuje pravu korektivnu akciju.
Splitspojavljuju se kao lomovi u zonama velikih-deformacija, obično na polumjerima ili prijelaznim područjima. Korektivne radnje uključuju povećanje radijusa matrice, dodavanje vučnih perli za preusmjeravanje protoka materijala, podešavanje veličine blanka ili poliranje i ponovno-prevlačenje površina sa visokim- trenjem. Ako podijeljena lokacija odgovara predviđanjima simulacije, digitalni model već sadrži odgovor. Ako se ne dogodi, fizički alat može imati odstupanja od namjere dizajna koja treba istražiti.
Borerezultat nedovoljnog pritiska držača slijepe ploče ili prekomjernog protoka materijala u nepodržana područja. Uočavanje korekcija, povećana tonaža veziva ili dodavanje lokalnih pritisaka rješavaju većinu slučajeva. Ozbiljno naboranje u oblastima prirubnica može zahtijevati zavarivanje i ponovnu{2}} mašinsku obradu površina matrice kako bi se dodale karakteristike ograničavanja materijala.
Springback devijacijamimo tolerancije zahteva kompenzaciju. Inženjeri skeniraju stvarni dio, upoređuju sa nominalnim i primjenjuju inverzne vektore morfiranja na površine kalupa. Ovo obično zahtijeva zavarivanje materijala na nedovoljno -formirane površine i ponovnu- mašinsku obradu na kompenziranu geometriju. Višestruke iteracije su uobičajene za AHSS dijelove.
Površinski defektikao što su tragovi matrice, ogrebotine ili niske tačke traga do smetnji u kontaktu, nedovoljnog poliranja ili lokalizovanih visokih tačaka na površini alata. Uočavanje kontaktnom smjesom identifikuje područja koja su oštećena, koja se zatim bruse, poliraju ili preklapaju dok se ne postigne ujednačen kontakt ploče.
Brzina i trošak rješavanja ovih problema u velikoj mjeri zavise od vlastitih-mogućnosti mamrice. Postrojenje sa vlastitom presom za testiranje, CMM laboratorijom i vještim proizvođačima kalupa može ponoviti za nekoliko dana. Onaj koji šalje alate na eksterne probne lokacije gubi sedmice po petlji. Zbog toga infrastruktura za probno testiranje nije naknadna misao, već osnovna sposobnost koja odvaja efikasne matrice od problematičnih i kritičan faktor pri procjeni kom proizvodnom partneru povjeriti svoju investiciju u alate.
Održavanje, načini kvarova i upravljanje životnim ciklusom matrice
Matrica koja prođe probu i dobije odobrenje za proizvodnju nije gotova imovina. To je početak životnog ciklusa koji se mjeri u milionima poteza presa, gdje svaki ciklus degradira rezne ivice, radijuse napregnutih zamorom i postupno troše vodeće površine. Razlika između alata koji isporučuje puni predviđeni obim proizvodnje i alata koji katastrofalno zakaže usred-serije svodi se na disciplinu održavanja matrice. Ipak, većina trgovina spaja održavanje s popravkom, reagujući na kvarove, a ne sprečavajući ih.
Kao stručnjak za inžinjering Art Hedrickjasno razlikuje: ako vaše svakodnevne aktivnosti uključuju popravljanje slomljenih jastučića, zavarivanje oštećenih dijelova nakon što tipli ispadnu ili kopanje zaglavljenih dijelova iz kalupa za izvlačenje, to je popravak. Pravo preventivno održavanje uključuje oštrenje reznih dijelova prema rasporedu, provjeru istrošenosti prije nego što izazove defekte i zamjenu komponenti prije isteka očekivanog životnog ciklusa. Pokretanje programa za popravku matrice prerušenog u održavanje garantuje preranu smrt alata.
Raspored preventivnog održavanja i ključne tačke inspekcije
Efikasno održavanje kalupa za štancanje radi na intervalima -brojanja poteza, a ne na kalendarskom vremenu. Matrica koja radi 40 udaraca u minuti u rasporedu u dvije-smjene akumulira otprilike 38.000 pogodaka dnevno. U roku od jedne sedmice, to je preko 190.000 ciklusa mehaničkog naprezanja na svakoj oštrici, vodilici i oprugi. Zakazivanje inspekcija prema datumu umjesto akumuliranih udaraca potpuno zanemaruje stvarni pokretač istrošenosti.
Intervali na osnovu -broja- udaraca razlikuju se u zavisnosti od težine operacije. Stanice za bliješenje i bušenje u progresivnim kalupima obično trebaju oštrenje svakih 50.000 do 150.000 poteza prilikom obrade mekog čelika, spuštanje na 20.000 do 60.000 udaraca za AHSS klase. Stanice za formiranje troše se postupnije, ali im je potrebna površinska inspekcija i provjera sistema podmazivanja u sličnim intervalima. Vodeći klinovi i čahure treba izmjeriti za rast zazora na svakih 250.000 do 500.000 udaraca, sa zamjenom koja se pokreće kada zazor premašuje projektnu specifikaciju za 0,02 mm ili više.
Ključne tačke inspekcije tokom planiranog održavanja uključuju:
- Vrhunsko stanje- Provjerite sve ivice proboja i dugmadi za visinu neravnina na utisnutim dijelovima. Kada neravnina premašuje 0,1 mm (zavisno od-materijala), oštrenje kasni. Koristite pravi brusni točak za alatni čelik, jer opterećeni točkovi uzrokuju nakupljanje topline koje omekšava ili puca na očvrsne dijelove.
- Integritet opruge- Pregledajte cilindre azota na gubitak pritiska i zavojne opruge na lomove zbog zamora. Zamijenite prije završetka očekivanog životnog ciklusa. Ako se opruge opetovano lome u kratkim intervalima, osnovni uzrok je vjerovatno problem dizajna kao što je prekomjerna deformacija iznad efektivne brzine.
- Istrošenost komponenti vodiča- Izmjerite zazor-do-čahura pomoću mjerača utikača. Prekomjerna zračnost uzrokuje neusklađenost od-u-koše, što ubrzava lomljenje rubova i stvara neravnine.
- Sigurnost pričvršćivača- Provjerite zategnutost svih vijaka. Potražite nestale ili olabavljene klinove za tiple koji omogućavaju pomicanje sekcija pod opterećenjem štancanja.
- Stanje površine- Pregledajte radijuse formiranja, habajuće ploče i bregaste površine da li postoje tragovi nagrizanja, zarezivanja ili degradacije premaza. Ponovo izbrusiti i premazati prije nego što se površinsko oštećenje prenese na utisnute dijelove.
- Sistem podmazivanja- Uvjerite se da su kanali za podmazivanje u-matricama čisti, mlaznice nisu začepljene i da mazivo doseže sve kontaktne zone sa visokim{2}}trenjem. Suhi kontakt eksponencijalno ubrzava i habanje i abrazivno trošenje.
- Uklanjanje puževa i krhotina- Očistite sve prolaze, rupe i kanale za otpad. Nagomilavanje puževa uzrokuje povlačenje puževa, što dovodi do sudara matrice i loma udarca.
Nakon svakog servisa, potpuno osušite matricu da spriječite rđu na preciznim-podlogama, potvrdite da su svi zaštitni štitnici postavljeni i dokumentirajte obavljeni rad sa trenutnim očitanjem brojača udaraca. Ova dokumentacija gradi istoriju servisa koja omogućava buduću analizu kvarova.
Uobičajeni načini kvarova i dijagnoza osnovnog uzroka
Načini kvara matrice za štancanje spadaju u različite kategorije, svaka s različitim vizualnim potpisima i različitim osnovnim uzrocima. Tretiranje svakog neuspjeha na isti način, recimo, jednostavnim izoštravanjem i nadom u najbolje, jamči ponavljanje. Pristup strukturiranoj analizi kvara počinje identifikacijom koji je modus prisutan prije nego što se pređe na korektivnu akciju.
Chippingpredstavlja se kao mali fragmenti koji se odvajaju od reznih ivica ili formiraju radijuse. Vidjet ćete nepravilne, konhoidne površine prijeloma nego glatke uzorke habanja. Osnovni uzroci uključuju nedovoljnu žilavost alatnog čelika za primijenjeno opterećenje (D2 se koristi tamo gdje je potreban S7), nepravilnu toplinsku obradu koja ostavlja preostalo naprezanje, oštre uglove koji djeluju kao podizači naprezanja ili prekomjerni zazor rezanja koji stvara velika opterećenja-proizvodnja. Klorirana maziva koja se koriste s karbidnim alatima također mogu napasti kobaltna veziva i pokrenuti površinsko lomljenje tokom vremena.
Gallingpojavljuje se kao prijenos materijala sa lima na površinu kalupa, stvarajući izdignute grudice koje grebu sljedeće ploče. Vizuelni indikator je nakupina prilijepljenog materijala obratka na radijusima formiranja ili površinama za crtanje, često s odgovarajućim oznakama na utisnutim dijelovima. Ovaj način rada dominira kod oblikovanja aluminija, pocinčanog čelika ili nehrđajućeg čelika gdje je afinitet ljepila između lima i alata visok. Neadekvatno podmazivanje, prekomjerna sila držača blanka ili degradirani PVD premazi sve to pojačavaju tendenciju kidanja.
Pucanjemanifestira se kao linearni prijelomi koji se šire kroz komponente matrice, ponekad katastrofalno. Zamorne pukotine postepeno rastu od koncentratora napona kao što su oštri unutrašnji uglovi, tragovi pečata ili nagle promjene poprečnog presjeka. Termičke pukotine prisutne su kao mreže finih površinskih linija (provjera topline) uzrokovane cikličnim zagrijavanjem i hlađenjem tokom -štancanja velikom brzinom. Greške u dizajnu koje postavljaju tanke sekcije uz debele preseke, ili karakteristike sa premalim ugaonicama, stvaraju geometriju koja inicira pucanje tokom termičke obrade ili ranog radnog veka.
Otkazivanje zamorarazvija se preko produžene usluge bez očiglednog upozorenja. Ponavljano ciklično opterećenje ispod krajnje čvrstoće materijala i dalje uzrokuje progresivno stvaranje i rast mikropukotina. Komponente matrice koje su podvrgnute udarnom opterećenju, kao što su probijači i bregasti pogoni, najosjetljivije su. Vizuelni indikatori su suptilni do konačnog loma: blage deformacije na opterećenim površinama, fino pucanje površine pod povećanjem ili postupno pomjeranje dimenzija u utisnutim dijelovima kako se komponenta matrice plastično deformira pod nagomilanim ciklusima.
Sljedeća tabela mapira ove načine kvara matrice za štancanje na njihove dijagnostičke indikatore i puteve korekcije:
| Failure Mode | Osnovni uzroci | Vizuelni simptomi | Korektivna radnja |
|---|---|---|---|
| Chipping | Nedovoljna žilavost, oštri uglovi, nepravilna termička obrada, preveliki zazor | Nepravilni prijelomi rubova, konhoidne površine koje se lome, povećanje neravnina na dijelovima | Prebacite se na tvrđi tip čelika, dodajte poluprečnike na naprezanja, pregledajte ciklus termičke obrade, ispravite zazor |
| Galling | Adhezija materijala, neadekvatno podmazivanje, kvar premaza, preveliki pritisak | Prenos nakupljenog-materijala na površinu matrice, bodovanje na utisnutim pločama | Ponovo polirajte i premažite površinu kalupa, poboljšajte isporuku podmazivanja, smanjite silu veziva, nanesite PVD ili TD premaz protiv -grabljivanja |
| pucanje (termičko) | Ciklično termičko opterećenje, nedovoljno hlađenje,{0}}brzi rad | Mreža finih površinskih linija (provjera topline), progresivno produbljivanje tokom vremena | Poboljšajte hlađenje, smanjite brzinu presovanja, obnovite površinu i nanesite termički-otporni premaz, provjerite kaljenje materijala |
| pucanje (mehaničko) | Koncentratori napona, greške u projektovanju (oštri uglovi, tanki zidovi), preopterećenje | Linearni prijelomi zbog uglova ili promjena presjeka, iznenadni kvar komponente | Redizajnirajte sa odgovarajućim filetima, povećajte debljinu preseka, proverite da je tonaža u granicama projektovanog |
| Otkazivanje zamora | Ciklično opterećenje koje prelazi granicu izdržljivosti, udarno opterećenje, nagomilane mikropukotine | Postepeno dimenzionalno pomeranje, fina površina napuknuća, iznenadni katastrofalni lom nakon dužeg rada | Zamijenite komponentu prije predviđenog vijeka trajanja, redizajnirajte za smanjenu koncentraciju naprezanja, dodajte funkcije za rasterećenje prije{0}}opterećenja |
| Abrazivno trošenje | Tvrdi limeni materijal (AHSS), abrazivni premazi (galvansko žareni), nedovoljna površinska tvrdoća | Postepeni gubitak materijala sa površina matrice, povećanje zazora matrice, zaokruživanje rubova | Nadogradite na PM alatne čelične ili karbidne umetke, nanesite TD ili PVD premaz, sužite intervale oštrenja |
Popravak vs. Zamjena okvira odluka
Kada se dijagnosticira kvar, sljedeće pitanje je ekonomično: popraviti postojeću komponentu, zamijeniti je novim umetkom ili obnoviti cijeli dio matrice? Odgovor zavisi od tri varijable: preostalog obima proizvodnje, izvodljivosti popravke i rizika od ponavljanja.
Popravak zavara ima smisla kada je oštećenje lokalizirano, osnovni materijal je zavarljiv bez unošenja pretjeranih varijacija tvrdoće, a preostali volumen proizvodnje opravdava trošak. Tipične primjene uključuju stvaranje istrošenih radijusa oblikovanja, popunjavanje lokaliziranih ivera na rubovima trimova i obnavljanje površina pokretača zupčanika. Međutim, popravke zavara mijenjaju metalurgiju zona{2}}zahvaćene toplinom i mogu dovesti do zaostalog naprezanja koje ubrzava buduće pucanje ako se naprezanje ne-ublaži i ponovo{4}}obradi na odgovarajući način.
Zamjena umetaka je preferirani put kada dođe do habanja ili oštećenja u predvidljivoj, visoko-kontaktnoj zoni koja je od početka dizajnirana za zamjenjive umetke. Karbidni ukrasni umetci, na primjer, namijenjeni su za zamjenu u određenim intervalima. Ako matrica nije izvorno dizajnirana sa zamjenjivim umetcima na mjestu kvara, vrijedi razmotriti njihovu naknadnu ugradnju kada će se način kvara ponoviti bez obzira na kvalitetu popravka.
Potpuna obnova matrice postaje racionalan izbor kada je istovremeno prisutno više načina kvara, kada je matrica akumulirala dovoljno kumulativne obrade da je dimenzionalni integritet upitan, ili preostali obim proizvodnje premašuje ono što popravci mogu pouzdano isporučiti. Obnova korištenjem ažuriranih kvaliteta materijala i površinskih tretmana također može uključiti lekcije naučene iz istorije servisiranja matrice, efektivno kreirajući alat sljedeće-generacije umjesto vraćanja originalnog dizajna.
Sistemi zaštite od kalupa za produženje vijeka trajanja
Najisplativija{0}}najefikasnija strategija održavanja je sprječavanje katastrofalnih oštećenja na prvom mjestu. Sistemi za zaštitu kalupa koriste-senzore za štampu i elektronske kontrolere da otkriju događaje koji ugrožavaju -prese i zaustave presu prije nego što jedan loš udarac uništi sedmice popravke.
Dobro-program za zaštitu matrice prati uslove kao što su otkrivanje pogrešnog uvlačenja (traka ne napreduje u pilot poziciju), provjera izbacivanja dijela (potvrđivanje da je prethodni dio očišćen prije sljedećeg poteza), događaji kratkog uvlačenja ili prekomjernog uvlačenja, kopčanja trake, kraj--zaliha i potvrda povrata brega. Moderni kontroleri zasnovani na rezolveru- obezbjeđuju tačnost vremena do jedne-trećine stepena rotacije radilice, dovoljno brzo da uhvati događaj pogrešnog uvlačenja i zaustavi presu prije nego što ram stigne do radne zone.
Senzori koji su trajno instalirani na svakoj matrici, ožičeni kroz razvodnu kutiju{0}}montiranu na matrici na interfejs postavljen na pres{1}}, eliminišu greške pri postavljanju i habanje kabla koje muče labave-prilaze žice. Ključni princip: trajno instalirajte senzor na svaku matricu kojoj je potreban, umjesto da pomjerate senzore između alata. U poređenju sa troškovima sudara sa mamcem, senzori su jeftini. Čak i bez pada, vrijeme podešavanja ušteđeno trajnom instalacijom brzo nadoknađuje ulaganje u hardver.
Prekidi smetnji, gdje sistem zaustavlja štampu kada ne postoji pravi problem, primarna su prijetnja uspjehu programa. One narušavaju povjerenje operatera sve dok sistem ne bude ignoriran ili potpuno onemogućen. Njihovo izbjegavanje zahtijeva pravilno testiranje svakog senzora prije instalacije, korištenje svih dostupnih tolerancija u pozicioniranju senzora umjesto postavljanja nepotrebno čvrstih pragova detekcije i osiguravanje da su senzori fiksirani u položaju tako da nije potrebno-podešavanje vremena rada.
Brojači hoda integrisani sa zaštitnim kontrolerom obezbeđuju okosnicu podataka za održavanje zasnovano na-održavanju. Umjesto da se oslanja na kalendarske rasporede ili nagađanja, održavanje automatski aktivira kada nagomilani udarci dosegnu unaprijed definirane pragove za oštrenje, zamjenu opruge ili potpunu inspekciju. Ovo transformiše produžetak životnog veka matrice iz reaktivnog gašenja požara u predvidljiv, projektovan ishod.
Infrastruktura održavanja, sposobnost dijagnoze kvarova i sofisticiranost zaštitnog sistema su atributi koji razlikuju jednog partnera od drugog. Kada se procjenjuje kom proizvođaču ili dobavljaču usluga vjerovati proizvodni alat, ove mogućnosti životnog ciklusa su važne koliko i početni dizajn i kvalitet izrade.
Odabir partnera za proizvodnju kalupa za štancanje
Programi održavanja, dijagnostika kvarova i sistemi zaštite pretpostavljaju nešto fundamentalno: matrica je bila dobro-izgrađena na prvom mjestu. Alat sa nedostacima u dizajnu ugrađenim u fazi koncepta, ili greškama u mašinskoj obradi uvedenim tokom izgradnje, potrošiće budžete za održavanje bez obzira na to koliko su vaši intervali pregleda disciplinovani. Ta realnost čini odabir dobavljača štancanih matrica jednom od odluka-sa najvećim utjecajem u bilo kojem programu vozila. Pogrešan partner ne isporučuje samo kasni alat. Oni isporučuju alat koji nikada ne radi kako treba, smanjujući troškove dorade i kašnjenje pokretanja tokom cijelog životnog ciklusa programa.
Dakle, kako procijeniti proizvođača metalnih kalupa za štancanje prije nego što odredite budžet za alate? Cijena po kilogramu alatnog čelika je metrika koju većina timova za kupovinu podrazumijeva. To je također najmanje predviđanje uspjeha programa. Ono što je zapravo važno je da li dobavljač može projektirati robustan proces, precizno ga izgraditi, dokazati da radi i podržati ga kroz proizvodnju. Za to je potreban specifičan skup sposobnosti, a znanje šta tražiti razdvaja informirani izvor od nabavke u kojoj se nadamo.
Ključne sposobnosti za procjenu kod proizvođača matrica
Razmišljajte o odabiru dobavljača kalupa za štancanje kao o procjeni sistema, a ne o kupovini robe. Ne kupujete čelik i sate strojne obrade. Kupujete mogućnost isporuke alata-spremnog za proizvodnju koji pogađaju dimenzionalne ciljeve pri prvom pokušaju ili blizu njega. Sljedeće mogućnosti određuju da li prilagođeni proizvođač kalupa za štancanje automobila može ispuniti to obećanje:
- U-simulacija formiranja u kući- Dobavljač koji interno izvodi analizu izvodljivosti zasnovanu na FEA-i kompenzaciju povratnog opruge može identificirati i riješiti probleme prije početka obrade. Outsourced simulacija dodaje kašnjenje u komunikaciji i odvaja ljude koji dizajniraju kockicu od ljudi koji predviđaju njeno ponašanje.
- 5-osna CNC obrada- Kompleksne geometrije lica matrice, posebno za AHSS opružne-kompenzirane površine, zahtijevaju mogućnost 5-osi za preciznu obradu u jednoj postavci. Dobavljači ograničeni na rad sa 3 ose uvode više podešavanja, više tolerancija i veći rizik od površinskih diskontinuiteta.
- U-kućna probna štampa- O ovome se-ne pregovarati za ozbiljne programe. Dobavljač sa sopstvenom probnom presom ponavlja ispravke u danima. Onaj koji šalje alate u eksterne objekte gubi sedmice po petlji i ne može održavati čvrste povratne informacije između proizvođača matrica i rezultata testiranja.
- Metrološka laboratorija sa CMM i 3D skeniranjem- Provjera dimenzija zahtijeva mogućnost mjerenja koordinata na-lokaciji. Dobavljači koji mogu skenirati probne ploče odmah nakon pritiskanja, preklapati rezultate sa CAD-om i generirati mape odstupanja u satima, a ne u danima, sažimaju cijelu vremensku liniju validacije.
- Istorija OEM odobrenja- Dobavljač koji je uspješno završio PPAP prijave za vaš ciljni OEM (ili uporedive programe) već razumije zahtjeve za dokumentacijom, pragove mogućnosti i protokole za-odjavu. Ovo institucionalno znanje eliminiše kašnjenja-krive učenja tokom vašeg programa.
- Inženjerska promjena odziva- Kasne promjene dizajna su realnost u automobilskim programima. Procijenite kako dobavljač rukuje ECN-ovima: da li imaju CAD/CAM infrastrukturu za brzo uključivanje promjena i da li transparentno komuniciraju o troškovima i utjecaju vremena umjesto da tiho apsorbiraju promjene i isporučuju sa zakašnjenjem?
Osim individualnih mogućnosti, tražite integraciju između njih. Dobavljač sa simulacijom, obradom, testiranjem i mjeriteljstvom pod jednim krovom može zatvoriti petlju između predviđenih performansi i stvarnih rezultata brže od onoga koji podugovara bilo koji od tih koraka. Svako primopredaje između objekata uvodi kašnjenje, gubitak komunikacije i nedostatke u odgovornosti.
Modeli saradnje od dizajna do proizvodne podrške
Način na koji dobavljač sarađuje sa vašim inženjerskim timom je važan koliko i koju opremu posjeduje. Postoje dva dominantna modela saradnje, a pravi izbor zavisi od zrelosti vašeg programa i internih resursa vašeg tima.
Potpuna-usluga (izgradnja-za-specifikacije) partnerstvadati ovlaštenje za dizajn dobavljača matrice. Dajete geometriju delova, specifikaciju materijala, ciljeve zapremine i zahteve kvaliteta. Dobavljač osmišljava koncept matrice, pokreće simulaciju, dizajnira alate, izrađuje ga i potvrđuje kroz probno korištenje. Ovaj model najbolje funkcionira kada vašem timu nedostaju namjenski inženjerski resursi, kada želite iskoristiti stručnost dobavljača za formiranje, ili kada program ima koristi od optimizacije dizajna vođene proizvodnjom{3}}. Dobavljač preuzima veći inženjerski rizik, ali vi dobijate pristup njihovom akumuliranom znanju o procesima u sličnim porodicama delova.
Izgradite-da-partnerstvazadržite autoritet dizajna sa svojim timom. Dostavljate kompletne podatke o dizajnu kalupa, CAD modele, specifikacije materijala i tolerancije. Dobavljač izvodi proizvodnju precizno prema vašoj dokumentaciji bez promjene geometrije, materijala ili parametara procesa osim ako nije formalno odobren. Ovaj model odgovara programima u kojima je IP osjetljivost visoka, dizajni su zreli i potpuno potvrđeni, ili vaš interni tim za inženjering matrice ima duboku stručnost i želi čvrstu kontrolu konfiguracije. Asanaliza industrije potvrđuje, odlučujući faktor je da li je kontrola dizajna ili optimizacija troškova veći prioritet za vaš program.
Mnogi uspješni programi spajaju oba modela. Početna izvodljivost i razvoj koncepta kalupa mogli bi slijediti potpuni-pristup usluge, koristeći stručnost dobavljača u simulaciji i formiranje znanja{2}}kako. Jednom kada je dizajn zamrznut i potvrđen, konstrukcija proizvodne matrice prelazi na izvođenje-u-štampanje uz strogu kontrolu promjena. Ovaj hibrid koristi prednosti kolaborativnog inženjeringa bez odricanja ovlaštenja za konfiguraciju tokom proizvodnje.
Za timove koji ocjenjuju potpune-usluge partnera u programima štancanja u vezi sa konstrukcijama, šasijama, unutrašnjosti i kamionima{1}},YICHEN-ova automobilska divizijanudi korisnu referentnu tačku. Oni podržavaju OEM, Tier-1 i Tier-2 inženjerske timove sa štancanjem i proizvodnjom limova, objavljivanjem studija slučaja procesa koje demonstriraju sposobnost u više porodica delova. Pregled dokumentiranih studija slučaja od potencijalnih dobavljača, bilo YICHEN ili drugih na vašem užem izboru, daje vam opipljive dokaze o tome kako oni rješavaju stvarne programske izazove umjesto da se oslanjaju samo na tvrdnje o sposobnostima u prodajnoj prezentaciji.
Konačno, pravi partner za proizvodnju kalupa za štancanje nije najjeftinija ponuda ili najbrže obećano vrijeme isporuke. To je tim čija se inženjerska dubina, kapacitet opreme i model saradnje usklađuju sa složenošću vašeg programa i internim resursima vaše organizacije. Ispravite to poravnanje i matrica stiže za proizvodnju-spremna. Pogriješite i vratili ste se na naslov članka: vaša matrica za automatsko žigosanje pokvari prije početka proizvodnje.
Često postavljana pitanja o matricama za automatsko štancanje
1. Šta je matrica za automatsko štancanje i kako radi?
Matrica za automatsko štancanje je usklađen set precizno-obrađenih gornjih i donjih komponenti od alatnog čelika montiranih u presu. Gornja polovina (probijanje) se spušta u donju polovinu (blok kalupa), prisiljavajući lim da se prilagodi geometriji šupljine kroz kontrolirano sečenje, savijanje i oblikovanje. Prazni držač steže ivice materijala kako bi upravljao protokom metala, dok vodeći klinovi održavaju poravnanje unutar tolerancija od 0,0001 inča. Ovaj proces hladnog{5}}formiranja pretvara ravni lim u trodimenzionalne-dimenzionalne dijelove automobila u jednom potezu ili nizu poteza, proizvodeći sve od malih nosača do panela cijele karoserije.
2. Koje su glavne vrste kalupa za štancanje koje se koriste u proizvodnji automobila?
Proizvodnja automobila se oslanja na četiri primarne vrste kalupa. Progresivne matrice dovode kontinuirani namotaj kroz više stanica za velike-male dijelove kao što su nosači i kopče. Prenosne matrice pomeraju pojedinačne blanke između stanica za velike strukturne komponente kao što su unutrašnjost vrata i podovi. Složene i kombinovane matrice vrše simultano rezanje i oblikovanje za precizne ravne dijelove. Tandem linije za presovanje koriste više nezavisnih presa u seriji za vanjske panele klase-A kao što su haube i blatobrani. Odabir ovisi o veličini dijela, dubini izvlačenja, zapremini proizvodnje, zahtjevima za kvalitetom površine i razredu materijala.
3. Kako odabrati pravu vrstu kalupa za štancanje za određeni automobilski dio?
Odabir pravog tipa kalupa za štancanje počinje s tri primarne varijable: obim proizvodnje, geometrija dijela i ekonomičnost. Progresivne matrice postaju isplative-iznad 50.000 do 100.000 godišnjih jedinica za dijelove ispod 300 mm. Prenosne matrice odgovaraju velikim delovima sa dubinom izvlačenja većom od 50 mm pri zapreminama iznad 25.000 jedinica. Kvalitet materijala dodaje ograničenja jer AHSS iznad 780 MPa zahtijeva više faza oblikovanja i veću tonažu, dok aluminijum zahtijeva prilagođene zazore i kontrolu brzine servo presa. Budžet i vrijeme isporuke također su uključeni, jer je progresivnim kalupima potrebno 12-20 sedmica u odnosu na 20-30+ sedmica za alate tandem linije. Partneri kao što je YICHEN (yichen-group.com/automotive) mogu pružiti studije slučaja procesa kako bi pomogli u potvrđivanju odluka o tipu matrice u strukturalnim i šasijskim aplikacijama.
4. Šta uzrokuje prerano kvar matrice za štancanje i kako se kvarovi mogu spriječiti?
Preuranjeni kvar matrice za štancanje proizlazi iz četiri glavna načina: lomljenja (nedovoljna žilavost ili oštri naponi), nagrizanja (adhezija materijala zbog neadekvatnog podmazivanja ili degradacije premaza), pucanja (termički ciklusi ili mehanički koncentratori naprezanja) i zamora (nagomilane mikropukotine od cikličkog opterećenja). Prevencija zahtijeva usklađivanje vrste alatnog čelika sa operacijom štancanja, implementaciju rasporeda održavanja zasnovanih na-broju-hoda umjesto inspekcija zasnovanih na kalendaru-, primjenu odgovarajućih površinskih premaza kao što su TD ili PVD za AHSS primjene i ugradnju senzora za zaštitu matrice koji detektuju pogrešno uvlačenje ili kvarove pri izbacivanju prije nego što dođe do katastrofičnog oštećenja.
5. Na šta treba obratiti pažnju kada birate partnera za proizvodnju kalupa za štancanje?
Procijenite proizvođača kalupa za štancanje kao sistemskog partnera, a ne kao dobavljača robe. Kritične mogućnosti uključuju-simulaciju kućnog formiranja za pre-detekciju problema prije izgradnje, 5-osinsku CNC obradu za složene kompenzirane površine, -probnu presu na licu mjesta za brzu iteraciju, mjeriteljsku laboratoriju sa CMM i 3D skeniranjem, dokumentiranu historiju promjena i odobrenje OEM-a. Integracija ovih mogućnosti pod jednim krovom značajno komprimuje vremenske okvire. Partneri sa punom uslugom kao što je YICHEN podržavaju OEM kroz Tier-2 timove sa štancanjem i proizvodnjom kroz porodice konstrukcija, šasija i unutrašnjih delova, nudeći objavljene studije slučaja kao dokaz stvarnog izvršavanja programa.




