


Šta zaobilazni zarezi rade u kalupima za progresivno štancanje
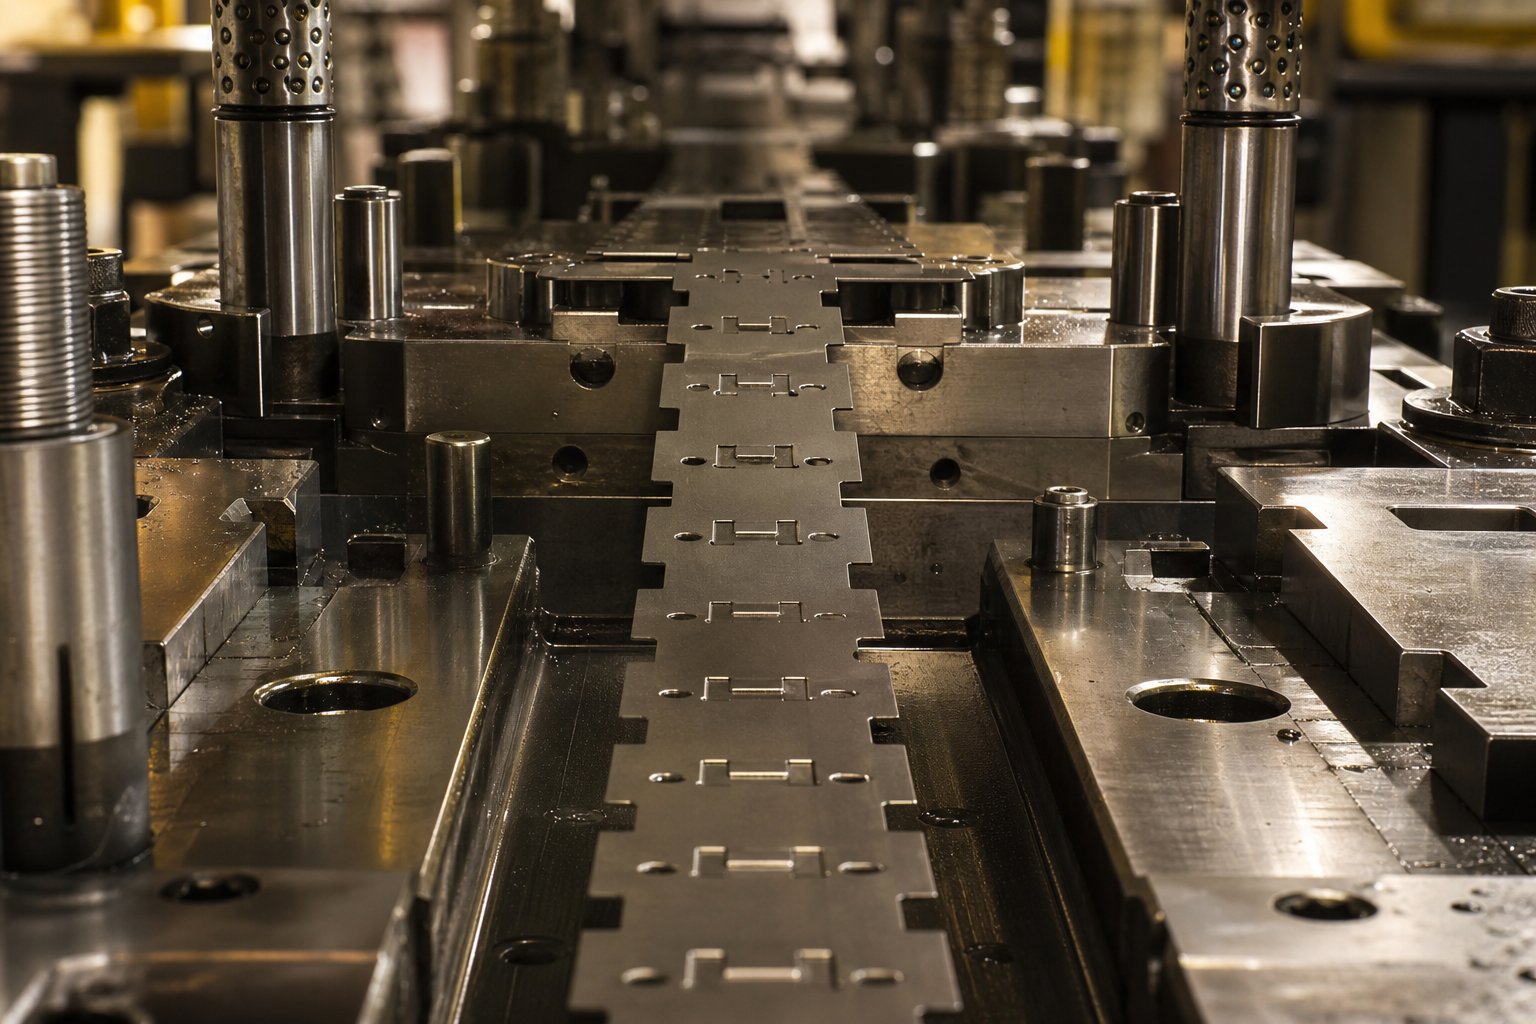
Kada tipokrenite matricu za progresivno štancanje, traka od lima indeksira jednu preciznu dužinu napredovanja sa svakim ciklusom presovanja. Ali ovdje je problem: stacionarne komponente matrice kao što su podizači, čelici za formiranje i piloti fizički zauzimaju prostor unutar matrice. Prethodno formirane karakteristike na traci mogu se sudarati sa tim komponentama tokom indeksiranja ako ništa ne uračunava prazninu.
To je upravo problem koji rješavaju zasjeci zaobilaznice.
Šta su obilazni urezi u kalupima za progresivno štancanje
Bypass zarez je namjerno uklanjanje materijala ili deformacija u nosećoj traci koja omogućava traci da napreduje pored stacionarnih komponenti matrice bez smetnji tokom indeksiranja.
Zamislite to kao reljef ugrađen direktno u traku. Svaki put kada se mreža nosača pomakne naprijed, zarez za premosnicu osigurava razmak tako da traka čisto prolazi kroz podizače, pilotske klinove i formiranje čelika. Bez ovih zareza, vidjeli biste pogrešno uvlačenje, izvijanje trake ili potpuno oštećenje kalupa u prvih nekoliko ciklusa presovanja. Funkcija premosnog zareza u kalupima za štancanje u osnovi se odnosi na očuvanje glatkog, neprekidnog napredovanja trake u progresivnom štancanju.
Zašto su zasjeci za zaobilaženje kritični za progresiju trake
U aprogresivna smrt, noseća mreža povezuje svaki dio zajedno i pomiče cijelu traku od stanice do stanice. Udaljenost između središnjih linija stanice mora ostati konstantna tijekom cijelog hoda pritiska. Svaka smetnja između ruba trake i komponente matrice narušava taj odnos, izobličuje pilot rupe i kaskadira greške registracije nizvodno.
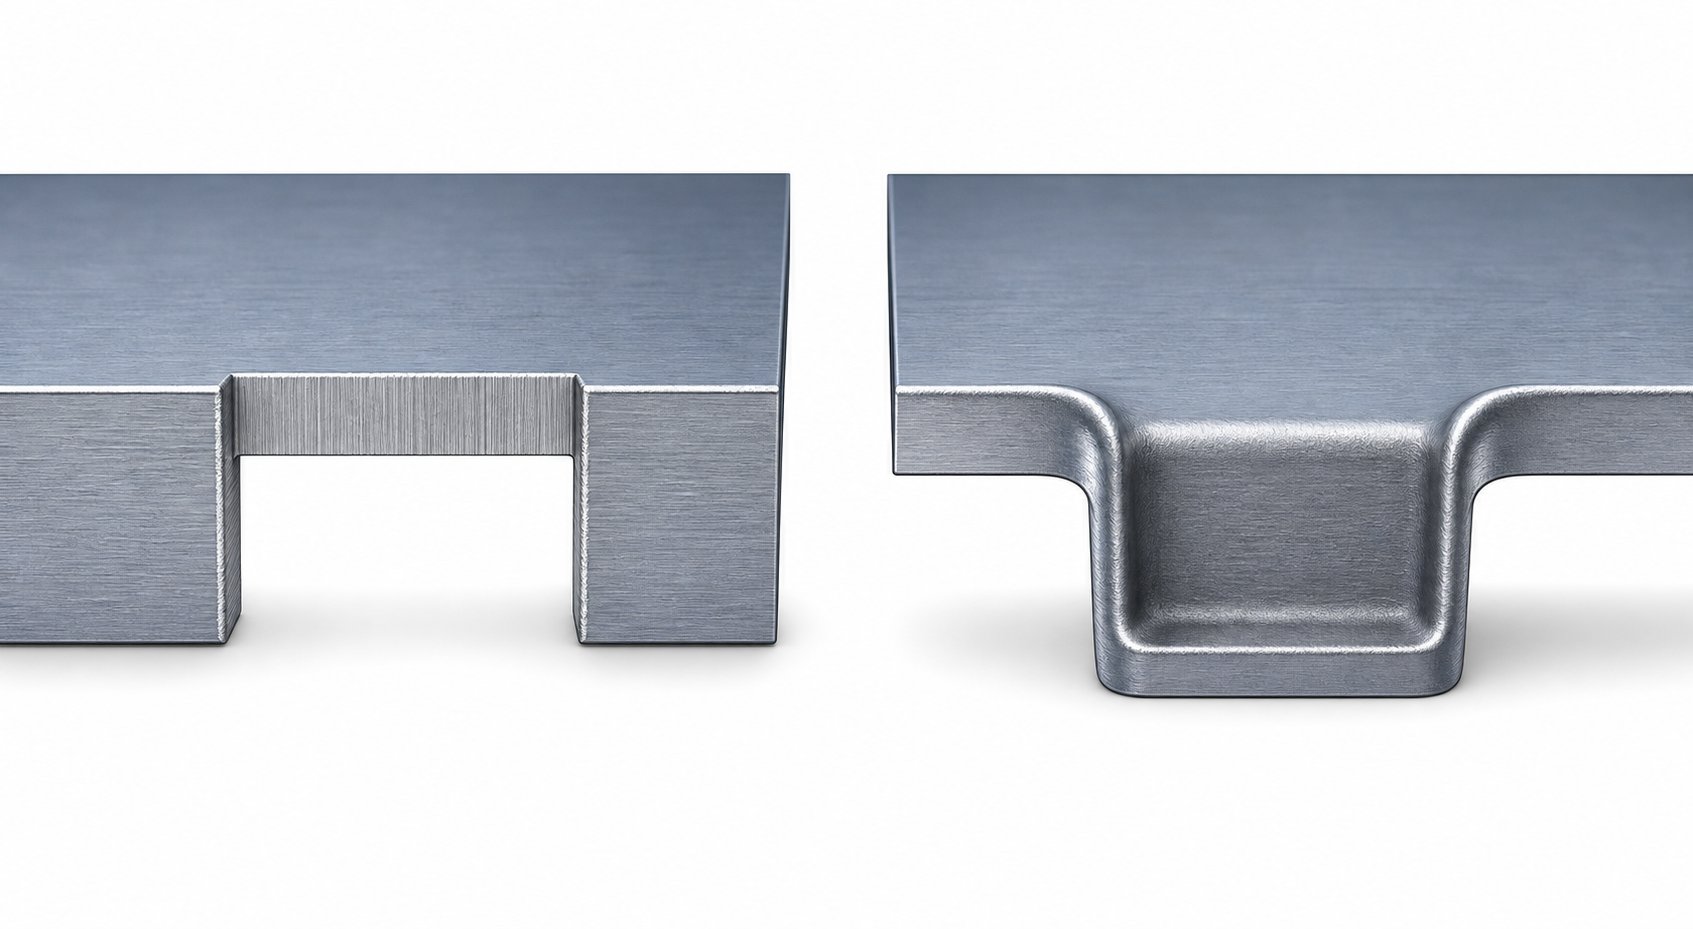
Premosni zarezi sprečavaju te smetnje stvaranjem lokalizovanih slobodnih zona duž nosača. Oni spadaju u dvije osnovne kategorije: negativni bypass zarezi, koji uklanjaju materijal sa trake, i pozitivni bypass zarezi, koji deformiraju materijal izvan ravnine trake, a da ga ne odsjeku. Svaki tip proizvodi drugačiji profil trake, stvara različite efekte na snagu nosača i odgovara različitim scenarijima dizajna. Razumijevanje po čemu se razlikuju je početna tačka za bilo koju odluku o dizajnu zaobilaženja zvuka.
Upoređena geometrija zareza negativnog i pozitivnog zaobilaznog puta
Razlika izmeđunegativni i pozitivni obilazni zarezisvodi se na jedno ključno pitanje: da li zarez uklanja materijal ili pomiče materijal? Ta razlika pokreće sve, od načina na koji sečete alate do toga kako se traka ponaša na desetinama stanica. Evo direktnog pogleda na svaku vrstu.
Geometrija i metoda formiranja negativnog obilaznog zareza
Negativni premosni zarez uklanja materijal sa ruba noseće trake, stvarajući olakšani džep ili izrez. Zamislite mali pravougaoni ili polukružni zalogaj izvučen iz ruba trake. Nosač fizički ima manje materijala na toj lokaciji, a rezultirajuća praznina osigurava razmak za komponente matrice dok traka ide naprijed.
Metoda formiranja zasjeka zaobilaznice za negativnu zarezu odražava standardnu trim ilizarezivanjeoperacija. Namjenski udar se spušta u šupljinu kalupa za spajanje, čisto odstranjujući materijal. Odrezani puž pada kroz kalup kao otpad. Ono što ostaje je traka sa otvorenim profilom ureza duž ivice, veličine da očisti bilo koju komponentu matrice koja se nalazi na putu kretanja.
Rezultirajući profil trake pokazuje jasan razmak na svakoj lokaciji zareza. Primijetit ćete da je presjek nosioca-smanjen na tim tačkama, što ima strukturalne implikacije za nizvodne stanice.
Geometrija i metoda oblikovanja pozitivnog obilaznog zareza
Pozitivni bypass zarez ima fundamentalno drugačiji pristup. Umjesto da seče materijal, on deformiše materijal prema van od ravnine trake, obično gurajući mali jezičak prema dolje. Traka zadržava svoj puni profil ivice, ali kovani ili reljefni dio pomiče se ispod ravnine kretanja, stvarajući zazor iznad.
Metoda kovanja sa pozitivnim obilaznim zarezom koristi bušilicu koja utiskuje lokaliziranu površinu trake u plitku šupljinu u bloku matrice. Ova radnja je slična standardnoj operaciji kovanja ili utiskivanja: visoki lokalizirani pritisak plastično deformira materijal bez odvajanja. Ne proizvodi se puž, niti materijal ne napušta traku.
Rezultirajući profil trake ostaje kontinuiran duž ruba. Zarez je vidljiv samo kao depresivna zona kada se gleda sa strane. Zazor u potpunosti ovisi o tome koliko se materijal pomjera ispod ravnine kretanja trake.
Usporedno{0}}poređenje{1}}
Donja tabela suprotstavlja oba tipa po parametrima koji su najvažniji tokom dizajna matrice. Ovo poređenje se bavi negativnom geometrijom premosnog zareza u progresivnoj matrici u odnosu na njenu pozitivnu kopiju u svakoj kritičnoj varijabli.
| Parametar | Negative Bypass Notch | Positive Bypass Notch |
|---|---|---|
| Vrsta geometrije | Otvoreni izrez ili džep na rubu trake | Kovani ili reljefni jezičak ispod ravnine trake |
| Metoda formiranja | Probijanje{0}}i-usmjeravanje (smicanje) | Kovanje ili utiskivanje (plastična deformacija) |
| Uklanjanje materijala | Da, generira se puž | Ne, materijal ostaje priložen |
| Trakasti rubni profil | Diskontinuirani, otvoreni zazor u zarezu | Kontinuirano, bez vidljivih ivica |
| Postignut tipičan razmak | Jednako punoj dubini zareza (neograničeno) | Ograničeno dubinom novčića i povratom materijala |
| Generisanje otpada | Da, jedan zarez po zarezu po ciklusu | Nema |
Svaka vrsta nosi-ustupke koji sežu dalje od geometrije. Ograničenja širine trake, svojstva materijala i broj stanica za koje je potrebno čišćenje utiču na to koji pristup pruža najpouzdaniji napredak trake bez ugrožavanja integriteta nosača.
Kada odabrati pozitivne nad negativnim obilaznim zarezima
Poznavanje geometrijske razlike između ova dva tipa zareza je korisno, ali pravi inženjerski izazov pada tokom pregleda dizajna. Koji tip zapravo određujete za datu kockicu? Odgovor ovisi o nekolicini interakcijskih varijabli, od fizičkih dimenzija vašeg nosača do toga koliko stanica će zahtijevati dopuštenje. Ovdje je okvir za odlučivanje o dizajnu zaobilaznog zareza koji povezuje te varijable na jasan put odabira.
Razmatranje geometrije dijela i širine trake
Izbor širine noseće trake često je prvi filter u odluci. Uska noseća traka sa minimalnim zalihama rubova ne može priuštiti gubitak materijala. Svaki negativni premosni zarez uklanja dio te ivice, smanjujući poprečni-presjek nosioca u toj tački. Ako vaš raspored trake već gura širinu nosača na donju granicu, ti izrezi mogu istanjiti traku do tačke u kojoj se kopča ili kida tokom hranjenja.
Pozitivni obilazni zarezi čuvaju profil pune ivice. Materijal ostaje pričvršćen, samo se pomiče ispod putne ravnine. Za uske rasporede traka kod kojih je ivica široka samo nekoliko debljina materijala, ovaj pristup drži nosač netaknutim, a istovremeno osigurava razmak komponenti.
Šire trake s izdašnim rubovima govore drugu priču. Kada imate 8 mm ili više rubnog materijala izvan granice dijela, uklanjanje malih dijelova zareza jedva utječe na strukturalne performanse. Negativni zarezi postaju praktični jer preostali presjek nosača-i dalje podržavaju nesmetano dovođenje preko svih stanica.
Ovdje je važna i složenost geometrije dijela. Zamislite dio s dubokim izvlačenjem, višestrukim savijanjima i lancem. Taj dio zahtijeva astretch web carrierkoji se mogu savijati i vertikalno i horizontalno tokom oblikovanja. Dodavanje negativnih premosnih zareza u blizini tih savitljivih zona slabi pričvrsnu mrežu na najgoroj mogućoj lokaciji. Pozitivni zarez, nasuprot tome, dodaje lokaliziranu deformaciju bez prekidanja materijala koji nosi opterećenje.
Debljina i tip materijala kao faktori odabira
Svojstva materijala direktno utiču na to da li se pozitivan zarez uopšte može pravilno formirati. Akcija kovanja koja stvara pozitivan obilazni zarez zahtijeva da se materijal plastično deformira u plitku šupljinu bez pucanja. To znači da je duktilnost bitna.
Tanji, duktilniji materijali kao što su nisko-ugljični čelik ispod 1,0 mm, meke legure aluminija ili mesing dobro reagiraju na deformaciju kovanog novca. Materijal teče čisto u džep matrice, zadržava svoj pomaknut oblik i osigurava dosljedan ciklus čišćenja nakon ciklusa.
Deblji ili tvrđi materijali odolijevaju tom kovanju. Niskolegirani čelici visoke{1}}vrste{2}} visine iznad 1,5 mm, nehrđajući čelik u kaljenim uvjetima ili čelici za opruge mogu popucati na polumjeru novčića ili se toliko agresivno povući da zarez ne daje dovoljan zazor nakon formiranja. U tim slučajevima, negativni bypass zarez je sigurniji izbor. Probijanje-i-akcija smicanja radi bez obzira na duktilnost materijala jer jednostavno odsiječe materijal umjesto da traži da teče.
Debljina materijala također utiče na dostižnu dubinu novčića u pozitivnim zarezima. Traka od 0,5 mm kovana prema dolje za 1,5 mm proizvodi čist pomak. Traka od 2,0 mm kojoj je potreban isti razmak od 1,5 mm zahtijeva kovanje materijala manje od jedne pune debljine, što ograničava praktičnu dubinu i rizikuje nepotpunu deformaciju. Negativni zarezi se ne suočavaju s takvim ograničenjem jer je dubina reza određena samo geometrijom proboja.
Zahtjevi napredovanja i broj stanica
Broj die stanica koje zahtijevaju premosnicu uvodi kumulativni efekat. Svaki negativan zarez uklanja materijal. Deset stanica od kojih svaka zahtijeva zarez za obilaznicu znači deset lokacija na kojima je nosač razrijeđen. Kumulativno slabljenje može ugroziti krutost trake na dovodnoj liniji, koju principi čvrstoće nosača identificiraju kao kritičnu za glatko napredovanje.
Pozitivni zarezi izbjegavaju ovaj kumulativni gubitak materijala. Čak i preko 15-stanice, nosač zadržava svoj puni poprečni presjek-na svakoj tački. Kompromis je u tome što svaka kovana zona uvodi lokaliziranu koncentraciju naprezanja, ali je smanjenje strukture daleko manje ozbiljno od otvorenog jaza.
Za veliki broj matrica-stanica- gdje integritet trake mora preživjeti duge dužine progresije, pozitivni zarezi često pobjeđuju samo na snazi nosača. Za kraće kalupe s tri ili četiri stanice, negativni zarezi obično ne predstavljaju kumulativni rizik.
Koristite kontrolnu listu ispod tokom pregleda dizajna kako biste vodili odabir:
- Zaliha ivice noseće trake je manja od 4x debljine materijala: favoriziraju pozitivne zareze
- Debljina materijala prelazi 1,5 mm ili tvrdoća materijala prelazi 40 HRC: favorizirajte negativne zareze
- Materijal je duktilan sa istezanjem iznad 20%: pozitivni zarezi se formiraju pouzdano
- Die ima više od 8 stanica koje zahtijevaju premosnicu: favorizirajte pozitivne zareze za očuvanje kumulativne snage
- Potreban zazor zaobilaznice premašuje 2x debljinu materijala: favorizujte negativne zareze za zagarantovanu dubinu
- Raspored trake koristi nosače za rastezljivu mrežu u blizini zona zareza: favorizirajte pozitivne zareze kako biste izbjegli slabljenje flex spojeva
- Upravljanje otpadom je ograničeno ili je odlaganje puževa teško: favorizirajte pozitivne zareze (ne stvara se puž)
- Kompenzaciju opruge je teško održavati na dugim stazama: favorizujte negativne zareze za dosljedan zazor
Ovi kriterijumi su međusobno povezani. Tanak, duktilni materijal u matrici od 12-stanica sa uskim nosačima praktično zahtijeva pozitivne zareze. Debeli blank od nerđajućeg čelika u 4-stanici matrice sa širokim rubom štapa jasno pokazuje prema negativnim zarezima. Većina aplikacija u stvarnom svijetu spada negdje između ovih ekstrema, zahtijevajući od dizajnera da odvagne kompromise i ponekad pomiješa oba tipa unutar jednog rasporeda trake.
Odabirom pravog tipa obilaznog zareza zaključava se u smjeru dizajna. Sljedeći izazov je pravilno dimenzioniranje tog zareza, jer manji zarez uzrokuje smetnje, a preveliki zarez žrtvuje snagu trake bez dodatne koristi.
Kako se određuju dimenzije zasjeka zaobilaznice
Odabir između pozitivnog i negativnog bypass zareza postavlja smjer dizajna. Ispravno određivanje veličine tog zareza određuje da li zaista funkcionira u proizvodnji. Mali zarez zahvaća komponente matrice i uzrokuje pogrešno uvlačenje. Predimenzionirani zarez troši materijal nosača ili uvodi nepotrebnu koncentraciju naprezanja. Slatka točka leži u razumijevanju onoga što pokreće te dimenzije sa inženjerskog stanovišta.
Izračunavanje dubine i širine zareza za adekvatan razmak
Osnovna svrha svakog obilaznog zareza je čišćenje. Traka mora slobodno prolaziti kroz nepokretne komponente matrice tokom indeksiranja, bez kontakta i otpora. Dakle, izračunavanje dubine zareza zaobilaznog zareza u progresivnom kalupu počinje s jednim pitanjem: šta traka pokušava očistiti?
Tri komponente matrice obično određuju minimalni zahtjev za razmak:
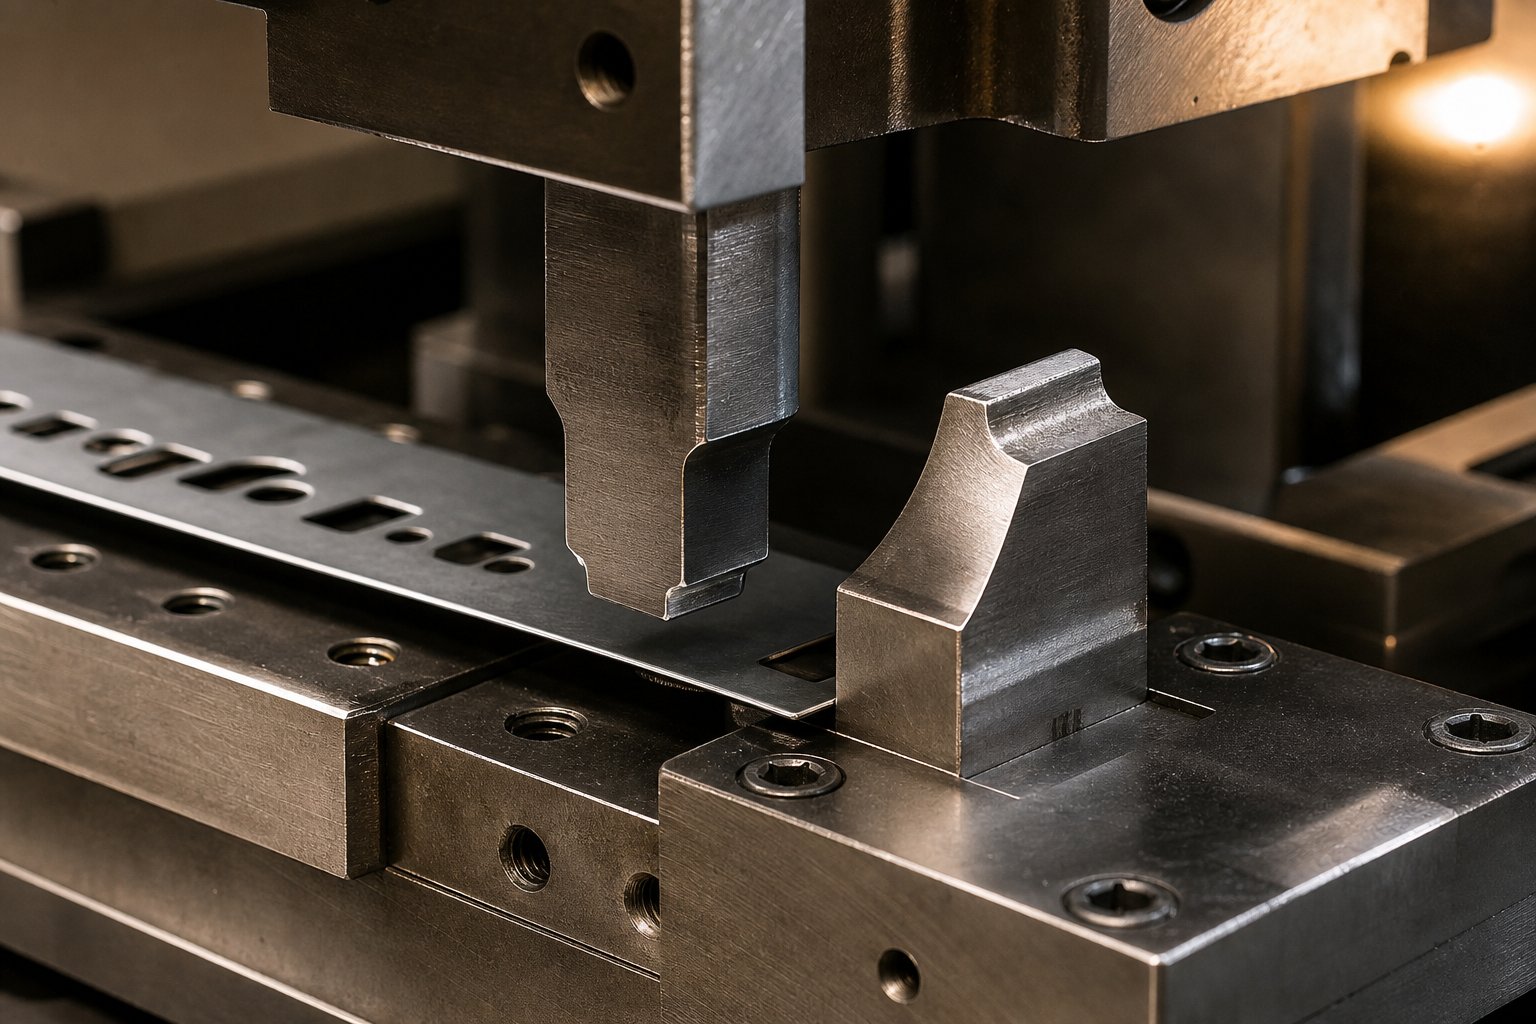
- Čelici za oblikovanje:Oni strše iznad površine kalupa za oblikovanje materijala na prethodnim stanicama. Visina čelika za oblikovanje iznad ravnine kretanja trake definira minimalnu dubinu zareza potrebnu da traka prođe bez hvatanja.
- Putovanje liftom:Opruge{0}}podizači podižu traku iznad površine matrice između poteza presovanja kako bi omogućili indeksiranje. Hod podizača određuje koliko visoko se traka kreće tokom napredovanja. Ako obilazni zarez mora očistiti komponentu dok je traka u podignutom položaju, proračun zazora mora uzeti u obzir i visinu komponente i visinu trake u toj tački.
- Promjer pilota:Piloti precizno lociraju traku na svakoj stanici. Traka mora napredovati pored pilot igle bez da se ivica nosača ili bilo koja prethodno formirana komponenta zakači za tijelo igle. Širina zareza mora biti veća od promjera pilota plus margina zazora sa svake strane.
Kako dimenzionirati zaobići zareze u štancanju obično slijedi jednostavno pravilo: izrazite dubinu zareza kao višekratnik debljine materijala. Za negativne zareze koji čiste čelik za formiranje, uobičajena početna točka je 1,5 do 2,5 puta debljina zaliha, ovisno o visini čelika za oblikovanje. Za pozitivne zareze, dubina kovanog kova je obično specificirana na 1,0 do 1,5 debljine materijala jer dublje kovanje rizikuje pucanje ili prekomjerno povratno kretanje u mnogim materijalima.
Širina zareza slijedi sličnu logiku. Mora obuhvatiti punu širinu bilo koje komponente matrice koju traka treba zaobići, plus tampon za čišćenje sa svake strane. Tipični tampon je 0,5 do 1,0 mm po strani za komponente širine ispod 10 mm, proporcionalno se povećava za veće prepreke. Cilj je urez koji omogućava slobodan prolaz bez uklanjanja više nosećeg materijala nego što je potrebno.
Tolerancije zazora i efekti opruge materijala
Ispravne početne dimenzije samo je pola izazova. Održavanje adekvatne tolerancije zazora zaobilaznog zareza u matrici za štancanje tokom hiljada ili miliona ciklusa uvodi dodatne varijable koje dizajn mora predvidjeti.
Za pozitivne premosne zareze, povratni materijal je primarna briga. Kada se bušilica za kovanje povuče, pomaknuti jezičak se djelomično vraća prema ravni trake. Efektivni zazor nakon povratnog opruge je uvijek manji od dubine prodiranja udarca. Koliko manje ovisi o vrsti materijala, debljini i smjeru zrna. Duktilni nisko{4}}ugljični čelici mogu se vratiti za 10 do 15 posto dubine kovanja. Materijali-veće čvrstoće ili radno-očvrsne zone mogu se vratiti 25 posto ili više.
To znači da vaš dizajn zasjeka premosnice sa oprugom mora nadograđivati početnu dubinu novčića da bi sletio na ciljni razmak nakon elastičnog oporavka. Ako vam je potreban 1,0 mm funkcionalnog zazora i očekujete 20 posto povratnog odmaka, bušilica za kovanje mora pomjeriti materijal do približno 1,25 mm. U produženim serijama proizvodnje, ponovljeno savijanje trake u kovanoj zoni može dodatno opustiti deformaciju, postepeno smanjujući zazor. Ovo progresivno opuštanje je razlog zašto dizajn sa pozitivnim zarezima ima koristi od konzervativnih početnih margina nadgradnje.
Negativni obilazni zarezi suočavaju se s različitim problemima tolerancije. Budući da je materijal u potpunosti odrezan, povratna opruga ne utječe na dubinu zazora. Dubina zareza je trajna kada se puž odvoji. Međutim, razmak od bušotine-do-direktno utiče na kvalitet rezne ivice i smjer neravnine. Preporučuje se standardna praksa za operacije probijanjazazor oko 10 posto debljine materijala za meki čelik, skaliranje na približno 15 posto za nehrđajući čelik. Previše mali razmak proizvodi prekomjernu silu smicanja i ubrzava habanje proboja. Previše labav razmak stvara veće neravnine i grublje rubne profile na zidovima zareza.
Smjer neravnine je bitan jer prema gore-brusi na negativnom zaobilaznom zarezu može smanjiti efektivni zazor za visinu neravnine, potencijalno uzrokujući da se traka zaglavi za samu komponentu za koju je dizajnirana da očisti. Kontrola smjera neravnina kroz odgovarajuće postavke zazora i oštrinu probijanja dio je održavanja dugotrajne-funkcije zareza.
Zarezi za premosnicu manjih dimenzija - uzrokuju smetnje trake, pogrešno uvlačenje i progresivno oštećenje matrice. Preko-dimenzionirani zarezi kompromituju snagu noseće trake bez pružanja dodatnih funkcionalnih prednosti. Ispravna dimenzija živi na minimalnom razmaku koji jamči slobodan prolaz trake plus kontroliranu sigurnosnu marginu, ništa više.
Temperatura dodaje još jedan sloj. Tokom-proizvodnje velikom brzinom, komponente matrice se zagrijavaju i šire. Zarez za premosnicu dimenzioniran na temperaturi okoline može izgubiti djelić svog zazora kako se formirajući čelici ili piloti toplinski šire u putnu stazu. Za matrice koje rade preko 200 udaraca u minuti, faktor termičke ekspanzije pufera od 0,02 do 0,05 mm sprječava marginalne smetnje na radnoj temperaturi.
Sve ove odluke o dimenzioniranju oblikuju geometriju zareza prije nego što se jedan dio utisne. Ali zarez ne postoji izolovano na traci. Gdje ga postavite u odnosu na pilot rupe, linije za napajanje i zone formiranja određuje da li te pažljivo izračunate dimenzije zaista daju dosljedan napredak trake kroz matricu.
Interakcija zaobilaženja ureza i registracije pilota
Pravilno dimenzionirani zarez za premosnicu postavljen na pogrešnom mjestu stvara probleme jednako ozbiljne kao i onaj koji je premale veličine. Traka ne postoji kao prazno platno. Pilot rupe, referentne zone napajanja i područja formiranja se takmiče za istu nekretninu duž ruba nosača. Gdje locirate svaki zarez u odnosu na te karakteristike određuje da li vaš raspored progresivne matrice pruža dosljednu registraciju ili akumulira greške stanicu po stanicu.
Zaobilazni položaj ureza u odnosu na pilot rupe
Piloti su precizna okosnica svake progresivne kocke. Kao što je opisano u praksi progresivnog dizajna matrice, piloti ulaze u rupe izbušene u ranim stanicama i prisilno ispravljaju poziciju trake prije nego što bilo koji alat za formiranje dođe u kontakt. Ta korekcija ovisi o tome da pilot rupa zadrži svoju originalnu probušenu geometriju: okruglu, čistu i dimenzionalno stabilnu.
Postavite premosni zarez preblizu pilot rupe i ugrozite tu geometriju. Evo zašto. Negativni obilazni zarez smiče materijal s ruba nosača, stvarajući lokaliziranu preraspodjelu naprezanja u okolnoj zoni. Ako to polje naprezanja dosegne pilot rupu, može uzrokovati suptilno izobličenje, lagano izvlačenje rupe iz kruga ili pomjeranje njenog efektivnog centra. Pilot i dalje ulazi u rupu, ali ispravka koju primjenjuje sada se poziva na iskrivljeni datum. Ta greška u registraciji pilota zbog smetnji u zasjeku zaobilaznice može iznositi samo 0,02 do 0,05 mm na toj stanici, ali se kaskade i povećava kroz svaku nizvodnu operaciju.
Pozitivni premosni zarezi stvaraju sličan rizik kroz drugačiji mehanizam. Sila kovanja zrači prema van iz zone kovanja, unoseći zaostalo naprezanje u susednom materijalu. Ako se pilot rupa nalazi unutar tog polja naprezanja, materijal oko rupe se može lagano pomaknuti, opet degradirajući datum registracije.
Standardna preporuka je održavanje minimalne udaljenosti od 3 puta veće od debljine materijala između najbliže ivice bilo kojeg obilaznog zareza i centra najbliže pilot rupe. Za kritične primjene s tolerancijama ispod +/-0,05 mm, povećanje tog tampona na 5 puta debljine materijala daje dodatnu marginu protiv izobličenja izazvanog naprezanjem. Kada ograničenja rasporeda trake otežavaju postizanje ovog razmaka, razmislite o premještanju pilot rupe na suprotnu ivicu nosača ili o dodavanju namjenske pilot rupe dalje od zone zareza.
Preciznost uvlačenja trake i vrijeme otpuštanja hrane
Lokacija premosnog zareza također utječe na preciznost dodavanja trake na liniji za napajanje. Valjci za dovod ili mehanizam hvatanja stežu traku i pomeraju je za jednu dužinu koraka po ciklusu. Ta tačka stezanja treba da zahvati materijal koji je strukturno čvrst i stabilan u dimenzijama. Ako se negativni zarez za premosnicu poravna sa zonom hvatanja za uvlačenje, smanjeni poprečni -presjek u toj tački omogućava da se traka savija ili klizi pod pritiskom valjka za uvlačenje.
Primetićete efekat kao nedosledne dužine progresije. Traka napreduje nešto više ili malo manje od programiranog koraka, a piloti moraju raditi više da isprave grešku pri svakom potezu. U marginalnim slučajevima, raspon korekcije pilota je prekoračen i dolazi do pogrešnog uvlačenja.
Vrijeme oslobađanja feeda dodaje još jedan sloj složenosti. Asfeed-istraživanje izdanjademonstrira, kada se valjak za uvlačenje zatvori u donju mrtvu točku za matricu pozicioniranu dalje od jedinice za uvlačenje s aktivnim-podiznim hodom, dodatni materijal se provlači kroz feed. Ako se traka savije na mjestu zaobilaznog zareza tokom ove sekvence zatvaranja, količina dodatnog materijala zarobljenog između matrice i dodavača postaje nepredvidiva. Ta nedosljednost se direktno prevodi u varijaciju dužine progresije.
Praktično pravilo: držite zareze za premosnicu u potpunosti izvan zone hvatanja za uvlačenje. Mapirajte poziciju trake u trenutku zatvaranja valjka za punjenje i osigurajte da nijedan zarez ne prolazi kroz točku hvatanja tokom bilo koje faze ciklusa presovanja. Za kalupe sa značajnim hodom zaliha-podizača, uzmite u obzir ugao trake između valjaka za uvlačenje i ulaza matrice kada određujete koje lokacije zareza spadaju u kritičnu zonu uvlačenja.
Optimizacija rasporeda traka za korištenje materijala
Svaki obilazni zarez zauzima prostor na nosećoj traci. Taj prostor ili dolazi iz namjenskog ruba dodanog posebno za razmak zareza, ili je pozajmljen od materijala koji bi inače mogao doprinijeti karakteristikama dijelova ili čvršćem ugniježđenju. Strateška optimizacija korištenja materijala za zarezivanje zaobilaznice znači postavljanje zareza tamo gdje služe svojoj funkciji čišćenja bez prisiljavanja da širite traku ili povećavate nagib.
Uzmite u obzir zamjenu-. Dodavanje 2 mm rubnog materijala po cijeloj dužini trake kako bi se prilagodili obilaznim zarezima na zavojnici koja se kreće hiljadama metara košta pravi materijal. Ako možete postaviti zareze unutar zona materijala koje su već označene kao otpad, kao što je između praznih dijelova u više- rasporedu, dobijate razmak bez dodavanja širine trake.
Sljedeća prioritetna sekvenca vodi odluke o optimizaciji rasporeda kada se integriraju obilazni zarezi u progresivni raspored matrice:
- Identifikujte sve komponente matrice koje zahtijevaju zaobilaznicu i mapirajte njihove pozicije u odnosu na traku na svakoj stanici.
- Prekrijte lokacije pilot rupa i uspostavite minimalni razmak (3 do 5 puta debljinu materijala) kao zone isključenja za postavljanje zareza.
- Mapirajte zonu hvatanja hrane i isključite ta područja iz bilo koje lokacije zareza koja bi se poklapala sa točkom hvatanja tokom zatvaranja hrane.
- Pozicionirajte zareze unutar postojećih zona otpada ili dijelova nosača koji su već označeni kao ne-nefunkcionalni materijal gdje god je to moguće.
- Ako zarezi moraju zauzimati namjenski rubni dio, izračunajte minimalnu potrebnu dodatnu širinu trake i procijenite da li pozitivni zarezi (koji čuvaju rubni materijal) smanjuju ukupno povećanje širine trake.
- Uvjerite se da kumulativno postavljanje ureza ne stvara obrazac usko raspoređenih redukcija nosača koji bi mogli izazvati valovitost trake ili bočnu nestabilnost tokom hranjenja.
- Izvršite konačnu provjeru čvrstoće trake na najužem presjeku nosača-da potvrdite adekvatnu krutost za punu dužinu matrice.
Ova sekvenca tretira korištenje materijala kao nizvodni prioritet, a ne kao početno ograničenje. Preciznost registracije i pouzdanost uvlačenja su na prvom mjestu jer nikakva ušteda materijala ne opravdava matricu koja se pogrešno uvlači. Jednom kada su ti zahtjevi zaključani, optimizacija rasporeda se fokusira na minimiziranje otpada unutar preostalog prostora za dizajn.
Odluke o postavljanju određuju gdje se urez nalazi na traci. Ali traka ne postoji ni izolovano. Nosi teret cijelom dužinom, a svaki zarez, negativan ili pozitivan, mijenja način na koji se to opterećenje distribuira kroz nosač od stanice do stanice.
Razmatranja o čvrstoći noseće trake i dizajnu zaobilaznog zareza
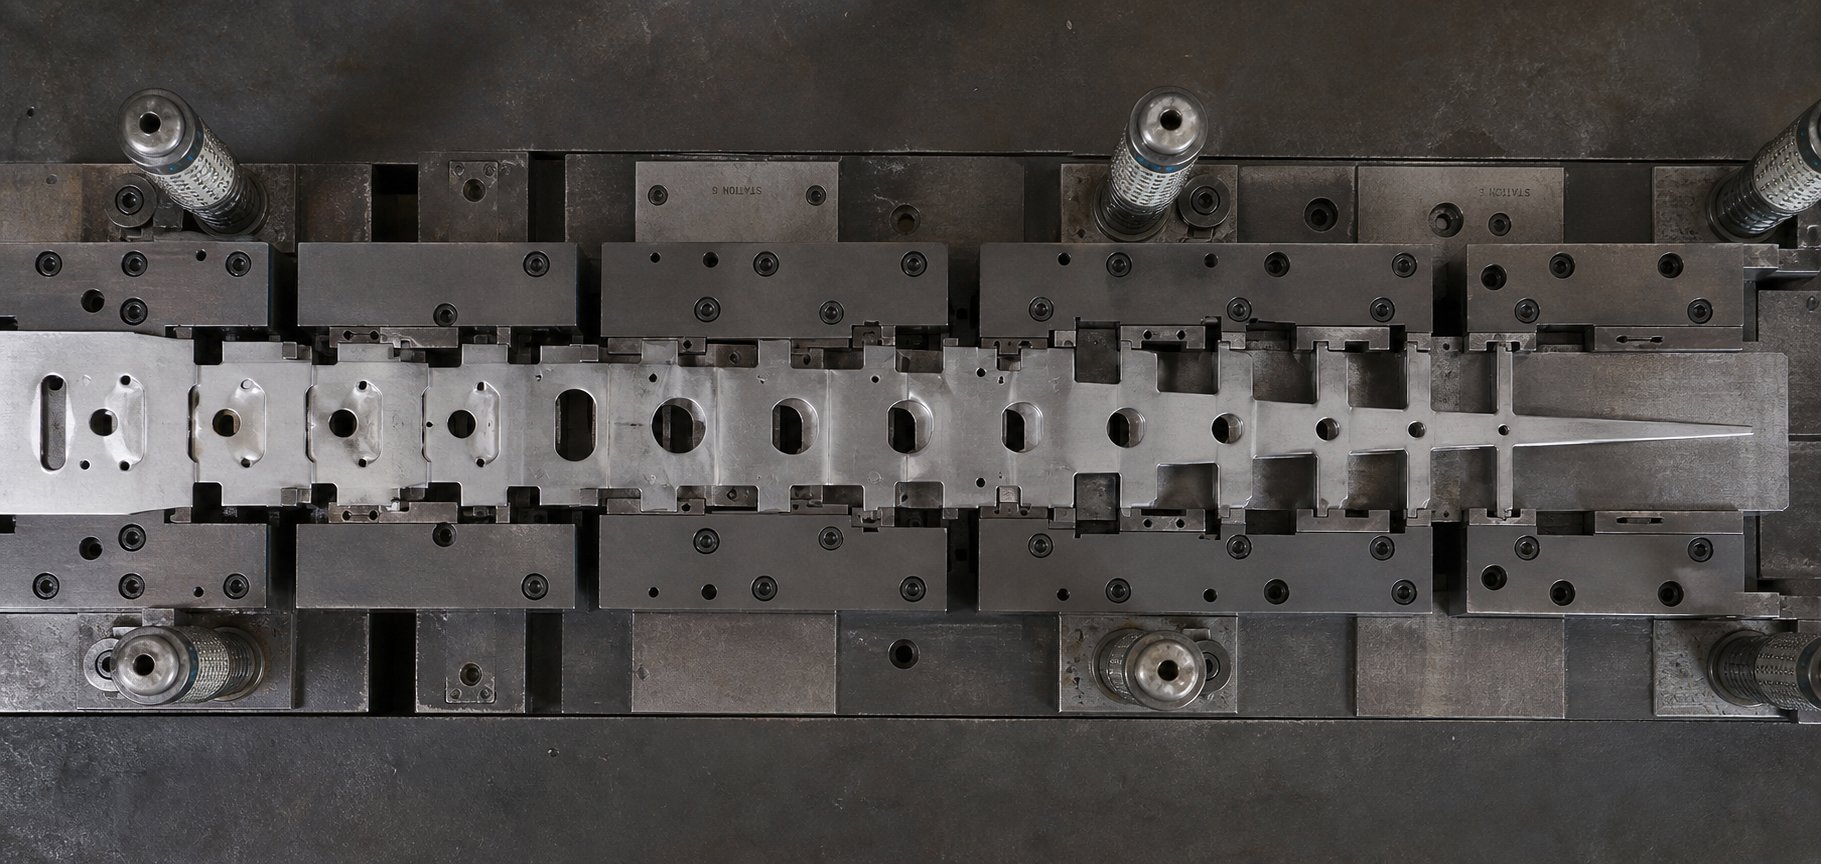
Noseća traka ne drži samo dijelove zajedno. On prenosi silu napajanja preko svake stanice, odupire se otklonu pod vlastitom težinom i težinom djelomično formiranih dijelova i održava dimenzijsku stabilnost tijekom cijelog ciklusa pritiska. Svaki premosni zarez uvedete promjene koje učitavaju-sliku koja nosi. Pitanje nije da li zarez utiče na integritet nosača, već koliko i da li kumulativni uticaj ostaje u prihvatljivim granicama.
Održavanje snage nosioca putem više stanica
Zamislite progresivnu matricu od 14-stanica sa negativnim obilaznim zarezima na stanicama 3, 5, 7, 9 i 11. Svaki zarez uklanja pravougaoni dio sa ruba nosača. Na stanici 3, poprečni-presjek nosača blago opada. Do stanice 11, pet odvojenih uklanjanja materijala smanjilo je efektivnu širinu nosivosti na različitim lokacijama duž trake. Nosač koji ulazi u stanicu 12 je mjerljivo slabiji od onog koji je ušao u stanicu 1.
Ovo kumulativno slabljenje nosioca zbog negativnih zareza zaobilaznice stvara složeni strukturalni problem. Osnove čvrstoće nosača pokazuju da traka mora izdržati sile savijanja proporcionalne broju progresija pomnoženim s težinom dijela. Ako je nosivi poprečni- presjek smanjen u više tačaka, najslabiji presjek određuje ukupnu krutost trake. Jedan nedovoljno{4}}dizajniran zarez u lancu od pet može postati tačka kvara koja zakopčava traku ili uzrokuje njeno spuštanje između podizača.
Dizajneri kalupa moraju uravnotežiti potrebe za čišćenjem u odnosu na ovu strukturnu realnost. Praktični pristupi uključuju:
- Zapanjujuće negativne lokacije zareza između lijevog i desnog ruba nosača tako da obje strane nikada nisu oslabljene na istoj stanici
- Smanjenje širine pojedinačnih zareza na minimalni potreban razmak umjesto korištenja ujednačenih velikih zareza u cijelom prostoru
- Dodavanje rebara za ukrućenje ili perli na nosač između mjesta zareza kako bi se povratio dio izgubljene krutosti
- Prebacivanje na pozitivne zareze na nizvodnim stanicama gdje se kumulativni gubitak materijala približava granici čvrstoće nosioca
Pozitivni obilazni zarezi u potpunosti čuvaju poprečni-presjek nosača. Materijal ostaje pričvršćen, održavajući punu širinu ruba na svakoj stanici. Ovo je njihova primarna strukturna prednost u velikom broju-stanica-broja mrtvih. Međutim, oni uvode drugu zabrinutost: koncentracije naprezanja na kovanim područjima. Plastična deformacija koja stvara pomaknuti jezičak također djeluje-očvršćava okolni materijal i stvara lokaliziranu zonu zaostalog naprezanja. Pod ponovljenim savijanjem trake dok se nosač podiže i spušta kroz cikluse, ovi podizači naprezanja mogu postati početna mjesta za zamorne pukotine, posebno u tvrđim ili manje duktilnim materijalima.
Zamjena{0}}je jasna. Negativni zarezi smanjuju poprečni-presjek, ali ostavljaju preostali materijal u izvornom stanju. Pozitivni zarezi zadržavaju poprečni -presjek, ali mijenjaju materijalno stanje u svakoj kovanoj zoni. Nijedan pristup nije univerzalno superioran za dizajn bajpas zareza čvrstoće noseće trake. Pravi izbor zavisi od toga da li je vaša specifična aplikacija osjetljivija na gubitak poprečnog presjeka ili na opterećenje od zamora pri koncentracijama naprezanja.
Protok materijala i obrasci deformacije oko zareza
Bypass urezi ne postoje izolovano na nosaču. Susjedne stanice često izvode operacije oblikovanja kao što su izvlačenje, savijanje ili koplje koje zavise od kontroliranog protoka materijala u šupljinu za oblikovanje. Kada se obilazni zarez nalazi u blizini aktivne zone formiranja, to remeti ujednačenost tog toka.
Uzmite u obzir poremećaj protoka zrna u blizini zareza zaobilaznog zareza. Kada se negativni zarez probije s ruba nosača, djelovanje smicanja siječe strukturu zrna na granici reza. Materijal pored te odsečene ivice više nema kontinuiranu podršku zrna. Ako stanica za formiranje odmah nizvodno povuče materijal prema lokaciji zareza, rub bez oslonca može se pokidati, naborati ili formirati neravnomjerno jer je put protoka zrna prekinut. Materijal nema odakle da crpi u šupljini zareza, stvarajući asimetričan obrazac protoka koji se pokazuje kao neujednačena debljina stijenke ili lokalizirano stanjivanje u formiranom elementu.
Pozitivni obilazni zarezi proizvode drugačiji uzorak. Akcija kovanja sabija materijal u zoni zareza, lokalno smanjuje debljinu i uvodi zaostalo naprezanje pritiska u-ravnini. Protok materijala oko obilaznih zareza u progresivnom kalupu je pod utjecajem jer je kovana površina otporna na daljnju deformaciju. Susjedne operacije oblikovanja koje pokušavaju rastegnuti materijal kroz prethodno kovanu zonu nailaze na veći otpor u tom lokaliziranom području, što može preusmjeriti tok metala i stvoriti neravnomjernu distribuciju naprezanja u gotovom dijelu.
Ovi efekti postaju značajni pod određenim uslovima:
- Rub obilaznog zareza je unutar 5 mm od aktivne granice formiranja
- Operacija oblikovanja uključuje izvlačenje ili rastezanje materijala koji se povlači prema mjestu zareza
- Geometrija dijela zahtijeva ujednačenu debljinu zida u područjima koja se nalaze uz priključak nosača
- Materijal je dovoljno tanak (ispod 0,8 mm) da se lokalizirani poremećaj zrna širi dalje u odnosu na dimenzije dijela
Kada se ovi uslovi približe, premosni zarez utiče na kvalitet finalnog dela iako nikada ne postaje deo gotove komponente. Obrasci zaostalih naprezanja od novčića s pozitivnim zarezom, ili diskontinuitet zrna iz negativnog reznog reza, proširuju se u materijal koji kasnije formira rub dijela ili -obilježje blizu ruba. Dijelovi obrezani blizu tačke pričvršćivanja nosača prenose te efekte u gotovu geometriju.
Kompleksne konfiguracije zasjeka zaobilaznice, posebno u multi-progresivnim matricama sa uskim ograničenjima nosioca, zahtijevaju pažljivu analizu ovih interakcija. Inženjeri koji rade na problemima integriteta nosača u kalupima sa više od 8 ili 10 stanica često moraju simulirati puteve protoka materijala i provjeriti da se poremećaji izazvani zarezom{4}}ne šire u kritične zone formiranja. Za dizajn-teške aplikacije gdje se postavljanje zaobilaznog zareza ukršta sa operacijama oblikovanja, kretanjem podizača i snagom nosača istovremeno, specijalizovana inženjerska podrška alata može smanjiti cikluse ponavljanja.YICHEN-ova prilagođena rješenja kalupa za štancanjebavi se upravo ovom klasom problema, nudeći ekspertizu strukture matrice i protoka materijala za progresivne kalupe gdje dizajn bajpasnog zareza u interakciji s integritetom nosača na svakoj stanici.
Interakcija između dizajna zareza i ponašanja nosača je briga na nivou sistema. Svaki izbor, od tipa zareza do postavljanja do dubine, utiče na to da li traka preživi punu progresiju matrice bez degradacije. Ali čak i dobro-dizajnirani zarezi mogu razviti probleme tokom hiljada proizvodnih ciklusa, a rano prepoznavanje tih obrazaca kvarova je ono što odvaja stabilan proces od onog koji generiše otpad i zastoje.
Rješavanje problema u načinu rada zaobilaženja zareza u proizvodnji
Premosni zarez koji radi besprekorno tokom isprobavanja može razviti probleme hiljadama ciklusa u proizvodnji. Habanje, termalni pomaci i varijabilnost materijala uvode uslove koje originalni dizajn nije predvideo. Prepoznavanje načina na koji se ovi neuspjesi pojavljuju i praćenje svakog simptoma do njegovog korijenskog uzroka je ono što drži progresivne umre da rade umjesto da miruju na klupi.
Tri različite kategorije kvarova uzrokuju većinu problema sa proizvodnjom zaobilaznih zareza: problemi-povezani sa negativnim zarezima, smetnje{1}}pogrešnim uvlačenjem i mehanička degradacija kovanica sa pozitivnim zarezima. Svaka kategorija proizvodi različite simptome, zahtijeva različite dijagnostičke pristupe i odgovara na različite korektivne mjere.
Povlačenje puževa i formiranje neravnina u negativnim obilaznim zarezima
Svaki negativni zarez za premosnicu generira puž pri svakom potezu pritiska. U normalnim uslovima, taj puž pada čisto kroz matricu i izlazi u kanal za otpad. Kada se puž zalijepi za lice udarca tokom povlačenja umjesto da ostane u matrici, imate stanje povlačenja puža, a posljedice brzo eskaliraju.
Izvučeni puž se može ponovo-taložiti na površinu trake, površinu kalupa ili unutar šupljine za formiranje. Ako padne na traku i odnese se u sljedeću stanicu, jedan puž može oštetiti čelik koji se formira, izobličiti dijelove ili puknuti na svakoj stanici nizvodno. Asdie naučno istraživanjeObjašnjava, posljedice izvučenog puža mogu biti katastrofalne jer jedan puž provučen kroz progresivnu matricu može uzrokovati štetu na svakoj stanici u alatu.
Šta uzrokuje povlačenje zasjeka premosnice? Nekoliko mehanizama radi samostalno ili u kombinaciji:
- Efekat vakuuma:Puževi koji nastaju tokom probijanja razvijaju blagu zakrivljenost. Vazduh zarobljen u praznini između otvora i površine udarca stvara delimični vakuum tokom uvlačenja. Čvrsto zaptivanje oko perimetra bušotine sprečava ulazak vazduha, a usisna cev drži puž na udaru.
- Prevelik razmak sečenja:Kada zazor-do-zazora radi na visokoj strani, puž završi nešto manji od otvora matrice. Više nema smetnje za pritiskanje-za držanje u kalupu, tako da može slobodno da putuje sa udarcem tokom izvlačenja.
- magnetizam:Gvozdeni puževi izrezani od ugljičnog čelika ili nehrđajućeg čelika mogu se zalijepiti za magnetizirane udarce. Udarci mljeveni na magnetnim brusilicama pokupe rezidualni magnetizam koji privlači puž u svakom ciklusu.
- Istrošene ili degradirane opruge izbacivača:Mnoge bajpasne stanice koriste ejektore s oprugom-opterećenima da bi potisnuli puž s lica udarca. Kada se te opruge zamaraju ili slome, puž nema mehaničku silu koja se suprotstavlja vakuumu i trenju koja ga drži na udaru.
Rješavanje problema sa povlačenjem zaobilaznog zareza počinje s identifikacijom koji mehanizam dominira. Ako se puževi povremeno vuku i matrica pokreće željezni materijal, prvo provjerite ima li zaostalog magnetizma jer je to najlakše ispraviti. Demagnetizator koji se primjenjuje nakon svakog ciklusa oštrenja u potpunosti eliminira ovaj uzrok. Za vakum{3}}povlačenje, mali otvori za ventilaciju koji su izbušeni kroz sredinu probijača razbijaju brtvu. Za probleme{5}}koja se odnose na čišćenje, razmotrite dugme za zadržavanje-obrnutih konusa koje drži puževe u kompresiji unutar matrice.
Formiranje neravnina je drugi uporni problem u negativnim zarezima zaobilaznice. Kako se proboj i matrica troše više desetina hiljada ciklusa, efektivni zazor rezanja postepeno se povećava. Što je veći zazor, to se više materijala kotrlja preko ruba matrice prije nego što dođe do loma, stvarajući progresivno viši neravninu na rubu zareza.
Zašto je ovo važno za funkciju bypass notch? Oštrica koja je okrenuta prema gore od površine trake efektivno smanjuje razmak između ivice trake i komponente matrice koju je zarez dizajniran da zaobiđe. Oštrica od 0,1 mm na zarezu koji je originalno dizajniran sa 0,3 mm margine zazora smanjuje vašu efektivnu marginu za jednu-trećinu. Tokom dovoljno ciklusa, samo taj rast neravnina može dovesti traku u povremeni kontakt sa čelikom za formiranje ili pilotima tokom indeksiranja.
Korektivna radnja za formiranje neravnina zaobilaznog zareza slijedi dva puta: vratite razmak rezanja oštrenjem probijača i matrice, ili kontrolirajte smjer zarezivanja tokom dizajna matrice tako da neravnine budu okrenute prema dolje od potencijalnih smetnji. Orijentiranje proboja za rezanje sa gornje površine trake gura šiljak do donje ivice, gdje se strši dalje od komponenti matrice iznad glave, a ne prema njima.
Uvjeti pogrešnog uvlačenja uzrokovani smetnjama u zarezima
Kada obilazni zarez ne pruži adekvatan zazor, traka se zakači za komponentu matrice tokom indeksiranja. Rezultat je pogrešno uvlačenje: traka ne napreduje punim programiranim korakom, ili napreduje, ali sa bočnim pomakom ili ugaonim nagibom. Bilo koji od ovih uvjeta znači da sljedeći potez pritiska pogađa pogrešno pozicioniranu traku, stvarajući u najboljem slučaju otpad, au najgorem oštećenje matrice.
Pogrešno uvlačenje uzrokovano smetnjama u zarezu premosnice rijetko se pojavljuje kao jedan dramatičan događaj. Obično se razvija postepeno kako se uslovi pogoršavaju tokom proizvodnog ciklusa. Prepoznavanje ranih indikatora omogućava vam da intervenišete prije nego što stanje eskalira do smrti.
Dijagnostički indikatori koji upućuju na smetnje zareza kao izvor pogrešnog uvlačenja uključuju:
- Nedosljedne oznake napredovanja:Provjerite traku između stanica za tragove svjedoka koje su piloti ostavili tokom korekcije. Ako pilot oznake pokazuju promjenjivu dubinu ili smjer od poteza do poteza, traka dolazi u nedosljedne pozicije, što sugerira da se nepredvidivo hvata i otpušta tokom indeksiranja.
- Izduženje pilot rupe:Kada piloti moraju na silu ispraviti traku koja nije u potpunosti napredovala, oni potiskuju materijal na granici pilot rupe preko granice elastičnosti. Tokom ponovljenih korekcija, pilot rupa se izdužuje u smjeru dodavanja. Ovalne pilot rupe vidljive tokom inspekcije trake jasan su znak smetnji u dovodu uzvodno.
- Obrasci oštećenja rubova trake:Pogledajte rub nosača direktno na mjestima zareza. Oznake struganja, glancanje ili razmazivanje materijala duž zida zareza ukazuju na to da se traka trlja o komponentu matrice tokom putovanja. Lokacija i orijentacija ovih oznaka vam tačno govore koja komponenta ometa.
- Intermitentna okidanja senzora:Ako vaša matrica koristi senzor za otkrivanje pogrešnog uvlačenja, povremeni izleti koji ne odgovaraju očiglednim problemima s uvlačenjem često sežu do marginalnog zazora zareza. Traka napreduje većinu vremena, ali povremeno visi kada se uslovi usklade, kao što je kada materijal bude nešto deblji ili temperatura matrice dostiže vrhunac.
Tri osnovna uzroka uzrokuju većinu smetnji u pogrešnom uvlačenju:
Nedovoljna dubina zareza od početka.Zarez je dimenzionisan sa neadekvatnom marginom, a bilo koja varijacija procesa, bilo da debljina materijala radi na visokom kraju specifikacije, blago termičko širenje ili manje nakupljanje neravnina, gura zazor ispod nule. Popravak je ponovna-mašinska obrada urezne stanice za povećanje dubine, obično za 0,1 do 0,2 mm iznad originalne specifikacije.
Nagomilavanje materijala na komponentama matrice.Ostaci maziva, čestice oksida ili fina metalna strugotina nakupljaju se na podizačima, formirajući čelik ili pilot tijela tijekom hiljada ciklusa. Ovo nakupljanje efektivno povećava omotač komponente, smanjujući zazor, iako se sam zarez nije promijenio. Redovni rasporedi čišćenja i filtrirani sistemi podmazivanja rješavaju ovaj uzrok. Dijagnostika habanja zaobilaznog zareza u progresivnoj matrici uvijek treba uključivati mjerenje dimenzija komponenti matrice u odnosu na osnovnu liniju, a ne samo dimenzije zareza.
Toplotna ekspanzija tokom dugotrajnog rada.Komponente matrice napravljene od alatnog čelika se šire kako trenje i energija formiranja zagrijavaju kalup tokom proizvodnje. Čelik za oblikovanje čija je visina 8,00 mm na temperaturi okoline može doseći 8,03 mm nakon 2000 kontinuiranih poteza pri 300 SPM. To proširenje od 0,03 mm ulazi direktno u vašu marginu zaobilaznice. Visokobrzine matrice imaju koristi od bafera termičkog širenja uračunatog u originalnu dubinu zareza, ili od procedura{10}zagrijavanja koje omogućavaju stabilizaciju dimenzija prije nego -kritična proizvodnja počne.
Fraktura na jezičcima i trošenje novčića sa pozitivnim urezima
Pozitivni obilazni zarezi izbjegavaju potpuno povlačenje puževa jer nema zareze za povlačenje. Ali oni uvode svoj vlastiti način neuspjeha: prijelom jezička. Kovani jezičak koji se pomiče ispod ravnine trake ostaje pričvršćen za nosač tankom vezom na svom dnu. U ponovljenim ciklusima savijanja dok se traka podiže i spušta preko podizača zaliha, ta veza se zamara.
Neuspjeh prijeloma jezička pozitivnog obilaznog zareza obično se javlja pod dva uslova. Prvo, kada je dubina novčića previše agresivna u odnosu na debljinu materijala. Kovanje jezička na dubinu koja prelazi 1,5 puta debljinu materijala u materijalima niske -duktilnosti razrjeđuje osnovnu vezu do tačke u kojoj vijek trajanja zamora dramatično opada. Drugo, kada se jezičak podvrgava opetovanom obrnutom savijanju dok se traka savija preko podizača, ciklus za ciklusom. Čak i skromno kovani jezičak može se slomiti nakon miliona ciklusa savijanja ako putanja trake tjera jezičak kroz raspon savijanja koji premašuje granicu izdržljivosti materijala na zamor.
Kada se jezičak slomi, on postaje labavi krhotine unutar matrice. Mali metalni fragment koji zvecka između matrica može se ugraditi u površine za formiranje, ogrebotine ili zaglavljivanje između pokretnih komponenti. Za razliku od povlačenja puževa, koje odlaže materijal na površinu trake, slomljeni jezičak proizvodi strugotinu nepravilnog oblika koja se može uglaviti u uske zazore i odoljeti izbacivanju pomoću sistema za ispuštanje zraka-off.
Habanje kovanica predstavlja suptilniji problem. Proboj koji stvara pozitivan obilazni zarez je precizan brušeni alat koji je podložan istim mehanizmima habanja kao i bilo koja druga komponenta matrice. Tokom proizvodnog vijeka, radna površina bušilice za novčiće se troši ravno, smanjujući efektivnu dubinu prodiranja. Proboj koji je prvobitno brušen da proizvede 1,2 mm dubine novčića može dati samo 0,9 mm nakon 500.000 udaraca. To postepeno smanjenje znači da se pozitivni zazor zareza tiho degradira sve dok traka ne počne da se hvata za komponente matrice, često bez ikakvog vidljivog indikatora sve dok ne počnu dolaziti do pogrešnog uvlačenja.
Nadgledanje funkcije pozitivnog zareza zahtijeva periodično mjerenje stvarne dubine kovanja na samoj traci. Povucite trake uzoraka u određenim intervalima i izmjerite pomak jezička pomoću mikrometra dubine ili optičkog komparatora. Kada izmjerena dubina padne unutar 0,1 mm od minimalnog funkcionalnog razmaka, zakažite održavanje ili zamjenu bušilice za novčiće prije sljedeće proizvodnje.
Kontrolna lista za rešavanje problema u režimu kvara
Koristite sljedeću kontrolnu listu da brzo uparite svaki način kvara s njegovim najvjerovatnijim osnovnim uzrokom i korektivnom akcijom koja ga rješava:
- Puževi koji se lijepe za urezivanje:Osnovni uzrok je efekat vakuuma, magnetizam ili preveliki zazor rezanja. Korektivna radnja: dodajte otvore za ventilaciju na čelo bušotine, demagnetizirajte nakon oštrenja, instalirajte obrnuto-dugme za zadržavanje konusnog otvora ili provjerite i vratite ispravan zazor-do-matrice.
- Povećanje visine neravnina na rubovima zareza:Osnovni uzrok je habanje bušilica i matrice koje povećavaju efektivni zazor. Korektivna radnja: izoštrite proboj i matricu da biste vratili originalni zazor ili orijentirajte smjer bušenja kako biste odgurnuli neravnine od smetnji.
- Povremeno pogrešno uvlačenje na stanicama za urezivanje:Osnovni uzrok je marginalni razmak u kombinaciji sa varijacijama u procesu (debljina materijala, termička ekspanzija, nakupljanje krhotina). Korektivna akcija: povećati dubinu zareza za 0,1 do 0,2 mm, implementirati intervale čišćenja matrice, dodati termički stabilizacioni tampon dimenzioniranju zareza.
- Pilot rupe koje se izdužuju u smjeru napajanja:Osnovni uzrok je nepotpuno napredovanje trake zbog interferencije u zarezima koja prisiljava pilot preko{0}}korekcije. Korektivna radnja: identificirajte i riješite specifičnu tačku interferencije tako što ćete pregledati ivice zareza za tragove struganja, a zatim vratiti zazor.
- Polomljeni jezičci novčića stvaraju labave krhotine:Osnovni uzrok je prevelika dubina novčića u nisko-materijalu ili zamor od ponovljenih savijanja trake preko podizača. Korektivna radnja: smanjite dubinu novčića ispod 1,5x debljine materijala, dodajte radijus bazi novčića da smanjite koncentraciju naprezanja ili redizajnirajte položaje podizača kako biste minimizirali savijanje u zonama kovanog novca.
- Pozitivni zazor koji se smanjuje tokom proizvodnog vijeka:Osnovni uzrok je habanje lica bušilice koje smanjuje dubinu prodiranja. Korektivna radnja: izmjerite dubinu kovanog novca na trakama uzorka u određenim intervalima, naoštrite ili zamijenite bušilicu za novčić kada dubina padne unutar 0,1 mm od minimalnog funkcionalnog razmaka.
- Razmazivanje ivica trake ili poliranje na zidovima zareza:Osnovni uzrok je da traka trlja komponentu matrice tokom indeksiranja zbog neadekvatne širine zareza ili bočnog neusklađenosti trake. Korektivna radnja: proširite zarez za izmjerenu količinu smetnje plus marginu, provjerite praćenje trake i poravnanje vodiča.
Svaki od ovih načina kvara se može otkriti prije nego što eskalira u smrtonosnu štetu, ali samo ako znate što tražiti. Ugradnja ovih inspekcijskih tačaka u vaš raspored preventivnog održavanja pretvara rješavanje problema u zaobilaznom zarezu iz reaktivnog gašenja požara u predvidljiv zadatak održavanja. Taj pomak od reaktivnog ka proaktivnom je u konačnici ono što povezuje performanse pojedinačnih rezova s ukupnim vremenom rada matrice i kvalitetom dijelova kroz cijeli životni ciklus proizvodnje.
Utjecaj dizajna zaobilaznog zareza na kvalitet dijelova i stabilnost proizvodnje
Otkrivanje i ispravljanje načina kvara održava matricu u radu. Ali dublje pitanje je da li je do tih neuspeha uopšte trebalo da dođe. U većini slučajeva, problemi zaobilaženja zareza koji se pojavljuju tokom proizvodnje sežu do dizajnerske odluke donesene nekoliko sedmica ili mjeseci ranije. Tip koji ste odabrali, dimenzije koje ste naveli, gdje ste postavili svaki zarez i kako ste izbalansirali integritet nosača u odnosu na potrebe za razmakom, sve se konvergira u jedan ishod: da li matrica radi stabilno ili stvara otpad, zastoje i frustracije?
Povezivanje odluka o zaobilaznom zarezu s rezultatima kvalitete dijela
Svaka odluka o zaobilaznom zarezu prenosi se naprijed u mjerljive proizvodne metrike. Razmislite kako lanac funkcionira:
- Odabir tipaodređuje da li nosač zadržava puni poprečni-presjek (pozitivno) ili gubi materijal na svakoj stanici (negativno). Taj izbor direktno upravlja krutošću trake na dovodnoj liniji, koja kontroliše tačnost uvlačenja, što određuje da li piloti mogu da registruju traku unutar tolerancije. Pouzdanost uvlačenja trake i optimizacija premosnog zareza počinju ovdje, pri najranijoj odluci o dizajnu.
- Dimenzioniranjepostavlja marginu klirensa koja razdvaja glatko indeksiranje od povremenih smetnji. Ne-urez manjih dimenzija ne uzrokuje samo pogrešno uvlačenje. Primorava pilote da prekomjerno-ispravljaju, progresivno izdužuje pilotske rupe i uvodi kumulativni pozicioni drift koji se pojavljuje kao varijacije od{4}}do{5}}karakteristike na gotovim dijelovima.
- Plasmanu odnosu na pilot rupe i zone napajanja kontroliše da li se traka tačno registruje na svakoj stanici. Zarez koji iskrivljuje pilot datum za čak 0,03 mm spojeva na 10 ili 12 stanica u pozicijske greške koje prelaze toleranciju dijela. Stope kvarova rastu ne zato što su alati za formiranje istrošeni, već zato što traka stiže na svaku stanicu malo pogrešno locirana.
- Stanje operateraodređuje da li traka preživi punu progresiju bez pretjeranog skretanja ili pucanja od zamora. Nosač koji se kopča na stanici 9 jer su ga kumulativna uklanjanja zareza oslabila izvan njegove strukturne granice, ne proizvodi samo jedan loš dio. Zaustavlja presu, zahtijeva čišćenje trake i troši vrijeme održavanja što narušava ukupno vrijeme rada matrice.
Ovo nisu izolovane varijable. Oni su u interakciji. Pozitivni zarez koji čuva snagu nosača, ali se pretjerano vraća jer je materijal bio pretvrd, stvara isti uvjet smetnje kao negativan zarez koji je bio premale. Savršeno dimenzioniran negativan zarez postavljen preblizu pilot rupe proizvodi greške u registraciji koje nijedna margina zazora ne može popraviti. Životni ciklus dizajna bypass notch radi kao sistem, a izolovano tretiranje bilo kojeg pojedinačnog parametra izaziva nizvodne kvarove.
Validacija proizvodnje progresivnog bajpasa zarezivanja potvrđuje da li se taj sistem drži zajedno u stvarnim uslovima. Validacija obično uključuje pokretanje traka uzoraka pri proizvodnoj brzini, mjerenje dubine kovanja ili zazora zareza na svakoj stanici, provjeru geometrije pilot rupe nakon nekoliko stotina ciklusa i provjeru praćenja trake cijelom dužinom matrice. Inženjeri koji potvrđuju performanse zarezivanja tokom isprobavanja, umjesto da čekaju da problemi isplivaju na površinu, izbjegavaju najskuplji način kvara od svih: neplanirani zastoj tokom predane proizvodnje.
Ono što odvaja stabilne progresivne matrice od problematičnih rijetko je sofisticiranost operacija formiranja. Često je kvalitet naizgled manjih karakteristika, poput zasjeka za obilaznicu, koji omogućavaju da sve ostalo funkcionira predvidljivo. Inženjerske odluke donete u fazi projektovanja diktiraju do 80% ukupnih troškova proizvodnje, a konfiguracija premosnog zareza je deo te jednačine.
Zarezi za obilaznicu nisu pasivne karakteristike zazora. Oni aktivno doprinose stabilnosti procesa. Tretirajte njihov dizajn kao odluku na nivou sistema- integrisanu sa rasporedom trake, inženjeringom nosača i pilot strategijom, a ne kao naknadnu misao koja se rješava nakon što se formiranje stanica finalizira.
Inženjerski resursi za progresivni dizajn kalupa
Najbolje prakse životnog ciklusa dizajna zaobići zareze protežu se dalje od onoga što svaki pojedinačni članak može pokriti u potpunosti. Real-primjena uključuje materijalne kvalitete s nepredvidivim povratnim ponašanjem, rasporede traka ograničene geometrijom dijela sa tri strane i brojanje stanica koje guraju integritet nosača do krajnjih granica. Inženjeri alata koji rade na ovim izazovima imaju koristi od resursa koji se bave cijelim sistemom: strukturom kalupa, interakcijom komponenti, optimizacijom zazora i protokom materijala u kombinaciji, a ne u izolaciji.
Gdje možete ići dublje? Počnite s vlastitim simulacijama rasporeda traka. Modelirajte poprečni-presjek nosača na svakoj stanici nakon što se primjenjuju svi zarezi, trimovi i piercingi. Provjerite da li minimalni preostali dio ispunjava vaše zahtjeve za krutost za cijelu dužinu progresije. Za pozitivne zareze, pokrenite analizu kompenzacije opruge koja je specifična za vašu kvalitetu materijala i debljinu, jer generički množitelji rijetko uzimaju u obzir varijacije serije-do-serije u stvarnoj proizvodnji namotaja.
Za inženjere koji se suočavaju sa-teškim izazovima u dizajnu gdje se konfiguracija zaobilaznoga zareza istovremeno ukršta s kretanjem podizača, pristupom probijanju, kontrolom neravnina i progresivnom strukturom matrice, prilagođena podrška alata skraćuje put od koncepta do validiranog dizajna.YICHEN-ova rješenja za štancanjenude upravo ovakvu integrisanu inženjersku podršku, koja pokriva strukturu matrice, optimizaciju zazora, analizu protoka materijala i dizajn premosnog zareza u kontekstu kompletnog progresivnog sistema kalupa. Njihov fokus na povezivanju inženjera alata sa rješenjima za složene više-štapnice, uključujući dizajn podizača, konfiguraciju proboja i integritet nosača, direktno je usklađen sa pristupom na nivou sistema-koji se zalaže u ovom članku.
Bilo da dizajnirate svoj prvi premosni zarez ili rafinirate matricu od 20 stanica koja zahtijeva i pozitivne i negativne zareze koji rade zajedno, princip ostaje isti: svaki zarez je dizajnerska odluka sa posljedicama nizvodno. Nabavite sistem odmah u fazi projektovanja, potvrdite ga tokom isprobavanja i nadgledajte ga tokom životnog veka proizvodnje. Ta disciplina je ono što pretvara zaobilazne zareze od potencijalnog izvora kvara u pouzdanu osnovu za pouzdanost uvlačenja trake i dosljedan kvalitet dijelova kroz milione ciklusa presovanja.
Često postavljana pitanja o obilaznim urezima u kalupima za štancanje
1. Koja je razlika između negativnih i pozitivnih premosnih zareza u progresivnim kalupima?
Negativni obilazni zarez uklanja materijal sa ruba noseće trake kroz probijanje-i-odrezivanje, ostavljajući otvoren razmak koji osigurava zazor. Pozitivni bypass zarez deformira materijal prema dolje izvan ravnine trake pomoću operacije kovanja ili utiskivanja bez uklanjanja materijala. Negativni zarezi stvaraju otpatke i smanjuju poprečni presjek nosača-, dok pozitivni zarezi čuvaju punu širinu ruba, ali su ograničeni u dostižnoj dubini zazora zbog opruge materijala. Izbor između njih zavisi od širine trake nosača, debljine i duktilnosti materijala, broja stanica i potrebne dubine zazora.
2. Kako odrediti ispravnu dubinu obilaznog zareza za progresivno štancanje?
Dubina premosnog zareza izračunava se na osnovu visine komponenti matrice koje traka mora očistiti tokom indeksiranja, uključujući čelik za formiranje, udaljenost podizača i prečnik pilotske osovinice. Za negativne zareze, dubina se obično kreće od 1,5 do 2,5 puta debljine materijala. Za pozitivne zareze, dubina kovanja obično pada između 1,0 i 1,5 puta debljine materijala kako bi se izbjeglo pucanje. Dodatni faktori uključuju kompenzaciju povratne opruge za pozitivne zareze (obično 10-25% nadgradnje), bafere termičke ekspanzije za brzohodne matrice i dopuštenje visine zareza za negativne zareze. Cilj je minimalni razmak koji jamči slobodan prolaz trake plus kontrolirana sigurnosna margina.
3. Šta uzrokuje povlačenje zasjeka premosnice i kako to popraviti?
Uvlačenje puževa u negativnim obilaznim zarezima događa se kada se izrezani puž zalijepi za proboj tokom uvlačenja umjesto da ostane u matrici matrice. Četiri primarna uzroka uzrokuju ovaj problem: efekat vakuuma između otvora i čela proboja, prekomjeran zazor-od-proboja koji čini da je poluga manja u odnosu na otvor matrice, zaostali magnetizam u udarcu koji privlači željezne čaure i istrošene ili slomljene opruge za izbacivanje. Korektivne radnje uključuju bušenje ventilacionih otvora kroz centar za probijanje da bi se prekinuo vakuum, demagnetiziranje proboja nakon svakog ciklusa oštrenja, ugradnju dugmadi za zadržavanje utora unatrag{4}} i vraćanje odgovarajućeg zazora rezanja kroz održavanje proboja i kalupa.
4. Kada biste trebali koristiti pozitivne bypass zareze umjesto negativnih?
Pozitivni obilazni zarezi su bolji izbor kada je zaliha ivice noseće trake manja od 4 puta debljine materijala, kada matrica ima više od 8 stanica koje zahtijevaju razmak zaobilaznice (kako bi se izbjeglo kumulativno slabljenje nosača), kada je materijal tanak i duktilan s izduženjem iznad 20%, kada raspored trake koristi blizu rastezljive zone kada se nosači trake ne rastežu, teško odlaganje. Negativni zarezi su poželjniji za debele ili tvrde materijale iznad 1,5 mm ili 40 HRC koji su otporni na kovanje, kada je potreban razmak veći od 2 puta debljine materijala, ili kada dugi proizvodni ciklusi čine kompenzaciju opruge nepouzdanom tokom vremena.
5. Koliko blizu zarez za premosnicu može biti postavljen pilot rupi bez izazivanja grešaka u registraciji?
Standardna preporuka je minimalna udaljenost od 3 puta debljine materijala između najbliže ivice zaobilaznog zareza i centra najbliže pilot rupe. Za kritične primjene koje zahtijevaju tolerancije ispod plus ili minus 0,05 mm, povećanje ovog pufera na 5 puta debljine materijala pruža dodatnu zaštitu od izobličenja izazvanog stresom-. I negativni zarezi (koji redistribuiraju naprezanje kroz smicanje) i pozitivni zarezi (koji zrače silu kovanja prema van) mogu izobličiti geometriju pilot rupe ako su postavljeni preblizu, uzrokujući greške u registraciji koje se povećavaju kroz svaku nizvodnu stanicu. Kada ograničenja rasporeda sprečavaju adekvatan razmak, premeštanje pilot rupe na suprotnu ivicu nosača je izvodljiva alternativa.




