


Premosni zarezi i njihova uloga u protoku materijala za štancanje
Šta su obilazni urezi u kalupima za štancanje
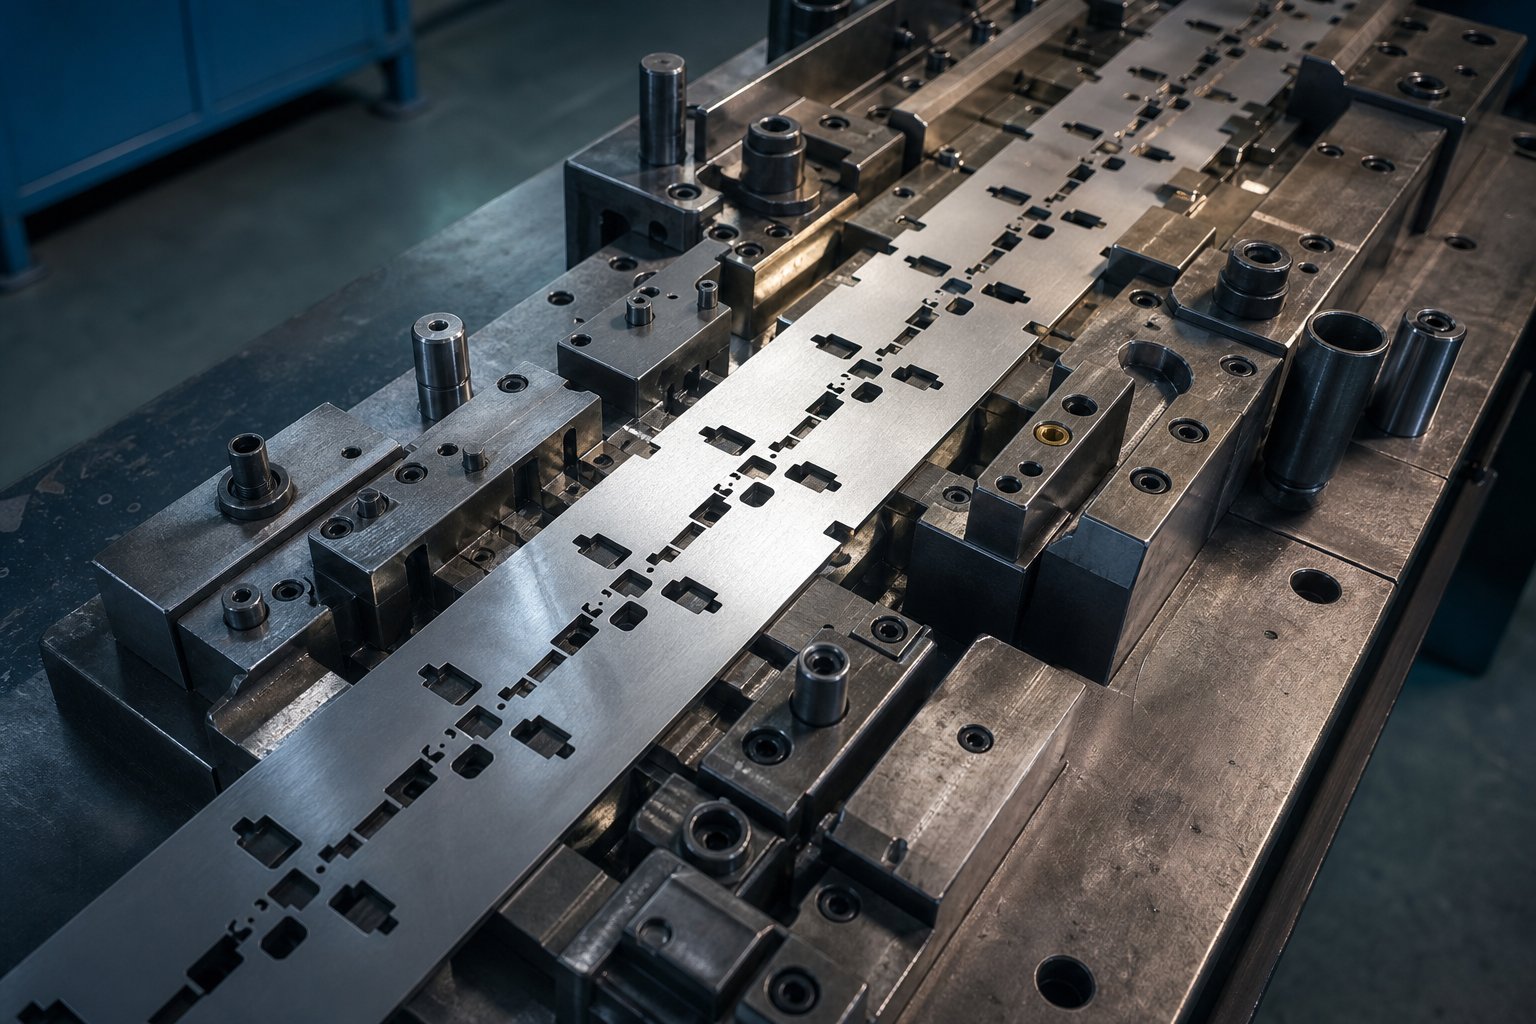
Kada skinete žargon, šta je žigosanje u njegovoj srži? To je hladni{0}}proces oblikovanja koji seče i oblikuje lim pomoću preciznog alata koji se zovematrica za štancanje. U okviru progresivnih operacija kalupa, kontinuirana traka materijala napreduje kroz više stanica, a svaka stanica obavlja operaciju rezanja ili oblikovanja. Izazov je da svaki rez i svaka forma istiskuju materijal, a taj pomjereni volumen mora negdje otići.
Tu dolaze obilazni zarezi. Za razliku od slučajne geometrije obrezivanja koja jednostavno odvaja otpad od obratka, obilazni zarezi su projektovane karakteristike sa specifičnom svrhom obilaznih zareza u kalupima za štancanje: kontrolisanje gde i kako se materijal kreće tokom napredovanja trake.
Premosni zarezi su namjerni izrezi u nosećoj traci matrice za progresivno štancanje koji ublažavaju naprezanje materijala, prilagođavaju volumetrijski pomak i sprječavaju izvijanje ili izobličenje dok traka napreduje kroz stanice za formiranje.
Ta definicija štancanja je bitna jer odvaja obilazne ureze od svakog drugog reza u rasporedu trake. Oni nisu tu da kreiraju profil dijela ili uklanjaju bilješke. Oni postoje isključivo za upravljanje materijalnim ponašanjem pod opterećenjem.
Zašto je važna kontrola protoka materijala kod progresivnog štancanja
Zamislite traku koja napreduje kroz osam formirajućih stanica brzinom od 250 poteza u minuti. Svaka stanica dovodi do naprezanja, istiskuje metal, a rad-očvršćava okolni materijal. Bez namjerne kontrole protoka, to akumulirano naprezanje se manifestira kao izvijanje trake, izobličenje nosača, neusklađenost pilota i dimenzionalni pomak u gotovom dijelu.
Razumijevanjeono što je matrice u proizvodnji zahtevaprepoznajući da matrica nije samo alat za sečenje. To je sistem u kojem je svaka funkcija u interakciji. Bypass zarezi daju materijalu kontrolirani put za ublažavanje kompresije i napetosti tako da traka ostaje ravna, dosljedno se hrani i daje ponovljive dimenzije kroz milione ciklusa. Za svakoga ko radi u štancanju metala na profesionalnom nivou, ovo je temeljno znanje koje odvaja stabilne proizvodne alate od matrica koje nepredvidivo pokvare.
Prava zbrka počinje kada inženjeri spoje premosne zareze sa drugim funkcijama kontrole trake koje izgledaju slično, ali služe potpuno različitim mehaničkim funkcijama.
Kako se zarezi za obilaznicu razlikuju od drugih funkcija kontrole trake
Progresivna matrica sadrži višestruke geometrije izreza, a sve one mogu izgledati kao jednostavni zarezi za neuvježbano oko. Problem je u tome što svaki od njih služi fundamentalno različitoj mehaničkoj svrsi unutar procesa matrice. Tretiranje prema njima kao zamjenjivim dovodi do malog reljefa, nestabilnosti trake i sati rješavanja problema koji sežu do pogrešno identificirane karakteristike.
Zaobilazni urezi u odnosu na reljefne ureze i rezove za obrezivanje
Reljefni zarezi sprječavaju kidanje materijala na prijelazima savijanja. Naći ćete ih na preseku linije savijanja i slobodne ivice, gde je njihov zadatak da zaustave širenje pukotina tokom formiranja. S druge strane, rezovi za obrezivanje definiraju vanjsku granicu gotovog dijela odvajajući ga od okolnog otpada. Oba su neophodnakomponente kalupa za štancanje, ali nijedan ne upravlja volumetrijskim pomakom tokom dodavanja trake.
Bypass zarezi rade nešto sasvim drugačije. Oni apsorbiraju tlačne sile i pomake materijala koji nastaju kako traka prolazi kroz progresivnu deformaciju. Tamo gdje reljefni zarez sprječava lokalizirani lom, a rez u rezu stvara geometriju dijela, premosni zarez preusmjerava protok kako bi se održala ravnost trake i tačnost nagiba na svim stanicama.
Funkcije koplja-i-forme dodaju još jedan sloj konfuzije. Lancing makaze i savijaju jezičak od materijala trake bez uklanjanja puževa. On stvara formiranu karakteristiku unutar samog dijela. Izrezi nosača služe suprotnoj svrsi. Oni definiraju tačke pričvršćivanja koje drže dio na nosećoj mreži do konačnog odvajanja. Nijedna karakteristika se ne bavi kumulativnim naprezanjem materijala koji su zasjeci dizajnirani da ublaže.
Kako svaka funkcija kontrole trake služi različitoj funkciji
U bilo kojoj operaciji štancanja, naići ćete na sve ove karakteristike koje koegzistiraju u jednom rasporedu trake. Rizik je dizajnirati jedan kada vam je zaista potreban drugi. Štampane marke koje se koriste u progresivnim aplikacijama velikog{2}}obima zahtijevaju da se svaka geometrija izreza odabere prema predviđenoj mehaničkoj ulozi, a ne samo zbog vizuelne sličnosti s drugim karakteristikama.
Tabela ispod razlaže razlike koje su važne za svakoga ko radi u dizajnu kalupa i štancanja. Ovo su primjeri žigosanja gdje pogrešna identifikacija uzrokuje najviše problema nizvodno.
| Naziv funkcije | Primarna funkcija | Placement Logic | Tipična geometrija |
|---|---|---|---|
| Bypass Notch | Apsorbuje volumetrijski pomak i ublažava pritisak na pritisak tokom dodavanja trake | U blizini stanica za formiranje gdje je pomak materijala najveći | V-urez, U-urez ili pravougaoni izrez na ivici nosača |
| Reljefni zarez | Sprečava kidanje na raskrsnicama savijanja{0}}do-ivice | Na spoju linija savijanja i slobodnih rubova | Mali polumjer ili pravokutni prorez okomit na osu savijanja |
| Trim Cut | Odvaja profil gotovog dijela od otpadnog materijala | Duž granice završnog dijela, obično u kasnijim stanicama | Konturna linija smicanja koja odgovara obrisu dijela |
| Lance-i-Form | Kreira formiranu karticu ili funkciju bez uklanjanja puževa | Unutar geometrije dijela gdje je potreban podignuti ili savijeni jezičak | Jedna linija smicanja sa formiranom krivinom na spojenoj ivici |
| Izrez kartice Carrier | Definira širinu priključka koji drži dio za nosač do odvajanja | Između granice dijela i noseće trake | Uski spojni most, često sa odvojivim profilom |
Kritička razlika je svrha. Zarezi za obilaznicu postoje za upravljanje ponašanjem materijala između stanica. Svaka druga karakteristika koja je gore navedena ili stvara geometriju, sprječava lom ili olakšava oslobađanje dijela. Zbunjivanje ovih uloga jedna je od najčešćih grešaka u dizajnu kalupa i štancanja, i obično se pojavljuje tek nakon što je alat napravljen i traka se počne loše ponašati tijekom isprobavanja.
Pola problema je znati koja vam je funkcija potrebna. Druga polovina je odabir pravog geometrijskog profila za vašu specifičnu primjenu obilaznice, koja ovisi o težini oblika, kvaliteti materijala i vrsti rada stanice.
Zaobiđite tipove geometrije zareza i kada ih koristiti
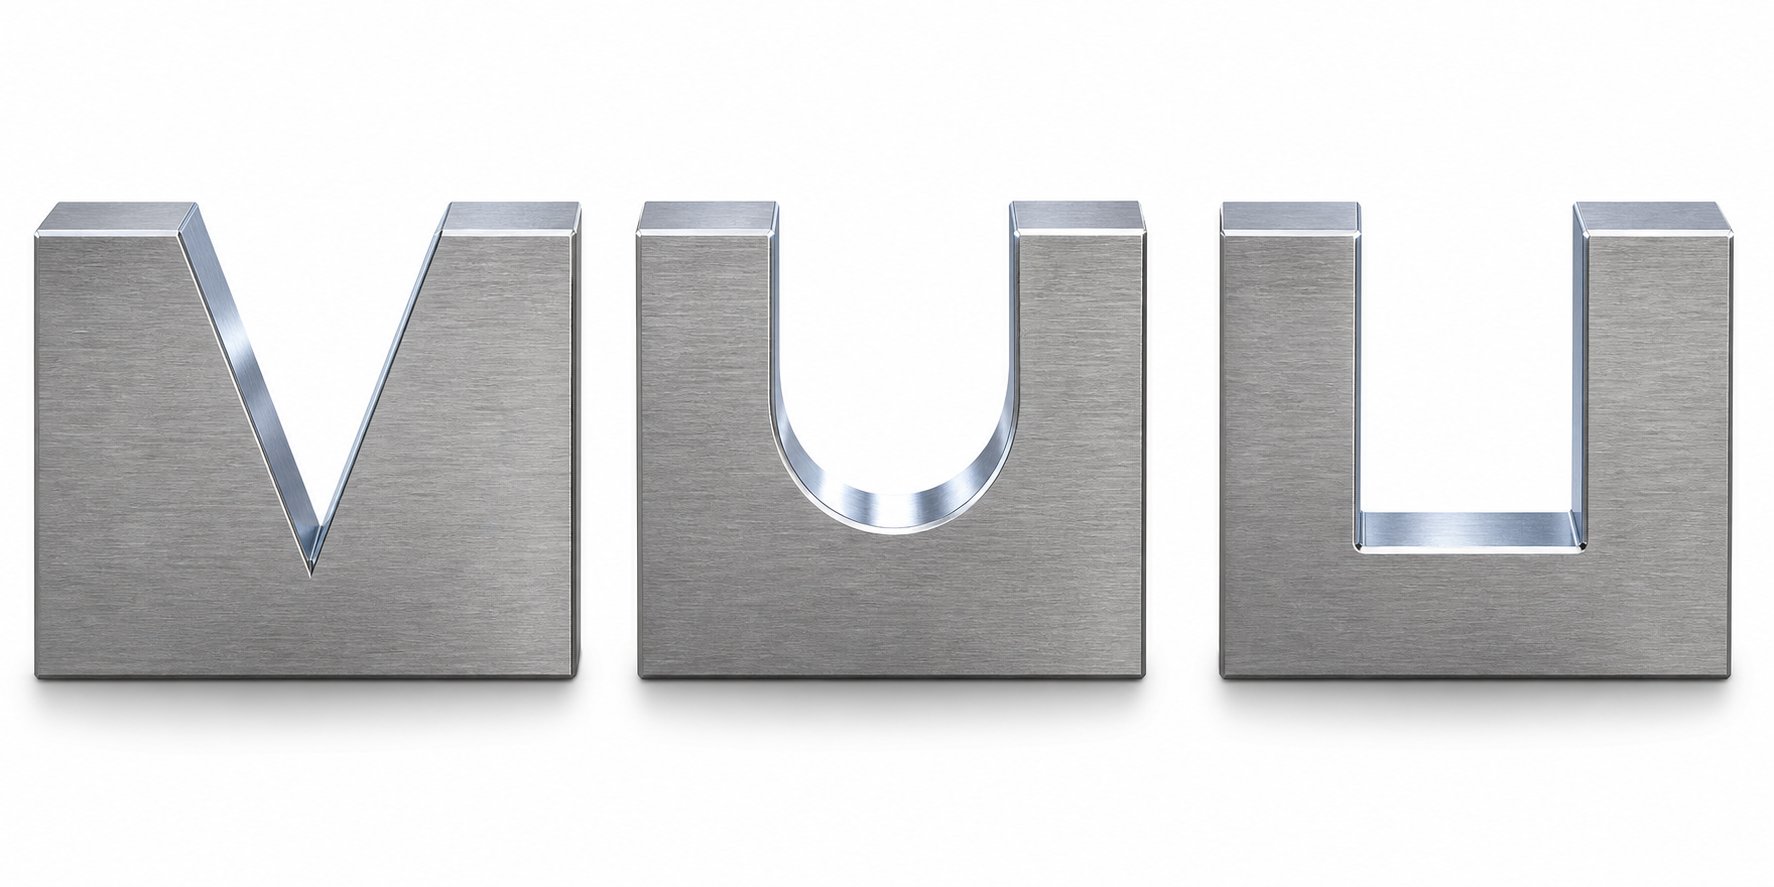
Tri geometrijska profila dominiraju dizajnom obilaznog zareza u kalupima za štancanje lima: V-urez, U-urez i pravougaoni izrez. Svaki različito raspoređuje napon, prilagođava različita opterećenja oblikovanja i uvodi različite kompromise-u snazi nosača. Odabir pogrešnog profila za vašu aplikaciju jedan je od najbržih načina za generiranje problema sa trakama koji izgledaju nepovezani s dizajnom zareza.
V-Urez, U-Urez i pravougaoni geometrijski profili
V-zarez je klinasti-izrez sa konvergirajućim stranama koje se sastaju u definisanom polumjeru vrha. Koncentriše stres na uskoj tački, što ga čini efikasnim za kontrolisano, lokalizovano olakšanje u uskim prostorima. Istraživanje oGeometrije U-ureza i V-zarezapotvrđuje da V-zarezi proizvode visoko lokalizirana polja deformacije na vrhu, pri čemu je deformacija ograničena na malu zonu umjesto da se širi bočno u okolni materijal. Ovo fokusirano ponašanje odgovara aplikacijama gdje vam je potrebno precizno, usmjereno ublažavanje naprezanja bez utjecaja na susjedne karakteristike.
U-urez ima polukružni korijen sa paralelnim ili blago divergentnim bočnim zidovima. Njegov veći radijus vrha širi polje deformacije prema van u onome što istraživači opisuju kao deformacijski obrazac{2}}leptirovog krila. Ta šira distribucija smanjuje koncentraciju vršnog naprezanja u bilo kojoj pojedinačnoj tački, čineći zarez U-oprostijim pri štancanju lima koji je sklon pucanju rubova pod lokaliziranim opterećenjima.
Pravokutni zarez je najjednostavniji profil: ravni zidovi sa ravnim dnom. Uklanja ujednačenu zapreminu materijala i relativno ravnomerno raspoređuje napon po podu zareza. Kompromis-je u tome što oštri uglovi na prelazu od zida-na-pod stvaraju dvostruke tačke koncentracije napona, koje mogu pokrenuti mikro-pukotine u tvrđim materijalima ako se radijusi uglova ne kontrolišu pažljivo.
Pozitivni naspram negativnih obilaznih ureza u dizajnu trake
Razumijevanje negativnih i pozitivnih obilaznih zareza u kalupima za štancanje od lima zahtijeva razmišljanje u smislu zapremine materijala, a ne samo oblika. Negativan premosni zarez uklanja materijal iz nosača kako bi se stvorio prostor za ulijevanje pomjerenog metala. To je češći pristup: odsiječete materijal trake tako da formiranje-indukovana kompresija ima gdje da ide bez izvijanja nosača.
Pozitivni bypass zarez radi u suprotnom smjeru. Zadržava ili proširuje lokalni jezičak materijala koji vodi protok oko formiranog elementa uz održavanje potpore nosača. Zamislite to kao ostavljanje materijala na mjestu namjerno kako biste upravljali pomakom, a ne jednostavno ga prilagodili. Praktična razlika je u tome što pozitivni zarezi štite snagu nosača dok upravljaju zazorom, a negativni zarezi daju prioritet volumetrijskom olakšanju po cijenu smanjenog poprečnog-presjeka.
U praksi, većina aplikacija za oblikovanje limova sa zaobilaznicom koristi kombinaciju oba tipa na različitim stanicama u jednom rasporedu trake. Ranim stanicama sa blagim formiranjem mogu biti potrebni samo negativni izrezi za osnovni zazor. Kasnije stanice u kojima se povećava kumulativno očvršćavanje i jačina formiranja može zahtijevati pozitivnu geometriju obilaznice kako bi se održao integritet trake dok se i dalje usmjerava protok.
Usklađivanje geometrije zareza sa ozbiljnošću formiranja
Izbor geometrije nije lična preferencija. Prati fiziku vaše specifične aplikacije. Ozbiljnost oblikovanja, širina trake, klasa materijala i tip rada stanice sužavaju koji profil će zapravo raditi. Među različitim tipovima kalupa za štancanje koji se koriste u proizvodnji, progresivne kalupe zahtijevaju najrigoroznije usklađivanje geometrije jer traka mora preživjeti svaku stanicu u nizu.
Kriterijumi odabira za svaku vrstu geometrije:
- V{0}}zarez:Najbolje za uske trake nosača, plitke poteze i stanice koje zahtijevaju precizno olakšanje smjera. Odaberite kada je dostupna širina nosača ograničena i kada vam je potrebno koncentrirano oslobađanje od naprezanja bez širokog otiska izreza.
- U{0}}zarez:Poželjno za umjereno do teško oblikovanje, deblji štancani lim i materijale sa manjim izduženjem. Raspodijeljeni uzorak naprezanja smanjuje rizik od-pukotina na rubovima gdje su nivoi deformacije visoki.
- Pravokutni:Pogodno za široke nosače sa više stanica za formiranje, gdje je ravnomjerno uklanjanje volumena važnije od raspodjele naprezanja. Dobro radi za meki čelik i materijale sa dobrom duktilnošću, ali zahtijeva velikodušne radijuse uglova u tvrđim slojevima.
| Geometry Type | Obrazac raspodjele stresa | Najbolji slučaj upotrebe | Ograničenja |
|---|---|---|---|
| V{0}}Urez | Visoko koncentriran na vrhu; uska zona deformacije ograničena u blizini korijena zareza | Čvrsti rasporedi traka, plitko oblikovanje, usmjereni reljef u ograničenoj širini nosača | Rizik od pucanja rubova u materijalima niske{0}}kosti; zahtijeva preciznu kontrolu radijusa vrha |
| U{0}}Urez | Široko rasprostranjen u obliku leptira-krila; niži vršni stres u korijenu | Umjereno do jako oblikovanje, AHSS ili rad{0}}kaljeni materijali, stanice sa velikim pomakom | Veći otisak smanjuje dostupnu širinu nosača; manje precizna kontrola smjera |
| Pravougaona | Ravnomjerno raspoređen po ravnom podu; dvostruka koncentracija na uglovima zida{0}}poda | Široki nosači, blago do umjereno oblikovanje u duktilnim materijalima, ujednačeno uklanjanje volumena | Ugaoni naponski podizači zahtijevaju velike radijuse; loše performanse u tvrdim ili krhkim slojevima |
Geometrija koju odaberete zavisi i od toga da li imate posla sa negativnim i pozitivnim zaobilaznim zarezima za štancanje limova. V-urezi i pravougaoni profili su najčešći kao negativni izrezi za volumetrijski reljef. U-zarezi dobro funkcioniraju i u pozitivnim i u negativnim ulogama jer njihova zaobljena geometrija korijena minimizira iniciranje pukotina bez obzira da li se materijal uklanja ili zadržava.
Geometrija definira obrazac naprezanja, ali ne definira veličinu. Sljedeća kritična odluka je koliko duboko, koliko široko i u kojem radijusu izrezati ove ureze u odnosu na debljinu vašeg materijala i dimenzije trake.
Dimenzioniranje obilaznih zareza za debljinu materijala i širinu trake
Pravilno oblikovan zarez u pogrešnoj veličini ne uspijeva jednako loše kao i potpuno pogrešan oblik. U dizajnu metalne matrice za štancanje, dimenzionalni parametri obilaznog zareza (dubina, širina, ugao i radijus ruba) moraju biti kalibrirani prema specifičnoj debljini materijala, širini trake i razmaku između stanica vašeg progresivnog alata. Pogriješite jedan omjer i ili ćete ostaviti stres nesmirenim ili ćete seći tako agresivno da se nosač pokvari prije nego što stigne do krajnje stanice.
Odnos dubine i širine u odnosu na debljinu materijala
Dubina zareza je primarna varijabla koja kontrolira koliko oslobađanje naprezanja zarez za premosnicu pruža. Opšte pravilo dizajna štancanja je da dubina zareza treba da bude između 1,5x i 3x debljine materijala za standardne aplikacije od mekog čelika. Idite ispod 1,5x i izrez je previše plitak da bi značajno ublažio tlačne sile koje se stvaraju tokom oblikovanja. Idite iznad 3x i počinjete da ugrožavate snagu poprečnog presjeka-nosača, što rizikuje lomljenje trake ili nestabilnost napajanja pri velikim brzinama hoda.
Za štancanje čeličnog lima u višim-razredima čvrstoće, taj omjer se pooštrava. AHSS nosači tolerišu manje uklanjanje materijala prije gubitka strukturalnog integriteta, tako da su dubine od 1,5x do 2x debljine materijala češće. U međuvremenu, mekšim aluminijskim legurama mogu biti potrebne dubine koje se približavaju 3,5x jer se materijal lakše pomiče pod opterećenjima formiranjem.
Širina zareza se direktno odnosi na zapreminski pomak koji se očekuje na svakoj stanici za formiranje. Duboko izvlačenje koje pomera značajnu zapreminu materijala zahteva širi prozor za obilaznicu od plitkog utiskivanja. Kao osnovna linija, širina bi trebala biti najmanje0,040 inča ili debljina materijala, koji god je veći. Za progresivne stanice sa teškim oblikovanjem, širine od 2x do 4x debljine materijala su tipične za prilagođavanje većih zapremina pomaka.
Kako razmak stanica utječe na dimenzije zareza
Razmak stanica stvara sekundarno ograničenje. Manji korak između stanica znači manju dužinu nosača na raspolaganju za apsorpciju naprezanja između operacija oblikovanja. Kada je razmak stanica kompaktan, obilazni zarezi često moraju biti dublji ili širi po stanici jer postoji manje osnovnog materijala između operacija kako bi se preostale sile prirodno rasporedile.
Suprotno tome, veliki razmak stanica (iznad 16 mm) omogućava da se kumulativni stres djelomično rasprši kroz sam nosač, što omogućava konzervativnije određivanje veličine zareza. Praktično pravilo u dizajnu kalupa za štancanje je da dimenzije zareza treba da budu u inverznoj skali sa dostupnom dužinom nosača između stanica: manje prostora znači agresivniji reljef u svakoj tački.
Inženjeri koji dimenzioniraju obilazne zareze za novi raspored trake u čeličnim kalupima za štancanje mogu pratiti ovu logiku-po-korak kako bi uspostavili početne dimenzije prije simulacije ili isprobavanja:
- Identifikujte debljinu i kvalitet materijala. Zabilježite vrijednosti granice popuštanja i istezanja iz certifikata materijala.
- Odredite jačinu formiranja na svakoj stanici. Klasificirajte svaku operaciju kao blagu (plitko udubljenje, probijanje), umjerenu (djelimično izvlačenje, prirubnica) ili tešku (duboko izvlačenje, teška forma).
- Postavite početnu dubinu zareza na 1,5x debljinu materijala za blage stanice, 2x za umjerene i 2,5x do 3x za teške operacije oblikovanja.
- Postavite početnu širinu zareza na osnovu volumetrijskog pomaka: 1,5x debljina materijala za blage, 2,5x za umjerene i 3,5x do 4x za teške stanice.
- Provjerite preostali poprečni- presjek nakon uklanjanja zareza. Osigurajte da najuža točka zadrži najmanje 60% originalne širine nosača kako biste održali stabilnost uvlačenja.
- Podesite dimenzije za razmak stanica. Smanjite dubinu za 10-15% ako razmak prelazi 16 mm; povećati za 10-15% ako je razmak manji od 10 mm.
- Odredite polumjer rubova na granicama zareza (pokriveno ispod) i potvrdite simulacijom trake ili progresivnim isprobavanjem.
Dizajn radijusa ivice za minimiziranje širenja zaoštravanja
Zaobilazni zarezi Formiranje neravnina u štancanju je nizvodni izvor defekta koji mnogi inženjeri zanemaruju tokom početnog dizajna matrice za štancanje metala. Svaki izrez stvara striženu ivicu. Podaci o industriji izXometry-jevi standardi štancanjapokazuje da su neravnine od približno 10% debljine materijala normalan i očekivani rezultat na osobinama izreza. Problem je u tome što se u nosač nalazi zarez za premosnicu, koji prolazi kroz svaku narednu stanicu. Neravnine na rubovima zareza vuku se uz podizače, vodilice i pritisne jastučiće, stvarajući krhotine koje zagađuju površine koje se formiraju.
Ublažavanje je dizajn radijusa ivica. Umjesto da ostavljate oštre prijelaze od 90 stupnjeva na zidovima i podu zareza, navedite minimalni radijus od 0,5x debljine materijala na svim unutrašnjim uglovima. Za štancanje čelika u tvrđim klasama, povećajte to na 0,75x. Ovi radijusi smanjuju vršno posmično naprezanje tokom udarca, što proizvodi čišći rez sa manje kidanja i manjom visinom neravnina.
Jednako je važan ulazni ugao na vrhu zareza gdje se otvara prema rubu nosača. Blago iskošenje ili radijus na ovom prijelazu sprječava da se traka zakači za usta zareza tokom napredovanja. Bez toga, deformacija ivice trake akumulira se stanicu po stanicu, a ono što je počelo kao manji neravnina postaje problem neusklađenosti koji se pojavljuje u dimenzijama gotovog dela.
Određivanje veličine vas dovodi u pravi raspon. Ali mjesto na kojem postavljate ove zareze unutar rasporeda trake (u odnosu na noseće trake, pilot rupe i smjer zrna) određuje da li dimenzioniranje zaista pruža smanjenje naprezanja koje je dizajnirano da pruži.
Strategija postavljanja u progresivne rasporede matrice
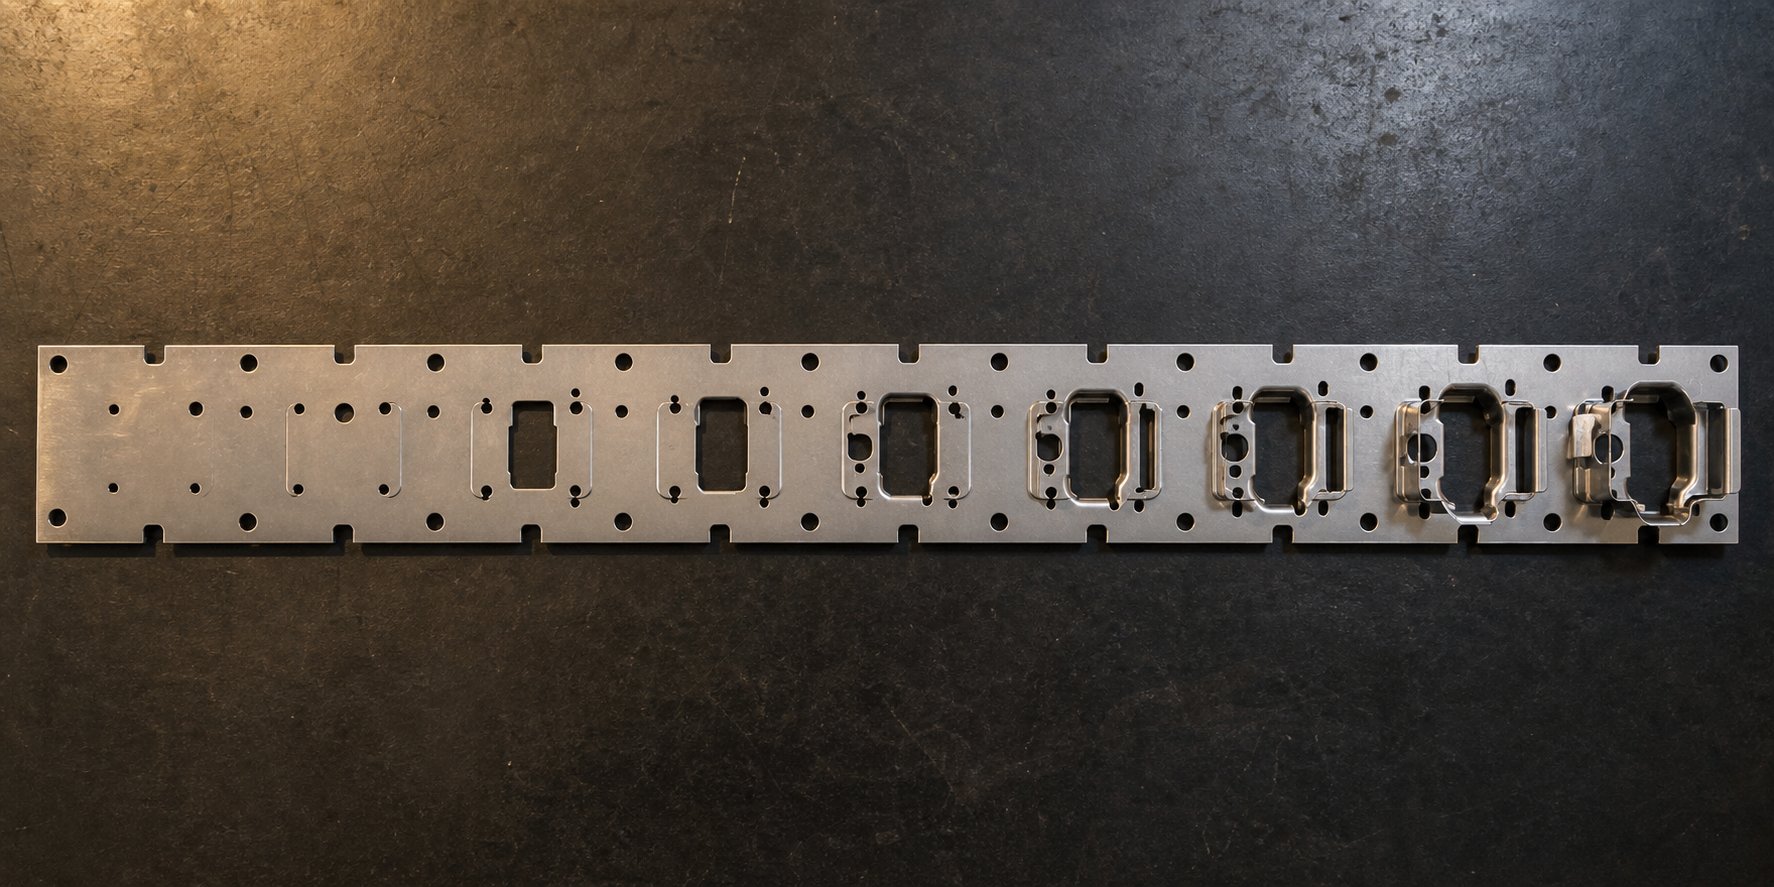
Savršeno dimenzioniran zarez za premosnicu na pogrešnoj lokaciji ne čini ništa korisno. U štancanju lima, postavljanje je mjesto gdje se teorija susreće sa realnošću trake. Zarez mora biti u interakciji sa stvarnim poljem naprezanja koje generiše stanica za formiranje koju služi, a ne samo da stoji na pogodnom otvorenom mestu u nosaču. Odluke o postavljanju uključuju tri međuzavisne varijable: blizinu stanica za formiranje, prostorni odnos prema pilot rupama i usklađenost sa smjerom zrna materijala.
Zarezi za pozicioniranje u odnosu na noseće trake i pilot rupe
Zarezi za obilaznicu pripadaju nosećoj traci, materijalnoj mreži koja povezuje vaše dijelove za štancanje dok napreduju kroz svaku stanicu. Njihova pozicija duž tog nosača mora uravnotežiti dvije konkurentne potrebe. Prvo, oni moraju biti dovoljno blizu stanice za formiranje da stvarno presreću pomak i tlačni napon koji nastaju tijekom rada. Drugo, ne mogu zadirati u pilot rupe ili ometati sistem registracije trake.
Pilot rupe su referenca za pozicioniranje za cijelu traku. AsMetalForming MagazineNapomena, piloti moraju ući u traku prije nego što se drugi udarci uključe, a njihova preciznost lociranja ovisi o konzistentnoj geometriji rupe. Premosni zarez postavljen preblizu pilot rupe deformiše okolni materijal, izdužujući rupu i degradirajući tačnost položaja stanice za stanicom. Praktično pravilo u alatima za štancanje metala je održavanje minimalnog razmaka od 2x debljine materijala između bilo koje granice zareza i najbliže ivice pilot rupe.
Bočno, zarezi bi trebali stajati na strani nosača koja je najbliža operaciji formiranja koja stvara najveći pomak. Ako vučna stanica povlači materijal prema centru dijela, zarez za obilaznicu na toj strani nosača apsorbira rezultirajuću napetost u mreži. Postavljanje na suprotnu stranu prisiljava naprezanje da putuje po cijeloj širini nosača prije nego što pronađe olakšanje, što izaziva izvijanje između.
Podešavanje strategije zaobilaženja na više stanica
Traka koja ulazi u prvu stanicu prese za štancanje je u svom najmekšem, najduktilnijem stanju. Do trenutka kada dođe do stanice šest ili osam, kumulativno kaljenje podiže lokalno granicu tečenja za 20-40%, u zavisnosti od vrste materijala i težine oblika. Taj očvrsli materijal se agresivnije odupire pomaku, što znači da ista dubina zareza koja je pružila adekvatno olakšanje na stanici dva može biti nedovoljna na stanici sedam.
Ovo je mjesto gdje dizajn alata za štancanje mora razmišljati progresivno, ne samo u smislu pojedinačnih stanica. Ranim stanicama sa blagim operacijama štancanja (probijanje, lagano utiskivanje) obično je potrebno samo plitko reljef zaobilaznice ili ponekad mogu dijeliti jedan zarez između susjednih stanica. Nizvodne stanice koje izvode duboko izvlačenje ili teško prirubljivanje zahtijevaju posebne zareze veće dubine i širine, što odražava stanje povišenog naprezanja radne-kaljene trake.
Ovdje se primjenjuje logika alata faze: svaka faza oblikovanja nameće kumulativno opterećenje koje se prenosi naprijed. Traka se ne resetuje između operacija. Istraživanje konačnih elemenata naprogresivni dizajn sekvence matricepotvrđuje da se distribucija debljine i deformacijsko otvrdnjavanje moraju predvidjeti za svaki stupanj i prenijeti u sljedeći stupanj. Postavljanje premosnog zareza slijedi isti princip. Šta vam je potrebno na stanici osam zavisi direktno od onoga što se dogodilo na stanicama od jedne do sedme.
Orijentacija zrna i razmatranja anizotropije
Valjani lim nije izotropan. Struktura zrna se prvenstveno poravnava u smjeru valjanja, stvarajući mjerljive razlike u granici tečenja, izduženju i ponašanju tečenja između uzdužne, poprečne i orijentacije od 45 stupnjeva. I kod transfernog štancanja i kod progresivnih operacija, ova anizotropija direktno utiče na to kako materijal reaguje na reljef zaobilaznog zareza.
When the strip feeds parallel to the rolling direction (the most common orientation), material flows more readily along the grain than across it. Bypass notches oriented perpendicular to feed direction exploit this by allowing displacement to move along the path of least resistance. Conversely, if your strip layout runs transverse to the grain, you'll notice higher resistance to flow at notch boundaries, which may require deeper cutouts or U-notch profiles to achieve equivalent relief.
Postavljanje zaobilaznog zareza je odluka-na nivou sistema vezana za cijeli izgled trake, a ne izolirana karakteristika. Svaka pozicija ureza mora istovremeno uzeti u obzir istoriju formiranja uzvodno, akumulaciju naprezanja nizvodno, zahtjeve za registraciju pilota i anizotropiju materijala.
Zanemarivanje efekata zrna posebno je skupo kod materijala veće-čvrstoće gdje razlika u r-vrijednosti (omjer plastične deformacije) između kotrljanja i poprečnog smjera može premašiti 30%. To usmjereno odstupanje znači da ista geometrija zareza proizvodi različito ponašanje protoka ovisno o orijentaciji trake, a odluke o postavljanju moraju kompenzirati u skladu s tim.
Postavljanje i dimenzioniranje zajedno definiraju geometrijski omotač vaše strategije zaobilaženja. Ali sam materijal određuje da li te geometrijske odluke zapravo proizvode ponašanje protoka koje ste namjeravali. Jačina popuštanja, duktilnost i stopa očvršćavanja nameću svoja ograničenja na ono što svaki zarez može postići.
Svojstva materijala koja zaobilaze odluke o dizajnu zareza
Geometrija i položaj postavljaju strukturni okvir za reljef zaobilaženja, ali materijal koji teče kroz vašu kockicu određuje da li te odluke zaista funkcioniraju. Dvije trake identičnih dimenzija i rasporeda zareza ponašat će se potpuno drugačije ako je jedna od mekog čelika na granici tečenja 210 MPa, a druga je DP780 na 500 MPa. Otpornost materijala na deformacije, njegova sposobnost rastezanja prije pucanja i koliko brzo se stvrdne pod naprezanjem, sve to diktiraju ono što obilazni zarez može realno postići na svakoj stanici.
Kako čvrstoća i duktilnost utječu na veličinu zareza
Granica tečenja je nivo naprezanja pri kojem materijal počinje plastično deformirati. U dizajnu premosnog zareza, on definira prag sile koju traka mora savladati prije nego što se materijal stvarno pomjeri u zonu reljefa. Veća granica popuštanja čelika znači veću otpornost na granicama zareza, što znači manji protok materijala za istu geometriju zareza. Praktična posljedica je da višim- razredima čvrstoće trebaju dublje ili šire zareze da bi se postiglo ekvivalentno ublažavanje naprezanja.
Razumijevanje čvrstoće tečenja naspram vlačne čvrstoće ovdje je važno jer obilazni zarezi rade u plastičnom režimu između ove dvije vrijednosti. Zatezna čvrstoća ograničava maksimalni napon koji traka može podnijeti prije loma, dok granica popuštanja označava gdje počinje trajna deformacija. Razmak između njih, kvantificiran elongacijom, predstavlja radni opseg materijala za kontrolirani protok. AsUlbrichovo istraživanje formabilnostiNapomena, visoke vrijednosti istezanja ukazuju na dobru duktilnost, čineći materijale pogodnim za složene oblike i operacije dubokog izvlačenja. U smislu zaobilaženja, veće izduženje znači da nosač može tolerirati agresivnije geometrije zareza bez pucanja rubova.
Modul elastičnosti čelika (približno 210 GPa za sve vrste) upravlja elastičnim obnavljanjem nakon svakog pritiska pritiska. Iako ova vrijednost ostaje konstantna za sve vrste čelika, ona pada na otprilike 70 GPa za legure aluminija. Ta trostruka razlika znači da se aluminijumske trake vraćaju tri puta više od čelika na ekvivalentnim nivoima naprezanja, kao što je dokumentovano podacima AHSS Insights. Za dizajn obilaznog zareza, veći elastični oporavak znači da se materijal djelimično zatvara nazad nakon pomaka, smanjujući efektivno olakšanje koje daje data dubina zareza. Aluminijske aplikacije stoga zahtijevaju proporcionalno veće zapremine zareza kako bi se kompenziralo ovo elastično fiksiranje-nazad.
Stopa očvršćavanja rada i njegov utjecaj na zahtjeve za obilaznicom
Radno kaljenje je mehanizam kojim metal jača dok se deformiše. Svaka stanica za formiranje povećava lokalni napon protoka u nosećoj traci, a ta povišena čvrstoća prenosi se na sljedeću stanicu. Brzina kojom se to dešava, kvantificirana eksponentom stvrdnjavanja deformacije- (n-vrijednost), direktno određuje koliko brzo vaši obilazni zarezi postaju neadekvatni kako traka napreduje kroz kalup.
Odnos između stvrdnjavanja naprezanjem i kaljenja radom je kumulativan u progresivnim operacijama. Materijal sa visokom n-vrijednošću (kao DP čelici na 0,15-0,20 u nižim rasponima deformacija) brzo jača tokom rane deformacije.Istraživanje iz MetalForming Magazinapotvrđuje da napredni čelici visoke{0}}čvrstoće kao što su dvofazni-klasi imaju visoku n-vrijednost pri nižim rasponima deformacije, a zatim se izravnavaju na vrijednosti koje su približne vrijednostima HSLA čelika pri istoj ulaznoj granici tečenja. Ovo očvršćavanje sa prednjim-opterećenjem znači da DP trake brže dostižu povišene napone protoka, što zahtijeva raniju intervenciju premosnice u rasporedu trake.
Materijali sa visokim eksponentom očvršćavanja akumuliraju zaostalo naprezanje ubrzanim tempom. Do stanice četiri ili pet, noseći materijal koji se nalazi u blizini zona formiranja mogao bi imati rad-očvrsnuti 30-50% iznad svoje ulazne granice tečenja. Premosni zarez veličine za-primljene osobine materijala sada je okrenut znatno čvršćem metalu koji se agresivnije odupire pomaku. Inženjerski odgovor je progresivna eskalacija: dubina i širina zareza moraju se povećavati stanicu po stanicu kako bi odgovarali rastućem naprezanju protoka trake očvršćene radom.
Prilagođavanje dizajna zareza za AHSS, aluminijum i blagi čelik
Svaka kategorija materijala predstavlja posebnu kombinaciju izazova. Blagi čelik nudi visoku duktilnost i umjerenu granicu tečenja, što ga čini najpopustljivijim supstratom za dizajn bajpasa. AHSS razredi preokreću tu jednačinu s visokom čvrstoćom, ali smanjenim izduženjem i agresivnijim povratnim udarom. Aluminij uvodi potpuno drugačiji modul elastičnosti koji mijenja osnovnu mehaniku pomaka na granicama zareza.
Oblik krive naprezanja-deformacije vam govori da li će materijal teći predvidljivo ili će se boriti protiv geometrije zareza. Blagi čelik proizvodi glatku, postepeno rastuću krivulju sa jasnim platoom prinosa, što znači da je pomicanje na granicama zareza predvidljivo i postojano. AHSS klase pokazuju strmo početno podizanje sa kontinuiranim popuštanjem (bez platoa), stvarajući uzak radni prozor u kojem materijal brzo prelazi iz elastičnog u jako očvrsnut rad{3}}. Aluminijske krivulje padaju između ovih ekstrema u obliku, ali niži modul elastičnosti znači znatno više elastičnog povrata deformacije u svakoj točki.
| Kategorija materijala | Tipični raspon čvrstoće tečenja | Elongation Behavior | Tendencija otvrdnjavanja rada | Bypass Notch Implications |
|---|---|---|---|---|
| Meki čelik (CR, DR razredi) | 140-280 MPa | 26-42% ukupnog izduženja; visoko ravnomerno istezanje sa jasnim platoom prinosa | Umjerena n-vrijednost (0,18-0,22); postepeno, predvidljivo jačanje u rasponu deformacija | Standardni omjeri zareza (1,5-3x debljine) rade pouzdano; U-zarez ili pravougaoni profili koji se tolerišu; opraštanje manjih grešaka u dimenzioniranju |
| AHSS (DP, TRIP, CP razredi) | 350-1000+ MPa | 10-25% ukupnog izduženja; ograničeno jednolično izduženje uz kontinuirano popuštanje | Visoka n-vrijednost pri niskim deformacijama (0,15-0,20), opadajući pri većim deformacijama; brzo rano jačanje | Smanjeni opseg dubine zareza (1,5-2x debljina) radi očuvanja integriteta nosača; U-zarez se preferira za minimiziranje koncentracije naprezanja; potrebna ranija premosnica zbog brzog stvrdnjavanja |
| Aluminijum (5xxx, 6xxx serija) | 90-350 MPa | 12-30% ukupnog izduženja; uvelike varira u zavisnosti od legure i temperature | Donja n-vrijednost (0,10-0,25 u zavisnosti od legure); umjereno jačanje, ali visok elastični oporavak | Potrebni su dublji zarezi (2,5-3,5x debljine) da bi se kompenziralo elastično vraćanje; veliki radijusi rubova kritični zbog manje žilavosti loma; širi zarezi za volumetrijsku kompenzaciju opruge |
Posebno za AHSS aplikacije, kombinacija visokog naprezanja protoka i ograničene duktilnosti stvara uži siguran prozor dizajna. AsAHSS istraživanje povratkaU dokumentima, veličina povratnog opruge je funkcija -formiranog napona tečenja, koji kombinuje početnu granicu popuštanja sa očvršćavanjem koje se javlja tokom oblikovanja. Obje vrijednosti su veće kod AHSS u odnosu na meke čelike. Ova povišena opruga direktno utiče na efikasnost premosnice jer elastični oporavak delimično negira olakšanje pomeranja koje obezbeđuje zarez. Materijal nosača koji se nalazi u blizini zareza vraća se nazad prema svom prethodno oblikovanom položaju, smanjujući efektivni zazor.
Praktičan zaključak: ne možete dizajnirati zaobilazne zareze samo iz geometrije. Svojstva materijala nameću stroga ograničenja na ono što može dati bilo koja veličina i oblik zareza. Strategija zarezivanja potvrđena u mekom čeliku će imati lošiji učinak u AHSS-u i opet će se ponašati drugačije u aluminiju. Svaka kategorija materijala zahtijeva vlastitu veličinu omotača, odabir geometrije i logiku eskalacije-po-stanici.
Kada se ova ograničenja{0}}pokreću materijalom prekrše, rezultirajući defekti slijede predvidljive obrasce. Pucanje na ivicama, lomljenje nosača, neusklađenost trake i naboranje svakog traga do specifičnih neusklađenosti između dizajna zareza i ponašanja materijala.
Rješavanje problema uzrokovanih nepravilnim dizajnom zasjeka zaobilaznice
Ti predvidljivi obrasci kvarova su upravo ono što čini dijagnozu mogućom. Svaki tip defekta ostavlja potpis u traci koji ukazuje na specifičnu neusklađenost između geometrije zareza, veličine ili položaja i stvarnog ponašanja materijala pod opterećenjem. Izazov je razlikovati defekte-vezane za premosnicu od problema uzrokovanih drugim parametrima matrice, jer se simptomi često preklapaju.
Pukotine ivica i koncentracija naprezanja na granicama zareza
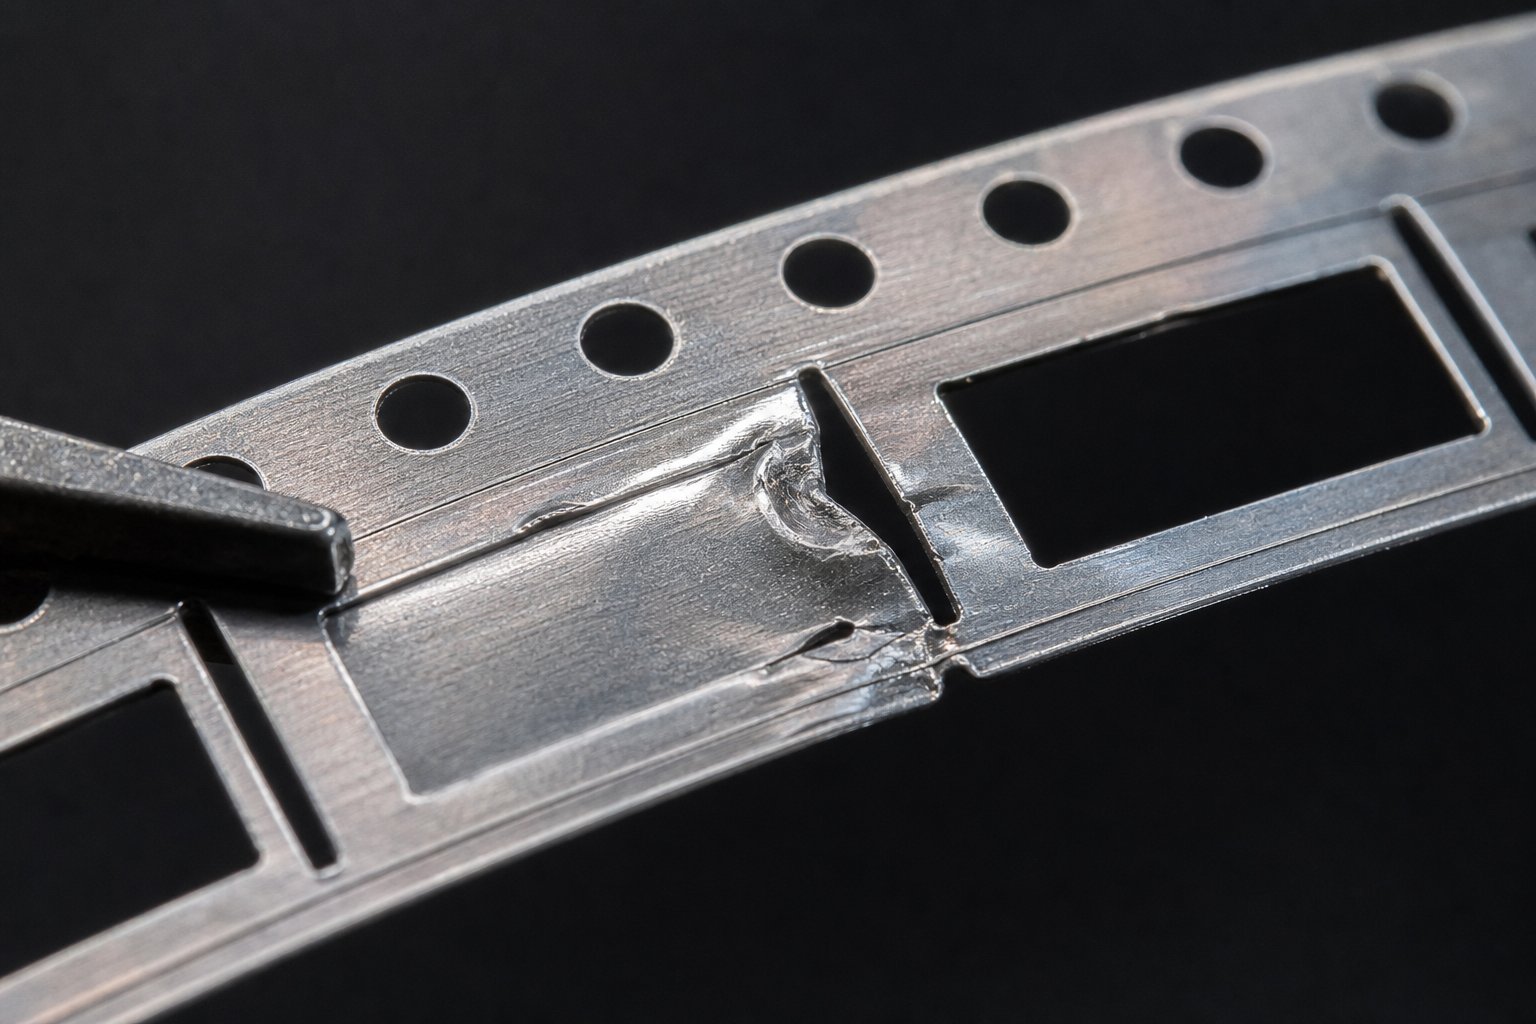
Pukotine na ivicama na granicama zareza je najčešći način kvara u radnim{0}}kaljenim nosećim trakama. Mehanizam je jednostavan: svaki obilazni zarez stvara geometrijski diskontinuitet, a geometrijski diskontinuiteti koncentrišu naprezanje. Kada lokalizirani napon na korijenu zareza prijeđe prag loma materijala, mikro-pukotine pokreću i šire se prema van sa svakim udarcem pritiska.
S{0}}s kriva (kriva naprezanja-deformacije) vam govori tačno gdje se nalazi ovaj prag. Nakon višestrukih stanica za formiranje, deformacijsko otvrdnjavanje podiže lokalni napon protoka dok istovremeno smanjuje preostali kapacitet istezanja. Koren zareza koji je bio dobro u sigurnim granicama na stanici dva možda radi na granici loma do stanice šest jer je stvrdnjavanje deformacijom potrošilo većinu rezerve duktilnosti materijala.
- Nedovoljan radijus ivice:Oštri unutrašnji uglovi u korijenu zareza stvaraju faktore umnožavanja naprezanja od 3x do 5x. Materijal puca na tački koncentracije čak i kada nivoi naprezanja ostaju umjereni.
- Prevelika dubina zareza:Smanjenje poprečnog presjeka{0}}nosača ispod 40% originalne širine podiže nazivno naprezanje u preostalom materijalu iznad granice tečenja, ubrzavajući nastanak pukotine na bilo kojem geometrijskom defektu.
- Burr-inicira pucanje:Grube posmične ivice zbog istrošenog alata za probijanje djeluju kao-postojeći nedostaci. Pod cikličnim opterećenjem, ovi neravnini postaju mjesta inicijacije pukotina koja se propagiraju u nosač sa svakim udarcem.
Korektivne radnje uključuju povećanje polumjera korijena zareza na najmanje 0,75x debljine materijala, smanjenje dubine zareza za vraćanje poprečnog-presjeka nosača i održavanje oštrine proboja kako bi se minimizirala visina neravnina na rubovima izreza.
Scenariji neusklađenosti trake i loma nosača
Neusklađenost trake zbog asimetričnog dizajna obilaznice je suptilnija, ali jednako štetna. Kada zarezi na jednoj strani nosača pružaju veće olakšanje od druge, materijal teče prvenstveno prema rasterećenoj strani. Traka razvija nagib, pomičući se bočno dok napreduje.Analiza traka časopisa MetalFormingpotvrđuje da kada se samo jedna noseća mreža rasteže ili izobliči, rezultirajući nagib uzrokuje da traka skrene na jednu stranu, vezujući se u vodilice i stvarajući kratke pomake.
Lom nosača predstavlja ekstremni slučaj. To se dešava kada zarezi za premosnicu uklone toliko poprečnog-presjeka da preostali nosač ne može izdržati vlačne sile koje se stvaraju tokom napredovanja. Tačka popuštanja čelika u istanjenom dijelu nosača pada ispod napona napajanja, a traka se lomi usred-progresije. Operacije velike{5}}brzine iznad 200 udaraca u minuti povećavaju ovaj rizik jer dinamičke sile dodaju impulsno opterećenje na stanje statičkog naprezanja.
Guranje i izvijanje između stanica proizlaze iz suprotnog problema: nedovoljnog rasterećenja zaobilaznice. Kada tlačno naprezanje od formiranja nema kamo otići, nosač se izvija iz ravnine. Ovo izobličenje podiže podizače trake, neusklađuje ih u odnosu na pilote i unosi dimenzionalne greške u svakoj nizvodnoj stanici. Osnovni uzrok je taj što je volumen zareza premali da prihvati stvarni volumetrijski pomak nastao operacijom oblikovanja.
Dijagnostička logika za zaobilaznice-povezane defekte
Poteškoća u rješavanju problema je u tome što defekti zaobilaznog zareza oponašaju simptome uzrokovane drugim parametrima. Neusklađenost trake također je rezultat problema sa-pritiskom valjka ili nagiba zavojnice. Pukotine mogu nastati zbog oštećenja materijala ili prevelike težine oblikovanja. Inženjerima je potreban strukturiran slijed da izoluju osnovni uzrok.
Kada se pojavi defekt u vezi sa trakom, slijedite ovaj dijagnostički slijed da utvrdite da li je dizajn zasjeka zaobilaznice izvor:
- Pregledajte lokaciju kvara u odnosu na zareze zaobilaznice. Ako dođe do pucanja, izvijanja ili neusklađenosti unutar dvije debljine materijala od granice zareza, zarez je primarni osumnjičeni.
- Provjerite je li kvar vezan za{0}}stanicu ili progresivan. Defekt koji pogoršava stanicu po stanicu ukazuje na kumulativno nakupljanje naprezanja zbog neadekvatnog rasterećenja, ukazujući na male zareze. Defekt izoliran na jednoj stanici sugerira problem lokalne geometrije ili zazora.
- Ispitajte simetriju oba ruba nosača. Ako jedna strana pokazuje izobličenje, izduženje ili pucanje dok druga ostane netaknuta, asimetrično postavljanje bajpasa je vjerojatni uzrok.
- Izmjerite preostali presjek nosača-na najužoj tački. Ako padne ispod 50% originalne širine, integritet nosača je ugrožen bez obzira na druge faktore.
- Uporedite granicu tečenja ulaznog materijala sa sertifikovanim vrednostima koje se koriste tokom projektovanja matrice. Materijal koji radi na visokom kraju tolerancije specifikacije će se oduprijeti obilaznom toku agresivnije nego što je nominalni dizajn pretpostavljen.
- Isključite uzroke koji nisu -zarezi: provjerite pritisak valjka u pogonu-, stanje pilota, nagib zavojnice i podmazivanje prije modifikacije geometrije zareza. Ako su ovi parametri unutar specifikacije i defekt korelira prostorno s lokacijama zareza, nastavite s modifikacijom zareza.
Ako dijagnostika ukazuje na dizajn premosnice, put korekcije ovisi o vrsti kvara. Pucanje na ivicama zahtijeva veće radijuse korijena i smanjenu dubinu. Neusklađenost zahtijeva ponovno balansiranje reljefa zareza simetrično preko oba nosača. Izvijanje zahtijeva povećanu zapreminu zareza (dubinu ili širinu) kako bi se prilagodila neublaženoj kompresiji. Lom nosača zahtijeva ili smanjenje dubine zareza ili proširenje nosača u rasporedu trake.
Ovi scenariji kvara tretiraju zaobilazne ureze kao samostalne karakteristike. U proizvodnji alata rijetko rade sami. Zrnca za crtanje, tlačni jastučići i sile veziva su u interakciji s geometrijom zareza kako bi se kontrolirao ukupni sistem protoka materijala, a razumijevanje te interakcije određuje da li vaša korektivna akcija zaista rješava problem ili ga jednostavno pomjera nizvodno.
Integracija obilaznih zareza s drugim karakteristikama kontrole protoka matrice
Nijedan premosni zarez ne radi izolovano unutar proizvodnog alata za štancanje i seta kalupa. On dijeli odgovornost za kontrolu protoka sa perlama za izvlačenje, jastučićima za pritisak, držačima blanka i sistemima sile veziva od kojih svaki ima svoj utjecaj na to kako se materijal kreće kroz kalup. Interakcija između ovih karakteristika određuje da li se vaša traka ponaša predvidljivo ili da li rešavanje jednog problema sa geometrijom zareza stvara novi negdje drugdje u sistemu.
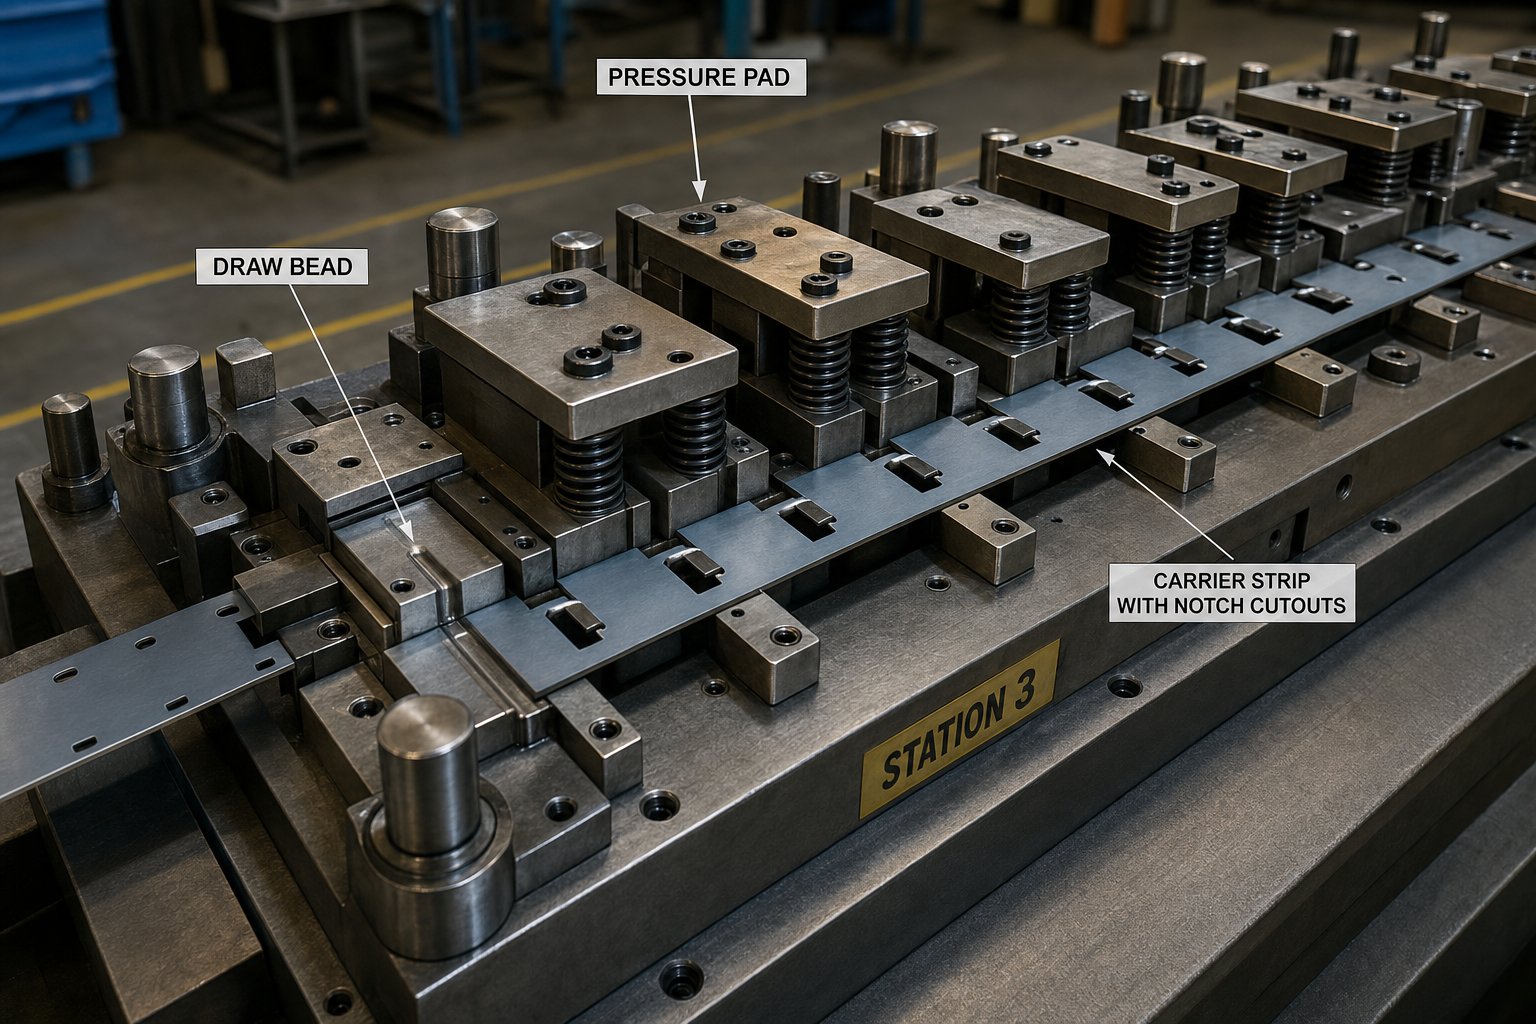
Zaobilazni urezi koji rade sa perlama za izvlačenje i jastučićima za pritisak
Zrnca za crtanje stvaraju ograničavajuću silu prisiljavajući materijal da se savija i odmotava oko podignute geometrije prije nego što uđe u šupljinu kalupa. Asistraživanje geometrije perlipotvrđuje, kombinacija očvršćavanja zbog savijanja lima oko radijusa perle, kao i trenja klizanja, proizvodi silu koja kontrolira protok metala sa prazne ivice. Taj efekat ograničavanja direktno smanjuje zapreminu materijala koji zaobilazi zareze koji se moraju smjestiti. Kada vučne perle uspješno ograniče unutrašnji tok, manje pomjerenog materijala stiže do noseće trake, što znači da se dubina i širina zareza mogu smanjiti bez ugrožavanja stabilnosti trake.
I obrnuto je tačno. Kada se polumjeri zrna izvlačenja istroše ili površine veziva degradiraju, sila zadržavanja opada i više materijala slobodno teče u zone formiranja. Višak pomaka koji su perle nekada sadržavale sada pada na vaše obilazne zareze, koji možda nisu veličine da to izdrže. Zbog toga iskusni profesionalci za izradu alata i kalupa provjeravaju stanje perli kao dio bilo kakvog rješavanja problema u vezi sa premošćivanjem{3}}. Nedostatak ureza koji se iznenada pojavio nakon mjeseci stabilne proizvodnje često je u tragovima istrošenosti perli, a ne greške u originalnom dizajnu zareza.
Jastučići za pritisak dodaju još jedan sloj. Oni drže materijal ravno uz površinu matrice tokom oblikovanja, sprečavajući lokalizovano podizanje ili nabore između držača blanka i bušotine. U progresivnim kalupima za proizvodnju metalnih komponenti za štancanje, opruge-opterećene tlačne jastučiće kontroliraju ponašanje trake u neposrednoj blizini svake stanice za formiranje. Dovoljan pritisak jastučića održava materijal na mjestu, što smanjuje bočne tlačne sile koje moraju ublažiti zaobilaznice. Nedovoljan pritisak omogućava da se traka podiže i kopča lokalno, gurajući više odgovornosti za protok na geometriju zareza.
Sila držača blanka (BHF) upravlja ukupnim ograničenjem materijala na periferiji izvlačenja.Istraživanje iz The Fabricatordokumentira da prekomjeran protok materijala i mala sila držača blanka mogu uzrokovati nabore, dok nedovoljan protok uzrokuje kidanje ili lom. U operacijama preciznog štancanja, BHF i bypass zarezi imaju komplementarne uloge: držač praznog materijala ograničava materijal globalno, dok zarezi pružaju lokalizirano volumetrijsko olakšanje na određenim stanicama. Kada se BHF poveća, manje materijala se istiskuje u nosač, smanjujući zahtjeve za zarezima. Kada se BHF smanji (namjerno ili zbog degradacije jastuka), traka apsorbira više neograničenog protoka, a zarezi moraju kompenzirati.
Okvir za odlučivanje za kombinovanje kontrola protoka materijala
Inženjersko pitanje nije da li koristiti premosne zareze ili druge kontrole protoka. To je koliko odgovornosti nosi svaka karakteristika za datu složenost dijela. Jednostavne geometrije s plitkim oblicima i duktilnim materijalima mogu zahtijevati samo obilazne zareze i osnovni pritisak držača praznog materijala. Kompleksne automobilske kalupe za štancanje sa dubokim izvlačenjem, oštrim radijusima i AHSS klasama zahtevaju punu kombinaciju koja radi zajedno.
Koristite ovu logiku odlučivanja da odredite pravu kombinaciju za svoju aplikaciju:
- Ako je jačina formiranja blaga i istezanje materijala prelazi 30%:Sami zarezi za premosnicu obično pružaju dovoljnu kontrolu protoka. Vučne perle su nepotrebne, a standardni jastučići za pritisak na oprugu održavaju ravnost trake.
- Ako formiranje uključuje umjereno izvlačenje sa više od 15% stanjivanja:Kombinujte zareze za premošćivanje sa perlama za izvlačenje da biste podelili kontrolu protoka između nosača trake i prazne periferije. Veličina zareza je 20-30% manja od samostalnih zahtjeva jer perle nose dio opterećenja.
- Ako dio zahtijeva duboko izvlačenje sa materijalom visoke{0}}vrste:Postavite cijeli sistem. Zrnca za povlačenje ograničavaju periferni protok, varijabilne kontrole BHF-a povlače-brzinu kroz hod, jastučići za pritisak održavaju lokalnu ravnost, a zarezi za premosnicu upravljaju zaostalim pomakom koji druge karakteristike ne mogu apsorbirati. Dimenzioniranje zareza ovdje prati preostali volumen nakon što se uzmu u obzir druge kontrole, a ne ukupni volumen pomaka.
- Ako asimetrična geometrija dijela stvara neuravnotežen protok:Selektivno koristite perle za izvlačenje na strani visokog-protoka dok postavljate zareze za premosnicu nasuprot da izjednačite naprezanje nosača. Ova kombinacija sprječava nagib trake koji je rezultat samo-jednostranog reljefa.
Ključni princip za bilo koji alat za štancanje i primjenu kalupa je da svaka funkcija kontrole protoka ima efektivni raspon. Zrnca za crtanje se odlikuju perifernim ograničenjem, ali ne mogu riješiti nagomilavanje naprezanja duboko unutar nosača. Držači blanka kontrolišu globalnu silu, ali nemaju stacionarnu{2}}specifičnu preciznost. Premosni zarezi pružaju lokalizirano,-specifično olakšanje, ali ne mogu ograničiti protok rasutog materijala preko prirubnice. Sistem radi kada svaka karakteristika radi u okviru svoje snage umjesto da kompenzira kvar druge karakteristike.
For metal tool and die applications involving complex geometries, multi-material stacks, or tight tolerance industrial metal stamping, the interaction between these features becomes difficult to predict through manual calculation alone. FEA simulation helps, but production validation remains essential. Engineers working through these multi-feature flow control challenges, where bypass notch design intersects with overall die architecture decisions, often benefit from partnering with specialists who build custom progressive tooling. YICHEN-ova rješenja za štancanjepovežite inženjere alata sa ekspertizom u dizajnu matrice koja pokriva čitav spektar integracije kontrole protoka, od geometrije zareza i interakcije zrna za izvlačenje do optimizacije sistema veziva u celoj strukturi matrice.
Ispravljanje ovih efekata interakcije tokom dizajna sprečava iterativne petlje testiranja koje troše nedelje vremena za štampu. Poslednji korak je konsolidacija svih ovih principa u ponovljiv inženjerski radni tok koji se kreće od rasporeda trake do validacije proizvodnje.
Inženjerski principi za efikasnu implementaciju zaobilaznog zareza
Svaka odluka obrađena u ovom članku, od odabira geometrije do određivanja veličine-pokrenute materijalom do interakcije sa više-obilježja, kolabira se u jednu inženjersku stvarnost: dizajn zaobilaznog zareza nije samostalan zadatak. Neodvojiv je od planiranja rasporeda trake, odabira materijala i šire arhitekture kontrole protoka vaše matrice. Tretiranje toga kao naknadnog razmišljanja ili detalja copy{4}}pasta iz prethodnog alata je mjesto gdje potiče većina neuspjeha procesa utiskivanja.
Logika konsolidovanog odlučivanja za inžinjering zaobilaznog zareza
Proces štancanja metala zahtijeva da svaka odluka o zaobilaznici logički slijedi iz prethodne. Ne možete dimenzionirati zarez bez poznavanja materijala. Ne možete ga postaviti bez razumijevanja rasporeda trake. I ne možete ga potvrditi bez mjerenja ishoda u proizvodnji. Ova sekvencijalna logika se primjenjuje bez obzira da li dizajnirate alate za utisnute čelične automobilske nosače ili precizne žigosane metalne dijelove za sklopove elektronike.
Slijedite ovu kontrolnu listu kako biste projektirali zaobilazne ureze za bilo koju novu progresivnu primjenu matrice:
- Prvo definirajte izgled trake. Odredite tip nosioca, širinu trake, broj stanica, razmak stanica i nagib prije donošenja bilo kakve odluke o zarezima.
- Okarakterizirajte materijal. Zabilježite granicu tečenja, izduženje, n-vrijednost i modul elastičnosti iz certificiranih podataka. Utvrdite da li je razred meki čelik, AHSS ili aluminij i odaberite kovertu odgovarajuće veličine.
- Karte formiranja ozbiljnosti stanicu po stanicu. Klasificirajte svaku operaciju i zabilježite gdje je volumetrijski pomak najveći. Ovo su vaše primarne lokacije zaobilaznice.
- Odaberite geometriju zareza na osnovu duktilnosti materijala i širine nosača. V-zarez za uske rasporede i usmjereni reljef, U-zarez za umjerene-do-teške formacije ili ograničene-razine duktilnosti, pravougaoni za široke nosače sa duktilnim materijalima.
- Dubina i širina veličine pomoću omjera debljine materijala. Počnite od 1,5x debljine za blage stanice, povećajte do 3x za teške operacije i prilagodite se ograničenjima razmaka stanica.
- Postavite zareze u odnosu na stanice za formiranje, pilot rupe i smjer zrna. Održavajte minimalno 2x razmak debljine materijala od pilota. Položaj na strani nosača najbližoj vršnom pomaku.
- Uzmite u obzir interakciju sa perlama za izvlačenje, jastučićima za pritisak i silom držača praznog materijala. Smanjite veličinu zareza proporcionalno kada druge kontrole protoka nose dio ograničavajućeg opterećenja.
- Odredite radijuse rubova na svim granicama zareza (minimalno 0,5x debljine materijala) kako biste minimizirali širenje neravnina i iniciranje pukotina.
- Potvrdite u progresivnom isprobavanju. Radite pri proizvodnoj brzini i provjerite ima li pukotina na rubovima, nagiba trake, stanjivanja nosača i odstupanja dimenzija u gotovim dijelovima.
- Iterirajte na osnovu mjerljivih podataka, a ne pretpostavki. Podesite parametre zareza tek nakon što potvrdite da defekti koreliraju prostorno i vremenski s lokacijama zareza.
Mjerenje efektivnosti zasjeka zaobilaznice u proizvodnji
Dobro{0}}osmišljena strategija zaobilaženja dokazuje se kroz tri mjerljiva ishoda u procesu proizvodnje štancanja metala. Pouzdanost uvlačenja trake je na prvom mjestu: dosljedna preciznost nagiba na svim stanicama bez kratkih pomaka, preskakanja paljenja ili vezivanja izazvanog nagibom-. Ako vaša stopa alarma u fideru padne ispod 0,1% po smjeni, premosni sistem efikasno kontroliše akumulaciju stresa.
Konzistentnost dimenzija u gotovom metalnom žigosanom dijelu je druga metrika. Kada obilazni zarezi pravilno otklone naprezanje formiranja, nosač održava registraciju sa pilot rupama, čime se čuvaju karakteristike-do-dimenzija kroz milione poteza. Statistički podaci o kontroli procesa (Cpk vrijednosti iznad 1,33 na kritičnim dimenzijama) potvrđuju da je kontrola protoka stabilna.
Smanjenje stope otpada je treća tačka validacije. Lom nosača, pucanje ivica i izvijanje-indukovano neusklađenost stvaraju otpad. Operacija štancanja metalnih dijelova sa optimiziranim dizajnom obilaznice trebala bi imati otpad koji se odnosi na nosač- ispod 0,5% ukupnog obima proizvodnje. Ako otpad tokom vremena raste, istrošene vučne perle ili degradirane opruge pritiska su često uzrok, a ne originalni dizajn zareza.
Ove metrike zatvaraju petlju između namjere dizajna i stvarnosti proizvodnje. Inženjeri spremni da pređu sa teorije na proizvodne alate, gde zaobilazne ureze, zazor, kontrola neravnina i protok materijala moraju biti optimizovani zajedno kao kompletan sistem, mogu se povezati saYICHEN-ova prilagođena rješenja kalupa za štancanjeza podršku dizajnu koja premošćuje jaz između planiranja rasporeda traka i validirane, proizvodne{0}}spremne arhitekture matrice.
Često postavljana pitanja o obilaznim urezima u kalupima za štancanje
1. Koja je svrha zaobilaznih zareza u kalupima za progresivno štancanje?
Premosni zarezi služe kao namjerni izrezi u nosećoj traci koji ublažavaju tlačno naprezanje, prilagođavaju volumetrijski pomak od operacija oblikovanja i sprječavaju izvijanje trake ili izobličenje tokom napredovanja uvlačenja. Za razliku od reljefnih zareza koji sprečavaju kidanje na prijelazima savijanja ili rezove za obrezivanje koji definiraju profile dijelova, zasjeci za obilaznicu posebno upravljaju ponašanjem materijala između stanica kako bi se održala ravnost trake, dosljedna tačnost nagiba i stabilnost dimenzija kroz milione ciklusa presovanja.
2. Kako odrediti tačnu dubinu za zarez za obilaznicu?
Dubina obilaznog zareza se određuje kao omjer debljine materijala, obično u rasponu od 1,5x do 3x u zavisnosti od težine oblikovanja i razreda materijala. Stanice za blago formiranje počinju od 1,5x debljine, umjerene operacije koriste 2x, a teške izvlačenja zahtijevaju 2,5x do 3x. Za AHSS razrede, raspon se smanjuje na 1,5x-2x jer veća čvrstoća smanjuje toleranciju na gubitak-poprečnog presjeka. Aluminiju će možda biti potrebna dubina do 3,5x da bi se kompenzirao elastični uskok-nazad. Preostali poprečni presjek nosača treba zadržati najmanje 60% originalne širine nakon uklanjanja zareza kako bi se osigurala stabilnost uvlačenja.
3. Koja je razlika između pozitivnih i negativnih premosnica?
Negativni obilazni zarezi uklanjaju materijal sa noseće trake da bi se stvorio otvoreni prostor u koji pomereni metal može da teče tokom operacija oblikovanja. Oni su češći tip i daju prednost volumetrijskom reljefu. Pozitivni obilazni zarezi zadržavaju ili proširuju lokalni jezičak materijala koji vodi teče oko formiranih karakteristika uz očuvanje potpore nosača. Oni štite strukturni integritet dok upravljaju pomakom. Većina progresivnih rasporeda matrice koristi kombinaciju oba, sa negativnim zarezima koji rukuju ranim blagim stanicama i pozitivnom geometrijom koja održava snagu nosača na kasnijim, težim stanicama formiranja.
4. Zašto obilazni zarezi uzrokuju pucanje rubova u operacijama štancanja?
Rubne pukotine na granicama zaobilaznog zareza rezultat su koncentracije napona na geometrijskim diskontinuitetima koji prelaze prag loma materijala. Tri osnovna uzroka uzrokuju ovaj kvar: nedovoljan radijus ruba u korijenu zareza stvarajući umnožavanje naprezanja od 3x-5x, prekomjerna dubina zareza smanjuje poprečni presjek-nosača ispod sigurnih granica, i pucanje koje je inicirano zbog istrošenog alata za probijanje. Očvršćavanje na više stanica otežava problem povećanjem lokalnog naprezanja protoka uz trošenje rezerve duktilnosti. Korektivne radnje uključuju povećanje radijusa korijena na 0,75x minimalne debljine materijala, smanjenje dubine i održavanje oštrine udarca.
5. Kako premosni zarezi djeluju u interakciji sa zrncima za izvlačenje i silom držača prazne ploče?
Zarezi za premosnicu dijele odgovornost za kontrolu protoka sa perlama za izvlačenje, jastučićima za pritisak i silom držača praznog materijala u komplementarnom sistemu. Zrnca za crtanje ograničavaju protok perifernog materijala kroz savijanje i trenje, smanjujući volumen pomaka koji urezi moraju podnijeti. Kada perle nose dio ograničavajućeg opterećenja, veličina zareza se može smanjiti za 20-30%. Sila držača praznog elementa kontroliše globalno ograničenje materijala, dok zarezi pružaju lokalizovano-specifično olakšanje za stanicu. Inženjeri koji rade sa složenim sistemima protoka sa više{8}}funkcija mogu se udružiti sa stručnjacima kao što je YICHEN (https://www.yichen-group.com/stamping-die/) za podršku dizajna matrice koja optimizuje interakciju između svih funkcija kontrole protoka.




