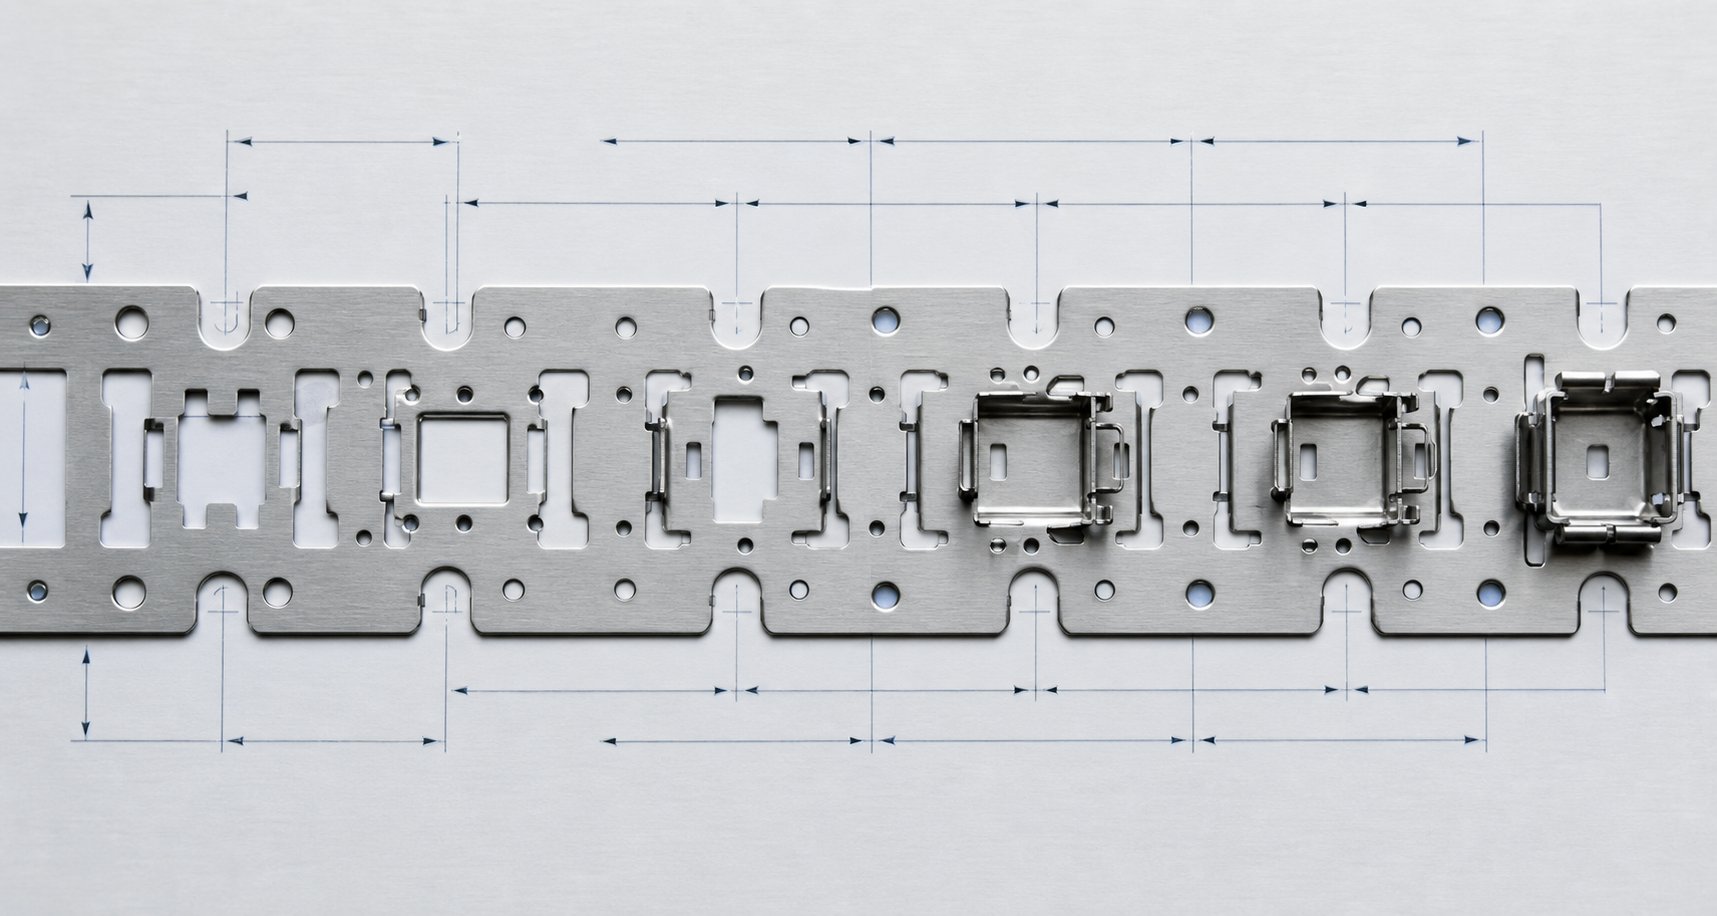
Definiranje obilaznih zareza i njihove uloge u inženjerstvu štancanih kalupa
Kada pogledate raspored trake za progresivnu matricu, primijetit ćete male izreze duž rubova nosača ili između stanica koje izgledaju gotovo slučajno. Nisu. Ove karakteristike, obilazni zarezi, predstavljaju jedan od najnamjernije dizajniranih aspekata kalupa za štancanje limova, ali se njihovo znanstveno obrazloženje rijetko dokumentira na način koji zadovoljava inženjersko ispitivanje.
Šta su obilazni urezi u kalupima za progresivno štancanje
Obilazni zarezi su kontrolirani reljefni elementi koji su namjerno urezani u noseću traku progresivnog štancanog kalupa za upravljanje protokom materijala, preraspodjelu posmičnog naprezanja i smanjenje-sila za vrijeme formiranja. Postoje i kao negativni zarezi (materijal uklonjen) i pozitivni zarezi (materijal je dodat ili ostavljen da stoji) za selektivnu modifikaciju krutosti trake na kritičnim lokacijama.
Daklešta je štancanje metala u svojoj srži? To je transformacija ravnog pločastog materijala u gotovu geometriju kroz niz operacija rezanja, savijanja i oblikovanja. U progresivnom kalupu, traka napreduje kroz više stanica dok je još uvijek pričvršćena na noseću mrežu. Svaka stanica primjenjuje sile koje komuniciraju sa susjednim stanicama kroz samu traku. Premosni zarezi prekidaju ovu putanju prenosa sile na kontrolisan način, izolujući zone deformacije tako da svaka stanica može da radi svoj posao bez oštećenja susednih karakteristika.
Definicija štancanja koju većina inženjera nauči pokriva osnovnu mehaniku štancanja i oblikovanja. Ali razumjeti šta su matrice u praksi znači prepoznati da svaka karakteristika u progresivnom rasporedu matrice služi mehaničkoj svrsi. Zarezi za obilaznicu nisu izuzetak. Oni funkcionišu kao projektovane granice naprezanja, kontrolišu gde i kako se noseća traka deformiše tokom svakog pritiska pritiska.
Zašto je inženjersko obrazloženje važno izvan tradicije trgovine{0}}poda
Evo problema. Mnogi negativni i pozitivni obilazni zarezi u kalupima za štancanje lima razvijeni su decenijama pokušaja-i-grešaka u alatnicama. Iskusni tvorac matrica dodaje zarez jer je "prošli put funkcioniralo" ili "tako smo to uvijek radili". Rezultat? Specifikacije koje se ne mogu braniti u pregledu dizajna, ne mogu se skalirati na nove materijale ili geometrije i ne mogu se optimizirati bez skupih probnih ciklusa.
Ako ste dizajner kalupa ili procesni inženjer, potrebno vam je više od naslijeđene prakse. Potreban vam je inženjerski obrazloženje koje objašnjava zašto određena dubina, širina i položaj zareza stvaraju željeno smanjenje naprezanja. Morate razumjeti mehaniku dovoljno dobro da predvidite šta će se dogoditi kada se svojstva materijala promijene, kada se širina trake suzi ili kada se težina formiranja poveća na određenoj stanici.
Ovaj članak premošćuje taj jaz. Umjesto jednostavnog navođenja da se obilazni zarezi koriste u procesu štancanja, on objašnjava temeljnu nauku: teoriju raspodjele napona, anizotropiju materijala, kontroliranu mehaniku reljefa i njihovu interakciju s dizajnom noseće trake. Cilj je da vam pružimo vokabular i fiziku da sa samopouzdanjem specificirate zaobilaznice, podržane prvim principima, a ne samo folklornim-falklom.
Mehanika počinje sa razumevanjem tačno kako se sile šire kroz noseću traku tokom formiranja i šta se dešava na nivou materijala kada unesete namerni diskontinuitet u tu putanju opterećenja.
Fundamentalna mehanika iza funkcije zaobilaznog zareza
Zamislite kontinuiranu traku lima koja napreduje kroz progresivnu matricu. Na svakoj stanici udarci i alati za formiranje primjenjuju sile na određene zone te trake. Mreža nosioca koja povezuje te zone nije pasivna. On prenosi sile bočno, što znači da ono što se dešava na stanici četiri može uticati na materijalno stanje na stanici pet pre nego što je štampa uopšte kontaktira. Ovo spajanje sile je mjesto gdje obilazni zarezi zarađuju svoju inženjersku vrijednost.
Proces štancanja metala u progresivnom kalupu izlaže noseću traku složenom, konkurentnom skupu opterećenja tokom svakog pritiska pritiska. Operacije crtanja povlače materijal prema unutra.Operacije štancanjastvaraju naglo otpuštanje smicanja. Operacije savijanja pomiču neutralnu os i izazivaju lokalizovano naprezanje. Bez intervencije, noseća traka djeluje kao kruti most koji prenosi sve ove sile istovremeno preko stanica, stvarajući nepredvidive interakcije koje degradiraju dimenzionalnu točnost.
Bypass zarezi rješavaju ovo izvođenjem tri različite mehaničke funkcije:
- Kontrolisanje protoka materijala- Stvaranjem kontrolisanih reljefnih tačaka u nosaču, obilazni zarezi omogućavaju da se lim lokalno deformiše bez prevelikog ograničenja od susjednih stanica. Materijal se može povući prema unutra ili rastegnuti prema van na stanici za formiranje bez povlačenja susedne geometrije praznog dela zajedno sa sobom.
- Preraspodjela posmičnog naprezanja- Tokom operacija rezanja i bušenja, napon smicanja se koncentriše na interfejsu alata-na-materijal. Premosni zarezi preusmjeravaju zaostalo naprezanje dalje od kritičnih zona formiranja, sprječavajući lokalizirano popuštanje ili mikro-pukotine koje bi se inače proširile na karakteristike gotovih dijelova.
- Smanjenje sila-prekidanja- Kada udarac probije materijal tokom zabijanja ili probijanja, iznenadno oslobađanje pohranjene elastične energije stvara događaj-prekidanja. Ovaj udar se prenosi kroz traku i može je podići s površine matrice, uzrokujući pogrešna -pokretanja i neusklađenost pilota na nizvodnim stanicama.
Kako obilazni zarezi kontrolišu protok materijala tokom oblikovanja
U bilo kojoj operaciji štancanja lima koja uključuje izvlačenje ili istezanje, materijal mora teći iz okolnih područja u zonu formiranja. Ako je noseća traka previše kruta u blizini te stanice, opire se ovom toku. Rezultat je pretjerano stanjivanje u zidu dijela, naboranje na prirubnici ili potpuno cijepanje. Premosni zarez postavljen uzvodno ili nizvodno od stanice za izvlačenje smanjuje otpor poprečnog-presjeka nosača, omogućavajući materijalu da se slobodno kreće u šupljinu kalupa bez borbe protiv uzdužne krutosti trake.
Ovo je isti princip iza nosača rastezljive mreže koji je opisan u literaturi o progresivnom dizajnu matrica. Assmjernice za dizajn noseće trakenapomene, čvrsti nosač ne dozvoljava vertikalno pomicanje dijelova, a cijela traka mora ostati ravna tokom cijelog hoda. Bypass urezi uvode selektivnu usklađenost, dajući svakoj stanici slobodu da se nezavisno deformiše dok se traka i dalje pouzdano uvlači.
Preraspodjela stresa i snap{0}}kroz smanjenje sile
Kada udarac probije materijal, pohranjena elastična energija u traci oslobađa se gotovo trenutno. Ovaj prodor-generira šiljak sile koji putuje kroz nosač u oba smjera. U traci bez reljefnih karakteristika, taj šiljak stiže do susjednih stanica kao prolazno udarno opterećenje. Tokom hiljada ciklusa, ovaj ponovljeni impuls zamara nosač, iskrivljuje geometriju pilot rupe i ubrzava habanje matrice na susednim stanicama.
Bypass urezi djeluju kao mehanički filteri niskih{0}}propusta. Smanjeni poprečni-presjek na zarezu apsorbira i prigušuje impuls sile prije nego što stigne do sljedeće stanice. Korijen zareza elastično se deformira pod prolaznim opterećenjem, pretvarajući kinetičku energiju u lokaliziranu deformaciju umjesto da je prenosi niz traku. Moderna tehnologija štancanja koristi ovaj princip za održavanje čvršćih tolerancija pri većim brzinama presovanja, gdje sile-proklizavanja postaju jače zbog povećanog ubrzanja i usporavanja cilindra.
Sprečavanje podizanja trake i pogrešnih{0}}uvjeta uvlačenja
Podizanje trake jedan je od najčešćih prekida proizvodnje u progresivnim operacijama kalupa. Kada udarce-kroz sile ili neuravnotežena opterećenja formiranja potisnu traku prema gore od površine matrice, piloti se ne mogu ponovo -uhvatiti čisto u sljedećem ciklusu dodavanja. Traka napreduje u neusklađenom stanju, uzrokujući prevelike rupe, pomaknute linije savijanja i u teškim slučajevima, smicanje pilotske osovinice.
Među dokazanim tehnikama štancanja metala za sprečavanje ovoga, zarezi za obilaznicu smanjuju sposobnost trake da prenosi komponente vertikalne sile između stanica. Zarez između teške stanice za slepljenje i stanice za precizno oblikovanje razdvaja njihovo dinamičko ponašanje. Prekidanje stanice-ostaje lokalno. Trakasti kontakt stanice za formiranje ostaje stabilan. Preciznost hrane ostaje unutar tolerancije.
Bez ovih reljefnih karakteristika, krutost noseće trake postaje obaveza, a ne imovina. On prenosi svaki događaj sile preko cijele matrice, stvarajući dimenzionalne greške koje se povećavaju kroz svaku stanicu i progresivni zamor materijala koji skraćuje vijek trajanja nosača. Geometrija tih zareza, njihova dubina, širina, ugao i poluprečnik korena, određuju tačno koliko razdvajanja obezbeđuju. Ta geometrija direktno ovisi o teoriji raspodjele napona i svojstvima materijala, koji određuju kako traka reagira na namjerne diskontinuitete u svom poprečnom-presjeku.
Teorija raspodjele naprezanja i parametri geometrije zareza
Svaki obilazni zarez unosi geometrijski diskontinuitet u noseću traku. Taj diskontinuitet mijenja način na koji napon teče kroz materijal, a specifična geometrija zareza određuje da li osigurava funkcionalno razdvajanje ili jednostavno slabi traku bez pružanja značajnog olakšanja. Razlika se svodi na teoriju koncentracije napona i način na koji ona stupa u interakciju s poprečnim presjekom-nosivog- trake tokom progresivnih operacija kalupa.
Teorija koncentracije napona primijenjena na geometriju zareza
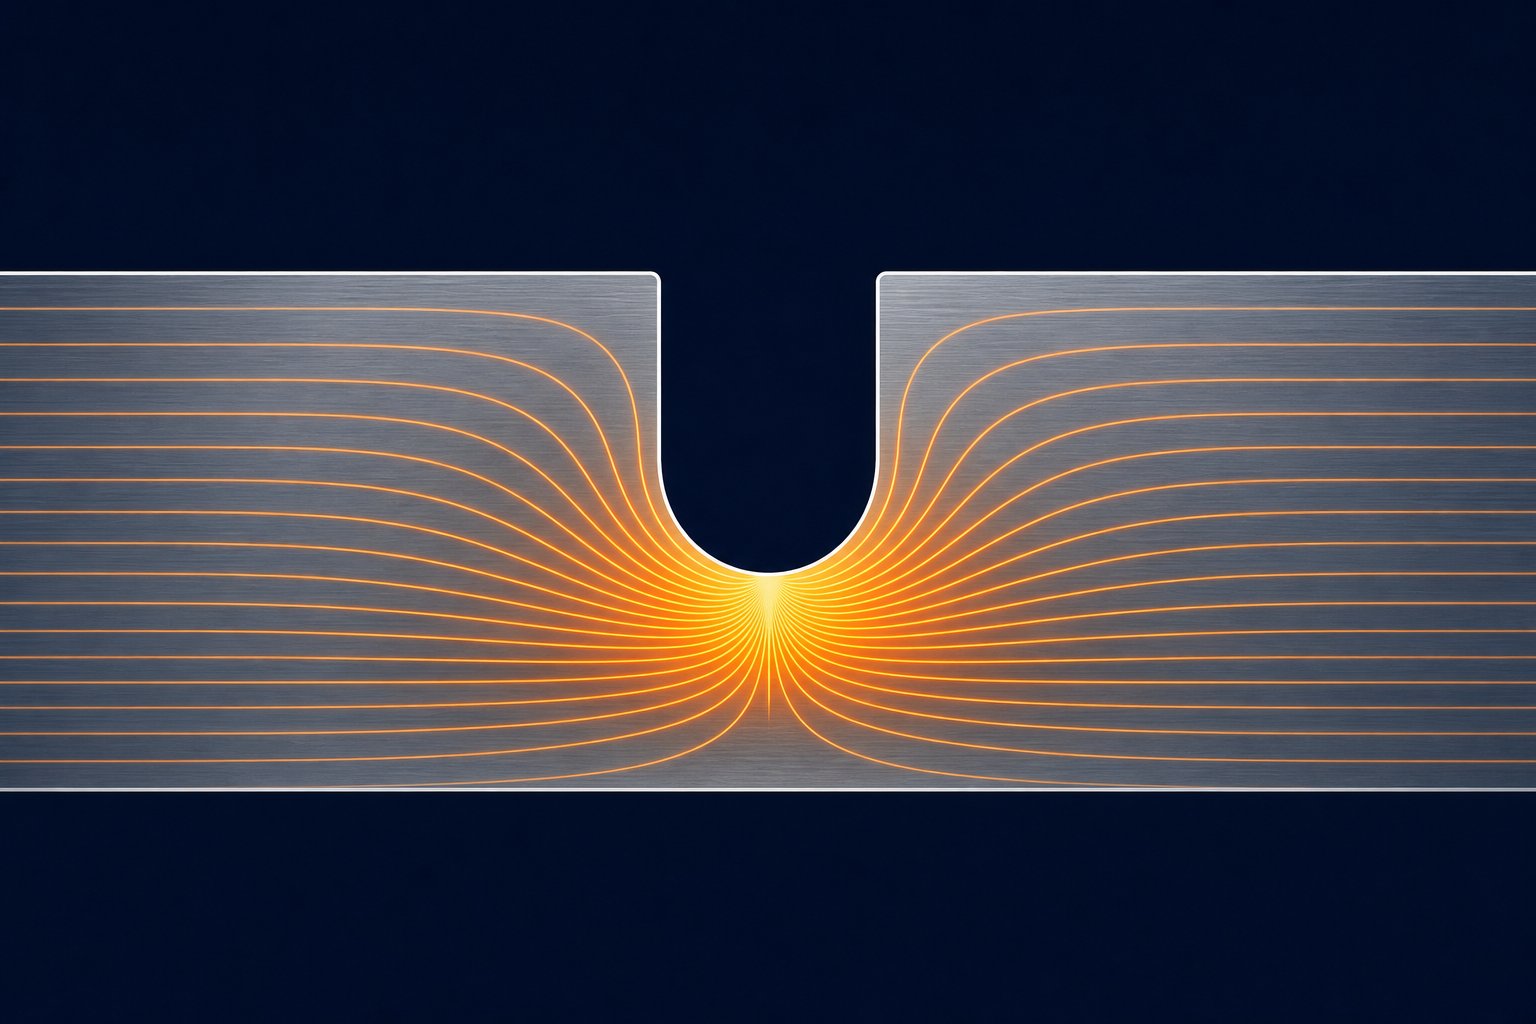
Koncentracija naprezanja se javlja gdje god postoji nagla promjena u geometriji koja prisiljava unutrašnji put opterećenja da se skrene oko diskontinuiteta. Možete vizualizirati da stres teče kroz dio poput strujnih linija u tekućini. Tamo gdje se te linije spajaju, oko rupe, korijena zareza ili oštrog ugla, lokalni napon raste znatno iznad nominalne vrijednosti u okolnom materijalu. Omjer vršnog lokalnog naprezanja i nominalnog naprezanja jefaktor koncentracije naprezanja, Kt.
U dizajnu kalupa za štancanje, premosni zarez je namjerno povećava naprezanje. To zvuči kontraintuitivno. Zašto biste namjerno stvarali lokaciju na kojoj je stres pojačan? Zato što zarez žrtvuje kontroliranu zonu nosećeg materijala kako bi zaštitio geometriju dijela. Koncentrisanjem energije naprezanja na korijenu zareza, preusmjeravate deformaciju od oblika formiranja u regiju u kojoj ne šteti gotovom dijelu. Urez apsorbuje konkurentske sile između stanica tako da kritične zone formiranja ostaju neometane.
Odnos između polumjera korijena zareza i Kt je dobro utvrđen u inženjerskoj mehanici. Oštriji radijus na korijenu zareza proizvodi veći faktor koncentracije naprezanja, što znači da se vršni napon na toj lokaciji dramatično povećava u odnosu na okolnu traku. Širi, izdašniji radijus raspoređuje opterećenje na širu oblast, smanjujući vršno naprezanje, ali i smanjujući efikasnost zareza kao karakteristike razdvajanja. Istraživanja o efektima zareza potvrđuju da kako se Kt povećava, lokalno polje naprezanja postaje oštrije i lokaliziranije, dok niže vrijednosti Kt šire napon na veću zonu.
Za pravokutnu šipku sa zarezima na suprotnim rubovima, ako je šipka široka 12 mm s polumjerom zareza od 2 mm, faktor koncentracije naprezanja doseže približno 3,05. To znači da je vršni napon na korijenu zareza preko tri puta veći od nominalnog naprezanja u preostalom poprečnom-presjeku. U progresivnim nosećim trakama se primjenjuje isti princip. Zarez s uskim radijusom korijena oštro koncentriše napon, stvarajući agresivnu granicu razdvajanja. Zarez s velikim radijusom korijena proizvodi postepeniji prijelaz, pogodan za primjene gdje vam je potrebno djelomično rasterećenje bez rizika od pucanja od zamora u korijenu zareza tokom hiljada ciklusa presovanja.
Ovo je suštinski kompromis u dizajnu matrice za štancanje metala: oštriji zarezi se efikasnije razdvajaju, ali stvaraju veći rizik od zamora; nježniji zarezi traju duže, ali možda neće pružiti dovoljnu izolaciju između stanica. Proces kalupa zahtijeva balansiranje ovih konkurentnih zahtjeva na osnovu obima proizvodnje, svojstava materijala i težine operacija oblikovanja na susjednim stanicama.
Neutralni pomak osi i njegov utjecaj na postavljanje zareza
Tokom operacija savijanja u progresivnom kalupu, neutralna os materijala, ravan u kojoj napon prelazi od napetosti na vanjskoj površini do kompresije na unutarnjoj površini, ne ostaje u geometrijskom centru debljine lima. Pomiče se prema unutrašnjoj strani krivine. Stupanj pomaka ovisi o omjeru polumjera savijanja i debljine materijala (R/t omjer) i karakteristikama radnog očvršćavanja materijala.
Zašto je ovo važno za postavljanje ureza zaobilaznice? Budući da pomak neutralne ose određuje gdje traka doživljava maksimalnu vlačnu napetost tokom oblikovanja. Ako je premosni zarez pozicioniran na mjestu gdje se noseća traka savija dok prelazi između stanica, korijen zareza postaje lokacija maksimalne koncentracije deformacije koja je superponirana na već-povišenu deformaciju savijanja. Postavljanje ureza na pogrešnoj lokaciji duž profila savijanja trake može pretvoriti funkcionalni reljef u mjesto nastanka pukotine.
Odnos minimalnog radijusa savijanja ovdje daje smjernice. Za datu debljinu materijala t, postoji minimalni unutarnji radijus savijanja ispod kojeg vanjska vlakna prelaze granicu istezanja i pucaju. Kada je odnos R/t mali (uska savijanja), neutralna os se značajno pomiče prema unutra, ponekad na 30-40% debljine od unutrašnje površine umjesto nominalnih 50%. Zarez za premosnicu postavljen u regiji koja doživljava ovo usko savijanje radijusa-mora uzeti u obzir povećano naprezanje vanjskog vlakna. Polumjer korijena zareza mora biti dovoljno velik da njegova vlastita koncentracija naprezanja ne pojača deformaciju savijanja do točke loma.
U praktičnom dizajnu štancanja, ovo znači da su obilazni zarezi najbolje pozicionirani u ravnim dijelovima noseće trake, daleko od bilo kakvog prirodnog savijanja do kojeg dolazi dok se traka podiže preko podizača ili savija između matrica. Kada zarez mora postojati blizu prijelaza savijanja, njegova dubina i polumjer korijena zahtijevaju pažljivu specifikaciju kako bi se spriječilo da kombinovano stanje naprezanja premaši izdržljivost materijala na zamor.
Kritični parametar je dubina zareza u odnosu na debljinu materijala. Zarez koji uklanja 30-50% poprečnog presjeka trake-na rubu nosača stvara dovoljno smanjenje krutosti na savijanje za razdvajanje susjednih stanica. Zarez koji uklanja samo 10-15% poprečnog presjeka može biti previše plitak da bi značajno prekinuo prijenos sile, stvarajući oslabljenu zonu bez funkcionalne koristi. Suprotno tome, zarez veći od 60% širine trake ugrožava krutost uvlačenja i može uzrokovati da se nosač kopča pod silom guranja mehanizma za uvlačenje.
Sljedeća tabela sažima ključne geometrijske parametre za obilazni zarez metalne matrice i inženjersko obrazloženje iza svake specifikacije:
| Geometrijski parametar | Tipični domet | Inženjersko obrazloženje |
|---|---|---|
| Dubina zareza | 30-50% širine nosača | Mora se smanjiti -krutost poprečnog presjeka dovoljno da se odvoje sile stanice. Previše plitko ne pruža olakšanje; previše duboko ugrožava integritet hranjenja trake. |
| Širina zareza (duž smjera trake) | 1,0t do 3,0t (t=debljina materijala) | Kontrolira dužinu zone prijelaza napona. Širi zarezi stvaraju dužu kompatibilnu regiju, ali troše više materijala trake i smanjuju efikasnost koraka uvlačenja. |
| Ugao zareza (konus bočne stijenke) | 0 stepeni do 30 stepeni u odnosu na okomicu | Zakošeni bočni zidovi smanjuju naglo geometrijskog prijelaza, snižavajući Kt na ulaznim tačkama zareza. Okomiti zidovi stvaraju oštrije gradijente naprezanja za agresivno razdvajanje. |
| Root Radius | 0,5t do 2,0t minimum | Direktno kontrolira Kt na najdubljoj tački. Manji radijusi koncentrišu stres agresivnije, ali povećavaju rizik od umora. Veći radijusi šire opterećenje i produžuju vijek trajanja nosača po cijenu manje lokaliziranog razdvajanja. |
| Dubina-od-odnos debljine | Razlikuje se prema duktilnosti materijala | Određuje da li korijen zareza ostaje u elastičnom režimu tijekom cikličkog opterećenja ili se podvrgava plastičnoj deformaciji koja dovodi do progresivnog pucanja. |
Svaki od ovih parametara je u interakciji s ostalima. Duboki zarez sa velikim poluprečnikom korena može da obezbedi isti efektivni Kt kao i plići zarez sa manjim radijusom, ali oni proizvode različite geometrije polja deformacije i različite performanse zamora tokom proizvodnog veka. Odluka o dizajnu štancanja zavisi od toga koja kombinacija obezbeđuje adekvatno razdvajanje stanice dok preživljava potrebnu količinu proizvodnje bez pucanja nosača.
Ovi geometrijski odnosi vam govore kako odrediti veličinu obilaznog zareza za dato stanje naprezanja. Ali sam materijal određuje kako se taj zarez zapravo ponaša pod opterećenjem. Duktilni materijali redistribuiraju naprezanje kroz lokalno popuštanje na korijenu zareza, efektivno smanjujući koncentraciju tokom vremena. Krhki ili-materijali visoke čvrstoće ne mogu se preraspodijeliti tako lako, što čini -dizajniranu Kt vrijednost mnogo preciznijim prediktorom stvarnih-svjetskih performansi. Zatezna svojstva materijala, brzina radnog očvršćavanja i kapacitet istezanja utiču na to koliko će dati geometrija zareza biti prihvatljiva ili neoprostiva.
Svojstva materijala koja pokreću zaobilazne dimenzije zareza
Geometrija zareza koja radi besprijekorno u mekom čeliku može uzrokovati katastrofalno pucanje nosača u nehrđajućem čeliku u roku od nekoliko hiljada pogodaka. Ista dubina i polumjer korijena koji osiguravaju čisto razdvajanje u jednom materijalu mogu uzrokovati ili nedovoljno rasterećenje ili prijevremeni kvar na zamor u drugom. Svojstva materijala nisu sekundarna razmatranja u specifikaciji zaobilaznog zareza. Oni su primarni pokretači.
Četiri mehanička svojstva dominiraju ponašanjem premosnog zareza: vlačna čvrstoća, granica popuštanja, postotak istezanja i eksponent očvršćavanja (n-vrijednost). Zajedno, oni određuju kako će noseća traka reagirati na ponovljeno ciklično opterećenje na korijenu zareza tokom progresivnog rada matrice.Istraživanje robusnih procesa štancanjapotvrđuje da je karakterizacija materijala neophodna ne samo za formiranje geometrije dijela, već i za svaku kariku u proizvodnom lancu, uključujući pouzdanost noseće trake.
Principi dizajna zareza od mekog čelika i ugljičnog čelika
Štancanje od ugljičnog čelika predstavlja najpovoljniji scenario za dizajn bypass zareza. Blagi čelici poput SPCC, SAE 1008 i SAE 1010 obično nude vrijednosti istezanja od 28-42% i umjerenu vlačnu čvrstoću u rasponu od 270-400 MPa. To veliko izduženje se direktno prevodi u toleranciju za dublje zareze. Materijal u korijenu zareza može podvrgnuti lokaliziranoj plastičnoj deformaciji bez iniciranja pukotina jer ima značajnu rezervu duktilnosti koja ostaje nakon što geometrija zareza koncentriše naprezanje.
Kada radite sa hladno valjanim čeličnim štancanjem u kategoriji mekog čelika, relativno nizak omjer prinosa-prema-zatezanju (obično 0,55-0,70) znači da se materijal progresivno stvrdnjava kako se deformira. Ovo je zapravo korisno u korijenu. Kako se noseća traka savija za vrijeme svakog pritiska, deformacija korijena zareza-blago se stvrdne, povećavajući njenu lokalnu otpornost na dalju deformaciju. Stvrdnjavanje se stabilizira unutar prvih nekoliko stotina ciklusa, a korijen zareza dostiže stabilno stanje u kojem ciklično naprezanje ostaje elastično. Ovo samostabilizirajuće ponašanje je razlog zašto nosači od blagog štancanog čelika mogu tolerirati dubine zareza od 40-50% širine nosača bez pucanja od zamora, čak i pri obima proizvodnje većim od milion pogodaka.
Indeks radne tvrdoće za blagi čelik obično pada između n=0.18 i n=0.24. Veće vrijednosti n- potiču ravnomjerniju distribuciju deformacije oko zareza, što znači da je efekat koncentracije napona prigušen kako materijal popušta i širi zonu deformacije prema van. Veća vrijednost n- efektivno smanjuje ostvarenu koncentraciju napona ispod teorijske Kt, dajući dizajnerima više slobode u specifikaciji geometrije zareza.
Razmatranje aluminijuma i legura bakra
Proces štancanja aluminijuma uvodi drugačiji skup ograničenja. Legure aluminijuma koje se koriste u progresivnom radu sa kalupima, obično 5052-H32, 6061-T4 i 3003-H14, imaju nižu čvrstoću na smicanje i niže izduženje u poređenju sa mekim čelikom. Takođe pokazuju sklonost ka nagrizanju, gdje materijal prianja na površinu probijača ili matrice tokom smicanja. Ovo zarezivanje proizvodi hrapave, nepravilne površine zareza s mikro-rastrginama koje djeluju kao dodatni podizači naprezanja izvan dizajnirane geometrije zareza.
Niži kapacitet učvršćivanja aluminijuma (n-vrijednosti obično 0,08-0,16 u zavisnosti od temperamenta) znači da korijen zareza ne može tako efikasno preraspodijeliti naprezanje kroz lokalno popuštanje. Naprezanje ostaje koncentrirano umjesto da se širi prema van. Kombinujte ovo sa nižom granicom izdržljivosti aluminijuma na zamor, i dobijate materijal koji zahteva konzervativnije dizajne zareza: manje dubine, veći poluprečnik korena i glatkiju završnu obradu površine na zaseku.
Legure bakra kao što je C26000 (mesing za patrone) nude bolje istezanje od aluminijuma, ali predstavljaju sopstveni izazov. Rad od mesinga se brzo stvrdnjava u početnim fazama deformacije, a zatim opada brzina stvrdnjavanja. To znači da prvih nekoliko stanica za formiranje u progresivnoj matrici može značajno promijeniti svojstva noseće trake u blizini obilaznog zareza, mijenjajući njen odgovor na zamor na dijelu kretanja trake. Dizajneri koji rade sa legurama bakra moraju uzeti u obzir kumulativni rad koji očvršćava iskustvo nosača prije nego što stigne do stanica s agresivnim operacijama oblikovanja.
{0}}Izazovi čelika visoke čvrstoće i nerđajućeg čelika
Visoko{0}}nisko-čelici visoke čvrstoće (HSLA) i napredni čelici visoke -čvrstoće (AHSS) predstavljaju najzahtjevniji scenario za dizajn obilaznog zareza. Ovi materijali, uključujući razrede kao što su HSLA 340, DP 590 i DP 780, kombinuju visoku vlačnu čvrstoću (500-900 MPa) sa smanjenim istezanjem (12-24%). Veća čvrstoća znači veće skladištenje elastične energije u traci tokom oblikovanja, što pojačava sile proboja. Manje izduženje znači manju toleranciju na plastično naprezanje u korijenu zareza prije nego što dođe do pojave pukotine.
Za štancanje čeličnog lima visoke-kategorije čvrstoće, obilazni zarezi moraju biti plići i imati znatno veće polumjere korijena. Tamo gdje blagi čelik toleriše dubinu zareza od 45% širine nosača sa polumjerom korijena od 1,0t, HSLA čelik iste debljine može zahtijevati ograničavanje dubine na 25-35% s polumjerom korijena od 1,5t do 2,5t. Smanjena dubina znači manje agresivno razdvajanje stanica, što ponekad prisiljava dizajnera da doda stanice u stanju mirovanja ili koristi više plića uzastopnih zareza umjesto jednog dubokog zareza.
Nerđajući čelici, posebno austenitni razredi kao što su 304 i 316, otežavaju izazov izuzetno visokim stopama očvršćavanja (n-vrijednosti od 0,40-0,55). Ovo zvuči korisno na osnovu logike blagog čelika, ali učinak je drugačiji pri visokim n-vrijednostima u kombinaciji s visokom zateznom čvrstoćom. Zarezni korijen se toliko agresivno stvrdne tokom prvih nekoliko ciklusa presovanja da postaje lokalno lomljiv. Materijal oko zareza se iz duktilnog lima pretvara u očvrsnu zonu sa značajno smanjenim preostalim izduženjem. Naknadno ciklično opterećenje na tom očvrslom korijenu sa zarezom inicira pucanje od zamora mnogo prije nego što to sugeriraju svojstva rasutog materijala.
Zbog toga progresivni nosači kalupa od nehrđajućeg čelika zahtijevaju najkonzervativnije geometrije zareza: velike polumjere korijena (2,0 t ili više), umjerene dubine, i u nekim slučajevima, karakteristike za ublažavanje naprezanja-kao što su sekundarni reljefni otvori na kraju zareza kako bi se zaustavilo širenje pukotine prije nego što dostigne kritične ukrštanje nosača{2}}).
| Vrsta materijala | Relativna dubina zareza | Root Radius Guidance | Ključna imovina koja pokreće odluku |
|---|---|---|---|
| Blagi čelik (SPCC, SAE 1008-1010) | 40-50% širine nosača | 0,5t do 1,0t | Visoko izduženje (28-42%) pruža veliku rezervu duktilnosti na korijenu zareza |
| HSLA čelik (klasa 340-550 MPa) | 25-35% širine nosača | 1,5t do 2,5t | Smanjeno istezanje (12-22%) ograničava toleranciju na plastičnu deformaciju prije pucanja |
| Napredni čelik visoke čvrstoće (DP 590-980) | 20-30% širine nosača | 2.0t do 3.0t | Visoka pohranjena elastična energija u kombinaciji sa ograničenim istezanjem; povišene sile-prekidanja |
| Aluminijske legure (5052, 6061, 3003) | 30-40% širine nosača | 1,5t do 2,0t | Niska čvrstoća na smicanje i sklonost draženju stvaraju nepravilne površine zareza; niska izdržljivost na zamor |
| Legure bakra (C26000, C51000) | 35-45% širine nosača | 1,0t do 1,5t | Brzo početno očvršćavanje progresivno mijenja svojstva nosača kroz matrice |
| Austenitni nerđajući čelik (304, 316) | 25-35% širine nosača | 2.0t do 3.0t | Ekstremna brzina očvršćavanja (n=0.40-0.55) uzrokuje lokalno krhkost na korijenu zareza |
Osnovni princip povezivanja svih ovih familija materijala je isti: karakteristike očvršćavanja pri radu određuju koliko ponovljeno savijanje noseća traka može tolerisati u blizini zareza prije nego što započne pucanje od zamora. Materijal sa velikim izduženjem i umjerenim radnim otvrdnjavanjem (blagi čelik) se samo-stabilizuje u korijenu zareza, dostižući siguran stacionarni-ciklus deformacije. Materijal sa malim izduženjem ili ekstremnim otvrdnjavanjem (AHSS, nerđajući) iscrpljuje svoju duktilnost u korenu zareza u relativno nekoliko ciklusa, zahtevajući konzervativniju geometriju kako bi se ciklična naprezanja zadržala unutar elastičnog režima.
Ovo ponašanje -zavisno od materijala također objašnjava zašto ne može postojati jedan skup "standardnih" dimenzija zasjeka zaobilaznice. Svaka specifikacija zareza mora biti usklađena sa specifičnom legurom, temperamentom i debljinom koja se obrađuje. Kopiranje geometrije zareza iz matrice od mekog čelika u aplikaciju HSLA čelika jedan je od najčešćih uzroka preranog kvara nosača u progresivnim operacijama matrice.
Anizotropija materijala dodaje još jedan sloj složenosti. Mehanička svojstva o kojima se ovdje raspravlja, zatezna čvrstoća, izduženje, radno očvršćavanje, nisu ujednačene u svim smjerovima unutar lima. Smjer kotrljanja, poprečni smjer i dijagonalna orijentacija proizvode različite vrijednosti. Način na koji ta varijacija smjera stupa u interakciju s orijentacijom zaobilaznog zareza određuje da li će širenje pukotine slijediti predvidljiv put kojim se može upravljati ili neočekivanu putanju koja ugrožava integritet trake.
Smjer zrna i anizotropni protok materijala
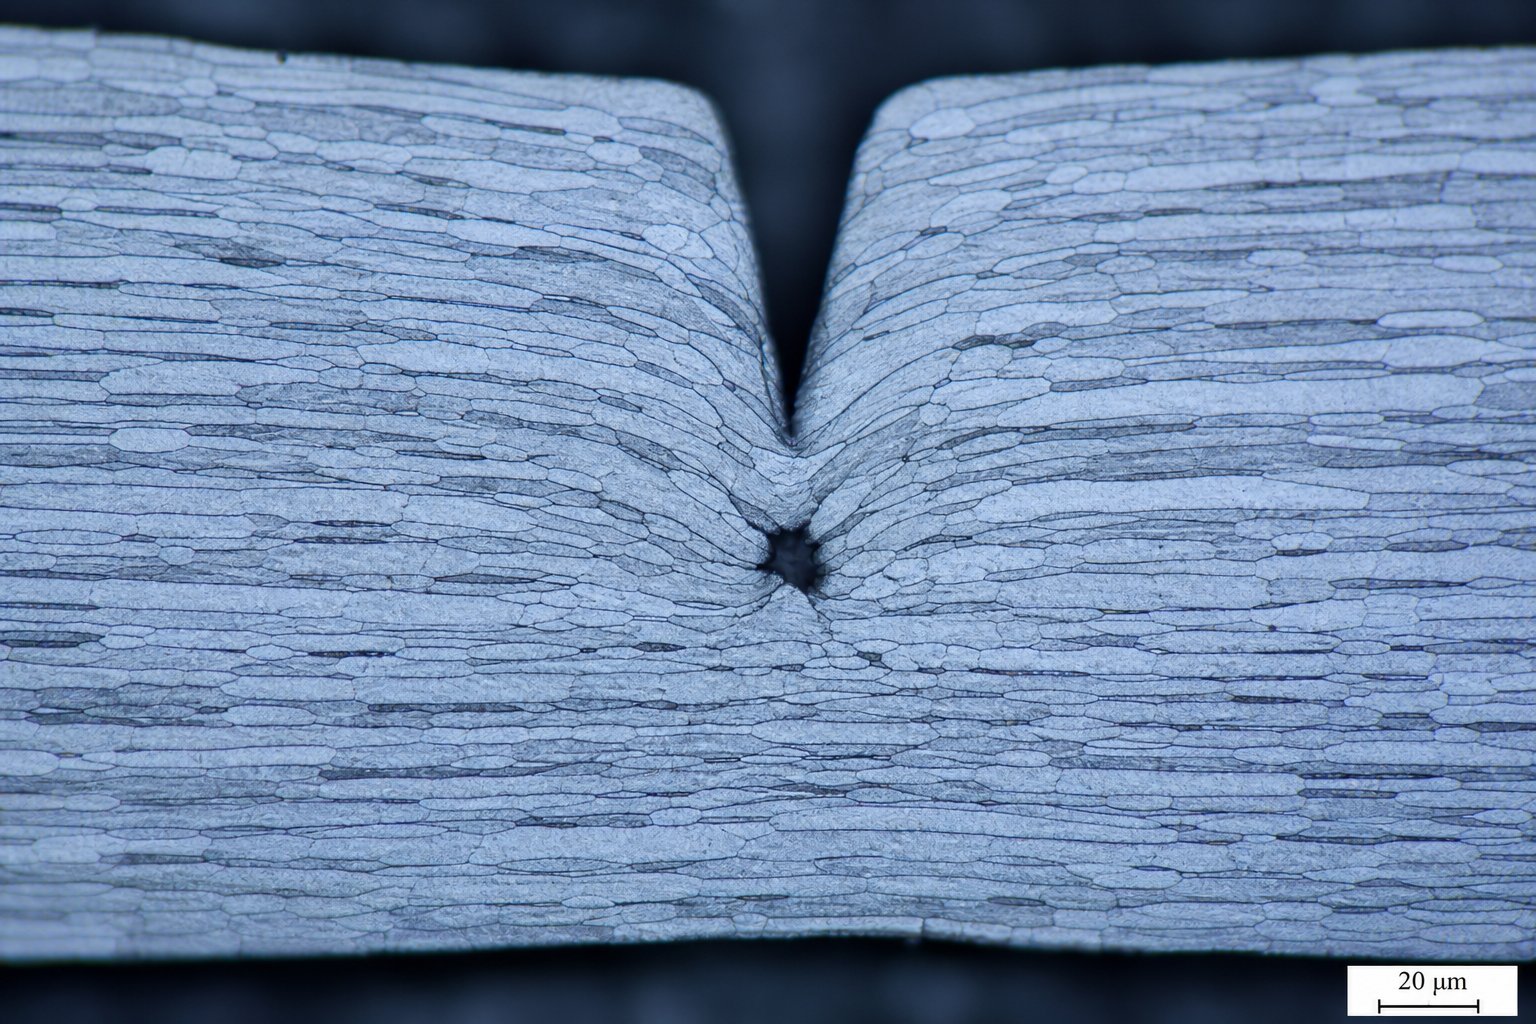
Lim nije uniforman,{0}}nezavisan materijal. Tijekom valjanja u čeličani, struktura kristalnog zrna se izdužuje u smjeru valjanja, stvarajući materijal koji se odupire deformaciji različito ovisno o tome u kojem smjeru ga gurate, vučete ili režete. Ova zavisnost od smera, nazvana anizotropija, direktno utiče na to kako se zaobilazni zarez ponaša, kako se pukotine šire od njegovog korena i kako materijal teče oko njega tokom operacija formiranja.
Anizotropno ponašanje i efekti smjera kotrljanja
Prilikom štancanja lima iz zavojnice, traka prolazi kroz progresivnu matricu sa svojim smjerom kotrljanja poravnatim duž ose uvlačenja. To znači da svaki obilazni zarez urezan na ivici nosača ima fiksni geometrijski odnos prema strukturi zrna. Taj odnos nije neutralan.Materijali sa smjerom zrna koji utječu na ponašanje deformacije smatraju se anizotropnim, a ovo svojstvo varira u zavisnosti od legure. Hladnovaljani čelik pokazuje izražene efekte zrna, aluminijum umjerenu osjetljivost, a bakar je u velikoj mjeri izotropan.
Praktična posljedica je jasna. Štancani lim ima veću vlačnu čvrstoću i manje izduženje u smjeru valjanja u odnosu na poprečni smjer. Granica tečenja može se razlikovati za 10-20% između orijentacija. Za obilazni zarez usječen okomito na rub trake, polje naprezanja korijena zareza stupa u interakciju s materijalom koji ima različitu otpornost na deformaciju na svakoj strani ravnine prsline. Jedan pravac popušta lakše; drugi drži čvršće. Ova asimetrija mijenja način na koji se polje deformacije razvija oko zareza pod cikličkim opterećenjem i određuje da li zamorne pukotine rastu na stabilan, predvidljiv način ili skreću na neočekivane putanje.
Orijentacija zareza u odnosu na strukturu zrna
Razmotrite šta se dešava na mikrostrukturnom nivou. Obilazni zarez orijentiran paralelno sa smjerom zrna, što znači da njegova dubina ide duž izduženih granica zrna, nailazi na manji otpor širenju pukotina. Same granice zrna djeluju kao preferencijalni putevi loma. U ovoj orijentaciji, pukotina korijena zareza može se protezati duž oslabljenih intergranularnih ravnina s relativno malo energije. Rezultat je brži rast pukotine, ali i predvidljivija putanja pukotine, što može biti korisno ako dizajner to uzme u obzir.
Zarez orijentiran okomito na smjer zrna mora stvarati pukotine preko zrna, a ne između njih. To zahtijeva znatno više energije i proizvodi veću otpornost na rast pukotina, što je poželjan rezultat za dugovječnost nosača. Međutim, okomita orijentacija također znači da zarez stupa u interakciju sa donjom-osom izduženja materijala tokom oblikovanja, potencijalno uzrokujući neočekivane obrasce protoka materijala tokom operacija crtanja. Materijal za koji očekujete da slobodno teče u šupljinu koja se formira može biti otporna na kretanje jer se reljef zareza bori protiv željenog smjera deformacije zrna.
Tokom procesa presovanja metala u progresivnim operacijama kalupa, stanice za izvlačenje i oblikovanje oslanjaju se na obilazne zareze kao kontrolisane reljefne tačke kako bi se sprečilo nabiranje, cepanje ili prekomerno stanjivanje. Ako orijentacija zareza djeluje protiv strukture zrna, materijal možda neće teći kako je predviđeno. Rascjepi nastaju kada deformacije uzrokuju stanjivanje materijala izvan sigurnih granica, a neusklađenost zareza zrna{2}} koncentrira te naprezanja umjesto da ih rasterećuje. Inženjeri moraju uzeti u obzir orijentaciju trake u zavojnici u odnosu na geometriju završnog dijela kada određuju postavljanje zaobilaznog zareza.
Ključna razmatranja pri procjeni utjecaja smjera zrna na performanse zasjeka zaobilaznice:
- Orijentacija zavojnice u odnosu na smjer napajanja- Potvrdite da li smjer valjanja ide paralelno ili okomito na os uvlačenja trake, jer se time uspostavlja odnos osnovne linije između svih zareza i strukture zrna.
- Put širenja pukotine u korijenu zareza- Zarezi paralelni sa smjerom zrna brže šire pukotine duž granica zrna; zarezi okomiti na zrno otporni su na rast pukotina, ali mogu ograničiti protok materijala tokom oblikovanja.
- Specifična osjetljivost materijala{0}- Hladno-čelik i nerđajući čelik pokazuju jake anizotropne efekte; toplo-valjani čelik i bakar su manje osjetljivi. Aluminijum se nalazi između, a temperaturno stanje utiče na stepen izduženja zrna.
- Ozbiljnost formiranja na susjednim stanicama- Visoka-oštrina povlačenja ili rastezanja u blizini zaobilaznog zareza zahtijevaju da se reljef poravna sa željenim smjerom protoka materijala, a ne prema njemu, kako bi se spriječilo lokalizirano grčenje ili cijepanje.
- Trajnost zamora naspram kompromisa razdvajanja- Zrna-paralelni zarezi se agresivnije razdvajaju, ali se prije zamaraju; zrna-upravni zarezi traju duže, ali mogu zahtijevati veću dubinu da bi se postiglo ekvivalentno smanjenje naprezanja.
- Efekti veličine zrna- Fino-materijali odolijevaju širenju pukotina ujednačenije bez obzira na orijentaciju, dok krupnozrnati materijali-pojačavaju razlike u smjeru u ponašanju loma.
Suština za dizajnere kalupa je jasna. Ne možete odrediti geometriju zaobilaznog zareza izolovano od orijentacije trake. Ista dubina zareza i polumjer korijena različito će se ponašati ovisno o tome da li se poravnava ili seče po strukturi zrna. Ova interakcija između geometrije zareza i anizotropije materijala mora biti procijenjena zajedno sa odlukama o rasporedu trake koje određuju gdje se zarezi nalaze u odnosu na pilot rupe, širine nosača i stanice za formiranje kroz progresivni kalup.
Progresivna integracija rasporeda matrice i kompromisi dizajna
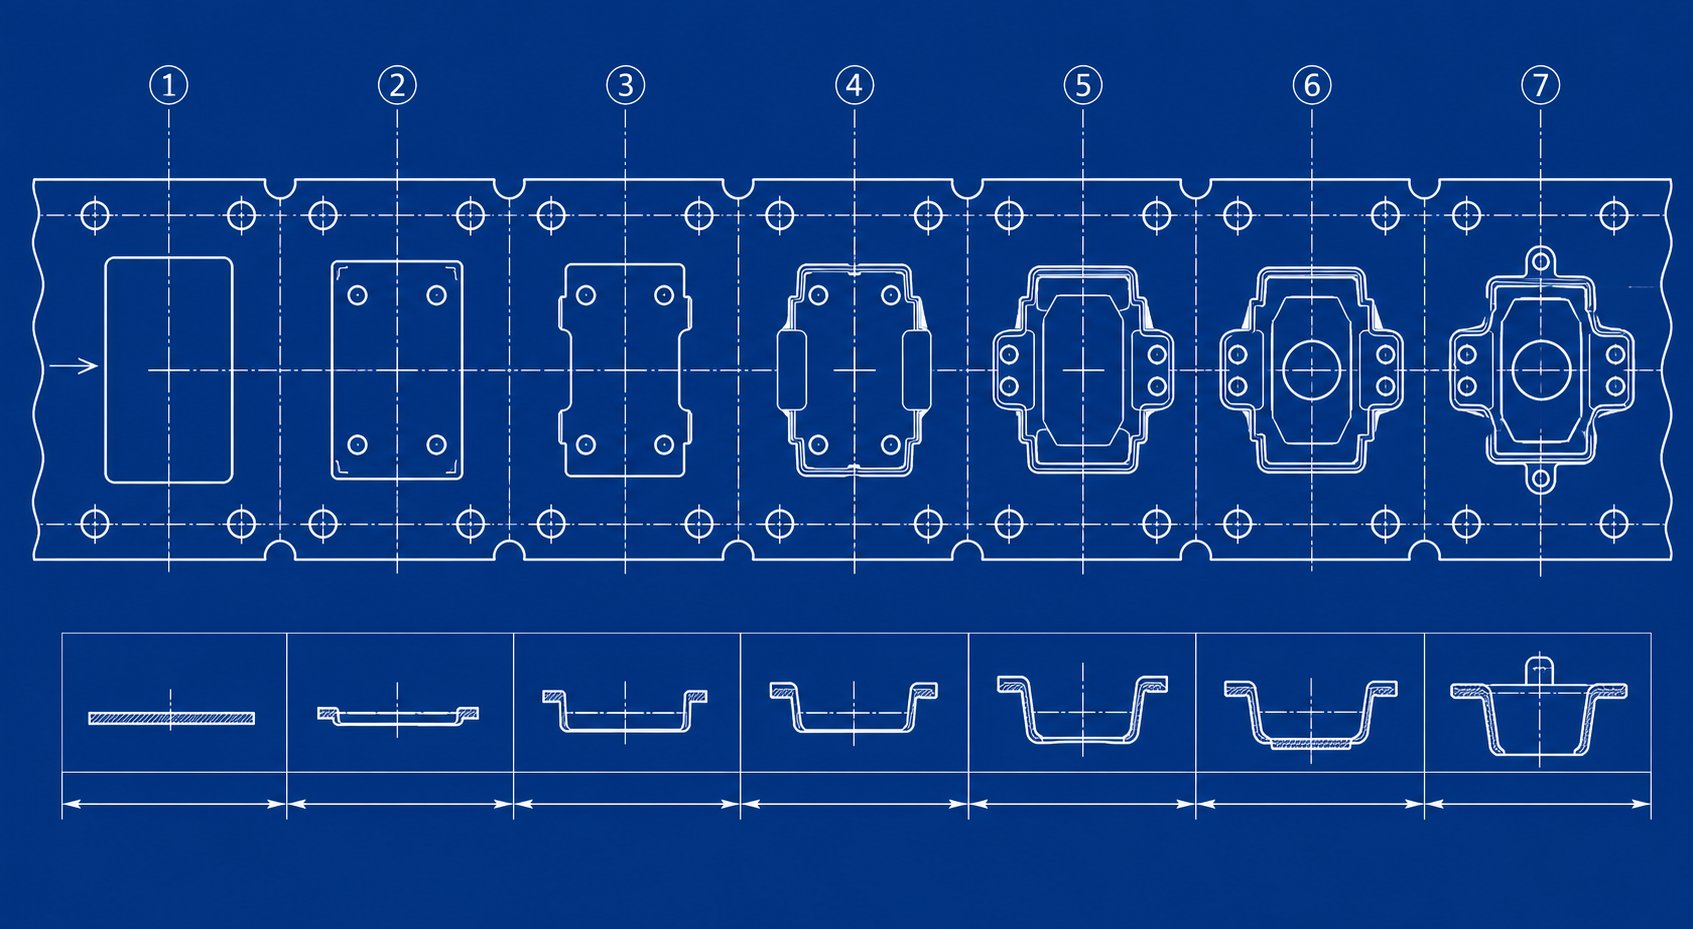
Bypass urezi ne postoje u vakuumu. Oni dijele traku sa pilot rupama, mrežama nosača, slobodnim stanicama, elementima formiranja i odsječenim-jezicima, a svi se takmiče za istu ograničenu nekretninu. Svrha obilaznih zareza u kalupima za štancanje može se ostvariti samo kada se njihovo postavljanje poštuje integrisani sistem rasporeda trake. Zarez savršene veličine na pogrešnoj lokaciji u odnosu na pilot rupu ili liniju savijanja stvara više problema nego što rješava.
Zaobilazno postavljanje zareza unutar sistema rasporeda traka
U bilo kojem progresivnom alatu za štancanje i dizajnu kalupa, raspored trake definira slijed operacija koje moraju biti precizno koordinirane. Svaka stanica primjenjuje sile koje djeluju kroz noseću traku. Aplikacije za oblikovanje zaobilaznih zareza pozicioniraju ove reljefne karakteristike između stanica gdje je razdvajanje sile najpotrebnije, obično između teške stanice za sljepljivanje ili probijanje i stanice za precizno oblikovanje ili izvlačenje nizvodno.
Odluke o postavljanju moraju istovremeno uzeti u obzir nekoliko susjednih karakteristika. Pilot rupe, koje obezbeđuju referentnu poziciju trake na svakoj stanici, zahtevaju stabilan materijal oko njih. Zarez za premosnicu postavljen preblizu pilot rupe slabi okolni materijal, uzrokujući da se rupa izduži pod opterećenjima i uništava tačnost registracije. Industrijska praksa održava minimalnu udaljenost od 2-3 debljine materijala između granice zareza i najbliže ivice pilot rupe.
Stanice u mirovanju, uobičajene u složenim progresivnim kalupima, obezbeđuju prirodne lokacije za obilazne ureze. Ove stanice ne izvode nikakav rad na formiranju, tako da noseća traka na toj lokaciji ne nosi nikakva opterećenja vezana za proces{1}} osim sile napajanja. Postavljanje ureza u stanici mirovanja znači da smanjeni poprečni-presjek treba samo da preživi opterećenja hranjenja umjesto kombiniranog hranjenja-plus-opterećenja formiranja. Ovo je takođe relevantno uoptimizacija rasporeda traka, gdje inženjeri balansiraju snagu nosača i korištenje materijala na svakoj stanici.
Inženjerski kompromisi u specifikaciji dubine i širine
Osnovni kompromis je jednostavan za navođenje, ali ga je teško optimizirati: zarez koji je previše plitak pruža nedovoljno oslobađanje od naprezanja i ne uspijeva da odvoji susjedne stanice, dok zarez koji je previše dubok ugrožava integritet trake i preciznost uvlačenja kroz matricu. Između ovih krajnosti nalazi se funkcionalni prozor koji varira sa svakom aplikacijom.
Plitki zarez, koji uklanja samo 15-20% širine nosača, jedva prekida put prijenosa sile. Preostali poprečni -presjek zadržava dovoljnu krutost da prenosi sile klizanja i formiranje opterećenja između stanica gotovo nesmanjeno. Zarez postoji geometrijski, ali ne daje nikakve mehaničke prednosti. Uzalud ste potrošili širinu trake.
Pretjerano dubok zarez, uklanjajući 60% ili više širine nosača, dramatično smanjuje otpornost trake na izvijanje pod tlačnim opterećenjima u -smjeru napajanja. Kada ulagač gura traku naprijed, oslabljeni dio se urušava ili otklanja bočno umjesto da prenosi kretanje nizvodnim stanicama. Rezultat je nedosljedan nagib, neusklađenost pilota i potencijalno oštećenje matrice. Ovaj scenario se pogoršava u aplikacijama transfernog štancanja gdje traka mora održavati krutost na dužim nepodržanim rasponima između matrica.
Razumijevanje negativnih i pozitivnih obilaznih zareza u kalupima za štancanje za formiranje lima pojašnjava mogućnosti dizajnera. Negativni obilazni zarezi uklanjaju materijal s ruba nosača, stvarajući lokaliziranu fleksibilnost. Oni smanjuju površinu poprečnog-poprečnog presjeka nosača i krutost na savijanje u toj tački, omogućavajući susjednim stanicama da se nezavisno deformiraju. Pozitivni obilazni zarezi rade na suprotan način: dodaju materijal ili ostavljaju izbočeni jezičak na rubu trake kako bi stvorili lokalizirano ukrućenje. Azaustavljanje nagiba koplja i krivine, na primjer, stvara prirubnicu prema dolje koja ukrućuje nosač i pomaže pri hranjenju dok istovremeno pruža čvrstu referencu zaustavljanja. Svaki tip služi različitoj mehaničkoj svrsi unutar istog rasporeda trake.
Interakcija s pilot rupama i širinom nosača
Širina nosača određuje koliko je materijala dostupno i za krutost uvlačenja i za reljef ureza. Uski nosač, širine 3-5 mm, ne ostavlja gotovo nikakav prostor za značajnu dubinu zareza prije nego što preostali ligament postane preslab da bi se pouzdano hranio. Širi nosači, 8-12 mm ili više, daju dizajnerima veću fleksibilnost pri određivanju dubljih zareza uz zadržavanje dovoljnog rezidualnog poprečnog presjeka za stabilno punjenje. Aranžmani alata za stepenice u kalupima sa više stanica često zahtevaju šire nosače posebno da bi se prilagodili i pilot rupe i obilazni zarezi bez smetnji.
Proces sekvencijalnog odlučivanja za specificiranje parametara zasjeka zaobilaznice u novom progresivnom dizajnu matrice slijedi logični inženjerski slijed:
- Identifikujte granice{0}}kritične stanice- Odredite koje susjedne stanice stvaraju najproblematičnije spajanje sile na osnovu jačine formiranja,-veličine i zahtjeva protoka materijala.
- Odredite širinu nosača i lokacije pilot rupa- Prvo definirajte strukturni okvir trake, osiguravajući da adekvatan materijal okružuje svaki pilot radi stabilnosti položaja pod opterećenjima.
- Odaberite tip zareza na osnovu mehaničkih potreba- Odaberite negativne zareze gdje su potrebni fleksibilnost i razdvajanje, ili pozitivne zareze gdje su prioritet lokalizirano ukrućenje i kontrola posmaka.
- Odredite dubinu zareza iz svojstava materijala- Primijenite smjernice za dubinu-specifične za materijal (pokrivene u prethodnoj raspravi o svojstvima materijala) da uspostavite početnu dubinu koja balansira razdvajanje i vijek trajanja nosača.
- Odredite korijenski radijus za ciljni vijek trajanja zamora- Uskladite polumjer korijena sa očekivanim obimom proizvodnje i ponašanjem materijala pri očvršćavanju, koristeći veće radijuse za primjene velike-volume ili velike{2}}prilike.
- Provjerite razmak do susjednih elemenata- Potvrdite da granica zareza održava minimalne udaljenosti od pilot rupa, linija savijanja i formirajućih granica karakteristika kako bi se spriječilo preklapanje polja naprezanja.
- Potvrdite integritet hranjenja trake- Provjerite može li preostali poprečni presjek-nosača na mjestu zareza izdržati izvijanje pod silom guranja ulagača bez bočnog otklona ili varijacije nagiba.
Ova sekvenca osigurava da je svrha oblikovanja limova zaobilaznih zareza ispunjena u okviru ograničenja kompletnog sistema rasporeda traka. Svaki korak se nadovezuje na prethodni, a preskakanje bilo kojeg koraka rizikuje stvaranje zareza koji ili ne izvršava svoju funkciju razdvajanja ili uvodi novi način kvara u traku.
Odluke koje se ovdje donose na nivou izgleda direktno se pretvaraju u mjerljive rezultate na novinarskim stranicama. Geometrija zareza ne utiče samo na odvajanje stanice i tačnost uvlačenja, već i na obrasce formiranja brazdi, smjer smicanja loma i interakciju između proboja{1}}za{2}}zazor, što sve određuje kvalitet finalnog dijela.
Primjena prvih principa na praktične odluke o dizajnu zareza
Geometrija rasporeda trake, svojstva materijala i teorija koncentracije napona konvergiraju se u jednoj tački: u trenutku kada unesete dimenziju zareza u crtež dizajna matrice. Sve o čemu se do sada govorilo daje obrazloženje. Ovaj odjeljak prevodi to obrazloženje u odluke koje možete braniti u pregledu dizajna, rješavati probleme u medijima i jasno komunicirati sa svojim partnerima u alatima za štancanje.
Od teorije do prakse u odlučivanju o veličini zareza
Pristup strukturiranog inženjeringa funkcionira ovako. Prvo, definirajte problem: koje sile djeluju na noseću traku na datoj granici stanice i koje ponašanje materijala ograničava sposobnost trake da apsorbira te sile bez dimenzionalne distorzije? Drugo, navedite princip: kontrolirana karakteristika rasterećenja modificira lokalno stanje naprezanja koncentrišući naprezanje u žrtvovanoj zoni, razdvajajući susjedne stanice tako da se svaka operacija formiranja odvija nezavisno. Treće, primijenite na dizajn: odredite dubinu zareza, širinu i polumjer korijena koristeći smjernice-specifične za materijal i odnose koncentracije napona o kojima smo ranije govorili, a zatim provjerite da li preostali presjek nosača- podržava stabilno napajanje.
Mnoge prodajne{0}}konvencije kodiraju stvarnu fiziku, ali neke su nadživjele svoj izvorni kontekst. Evo uobičajenih pravila i nauke iza njih:
- "Koristite dubinu zareza jednaku polovini širine nosača."- Validirano za blagi čelik pri umjerenim količinama proizvodnje. Dubina od 50% osigurava agresivno razdvajanje, a veliko izduženje mekog čelika ga podržava. Protivurečno za HSLA i nehrđajuće čelike gdje 50% dubine iscrpljuje duktilnost u korijenu zareza unutar hiljada ciklusa.
- "Uvijek uskladite širinu zareza s debljinom materijala."- Razumna početna tačka. Nauka potvrđuje da širina zareza od 1,0t do 1,5t stvara efikasnu zonu prijelaza naprezanja za većinu materijala. Širi zarezi (2,0t-3,0t) su opravdani kada je težina formiranja na susjednim stanicama velika i potrebna je duža usklađena regija.
- "Oštri-zarezi sa uglovima rade dobro ako koristite nisko-ugljični čelik."- Djelomično potvrđeno. Duptilnost blagog čelika otupljuje oštre zarezne korijene kroz lokalno popuštanje, smanjujući efektivni Kt tokom prvih nekoliko stotina pogodaka. Ali čak i kod mekog čelika, poluprečnik korena ispod 0,5t ubrzava zamor pri zapreminama iznad 500.000 delova. Nauka kaže da uvijek navedite minimalni radijus.
- "Ako je traka u redu, zarez je dovoljno dubok."- Protivrječno. Stabilnost uvlačenja potvrđuje samo da nosač zadržava dovoljnu krutost. Ne govori ništa o tome da li zarez zapravo razdvaja sile stanice. Traka se može savršeno hraniti dok i dalje prenosi snap{4}}kroz opterećenja koja degradiraju tačnost dimenzija na nizvodnim stanicama.
- "Dodajte zarez gdje god vidite podizanje trake."- Djelomično potvrđeno. Podizanje trake označava prenos sile između stanica, a zarez može da je ublaži. Ali osnovni uzrok može biti neadekvatan pritisak skidača ili netačan tajming dizača, a ne nedostatak geometrije reljefa. Dijagnoza prije rezanja.
Utjecaj zaobilaznog zareza na formiranje neravnina i kvalitet dijelova
Evo veze koju mnogi inženjeri zanemaruju: obilazni zarezi utiču na visinu neravnina na gotovim delovima. Kada probijač za rezanje probija traku, uzorak loma ovisi o tome kako se napon distribuira kroz materijal u trenutku proboja.Varijacije burra u progresivnim operacijama kalupačesto prati nekonzistentna stanja naprezanja u zoni rezanja, a ne samo zazor. Urez za premosnicu smješten u blizini stanice za sljepljivanje ili bušenje mijenja polje zaostalog naprezanja u materijalu koji se seče. Ako to izmijenjeno stanje naprezanja promijeni način na koji proboj zahvaća lim, omjer smicanja-prema-loma se pomiče, a s njim se mijenja i visina šiljaka.
Konkretno, interakcije utiskivanja formiranja zaobljenja zaobilaznih zareza funkcioniraju na sljedeći način: zarez neposredno uzvodno od stanice za sečenje može ublažiti tlačni preostali napon u traci, omogućavajući proboju da čišće uđe u materijal i proizvede konzistentniju traku rezanja. Suprotno tome, loše postavljeni zarez može dovesti do zaostalog zateznog naprezanja na zoni rezanja, uzrokujući prerano lomljenje materijala i povećanje visine neravnine na strani lomljenja. Fizika rezanja metala pokazuje da je otprilike jedna-trećina rezanog ruba posmična (zona glancanja), a dvije-trećine je lomljenje u nisko-ugljičnom čeliku pri ispravnom zazoru. Sve što mijenja ovaj omjer, uključujući zaostalo naprezanje iz susjednih obilaznih zareza, mijenja kvalitetu ruba.
Polja naprezanja od udarca-do-zazora i zaobilaznog zareza moraju se uzeti u obzir zajedno za rezultate preciznog štancanja. Klirens određuje ugao pod kojim se pukotine na lomu šire od ivica proboja i matrice jedna prema drugoj. Preostalo naprezanje iz obližnjeg zaobilaznog zareza dovodi do pristranosti ugao širenja pukotine. Ako se naprezanje izazvano zarezom-poklopi sa geometrijom zazora, lomovi se čiste i neravnina ostaje minimalna. Ako se sukobljavaju, putanje loma se pomiču, stvarajući neravni rub s povišenim šiljcima. Na presi za štancanje koja radi velikom brzinom, ova interakcija postaje izraženija jer dinamičke sile pojačavaju bilo kakvu asimetriju polja naprezanja.
Ovdje nije cilj dodati složenost radi nje same. To je da se inženjerima pruži rečnik i obrazloženje da sa sigurnošću prenesu specifikacije alata za štancanje metala. Kada odredite dubinu zaobilaznog zareza od 35% sa polumjerom korijena od 1,5t pozicioniranim 3t od najbliže stanice za sečenje, trebali biste biti u mogućnosti objasniti zašto: jer ta geometrija pruža adekvatno razdvajanje stanice za razred materijala bez uvođenja zaostalog naprezanja koje bi promijenilo obrasce posmičnog loma u susjednim operacijama rezanja. To je razlika između specifikacije zasnovane na nauci i one zasnovane na nadi.
Ovi principi vrijede u kontroliranim uvjetima, ali proizvodnja velikih-obimnih proizvoda uvodi kumulativne efekte koje analiza pojedinačnog-pogledavanja ne može predvidjeti. Ponovljeni ciklusi, progresivno trošenje matrice i termičko širenje pomjeraju stanje naprezanja tokom vremena, otkrivajući da li dizajn zasjeka premosnice ima adekvatnu marginu ili radi na ivici svoje performanse.
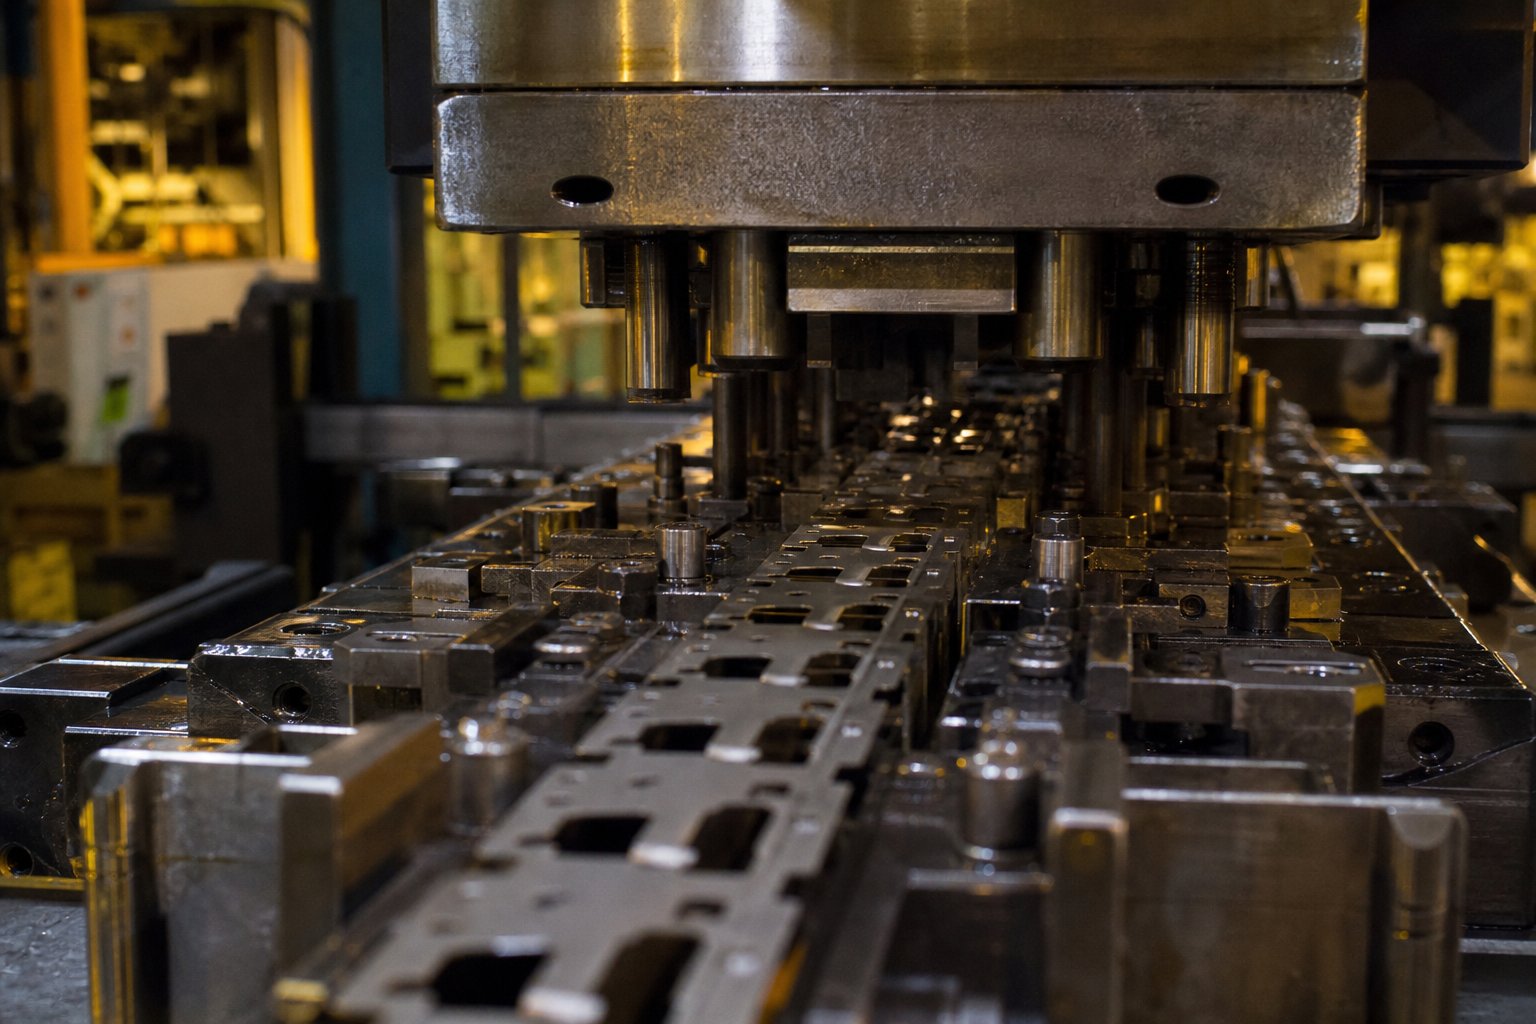
Real-Svjetski indikatori i dijagnostička aplikacija
Kontrolisani uslovi tokom testiranja kocke retko otkrivaju celu priču. Dizajn premosnog zareza može preživjeti pedeset uzoraka bez problema, ali proces žigosanja metala u automobilskoj industriji zahtijeva milione ciklusa pod kontinuiranim termičkim opterećenjem, progresivnim habanjem i varijacijama materijala namotaja. -Proizvodnja velikog obima je mjesto gdje se neadekvatan dizajn zareza izlaže, ne kao iznenadni katastrofalni kvar, već kao polagano kretanje prema nestabilnosti koja se očituje u stopama otpada, širenju dimenzija i neplaniranim zastojima.
Visok{0}}Proizvodnja velikog obima i kumulativni efekti stresa
U industrijskom štancanju metala za automobilske nosače, kućišta konektora i strukturna ojačanja, brzine presa obično prelaze 200 udaraca u minuti. Tim tempom, noseća traka se savija na svakoj lokaciji premosnice stotine puta svake minute. U toku proizvodnje od 500.000 delova, zarezni koren je prošao kroz svoj opseg naprezanja pola miliona puta. Bilo koja geometrija zareza koja radi blizu svog praga zamora će početi da se pogoršava, ne nakon jedne smjene, već progresivno kroz dane i sedmice proizvodnje.
Kumulativni efekat prati predvidljiv obrazac. Prvo, mikro-pukotine nastaju u korijenu zareza gdje je faktor koncentracije napona najveći. Ove pukotine su nevidljive golim okom tokom rutinskog pregleda. Drugo, pukotine se postupno šire sa svakim potezom pritiska, smanjujući efektivni poprečni-presjek nosača na zarezu. Treće, oslabljeni nosač gubi krutost, dozvoljavajući stanici -do- da se prijenos sile postepeno povećava. Četvrto, dimenzionalni pomak se pojavljuje u gotovim metalnim komponentama štancanja kako se efekat razdvajanja degradira.
Ovaj slijed objašnjava zašto automobilske matrice za štancanje koje koriste čelik visoke{0}}kosti često proizvode prihvatljive dijelove za prvih 100.000 pogodaka, a zatim razvijaju progresivne probleme s kvalitetom. Zarezni korijen iscrpljuje svoj vijek trajanja. Nauka o koncentraciji naprezanja i radnom očvršćavanju koja je ranije pokrivena predviđa ovaj vremenski okvir s razumnom preciznošću ako su poznata svojstva materijala na zamor i stvarna Kt vrijednost.
Toplotni efekti pogoršavaju problem. Pri velikim brzinama prešanja, temperature probijanja postupno rastu zbog ponovljenih opterećenja trenjem i deformacijom, a ta toplina provodi u traku. Noseća traka koja se kreće 10-15 stepeni Celzijusa iznad okoline na lokaciji zasjeka obilaznice ima neznatno izmijenjenu granicu tečenja i izduženje. Rubovi dizajnirani u geometriji zareza na sobnoj temperaturi se skupljaju pod termičkim opterećenjem, potencijalno gurajući korijen zareza u teritoriju plastičnog naprezanja tokom svakog ciklusa umjesto da ostanu elastični.
Dijagnostički indikatori neodgovarajućeg dizajna obilaznog zareza
Iskusni rukovaoci presa često otkrivaju probleme zaobilaznog zareza prije inspektora kvaliteta, jer se simptomi manifestiraju kao promjene u načinu rada matrice, a ne kao neposredni defekti dimenzija. Sljedeći uočljivi simptomi na podu za štampu ukazuju na probleme sa zarezom zaobilaznice:
- Podizanje trake između stanica- Noseća traka se uzdiže s površine matrice nakon snažnog zabijanja ili prodora, što ukazuje da se sile-probijanja prenose kroz nedovoljno dubok zarez umjesto da se apsorbiraju lokalno.
- Nedosljedne dimenzije dijelova na stanicama za formiranje- Dimenziona širina se postepeno povećava tokom proizvodnog ciklusa, što sugerira da se krutost trake nosača na zarezu mijenja zbog rasta pukotine od zamora ili da zarez nikada nije omogućio adekvatno razdvajanje za početak.
- Rezanje ili savijanje pilotskog klina- Pilotne klinove doživljavaju bočna opterećenja za koja nisu dizajnirana da podnose jer pogrešna registracija trake, uzrokovana nestabilnošću usisavanja-povezanog sa zarezom, prisiljava pilote da ispravljaju pozicione greške iznad svojih kapaciteta.
- Progresivno pucanje rubova na mjestima zareza- Vidljive pukotine koje se protežu od korijena zareza prema centru nosača, što ukazuje da je polumjer korijena zareza preuski za kvalitet materijala ili da dubina zareza premašuje ono što izdržljivost materijala na zamor može izdržati pri datoj zapremini proizvodnje.
- Izvijanje trake tokom napredovanja- Nosač se skupi bočno na mjestu zareza kada ulagač gurne traku naprijed, što znači da je preostali ligament nakon dubine zareza preuzak da bi mogao izdržati tlačno opterećenje bez izvijanja.
- Dimenzionalni pomak stanice-do-stanice u jednom smjeru- Dijelovi na nizvodnim stanicama dosljedno se pomiču u istom smjeru, što sugerira da je protok materijala kroz susjedni obilazni zarez asimetričan zbog neusklađenosti smjera zrna ili neujednačene geometrije zareza na suprotnim rubovima nosača.
- Ubrzano trošenje matrice na stanicama u blizini zareza- Formiranje umetaka ili proboja u blizini zaobilaznog zareza troše se brže nego što se očekivalo jer zarez ne uspijeva razdvojiti sile, prenoseći ponovljena udarna opterećenja na te stanice.
Svaki od ovih simptoma se vraća na specifične naučne principe. Skinite tačke za podizanje do neadekvatnog hvatanja-kroz slabljenje, problem dubine zareza. Oštećenje pilotske igle prati nestabilnost hranjenja, problem krutosti nosača. Pukotine na ivici otkrivaju kvar na zamoru u korijenu zareza, neusklađenost geometrije-u odnosu-materijala. Dijagnostički put radi unazad od uočljivog simptoma do osnovnog parametra koji treba prilagoditi.
Kada inženjer alata naiđe na nedosljedne dimenzije na žigosanom metalnom dijelu proizvedenom u progresivnom kalupu, prvo pitanje ne bi trebalo biti da li je proboj za formiranje istrošen. Trebalo bi biti da li usjek zaobilaznice uzvodno od te stanice još uvijek obavlja svoju funkciju razdvajanja.Osnovni principi rješavanja problemaNaglasite da dijelovi moraju biti točno locirani i pravilno držani prije nego što dođe do bilo kakvog posla oblikovanja. Degradirani zarez za obilaznicu podriva oba ova preduslova dozvoljavajući spajanje sile između stanica koje narušava položaj trake i neravnomjerno oslobađa pritisak zadržavanja.
Dijagnostički pristup za probleme kvaliteta metalnih žigosanih dijelova slijedi logičan slijed. Prvo, pregledajte korijen zareza pod povećanjem da li je došlo do nastanka pukotine od zamora. Ako su prisutne pukotine, radijus korijena treba povećati ili dubina zareza treba smanjiti za materijal koji se koristi. Drugo, izmjerite stvarni otklon trake na zarezu tokom ciklusa presovanja sa malom{3}}brzinom. Ako se nosač vidljivo savija izvan elastičnog oporavka, preostali poprečni-presjek je nedovoljan ili je materijal na toj lokaciji radio-očvrsnuo iznad svoje korisne duktilnosti. Treće, uporedite izduženje pilot rupe uzvodno i nizvodno od zareza. Pilot rupe ovalnog-oblikovanog oblika nizvodno ukazuju da zarez ne apsorbuje prenesene sile i traka se registruje izvan-centra na toj stanici.
Podaci o proizvodnji potvrđuju ova zapažanja. U velikim-programima žigosanih metalnih dijelova,progresivni kvarovi matrice rijetko potiču od jedne oštećene komponente. Većina problema se postepeno razvija kroz nakupljanje habanja, nestabilnost trake i termičke efekte tokom kontinuirane proizvodnje. Degradacija zaobilaznog zareza prati isti obrazac. Zarez ne zataji iznenada. Postepeno gubi na djelotvornosti, a nizvodni simptomi se pojavljuju mnogo prije nego što osnovni uzrok postane vizualno očigledan.
Za inženjere koji rade na automobilskim kalupima za štancanje u obima proizvodnje većim od 500.000 dijelova godišnje, proaktivna inspekcija zareza u definiranim intervalima -brojanja koraka sprječava postepeno klizanje iz stabilne proizvodnje u akumulaciju otpada. Nauka daje okvir: poznajte krivu zamora vašeg materijala, izračunajte stvarni Kt na korijenu zareza, procijenite broj ciklusa do početka pukotine i zakažite inspekciju prije nego što taj prag stigne. Tako se poznavanje prvih{5}}principa pretvara u pouzdanost proizvodnog poda za svaku metalnu komponentu za štancanje koju matrica proizvodi.
Inženjerski-Dizajn zaobilaznog zareza za izvrsnu proizvodnju
Dijagnostički simptomi na podijumu za štampu potvrđuju ono što nauka predviđa: specifikacije zaobilaznog zareza moraju biti ukorijenjene u mjerljivoj mehanici, a ne u naslijeđenoj konvenciji. Principi koncentracije napona, anizotropije materijala i kontrolirane geometrije reljefa čine koherentan okvir koji se primjenjuje na svaku matricu za štancanje, bez obzira na složenost dijela ili obim proizvodnje.
Ključni inženjerski principi za specifikaciju zaobilaznog zareza
Tri stuba podržavaju svaku odluku o zaobilaženju zvuka u metalnim kalupima za štancanje:
- Raspodjela naprezanja upravlja geometrijom zareza- Radijus korijena, dubina i širina određuju faktor koncentracije napona u tački rasterećenja. Dimenzioniranje ovih parametara prema krivulji zamora materijala osigurava da zarez preživi obim proizvodnje bez iniciranja pukotina.
- Materijalna anizotropija diktira orijentaciju- Smjer zrna u odnosu na poravnanje zareza kontrolira ponašanje širenja pukotine i obrasce protoka materijala. Ignoriranje smjera kotrljanja pri određivanju položaja zareza dovodi do nepredvidivih putanja loma koji potkopavaju pouzdanost nosača.
- Kontrolisano rasterećenje izoluje snage stanice- Urez mora dovoljno smanjiti krutost nosača da odvoji susjedne stanice uz očuvanje dovoljnog poprečnog-presjeka za stabilno napajanje. Ova ravnoteža je-specifična za materijal, debljina-zavisna je i{5}}proizvodnja{6}}osjetljiva.
Zajedno, ovi principi zamjenjuju nagađanje inženjerskim obrazloženjem. Dizajner kalupa koji razumije zašto dubina zareza od 35% s radijusom korijena od 1,5 t radi za HSLA čelik, može pouzdano prilagoditi tu specifikaciju kada se promijeni kvaliteta materijala, debljina ili težina forme. Ta prilagodljivost je stvarna vrijednost naučno-upravljanog dizajna kalupa i štancanja: prilagođava se novim aplikacijama bez potrebe za novim krugom pokušaja-i-probnog testiranja.
Kada su specifikacije zaobilaznog zareza izvedene iz teorije koncentracije naprezanja, podataka o zamoru materijala i analize anizotropnog protoka, a ne samo iz tradicije tvornice, svaka komponenta matrice za štancanje u rasporedu trake obavlja svoju predviđenu funkciju tokom cijelog životnog ciklusa proizvodnje.
Partnerstvo sa specijalizovanim resursima za dizajn kalupa
Prevođenje ovih principa u alate{0}}spremne za proizvodnju zahtijeva više od teoretskog znanja. Zahtijeva iskustvo s načinom na koji komponente kalupa za štancanje međusobno djeluju u stvarnim uvjetima štampe, na različitim materijalima i pri količinama gdje kumulativni efekti otkrivaju svaki marginalni izbor dizajna. Inženjeri koji rade na složenim progresivnim matricama sa kritičnim zahtjevima za obilaznim zarezima imaju koristi od partnerstva sa stručnjacima za alate koji povezuju nauku i{3}}stvarnost.
Kada procjenjujete pregled kompanije za štancanje metala, potražite partnere koji pokazuju tečno znanje i u inženjerskim osnovama i praktičnim ograničenjima proizvodnje štancanja.YICHENpovezuje inženjere alata sa prilagođenim rješenjima kalupa za štancanje gdje se dizajn zaobilaznog zareza, kontrola protoka materijala, upravljanje neravninama i optimizacija zazora tretiraju kao integrirani inženjerski izazovi, a ne kao izolovane odluke o-i-matricama. Njihov pristup kalupima i štancanju odražava iste prve-principe metodologije o kojima se govori u ovom članku: definiranje stanja naprezanja, uparivanje geometrije s ponašanjem materijala i provjera valjanosti putem podataka o proizvodnji.
Put naprijed za bilo kojeg inženjera koji specificira obilazne zareze je jasan. Utemeljite svoje odluke u mehanici koncentracije naprezanja i odgovora materijala. Potvrdite kroz dijagnostičko posmatranje na podijumu za štampu. A kada aplikacija zahtijeva stručnost izvan vaših trenutnih mogućnosti alata, angažirajte partnera čija inženjerska dubina odgovara složenosti vaših zahtjeva dizajna kalupa za štancanje.
Često postavljana pitanja o obilaznim urezima u kalupima za štancanje
1. Koja je svrha zaobilaznih zareza u kalupima za progresivno štancanje?
Bypass urezi služe za tri osnovne mehaničke funkcije u kalupima za progresivno štancanje. Oni kontroliraju protok materijala stvaranjem reljefnih tačaka koje omogućavaju deformaciju lima bez pretjeranog ograničenja od susjednih stanica. Oni redistribuiraju posmično naprezanje dalje od kritičnih zona formiranja kako bi spriječili lokalizirani lom. I smanjuju silu-koje uzrokuju podizanje trake i pogrešne uslove{4}}uhranjivanja. U suštini, oni se ponašaju kao projektovane granice naprezanja koje izoluju zone deformacije tako da svaka stanica radi nezavisno bez oštećenja susednih karakteristika.
2. Kako određujete ispravnu dubinu zasjeka za različite materijale?
Dubina zareza je prvenstveno vođena postotkom istezanja materijala i ponašanjem pri očvršćavanju. Blagi čelik sa istezanjem od 28-42% toleriše dubine od 40-50% širine nosača jer njegova rezerva duktilnosti sprečava nastanak pukotina u korijenu zareza. Čelici visoke čvrstoće sa smanjenim istezanjem (12-24%) zahtijevaju manje dubine od 20-35% s većim polumjerom korijena. Aluminijske legure trebaju 30-40% dubine sa velikim radijusima zbog niske izdržljivosti na zamor i sklonosti habanju. Nehrđajući čelik zahtijeva najkonzervativniji pristup (25-35% dubina, radijus korijena od 2,0t ili više) jer njegova ekstremna brzina očvršćavanja uzrokuje lokalno krhkost u korijenu zareza.
3. Koja je razlika između pozitivnih i negativnih premosnica?
Negativni obilazni zarezi uklanjaju materijal sa ruba trake nosača, stvarajući lokalizovanu fleksibilnost koja omogućava da se susjedne stanice deformiraju nezavisno. Oni smanjuju površinu{1}}poprečnog presjeka i krutost na savijanje u toj tački. Pozitivni obilazni zarezi rade na suprotan način dodavanjem materijala ili ostavljanjem izbočenog jezička na rubu trake kako bi se stvorilo lokalizirano ukrućenje. Negativni zarezi se koriste tamo gdje je potrebno razdvajanje sile između stanica, dok se pozitivni zarezi primjenjuju tamo gdje kontrola napajanja i krutost nosača zahtijevaju pojačanje na određenim lokacijama.
4. Kako smjer zrna utječe na performanse obilaznog zareza u limu?
Lim pokazuje anizotropna svojstva zbog izduženja zrna tokom valjanja. Obilazni zarez orijentiran paralelno sa smjerom zrna lakše širi pukotine duž granica zrna, nudeći agresivno razdvajanje, ali kraći vijek trajanja. Zarez okomit na smjer zrna otporan je na rast pukotina, ali može ograničiti protok materijala tokom operacija oblikovanja. Hladno-čelik i nerđajući čelik pokazuju jake anizotropne efekte, dok su toplo{4}}valjani čelik i bakar manje osjetljivi. Inženjeri moraju potvrditi orijentaciju zavojnice u odnosu na osovinu napajanja i uskladiti položaj zareza sa ozbiljnošću forme na susjednim stanicama.
5. Koji su znaci neadekvatnog dizajna obilaznog zareza tokom proizvodnje?
Uočljivi simptomi uključuju podizanje trake između stanica nakon teških udaraca slepljivanja, postepeno povećanje dimenzionalnog širenja na stanicama za formiranje, smicanje pilot-pina zbog pogrešne registracije trake, vidljive pukotine na ivicama koje se protežu od korijena zareza, izvijanje trake tijekom napredovanja i ubrzano trošenje matrice na stanicama u blizini zareza. Svaki simptom se preslikava na određeni inženjerski parametar: podizanje trake ukazuje na nedovoljnu dubinu zareza, tragovi oštećenja pilota do nestabilnosti napajanja, a pucanje rubova otkriva neusklađenost geometrije-u odnosu na{2}}materijalu. Specijalizirani partneri za alate kao što je YICHEN mogu pomoći u dijagnosticiranju ovih problema i prevesti korektivne mjere u optimizirane dizajne kalupa.