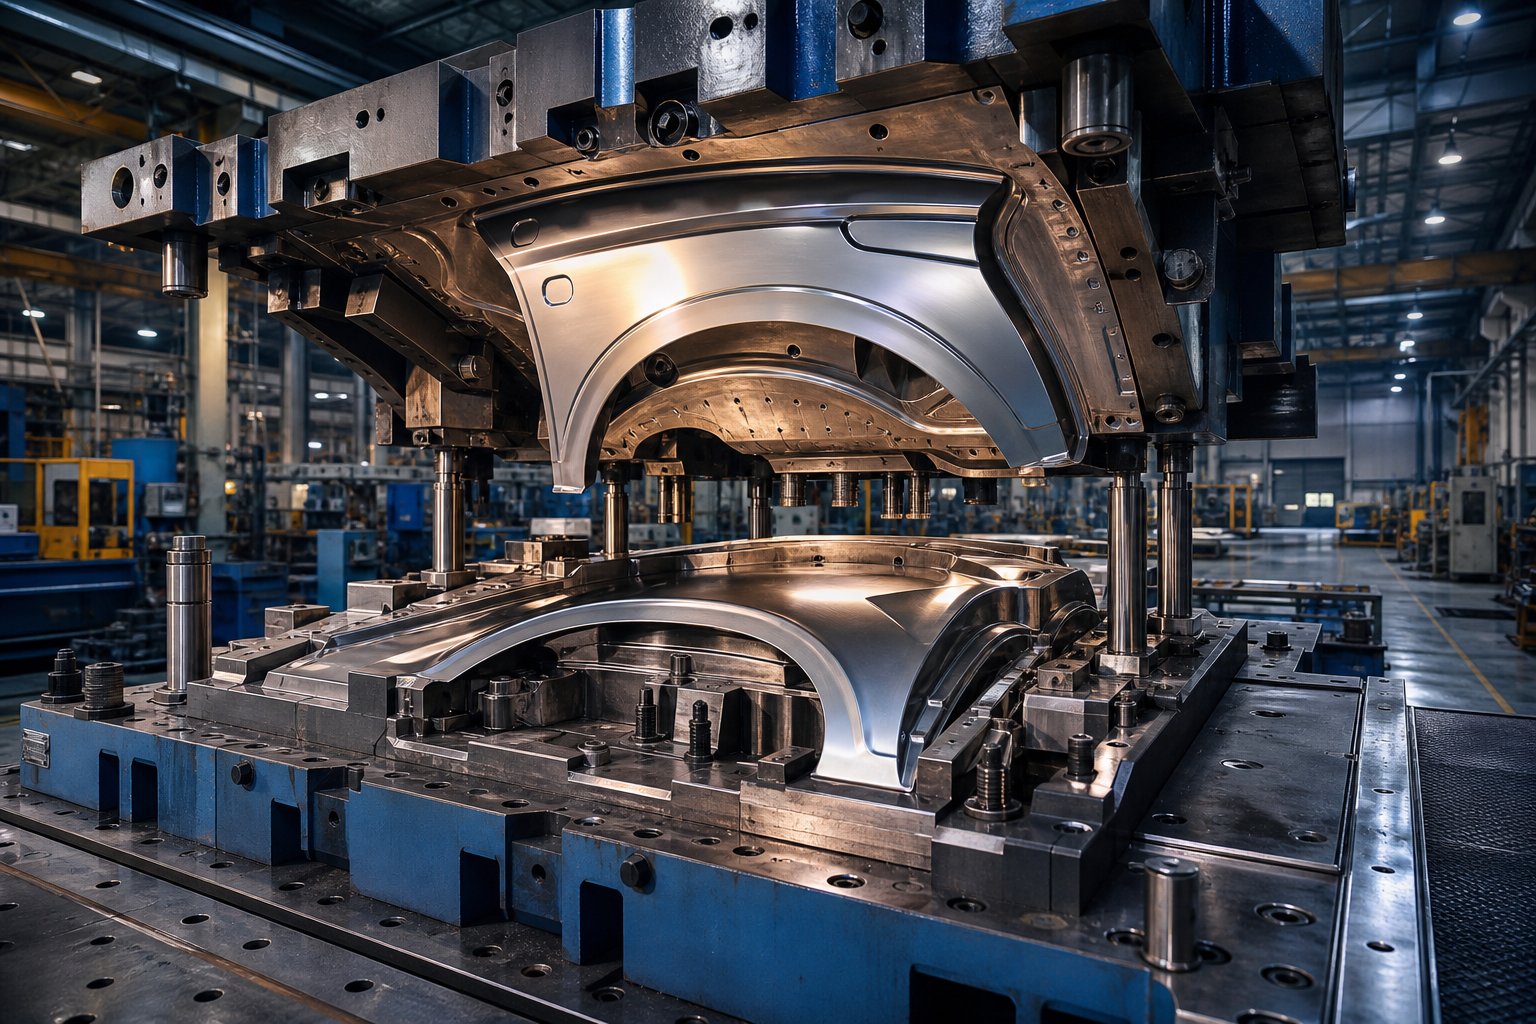
Šta je matrica za štancanje krila automobila i zašto košta ono što radi
Kada tražitediskont za štancanje krila automobila, morate znati šta tačno kupujete pre nego što procenite da li je cena fer. Krilo automobila, koje se na sjevernoameričkom engleskom naziva blatobran, je ploča karoserije koja se savija preko prednjeg ili stražnjeg točka. Formiranje te ploče od ravnog lima zahtijeva specijaliziranu metalnu matricu za štancanje sposobnu da proizvede složene krive, oštre linije i precizne rubne prirubnice u jednom potezu pritiska ili usko sekvenciranom nizom operacija.
Matrica za utiskivanje krila automobila je precizan alat koji se sastoji od usklađenih gornjih i donjih čeličnih komponenti koje seku, crtaju i formiraju ravni lim u trodimenzionalnu ploču blatobrana vozila, zadovoljavajući standarde za završnu obradu površine A i dimenzije karoserije{1}}.
Šta čini matricu za štancanje krila automobila jedinstvenom
Za razliku od kalupa za štancanje koji se koriste za ravne konzole ili strukturna ojačanja, matrica za blatobran mora istovremeno upravljati dubinama dubokog izvlačenja, rastezanjem na konveksnim površinama i uskim prijelazima radijusa. Složena geometrija znači da površine pečata zahtijevaju zrcalno{1}}kvalitetne obrade, a čak i manja odstupanja proizvode vidljivu valovitost na gotovom panelu. To je razlog zašto automobilske matrice za štancanje za panele karoserije koštaju znatno više od matrica za štancanje napravljene za skrivene strukturne dijelove.
Ključne funkcije u proizvodnji karoserijskih ploča automobila
Kompletan set matrica obično izvodi operacije izvlačenja, obrezivanja, prirubljivanja i ponovnog udaranja. Crtanje formira osnovni oblik, obrezivanje uklanja višak materijala iprirubnica savija iviceza stvaranje površina za pričvršćivanje na kojima se ploča pričvršćuje za karoseriju vozila. Svaka stanica u procesu dodaje troškove cjelokupnom paketu alata.
Kratka terminološka napomena: u industrijskoj literaturi ćete vidjeti termine kalupi za žigosanje, pečati, pa čak i kalupi za brizganje koji se koriste slobodno. Kalupi za štancanje i kalupi za štancanje odnose se na istu alatku od lima. Kalup, strogo govoreći, oblikuje tečni ili rastopljeni materijal, dok metalna matrica za štancanje oblikuje čvrsti lim pod silom pritiska. Poznavanje ove razlike pomaže vam da izbjegnete zabunu kada upoređujete ponude različitih dobavljača koji nude alate s popustom.
Tehnički zahtjevi koji stoje iza ovih kalupa, od dubine izvlačenja do tolerancije završne obrade, su ono što povećava cijenu i određuje gdje se mogu naći legitimne uštede.
Tehnički zahtjevi koji pokreću Car Wing Die Cijene
Svaki popust na metalne kalupe za štancanje ima pod, tačku ispod koje alat jednostavno ne može proizvesti prihvatljivu ploču krila automobila. Razumijevanje mjesta na kojem se nalazi taj pod pomaže vam da odvojite stvarnu uštedu od uglova koji se izrezuju. Tri tehnička zahtjeva postavljaju osnovnu liniju: dubina izvlačenja, stepen završne obrade površine i tolerancija dimenzija za uklapanje karoserije.
Dubina crtanja i složenost oblikovanja za geometriju blatobrana
Zamislite da povlačite ravnu čeličnu praznu površinu preko udarca koji ga gura u šupljinu u obliku luka kotača. Metal se rasteže, sabija i istovremeno teče preko složenih krivulja. Tipična ploča krila automobila zahtijeva dubinu izvlačenja između 150 mm i 250 mm, a neki izvajani dizajni prelaze 300 mm. Ta dubina, u kombinaciji sa malim radijusima na otvoru kotača i linijama koje se protežu duž bočne strane karoserije, znači da kalupi za štancanje lima moraju precizno kontrolirati protok materijala u svakoj tački.
Za kontekst, jednostavnom strukturnom nosaču može biti potrebno samo 20 do 40 mm dubine izvlačenja uz minimalnu zakrivljenost. Sile formiranja, kalibracija pritiska držača blanka i broj stanica za izvlačenje sve se skaliraju sa dubinom. Dublje izvlačenje zahteva robusnije prilagođene metalne kalupe za štancanje sa većom tonažom prese, strožom kontrolom radijusa i često dodatnim operacijama ponovnog udara da bi se postigla konačna geometrija. Svaki od ovih faktora povećava cijenu alata za štancanje metala.
Površinska obrada i standardi dimenzija za panele karoserije
Krila automobila su površine klase A, što znači da su vidljive kupcu nakon farbanja. Premametrološki standardi za proizvodnju automobila, Površine klase A moraju biti besprijekorno glatke, neprekidne i bez ikakvih nesavršenosti koje se mogu otkriti golim okom. Oni također služe strukturalnim i aerodinamičkim ulogama, tako da o zahtjevima kvaliteta nema-pregovaranja bez obzira na cijenu.
Tolerancije dimenzija za panele karoserije su jednako stroge. AJD Power anketaotkrili su da 41% problema s kvalitetom automobila seže do geometrijskih nedostataka kvaliteta. Razmaci između panela-do-na gotovom vozilu obično imaju +/- 0.5 mm, što znači da sam utisnuti blatobran mora biti tačan do užih vrijednosti kako bi se uračunao skup-montaža. Ne-Vidljivi dijelovi kao što su konzole ili ojačanja mogu biti na +/- 1.0 mm ili više bez posljedica.
| Parametar | Panel krila automobila (blatobran). | Konstruktivni nosač / armatura |
|---|---|---|
| Dubina crtanja | 150 - 300 mm | 20 - 40 mm |
| Stupanj završne obrade površine | Klasa A (vidljivo,{0}}spremno za farbanje) | Klasa C / D (skriveno, samo funkcionalno) |
| Dimenzionalna tolerancija | +/- 0.3 do +/- 0.5 mm | +/- 0.8 do +/- 1.5 mm |
| Tipičan broj die stanica | 4 - 6 (izvlačenje, obrezivanje, prirubnica, ponovni udar) | 1 - 3 (prazno, oblik, probušiti) |
| Hrapavost površine (Ra) | 0.4 - 0.8 mikrometara | 1.6 - 3.2 mikrometara |
Evo šta vam ovo poređenje govori kao kupcu: dubina izvlačenja, završna obrada površine i tolerancije dimenzija jezgra na ivicama koje se spajaju nisu-specifikacije o kojima se ne može pregovarati. Bilo koja matrica za štancanje krila automobila s popustom i dalje mora dostići ove brojeve ili će ploča pokazivati valovitost nakon farbanja, praznine će izgledati neravnomjerno pri montaži ili dio neće pravilno pričvrstiti. Područja o kojima se može pregovarati obično su tolerancije na skrivenim prirubnicama, unutrašnja geometrija ukrućenja i područja pokrivena ukrasnim dijelovima ili susjednim pločama. Znati koje specifikacije možete opustiti, a koje ne, prvi je korak ka radu sa dobavljačem matrica po cijeni-smanjenoj cijeni koja još uvijek proizvodi{5}}vrijedne dijelove.
Vrsta konfiguracije matrice koju odaberete, bilo da je progresivna, transferna ili tandem linija, značajno umnožava ili umanjuje ove pokretače troškova.
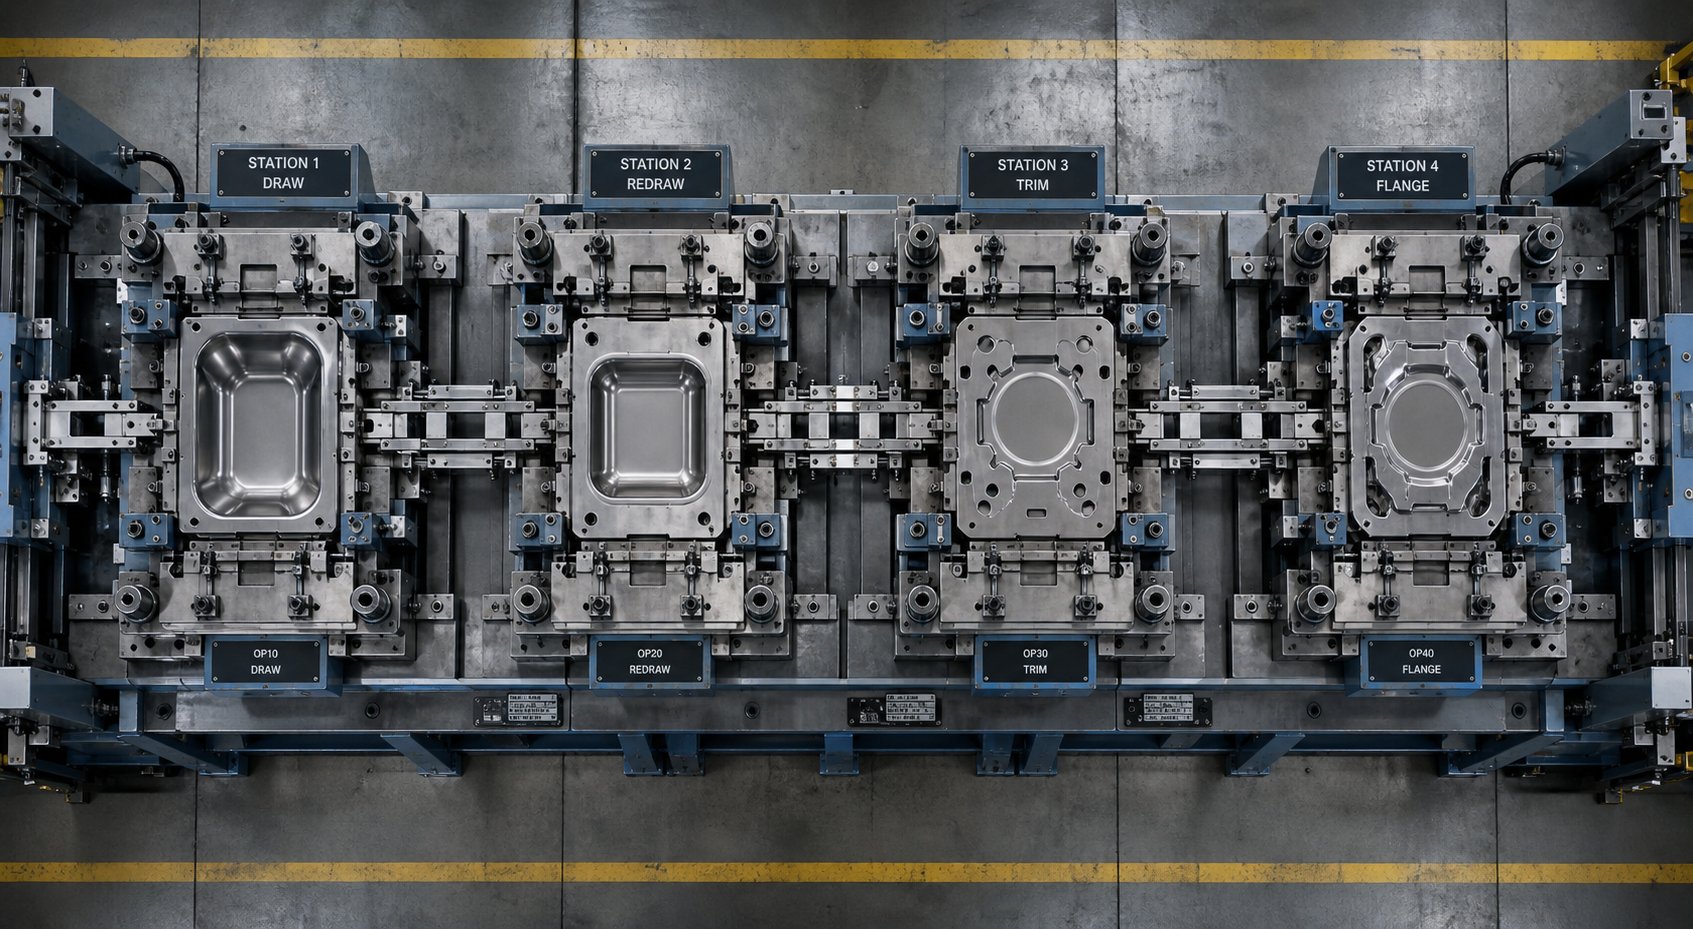
Tipovi kalupa koji se koriste u štancanju na krilima automobila
Konfiguracija matrice je jedna od prvih troškova koje preuzimate, često prije nego što se jedan jedini blok čelika isiječe. Izbor između progresivne matrice, matrice za prijenos ili postavljanja tandemske linije određuje koliko stanica vam je potrebno, koliko složen svaki par pečata i matrice postaje, i na kraju koliko prostora postoji za praćenje putanje popusta. Posebno za panele krila automobila, veličina dijela i dubina oblikovanja brzo sužavaju mogućnosti.
Progresivne matrice za manje varijante krila
Progresivne matrice napajaju traku zavojnicekroz više stanica postavljenih na jedan zajednički set kalupa za štancanje. Svaki hod pritiska pomiče traku za jedan korak, izvodeći različite operacije na svakoj stanici, od reza u kalupu preko oblikovanja i obrezivanja. Rade brzo, često od 60 do 100 i više udaraca u minuti, i zahtijevaju minimalan rad budući da dovod zavojnice automatizira rukovanje materijalom.
Zvuči idealno, zar ne? Kvaka je u veličini. Progresivne matrice najbolje rade za male-do-srednje dijelove koji ostaju pričvršćeni na nosač trake tijekom oblikovanja. Ploča prednjeg blatobrana pune veličine-je jednostavno prevelika i preduboko-izvučena da bi ostala povezana sa trakom zavojnice kroz više stanica. Međutim, manje varijante panela krila, poput produžetaka četvrtine ili djelomičnih dijelova luka kotača koji se koriste u kompletima za naknadno tržište, ponekad mogu odgovarati progresivnoj konfiguraciji. Kada to učine, trošak štancanja značajno opada jer sve živi u jednom alatu na jednom pritisku.
Prijenosne i tandemske matrice za brane pune-veličine
Paneli za krila automobila pune veličine skoro uvijek zahtijevaju matrice za prijenos ili tandemske trake. U apostavljanje matrice za prijenos, pojedinačni blankovi se kreću između stanica unutar jednog pritiska putem mehaničkih šina ili prstiju na servo{0}}. Svaka stanica upravlja jednom operacijom: izvlačenje, trim, prirubnica ili bušenje. Dio se kreće slobodno, što omogućava duboko izvlačenje i rotaciju između stanica, što je kritično za geometriju blatobrana.
Tandem linije imaju drugačiji pristup. Svaka operacija se nalazi u svojoj posebnoj presi, a dijelovi se prenose između presa pomoću robota ili transportera. Ovaj aranžman nudi fleksibilnost budući da možete održavati jednu stanicu bez povlačenja cijelog prilagođenog paketa metalnih kalupa za štancanje van mreže. Međutim, to zahtijeva više presa i više prostora na podu.
Iz perspektive troškova kalupa i štancanja, konfiguracije prijenosnih i tandemskih linija obično počinju oko 100.000 USD za jednu stanicu i mogu pogurati kompletnu liniju blatobrana daleko preko 500.000 USD do 1.000.000 USD kada su uključene sve operacije izvlačenja, trimovanja i prirubnica. Tabela ispod stavlja ove razlike jednu pored druge.
| Die Type | Tipične stanice | Raspon relativnih troškova | Najpovoljniji{0}}volumen | Održivost nabavke popusta |
|---|---|---|---|---|
| Progressive Die | 5 - 15 | $15,000 - $60,000 | 50,000+ dijelova/god | Visoka (jednostavnija izrada, jedan alat) |
| Transfer Die | 4 - 6 | $250,000 - $750,000+ | 20,000 - 500,000+ dijelova/god | Umjereno (uštede putem smanjenja stanice ili kvaliteta materijala) |
| Tandem Line Dies | 4 - 7 (odvojeno pritiskanje) | $500,000 - $1,000,000+ | 100,000+ dijelova godišnje | Niža (visoka osnovna složenost) |
Ključni zaključak za timove za nabavku: ako geometrija vašeg dijela dozvoljava progresivni set kalupa za štancanje, već ste na-isplativijem putu. Za panele odbojnika pune veličine-koji zahtijevaju prijenos ili tandem linije, prilike za popust se pomiču od izbora konfiguracije prema odabiru materijala, smanjenju broja stanica i strategiji izvora. Te poluge rade unutar samog životnog ciklusa matrice, od početnog CAD dizajna do konačnog odobrenja za testiranje.
Faze životnog ciklusa i odakle potiču uštede
Svaki dolar u kotaciji matrice vodi do određene faze u procesu izgradnje. Ipak, većina dobavljača vam daje-paušalnu cijenu bez razlaganja gdje ide novac. Kada shvatite kako se trošak akumulira korak po korak, možete tačno odrediti gdje diskontno štancanje krila automobila smanjuje troškove i da li ta smanjenja ugrožavaju kvalitet dijelova ili jednostavno odražavaju pametnije izbore procesa.
Od CAD dizajna do konačnog odobrenja isprobavanja
Matrica za krilo automobila kreće se kroz predvidljiv slijed. Svaka faza troši inženjerske sate, mašinsko vreme ili materijal, a svaka nudi različit stepen fleksibilnosti u pogledu cene. Evo punog životnog ciklusa koji je uzastopno izložen s napomenama o tome kako svaka faza utječe na ukupne troškove:
- Podaci o proizvodu i DFM pregled- Inženjeri analiziraju CAD model blatobrana na mogućnost proizvodnje. Uticaj na trošak je nizak u apsolutnim dolarima (obično 3 do 5 posto ukupnog iznosa), ali odluke koje se ovdje donose kaskadiraju kroz svaku daljnju fazu. Promjena geometrije u ovom trenutku ne košta gotovo ništa; ista promjena nakon strojne obrade može koštati desetine hiljada.
- Dizajn matrice i planiranje procesa- Komponente kalupa za štancanje su postavljene: geometrija prstena za vuču, čelični profili za obrezivanje, konture praznih držača i alati za prirubnicu. Ova faza određuje broj operacija i zahtjeve za presovanje. To predstavlja otprilike 10 do 15 posto troškova alata.
- CAE simulacija i virtuelno testiranje- Softver za simulaciju formiranja predviđa pukotine, bore, stanjivanje i povratni udar prije nego što se bilo koji metal odsiječe.Keysightovo istraživanje simulacije štancanjapokazuje da svaka iteracija fizičkog isprobavanja može koštati više od 30.000 dolara za ispravljanje. Smanjenje ovih petlji kroz simulaciju direktno snižava konačnu cijenu.
- Lijevanje ili gruba obrada blokova kalupa- Neobrađeni blokovi kalupa su ili liveni od legura gvožđa ili grubo-obrađeni od kovanih čeličnih gredica. Troškovi materijala u ovoj fazi mogu se kretati od 20 do 30 posto ukupne investicije u kalupe i štancanje, što ga čini primarnim ciljem za strategije popusta kroz zamjenu razreda.
- Precizna CNC obrada i EDM- Površine kalupa su završno-obrađene do konačne geometrije. Stope rada i mašina{3}}odje su najveći pojedinačni pokretači troškova, često 30 do 40 posto od ukupnog broja. Dobavljanje ovog posla iz regiona sa nižim stopama rada na mašinskoj obradi je uobičajen put ka smanjenim cenama.
- Termička obrada i površinska obrada- Površine kritičnog trošenja na probojima, čelicima za obrezivanje i vučnim prstenovima podvrgavaju se kaljenju i premazivanju. Trošak je umjeren (5 do 10 posto), ali direktno utječe na životni vijek matrice.
- Fizički test i petlje korekcije- Gotova matrica radi na presi sa proizvodnim -limom. Inženjeri mjere tačnost panela, opružnost i kvalitet površine, a zatim ručno-ispravljaju ili ponovo-mašine problematične oblasti. Svaka petlja korekcije dodaje troškove. Dobro{7}}simulirane matrice često prolaze u jednoj ili dvije petlje; loše planiranih alata može biti potrebno četiri ili pet.
- Konačno odobrenje i puštanje proizvodnje- Izvještaji o dimenzijama, CPK validacija i dokumentacija za odjavu-zatvaraju projekat. Administrativni troškovi su mali, ali kašnjenja ovdje zadržavaju datume početka proizvodnje.
Gdje se prilike za popust zapravo pojavljuju
Sa mapiranim životnim ciklusom, možete vidjeti da se legitimni popusti na alate za štancanje metala ne pojavljuju iz zraka. Oni potiču iz četiri specifična područja:
- Pojednostavljenje dizajna (faze 1-2)- Smanjenje stanica za formiranje sa pet na četiri, ili kombinovanje operacije obrezivanja i prirubnice u jednu stanicu, smanjuje zapreminu obrade i težinu matrice. Za prilagođenu metalnu matricu za pečate koja služi za naknadni branik, opuštajuće tolerancije skrivenih-prirubnica mogu eliminirati cijelu stanicu ponovnog udara.
- Zamjena materijala (faza 4)- Odabirom kalupa od livenog gvožđa u odnosu na blok od kovanog alatnog čelika za područja niskog-habanja kao što su prazni držači, štedi se 15 do 25 procenata na sirovom materijalu. Površina za štancanje metala i dalje ima učinak, posebno kada je uparena s ciljanim površinskim tretmanima u fazi 6.
- Simulacija{0}}smanjenje pokušaja (faze 3 i 7)- Ulaganje više u virtuelnu provjeru unaprijed smanjuje fizičke petlje testiranja. Pošto svaka petlja može raditi 30.000 dolara ili više u vremenu presovanja, rada i ponovne{4}}obrade, spuštanje sa četiri iteracije na dvije predstavlja uštedu od 60.000 dolara na složenoj matrici blatobrana.
- Prednost regionalne cijene rada (faza 5)- CNC obrada je radno-najintenzivnija faza. Završna obrada izvora u regijama u kojima su stope kvalifikovanih proizvođača kalupa 40 do 60 posto niže direktno smanjuje najveći pojedinačni troškovni blok bez promjene dizajna ili specifikacija materijala.
Kritički uvid ovdje je da nijedna od ovih strategija ne zahtijeva od vas da prihvatite lošiji dio. Oni prebacuju troškove iz procesa bez pada ispod nivoa kvaliteta definisanog zahtevima vaše klase A površine i tolerancije dimenzija. Dobavljač koji citira radove štancanja metala uz popust trebao bi biti u mogućnosti da ukaže na jedan ili više ovih mehanizama. Ako ne mogu da objasne odakle dolaze uštede, to je crvena zastavica koju vredi istražiti.
Među ovim polugama, izbor materijala zaslužuje veću pažnju. Klasa alatnog čelika odabrana za svaku komponentu matrice za štancanje, od probijača do rubova obrezivanja, stvara najširu varijaciju troškova na koju kupci mogu direktno utjecati u fazi ponude.
Ocjene alatnog čelika i kako izbor materijala stvara popuste
Alatni čelik može činiti 20 do 30 posto troškova kompletne metalne matrice, a različiti razredi nose oznake cijena koje variraju za faktor tri ili više. To širenje je mjesto odakle potiču mnoge legitimne ponude za štancanje krila automobila s popustom. Dobavljač koji bira jednu klasu u odnosu na drugu ne mora nužno da skraćuje uglove. Oni možda usklađuju čelik sa stvarnim uvjetima habanja na svakoj stanici umjesto da određuju premium leguru posvuda iz navike.
Uobičajeni tipovi alatnog čelika za matrice blatobrana automobila
Čelične kalupe za štancanje za panele karoserije automobila obično crpe iz -uhodane porodice čelika za hladnu obradu i brzoreznih alatnih čelika-. Svaki razred balansira tri konkurentna svojstva: žilavost, otpornost na habanje i čvrstoću na pritisak. Povećanje jedne često smanjuje drugu, tako da odabir razreda ovisi o tome gdje se čelik nalazi unutar kalupa.
Žabnim stanicama je iznad svega potrebna čvrstina. Proboj i prsten izdržavaju ponovljene udare velike{1}}tonaže jer formiraju složene krivine blatobrana. Ocjene poput D2 (visok ugljika, visok hrom na otprilike 61 HRC) nude dobru otpornost na habanje uz umjerenu žilavost, što ih čini uobičajenom osnovom za štancanje čelika u automobilskoj industriji. Za vučne prstenove sa većim{6}}udarom, S7 na približno 57 HRC pruža superiornu otpornost na udare, što je važno pri formiranju duboke geometrije luka{9}}točka.
Stanice za trim i prirubnice suočavaju se s drugačijim izazovom. Rezne ivice dolaze u dodir sa limom velikom brzinom i moraju odoleti abrazivnom habanju bez lomljenja. Ovdje brzorezni čelik M2 (62 HRC) ili metalurški prah kao što je PM M4 pružaju odlično zadržavanje rubova. Matrice za štancanje od tvrdog metala, koristeći umetke od karbida volframa na najtežim mjestima habanja, produžuju vijek trajanja matrice još dalje, ali po najvišoj cijeni.
Donja tabela upoređuje ocjene koje ćete obično vidjeti u čeličnim alatima za štancanje za matrice za blatobrane:
| Steel Grade | Tipična tvrdoća (HRC) | Relativna cijena materijala | Očekivani život umri (hitovi) | Najbolja aplikacija u Wing Die |
|---|---|---|---|---|
| S7 | 54 - 57 | Nisko | 200,000 - 400,000 | Izvucite bušilicu, izvucite prsten (visok udar) |
| A2 | 58 - 62 | Niska - Srednja | 300,000 - 500,000 | Prazni držači, umjereno-oblikovanje |
| D2 | 58 - 61 | Srednje | 400,000 - 700,000 | Obrubni čelici, prirubnički umetci |
| M2 | 60 - 62 | Srednje - Visoko | 600,000 - 1,000,000 | Visoko-istrošene rubove, probušeni udarci |
| PM M4 (PS4) | 60 - 62 | Visoko | 800,000 - 1,500,000 | Jako-habanje ukrasnih i prirubničkih umetaka |
| Volfram karbid (umetci) | 75+ (HRA skala) | Vrlo visoko | 1,500,000 - 3,000,000+ | Obrezivanje ivica velikog-obima, bušenje |
Obratite pažnju na obrazac: kako se krećete gore po tabeli, troškovi rastu i život matrice se produžava. Kupac koji traži diskontnu matricu za štancanje krila automobila može ciljati na niže-razine troškova za stanice u kojima se može upravljati stopom habanja, rezervišući premium čelik samo za kritične rubove ukrasa. Ovaj selektivni pristup setu metalnih kalupa može smanjiti troškove materijala za 30 do 50 posto u odnosu na specificiranje D2 ili M2 u cijelosti.
Površinski tretmani koji nadoknađuju niže troškove materijala
Evo gdje ekonomija postaje zanimljiva. Niži-osnovni čelik uparen sa pravilnom obradom površine može se približiti vijeku trajanja matrice skupljeg neobrađenog tipa uz djelić cijene.
Tri porodice premaza dominiraju primjenom čelika za štancanje u automobilima:
- PVD premazi (TiN, TiAlN, CrN)- Primijenjen na relativno niskim temperaturama (oko 200 do 500 stepeni C), PVD izbjegava rizik od izobličenja.Istraživanje AHSS Insightspokazuje da PVD-naneseni TiAlN premaz na čelik za rezanje proizvodi značajno čistije rubove nakon 200.000 dijelova u poređenju sa neprevučenim alatima. Nekoliko globalnih proizvođača automobila specificira PVD isključivo zato što čuva točnost dimenzija.
- Jonsko nitriranje- Kreira čvrsti difuzioni sloj direktno na površini alata. Jonsko nitriranje na nižim temperaturama od plinskog nitriranja minimizira krhki bijeli sloj i izbjegava izobličenje. Kombinacijom nitriranja sa PVD završnim premazom, procesom koji se naziva dupleksno premazivanje, isporučeno je više od 1,2 miliona dijelova u dokumentovanim proizvodnim pokusima naspram samo 50.000 za hromirane{6}} alate.
- TD (termalna difuzija) premazi- Izuzetno tvrdi slojevi vanadij karbida metalurški vezani za podlogu. Efikasan, ali se primjenjuje na visokim temperaturama, zahtijeva ponovno stvrdnjavanje i pažljivo upravljanje dimenzijama.
Praktični učinak za kupce alata s popustom: specificiranje čelika S7 ili A2 sa dupleksnim nitriranjem-plus-PVD tretmanom može dati 500.000 ili više pogodaka na stanici za izvlačenje, performanse koje se preklapaju sa neobrađenim D2 ili M2 uz otprilike polovinu kombinovane cijene materijala i tretmana. Ovo nije teorijska vježba. To je mehanizam iza mnogih konkurentnih citata iskusnih dobavljača alata za štancanje čelika.
Preostalo pitanje nije samo da li će čelik i premaz izdržati, već i da li ekonomija ima smisla za vašu konkretnu proizvodnju i primjenu panela. Ta odluka zavisi od usklađivanja ulaganja u alate sa vašim stvarnim količinama rada i zahtjevima krajnje{1}}uporabe.
Kada alati s popustom imaju ekonomskog smisla za krilne panele
Korisno je znati šta ulazi u kalup i koje vrste čelika štede novac, ali prava odluka se svodi na ovo: da li vaš konkretni projekat zapravo opravdava diskontnu matricu za štancanje krila automobila ili ćete na kraju potrošiti više na doradu i zamjenu nego što ste uštedjeli unaprijed? Odgovor zavisi od tri varijable, obima proizvodnje, koliko je gotova ploča vidljiva krajnjem kupcu i koliku brzinu prerade može da apsorbuje vaša operacija bez gubitka novca.
Pragovi obima koji opravdavaju alate budžeta
Industrija štancanja radi na-dobro utvrđenom ekonomskom principu. Ispod otprilike 5.000 dijelova,meki alat ili CNC{0}}izradaopćenito košta manje jer amortizacija alata uništava vašu-ekonomiku u malim količinama. Preko 50.000 dijelova godišnje, alati za tvrdo žigosanje se brzo vraćaju, a premium matrice postaju očigledna investicija jer je dugovječnost bitna u toj količini.
Alati s popustom za panele krila automobila nalaze se u pojasu između ovih ekstrema, otprilike 10.000 do 50.000 dijelova godišnje. U ovom rasponu, potrebno vam je štancanje da postignete prihvatljivu cijenu po-dijelu, ali vaš ukupni volumen ne zahtijeva matricu ocijenjen za milione pogodaka. Matrica za štancanje od lima napravljena od čelika S7 ili A2, a ne od M2, ili ona sa četiri stanice umjesto pet, daje dovoljan vijek trajanja za ovaj proizvodni prozor uz znatno niže početne investicije.
Razmislite o tome na ovaj način. Linija matrica za blatobrane po punoj-cijeni koja košta 500.000 dolara ili više ima smisla kada proizvodite 200.000 panela godišnje za veliku OEM platformu. Ista investicija za godišnji rad od 15.000-jedinica znači da plaćate preko 33 USD po dijelu samo za amortizaciju alata prije nego što materijal, vrijeme presovanja ili rad čak i uđu u jednačinu. Budžet za polovinu troškova smanjuje tu amortizaciju na 16 dolara ili manje i dovodi vašu ekonomiju po dijelu u konkurentsku teritoriju.
Scenariji naknadnog tržišta i zamjenskih ploča
Glasnoća priča samo pola priče. Aplikacija za krajnju{1}}upotrebu određuje koliko čvrsta treba da bude vaša kvalitetna koverta i koliko imate tolerancije za manje nedostatke. Nekoliko tržišnih segmenata prirodno odgovara prilagođenim matricama za štancanje koje su izgrađene na proračunskoj putanji:
- Zamjenski bokobrani- Ovi paneli se nadmeću po cijeni, a kupci očekuju funkcionalno pristajanje, a ne OEM{1}identično savršenstvo klase A. Malo opušteni standardi površine i veće tolerancije zazora su prihvatljivi, što znači da je manje petlji za probno ispitivanje i održivi čelici niže-vrste.
- Klasični paneli za restauraciju automobila- Proizvodne serije su male, često ukupno 2.000 do 10.000 jedinica. Paneli se obično ručno-završavaju pomoću punila za tijelo i korekcije boje, tako da se manja valovitost površine zbog budžetskog alata ispravlja nizvodno uz niske marginalne troškove.
- Male{0}}serijske OEM alternative- Regionalni programi vozila, mali-pokretanja električnih vozila ili ograničeni{2}} modeli koji nikada neće premašiti 20.000 do 30.000 životnih jedinica. Ovdje, aluminijske kalupe za štancanje ili smanjeni-alat za prijenos stanica održavaju ulaganje proporcionalno prihodu.
- Prototip i pred{0}}proizvodna validacija- Kada vam treba 500 do 5.000 žigosanih panela da potvrdite pristajanje montaže, procese farbanja ili performanse pada prije nego što se prebacite na alate za proizvodnju{4}}. Metalne kalupe za štancanje za prodaju na sekundarnom tržištu ponekad služe i za ovu svrhu.
Usporedite te scenarije sa situacijama u kojima je vrhunski alat jedini racionalan izbor:
- OEM proizvodnja velikog-oprema- Platforme koje proizvode više od 100.000 panela godišnje trebaju matrice ocijenjene za milione pogodaka. Zastoji zbog preranog kvara matrice na ovoj skali su katastrofalno skupi.
- Vodeći vidljivi paneli- Blatobrani luksuznih ili premium brendova kod kojih bilo koji površinski defekt izaziva zahtjeve za garanciju. Troškovi povrata kupaca daleko premašuju uštede alata.
- Više{0}}zajednička matrica- Alat dizajniran za pokretanje više varijanti vozila tokom deceniju-dugog vijeka trajanja platforme. Dugovječnost i dimenzionalna stabilnost u milionima ciklusa se ne-ne mogu pregovarati.
- Sigurnosna{0}}susjedna geometrija- Krilni paneli koji integriraju strukture za apsorpciju udara pješaka ili karakteristike za montažu senzora gdje tačnost dimenzija direktno utiče na usklađenost sa propisima.
Odluka nije binarna. To je širok spektar, a većina timova za nabavku nalazi svoj projekat negdje između čistog budžeta i čistog premijuma. Ono što daje ravnotežu nije samo cijena matrice već slika ukupnih troškova tokom cijelog proizvodnog vijeka panela, uključujući održavanje, zastoje i amortizaciju po{2}}dijelu.
Ukupni trošak vlasništva za matrice za žigosanje budžeta
Niža kupovna cijena na matrici za krilo automobila izgleda kao pobjeda na papiru. Ali iznos fakture i stvarni trošak posjedovanja tog alata su dva vrlo različita broja. Setovi metalnih kalupa za štancanje nose stalne troškove koji se tiho akumuliraju tokom proizvodnog vijeka, a za budžetske alate ti troškovi obično nastaju prije i češće. Ako ne uzmete u obzir cikluse održavanja, ograničenja vijeka trajanja matrice, troškove modifikacije i zastoje u presu, kupovina s popustom može na kraju koštati više po utisnutom blatobranu nego što bi koštala matrica pune{3}}cijene.
Matrica koja košta najmanje po proizvedenom dijelu, a ne po dolaru potrošenom pri kupovini, zapravo je najbolja ponuda u automobilskom štancanju.
Intervali održavanja i troškovi oštrenja
Svaka matrica za štancanje zahtijeva periodično održavanje. Rubovi obrezivanja su tupi, površine za izvlačenje razvijaju mikro-nagrizanje, a štancani matrici se troše na radijusima rezanja. Za proizvodnju čeličnog lima za krilo automobila -klasa, tipični intervali održavanja su između 30.000 i 80.000 udaraca u zavisnosti od vrste čelika i kvaliteta premaza. Budžetske matrice izgrađene od čelika niže -tvrdoće ili bez dupleks premaza slijeću na kraći kraj tog raspona.
Koliko zapravo košta događaj održavanja? To nije samo vrijeme na klupi za izrađivača alata.MetalForming Magazinenaglašava da neplanirano održavanje kalupa može biti četiri puta skuplje od planiranog servisa jer postavlja slojeve zastoja štampe, rada na postavljanju, laboratorijske{0}}verifikacije kvaliteta, otpada i izgubljene marže proizvodnje povrh stvarne popravke. Jedan slomljeni udarac koji košta 25 dolara u dijelovima može generirati preko 500 dolara ukupne cijene kada uzmete u obzir ove nizvodne utjecaje.
Konkretno za proračunska krila, očekujte sljedeće aktivnosti održavanja:
- Preoštravanje rubova obrezivanja- Svakih 30.000 do 60.000 pogodaka za čelik A2 ili D2. Svako ponovno brušenje košta od 500 do 2.000 dolara u zavisnosti od dužine ivice i pristupačnosti.
- Nacrtaj poliranje površine- Zalijevanje i podizanje na prstenovima za izvlačenje zahtijevaju kamenovanje ili ponovno{1}}poliranje da bi se održao prijenos površine A klase. Budžetnom alatu bez PVD premaza ovo je češće potrebno.
- Dizači kalupa za štancanje i zamjena opruga- Azotne plinske opruge i mehanički dizači kalupa za štancanje se zamaraju tokom vremena. Budžetske verzije ponekad koriste lakše-komponente koje trebaju zamjenu u kraćim intervalima.
- Obujmice za štancanje i provjere poravnanja- Sekcije kalupa se pomiču pod uzastopnim opterećenjima pritiskom. Provjera i ponovno zatezanje stezaljki kalupa za štancanje je standardni preventivni korak u svakom prozoru održavanja.
Industrijske procjene fiksgodišnje održavanje od 5 do 10 posto originalne vrijednosti matrice, skaliranje sa intenzitetom upotrebe. Budžetski branik od 300.000 dolara koji radi agresivno može zahtijevati 15.000 do 30.000 dolara godišnje u održavanju. Vrhunska matrica od 500.000 dolara s tvrđim čelikom i boljim premazima mogla bi koštati isto ili manje u godišnjem održavanju dok proizvodi više dijelova između servisnih prozora.
Rizik zastoja i po{0}}amortizacija troškova
Ovdje matematika postaje neugodna za kupce koji se fokusiraju samo na cijenu naljepnice. Zamislite dva scenarija za panel odbrambenika sa godišnjim zahtjevom proizvodnje od 30.000 jedinica:
| Faktor troškova | Budget Die (popust) | Premium Die (puna cijena) |
|---|---|---|
| Kupovna cijena | $280,000 | $500,000 |
| Očekivani život umrijeti | 400.000 pogodaka | 1,200,000 pogodaka |
| Godišnji trošak održavanja | $25,000 | $18,000 |
| Učestalost održavanja | Svakih 35.000 pogodaka | Svakih 70.000 pogodaka |
| Neplanirani događaji zastoja (po godini) | 3 - 5 | 0 - 1 |
| Procijenjeni trošak zastoja (po događaju) | $2,000 - $5,000 | $2,000 - $5,000 |
| Amortizacija alata po dijelu (tokom vijeka trajanja) | $0.70 | $0.42 |
Budžetska matrica štedi 220.000 dolara pri kupovini, ali se istroši za otprilike 13 godina proizvodnje sa 30.000 dijelova godišnje, dok premium matrica traje 40 godina tom brzinom, efektivno nadživljavajući platformu vozila. Što je još važnije, veća učestalost održavanja budžetskog kolektora znači više prekida u radu sa medijima, više provjera kvaliteta nakon ponovnog pokretanja i više mogućnosti za neplanirani neuspjeh za zaustavljanje vaše linije.
Neplanirani zastoji su tihi ubica budžeta. Svaki događaj ne košta samo popravke. To prisiljava ekipu za postavljanje da povuče matricu, proizvođača alata da dijagnostikuje i popravi pod vremenskim pritiskom, laboratoriju za kvalitet da ponovo-potvrđuje dijelove nakon popravka, i planiranje proizvodnje da prerasporedi nizvodne operacije. Ti akumulirani sati i izgubljeni dijelovi imaju stvarni utjecaj na prihod koji se nikada ne pojavljuje u narudžbenici matrice.
Metalni udarci i matrice unutar alata za odbojnike, posebno bušotine i čelici za obrezivanje, komponente su najosjetljivije na prijevremeni kvar u proračunskim konstrukcijama. Niži{1}}čelici se trunu, a ne troše postepeno, što znači da kvarovi obično budu iznenadni, a ne predvidivi. Ne možete planirati period održavanja oko udarca koji puca bez upozorenja.
Da li to znači da je budžetski alat uvijek loš posao? Nikako. To znači da morate pošteno izračunati ukupne troškove vlasništva. Za 15.000-jedinica rezervnog blatobrana koji radi na ukupno 60.000 dijelova tokom četiri godine, proračunska jedinica od 280.000 USD daje savršeno racionalnu cijenu alata od 4,67 USD po dijelu i neće se približiti svom životnom ograničenju. Premijum kocka bi koštala 8,33 dolara po delu tokom iste serije, novac koji nikada ne biste vratili.
Ključ je uskladiti vijek trajanja matrice sa stvarnim zahtjevima proizvodnje. Budžetski alat ima ekonomski smisla kada vaš ukupni životni vijek ostane u granicama nominalnog kapaciteta matrice. Postaje skupo kada ga gurnete prema svojim granicama, jer tamo održavanje eskalira, mamze za metalne rezne ivice degradiraju brže nego što se očekivalo, a kvalitet površine na vašim vidljivim pločama blatobrana počinje da odstupa od specifikacija.
Kvalitetni{0}}ustupci na krilnim panelima su posebno neumoljivi. Nacrtana površina koja razvija zarezivanje će prenijeti tu teksturu na svaki panel koji otisne. Za razliku od skrivenog strukturalnog nosača, blatobran sa površinskim defektima ne može ići do kupca. Svaka ploča koja je uklonjena ili poslana na preradu narušava uštede po-djelima koje je vaš budžet trebao isporučiti.
Pametniji put nije biranje između jeftinog i skupog. Inteligentno projektira kalup tako da trošite manje bez žrtvovanja karakteristika koje održavaju vaš-dijelni trošak niskim tokom cijelog proizvodnog perioda. Taj inženjerski-prvi pristup smanjenju troškova je mjesto gdje živi sljedeći sloj uštede.
Strategije pojednostavljenja dizajna za legitimno smanjenje troškova
Inženjering troškova matrice prije nego što se jedan blok čelika obradi u osnovi se razlikuje od kupovine jeftinije matrice nakon što je već dizajniran. Prvi pristup čuva kvalitet delova dok uklanja nepotrebnu složenost. Drugi obično znači da je neko preskočio korake koje ćete platiti kasnije. Svaki iskusni alat za štancanje metala i konstruktor kalupa zna da se najveća smanjenja troškova dešavaju na ekranu, a ne u radnji.
Smanjenje stanica za formiranje bez gubitka integriteta dijela
Svaka stanica u krilu automobila predstavlja desetine hiljada dolara u obrađenom čeliku, inženjerskim satima i vremenu probe. Ako možete eliminirati jednu stanicu iz pet-kola za prijenos stanica, smanjit ćete otprilike 20 posto troškova alata u jednoj odluci. Pitanje je može li dio tolerirati tu konsolidaciju bez žrtvovanja kvalitete površine ili točnosti dimenzija.
Evo gdje to postaje praktično. Tipična linija branika uključuje izvlačenje, prvo trim, drugo trim ili bušenje, prirubnicu i stanice za ponovni udar. Ponovni udar postoji da bi se ispravio povratni udar i zategnuo radijus koji se nije u potpunosti formirao u izvlačenju. Ali sa modernim alatima za simulaciju i optimizovanom geometrijom vučne perle, mnogi paneli blatobrana mogu postići konačan oblik u samoj stanici za izvlačenje, eliminišući u potpunosti ponovni udar. Slično tome, kombinovanje operacije trim i bušenja u jednu stanicu pomoću progresivnih metalnih bušilica i rasporeda matrice unutar tog jednog alata smanjuje i zapreminu čelika i podešavanje prese.
Ne može se svaka stanica spojiti. Ne možete kombinovati duboko izvlačenje sa operacijom sečenja jer je deo još uvek u vezivu tokom oblikovanja. Ali ne-probijanje, pilot rupe i sekundarne prirubnice na skrivenim rubovima su uobičajeni kandidati za konsolidaciju. Metalni bušač koji obrađuje dvije blisko raspoređene rupe u jednom potezu umjesto da posvećuje odvojene stanice svakom rezu uklanja troškove bez promjene geometrije gotove ploče.
Sljedeće strategije dosljedno isporučuju 15 do 40 posto smanjenja troškova za pakete matrica za krila automobila kada se primjenjuju u fazi dizajna:
- Uklonite stanice za ponovni napad- Koristite simulaciju-optimiziranu vučnu perlu i pritisak držača praznog materijala da postignete konačnu geometriju u izvlačenju. Samo ovo može ukloniti 50.000 do 80.000 dolara iz kompleta kockica za prijenos.
- Kombinirajte operacije podrezivanja i probijanja- Montirajte bušilice i matrice od lima za bušenje rupa direktno u papučicu za trim stanicu umjesto da izdvajate zasebnu stanicu.
- Smanjite tolerancije na-nevidljivim površinama- Skrivene spojne prirubnice koje se pričvršćuju ispod susjednih panela ili u motorni prostor ne trebaju površinsku preciznost klase A. Prihvatanje +/- 0.8 mm umjesto +/- 0.5 mm na ovim karakteristikama može pojednostaviti geometriju probijanja lima i matrice na tim stanicama.
- Optimizirajte prazne oblike i ugniježđenje - Prazan softver za optimizaciju kao što je Dynaformgenerira rasporede ugniježđenja koji minimiziraju otpad. Ušteda čak i deset centi materijala po dijelu kroz 100.000-proizvodnja jedinica vraća 10.000 USD, ušteda materijala koja također smanjuje složenost držača blanka jer čvršći blank zahtijeva manje kontrole uvlačenja.
- Koristite uobičajene standarde za cipele- Dizajniranje matrice tako da odgovara postojećim šablonima za presovanje i standardnim komponentama rezača za štampe izbjegava izradu osnovnih ploča i sistema vodilica po mjeri.
- Smanjite dubinu crtanja kroz saradnju u dizajnu proizvoda- Ako dizajner vozila može prihvatiti 10 mm manju visinu krune na ne-kritičnom dijelu blatobrana, sile formiranja opadaju, stanjivanje materijala se smanjuje, a geometrija metalnog probijača i matrice postaje manje agresivna. Ta pojedinačna geometrijska koncesija može eliminirati problem ozbiljnosti formiranja koji bi inače zahtijevao dodatnu stanicu.
Inženjerska partnerstva koja donose stvarno smanjenje troškova
Ove strategije se ne dešavaju izolovano. Oni zahtijevaju blisku suradnju između dizajnera kalupa, inženjera štancanja i proizvodnog tima odgovornog za geometriju panela. Najefikasnije smanjenje troškova dolazi od dobavljača koji se angažuju u fazi DFM-a, prije nego što se citira alat, i konstruktivno povlače karakteristike koje povećavaju troškove bez dodavanja funkcionalne vrijednosti.
Pregledi dizajna za proizvodnost rano hvataju skupe odluke. Jedan dokumentovani slučaj uključivao je konsolidaciju trodijelnog sklopa-u jedno progresivno štancanje, eliminaciju dva seta kalupa, dva broja dijela i sve rukovanje među-operacijama. Takvo razmišljanje o konsolidaciji primjenjuje se direktno na programe matrica za blatobrane gdje se pod-sklopovi kao što su priključci nosača ili usne za ojačanje ponekad mogu integrirati u sekvencu formiranja glavnog panela.
Dobavljači voleYICHEN, koji podržava automobilske OEM, Tier{3}}1 i Tier-2 inženjerske timove sa optimizacijom procesa štancanja i studijama slučaja proizvodnje limova, predstavljaju tip inženjerskog partnerstva koje generiše ove uštede. Njihov pristup dokumentovanju studija slučaja procesa za strukturalne i metalne dijelove koji se odnose na tijelo daje timovima za nabavku uvid u to kako se pojednostavljenje dizajna odigralo na uporedivim projektima. Kada vam dobavljač može pokazati prethodni program za odbojnike ili strukturalne panele u kojima je smanjenje stanice ili konsolidacija formiranja donijelo mjerljive uštede u troškovima, vi procjenjujete dokaze, a ne obećanja.
Razlika između popusta koji se zadržava u proizvodnji i onog koji stvara nizvodne probleme gotovo uvijek seže do ove faze inženjeringa. Jeftinija matrica napravljena od neoptimiziranog dizajna samo ima tanje margine posvuda. Smanjena cijena-matrica napravljena od pojednostavljenog, simulacijom{3}}potvrđenog dizajna počinje od boljeg temelja. Prethodno ulaganje u inženjering je malo u odnosu na ukupne troškove alata, obično 10 do 15 posto, ali određuje da li se preostalih 85 posto troši efikasno ili suvišno.
Sa zaključanim strategijama dizajna, preostali izazov se prebacuje na izvršenje: pronalaženje i kvalificiranje dobavljača koji mogu isporučiti optimizirani dizajn po navedenoj cijeni bez zamjene inferiornih materijala ili preskakanja probne validacije.
Pronalaženje i procjena dobavljača matrica s popustom
Optimizirani dizajn kalupa donosi uštede samo ako dobavljač koji ga gradi ima sposobnost, procesnu disciplinu i integritet materijala za izvođenje po navedenoj cijeni. Timovi za nabavku koji nabavljaju diskontnu matricu za žigosanje krila automobila suočavaju se sa specifičnim izazovom: odvajanje kandidata za proizvođače metalnih matrica za štancanje koji smanjuju troškove kroz inženjersku efikasnost od onih koji smanjuju troškove preskakanjem koraka validacije ili zamjenom nedokumentiranih materijala. Kriterijumi evaluacije u nastavku daju vam strukturiran način da napravite tu razliku.
Kriteriji za procjenu dobavljača za nabavku matrica za automobile
Kada uporedite ponude za kalupe za lim za više dobavljača, uobičajene su razlike u cijenama od 30 do 50 posto. Uvijek se postavlja pitanje šta je razlog za taj jaz. Sljedeća tabela prikazuje faktore evaluacije koji su najvažniji za nabavku pečata za automobilske marke, zajedno s tim kako izgledaju jake performanse u svakoj oblasti.
| Faktor evaluacije | Šta tražiti | Crvena zastava |
|---|---|---|
| Inženjerska saradnja i transparentnost studija slučaja | Dobavljač se angažuje u fazi DFM-a, dijeli dokumentirane studije slučaja procesa iz uporedivih programa za automobile. Primjer: YICHEN objavljuje studije slučaja štancanja i proizvodnje limova za OEM, Tier-1 i Tier-2 automobilske timove. | Bez inžinjeringa prije citiranja; odbija podijeliti reference ili podatke o prošlim projektima. |
| Mogućnost isprobavanja | Kapacitet vlastite{0}}prese odgovara proizvodnoj tonaži; dokumentovana historija probne petlje sa zapisima o korekcijama. | Isporuka probnih radova trećim{0}}radnjama štampe bez nadzora dimenzija. |
| Certifikacija materijala | Pruža mlinske sertifikate za sve alatne čelike i liveno gvožđe; specificira parametre termičke obrade i procese površinskog premaza. | Ne mogu identificirati korištene klase čelika; nema sljedivosti od sirovog bloka do gotove komponente matrice za pečat. |
| Fleksibilnost volumena | Nudi višestruke cijene za različite količine proizvodnje; prihvata i 10.000 jedinica za naknadno tržište i 100.000 jedinica OEM programa. | Pojedinačna fiksna ponuda bez obzira na obim; nema rasprave o životnom vijeku kalupa koji odgovara vašim proizvodnim potrebama. |
| Alati za simulaciju i validaciju | Koristi simulaciju formiranja CAE za smanjenje fizičkih petlji u pokušaju; pruža izvještaje o stanjivanju i povratu prije početka obrade. | U potpunosti se oslanja na razvoj{0}}baziranog iskustva bez simulacijske dokumentacije. |
| Podrška za održavanje kalupa | Nudi priručnike za održavanje, liste rezervnih dijelova za komponente seta matrici za pečate i smjernice za ponovno oštrenje prilikom isporuke. | Nema dokumentacije osim osnovnih montažnih crteža; bez post{0}}tehničke podrške za dostavu. |
Dobavljač koji ima dobre rezultate u odnosu na ove faktore, kao što su oni koji nude inženjersku saradnju i transparentnu dokumentaciju procesa, mnogo je vjerojatnije da će isporučiti paket metalnih kalupa za presovanje koji radi kao što je navedeno. Dobavljači koji nude niske cijene, ali ne mogu objasniti svoj pristup simulaciji ili izvor materijala su oni koji će najvjerovatnije isporučiti alate koji rano pokvare ili zahtijevaju skupe petlje korekcije nakon isporuke.
Preporučeni sljedeći koraci za timove nabavke
Koristite ovu -po-korak listu za provjeru da pređete od početnog upita do kvalifikacije mašine za štancanje i puštanja u proizvodnju:
- Definirajte svoj kvalitetni pod- Navedite koje tolerancije i standardi površine nisu-o kojima se ne može pregovarati (Vidljive površine klase A, dimenzije karoserije) i koje se mogu savijati (skrivene prirubnice, unutrašnje karakteristike). Ovo dobavljačima daje prostor da predlože dizajne-sa smanjenim troškovima.
- Zatražite inžinjerske{0}}fazne ponude- Zatražite od dobavljača ponudu na osnovu DFM pregleda, a ne samo na vašem postojećem CAD-u. Dobavljači koji su voljni uložiti sate inženjeringa prije primanja narudžbenice su sposobnost signalizacije i-dugoročni interes za partnerstvo.
- Zahtijevaju transparentnost materijala i procesa- Svaka ponuda treba da specificira ocjenu alatnog čelika po stanici, metode površinske obrade i očekivani vijek trajanja matrice u pogocima. Ako dobavljač ne može to nabrojati, njegov popust vjerovatno skriva neotkrivene kompromise.
- Uporedite ukupne troškove, a ne nabavnu cijenu- Napravite jednostavan model koristeći nabavnu cijenu, procijenjeno godišnje održavanje, očekivani vijek trajanja matrice i obim proizvodnje za izračunavanje-troška alata po dijelu. Najjeftinije pečate na papiru nisu uvijek najjeftinije po proizvedenom dijelu.
- Revizijska istorija isprobavanja i ispravki- Zatražite zapise iz prethodnih programa za brane ili panele karoserije.Okvir revizije kvaliteta dobavljačapreporučujemo provjeru mjera kontrole procesa, sljedivosti materijala i upravljanja ne-usklađenošću prije dodjele ugovora o alatima.
- Potvrdite sa pilot stanicom- Za programe sa visoko-vrijednim kalupima, razmislite o dodjeli jedne stanice kao pilot izrade prije nego što predate kompletan set kalupa za pečate. Ovo testira dobavljačev kvalitet obrade, komunikacijsku disciplinu i pouzdanost isporuke uz ograničenu finansijsku izloženost.
- Uspostavite ugovore o održavanju i rezervnim dijelovima- Prije slanja matrice, provjerite da li su umetci za obrezivanje, zamjene za bušilice i kompleti dušičnih opruga dostupni kao stalni rezervni dijelovi. Matrica bez dostupnih zamjenskih komponenti brzo postaje skupa bez obzira na cijenu.
Inženjerski timovi koji procjenjuju opcije proizvođača kalupa za štancanje metala za alate za krila automobila trebali bi tretirati dostupnost studije slučaja i transparentnost procesa kao kvalifikacione kriterije, a ne opcione dodatke. Dobavljači voleYICHEN, koji podržava Tier-1 i Tier-2 odluke o nabavci u automobilskoj industriji sa javno dokumentovanim studijama slučaja procesa žigosanja, pruža vrstu baze dokaza koja uklanja rizike odluke o nabavci s popustom. Kada dobavljač može pokazati kako je postigao smanjenje troškova na uporedivom programu karoserije bez žrtvovanja vijeka trajanja matrice ili kvaliteta površine, donosite odluku o nabavci utemeljenu na podacima, a ne nadi.
Često postavljana pitanja o matricama za štancanje krila automobila s popustom
1. Koji je tipični raspon troškova za matricu za štancanje krila automobila?
Matrica za utiskivanje krila automobila kreće se od otprilike 250.000 USD za pojednostavljenu matricu za prijenos do preko 1.000.000 USD za kompletnu tandem liniju. Opcije popusta koje ciljaju na naknadno tržište ili srednju{6}}proizvodnju obično padaju između 150.000 i 350.000 USD korištenjem nižih{11}}cijena čelika kao što su S7 ili A2, smanjenjem stanica za formiranje i nabavkom mašinske obrade iz regija sa konkurentnim stopama rada. Konačna cijena ovisi o dubini izvlačenja, broju operacija, odabiru alatnog čelika i da li simulacija smanjuje fizičke petlje testiranja.
2. Koliko dugo traje diskontno štancanje u odnosu na premium?
Budžetne matrice za krila automobila napravljene od čelika S7 ili A2 obično traju 200.000 do 500.000 udaraca, dok premium matrice koje koriste umetke od M2, PM M4 ili volfram karbida mogu doseći 1.000.000 do 3.000.000 pogodaka. Međutim, primjena dupleksnih površinskih tretmana kao što je ionsko nitriranje u kombinaciji s PVD premazima na jeftinije -čelike može produžiti vijek trajanja matrice na 500.000 i više pogodaka, značajno sužavajući jaz. Usklađivanje vijeka matrice s vašim stvarnim obimom proizvodnje važnije je od maksimiziranja broja pogodaka.
3. Može li diskontna pločica za krilo automobila i dalje proizvoditi panele kvalitete površine A?
Da, pod uvjetom da matrica ispunjava posebne zahtjeve o-o kojima se ne može pregovarati. Kvaliteta površine klase A ovisi o preciznosti obrade površine matrice, poliranju površine izvlačenja i pravilnoj kontroli pritiska držača blanka, a ne o ukupnoj cijeni matrice. Legitimne strategije popusta smanjuju troškove kroz konsolidaciju stanica, zamjenu materijala na površinama koje nisu -istrošene i regionalne prednosti rada tokom obrade. Ovi pristupi čuvaju zrcalne-završne površine potrebne za vidljive panele karoserije uz smanjenje troškova na drugim mjestima u paketu alata.
4. Koji obim proizvodnje opravdava ulaganje u diskontnu matricu za štancanje za brane?
Snižene matrice za štancanje krila automobila imaju najekonomičniji smisao za godišnje količine između 10.000 i 50.000 dijelova. Ispod 5.000 jedinica, CNC proizvodnja ili mekani alati su često jeftiniji. Iznad 50.000 jedinica godišnje, vrhunski alat se brzo vraća kroz duži vijek trajanja matrice i nižu učestalost održavanja. Zamjenski paneli nakon tržišta, klasični radovi na restauraciji automobila, mali{11}}pokretanje EV-a i pred{12}}proizvodne serije za validaciju su glavne aplikacije gdje budžetski alati pružaju jaku ekonomičnost po{13}}djelima.
5. Kako mogu procijeniti da li dobavljač matrice s popustom skraćuje kutove ili istinski smanjuje troškove?
Zatražite certifikate materijala koji specificiraju razrede alatnog čelika po stanici, zatražite izvještaje o CAE simulaciji koji pokazuju validaciju oblikovanja prije obrade i pregledajte zapise o ispravci probnih radova iz uporedivih programa za automobilske panele. Legitimni dobavljači-smanjenje troškova poput YICHEN-a objavljuju studije slučaja procesa i angažuju se u fazi DFM-a da optimiziraju dizajn prije nego što ponude. Crvene zastavice uključuju nemogućnost identifikacije klasa čelika, nema-probnih kapaciteta presa u kući, odbijanje da se podijele prethodne reference projekta i ponude izdate bez inženjerskog pregleda geometrije vašeg dijela.