


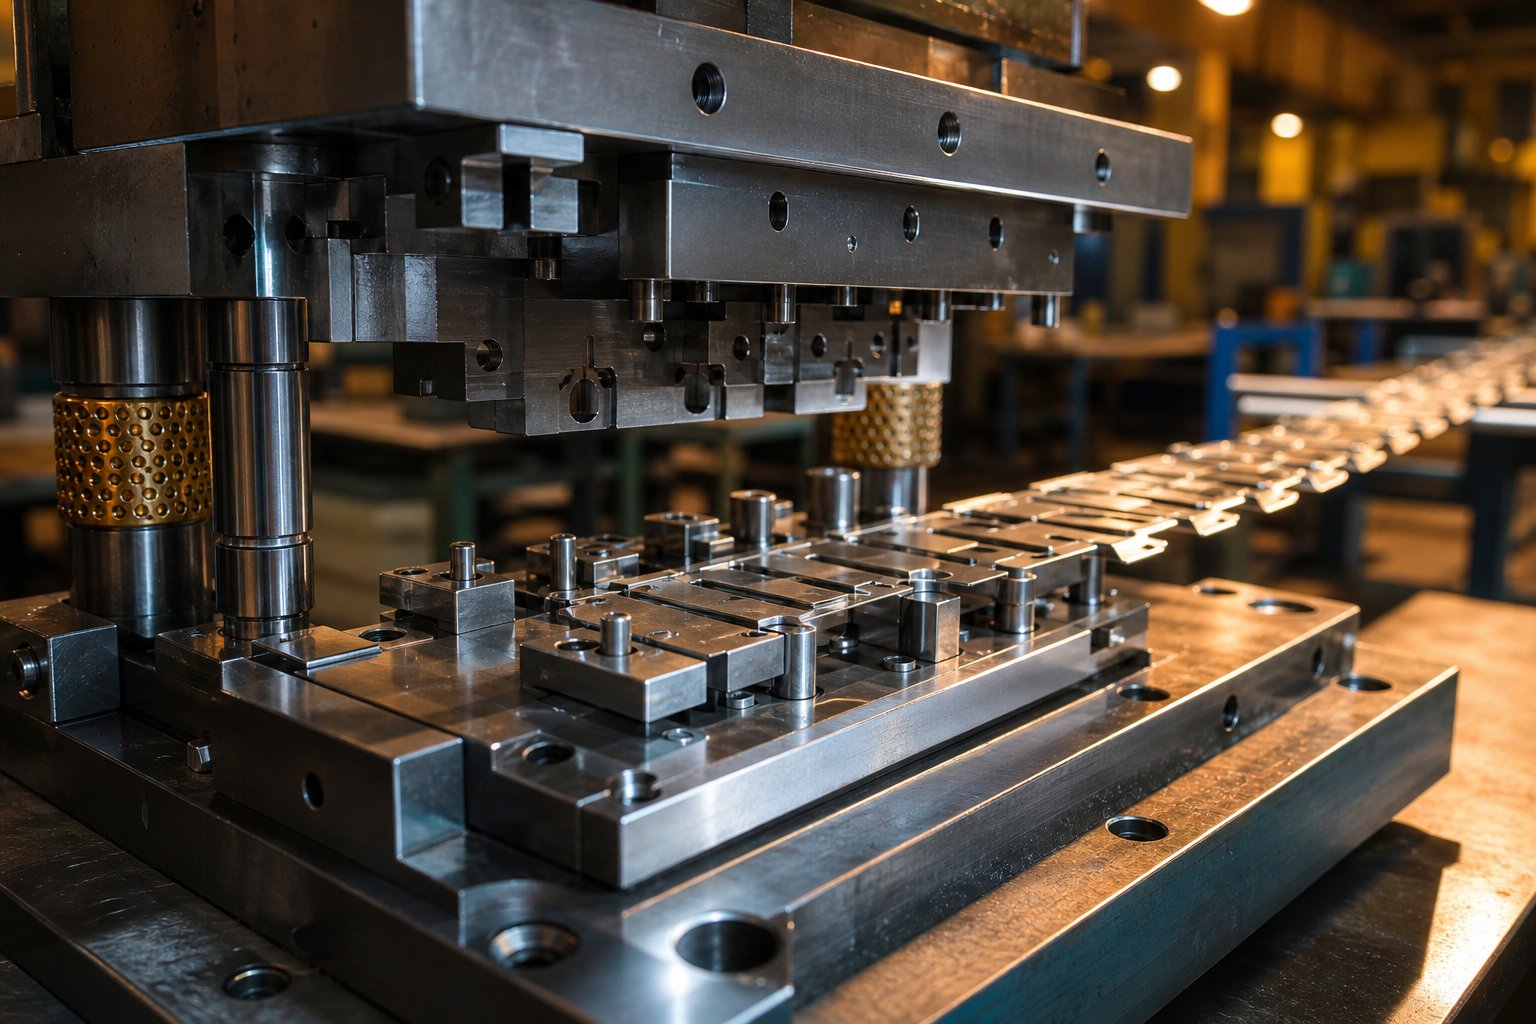
Odlučite koji tip kalupa odgovara vašem dijelu i obujmu proizvodnje
Izrada metalne matrice za štancanje počinje mnogo prije nego što se čelik izsiječe. Počinjete sa gotovim dijelom i radite unatrag, obrnuti-inženjering njegovu geometriju u alate koji ga mogu reproducirati hiljade ili milione puta pod opterećenjem presa. Taj korak obrnutog{3}}inženjeringa je srž izrade matrica-i počinje s jednom fundamentalnom odlukom: koja vrsta kalupa za štancanje odgovara vašem dijelu, vašoj zapremini i vašem budžetu.
Dakle, šta su tačno umri? Najjednostavnije rečeno, matrica je precizan alat koji oblikuje lim kroz sečenje, oblikovanje ili oboje tokom pritiska štancane prese. Razumijevanje šta su matrice u proizvodnji pomaže da se razjasni zašto je izbor tipa matrice toliko važan. Pogrešan izbor dovodi do rasipanja ulaganja u alate, previsokih-troškova po dijelu ili problema s kvalitetom koji vas proganjaju kroz proizvodnju.
Tri primarne vrste kalupa za štancanje pokrivaju ogromnu većinu primjena: jedno-stanično, složeno i progresivno.
Single-Station vs Compound vs Progressive Dies
Svaka vrsta matrice zauzima različitu zonu u pejzažu složenosti{0}}volumena{1}}troškova. Evo kako se upoređuju:
| Die Type | Idealna složenost dijela | Tipični godišnji volumen | Relativni trošak alata |
|---|---|---|---|
| Jedinstvena{0}}stanica | Jednostavno (jedna operacija po potezu: prazno, probušite ili oblikujte) | Niska do umjerena (prototip do 50K) | Nisko |
| Compound | Umjereno (višestruko istovremenih rezova u jednom potezu, ravni dijelovi) | Umjereno do visoko (50K do 500K+) | Srednje |
| Progresivna | Visoko (-sekvence u više koraka: rezati, oblikovati, savijati preko stanica) | Visoko (100K do miliona) | Visoko |
Metalne kalupe za štancanje s jednom-stanicom najbolje rade kada vam je potrebna jedna operacija po pogotku, čineći alate jednostavnim i brzo postavljanje. Složene matrice kombinuju operacije kao što su brušenje i bušenje u jednom potezu, dajući čvršće tolerancije između karakteristika jer se sve reže istovremeno. Matrice za progresivno štancanje pokreću metalnu traku kroz više stanica u nizu, proizvodeći gotov dio sa svakim ciklusom presovanja velikom brzinom.
Uskladite svoj izbor matrice s budžetom i pristupom opremi
Mogućnosti{0}}vaše prodavnice u velikoj meri utiču na to koji put ima smisla. Ako imate CNC glodanje i EDM u-kući, izgradnja jedne-stanice ili jednostavne složene matrice je realna.Matrice za progresivno štancanje metala, sa svojim složenim rasporedom traka i mjerenjem vremena na više-stanica, često zahtijevaju specijalizirano iskustvo u dizajnu i opremu koja gura timove prema eksternalizaciji specifičnih operacija.
Ovaj članak pokriva cijeli spektar, od ručno-ugradnje prototipa matrica do proizvodnog{1}}progresivnog alata. Bilo da planirate da sami obrađujete svaku komponentu ili da izvršite termičku obradu i EDM radove, proces pretvaranja crteža dijela u radnu matricu za štancanje slijedi isti logičan slijed. Prva varijabla koja oblikuje svaku daljnju odluku je alatni čelik koji odaberete za svaku komponentu matrice.
Odaberite prave ocjene alatnog čelika za udarce i matrice
Alati čelik nije jedna-veličina-odgovara-svoj kategoriji. Svaka komponenta matrice za štancanje suočava se s različitim profilima naprezanja: udarci izdržavaju tlačni udar i abrazivno habanje pri svakom udarcu, blokovi kalupa odolijevaju kliznom kontaktu duž rubova rezanja, alati za skidanje uklanjaju ciklički zamor, a potporne ploče apsorbiraju distribuirano opterećenje. Odabir pravog materijala alata za štancanje za svaku ulogu direktno kontrolira koliko dugo vaša matrica traje između ponovnog brušenja i koliko će vaši dijelovi ostati dosljedni tijekom proizvodne kampanje.
Sa složenim proizvodnim alatima koji često zahtijevaju ulaganja od100.000 USD do 500.000 USD, odabir pogrešnog čelika je skupa greška. Ili ćete potrošiti budžet zbog prijevremenih kvarova ili ćete pre-navesti materijal tamo gdje nije potreban. Cilj je uskladiti otpornost na habanje, žilavost i tvrdoću sa stvarnim radnim stanjem svake komponente.
Kriteriji za odabir alatnog čelika prema komponenti kalupa
Pet razreda čelika (plus karbid) pokrivaju većinu čeličnih kalupa za štancanje u proizvodnji. Evo kako se oni mapiraju u stvarne aplikacije:
| Steel Grade | Tipična tvrdoća (HRC) | Svojstvo primarnog habanja | Najbolja-prikladna aplikacija |
|---|---|---|---|
| D2 | 58-62 | Odlična otpornost na habanje | Probojci, matrice za meki čelik i mesing |
| A2 | 57-62 | Uravnoteženo trošenje i čvrstoća | Formiranje udaraca, srednje{0}}probijanje, opće{1}}odjeljci kalupa |
| S7 | 54-58 | Visoka otpornost na udarce | Teški udarci za formiranje, debele-operacije zaliha, jake- stanice |
| M2 | 62-65 | Vruća tvrdoća, zadržavanje rubova pri brzini | Brze{0}}progresivne stanice, mali prodorni udarci |
| karbid (volfram) | 70-75+ | Ekstremna otpornost na habanje | Ultra{0}}umetci-velikog volumena (milioni pogodaka), abrazivni metal za štancanje |
D2 ostaje radni konj za opće blaženje i pirsing u odabiru materijala za štancanje metala. Njegov visok sadržaj hroma i ugljika pruža izuzetnu otpornost na habanje, ali može se okrhnuti pod teškim udarcem. Kada se bušilica suoči sa velikim udarnim opterećenjem, kao što je probijanje debelog materijala za štancanje od nehrđajućeg čelika, A2 pruža bolju žilavost uz malu žrtvu u vijeku trajanja. S7 dodatno uklanja taj kompromis-, apsorbirajući ponovljeni udar gdje bi se D2 ili A2 slomili. M2, brzorezni čelik{11}}, zadržava svoju tvrdoću čak i kada progresivne matrice stvaraju toplinu pri povećanim brzinama ciklusa.
Kako izbor materijala utječe na vijek trajanja i intervale održavanja
Odnos između tvrdoće i broja pogodaka nije linearan. D2 bušilica na HRC 60 zaglavljivanju od mekog čelika može dati 100.000 do 150.000 udaraca prije nego što visina šiljka signalizira potrebno ponovno brušenje. Taj isti proboj pri rezanju nehrđajućeg čelika pada na 30.000-50.000 udaraca zbog prirode lima koji je otporan na rad, koji se može približititvrdoća samog alata. Štancanje aluminijuma predstavlja drugačiji izazov: mekši lim ne troši ivice tako brzo, ali nagrizanje (prijanjanje materijala na površinu matrice) postaje primarni način kvara.
Ovdje premazi mijenjaju ekonomiju. PVD-primijenjen titanijum nitrid (TiN) dodaje tvrdi sloj sa niskim-trenjem koji značajno produžava vijek trajanja matrice za rad od mekog čelika. Za štancanje metala od nerđajućeg čelika i štancanje metala aluminijuma, titanijum karbonitrid (TiCN) nadmašuje TiN smanjenjem hemijskog afiniteta između lima i površine alata. Studije o naprednim čelicima visoke{5}}vrste pokazuju da alati obloženi PVD-mogu proizvesti preko 1,2 miliona dijelova u poređenju sa 50.000 za hromirane{10}} alternative pod istim uvjetima.
Zamislite da pokrećete progresivnu matricu pri 60 udaraca u minuti na nehrđajućem materijalu. Bez TiCN premaza, vučete matricu za održavanje svake smjene. Uz to, možete trčati cijelu sedmicu. Ta razlika u vremenu neprekidnog rada često višestruko opravdava trošak premaza, posebno kada uzmete u obzir izgubljenu proizvodnju tokom izmjene matrice.
Alatni čelici iz metalurgije praha (PM) nude još jedan nivo. Njihova fina, ravnomjerno raspoređena karbidna struktura pruža i visoku otpornost na habanje i udarnu žilavost kojoj se konvencionalni{1}}lijevi ingota ne mogu mjeriti. U jednom dokumentovanom slučaju, prelazak sa D2 na PM razred pri istoj tvrdoći povećao je vijek trajanja alata sa 5.000-7.000 ciklusa na preko 40.000 ciklusa prilikom formiranja čelika visoke čvrstoće.
Kvaliteta čelika i izbor premaza postavljaju temelj. Sljedeći izazov je prevođenje geometrije vašeg dijela u precizne oblike proboja i kalupa koji će ga proizvesti, a taj rad se odvija u CAD/CAM okruženju gdje se zazori, rasporedi traka i sekvence stanica sve oblikuju.
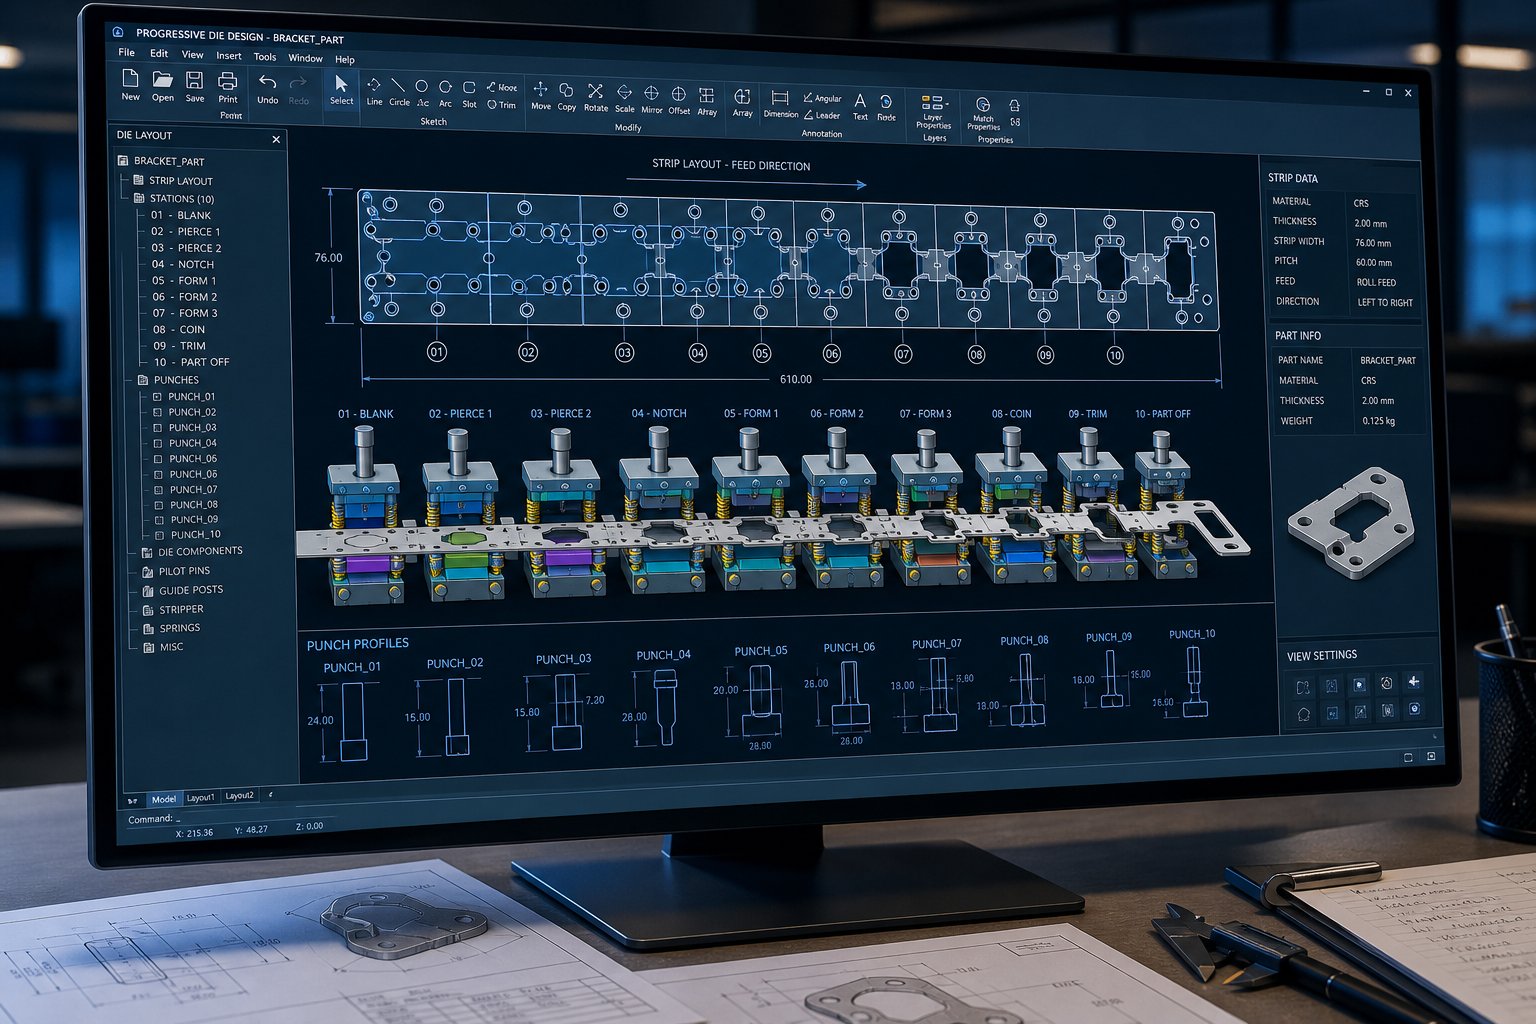
Dizajnirajte geometriju kalupa i raspored trake koristeći CAD-CAM simulaciju
Odabrali ste svoj alatni čelik. Sljedeće pitanje je: kakve točno oblike ti čelici trebaju dobiti? Ovo je mjesto gdje dizajn kalupa za štancanje prelazi iz nauke o materijalima u geometriju, i to je korak koji odvaja radnu matricu od skupog utega za papir.
Radni tok počinje s vašim gotovim crtežom dijela. Već znate vrstu i debljinu materijala. Iz ta dva ulaza izvodite jednu najkritičniju dimenziju u bilo kojoj kalupu za sečenje: razmak od udarca-do-matrice.
Zazor je razmak između rezne ivice proboja i rezne ivice dugmeta matrice, izražen kao aprocenat debljine materijala po strani. Uradite to kako treba i proizvodite čiste smicanje sa minimalnim neravninama. Ako shvatite krivo, suočit ćete se s prekomjernim neravninama, prijevremenim habanjem udarca, povlačenjem puževa ili čak slomljenim alatom. Preporučeni razmak varira ovisno o materijalu jer je tvrđim metalima veće-zatezne{4}}čvrstoće potrebno više prostora da se ravni loma čisto poravnaju kroz debljinu lima.
Probija-do-Tabela zaliha za obične limove
Kada planirate svoj dizajn metalne matrice za štancanje, koristite ove raspone zazora kao početne točke. Fino-podesite na osnovu vaših specifičnih zahtjeva tolerancije i stanja alata.
| Sheet Material | Opseg debljine | Preporučeni razmak (% po strani) | Bilješke |
|---|---|---|---|
| Blagi čelik (niskougljični) | 0.5 - 3.0 mm | 8 - 12% | Standardna osnovna linija; povećati za 12% za duži vijek trajanja alata |
| nehrđajući čelik (304/316) | 0.5 - 2.5 mm | 10 - 15% | Radnim{0}}očvršćavanjem se povećava sila rezanja; manji zazor povećava rizik od neravnina |
| Aluminijum (5052, 6061) | 0.5 - 3.0 mm | 5 - 8% | Mekši materijal omogućava manji razmak; pazite na nagrizanje na površinama kalupa |
| Mesing (C26000) | 0.5 - 2.0 mm | 5 - 8% | Čisto smicanje na nižim zazorima; materijal za praštanje za prototipne matrice |
Jedan od najpraktičnijih savjeta za dizajn štancanja koje treba zapamtiti: moderna istraživanja alata sugeriraju da trčanje prema višim granicama ovih raspona (11-20% po strani za čelik) može značajno smanjiti naprezanje alata tijekom bušenja i produžiti radni vijek, čak i ako malo poveća visinu neravnina. Trgujete manjim sekundarnim korakom brušenja za dramatično duže intervale ponovnog brušenja.
Za dimenziju proboja, oduzmite zazor sa svake strane kada želite da zadržite veličinu rupe na kalupu. Kada želite da držite praznu veličinu, dodajte razmak bušotini. Ovo je osnovna logika dizajna štancanog lima koja pokreće svaki CAD model koji gradite nizvodno.
Izgled građevinske trake i redoslijed stanica u CAD-u
Za progresivne kalupe za štancanje lima, raspored trake je vaš putokaz. Definira kako se sirovi zavoji pretvaraju u gotove dijelove stanica po stanica. Zamislite to kao vremensku liniju: svaka stanica izvodi jednu ili dvije operacije, a traka napreduje na fiksnoj udaljenosti između pogodaka.
Raspored pune trake se odnosi na pet elemenata:
- Pilot rupe- Probušena na prvoj stanici i korištena od strane pilot pinova u sljedećim stanicama za precizno registrovanje trake. Bez njih, kumulativna greška u feedu uništava funkciju-da-iskazuje tačnost.
- Širina noseće trake- Materijal koji povezuje vaš dio sa zavojnicom dok putuje kroz kalup. Preusko i trga se; preširoko i gubite materijal.
- Razmak između stanica (pitch)- Mora biti ujednačen i uzeti u obzir najveći otisak stanice plus adekvatno odvajanje radi strukturalnog integriteta u pločama matrice.
- Negativni i pozitivni obilazni zarezi- U kalupima za štancanje od lima, ovi zarezi oslobađaju materijal koji se nalazi u blizini savijanja i oblika, sprječavajući smetnje dok dio poprima oblik dok ostaje pričvršćen za nosač.
- Optimizacija otpada- Ugnježđeni dijelovi ili podešavanje širine trake za maksimalnu iskorištenost materijala. Čak i poboljšanje od 2-3% u spojevima prinosa u velike uštede pri velikim količinama.
Vaš CAD sistem prvo gradi ovaj raspored kao ravnu predstavu, a zatim se svaka stanica modelira u 3D kako bi se potvrdilo da se udarci, podizači i alati za oblikovanje ne sudaraju jedni s drugima ili sa trakom dok napreduju.
Ovdje se dizajn metalnog štancanja kreće od izrade nacrta do inžinjerske validacije. CAE simulacija pomoću analize konačnih elemenata omogućava vam da virtualno oblikujete, savijate i režete svoj dio prije nego što se bilo koji čelik obradi. Softver predviđa stanjivanje materijala, naboranje i povratak, označavajući probleme koji bi se inače pojavili samo tokom skupih fizičkih proba.Najbolja praksa u industrijislijedi sistematsku strategiju: izmjeriti povratni udar u simulaciji, ublažiti ga kroz modifikacije procesa, varijabilnost kontrole, a zatim kompenzirati površine matrice u skladu s tim. Dokazano je da ovaj pristup značajno smanjuje broj ponavljanja proba i osigurava dosljednu usklađenost dimenzija tokom proizvodnog vijeka panela.
Za timove bez-domaće FEA mogućnosti, usluge simulacije iskusnih proizvođača kalupa mogu značajno ubrzati ovu fazu validacije.YICHEN-ove usluge štancanja, na primjer, uključuju analizu izvodljivosti i CAE simulaciju kao ponude u ranoj-fazi, pomažući inženjerima da validiraju geometriju kalupa i raspored traka prije nego što se posvete mašinskoj obradi. Ovo frontalno-učitavanje problema-prebacuje rješavanje problema u digitalnu fazu gdje promjene koštaju sate umjesto sedmica.
Isplata temeljnog dizajna štancanja u CAD-u i simulaciji je jednostavna: manje iznenađenja kada kaljeni čelik prvi put udari u lim. Svaki izračunat klirens, svaka sekvencionirana stanica i svaki režim povratka predviđen u softveru je jedna iteracija manje spaljena u probnoj presi. S potvrđenom geometrijom i zaključanim rasporedom traka, fokus se pomjera na transformaciju tih digitalnih modela u fizičke komponente kalupa kroz preciznu mašinsku obradu.
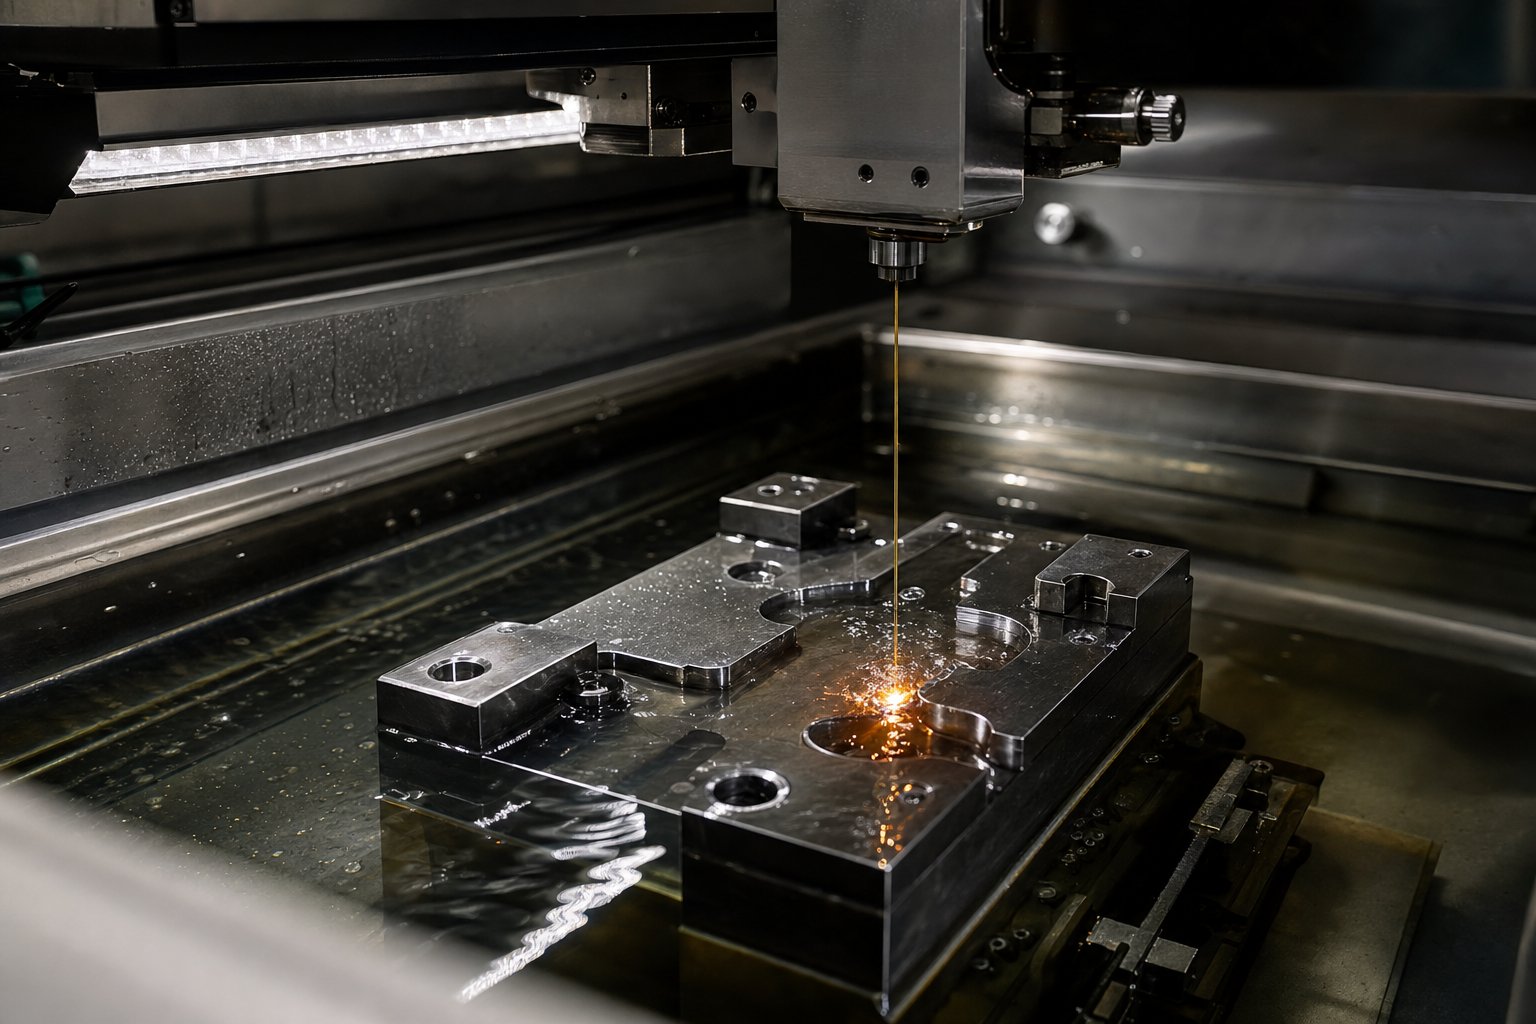
Komponente mašinskih kalupa sa CNC glodanjem i EDM žicom
Vaši CAD modeli su zaključani. Rasporedi traka su validirani. Svaki razmak se računa na stoti dio milimetra. Čelični blankovi stoje na podu i čekaju da postanu alati za precizno štancanje. Ovo je faza u kojoj digitalna geometrija postaje fizički metal, a redoslijed koji slijedite određuje da li se te komponente uklapaju s preciznošću na nivou mikrona - ili zahtijevaju sate ručnog postavljanja.
Proces matrice za mašinsku obradu slijedi namjerni redoslijed: grubo CNC glodanje uklanja rasuti materijal iz blokova kalupa i držača proboja, precizno brušenje površine dovodi kritične površine do ravnosti i paralelizma, a žičani EDM reže složene profile i uske{0}}otvore tolerancije koji definiraju vašu geometriju rezanja i oblikovanja. Svaka operacija se nadovezuje na posljednju, a preskakanje ili preuređivanje koraka stvara složene probleme nizvodno.
CNC strategija glodanja za blokove kalupa i profile za bušenje
Gruba obrada se odnosi na brzinu, a ne na preciznost. Uklanjate što je moguće više materijala po jedinici vremena, a ostavljate kontroliranu količinu zaliha za završne prolaze. Moderne-strategije velike brzine grube obrade kao što je adaptivno glodanje (takođe zvano trohoidno glodanje) koristemali radijalni zahvat na velikoj aksijalnoj dubini, održavajući konstantno opterećenje strugotine tokom reza. Ovaj pristup produžava vijek trajanja alata za 50-200% u poređenju sa konvencionalnim prorezima pune širine, što je značajno kada iz sata u sat izvlačite kaljeni alatni čelik.
Kritična odluka se pojavljuje u ranoj fazi procesa obrade štancanjem: da li mekane-mašine prije termičke obrade ili tvrdi-pret-toplinski-obrađene prazne komade?
- Prvo meka obrada- Glodajte svoje matrice i profile za bušenje u žarenom stanju (obično HRC 20-25), gdje je rezanje brže, habanje alata je manje i možete koristiti agresivnije parametre. Zatim šaljete dijelove na termičku obradu i vraćate se na završno-brušenje do konačnih dimenzija nakon toga. Ovo je tradicionalni pristup i ostaje isplativ za većinu projekata alata za štancanje metala.
- Tvrdo glodanje pre-kaljenih zareza- Počnite sa praznim materijalima koji su već termički-obrađeni do radne tvrdoće (HRC 58-62). Moderni CNC centri sa krutim vretenima i keramičkim ili CBN umetcima mogu direktno grubo i završiti kaljeni D2 ili A2. Ovo eliminiše izobličenje dimenzija uzrokovano termičkom obradom, smanjujući zalihe potrebne za završno brušenje. Kompromis su sporije brzine uklanjanja materijala i veći troškovi umetanja tokom grube obrade.
Bez obzira koji put odaberete, standardna praksa zahtijeva ostavljanje 0,010-0,020 inča po strani kao završne obrade nakon grube obrade na brušenim površinama. Ovaj dodatak osigurava da završni prolaz seče čisto ispod obrađenog sloja hrapave površine i sve geometrijske greške nastale operacije grube obrade. Ako budete tanji, rizikujete da se alat za završnu obradu naizmjenično seče i trlja, narušavajući i kvalitet površine i konzistentnost dimenzija.
Za završne prolaze, parametri se dramatično mijenjaju. Brzine posmaka padaju na 30-60% vrijednosti grube obrade, dubina rezanja se smanjuje na 0,010-0,030 inča, a brzina rezanja se povećava za 10-20%. Cilj više nije brzina skidanja materijala, već završna obrada površine i točnost dimenzija. Svježa oštrica je obavezna za završnu obradu, jer istrošeni umetak proizvodi grublje vrijednosti Ra i uvodi dimenzionalno odstupanje koje može izbaciti karakteristike uske tolerancije izvan specifikacije.
Džepne karakteristike, otvori za klinove za vođenje, rupe za tiple i džepovi za opruge, svi dolaze sa CNC glodala. Ali definirajući profili matrice za štancanje, rezne ivice, otvori za šišanje i zamršene konture oblikovanja zahtijevaju potpuno drugačiju tehnologiju.
EDM za žicu i EDM za glodalo za složenu geometriju kalupa
Žičani EDM transformirani alat i štancanje. Prije njegovog široko rasprostranjenog usvajanja, proizvođači matrica oslanjali su se na brušenje uboda, ručno postavljanje turpija i kamenja i sate rada na stolu kako bi postigli profile i razmake koje žičana EDM sada seče u jednoj postavci. Zamislite da provedete punu smjenu u ruci-ugradnje složenog otvora matrice da odgovara profilu bušenja, provjeravanje pruskom plavom bojom, struganje, ponovna-provjera. Ta ista geometrija danas dolazi sa žičane EDM mašine koja drži tolerancije od0,0001 inča ili manje, sa završnom obradom površine kojoj često nije potreban dodatni rad.
Razumijevanje kada treba koristiti žičanu EDM u odnosu na EDM sa potopom je od suštinskog značaja za efikasne projekte štancanja metala alatom:
| Feature | Wire EDM | Sinker EDM |
|---|---|---|
| Najbolji tip geometrije | Kroz-profile, otvore, 2D rezove konture | Slijepe šupljine, 3D površine za oblikovanje, složeni oblici kalupa |
| Alat za rezanje | Tanka mesingana ili obložena žica (fina do 0,020 mm) | Grafitna ili bakarna elektroda u{0}}obliku |
| Tipična tolerancija | 0,0001 in. (0,0025 mm) ili bolje | 0,0001 in. (0,0025 mm) |
| Završna obrada | Smoother; dostižan Ra < 0,2 um sa skim pasovima | Nešto grublje; možda će trebati naknadna-završna obrada |
| Troškovi postavljanja | Donji (žica je standardni potrošni materijal) | Viša (prilagođena elektroda se prvo mora obrađivati) |
| Idealna primjena kalupa | Otvori za dugmad, profili za bušenje, umetci za skidanje | Nacrtajte šupljine, umetke za kovanje, 3D proboje |
U tipičnoj matrici za šišanje ili probijanje, žičana EDM obrađuje lavovski dio preciznog rada. On reže otvore na dugmetu matrice koji definišu obrise delova, oblikuje profile proboja od kaljenog alatnog čelika i proizvodi otvore za rasterećenje udubljenja ispod reznih ivica. Budući da žica u potpunosti prolazi kroz radni komad, svaki rez je inherentno prolazni-profil, koji je savršeno usklađen sa-rupama i otvorima koji dominiraju geometrijom kalupa za sečenje.
Sinker EDM zauzima svoje mjesto u operacijama štancanja alata koje zahtijevaju trodimenzionalne površine za oblikovanje. Proboj sa složenim krivuljama, umetak za kovanje sa teksturiranim površinama ili šupljina oblika sa uglovima i radijusima koji se ne mogu doseći žicom, svi zahtijevaju prilagođenu-obrađenu elektrodu koja "potopi" svoj oblik u čelik matrice. Kompromis-je vrijeme i trošak: svaka elektroda mora biti CNC-obrađena (često od grafita), a sama elektroda se troši tokom procesa, ponekad zahtijevajući više elektroda za jednu šupljinu.
Završna obrada na komponentama matrice direktno utiče i na kvalitet delova i na dugovečnost matrice. Grube površine stvaraju trenje koje ubrzava habanje ljepila, posebno kod štancanja nehrđajućeg čelika ili aluminija. Najbolja praksa u industriji preporučuje Ra vrijednosti ispod 0,2 um (približno 600 granulacije) na radnim površinama kalupa prije nanošenja bilo kakvog premaza. Za rezne ivice, žicom EDM skim pasovima može postići ovaj nivo direktno. Za formiranje površina obrađenih EDM ili CNC glodanjem, dodatno poliranje ili lapping dovodi završnu obradu u ciljni opseg. Probojci i matrice koje će dobiti PVD premaze zahtijevaju ovu pripremu površine, jer premazi pojačavaju bilo kakvu hrapavost, a ne maskiraju je.
Preciznost postignuta tokom industrijske obrade metala utiskivanjem postavlja stroga ograničenja za ono što slijedi. Čak i najpreciznije obrađen D2 blok matrice je još uvijek u svom mekom ili srednjem stanju ako slijedite meku-putu obrade, a metalurška transformacija koja mu daje radnu tvrdoću uvodi vlastite dimenzionalne pomake. Upravljanje tim smjenama kroz kontroliranu toplinsku obradu i završnu obradu nakon -očvršćavanja je sljedeća kritična karika u lancu.
Termički obradite čelik i nanesite zaštitne premaze
Obrađeni blok kalupa koji se nalazi na vašoj klupi na HRC 20 nije radna komponenta matrice. Izgleda ispravno, dobro mjeri, ali nedostaje mu tvrdoća i otpornost na habanje da preživi čak i nekoliko stotina pritisaka na pritisak. Toplotna obrada je metalurška transformacija koja pretvara mekani alatni čelik koji se može obraditi u radnu površinu sposobnu za proizvodnju stotina hiljada žigosanih čeličnih ili štancanih aluminijskih dijelova bez dimenzionalnog odstupanja.
Proces je jednostavan u konceptu, ali neumoljiv u izvršenju. Svaki razred ima specifične temperaturne okvire, zahtjeve za gašenje i protokole kaljenja. Odstupite i dobit ćete pucanje, pretjerano izobličenje ili nedosljednu tvrdoću što dovodi do prijevremenog kvara matrice.
Cijeli ciklus toplinske obrade slijedi četiri faze:
- Oslobađanje od naprezanja nakon grube obrade- Agresivno uklanjanje materijala tokom CNC glodanja uvodi unutrašnja naprezanja koja mogu uzrokovati savijanje tokom austenitizacije.Oslobađanje od stresa na približno 1200-1250 stepeni F(ispod kritične temperature čelika) opušta ove zatvorene-napone prije nego počne prava transformacija. Ovaj korak je posebno važan za složene komponente matrice ili neuravnotežene poprečne-presjeke.
- Austenitizacija (visoko-natapanje toplinom)- Čelik se dovede na svoju specifičnu temperaturu austenitizacije i tamo drži dovoljno dugo da se kristalna struktura u potpunosti transformiše. Opće pravilo je -pola sata po inču debljine sa minimumom od 45-minuta. Temperatura je ovdje kritičnija varijabla. Nikada nemojte prekoračiti gornji raspon za bilo koju klasu, jer pregrijavanje uzrokuje nepravilne rezultate uključujući nisku tvrdoću nakon gašenja i nestabilnost dimenzija.
- Gašenje- Transformirani čelik se mora ohladiti dovoljno brzo da formira martenzit, tvrdu ali krhku strukturu koja daje alatnom čeliku njegovu sposobnost rezanja. Medij za gašenje je specifičan za klasu-i ne-ne može se pregovarati.
- Kaljenje (više prolaza)- Kaljeni čelik je opasno krt. Kaljenje na kontrolisanim temperaturama smanjuje unutrašnje naprezanje i balansira između tvrdoće i žilavosti. Vrste očvršćavanja na zraku kao što su D2 i A2 zahtijevaju dvostruko kaljenje, dok brzorezni čelici kao što je M2 trebaju trostruko kaljenje, pri čemu je dio ohlađen na približno 125 stepeni F između svakog ciklusa.
Ciklusi toplinske obrade za uobičajene tipove čelika
Svaka vrsta čelika koja se koristi u čeličnim kalupima za štancanje slijedi svoj vlastiti termalni recept. Izvođenje pogrešnog ciklusa na pogrešnom nivou daje nepredvidive rezultate, od mekih tačaka koje se prerano troše do-pukotina koje uništavaju cijelu komponentu.
| Steel Grade | Austenitizing Range | Wench Medium | Tempering Range | Ciljana radna tvrdoća (HRC) |
|---|---|---|---|---|
| D2 | 1010-1030 stepeni (1850-1890 stepeni F) | Vazduh | 200-540 stepeni (400-1000 stepeni F) | 58-62 |
| A2 | 940-980 stepeni (1725-1800 stepeni F) | Vazduh | 175-540 stepeni (350-1000 stepeni F) | 57-62 |
| S7 | 940-955 stepeni (1725-1750 stepeni F) | Zrak (prekinuto ulje za velike dijelove) | 205-620 stepeni (400-1150 stepeni F) | 54-58 |
| O1 | 790-815 stepeni (1450-1500 stepeni F) | Ulje (zagrejano na 100-125 stepeni F) | 175-315 stepeni (350-600 stepeni F) | 57-62 |
| M2 | 1190-1230 stepeni (2175-2250 stepeni F) | Prekinuto uljno ili slano kupatilo na 540 stepeni | 540-595 stepeni (1000-1100 stepeni F), trostruki temperament | 62-65 |
Primijetite da S7, klasa otporna na udarce-koja se koristi za teške udarce za oblikovanje, neće razviti punu tvrdoću u većim presjecima osim ako se ne prekine gašenje uljem, iako je klasificirano kao stvrdnjavanje na zraku{2}}. Ovo je jedan od onih detalja koji zaobiđu radnje bez iskustva u dubokoj termičkoj obradi.
Izobličenje tokom termičke obrade je neizbežno.Metalurška transformacija u kombinaciji sa termičkim širenjempomjera dimenzije na svakoj komponenti koja prolazi kroz peć. Za komponente kalupa sa malim tolerancijama, to znači da ne možete obraditi do konačnih dimenzija prije termičke obrade. Standardna praksa je ostaviti 0,005-0,010 inča materijala za mljevenje na svim kritičnim površinama, prihvatajući da će završni radovi nakon stvrdnjavanja dovesti sve do specifikacija. Za komponente kalupa za štancanje od ugljeničnog čelika koje koriste O1, gašenje uljem unosi više izobličenja od gašenja zrakom koje se koristi za D2 ili A2, čineći izdašne količine zaliha još važnijim.
Površinski premazi i završna obrada nakon termičke obrade
Sa kaljenim komponentama matrice nazad iz peći, faza završne obrade vraća preciznost dimenzija i dodaje površinske performanse koje goli alatni čelik ne može postići sam.
Prvo je završno brušenje. Površinske brusilice vraćaju površine blokova matrice na ravnost (obično unutar 0,0002 inča), dok cilindrično brušenje vraća prečnike proboja na njihove ciljne dimenzije. Preklapanje kritičnih spojnih površina, kao što su spojevi od presjeka -na-presjek i lica za skidanje, osigurava prisan kontakt potreban za ravnomjernu raspodjelu sile pod opterećenjem presa.
PVD premazi su završni sloj performansi. Primijenjeni u vakuumskoj komori na dovoljno niskim temperaturama (oko 200-500 stepeni) kako bi se izbjeglo omekšavanje toplinski-obrađene podloge, ovi tankoslojni premazi dramatično mijenjaju način na koji površina matrice stupa u interakciju sa limom:
- TiN (titanijum nitrid)- Zlatna-boja, površinska tvrdoća približno 2400 HV. Dobro radi za operacije štancanja čelika na blagim i niskim-ugljičnim zalihama. Smanjuje trenje i habanje ljepila u opće-namjenskoj svrsi zarezivanje i oblikovanje.
- TiCN (titanijum karbonitrid)- Veća tvrdoća od TiN (približno 3000 HV) sa nižim koeficijentom trenja. Preferirani izbor za štancanje nerđajućeg čelika i aluminijuma. Njegov smanjeni hemijski afinitet prema ovim materijalima bori se protiv grebanja koje uništava neobložene površine matrice, posebno u aplikacijama za štancanje od nehrđajućeg čelika 316 gdje sadržaj nikla i molibdena u materijalu čini ga izuzetno sklonim prianjanju.
- AlCrN (aluminijum hrom nitrid)- Izuzetna otpornost na oksidaciju i termička stabilnost. Najprikladniji za velike-progresivne operacije gdje se temperatura površine matrice penje tokom produženih proizvodnih ciklusa.
Odabir premaza nije u odabiru najteže opcije. Radi se o usklađivanju svojstava premaza s vašim specifičnim materijalom obratka. Matrica koja proizvodi žigosane aluminijumske delove ima najviše koristi od TiCN-ovih karakteristika protiv -zagrizanja, a ne termičke otpornosti AlCrN-a. Matrica koja radi ugljični čelik pri umjerenoj brzini savršeno radi sa standardnim TiN uz djelić cijene AlCrN-a.
Jedan kritični zahtjev: površina podloge mora biti polirana do Ra 0,2 mikrometra ili bolje prije nanošenja premaza. PVD premazi su tipično debljine 2-5 mikrometara. Oni se prilagođavaju topologiji podloge, a ne ispunjavaju ili izravnavaju, tako da se svi tragovi brušenja ili EDM tekstura ispod njih pojačavaju, a ne sakrivaju.
Sa kaljenim, brušenim i premazanim komponentama u ruci, držite pojedinačne precizne dijelove koji se sada moraju spojiti kao jedinstveni sistem. Faza montaže, u kojoj se tolerancije slažu, metode poravnanja dokazuju i pritisci opruga se podešavaju, pretvara te pojedinačne komponente u funkcionalni set kalupa spreman za probnu presu.
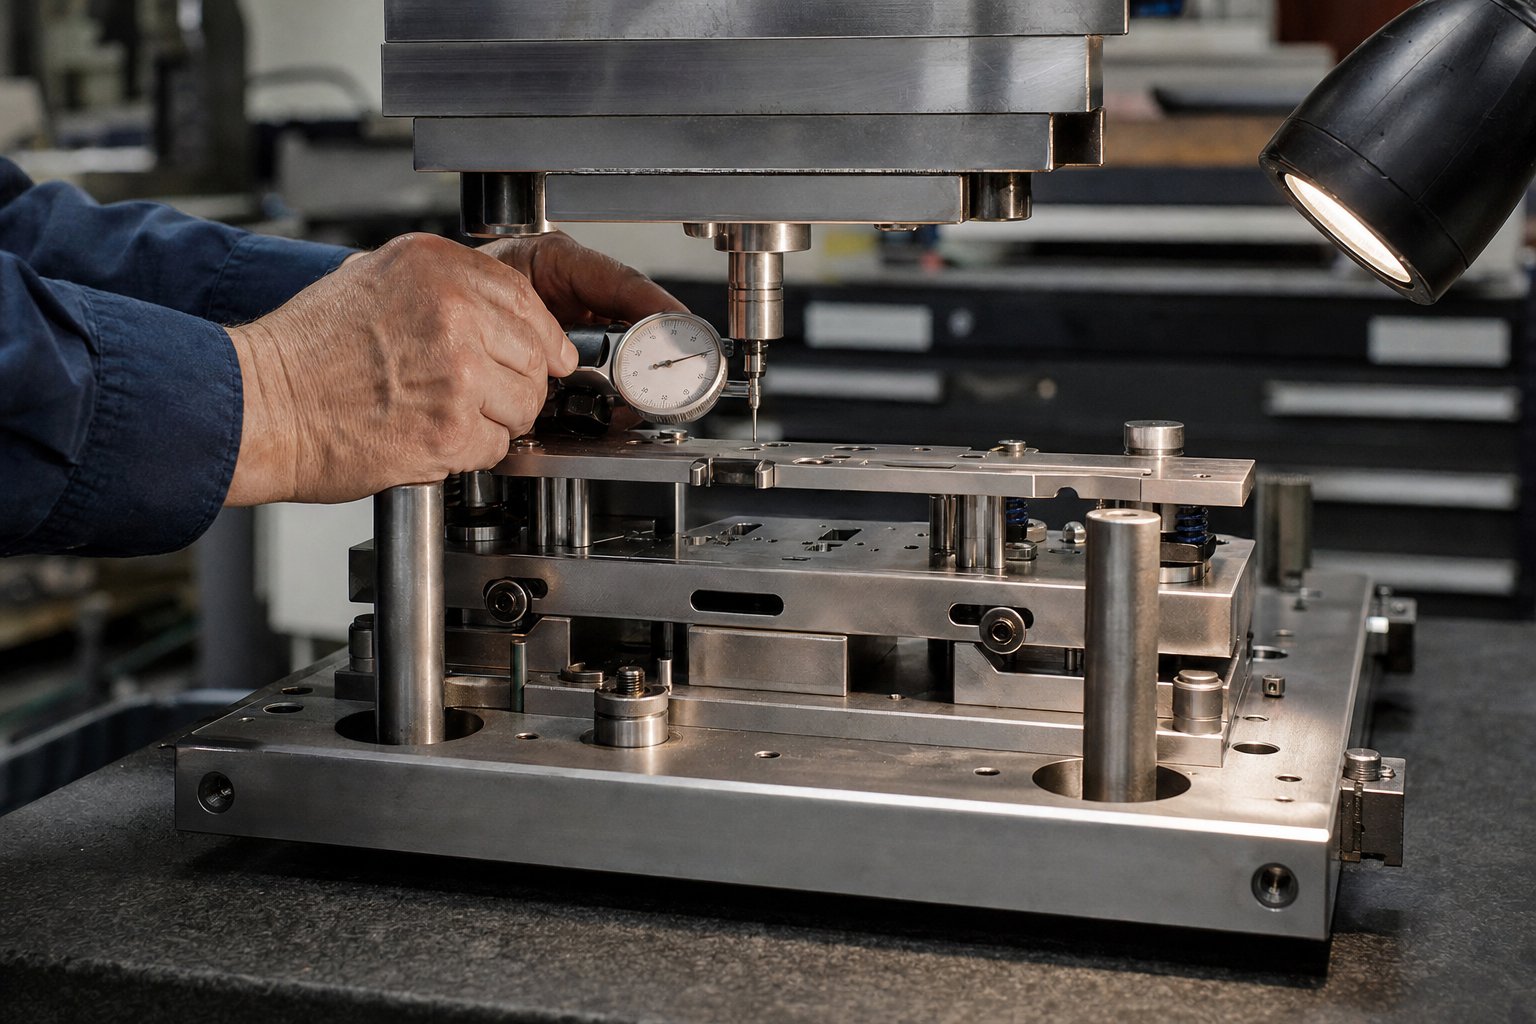
Sastavite i poravnajte kompletan set kalupa
Sada imate kolekciju kaljenih, brušenih i premazanih komponenti kalupa za štancanje koje se nalaze na vašoj klupi. Svaki je za sebe dimenzionalno precizan. Izazov je u tome što pojedinačna preciznost ne garantuje preciznost sklopljene. Kada spojite dvadeset ili više dijelova zajedno, svaka traka tolerancije se slaže, a kumulativni rezultat određuje da li se vaše ivice probijanja susreću s otvorima matrice sa zazorom koji ste dizajnirali ili pomjeraju u neusklađenost koja proizvodi otpad pri prvom pogotku.
Ova faza montaže je u kojoj se iskusni profesionalci za metalne alate i kalupe odvajaju od radnji koje jednostavno obrađuju dijelove. Proces zahtijeva sistematsko sekvenciranje, pažljivo mjerenje u svakoj fazi i tehnike koje kompenzuju stvarnostsnop tolerancije-preko više komponenti. Čak i kada je svaki pojedinačni dio unutar specifikacije, kombinovana varijacija može premašiti funkcionalne granice ako metode montaže to ne uzimaju u obzir.
Metode poravnanja komponenti i snop tolerancije-Gore
Zamislite pet komponenti za štancanje naslaganih između papuče matrice i površine matrice, od kojih svaka ima toleranciju položaja od plus ili minus 0,01 mm. U najgorem-cenu, te male varijacije se akumuliraju na plus ili minus 0,05 mm pozicijskog pomaka na rubu sečenja. To je dovoljno da se proizvedu neravne neravnine, ubrza habanje proboja na jednoj strani ili izazove povlačenje puževa.
Kontrola ovog skupa{0}}osovina na dvije primarne strategije:
- Š{0}}brušenje šibica- Umjesto da svaku ploču obrađujete nezavisno do apsolutne dimenzije, vi brusite spojene površine zajedno ili u podudarnim setovima. Ovo osigurava da interfejs između dvije komponente ima skoro-nultu prazninu bez obzira na to gdje je svaki dio sletio unutar svog individualnog raspona tolerancije. Sekcije matrice koje dijele liniju razdvajanja uzemljuju se kao set, jamčeći koplanarnost koju nezavisno brušenje ne može obećati.
- Selektivno uklapanje- Izmjerite stvarne dimenzije komponente nakon termičke obrade i završne obrade, a zatim strateški uparite dijelove. Proboj ploče za proboj koji se mjeri blago prema visokoj granici tolerancije uparuje se sa drškom za bušenje na donjem kraju, održavajući sklopljeno pristajanje unutar ciljnog zazora. Ova metoda mijenja zamjenjivost za preciznost, što je prava trgovina za matrice i aplikacije za štancanje gdje su performanse važnije od djelomične-pogodnosti zamjene.
Tri strukturna elementa održavaju poravnanje udarca-to-pod dinamičkim opterećenjima presa koje radi:
- Vodiči i čahure- Precizni-brušeni stupovi utisnuti u donju papuču zahvaćaju kaljene čahure u gornjoj papuči. Setovi vođenih stubova s kugličnim ležajem drže poravnanje unutar 0,005 mm ili bolje, sprječavajući bočni pomak čak i kada se tonaža penje. Za sklopove za kalupe i štancanje koji rade velikom brzinom, pred-napunjene kuglične-čaure eliminišu zračnost koju dozvoljavaju obične bronzane čahure.
- Blokovi pete- Blokovi od kaljenog čelika pričvršćeni vijcima na rubove papuče matrice apsorbiraju bočne sile nastale tokom operacija rezanja i oblikovanja. Bez blokova za petu, bočno-opterećenje iz rezova pod uglom ili asimetričnim rasporedom traka gura gornju cipelu bočno prema vodilicama, ubrzavajući habanje čahure i pogoršavajući poravnanje tokom vremena.
- Igle za tiple- Precizni tipli zaključavaju poziciju svake komponente u odnosu na ploču u koju se montira. Jednom kada se dio matrice locira, dva klina ga fiksiraju protiv rotacije i bočnog pomjeranja, tako da uklanjanje i ponovno instaliranje dijela za oštrenje ga vraća na potpuno istu lokaciju svaki put.
Dizajn skidača i proračuni pritiska opruge
Ploča za skidanje materijala služi varljivo kritičnoj funkciji u bilo kojem alatu za štancanje i matrici. On drži materijal lima ravno uz površinu kalupa tokom rezanja, sprečava podizanje trake sa udarima na povratnom hodu i vodi manje udarce koji bi se inače skretali pod opterećenjem. Nedovoljna sila skidanja uzrokuje da se materijal zalijepi za udarce, proizvodeći nasilan škljocaj koji oštećuje komponente i stvara varijacije dimenzija u vašim dijelovima. Prevelika sila gubi tonažu pritiska i ubrzava zamor proleća.
Proračun potrebne sile skidanja počinje sasama rezna sila:
- Sila rezanja= Perimetar rezanja x Debljina materijala x Smična čvrstoća
- Sila skidanja= 10% do 20% sile rezanja
- Dizajnirana sila skidanja= Sila skidanja x 1,3 faktor sigurnosti (minimum)
Za etapne alate i progresivne matrice koje također koriste skidač kao površinu za stezanje tokom oblikovanja, udvostručite izračunatu silu za stezanje tokom rezanja i utrostručite je za stezanje tokom oblikovanja. Ovo osigurava da se traka ne može pomicati bočno dok se radi, što je jedan od najčešćih izvora varijacija dimenzija u složenim operacijama progresivnog alata i štancanja.
Izbor opruge proizlazi iz zahtjeva sile:
- Azotne opruge- Isporučuju dva do tri puta veću snagu od zavojne opruge na istom otisku. Održavaju konzistentniju silu tokom cijelog hoda i pouzdani su pri brzinama preko 600 udaraca u minuti. Poželjno za proizvodnju progresivnih kalupa gdje konstantan pritisak stezanja direktno utječe na kvalitetu dijelova.
- Mehaničke spiralne opruge- Niža cijena i jednostavnije održavanje. Pogodno za aplikacije manjeg-obima i matrice gdje su prostorna ograničenja minimalna. Odaberite brzinu opruge koja isporučuje punu silu skidanja unutar raspoloživog hoda otklona.
Uz odlučenu strategiju poravnanja i izračunatu silu opruge, fizički sklop slijedi određeni redoslijed. Preskakanje naprijed ili preskakanje koraka stvara probleme koji kaskadiraju kroz cijelu gradnju.
- Pregledajte i skinite ivice sa svih cipela, osiguravajući da su montažne površine ravne unutar 0,0002 inča i paralelne odozgo-na{2}}dolje.
- Pritisnite vodilice u donju cipelu (ili montirajte sklopove vođenih stubova), provjeravajući okomitost na površinu cipele.
- Ugradite blokove za petu i učvrstite ih vijcima sa utičnicom zategnutim prema specifikaciji.
- Montirajte dijelove kalupa u donju cipelu pomoću klinova za tiple za lokaciju, a zatim ih pričvrstite vijcima s utičnicom. Provjerite položaje reznih{1}}ivica u odnosu na centre vodilice.
- Ugradite ploču za skidanje na gornju cipelu s oprugama na njihovoj izračunatoj visini prednaprezanja. Potvrdite da slobodan hod odgovara potrebnom hodu skidanja.
- Ugradite proboje u ploču za probijanje, tako da svaki drška u potpunosti prisloni na pomoćnu ploču. Uvjerite se da se vrhovi bušotina protežu na ispravan razmak ispod lica skidača.
- Sastavite gornju cipelu na vodilice i spustite sklop da provjerite ulazak bušotine u otvore matrice. Provjerite ravnomjeran razmak oko svih reznih rubova pomoću mjerača za pipanje ili ispitivanjem svjetlosnog razmaka.
- Primijenite završni moment na sve pričvršćivače u poprečnom-slijedu uzorka, ponovo-provjerite kritične dimenzije i zabilježite sastavljenu visinu zatvarača za postavljanje presa.
Ta posljednja provjera dimenzija prije nego što kocka napusti klupu je vaša polisa osiguranja. Bilo koja neusklađenost uhvaćena ovdje se ispravlja za nekoliko minuta pomoću podloške ili površine za ponovno brušenje. Ista neusklađenost otkrivena tokom isprobavanja košta sate vremena za štampu, rastavljanja i dorade. Sa kompletom matrica potpuno sastavljenim i verificiranim na klupi, spreman je za probnu presu gdje žigosani dijelovi otkrivaju da li vaše odluke o dizajnu, mašinskoj obradi i montaži zapravo daju usklađene rezultate u stvarnim uvjetima presovanja.
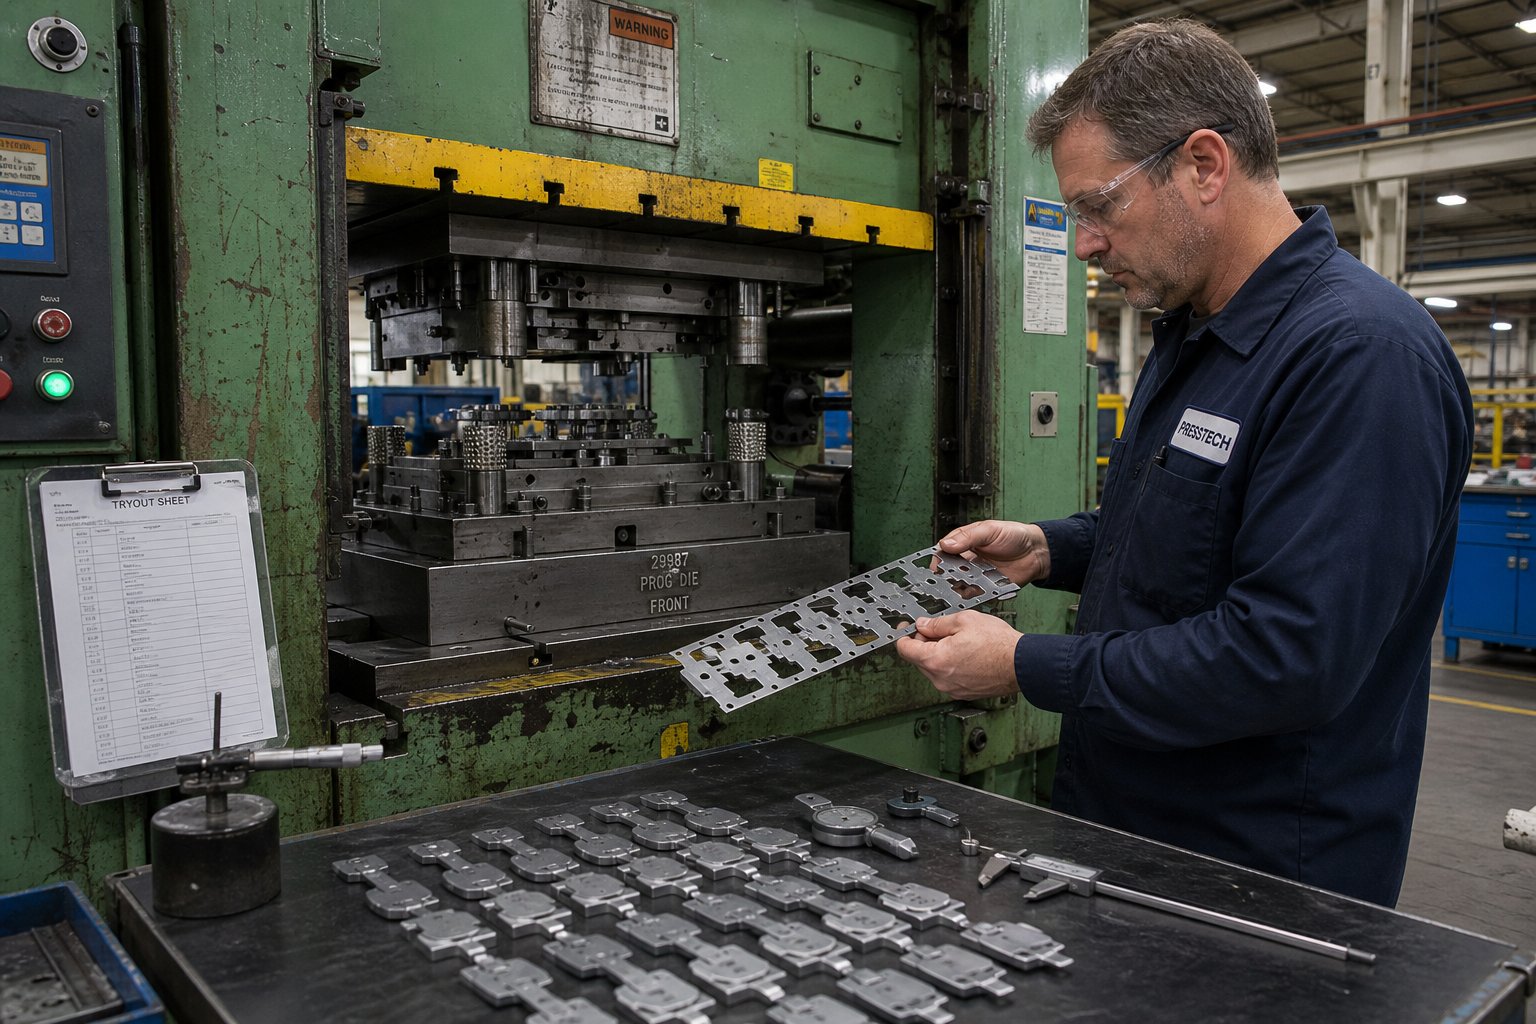
Pokreni probne mjere i otklanjanje grešaka dok dijelovi ne ispune specifikacije
Vaša matrica je sastavljena, pregledana na klupi i izmjerena za štampanje. Sve se provjerava. Pa zašto većina novih matrica još uvijek ne proizvede odgovarajuće dijelove pri prvom pogotku? Zato što matrica za štancanje ne radi izolovano. Radi unutar prese, sa stvarnim materijalom koji ima varijacije svojstava, pod dinamičkim opterećenjima i brzinama koje nijedna inspekcija na klupi ne može ponoviti. Probna faza je u kojoj otkrivate kako vaša matrica zapravo radi pod uvjetima štancanja i sistematski zatvarate svaki jaz između namjere dizajna i fizičke stvarnosti.
Zamislite probu kao završni ispit za svaku odluku koju ste donijeli tokom dizajna, odabira materijala, strojne obrade i montaže. Dobre vijesti: strukturirani pristup procjeni prvog-prvog pogotka i iterativnoj korekciji dovodi do toga da se većina precizira unutar nekoliko iteracija, a ne sedmicama frustrirajućih nagađanja.
Postavljanje za prve hitove
Proba kalupa počinje odabirom i postavljanjem štampe. Šta je štamparska presa u ovom kontekstu? To je mašina koja isporučuje kontroliranu silu kroz precizan linearni hod, zatvarajući polovice kalupa zajedno s dovoljnom tonažom za rezanje i formiranje lima. Kako konkretno radi presa za štancanje tokom probe? Postavljate ram na brzinu puzanja (obično 10-20% stope proizvodnje), uspostavljate visinu zatvarača na osnovu dimenzije snimljene tokom montaže i provjeravate da li matrica leži ravno u podupiraču s ujednačenim pritiskom stezaljke.
Prvi udarci bi uvijek trebali raditi smanjenom brzinom iz tri razloga:
- Niža brzina vam daje vremena da čujete i vidite probleme prije nego što prouzrokuju štetu. Udar punom brzinom u pogrešno{1}}locirani dio matrice može razbiti alat. Pri puzećoj brzini osjećate smetnje i možete zaustaviti presu.
- Smanjena brzina izoluje performanse matrice od efekata inercije. Pri brzini proizvodnje, dinamika trake, poskakivanje skidača i odziv dušične opruge se mijenjaju. Proba pri maloj brzini potvrđuje da kalup radi geometrijski prije uvođenja dinamičkih varijabli.
- Možete bezbedno koristiti meke materijale za verifikaciju. Provlačenje olovne žice, gline za modeliranje ili mekih aluminijskih podložaka kroz kalup pri maloj brzini omogućava vam da provjerite visinu zatvarača, obrasce zazora i dubine oblikovanja bez rizika od očvrslog alatnog čelika.
Provucite kratku traku materijala za proizvodnju{0}}(ista legura, ista debljina, ista temperatura) kroz kalup za vaše prve dijelove uzorka. Nikada nemojte isprobavati sa nasumično odabranim otpadom. Svojstva materijala direktno utječu na svaki aspekt procesa štancanja, od sile rezanja i formiranja neravnina do opružnog vraćanja i ponašanja pri izvlačenju. Korištenje materijala različitog od proizvodne specifikacije jamči da će vaše ispravke za otklanjanje grešaka biti pogrešne.
Prvi-Pregled pogodaka i uobičajena dijagnoza kvarova
Izvucite svoje prve dijelove uzorka i sistematski ih pregledajte. Izmjerite visinu neravnine mikrometrom ili mjeračem zaoštravanja. Provjerite dimenzije-da-funkcije u odnosu na otisak dijela. Pregledajte formirane površine na pukotine, bore i oznake na površini. Uporedite lijevu-u odnosu-desnu i vodeći-u odnosu na-zadnje ivice radi simetrije.
Visina šiljaka je vaš jedini najbolji pokazatelj tačnosti zazora. Čista-ošišana ivica sa minimalnim neravninama (obično ispod 10% debljine materijala) govori da je zazor-od-proboja tačan. Prekomjerni zarezi na jednoj strani elementa signaliziraju neravnomjeran zazor, koji obično vodi do neusklađenosti proboja, pomaka preseka matrice ili nagiba cilindra, a ne nepravilnog dizajna zazora.
Evo dijagnostičkog okvira za najčešće defekte na koje ćete naići tokom testiranja preciznog štancanja:
| Defekt | Osnovni uzrok | Korektivna radnja |
|---|---|---|
| Prekomjerno neravnine (jednostrano) | Neusklađenost udarca-to-; neujednačen klirens | Ponovo{0}}provjerite poravnanje stuba vodiča; položaj podmetača; provjerite lokacije tiplova u presjeku |
| Pretjerano grebanje (ujednačeno svuda okolo) | Tupe rezne ivice ili nedovoljan zazor | Oštrite rubove bušotine i matrice; povećati razmak ako je dizajn bio previše čvrst |
| Rascjepi u formiranim područjima | Prekomjerna sila držača blanka; nedovoljan protok materijala; oštar radijus | Smanjite pritisak držanja; poljski radijusi izvlačenja; povećati ulazni radijus matrice; podesiti mazivo |
| Bore na prirubnicama ili zidovima | Nedovoljna sila držača blanka; višak materijala u zoni kompresije | Povećati predopterećenje dušične opruge; dodajte ili produbite perle za crtanje; modificirati prazni oblik |
| Springback (preko-savijen) | Elastični oporavak premašuje kompenzaciju; granica popuštanja materijala veća od nominalne | Povećati ugao savijanja; dodati perlu za učvršćivanje; povećati zadržavanje na dnu poteza |
| Povlačenje puževa (puževi se lijepe za udarac) | Nedovoljan zazor sa strane matrice; efekat vakuuma; nema karakteristika zadržavanja puževa | Dodajte žljebove za zadržavanje puževa u otvor matrice; malo povećajte klirens; dodati zračnu eksploziju |
| Lokacija rupe je izvan tolerancije | Strip misfeed; pilot pin nije zakačen; greška vremena u progresivnom nizu | Provjerite dužinu uvlačenja; provjeriti stanje pilotske osovinice i dubinu zahvata; podesite tajming otpuštanja hrane |
| Površinske ogrebotine ili nagrizanje | Grube površine matrice; nedovoljno podmazivanje; prijanjanje materijala na alat | Polirajte površine matrice do Ra < 0,2 um; promijeniti vrstu ili primjenu maziva; površine kalupa za premazivanje |
Primjer dijagnoze neuspjeha štancanja u praksi: izvučete dio iz progresivne matrice i primijetite tešku neravninu samo na desnoj strani prazne komponente. Vaš prvi instinkt može biti da ponovo-izoštrite, ali ujednačena oštrina na oštrici to isključuje. Pravi uzrok je često bočni pomak probijača od 0,01-0,02 mm u odnosu na otvor matrice. Provjera ovoga probnim rezom mekog kabla potvrđuje neujednačenu dubinu otiska na suprotnim stranama. Popravak je podmetanje probojne ploče ili ispravljanje poravnanja vodilice, a ne ponovno brušenje još uvijek oštre ivice.
Iterativne prilagodbe i optimizacija vremena
Niko ne treba očekivati da će nova matrica raditi savršeno nakon jednog ciklusa korekcije. Proces utiskivanja uključuje previše interakcijskih varijabli za savršen-snimku. Iskusni proizvođači kalupa planiraju tri do pet probnih iteracija na tipičnom proizvodnom kalupu i više na složenim progresivnim alatima.
Svaka iteracija prati istu petlju:
- Pokrenite uzorke dijelova (minimalno 20-30 komada da vidite varijaciju, a ne samo jedan pogodak).
- Izmjerite kritične dimenzije i zabilježite rezultate u listu sa podacima.
- Identifikujte pojedinačno najveće odstupanje od specifikacije.
- Dijagnosticirajte osnovni uzrok koristeći gornji okvir za defekte.
- Implementirajte jednu po jednu ispravku, a zatim ponovo{0}}pokrenite uzorke da potvrdite da je popravka funkcionirala bez uvođenja novih problema.
Ova poslednja tačka je kritična. Promjenom više varijabli istovremeno je nemoguće znati šta je pomoglo, a šta škodilo. Ovaj disciplinovani pristup odražava ono štostručnjaci za štancanje preporučuju: razumijevanje načina na koji procesne varijable međusobno djeluju i zauzimanje sistematskog pristupa{0}}baziranog na podacima umjesto unošenja više izmjena odjednom i nade najboljem.
Uobičajena iterativna podešavanja tokom progresivnog otklanjanja grešaka uključuju:
- Shimming punches- Dodavanje ili uklanjanje podloške podloške ispod držača proboja za podešavanje dubine rezanja i održavanje odgovarajućeg vremena matrice nakon oštrenja. Kao što industrijska praksa potvrđuje, uvijek dokumentirajte tačnu količinu materijala uklonjenog tokom mljevenja i postavite ekvivalentnu podlošku ispod držača bušotine. Nikada nemojte prekoračiti tri podloška prije nego što ih spojite u jednu zamjensku podlošku iste debljine.
- Podešavanje vremena u progresivnim kalupima- Osiguravanje da alati za skidanje trake dođu u kontakt sa trakom prije nego što se udarci uhvate i da ostanu u kontaktu dok se udarci potpuno ne povuku. Putovanje-sistema pritiska uvijek mora premašiti radnu-putnu udaljenost kako bi se spriječilo podizanje trake i pogrešna -registracija između stanica.
- Izmjena perli za crtanje- Promjena visine zrna, radijusa ili položaja za kontrolu protoka materijala u šupljine za izvlačenje. Više perle povećavaju silu sputavanja; niže perle omogućavaju da materijal teče slobodnije.
- Podešavanje pritiska azotne opruge- Podešavanje prednaprezanja plinske opruge za promjenu sile držanja skidanja ili prazne -sile. Počnite sa izračunatim vrijednostima i fino-podesite na osnovu stvarnog kvaliteta dijela.
Jedan scenario primera štancanja koji ilustruje kaskadni efekat: naizgled jednostavna korekcija kao što je podmetanje držača bušotine da bi se vratilo vreme nakon oštrenja, ako se zanemari, prisiljava osobu za podešavanje da snizi visinu zatvarača kako bi postigao pun rez. Ta manja visina zatvarača pokreće formiranje stanica preduboko, stvarajući prekomjernu tonažu koja može oštetiti matricu ili presu. Tonaža prati putovanje, neko podiže granice alarma, a matrica sada radi u lošem stanju koje joj dramatično skraćuje život. Sve zato što je promašen jedan šim.
Dvije tehnike verifikacije pomažu vam da otklonite greške bez rizika od skupog alata:
- Spot{0}}plave površine- Nanesite tanak sloj pruske plave (boja za raspored) na matrice ili izbušite površine, a zatim zatvorite matricu na komadu materijala ili direktno (za površine koje se ne-seče). Obrazac kontakta otkriven plavim prijenosom pokazuje tačno gdje matrica ostvaruje kontakt i gdje postoje praznine. Upotrijebite ovo da provjerite pristajanje površine formiranja, ujednačenost kontakta lica skidača i uzorke zahvatanja pločice.
- Ispitivanje otiska mekog materijala- Provucite olovnu žicu, glinu za modeliranje ili mekani aluminijum kroz matricu malom brzinom. Komprimovani materijal otkriva visinu zatvarača na svakoj stanici, pokazujući vam tačno koliki radni razmak postoji između gornje i donje komponente. Ova tehnika je od neprocjenjive važnosti za verifikaciju da sve stanice u progresivnoj matrici istovremeno postižu odgovarajuću dubinu, a da nijedna stanica ne padne na dno prerano ili se ne uspije u potpunosti formirati.
Visoko precizno štancanje metala zahtijeva da vaši rezultati testiranja pokažu ne samo usklađenost jednog-dijela već dosljednu ponovljivost. Pokrenite niz od pedeset ili više dijelova nakon konačnih korekcija i provjerite da li dimenzije ostaju stabilne bez pomaka. Pomjeranje dimenzija u kratkom roku signalizira problem topline, trošenja ili poravnanja koji će se samo pogoršati pri brzini i volumenu proizvodnje.
Probna faza se završava kada vaši dijelovi dosljedno zadovoljavaju dimenzije štampe, kvalitet površine prođe vizuelnu i taktilnu inspekciju, a visine neravnina budu unutar specifikacije na svim stanicama za sečenje. U tom trenutku, matrica je potvrđena za željenu geometriju. Prelazak na održivu proizvodnju, međutim, uvodi novi skup zahtjeva: senzore, optimizaciju brzine, dokumentaciju i planiranje održavanja koji održavaju performanse matrice u probnom kvalitetu tokom stotina hiljada ciklusa.
Skala od validiranih alata do proizvodnih{0}}gotovih rezultata
Matrica koja prođe probu proizvodi konformne dijelove malom brzinom u kratkim rafalima. Proizvodni{1}}spremni kalup radi istu stvar u punom ciklusu, smjena za smjenom, dok sam sebe nadgleda radi problema i dokumentuje svaku kontrolnu tačku kvaliteta na putu. Jaz između te dvije države je mjesto gdje mnogi timovi potcjenjuju uključeni posao.
Premošćivanje tog jaza znači dodavanje inteligencije, brzine i discipline alatima koji se već pokazuju geometrijski ispravnim. Evo šta se mijenja kada validiranu metalnu matricu za štancanje prebacite u kontinuiranu proizvodnju.
Senzori, optimizacija brzine i planiranje održavanja
Tokom isprobavanja pratili ste svaki udarac. U proizvodnji, matrica radi bez nadzora satima. Senzori zamjenjuju vaše oči i uši:
- Detektori pogrešnog uvlačenja- Senzori blizine ili fotoelektrični senzori potvrđuju da je traka napredovala u ispravnom koraku prije nego što pritisne. Kratko-uvjet uvlačenja šalje udarac u već-probušeno područje, odmah oštećujući alat.
- Slug senzori- Otkrijte da li puževi čiste otvor matrice nakon svakog pogotka. Zadržani puž se slaže ispod sljedećeg blanka i može napuknuti dio matrice ili proizvesti neispravan dio.
- Monitori tonaže- Izmjerite potpise sile na svakom potezu. Postepeno povećanje signalizira otupljivanje ivica; iznenadni šiljak signalizira dvostruki-pogotak, pogrešno uvlačenje ili strani materijal u kalupu.
- Senzori{0}}izdvojeni- Potvrdite da se gotovi metalni dijelovi za štancanje čiste izbace prije sljedećeg ciklusa, sprečavajući pad matrice na progresivnom alatu.
Sa senzorima na mjestu, povećavate brzinu ciklusa postepeno. Počnite sa 60-70% ciljanih udaraca u minuti i provjerite da li se dinamika trake, vrijeme za skidanje i izbacivanje dijela ponašaju isto kao i tijekom probe. Štancanje velikog volumena uvodi efekte inercije koji mijenjaju kako se traka podiže, kako azotne opruge reagiraju i kako puževi putuju kroz otvore matrice. Povećajte brzinu u koracima od 10% dok ne postignete ciljnu brzinu bez odstupanja u kvaliteti ili grešaka senzora.
Planiranje održavanja zaključava životni dobitak matrice za koju ste dizajnirali. Uspostavite intervale ponovnog brušenja na osnovu podataka o probnom radu: ako je visina šiljaka dostigla prag odbijanja na 80.000 pogodaka tokom validacije, zakažite oštrenje na 70.000 kao preventivnu mjeru. Dokumentirajte intervale zamjene opruga, mjesta podmazivanja i kontrolne tačke.Strukturirani programi održavanja opreme za prešanje i štancanjepokazalo se da produžavaju vijek trajanja alata do 50% i smanjuju neplanirane zastoje za 30-45% u usporedbi s reaktivnim pristupima.
Validacija proizvodnje i kontrolne tačke kvaliteta
Industrijsko štancanje metala za regulirane industrije zahtijeva više od dijelova koji izgledaju ispravno. Potreban vam je statistički dokaz da vaš proces proizvodi usklađene dijelove za štancanje od lima dosljedno i predvidljivo.
Studije sposobnosti procesa kvantifikuju taj dokaz. Cpk indeks mjeri koliko dobro je izlaz vašeg procesa centriran unutar raspona tolerancije.Obično je potrebna Cpk vrijednost veća od 1,33, što odgovara stopi kvarova ispod 64 dijela na milion. Postizanje tog broja znači pokretanje minimalne veličine uzorka (obično 30-50 uzastopnih dijelova iz stabilnog procesa) i izvođenje dimenzionalne analize na svakoj kritičnoj osobini.
Za programe pečatiranja u automobilskoj industriji, proces odobrenja proizvodnih dijelova (PPAP) formalizira ove zahtjeve u strukturirani paket za podnošenje. PPAP dokumentacija obično uključuje:
- Prvi-izvještaji o inspekciji artikala sa crtežima u obliku balona
- Dijagrami toka procesa i planovi upravljanja
- Analiza mjernog sistema (Gage R&R) koja potvrđuje sposobnost opreme za inspekciju
- Studije sposobnosti (Cpk) na kritičnim dimenzijama
- Certifikati materijala vezani za određene serije zavojnica
- FMEA (Failure Mode and Effects Analysis) koji pokriva proces štancanja
Vazdušni programi dodaju svoje sopstvene zahteve, često zahtevajući potpunu sledljivost od serije toplote sirovog materijala do serijalizacije gotovih delova. Zajednička nit u svim reguliranim industrijama je da vaša prilagođena matrica za štancanje metala mora proizvoditi dijelove unutar validiranog, dokumentovanog i ponovljivog procesa, a ne samo proći vizualnu provjeru na kraju serije.
OEM proizvođači automobila i dobavljači Tier{1}}1 očekuju sisteme kvaliteta zasnovane na prevenciji, a ne na-razvrstavanje{5}}na kraju. Automobilske kalupe za štancanje izvoznog kvaliteta i procesi izgrađeni oko njih obično postižu stope kvarova u rasponu od 50-200 PPM kada rade pod odgovarajućom kontrolom procesa i disciplinom održavanja.
Kada se udružiti s iskusnim proizvođačem kalupa
Sada razumete ceo tok posla od crtanja delova do validacije proizvodnje. Evo praktične stvarnosti: većina proizvođača ima koristi od partnerstva sa specijaliziranom radnjom za izradu alata za proizvodnju alata, posebno za složene progresivne kalupe ili velike-prilike za automobilsko štancanje gdje se trošak pokušaja-i-pogreške mjeri šestocifrenim.
Izgradnja prototipa jedne-mreže stanice u vlastitoj radnji uči vas osnovama. Skaliranje na progresivnu matricu od 20 stanica koja radi pri 400 udaraca u minuti na automobilskoj liniji je druga kategorija izazova, ona koja zahtijeva specijaliziranu opremu, duboko poznavanje procesa i godine iterativnog iskustva u otklanjanju grešaka u vrstama problema koje ovaj članak opisuje.
Odluka o outsourcingu nije promašaj. To je alokacija rizika. Namjenski proizvođač kalupa amortizira svoja ulaganja u softver za simulaciju, precizne obradne centre, probne prese i iskusne proizvođače alata u stotinama projekata. Imate koristi od te koncentrisane mogućnosti bez nošenja dodatnih troškova.
Za proizvođače, menadžere izvora i inženjere alata koji su spremni da pređu sa razumijevanja procesa{0}}izrade kalupa na traženje ponuda za proizvodne alate,YICHEN-ove usluge štancanjapodržavaju potpuni tok posla, od analize izvodljivosti i CAE simulacije preko precizne obrade, probnih radova i završne inspekcije. Ta mogućnost od-do{2}}kraja eliminiše rizik koordinacije od podjele posla na više dobavljača.
Ključni kriterijumi za ocjenu partnera za{0}}proizvodnju kalupa: interna CAE simulacija i sposobnost analize izvodljivosti, puni kapacitet CNC obrade i EDM, namjenske probne prese za validaciju prije isporuke, CMM i oprema za optičku inspekciju za verifikaciju dimenzija, certifikati sistema kvaliteta (ISO 9001 i minimalni programi za održavanje dokumenata ISO 9001 i 16 99, programi za automatsko održavanje dokumenata ISO 9001 i 999). podrška inženjerskim promjenama tokom životnog vijeka matrice.
Bilo da svoju sljedeću matricu za štancanje pravite u potpunosti u-kući ili u partnerstvu sa specijalistom za alate za proizvodnju{1}}, znanje u ovom vodiču daje vam rječnik, okvire za odlučivanje i tehnička mjerila za upravljanje procesom s povjerenjem. Svaki korak, od odabira pravog tipa matrice preko termičke obrade, montaže, isprobavanja i validacije proizvodnje, prati logičan lanac u kojem se informirane odluke u svakoj fazi spajaju u kalup koji ispunjava specifikacije pri prvom isprobavanju i nastavlja ga udarati do kraja trajanja programa.
Najčešća pitanja o izradi matrice za štancanje metala
1. Koliko košta izrada metalne matrice za štancanje?
Troškovi kalupa za štancanje metala uvelike variraju ovisno o složenosti. Jednostavne matrice za jednu-stanicu za izradu prototipa mogu koštati nekoliko hiljada dolara, dok složene progresivne kalupe za proizvodnju automobila obično zahtijevaju 100.000 USD do 500.000 USD. Ključni pokretači troškova uključuju broj stanica, izbor materijala (D2 naspram karbidnih umetaka), zahtjeve za tolerancijom i da li je potrebna CAE simulacija i višestruke iteracije proba. Partnerstvo s iskusnim proizvođačem kalupa kao što je YICHEN može pomoći u kontroli troškova kroz ranu analizu izvodljivosti i optimizirani dizajn prije nego što se posvetite mašinskoj obradi.
2. Koji je najbolji alatni čelik za štancane kalupe?
Ne postoji najbolji alatni čelik jer se svaka komponenta matrice suočava s različitim naprezanjima. D2 (HRC 58-62) je radni konj za opšte slepljivanje sa odličnom otpornošću na habanje. A2 nudi bolju žilavost za formiranje udaraca koji apsorbuju udarce. S7 se nosi sa teškim-operacijama na debelu stoku. M2 zadržava tvrdoću pri velikim brzinama u progresivnim matricama. Karbidni umetci služe ultra-primjenama velikog obima koje prelaze milione pogodaka. Pravi izbor zavisi od materijala vašeg radnog komada, obima proizvodnje i prihvatljivih intervala ponovnog brušenja.
3. Koji je ispravan zazor-za-štancanje za štancanje lima?
Zazor od proboja-do-izražava se kao postotak debljine materijala po strani i varira u zavisnosti od vrste lima. Blagi čelik zahtijeva 8-12% zazora po strani, nehrđajući čelik 10-15% zbog kaljenja, a aluminijum i mesing najbolje rade na 5-8%. Kretanje prema višoj granici ovih raspona smanjuje naprezanje alata i produžuje vijek trajanja matrice, iako može malo povećati visinu neravnina. Uvijek koristite materijal proizvodnog kvaliteta tokom isprobavanja da biste precizno potvrdili postavke zazora.
4. Koliko dijelova matrica za štancanje može proizvesti prije nego što je potrebno održavanje?
Vijek trajanja matrice između ponovnog brušenja ovisi o vrsti alatnog čelika, materijalu izratka i površinskim premazima. Blaga čelik D2 probijača obično daje 100.000-150.000 udaraca prije nego što se signali visine šiljaka ponovo bruse. Isti udarac koji seče nerđajući čelik pada na 30.000-50.000 pogodaka. PVD premazi dramatično produžavaju ove intervale. TiCN-alati za štancanje čelika visoke čvrstoće proizveli su preko 1,2 miliona dijelova u odnosu na 50.000 za hromirane alternative. Alatni čelici za metalurgiju praha mogu povećati vijek trajanja sa 5.000-7.000 ciklusa na preko 40.000 ciklusa u poređenju sa konvencionalnim D2.
5. Koja je razlika između progresivne i složene matrice?
Složena matrica izvodi više operacija rezanja (kao što su sljepljivanje i bušenje) istovremeno u jednom potezu pritiska, proizvodeći ravne dijelove sa čvrstim tolerancijama od-do{1}} karakteristika. Progresivna matrica ubacuje trakasti materijal kroz niz stanica, od kojih svaka izvodi jednu ili dvije operacije, dovršavajući potpuno formiran dio sa svakim udarcem velikom brzinom. Složene matrice odgovaraju umjerenim-do-velikim količinama ravnih dijelova (50K-500K+ godišnje), dok progresivne matrice obrađuju složene više{12}}korakalne dijelove u velikim količinama (100K do miliona) sa savijanjima, oblicima i višestrukim rezovima. Progresivne matrice koštaju više, ali isporučuju nižu cijenu po dijelu na skali.




