Šta su zarezi za premosnice i zašto su važni u kalupima za štancanje
Kada tipokrenuti progresivnu matricu za štancanje pri proizvodnoj brzini, svaki formirani element na traci mora putovati nizvodno kroz stanice bez sudara sa alatima. Taj jedini zahtjev pokreće jednu od najpraktičnijih dizajnerskih odluka s kojima se suočava proizvođač alata i matrica: gdje i kako izrezati obilazne zareze.
Definicija premosnih zareza u progresivnim kalupima
Premosni zarez je namjerno uklanjanje materijala u nosećoj traci progresivne matrice koje stvara prostor za prethodno formirane elemente da prođu kroz sljedeće stanice bez sudara s udarcima, blokovima matrice, skidačima ili podizačima.
Svrha obilaznih zareza u kalupima za štancanje je jednostavna. Kako se traka kreće prema naprijed, elementi poput koplja, udubljenja, iscrtanih čašica i savijenih jezičaka vire iznad ili ispod ravnine trake. Bez zračne putanje, te karakteristike udaraju u nizvodne komponente alata i presa se zaglavljuje. Obilazni zarezi u oblikovanju lima daju svakom izbočenom elementu siguran hodnik kroz koji se može proći, održavajući traku u pokretu i presu u radu.
Zašto je prevencija smetnji izazov dizajna jezgra matrice
Interferencija između formiranih karakteristika i komponenti matrice nije manja smetnja. To uzrokuje zaglavljivanje traka, otpadne dijelove, slomljene udarce i neplanirane zastoje koji nagrizaju proizvodne ciljeve. Svaki profesionalac za alate i matrice uključen u dizajn, postavljanje ili održavanje treba jasno razumijevanje o tome kako zarezi za obilaznicu sprječavaju smetnje u kalupu za štancanje, jer je alternativa reaktivno rješavanje problema na zaustavljenoj presi.
Ovaj članak opisuje mehaniku, tipove, proces dizajna, razmatranja materijala i načine kvara obilaznih zareza u oblikovanju lima. Cilj je da vam pružimo potpunu, praktičnu referencu za prevenciju smetnji u fazi projektovanja, a ne da se bavite problemima u proizvodnji.
Razumijevanje kako se smetnje trake razvijaju na stanicama za formiranje
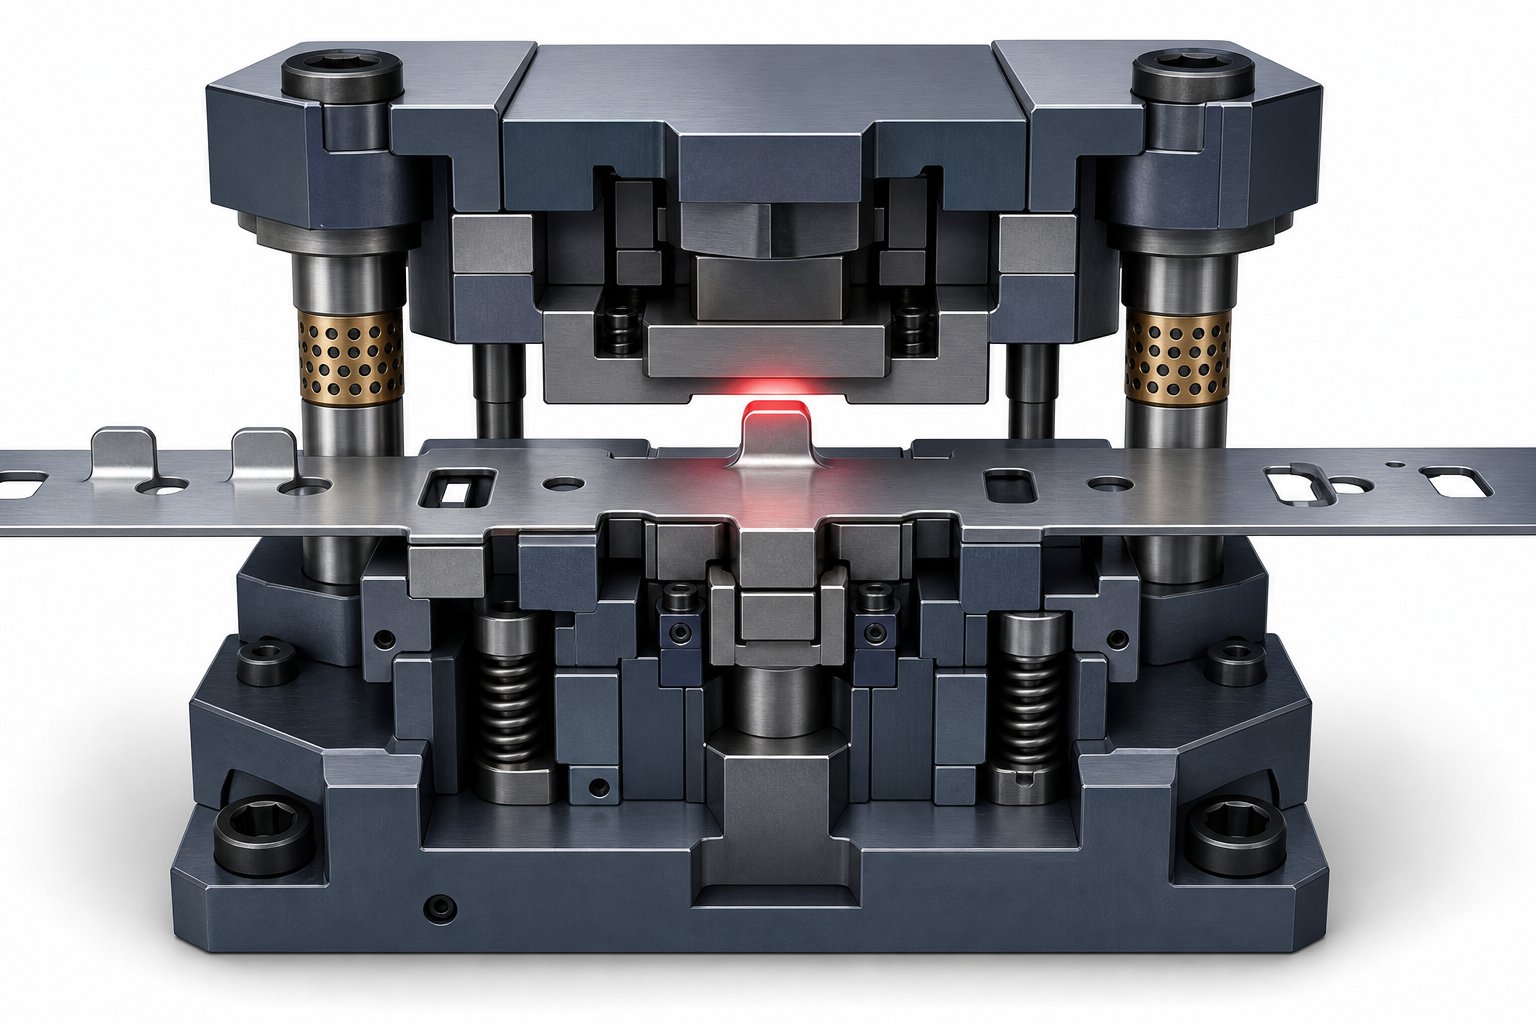
Zamislite traku lima koja napreduje kroz progresivnu matricu, stanicu po stanicu, stotinama udaraca u minuti. Svaka stanica izvodi određenu operaciju oblikovanja metala: jedna udara kopljem, druga izvlači čašu, druga savija jezičak. Svaka od ovih operacija trajno pomiče materijal iznad ili ispod ravnine trake. Traka se kreće naprijed, noseći sa sobom te izbočene karakteristike, i upravo tu počinje opasnost od sudara.
Kako formirane karakteristike stvaraju rizik od sudara tokom napredovanja trake
U progresivnom kalupu, traka se indeksira naprijed za jednu dužinu koraka u svakom ciklusu presovanja. Karakteristike formirane uzvodno sada zauzimaju prostor koji je potreban i komponentama alata nizvodno. Izvučena čaša koja se nalazi ispod ravnine trake kreće se direktno prema prednjoj strani bloka sljedeće stanice. Savijeni jezičak koji stoji iznad trake putuje ravno u ploču za skidanje. Sila popuštanja primijenjena tokom oblikovanja trajno je preoblikovala materijal, a ta nova geometrija se ne skuplja da bi uredno stala kroz sljedeću stanicu.
Problem se ujedinjuje sa mnogim stanicama. Svaka dodatna operacija formiranja dodaje još jednu izbočenu karakteristiku koja mora očistiti svaku narednu stanicu kroz koju prolazi.Proizvođač matricadizajniranje progresivnog alata za dvanaest-stanica možda će trebati pratiti puteve smetnji za karakteristike stvorene već od stanice dva sve do stanice jedanaest.
Evo najčešćih scenarija smetnji koji se razvijaju tokom progresije trake:
- Forme-okrenute prema gore (koplje, udubljenja, savijeni jezičci) koji se sudaraju sa pločama za skidanje ili gornjim udarcima dok se matrica zatvara
- Nadolje-okrenuti crteži ili ekstrudirani elementi koji dolaze u kontakt s površinama matrice ili nižim alatom tokom napredovanja trake
- Bočne krivine ili kovane prirubnice koje se hvataju za vodilice, sprečavajući glatko kretanje trake između stanica
- Formirane karakteristike upečatljivih opruge{0}}opterećenih klinova za podizanje koje podižu traku za hranjenje
Posljedice neriješenih smetnji u proizvodnim pogonima
Kada formirana karakteristika udari nizvodnu komponentu, rezultati su trenutni i skupi. Traka se zaglavi, zaustavljajući presu usred-ciklusa. Dijelovi u procesu se gnječe ili deformišu izvan tolerancije. Udarci pucaju, blokovi se lome, a skidači se savijaju. PremaMetalforming Magazine, čak i naizgled manji problemi s vremenom ili čišćenjem u progresivnim kalupima mogu stvoriti nepotrebnu tonažu koja oštećuje i matricu i samu presu.
Neplanirani zastoji zbog zastoja-vezanih za smetnje ne koštaju samo sate popravke. To remeti proizvodne rasporede, baca materijal i nameće reaktivno rešavanje problema pod pritiskom. Pametniji put je prevencija dizajnom, rješavanje svakog potencijalnog sudara u rasporedu trake prije nego što matrica ikada udari u presu. To dizajnersko{4}}razmišljanje je upravo ono što pokreće odluke o geometriji zareza, položaju i veličini.
Kako zaobići ureze mehanički sprječavaju smetnje
Interferencija trake je problem geometrije, a zarezi zaobilaznice ga rješavaju geometrijom. Princip je varljivo jednostavan: uklonite dio trakastog materijala na točno određenom mjestu tako da kada traka napreduje, izbočeni oblik zauzima prostor gdje je materijal nekada bio. Nema materijala na putanji znači da nema sudara sa nizvodnim alatom. Izazov leži u izračunavanju tačno koliko materijala treba ukloniti, gdje ga ukloniti i kako to uklanjanje stupa u interakciju sa strukturnim ponašanjem trake dok prolazi kroz kalup.
Kreiranje omotnice za oslobađanje putem uklanjanja materijala
Razmislite o omotaču za oslobađanje kao o trodimenzionalnom hodniku kroz koji formirana komponenta treba da prođe bez dodirivanja bilo čega. Zasjek obilaznice definira pod, zidove i strop tog hodnika eliminirajući trakasti materijal koji bi ga inače zauzeo.
Geometrija zareza mora uzeti u obzir tri dimenzije formiranog elementa:
- Visina ili dubina- koliko daleko element strši iznad ili ispod ravnine trake
- Footprint- područje-prikaza na planu koje funkcija zauzima duž i poprijeko trake
- Margina klirensa- dodatni prostor izvan omotača karakteristika za prilagođavanje varijacija u tačnosti uvlačenja, povratnom povratku materijala i otklonu pritiska
Zarez ne mora biti dramatično veći od funkcije koju čisti, ali mora uzeti u obzir stvarne-svjetske uslove. Ponašanje materijala pod naprezanjem slijedi s-s krivu (krivu naprezanja-deformacije) koja otkriva kako se traka elastično deformira prije nego što postigne trajnu elastičnost. Ovo je važno jer modul elastičnosti trakastog materijala određuje koliko se nosač savija pod silama uvlačenja, koje mogu blago pomjeriti formiranu strukturu u odnosu na njenu nominalnu poziciju. Zarez veličine samo teoretskog omotača karakteristike, bez margine zazora za elastični otklon, rizikuje povremeni kontakt u uslovima proizvodnje.
Margina zazora se obično kreće od 0,5 mm do 2,0 mm izvan granice karakteristike, u zavisnosti od krutosti materijala, brzine presovanja i preciznosti sistema za dovod. Deblje, tvrđe trake s većom granom tečenja i vrijednostima granice tečenja imaju tendenciju da dosljednije drže poziciju, omogućavajući čvršće margine zazora. Tanji, fleksibilniji materijali zahtijevaju veće margine jer traka može klonuti ili treperiti između podizača tokom-brzine uvlačenja.
Kako nagib trake i geometrija karakteristika diktiraju postavljanje zareza
Postavljanje zareza je neodvojivo od koraka trake - fiksne udaljenosti kojom traka napreduje sa svakim potezom pritiska. Kada se traka indeksira naprijed za jedan korak, formirana karakteristika kreirana na stanici N stiže na stanicu N+1. Ako alat na stanici N+1 zauzima isti vertikalni prostor kao i ta karakteristika, zasjek za obilaznicu već mora postojati u traci točno na lokaciji na kojoj će se funkcija nalaziti kada stigne do te stanice.
Evo logike u praktičnom smislu. Zamislite nacrtanu čašu formiranu na stanici 3 koja strši 8 mm ispod trake. Na stanici 4, donji blok matrice se uzdiže do 2 mm od donje strane trake. Bez intervencije, čaša se zabija u taj blok matrice kada se traka povuče naprijed. Rješenje: na stanici 2 ili 3, bušilica za urezivanje uklanja materijal sa trake na poziciji jedan korak ispred mjesta gdje će se formirati čašica. Nakon što se čaša izvuče na stanici 3, traka napreduje i čaša se pomiče u urezani otvor - prolazeći slobodno preko bloka stanice 4.
Odnos između koraka trake, veličine karakteristike i dimenzija zareza slijedi jasnu hijerarhiju. Nagib trake postavlja prostorni okvir. Omotač formiranog elementa, uključujući bilo koji povratni udar predviđen na osnovu ponašanja krive s- materijala, definira minimalno potrebno otvaranje. Softver za ugniježđenje materijala za dužinu materijala i raspored trake pomaže inženjerima da vizualiziraju kako postavljanje zareza u interakciju sa susjednim elementima, rupama za pilot igle, nosećim šipkama i spojnim točkama po cijeloj dužini matrice. Ovo softversko{5}}upravljano planiranje izgleda sprječava sukobe između zasjeka zaobilaznice i druge kritične geometrije trake.
Dimenzije zareza moraju također poštovati smjer progresije. Zarez koji je preuzak u smjeru uvlačenja neće pružiti dovoljno prostora kada se funkcija indeksira u njega. Preširok zarez slabi noseću traku izvan prihvatljivih granica. Balansiranje ovih ograničenja je ono što razdvaja funkcionalni premosni zarez od onog koji ili ne uspijeva spriječiti smetnje ili stvara nove probleme s hranjenjem nizvodno.
Objašnjeni pozitivni i negativni zarezi zaobilaznice
Balansiranje dimenzija zareza u odnosu na integritet trake postavlja očigledno naknadno-pitanje: u kojem smjeru bi se zarez trebao otvoriti u odnosu na formirani element? Odgovor dijeli obilazne zareze u dvije osnovne kategorije - pozitivne i negativne -, a razlika određuje da li se koridor za čišćenje nalazi iznad ili ispod ravni trake. Razumijevanje negativnih i pozitivnih obilaznih zareza u kalupima za štancanje lima je od suštinskog značaja za odabir pravog rješenja za smetnje na svakoj stanici.
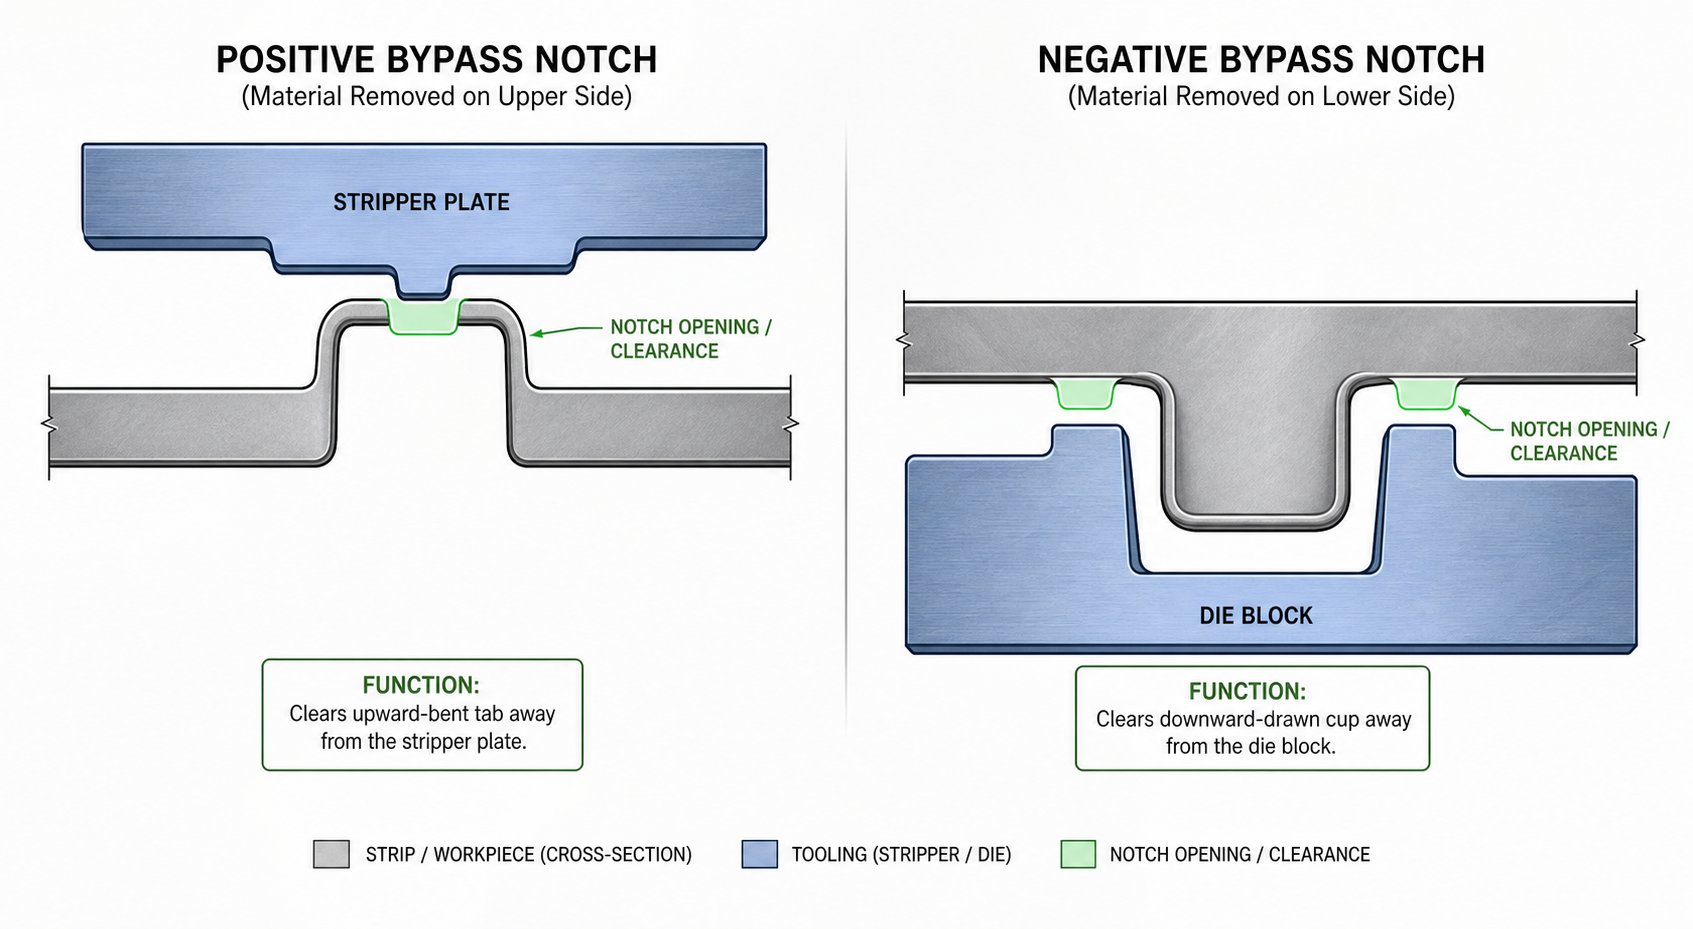
Pozitivni obilazni zarezi za karakteristike okrenute prema gore-
Pozitivni premosni zarez uklanja materijal sa trake na istoj strani kao i izbočina formiranog elementa. Kada koplje, udubljenje ili savijeni jezičak štrče prema gore iznad trake, urez se otvara prema gore kako bi stvorio razmak od gornjih komponenti matrice kao što su ploče za skidanje, bregasti pogoni ili bušilice u praznom hodu na sljedećoj stanici.
Zamislite jezičak savijen za 90 stepeni nagore na stanici 4. Na stanici 5, ploča za skidanje trake se spušta da drži traku ravnom tokom operacije slepljivanja. Bez zazora, vrh jezička se zabija u donju stranu te trake za skidanje. Pozitivni obilazni zarez - urezan u traku na indeksiranoj poziciji jezička u odnosu na stanicu 5 - uklanja materijal koji bi inače izazvao koliziju na gornjoj strani. Jezičak prolazi kroz otvoreni prostor, skidač dodiruje samo ravnu traku, a presa nastavlja da radi.
Negativni obilazni urezi za karakteristike okrenute prema dolje{0}}
Negativni premosni zarez radi u suprotnom smjeru. Uklanja materijal na strani suprotnoj od izbočine elementa, stvarajući razmak ispod ravnine trake. Ovaj tip se odnosi na karakteristike-okrenute prema dolje kao što su izvučene čašice, ekstrudirane otvore ili udubljenja u obliku novčića{3}}koja bi inače kontaktirala niže blokove kalupa, površine podizača ili klinove za izbacivanje na nizvodnim stanicama.
Terminologija se u početku može činiti kontraintuitivnom. "Negativno" ne znači da je zarez manje važan - već se odnosi striktno na orijentaciju u odnosu na smjer formiranja. U praksi se negativni i pozitivni obilazni zarezi u kalupima za žigosanje koji formiraju lim pojavljuju s približno jednakom učestalošću, jer većina progresivnih matrica ima karakteristike koje strše u oba smjera.
Kombinacija oba tipa u složenim rasporedima traka
Kompleksni dijelovi sa više-usmjerenim oblikovanjem često zahtijevaju oba tipa zareza unutar istog rasporeda trake. Uzmite u obzir dio koji na jednoj stanici ima reljef nagore, a na drugom izvučen prema dolje. Svaka karakteristika generiše sopstveni rizik smetnji na različitim nizvodnim stanicama, tako da traci može biti potreban pozitivan zarez za jednu i negativan zarez za drugu - ponekad na istoj poziciji nagiba duž nosača.
Kada se oba tipa pojave zajedno, krutost trake postaje kritično ograničenje. Svaki urez uklanja materijal, a kombinovana uklanjanja sa obe strane trake na obližnjim lokacijama mogu istanjiti nosač do tačke u kojoj se kopča ili pogrešno uvlači. Inženjeri koji rade sa negativnim i pozitivnim obilaznim zarezima u kalupu za štancanje od lima moraju provjeriti da ukupno uklanjanje materijala na bilo kojem poprečnom-presjeku i dalje ostavlja dovoljnu snagu nosača da traku pouzdano provuče kroz kalup.
Tabela u nastavku sumira ključne razlike između pozitivnih i negativnih premosnih zareza:
| Karakteristično | Positive Bypass Notch | Negative Bypass Notch |
|---|---|---|
| Smjer formiranog obilježja | Gore (iznad ravnine trake) | Dolje (ispod ravnine trake) |
| Tipična tačka interferencije | Ploče za skidanje, gornji udarci, klizači | Blokovi kalupa, klinovi za podizanje, mehanizmi za izbacivanje |
| Položaj zareza u odnosu na traku | Otvara se na vrhu (ista strana kao izbočina) | Otvara se na dnu (suprotna strana izbočine) |
| Uobičajene aplikacije | Koplja, zavoji prema gore, reljefi, podignuti jezičci | Iscrtane čaše, ekstrudirane boce, oblici novčića prema dolje |
Odabir ispravnog tipa zareza je jednostavna odluka kada jedna karakteristika strši u jednom smjeru. Kompleksnost se množi sa više-smjernim dijelovima, gdje oba tipa koegzistiraju i nosivost trake se mora ponovo izračunati u svakoj sekciji. Taj proračun nosivosti{3}}u velikoj mjeri ovisi o svojstvima materijala - debljini, ponašanju popuštanja i kako traka reagira na progresivno otvrdnjavanje oko svake zone zareza.
Materijal i faktori debljine koji oblikuju dizajn zareza
Izračunavanje{0}}snage nošenja nisu apstraktne matematičke vježbe. One direktno zavise od čega je traka napravljena, koliko je debela i kako se njena mehanička svojstva menjaju tokom progresivnog oblikovanja. Premosni zarez koji savršeno radi u hladno valjanom čeliku od 1,0 mm može uzrokovati izvijanje trake u HSLA od 0,5 mm ili ostaviti nedovoljan zazor u aluminijumu od 1,5 mm. Svaka varijabla materijala vraća se na veličinu zareza, postavljanje i marginu između matrice koja radi čisto i one koja se zaglavljuje pod brzinom proizvodnje.
Utjecaj debljine i čvrstoće na veličinu zareza
Debljina materijala pokreće bypass dizajn zareza na dva povezana načina. Prvo, deblji dio proizvodi više oblikovane karakteristike. Povlačenje koje pomiče materijal prema dolje stršit će dalje ispod trake kod lamela od 1,2 mm nego kod kundaka od 0,6 mm, jednostavno zato što ima više materijala za pomicanje. Toj višoj osobini je potreban veći razmak, što zahtijeva širi ili dublji zarez. Drugo, deblje trake bolje su otporne na savijanje i savijanje tokom hranjenja, što znači da formirana karakteristika drži svoju nominalnu poziciju dosljednije. Često se možete izvući sa manjom marginom zazora na debelom komadu jer traka ne treperi ili se ne skreće toliko između podizača.
Snaga tečenja uvodi varijablu povratne snage. Kada formirate element u materijalu visoke-čvrstoće - recimo, dual-fazi 590 ili HSLA 420 - metal se agresivnije vraća nazad nakon što se udarac povuče. Zavoj koji je predviđen da dostigne 90 stepeni može se opustiti do 87 ili 85 stepeni. Izvučena šolja se može lagano otvoriti. Taj elastični oporavak mijenja efektivni omotač osobina koje zarez mora očistiti. Ako ste dimenzionirali zarez na osnovu predviđene geometrije, a ne geometrije koja je opružena, možete završiti ili sa viškom zazora (trošenje materijala trake) ili, što je još opasnije, nedovoljnim zazorom na određenim rubovima karakteristika gdje je opruga gurnula profil prema van.
Odnos između jačine popuštanja i povratne snage dobro je dokumentiran u nauci o štancanju. AsArt Hedrick bilježi u The Fabricator, ako nemate adekvatnu deformaciju u metalu da ispuni njegovu tačku tečenja -, doći će do tačke u kojoj se trajno plastično deformiše - elastični oporavak. Za dizajn zaobilaznog zareza, ovo znači da omotač karakteristika koji se koristi za dimenzioniranje zareza treba uvijek odražavati post-geometriju opruge, a ne teorijsku geometriju proboja. Jačina popuštanja čelika uvelike varira u različitim klasama, a svaki razred proizvodi drugačiji profil opruge koji direktno utiče na zazor koji je potreban vašem zarezu.
Razmotrite praktičan primjer. Formirate koplje prema gore od 0,8 mm DP780 čelika. Ugao probijanja je 45 stepeni, ali napon tečenja u ovoj klasi uzrokuje da koplje odskoči na otprilike 42 stepena. Vrh koplja sada leži nešto više iznad ravnine trake nego što bi to predviđala geometrija od 45 stepeni. Vaš obilazni zarez mora prihvatiti tu poziciju od 42 stepena, a ne namjeru dizajna od 45 stupnjeva. Zanemarivanje ove razlike dovodi do povremenih kontakata pri brzini proizvodnje.
Ograničenja širine trake i granice integriteta nosioca
Svaki obilazni zarez uklanja materijal sa noseće trake, a to uklanjanje direktno smanjuje sposobnost trake da se odupre savijanju tokom uvlačenja. Nosač mora ostati dovoljno jak da cijelu traku - sa svim svojim formiranim elementima - glatko provuče kroz kalup bez izvijanja, uvijanja ili pogrešnog uvlačenja. Ovo postavlja čvrstu gornju granicu veličine zareza.
Širina trake je primarno ograničenje. Uska traka nudi manje materijala za rad, tako da svaki zarez predstavlja veći postotak dostupnog poprečnog-presjeka. Zamislite traku širine 40 mm sa zarezom za obilaznicu od 12 mm urezanom na jednu stranu. Taj pojedinačni zarez smanjuje efektivnu širinu nosača na 28 mm na tom poprečnom-presjeku - smanjenje od 30 posto. U široj traci od 80 mm, isti zarez predstavlja smanjenje od samo 15 posto, ostavljajući mnogo više strukturalne margine.
Dimenzije nosača su podjednako važne. Kao što je navedeno uVodič za dizajn nosača od The Fabricator, potrebno je otprilike 10 posto težine dijela da se pomakne horizontalno, a ako je uključeno višestruko napredovanje, nosač mora izdržati kumulativnu silu bez savijanja. Zarez za premosnicu koji se previše duboko urezuje u noseću šipku može spustiti otpor trake na savijanje ispod ovog praga, uzrokujući savijanje trake između stanica i pogrešno uvlačenje.
Praktično pravilo: širina zareza nikada ne smije prelaziti 60 do 70 posto širine noseće šipke na bilo kojem pojedinačnom poprečnom-presjeku. Kada se višestruki zarezi pojave blizu jedan drugom duž trake, njihov kombinovani efekat na nosivost mora se procijeniti kao sistem, a ne pojedinačno.
Razmatranja o očvršćavanju i elastičnom oporavku
Operacije formiranja ne samo da preoblikuju metal -, već lokalno mijenjaju njegova svojstva. Radno kaljenje povećava napon tečenja i vlačnu čvrstoću deformirane zone uz smanjenje duktilnosti. Ovo je važno za dizajn bypass zareza na dva različita načina.
Prvo, sama operacija urezivanja uvodi očvršćavanje na rubovima zareza. Djelovanje smicanja koje stvara zarez plastično deformira usku traku materijala duž perimetra reza. Ova očvrsnuta zona je čvršća i lomljivija od okolne trake. Ako naknadna stanica za formiranje zahtijeva da se traka savija blizu ruba zareza, očvrsli materijal se odupire tom savijanju i može pucati. Inženjeri moraju postaviti zareze tako da se njihove očvrsnute ivice ne poklapaju sa područjima gdje se nosač mora deformirati tokom uvlačenja -, posebno kod rasporeda traka koji koriste fleksibilne mreže ili rastezljive nosače.
Drugo, radno očvršćavanje u oblikovanim elementima utječe na njihovu konačnu geometriju. Karakteristika koja je podvrgnuta značajnom očvršćavanju tokom oblikovanja može imati neznatno drugačiji konačni profil od identične osobine formirane u žarenom materijalu. Modul elastičnosti metala se ne mijenja s radnim kaljenjem, ali efektivna granica popuštanja raste, što znači da se u zonama koje se jako obrađuju dolazi do manjeg elastičnog oporavka. Ovo zapravo može lokalno smanjiti povratni udar, čineći da se karakteristika drži bliže svojoj predviđenoj geometriji. Interakcija između modula materijala (koji ostaje konstantan) i povišenog napona tečenja (koji se povećava s deformacijom) određuje neto položaj nakon{4}}formiranja elementa.
Elastični oporavak nakon formiranja zaslužuje posebnu pažnju. Čak i nakon što formirana karakteristika dostigne svoju konačnu poziciju, traka nastavlja da doživljava mikro-elastične pokrete dok prolazi kroz sljedeće stanice. Vibracije pritiska, djelovanje dizača i sile ubrzanja tijekom indeksiranja stvaraju prolazna opterećenja. Modul elastičnosti čelika - tipično oko 200 GPa za ugljične čelike i 70 GPa za legure aluminija - određuje koliko se traka deformira pod ovim prolaznim opterećenjima. Traka s nižom vrijednošću modula elastičnosti metala (kao što je aluminij) će se više skretati pod istom silom uvlačenja, potencijalno pomjerajući oblikovane karakteristike bliže površinama alata. Ovo dinamičko ponašanje pojačava potrebu za adekvatnim marginama zazora u dizajnu zaobilaznog zareza, posebno za mekše materijale koji rade pri velikim brzinama pritiska.
Ove varijable -pokrenute materijalom - debljina, ponašanje popuštanja, zone očvršćavanja i elastični otklon - čine osnovu na kojoj počiva svaka dimenzija zareza. Bez računanja na njih, zarez dizajniran samo na geometriji papira će na kraju proizvesti smetnje na proizvodnom podu. Prevođenje ovih materijalnih stvarnosti u pouzdan dizajn zahtijeva strukturiran inženjerski slijed, što je upravo ono u čemu dolazi korak{5}}po-proces implementacije korak po korak.
Korak{0}}po{1}}Proces dizajna korak po korak za implementaciju zaobilaznog zareza
Svojstva materijala govore o tome šta urez mora prihvatiti. Slijed dizajna vam govori kako od sirovog rizika od smetnji doći do validirane geometrije zareza koja pouzdano radi pri brzini proizvodnje. Inženjeri alata ne upravljaju ovim procesom -, oni slijede strukturiranu logiku koja se gradi od identifikacije problema kroz provjeru dimenzija, a svaki korak zavisi od koraka prije njega.
Mapiranje rizika od smetnji preko rasporeda trake
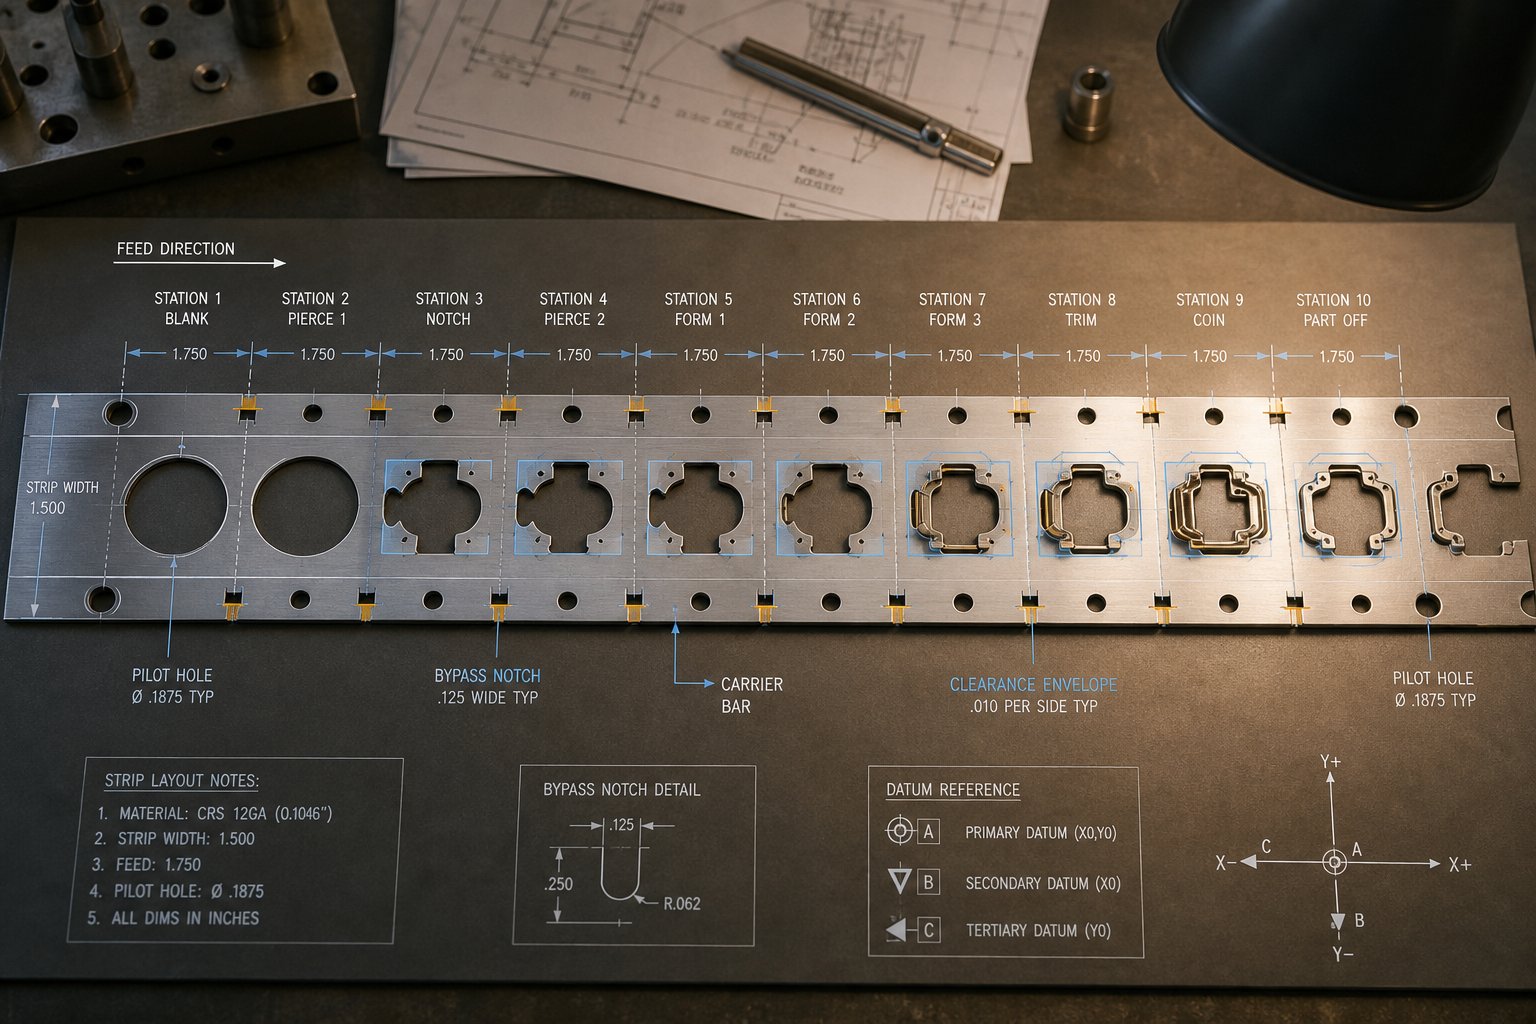
Proces počinje sa revizijom -po{1}}stanici cjelokupnog rasporeda trake. Tražite svaku formiranu karakteristiku koja strši iznad ili ispod ravnine trake i pratite njen put kroz sve nizvodne stanice. Koplje formirano na stanici 3 ne treba samo na stanici 4 -, već je potrebno na svakoj stanici kroz koju prolazi dok se dio ne odvoji od nosača.
Evo logičnog slijeda dizajna koji većina iskusnih inženjera alata slijedi:
- Identifikujte stanice{0}}koje proizvode smetnje- Pregledajte svaku stanicu za formiranje i katalogizirajte svaku karakteristiku koja istiskuje materijal iz ravni trake. Zabilježite smjer (gore ili dolje), visinu i otisak svake karakteristike.
- Mapirajte formirani omotač karakteristika uključujući oprugu- Izračunajte stvarnu-geometriju postolja umjesto da se oslanjate na nominalne dimenzije proboja. Granica popuštanja čelika za vašu specifičnu vrstu materijala određuje koliko će doći do elastičnog obnavljanja, a taj oporavak definira pravi zahtjev za zazorom.
- Odredite potreban razmak- Dodajte sigurnosnu marginu (obično 0,5 do 2,0 mm) omotnici funkcije. Ova margina uzima u obzir toleranciju uvlačenja, otklon pritiska i dinamičko kretanje trake pri brzini.
- Definirajte geometriju zareza- Odredite oblik, širinu, dužinu i tačan položaj zareza unutar trake. Pravokutni zarezi odgovaraju većini aplikacija. Za karakteristike nepravilnog oblika možda će biti potrebni konturirani profili zareza, koji se često proizvode obradom EDM žice za uske-uglove radijusa koje konvencionalni udarci ne mogu postići čisto.
- Provjerite da zarez ne oslabi traku ispod minimalne nosivosti- Izračunajte preostali poprečni-presjek na zarezanoj lokaciji i potvrdite da može izdržati sile napajanja koje su potrebne da se traka provuče kroz sve nizvodne stanice bez izvijanja.
- Potvrdite da položaj ureza nije u sukobu sa pilotima, veznim šipkama ili funkcijama kontrole trake- Unakrsne-uputite lokaciju zareza u odnosu na rupe pilota, tačke pričvršćivanja nosača, kontaktne zone podizača i sve druge karakteristike koje zavise od materijala koji je prisutan na toj poziciji.
Preskakanje bilo kojeg koraka u ovoj sekvenci izaziva probleme u proizvodnji. Korak 2 je mjesto gdje većina grešaka potiče - inženjeri koji dimenzioniraju zareze iz CAD geometrije umjesto nakon-proljetne stvarnosti završavaju sa zazorima koji izgledaju dobro na ekranu, ali proizvode povremene udarce na presu.
Izračunavanje geometrije zareza iz omotača karakteristika
Definiranje oblika i dimenzija zareza je u osnovi{0}}vježba usklađivanja omotača. Uzimate trodimenzionalnu granicu -formirane karakteristike - visinu, širinu u smjeru kretanja i širinu preko trake - i projektirate je na ravan trake da definirate minimalni otvor.
Dimenzija -smjera feeda je posebno kritična. Zarez mora biti dovoljno dugačak (u smjeru kretanja trake) tako da formirana karakteristika bude u potpunosti unutar otvorenog prostora kada traka indeksira na sljedeću stanicu. Ako je vaš korak trake 25 mm, a otisak funkcije se proteže 10 mm duž ose uvlačenja, zarezu je potrebno najmanje 10 mm plus margine slobodnog prostora i na prednjoj i na zadnjoj ivici. U praksi, većina inženjera dodaje 1 do 1,5 mm po strani, čineći dužinu zareza u smjeru napajanja{9}} otprilike 12 do 13 mm za taj primjer.
Dubina zareza (mjerena okomito na ivicu trake) ovisi o tome koliko daleko element strši po širini trake. Opet, proračun koristi stvarnu-geometriju postformiranja. Za materijale visoke{3}}vrste kod kojih se deformacija tečenja u čeliku postiže pri relativno malom izduženju, povratni udar može pomaknuti granicu karakteristike prema van za mjerljivu količinu. Modul elastičnosti čelika - približno 200 GPa za većinu klasa ugljika i legura - pokreće ovaj elastični oporavak, tako da ga izračunavanje dubine mora uključiti.
Složeni profili zareza koji prate granice ne-pravokutnih karakteristika zahtijevaju strože tolerancije obrade u bloku za urezivanje i matrici. EDM rezanje žice je standardna metoda za proizvodnju ovih preciznih profila od kaljenog alatnog čelika, dajući oštre unutrašnje uglove i glatke površine rezanja koje sprečavaju smetnje neravnina tokom proizvodnih ciklusa.
Provjera integriteta trake i pouzdanosti uvlačenja nakon urezivanja
Zarez savršene veličine koji sprečava smetnje, ali uzrokuje da se traka kopča ili pogrešno uvlači nije riješio problem - jer je jedan način kvara zamijenio drugim. Provjera je mjesto gdje potvrđujete da zarez za obilaznicu i noseća traka mogu koegzistirati strukturalno.
Provjera je u principu jednostavna: izračunajte minimalnu površinu poprečnog{0}}poprečnog presjeka nosača na zarezanoj lokaciji i uporedite je sa silom potrebnom za napajanje trake. Kako Talan Products napominje u svom vodiču za dizajn progresivnih matrica, širina nosača treba biti najmanje dvostruko veća od debljine materijala, a traka mora izdržati kumulativne sile uvlačenja bez savijanja. Premosni zarez koji narušava ovaj minimum stvara slabu tačku u kojoj se nosač savija pod zatezanjem ili savija između podizača.
Osim sirove čvrstoće, inženjeri potvrđuju da zarez ne pada na ili pored rupe pilotske igle. Piloti održavaju registraciju trake na svakoj stanici, a urez koji uklanja materijal preblizu pilotskoj poziciji potkopava sposobnost trake da precizno locira. Slično tome, zarez se ne smije preklapati sa zonama kontakta podizača - područjima gdje opruge-opterećene igle guraju prema gore na traku kako bi je podigle za punjenje. Ako dizač gurne u otvoreni zarez umjesto čvrstog materijala, traka pada na tom mjestu i pogrešno se uvlači.
Za složene progresivne rasporede kalupa gdje se višestruki obilazni zarezi, pilot rupe, podizači i spojne šipke nadmeću za ograničenu nekretninu trake, inženjeri alata koji rade na ovim izazovima mogu se konsultovatiYICHEN-ova rješenja za štancanjeza prilagođene dizajne koji se bave optimizacijom zaobilaznog zareza uz planiranje noseće trake, koordinaciju podizača i izazove protoka materijala.
Kada verifikacija potvrdi da integritet trake, registracija pilota i funkcija podizača ostaju netaknuti nakon urezivanja, dizajn je spreman za izradu alata. Ali čak ni dobro-dizajniran zarez ne postoji izolovano - on mora raditi zajedno sa drugim metodama prevencije smetnji-koje služe različitim svrhama unutar iste matrice. Razumijevanje kako se obilazni zarezi upoređuju s tim alternativama pomaže inženjerima da odaberu pravi alat za svaki specifičan problem zazora.
Zaobići zareze u poređenju sa alternativnim metodama prevencije smetnji
Premosni zarezi su najdirektnije rješenje za smetnje - uklanjaju materijal, stvaraju razmak, problem riješen. Ali oni nisu jedini alat u kompletu dizajnera matrica. Ovisno o geometriji dijela, ograničenjima trake i zahtjevima proizvodnje, druge metode mogu postići isti cilj s različitim kompromisima. Biranje između njih nije nagađanje; prati okvir odlučivanja ukorijenjen u geometriji karakteristika, ograničenjima rasporeda traka i realnosti troškova.
Zaobilazni zarezi vs Pitch zarezi za progresivne kalupe
Zarezi za nagib i zareze za obilaznicu često se brkaju jer oba uključuju rezanje materijala iz trake. Njihove svrhe su, međutim, fundamentalno različite. Apitch notch(ponekad se naziva francuskim zarezom) uklanja mali dio sa ivice trake prvenstveno da bi se obezbedio čvrsti graničnik protiv prekomernog uvlačenja i da bi se eliminisao nagib ivice koji ometa glatko kretanje trake. On kontrolira registraciju, a ne odobrenje. Zasjek zaobilaznice, nasuprot tome, postoji samo da bi se stvorio zračni omotač za formirani element koji prolazi kroz nizvodnu stanicu.
Tamo gdje se dva pristupa ukrštaju je njihov utjecaj na čvrstoću trake. Oba uklanjaju materijal i oba smanjuju poprečni-presjek nosača na mjestu reza. U kalupima gdje su oba prisutna, inženjeri moraju uzeti u obzir kumulativni gubitak materijala. Zarezi nagiba imaju tendenciju da budu manji - često samo dva do tri puta debljine materijala u širini -, dok se zarezi zaobilaženja prilagođavaju omotaču formiranog elementa i mogu biti znatno veći. Kombinovani efekat na krutost nosača je važniji od bilo kojeg zareza u izolaciji, posebno kod materijala visoke{7}}kodosti gdje otvrdnjavanje na naprezanje i otvrdnjavanje oko rubova reza čine preostalu traku čvršćom, ali krhijom.
Jedna od ključnih prednosti koje nude zarezi je njihova sekundarna funkcija kao-zaštitni mehanizam. Kada je uparen sa senzorima blizine, graničnik u zarezu koraka može signalizirati presu da je traka pravilno indeksirana prije sljedećeg pokretanja poteza. Zasjeci za premošćivanje ne služe ovoj svrsi -, već su samo funkcije čišćenja bez registracije ili zaštitne uloge.
Kada su preskakanje stanice ili podizanje trake bolje alternative
Ne zahteva svaki problem smetnji odsecanje materijala. Dvije uobičajene alternative u potpunosti izbjegavaju uklanjanje materijala.
Preskakanje staniceostavlja jednu ili više praznih (neaktivnih) stanica između operacija formiranja. Logika je jednostavna: ako formirana karakteristika ne naiđe na alate na sljedećoj stanici jer je ta stanica namjerno prazna, nema s čim se sudariti. Ova metoda dobro funkcionira kada je izbočenje značajke skromno i rizik smetnji postoji samo na jednoj nizvodnoj lokaciji. Kompromis je dužina matrice - da svaka stanica u stanju mirovanja dodaje fizičkom otisku matrice, povećava dužinu trake koja se troši po dijelu i povećava troškove materijala. Za velike-proizvodnje, ta dodatna potrošnja materijala se brzo povećava.
Preskakanje stanice odgovara situacijama u kojima napon tečenja čelika ili drugi faktori materijala čine formiranu strukturu relativno plitkim, a samo jedna nizvodna stanica predstavlja konflikt. Postaje nepraktično kada funkcija mora proći kroz više stanica ili kada je dužina matrice već ograničena veličinom presa.
Strip liftingkoristi opruge{0}}opterećene klinove ili šine za podizanje cijele trake iznad površine matrice tokom indeksiranja. Kada se traka podiže više, karakteristike-okrenute prema dolje dobijaju razmak iznad nižih blokova kalupa i izbacivača bez ikakvog uklanjanja materijala. Traka se spušta samo kada se presa zatvori i podizači stisnu. Ovaj pristup čuva puni integritet trake - materijal se ne gubi - i radi posebno dobro za plitko izvlačenje ili novčiće.
Ograničenje je visina. Podizači mogu samo podići traku toliko daleko prije nego što gornje komponente matrice postanu problem smetnji. Za duboko uvučene karakteristike ili visoke forme-okrenute prema gore, samo podizanje trake ne može pružiti dovoljno prostora. To također dodaje složenost donjoj papuči matrice i zahtijeva održavanje opruga i klinova za podizanje tokom dugih proizvodnih ciklusa.
Preorijentacija dijelazauzima potpuno drugačiji ugao. Umjesto prilagođavanja smetnje nakon što se ona dogodi, dizajner mijenja orijentaciju dijela unutar rasporeda trake tako da problematična karakteristika više nije u sukobu s nizvodnim alatom. Rotiranje dijela za 90 ili 180 stupnjeva, ili drugačije ugniježđenje, ponekad može u potpunosti eliminirati putanju sudara. Ovaj pristup je najefikasniji u ranoj fazi projektovanja, prije nego što se napravi alat. Postaje nepraktično za dijelove sa složenom geometrijom - poput onih koji kombiniraju progresivno štancanje sa sekundarnim operacijama kao što su hidroformiranje ili centrifugiranje - gdje je orijentacija dijela zaključana zahtjevima sekvenciranja procesa koji se ne mogu preurediti bez suštinskog redizajniranja toka proizvodnje.
Okvir za odlučivanje za odabir pravog metoda
Kada odlučujete koja metoda{0}}prevencije smetnji odgovara određenoj situaciji, uzmite u obzir ova četiri faktora po redu:
- Geometrija karakteristika- Visoke ili duboke izbočine zahtijevaju obilazne zareze ili preskakanje stanica. Plitkim dijelovima se često može upravljati samo podizanjem trake.
- Ograničenja rasporeda trake- Ako je nosač već uzak ili jako nazubljen, dodavanje još jednog obilaznog zareza može gurnuti traku ispod minimalne čvrstoće. Preskakanje ili podizanje stanice može biti sigurnije.
- Obim proizvodnje- Veliki-propisi povećavaju materijalni otpad zbog preskakanja stanica. Zarezi za obilaznicu troše manje trake po dijelu nego dodavanje stanica u stanju mirovanja.
- Cijena i složenost- Preusmjeravanje dijela ne košta ništa u materijalu ili alatu nakon implementacije, ali zahtijeva redizajn rasporeda trake. Zaobilazni urezi dodaju stanice za probijanje. Dizači dodaju mehaničke komponente i intervale održavanja.
Modul čelika i omjer čvrstoće na istezanje materijala i vlačne čvrstoće također utječu na odluku. Materijali sa visokim prinosom-prema-omjeru zatezanja više se vraćaju, stvarajući više efektivne omote karakteristika koje samo podizanje trake možda neće podnijeti. Materijali sa nižim vrijednostima modula više se sklanjaju pod opterećenjem pri uvlačenju, čineći zareze zaobilaznog-uskog zazora rizičnijim pri velikoj brzini.
Tabela ispod pruža strukturirano poređenje svih pet metoda:
| Metoda | Mehanizam | Najbolji slučaj upotrebe | Uticaj na snagu trake | Die Complexity | Ograničenja |
|---|---|---|---|---|---|
| Zaobići zareze | Uklanjanjem materijala stvara se zračni omotač | Visoke ili duboke karakteristike prolaze kroz više stanica | Umjereno - smanjuje poprečni presjek nosača- | Dodaje set proboja/matrica za urezivanje | Ne može prekoračiti granice čvrstoće nosača; dimenzioniranje mora uzeti u obzir povratak |
| Pitch notches | Uklanjanje rubnog materijala za kontrolu uvlačenja i registraciju | Registracija trake, prevencija prekomjernog unosa, uklanjanje ivica | Niska - mala površina za uklanjanje | Minimalno - standardno obrezivanje ivica | Ne pruža prostor za formirane karakteristike; različitu primarnu namenu |
| Preskakanje stanice | Prazne stanice eliminiraju alate iz putanje karakteristika | Plitke karakteristike sa smetnjama jedne-stanice | Ništa - nema uklonjenog materijala | Povećava dužinu matrice i broj stanica | Otpadni trakasti materijal; nepraktično za potrebe čišćenja više-stanica |
| Strip lifting | Opružni klinovi ili šine podižu traku iznad donjeg alata | Plitke karakteristike prema dolje preko matrice ili ejektora | Ništa - nema uklonjenog materijala | Dodaje komponente podizača i održavanje | Ograničena visina podizanja; ne pomaže kod smetnji gornje-matrice |
| Preorijentacija dijela | Redizajniranje rasporeda trake kako bi se eliminisale puteve sudara | Dizajn u ranoj-fazi gdje se mogu izbjeći sukobi funkcija | Ništa - nema uklonjenog materijala | Zahtijeva potpuni redizajn izgleda | Zaključano sekvenciranjem procesa u više-operacijskih dijelova (npr. hidroformiranje ili sekundarni koraci formiranja centrifuge) |
U praksi, mnoge progresivne matrice koriste kombinaciju ovih metoda. Urezi za premošćivanje rješavaju kritične karakteristike visokog{1}}izbočenja. Dizači upravljaju plitkim. Stanica u stanju mirovanja se može pojaviti tamo gdje dužina matrice dozvoljava i cijena materijala je sekundarna u odnosu na jednostavnost. Najbolji rasporedi traka su oni u kojima se svaka metoda primjenjuje tamo gdje najbolje odgovara, umjesto da se forsira jedan pristup preko svake stanice.
Čak i najbolje{0}}odabrana metoda može propasti ako se ne održava i ne prati tokom dugih proizvodnih ciklusa. Premosni zarezi su posebno podložni progresivnoj degradaciji - obrascima habanja, nakupljanju neravnina i dimenzionalnom pomaku koji tiho erodiraju margine zazora dok se smetnje ne vrate. Prepoznavanje ovih načina kvara prije nego što zaustave presu je razlika između planiranog održavanja i hitne popravke.
Uobičajeni načini kvara zaobilaznog zareza i kako ih spriječiti
Premosni zarez može biti savršeno dizajniran na papiru i još uvijek ne uspijeva u proizvodnji. Akumulira se habanje, pomjeraju se dimenzije, a neravnine nevidljivo rastu tokom hiljada poteza presa sve dok se jednog dana traka ne zaglavi i presa ne prestane sredinom -ciklusa. Ovi načini kvara su predvidljivi i spriječiti -, ali samo ako znate šta tražiti i ugraditi protumjere iu dizajn matrice i u raspored održavanja.
Evo pet najčešćih kvarova zasjeka zaobilaznice, njihovih korijenskih uzroka i praksi koje ih sprečavaju da dođu do proizvodnog poda.
Nedovoljan razmak i povremene smetnje ispod brzine
Ovo je najvarljiviji način kvara jer se ne najavljuje odmah. Matrica može raditi čisto pri brzini podešavanja ili tokom isprobavanja, a zatim početi proizvoditi isprekidane udarce kada proizvodnja poraste na pune udarce u minuti. Zašto? Pri većim brzinama povećavaju se dinamičke sile. Traka lagano poskakuje između podizača tokom brzog indeksiranja, formirane karakteristike osciliraju unutar svog elastičnog opsega, a otklon pritiska pod opterećenjem pomjera pozicije alata za djeliće milimetra.
Zarez veličine s jedva adekvatnim zazorom pri maloj brzini gubi tu marginu pod dinamikom proizvodnje. Formirana komponenta hvata komponentu matrice svakih pedeset ili sto udaraca - nije dovoljno da odmah zaglavi presu, ali dovoljno da zabije površinu karakteristike, generiše krhotine i na kraju eskalira do potpunog zaustavljanja.
- Osnovni uzrok:Margina zazora izračunata iz statičke geometrije bez uzimanja u obzir dinamičkog kretanja trake, otklona pritiska pri brzini ili u najgorem slučaju-slaganja tolerancije uvlačenja{1}}.
- Prevencija:Granične granice veličine za uslove brzine proizvodnje, a ne za probne uslove. Dodajte minimalno 0,5 mm iznad okvira statičke karakteristike za standardne-prilike i 1,0 do 1,5 mm za velike{5}}prese koje rade preko 200 udaraca u minuti. Potvrdite razmak sa-osmatranjem usporenog pokreta tokom početnog povećanja proizvodnje-, gledajući oznake svjedoka na formiranom elementu koji ukazuju na blizu{10}}kontakt.
Uklonite slabost od prevelikih zareza
Instinkt za izbjegavanjem nedovoljnog prostora ponekad zamahne predaleko u drugom smjeru. Predimenzionirani zarez pruža velikodušni razmak, ali uklanja toliko materijala za nosač da traka više ne može pouzdano da se hrani. Simptomi se pojavljuju kao izvijanje između stanica, bočno zanošenje ili nedosljedno angažovanje pilota -, a sve to stvara greške pri registraciji i dio-do-dimenzionalne varijacije.
Ovaj problem se pogoršava u radu očvrslog trakastog materijala. Kada je traka već bila podvrgnuta stvrdnjavanju od naprezanja od uzvodnih operacija oblikovanja, postaje čvršća, ali krhka u zoni deformacije oko zareza. Predimenzionirani zarez u području gdje je deformacijsko otvrdnjavanje smanjilo duktilnost koncentrira naprezanje savijanja na suženom poprečnom-presjeku za vrijeme punjenja. Umjesto blagog savijanja, nosač puca ili se savija na slaboj tački.
- Osnovni uzrok:Navedene dimenzije zareza bez provjere minimalnih zahtjeva za poprečni -presjek nosača, ili nemogućnost uzimanja u obzir kumulativnog uklanjanja materijala kada se pojavi više zareza na obližnjim lokacijama duž trake.
- Prevencija:Provedite pravilo da širina zareza nikada ne smije prelaziti 60 do 70 posto širine noseće šipke na bilo kojem pojedinačnom poprečnom-presjeku. Kada se više zareza skupi, procijenite njihov kombinirani učinak na otpornost na savijanje. Ako zahtjevi za razmakom zahtijevaju veći zarez nego što nosač može podržati, redizajnirajte raspored trake - povećajte širinu nosača, dodajte drugi nosač ili kombinirajte obilazni zarez sa podizačem tako da manji zarez plus skromna kota trake postižu isti zazor zajedno.
Progresivno trošenje i nakupljanje grebanja tokom proizvodnih ciklusa
Zaobilazni zarezi i dugmad se troše kao i svaki drugi alat za rezanje. Razlika je u tome što se trošenje zareza često ne nadzire jer zarez nije vidljiva karakteristika dijela - već je procesna karakteristika koja nestaje sa trakom za otpad. Preko stotina hiljada udaraca, rubovi proboja su tupi i razmak sečenja između bušotine i dugmeta se otvara. Rezultat: dimenzije zareza se blago smanjuju jer zaobljene ivice probijanja ne uspijevaju čisto srezati materijal, a otvor zareza postaje manji od predviđenog.
Taj gubitak dimenzija može iznositi samo 0,1 do 0,3 mm po strani, ali kada je prvobitna margina zazora bila čvrsta, čak i to malo smanjenje može gurnuti formiranu strukturu natrag u povremeni kontakt sa nizvodnim alatom. AsIzvještava MetalForming Magazine, usitnjavanje predstavlja najčešći mehanizam kvara pri rezanju materijala veće-čvrstoće, a rezultirajuća degradacija ivica direktno smanjuje preciznost svakog reza - uključujući zaobilazne rezove.
Nagomilavanje neravnina predstavlja drugi sloj rizika. Zaobilazni zarezi Formiranje neravnina u štancanju slijedi istu mehaniku kao i svaka operacija smicanja: materijal se pomjera duž ruba reza, a na jednoj strani trake formira se mala podignuta ivica. Ta ivica se projicira u prostor za čišćenje koji je zarez trebao stvoriti. Na dugim stazama, visina neravnina raste kako bušilica dalje otupljuje, progresivno smanjujući efektivni zazor od ruba prema unutra.
Bitan je pravac grebanja. U standardnoj konfiguraciji -kroz- matricu, neravnina se formira na strani matrice trake. Ako je zarez za premosnicu pozitivan zarez (čišćenje karakteristike prema gore), šiljak se projektuje prema dolje i obično ne ometa funkciju za koju je dizajniran da očisti. Ali ako se smjer šišanja poravna sa izbočenjem funkcije - što se može dogoditi s negativnim zarezima ili obrnutim postavkama alata -, sam šiljak postaje sekundarna interferentna površina.
- Osnovni uzrok:Nedostatak zakazane inspekcije zarez{0}}probijanja u programu preventivnog održavanja i neuvažavanje smjera ivica u odnosu na koridor za čišćenje tokom početnog projektovanja.
- Prevencija:Uključite oštrenje proboja u istom ciklusu održavanja kao i formiranje proboja. Pratite dimenzije zareza u redovnim intervalima koristeći go/no-go mjerne mjere ili vizualnu inspekciju traka uzoraka. Tokom dizajna, orijentirajte bušilicu i matricu tako da smjer bursa bude okrenut od koridora za čišćenje. Kada se pravac neravnina ne može povoljno orijentirati, povećajte marginu zazora za očekivanu maksimalnu visinu bure - obično 5 do 10 posto debljine materijala za standardne razmake rezanja. Neke trgovine koriste induktivni senzor blizine montiran u blizini stanice za urezivanje da otkriju varijacije u visini trake-prouzrokovane prekomjernim rastom neravnina, aktivirajući upozorenje o održavanju prije nego što dođe do smetnji.
Sukobi pilot pinova i greške pri registraciji
Zasjeci za obilaznicu i pilot igle se takmiče za iste nekretnine ograničene trake. Piloti zahtijevaju čvrst, ravan materijal da zahvate i precizno lociraju traku na svakoj stanici. Premosni zarez postavljen preblizu poziciji pilota može potkopati registraciju na dva načina: uklanja materijal na koji pilot treba da se nosi, ili slabi zonu oko pilot rupe tako da pilot deformiše ivicu svoje rupe tokom zahvata umesto da pozitivno locira traku.
Kada registracija odmiče, svaka nizvodna operacija se pomjera s njom. Prazni profili se pomiču od-centra, lokacije rupa migriraju, a formirane karakteristike se više ne poklapaju sa predviđenim otvorima zaobilaznog zareza na narednim stanicama. Originalni problem smetnji vraća - ne zato što je zarez premali, već zato što traka više nije pozicionirana tamo gdje je dizajn pretpostavljao da će biti.
- Osnovni uzrok:Navedena geometrija zareza bez unakrsnog-referenciranja lokacija pilot pina i njihovih zona zahvata u cijeloj progresiji trake.
- Prevencija:Održavajte minimalnu udaljenost od najmanje dvije debljine materijala (ili 2 mm, ovisno što je veće) između bilo kojeg ruba zareza i najbližeg perimetra pilot rupe. Tokom planiranja rasporeda trake, mapirajte zone angažovanja pilota kao područja isključenja u koja nijedna granica zareza ne može zahvatiti. Ako prostorna ograničenja prisiljavaju usjek blizu pilota, ojačajte pilot zonu s lokalnim jezičkom nosača ili premjestite pilota na beskompromisni dio trake.
Svaki od ovih načina kvara dijeli zajedničku nit: razvijaju se postepeno i tiho tokom proizvodnje, rijetko se najavljuju dok štampa ne prestane. Ugradnja detekcije i prevencije u početni dizajn i program tekućeg održavanja hvata degradaciju rano - prije nego što dođe do tačke zastoja trake i hitnih popravki. Taj proaktivni način razmišljanja ne primjenjuje se samo na izbjegavanje neuspjeha, već i na uspostavljanje šireg skupa najboljih praksi koje održavaju pouzdano funkcioniranje zaobilaznih zareza tijekom cijelog životnog vijeka matrice.
Najbolje prakse za pouzdane performanse zaobilaznog zareza
Sprečavanje neuspjeha nije isto što i postizanje dosljednih,-dugoročnih performansi. Gore navedeni načini kvara govore vam šta treba izbjegavati. Najbolje prakse vam govore šta da aktivno ugrađujete u svaki dizajn matrice, svaki pregled rasporeda trake i svaki ciklus održavanja kako bi obilazni zarezi tiho obavljali svoj posao tokom cijelog vijeka trajanja alata. Razlika između kocke koja radi 500.000 pogodaka bez prekida{6}}vezanog za smetnje i one kojoj je potrebna hitna pažnja pri 50.000 pogodaka skoro uvijek dolazi do toga koliko su se ove prakse namjerno pratile od prvog dana.
Standardiziranje marže za oslobađanje prema klasi materijala
Jedno od najjednostavnijih poboljšanja koje tim alata može napraviti je da prestane da preračunava margine od nule za svaki novi posao. Umjesto toga, uspostavite standardne tabele zazora organizirane prema klasi materijala, rasponu debljine i tipu karakteristike. Kada znate šta je granica popuštanja za datu klasu i kako se ta klasa ponaša pri formiranju, možete dodijeliti zadane margine koje odražavaju stvarne uvjete proizvodnje, a ne teoretske minimume.
Praktična klasifikacija može izgledati ovako:
| Klasa materijala | Tipični raspon čvrstoće tečenja | Preporučena margina zaobilaženja zareza |
|---|---|---|
| Meki čelik (CRS, 1008/1010) | 170 - 250 MPa | 0.5 - 1.0 mm po strani |
| HSLA / konstrukcijski čelik | 340 - 550 MPa | 1.0 - 1.5 mm po strani |
| Napredni čelik visoke čvrstoće (DP, TRIP) | 590 - 980 MPa | 1.5 - 2.0 mm po strani |
| Legure aluminijuma (5xxx, 6xxx) | 100 - 310 MPa | 1.0 - 1.5 mm po strani |
| Nehrđajući čelik (301, 304) | 250 - 500 MPa | 1.0 - 1.5 mm po strani |
Ove margine objašnjavaju modul elastičnosti čelika (približno 200 GPa za ugljične i legirane razrede) i alternativu čelika s nižim modulom zatezanja kao što je aluminij (oko 70 GPa), koji se više progiba pod opterećenjima i zahtijevaju veći zazor. Materijali sa-jačom čvrstoćom povlače se agresivnije, potiskujući formirane karakteristike izvan predviđenog okvira. Tačka popuštanja čelika u naprednim visoko{5}}klasama čvrstoće može pomjeriti efektivnu granicu karakteristike za 0,5 mm ili više u poređenju sa geometrijom proboja, što je upravo razlog zašto su tim vrstama potrebne veće margine.
Standardizacija ne znači ignorisanje{0}}specifičnih varijabli za posao. To znači počinjanje od dokazane osnovne linije i prilagođavanje samo kada to zahtijeva specifična geometrija - umjesto da svaki put nagađate svježe. Dokumentirajte tabelu, ažurirajte je kako proizvodni podaci potvrđuju ili preciziraju vrijednosti i učinite je dostupnom svakom dizajneru u timu.
Koordinacija dizajna zareza s planiranjem rasporeda traka
Premosni zarezi ne postoje izolovano na traci. Oni dijele prostor sa otvorima za pilotske igle, nosećim šipkama, spojnicama, kontaktnim zonama podizača i urezima za nagib. Tretiranje zareza kao naknadne misli - nečega dodanog nakon što se sekvenca formiranja finalizira - gotovo garantuje konflikte. Bolji pristup integriše planiranje zaobilaznog zareza u raspored trake od prve iteracije.
Evo tačaka koordinacije koje su najvažnije:
- Zone isključenja pilot pina- Prvo mapirajte svaku pilot lokaciju. Nijedna ivica obilaznog zareza ne smije zadirati unutar dvije debljine materijala od perimetra pilot rupe. Piloti su okosnica registracije trake, a slabljenje njihovog okolnog materijala degradira svaku operaciju nizvodno.
- Integritet noseće šipke- Procijenite poprečni presjek-nosača na svakoj lokaciji zareza. Ako se više zareza skuplja blizu istog položaja nagiba, njihovo kombinovano uklanjanje i dalje mora ostaviti dovoljno materijala da se odupre silama uvlačenja. Noseće šipke koje padnu ispod minimalnog otpora na savijanje trebaju redizajn - širih nosača, dvostruki- raspored nosača ili preraspodjelu pozicija zareza.
- Kontaktna područja podizača- Podizači guraju traku prema gore kako bi je podigli radi indeksiranja. Podizač koji gura u otvoreni zarez ne pruža podršku. Unakrsne{3}}referentne lokacije podizača naspram položaja zareza i osiguravaju da čvrst materijal stoji ispod svakog klina podizača.
- Šipke za vezivanje i fleksibilne mreže- Kod rasporeda traka koji koriste spone za spajanje dijela sa nosačem, postavljanje zareza ne smije prekinuti te veze. Zarez koji slučajno odsiječe šipku za vezivanje prerano oslobađa dio, uzrokujući zaglavljivanje ili izgubljene dijelove u kalupu.
Dokumentovanje namjere zareza u zapisima o dizajnu matrice je jednako važno. Kada tehničar za održavanje ponovo izoštri proboj sa zarezom dvije godine kasnije, mora znati zašto taj zarez postoji, koje karakteristike čisti i koje su kritične dimenzije. Bez te dokumentacije, dobro-održavanje može nenamjerno smanjiti zarez ispod potrebnog razmaka - vraćajući samu smetnju koju je zarez dizajniran da spriječi. AsArt Hedrick naglašava, svaki detalj na otisku mora biti jasno definiran bez prostora za tumačenje, a specifikacije zaobilaznog zareza zaslužuju istu strogost kao i svaka dimenzija oblikovanja.
Uključite ove detalje na otisak matrice ili u dokument o dodatnom održavanju za svaki obilazni zarez:
- Stanica i funkcija zarez se briše
- Minimalne prihvatljive dimenzije zareza (širina, dubina, dužina -smjera uvlačenja)
- Potrebna je maksimalna prihvatljiva visina ivica prije ponovnog oštrenja
- Interval oštrenja bušotina (u taktovima ili satima proizvodnje)
- Smjer brušenja i njegov odnos prema koridoru za čišćenje
Partnerstvo s iskusnim dobavljačima Die Solutions
Za jednostavne-probleme sa čišćenjem jedne{0}}funkcije, iskusni domaći-dizajner bez poteškoća rješava planiranje zaobilaznog zareza. Izazov eskalira kada radite sa složenim progresivnim matricama sa više-stanica gdje desetine formiranih karakteristika putuju kroz brojne nizvodne stanice, gdje je snaga nosača mala i gdje se dizači, piloti i poluge za vezivanje takmiče za istu nekretninu. U tim scenarijima, napori na koordinaciji se umnožavaju, a odluke o dizajnu talasaju se po cijelom rasporedu trake.
Inženjeri koji se suočavaju sa ovim{0}}teškim projektima imaju koristi od partnerstva sa provajderima koji su specijalizovani za prilagođena progresivna rešenja za matrice - timovima koji su rešili izazove optimizacije zaobilaženja zareza u stotinama izrade alata i razumeju kako geometrija zareza ima interakciju sa strukturom matrice, dizajnom komponenti, kontrolom zaoštravanja, inžinjeringom i protokom materijala.YICHEN-ova rješenja za štancanjenude ovu vrstu integrirane podrške, posebno za progresivne projekte matrice gdje više funkcija kontrole trake mora raditi zajedno bez kompromisa. Pristup toj dubini iskustva skraćuje ciklus dizajna, smanjuje razvojne iteracije i isporučuje matrice koje rade čisto od prvog udarca do kraja životnog vijeka.
Filozofija dizajna-by{1}}provlači se kroz svaku najbolju praksu u ovom članku: standardizirajte svoje margine zazora, koordinirajte postavljanje zareza s punim rasporedom trake, dokumentirajte svoju namjeru za buduće održavanje i dovedite specijaliziranu ekspertizu kada složenost premašuje rutinski posao. Premosni zarezi sprečavaju smetnje u matrici za štancanje samo kada su dizajnirani namjerno, temeljno potvrđeni i dosljedno održavani. Ispravite ta tri elementa i traka se uvlači čisto, presa nastavlja da radi, a smetnje postaju problem koji ste riješili na ploči za crtanje, a ne problem s kojim se borite na proizvodnom podu.
Često postavljana pitanja o obilaznim urezima u kalupima za štancanje
1. Koja je svrha obilaznih zareza u matrici za progresivno štancanje?
Obilazni zarezi su namjerna uklanjanja materijala urezana u noseću traku koja stvaraju hodnike za čišćenje za prethodno formirane karakteristike - kao što su koplje, izvučene čašice, udubljenja i savijeni jezičci - za prolaz kroz nizvodne stanice bez sudara sa udarcima, blokovima matrica, skidačima ili podizačima. Oni eliminišu zaglavljivanje traka, oštećenje delova i lomljenje alata tako što rešavaju rizike od sudara u fazi projektovanja, a ne reaguju na smetnje u proizvodnom podu.
2. Koja je razlika između pozitivnih i negativnih premosnica?
Pozitivni obilazni zarez uklanja trakasti materijal na istoj strani kao i smjer izbočenja formiranog elementa, obično uklanjajući prema gore-funkcije kao što su koplja ili savijeni jezičci na pločama za skidanje. Negativni obilazni zarez uklanja materijal na suprotnoj strani, stvarajući razmak ispod ravnine trake za-okrete okrenute prema dolje kao što su izvučene čašice ili ekstrudirane izbočine. Složeni dijelovi sa višesmjernim oblikovanjem često zahtijevaju oba tipa unutar istog rasporeda trake, a inženjeri moraju provjeriti da kombinovano uklanjanje materijala ne ugrožava integritet noseće trake.
3. Kako odrediti tačnu veličinu za zarez za obilaznicu?
Dimenzioniranje zareza počinje trodimenzionalnim omotačem -formirane karakteristike - uključujući njegovu post-geometriju nakon opruge, a ne nominalne dimenzije proboja. Dodajte marginu zazora od 0,5 do 2,0 mm po strani u zavisnosti od klase materijala, brzine presovanja i preciznosti sistema za uvlačenje. Zarez mora biti dovoljno dugačak u smjeru uvlačenja da u potpunosti sadrži otisak značajke plus prednje i zadnje margine. Kritično je da širina zareza nikada ne smije prelaziti 60 do 70 posto širine noseće šipke na bilo kojem poprečnom-presjeku kako bi se održala pouzdanost uvlačenja trake.
4. Šta uzrokuje kvar bajpasnih zareza tokom proizvodnje?
Najčešći načini kvara uključuju nedovoljan zazor koji uzrokuje isprekidani kontakt pri proizvodnoj brzini, prevelike zareze koji slabe nosač i uzrokuju pogrešno uvlačenje, progresivno trošenje proboja koje postepeno smanjuje dimenzije zareza tokom dugih staza, nakupljanje neravnina na rubovima zareza koje smanjuje efektivni zazor i postavljanje zareza koji je u sukobu s lokacijama registracijskih pinova. Svaki kvar se razvija postepeno i nečujno, zbog čega bi planirani pregled stanja i dimenzija zareza trebao biti dio svakog programa preventivnog održavanja.
5. Kada biste trebali koristiti obilazne ureze umjesto podizanja trake ili preskakanja stanice?
Obilazni zarezi su poželjno rješenje za visoke ili duboko oblikovane elemente koji moraju proći kroz više nizvodnih stanica, gdje podizanje trake ne može osigurati dovoljnu visinu i preskakanje stanice bi potrošilo prekomjeran materijal trake i povećalo dužinu kalupa. Podizanje trake najbolje funkcionira za plitke karakteristike prema dolje, dok preskakanje stanica odgovara interferenciji jedne-stanice sa skromnim izbočinama. Za dizajn-teških progresivnih matrica sa složenim izazovima smetnji, dobavljači kao što je YICHEN (https://www.yichen-group.com/stamping-die/) nude prilagođena rješenja kalupa za utiskivanje koja optimiziraju kombinaciju obilaznih zareza, koordinacije podizača i planiranja noseće trake kao integriranog sistema.