


Štancanje i livenje pod pritiskom definisano za inženjere i kupce
Traži "livenje pod pritiskom" i vidjet ćete da su ova dva procesa spojena zajedno kao da su zamjenjiva. Nisu. Štancanje i livenje pod pritiskom su fundamentalno različiti načini pretvaranja sirovog metala u gotove dijelove, a njihovo zbunjivanje je jedan od najbržih puteva do preplaćivanja alata koji ne odgovaraju vašem projektu.
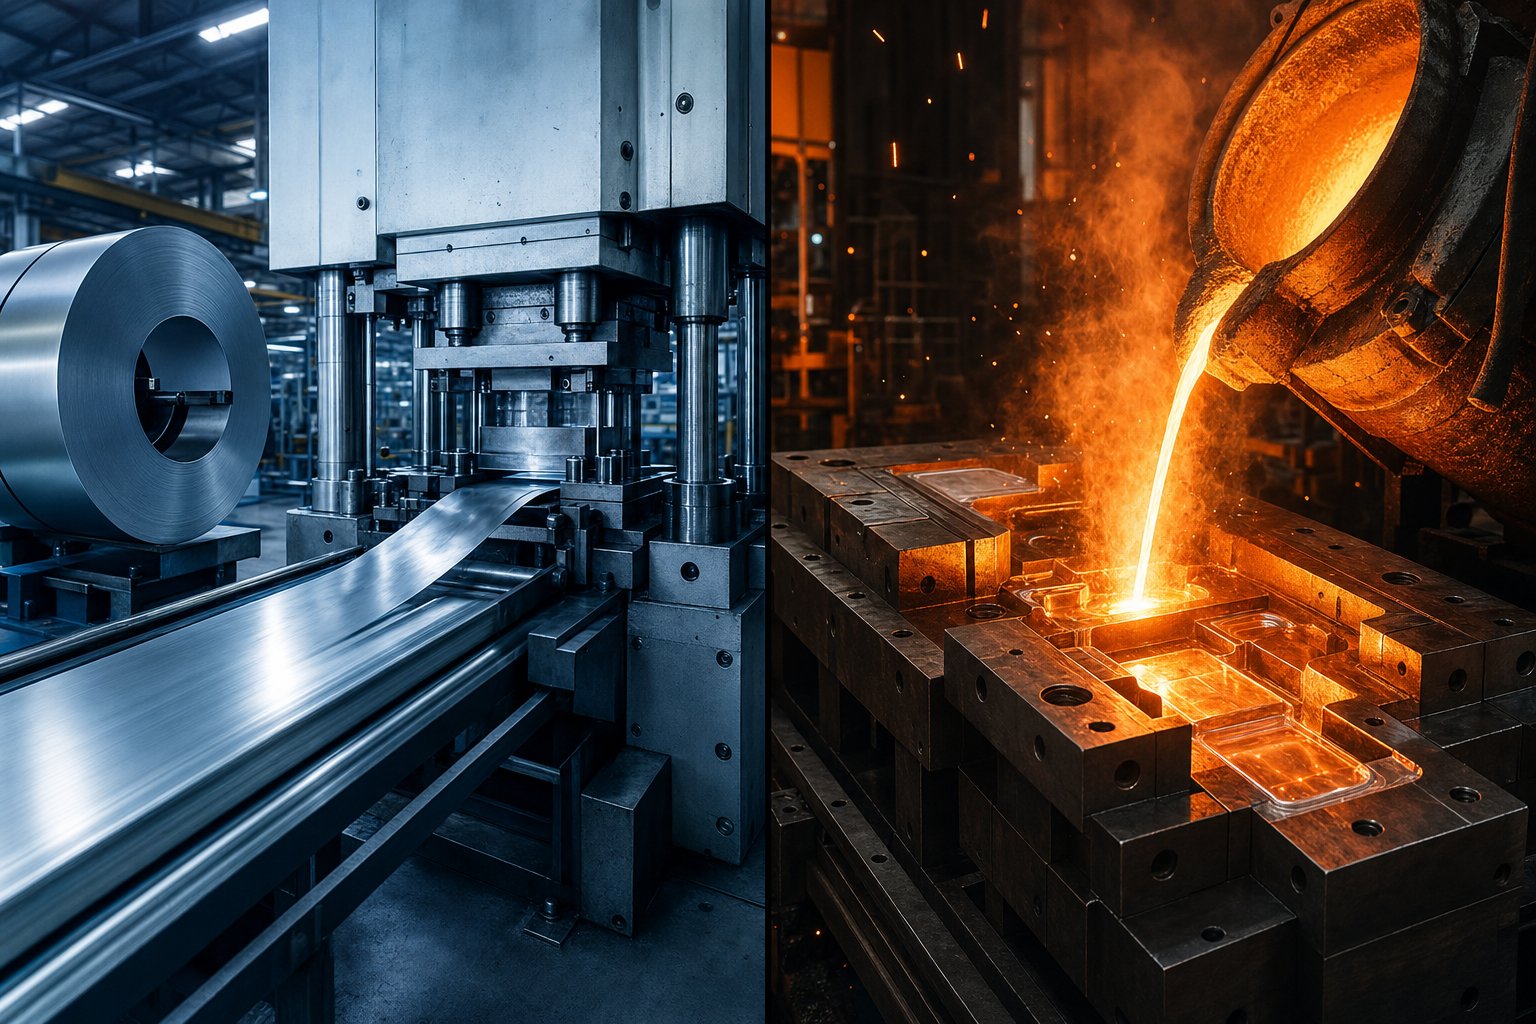
Evo kratke verzije: štancanje primjenjuje mehaničku silu za preoblikovanje čvrstog lima, dok livenje pod pritiskom ubrizgava rastopljeni metal u čelični kalup za višekratnu upotrebu. Isti cilj - precizna metalna komponenta - ali potpuno drugačija fizika, materijali i struktura troškova.
Šta je štancanje metala
Štancanje metala je aproces hladnog{0}}formiranjakoji pretvara ravne limove ili kolutove metala u određene oblike. Udar se spušta u kalup, a mehanička sila između njih izbija, savija, izvlači ili buši lim u gotovi dio. Materijal ostaje čvrst tokom - bez topljenja. Šta je onda štancani metal? To je bilo koja komponenta oblikovana na ovaj način: nosači, kopče, kućišta, olovni okviri ili strukturni paneli izrađeni od čelika, aluminija, bakra ili mesinga.
Šta je liveni metal
Lijevanje pod pritiskom radi iz suprotnog smjera. Umjesto preoblikovanja čvrstog lima, počinje sa rastopljenom legurom - obično aluminijumom, cinkom ili magnezijumom - ubrizganom u precizni čelični kalup pod visokim pritiskom. Tečni metal ispunjava svaku šupljinu, brzo se stvrdnjava i pojavljuje se kao dio skoro{4}}mrežnog-oblika sa složenom trodimenzionalnom geometrijom. Dakle, šta je liveni metal? To je bilo koja komponenta nastala učvršćivanjem rastaljene legure unutar kalupa za višekratnu upotrebu.
Štancanje preoblikuje čvrsti lim; livenje pod pritiskom učvršćuje tečni metal. Svaka odluka o troškovima, dizajnu i izvoru proizlazi iz ove jedinstvene razlike.
Iskorištavanje ove razlike odmah određuje da li ćete uložiti u ispravne alate, odabrati odgovarajuće materijale i postići svoje-ciljeve cijene po dijelu. Sljedeći odjeljci razlažu tačno kako svaki proces funkcionira - počevši od onoga što se dešava unutar štancane prese od trenutka uvlačenja zavojnice.
Kako funkcioniše proces štancanja metala
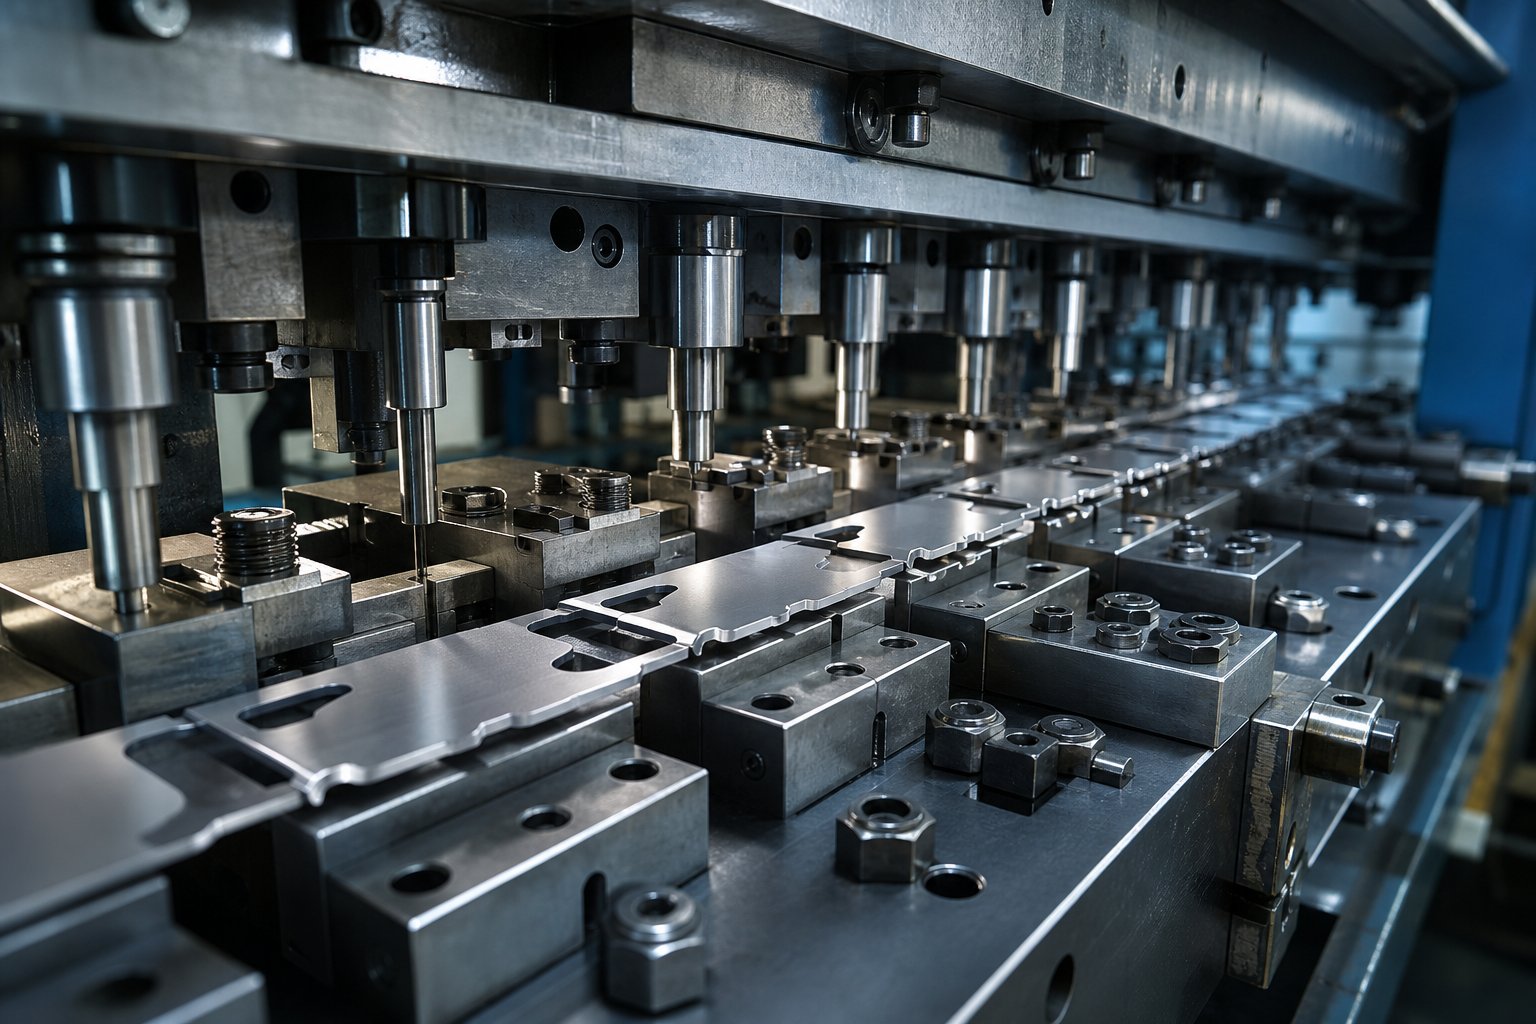
Namotaj ravnog metala ulazi na jedan kraj prese, a gotovi dijelovi izlaze na drugi. Zvuči jednostavno, ali ono što se dešava između te dvije tačke uključuje preciznu tonažu, pažljivo raspoređene alatne stanice i mjerenje vremena{1}}split sekunde. Mašina za štancanje -, bilo mehanička, hidraulična ili servo-pokrenuta -, isporučuje bilo gdje od 20 do 6.000 tona sile pritiska, ovisno o veličini dijela i debljini materijala. Ta sila tjera udarac u šupljinu matrice kako bi se ispraznio, probio, savio, nacrtao ili formirao materijal lima u njegovu konačnu geometriju.
Tri osnovne komponente to čine mogućim: sam lim, kalup (oblikovani alat koji definira geometriju dijela) i presa koja isporučuje silu. Ali način na koji te komponente međusobno djeluju drastično varira u zavisnosti od konfiguracije matrice - i odabir pogrešne postavke može poništiti vašu ekonomičnost proizvodnje.
Konfiguracije progresivne i prijenosne matrice
Zamislite metalnu traku koja se kreće kroz niz stanica, od kojih svaka izvodi različitu operaciju - probijanje ovdje, zavoj tamo, konačni prekid na kraju. To je progresivna smrt. Radni komad ostaje pričvršćen za noseću traku od početka do kraja, napredujući na fiksnoj udaljenosti (koja se zove korak) sa svakim potezom pritiska. Više dijelova je u procesu istovremeno, svaki u različitoj fazi. Progresivne matrice mogu proizvesti bilo gdje od sedam ili osam dijelova u minuti do preko 1500 dijelova u minuti, što ih čini dominantnim za -proizvodnju velikih do srednjih{8}} komponenti sa malim tolerancijama.
Prenosne ploče imaju drugačiji pristup. Prva operacija u potpunosti odvaja blanko od trake, a mehanički prsti ili šine fizički pomiču taj diskretni dio od stanice do stanice. Ova metoda prijenosa matrice otvara mogućnosti da progresivni alati ne mogu odgovarati - dubokim izvlačenjima, rotaciji dijela između stanica i geometrijama koje zahtijevaju pristup iz više uglova. Okrugli, aksijalno simetrični dijelovi poput dubokih čašica ili školjki uobičajeni su kandidati za matrice za prijenos jer se dio može podizati, rotirati i premještati između operacija.
Treća opcija - složene matrice - obavlja višestruke operacije rezanja i oblikovanja u jednom potezu pritiska. Oni su izvrsni u proizvodnji jednostavnih ravnih dijelova kao što su podloške za brzu i ekonomičnu-efikasnu proizvodnju, s ravnijim rezultatima od progresivnih matrica jer se sve događa jednim udarcem. Međutim, složenom alatu nedostaje više-fleksibilnost potrebna za složene oblike.
Kada birate koje? Progresivne matrice pobjeđuju kada vam je potrebna velika-brzina, velika-izrada dijelova umjerene složenosti. Prenosne matrice zaslužuju svoje mjesto na većim dijelovima, duboko-izvučenim komponentama ili bilo čemu što zahtijeva da blanko bude oslobođen trake tokom oblikovanja. Složene matrice odgovaraju srednje{5}}do-velikim-programima geometrijski jednostavnih dijelova gdje su ravnost i niska cijena alata najvažniji.
Proces štancanja limova korak po korak
Bez obzira na tip kalupa, proces štancanja lima slijedi predvidljiv slijed. Evo šta se dešava od sirovog materijala do gotove komponente:
- Utovar i ispravljanje zavojnice- Metalni kalem se postavlja na odmotavač, prolazi kroz ravnalicu da bi se uklonio set zavojnica (prirodna zakrivljenost od namotavanja) i ulazi u presu.
- Hranjenje materijala- Servo ili mehanički ulagač pomiče traku na preciznu udaljenost (korak) u kalup sa svakim ciklusom pritiskanja. Konzistentnost ovdje direktno kontroliše tačnost dimenzija nizvodno.
- Blanking- Presa seče osnovni oblik obrisa iz trake. U progresivnim kalupima, to se može dogoditi na krajnjoj stanici; u transfer dies, to je prva operacija.
- Piercing- Probijači stvaraju rupe, utore ili unutrašnje elemente tako što guraju materijal kroz otvor matrice. Puževi se odbacuju dok okolni materijal postaje dio.
- Formiranje operacija- Stanice za savijanje, crtanje, kovanje ili utiskivanje oblikuju ravnu prazninu u trodimenzionalnu-geometriju. Crtanje koristi napetost za povlačenje materijala u šupljinu za oblike nalik na posude; savijanje stvara ugaone karakteristike.
- Izbacivanje i odvajanje dijela- Gotova komponenta se oslobađa od noseće trake (progresivno) ili se uklanja sa završne stanice (transfer) i izlazi iz prese preko žlijeba, transportera ili robotskog podizača.
Svaki od ovih koraka se oslanja nadizajn kalupa za štancanje- geometrija udaraca, šupljina matrica, stripera i pilota koji rade zajedno. Dobro-projektovani alati isporučuju čvrste tolerancije više puta u milionima ciklusa. Loše dizajnirani alati se prerano troše, stvaraju neravnine i povećavaju stopu otpada. Matrica je mjesto gdje vaš dio kvaliteta živi ili umire.
Materijali koji se obično prolaze kroz ovaj proces uključuju meki čelik, nehrđajući čelik, aluminij, bakar i mesing. Svaki se ponaša drugačije pod pritiskom formiranja - aluminijumskih žigova čisto, ali se može pokidati tokom dubokog izvlačenja, bakar nudi odličnu duktilnost za složene oblike, a nerđajući čelik zahtijeva veću tonažu i otpornije na habanje -matrice. Specijalne legure kao što su Inconel i titanijum se takođe mogu žigosati u pravom postavu, iako zahtevaju znatno robusniji alat.
Sva ova mehanička preciznost se dešava na sobnoj temperaturi. Trenje između proboja i lima stvara toplinu, ali sam proces je hladan-formirajući - kritičnu razliku kada se upoređuje štancanje s procesima koji počinju rastopljenim metalom i potpuno drugačijim skupom fizike.
Kako funkcionira proces tlačnog livenja
Štancanje preoblikuje ravnu masu grubom mehaničkom silom na sobnoj temperaturi. Lijevanje metala pod pritiskom radi na potpuno drugačijoj fizici - počinje sa legurom zagrijanom preko tačke topljenja, a zatim tjera tu tekućinu u precizni čelični kalup pod pritiscima u rasponu od 10 do 150 MPa. Rezultat je dio skoro{5}}mrežnog-oblika sa složenom trodimenzionalnom geometrijom-koju bi bilo nemoguće postići samo presovanjem lima.
Proces prati pet osnovnih faza. Prvo, dvodijelna čelična matrica je pripremljena - očišćena, podmazana sredstvom za otpuštanje i zatvorena pomoću mašine koja isporučuje stotine ili hiljade tona sile zaključavanja. Zatim se rastopljeni metal ubrizgava u šupljinu kalupa pri brzinama punjenja od 10 do 50 m/s. Legura se brzo stvrdnjava - često u sekundi - jer čelična matrica djeluje kao masivni hladnjak. Kada se dio dovoljno ohladi da zadrži svoj oblik, polovice kalupa se odvajaju i igle za izbacivanje oslobađaju odljevak. Konačno, dio prolazi kroz obrezivanje kako bi se uklonili bljesak, vodilice i prelivne bušotine nastale tokom ubrizgavanja.
Vremena ciklusa su brza. Dio od cinka može prijeći iz tekućeg u izbačenu komponentu za manje od 15 sekundi. Aluminiju je potrebno nešto duže zbog viših temperatura očvršćavanja. U svakom slučaju, jedna matrica može proizvesti stotine dijelova na sat i preživjeti 100.000 ili više ciklusa prije nego što zahtijeva zamjenu -, što je ono što livenje metala pod pritiskom čini ekonomičnim na skali.
Topla{0}}komora protiv hladne{1}}Lijevanje pod pritiskom
Ne rade sve mašine za tlačno livenje na isti način. Razlika između sistema vrućih-i hladnih-komora svodi se na jedno pitanje: može li mehanizam za ubrizgavanje stajati unutar rastopljenog metala, a da se ne uništi?
U amašina{0}}vruća komora, guski vrat i klip su uronjeni direktno u rastopljenu leguru. Ventil omogućava kontroliranu zapreminu metala u cilindar za ubrizgavanje, a klip ga potiskuje kroz zagrijanu mlaznicu u kalup. Budući da sistem za ubrizgavanje ostaje uronjen, vrijeme ciklusa je kratko, a mlaznica ostaje puna rastopljenog metala između udaraca. Cink i magnezijum su primarni metali obrađeni na ovaj način - njihove tačke topljenja (380-650 stepeni C) su dovoljno niske da neće erodirati potopljene čelične komponente.
Mašine s hladnom{0}}komorom u potpunosti odvajaju peć za topljenje od sistema za ubrizgavanje. Istopljeni metal se sipa ili pumpa u horizontalnu čahuru, a zatim ga hidraulički klip zabija u šupljinu kalupa. Ovaj dodatni korak prijenosa dodaje vrijeme ciklusa, ali je neophodan za legure poput aluminijuma (topi se na 580-630 stepeni C) i legura na bazi bakra-koje bi brzo degradirale vruću-komoriju. Pritisci ubrizgavanja u sistemima hladnih komora obično se kreću od 2.500 PSI do preko 25.000 PSI.
Kompromis-je jednostavan: sistemi s vrućim-komorama daju brže cikluse i strožiju kontrolu procesa za legure sa niskim-tapanjem, dok sistemi s hladnim-komorama rukuju metalima na višim-temperaturama koji predstavljaju većinu primjena strukturalnog livenja pod pritiskom.
Metali koji se koriste u livenju pod pritiskom
Kada ljudi pitaju "da li liveno pod pritiskom znači metal?" - odgovor je da, ali sa važnim kvalifikatorom. Lijevanje pod pritiskom posebno znači metal oblikovan ubrizgavanjem pod pritiskom u čelične kalupe za višekratnu upotrebu. Ne pokriva plastiku (to je brizganje) i ne pokriva bilo koji metal. Samo legure sa odgovarajućim tačkama topljenja, fluidnošću i ponašanjem učvršćivanja se kvalifikuju kao praktični metali za livenje pod pritiskom.
Evo kako se porede glavne porodice legura:
| Alloy Family | Melting Range | Chamber Type | Tipične primjene |
|---|---|---|---|
| Aluminijum (A380, A360, ADC12) | 580-630 stepeni | Hladna{0}}komora | Blokovi motora, kućišta mjenjača, hladnjaci, strukturni nosači |
| Cink (ZAMAK 3, ZAMAK 5) | 380-420 stepeni | Vruća{0}}komora | Kvake za vrata, zupčanici, konektori, ukrasni okovi |
| Magnezijum (AZ91D, AM60) | ~650 stepeni | Topla-komora ili hladna-komora | Okviri laptopa, volani, kućišta kamera, nosači za vazduhoplovstvo |
| Legure bakra (ograničeno) | 900-1,080 stepeni | Hladna{0}}komora | Električne komponente, vodovodne instalacije,{0}}dijelovi visoke provodljivosti |
Aluminij dominira tržištem po zapremini -, njegova ravnoteža male težine, čvrstoće, otpornosti na koroziju i toplotne provodljivosti čini ga-zastupljenim u automobilskoj industriji i elektronici. Cink se ističe u složenim dijelovima sa tankim-stinama (debljine stijenke do 0,3 mm) s odličnom završnom obradom površine odmah iz kalupa. Magnezijum je najlakša strukturna opcija, otprilike 33% lakša od aluminijuma, što ga čini atraktivnim za ručnu elektroniku i{7}}kritične automobilske komponente.
Šta je sa livenim čelikom? Vidjet ćete da termin kruži, ali u praksi, čelik za tlačno livenje nije izvodljiv sa konvencionalnom opremom. Čelik se topi između 1.370 i 1.530 stepeni C - na temperaturama koje bi brzo uništile čak i očvršćene alatne -matrice od čelika. Čelični dijelovi koji zahtijevaju proizvodnju-baziranu na kalupu obično koriste livenje po ulaganju ili livenje u pijesak, gdje potrošni kalupi tolerišu ekstremnu toplinu. American Foundry Society izvještava da 95% lijevanih dijelova koristi obojene{11}}metale, potvrđujući da čelik jednostavno ne spada u ovu kategoriju procesa.
Legure bakra zauzimaju malu nišu. Njihove visoke tačke topljenja značajno skraćuju vijek trajanja kalupa i povećavaju troškove proizvodnje, ali kada vam je potrebna električna provodljivost i mehanička čvrstoća u jednoj livenoj komponenti, legure na bazi bakra{1}} ostaju jedina opcija u porodici livenja pod pritiskom.
Svaka od ovih legura ima specifična ograničenja dizajna - minimalne debljine zida, uglove promaja, mogućnosti tolerancije - koja određuju šta je geometrijski moguće u vašem dijelu. Ta pravila proizvodnje su mjesto gdje se prave odluke o odabiru procesa.
Ograničenja dizajna i smjernice za proizvodnju
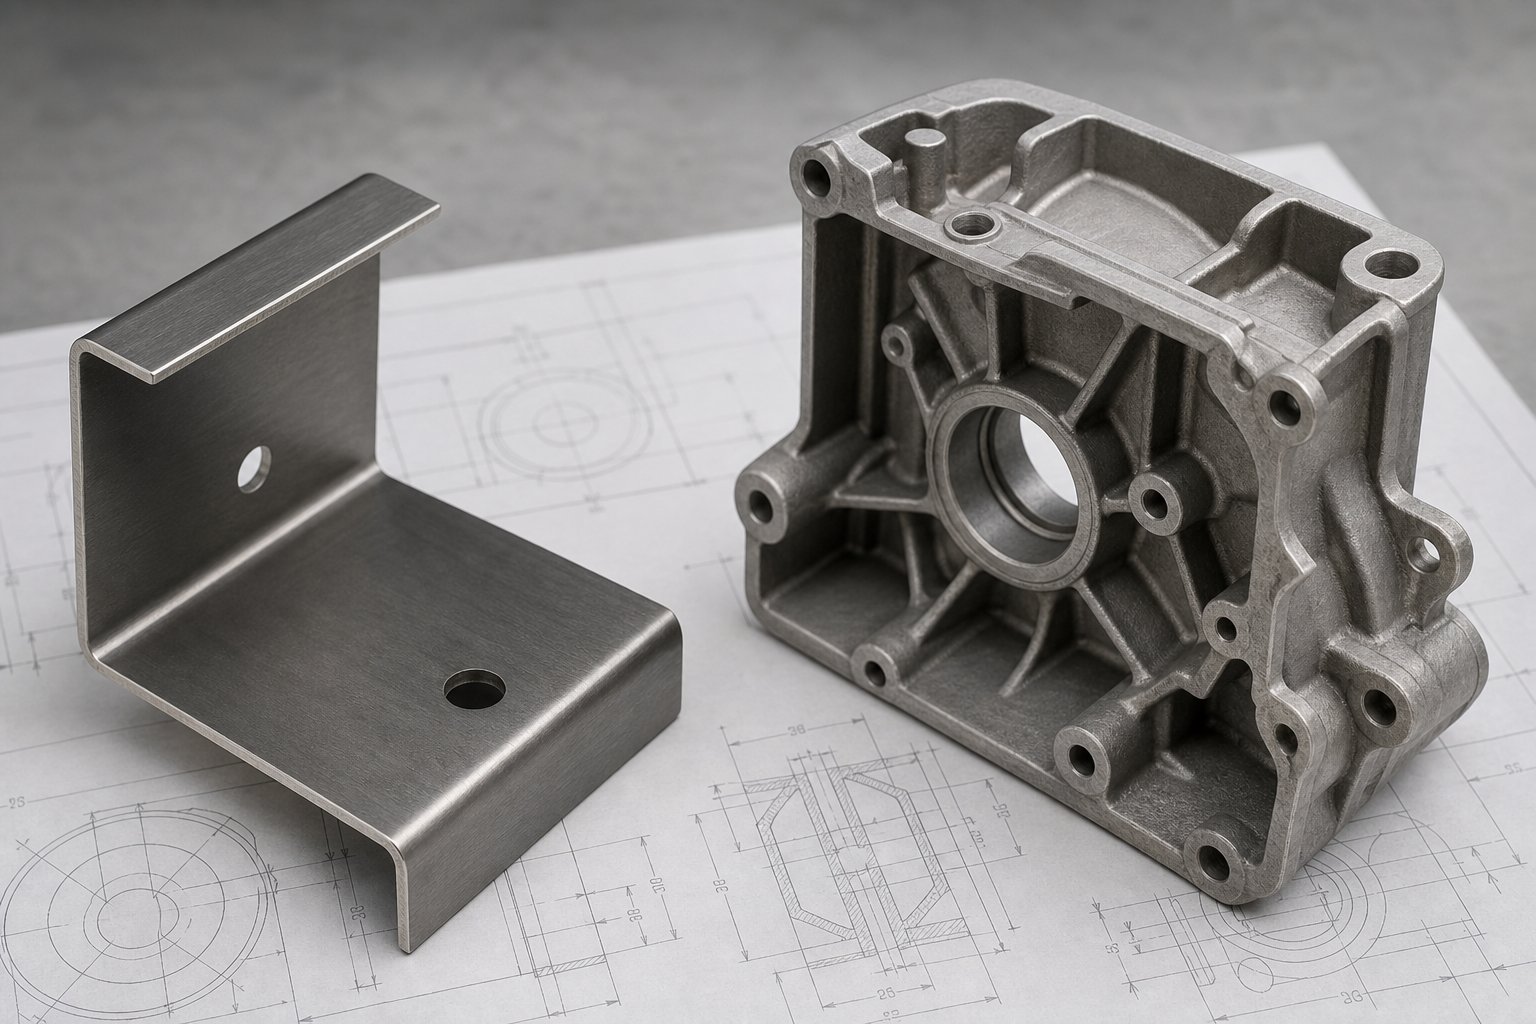
Znati kako svaki proces funkcionira je jedna stvar. Dizajniranje dijela koji zapravo preživljava proizvodnju bez povećanja stope odbijanja -, to je mjesto gdje većina projekata uspijeva ili ne uspijeva. Štancanje i livenje pod pritiskom svaki nameću stroga geometrijska pravila, a njihovo kršenje ne degradira samo kvalitet; može vas u potpunosti natjerati na pogrešan proces. Duboko-uvučena karakteristika koja premašuje ograničenja štancanja može vas gurnuti ka livenju pod pritiskom, dok vas jednostavan nosač dizajniran sa nepotrebnom trodimenzionalnom-kompleksnošću zaključava u skupi alat za livenje koji vam nikada nije bio potreban.
Praktični zaključak: geometrija pokreće izbor procesa koliko i volumen ili izbor materijala. Evo pravila koja su bitna.
Pravila dizajna za žigosane dijelove
Štancani lim ostaje relativno ujednačene debljine u cijelom dijelu - kojim preoblikujete ravnu prazninu, a ne dodajete ili uklanjate materijal. To jedno ograničenje oblikuje svaku dizajnersku odluku.
Minimalni radijus savijanja.Najčvršća krivina koju možete formirati zavisi direktno od vrste i debljine materijala. Za duktilne materijale kao što je žigosan aluminijski lim, minimalni unutarnji radijus savijanja je tipično 1x debljina materijala. Za štancani čelični lim - posebno visoke-čvrstoće ili nehrđajući sloj - trebat će vam 1,5x do 2x debljina materijala kako biste izbjegli pucanje duž linije savijanja. Ako se ide više od ovih granica, dolazi do lomova na vanjskom vlaknu savijanja, posebno kada krivina ide paralelno sa smjerom zrna materijala. Dizajn se savija okomito na zrno kad god je to moguće.
Udaljenosti od-do{1}}ivice.Probušene rupe postavljene preblizu rubu uzrokuju izbočenje materijala materijala prema van pod pritiskom formiranja. Sigurni minimum je najmanje 2x debljina materijala od najbliže ivice. Za rupe blizu krivina, povećajte tu udaljenost na 2,5x debljinu materijala plus polumjer savijanja - u suprotnom operacija formiranja izobličuje geometriju rupe.
Omjeri dubine crtanja.Kada štancanje uvlači lim u oblik čaše ili šupljine, omjer dubine-prema-promjeru određuje izvodljivost. Operacija jednog-izvlačenja obično ima maksimum na dubini koja je jednaka promjeru blanka (omjer 1:1) za žigosani aluminijum, a nešto manje za čelik. Prekoračite to ograničenje i trebat će vam više stanica za izvlačenje ili žarenje između pogodaka -, a oba dodaju cijenu. Ovdje je oslonac dizajna koji nedostaje mnogim inženjerima: pretvaranje duboko-uvučenog elementa u prirubnički ili savijeni sklop može vratiti dio na teritoriju štancanja koji bi inače zahtijevao livenje pod pritiskom.
Tolerancije.Štancanje drži čvrstu kontrolu dimenzija na-ravninskim elementima - probušenim rupama, praznim profilima i razmaci između elemenata obično dostižu ±0,1 mm. Formirane karakteristike kao što su krivine nose ugaonu toleranciju od približno ±1 stepen, a gomila tolerancija-preko više krivina mora se uzeti u obzir pri dimenzioniranju.
Pravila dizajna dijelova za livenje pod pritiskom
Lijevanje pod pritiskom nudi daleko veću trodimenzionalnu slobodu-od žigosanih aluminijumskih ili čeličnih - unutrašnjih rebara, izbočina, džepova i složenih površina u jednom snimku. Ali ta sloboda dolazi sa vlastitim ograničenjima koja su ukorijenjena u načinu na koji rastopljeni metal teče, učvršćuje se i oslobađa iz čelične matrice.
Uglovi promaja.Svaka površina paralelna sa smjerom povlačenja matrice{0}}treba promaju da bi se čisto oslobodila tokom izbacivanja. Osnovno pravilo:1 stepen promaje na 25 mm dubine šupljineza spoljne površine, sa unutrašnjim šupljinama koje zahtevaju minimalno 2 stepena. Teksturirane površine zahtijevaju dodatnu promaju - otprilike 1 stepen na 0,1 mm dubine teksture - ili se dio vuče uz kalup i stvara površinske defekte. Dizajni sa nultim nacrtom se drže, deformišu tokom izbacivanja i dramatično skraćuju vijek trajanja matrice.
Ujednačena debljina zida.Neravni zidovi uzrokuju neravnomjerno hlađenje, što dovodi do tragova udubljenja u debelim zonama i potencijalnih kratkih udaraca u tankim područjima. Ciljajte uniformne zidove unutar ovih raspona:
- Legure aluminijuma: 1,5–3,0 mm
- Legure cinka: 0,75–2,5 mm
- Legure magnezija: 1,25–2,0 mm
Svaki prijelaz između debljina trebao bi biti postepen - bez naglih skokova koji prelaze 1,5x od susjednog zida. Debele dijelove treba izrezati i ojačati rebrima, a ne ostaviti čvrste.
Polumjeri i oštri uglovi.Unutrašnji uglovi oštriji od 0,75 mm djeluju kao podizači naprezanja, ometaju protok metala i ubrzavaju habanje matrice. Radna formula: minimalni unutrašnji radijus jednak je 0,5 puta debljini zida plus 0,25 mm. Oštri uglovi povećavaju lokalno naprezanje za 2 do 3 puta i mogu smanjiti vijek trajanja alata do 30%.
Rebra i gazde.Debljina rebra treba da ostane između 0,5x i 0,7x debljine susjednog zida - sve deblje zadržava toplinu i uzrokuje tragove udubljenja na suprotnoj strani. Visina rebra ne bi trebalo da prelazi 2,5x debljinu rebra, a razmak između rebara treba da bude najmanje 3x debljine rebara da bi se omogućio pravilan protok metala i hlađenje.
Undercuts.Karakteristike koje sprječavaju ravne rupe-izbacivanje povlačenjem - okomitih na smjer razdvajanja, unutrašnje kanale ili obrnutu-geometriju promaja - zahtijevaju bočne-radnje, klizače ili kolapsirajuća jezgra. Svaki od ovih mehanizama dodaje značajne troškove alata i potencijalnu složenost održavanja. Kada je moguće, redizajnirajte podrezivanje kao kroz-rupe u ravni sa smjerom izvlačenja matrice-ili ih eliminirajte naknadnom-obradom.
| Parametar dizajna | Štancanje | Die Casting |
|---|---|---|
| Geometrijska složenost | Ravno do plitko 3D (savijanje, crtanje) | Puni 3D sa unutrašnjim karakteristikama, rebrima, bosovima |
| Raspon debljine zida | 0,4–6,0 mm (ujednačeno, jednako debljini lima) | 0,75–5,0 mm (zavisi od legure) |
| Tipična tolerancija (linearna) | ±0,1 mm na praznim/probušenim elementima | ±0,2 mm kao -liven; ±0,05 mm sa naknadnom -obradom |
| Ugaona tolerancija | ±1 stepen na krivinama (zavisno od opruge) | Kontrolisano propuhom; minimalni povratni udar |
| Minimalna veličina karakteristika | Prečnik rupe Veći ili jednak 1,2x debljine materijala | Prečnik rupe veći ili jednak 1,5 mm (aluminijum) |
| Nacrt zahtjeva | Nije primjenjivo | Minimum 1-3 stepena u zavisnosti od dubine |
| Undercuts | Generalno nije izvodljivo bez sekundarnih operacija | Moguće sa slajdovima/jezgrima (dodaje trošak) |
Obrazac je ovdje jasan: žigosani dijelovi od lima mijenjaju geometrijsku složenost za čvršće-tolerancije u ravni, brže cikluse i očuvanu strukturu zrna materijala. Lijevanje pod tlakom mijenja te prednosti za trodimenzionalnu slobodu-i konsolidaciju više žigosanih komponenti u jedan dio. Ni jedno ni drugo nije univerzalno bolje -, ali primjena pogrešnih pravila dizajna na pogrešan proces je mjesto gdje budžeti idu u stranu. Ono što često dovodi do konačne odluke nije samo geometrija, već način na koji trošak alata i obim proizvodnje utiču na ova ograničenja.
Upoređeni obim proizvodnje i ekonomika troškova
Geometrija vam govori šta jemoguće. Ekonomija količine vam govori šta jeprofitabilan. Dva dijela mogu biti izvodljiva kao štancanje ili livenje, ali odabir pogrešnog procesa uz pogrešnu godišnju količinu može udvostručiti vašu efektivnu cijenu po-dijelu. Interakcija između ulaganja u alate, vremena ciklusa i obima proizvodnje je mjesto gdje se najviše preplaćuje - i gdje naslov ovog članka zaslužuje svoje.
Troškovi alata i pragovi amortizacije
I kalupi i kalupi za štancanje predstavljaju značajan početni kapital. Jednostavna matrica za blijeđenje ili savijanje može koštati od 10.000 do 50.000 dolara, dok se složena progresivna matrica s više stanica penje na 50.000-300.000 dolara ili više. Kalupi za tlačno livenje se nalaze u sličnom rasponu - 20.000 USD za aluminijske kalupe s jednim-jednom šupljinom do 200 USD,000+ za složene alate s više-šupljina od H13 vrućeg{18}}čelika.
Dakle, gdje se zapravo pojavljuje troškovna prednost? Vrijeme ciklusa. Progresivna presa za štancanje može raditi brzinom do 1500 udaraca u minuti, proizvodeći gotov dio sa svakim udarcem. Vrijeme ciklusa tlačnog livenja se mjeri u sekundama do minutama po hitcu - brzo prema standardima livenja, ali redove veličine sporije od -štancanja velikom brzinom. Ta razlika se brzo povećava u godišnjim količinama.
Zamislite da vam treba 500.000 zagrada godišnje. Uz aluminijske kalupe za štancanje koje proizvode dijelove pri 400 udaraca u minuti, jedna linija za presovanje pokriva taj volumen u danima rada. Alat košta - čak i na $80,000 za progresivnu matricu - amortizuje se na otprilike 0,16 $ po dijelu. Kalup za tlačno livenje po cijeni od 60.000 USD koji proizvodi isti nosač pri 120 udaraca po satu, amortizuje se na sličan način u cijeni alata, ali rad po-ciklusu, energija i vrijeme pritiska mašine po-dijelu koštaju znatno više.
Crossover radi obrnuto za složena trodimenzionalna-kućišta. Kada dio zahtijeva pet ili šest stanica za štancanje plus sekundarno zavarivanje da bi se postigla geometrija koju daje jedan odljevak u jednom udaru, prednost alata za mazanje i štancanje isparava - sekundarne operacije jedu vaš ciklus-uštede vremena.
| Faktor troškova | Metal Stamping | Die Casting |
|---|---|---|
| Raspon troškova alata | $10,000–$300,000+ | $20,000–$200,000+ |
| Tipično vrijeme ciklusa | 0,04–6 sekundi po dijelu (progresivno/transfer) | 15–120 sekundi po delu |
| Životni vijek alata | 500.000–10.000,000+ udaraca | 100,000–500,000+ snimaka |
| Po{0}}Trend troškova po komadu | Strmo opada sa volumenom; dominantan iznad 50.000 jedinica/godišnje za ravne ili plitke dijelove | Umjereno opada s volumenom; opravdano kada 3D složenost eliminiše više-štampanje stanica |
| Navođenje{0}}ujednačenog volumena | Često ekonomično iznad 25.000–50.000 dijelova godišnje u odnosu na alternativne obrade | Obično opravdano iznad 5.000–10.000 dijelova godišnje u odnosu na mašinsku obradu, ali više po-podu dijela od štancanja pri ekvivalentnim količinama |
Obrazac je dosljedan: za ravne ili plitke-oblikovane dijelove u godišnjim količinama iznad 50.000 jedinica, žigosanje gotovo uvijek pobjeđuje na-ekonomičnosti po dijelu. Lijevanje pod pritiskom postaje pametnija investicija kada bi složenost dijela zahtijevala toliko stanica za štancanje - ili toliko sekundarnog sklopa - da jednostavnost jedne-operacije livenja nadoknađuje sporije vrijeme ciklusa.
Uobičajene greške kupaca u procesu odabira
Evo gdje se pravi novac gubi. Tri greške se ponavljaju u donošenju odluka:
Preko{0}}navođenje tlačnog livenja za jednostavne dijelove.Ravni nosač za montažu sa dva savijanja i četiri rupe ne treba kalup od livenog aluminijuma. Ipak, kupci su zadani za livenje jer je neko označio dio kao "strukturalni" ne uzimajući u obzir da žigosani čelični lim debljine 2 mm daje istu nosivost-nosivost uz djelić cijene po-dijelu. Ako se geometrija može postići u dvije ili tri stanice za štancanje, livenje je vjerovatno previše.
Potcjenjivanje troškova održavanja kalupa za štancanje.Alat za štancanje traje milione ciklusa -, ali ne bez održavanja. Vrhovi bušotina su tupi, odstranjivači istrošeni i dijelovi kalupa zahtijevaju periodično oštrenje i pregled. Odloženo održavanje dovodi do pomaka u dimenzijama, povećanih neravnina i stopa otpada koji tiho narušavaju prednost troškova koju ste izračunali u fazi ponude. Budžet 5–10% originalnog troška alata godišnje za održavanje, inače vaša -matematika neće izdržati.
Zanemarivanje sekundarnih operacija koje narušavaju početne uštede.Dio sa žigom po cijeni od 0,35 USD za svaki izgleda odlično - dok ne dodate uklanjanje ivica, urezivanje dvije rupe i pocinčavanje koje podiže cijenu sletanja na 1,10 USD. Lijevana verzija po cijeni od 0,90 USD po komadu koja izlazi iz kalupa s navojem i površinom otpornom na koroziju-mogla bi zapravo biti jeftinija kada uzmete u obzir ukupne troškove vlasništva. Uvijek usporedite ukupne troškove iskrcavanja, a ne samo stavku od dobavljača štancanja ili livenja.
Ove greške dijele zajednički korijen: donošenje odluka o procesu na osnovu jedne varijable - obično početne cijene ponude - umjesto procjene pune slike amortizacije alata, vremena ciklusa, sekundarnih operacija i održavanja tokom životnog ciklusa proizvodnje. Ispravan proračun je najvažniji kada su količine dijelova dovoljno velike da se čak i male razlike po-komadu spoje na šest-godišnje uštede ili gubitke.
Ekonomija troškova vas upućuje na pravi proces. Ali čak i najjeftinija cijena po-dijelu ne znači ništa ako vaša stopa odbijanja jede maržu -, zbog čega je razumijevanje-specifičnih nedostataka procesa i metoda kontrole kvaliteta jednako kritično za konačnu odluku.
Kontrola kvaliteta i uobičajeni nedostaci u svakom procesu
Niska cijena po-dijelu na listi za ponudu ne znači mnogo ako 8% vaše proizvodnje završi u kanti za otpad. Štancanje i livenje pod pritiskom svaki nose svoje vlastite karakteristične načine neuspjeha - i defekti koji muče jedan proces jedva da postoje u drugom. Znati šta može poći po zlu i kako to rano uhvatiti, ono je što razlikuje profitabilnu proizvodnju od one koja iskrvari maržu kroz preradu i odbacivanje.
Evo praktične usporedbe nedostataka s kojima ćete se susresti u svakom procesu, zajedno s osnovnim uzrocima i popravcima koji zapravo djeluju u radnji.
| Defekt | Proces | Osnovni uzrok | Strategija ublažavanja |
|---|---|---|---|
| Springback | Štancanje | Elastični oporavak nakon formiranja oslobađanja pritiska; lošije u materijalima visoke{0}}vrste | Prekomjerno savijanje, kovanje, ponovno nanošenje ili kompenzacija geometrije alata tokom dizajna matrice |
| Wrinkling | Štancanje | Nedovoljna sila držača blanka ili ograničenje vučne perle tokom kompresije | Optimizirajte pritisak držača praznine, poboljšajte dizajn perle za izvlačenje, prilagodite oblik prazne ploče |
| Cepanje / cepanje | Štancanje | Vlačna deformacija prelazi granicu formiranja materijala; mali radijusi ili prevelika dubina izvlačenja | Povećajte radijuse formiranja, poboljšajte podmazivanje, podijelite teške operacije u faze |
| Burrs | Štancanje | Istrošene ivice proboja, neispravan zazor-od-proboja, neusklađenost alata | Održavajte odgovarajući razmak (5-8% debljine za meki čelik), naoštrite ili zamijenite alat |
| Obrasci habanja kalupa | Štancanje | Ponavljajući udar i trenje; ubrzano zbog tvrdih materijala ili lošeg podmazivanja | Planirano održavanje kalupa, premazi alata (TiN, TiCN), odgovarajući izbor maziva |
| Poroznost gasa | Die Casting | Zarobljeni vazduh ili vodonik koji se oslobađa tokom skrućivanja; turbulentno ubrizgavanje | Vakuum{0}}potpomognuto ubrizgavanje, optimizovan dizajn kapije, čisti i suvi metalni ingoti |
| Šupljine skupljanja | Die Casting | Neravnomjerno skrućivanje zbog debelih dijelova zida ili neadekvatno hlađenje | Jedinstveni dizajn zida, umetci za hlađenje, optimizovani sistemi vrata i uspona |
| Hladno zatvara | Die Casting | Dva metalna fronta se spajaju bez potpunog spajanja; niska temperatura topljenja ili sporo ubrizgavanje | Povećajte temperaturu kalupa i metala, optimizirajte brzinu ubrizgavanja i konfiguraciju vrata |
| Flash | Die Casting | Višak metala natjeran između površina razdjelnih{0}}linija; visok pritisak ubrizgavanja ili istrošene matrice | Održavanje{0}}površina odvajanja, osiguravanje adekvatne sile stezanja, kontrola parametara ubrizgavanja |
| Površinski plikovi | Die Casting | Podzemni plinski džepovi koji se šire pod termičkom obradom ili povišenim radnim temperaturama | Poboljšajte ventilaciju, smanjite turbulenciju tokom punjenja, precizno kontrolišete parametre livenja |
Obratite pažnju na obrazac: defekti utiskivanja se odnose na mehaničku silu - previše naprezanje, nedovoljno stezanje ili istrošene rubove alata. Defekti livenja pod pritiskom odnose se na termičko ponašanje - kako tečni metal teče, učvršćuje i zadržava plin. Dio utisnut u kalupu pokvari se kada čvrsti list ne može fizički prihvatiti oblik koji se od njega traži. Izliveni dio ne uspijeva kada se prijelaz iz tekućeg-u-čvrsto stanje ne dogodi ravnomjerno.
Tolerancija i tačnost dimenzija po procesu
Kada uspoređujete žigosane limene komponente sa ekvivalentima livenog pod pritiskom, moguće tolerancije govore različite priče ovisno o tome koju dimenziju mjerite.
Štancanje se ističe u-dimenzionalnoj tačnosti u ravni. Prazni profili, probušene rupe i razmaci između ravnih elemenata rutinski drže ±0,1 mm ili više uz dobro-održavane alate. Izazov se pojavljuje u kutnoj preciznosti - opruge koja uvodi ±0,5 stepena do ±2 stepena greške na formiranim krivinama, a ta greška se povećava na više stanica savijanja. Čelici visoke{9}}vrste su najgori prekršaji, s oprugom koja prisiljava ili kompenzaciju alata ili operacije sekundarnog ponovnog udara kako bi se dosegle dimenzije štampe.
Lijevanje pod tlakom daje impresivnu složenost mreža-složenog oblika - rebra, izbočine, tanke stijenke i unutrašnje karakteristike formirane u jednom snimku. Linearne tolerancije od ±0,1 do ±0,2 mm su tipične za-livene karakteristike. Međutim, poroznost i ne{7}}ujednačeno skupljanje (obično 0,4-0,7% za legure aluminijuma) ograničavaju kritičnu{10}}konzistentnost dimenzija bez sekundarne obrade. Ako vaš dio ima provrt koji mora držati ±0,025 mm, vi ga obrađujete bez obzira na to koliko je dobar proces livenja. Taj trošak sekundarne obrade treba da bude faktor u vašoj odluci o procesu.
Praktično pravilo: ako vaše najuže tolerancije žive na ravnim,-ravninama, žigosanje ih inherentno isporučuje. Ako žive na složenim trodimenzionalnim površinama, tlačno livenje vas približava, a završna obrada vas dovodi tamo -, ali plaćate za obje operacije.
Metode inspekcije za žigosane i livene dijelove
Različiti načini kvara zahtijevaju različite metode detekcije. Ne možete X-snimiti žigosani nosač za oprugu i ne možete mjeriti poroznost livenja pomoću čeljusti.
Za žigosane dijelove, snop za pregled obično uključuje:
- CMM (koordinatna mjerna mašina)- Provjerava pozicije rupa, dimenzije profila i uglove savijanja u odnosu na CAD nominalnu vrijednost. Ključno za-odobrenje prvog članka i periodične revizije-procesa.
- SPC grafikon- Statistička kontrola procesa prati dimenzionalni pomak tokom vremena. Kada habanje proboja postupno pomiče lokaciju rupe ili visina otvora krene prema gore, SPC hvata trend prije nego što dijelovi izađu iz tolerancije.
- Optički i vidni sistemi- Kamere velike brzine-pri brzini proizvodnje pregledavaju 100% dijelova na izbočine, nedostajuće karakteristike i usklađenost dimenzija.
- Idi/ne-idi na mjerače i provjeri opremu- Brza verifikacija kritičnih dimenzija bez punog ciklusa CMM mjerenja.
Za dijelove livene pod pritiskom, kutija s alatima se proširuje na teritoriju internih-defekta:
- rendgenski snimak (radiografski pregled)- Otkriva unutrašnju poroznost, šupljine skupljanja i inkluzije nevidljive sa površine. Neophodan za konstrukcijske odlive u automobilskoj i svemirskoj primjeni.
- CT skeniranje- Potpuna volumetrijska analiza za složene dijelove gdje 2D X-zrake ne mogu razlikovati karakteristike koje se preklapaju.
- Ispitivanje pritiska (testiranje curenja)- Provjerava da se poroznost ne stvara kroz-puteve curenja u zidovima na kućištima i komponentama za rukovanje tekućinom{2}}.
- CMM i 3D skeniranje- Potvrđuje vanjske dimenzije, nacrtne površine i ravnost referentnih elemenata.
Jedna razlika u kvalitetu koja često iznenađuje kupce je površinska obrada. Kontrast između brizganih i livenih površina je značajan. Štancani dio zadržava osnovni-kvalitet površine materijala - ako počnete sa zrcalnim-završnim nehrđajućim limom, utisnuta komponenta zadržava taj završetak na površinama bez{5}}kontaktiranja. Izliveni dijelovi se pojavljuju s teksturom šupljine kalupa, što znači vidljive tragove alata, linije razdvajanja i potencijalne oznake protoka koje zahtijevaju pjeskarenje, prevrtanje ili mašinsku obradu kako bi se postigla kozmetička površina.
Za primjene gdje je izgled površine važan - vidljivi potrošački hardver, ukrasni paneli ili komponente koje se oblažu - žigosani metalni lim često dolazi bliže završnoj obradi sa manje sekundarnih radova. Izliveni dijelovi nude geometriju s kojom žigosanje ne može odgovarati, ali površina rijetko dolazi besplatno.
Mogućnosti kontrole kvaliteta i profili rizika od kvarova direktno se odnose na još jedno kritično pitanje: koje industrije zapravo koriste svaki proces i kako izgledaju stvarni scenariji proizvodnje kada oba procesa služe istom krajnjem proizvodu?
Industrijske aplikacije i realni projektni scenariji
Defekti, tolerancije i metode inspekcije određuju vaš kvalitetni pod. Ali kako zapravo izgleda odabir procesa kada stvarni dijelovi dođu na prave proizvodne linije? Najjasniji način da se internalizira odluka o štancanju-u odnosu na{2}}lijevanje je vidjeti gdje svaki proces dominira - i zašto - u industrijama koje zajedno troše milijarde dijelova od metala svake godine.
Primjena u automobilskoj i svemirskoj industriji
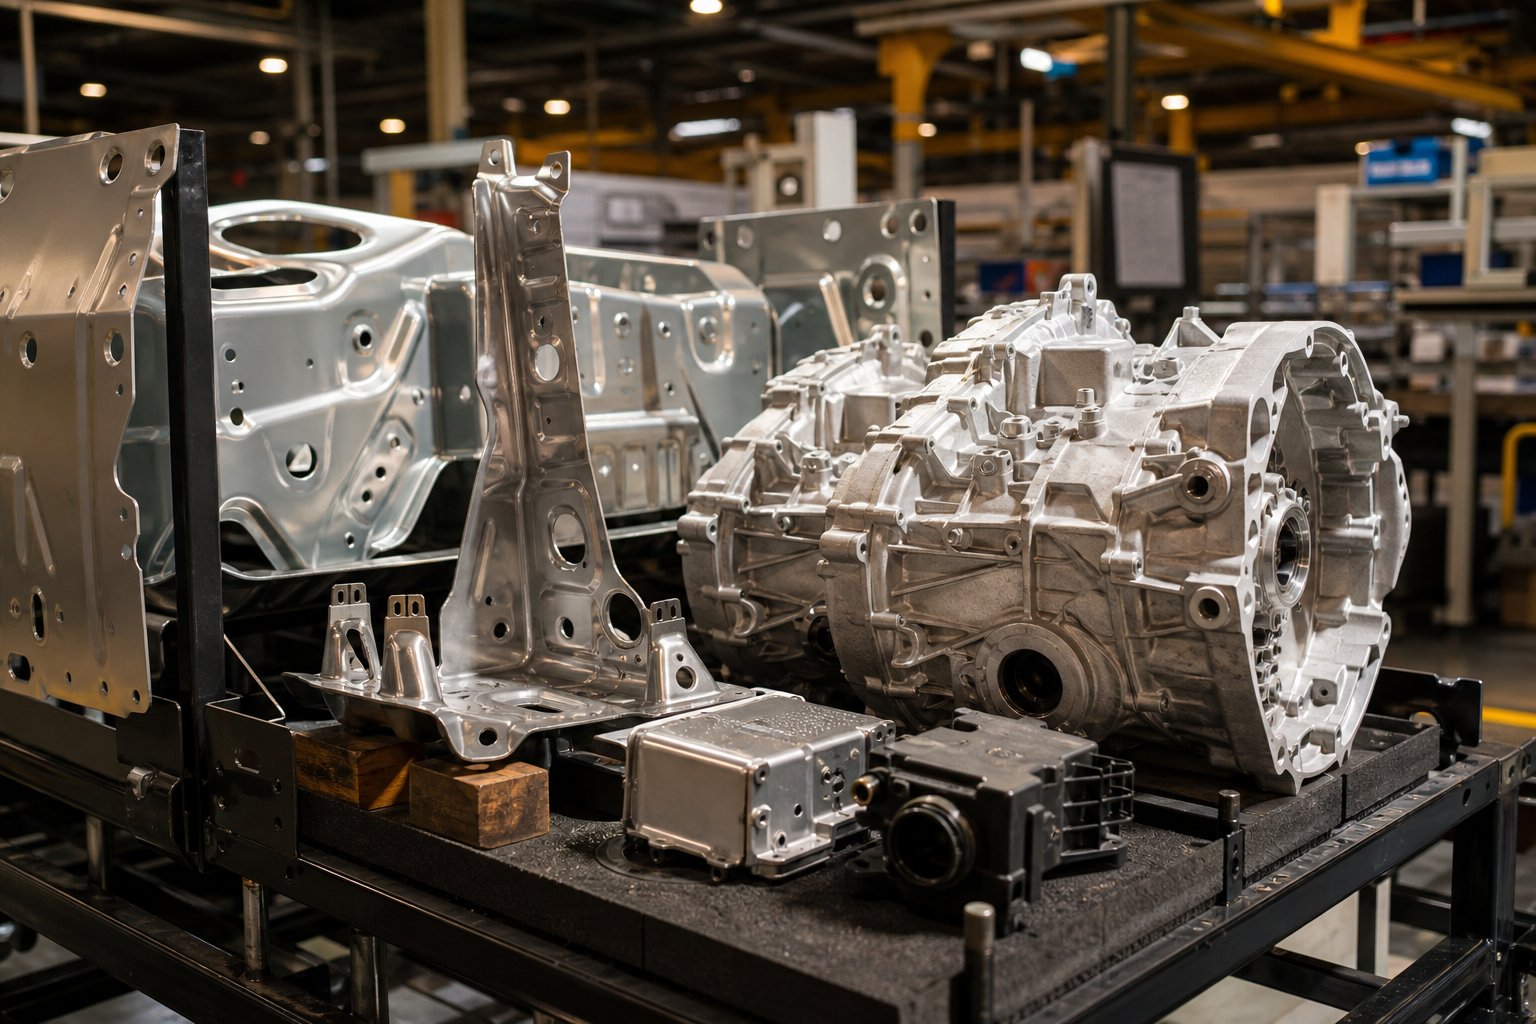
Prođite kroz bilo koju fabriku za sklapanje automobila i primijetit ćete uzorak. Struktura karoserije - krovnih panela, unutrašnjosti vrata, ojačanja blatobrana, podnih obloga - je skoro u potpunosti od štancanog lima. Ovi dijelovi dijele zajedničke karakteristike: veliku površinu, plitku dubinu u odnosu na otisak, ujednačenu debljinu i godišnje zapremine u stotinama hiljada. Oblikovanje metala i štancanje dominiraju tijelom-u-bijeloj proizvodnji jer progresivne i prijenosne matrice mogu štancati metalne ploče brzinom koja ne odgovara procesu livenja.
Specifični žigosani automobilski dijelovi i zašto ostaju na teritoriji za štancanje:
- Konstruktivna ojačanja B{0}}stubova- Čelik visoke-čelik formiran vrućim štancanjem; zahtijeva kontrolu smjera zrna- i dosljednu debljinu zida za apsorpciju energije sudara.
- Kućišta za EV baterije- Veliki štancani aluminijski limovi kojima je potrebna ravnost, hermetičnost na zavarenim šavovima i velika-propusnost da bi bili u korak sa linijama za sklapanje baterija.
- Nosači sjedišta i poprečni{0}}članovi- Jednostavne savijene geometrije proizvedene u 300+ poteza u minuti; nema 3D složenosti koja bi opravdala alat za livenje.
- Štitnici od prašine kočnica- Tanki štancani čelik sa više probušenih rupa; količine prelaze milion godišnje po platformi vozila.
livenje pod pritiskom zauzima drugu zonu u istom vozilu. Gdje god geometrija postane trodimenzionalna-, integriše više funkcija u jedan dio, ili zahtijeva interne kanale i šefove, livenje preuzima:
- Kućišta mjenjača- Složena unutrašnja rebra, otvori za ležajeve i prolazi za ulje koji bi zahtijevali zavarivanje na desetine utisnutih komada zajedno.
- Blokovi motora i glave cilindara- Unutrašnje vodene košulje i naftne galerije nemoguće je postići bilo kojim procesom lima.
- Kućišta senzora i ECU- EMI zaštitna kućišta sa integrisanim montažnim nastavcima, džepovima za konektore i perajima za termalno upravljanje bačenim u jednom udaru.
- Strukturni mega{0}}odljevci- Stražnji dijelovi podvozja koji objedinjuju 70+ utisnute i zavarene dijelove u jedan aluminijski odljevak, trend koji je pionir za EV platforme.
Aerospace slijedi sličnu logiku. Nosači od štancanog titanijuma i aluminijuma dominiraju tamo gde su ravni profili i laka širina dovoljni, dok liveni magnezijum i aluminijum služe za kućišta, poklopce menjača i kućišta avionike koja zahtevaju složenu unutrašnju geometriju.
Aplikacije za elektroniku i robu široke potrošnje
Smanjite skalu i isti principi ostaju. U elektronici, žigosani bakreni olovni okviri su okosnica poluvodičkog pakovanja - miliona sićušnih okvira od legure bakra proizvedenih velikom brzinom na progresivnim matricama, povezujući mikročipove sa pločama u svemu, od pametnih telefona do automobilskih ECU-a. Proces funkcionira jer su olovni okviri u suštini ravni, zahtijevaju ekstremnu preciznost dimenzija i rade na količinama gdje je prednost u brzini štancanja nenadmašna.
Ostala elektronika i potrošački dijelovi kod kojih je žigosanje hardvera jasan izbor:
- RF štitovi i EMI limenke- Kućišta od tankog štancanog nerđajućeg čelika ili nikl-srebra zalemljena na PCB; jednostavna geometrija kutije pri ogromnoj zapremini.
- Kontakti za baterije i opružne kopče- Štancani bakar ili berilijum-bakar sa preciznom geometrijom opruge; oslanjaju se na svojstva zrna materijala za vijek trajanja.
- USB i konektorske školjke- Progresivna-matrica utisnuta i formirana na hiljade dijelova na sat; konzistentnost dimenzija kritična za spojna sučelja.
Lijevanje pod tlakom zahtijeva teritoriju elektronike kada dijelovi trebaju strukturnu krutost, termičku masu ili kozmetičke površine preko složenih 3D oblika:
- Šasija za laptop i tablet- Oklopi liveni pod pritiskom od magnezijuma ili aluminijuma koji pružaju krutost i širenje toplote kroz tanke, zakrivljene profile.
- Hladnjaci za LED rasvjetu i energetsku elektroniku- Nizovi pera i integrisane karakteristike montiranja koje žigosanje ne može proizvesti u jednoj operaciji.
- Kućišta električnih alata- Tijelo od livenog aluminijuma ili magnezija sa ergonomskim konturama, navojima i karakteristikama za montažu motora objedinjene u jedan dio.
- Okviri kamere i drona- Magnezijumski odljevci koji daju minimalnu težinu uz maksimalnu krutost za primjenu u ruci ili u zraku.
Evo šta mnogi inženjeri zanemaruju: hibridna proizvodnja, gdje oba procesa služe istom konačnom sklapanju. Zamislite utisnutu iglu bakrenog konektora utisnutu u kućište senzora od livenog aluminijuma. Ili modul za automobilska vrata gdje liveni strukturalni nosač drži utisnute čelične armaturne konzole i utisnute bakrene sabirnice. Nijedan proces ne zamjenjuje drugi - oni se međusobno nadopunjuju unutar jednog proizvoda. Štancani dijelovi donose materijalnu{5}}specifičnu provodljivost, svojstva opruge i-ravansku preciznost. Izliveni dijelovi donose trodimenzionalnu integraciju i strukturnu konsolidaciju.
Prepoznavanje ovih hibridnih scenarija sprječava uobičajenu zamku izvora: prisiljavanje cijelog sklopa u jedan proces kada ga podijelite na oba donosi niže ukupne troškove i bolje performanse. Pravi okvir odlučivanja nije "štancanje ili livenje" -, već "koje karakteristike pripadaju kojem procesu i kako se rezultirajući dijelovi spajaju?"
Kako odabrati između štancanja i livenja pod pritiskom za svoj projekat
Vidjeli ste mehaniku procesa, ograničenja dizajna, krivulje troškova, profile defekata i primjene u stvarnom{0}}svijetu. Pitanje koje ostaje je praktično: kada buljite u dizajn novog dijela na svom ekranu, kako odlučujete koji proces će dobiti vaše ulaganje u alate?
Zaboravite apstraktne dijagrame toka. Razmislite o tri stvarna scenarija s kojima se većina inženjera stalno susreće:
Scenario A: Montažni nosač.Ravan je sa dvije krivine od 90-, četiri probušene rupe, izrađen od 1,5 mm štancanog čeličnog lima. Godišnji obim je 200.000 jedinica. Ovaj dio nema unutrašnje karakteristike, nema izbočina, nema rebara - samo je savijena geometrija iz ravnog blanka. Odgovor je žigosanje, svaki put. Progresivna metalna matrica za štancanje to rješava stotinama udaraca u minuti, a cijena po dijelu bit će samo djelić onoga što bi lijevanje pružilo.
Scenario B: Kućište elektronike.Ima unutrašnja rebra za montažu na ploču, integrisane funkcije za{0}}pristajanje, tanke zidove sa propuhom na svim površinama i kozmetičku vanjštinu. Godišnji obim je 30.000 jedinica. Trodimenzionalna složenost - ovog dijela, ujednačeni tanki zidovi i konsolidovane karakteristike - čine livenje pod pritiskom prirodnim. Pokušaj postizanja ove geometrije kroz štancanje lima bi zahtijevao više stanica, sekundarno zavarivanje i montažne operacije koje eliminišu bilo kakvu -vremensku prednost ciklusa.
Scenario C: Kućište konektora.Umjerena 3D geometrija, 80.000 jedinica godišnje, koja se može postići kroz četiri-stanice za štancanje metala pod pritiskom ili pomoću kalupa za livenje pod pritiskom sa jednom šupljinom. Oba rade tehnički. Evo gdje uporedite ukupne troškove iskrcanja: kalup za štancanje plus sekundarno uklanjanje ivica i urezivanje u odnosu na kalup za livenje sa -livenim navojem i minimalnom završnom obradom. Pokrenite brojeve na oba - uključujući održavanje, stopu otpada i sekundarne operacije - prije nego uložite kapital.
Logika odluke se svodi na tri kapije: složenost geometrije, obim proizvodnje i ukupne troškove uključujući sekundarne operacije. Ako dio očisti prve dvije kapije koje upućuju na isti proces, imate svoj odgovor. Ako su oba procesa tehnički izvodljiva, treća kapija - ukupna cijena sletanja - prekida izjednačenje.
Kontrolna lista kriterija donošenja odluka za inženjere
Prije nego što zatražite ponude ili se posvetite alatima, odgovorite na ova pitanja. Oni će spriječiti najskuplju grešku u nabavci-formiranja metala: odabir procesa na osnovu navike ili jedne varijable, a ne pune slike.
- Složenost geometrije dijela- Da li je dio ravan ili plitko-formiran (savijanja, plitko izvlačenje) ili zahtijeva pune 3D karakteristike kao što su rebra, izbočine i unutrašnje šupljine?
- Godišnji obim proizvodnje- Jeste li iznad 50.000 jedinica godišnje gdje dominira prednost u brzini štancanja, ili u rasponu od 5.000–30.000 gdje jednostavnost jedne-operacije lijevanja može nadoknaditi sporije cikluse?
- Materijalni zahtjevi- Da li su vam potrebni crni metali (čelik, nerđajući) koji isključuju livenje pod pritiskom? Ili obojene legure (aluminij, cink, magnezijum) gdje se oba procesa nadmeću?
- Kritičnost tolerancije- Jesu li vaše najteže dimenzije na ravnim,-ravninama (prednost štancanja) ili na složenim 3D površinama koje zahtijevaju livenje i završnu obradu?
- Potrebe za završnom obradom površine- Da li je za dio potreban roditeljski-kvalitet završne obrade (štancanje), ili je lijevana tekstura sa sekundarnom završnom obradom prihvatljiva?
- Budžet sekundarnih operacija- Koliko post-obrade zahtijeva svaka ruta? Urezivanje, uklanjanje ivica, oblaganje, obrada - ovi troškovi mijenjaju ekonomiju brže nego što većina kupaca očekuje.
Ako vaši odgovori dosljedno upućuju na jedan proces, vaš put je jasan. Ako podijele -, neki favoriziraju štancanje, drugi favoriziraju livenje - pokreću ukupni-poređenje troškova kroz minimalno dvije-godišnje razdoblje proizvodnje prije naručivanja alata.
Kada su kalupi za štancanje bolja investicija
Određeni profili projekta čine žigosanje metala po narudžbi nedvosmislenim pobjednikom. Prepoznat ćete ove obrasce:
Plosnati ili plitki-oblikovani dijelovi velikog volumena.Kada godišnje količine prelaze 50.000 jedinica i geometrija dijela ostane unutar teritorije savijanja, praznjenja i umjerenog izvlačenja, ciklus štancanja-vremenska prednost stvara po-ekonomičnost po dijelu s kojom se livenje jednostavno ne može mjeriti. Progresivne matrice koje rade pri 200–600+ udaraca u minuti proizvode gotove komponente brže od bilo kojeg procesa{7}}punjavanja kalupa.
Dijelovi koji zahtijevaju dosljednu ravnost i stabilnost dimenzija.Štancane komponente održavaju ravnost svojstvenu njihovim matičnim listovima. Ako se vaš sklop oslanja na referentne površine koje se moraju spojiti u ravnini bez obrade - pomislite da zaštitne ploče, osnovne ploče ili sučelja za širenje topline - lim za štancanje čuva integritet površine kroz proces oblikovanja.
Primjene gdje je smjer zrna materijala bitan.Komponente{0}}kritične za zamor kao što su opružni kontakti, strukturna ojačanja i savitljivi krugovi zavise od orijentacije zrna za vijek trajanja ciklusa. Štancanje čuva i koristi strukturu zrna u smjeru kotrljanja osnovnog namotaja, omogućavajući inženjerima da usmjere krivine okomito na zrno za maksimalnu duktilnost i otpornost na zamor. Odljevci nemaju zrnastu strukturu - njihova izotropna mikrostruktura je prednost u nekim kontekstima, ali ograničenje kada je usmjerena čvrstoća važna.
Zahtjevi za gvozdene materijale.Ako vaša aplikacija zahtijeva ugljični čelik, nehrđajući čelik ili specijalne legure visoke{0}}čvrste, livenje pod pritiskom nije opcija. Ovi materijali se štancaju isključivo u svijetu-formiranja velikih količina.
Za inženjere i kupce koji su prošli kroz ovu kontrolnu listu i utvrdili da je štancanje njihov optimalan proces, sljedeći korak je nabavka alata od dobavljača s dokazanom sposobnošću izrade kalupa.YICHEN-ove prilagođene usluge štancanjanude ulaznu tačku za projekte koji zahtijevaju konstruirani alat za{0}}formiranje metala - bilo da su vam potrebne progresivne matrice za brzu-proizvodnju, vruće štancanje za strukturalne automobilske komponente ili alat za prijenos za duboko-izvučene geometrije. Njihova-konstrukcija i proizvodna sposobnost pokrivaju čitav niz aplikacija za štancanje o kojima se govori u ovom članku.
Odabir pravog procesa je pola jednadžbe. Druga polovina - pronalaženja dobavljača alata koji zaista može izvršiti vaš dizajn kalupa na nivou kvaliteta koji zahtijeva vaša proizvodnja - zahtijeva vlastiti skup kriterija ocjenjivanja i disciplinu nabavke.
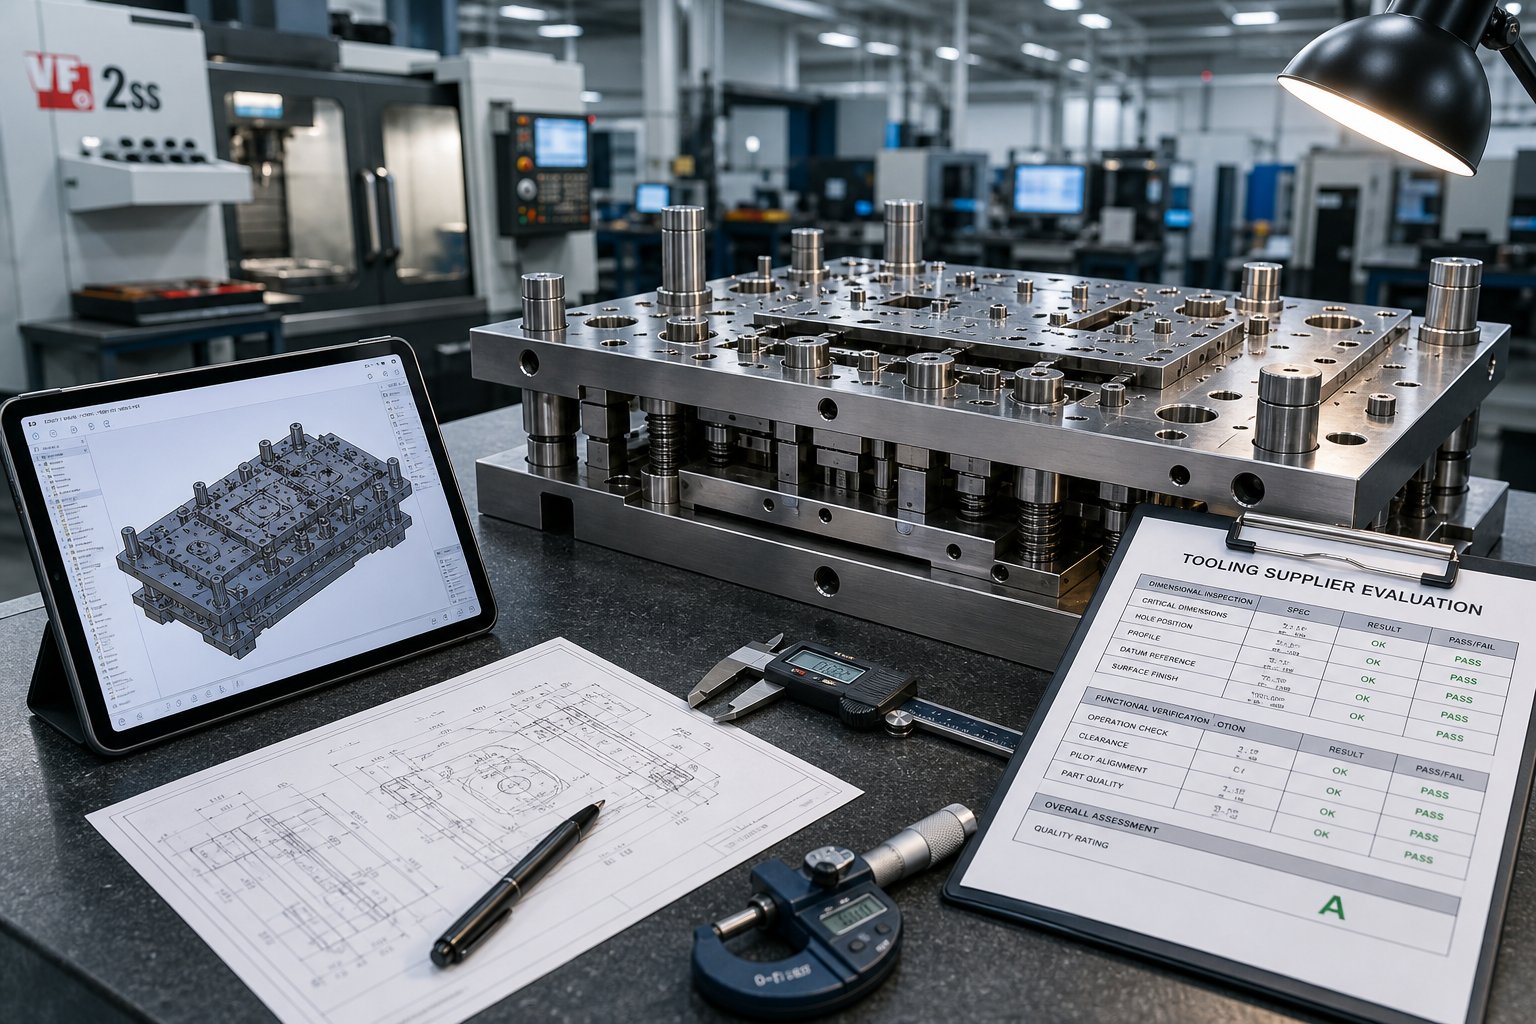
Dobavljanje alata i procjena dobavljača za projekte štancanja i livenja
Identificirali ste svoj proces, zaključali geometriju i potvrdili ekonomičnost volumena. Projekat živi ili umire od onoga što se dalje događa: pronalaženje dobavljača alata koji može prevesti vašu CAD datoteku u proizvodni-spremni kalup za štancanje ili kalup za livenje - na vrijeme, prema budžetu i na nivou kvaliteta koji vaša aplikacija zahtijeva.
Tu se spotiču mnogi timovi za nabavku. Nejasan zahtjev za ponudu vraća nejasnu cijenu. Nedostatak informacija pokreće krugove naprijed-i-nazad koji dodaju dane ili sedmice na vašu vremensku liniju. A odabir dobavljača samo na osnovu najniže ponude često znači otkrivanje nedostataka u sposobnostima nakon što ste već uložili dolare za alat. Evo kako izbjeći te zamke.
Šta uključiti u RFQ za štancanje ili livenje
Zamislite svoj RFQ kao jedini dokument koji određuje tačnost ponude. Proizvođači izvještavaju da nepotpuni RFQ dodaju jedan do dva dana e-poruka s pojašnjenjem po pojedinostima koje nedostaju - i svaka pretpostavka koju dobavljač podnese da popuni praznine uvodi cjenovni rizik koji pada na vašu stranu stola. Kompletan RFQ daje vam tačnu ponudu u roku od 24 do 48 sati. Nepotpuna vam daje detaljnu procjenu koja štiti dobavljača, a ne vas.
Bez obzira na to nabavljate li metalni pečat za progresivno brušenje ili kalup za lijevanje sa više{0}} šupljina, uključite ove osnovne stvari:
- 3D CAD model (STEP ili IGES) plus dimenzionirani 2D PDF- CAD fajl omogućava dobavljaču da analizira geometriju radi mogućnosti proizvodnje. PDF crtež navodi ono što je važno: kritične dimenzije, GD&T datume i bilješke koje se ne prenose u neutralnom formatu datoteke. Zamagljena fotografija ili verbalni opis nisu prihvatljivi za citate alata.
- Specifikacija kvaliteta materijala- "Aluminij" nije specifikacija. Navedite tačnu leguru i temperamentu: 5052-H32 za utisnutu konzolu, A380 za livenje pod pritiskom, 1008 CRS za utisnutu čeličnu kopču. Ako niste sigurni, opišite radno okruženje i prepustite dobavljaču da preporuči - ali uključite taj razgovor u RFQ umjesto da ga ostavite praznim.
- Godišnja projekcija volumena i obrazac narudžbi- Rezač za pečate dizajniran za 50.000 dijelova godišnje koristi različite vrste čelika i metode konstrukcije od onih napravljenih za 5 miliona ciklusa. Navedite svoju trenutnu količinu, očekivani godišnji obim i da li je potražnja stabilna ili sezonska. Ova jedinstvena tačka podataka pokreće izbor materijala alata, odluke o broju šupljina i izračune amortizacije.
- Kritične dimenzije i tolerancije- Označite koje su karakteristike funkcionalno kritične u odnosu na opštu toleranciju. Čvršći oblaci koštaju više - provrt od ±0,05 mm zahtijeva različitu preciznost alata od ±0,3 mm ne-kritične ivice. Dobavljači cijene prema vašoj najstrožoj toleranciji, stoga nemojte pre-navesti karakteristike kojima to nije potrebno.
- Zahtjevi za završnu obradu površine- Navedite Ra vrijednosti za kritične površine ili navedite "standardno kao-utisnuto" ili "kao-liveno" ako nije potrebna kozmetička završna obrada. Ako se dio prevuče, premazi prahom ili anodizira nizvodno, imajte na umu da - utiče na način na koji dobavljač pristupa kontroli neravnina i pripremi površine.
- Potrebe za sekundarnom operacijom- Urezivanje, uklanjanje ivica, termička obrada, oblaganje, montaža - bilo šta osim primarne operacije formiranja. Ovi detalji utiču na to da li dobavljač navodi kompletan dio ili samo korak štancanja/lijevanja, i utiču na odluke o dizajnu alata kao što je integracija u-urezivanje ili dizajn za minimalnu naknadnu-obradu.
- Rok isporuke i uslovi dostave- Navedite konkretan datum ili{1}}vrijeme isporuke. "Što je prije moguće" dobavljaču ništa ne govori. "Prvi uzorci za 6 sedmica, proizvodni alati potvrđeni do 10. sedmice" daje im raspored na koji se mogu posvetiti ili pošteno povući.
Jedan detalj koji razlikuje iskusne kupce od početnika: uključite kontekst aplikacije. Ako svom dobavljaču kažete da "ovaj nosač montira modul baterije EV i vidi opterećenje vibracijama" odmah označava materijal i toleranciju koja bi inače mogli propustiti. Praktične smjernice za RFQ od iskusnih proizvođača dosljedno naglašavaju da kontekst aplikacije pomaže dobavljačima da uhvate potencijalne probleme dizajna prije nego što rezovi alata počnu - štedeći cikluse revizije i troškove nizvodno.
Procjena dobavljača alata i vremena isporuke
Kompletan RFQ privlači točne ponude. Ali tačan citat nesposobnog dobavljača i dalje završava katastrofom. Procjena dobavljača kalupa za štancanje ili kalupa za livenje zahtijeva gledanje izvan cijene u operativne sposobnosti, infrastrukturu kvaliteta i skalabilnost.
Evo šta treba procijeniti - i crvene zastavice koje bi trebale izazvati oprez:
Mogućnost unutarnjeg dizajna matrice.Dobavljači koji dizajniraju i grade alate pod jednim krovom brže ponavljaju, održavaju čvršću integraciju između namjere dizajna i proizvodne stvarnosti i posjeduju probleme bez{0}}upiranja prstom između dizajnerske kuće i zasebne radnje za proizvodnju. Pitajte da li koriste softver za simulaciju (analiza oblikovanja za štancanje, simulacija protoka za livenje) za validaciju alata prije rezanja čelika. Ako se dizajn matrice povjerava vanjskim izvršiteljima, shvatite ko je vlasnik IP dizajna i kako se upravlja ciklusima revizije.
Certifikati materijala i sljedivost. Okviri za evaluaciju dobavljačadosljedno identificirati sljedivost materijala kao-kriterijum o kojem se ne može pregovarati. Vaš dobavljač bi trebao osigurati certifikate za mljevenje i za čelik za alat (D2, A2, H13 ili karbidni umetci) i za proizvodni materijal koji će proći kroz kalup. U regulisanim industrijama - automobilskoj (IATF 16949), vazduhoplovstvu (AS9100), medicinskoj - ovi sertifikati nisu obavezni; oni su zahtjevi revizije.
Sistem upravljanja kvalitetom.ISO 9001 certifikat je osnovni pokazatelj da dobavljač ima dokumentirane procese za kontrolu dizajna, inspekciju u-procesu i korektivne mjere. Za žigosanje automobila potražite usklađenost sa IATF 16949. Osim sertifikata, raspitajte se o njihovoj implementaciji SPC, rasporedima kalibracije opreme za inspekciju i sistemima za praćenje kvarova. Dobavljač koji koristi statističku kontrolu procesa za praćenje proizvodnje štancanja hvata dimenzionalni pomak prije nego što to postane odbacivanje serije.
Dostupnost prototipa i uzoraka.Mogu li proizvesti meke-prototipove alata ili prve-uzorke članaka prije nego što se posvete ojačanim proizvodnim alatima? Ova sposobnost drastično smanjuje rizik - provjeravate ispravnost, funkciju i montažu prije nego što potrošite 50 USD,000+ na očvrsnu progresivnu matricu. Dobavljači koji preskoče ovaj korak ili ga ne mogu ponuditi traže od vas da se kockate s prvim-uspjehom.
Skalabilnost proizvodnje.Vaša početna narudžba bi mogla biti 20.000 dijelova godišnje, ali ako potražnja poraste na 200.000, može li dobavljač povećati? Procijenite njihov opseg tonaže presa, raspoložive sate mašina, dubinu radne snage i spremnost za pravljenje duplih alata za više{4}}proizvodnju. Snabdjevač sa umjerenim trenutnim kapacitetom, ali demonstriranom agilnošću, često nadmašuje veći pogon sa rigidnim rasporedom i dugim-redovima za vrijeme isporuke.
Crvene zastave na koje treba obratiti pažnju:
- Citiranje bez postavljanja tehničkih pitanja o vašem dijelu - ukazuje na to da oni postavljaju cijene na slijepo, a ne da izrađuju rješenje.
- Nema spremnosti za dijeljenje uzoraka izvještaja o inspekciji ili PPAP dokumentacije iz prethodnih projekata.
- Navedeni rokovi bez kvalifikacije - iskusni dobavljači razlikuju završetak dizajna, izradu alata, uzorkovanje i proizvodne{1}}prekretnice za isporuku.
- Cijene dramatično ispod tržišnih bez jasnog objašnjenja - obično signaliziraju uglove odrezanih u kvalitetu alatnog čelika, termičkoj obradi ili završnom brušenju koji skraćuju vijek trajanja matrice.
Za kupce koji su prošli kroz ovaj proces evaluacije i utvrdili da je prilagođena matrica za štancanje njihov put naprijed,YICHENpredstavlja konkretnu polaznu tačku. Njihov inžinjerski tim pokriva progresivni, transfer i dizajn kalupa za vruće žigosanje sa-domaćom proizvodnjom - relevantnim za projekte u rasponu od velikih-automobilskih nosača do preciznih metalnih alata za pečate za elektroniku. Oni su jedna kvalifikovana opcija među kriterijima o kojima se ovdje raspravlja, ali njihova kombinacija prilagođenog inženjeringa kalupa i proizvodnih{5}}kapaciteta proizvodnje čini ih praktičnim resursom za kupce koji ulaze u fazu nabavke sa jasnim specifikacijama u ruci.
Nabavka u projektima livenja pod pritiskom nije samo pronalaženje najjeftinije ponude. Radi se o usklađivanju vaših tehničkih zahtjeva sa dobavljačem čije su mogućnosti, sistemi kvaliteta i proizvodni kapaciteti usklađeni s punim životnim ciklusom vašeg projekta - od prvog prototipa do{2}}pete godine održavanja i ponovnog izoštravanja. Dobijte pravi RFQ, procijenite u odnosu na suštinu, a ne samo na cijenu, a ulaganje u alate koje slijedi pružit će povrat u milionima proizvodnih ciklusa.
Štancanje pod pritiskom: Često postavljana pitanja
1. Koja je glavna razlika između štancanja i tlačnog livenja?
Štancanje je proces hladnog-formiranja koji koristi mehaničku silu za preoblikovanje čvrstog lima u dijelove putem probijanja i kalupa. Lijevanje pod pritiskom je proces vrućeg-formiranja kojim se pod visokim pritiskom ubrizgava rastopljeni metal (obično aluminijum, cink ili magnezijum) u čelični kalup za višekratnu upotrebu. Osnovna razlika je u tome što štancanje preoblikuje čvrsti materijal, dok livenje pod pritiskom učvršćuje tečni metal. Ova razlika pokreće sve nizvodne odluke o alatima, materijalima, ostvarivim geometrijama i strukturi troškova po{5}}odjelima.
2. Može li se čelik lijevati pod pritiskom?
Čelik se ne može liveti pomoću konvencionalne opreme. Čelik se topi između 1.370 i 1.530 stepeni Celzijusa, temperature koje bi brzo uništile čak i očvrsle kalupe za alat{5}}. Prema industrijskim podacima, 95% lijevanih dijelova koristi obojene metale kao što su aluminij, cink i magnezijum. Čelični dijelovi za koje je potrebna proizvodnja{10}}bazirana na kalupima obično se izrađuju putem investicionog livenja ili livenja u pijesak, gdje potrošni kalupi tolerišu ekstremnu toplinu. Za čelične-komponente velike zapremine sa ravnom ili plitkom geometrijom, štancanje metala korištenjem progresivnih ili prijenosnih kalupa je standardna proizvodna metoda.
3. Kada da odaberem štancanje umjesto livenja pod pritiskom za svoje dijelove?
Štancanje je bolja investicija kada su vaši dijelovi ravni ili plitko-formirani (savijanja, praznine, umjereno izvlačenje), godišnje količine prelaze 50.000 jedinica, potrebni su vam gvozdeni materijali kao što je ugljični čelik ili nehrđajući čelik, ili su vaše najstrože tolerancije na-ravninskim karakteristikama. Štancanje također pobjeđuje kada je smjer zrna materijala bitan za vijek trajanja, ili kada je potrebna dosljedna ravnost za površine koje se spajaju. Dobavljači kao što je YICHEN (yichen-group.com/stamping-die/) nude prilagođeni dizajn kalupa za štancanje za progresivno, prijenosno i vruće štancanje u ovim scenarijima.
4. Koje informacije trebam uključiti u RFQ za štancanje ili livenje pod pritiskom?
Kompletan RFQ bi trebao uključivati 3D CAD model (STEP ili IGES) sa dimenzioniranim 2D PDF-om, tačnim razredom materijala i specifikacijom temperature, godišnjom projekcijom zapremine s uzorkom narudžbe, kritičnim dimenzijama označenim specifičnim tolerancijama, zahtjevima za završnu obradu površine s Ra vrijednostima, sekundarnim potrebama za operacijom (urezivanje, oblaganje, toplinska obrada) i rok isporuke betona. Uključivanje konteksta aplikacije pomaže dobavljačima da identifikuju potencijalne probleme dizajna prije nego što alat počne. Nepotpuni RFQ obično dodaju jedan do dva dana pojašnjenja po pojedinostima koje nedostaju i rezultiraju podstavljenim cijenama koje štite dobavljača, a ne kupca.
5. Koji su najčešći nedostaci u štancanju i livenju?
Nedostaci štancanja se odnose na mehaničku silu: opruge (oporavak elastičnosti nakon oblikovanja), naboranje (nedovoljna sila držača blanka), kidanje (deformacija koja prelazi granice materijala) i neravnine (istrošene ivice probijanja ili nepravilan zazor). Defekti livenja pod pritiskom odnose se na termičko ponašanje: poroznost gasa (zarobljeni vazduh tokom ubrizgavanja), šupljine skupljanja (neravnomerno skrućivanje), hladno zatvaranje (metalni frontovi se ne spajaju) i bljesak (višak metala na linijama razdvajanja). Svaki proces zahtijeva različite metode inspekcije. Štancani dijelovi koriste SPC grafikone i CMM verifikaciju, dok lijevani dijelovi trebaju X-inspekciju i ispitivanje pritiska kako bi se otkrila unutrašnja poroznost.




