


Šta su matrice za vruće štancanje i zašto je proizvođač bitan
Traži "matrice za vruće štancanje" i sletjet ćete na dva potpuno različita svijeta. Jedan uključuje automobilske strukturne dijelove formirane na 900-plus stepeni Celzijusa. Drugi uključuje dekorativnu foliju utisnutu na luksuznu ambalažu na daleko nižim temperaturama. Oba se oslanjaju na precizno dizajnirane alate, a ipak zahtijevaju znatno različite materijale, tako da je greška u proizvodnji i hlađenju upravo tamo gdje je greška u proizvodnji. početi.
Definiranje kalupa za vruće štancanje u oblikovanju metala
Matrica za vruće štancanje je precizno-konstruirani alat koji oblikuje, reže ili utiskiva materijal na povišenim temperaturama - ili formira zagrijane metalne gotove dijelove u očvrsnute strukturne komponente ili prenosi metalnu foliju na podloge putem topline i pritiska.
U automobilskom kontekstu, vruće štancanje - se također nazivastiskanje- zagrijava čelične tvorevine od bora (obično 22MnB5) na preko 880 stepeni Celzijusa, formirajući ih u vodi{4}}hlađenim kalupima za štancanje koje istovremeno gale dio u ultra-visoku-martenzitnu mikrostrukturu visoke čvrstoće. Rezultat su strukturne komponente sa vlačnom čvrstoćom većom od 1500 MPa, koje se koriste u B stubovima, krovnim šinama i gredama branika. U dekorativnim aplikacijama, alati za vruće žigosanje koriste grijane gravirane kalupe za presovanje metalne ili pigmentirane folije na papir, kožu, plastiku ili tekstil - mislim na reljefne logotipe na kutijama za kozmetiku ili zlatna slova na koricama knjiga.
Obje aplikacije spadaju pod okrilje termičkog štancanja, ali inženjering iza svake se oštro razlikuje. Materijal kalupa, radna temperatura, arhitektura hlađenja i zahtjevi za tolerancijom razlikuju se po redovima veličine. Proizvođač specijalizovan za jedno može imati nultu sposobnost u drugom.
Zašto sposobnost proizvođača određuje kvalitetu dijelova
Evo problema s kojim se mnogi kupci suočavaju: sama alatka je nevidljiva u konačnom proizvodu. Vidite utisnuti dio, a ne matrica koja ga je napravila. Zbog toga je primamljivo tretirati nabavku matrica kao kupovinu robe - nabavite tri ponude, odaberite najjeftinije, idite dalje. Ali dubina stručnosti proizvođača direktno oblikuje kvalitet dijelova, vrijeme ciklusa i dugoročne-troškove proizvodnje.
Razmislite šta matrica za očvršćivanje mora postići u jednom potezu. PremaThe Fabricator, formiranje se mora dogoditi za manje od jedne sekunde nakon što blanko kontaktira sa kalupom - prije nego što prijenos topline učvrsti materijal - nakon čega slijedi faza gašenja koja zahtijeva stope hlađenja iznad 27 kelvina u sekundi da bi se postigla potpuna martenzitna transformacija. Površine kalupa moraju ostati ispod 200 stepeni Celzijusa uprkos tome što apsorbuju ekstremnu toplotu u svakom ciklusu. To zahtijeva precizno postavljanje kanala za hlađenje, alatni čelik visokog{6}}kvaliteta H13 i pažljivo upravljanje termičkom - mogućnosti koje se enormno razlikuju od proizvođača do proizvođača.
Manje sposoban dobavljač može isporučiti matricu koja štampa dijelove prvog dana, ali u roku od nekoliko sedmica izlazi iz tolerancije, razvija termalne pukotine ili proizvodi nedosljednu tvrdoću po cijelom dijelu. Godinama plaćate kroz stope otpada, neplanirane prekide održavanja i preranu zamjenu matrice.
Ovaj članak vam daje tehničko znanje za procjenu bilo kojeg proizvođača matrica za vruće štancanje na osnovu faktora koji zapravo predviđaju odabir materijala-dugoročnih performansi -, metode obrade, toplinsku obradu, premazivanje, dizajn hlađenja i podršku životnog ciklusa. Cilj je jednostavan: naoružajte vas dovoljno uvida da uočite razliku između dobavljača koji navodi cijenu i proizvođača koji je projektirao rješenje.
Automobilsko učvršćivanje presom naspram štancanja dekorativnom folijom
Zamislite dva inženjera koji traže isti pojam - "vruće štancanje" - u istom trenutku. Jedan radi za automobilski nivo{3}}jedan dobavljač koji nabavlja alate za presovanje za kaljenje za novi B-program stubova. Drugi rukovodi proizvodnjom u luksuznoj kući za pakovanje u potrazi za matricama za vruće štancanje folije za utiskivanje logotipa na kutijama parfema. Dolaze na istu stranicu rezultata pretrage, ali njihove potrebe ne mogu biti drugačije. Razumijevanje ove podjele je prvi korak ka pronalaženju proizvođača koji zaista odgovara vašoj aplikaciji.
Mašine za očvršćivanje prešanjem za automobilske strukturne dijelove
Kaljenje presovanjem - koji se ponekad naziva vrućim presovanjem - kombinuje oblikovanje metala i termičku obradu u jednoj operaciji. Plosnati čelik od bora (obično 22MnB5) se zagreva u peći na preko 880 stepeni Celzijusa, stvarajući potpuno austenitnu mikrostrukturu. Omekšani blank se zatim brzo prenosi u kalup za štancanje, gde se istovremeno formira i gasi. PremaSmjernice AHSS Insights iz WorldAutoSteel-a, konačna mikrostruktura je gotovo potpuno martenzitna kada brzina hlađenja premaši kritični prag, proizvodeći dijelove s vlačnom čvrstoćom koja dostiže 1.500 MPa ili više.
Šta to znači za samu kockicu? Mora da podnese temperature praznog otvora koji se približavaju 900 stepeni Celzijusa, dok njegove sopstvene površine ostaju ispod 200 stepeni Celzijusa da bi održao efikasno gašenje. Materijal kalupa - obično H13 ili H11 vrući-čelik za radni alat - zahtijeva izuzetnu otpornost na termički zamor i zadržavanje tvrdoće na povišenim temperaturama. Unutrašnjost, mreža kanala za hlađenje cirkuliše vodu ili ulje kako bi izvukla toplotu dovoljno brzo da svaki ciklus postigne jednoliku formaciju martenzita u celom delu.
Tolerancije u alatima za očvršćivanje presa su čvrste prema standardima za formiranje metala-, često unutar plus ili minus 0,1 mm na kritičnim površinama. Springback je skoro eliminisan jer se dio stvrdne u točnoj geometriji matrice, ali svaka greška u dimenzijama alata prenosi se direktno na svaku utisnutu komponentu. Dizajn kalupa također uzima u obzir stanjivanje u praznom obliku tokom oblikovanja i termičko širenje tokom ciklusa - faktore koji zahtijevaju simulaciju-konstrukciju prije nego što se čelik izsiječe.
Automobilska industrija se oslanja na ove kalupe za sigurno-kritične strukturne dijelove: A-stubove, B-stubove, ojačanja vrata, grede branika i krovne šine. PremaIQS imenik, vruće štancanje je posebno vrijedno tamo gdje su ušteda težine i otpornost na udarce glavni prioriteti, proizvodeći lagane komponente s vrhunskim mehaničkim svojstvima i preciznošću dimenzija.
Matrice za štancanje dekorativne folije za brendiranje i pakovanje
Proces štancanja dekorativnom folijom radi u potpuno drugačijem termičkom i mehaničkom univerzumu. Ovdje zagrijana gravirana matrica pritiska metalnu ili pigmentiranu foliju na podlogu - papir, karton, kožu, plastiku ili tkaninu - prenoseći dizajn kombinacijom topline, pritiska i ljepljivog sloja folije. Temperature se obično kreću između 100 i 200 stepeni Celzijusa, što je samo djelić onoga što je potrebno za stvrdnjavanje pritiskom.
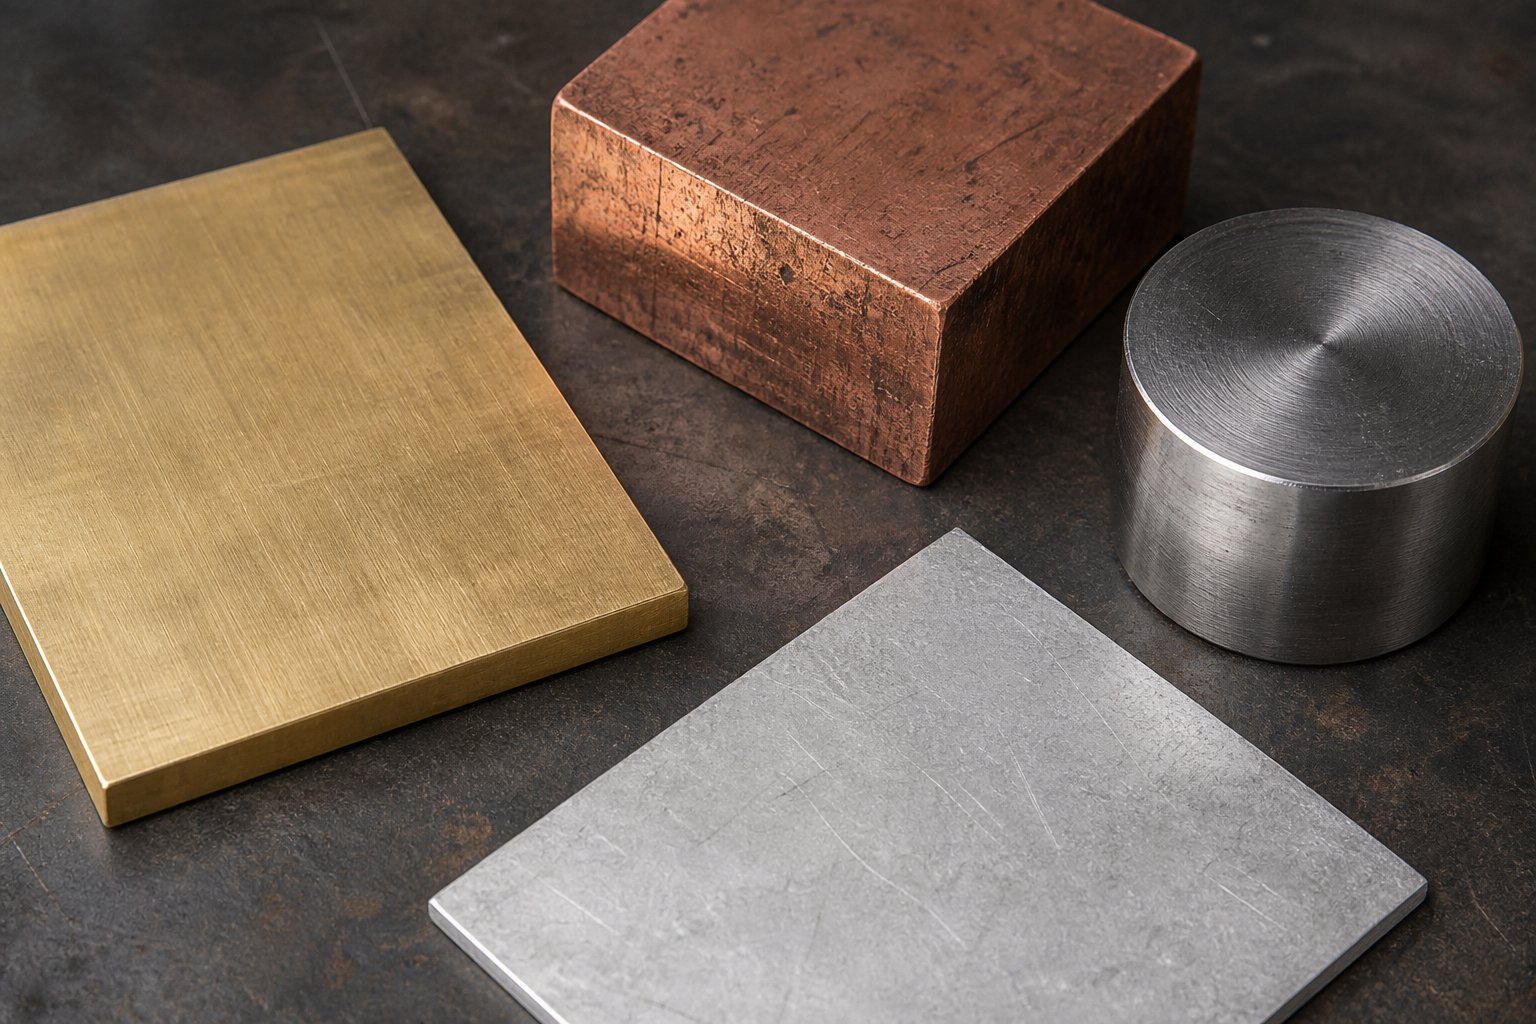
Materijali za kalupe odražavaju nižu toplinsku potražnju. Dominiraju mesing i legure bakra jer njihova visoka toplotna provodljivost osigurava ravnomjernu distribuciju topline preko ugraviranog uzorka - kritičnog za konzistentno prianjanje folije i oštre ivice. Magnezijumske ploče služe kratkotrajnim-poslovima gdje su troškovi važniji od dugovječnosti. Silikonske matrice obrađuju zakrivljene ili nepravilne površine. Podloga nije deformisana u bilo kom strukturnom smislu; umjesto toga, matrica utiskuje ili prenosi tanak dekorativni sloj.
Preciznost se ovdje mjeri drugačije. Dok se očvršćivanje prešanjem fokusira na geometriju i mikrostrukturu dijela, matrice za štancanje vrućom folijom daju prioritet detaljima površine - finom tekstu, složenim logotipima, polutonskim šarama. Tolerancije se odnose na dubinu graviranja i oštrinu rubova, a ne na milimetre oblikovane geometrije. Dobro-napravljena mjedena matrica može proizvesti stotine hiljada otisaka prije nego što graviranje otupi, dok matrica od magnezija može trajati samo nekoliko hiljada.
Hot stamping za modu, kozmetiku, etikete za vino i kancelarijski materijal nastavlja da raste kako brendovi ulažu u taktilnu ambalažu koja se ističe na policama i društvenim mrežama. Matrice služe za brendiranje, a ne strukturalne performanse -, ali zanatsko umijeće potrebno za besprijekoran prijenos folije nije ništa manje zahtjevno samo po sebi.
Gdje se dva svijeta preklapaju u principima alata
Unatoč velikim razlikama u temperaturi, materijalu i krajnjoj upotrebi, obje kategorije dijele osnovne principe alata. Oba zahtevajuprecizna obrada površina kalupa- bilo da CNC glodanje složenih 3D šupljina ili graviranje finih ukrasnih detalja. Oba zavise od kontroliranog upravljanja toplinom, iako na različitim razmjerima. Oba imaju koristi od površinskih tretmana koji smanjuju habanje i produžavaju vijek trajanja. I oba nagrađuju kupce koji angažuju proizvođača u ranoj fazi dizajna, umjesto da jednostavno izdaju gotovi otisak radi ponude.
Preklapanje također znači da proizvođač sa dubokom stručnošću u jednoj domeni može razumjeti osnovne koncepte alata koji se primjenjuju na druge - tokove topline, površinsku obradu, stabilnost dimenzija, izbor materijala-. Međutim, specijalizirano znanje potrebno za svaku primjenu (simulacija brzine gašenja naspram optimizacije adhezije folije, na primjer) znači da sposobnost križanja nije automatska. I dalje morate provjeriti da li vaš odabrani dobavljač ima direktno iskustvo u vašoj specifičnoj primjeni.
Tabela ispod stavlja ključne razlike jednu pored druge, dajući vam brzu referencu kada procjenjujete da li su mogućnosti proizvođača u skladu s vašim stvarnim zahtjevima.
| Parametar | Učvršćivanje presom (automobilska industrija) | Štancanje dekorativnom folijom |
|---|---|---|
| Temperaturni opseg | 880 - 950 stepen (prazno); površine matrice održavane ispod 200 stepeni | 100 - 200 stepen (površina matrice) |
| Materijal podloge | Borni čelik (22MnB5, 20MnB8), napredni čelici visoke čvrstoće | Papir, karton, koža, plastika, tkanina, drvo |
| Die Material | H13/H11 vrući-čelik za radni alat, ponekad sa premazima | Mesing, bakar, magnezijum, silikon |
| Potrebe za hlađenjem | Intenzivni kanali{0}}hlađeni vodom; konformno hlađenje za ravnomjerno gašenje | Grijaći elementi za dosljednost temperature; minimalno aktivno hlađenje |
| Tipične tolerancije | ±0,1 mm na oblikovanoj geometriji | Fina kontrola dubine graviranja; oštrina ivica na detaljima ispod{0}}milimetara |
| Industrijski standardi | IATF 16949, OEM{1}}specifične specifikacije, ISO 9001 | Standardi kvaliteta{0}}specifični za industriju; vodiči za stil brenda |
Kada je ova razlika jasna, sljedeće logično pitanje postaje: koji specifični materijali za kalupe daju najbolje performanse za svaku primjenu - i kako proizvođačeva preporuka materijala otkriva (ili razotkriva) njihovu dubinu stručnosti?
Vodič za odabir materijala za kalupe sa zamjenama za aplikacije-Off
Pitajte bilo kojeg proizvođača matrica za vruće štancanje koji materijal preporučuje i saznat ćete više o njihovoj stručnosti za pet minuta nego iz cijele brošure o mogućnostima. Dobavljač sa znanjem ne koristi samo jedan materijal za svaki posao. Umjesto toga, pitaju vas o dužini rada, tipu podloge, radnoj temperaturi i zahtjevima za detalje o površini -, a zatim uparuju materijal matrice s tom specifičnom kombinacijom. Izbor između alatnog čelika, mesinga, bakra, magnezija i silikona nikada nije proizvoljan. Svaki od njih ima različite-ustupke u pogledu izdržljivosti, toplotne provodljivosti, cijene i obradivosti koji direktno utiču na ekonomičnost vaše proizvodnje.
Alatni čelici za visoko-očvršćavanje presom
Kada formirate gotove čelične ploče od bora na temperaturama koje se približavaju 900 stepeni Celzijusa, samo čelici za vruće-radne alate mogu preživjeti kombinaciju termičkog ciklusa, mehaničkog naprezanja i abrazivnog kontakta. H13 (označen kao 1,2344 u evropskim standardima) i H11 (1,2343) su radni konji alata za očvršćivanje presom, a izbor između njih uključuje nijansiranu zamjenu-za koju većina kupaca nikada ne čuje.
Oba pripadaju porodici hroma{0}}molibdena i dijele uglavnom slične sastave. Kritična razlika? H13 sadrži više vanadija od H11, što ga čini tvrđim i otpornijim na abrazivno habanje. Taj veći sadržaj vanadijuma formira fine karbide u mikrostrukturi koji drže svoju ivicu pod stalnim kontaktom sa vrućim čeličnim blankovima. Ako vaša primjena uključuje visoko trenje klizanja ili čelik obložen abrazivom (kao što je Al-Si presvučen 22MnB5),H13 alatni čelik vruće štancanjematrice pružaju mjerljivo duži vijek trajanja prije nego što pomjeranje dimenzija postane problem.
H11, naprotiv, nudi vrhunsku žilavost i otpornost na termički zamor. Njegov niži sadržaj vanadijuma omogućava mu da se savija bez pucanja pri ponovljenim ciklusima grijanja i hlađenja. Za kalupe sa složenom geometrijom, tankim profilima ili agresivnim kanalima za hlađenje koji stvaraju koncentraciju naprezanja, H11 može zapravo nadživjeti H13 jer se bolje odupire nastanku pukotina. A{0}}recenzirana studija o materijalima za vruće štancanjepotvrđuje da tri svojstva moraju biti izbalansirana tokom odabira materijala: otpornost na habanje, toplinska provodljivost i žilavost - i da čelici za alate sa identičnim nivoima tvrdoće mogu pokazati značajno različite stope habanja zbog mikrostrukturnih i sastavnih razlika.
Isto istraživanje naglašava da čelici za vruće-radne alate kao što je QRO90 (zaštićena klasa od Uddeholma) nude toplotnu provodljivost oko 33 W/m·K i visoke vrijednosti žilavosti - što ih čini posebno pogodnim za masovnu-proizvodnju automobilskih kalupa gdje unutrašnji kanali za hlađenje stvaraju faktore visokog intenziteta naprezanja. Što se tiče cijene, H13 ima nešto višu cijenu od H11 zbog dodatnog vanadijuma, iako su oba u premium rangu u poređenju sa dekorativnim materijalima za kalupe. Pitanje stvarnog troška nije faktura za čelik -, već koliko proizvodnih ciklusa matrica preživi prije nego što je potrebna dorada ili zamjena.
Bakarne i mesingane matrice za termičku provodljivost
Zakoračite u svijet ukrasnog štancanja folije i materijalna logika se potpuno preokreće. Ovdje se toplotna provodljivost ne odnosi na izdvajanje topline iz zalihe za gašenje -, već je riječ o isporuci ujednačene topline preko ugraviranog uzorka tako da se folija čisto oslobađa i ravnomjerno prianja na podlogu.
Mjedena matrica za štancanje folijom postala je zadani izbor industrije s dobrim razlogom. Mesing nudi idealnu ravnotežu toplotne provodljivosti, obradivosti i cene koja odgovara srednjim i velikim količinama proizvodnje. Ravnomjerno prenosi toplinu na sloj folije, stvarajući oštre, čiste otiske na podlogama u rasponu od papira i kože do krute plastike. Materijal se obrađuje čisto, držeći fine detalje bez izbočina, a njegova umjerena tvrdoća znači da alati za graviranje traju duže tokom proizvodnje matrice. Za većinu komercijalnih matrica za štancanje folije, mesing daje izuzetnu vrijednost - dovoljno izdržljiv za rad u stotinama hiljada otisaka, dok ostaje znatno pristupačniji od čelika.
Bakar podiže toplotnu provodljivost korak dalje. Njegova sposobnost prijenosa topline je znatno veća od mesinga, što čini bakar za štancanje vrhunskim izborom za aplikacije koje zahtijevaju apsolutnu ujednačenost temperature - velike-transfere folije velikih površina, polutonske šare ili podloge osjetljive na toplinu{3}} gdje čak i mali temperaturni gradijenti uzrokuju vidljive defekte. Zamjena-? Bakar je mekši, što skraćuje vijek trajanja matrice pri velikoj-upotrebi, a košta više. Za kritične aplikacije za brendiranje na luksuznoj ambalaži gdje svaki utisak mora biti besprijekoran, taj kompromis-često ima smisla.
Čelik se također pojavljuje u dekorativnom prostoru za ultra{0}}veliku-proizvodnju. Čelične matrice za vruće žigosanje nude neusporedivu izdržljivost pri označavanju tvrđih podloga kao što je konstruirana plastika, gdje bi se mesing prerano istrošio. Veća početna investicija vraća se kroz produženi vijek trajanja i dosljedan kvalitet otiska u izuzetno dugim proizvodnim ciklusima.
Kada magnezijum i silikon umru imaju smisla
Ne opravdava svaki posao trošak mesinga ili ulaganje čelika. Magnezijumske matrice ispunjavaju specifičnu nišu: kratki-dekorativni radovi gdje brzina i ekonomičnost nadmašuju dugovječnost. Magnezijum je lagan, jeftin u odnosu na mesing i izuzetno lak za graviranje - što znači brži preokret od umetničkog dela do gotove matrice. Ova svojstva ga čine idealnim za izradu prototipa, ograničeno{5}}pakovanje, sezonske promocije ili poslove kod kojih se dizajn često mijenja.
Prema Durable Technologies, matrice od magnezijuma pokazuju izuzetnu svestranost na različitim mašinama za štampanje i dobro rade na proizvodima od plastike, kože, drveta i papira. Obično se koriste za čestitke, etikete, poveze knjiga, vrpce, korice menija i kutije za nakit. Dostupni u montiranim i nemontiranim opcijama na industrijski-standardnim visinama, integriraju se u postojeće proizvodne postavke bez modifikacija.
Ograničenje je životni vijek. Magnezijum je znatno mekši od mesinga ili čelika, tako da se fini detalji brže degradiraju pod ponovljenim otiscima. Za serije ispod nekoliko hiljada komada, to je sasvim prihvatljivo. Za obim proizvodnje u desetinama hiljada i više, mesing ili čelik će isporučiti nižu cijenu po otisku uprkos većoj početnoj investiciji.
Silikonske matrice služe još jednoj svrsi - usklađenosti. Kada je podloga zakrivljena, nepravilna ili trodimenzionalna (mislite na zaobljene kozmetičke posude ili teksturiranu kožnu galanteriju), čvrsta metalna matrica ne može ostvariti potpuni kontakt. Silikon se savija kako bi pratio konture, osiguravajući ravnomjeran pritisak i potpuni prijenos folije preko neravnih površina. Zamjena-je niža rezolucija; silikon ne može zadržati oštre detalje koje postižu metalne matrice, tako da najbolje radi za podebljane grafike, a ne za mikro-tekst ili zamršene uzorke.
Tabela ispod stavlja svih pet familija materijala jednu pored druge, pomažući vam da brzo uskladite zahtjeve vaše aplikacije s pravim materijalom za kalupe - i procijenite da li preporuka proizvođača odražava istinsku stručnost ili jedna-veličina{2}}odgovara-svim zadanim postavkama.
| Die Material | Tvrdoća | Toplotna provodljivost | Tipični životni vijek | Cost Tier | Najbolja-prikladna aplikacija |
|---|---|---|---|---|---|
| H13 / H11 Alati Čelik | Visoka (50-62 HRC) | Srednji (~25-33 W/m·K) | Veoma visoka (stotine hiljada ciklusa presovanja) | Visoko | Automobilsko kaljenje presom; -formiranje metala velike zapremine na ekstremnim temperaturama |
| Brass | Srednje | Visoko | Visoko (stotine hiljada otisaka folije) | Srednje | Srednje{0}}do-utisnuće dekorativne folije na papiru, koži, plastici |
| Bakar | Niska-Srednja | Vrlo visoko | Srednje (niže od mesinga zbog mekoće) | Srednje{0}}Visoka | Rad sa folijom velikih{0}}oblasti zahtijeva apsolutnu ujednačenost temperature |
| Magnezijum | Nisko | Srednje | Nisko (hiljade utisaka) | Nisko | Kratke serije, izrada prototipa, sezonsko pakovanje, često mijenjanje dizajna |
| Silikon | Vrlo nisko (fleksibilno) | Nisko | Niska-Srednja | Nisko | Zakrivljene ili nepravilne podloge; podebljane grafike na trodimenzionalnim-površinama |
Sam odabir materijala ne garantuje kvalitetnu matricu -, već samo određuje početnu tačku. Način na koji se taj materijal obrađuje, termički obrađuje i završava pretvara sirovinu u precizan alat. Metode proizvodnje koje se koriste za oblikovanje šupljina kalupa i površina za graviranje su sljedeći sloj sposobnosti koji odvaja kompetentne proizvođače od izuzetnih.
Metode proizvodnje kalupa od CNC glodanja do laserskog graviranja
Odabir pravog materijala samo je početak. Način na koji se materijal oblikuje u gotovu matricu - strategija obrade, redoslijed operacija, tehnike završne obrade - određuje da li alat radi u skladu sa specifikacijom ili pada kratki ciklus za ciklusom. Svaki proizvođač matrica za vruće štancanje prati opći tok procesa, ali dubina mogućnosti u svakoj fazi značajno varira. Razumevanje ovih metoda pomaže vam da postavljate oštrija pitanja tokom procene dobavljača i uočite gde bi se uglovi mogli iseći.
Evo tipičnog slijeda od početnog upita kupca do validirane proizvodne matrice:
- Ulaz specifikacije i dizajna- Kupac daje geometriju dijela (CAD podaci), specifikacije materijala, obim proizvodnje i zahtjeve za kvalitetom. Sposobni proizvođači odgovaraju povratnom informacijom DFM-a (Dizajn za proizvodnost), a ne odgovorom-samo citatom.
- Dizajn i simulacija kalupa- Inženjeri razvijaju geometriju kalupa, raspored hlađenja i profile trim koristeći CAD/CAE softver. Simulacije oblikovanja predviđaju protok materijala, stanjivanje i termičko ponašanje prije početka obrade.
- Gruba obrada (CNC glodanje)- Više-CNC mašine s više osa uklanjaju rasuti materijal kako bi se blok kalupa približio njegovoj konačnoj geometriji, ostavljajući malu količinu zaliha za završne operacije.
- Termička obrada- Blok hrapavog kalupa se podvrgava kaljenju i kaljenju kako bi se postigla ciljna tvrdoća i otpornost na zamor (obrađeno u sljedećem poglavlju).
- Završna obrada (CNC, EDM ili graviranje)- Precizne operacije dovode površine kalupa do konačnih dimenzija i kvaliteta površine. Odabir metode ovisi o složenosti geometrije i potrebnim tolerancijama.
- Površinska obrada i premazivanje- Nanosi se poliranje, nitriranje ili PVD premaz u zavisnosti od zahtjeva primjene.
- Sastavljanje, isprobavanje i validacija- Matrica je sastavljena sa rashladnim spojnicama, montirana u presu i potvrđena probnim štancanjem. Provjere dimenzija potvrđuju usklađenost dijela.
CNC glodanje i EDM za precizne šupljine
Za kalupe za očvršćivanje prešanjem sa složenim 3D geometrijama šupljina, CNC glodani kalup za štancanje predstavlja primarni put proizvodnje. Moderni obradni centri sa pet-osi mogu proizvesti površine kalupa s tolerancijama u rasponu od plus ili minus 0,01 do 0,03 mm u jednoj postavci, minimizirajući kumulativne greške pozicioniranja koje nastaju kada se radni komad kreće između mašina. Visoko-brzo glodanje sa HSK držačima alata - koji pružaju superiornu krutost u odnosu na tradicionalne BT konuse - omogućava fine završne prolaze na kaljenim površinama od alatnog čelika do 62 HRC, postižući preciznost unutar jedno-mikrona kada se kombinuje sa termičkom kompenzacijom} i na{11 pro.
Gdje CNC glodanje dosegne svoje granice - oštri unutrašnji uglovi, duboki uski prorezi ili izuzetno fini detalji u kaljenom čeliku - preuzima proces proizvodnje EDM kalupa. Žičani EDM reže složene profile erodirajući materijal električnim pražnjenjem kroz tanku žičanu elektrodu, postižući tolerancije od plus ili minus 0,002 mm kroz više prolaza. Sinker EDM (također nazvan EDM sa -potonućom EDM) koristi oblikovane elektrode za spaljivanje šupljina u čvrsti čelik, stvarajući geometrije kojoj nijedan rotacijski rezač ne može pristupiti. Kompromis-je brzina: EDM je znatno sporiji od glodanja, tako da ga iskusni proizvođači rezervišu za karakteristike koje ga istinski zahtijevaju, umjesto da ga koriste za čitave blokove kalupa.
Proizvođač koji posjeduje i više-osni CNC i-kućnu EDM opremu može strateški kombinirati metode - grubo-glodanje 90 posto površine matrice brzinom, a zatim se prebaciti na EDM samo za karakteristike uskog-radijusa ili teksture koje to zahtijevaju. Taj hibridni pristup optimizira i vrijeme isporuke i preciznost. Ako dobavljač angažuje EDM poslove, gubite kontrolu nad procesom i dodajete dane u raspored.
Hemijsko graviranje i lasersko graviranje za dekorativne kalupe
Matrice za štancanje dekorativnom folijom slijede drugačiju proizvodnu logiku. Umjesto formiranja dubokih 3D šupljina, ovim kalupima su potrebni plitki, precizno definirani uzorci - logotipi, tekst, teksture, slike u polutonovima - ugravirane u ploče od mesinga, bakra ili magnezija. Dvije dominantne metode služe ovoj potrebi, svaka sa različitim snagama.
Hemijsko jetkanje(takođe nazvana fotohemijska obrada) koristi fotorezist masku i kiseli rastvor za selektivno otapanje materijala sa površine matrice. Proces počinje čišćenjem podloge, nanošenjem UV-osjetljivog fotorezista, izlaganjem željenog uzorka kroz filmsku masku, razvijanjem i ispiranjem topljivih područja, zatim uranjanjem ploče u nagrizajući materijal. Rezultat su plitki, vrlo detaljni uzorci s minimalnim mehaničkim naprezanjem na materijalu kalupa. Hemijsko graviranje se ističe u proizvodnji velikih serija identičnih kalupa -efikasno - kada postoji maska umjetničkog djela, replikacija je brza i dosljedna. Posebno dobro radi za ravne uzorke, polutonove i fini tekst na pločama od magnezijuma ili mesinga gdje dubina graviranja ostaje relativno plitka.
Laserski gravirana matrica za vrući pečat nudi različite vrijednosti: brzinu, fleksibilnost i mogućnost dubljeg rezanja s visokom preciznošću. Lasersko graviranje uklanja materijal kroz termičku ablaciju - fokusirani snop isparava površinu matrice tačku po tačku prema digitalnom umjetničkom djelu. Nisu potrebne nikakve fizičke alatke ili hemijske maske, što znači da se promene dizajna dešavaju u softveru, a ne u radnji. To čini lasersko graviranje idealnim za izradu prototipa, kratke serije i česte revizije dizajna gdje je vrijeme isporuke važnije od-jedinične cijene. Moderni fiber i CO2 laserski sistemi postižu finu rezoluciju teksta do djelića milimetra i mogu gravirati i ravne i blago zakrivljene površine.
Kada trebate vruće štancanje, prilagodite matrice za česte izmjene umjetničkih djela - sezonske promocije, ograničena izdanja, brendiranje događaja - lasersko graviranje donosi najbrži obrt. Za stabilnu,-proizvodnju velikog obima jednog dizajna, hemijsko graviranje ili CNC graviranje u mesing obično obezbeđuje bolju izdržljivost i nižu cenu po otisku tokom vremena.
Uloga simulacije i CAE u dizajnu kalupa
Najvažniji proizvodni korak događa se prije nego što se bilo koji metal reže. Alati za simulaciju i kompjuterski{1}}potpomognuto inženjerstvo (CAE) omogućavaju inženjerima da predvide kako će matrica raditi u proizvodnim uslovima - i uhvatiti nedostatke u dizajnu koji bi inače isplivali na površinu samo tokom skupih fizičkih proba.
Za kalupe za očvršćivanje prešanjem, softver za simulaciju formiranja koristi analizu konačnih elemenata (FEA) za modeliranje interakcije između zagrijane tvorevine i površina matrice.Keysightova analiza virtuelnih probanaglašava kako simulacija predviđa kritične defekte - stanjivanje materijala, naboranje, povlačenje i cijepanje - prije početka proizvodnje, omogućavajući proizvođačima da optimiziraju oblik praznog materijala, crtaju perle i procesne parametre digitalno. Termička simulacija mapira protok toplote kroz kanale za hlađenje, identifikujući vruće tačke koje bi proizvele nekonzistentno gašenje i slabe mikrostrukture u utisnutom delu.
Ovi virtuelni pokušaji daju mjerljiv poslovni učinak. Industrijska mjerila koja navodi Keysight ukazuju na smanjenje do 35 posto u probnom-do-proizvodnom vremenu uz značajno smanjenje stope otpada. Za kupce, ovo se direktno prevodi u kraće vremenske rokove lansiranja i manje inženjerskih promjena nakon isporuke matrice. Proizvođač koji ulaže u simulaciju formiranja i termičku FEA može pružiti validirane dizajne kalupa - ne samo mašinski obrađenu geometriju, već i dokazanu pouzdanost procesa.
Kada procjenjujete dobavljače, pitajte da li oni izvode simulacije formiranja u-kući ili ih eksternaliziraju. Pitajte da vidite predviđanja stanjivanja i termalne karte iz prethodnih projekata. Proizvođač koji vam može pokazati rezultate simulacije prije rezanja čelika signalizira fundamentalno drugačiji nivo inženjerske dubine od onoga koji se oslanja isključivo na iskustvo i fizičke iteracije testiranja. Taj jaz u mogućnostima često objašnjava razliku u cijeni između kotacija - i što je još važnije, predviđa razliku u performansama između isporučenih matrica.
Precizna obrada proizvodi geometriju. Simulacija potvrđuje funkciju. Ali ni jedno ni drugo ne određuje kako će matrica izdržati desetine hiljada proizvodnih ciklusa. Ta dugotrajna-trajnost zavisi od toga šta se dešava nakon mašinske obrade: termičke obrade i površinskih premaza koji očvršćuju matricu i štite je od termičkog zamora i habanja.
Toplinska obrada i premazi koji produžavaju performanse kalupa
Matrica se može obraditi do savršene geometrije i još uvijek prerano pokvariti ako njena obimna tvrdoća, mikrostruktura i površinska zaštita nisu dizajnirani za radno okruženje. Toplinska obrada kalupa za vruće štancanje i premazivanje su dva post-procesa obrade koji određuju da li će vaš alat preživjeti desetine hiljada ciklusa ili pucati u roku od nekoliko sedmica. Većina web lokacija dobavljača spominje ove korake u prolazu - "termički obrađeno i premazano" - bez objašnjenja šta te riječi zapravo znače za vašu ekonomiju proizvodnje. Taj jaz je vrijedan zatvaranja.
Kako toplinska obrada kontrolira tvrdoću i vijek trajanja
Toplinska obrada pretvara sirovi alatni čelik u kaljenu, otpornu na zamor-matrica sposobnu izdržati ekstremne termičke cikluse. Proces uključuje kontrolirano zagrijavanje do temperature austenitizacije, gašenje (obično u vakuumskim pećima kako bi se spriječila oksidacija i izobličenje) i jedan ili više ciklusa kaljenja kako bi se uravnotežila tvrdoća i žilavost. PremaPaulove tehničke specifikacije, H13 alatni čelik se najčešće termički obrađuje na 44-46 HRC za vruće-radne aplikacije, iako se dosegljivi raspon kreće od 40-52 HRC u zavisnosti od krajnje upotrebe. Taj raspon je bitan - previše agresivno kaljena matrica postaje krhka i puca pod termičkim udarom, dok se previše mekana brzo troši pod abrazivnim kontaktom s vrućim čeličnim djelićima.
Zašto je važno da li proizvođač vrši termičku obradu u-kući u odnosu na vanjski izvor? tri razloga:
- Kontrola procesa- In-kućne vakuumske peći omogućavaju precizno upravljanje brzinama grijanja, vremenom namakanja, pritiscima gašenja i temperaturama kaljenja. Čak i mala odstupanja - nekoliko stepeni od cilja, gašenje koje je prekratko sekundi - stvara mjerljive razlike u uniformnosti tvrdoće i raspodjeli zaostalih naprezanja.
- Vrijeme preokreta- Slanje blokova kalupa na eksternu termičku obradu dodaje dane ili sedmice za vrijeme isporuke, plus rizik isporuke teškog alata. In-mogućnost komprimiranja rasporeda i omogućava istom inženjerskom timu da prilagodi parametre na osnovu specifične geometrije kalupa.
- Iterativno usavršavanje- Kada se prilikom probe otkrije problem tvrdoće ili se tokom validacije razvije pukotina od termičkog zamora,-kućna toplinska obrada omogućava brzo re-opuštanje ili ponovno{3}}očvršćivanje bez logističkih odlaganja.
Očvršćavanjem (koji se naziva i neutralnim otvrdnjavanjem) u vakuumskim pećima osigurava se otpornost na habanje i udar potrebnu za kalupe koji moraju izdržati ponovljene udare tokom štancanja metala. Kao što Paulo napominje, njihove peći za gašenje od 20-bara prihvataju kalupe koji prelaze 6.000 funti - što ukazuje na obim opreme potrebne za ozbiljnu proizvodnju kalupa za vruće štancanje. Proizvođač koji koristi manje ili manje sposobne peći može se boriti da postigne ujednačenu tvrdoću na velikim blokovima kalupa, stvarajući meke tačke koje se neravnomjerno troše.
Napredni premazi za matrice za smanjenje trenja i habanja
Toplinska obrada postavlja mehanička svojstva. Površinski premazi dodaju završni zaštitni sloj koji se bavi trenjem, habanjem ljepila i hemijskim napadom na površini matrice - tačno tamo gdje počinje degradacija. Za kalupe za očvršćivanje presa koji dolaze u kontakt sa aluminijumskim-čelikom obloženim silicijumom od bora, premazivanje pomoću kalupa za otpornost na habanje nije obavezno; to je razlika između prihvatljivog vijeka trajanja matrice i prijevremenog kvara zbog prijenosa materijala i pokidanja.
Četiri porodice premaza dominiraju primjenom matrica za vruće štancanje:
- CrN (Chromium Nitride)- Dobro-utvrđen PVD premaz koji nudi dobro prianjanje, umjerenu tvrdoću i odličnu otpornost na koroziju. Istraživanje objavljeno uMaterials Research Expressotkrili su da CrN premazi naneseni pomoću Arc-PVD-a pokazuju niži koeficijent trenja u poređenju sa AlCrN, zajedno sa superiornom otpornošću na koroziju koja se pripisuje njihovoj ujednačenoj površinskoj morfologiji i odsustvu šupljina. CrN dobro radi na umjerenim radnim temperaturama i pruža pouzdane performanse na kalupima gdje je kemijski napad primarna briga.
- AlCrN (aluminijum hrom nitrid)- Evolucija CrN koja uključuje aluminijum za poboljšanu otpornost na oksidaciju na povišenim temperaturama. Ista studija je potvrdila da AlCrN pokazuje bolju otpornost na habanje od CrN, što ga čini jačim izborom za primjene na visokim-temperaturama gdje abrazivni kontakt dominira nad korozijom. Istraživanje opremazi za livenje aluminijumadalje potvrđuje performanse AlCrN-a, pokazujući da značajno nadmašuje neobloženi H13 u otpornosti na adheziju materijala i eroziju pod agresivnim termičkim ciklusom.
- TiAlN (titanijum aluminijum nitrid)- Visok-premaz koji je pogodan za najzahtjevnije termičke sredine. Primene toplog štancanja sa TiAlN premazom imaju koristi od sadržaja aluminijuma koji formira zaštitni sloj oksida na povišenim temperaturama, koji deluje kao termička barijera i smanjuje prenos toplote u podlogu matrice. Studije o iglicama za livenje pod pritiskom pokazuju da TiAlN premazi značajno produžavaju vek trajanja u poređenju sa neprevučenim alatnim čelikom, posebno kada se nanose u dupleks procesu preko nitrirane podloge.
- Tretmani nitriranjem (plinsko nitriranje i feritno nitrougljičenje)- Za razliku od PVD premaza koji talože tanak film na površini, matrica za nitriranje prima dušik difundiran direktno u čeličnu podlogu. Prema Paulovoj dokumentaciji procesa, gasno nitriranje se izvodi na relativno niskim temperaturama (oko 1.000 stepeni Farenhajta), omogućavajući blokovima alata da ostanu u svom feritnom stanju i sprečavajući izobličenje. Feritno nitrougljičenje (FNC) stvara keramički vanjski sloj koji pruža otpornost na habanje i koroziju bez promjene dimenzija - što ga čini idealnim kao završni korak na gotovom alatu nakon kaljenja i strojne obrade.
Usklađivanje premaza s radnom temperaturom i podlogom
Zvuči složeno? Postaje jednostavno kada shvatite logiku odabira. Izbor premaza ovisi o tri varijable koje međusobno djeluju: radnoj temperaturi matrice, materijalu podloge koji se štanca i dominantnom mehanizmu habanja u vašem procesu.
Za kalupe za kaljenje presa koji rukuju čelikom od bora obloženim Al-Si, primarne prijetnje su habanje ljepila (prijenos aluminija na površine kalupa) i termički zamor. Premazima je potrebna visoka-otpornost na temperaturnu oksidaciju i nizak afinitet prema aluminijumu -, što čini AlCrN i TiAlN najjačim kandidatima. Istraživanje tlačnog livenja pokazuje da premazi postižu koeficijent trenja ispod 0,40 i stope habanja u 10-8mm3N-1m-1raspon ili niži osiguravaju mjerljivo smanjenu adheziju materijala tokom kontakta sa aluminijumom.
Za matrice za utiskivanje dekorativne folije koje rade ispod 200 stepeni Celzijusa, agresivni premazi su nepotrebni i mogu čak biti kontraproduktivni - neki PVD premazi mijenjaju toplinsku provodljivost površine matrice, narušavajući ravnomjernu raspodjelu topline na koju se mjedene i bakrene matrice oslanjaju za dosljedan prijenos folije. Nitriranje ili lagano površinsko stvrdnjavanje su tipično dovoljni za dekorativne kalupe, dodajući umjerenu otpornost na habanje bez promjene termičkog ponašanja.
Tabela ispod uspoređuje opcije premaza po parametrima koji su najvažniji pri odabiru pravog površinskog tretmana za vašu primjenu kalupa:
| Premazivanje / Tretman | Maksimalna radna temperatura | Smanjenje trenja | Poboljšanje životnog vijeka | Nivo troškova | Najbolji{0}}prilagođen scenario |
|---|---|---|---|---|---|
| CrN | Umjereno (prikladno za ~700 stepeni) | Umjereno-Visoka | Umjereno | Srednje | Matrice suočene s korozijom i umjerenom habanjem; zaštita opće{0}} |
| AlCrN | Visoka (održava performanse iznad 800 stepeni) | Umjereno | Visoko | Srednje{0}}Visoka | Visoko{0}}masteri za očvršćivanje presa; okruženja sa rizikom od oksidacije |
| TiAlN | Visoka (efekat termalne barijere na povišenim temperaturama) | Umjereno | Visoko | Visoko | Najzahtjevnija termička okruženja; dupleks sistemi preko nitriranih supstrata |
| Gas Nitriding | Niska-Umjerena (tretman na ~540 stepeni) | Niska-Umjerena | Umjereno | Niska-Srednja | Nosivost{0}}primjena s kliznim habanjem; završni korak na gotovom alatu |
| Feritno nitrougljičenje (FNC) | Niska-Umjerena | Niska-Umjerena | Umjereno | Niska-Srednja | Gotove matrice kojima je potrebna otpornost na habanje i koroziju bez izobličenja |
Proizvođač koji razmatra ove opcije u smislu vašeg specifičnog načina kvara - adhezije, abrazije, termičkog zamora ili korozije - pokazuje fundamentalno drugačiji nivo kompetencije od onoga koji primjenjuje standardni premaz na svaku matricu bez obzira na primjenu. Pitajte koji premaz preporučuju, a zatim pitajte zašto. Obrazloženje iza odgovora vam govori da li će njihova stručnost u procesu zaštititi vašu investiciju u desetinama hiljada proizvodnih ciklusa.
Toplinska obrada očvršćava tijelo kalupa. Premazi štite radnu površinu. Ali ni jedno ni drugo ne rješava izazov upravljanja toplinom koji u konačnici upravlja vremenom ciklusa i kvalitetom dijela - kako toplina teče kroz matricu tokom svakog pojedinačnog udara i koliko brzo se izvlači prije nego što počne sljedeći.
Dizajn rashladnog kanala i strategije upravljanja toplinom
Svaki ciklus vrućeg štancanja je trka protiv topline. Prilikom stvrdnjavanja presom, matrica mora izvući dovoljno toplinske energije iz otvora od 900-stepeni za postizanje potpune martenzitne transformacije - i to mora učiniti ravnomjerno na svakom kvadratnom centimetru površine dijela. Kod štancanja ukrasnom folijom, kalup mora održavati konstantnu temperaturu tako da prianjanje folije i jasnoća slike ostanu identični od prvog otiska do deseto{7}}hiljaditih. U oba slučaja, dizajn upravljanja termičkim alatom je skrivena varijabla koja odvaja produktivni alat od problematičnog alata. Ipak, to je jedna od tema o kojima se najmanje raspravlja među kupcima koji ocjenjuju proizvođače.
Konformno hlađenje naspram konvencionalnih izbušenih kanala
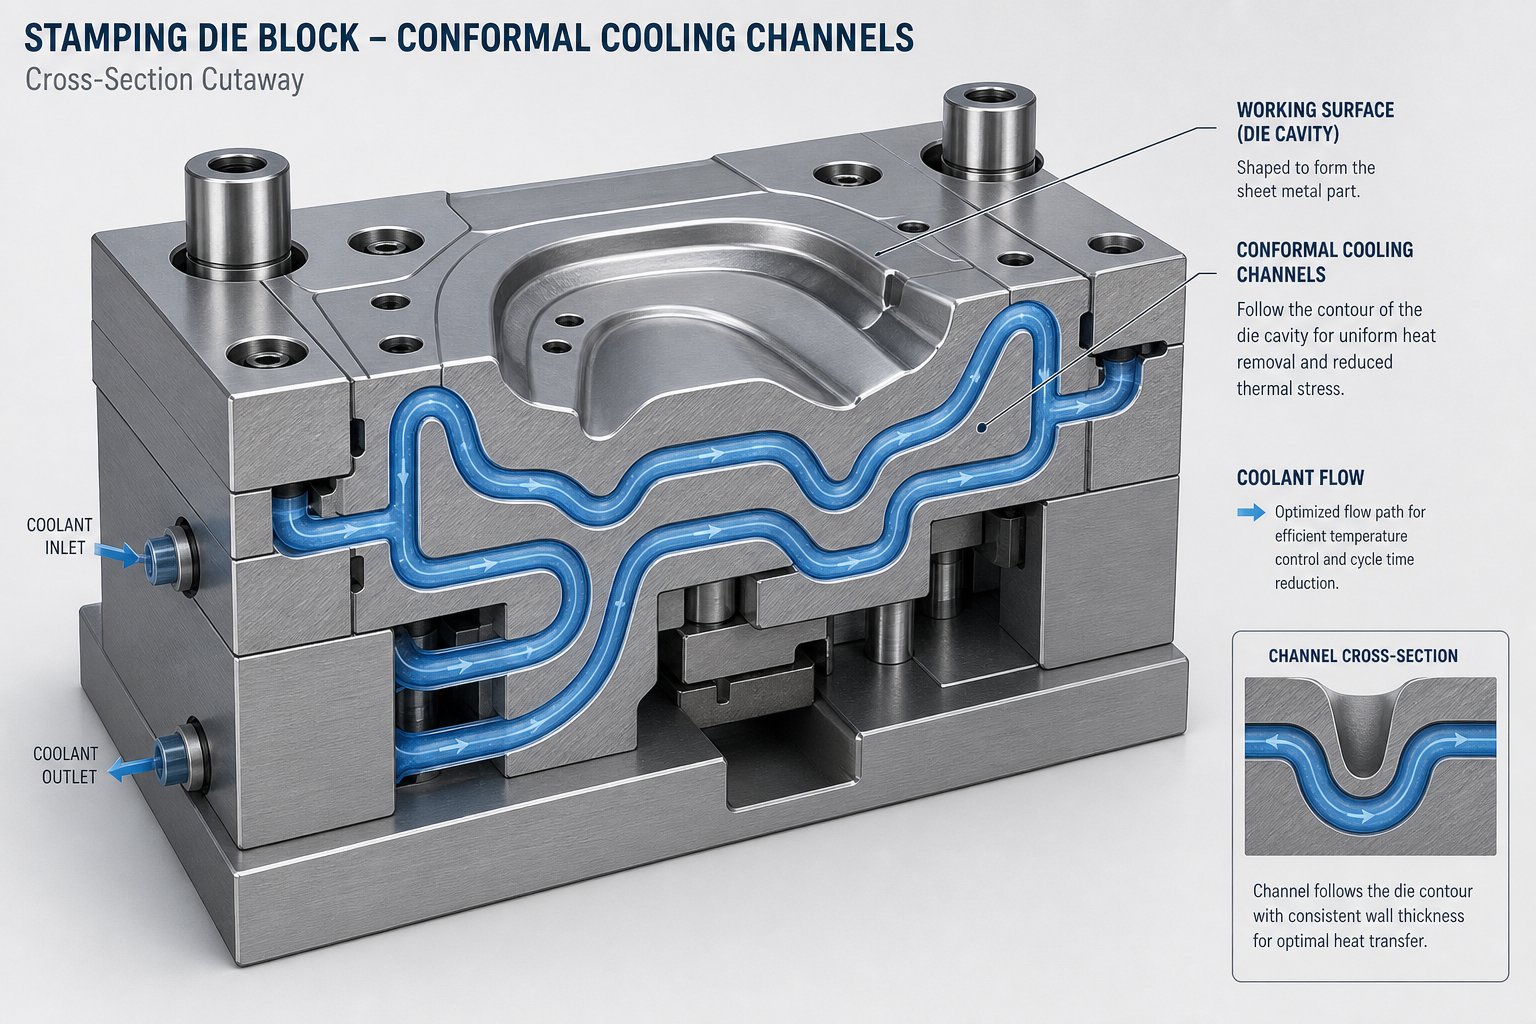
Konvencionalna alatna alatka za kanal za hlađenje oslanja se na ravne prolaze-izbušene pištoljem kroz blok kalupa. Metoda je jednostavna i -efikasna - bušilica stvara kanale pod fiksnim uglovima i raskrsnicama, a voda ili ulje teče kroz njih tokom proizvodnje. problem? Pravo{5}}bušenje ne može pratiti konture složene površine matrice. Na zakrivljenim ili dubokim{7}}geometrijama, neki dijelovi kalupa sjede blizu kanala za hlađenje, dok drugi sjede daleko. Ta varijacija udaljenosti stvara neravnomjernu ekstrakciju topline - vrućih tačaka gdje je hlađenje nedovoljno i hladnih mjesta gdje je pretjerano.
Istraživanje koje je objavio Univerzitet Baskije direktno potvrđuje ovo ograničenje. Njihova studija o aditivno proizvedenim kanalima za hlađenje otkrila je da konvencionalni izbušeni kanali "često postižu neujednačen prijenos topline", što "može dovesti do dužeg vremena ciklusa, nejednakog hlađenja i iskrivljenja". Ograničenja geometrije bušenja ograničavaju ono što dizajneri mogu postići, bez obzira na to koliko simulacija ulažu u optimizaciju postavljanja kanala.
Konformna rashladna matrica za vruće utiskivanje to rješava usmjeravanjem kanala koji prate konturu površine matrice na dosljednoj udaljenosti. Zamislite prolaz za hlađenje koji odražava oblik utisnutog dijela -, održavajući svuda istu debljinu zida između rashladnog sredstva i površine matrice. Rezultat je dramatično ujednačenija ekstrakcija topline. Isti istraživački tim je pokazao da se aditivno proizvedeni konformni kanali hlade do šest puta brže od konvencionalnih izbušenih kanala u uporednim studijama, a termalne simulacije su pokazale mjerljivo homogeniju raspodjelu temperature po površini matrice.
Kako se proizvode konformni kanali? Postoje dva primarna pristupa. Aditivna proizvodnja - uključujući selektivno lasersko topljenje (SLM) i lasersko taloženje metala (LMD) - gradi složene unutrašnje geometrije sloj po sloj bez gotovo ikakvih geometrijskih ograničenja. Studija Univerziteta u Baskiji koristila je LMD za zatvaranje obrađenih žljebova sa alatnim čelikom AISI H13, stvarajući kanale minimalnog prečnika do 3 mm i minimalne debljine zida od 2 mm. Alternativa je slojevito{8}}laminirana proizvodnja, gdje se pojedinačno rezane ploče sa karakteristikama kanala slažu i spajaju. Ova metoda odgovara jednostavnijim geometrijama, ali joj nedostaje mogućnost slobodnog oblika aditivnih procesa zasnovanih na prahu{10}}.
Kompromis-je trošak. Konformno hlađenje dodaje značajnu složenost i troškove proizvodnje u poređenju sa konvencionalnim bušenjem. Za velike-programe za automobile gdje se ušteda vremena ciklusa sastoji od miliona dijelova, investicija se brzo vraća. Za manje{5}}prilike, konvencionalni izbušeni kanali sa optimiziranim položajem mogu dati prihvatljive performanse uz djelić cijene alata.
Kako ujednačenost hlađenja utiče na kvalitet delova
Zašto je jednolično hlađenje toliko važno? Kod kaljenja presa, odgovor je mikrostruktura. Čelik od bora mora se hladiti minimalnom brzinom od 27 stepeni Celzijusa u sekundi po cijelom dijelu kako bi se austenit pretvorio u martenzit. Ako se bilo koja regija hladi presporo - jer se nalazi daleko od kanala za hlađenje ili zato što je temperatura površine matrice porasla iznad 200 stepeni Celzijusa - to područje proizvodi bainit ili ferit umjesto martenzita. Rezultat su lokalizirane meke točke smanjene čvrstoće, potencijalno ugrožavajući otpornost na udarce u gotovoj strukturnoj komponenti.
Termičke simulacije izMDPI studija o konformnom hlađenjuilustrujte ovo jasno. Kada vrući blank na 900 stepeni Celzijusa kontaktira kalup sa konformnim kanalima, distribucija temperature nakon gašenja je znatno homogenija nego kod ravnih izbušenih kanala. Niže vršne temperature se postižu u istom vremenskom koraku, što implicira veću efektivnu brzinu hlađenja. Ta uniformnost se direktno prevodi u konzistentna mehanička svojstva preko utisnutog dijela - bez slabih zona, bez nepredvidivih gradijenata tvrdoće.
Za štancanje ukrasnom folijom, kočići su više vizualni nego strukturalni, ali jednako zahtjevni. Nedosljednost temperature na površini matrice uzrokuje neravnomjerno otpuštanje folije - neka područja se previše agresivno vezuju (stvarajući mat ili pretjerano-prilijepljen izgled), dok se druga prenose nepotpuno (ostavljajući praznine ili grube ivice). Na luksuznom pakovanju gdje svaki otisak mora biti vizuelno identičan, čak i temperaturni gradijent od dva- ili tri-stepena može proizvesti vidljive nedostatke koji zahtijevaju rastavljanje gotove robe.
U oba svijeta, sposobnost proizvođača da dizajnira, simulira i izvrši sisteme hlađenja sa ujednačenim termičkim performansama je direktan prediktor konzistentnosti kvaliteta dijelova u proizvodnji.
Brza{0}}promjena sistema kalupa i efikasnost proizvodnje
Termičko upravljanje nije samo ono što se dešava tokom udara štancanja. Takođe utiče na ono što se dešava između ciklusa proizvodnje. Svaki minut kada presa miruje tokom zamjene matrice je minut izgubljenog prihoda -, a u okruženjima s visokim-miksom gdje se matrice često mijenjaju, vrijeme zamjene može potrošiti iznenađujući postotak raspoloživih radnih sati.
PremaFabrikatorova analiza brze promjene matrice, stvarna zamjena kalupa može predstavljati samo 10 posto ukupnog vremena promjene. Ostalo uključuje prilagođavanja, urezivanje materijala, poravnanje i validaciju. Sistem kalupa za brzo izmjenu rješava ovo standardizacijom interfejsa za montažu matrice - koristeći magnetno stezanje, hidraulične brze-sisteme stezanja ili precizno-locirane podploče koje eliminišu ručno poravnanje i sekvence momenta.
Posebno za aplikacije vrućeg štancanja, mogućnost brze{0}}izmjene je u direktnoj interakciji s termičkim upravljanjem. Kada se matrica ukloni i ugradi nova, rashladni krug se mora isključiti i ponovo spojiti. Fitingi za brzo-povezivanje na vodovima rashladne tekućine smanjuju ovaj korak od minuta rada ključem na sekunde guranja{4}}priključaka. Standardizovani položaji razvodnika za hlađenje znače da je termalni sistem nove matrice odmah operativan, bez prilagođenog vodovoda za svaki alat.
Magnetno stezanje matrice ovo ide dalje tako što eliminiše sve mehaničke učvršćivače sa interfejsa matrice-do-pojačala. Matrica je postavljena, magneti se aktiviraju, a alat je učvršćen - bez vijaka, bez T- utora, bez moment ključeva. U kombinaciji sa podizačima kalupa, stolovima sa valjcima i unaprijed -kolicama za alate, ovi sistemi mogu smanjiti interno vrijeme promjene sa sati na jednocifrene- minute. Ta kompresija zastoja direktno povećava raspoložive sate proizvodnje i ukupnu propusnost bez dodavanja kapaciteta prese.
Kada procjenjujete proizvođača, pitajte da li njihovi dizajni matrica prihvataju infrastrukturu za brzu{0}}promjenu. Matrica dizajnirana za brzu izmjenu - sa standardiziranim karakteristikama montaže, integriranim brzim-priključcima za hlađenje i kompatibilnošću sa magnetnim ili hidrauličnim stezanjem - daje vrijednost izvan performansi štancanja. Smanjuje ukupne troškove svake proizvodnje minimizirajući neproduktivne jazove između njih.
Evo ključnih razmatranja dizajna upravljanja toplinom koja biste trebali obratiti bilo kojem potencijalnom dobavljaču kalupa:
- Kolika je udaljenost od kanala za hlađenje do radne površine matrice i koliko je ta udaljenost ujednačena po geometriji dijela?
- Da li su konformni kanali za hlađenje izvodljivi i opravdani za obim proizvodnje i složenost geometrije ovog dijela?
- Koja se brzina protoka rashladnog sredstva i temperatura na ulazu pretpostavljaju u termalnoj simulaciji?
- Kako se održava ravnoteža rashladnog kola kada više kanala radi paralelno?
- Koje rezultate termalne simulacije (temperaturne karte, predviđanja brzine hlađenja) proizvođač može pružiti prije nego što počne proizvodnja matrice?
- Da li dizajn matrice uključuje brze-priključke za rashladno sredstvo i standardizirane montažne interfejse za brzu promjenu?
- Kako proizvođač provjerava performanse hlađenja tokom testiranja matrice - ugrađenih termoparova, infracrvenog snimanja ili senzora protoka?
- Koja je očekivana temperatura površine matrice nakon postizanja termostabilnog stanja tokom kontinuirane proizvodnje?
Proizvođač koji može odgovoriti na ova pitanja sa specifičnim, simulacijom{0}}podržanim odgovorima, demonstrira vrstu inženjerske dubine koja sprječava da se termalni problemi pojave mjesecima u proizvodnji. Dizajn hlađenja je nevidljiv kada je matrica napravljena - ne možete je vizuelno pregledati ili popraviti bez većeg dorade. Ispravnost prvog puta u potpunosti ovisi o odabiru dobavljača čije mogućnosti upravljanja toplinom odgovaraju zahtjevima vaše aplikacije.
Termičke performanse, odabir materijala, preciznost obrade, termička obrada i premazi - sve su to inženjerski ulazi koji se kontroliraju tokom proizvodnje kalupa. Ali kako odmjeriti sve ove faktore zajedno kada upoređujete dobavljače? Sljedeći korak je izgradnja strukturiranog okvira za evaluaciju koji vam pomaže da razlikujete stvarnu dubinu proizvodnje od marketinških tvrdnji na-na nivou.
Kako procijeniti proizvođača matrica za vruće štancanje
Vidjeli ste kako odabir materijala, metode obrade, toplinska obrada, premazi i dizajn hlađenja doprinose performansama matrice. Izazov je sada praktičan: kada imate tri ponude na svom stolu od tri različita dobavljača, kako da odredite koji će zaista isporučiti alat koji radi godinama, a ne mjesecima? Strukturirani okvir za procjenu dobavljača kalupa za štancanje zamjenjuje osjećaj utrobe dokazima - i štiti vas od skupe greške optimizacije po najnižoj kupovnoj cijeni.
Tehničke mogućnosti koje signaliziraju dubinu proizvodnje
Ne posjeduje svaki proizvođač kalupa za vruće pečate istu opremu ili kontrolira iste korake procesa. Razlika između proizvođača koji mašinama, termičkim tretmanima, premazivanjem i validacijom umire pod jednim krovom u odnosu na proizvođača koji angažuje tri od ta četiri koraka je ogromna - u vremenu isporuke, kontroli kvaliteta i odgovornosti kada nešto krene po zlu.
Kada hodate objektom (ili pregledavate listu mogućnosti na daljinu), potražite ove indikatore prave dubine:
- Više{0}}osna CNC obradaMogućnost - Pet-osovine omogućava da se složene šupljine matrice režu u jednoj postavci, smanjujući kumulativnu toleranciju slaganja-. Pitajte koliko osi podržavaju njihovi primarni obradni centri i da li završavaju-mašinski kaljeni čelik u-kući.
- U-kućni EDM (žica i ponor)- Posjedovanje EDM opreme znači da proizvođač može proizvesti karakteristike malog-radijusa i fine detalje bez korištenja vanjskih izvora. Prodavnice koje šalju EDM radove gube dane u svakom ciklusu revizije.
- U-kućna toplinska obrada- Vakumske peći na-omogućavaju preciznu kontrolu tvrdoće i brz obrt. Kao što je ranije spomenuto, čak i mala odstupanja u vremenu gašenja ili temperaturi kaljenja utiču na vijek trajanja matrice. -Unutarnja sposobnost znači da isti inženjerski tim kontroliše i mašinsku obradu i metalurgiju.
- Nanošenje premaza ili uspostavljena partnerstva za premazivanje- Bilo da su PVD premazi (AlCrN, TiAlN) ili difuzijski tretmani (nitriranje), provjerite da li proizvođač integriše odabir premaza u svoj proces dizajna, a ne da ga tretira kao naknadnu misao.
- CAE i alati za simulaciju- Simulacija formiranja, termalni FEA i predviđanje stanjivanja praznog materijala razlikuju inženjerski-proizvođače od mašinskih radionica koje jednostavno seku metal za štampanje. Pitajte da vidite rezultate simulacije iz prethodnih projekata.
- DFM (Design for Manufacturability) povratne informacije- Sposoban dobavljač ne citira samo vaš crtež. Oni to osporavaju konstruktivno - predlažući promjene ugla propuha, optimizacije kanala za hlađenje ili materijalne alternative koje poboljšavaju performanse ili smanjuju troškove. Industrijske smjernice o odabiru proizvođača potvrđuju da inženjersku podršku i sposobnost optimizacije dizajna treba ponderirati uz sirovi kapacitet strojne obrade.
Za kupce koji istražuju prilagođene opcije proizvođača matrica za vruće žigosanje koje obuhvataju i vruće žigosanje i šire aplikacije za štancanje, dobavljači poputYICHEN-ova divizija štancanjanude korisnu referentnu tačku - njihov djelokrug pokriva prilagođena rješenja kalupa za štancanje preko vrućeg štancanja, štancanja i alata za formiranje konstruiranih metala-, dajući kupcima jednu ulaznu tačku za procjenu u odnosu na ovu kontrolnu listu mogućnosti umjesto spajanja više specijaliziranih dobavljača.
Certifikati kvaliteta i industrijski standardi za provjeru
Mogućnosti vam govore šta proizvođač može učiniti. Certifikati vam govore da li to rade dosljedno pod dokumentiranim sistemom koji se može provjeriti. Dva certifikata su najvažnija u ocjeni dobavljača matrica za štancanje:
ISO 9001je temeljni sistem upravljanja kvalitetom primjenjiv na bilo koju proizvodnu organizaciju. Osigurava postojanje dokumentiranih procedura, internih revizija, procesa korektivnih radnji i ciklusa pregleda menadžmenta. Ako dobavljač matrice nema ISO 9001, ne postoji eksterna verifikacija da je njihov sistem kvaliteta strukturiran ili ponovljiv.
IATF 16949je auto{0}}specifična ekstenzija koja se zasniva na ISO 9001 s dodatnim zahtjevima za sigurnost proizvoda, upravljanje dobavljačima, analizu rizika iAIAG Core Tools- PPAP, FMEA, MSA, SPC i kontrolni planovi. Ako vaše matrice hrane lanac nabavke automobila, IATF 16949 nije lijepo--imati; to je obično zahtjev kupca. Certifikacija potvrđuje da proizvođač održava dokumentirane proizvodne podatke, vrši revizije proizvodnog procesa i integriše-specifične zahtjeve kupaca u svoj sistem kvaliteta.
Osim certifikata, provjerite:
- Certifikati materijala i sljedivost- Može li dobavljač dostaviti certifikate za mljevenje za svaki blok kalupa, potvrđujući sastav i toplinsku seriju? Potpuna sljedivost od sirovina do gotovih kalupa je standardna praksa za ozbiljne proizvođače i očekivanje u reguliranim industrijama.
- Izvještaji o kontroli dimenzija- CMM (koordinatna mjerna mašina) izvještaji koji dokumentuju stvarne u odnosu na nominalne dimenzije na kritičnim karakteristikama matrice pokazuju kontrolu procesa.
- Protokoli za provjeru i validaciju- Da li proizvođač pečatira uzorke dijelova, mjeri ih i daje li izvještaj o validaciji prije slanja? Ili vam daju kocku i požele vam sreću na sopstvenoj štampi?
Finansijska stabilnost i staž proizvođača takođe su važni. Dobavljač koji decenijama posluje sa-odnosom s kupcima koji je dugotrajan, signalizira pouzdanost na način na koji novopokrenuta radnja ne može - preživjela je ekonomske cikluse, zadržala institucionalno znanje i kontinuirano ulagala u opremu i ljude.
Ukupni trošak posedovanja u odnosu na prethodnu cenu
Evo gdje većina odluka o izvorima pođe po zlu. Usporedite tri citata, odaberete najmanji broj i osjećate se efikasno. Tada se realnost razvija: jeftinija matrica razvija termalne pukotine pri 15.000 ciklusa umjesto 80.000. Stope odbijanja rastu jer se dimenzionalni pomak nikada nije razmatrao u dizajnu hlađenja. Neplanirano zaustavljanje održavanja košta deset puta više od onoga što ste uštedjeli na narudžbini. Analiza skrivenih troškova u štancanju metala potvrđuje da je početna cijena alata samo vidljivi dio - tekućeg održavanja, dorade zbog kvarova u kvalitetu i prijevremena zamjena često umanjuju prvobitnu investiciju.
Ukupni trošak vlasništva preoblikuje procjenu. Umjesto da se pitate "koliko košta ova mrtva?" pitate "šta će me koštati ova matrica po prihvatljivom dijelu tokom cijelog radnog vijeka?" Taj obračun uključuje:
- Die nabavna cijena- Broj na citatu. Važno, ali samo jedan unos.
- Očekivani vijek trajanja matrice prije veće prerade- Funkcija kvalitete materijala, kvaliteta toplinske obrade, odabira premaza i dizajna hlađenja. Matrica koja traje 100.000 ciklusa prije prerade košta pola po ciklusu koliko košta matrica od 50.000 ciklusa - čak i ako je nabavna cijena bila 30 posto viša.
- Stopa odbijanja koja se može pripisati alatima- Loša ujednačenost hlađenja, odstupanje dimenzija zbog habanja ili površinski defekti zbog neadekvatnog premaza sve proizvode otpad. Svaki odbijeni dio snosi punu cijenu materijala, energije i vremena presovanja.
- Učestalost i cijena održavanja- Koliko često se matrica mora povlačiti za ponovno-poliranje, ponovno-prevlačenje ili čišćenje kanala? Nudi li proizvođač usluge renoviranja ili ste sami?
- Uticaj vremena ciklusa- Matrica sa optimiziranim konformnim hlađenjem može raditi dvije ili tri sekunde brže po ciklusu od one sa konvencionalnim izbušenim kanalima. Preko milion ciklusa, te sekunde se pretvaraju u dane oporavljenog kapaciteta presa.
- Zastoji zbog neplaniranih kvarova- Katastrofalna pukotina ili zaglavljeni izbacivač ne košta samo popravku -, već zaustavlja vašu proizvodnu liniju dok tražite popravku. Izbor dizajna proizvođača direktno utiče na verovatnoću kvara.
Kada prijeđete s cijene-po-mrti na cijenu-po-dijelu-tokom-životnog vijeka, gore navedeni kriteriji ocjenjivanja prestaju izgledati lijepo-za-i počnu izgledati kao finansijske potrebe. Proizvođač koji naplaćuje više jer koristi premium alatni čelik, primjenjuje simulaciju-optimizirano konformno hlađenje i potvrđuje sa-probama u kući nije skup -, oni su taj čija matrica ne troši tiho vaš budžet godinama nakon isporuke.
Ova životna perspektiva također mijenja način na koji pristupate razgovoru o izvorima. Umjesto slanja otiska i traženja cijene, dijelite obim proizvodnje, ciljno vrijeme ciklusa, zahtjeve za kvalitetom i ograničenja u održavanju -, a zatim procjenjujete koje rješenje koje je predložio proizvođač daje najniže ukupne troškove tokom cijelog radnog vijeka matrice. Taj pomak sa transakcijske kupovine na projektirano partnerstvo je najveći jedini prediktor dugoročnog-uspjeha alata.
Čak i najbolje{0}}dizajnirana, najbolje-proizvedena matrica se na kraju istroši. Kako se nosi, kada intervenišete i koje opcije postoje za produženje njegovog vijeka trajanja ovise o odlukama donesenim tokom proizvodnje i tijekom proizvodnje. Razumijevanje uobičajenih načina kvara - i strategija održavanja koje ih sprječavaju - je posljednji dio slagalice za evaluaciju.
Održavanje kalupa i upravljanje životnim ciklusom za niže troškove
Kocka ne pada preko noći. Degradira se u malim, mjerljivim koracima - površinska pukotina koja se produbljuje ciklus po ciklus, obrazac habanja koji se neprimjetno širi sve dok dijelovi ne odstupe od tolerancije, kanal za hlađenje koji korodira iznutra dok eksterijer izgleda dobro. Proizvođači koji razumiju ove progresije kvarova dizajniraju protiv njih od samog početka. Kupci koji ih razumiju rano uhvate probleme, intervenišu u pravom trenutku i produžuju životni vek kalupa za žigosanje za desetine hiljada dodatnih ciklusa. Ignoriranje održavanja matrice za vruće štancanje dok se nešto ne pokvari je najskuplja strategija održavanja koja postoji.
Uobičajeni načini kvarova i strategije prevencije
Svaka kategorija načina kvara štancane matrice vodi do specifičnog osnovnog uzroka - i u većini slučajeva se taj osnovni uzrok povezuje s odlukom o dizajnu ili proizvodnji donesenoj mjesecima ili godinama ranije. Znati na šta treba obratiti pažnju pomaže vam da dijagnosticirate probleme prije nego što postanu katastrofalni.
Termičko pucanje je dominantan mehanizam loma u kalupima za očvršćivanje presa. Svaki ciklus štancanja podvrgava površinu matrice brzom zagrevanju (kontakt sa vrućim zalivom) nakon čega sledi brzo hlađenje (voda teče kroz unutrašnje kanale). Taj termalni ciklus stvara naizmjenična vlačna i tlačna naprezanja na površini. Tokom hiljada ponavljanja, mikro-napukline nastaju na tačkama koncentracije napona - oštrim radijusima, tragovima obrade ili granicama kanala za hlađenje. Astudija analize neuspjeha objavljena u Materialspregledao napuknuti A-stub umetak za vruće štancanje napravljen od čelika 4Cr5Mo2V. Pukotine su nastale iz unutrašnjih zidova rashladnih kanala nakon otprilike 50.000 ciklusa - samo 25 posto od očekivanog vijeka trajanja od 200.000{12} ciklusa. Studija je otkrila da je korozija izazvana naprezanjem primarni mehanizam: zaostala vlačna naprezanja od cikličkog opterećenja u kombinaciji s oksidativnom korozijom unutar nezaštićenih kanala za hlađenje kako bi se ubrzalo pokretanje i širenje pukotina duž krhkih oksidnih slojeva.
Abrazivno habanje se razvija tamo gde blank klizi po površini matrice pod pritiskom. Na kalupima za stvrdnjavanje presovanjem, Al-Si obloženi blankovi su posebno agresivni - aluminijski premaz se prenosi na površinu kalupa, stvara se kao naslage ljepila, a zatim djeluje kao abrazivno treće tijelo koje ubrzava degradaciju površine. Vizuelno ćete primijetiti progresivno hrapavost ranije poliranih površina, nakupljanje materijala u radijusima izvlačenja i sve veće trenje koje se manifestira kao veća očitanja tonaže presa ili površina bodova na utisnutim dijelovima.
Dimenzionalno odstupanje je suptilnije i često ostaje neotkriveno sve dok dijelovi ne prođu inspekciju. Ponovljeni termički ciklusi uzrokuju da se blok matrice proširi i skupi hiljadama puta. Tokom produžene proizvodnje, ovo može proizvesti mjerljive promjene u dimenzijama šupljine -, posebno u tankim-presjelima zidova ili područjima s agresivnim hlađenjem koje stvara strme termalne gradijente. Isto istraživanje potvrđuje da se gustina dislokacija progresivno povećava tokom usluge vrućeg štancanja, pri čemu se karbidi talože i grubljaju na granicama zrna, slabeći udarnu žilavost materijala sa 325 J na čak 37 J u jako pogođenim regijama.
Korozija kanala za hlađenje je način kvara koji djeluje nevidljivo. Nalazi studije su zapanjujući: više od 90 posto neuspjelih kalupa u inženjerskim aplikacijama počinje pucati od unutrašnjih zidova vodenih kanala, a zatim se proteže prema van do radne površine. Kada matrice miruju bez odgovarajuće zaštite - čak i jedan mjesec - vlažnost unutar rashladnih prolaza inicira oksidativnu koroziju. Oksidni sloj koji se formira je tvrd i krhak. Kada se matrica vrati u proizvodnju, mehanička naprezanja lome ovaj sloj, stvarajući mjesta inicijacije pukotina koja se šire tokom naknadnog rada.
| Failure Mode | Osnovni uzrok | Vidljivi simptomi | Preporučena korektivna radnja |
|---|---|---|---|
| Termičko pucanje (provjera topline) | Ciklično toplotno naprezanje koje prelazi granicu zamora; koncentracija napona na oštrim radijusima ili zidovima kanala | Mreža finih površinskih pukotina (ispucavanje); pukotine koje se šire okomito na površinu matrice | žarenje{0}}za ublažavanje stresa u zakazanim intervalima; redizajn radijusa radi smanjenja koncentracije naprezanja; nanesite premaze otporne na termički zamor- |
| Abrazivno trošenje | Klizni kontakt sa obloženim blankovima; prijenos materijala i abrazija trećeg-tijela | hrapavost površine; nakupljanje materijala na radijusima izvlačenja; povećana tonaža prese; bodovanje na žigosanim dijelovima | Re-polirati radne površine; ponovo -nanijeti PVD premaz (AlCrN ili TiAlN); pregledajte kompatibilnost praznih premaza |
| Dimenzionalni drift | Kumulativna plastična deformacija od termičkog ciklusa; grubljenje karbida smanjuje stabilnost materijala | Dijelovi koji izlaze iz tolerancije; postepeno stanjivanje u određenim zonama; CMM mjerenja pokazuju progresivno odstupanje | Planirati verifikaciju dimenzija u definisanim intervalima ciklusa; planirati preradu kalupa ili zamjenu umetka prije nego što se dostignu granice tolerancije |
| Korozija kanala za hlađenje | Oksidativna korozija tokom perioda mirovanja bez zaštite kanala; formiranje galvanskih ćelija izazvano stresom{0}} | curenje vode; smanjena efikasnost hlađenja; neobjašnjivi porast temperature na površini matrice | Očistite kanale sa slabim kiselinskim rastvaračem nakon isključenja; zračno{0}}osušiti komprimiranim zrakom; nanesite zaštitni premaz na bazi ulja- tokom skladištenja |
| Nagrizanje ljepila | Hemijski afinitet između slijepog premaza (Al-Si) i neobložene čelične površine | Prijenos materijala vidljiv na licu matrice; povećanje površinskih nedostataka na štancanim dijelovima; galling marks | Nanesite ili obnovite PVD premaz sa niskim{0} trenjem; procijeniti alternativne vrste slijepih premaza |
Raspored održavanja i opcije renoviranja
Kada treba izvući kockicu za servis? Čekanje dok dijelovi ne prođu inspekciju znači da ste već proizveli otpad -, vjerovatno cijelu seriju prije nego što je nanos uhvaćen. Preventivni pristup postavlja tačke intervencije na osnovu broja ciklusa, izmerenog habanja i poznatih stopa progresije kvarova.
Iskusni profesionalci za održavanje kalupa identificiraju nekoliko signalnih znakova: neravnine koje se pojavljuju na utisnutim dijelovima, tolerancije koje se kreću prema ograničenjima specifikacije, povećana tonaža presa ili zvučne promjene u načinu rada alata. Čuvanje posljednjeg dijela iz svakog proizvodnog ciklusa - zajedno sa završnom trakom u progresivnim kalupima - daje proizvođačima alata fizičke dokaze za dijagnozu habanja i predviđanje šta će sljedeće pokvariti. Ta istorija, u kombinaciji sa podacima o broju hitaca, omogućava vam da planirate održavanje proaktivno, a ne reaktivno.
Praktična kadenca preventivnog održavanja za kalupe za stvrdnjavanje presa obično uključuje:
- Svaki proizvodni ciklus (kraj-inspekcije{1}}radne vožnje)- Vizuelna provjera radnih površina na pukotine, nakupine ili zareze. Provjerite brzine protoka hlađenja i izlazne temperature. Sačuvajte zadnje-dijelove za poređenje.
- Svakih 10.000-20.000 ciklusa- Provjera dimenzija na kritičnim površinama pomoću CMM. Provjerite ima li ranih termičkih pukotina pod povećanjem. Očistite kanale za hlađenje i provjerite ravnotežu protoka.
- Svakih 30.000-50.000 ciklusa- Kompletna površina matrice ponovno-poliranje za uklanjanje mikro-pukotina prije nego što se šire. Ponovo premažite -ako PVD sloj pokazuje istrošenost-. Žarenje-za ublažavanje naprezanja ako dizajn matrice uključuje geometriju visokog naprezanja-.
- Na kraju očekivanog vijeka trajanja premaza- Skinite i ponovo-nanesite PVD premaz. Prije ponovnog -prenošenja premaza provjerite da li podloga ima oštećenja. Provjera dimenzija kako bi se potvrdilo da matrica ostaje unutar tolerancije nakon skidanja.
Studija materijala o kvaru matrice A-stubova posebno preporučuje žarenje-za rasterećenje tokom rada kako bi se smanjila gustina dislokacija koja se akumulira tokom termičkog ciklusa. Njihova istraga je otkrila da umetak matrice nikada nije žaren tokom svog servisnog perioda od 50.000-80.000 ciklusa - propust u održavanju koji je omogućio unutrašnja oštećenja da dostignu kritične nivoe. Da se žarenje izvodi u intervalima, slabljenje granice zrna i formiranje pora koje su uništile udarnu žilavost mogle bi se ublažiti.
Usluge rekonstrukcije kalupa - ponovno-poliranje, ponovno-prevlačenje, korekcija dimenzija putem zavarivanja-i-remašine ili zamjene umetka - mogu značajno produžiti vijek trajanja alata kada se izvode prije nego što oštećenje dostigne tačku bez povratka. Odluka između obnove i povlačenja zavisi od toga koliko materijala ostaje iznad minimalne debljine zida, da li dubina pukotine premašuje ono što prepravka površine može da reši i da li je korekcija dimenzija i dalje geometrijski izvodljiva bez ugrožavanja integriteta kanala za hlađenje.
Kako podrška proizvođača produžava vijek trajanja alata
Uloga proizvođača se ne završava isporukom matrice. Način na koji dobavljač podržava vaše alate tokom njegovog radnog vijeka direktno utiče na vaš ukupni trošak vlasništva - i to je mjesto gdje usluge obnove, kvalitet dokumentacije i dostupnost rezervnih komponenti postaju opipljive razlike.
Prvo razmotrite dokumentaciju. Proizvođač koji isporučuje kompletnu dokumentaciju matrice - montažne crteže, dijagrame kola za hlađenje, certifikate materijala, zapise o toplinskoj obradi, specifikacije premaza i preporučene intervale održavanja - daje vašoj alatnici sve što je potrebno za ispravno održavanje matrice. Bez te dokumentacije, vaš tim za održavanje nagađa: koji kanali gdje se spajaju, na koju tvrdoću je matrica tretirana, koji premaz je nanet i u kojoj debljini. Ta nejasnoća dovodi do pogrešnih odluka o održavanju i prijevremenog penzionisanja matrica koje su mogle biti spašene.
Dostupnost rezervnih komponenti je važna posebno za kalupe sa habajućim umetcima, zamjenjivim ukrasnim dijelovima ili modularnim rashladnim blokovima. Proizvođač koji dizajnira matrice sa zamjenjivim habajućim komponentama - i drži te komponente dostupnim za narudžbu - omogućava vam da zamijenite visoko-dijelove bez zamjene cijelog alata. Taj modularni pristup produžava životni vijek osnovne matrice na neograničeno vrijeme, sve dok strukturno tijelo ostaje zdravo. Ako rezervni umetci zahtijevaju vrijeme isporuke od 12 sedmica jer originalni proizvođač nema inventar ili evidenciju, plaćate zastoj štampe dok čekate.
Okviri upravljanja životnim ciklusom alatanaglasiti da svaki proizvodni alat treba tretirati kao kontroliranu imovinu s dokumentiranim identitetom, istorijom održavanja i planom za kraj--životnog vijeka. Proizvođači koji podržavaju ovaj pristup osiguravaju sljedivost od sirovog materijala kroz svaki ciklus toplinske obrade, svaku primjenu premaza i svaki događaj obnove. Taj kontinuirani zapis omogućava donošenje odluka na osnovu podataka-o tome kada treba ponovo-premazati, kada žariti i kada povući - zamjenjujući nagađanja dokazima.
Najjači pokazatelj posvećenosti proizvođača dugoročnoj-podršci? Pitajte o njihovom procesu obnove. Dobavljač koji nudi dolaznu inspekciju - strukturirane matrice, analizu uzroka, dimenzionalno mapiranje, selektivnu preradu, ponovno-prevlačenje, žigosanje validacije i ažuriranu dokumentaciju - ulaže se u rad vaše matrice koja je znatno veća od početne isporuke. Dobavljač koji smatra da je transakcija završena nakon što se matrica isporuči nudi vam proizvod, a ne partnerstvo. Tokom punog životnog ciklusa matrice, ta razlika određuje da li ćete platiti jednom za kvalitetan alat ili više puta za prevremene zamjene.
Proaktivno održavanje, zasnovano na dokumentaciji proizvođača i podržano dostupnim uslugama renoviranja, je konačna poluga koju kupci kontrolišu kako bi maksimizirali povrat ulaganja u alate. S razumijevanjem načina kvara, postojećim strategijama prevencije i odnosom s dobavljačem koji se proteže izvan narudžbenice, preostalo pitanje je jednostavno: kako spojiti sve ove faktore procjene zajedno u praktičan proces nabavke?
S povjerenjem nabavite inženjerski alat za štancanje
Sada imate tehničku osnovu za procjenu bilo kojeg proizvođača matrica za vruće štancanje na osnovu faktora koji zapravo predviđaju dugoročne-performanse alata. Poznavanje materijala, metode obrade, kvalitet toplinske obrade, logika premaza, dizajn hlađenja, podrška životnog ciklusa - ovo nisu apstraktni koncepti. To su specifična pitanja koja unosite u svaki razgovor o izvorima i kriteriji prema kojima mjerite svaki citat. Posljednji korak je organiziranje svega toga u ponovljiv proces koji možete izvršiti počevši od sljedećeg RFQ-a.
Vaša kontrolna lista izvora za projektovani alat za štancanje
Kontrolna lista RFQ kalupa za štancanje održava vašu procjenu dosljednom među dobavljačima i osigurava da ništa kritično ne propadne kroz pukotine. Radite kroz ove korake uzastopno - svaki se nadograđuje na prethodni:
- Potvrdite vrstu aplikacije- Da li nabavljate alate za učvršćivanje presa za automobilske strukturne dijelove ili ukrasne kalupe za štancanje folije za brendiranje i pakovanje? Ova jedinstvena razlika diktira klasu materijala, termičke zahtjeve, očekivanja tolerancije i relevantne industrijske certifikate.
- Definirajte obim proizvodnje i zahtjeve životnog ciklusa- Navedite trenutne godišnje količine i projektovani obim-u toku tri do pet godina. Uključite i niske i visoke scenarije kako bi proizvođač mogao preporučiti alat koji odgovara vašoj putanji, a ne samo današnjoj narudžbi. AsUgovorna proizvodnja RFQ vodič od Panovenaglašava, količine često diktiraju samu metodu proizvodnje - proces koji je prikladan za malu količinu može se pokvariti u razmjeru.
- Navedite očekivanja od materijala matrice ili zatražite opravdanu preporuku- Navedite željeni razred materijala (H13, mesing, bakar) ili zamolite dobavljača da ga predloži sa tehničkim obrazloženjem na osnovu vaše podloge, temperature i dužine trajanja.
- Obezbedite 3D CAD modele uz 2D crteže- Dobavljač koji može ispitati punu geometriju daje bolju DFM povratnu informaciju nego onaj koji radi iz ravnih PDF-ova. Aanketa 250 inženjerskih lideraotkrili da 90 posto timova dobija povratne informacije od dobavljača DFM prekasno tokom razvoja novog proizvoda - rano dijeljenje 3D podataka je najefikasnija protumjera.
- Opišite radno okruženje i komponente koje se spajaju- Prazan materijal i vrsta premaza, tonaža prese, brzina ciklusa, infrastruktura za hlađenje na vašoj presi i način na koji se žigosani dio povezuje sa susjednim komponentama. Kontekst omogućava pametnije inženjerske odluke na strani proizvođača.
- Zatražite detalje dizajna hlađenja i izlaze termalne simulacije- Pitajte da li se predlaže konformno ili konvencionalno hlađenje, koje se temperature površine matrice predviđaju u stacionarnom stanju i kako je provjerena uniformnost hlađenja.
- Provjerite strategiju toplinske obrade i premaza- Potvrdite da li dobavljač vrši termičku obradu u-kući, koji cilj tvrdoće predlaže i koji sistem premaza preporučuje za vaš specifični mehanizam habanja.
- Potvrdite certifikate i sljedivost- Zahtijevajte minimalno ISO 9001; IATF 16949 za rad u lancu nabavke u automobilskoj industriji. Zatražite certifikate za mljevenje materijala, zapise o toplinskoj obradi i izvještaje o validaciji CMM-a kao standardne isporuke.
- Procijenite ukupne troškove vlasništva, a ne samo nabavnu cijenu- Zatražite očekivani vijek trajanja matrice, preporučene intervale održavanja, dostupnost obnove i vrijeme isporuke rezervnog umetka. Ugradite ovo u svoje poređenje troškova.
- Uključite se ranije za DFM ulaz - prije zaključavanja dizajna- Najveća-interakcija s najvećom vrijednošću s dobavljačem prilagođenih alata za kalupe se dešava prije zamrzavanja vašeg dizajna, a ne poslije. Pozovite povratne informacije o uglovima propuha, izvodljivosti hlađenja, alternativama materijala i optimizaciji tolerancije dok su promjene još uvijek jeftine.
Započinjanje razgovora sa pravim proizvođačem
Najčešća greška pri nabavci je tretiranje RFQ-a kao transakcijskog događaja - pošaljite print, prikupite cijene, odaberite najmanji broj. Taj pristup garantuje da ne naučite ništa o proizvođačevoj dubini inženjeringa sve dok problemi ne isplivaju na površinu u proizvodnji, mesecima nakon zatvaranja narudžbenice.
Bolji pristup preokreće dinamiku. Podijelite kontekst aplikacije, putanju volumena i zahtjeve za performanse. Zatim procijenite ne samo cijenu koja se vraća, već i cijenupitanjaproizvođač traži zauzvrat. Dobavljač koji traži detalje o praznom premazu, pita o vašem kapacitetu hlađenja štampe, osporava uski radijus koji će koncentrirati termički stres ili predlaže sistem premaza koji niste razmatrali - da dobavljač projektira rješenje. Onaj ko vrati broj bez pitanja citira robu.
Za kupce koji istražuju projektovana rješenja alata za štancanje u procesu vrućeg štancanja, štancanja i susjednih procesa{0}}formiranja metala,YICHEN-ova stranica za štancanjesluži kao praktična polazna tačka za primenu kriterijuma evaluacije o kojima se govori u ovom članku. Njihov opseg obuhvata prilagođena rješenja za štancanje, dajući vam jednu tačku kontakta za procjenu sposobnosti u odnosu na punu kontrolnu listu iznad -, od stručnosti o materijalu do podrške tokom životnog ciklusa.
Nabavka matrica za vruće štancanje nije jedno-kupovina. To je početak odnosa koji će godinama oblikovati vašu kvalitetu proizvodnje, vrijeme ciklusa i troškove održavanja. Proizvođači koji zarađuju taj odnos su oni koji vašu matricu tretiraju kao projektovani sistem -, a ne kao čelični blok sa cijenom. Postavljajte prava pitanja, procijenite životnu vrijednost i uključite se rano. Na taj način izbjegavate plaćanje za pogrešan izbor dugo nakon zaboravljanja narudžbenice.
Često postavljana pitanja o proizvođačima matrica za vruće štancanje
1. Koja je razlika između kalupa za vruće štancanje za automobilsku i dekorativnu primjenu?
Automobilske kalupe za kaljenje presom formiraju čelične tvorevine od bora na temperaturama iznad 880 stepeni Celzijusa koristeći vodom{1}}hlađeni alatni čelik H13, proizvodeći ultra{3}}visoke- strukturne dijelove sa vlačnom čvrstoćom većom od 1500 MPa. Mašine za štancanje dekorativne folije rade između 100 i 200 stepeni Celzijusa, koristeći mesing, bakar ili magnezijum za prenošenje metalne folije na podloge za pakovanje. Dve aplikacije se razlikuju u materijalu matrice, zahtevima za hlađenje, tolerancijama i industrijskim sertifikatima, tako da proizvođač specijalizovan za jedno može da nema mogućnosti u drugom.
2. Kako da odaberem pravi materijal za vruće štancanje?
Odabir materijala ovisi o vrsti primjene, obujmu proizvodnje, podlozi i radnoj temperaturi. Alatni čelici H13 i H11 prikladni su za kaljenje prešanjem u automobilima zbog svoje otpornosti na termički zamor i tvrdoće na ekstremnim temperaturama. Mesing pruža najbolju ravnotežu toplotne provodljivosti i izdržljivosti za srednje{4}}do-štampanje folijom velike zapremine. Bakar nudi vrhunsku ujednačenost topline za-ukrasne radove na velikim površinama. Magnezijum ekonomično služi za kratke serije i izradu prototipa. Profesionalni proizvođač kao što je YICHEN (yichen-group.com/stamping-die/) preporučuje materijale na osnovu vaše specifične dužine trajanja i zahtjeva za kvalitetom umjesto da se zadate samo jednom opcijom.
3. Šta čini konformne kanale za hlađenje boljim od konvencionalnih izbušenih kanala u kalupima za vruće štancanje?
Konformni kanali za hlađenje prate konturu površine matrice na konzistentnom rastojanju, obezbeđujući ujednačeno odvođenje toplote u celoj geometriji dela. Istraživanja pokazuju da se mogu ohladiti i do šest puta brže od konvencionalnih ravnih-probušenih kanala, koji ne mogu pratiti složene krivine i stvoriti vruće tačke na kojima hlađenje nije dovoljno. Za stvrdnjavanje presom, ravnomjerno hlađenje osigurava konzistentno stvaranje martenzita i sprječava lokalizirane meke tačke. Kompromis-je veći trošak proizvodnje kroz aditivne metode kao što je selektivno lasersko topljenje, što ih čini najisplativijim-efikasnijim za velike-programe za automobile gdje se ušteda vremena ciklusa sastoji od miliona dijelova.
4. Koliko često treba održavati kalupe za vruće štancanje kako bi se spriječio kvar?
Plan preventivnog održavanja zasnovan na broju ciklusa je daleko isplativiji-od reaktivnih popravki. Najbolja praksa uključuje vizuelnu inspekciju nakon svakog proizvodnog ciklusa, dimenzionalnu CMM verifikaciju svakih 10.000 do 20.000 ciklusa, punu površinu ponovno-poliranje i ponovno-ocjenu svakih 30.000 do 50.000 ciklusa, te{12}}rasterećenje naprezanja kako bi se spriječilo termičko žarenje u intervalu propagiranja. Kanale za hlađenje treba očistiti i zaštititi od korozije tokom bilo kakvog perioda mirovanja, jer istraživanja pokazuju da preko 90 posto pukotina u kalupu potiče od korodiranih unutrašnjih zidova kanala.
5. Koje sertifikate treba da ima proizvođač matrica za vruće štancanje?
ISO 9001 je osnovni certifikat upravljanja kvalitetom koji osigurava dokumentirane procedure i ponovljive procese. Za rad u lancu nabavke u automobilskoj industriji, IATF 16949 je obično obavezan, dodajući zahtjeve za PPAP, FMEA, SPC i upravljanje sigurnošću proizvoda. Osim certifikata, provjerite da proizvođač daje certifikate za mljevenje materijala s potpunom sljedivosti, izvještaje o inspekciji dimenzija CMM, zapise o toplinskoj obradi i podatke o probnoj validaciji. Finansijska stabilnost i dugotrajni-odnosi s klijentima također signaliziraju pouzdanost koju novije operacije ne mogu pokazati.




