


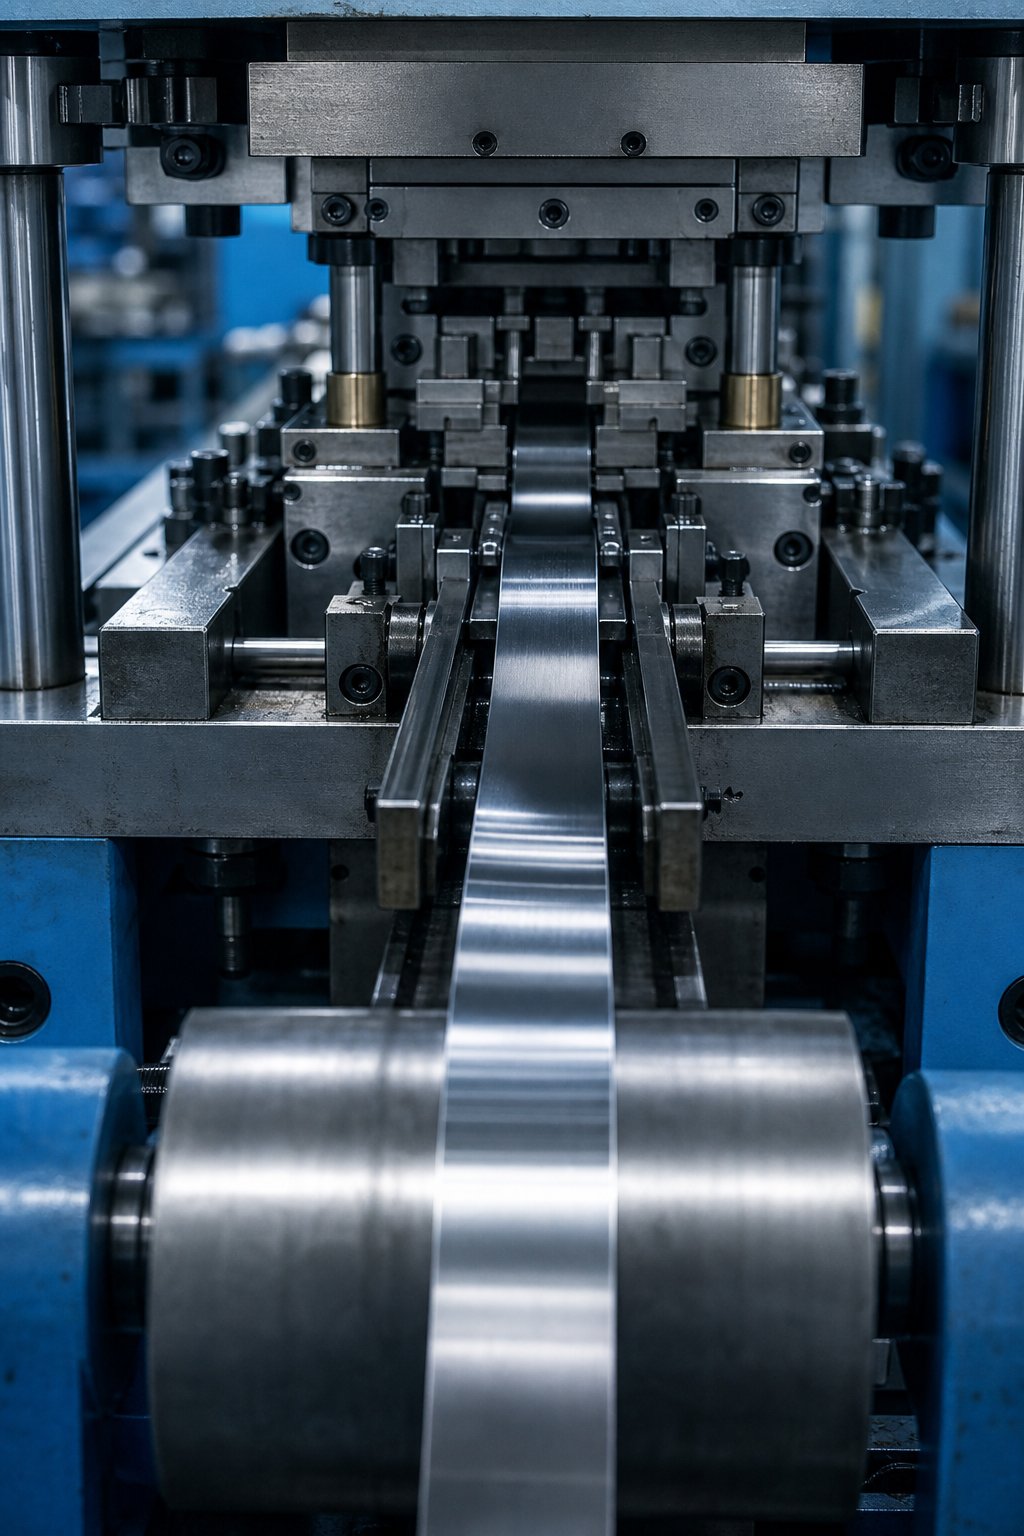
Razumijevanje štancanja od nehrđajućeg čelika za ravnu traku
Možete dobiti pravu klasu, ispravan dizajn matrice, pa čak i pravu brzinu presovanja, a ipak završiti sa otpadnim dijelovima. Zašto? Jer štancanje ravnim trakama od nehrđajućeg čelika nije samo jedna disciplina. Nalazi se na raskrsnici nauke o materijalima, geometrije trake i procesnog inženjerstva. Tretirajte bilo koji od ovih u izolaciji i nešto nizvodno se pokvari.
Ovaj vodič u potpunosti pokriva tu raskrsnicu. Bilo da specificirate materijal, dizajnirate alate ili rješavate probleme u proizvodnji, ovdje ćete pronaći veze između odluka, a ne razbacane po zasebnim referencama.
Šta je štancanje ravnom trakom
Štancanje ravnom trakom je proces hladnog-formiranja gdje se uska namotana vrpca od nehrđajućeg čelika provlači kroz progresivne ili jednostruke -štance za proizvodnju preciznih dijelova. Svaki potez presije reže, savija ili formira traku u gotove komponente. Traka ostaje pričvršćena za noseću traku dok napreduje stanicu po stanicu, a završeni dio se odvaja u završnoj fazi.
Štancanje metala od nerđajućeg čelika u obliku trake prati istu osnovnu mehaniku kao i širenje štancanih listova: bušilica se spušta u blok matrice, šišajući ili deformirajući materijal pod visokim pritiskom. Razlika je u mjerilu, tolerancijama i ponašanju materijala kada je uzak i tanak.
Štancanje ravnom trakom je proces uvođenja nehrđajućeg čelika uske-širine, obično ispod 50 mm širine, kroz precizne alate za proizvodnju dijelova velike{2}}zapremine putem sekvencijalnih operacija sljepljivanja, probijanja i oblikovanja.
Zašto se zaliha trake razlikuje od standardnog lista
Zamislite da 12 mm-široku traku od pola-tvrđeg nerđajućeg čelika 301 prolazite kroz progresivnu matricu od 20-stanica pri 300 udaraca u minuti. Izazovi s kojima ćete se suočiti ne izgledaju kao žigosanje praznog lista širine 600 mm.
Zaliha trake uvodi jedinstvene varijable. Tolerancije širine su važnije jer čak i male varijacije utječu na to kako traka prolazi kroz vodilice i pilotske klinove.Stanje ivice, bilo da se radi o prorezima, rezanju ili uklanjanju ivica, direktno utiče na formiranje neravnina i habanje matrice. I namotaj{1}}set, zakrivljenost zadržana od namotavanja na kalem, može uzrokovati pogrešno uvlačenje ako se ravnost ne kontroliše prije nego što materijal uđe u kalup.
Konkretno kod nehrđajućeg štancanja, otvrdnjavanje obrađuje ove probleme. Vrpca koja se napaja čisto na stanici jedan može se ponašati vrlo različito do stanice petnaest jer kumulativno naprezanje mijenja njena mehanička svojstva. Zbog toga se ponašanje materijala, geometrija trake i inženjering kalupa moraju smatrati jednim sistemom, a ne tri odvojene stavke na listu sa specifikacijama.
Kvaliteta koju odaberete, temperament koji navedete i tolerancije koje stavite u narudžbenici sve se odražavaju na vijek trajanja alata, kvalitet dijelova i brzinu proizvodnje.
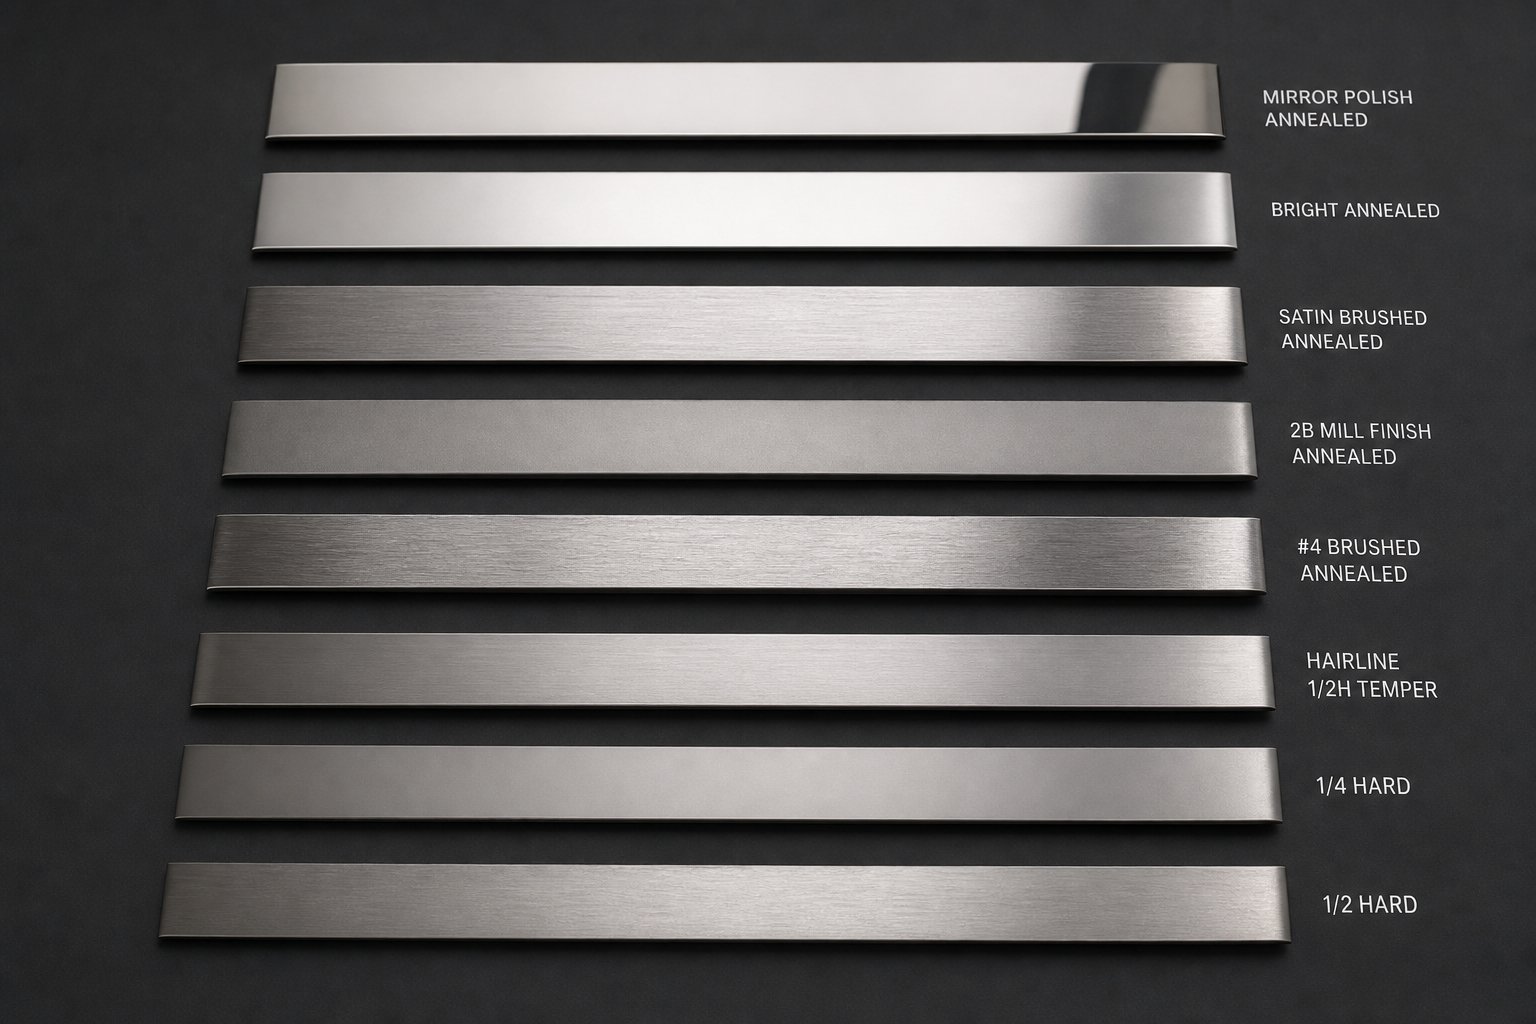
Odabir klase nehrđajućeg čelika za štancanje trake
Odabir razreda oblikuje sve što slijedi u vašem procesu štancanja. Odaberite pogrešnu leguru za vašu aplikaciju trake i borit ćete se protiv povrata, prijevremenog habanja matrice ili pucanja na svakoj stanici. Izazov je u tome što se ocjene ponašaju drugačije u obliku tanke trake nego u težim listovima, tako da se iskustvo s jednim ne prevodi uvijek u drugo.
Austenitne ocjene za štancanje trake
Gotovo tri-četvrtine svih aplikacija od nerđajućeg čelika koristiaustenitne klase 300, a žigosanje vrpcom nije izuzetak. Ključni igrači ovdje su 301, 304 i 316, svaki sa različitim ponašanjem pod udarcem.
Štancanje od nehrđajućeg čelika 301 pogoduje aplikacijama kojima je potrebna visoka čvrstoća nakon oblikovanja. Sa nižim sadržajem nikla (6-8%), 301 rad brzo očvršćava, što znači da brzo dobija snagu tokom deformacije. To ga čini idealnim za dijelove trake koji zahtijevaju opružna svojstva, kao što su kontaktni prsti i kopče. Kompromis je u tome što progresivne matrice moraju uzeti u obzir povećanje tvrdoće na svakoj stanici.
Štancanje od nerđajućeg čelika 304 odgovara dubljem izvlačenju i složenijem oblikovanju. Njegov veći sadržaj nikla (8-10%) usporava rad-brzinu stvrdnjavanja, omogućavajući materijalu da teče bez kidanja tako lako. Kada vaš dio trake uključuje značajno rastezanje ili višestepeno izvlačenje, 304 vam daje više prostora za formiranje prije nego što se materijal ukruti do loma.
Štancanje od nerđajućeg čelika 316 dolazi u obzir kada otpornost na koroziju pokreće specifikaciju, posebno u pomorskom, hemijskom ili medicinskom okruženju. Dodati molibden (otprilike 2%) poboljšava otpornost na točenje, ali ne mijenja dramatično formabilnost u poređenju sa 304. Inženjeri koji specificiraju 316 ss štancanje za dijelove trake trebali bi očekivati slično ponašanje pri istezanju kao kod 304, uz nešto veće zahtjeve za silom zbog ojačanja otopine od dodatka molibdena.
Martenzitni i specijalni razredi
Nije svakom dijelu trake potrebna duktilnost austenitnog čelika. Kada aplikacija zahtijeva visoku tvrdoću, otpornost na habanje ili povišenu{1}}temperaturnu stabilnost, u razgovor ulaze martenzitni i specijalni razredi.
410 ss štancanje dobro funkcionira za komponente trake kao što su sjedišta ventila, opružne podloške i habajuće trake gdje je tvrdoća nakon termičke obrade primarni zahtjev. Kao martenzitni razred sa 11,5-13,5% hroma, 410 nudi umjerenu otpornost na koroziju, ali može postići znatno veću tvrdoću od bilo kojeg austenitnog razreda. Ograničenje je mogućnost oblikovanja. Složena savijanja ili duboko izvlačenje u tankoj 410 vrpci rizikuju pucanje, tako da geometrija dijela mora ostati relativno jednostavna.
Štancani od nehrđajućeg čelika 321 u potpunosti rješavaju drugačiju potrebu. Stabiliziran titanijumom kako bi se spriječilo taloženje hrom-karbida, 321 služi za primjene na povišenim{4}}temperaturama gdje bi senzibilizacija degradirala standardni 304 ili 316 u upotrebi. Razmislite o komponentama izduvnih gasova, kućištima senzora ili nosačima za vazduhoplovstvo koji su izloženi dugotrajnom ciklusu toplote.
Odabir temperamenta i njegov utjecaj na performanse kalupa
Odabir ocjene je samo polovina jednadžbe. Stanje temperamenta koje navedete u narudžbini za kupovinu trake mijenja način na koji se ta ocjena ponaša ispod matrice.
Žarena traka nudi maksimalnu duktilnost i najniže sile oblikovanja, što je čini pogodnom za dijelove sa malim radijusima savijanja ili dubokim izvlačenjem. Četvrt-tvrdi i polovično- uvjeti mijenjaju formu za povećanu čvrstoću u gotovom dijelu, smanjujući ili eliminirajući potrebu za termičkom obradom nakon -štampanja. Potpuna{5}}tvrda traka, dostupna prvenstveno u modelima 301 i 302, pruža svojstva poput opruge-ali ograničava formiranje na blage krivine i jednostavno preklapanje.
Evo praktičnog uticaja: kako se temperament povećava, raste i otpor jer veći dio krive naprezanja-deformacije ostaje elastičan. Vaš dizajner matrica mora kompenzirati manjim uglovima preko-savijanja ili u-kovanjem. U međuvremenu, tvrđe temperamente povećavaju silu smicanja potrebnu na stanicama za slepljenje, ubrzavajući habanje probijanja i matrice.
| Ocjena | Formability Rating | Tipični raspon tvrdoće | Uobičajene aplikacije trake |
|---|---|---|---|
| 301 | Dobro (visoka -stopa očvršćavanja) | Pogledajte tehnički list dobavljača za HRB/HRC po temperamentu | Opruge, kopče, kontaktni prsti, komponente za pričvršćivanje |
| 304 | Odličan (umjerena radna{0}}stopa očvršćavanja) | Pogledajte tehnički list dobavljača za HRB/HRC po temperamentu | Crtani dijelovi, nosači, oklop, medicinske komponente |
| 316 | Odlično (slično 304) | Pogledajte tehnički list dobavljača za HRB/HRC po temperamentu | Morski hardver, hemijska obrada, hirurški instrumenti |
| 410 | Ograničeno (malo izduženje) | Pogledajte tehnički list dobavljača za HRC prema -uslovima termičke obrade | Komponente ventila, habajuće trake, lopatice, opružne podloške |
| 321 | Dobro (slično 304) | Pogledajte tehnički list dobavljača za HRB/HRC po temperamentu | Izduvni dijelovi, kućišta senzora,{0}}držači za visoke temperature |
Praktično pravilo: uvijek zatražite certifikat o mehaničkim svojstvima sa svojim namotajima vrpce. Varijacije unutar raspona temperamenta su normalne, a znanje o tome gdje pada vaš određeni dio omogućava vam da predvidite hoće li se ponašanje formiranja kretati prema uskom ili oprostom kraju vašeg procesa.
Stepen i temperament fiksiraju osobnost materijala. Ali sama vrpca, njeno stanje rubova, ravnost i tolerancija dimenzija, određuju hoće li se ta ličnost pretvoriti u dobre dijelove ili frustrirajuće stope otpada.
Specifikacije zaliha trake koje pokreću kvalitet štancanja
Vaš dobavljač materijala isporučuje zavojnicu koja zadovoljava kvalitetu i temperament koji ste naručili. Prolazi ulaznu inspekciju. Pa ipak, dijelovi počnu otkazivati na stanici osam. Neravnine se pojavljuju tamo gdje ne bi trebale. Zastoji u hrani zaustavljaju proizvodnju svakih nekoliko stotina poteza. Šta je pošlo po zlu?
Češće nego ne, odgovor leži u specifikacijama zaliha trake koje niste naveli u svojoj narudžbini. Stanje ivice, ravnost, nagib, tolerancija širine, tolerancija debljine i završna obrada su varijable koje odvajaju čelik trake koji lijepo teče od materijala koji se bori s vašim alatom pri svakom potezu. Ovo nisu sekundarni detalji. Oni su direktna veza između odluka o nabavci i proizvodnih rezultata.
Rubni uvjeti i njihove implikacije žigosanja
Kada se glavni namotaj razreže u usku vrpcu, proces rezanja ostavlja iza sebe profil ruba koji nosi stvarne posljedice za vašu matricu. Tri uobičajena tipa ivica pojavljuju se u proizvodnji štancanog lima, a svaki se ponaša drugačije pod udarom.
Prorezane ivicesu zadane. Noževi za rezanje probijaju se kroz osnovnu zavojnicu i stvaraju četvrtastu-ivicu s karakterističnim neravninom na jednoj strani. Bitna je orijentacija šiljaka. Ako bude okrenut prema matrici, a ne prema proboju tokom štancanja, dobićete nedosledan kvalitet smicanja na stanicama za slepljenje i ubrzano trošenje na ulaznim radijusima bloka matrice. Prorezane ivice rade za mnoge primjene, ali zahtijevaju da vaš dizajner matrice zna na kojoj strani se nalazi ivica i to uzima u obzir u podešavanju zazora.
Srezane ivicerezultat drugačijeg mehanizma rezanja koji proizvodi čišće lice, ali može dovesti do mikro-pukotina duž ivice kod tvrđih temperamenta. Za čelik za primjenu štancanja koja uključuje naknadno oblikovanje rubova ili prirubljivanje, te mikro-pukotine postaju tačke inicijacije pukotina pod naprezanjem.
Očišćene ili kondicionirane iviceproći kroz sekundarni proces koji u potpunosti uklanja zarez za rezanje i može zaokružiti ili kvadratni profil ruba do kontrolirane geometrije. Ova vrsta ivica produžava životni vek matrice jer eliminiše abrazivne neravnine koje zarezuju vodilice i mehanizme za uvlačenje. Kao što napominju stručnjaci za precizno{2}}valjanje, kondicionirane ivice također poboljšavaju formabilnost sprečavajući pucanje rubova tokom operacija savijanja, što je značajna prednost kada vaš dio trake uključuje prirubnice čvrstog - radijusa.
Razlika u cijeni između isječenih i kondicioniranih rubova je stvarna, ali isto tako je i cijena zamjene istrošenog alata ili dijelova koji se odvajaju s pukotinama{0}}iniciranim od rubova. Vaša aplikacija pokreće pravi izbor.
Specifikacije ravnosti i nagiba
Zamislite zavojnicu vrpce koja se odmotava u vaš ulagač. Ako taj materijal nosi preostalu zakrivljenost od namotavanja (kolu-set) ili se bočno savija po svojoj širini (samostrel), neće proći ravno kroz vodilice i pilotske igle. Rezultat je pogrešno uvlačenje, pogrešna -pogotka i progresivno oštećenje vaše registracije alata.
Ravnost trake u foliji i traci odnosi se na to koliko ravan leži materijal kada se odmota i postavi na ravnu površinu. Valovita po širini ili uzdužni valovi uzrokuju da se vrpca podiže s površine matrice između stanica, odbacujući dubinu forme i poravnavajući blanko. Za progresivne matrice koje rade velikom brzinom, čak i mala valovitost se spaja na dvadeset stanica u dijelove koji odstupaju od tolerancije.
Camber je bočna zakrivljenost duž dužine vrpce. Zamislite traku koja se lagano savija na jednu stranu poput plitkog luka. Kod uskog materijala, čak i mala vrijednost nagiba znači da noseća traka prolazi bočno kroz matricu, povlačeći pilotske klinove sa-centra i stvarajući asimetrične izbočine. Što je vaša traka uža, vaš proces postaje osjetljiviji na nagib jer je manja širina materijala za apsorpciju bočnog zanošenja prije nego što piloti izgube angažman.
Određivanje ravnosti i nagiba u vašoj narudžbini nije obavezno za precizno žigosanje. To je razlika između matrice koja radi bez ruku-za cijeli kalem i one kojoj je potrebna intervencija operatera svakih nekoliko minuta.
Tolerancije širine i debljine za precizne dijelove
Manje tolerancije ulaznog materijala daju vašem dizajneru kalupa više prostora za rad. Evo zašto: zazor matrice, razmak između proboja i bloka matrice, postavlja se kao postotak debljine materijala. Ako vaša vrpca stigne s varijacijama debljine preko zavojnice, taj pažljivo izračunati razmak postaje pretesan u nekim područjima i previše labav u drugim. Previše zategnuto uzrokuje prekomjerno habanje i nagrizanje. Previše labav proizvodi prevrnute-ivice i teške neravnine.
Varijacije širine stvaraju paralelni problem. Vodilice vaše matrice i podizači zaliha su obrađeni na fiksnu dimenziju. Traka koja se proteže šire od nominalnih veza u vodilicama. Traka koja teče uže luta bočno, smanjujući točnost registracije.
Industrijske{0}}standardne tolerancijeza preciznu traku u rasponu od +/-0,0001" za vrlo tanke gabarite (0,002"-0,003") do +/-0,001" za deblji materijal iznad 0,031". Tolerancije širine slijede sličan obrazac, zatezanje kako se vrpca sužava. Za širine ispod 0,250" raspona trake je tipično za toleranciju trake (uobičajena klasa trake). +/-0,001" do +/-0,005" su uobičajene ovisno o rasponu širine.
Kada vaša primjena žigosanog metalnog lima ili trake zahtijeva čvrste tolerancije dijelova, ne možete ih postići bez jednako stroge kontrole ulaznog materijala. Matrica može držati samo dimenzije koje dozvoljava sirovi materijal.
Evo šta spada u vašu narudžbu kada nabavljate traku za precizno štancanje:
- Vrsta stanja ivice (prorezana, očišćena od ivica, zaobljena ili prilagođena) sa specificiranom bočnom orijentacijom udubljenja{0}}
- Maksimalna visina neravnina ako su ivice proreza prihvatljive
- Tolerancija ravnosti (maksimalno odstupanje po jedinici dužine)
- Tolerancija nagiba (maksimalni bočni luk po jedinici dužine)
- Tolerancija širine sa specificiranom metodom mjerenja
- Tolerancija debljine s lokacijom mjerenja (centar, rubovi ili oboje)
- Zahtjev za završnu obradu površine (vrijednost hrapavosti ili vizuelni standard)
- Unutarnji promjer zavojnice i maksimalni vanjski promjer za kompatibilnost ulagača
- Zavoj{0}}podešavanje željenog smjera (namotavanje-unutrašnje ili izbočeno{2}}namotavanje)
- Certifikacija mehaničkih svojstava po zavojnici ili po toplini
Nedostatak bilo čega od ovoga u dokumentima o izvoru znači da vaš dobavljač donosi odluku umjesto vas, a njihova zadana vrijednost možda neće odgovarati onome što vaš alat očekuje. Svaki nespecificirani parametar je varijabla koja se može pomicati između serija zavojnica, tiho gurajući vaš proces prema njegovoj granici kvara.
Zaključavanje specifikacija materijala postavlja gornju granicu dolaznih varijacija. Sljedeći izazov je dizajniranje zazora i alata koji rade unutar tog kontroliranog omotača, posebno kada tanka traka zahtijeva fundamentalno drugačiji pristup proračunu zazora od težeg rada s kalibrom.
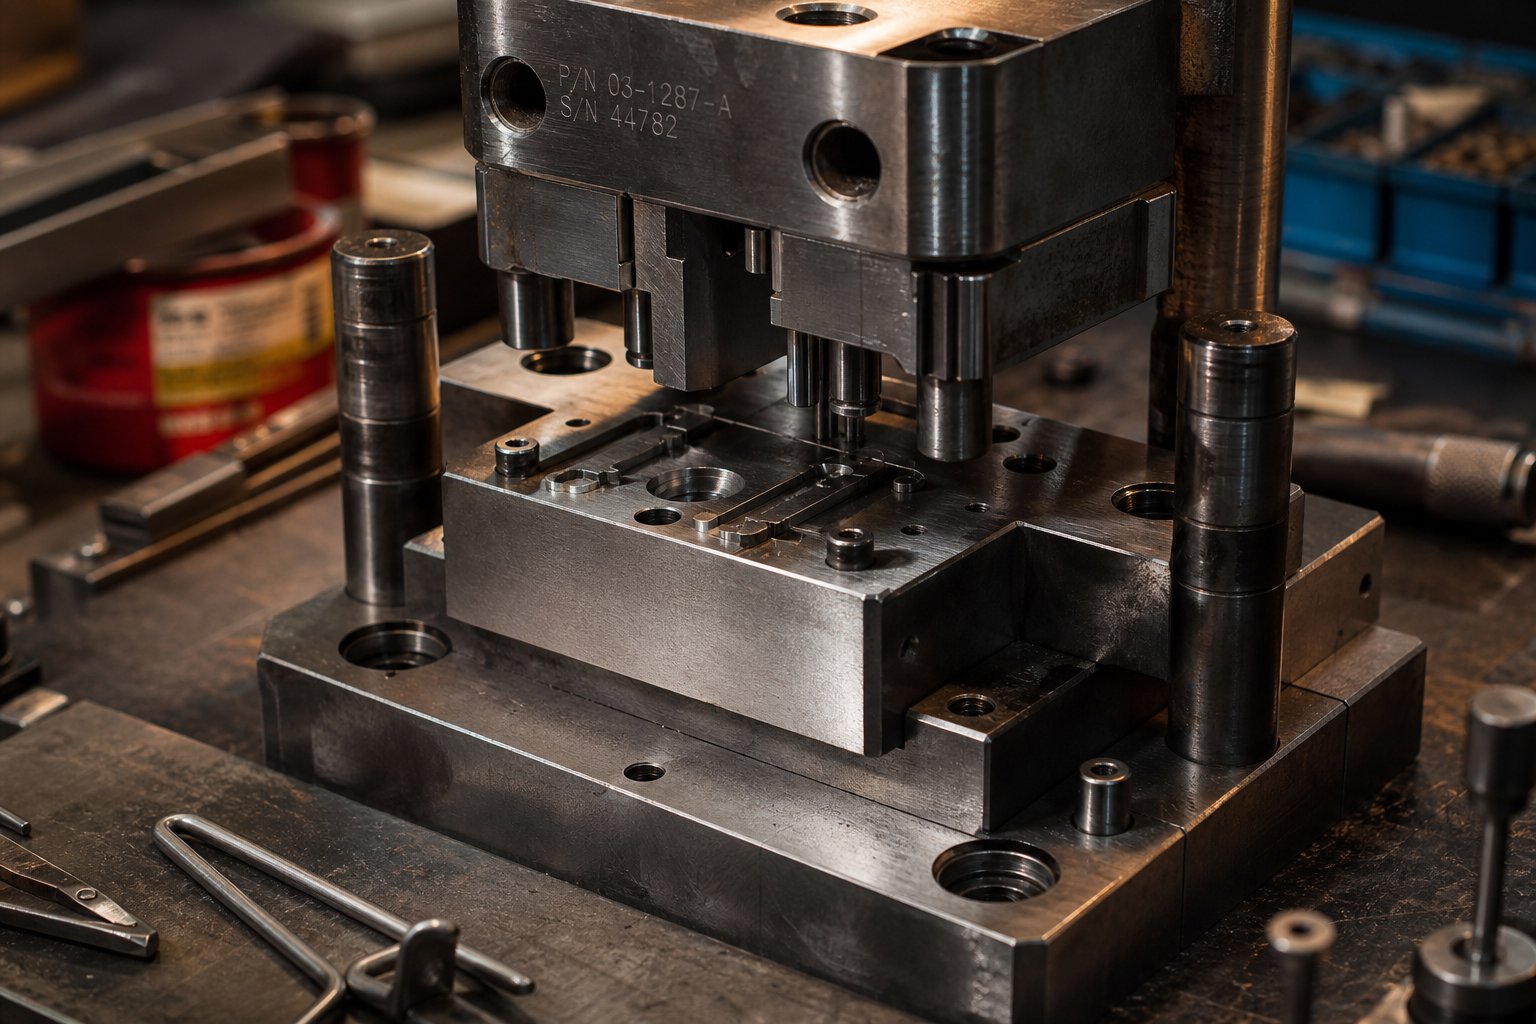
Razmatranje dizajna matrice za tanku traku
Deblji materijal oprašta neuredne zazore. Tanka traka ne. Kada štancate traku od nehrđajućeg čelika debljine ispod 0,5 mm, granica između čistog smicanja i neravne ivice se dramatično smanjuje, a svaka odluka o alatu nosi pojačane posljedice za kvalitet dijelova i vijek trajanja matrice.
Principi preciznog štancanja od nehrđajućeg čelika se ne mijenjaju na tanjim mjerama, ali se njihova primjena mijenja. Zazori koji proizvode savršene dijelove u listu od 1,0 mm mogu stvoriti prekomjerne neravnine ili pukotine u vrpci od 0,1 mm. Razumijevanje zašto zahtijeva bliži pogled na to kako se mehanika smicanja mjeri s debljinom.
Izračuni zazora matrice za tanku traku
Razmak matrice je razmak između rezne ivice bušotine i rezne ivice dugmeta matrice, izražen kaoprocenat debljine materijala po strani. Zazor od 10% na kundaku od 1,0 mm znači 0,1 mm prostora sa svake strane proboja. Dovoljno jednostavno. Ali kada nanesete istih 10% na traku od 0,05 mm, dobijate 0,005 mm po strani, dimenziju koja predstavlja izazov čak i preciznom-uzemljenom alatu za dosljedno održavanje.
Evo šta tanku vrpcu čini kontraintuitivnom: sam procenat često treba malo da se poveća u poređenju sa standardnim radom na listovima. Zašto? Zato što se ravni loma na vrhu i dnu obratka moraju poravnati kako bi se proizvela čista smicanja. Kod vrlo tankog materijala, zona smicanja postaje proporcionalno veća u odnosu na ukupnu debljinu, što znači da put širenja pukotine ima manju dubinu za rad. Zazor koji je preuski kod ovih mjerača ne proizvodi čistije rezove. Umjesto toga, stvara pretjeranu silu rezanja, ubrzava habanje proboja i može uzrokovati pucanje bušotine tijekom prodiranja.
Kod štancanja tankom trakom, manji apsolutni zazori ne znače automatski i čistije rezove. Postotak--čišćenja debljine često se mora pažljivo podesiti prema gore kako bi se omogućilo pravilno poravnanje loma, jer se omjer smicanja-prema-omjeru loma ponaša drugačije kako se debljina materijala smanjuje.
Posebno za štancanje nehrđajućeg čelika,smjernice industrije sugerirajuzazori od 12% do 15% po strani za meke austenitne klase, skaliranje do 20% za potpuno{3}}tvrde uslove. Ove vrijednosti predstavljaju opće početne točke za standardne limove. Kada radite s vrpcom ispod 0,25 mm, morat ćete konsultovati priručnike za inženjering alata za preporuke za razmak-specifične i debljine-posebne, a zatim potvrditi probnim radom jer je stvarno-ponašanje na ovim dimenzijama vrlo osjetljivo na stanje alata i poravnanje presa.
Preciznost je ovdje bitna na način na koji jednostavno nije kod težih gabarita. Presa sa 0,02 mm deformacije ram nije bitna pri rezanju materijala od 2,0 mm, ali taj isti otklon predstavlja pomak zazora od 40% na vrpci od 0,05 mm. To je razlog zašto štancanje metala za traku od nerđajućeg čelika često zahtijeva ravne-prese sa minimalnim otklonom, a ne mašine sa otvorom{7}}, bez obzira na zahtjeve za tonažom.
Izbor alatnog materijala i premaza
Nerđajući čelik je po prirodi abrazivan. Njegov sadržaj hroma, istog elementa koji pruža otpornost na koroziju, ubrzava habanje matrice kroz abrazivne i adhezivne mehanizme. Kod štancanja trakom, ovaj problem se intenzivira jer izvodite veći broj udaraca po jedinici težine materijala, što znači da se udarci i matični blokovi akumuliraju brže nego u operacijama s težim{2}}profilima.
Konvencionalni D-2 alatni čelik, iako popularan za generalno štancanje, predstavlja specifičan problem sa nerđajućim trakom. Visok sadržaj hroma u D-2 može se povezati sa hromom u nerđajućem čeliku, uzrokujući hladno zavarivanje ili migraciju površine na površinu. Ovaj "pikap" odlaže nehrđajući materijal na čelo bušotine, smanjujući kvalitetu rezanja i na kraju uzrokujući nagrizanje koje oštećuje i alat i radni komad.
Bolji izbori za proizvodnju kalupa za štancanje uključuju:
- Metalni u prahu (PM) alatni čelicikao što su CPM razredi ili vanadij{0}}karbidni čelici, koji nude superiornu žilavost i otpornost na habanje u poređenju sa konvencionalnim kovanim alatnim čelicima
- Aluminijumska bronzaza stanice za formiranje, jer je potpuno različit od nerđajućeg čelika i otporan je na hvatanje ljepila
- Čvrsti karbidza prazne udarce u dugotrajnim-primjenama, pružajući izuzetan vijek trajanja, ali zahtijevaju pažljivo postavljanje presa zbog svoje krhkosti pod udarnim opterećenjem
Premazi dalje proširuju jednačinu. Prevlake za fizičko taloženje parom (PVD) poput titanijum nitrida (TiN) ili aluminijum titanijum nitrida (AlTiN) dodaju tanak sloj materijala visoke-tvrdoće koji smanjuje trenje i sprječava interakciju hroma-na-hroma koja uzrokuje ceđenje. Prevlake za hemijsko taloženje pare (CVD) nude slične prednosti uz bolju adheziju na složenim geometrijama. Za štancanje vrpcom gdje su poprečni presjeci-mali i krhki, PVD je općenito poželjniji jer se taloži na nižim temperaturama i ne rizikuje izobličenje finih karakteristika alata.
Ulaganje u vrhunske alatne čelike i premaze vraća se u dužini rada između oštrenja. Kada vaša progresivna matrica ima 15 do 25 stanica za sljepljivanje i probijanje, pomnoženo s milionima udaraca po proizvodnom ciklusu, čak i 30% poboljšanje u intervalu oštrenja znači značajno povećanje vremena rada.
Izazovi skidanja i izbacivanja dijelova
Čisto ste isjekli dio. Izgleda savršeno. Ali to neće ostaviti udarac. Ovaj scenario je uobičajen kod žigosanja tankim trakama, a proizlazi iz fizike koja postaje dominantna na malim razmjerima.
Tanki dijelovi trake se lijepe za udarce iz dva razloga. Prvo, omjer površine-prema-mase je vrlo visok. Sićušni prazni disk koji teži frakcijama grama ima relativno velike ravne površine koje stvaraju vakuum i efekte površinske{4}}napetosti na površini udarca. Drugo, povratni udar u probušenoj rupi uzrokuje da puž ili dio zahvati udarac bočno, posebno u uslovima težeg raspoloženja gdje je elastični oporavak značajan.
Skidači mostova, najjednostavnija i najjeftinija opcija, često ne uspijevaju u ovom poslu s trakom. Kao što su inženjeri alata dokumentovali, alati za skidanje mostova ne drže materijal dole tokom procesa rezanja, dozvoljavajući bočno kretanje koje opterećuje udarce. Tokom izvlačenja, traka se udara o ploču za skidanje, šaljući udare u tanke udarce koji se mogu slomiti pri ponavljanom udaru.
Uređaji za skidanje pod pritiskom-(opruge) rješavaju oba problema. Oni pričvršćuju traku ravno uz površinu matrice prije i za vrijeme prodiranja proboja, sprječavajući bočno pomicanje. U povratnom udaru, traku odvajaju postepeno, a ne iznenadnim udarom. Veći početni trošak se lako opravdava smanjenim lomom udarca i manjim brojem prekida proizvodnje zbog zaglavljenih dijelova.
Dodatne tehnike za pouzdano izbacivanje u radu s vrpcom uključuju:
- Pozitivan mlaz zraka kroz lice proboja da bi se prekinuo vakuum pri zadržavanju puževa
- Opruge{0}}opterećene klinove za izbacivanje unutar tijela proboja za prazne dijelove
- Polirane površine proboja (hrapavost površine ispod Ra 0,2 mikrometara) za minimiziranje prianjanja
- Nanošenje istih PVD premaza koji se koriste za otpornost na habanje, koji također smanjuju koeficijent trenja tokom skidanja
Svaki zaglavljeni dio je potencijalni pad. U progresivnom alatu koji radi velikom brzinom, jedan zadržani puž može kaskadno prerasti u savijene pilote, slomljene udarce i oštećene dijelove kalupa u roku od nekoliko poteza. Ulaganje u pouzdano skidanje ne radi se o praktičnosti. Radi se o zaštiti cijele kocke.
Razmak matrice i alati upravljaju pojedinačnim rezom. Skidanje rješava posljedice. Ali šire pitanje o tome kako sekvencirati više operacija preko trake koja se kontinuirano dovodi, i da li je progresivni alat čak i pravi izbor za vaš volumen, zahtijeva drugačiju vrstu inženjerske odluke.
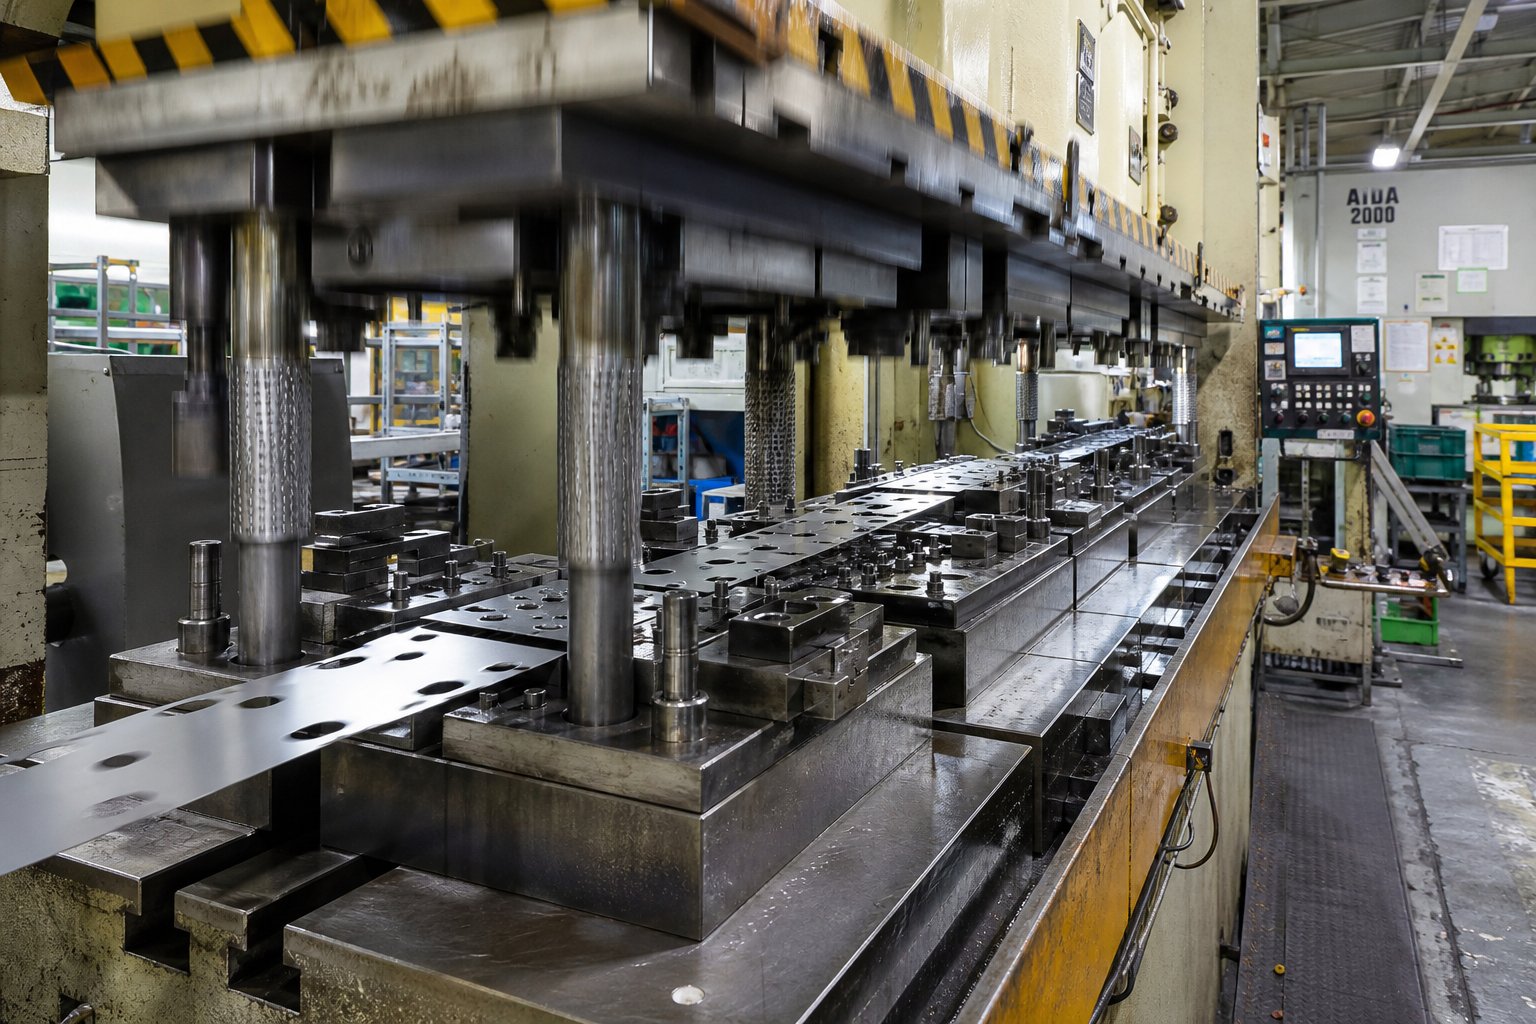
Progresivno štancanje nasuprot kratko-olatima za dijelove trake
Jačina zvuka mijenja sve. Dio trake predviđen za deset miliona jedinica godišnje zahtijeva fundamentalno drugačiju strategiju alata od iste geometrije od pet stotina komada. Troškovi alata, vrijeme isporuke i infrastruktura za kontrolu procesa skaliraju se u skladu s tim, a pogrešan odabir u bilo kojem smjeru troši novac: preko-ulaganja u progresivne alate na kratak rok, ili šepanje kroz veliki obim s metodama jedne-stanice koje ne mogu držati korak.
Posebno za traku od nehrđajućeg čelika, ova odluka ima dodatnu težinu. Ponašanje materijala u{1}}otvrdnjavanju i abrazivna priroda znače da izbor alata ima ogromne posljedice na vijek trajanja matrice i-cijenu po dijelu u velikoj mjeri.
Progresivno štancanje za{0}}proizvodnju trake velikog obima
Progresivno štancanje je radni konj dugotrajnog{0}}progresivnog štancanja u obliku trake. Jedan set matrica sadrži više stanica raspoređenih u nizu, od kojih svaka izvodi jednu operaciju: izrezivanje pilot rupe, probijanje karakteristika, formiranje zavoja, kovanje kritičnih dimenzija i konačno odvajanje gotovog dijela od noseće trake. Traka napreduje za jednu dužinu koraka po hodu pritiska, tako da svaki ciklus proizvodi završeni dio.
Šta ovu metodu čini dominantnom za-veliko obimne trake? Brzina i konzistentnost. Dobro-dizajnirana progresivna nehrđajuća traka može izdržati 200 do 600 ili više udaraca u minuti, ovisno o složenosti dijela i debljini materijala. Pri tim brzinama, jedna smjena pritiska može proizvesti desetine hiljada identičnih dijelova s ponovljivošću dimenzija kojima se rukovanje pojedinačnim stanicama-do- jednostavno ne može podudarati.
Ekonomija pojačava prednost u brzini. Progresivni alati se obično kreću u rasponu od 30.000 USD do preko 250.000 USD, ali taj trošak se amortizira kroz cijeli obim proizvodnje. Sa 500.000 dijelova, čak i matrica od 100.000 dolara dodaje samo 0,20 dolara po komadu u cijenu alata. Ispod otprilike 50.000 godišnjih jedinica, međutim, ta matematika amortizacije počinje raditi protiv vas. Ovaj prag je razlog zašto usluge progresivnog štancanja općenito ciljaju programe s trajnom velikom potražnjom, a ne jednokratne{15}}narudžbe.
Za nerđajuću traku, progresivne matrice takođe nude prednost procesa iznad brzine. Budući da traka nikada ne napušta matricu između operacija, registracija dijela ostaje zaključana na tačnost pilot{1}}pina kroz čitav niz formiranja. To je važno kada kumulativno učvršćivanje rada pomjera ponašanje materijala kroz stanice. Možete predvidjeti i kompenzirati te pomake tokom dizajna matrice radije nego da se borite protiv nasumičnih varijacija uvedenih rukovanjem dijelom između odvojenih operacija.
Rukovanje namotajem i hranjenje za usku stoku
Pokretanje trake širine ispod 50 mm pri velikoj brzini uvodi izazove hranjenja sa kojima se širi zaliha zavojnica ne suočava. Traka ima manju krutost po svojoj širini, što je čini sklonom izvijanju, uvrtanju i bočnom pomaku na putu uvlačenja. Riješite ove probleme i dobit ćete nesmetanu proizvodnju. Ignorirajte ih i dobićete pogrešno uvlačenje, padove i otpad.
Servo hranilicesu standardno rješenje za indeksiranje za precizno štancanje trakom. Servo motor pokreće dovodne valjke koji hvataju traku i napreduju je programabilnom dužinom koraka, sinhronizovanom sa ciklusom presovanja. Programibilnost je bitna jer nerđajuća traka, posebno u tvrđim temperamentima, može pokazati varijaciju dužine uvlačenja-pod pritiskom hvatanja. Servo kontrola omogućava kompenzaciju-u realnom vremenu koju mehanički ili pneumatski dodaci ne mogu obezbijediti.
Pilot igle ostaju konačni autoritet za registraciju unutar kockice. Čak i sa savršeno podešenim servo ulagačem, igle ispravljaju bilo kakvu preostalu pozicionu grešku povlačenjem trake u tačno poravnanje prije nego što se svaka stanica uključi. Za usku traku, promjer pilot rupe i zazor -do- otvora moraju biti dovoljno čvrsti da kontrolišu bočni položaj bez vezivanja, obično 0,01 mm do 0,02 mm ukupnog razmaka za precizan rad.
Sistemi za vođenje između ulagača i ulaza u kalup također zahtijevaju pažnju. Široki kundak prirodno ide ravno jer se njegov moment inercije opire bočnom kretanju. Uska traka nema taj luksuz. Rubne vođice u stilu -ili kanal- vodilice drže traku centriranom kroz put uvlačenja. Dizajn sa oprugom{6}}prilagođava manju varijaciju širine svojstvenu prorezanoj vrpci bez stezanja toliko čvrsto da zakopčaju traku ili dodaju otpor koji utiče na preciznost uvlačenja.
Jedan detalj koji se često{0}}zanemaruje: napetost zavojnice. Namotaji trake imaju male unutrašnje prečnike u odnosu na njihovu širinu, što znači da se materijal odmotava sa većom zakrivljenošću-namotavanja u odnosu na širi materijal namotan na veće trnove. Neophodan je ravnalo ili ravnalo između odmotača i ulagača. Bez toga, zaostala zakrivljenost podiže vrpcu s lica matrice između stanica, uzrokujući nedosljedne dubine oblika i neusklađenost slepe strane.
Prototip i kratki{0}pristupi
Progresivni alati imaju smisla kada volumen opravdava ulaganje, a dizajn je zamrznut. Kada nijedan od uvjeta nije ispunjen, potrebne su vam alternativne metode koje i dalje proizvode prihvatljive dijelove od nehrđajuće trake bez ulaganja kapitala.
Spoj umireizvršite više operacija u jednom potezu pritiska na jednoj stanici. Jeftiniji su od progresivnih alata jer zahtijevaju manje stanica i bez dizajna nosača traka. Kompromis je propusnost: dijelovi se moraju pojedinačno rukovati između operacija ako je potrebno više složenih kalupa, a stope hoda ostaju niže jer svaki udarac istovremeno obavlja više posla.
Transfer alatarano odvaja dio od trake i mehanički ga pomiče između stanica. Ovaj pristup odgovara dijelovima čija bi geometrija pokidala noseću traku, kao što su duboko-izvučene čašice trake. Međutim, mehanizam mehaničkog prijenosa ograničava brzinu u poređenju s logikom kontinuiranog-toka progresivnih kalupa, a dodatni rizik rukovanja raste s tanjim, krhkim dijelovima trake.
EDM žice i lasersko rezanjeu potpunosti zaobići žigosanje za prototipne količine. Ove metode seku dijelove direktno sa trake bez tvrdog alata, proizvodeći precizne profile u satima, a ne u sedmicama. Cijena po-dijelu je za redove veličine veća od štancanja, ali kada vam je potrebno pedeset dijelova za funkcionalno testiranje prije nego što se posvetite progresivnoj matrici od 150.000 USD, taj trošak je trivijalan u poređenju s rizikom od alata za dizajn s nedostatkom.
Vrijedi napomenuti da se okvir odlučivanja malo razlikuje kada se uporedi ekonomija progresivnog štancanja od ugljičnog čelika i nehrđajućeg čelika. Veći trošak materijala za nerđajuće trake i veća stopa habanja matrice pomeraju prag zapremine za progresivno ulaganje u alate nešto više od ekvivalentnih programa od ugljeničnog čelika. Inkrementalni trošak održavanja alata po hodu jednostavno je veći kod nehrđajućeg čelika, što znači da vam treba više dijelova na koje ćete ga rasporediti.
Evo strukturiranog procesa odlučivanja za odabir strategije alata:
- Definirajte godišnji volumen i ukupnu životnu količinu. Ako godišnji obim prelazi 50.000 jedinica sa više-godišnjom potražnjom, progresivni alati su vjerovatno opravdani.
- Procijenite složenost dijela. Izbrojite broj različitih operacija (pirsing, oblikovanje, obrezivanje). Dijelovi koji zahtijevaju pet ili više uzastopnih operacija snažno favoriziraju progresivne kalupe.
- Procijenite zahtjeve tolerancije. Ako kritične dimenzije zahtijevaju +/-0,05 mm ili više za više karakteristika, progresivne matrice s registracijom pilot-pina nadmašuju alternative.
- Potvrdite zrelost dizajna. Progresivna investicija u kalupe zahtijeva zamrznuti dizajn. Ako se dio još uvijek ponavlja, prvo koristite žičanu EDM ili složenu matricu za provjeru valjanosti.
- Izračunajte ukupne troškove vlasništva. Uporedite progresivni trošak matrice amortiziran tokom vijeka trajanja sa po-troškom po dijelu kratkotrajnih- metoda pomnoženim sa istom zapreminom. Uključite održavanje kalupa, intervale oštrenja i procijenjenu stopu otpada za svaki pristup.
- Faktor vremena isporuke. Progresivnim kalupima je potrebno 12 do 20 sedmica za izgradnju. Ako proizvodnja mora početi za četiri sedmice, kratke{4}}metode premošćuju jaz dok se dugo{5}}progresivni alati za štancanje proizvode.
Pravi odgovor često nije samo jedan ili drugi metod. Mnogi uspješni programi počinju sa složenim kalupima ili prototipima-rezanim žicom za validaciju dizajna, a zatim prelaze na progresivne alate nakon što se volumen poveća i geometrija zaključa. Ovaj postupni pristup štiti kapital, a istovremeno isporučuje dijelove za proizvodnju{3}}u svakoj fazi.
Strategija alata određuje način izrade dijelova. Ali razumijevanje gdje ti dijelovi završavaju i kako se zahtjevi aplikacije vraćaju u odluke o materijalu i procesu, upotpunjuje inženjersku sliku.
Ključne primjene za štancanu traku od nehrđajućeg čelika
Svaka materijalna odluka i izbor alata o kojima smo do sada raspravljali na kraju služe jednoj stvari: posao gotovog dijela u stvarnom svijetu. Zahtjevi za prijavu ne utječu samo na izbor razreda i temperamenta. Oni to diktiraju. Kontaktna opruga koja mora da preživi milion ciklusa savijanja zahteva drugačija svojstva trake od hirurške oštrice koja dolazi u kontakt sa ljudskim tkivom, iako obe počinju kao uski namotaj od nerđajućeg čelika koji se dovodi kroz progresivnu matricu.
Razumijevanje gdje završavaju žigosani dijelovi od nehrđajućeg čelika pomaže inženjerima da rade unazad od zahtjeva za performansama do ispravne kombinacije materijala, temperamenta i procesa.
Električni kontakti i opruge konektora
Kada vam je potrebna sićušna komponenta koja se više puta savija bez trajnog postavljanja, otporna je na koroziju u vlažnom okruženju i održava dimenzijsku stabilnost tokom godina rada, opisujete kontaktnu oprugu. Ovdje dominira 301 inox traka.
Zašto baš 301? Njegov niži sadržaj nikla (6-8%) uzrokuje torad očvrsne bržeod ostalih austenitnih razreda, što znači da polu-ili tri{1}}četvrtine-tvrđe otpuštanja daje svojstva opruge koja se suprotstavljaju namjenskim čelicima za opruge uz dodavanje inherentne otpornosti na koroziju. Električna provodljivost je sekundarna u ovim aplikacijama jer kontaktna sila i površinsko sučelje upravljaju električnom vezom. Ono što je važno je životni vijek zamora: sposobnost savijanja milionima puta bez pucanja.
Opruge konektora, kontakti baterije, RF zaštitne kopče i mehanizmi za izbacivanje SIM kartice oslanjaju se na ovu kombinaciju svojstava. Faktor oblika trake savršeno odgovara ovim dijelovima jer su gotove komponente obično uske, tanke i proizvode se u ogromnim količinama, upravo u onom profilu gdje se progresivno štancanje ističe.
Medicinski uređaji i vazduhoplovne komponente
Medicinske i svemirske aplikacije dijele zajedničku nit: kvar nije opcija, a sljedivost materijala je obavezna. Osim toga, njihovi zahtjevi se naglo razlikuju.
Dijelovi medicinske trake, hirurške spajalice, opruge za retraktore, ankeri za implantate i kućišta dijagnostičkih senzora, prije svega zahtijevaju biokompatibilnost. Grade 316L (niskougljični) je standard jer je njegov sadržaj molibdena otporan na taloženje iz tjelesnih tekućina, dok niski ugljik sprječava senzibilizaciju tokom ciklusa zavarivanja ili sterilizacije. Završna obrada ovdje je jako bitna. Utisnuti dijelovi trake namijenjeni kontaktu s pacijentom moraju ispunjavati stroge specifikacije za hrapavost površine kako bi se spriječilo prianjanje bakterija i iritacija tkiva.
Vazduhoplovstvo pokreće različite prioritete. Štancanje aeronautičkih delova od nerđajućeg čelika znači rad sa klasama koje održavaju mehanička svojstva na povišenim temperaturama i tokom ekstremnih termičkih ciklusa. Razred 321, stabiliziran titanijumom protiv taloženja hrom-karbida, služi komponentama izduvnog sistema i nosačima motornog prostora. Za strukturalne obujmice i elemente za pričvršćivanje, 304 žigosani dijelovi od nehrđajućeg čelika u žarenom ili četvrt{6}}tvrdom stanju pružaju formu potrebnu za složene geometrije dok isporučuju adekvatne omjere čvrstoće-prema-odnosa težine pri umjerenim temperaturama rada.
Obje industrije zahtijevaju potpunu sertifikaciju materijala, sljedivost serije i validaciju procesa, zahtjeve koje progresivno štancanje dobro podržava kroz svoju inherentnu ponovljivost i sposobnost statističke kontrole procesa.
HVAC i industrijske komponente senzora
Ne živi svaki utisnuti dio trake u aplikaciji visokog{0}}profila. HVAC sistemi i industrijski senzori godišnje troše milione žigosanih komponenti od nerđajuće trake, od bimetalnih elemenata aktuatora i termostatskih opruga do zaštitnih obujmica, nosača za montažu i preciznih kućišta senzora.
HVAC progresivno štancanje proizvodi komponente kao što su spone za prigušnice, nosači senzora plamena i spojne opruge za kanal-u količinama koje opravdavaju namjenski progresivni alat. Ovi dijelovi obično koriste 304 u žarenom ili četvrt{3}}tvrdom stanju, balansirajući adekvatnu otpornost na koroziju za vlažna okruženja u odnosu na formabilnost koja je potrebna za složene geometrije nosača. HVAC operacije progresivnog štancanja metala se često odvijaju kontinuirano u više smjena, što čini vijek trajanja i konzistentnost materijala posebno kritičnim za ekonomičnost cijene-po-dijelu.
Industrijski senzori dodaju sloj preciznosti. Utisnuti dijelovi trake služe kao elementi dijafragme u pretvaračima pritiska, opružni kontakti u temperaturnim sondama i zaštitna kućišta za elektromagnetnu-osjetljivu elektroniku. Ove aplikacije često zahtijevaju strože tolerancije od rada HVAC-a i mogu specificirati specijalne razrede kao što je 321 za kućišta senzora visoke-temperature ili 316 za okruženja izložena hemikalijama -.
Evo rezimea uobičajenih kategorija primjene s njihovim tipičnim uparima razreda i temperamenta:
- Kontaktne opruge i spojnice:301 ili 302, pola-tvrda do potpuno-tvrda narav
- Kontakti baterije i RF štitovi:301, tri-četvrtine-tvrđe na proleće
- Hirurški instrumenti i komponente implantata:316L, žareno
- Vazdušni nosači i izduvni elementi:321 ili 304, žareno na četvrtinu{2}}tvrdo
- HVAC kopče za klapne i nosači senzora plamena:304, žareno na četvrtinu{1}}tvrdo
- Dijafragme senzora pritiska:316 ili 304, žareno (maksimalna duktilnost za duboko izvlačenje)
- Termostat i opruge aktuatora:301, pola-tvrdo do tri{2}}četvrtine-
- EMI zaštitna kućišta:304 ili 301, četvrtina{2}}tvrda
Obratite pažnju na obrazac: zahtjevi aplikacije teku direktno unazad u stupce kvaliteta i temperamenta vaše specifikacije. Okruženje za rad, mehanički zahtjevi i regulatorni kontekst sužavaju izbor materijala mnogo prije nego što dizajner matrice nacrta raspored jedne stanice.
Znati gdje završavaju dijelovi je vrijedno. Znati šta pođe po zlu tokom proizvodnje i kako to brzo popraviti je ono što održava te dijelove. Povratak, stvrdnjavanje pri radu, kvarovi u podmazivanju i formiranje neravnina ponavljaju se neprijatelji koji zaustavljaju trake za štancanje, a svaki od njih ima prepoznatljive korijenske uzroke s dokazanim korektivnim radnjama.
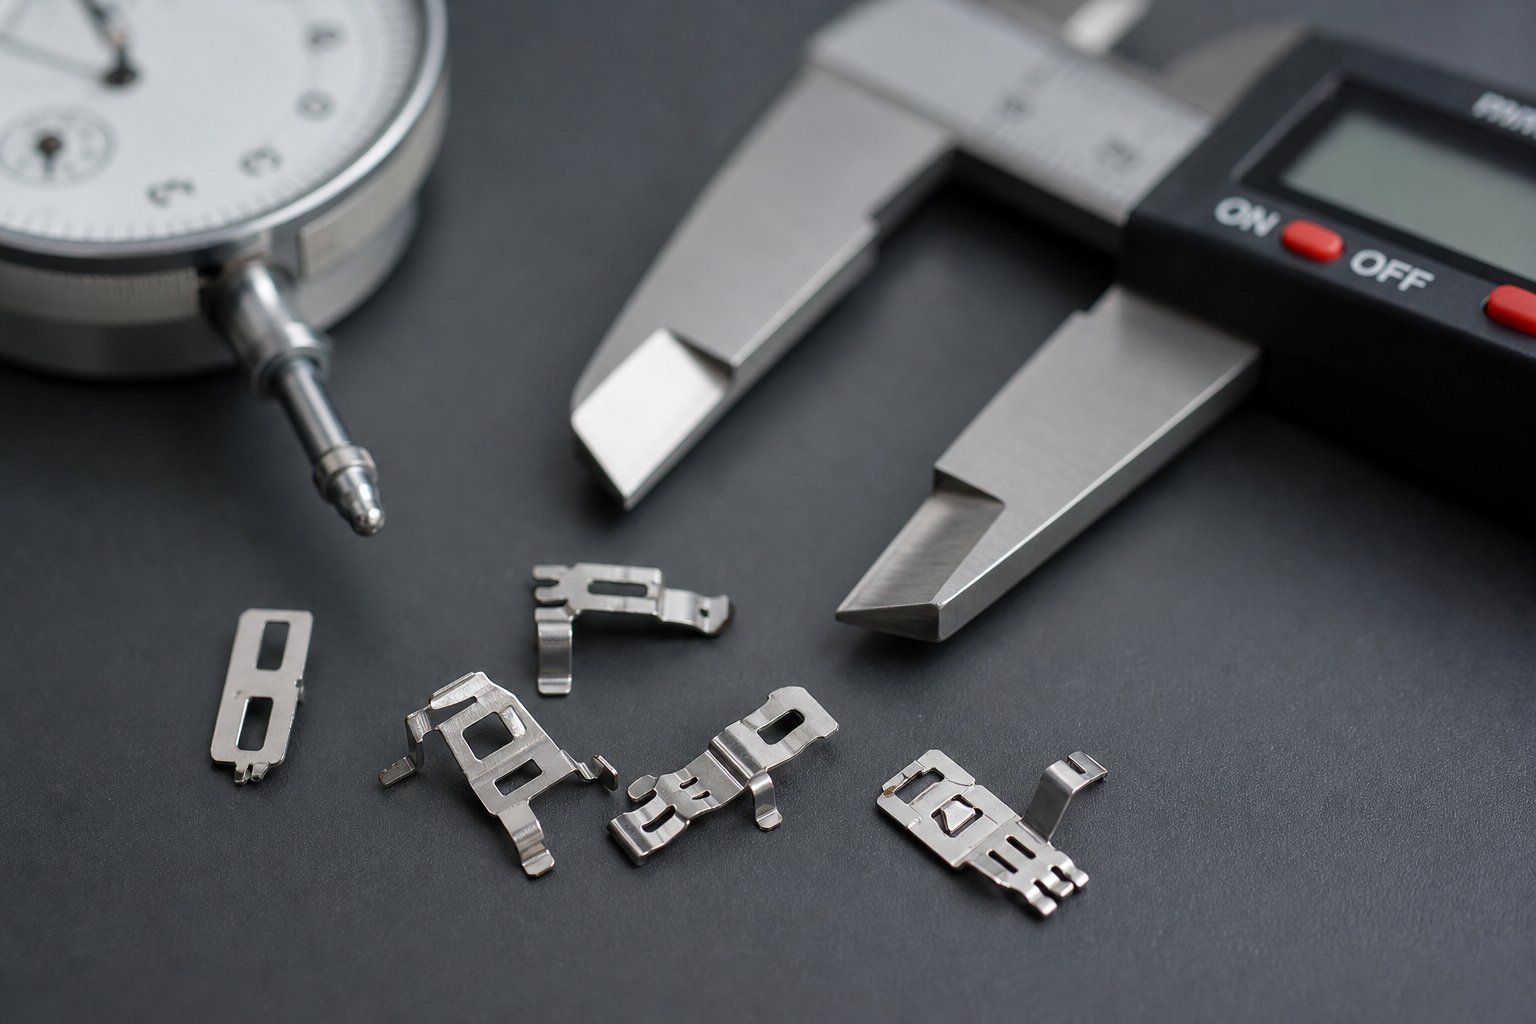
Rješavanje problema uobičajenih izazova štancanja trake od nehrđajućeg čelika
Progresivna matrica može savršeno raditi sedmicama, a zatim početi proizvoditi otpad naizgled preko noći. Opružni uglovi se pomeraju. Na stanicama forme pojavljuju se pukotine. Neravnine rastu izvan specifikacije. Dijelovi se žuljaju o čeone strane. Ovi neuspjesi rijetko imaju jedan dramatičan uzrok. Grade se postupno kako trošenje, varijacije materijala i odstupanje procesa međusobno djeluju na stanicama.
Razlika između linije za štancanje koja radi profitabilno i one koja ispušta novac kroz otpad i zastoje često se svodi na to koliko brzo identifikujete uzroke. Štancani od nehrđajućeg čelika predstavljaju uži prozor za greške od mekog čelika jer visoka čvrstoća materijala, brzo očvršćavanje i površina bogata hromom- stvaraju načine kvara koji mekši metali jednostavno ne pokazuju.
Upravljanje Springbackom u oblikovanim dijelovima trake
Springback je elastični oporavak materijala nakon uklanjanja sile savijanja, što uzrokuje blago otvaranje kuta savijanja. Svaki metal se vraća u određenom stepenu, ali nerđajuća vrpca pojačava problem. Veća čvrstoća tečenja stvara veću povratnu snagu, a nerđajući tipovi imaju znatno veću granicu tečenja od mekog čelika pri ekvivalentnim temperaturama. Što je traka tanja u odnosu na radijus savijanja, to postaje gore.
Koliko proljeća možete očekivati? Za nerđajući čelik u uskom zavoju gde je unutrašnji radijus jednak debljini materijala, opružni povratak obično pada u opsegu od 2 do 4 stepena. Kako omjer radijusa-prema-omjeru raste, taj broj se brzo penje. Pri umjerenim radijusima (6t do 20t), žareni 304 može odskočiti za 4 do 15 stepeni. Polutvrdi 301, vrsta koja se obično koristi za žigosane opruge od nehrđajućeg čelika, može premašiti 40 stepeni pri velikim radijusima tokom formiranja zraka.
Tri praktične strategije kontroliraju povratni udar u štancanju trakom:
- Preko{0}}savijanje:Dizajnirajte proboj za formiranje tako da se savija iznad ciljnog ugla za predviđenu količinu povratnog opruge. Ako vašem dijelu treba 90 stupnjeva, a materijal se vraća za 5 stupnjeva, proboj se formira na 85 stupnjeva. Ovo je najčešći pristup i dobro funkcionira kada je povratni hod konzistentan u svim serijama materijala.
- U-kovanju:Dodavanje koraka kovanja nakon početnog savijanja plastično deformira materijal na vrhu savijanja, pretvarajući elastičnu deformaciju u trajnu deformaciju. Kovanje smanjuje promjenjivost povratne opruge jer lokalno tjera materijal preko granice popuštanja, bez obzira na ulaznu varijaciju tvrdoće. Kompromis je veća tonaža štampe na toj stanici.
- Izbor temperamenta:Žarena vrpca proizvodi manje odskoka od pola-teških ili potpuno-teških uvjeta. Aspodaci o materijalu potvrđuju, polu-tvrdi 301 pokazuje 4 do 43 stepena povratnog odstupanja u istom rasponu radijusa gdje žareni 304 pokazuje samo 2 do 15 stepeni. Ako vaš dio ne zahtijeva visoke karakteristike opruge u radu, navođenje mekšeg temperamenta eliminira veliki dio problema na izvoru.
Jedna suptilnost specifična za vrpcu: smjer zrna je bitan. Savijanje okomito na smjer kotrljanja smanjuje oprugu i poboljšava konzistentnost. Kod uske trake smjer valjanja ide duž dužine trake, tako da se poprečne krivine (preko širine) ponašaju predvidljivije od uzdužnih krivina formiranih duž smjera uvlačenja.
Učvršćivanje rada i njegov kumulativni efekat
Austenitni nerđajući čelik je meta-stabilna struktura. Kada ga deformišete, posebno klase 301 sa nižim sadržajem nikla, deo austenita se pretvara u martenzit. Ovodeformacija{0}}indukovana faznom transformacijomčini materijal tvrđim i lomljivijim sa svakom operacijom oblikovanja. U jednoj-konstrukciji stanice, taj efekat je ograničen. U progresivnoj kocki od 20 stanica, akumulira se.
Zamislite da vaša vrpca ulazi u kalup u žarenom stanju sa 55% raspoloživog izduženja. Stanica tri probija pilotske rupe, stanica šest formira plitko izvlačenje, deseta stanica dodaje prirubnicu, a stanica petnaest novčića obilježje. Svaka operacija troši dio preostale duktilnosti materijala. Do petnaeste stanice, traka u zoni formiranja je možda izgubila polovinu ili više svog prvobitnog kapaciteta istezanja. Gurnite ga dalje i nastaju pukotine pri koncentracijama naprezanja.
Stopa radnog očvršćavanja (indeks hladnog očvršćavanja) za austenitne nerđajuće jedinke je približno 0,34, što je znatno više od ugljeničnog čelika. To znači da zaostalo naprezanje raste brže sa svakim korakom deformacije. Što je veći akumulirani sadržaj martenzita, to je veće zaostalo naprezanje i veća je vjerovatnoća pucanja tijekom narednih operacija oblikovanja.
Praktične protumjere uključuju:
- Redoslijed stanica:Postavite najteže operacije formiranja rano u napredovanju kalupa kada materijal zadrži maksimalnu duktilnost. Rezervirajte kasnije stanice za lake operacije kao što su obrezivanje, kovanje ili konačno odsijecanje.
- Srednje olakšanje:Za posebno zahtjevne geometrije dijelova dizajnirajte stanice mirovanja (bez rada) koje omogućavaju opuštanje trake između teških faza oblikovanja. Iako ovo produžuje matricu, sprečava da kumulativno opterećenje dostigne kritične nivoe.
- Podešavanje stepena:Ako se pucanje nastavi uprkos optimizaciji stanice, razmislite o prebacivanju sa 301 na 304 ili 305. Veći sadržaj nikla stabilizira austenitnu fazu, smanjujući stopu martenzitne transformacije i dajući vam veći kapacitet oblikovanja po stanici prije nego što materijalni rad-očvrsne do kvara.
- Upravljanje dubinom crtanja:Raspodijelite ukupnu dubinu crtanja na više stanica umjesto da pokušavate agresivno izvlačenje jedne-stanice. Svako inkrementalno izvlačenje ostaje unutar trenutne duktilnosti materijala umjesto da ga iscrpljuje u jednoj operaciji.
Kada se pukotine pojavljuju sporadično, a ne stalno, sumnjajte na varijaciju materijala između serija zavojnica. Mnogo toga što stigne do tvrdog kraja žarene specifikacije počinje sa manje raspoložive duktilnosti, a vaš proces koji se dobro odvija na mekšim partijama može potisnuti tvrđi materijal preko svojih granica na istim stanicama. To je razlog zašto sertifikacija mehaničkih svojstava po zavojnici, o kojoj se govorilo u ranijim odjeljcima, isplaćuje dividende tokom rješavanja problema u proizvodnji.
Strategije podmazivanja i zaštite površine
Podmazivanje kod štancanja nehrđajućeg metala ima dvostruku svrhu: smanjenje trenja između obratka i alata i sprječavanje nagrizanja gdje se površine bogate hromom-hladne-zavaruju za alatni čelik pod pritiskom. Pogrešite mazivo i ili ćete oštetiti dijelove cijepanjem ili ih oštetiti kemijskim napadom. Nijedan ishod nije prihvatljiv.
Istorijski gledano, na štancanje od nehrđajućeg čelika se uvelike oslanjalohlorirana parafinska mazivajer su njihove performanse ekstremnog{0}}pritiska efikasno spriječile draženje. problem? Ostaci hlora uzrokuju pitting koroziju na nerđajućim površinama ako se ne uklone u potpunosti nakon štancanja. Za dijelove trake sa velikim omjerom površine-površine-i-zapremine, čišćenje svakog pukotina formiranog dijela je teško i skupo. Svaki rezidualni klorirani film postaje mjesto iniciranja korozije u upotrebi.
Moderne alternative u potpunosti eliminišu ovaj rizik. Potpuno sintetička maziva bez ulja- dizajnirana posebno za nehrđajuće podloge pružaju neophodno granično podmazivanje bez klorirane hemije. Ove formulacije nude dodatne prednosti za operacije štancanja trake:
- Zahtijevajte manje agresivnu vodenu kemiju za čišćenje za uklanjanje nakon-žigosanja
- Poboljšajte kvalitet zavarivanja nizvodno zahvaljujući čistijim površinama
- Nude bolju biorazgradljivost od alternativa na bazi ulja- ili kloriranih
- Smanjite potrošnju energije tokom procesa čišćenja
Sama površina od nehrđajućeg čelika stvara izazove podmazivanja izvan odabira kemije. U poređenju sa ugljeničnim čelikom, nerđajući čelik ima tvrđi, glatkiji profil površine koji ne zadržava mazivo tako lako. Ulje se nakuplja u mikroskopskim dolinama grubljih površina, ali glatka završna obrada nerđajuće trake omogućava mazivu da se istisne pod pritiskom. To znači da je način primjene važan koliko i vrsta maziva. Sistemi premaza na valjcima ili sistemi kapanja koji nanose svježe mazivo neposredno prije ulaska u matricu nadmašuju sisteme za navodnjavanje koji se oslanjaju na zaostali film od ranije na putu dovoda.
Čišćenje nakon{0}}štancanja mora biti planirano kao dio proizvodnog procesa, a ne tretirano kao naknadna misao. Bilo koji ostatak maziva koji je ostao na gotovim štancama od nehrđajućeg čelika može ometati naknadne procese kao što su zavarivanje, pasivacija ili montaža. Za medicinske aplikacije ili aplikacije za{3}}kontakte sa hranom, validacija čišćenja dodaje još jedan sloj kontrole procesa koji počinje odabirom maziva.
Objedinjujući ove načine kvara, evo dijagnostičke reference za najčešće kvarove koji se susreću u štancanju trake od nehrđajućeg čelika:
| Defekt | Vjerovatni korijenski uzroci | Preporučene korektivne radnje |
|---|---|---|
| Preterano odskok | Materijal je tvrđi od očekivanog; radijus savijanja prevelik u odnosu na debljinu; geometrija{0}}formiranja zraka | Povećajte preko-ugao savijanja; dodati stanicu za kovanje; odrediti mekšu narav; smanjiti radijus savijanja tamo gdje to dozvoljava dizajn dijela |
| Pucanje na stanicama za formu | Kumulativno očvršćivanje koje prelazi duktilnost; agresivna dubina izvlačenja; neusklađenost{0}}smjera zrna; serija materijala na visokom kraju spec. tvrdoće | Preraspodijeliti formiranje na više stanica; dodati stanice za pomoć u stanju mirovanja; prebaciti na viši{0}}klasu nikla; provjeriti svojstva ulaznog materijala po lotu |
| Nagrizanje na licima udaraca ili matrice | Interakcija kroma-na-hroma između nehrđajućeg radnog komada i D-2 alatnog čelika; nedovoljno podmazivanje; prekomjerno vrijeme zadržavanja udarca | Prijeđite na PM alatni čelik ili karbid; nanijeti PVD premaz (TiN ili AlTiN); nadogradite mazivo na sintetičku formulu koja nije-hlorirana; polirati licem do ispod Ra 0,2 mikrometra |
| Prekomjerno formiranje neravnina | Zazor matrice je previše labav; istrošena ivica bušotine ili matrice; debljina materijala iznad nominalne; neispravan razmak za stanje temperamenta | Ponovno{0}}izbrusiti ili zamijeniti istrošeni alat; provjeriti i prilagoditi zazor matrice; potvrditi toleranciju ulazne debljine; ponovo izračunati klirens ako se temperament promijenio |
| Dio se lijepi za udarac | Efekat vakuuma na tankim delovima; hvataljka sa oprugom; gruba površina bušenja; neadekvatna sila skidanja | Dodati zračni udar kroz bušilicu; povećati pritisak opruge skidača; polirati lice; nanesite PVD premaz sa niskim -trenjem |
| Neusklađenost ili zaglavljivanje feeda | Prevelik nagib na ulaznoj vrpci; namotaj-komplet nije spljošten; vodilice su previše zategnute ili previše labave; habanje pilotskih klinova | Zategnite specifikaciju nagiba na narudžbenici; dodati ili prilagoditi ispravljač; ponovo kalibrirati zazor vodilice; zamijenite istrošene pilotske klinove |
| Grebanje ili označavanje površine | Krhotine u matrici; grube površine kalupa; nedovoljno podmazivanje na stanicama za formiranje; povlačenje trake na dizačima | Implementirati raspored čišćenja kalupa; polirati sve kontaktne površine; podesite tačku nanošenja i zapreminu maziva; provjerite visinu i vrijeme podizača |
| Pitting korozija na gotovim dijelovima | Ostaci hloriranih maziva; neadekvatno čišćenje nakon{0}}štamljivanja; kontaminacija od ugljičnog čelika alata ili rukovanja | Prijeđite na sintetičko mazivo bez klora-; implementirati validirani proces čišćenja; odvojiti rukovanje nerđajućim čelikom od rada sa ugljeničnim čelikom |
Svaki nedostatak u ovoj tablici prati odluke donesene ranije u lancu procesa: specifikacija materijala, dizajn kalupa, odabir alata ili izbor maziva. Rješavanje problema postaje brže kada prepoznate ove veze umjesto da svaki simptom tretirate izolovano.
Rješavanje proizvodnih problema danas održava protok dijelova. Izgradnja kompletnog paketa specifikacija koji sprečava da se ti problemi ponavljaju u novim programima je ono što razdvaja reaktivno gašenje požara od proaktivnog procesnog inženjeringa, i to zahteva povezivanje svake tačke odlučivanja u jedan koherentan radni tok.
Od odabira materijala do proizvodnje-gotovih dijelova trake
Izolirane odluke proizvode izolovane probleme. Inženjer koji odabere klasu bez uzimanja u obzir zazora matrice ili specificira temperament bez razumijevanja njegovih implikacija povratnog opterećenja za alate, na kraju otklanja greške o kojima se govorilo u prethodnom odjeljku. Protuotrov je sekvencijalni radni tok specifikacije koji povezuje svaku odluku s odlukama prije i poslije, stvarajući paket dijelova od nehrđajućeg čelika gdje svaki element pojačava ostale.
Razmislite o tome na ovaj način: vaša aplikacija vam govori šta dio mora učiniti. Taj zahtjev učinka sužava razred i temperament. Ocjena i temperament diktiraju šta morate zahtijevati od svog dobavljača trake. Ta svojstva ulaznog materijala postavljaju granice za čišćenje matrice, alatni materijal i strategiju odstranjivanja. A ukupna slika, složenost plus volumen plus tolerancija, određuje hoćete li ulagati u progresivne alate ili početi s kratkotrajnim-alternacijama.
Preskočite kariku u tom lancu i pogađate. Pogađanje košta.
Izrada vašeg paketa specifikacija štancanja trakom
Svaki uspješan program štancanja trake slijedi isti logički slijed, bez obzira da li je dio opruga kontakta baterije ili nosač senzora u svemiru. Evo tijeka donošenja odluka prikazanog kao numerirani put od zahtjeva aplikacije do proizvodnih{1}}alata spremnih:
- Definirajte zahtjeve aplikacije.Počnite od kraja: radno okruženje, mehanička opterećenja, ciklusi zamora, izloženost koroziji, temperaturni opseg, regulatorna ograničenja i potrebe za električnim ili termičkim performansama. Ovi zahtjevi se ne-ne mogu pregovarati i sve ostalo se mijenja kako bi se ispunili.
- Odaberite razred i temperament.Uskladite svoje zahtjeve s odgovarajućom nehrđajućom legurom. Trebate svojstva opruge sa otpornošću na koroziju? 301 pola-teško. Trebate duboku formabilnost i biokompatibilnost? 316L žareno. Potrebna vam je-stabilnost na visokim temperaturama? 321 žareno. Potvrdite da izduženje i čvrstoća odabranog temperamenta spadaju u opsege koje vaša geometrija dijela može koristiti bez pucanja ili prekomjernog povrata.
- Odredite parametre izvora trake.Napišite narudžbenicu koja kontrolira svaku varijablu na koju će vaša matrica biti osjetljiva: stanje rubova s orijentacijom ivica, tolerancija ravnosti, granica nagiba, tolerancije širine i debljine, završna obrada, ID/OD zavojnice i certifikat mehaničkih svojstava po seriji. Sve što ostane nespecificirano postaje varijabla koja se mijenja između isporuka namotaja.
- Dizajnirajte zazore i alate.Izračunajte zazor-do-proboja kao postotak vašeg specificiranog raspona debljine, uzimajući u obzir tvrdoću i temperament. Odaberite tipove alatnog čelika ili tvrdog metala koji su otporni na hrom-do-hromiranje. Odredite PVD premaze za kritične stanice za oblikovanje i slepljenje. Dizajnirajte sisteme za skidanje (opruge za skidanje, zračno mlaz, igle za izbacivanje) prikladne za vašu debljinu trake.
- Odaberite strategiju obima proizvodnje.Uskladite ulaganje u alate sa potražnjom. Za godišnje količine iznad 50.000 sa zamrznutim dizajnom, progresivne matrice isporučuju najnižu cijenu po-dijelu. Za prototipove ili{5}}iteracijske faze dizajna, koristite žičanu EDM ili složenu matricu. Za prelazni rad srednjeg obima, razmislite o alatima za prijenos. Planirajte postupno ulaganje: potvrdite geometriju kratkim-metodama prije nego što se posvetite dugotrajnim-progresivnim alatima za štancanje.
- Uspostavite kontrole procesa.Definirajte vrstu podmazivanja i metodu primjene (ne-hlorirana sintetička za nehrđajuće), protokol čišćenja nakon-utiskivanja, kriterije inspekcije, SPC parametre i intervale održavanja kalupa. Dokumentirajte ih uz crtež dijela kako bi proizvodni timovi imali kompletan proizvodni paket, a ne samo geometrijsku specifikaciju.
Ovaj niz nije proizvoljan. Svaki korak ograničava opcije dostupne u sljedećem koraku. Preskakanje naprijed, na primjer odabir progresivnog rasporeda kalupa prije nego što se potvrdi temperament materijala, prisiljava skupu preradu kada se stvarnost ne poklapa sa pretpostavkama.
Za aplikacije za štancanje od žarenog čelika gdje je maksimalna sposobnost oblikovanja prioritet, redoslijed je još važniji. Niža jačina tečenja žarene vrpce znači da se mogu postići manji razmaci matrice, ali njena sklonost ka adheziji bure i gumenom rezanju zahtijeva specifične premaze alata i izbor maziva koji se moraju integrirati od samog početka, a ne popravljati nakon pojave problema.
Resursi za odabir materijala za žigosane dijelove
Izgradnja paketa specifikacija zahtijeva pouzdane podatke o materijalu. Povlačit ćete iz više izvora ovisno o tome u kojoj ste fazi odluke.
Tehnički listovi dobavljača ostaju mjerodavan izvor za mehanička svojstva, raspoložive temperamente i tolerancije dimenzija specifičnih za traku. Zatražite ih rano u procesu odabira{1}}razreda jer objavljeni rasponi variraju između proizvođača i valjaonica.
Industrijski priručnici kao što su ASM Metals Handbook i SSINA smjernice za dizajn daju podatke za{0}}upoređivanje, ocjene formacije i početne tačke za čišćenje kalupa koje pomažu prilikom inicijalnih procjena izvodljivosti prije nego što angažujete određenog dobavljača.
Za inženjere i timove izvora koji procjenjuju opcije žigosanog čeličnog lima i trake u više porodica legura,YICHEN-ova stranica sa materijalimanudi praktičnu polaznu tačku. Pokriva nerđajući čelik, aluminijum, mesing i druge legure koje se obično koriste u štancanim i mašinski obrađenim metalnim delovima, organizovane na način koji vam pomaže da suzite kandidate pre nego što uđete u detaljne specifikacije dobavljača. Posjedovanje konsolidovane reference koja obuhvata porodice materijala štedi vrijeme kada vas zahtjevi za primjenu još nisu zaključali u jedan sistem legure.
Kombinirajte ove resurse umjesto da se oslanjate na bilo koji pojedinačni u izolaciji. Objedinjena referenca materijala pomaže vam da uđete u uži izbor kandidata. Podaci dobavljača potvrđuju tačna svojstva za vašu specifičnu formu trake. A priručnici za alate prevode ta svojstva u funkcionalne parametre dizajna matrice.
Cilj na kraju ovog toka posla je paket specifikacija koji konstruktor kalupa, dobavljač materijala i operater presa mogu izvršiti bez dvosmislenosti. Kada svaki dionik radi iz istog integriranog dokumenta, proces štancanja ravne trake od nehrđajućeg čelika teče onako kako je dizajniran: predvidljivo, profitabilno i kvalitetno.
Često postavljana pitanja o ravnoj vrpci za štancanje nehrđajućeg čelika
1. Po čemu se štancanje ravnom trakom razlikuje od standardnog štancanja limom?
Štancanje ravnom trakom uključuje uvlačenje uskog namotanog nehrđajućeg čelika, obično ispod 50 mm širine, kroz progresivne ili jednostruke -metre. Za razliku od šireg štancanja listova, traka sa trakom predstavlja jedinstvene izazove, uključujući manje tolerancije širine za praćenje kroz vodilice, osjetljivost na stanje rubova koja utiče na formiranje neravnina i zakrivljenost-zavojnica koja uzrokuje pogrešno uvlačenje. Radno očvršćavanje se takođe povećava na progresivnim matricama jer uska traka akumulira naprezanje drugačije od limova koji se obrađuju pojedinačno.
2. Koja je vrsta nehrđajućeg čelika najbolja za primjenu utiskivanja vrpcom?
Najbolja ocjena zavisi od vaših zahtjeva primjene. 301 ističe se za opružne komponente i kontaktne prste zbog brzog rada-brzina stvrdnjavanja. 304 odgovara dubljim uvlačenjima i složenim oblikovanjem sa većim izduženjem. 316 služi za koroziju-kritičnim okruženjima kao što su medicinski uređaji i brodski hardver{5}} istrošenost{5}} komponenti za habanje 1, dok 2 hardverske komponente radi na 1 primjene na-višoj temperaturi. Svaki razred mora biti uparen sa ispravnim temperamentnim stanjem, od žarenog za maksimalnu formabilnost do potpuno-tvrde za svojstva opruge, kako bi se postigli optimalni rezultati štancanja.
3. Kako izračunavate razmak matrice za tanku traku od nehrđajućeg čelika?
Zazor matrice za tanku traku izražava se kao postotak debljine materijala po strani. Industrijske smjernice predlažu 12% do 15% po strani za meke austenitne razrede, skaliranje do 20% za potpuno-tvrde uslove pri standardnim mjerama listova. Za vrpcu ispod 0,25 mm, postotak se često mora malo povećati jer se omjer smicanja-prema{8}}loma ponaša drugačije pri smanjenim debljinama. Zazor koji je previše čvrst na tankim mjerama stvara pretjeranu silu rezanja i ubrzava habanje proboja umjesto da proizvodi čistije rezove. Konsultujte priručnike za inženjering alata za{11}}specifične vrijednosti i potvrdite ih probnim radom.
4. Kada biste trebali odabrati progresivno štancanje umjesto alata kratkog -promjera za dijelove trake?
Progresivno štancanje je opravdano kada godišnji volumen prelazi približno 50.000 jedinica sa više-godišnjom potražnjom i kada je dizajn dijela zamrznut. Progresivne matrice koštaju od 30.000 do preko 250.000 dolara, ali se amortizuju u velikim količinama, ponekad dodajući manje od 0,20 dolara po dijelu. Za prototipove ili faze{10}iteracije dizajna, žičana EDM ili složena matrica nude brži obrt bez velikih kapitalnih obaveza. Mnogi programi koriste postupni pristup: prvo potvrđuju geometriju pomoću kratkih-metoda, a zatim prelaze na progresivne alate nakon što se volumen poveća i dizajnira zaključavanje.
5. Kako spriječiti nagrizanje i povlačenje prilikom štancanja trake od nehrđajućeg čelika?
Sprečavanje nagrizanja zahtijeva rješavanje interakcije hroma-na-hroma između nehrđajućeg obradaka i alatnog čelika. Prebacite se sa D-2 na čelik za alat u prahu ili karbid, nanesite PVD premaze kao što su TiN ili AlTiN i koristite sintetička maziva bez -hlorisanja dizajnirana za nerđajuće podloge. Za kontrolu opruge, koristite strategije preko-savijanja gdje se udarac formira iznad ciljnog ugla, dodajte -stanice za kovane matrice da plastično deformirate zone savijanja ili specificirajte mekše uslove temperiranja kada zahtjevi aplikacije dozvoljavaju. YICHEN-ova stranica o materijalima na adresi yichen-group.com/materials može pomoći inženjerima da uporede opcije legure koje balansiraju između mogućnosti oblikovanja i opružnog ponašanja.




