Šta rade proizvođači kalupa za štancanje i zašto je to važno
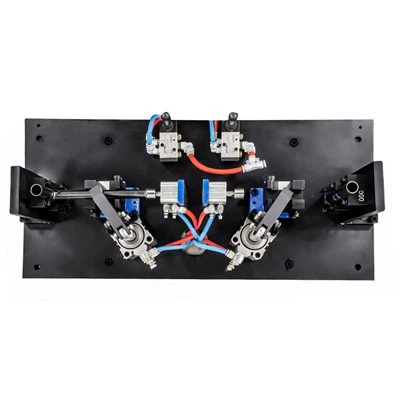
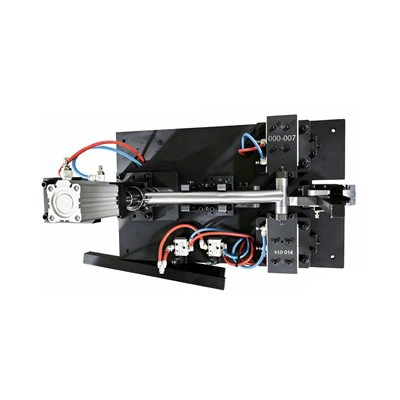
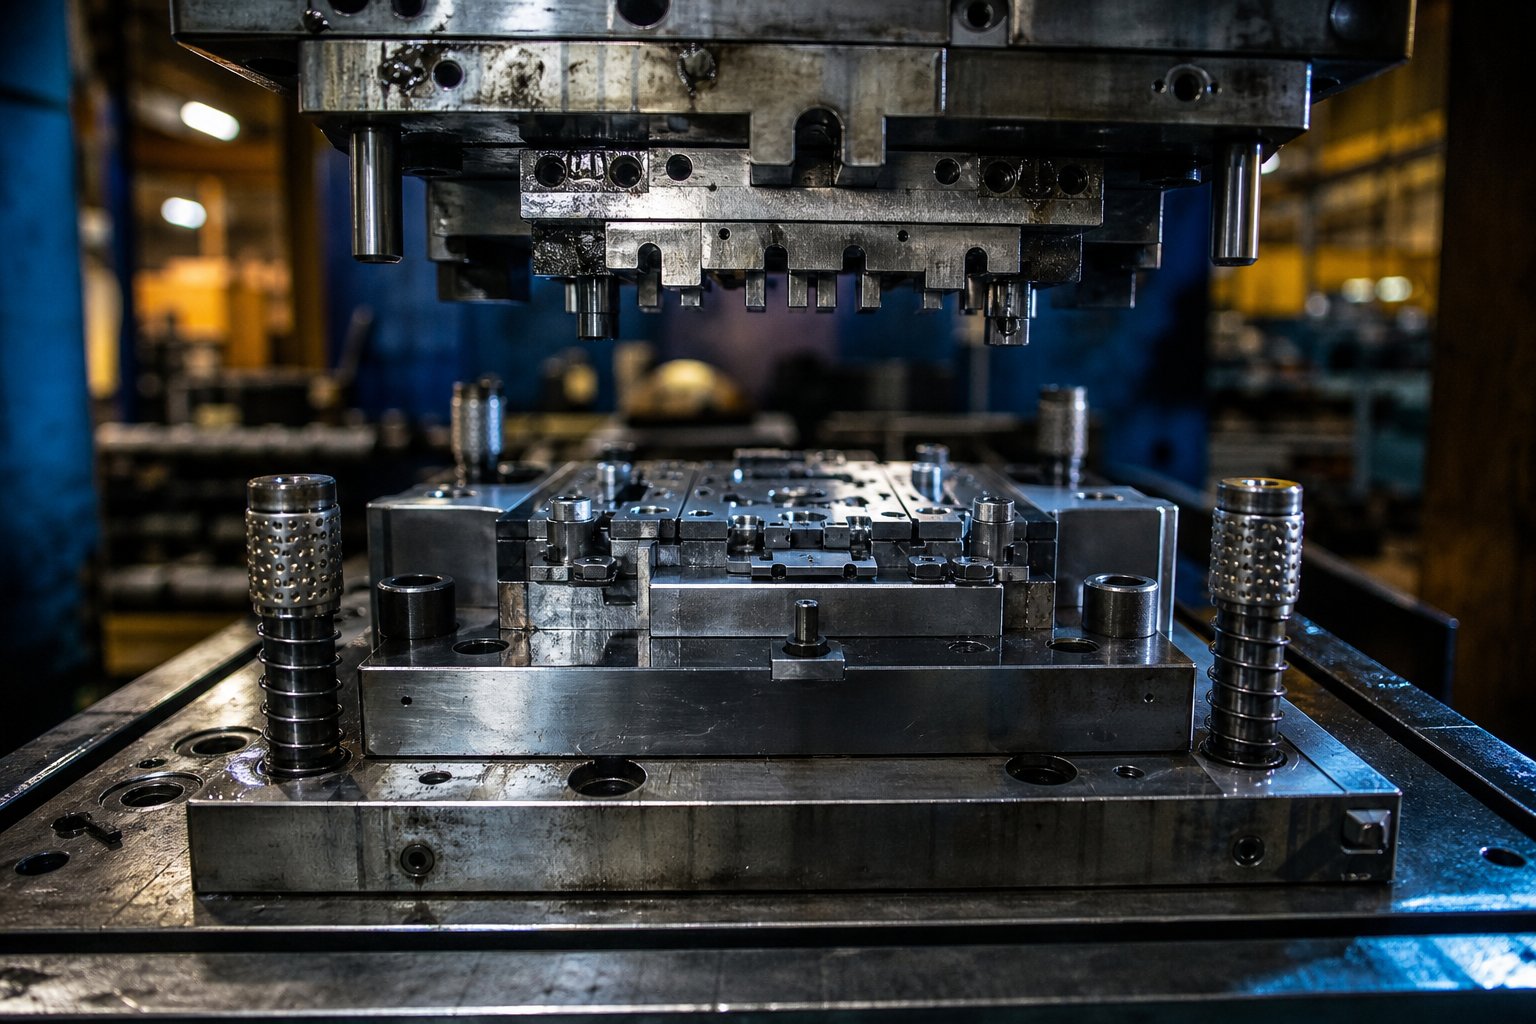
Matrica za štancanje je precizno-projektovana alatka koja seče, savija ili oblikuje ravan lim u gotovi dio upotrebom sile primijenjene presom. Za razliku od alata opće-opće namjene kao što su burgije ili strugovi, kalupi za štancanje su prilagođeni-izrađeni za geometriju jedne komponente. Svaki nosač, konektor ili strukturni panel koji se otkotrlja sa linije za presovanje velike brzine- duguje svoj oblik u potpunosti matrici unutar te prese.
Šta rade proizvođači kalupa za štancanje
Proizvođači kalupa za štancanjesu inženjerski partneri koji dizajniraju, obrađuju i kvalificiraju alate koji omogućavaju masovnu proizvodnju. Njihov rad se nalazi na samom početku lanca snabdevanja: pre nego što postoji jedan proizvodni deo, proizvođač kalupa je već preveo CAD model u kaljeni alatni čelik sposoban da proizvede hiljade ili milione identičnih komada. Ove kompanije se bave svime, od studija izvodljivosti i dizajna trake do CNC obrade, termičke obrade i konačnog testiranja na presi za štancanje. Odnos između kalupa i proizvodnje štancanja je neodvojiv - bez pravilno izgrađene matrice, čak i najsposobnija presa je samo skup uteg za papir.
Tamo gdje opće mašinske radionice proizvode različite komponente, proizvođači matrica se specijaliziraju za sklopove od alatnog čelika uske{0}}tolerancije koji moraju izdržati ponovljene udare velike{1}}tonaže. Ta razlika je važna jer se vještine, oprema i sistemi kvaliteta potrebni za izradu kalupa za pečatiranje značajno razlikuju od onih koji se koriste u konvencionalnoj mašinskoj obradi ili proizvodnji.
Zašto je pravi partner bitan
Odabir između proizvođača matrica nije odluka o kupovini robe. Kvalitet vaših kalupa za štancanje direktno kontroliše konzistentnost dijelova, stope otpada, vrijeme rada štampe i dugoročne-troškove održavanja. Loše dizajnirana ili neuredno izrađena matrica će proizvoditi marginalne dijelove od prvog dana, stvarajući nizvodne glavobolje u sastavljanju i inspekciji tog spoja tokom trajanja programa.
Matrica za štancanje je najveća investicija-u bilo kojem programu štancanja metala jer svaki proizvedeni dio nasljeđuje svoju preciznost.
Ta realnost čini izbor dobavljača jednom od najvažnijih odluka sa kojima se tim za nabavke suočava. Ipak, mnogi kupci procjenjuju proizvođače kalupa za štancanje samo na temelju cijene, zanemarujući dubinu inženjeringa, sposobnost simulacije i strogost testiranja koji odvajaju pouzdan proizvodni alat od skupog problema. Razlike između tvornica kalupa postaju jasnije kada shvatite koje vrste kalupa su dostupne i kako svaka od njih odgovara specifičnom scenariju proizvodnje.
Vrste kalupa za štancanje i kada svaka odgovara
Odabir tipa kalupa je mjesto gdje mnoge odluke o izvoru idu postrance. Kupci često traže ponude bez preciziranja koju kategoriju matrica zapravo zahtijeva njihov projekat, ostavljajući proizvođačima da pogode - ili još gore, da citiraju ono što je najbrže za izradu, a ne ono što je najprikladnije za aplikaciju. Razumijevanje glavnih tipova žigosanja i praktičnih faktora odlučivanja iza svakog od njih stavlja vas u mnogo jaču poziciju prije nego što izađe prvi RFQ.
Progresivne matrice za velike{0}}izmenično trčanje
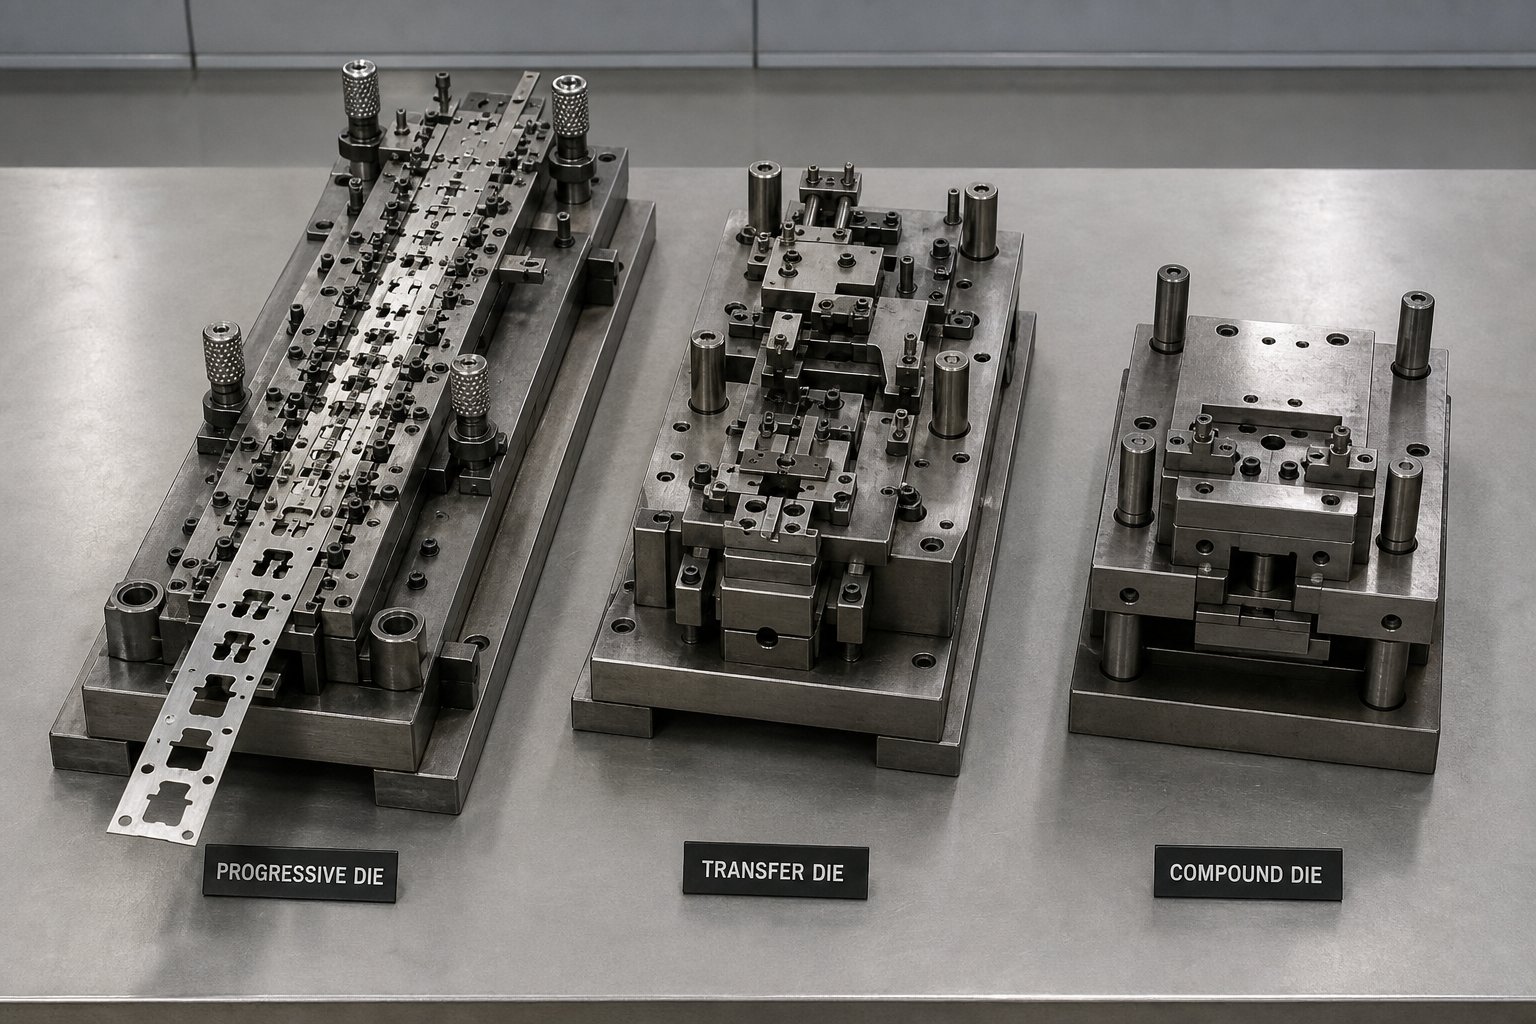
Daklešta je progresivna mrtva, tačno? To je alat za više-stanica kroz koji kontinuirano napreduje kontinuirana traka lima. Na svakoj stanici se dešava drugačija operacija - bliještanje, probijanje, savijanje, kovanje ili formiranje - sve dok se gotovi dio ne odvoji od trake na završnoj stanici. Traka se ponaša kao vlastiti transporter, prenoseći radni komad s jedne operacije na drugu bez ručnog rukovanja.
Progresivne matrice su radni konj većine-programa za štancanje metala velikih količina. Pružaju izuzetnu brzinu jer se višestruke operacije dešavaju sa svakim hodom presa i minimalni otpad materijala jer se raspored traka optimizuje tokom dizajna. Složene geometrije dijelova koje bi zahtijevale nekoliko odvojenih operacija u drugim postavkama dovršavaju se u jednom prolazu kroz matricu. Automobilski konektori, električni terminali, sklopovi nosača i zaštitne komponente su sve uobičajene primjene progresivnih matrica.
Kompromis je trošak i fleksibilnost. Dobro-dobro dizajnirana progresivna matrica može koštati 8.000 do 25.000 dolara ili više, ovisno o broju stanica i zahtjevima tolerancije. Promjene dizajna nakon izrade alata su skupe, ponekad zahtijevaju zamjenu cijele stanice. Ali kada godišnje količine dosegnu desetine hiljada ili milione dijelova, cijena po-komadu drastično pada - često na 0,30 do 1,00 USD po dijelu - čineći progresivne matrice najekonomičnijim izborom tokom trajanja programa.
Prenosne kalupe i složene kalupe
Ne može svaki dio ostati pričvršćen za traku. Veće štancane, duboko-izvučene školjke ili dijelove koji zahtijevaju operacije na više osa moraju se pomicati nezavisno između stanica. Matrice za prijenos rješavaju ovaj problem korištenjem mehaničkih prstiju ili hvataljki za odabir pojedinačnih blankova i njihovo nošenje od jedne matrice do druge. Svaka stanica izvodi diskretnu operaciju - crtanje, obrezivanje, prirubnica, ponovni udar - na slobodno-otvorenom radnom komadu, a ne na povezanoj traci.
Ova nezavisnost daje matricama za prijenos veću geometrijsku fleksibilnost. Oni rukuju većim dijelovima, dubljim crtama i složenijim trodimenzionalnim oblicima-ono što progresivne postavke dozvoljavaju. Oni također koriste manje sirovog materijala jer nema noseće trake ili povezne trake između dijelova. Ako procjenjujete dobavljače za štancanje s prijenosnim kalupima, potražite trgovine s namjenskim linijama za transfer presu i iskustvo u upravljanju mehaničkom sinhronizacijom koju ovi alati zahtijevaju.
Složene matrice imaju potpuno drugačiji pristup. Oni izvode višestruke operacije rezanja - tipično brisanje i bušenje - u jednom pritisku, proizvodeći gotov ravan dio u jednom udaru. Rezultat je izuzetno čvrsta koncentričnost i ravnost jer se sve karakteristike kreiraju istovremeno, a ne uzastopno. Složene matrice najbolje rade za jednostavnije geometrije kojima je potrebna visoka dimenzionalna preciznost u jednoj ravni: podloške, zaptivke, laminacije i podloške su aplikacije za udžbenike.
Složene matrice koštaju manje za dizajn i izgradnju od progresivnih alata ili alata za prijenos, a njihova jednostavnija struktura znači niže zahtjeve za održavanjem. Međutim, oni su ograničeni na relativno ravne dijelove i ne mogu izvoditi operacije savijanja ili oblikovanja.
Odabir između standardnih i prilagođenih{0}}konstruiranih kalupa
Zamislite da je vaš dio jednostavna ravna mašina za pranje standardnih dimenzija. Standardna matrica ili postojeći alat u prodavnici vašeg dobavljača mogu ga savršeno dobro proizvesti --i nije potreban prilagođeni inženjering. Po-troškovi ostaju razumni, vrijeme isporuke je kratko, a početna ulaganja minimalna.
Ali u trenutku kada vaša geometrija postane vlasnička, vaše tolerancije se pooštre izvan kataloških specifikacija ili vaš godišnji obim opravdava amortizaciju alata, prilagođene-konstruirane čelične matrice za štancanje postaju jasan put. Prilagođeni alati su dizajnirani prema vašim specifičnim zahtjevima dijela, materijala i proizvodnje. Zadržava manje tolerancije, radi brže na volumenu i postaje sredstvo koje posjedujete - spremno za proizvodnju identičnih dijelova pri svakoj ponovnoj narudžbi godinama.
Okvir za odlučivanje je jednostavan: ako vaš ukupni očekivani volumen tokom tri do pet godina premašuje nekoliko hiljada dijelova, ako su tolerancije kritične za funkciju montaže ili ako nijedna postojeća matrica ne odgovara vašoj geometriji, investirajte u prilagođene kalupe za štancanje od lima. Ako je volumen mali, dizajn se još uvijek razvija ili se dio podudara sa standardnim kataloškim oblicima, počnite s prilagođenim alatima i prijeđite na prilagođeno kada to ekonomija opravdava.
| Die Type | Najbolje za | Tipični opseg jačine zvuka | Nivo složenosti | Relativni trošak alata |
|---|---|---|---|---|
| Progressive Die | Brza{0}}proizvodnja složenih dijelova iz trake | 10.000 do milion dijelova | Visoka (više uzastopnih operacija) | Visoko |
| Transfer Die | Veliki ili duboko{0}}vučeni dijelovi koji zahtijevaju nezavisno rukovanje | 5.000 do 500,000+ dijelova | Visoko (više-stanica, samostojeći prazni) | Visoko |
| Compound Die | Ravni dijelovi koji zahtijevaju precizne istovremene operacije rezanja | 1,000 do 100,000+ dijelova | Nisko do srednje (jedan-hod, jedno-ravan) | Srednje |
| Standard Die | Uobičajene geometrije sa -dostupnošću-na polici | Mala do srednja jačina zvuka | Nisko | Nisko do ništa |
Ovo poređenje naglašava tačku koju mnogi kupci propuštaju: najjeftinija matrica nije uvijek najekonomičniji izbor. Progresivna matrica s visokom početnom cijenom može isporučiti najniže ukupne troškove programa kada obim opravdava ulaganje. Suprotno tome, prisiljavanje složenog dijela u jednostavnu složenu matricu kako bi se uštedjeli dolari za alat često stvara probleme s kvalitetom koji koštaju daleko više u nastavku. Prava vještina u radu sa proizvođačima kalupa za štancanje leži u usklađivanju tipa matrice sa vašom stvarnom proizvodnom stvarnošću - zapreminom, geometrijom, materijalom i tolerancijom - umjesto zadane bilo koje opcije koja se čini najjeftinija na listu s citatima.
Unutar procesa proizvodnje kalupa za štancanje
Odabir pravog tipa matrice je samo polovina jednadžbe. Druga polovina je način na koji se ta matrica izrađuje -, a proizvodni proces iza prilagođenih metalnih kalupa za štancanje je gdje je kvalitet ili zaključan ili izgubljen. Svaki korak u toku rada utiče na preciznost, izdržljivost i performanse konačnog alata na presi. Ipak, većina kupaca nikada ne vidi dalje od lista ponude, pa evo šta se zapravo dešava između narudžbenice i prvog proizvodnog dela.
- Studija izvodljivosti
- Dizajn i simulacija kalupa
- Izbor materijala
- CNC obrada
- EDM i brušenje
- Termička obrada
- Skupština
- Proba i prilagođavanje
- Završna inspekcija i kvalifikacija
Svaka od ovih devet faza nadovezuje se na posljednju. Preskočite ili požurite bilo koji od njih, i problemi se slijevaju naprijed u svaki dio koji kocka proizvodi.
Faza projektovanja i simulacije
Proizvodnja alata i kalupa počinje mnogo prije nego što itko reže čelik. Inženjeri počinju s geometrijom vašeg dijela u 3D CAD-u i rade unazad kako bi odredili kako ravan lim mora teći, savijati se i rastegnuti da bi postigao konačni oblik. Progresivni dizajn matrice za štancanje, na primjer, zahtijeva mapiranje svake stanice duž trake - da bi se odlučilo koje karakteristike se formiraju u kojoj tački i kako se materijal kreće između operacija bez kidanja, naboranja ili povlačenja.
CAE simulacija ovdje igra ključnu ulogu. Koristeći softver za analizu konačnih elemenata (FEA), proizvođači modeliraju protok materijala, predviđaju stanjivanje i koncentraciju naprezanja i validiraju koncept prije nego što se naruči jedan blok od alatnog čelika. Optimizacija rasporeda trake - raspoređivanjem dijelova na traci radi maksimiziranja korištenja materijala - može uštedjeti 5% do 15% u troškovima sirovina tokom milionske proizvodnje. Simulacija također označava probleme formiranja kao što su nedovoljna dubina izvlačenja ili prekomjerno habanje matrice prije nego što postanu skupi pokušaji-i-otkrivanja grešaka u radnji.
Faza dizajna tipično čini 20% do 30% ukupnog vremenskog okvira projekta, ali sprečava nesrazmjeran udio kvarova nizvodno. Proizvođači koji puno ulažu u mogućnosti simulacije obično isporučuju kalupe koji uspješno rade pri prvom pokušaju, umjesto da zahtijevaju višestruke skupe cikluse prilagođavanja.
Mašinska obrada i toplinska obrada
Kada je dizajn validiran, proizvodnja matrica prelazi u mašinsku radionicu. CNC glodanje obrađuje najveći dio uklanjanja materijala - sečenjem blokova kalupa, ploča za probijanje i komponenti za skidanje u skoro-neto oblik sa tolerancijama obično oko ±0,005 inča. Obradni centri sa više-osi omogućavaju rezanje složenih 3D površina u jednoj postavci, smanjujući nagomilanu grešku pozicioniranja.
Wire EDM preuzima funkcije koje zahtijevaju veću preciznost. Koristeći električno nabijenu žicu za erodiranje materijala, žičani EDM postiže tolerancije do ±0,001 inča na kaljenom alatnom čeliku - koji je kritičan za razmake-do-zazora koji kontroliraju visinu ivica i kvalitet rubova. Slijedi brušenje površine, čime se postiže ravnost koja je potrebna za cipele s kalupima, ploče za skidanje i sve površine koje se spajaju koje se moraju poravnati unutar mikrona.
Toplinska obrada pretvara dobar čelik u odličan alat. Metalne kalupe za štancanje obično koriste alatne čelike kao što su D2 (opseg tvrdoće 54–61 HRC, visoko otporan na habanje-), A2 (57–62 HRC, balansirajuća žilavost i otpornost na habanje) ili umetci od karbida za primjene ekstremnih-volumena. Prema metalurškim podacima izPaulo, visok sadržaj hroma u D2 (11–13%) pruža izuzetnu otpornost na habanje, što ga čini poželjnim izborom za kalupe za štancanje, matrice za slepljenje i kalupe za obrezivanje. Toplinska obrada se izvodi u vakuumskim pećima kako bi se očuvali čisti površinski profili i spriječila dekarbonizacija. Rezultat je komponenta matrice koja može izdržati milione udaraca velike-tonaže bez deformacija ili prijevremenog habanja.
Sastavljanje, isprobavanje i kvalifikacija
Obrađene i termički{0}}tretirane komponente se spajaju na klupi za montažu. Tehničari postavljaju stubove za vođenje, čahure, cipele za matrice, bušilice i skidače u kompletan set kalupa. Precizno podmetanje i poravnanje osiguravaju da se gornja i donja polovina savršeno spajaju - čak i nekoliko hiljaditih inča neusklađenosti će proizvesti nedosljedne dijelove ili ubrzati habanje.
Sastavljena matrica se zatim pomiče u mašinu za štancanje radi isprobavanja. Tokom ovih probnih radnji, inženjeri pečatiraju dijelove uzoraka i procjenjuju tačnost dimenzija, završnu obradu površine, visinu ivica i kvalitet oblikovanja. Podešavanja su uobičajena: podešavanje zazora, modifikacija vučnih perli ili rasterećenje područja u kojima je protok materijala ograničen. Iskusni proizvođači planiraju dvije do tri probne iteracije, pri čemu svaki ciklus smanjuje jaz između dijelova uzorka i konačnih specifikacija.
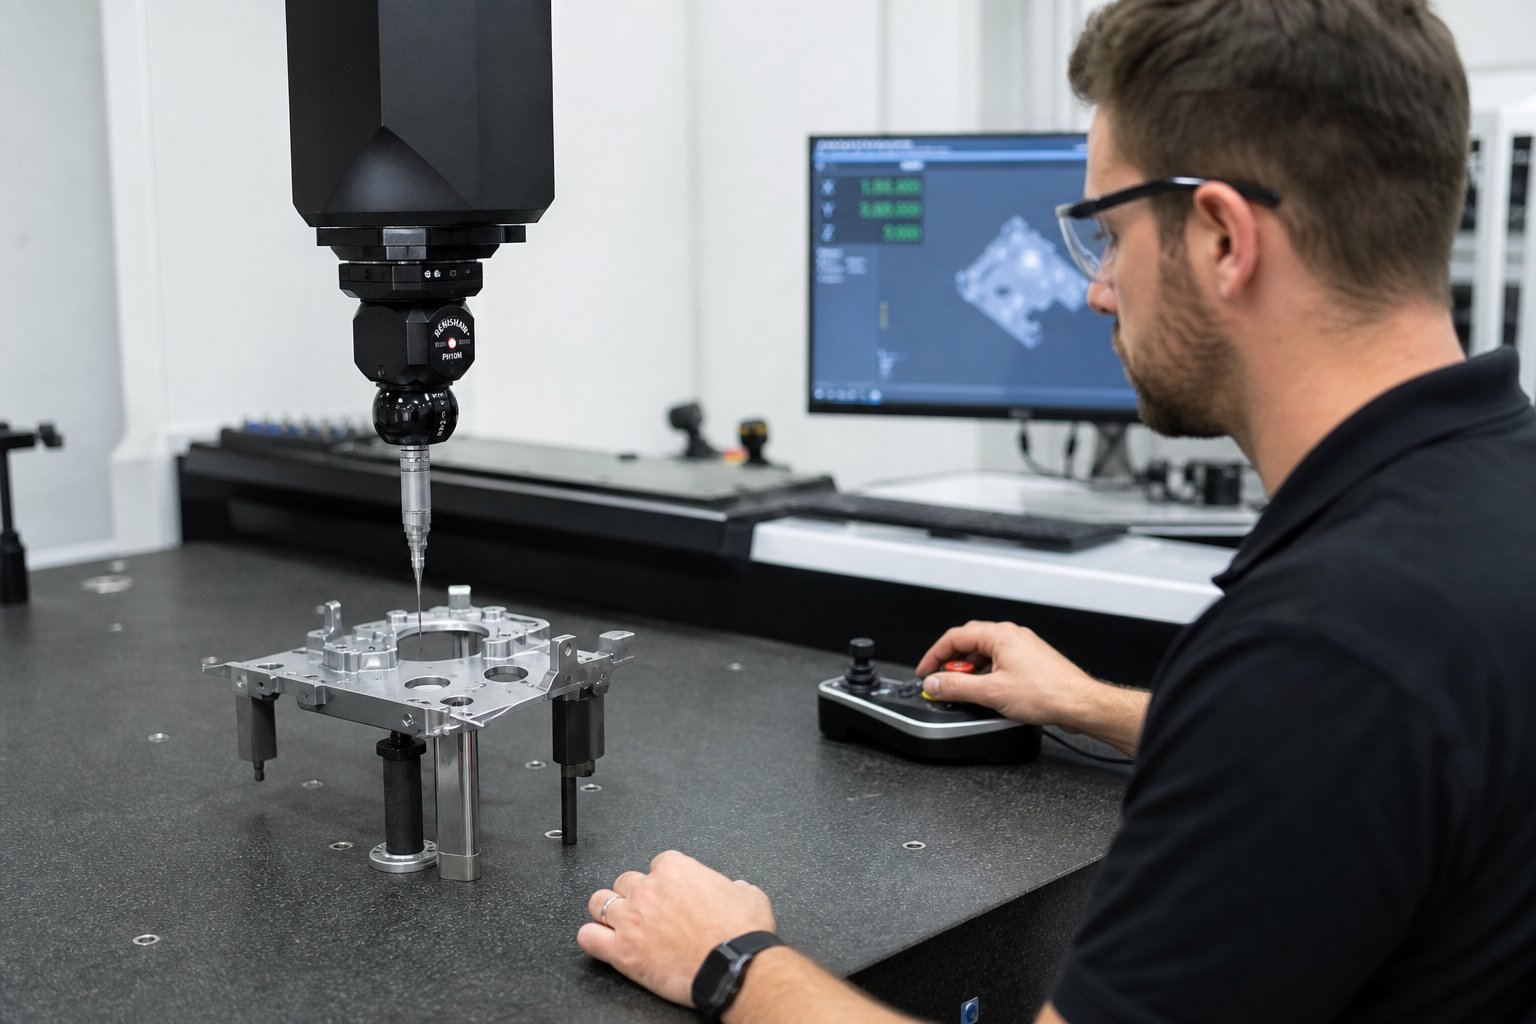
Kvalifikacija zatvara petlju. Provjera dimenzija korištenjem strojeva za koordinatno mjerenje (CMM), optičkih komparatora ili sistema vida potvrđuje da žigosani dijelovi zadovoljavaju tolerancije kupaca. Potpuni-izvještaj o inspekciji prvog artikla dokumentira svaku kritičnu dimenziju. Tek nakon ove verifikacije matrica dobija odobrenje za proizvodnju - osiguravajući da će proizvodne matrice koje se isporučuju na pod za štampu raditi tačno onako kako je navedeno od prvog pogotka.
Dubina ovog procesa objašnjava zašto rokovi za izradu složenih kalupa traju osam do dvanaest sedmica ili duže. To također objašnjava zašto je najjeftinija ponuda često znak upozorenja: smislene prečice u simulaciji, kvalitetu obrade ili strogosti isprobavanja uvijek se pojavljuju kasnije kao problemi u proizvodnji. Razumijevanje onoga što se događa u kvalifikovanoj prodavnici matrica daje vam vokabular za postavljanje boljih pitanja -, a sljedeće kritično pitanje uključuje preciznost: koje nivoe tolerancije različiti proizvođači zapravo mogu imati?
Nivoi tolerancije i preciznosti koji odvajaju prodavnice kalupa
Ne može svaka radnja matrica imati iste tolerancije, a ne trebaju svaki projekt najuži brojevi na listi specifikacija. Mogućnost tolerancije je jedna od najjasnijih linija razdvajanja između proizvođača -, ali većina kupaca ili preko-precizira (nepotrebno povećava troškove) ili pod-navodi (stvarajući greške pri montaži nizvodno). Znajući koji nivo preciznosti vaša aplikacija zapravo zahtijeva, pomaže vam da uskladite pravog dobavljača s poslom bez preplaćivanja ili loših rezultata.
Standardna naspram preciznosti naspram ultra-tolerancija preciznosti
Zamislite toleranciju žigosanja kao spektar. Na širem kraju, standardno štancanje ima varijaciju dimenzija u rasponu od približno ±0,1 mm do ±0,2 mm. Ovaj nivo pokriva strukturne konzole, opća kućišta i ne-kritične komponente od lima gdje se dijelovi uklapaju zajedno sa velikim zazorima. Većina -prodavnica matrica opće namjene ovdje radi udobno, a troškovi alata ostaju umjereni.
Dođite do preciznog štancanja i prozor se zateže na ±0,025 mm do ±0,05 mm. Ovdje žive automobilski konektori, električni terminali i sklopovi sa čvrstim sučeljem. Precizna matrica proizvodi dijelove sa skoro{4}}identičnom ponovljivošću u stotinama hiljada ciklusa -, ali alati, oprema i sistemi kvaliteta potrebni za postizanje ove konzistentnosti su znatno zahtjevniji. Prilagođeno precizno žigosanje na ovom nivou često uključuje progresivne kalupe sa pažljivo kontroliranim razmakom od probijanja-do-maslice i rigoroznu -inspekciju procesa.
Na krajnjem kraju, ultra{0}}precizan rad pada ispod ±0,01 mm (±10 mikrona). Komponente medicinskih implantata, mikro-konektori za poluprovodnička pakovanja i dijelovi aerokosmičke instrumentacije spadaju u ovu teritoriju. Prema podacima o toleranciji izAlicona, industrije poput vazduhoplovstva i medicinske tehnologije rutinski zahtevaju tolerancije do ±2 do 5 mikrona, zahtevajući ne samo izuzetan kvalitet matrice već i strogo kontrolisane uslove okoline tokom proizvodnje.
Šta pokreće dostižnu preciznost
Zašto jedan proizvođač može zadržati ±0,02 mm, dok se drugi bori sa ±0,1 mm? Razlika se svodi na kombinaciju faktora koji se međusobno kombinuju:
- Preciznost alatnih mašina- CNC mlin sa pozicionom ponovljivošću od 5-mikrona daje fundamentalno različite rezultate od one ocijenjene na 25 mikrona. Žičane EDM mašine sposobne za završnu obradu površine ispod{5}}mikrona omogućavaju čvrste razmake-do matrice koje zahtijevaju precizne matrice i programi štancanja.
- Klasa i tvrdoća čelika- Viši-čelici za alate kao što su D2 ili karbidni umetci duže zadržavaju svoju geometriju pod stalnim udarima. Precizna matrica napravljena od vrhunskih materijala zadržava toleranciju tokom svog punog proizvodnog vijeka, umjesto da se povlači kako se površine troše.
- Termalno upravljanje- Temperaturne fluktuacije tokom obrade uzrokuju varijacije dimenzija. Prodavnice koje rade u okruženjima za mašinsku obradu{2}}kontrolisanom klimom eliminišu varijablu s kojom manje{3}}opremljeni objekti jednostavno žive.
- Oprema za inspekciju- Ne možete držati ono što ne možete izmjeriti. CMM, optički komparatori i sistemi za merenje vida omogućavaju proizvođačima da provere karakteristike na mikronskom nivou. Prodavnice koje se oslanjaju samo na ručne mjerače brzo su dostigle plafon.
- Vještina operatera- Čak i najbolja oprema zahtijeva iskusne ruke. Tehnika postavljanja, interpretacija mjerenja i odluke o podešavanju utiču na to da li matrica u praksi postiže svoju dizajniranu preciznost.
| Precision Level | Tipični raspon tolerancije | Uobičajene aplikacije | Potrebna oprema |
|---|---|---|---|
| Standard | ±0,1 mm do ±0,2 mm | Konstruktivne konzole, kućišta, opći hardver | Konvencionalni CNC, standardni inspekcijski mjerači |
| Preciznost | ±0,025 mm do ±0,05 mm | Automobilski konektori, električni terminali, čvrsti-sklopovi | CNC visoke{0}}e preciznosti, žičani EDM, CMM, optički komparatori |
| Ultra{0}}preciznost | Ispod ±0,01 mm | Medicinski implantati, mikro-konektori, vazduhoplovni instrumenti | Sub{0}}mikronski EDM, klima{1}}kontrolisana obrada, sistemi vizije, napredna metrologija |
Evo praktičnog zaključka: zahtjev za ultra-tolerancije na strukturnu konzolu ne čini boljim dijelom - već skupim. Kao što Huayan Tech primjećuje, nepotrebno uske tolerancije drastično povećavaju troškove bez dodavanja funkcionalne vrijednosti. Suprotno tome, specificiranje standardnih tolerancija na konektoru koji se mora spojiti unutar PCB kućišta izaziva kvarove na terenu i zahtjeve za garanciju. Ispravan pristup je usklađivanje specifikacije tolerancije sa stvarnim funkcionalnim zahtjevima, a zatim odabir proizvođača čija oprema i sistemi kvaliteta udobno podržavaju taj nivo -, a ne jedan napor da se dostigne.
Sposobnost tolerancije vam govori mnogo o nivou ulaganja i tehničkom plafonu u fabrici matrica. Ali zahtjevi za preciznost ne postoje izolovano - oni se direktno ukrštaju sa-specifičnim standardima i certifikatima koji dodatno sužavaju vašu listu kvalifikovanih dobavljača.
Industrijski{0}}Specifični zahtjevi za kalupe za štancanje
Prodavnica matrica koja se ističe u konzolama opće-namjene može biti potpuno nekvalifikovana za proizvodnju matrici za automobilske štancanje za sudar-kritičnu strukturu karoserije - čak i ako oba alata postižu slične tolerancije dimenzija. Razlika leži u sistemima kvaliteta, stručnosti materijala, strogosti dokumentacije i obima proizvodnje koje svaka industrija zahtijeva. Usklađivanje kapaciteta proizvođača sa zahtjevima vašeg sektora nije obavezno. Sprečava skupe neuspjehe u kvalifikacijama, odbijene lotove i mjesece izgubljenog vremena programa.
Evo realnosti koju većina kupaca zanemaruje: certifikati nisu zamjenjivi, a iskustvo u jednom sektoru se ne prenosi automatski na drugi. Proizvođač koji utiskuje milione nosača uređaja nema nikakvu važnost za vaš vazduhoplovni program ako im nedostaje AS9100 infrastruktura za praćenje. Hajde da analiziramo šta svaki veliki sektor zapravo zahteva od svojih dobavljača matrica.
Zahtjevi za žigosanje automobila i električnih vozila
Automobilska industrija je najveći-potrošač žigosanih metalnih dijelova, a zahtjevi za matricama za automobile odražavaju tu mjeru. Platforma jednog vozila može zahtijevati desetine progresivnih i prijenosnih matrica koje rade milione pogodaka godišnje po karoseriji-u-bijelim strukturama, sistemima sjedišta, komponentama šasije i električnim sistemima.
Trend smanjenja težine dramatično je preoblikovao ono s čime se ovi alati moraju nositi. Napredni -čelici visoke čvrstoće (AHSS) kao što su dvofazni i višefazni razredi nude superiorne performanse sudara pri smanjenoj debljini kalibra -, ali kažnjavaju kalupe većim silama oblikovanja, povećanim povratnim oprugom i ubrzanim habanjem. Aluminijske kalupe za štancanje suočavaju se s različitim izazovima: sklonost aluminijuma da se žuči, kida tokom dubokog izvlačenja i stvara nakupljanje ljepila na površinama alata zahtijeva specijalizirane premaze, strategije podmazivanja i čvršću kontrolu zazora. Kao što DA Stamping napominje, obrada AHSS i aluminijuma zahtijeva specijalizirane premaze, precizne proračune zazora i inovativnu ekspertizu za upravljanje povratom - izgrađenu decenijama, a ne mjesecima.
Osim materijalnih izazova, proizvođači originalne opreme za automobile očekuju od dobavljača da rade u skladu sa IATF 16949 - standardom upravljanja kvalitetom napravljenim posebno za lanac nabavke automobila. Ovo nije samo sertifikat na zidu. Zahtijeva ugrađene procese kao što su napredno planiranje kvaliteta proizvoda (APQP), analiza načina rada i efekata kvara (FMEA) i statistička kontrola procesa (SPC) kroz svaku fazu razvoja matrice. Visokobrzinsko progresivno štancanje za automobilske konektore i terminalne trake dodaje još jedan sloj: brzine presovanja koje prelaze 400 udaraca u minuti zahtijevaju komponente matrice sa izuzetnom otpornošću na habanje i termičkom stabilnošću.
Ako vaš projekat uključuje automobilsku matricu za štancanje za sigurno-kritičnu primjenu, vaš dobavljač mora pokazati ne samo sposobnost strojne obrade, već i kompletan kvalitetan ekosistem dizajniran da spriječi kvarove umjesto da ih pregleda na kraju linije.
Elektronika i električne komponente
Električno štancanje metala zauzima suprotan kraj spektra veličina. Konektori, olovni okviri, RF zaštitne konzerve i kontaktne opruge mjere se u milimetrima, a ne u metrima -, ali zahtjevi za preciznošću su ekstremni. Tolerancije na mikro-utisnutim iglicama konektora često padaju ispod ±0,025 mm, a ograničenja visine šiljaka od 0,05 mm ili manje su uobičajena jer čak i mikroskopski neravnini mogu uzrokovati kratke spojeve ili smetnje u montaži u PCB-komponentama.
Olovni okviri za poluprovodnička pakovanja dobro ilustruju izazov. Ove tanke, precizno oblikovane strukture pružaju i električne veze i mehaničku podršku za mikročipove. PremaPhotofabrication Engineering, olovni okviri se kreću u debljini od 0,0127 mm do 1,575 mm sa karakteristikama od samo 0,10 mm - dimenzijama koje čak i visoke{4}}progresivne matrice guraju do svojih granica. Materijali kao što su berilijum bakar i fosforna bronza su standardni u ovom prostoru, a svaki od njih zahteva specifične geometrije proboja i zazore za proizvodnju čistih ivica bez pucanja.
Proizvođači matrica koji služe sektoru elektronike trebaju ultra-precizne žičane EDM, optičke inspekcijske sisteme koji mogu mjeriti karakteristike mikronskog{1}}nivoa, i čiste sobe-susedne prakse rukovanja. Također im je potrebno iskustvo u dizajniranju progresivnih matrica sa desetinama stanica koje rade velikom brzinom uz održavanje pozicione preciznosti pri svakom pogotku. Radnja napravljena za štancanje automobilskih nosača jednostavno nema rezoluciju opreme ili kontrolu procesa za pouzdanu proizvodnju konektorskih terminala od 0,5 mm.
Zahtjevi za zrakoplovstvo i medicinske uređaje
Vazduhoplovstvo i medicinski dijelovi dijele zajedničku nit: neuspjeh dovodi živote u opasnost. Ali putevi do prihvatljivog kvaliteta značajno se razlikuju.
Vazdušno štancanje uključuje egzotične materijale - legure titana kao što su Ti-6Al-4V, Inconel 718 za primjene na visokim{9}}temperaturama i legure aluminija visoke čvrstoće poput 7075-T6. Ovi materijali su skupi, teško se formiraju i ne opraštaju greške u alatu. Proizvođači matrica moraju uzeti u obzir sklonost titanijuma da se žuči i agresivno vraća nazad, Inconelovo ekstremno ponašanje pri očvršćavanju i zahtjeve za čvrstu završnu obradu površine (često 32 Ra ili bolje) uzrokovane zabrinutošću za vijek trajanja. Kako RivCut-ov inženjerski tim objašnjava, rad u vazduhoplovstvu naglašava integritet strukture i vijek trajanja, sa kritičnim tolerancijama koje dostižu ±0,0005 inča i teškim zahtjevima GD&T prema ASME Y14.5.
Obim proizvodnje u vazduhoplovstvu je skroman u poređenju sa automobilskim - stotinama ili malim hiljadama, a ne milionima -, ali zahtevi za dokumentacijom su intenzivni. AS9100 nalaže potpunu sljedivost materijala, kontrolu konfiguracije, AS9102 inspekciju prvog artikla u tri standardizirana oblika i NADCAP certifikat za posebne procese kao što je toplinska obrada. Svaki utisnuti dio nosi papirni trag koji ga povezuje sa određenim partijama materijala, postavkama stroja i rezultatima inspekcije.
Štancanje medicinskih uređaja dodaje zahtjeve biokompatibilnosti povrh zahtjeva za preciznošću. Komponente-klase implantata zahtijevaju materijale poput nerđajućeg čelika 316L ili Ti Grade 23 (ELI) sa dokumentovanim testiranjem biokompatibilnosti prema ISO 10993. Završne obrade za implantate često dostižu 8–16 Ra kako bi se smanjio rizik od infekcije - znatno finiji od standarda za vazduhoplovstvo. ISO 13485 upravlja sistemom kvaliteta, zahtevajući kontrolu dizajna, analizu rizika prema ISO 14971 i sledljivost serije koja može pratiti komponentu sve do nivoa pacijenta za implantabilne uređaje.
Fleksibilnost malih{0}}parcija je neophodna u oba sektora. Proizvođači matrica koji služe vazduhoplovnim i medicinskim programima trebaju mogućnost da ekonomično proizvode kratke serije uz održavanje kompletnih paketa dokumentacije - fundamentalno drugačiji operativni model od-proizvodnje velikih količina automobila.
Certifikacijski krajolik je jasno raščlanjen po sektorima:
- automobilska industrija:IATF 16949 (izgrađen na ISO 9001, dodaje zahtjeve za-specifične prevencije kvarova i lanca snabdijevanja za automobile)
- Vazduhoplovstvo:AS9100D (izgrađen na ISO 9001, dodaje upravljanje konfiguracijom, sljedivost, prevenciju krivotvorina i NADCAP za posebne procese)
- medicinski uređaji:ISO 13485 (izgrađen na ISO 9001, dodaje kontrole dizajna, upravljanje rizikom prema ISO 14971 i usklađenost sa propisima za FDA/EU MDR)
- Opća proizvodnja:ISO 9001 (osnovno upravljanje kvalitetom - neophodno, ali nije dovoljno za regulirane industrije)
Ovo je suština: ne služi svaka prodavaonica matrica za svaki sektor, a tvrdnja o tome je crvena zastavica. Proizvođač koji drži IATF 16949 investirao je u automobilsku{2}}infrastrukturu kvaliteta specifičnu. Jedan holding AS9100 ima izgrađen sistem sledljivosti koji zadovoljava vazduhoplovne revizore. Tražiti od opće trgovine ISO 9001 da isporuči avio{7}}dokumentaciju o kvaliteti ili sljedivost medicinskog-klase je tražiti od njih da improvizuju sisteme na kojima nikada nisu koristili - i vaš program snosi rizik kada te improvizacije ne uspiju tokom revizija kupaca ili regulatornih pregleda.
Usklađivanje zahtjeva za sertifikaciju i sposobnosti vaše industrije s dokazanim iskustvom proizvođača najbrži je način da filtrirate dugačku listu dobavljača do kvalifikovanih kandidata. Ali čak i unutar kvalifikovane grupe, razlike u poslovnom modelu - vertikalno integrisanim operacijama u odnosu na specijalizovane radnje - stvaraju značajne kompromise u pogledu troškova, komunikacije i odgovornosti.
Vertikalno integrirani naspram specijaliziranih proizvođača matrica
Dvije kvalifikovane kompanije za proizvodnju matrica mogu posjedovati iste certifikate, pokretati sličnu opremu i ponuditi uporediva vremena isporuke -, a da pritom rade pod fundamentalno različitim poslovnim modelima. Svaki korak procesa interno upravlja. Drugi se usko fokusira na ono što radi najbolje i partneri su za ostalo. Model koji vaš dobavljač koristi utiče na brzinu komunikacije, strukturu troškova i mjesto odgovornosti kada nešto krene po zlu. Razumijevanje ove razlike pomaže vam da odaberete pravu strukturu za složenost vašeg projekta i propusnost vašeg tima.
Vertikalno integrirani proizvođači
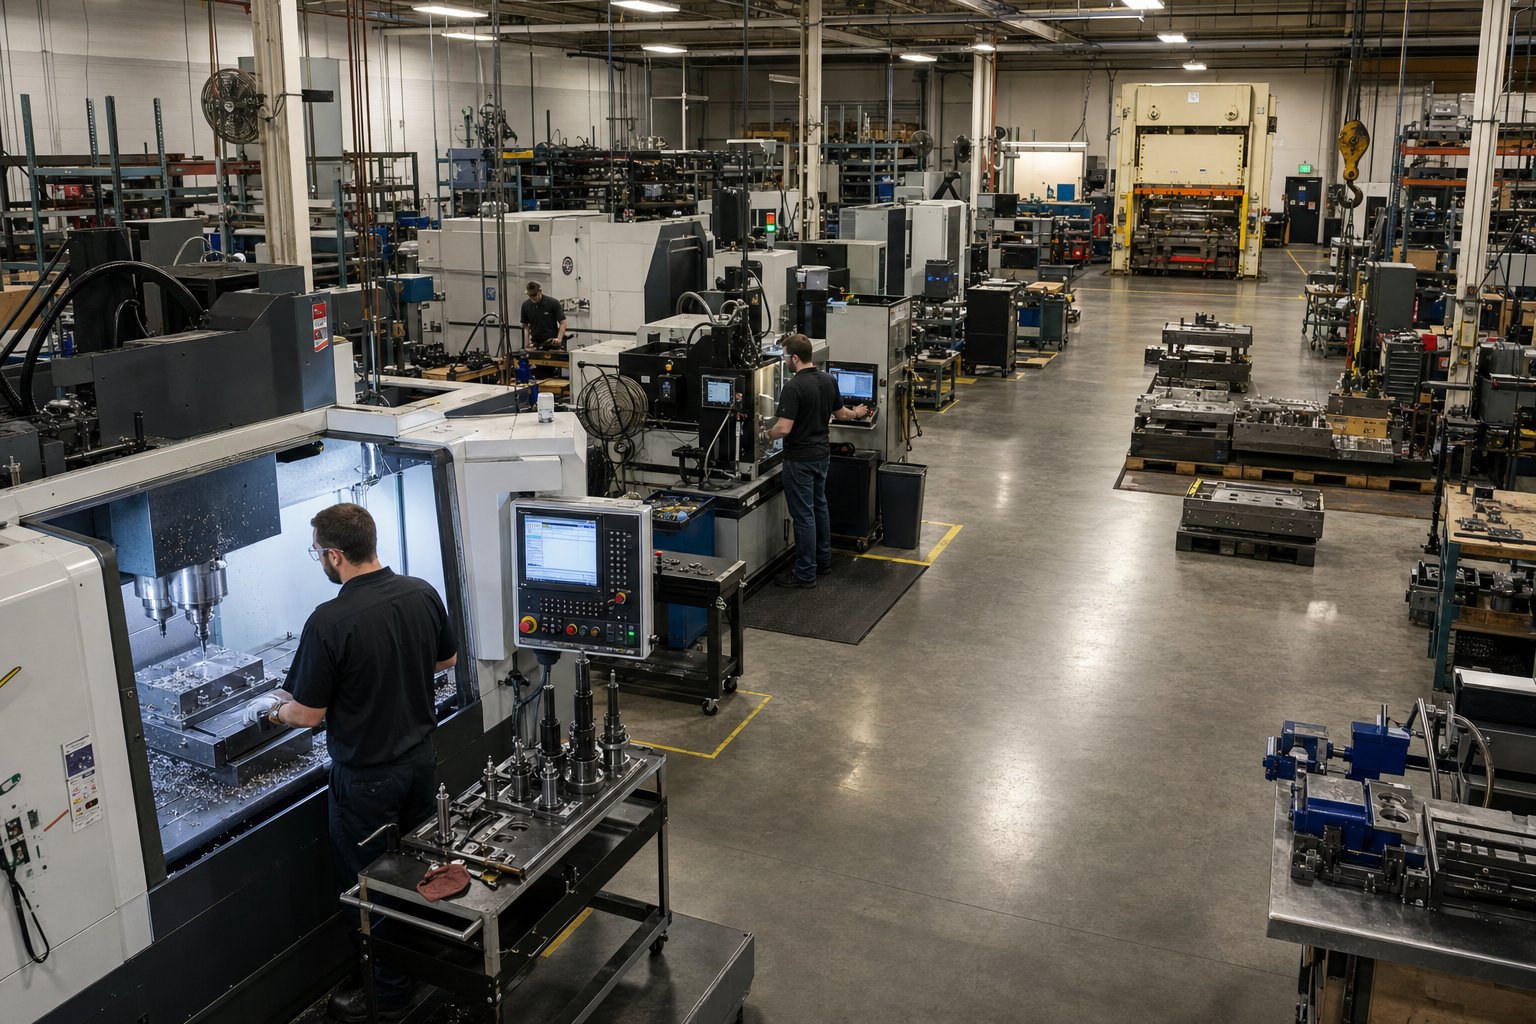
Proizvođač vertikalno integriranih metalnih kalupa za štancanje kontrolira cijeli proces rada pod jednim krovom: projektiranje, CNC obrada, žičana EDM, toplinska obrada, površinsko brušenje, montaža, isprobavanje na-kućnim presama, a ponekad i samo štancanje u proizvodnji. Radite sa jednom organizacijom od koncepta do kvalifikovane isporuke alata.
Prednosti su opipljive. AsNapominje ANCA-in inženjerski tim, smještaj više elemenata proizvodnje pod jednim krovom eliminiše smetnje uzrokovane vanjskim dobavljačima - propuštenim rokovima i problemi s kvalitetom koji su nastali negdje drugdje više ne pada na vaš sto. Komunikacija teče brže jer projektant, mašinista i tehničar za testiranje rade u istoj zgradi. Kada proba otkrije problem formiranja, popravak se vraća u mašinsku radnju za nekoliko sati, a ne za dane. Ciklusi iteracije se komprimiraju i postoji jedna tačka odgovornosti za gotov alat.
Nedostaci? Vertikalno integrisane operacije nose veće troškove. Održavaju skupu opremu u svim disciplinama, što može rezultirati višim kotiranim cijenama u odnosu na manje trgovine. Takođe im može nedostajati ekstremna dubina specijalizacije koju razvija fokusirana operacija. A skaliranje određene mogućnosti - recimo, dodavanje EDM kapaciteta tokom prenapona - je teže kada sve mora ostati interno.
Specijalističke prodavnice i mreže za saradnju
S druge strane spektra, specijalizirane radnje se koncentrišu na uski dio procesa. Neki proizvođači progresivnih matrica fokusiraju se isključivo na dizajniranje i izradu progresivnog alata. Drugi se specijaliziraju za usluge EDM žice, precizno brušenje ili toplinsku obradu. Oni podugovaraju korake van svoje osnovne kompetencije sa partnerima od poverenja, formirajući mreže saradnje koje isporučuju kompletan rezultat kroz koordinisane primopredaje.
Prednost ovdje je dubina stručnosti. Radnja koja ne radi ništa osim metalnih alata i kalupa za progresivne primjene razvija institucionalno znanje koje generalističke operacije rijetko odgovaraju. Oni također mogu ponuditi niže cijene za svoje specifične sposobnosti jer su im režijski troškovi koncentrisani, a ne raspoređeni na desetak disciplina. Evans Tool & Die naglašava da bi idealni alat za štancanje i matrica trebali imati odgovarajuću opremu specifičnu za posao, a ne outsourcing -, ali stvarnost često uključuje kompromis-između širine i dubine.
Rizik je složenost koordinacije. Svaka primopredaja između prodavnica uvodi potencijal za pogrešnu komunikaciju, dimenzionalno odstupanje, kašnjenje u rasporedu i nejasnu odgovornost kada se pojavi problem. Ako vaš dobavljač termičke obrade uvede mikro-pukotine koje se pojavljuju samo tokom isprobavanja na trećoj lokaciji, utvrđivanje odgovornosti - i brzo rješavanje - postaje znatno teže od podizanja telefona internom odjelu.
Koji model odgovara vašem projektu?
| Faktor | Vertikalno integrisan | Specijalistička mreža |
|---|---|---|
| Lakoća komunikacije | Visoka - jedna tačka kontakta, interna koordinacija | Smanjite - više kontakata, potrebni su sastanci primopredaje |
| Kontrola vremena isporuke | Jaka - bez ovisnosti o vanjskom rasporedu | Varijabla - zavisi od reda svakog partnera |
| Struktura troškova | Veći režijski troškovi, ali predvidljivi ukupni troškovi | Potencijalno niža cijena po-korak, ali koordinacija dodaje skrivene troškove |
| Dubina specijalizacije | Širok, ali umjeren u svim disciplinama | Duboko unutar uskih područja fokusa |
| Odgovornost | Očistite - da jedna kompanija posjeduje ishod | Fragmentirana - odgovornost se može prebaciti između partnera |
Evo praktičnog vodiča: ako vaš projekt uključuje složenu progresivnu ili prijenosnu matricu s uskim tolerancijama i agresivnom vremenskom linijom, vertikalno integrirani proizvođač smanjuje vaše opterećenje koordinacije i komprimuje iteracijske petlje. Hoćete da vam se jedno grlo zadavi, kako profesionalci za nabavku vole da kažu. Ako je vaš projekat jednostavniji, vaš interni tim ima kapacitet za upravljanje višestrukim dobavljačima, ili vam je potrebna izuzetno specijalizirana sposobnost koju nijedna trgovina ne nudi u cijelosti, specijalizirana mreža može pružiti odlične rezultate uz potencijalno niže troškove - pod uvjetom da uložite napor upravljanja da održite primopredaje čistim.
Pitanje poslovnog modela također se ukršta sa geografijom. Vertikalno integrirani proizvođač lociran na moru eliminira mnoge rizike koordinacije povezane s udaljenosti, dok domaća specijalistička mreža održava komunikaciju lakom uprkos fragmentiranoj odgovornosti. Ta geografska dimenzija - domaći naspram offshore izvor - uvodi vlastiti skup kompromisa koji direktno utiču na cijenu, vrijeme isporuke i zaštitu intelektualnog vlasništva.
Životni vijek i ukupni trošak vlasništva
Većina kupaca se fiksira na nabavnu cijenu matrice za štancanje. Taj broj dominira u tabeli za poređenje ponuda, pokreće pregovore o nabavci i često određuje koji proizvođač pobjeđuje narudžbinu. Ali nabavna cijena je samo prva stavka u mnogo dužoj finansijskoj priči. Matrica koja unaprijed košta 20% manje, ali zahtijeva oštrenje na svakih 10.000 udaraca, generira veće stope otpada i potrebna je potpuna rekonstrukcija pri 300.000 udaraca, koštat će znatno više tokom svog proizvodnog vijeka od vrhunskog alata dizajniranog za servisiranje od prvog dana.
Razumijevanje očekivanja životnog vijeka matrice i ukupnih troškova vlasništva pomjera razgovor sa "koje matrice je najjeftinije kupiti" na "koje je matrice najjeftinije posjedovati" - i ta dva odgovora rijetko upućuju na istog dobavljača.
Očekivani vijek trajanja matrice po primjeni
Koliko dugo treba da traje kalup za štancanje? AsArt Hedrick bilježi u The Fabricator, ne postoji jedinstveni odgovor - životni vijek se kreće od 250.000 do 7 miliona pogodaka ili više u zavisnosti od aplikacije, a neke matrice rade 7 miliona pogodaka dnevno pet godina prije zamjene. Raspon je ogroman jer toliko mnogo varijabli djeluje istovremeno.
Odabir čelika za štancanje je početna točka. Prema podacima o troškovima alata iz Dewintech-a, nisko-pre-kaljeni čelici kao što su 1045 ili P20 obično isporučuju manje od 50.000 udaraca i odgovaraju samo izradi prototipa ili malom{7}}mekanom- materijalu male zapremine. Alatni čelici-srednje klase kao što su O1 ili A2 dostižu 50.000 do 250.000 pogodaka za opće{17}}štampanje. D2 alatni čelik, sa svojim visokim sadržajem hroma i izuzetnom otpornošću na habanje, gura se u opseg od 500.000 do 1.000.000 pogodaka za primjenu velikih{25}}zapremina i abrazivnih-materijala. Karbidne progresivne matrice dizajnirane za ekstremne{28}}programe obima mogu premašiti 1.000.000 pogodaka - ponekad dosežući i desetine miliona - prije nego što dijelovi kalupa za štancanje zahtijevaju zamjenu.
Osim kvaliteta materijala, životni vijek ovisi o metalu koji se štanca (tvrđi i deblji materijali brže troše alat), složenosti geometrije dijela (krhki umetci pokvare prije nego čvrsti dijelovi), stanju presovanja i preciznosti podešavanja, kvaliteti maziva i disciplini održavanja. Matrica koja radi meki čelik pri umjerenoj brzini s odličnim podmazivanjem nadživiće isti dizajn štancajući nehrđajući čelik pri velikoj brzini sa marginalnim pokrivanjem maziva. Hedrick identifikuje stabilnost prese, tačnost podešavanja matrice, zazore rezanja i kvalitet termičke obrade kao dodatne faktore koji mogu učiniti da isti dizajn alata traje znatno različit broj ciklusa u zavisnosti od uslova rada.
Planiranje održavanja i renoviranja
Alati za štancanje ne rade beskonačno bez pažnje. Rubovi su tupi, opruge zamorne, površine vodilice su urezane, a nagomilano habanje otvara zazore iznad prihvatljivih granica. Razlika između matrice koja isporučuje konzistentne dijelove tokom svog punog vijeka trajanja i one koja se progresivno degradira nakon prvih 50.000 pogodaka svodi se na planiranje održavanja - i najvažnije, kako je proizvođač dizajnirao alat za lako servisiranje.
Preventivno održavanje alata za štancanje metala prati okidače zasnovane na kalendaru-i potezima{1}}.Najbolja praksa u industrijipreporučiti vizualne provjere po-smjeni za pojavu neravnina, pogrešnog uvlačenja i nakupljanja puževa; dnevna inspekcija pilota, opruga, vodilica i toka otpada; sedmični pregled predmeta koji se ponavljaju; mjesečno planiranje dubinskog čišćenja i oštrenja; i godišnje potpune-ocjene stanja sa metrološkim pregledom. Sloj okidača zasnovanih na udaru{3}} na vrhu: udarci će možda trebati pregled oštrenja na svakih 20.000 do 50.000 udaraca u zavisnosti od abrazivnosti materijala, dok opruge mogu zahtijevati zamjenu u dokumentovanim intervalima prije nego što kvar zbog zamora izazove neočekivani zastoj.
Dizajnerski izbori koje je napravio proizvođač direktno određuju koliko će popravka alata za štancanje biti laka i pristupačna tokom životnog vijeka matrice. Modularni dizajn umetaka omogućava zamjenu istrošenih reznih rubova ili dijelova koji se formiraju pojedinačno bez rastavljanja cijelog alata - zamjene od 30-minuta u odnosu na 8-satnu obnovu. Suprotno tome, monolitni jednodijelni dijelovi kalupa zahtijevaju uklanjanje cijele komponente, ponovno brušenje i ponovno postavljanje kada se jedna ivica istroši. Proizvođači koji dizajniraju radi lakšeg servisiranja uključuju karakteristike kao što su zamjenjive habajuće ploče na površinama s visokim kontaktom, standardizirane opružne šupljine koje prihvaćaju uobičajene veličine i pristupačne lokacije za pričvršćivanje koje ne zahtijevaju potpuno rušenje da bi se doseglo.
Intervali oštrenja jasno ilustruju ekonomski uticaj. Dobro-dizajniran bušilac koji se može ponovno brusiti dvadeset ili više puta prije nego što dostigne minimalnu radnu dužinu daje daleko veću vrijednost od jeftinijeg bušača koji može izdržati samo pet brušenja. Svako ponovno brušenje obično košta djelić zamjene -, ali ako dizajn ograničava broj brušenja, punu cijenu zamjene dostižete mnogo prije.
Izračunavanje stvarne cijene vlasništva
Zamislite dva citata jedan pored drugog. Dobavljač A nudi 15.000 USD za progresivnu matricu od D2 alatnog čelika sa modularnim umetcima i zagarantovanim vijekom trajanja od 500.000 pogodaka. Dobavljač B nudi $9,500 koristeći materijale nižeg-klase bez modularnosti i bez garantovanog broja pogodaka. Koji je jeftiniji?
Odgovor u potpunosti zavisi od vašeg obima proizvodnje i trajanja programa. Ako vam treba 2 miliona dijelova tokom pet godina, alat dobavljača A mogao bi doći do kraja-životnog vijeka-sa samo planiranim oštrenjem i dvije zamjene umetka - ukupna cijena vlasništva oko 20.000 USD. Alat dobavljača B će možda trebati potpunu rekonstrukciju na 150.000 pogodaka, drugu rekonstrukciju na 300.000 i potpunu zamjenu prije nego dostigne milion-oznaka dijela - ukupni trošak vlasništva koji potencijalno prelazi 30.000 USD kada dodate naknade za rekonstrukciju, zamjenski alat, vrijeme zastoja u proizvodnji tokom popravke{11}}dijelne oznake - koji potencijalno prelazi 30.000 USD kada dodate naknade za rekonstrukciju, zamjenski alat, vrijeme zastoja u proizvodnji tokom popravke{11} periodi.
Faktori koji čine stvarni trošak vlasništva protežu se i dalje od početne kupovine:
- Početni trošak alata- Nabavna cijena matrice, uključujući dizajn, materijale, mašinsku obradu i kvalifikaciju
- Planirano održavanje- Planirano oštrenje, podmazivanje, zamjena opruga i inspekcija u redovnim intervalima
- Neplanirane popravke- Hitne popravke za neočekivani lom, lomljenje ili neuspjeh poravnanja koji zaustavljaju proizvodnju
- Proizvodni otpad- Dijelovi odbijeni zbog neravnina, dimenzionalnog odstupanja ili površinskih defekata jer se matrica degradira između servisnih intervala
- Zastoji kod promjene- Izgubljeno vrijeme pritiska tokom uklanjanja matrice, održavanja i ponovne instalacije za svaki servisni događaj
- Zamjena za kraj--životnog vijeka- Trošak izgradnje nove matrice kada se original više ne može ekonomično obnoviti
Jeftin alat koji zahtijeva oštrenje na svakih 10.000 udaraca stvara daleko više kumulativnog zastoja i rada na održavanju od vrhunskog alata koji se servisira na svakih 50.000 udaraca. Preko serije od 500.000 dijelova, to je razlika između 50 prekida usluge i 10 - svakog od kojih nosi vrijeme postavljanja, provjeru kvaliteta i izgubljene sate proizvodnje.
Proizvođači koji isporučuju najnižu ukupnu cijenu su obično oni koji dizajniraju alate za štancanje imajući na umu dugoročno-vlasništvo: odabir odgovarajućih klasa čelika za žigosanje za očekivani volumen, ugradnju modularnih zamjenjivih komponenti, navođenje realnih intervala održavanja u svojoj dokumentaciji i izradu kalupa dovoljno robusnih da tolerišu radne uslove vašeg specifičnog okruženja štampe. Njihovi citati možda nisu najmanji broj na stranici, ali njihovi alati koštaju manje po delu proizvedenom tokom životnog veka programa.
Ova perspektiva ukupnih-troškova postaje posebno relevantna kada se procjenjuju opcije domaćeg i offshore izvorišta - gdje su razlike u cijenama često dramatične, ali potpuna slika uključuje vrijeme isporuke, troškove komunikacije, troškove iteracije i logističku složenost koja mijenja jednadžbu vlasništva na manje očigledne načine.
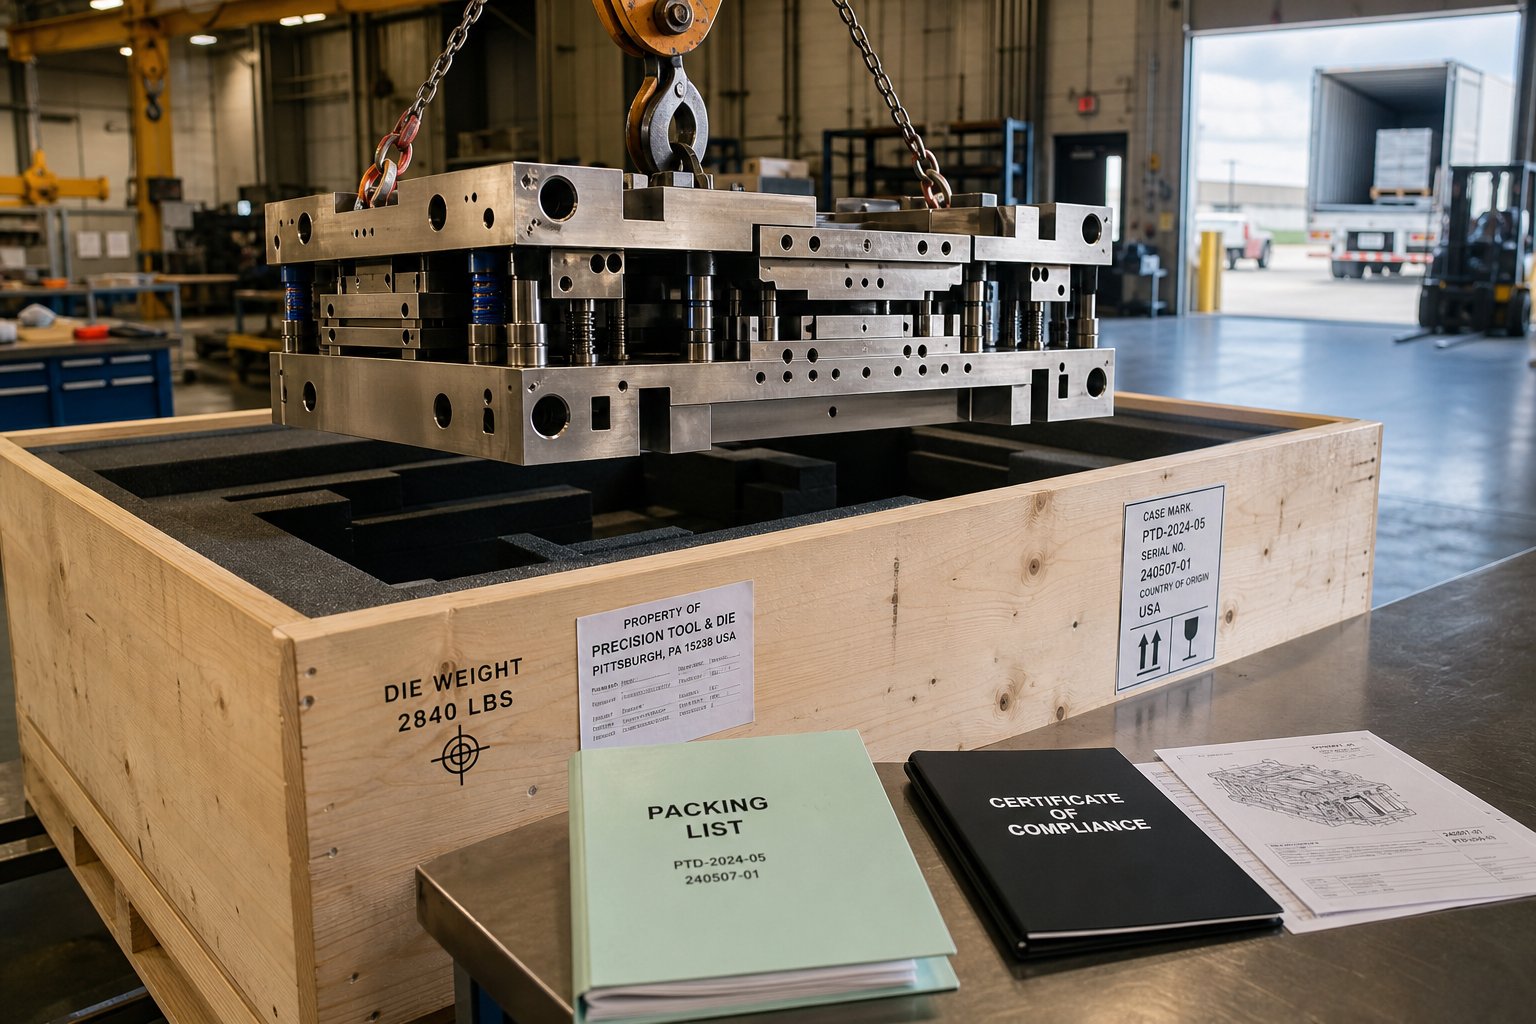
Domaći u odnosu na offshore izvore za štancane kalupe
Matematika cijene-po-djelu koja pokreće izračune ukupnog vlasništva dramatično se mijenja u zavisnosti od toga gdje se nalazi vaš dobavljač kalupa za štancanje. 30% niža cijena naljepnica iz offshore tvornice kalupa za štancanje izgleda uvjerljivo na tabeli - sve dok ne uzmete u obzir izloženost tarifama, kašnjenja u iteraciji i skriveni rad upravljanja dobavljačem u dvanaest vremenskih zona. Suprotno tome, neizvršavanje obaveza prema domaćim izvorima bez ispitivanja stvarnih kompromisa može ostaviti značajne uštede na stolu za programe u kojima je geografija manje bitna od kvaliteta izvršenja.
Nijedna opcija nije univerzalno ispravna. Pravi odgovor zavisi od složenosti vašeg programa, pritiska na vremenskoj liniji, zahteva za volumenom i internog kapaciteta za upravljanje udaljenim odnosima.
Prednosti domaćeg izvora
Rad s proizvođačem štancanih metala koji se nalazi u vašoj zemlji donosi prednosti koje se rijetko pojavljuju na listi s citatima, ali se povećavaju tokom trajanja programa:
Brži ciklusi iteracije.Kada proba otkrije problem formiranja koji zahtijeva prilagođavanje dizajna, domaća radnja može promijeniti modifikaciju za nekoliko dana. Možete posjetiti ustanovu, lično posmatrati probu i odobriti promjene licem-u-lice. Za složene progresivne ili transferne matrice gdje su tri ili četiri pokušaja iteracije standardne, ova blizina može komprimirati vremenske okvire po sedmicama.
Komunikacija u istoj-vremenskoj zoni.Odgovori na pitanja dobijaju se satima, a ne preko noći. Zahtjevi za inženjerske promjene prolaze kroz pregled i odobrenje bez kašnjenja koje se nakuplja kada vaša jutarnja e-poruka stigne na kraju dana vašeg dobavljača. Kao što analiza izvora u industriji potvrđuje, radnja u inostranstvu sa 12-satnom vremenskom razlikom i jezičkim barijerama može da odloži ceo projekat nedeljama kada dođe do inženjerskih promena.
Zaštita intelektualne svojine u poznatim pravnim okvirima.Domaći ugovori su izvršni na sudovima koje razumete, prema zakonima o poslovnoj tajni i patentima sa utvrđenim presedanom. Ugovori o-neotkrivanju podataka nose zube. Za vlasničke geometrije dijelova ili nove procese oblikovanja, ova pravna infrastruktura pruža sloj zaštite koji offshore jurisdikcije ne smiju replicirati.
Tarifna izolacija.Ažuriranje tarifa u Odjeljku 232 iz aprila 2026. fundamentalno je preoblikovalo jednadžbu troškova za offshore metalno štancanje. Prema analizi Manor Tool-a, obaveze iz Odjeljka 232 sada se primjenjuju na punu carinsku vrijednost obuhvaćenih artikala i njihovih derivata -, a ne samo na sadržaj metala. Tarifa od 50% na cjelokupnu carinsku vrijednost žigosanog čeličnog dijela (a ne samo čeličnog dijela) može odlučno okrenuti poređenje troškova prema domaćem izvoru. Programi koji su bili granični offshore kandidati 2025. su u potpunosti domaći u 2026. za mnoge proizvođače metalnih kalupa za štancanje koji opslužuju američko tržište.
Razmatranja o offshore izvorima
Uprkos preprekama sa tarifama, offshore nabavka ostaje održiva -, a ponekad i optimalna - za određene profile programa. Prednosti su stvarne:
Niži troškovi osnovnog alata.Proizvođači kalupa za štancanje metala u Kini, Tajvanu i jugoistočnoj Aziji često navode 30% do 50% manje od domaćih ekvivalenta za uporedivu složenost kalupa. Stope rada, materijalni troškovi i režijski troškovi objekata doprinose ovom jazu. Za progresivne kalupe visoke{4}}vrijednosti gdje investicija u alate iznosi 50.000 USD ili više, ušteda od 40% predstavlja značajan kapital koji se može rasporediti negdje drugdje u vašem programu.
Kapacitet i obim.Fabrike kalupa za štancanje na moru često održavaju veću flotu mašinske obrade i dublju čvrstoću klupa od srednjih{0}}domaćih prodavnica. Kada vam je potrebno više složenih matrica izgrađenih istovremeno za lansiranje platforme, offshore kapacitet može apsorbirati radno opterećenje bez kašnjenja u redu čekanja.
Pristup specijalizovanim mogućnostima.Neke regije su razvile koncentriranu ekspertizu u određenim vrstama kalupa ili industrijama - mikro-štancanja za elektroniku u istočnoj Aziji, na primjer - koje mogu premašiti ono što je lokalno dostupno.
Rizici su, međutim, dobro{0}}dokumentirani i njima se mora aktivno upravljati, a ne poželjeti ih ukloniti.Istraživanje rizika dobavljačaidentifikuje probleme kvaliteta, geopolitičke poremećaje i kvarove u komunikaciji kao najčešće prijetnje u radu sa offshore partnerima. Duže vrijeme isporuke (obično 10 do 16 sedmica naspram 6 do 10 u zemlji), jezičke barijere koje unose dvosmislenost u specifikacijama i logistička složenost - uključujući varijabilnost tereta, kašnjenja u carinjenju i cijenu sigurnog transporta preciznih alata preko okeana -, sve to dodaje prednost početne cijene koja erodira početnu cijenu.
Ključ uspješnog offshore nabavke je smanjenje rizika kroz pakete jasnih specifikacija, definisane kapije za inspekciju i transparentno praćenje projekta. Nejasni crteži i usmeni dogovori koji dobro funkcioniraju s domaćom radnjom koju ste posjetili dvadeset puta postaju izvori skupe prerade kada se prenose preko jezičkih i kulturnih granica.
Offshore dobavljači pune{0}}usluge smanjuju rizik koordinacije.Najčešći način kvara u offshore izvoru kalupa nije loša sposobnost obrade - već je fragmentirana odgovornost. Kada se dizajn desi u jednoj firmi, mašinska obrada u drugoj, termička obrada u trećoj, a isprobavanje u četvrtoj, nijedan entitet ne poseduje rezultat. Offshore dobavljači koji nude kompletne tokove rada od-do-kraja - od procjene izvodljivosti i CAE simulacije preko precizne obrade, probnih radova i inspekcije dimenzija - eliminišu nedostatke u primopredaji gdje nastaju problemi s kvalitetom i rasporedom.YICHEN, na primjer, premošćuje ovaj jaz u koordinaciji pružanjem potpunog-toka rada usluge od studije izvodljivosti i CAE simulacije kroz mašinsku obradu, probne vožnje i završnu inspekciju u okviru jedne organizacije, pomažući menadžerima izvora i inženjerima alata da pređu od početnog istraživanja do rješenja spremnih za RFQ-bez upravljanja više nezavisnih dobavljača na moru.
Poređenje dva modela
| Faktor | Domaći izvori | Offshore Sourcing |
|---|---|---|
| Tipična razlika u troškovima | Osnovni (veći jedinični trošak) | 30–50% niža bazna cijena, nadoknađena tarifama, vozarinom i režijskim troškovima |
| Lead Time | 6-10 sedmica tipično za složene uginuće | 10-16 sedmica uključujući otpremu i carinu |
| Lakoća komunikacije | Ista vremenska zona, isti jezik, posete sajtu u satima | Kašnjenje u vremenskoj zoni, potencijalne jezičke barijere, posjete lokacijama zahtijevaju međunarodna putovanja |
| IP zaštita | Snažni - NDA, utvrđeni zakon o poslovnoj tajni | Varijabla - ovisi o lokalnoj zakonskoj provedbi i ugovornoj strukturi |
| Brzina iteracije | Brze - izmjene izvršene u danima, u-osobnom promatranju pokušaja | Sporo - svaka iteracija dodaje 1–3 sedmice za cikluse isporuke i komunikacije |
| Složenost logistike | Niska - zemaljska isporuka, minimalna izloženost carini | Visoki - oceanski prevoz, carinjenje, obračun tarifa, pakovanje za tranzit |
Praktični okvir za donošenje odluka proizlazi iz ovog poređenja. Programi sa agresivnim vremenskim okvirima, čestim promjenama inženjeringa, IP osjetljivošću ili američkim tarifama-izloženim materijalima manje su domaći. Programi sa stabilnim dizajnom, visokim vrijednostima alata, dugim razvojnim prozorima i proizvođačem metalnih dijelova za štancanje koji nudi od-do-odgovornost na moru i dalje mogu ostvariti značajne troškovne prednosti - pod uvjetom da kupac ulaže u jasne specifikacije, definirane kapije kvaliteta i aktivno upravljanje projektima.
Najgori ishod je odabir samo na osnovu jedinične cijene bez uzimanja u obzir faktora ukupnih troškova koji su navedeni u ovom poređenju. Bez obzira na to da li nabavljate domaće ili offshore, kriteriji procjene za kvalifikaciju proizvođača ostaju isti - i ti kriteriji čine praktični okvir za prelazak sa istraživanja na pouzdanu odluku o izvoru.
Kako procijeniti i odabrati pravog proizvođača matrica
Poznavanje onoga što razlikuje dobar alat od lošeg alata je korisno samo ako to znanje možete prevesti u ponovljiv proces evaluacije dobavljača. Većina kupaca prema zadanim postavkama zahtijeva tri ponude i odabire najniži broj -, metodu koja zanemaruje gotovo sve što određuje da li će prilagođena metalna matrica za žigosanje imati pouzdan učinak u proizvodnji. Strukturirani pristup zahtijeva više truda unaprijed, ali sprječava daleko skuplju grešku kvalificiranja pogrešnog partnera šest mjeseci u program.
Usklađivanje mogućnosti proizvođača s potrebama projekta
Prije nego što kontaktirate jednog proizvođača kalupa za štancanje, odgovorite na pet pitanja o vlastitom projektu. Ovi odgovori filtriraju vašu listu dobavljača brže od bilo kojeg pretraživanja u imeniku:
- Koliki je vaš godišnji obim?- Ovo određuje tip kalupa (progresivni, prijenosni, složeni) i odvaja-specijaliste velikog obima od prototipova-fokusiranih radnji.
- Koji materijal i debljina?- Dobavljač sa iskustvom sa 0,5 mm fosfornom bronzom za konektore radi u drugačijem svijetu od jednog štancanog čelika visine 2,0 mm- čvrstoće za konstrukcijske nosače.
- Koja je tolerancija potrebna?- Uskladite svoj nivo preciznosti (standardni, precizni, ultra-precizni) sa trgovinama čija oprema i sistemi za inspekciju ga udobno podržavaju.
- Koje su industrijske potvrde potrebne?- Zahtjevi IATF 16949, AS9100 ili ISO 13485 odmah eliminiraju trgovine kojima nedostaje infrastruktura kvaliteta koju vaš program zahtijeva.
- Koja je tvoja vremenska linija?- Rok od 6-nedjelja za složenu progresivnu matricu ograničava vas na proizvođače s otvorenim kapacitetom i internim probnim presama. Prozor od 16 sedmica otvara offshore opcije.
Ova pitanja ipak zvuče osnovnovodiči za izvore stalno pronalazeda kupci koji preskoče ovu samo{0}}ocjenu troše sedmice u potrazi za proizvođačima koje ne odgovaraju njihovim stvarnim zahtjevima.
Crvene i zelene zastavice tokom evaluacije
Nakon što imate kratku listu, razgovor o evaluaciji otkriva više od bilo koje marketinške brošure. Pazite na ove signale:
Crvene zastavice koje bi vam trebale dati pauzu:
- Nejasni ili nerealno kratki rokovi bez objašnjenja kako će se postići
- Bez simulacije ili CAE mogućnosti - dizajn ide direktno na rezanje čelika bez validacije protoka materijala
- Nesklonost dijeljenju referenci kupaca ili studija slučaja iz sličnih projekata
- Nedostatak -probnih presa u kući, što znači da se vaša matrica neisporučuje ili se testira na vašoj proizvodnoj opremi
- Cijene znatno ispod tržišnog prosjeka bez jasnog objašnjenja kako se troškovi smanjuju
- Prilikom citiranja nije dostavljena zvanična dokumentacija o kvalitetu ili izvještaji o inspekciji
Zelene zastavice koje označavaju kvalifikovanog partnera:
- Transparentna procesna dokumentacija koja prikazuje svaku fazu od izvodljivosti do kvalifikacije
- In-probne prese u kući u skladu sa specifikacijama vaše proizvodnje
- Spremnost da se izvrši studija izvodljivosti prije nego što citirate - analizirajući vašu geometriju, materijal i zahtjeve za toleranciju kako biste potvrdili produktivnost
- Mogućnost CAE simulacije sa demonstriranim iskustvom u predviđanju povratnog odskoka, stanjivanja i protoka materijala
- Jasne smjernice za održavanje i očekivani životni vijek matrice uključeni su u njihov prijedlog
- Proaktivna komunikacija o potencijalnim izazovima umjesto tihog optimizma
Proizvođač čiji tok rada uključuje procjenu izvodljivosti, CAE simulaciju, preciznu mašinsku obradu, probne vožnje i inspekciju dimenzija prije isporuke odražava upravo gore navedene zelene zastavice. YICHEN, na primjer, strukturira svoj proces oko ovog kompletnog niza - od studije izvodljivosti i simulacije preko strojne obrade, isprobavanja i završne inspekcije - dajući menadžerima izvora i inženjerima alata jasan put od početnog istraživanja do RFQ-spremnih prilagođenih pečata bez praznina u odgovornosti.
Prelazak sa istraživanja na RFQ
Jaz između čitanja o proizvođačima matrica i stvarnog produktivnog angažmana svodi se na vaš paket RFQ. Potpuni zahtjev za ponudu eliminira dvosmislenost i omogućava kvalifikovanim dobavljačima da odgovore sa smislenim, uporedivim prijedlozima. Na osnovu najboljih praksi za RFQ, nepotpune prijave dodaju 3 do 5 radnih dana nazad-i-nazad - vrijeme za pojašnjenje koje se povećava kada citirate više dobavljača istovremeno.
Efektivni RFQ za prilagođeni metalni pečat ili projekt prilagođenog pečata treba uključivati:
- Dimenzionirani 2D crtež (PDF) sa tolerancijama, GD&T oblačićima i specifikacijom materijala
- 3D CAD model u STEP formatu
- Ciljani godišnji obim i očekivani vijek trajanja programa
- Vrsta materijala i debljina
- Potrebni sertifikati (IATF 16949, AS9100, ISO 13485, itd.)
- Završna obrada površine i oblačići kritičnih dimenzija
- Ciljano vrijeme isporuke i sve prekretnice
- Zahtjevi inspekcije (prvi članak, CMM izvještaj, SPC podaci)
Kada pošaljete ovaj paket kvalificiranom proizvođaču progresivnih matrica, njihov odgovor vam sve govori. Snažan dobavljač odgovara konkretnim pitanjima o izazovima formiranja, prijedlozima za optimizaciju dizajna, realističnim vremenskim okvirima razbijenim u faze i jasnim opisom onoga što njihova isporuka uključuje - probavne dijelove, izvještaje o inspekcijama, dokumentaciju o održavanju i rezervne komponente. Slab dobavljač odgovara jednim brojem i nejasnom procjenom isporuke.
Koristite ovu evaluacijsku kontrolnu listu da sistematski ocijenite svakog kandidata prije nego što napravite svoj konačni odabir:
- YICHEN- Potpuni-tok usluge od izvodljivosti i CAE simulacije do precizne obrade, probnih radova i inspekcije dimenzija; podržava proizvođače, menadžere izvora i inženjere alata koji prelaze s istraživanja na rješenja za pečatiranje metala po mjeri
- Mogućnost dizajna i simulacije - Da li trgovina koristi FEA i simulaciju formiranja, ili se oslanja na pokušaj-i-greške?
- Lista opreme za obradu - CNC kapacitet, rezolucija EDM žice, sposobnost brušenja i starost alatnih mašina
- Certifikati kvaliteta - Provjereni i trenutni certifikati koji odgovaraju zahtjevima vaše industrije
- Probni kapacitet - In-kućne prese sa odgovarajućom tonažom i veličinom ležaja za vašu matricu
- Metode inspekcije - CMM, optički komparatori, sistemi vizije i dokumentovane procedure prvog-članka
- Referentni klijenti - Spremnost da vas povežemo sa postojećim klijentima koji imaju slične programe
- Odziv komunikacije - Vrijeme odgovora tokom faze citiranja predviđa vrijeme odgovora tokom proizvodnje
Proizvođači koji imaju dobre rezultate na ovoj kontrolnoj listi - ne samo po cijeni - su oni koji isporučuju prilagođena rješenja za metalne kalupe koja pouzdano rade od prvog udarca do milionitog. Odabir proizvođača kalupa za štancanje je u konačnici odluka upravljanja rizikom: vi birate ko će kontrolirati preciznost, izdržljivost i dugoročnu-ekonomičnost svakog dijela koji vaš program proizvodi. Uložite trud u procjenu sada i matrica vam vraća u stalnom kvalitetu i predvidljivim troškovima u godinama koje dolaze.
Često postavljana pitanja o proizvođačima kalupa za štancanje
1. Šta radi proizvođač kalupa za štancanje?
Proizvođač kalupa za štancanje dizajnira, obrađuje i kvalifikuje prilagođenu preciznu alatku koja oblikuje ravni lim u gotove dijelove koristeći silu pritiska. Njihov rad obuhvata čitav razvojni ciklus: studije izvodljivosti, CAD/CAE simulacija, CNC obrada, EDM žice, termička obrada, montaža, isprobavanje na presama za štancanje i konačna dimenzionalna inspekcija. Kompanije kao što je YICHEN (https://www.yichen-group.com/stamping-die/) nude ovaj potpuni-tok usluga od izvodljivosti do konačne kvalifikacije, djelujući kao inženjerski partneri koji prevode dizajn dijelova u proizvodnju-spremne sklopove od kaljenog alatnog čelika koji mogu proizvesti hiljade identičnih komponenti.
2. Kako da odaberem između progresivnog i transfer kockice?
Izbor zavisi od veličine dela, geometrije i godišnje zapremine. Progresivne matrice najbolje rade za manje, složene dijelove proizvedene u velikim količinama (10.000 do milijuna) jer izvode više operacija uzastopno kako zaliha trake napreduje kroz stanice. Prenosne matrice odgovaraju većim dijelovima ili duboko-izvučenim oblicima koji ne mogu ostati pričvršćeni za traku, koristeći mehaničke hvataljke za pomicanje pojedinačnih blankova između stanica. Ako je geometrija vašeg dijela jednostavna i ravna sa uskim potrebama koncentričnosti, složena matrica može biti-isplativija. Usklađivanje tipa matrice sa vašim stvarnim proizvodnim zahtjevima umjesto zadane najjeftinije opcije sprječava probleme s kvalitetom nizvodno.
3. Koje tolerancije mogu imati proizvođači kalupa za štancanje?
Mogućnost tolerancije značajno varira između proizvođača i spada u tri nivoa. Standardno štancanje drži ±0,1 mm do ±0,2 mm za strukturne nosače i opći hardver. Precizno štancanje postiže ±0,025 mm do ±0,05 mm za automobilske konektore i čvrste-sklopove. Ultra{8}}precizan rad pada ispod ±0,01 mm za medicinske implantate i mikro{10}}konektore. Ostvarljiva preciznost zavisi od tačnosti alatnih mašina, kvaliteta čelika, upravljanja toplotom, opreme za inspekciju (CMM, sistemi vizije) i veštine rukovaoca. Zahtjev za užim tolerancijama nego što to zahtijeva vaša aplikacija povećava troškove bez funkcionalne koristi.
4. Da li trebam izvor žigosanja u zemlji ili na moru?
Nijedna opcija nije univerzalno superiorna. Domaći izvor nudi brže cikluse ponavljanja, komunikaciju u istoj-vremenskoj zoni, jaču IP zaštitu i izolaciju prema tarifama Odjeljka 232 koje se sada primjenjuju na punu carinsku vrijednost markiranih dijelova. Offshore izvori mogu isporučiti 30-50% niže osnovne troškove alata i veći kapacitet obrade. Ključni rizik kod offshore dobavljača je fragmentirana odgovornost među više dobavljača. Puno{9}}offshore proizvođači kao što je YICHEN (https://www.yichen-group.com/stamping-die/) ublažavaju ovo rukovanjem izvodljivošću, CAE simulacijom, obradom, probnim radom i inspekcijom u okviru jedne organizacije, smanjujući nedostatke u koordinaciji gdje se obično javljaju problemi s kvalitetom.
5. Koliko dugo traje matrica za štancanje prije nego što je treba zamijeniti?
Vijek trajanja matrice kreće se od 50.000 pogodaka do preko 7 miliona, ovisno o vrsti čelika za matricu, žigosanom materijalu, geometriji dijela, stanju prešanja i disciplini održavanja. Prethodno kaljeni čelici kao što je P20 daju manje od 50.000 pogodaka pogodnih samo za izradu prototipa. Alatni čelici srednje{9}}vrste (O1, A2) dostižu 50.000 do 250.000 pogodaka. D2 alatni čelik gura u 500.000 do 1.000.000 pogodaka za velike-prilike. Karbidni umetci mogu premašiti milione ciklusa. Dizajnerski izbori kao što su modularni zamjenjivi umetci u odnosu na monolitne dijelove značajno utiču na dugoročnu-upotrebljivost i ukupne troškove vlasništva iznad početne kupovne cijene.