


Šta je progresivno štancanje i zašto je važno
Zamislite da proizvedete gotov metalni dio svakim pojedinačnim pritiskom na - bez ponovnog pozicioniranja, bez sekundarnih podešavanja, bez intervencije operatera između koraka. To je ono što donosi progresivni proces štancanja, a on je bio okosnica velike-proizvodnje metalnih komponenti od sredine 20. stoljeća.
Definiranje progresivnog štancanja
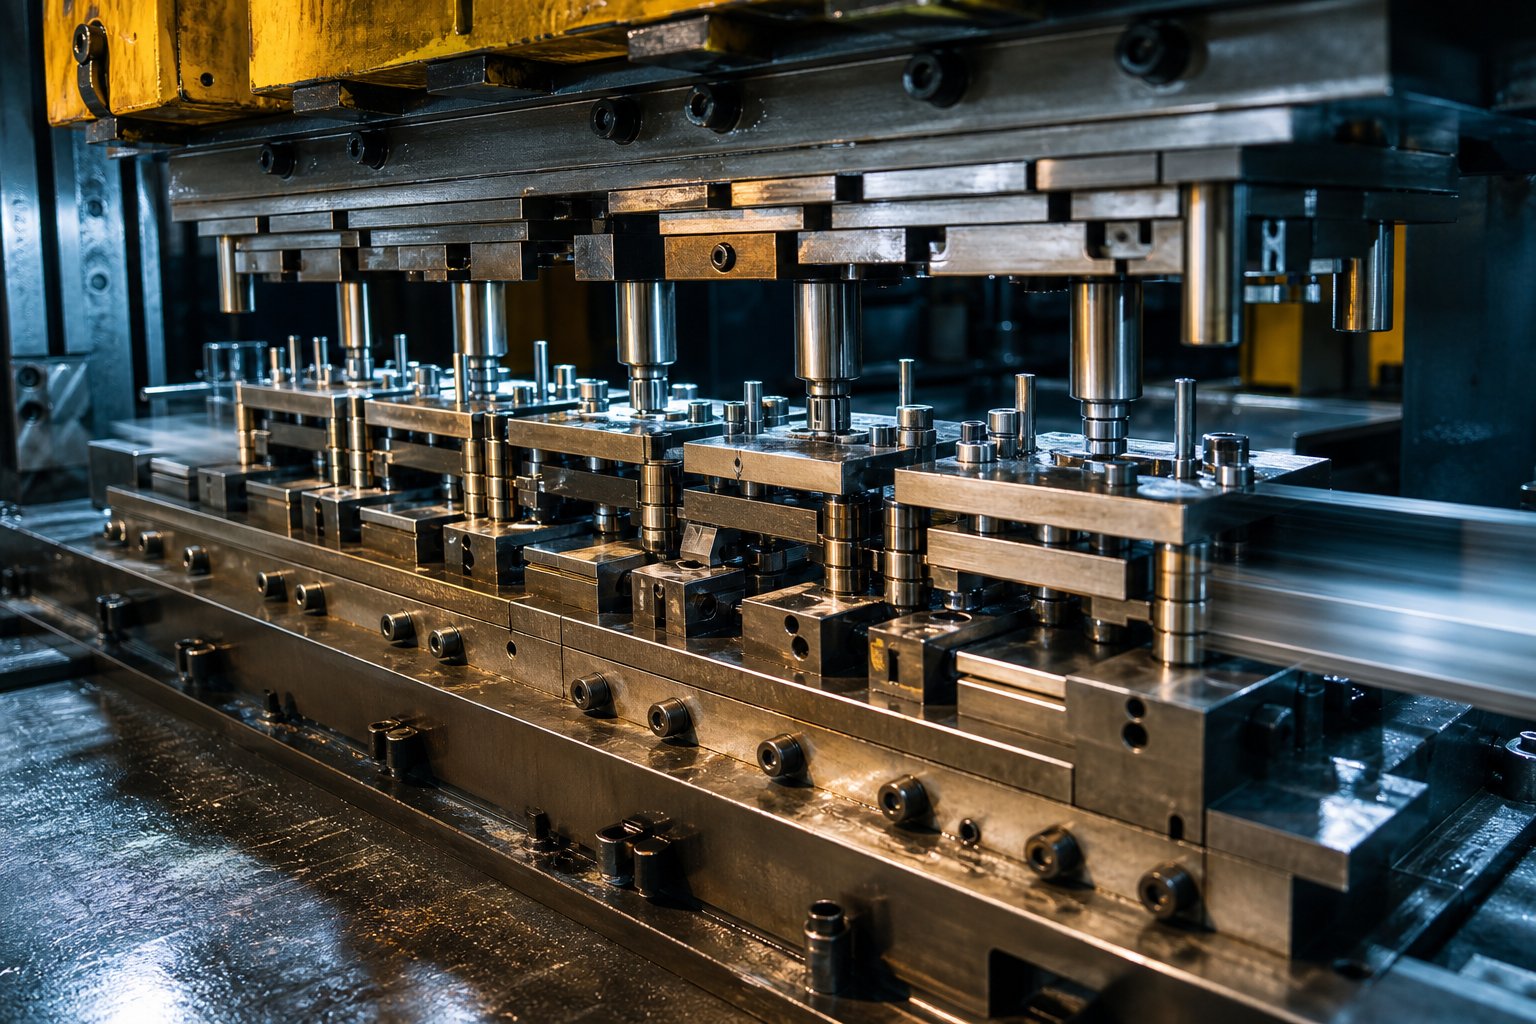
Progresivno štancanje je proces obrade metala sa zavojnicom-u kojem kontinuirana traka metala napreduje kroz više stanica unutar jedne matrice, pri čemu svaka stanica izvodi posebnu operaciju - bliješenja, probijanja, savijanja ili formiranja - sve dok se gotovi dio ne odvoji na završnoj stanici.
dakle,šta je progresivna mrtva? To je specijalizovani alat koji sadrži niz radnih stanica, od kojih je svaka dizajnirana da postepeno oblikuje metalnu traku. Zavojnica lima ulazi u presu, napreduje na fiksnoj udaljenosti (koja se naziva korak) sa svakim potezom i izlazi kao gotova komponenta. Traka ostaje povezana tokom čitavog procesa preko nosača, dajući svakoj stanici stabilnu referentnu tačku sve dok operacija odsecanja ne oslobodi deo.
Bilo da ste inženjer koji specificira tolerancije ili voditelj nabavke koji upoređuje troškove po-dijelima, osnovna ideja je ista: jedan alat, više operacija, kontinuirani izlaz.
Zašto ovaj proces dominira visoko{0}}produkcijom
Progresivno štancanje metala postalo je zadano za masovno{0}}proizvedene dijelove jer rješava tri problema istovremeno:
- Brzina- Velike-prese mogu raditi sa 300+ takta u minuti, proizvodeći hiljade gotovih dijelova svakog sata.
- Ponovljivost- Pilotne igle i fiksna geometrija matrice znače da je milioniti dio dimenzionalno identičan prvom.
- Minimalno rukovanje- Traka se sama nosi kroz matricu, eliminirajući ručno učitavanje između operacija i varijacija koje dolaze s njom.
Ove prednosti se povećavaju u velikoj meri. Trošak rada po dijelu pada na djeliće centa, ulaganje u alat se amortizira kroz milione ciklusa, a ostatak zbog greške operatera u suštini nestaje. Za dijelove koji zahtijevaju više funkcija - rupe, savijanja, formirani jezičci - progresivno štancanje objedinjuje ono što bi inače bila odvojena podešavanja u jedan neprekinuti ciklus.
Pravo pitanje nije da li ovaj proces funkcioniše. To je razumijevanje kako tačno svaka stanica doprinosi završnom dijelu - i gdje se pametne dizajnerske odluke pretvaraju u mjerljive uštede.
Kako radi proces progresivnog štancanja stanica po stanica
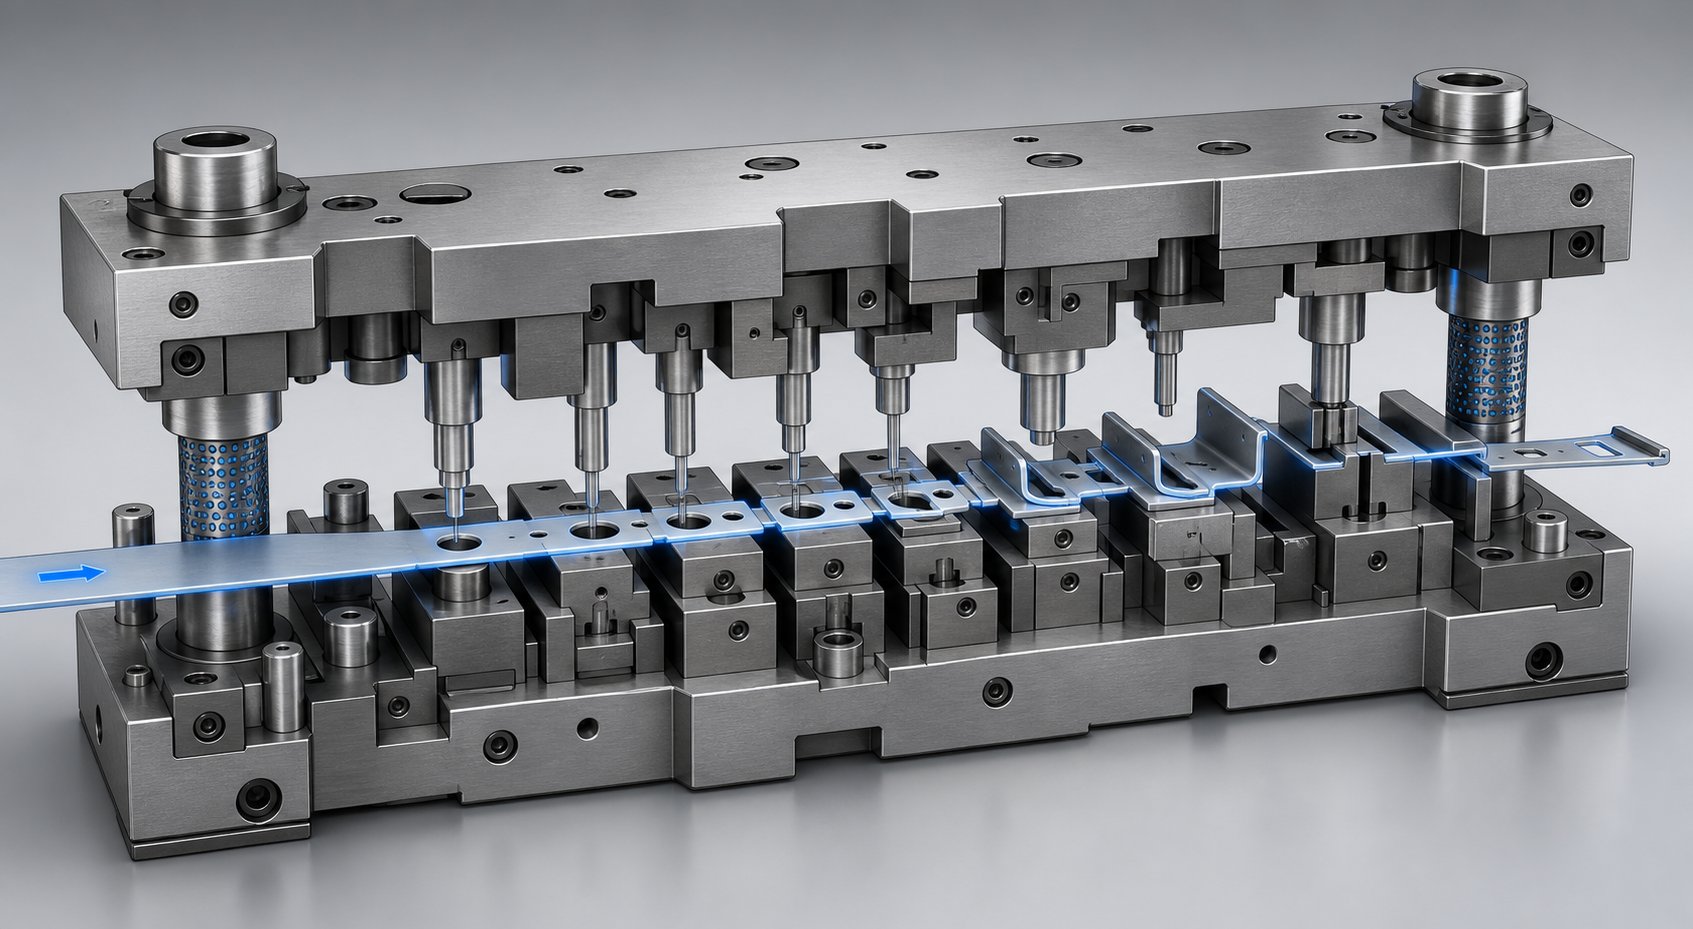
Zamislite držač električnog konektora - kao mali dio sa pilot rupama, formiranim jezičkom i preciznim izrezom. Počinje kao ravna zavojnica od legure bakra i izlazi iz kalupa kao gotova komponenta, sve u djeliću sekunde. Razumijevanjekako radi presa za štancanjena ovom nivou otkriva zašto proces kalupa zahteva tako pažljiv inženjering na svakoj stanici.
Hranjenje trakom i registracija pilota
Zavojnica ulazi u progresivnu presu za štancanje kroz automatizovani sistem za uvlačenje štancanja -, što je tipično mehanizam za uvlačenje u rolni ili rukohvat. Pomaci rolama koriste uparene valjke koji rotiraju zadatu udaljenost po potezu kako bi unaprijedili traku za preciznu dužinu koraka. Grip feedovi koriste klipnu stezaljku koja hvata i povlači traku prema naprijed, što se često preferira za deblje materijale ili veće dužine uvlačenja.
Kontrola tona je kritična. Prema Metal Forming Magazineu, faktori kao što su hod-podizača trake i udaljenost između jedinice za uvlačenje i matrice mogu dovesti do greške nagiba ako vrijeme zatvaranja -rola za uvlačenje nije ispravno kalibrirano. Čak i delići milimetra pogrešnog uvlačenja pretvaraju se u neispravne delove.
Kada traka stigne do svake stanice, konusni pilot igle se spuštaju u prethodno-probušene pilot rupe da registruju tačan položaj trake. Ovo osigurava tačnost poravnanja unutar ±0,001 inča (0,025 mm) - vrste ponovljivosti koja održava tolerancije dosljednim kroz milione ciklusa.
Logika sekvence preko stanica
Operacije u kalupu za progresivno štancanje nisu raspoređene proizvoljno. Slijed slijedi strogu logiku formiranja dizajniranu da zaštiti integritet dijela:
- Piercing pilot rupe- Prvo kreiran za uspostavljanje datuma registracije za sve nizvodne stanice.
- Značajka pirsinga i probijanja- Rupe i izrezi se formiraju dok je traka još ravna, sprečavajući izobličenje koje bi moglo nastati ako se probije nakon savijanja.
- Zarezivanje- Reljefni zarezi se izrezuju prije savijanja kako bi se eliminisale koncentracije naprezanja i smetnje materijala na linijama pregiba.
- Oblikovanje i savijanje- Kartice, prirubnice i uglovi se oblikuju progresivno, sa jednostavnim oblicima koji prethode složenim.
- Kovanje ili utiskivanje- Fini detalji i dimenzionalna preciziranja se primjenjuju na već-formiranu geometriju.
- Prekid i razdvajanje- Gotovi dio se oslobađa od noseće trake na završnoj stanici.
Zašto ova naredba? Probijanje prije formiranja sprječava izobličenje rupe - okrugla rupa izbušena u ravnu traku ostaje okrugla, ali probijanje nakon savijanja dovodi do naprezanja koji je izdužuje. Zarezivanje prije savijanja oslobađa materijal koji bi se inače kopčao ili pucao na pregibu. Tokom napredovanja, noseći jezičci drže traku povezanom, obezbeđujući strukturnu stabilnost tako da svaka stanica ima čvrsti radni komad na koji deluje.
Tipični nosač konektora može zahtijevati 6 do 12 stanica. Brze -prese za progresivno štancanje koje rade od 200 do 400+ udaraca u minuti mogu proizvesti hiljade ovih dijelova na sat - svaki identičan prethodnom.
Konačno razdvajanje i izbacivanje dijela
Na posljednjoj stanici, rezni proboj odsiječe gotovu komponentu od noseće trake. Dio pada kroz matricu ili se izbacuje pomoću opruge{1}}opterećenih klinova u sabirni otvor ispod prese. U međuvremenu, preostala traka kostura - sada samo traka otpada - izlazi iz kalupa i namotava se na kolut za otpad za recikliranje.
Cijeli proces progresivnog štancanja, od ulaska u zavojnicu do izbacivanja dijela, odvija se u kontinuiranom kretanju. Nema pauze između dijelova, nema ručnog prijenosa, nema ponovnog{1}}učvršćivanja. Svaki pritisak pritiska istovremeno napreduje do svake stanice, što znači da se šest ili više operacija odvija paralelno sa svakim ciklusom.
Ova paralelna efikasnost je ono što proces kalupa čini tako produktivnim pri zapremini. Ali to također znači da sama alatka - probojci, blokovi kalupa, skidači i vodilice unutar kalupa - moraju funkcionirati kao čvrsto integrirani sistem. Način na koji te komponente međusobno djeluju određuje kvalitetu dijelova i dugovječnost matrice.
Kritične komponente matrice i njihova interakcija
Matrica za progresivno štancanje može izgledati kao čvrsti čelični blok izvana, ali otvorite je i vidjet ćete desetine preciznih-dijelova matrice za utiskivanje koje rade zajedno. Svaka komponenta ima jedan posao, ali nijedna ne može funkcionirati bez drugih. Zamislite to kao mehanički orkestar - jedan van-iz-odjeljka i cijela izvedba se raspada.
Ploče za bušenje, blokovi matrica i skidači
Ploča za bušenje se nalazi u gornjoj polovini matrice i nosi sve udarce za rezanje i oblikovanje. Ovi udarci - dostupni u okruglim, duguljastim ili prilagođenim profilima - spuštaju se u materijal trake sa svakim potezom pritiska kako bi probili rupe, posmične profile ili geometriju forme. Njihovi oblici odgovaraju karakteristikama koje su potrebne na svakoj stanici.
Ispod trake, matrice daju geometriju spajanja. Svaki blok matrice sadrži precizno-obrađene otvore (nazvane matricama) koji odgovaraju gornjim udarcima. Razmak između bušotine i dugmeta matrice - obično 5-10% debljine materijala po strani - određuje kvalitet ivica i vijek trajanja alata. Previše čvrsto i preopterećujete udarac; previše labav i na dijelu se stvaraju neravnine.
Ploča za skidanje upotpunjuje trio. Kao što Wisconsin Metal Parts objašnjava, ploča za skidanje materijala obavlja dva kritična posla: pričvršćuje materijal ravno uz blok kalupa tokom rada i uklanja materijal sa udaraca na povratnom hodu. Bez toga, traka bi se zalijepila za udarce i povukla bi se prema gore, uništavajući dio i potencijalno oštetivši matricu.
Piloti, dizači i vodiči za stoku
Piloti su igle s{0}}metkom koje se spuštaju u unaprijed{1}}probušene rupe na svakoj stanici. Oni pružaju konačnu korekciju položaja izvan onoga što sam mehanizam za uvlačenje može postići - postavljajući traku u tačno poravnanje svakim pojedinačnim potezom. Ova tačnost registracije je ono što drži lokacije rupa, ivice i formirane karakteristike unutar tolerancije na milionima delova.
Podizači kalupa za štancanje su igle ili šine s oprugom-koje podižu traku s donje površine matrice nakon završetka svakog poteza. Podizanjem trake stvaraju razmak tako da materijal može slobodno napredovati do sljedeće stanice bez vučenja po površinama za formiranje ili hvatanja za rubove kalupa. Ovo zvuči jednostavno, ali nepravilna visina dizača ili sila opruge uzrokuju greške pri uvlačenju koje kaskadiraju kroz svaku nizvodnu stanicu.
Vodilice se kreću duž obe strane trake, stvarajući kanal koji sprečava bočno pomeranje. Oni održavaju praćenje materijala zavojnice ravno kroz matricu, tako da pilot igle mogu obaviti svoj posao finog-podešavanja bez borbe protiv velikog neusklađenosti.
Kako komponente rade zajedno kao sistem
Tokom ciklusa prešanja, gornja papuča matrice se spušta, vođena preciznim vodećim klinovima i čaurama (često tip kugličnog-ležaja u brzom-progresivnom alatu) koji održavaju poravnanje unutar desetinki hiljaditih dionica. Skidač prvi dodiruje traku, stežući je ravno. Probojci zatim prolaze kroz odstranjivač za izvođenje operacija rezanja ili oblikovanja na blokovima kalupa ispod. U povratnom hodu, alat za skidanje materijala drži materijal dolje dok se udarci čisto povlače. Podizači zatim podižu traku, mehanizam za uvlačenje je pomera za jedan korak i ciklus se ponavlja.
Svaka matrica za štancanje ovisi o tome da je ova interakcija besprijekorna. Kavezi valjkastih ležajeva u setu matrica osiguravaju da se gornje i donje cipele vraćaju u isti položaj ciklus nakon ciklusa. Podložne ploče iza umetaka sprečavaju zabijanje očvrslog alata u mekše matrice pod ponovnim udarom. Blokovi za petu podržavaju udarce koji doživljavaju bočno-opterećenje od jednostranih-rezivanja. To je integrirani sistem u kojem svaka komponenta štiti ostale.
| Komponenta | Funkcija | Tipični materijal |
|---|---|---|
| Punch plate | Drži i locira udarce za rezanje/formiranje | A2 ili D2 alatni čelik |
| Udarci | Probušite, ispraznite ili formirajte materijal trake | D2, M2 ili volfram karbid |
| Die blokovi / umri gumbi | Omogućite spajanje rezne ivice i formiranje šupljine | D2 umeci od alatnog čelika ili karbida |
| Ploča za skidanje | Stezaljke trake ravne; uklanja materijal sa udaraca po povratku | A2 alatni čelik (kaljen) |
| Pilotske igle | Registrirajte poziciju trake na svakoj stanici | M2 brzorezni čelik |
| Dizači | Podignite traku za glatko napredovanje uvlačenja | Kućište{0}}kaljeni legirani čelik |
| Vodiči za dionice | Spriječite bočno zanošenje trake | A2 alatni čelik ili kaljena legura |
| Vodeći klinovi i čahure | Precizno poravnajte gornju i donju polovinu kalupa | Kaljeni alatni čelik / aluminij bronzane čahure |
| Podloge | Zaštitite cipele od udarnih sila | Kaljeni alatni čelik |
| Cipele (gornje/donje) | Strukturni temelj; montirati sve komponente | 1045 srednje ugljenični čelik ili liveno gvožđe |
Izbor materijala u ovoj tabeli nije proizvoljan. Matrice za štancanje-većih zapremina koriste D2 ili karbidne umetke na stanicama za sečenje jer su ti materijali otporni na abrazivno habanje tokom miliona ciklusa. Alati-manje zapremine mogu koristiti A2 čelik - čvršći i manje sklon lomljenju, iako se brže otupljuje. Odluka se uvijek vraća na balansiranje vijeka trajanja alata i početnih troškova.
Najvažnije je kako se odabir materijala i geometrijska preciznost kombinuju u svim ovim komponentama. Savršeno izbrušeni udarac uparen sa istrošenim dugmetom matrice i dalje proizvodi loše delove. Besprijekoran blok matrice uparen sa slabim dizačima i dalje uzrokuje pogrešno uvlačenje. Performanse progresivne matrice živi u sistemu, a ne u bilo kojem dijelu - i razumijevanje tog sistema je ono što razdvaja pouzdanu proizvodnju od hroničnog rješavanja problema.
Izbor materijala i kako se metali ponašaju tokom štancanja
Komponente kalupa određuju mehaničku preciznost progresivne operacije štancanja, ali metalna traka koja prolazi kroz te stanice ima svoj vlastiti plan. Svaka legura različito reagira na sile rezanja, savijanja i oblikovanja unutar kalupa. Neki metali se vraćaju nakon formiranja. Drugi rade-očvršćavaju usred-procesa i iznenada se odupiru radu sljedeće stanice. Nekoliko će se zalijepiti na površine za bušenje i uništiti vijek trajanja alata za nekoliko sati.
Odabir pravog progresivnog materijala za štancanje nije samo vježba nabavke -, već direktno oblikuje postavke za čišćenje kalupa, strategije podmazivanja, odabir materijala za bušenje, pa čak i sekvenciranje stanica.
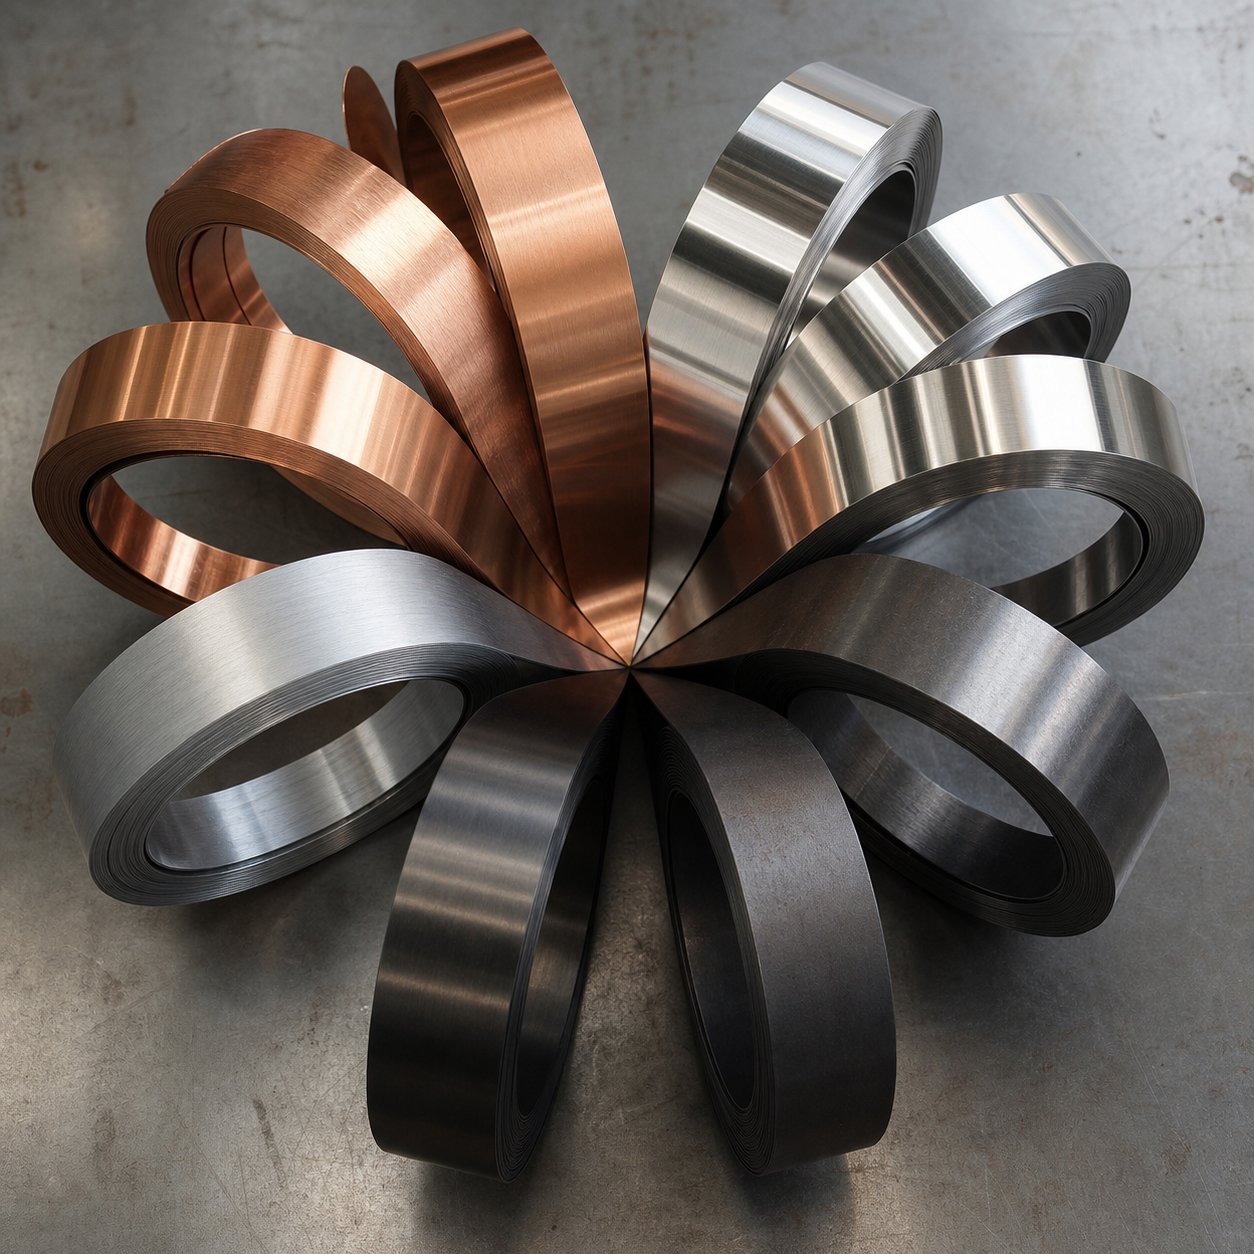
Ponašanje čelika, aluminijuma i legura bakra
Svaka porodica metala donosi predvidljiva ponašanja u progresivno štancanje. Razumijevanje ovih tendencija unaprijed sprječava skupe pokušaje-i-greške na novinarima.
Ugljični čelikje radni konj -štancanja velikog obima. Nisko-ugljični razredi (C1008 do C1020) nude odličnu formabilnost, nisku oprugu-nazad i predvidljivo ponašanje u milionima ciklusa. Progresivno štancanje od ugljeničnog čelika radi efikasno jer je materijal otporan -, prihvata uska savijanja bez pucanja i ne troši agresivno alat. Međutim, što je veći sadržaj ugljika u čeliku, on postaje tvrđi i krhkiji, povećavajući opterećenje proboja i smanjujući vijek trajanja matrice.
Čelik visoke{0}}vrsteuvodi značajne{0}}proljetne tendencije. AsCepTechnapomene, modul elastičnosti određuje koliko elastičnog oporavka materijal pokazuje nakon deformacije - niži modul znači više opruge-nazad. Čelici velike čvrstoće pohranjuju elastičnu energiju tokom savijanja koja se djelimično oslobađa kada se probojnik povuče, uzrokujući otvaranje formiranih uglova. Dizajneri kalupa kompenzuju preko-savijanja: ciljaju formu od 92-da bi postigli konačni ugao od 90 stepeni nakon opuštanja opruge.
Nerđajući čelikpredstavlja drugačiji izazov - učvršćivanje rada. Svaka operacija oblikovanja povećava površinsku tvrdoću u deformiranoj zoni, zbog čega se sljedeće stanice susreću sa sve tvrđim materijalom. Austenitni slojevi (304, 316) su posebno agresivni{5}}učvršćivači. To znači da razmaci matrice moraju biti širi od ekvivalenta ugljičnog čelika, a probojci zahtijevaju tvrđi alatni čelik ili umetke od tvrdog metala kako bi se nosili s povećanim silama rezanja. Nerđajući materijal takođe zahteva jače podmazivanje kako bi se sprečilo nagrizanje između obradaka i površina matrice.
Aluminijumje lagan i vrlo oblikovljiv, ali uvodi rizik od draženja. Aluminij ima tendenciju hladnog-zavarivanja na površine probijača i kalupa pod pritiskom, stvarajući materijal koji nagriza sljedeće dijelove i oštećuje alat. Aluminijsko progresivno štancanje zahtijeva polirane površine kalupa, specijalizirane premaze (TiN ili DLC na probijačima) i agresivno podmazivanje kako bi se suprotstavilo ovoj tendenciji prianjanja. Zazori matrice su obično manji od čelika - oko 4-6% debljine materijala po strani - jer mekoća aluminijuma omogućava čisto smicanje na užim prazninama.
Legure bakra i mesingapredstavljaju materijale koji-prijatenije za štancanje u progresivnom kalupu. Bakarno progresivno štancanje ima koristi od odlične duktilnosti metala i niske stope radnog-otvrdnjavanja, omogućavajući čvrste savijanja i složene oblike bez pucanja. Progresivno štancanje od mesinga je jednako prilagođeno - sadržaju cinka u mesingu poboljšava obradivost uz održavanje dobre formabilnosti. Oba materijala nesmetano prolaze kroz stanice za formiranje, proizvode minimalne neravnine na odgovarajućim zazorima i nježni su za alat u poređenju sa crnim metalima. Njihovo primarno ograničenje je niža vlačna čvrstoća, što znači da oblikovane karakteristike moraju biti dizajnirane s odgovarajućom materijalnom potporom kako bi se izbjegla izobličenja u radu.
Usklađivanje materijala sa zahtjevima dijela
Inženjeri ne biraju metale u izolaciji. Proces odabira balansira ono što gotovi dio mora učiniti u službi u odnosu na to kako će se materijal ponašati unutar kalupa. Evo kako se logika odluke obično odigrava:
- Električna provodljivost- Bakar i njegove legure dominiraju. Kontakti baterije, sabirnice i terminali konektora zahtijevaju minimalan otpor, a oblikovnost bakra čini ga prirodnim pogodnim za progresivno štancanje.
- Otpornost na koroziju- Nehrđajući čelik (serija 300) rukuje medicinskim instrumentima, komponentama za preradu hrane i brodskim hardverom gdje je hrđa ili biološka kontaminacija neprihvatljiva.
- Smanjenje težine- Aluminij služi za automobilske i svemirske nosače, hladnjake i strukturalne kopče gdje je svaki gram bitan za efikasnost goriva.
- Ograničenja troškova- Progresivno štancanje od ugljeničnog čelika pokriva držače opće-opšte namjene, kopče i hardver gdje cijena materijala direktno utiče na marže, a zahtjevi za performanse su umjereni.
Smjer zrna dodaje još jedan sloj ovoj odluci. Lim ima preferirani smjer valjanja, a krivine napravljene okomito na zrno daju čistije rezultate sa manjim rizikom od pucanja rubova. Zavoji paralelni sa smjerom zrna zahtijevaju veće radijuse kako bi se izbjegli lomovi -, posebno kod tvrđih temperamenata. Progresivni dizajneri matrica orijentiraju raspored trake tako da kritične krivine prelaze zrno kad god je to moguće, čak i ako to znači nešto niže korištenje materijala iz kotura.
| Materijal | Formability Rating | Tipične primjene | Razmatranje progresivnog štancanja |
|---|---|---|---|
| Nisko{0}}ugljični čelik (C1008-C1020) | Visoko | Nosači, kopče, opći hardver | Forgiving; niska opružna-leđa; standardni razmaci (8-10% po strani) |
| Čelik visoke čvrstoće (HSLA) | Umjereno | Strukturne automobilske komponente | Značajan povratak{0}}; zahtijeva preko-kompenzaciju savijanja; veća tonaža |
| Nehrđajući čelik (304/316) | Umjereno | Medicinski aparati, prehrambena oprema | Rad brzo očvršćava; potrebni su veći zazori i jače podmazivanje |
| Aluminijum (5052, 6061) | Visoko | Hladnjaci, automobilski nosači, kućišta | Rizik od žučenja; manji razmaci; zahtijeva obložene alate i polirane površine |
| bakar (C110, C102) | Vrlo visoko | Električni kontakti, sabirnice, terminali | Odlična duktilnost; nježan prema alatima; niska opruga-nazad |
| Mesing (C260, C270) | Vrlo visoko | Konektori, ukrasni okovi, ventili | Lako se formira; minimalne neravnine; dobra obradivost smanjuje habanje proboja |
Kompromisi-u ovoj tabeli otkrivaju nešto važno: najjeftiniji materijal nije uvijek najekonomičniji izbor kada uzmete u obzir održavanje kalupa, troškove podmazivanja i stope otpada. Progresivno štancanje čelika može koristiti jeftinu sirovinu, ali nehrđajući sloj koji agresivno troši udarce može dovesti do troškova održavanja alata dovoljno visokih da pomjere jednadžbu. Suprotno tome, veća cijena bakra po funti često je nadoknađena dužim vijekom trajanja matrice i većim brzinama presovanja zbog nižih sila oblikovanja.
Ponašanje materijala ne utiče samo na ono što se dešava unutar matrice -, već takođe određuje koja arhitektura matrice ima smisla na prvom mestu. Dijelovi koji zahtijevaju duboko izvlačenje ili ekstremnu sposobnost oblikovanja mogu odmaknuti od onoga što progresivna matrica može podnijeti, postavljajući pitanje kada prijenosna matrica ili složena matrica bolje odgovaraju.
Progressive Die vs. Transfer Die vs. Compound Die
Ne pripada svaki dio u progresivnom kocku. Nekim geometrijama je potrebno više prostora. Neki zahtijevaju duboko izvlačenje koje proces-prikačen na traku ne može prihvatiti. Poznavanje dostupnih tipova kalupa za štancanje - i gdje se svaki od njih ističe - sprečava vas od prekomjernog-inženjeringa alata ili ostavljanja performansi na stolu.
Progresivna matrica naspram transfernog štancanja
Definirajuća razlika se svodi na to kako se radni komad kreće između stanica. Progresivne matrice drže dio pričvršćen za noseću traku tokom cijele operacije - traka napreduje za jedan korak po potezu, a svaka stanica djeluje na još-povezani prazni. Prenosno štancanje ima fundamentalno drugačiji pristup: radni komad se odvaja od trake na prvoj stanici, a zatim mehanički prsti ili šatl mehanizmi fizički pomeraju pojedinačnu tvornicu s jedne matrice na drugu.
Zašto je ovo važno? Zato što pričvršćivanje trake ograničava dubinu izvlačenja. Matrice za progresivno štancanje najbolje rade za manje, ravnije dijelove - električne kontakte, držače, kopče - gdje oblikovanje ostaje unutar otprilike jedne debljine materijala u dubini izvlačenja. Ploče za prijenos uklanjaju to ograničenje. Kada se praznina oslobodi od trake, može se duboko-izvući, ponovo iscrtati i spojiti na više stanica bez borbe sa geometrijom jezička nosača. Zamislite čahure, automobilska kućišta u obliku čaše- ili velike strukturalne ploče.Keats Manufacturingnapominje da je transferno štancanje posebno pogodno za proizvodnju duboko-izvučenih dijelova i cijevi upravo zato što se odvajanje trake dešava rano u procesu.
Zamjena-? Prenosne ploče rade sporije. Mehanizam mehaničkog prijenosa između stanica ne može odgovarati brzini zavojnice koja jednostavno napreduje kroz progresivne kalupe pri 300+ takta u minuti. Prese za prijenos obično rade u rasponu od 20-60 hoda za veće dijelove.
Progresivna matrica naspram složenog štancanja
Složeno štancanje zauzima suprotan kraj spektra složenosti. Tamo gdje progresivna matrica raspoređuje operacije na više stanica, složena matrica izvodi višestruke operacije rezanja - bliješenja i bušenja - u jednom potezu na jednoj stanici. Dio je završen u jednom pogotku.
Zvuči efikasno? Jeste, za prave dijelove. Složene matrice se ističu u ravnim komponentama kojima je potrebna čvrsta koncentričnost između unutrašnjih i vanjskih elemenata - podložaka, jednostavnih prstenova ili praznih kotača gdje rupa mora biti savršeno centrirana u odnosu na vanjski promjer. Budući da se sve seče istovremeno, nema kumulativne greške u pozicioniranju od stanice-na-prijenos stanice.
Ograničenje je geometrijska složenost. Složene matrice rukovode samo operacijama rezanja - one ne mogu uključivati savijanje, oblikovanje ili progresivno oblikovanje. Ako vašem dijelu treba bilo kakva trodimenzionalna-geometrija, žigosanje složenim kalupom vas neće dovesti do toga. Progresivne matrice obrađuju one više-operacijske sekvence gdje završni dio ima savijanja, forme i karakteristike koje zahtijevaju sekvencijalnu obradu.
Kriterijumi za odabir prave metode
Biranje između ovih kalupa i metoda štancanja nije pitanje koje je "bolje" -, već usklađivanje sposobnosti procesa sa zahtjevima dijela. Evo kako se okvir odlučivanja ponaša prema kriterijima koji su najvažniji:
| Kriterijumi | Progressive Die | Transfer Die | Compound Die |
|---|---|---|---|
| Raspon veličina dijela | Mali do srednji (obično ispod 150 mm) | Srednje do velike (do 600 mm+) | Mali do srednji (ravni profili) |
| Tipični prag jačine zvuka | 100,000+ dijelova (poželjno veće količine) | 10.000-500.000 delova | 50,000+ dijelova |
| Sposobnost složenosti | Visoko (zavoji, oblici, pirsing, utiskivanje) | Vrlo visoka (duboko izvlačenje, urezivanje navoja, izbočine) | Niska (samo operacije rezanja) |
| Cijena po-dijelu po količini | Najniže za male složene dijelove | Umjereno (sporije vrijeme ciklusa) | Niska za jednostavne ravne dijelove |
| Ulaganje u alate | Visoko (više-umirenje stanica) | Visoka (višestruke matrice + mehanizam za prijenos) | Niže (jedna-kockasta stanica) |
| Maksimalna dubina izvlačenja | Ograničeno (~1x debljina materijala) | Moguće duboko crtanje (višestruko ponovno crtanje) | Nije primjenjivo (samo ravni dijelovi) |
| Brzina proizvodnje | Vrlo visoka (200-400+ SPM) | Umjereno (20-60 SPM za velike dijelove) | Visoko za jednostavne dijelove |
Prečica za brzu odluku: ako je vaš dio mali, treba mu više funkcija, a obim proizvodnje opravdava alate - progresivne matrice su gotovo uvijek odgovor. Ako dio zahtijeva izvlačenje dublje od debljine materijala ili premašuje omotač širine trake -, preuzima se štancanje. Ako vam je potreban ravan dio sa koncentričnim karakteristikama pri umjerenoj zapremini i želite nižu cijenu alata, - kompozitno štancanje se savršeno uklapa.
Prava složenost nastaje kada se dijelovi nalaze u sivim zonama između ovih kategorija. Nosač koji je malo predubok za progresivno oblikovanje može i dalje raditi s kreativnim dizajnom stanice - ili može zahtijevati alat za prijenos koji udvostručuje ulaganje u presu. Ove granične odluke su upravo mjesto gdje se stručnost dizajna-za-proizvodljivost zarađuje.
Dizajn za proizvodnost u progresivnom štancanju
Granične odluke između tipova kalupa često se svode na geometriju dijela - i geometrija je upravo ono što kontrolirate tokom dizajna. Što ranije primenite pravila o proizvodnosti na progresivni dizajn matrice, manje skupih iznenađenja će se pojaviti tokom isprobavanja. Funkcija koja izgleda dobro u CAD-u može da napukne alat, izobliči rupe ili otpadni materijal kada udari u pod za štampu.
Dizajn za proizvodnost (DFM) u progresivnom dizajnu kalupa za štancanje nije ograničenje kreativnosti. Radi se o razumijevanju kako se metal ponaša pod silama formiranja i dizajnu oko tih fizičkih stvarnosti od samog početka.
Minimalne veličine karakteristika i pravila od-do{1}}ivice
Određeni dimenzionalni odnosi se ne-ne mogu pregovarati u dizajnu kalupa za štancanje. Ako ih prekršite, vidjet ćete iskrivljene rupe, napuknute krivine ili udarce koji pucaju nakon nekoliko hiljada poteza. Ova pravila odražavaju decenije iskustva u radnji-sažeto u praktične smjernice:
- Minimalni prečnik rupe treba da bude jednak debljini materijala.Za traku debljine 1,0 mm potrebne su rupe prečnika ne manjeg od 1,0 mm. Manje rupe preopterećuju poprečni presjek proboja{3}}, uzrokujući prijevremeni lom i nedosljedan kvalitet rupe.
- Udaljenost od rupe-do- treba biti najmanje 1,5x debljina materijala.Postavljanje rupa preblizu ivice trake ostavlja nedovoljno materijala da se odupre kidanju tokom bušenja. Za jako oblikovane dijelove ili aplikacije sa velikim-opterećenjima, povećajte ovo na 2x debljinu.
- Udaljenost rupa-do-savijanja treba biti najmanje 2x debljina materijala.Rupe koje se nalaze bliže od ovog praga se deformiraju tokom savijanja dok materijal teče oko radijusa savijanja, pretvarajući okrugle rupe u ovale.
- Minimalni radijus savijanja varira ovisno o materijalu i smjeru zrna.Kao osnovnu liniju, većina metala prihvata unutrašnji radijus jednak jednoj debljini materijala (1t). Tvrđe legure poput nerđajućeg čelika ili aluminijuma 6061-T6 zahtevaju 1,5t do 3t da bi se izbeglo pucanje – posebno kada se krivina odvija paralelno sa smerom zrna.
- Minimalna dužina prirubnice treba da bude najmanje 3x debljina materijala.Kraće prirubnice ne daju dovoljno poluge za proboj za formiranje da proizvede čist, konzistentan savijanje.
- Širina mosta između dijelova treba biti 1,25t do 1,5t minimum.Ovaj noseći materijal održava traku stabilnom dok napreduje kroz kalup bez izvijanja ili uvijanja.
Ovo nisu konzervativne smjernice koje možete proći uz pomoć boljeg alata. Oni predstavljaju granice na kojima metal prestaje da sarađuje. Dijelovi dizajnirani unutar ovih granica rade brže, proizvode manje kvarova i značajno produžuju vijek trajanja matrice.
Optimizacija i simulacija rasporeda traka
Raspored trake - raspored dijelova na traci zavojnice - direktno kontroliše korištenje materijala. Dobro-optimiziran raspored cilja iznad 75% iskorištenja, što znači da manje od četvrtine sirovog materijala postaje otpad. Razlika između osrednjeg rasporeda i optimizovanog može predstavljati hiljade dolara u materijalnim troškovima na milion-proizvoda.
Inženjeri biraju između nekoliko strategija rasporeda ovisno o obliku dijela. Jednoredni{1}}izgledi su najjednostavniji: dijelovi poredani u pravoj liniji duž trake. Kutno ugniježđenje naginje dijelove kako bi spojili svoje profile poput dijelova slagalice, vraćajući materijal koji bi inače bio protraćen. Raspored sa dva-prolaza prolazi kroz traku po drugi put, utiskivajući dijelove u preostale praznine. Svaki pristup mijenja uštede materijala u odnosu na složenost dizajna matrice za štancanje metala.
Negativni i pozitivni obilazni zarezi u kalupima za štancanje lima igraju ključnu ulogu u efikasnosti rasporeda traka. Ovi zarezi - urezani u traku na određenim stanicama - stvaraju razmak za formirane karakteristike u susjednim dijelovima i omogućavaju da se noseća traka savija tokom operacija oblikovanja bez izobličenja visine tona. Pozitivni obilazni zarezi dodaju materijal kako bi se prilagodili oblikovanju, dok ga negativni zarezi uklanjaju kako bi spriječili smetnje. Ispravna geometrija zaobilaznog zareza eliminiše sukobe između stanica-do-za koje bi inače bile potrebne dodatne matrice.
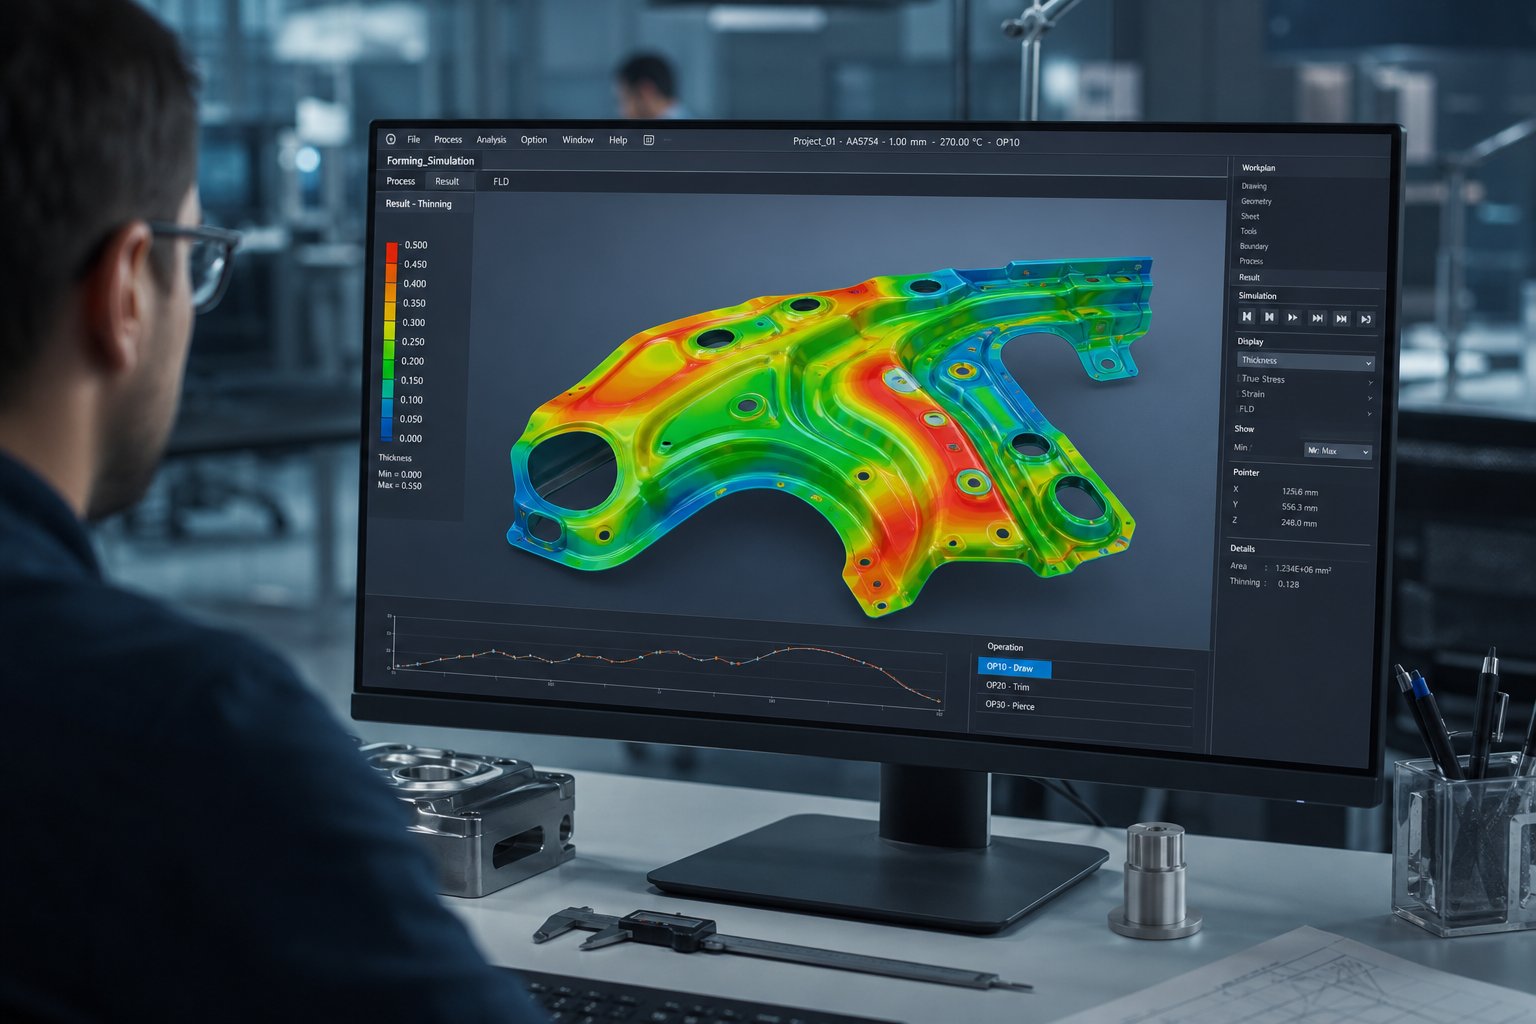
Moderni progresivni dizajn kalupa za štancanje uvelike se oslanja na simulaciju formiranja prije nego što se bilo koji čelik reže. Softver za analizu konačnih elemenata (FEA) predviđa tačno gdje će se materijal pretjerano stanjiti, gdje će opruga-povratak potisnuti formirane uglove izvan tolerancije i gdje će se razviti bore tokom crtanja.Keysightizvještava da virtuelna proba matrica omogućava proizvođačima da predvide i spriječe defekte u ranoj fazi dizajna, zamjenjujući skupe metode probnih-i-grešaka koje su nekada dominirale progresivnim razvojem kalupa.
Simulacija se također odnosi na -ustupak{1}}broja stanica. Dodavanje više stanica na matricu povećava troškove alata, ali može poboljšati kvalitetu dijela raspodjelom sila formiranja na blažim prirastima. FEA pomaže inženjerima da pronađu najbolju tačku - minimalni broj stanica potrebnih za postizanje ciljane geometrije bez prekoračenja granica stanjivanja materijala ili tolerancije povrata opruge{5}}. Za složene dijelove, simulacija može otkriti da razdvajanje jedne agresivne forme na dvije progresivne stanice u potpunosti eliminiše rizik od pucanja, opravdavajući dodatni trošak matrice kroz smanjeni otpad i veće brzine presovanja.
Smjer zrna dalje utiče na odluke o rasporedu. Kritične krivine bi trebale prelaziti okomito na smjer kotrljanja kad god je to moguće, jer savijanje sa zrnom povećava rizik od pucanja - posebno kod tvrđih temperamenata. Ponekad to znači orijentaciju rasporeda trake u smjeru manje materijalno{3}}efikasnom, prihvatajući nešto veću stopu otpada kako bi se osigurao dosljedan kvalitet savijanja na svakom dijelu. Simulacija kvantifikuje ovo-odstupanje, pokazujući tačno koliko se poboljšava oblikovnost u odnosu na smanjenje upotrebe materijala, dajući inženjerima teške brojeve umjesto nagađanja.
Isplata za ulaganje u DFM analizu i simulaciju unaprijed je mjerljiva: manje modifikacija kalupa nakon isprobavanja, brže vrijeme za proizvodnju{0}}gotovih alata, niže stope otpada i kalupi koji rade milione ciklusa bez hroničnih problema koji muče loše dizajnirane alate. Ove uštede se tiho spajaju na svaki proizvedeni dio -, što je upravo mjesto gdje priča o stvarnim troškovima progresivnog štancanja počinje da se oblikuje.
Struktura troškova i{0}}analiza obima
DFM ušteda je složena u svakom ciklusu -, ali bitna je samo ako količina opravdava izgradnju matrice na prvom mjestu. Proces progresivnog štancanja s prednje strane-učitava troškove u alate, a razumijevanje tačno kuda taj novac ide pomaže vam da predvidite kada će se investicija početi vraćati.
Šta pokreće troškove progresivnog alata za kalupljenje
Zašto je progresivni tako skup unaprijed? Zato što konstruišete automatizovanu fabriku u jedan blok čelika. Svaka karakteristika na vašoj strani - svaka rupa, krivina, oblik i rez - zahtijeva odgovarajuću stanicu u kalupu, a svaka stanica zahtijeva precizne-mašinske udare, blokove kalupa i vodilice. Troškovi se direktno povećavaju sa složenošću.
Četiri faktora dominiraju u ponudi alata:
- Broj stanica- Matrica sa 15 stanica zahtijeva znatno više sati CNC obrade i EDM-a nego ona sa 5 stanica.Podaci o industrijipotvrđuje da obrada i složenost čine 30-50% ukupne cijene matrice.
- Materijal matrice- Matrice za štancanje od progresivnog karbida koriste umetke od karbida volframa na stanicama visokog-habanja kako bi preživjele milione ciklusa, ali karbid košta znatno više od standardnog D2 ili SKD11 alatnog čelika. Za kraće cikluse proizvodnje, pred-kaljeni čelici smanjuju početne troškove na račun ranijih intervala održavanja.
- Zahtjevi tolerancije- Uže tolerancije zahtijevaju finije mljevenje, precizniju termičku obradu i duže periode isprobavanja. Sama faza testiranja i validacije obično predstavlja 10-15% ukupne cijene matrice.
- Zahtjevi života- Matrica dizajnirana za 10 miliona pogodaka zahtijeva prvoklasne materijale i robusnu konstrukciju koju alat sa 500.000 pogodaka ne treba. Očekivani životni vek direktno utiče na kvalitet materijala, dimenzionisanje komponenti i rezervne odredbe za bušenje.
Za precizne komponente srednje veličine, progresivni alati se uglavnom kreću od 30.000 USD do preko 250.000 USD u zavisnosti od ovih varijabli. Jednostavnija geometrija nosača može koštati oko 15.000 dolara, dok složeni dijelovi koji zahtijevaju čvrste tolerancije i mnoge stanice za formiranje koštaju mnogo više od 60.000 dolara. Sam materijal za kalupe predstavlja 20-40% ukupne investicije.
Po-Ekonomija dijela i prelom obima{1}}Even
Evo gdje se matematika okreće. Taj veliki početni trošak se dijeli na svaki dio koji matrica proizvodi - i pri velikim količinama, po-udio alata se smanjuje na djeliće centa.
Uzmite u obzir aritmetiku: matrica od 50.000 dolara koja proizvodi 500.000 dijelova dodaje samo 0,10 dolara u cijenu alata po komadu. Ista matrica koja proizvodi samo 5000 dijelova? To je 10,00 USD po dijelu samo za alate - prije materijala i vremena presovanja čak i unesite jednačinu. Ova logika amortizacije je razlog zašto progresivno štancanje velikom brzinom ima ekonomskog smisla samo iznad određenih pragova zapremine.
Progresivno štancanje postaje isplativo-kada godišnji obim proizvodnje premašuje 50.000 jedinica. Ispod ovog praga, doprinos alata po dijelu nadmašuje-uštedu vremena ciklusa. Iznad toga, po-jedinični troškovi padaju toliko naglo da se nijedan alternativni proces ne može takmičiti za velike serije složenih dijelova.
Tačka{0}}isplate je gdje progresivna cijena matrice-po-dijelu prelazi ispod jednostavnijih metoda. Apoređenje u stvarnom-svijetuto jasno ilustruje: jednostavan čelični držač proizveden sa modularnim alatom kratkog{0}}oboja (postavka od 800 USD) košta 1,10 USD po dijelu, dok isti nosač od progresivne matrice (olat od 15 000 USD) košta 0,30 USD po dijelu. Crossover se dešava oko 17,750 jedinica - ispod tog broja, kratka{10}}pobjeda; iznad toga, dugoročno progresivno pečatiranje odlučujuće dominira ekonomijom.
Međutim, tekući troškovi ne nestaju nakon što se kockice isporuče. Planirajte ove periodične troškove:
- Ciklusi oštrenja- Udarci su tupi tokom vremena. Renomirane radnje povlače i izoštravaju alat svakih 50.000 do 150.000 udaraca u zavisnosti od tvrdoće materijala.
- Zamjena komponenti- Piloti su istrošeni, opruge zamorne i dugmad za matrice na kraju treba zamijeniti. Budžet otprilike 5-10% vrijednosti matrice godišnje za održavanje.
- Die modifikacije- Inženjerske promjene nakon izrade matrice mogu koštati do polovine originalne cijene alata ako je potrebna veća prerada.
Pravi odgovor na pitanje zašto progresivni alati imaju prednost je da je to automatizovani proizvodni sistem, a ne jednostavan alat. Plaćate jednom da osmislite proces koji zatim pokreće milione identičnih delova uz minimalan rad, minimalan otpad i minimalne varijacije. Trošak nije u izradi jednog dijela -, već u izradi sljedećih milion dijelova gotovo besplatnih.
Ipak, čak i najbolji model cijene se raspada ako matrica proizvodi neispravne dijelove. Skriveni troškovi otpada, zastoja i dorade mogu narušiti te uštede po-jedinici brže nego što ih izgradi amortizacija alata -, zbog čega kontrola kvaliteta unutar kalupa zaslužuje isto toliko pažnje kao i ekonomija iza nje.
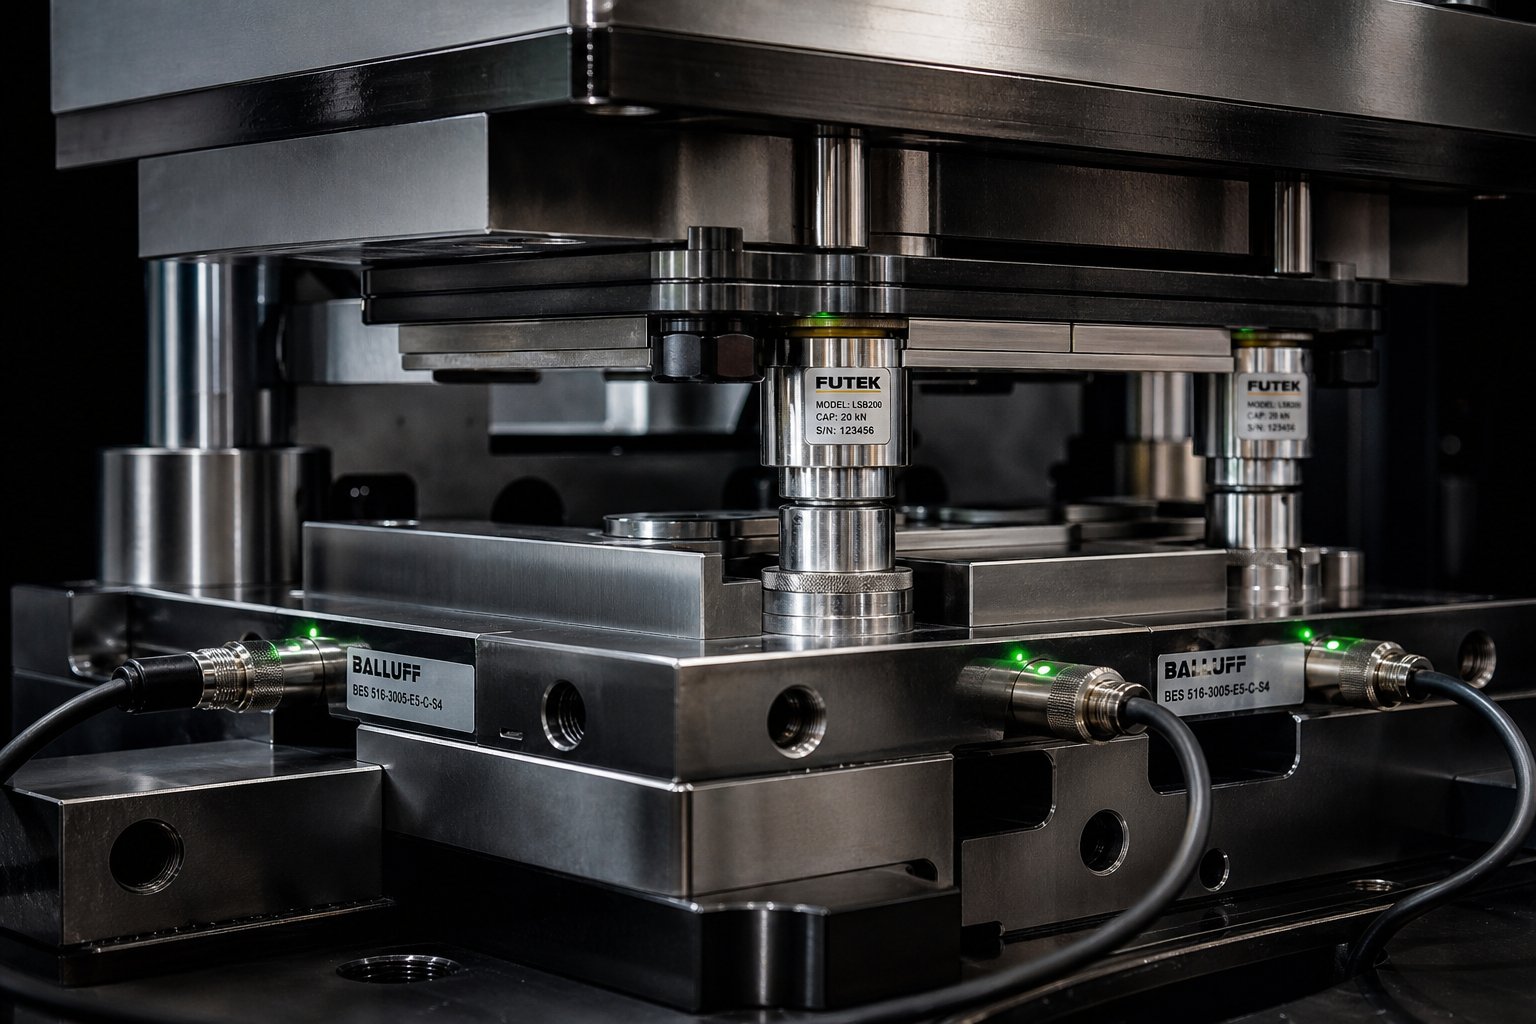
Otklanjanje grešaka i strategije kontrole kvaliteta
Otpad i prerada se ne najavljuju treptajućim svjetlima. Većina progresivnih defekata matrice se postepeno razvija - ivica udarca koja se otupljuje tokom hiljada udaraca, pilot igla se troši mikronima svake promjene, zazori se pomjeraju kako se termička ekspanzija povećava tokom dugog rada. Dok uočite loše dijelove u izlaznoj kanti, matrica je već proizvela stotine drugih iza njih.
Uočavanje problema rano - ili još bolje, njihovo potpuno sprječavanje - zahtijeva razumijevanje šta pođe po zlu, zašto se to dešava i šta moderna senzorska tehnologija može učiniti po tom pitanju unutar samog alata za progresivno štampanje.
Uobičajeni defekti i osnovni uzroci
Svaki nedostatak ima potpis. Kada znate šta da tražite, osnovni uzrok često upućuje direktno na određeno stanje habanja ili varijablu procesa. Evo najčešćih problema s kojima se proizvodni timovi susreću na presi za štancanje:
- Formiranje neravnina- Prekomjerno prevrtanje materijala ili podignute ivice na probušenim elementima. Primarni uzroci su istrošeni alatni proboji koji su izgubili oštrinu-ivice ili preveliki razmak-do-zazora koji omogućava materijalu da se kida umjesto da se čisti.Podaci za rješavanje problema u industrijipotvrđuje da nepravilan zazor ubrzava ovaj ciklus: mali zazor preopterećuje udarac, dok preveliki zazor proizvodi kidanje i nestabilan kvalitet rubova. Korekcija uključuje ponovno oštrenje proboja za lim prema rasporedu i provjeru zazora pomoću mjerača nakon svakog ciklusa održavanja.
- Neusklađenost trake- Dijelovi koji pokazuju nedosljedne pozicije rupa, neravne krivine ili neusklađenost ivica između stanica. Osnovni uzroci uključuju istrošene pilotske klinove koji više ne registruju precizno traku, greške u vremenu uvlačenja kada se ulagač otpušta prerano ili prekasno, ili degradirane vodilice koje dozvoljavaju bočno pomicanje. Kod utiskivanja konektora uskog -nagiba, čak i mikroskopsko trošenje pilota stvara kumulativno dimenzionalno odstupanje mnogo prije nego što defekti postanu vizuelno očigledni.
- Stanje i cijepanje materijala- Lokalizirani vrat ili prijelomi na formiranim karakteristikama, posebno povlačenja i uskih savijanja. Ovo je rezultat nedovoljnog radijusa matrice (previše oštar ugao prisiljava materijal da se rastegne izvan svojih granica), prevelike dubine izvlačenja u odnosu na debljinu materijala, ili nepravilnog pritiska držača koji omogućava gužvanje umjesto kontroliranog protoka materijala. Balansiranje smanjenja izvlačenja na više stanica - umjesto maksimiziranja svakog smanjenja - značajno smanjuje rizik od prorjeđivanja.
- Povlačenje puževa- Otpadni materijal (puževi) koji se lijepi za površinu bušilice tokom izvlačenja i vraća se na traku, uzrokujući udubljenja, pogrešno uvlačenje i potencijalno oštećenje matrice. Efekat vakuuma između čela proboja i utora stvara usis koji se bori protiv evakuacije otpada, posebno pri većim brzinama pritiska. Faktori koji doprinose uključuju istrošene površine proboja (povećana površina stvara jači vakuum), nedovoljan prostor za otpad-kanala i loše podmazivanje. Rješenja uključuju sisteme za puhanje zraka, izbacivače opruge, vakuumske reljefne žljebove koji su strojno obrađeni u čeonim površinama i optimizovanu geometriju kanala za evakuaciju otpada.
- Dimenzionalni drift- Postepeno, progresivno odstupanje od nominalnih dimenzija u toku proizvodnje bez očiglednog kvara u jednoj-tački. Toplotna ekspanzija tokom dugih kontinuiranih vožnji suptilno mijenja zazore. Trošenje vodećih klinova i čahure uvodi bočni zračnost između gornje i donje polovice kalupa. Ovi mali pomaci se spajaju na stanicama, na kraju potiskujući dijelove iz tolerancije.
Ono što čini rješavanje problema s progresivnom mašinom za štancanje izazovnim je međusobno povezivanje. Ovi se nedostaci rijetko pojavljuju izolovano. Habanje proboja povećava visinu bure, što podiže otpornost na skidanje, što uzrokuje adheziju puževa, što proizvodi nestabilnost trake - sve iz jednog prvobitnog stanja habanja koje kaskadno prolazi kroz sistem. Iskusni proizvođači alata prate simptome unazad kroz ovaj lanac umjesto da tretiraju svaki nedostatak nezavisno.
Strategije kontrole kvaliteta i moderno ispitivanje
Tradicionalna kontrola kvaliteta oslanjala se na provjere na licu mjesta - povlačeći dio svakih 20 ili 50 poteza i mjereći ga čeljustima ili optičkim komparatorom. problem? Između provjera, progresivni alat za štancanje koji radi pri 300 udaraca u minuti može proizvesti hiljade dijelova. Ako se nešto pomakne, otpatke sortirate po kanti.
U-tehnologiji senzora matrice iz temelja se mijenja ta jednačina. Senzori instalirani direktno u alatu prate varijable procesa u realnom-vremenu, potez po potez, otkrivajući anomalije unutar jednog ciklusa odstupanja.The Fabricatorizvještava da je u-osjećanju matrice napredovalo od jednostavnog sprječavanja pada matrice do aktivnog praćenja kvaliteta dijelova, pa čak i automatskog{1}}ispravljanja procesa između poteza.
Ključne strategije senzora koje se koriste u modernom progresivnom štancanju uključuju:
- Praćenje tonaže- Ćelije za opterećenje na okviru prese detektuju promjene u sili formiranja koje ukazuju na lom proboja, varijaciju debljine materijala ili nedostatak podmazivanja. Iznenadni skok sile signalizira potencijalni sudar; postepeno povećanje ukazuje na otupljivanje udarca.
- Senzori nivoa skidača- Senzori blizine postavljeni na uglovima donje matrice prate da li se ploča za skidanje zatvarača do svoje pune dubine svakim potezom. Ako se izvučeni puž nalazi na traci, barem jedan ugao neće doći do polja senzora, aktivirajući trenutno zaustavljanje pritiska - otkrivajući problem unutar jednog poteza od pojave.
- Detekcija prisutnosti udarca- Optički senzori potvrđuju da proboji malog-promjera ostaju netaknuti u svakom ciklusu. Za udarce koji su mali u odnosu na debljinu materijala i skloni lomljenju, ovo hvata kvarove prije nego što slomljeni fragmenti udarca oštete matricu.
- Validacija progresije feeda- Senzori potvrđuju da je traka napredovala na ispravan korak prije ponovnog ciklusa presa, sprječavajući dvostruke-pogotke ili djelomične pomake koji uništavaju alat.
Servo press tehnologija dodaje još jednu dimenziju kontrole. Za razliku od konvencionalnih mehaničkih presa koje prate fiksni profil klizanja (sinusoidalni), prese na servo{1}}omogućavaju programabilnu brzinu klizanja i vrijeme zadržavanja tokom cijelog hoda. Inženjeri mogu usporiti ram tokom oblikovanja kako bi smanjili udarne sile, dodali zadržavanje u donjoj mrtvoj tački radi boljeg protoka materijala u potezima ili ubrzali kroz ne{3}}neradne dijelove hoda kako bi održali brzinu ciklusa. Ova programibilnost omogućava čvršće procesne prozore za teške materijale kao što su nerđajući čelik ili legure visoke{5}}vrste koje su osjetljive na brzinu oblikovanja.
Zatvoreni{0}}sistemi predstavljaju najviši nivo unutar-kontrole kvaliteta. Analogni senzori mjere formirane uglove ili debljinu materijala pri svakom potezu i dostavljaju te podatke servo{3}}podešavanju klina unutar matrice. Ako ugao savijanja odstupi 0,3 stepena od nominalnog, sistem automatski kompenzuje između poteza - ispravljajući proces bez zaustavljanja prese. Ovaj pristup pretvara program reaktivne inspekcije u samoispravljajući proizvodni sistem.
Statistička kontrola procesa (SPC) povezuje sve ove podatke zajedno. Trendirajući potpise sile, mjerenja dimenzija i izlazne podatke senzora tokom vremena, inženjeri identificiraju obrasce habanja prije nego što proizvedu neispravne dijelove. Udar koji neće uspjeti pri 100.000 udaraca pokazuje mjerljive promjene sile počevši od oko 70,000 - dajući timovima za održavanje vremena da zakažu oštrenje tokom planiranog zastoja umjesto da reaguju na sudar.
Ograničenja procesa vrijedna priznanja
Nijedan proces nije univerzalan, a progresivno štancanje ima granice koje bi poštena evaluacija trebala adresirati:
- Duboko izvlačenje- Dijelovi koji zahtijevaju dubinu izvlačenja veću od približno 1x debljine materijala potiskuju ono što se može postići oblikovanjem trake pričvršćenim na nosač-. Dubljim geometrijama su potrebne matrice za prijenos gdje se blanko rano odvaja za neograničeno ponovno iscrtavanje.
- Debela zaliha- Materijali debljine iznad otprilike 6 mm (0,250 in.) zahtijevaju tonaže prese i zazore koji čine progresivni alat nepraktičnim. Uključene sile bi zahtijevale masivne strukture matrice, a mehanizmi za napajanje bore se da pouzdano napreduju tešku traku brzinom.
- Sekundarne operacije- Urezivanje, zavarivanje, oblaganje i određeni koraci montaže se ne mogu izvoditi u-matrici. Dijelovi koji zahtijevaju ove operacije trebaju naknadnu-obradu, dodavanje rukovanja i potencijalne varijacije dimenzija.
- Veoma veliki delovi- Strip-ograničenja širine zavojnice ograničavaju veličinu dijela. Komponente koje prelaze otprilike 150 mm u svojoj najvećoj dimenziji tipično prerastaju progresivne omote matrice.
Poznavanje ovih granica sprječava forsiranje progresivnog rješenja tamo gdje ono ne odgovara - i sprječava probleme s kvalitetom koji proizlaze iz guranja procesa preko njegovih inherentnih granica. Kada zahtjevi za dijelovima udobno sjedaju unutar tih granica, kombinacija proaktivnog dizajna matrice, u-osjetljivosti matrice i disciplinovanog održavanja stvara proizvodni sistem koji održava toleranciju u milionima ciklusa uz minimalnu ljudsku intervenciju.
Ta pouzdanost u obimu je upravo ono što čini progresivnu alatnu alatku privlačnom kao strategiju nabavke. Ali odabir pravog partnera za kalupe - onoga koji integriše ove sisteme kvaliteta od faze projektovanja pa nadalje - određuje da li zaista postižete te rezultate u praksi.
Nabavka kalupa za progresivno štancanje za skalabilnu proizvodnju
Pouzdanost na skali zavisi više od dobrog dizajna matrice - zavisi od toga ko gradi i podržava tu alatku tokom čitavog životnog veka proizvodnje. Bilo da pokrećete novi dio ili mijenjate postojeći program, odabir pravog proizvođača progresivnih matrica oblikuje sve od-vremenskih rokova za prvi članak do dugoročnog-cijena-po-izvedbi dijela.
Šta procijeniti kod dobavljača matrice
Progresivno štancanje metala je sistemska disciplina. Dobavljač kojeg odaberete nije samo rezanje čelika -, već projektira proizvodni proces. To znači da vaši kriteriji procjene trebaju ići dalje od cijene-po-stanici i datuma isporuke. Industrijske smjernice Eigen Engineering-a identificiraju osam kritičnih dimenzija za procjenu progresivnih partnera alata i kalupa, od mogućnosti prilagođavanja do-tehničke podrške nakon prodaje.
Evo šta izdvaja jake progresivne proizvođače matrica od ostalih:
- U-kućni dizajn i simulacija kalupa- Dobavljači koji koriste simulaciju formiranja zasnovanu na FEA-i CAD/CAM analizu rasporeda trake otkrivaju stanjivanje, oprugu-povratak i probleme s smetnjama prije rezanja čelika. Ovo smanjuje probne iteracije za 30-50% u poređenju sa probnim-prodavnicama.
- Stručnost materijala za legure- Sposoban partner razumije kako se bakar, nehrđajući, aluminij i čelik visoke{1}}ponašaju u progresivnim kalupima - i u skladu s tim prilagođava zazore, premaze i redoslijed stanica.
- Raspon tonaže prese i mogućnost brzine- Pitajte koje mašine su dostupne za isprobavanje i validaciju. AsWinco Stamping preporučuje, unaprijed potvrdite standardni opseg tonaže prese, dužinu hoda i debljinu materijala.
- Certifikati kvaliteta- ISO 9001 najmanje. Za automobilske ili medicinske primjene, potražite usklađenost sa IATF 16949 ili ekvivalentne sisteme upravljanja kvalitetom s dokumentiranom kontrolom procesa.
- Tekuća podrška za održavanje kalupa- Usluge progresivnog štancanja ne završavaju prilikom isporuke. Rasporedi oštrenja, zamjene komponenti i podrška za inženjersku promjenu određuju da li matrica i dalje radi na udaru od 5 miliona na način na koji je radila pri udaru od 5.000.
- Skalabilnost- Vaši volumeni mogu rasti. Dobavljač koji se može proširiti od validacije prototipa do potpunog povećanja proizvodnje-naviše - bez potrebe za -izvorom alata - eliminiše rizik tranzicije.
YICHEN matrice za progresivno štancanje za skalabilnu proizvodnju
Za proizvodne inženjere i timove nabavke koji ocjenjuju dobavljače progresivnog štancanja,YICHENnudi progresivne kalupe za štancanje dizajnirane posebno za-metalne dijelove velike zapremine koji zahtijevaju efikasno oblikovanje u više-stanica i čvrstu ponovljivost. Njihove matrice podržavaju skalabilnu masovnu proizvodnju u nizu legura i geometrija dijelova - što ih čini praktičnom opcijom za timove kojima je potreban progresivni proizvođač kalupa sposoban da podrži i početne zahtjeve alata i tekuće proizvodne zahtjeve.
Prilikom provjere bilo kojeg dobavljača na ovoj listi, zatražite uzorke rasporeda traka, dokumentirane podatke o probnom radu i reference iz sličnih količina proizvodnje. Najbolji progresivni alat i partneri za matrice dobrodošli su na razmatranje jer njihov inženjering stoji ispod toga. Najgori se kriju iza uglađenih brošura. Vaša-ekonomija po dijelu - i vrijeme produkcije - zavise od poznavanja razlike.
Često postavljana pitanja o progresivnom štancanju
1. Šta je proces progresivnog štancanja i kako funkcionira?
Progresivno štancanje je metoda obrade metala{0}}koja se napaja u zavojnicama gdje kontinuirana metalna traka napreduje kroz više stanica unutar jedne matrice. Svaka stanica izvodi specifičnu operaciju kao što je probijanje, sljepljivanje, savijanje ili oblikovanje. Traka se pomiče za jedno fiksno rastojanje po jednom potezu pritiska, sa pilotskim klinovima koji osiguravaju precizno poravnanje na svakoj stanici. Gotovi dio se odvaja na završnoj graničnoj stanici. Ova paralelna obrada omogućava -prešama velike brzine da proizvedu hiljade identičnih dijelova na sat uz minimalnu intervenciju operatera.
2. Zašto je progresivna matrica tako skupa u poređenju sa drugim metodama štancanja?
Unapredni trošak odražava složenost projektovanja čitavog automatizovanog proizvodnog niza u jedan alat. Troškovi se mjere s brojem stanica, razredom materijala matrice (karbid naspram alatnog čelika), zahtjevima tolerancije i očekivanim vijekom trajanja matrice. Tipična progresivna kocka se kreće od 30.000 do preko 250.000 dolara. Međutim, ova investicija amortizuje kroz obim proizvodnje - matrica od 50.000 USD koja proizvodi 500.000 dijelova dodaje samo 0,10 USD po komadu u cijenu alata. Tačka rentabilnosti{14}}u kojoj progresivne matrice postaju jeftinije od jednostavnijih metoda obično pada oko 50.000 jedinica godišnje, nakon čega troškovi po{17}}dijelu padaju dramatično ispod bilo kojeg alternativnog procesa.
3. Koja je razlika između progresivnog i transfernog štancanja?
Ključna razlika je rukovanje obratkom. Kod progresivnog štancanja, dio ostaje pričvršćen za noseću traku u svim stanicama, što ga čini idealnim za male, složene dijelove pri vrlo velikim brzinama (200-400+ poteza u minuti). Prenosno štancanje odvaja blanko od trake na prvoj stanici i koristi mehaničke prste da ga pomera između nezavisnih matrica. Ovo omogućava duboko izvlačenje i veće veličine dijelova, ali radi sporije (20-60 SPM). Odaberite progresivne matrice za male dijelove s više funkcija pri velikoj zapremini i matrice za prijenos za veće ili duboko izvučene komponente.
4. Koji materijali su najbolji za progresivno štancanje?
Nisko-ugljični čelik (C1008-C1020) je materijal koji najviše oprašta sa minimalnim povratom opruge-i odličnim vijekom trajanja. Legure bakra i mesinga nude vrlo visoku sposobnost oblikovanja i poželjne su za električne komponente. Aluminij omogućava uštedu na težini, ali zahtijeva obložene alate kako bi se spriječilo nagrizanje. Nerđajući čelik podnosi kritične aplikacije-koroziju, ali se agresivno stvrdnjava, zahtevajući veće zazore i jače podmazivanje. Odabir materijala treba uravnotežiti funkciju dijela, formabilnost, utjecaj habanja alata i ukupne troškove proizvodnje, a ne samo cijenu sirovina.
5. Kako odabrati pouzdanog proizvođača progresivnih matrica?
Ocijenite dobavljače na-domaći dizajn kalupa sa mogućnošću simulacije FEA, stručnost materijala za više legura, raspoloživi raspon tonaže presa, certifikate kvaliteta (ISO 9001 ili IATF 16949) i stalnu podršku za održavanje. Jaki dobavljači kao što je YICHEN pružaju progresivne kalupe za štancanje dizajnirane za-proizvodnju velikog obima sa malom ponovljivošću i skalabilnim izlazom. Zatražite uzorke rasporeda traka, dokumentirane podatke o probnom radu i proizvodne reference u sličnim količinama. Sposoban partner bi trebao pozdraviti tehničko ispitivanje i pokazati sposobnost da podrži vaš program od prototipa do punog-pojačanja{8}}.




