


Šta progresivno štancanje znači za veliku{0}}proizvodnju
Nabavljate metalne dijelove u velikom obimu. Možda su to hiljade nosača mjesečno, ili milioni električnih kontakata godišnje. U nekom trenutku, svaki inženjer nabavke naiđe na isto pitanje: kojiproizvođači progresivnog štancanjamogu zaista isporučiti ono što je potrebno mom projektu?
Prije nego počnete tražiti ponude, trebate dobro razumjeti šta je ovaj proces, kako funkcionira i zašto dominira-proizvodnjom metalnih dijelova velike količine. Ta osnova oblikuje svaki razgovor koji ćete imati s potencijalnim dobavljačima i pomaže vam da odvojite sposobne partnere od trgovina koje jednostavno posjeduju presu.
Šta je progresivno štancanje?
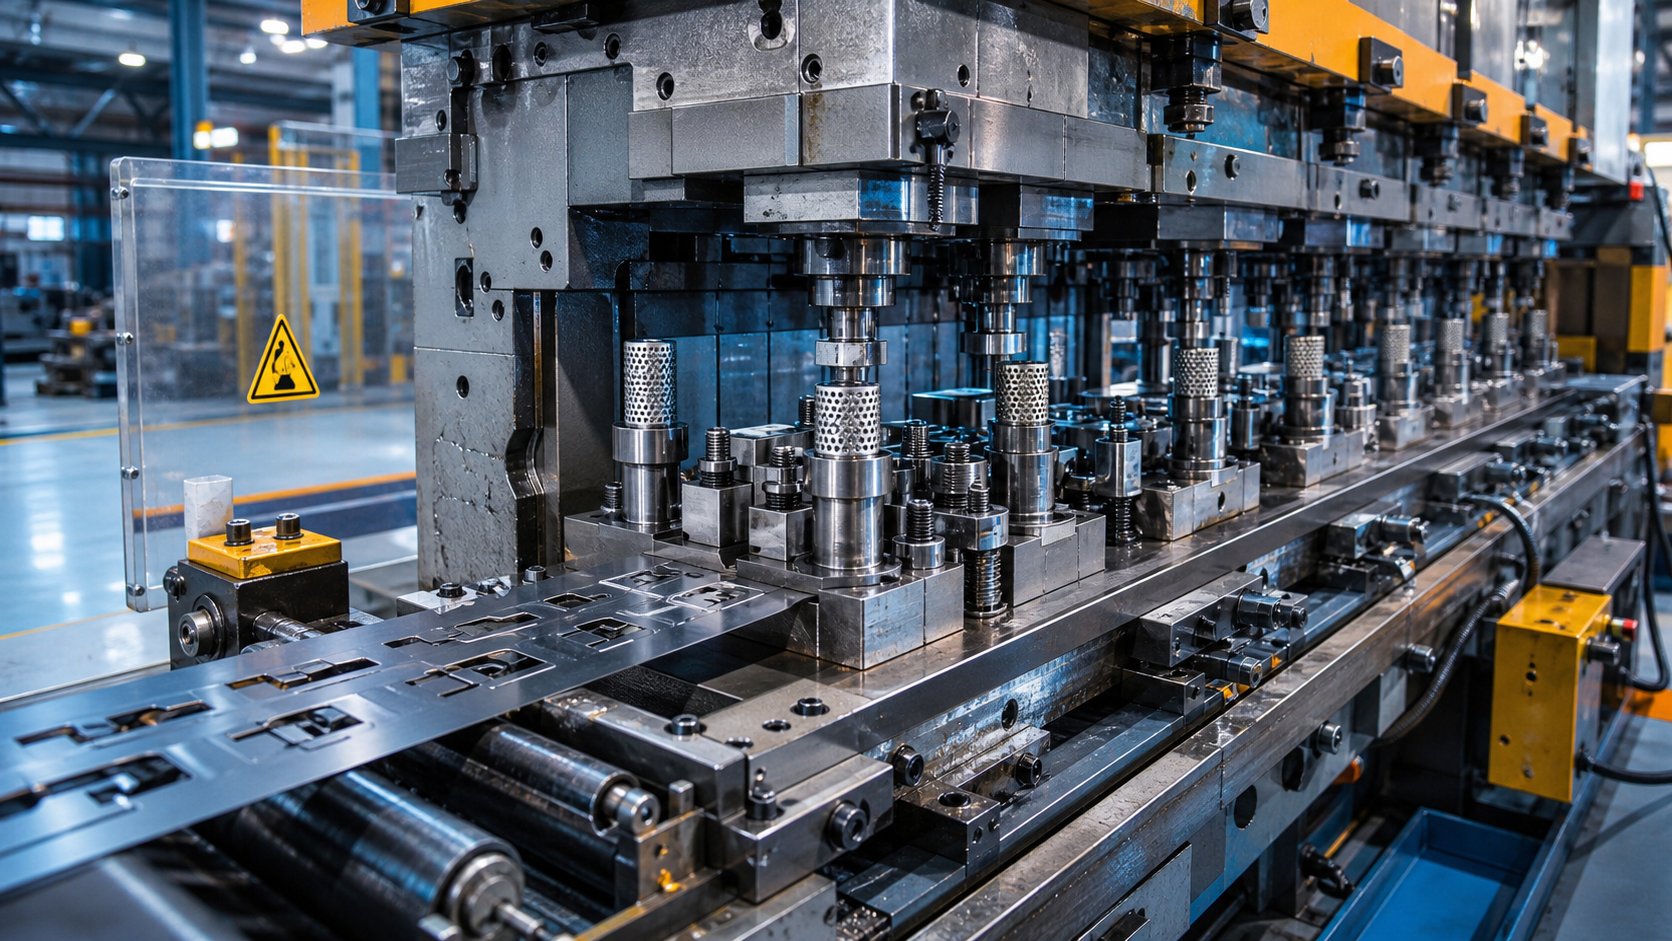
Progresivno štancanje u kalupu je proces oblikovanja metala u kojem kontinuirana traka materijala napreduje kroz niz uzastopnih radnih stanica unutar jednog seta kalupa, pri čemu svaki potez presa izvodi različitu operaciju dok se gotovi dio ne proizvede i odvoji od trake.
Zamislite metalni kolut koji ulazi u presu za štancanje. Sa svakim potezom, traka se pomiče naprijed za precizan korak, poznat kao korak matrice. Svaka stanica kroz koju prolazi obavlja određeni zadatak: bušenje rupe, formiranje krivine, dodavanje kovane karakteristike ili obrezivanje viška materijala. Dok traka stigne do krajnje stanice, završeni dio se oslobađa. Jedan potez, jedna gotova komponenta, ponovljena stotine puta u minuti.
Termin "progresivni" odnosi se na ovu inkrementalnu transformaciju. Progresivna matrica je u suštini prilagođeni-alat koji konsoliduje ono što bi inače zahtijevalo više mašina, višestruke postavke i višestruke korake rukovanja u jednu automatizovanu operaciju. Metalna traka djeluje kao vlastiti transporter, prenoseći svaki dio-u-napretku od jedne stanice do sljedeće bez ljudske intervencije.
Zašto proizvođači koriste progresivne kalupe za masovnu proizvodnju
Progresivno štancanje zauzima svoje mjesto u proizvodnim linijama jer istovremeno rješava tri problema: brzinu, konzistentnost i cijenu po jedinici. Prese rade na25 do 200 udaraca u minuti ili višemože proizvesti gotove dijelove brzinom koja nijedna druga metoda oblikovanja ne odgovara za male-do-srednje-komponente.
Svaki potez daje identične rezultate jer isti udarci i površine matrice oblikuju materijal u istom redoslijedu, pod istim uvjetima. Ovo eliminiše kumulativnu varijaciju koja se uvlači kada se delovi prenose između odvojenih mašina. Rezultat su čvrste tolerancije, ujednačene karakteristike i minimalni otpad u proizvodnim serijama koje obuhvataju milione ciklusa.
Industrije poput automobilske industrije, elektronike, HVAC-a, rasvjete i robe široke potrošnje oslanjaju se na ovaj proces za nosače, konektore, pričvršćivače, kontakte i kućišta. Ovo su dijelovi u kojima konzistentnost dimenzija nije opciona i gdje je po{1}}ekonomija po jedinici bitna na skali.
Razumijevanje progresivnog štancanja na ovom nivou nije akademsko. To je sočivo kroz koje procjenjujete da li proizvođačeva inženjerska dubina, mogućnosti presovanja i stručnost u alatima odgovaraju složenosti vašeg dijela. Detalji procesa direktno upućuju na pitanja koja trebate postaviti i crvene zastavice na koje biste trebali paziti.
Kako funkcioniše proces progresivnog štancanja korak po korak
Znati da se traka kreće kroz stanice je jedna stvar. Razumijevanje onoga što se zapravo događa na svakoj stanici i zašto je redoslijed važan, daje vam oštrije sočivo za procjenu da liprogresivni alat proizvođačaodgovara složenosti vašeg dijela.
Faza{0}}po{1}}Razbijanje progresivnih operacija matrice
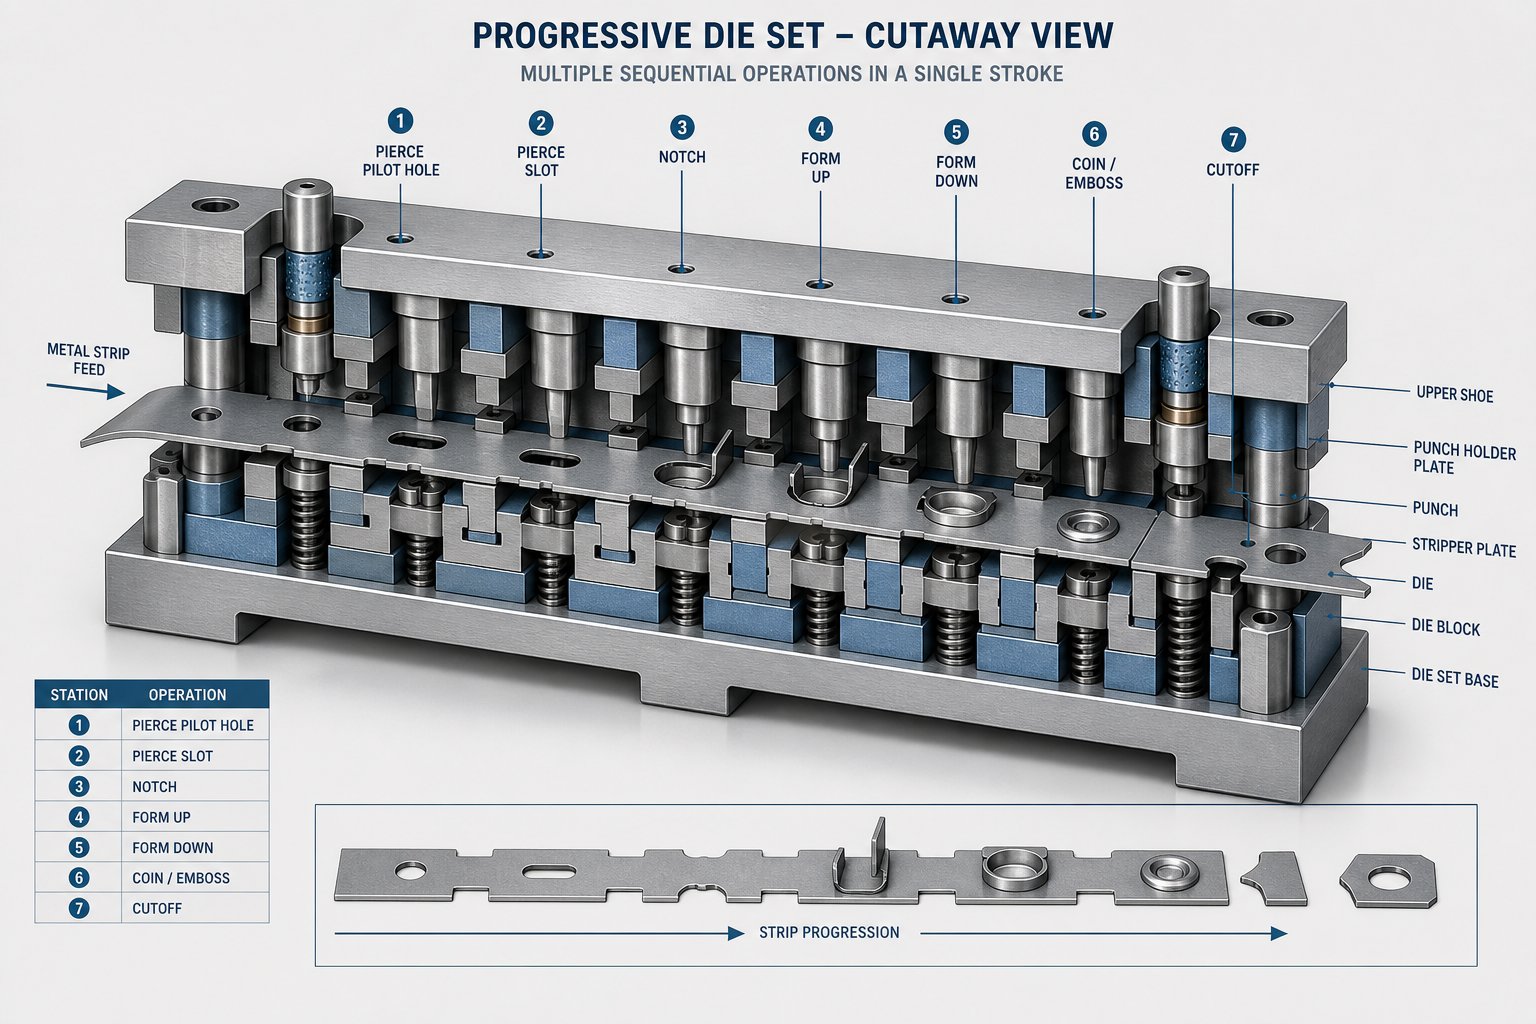
Svaka stanica u kalupu za progresivno štancanje izvodi specifičnu operaciju koja se temelji na radu obavljenom uzvodno. Preskočite korak, preuredite redoslijed ili pogrešno izračunajte razmake u bilo kojem trenutku i gotovi dio neće uspjeti. Evo kako se proces odvija od sirove zavojnice do završene komponente:
- Hranjenje i odmotavanje- Namotaj lima se postavlja na odmotavač i ulazi u presu za progresivno štancanje u preciznim intervalima sinhronizovanim sa hodom prese. Rolni dodavači ili servo dodavači kontrolišu napredovanje trake (poznato kao korak) do hiljaditih delova inča, obezbeđujući da svaka stanica primi materijal u tačno pravom položaju.
- Piercing- Prve stanice za formiranje tipično probijaju pilot rupe i funkcionalne otvore. Pilot rupe služe kao reference za poravnanje za svaku nizvodnu stanicu, dok funkcionalne rupe postaju dio gotove geometrije. Piercing se događa rano jer uklanjanje materijala prije formiranja sprječava izobličenje oko rubova rupa.
- Blanking- Dijelovi trake su izrezani kako bi se definirao vanjski profil dijela ili za kreiranje unutrašnjih karakteristika. Stanice za zatamnjenje mogu djelomično izrezati obris ostavljajući jezičke koji drže dio pričvršćen za noseću traku za nastavak transporta kroz matricu.
- Formiranje- Operacije savijanja, crtanja i prirubljivanja oblikuju ravnu prazninu u trodimenzionalnu-geometriju. Stanice za formiranje primjenjuju kontroliranu silu da plastično deformišu metal, stvarajući uglove, kanale, rebra ili konture. Slijed se kreće od jednostavnih savijanja do složenijih oblika kako bi se progresivno upravljalo naprezanjem materijala.
- Kovanje- Kompresija pod visokim-pritiskom poboljšava specifične karakteristike, izravnava površine, izoštrava radijuse ili utiskiva detalje koji zahtijevaju strožu kontrolu dimenzija nego što to postiže standardnim oblikovanjem. Kovanje se postavlja nakon formiranja jer fino-podešava geometriju koja je već poprimila osnovni oblik.
- Cutoff- Konačna stanica odvaja završeni dio od noseće trake. Gotova komponenta slobodno pada, često u kantu ili na transporter, dok preostala skeletna traka izlazi na reciklažu.
Obratite pažnju na to kako svaka faza zavisi od tačnog izvršenja prethodne. U svakoj sledećoj operaciji bušene pilot rupe u vodilici dve stanice. Formiranje se oslanja na materijal koji je bio ispravno obrađen. Kovanje pretpostavlja da je geometrija savijanja ispod nje već unutar specifikacije. Ova kaskadna zavisnost je upravo razlog zašto inženjering koji stoji iza progresivnog štancanja zahteva preciznost u fazi projektovanja, a ne samo tokom proizvodnje.
Kako multi-formiranje stanica postiže složenost dijelova
Broj stanica u kalupu direktno odražava složenost dijela. Jednostavan ravni nosač s dvije rupe može zahtijevati samo četiri ili pet stanica. Trodimenzionalni konektor sa višestrukim krivinama, reljefnim karakteristikama i uskim-otvorima za toleranciju može trebati dvanaest ili više. Svaka dodatna stanica povećava troškove alata, povećava dužinu kalupa i zahtijeva veću presu za štancanje sa odgovarajućom veličinom ležišta i tonažom.
Brzina pritiska direktno je povezana sa dizajnom stanice. Matrica napravljena za velikobrzinsko štancanje pri 200 i više udaraca u minuti zahtijeva stanice dizajnirane za brzo napredovanje trake, efikasno uklanjanje otpadaka i minimalno vrijeme zadržavanja. Manje jednostavnijih stanica podržava brže brzine ciklusa. Složenije stanice s dubokim izvlačenjem ili teškim kovanjem mogu zahtijevati usporavanje štampe, brzinu trgovanja za formiranje sile.
Kada procjenjujete proizvođača, pitajte na koliko stanica rade njihove tipične matrice i koje brzine prešanja postižu za dijelove slične vašima. Prodavnica koja je udobna za dizajniranje 15-stanica alata za zamršene geometrije pri 100+ poteza u minuti radi na različitom inženjerskom nivou nego jedna radna šest-stanica za ravne praznine. Ta razlika direktno utiče na to da li se oni mogu nositi sa složenošću vašeg dijela bez skupih pokušaja-i grešaka tokom razvoja alata.
Odnos između broja stanica, mogućnosti presovanja i dostižne geometrije dijela također oblikuje vaše ulaganje u alate. Više stanica znači veću početnu cijenu matrice, ali otključava mogućnost konsolidacije operacija koje bi inače zahtijevale sekundarne procese, odvojene mašine i dodatno rukovanje. Ekonomija se pomera u zavisnosti od obima, što postavlja prirodno pitanje: pri kojim količinama proizvodnje se ova investicija zapravo isplati?
Kada je progresivno štancanje pravi izbor za vaš projekat
Alat za progresivne kalupe nije jeftin. Gledate na značajan kapitalni izdatak prije nego što jedan proizvodni dio ispadne iz štampe. Dakle, pravo pitanje nije da li proces funkcioniše, već da li vaše količine opravdavaju ulaganje u odnosu na jednostavnije alternative kao što su složene matrice, matrice za prijenos ili jedno-štampanje.
Pragovi volumena gdje progresivni umri pobjeđuju druge metode
Progresivno štancanje metala prati jasnu krivulju troškova. Napredni skok je strm, ali cijena po-dijelu se brzo smanjuje kako obim raste. Ekonomska održivost za progresivne kalupe obično počinje oko 50.000 do 100.000 jedinica godišnje, iako ultra{7}}jednostavne geometrije mogu opravdati ulaganje od 30.000 do 50.000 jedinica. Ispod tih pragova, metode sa nižim troškovima alata, kao što je CNC lasersko rezanje ili jednostepeno{13}}štampanje, često imaju više finansijskog smisla.
Uporedite to sa transfer štancovanjem, koje odgovara srednjim-do-velikim količinama (otprilike 25.000 jedinica i više), ali služi većim ili duboko-izvučenim dijelovima koji ne mogu ostati pričvršćeni za noseću traku. Složene matrice zauzimaju sredinu: umjerena cijena alata, visoka preciznost za ravne dijelove, ali ograničena na jednostavnije geometrije i manje serije. Jedno{7}}štampanje košta najmanje unaprijed, ali nosi veće troškove rada i rukovanja koji se linearno povećavaju s količinom.
Za dugoročne programe progresivnog štancanja koji obuhvataju stotine hiljada ili milione delova, cena alata po jedinici postaje zanemarljiva. Tu ekonomija postaje uvjerljiva: sirovi materijal i vrijeme štampe dominiraju po-cijenom dijela, a štampanje velikog obima radi se brzinom koja nijedna druga metoda ne može mjeriti za male-do-srednje komponente.
Razumijevanje ulaganja u alate u odnosu na{0}}ekonomiju dijela
Evo kako se progresivne matrice upoređuju s alternativnim metodama u dimenzijama koje su kupcima najvažnije:
| Faktor | Progressive Die | Transfer Die | Compound Die | Single{0}}Utiskivanje |
|---|---|---|---|---|
| Trošak alata / podešavanja | Vrlo visoko | Visoko | Umjereno | Nisko |
| Po{0}}Trošak dijela (mala količina) | Vrlo visoko | Visoko | Umjereno | Nisko do umjereno |
| Po{0}}Trošak dijela (veliki volumen) | Vrlo niska | Nisko | Umjereno | Visoko |
| Sposobnost složenosti dijela | Visoka (više-funkcija, 3D geometrija) | Visoko (veliki ili duboko{0}}izvučeni dijelovi) | Nisko (ravno, jedno{0}}ravan) | Niska (jedna operacija po udarcu) |
| Brzina proizvodnje | Vrlo brzo (200-600+ SPM) | Umjereno | Umjereno do brzo | Sporo |
| Idealan godišnji volumen | 50,000+ jedinica | 25,000+ jedinica | 5.000-50.000 jedinica | 1-10.000 jedinica |
Obrazac je jasan: progresivne kalupe zahtijevaju više kapitala, ali vas nagrađuju s najnižim-troškom po dijelu u razmjeru i najbržim periodima ciklusa. Prenosne matrice nude sličnu složenost rukovanja većim komponentama, ali rade sporije. Složene matrice dobro rade za precizne ravne dijelove u umjerenim količinama. Operacije sa jednim{4}}odom čine stvari jednostavnim i pristupačnim za kratke serije, ali postaju skupe kada se obim povećava.
Kada angažujete potencijalne dobavljače, zatražite analizu rentabilnosti koja tačno pokazuje gdje se progresivni alati isplati u odnosu na vaše predviđene količine. Sposoban proizvođač će to modelirati za vas, uzimajući u obzir vaše godišnje količine, očekivani vijek trajanja alata i sve sekundarne operacije. Ako se brojevi ne prelaze unutar vašeg proizvodnog horizonta, druga metoda bi vam mogla bolje poslužiti, a pouzdana radnja će vam to reći.
Ipak, sam volumen ne rješava odluku. Materijal koji štancate i tolerancije koje su vam potrebne također oblikuju i dizajn kalupa i ukupne troškove, a ne rukuje svaki proizvođač sa svakim materijalom jednako dobro.
Materijali i tolerancije u progresivnom štancanju
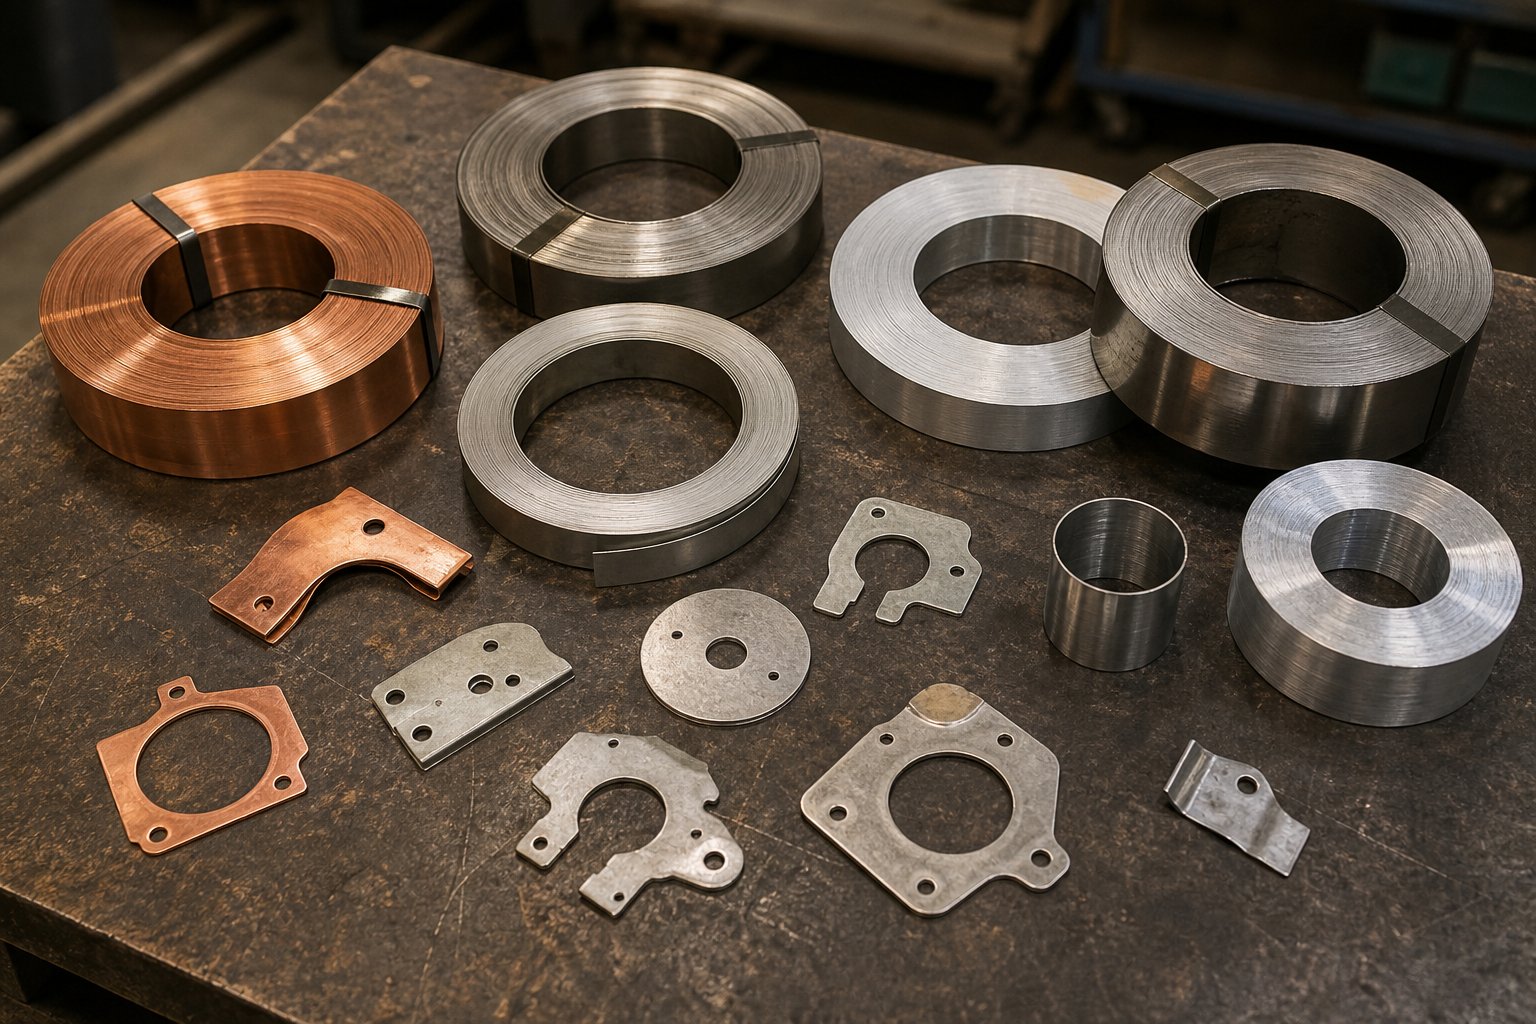
Vaš izbor materijala ne određuje samo kako će izgledati gotovi dio. On u osnovi oblikuje kako je matrica dizajnirana, koliko brzo presa može da radi, koliko brzo se alati troše i koje su tolerancije realno ostvarive. Dva dijela identične geometrije, ali različite podloge mogu zahtijevati potpuno različite konfiguracije stanica, materijale za bušenje i postavke presa. Zato progresivni materijali za žigosanje zaslužuju ozbiljnu pažnju prije nego što ikad pošaljete RFQ.
Kako svojstva materijala utječu na dizajn i rezultate
Svaki metal unosi jedinstvenu kombinaciju tvrdoće, duktilnosti, vlačne čvrstoće i opružnog ponašanja u proces štancanja. Ova svojstva diktiraju koliko agresivno matrica može formirati traku, koliko je stanica potrebno i koliko dugo alat traje prije održavanja ili zamjene.
Uzmite u obzir povratak: kada je metal savijen, on se djelimično vraća u prvobitni oblik kada se sila formiranja oslobodi. Tvrđi materijali sa većom granom tečenja više se vraćaju. Inženjeri kalupa kompenzuju preko-savijanjem, dodavanjem stanica za kovanje ili podešavanjem radijusa formiranja. Proizvođač s iskustvom u progresivnom štancanju od nehrđajućeg čelika, na primjer, zna da nehrđajući čelik serije 300 zahtijeva znatno veću kompenzaciju povratne snage od blagog ugljičnog čelika, što često dodaje stanice i složenost matrici.
Duktilnost je jednako važna. Visoko duktilni metali poput bakra i aluminija toleriraju agresivno oblikovanje bez pucanja, što znači manje međustanica i nježnije radijuse. Tvrđi materijali kao što su opružni čelik ili obrađeno{2}}kaljeni nehrđajući materijal trebaju progresivno oblikovanje u više faza kako bi se izbjegle lomove, što se pretvara u duže kalupe i veće ulaganje u alat.
Istrošenost alata je još jedna direktna posljedica izbora materijala. Abrazivne ili-podloge velike čvrstoće ubrzavaju degradaciju umetka za probijanje i matrice. Progresivno štancanje od ugljičnog čelika ima tendenciju da bude nježnije za alate od nehrđajućeg čelika ili čelika visoke čvrstoće niske-ne legure (HSLA), što znači duže intervale između ciklusa oštrenja i niže troškove održavanja tokom vremena.
| Materijal | Ključna svojstva | Formiranje ponašanja | Tipične primjene |
|---|---|---|---|
| Ugljični čelik (nisko do srednje) | Visoka čvrstoća, dobra duktilnost, -isplativ | Umjereno opružno, lako se formira, manje habanje alata | Nosači, strukturni dijelovi, automobilske komponente, pričvršćivači |
| Nerđajući čelik (serija 300/400) | Otporan na koroziju, visoka tvrdoća, rad{0}}brzo stvrdnjava | Visoka otpornost, zahtijeva više stanica za formiranje, ubrzava habanje alata | Medicinski uređaji, prerada hrane, pomorski hardver, vodovod |
| Bakar | Odlična provodljivost, vrlo duktilna, mekana | Minimalni povratni udar, lako se formira, malo trošenje alata | Električni kontakti, sabirnice, konektori, izmjenjivači topline |
| Aluminijum (1100, 3003, 5052) | Lagan, dobre formacije, otporan na koroziju | Niska-do-umjerena povratka, sklona nagrizanju bez odgovarajućeg podmazivanja | Kućišta, hladnjaci, EMI štitovi, lagani strukturni dijelovi |
| Mesing (C260, C360) | Dobra obradivost, umjerena čvrstoća, dekorativna završna obrada | Mala opružnost, odlična sposobnost oblikovanja, minimalno habanje alata | Terminali, konektori, ukrasni okovi, ventili |
| Berilijum Bakar | Visoka otpornost na zamor, provodljiv, ne-iskri | Umjereno povlačenje, potrebno je pažljivo formiranje sekvenci | Opruge, vazduhoplovne komponente,-električni kontakti visokog napona |
Obratite pažnju na to kako progresivni materijali za štancanje nisu zamjenjivi iz perspektive alata. Matrica dizajnirana za progresivno štancanje bakra neće raditi ispravno ako se prebacite na nehrđajući čelik u sredini. Zazori, geometrija proboja, zahtjevi za podmazivanjem i broj stanica su specifični-za materijal. Upravo zbog toga trebate razgovarati o izboru supstrata u ranim razgovorima s potencijalnim dobavljačima.
Mogućnosti tolerancije u različitim materijalima i složenostima
Visoko precizno štancanje metala kroz progresivne matrice može postići čvrstu kontrolu dimenzija, ali dostižne tolerancije zavise od mreže faktora u interakciji. Materijalno ponašanje je u središtu te mreže.
Uopšteno govoreći, progresivno štancanje ima tolerancije u rasponu od plus ili minus 0,001 do 0,005 inča za većinu karakteristika, uz neke operacije kao što je pirsing postižu još strožu kontrolu. Ali ti brojevi se pomiču na osnovu nekoliko varijabli:
- Debljina materijala- Tanji dio je osjetljiviji na sile formiranja i ima tendenciju lakšeg izobličenja, potencijalno šireći pojaseve tolerancije.
- Tvrdoća materijala i otpornost- Veća opruga otežava zadržavanje kutnih tolerancija na krivinama. Svaki zavoj može malo varirati osim ako matrica ne kompenzira precizno.
- Složenost geometrije dijela- Dijelovi s više krivina, dubokim oblicima ili karakteristikama blizu ivica akumuliraju više varijacija od ravnih, jednostavnih komponenti.
- Broj stanica i stanje matrice- Više stanica donosi više kumulativne greške u pozicioniranju, iako dobro-održavani pilot sistemi to minimiziraju. Habanje alata na dugim stazama postepeno popušta tolerancije dok održavanje ne vrati oštrinu.
- Konzistentnost pritiska- Ponovljivost poteza-do-ponavljanja prešanja direktno utiče na konzistentnost dimenzija. Servo{4}}prese obično nadmašuju mehaničke prese za rad koji je osjetljiv na toleranciju{5}}.
Aluminijsko progresivno žigosanje, na primjer, može zadržati čvrste ravne tolerancije, ali je sklono površinskom habanju koje utječe na kvalitetu završne obrade ako se podmazivanje ili premazi matrice ne upravljaju pravilno. Progresivno štancanje od nehrđajućeg čelika postiže odličnu dimenzijsku stabilnost u probušenim karakteristikama, ali zahtijeva pažljivu pažnju na uglove savijanja zbog agresivnog povratnog opruge i radnog očvršćavanja.
Praktičan za poneti? Nemojte pretpostavljati da je tolerancija odštampana na vašem crtežu automatski dostižna u odabranom materijalu. Kada procjenjujete proizvođače, pitajte kako se oni ponašaju s upravljanjem tolerancijama za vašu specifičnu podlogu. Prodavnica s velikim iskustvom u vašem materijalu objasnit će vam kako kompenziraju povratni udar, upravljaju rasporedom habanja alata i potvrđuju stabilnost dimenzija u toku proizvodnje. Onaj kome nedostaje to iskustvo može agresivno citirati, ali se boriti da održi specifikacije kada proizvodnja poraste.
Stručnost materijala je jedan od pokazatelja dubine proizvođača. Certifikati i kontrole procesa govore vam još više o tome da li njihovi sistemi kvaliteta mogu biti dosljedni, posebno u reguliranim industrijama u kojima sljedivost i ponovljivost nisu samo želje već zahtjevi.
Industrijski certifikati koji signaliziraju kvalitetu proizvođača
Logo certifikata na početnoj stranici dobavljača izgleda ohrabrujuće. Ali šta vam to zapravo govori o njihovoj sposobnosti da proizvode vaše delove dosledno, sledljivo i unutar specifikacija tokom miliona ciklusa? Za kupce koji ocjenjuju proizvođače matrica za štancanje, certifikati nisu trofeji. Oni su dokaz dokumentovanih sistema kontrole procesa koji su nezavisno revidirani i verifikovani.
Nemaju svi certifikati istu težinu za svaku primjenu. Onaj koji vaš projekat zahtijeva zavisi od vaše industrije, vašeg-okruženja krajnje upotrebe i regulatornog okruženja u koje vaši dijelovi ulaze.
Ključni sertifikati koje svaki kupac treba da potvrdi
Evo šta svaki glavni certifikat pokriva i koji sektori to zahtijevaju:
- ISO 9001- Osnovni standard sistema upravljanja kvalitetom. Uspostavlja dokumentirane procese za kontrolu proizvodnje, korektivne mjere, interne revizije i kontinuirano poboljšanje. Svaki dobavljač progresivnog štancanja za koga smatrate da bi ovo trebao držati kao minimum. Ne garantuje izvrsnost, ali njegovo odsustvo signalizira nedostatak osnovne procesne discipline.
- IATF 16949- Izgrađen na vrhu ISO 9001 sa automobilskim-specifičnim zahtjevima za sprječavanje kvarova, smanjenje varijacija i eliminaciju otpada u cijelom lancu nabavke. Ako nabavljate automobilske komponente progresivnog štancanja, o ovoj certifikaciji nema-pregovaranja. Zahteva od dobavljača da pokažu studije sposobnosti procesa, planove kontrole i napredno planiranje kvaliteta proizvoda (APQP).
- AS9100- Ekvivalent u zrakoplovstvu, koji dodaje zahtjeve za upravljanje konfiguracijom, upravljanje rizikom, sigurnost proizvoda i prevenciju falsifikovanih dijelova. Lanci snabdevanja vazduhoplovstvom zahtevaju potpunu sledljivost materijala i izveštaje o prvim-inspekcijama artikla. Proizvođač bez AS9100 jednostavno ne može sudjelovati u većini zrakoplovnih programa.
- ISO 13485- Standard upravljanja kvalitetom za medicinske uređaje. Za razliku od fokusa ISO 9001 na zadovoljstvo kupaca i kontinuirano poboljšanje,ISO 13485 naglašava usklađenost sa propisima i upravljanje rizikomkako bi se osigurala sigurnost i efikasnost medicinskih uređaja. To zahtijeva poboljšanu sljedivost, kontrolu kontaminacije, procese rješavanja pritužbi i duže periode čuvanja zapisa. Za kupce koji nabavljaju komponente za medicinsko progresivno žigosanje, ovaj certifikat pokazuje da proizvođač radi pod kontrolama usklađenim s FDA, EU MDR i drugim globalnim regulatornim okvirima.
Primijetit ćete da se ovi certifikati nadovezuju jedan na drugi. Proizvođač koji ima IATF 16949 već ima ISO 9001 kao svoju osnovu. Jedan certificiran prema ISO 13485 prilagodio je taj okvir za upravljanje rizikom od medicinskih uređaja. Slojevi su važni jer odražavaju progresivno dublje kontrole procesa prilagođene industrijski-specifičnim posljedicama kvara.
Zašto su PPAP i validacija procesa važni za regulirane industrije
Certifikati definiraju sistem. PPAP, proces odobrenja proizvodnog dijela, potvrđuje izlaz. Originalno razvijen od straneAkciona grupa za automobilsku industriju (AIAG), PPAP je standardizirana procedura koja osigurava da dijelovi dobavljača ispunjavaju sve inženjerske specifikacije prije početka masovne proizvodnje. Zahtijeva dokumentirane dokaze uključujući dijagrame toka procesa, studije sposobnosti (CpK analiza), analizu mjernog sistema, planove kontrole i certifikate materijala.
Zašto bi vam ovo trebalo biti važno? Zato što PPAP prebacuje teret dokazivanja na proizvođača. Moraju dokazati, uz pomoć podataka, da njihov proces proizvodi usklađene dijelove koji se ponavljaju prije nego što pojedinačna proizvodna jedinica isporuči. Za progresivno štancanje automobilskih komponenti i primjenu u svemiru, PPAP nivo 3 ili viši je standard. Programi medicinskih uređaja mogu zahtijevati ekvivalentnu dokumentaciju za validaciju u okviru Datoteka istorije dizajna.
Praktična korist je smanjenje rizika. Proizvođač koji rutinski dovršava PPAP podnošenje ima infrastrukturu za hvatanje odstupanja procesa, validaciju promjena alata i praćenje bilo kojeg neusklađenog dijela do njegovog osnovnog uzroka. Onom koji ne može proizvesti PPAP paket na zahtjev vjerovatno nedostaje statistička kontrola procesa i rigoroznost dokumentacije koju zahtijevaju regulirane industrije.
Postoji još jedan faktor koji kupci često zanemaruju: vertikalna integracija. Proizvođač kalupa za štancanje sa-domaćim dizajnom alata, žicom EDM i CNC brušenjem kontrolira svaku varijablu koja utiče na kvalitet dijelova u okviru jednog sistema kvaliteta. Kada se alati predaju u posebnu radnju, pojavljuju se praznine u sljedivosti. Modifikacije kalupa se dešavaju izvan certificiranog QMS-a, standardi inspekcije se mogu razlikovati, a ciklusi ponavljanja se usporavaju. To ne znači da je vanjski alat uvijek problematičan, ali to znači da biste trebali pitati gdje se izrađuju kalupi i da li taj proces spada u isti revidirani kišobran kvaliteta kao i proizvodnja.
Certifikati i PPAP spremnost daju vam pouzdan filter za uži izbor dobavljača. Oni vam govore koji proizvođači koriste dokumentaciju, sljedivost i procesnu disciplinu koju zahtijeva vaša aplikacija. Ali sertifikati sami po sebi ne otkrivaju da li radnja ima prave prese, pravu inženjersku dubinu ili pravi kapacitet za vaš konkretan projekat. Ta evaluacija zahtijeva potpuno drugačiji skup pitanja.
Kako procijeniti i odabrati pravog proizvođača progresivnog štancanja
Potvrdili ste da progresivno štancanje odgovara zahtjevima volumena, materijala i tolerancije vašeg projekta. Filtrirali ste potencijalne dobavljače prema certifikatima koje vaša industrija zahtijeva. Sljedeći izazov je teži: otkriti koji proizvođač progresivnih matrica zapravo ima inženjersku dubinu, opremu i kapacitet da pouzdano isporuči vaše dijelove u velikom obimu.
Sama cijena vam to neće reći. Neće ni uglađena web stranica. Ono što odvaja sposobnog partnera od rizične opklade svodi se na provjerljive tehničke kriterije i prava pitanja koja se postavljaju na početku razgovora.
Osnovni kriteriji za ocjenjivanje sposobnosti proizvođača
Zamislite ovo kao svoju -listu za provjeru. Svaki kriterij otkriva nešto o tome može li dobavljač podnijeti zahtjeve za složenost, volumen i kvalitet vašeg dijela bez skupih iznenađenja usred-programa:
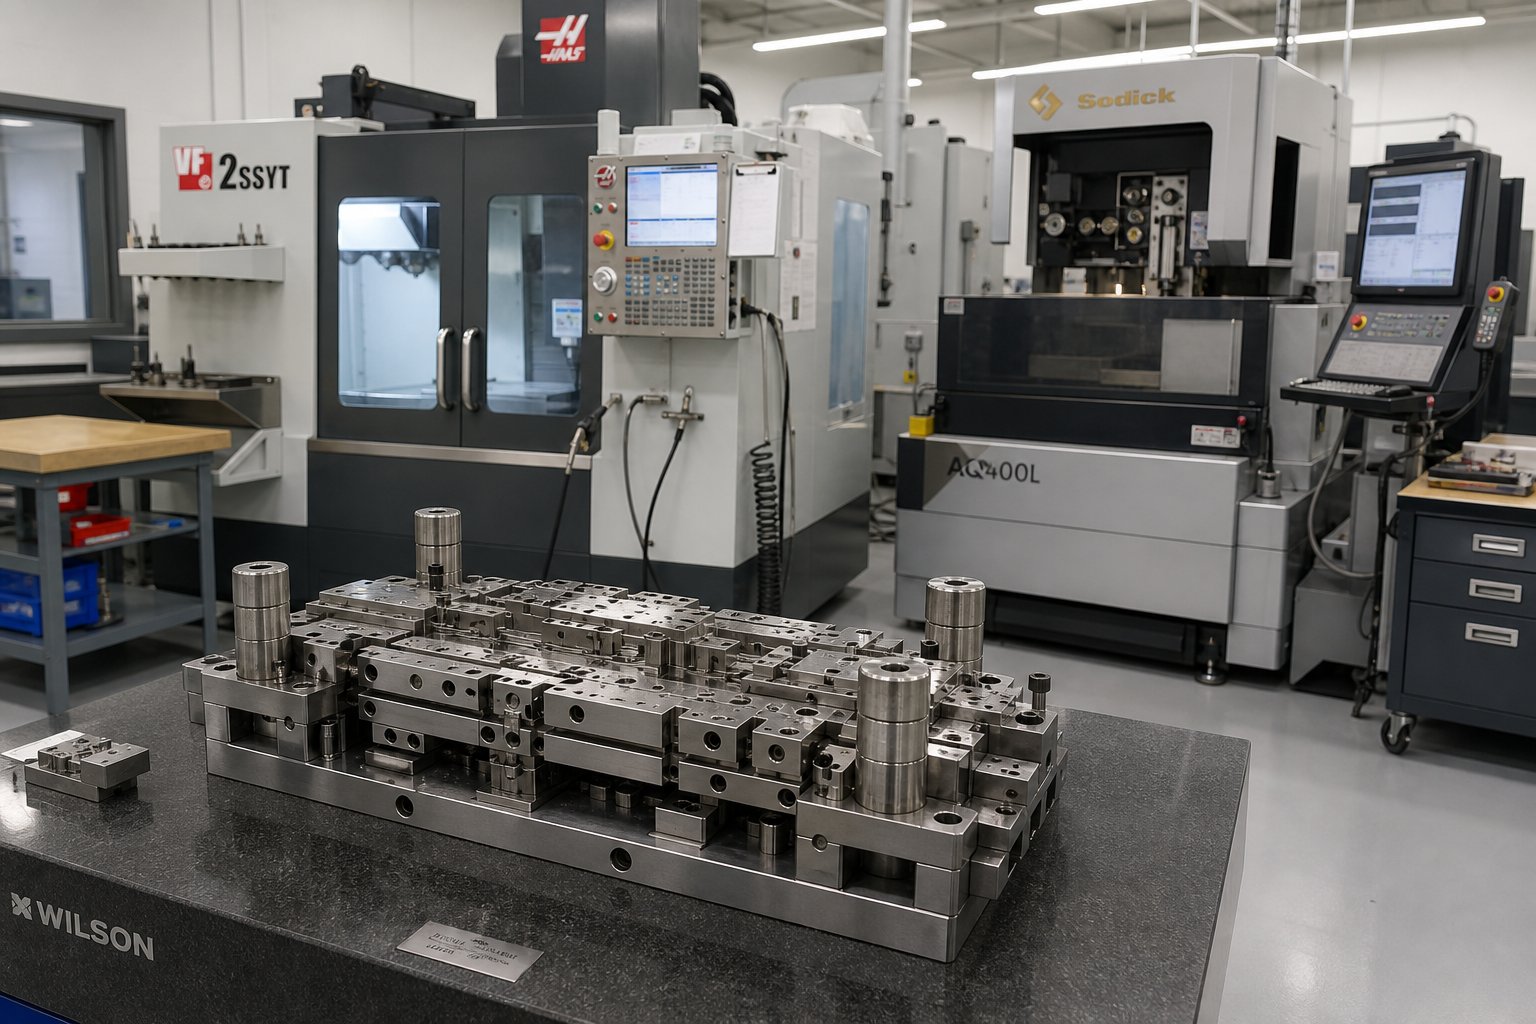
- In-progresivni alat i sposobnost matrice- Da li proizvođač dizajnira i izrađuje kalupe interno koristeći EDM žice, CNC mašinsku obradu i brušenje površine? Vertikalno integrirani alat znači brže cikluse iteracije, strožu kontrolu kvalitete nad komponentama matrice i brži obrt na modifikacijama. Kada se podešavanja alata odvijaju pod jednim krovom, eliminišete komunikacijske praznine i kašnjenja u rasporedu između odvojenih radnji alata.
- Raspon tonaže presa i brzina hoda- Kapacitet presovanja određuje koje veličine dijelova, debljine materijala i sile oblikovanja radnja može prihvatiti. Proizvođač koji pokreće prese od 45 do 400+ tona pokriva sve, od delikatnih priključaka do težih strukturalnih nosača. Brzina hoda (hoda u minuti) govori vam o potencijalu propusnosti i da li njihova oprema odgovara vašim ciljevima volumena.
- Iskustvo{0}}specifično za materijal- Ne postupaju sve trgovine sa svim podlogama jednako. Zatražite primjere proizvodnje u svom materijalu. Proizvođač s iskustvom u nehrđajućem čeliku ponaša se drugačije u fazi dizajna matrice od proizvođača specijaliziranog za bakar ili aluminij. Poznavanje materijala direktno se prevodi u manje revizija alata i manji prinos prvog{4}}prolaska.
- Inženjerska podrška i DFM saradnja- Najbolji proizvođači progresivnih kalupa funkcioniraju kao inženjerski partneri, a ne samo dobavljači. Potražite dobavljače koji nude pregled dizajna za proizvodnost prije nego što alat počne. DFM saradnja u ranoj-fazi može smanjiti otpad, pojednostaviti alate i poboljšati performanse dijelova prije početka proizvodnje.
- Sekundarne operacije i završna obrada- Mogu li se nositi sa oplatom, toplinskom obradom, urezivanjem, zavarivanjem ili montažom u-kući ili preko upravljanih partnera? Usluge progresivnog štancanja metala koje se protežu izvan štampe smanjuju složenost vašeg lanca opskrbe i skraćuju vrijeme isporuke.
- Izrada prototipa kroz proizvodnu skalabilnost- Proizvođač koji je sposoban da podrži rane prototipne alate i zatim pređe na ojačane proizvodne kalupe daje vam jednog partnera tokom cijelog životnog ciklusa programa, od validacije do-izvođenja velikog obima.
Proizvođači sa-domaćim mogućnostima progresivnog dizajna matrica, kao što suYICHEN, može smanjiti cikluse ponavljanja jer se dizajn alata, obrada, izrada i validacija dešavaju unutar jedne operacije. Za proizvodne inženjere koji traže čvrstu ponovljivost i skalabilnu masovnu proizvodnju, taj integrirani pristup eliminiše kašnjenja u primopredaji i pogrešne komunikacije koje obično muče aranžmane alata više{1}}prodavača.
Pitanja koja treba postaviti prije nego što se posvetite dobavljaču
Sposobna radnja će vam odgovoriti bez oklijevanja. Nejasni ili defektni odgovori su sami po sebi tačka podataka:
- Koje je vaše uobičajeno vrijeme od odobrenja dizajna matrice do proizvodnje prvog artikla?
- Koliko stanica obično dizajnirate za dijelove slične geometrije i materijala kao moji?
- Da li posjedujete i održavate sve napredne alate u-kući, ili je bilo koji dio ustupljen vanjskim?
- Možete li pružiti PPAP dokumentaciju na nivou koji moja industrija zahtijeva?
- Koje tonaže i brzine presa će biti moj dio, i kolika je vaša trenutna iskorištenost kapaciteta?
- Nudite li DFM povratne informacije prije finalizacije dizajna matrice i da li je vaš inženjerski tim uključen u citiranje?
- Kako se nosite s održavanjem alata, rasporedom oštrenja i rezervnim komponentama za duge proizvodne cikluse?
Ova pitanja forsiraju specifičnost. Brzo ćete razlikovati usluge progresivnog štancanja koje istinski ulažu u inženjering od onih koje jednostavno nude alate i vrijeme za štampu.
Crvene zastavice koje signaliziraju potencijalne probleme s kvalitetom ili isporukom
Pazite na ove znakove upozorenja tokom evaluacije. Svaki pojedinac zahteva dublju istragu. Više zastava zajedno sugerira da biste trebali nastaviti dalje:
- Bez{0}}kućnog alata- Ako dobavljač angažuje sve konstrukcije kalupa, nedostaje mu direktna kontrola nad najkritičnijom varijablom u vašem programu. Izmjene traju duže, nadzor kvaliteta podijeljen je u organizacije, a odgovornost se zamagljuje.
- Nesklonost dijeljenju podataka o sposobnostima procesa- Proizvođač siguran u svoje procese će lako pružiti CpK podatke, SPC grafikone ili uzorke izvještaja o inspekciji. Otpor ovdje često prikriva nedosljednost.
- Citiranje bez detaljnog pregleda geometrije vašeg dijela- Precizno progresivno navođenje kalupa zahtijeva detaljan pregled vaših CAD podataka, tolerancija i specifikacija materijala. Brza ponuda zasnovana na minimalnim informacijama obično dovodi do kasnije promjene narudžbi.
- Nema jasne DFM povratne sprege- Ako dobavljač prihvati vaš crtež bez sugerisanja poboljšanja ili označavanja potencijalnih izazova formiranja, njihov inženjerski angažman je vjerovatno plitak.
- Nejasni odgovori o kapacitetu i vremenu isporuke- Proizvođači sa ili blizu kapaciteta mogu prihvatiti vašu narudžbu i imati problema s isporukom prema rasporedu. Pitajte o trenutnoj upotrebi mašine i kako se nose sa fluktuacijama potražnje.
Evaluacija nije samo pronalaženje dobavljača koji može učiniti vaš dio. Radi se o identifikaciji progresivnog proizvođača matrica čija se infrastruktura, inženjerska kultura i sistemi kvaliteta usklađuju sa zahtjevima vašeg programa tokom cijelog proizvodnog vijeka. Najjeftinija ponuda rijetko predstavlja najniži ukupni trošak, što je stvarnost koja postaje bolno jasna kada se počnu povećavati revizije alata, isporuka i nedostatak kvaliteta.
Uobičajene greške pri odabiru partnera za progresivno štancanje
Znati šta tražiti kod dobavljača je pola jednačine. Druga polovina prepoznaje pogrešne korake koji tiho naduvaju troškove, poremete vremenske rokove i nameću skupe ispravke kursa mesecima u program. Ove greške se iznova pojavljuju u različitim industrijama, a većina njih ima zajednički korijen: odluke donesene na osnovu nepotpunih informacija ili pogrešno postavljenih prioriteta.
Greške koje dovode do skupe prerade alata
Sljedeće zamke su navedene prema ozbiljnosti utjecaja na ukupne troškove programa. Svaki se spaja nizvodno, tako da njihovo rano hvatanje isplaćuje dividende:
- Odabir dobavljača isključivo na osnovu navedene cijene u komadu- Najniža kvota često odražava najmanje inžinjerske investicije unaprijed. Kada progresivnom dizajnu kalupa za štancanje nedostaje rigoroznost na samom početku, jaz se kasnije pojavljuje kao revizije alata, pomjeranje dimenzija i zastoji u proizvodnji. Inženjerske odluke u progresivnom dizajnu matrice mogu diktirati do 80% ukupnih troškova proizvodnje, što znači povoljna ponuda koja štedi na DFM analizi skoro uvijek košta više tokom trajanja programa.
- Preskakanje dizajna za saradnju u pogledu proizvodnosti- Finaliziranje geometrije dijela bez unosa vašeg partnera za štancanje zaključava probleme koje progresivni alati ne mogu lako riješiti. Previše uske tolerancije na ne-kritičnim karakteristikama, geometrije savijanja koje se bore protiv smjera zrna materijala ili postavljanje rupa preblizu da bi se formirale ivice, sve to dovodi do dodatnih matrica, sporije brzine presovanja i veće stope otpada. Rane DFM radionice štede sedmice kašnjenja i hiljade dolara rješavanjem ovih problema prije rezanja alatnog čelika.
- Potcjenjivanje vremena izrade alata- Složene matrice za progresivno štancanje sa 10 ili više stanica zahtijevaju 12 do 20 sedmica za dizajn, mašinsku obradu, montažu i isprobavanje. Kupci koji pretpostavljaju da alati stižu za polovinu tog vremena na kraju vrše pritisak na proizvođače da prečicu provjere valjanost, što dovodi do problema s kvalitetom u proizvodnju.
- Neprovjera certifikata materijala i izvještaja o testiranju- Dobavljač koji ne može proizvesti mlinske certifikate, rezultate mehaničkih ispitivanja ili dokumentaciju o sljedivosti materijala možda zamjenjuje ocjene ili se oslanja na neprovjerene zalihe. Ovo stvara rizik usklađenosti u reguliranim industrijama i može nepredvidivo promijeniti ponašanje.
- Zanemarivanje sposobnosti sekundarnog rada- Ako je vašem dijelu potrebno urezivanje, oblaganje ili toplinska obrada, a vaš dobavljač štancanja sve to angažuje bez nadzora, uveli ste nedostatke u kvalitetu i nesigurnost u vremenu isporuke koja se neće pojaviti dok dijelovi ne stignu nepotpuni ili izvan specifikacije.
- Ne potvrđuje proizvodni kapacitet za vaše potrebne količine- Trgovina koja radi na 90% iskorištenosti može prihvatiti vašu narudžbu, ali joj nedostaje propusni opseg da ispuni vaše rokove isporuke. Pitajte direktno o kapacitetu i kako upravljaju skokovima potražnje.
- Preskakanje uzoraka ili pilot proizvodnje- Prelazak direktno sa isprobavanja alata na potpunu-proizvodnju bez kontroliranog probnog rada eliminira vašu posljednju priliku da uhvatite pomjeranje dimenzija, površinske probleme ili nestabilnost procesa prije nego što se hiljade dijelova isporuče.
Previđeni faktori koji utiču na ukupne troškove vlasništva
Obrazac u svih sedam grešaka je isti: optimiziranje za vidljive troškove uz ignoriranje skrivenih troškova. Ukupni troškovi vlasništva za žigosane komponente daleko prevazilaze vidljivu cijenu po dijelu, uključujući održavanje alata, odlaganje otpada, rad na preradi, kašnjenja u isporuci i bijeg kvaliteta koji stignu do vaše montažne trake ili vašeg kupca.
Progresivni dizajn matrice za štancanje koji košta 15% više unaprijed, ali eliminiše dvije revizije alata, smanjuje otpad za polovicu i isporučuje stabilne dijelove od prvog dana predstavlja niži ukupni trošak od budžetske alternative koja prolazi kroz tri mjeseca inženjerskih promjena. Kupci koji svoju odluku oblikuju oko ukupne ukupne vrijednosti umjesto cijene po komadu dosljedno se spuštaju na sposobnije partnere i lakše pokretanje proizvodnje.
Za poneti nije taj trošak nije bitan. Za taj trošak je potreban kontekst. Vaš okvir za procjenu, kontrolna lista za certifikate i tehnička pitanja sve se unose u odluku o izvoru koja uzima u obzir cijeli životni ciklus vašeg progresivnog alata i dijelova koje proizvodi. Sa tom jasnoćom, spremni ste za djelovanje.
Sljedeći korak prema pravom partneru za proizvodnju
Mapirali ste proces, razumeli ekonomiju, identifikovali sertifikate koje vaša industrija zahteva i izgradili okvir za odvajanje sposobnih dobavljača od rizičnih. Preostali korak je izvođenje: pretvaranje tog znanja u strukturirani akcioni plan nabavke koji pomiče vaš projekat od evaluacije do proizvodnje{1}}spremne obaveze.
Izgradnja užeg izbora vašeg proizvođača
Oduprite se impulsu da svoje RFQ pošaljete na desetak dobavljača istovremeno. Ciljani uži izbor od tri do pet proizvođača kalupa za štancanje metala, unaprijed -kvalifikovanih prema vašim tehničkim i kvalitetnim kriterijima, daje bolje rezultate od širokog spektra upita. Dobit ćete promišljenije inženjerske povratne informacije, brži obrt oko detaljnih ponuda i jasnije signale o tome koje trgovine istinski žele vaš program u odnosu na one koje bacaju široku mrežu.
Filtrirajte kandidate tako što ćete potvrditi da posjeduju certifikate koje zahtijeva vaša prijava, upravljati presama u opsegu tonaže i brzine koje zahtijeva vaš dio i da imaju dokumentirano iskustvo s vašim materijalom. Zatim dajte prioritet onima koji nude-domaće alate i DFM saradnju, jer te mogućnosti direktno smanjuju vrijeme ponavljanja i rizik programa.
Sljedeći koraci prema proizvodnji{0}}Spreman izvor
Upotrijebite ovu kontrolnu listu kao slijed radnji od sada dalje:
- Potvrdite opravdanje volumena- Potvrdite da vaše predviđene godišnje količine prelaze prag rentabilnosti gdje progresivna alatna matrica donosi niže-dijelne troškove od alternativa. Ako imate manje od 50.000 jedinica, razmislite da li vam jednostavnija metoda bolje služi.
- Materijal brave i specifikacije tolerancije- Završite svoju podlogu, debljinu i kritične dimenzije prije nego što angažirate dobavljače. Dvosmislenost ovdje generiše nejasne citate i kasnije poziva na neusklađenost.
- Identifikujte potrebne sertifikate- Uskladite regulatorno okruženje vaše industrije sa odgovarajućim standardom kvaliteta (ISO 9001 osnovni, IATF 16949 za automobilsku industriju, AS9100 za svemir, ISO 13485 za medicinu). Eliminišite svakog dobavljača kome nedostaje vaš.
- Napravite uži izbor{0}}ponderisan po kriterijumima- Ocjenite kandidate u skladu sa okvirom evaluacije:-oprema u kući, mogućnosti štampe, materijalno iskustvo, podrška DFM-a, sekundarne operacije i prostor za kapacitete.
- Zatražite od DFM-a pregled prije preuzimanja- Podijelite svoje CAD podatke i pitajte dobavljače u užem izboru za povratne informacije o proizvodnosti. Kvalitet njihovog DFM odgovora vam govori više o dubini inženjeringa od bilo koje brošure.
- Zahtijeva probnu proizvodnju- Prije nego što ovlastite proizvodnju pune-proizvodnje, insistirajte na kontrolisanom uzorku sa verifikacijom dimenzija i podacima o mogućnostima procesa. Ovo je vaša posljednja kontrolna tačka prije skale.
Za timove za nabavku i proizvodne inženjere koji nabavljaju progresivne kalupe za štancanje za metalne dijelove velikog{0}}volumena koji zahtijevaju više-formiranje u više stanica i čvrstu ponovljivost, progresivna kompanija za štancanje s integriranim mogućnostima od dizajna kalupa do skalabilne masovne proizvodnje pojednostavljuje cijeli proces. Proizvođači voleYICHENnude taj pristup-do-kraja, koji pokriva brzi razvoj alata za progresivno štancanje i obimnu proizvodnju u jednoj operaciji. Razmotrite ih zajedno sa drugim kvalifikovanim dobavljačima identifikovanim kroz procjenu zasnovanu na kriterijumima- koja je gore navedena.
Cilj nije pronaći najjeftiniji citat. Radi se o pronalaženju partnera za progresivno štancanje metala čija je inženjerska kultura, infrastruktura kvaliteta i proizvodni kapacitet usklađeni s punim životnim ciklusom vašeg programa. Postavite teška pitanja rano, potvrdite tvrdnje podacima i pustite da vaš okvir evaluacije izvrši filtriranje. Pravi proizvođač će pozdraviti to ispitivanje jer njegove mogućnosti jasno govore pod njim.
Često postavljana pitanja o proizvođačima progresivnog štancanja
1. Koja je minimalna količina narudžbe da bi progresivno štancanje bilo isplativo-?
Progresivno štancanje obično postaje ekonomski isplativo pri godišnjim količinama od 50.000 do 100.000 jedinica ili više. Ispod ovog praga, jednostavnije metode kao što su jedno-utiskivanje ili CNC lasersko rezanje često daju bolju ekonomičnost po-delu jer zahtijevaju manje ulaganja u alat. Za ultra{8}}jednostavne geometrije dijelova, neki proizvođači mogu opravdati progresivni alat na 30.000 do 50.000 jedinica. Ključno je zatražiti analizu rentabilnosti od vašeg dobavljača koja uzima u obzir predviđene količine, očekivani vijek trajanja alata i sve sekundarne operacije kako bi se tačno utvrdilo gdje se investicija isplati za vaš konkretni projekat.
2. Koliko vremena je potrebno da se napravi progresivna matrica za štancanje?
Kompleksne matrice za progresivno štancanje sa 10 ili više stanica obično zahtevaju 12 do 20 nedelja za dizajn, mašinsku obradu, montažu i isprobavanje. Jednostavnije matrice s manje stanica mogu doći brže, ali ubrzanje faze validacije često dovodi do problema s kvalitetom u proizvodnju. Proizvođači sa-domaćim mogućnostima alata, uključujući EDM, CNC mašinsku obradu i brušenje površine, često mogu sažimati vremenske okvire u poređenju sa radnjama koje prepuštaju konstrukciju kalupa. Kompanije poput YICHEN-a koje se bave dizajnom kalupa kroz proizvodnju pod jednim krovom eliminišu kašnjenja u primopredaji između odvojenih radnji alata, što može sedmicama smanjiti ukupno vrijeme isporuke.
3. Koje sertifikate treba da ima proizvođač progresivnog štancanja?
Potrebni certifikati zavise od vaše industrije. ISO 9001 služi kao osnovni standard upravljanja kvalitetom koji svaki dobavljač treba da ima. Automobilske aplikacije zahtevaju IATF 16949, koji dodaje prevenciju kvarova i kontrolu lanca snabdevanja. Vazdušni programi zahtevaju AS9100 za upravljanje konfiguracijom i prevenciju falsifikovanih delova. Komponente medicinskih uređaja trebaju ISO 13485 za usklađenost sa propisima i upravljanje rizikom. Osim certifikata, provjerite da dobavljači mogu proizvesti PPAP (Proces odobravanja proizvodnih dijelova) dokumentaciju, koja pruža dokaz-podatke da njihov proces isporučuje usklađene dijelove ponovljeno prije nego što počne masovna proizvodnja.
4. Koji materijali se mogu koristiti u progresivnom štancanju?
Uobičajeni materijali uključuju ugljični čelik, nehrđajući čelik (serija 300 i 400), bakar, aluminij, mesing i berilijum bakar. Svaki materijal se ponaša drugačije tokom štancanja zbog varijacija u tvrdoći, duktilnosti i opružnosti. Na primjer, bakar se lako oblikuje uz minimalno trošenje alata, što ga čini idealnim za električne kontakte, dok nehrđajući čelik zahtijeva više stanica za formiranje i ubrzava habanje alata zbog očvršćavanja. Ne rukuju svi proizvođači svim materijalima jednako dobro, stoga provjerite da li vaš potencijalni dobavljač ima dokumentirano iskustvo u proizvodnji s vašom specifičnom podlogom prije nego što se posvetite alatima.
5. Kako da biram između progresivnog štancanja i transfernog štancanja?
Izbor zavisi od veličine dela, geometrije i zapremine. Progresivno štancanje se ističe za male-do-srednje komponente sa složenom geometrijom sa više-obilježja pri vrlo velikim količinama (50,000+ godišnje), radeći pri brzinama od 200 do 600+ poteza u minuti. Prenosno štancanje odgovara većim ili duboko -izvučenim dijelovima koji ne mogu ostati pričvršćeni na noseću traku, obično u količinama od 25,000+ jedinica godišnje, ali sa sporijim ciklusom. Progresivne matrice objedinjuju sve operacije u jedan kontinuirani proces-napajanja trake, dok matrice za prijenos pomiču pojedinačne matrice između odvojenih stanica koristeći mehaničke prste. Ako vaš dio stane na traku i volumen je velik, progresivne matrice daju nižu cijenu po-dijelu i brži protok.




