


Šta zaobilazni zarezi rade u kalupima za progresivno štancanje
Kada pokrenete progresivnu matricu pri proizvodnoj brzini, svaki udarac mora dospjeti na točno pravo mjesto. Traka koja se pomiče čak i za nekoliko hiljada inča proizvodi otpad, oštećuje alat i isključuje presu. Premosni zarezi su jedna od primarnih mehaničkih zaštitnih sredstava protiv takvog ishoda, ali im se pridaje daleko manje pažnje od pilota ili sistema automatskog dodavanja u većini diskusija o dizajnu matrice.
Ovaj vodič pokrivanegativni i pozitivni obilazni zarezi u kalupima za štancanje limasa svim detaljima, od osnovne mehanike do kriterijuma odabira, uticaja materijala, načina kvara i pravila dizajna. Bilo da ih nazivate zarezima nagiba, francuskim zarezima ili premosnim graničnicima, principi koji stoje iza odabira pozitivne i negativne geometrije određuju koliko pouzdano vaš set kalupa za štancanje radi u milionima ciklusa.
Šta su premosni zarezi u progresivnim kalupima
Premosni zarezi su namjerne geometrijske karakteristike urezane ili oblikovane na nosećoj traci koje se zahvataju s odgovarajućim komponentama unutar kalupa. Njihova svrha je da fizički kontrolišu napredovanje trake, sprečavajući prekomerno uvlačenje i obezbeđujući da svaka stanica primi radni komad na ispravan položaj.
Zamislite traku koja napreduje kroz progresivnu kocku od deset-stanica. Automatski dodavač ga gura naprijed za jedan korak po potezu. Premosni zarez, bez obzira da li je jezičak ostavljen na traci ili džep urezan na ivici trake, susreće se s blokom za spajanje ili ramenom u kalupu. Taj mehanički kontakt stvara teško zaustavljanje, fizičku granicu koju traka ne može proći bez obzira na prekoračenje dovoda ili grešku operatera.
Po čemu se razlikuju od pilot rupa? Piloti su okrugle igle koje ulaze u prethodno-probušene rupe za fino-podešavanje položaja trake nakon što dovod završi svoj hod. Ispravljaju male greške u registraciji. Nasuprot tome, zarezi za premošćivanje sprečavaju prekomerno hranjenje pre nego što se piloti i uključe. Pilotna igla veličine sRazmak od 0,0005 do 0,001 inčane može kompenzirati traku koja je prešla za pola koraka. To je posao premosnog zareza: čvrsto mehaničko ograničenje udaljenosti putovanja trake.
Zašto su zarezi za obilaznicu kritični za registraciju trake
Loša registracija trake brzo kaskadira. Neusklađeno pogađa izdužene pilot rupe, što dodatno degradira registraciju na nizvodnim stanicama. Dijelovi izlaze iz tolerancije. Probija materijal u kontaktu na pogrešnom mjestu, stvarajući neravnomjerna bočna opterećenja koja lome rezne rubove ili u potpunosti pucaju. U teškim slučajevima, jedan događaj prekomjernog hranjenja može srušiti cijeli dio matrice, što rezultira troškovima popravke koji su manji od mjeseci uštede materijala.
Svrha obilaznih zareza u kalupima za štancanje seže dalje od prevencije prekomjernog umetanja. Kao što je primijetio stručnjak za dizajn kalupa Art Hedrick inThe Fabricator, zarezi nagiba također uklanjaju nagib ruba sa zavojnice s prorezom, stvarajući čistu referentnu ivicu koja omogućava da traka glatko prolazi kroz vodilice. Bez te ravne ivice, nagnuti materijal se vezuje za vodilice, uzrokujući nepravilne dužine uvlačenja čak i kod modernih servo ulagača.
Zarezi za premosnicu fizički ograničavaju kretanje trake tako da svaka stanica primi radni komad u ispravnom položaju, neovisno o preciznosti dodavača, stanju zavojnice ili nivou vještine operatera.
Tri sistema rade zajedno za pouzdano napredovanje: automatski dodavač obezbeđuje nominalno napredovanje, zarezi za obilaznicu nameću maksimalna ograničenja kretanja i uklanjaju nagib, a pilot igle pružaju konačnu preciznu registraciju. Uklanjanje bilo kojeg elementa prebacuje rizik na druge. Kada sva tri funkcionišu u koordinaciji, set kalupa za štancanje održava ponovljivost tokom dugih proizvodnih ciklusa, čak i tokom postavljanja kada se većina padova matrice zaista dogodi.
Kritično pitanje za svakog dizajnera kalupa nije da li koristiti zaobilazne ureze, već koji tip koristiti. Ta odluka ovisi o tome hoćete li ostaviti materijal na traci (pozitivno) ili ga ukloniti (negativno), a svaka geometrija nosi jasne prednosti ovisno o širini trake, brzini proizvodnje i ponašanju materijala.
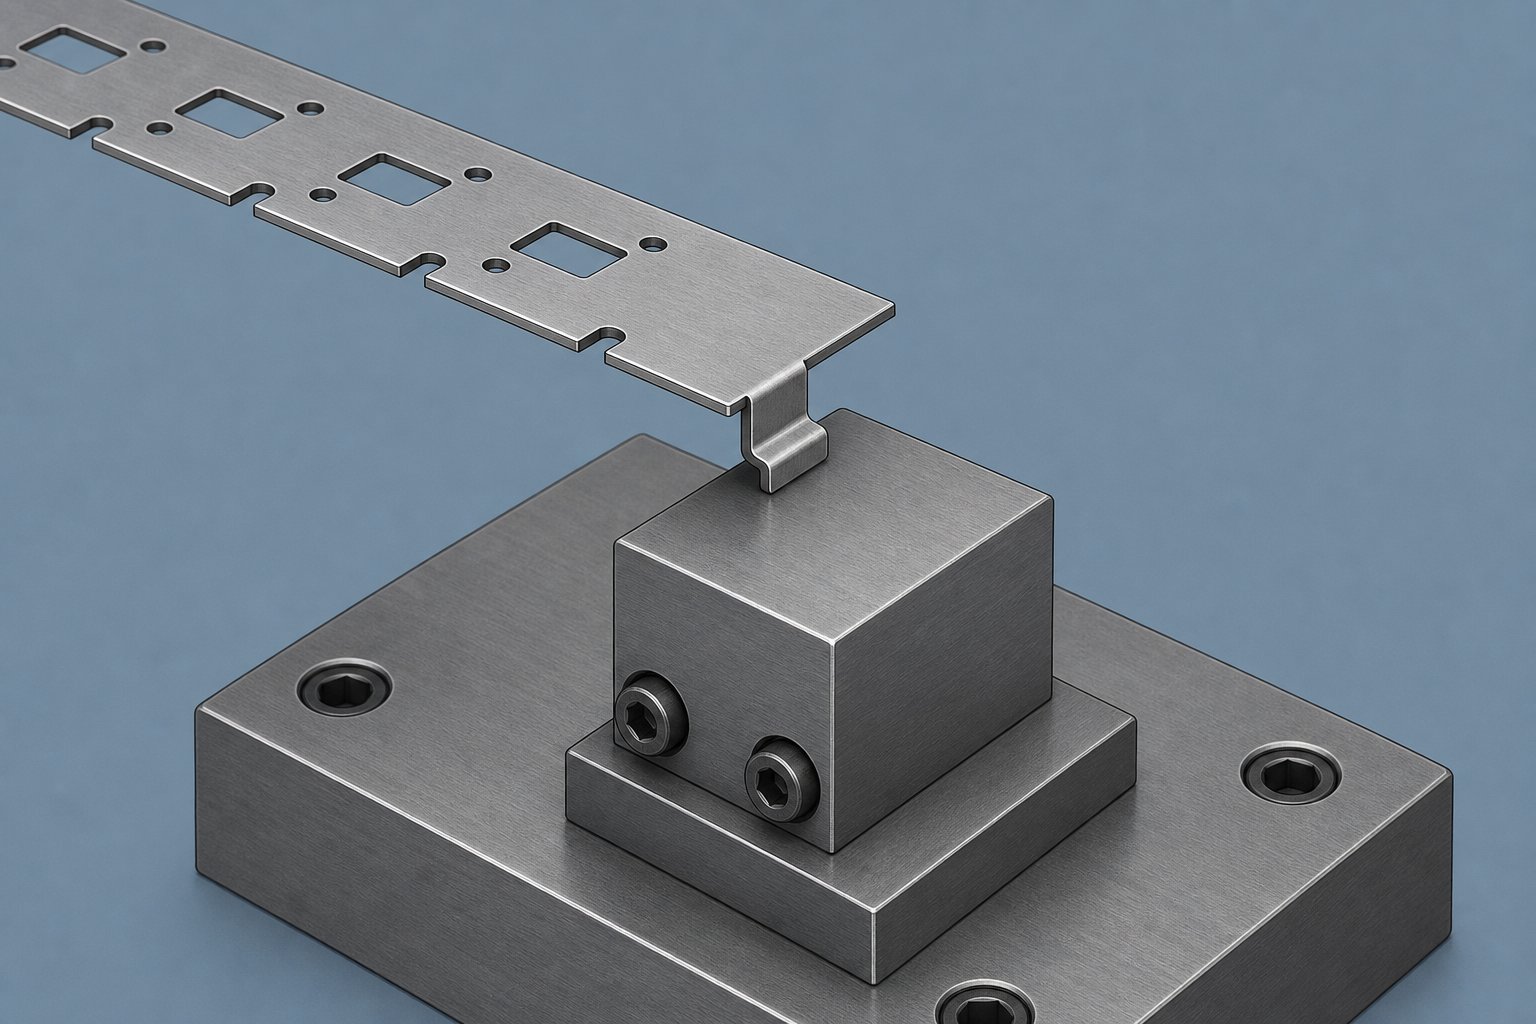
Kako funkcionišu pozitivni zarezi za obilaznicu i kada ih koristiti
Ostavljanje materijala na traci umjesto da ga odsiječete može zvučati kontraintuitivno za funkciju namijenjenu kontroli progresije. Ipak, to je upravo ono što pozitivni zaobilazni zarez radi, a geometrija iza njega rješava nekoliko problema koje uvode konvencionalni zarezi{1}}koji proizvode puževe.
Kako pozitivni zarezi zaobilaznice kontroliraju napredak trake
Pozitivan premosni zarez se stvara ubodom malog dijela noseće trake i formiranjem prema dolje (ili povremeno prema gore) kako bi se dobio jezičak koji strši iz ravnine trake. Zamislite pravougaoni jezičac, obično širine 3 do 6 mm i koji je 1 do 1,5 puta veći od debljine materijala ispod površine trake, orijentiran okomito na smjer uvlačenja. Jezičak ostaje pričvršćen za nosač na jednom kraju, stvarajući konzolnu prirubnicu duž ruba trake.
Tokom pomaka, ovaj formirani jezičak putuje naprijed sa trakom sve dok ne dođe u kontakt sa očvrsnutim blokom za zaustavljanje ili ramenom strojno urađenim u donju papučicu kalupa. Taj fizički sudar zaustavlja kretanje trake na tačno tačnoj udaljenosti. Geometrija je samoograničavajuća-: jezičak ne može proći blok za zaustavljanje, tako da prekomjerno hranjenje postaje mehanički nemoguće bez obzira na to koliku silu ulagač primjenjuje.
Zašto ostavljati materijal zakačen umjesto da ga izbija? Odgovor uključuje i pouzdanost i integritet trake. Kopčani-i-oblikovani jezičak ne proizvodi puž. Ne postoji mali komad otpada koji treba da izađe kroz otvor matrice, nema rizika da se puž povuče nazad u šupljinu kalupa pri povratnom udaru. Za sve koji su upoznati s glavoboljama povlačenja puževa u operacijama štancanja, sama ta prednost opravdava pristup.
Ugaona orijentacija kartice je također važna. Većina pozitivnih premosnih zareza se formiraju pod uglom od 90 stepeni u odnosu na površinu trake, ali mala podešavanja ugla od 80 do 85 stepeni mogu stvoriti klinasto dejstvo na blokadu. Ovo povećava silu držanja i poboljšava kontrolu dodavanja na debljim materijalima gdje je impuls trake veći.
Tipične primjene za pozitivne dizajne zareza
Pozitivni obilazni zarezi u limuformiranje excela u specifičnim scenarijima gdje integritet trake i upravljanje otpadom imaju prioritet. Uzmite u obzir usku noseću traku, recimo širine 25 mm, koja dovodi mali dio konektora. Rezanje konvencionalnog zareza na ivici uklanja površinu poprečnog-presjeka sa već minimalnog nosača. Taj izgubljeni materijal slabi traku tačno na mjestu gdje se koncentrišu sile napajanja, izazivajući izvijanje ili kidanje tokom rada velike-brzine.
Zarez za koplje-i-formu u potpunosti izbjegava ovo. Materijal ostaje u nosaču. Snaga poprečnog presjeka ostaje netaknuta. Formirana prirubnica zapravo učvršćuje traku na lokalnom nivou, što pomaže nesmetanom provlačenju kroz šine podizača, što je prednost koju su primijetili praktičari dizajna matrica koji rade sa-jednostranim rasporedom nosača.
Svrha obilaznih zareza u oblikovanju lima proteže se i na ekonomičnost otpada. Svaki puž koji matrica proizvede doprinosi proračunima materijalnog otpada. U velikoj-proizvodnji gdje troškovi materijala dominiraju cijenom dijela, eliminisanje čak i malog zareza iz svake progresije umnožava se u mjerljive uštede u toku milion-hoda.
- Nije potrebno upravljanje puževima- eliminiše rizik od povlačenja puževa i uklanja potrebu za kanalima za čišćenje puževa u kalupu
- Čuva poprečni{0}}presjek nosača- kritično za uske trake gdje bi uklanjanje materijala ugrozilo stabilnost uvlačenja
- Lokalno učvršćuje traku- formirana prirubnica dodaje krutost na mjestu zareza, pomažući glatko kretanje kroz šine podizača
- Smanjuje otpad po napretku- materijal se ne uklanja sa trake, što poboljšava korištenje materijala na-osjetljivim poslovima
- Jednostavnija konstrukcija matrice na ureznoj stanici- proboj koplja i sekcija za formiranje zamjenjuje potpuni rez-proboj sa rupom za čišćenje puževa
Pozitivni dizajni nose ograničenja. Formirani jezičak mora očistiti mehanizme podizača dok se traka diže između poteza. Na-masterima velike brzine koji rade iznad 600 udaraca u minuti, jezičak koji se izbacuje prema dolje-može zakačiti za šine podizača ili ometati vrijeme podizanja trake. Ovi rizici smetnji guraju neke aplikacije prema alternativi: potpuno uklanjanje materijala kako bi se stvorila negativna geometrija zareza koja zahvaća matricu iz suprotnog smjera.
Kako funkcioniraju negativni zasjeci zaobilaznice i njihove snage
Kada formirani jezičak koji štrči ispod trake stvara probleme sa zazorom pri velikoj brzini, rješenje potpuno okreće geometriju. Umjesto da ostavlja materijal na traci, negativni zarez za premosnicu uklanja mali dio s ruba trake, stvarajući džep koji zahvaća očvrsnu izbočinu ugrađenu u kalup. Sama traka nosi prazninu; kocka nosi stop.
Mehanika negativnih obilaznih zareza i uklanjanja materijala
Negativni obilazni zarez se proizvodi štancanjem probijanjem malog pravougaonog ili trapeznog preseka sa jedne ili obe ivice noseće trake. Probojci za štancanje koji se koriste za ovu operaciju obično su uski, u rasponu od 3 do 8 mm u širinu i prodiru od 2 do 5 mm u rub trake ovisno o širini nosača i debljini materijala. Radnja rezanja slijedi istu mehaniku smicanja kao i svaka operacija slijeganja: udar se spušta u otvor za spajanje matrice, materijal se lomi kroz sekvencu smicanja-i-loma, a puž se odvaja od trake.
Taj puž zahteva pažnju. Zarezni komad je tipično tanak komadić, ponekad manji od dva puta debljine materijala u svojoj najužoj dimenziji. Pouzdano bacanje tako malog komada je poznat izazov. Otvor za čišćenje puževa ispod otvora matrice mora osigurati adekvatan ugao promaja, obično 0,5 do 1 stepen po strani, kako bi se spriječilo slaganje puževa. Vakuumska pomoć ili pozitivno izbacivanje puževa kroz opruge-opterećene udarce postaje neophodno u aplikacijama velikih-brzina gdje sama gravitacija ne može dovoljno brzo očistiti puževe.
Jednom kada je urezani džep izrezan, on napreduje sa trakom sve dok ne dođe do očvrslog bloka ključa, precizno-brušenog čeličnog izbočina montiranog u papučicu kalupa. Blok ključeva ulazi u džep sa zarezom, a stražnji zid ureza dodiruje lice bloka ključa, zaustavljajući kretanje trake prema naprijed na ispravnoj udaljenosti. Geometrija je ovdje bitna: dubina zareza treba da premaši projekciju ključnog bloka za 0,3 do 0,5 mm kako bi se omogućilo čisto spajanje bez vezivanja, dok širina zareza mora uzeti u obzir toleranciju uvlačenja sistema plus termičko širenje trake tokom dugih proizvodnih ciklusa.
Ugaoni reljef na prednjoj ivici zareza, obično 3 do 5 stepeni, omogućava da traka prelazi preko bloka ključa tokom napredovanja bez hvatanja. Zadnja ivica ostaje četvrtasta ili blago podrezana, stvarajući pozitivno zaustavno lice koje zaustavlja kretanje trake. Razmak između strana bloka ključeva i zidova zareza obično ide 0,05 do 0,10 mm po strani, dovoljno čvrst da spriječi bočno pomicanje, ali dovoljno labav da se izbjegne vezivanje jer se zaobilaznim zarezima, ostaci žigosanja nakupljaju na površinama zahvata tokom dugih staza.
Odnos između geometrije zareza i visine zareza je direktan. Tupi zarez proizvodi prevrtanje na ulaznoj strani i izraženu neravninu na strani reza. Taj šiljak projicira u džep za urezivanje, efektivno smanjujući njegovu funkcionalnu dubinu. Preko hiljada poteza, progresivno nakupljanje ivičnjaka može spriječiti da blok ključa potpuno nasjedne, smanjujući točnost registracije. Održavanje odgovarajućeg razmaka od proboja-od-, obično 5 do 10 posto debljine materijala po strani za meki čelik, održava neravnine u prihvatljivim granicama i produžava intervale održavanja.
Gdje se negativni dizajni zarezivanja najbolje prikazuju
Negativni zarezi zauzimaju rub trake, a ne štrče ispod ravnine trake. Ništa ne strši. Traka ostaje ravna, što znači da šine za podizanje, sistemi za ispuštanje zraka-i senzori za detekciju trake funkcionišu bez smetnji. Za kalupe koji rade preko 600 udaraca u minuti, ovaj ravan profil postaje neophodan.
Zamislite široku noseću traku, širine 75 mm ili više, koja napaja veliki automobilski nosač. Uklanjanje 4 mm sa svake ivice za urezane džepove jedva utiče na poprečni presjek nosača{3}}nosioca. Traka zadržava strukturni integritet dok postiže agresivnu kontrolu uvlačenja kroz pozitivno mehaničko spajanje sa ključnim blokovima. Uklonjeni materijal stvara udubljenje u koje ulazi projekcija matrice, u suštini ugrađujući geometriju graničnika u alat, a ne u traku.
Ovaj pristup takođe donosi odlučniju akciju zaustavljanja. Blok ključeva koji ulazi u mašinski obrađeni džep ulazi u kontakt sa punim licem preko zida zareza, raspoređujući sile zaustavljanja uvlačenja na veću površinu od jednog jezička koji udari u rame. Taj raspoređeni kontakt bolje se odupire deformaciji tokom naglog usporavanja teške trake pri brzini.
- Ravni trakasti profil- nema isturenih jezičaka koji bi ometali podizače, senzore ili mehanizme za transport velike brzine{1}}
- Agresivno zaustavljanje hrane- kontakt sa punim licem između bloka ključa i zida zareza raspoređuje sile zaustavljanja, smanjujući lokaliziranu deformaciju
- Uklanja nagib ivica- akcija rezanja obrezuje nepravilne ivice proreza, stvarajući čistu referentnu površinu za vodilice
- Dvostruka-registracija- rezanje zareza na obje ivice trake i korištenje uparenih blokova ključeva sprječava bočni pomak trake tokom operacija štancanja
- Kompatibilan sa-automatizacijom velike brzine- nema formiranih karakteristika za hvatanje, savijanje ili zamor pri povišenim brzinama udaraca
- Prvi-mogućnost zaustavljanja udarca- zarez služi kao vodeći-lokator ivice tokom početnog postavljanja matrice, smanjujući rizik od polovičnih-udaraca ili labavog otpada pri pokretanju
Kompromis-je jasan: negativni zarezi troše trakasti materijal, proizvode puževe kojima se mora upravljati i uvode rezne ivice koje se vremenom troše. Za šire trake gdje se te kazne i dalje mogu kontrolirati, pouzdanost i kompatibilnost brzine ovog dizajna čine ga dominantnim izborom u velikim-progresivnim operacijama matrice. Pitanje nije koji je tip univerzalno bolji, već koji skup ograničenja nameće vaša konkretna aplikacija, odluka koja postaje jasnija kada se dvije geometrije postave jedna pored druge.
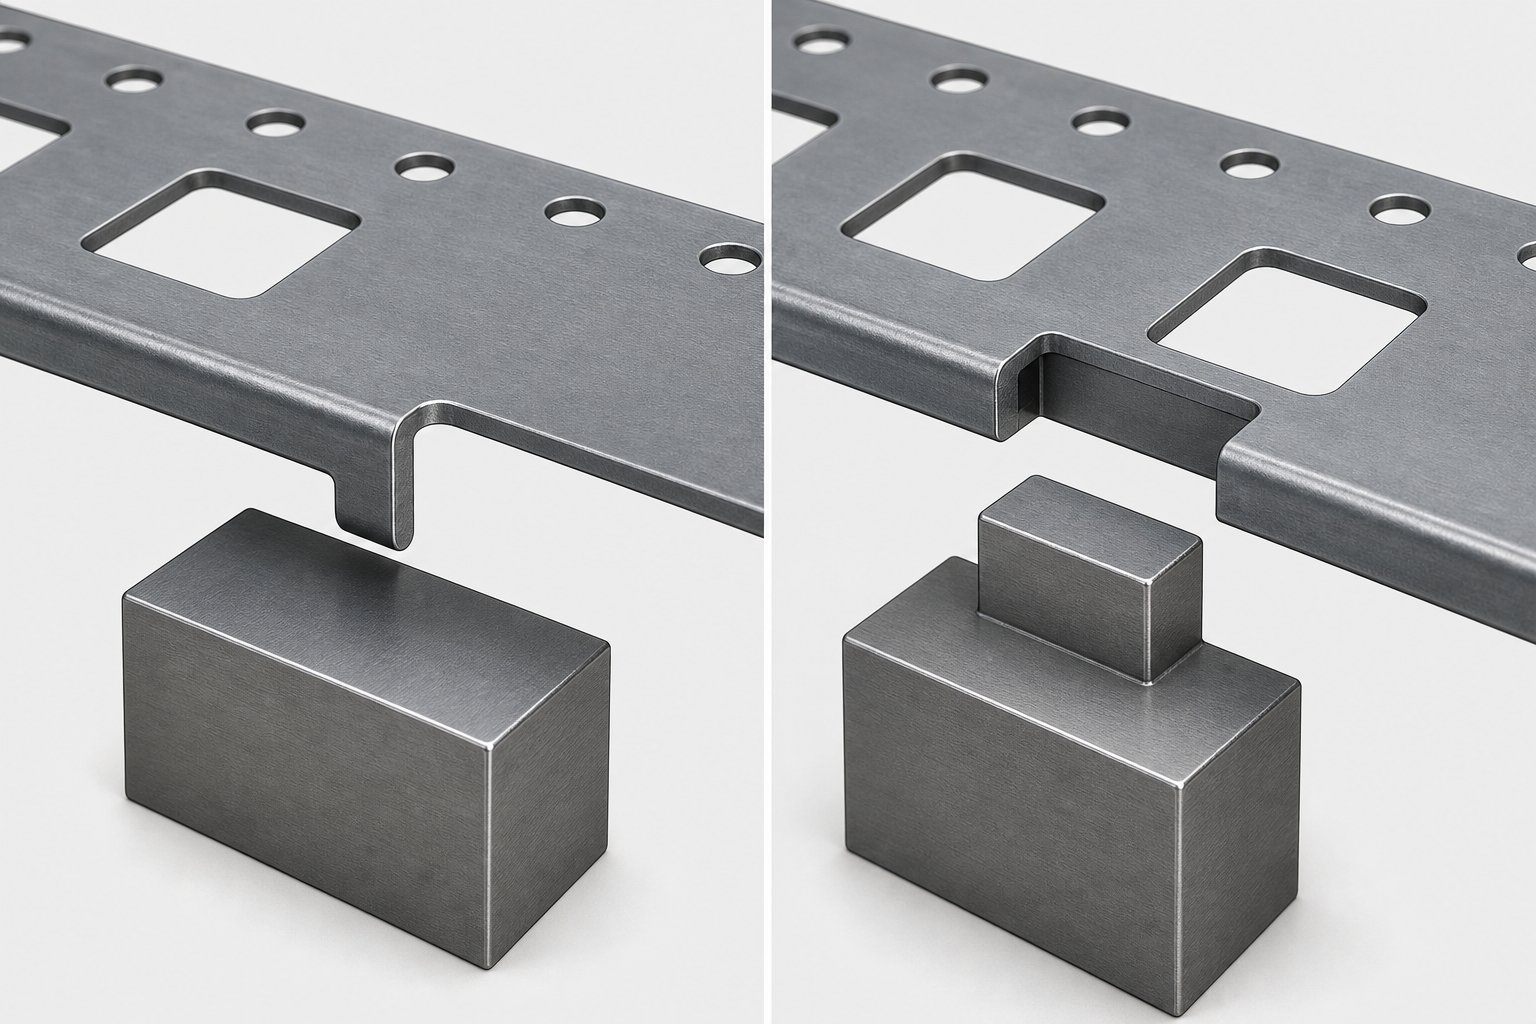
Vodič za odabir pozitivnih vs negativnih zaobilaznih zareza
Postavljanje obe geometrije ureza jednu pored druge otkriva da je izbor između njih retko kada je jedna bolja od druge. Radi se o usklađivanju dizajna zareza sa specifičnom kombinacijom širine trake, brzine proizvodnje, ponašanja materijala i ograničenja rukovanja otpadom. Tabela u nastavku objedinjuje mehaničke i operativne razlike u jednu referencu koju možete koristiti tokom pregleda dizajna alata i štancanja.
Upoređeni zarezi pozitivnih i negativnih premosnica
| Dizajn dimenzija | Positive Bypass Notch | Negative Bypass Notch |
|---|---|---|
| Mehanizam djelovanja | Urezani jezičak formiran ispod trake dodiruje zaustavni blok u kalupu | Izrezani džep na rubu trake prima projekciju ključnog bloka iz matrice |
| Uklanjanje materijala | Nijedan - materijal nije ostao pričvršćen na noseću traku | Da - puž je odrezan od ruba trake |
| Uticaj čvrstoće trake | Sačuvan je minimalni poprečni presjek nosioca -; lokalna krutost se povećava na formiranom jezičku | Umjereni poprečni presjek - se smanjuje na svakoj lokaciji zareza za dubinu reza |
| Upravljanje puževima | Nije potrebno | Potrebne su rupe za čišćenje puževa, uglovi propuha i moguće izbacivanje pod pritiskom |
| Tipični raspon širine trake | Uske do srednje trake (ispod 50 mm) gdje bi uklanjanje materijala ugrozilo integritet nosača | Srednje do široke trake (40 mm i više) gdje uklanjanje rubova ima minimalan strukturalni utjecaj |
| Pogodnost za brzinu | Niske do umjerene brzine (obično ispod 600 SPM); Rizik od smetnji kartice raste sa brzinom | Umjerene do velike brzine (600+ SPM); ravni profil trake izbjegava smetnje podizača i senzora |
| Rizik od grebanja | Niski - rez lancem proizvodi kontrolirani prijelom na jednoj ivici; nema izlaza iz puževa | Veće - djelovanje smicanja stvara neravnine na strani reza koji može smanjiti funkcionalnu dubinu zareza tokom vremena |
| Korekcija nagiba ivice | Ne - ne uklanja rubni materijal, tako da ostaje nagib od rezanja zavojnice | Da - sečenjem seče nepravilne ivice, poboljšavajući vođenje trake kroz šine |
| Uobičajeni načini kvara | Savijanje ili smicanje jezičaka zbog prevelike sile uvlačenja; ometanje jezičaka sa dizačima; progresivno pucanje od zamora u korijenu koplja | Povlačenje puževa koje ispunjava urezani džep; nagomilavanje neravnina koje sprečava blokiranje ključa; zarezivanje ivica puca od otvrdnjavanja |
Nekoliko diferencijatora u ovoj tabeli ima veliki uticaj na konačnu odluku o dizajnu. Širina trake je često prvi filter. Kada radite s nosačem užim od 30 mm, uklanjanje čak 3 do 4 mm od ruba za negativan zarez troši značajan postotak poprečnog presjeka. Sile hrane se koncentrišu na smanjenoj površini, a pucanje od zamora postaje pravi rizik proizvodnje. Pozitivan zarez u potpunosti zaobilazi ovo zadržavajući materijal na mjestu.
Brzina je drugi kritični filter. Brze{1}}operacije oblikovanja metala iznad 600 udaraca u minuti zahtijevaju ravan profil trake. Svaka milisekunda kretanja dizača se računa, a jezičak koji izlazi ispod trake može uhvatiti, savijati ili zamarati na načine koji se brzo spajaju pri povećanim brzinama hoda. Negativni zarezi održavaju sve u ravnini, zbog čega dominiraju na automobilskim linijama i linijama za štancanje konektora gdje se vrijeme ciklusa mjeri u dijelovima sekunde.
Rukovanje otpadom je treći faktor koji često dovodi do preokreta. Negativan zarez stvara puž pri svakom potezu. Preko milion-proizvodnih ciklusa, ti sićušni komadići se akumuliraju. Ako sistem za uklanjanje čahura pokvari čak i nakratko, puževi se slažu u otvor matrice, blokiraju blokiranje ključa i izazivaju pogrešno uvlačenje. Prodavnice sa odličnom disciplinom upravljanja puževima lako apsorbuju ovu kaznu. Prodavnice koje rade mršavo uz minimalne intervale održavanja matrice mogu smatrati pozitivnim zarezima više oprostiti.
Nagib ivice, česta glavobolja sa prorezom zavojnice, dodaje još jedno razmatranje. Negativni obilazni zarezi u kalupima za štancanje koji formiraju lim sami po sebi podrezuju ivicu trake, uklanjajući nagib uveden tokom sečenja kotura. Pozitivni zarezi ne nude takvu korekciju, tako da ako vaš ulazni materijal stiže s nedosljednim ivicama, možda ćete morati dodati zasebnu stanicu za trim ili prihvatiti nestabilnost uvlačenja koju uvodi nagib.
Kontrolna lista kriterija odabira za dizajnere kalupa
Umjesto da vagaju sve faktore istovremeno, iskusni inženjeri za alate i žigosanje rade kroz sekvencijalni proces odlučivanja. Svaki kriterij ili eliminira jednu opciju ili sužava polje. Koristite ovu kontrolnu listu tokom pregleda rasporeda trake kako biste sistematski došli do prave geometrije zareza.
- Širina trake i poprečni presjek nosača- Izmjerite dostupnu širinu nosača nakon što je geometrija dijela ugniježđena. Ako je nosač manji od dvostruke planirane dubine zareza na svakoj strani, pozitivan zarez čuva strukturalni integritet. Širi nosači sa dovoljno materijala mogu tolerisati uklanjanje koje zahtevaju negativni zarezi.
- Vrsta materijala i debljina- Tvrđi materijali generiraju veće neravnine na rezovima sa negativnim zarezima, ubrzavajući trošenje ključa. Tanki materijali ispod 0,5 mm rizikuju kidanje na formiranim jezičcima u pozitivnom dizajnu. Uskladite vrstu zareza s načinom na koji se vaša specifična legura ponaša pod smicanjem ili savijanjem na proizvodnim temperaturama.
- Brzina proizvodnje- Ako vaš cilj premašuje 500 do 600 udaraca u minuti, sklonite se prema negativnim zarezima za njihov ravan profil. Ispod tog praga, bilo koji tip radi pouzdano pod uslovom da tajming podizača prilagođava bilo koju projekciju jezička.
- Ograničenja geometrije dijela- Provjerite jesu li formirane karakteristike, stanice za crtanje ili operacije vođene kamerom-u blizini ruba trake u sukobu sa lokacijom zareza. Pozitivni jezičci štrče ispod trake i mogu ometati donje komponente matrice. Negativni džepovi se nalaze unutar ravnine trake, ali troše rubnu nekretninu koja bi mogla biti potrebna.
- Zahtjevi za rukovanje otpadom- Procijenite svoju sposobnost upravljanja puževima. Ako matrica radi bez nadzora ili uz minimalnu intervenciju operatera, pozitivni urez-bez puževa smanjuje jedan način kvara. Ako su robusni sistemi za čišćenje puževa već na snazi za druge stanice za slepljenje, dodavanje urezanih puževa u tok otpada je trivijalno.
- Razmatranja o održavanju alata- Pozitivni zarezi su fiksni blokovi bez reznih ivica za ponovno oštrenje. Negativni zarezi zahtijevaju periodično brušenje kako neravnine rastu. Uključite planirane intervale održavanja u odluku. Duži intervali između oštrenja favoriziraju pozitivne dizajne; kraći, disciplinovani intervali podržavaju negativne geometrije bez problema.
Rad kroz ovih šest kriterijuma u nizu eliminiše nagađanja. U mnogim slučajevima, prva dva filtera jasno ukazuju na jednu geometriju. Kada odgovor ostane dvosmislen nakon svih šest, vjerovatno ste u zoni u kojoj bilo koji tip radi i sekundarne preferencije kao što su poznavanje dizajnera, standardne prakse u trgovini ili specifikacije kupaca preuzimaju.
Međutim, ono što ni stavka kontrolne liste ni tabela poređenja ne obuhvataju je kako odrediti veličinu i položaj odabranog zareza u odnosu na pilote, razmak stanica i geometriju dizača. Mehanički princip je riješen kada odaberete pozitivno ili negativno. Dimenzionalno izvođenje, gdje se nalazi zarez, koliko duboko seče i koji razmaci su mu potrebni, određuje da li se taj princip pretvara u pouzdanu proizvodnju ili uporne probleme s pogrešnim uvlačenjem.
Smjernice za dizajn za određivanje veličine i postavljanja zaobilaznog zareza
Odabir pravog tipa zareza je pola bitke. Druga polovina je dimenzionisanje i pozicioniranje tako da se traka pouzdano zaustavlja, potez za potezom, bez prekomjernog-ograničavanja dovoda ili izgladnjivanja nosača konstrukcijskog materijala. Ova pravila o dimenzioniranju pretvaraju namjeru dizajna u-stvarnost trgovine.
Pravila palca za dubinu i širinu zareza
Dubina zareza je prva dimenzija koju treba prikovati, i ona se skalira direktno sa širinom nosača. Uklonite previše i traka se kopča pod silom uvlačenja. Uklonite premalo i zahvat bloka ključa postaje dovoljno plitak da nakupljanje neravnina ili termičko širenje poništi zaustavljanje u roku od nekoliko hiljada poteza.
Za negativne obilazne zareze, uobičajena početna točka je 15 do 25 posto širine trake na svakoj strani. Nosač širine 60 mm, na primjer, podržava džepove sa zarezima od 9 do 15 mm izrezane sa svake ivice, zadržavajući dovoljan poprečni presjek za stabilno hranjenje. Uže trake zahtijevaju konzervativnije procente. Ispod 30 mm ukupne širine trake, obično vam je bolje sa pozitivnim kopljem-i-dizajnom koji u potpunosti izbjegava uklanjanje materijala.
Širina zareza, mjerena u smjeru uvlačenja, mora odgovarati toleranciji uvlačenja vašeg sistema plus malu marginu za termički rast trake tokom proizvodnje. Tipičan servo ulagač koji isporučuje tačnost koraka unutar 0,05 mm omogućava širinu zareza veličine ključnog bloka plus 0,15 do 0,25 mm ukupno. Čvršće od toga i blok ključeva se veže u džepu. Širi, a traka pređe prije hapšenja.
Ugaoni radijusi unutar džepa zareza zaslužuju pažnju. Oštri unutrašnji uglovi djeluju kao podizači naprezanja. Čak i skromni radijus od 0,3 do 0,5 mm na uglovima zareza sprečava pucanje od zamora koje bi inače počelo nakon stotina hiljada udaraca uvlačenja. Na kaljenim alatnim čelicima koji se koriste za blokove ključeva, odgovarajući ugao ravnomjernije raspoređuje kontaktno naprezanje.
Postizanje ove precizne unutrašnje geometrije, posebno na ključnim blokovima i umetcima, je mjesto gdje se EDM rezanje žice pokazuje nezamjenjivim. Vješt proizvođač alata i kalupa može programirati profile ključnih blokova s tolerancijama od plus ili minus 0,0005 inča, proizvodeći unutrašnje radijuse uglova od čak 0,050 mm sa finom žicom pri kontrolisanoj brzini. Budući da se EDM žica seče nakon termičke obrade, ključni blok održava dimenzijsku stabilnost bez izobličenja zbog stvrdnjavanja, što je kritična prednost kada geometrija zahvata mora ostati konzistentna kroz milione ciklusa. Reljef konusa od 0,25 do 0,5 stepeni primenjen kroz EDM žicu takođe omogućava ponovno brušenje blokova ključeva bez promene dimenzije zahvata na radnoj površini.
Položaj u odnosu na razmak stanica i pilote
Gdje se zarez nalazi duž dužine trake utiče na to kako ona stupa u interakciju sa pilotima, podizačima i sistemom za uvlačenje. Uobičajeni pristup postavlja stanicu za rezanje ureza-u stanici jednu ili dvije progresivne matrice, tako da svaka sljedeća stanica ima koristi od ograničenja pomaka i korekcije nagiba koju zarez pruža.
Odnos između pozicije zareza i lokacije pilota je sekvencijalan, a ne suvišan. Piloti obično uključuju traku na stanici dva ili tri, nakon što je zarez već imao ograničeno prekomjerno hranjenje. Kao detalji u MetalForming Magazinu, valjak za punjenje mora osloboditi traku prije nego što promjeri za lociranje pilota uđu u pilot rupe. Bypass zarez pruža grubi graničnik koji dovodi traku u domet hvatanja pilota, a pilot zatim isporučuje konačnu preciznu registraciju, često ispravljajući posljednjih 0,05 do 0,10 mm pozicijske greške.
Razmak između stanica određuje koliko daleko džep ili jezičak putuje prije nego što zahvati blok ključa ili stop. Zarez se mora izrezati tako da njegova zadnja ivica bude u ravni sa tačno jednim rastojanjem od tačke zahvata. Bilo kakva greška ovdje se povećava između stanica. Ako je rez u zarezu udaljen 0,02 mm od pravog nagiba, ta greška se širi kroz svaku nizvodnu stanicu, stvarajući progresivni pomak registracije koji sami piloti možda neće u potpunosti ispraviti.
Interakcija podizača dodaje još jedno ograničenje. Na matricama sa šinama za podizanje-opterećene opruge, traka se diže s površine matrice između poteza kako bi se omogućilo napredovanje posmaka. Pozitivni premosni jezičak koji strši ispod trake mora očistiti šinu podizača na punoj visini podizanja. Ako se jezičak uhvati, traka ne može napredovati, a sljedeći potez proizvodi dvostruki-pogotak. Za negativne zareze, blok ključa mora se potpuno uvući ispod ravnine trake prije nego što podizači podignu traku, ili zid zareza uhvati rub bloka i zabije sekundarnu strugotinu u zahvatni džep.
- Izrežite zareze na prvoj ili drugoj stanicikako bi se uspostavila kontrola hrane prije nego što operacije formiranja ili sljepljivanja počnu nizvodno
- Održavajte razmak između ureza-do-pilota na tačnim višekratnicima korakatako da oba sistema upućuju na istu osnovnu liniju progresije
- Provjerite visinu bloka ključeva u odnosu na hod podizačada potvrdite da blok čisti traku tokom faze podizanja i uključuje se samo tokom zaustavljanja uvlačenja
- Pomaknite zareze od šinskih vodilica za najmanje 1 mmkako bi se spriječile smetnje između ruba zareza i zidova kanala za vođenje
- Postavite dvostruke zareze simetrično na oba ruba trakekada je bočna kontrola kritična, posebno na širokim trakama sklonim bočnom pomaku tokom štancanja
- Koordinirajte vrijeme ureza sa-signalima za otpuštanjetako da se ulagač otvara pre nego što traka dođe u kontakt sa blokom ključeva, sprečavajući motor da se bori sa mehaničkim zaustavljanjem
Kada se oba pilota i premosni zarezi koriste zajedno, dizajn alata i matrice mora osigurati da se pilot ne bori sa zarezom. Ako zarez zaustavi traku za 0,05 mm manju od pravog položaja i pilot je zatim povuče naprijed, zid zareza doživljava smični napon na blok ključa pri svakom potezu. Vremenom, to ponovljeno opterećenje zamara ivicu zareza. Rješenje je u određivanju veličine zareza tako da zaustavi traku malo iznad prozora za hvatanje pilota, dopuštajući pilotu da povuče traku natrag u konačni položaj umjesto da je gura naprijed. Ova suptilna pristranost usmjerenja, ugrađena u mjesto reza zareza tokom konstrukcije matrice, eliminira konflikt i produžava život i zarez i pilot.
Za projekte u kojima geometrija trake, zahtjevi za brzinom ili ponašanje materijala dovode ove smjernice do svojih granica, rad sa iskusnim partnerom za inženjering kalupa može spriječiti skupe probe-i-greške u štampi. Timovi naYICHENspecijalizirati se za prilagođena rješenja kalupa za štancanje koja se bave interakcijom između obilaznih zareza, sistema podizača i preciznih komponenti kao što su blokovi ključeva i proboji, posebno na složenim izgledima gdje standardna pravila palca zahtijevaju-specifičnu validaciju projekta.
Postizanje geometrije zareza i ispravnog postavljanja je na kraju pitanje koordinacije mehaničkih ograničenja. Ali ta ograničenja se mijenjaju ovisno o tome koji materijal unosite kroz matricu. Zarez koji radi besprijekorno u 1,0 mm hladno-valjanom čeliku može napuknuti, deformirati ili izgubiti spoj kada ista matrica prođe 0,5 mm fosforne bronze, što je stvarnost u potpunosti vođena razlikama u načinu na koji materijali reaguju na sile koje nameću zaobilaznice.
Svojstva materijala koja zaobilaze odluke o dizajnu zareza
Bypass zarez nije samo geometrijska karakteristika. To je mehaničko sučelje koje je podvrgnuto opetovanom udarnom opterećenju, smičnom naprezanju i cikličkoj deformaciji svaki put kada se traka zaustavi na ključnom bloku ili zaustavi. Kako taj interfejs radi zavisi u potpunosti od toga od čega je traka napravljena. Dva materijala identične debljine i širine trake mogu zahtijevati potpuno različite dizajne zareza na osnovu njihove granice popuštanja, ponašanja pri otvrdnjavanju i duktilnosti.
Kako svojstva materijala utječu na performanse zareza
Počnite od granice razvlačenja. Konstruisano štancanje je rezultat plastične deformacije uzrokovane silama formiranja koje prelaze granicu tečenja materijala, kaoMetalForming Magazineobjašnjava. Isti princip reguliše angažovanje u zarezima. Kada traka dođe u kontakt s ključnim blokom pri brzini, zid zareza doživljava koncentrisano tlačno opterećenje. Materijali sa većom granom tečenja otporni su na deformaciju na toj kontaktnoj tački, zadržavajući geometriju zareza tokom dužih proizvodnih ciklusa. Mekše legure kao što su žareni bakar ili aluminij se progresivno deformiraju, sa zarezom koji se lagano širi pri svakom potezu dok se ne izgubi dubina zahvata.
Granica tečenja čelika drastično varira u različitim klasama. Blagi čelik na 250 MPa ponaša se vrlo drugačije u tački zahvata zarezivanja od dvofaznog čelika na 600 MPa. Materijali više-čvrstoće održavaju oštrije rubove zareza, ali i prenose veće sile udara u blok ključa, ubrzavajući habanje komponente matrice, a ne trake. Vi u suštini birate gdje će doći do habanja: na zamjenjivoj funkciji trake ili na komponenti matrice koja zahtijeva zastoj u održavanju radi servisiranja.
Modul elastičnosti trakastog materijala određuje koliki je povratni otpor zarez nakon operacije rezanja. Materijali sa visokim modulom elastičnosti, kao što je čelik na približno 200 GPa, manje se vraćaju nakon povlačenja probijača, ostavljajući urezni džep bliže predviđenoj geometriji. Aluminij, s modulom elastičnosti oko 70 GPa, može izgledati kao da bi trebao manje odskočiti zbog manje krutosti, ali njegove karakteristike čelika sa nižim popuštanjem znače da ranije ulazi u plastičnu deformaciju, što rezultira drugačijim balansom elastičnog oporavka i trajnog stvrdnjavanja. Praktični efekat je da se geometrija zarezivanja mora drugačije kompenzovati za svaku familiju materijala da bi se postigla ista konačna dimenzija zareza.
Stvrdnjavanje na naprezanje i radno kaljenje uvode vremenski{0}}zavisnu varijablu koju statička svojstva materijala ne mogu uhvatiti. Svaki put kada traka dođe u kontakt s blokom ključeva, zid zareza doživljava lokaliziranu plastičnu deformaciju. Ta deformacija ojačava materijal u kontaktnoj zoni. Tokom hiljada ciklusa, rub zareza postaje progresivno tvrđi i krhkiji od okolnog nosećeg materijala. Za konvencionalne visoko{5}}niskolegirane-čelike, ovo ojačanje može dostići 20 posto iznad-primanog stanja. Za napredne klase visoke-vrste čvrstoće kao što su dvofazni-čelici, grubi proračuni pokazuju da čak i nekoliko posto deformacija može povećati lokalnu čvrstoću za 50 posto u poređenju sa svojstvima ravnog{13}}lima.
To lokalizirano stvrdnjavanje na kraju uzrokuje pucanje. Rub zareza, koji je sada lomljiv od očvršćavanja, lomi se pod sljedećim udarnim opterećenjem umjesto da se deformira. Sićušni strugoti se oslobađaju, kontaminirajući matricu i degradirajući kvalitet zahvata. Materijali s visokim vrijednostima istezanja, iznad 30 posto za meke čelike, tolerišu više ciklusa prije nego što dostignu ovu tačku loma jer mogu apsorbirati ponovljene deformacije bez iscrpljivanja svoje duktilnosti. Materijali sa malim-materijalima kao što su opružni čelici ili potpuno kaljeni nerđajući slojevi dostižu prag pucanja mnogo ranije, zahtijevajući ili češću zamjenu zareznih-stanica ili prelazak na dizajn sa pozitivnim zarezima koji raspodjeljuju sile zaustavljanja uvlačenja na veću površinu jezička.
Dizajn zareza mora uzeti u obzir ponašanje materijala pri deformisanju-očvršćavanja tokom cijelog proizvodnog ciklusa, a ne samo njegove-dobive mehaničke osobine, jer zona zahvata zareza jača i postaje krhka progresivno sa svakim ciklusom dodavanja.
Podešavanje debljine i širine trake
Debljina materijala direktno određuje minimalnu dubinu zahvata. Blok ključeva mora stršiti u džep dovoljno duboko da spriječi da traka prođe preko njega tokom uvlačenja. Za tanke materijale ispod 0,5 mm, to znači da visina ključnog bloka u odnosu na debljinu trake postaje kritičan omjer. Previše je plitko i traka se savija preko bloka. Preduboko i blok dodiruje dno džepa sa zarezom, stvarajući sekundarno smicanje koje oštećuje obje komponente.
Deblji materijali, iznad 2,0 mm, stvaraju znatno veći zamah tokom napredovanja hrane. Kinetička energija koju zarez mora apsorbirati na svakom potezu mjeri se i masom i brzinom. Traka od 2,5 mm pri umjerenoj brzini uvlačenja udara u blok ključa sa znatno većom silom od trake od 0,8 mm pri istoj brzini. Dublji zarezi sa većim kontaktnim površinama raspoređuju tu silu, ali dublji rezovi takođe uklanjaju više nosećeg materijala.
Širina trake postavlja plafon o tome koliko duboko negativni zarez može sigurno ići. Asprincipi dizajna noseće trakenalažu, nosač mora ostati dovoljno jak da odoli savijanju tokom hranjenja. Uklanjanjem 25 posto sa svake ivice trake od 40 mm ostaje 20 mm poprečnog presjeka nosača. Na čeliku visoke{5}}kosti, to bi moglo biti dovoljno. Na mekoj leguri aluminijuma sa jednom-trećinom granice tečenja, ista geometrija se kopča pod silom uvlačenja. Morate skalirati dubinu zareza obrnuto sa snagom materijala: mekše legure dobijaju pliće zareze i više se oslanjaju na preciznu geometriju ključnog bloka nego na grubu dubinu zahvata.
Čelici visoke{0}}vrste imaju vlastito prilagođavanje. Sile potrebne za smicanje zareza iz ovih klasa zahtijevaju teže udarce, robusnije dijelove matrice i čvršće zazore za upravljanje izraženim neravninama koje ovi materijali proizvode. Legure bakra i aluminijum se čiste sa manje sile, ali se deformišu na mestu zahvata. Svaka porodica materijala gura dizajn zareza u drugom smjeru, a jedino univerzalno pravilo je da nijedna geometrija ne funkcionira na svim njima bez modifikacija.
Ova ponašanja vođena materijalom{0}}ne utiču samo na početni dizajn. Oni predviđaju kako će se zarez tokom vremena degradirati, koji će se načini kvara prvi pojaviti i koliko često je potrebno održavanje. Taj prediktivni odnos između svojstava materijala i obrazaca kvarova je upravo ono što razdvaja proaktivno održavanje zareza od reaktivnog rješavanja problema nakon što je matrica već proizvela otpad.
Režimi kvara i rješavanje problema sa zaobilaznim zarezom
Zarez za premosnicu koji savršeno radi pri hodu od sto hiljada može potpuno otkazati nakon petsto hiljada poteza. Degradacija je postupna, potaknuta istim ponašanjem materijala o kojem smo gore govorili: lokaliziranim stvrdnjavanjem deformacijama na površinama zahvata, progresivnom akumulacijom neravnina i cikličnim udarnim silama koje zamaraju i komponente trake i matrice. Prepoznavanje šta ne uspijeva i zašto ne uspijeva prije nego što se otpad počne gomilati, odvaja radnje koje održavaju radno vrijeme od onih zaglavljenih u reaktivnom gašenju požara.
Uobičajeni načini kvara za svaki tip zareza
Negativni i pozitivni premosni zarezi ne uspijevaju na fundamentalno različite načine jer je njihova mehanika različita. Negativan zarez se oslanja na izrezani džep i izbočeni blok ključeva. Pozitivan zarez se oslanja na formirani jezičak i fiksni graničnik. Svaka geometrija uvodi svoje vlastite obrasce habanja i svaka zahtijeva drugačiji dijagnostički pristup.
Za negativne zareze, najveći kvar je povlačenje puževa. Mali komadić koji je isečen sa ivice trake prianja na površinu bušotine tokom izvlačenja i vraća se nazad u kalup. Taj puž se na kraju taloži unutar džepa za urez na nizvodnoj stanici, djelimično ili potpuno blokirajući ulazak bloka ključeva. Traka prolazi bez hapšenja, a sljedeći pogodak pada na pogrešno mjesto.Podaci za rješavanje problema s progresivnom matricompotvrđuje da su efekti vakuuma između udarca i puževa, u kombinaciji sa nedovoljnim zazorom ili istrošenim sistemima za izbacivanje, primarni pokretači. Izbacivači opruge, ispuštanje zraka-i ispravna propuha za čišćenje puževa smanjuju rizik, ali istrošeni udarci sa degradiranom završnom obradom površine ostaju glavni pokretač.
Nagomilavanje neravnina je način sporog-neuspjeha sagorevanja. Svaki potez proizvodi sićušnu neravninu na strani matrice urezanog reza. Taj šiljak se širi u džep, efektivno smanjujući dubinu funkcionalnog zahvata za nekoliko mikrona na hiljadu poteza. Na kraju, blok ključeva ne može u potpunosti da sjedne, a zaustavljanje postaje nepouzdano. Materijali koji su bili kaljeni tokom prethodnih operacija oblikovanja, ili visoko{5}}klase čvrstoće koje prelaze napon tečenja od 500 MPa, proizvode veće neravnine i ubrzavaju ovu degradaciju.
Pukotine na ivicama zareza pojavljuju se na dugim proizvodnim ciklusima, posebno u materijalima sklonim stvrdnjavanju na naprezanje. Ponovljeni udar ključnog bloka o zid zareza progresivno očvršćava i krti tu zonu. Kada se lokalna duktilnost iscrpi, mikro-pukotine se pokreću i šire. Čipovi se odvajaju od ruba zareza, kontaminirajući šupljinu matrice i dodatno degradirajući kvalitet zahvata.
Za pozitivne zareze, dominantan kvar je savijanje ili smicanje jezičaka. Kada sila popuštanja primijenjena zamahom trake premašuje otpor jezička, jezičak se deformira naprijed umjesto da zaustavlja traku. Ovo se dešava kada je brzina uvlačenja previsoka u odnosu na debljinu materijala, ili kada koren koplja razvije pukotine od zamora koje slabe tačku pričvršćivanja jezička. Jednom kada se jezičak čak i malo savije, više ne dodiruje blok za zaustavljanje pod ispravnim uglom, a svaki sljedeći potez povećava deformaciju.
Ometanje jezičaka sa dizačima je greška u vezi{0}}postrojenja. Ako visina šine podizača nije usklađena s dubinom projekcije jezička, jezičak se zakači za šinu tijekom podizanja trake. Traka ne može slobodno napredovati, a sljedeći potez uvlačenja kopča materijal između dodavača i točke prepreke. Progresivna deformacija jezička usled ponovljenih udara takođe menja vreme zahvata: kako se jezičak pečura na svojoj kontaktnoj površini, efektivna zaustavna pozicija se pomera unapred za količinu deformacije, unoseći malu, ali kumulativnu grešku u registraciji.
| Vrsta zareza | Failure Mode | Simptomi | Osnovni uzrok | Korektivna radnja |
|---|---|---|---|---|
| Negativno | Puž koji se uvlači u džep | Intermitent overfeed; dijelovi dimenzionalno dugi; nasumični alarmi za pogrešno uvlačenje | Habanje proboja povećava prionjivost; nedovoljan gaz za čišćenje puževa; nema vakuumskog rasterećenja | Ponovno naoštrite ili zamijenite bušilicu; dodati opružni izbacivač ili zračni mlaz; povećati promaju otvaranja matrice na 1 stepen po strani |
| Negativno | Nagomilavanje neravnina smanjuje dubinu zahvata | Postepeno odstupanje dimenzija na dijelovima; oznake ključnog bloka postaju pliće na traci; povećanje frekvencije pogrešnog uvlačenja tokom smjene | Razmak od udarca-to-nošen izvan specifikacije; grana tečenja materijala veća od pretpostavljenog prvobitnog dizajna; nema planiranog ponovnog brušenja | Vratite zazor-za-probijanje na 5-10% debljine materijala po strani; implementirajte raspored oštrenja na osnovu broja poteza- |
| Negativno | Pukotine na ivicama zareza | Metalne strugotine u šupljini kalupa; na traci vidljiv zid sa nepravilnim zarezom; iznenadni gubitak registracije | Stvrdnjavanje u zoni zahvata na dugim stazama; oštri unutrašnji uglovi koji djeluju kao koncentratori naprezanja; razreda krhkih materijala | Dodajte 0,3-0,5 mm radijuse ugla geometriji zareza; smanjiti silu zahvata ključnog bloka optimizacijom zazora; razmotrite promjenu materijala ili kraće intervale održavanja |
| Negativno | Nošenje bloka ključeva | Dubina zahvata se smanjuje tokom vremena; zaustavni položaj drifta; lice bloka ključeva koje pokazuje zaobljenje ili nagrizanje | Nedovoljna tvrdoća ključnog bloka u odnosu na materijal trake; neadekvatno podmazivanje površine zahvata; udarne sile koje premašuju projektovane pretpostavke | Zamijenite blok ključa umetkom od karbida{0}}a; nanesite TiN premaz na zahvatno lice; provjerite je li brzina uvlačenja unutar projektnih parametara |
| Pozitivno | Savijanje ili smicanje jezičaka | Strip overfeeding; deformisani jezičci vidljivi na izlaznoj traci; nedosljedne dužine dijelova | Sila uvlačenja premašuje otpor jezička; zamorne pukotine na korijenu koplja; debljina materijala underspec | Povećajte širinu ili debljinu kartice; smanjiti brzinu dodavanja; provjerite habanje probijača koji istanjuje korijen jezička |
| Pozitivno | Ometanje jezičaka sa dizačima | Zaglavljivanje trake između poteza; izvijanje između hranilice i kalupa; zvučni hvatajući zvuk tokom podizanja trake | Visina šine za podizanje nije usklađena sa projekcijom jezička; kartica preko-formirana izvan dubine dizajna | Podesite visinu podizača kako biste očistili jezičak za najmanje 0,5 mm; provjeriti dubinu oblikovanja u odnosu na otisak; ponovno aktiviranje podizača ako je podesivo |
| Pozitivno | Progresivna deformacija jezičaka | Dijelovi se postepeno dimenzionalno pomiču; zaustavni položaj puzeći naprijed preko proizvodnog ciklusa; lice kartice koje pokazuje pečurke | Ponovljeni udar koji premašuje lokalni napon tečenja jezičnog materijala; radno očvršćena zona postaje lomljiva i lomljena | Učvrstite lice bloka da biste smanjili deformaciju jezička; uzmite u obzir težu{0}}traku ako je to dozvoljeno; skratiti intervale pregleda |
Rješavanje problema s pogrešnim uvlačenjem i izvijanjem trake
Rukovaoci kalupa retko vide da sam zarez pokvari. Ono što primjećuju su posljedice nizvodno: dijelovi koji mjere nedosljedno, trake koje se kopčaju između stanica i udarci koji se troše prije roka. Povezivanje ovih simptoma sa sistemom zareza je dijagnostički izazov.
Nedosljedne dimenzije dijela, posebno kada dužina dijela varira za male količine u toku proizvodnog ciklusa, obično ukazuju na odstupanje u registraciji uzrokovano smanjenim zahvatom zareza. Ključni blok više ne zaustavlja traku u potpunosti, tako da svaki udarac pada malo naprijed ili ispod nominalne pozicije. Mjerenje koraka trake na mjestu zahvata u zarezu, umjesto da se oslanja samo na dimenzije dijela, izolira da li greška registracije potiče od zareza ili nizvodne stanice za formiranje. Neke-operacije velikog obima integriraju induktivni senzor blizine u blizini ključnog bloka kako bi otkrili da li je traka u potpunosti nasjedala na graničnik pri svakom potezu, pokrećući zaustavljanje pritiska ako zakačenje ne uspije.
Izvijanje trake između stanica ukazuje na preko-ograničeno stanje napajanja. Ovo se događa kada zarez za premosnicu zaustavi traku prije nego što je ulagač završio svoj hod, hvatajući materijal između matrice i jedinice za uvlačenje. AsPeter Ulintz objašnjava u MetalForming, višak materijala postaje zarobljen i kopča se dok se matrica otvara i podizači podižu traku. Popravak korijena nije u tome da se olabavi zahvat u zarezu, već da se produži vrijeme otpuštanja ulagača tako da se otvori prije nego što traka dođe u kontakt sa graničnikom. Pneumatski sistemi dodavanja mogu zahtijevati kompenzaciju vremena kašnjenja od 35 do 45 milisekundi, u zavisnosti od brzine pritiska, kako bi spriječili ovo pre{4}}ograničeno stanje.
Prerano habanje alata usled ponovljenih pogrešnih{0}}udaraca prati predvidljivi lanac: degradirano zahvatanje u zarezima omogućava da traka lagano sleti sa-položaja, tako da probija kontaktni materijal na pogrešnim lokacijama, stvarajući nejednaka bočna opterećenja. Ta bočna opterećenja ubrzavaju lomljenje ivica i vode habanje na više stanica istovremeno. Ako primijetite ubrzano trošenje proboja na nekoliko stanica odjednom, zajednički nazivnik je gotovo uvijek problem registracije uzvodno, a sistem zaobilaznih zareza je prvo mjesto koje treba istražiti.
Intervali inspekcije za komponente sistema zareza treba da budu vođeni brojanjem poteza, a ne samo vizuelnom procenom. Zarezi koji proizvode negativnu geometriju obično zahtijevaju procjenu svakih 200.000 do 500.000 udaraca, ovisno o tvrdoći materijala i uvjetima zazora. Ključne blokove treba provjeravati na habanje i zalijevanje lica u istim intervalima, uz zamjenu koja se pokreće kada se dubina zahvata smanji za 15 do 20 posto od nominalne. Za sisteme sa pozitivnim zarezima, dubina projekcije jezička izmjerena na uzorcima trake svakih 100.000 poteza hvata progresivnu deformaciju prije nego što se spoji u registracioni pomak. Induktivni senzor blizine montiran za praćenje pozicije dolaska trake pruža kontinuiranu-povratnu informaciju u stvarnom vremenu bez potrebe za ručnim provjerama uzorka, što je posebno dragocjeno na linijama koje imaju produžene smjene bez nadzora.
Dokumentovanje ovih obrazaca kvarova i njihovih korektivnih radnji stvara bazu znanja o održavanju specifičnu za svaku matricu. Vremenom, ti podaci otkrivaju da li je određeni dizajn zareza dobro-usklađen sa aplikacijom ili bi fundamentalna promjena geometrije, iz pozitivne u negativnu ili obrnuto, eliminirala ponavljajuće kvarove na njihovom izvoru. Ta odluka se vraća na izgled trake i sliku o korištenju materijala, gdje tip zareza i postavljanje utiču ne samo na pouzdanost registracije već i na ukupnu cijenu po dijelu.
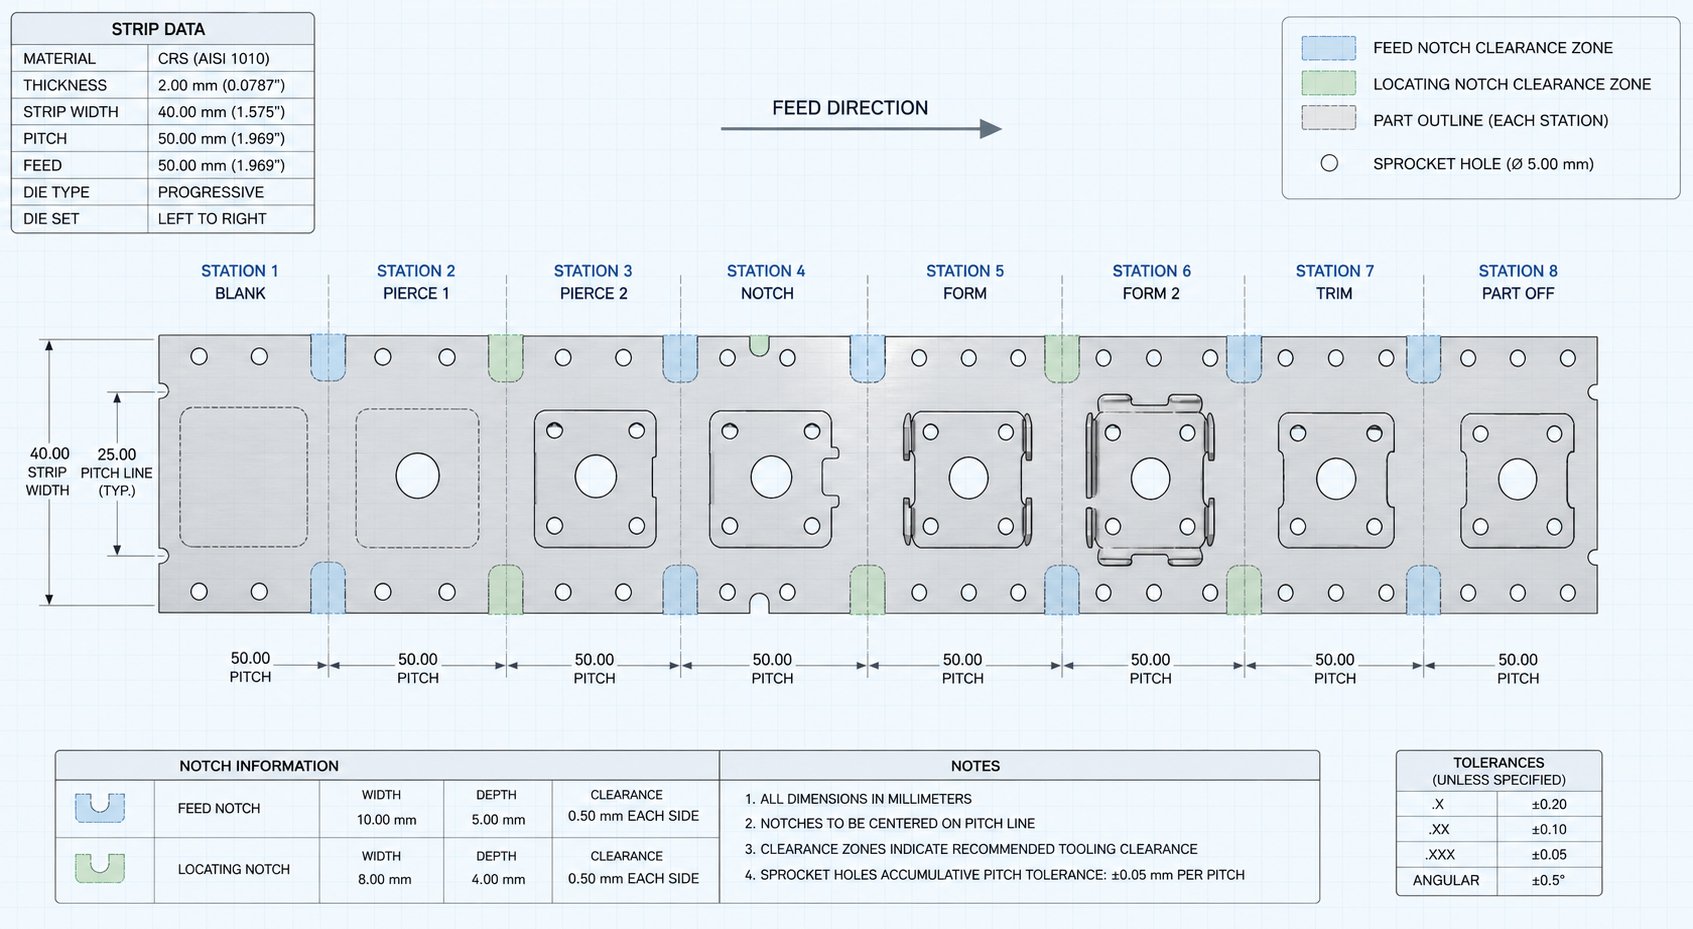
Optimizacija rasporeda traka i inženjerska podrška prilagođenih kalupa
Podaci o načinu kvara ulaze direktno u odluke o rasporedu trake jer svaka geometrija zareza troši prostor, bilo fizički putem uklanjanja materijala ili funkcionalno rezerviranjem razmaka rubova za jezičke. Taj utrošeni prostor se takmiči sa geometrijom dijela za istu nekretninu trake, čineći dizajn zareza neodvojivim od korištenja materijala i proračuna-po-dijelu.
Utjecaj zaobilaznog zareza na raspored trake i korištenje materijala
Razmotrite aritmetiku. Negativni obilazni zarez koji seče 4 mm od svake ivice trake preko nosača od 60 mm troši 8 mm ukupne širine koja bi inače mogla doprinijeti ugniježđenju dijelova. Preko zavojnice koja daje 500.000 progresija, tih 8 mm se pretvara u značajnu cijenu sirovina, posebno na skupim legurama poput berilijum bakra ili nerđajućeg čelika gdje cijena po kilogramu čini svaki milimetar važan.
Pozitivni zarezi izbjegavaju tu kaznu širine, ali uvode drugačije ograničenje. Formirani jezičak štrči ispod ravnine trake, što znači da proizvođač kalupa mora voditi računa o vertikalnom zazoru u donjoj cipeli. Taj zahtjev za razmakom može ograničiti koliko su stanice čvrsto raspoređene, povremeno forsirajući duži korak i smanjujući broj dijelova po dužini zavojnice. U -osjetljivim radnjama velike zapremine-, čak i povećanje nagiba od 2 mm po progresiji se javlja u milionima poteza.
Savremeni softver za ugnježđivanje materijala za optimizaciju dužine materijala potvrđuje ove-ustupke prije nego što se čelik odsiječe. Platforme za raspored trake modeliraju geometriju zareza prema zahtjevima za čvrstoću nosača, provjeravajući da li preostali poprečni presjek može izdržati sile uvlačenja bez izvijanja. Asprincipi dizajna trakepotvrditi, industrija cilja na korištenje materijala od najmanje 75 posto, a dizajn zareza direktno utiče na to da li je to mjerilo dostižno za datu geometriju dijela.
Alati za simulaciju takođe predviđaju kako postavljanje zareza u interakciju sa praznim ugniježđenjem. Ugaoni-izgled prolaza koji naginje dijelove radi čvršćeg pakiranja može pomaknuti optimalnu lokaciju zareza kako bi se izbjeglo ometanje karakteristika dijela u blizini ruba trake. Ove interakcije je teško riješiti ručno, zbog čega je validacija zasnovana na CAD-u postala standardna praksa. Inženjeri iteriraju kroz dubinu zareza, poziciju i tip unutar softverskog okruženja, upoređujući procente iskorištenja materijala u svakoj konfiguraciji prije nego što se posvete alatima.
Radni tok validacije obično slijedi ovaj redoslijed: definirajte geometriju dijela i orijentaciju ugniježđenja, odredite širinu nosača i dimenzije mosta, postavite karakteristike zareza na predložene lokacije, izvršite strukturnu provjeru poprečnog presjeka nosača na svakoj tački zareza i potvrdite da pozicije ključnog bloka ili bloka zaustavljanja nisu u sukobu sa stanicama za formiranje ili mehanizmima podizanja. Softver označava svaku konfiguraciju u kojoj napon nosioca premašuje dozvoljene granice, podstičući dizajnera da smanji dubinu zareza, proširi traku ili se prebaci s negativnog na pozitivan dizajn zareza koji čuva materijal.
Rad s prilagođenim rješenjima kalupa za složene dizajne zareza
Standardna pravila dizajna tretiraju većinu aplikacija čisto. Izazov dolazi kada geometrija dijela, ponašanje materijala ili zahtjevi za brzinom potiskuju negativne i pozitivne zaobilazne ureze žigosanja u teritoriju gdje se pravila sukoba međusobno. Uska traka na -presi velike brzine pri 800 SPM, na primjer, treba ravan profil negativnog zareza, ali ne može poštedjeti rubni materijal. Debeli čelik visoke{5}}vrste zahtijeva duboko angažovanje, ali stvara udarne sile koje pucaju na standardne ključne blokove u roku od nekoliko sedmica.
Ove rubne kutije imaju koristi od specijalizirane podrške inženjeringa kalupa. Timovi naYICHENraditi sa inženjerima alata na prilagođenim rješenjima kalupa za štancanje koja rješavaju upravo ove konflikte u dizajnu, donoseći stručnost u strukturi matrice, integraciji proboja i podizača, optimizaciji zaobilaznog zareza, kontroli bure i protoku materijala u projekte u kojima standardni pristupi ne uspijevaju.
- Konfliktni zahtjevi za širinu trake i brzinu- kada aplikacija zahtijeva i uski nosač i veliku-brzinu ravnog-profila, što zahtijeva hibridne geometrije zareza ili alternativne strategije registracije
- Agresivna svojstva materijala- legure visoke-ili radne{2}}očvršćavanja koje ubrzavaju habanje blokova ključeva ili ivice pukotina u standardnim intervalima održavanja, što zahtijeva specijalizirane premaze, umetke od karbida ili modifikacije geometrije
- Više-rasporedi ili složeni rasporedi ugniježđenja- konfiguracije trake u kojima se postavljanje zareza mora kretati po višestrukim obrisima dijelova, stanicama za crtanje i operacijama koje upravljaju kamerom-bez ugrožavanja registracije
- Uski ciljevi upotrebe materijala- projekti u kojima troškovi materijala pokreću dizajn i svaki milimetar dubine zareza mora biti opravdan u odnosu na proračune čvrstoće nosača potvrđenih simulacijom
- Produžena proizvodnja bez nadzora- matrice koje moraju održavati pouzdanost registracije u stotinama hiljada poteza između održavanja, zahtjevnih dizajna zareza i blokova ključeva dizajniranih za maksimalni vijek trajanja
Cilj nije zamijeniti prosudbu dizajnera kalupa, već je dopuniti inženjeringom{0}}specifičnim za aplikaciju kada projekat premašuje ono što opće smjernice mogu dati. Bilo da rješenje uključuje promjenu geometrije, nadogradnju materijala za komponente matrice ili potpuno preispitivanje strategije zarezivanja i koordinacije pilota, pristup iskusnim resursima proizvođača matrica skraćuje put od koncepta dizajna do validiranih proizvodnih alata.
Često postavljana pitanja o obilaznim urezima u kalupima za štancanje
1. Koja je razlika između pozitivnih i negativnih bypass zareza u progresivnim kalupima?
Pozitivni premosni zarez ostavlja materijal na traci ubodom i formiranjem jezička prema dolje koji dolazi u kontakt sa zaustavnim blokom u kalupu. Negativni premosni zarez uklanja materijal sa ruba trake, stvarajući džep koji prima očvrsnu projekciju ključnog bloka iz matrice. Pozitivni tip ne proizvodi puževe i čuva čvrstoću poprečnog presjeka-nosača, što ga čini idealnim za uske trake. Negativni tip stvara ravni profil trake prikladan za operacije velike{4}}brzine iznad 600 udaraca u minuti, ali zahtijeva upravljanje pužem i smanjuje širinu nosača na svakoj lokaciji zareza.
2. Kako se obilazni zarezi razlikuju od probnih otvora u matricama za progresivno štancanje?
Premosni zarezi i pilot rupe služe različitim funkcijama registracije u sekvencijalnom odnosu. Zarezi za premosnicu pružaju čvrsti mehanički graničnik koji sprječava prekomjerno hranjenje trake, ograničavajući maksimalnu udaljenost putovanja bez obzira na ponašanje ulagača. Nasuprot tome, pilot rupe primaju precizne igle koje fino-podešavaju poziciju trake nakon što se hod završi, obično ispravljajući konačnih 0,05 do 0,10 mm pozicijske greške. Piloti ne mogu kompenzirati traku koja je prešla za pola koraka, zbog čega zarezi za obilaznicu djeluju kao grubo ograničenje dok piloti isporučuju konačnu preciznost.
3. Kada trebam koristiti pozitivne premosnice umjesto negativnih?
Pozitivni obilazni zarezi su bolji izbor kada je vaša noseća traka uska (ispod 30-50 mm) i uklanjanje rubnog materijala bi ugrozilo integritet strukture, kada je upravljanje pužem problem zbog minimalne intervencije operatera ili rasporeda održavanja, kada proizvodne brzine ostaju ispod 600 udaraca u minuti, i kada smanjenje otpada nije prioritet od trake. Oni također dobro rade na materijalima sklonim povlačenju puževa, pri čemu eliminacija puževa u potpunosti uklanja uobičajeni način kvara iz procesa.
4. Šta uzrokuje kvarove zaobilaznog zareza u kalupima za štancanje i kako ih popravljati?
Za negativne zareze, najčešći kvarovi uključuju povlačenje puževa koje blokira zahvat ključnog bloka, nakupljanje neravnina koje smanjuje funkcionalnu dubinu zareza tokom vremena i pucanje rubova zareza od očvršćavanja na dugim stazama. Za pozitivne zareze, savijanje jezičaka zbog prevelike sile uvlačenja i smetnje jezičaka sa šinama podizača su primarni problemi. Korektivne radnje uključuju ponovno izoštravanje zareznih proboja prema rasporedu -brojanja poteza (svakih 200.000-500.000 udaraca), održavanje pravilnog razmaka od proboja-do matrice na 5-10% debljine materijala po strani, dodavanje radijusa uglova kako bi se spriječila koncentracija naprezanja u dubini projekta s koordinacijom visine naprezanja, i
5. Kako svojstva materijala utječu na dizajn bypass zareza u progresivnim kalupima?
Granica tečenja materijala, sklonost ka-deformisanju, izduženje i debljina utiču na odluke o geometriji zareza. Materijali sa većom čvrstoćom tečenja duže zadržavaju oblik ivice zareza, ali prenose veće udarne sile u ključne blokove, ubrzavajući trošenje komponenti matrice. Materijali koji očvršćavaju radnim{3}}ima progresivno postaju krhki u zoni zahvata zarezivanja, što na kraju uzrokuje pucanje rubova. Nisko{5}}materijali sa malim izduženjem brže postižu kvar i mogu zahtijevati dizajn sa pozitivnim zarezima koji raspodjeljuju sile na veće površine jezičaka. Debljim materijalima je potrebno dublje zahvatanje kako bi se spriječilo prevrtanje-, dok mekše legure poput aluminija zahtijevaju pliće zareze sa čvršćim tolerancijama bloka ključa kako bi se kompenzirala deformacija na kontaktnoj tački.




