


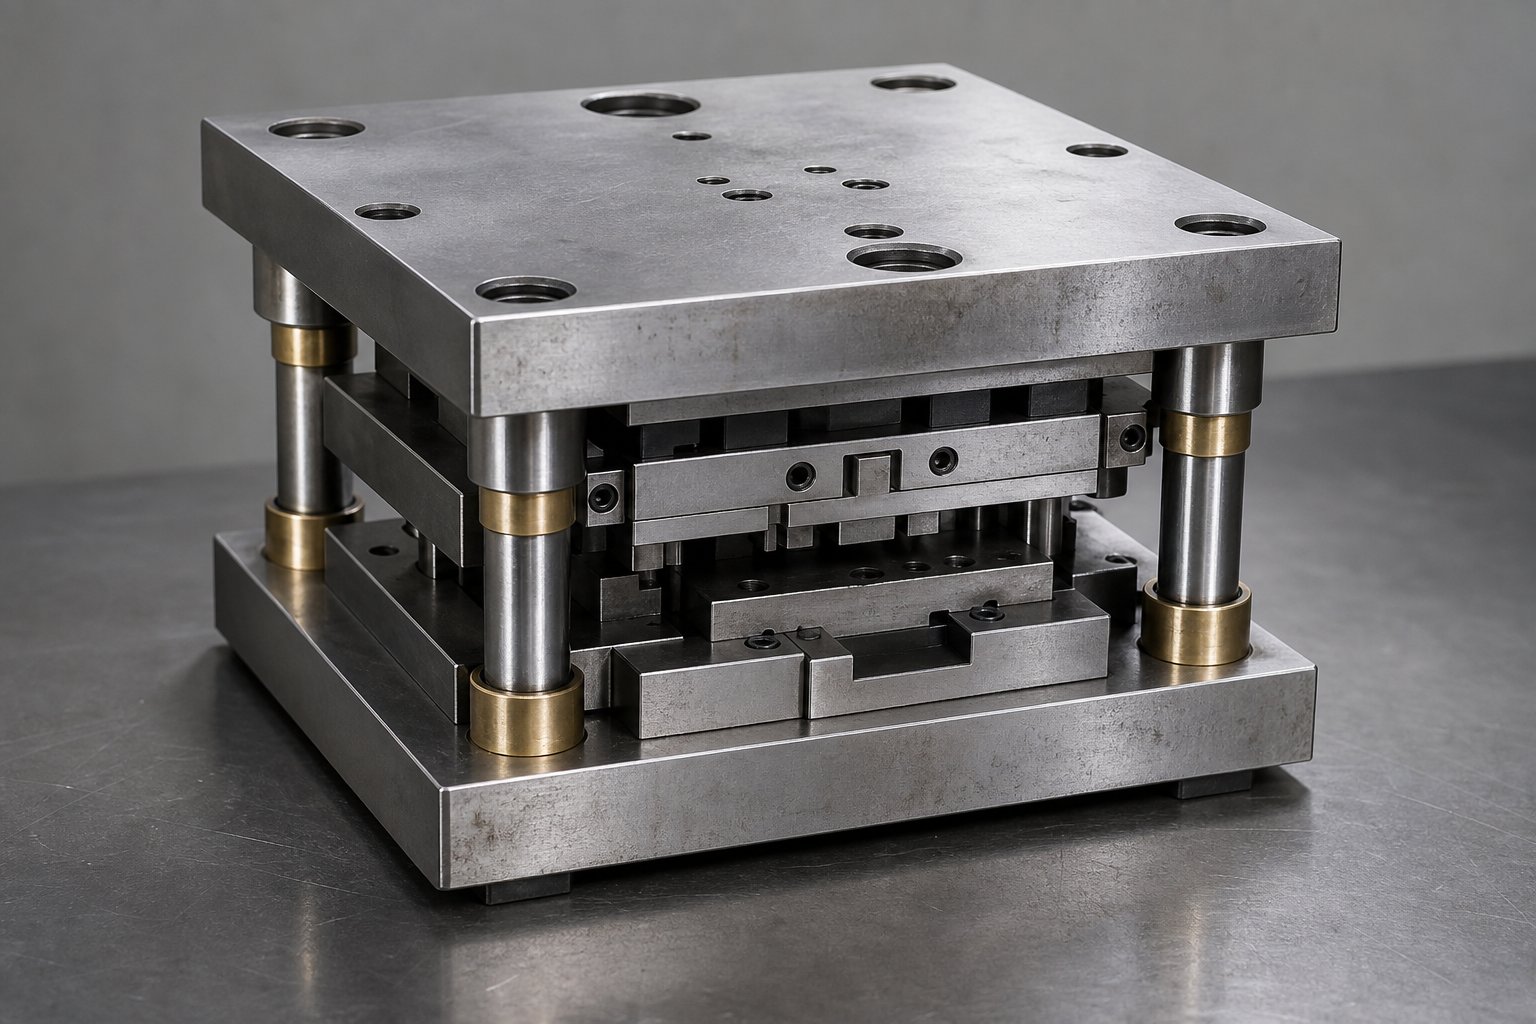
Šta su setovi kalupa za štancanje i zašto su važni
Kada čujete da neko spominjeset kalupa za štancanje, možda govore o cijelom paketu alata za presovanje ili samo o strukturnom okviru koji sve drži na okupu. Ta razlika je važnija nego što većina ljudi shvaća, posebno ako prvi put navodite ili kupujete alate.
Set kalupa za štancanje je precizan-brušeni sklop gornjih i donjih papuča matrice, iglica za vođenje i čahura koji poravnavaju i podržavaju komponente za rezanje i formiranje tokom operacija štancanja metala.
Šta zapravo radi set kalupa za štancanje
Zamislite setove kalupa kao kostur vaše operacije štancanja. Gornje i donje čelične ili aluminijske ploče (tzv. matrice) montiraju se direktno na ram za presu i podupirač. Vodeći klinovi i čahure povezuju ove cipele, osiguravajući da gornja polovina putuje ravno prema dolje na donju polovicu svakim potezom. Bez tog ponovljivog poravnanja, vaše metalne matrice za štancanje bi se pomicale, uzrokujući neravne rezove, prerano trošenje i potencijalno oštećenje štampe.
Set matrica u odnosu na kompletnu matricu za štancanje
Kompletna matrica za štancanje uključuje sve što je potrebno za proizvodnju gotovog dijela: bušilice, dugmad za matricu, skidače, opruge i komponente metalne matrice koje zapravo seku ili formiraju lim. Set matrica je samo okvir za vođenje u koji se aktivne komponente pričvršćuju. Možete zamijeniti različite matrice za pečate u i iz istog seta, sve dok se zahtjevi otisaka i tonaže podudaraju. Ova modularnost je ono što standardne setove kalupa čini toliko isplativim-za radnje koje obavljaju više poslova na jednoj presi.
Zašto je preciznost poravnanja važna
Vodilice u kvalitetnom setu matrica suproizvedeno unutar 0,0001 in.pravog položaja. Taj nivo tačnosti direktno utiče na tolerancije delova, vek trajanja alata i bezbednost rukovaoca. Kada se poravnanje pomakne čak i za nekoliko hiljaditih dionica, zazor od udarca-do- postaje neravnomjeran, neravnine se povećavaju na jednoj strani, a sile rezanja nepredvidivo rastu. Dobro-napravljen set kalupa za presovanje ravnomjerno apsorbira te sile i održava žigove matrice istinitim, potez za potezom, kroz milione ciklusa.
Prava isplata je doslednost. Čvrsto poravnanje smanjuje otpatke, produžava intervale oštrenja i štiti presu od opterećenja izvan-centra što ubrzava habanje ležajeva. Za-operacije velikog obima, to se direktno prevodi u niže cijene-po-djelu i manje neplaniranih isključenja.
Tipovi matrica i izbor konfiguracije
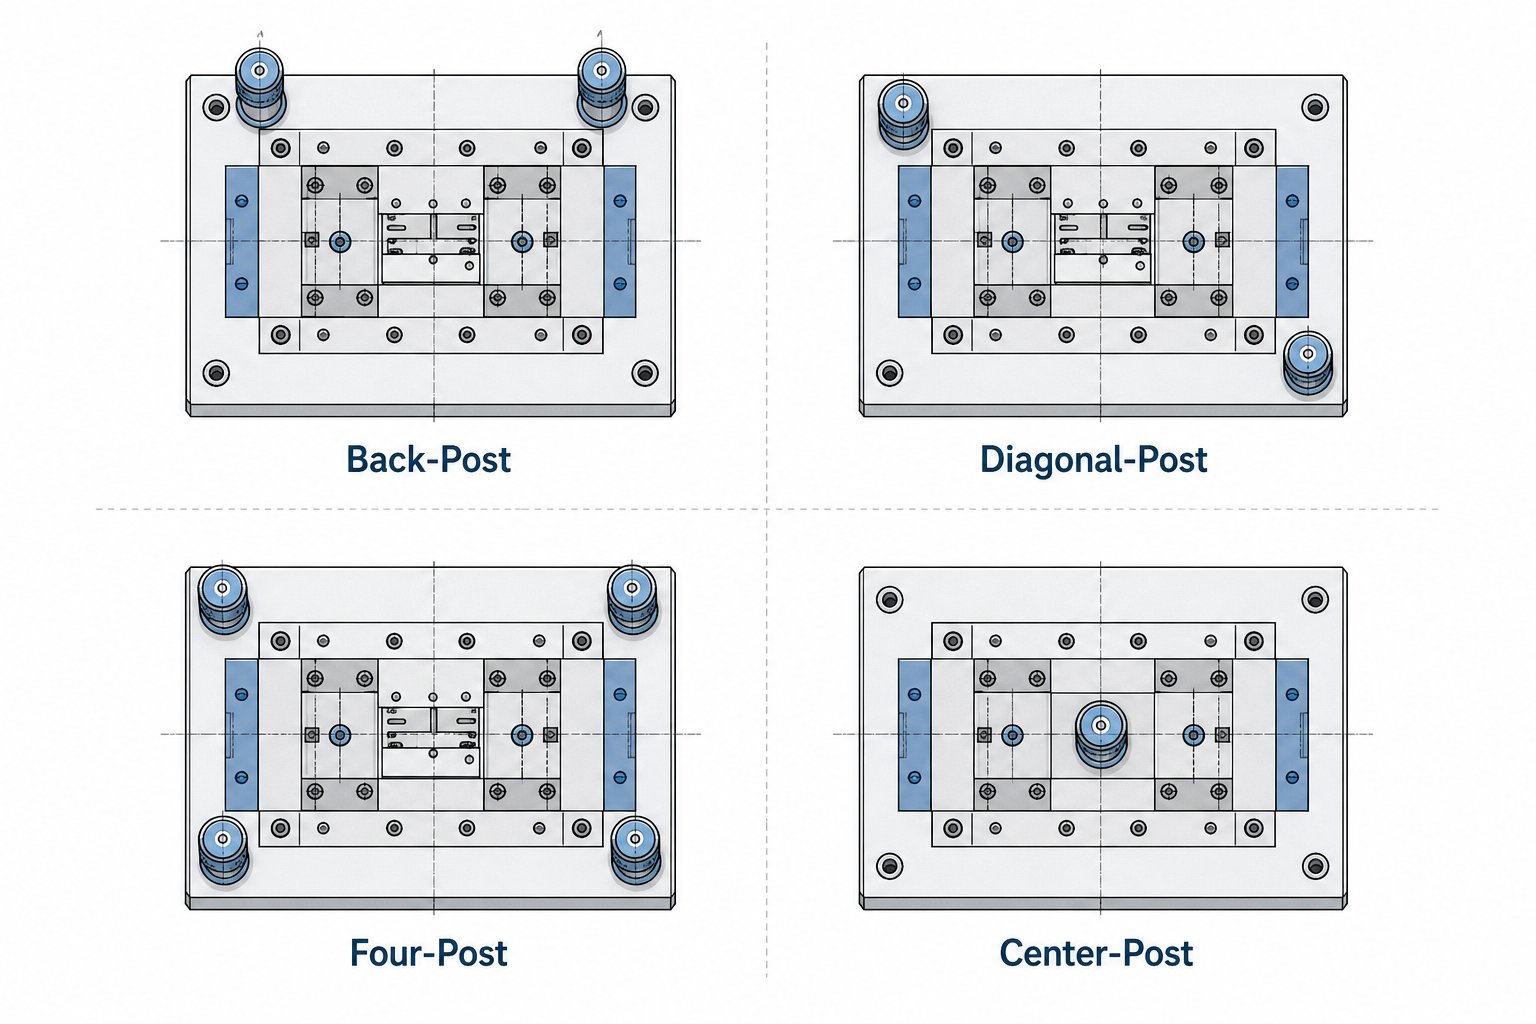
Svaka konfiguracija matrice za pečate postoji za rješavanje specifičnog pristupa-u odnosu na{1}}kompromisu krutosti. Stubovi za vođenje koji drže vaše gornje i donje cipele poravnate također zauzimaju fizički prostor oko područja kalupa, a mjesto na kojem ih postavljate određuje kako materijal ulazi, koliko je sklop stabilan pod opterećenjem i koje vrste operacija set može podnijeti. Odabir pogrešnog rasporeda za vašu aplikaciju znači ili borbu protiv smetnji u feedu ili prihvatanje nepotrebnog skretanja.
Setovi matrica se komercijalno proizvode u nekoliko standardnih konfiguracija, a dobavljači voleDanly kockasti setovii drugi proizvođači kataloga nude ih spremne za isporuku. Četiri primarna izgleda na koje ćete naići su stražnji-stup, dijagonalni-stup, četiri-stup i središnji- stub. Svaki od njih zarađuje svoje mjesto u katalogu iz različitih mehaničkih razloga.
Dva-kompleta nakon matrice i pristup uvlačenju trake
Zadnji-setovi matrica postavljaju oba vodiča na stražnjoj strani područja matrice. Ovo ostavlja prednju i obje strane potpuno otvorene, dajući vam nesmetan pristup uvlačenju trake. Ako koristite progresivnu alatnu matricu sa zalivom kalema lijevo-na-desno, izgled stražnjeg-stuba drži stupove u potpunosti izvan putanje trake. To ga čini zadanim izborom za brzo{7}}progresivno žigosanje gdje bilo kakva prepreka uvlačenju uzrokuje pogrešne-pogotke i lomove.
Ograničenje? Dva stuba na stražnjoj strani pružaju manju torzionu krutost od konfiguracija sa stupovima raširenim po cijelom području kalupa. Kod lakih-do-masterica za limove srednje veličine i dobro-izbalansiranih sila rezanja, to rijetko predstavlja problem. Ali ako vaša matrica za oblikovanje generiše teška-centralna opterećenja, stražnji-set stubova može omogućiti dovoljno ugaonog otklona da utiče na kvalitet dijela.
Četiri-seta matrica za maksimalnu krutost
Kada vam treba svaki hiljaditi dio poravnanja koji se održava pod teškom tonažom, četiri-skupa stubova su rješenje. Vodeći klin u svakom uglu stvara čvrsti kavez koji se odupire skretanju u svakom smjeru. Od ovog rasporeda imaju koristi od teških operacija rezanih kalupa na debelom materijalu, tesnog-kovanja tolerancije i bilo kojeg kompleta kalupa za presovanje za koje se očekuje da će podnijeti asimetrične sile.
Kompromis je pristup. Sa stupovima na sva četiri ugla, uvlačenje trake postaje ograničenije. Obično ćete morati usmjeriti materijal između stupova, što ograničava maksimalnu širinu trake u odnosu na veličinu područja kalupa. Četiri-skupa postova također koštaju više i teže, tako da ih je teže opravdati za kratko-prototipiranje ili jednostavan rad na jednoj-stanici. Zaslužuju se u setovima matrica za primjenu u presu gdje se krutost direktno prevodi u preciznost dijelova i produžen vijek trajanja alata.
Dijagonalne i centralne{0}}konfiguracije postova
Dijagonalni-skupovi stubova dijele razliku. Postavljanjem dva klina za vođenje na suprotnim uglovima, oni održavaju bolju stabilnost rotacije od ravnog zadnjeg-rasporeda stubova, dok i dalje ostavljaju dvije strane otvorene za uvlačenje. Zamislite da vam je potreban bočni pristup za sekundarnu operaciju ili razmak za uvlačenje trake na jednoj strani, ali želite veću krutost nego što pruža set stražnjih{4}}stavki. Upravo tu se uklapaju dijagonalne konfiguracije.
Kompleti sa središnjim-stubovima (ponekad se nazivaju i jednostrukim-stubovima ili postolji) koriste jedan vodič velikog-elementa prečnika u centru ili blizu-centra matrice. Oni su manje uobičajeni u proizvodnom štancanju i imaju tendenciju da se pojavljuju u specijaliziranim aplikacijama ili vrlo malim konfiguracijama matrica za presovanje gdje je jedna robusna vodilica adekvatna za opterećenje i zahtjeve za preciznošću.
| Konfiguracija | Broj postova | Najbolja aplikacija | Nivo rigidnosti | Feed Access |
|---|---|---|---|---|
| Natrag-Objava | 2 (straga) | Brzi{0}}progresivni štancanje, operacije{1}}namotavanja | Umjereno | Odlično - otvorene prednje i bočne strane |
| Dijagonalni -Stop | 2 (suprotni uglovi) | Srednji{0}}rad za koji je potreban uravnotežen pristup i stabilnost | Umjereno-Visoka | Dobro - dvije strane otvorene |
| Četiri-post | 4 (svi uglovi) | Teško blanko, usko{0}}kovanje tolerancije, asimetrična opterećenja | Maksimum | Ograničen - feed između objava |
| Centar{0}}Post | 1 (centar) | Male ili specijalizovane male{0}}aplikacije | Niska-Umjerena | Odlično - sve strane otvorene |
Odabir se svodi na tri pitanja: Kako materijal ulazi u kalup? Koliko su teške i asimetrične sile štancanja? I koliko su čvrste tolerancije dijelova? Za većinu proizvodnog progresivnog rada, skup-povratnih postova rješava posao. Kada se tonaža penje ili tolerancije pooštre, prijeđite na dijagonalni ili četvero-stup. Konfiguracija koju odaberete postavlja osnovu za sve što je montirano unutar njega, a to donosi sljedeću kritičnu odluku: koje komponente ulaze u te ploče za cipele i kako njihove pojedinačne specifikacije utječu na performanse sklopa.
Osnovne komponente unutar svakog seta matrica
Konfiguracija matrice je važna samo ako su pojedinačne komponente matrice za štancanje unutar nje ispravno specificirane i rade zajedno. Svaki dio u sklopu ima jedan zadatak, a kada jedan element ne radi, cijeli sklop matrice to osjeti zbog neusklađenosti, ubrzanog trošenja ili nedosljednih dijelova izvan prese. Evo šta zapravo živi u tim pločama za cipele i zašto svaki komad zaslužuje svoje mjesto.
- Gornje i donje cipele- montažne platforme koje nose sav aktivni alat i pričvršćuju se na ram za presu i podupirač.
- Vodiće igle (stupovi)- cilindri od kaljenog čelika koji pri svakom potezu poravnavaju gornju cipelu sa donjom.
- Vodilice- precizne-navlake za uzemljenje koje primaju vodeće klinove sa kontrolisanim zazorom ili prednaprezanjem.
- Die plate- mašinski obrađena radna površina na koju se montiraju detalji kalupa, dugmad i dijelovi za oblikovanje.
- Držač drške- cilindrični adapter koji centrira gornju cipelu u provrt presa za alate za jednu-stanicu.
Gornje i donje cipele
Cipele su strukturalni temelj cijelog sklopa. Donja papuča se pričvršćuje za držač presa i nosi ploču matrice, gumbe za matricu i sve detalje oblikovanja. Gornja papuča se pričvršćuje za ram i drži matrice, držače i sistem za skidanje. Obje cipele su tipično napravljene od srednje{3}}ugljičnog čelika ili prethodno{4}}kaljene legure, brušene su ravno i paralelno do nekoliko desetina hiljaditih. Taj paralelizam je bitan jer se bilo koji luk ili konus na površini cipele pretvaraju direktno u neravnomjerne sile rezanja na površinama probijača.
Debljina cipele se bira na osnovu tonaže. Tanke cipele se savijaju pod velikim opterećenjima, odbacujući poravnanje u najgorem mogućem trenutku, tačno na dnu zaveslaja. Teže operacije blanko ili kovanja zahtevaju deblje ploče; lakši rad na pirsingu može proći s tanjim, lakšim cipelama koje smanjuju ukupnu težinu matrice.
Objašnjeni tipovi vodiča i čahura
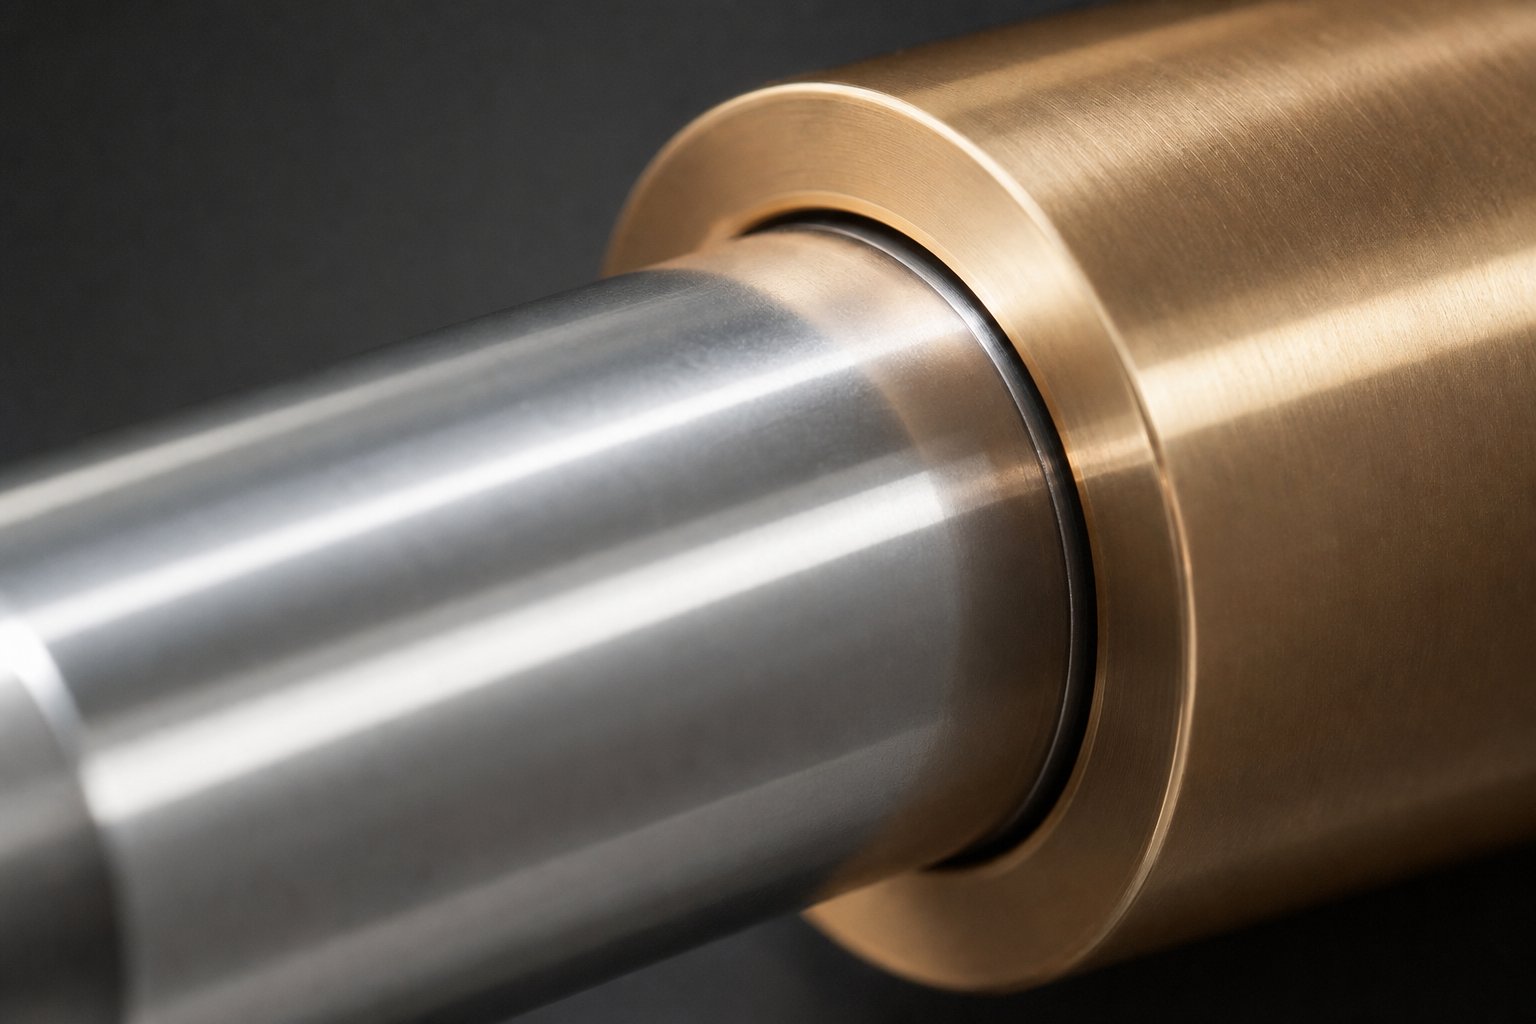
Vodeći klinovi su brušeni do tolerancije unutar 0,0001 in. i dolaze u dva osnovna stila: frikcioni (obični ležaj) i kuglični ležaj. Izbor između njih oblikuje način na koji sklop matrice radi pri brzini, pod bočnim opterećenjem i tokom održavanja.
Vodeći klinovi{0}}kuglični ležajevivozite na nizu preciznih lopti koje se nalaze u aluminijskom kavezu. Oni rade u prednapregnutom ili "negativnom zazoru", što znači da je sklop klina-i-u stvari nešto veći od otvora čahure. Ovo eliminiše igru, smanjuje trenje i olakšava odvajanje polovina kalupa. Oni su industrijski standard za -progresivno štancanje velike brzine gdje je nakupljanje topline uslijed trenja neprihvatljivo. Jedno upozorenje: prekomjeran bočni potisak može uzrokovati praćenje kuglice, fizičke žljebove istrošene na stupu ili čahuru zbog preopterećenih ležajeva.
Bronzane čahureuparite se s običnim frikcionim iglicama i dobro podnose teška bočna opterećenja jer je kontakt raspoređen po širokoj površini, a ne koncentrisan na{0}}tačkama dodira kuglica. Čvrste aluminijske-bronzane ili bronzane- čelične čahure su uobičajene i najbolje funkcioniraju pri umjerenim brzinama presovanja gdje je malo trenja podnošljivo u zamjenu za nosivost.
Samopodmazivanje{0}}čahuraugradite grafitne čepove direktno u bronzanu matricu, pružajući kontinuirano suvo podmazivanje bez spoljne masti. Oni smanjuju intervale održavanja u okruženjima u kojima je teško provesti rasporede ponovnog podmazivanja{1} ili gdje je kontaminacija problem.
Montaža vodilice je također važna.Pritisnite -pribadačesu trajno ugrađeni u cipelu, što dodaje krutost, ali otežava zamjenu.Demontable pinskoristite mehaničku bravu (obično zavrtanj sa poklopcem ili kragnu) i može se ukloniti bez pritiskanja, što pojednostavljuje održavanje i skladištenje kalupa. Za inženjere koji nabavljaju prilagođene komponente gdje su tip čahure, prečnik zatika i stil montaže u interakciji sa strukturom matrice i zahtjevima za razmakom, dobavljači poputYICHENponuditi kolaborativnu inženjersku podršku prilagođenu dizajniranju-teških odluka poput ovih.
Potporne komponente i njihove uloge
Osim cipela, igala i čahure, nekoliko manjih komponenti dovršavaju montažu. Držači drške centriraju gornju cipelu u ram za presovanje za jednu -stanicu matrice gdje je precizno poravnanje ram-na- matrice kritično. Podložne ploče se nalaze između glava matrice i čeone papuče, raspoređujući udarna opterećenja tako da očvrsne drške probijača ne propadaju u mekši čelik za cipele tokom miliona ciklusa. Držači kalupa zaključavaju proboje i dugmad na tačnim pozicijama unutar ploče kalupa, a opruge (mehaničke ili dušične) osiguravaju silu skidanja za podizanje radnog komada s alata nakon svakog poteza.
Svaka od ovih komponenti matrice za štancanje je u interakciji s ostalima. Čahura-čahura kugličnog ležaja uparena sa cipelom koja je pretanka će se savršeno pratiti u poravnanju, ali se savijati pod opterećenjem, pobeđujući svrhu preciznog vođenja. Postizanje prave kombinacije znači razmišljanje izvan pojedinačnih specifikacija i razmatranje kako se cijeli sistem ponaša pod vašom stvarnom tonažom, brzinom i materijalnim uvjetima, što direktno vodi do pitanja usklađivanja vašeg kompleta matrica sa presom u kojoj će raditi.
Kako uskladiti setove matrica sa vašom presom
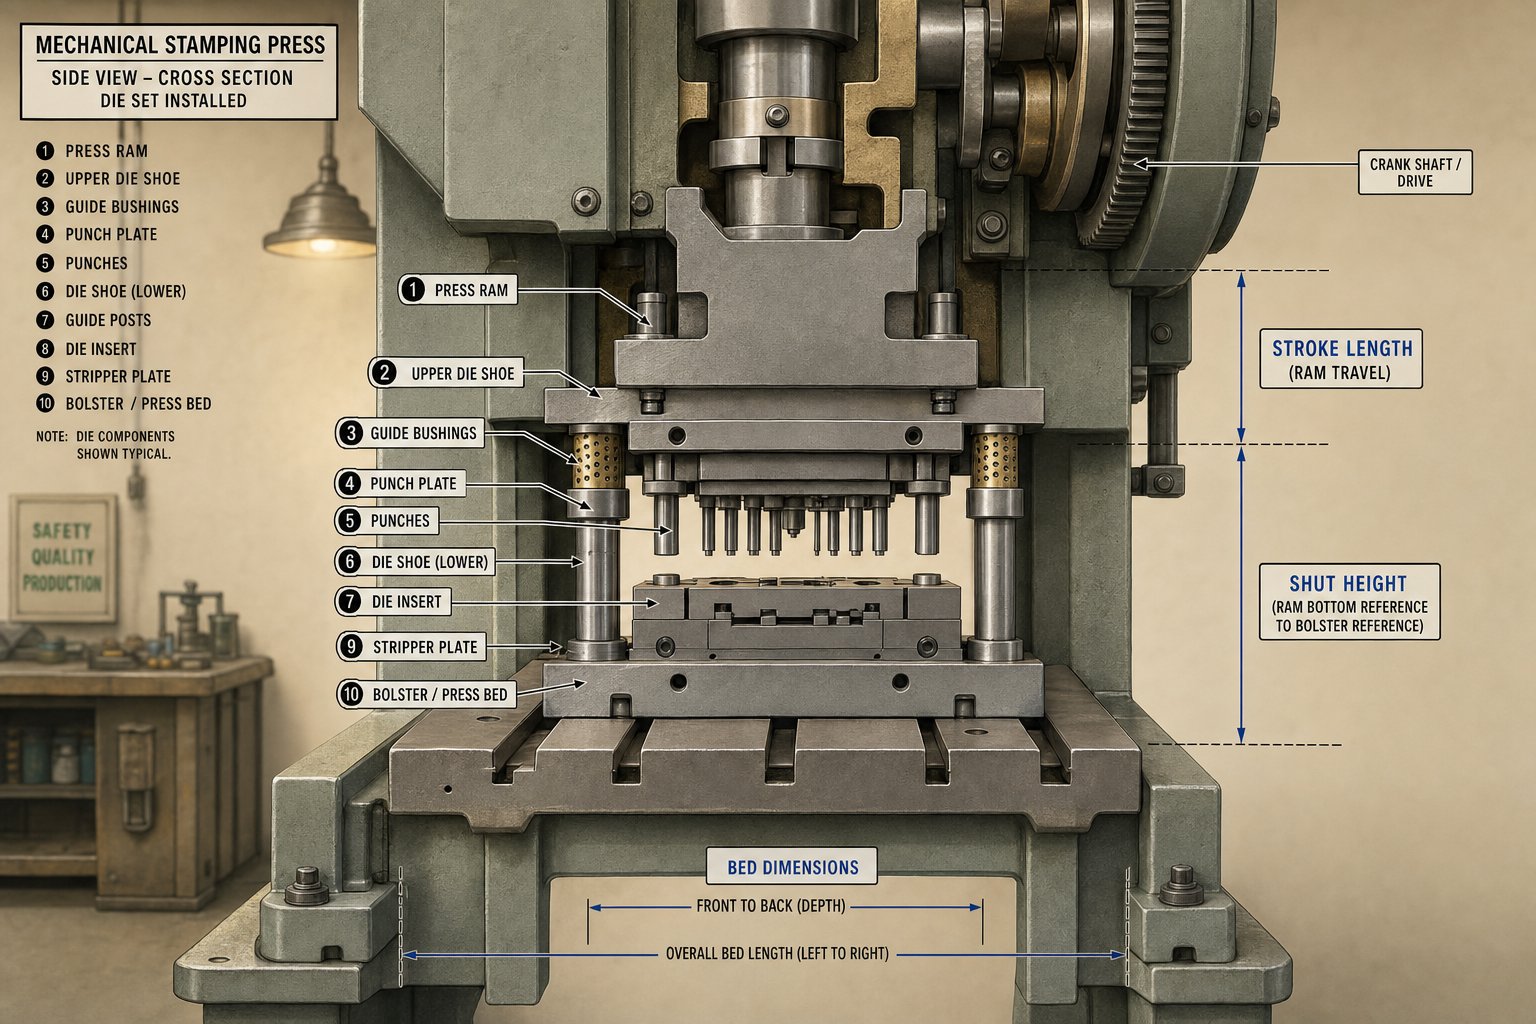
Savršeno specificiran set kalupa je beskoristan ako fizički i mehanički ne odgovara presi za koju je namijenjen. Odnos između prese i kalupa je integrirani sistem, a pogrešno podudaranje dovodi do bilo čega, od nemogućnosti instaliranja alata do katastrofalnog preopterećenja tokom proizvodnje. Kritični parametri koje trebate uskladiti su nosivi kapacitet, dimenzije kreveta, raspon visine zatvarača i dužina hoda.
Pres Tonaža i matrica Set nosivosti
Svaka operacija štancanja generiše izračunljivu silu na osnovu perimetra rezanja, debljine materijala i zatezne čvrstoće. Vaša presa mora premašiti tu izračunatu tonažu sa asigurnosna margina od 20 do 30 postoda uzme u obzir varijacije materijala i progresivno trošenje alata. Ali tonaža se ne odnosi samo na to da li presa može pritisnuti dovoljno snažno. Takođe diktira debljinu papuče. Veće sile zahtijevaju deblje ploče kako bi se oduprle skretanju, a deblje ploče dodaju težinu. Ta kombinovana težina kompleta matrice mora ostati u granicama kapaciteta podizanja ovna, ili se presa bori da uvuče gornju polovinu čisto na gore.
Za matrice za probijanje koje rade pri velikim brzinama, čak i male neravnoteže između potrebne sile i raspoloživog kapaciteta smjese pri svakom udaru. Preko-tonaža zaustavlja presu za štancanje ili puca na okvir; pod-određivanjem debljine papuče kompleta matrice omogućava savijanje, odbacujući poravnanje i lomeći udarce.
Odgovarajuća veličina kreveta i visina zatvarača
Otisak kompleta matrice mora stati u područje ležišta presa sa ostavljenim prostorom za stege sa svih strana. Širina trake, geometrija delova i broj stanica u progresivnim alatima određuju minimalni otisak, ali oslonac postavlja maksimum. Zvuči jednostavno, ali vertikalna dimenzija zateče više inženjera nespremnih. Visina zatvarača je rastojanje od gornje površine oslonca do dna klizača kada je ram u najnižoj tački sa potpuno izvučenim podešavanjem. Visina vaše matrice (ukupna zatvorena visina sklopa) mora biti unutar podesivog raspona visine zatvaranja prese.
Ako je kocka previsoka, fizički se ne može zatvoriti. Ako je prekratak, odstojne ploče ili paralele mogu nadoknaditi razmak, ali samo unutar hoda za podešavanje prese. Imajte na umu da cipele za matrice vremenom gube visinu kako se ponovno bruse, tako da početna visina zatvarača treba da bude prema gornjem kraju prozora za podešavanje kako bi se omogućilo buduće održavanje.
Razmatranja mehaničkih i hidrauličkih presa
Tip pritiska suštinski menja način na koji pristupate odabiru seta kalupa. Mehanička presa daje vršnu tonažu samo blizu dna svog hoda, samo nekoliko milimetara iznad donje mrtve tačke. To znači da je kontrola visine zatvarača kritična. Ako se vaš set kalupa za probijanje zatvara čak i malo previsoko, presa ne može isporučiti punu nominalnu silu, a kvalitet dijela pati. Mehaničke prese također imaju fiksnu dužinu hoda koju diktira geometrija radilice, tako da vaša matrica mora biti dizajnirana oko tog ograničenja.
Komplet hidrauličnih matrica ima više prostora za disanje. Hidraulički sistemi isporučuju punu tonažu bilo gdje u hodu i nude podesivu dužinu hoda, što ih čini popustljivijim prema tolerancijama visine zatvaranja. Hidraulične kalupe za presu također izbjegavaju udarno opterećenje mehaničkih sistema sa velikim- udarima, što može omogućiti nešto tanje matrice za ekvivalentnu tonažu u primjenama oblikovanja. Međutim, vremena ciklusa su sporija, tako da ako uparujete set kalupa sa hidrauličnom presom za duboko izvlačenje ili složeno oblikovanje, planirajte duže hodove i kontrolirane brzine cilindra umjesto velike-brzine reza.
Kada ste spremni da uparite set matrice sa presom, prođite kroz ove korake redom:
- Zabilježite specifikacije presa iz priručnika za mašinu: nazivnu tonažu, nazivnu tonažu (za mehaničke prese), dimenzije ležaja, maksimalnu i minimalnu visinu zatvarača, dužinu hoda i udarce u minuti.
- Izračunajte ukupnu potrebnu silu štancanja za sve stanice za sečenje i oblikovanje, a zatim dodajte sigurnosnu marginu od 20 do 30 posto.
- Odredite minimalni otisak kompleta matrice na osnovu širine trake, veličine dijela i broja stanica, osiguravajući da se uklapa u dimenzije kreveta sa razmakom stezanja sa svih strana.
- Odaberite debljinu papuče koja odgovara izračunatoj tonaži i provjerite da rezultujuća visina matrice spada u opseg podesive visine zatvarača prese.
- Potvrdite da ukupna težina kompleta kalupa (papuče, igle, čahure i montirani alat) ne prelazi kapacitet dizanja cilindra.
- Proverite da li je dužina hoda dovoljna za dovod materijala, čišćenje delova i sigurno izbacivanje gotovih komada ili otpada.
- Za mehaničke prese, potvrdite da je tačka tonaže iznad debljine materijala kako biste bili sigurni da je dostupna puna sila kada probojne matrice za presu kontaktiraju radni komad.
Praćenje ovog niza sprečava uobičajenu grešku pri određivanju kompleta kalupa koji izgleda ispravno na papiru, ali se fizički ne može pokrenuti u predviđenoj mašini. Svaki parametar ulazi u sljedeći, a nedostatak čak i jednog, posebno visina zatvarača ili nominalna točka, pretvara savršeno strojno obrađen hidraulički set kalupa za presovanje ili mehaničku postavu u skupi ukras za police. Rano zaključavanje ovih brojeva također pojednostavljuje sljedeću odluku: biranje između standardnih veličina kataloga ili prelazak na prilagođene dimenzije.
Konvencije i standardi za dimenzioniranje skupova kalupa
Usklađivanje vaše matrice sa presom je samo polovina jednadžbe. Druga polovina je odabir skupa dimenzija matrice koje vašem aktivnom alatu daju dovoljno prostora za rad, a da ukupni otisak ostaje efikasan. Standardni setovi kalupa slijede dobro-ustanovljene konvencije o dimenzioniranju koje balansiraju površinu ploče, debljinu i proporcije vodećih klinova. Razumijevanje ovih konvencija pomaže vam da odlučite kada veličina kataloga odgovara vašoj aplikaciji, a kada trebate prilagoditi.
Standardne dimenzije seta kalupa i debljina ploče
Industrijski katalozi, uključujući one od etabliranih dobavljača kao što su linije za setove za matrice Danly i drugih proizvođača, nude standardne veličine počevši od 6 x 6 inča za minijaturne radove štancanja i skaliranja kroz uobičajene srednje- dimenzije poput 12 x 12, 18 x 24 i 24 x 36 inča. Veliki setovi matrica protežu se i dalje od njih, s nekim proizvođačima koji proizvode platforme za matrice veće od 60, 80 ili čak 120 inča za rad na automobilskim pločama i teška strukturna žigosanja.
Skala debljine ploče sa očekivanom tonažom. Mali 6 x 6 set tereta za trčanje lakih za probijanje može koristiti cipele tanke i do 1 inč, dok velika platforma matrice koja podnosi nekoliko stotina tona sile zatvaranja treba cipele debljine 4 inča ili više kako bi se oduprla skretanju. Opći princip: deblje cipele ravnomjernije raspoređuju silu na podupirač i čelo, smanjujući lokalizovani stres koji dovodi do pucanja od zamora tokom miliona ciklusa.
| Veličina kompleta matrica (in.) | Tipična debljina cipele (in.) | Tipični raspon tonaže | Zajednička aplikacija |
|---|---|---|---|
| 6 x 6 do 8 x 8 | 1.0 - 1.5 | 5 - 30 tona | Mali konektori, terminali, mikro{0}}štampanje |
| 10 x 12 do 14 x 18 | 1.5 - 2.5 | 30 - 100 tona | Nosači-srednje veličine, kopče, progresivne matrice |
| 18 x 24 do 24 x 36 | 2.5 - 3.5 | 100 - 300 tona | Veće progresivne matrice, teško-oblikovanje |
| 30 x 48 do 48 x 72 | 3.5 - 5.0 | 300 - 800 tona | Automobilski konstrukcijski dijelovi, paneli uređaja |
| 60 x 96 i više | 5.0 - 8.0+ | 800 - 2,000+ tona | Veliki automobilski paneli, teški strukturni štancani |
Ovo su smjernice, a ne apsoluti. Metalni set kalupa koji nosi praznu matricu sa koncentrisanim udarnim opterećenjem u sredini možda će trebati deblje cipele nego što sama tonaža sugeriše, jer se moment savijanja povećava sa rasponom bez oslonca. Suprotno tome, ravnomjerno raspoređeni uzorak rezanja na mnogo malih udaraca može tolerirati tanje cipele pri istoj ukupnoj tonaži.
Dimenzioniranje za progresivne u odnosu na Single{1}}Station Dies
Pojedinačne-matrice, bez obzira da li su složeni ili kombinovani alati, trebaju samo dovoljno površine matrice za otisak dijela plus prostor za kanale za otpad, montažni hardver i elemente za vođenje. Dimenzioniranje je relativno jednostavno: uzmite maksimalnu dimenziju dijela u svakom smjeru, dodajte materijal za noseće trake ili otpadne mostove i odaberite najbližu standardnu veličinu matrice koja prima sve s prostorom za stege.
Progresivne matrice zahtijevaju drugačiji proračun. Svaka stanica zauzima dio dužine matrice jednak nagibu uvlačenja, a ukupan broj stanica pomnožen korakom određuje minimalnu dužinu matrice. Progresivna stanica od 12-sa 2-inčnim korakom treba najmanje 24 inča radne dužine prije nego što uopće uzmete u obzir ulazne i zadnje stanice za otpad. Širina trake plus materijal nosača postavlja minimalnu širinu matrice.
Asnapominju stručnjaci za progresivne umrijete, velike progresivne matrice zahtijevaju robusne nosače i spojne šipke kako bi traka bila stabilna kroz mnoge stanice, a ta širina nosača doprinosi ukupnom otisku kalupa. Što je više stanica za obrezivanje i oblikovanje potrebno, to vam je potrebno više materijala za potporu trake, a set kalupa postaje širi i duži.
Prečnik i dužina vodećih klinova takođe se prilagođavaju veličini matrice. Manji standardni setovi kalupa obično koriste klinove prečnika od 1 inča do 1,5 inča, dok setovi u rasponu od 24 x 36 i više prelaze na 2 inča ili veće stupove. Dužina klinova mora osigurati adekvatan zahvat pri punoj otvorenoj visini, što znači da duži hod zahtijeva duže klinove, koji zauzvrat zahtijevaju veće prečnike klinova kako bi se oduprli savijanju pod bilo kakvim preostalim bočnim opterećenjima. Zatik koji je previše vitak u odnosu na svoju dužinu bez oslonca će se elastično skretati, pobeđujući svrhu preciznog vođenja.
Kada standardne veličine ispadnu
Standardne veličine kataloga pokrivaju širok raspon primjena i to s dobrim razlogom. Proizvedeni su u količini, što smanjuje troškove i kraće vrijeme isporuke. Iskustvo iz industrije potvrđuje da kupovina standardnih kompleta od specijalizovanih proizvođača koji koriste ekonomiju obima gotovo uvijek nadmašuje cijenu izrade pojedinačnih-kompleta u-kući.
Ipak, neki poslovi prevazilaze ono što standardna matrica može da primi. Možete se susresti sa situacijama kao što su:
- Geometrija dijela koja zahtijeva neobičan omjer dužine-prema-širine nije dostupna u katalozima.
- Progresivne matrice s velikim brojem stanica koje premašuju standardne dužine.
- Ne-nestandardni položaj vodećih klinova diktiran uvlačenjem ili smetnjama alata.
- Predimenzionirani blankovi za automobilske ploče ili ploče uređaja koji se guraju u veliku teritoriju kalupa iznad 60 inča.
- Prilagođene debljine cipela potrebne za ekstremnu tonažu ili neobična ograničenja visine zatvarača.
U tim slučajevima, prilagođeni set kalupa postaje praktičan izbor. Prilagođeno ne znači nužno skupo ili sporo. Mnogi dobavljači obrađuju prilagođene dimenzije od prethodno -brušenih ploča koristeći CNC opremu, održavajući razumnu količinu obrta. Odluka se svodi na to da li prisiljavanje vašeg alata na najbliži standardni otisak ugrožava performanse. Ako gomilate stanice preblizu jedna drugoj, eliminišući neophodan otpad ili smanjite cipele kako bi odgovarale kataloškim dimenzijama, troškovi otpada i održavanja će brzo premašiti premiju za prilagođeni set metalnih kalupa.
Jedan srednji put koji vrijedi razmotriti: kupiti standardni set i modificirati ga. Neke trgovine kupuju kataloške setove kalupa, a zatim dodaju mašinski obrađene džepove, ne-standardne lokacije iglica ili dodatne funkcije za montažu na vlastitu CNC opremu. Ovaj hibridni pristup, koji se u industriji ponekad naziva i „uradi sam“, može skratiti vremenske rokove, a da pritom isporučuje skup veličine koja je ispravna za aplikaciju.
Dimenzionisanje postavlja fizičke granice vašeg alata, ali same fizičke dimenzije ne garantuju performanse. Preciznost do koje se te dimenzije održavaju, tolerancije na -na-pristajanje čahure, paralelizam cipele i završna obrada, određuju da li vaši utisnuti dijelovi zaista ispunjavaju specifikacije za štampu ciklus za ciklusom.
Tolerancije i preciznost u performansama seta kalupa
Možete odabrati pravu konfiguraciju, savršeno dimenzionirati cipele i uskladiti se sa svakim parametrom prešanja, ali ako su tolerancije na vašem kompletu matrica labave, vaši utisnuti dijelovi nikada neće zadržati čvrste dimenzije. Preciznost izrade alata u kalupu počinje na nivou okvira. Vodeći sistem i površine cipela postavljaju apsolutni plafon koliko precizni vaši gotovi dijelovi mogu biti, bez obzira na to koliko su aktivni probojci i gumbi za matrice brušeni.
Preciznost matrice je plafon za preciznost štancanih delova. Nijedno dugme za bušenje ili matrice ne može isporučiti čvršće tolerancije od okvira koji ga vodi.
Razmak iglica vodiča i njegov utjecaj na kvalitetu dijelova
Razmak između vodećeg klina i njegove čahure direktno određuje koliko se gornja polovina matrice može pomaknuti bočno u odnosu na donju polovicu tijekom svakog hoda. U sistemu kliznih{1}}ležaja, taj zazor je namjerno projektovan, obično u rasponu od 0,0002 in. do 0.0008 in. u zavisnosti od prečnika osovinice i primjene. Sistemi{7}}kuglični ležajevi rade drugačije, radeći u aprednapregnuto stanje sa negativnim zazoromu rasponu od 0,0001 do 0,0021 in., efikasno eliminišući slobodnu igru između gornje i donje polovine.
Zašto je ovo važno za vaše dijelove? Zamislite preciznu operaciju matrice i štancanja gdje je razmak od probijanja-do-matrice postavljen na 0,001 in. po strani. Ako sistem vodiča dozvoljava 0,0005 in. bočnog pomaka, taj zazor postaje neujednačen: 0,0005 in. na jednoj strani i 0.0015 in. na drugoj. Rezultat je nedosljedna visina ivica, neujednačen kvalitet rubova i ubrzano trošenje na jednoj strani alata za rezanje. Za rad sa čvrstim-tolerantnim radom, klin vodilice-za{15}}razmak između čahure mora biti djelić radnog prostora{16}}do-zazora kako bi sile bile uravnotežene.
Tolerancije paralelizma i okomitosti
Paralelnost površine cipele je druga kritična tolerancija. I gornja i donja strana cipela moraju biti ravno brušene i paralelne jedna s drugom u krugu od nekoliko desetina hiljaditih inča. Ako se gornja papuča čak i malo naginje u odnosu na donju, proboji na jednoj strani matrice dodiruju radni predmet prije bušenja na drugoj strani. Taj stepenasti zahvat stvara nejednake sile rezanja, prerano trošenje proboja i varijacije u dimenzijama na više-progresivnim alatima.
Jednako je važna i okomitost vodećih klinova na lice cipele. Zatik koji se naginje čak 0,001 in. preko svoje radne dužine uvodi progresivno neusklađenost koja se pogoršava kako se hod povećava. Za precizne matrice koje rade u aplikacijama velikih{4}}brzina, ova kutna greška se množi sa svakim inčem hoda hoda. Procesi obrade matricama obično drže okomitost klinova unutar 0,0002 in. po inču dužine igle na kvalitetnim setovima, iako je obrada kalupa prema strožim specifikacijama moguća uz dodatnu cijenu.
Završna obrada na površinama cipela utiče i na paralelizam i na stabilnost montaže. Gruba-podloga omogućava da se matrice i pomoćne ploče mikroskopski pomaknu pod opetovanim udarnim opterećenjem. Većina čeličnih matrica za štancanje specificira površine cipela brušene na 16 mikroinča Ra ili bolje, što osigurava dovoljno trenja za sigurnu montažu, dok ostaju dovoljno ravne za precizno mjerenje i podmetanje.
Klase preciznosti za različite primjene
Ne trebaju svaki posao najstrože moguće tolerancije, a čvršći uvijek košta više. Opći industrijski pristup dijeli precizne matrice u klase na osnovu akumuliranih tolerancija za sve kritične karakteristike: zazor klinova, paralelizam, okomitost i završna obrada površine. Standardni-skupovi klasa odgovaraju općenitom blanko i oblikovanju gdje su tolerancije dijelova izdašne. Precizni-skupovi klasa služe za rad sa-tolerantnim radnjama kao što je žigosanje konektora, fino-zatamnjenje ili bilo koja aplikacija gdje ukupni sistemski razmak mora ostati ispod nekoliko desetina.
Ovdje uslovi rada komplikuju odluku. Tokom proizvodnog ciklusa, sile trenja i oblikovanja stvaraju toplinu. Toplotno širenje u vodećim klinovima, čahurama i pločama za cipele mijenja radne zazore koje ste tako pažljivo odredili na sobnoj temperaturi. Precizni set kalupa koji radi na 600 udaraca u minuti u progresivnoj-progresivnoj primjeni velike brzine može vidjeti da se temperature sistema vodiča podižu za 30 do 50 stepeni Farenhajta iznad ambijentalne. Ta toplota širi klinove brže od čaura (čelični klinovi u bronzanim čaurama), postepeno zatvarajući radni zazor. Ako je početni razmak suviše mali, sistem se vezuje. Ako nadoknadite zazor otvaranja na sobnoj temperaturi, gubite preciznost tokom hladnog pokretanja.
Praktično rješenje: odaberite svoju klasu preciznosti na osnovu najgore-radne temperature, a ne okoline u radnji-poda. Uzmite u obzir očekivanu brzinu hoda, materijal koji se štanca i sistem podmazivanja. Sistemi vodilica s kugličnim{4}}ležajima bolje podnose temperaturne varijacije jer njihovo prednaprezanje prihvata male promjene dimenzija bez vezivanja. Bronzane čahure s kliznim ležajem trebaju više prostora za početni zazor radi termičkog zatvaranja, zbog čega su tipično specificirane za opremu umjerene{7}}brzine, a ne za precizne radove velike brzine.
U konačnici, odabir tolerancije je odluka o isplati-i. Svaka polovina-desetine koju zategnete na kompletu matrice dodaje vrijeme brušenja, korake inspekcije i troškove materijala. Ali svaka polovina-desetine koju ostavite postaje varijacija dijela, otpad i skraćeni vijek trajanja alata nizvodno. Prava ravnoteža zavisi od otiska vašeg dijela, vašeg obima proizvodnje i koliko varijacija vaši daljnji procesi mogu apsorbirati. Ta se ravnoteža također mijenja tokom vremena kako se komponente troše, što postavlja pitanje kako pratiti to trošenje i odlučiti kada je set matrica premašio svoju korisnu toleranciju.
Održavanje i saznanje kada treba zamijeniti setove matrica
Tolerancije koje su bile savršene prvog dana ne ostaju savršene zauvijek. Svaki udarac dodaje mikroskopsko habanje klinova za vođenje, čahure i površina matrice. Ako se ne kontroliše, to habanje se provlači dalje od vaše granice tolerancije i tiho degradira kvalitet delova mnogo pre nego što bilo šta katastrofalno zakaže. Program proaktivne inspekcije i održavanja ono je što odvaja prodavnicu matrica koja rano hvata probleme od one koja ih otkriva u kantama za otpad.
Inspekcijske točke i mjerenje istrošenosti
Kada izvučete set kalupa za planirano održavanje, ovo su kontrolne tačke koje su najvažnije. Ostavite ovu listu u blizini skladišta opreme za matrice kako bi tehničari dosljedno pogodili svaku stavku:
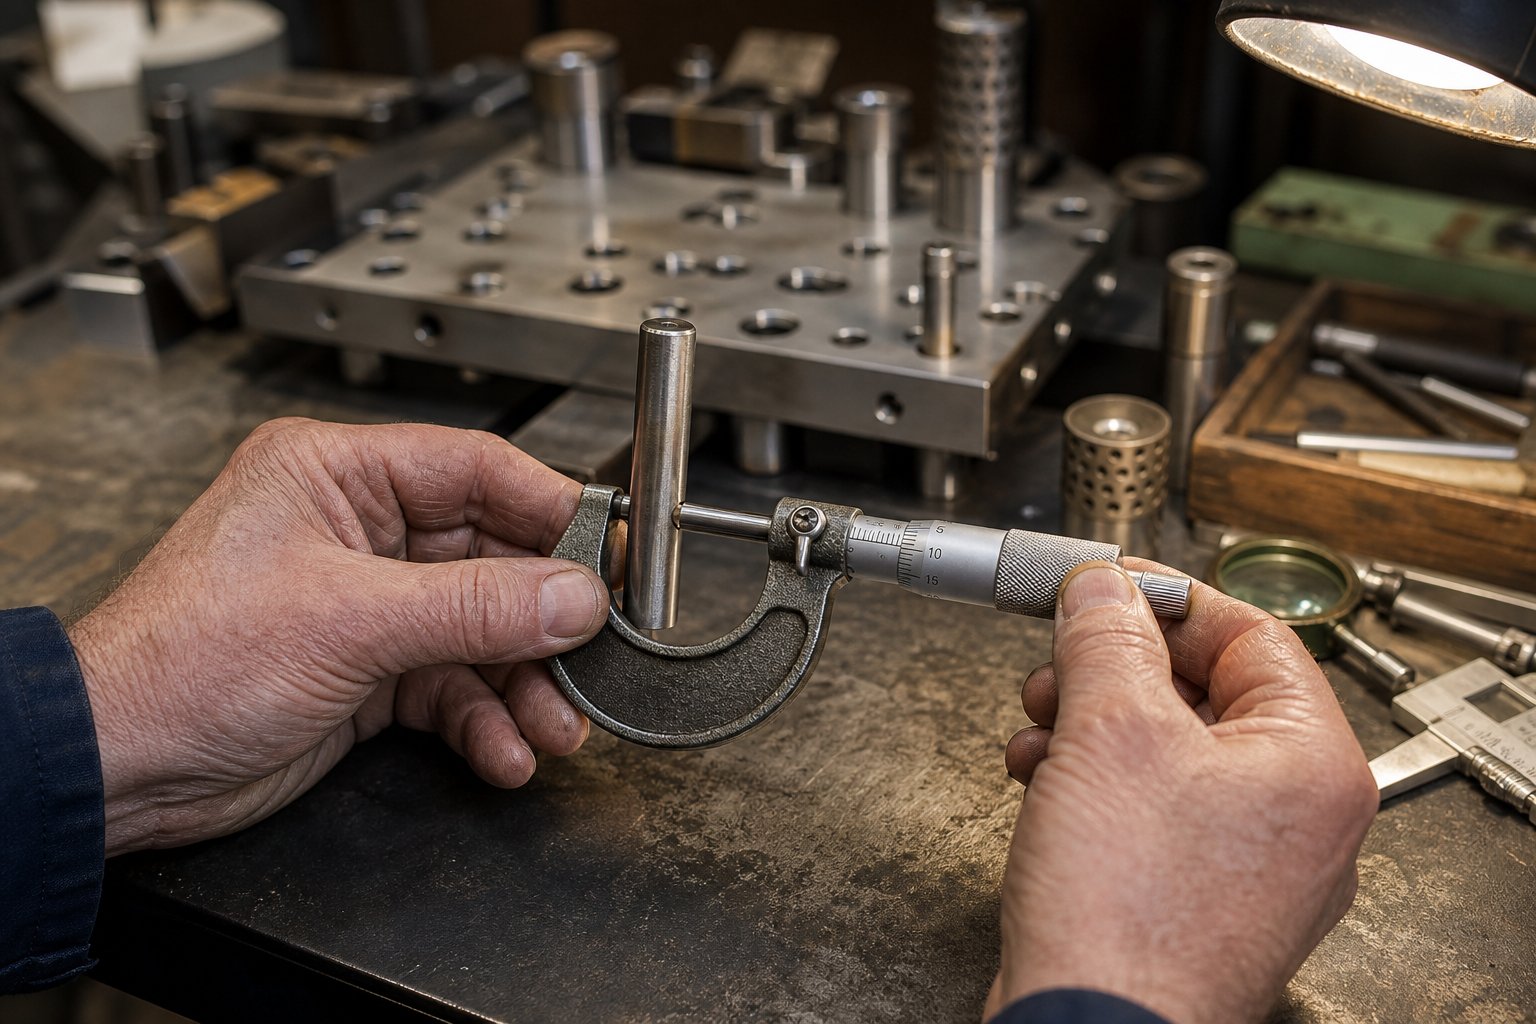
- Prečnik vođice- Mjerite mikrometrom na više tačaka duž radne dužine. Habanje se obično koncentriše na mjestu gdje čaura dodiruje klin na radnom nivou. Smanjenje za više od 0,0005 inča u odnosu na zamjenu nominalnih garancija.
- Prečnik otvora čahure- Koristite mjerač provrta da provjerite ID na vrhu, sredini i dnu. Ovalni ili konusni uzorci habanja ukazuju na neusklađenost ili prekomjerno bočno opterećenje.
- Pričvrstite-na-razmak čahure- Izračunajte na osnovu mjerenja zatika i čahure. Kada zazor dvaput premašuje originalnu specifikaciju, točnost dijela je ugrožena.
- Stanje kaveza kugličnih ležajeva- Tražiplava promjena boje ili oštećeni vrhovi zavrtnja, oba indikatora puzanja kaveza i klizni ležajevi.
- Ravnost cipela i paralelizam- Očistite obje strane cipela s indikatorom na površinskoj ploči. Provjerite ima li udubljenja, iskrivljenosti ili lokaliziranih niskih mjesta od opetovanog udarnog opterećenja.
- Stanje površine cipele- Pregledajte ima li napuklina, zarezivanja ili zamornih pukotina oko otvora za klinove i područja ugradnje stezaljki.
- Okomitost igle vodilice- Kada je pin instaliran, označite njegovu dužinu. Svaki nagib veći od 0,0002 inča po inču signalizira istrošenu bušotinu ili oštećenu cipelu.
- Tragovi na klinovima ili čaurama- Linije svijetle površine su normalne, ali žljebovi koji uvlače radnu površinu ukazuju na prekomjerna bočna opterećenja ili nepravilnu instalaciju čahure.
Podmazivanje i preventivno održavanje
Zahtjevi za podmazivanjem se oštro razlikuju po tipu čahure, a korištenje pogrešnog maziva jednako je štetno kao i korištenje nikakvog. Za sisteme vodiča kugličnih{1}}ležaja, mast se ne preporučuje. Budući da ove komponente matrice rade s negativnim zazorom, masnoća zadržava zagađivače koji se uzemljuju u kontaktne površine kotrljanja, uzrokujući ravne mrlje na ležajevima i ubrzano trošenje. Umjesto toga, koristite rafinirano mineralno ulje s aditivima za ekstremne{4}}pritiske i inhibitorima rđe, viskoziteta oko 290/340 SSU na 100 stepeni F.
Bronzane klizne{0}}čaure, s druge strane, tolerišu teža maziva i imaju koristi od periodičnog podmazivanja, posebno pod velikim opterećenjem. Samopodmazujućim grafitnim čaurama nije potrebno vanjsko podmazivanje u normalnim uvjetima, ali periodično čišćenje grafitnih džepova sprječava nakupljanje ostataka od štancanja koji blokiraju put maziva.
Intervali održavanja zavise od obima proizvodnje. -Progresivne operacije velike brzine koje izvode milione udaraca mjesečno zahtijevaju inspekciju svakih 250.000 do 500.000 pogodaka. Manji{7}}rad sa umjerenom upotrebom alata za izradu kalupa može se protegnuti na planirane kvartalne provjere. Kada postavljate intervale održavanja matrice, griješite na kraćoj strani dok ne uspostavite osnovnu stopu habanja za svaki određeni alat.
Kraj--Indikatori vijeka trajanja i vrijeme zamjene
Svaki set kalupa na kraju dostigne tačku u kojoj održavanje više ne vraća prihvatljive performanse. Prepoznavanje tog praga sprečava vas da ulijete rad u okvir koji ne može izdržati toleranciju bez obzira na to koliko pažnje dobija. Pazite na ove signale:
- Istrošenost igle vodilice se ne može ponovno brusiti- Pribadače istrošene više od 0,001 in. manje veličine se ne mogu vratiti. Zamjena je jedina opcija.
- Proširenje otvora čahure iznad klase tolerancije- Kada promjer provrta naraste preko maksimalnog dozvoljenog zazora čak i sa instaliranim novim klinom, sjedište čahure u papučici matrice također može biti oštećeno.
- Iskrivljenje papuče matrice premašuje kapacitet ponovnog mljevenja- Cipele se mogu ponovo brusiti kako bi se vratila ravnost, ali svako ponovno brušenje uklanja materijal i smanjuje visinu zatvarača. Kada se cipela izbrusi ispod svoje minimalne funkcionalne debljine, ona se savija pod opterećenjem i ne može se vratiti.
- Pukotine od zamora oko otvora za klinove ili montažnih rupa stezaljki kalupa- Pukotine se šire pod cikličnim opterećenjem. Napukla cipela predstavlja opasnost po sigurnost i mora se odmah povući.
- Uporno puzanje kaveza uprkos korektivnoj akciji- Ako odbojnici, podešavanja predopterećenja i promjena veličine komponenti ne uspiju riješiti puzanje kaveza, ukupna geometrija matrice se možda pomaknula izvan korekcije.
- Ponovljeno praćenje samo na jednoj strani- Jednostrano praćenje koje se vraća nakon zamjene klina i čahure ukazuje na neusklađenost otvora u samoj cipeli, stanje koje obično znači da ploča papuče više nije upotrebljiva.
Zamjena istrošenog seta matrica nije kvar. To je planirani prijelaz koji štiti kvalitetu dijelova i sigurnost presa. Pravi trošak trčanja nakon završetka-životnog-života nije sam set, već otpad, dorada i neplanirani zastoji koji se akumuliraju kada se poravnanje više ne može održavati. Znati kada povući set iz upotrebe također informira kako specificirate njegovu zamjenu, a dobijanje te specifikacije od samog početka je ono što odvaja brzu promjenu redoslijeda od-odložene inženjerske vježbe.
Kako odrediti i naručiti pravi set matrica
Povlačenje istrošenog kompleta matrica vas spašava samo ako je zamjena točno navedena od početka. Nejasne narudžbe za kupovinu dovode do povratnih-i-e-mailova, neusklađenih dimenzija i iznenađenja vremena isporuke koja zaustavljaju proizvodnju. Razlika između glatkog ponovnog naručivanja i frustrirajućeg ciklusa nabavke svodi se na to koliko u potpunosti unaprijed komunicirate svoje zahtjeve.
Informacije koje su vam potrebne prije naručivanja
Prije nego što kontaktirate bilo kojeg proizvođača kalupa za štancanje ili izvučete katalog, prikupite sve parametre koji utječu na odabir vašeg seta kalupa. Nedostatak čak i jednog detalja, poput raspona visine zatvarača ili preferencije čahura, prisiljava dobavljača da pogodi ili se vrati s pitanjima koja dodaju dane na vašu vremensku liniju.
Koristite ovu kontrolnu listu specifikacija kada tražite ponude za setove metalnih kalupa za štancanje:
- Specifikacije štampeNazivna tonaža -, tačka ocjenjivanja tonaže (mehaničke prese), dimenzije ležaja, minimalna i maksimalna visina zatvaranja, dužina hoda i udari u minuti.
- Die set footprint- potrebna dužina i širina na osnovu rasporeda trake, broja stanica i razmaka stezanja.
- Debljina cipele- na osnovu proračuna tonaže i ograničenja visine zatvarača. Navedite i gornji i donji ako se razlikuju.
- Konfiguracija vodiča- stražnji- stup, dijagonalni, četvero- ili središnji- stup, zajedno sa zahtjevima za prečnik igle i dužinu.
- Bushing type- kuglični-ležaj, bronzani klizni-ležaj ili samopodmazujući-u zavisnosti od brzine, opterećenja i održavanja.
- Stil montaže igle- pritisnite-prilagodite ili demontažu, i da li se igle montiraju u gornju ili donju cipelu.
- Materijal i tvrdoćaKategorija materijala za cipele -, površinska tvrdoća ako je potrebno i sve specifikacije za termičku obradu.
- Klasa tolerancije- standardno ili precizno, sa specifičnim oblačićima za paralelizam, okomitost i zazor-na-čahura.
- Detalji dijela i procesa- materijal radnog komada, debljina, složenost geometrije i očekivani obim proizvodnje tokom vijeka trajanja matrice.
- Posebni zahtjevi- ne-standardne lokacije iglica, preveliki format, dodatni mašinski obrađeni džepovi ili prilagođene karakteristike montaže.
Dovršavanje ove liste prije nego što podignete telefon eliminira najčešći izvor kašnjenja naručivanja. Također vam omogućava da uporedite ponude pod jednakim uvjetima kod više proizvođača matrica, jer svi cijene istu specifikaciju.
Standardni katalog naspram prilagođenih-inženjerskih kompleta matrica
Standardni kataloški kompleti se isporučuju brže i koštaju manje, ponekad dramatično. Iskustvo iz industrije iz Anchor Danly-a potvrđuje da specijalizovani proizvođači koji koriste ekonomiju obima i stručnost u proizvodnji dosljedno smanjuju troškove izgradnje ekvivalentnih kompleta u-kući. Za jednostavne aplikacije gdje se vaš otisak, tonaža i konfiguracija podudaraju s ponudom iz kataloga, nema razloga da idete po mjeri.
Prilagođeno{0}}konstruirani setovi kalupa postaju neophodni kada standardne dimenzije kompromituju vaš raspored alata. Možda vam je potreban ne-standardni omjer dužine-prema-širine za progresivnu matricu visoke-stanice, neuobičajeno postavljanje igle za čišćenje sistema napajanja ili debljine cipela izvan kataloških normi. Proizvodnja kalupa po narudžbi obično dodaje dvije do šest sedmica u odnosu na standardno vrijeme isporuke, ovisno o složenosti, ali rezultat je set koji odgovara vašoj aplikaciji bez kompromisa.
Postoji i srednji put. Neki inženjeri kupuju standardni set i obrađuju dodatne funkcije u-kući, skraćujući vrijeme isporuke dok i dalje dobijaju prilagođeni otisak matrice za štancanje metala. Ovaj hibridni pristup funkcioniše kada su modifikacije ograničene na džepove, rupe za tiple ili karakteristike montaže koje ne utiču na preciznost sistema vođica.
Procjena dobavljača za vašu aplikaciju
Ne nudi svaki proizvođač matrica istu dubinu mogućnosti. Kada procjenjujete proizvođače kalupa za štancanje, gledajte dalje od cijene i vremena isporuke kako biste procijenili tri faktora koji određuju dugoročnu-vrijednost:
- Precizne mogućnosti- Može li dobavljač održati klasu tolerancije koja vam je potrebna? Pitajte o njihovoj opremi za mljevenje, metodama inspekcije i da li daju izvještaje o dimenzijama uz pošiljku. Vodeći dobavljači rade prema ISO 9001:2015 sistemima i vrše u-procesu provjere dimenzija, a ne samo završnu inspekciju.
- Kvalitet materijala i sljedivost- Renomirani dobavljači koriste certificirane alatne čelike s dokumentiranim procesima toplinske obrade. Pitajte da li se uz gotov set prilažu certifikati materijala.
- Inženjerska podrška- Ovdje postaje jasan jaz između dobavljača kataloga i pravih partnera za proizvodnju matrica. Dobavljač koji jednostavno obrađuje ono što nacrtate je u redu za standardne narudžbe. Ali za dizajn-teških aplikacija koje uključuju složenu strukturu matrice, stroge zahtjeve za zazorom ili izazovan protok materijala, potreban vam je zajednički inženjering. Dobavljači voleYICHENpovežite inženjere alata sa prilagođenim rješenjima kalupa za štancanje s posebnom snagom u dizajnu-intenzivnih odluka oko strukture matrice, optimizacije zazora i protoka materijala, vrste podrške koja sprječava skupe redizajniranje nakon prvih proba proizvoda.
Cijena je bitna, ali jeftin set koji pokvari nakon djelića svog očekivanog vijeka trajanja košta mnogo više zastoja i zamjene nego kvalitetan set od sposobnog dobavljača. Procijenite ukupne troškove vlasništva: početna cijena plus održavanje plus očekivani vijek trajanja plus rizik otpada od granične preciznosti. Ta kalkulacija gotovo uvijek favorizira dobavljača sa jačom inženjerskom podrškom i strožom kontrolom procesa, posebno za proizvodne alate za koje se očekuje da isporuče milione dijelova tokom svog životnog vijeka.
Često postavljana pitanja o setovima kalupa za štancanje
1. Koja je razlika između kompleta matrice i kompletne matrice za štancanje?
Set matrica je strukturni okvir koji se sastoji od gornjih i donjih papuča matrice, vodećih klinova i čahura koji osigurava precizno poravnanje. Kompletna matrica za štancanje uključuje set matrica plus sve aktivne alate kao što su bušilice, gumbi za matricu, skidači i opruge koje zapravo seku ili formiraju metal. Možete mijenjati različite aktivne alate u i iz istog seta kalupa sve dok se zahtjevi otisaka i tonaže podudaraju, što standardne setove kalupa čini troškovno-efikasnim za radnje koje rade na više poslova.
2. Kako da biram između dva-i četiri-kompleta?
Izbor zavisi od tri faktora: kako materijal ulazi u kalup, koliko su teške sile štancanja i koliko čvrste treba da budu tolerancije delova. Dva kompleta-stražnjih stubova-ostavljaju prednji i bočni dio otvorenim za nesmetano uvlačenje trake u progresivnim kalupima, ali nude manju torzionu krutost. Četiri-skupa stubova daju maksimalnu krutost za teška slepljenja ili usko{5}kovanje sa uskim tolerancijama, ali ograničavaju širinu trake jer se materijal mora uvlačiti između uglovnih stubova. Za većinu-progresivnog rada velike brzine, konfiguracije povratnih-postova dobro obrađuju posao. Kada se tonaža poveća ili se tolerancije pooštre, prijeđite na četiri-post.
3. Šta su čahure kugličnih{1}}čaura u odnosu na bronzane čahure u setovima matrica?
Čaure kugličnog{0}}ležaja koriste precizne kuglice u kavezu za vođenje osovinice sa negativnim zazorom (prednapregnuto pristajanje), eliminišući slobodan hod i smanjujući trenje. Odgovaraju brzom{2}}progresivnom štancanju gdje je toplota od trenja neprihvatljiva. Brončane čaure rade kao klizni ležajevi sa raspoređenim površinskim kontaktom, podnose teška bočna opterećenja bolje od kugličnih ležajeva. Najbolje rade pri umjerenim brzinama gdje je malo trenja prihvatljivo u zamjenu za veću nosivost. Samopodmazujuća čahure sa ugrađenim grafitnim čepovima nude treću opciju za okruženja u kojima je redovno podmazivanje -nepraktično. Dobavljači poput YICHEN-a pružaju inženjersku podršku kako bi pomogli u odabiru pravog tipa čahura za specifične zahtjeve strukture matrice i zazora.
4. Kako da uskladim set kalupa sa mojom presom za štancanje?
Započnite tako što ćete zabilježiti svoje specifikacije štampe: nominalnu tonažu, dimenzije kreveta, raspon visine zatvarača i dužinu hoda. Izračunajte ukupnu silu štancanja sa sigurnosnom marginom od 20-30%, zatim odredite minimalni otisak matrice na osnovu širine trake i broja stanica. Odaberite debljinu papuče koja odgovara vašoj tonaži, provjerite da rezultujuća visina matrice odgovara rasponu visine zatvarača i potvrdite da ukupna težina ostaje unutar kapaciteta dizanja cilindra. Za mehaničke prese, također provjerite da je nominalna točka iznad vaše debljine materijala kako bi puna sila bila dostupna u trenutku kontakta.
5. Kada treba zamijeniti set kalupa za štancanje?
Zamijenite set matrice kada istrošenost vodećih klinova premašuje 0,001 in. manju veličinu i ne može se vratiti ponovnim brušenjem, kada proširenje otvora čahure pomakne zazor preko dvostruke originalne specifikacije, čak i sa novim klinovima, kada iskrivljenost papuče premašuje kapacitet ponovnog brušenja i cipele padnu ispod minimalne funkcionalne debljine, ili kada se napukline od zamora ili se pojave oko provrta svornjaka. Uporno jednostrano-praćenje koje se vraća nakon zamjene komponente također signalizira da je geometrija pločice za cipele pomaknuta izvan korekcije i da set treba povući iz upotrebe.




