


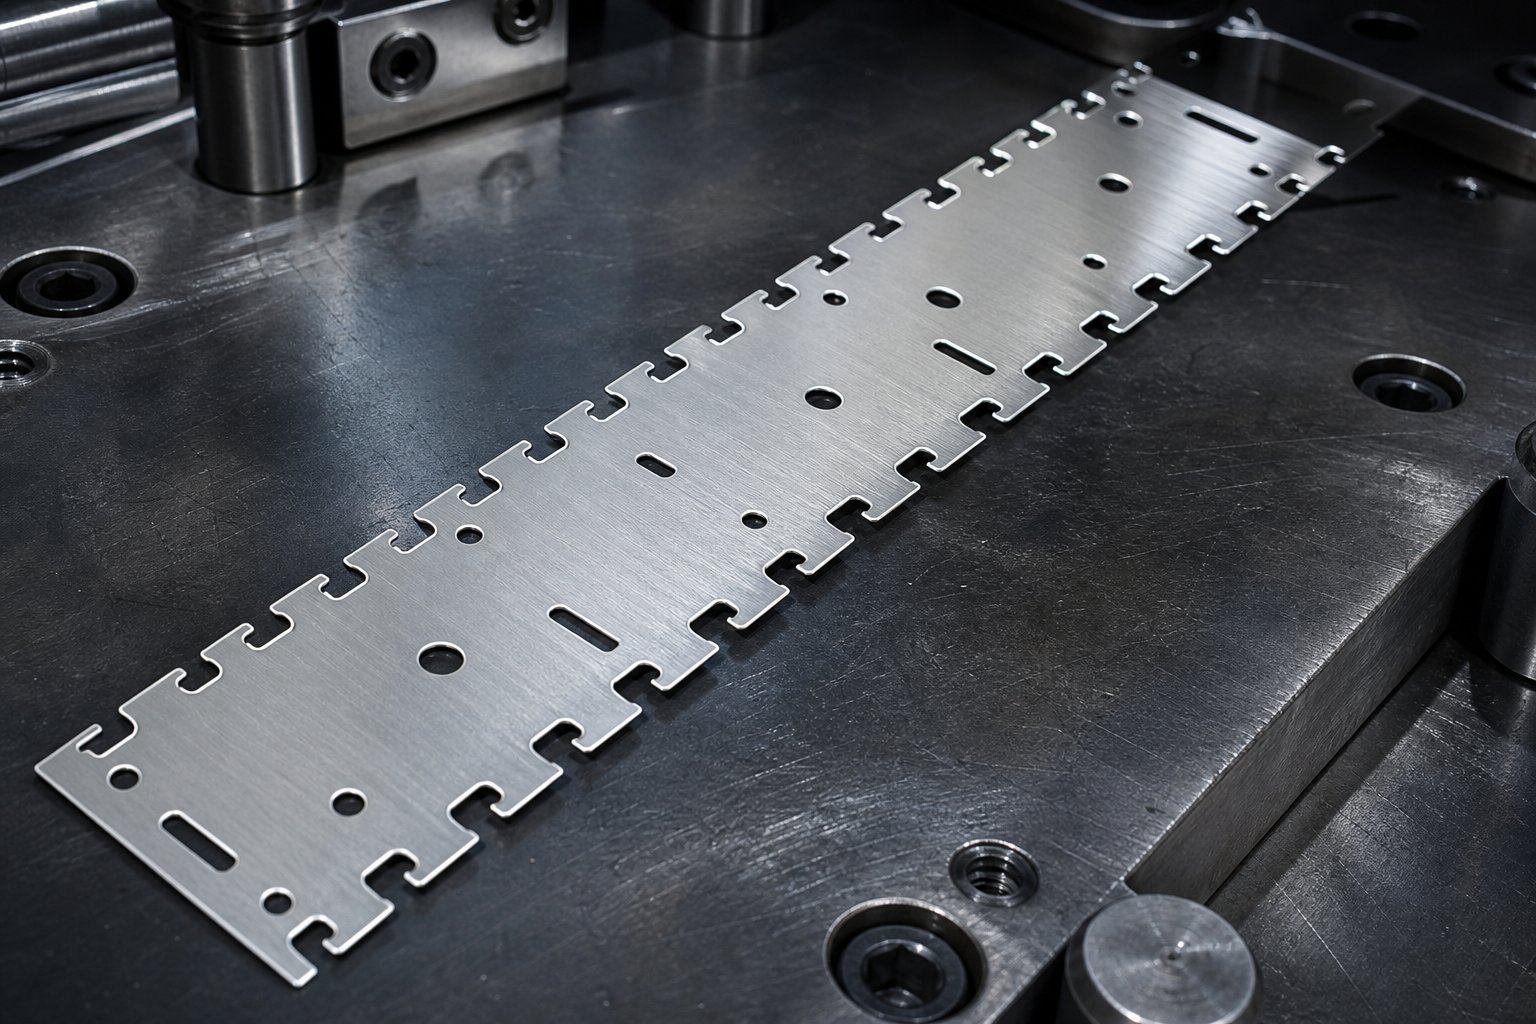
Razumijevanje obilaznih zareza u kalupima za progresivno štancanje
Zamislite metalnu traku koja juri kroz progresivnu matricu stotinama udaraca u minuti. Na svakoj stanici udarci probijaju, oblikuju i savijaju elemente u tu traku. Šta sprečava te sveže formirane karakteristike od sudara sa alatima na sledećoj stanici? Odgovor je, u mnogim slučajevima, premosni zarez.
Šta su premosni zarezi u progresivnim kalupima
Bypass urezi su namjerni izrezi napravljeni u nosaču trake koji stvaraju razmak za formirane elemente, podignute dijelove ili izbočenu geometriju dok traka napreduje kroz uzastopne matrice. Oni imaju drugačiju ulogu od zareza za nagib (ponekad se nazivaju francuskim zarezima), koji prvenstveno sprečavaju prekomjerno hranjenje i uklanjaju nagib ruba. Bypass urezi posebno omogućavaju traku da napreduje bez mehaničkih smetnji između završenog posla i nizvodnog alata.
Premosni zarez je namjerni otvor u nosaču trake progresivnog štancanja koji omogućava formiranim ili izbočenim elementima da prolaze kroz susjedne stanice bez kontakta s komponentama matrice, dostupno u dvije konfiguracije: negativno (materijal je uklonjen) i pozitivan (jezičak ostavljen netaknut za kasnije obrezivanje).
Svrha zaobilaznih zareza u štancanim matricamasvodi se na jednu stvar: neprekidno putovanje trakom. Bez njih, krivina ili udubljenje stvoreno na stanici tri mogu se zabiti u šinu podizača ili blok matrice na stanici četiri, uzrokujući zaglavljivanje, oštećenje alata ili otpadne dijelove.
Zašto je odabir tipa zareza bitan za napredovanje trake
Evo gdje odluka postaje zanimljiva. Negativni i pozitivni obilazni zarezi u matrici za štancanje od lima rješavaju isti problem čišćenja kroz suprotne strategije:
- Negativni zareziuklonite džep materijala od ruba trake prema unutra. Puž pada kroz matricu, a traka se nastavlja s otvorenim prozorom gdje je materijal nekada postojao.
- Pozitivni zareziostavite izbočeni jezičak na rubu trake koji se proteže prema van, stvarajući zazor pomicanjem, a ne uklanjanjem. Taj jezičak se skraćuje na kasnijoj stanici.
Izbor između negativnih i pozitivnih obilaznih zareza u kalupima za štancanje lima utiče na sve nizvodno: rukovanje otpadom, stabilnost trake, tonažu prese, tačnost registracije pilota i intervale održavanja matrice. Pogrešan poziv ovdje može prerasti u probleme uvlačenja, probleme sa neravninom ili prerano trošenje alata koje neće popraviti nijedna količina probnog podmetanja.
Ovaj vodič objedinjuje oba tipa zareza u jednu referencu, pokrivajući geometriju, interakcije materijala, profile sila, načine kvara i kriterije odabira tako da možete donijeti pouzdanu odluku o dizajnu prije nego što prvi udar udari čelik.
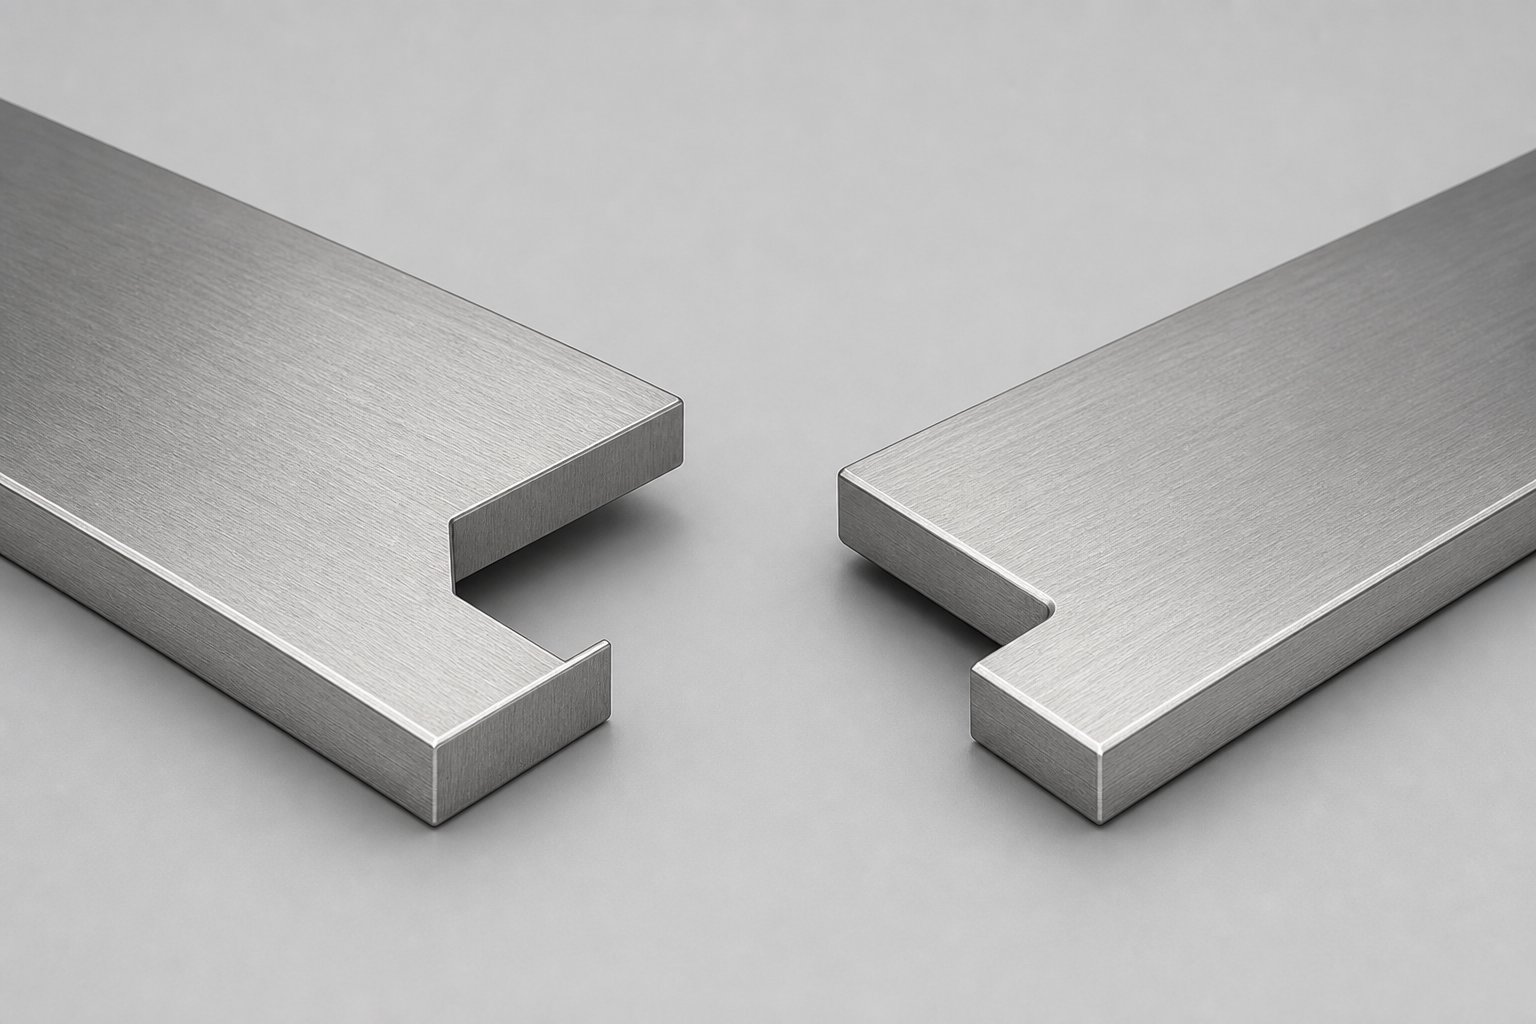
Geometrijski slom negativnih i pozitivnih profila zareza
Korisno je znati da jedan zarez uklanja materijal dok drugi ostavlja jezičak, ali to nije dovoljno za dizajn matrice. Potrebna vam je jasna prostorna slika svake geometrije, kako se nalazi u odnosu na pravac uvlačenja trake i kuda se probijač kreće. Ovi opisi vam daju mentalni model iz kojeg možete raditi čak i bez otiska ispred sebe.
Geometrija negativnog zareza i prostorna orijentacija
Zamislite da gledate dole u traku dok se ona hrani s lijeva na desno. Negativni obilazni zarez je pravougaoni ili trapezoidni džep izrezan prema unutra od ruba trake, okomito na smjer uvlačenja. Proboj se spušta okomito kroz traku, a uklonjeni puž izlazi prema dolje kroz odgovarajući otvor u bloku matrice.
Uobičajeni omjeri dubine-i-odnosa za negativne zareze padaju između 1:1,5 i 1:2,5, što znači da se zarez proteže u traku otprilike 40 do 65 posto njene dimenzije širine duž ose uvlačenja. Prednja i zadnja ivica džepa su općenito paralelne jedna s drugom i okomite na rub trake. U trapezoidnim varijantama, lagani ugao promaja od 2 do 5 stepeni na bočnim zidovima pomaže kod izbacivanja puževa i smanjuje habanje proboja. Uglovi radijusa na unutrašnjim uglovima obično se kreću od 0,5 do 1,0 puta debljine materijala kako bi se spriječilo pucanje pod naprezanjem u korijenu zareza.
Pozitivna geometrija zareza i konfiguracija jezičaka
Pozitivan zarez preokreće logiku. Umjesto da seče džep prema unutra, matrica seče oko jezička koji strši prema van iz ivice trake. Kada pogledate traku odozgo, vidite projekciju u obliku jezika- ili pravougaonika koja se proteže izvan originalne granice trake, orijentisana ili paralelno ili blago pod uglom u odnosu na smjer kretanja.
Širina jezička je tipično 1,5 do 3 puta veća od debljine materijala, a njegova dužina (mjereno od ruba trake prema van) kreće se od 3 do 6 mm ovisno o potrebnom razmaku na susjednim stanicama. Ova izbočena geometrija prolazi preko ili pored nizvodnih komponenti alata, pružajući slobodan prostor za formirane elemente ispod. Jezičak ostaje povezan s nosačem trake sve dok ga posebna stanica za podrezivanje ne striže u ravni, pri čemu se perforacija kreće okomito prema dolje, baš kao standardna operacija perforiranja.
Ključni dimenzionalni parametri za oba tipa
Namjena zaobilaznih zareza za oblikovanje lima postaje jasnija kada se uporede njihove dimenzionalne karakteristike jedna pored druge. Sljedeća tabela organizira kritične parametre za negativne i pozitivne zareze premosnicematrice za štancanje za oblikovanje limatako da ih možete referencirati tokom planiranja rasporeda traka.
| Parametar | Negative Notch | Positive Notch |
|---|---|---|
| Smjer uklanjanja materijala | Prema unutra od ivice trake | Okolni rezovi ostavljaju jezičak prema van |
| Tipična dubina (u traku) | 40-65% širine zareza duž feeda | N/A (kartica projektuje prema van) |
| Širina jezička/džepa (duž kanala) | 1,5-2,5x dubina | 1,5-3x debljina materijala |
| Dužina projekcije jezička | N/A | 3-6 mm iza ruba trake |
| Bočni ugao | 0-5 stepeni (nacrt za otpuštanje puževa) | 0 stepeni (ravni posmičući zidovi) |
| Ugaoni radijusi | 0,5-1,0x debljina materijala | 0,25-0,5x debljina materijala |
| Smjer izlaska puževa/otpada | Dolje kroz blok matrice na stanici zareza | Dolje na kasnijoj trim stanici |
| Orijentacija u odnosu na hranu | Džep okomit na smjer uvlačenja | Jezičak paralelan ili pod uglom u pravcu kretanja |
Obratite pažnju da se specifikacija radijusa ugla razlikuje između ova dva tipa. Negativni zarezi zahtijevaju veće radijuse jer traka mora nositi opterećenje preko smanjenog poprečnog-osjeka u korijenu zareza. Pozitivni uglovi sa zarezima nose manji strukturalni rizik jer okolna ivica trake ostaje netaknuta sve dok se obrezivanje ne dogodi nizvodno.
Ovi geometrijski odnosi postavljaju pozornicu za dublje pitanje: kako svaka konfiguracija rješava otpad koji stvara, i šta to znači za stabilnost trake tokom{0}}brzine unošenja?
Kako vrsta zareza utječe na upravljanje otpadom i dizajn nosača trake
Otpaci ne nestaju samo tako. Svaki obilazni zarez proizvodi otpadni materijal u nekom trenutku u napredovanju, a vrijeme stvaranja tog otpada ima direktan utjecaj na to koliko će vaša traka ostati stabilna tokom hranjenja. Razlika između negativnih i pozitivnih zareza je u suštini pitanje kada i gdje taj otpad izlazi iz sistema.
Tok otpada i upravljanje puževima prema tipu zareza
Negativni zarezi stvaraju diskretnu zarezu pri svakom pritisku pritiska. Taj puž pada prema dolje kroz reljefni džep u bloku matrice i mora izaći čisto, bilo da padne u žlijeb za otpad ili ga izguraju oprugom{1}}ejektori. Ako se puž zaglavi ili odskoči, može završiti između površine udarca i trake pri sljedećem udaru, uzrokujući dvostruke udarce, tragove puževa na dijelu ili čak oštećenje udarcem. Odgovarajuće strategije zadržavanja puževa poput vakuumskih priključaka, pozitivnih nokauta ili konusnih otvora matrice postaju bitne pri visokim stopama hoda.
Pozitivni zarezi imaju potpuno drugačiji pristup. Budući da jezičak ostaje pričvršćen za traku kroz međustanice, ne stvara se otpad dok ga namjenska stanica za obrezivanje ne odsiječe kasnije u progresiji. Ova strategija odloženog otpada zadržava ivicu trake duže netaknutom, što doprinosi stabilnosti uvlačenja. Kompromis? Morate planirati razmak na svakoj stanici između točke stvaranja zareza i trim stanice tako da se izbočeni jezičak ne sudara s blokovima kalupa, podizačima ili gornjim sklopovima proboja. U složenim progresijama oblikovanja metala sa malim razmakom stanica, to planiranje čišćenja može potrošiti vrijednu nekretninu.
Konfiguracije nosača trake i kompatibilnost sa zarezima
Noseća mreža drži sve zajedno kako traka napreduje, a njena konfiguracija direktno utiče na to koji tip zareza najbolje funkcioniše. Asprincipi dizajna noseće trakeNaglasite, nosač mora ostati dovoljno jak da se odupre savijanju tokom hranjenja, a da pritom omogućava dijelovima da se slobodno kreću od stanice do stanice. Postavljanje ureza ili pojačava ili podriva tu ravnotežu.
- Nosač ivice (jednostrano-):Uparuje se prirodno s negativnim zarezima. Budući da nosač ide duž jedne ivice trake, izrezivanje džepa na toj ivici za zaobilazni razmak je jednostavno. Puž izlazi čisto, a preostala širina nosača i dalje pruža adekvatnu snagu uvlačenja. Pozitivni jezičci bi stršili prema van i rizikovali bi ometanje vodilica ili podizača stoke.
- Centralni nosač:Nudi veću fleksibilnost za oba tipa zareza. Zarezi za premosnicu nalaze se na vanjskim rubovima dalje od strukturalne središnje mreže, tako da ili negativni džepovi ili pozitivni jezičci mogu raditi ovisno o zahtjevima za razmakom. Softver za ugniježđenje materijala za optimizaciju dužine materijala često daje prednost središnjim nosačima jer omogućavaju čvršći razmak između dijelova-do-a bez žrtvovanja integriteta nosača.
- Dvostruki nosač (obe ivice):Obično koristi negativne zareze na jednoj ili obje ivice. Dvostruki-aranžman nosača pruža dovoljnu strukturnu redundantnost da uklanjanje materijala sa ivice ne ugrozi stabilnost uvlačenja. Ova konfiguracija odgovara teškim-kabinama gdje modul čelika zahtijeva čvršće nosače kako bi se spriječilo savijanje između stanica za podizanje.
Praktično pravilo: ako se vaš nosač mora vertikalno savijati između stanica kako bi se prilagodio formiranim elementima na različitim visinama, negativni zarezi smanjuju poprečni-presjek nosača i mogu oslabiti tačke savijanja. Pozitivni zarezi čuvaju taj poprečni-presjek duže, što ih čini sigurnijim za dizajne rastezljive mreže ili nosača petlje koji moraju preživjeti ponovljene cikluse savijanja bez loma.
Ipak, stabilnost trake je samo dio jednačine. Sam materijal ima mišljenja o tome koju geometriju zareza može tolerirati, a ta mišljenja postaju sve glasnija kako se granica popuštanja penje.
Svojstva materijala koja pokreću odabir tipa zareza
Blaga čelična traka pri granici tečenja od 200 MPa ponaša se vrlo drugačije u kutu zareza od dvofazne-fazne klase 980 koja prelazi 700 MPa. Geometrija koja savršeno funkcionira u jednom materijalu može puknuti pri prvom udarcu u drugom. Razumijevanje interakcije mehaničkih svojstava s koncentracijama naprezanja u zarezima je ono što odvaja pouzdani raspored trake od onog koji stvara kante za otpad pune polomljenih nosača.
Snaga tečenja i koncentracija naprezanja u zarezu
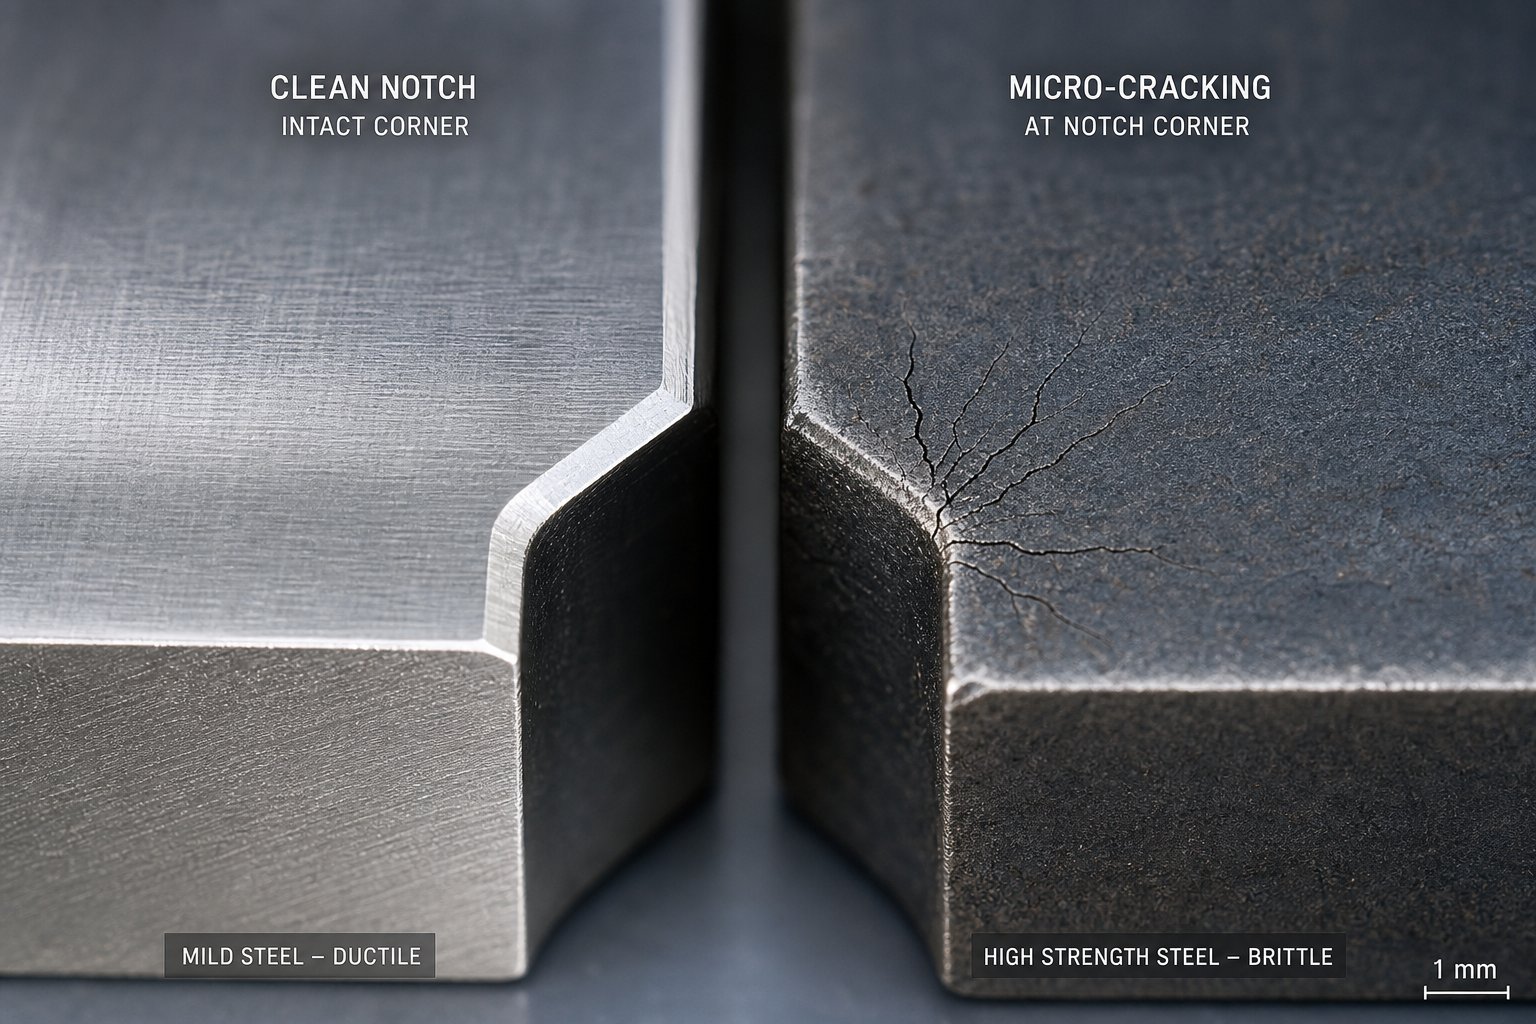
Svaki zarezni kut djeluje kao podizač naprezanja. Kada se traka pod zatezanjem kreće naprijed, smanjeni poprečni-presjek na negativnom zarezu koncentrira napon na unutrašnjem radijusu. Što je taj polumjer oštriji, to je veći lokalni množitelj naprezanja. Za nisko{4}}ugljične čelike s granom tečenja ispod 300 MPa, materijal može apsorbirati ovu koncentraciju kroz lokalizirani plastični protok bez pucanja. Rezerve duktilnosti su dovoljno velike da se korijen zareza blago deformiše i preraspoređuje opterećenje.
Popnite se iznad 500 MPa i situacija se mijenja. Granica tečenja čelika u AHSS klasama ostavlja manje prostora između elastičnog ponašanja i loma. Kao što jeSmjernice AHSS Insightsobjasnite, sile oblikovanja moraju premašiti granicu tečenja da bi došlo do plastične deformacije, ali kod visokih- stupnjeva čvrstoće jaz između popuštanja i pucanja se značajno sužava. Negativni ugao zareza koji je dobro funkcionirao u mekom čeliku sada postaje mjesto inicijacije pukotine u DP 780 ili TRIP 980. Faktor koncentracije naprezanja na oštrom korijenu zareza može doseći 2,5 do 3,0x nominalnu napetost trake, potiskujući lokalno naprezanje daleko preko granice loma.
Pozitivni zarezi zaobilaze veliki dio ovog problema. Budući da ivica trake ostaje netaknuta kroz međustanice, koncentracije naprezanja ostaju niže tokom hranjenja. Sam jezičak nosi minimalno opterećenje, pa čak i ako su njegovi osnovni uglovi relativno oštri, ne vide iste vlačne sile koje podnosi korijen negativnog zareza.
Efekti učvršćivanja rada na integritet zareza
Stvrdnjavanje deformacijom dodaje još jedan sloj složenosti. Kako se materijal deformiše u kutu zareza tokom slepljivanja, on se lokalno stvrdnjava, povećavajući čvrstoću, ali smanjujući preostalo izduženje u toj zoni. n-vrijednost, ili eksponent očvršćavanja, određuje koliko brzo dolazi do ovog jačanja. Istraživanje ponašanja učvršćivanja deformacijom pokazuje da veće vrijednosti n- ravnomjernije distribuiraju deformaciju, smanjujući sklonost lokaliziranom stanjivanju.
Za negativne zareze, ovo je važno u dva trenutka. Prvo, tokom samog poteza slepljivanja, zona smicanja na obodu zareza se stvrdne kako se proboj probija. Drugo, tokom svakog sljedećeg ciklusa dodavanja, napetost trake povlači tu već-očvrsnu zonu. Materijali sa malim izduženjem i niskim vrijednostima n-, kao što su martenzitni čelici, iscrpljuju svoj budžet duktilnosti na kutu zareza za vrijeme sljepljivanja i nemaju ništa više za prilagođavanje naprezanja uvlačenja. Rezultat je pucanje rubova koje se širi prema unutra od korijena zareza kroz stotine poteza.
Pozitivni zarezi različito nailaze na stvrdnjavanje rada. Formacija jezičaka stvara srezanu ivicu, ali ta ivica štrči prema van gdje ne nosi napetost uvlačenja. Kritični presjek nosača- ostaje pune širine i nedeformisan, čuvajući svoj izvorni kapacitet istezanja za strogo-progresiju velike brzine.
Smjernice za odabir materijala za svaku vrstu zareza
Modul elastičnosti metala kao što je čelik ostaje relativno konstantan oko 200-210 GPa bez obzira na klasu, što znači da se povratna energija i energija elastične deformacije u zarezu ponašaju slično kod svih vrsta čelika. Ono što se dramatično mijenja je koliko plastični naprezanje materijal toleriše prije loma. Ovi pragovi vode prilagođavanja dizajna zareza:
- Granica tečenja ispod 300 MPa (meki čelik, EDDS):Oba tipa zareza rade pouzdano. Prihvatljivi su radijusi uglova negativnih zareza od 0,5x debljine materijala. Nisu potrebne posebne modifikacije geometrije.
- Granica tečenja 300-550 MPa (HSLA, BH klase):Negativni zarezi ostaju održivi, ali zahtijevaju radijuse uglova od najmanje 1,0-1,5x debljine materijala. Nadgledajte pucanje rubova nakon produženih ciklusa proizvodnje. Pozitivni zarezi su poželjni kada izduženje padne ispod 18%.
- Granica tečenja 550-800 MPa (DP 590, DP 780, TRIP čelici):Pozitivni zarezi toplo se preporučuju. Ako su potrebni negativni zarezi, povećajte radijuse uglova na 2,0x debljinu materijala i razmotrite trapezoidne profile kako biste rasporedili naprezanje na šire zone. Stvrdnjavanje na zareze na korijenima ubrzava nastanak pukotina.
- Granica tečenja iznad 800 MPa (DP 980, MS 1200+, CP razredi):Pozitivni zarezi su podrazumevani izbor. Negativni zarezi rizikuju lom nosioca osim ako radijusi ne prelaze 2,5x debljinu materijala sa poliranim površinama zareza kako bi se eliminisala mjesta nukleacije mikro-napuklina. Ukupno elongacija ispod 10% čini preživljavanje negativnog zareza malo vjerojatnim pri stopama proizvodnog udara.
- Legure aluminijuma (5xxx, 6xxx serije):Niži modul elastičnosti (otprilike 70 GPa) znači veći elastični povratak na uglovima zareza. Pozitivni zarezi to bolje rješavaju jer rub trake ne doživljava ciklično savitljivo opterećenje na smanjenom presjeku.
Kriva naprezanja{0}}naprezanja govori cijelu priču. Kada crtate napon tečenja u odnosu na ukupno istezanje vašeg materijala, gledate na omotač onoga što korijen zareza može preživjeti. Materijali u gornjem-lijevom kvadrantu te grafike, visoke čvrstoće sa malim izduženjem, zahtijevaju pozitivne strategije zarezivanja ili negativne geometrije sa velikim radijusom sa površinskim{4}}kontrolama završne obrade koje prevazilaze standardnu praksu.
Ove odluke{0}}pokrenute materijalom imaju direktnu posljedicu na učitavanje štampe. Tvrđi materijali odolijevaju agresivnijem rezanju, a izbor između uklanjanja materijala sada i obrezivanja jezičaka kasnije preoblikuje način na koji se sile rezanja distribuiraju po kalupu.
Razmatranja sila rezanja i životnog vijeka matrice za svaki tip zareza
Svaki udarac koji dodirne traku troši dio vašeg ukupnog budžeta za tonažu štampe. Negativni i pozitivni zarezi zaobilaženja koriste taj budžet na fundamentalno različite načine, a razlika oblikuje sve, od stope habanja proboja do toga koliko često planirate cikluse ponovnog brušenja.
Profili sile rezanja za negativne udarce
Proboj s negativnim zarezom vrši potpuno smicanje perimetra pri svakom pojedinačnom udaru. Sila popuštanja koja je potrebna za odvajanje poluge od trake slijedi standardnu formulu za zatvaranje: perimetar rezanja pomnožen debljinom materijala pomnožen otpornošću na smicanje. Za tipičan negativni zarez veličine 8 mm širine i 12 mm dubine u hladno valjanom čeliku od 1,2 mm sa čvrstoćom na smicanje od 350 MPa, koji radi na otprilike 3,4 kN po zarezu, po potezu, u svakom ciklusu bez izuzetka.
Asprogresivni proračuni tonažeOvo opterećenje morate dodati svakoj drugoj operaciji koja se odvija istovremeno: bušenje pilotskih rupa, rezovi po perimetru dijelova, pritisak odstranjivača opruge i stanice za formiranje, sve se slažu jedna na drugu. U matrici sa četiri negativna premosna ureza, to je dodatnih 13 do 14 kN dodanih na istoj poziciji udarca u kojoj već pucaju vaši najteži udarci. Kumulativni efekat zaoštrava marginu tonaže i povećava vršno opterećenje na spoju za presovanje.
Obrasci habanja na alatu sa negativnim zarezima odražavaju ovu konstantnu potrebu za punim-smicanjem. Rezne ivice doživljavaju ravnomjerno abrazivno trošenje po cijelom perimetru, uz ubrzanu degradaciju na uglovima gdje je koncentracija naprezanja najveća. Uglovi radijusi se troše brže od ravnih ivica, što znači da korijen zareza prvo gubi svoju dizajniranu geometriju, što je upravo tamo gdje vam je najpotrebnije za integritet trake.
Strategija distribuirane sile sa pozitivnim zarezima
Pozitivni zarezi dijele njihov ukupan rad rezanja na dvije odvojene stanice. Na početnoj stanici, samo djelomični rezovi po obodu stvaraju obris jezička, obično šišajući dvije ili tri strane, a ostavljajući jezičak spojenim na svojoj osnovi. Konačna stanica za obrezivanje rukuje preostalim rezom kako bi odvojila jezičak kasnije u progresiji.
Ova distribucija nudi stvarnu prednost: umjesto jednog teškog smicanja, dobijate dva lakša razmaknuta u kalupu. Početni rezovi bi mogli potrošiti 60 posto ukupne sile, a trim stanica će nositi preostalih 40 posto. Budući da se ove stanice nalaze na različitim pozicijama duž dužine matrice, njihove sile se ne slažu pod istim uglom pritiska. Dizajneri koji balansiraju tonažu preko rasporeda trake, kao što je preporučeno u progresivnim istraživanjima performansi matrice, cijene ovu fleksibilnost. Smanjuje vršno trenutno opterećenje i pomaže u održavanju centra pritiska --pritiska matrice bliže tački spajanja presa.
Habanje proboja na stanicama sa pozitivnim zarezima obično je manje ozbiljno po komponenti jer svaki proboj reže manje perimetra po udaru. Trim proboj, koji radi protiv malog poprečnog presjeka -jezika, podnosi djelić sile koju trpi pun negativni zarez.
Press Tonnage Budgeting and Die Life Implications
Praktični učinak se očituje u intervalima održavanja i troškovima alata. Evo kako se ova dva pristupa upoređuju po ključnim operativnim parametrima:
| Parametar | Negative Notch | Positive Notch |
|---|---|---|
| Sila po potezu (po zarezu) | Potpuno smicanje perimetra svaki ciklus | Podijelite na dvije stanice (tipično 60/40) |
| Maksimalni doprinos tonaži | Direktno dodaje najvećem opterećenju stanice | Distribuira po dužini progresije |
| Uzorak habanja | Ujednačeno habanje perimetra, ubrzano u uglovima | Lakše trošenje po udarcu, dvije komponente za praćenje |
| Tipičan interval ponovnog mljevenja | 80.000-120.000 udaraca | 120.000-180.000 udaraca po stanici |
| Preporuka materijala za bušenje | D2 minimum; PM-M4 ili karbid za AHSS | D2 adekvatan za većinu aplikacija |
| Preferirani premaz | TiAlN ili DLC za uglove visokog{0}}habanja | TiN dovoljan za umjerene zahtjeve |
| Koncentracija naprezanja u bloku | Viši (puni puž se gura kroz svaki udarac) | Niže po stanici; trim matrica vidi minimalno opterećenje |
| Utjecaj na planiranje kapaciteta štampe | Troši više dostupne tonažne marže | Očuva marginu za složene formacijske stanice |
Za produženje vijeka matrice, proboji s negativnim zarezima imaju najviše koristi od naprednih premaza kao što su TiAlN ili DLC koji se nanose na sve površine rezanja, s posebnom pažnjom na radijuse uglova. Zakazivanje ponovnog brušenja treba pratiti intervale -brojanja poteza umjesto da čeka da visina šiljaka signalizira degradaciju. Precizni profili na ovim probojima se često proizvode ili obnavljaju pomoću EDM obrade žice, koja daje čvrste geometrije uglova i završne obrade površine koje su otporne na prerano lomljenje.
Za razliku od toga, alati sa pozitivnim zarezima zahtijevaju manje agresivne strategije premazivanja jer svaki pojedinačni udar ima manje kumulativnog rada. Kompromis je u tome što održavate dva odvojena seta udaraca umjesto jednog. Ukupni inventar alata se povećava, ali svaka komponenta traje duže i manje košta ponovno brušenje.
Pitanje sile ima direktnu posljedicu nizvodno koja nadilazi matematiku tonaže. Način na koji se zarez ponaša pod ovim ponovljenim opterećenjima tokom hiljada udaraca određuje koji se načini kvara prvi pojavljuju, a ti kvarovi izgledaju vrlo različito ovisno o tome koji tip zareza ste odabrali.
Uobičajeni načini kvara i rješavanje problema prema tipu zareza
Budžeti tonaže i predviđanja istrošenosti izgledaju čisto na papiru. Proizvodnja ima druge planove. Svaki tip premosnog zareza kvari se na svoj karakterističan način, a ako ne prepoznate simptome rano, manja smetnja na stanici tri postaje potpuni sudar do stanice devet. Znajući koji kvarovi pripadaju kojoj geometriji zareza skraćuje vaše dijagnostičko vrijeme na pola tokom isprobavanja i sprečava neplanirane zastoje da ne izjedaju vaš raspored trčanja.
Pozitivni kvarovi u zarezima i prevencija povlačenja puževa
Najremetniji način kvara za pozitivne zareze je povlačenje puževa na trim stanici. Kada udarac oslobodi izbočeni jezičak, odsječeni puž se može prilijepiti za prednju stranu udarca i vratiti se u stazu trake pri povratnom udaru. Kao što istraživanje izvlačenja puževa objašnjava, zarobljeni zrak između puževa i čeone strane stvara vakuumsku zaptivku tokom izvlačenja. Metal se ponaša kao elastomer oko perimetra proboja, a teška maziva samo pojačavaju djelovanje brtvljenja. Jedan izvučeni puž koji se povlači natrag na traku može oštetiti svaku nizvodnu stanicu u alatu.
Nekoliko faktora čini pozitivne trim stanice posebno ranjivim na ovaj problem:
- Mali poprečni{0}}presjek kartice:Trim puževi od pozitivnih zareza su tanki i lagani, što ih čini lakšim za zadržavanje vakuuma ili magnetizma na prednjoj strani udarca. Za razliku od većih puževa koji imaju dovoljno mase da se slobodno ispuste, ovi komadi se drže.
- Veliki razmaci rezanja:Kada je razmak između trim perfora i dugmeta matrice velikodušan za duži vijek trajanja alata, uložak postaje nešto manji od otvora matrice. Gubi kompresiju koja bi ga inače držala pritisnutom u dugmetu matrice.
- Magnetizirani alat:Nakon površinskog brušenja, bušilice zadržavaju preostali magnetizam koji privlači olovke od željeza. Demagnetizacija svih komponenti kalupa nakon ponovnog brušenja je neophodna, ali se često zanemaruje.
Strategije prevencije uključuju odzračivanje lica trim bušotine s malim otvorom za zrak da se prekine vakuum, korištenje igle za izbacivanje s oprugom-koje potiskuju zavojnicu tokom povlačenja proboja, ili instaliranje obrnutih-konusnih dugmadi koja drže utor u kompresiji dok prolazi kroz matricu. Za vrlo male jezičke, vakuumska jedinica postavljena ispod dugmeta matrice može aktivno povući puževe prema dolje i dalje od udarca.
Osim povlačenja puževa, pozitivni zarezi pate od savijanja jezičaka tokom napredovanja uvlačenja. Ako se izbočeni jezičak zakači za šinu vodilicu, podizač ili komponentu matrice tijekom kretanja trake, skreće se prema dolje ili u stranu. Savijeni jezičak mijenja efektivnu širinu trake na toj lokaciji, što može uzrokovati da se traka veže u kanalima za vođenje ili da se pomakne bočno. Kada sljedeći pilot pin uđe u svoju rupu, traka više nije u predviđenom položaju i dobijate pogrešnu registraciju koja spaja stanicu sa stanicom.
Premala geometrija kartice stvara suptilniji problem. Ako dužina projekcije jezička ne pruža dovoljan razmak pored alata susjedne stanice, djelomični kontakt tokom uvlačenja može primijeniti bočnu silu na traku. Ova sila je mala pri svakom pojedinačnom udaru, ali tokom hiljada ciklusa proizvodi progresivni bočni pomak koji se pokazuje kao izdužene pilot rupe i izvan-obilježja središnjeg dijela.
Negativni kvarovi zareza i uzroci izobličenja trake
Negativni zarezi ne uspijevaju drugačije jer se njihova oštećenja nakupljaju u samom nosaču, a ne u jezičku za jednokratnu upotrebu. Najčešći kvar je izobličenje trake zbog prevelike dubine zareza. Kada džep ukloni previše materijala sa ruba trake, preostali poprečni presjek nosača-ne može odoljeti napetosti uvlačenja bez savijanja ili grlića. Traka razvija vidljivo suženje na svakoj lokaciji ureza, a preko progresivnih stanica ovo sužavanje se akumulira u mjerljivu grešku{4}}dužine visine.
Pukotine na ivicama su ozbiljnija prijetnja, posebno kod materijala očvrsnutih ili visoko{0}}čvrstih materijala. Ugao sa zarezom koncentriše vlačni napon tokom svakog impulsa dodavanja. U materijalima koji su već bili podvrgnuti deformacijskom očvršćavanju kroz prethodnu obradu kotura ili uzvodno formiranje stanica, preostala duktilnost na korijenu zareza može biti skoro iscrpljena. Pukotine počinju na radijusu unutrašnjeg ugla i šire se prema unutra prema središnjoj liniji nosača sa svakim ciklusom hoda. Možete pokrenuti 10.000 dobrih dijelova prije nego što pukotina dostigne kritičnu dužinu, kada se nosač u potpunosti odvoji i traka se zaglavi.
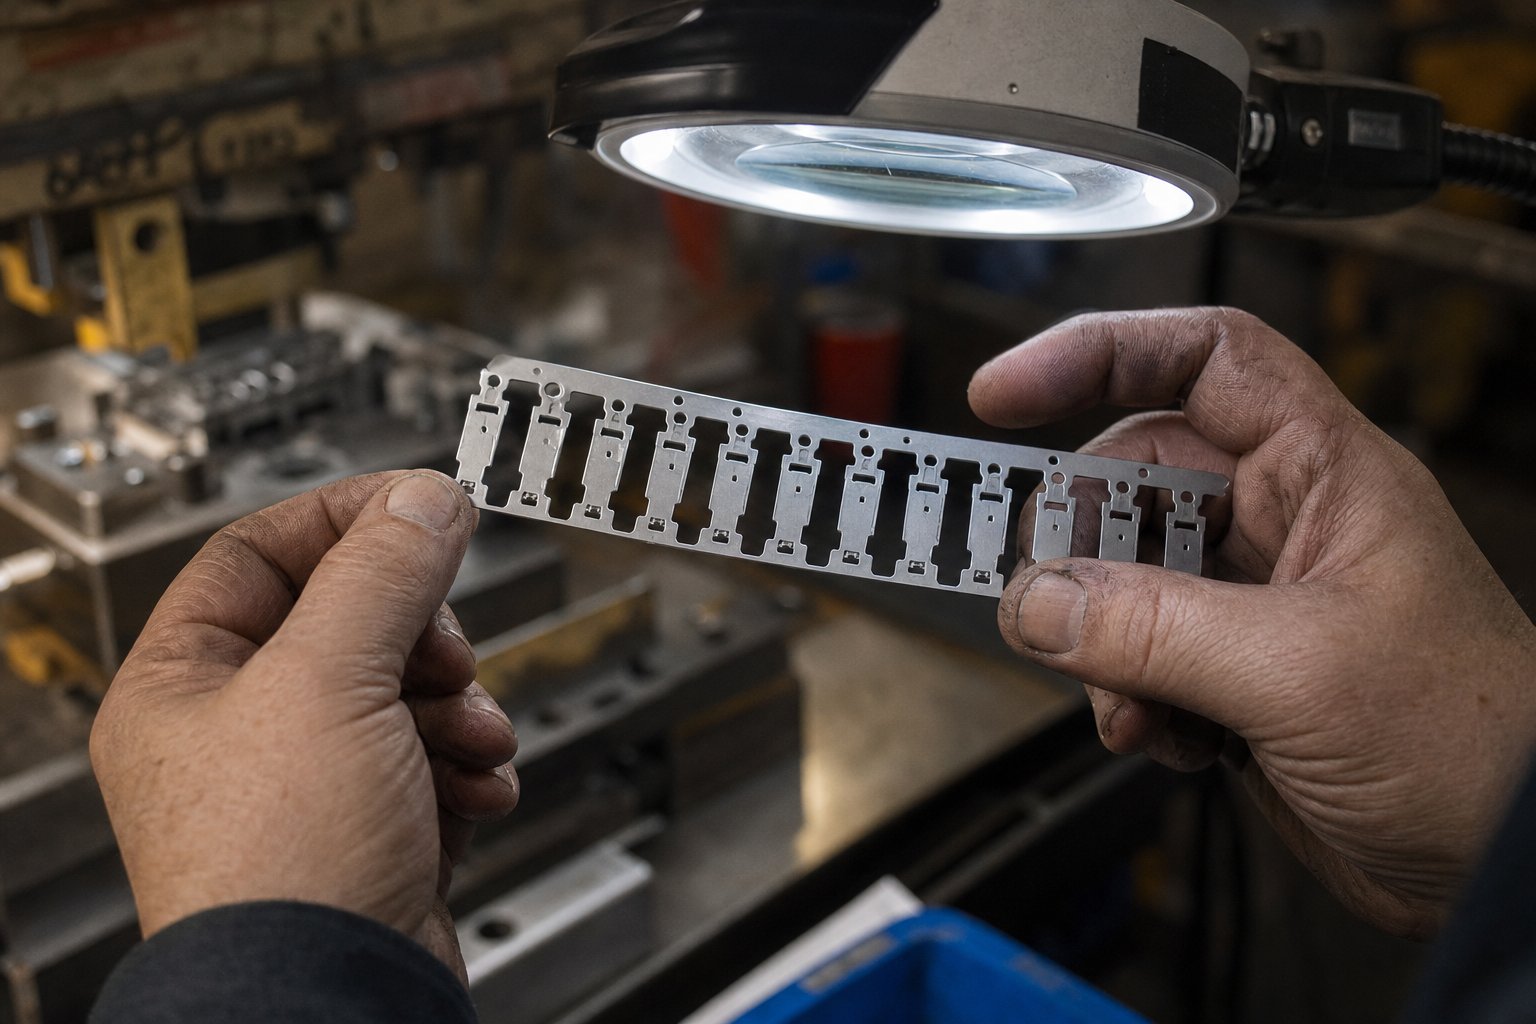
Materijali blizu svoje tačke popuštanja čelika pod normalnom napetošću su najranjiviji. Kombinacija faktora koncentracije napona od 2,5-3,0x na korijenu zareza plus ciklično opterećenje od pokreta-i povratnog kretanja stvara scenario zamora. Pukotina raste u malom prirastu po udaru, nevidljiva golim okom sve dok nosač ne pokvari katastrofalno. Provjeravanjem ruba trake sa povećanjem u redovnim intervalima tokom isprobavanja to se može uočiti rano.
Sužavanje trake od negativnih zareza također uzrokuje problem s hranjenjem koji je lako pogrešno dijagnosticirati. Kako se nosivi dio na mjestu zareza stanji pod stalnim naponom, efektivna dužina koraka u toj tački se neznatno povećava. Traka se proteže lokalno, što znači da na sljedeću stanicu stiže djelomično predaleko. Pilotne igle tada moraju povući traku unazad da bi ispravile registraciju, izobličujući pilotske rupe i neravnomjerno trošeći vrhove igle. Metode analize trake potvrđuju da će čak i jedna noseća mreža koja razvija trajno rastezanje izazvati varijaciju dužine nagiba ili nagiba{4}}koja kaskadno prolazi kroz cijelu progresiju.
Problemi s registracijom pilota zbog lošeg dizajna zareza
Oba tipa zareza mogu uzrokovati neuspjehe u registraciji pilota, ali kroz različite mehanizme. Pozitivni zarezi ometaju registraciju kada njihovi jezičci fizički dodiruju pilotske igle ili kada-bočne sile povezane s jezičkom pomjeraju traku prije nego što se piloti zahvate. Negativni zarezi potkopavaju registraciju slabljenjem nosača na tačnim mjestima gdje mora ostati dovoljno čvrst da zadrži poziciju tokom lociranja{3}}sigurne- radne sekvence koju opisuju osnovni principi rješavanja problema s matricama.
Nepravilna veličina zareza dovodi do izvijanja trake između stanica u predvidljivom obrascu. Ako zarez uklanja previše materijala (negativ) ili jezičak stvara previše otpora (pozitivno), traka ne može održati ravan profil između šina za podizanje. Zakopčava se prema gore ili prema dolje, a kada se matrica zatvori na zakopčanu traku, pilotske igle ne mogu čisto ući u svoje rupe. Rezultat su savijene igle, izdužene rupe ili, u najgorem slučaju, traka koja potpuno iskače iz progresije.
Kada naiđete na probleme sa -urezima vezanim za feed tokom isprobavanja matrice, sistematski pristup štedi sate pokušaja-i-prilagođavanja grešaka. Slijedite ovaj redoslijed:
- Pregledajte rub trake:Izvucite uzorak progresije i pregledajte svaku lokaciju zareza pod povećanjem. Potražite mikro-pukotine na uglovima negativnih zareza, savijene ili deformisane pozitivne jezičke i bilo kakve tragove trljanja koji ukazuju na kontakt sa komponentama matrice tokom dodavanja.
- Izmjerite izobličenje pilot rupe:Provjerite ima li otvora za pilotiranje izduženosti, velikih tragova habanja na jednoj strani ili izvan{0}}o-uvjeta. Jedno-obilježavanje pokazuje da traka stalno dolazi sa-položaja u istom smjeru. Izduženje znači da pilot silom ispravlja grešku u registraciji.
- Provjerite varijaciju dužine tona:Izmjerite udaljenost između uzastopnih pilot rupa na više pozicija duž uzorka trake. Svako progresivno povećanje ili smanjenje ukazuje na rastezanje nosača na lokacijama zareza, otkrivajući da je napon tečenja čelika na tim poprečnim-osjecima prekoračen tokom normalnog punjenja.
- Provjerite vrijeme -objavljivanja feeda:Potvrdite da se dovodni valjci otvaraju tek nakon što vodeći pilot klin uđe u svoju rupu dovoljno duboko da spriječi pomicanje trake, ali prije nego što se pilot dionica punog-promjera uključi. Pogrešan tajming omogućava da traka klizi prije registracije, a zarez-oslabljeni nosači pojačavaju ovo kretanje.
- Pregledajte zadržavanje puževa:Za stanice sa pozitivnim urezima, provjerite da li dugme matrice ima naslaganih puževa ili tragova puževa na licu proboja. Za negativne zareze, provjerite da puževi izlaze čisto kroz blok matrice i da se ne odbijaju u putanju trake. Induktivni senzor blizine montiran ispod bloka matrice može potvrditi vrijeme pada puževa ako vizualni pregled nije izvodljiv tokom tekuće proizvodnje.
- Procijenite ravnost trake između stanica:Kada je matrica otvorena u donjoj mrtvoj točki, provjerite ima li trake izvijanja ili progiba između šina podizača. Ako traka nije ravna, postavljanje zareza može se podudarati sa položajima podizača, stvarajući nepodržane raspone na najslabijim poprečnim-osjecima nosača.
- Povezati nalaze sa geometrijom zareza:Uporedite izmerene kvarove sa projektovanim dimenzijama zareza. Ako se pojave pukotine, povećajte radijuse uglova. Ako se jezičci savijaju, dodajte razmak ili skratite dužinu projekcije. Ako se traka rasteže, smanjite dubinu zareza ili dodajte udubljenje za pojačanje pored zareza kako biste lokalno učvrstili nosač.
Svaki od ovih načina kvara ostavlja potpis na traci koji vam govori šta je pošlo po zlu i gdje. Ključno je čitanje tih potpisa prije nego što eskaliraju od kozmetičkih nedostataka u potpune zastoje proizvodnje. Podjednako je važno razumjeti kako ove iste geometrije zareza u interakciji sa širim defektima utiskivanja, gdje formiranje neravnina, pucanje rubova i naboranje trake sve to prate odluke o zazoru i geometriji donesenim tokom postavljanja trake.
Strategije prevencije kvarova povezane s Notch Design Choices
Režimi kvara vam govore šta se pokvarilo. Prevencija kvarova vam govori kako da ga spriječite da se ne pokvari. Defekti utiskivanja koji muče zaobilaze zareze, neravnine, pukotine, nabore i talase ivica, svi se vraćaju na postavke zazora, odluke o geometriji i podešavanja procesa koja su u potpunosti pod vašom kontrolom tokom postavljanja trake i isprobavanja matrice. Trik je u razumijevanju koju polugu povući za koji nedostatak.
Kontrola neravnina kroz optimizaciju zazora zareza
Visina neravnina na premosnim zarezima prati istu fiziku kao i svaka druga operacija pirsinga, ali posljedice pogrešnog postupanja su pojačane. Neravnina na perimetru dijela može biti prihvatljiva ako je unutar tolerancije. Neravnina na rubu zareza nosača ometa uvlačenje trake, hvata se za vodilice i može zarezati površine matrice na svakoj nizvodnoj stanici.
Za negativne zareze, odnos između zaobilaznih zareza formiranja neravnina u štancanju i zazora{0}}do-matrice je direktan i predvidljiv. AsMISUMI-jeve smjernice za čišćenjeobjasnite, pravilan razmak poravnava ravnine loma na vrhu i dnu radnog komada kako bi se stvorio čist smicanje. Kada je klirens suviše mali, ravni loma promašuju jedna drugu, stvarajući sekundarnu zonu smicanja koja ostavlja tanak neravninu na strani puževa i prevrtanje na strani trake. Previše je labav i materijal se povlači, a ne striže, stvarajući tešku neravninu sa neravnim rubom koji se hvata tokom napredovanja uvlačenja.
Standardna preporuka od 10-12% po strani radi za zareze od mekog čelika, ali geometrija zareza predstavlja komplikaciju. Na unutrašnjim uglovima gde se dve rezne ivice susreću u radijusu, efektivni zazor se menja na osnovu obrasca habanja proboja. Uglovi se troše brže od ravnih ivica, što znači da se vaš razmak od 10% u uglu smanjuje na 13-15% u prvih 50.000 poteza. To lokalizirano povećanje klirensa pokazuje se kao teži izbočina, posebno na korijenu zareza, točno tamo gdje je nosač najtanji.
Obrezivanje jezičaka sa pozitivnim zarezom zahtijeva vlastitu optimizaciju zazora odvojeno od početnih rezova -formiranja jezičaka. Trim stanica šiša mali, uski puž koji se ponaša drugačije od većeg džepnog puža negativnog zareza. Manji razmak na trim stanici, oko 8-10% po strani, pomaže u osiguravanju čistog odvajanja bez ostavljanja repa koji bi se mogao savijati prema gore i ometati put trake.
Sprečavanje pucanja na raskrsnicama zareza
Tamo gdje se zarez susreće s obrisom dijela ili presijeca drugu karakteristiku reza, dobijate presek napona. Dvije srezane ivice koje se spajaju u jednoj tački stvaraju zonu u kojoj se preklapaju stvrdnjavanje na naprezanje i očvršćavanje iz oba reza. Materijal u toj raskrsnici već je potrošio većinu svog budžeta za duktilnost od prvog reza. Kada stigne drugi rez, bilo na istoj stanici ili nizvodno, gura se u materijal koji ima vrlo malo preostalog izduženja.
Ovaj rizik od pucanja je najveći kada:
- simptom:Pukotine dlake koje zrače od uglova zareza prema dijelovima.Osnovni uzrok:Urezani rez i dio perimetarskog presjeka zemlje suviše blizu, stvarajući preklapajuće radne{0}}zone sa kumulativnim naprezanjem u čeliku koji prelazi granicu loma.Korektivna radnja:Povećajte rastojanje mreže između ugla zareza i najbližeg rezanog dijela na minimalno 2x debljine materijala, ili redoslijed rezova na različitim stanicama tako da materijal ima vremena da se stabilizira.
- simptom:Cepanje ivica na prelazu-na-nosač u AHSS materijalima.Osnovni uzrok:Polumjer ugla premali za kvalitet materijala, koncentrirajući napon iznad granice popuštanja čelika na tom poprečnom-presjeku.Korektivna radnja:Povećajte radijuse uglova na 2,0-2,5x debljinu materijala i polirajte radijus kako biste uklonili mikro-zareze nastale EDM-om ili brušenjem.
- simptom:Odloženo pucanje koje se pojavljuje nakon 5.000-10.000 udaraca u proizvodnji.Osnovni uzrok:Širenje zamora sa posječene ivice koja je bila marginalno prihvatljiva u isprobavanju, ali se degradira kako habanje proboja povećava visinu neravnina i dovodi do mikro-pocepa na površini reza.Korektivna radnja:Uspostavite raspored ponovnog mljevenja na temelju broja udaraca umjesto da čekate vidljive nedostatke. Zamijenite ili ponovo izoštrite urezne proboje prije nego što se radijusi uglova pohabaju iznad svoje namjere dizajna.
Naboranost trake i korekcije stabilnosti uvlačenja
Guranje trake između stanica je problem geometrijske nestabilnosti. Kada negativni zarezi uklanjaju materijal asimetrično, uklanjajući više s jedne ivice nego s druge ili postavljajući zareze u neujednačenim intervalima, traka razvija unutarnju neravnotežu naprezanja. Jedna ivica postaje kraća od druge, a traka rasterećuje taj diferencijal tako što se izvija u talasast ili naborani uzorak.
Rubni val od neuravnoteženog uklanjanja materijala slijedi isti princip koji uzrokuje valovite rubove u prorezanom kolutu. Ako vaš raspored trake zahteva negativne zareze samo na jednoj ivici, dok suprotna ivica ostaje netaknuta, urezana strana efektivno postaje kraća. Netaknuta strana nema kuda da ide osim gore ili dole u sinusoidalnom uzorku. Kao što potvrđuju istraživanja prevencije defekta, nabori su uzrokovani prekomjernim protokom materijala ili neuravnoteženim pritiskom, a asimetrično postavljanje zareza je okidač za ovo stanje u udžbeniku.
Korektivne strategije slijede jasnu hijerarhiju:
- simptom:Skinite kopče prema gore između šina podizača u pravilnim intervalima koji odgovaraju razmaku zareza.Osnovni uzrok:Dubina zareza uklanja preveliku širinu nosača, smanjujući lokalnu krutost ispod praga potrebnog da se odupre pritisku opruge podizača.Korektivna radnja:Smanjite dubinu zareza za 15-20% i provjerite da li preostala širina nosača premašuje 1,5x debljinu materijala na svim lokacijama zareza. Ako zahtjevi za razmakom sprječavaju smanjenje dubine, dodajte rebro za ukrućenje ili reljef pored zareza.
- simptom:Sinusoidalni rubni val samo na jednoj strani trake.Osnovni uzrok:Asimetrično postavljanje zareza stvara nejednake dužine rubova između urezane i ne-urezane strane.Korektivna radnja:Izbalansirajte uklanjanje materijala dodavanjem reljefnih zareza na suprotnoj ivici, čak i ako zaobilazni razmak tamo nije potreban, ili se prebacite na pozitivne zareze na zahvaćenoj strani kako biste sačuvali kontinuitet dužine ruba.
- simptom:Progresivni bočni pomak tokom produženih ciklusa proizvodnje.Osnovni uzrok:Nejednaka zategnutost ruba od jedno-urezivanja dovodi do toga da se traka usmjerava prema zarezanoj strani tokom svakog impulsa dodavanja. Vodilice mehanički ispravljaju zanošenje, ali rezultirajuće trenje dovodi do topline i habanja.Korektivna radnja:Simetrično izbalansirajte raspored zareza ili dodajte mali pilot{0}}kontrolisani zarez na suprotnoj strani da izjednačite napetost ivice. Proverite da li je pritisak valjka za punjenje jednak po širini trake.
Prilagođavanja probnih matrica za defekte{0}}vezane za zareze trebaju slijediti pristup životnog ciklusa. Tokom planiranja rasporeda trake, provjerite simetriju zareza i udaljenosti mreže pomoću simulacije. Tokom prvog-probnog postupka, izvucite uzorke pune progresije i pregledajte svaki zarez pod povećanjem prije pokretanja proizvodnih količina. Tokom proizvodnje, pratite visinu ivica na mjestima zareza kao vodeći pokazatelj trošenja proboja umjesto čekanja da se pojave problemi s uvlačenjem. Svaki simptom kvara je signal, uhvatite ga rano i korektivna akcija ostaje jednostavna. Zanemarite to i kaskadu u izvijanje trake, pogrešnu registraciju i na kraju oštećenje od mrtve postaje mnogo teže preokrenuti.
Ovi obrasci defekata se na kraju vraćaju na odluku u fazi dizajna: koji tip zareza, koja geometrija i koje postavke zazora odgovaraju vašoj specifičnoj kombinaciji zahtjeva za dijelove i ponašanja materijala? Konsolidacija ovih faktora u ponovljivi okvir odabira čini izbor manje o intuiciji, a više o inženjeringu.
Praktični vodič za odabir konfiguracije zaobilaznog zareza
Strategije prevencije kvarova daju vam alate za rješavanje problema nakon što se pojave. Bolje pitanje: kako izbjeći te probleme u fazi dizajna? Odgovor živi u strukturiranom okviru odabira koji odmjerava vaše specifične varijable primjene u odnosu na snage i ograničenja svakog tipa zareza. Nijedna konfiguracija jednog zareza ne pobjeđuje u svakom scenariju, ali odluka postaje jasna kada uskladite prave faktore s pravom geometrijom.
Matrica odluke za odabir tipa zareza
Pet primarnih faktora pokreće izbor između negativnih i pozitivnih premosnica. Svaki od njih ima drugačiji uticaj na odluku, a u većini stvarnog-svijeta umire, dva ili tri od ovih faktora dominiraju dok ostali služe kao tiebreak:
- Kvalitet materijala i mehanička svojstva:Odnos između granice tečenja i granice popuštanja određuje koliku koncentraciju naprezanja korijen zareza može tolerirati. Visoko{1}}materijali sa ograničenim izduženjem snažno guraju prema pozitivnim zarezima. Modul elastičnosti čelika ostaje oko 200-210 GPa u različitim slojevima, tako da je elastično ponašanje na zarezu konzistentno, ali plastična rezerva varira enormno.
- Složenost geometrije dijela:Dijelovi sa dubokim izvlačenjem, velikim utisnutim utisnutim elementima ili više-oblikovanim karakteristikama zahtijevaju veći razmak zaobilaznice, često favorizirajući jezičke s pozitivnim urezima koji mogu biti veličine neovisno o ograničenjima širine trake.
- Širina trake i konfiguracija nosača:Uske trake ostavljaju manje prostora za negativnu dubinu zareza bez ugrožavanja integriteta nosača. Šire trake sa središnjim nosačima nude više slobode za bilo koji tip.
- Obim proizvodnje i kapacitet održavanja:Veliki{0}}oglasi koji prelaze milion udaraca favoriziraju pozitivne zareze zbog njihovih produženih intervala ponovnog brušenja. Poslovi-manjeg obima gdje je važna jednostavnost alata mogu favorizirati negativne zareze koji zahtijevaju manje stanica.
- Zahtjevi za tačnost registracije:Dijelovi sa uskim tolerancijama položaja ispod 0,05 mm trebaju nosače koji održavaju dosljednu dužinu koraka. Pozitivni zarezi bolje čuvaju poprečni presjek-nosača, podržavajući čvršću registraciju tokom dužih serija.
Sljedeća referentna tabela objedinjuje kritične razlike u svim parametrima o kojima se raspravlja u ovom članku. Koristite ga kao početnu tačku kada procjenjujete novi izgled trake.
| Parametar | Negative Notch | Positive Notch |
|---|---|---|
| Smjer uklanjanja materijala | Prema unutra od ruba trake; puž izlazi nadole | Okolni rezovi ostavljaju -izbočnu karticu prema van |
| Vreme generisanja otpada | Trenutačno, svaki udarac na notch stanici | Odgođeno na nizvodnu trim stanicu |
| Stabilnost trake tokom hranjenja | Smanjeni presjek nosača{0}}u zarezu; niža krutost | Potpuna širina nosača očuvana do trima; veća krutost |
| Primjenjivi tipovi materijala | Najbolje za meki čelik i HSLA ispod 550 MPa granice tečenja | Potrebno za AHSS, DP, TRIP iznad 550 MPa; preferirano za aluminijum |
| Zahtjevi za silom | Puno smicanje perimetra na jednoj stanici; veća vršna tonaža | Podijelite na dvije stanice; niže vršno opterećenje po stanici |
| Umrijeti vijek trajanja i interval ponovnog mljevenja | Tipično 80.000-120.000 udaraca | 120.000-180.000 udaraca po stanici |
| Profil rizika od neuspjeha | Pucanje na ivicama, rastezanje nosača, suženje trake | Povlačenje puževa na trim stanici, savijanje jezičaka, sukobi u čišćenju |
| Najbolja-konfiguracija nosača | Nosač ivica ili dvostruki nosač | Centralni nosač ili nosač za rastezljivu mrežu |
| Uticaj broja stanica | Jedna stanica po zarezu (jednostavnija matrica) | Dvije stanice po zarezu (forma + trim) |
| Složenost upravljanja puževima/otpadima | Zahtijeva pouzdano izbacivanje puževa pri svakom udarcu | Minimalno do trim stanice; standardna kontrola puževa na trim |
Scenariji primjene koji favoriziraju negativne zareze
Negativni zarezi zaslužuju svoje mjesto kada se uslovi usklade u njihovu korist. Zamislite-konektorski terminal velike brzine koji radi od 0,4 mm fosforne bronze pri 1200 udaraca u minuti. Materijal je tanak, duktilan, a traka je dovoljno široka da upije dubinu zareza bez slabljenja nosača. Upravljanje puževima je jednostavno na ovom mjeraču jer maleni puževi slobodno padaju pod gravitacijom. Matrica već ima 30+ stanice, tako da bi dodavanje trim stanice za pozitivne jezičke produžilo dužinu matrice iznad kapaciteta ležišta presa.
Scenariji u kojima su negativni zarezi jasan izbor:
- Odnos čvrstoće materijala i vlačne čvrstoće je ispod 0,7 (što ukazuje na značajnu rezervu duktilnosti)
- Širina trake prelazi 4x potrebnu dubinu zareza, ostavljajući dovoljno materijala za nosač
- Obim proizvodnje je umjeren (ispod 500.000 udaraca po vijeku trajanja alata), smanjujući zabrinutost zbog zamora u uglovima zareza
- Dužina matrice je ograničena i dodavanje trim stanica nije izvodljivo
- Dizajn nosača ivica gdje se džep s urezima prirodno poravnava s geometrijom nosača
Scenariji primjene koji favoriziraju pozitivne zareze
Pozitivni zarezi postaju zadani kada svojstva materijala ili zahtjevi za preciznošću nadmašuju kaznu -broja stanica. Razmislite o automobilskom strukturnom nosaču od DP 780 debljine 1,6 mm. Čelični elementi zateznog modula ostaju konstantni, ali na ovom nivou čvrstoće tečenja, negativni uglovi zareza bi inicirali pukotine na rubovima u prvih 20.000 udaraca. Dio ima duboko-uvučene karakteristike koje zahtijevaju 8 mm razmaka na susjednim stanicama, a pozicijske tolerancije na montažnim rupama su 0,03 mm. Pozitivni jezičci sa urezima čuvaju integritet nosača kroz sve međustanice, rastezljivi nosač se savija bez rizika od kidanja na smanjenom poprečnom-presjeku, a trim stanica čisto uklanja jezičke uz minimalnu silu.
Scenariji u kojima se preferiraju pozitivni rezultati:
- AHSS ili drugi visoko{0}}materijali gdje je modul elastičnosti čelika uparen s ograničenim kapacitetom plastične deformacije
- Duboko-izvlačenje ili više-formiranje koje zahtijeva rastezljive web nosače sa poprečnim presjecima pune -širine-
- Zahtjevi za registraciju čvršći od 0,05 mm u dugim progresijama
- Obim proizvodnje prelazi milion udaraca gdje kumulativni zamor na uglovima zareza postaje faktor koji-ograničava život
- Dijelovi sa formiranim karakteristikama uz rub trake kojima je potreban promjenjivi zazor na različitim stanicama
Kada jedna traka sa matricom zahtijeva zaobilazni razmak na nekim stanicama koji premašuje ono što nosač može tolerirati kao negativne džepove, ali drugim stanicama je potreban samo minimalni razmak koji ne opravdava operaciju trimovanja, hibridni pristup koji koristi oba tipa zareza u istoj progresiji pruža najbolju ravnotežu integriteta trake, ekonomičnosti stanice i upravljanja otpadom.
Hibridni rasporedi su češći nego što mnogi inženjeri shvataju. Tipičan slučaj uključuje negativne zareze za male zahtjeve za klirensom u ranim stanicama gdje je traka još uvijek u punoj čvrstoći, prelazeći u pozitivne zareze u blizini stanica za formiranje gdje je nosač već oslabljen slijepljenim rezovima. Ključno je osigurati da oba tipa zareza dijele kompatibilne sisteme za upravljanje zarezima i da ukupni raspored trake uzima u obzir različite poprečne-presjeke nosača na svakoj lokaciji zareza.
Odabir prave konfiguracije je jedan korak. Potvrđivanje tog odabira prije puštanja u montažu je ono što odvaja dizajn-spreman za proizvodnju od skupog probnog eksperimenta. Za inženjere koji rade sa složenim rasporedima traka gdje se optimizacija zaobilaznog zareza ukršta sa strukturom matrice, protokom materijala i dizajnom komponenti, kolaborativna inženjerska podrška stručnjaka kao što suYICHEN-ov prilagođeni tim za štancanje kalupamože ubrzati put od koncepta do validiranih proizvodnih alata.
Kontrolna lista za validaciju dizajna i inženjerski resursi
Okvir za odabir vodi vas do pravog tipa zareza. Ono što sprečava taj izbor da se rasplete tokom izrade i proizvodnje kalupa je disciplinovana sekvenca validacije koja potvrđuje svaku pretpostavku pre nego što se čelik reže. Dizajn bypass zareza ne postoji izolovano. Istovremeno se provlači kroz strukturu matrice, geometriju proboja, arhitekturu nosača i planiranje protoka materijala. Proizvođač alata i kalupa koji tretira zarez kao naknadnu misao će provesti sedmice u pokušajima ispravljajući probleme koje bi pet minuta discipline kontrolne liste spriječilo.
Ključni principi za pouzdan dizajn obilaznog zareza
Prije nego što objavite bilo koji raspored trake timu za izradu matrica, prođite kroz ove korake provjere po redu. Svaki od njih potvrđuje specifičnu interakciju između dizajna zareza i šireg sistema kalupa:
- Potvrdite adekvatnost poprečnog{0}}presjeka nosača:Uvjerite se da preostala širina nosača na svakom negativnom mjestu zareza premašuje 1,5x debljinu materijala. Za pozitivne zareze, potvrdite da se puna širina nosača održava kroz sve međustanice prije trim točke.
- Potvrdite dozvolu na svakoj stanici:Idite kroz stanicu po stanicu i potvrdite da jezičci s pozitivnim urezima čiste sve blokove kalupa, podizače, držače proboja i gornji alat sa marginom od najmanje 1,0 mm. Za negativne zareze, provjerite jesu li izlazni putevi puževa neometani kroz papučicu kalupa.
- Provjerite radijuse ugla zareza u odnosu na kvalitetu materijala:Ukrštajte-vaše dizajnirane radijuse ugla sa pragovima granice popuštanja materijala koji su pokriveni u četvrtom odjeljku. Ako radijusi padnu ispod preporučenog minimuma za vašu ocjenu, povećajte ih prije izgradnje.
- Bilans tonaže preko trake:Zbrojite sve sile rezanja u svakom položaju ugla pritiska, uključujući i zareze. Potvrdite da vršno trenutno opterećenje ostaje unutar 80% raspoloživog kapaciteta prese kako biste održali sigurnu radnu marginu.
- Planirajte upravljanje puževima:Za negativne ureze navedite dimenzije reljefa bloka matrice, tip izbacivača i usmjeravanje žlijeba za otpad. Za trim stanice s pozitivnim zarezom, navedite funkcije protiv-povlačenja{2}}(priključci za vakuum, igle za izbacivanje ili unazad{3}}dugme za konus).
- Provjerite kompatibilnost registracije pilota:Potvrdite da se lokacije zareza ne poklapaju sa stanicama pilotskih pinova ili da oslabe nosač u točkama zahvata pilota. Izmjerite udaljenost mreže od ruba zareza do najbliže pilot rupe i uvjerite se da prelazi 2x debljinu materijala.
- Simulirajte dovod trake pod opterećenjem:Ako su CAE alati dostupni, pokrenite simulaciju uvlačenja s realističnim vrijednostima napetosti kako biste provjerili rastezanje nosača, izvijanje ili bočni pomak na lokacijama zareza.
- Kriterijumi za ponovno brušenje dokumenta:Uspostavite -broj-bazirane intervale ponovnog brušenja za svaki urezni udar i trim udarac. Zabilježite osnovnu visinu neravnina pri isprobavanju kao referencu za praćenje proizvodnje.
Ova sekvenca hvata najčešće propuste u dizajnu alata i kalupa prije nego što postanu problemi u proizvodnji. Preskakanje čak i jednog koraka, posebno validacije klirensa ili balansiranja tonaže, dovodi do načina kvara o kojima smo ranije govorili u ovom vodiču.
Resursi za Custom Stamping Die Engineering
Kompleksni rasporedi traka gdje se optimizacija zaobilaznog zareza ukršta sa formiranjem više-stanica, izazovima protoka materijala i strogim zahtjevima registracije često imaju koristi od kolaborativne inženjerske podrške. Vješt tvorac kalupa donosi praktično-iskustvo koje nadopunjuje simulacijske podatke, posebno za hibridne konfiguracije zareza ili AHSS aplikacije gdje teorijske smjernice ispunjavaju stvarne-svjetske varijabilnosti.
Za inženjere koji se suočavaju sa ovim izazovima,YICHEN-ova prilagođena rješenja kalupa za štancanjenude zajedničku podršku u cijelom opsegu dizajna strukture matrice, inženjeringa proboja i komponenti, optimizacije zaobilaznog zareza, strategija kontrole neravnina i planiranja protoka materijala. Njihov pristup premošćuje jaz između koncepta rasporeda trake i validiranih proizvodnih alata, što je posebno vrijedno kada su odluke o dizajnu zareza u interakciji s konfiguracijama podizača, upravljanjem zazorom i integritetom nosača na načine koji zahtijevaju integrirano rješavanje problema-a ne izolirane popravke.
Bilo da specificirate negativne zareze za matricu konektora velike{0}}brzine ili konstruirate pozitivne zazore jezičaka za AHSS strukturni dio, principi ostaju dosljedni: validacija rano, sistematska validacija i dovođenje specijalizovanog alata i ekspertize kada interakcije između geometrije zareza i arhitekture matrice premašuju ono što pokrivaju standardne smjernice.
Često postavljana pitanja o obilaznim urezima u kalupima za štancanje
1. Koja je razlika između negativnih i pozitivnih premosnih zareza u progresivnim kalupima?
Negativni obilazni zarezi uklanjaju džep materijala prema unutra od ivice trake, pri čemu se puž spušta kroz matricu za svaki potez. Pozitivni obilazni zarezi ostavljaju izbočeni jezičak na ivici trake koji stvara razmak pomakom, a ne uklanjanjem, sa jezičkom koji se obrezuje na kasnijoj stanici. Izbor između njih utiče na rukovanje otpadom, stabilnost trake, raspodelu tonaže prese i intervale održavanja matrice. Negativni zarezi odgovaraju duktilnim materijalima ispod 550 MPa čvrstoće tečenja, dok su pozitivni zarezi poželjni za AHSS i čelike visoke -vrste gdje koncentracije naprezanja na uglovima zareza rizikuju pucanje nosača.
2. Kako se obilazni zarezi razlikuju od zareza u progresivnom štancanju?
Zarezi za premosnicu i zarezi za nagib imaju različite funkcije u progresivnoj matrici. Zarezi nagiba (koji se nazivaju i francuski zarezi) prvenstveno sprječavaju prekomjerno uvlačenje trake i uklanjaju nagib ruba kako bi se održala tačna dužina progresije trake. Zarezi za obilaznicu posebno stvaraju razmak tako da formirane ili izbočene karakteristike na traci mogu proći kroz susjedne matrice bez kontakta s komponentama alata. Dok su oba urezana u nosač trake, obilazni zarezi su dimenzionirani i pozicionirani na osnovu geometrije formiranih karakteristika na susjednim stanicama, dok su zarezi nagiba dimenzionirani na osnovu zahtjeva za preciznošću uvlačenja.
3. Koji materijali zahtijevaju pozitivne obilazne zareze umjesto negativnih?
Materijali s granom tečenja iznad 550 MPa, uključujući DP 590, DP 780, TRIP čelik i martenzitne klase, snažno favoriziraju pozitivne obilazne zareze. Ovi materijali visoke-vrste imaju ograničene rezerve istezanja, što znači da koncentracija naprezanja na negativnim uglovima zareza može pokrenuti rubne pukotine koje se šire tokom cikličkog opterećenja. Aluminijske legure također imaju koristi od pozitivnih zareza zbog njihovog nižeg modula elastičnosti stvarajući veći povratni povrat na uglovima zareza. Kao opća smjernica, kada ukupno istezanje padne ispod 18%, pozitivni zarezi postaju sigurniji izbor za očuvanje integriteta nosača kroz produžene proizvodne serije.
4. Kako spriječiti povlačenje puževa na trim stanicama sa pozitivnim urezima?
Povlačenje puževa na stanicama sa pozitivnim zarezima događa se kada se odsječeni jezičak prianja na čelo proboja putem vakuuma ili rezidualnog magnetizma. Strategije prevencije uključuju bušenje malog otvora za ventilaciju kroz lice proboja kako bi se razbio vakuumsku brtvu tokom izvlačenja, instaliranje igle za izbacivanje sa oprugom-koje guraju puževe sa bušilice, korištenje obrnuto- dugmadi sa konusnim matricama koje hvataju puževe u kompresiji dok prolaze kroz njih, i pozicioniranje vakuumske jedinice povlače prema dolje do aktivnog bloka za usisavanje. Uz to, demagnetiziranje svih komponenti matrice nakon površinskog brušenja eliminira preostali magnetizam koji privlači željezne pločice. Za prilagođene konstrukcije kalupa koje uključuju složene konfiguracije trim stanica, stručnjaci poput YICHEN-a nude integrirana rješenja za upravljanje puževama kao dio svojih usluga inženjeringa kalupa za štancanje.
5. Koji je preporučeni radijus ugla za obilazne ureze u čeliku visoke-vrste?
Skala zahtjeva za radijusom ugla s granom tečenja materijala. Za meki čelik ispod 300 MPa, radijusi uglova od 0,5x debljine materijala rade pouzdano. HSLA klase između 300-550 MPa trebaju 1.0-1.5x minimalnu debljinu materijala. DP i TRIP čelici od 550-800 MPa zahtijevaju 2,0x debljinu materijala sa trapezoidnim profilima zareza za širenje naprezanja. Iznad 800 MPa, radijusi bi trebali premašiti 2,5x debljinu materijala sa poliranim površinama kako bi se eliminisala mjesta nukleacije mikro-pukotina. Ove specifikacije se odnose prvenstveno na negativne zareze gdje traka mora nositi napetost uvlačenja preko smanjenog poprečnog presjeka u korijenu zareza.




