


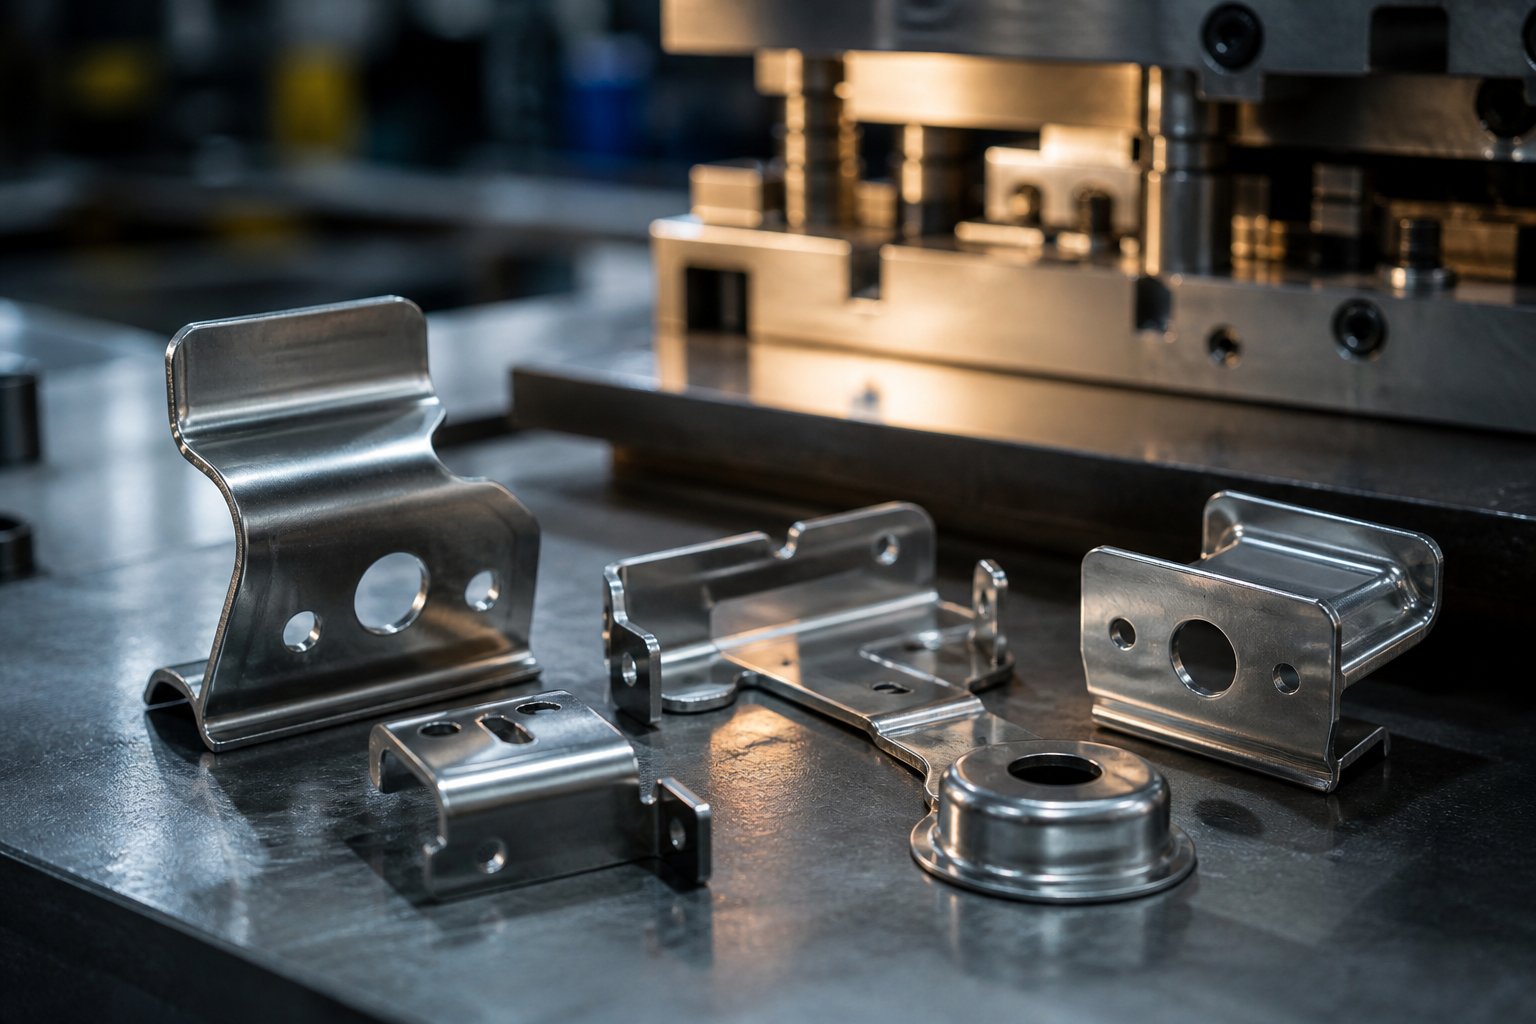
Šta su žigosani dijelovi i zašto su važni
Uzmite bilo koji metalni držač, električni terminal ili automobilsku kopču i vjerovatno ćete držati komponentu koja je započela kao ravni lim. Konačan oblik nije dostigao mašinskom obradom ili livenjem, već kontrolisanom silom primenjenom preciznim alatima unutar prese za štancanje. To su dijelovi utisnuti u kalupe, i oni čine ogroman udio metalnih komponenti koje se nalaze u svemu, od potrošačke elektronike do teške opreme.
Šta su delovi sa pečatom
Štancani dijelovi su metalne komponente proizvedene utiskivanjem lima u ili kroz očvrsnu alatku (koja se naziva matrica) koja seče, savija ili oblikuje materijal u određenu geometriju u jednom ili više poteza presovanja.
Dakle, šta je tačno kocka? To je specijalizovani, jedinstven-od--vrste precizni alat dizajniran za rezanje i oblikovanje lima u željeni oblik ili profil. Radni dijelovi matrice su obično napravljeni od kaljenog alatnog čelika ili karbida, a matrica se koristi za izvođenje preciznih operacija-probijanja, reza, savijanja, izvlačenja-koje pretvaraju sirovi materijal u gotove dijelove za štancanje.
Zamislite rezač kolačića, ali onaj koji radi pod tonama sile, drži tolerancije od čak 0,0002 inča i radi milione ciklusa bez gubitka preciznosti. To je razmjer inženjeringa iza štancanih matrica. Za razliku od subtraktivnih procesa koji uklanjaju materijal, kalupi i štancanje rade zajedno kako bi preoblikovali metal uz minimalan otpad, čineći proces brzim, ponovljivim i troškovno-efikasnim u obimu.
Zašto dizajn matrice određuje ishode dijelova
Evo gdje se većina inženjera sapliće: oni specificiraju geometriju dijela, tolerancije i materijal na crtežu bez razmatranja kako će odluke o alatima uzvodno diktirati da li će te specifikacije biti dostižne. Odnos između dizajna matrice i kvaliteta dijelova je direktan i nepopustljiv.
Svaka karakteristika gotovog utisnutog dijela potječe do nečega unutar kalupa:
- Kvalitet rubovazavisi od razmaka rezanja između proboja i bloka matrice-obično oko 10% debljine materijala za čisto smicanje.
- Preciznost dimenzijaoslanja se na sisteme za vođenje, pilote i strukturnu krutost cipela za matrice koje drže sve u poravnanju potez za potezom.
- Završna obradaje pod utjecajem stanja površine matrice, isporuke podmazivanja i brzine oblikovanja.
- Geometrijska konzistentnosttokom dugih procesa proizvodnje ovise o materijalima-otpornim na habanje i pravilnim intervalima održavanja kalupa.
Kada pečati udare u lim, alat nije samo oblikovanje dijela-već kvalitet kodiranja u svaki komad.Dobro-dizajnirana kockaproizvodi hiljade identičnih komponenti bez sekundarnih operacija. Loše dizajnirano stvara ostatke, neravnine, pomjeranje dimenzija i skupo vrijeme zastoja.
Ovaj članak je dio-prve perspektive. Umjesto da katalogiziramo komponente matrice u izolaciji, pratit ćemo kako se svaka odluka o alatu-tip kalupa, odabir materijala, strategija čišćenja, metoda oblikovanja-pokazuje u gotovoj komponenti koju držite u ruci. Bilo da specificirate žigosane dijelove za novi proizvod ili rješavate probleme s kvalitetom na postojećoj liniji, razumijevanje šta su matrice i kako oblikuju rezultate daje vam polugu da dijelove napravite kako treba iz prvog puta.
Vrste kalupa za štancanje i kada ih koristiti
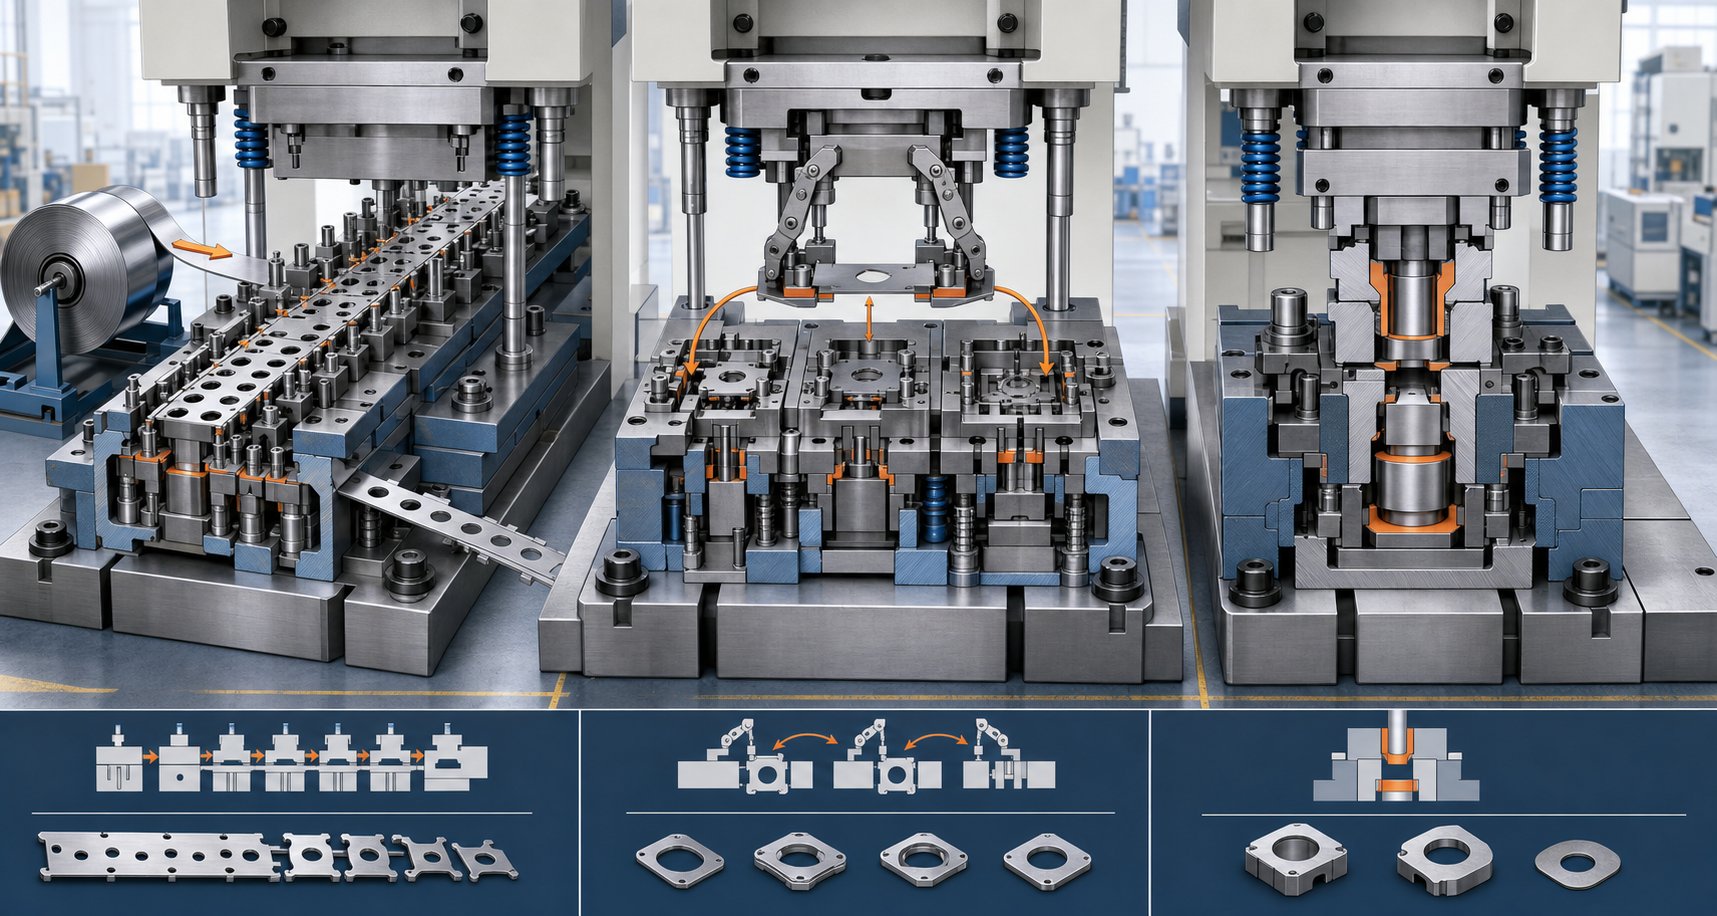
Tip matrice je prva račva na putu. Odaberite pogrešan i ili ćete preplatiti alat koji vam nije potreban ili ćete se boriti protiv problema s kvalitetom jer arhitektura matrice ne odgovara geometriji vašeg dijela. Tri primarne vrste kalupa za štancanje pokrivaju veliku većinu scenarija proizvodnje: progresivni, transferni i složeni. Svaki od njih obrađuje različite kombinacije složenosti dijela, veličine i zapremine-i svaki proizvodi fundamentalno različite cijene-po-ekonomičnosti dijela.
Koja arhitektura kalupa za štancanje metala odgovara vašem projektu? To ovisi o tome kako izgleda vaš gotov dio, koliko vam je potrebno i koliko su vaše tolerancije uske.
Progresivne matrice za{0}}kompleksne dijelove velike zapremine
Progresivne matrice su radni konji -štancanja velikog obima. Kontinuirana traka od lima ulazi u kalup i napreduje kroz niz stanica, od kojih svaka izvodi različitu operaciju-probijajući rupu, zarezujući ivicu, formirajući krivinu, podrezujući profil. Dok traka stigne do krajnje stanice, potpuno gotovi dio se odvaja od noseće trake.
Primijetit ćete da progresivne matrice nikada ne oslobađaju radni komad između operacija. Sama traka djeluje kao transporter, održavajući svaku funkciju u preciznom poravnanju od stanice do stanice. Ovo ih čini idealnim za male do srednje{2}} dijelove s višestrukim karakteristikama: električnim kontaktima, nosačima, kopčama, konektorima i terminalima.
Kompromis? Veći početni troškovi alata i ograničena fleksibilnost za promjene dizajna nakon što je matrica napravljena. Ali za proizvodnju u stotinama hiljada ili milionima, cijena po dijelu značajno opada, čineći progresivne kalupe izuzetno ekonomičnim tokom vremena. Brzine ciklusa su velike-često od 100 do 1.500 udaraca u minuti u zavisnosti od složenosti dijela-jer nema ručnog rukovanja između operacija.
Prijenosne matrice za velike ili duboko{0}}vučene dijelove
Kada je dio prevelik da bi ostao spojen na traku, ili njegova geometrija zahtijeva duboko izvlačenje i složeno trodimenzionalno oblikovanje, stupaju matrice za prijenos. Umjesto da se kreću kroz matricu na nosećoj traci, prvo se izrezuju pojedinačni dijelovi, a zatim se mehanički prenose između nezavisnih stanica pomoću hvataljki ili mehanizama šatla.
Ovo razdvajanje daje matricama za prijenos ključnu prednost: svaka stanica može izvoditi teške operacije oblikovanja-duboko izvlačenje, ponovno-ubijanje, prirubljivanje-bez geometrijskih ograničenja progresije trake. Veliki automobilski paneli, cilindrična kućišta i komponente u obliku čaše- obično zahtijevaju ovaj pristup.
Prenosne matrice takođe štede materijal. Budući da ne postoji mreža za povezivanje između dijelova (način na koji progresivne matrice koriste noseću traku), eliminirate taj otpad, što smanjuje troškove materijala za svaki komad. Kompromis je duže vrijeme postavljanja, veća složenost alata i nešto sporije brzine ciklusa u poređenju sa progresivnim štancanjem.
Složene matrice za ravne precizne dijelove
Složene matrice imaju potpuno drugačiji pristup. Oni izvode višestruke operacije rezanja-slijepanja i probijanja, na primjer-u jednom pritisku. Sve se dešava istovremeno, a ne sekvencijalno. Ovo ih čini dobro-prikladnim za ravne dijelove koji zahtijevaju čvrstu tačnost položaja između elemenata, kao što su podloške, podloške, ravne kontaktne ploče i zaptivke.
Budući da se svo sečenje dešava odjednom, odnos između rupa, utora i vanjskog profila ostaje zaključan. Nema kumulativne greške u pozicioniranju od stanice-na-prijenos stanice. Za kalupe za štancanje lima koje proizvode jednostavne ravne geometrije pri umjerenim količinama, složene matrice pružaju odličnu preciznost uz niže troškove alata od progresivnih alternativa.
Ograničenje je jasno: složene matrice ne mogu podnijeti savijanje, oblikovanje ili duboko izvlačenje. Oni su alat za jednu-ravninu. Ako vašem dijelu treba bilo koje trodimenzionalno-oblikovanje, trebat će vam drugačija arhitektura kalupa za štancanje ili sekundarne operacije nizvodno.
Upoređivanje tri matrice arhitekture
| Kriterijumi | Progressive Die | Transfer Die | Compound Die |
|---|---|---|---|
| Najbolja geometrija dijela | Dijelovi malih do srednjih{0}}veličina sa višestrukim karakteristikama (zavoji, rupe, forme) | Veliki dijelovi, duboko-ucrtani oblici, složena 3D geometrija | Ravni dijelovi koji zahtijevaju precizne odnose rupa-do-ivica |
| Tipični obim proizvodnje | Visoko (100K do miliona) | Srednje do visoke (10K do stotine hiljada) | Nisko do srednje (1K do 100K) |
| Achievable Tolerances | +/-0,05 mm do +/-0,1 mm | +/-0,1 mm do +/-0,2 mm | +/-0,025 mm do +/-0,05 mm |
| Relativni trošak alata | Visoko | Visoko | Nisko do srednje |
| Brzina ciklusa | Vrlo brzo (100-1,500+ SPM) | Umjereno (15-80 SPM) | Umjereno do brzo (50-300 SPM) |
Okvir za odlučivanje: Odabir tipa matrice
Odabir između ove tri arhitekture ne mora biti nagađanje. Prođite kroz ova pitanja redom i pravi odgovor obično postaje očigledan:
- Da li je dio ravan bez savijanja ili oblika?Ako da, složena matrica vam vjerovatno daje najbolji omjer preciznosti-i-troškovi.
- Da li dio zahtijeva više operacija (savijanja, izvlačenja, oblikovanja) pored rezanja?Ako da, potrebna vam je progresivna ili transfer kocka.
- Može li dio ostati pričvršćen za noseću traku tijekom svih operacija?Ako je dio dovoljno mali i ne zahtijeva duboko izvlačenje, progresivna kocka je najbolja opcija za brzinu i cijenu-po-komadu.
- Da li je dio prevelik za uvlačenje trake ili zahtijeva duboko izvlačenje iznad onoga što progresija trake dozvoljava?Ako da, matrica za prijenos rukuje geometrijom bez kompromisa.
- Koliki je vaš godišnji obim proizvodnje?Velike količine (100K+) opravdavaju ulaganje u alate u progresivne kalupe. Srednje količine mogu favorizirati prijenos ili slaganje ovisno o složenosti. Male količine mogu ukazivati na složene kalupe ili jednostavniji alat sa sekundarnim operacijama.
- Koliko su uske vaše tolerancije?Ako su ravnost i tačnost položaja rupe kritični na jednostavnom dijelu, složene matrice daju najčvršće rezultate. Ako je tačnost-do-obilježja bitna u kompleksnoj geometriji, progresivne matrice s preciznim pilotima održavaju konzistentnost.
Matrica za štancanje koju odaberete postavlja plafon za ono što vaš gotovi dio može postići-njegove tolerancije, kvalitet površine i ekonomičnost proizvodnje. Ali arhitektura matrice je samo polovina jednadžbe. Unutar svakog od ovih tipova kalupa, skup kritičnih komponenti radi zajedno kako bi zapravo oblikovalo metal, a razumijevanje načina na koji te komponente međusobno djeluju je ono što odvaja dobar dio od starog.
Ključne komponente kalupa za štancanje koje oblikuju vaše dijelove
Arhitektura kalupa vam daje nacrt, ali pojedinačne komponente kalupa za štancanje unutar te strukture rade stvarni posao. Svaki od njih igra određenu ulogu u rezanju, vođenju ili kontroli lima dok se pretvara u gotovi dio. Kada ove komponente matrice rade u harmoniji, dobijate čiste ivice, precizne dimenzije i ponovljiv kvalitet rada za trčanjem. Kada je čak i jedan element isključen, nedostaci se brzo pokazuju.
Zamislite sklop matrice kao precizan instrument sa desetinama međusobno zavisnih dijelova. Razumijevanje načina na koji svaki komad utječe na metal daje vam pravu polugu pri određivanju tolerancija ili dijagnosticiranju problema s kvalitetom na podu presa.
Interakcija udarca i blokova matrice
Odnos probijača lima i matrice je srce svake operacije rezanja. Proboj se spušta u lim dok blok matrice pruža suprotnu reznu ivicu ispod. Razmak između ove dvije površine-poznat kao razmak za sečenje-kontroliše gotovo sve o kvalitetu vaše oštrice.
Kada je razmak optimiziran (obično5 do 15% debljine materijalaovisno o leguri), metal se čisto makaze. Proboj gura materijal iznad njegove smične čvrstoće, a lom se uredno širi između ruba proboja i otvora bloka matrice. Puž slobodno pada kroz blok matrice, a preostala rupa ili profil ima glatku zonu smicanja sa minimalnim neravninama.
Postavite taj razmak preusko i povećat ćete silu rezanja, ubrzati trošenje proboja i rizikovati lom alata. Previše je labav i materijal se kotrlja radije nego škara, stvarajući neravne ivice i prevelike neravnine koje zahtijevaju sekundarnu završnu obradu. Geometrija provrta bloka matrice također utiče na zadržavanje puževa-ako se puževi ne izbace čisto, slažu se i oštećuju sljedeći dio ili sam proboj.
Cipele, sistemi za vođenje i poravnanje
Zamislite da pokrećete presu brzinom od 600 udaraca u minuti, a gornja i donja polovina nisu poravnate čak za nekoliko hiljaditih inča. Svaki udarac bi pao izvan-centra, razmak rezanja bi se pomjerio na jednu stranu, a vaši dijelovi bi pokazali neujednačen kvalitet rubova ili dimenzionalno odstupanje. Zato su cipele i sistemi vodiča toliko važni.
Cipele za kalupe su debele čelične ili aluminijske ploče koje služe kao strukturni temelj za cijeli sklop kalupa. Gornja cipela nosi udarce i striptizete; donja cipela drži blokove matrice, podizače i ploču matrice koja podržava sekcije za formiranje. Zajedno moraju ostati savršeno paralelni i kruti pod opterećenjem.
Povezivanje dve cipele,vodeći klinovi i čahureodržavati poravnanje tokom cijelog poteza pritiska. Ove precizne{1}}komponente uzemljenja proizvedene su do tolerancije unutar 0,0001 inča. Vodiće klinove sa kugličnim-ležajem smanjuju trenje i omogućavaju veće brzine pritiska, dok klinovi u stilu trenja{5}} pružaju dodatno naginjanje kako bi se oduprli bočnim silama. Oba tipa osiguravaju da gornja i donja polovina registruju tačno svaki ciklus, održavajući vaše dijelove matrice za štancanje u pravilnom međusobnom odnosu.
Podizači, skidači i kontrola materijala
Rezanje i oblikovanje privlače svu pažnju, ali komponente kontrole materijala tiho određuju da li vaša progresivna matrica radi glatko ili se zaglavljuje svakih pedeset poteza.
Podizači podižu metalnu traku između stanica tako da čiste površine bloka matrice i sve formirane elemente ispod. Bez njih, traka bi se vukla preko donje matrice, uzrokujući ogrebotine, pogrešno uvlačenje i pozicijske greške. Podizači sa oprugom-podižu traku na dosljednu visinu, omogućavajući joj da slobodno napreduje do sljedeće stanice.
Striperi služe dvostruku dužnost. Oni drže list ravno uz blok kalupa tokom rezanja (sprečavajući izobličenje) i povlače materijal sa bušilice dok se povlači. Bez skidača, lim bi se podigao udarcem i potpuno izgubio svoju poziciju. Mehanički skidači koriste pritisak opruge, dok se uretanski skidači oslanjaju na elastičnu kompresiju-i obe drže materijal tamo gdje mu je mjesto.
Piloti su precizne igle koje ulaze u prethodno probušene rupe dok traka napreduje u svaku stanicu. Oni fino-podešavaju poziciju trake prije bilo kakvog rezanja ili oblikovanja, ispravljajući svaku grešku uvlačenja i osiguravajući da tačnost-do-funkcija ostane unutar specifikacije na cijelom dijelu.
Referenca komponente: Šta svaki dio radi
- Udarci- Alati za rezanje ili oblikovanje koji se utiskuju u lim za stvaranje rupa, profila ili oblikovanih elemenata.
- Die blokovi (dugmad)- Kaljeni umetci koji pružaju suprotnu oštricu; njihova veličina otvora je veća od proboja za specificirani zazor.
- Die cipele- Gornje i donje čelične ploče koje služe kao konstrukcijska osnova za montažu svih radnih komponenti.
- Striperi- Opružne-ploče ili uretanski elementi koji drže ploču ravnim tokom rezanja i odstranjuju je od proboja prilikom povlačenja.
- Dizači- Šine ili klinovi na oprugu{1}} koji podižu traku za glatko kretanje između stanica.
- Piloti- Igle za precizno lociranje koje ulaze u prethodno-probušene rupe za poravnavanje trake prije svake operacije.
- Springs- Mehanički ili azotni gasovi elementi koji daju kontrolisanu silu za skidače, podizače i jastučiće za pritisak.
- Podloge- Kaljene ploče postavljene iza proboja za raspodjelu udarnog opterećenja i sprječavanje ugradnje glava proboja u mekše cipele.
Svaka od ovih komponenti matrice za štancanje doprinosi konačnom rezultatu dijela. Istrošeni pilot omogućava pozicioni drift. Slaba opruga za skidanje materijala omogućava da se materijal podigne i izobliči. Napukla pozadinska ploča omogućava udarcu gurnuti u cipelu. Sklop kalupa radi kao sistem-i kvalitet vašeg dijela je samo onoliko dobar koliko je najslabija karika u tom sistemu.
Naravno, ove komponente ne rade u vakuumu. Materijal koji štancate-njegova debljina, tvrdoća i duktilnost{2}} postavlja zahtjeve za svaki element unutar kalupa i diktira koliko će se svaki od njih agresivno trošiti tokom vremena.
Kako materijal izratka utječe na odabir kalupa
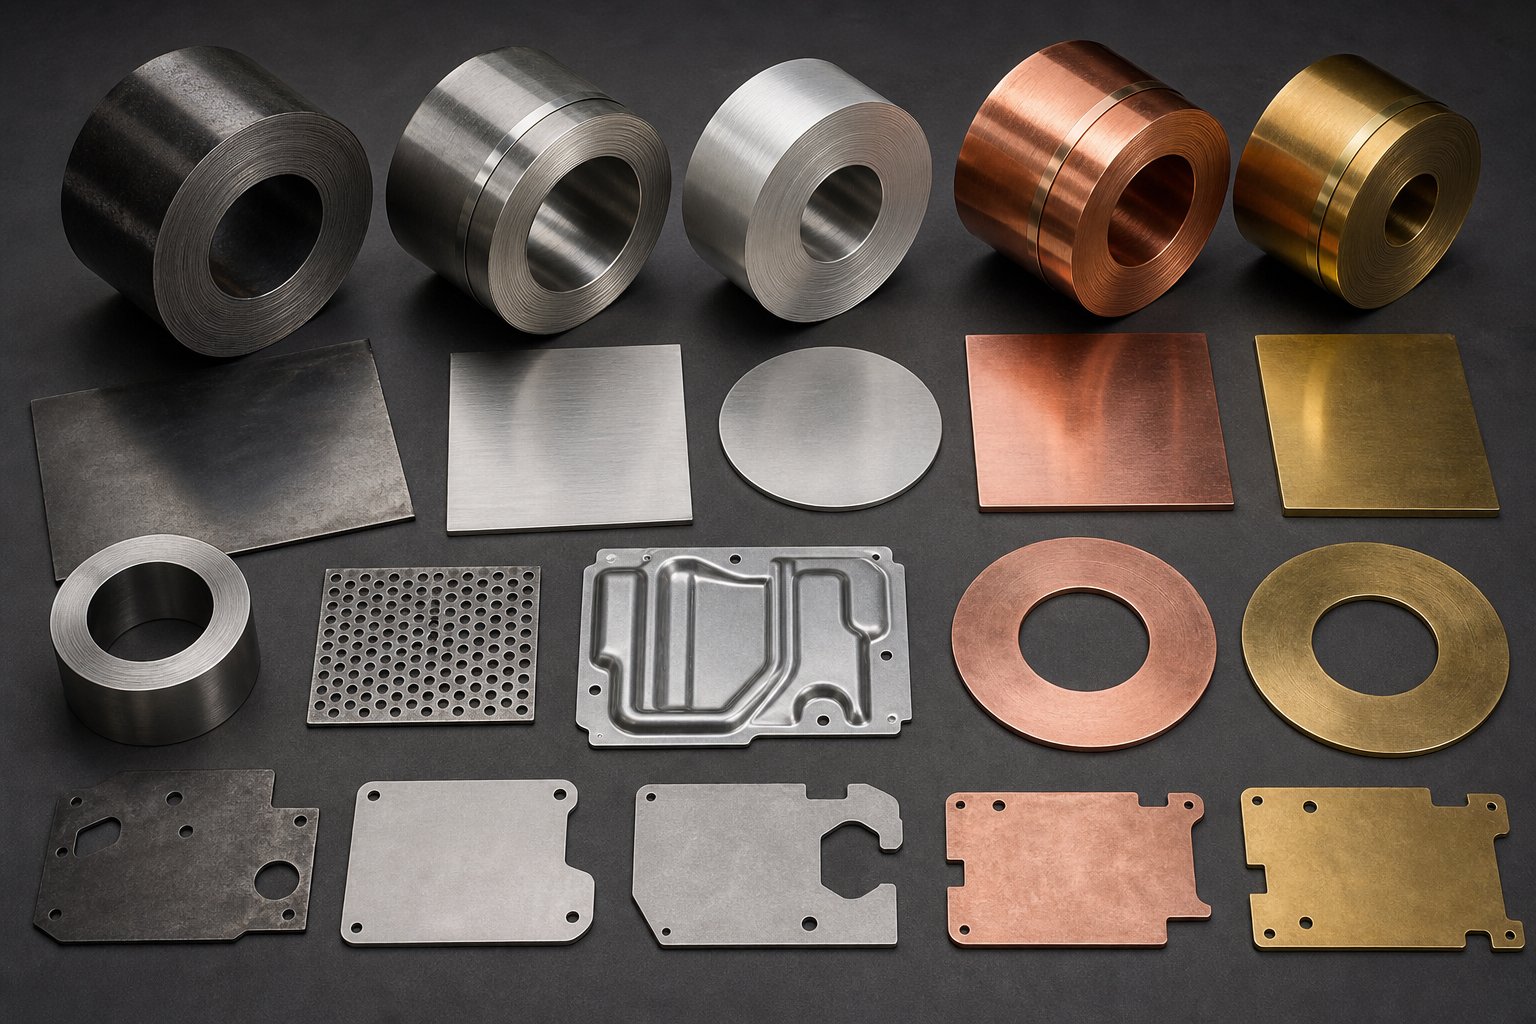
Matrica napravljena za meki čelik neće raditi na isti način kada kroz nju provučete nehrđajući čelik. Materijal na zavojnici diktira gotovo svaki inženjerski parametar unutar alata: zazor rezanja, geometriju proboja, radijuse formiranja, snagu opruge, tonažu presovanja, pa čak i površinski premaz na komponentama alata. Zanemarite ove zahtjeve -određene materijalom i izgorjeti ćete udarce, stvoriti prekomjerne neravnine ili napuknuti dijelove tokom oblikovanja.
Kada se specificiraju dijelovi sa žigosanim kalupima, list sa podacima o materijalu nije samo detalj nabavke-već je početna tačka za svaku odluku o alatu. Najvažnija su četiri svojstva: vlačna čvrstoća, tvrdoća, duktilnost i debljina. Svaki od njih mijenja način na koji kalup za lim mora biti dizajniran da proizvodi prihvatljive dijelove.
Razmatranja o štancanju čelika i nehrđajućeg čelika
Čelik ostaje najčešći materijal za žigosane komponente, ali "čelik" pokriva širok raspon ponašanja. Blagi čelik (obično ispod 350 MPa vlačne čvrstoće) oprašta-čisto se striže, formira se bez prekomjernog povratnog opruge i uzrokuje umjereno habanje matrice. Nehrđajući čelik je sasvim druga životinja.
Nehrđajući tipovi kao što su 304 i 316 imaju vlačnu čvrstoću veću od 500 MPa, rade-brzo stvrdnjavaju tokom oblikovanja i stvaraju znatno više topline na spoju-na-materijal. Za čelične kalupe za štancanje koje obrađuju ove tvrđe legure, primijetit ćete da je nekoliko tehničkih podešavanja postalo obavezno:
- Manji razmaci- Potrebni su tvrđi materijalipovećani postoci klirensakako bi se spriječio prijevremeni lom udarca i prekomjerne sile rezanja. Nehrđajućeg čelika obično treba 10-15% debljine materijala po strani, u poređenju sa 6-10% za meki čelik.
- Više sile formiranja- Zahtjevi za tonažom presa skaču 50-60% kada se prelazi sa mekog čelika na nehrđajući. Prese premale veličine dovode do nepotpunog oblikovanja, tragova kovanja i ubrzanog trošenja svih komponenti alata.
- Kompenzacija opruge- Veći omjer popuštanja-prema-odnosa nehrđajućeg čelika znači elastičniji oporavak nakon savijanja. Dizajneri kalupa se moraju više-savijati za 2-4 stepena (ponekad i više) da bi pogodili uglove mete, a za formiranje udaraca možda će biti potrebni modificirani radijusi da bi se uračunao povratni udar.
- Ubrzano trošenje matrice- Abrazivna priroda nehrđajućeg čelika zahtijeva vrhunski čelik za štancanje za konstrukciju bušotina i blokova. D2 ili M2 alatni čelici, često sa TiN ili AlCrN premazima, postaju neophodni za održavanje oštrine ivica kroz duže proizvodne cikluse.
Rezultat? Čelične kalupe za štancanje napravljene za nehrđajući materijal koštaju više unaprijed jer zahtijevaju bolje materijale, čvršće proizvodne tolerancije i robusnije okvire za presovanje. Ali ta investicija se isplati u stalnom kvalitetu dijelova i dužim intervalima između ponovnog brušenja.
Ponašanje aluminijuma i legura bakra u kalupima
Aluminij donosi potpuno drugačiji skup izazova procesu štancanja. Otprilike je jedna-trećina gustine čelika i relativno je mekana-što zvuči kao da bi trebalo biti lako žigosati. U praksi, ta mekoća stvara probleme koje čelik ne pravi.
Najveći problem s aluminijskim matricama za žigosanje je pokvarenje. Aluminij je "ljepljivi" metal koji ima tendenciju hladnog-zavarivanja mikroskopskih čestica na površinu kalupa tokom kontakta pod visokim-pritiskom. Jednom kada počne žlijebljenje, nastaje grudva snijega: svaki sljedeći potez pokupi više materijala, zagrebe sljedeći dio i na kraju ošteti matricu izvan jednostavnog poliranja. Sprečavanje draženja zahtijeva više{5}}slojnu strategiju:
- Prevlake- PVD premazi poput titanijum nitrida (TiN) ili dijamantskog{1}}ugljika (DLC) stvaraju-neljepljivu barijeru između aluminijuma i površine alatnog čelika.
- Završna obrada- Zrcalno-poliranje formirajućih površina smanjuje trenje-generisanu toplinu, koja je primarni pokretač trošenja ljepila.
- Izbor alatnog čelika- Visoko-vanadij čelici (kao što je CPM 10V) nude vrhunsku otpornost na uzroke habanja ljepila aluminijuma.
- Specijalizovano podmazivanje- Sintetičke tekućine bez hlora- pružaju granično podmazivanje bez mrlja na aluminijumskoj površini.
Aluminij također pokazuje izraženu povratnu snagu-više od čelika-jer je njegov modul elastičnosti otprilike jedna-trećina od čelika (približno 10.000 ksi naspram 30.000 ksi). Zavoji koji bi zadržali ugao u čeliku će značajno odskočiti u aluminijumu, zahtijevajući prekomjerno-savijanje ili ublažavanje naprezanja-funkcije ugrađene u kalup.
Legure bakra i mesinga nalaze se na drugom kraju spektra mekoće. Lako se formiraju s minimalnim povratnim oprugom, ali njihova mekoća znači da su sklone površinskom obilježavanju od grubih površina matrice. Štancanje bakra obično zahtijeva uglačan alat i pažljive postavke pritiska skidača kako bi se izbjegla kozmetička oštećenja. S druge strane, legure bakra uzrokuju vrlo malo trošenje matrice, tako da je vijek trajanja alata odličan čak i kod standardnih alatnih čelika.
Kako debljina materijala pokreće inžinjering
Bez obzira na leguru, debljina materijala je jedina najuticajnija varijabla u proračunu zazora. Industrijska-standardna formula je jednostavna:
Zazor rezanja (po strani)=Debljina materijala x Koeficijent zazora
Thekoeficijent klirensa se obično kreće od 5% do 10%debljine materijala, ovisno o tvrdoći legure i željenom kvalitetu ruba. Za precizne aplikacije se koristi donji kraj (oko 5%) za minimalne neravnine i glatke posmične površine. Općenito štancanje koristi 8-10% za produženje vijeka trajanja matrice i smanjenje sile rezanja.
Na primjer, štancanje mekog čelika od 1,0 mm sa koeficijentom od 8% daje vam razmak od 0,08 mm po strani. Prebacite se na nehrđajući čelik od 2,0 mm na 12% i gledate na 0,24 mm po strani-trostruko povećanje koje zahtijeva potpuno drugačije dimenzije blokova matrice i veličine proboja.
Debljina također pokreće ove povezane odluke:
- Snaga udarca- Deblji materijali zahtijevaju veću silu rezanja, što znači veće poprečne presjeke-da bi se izbjeglo izvijanje.
- Sila striptizeta- Deblji materijal čvršće hvata udar, zahtijevajući jače opruge ili cilindre azota za pouzdano skidanje materijala.
- Minimalna veličina funkcije- Opšte pravilo je da najmanji promjer rupe ne smije biti manji od debljine materijala. Probušite bilo šta manje i rizikujete da se alat slomi.
- Formiranje radijusa- Minimalni polumjer savijanja skale s debljinom. Čelik obično dozvoljava radijus savijanja jednak 1T (jedan puta debljine), dok aluminijum često zahtijeva 2T ili 3T kako bi se izbjeglo pucanje.
Poređenje materijala za žigosane dijelove
| Materijal | Tipični raspon debljine | Relativna sila formiranja | Springback Tendency | Stopa trošenja matrice |
|---|---|---|---|---|
| Mild Steel | 0,3 mm - 6.0 mm | Umjereno (osnovno) | Niska do umjerena | Umjereno |
| nerđajući čelik | 0,2 mm - 4.0 mm | Visoka (1,5-1,7x meki čelik) | Visoko | Visoko |
| Aluminijum | 0,3 mm - 6.0 mm | Niska (0,3-0,5x meki čelik) | Visok (nizak modul) | Nizak (ali rizik od povraćanja) |
| Bakar | 0,1 mm - 3.0 mm | Niska do umjerena | Veoma nisko | Veoma nisko |
| Brass | 0,2 mm - 4.0 mm | Umjereno | Nisko | Nisko |
Odabir materijala ne određuje samo šta ide na zavojnicu-već se provlači kroz svaku odluku o alatu, od tvrdoće probijanja do tonaže presovanja do intervala održavanja. Ispravnim postavljanjem ovih parametara u fazi projektovanja sprečavaju se nizvodni problemi koji utiču na kvalitet proizvodnje: neravnine koje rastu prebrzo, krivine koje ne drže ugao i površine koje ostavljaju tragove ili žuljaju u prvih hiljadu poteza.
Ti problemi nizvodno zaslužuju vlastito ispitivanje. Čak i sa savršeno usklađenim materijalima i zazorima, specifični nedostaci se mogu pojaviti u proizvodnji-i svaki od njih vodi do kontrolisanog osnovnog uzroka unutar kalupa.
Uobičajeni defekti u štancanim dijelovima i kako ih spriječiti
Čak i savršeno konstruirana matrica na kraju proizvede neispravan dio. Razlika između dobro-provedene operacije štancanja i one koja je-teška svodi se na razumijevanje zašto se defekti dešavaju i rješavanje osnovnih uzroka prije nego što eskaliraju. Neravnine, opruge, bore, pukotine i stanjivanje su pet nedostataka koji čine većinu odbačenih utisnutih dijelova. Svaki od njih vodi direktno do određenog stanja alata ili parametra procesa koji se može kontrolisati.
Formiranje neravnina i kontrola zazora rezanja
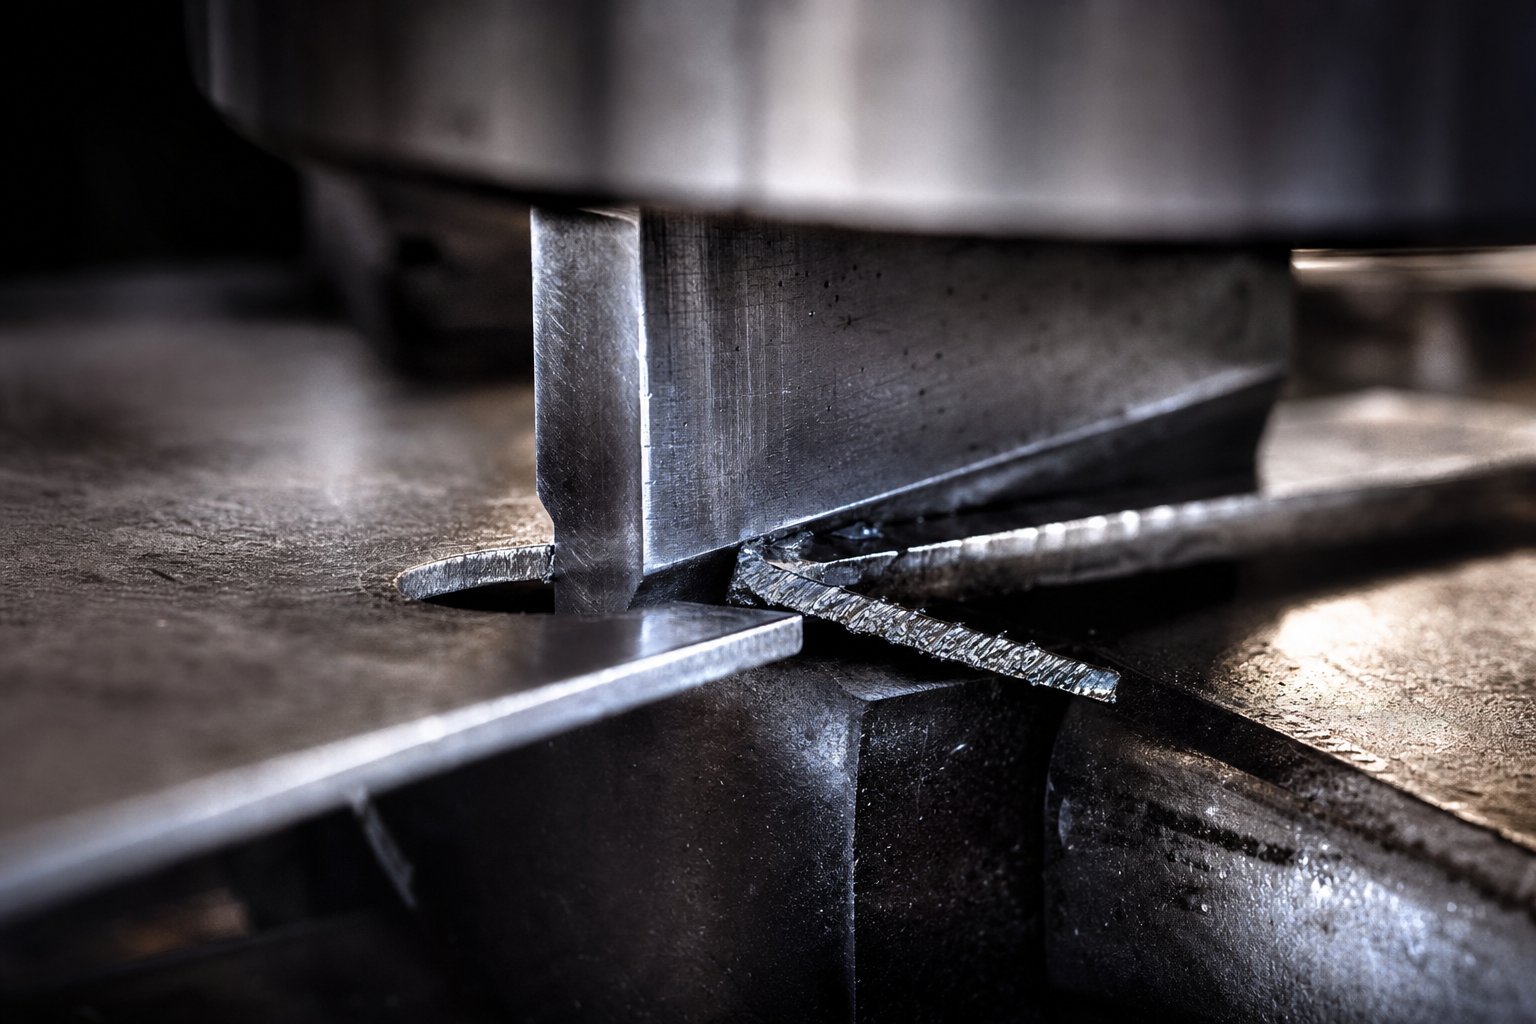
Neravnine su uzdignute, oštre ivice koje se formiraju duž izrezanog profila utisnutog dijela nakon probijanja, bliješenja ili obrezivanja. Oni su najčešća pritužba u proizvodnji štancanih dijelova i gotovo uvijek ukazuju na problem zazora između metalnih proboja i matrice.
Evo šta se dešava unutar matrice tokom poteza rezanja: proboj dolazi u kontakt sa limom, gura ga preko njegove otpornosti na smicanje, a materijal se lomi duž linije koja povezuje ivicu proboja sa ivicom bloka matrice. Kada je klirens optimiziran, te linije loma se susreću čisto, stvarajući glatku zonu smicanja sa minimalnim prevrtanjem i čvrstim, gotovo nevidljivim neravninama. Kada je zazor suviše mali, sile rezanja rastu i materijal se kida, a ne smiče. Kada je zazor prevelik, metal se kotrlja u otvor prije loma, ostavljajući neravnu ivicu i prevelike neravnine.
Industrijska smjernica za meki čelik je 5-8% debljine materijala po strani. Nerđajući čelik i legure veće čvrstoće povećavaju taj raspon na 10-15%. Postizanje ovog broja tačno u fazi dizajna je kritično, ali to je samo pola bitke.
Habanje matrice uvodi drugu varijablu. Kako štancani matrici i blokovi matrice kruže kroz proizvodnju, njihove rezne ivice se postepeno zaokružuju. Ovo progresivno otupljivanje efektivno povećava funkcionalni zazor iznad njegove projektovane vrednosti, a visina neravnina raste postepeno sa svakim hiljadu poteza. Praćenje visine šiljaka tokom proizvodnje daje rani signal upozorenja kada je potrebno ponovno brušenje ili zamjena bušotine. Dio koji je izmjerio 0,05 mm neravnine pri postavljanju mogao bi puzati do 0,15 mm do 200.000-tog pogotka-znatno iznad prihvatljivih granica za mnoge primjene.
Springback, prevencija bora i pucanja
Defekti pri oblikovanju su teži od defekta rezanja jer uključuju ponašanje materijala pod naprezanjem, a ne jednostavno mjerenje zazora.
Springbackje elastični oporavak metala nakon oslobađanja sile savijanja. Dio se djelomično vraća prema svom prvobitnom ravnom obliku, ostavljajući vam ugao savijanja koji je nekoliko stupnjeva od cilja. Visoko{2}}materijali pokazuju više otpora jer zadržavaju više elastične energije. Rješenja uključujukompenzacija ugla matrice tokom projektovanja(preko-savijanje za očekivanu količinu povratnog opruge), korištenjem poteza dna ili kovanja koji plastično deformiraju vrh savijanja, i dodavanjem rebara za ukrućenje blizu linije savijanja kako bi se zaključala geometrija.
Wrinklingpojavljuje se kao talas-kao kopče na prirubnici ili zidu nacrtanih dijelova. Događa se kada tlačni napon premašuje otpor lima na izvijanje-obično zato što je sila držača prazne ploče preniska ili vučne perle ne ograničavaju efikasno protok materijala. Povećanje pritiska držača praznog materijala, optimizacija geometrije vučne perle i podešavanje raspodele podmazivanja obično rešavaju problem.
Pucanjenastaje kada vlačna deformacija premašuje granicu duktilnosti materijala. Vidjet ćete ga na malim radijusima savijanja, duboko-uvučenim uglovima i područjima gdje se materijal pretjerano stanji. Uobičajeni osnovni uzroci uključuju premale -male polumjere probijanja, agresivno jednostepeno{4}}izvlačenje i loše poravnanje smjera zrna. Strategije prevencije se fokusiraju na širenje deformacije: veće radijuse, više-formiranje, srednje žarenje za duboka izvlačenja i poravnavanje kritičnih krivina preko smjera zrna, a ne paralelno s njim.
Uloga obilaznih zareza u protoku materijala
Progresivno štancanje u kalupu dodaje kategoriju nedostataka s kojom se drugi tipovi kalupa ne suočavaju: greške u dimenzijama koje se odnose na pogrešno uvlačenje-. Kada traka ne napreduje na tačnom rastojanju između poteza, svaka karakteristika na delu se pomera iz pozicije. Ovo je mjesto gdje negativni i pozitivni obilazni zarezi u kalupima za štancanje lima postaju bitni.
Premosni zarez (koji se naziva i zarez za nagib ili francuski zarez) je mali dio materijala odrezan od jedne ili obje ivice trake na početnim stanicama progresivne matrice. Svrha premosnih zareza u kalupima za štancanje je trostruka: oni pružaju čvrsti mehanički graničnik koji sprječava prekomjerno uvlačenje, uklanjaju nagib ruba koji bi inače uzrokovao neravnomjerno praćenje trake i stvaraju referentnu površinu za senzore-verifikacije dužine uvlačenja.
Negativni obilazni zarezi za rezanje materijaladalekood ruba trake, stvarajući otvoreni utor u koji se zaustavlja blok. Pozitivni obilazni zarezi probijaju mali jezičak nadole, stvarajući izbočenu karakteristiku koja se registruje na zaustavnoj površini u kalupu. Oba pristupa kontrolišu progresiju trake, ali služe različitim kontekstima dizajna. Negativni zarezi su češći za šire, deblje trake kod kojih je nagnutost ruba zabrinjavajuća. Pozitivni zarezi (stil koplja-i-prirubnice) dobro funkcioniraju za uske nosače jeručvrstiti nosač i pomoći pri hranjenjubez stvaranja labavog puža koji zahtijeva izbacivanje.
Razumijevanje svrhe oblikovanja lima zaobilaznih ureza pomaže objasniti zašto neke progresivne matrice rade besprijekorno, dok se druge stalno pogrešno uvlače. Bez ovih ureza, čak ni-precizni servo ulagači ne mogu garantirati da traka neće proći preko predviđenog položaja-jedno ozbiljno pogrešno uvlačenje može srušiti cijelu matricu, koštajući mnogo više od male količine materijala koju zarez troši.
Defekt-u-Referenca rješenja
- Prekomjerni neravnini- Uzrok: istrošene rezne ivice ili neispravan zazor-za-matrice. Rješenje: održavajte odgovarajući razmak (5-15% debljine materijala po strani ovisno o leguri), ponovno brusite ili zamijenite proboje prema rasporedu i provjerite poravnanje alata.
- Springback- Uzrok: elastični oporavak u krivinama, posebno u materijalima visoke-vrste. Rješenje: preko-savijanje pod kompenziranim uglom, korištenje poteza na dnu/kovanja ili dodavanje funkcija za učvršćivanje.
- Wrinkling- Uzrok: nedovoljna sila držača blanka ili neadekvatno zadržavanje zrna. Rješenje: povećajte pritisak držanja, redizajnirajte vučne perle i optimizirajte oblik praznine za kontrolu protoka materijala.
- Pucanje- Uzrok: vlačna deformacija koja premašuje duktilnost materijala pri oštrim radijusima ili dubokim potezima. Rješenje: povećajte radijuse formiranja, koristite više-izvlačenje, odaberite materijal veće-duktilnosti i poravnajte krivine u smjeru zrna.
- Stanjivanje materijala- Uzrok: prevelika dubina izvlačenja ili suviše-mali radijus probijanja/matrice koncentrirajuće naprezanje. Rješenje: optimizirajte veličinu blanka, poboljšajte podmazivanje, smanjite omjer izvlačenja po stupnju i preraspodijelite naprezanje putem simulacije-vođene geometrije kalupa.
- Pogrešno uvlačenje/dimenzionalni pomak- Uzrok: prekomjerno uvlačenje trake ili pomjeranje položaja u progresivnim kalupima. Rješenje: ugradite zareze za premošćivanje za pozitivnu kontrolu nagiba, održavajte stanje pilotskog pina i koristite senzore za{2}}provjeru napajanja.
Svaki od ovih nedostataka se može spriječiti u fazi dizajna matrice. Izazov je u tome što rješenja često stupaju u interakciju-razmak zatezanja radi smanjenja neravnina povećava silu rezanja, što ubrzava habanje proboja, što na kraju vraća neravnine. Efikasna prevencija kvarova zahtijeva sistemski-prikaz na nivou kako zazor, protok materijala, dizajn zareza i parametri oblikovanja funkcionišu zajedno. Za složene progresivne kalupe u kojima se ukrštaju geometrija zaobilaznog zareza, kontrola neravnina i optimizacija protoka materijala, radeći s iskusnim stručnjacima za alate kao što suYICHENmože pomoći inženjerima da razriješe ove međusobno povezane varijable prije nego što se pusti čvrsti alat.
Sprečavanje nedostataka je jedna strana jednačine kvaliteta. Druga strana zna koliko kvaliteta treba ugraditi u matricu na prvom mjestu-i ta odluka zavisi od obima proizvodnje, očekivanog vijeka trajanja alata i sistema klasifikacije koji upravlja načinom na koji su kalupi konstruirani.
Klasifikacija kalupa i odluke o obujmu proizvodnje
Koliko kvaliteta treba ugraditi u kockicu? To nije trik pitanje. Prekomjerna izrada alata za prototip od 5000-komada troši novac. Dogradnja za 3-miliona godišnjih obaveza gubi daleko više - kroz zastoje, preradu i preranu zamjenu alata. Industrija rješava ovaj problem kroz sistem klasifikacije kalupa koji usklađuje ulaganje u alate sa stvarnošću proizvodnje.
Tri klase-A, B i C-definiraju spektar kvaliteta alata matrice, a svaka od njih ima specifične implikacije za tolerancije dijelova, završnu obradu, vijek trajanja alata i cijenu po komadu. Ipak, većina inženjera se susreće sa ovim terminima bez jasnog objašnjenja šta odvaja jednu klasu od druge ili kada svaki ima ekonomski smisao.
Klase kalupa i što one znače za kvalitet dijelova
Razmislite o klasama kalupa kao o nivoima inženjerske preciznosti. Standardna matrica na teritoriji klase C napravljena je za fundamentalno drugačiju svrhu od seta kalupa za žigosanje klase A dizajniranih za izvođenje miliona ciklusa. Evo kako se kvare:
Klasa A - Maksimalna preciznost, Maksimalni vijek trajanja
Alat klase A nalazi se na vrhu piramide kvaliteta. Ovi setovi metalnih kalupa za štancanje su dizajnirani za ekstremnu pouzdanost, napravljeni od najčvršćih dostupnih alatnih čelika i proizvedeni u skladu s najstrožim tolerancijama dimenzija. Prema Master Products Co., matrice klase A služe visoko-kvalitetne proizvodne aplikacije uključujući precizne komponente sa složenom geometrijom, bliskim tolerancijama i vrhunskom završnom obradom površine-karoserije automobila i potrošačkim uređajima kao glavni primjeri.
Klasa A se dalje deli na dva podtipa:
- Tip 1- Veće matrice koje se koriste za istezanje i crtanje vanjskih panela. Ovi proizvodi proizvode dijelove koji su vidljivo vidljivi na gotovom proizvodu, tako da svaki utisnuti komad mora biti potpuno gladak i bez oštećenja{{2}.
- Tip 2- Najveći mogući stepen preciznosti izrade alata. Izrađen od specijalizovanih alatnih čelika, karbidnih umetaka, keramike visokih{2}}performansi i aluminijumskih cipela. Ako vaš projekat uključuje izuzetno velike količine ili nepromjenjivo bliske tolerancije, progresivne matrice tipa 2 su odgovor.
U nekim primenama, matrica klase A će proizvesti nekoliko miliona delova tokom svog životnog veka bez potrebe za većom rekonstruisanjem. Ta dugovečnost proizlazi iz izbora materijala (karbid na kritičnim tačkama habanja, vrhunski alatni čelici na drugim mestima) i metoda konstrukcije kojima se daje prednost krutosti i termičkoj stabilnosti u odnosu na početne uštede troškova.
Klasa B - Proizvodni radni konj
Alati klase B predstavljaju najčešću kategoriju u komercijalnom i industrijskom štancanju. Ove matrice su i dalje napravljene tako da imaju ograničene tolerancije od izdržljivih alatnih čelika, ali su dizajnirane imajući na umu definisani obim proizvodnje, a ne projektovane za neograničen rad. Odredit ćete ciljnu količinu-recimo 500.000 komada-i matrica klase B je napravljena da pouzdano proizvodi taj volumen sa nešto većom marginom.
Praktična razlika? Klasa B koristi standardne D2 ili A2 alatne čelike bez karbidnih umetaka ili egzotičnih premaza koji se nalaze u konstrukcijama klase A. Sistemi vodilica su precizno-brušeni, ali ne moraju uključivati nadogradnje kugličnih-ležaja koji produžavaju vijek trajanja ciklusa velike brzine{5}. Rezultat je set kalupa za štancanje koji daje odličnu kvalitetu dijelova uz manja ulaganja, uz razumijevanje da će intervali održavanja biti kraći, a ukupni vijek trajanja alata konačan.
Klasa C - Short Run i Prototype Tooling
Klasa C je ulazna tačka. Ovo su jeftinije-matrice pogodne za male- do srednje{3}} projekte, prototipove ili aplikacije gdje nisu potrebne stroge tolerancije i vrhunska završna obrada. Matrica klase C može koristiti mekše alatne čelike, pojednostavljene sisteme vodilica i manje složenu konstrukciju kako bi smanjila troškove i kratko vrijeme isporuke.
Kada birate klasu C? Kada vam je potrebno 500 do 10.000 dijelova da potvrdite dizajn, testirate uklapanje na tržište ili premostite proizvodnju dok se trajni alati gradi. Dijelovi neće odgovarati konzistentnosti izlaza klase A, ali će biti funkcionalni i reprezentativni za konačnu geometriju.
Obim proizvodnje kao okvir ulaganja
Odabir klasa nije subjektivan-već je vođen matematikom. Osnovno pitanje je jednostavno: da li-smanjenje troškova po dijelu zbog boljeg alata opravdava veću početnu investiciju?
Uzmite u obzir logiku{0}}ispravnosti. Matrica klase C može koštati 15.000 dolara, ali zahtijeva sekundarne operacije uklanjanja ivica po cijeni od 0,05 dolara po dijelu. Matrica klase A za istu komponentu može koštati 80.000 dolara, ali u potpunosti eliminira te sekundarne operacije. Pri kojoj zapremini skupa matrica postaje jeftinija opcija? U ovom primjeru, oko 1,4 miliona dijelova. Ispod tog broja pobjeđuje jednostavan alat. Iznad toga, investicija klase A se isplati i štedi novac svakim potezom.
Izbor materijala unutar kockice slijedi istu logiku. Alatne čelične kalupe koštaju 3-5x manje od karbidnih ekvivalenta, ali otpornost na habanje karbida može biti 10 do 30 puta veća. Probijač od alatnog čelika će možda trebati ponovno brušenje svakih 100.000 udaraca. Karbidni umetak na istoj stanici mogao bi imati 2-3 miliona pogodaka prije nego što je zahtijevao pažnju. Za proizvodnju velikog obima, karbidna matrica donosi niže ukupne troškove posedovanja uprkos visokoj početnoj ceni.
Hibridni pristupi premošćuju jaz. Upotreba karbidnih umetaka na kritično visokim-tačkama habanja u kućištu matrice od alatnog čelika pruža izuzetnu otpornost na habanje tamo gdje je to najvažnije, dok se ukupni trošak matrice održava pod kontrolom. Napredni premazi poput TiN ili TiCN koji se nanose na komponente od alatnog čelika također mogu značajno produžiti vijek trajanja, smanjujući jaz u performansama između neobloženog čelika i čvrstog karbida bez pune premije troškova.
Volume Tiers i Die Class Preporuke
- Prototip/pre{0}}proizvodnja (ispod 5.000 dijelova)- Alat klase C. Očekujte vijek trajanja alata od 5.000-50.000 udaraca. Koristite standardne alatne čelike, pojednostavljene konstrukcije. Prihvatite šire tolerancije i planirajte sekundarne operacije. Cilj: potvrditi geometriju dijela uz minimalno ulaganje.
- Mala zapremina (5.000-100.000 delova godišnje)Alat - klase C ili niže-klase B. Očekujte vijek trajanja alata od 50.000-500.000 udaraca. Konstrukcija od alatnog čelika umjerene tvrdoće (58-62 HRC). Pogodno za dijelove gdje su tolerancije od ±0,1 mm prihvatljive.
- Srednja zapremina (100.000-500.000 delova godišnje)- Alat klase B. Očekujte vijek trajanja alata od 500.000-1.500.000 udaraca sa planiranim ponovnim brušenjem. Visoko{11}}kvalitetni alatni čelici (D2, A2), precizni sistemi vodilica i projektovani intervali održavanja. Ovaj nivo često predstavlja najbolju tačku u kojoj se ulaganja u alate balansiraju u odnosu na ekonomiju po dijelu.
- Velika količina (500.000-2.000.000 delova godišnje)- Alat klase A tipa 1. Očekujte vijek trajanja alata preko 2.000.000 udaraca. Vrhunski alatni čelici sa selektivnim umetcima od karbida na stanicama visokog{7}}habanja. Uske tolerancije (±0,05 mm ili bolje), minimalne sekundarne operacije i optimizovane brzine ciklusa.
- Veoma velika količina (2,000,000+ dijelova godišnje)- Alat klase A tipa 2. Očekujte vijek trajanja alata od 5,000,000+ udaraca. Umetci od punog tvrdog metala na svim stanicama za sečenje, specijalizirani materijali za papuče i progresivna arhitektura kalupa dizajnirana za maksimalno vrijeme rada. Sama matrica postaje značajno kapitalno sredstvo sa sopstvenim rasporedom održavanja i programom obnove.
Obratite pažnju na obrazac: kako se volumen povećava, više ulažete u matricu kako biste smanjili-trošak po dijelu, eliminirali sekundarne operacije, produžili intervale održavanja i smanjili vrijeme zastoja. Klasa kalupa nije o prestižu-već o usklađivanju vaše investicije u alate sa ekonomskom realnošću vaše proizvodnje.
Odabir prave klase također određuje koje operacije oblikovanja matrica može izdržati tokom svog životnog vijeka. Matrica klase B koja rukuje jednostavnim rezanjem i bušenjem može trajati mnogo više od svog nominalnog volumena. Ta ista klasa koja pokušava visoko-precizno kovanje ili duboko izvlačenje pod uskim tolerancijama će se brže istrošiti jer operacije oblikovanja postavljaju trajna tlačna opterećenja na površine alata-opterećenja koja zahtijevaju otpornost materijala samo viša-klasa koju pruža konstrukcija.
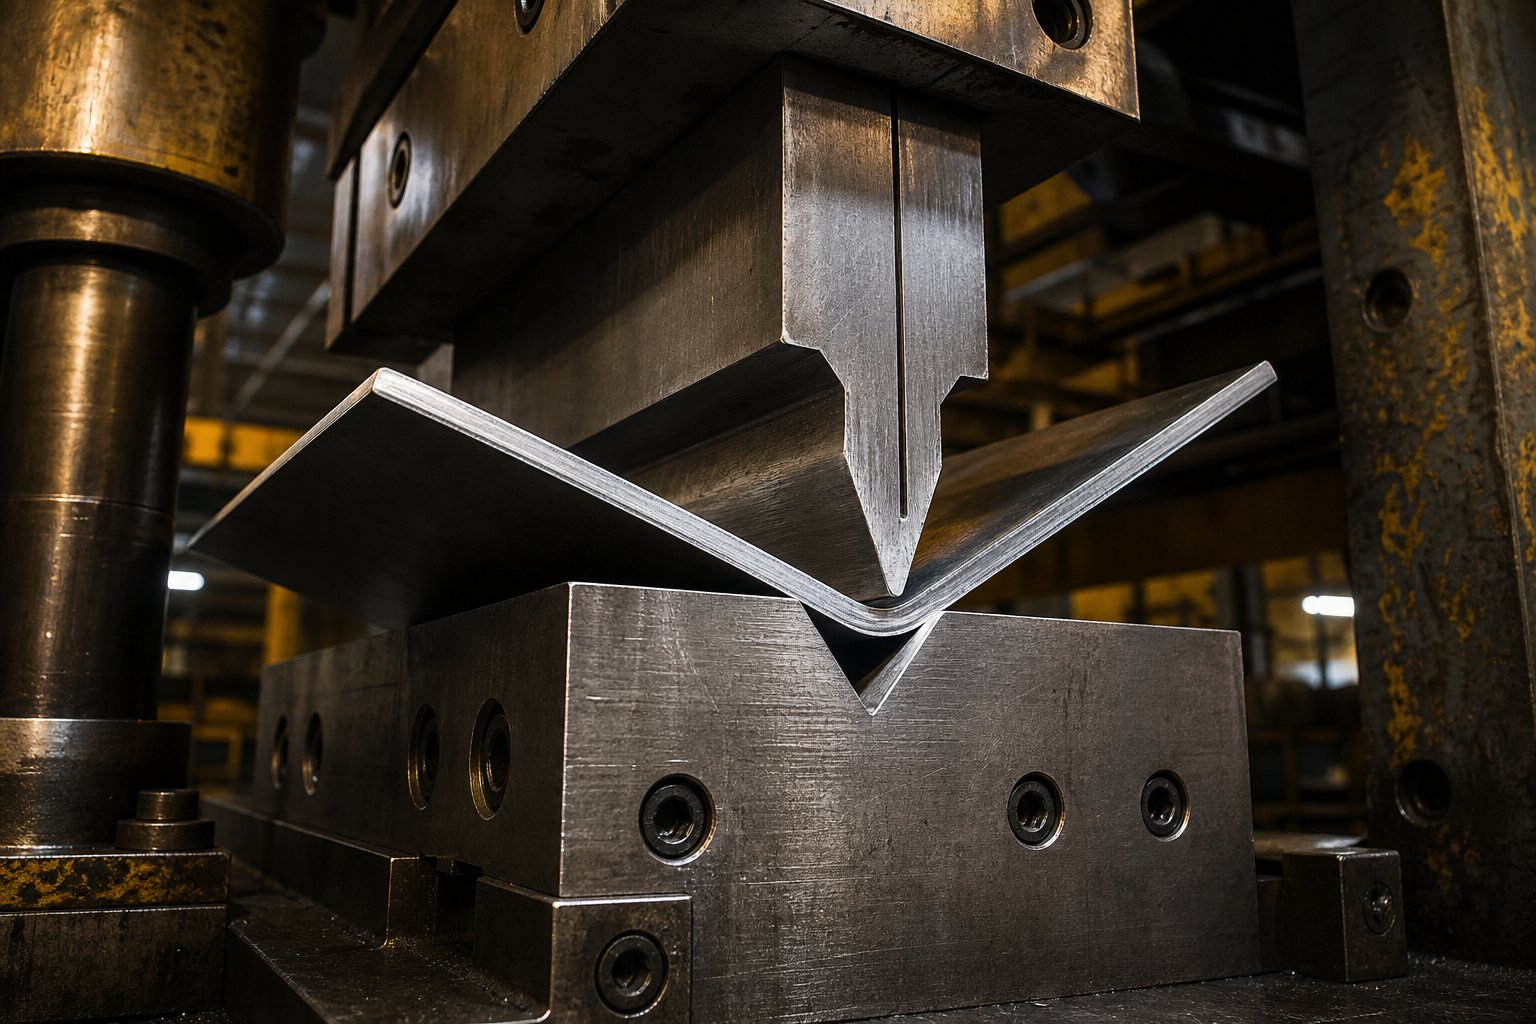
Operacije oblikovanja koje definiraju geometriju utisnutih dijelova
Rezanje odvaja metal. Formiranje ga preoblikuje. Svaka utisnuta komponenta koja ide dalje od ravnog profila-svaka konzola sa krivinom, svako kućište sa izvučenim zidom, svaki kontakt sa reljefnim rebrom-svoju geometriju duguje operaciji formiranja koja se izvodi unutar kalupa. Ove operacije izlažu lim kontrolisanoj napetosti, kompresiji ili oboje, a ravnoteža između primenjene sile i svojstava materijala određuje da li ćete dobiti precizan deo ili gomilu otpada.
Ono što formiranje čini teškim je to što radite protiv prirodne otpornosti metala na trajnu deformaciju. Plahta se želi vratiti, zakopčati, istanjiti ili popucati. Dobro-dizajnirana stanica za formiranje predviđa te tendencije i usmjerava ih u predvidljiv ishod. Razumijevanje načina na koji svaka vrsta operacije presovanja transformira ravnu masu u trodimenzionalnu geometriju daje vam mogućnost da specificirate komponente štancanja koje se stvarno mogu proizvesti-i da riješite probleme kada dijelovi ispadnu izvan specifikacije.
Operacije savijanja i prirubljivanja u kalupima za štancanje
Savijanje je najčešća operacija oblikovanja u štancanju. On deformiše lim duž ravne ose, stvarajući karakteristike kao što su jezičci, kanali, nosači i prirubnice za montažu. Zvuči jednostavno-ali postizanje ispravnog ugla savijanja dosljedno u toku proizvodnog ciklusa jedan je od težih izazova u proizvodnji štancanih dijelova.
Tri primarne metode savijanja pojavljuju se unutar kalupa za štancanje:
- V-savijanje- Probijanje gura list u šupljinu u obliku slova V- u bloku kalupa. Konačni ugao zavisi od toga koliko duboko udarac prodire. Vazdušno savijanje (gdje proboj ne izlazi na dno) nudi fleksibilnost jer se istim alatom mogu postići različiti uglovi. Dno (gdje udarac potpuno sjedi) pruža strožu kontrolu ugla, ali vas zaključava u jednu geometriju.
- U-savijanje- Probijanje gura list u kanal u obliku slova U-, formirajući dva paralelna savijanja u jednom potezu. Jastučić za pritisak ispod bušilice drži list ravnim tokom formiranja, sprečavajući da se dno savija. Ova metoda efikasno kreira sekcije kanala i profile u obliku slova C-.
- Obrišite savijanje- Jedna ivica lista je stegnuta dok bušenje obriše slobodni dio u radijusu. Ovaj pristup dobro funkcionira unutar progresivnih kalupa jer ne zahtijeva da se list pomjera u odnosu na nosač trake. To je-metoda za kreiranje prirubnica i jezičaka na dijelovima koji ostaju povezani sa trakom tokom obrade.
Bez obzira na metodu, svaki zavoj uvodi i jedno i drugokompresija na unutrašnjem radijusu i napetost na vanjskom radijusu. To dvostruko stanje naprezanja je razlog zašto dolazi do pucanja na vanjskoj površini kada je radijus savijanja previše čvrst-materijal doslovno prestaje rastegnuti.
Postoje pravila o minimalnom radijusu savijanja kako bi se spriječio ovaj kvar. Opća smjernica je da unutarnji radijus savijanja treba biti jednak najmanje jednostrukoj debljini materijala (1T) za meki čelik. Tvrđim materijalima je potrebno više prostora: nehrđajući čelik često zahtijeva 1,5T do 2T, a aluminijske legure poput 6061-T6 mogu trebati 2T do 3T ovisno o temperamentu i smjeru zrna.
Smjer zrna je bitan jer je metal nešto slabiji okomito na smjer valjanja. Savijanjeprekozrno (okomito na smjer valjanja) omogućava uže polumjere bez pucanja. Savijanjezajednozrno tjera vanjska vlakna{0}}sklona pucanju da se rastežu u svojoj najslabijoj orijentaciji. Kada je moguće, orijentirajte kritične krivine po principu-to je besplatno poboljšanje u oblikovanju koje ne košta ništa u složenosti matrice.
Prirubljivanje slijedi iste principe kao i savijanje, ali radi duž zakrivljene osi umjesto ravne. Rastezljiva prirubnica (konveksna kriva) stavlja spoljnu ivicu u napetost i rizikuje da se pocepa. Skupljajuća prirubnica (konkavna kriva) komprimira vanjsku ivicu i rizikuje nabiranje. Oba zahtijevaju pažljivu pažnju širine prirubnice i geometrije reljefa kako bi ostali unutar granica materijala.
Crtanje, kovanje i utiskivanje za složenu geometriju dijelova
Kada nekom dijelu treba dubina-čaša, školjka, kućište-jednostavno savijanje vas neće dovesti do toga. Crtanje, kovanje i utiskivanje koriste fundamentalno različite pristupe za kreiranje trodimenzionalnih -dimenzionalnih žigosanih komponenti od ravnog materijala.
Duboko crtanje
Crtanje je najzahtjevnija operacija oblikovanja. Plosnati obradak se uvlači u šupljinu kalupa udarcem, pretvarajući ga u šuplji dio u obliku čaše-kontrolisanim protokom materijala. Ključna razlika od ostalih metoda oblikovanja: metal zapravo tečeintokocka radije nego jednostavno rastezanje preko forme.
Držač blanka-pod pritiskom (podloga za izvlačenje) se nalazi na vrhu spoljne ivice blanka i kontroliše koliko materijala ulazi u šupljinu. Premala sila držanja i metal se nabora kada se sabija prema unutra. Previše i materijal ne može teći, što dovodi do stanjivanja ili kidanja u radijusu probijanja. Ta ravnoteža između pritiska držača slijepe ploče i protoka materijala definira da li će operacija izvlačenja biti uspješna ili neuspješna.
Duboko{0}}uvučeni dijelovi uključuju posude za ulje, posuđe, panele na automobilskim vratima, cilindrična kućišta i tijela limenki za piće. Postižna dubina izvlačenja zavisi od duktilnosti materijala, prečnika blanka-prema-odnosa probijanja i podmazivanja. Za standardni meki čelik, tipičan je omjer prve-izvlačenja (promjer prazne prema promjeru proboja) od oko 2:1. Dublji dijelovi zahtijevaju više faza izvlačenja sa srednjim žarenjem kako bi se povratila duktilnost.
Kovanje
Kovanjem se postiže ono što druge metode oblikovanja ne mogu: izuzetno uske tolerancije dimenzija kroz punu plastičnu deformaciju. Za razliku od savijanja ili izvlačenja-gdje elastična opruga pomiče konačnu geometriju-kovanje stisne metal pod takvim ekstremnim pritiskom da praktično nema elastičnog oporavka. Materijal se u potpunosti prilagođava površinama šupljine bušotine i matrice.
Zamislite novčiće u džepu. Svaki od njih je započeo kao običan puž i bio je komprimiran u savršeno detaljan oblik bez ikakvog povratnog udara. Industrijsko kovanje radi na isti način, proizvodeći karakteristike sa tolerancijama od ±0,01 mm. Kompromis je tonaža presa: kovanje zahteva sile 5 do 10 puta veće od savijanja vazduha, što znači teže preše i robusniju konstrukciju kalupa. Obično je rezervisan za male oblasti ili specifične karakteristike, a ne za čitave delove.
Embossing
Utiskivanje stvara izdignute ili udubljene elemente rastezanjem lima u plitku udubinu. Za razliku od crtanja, utiskivanje ne uključuje značajan protok materijala izvan granice karakteristike-metal se rasteže lokalno kako bi se prilagodio geometriji proboja. Postižna dubina ovisi o debljini materijala, duktilnosti i geometriji polumjera probijača.
Svugdje ćete naći reljefne karakteristike na utisnutim komponentama: rebra za ukrućenje na konzolama, identifikacijske oznake na kućištima, ukrasne šare na panelima i otvore za lociranje za poravnavanje sklopa. Budući da utiskivanje koristi napetost za deformaciju metala, pokušaj previše-dubokih karakteristika uzrokuje stanjivanje i eventualno cijepanje na rubovima karakteristika.
U-Sklop matrice: Kombinacija više dijelova unutar kalupa
Najnaprednije progresivne i prijenosne matrice ne formiraju samo pojedinačne dijelove-već ih sastavljaju. U-operacije sastavljanja matrice kombinuju više žigosanih komponenti unutar same matrice, potpuno eliminišući nizvodno rukovanje, pričvršćivanje i spajanje.
Kako ovo funkcionira? Razmotrite sklop utisnutog mehaničkog dijela poput zglobnog nosača: jedna matrica formira bazu, druga formira stožernu ruku, a slijedeća stanica spaja, zakiva ili spaja dva zajedno prije nego što gotovi sklop izađe iz kalupa. Svaki potez presovanja proizvodi kompletan višekomponentni sklop umjesto pojedinačnih dijelova koji se kasnije moraju sakupiti, transportirati i spojiti.
U-pričvršćivanjeje jedna od najčešćih aplikacija. Klinch matice i svornjaci se automatski uvlače, usmjeravaju i utiskuju u prethodno-probušene rupe dok je traka još uvijek u kalupu. Sila pritiska pomiče materijal u urezane žljebove pričvršćivača, stvarajući snažnu mehaničku vezu bez zavarivanja ili urezivanja. Neke operacije ugrađuju šest ili više zatvarača po ciklusu presovanja, proizvodeći milione potpuno sastavljenih dijelova godišnje bez sekundarnih operacija.
Kod-urezivanja, u-zavarivanja i -zakivanja slijede sličnu logiku: dovedite sekundarnu operacijuintoumrijeti umjesto da ga izvodi napolju. Prednost ide dalje od uštede radne snage. Budući da dio još uvijek lociraju piloti i drže ga skidači tokom montaže, tačnost položaja je superiornija od onoga što može postići bilo koji nizvodni uređaj. Vi sastavljate dijelove na njihovoj tački najveće dimenzionalne sigurnosti.
Poređenje operacija formiranja
| Vrsta operacije | Achievable Geometry | Tipične tolerancije | Uticaj površinske obrade | Die Complexity Level |
|---|---|---|---|---|
| V{0}}Savijanje | Ugaone karakteristike, jezičci, jednostavne prirubnice | ±0,5 stepeni ugao; ±0,1 mm linearno | Minimalno (blage oznake na kontaktnim tačkama) | Nisko |
| U{0}}Savijanje | Kanali, C{0}}presjeci, paralelni-profili zidova | ±0,5 stepeni ugao; ±0,15 mm linearno | Nizak (kontakt jastučića može polirati površine) | Niska do umjerena |
| Wipe Bending | Prirubnice, jezičci na dijelovima progresivne trake | ±1 stepen ugao; ±0,1 mm linearno | Minimalno | Nisko |
| Duboko crtanje | Oblici čaša, školjke, kućišta, cilindrična kućišta | ±0,1 do ±0,25 mm položaj zida | Visoko (nacrtani tragovi, moguće stanjivanje linija) | Visoko |
| Kovanje | Fini detalji, oštri uglovi, natpisi, precizne površine | ±0,01 do ±0,025 mm | Odlična (zrcalna{0}}završna reprodukcija površine matrice) | Umjereno do visoko |
| Embossing | Plitke podignute/udubljene karakteristike, rebra, logotipi, udubljenja za lociranje | ±0,05 do ±0,1 mm dubine | Dobro (reproducira teksturu površine kalupa) | Niska do umjerena |
| Prirubnica (rastezanje) | Zakrivljene vanjske ivice, polumjerne prirubnice | ±0,2 do ±0,3 mm | Umjereno (napetost može istanjiti vanjsku ivicu) | Umjereno |
| U-Sklopu matrice | Više{0}}komponentni sklopovi, ugradnja zatvarača | ±0,05 do ±0,1 mm (pozicijski) | Zavisi od načina spajanja | Vrlo visoko |
Svaka operacija oblikovanja postavlja različite zahtjeve za materijale za alate, tonažu prese i kvalitetu konstrukcije kalupa. Savijanje je dostupno i oprašta. Crtanje zahtijeva pažljivo podešavanje držača praznine i materijale visoke{2}}duktilnosti. Kovanje zahtijeva ekstremni kapacitet presovanja, ali pruža neusporedivu preciznost. U-sastavljanje matrice gura progresivnu složenost matrice do gornje granice, ali eliminira čitave proizvodne ćelije nizvodno.
Operacija oblikovanja koju odaberete ne oblikuje samo dio-već određuje strategiju inspekcije koja je potrebna za provjeru tog oblika. Složene forme uvode više varijabli, više potencijala za dimenzionalno pomjeranje i više površina kojima je potrebno mjerenje. Ta realnost čini verifikaciju kvaliteta i održavanje kalupa neodvojivim od odluka o oblikovanju koje se donose tokom dizajna matrice.
Inspekcija kvaliteta i održavanje konzistentnih dijelova
Matrica za štancanje ne najavljuje kada počinje proizvoditi loše dijelove. Degradacija je postepena-rezna ivica se lagano zaokružuje, vodeća čaura olabavi za nekoliko mikrona, opruga se zamara i gubi pritisak. Dijelovi i dalje izgledaju u redu na prvi pogled. Ali mjerenja govore pravu priču. Bez namjerne strategije inspekcije koja je usklađena s vašim zahtjevima tolerancije, promjena kvaliteta može trajati bez kontrole hiljadama poteza prije nego što neko primijeti problem na montažnoj traci ili, još gore, na terenu.
Inspekcija i održavanje su dvije strane istog novčića. Mjerite dijelove kako biste potvrdili da ispunjavaju specifikacije. Ali ta ista mjerenja također otkrivaju stanje matrice mašine koja ih proizvodi. Neravnina koja raste za 0,02 mm na 50.000 poteza govori vam da se ivica udarca troši. Položaj otvora koji se pomiče za 0,03 mm prema jednoj strani govori vam da je potrebno obratiti pažnju na vodilice. Tretiranje inspekcijskih podataka kao dijagnostičkog alata-a ne samo prolazne/neuspjeh kapije-transformiše kontrolu kvaliteta iz reaktivnog gašenja požara u prediktivno održavanje.
Metode inspekcije za verifikaciju delova sa pečatom
Nije svakom dijelu potreban isti nivo provjere mjerenja. Dekorativna pokrivna ploča sa izdašnim tolerancijama ne garantuje isto ulaganje u inspekciju kao vazdušni konektor sa pozicionim zahtevima od ±0,025 mm. Usklađivanje vaše metode inspekcije s vašim rasponom tolerancije i obimom proizvodnje održava troškove kvaliteta proporcionalnim stvarnom riziku.
Koordinatne mjerne mašine (CMM)
CMM su zlatni standard za složene žigosane dijelove sa uskim geometrijskim tolerancijama. Sonda dodira ili optički senzor kreću se po površini dijela, bilježeći precizne 3D koordinate koje softver uspoređuje sa CAD modelom ili GD&T oblačićima. CMM provjeravaju pravi položaj, ravnost, paralelizam, tolerancije profila i ugaone odnose koje nijedan jednostavniji alat ne može pouzdano uhvatiti.
Kada posegnete za CMM-om? Kad god trebate provjeriti više međusobno povezanih karakteristika na složenoj geometriji-šablone rupa koje se odnose na referentne površine, uglove savijanja u odnosu na probušene elemente ili ucrtane-pozicije zida u odnosu na ravan prirubnice. CMM inspekcija je temeljita, ali relativno spora, što ga čini najprikladnijim zaprve inspekcije artikla (FAI), periodično uzorkovanje tokom proizvodnje i konačna validacija kritičnih-dijelova dimenzija.
Optički komparatori i sistemi za vid
Optički komparatori projektuju uvećanu siluetu dijela na ekran, gdje je operater prekriva na referentni profil. Brzi su, intuitivni i izvrsni u verifikaciji 2D profila: konture ivica, radijusi, dubine zareza i male geometrije karakteristika. Moderni sistemi vida automatizuju ovaj proces pomoću kamera i algoritama{3}}detekcije ivica, mjereći desetine funkcija u sekundi bez subjektivnosti operatera.
Ovi alati dobro rade za ravne žigosane dijelove gdje je tačnost profila važna-prazne komponente, složeni-izlaz matrice i progresivni- dijelovi gdje trebate potvrditi da obrezane ivice odgovaraju predviđenoj geometriji. Brži su od CMM-a za 2D rad, ali im nedostaje 3D sposobnost potrebna za formirane karakteristike.
Idi/Ne-Idi Mjerači i funkcionalno mjerenje
Za{0}}proizvodnju velikog obima gdje je brzina važnija od detaljnih mjernih podataka, mjerači go/no{1}}daju trenutnu provjeru prolaznosti/neuspjeha. Očvršćeni mjerni klin provjerava da li je rupa unutar tolerancije: ako "go" pin ulazi slobodno, a "no-go" iglica ne, rupa prolazi. Funkcionalni mjerači simuliraju stanje spajanja-ako utisnuti dio ispravno sjedne u mjerač, on će sjesti u svoj sklop.
Ovi alati vam ne govorekolikokarakteristika odstupa-samo ako je u granicama. To ih čini idealnim za-provjere na nivou operatera na štampi, gdje vam je potreban brz odgovor na svakih nekoliko stotina poteza bez povlačenja dijelova u laboratoriju za inspekciju. Precizna čeljusti i mikrometri dopunjuju go/no-go provjere davanjem stvarnih dimenzija dimenzija kada mjerenje padne blizu granice.
Profilometrija površine
Zahtjevi za završnu obradu površine prikazani su na crtežima kao Ra (prosjek hrapavosti) oblačića. Profilometar povlači olovku sa dijamantskim-vrhom preko površine dijela i stvara profil hrapavosti. Ovo je važno za žigosane dijelove koji su povezani sa brtvama, kliznim površinama ili električnim kontaktima gdje tekstura površine direktno utječe na funkciju.
Profilometrija također hvata probleme oblikovanja nevidljive za provjeru dimenzija: tragove matrice od istrošenih površina za oblikovanje, ogrebotine od krhotina zarobljenih između skidača i trake, i šare od aluminijskog štancanja. Ako je vaša specifikacija završne obrade stroža od Ra 0,8 mikrometara, profilometrija bi trebala biti dio vašeg redovnog protokola inspekcije.
Održavanje kalupa i njegov utjecaj na konzistentnost dijelova
Evo realnosti koju mnogi inženjeri zanemaruju kada određuju dijelove sa žigosinama: matrica koju odobravate pri otkupu nije ista matrica pri 500.000 udaraca. Svaki ciklus uklanja mikroskopsku količinu materijala sa reznih ivica, zaokružuje radijuse formiranja i opterećuje trošenje na vodilice. Pitanje nije hoće li se matrica degradirati-već je kako upravljate tom degradacijom kako biste dijelove održali unutar tolerancije za maksimalni broj udaraca.
Preventivno održavanje komponenti matrice za presovanje slijedi planirani ciklus, a ne čekanje-dok-ne-prekine pristup.Art Hedrick iz Dieology LLCpovlači kritičnu razliku: pravo održavanje kalupa uključuje oštrenje reznih dijelova zbog normalnog habanja, zamjenu opruga prije isteka očekivanog životnog ciklusa, periodično čišćenje matrica i provjeru ima li labavih tipli ili dijelova. Ako stalno varite slomljene jastučiće, iskopavate srušene dijelove iz mjesta za izvlačenje ili zamjenjujete pilote koji su bili ošišani, to je smrtpopraviti-i signalizira probleme sistemskog dizajna ili podešavanja koje samo održavanje ne može riješiti.
Kako se habanje manifestira u kvaliteti dijelova
Habanje matrice ne pogađa sve komponente alata podjednako. Rezne ivice najbrže degradiraju jer doživljavaju najveći lokalizirani stres. Evo kako se to habanje pojavljuje na vašim dijelovima:
- Rast bradavica- Kako se ivice proboja zaokružuju, efektivni zazor se povećava, a visina neravnina se kreće prema gore. Praćenje visine šiljaka tokom proizvodnih serija daje vam direktnu krivu habanja za vaše kalupe i proboje.
- Dimenzionalni drift- Istrošene vođice i čahure omogućavaju da se gornja papuča matrice blago pomjeri u odnosu na donju, uzrokujući pomicanje položaja rupa i obrezanih rubova od nominalnog.
- Degradacija površine- Površine koje se formiraju razvijaju mikroskopske ogrebotine, tragove nagrizanja ili uzorke poliranja koji se prenose na svaki dio s kojim dodiruju.
- Varijacija ugla savijanja- Istrošeni probijači sa povećanim radijusima proizvode nešto drugačiju geometriju savijanja od svježeg alata, što dovodi do uglova pomjeranja na dugim stazama.
- Greške u feedu- Istrošeni piloti više ne ispravljaju poziciju trake sa istim ovlaštenjem, dozvoljavajući kumulativno odstupanje feeda koje se prikazuje kao karakteristike{1}}do-greške u razmaku.
Planiranje preventivnog održavanja
Odgovarajući raspored održavanja izgrađen je na osnovu broja udaraca, a ne kalendarskih datuma. Maticu nije briga da li je trčala prošle sedmice ili prošlog mjeseca-bitno je koliko je ciklusa završila od posljednjeg servisa. Uobičajeni intervali održavanja uključuju:
- Svakih 50.000-100.000 udaraca- Pregledajte istrošenost reznih ivica, provjerite visinu ivica na dijelovima uzorka, očistite ostatke iz kanala za ispuštanje i provjerite stanje opruge.
- Svakih 150.000-250.000 udaraca- Ponovno izbrusite rezne dijelove (uklanjajući samo 0,05-0,1 mm po oštrenju kako biste sačuvali toplinsku obradu), zamijenite istrošene pilote, pregledajte zazore vodilice i ponovo podmažite sve površine koje se troše.
- Svakih 500.000-1.000.000 udaraca- Potpuna inspekcija rastavljanja. Provjerite ravnost i paralelnost papuče matrice, izmjerite sve kritične zazore, zamijenite opruge bez obzira na vidljivo stanje, pregledajte površine formiranja pod povećanjem i provjerite poravnanje svih stanica.
Ovi intervali se pomiču ovisno o materijalu koji se štanca. Nerđajući čelik i legure visoke{1}}značajno ubrzavaju habanje-možete prepoloviti gore navedene intervale. Proširuju ih bakar i mekani aluminijum. Vaša stvarna mjerenja dijelova vam govore da li je raspored dovoljno agresivan ili ga je potrebno prilagoditi.
Ponovno brušenje u odnosu na zamjenu
Svaki put kada se udarni blok ili blok matrice ponovo brusi, on postaje kraći. Taj gubitak visine mora se kompenzirati podmetačima ispod komponente kako bi se održala odgovarajuća visina zatvaranja i vrijeme u odnosu na druge stanice. Nakon višestrukog brušenja, kumulativno uklanjanje materijala na kraju dostigne tačku u kojoj komponenta više ne pruža dovoljan zahvat ili snagu. U tom trenutku, zamjena je jedina opcija.
Odgovarajući zapisi o tome koliko je materijala uklonjeno iz svake sekcije omogućavaju vam da predvidite vrijeme zamjene umjesto da ga otkrijete kada dijelovi počnu proći inspekciju. Ovdje je važna uloga papuče kao strukturalne osnove-njena ravnost i krutost moraju ostati stabilni čak i kada se podložni slojevi nakupljaju ispod dijelova za ponovno brušenje.
Ključne kontrolne tačke kvaliteta za žigosane delove
- Stanje ivice- Visina neravnina unutar specifikacije (obično ispod 0,1 mm za generalno štancanje, ispod 0,05 mm za precizne aplikacije). Dosljedan omjer traka smicanja na svim profilima rezanja.
- Ravnost- Dio leži unutar određene tolerancije ravnosti kada se postavi na granitnu površinsku ploču. Nema savijanja, konzerviranja ulja- ili izobličenja zaostalih naprezanja zbog operacija oblikovanja.
- Položaj rupe- Prava pozicija svih probijenih karakteristika unutar GD&T oblačića, verificirana CMM-om ili optičkim mjerenjem u odnosu na primarni datum.
- Ugao savijanja- Sve oblikovane karakteristike unutar kutne tolerancije (obično ±0,5 stepen do ±1 stepen u zavisnosti od klase). Izmjereno uglomjerima, mjeračima kutova ili CMM-om na definiranim mjernim točkama.
- Završna obrada- Ra vrijednosti unutar zahtjeva za oblačiće. Na kozmetičkim površinama nema tragova, ogrebotina ili mrlja od maziva.
- Preciznost dimenzija unutar specificiranih tolerancija- Ukupne dimenzije dijelova, razmak između karakteristika i usklađenost profila verificirani u skladu sa zahtjevima crteža korištenjem metode inspekcije koja odgovara opsegu tolerancije.
Svaka kontrolna točka vraća se u petlju odlučivanja o održavanju. Kada se stanje ivica pogorša, vi izoštravate. Kada se pozicije rupa pomjeraju, pregledavate vodilice. Kada se uglovi savijanja pomaknu, provjeravate stanje proboja. Sami dijelovi su najpošteniji dijagnostički alat koji imate za procjenu zdravlja svake komponente alata unutar matrice.
Inspekcija otkriva probleme. Održavanje ih ispravlja. Ali najefikasniji pristup je dizajniranje dijelova koji su sami po sebi prihvatljivi za proizvodnju-geometrija koje tolerišu normalno habanje matrice bez ispadanja iz specifikacija, veličine i razmaknutih karakteristika kako bi alatu dali prostor da diše. Tu dolaze pravila dizajna-za-štampanje i gdje iskusni partneri za alate mogu pomoći inženjerima da izbjegnu specificiranje dijelova koji izgledaju sjajno na papiru, ali se bore protiv matrice svakim potezom.
Dizajn-za-Resurse za pečatiranje i stručne alate
Inspekcija i održavanje održavaju matricu ispravno. Ali najjeftiniji problem kvalitete za rješavanje je onaj koji nikada ne stvorite. Dijelovi dizajnirani s obzirom na ograničenja utiskivanja proizvode manje defekata, zahtijevaju manje agresivne alate i tolerišu normalno habanje matrice bez odstupanja od specifikacija. Razlika između dijela koji se pečati čisto i onog koji se bori protiv matrice u svakom ciklusu obično se svodi na nekoliko pravila dizajna koja se primjenjuju u ranoj fazi CAD-a.
Dakle, šta zapravo interakcija s alatom matrice traži od geometrije vašeg dijela? Traži karakteristike koje se mogu rezati, formirati i izbacivati bez guranja ponašanja materijala ili mehanike alata preko njihovih pouzdanih granica. Svako pravilo u nastavku vodi do fizičke stvarnosti unutar matrice-i ignoriranje bilo kojeg od njih stvara tačne nedostatke o kojima smo ranije govorili u ovom članku.
Dizajn-za-Pravila o pečatiranju koje bi inženjeri trebali slijediti
Ove smjernice se široko primjenjuju na projekte dizajna kalupa za štancanje. Oni predstavljaju konsenzus decenija iskustva sa alatima za štancanje metala i matricama, destilirani u efikasna ograničenja koja možete primijeniti tokom dizajna dijelova:
- Držite prečnike rupa na ili iznad debljine materijala.Probijanje rupa manjih od debljine zaliha rizikuje lom alata. Za nehrđajući čelik i legure visoke{1}}kore, minimalni promjer rupe bi trebao biti2x debljina materijala.
- Održavajte minimalnu udaljenost rupe-do-od ivice 2x debljine materijala.Karakteristike suviše blizu slobodnoj ivici se izobličuju tokom rezanja jer okolni materijal ne može izdržati smično opterećenje.
- Razmaknite rupe najmanje 2-3x debljine materijala.Bliži razmak uzrokuje da se zemlja između rupa izvija tokom narednih operacija formiranja.
- Držite elemente najmanje 2,5x debljine materijala plus radijus savijanja dalje od linija savijanja.Sve unutar ove zone deformacije će se rastegnuti, pomaknuti ili izobličiti kada se formira krivina.
- Dodajte reljefne rezove na mjestima gdje se krivine susreću s ivicama.Širina reljefa treba da bude jednaka najmanje debljini materijala, a dužina reljefa mora da prelazi radijus savijanja. Ovo sprječava kidanje na prijelazu između savijenih i ravnih dijelova.
- Usmjerite kritične krivine okomito na smjer zrna.Savijanje preko zrna omogućava uže radijuse bez pucanja-besplatno poboljšanje koje ne košta ništa u složenosti matrice.
- Navedite unutrašnji radijus savijanja jednak ili veći od 1T za meki čelik, 2T za aluminij.Uži radijusi koncentrišu naprezanje i uzrokuju pucanje na vanjskoj površini krivine.
- Izbjegavajte nepotrebno uske tolerancije.Rezervirajte specifikacije od ±0,05 mm za karakteristike gdje pristajanje ili funkcija to istinski zahtijevaju. Zadano na ±0,1 mm ili više za ne-kritične dimenzije kako bi se smanjili troškovi alata i produžio vijek trajanja matrice.
- Standardizirajte radijuse savijanja preko dijela.Korištenje istog radijusa za sve krivine smanjuje broj stanica za formiranje i pojednostavljuje dizajn kalupa.
- Projektovana minimalna dužina prirubnice od 3x debljine materijala.Kraće prirubnice ne mogu premostiti otvor matrice i uopće se neće formirati. Ciljajte 4x za čiste rezultate s adekvatnim zazorom matrice.
Pridržavanje ovih pravila ne ograničava kreativnost-već je usmjerava prema geometrijama koje su pouzdane za proizvodnju. Dijelovi dizajnirani u okviru ovih ograničenja rade pri većim brzinama, sporije troše alate i pružaju dosljedan kvalitet u dugim proizvodnim ciklusima.
Partnerstvo sa stručnjacima za alate za složene žigosane dijelove
Standardna pravila dizajna upravljaju jednostavnim geometrijama. Ali mnoge aplikacije zahtijevaju više: čvrste tolerancije na složenim 3D oblicima,-proizvodnja velikog obima sa nula sekundarnih operacija ili progresivna matrica gdje geometrija zaobilaznog zareza, optimizacija zazora i protok materijala moraju raditi zajedno besprijekorno. Ovi projekti prevazilaze ono što se općim smjernicama može pozabaviti, i zahtijevaju specijalizirani alat za štancanje i stručnost u obliku kalupa.
Kada biste trebali angažirati posvećenog partnera za dizajn kalupa? Smatrajte to obaveznim kada vaš dio uključuje nešto od sljedećeg:
- Kompleksni progresivni rasporedi matrica sa više od osam stanica
- Više-materijala ili više-komponenta u-komponentama
- Duboko{0}}uvučene geometrije koje zahtijevaju kontrolirani protok materijala i inženjering vučnih perli
- Tolerancije ispod ±0,05 mm na oblikovanim elementima
- Visoka{0}}proizvodnja (500K+ godišnje) gdje eliminacija svake sekundarne operacije opravdava ulaganje u napredne alate
Matrica u inženjerskom smislu je mnogo više od alata za sečenje-to je precizan proizvodni sistem. Pravi partner za alate donosi mogućnost simulacije, analizu protoka materijala i iterativno kreiranje prototipa koji sprečava skupe revizije nakon izrade tvrdog alata. Oni razumiju kako trošenje udarca, sila skidača, angažman pilota i dizajn zasjeka zaobilaznice djeluju kao sistem, a ne kao izolirane varijable.
Za inženjere koji se suočavaju sa ovim složenim izazovima sa kalupima za štancanje metala-posebno za projekte koji uključuju prilagođenu strukturu matrice, strategije kontrole neravnina, optimizaciju čišćenja i napredno inženjerstvo protoka materijala-YICHEN's štancanjerješenja povezuju vas sa stručnjacima za alate koji rade na cijelom rasponu složenosti dizajna matrice. Njihov fokus na progresivni razvoj i razvoj kalupa za prijenos, uključujući dizajn podizača, inžinjering zaobilaznih zareza i precizno upravljanje zazorom, čini ih jakom opcijom kada vaš projekat zahtijeva više nego što--pristupi alata na polici mogu pružiti.
Bilo da specificirate svoju prvu žigosanu komponentu ili optimizirate postojeću proizvodnu matricu, put do konzistentnih rezultata prolazi kroz iste osnove: dizajn unutar granica materijala i procesa, odaberite pravu arhitekturu matrice za svoj volumen i partnerstvo sa stručnjacima koji razumiju kako se svaka odluka unutar alata pojavljuje u gotovom dijelu koji držite u ruci.
Često postavljana pitanja o dijelovima sa pečatom
1. Šta je matrica u štancanju metala?
Matrica je specijalizirani precizni alat napravljen od kaljenog alatnog čelika ili karbida koji seče, savija ili oblikuje lim u određenu geometriju pod kontroliranom silom pritiska. Sastoji se od gornje i donje polovice koje sadrže udarce, blokove za matrice, skidače, podizače i sisteme za vođenje koji rade zajedno na transformaciji ravnog materijala u gotove komponente. Matrice mogu izvoditi operacije kao što su bušenje, izrezivanje, savijanje i izvlačenje, držeći tolerancije do 0,0002 inča u milionima proizvodnih ciklusa.
2. Koje su tri glavne vrste kalupa za štancanje?
Tri primarne arhitekture kalupa za štancanje su progresivne, transferne i složene matrice. Progresivne matrice pomiču kontinuiranu metalnu traku kroz sekvencijalne stanice za-kompleksne dijelove velike zapremine pri 100-1.500 udaraca u minuti. Prenosne matrice mehanički pomeraju pojedinačne blanke između nezavisnih stanica, rukujući velikim ili duboko izvučenim delovima koji su preveliki za napredovanje trake. Složene matrice izvode više operacija rezanja istovremeno u jednom potezu, dajući najuže tolerancije za ravne precizne dijelove kao što su podloške i podloške.
3. Kako spriječiti pojavu neravnina na dijelovima koji su utisnuti?
Sprečavanje neravnina počinje optimizacijom razmaka rezanja između proboja i matrice, obično 5-8% debljine materijala po strani za meki čelik i 10-15% za nehrđajući čelik. Osim početnih postavki zazora, održavanje oštrih rubova rezanja putem planiranog ponovnog brušenja je od suštinskog značaja jer trošenje matrice progresivno povećava visinu reza tokom proizvodnih ciklusa. Praćenje visine neravnine u redovnim intervalima daje rano upozorenje kada je potreban servis alata. Pravilno poravnanje alata, ispravna tonaža prese i odgovarajuća krutost papuče također doprinose čistim rubovima s minimalnim stvaranjem neravnina.
4. Koja je razlika između kalupa za štancanje klase A, klase B i klase C?
Klase kalupa predstavljaju nivoe kvaliteta alata koji su usklađeni sa zahtjevima obima proizvodnje. Matrice klase A koriste vrhunske alatne čelike sa karbidnim umetcima, postižu najstrože tolerancije i traju 2-5 miliona ili više udaraca, pogodne za zapremine veće od 500.000 dijelova godišnje. Matrice klase B koriste standardne visoko{13}}kvalitetne alatne čelike kao što su D2 ili A2 sa definiranim vijekom trajanja od 500.000-1.500.000 udaraca, idealno za srednje zapremine. Matrice klase C nude jeftiniju konstrukciju za izradu prototipa ili kratke staze ispod 50.000 udaraca, prihvatajući šire tolerancije u zamjenu za brže vrijeme isporuke i smanjena početna ulaganja.
5. Šta su obilazni zarezi u kalupima za progresivno štancanje?
Premosni zarezi su mali dijelovi materijala izrezani s rubova trake na ranim stanicama progresivne matrice za kontrolu napredovanja uvlačenja trake. Negativni obilazni zarezi uklanjaju materijal kako bi stvorili otvorene proreze koji zahvaćaju zaustavne blokove, sprečavajući prekomjerno uvlačenje. Pozitivni obilazni zarezi koplje nadole da se registruju na površinama za zaustavljanje, učvršćujući uske nosače dok kontrolišu korak. Oba tipa osiguravaju da traka napreduje tačno na tačnom rastojanju između poteza presovanja, sprečavajući greške u dimenzionalnoj-povezanosti sa pogrešnim uvlačenjem i štiteći matricu od oštećenja uzrokovanih pozicionim pomakom.




