
Šta su senzori matrice u štancanju i zašto su važni
Zamislite da vaša presa radi punom brzinom, više od 300 udaraca u minuti, kada se puž uvuče natrag u kalup. Bez načina da se taj problem otkrije u roku od milisekundi, sljedeći udar drobi otvor između proboja i čelika. Rezultat? Katastrofalno oštećenje alata, neplanirani zastoji i račun za popravku koji bi mogao biti jednak cijeni nove matrice.
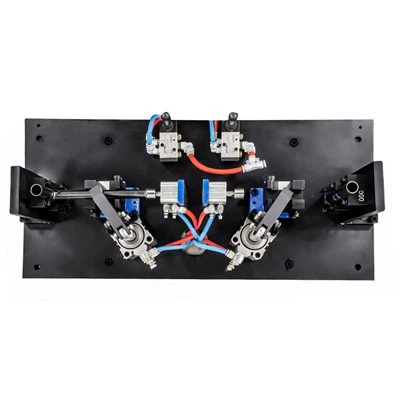
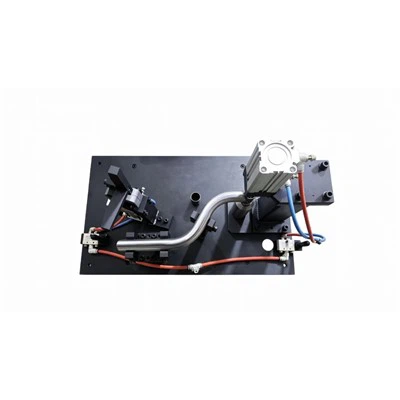
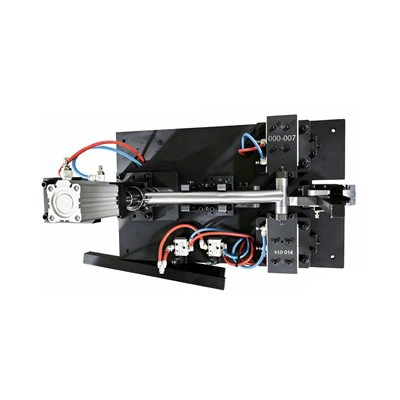
Senzori za utiskivanje postoje da bi spriječili upravo taj scenario. Ovi elektronski uređaji se postavljaju unutar ili blizu matrice i prate uslove tokom svakog pritiska pritiska. Kada nešto krene po zlu, kao što je pogrešno uvlačenje, dio zaglavljen u gornjoj matrici ili nakupljanje otpada u stanici za sečenje, senzor detektuje anomaliju i šalje signal za zaustavljanje komandi presa prije nego što ram dođe do točke bez povratka.
Šta rade senzori matrice u presi za štancanje
U svojoj srži, senzori za zaštitu matrice obavljaju jedan posao: provjeravaju da li su specifični uvjeti ispravni prije nego što dopuste nastavak sljedećeg takta. Približni prekidač potvrđuje da je gotovi dio izbačen. Svjetlosni snop provjerava da li je traka napredovala do punog koraka. Monitor tonaže potvrđuje da sile rezanja ostaju unutar normalnog raspona. Svaki senzor djeluje kao idi/ne-idi kontrolna tačka unutar ciklusa presovanja.
Svaki set alata i kalupa ima jedinstvene načine kvara.Progresivna kockamožda će trebati provjera feeda, detekcija zadržavanja puževa i djelimično{0}}sensing. Prenosna matrica može dati prioritet prisutnosti blanka i poziciji hvataljke. Paket senzora se mijenja, ali osnovni princip ostaje konstantan: otkrijte problem prije nego što ga štampa zatvori.
Senzor može zaštititi matricu samo ako njegovo vrijeme odziva, plus vrijeme obrade kontrolera, plus zaustavni put presa, dozvoljavaju da se ram zaustavi prije zatvaranja matrice. Promašite taj prozor i senzor postaje ništa više od zapisivača događaja.
Zašto je zaštita matrice važna za efikasnost proizvodnje
Ozbiljna kvar matrice može trajati danima ili čak mjesecima da se poprave alatu i matriciprimijetili su stručnjaci iz industrije. Ubrzane rekonstrukcije često koštaju dva do tri puta više od originalne cijene alata jer matrica mora zaustaviti druge projekte kako bi dala prioritet oštećenom alatu. Dodajte izgubljenu proizvodnju, otpad od udarnog udara i potencijalno oštećenje štampe, a jedan neotkriveni kvar može koštati desetine hiljada dolara.
Zaštita kalupa pomjera ekonomiju sa reaktivnog popravka na proaktivnu prevenciju. Dobro-primijenjeni senzorski sistem hvata probleme u prvom udaru koji se pojave, ograničavajući štetu na jedan pogodak, umjesto da ga dopušta da se složi u desetinama udaraca. Ta razlika, jedan loš dio u odnosu na uništenu matricu, je cijeli poslovni slučaj za ulaganje u senzore i njihovo postavljanje od samog početka.
Međutim, ispravno postavljanje uvelike ovisi o odabiru ispravnog tipa senzora za svaki zadatak detekcije unutar matrice.
Vrste senzora matrice i njihove primjene za štancanje
Nije svaki zadatak detekcije unutar matrice za štancanje zahtijeva istu tehnologiju senzora. Puž zaglavljen u otvor matrice je drugačiji problem od trake koja je napredovala samo za pola svoje udaljenosti, a fizika potrebna za hvatanje svake od njih je fundamentalno drugačija. Usklađivanje tipa senzora sa režimom kvara je ono što razdvaja sistem koji štiti od onog koji samo nervira operatere lažnim alarmima.
Induktivni senzori blizine za detekciju metala
Induktivni senzor blizine je radni konj zaštite matrice. On generiše visoko-elektromagnetno polje visoke frekvencije iz unutrašnjeg namotaja, a kada metalni predmet uđe u to polje, vrtložne struje se formiraju na površini metala i smanjuju amplitudu oscilacija. Senzor registruje tu promjenu i prebacuje svoj izlaz, sve bez fizičkog kontakta.
U štancanju, ovo čini induktivne senzore idealnim za potvrđivanje izbacivanja dijela, otkrivanje zadržavanja uloška i provjeru da je gotovi blank očistio kalup prije sljedećeg poteza. Izuzetno dobro se nose sa teškim uslovima unutar matrice. Uljna magla, rashladna tečnost i nemetalni ostaci ne utiču na elektromagnetno polje, tako da ovi senzori održavaju pouzdan izlaz tamo gde bi se fotoelektrični tipovi borili. Opseg senzora obično iznosi oko 40 mm, ali to je više nego dovoljno za većinu zadataka u-detekcijama gdje meta prolazi unutar milimetara od lica senzora.
Fotoelektrični i laserski senzori za verifikaciju položaja
Kada trebate provjeriti dužinu uvlačenja trake ili otkriti pogrešno uvlačenje prije nego što se prese zatvori, fotoelektrični senzori su izvrsni. Oni emituju infracrveni ili vidljivi snop svjetlosti i pokreću se kada predmet prekine ili reflektira taj snop. Kroz-konfiguracije snopa, gdje su emiter i prijemnik okrenuti jedan prema drugom preko puta trake, hvataju kratke pomake sa visokom pouzdanošću jer bilo koji zazor u materijalu čisti snop.
Laserski senzori to idu dalje tako što pružaju precizno mjerenje udaljenosti umjesto jednostavnog otkrivanja prisutnosti. U operacijama oblikovanja metala, uključujući postavke dubokog izvlačenja i hidroformiranja, laserski senzori pomaka mogu pratiti protok materijala u šupljinu kalupa u realnom vremenu. Proizvođači originalne opreme automobila kao što je AUDI koristili su lasersko-mjeranje protoka materijala zaelektronski podesiti odstojnike praznih držača po potezu, sprečavajući nabore zbog prekomjernog protoka i lomove zbog nedovoljnog protoka. Taj nivo kontrole-zatvorene petlje ide daleko dalje od osnovne zaštite matrice u aktivnu optimizaciju procesa.
Analogni naspram digitalnog izlaza i kada je svaki odličan
Senzori daju svoje informacije na dva osnovna načina. Digitalni senzor daje jednostavan signal za uključivanje/isključivanje: dio je prisutan ili nije. Ovaj binarni odgovor savršeno odgovara zadacima otkrivanja idi/ne-. Je li puž nestao? Da li se dio izbacio? Da li je traka napredovala? Da ili ne, stani ili beži.
Analogni senzori emituju kontinuirano varijabilni signal, tipično 0-10V ili 4-20mA, proporcionalan izmjerenoj količini. Piezoelektrični senzori opterećenja, na primjer, proizvode analogni izlaz koji predstavlja silu formiranja kroz cijeli hod presa. Ovi podaci omogućavaju pritisak na trendove tonaže unutar matrice tokom vremena, otkrivajući postepeno habanje udarca ili kvar podmazivanja prije nego što izazovu sudar. Primijetit ćete da analogni signali zahtijevaju sofisticiranije kontrolere sposobne da tumače krivulje sile i postavljaju pragove, ali isplata je prediktivni uvid, a ne čisto reaktivna zaštita.
| Tip senzora | Metoda detekcije | Najbolja aplikacija | Vrijeme odgovora | Environmental Tolerant |
|---|---|---|---|---|
| Inductive Proximity | Poremećaj elektromagnetnog polja | Izbacivanje dijela, zadržavanje puževa, prisustvo metala | < 1 ms | Odličan: otporan na ulje, prašinu, rashladnu tečnost |
| Fotoelektrični (kroz{0}}snop) | Prekid svetlosnog snopa | Detekcija pogrešnog uvlačenja i kratkog uvlačenja | < 1 ms | Umjereno: osjetljivo na uljni film i ostatke na sočivu |
| Laser Displacement | Reflektovana laserska triangulacija | Protok materijala, precizno mjerenje položaja | 1-5 ms | Umjereno: zahtijeva čistu optičku putanju |
| Piezoelektrično opterećenje | Prisilno-u-pretvorbu napona | U-nadzor tonaže matrice, lomljenje bušotine | < 0.1 ms | Odličan: zatvoren, otporan na{0}}vibracije |
Svaki tip senzora ima određenu ulogu, a većina progresivnih matrica koristi kombinaciju dva ili tri tipa koji rade zajedno. Induktivni senzor blizine potvrđuje da je dio ispao, fotoelektrični snop provjerava dužinu uvlačenja, a piezoelektrična mjerna ćelija prati šiljke tonaže koji signaliziraju slomljeni udarac. Pravi izazov nije odabrati senzor sa stranice kataloga. Montira svaki od njih tamo gdje zapravo može raditi svoj posao, ciklus za ciklusom, unutar matrice koja nije uvijek bila dizajnirana sa senzorima na umu.

Strategija postavljanja senzora unutar matrice
Odabir pravog tipa senzora rješava samo pola problema. Postavite ga na pogrešno mesto, pod pogrešnim uglom ili sa pogrešnim zazorom, i taj senzor će ili propustiti prave kvarove ili će plakati vuk svaki treći udar. Položaj je mjesto gdje se teorija senzora susreće sa stvarnošću alata, i to je jedini najčešći razlog zašto programi zaštite matrice ne rade kada se brzina proizvodnje povećava.
Položaji ugradnje za progresivne matrice
U progresivnoj matrici, traka putuje kroz više stanica, od kojih svaka izvodi posebnu operaciju: probijanje, oblikovanje, obrezivanje i konačno odrezivanje. Svaka stanica uvodi svoj vlastiti način kvara, a senzori se moraju postaviti tamo gdje se ti kvarovi fizički manifestiraju.
Uzmite u obzir progresivnu kocku sa deset-stanica. Napojnica ulazi na stanici jedan, a gotovi dio izlazi na stanici deset. Kratak pomak od čak 0,020 inča na ulazu može dovesti do sudara na stanici pet kada piloti ne mogu uhvatiti neusklađene rupe. Postavljanje-senzora za provjeru feeda na ili blizu pilot stanice, a ne samo na ulazu u matricu, hvata greške u napredovanju upravo tamo gdje one postaju{7}}opasne.
Evo pet kritičnih točaka detekcije koje bi svaki proizvođač matrica trebao planirati, zajedno sa mjestom na kojem će postaviti svaki senzor:
- Pogrešno uvlačenje/kratko učitavanje:Postavite fotoelektrične ili induktivne senzore na pilot stanicu da detektujete materijal trake koji nije napredovao do punog koraka. Postavite senzor tako da očitava prednju ivicu trake u odnosu na lokaciju pilot rupe, koristeći svu dostupnu toleranciju prije aktiviranja zaustavljanja.
- Zadržavanje puževa:Induktivne senzore blizine instalirajte direktno ispod otvora na matrici ili izlaznih rupa, orijentisane da detektuju metal koji ne ispada. Cjevasti senzori postavljeni u ravnini sa matricom ovdje dobro funkcioniraju jer ne ometaju prolaz puževa.
- Izbacivanje dijela:Postavite senzore na izlaznu tačku gdje gotovi dijelovi napuštaju kalup, bilo gravitacijom, zračnim udarom ili mehaničkim izbacivanjem-. Dinamički optički senzori prozora ili fotoelektrični prolazni- snopovi postavljeni preko putanje dijela potvrđuju da svaki komad zapravo čisti alat.
- Detekcija pilota:Postavite induktivne senzore blizine blizu pilot pinova kako biste potvrdili da piloti u potpunosti zahvate traku prije nego što formiraju stanice. Ovo potvrđuje sinhronizaciju između sistema za dovod i ciklusa matrice.
- Izvijanje zaliha:Postavite laserski senzor-stil kroz-laserski snop na ulazu linije za napajanje da detektujete materijal trake koji se savija prema gore ili u stranu, što je stanje koje često prethodi pogrešnom uvlačenju ili zaglavljivanju unutar matrice.
Ključni princip iskusnih stručnjaka za zaštitu matrice: senzor instaliran za detekciju pogrešnog uvlačenja od 0,001 in. kada matrica može tolerirati neusklađenost od 0,020 inča stvara neugodne zaustavljanje koje će operateri na kraju poništiti.Industrijske smjernicepreporučuje korištenje svih dostupnih tolerancija pri postavljanju položaja senzora, čineći postavke blažim, a lažna zaustavljanja daleko rjeđima.
Planiranje pristupa senzoru tokom dizajna matrice
Moguće je naknadno ugraditi senzore u postojeće alate, ali to je gotovo uvijek kompromis. Montažni blokovi se ubacuju u prostore koji nikada nisu bili dizajnirani za njih. Kablovi prolaze kroz područja izložena strujanju. Osjetljiva lica završavaju predaleko od mete detekcije jer nema mjesta za približavanje.
Proizvođač matrica koji planira senzorske rezerve u nove alate od faze dizajna izbjegava sve ovo. Praktični koraci uključuju mašinsku obradu džepova senzora u matrice na odgovarajućoj dubini i promjeru za ugradbene-senzore blizine, dodavanje otvora za držače senzora blizu puteva za izbacivanje i usmjeravanje kablovskih kanala kroz papučicu gdje ožičenje ostaje zaštićeno tokom rukovanja i izmjene matrice. Softverski alati poput Cambrio i sličnih CAD/CAM platformi omogućavaju dizajnerima modeliranje omotača senzora uz geometriju rezanja, tako da se provjere smetnji dešavaju na ekranu, a ne na klupi.
Razvodne kutije{0}}montirane na kalup zaslužuju jednako planiranje. Postavljanje razvodne kutije na vrh donje papuče matrice, a ne sa strane ili ispod, štiti je od slučajnog oštećenja tokom podizanja kranom i rukovanja viljuškarom. Svi senzori se trajno povezuju sa ovom kutijom, a jedan glavni konektor povezuje kutiju sa interfejsom koji se montira na -u trenutku podešavanja. Ovo eliminiše pojedinačne kablove koji uzrokuju većinu kvarova senzora kroz ponovljeno namotavanje i odmotavanje, što rad-očvršćuje bakrene provodnike sve dok se iznutra ne lome.
Transfer Die vs Progressive Die Razlike u plasmanu
Prenosne ploče predstavljaju fundamentalno drugačiji izazov. Umjesto neprekidne trake koja teče kroz stanice, pojedinačni blankovi se kreću od stanice do stanice putem mehaničkih hvataljki ili prijenosnih prstiju. Svaka stanica je u suštini vlastita matrica sa vlastitim potrebama detekcije.
Operacije prijenosa su senzor-intenzivne. Uobičajeno pravilo je dva senzora po stanici: jedan koji potvrđuje prisustvo praznine pre nego što se prese zatvori, a drugi potvrđuje da je deo prebačen pre nego što stigne sledeći prazni. Taj se broj brzo zbraja na šest- ili osam-stanica prijenosa, tako da je planiranje kapaciteta kontrolera važno. Poželjet ćete kontroler zaštite matrice s dovoljno ulaza za rukovanje vašom najjače senzornom matricom, plus nekoliko rezervnih za buduće dodatke.
Postavljanje u kalupe za prijenos također mora uzeti u obzir omotač kretanja mehanizama za prijenos, bregova i podizača. Senzorima koji nadgledaju povratak brega ili položaj hvataljke potrebni su prozori za nadgledanje sa -vremenskim nadzorom radije nego kontinuirano otkrivanje, jer se cilj senzora legitimno kreće u i izvan dometa tokom normalnog rada. Montaža ovih senzora na mjestima gdje imaju jasnu vidljivost tokom cijelog hoda mehanizma, bez smetnji od susjednih alata ili prskanja ulja, često zahtijeva testiranje-mode prije konačne instalacije.
Dobavljači voleMisumi USAnude standardizirane blokove za montažu senzora, nosače i komponente razvodne kutije posebno dimenzionirane za upotrebu u-matricama. Počevši od kataloškog hardvera, a ne prilagođene-izrada svakog nosača smanjuje vrijeme isporuke i osigurava da su zamjene dostupne na polici kada nešto dođe do udarca.
Postavljanje senzora u pravi položaj samo je dio jednačine. Sama presa, njena brzina, tonaža i materijali koje štampa, diktiraju koliko brzo ti senzori moraju da reaguju i koliko uski prozor za detekciju postaje kako se proizvodnja povećava.
Kako brzina presovanja i svojstva materijala utiču na izbor senzora
Senzor montiran na savršenoj lokaciji, čisto ožičen i ispravno programiran može i dalje ne zaštititi vašu matricu. razlog? Štampa jednostavno ne može stati dovoljno brzo. Kada se proizvodne brzine povećavaju, fizika zaustavljanja rotirajuće radilice i usporavanja ovna teškog hiljadama funti postaje ograničavajući faktor. Vaši senzori moraju otkriti i signalizirati kvar dovoljno rano u ciklusu hoda da bi se presa zaista zaustavila prije nego što dođe do oštećenja. Ovdje se spajaju brzina štampe, tonaža i ponašanje materijala kako bi diktirali koji senzori rade, a koji postaju skupi ukrasi.
Kritični ugao i vreme zaustavljanja pritiska
Kritični ugao je posljednja tačka u rotaciji radilice u kojoj se može izdati stop signal i presa će se i dalje zaustaviti prije nego što se matrica zatvori. Zamislite to kao tačku bez povratka. Jednom kada se radilica okrene iznad ovog ugla, ram se obavezuje da završi hod bez obzira na to što bilo koji senzor detektuje.
Izračunavanje je jednostavno u konceptu. Prvo odredite ugao zatvaranja matrice{1}}, koji je položaj ručice gdje piloti počinju ulaziti u traku ili gdje gornje komponente matrice prvi dodiruju radni komad. Zatim odredite ugao zaustavljanja, broj stepeni u kojima radilica nastavlja da se okreće nakon što se aktivira signal za zaustavljanje. Oduzmite zaustavni ugao od ugla zatvaranja matrice- i rezultat je vaš kritični ugao.
Evo praktične metode koju opisuje Metal Forming Magazine: kreirajte program testiranja u kontroleru zaštite matrice s jednim cikličnim senzorom čiji prozor spremnosti završava na 0 stepeni. Onemogućite senzore, pokrenite presu do radne brzine, a zatim omogućite senzore u hodu. Kontroler će pokrenuti signal za zaustavljanje u gornjoj mrtvoj tački, a vi promatrate pod kojim uglom se ram zapravo zaustavlja. Taj posmatrani ugao je vaš zaustavni ugao. Ponovite ovaj test za svaku kockicu pri svakom pritisku, jer se kritični ugao mijenja sa svakom kombinacijom.
Nekoliko faktora utječe na vrijeme zaustavljanja izvan brzine presovanja. Pritisak vazduha kvačila podešen iznad specifikacije proizvođača povećava vazdušnu masu koja se mora evakuisati da bi se kvačilo isključilo, produžavajući vreme zaustavljanja. Previsok ili prenizak pritisak protivteže za gornju masu matrice također dodaje stupnjeve zaustavnom kutu. Čak i nešto tako jednostavno kao što su istrošene kočione obloge može pomjeriti vaš kritični ugao za nekoliko stupnjeva, što je dovoljno da se prozor sigurnog otkrivanja pretvori u sudar.
Vrijeme odziva senzora plus vrijeme obrade kontrolera plus vrijeme zaustavljanja pritiska mora biti manje od vremena dostupnog između tačke detekcije senzora i kritičnog ugla. Prekršite ovu nejednakost i vaš sistem zaštite od matrice postaje skupi zapisivač događaja, a ne prevencija pada.
Zahtjevi za odziv senzora pri visokim brzinama hoda
Pri 100 udaraca u minuti, jedan puni okret radilice traje 600 milisekundi. Pri 300 SPM, ta ista revolucija se komprimira na 200 milisekundi. Pri brzini od 600 SPM, koju brzo{7}}linije za štancanje rutinski postižu, jedan udarac traje samo 100 milisekundi. Svaka komponenta u lancu signala, od aktivacije senzora preko kontrole kontrolera do uključivanja kočnice, mora stati u skraći dio tog vremena.
Zamislite presu koja radi pri 400 SPM sa zaustavnim uglom od 30 stepeni. Pri toj brzini, radilica pokriva 30 stepeni za otprilike 12,5 milisekundi. Ako vaš senzor ima vrijeme odziva od 1 ms i vaš kontroler dodaje 2 ms kašnjenja obrade, to troši 3 ms vašeg budžeta od 12,5 ms. Workable. Ali zamijenite laserski senzor s vremenom odziva od 5 ms i kontrolerom kojem je potrebno 4 ms da obradi analogni signal, a vi ste potrošili 9 ms, ostavljajući samo 3,5 ms margine za bilo kakvu varijaciju u performansama kočnice.
{0}}Prese velike brzine iznad 300 SPM zahtijevaju specifične karakteristike senzora:
- Vrijeme odziva ispod{0}}milisekunde:Induktivni senzori blizine i piezoelektrični senzori ispunjavaju ovaj zahtjev. Fotoelektrični senzori kroz{1}}snope također reaguju u roku od mikrosekundi, što ih čini pogodnim za-provjeru unosa velikom brzinom.
- Minimalno kondicioniranje signala:Senzori koji zahtijevaju filtriranje ili usrednjavanje unose kašnjenje. Digitalni izlazni senzori sa čistim ponašanjem prebacivanja eliminišu kašnjenja u procesu koja zahtevaju analogni signali.
- Kam-prozori za praćenje sa vremenskim rasporedom:Umjesto kontinuiranog praćenja, kontroler samo provjerava senzore tokom određenih prozora ugla zakretanja. Ovo sprječava normalne vibracije pritiska ili pomicanje mehanizma da izazovu lažna zaustavljanja dok osigurava da se detekcija dogodi unutar raspoloživog vremenskog budžeta.
- Optimizacija unaprijed feeda:Pokretanje ulagača čim se matrica otvori daje traci maksimalno vrijeme da završi napredovanje. Što prije završi ubacivanje, to prije zaštita matrice to može provjeriti i još uvijek ima vremena da zaustavi presu prije kritičnog ugla.
Kada se proizvodnja poveća i stope hoda se povećaju, prozor za detekciju se ne povećava linearno. Povećanje brzine od 50 posto ne prepolovi vaše raspoloživo vrijeme. Takođe povećava zaustavni ugao jer presa ima veći rotacioni moment, kompresujući prozor sa obe strane istovremeno.
Svojstva materijala koja utječu na pragove senzora
Brzina pritiska određuje koliko brzo senzori moraju reagirati. Svojstva materijala određuju šta ti senzori moraju tražiti i kako tumače ono što pronađu.
Granica tečenja direktno utiče na sile koje nastaju tokom operacija oblikovanja, slepljivanja i izvlačenja. Matrica koja koristi 1008 hladno valjani -čelik sa granom tečenja od oko 180 MPa proizvodi dramatično različite karakteristike tonaže od istog dvofaznog čelika DP780 za štancanje u kalupu na 480 MPa ili više. Senzori za praćenje tonaže kalibrirani na materijal niže-čvrstoće će ili stalno alarmirati na zalihu veće-snage ili, ako se pragovi olabave radi kompenzacije, u potpunosti će propustiti stvarne uslove preopterećenja.
Razlika između čvrstoće tečenja i vlačne čvrstoće je ovdje također važna. Tačka popuštanja materijala označava mjesto gdje počinje trajna deformacija, ali operacije oblikovanja rutinski potiskuju materijal preko istezanja u raspon plastike. Senzori koji prate silu oblikovanja trebaju postaviti pragove u odnosu na ponašanje punog naprezanja-deformacije materijala, a ne samo njegovu tačku tečenja. Čelici visoke{4}}vrste sa malim razmakom između popuštanja i vlačne čvrstoće ostavljaju manje prostora za prozore pragova.
Radno kaljenje, koje se naziva i otvrdnjavanje na naprezanje, dodatno komplikuje stvari. Svaka stanica za formiranje u progresivnom kalupu djelomično-očvršćuje traku. Do trenutka kada materijal dostigne petu ili šestu stanicu, njegova efektivna granica popuštanja se povećala od deformacije koju je apsorbirao uzvodno. Senzori za praćenje sile na nizvodnim stanicama videće progresivno veća opterećenja čak i kada sve radi normalno. Postavljanje statičkih pragova baziranih na prvim-izvođenjima članka zanemaruje ovu stvarnost, a kako rubovi udarca budu tupi ili se podmazivanje pogoršava, krive sile pomiču prema gore u osnovnu liniju-očvrsnutu, maskirajući probleme dok ne postanu rušenja.
Modul elastičnosti, otprilike 200 GPa za većinu čelika, utječe na to koliko se struktura matrice deformiše pod opterećenjem. Materijali većeg-modula prenose silu direktnije kroz matrice, proizvodeći oštrije šiljke tonaže koje senzori jasno detektuju. Materijali sa nižim{4}}modulom kao što su legure aluminijuma, na oko 70 GPa, proizvode postepenije krive opterećenja, zahtevajući senzore sa finom rezolucijom da razlikuju normalne varijacije od problema u razvoju.
Debljina materijala igra važnu ulogu. Udvostručenje debljine materijala može više nego udvostručiti silu slepljivanja jer se površina smicanja proporcionalno povećava, ali se povećava i skok energije proboja pri odvajanju puževa. Monitori tonaže moraju prihvatiti i stacionarnu-silu rezanja i prolazni udar pri proboju bez tretiranja udara kao stanja greške.
Sve ove varijable, brzina, vrijeme zaustavljanja, ponašanje materijala i karakteristike sile, definiraju radni omotač koji vaš senzorski sistem mora podnijeti. Ali čak i savršeno odabran i konfiguriran senzor može brzo degradirati kada je izložen brutalnom okruženju unutar kalupa za štancanje, gdje ulje, metalni komadići, vibracije i toplina istovremeno napadaju svaku komponentu.

Izazovi okoline koji degradiraju performanse senzora
Vaš odabir senzora je uključen. Položaj je optimiziran. Provjerava se matematika kritičnog ugla. Pa ipak, tri sedmice nakon početka proizvodnje, sistem zaštite od matrice počinje stvarati smetnje koje niko ne može objasniti. Šta se promijenilo? Ništa u programiranju. Ništa od alata. Okruženje se promijenilo, tačnije, okruženje je konačno sustiglo senzore.
Matrice za štancanje su među najtežim radnim okruženjima u proizvodnji. Svaki udarac stvara uljnu maglu, reže metal u strugotine i puževe, prenosi hiljade funti udara kroz strukturu matrice i zrači toplinu od deformacijskog očvršćavanja u radnom komadu. Senzori koji su radili besprijekorno tokom isprobavanja degradiraju pod ovim kontinuiranim napadom, a način kvara rijetko je iznenadan. Postepeno je, povremeno i izluđujuće za postavljanje dijagnoze.
Uljna magla, čips i efekti kontaminacije
Maziva za štancanje održavaju alat živim, ali su neprijateljski raspoložena prema elektronici. Smjesa za crtanje na bazi mineralnog-ulja-i rashladna sredstva{3}}topiva u vodi stvaraju fini aerosol koji oblaže svaku površinu unutar područja presovanja. Za induktivne senzore blizine, ovaj uljni film je uglavnom bezopasan jer elektromagnetna polja prolaze kroz nemetalne tekućine bez problema. Ali za fotoelektrične i laserske senzore, čak i tanak sloj maziva na sočivu emitera ili prozoru prijemnika slabi signal. Tokom sati proizvodnje, to slabljenje prelazi prag uključivanja i senzor počinje da propušta detekcije ili se kasno aktivira.
Metalne strugotine predstavljaju suprotan problem. Ostaci finog štancanja, posebno od operacija probijanja i obrezivanja, nakupljaju se na horizontalnim površinama unutar kalupa. Kada ovi čipovi padnu blizu lica induktivnog senzora blizine, senzor ih detektuje kao prisustvo metala i prebacuje izlaz, registrujući lažno pozitivan. Senzor montiran da detektuje zadržavanje puževa ispod otvora matrice može biti prevaren nagomilavanjem strugotine koje nema nikakve veze sa stvarnim zadržanim pužem. Rezultat je zaustavljanje pritiska, operater briše alarm i postepeno narušava povjerenje u cijeli sistem zaštite matrice.
Nakupljanje puževa to dodatno pogoršava. Puževi koji djelimično izlaze iz matrice i slažu se u blizini senzora stvaraju povremene mete za detekciju. Jednim potezom, stek je ispod praga senzora. Sljedeći udarac, vibracija ga pomiče u raspon. Kontroler vidi nedosledan signal i označava grešku koja nestaje kada je održavanje proveri, jer se gomila puževa ponovo pomerila tokom zaustavljanja.
Vibracije i elektromagnetna smetnja u visoko-prešama
Preša od 500-tona koja isporučuje punu tonažu pri 200 SPM generiše impulsne sile koje putuju kroz svaku strukturnu vezu u kalupu. Olabavite montažne vijke senzora. Senzori u stilu bačve-iskaču iz montažnih rupa s navojem za dijelove milimetra po smjeni. Pinovi konektora razvijaju mikro-praznine koje stvaraju povremene otvorene krugove. Nijedan od ovih kvarova se ne pojavljuje tokom statičkih provjera na klupi. One se manifestiraju samo pod dinamičkim opterećenjima proizvodnje.
Jedan slučaj iz stvarnog{0}}svijeta dokumentiran od straneMISUMIuključivao je prvo{0}}dobavljača automobilskog štancanja koji radi prese do 3.500 tona. Njihovi laserski senzori postavljeni na prijenosne uređaje su se više puta isključivali zbog vibracija{4}}indukovanih kvarova konektora. Pin konektori nisu oštećeni zbog promjena matrice, kao što se u početku sumnjalo, već od kumulativne vibracije normalnih operacija štancanja. Pinovi konektora sa cikličnim vibracijama probijaju se kroz mikro-pokrete koji rade očvrsnuli kontaktne površine sve dok nisu napukle, probijajući put signala i uzrokujući greške u detekciji uvlačenja.
Elektromagnetne smetnje dodaju još jedan sloj. Veliki servo motori, frekventni frekventni pretvarači i ogromna induktivna opterećenja solenoida kvačila generiraju elektromagnetnu smetnju koja se spaja u kablove senzora koji prolaze u blizini. Neoklopljeni kablovi koji prenose analogne signale niskog-nivoa iz piezoelektričnih mjernih ćelija su posebno ranjivi. Pod buke raste sve dok kontrolor ne može da razlikuje pravi skok sile od električnog preslušavanja, što degradira tačnost praćenja tonaže.
Visoko{0}}prese sa servo pogonskim sistemima su posebno sklone elektromagnetskim smetnjama jer brzo prebacivanje strujnih -kola proizvodi širokopojasnu buku na frekvencijama koje se preklapaju sa opsezima signala senzora. Čak i digitalni senzori mogu biti pogođeni kada su šiljci buke dovoljno jaki da se tumače kao valjani događaji prebacivanja.
Najbolje prakse za usmjeravanje i zaštitu kablova
Kablovi su najslabija karika u većini instalacija senzora. Oni se savijaju tokom promene matrice, priklješte se između papučica matrice, prolaze pored žlebova za puževe gde otpad koji pada i abrazira omotače, i namotaju za skladištenje na načine koji zamaraju bakarne provodnike tokom vremena. Najbolja praksa u industriji preporučuje da se u potpunosti eliminišu pojedinačni kablovi senzora povezivanjem svih senzora- montiranih na matricu na razvodnu kutiju sa kratkim, trajnim lancima. Kabl sa jednim stablom od razvodne kutije do interfejsa za presu ostaje na presi, a ne da se mota sa matricom, uklanjajući primarni način kvara zamora.
Za instalacije gdje je bežična opcija opcija, bežični sistemi odašiljača u potpunosti eliminišu problem sa kablovima. Automobilsko kućište MISUMI riješilo je kvarove na konektorima izazvanim vibracijama{1}} zamjenom žičanih veza sa parom bežičnog predajnika i izlaznog senzora, koji je radio bez problema mjesecima nakon instalacije jer jednostavno nije bilo fizičke veze koja bi se degradirala.
Kada se moraju koristiti kablovi, provucite ih kroz obrađene kanale u papučici matrice, dalje od puteva i pokretnih komponenti. Upotrijebite fleksibilni vod koji je ocijenjen za izloženost ulju i temperaturi koja je prisutna u vašem specifičnom radu. Pričvrstite kablove u dovoljno kratkim intervalima da vibracije ne mogu stvoriti pokrete i ostavite dovoljno servisne petlje na mjestima spajanja da održavanje može ponovo ukloniti oštećeni kraj bez zamjene cijelog niza.
- Uljna magla i rashladna tečnost u spreju- Najranjiviji: fotoelektrični i laserski senzori (kontaminacija sočiva smanjuje jačinu signala). Protumjera: koristite priključke za odzračivanje-na prednjim stranama senzora, planirajte čišćenje sočiva u svakom intervalu održavanja matrice ili zamijenite optičke senzore induktivnim tipovima gdje to dozvoljava geometrija detekcije.
- Nagomilavanje metalnih strugotina i puževa- Najranjiviji: induktivni senzori blizine (lažni okidači od akumuliranih metalnih krhotina blizu lica senzora). Protumjera: montirajte senzore okomito ili obrnuto tako da gravitacija čisti strugotine, koristite zračni udar da džepove senzora održite čistima i postavite udaljenost senzora tako da samo namjerne mete budu unutar dometa.
- Vibracije i mehanički udari- Najranjiviji: svi tipovi senzora (olabavljeni nosači, zamor konektora, lom provodnika kabla). Protumjera: koristite sigurnosne-matice i navoj-komponentu za zaključavanje na montažnom hardveru, specificirajte konektore koji su ocijenjeni za okruženja vibracija i razmotrite bežični prijenos signala za aplikacije sa visokim{4}}vibracijama.
- Toplota od -brzine formiranja- Najranjiviji: senzori sa polimernim kućištem ili elektronika sa niskom-temperaturom-u blizini stanica za formiranje gdje deformacijsko stvrdnjavanje stvara lokaliziranu toplinu. Protumjera: odaberite senzore ocijenjene za radne temperature iznad vaše najgore-temperature matrice i montirajte senzore dalje od direktnih puteva toplinskog zračenja gdje je to moguće.
- Elektromagnetne smetnje- Najranjiviji: senzori analognog signala (piezoelektrične ćelije za opterećenje, laserski senzori pomaka) i dugi neoklopljeni kablovi. Protumjera: koristite oklopljene kablove sa uzemljenjem samo na jednom kraju, usmjerite kablove senzora dalje od izvora napajanja motora i solenoidnih vodova, i odaberite senzore sa ugrađenim-kondicioniranjem signala koji emituje robustan digitalni signal blizu točke osjetljivosti.
Svaka od ovih prijetnji okolišu se može upravljati pravilnim odabirom hardvera i disciplinom instalacije. Problem počinje kada se senzori instaliraju čisti i testiraju statički, a zatim se očekuje da održavaju te performanse kroz hiljade sati proizvodnje bez strategije održavanja. Senzorima je potreban raspored pregleda kao što to rade i udarci i opruge. Razlika je u tome što istrošeni udarac čini loš dio koji možete vidjeti. Degradirani senzor tiho gubi svoju zaštitnu sposobnost sve dok se sudar koji je trebao spriječiti zapravo ne dogodi.
Održavanje senzora u životu u ovom okruženju je samo pola bitke. Signali koje proizvode moraju putovati kroz kontrolere, logičke kapije i press interfejse prije nego što zaista zaustave udar, a taj signalni lanac uvodi vlastite točke kvara i vremenska ograničenja.

Arhitektura sistema od senzora do kontrolera da pritisnete Stop
Senzor otkriva problem. Ali otkrivanje nije isto što i zaustavljanje. Između trenutka kada induktivni senzor blizine registruje zadršku puž i trenutka kada se pritisne kočnica, postoji čitav signalni lanac koji mora da se izvrši besprekorno, svaki udarac, stotine puta u minuti. Slaba karika bilo gdje u tom lancu, bilo da je spor kontroler, loše tempiran prozor za nadzor ili zaostajanje sučelja za kontrolu pritiska, pretvara dobar senzor u beskorisan.
Razumijevanje ove arhitekture je ono što razdvaja inženjerske timove koji grade pouzdanu zaštitu matrice od onih koji pričvršćuju senzore na alate i nadaju se najboljem.
Od signala senzora do pritisnite naredbu Stop
Signalni lanac u sistemu štancanja sa senzorima matrice slijedi strogi niz. Svaki korak dodaje kašnjenje, a kumulativno vrijeme mora ostati unutar prozora definiranog kritičnim uglom. Evo kako to teče:
- Aktivacija senzora:Senzor detektuje abnormalno stanje, kao što je dio koji nedostaje, zadržani puž ili nepotpuno napredovanje. Njegov izlaz prebacuje stanje, obično iz normalnog "dobrog" stanja u stanje greške.
- Prijenos signala:Električni signal putuje od senzora preko njegovog kabla do razvodne kutije{0}}montirane na matrici, zatim kroz trunk kabl do interfejsa senzora montiranog na presu{1}}. Dužina žice, kvalitet konektora i zaštita utiču na integritet signala u ovoj fazi.
- Obrada ulaza kontrolera:Zaštitni kontroler matrice čita ulaz senzora i procjenjuje ga u odnosu na programirani prozor za nadzor. Ako se signal greške pojavi unutar aktivnog prozora za taj senzorski kanal, kontroler ga registruje kao važeću grešku. Ako signal padne izvan prozora, ignorira se kao normalno kretanje mehanizma.
- Logička evaluacija:Regulator određuje da li stanje kvara zahtijeva trenutno zaustavljanje. Neki sistemi dozvoljavaju I/ILI logiku između senzora, gdje jedna greška senzora pokreće zaustavljanje, dok drugi zahtijevaju više senzora da potvrde problem prije djelovanja.
- Zaustavi izlaz naredbe:Kontroler šalje gornji-signal za zaustavljanje komandi pritiska. Ovaj izlaz je tipično ožičeni relejni kontakt ili čvrsti-izlaz direktno povezan u kolo za hitno{3}}zaustavljanje štampe, zaobilazeći bilo kakvo kašnjenje mreže.
- Odgovor kontrole pritiska:Kontrola pritiska prima signal za zaustavljanje, isključuje solenoid kvačila i pokreće kočnicu. Vazduh se evakuiše iz cilindra kvačila, a tarne površine kočnice se zahvaćaju kako bi usporile zamašnjak i radilicu.
- Ram usporavanje i zaustavljanje:Presa ram usporava kroz zaustavni ugao. Ako je ukupno vrijeme potrošeno u koracima od jedan do šest manje od vremena preostalog prije zatvaranja kalupa, ram se zaustavlja prije oštećenja. Ako ne, do pada ipak dolazi.
Svaka milisekunda je bitna. Kontroler kojem je potrebno 4 ms da obradi ulaze umjesto 2 ms možda ne izgleda puno, ali pri 400 SPM, ta razlika od 2 ms jednaka je otprilike 5 stupnjeva rotacije radilice, što je dovoljno da se probije preko kritičnog ugla na čvrstoj postavci.
Kontroleri za zaštitu od matrice i prozori za mjerenje vremena
Kontrolor zaštite matrice je mozak sistema. Radi mnogo više od jednostavnog prosljeđivanja senzorskih signala na kontrolu presa. Njegov primarni zadatak je kontekst: odlučivanje kada je izlaz svakog senzora smislen, a kada ga treba zanemariti.
Ovdje dolaze na scenu prozori za mjerenje vremena brega. Resolver ili enkoder montiran na radilicu presa dovodi ugaonu poziciju-u realnom vremenu do kontrolera. Za svaki senzorski kanal, operater programira prozor za nadzor definisan početnim i krajnjim uglom. Kontroler samo procjenjuje signal tog senzora tokom dodijeljenog prozora. Izvan prozora senzor se može slobodno prebacivati bez okidanja kvara.
Zašto je ovo potrebno? Zamislite induktivni senzor koji potvrđuje da je mehanizam za prijenos pomjerio blanko na poziciju. Tokom prvih 180 stepeni poteza, ruka za prenos je u pokretu, prolazi kroz opseg detekcije senzora, napušta ga i vraća se nazad. Ako se kontroler kontinuirano nadzire, normalno kretanje mehanizma bi uzrokovalo konstantne lažne okidače. Ograničavanjem prozora za nadgledanje na, recimo, 270 do 330 stepeni, kontroler provjerava samo nakon što prijenos treba biti završen i prije nego što se matrica zatvori. Prazan deo koji nedostaje u tom trenutku je zaista nenormalan.
Moderni kontroleri istovremeno upravljaju desetinama senzorskih ulaza, svaki sa nezavisnim vremenskim prozorima. Oni također podržavaju različite načine rada senzora:
- Ciklični senzori:Mora se aktivirati jednom po potezu unutar prozora (npr. detekcija -izlaska dijela gdje senzor vidi da dio izlazi u svakom ciklusu).
- Statički senzori:Mora održavati konstantno stanje u cijelom prozoru (npr. detekcija kopče zaliha gdje svaka promjena tokom prozora ukazuje na problem).
- Analogni senzori praga:Mora ostati unutar programiranog omotača velike/niske sile tokom perioda (npr. praćenje tonaže).
Ispravno postavljanje prozora je dijelom nauka, dijelom zanat. Prozori koji su preuski propuštaju legitimne greške jer aktivacija senzora pada nekoliko stupnjeva izvan programiranog raspona kako se brzine proizvodnje razlikuju. Preširoki prozori bilježe normalne varijacije i generiraju lažna zaustavljanja. Iskusni tehničari za podešavanje ponavljaju tokom isprobavanja, radeći punom brzinom proizvodnje dok posmatraju gde aktivacije senzora zapravo padaju u ciklusu hoda, zatim programiraju prozore sa dovoljnom marginom za varijaciju brzine bez hvatanja buke.
IoT integracija za prediktivno održavanje
Tradicionalna zaštita matrice je isključivo reaktivna: nešto krene po zlu, senzor to detektuje, preša se zaustavlja. Riješite problem i restartujete. Sistem sprečava oštećenje, ali ne sprečava stanje koje je dovelo do zaustavljanja.
Arhitektura senzora sa omogućenom IoT{0}}om mijenja ovu jednačinu. Povezivanjem kontrolera za zaštitu matrice s mrežama postrojenja i platformama u oblaku, inženjerski timovi dobijaju pristup podacima o trendovima koji otkrivaju probleme u razvoju prije nego što pokrenu zaustavljanje.
Evo jednog praktičnog primjera. Senzor za praćenje tonaže bilježi maksimalnu silu formiranja pri svakom udaru. Preko 50.000 udaraca, ta sila postepeno raste za 8 posto. Reaktivni sistem ignoriše ovo pomeranje sve dok ne pređe alarmni prag i zaustavi presu. Prediktivni sistem označava trend sa odstupanjem od 4 posto, upozoravajući održavanje da su ivice proboja tupe ili da se podmazivanje pokvari, prije nego što se proizvodnja prekine.
Mogućnosti evidentiranja podataka modernih kontrolera, uključujući sisteme izložene na industrijskim događajima kao što suFABTECH, omogući nekoliko prediktivnih strategija:
- Trend krivulje sile:Analogni podaci o tonaži evidentirani po udaru otkrivaju postepene obrasce habanja u probojcima, dugmadima i dušičnim oprugama. Raspored održavanja se mijenja sa kalendara-zasnovano na stanje-zasnovano.
- Zaustavite{0}}analizu uzroka:Svako zaustavljanje pritiska se evidentira s vremenskom oznakom, uglom zakretanja, kanalom senzora i tipom greške. Objedinjavanje ovih podataka u smjenama i proizvodnim pogonima identificira hronične probleme u odnosu na slučajne događaje, usmjeravajući održavanje prema korijenskim uzrocima, a ne simptomima.
- Praćenje vremena ciklusa:Vremena unapred uvlačenja koja postepeno produžavaju komponente fidera koji degradiraju signal ili probleme sa rukovanjem materijalom, omogućavajući intervenciju pre nego što dođe do pogrešnog uvlačenja.
- Zdravstvena dijagnostika senzora:Senzori sa omogućenim IO-Link-izvještavanjem o svom radnom statusu, uključujući jačinu signala, nivoe kontaminacije na optičkim licima i unutrašnju temperaturu. Kontroler može označiti marginu gubitka senzora prije nego što zapravo ne uspije otkriti stvarnu grešku.
PLC integracija povezuje sve ovo zajedno. Mnoge operacije štancanja povezuju kontrolere zaštite matrice sa PLC mrežom postrojenja preko industrijskih Ethernet protokola kao što su EtherNet/IP ili PROFINET. Ovo omogućava PLC-u da agregira podatke senzora zajedno sa parametrima prese, statusom ulagača i praćenjem materijala. Kombinacija stvara jedinstven pogled na ćeliju za štancanje, gdje korelacije između događaja u štampi i uslova uzvodno ili nizvodno postaju vidljivi.
Na primjer, PLC koji nadgleda i liniju zavojnice i sistem zaštite matrice može povezati povećane kratke-zaustave napajanja sa specifičnim ID-om zavojnice koji ima čvršće-od-nominalnih svojstava materijala. Ta korelacija, nevidljiva kada svaki sistem radi izolovano, omogućava proaktivna podešavanja pre pokretanja sledećeg namotaja iz iste serije.
Put integracije od osnovnih digitalnih senzora do potpunog IoT-omogućenog prediktivnog sistema ne zahtijeva uklanjanje postojećeg hardvera. Mnogi objekti počinju sa standardnim ožičenim senzorima i samostalnim zaštitnim kontrolerom, a zatim dodaju mrežno povezivanje i evidentiranje podataka kako operacija sazrijeva.IO-Senzori veze, koji se povezuju preko jednostavnih M12 kablova na glavni modul na PLC mreži, nude praktičnu sredinu. Zadržavaju brzu reakciju žičanog senzora dok dodaju dijagnostičke podatke i daljinsku konfiguraciju putem iste fizičke veze.
Arhitektura radi kada je svaka komponenta, od odziva senzora preko logike kontrolera do mehanike zaustavljanja pritiska, usklađena sa zahtjevima specifične operacije štancanja. Ali čak i najbolje-dizajniran sistem na kraju predstavlja grešku koja ne vodi do očiglednog uzroka. Kada se senzori aktiviraju bez jasnog razloga ili tiho pokvare u uvjetima proizvodnje, strukturirani pristup rješavanju problema postaje razlika između 20-minutne popravke i istrage u cijeloj smjeni.
Rješavanje problema kvarova senzora i lažnih okidača
Pritisak se zaustavlja u -izvođenju. Displej kontrolera ukazuje na grešku kanala senzora. Operater provjerava matricu, ne vidi ništa loše, resetuje i pokreće ciklus. Tri udarca kasnije, još jedno zaustavljanje. Isti kanal. Isti nedostatak vidljivog uzroka. Zvuči poznato? Lažni okidači i povremeni kvarovi su-problemi koji oduzimaju najviše vremena u bilo kojem programu zaštite matrice jer narušavaju povjerenje operatera i prikrivaju stvarne greške iza zida od smetnji.
Ključ za brzo rješavanje ovih problema je prepoznavanje togalažno okidanje nije slučajno. To je predvidljiv rezultat neusklađenih uslova između senzora i njegovog okruženja. Strukturirani dijagnostički pristup, koji se kreće od jednostavnih fizičkih provjera do progresivno dublje analize, izolira osnovne uzroke bez gubljenja sati u potrazi za simptomima.
Uobičajeni lažni uzroci okidača i popravci
Većina lažnih okidača dolazi do jednog od nekoliko ponavljajućih obrazaca:
- Akumulacija metalnih strugotina:Ostaci finog štancanja skupljaju se blizu lica induktivnih senzora i detektuju se kao validna meta. Senzori postavljeni vodoravno ispod otvora matrice su posebno skloni. Popravak je premještanje senzora okomito ili dodavanje zračnog{2}}programa za čišćenje džepa između pokreta.
- Uljni film na optičkim senzorima:Fotoelektrična sočiva gube snagu signala jer lubrikant prekriva njihove površine tokom sati proizvodnje. Izlazni signal postepeno slabi sve dok senzor povremeno ne padne ispod praga prebacivanja. Planirano čišćenje sočiva u svakom intervalu održavanja matrice sprečava ovaj pomak.
- Greške konektora izazvane vibracijama:Konektori podvrgnuti udaru pritiska razvijaju mikro-zazore koji se otvaraju i zatvaraju svakim udarcem. Kontrolor vidi trenutni gubitak signala, tumači ga kao grešku i zaustavlja presu. Ponovno postavljanje konektora privremeno to rješava, ali problem se vraća. Zamjena standardnih konektora sa verzijama s{4}}ocijenjenim za vibracije ili prelazak na ožičene razvodne kutije trajno eliminiše način kvara.
- Termički drift na senzorima sile:Senzori za praćenje tonaže kalibrirani pri pomaku temperature okoline kako se matrica zagrijava tokom proizvodnje. Sile koje se odnose na granicu tečenja i pragove granice popuštanja koje su izgledale ispravno tokom postavljanja pomeranja dok se unutrašnja elektronika senzora zagrijava. Ovo je posebno varljivo jer se kvar pojavljuje tek nakon 30 do 60 minuta rada, nakon što matrica postigne termičku ravnotežu.
- Nepravilna udaljenost senzora:Senzori instalirani na ivici svog nominalnog raspona osciliraju između otkrivenih i neotkrivenih stanja. Najbolja praksa je održavanje 60 do 70 posto nominalnog raspona senzora kako bi se osigurala adekvatna margina protiv varijacija u okolini.
Razlikovanje problema senzora od stvarnog problema sa matricom je kritično. Ako senzor tonaže označi preopterećenje, morate utvrditi da li je sila popuštanja u radnom komadu stvarno porasla, možda zbog varijacije materijala koja je gurala vrijednosti napona tečenja veće od očekivanih ili je senzor odmakao. Provjera podataka s-s krive koje je zabilježio kontroler, ako su dostupni, otkriva da li se oblik profila sile promijenio (što ukazuje na stvarni pomak procesa) ili se pomaknuo samo pomak osnovne linije (što ukazuje na pomak senzora).
Sistematska dijagnostička sekvenca za kvarove signala
Kada senzorski kanal izaziva greške bez očiglednog uzroka, oduprite se želji da odmah zamijenite senzor. Umjesto toga, prođite kroz ovaj niz:
- Vizuelni pregled:Provjerite ima li na licu senzora kontaminacije, nakupljanja čipova ili fizičkog oštećenja. Pregledajte da li omotač kabla ima posjekotine, tragove uklještenja ili ogrebotine od kontakta. Pogledajte hardver za montažu da li je labav.
- Sjedište konektora:Odspojite i ponovo spojite svaki konektor na putu signala, od senzora do razvodne kutije do sučelja za pritisak. Napipajte oštećene pinove, korodirane kontakte ili konektore koji ne škljocnu do kraja.
- Provjera signala sa ispitnom opremom:Koristite osciloskop ili ugrađeni-monitor signala kontrolera da posmatrate sirovi izlaz senzora dok ručno aktivirate senzor sa poznatom metom. Potvrdite da se signal prebacuje čisto bez odbijanja ili šuma. Ako je signal nepravilan bez prisutnog cilja, problem je senzor ili njegovo ožičenje.
- Test zamjene:Zamijenite sumnjivi senzor poznatom-dobrom jedinicom identične specifikacije. Ako greška nestane, originalni senzor je otkazao. Ako i dalje postoji, problem je uzvodno (ožičenje) ili nizvodno (ulaz kontrolera).
- Pregled logike kontrolera:Provjerite je li prozor za nadzor za kanal s greškom ispravno programiran za trenutnu brzinu proizvodnje. Promjena brzine od pokušaja do proizvodnje može se pomjeriti tamo gdje aktivacije senzora padaju u ciklusu hoda, uzrokujući da valjani signali padaju izvan njihovog programiranog prozora.
- Izolacija okoline:Ako sve hardverske provjere prođu, pokrenite presu sa smanjenom brzinom ili sa djelimično rastavljenom matricom kako biste utvrdili da li je greška ovisna o opterećenju (vibracije, topline) ili o brzini{1}} (vremenski, EMI). Ovo sužava osnovni uzrok na specifično radno stanje.
Ova sekvenca se kreće od vizuelnih provjera sa nultom{0}}troškom do sve uključenije dijagnostike, osiguravajući da ne gubite vrijeme na složenu analizu kada je labav konektor bio problem cijelo vrijeme.
Raspored preventivnog održavanja senzorskih sistema
Reaktivno rješavanje problema vas održava u radu, ali preventivno održavanje sprječava vas od potrebe za rješavanjem problema. Senzori zahtijevaju planiranu pažnju baš kao i komponente za sečenje i opruge.
U svakom intervalu održavanja matrice, obično svakih 50.000 do 100.000 udaraca, ovisno o primjeni, uključite ove{4}}specifične provjere senzora:
- Očistite sva lica senzora i optička sočiva. Uklonite nakupljanje strugotine iz džepova senzora.
- Provjerite montažni moment na svim pričvršćivačima senzora. Ponovo zategnite sve one koje su olabavljene od vibracija.
- Provjerite ima li omotača kabela abrazije, zasićenja uljem ili oštećenja. Zamijenite kablove koji pokazuju izloženost provodnika.
- Ručno ciklirajte svaki senzor s testnom metom kako biste potvrdili da se prebacivanje događa na očekivanoj udaljenosti.
- Pregledajte dnevnike grešaka kontrolera za kanale koji pokazuju povećanje stop frekvencije, što signalizira razvoj problema prije nego što postanu kronični.
Postrojenja koja tretiraju održavanje senzora kao dio svoje standardne PM rutine vide dramatično manje neugodnih zaustavljanja i hvataju degradirajuće senzore prije nego što u potpunosti izgube zaštitnu sposobnost. Alternativa, čekanje dok lažni okidači ne postanu dovoljno česti da iznude akciju, znači rad bez zaštite tokom perioda kada su performanse senzora degradirane, ali još nisu u potpunosti otkazale.
Naravno, čak ni najdiscipliniraniji program održavanja ne može nadoknaditi senzore ugrađene u alate kojima nedostaje konzistentnost dimenzija koja im je potrebna. Kada se komponente matrice troše neravnomjerno ili se zatvorene visine mijenjaju između ciklusa oštrenja, senzori osnovnog stanja nepredvidivo se oslanjaju na pomak, čineći pouzdano otkrivanje gotovo nemogućim bez obzira na to koliko se sami senzori održavaju.

Dizajniranje preciznih matrica koje podržavaju senzorske sisteme
Senzori mjere odstupanje od osnovne linije. Ako se ta osnovna linija pomjera svakih nekoliko hiljada udaraca jer se komponente matrice troše neravnomjerno, zatvorene visine pomjeraju ili se putevi protoka materijala nepredvidivo mijenjaju, senzorski sistem nema stabilnu referencu s kojom bi se mogao porediti. Normalnu varijaciju označava kao grešku, ili još gore, prihvata problem u razvoju kao normalan. Preciznost u konstrukciji kalupa nije samo stvaranje dobrih dijelova. Radi se o stvaranju dimenzionalne stabilnosti koja čini da zaštita matrice zasnovana na senzoru- zaista funkcionira.
Zašto precizni alati omogućavaju pouzdane performanse senzora
Razmislite o tome šta je senzoru blizine koji nadgleda izbacivanje dijela zaista potrebno: gotovi dio mora sletiti unutar ponovljive omotnice detekcije, potez za potezom, u istoj tački u ciklusu presovanja. Ako su zazori matrice labavi, ili ako sistemi vodiča dozvoljavaju bočni hod tokom zatvaranja, izlazna putanja dijela varira. Nekim potezima čisto prolazi kroz polje senzora. Drugim potezima jedva hvata ivicu zone detekcije. Izlaz senzora postaje nedosljedan, a kontroler ne može razlikovati stvarno stanje-zaglavljenog dijela od normalnog rasipanja putanje.
Isti princip se primjenjuje i na praćenje tonaže. Kada komponente matrice imaju čvrste tolerancije, potpis sile svakog udara se ponavlja uz minimalne varijacije. Senzor koji prati preopterećenje može koristiti uski prag praga, hvatajući probleme na 5 posto iznad normalnog, umjesto da mu je potreban opseg od 20 posto da bi se prilagodio buci od neurednog alata. Taj čvršći prozor znači ranije otkrivanje, što znači manje štete kada nešto zaista pođe po zlu.
Nekoliko karakteristika alata direktno utiče na pouzdanost senzora:
- Ponovljiva visina zatvaranja:Konzistentna udaljenost zatvaranja osigurava da ciljevi senzora (dijelovi, rubovi trake, zupčasti mehanizmi) stignu u isti položaj u odnosu na lice senzora svaki ciklus. Varijacija visine zatvaranja od samo 0,05 mm može gurnuti metu u i izvan opsega histereze prebacivanja senzora blizine.
- Uske tolerancije sistema vodilica:Unutrašnji stubovi vodilice sa minimalnim zazorom sprečavaju bočno pomicanje matrice tokom rada velike-brzine. Ovo održava stabilno poravnanje senzora-na-cilja čak i pri povišenim brzinama hoda gdje se dinamičke sile povećavaju.
- Konzistentan protok materijala:Matrice dizajnirane s pravilno izračunatim radijusima izvlačenja i pritiscima držača blanka, na osnovu modula elastičnosti čelika koji se obrađuje i njegove granice popuštanja za kvalitet čelika, proizvode predvidljivo ponašanje materijala. Predvidljivo ponašanje daje senzorima za{1}}monitoring sile čistu osnovu za rad.
- Ujednačeno habanje bušotina i dugmadi za matrice:Kada su komponente za rezanje proizvedene od pravilno termički{0}}obrađenih alatnih čelika (SKH9 na HRC 60-62 za proboje, SKD11 na HRC 58-60 za matrice, kao što preporuke industrije preporučuju), troše se ravnomjerno i sporo. Postepeno, ujednačeno trošenje proizvodi linearni pomak u potpisima sile koji može pratiti prediktivni nadzor. Neravnomjerno trošenje zbog nedosljedne tvrdoće stvara nestalne obrasce sile koji zbunjuju analizu trendova.
Materijali sa čeličnim modulom elastičnosti oko 200 GPa prenose opterećenja formiranja predvidljivo kroz matricu. Kada je sama alatka napravljena da drži poziciju pod tim opterećenjem, bez pretjeranog otklona ili zračnosti, senzori primaju čiste, ponovljive signale. Kombinacija krutosti materijala i preciznosti proizvodnje stvara uslove u kojima se ocijenjena preciznost senzora zapravo pretvara u sposobnost detekcije u stvarnom{3}}svijetu.
Dizajniranje odrednica za ugradnju senzora u novi alat
Instalacije senzora za naknadnu ugradnju su po prirodi kompromisne. Matrica je dizajnirana za formiranje, a ne za senzor, i svaki džep senzora, kabelski kanal i lokacija nosača postaje pregovor s postojećom geometrijom. Inženjerski timovi koji određuju odredbe senzora tokom dizajna matrice u potpunosti eliminišu ove kompromise.
Praktični dizajn{0}}odredbe za scenu uključuju:
- Obrada džepova senzora na tačnu dubinu i promjer za ugradbene-senzore blizine na izlaznim tačkama i putevima izbacivanja, osiguravajući da lice senzora bude na optimalnoj udaljenosti senzora bez podmetanja.
- Dodavanje udubljenja za montažu u blizini pilot stanica i vodova za napajanje gdje su fotoelektrični držači potrebni čvrsti, na vibracije{0}}otporne tačke pričvršćivanja.
- Provođenje kablovskih kanala kroz papuče koje povezuju lokacije senzora sa centralizovanim položajem razvodne kutije, sa dubinama kanala koje štite kablove od mehaničkih oštećenja tokom rukovanja.
- Rezervisanje prostora na donjoj papučici matrice za montažu razvodne kutije dostupnom sa strane operatera, tako da se uključivanje i odvajanje konektora dešavaju bez posezanja preko pokretnih komponenti.
Ovaj{0}}integrirani pristup dizajnu usklađen je s načinom na koji vodeći proizvođači matrica rukuju spremnošću senzora. Prodavci voleYICHEN, koji su specijalizovani za precizne štancane matrice za male,-precizne i tolerancije{1}}kritične dijelove, izgrađuju vrstu konzistentnosti dimenzija koja čini senzorske sisteme pouzdanim od prvog poteza. Kada komponente matrice imaju čvrste tolerancije kroz milione ciklusa, senzori mogu otkriti odstupanja ranije s manje lažnih pozitivnih rezultata, jer osnovna linija na koju se pozivaju ne luta. Za inženjerske timove koji procjenjuju alate koje treba da podrže dizajne-spremne za senzore u obimima proizvodnje, YICHEN-ove mogućnosti preciznog štancanja nude praktičnu polaznu tačku.
Modul elastičnosti čelika diktira koliko se struktura matrice savija pod opterećenjem. Matrica napravljena sa nedovoljnom debljinom presjeka ili od ploča koje su nepravilno-rasterećene naprezanjem će se drugačije skretati jer se tonaža mijenja s promjenom serije materijala. Taj otklon pomera ciljeve senzora u odnosu na njihove tačke postavljanja, stvarajući pokretnu osnovnu liniju koju nikakvo programiranje kontrolera ne može u potpunosti kompenzirati. Precizna konstrukcija kalupa, pravilan odabir materijala, adekvatna masa presjeka i temeljno oslobađanje od naprezanja, eliminiraju ovu varijablu na izvoru.
Na kraju krajeva, senzor i matrica nisu odvojeni sistemi. Oni su međuzavisni. Precizna matrica čini senzore pouzdanim. Pouzdani senzori čine da precizna matrica traje duže tako što otkriva probleme prije nego što izazovu habanje-ubrzavajući padove. Taj vrli ciklus funkcioniše samo kada su obe strane jednačine izgrađene po istom standardu i kada ukupna strategija senzora tretira izbor, postavljanje, integraciju i kvalitet alata kao jedinstven sistem, a ne kao izolovane odluke.
Izgradnja potpune strategije za proizvodnju matrice senzora
Izbor senzora, postavljanje, arhitektura sistema, zaštita životne sredine, rešavanje problema i preciznost alata nisu zasebni projekti. Oni su aspekti jednog sistema koji ili rade zajedno ili zajedno propadaju. Kada se proizvodnja poveća i stope hoda rastu, najslabija karika u tom lancu određuje hoće li vaša zaštita matrice izdržati ili se srušiti. Strategija koja tretira svaki element izolovano, birajući senzore iz kataloga bez razmatranja vremena zaustavljanja pritiska, ili montirajući senzore bez planiranja kontaminacije, strategija je napravljena da propadne upravo u trenutku kada je najvažniji.
Izgradnja senzorske strategije u skladu s vašim radom
Svaka operacija žigosanja ima jedinstveni otisak prsta. Progresivna matrica od 200-tona koja radi meki čelik pri 150 SPM predstavlja fundamentalno drugačiji izazov zaštite od 1000-tone prijenosne matrice koja formira dvofazni čelik visoke-vrste pri 40 SPM. Prvi zahteva brzu reakciju senzora i čvrste prozore za vremensko podešavanje. Drugi zahtijeva robusno praćenje sile prilagođeno većim vrijednostima čelika za deformaciju tečenja i širim rasponima pragova tonaže koji prilagođavaju kaljenje u radu između stanica.
Usklađivanje vaše strategije senzora s vašim radom znači postavljanje određenog skupa pitanja prije navođenja hardvera:
- Koji je vaš ugao zaustavljanja pri brzini proizvodnje i ostavlja li dovoljno vremena za reakciju senzora i obradu kontrolera?
- Koji su načini kvara najvjerovatnije s obzirom na tip kalupa, materijal i obim proizvodnje?
- Koja je granica popuštanja materijala koji koristite i kako to utiče na pragove za praćenje sile na stanicama?
- Da li vaše okruženje zahtijeva senzore koji su imuni na ulje, čips ili elektromagnetne zračenje ili može opstati hardver standardnog{0}}klase?
- Da li je vaš alat izgrađen sa konzistentnošću dimenzija koja je potrebna senzorima za stabilnu osnovnu liniju detekcije?
Odgovori oblikuju sve nizvodno. Timu koji radi na-kritičnim dijelovima tolerancije pri velikim količinama potreban je alat koji drži poziciju ciklus za ciklusom, uparen sa senzorima koji mogu iskoristiti tu konzistentnost za rano otkrivanje problema. Prodavnica koja označava niske{3}}zagrade niske složenosti u kratkim serijama može dati prioritet brzim-promjenama postavki senzora u odnosu na apsolutnu preciznost detekcije. Nijedan pristup nije pogrešan. Pogrešan pristup je primjena iste konfiguracije senzora na oba bez prilagođavanja operativnoj stvarnosti.
Za timove koji rade na kritičnim dijelovima visoke{0}}tačnosti ili tolerancije-pri obima proizvodnje, uparivanje dobro-dizajniranog senzorskog sistema sa preciznim alatima izgrađenim za ponovljivu masovnu proizvodnju stvara osnovu za održivi, niski-izlaz otpada.YICHEN-ove matrice za precizno štancanje, dizajniran za male i{0}}precizne dijelove, predstavlja primjer vrste alata koji podržavaju ovaj pristup: čvrste tolerancije koje se održavaju u milionima poteza daju senzorima stabilnu referencu koja se ne pomjera, omogućavajući bliže prozore za otkrivanje i raniju identifikaciju kvara.
Sljedeći koraci za inženjerske timove
Bez obzira da li procjenjujete postojeći senzorski program koji ima slabe performanse pri brzini ili planirate senzore u novi alat od nule, put naprijed slijedi jasan slijed. Počnite s fizikom, prilagodite se aplikaciji, potvrdite na klupi i održavajte u proizvodnji.
Evo praktičnih zaključaka iz cijelog ovog okvira:
- Provjerite svoju matematiku kritičnog ugla.Ponovo izračunajte zaustavne uglove pri stvarnim proizvodnim brzinama, a ne pri probnim brzinama. Potvrdite da vrijeme odziva senzora plus latencija kontrolera odgovara dostupnom prozoru. Ako se to ne dogodi, brži senzori ili kontroler veće{2}}brzine nisu opcione nadogradnje. Oni su zahtjevi.
- Mapirajte načine kvara na tipove senzora.Ne instalirajte senzore općenito. Identificirajte u čemu svaka matrica može pokvariti, bilo da se radi o pogrešnom uvlačenju, zadržavanju zaglavaka, zalijepljenju dijelova ili preopterećenju sile, i odaberite tehnologiju senzora koja pouzdano detektuje to specifično stanje u vašem okruženju.
- Planirajte odredbe senzora u dizajnu matrice.Zahtijevajte džepove za senzore, kabelske kanale i nosače razvodne kutije u svakoj novoj specifikaciji matrice. Nadogradnja je uvijek kompromis. Dizajn-integrirani senzor je uvijek pouzdaniji.
- Bench-testiranje prije testiranja{1}}prema.Dokažite instalacije senzora na klupi pomoću alata za precizno pozicioniranje prije nego što matrica krene u proizvodnju. Pod za štampu je najskuplje mjesto za otkrivanje da lokacija za montažu ne radi.
- Uklonite pojedinačne kablove senzora.Spojite sve senzore{0}}ugrađene na jednu razvodnu kutiju sa glavnim konektorom. Ovo uklanja primarni način kvara, zamor kabla od ponovljenih namotavanja i eliminiše greške u ožičenju tokom podešavanja.
- Investirajte u preciznost alata.Senzori ne mogu zaštititi matrice koje se nepredvidivo pomjeraju. Uske tolerancije vodilica, konzistentne visine zatvarača i ujednačeni obrasci habanja od kvalitetnih alatnih čelika daju vašim senzorima stabilnu osnovu za praćenje. Granica popuštanja čelika u vašem radnom komadu definira opseg sile. Preciznost vašeg alata određuje da li senzori mogu pouzdano otkriti odstupanja od njega.
- Ugradite održavanje u PM raspored.Očistite površine senzora, provjerite moment montaže, pregledajte kablove i pregledajte evidenciju grešaka u svakom intervalu održavanja matrice. Senzori postepeno degradiraju. Ulovite ih prije nego što tiho izgube zaštitnu sposobnost.
- Koristite podatke za predviđanje, a ne samo za reakciju.Zabilježite krivulje sile, uzroke zaustavljanja i metriku zdravlja senzora. Vremenom, ovi podaci otkrivaju obrasce koji omogućavaju-održavanje zasnovano na uslovima i ispravke procesa prije nego što dođe do pada.
Zaštita kalupa nije karakteristika koju dodajete operaciji štancanja. To je disciplina koju ugrađujete u jednu, od dizajna matrice preko odabira senzora, integracije sistema i stalnog održavanja. Operacije koje to postižu ispravno ne izbjegavaju samo padove. Trče brže, s manje otpada, manje neplaniranih zaustavljanja i alata koji duže traju jer se problemi uhvate u prvom zamahu, a ne u hiljaditom. To je ono što kompletna strategija senzora matrice daje kada je svaki dio sistema usklađen s proizvodnjom kojoj služi.
Često postavljana pitanja o senzorima matrice u štancanju
1. Koji je kritični ugao u zaštiti štancane matrice?
Kritični ugao je posljednja točka u rotaciji radilice gdje se može izdati stop signal i presa će se zaustaviti prije zatvaranja matrice. Izračunava se oduzimanjem zaustavnog ugla presovanja od ugla zatvaranja matrice-. Ako vaše vrijeme odziva senzora, vrijeme obrade kontrolera i vrijeme zaustavljanja pritiska premašuju prozor prije ovog ugla, presa se ne može zaustaviti na vrijeme i dolazi do sudara bez obzira na detekciju senzora. Svaka kombinacija kalupa{4}}i-prese ima jedinstveni kritični ugao koji se mora mjeriti pri stvarnoj brzini proizvodnje, a ne brzini proba.
2. Kako da spriječim lažne okidače od zaštitnih senzora?
Lažni okidači obično su rezultat nakupljanja metalnih strugotina u blizini induktivnih senzora, nakupljanja uljnog filma na fotoelektričnim sočivima, vibracija{0}}indukovanih mikro-zazora konektora ili termalnog pomaka na senzorima sile. Prevencija počinje pravilnim postavljanjem senzora, kao što je montaža induktivnih senzora okomito tako da gravitacija čisti ostatke, korištenjem spojnica za{3}}odzračivanje na optičkim senzorima, i specificiranjem konektora sa-ocijenjenim na vibracije. Održavanje 60 do 70 posto nominalne udaljenosti senzora pruža marginu protiv varijacija u okolini. Strukturirani dijagnostički niz koji se kreće od vizuelne inspekcije do verifikacije signala efikasno izoluje uzroke.
3. Koji tip senzora je najbolji za otkrivanje zadržavanja puževa u kalupu za štancanje?
Induktivni senzori blizine su poželjni izbor za detekciju zadržavanja puževa. Oni stvaraju elektromagnetno polje koje detektuje metalne predmete bez fizičkog kontakta, što ih čini idealnim za montažu direktno ispod otvora matrice ili izlaznih rupa. Njihova ključna prednost je otpornost na okolinu: uljna magla, rashladna tečnost i nemetalni ostaci ne utiču na elektromagnetno polje. Cjevasti senzori u ravni sa{4}} postavljeni na izlaznim tačkama puževa pouzdano otkrivaju zadržane puževe bez ometanja normalnog prolaza puževa tokom zdravog rada.
4. Kako brzina pritiska utiče na zahtjeve senzora matrice?
Veće brzine pritiska komprimiraju dostupni prozor za detekciju s obje strane. Pri 600 SPM, jedan potpuni hod traje samo 100 milisekundi, tako da svaka komponenta u lancu signala od aktivacije senzora preko obrade kontrolera do uključivanja kočnice mora stati unutar vremenskog odsječka koji se smanjuje. Uz to, veće brzine povećavaju rotacijski moment, što produžava ugao zaustavljanja i dodatno sužava prozor. Pritisci iznad 300 SPM obično zahtijevaju odziv senzora ispod-milisekunde, minimalnu latenciju kondicioniranja signala i precizno programirane prozore za praćenje s{7}}kampatom kako bi se održala efikasna zaštita.
5. Zašto je precizan alat važan za pouzdanost senzora matrice?
Senzori mjere odstupanje od osnovne linije, a precizni alati pružaju stabilnu, ponovljivu osnovnu liniju koja im je potrebna. Kada komponente matrice imaju čvrste tolerancije, dijelovi se izbacuju u konzistentnim putanjama, potpisi sile se ponavljaju s minimalnim varijacijama, a mete senzora dolaze na istu poziciju svaki ciklus. Ovo omogućava strože pragove detekcije, hvatanje problema pri odstupanju od 5 posto umjesto potrebe za trakama od 20 posto za prilagođavanje nedosljednosti alata. Prodavci kao što je YICHEN grade precizne pečate sa konzistentnošću dimenzija koja podržava dizajn-spremne za senzore, omogućavajući ranije otkrivanje kvarova sa manje lažnih pozitivnih rezultata u milionima proizvodnih poteza.