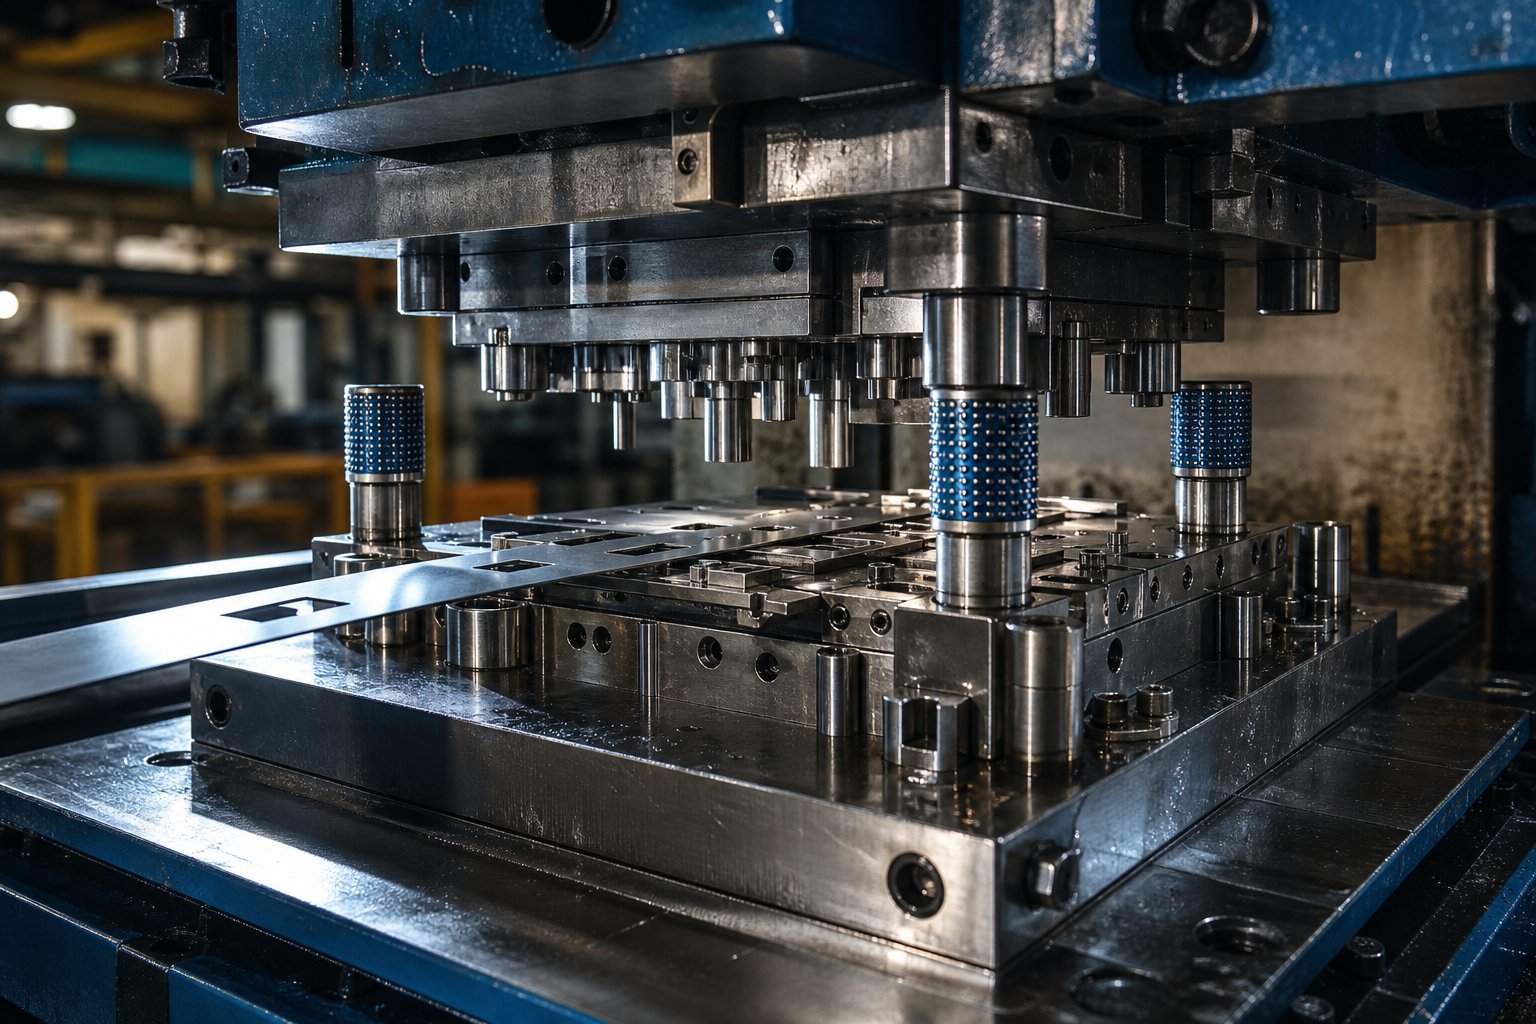
Šta kalup za štancanje zapravo radi u oblikovanju metala
Zamislite alat tako precizan da može proizvesti hiljade identičnih metalnih dijelova na sat, od kojih svaki odgovara posljednjem do djelića milimetra. To je upravo ono što kalup za štancanje daje na proizvodnom podu. Ipak, mnogi inženjeri i stručnjaci za nabavku još uvijek ga brkaju s alatima za brizganje plastike ilikalupi opće namjene. Razlika je važna jer pokreće svaku odluku o dizajnu, materijalu i cijeni.
Šta je kalup za štancanje
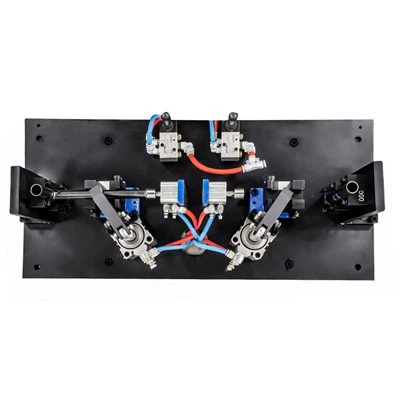
Kalup za štancanje je specijalizirani precizni alat koji seče, savija ili oblikuje ravni lim u gotov oblik primjenom kontrolirane sile unutar mehaničke ili hidrauličke prese. Uparuje gornji sklop probijača s donjim blokom matrice tako da svaki hod presa transformira sirovu traku ili prazni materijal u profil dijela koji se ponavlja.
U praksi, sistem radi kao jedna jedinica: presa daje tonažu, metalna matrica daje geometriju, a lim daje sirovinu. Svaki ciklus proizvodi jedan ili više identičnih dijelova kroz operacije hladnog-formiranja - bez topljenja, bez livenja, bez sušenja. Metalne kalupe za štancanje mogu kružiti pri brzinama većim od 4000 udaraca na sat, što ih čini neophodnim gdje god se ponovljivost, brzina i niska cijena po-dijelu konvergiraju.
Ta kombinacija propusnosti i konzistentnosti je razlog zašto se-proizvođači velikih količina oslanjaju na kalupljenje za sve, od automobilskih nosača do električnih konektora. Ulaganje u alate je jednokratni-trošak koji se amortizuje kroz milione ciklusa, spuštajući cijene u komadu na djeliće centa za materijal i rad nakon što se matrica isplati.
Kako se kalupi za štancanje razlikuju od kalupa za ubrizgavanje
Zabuna između kalupa za štancanje i kalupa za brizganje je razumljiva - oba su precizni alati napravljeni za masovnu-proizvodnju dijelova. Osnovna razlika leži u stanju materijala i mehanici procesa. Matrica za štancanje oblikuje čvrsti lim mehaničkim pritiskom na sobnoj temperaturi. Nasuprot tome, kalup za injektiranje prima rastopljeni polimer koji se prisiljava u zatvorenu šupljinu gdje se hladi i učvršćuje. Strukture su potpuno različite: kalupi za injektiranje zahtijevaju kanale za hlađenje, sisteme zatvarača i mehanizme za izbacivanje, dok se kalupi za žigosanje oslanjaju na zazor za probijanje-i- kalupa, odstranjivače i sisteme za vođenje za kontrolu protoka metala.
Sjećanje na ovo jednostavno pravilo razjašnjava preklapanje: ako sirovina ostane čvrsta tijekom cijelog procesa, nalazite se na području kalupljenja. Ako se prvo otopi, imate posla s kalupima za brizganje ili{1}}lijevanje pod pritiskom.
Ovaj članak prolazi kroz kompletan životni ciklus tipova kalupa za štancanje -, komponenti, tijeka rada dizajna, odabira materijala, proizvodnje, održavanja i procjene dobavljača - tako da možete s povjerenjem prijeći od koncepta do validirane metalne matrice.
Vrste kalupa za štancanje i kada ih koristiti
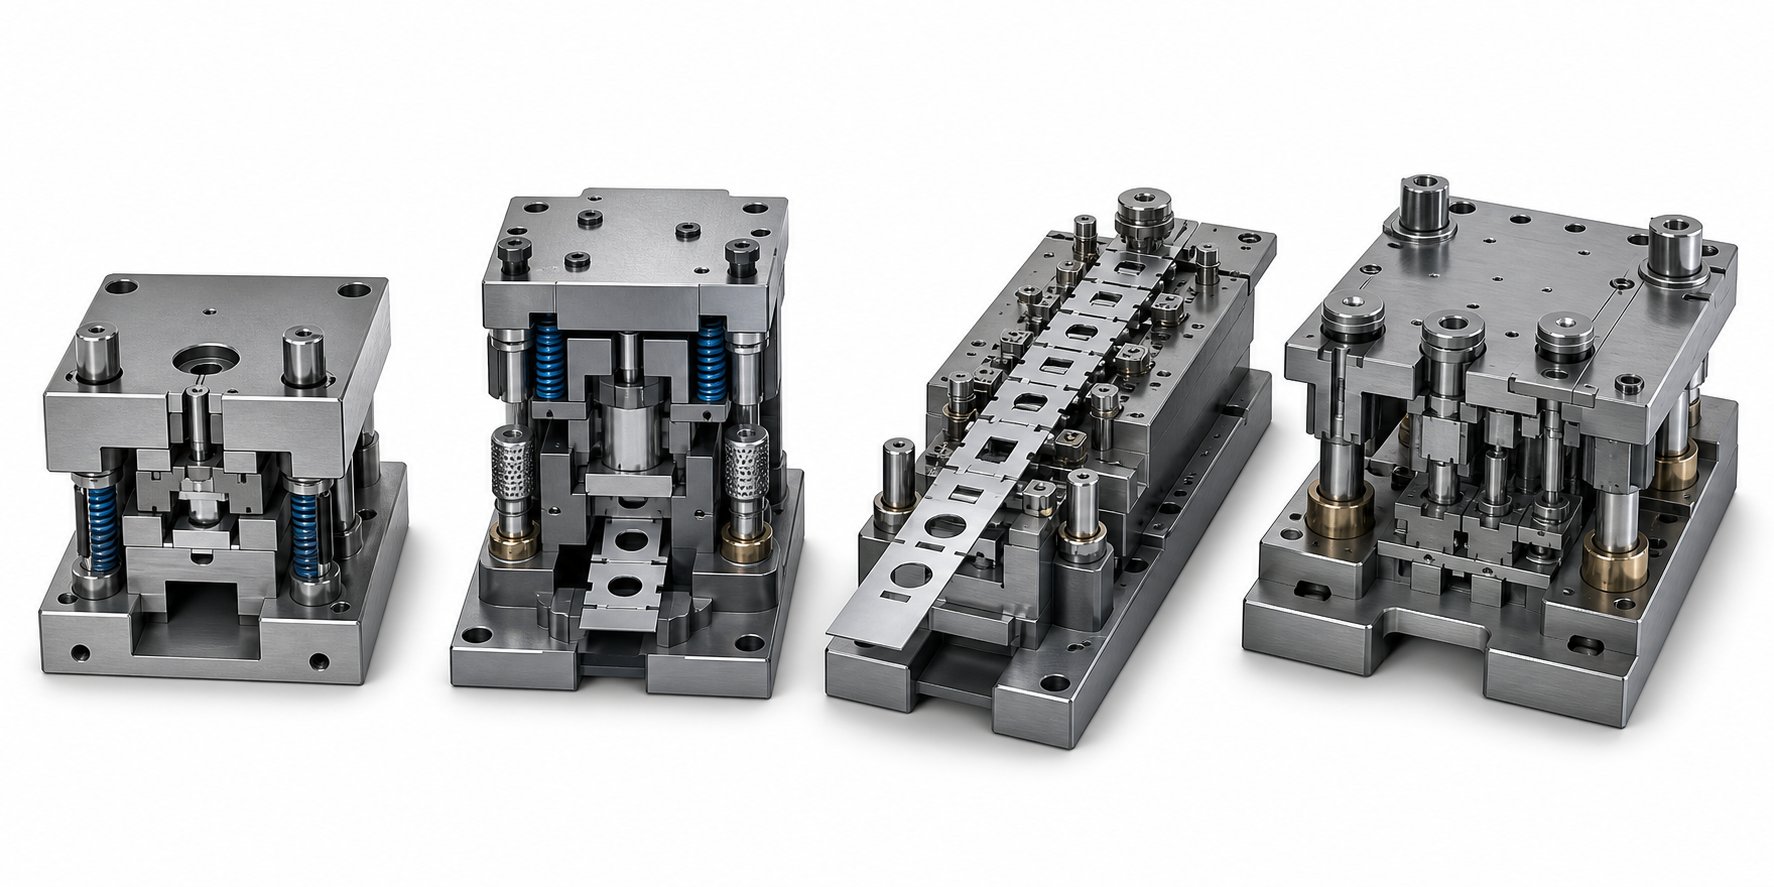
Odabir pogrešnog tipa kalupa za proizvodni ciklus jedna je od najskupljih grešaka koje inženjer alata može napraviti. Matrica koja je preko-proizvedena troši kapital; onaj koji ima nedovoljno-proizvedeno usko grlo protoka ili proizvodi otpad. Četiri primarne konfiguracije pokrivaju ogromnu većinu aplikacija štancanja limova: jedno-stanično, složeno, progresivno i transferno. Svaki od njih radi na različitom principu kako je rad organiziran unutar poteza presa, i svaki odgovara određenom prozoru složenosti dijela, volumena i budžeta.
Pojedinačna{0}}stanica i složeni kalupi
Jedna -štapna matrica izvodi tačno jednu operaciju po potezu pritiska - jedan rez, jedno savijanje ili jedno izvlačenje. Zamislite to kao namjensku matricu za probijanje koja radi jedan posao i to dobro. Učitavate blanko ili traku, presa se ciklusi i dobijate jednu karakteristiku koja je dodata delu. Trebate tri funkcije? Provodite dio kroz tri odvojene matrice na tri odvojene postavke.
Ova jednostavnost je zapravo prednost u pravom kontekstu. Pojedinačne-štapnice su jeftine za dizajn i izradu, lako se rješavaju i brzo se postavljaju. Oni se ističu u maloj-proizvodnji, izradi prototipa ili situacijama u kojima je geometrija dijela dovoljno jasna da se jednom operacijom završi dio -, na primjer, jednostavni kružni diskovi za sečenje kalupa iz trake.
Složene matrice povećavaju sposobnost izvođenjem višestrukih operacija rezanja u jednom potezu.Tipična složena matricamože istovremeno isprazniti vanjski profil i probušiti unutrašnje rupe, proizvodeći gotov ravan dio jednim udarcem. Prese za bušenje u složenoj postavci dijele zajedničku visinu zatvarača, tako da se svaka karakteristika savršeno poravna u odnosu na druge bez slaganja tolerancija-koje dolazi iz višestrukih postavki.
Gdje sijaju spojevi? Podloške, zaptivke, lamelirane ploče za elektromotore i bilo koji ravan precizni dio gdje je kritična poziciona tačnost između karakteristika. Budući da se svi rezovi dešavaju u jednom potezu, rizik od neusklađenosti između operacija je minimiziran, a stopa otpada ostaje niska. Zamjena-je u tome što složene matrice dobro podnose sečenje i ograničeno kovanje, ali nisu dizajnirane za složeno savijanje ili duboko izvlačenje.
Progresivne i transferne matrice
Kada se složenost dijela ili volumen popne, progresivne matrice postaju radni konj. Progresivna matrica sadrži više stanica raspoređenih u nizu duž smjera uvlačenja trake. Zavojnica napreduje kroz matricu za jednu dužinu koraka po potezu, a svaka stanica izvodi različitu operaciju - bušenje, urezivanje, formiranje ili podrezivanje - sve dok se gotovi dio ne isječe na završnoj stanici.
Kako inženjeri određuju broj stanica i redoslijed? Počinje s geometrijom dijela. Svaka karakteristika koja se ne može proizvesti istovremeno s drugom (zbog sukoba sila, smetnji u protoku materijala ili geometrijskog pristupa) zahtijeva vlastitu stanicu. Jednostavnom nosaču može biti potrebno pet ili šest stanica. Složeni električni konektor s višestrukim uglovima savijanja, kopljima i kovanim karakteristikama može zahtijevati 15 ili više. Istraživači su predložili sisteme bodovanja koji vagaju broj stanice, balansiranje momenta, stabilnost trake i visinu dodavanja doprocijeniti i rangirati konkurentske rasporede trakaprije nego što se posvetite konačnom dizajnu.
Progresivne matrice isporučuju izuzetnu brzinu - često rade na stotinama udaraca u minuti - uz dosljedan kvalitet na milionima dijelova. Oni su podrazumevani izbor u proizvodnji automobila, elektronike i uređaja gde god godišnji obim opravdava ulaganje u alate. Stanice za oblikovanje u okviru progresivnog alata mogu uključivati savijanje, crtanje i utiskivanje uz operacije rezanja, što ove alate čini izuzetno raznovrsnim.
Prenosne ploče rješavaju drugačiji problem. Neki dijelovi su preveliki, preduboko-izvučeni ili previše geometrijski složeni da bi ostali pričvršćeni na noseću traku. U sistemu prijenosnih matrica, pojedinačni blankovi ili djelomično formirane školjke se mehanički prenose s jedne stanice na drugu pomoću mehanizma za automatizaciju presa i kalupa - tipično za prijenos prstiju ili tri-osne servo jedinice. Svaka stanica je u suštini nezavisna matrica koja izvodi jednu operaciju, ali ih automatizirano rukovanje povezuje u kontinuirani tok proizvodnje.
Prenosne matrice su uobičajene u automobilskim karoserijskim pločama, strukturnim nosačima i kućištima uređaja gdje veličina dijela premašuje ono što zaliha traka praktično može nositi. Oni nude veću fleksibilnost u djelomičnom orijentaciji između stanica i prilagođavaju dublje crteže i radikalnije promjene oblika nego što progresivno postavljanje dozvoljava. Kompromis-je sporiji ciklus i veća operativna složenost.
| Die Type | Operacije po moždanom udaru | Idealna složenost dijela | Tipični obim proizvodnje | Relativni trošak alata |
|---|---|---|---|---|
| Jedinstvena{0}}stanica | 1 | Jednostavno (jedna karakteristika) | Nisko do srednje | Nisko |
| Compound | Višestruke operacije rezanja | Ravni dijelovi, uske tolerancije položaja | Srednje do visoke | Umjereno |
| Progresivna | Jedna po stanici, više stanica po potezu | Umjereno do visoko (više-funkcija, savitljivo) | Visoko do veoma visoko | Visoko |
| Transfer | Jedan po stanici, deo se pomera između stanica | Visoko (veliko, duboko-ucrtano, složeno 3D) | Srednje do visoke | Visoko do veoma visoko |
Usklađivanje tipa matrice sa aplikacijom je u konačnici balans geometrije dijela, godišnjeg volumena i budžeta. Jednostavna kalupa za oblikovanje za konzolu male-zapremine ne zahtijeva progresivni alat. S druge strane, električni konektor proizveden u 50 miliona jedinica godišnje ne može se ekonomično otisnuti na jednoj-postavci stanice. Svaki sistem kalupa za formiranje i prijenos zauzimaju nišu definiranu onim što dio zahtijeva i što podržava ekonomija proizvodnje.
Razumijevanje koja konfiguracija odgovara vašem projektu je prva strateška odluka. Sljedeći sloj složenosti živi unutar same matrice - pojedinačnih komponenti koje čine svu ovu preciznost mogućom.
Objašnjene ključne komponente i konfiguracije seta kalupa
Svaki tip kalupa za štancanje o kojem smo gore govorili -, od jednostavnog alata za praznjenje do 20-progresivnih stanica - izgrađen je od iste porodice osnovnih komponenti kalupa za presovanje. Zamislite sklop kalupa na način na koji biste zamislili zgradu: temelj drži sve u ravni, strukturni elementi nose opterećenje, a funkcionalni elementi obavljaju stvarni posao. Poznavanje onoga što svaki dio radi pomaže vam da pravilno odredite alate i brže otklanjate probleme kada nešto odstupi od tolerancije.
Osnovne komponente sklopa kalupa
Matrica za štancanje se dijeli na dvije polovine. Gornja polovina se montira na ram za presu; donja polovina vijcima za ležaj presa. Između njih se svakim potezom oblikuje lim. Evo kako se glavne komponente matrice za štancanje dijele prema funkciji:
- Cipele (gornje i donje ploče)- Krute čelične ili aluminijske ploče koje čine osnovu cijelog sklopa matrice. Sve ostale komponente se montiraju na ove ploče, a njihova ravnost i paralelnost određuju ukupnu točnost alata.
- Držač bušilica (držač)- Kaljena ploča ili blok pričvršćen za gornju papučicu kalupa koji locira i zadržava pojedinačne udarce u njihovim ispravnim položajima.
- Udarci- Alati za rezanje ili oblikovanje koji utiskuju u lim. Oblici nosa variraju od okruglih i duguljastih do potpuno prilagođenih profila, ovisno o osobini koja se proizvodi.
- Striperi- Opruge-ploče koje drže traku ravno uz ploču matrice tokom rezanja, a zatim je potiskuju sa udaraca dok se ram povlači. Bez skidača, materijal bi se podigao pomoću bušilice i zaglavio alat.
- Matrica i blokovi matrice- Donja radna površina koja sadrži otvore (dugme) koji pružaju suprotnu oštricu za svaki udarac. Blokovi kalupa su kaljeni umetci koji su utisnuti ili pričvršćeni u ploču kalupa za laku zamjenu kada se ivice istroše.
- Vodeći klinovi i čahure- Precizni-uzemljeni stupovi i rukavi koji poravnavaju gornju i donju polovinu na desetinke hiljaditog inča pri svakom potezu. Vodiće klinove sa kugličnim ležajem su postale industrijski standard za svojelakoća odvajanja i dosljedne karakteristike prednaprezanja.
- Rezervne{0}}ploče- Kaljene ploče postavljene iza proboja ili blokova kalupa za raspodjelu udarne sile i sprječavanje deformacije mekšeg papuča matrice tokom miliona ciklusa.
- Opruge (mehaničke ili azotni gas)- Obezbedite kontrolisanu silu koja pokreće trake za skidanje, pritisne jastučiće i držače praznina kroz njihov radni opseg.
Svaki od ovih delova funkcioniše kao sistem. Istrošena vodeća čaura odbacuje od udarca-za-poravnanje, što povećava visinu otvora, što ubrzava habanje bloka matrice - kaskadu koja počinje sa jednom zanemarenom komponentom.
Konfiguracije kompleta matrica i kriteriji odabira
Set matrica - što znači papuče matrice plus njihov raspored vodećih iglica - je strukturna okosnica koju odaberete prije dizajniranja bilo koje radne komponente. Četiri standardna izgleda pokrivaju većinu aplikacija:
| Konfiguracija | Vodič za postavljanje pinova | Najbolja aplikacija | Ključna prednost |
|---|---|---|---|
| Natrag{0}}objava | Dva stupa na stražnjoj strani kompleta matrica | Progresivne matrice sa prednjim ili bočnim uvlačenjem trake | Nesmetan pristup operateru sa tri strane |
| Centralna{0}}post | Dva stupa centrirana na suprotnim stranama | Operacije simetričnog zatvaranja i umjerenog{0}}opterećenja | Uravnoteženo vođenje sa dobrim pristupom sprijeda i pozadi |
| Dijagonalni-post | Dva stupa na suprotnim dijagonalnim uglovima | Učitavanje izvan-centra ili asimetrična geometrija dijela | Otporan je na momentalna opterećenja koja bi uvrnula-set zadnjeg stupa |
| Četiri-post | Četiri stupa, po jedan na svakom uglu | Teški blanking, velike matrice, velika tonaža | Maksimalna krutost i otpornost na skretanje |
Kako birate? Počnite sa smjerom uvlačenja i pristupom operatera - nazad-setovi nakon matrica dominiraju progresivnim alatom upravo zato što traka ulazi sa strane ili sprijeda bez smetnji. Ako vaša aplikacija generiše velika bočna opterećenja ili geometrija dijela stavlja sile rezanja izvan-centra, dijagonalni-izgled stupa sprječava moment uvijanja koji bi istrošio neravnomjerno postavljena dva-stuba. Četiri-seta matrice su zadane za velike, teške operacije slepljivanja gdje bi se bilo kakvo otklanjanje matrice direktno pretvorilo u nedosljedan kvalitet rezanja.
Standardne dimenzije setova matrica katalogiziraju dobavljači u koracima koji odgovaraju uobičajenim veličinama ležišta presa i visinama zatvarača. Kada specificirate set kalupa, morate potvrditi da se kombinovana visina gomile zatvorenog sklopa matrice - papuča, ploča i alata - uklapa u visinu zatvarača za presovanje, i da otisak oslobađa područje oslonca s prostorom za stege. Ako ovo pogrešno shvatite, matrica fizički neće raditi u predviđenoj presi, što je skup previd koji se u potpunosti može izbjeći u fazi dizajna.
Sa zacrtanim strukturalnim temeljom i funkcionalnim komponentama, počinje pravi inženjerski izazov: dizajniranje radne geometrije koja pretvara ravnu traku u gotovi dio.
Proces dizajna kalupa za štancanje od koncepta do CAD-a
Sklop matrice je dobar onoliko koliko je dobar inženjering iza njega. Možete odabrati savršenu vrstu matrice, izvor vrhunskog alatnog čelika i unajmiti stručne strojare -, ali ako je logika dizajna pogrešna, alat će se boriti s vama kroz svaki ciklus isprobavanja. Faza dizajna je u kojoj inženjeri alata za štancanje i kalupa prevode 2D crtež dijela u potpuno validiran koncept 3D alata, i slijedi discipliniran niz koji balansira fiziku formiranja, ponašanje materijala i ekonomiku proizvodnje.
Od geometrije dijela do rasporeda trake
Svaki prilagođeni projekt kalupa za štancanje metala počinje s geometrijom gotovog dijela. Inženjeri proučavaju 3D model ili crtež, identifikuju svaku karakteristiku - rupe, savijanja, izvlačenja, udubljenja - i određuju koje su operacije potrebne i kojim redoslijedom se moraju odvijati. Duboko{5}}izvučena čaša, na primjer, ne može se probušiti prije izvlačenja jer bi se rupa izobličila tokom formiranja. Ovakve greške u sekvenciranju je skupo popravljati kada se čelik iseče.
Za progresivnu obradu alata, ova sekvenca oblikovanja direktno se prevodi u raspored trake - mapu koja pokazuje kako se sirovi zavoji kreće kroz stanicu po stanicu. Izgled definira širinu trake, korak (razmak između uzastopnih dijelova), tip nosača i lokacije otpada. Iskorištavanje materijala je ovdje glavni pokretač troškova. Raspored trake koji troši 40% ulaznog zaliha namotaja može biti redizajniran sa drugačijim uglom ugniježđenja, užim nosačima ili raspoređenom orijentacijom dijela kako bi se iskorištenje pomaknulo iznad 70%.
Razmak matrice - jaz između ivica proboja i reznih rubova - je još jedan kritičan proračun u ovoj fazi. Izražava se kao procenat debljine materijala i varira u zavisnosti od vrste materijala. Za blagi čelik obično je potrebno 5-10% zazora po strani, dok za aluminijum može biti potrebno 8-12%, a nerđajući čelik često zahteva čvršće vrednosti oko 3-5% da bi se kontrolisalo stvaranje neravnina. Pogrešite zazor i vidjet ćete prekomjerne neravnine, prerano trošenje rubova ili povlačenje puževa od prvog poteza.
CAD-CAM tok rada i CAE simulacija
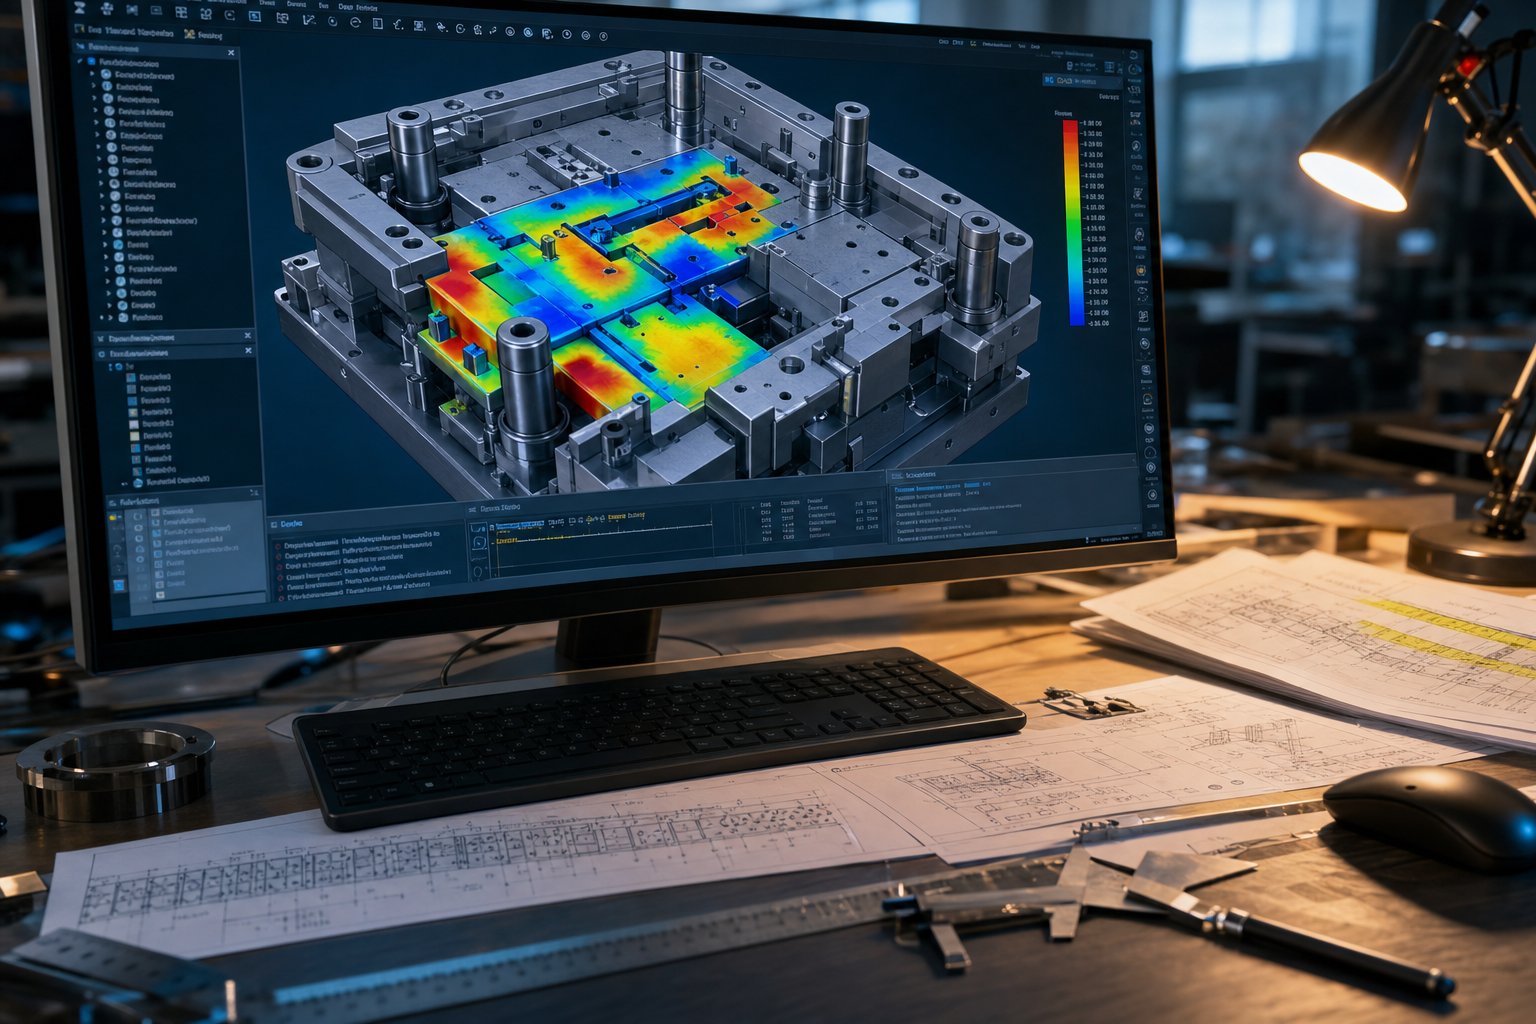
Sa rasporedom procesa definisanim na papiru, inženjeri grade kompletnu matricu i sklop alata u 3D CAD - modelirajući svaki profil proboja, otvor bloka matrice, ploču za skidanje i komponentu vodilice. Ovaj digitalni blizanac postaje glavna referenca za sve nizvodne programe obrade i podatke o inspekciji.
Ovdje se moderni prilagođeni razvoj matrica oštro razlikuje od tradicionalnih metoda. Umjesto da se odmah obavežu na proizvodnju, inženjeri unose CAD geometriju u CAE (Computer{1}}Aided Engineering) softver za simulaciju. Koristećianaliza konačnih elemenata, softver modelira kako će se lim ponašati pod silama formiranja - predviđajući povratnu deformaciju, rizik od stanjivanja, tendenciju naboranja i raspodjelu naprezanja po površini dijela. Granični dijagrami formiranja (FLD) ističu crvene zone gdje je vjerovatno pucanje i plave zone gdje kompresija može uzrokovati bore.
Rezultati simulacije pokreću iterativne promjene dizajna prije nego što postoji bilo kakav fizički alat. Inženjer može podesiti radijus izvlačenja, izmijeniti pritisak držača praznog materijala, dodati izvlačenje ili preoblikovati praznu konturu - sve digitalno. Proizvođači koji integrišu CAE u ranom toku radnog procesa obično smanjuju iteracije probnog rada za 30-50%, smanjujući sedmične vremenske rokove projekta i hiljade budžeta za modifikacije.
Procjena tonaže presa se također dešava tokom ove faze. Inženjeri izračunavaju silu potrebnu za svaku operaciju - tonažu blanka na osnovu dužine smicanja, debljine materijala i čvrstoće na smicanje; tonaža formiranja zasnovana na dužini savijanja i svojstvima materijala -, a zatim ih zbrojite sa sigurnosnim faktorom kako biste odabrali ispravnu presu. Smanjenje veličine štampe rizikuje odugovlačenje u sredini -hoda; predimenzioniranjem otpada kapital i podna površina. Rezultati precizne matrice i štancanja uvelike zavise od ovog podudaranja između izračunatog opterećenja i raspoloživog kapaciteta mašine.
Kompletan radni tok dizajna alatne matrice slijedi predvidljiv slijed od početnog koncepta do proizvodnje:
- Studija izvodljivosti - procjenjuje geometriju dijela, formabilnost materijala i preliminarni koncept procesa.
- Proces i raspored trake - definiraju sekvencu formiranja, dodjelu stanica, visinu tona i dizajn nosača.
- Proračuni klirensa i tonaže - utvrđuju kritične parametre za sečenje i oblikovanje.
- 3D CAD dizajn kalupa - modelira sve radne komponente, setove kalupa i pomoćne sisteme.
- CAE simulacija formiranja - potvrđuje tok materijala, predviđa defekte i ponavlja geometriju.
- Pregled i optimizacija dizajna - uključuju povratne informacije simulacije, finaliziraju tolerancije, potvrđuju presovanje.
- CAM programiranje - generiše putanje alata za CNC glodanje, EDM žice i operacije brušenja.
- Finalni dizajn izdanje - izdaje odobrene crteže i pakete podataka za proizvodnju.
Svaka faza vodi sljedeću, a preskakanje koraka - posebno simulacije - skoro uvijek košta više u preradi nego što štedi u rasporedu. Proces razvoja alata za kalupe je u osnovi pred-opterećen: uložite sate u inženjering ranije kako biste kasnije izbjegli skupa iznenađenja u radnji.
Naravno, čak i najrafiniraniji CAD model je samo digitalno obećanje. Pretvaranje tog obećanja u alat od kaljenog čelika koji proizvodi usklađene dijelove zahtijeva proces proizvodnje sa vlastitim skupom zahtjeva za preciznošću.
Odabir materijala i toplinska obrada za dugovječnost kalupa
Savršeno dizajnirana matrica koja je napravljena od pogrešnog čelika neće prerano - popucati pod udarom, nagrizati radni komad ili pohabati prošlost tolerancije u djeliću svog očekivanog vijeka trajanja. Odabir materijala je veza između digitalnog dizajna i stvarnog-svjetske trajnosti, ali rijetko dobija pažnju koju zaslužuje tokom planiranja projekta. Vrsta čelika koju odaberete za proboje, blokove matrice i umetke za kalupe direktno određuje koliko dijelova možete izvoditi između ciklusa oštrenja, koliko je alat otporan na lomljenje i na kraju koliko košta svaki utisnuti dio.
Ocjene alatnog čelika za komponente kalupa
Matrice za štancanje čelika oslanjaju se na nekoliko dokazanih porodica alatnih čelika, od kojih je svaka optimizirana za različitu ravnotežu tvrdoće, žilavosti i otpornosti na habanje. Ova tri svojstva postoje u napetosti: gurajte tvrdoću više i dobijate otpornost na habanje, ali gubite žilavost (otpornost na pucanje). Evo kako se slažu najčešće ocjene.
D2je zadani čelik za hladni{0}}rad za operacije sljepljivanja i rezanja. Visok sadržaj ugljenika (1,4-1,6%) i hroma (11-13%) pruža izuzetnu otpornost na abrazivno habanje pri radnoj tvrdoći od 54-61 HRC. D2 se široko koristi u kalupima od lima gdje je primarni način kvara postepeno trošenje rubova, a ne iznenadni udar. Kompromis je manja žilavost - D2 udarci se mogu odlomiti ili slomiti ako su podvrgnuti velikim udarnim opterećenjima.
A2nudi sredinu. Sa umjerenim hromom (4,75-5,5%) i nešto manje ugljika od D2, postiže 57-62 HRC uz zadržavanje bolje žilavosti. A2 je uobičajen izbor za matrice za obrezivanje, duge proboje i precizne alate gdje je i vijek trajanja i otpornost na struganje.
S7nalazi se na suprotnom kraju spektra od D2. Ova{1}}otpornost na udarce dostiže samo 48-58 HRC, ali pruža izvanrednu otpornost na udarce. Naći ćete S7 u kalupima za oblikovanje metala koji izvode teško savijanje, kovanje ili hladno oblikovanje - bilo gdje gdje matrica apsorbira ponovljene visokoenergetske udarce koji bi napukli tvrđi sloj.
M2je brzorezni -čelik koji sadrži volfram i molibden, sposoban da održi tvrdoću na povišenim temperaturama. Pogodan je za operacije probijanja gdje se toplina trenja nakuplja pri velikim brzinama hoda, a često je određen za proboje malog-promjera u progresivnom alatu.
Karbidni umeci(obično volfram karbid) daju vrijednosti tvrdoće iznad 85 HRA - daleko iznad bilo kojeg alatnog čelika - i koriste se za habanje{3}}kritične stanice u-progresivnim kalupima velike zapremine. Matrica od lima koja radi na abrazivnim materijalima kao što je nerđajući čelik ili visoke{6}}dvofazne-vrste mogu koristiti udarce sa karbidnim{8}}vrhom da pomaknu vijek trajanja alata sa stotina hiljada na milione udaraca.
Cr12MoVzaslužuje spomenuti kao dominantni čelik za kalupe u azijskim matricama. Funkcionalno ekvivalentan D2 (ista familija legure, sličan sadržaj hroma), Cr12MoV je široko specificiran u Kini i jugoistočnoj Aziji za aplikacije za šišanje i obrezivanje. Njegova široka dostupnost i niža cijena u azijskim lancima snabdijevanja čine ga-izborom za izvozne alate namijenjene srednjoj- do velikoj-proizvodnji.
| Ocjena | Raspon tvrdoće (HRC) | Primarna upotreba u Die | Razina relativnih troškova |
|---|---|---|---|
| D2 | 54 - 61 | Probojci, čelici za obrezivanje, rezne ivice | Umjereno |
| A2 | 57 - 62 | Matrice za obrezivanje, dugi udarci, precizni alati | Umjereno |
| S7 | 48 - 58 | Stanice za savijanje, hladno oblikovanje,{0}}opterećenje | Umjereno |
| M2 | 60 - 65 | Brzi-probijači, alati malog-promjera | Umjereno-Visoka |
| Cr12MoV | 58 - 62 | Bliještanje i obrezivanje (azijske prodavnice matrica) | Niska-Umjerena |
| Tungsten Carbide | 85+ HRA | Nosite-kritične umetke,-stanice velike jačine | Visoko |
Toplinska obrada i inženjerstvo površina
Sirovi alatni čelik je samo početna tačka. Bez odgovarajuće termičke obrade, čak ni D2 ili M2 ne mogu isporučiti svoje nominalne performanse. Slijed jezgra - kaljenje, kaljenje i opcioni kriogeni tretman - pretvara mikrostrukturu čelika u stanje visoke-tvrdoće, rasterećenja naprezanja- potrebno za proizvodne usluge.
Stvrdnjavanje uključuje zagrijavanje čelika u njegovu austenitnu regiju i kaljenje (kaljenje na zraku za D2, A2 i S7) kako bi se formirao martenzit. Kaljenje slijedi odmah: jedan ili više ciklusa grijanja na umjerenim temperaturama oslobađaju unutrašnje naprezanje i prilagođavaju ravnotežu tvrdoće{5}}žilavosti. Zahtijevaju-više legure kao što su D2 i M2više ciklusa kaljenjajer nakon prvog temperiranja ostaje značajan zadržani austenit. Preskakanje drugog temperamenta ostavlja krhki, netempirani martenzit u mikrostrukturi - čest uzrok ranog pucanja kalupa.
Kriogeni tretman dodaje još jednu dimenziju. Polaganim hlađenjem kaljenog čelika na temperature ispod -150 stepeni C i držanjem tokom dužeg perioda, zadržani austenit se potpunije pretvara u martenzit dokfini sekundarni karbidi ravnomjerno se talože kroz matriks. Rezultat je poboljšana otpornost na habanje i stabilnost dimenzija. Istraživanje objavljeno u Journal of Materials Processing Technology potvrđuje da dubinska kriogena obrada poboljšava mehanička svojstva alatnih čelika iznad onoga što postiže standardna obrada hladnom, pri čemu se najznačajnije poboljšanje događa kada se tretman primjenjuje između kaljenja i otpuštanja.
Inženjering površina još više produžava vijek trajanja matrice, posebno za udarce koji rade na abrazivnim ili-limovima visoke čvrstoće. Najčešći pristupi uključuju:
- Nitriranje (jon plina ili plazme)- difundira azot u površinu alata, stvarajući čvrsto kućište bez rizika od izobličenja zbog procesa na visokoj{1}}temperaturi. Jonsko nitriranje je brže i proizvodi tanji krhki bijeli sloj od plinskog nitriranja.
- PVD premazi (TiN, TiCN, TiAlN, CrN)- fizičko taloženje parom nanosi tanke, izuzetno tvrde filmove na relativno niskim temperaturama (ispod 500 stepeni C), čuvajući tvrdoću podloge. PVD-čelici za rezanje pokazuju dramatično smanjeno nagrizanje i ujednačenije rezne ivice u poređenju sa neobloženim alatima, čak i nakon stotina hiljada udaraca.
- TD (Thermal Diffusion / Toyota Diffusion) proces- CVD-porodični tretman koji formira slojeve vanadij karbida ili hrom karbida na površini. Rezultirajući premaz je metalurški vezan i izuzetno tvrd (3200-3800 HV), što ga čini efikasnim za udarce u aplikacijama za štancanje sa visokim{6}}abrazijama. Kompromis je temperatura obrade oko 1000 stepeni C, koja može omekšati podlogu i zahtevati ponovno stvrdnjavanje.
Iz ovih opcija proizlazi praktično pravilo: uvijek prvo očvrsnuti i temperirati podlogu, a zatim nanijeti površinsku obradu. Premaz preko meke podloge izaziva plastičnu deformaciju ispod sloja premaza, što dovodi do pucanja i preranog kvara. Studije o alatima za štancanje u automobilima pokazuju da je kombinovanjem ionskog nitriranja sa PVD premazom na pravilno očvrslom D2 proizvedeno više od 1,2 miliona dijelova prije nego što je bio potreban servis - u poređenju sa samo 50.000 dijelova za hromirane- alate na istoj primjeni.
Unaprijed trošak vrhunskih vrsta čelika i naprednih premaza je realan, ali blijedi u odnosu na akumuliranu cijenu neplaniranog zastoja, čestog oštrenja i otpadnih dijelova zbog istrošenog alata. Odabir pravog materijala i kombinacije obrade je ulaganje u stabilnost procesa - i isplati se samo ako proces proizvodnje koji slijedi pretvori taj materijal u preciznu, dobro{2}}gotovu geometriju alata.
Izrada kalupa od CNC obrade do probnog rada
Vrhunski alatni čelik, optimizirana termička obrada i simulacijom{0}}potvrđen CAD model konvergiraju se u jednoj tački: pod za proizvodnju kalupa. Ovo je mjesto gdje digitalna geometrija postaje ojačana alatka sposobna za brzu proizvodnju usklađenih dijelova. Svaka mašina u proizvodnom nizu se bavi specifičnom klasom zahteva za geometrijom ili tolerancijom, a razumevanje njihove uloge objašnjava zašto je obrada matrica i umetnost i nauka o preciznosti.
Mašinska obrada i EDM u proizvodnji kalupa
CNC glodanje rješava najveći dio uklanjanja materijala. Obradni centar sa 3-osi grubo i-završava matrice, rezervne-ploče i jednostavne profile za bušenje - bilo šta sa jednostavnom džepnom ili konturnom geometrijom. Kada površine postanu isklesane ili se pristupni uglovi stegnu, rad se kreće na glodalice sa 5 osa koje mogu pristupiti površinama matrice složenog oblika iz gotovo bilo kojeg smjera bez ponovnog učvršćivanja. Mogućnost petoosi je posebno vrijedna za progresivne matrice gdje višestruki profili stanica moraju održavati čvrste pozicione odnose po cijeloj dužini ploče.
Zvuči jednostavno do sada? Ovdje postaje sve zahtjevnije. Mnoge matrice imaju - uske-otvore za toleranciju, složene profile proboja i oštre unutrašnje uglove - koji se ne mogu doseći rotirajućim rezačem. Tu preuzima EDM (električno pražnjenje).
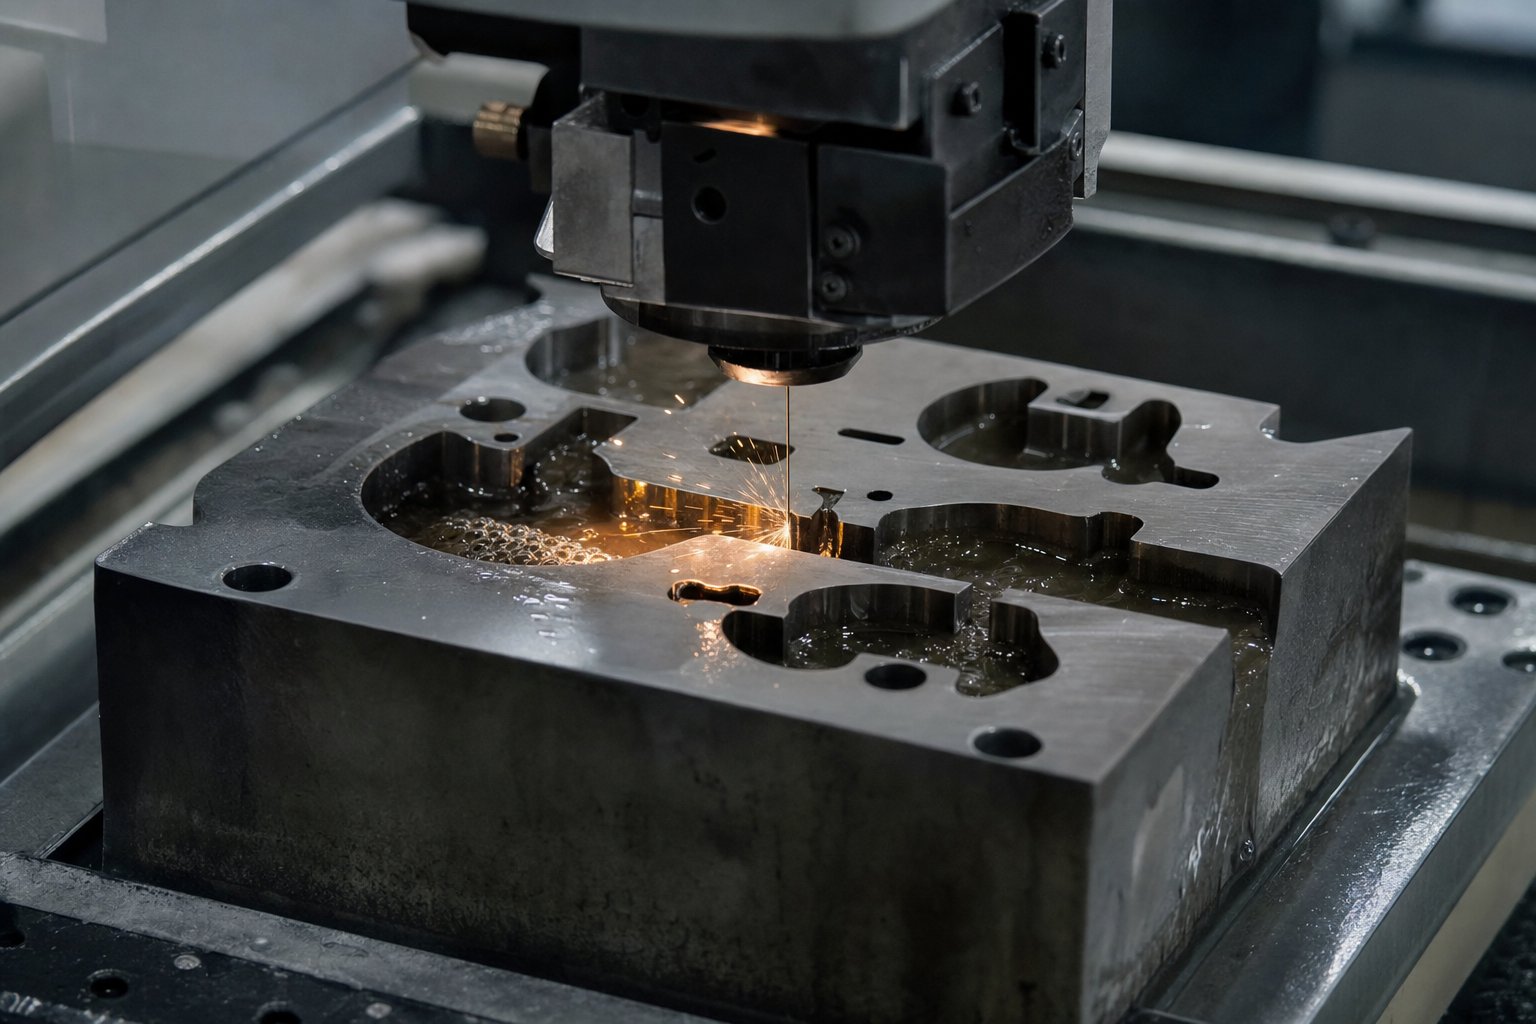
Wire EDMkoristi tanku žičanu elektrodu od mesinga ili cinka{0}}za rezanje 2D profila i ugaonih kontura kroz potpuno očvrsne blokove kalupa. Iskre se izbacuju duž žice, erodirajući materijal bez mehaničke sile ili toplotnog izobličenja. Proces je idealan za alate za izradu matrica kao što su otvore za praznjenje, složene poprečne -presjeke i čvrste-tipke - tipki sa zazorom - gdje se obrada površine i tačnost dimenzija moraju držati unutar mikrona. Moderni 5-osni žičani EDM centri mogu čak proizvesti konusne rezove ili rezove pod promjenjivim uglom pomicanjem gornje i donje vodilice žice nezavisno.
Sinker EDM (koji se naziva i ram ili cavity EDM) adresira karakteristike 3D šupljina. Unaprijed obrađena elektroda od bakra ili grafita se uranja u radni komad, a erozija iskre prenosi složeni oblik elektrode u čelik za kalup. Ova tehnika je nezamjenjiva za alate sa kalupima koji zahtijevaju reljefne džepove, reljefne šupljine ili geometriju kovanog slova - gdje nijedan rotirajući rezač ne bi mogao održati potrebne detalje. Budući da EDM praktično ne nameće mehaničko opterećenje na radni komad, tanki profili i fine karakteristike ostaju netaknute bez izobličenja, što je kritična prednost kada se obrađuju matrice od prethodno kaljenih alatnih čelika kao što su D2 ili karbidni umetci.
Nakon glodanja i EDM-a, površinsko brušenje daje ravnost koju zahtijevaju sklopovi kalupa. Površine probijača, matrice, stražnje-ploče i papuče za matrice su brušene do 0,005 mm ravnosti tako da se gornja i donja polovina spajaju bez ljuljanja ili neravnomjerne raspodjele pritiska. Ubodno brušenje podiže ovu preciznost dalje za kritične lokacije provrta - rupe za klinove, položaje tiplova i džepove za dugmad - gdje preciznost položaja pokreće poravnanje proboja-do-proboja preko cijelog alata.
Mašine za koordinatno mjerenje (CMM) provjeravaju ove kritične dimenzije u više faza tokom proizvodnje, a ne samo na kraju. Blok strojne matrice može se provjeriti nakon grubog glodanja, ponovo provjeriti nakon toplinske obrade (da se kvantifikuje bilo kakvo izobličenje) i ponovo provjeriti nakon završnog mljevenja. Ovaj u-procesni pristup hvata pomak prije nego što se proširi u sklopove koje je skupo prerađivati.
Die Testing and Validation
Potpuno sastavljena matrica nije spremna za proizvodnju{0}}sve dok se ne dokaže na probnoj presi. Probna faza premošćuje jaz između teoretskog dizajna i stvarnih-svjetskih performansi -, a čak i najbolja-simulirana proizvodna matrica skoro uvijek zahtijeva određena prilagođavanja tokom početnih ispitivanja.
Zamislite da ubacite gotovi alat u namjensku probnu presu, ubacite prvu traku materijala i okrenete presu za početni udarac. Taj prvi dio kockice priča priču: jesu li dimenzije unutar GD&T oblačića? Da li je rubna ivica čista ili izdubljena? Da li se formirana geometrija vraća izvan tolerancije? Probni tehničari čitaju ove naznake i prevode ih u korektivne radnje - uočavanje visokih tačaka sa smjesom za plavljenje, podmetanje dijelova oblika, podešavanje prednaprezanja azotnih opruga ili ponovno-brušenje reznih rubova za čvršći zazor.
Ova ponavljajuća petlja - pečat, mjerenje, podešavanje, ponovno-štampanje - nastavlja se sve dok dijelovi dosljedno ne ispunjavaju specifikacije za štampanje. Za složene progresivne alate, proces se može odvijati kroz više krugova tokom nekoliko dana. Svaka iteracija sužava jaz između stvarnih i nominalnih dimenzija.
Konačna validacija se oslanja na formalne inspekcijske protokole.Inspekcija zasnovana na CMM{0}}uhvata dimenzionalne podatke za svaku kritičnu karakteristiku u odnosu na GD&T šemu. Optičko ili lasersko skeniranje generiše pune-mape devijacije površine koje otkrivaju područja odstupanja ili stanjivanja nevidljiva do tačke-mjere. Podaci o statističkoj sposobnosti procesa (SPC) iz kratkog ciklusa proizvodnje - obično 30 do 50 uzastopnih dijelova - potvrđuju da matrica proizvodi stabilan, ponovljiv izlaz sa Cpk vrijednostima koje zadovoljavaju zahtjeve kupaca (često 1,33 ili više za kritične karakteristike).
Tek nakon što je ovaj paket dokaza dovršen, matrica prima proizvodni potpis-odjava. Potpuna izmišljotina-do-slijed provjere slijedi discipliniran put:
- CNC gruba obrada cipela, ploča i blokova od prethodno{0}}kaljenih ili žarenih zaliha.
- Toplinska obrada (ako se strojno obrađuje u žarenom stanju) nakon čega slijedi smanjenje naprezanja i provjera dimenzija.
- CNC završno glodanje površina oblika, džepova i profila.
- Žičani EDM otvora za sečenje, složenih kontura i uskih{0}}obilježja tolerancije.
- Sinker EDM za detalje o 3D šupljinama, reljefne forme i kovane karakteristike.
- Površinsko brušenje spojnih površina, vrhova probijača i matrice do konačne ravnosti.
- Ubodno brušenje i završna obrada za rupe za vođenje i kritične karakteristike lociranja.
- CMM inspekcija i verifikacija dimenzija svih kritičnih karakteristika u odnosu na namjeru dizajna.
- Sklop matrice - koji postavlja proboje, skidače, opruge, vodilice i pričvršćivače u set kalupa.
- Prvo isprobavanje na namjenskoj presi sa uzorkom materijala za proizvodnju prvih-dijelova.
- Mjerenje, uočavanje i iterativno podešavanje sve dok dijelovi ne ispune GD&T zahtjeve.
- SPC provjera valjanosti i konačna prijava-s dokumentiranim paketom podataka inspekcije.
Svaki korak u ovom nizu zavisi od kvaliteta prethodnog. Blok matrice izbrušen iz ravnog nikada neće proizvesti konzistentne dijelove bez obzira na to koliko iteracija isprobavanja pokušate. Zato proizvodnja kalupa zahtijeva i odgovarajuću opremu i disciplinu za provjeru na svakoj prijelaznoj tački - ne samo na kraju.
Potpisana-matrica je spremna za proizvodnju, ali proizvodnja je mjesto gdje počinje pravi test izdržljivosti. Milioni ciklusa presovanja izlažu svaku komponentu kumulativnom habanju, zamoru i povremenom neočekivanom preopterećenju - izazovima koje samo strukturirani program održavanja može riješiti.
Održavanje matrice i otklanjanje grešaka u štancanju
Matrica koja prođe probnu validaciju i dalje može postati proizvodna obaveza u roku od nekoliko sedmica ako niko ne upravlja njenim trošenjem. Svaki hod pritiska primjenjuje tonažu na očvrsne rezne ivice, sabija opruge i ciklusi vode komponente kroz njihovo kretanje. Pomnožite to sa stotinama udaraca u minuti i počećete uviđati zašto čak i najbolji metalni udarci i matrice degradiraju tokom vremena. Razlika između radnje koja radi nesmetano i one koja se bori sa stalnim kvalitetnim požarima svodi se na jednu stvar: da li tim praktikuje pravo preventivno održavanje ili samo popravlja ono što se pokvari.
Preventivno održavanje i upravljanje životnim vijekom
Postoji značajna razlika između održavanja matrice i popravke kalupa. AsMetalForming MagazineUokvireno, popravka je čin vraćanja nečega pokvarenog u radno stanje - gašenje požara. Održavanje je proces očuvanja funkcionalnosti prije nego što dođe do kvara. Prodavnice koje zamagljuju ove dvije aktivnosti često zateknu kako njihov tim za "održavanje" 80% svog vremena provodi u potrazi za hitnim kvarovima, nikad ne prednjačeći.
Program strukturiranog preventivnog održavanja (PM) vrti se oko nekoliko ponavljajućih zadataka, od kojih je svaki vezan za mjerljive intervale:
- Oštrenje reznih dijelova- Rubovi matrice i dugmad matrice se progresivno troše sa svakim potezom, proizvodeći postepeno povećanje visine neravnina na utisnutim dijelovima. Planiranje oštrenja na osnovu izmjerene visine šiljka (obično prije nego što pređe 10% debljine materijala) održava kvalitet rezanja dosljednim. Prilikom brušenja koristite odgovarajući točak koji se slobodno lomi, umjesto da punite i spaljujete alatni čelik. Rashladno sredstvo za poplavu sprječava nakupljanje topline koje može omekšati ili popucati otvrdnute dijelove poput D2 ili M2, kaoFabrikator napominje.
- Ciklusi zamjene opruge- Mehaničke opruge se zamaraju i gube snagu tokom vremena, dok azotne opruge mogu propuštati pritisak. Zamijenite opruge prije nego što dostignu svoj nazivni vijek trajanja umjesto da čekate da se pokvare. Opruga koja se lomi u toku -može oštetiti okolne komponente matrice i proizvesti kaskadu otpadnih dijelova.
- Podmazivanje- Vodeći klinovi, bregaste površine, habajuće ploče i šine za podizanje zahtijevaju periodično podmazivanje. Suhe površine se žuče i zarezuju, što na kraju smanjuje preciznost poravnanja. Pratite mapu podmazivanja proizvođača kalupa i provjerite pokrivenost tokom svakog ciklusa PM.
- Merenje habanja- Koristite kalibrirane klinove, mjerače provrta ili CMM provjere na licu mjesta da kvantifikujete habanje na kritičnim površinama. Vodeći zazor čahure, promjer otvora gumba i čelični radijusi se pomiču tokom vremena. Dokumentovanje ovih mjerenja stvara profil-stope habanja koji predviđa kada će komponente premašiti toleranciju.
Kako znate kada treba izvršiti svaki zadatak? Brojači udaraca montirani na presu ili integrirani u kalup pružaju odgovor. Svaki put kada se ram okreće, brojač se povećava. Uparite to računanje sa dnevnikom održavanja matrice - tekućim zapisom o tome šta je urađeno, šta je izmjereno i šta je zamijenjeno - i prelazite sa nagađanja na planiranje zasnovano na podacima-. Ovaj pristup odražava ono što profesionalci u industriji nazivaju prediktivnim održavanjem (PdM), gdje stvarni podaci o performansama određuju kada intervencija treba da se dogodi, a ne oslanjaju se samo na fiksne kalendarske intervale.
Jedno praktično upozorenje: izbjegavajte i pretjerano-održavanje i nedovoljno{1}}održavanje. Oštrenje probija i matrice na svakih 100.000 udaraca naizmjenično - čak i kada je visina ivica i dalje prihvatljiva - troši materijal i skraćuje ukupni vijek trajanja alata. Suprotno tome, preveliki intervali rastezanja rizikuju katastrofalne kvarove koji pretvaraju jednostavan posao oštrenja u skupu popravku matrice. Dnevnik održavanja rješava ovu napetost tako što pokazuje stvarne stope habanja za svaki specifični alat koji koristi svaki određeni materijal.
Rješavanje uobičajenih defekata žigosanja
Čak i uz solidnu PM praksu, povremeno se pojavljuju nedostaci. Ključ je brzo dijagnosticirati uzroke, a ne juriti simptome. Kada vidite problem s kvalitetom na žigosanom dijelu, on obično vodi do jednog od četiri uobičajena načina kvara u sistemu probijanja i kalupa za lim. Evo podjele svakog, zajedno s korektivnim mjerama:
| Defekt | Osnovni uzrok | Korektivna radnja | Strategija prevencije |
|---|---|---|---|
| Neravnine (podignute oštre ivice na obodu reza) | Nedovoljan razmak-za-zazor, tupe rezne ivice ili neusklađenost između bušotine i dugmeta | Naoštrite ili zamijenite istrošene matrice i dugmad; provjeriti i ispraviti zazor prema specifikaciji materijala (obično 5-10% debljine po strani za meki čelik) | |
| Springback (dio se vraća u prvobitni oblik nakon formiranja) | Pod{0}}kompenzacija u geometriji kalupa; visoko{1}}materijal sa velikim elastičnim povratom; nedovoljna sila dna ili kovanja | Preterano savijte sekciju forme da biste kompenzirali; dodati stanice za opstanak; povećati tonažu ili dodati kovanje na vrhu savijanja | Koristite CAE simulaciju da predvidite povratni udar i ugradite kompenzaciju u dizajn matrice; potvrditi sa prvim-isključenim mjerenjem i prilagoditi prije izdavanja proizvodnje |
| Naboranost (talasi ili kopče u iscrtanim ili formiranim područjima) | Nedovoljan pritisak držača slijepe ploče; neadekvatno zadržavanje zrna; višak nepodržanog materijala u zonama kompresije | Povećati snagu držača blanka; dodati ili modificirati perle za crtanje; podesite veličinu praznine da smanjite protok viška materijala | Optimizirajte pritisak držača blanka i nacrtajte geometriju perli tokom dizajna matrice koristeći simulaciju formiranja; pratiti pritisak opruge azota tokom proizvodnje |
| Nagrizanje (prijenos materijala sa radnog komada na površinu alata, uzrokujući zarezivanje) | Loše podmazivanje, kvar premaza na površini kalupa, veliko trenje između alata i obratka (uobičajeno za nehrđajući čelik i aluminij) | Ponovno{0}}ispolirajte zahvaćene površine alata; obnoviti ili ponovo primijeniti PVD premaz; poboljšati vrstu maziva ili pokrivenost aplikacije | Odredite PVD-obložene ili TD-obrađene udarce za materijale sklone nagrizanju-; provjeriti funkciju sistema za isporuku maziva pri svakom postavljanju kalupa; održavajte matrice za bušenje lima čistim od ostataka i naslaga |
Obratite pažnju na obrazac: većina defekata vodi se ili do habanja (naravnine, nagrizanje) ili problema s kompenzacijom dizajna (povratak, nabore). Defekti-povezani sa habanjem reaguju na radnje održavanja - oštrenje, ponovno premazivanje, podmazivanje. Defekti{4}}u vezi s kompenzacijom često zahtijevaju inženjerske promjene u samoj geometriji kalupa.
Kada proboj na matrici pokaže oštećenje od oštećenja, na primjer, jednostavno poliranje površine daje privremeno rješenje. Trajno rješenje uključuje nadogradnju površinskog tretmana ili prelazak na kombinaciju materijala{1}}maziva koja sprječava prijenos ljepila na prvom mjestu. Rješavanje problema je najefikasnije kada se bavi osnovnim uzrocima, a ne simptomima.
Ekonomija obnove također zaslužuje pažnju. Istrošena matrica ne mora uvijek biti zamijenjena. Ponovno-brušenje reznih rubova, ponovno-prevlačenje čelika, zamjena istrošenih vodilica i obnavljanje matrice mogu vratiti alat na skoro-originalne performanse uz djelić nove-cijene izrade - obično 15-30% zamjenske vrijednosti. Tačka odluke je jasna: ako struktura matrice (cipele, ploče, geometrija montaže) ostane čvrsta i potrebne modifikacije su ograničene na habajuće površine, obnova ima financijskog smisla. Ako se geometrija jezgra pomjerila, ploče su napukle ili se dizajn dijela značajno promijenio, izgradnja novog alata je pouzdaniji put.
Održavanje pečata i kalupa u stanju{0}}pripremljenim za proizvodnju je u konačnici strategija upravljanja troškovima. Svaki sat neplaniranog zastoja, svaka serija rashodovanih dijelova i svaka hitna popravka nosi skrivene troškove - ubrzane dostave, neaktivnih operatera i propuštenih rokova isporuke - koji daleko premašuju troškove disciplinovanog planiranog održavanja. Prodavnice koje internalizuju ovu stvarnost ugrađuju održavanje u svoje planiranje proizvodnje od prvog dana, a ne kao naknadnu misao kada nedostaci stignu do kupca.
Znati kako održavati kocku je polovina jednačine. Druga polovina je osiguravanje da ste naveli i nabavili pravi alat na prvom mjestu - proces koji počinje mnogo prije nego što se izda narudžbenica.
Kako odrediti i dobiti prilagođenu matricu za štancanje
Razumijevanje tipova kalupa, materijala i održavanja je dragocjeno -, ali ništa od toga nije važno ako to znanje ne možete pretočiti u jasnu specifikaciju koja stvara pravi alat. Jaz između "znam šta je progresivna matrica" i "imam validiranu matricu koja pokreće proizvodne dijelove" premošćuju se dva praktična koraka: priprema RFQ-a koji proizvođačima matrica za štancanje daje upravo ono što trebaju da precizno citiraju, i ocjenjivanje dobavljača prema kriterijima koji predviđaju dugoročni-uspjeh, a ne samo najnižu početnu cijenu.
Zamislite da tvornici pošaljete crtež dijela bez oblačića materijala, bez predviđanja zapremine i tolerancija kopiranih iz nepovezanog projekta. Šta se vraća? Citat pun pretpostavki - ili još gore, konkurentski-broj koji izgleda na osnovu najjeftinijeg tumačenja vaših nejasnih zahtjeva. U svakom slučaju, vi upoređujete jabuke sa nagađanjem kada više ponuda padne na vaš sto.
Dobro-strukturiran RFQ za prilagođene metalne kalupe za štancanje eliminiše ovu dvosmislenost. To daje svakom dobavljaču koji navodi istu tehničku osnovu, tako da njihovi odgovori odražavaju stvarne razlike u sposobnostima, a ne različita tumačenja nepotpunih informacija. Polazeći od utvrđenih najboljih praksi RFQ, osnovni princip se podjednako primjenjuje i na alate za žigosanje: ako je tehnički paket nekompletan, dobavljač mora da pogodi, a ta nagađanja utiču na cijenu, vrijeme isporuke i da li citirani pristup zaista odgovara vašoj strani.
Šta bi inženjeri i menadžeri izvora trebali uključiti? Evo osnovnog paketa za RFQ matrice za štancanje:
- Crtež dijela sa punim GD&T- Uključite i 3D CAD model (poželjan STEP format) i 2D PDF crtež sa jasno identifikovanim tolerancijama, referentnim datumima i kritičnim-za- funkcijama. 3D model omogućava matricama da procijene mogućnost oblikovanja; 2D crtež definira namjeru dimenzija.
- Specifikacija materijala- Navedite tačnu leguru, temperaturu, debljinu i bilo koji primjenjiv standard. "1,0 mm nerđajući čelik" nije dovoljno specifičan. "SUS304, 2B završna obrada, 1,0 mm +/-0,05 mm po ASTM A240" eliminiše nagađanje o nivou i stanju.
- Godišnja prognoza obima- Navedite očekivane količine u nivoima: početno pilot pokretanje, prva-obim u prvoj godini i stalna-godišnja potražnja. Volumen određuje preporuku tipa matrice (složena u odnosu na progresivnu), izbor kvaliteta materijala za komponente matrice i da li su karbidni umetci opravdani.
- Ciljni život- Izrazite ovo u ukupnom broju poteza prije većeg obnove. Matrica za koju se očekuje da će proizvesti ukupno 500.000 dijelova zahtijeva vrlo drugačiju konstrukciju od one koja cilja 10 miliona. Ovaj pojedinačni broj utiče na kvalitet alatnog čelika, površinsku obradu i ukupni trošak projekta.
- Zahtjevi kvaliteta- Navedite očekivanja inspekcije (izvještaj o dimenzijama CMM, studija sposobnosti SPC, protokol inspekcije prvog-članka), primjenjive standarde sistema kvaliteta (ISO 9001, IATF 16949) i kriterije prihvatljivosti za kritične dimenzije (Cpk ciljevi).
- Sekundarne operacije- Ako dijelovi zahtijevaju urezivanje, zavarivanje, oblaganje ili termičku obradu nakon štancanja, uključite ih u opseg RFQ. Dobavljači koji upravljaju sekundarnim procesima u-kući mogu ponuditi bolje vrijeme isporuke i strožu kontrolu procesa od onih koji podugovaraju svaki dodatni korak.
Složenost dijelova je najveći pokretač odabira tipa matrice i cijene. Za ravni nosač sa tri rupe možda će biti potrebna samo složena matrica koja košta nekoliko hiljada dolara. Više-konektor za savijanje sa formiranim jezičcima, kovanim karakteristikama i uskim tolerancijama položaja mogao bi zahtijevati progresivni alat sa 12 stanica uz 10 do 20 puta veću investiciju. Kada vaš RFQ jasno saopštava geometrijsku složenost, zapreminu i očekivani životni vek, sposobne kompanije za proizvodnju matrica mogu preporučiti pravi pristup umesto da se pridržavaju onoga što pretpostavljaju da možete priuštiti.
Jedan praktičan savjet: pošaljite identičan set datoteka, isti nivo revizije i iste pretpostavke svakom dobavljaču na vašoj listi ponuda. Kao što istraživanje proizvodnih RFQ potvrđuje, nedosljedni paketi znače da razlike u cijeni odražavaju različite pretpostavke, a ne stvarne razlike u mogućnostima - što čini nemogućim smisleno poređenje ponuda.
Procjena dobavljača kalupa za štancanje
Cenu je lako uporediti. Sposobnost je teža - i daleko više predviđa da li ćete dobiti radnu kocku prema rasporedu ili ćete provesti mjesece u bolnim petljama probnog rada tražeći probleme koje bi bolji inženjering spriječio. Najbolji kandidati za proizvođače kalupa za štancanje ne razlikuju se po tome što su najjeftiniji, već po tome što demonstriraju kraj-do-kontrolu procesa od izvodljivosti kroz validirane proizvodne dijelove.
Kada procjenjujete prodavnicu kalupa, potražite ove kontrolne točke sposobnosti:
- U-kućna CAE simulacija- Može li dobavljač pokrenuti simulacije formiranja (predviđanje povratnog udara, analiza stanjivanja, mape bora) prije rezanja čelika? Trgovine s ovom sposobnošću hvataju probleme dizajna digitalno, smanjujući fizičke iteracije isprobavanja i komprimirajući vremenske okvire.
- Asortiman opreme za obradu- Sposobnom proizvođaču kalupa potrebno je CNC glodanje (3-osne do 5-osne), žičana EDM, potopna EDM, površinsko brušenje i ubodno brušenje. Ako se bilo šta od toga povjeri vanjskim izvršiteljima, rokovi se produžavaju i odgovornost se deli.
- Probajte dostupnost medija- Da li dobavljač posjeduje namjenske probne prese koje odgovaraju rasponu tonaže vaše proizvodne prese? -Probno testiranje u kući znači brže cikluse ponavljanja i direktnu povratnu informaciju između inženjera koji su dizajnirali matricu i tehničara koji je koriste.
- Inspekcijski kapacitet - Look for CMM equipment, optical or laser scanning for surface deviation mapping, and the ability to produce formal dimensional reports and SPC data that satisfy your quality system requirements.
- Podrška nakon{0}}isporuke - Dies need maintenance, spare parts, and occasional engineering changes throughout their production life. Suppliers who offer ongoing technical support, spare component inventories, and modification services are partners - not just vendors.
- Dizajn za proizvodnost (DFM) povratne informacije- Najbolji proizvođači matrica ne prave jednostavno ono što nacrtate. Oni pregledaju geometriju vašeg dijela i predlažu modifikacije koje poboljšavaju oblikovnost, smanjuju složenost alata ili produžuju vijek trajanja matrice. Ova povratna sprega, prema vodičima za odabir industrije, može uštedjeti značajne troškove i vrijeme prije nego što dizajn alata i počne.
- Certifikati kvaliteta- ISO 9001 je osnovna linija. Ako vaši dijelovi služe automobilskim aplikacijama, IATF 16949 certifikat signalizira dobavljača s procesnom disciplinom sposobnom da ispuni očekivanja OEM-a.
Kako procijeniti ove faktore bez obilaska svake trgovine? Započnite tako što ćete zatražiti pregled mogućnosti sa odgovorom na RFQ. Zatražite liste opreme, primjere izvještaja o inspekcijama sa sličnih projekata i reference od kupaca u vašoj industriji. Dobavljač koji je siguran u svoj proces će to otvoreno podijeliti.
Kao konkretan primjer,YICHENilustruje kako kompletan tok-usluge izgleda u praksi - koji pokriva analizu izvodljivosti, CAE-dizajn kalupa, preciznu CNC i EDM mašinsku obradu,-probu u kući sa namjenskim presama i CMM inspekciju sa dokumentiranim paketima validacije. Za inženjere koji istražuju metalne kalupe za štancanje za prodaju ili menadžere nabavke koji grade prilagođeni program za brizganje metala, ovaj tip integrisanog dobavljača eliminiše teret koordinacije upravljanja zasebnim projektantskim kućama, prodavnicama kalupa i laboratorijama za inspekciju.
Završno razmišljanje o procjeni dobavljača: najjeftinija ponuda često odražava ono što je izostavljeno, a ne ono što je optimizirano. Proizvođač matrica koji uključuje simulaciju, iterativno testiranje i SPC validaciju u svoju cijenu uzima u obzir stvarne troškove isporuke radnog alata. Onaj tko navodi samo sate strojne obrade može izgledati privlačno na papiru, ali će generirati naredbe za promjenu kada matrica udari u presu i dijelovi ne budu usklađeni. Procijenite ukupni trošak projekta - uključujući rizik vremenskog okvira, vjerovatnoću dorade i stalnu podršku - umjesto-samo cijene alata za stavku.
Kvalitet vašeg RFQ-a određuje kvalitet ponuda koje primate. Uložite vrijeme inženjeringa unaprijed da napravite kompletan tehnički paket, a kasnije ćete potrošiti mnogo manje vremena na arbitriranje nesporazuma između onoga što vam je potrebno i onoga što je dobavljač pretpostavio.
Uz dobro-pripremljenu specifikaciju i identificiranog sposobnog dobavljača, preostalo pitanje je strateško: kako uskladiti nivo ulaganja u fazu proizvodnje i dugoročnu- putanju obima?
Odabir prave strategije štancanja za vaš projekat
Posjedujete znanje - tipova kalupa, materijala, procesa dizajna, metoda proizvodnje, prakse održavanja i kriterijuma za procjenu dobavljača. Pitanje je sada praktično: s obzirom na vaš specifični dio, vašu prognozu obima i vremenski okvir proizvodnje, koji nivo ulaganja u alate zapravo ima smisla? Odgovor zavisi od toga gdje se nalazite u životnom ciklusu proizvoda i koliko agresivno treba opasti-cijena po dijelu.
Usklađivanje strategije kalupa s ciljevima proizvodnje
Četiri varijable konvergiraju kako bi se odredio pravi set kalupa za štancanje za bilo koji projekat: godišnji volumen, složenost dijela, tip materijala i tolerancija dimenzija. Promijenite bilo koji od ovih i optimalna strategija kockice se mijenja. Jednostavan nosač od mekog čelika u količini od 500 komada godišnje ne opravdava progresivni alat, bez obzira na to koliko atraktivno vreme ciklusa izgleda na papiru. Suprotno tome, više-konektor predviđen za 5 miliona godišnjih jedinica ne može se ekonomično proizvesti na jednoj-olatnoj stanici - troškovi rada i rukovanja po dijelu bi nadmašili svaku uštedu na alatu.
Perspektiva cijene-po-djelu povezuje sve zajedno. Progresivna matrica sa karbidnim umetcima može koštati 40.000 do 80.000 dolara unapred, ali radeći na mašini za štancanje pri 200 udaraca u minuti, proizvodi delove za deliće centa svaki u materijalu i vremenu presovanja. Taj isti dio napravljen na složenoj matrici pri manjoj brzini - sa ručnim punjenjem i više rukovanja - može imati jediničnu cijenu pet do deset puta veću. Tokom više-godišnje proizvodnje, veća ulaganja u alate se višestruko isplate kroz smanjenu cijenu po komadu i dosljedan kvalitet.
Izbor materijala pojačava ovaj efekat. Matrice za štancanje lima rade na abrazivnom čeliku velike čvrstoće ili nehrđajućem čeliku ili nehrđajućem materijalu, potrebni su tvrđi alatni čelici i površinski premazi za održavanje vijeka ivica. Dodatni početni troškovi karbidnih umetaka ili TD-proboja proširuju intervale oštrenja sa 50.000 udaraca na 500.000 ili više - što znači manje zastoja, manje ciklusa održavanja i više prihoda-koji generiraju sati presovanja tokom životnog vijeka matrice. Zahtjevi tolerancije su također važni: strožije specifikacije zahtijevaju čvršće konfiguracije seta kalupa za presovanje (četiri-kompleta nakon matrica), finiju obradu i duže faze probnog rada, a sve to povećava troškove, ali smanjuje otpad i preradu nizvodno.
Prelazak sa istraživanja na akciju
Gdje se trenutno nalazi vaš projekat? Evo sažetog okvira donošenja odluka usklađenog sa fazom proizvodnje:
- Faza prototipa- Dizajn dijela nije finaliziran. Razmislite o mekom alatu (aluminijske ili meke čelične kalupe za 1.000-5.000 pogodaka) ili u potpunosti preskočite štancanje u korist laserskog rezanja i CNC savijanja. Cilj je validacija dizajna, a ne efikasnost proizvodnje. Opredjeljenje za setove kalupa za štancanje od kaljenog metala u ovom trenutku rizikuje skupu preradu kada se geometrija promijeni.
- Pilot proizvodnja (1.000-50.000 dijelova)- Dizajn je stabilan, ali obim još ne opravdava progresivno korištenje alata. Jednostavne ili složene kalupe napravljene od standardnih alatnih čelika (D2, A2) daju dobar kvalitet dijelova uz umjerenu cijenu alata. Ovi alati služe i kao osiguranje: ako proizvod ne dosegne predviđene količine, vaša izloženost kapitala ostaje pod kontrolom.
- Velika-proizvodnja (100,000+ godišnje)- Progresivne matrice sa karbidnim umetcima, PVD-presvučene bušotine i četiri- kompleta matrica koje rade na namjenskoj presi za štancanje postaju čisti ekonomski pobjednik. Trošak alata je značajan, alipo-troškovi drastično padajupošto se početna investicija amortizuje u velikim serijama proizvodnje. U ovoj fazi, integrirana CAE simulacija, temeljno testiranje i SPC validacija nisu opcioni luksuz - oni su alati za-smanjenje troškova koji sprječavaju skupe korekcije u sredini{3}}proizvodnje.
Postavka hidrauličke matrice za presovanje koja služi strukturnim dijelovima teških{0}}promjera slijedi istu logiku, ali na višim pragovima tonaže, gdje kapacitet prese i krutost kalupa postaju dominantni kriteriji odabira, a ne samo brzina ciklusa.
Inženjerska strogost koju uložite prije simulacije rezanja čelika -, optimizacije rasporeda traka, odabira materijala i kvalifikacije dobavljača - određuje da li vaša matrica za štancanje isporučuje predvidljivu cijenu-po-ekonomičnosti ili postaje stalni izvor zastoja, otpada i propuštenih isporuka u cijeloj proizvodnji.
Ako još uvijek procjenjujete koncepte, ponovno pogledajte smjernice za dizajn i simulaciju ranije u ovom članku. Ako je vaš crtež dijela finaliziran, vaše količine su definirane i spremni ste prijeći iz istraživanja u proizvodnju, sljedeći korak je kompletan paket RFQ poslat kvalifikovanom dobavljaču koji može upravljati kompletnom procjenom izvodljivosti - toka rada, dizajnom kalupa sa simulacijom formiranja, preciznom proizvodnjom i validiranim probnim dijelovima. Proizvođači u ovoj fazi mogu istraživatiYICHEN-ova prilagođena rješenja kalupa za štancanjeza kraj-do- podršku koja premošćuje jaz između odobrenog dizajna dijela i prvih dobrih proizvodnih dijelova, dajući menadžerima izvora i inženjerima alata praktičnu polaznu tačku za angažman dobavljača.
Česta pitanja o kalupima za štancanje
1. Koja je razlika između kalupa za štancanje i kalupa za brizganje?
Matrica za štancanje oblikuje čvrsti lim na sobnoj temperaturi koristeći mehaničku silu iz prese, dok kalup za injektiranje prima rastopljeni polimer u zapečaćenu šupljinu gdje se hladi i učvršćuje. Matrice za štancanje koriste probijanje-i-zazore, skidače i sisteme za vođenje, dok kalupi za injektiranje zahtijevaju kanale za hlađenje, sisteme kapija i mehanizme za izbacivanje. Jednostavno pravilo: ako sirovina ostane čvrsta tokom cijelog procesa, to je žigosanje teritorije.
2. Koliko dugo traje kalup za štancanje prije nego što ga treba zamijeniti?
Vijek trajanja matrice uvelike varira ovisno o vrsti alatnog čelika, površinskoj obradi, materijalu koji se štanca i disciplini održavanja. Standardna čelična matrica D2 koja pokreće meki čelik može proizvesti 500.000 do 1 milijun dijelova prije veće obnove. Progresivne matrice sa karbidnim umetcima i PVD premazima mogu premašiti 5 miliona udaraca. Faktori kao što su planirano oštrenje, zamjena opruga i podmazivanje direktno produžavaju ili skraćuju vijek trajanja. Brojači hoda i dnevnici održavanja pomažu u predviđanju optimalnih servisnih intervala.
3. Koje informacije trebam uključiti u RFQ za štancanje?
Efikasan RFQ paket uključuje 3D CAD model (STEP format) sa 2D GD&T crtežom, tačnu specifikaciju materijala sa legurom i temperamentom, godišnju prognozu zapremine u slojevima, ciljni vijek trajanja matrice u ukupnom broju poteza, zahtjeve kvaliteta kao što su Cpk ciljevi i sve potrebne sekundarne operacije. Slanje identičnih kompleta datoteka svim dobavljačima za ponude osigurava da ponude odražavaju stvarne razlike u mogućnostima. Dobavljači kao što je YICHEN (yichen-group.com/stamping-die/) koriste ovaj kompletan paket da daju tačne procjene izvodljivosti i preporuke za alat.
4. Kako da odaberem između progresivnog i transfer kockice?
Progresivne matrice su idealne kada dijelovi mogu ostati pričvršćeni za noseću traku tijekom oblikovanja, tipično pogodne za male do srednje dijelove umjerene složenosti pri vrlo velikim količinama (milioni godišnje). Prenosne matrice su bolje za velike dijelove, duboko izvlačenje ili složene 3D geometrije koje ne mogu ostati na traci. Prenosni sistemi nude veću fleksibilnost u delimičnoj orijentaciji između stanica, ali rade sporijim ciklusima. Odluka u konačnici ovisi o veličini dijela, dubini izvlačenja i da li je hranjenje zasnovano na trakama{4}}geometrijski izvodljivo.
5. Šta uzrokuje neravnine na utisnutim dijelovima i kako ih popraviti?
Neravnine se formiraju kada je razmak od proboja-do-nedovoljan, rezne ivice postanu tupe ili se poravnanje pomjera između proboja i dugmeta matrice. Korektivna radnja uključuje oštrenje ili zamjenu istrošenih proboja i dugmadi, zatim provjeru da zazor odgovara specifikaciji materijala (obično 5-10% debljine po strani za meki čelik). Prevencija se oslanja na praćenje visine šiljaka u redovnim intervalima pomoću brojača hoda, zakazivanje oštrenja prije nego što se dostignu granice i održavanje prianjanja vodećih klinova kako bi se spriječilo progresivno pomjeranje poravnanja.