


Šta radi matrica za štancanje i zašto je važna
Šta je tačno štancanje i zašto je jedan specijalizovani alat u središtu svega? Zamislite da ubacite ravni čelični lim u mašinu i nekoliko sekundi kasnije izvučete gotovi nosač, konektor ili automobilsku ploču. Alat odgovoran za tu transformaciju je matrica za štancanje - i razumijevanje kako ona funkcionira otključava logiku moderne-proizvodnje velikih količina.
Definiranje matrice za presovanje
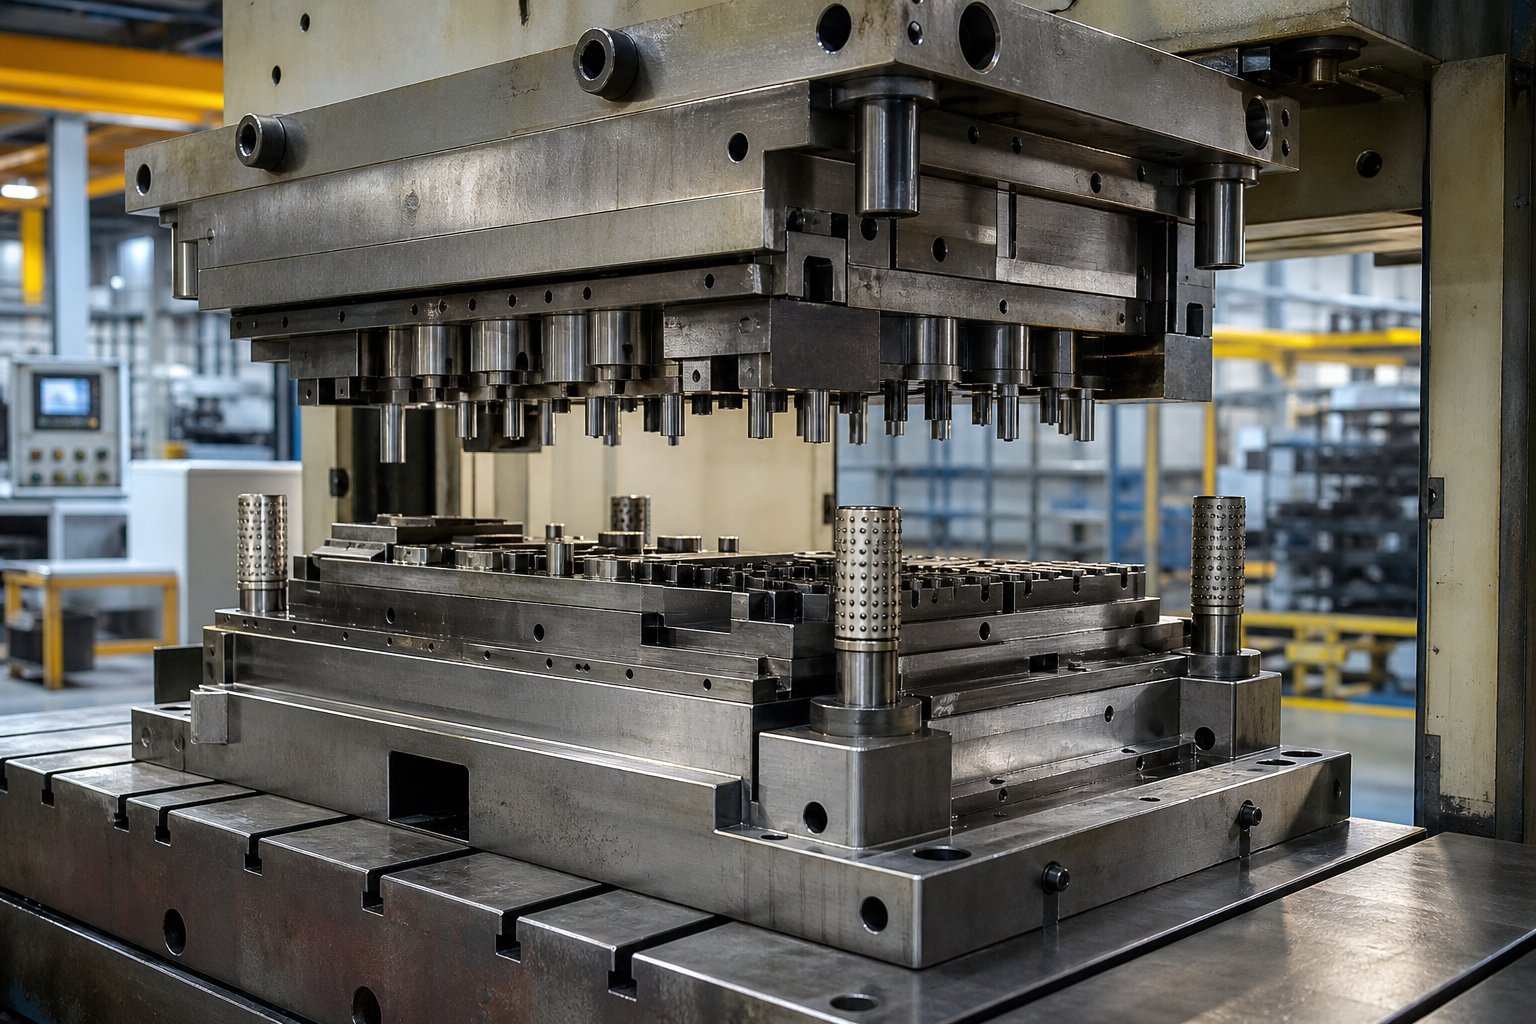
Matrica za štancanje je precizan-obrađen alatni sklop montiran unutar prese za štancanje koji pretvara ravan lim u gotove dijelove kontrolisanim operacijama smicanja, savijanja, izvlačenja i oblikovanja.
U praksi, kalup za štancanje je prilagođena oprema koja se sastoji od gornje i donje polovine - od kojih svaka sadrži komponente od kaljenog čelika dizajnirane za rezanje, savijanje ili oblikovanje sirovog materijala u određenu geometriju. Dve polovine se poravnavaju unutar prese, a kada ih klizač mašine spoji pod ogromnom silom, odvija se operacija štancanja lima. Tolerancije uske kao0,0002 inčamogu se postići kvalitetnim alatom i pravilnom postavkom.
Zašto je matrica srce štancanja metala
Pa šta je štancanje metala bez matrice? U suštini, samo štampa bez ikakvog korisnog posla. Presa daje silu i kretanje, ali matrica određuje geometriju dijela, točnost dimenzija i efikasnost proizvodnje. Svaka karakteristika na utisnutoj komponenti - rupe, krivine, reljefi, nacrtani oblici - potječu od dizajna matrice. Kompleksnost matrice se kreće od jednostavnih alata sa jednom{5}}stanicom koji izvode jednu operaciju sljepljivanja ili probijanja po potezu, pa sve do više-progresivnih sistema koji izvode desetine operacija u nizu dok metalna traka napreduje kroz alat.
Kako se matrice razlikuju od kalupa i drugih alata
Uobičajena tačka zabune:šta su matrice u poređenju sa kalupima? Definicija štancanja se usredsređuje na mehaničku deformaciju - metal ostaje čvrst i reže se ili oblikuje silom između proboja i šupljine matrice. Nasuprot tome, kalupi za injektiranje zahtijevaju da rastopljeni materijal teče u zatvorenu šupljinu i očvrsne. Matrice za štancanje ne mijenjaju stanje metalnog materijala, čineći ih fundamentalno različitim u strukturi, zahtjevima hlađenja i mehanici ciklusa. U široj proizvodnoj terminologiji, "alat" je krovni pojam koji pokriva kalupe, proboje, učvršćenja i srodnu opremu - sama presa je jedna kritična komponenta unutar tog sistema.
Razumijevanje šta je matrica u proizvodnji na ovom temeljnom nivou postavlja pozornicu za dublji pogled na to kako različite konfiguracije kalupa služe različitim proizvodnim ciljevima - i zašto vas odabir pogrešnog tipa može koštati vremena, novca i kvaliteta dijelova.
Vrste kalupa za štancanje i njihove idealne primjene
Odabir pogrešne konfiguracije matrice ne samo da smanjuje efikasnost - već može učiniti projekat ekonomski neodrživim. Dostupne vrste kalupa za štancanje rješavaju specifičan inženjerski problem, a pravi izbor ovisi o mješavini ciljanog volumena, složenosti dijela i ponašanja materijala. Evo kako se glavne kategorije dijele i kada svaka zarađuje svoje mjesto u štampi.
Pojedinačna-stanica umiruje za jednostavne operacije
Pojedinačna-masteri izvode jednu operaciju po hodu pritiska. Oni su najjednostavnija konfiguracija za dizajniranje, izgradnju i održavanje, što ih čini praktičnim za male-radove, izradu prototipa ili dijelove koji zahtijevaju samo jednu radnju. Matrica za izrezivanje izrezuje ravan oblik od lima. Matrica za probijanje - koja se ponekad naziva i matrica za probijanje - stvara unutrašnje rupe ili utore. Svaki materijal za savijanje, oblikovanje i izvlačenje preoblikuje bez uklanjanja.
Tipične operacije kojima se upravlja pomoću alata za jednu-stanicu uključuju:
- Prekidanje - skidanja ravnog dijela sa trake ili lista
- Probijanje - bušenje rupa za utiskivanje, utora ili ureza u radni komad
- Savijanje - stvarajući ugaone karakteristike duž prave linije
- Formiranje - stvarajući konturirane oblike poput rebara, lamela ili reljefa
- Crtanje - povlačenjem ravne osnove u oblik čaše ili školjke
Budući da svaki hod proizvodi samo jednu karakteristiku, složeni dijelovi zahtijevaju više kalupa i odvojene postavke presa - što povećava troškove rada i rukovanja pri većim količinama.
Progresivne matrice za{0}}kompleksne dijelove velike zapremine
Kada se godišnja potražnja popne na stotine hiljada ili milione, progresivne matrice postaju radni konj. Zavojnica metala prolazi kroz matricu u kontinuiranoj traci, napredujući na fiksnom rastojanju (korak) sa svakim pritiskom pritiska. Na svakoj stanici duž trake, odvija se različita operacija - rezanje, probijanje štancanih karakteristika, savijanje jezičaka ili dodavanje geometrije kalupa za oblikovanje - sve dok se gotovi dio ne odvoji od noseće trake na završnoj stanici.
Zašto ova konfiguracija dominira-produkcijom velikog obima? Radni predmet nikada ne napušta alat. To eliminiše rukovanje dijelovima između operacija, zadržava vrijeme ciklusa ispod jedne sekunde za male komponente i pruža čvrste tolerancije sa velikom ponovljivošću za milione dijelova. Kompromis je trošak alata i vrijeme izrade - progresivne matrice su složene za inženjering i skupe za izgradnju, tako da im je potreban volumen da opravdaju investiciju.
Prijenosne i složene kalupe za specijalizirane primjene
Ne odgovara svaki dio progresivnog modela. Transfer štancanje odvaja svaki blank od trake na prvoj stanici, zatim mehanički prsti ili roboti pomiču pojedinačne komade kroz uzastopne matrice. Ovaj pristup odgovara velikim dijelovima, duboko-izvučenim školjkama i cijevima gdje radni komad ne može ostati pričvršćen za noseću traku. Prenosne matrice nude fleksibilnost dizajna za složene geometrije poput nabora, rebara i navoja, iako kruže sporije od progresivnih postavki.
Složene matrice idu potpuno drugačijim putem. Oni izvode višestruke operacije rezanja - sljepljivanja i probijanja, na primjer - u jednom potezu na jednoj stanici. Rezultat je ravan, dimenzionalno precizan dio proizveden brže od pokretanja zasebnih alata za jednu-stanicu. Složeni alat je jeftiniji i brži za izradu od progresivnog alata, što ga čini praktičnom sredinom za srednje{6}} do velike-ravne dijelove koji ne zahtijevaju formiranje ili savijanje.
Odabir pravog tipa matrice na osnovu proizvodnih potreba
Odabir između ovih konfiguracija svodi se na četiri varijable: godišnji volumen, složenost dijela, karakteristike materijala i zahtjevi za tolerancijom. Poređenje u nastavku daje na prvi pogled odluku:
| Die Type | Tipični opseg jačine zvuka | Relativni trošak alata | Part Complexity | Brzina ciklusa | Idealni slučajevi upotrebe |
|---|---|---|---|---|---|
| Jedinstvena{0}}stanica | Prototip do 50.000/god | Nisko | Jednostavno (jedna karakteristika) | Umjereno | Prototipovi, kratke staze, jednostavne praznine ili krivine |
| Compound | 50.000 do 500,000+/god | Nisko do srednje | Umjereno (ravni dijelovi, višestruki rezovi) | Visoko | Podloške, ravni više-dijelovi, čvrsti- praznici |
| Progresivna | 100.000 do miliona godišnje | Visoko | Visoka (više-funkcija, 3D geometrija) | Vrlo visoko | Automobilske kopče, konektori, nosači elektronike |
| Transfer | 50.000 do 500,000+/god | Visoko | Visoko (veliko ili duboko{0}}izvučeno) | Umjereno | Školjke, čaše, velike strukturalne ploče, oblici cijevi |
Matrica za oblikovanje koja rukuje plitkim utiskivanjem na jednostavnom nosaču može zahtijevati samo jedno-postavku stanice. Više{2}}konektor namijenjen za automobilski uprtač gotovo sigurno zahtijeva progresivni alat. I duboko-kućište od nerđajućeg čelika? Transfer štancanje je vjerovatno jedini praktičan put.
Tip matrice postavlja scenu, ali unutrašnje komponente - udarci, ploče za matrice, skidači, piloti - zapravo izvode posao. Način na koji ti dijelovi stupaju u interakciju tokom svakog pritiska pritiska određuje da li vaš alat pruža tačnost i dugovječnost koju dizajn obećava.
Ključne komponente unutar sklopa matrice za presovanje
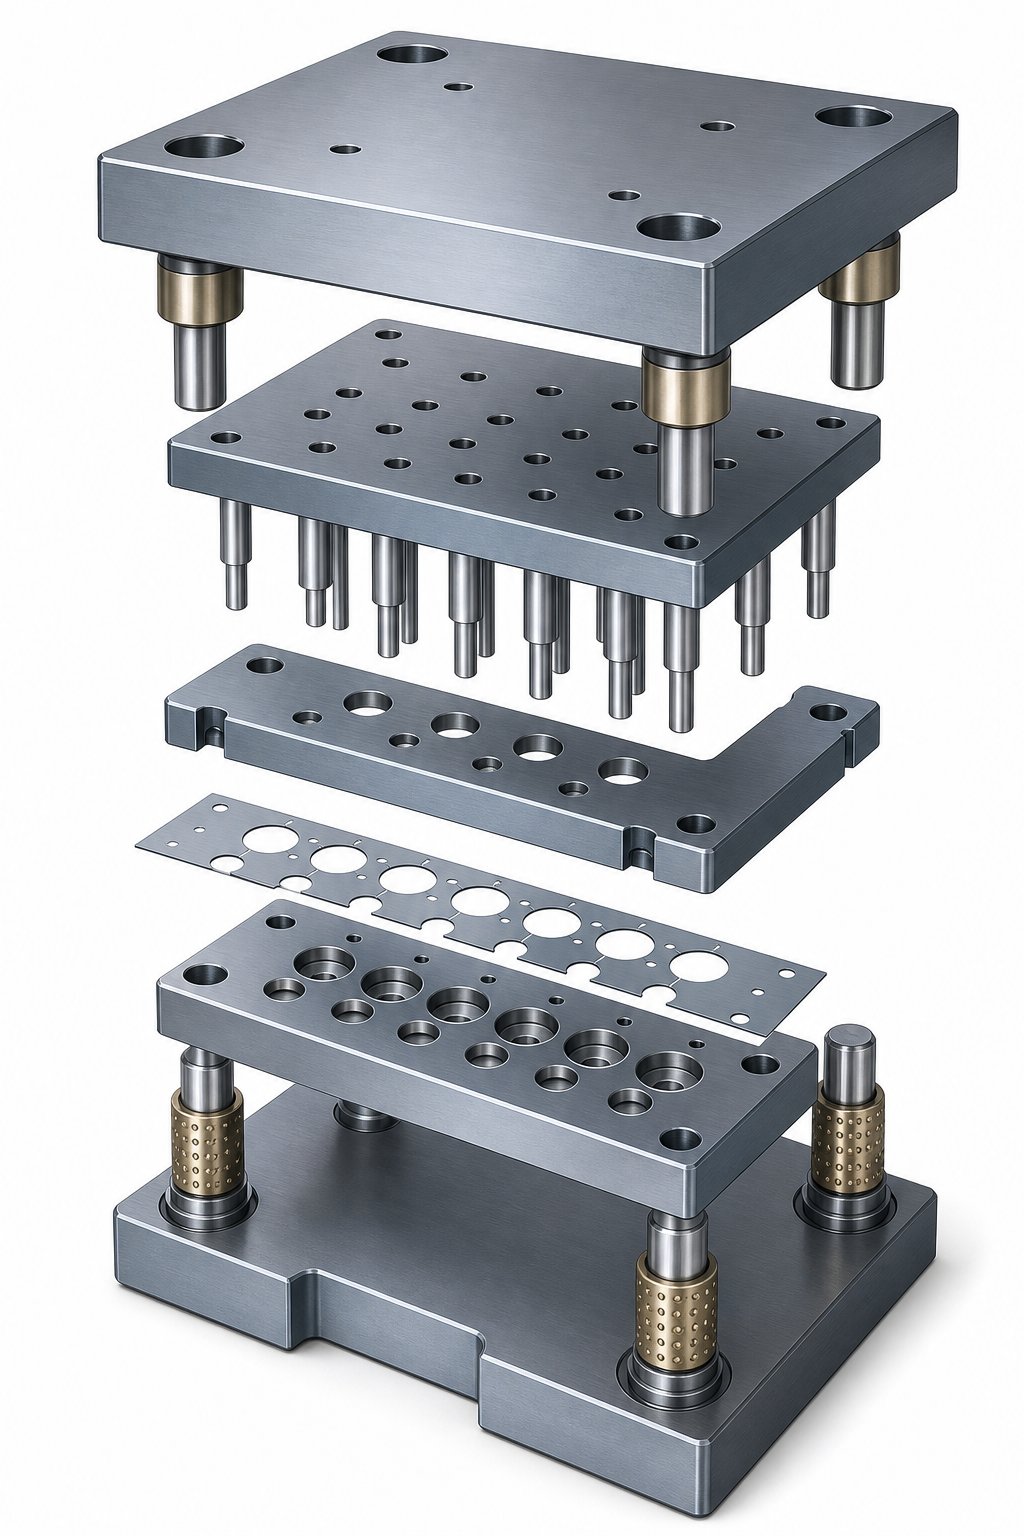
Svaka matrica za štancanje - bez obzira na tip - dijeli zajedničku anatomiju. Specifične operacije se razlikuju od alata do alata, ali strukturna logika ostaje konzistentna: kruti okvir drži precizne-komponente za obradu tla u tačnom poravnanju, a te komponente stupaju u interakciju sa limom u strogo kontrolisanom redoslijedu. Razumijevanje svake komponente kalupa za štancanje i njene uloge daje vam jasnu sliku o tome kako ravna traka postaje gotovi dio.
Gornje i donje cipele za matrice i sistem vodiča
Papuče matrice čine strukturnu kičmu cijelog sklopa. Zamislite ih kao šasiju - sve ostalo se pričvršćuje na ili u ove teške čelične ploče. Gornja papuča se pričvršćuje na ram za presu, a donja papuča se pričvršćuje na držač prese. Zajedno sa vodećim klinovima i čaurama, oni čine ono što se obično naziva set matrica.
Vodeći klinovi i čahure drže gornju i donju polovinu poravnate u granicama od 0,0001 inča. Postoje dva glavna stila: frikcioni (ravni) klinovi i klinovi sa kugličnim-ležajima. Vodiči klinovi kugličnih{4}}ležaja se nalaze na kaveznim ležajevima, čineći polovice matrice lakšim za odvajanje i ponovno sastavljanje tokom održavanja. Bez obzira na stil, ove komponente sprječavaju bočno pomicanje pod opterećenjem tonaže koje može doseći stotine tona - čak i mikro-neusklađenost na nivou uzrokuje neravnomjerno trošenje, neravnine ili direktno oštećenje alata.
Ne-ne može se pregovarati o ispravnoj krutosti seta kalupa. Ako se cipele savijaju ili sistem vodilice stvara zračnost, svaka radna komponenta nizvodno pati. Zbog toga setovi matrica za primjenu velike{3}}tonaže koriste deblje cipele i vodilice većeg-promjera kako bi se oduprle skretanju.
Ploča za bušenje, ploča za urezivanje i razmaci za rezanje
Ploča za probijanje i matrica su mjesto gdje se odvija stvarni rad. Probojci i matrice rade kao parovi koji se podudaraju - probijač za presovanje ulazi u odgovarajući otvor matrice kako bi smicao, savijao ili formirao materijal između njih. Ploča za bušenje (gornja) drži i pozicionira udarce, dok ploča matrice (donja) sadrži šupljine za spajanje ili dugmad.
Kritičan za ovaj odnos je zazor rezanja - jaz između nosa bušotine i otvora matrice. Odgovarajući zazor ovisi o vrsti i debljini materijala, obično iznosi 5-10% debljine materijala po strani za većinu čelika. Evo šta se dešava kada čišćenje pođe po zlu:
- Preusko- prekomjerna sila rezanja, ubrzano trošenje probijanja i matrice, sekundarno smicanje koje proizvodi grube ivice
- Previše opuštenoNa dijelu se formiraju - velike neravnine, prevrtanje se povećava i kvalitet rupe se pogoršava
- Neujednačeno- jedno-formiranje neravnina, van-povlačenje udubljenja u sredini i prijevremeno lomljenje na zategnutoj strani
Dobivanje razmaka od samog početka produžava vijek trajanja matrice i održava dijelove unutar specifikacija za štampu bez stalnog prepravljanja.
Striperi, piloti i komponente kontrole trake
Nakon što udarac prodre u materijal, nešto mora osloboditi traku pri povratnom udaru. To je posao striptizeta. On drži list ravno uz površinu matrice tokom rezanja, a zatim gura materijal sa matrici dok se gornja polovina povlači. Opruge -opterećene skidači također primjenjuju pritisak prema dolje koji smanjuje izobličenje materijala oko reznih dijelova.
U progresivnim setovima matrica, dvije dodatne komponente drže sve u registru:
- Piloti- precizne igle koje ulaze u prethodno-probušene rupe u traci, povlačeći je u tačan položaj prije svakog poteza. Bez pilota, kumulativna greška u fidiranju bi slagala stanicu na stanicu, uništavajući preciznost dijela.
- Dizači zaliha- opružne-šine koje podižu traku iznad površine matrice između poteza, omogućavajući joj da slobodno napreduje do sljedećeg položaja koraka bez povlačenja preko reznih ivica.
Kako komponente međusobno djeluju kroz svaki pritisak pritiska
Zamislite ciklus štampe u četiri faze:
- Pristup- gornja papuča se spušta, vodeći klinovi zahvaćaju čahure, a piloti ulaze u traku da zaključaju registraciju.
- Kontakt- ploča za skidanje dodiruje materijal i pričvršćuje ga ravno uz ploču kalupa.
- Posao- probija i matrice smiču, savijaju ili formiraju metal. Ovdje se javlja maksimalna tonaža.
- Povratak- gornja polovina se uvlači, skidač gura traku sa udaraca, a podizači zaliha podižu traku tako da se može povući naprijed do sljedeće pozicije.
Ova sekvenca se ponavlja stotine ili čak hiljade puta na sat. Svaka komponenta mora održati svoju toleranciju tokom cijelog životnog ciklusa - i ta trajnost u velikoj mjeri zavisi od materijala od kojih su te komponente napravljene.
Izbor materijala matrice i opcije obrade površine
Matrica može biti savršeno dizajnirana i još uvijek pokvariti rano ako je napravljena od pogrešnog čelika. Geometrija, zazori i raspored traka su važni -, ali čelik za štancanje koji odaberete određuje koliko dijelova taj alat proizvodi prije nego što ga treba ponovno brušenje, obnavljanje ili zamjenu. Odabir materijala je mjesto gdje se inženjering susreće s ekonomijom, a pogrešno se pokazuje kao prerano lomljenje rubova, kidanje ili katastrofalno pucanje u sredini{3}}.
Ocjene alatnog čelika za primjenu kalupa za štancanje
Većina kalupa za štancanje čelika izrađena je od legura alatnih čelika za hladan rad - posebno formuliranih da odolijevaju habanju, održavaju tvrdoću na radnim temperaturama i drže čvrste tolerancije nakon toplinske obrade. Četiri razreda pokrivaju veliku većinu aplikacija:
D2 alatni čelikje mjesto-za velike-biranje i bušenje gdje je otpornost na habanje najvažnija. Njegov visoki sadržaj ugljika (1,40-1,60%) i hroma (11,00-13,00%) pruža izvanredno zadržavanje rubova priraspon kaljene tvrdoće od 54-61 HRC. D2 se nosi sa operacijama sečenja koje se ponavljaju bez čestog ponovnog brušenja, što ga čini idealnim za progresivne štancanje i dugmad sa matricama koje koriste aplikacije za štancanje od ugljeničnog čelika velikom brzinom. Kompromis? Manje je teška od ostalih opcija i teže se obrađuje i brusi.
A2 alatni čeliknudi uravnoteženu sredinu. Sa umjerenim ugljikom (0,95-1,05%) i hromom (4,75-5,50%), A2 se stvrdnjava na zraku-, veoma je otporan na izobličenje tokom termičke obrade i umjereno se obrađuje. Dostiže tvrdoću između 57-62 HRC i dobro radi kod kovanja, obrezivanja, velikih kalupa i dugih udaraca gdje je potrebna mješavina otpornosti na habanje i žilavosti. Za proizvodnju srednje količine ispod milion delova, A2 često daje najbolji odnos cene i učinka.
S7 alatni čelikispunjava nišu u kojoj otpornost na udarce nadmašuje zadržavanje rubova. Njegov niži ugljik (0,45-0,55%) i hrom (3,00-3,50%) čine ga najčvršćim od tri, sa radnom tvrdoćom od 48-58 HRC i odličnom otpornošću na udarce. S7 je poželjan za kalupe za savijanje, kalupe za oblikovanje, operacije hladnog oblikovanja i bilo koju primjenu gdje metalna matrica apsorbira iznenadna ili ponovljena udarna opterećenja koja bi lomila tvrđi čelik.
M2 brzorezni čelikulazi u sliku za ekstremne-scenarije habanja. Prvobitno razvijen za rezne alate, M2 zadržava tvrdoću na povišenim temperaturama i otporan je na abrazivno habanje bolje od hladnog rada. Koristi se za štancanje komponenti matrice koje obrađuju abrazivne materijale od lima ili rade pri brzinama gdje grijanje trenjem postaje faktor -, iako ga njegova viša cijena i niža žilavost ograničavaju na specifične umetke umjesto na pune matrice.
| Steel Grade | tvrdoća (HRC) | Otpornost na habanje | Čvrstoća | Obradivost | Tipične primjene |
|---|---|---|---|---|---|
| D2 | 54-61 | Vrlo visoko | Nisko do umjereno | Tesko | Matrice za brisanje, bušenje, matrice za obrezivanje, sečenje |
| A2 | 57-62 | Visoko | Umjereno | Umjereno | Matrice za kovanje, velike matrice za blanko, dugi udarci, obrezivanje |
| S7 | 48-58 | Umjereno | Vrlo visoko | Umjereno do dobro | Matrice za savijanje, kalupi za oblikovanje, alati za zakivanje, hladno oblikovanje |
| M2 (HSS) | 60-65 | Extremely High | Nisko | Tesko | Umetci visokog{0}}habanja, štancanje abrazivnog materijala,-brzine operacije |
Karbidni umeci i kada opravdavaju trošak
Kada čak ni D2 ili M2 ne mogu isporučiti prihvatljivi vijek trajanja između ponovnog brušenja, matrice za štancanje od karbida - ili preciznije, kalupi sa karbidnim umetcima na kritičnim tačkama habanja - postaju odgovor. Volfram karbid nudi otpornost na habanje 500-1000% veću od tradicionalnih alatnih čelika u određenim primjenama. Naći ćete umetke od karbida u kalupima koji rade na abrazivnom nehrđajućem čeliku, visoko{8}}naprednim čelicima ili u ultra-proizvodnji velikog obima koja prelazi milion pogodaka gdje svako smanjenje zastoja u održavanju direktno utiče na profitabilnost.
Kvaka je u krhkosti. Karbid najbolje radi u operacijama sa malim-operacijama - finim brušenjem, plitkim izvlačenjem i preciznim probijanjem - gdje su opterećenja predvidljiva, a udar minimalan. Koristite ga u teškim oblicima sa iznenadnim udarom i rizikujete da ulomak u potpunosti slomite. Trošak je drugo razmatranje; karbidni umetci mogu da koštaju 5-10 puta više od cene ekvivalenta alatnog čelika, tako da im je potrebna zapremina ili materijalni izazov da bi opravdali investiciju.
Površinski premazi koji produžavaju vijek trajanja matrice
Površinski premazi dodaju tanak, tvrdi sloj gotovim komponentama matrice - smanjujući trenje, otporne na glodanje i produžujući intervale između održavanja bez promjene zapreminskih svojstava osnovnog čelika. Najčešće opcije uključuju:
- TiN (titanijum nitrid)- PVD premaz opće-opće namjene koji povećava površinsku tvrdoću i pruža blago podmazivanje. Ipak, efikasan za rezanje udaracarano iskustvo je pokazalo ograničenu zaštitu alata za oblikovanjepod ekstremnim pritiskom.
- TiCN (titanijum karbonitrid)- tvrđi i otporniji na habanje-od TiN, sa boljim performansama protiv abrazivnih materijala. Korak napred za operacije štancanja čeličnog lima koje uključuju radne komade veće čvrstoće-.
- CrN (Chromium Nitride)- odlična adhezija i manji unutrašnji napon od TiN, što ga čini dobro-prikladnim za oblikovanje aplikacija. Primijenjen putem PVD-a na niskoj{3}}temperaturi, izbjegava savijanje tankih ili proreznih dijelova kalupa - što je stvarna prednost koju je jedan proizvođač prijavio da daje 3x do 10x poboljšanje vijeka trajanja u zavisnosti od primjene.
- DLC (Diamond-Like Carbon)- izuzetno nizak koeficijent trenja, idealan za oblikovanje aluminijuma i drugih materijala-sklonih habanju. DLC premazi mogu produžiti vijek trajanja matrice za 30-50% u štancanju od nehrđajućeg čelika i aluminija, a istovremeno poboljšavaju završnu obradu dijelova.
Kada premazivanje ima smisla? Praktični pristup je da se prvo isproba matrica bez premaza, optimizuje geometrija, a zatim premaže dokazani dizajn. Kao što je objasnio jedan iskusni nadzornik alata, nema smisla trošiti novac na premaze samo da bi otkrio da treba da izbrusite materijal za prilagođavanje dimenzija tokom isprobavanja.
Toplinska obrada i njen uticaj na performanse matrice
Sirovi alatni čelik nije spreman za proizvodnju - potrebno mu je termička obrada da bi se razvila njegova radna svojstva. Proces uključuje tri osnovne faze:
- Stvrdnjavanje (austenitizacija + kaljenje)- čelik se zagrijava do kritične temperature transformacije, a zatim se brzo hladi (kašenje na zraku za A2 i D2, kaljenje u ulju za neke razrede). Ovo proizvodi tvrdu, ali krhku martenzitnu strukturu.
- Kaljenje- jedan ili više ciklusa temperiranja na kontrolisanim temperaturama smanjuju lomljivost uz zadržavanje većine tvrdoće. Specifična temperatura temperamenta određuje konačnu ravnotežu: viši temperament znači čvršći, ali mekši; niže temperamente znači tvrđe, ali sklonije-prljanju.
- Kriogeni tretman- opcioni korak koji hladi čelik na temperature ispod-nule (često -120C ili niže) kako bi se zadržani austenit pretvorio u martenzit, poboljšavajući stabilnost dimenzija i otpornost na habanje tokom cijelog vijeka trajanja alata.
Ove ocjene su tipičnokroz-očvršćavanje u vakuumskim pećimaza očuvanje čistih, glatkih površinskih profila - kritičnih za komponente matrice gdje površinski defekti postaju naprezanje. Slijed toplinske obrade obično se događa prije završne obrade žičanim EDM, koji reže kaljeni čelik bez unošenja termičke distorzije.
Sam materijal radnog komada pokreće većinu logike odabira. Štancani čelični dijelovi napravljeni od blagog niskog-ugljičnog materijala su otporni na alate - standardni A2 ili D2 umjerene tvrdoće ih dobro podnosi. Ali povećajte debljinu lima, skočite na visoke-vrste čvrstoće ili nehrđajućeg čelika ili dodajte abrazivne premaze kao što su pocinčani slojevi cinka, a metalna matrica mora odgovoriti tvrđim čelikom, umetcima od karbida ili zaštitnim premazima da bi preživjela. Usklađivanje materijala matrice sa ponašanjem obratka nije opciono - to je osnova predvidljivog vijeka trajanja alata i dosljednog kvaliteta dijela.
Odabir materijala određuje plafon koliko dugo vaš alat može trajati. Ali čak i najbolji čelik za štancanje ne može raditi ako matrica nije usklađena sa svojom presom - i mehanički odnos između kalupa i prese nameće ograničenja koja oblikuju cijeli dizajn.
Usklađivanje pravog pritiska sa vašim zahtjevima za matrice
Presa za štancanje ne daje samo silu -, već definira kakvu vrstu kalupa možete pokrenuti, koliko brzo možete ciklirati i koliku kontrolu imate nad ponašanjem materijala tokom oblikovanja. Odnos između štampe i kalupa ide u oba smjera: štampa ograničava šta kocka može učiniti, a kocka diktira šta štampa mora isporučiti. Pogrešno uparivanje znači ili manju opremu koja se zaustavlja usred -hoda ili preveliku investiciju koja miruje većinu svog kapaciteta.
Mogućnosti mehaničke, hidrauličke i servo presa
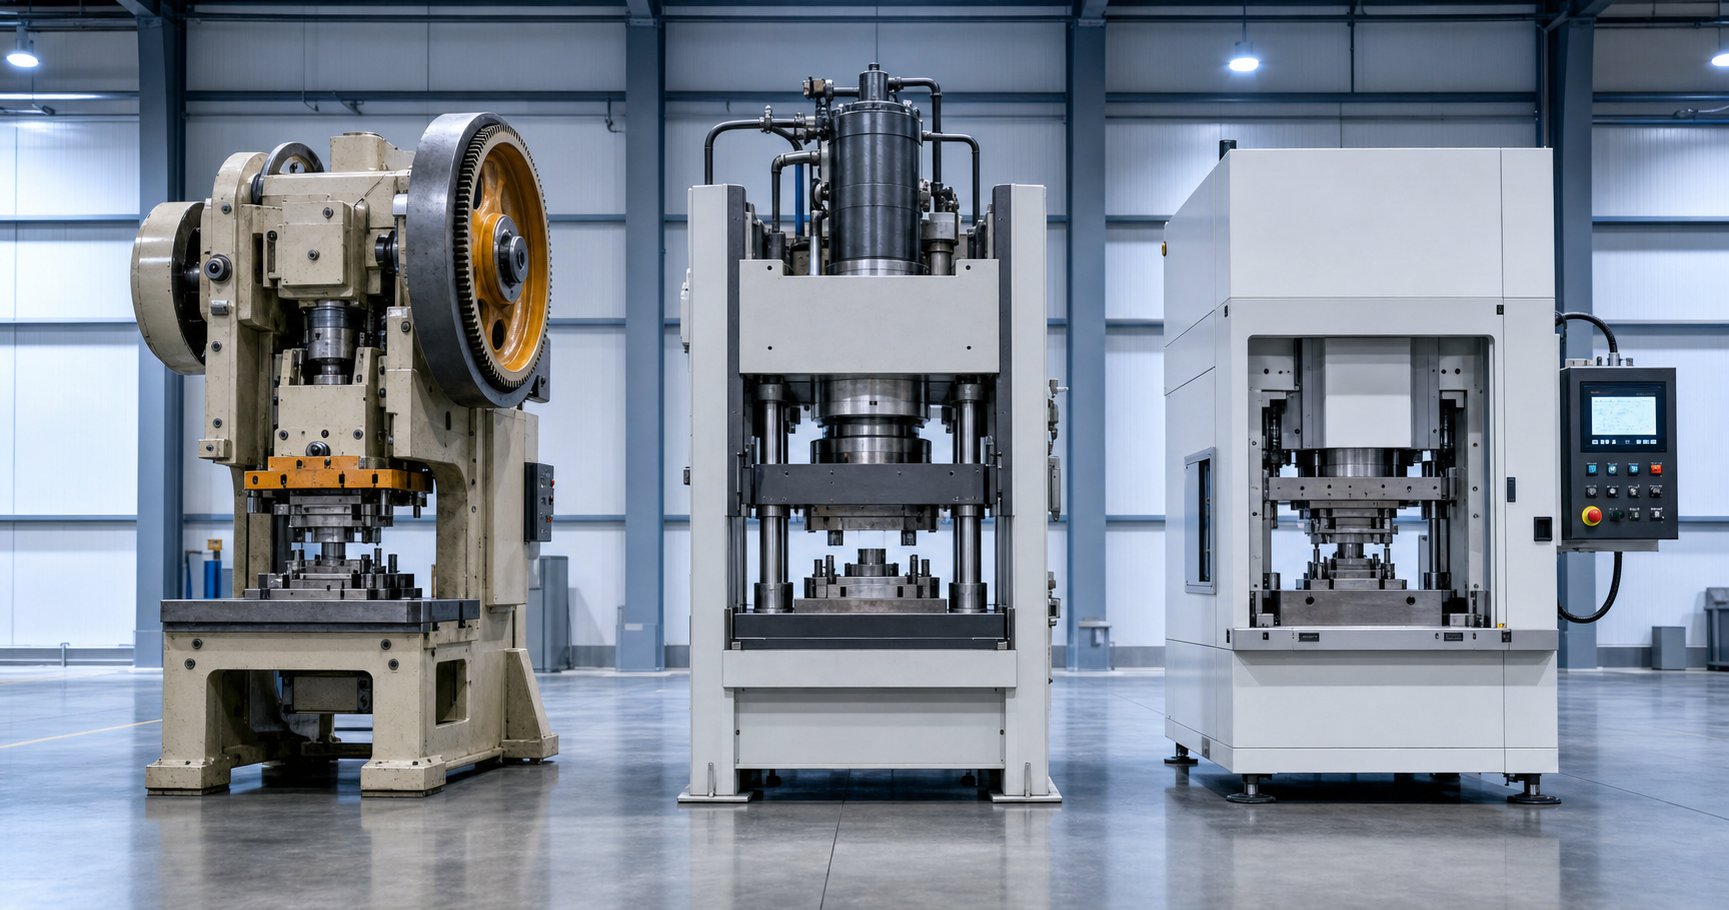
Tri prešane arhitekture dominiraju štancanjem metala, a svaka daje snagu na fundamentalno drugačiji način. Razumijevanje ovih razlika je početna tačka za usklađivanje matrica za bušenje sa pravom mašinom.
Mehaničke preseskladišti energiju u zamašnjaku i oslobađa je kroz radilicu ili ekscentrični zupčanik. Oni isporučuju silu u fiksnoj putanji hoda - klizač prati istu krivu kretanja svaki ciklus, sa vršnom tonažom dostupnom samo blizu donje mrtve tačke (BDC). To ih čini idealnim za -brzo blankiranje i plitko oblikovanje gdje je radni dio hoda kratak. Brzine ciklusa mogu premašiti 1000 udaraca u minuti na mašinama malih{7}}okvira, zbog čega progresivne matrice gotovo uvijek rade na mehaničkim presama.
Hidraulične presekoristite tekućinu pod pritiskom koja djeluje na klipove za stvaranje sile. Ključna prednost? Puna tonaža je dostupna u bilo kojoj tački hoda, a ne samo blizu BDC. Također možete podesiti brzinu cilindra neovisno o položaju, čineći hidrauličku presu prirodno prikladnom za duboko izvlačenje, gdje materijal treba postepeno teći pod stalnim pritiskom. Kompromis je brzina - hidrauličnih sistema koji kruže sporiji od mehaničkih, a promjenjiva brzina koja ih čini fleksibilnim također ih čini manje efikasnim za jednostavno-probijanje ili zabijanje.
Servo prešezamijenite zamašnjak i kvačilo sa-servomotorima visokog momenta koji direktno pokreću radilicu. Ovo operateru daje potpunu programabilnu kontrolu nad brzinom klizanja i zadržavanjem bilo gdje u radnom hodu. Možete usporiti ram tokom oblikovanja da smanjite trenje i nakupljanje topline, pauzirati na BDC da postavite reljef, zatim ubrzati tokom ne-radnog dijela za visoku propusnost. Servo tehnologija u suštini spaja potencijal brzine mehaničke prese sa upravljivošću hidrauličnog seta matrica - iako uz veće kapitalne troškove.
| Feature | Mechanical Press | Hidraulična presa | Servo Press |
|---|---|---|---|
| Force Delivery | Energetski{0}}bazirano, vrhovi blizu BDC | Konstantno u bilo kojoj poziciji hoda | Programabilna, puna kontrola |
| Brzina | Najbrži (fiksni ciklus) | Najsporije (promjenjivo) | Podesivo (dostupan način rada klatna) |
| Stroke Control | Fiksna putanja i brzina | Podesiva brzina, fiksni smjer | Potpuno programibilna brzina, zadržavanje i preokret |
| Kontrola sile | Ograničeno | Odlično | Odlično |
| Energetska efikasnost | Visoko | Niže | visoko (regenerativno) |
| Idealno uparivanje matrica | Progresivne matrice, blindiranje, pirsing | Duboko izvlačenje, formiranje, veliki paneli | AHSS formiranje, multi-progresivno, složeno izvlačenje |
Zahtjevi za tonažom i kako ih izračunati
Prije nego što odaberete bilo koju prešu, morate znati koliku silu zapravo zahtijeva matrica. Podcijenite tonažu i presa se zaustavlja ili oštećuje alat. Precijenite i plaćate kapacitet koji nikada ne koristite.
Standardna formula za izračunavanje sile rezanja koristi tri varijable:
P=L xtx S (gdje je P=sila rezanja, L=perimetar reza u inčima, t=debljina materijala u inčima, S=posmična čvrstoća materijala u PSI)
ovaj odnos,široko se koristi u industriji štancanja, odnosi se na plosnate-matrice za probijanje za operacije presovanja na odgovarajućim umetcima. Za progresivnu matricu sa višestrukim stanicama, izračunavate silu za svaki udarac posebno i sabirate ih zajedno da dobijete ukupno trenutno opterećenje - osim ako udarci nisu razmaknuti po dužini kako bi se sila rasporedila tokom vremena.
Postepeni proboji prema koracima debljine materijala znači da manji broj udaraca istovremeno dodiruje traku. Ukupna sila potrebna tokom punog hoda ostaje ista, ali vršno trenutno opterećenje značajno opada. Ovo smanjuje nagli porast tonaže, smanjuje vibracije i produžava vijek trajanja i matrice i rama prese. Kada se koriste uglovi smicanja na površinama proboja, faktor korekcije između 0,5 i 0,95 može se primijeniti kako bi se uračunala smanjena trenutna kontaktna površina.
Osim sile rezanja, operacije oblikovanja i izvlačenja dodaju svoje zahtjeve za tonažom. Matrica koja se izbija, probija i formira u progresivnom nizu treba zbir svih sila koje se razmatraju - plus sigurnosnu marginu, obično 10-20% iznad izračunatih vrijednosti. Uvijek provjerite da vrijednost pritiska premašuje ovu ukupnu vrijednost na stvarnoj radnoj visini u hodu gdje je sila vrhunska.
Fizička ograničenja koja oblikuju dizajn matrice
Tonaža nije jedini kriterijum za podudaranje. Nekoliko fizičkih dimenzija prese direktno ograničava koje metalne matrice možete instalirati i pokrenuti:
- Visina zatvaranja- udaljenost između klizne površine i površine podupirača kada je ram na BDC. Zatvorena visina vaše matrice mora biti unutar raspona podešavanja visine zatvaranja prese. Previsoka i kocka se neće potpuno zatvoriti; prekratko i ne možete doći do radnog predmeta.
- Dužina hoda- određuje koliko daleko klizač putuje. Ulošci za duboko izvlačenje- trebaju dugačke poteze kako bi se omogućilo udarcu da se potpuno spusti u materijal i da se povuče dalje od izvučene školjke. Progresivne matrice za plitki rad često mogu koristiti kraće hodove pri većoj brzini.
- Dimenzije kreveta i naslona- fizički otisak dostupan za montiranje donje papuče matrice. Velika matrica za prijenos može zahtijevati prešu sa širim ležištem od kompaktnog progresivnog alata koji proizvodi istu tonažu dijela.
- Prozor za unos- u progresivnim operacijama, traka se mora hraniti tokom povratnog hoda. Raspoloživi otvor prese između klizne površine i površine matrice u gornjoj mrtvoj tački mora očistiti traku i podizače zaliha.
Ova ograničenja nisu naknadna razmišljanja - već oblikuju kocku iz početnog koncepta. Dizajner kalupa koji radi na hidrauličnoj presi sa hodom od 24- inča ima potpuno drugačiju slobodu nego onaj koji cilja na mehaničku presu od 6 inča koja radi pri 400 SPM.
Brzina je takođe bitna. Progresivne matrice koje rade na probijanju matrice sa stotinama udaraca u minuti zahtijevaju konzistentan, visoko{1}}ciklički ciklus koji samo mehaničke ili servo presa isporučuju pouzdano. Za razliku od operacija dubokog izvlačenja, možda će biti potrebno da ram uspori dok ulazi u materijal kako bi se spriječilo kidanje - nečega što konvencionalna mehanička presa jednostavno ne može učiniti usred -hoda. Servo preše to rješavaju tako što dozvoljavajuprogramabilna smanjena brzina u radnom dijelu hodauz održavanje velike brzine tokom ne-putovanja, često povećavajući efektivnu propusnost za 30% ili više kroz rad u načinu rada klatna.
Ova programibilnost je posebno relevantna za napredne čelike visoke{0}}čvrstoće, gdje presa i matrica moraju raditi zajedno kako bi upravljali većim opterećenjima oblikovanja, povećanim povratom opruge i čvršćim prozorima procesa. Servo tehnologija omogućava dizajne matrica - zastoja-bazirano na kovanju, više-formiranje u jednom potezu i prilagodljive profile brzine - koji su fizički nemogući na opremi s fiksnim-opremama.
Prava presa-to-podudarnost osigurava da vaš alat radi onako kako je dizajniran tokom cijelog proizvodnog vijeka. Ali da dođemo do te tačke - od početnog koncepta dijela do dokazane, proizvodne{4}}spremne matrice - uključuje više-projekti inženjeringa koji određuje da li alat izlazi na pod u radu ili provodi sedmice u preradi.
Tijek rada dizajna kalupa od izvodljivosti do prvog članka
Matrica za štancanje ne skače s ideje na proizvodni pod u jednom koraku. Između "trebamo ovaj dio" i "alat radi dobre dijelove" leži strukturirani inženjerski radni tok - koji odvaja pouzdane, dugovječne- alate od kalupa koji provode mjesece u preradi. Svaka faza se nadovezuje na posljednju, a preskakanje koraka gotovo uvijek košta više vremena nego što štedi. Evo kako izgleda kompletan proces dizajna kalupa za štancanje kada se uradi kako treba.
- Analiza izvodljivosti dijela
- CAE/FEA simulacija formabilnosti
- Dizajn i optimizacija rasporeda traka
- 3D CAD modeliranje komponenti kalupa
- CAM programiranje i mašinska obrada
- EDM žice, operacije brušenja i završne obrade
- Montaža, montaža i uočavanje
- Probni rad s iterativnim prilagođavanjima
- Prvi-inspekcija i odobrenje artikla
Svaka faza ima specifičnu svrhu, a zajedno predstavljaju disciplinu dizajna matrice za štancanje metala koja pretvara crtež dijela u proizvodni{0}}alat spreman.
Analiza izvodljivosti i CAE simulacija
Prije nego što se naruči bilo koji čelik ili započne bilo koji CAD model, prvo pitanje je jednostavno: može li se ovaj dio zaista utisnuti? Analiza izvodljivosti procjenjuje geometriju dijela u odnosu na ponašanje materijala - gledajući omjere dubine izvlačenja, radijuse savijanja u odnosu na debljinu, razmak između karakteristika i da li su tolerancije navedene na otisku uopće dostižne putem štancanja.
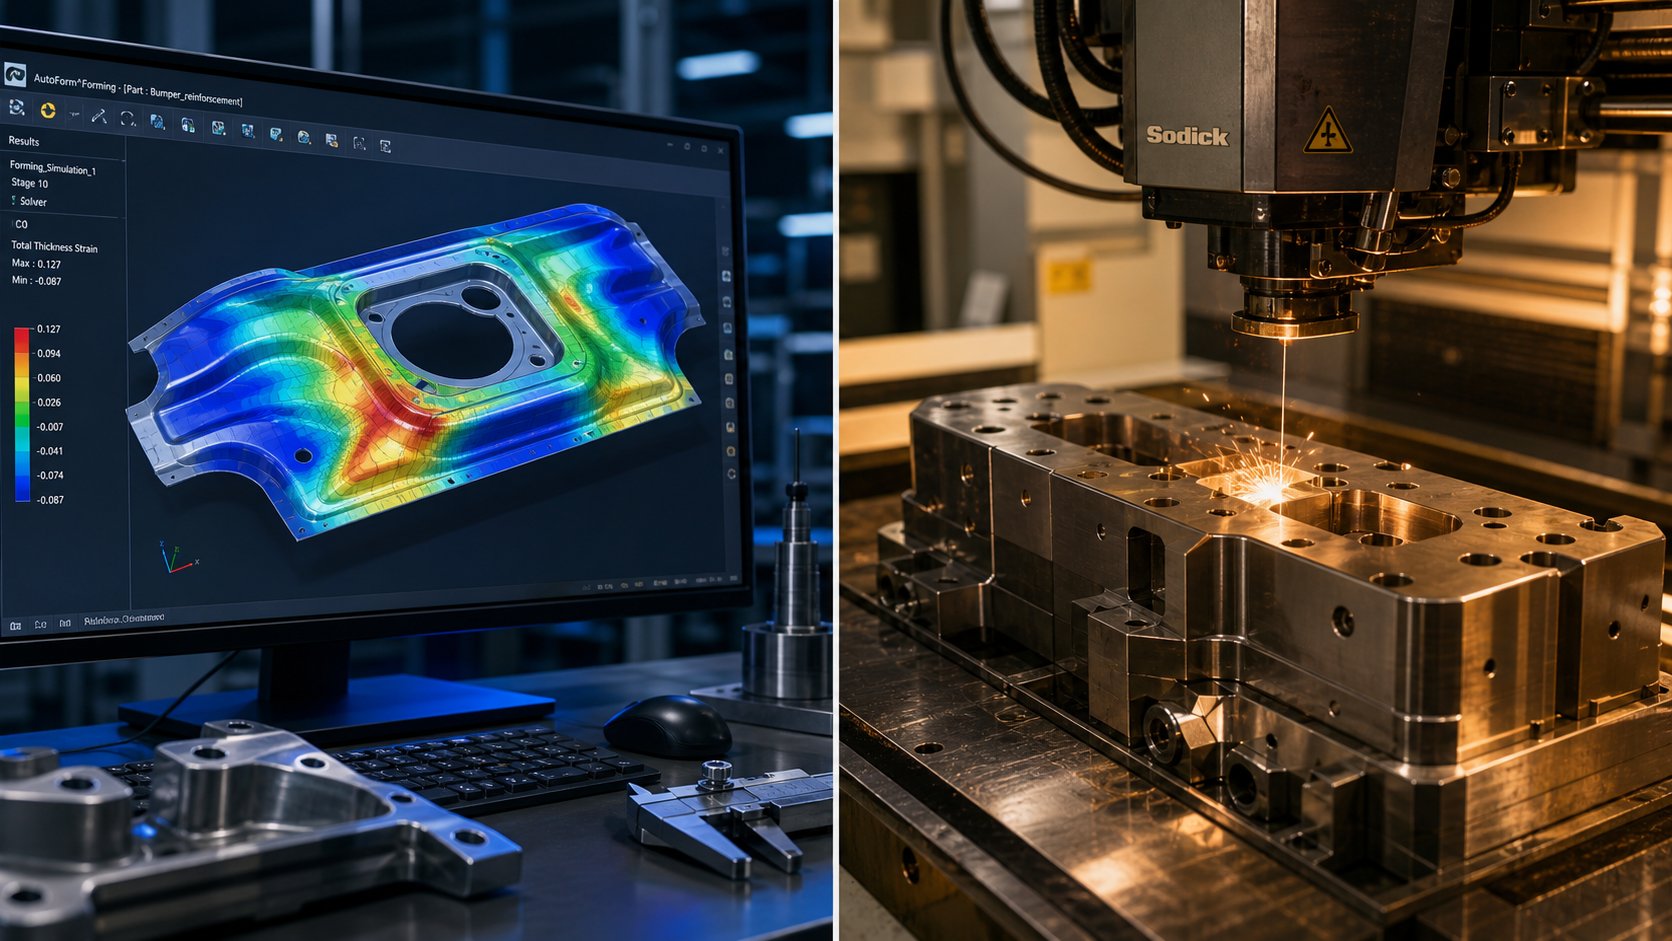
Ovo nije nagađanje. Moderni dizajn štancanja se u velikoj mjeri oslanja na CAE (Computer-inženjering) simulaciju kako bi se predvidio kako će se lim ponašati unutar kalupa. Analiza konačnih elemenata modelira zatvor dok dolazi u kontakt s probojom, rasteže se preko radijusa matrice i teče u šupljine. Softver identificira potencijalne probleme prije nego što postoji bilo koji fizički alat:
- Stanjivanje- područja gdje se materijal proteže izvan sigurnih granica, rizikujući da se pocijepa ili pokida tokom proizvodnje
- Wrinkling- zona viška materijala koje se sabijaju i savijaju, obično u duboko-uvučenim uglovima ili prirubnicama bez potpore
- Springback- elastični oporavak koji uzrokuje da se formirane karakteristike "otvore" nakon što se proboj povuče, što utječe na konačne dimenzije dijela
- Obrasci protoka materijala- kako se blank kreće tokom oblikovanja, otkrivajući gdje su potrebne perle za izvlačenje ili podešavanja pritiska držača
Rano pokretanje ovih simulacija eliminiše skupa iznenađenja. Iteracija dizajna u softveru traje satima. Za isto otkriće tokom fizičkog isprobavanja potrebno je nekoliko sedmica i hiljade dolara za preradu. Istraživanje uprogresivna optimizacija kalupapotvrđuje da sistematsko planiranje vođeno simulacijom-drastično smanjuje broj potrebnih stanica i ukupni trošak matrice - posebno za složene više-dijelove.
Dizajn trake i korištenje materijala
Za progresivne i složene kalupe, raspored trake je nedvojbeno najvažnija dizajnerska odluka. Definira kako se dio ugnijezdi unutar širine zavojnice, koje operacije se dešavaju na svakoj stanici i koliko sirovina završi kao otpad u odnosu na gotov proizvod.
Dizajn rasporeda traka uključuje nekoliko međusobno povezanih odluka:
- Orijentacija gniježđenja- pozicioniranje praznog dijela unutar širine trake radi smanjenja otpada. Rotiranje dijela, preslikavanje naizmjeničnih redova ili pokretanje više dijelova po širini trake može poboljšati iskorištenje za 10-20%.
- Širina mosta- materijal koji je ostao između susjednih elemenata ili između dijela i ruba trake. Mostovi moraju biti dovoljno široki da se traka provuče kroz kalup bez kidanja, ali dovoljno uska da se izbjegne rasipanje materijala. Tipični minimumi su 1,0-1,5 puta debljine materijala.
- Sekvenciranje stanica- određujući koje se operacije prve, a koje slijede. Pilot rupe se gotovo uvijek probijaju na stanici jedan kako bi se uspostavila registracija za sve nizvodne operacije. Rezanje i bušenje općenito prethode savijanju i oblikovanju kako bi se održala ravnost tokom šišanja.
- Upravljanje otpadom- dizajniranje puteva i položaja rezača za otpad tako da otpad izlazi čisto bez zaglavljivanja ili nakupljanja unutar kalupa.
Cilj je optimizirani raspored koji balansira troškove materijala, složenost kalupa i brzinu proizvodnje. Raspored s manje stanica košta manje za izgradnju, ali može žrtvovati efikasnost gniježđenja ili zahtijevati veću tonažu presa po potezu. Više stanica širi rad, ali povećava dužinu kalupa i vrijeme obrade. Ovaj kompromis je centralni za ekonomiju proizvodnje kalupa.
Od CAD modela do strojno obrađenih komponenti kalupa
Sa zaključanim rasporedom trake, počinje detaljno 3D CAD modeliranje. Svaki proboj, blok matrice, umetak za skidanje, pilot i komponenta vodilice se modeliraju po tačnim dimenzijama - uključujući zazore, presovanje, lokacije tiplova i uzorke zatvarača. CAD model služi kao jedini izvor istine za sve nizvodne procese.
Mašinska obrada slijedi više-slijed procesa koji je prilagođen geometriji i tvrdoći svake komponente:
- CNC glodanje- gruba i polu-dorada matrice, bušotine i matrice od prethodno-kaljenog ili mekog čelika. -Centri za glodanje velike brzine rukuju konturiranim površinama i džepnim karakteristikama.
- Wire EDM- precizna radna konjica za kaljeni alatni čelik. Žičani EDM seče zamršene profile proboja i matrice na tolerancije od +/-0,0001 inča bez zona pod utjecajem topline, što ga čini neophodnim za prilagođene metalne kalupe za štancanje gdje tačnost profila definira kvalitet dijela.
- Površinsko brušenje- uspostavlja paralelizam i ravnost na površinama koje se spajaju. Papuče za kalupe, ploče za bušenje i podložne ploče su brušene kako bi se osigurao ujednačen kontakt i raspodjela opterećenja.
- Ubodno brušenje i koordinatno brušenje- locira precizne rupe i otvore u odnosu na utvrđene referentne tačke, osiguravajući da su otvori za klinove vodilice, rupe za tiple i džepovi za dugmad na matrici savršeno poravnati između gornje i donje polovine.
CAM programiranje prevodi 3D model u mašinski{1}}čitljive putanje alata. Programator bira glodala, definiše razdaljine koraka i programira odluke o uglovima pristupa - koje utiču na završnu obradu površine, vrijeme ciklusa i vijek trajanja alata na obradnom centru. Za složene progresivne sklopove kalupa i alata, jedan projekat može generirati stotine pojedinačnih CAM programa na više mašinskih platformi.
Probni radovi, prilagođavanja i prvo{0}}odobrenje članka
Montaža po prvi put spaja sve obrađene komponente u set kalupa. Postavljanje uključuje plavo-uočavanje površina koje se spajaju, provjeru poravnanja udarca-za-matrice, provjeru vremena skidača i potvrdu da sve pokretne komponente putuju slobodno bez smetnji. Zamislite to kao generalnu probu prije nego što alat vidi pravi materijal.
Probni radovi - koji se također nazivaju proba ili uzorkovanje - stavljaju sastavljenu matricu u presu sa stvarnim proizvodnim materijalom. Prvi hitovi rijetko proizvode savršene dijelove. Inženjeri procjenjuju uzorke za:
- Preciznost dimenzija prema GD&T specifikacijama
- Visina ivica i stanje rubova na karakteristikama rezanja
- Povratak na formirane karakteristike
- Kvalitet površine, tragovi nagrizanja ili linije svjedoka
- Konzistentnost uvlačenja trake i angažman pilota
Podešavanja slijede - podmetanje radi ispravnih zazora, ponovno-profiliranje formirajućih površina radi kompenzacije povratnog opruge, podešavanje vremena na oprugama{2}}opterećenim komponentama. Ovaj iterativni ciklus može potrajati dva ili tri kruga za jednostavne alate ili desetak iteracija za složene prilagođene metalne kalupe za štancanje sa uskim tolerancijama i višestrukim stanicama za formiranje.
Prva-inspekcija članka zatvara petlju. Dijelovi iz odobrenog probnog rada mjere se na CMM (koordinatnoj mjernoj mašini) u odnosu na puni GD&T crtež. Svaka dimenzija, pozicija i tolerancija profila se provjeravaju i dokumentuju. Tek kada izvještaj o inspekciji potvrdi usklađenost, matrica se oslobađa proizvodnje.
Ovaj kraj-do-tok rada - od izvodljivosti do prvog članka - je ono što odvaja profesionalnu proizvodnju kalupa od radnji koje jednostavno seku čelik i nadaju se najboljem. Dobavljači voleYICHENstrukturiraju svoj proces oko ovog kompletnog životnog ciklusa: CAE simulacija za validaciju dizajna štancanja prije nego što se posvete tvrdom alatu, potpuna-CNC i žičana EDM sposobnost za mašinsku obradu i dokumentirana probna izvođenja s inspekcijom dimenzija prije isporuke. Takav integrirani radni tok je ono što proizvođači trebaju očekivati kada nabavljaju prilagođene metalne matrice za štancanje - to nije luksuz, to je osnovna kvalifikacija za partnera koji rukuje proizvodnim-kritičnim alatima.
Dobro-izveden tok posla dizajna pruža alat koji radi od prvog dana. Ali "prvi dan" je samo početak radnog vijeka matrice - i način na koji održavate taj alat u narednim mjesecima i godinama određuje hoće li vaši-troškovi po dijelu ostati predvidljivi ili će se izmaknuti kontroli.
Strategije održavanja i uobičajeni načini kvara matrice
Metalne matrice za štancanje ne propadaju bez upozorenja. Oni degradiraju - u početku polako, a onda katastrofalno ako ih niko ne gleda. Razlika između alata matrice koji isporučuje milione konzistentnih dijelova i onog koji se ruši u sredini-obično se svodi na to da li vaš tim prepoznaje rane signale i djeluje prema strukturiranom planu održavanja. Reaktivno razmišljanje "popravi kada se pokvari" je primamljivo, ali istraživanja dosljedno pokazuju da potpuno reaktivni pristup košta 25-30% više od proaktivne preventivne strategije kada uzmete u obzir hitne radove, dijelove naručene u žurbi i izgubljenu proizvodnju.
Troškovi održavanja su uvijek niži od troškova neplaniranih zastoja. Svaki dolar odloženog preventivnog održavanja može izazvati četiri dolara u budućoj zamjeni kapitala.
Uobičajeni načini kvara matrice i osnovni uzroci
Pet načina kvara predstavlja ogromnu većinu problema s alatnim kalupima u proizvodnji štancanja. Prepoznavanje svakog po vizuelnom potpisu - i razumijevanje temeljnog uzroka iza toga - je prvi korak ka eliminaciji, a ne ponavljanju.
- Sečenje oštrice- mali krhki fragmenti se odvajaju od rubova dugmeta za bušenje ili matrice, ostavljajući nazubljen profil. Osnovni uzroci uključuju zazore postavljene previše za materijal, tvrde inkluzije u limovima ili alatni čelik koji je kaljen iznad granice žilavosti za primjenu. Znakovi upozorenja: nedosljedna visina neravnina, sitne metalne čestice u kanalu za otpad i lokalizirane hrapave mrlje na rubovima reza.
- Nagrizanje (ljepljivo trošenje)- materijal iz radnog komada mikroskopski zavaruje na površinu kalupa pod pritiskom, a zatim se kida, ostavljajući grube razmazane mrlje i nakupljene-naslage. To se događa kada podmazivanje ne uspije, premazi se istroše ili postoji kemijska srodnost između alata i materijala izratka. Znakovi upozorenja: ogrebotine na oblikovanim dijelovima, povećana sila oblikovanja i vidljivo nakupljanje materijala na polumjerima probijača ili kalupa.
- Neusklađenost zbog istrošenih vodilica- kako vodilice i čahure razvijaju hod tokom miliona ciklusa, gornja i donja polovina se pomjeraju bočno. Čak i 0,001 inča pomaka proizvodi neravnomjeran zazor, jedno-neravnine i ubrzano habanje na zategnutoj strani. Znakovi upozorenja: neravnina koja se pojavljuje samo na jednoj strani, neujednačen oblik puževa i sve veće poteškoće tokom postavljanja kalupa.
- Pucanje od umora- ponovljeni ciklusi naprezanja na oštrim uglovima, uskim radijusima ili površinskim nedostacima na kraju stvaraju pukotine koje se šire kroz alate matrice pod stalnim opterećenjem. Znaci upozorenja: frakture linije kose vidljive pod povećanjem ili inspekcijom penetranta boje, dimenzionalni pomak u oblikovanim karakteristikama i neobična buka tokom rada presa.
- Punch break- potpuni neuspjeh udarca, obično zbog prevelike tonaže, ne-opterećenja izvan centra ili povlačenja puževa gdje se odrezani komad nosi prema gore i udvostručuje debljinu materijala pri sljedećem udaru. Znakovi upozorenja: rastuća struja opterećenja presa, puževi koji ne padaju čisto i udarci koji pokazuju tragove savijanja ili površinskog zamora tokom inspekcije.
Svaki od ovih načina ima zajedničku nit: počinju od malih nogu i eskaliraju. Odlomljena ivica proizvodi prevelike neravnine, koje zaglavljuju uređaj za skidanje, što pogrešno uvlači traku, što preopterećuje sljedeću stanicu. Kaskadni kvarovi poput ovih su ono što pretvara manji zadatak održavanja u potpunu rekonstrukciju matrice - i neplanirano zaustavljanje proizvodnje.
Rasporedi preventivnog održavanja i inspekcijskih punktova
Strukturirani intervali održavanja, prilagođeni obujmu proizvodnje i težini materijala, drže alatne matrice u svom sigurnom radnom prozoru. Praktična kadenca održavanja raščlanjena je na nivoe:
- Svaka smena- očistite strugotine i puževe, provjerite mjesta podmazivanja, provjerite jesu li putevi za otpad čisti i vizualno pregledajte ima li očiglednih pukotina ili komponenti koje nedostaju.
- Weekly- mjeri zazor vodilice i habanje klinova lokatora, pregledajte ploče za skidanje i opruge i zabilježite bilo kakvo odstupanje dimenzija kako bi trendovi postali vidljivi prije nego što se izgube tolerancije.
- Mjesečno ili po fiksnom broju udaraca (100k-300k pogodaka)- brusiti ili obrađivati rezne ivice na osnovu mjerenja visine šiljaka, provjeriti poravnanje matrice i ravnost ploče, dopuniti ili zamijeniti podmazivanje i kalibrirati senzore zaštite matrice (detektori pogrešnog uvlačenja, senzori -ispadanja, monitori preopterećenja).
- Veliki remont (na 70-80% očekivanog vijeka trajanja)- potpuno rastavljanje, dimenzionalna revizija svih komponenti koje se troše, zamjena vodilice i čahure ako je potrebno, te pre-kvalifikacija prema originalnim specifikacijama.
Okidač za neplanirano održavanje ne bi trebao biti pokvareni alat - već bi trebali biti mjerljivi pokazatelji. Pratite visinu šiljka, širinu trake smicanja-, kritične prečnike rupa i krive snage pritiska. Kada SPC podaci pokažu da Cp/Cpk prelazi kontrolne pragove, zaustavite se i pregledajte umjesto da nastavite proizvodnju dok se nešto ne pokvari. Stalni porast opterećenja pritiska ili energije po hodu signalizira otupljenje oštrice ili povećano trenje - oba signala da je obrada zakasnila u specifikaciji.
Planiranje ponovnog brušenja, remonta i zamjene
Svako ponovno brušenje uklanja materijal s radnih površina vaših alata za matrice, a svaka komponenta alatnog čelika ima konačnu količinu materijala na raspolaganju prije nego što dostigne svoju funkcionalnu granicu. Planiranje oko ove realnosti pretvara održavanje iz troška na koji reagujete u trošak koji kontrolišete.
Ukupni trošak vlasništva za alat za matrice čini nekoliko varijabli izvan početne kupovne cijene:
- Početna investicija u alat- početni trošak za dizajn, mašinu i kvalificiranje matrice
- Frekvencija ponovnog brušenja- koliko često je potrebno oštrenje reznih ivica, vođeno abrazivnošću materijala i obimom proizvodnje
- Snimci između velikih rekonstrukcija- očekivani broj pogodaka prije nego što komponente vodilice, opruge i habajuće ploče trebaju potpunu zamjenu
- Tajming zamene- kada kumulativno brušenje potroši dovoljno materijala da matrica više ne može držati specifikacije, što zahtijeva nove umetke ili potpunu rekonstrukciju
Visoka{0}}preciznost,dobro-dobro dizajnirani alati mogu imati veće troškove unaprijed, ali često smanjuju-ukupni trošak ulaganjapovećanjem protoka, smanjenjem otpada i smanjenjem učestalosti održavanja. Matrica napravljena od vrhunskog alatnog čelika sa odgovarajućim premazima u početku bi mogla koštati 30% više, ali bi trajala tri puta duže između ponovnog brušenja - što čini trošak alata po-odjelu znatno niži tokom vijeka trajanja programa.
Praktični pristup? Zakažite preventivne remonte na 70-80% očekivanog životnog vijeka umjesto da gurate do kvara. Pratite kumulativno brušenje u odnosu na ukupni raspoloživi materijal komponente. A kada matrica alata dostigne tačku u kojoj svaki servisni interval daje manje dobrih dijelova od prethodnog, matematika favorizira zamjenu u odnosu na nastavak popravke. Predvidljiva potrošnja na održavanje svaki put nadmašuje hitne kapitalne zahtjeve.
Održavanje alata matrice zdravim produžava njegov produktivni vijek, ali alati i tehnike koje su dostupne za izradu i praćenje kalupa nastavljaju da se razvijaju -, a najnovija dostignuća mijenjaju ono što je moguće u dugovječnosti matrice i preciznosti dijelova koji izlaze iz štampe.
Savremeni napredak u tehnologiji štancanja
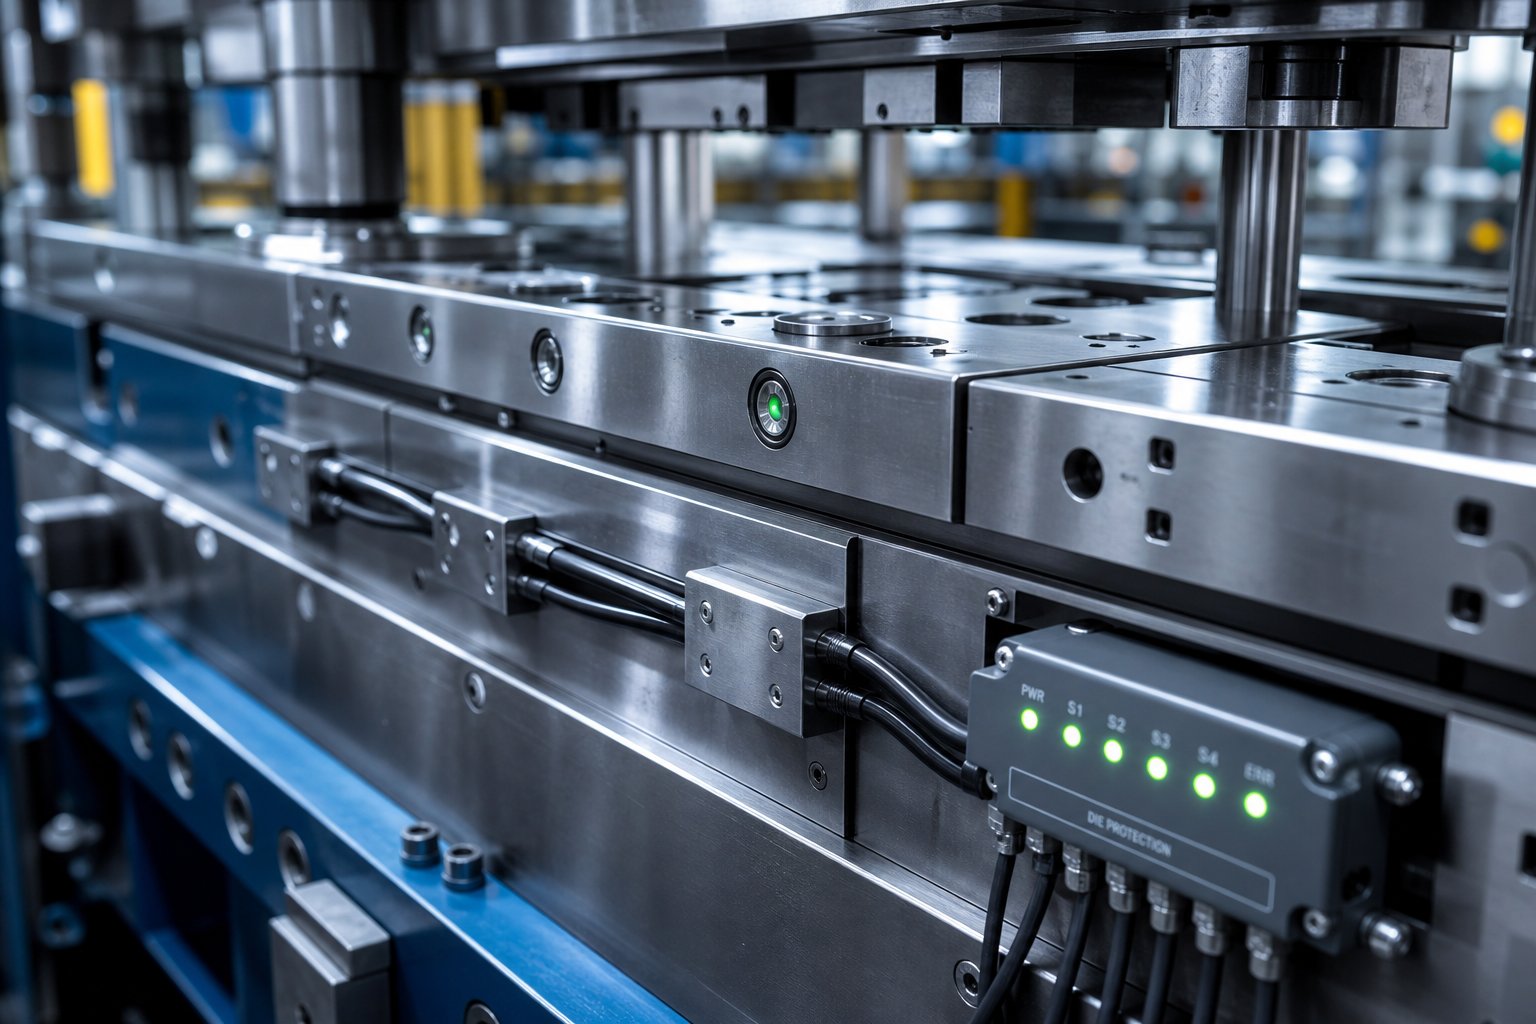
Tehnologija štancanja je evoluirala daleko od boljih čelika i strožih tolerancija obrade. Najnovija generacija preciznih matrica integriše ugrađenu elektroniku, koristi metode proizvodnje posuđene iz svemira i oslanja se na digitalnu simulaciju za predviđanje performansi prije nego što se izgradi bilo koji fizički alat. Ovo nisu futuristički koncepti koji se nalaze u istraživačkim laboratorijama -, već sada preoblikuju proizvodni proces štancanja kod -dobavljača automobila prvog reda i-proizvođača elektronike velikog obima.
U-Osjećivanje i praćenje procesa u stvarnom-vremenu
Zamislite da pokrećete progresivnu matricu brzinom od 600 udaraca u minuti, a da ne znate da li je svaki dio izbačen čisto ili je traka zapravo napredovala u pravom koraku. To je stvarnost bez in-osjećanja umrijeti - i to je recept za katastrofalnu štetu. Savremeni alati integrišu senzore direktno u sklop matrice za otkrivanje problema unutar ciklusa jednog takta, isključujući presu prije nego što se pogrešno uvlačenje pretvori u račun za popravku od 50.000 dolara.
Kategorije senzora koje su najvažnije u proizvodnom štancanju:
- Induktivni senzori blizine za praćenje hrane- otkrije položaj opruge-opterećenog bloka gurnutog na svoju konačnu lokaciju pomoću trake na kraju--uvoda. Ako traka ne napreduje u potpunosti, izlaz senzora se mijenja i presa se zaustavlja prije sljedećeg poteza.Eagle Bend Manufacturing, Magna Cosma odjel koji prerađuje 104.000 tona čelika godišnje, koristi ovaj pristup za 500+ dies kao -osnovnu liniju o kojoj se ne može pregovarati za zaštitu od greške.
- Reflektivni fotoelektrični senzori za izbacivanje dijelova- potvrđuje da je gotov komad očistio kocku prije nego što se sljedeći potez zatvori. Lažni signali od uljne magle su poznati način kvara, tako da kvalifikovani senzorski programi testiraju pouzdanost detekcije u zauljenim sredinama prije instalacije.
- Praćenje položaja kamere- induktivni senzori potvrđuju da su bregovi za formiranje potpuno izvučeni i potpuno vraćeni. Zaglavljeni breg koji se ne uvlači stvara stanje smetnje koje uništava i brega i dio matrice u sljedećem ciklusu.
- Praćenje sile (merne ćelije i mjerači naprezanja)- mjeri tonažu u stvarnom-vremenu tokom cijelog hoda. Iznenadni šiljak signalizira povlačenje puža, dvostruki materijal ili slomljeni udarac. Postepeni porast tokom sedmica ukazuje na progresivno otupljivanje ivica - vrijednih podataka za predviđanje održavanja.
- Senzori akustične emisije- detektuje visoko-zvučne signale visoke frekvencije povezane sa inicijacijom pukotina u komponentama matrice. Ovi senzori hvataju kvarove zbog zamora u njihovim najranijim fazama, mnogo prije nego što se pukotina proširi dovoljno daleko da izazove lom.
Zaštita senzora je jednako kritična kao i odabir senzora. Kablovi provučeni kroz obrađene kanale i prekriveni zaštitnim pločama preživljavaju vibracije i udarce -brzine štancanja. Centraliziranje svih ožičenja senzora u jedan robusni konektor - u vojnom-stilu okruglog ili pravougaonog - osigurava ponovljivo povezivanje tokom izmjena matrice i eliminiše labave-kvarove žice. Princip je jednostavan: senzor koji je uništen ili isključen daje nultu vrijednost, tako da se disciplina instalacije ne-ne pregovara.
{0}}Brzo štancanje i njegov utjecaj na dizajn kalupa
Pokretanje kocke pri 1200 udaraca u minuti uvodi fiziku koja jednostavno nije bitna pri 200 SPM. Proces proizvodnje štancanja metala pri povišenim brzinama zahtijeva dizajn kalupa koji uzima u obzir:
- Povećane dinamičke sile- inercija klizača za presovanje, mase trake i komponenti alata dodaju silu izvan statičkog opterećenja rezanja ili oblikovanja. Papuče i sistemi vodiča moraju biti čvršći da bi izdržali skretanje pri brzinama udara mjerenim u milisekundama.
- Toplotna ekspanzija- trenje između trake i površina matrice stvara toplinu koja se akumulira tokom kontinuirane proizvodnje. Pri velikoj brzini, komponente matrice mogu narasti nekoliko hiljada inča u kritičnim dimenzijama, pomjerajući zazore i degradirajući kvalitet dijelova. Precizne matrice za rad velike{3}}brzine često uključuju kanale rashladne tekućine ili su dizajnirane sa izračunatim toplinskim dodacima rasta.
- Osetljivost radnog predmeta{0}}- mnogi metali se ponašaju različito pri visokim stopama deformacije. Snaga tečenja se efektivno povećava, duktilnost se može smanjiti, a karakteristike povratne snage se mijenjaju. Kompenzacija kalupa za ove efekte mora biti ugrađena u geometriju formiranja od samog početka.
- Zadržavanje i izbacivanje puževa- pri velikoj brzini, efekti vakuma i površinski napon ulja postaju značajne sile koje djeluju na slepe puževe. Ako se puževi ne izbace čisto, oni se slažu u šupljinu kalupa ili bivaju poneseni udarcem - u oba scenarija koji oštećuju alat unutar jednog ili dva poteza.
Proces štancanja metala u automobilskoj industriji neprestano pomera ove granice. Konektori, držači i strukturna ojačanja za platforme vozila se kreću u milionima, a svaki delić sekunde se brije od smeša koje se odnose na vreme ciklusa u godišnjim količinama. Dizajneri kalupa koji opslužuju ovo tržište ugrađuju rješenja - vakuumsko izbacivanje, pozitivne igle za izbacivanje, poboljšanu isporuku podmazivanja i funkcije upravljanja toplinom - koje ne bi bile potrebne pri umjerenim brzinama.
Napredne metode proizvodnje za konstrukciju kalupa
Tehnike štancanja metala koje se koriste za izradu dijelova su samo onoliko dobre koliko i tehnike korištene za izradu samih kalupa. Nekoliko naprednih metoda proizvodnje redefinira ono što je moguće u konstrukciji kalupa:
- Tvrdo glodanje- CNC obrada potpuno kaljenih alatnih čelika (55-65 HRC) upotrebom keramičkih ili CBN presvučenih završnih glodala. Ovo smanjuje ili eliminira potrebu za odvojenim operacijama brušenja nakon termičke obrade, vrijeme komprimiranja uz postizanje završne obrade ispod 16 Ra. Tvrdo glodanje također omogućava složene 3D konture na formirajućim površinama koje bi bilo nepraktično brusiti.
- Micro{0}}EDM- mašinska obrada s električnim pražnjenjem je smanjena kako bi se proizvele karakteristike od samo 0,001 inča. Korisno za ultra-fine bušenje, minijaturna dugmad za utiskivanje elektronike i zamršene karakteristike detalja koje konvencionalni žičani EDM ne mogu dosegnuti.
- 5-osna CNC obrada- omogućava rezaču da priđe radnom komadu iz gotovo bilo kojeg ugla, stvarajući složene podreze, složene-ugaone površine i izvajane geometrije formiranja u jednoj postavci. Ovo eliminira promjene učvršćenja i kumulativnu grešku pozicioniranja koja dolazi s njima.
- Aditivna proizvodnja za konformno hlađenje- možda najznačajnija nova sposobnost za formiranje kalupa. Tradicionalni izbušeni kanali za hlađenje prate ravne linije koje se rijetko poklapaju s konturom površine matrice. Metode aditiva kao što su selektivno lasersko topljenje (SLM) ili lasersko taloženje metala (LMD) grade kanale za hlađenje koji prate tačnu geometriju radne površine.Istraživanje aditivno proizvedenih matrica za vruće štancanjepokazuje da konformni kanali za hlađenje sa optimiziranim rešetkastim strukturama mogu smanjiti vrijeme držanja do 45% dok isporučuju homogeniju distribuciju temperature - što direktno dovodi do veće propusnosti i boljih svojstava dijelova.
Aditivna proizvodnja također uvodi mogućnost integracije rešetkastih struktura u tijela kalupa. Ove porozne unutrašnje geometrije smanjuju termičku masu, omogućavajući matrici da se brže hladi između ciklusa i održava niže radne temperature tokom kontinuirane proizvodnje. Kompromis između strukturalnog integriteta i efikasnosti hlađenja se upravlja simulacijom-optimizacijom - prilagođavanjem gustine rešetke, promjera kanala i udaljenosti od radne površine kako bi se pronašao dizajn koji maksimizira performanse gašenja bez prekoračenja granica naprezanja.
U osnovi svih ovih hardverskih napretka je koncept digitalnog blizanaca: virtuelni model kalupa koji odražava geometriju fizičkog alata, svojstva materijala i radne uslove. Inženjeri digitalno simuliraju milione ciklusa presovanja, identifikuju obrasce habanja, predviđaju termičko ponašanje i optimiziraju intervale održavanja prije nego što se posvete skupim fizičkim ispitivanjima. U kombinaciji sa-podacima senzora u stvarnom vremenu koji se vraćaju u model, proces proizvodnje štancanja sve više postaje zatvoren-sistem u kojem digitalni pandan matrice kontinuirano poboljšava predviđanja zasnovana na stvarnim proizvodnim performansama.
Ove tehnologije nisu podjednako dostupne svakoj radnji. Kapitalna ulaganja u dodatnu opremu, 5-osne platforme i softver za simulaciju su značajna. Ta realnost čini izbor dobavljača još kritičnijim - mogućnosti koje vaš partner za kalupe donosi na stol direktno određuju koji od ovih napretka vaš alat može iskoristiti.
Kako procijeniti i odabrati prilagođenog partnera za štancanje
Napredna tehnologija matrice daje vrijednost samo ako dobavljač iza nje ima inženjersku dubinu, opremu i procesnu disciplinu za dosljedno izvršavanje. Nabavka prilagođenih kalupa za štancanje je odluka sistema -, a ne jednostavna narudžba za mašinski obrađeni čelik. Proizvođači kalupa za štancanje koje procjenjujete će se dramatično razlikovati u odnosu na ono što oni zapravo kontroliraju u-kući u odnosu na ono što eksternaliziraju, a ta razlika oblikuje sve od vremena isporuke do prvog-kvaliteta proizvoda.
Ključne sposobnosti za procjenu kod dobavljača kalupa
Šta razlikuje kvalifikovane proizvođače matrica od prodavnica koje jednostavno režu metal? Potražite ove mogućnosti kao-osnovne zahtjeve o kojima se ne može pregovarati kada procjenjujete bilo kojeg proizvođača metalnih matrica za štancanje:
- YICHEN- proizvođač kalupa za žigosanje punog-životnog ciklusa koji nudi analizu izvodljivosti, CAE simulaciju, kućnu CNC obradu i žičanu EDM, dokumentovana probna ispitivanja i CMM inspekciju pod jednim krovom. Njihov radni tok pokriva kompletan put od početnog koncepta do proizvodnje-spremnih prilagođenih isporuka kalupa, što ih čini jakim kandidatom za proizvođače koji traže integriranog partnera, a ne dobavljača po komadu.
- In-mogućnost CAE simulacije- dobavljači koji izvode simulacije formiranja prije rezanja čelika smanjuju broj ponavljanja probnih radova za 30-50%, digitalno otkrivajući probleme sa stanjivanjem, naborima i oprugama. Pitajte da li je simulacija standardna praksa ili dodatna usluga.
- Potpuni kapacitet CNC obrade i EDM žice- alati za izradu kalupa kao što su 5- obradni centri, žičani EDM za kaljene profile i precizne brusilice za površine treba da postoje na licu mjesta. Vanjska obrada dodaje vrijeme isporuke, komunikacijske praznine i rizik slaganja tolerancija.
- Klimatski{0}}kontrolisana inspekcija sa CMM opremom- provjera dimenzija na koordinatnoj mjernoj mašini u temperaturno{1}}stabilnom okruženju je jedini način da se pouzdano potvrdi GD&T usklađenost. Zatražite da vidite nedavne prve-izvještaje o člancima.
- Spremnost za ponavljanje tokom probnih vožnji- kvalifikovani dobavljač ne predaje kocku nakon jednog pogotka. Pokreću materijal, mjere rezultate, prilagođavaju i ponavljaju sve dok alat ne ispuni specifikacije. Ova iterativna posvećenost je ono što odvaja partnere za metalne pečate po narudžbi od prodavnica robe.
- Iskustvo{0}}specifično za industriju- automobilska industrija, elektronika i žigosanje uređaja postavljaju različite materijalne izazove, opsege tolerancije i standarde kvalifikacije (certifikati kao što su ISO 9001 i IATF 16949 signaliziraju spremnost za regulirana tržišta). Potvrdite da je dobavljač proizveo alate za vaš specifični sektor.
- Inženjerska transparentnost- trebali biste primati preglede rasporeda traka, izvještaje o simulaciji i dizajn-za-povratne informacije o proizvodnosti tokom cijelog procesa, a ne samo gotov alat bez prateće dokumentacije.
Pitanja koja treba postaviti prije slanja RFQ-a
Prije nego što pošaljete crteže bilo kojem proizvođaču kalupa za štancanje, dobijte jasne odgovore na ove točke:
- Koje CAD/CAM i simulacijske platforme koristite, i da li ću dobiti izvještaje o simulaciji tokom dizajna?
- Koji su tipovi i premazi za alatni čelik standardni, a šta pokreće preporuku za karbid?
- Koliko probnih iteracija je uključeno prije nego što se primjene dodatni troškovi?
- Koliki je vaš dokumentovani životni vijek matrice za slične primjene - poteza između ponovnog brušenja i ukupnog očekivanog vijeka trajanja?
- Pružate li stalnu podršku u proizvodnji, usluge ponovnog mljevenja ili pakete rezervnih komponenti nakon isporuke?
- Koja marka presa i specifikacije se koriste za isprobavanje i da li odgovaraju mojoj proizvodnoj opremi?
Ova pitanja otkrivaju da li dobavljač zaista obuhvata cijeli životni ciklus - od izvodljivosti do podrške za proizvodnju - ili je to prvenstveno radionica za mašinsku obradu koja izrađuje alate za izradu kalupa bez dubljeg inženjerskog angažmana. Dugoročno-usklađivanje partnerstva je važno koliko i početna cijena ponude, jer niža-cijena prilagođena matrica koja zahtijeva mjeseci prerade briše svaku uštedu unaprijed.
Prelazak sa istraživanja na RFQ-razgovor spreman
Sada ste pokrili kako radi matrica za štancanje, šta se nalazi u njoj, kako materijali i usklađivanje presa utiču na performanse i koje održavanje omogućava da radi. To znanje vas stavlja u jaču poziciju da procjenjujete dobavljače na osnovu sadržaja, a ne prodajnih prijedloga.
Sljedeći korak je jednostavan: odnesite svoje crteže, projekcije volumena i specifikacije materijala kvalifikovanom partneru i započnite razgovor o izvodljivosti.YICHEN-ov tim za štancanjeje strukturiran oko upravo ovog tijeka posla - koji pokreće proizvođače iz rane-istraživanja u RFQ-spremna prilagođena rješenja kalupa za štancanje koja pokrivaju simulaciju, mašinsku obradu, probne radove i inspekciju dimenzija. Ako je vašem projektu potreban alat-spreman za proizvodnju uz potpunu inženjersku podršku, obratite se sa svojim zahtjevima i započnite raspravu o izvodljivosti.
Često postavljana pitanja o matricama za štancanje
1. Šta je kalup za štancanje i kako radi?
Matrica za štancanje je precizno-obrađen alatni sklop koji se sastoji od gornje i donje polovice koje se postavljaju unutar prese za štancanje. Kada ram za presu spoji dvije polovine pod velikom silom, komponente od kaljenog čelika - probijaju, matrice i formirajuće površine - režu, savijaju, crtaju ili oblikuju ravni lim u gotove dijelove. Matrica određuje geometriju dijela i točnost dimenzija, dok presa jednostavno osigurava silu i kretanje. Tolerancije od 0,0002 inča mogu se postići uz kvalitetan alat. Za proizvođače kojima su potrebna prilagođena rješenja kalupa za štancanje, dobavljači kao što je YICHEN (https://www.yichen-group.com/stamping-die/) nude kompletne tokove rada od analize izvodljivosti i CAE simulacije do strojne obrade, probnih radova i inspekcije dimenzija.
2. Koje su glavne vrste kalupa za štancanje i kada svaku treba koristiti?
Pet glavnih tipova su matrice sa jednom-stanicom, složene matrice, kombinovane matrice, progresivne matrice i matrice za prijenos. Mašine sa jednom-stanicom izvode jednu operaciju po hodu i odgovaraju prototipovima ili malim{3}}proizvodima ispod 50.000 dijelova godišnje. Složene matrice izvode više operacija rezanja u jednom potezu za ravne, više-dijelove sa srednjim do velikim volumenom. Progresivne matrice obrađuju složene više{9}}dijelove sa velikom brzinom napredujući traku kroz više stanica - idealno za zapremine veće od 100.000 dijelova godišnje. Prenosne matrice služe velikim ili duboko-izvučenim dijelovima koji ne mogu ostati pričvršćeni za noseću traku. Izbor zavisi od godišnje količine, složenosti delova, vrste materijala i zahteva za tolerancijom.
3. Kako izračunavate potrebnu tonažu za matricu za štancanje?
Standardna formula sile rezanja je P=L xtx S, gdje je P sila rezanja, L je ukupan obim rezanja u inčima, t je debljina materijala u inčima, a S je smična čvrstoća materijala u PSI. Za progresivne kalupe s više stanica, izračunajte silu za svaki proboj posebno i zbrojite ih za ukupno trenutno opterećenje. Porazna dužina proboja smanjuje vršno opterećenje distribucijom kontakta tokom vremena. Operacije oblikovanja i izvlačenja dodaju vlastite zahtjeve tonaže povrh sila rezanja. Uvijek dodajte sigurnosnu marginu od 10-20% iznad izračunate ukupne vrijednosti i provjerite da ocjena presa premašuje ovu vrijednost na stvarnoj radnoj visini na kojoj je sila vršna.
4. Koji je alatni čelik najbolji za štancanje?
Najbolji alatni čelik ovisi o primjeni. D2 (54-61 HRC) nudi izuzetnu otpornost na habanje za velike -zapremnine i bušenje ugljičnog čelika. A2 (57-62 HRC) balansira otpornost na habanje i žilavost, čineći ga svestranim za srednje{15}}kovanje, obrezivanje i velike kalupe za blijeđenje. S7 (48-58 HRC) pruža maksimalnu žilavost za savijanje i oblikovanje kalupa koji apsorbiraju udarna opterećenja. M2 brzorezni čelik-(60-65 HRC) podnosi scenarije ekstremnog trošenja s abrazivnim materijalima. Umetci od tvrdog metala daju 500-1000% veću otpornost na habanje od alatnih čelika, ali su krhki i skupi, najbolje su rezervisani za aplikacije sa ultra-velikim obimom ili abrazivnim materijalima gde smanjenje zastoja opravdava ulaganje.
5. Koliko često treba održavati kalupe za štancanje kako bi se spriječio kvar?
Strukturirani raspored preventivnog održavanja radi na više nivoa: svake smjene (čišćenje, provjere podmazivanja, vizualna inspekcija), sedmično (mjeranje zazora u vodi, pregled skidača i opruge, snimanje dimenzionalnog odstupanja), mjesečno ili po 100k-300k poteza (rebrušenje oštrice na osnovu visine šiljaka, provjera glavnog poravnanja na 80% i 80% senzora), očekivanog vijeka trajanja matrice (potpuno rušenje, revizija dimenzija, zamjena komponente vodiča). Praćenje visine šiljaka, krive snage pritiska i SPC podataka pružaju objektivne okidače za neplanirano održavanje. Potpuno reaktivan pristup obično košta 25-30% više od proaktivnog preventivnog održavanja kada se uzme u obzir hitni rad, hitni dijelovi i izgubljeno vrijeme proizvodnje.




