


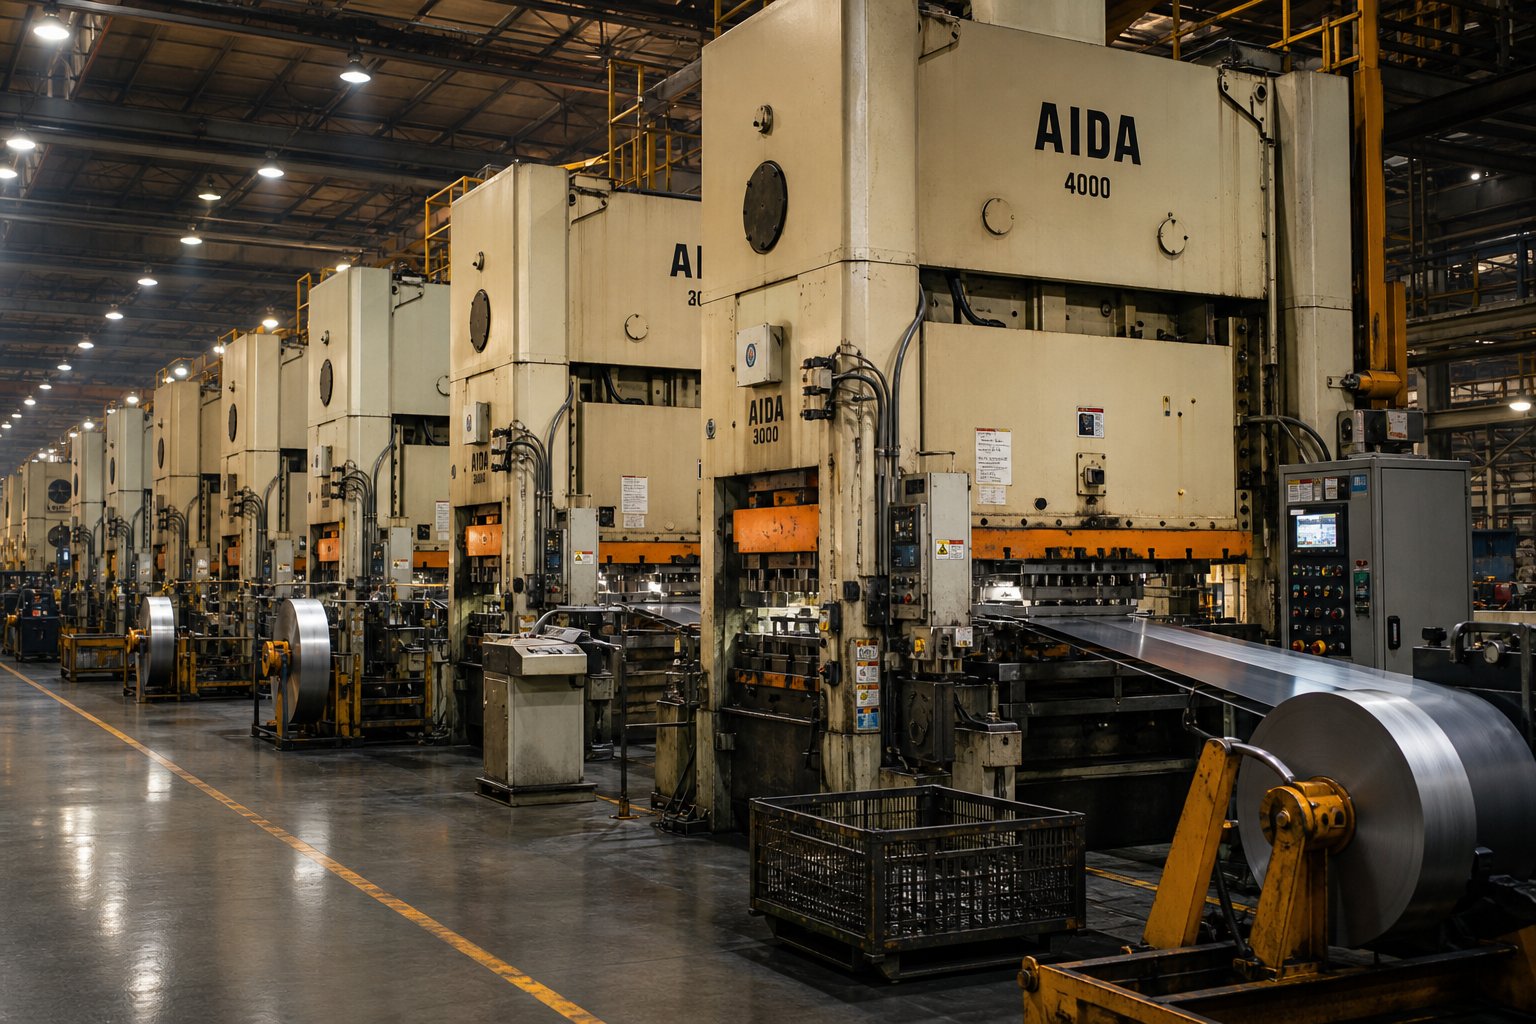
Što je progresivno štancanje metala na veliko
Kada nabavite žigosane metalne dijelove u obimu, tvornica na drugom kraju te narudžbenice radi u svijetu koji možda nikada nećete vidjeti. Govore u udarcima u minuti, rasporedu traka i stanicama. Govorite o jediničnim troškovima, vremenu isporuke i specifikacijama kvaliteta. Taj jaz između onoga što aProgresivna fabrika za štancanje metala na velikozna i ono što timovi za nabavku obično razumiju je gdje se događaju skupe greške.
Ovaj članak premošćuje taj jaz. Napravljen je za kupce, inženjere i profesionalce koji žele da donose informisane odluke, a ne da se oslanjaju na ono što dobavljač odluči da otkrije.
Šta zapravo znači progresivno štancanje metala
Zamislite da ubacite ravnu metalnu traku u mašinu i izvučete gotov, složen dio sa druge strane svakim pritiskom pritiska. To je progresivno štancanje metala u najjednostavnijem obliku.
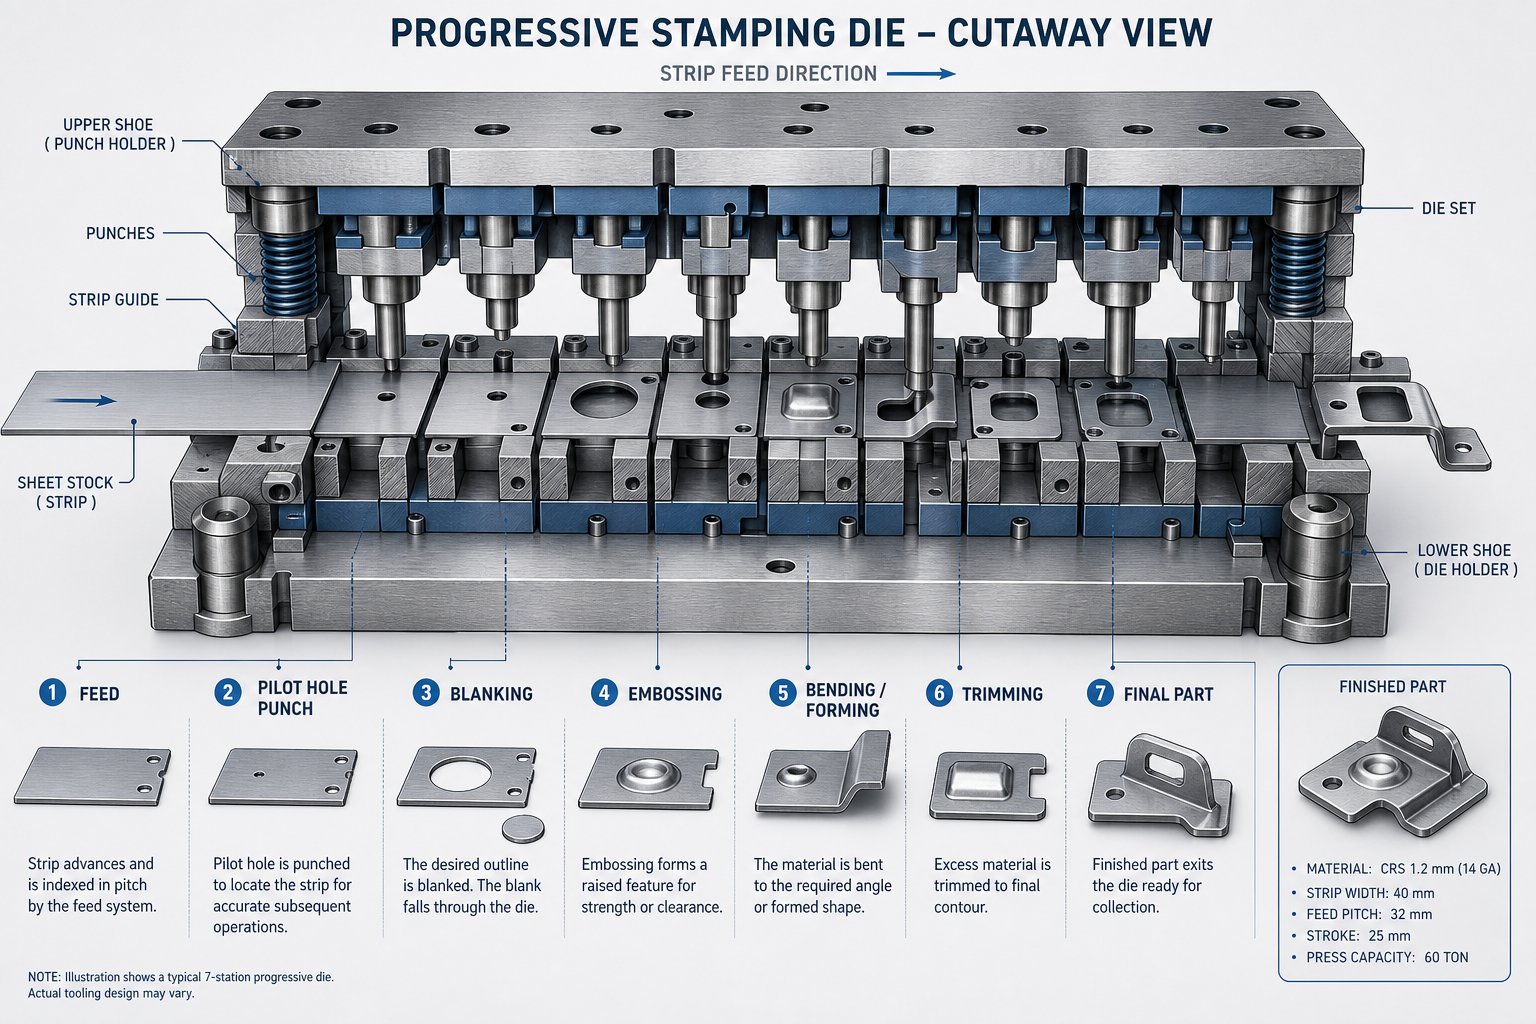
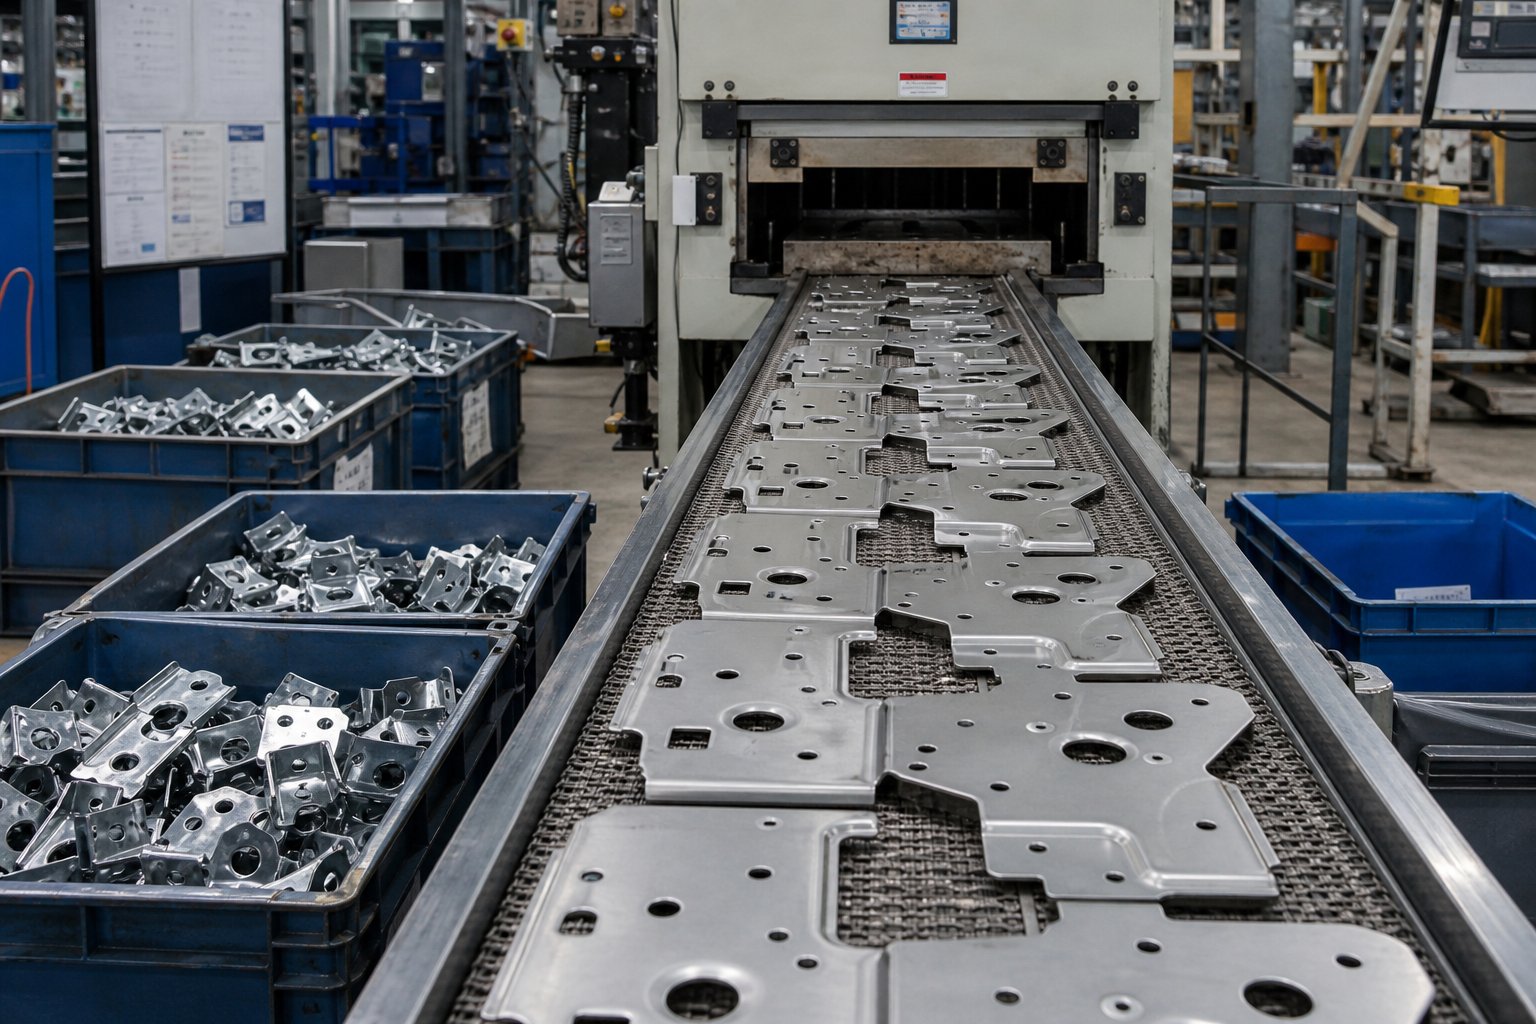
Evo kako to funkcionira: neprekidna metalna traka, obično odmotana od zavojnice, napreduje kroz jedan alat za matrice koji sadrži više stanica raspoređenih u nizu. Svaka stanica izvodi određenu operaciju, kao što je bušenje rupe, savijanje prirubnice ili obrezivanje viška materijala. Traka se pomiče naprijed na fiksnu udaljenost, koja se naziva korak, sa svakim ciklusom pritiskanja. Do trenutka kada metal stigne do krajnje stanice, gotovi dio se odvaja od noseće trake, spreman za upotrebu ili sekundarnu obradu.
Progresivna matrica je jedan alat s više uzastopnih stanica koji pretvara ravnu metalnu traku u gotovi dio u jednom kontinuiranom ciklusu presovanja, proizvodeći kompletnu komponentu sa svakim potezom.
Termin "progresivni" opisuje tačno ono što se dešava: metal napreduje kroz kalup, stanicu po stanicu, svaki korak se nadograđuje na prethodni. Industrijski stenografski naziv ovo često označava kao progresivna matrica, a šira disciplina progresivnog kalupa i štancanja ima korijene koji sežu unatrag više od jednog stoljeća, oplemenjeni modernim alatnim materijalima, servo{1}}prešama i digitalnim sistemima kvaliteta.
Zašto veleprodajne fabrike rade drugačije od radnji
Ne rade sve operacije štancanja metala na isti način. Radnja je prvenstveno izrada-za-narudžbu operacija rukovanja prilagođenim, jednokratnim-dijelovima sa složenim, raznolikim tokovima posla koji se mijenjaju od projekta do projekta. Za razliku od toga, veleprodajne fabrike progresivnog štancanja metala izgrađene su oko fundamentalno drugačijeg modela: namjenski alat, -proizvodnja velikog obima i strukture troškova koje nagrađuju skalu.
Razlika je bitna za nabavku. Veleprodajna fabrika ulaže velika sredstva u progresivne alate dizajnirane da izvode milione ciklusa. Taj početni kapital, koji može biti u rasponu od 10.000 USD za jednostavnije alate do 250.000 USD ili više za složene više-stanice, amortizira se kroz ukupni obim proizvodnje. Na 25.000 dijelova, progresivna matrica od 25.000 dolara dodaje 1.00 dolara po komadu. Na 250.000 dijelova, dodaje novčić. Ova logika amortizacije pokreće sve o tome kako veleprodajne fabrike citiraju, zakazuju i određuju prioritete narudžbi.
Radne kuće troše značajno vrijeme na postavljanje mašine jer je svaka narudžba drugačija. Veleprodajne operacije štancanja minimiziraju promjenu vođenjem dugih, neprekidnih proizvodnih kampanja u kojima prese proizvode hiljade identičnih dijelova na sat. Njihovi tokovi rada su standardizirani i linearni, a ne složeni i varijabilni. Oprema, osoblje, sistemi kvaliteta i tlocrti sve odražavaju ovu orijentaciju na veliki-obim, visoku-ponovljivost.
Razumijevanje ove operativne razlike prije nego što izdate RFQ pomaže vam da postavljate bolja pitanja, precizno tumačite ponude i izbjegavate neusklađena očekivanja o minimalnim količinama narudžbe, posjedovanju alata i rokovima isporuke. Odjeljci koji slijede raščlanjuju tačno ono što se dešava unutar te progresivne kocke, tako da možete procijeniti dobavljače sa pozicije znanja, a ne nagađanja.
Kako funkcionira proces progresivnog štancanja
Znate osnovni koncept: metalna traka ulazi, gotovi dio izlazi. Ali šta se zapravo dešava između te dve tačke? Razumijevanje progresivnog procesa štancanja na nivou stanice daje vam kritičnu prednost kada saopštavate specifikacije fabrici. Znaćete koje operacije kreiraju koje karakteristike, i što je još važnije, prepoznaćete kada dobavljač navodi složenost koju vaš deo zapravo ne zahteva.
Stanica-po-Raščlamba progresivnih operacija matrice
Zamislite metalnu zavojnicu postavljenu na odmotavač. Traka prolazi kroz ispravljač kako bi se uklonila bilo kakva zakrivljenost, a zatim je servo ulagač pomiče u mašinu za progresivno štancanje na preciznom, fiksnom rastojanju sa svakim potezom pritiska. Pilotne igle se spuštaju u prethodno-probušene rupe kako bi se traka zaključala u tačan položaj prije početka rezanja ili oblikovanja. Ovaj korak registracije je ono što omogućava progresivnom štancanju da zadrži ponovljive tolerancije kroz milione ciklusa.
Unutar kocke, operacije se odvijaju u namjernom nizu. Svaka stanica se nadovezuje na ono što je prethodna stvorila. Evo tipičnog redoslijeda:
- Piercing- Udarci stvaraju rupe, utore ili otvore na mirnoj-ravnoj traci. Ove karakteristike često služe kao pilot lokacije za kasnije stanice i kao funkcionalne rupe u gotovom dijelu. Ako su vašoj komponenti potrebne rupe za montažu ili otvori za ventilaciju, odatle potiču.
- Blanking/Notching- Vanjski profil dijela počinje da dobija oblik kako se materijal odsiječe od ivica trake. Urezivanje uklanja dijelove duž granice dijela, dok ih drži pričvršćenim za noseću traku za transport kroz preostale stanice.
- Formiranje- Trodimenzionalni oblici-nastaju ovdje. Rebra, kanali, reljefne karakteristike ili iscrtani dijelovi su utisnuti u materijal. Ovdje ravni metal počinje da postaje strukturna komponenta s dubinom i konturom.
- Savijanje- Kartice, prirubnice, kopče i ugaone karakteristike se kreiraju savijanjem materijala duž izračunatih linija savijanja. Kompenzacija opruge je ugrađena u progresivni dizajn kalupa za štancanje u ovoj fazi, sa alatom namjerno preko-savijanjem kako bi se uračunao oporavak elastičnog materijala.
- Kovanje- Lokalizirana kompresija poboljšava preciznost dimenzija ili stvara fine detalje površine. Kada vaš crtež zahtijeva strogo kontroliranu debljinu ili specifičnu površinsku teksturu u jednom području, stanice za kovanje isporučuju taj nivo preciznosti.
- Trimming/Cutoff- Konačna stanica odvaja završeni dio od noseće trake. Višak materijala se obrezuje, a gotov komad pada u sabirnu kantu ili transporter radi pregleda.
Ne zahtijeva svaki dio svih šest tipova operacija. Jednostavnom ravnom nosaču možda će biti potrebno samo probijanje, urezivanje i odsječenje. Kompleksni automobilski konektor mogao bi zahtijevati deset ili više stanica koje kombiniraju više koraka oblikovanja i savijanja. Progresivna mašinska matrica je dizajnirana posebno oko geometrije vašeg dela, zbog čega su detaljni otisci toliko važni tokom faze citiranja.
Zašto je razumevanje procesa važno za nabavku
Kada shvatite šta svaka stanica radi, možete govoriti jezik fabrike. Shvatit ćete da dio sa tri odvojena ugla savijanja zahtijeva najmanje tri stanice za formiranje, da ekstremno uske tolerancije{1}} položaja rupa mogu zahtijevati posebne korake kalibracije i da dodavanje reljefnog logotipa znači dodavanje stanice za kovanje alatu.
Ovo znanje direktno utiče na troškove razgovora. Svaka stanica dodana u kalup povećava ulaganje u alate i ukupnu dužinu matrice. Suprotno tome, konsolidacija karakteristika ili opuštanje ne-nekritičnih tolerancija mogu u potpunosti ukloniti stanice. Kupci koji shvate ove odnose pregovaraju efikasnije jer razumiju šta pokreće cijene na nivou alata, a ne samo na-nivou dijela.
Progresivno štancanje velike brzinepojačava ovu ekonomiju. Kada presa radi 200 do 1.500 udaraca u minuti, čak i male neefikasnosti u rasporedu traka ili brojanju stanica se povećavaju na milione dijelova. Dobro-dizajniran raspored trake maksimizira iskorištenje materijala, obično ciljajući na 75 do 85 posto korištenja u zavisnosti od geometrije dijela, i osigurava uravnotežene sile na kalupu kako bi se spriječilo neravnomjerno trošenje.
Međutim, materijal koji prolazi kroz te stanice nije pasivni učesnik. Različiti metali se ponašaju različito pod svakim tipom operacije, a to ponašanje direktno oblikuje odluke o dizajnu matrice, troškove alata i konačno ono što plaćate po dijelu.
Odabir materijala i njegov utjecaj na performanse kalupa
Metalna traka nije samo sirovina. To je aktivna varijabla koja određuje koliko dugo vaš alat traje, koliko brzo mašina može da radi i kako izgleda vaša-trošak po dijelu na kraju proizvodne kampanje. Dva dijela sa identičnom geometrijom ali različitim materijalima za progresivno štancanje mogu se dramatično razlikovati u ulaganju alata i učestalosti održavanja. Ta razlika teče direktno na vaš krajnji rezultat pri veleprodajnim količinama.
Kada specificirate materijal na svom crtežu, vi također implicitno specificirate zazore matrice, stope habanja proboja, zahtjeve za podmazivanjem i tonažu prese. Razumijevanje ovih veza pomaže vam da izbjegnete pretjerano-navođenje skupih legura gdje su nepotrebne i pod{2}}navođenje jeftinih podloga koje će uništiti alat ili proizvesti otpad.
Uobičajeni materijali i njihov utjecaj na dizajn kalupa
Četiri porodice materijala dominiraju progresivnim štancanjem na veliko. Svaki od njih donosi posebnu kombinaciju mogućnosti oblikovanja, snage i interakcije alata koja oblikuje način na koji je matrica dizajnirana.
Carbon Steel- Ovo je radni konj -štancanja velikog obima. Progresivno štancanje od ugljeničnog čelika ima koristi od predvidljivog ponašanja materijala u operacijama rezanja i oblikovanja. Nisko-ugljični razredi (1008, 1010, 1018) nude odličnu formabilnost, što znači da se savijaju i vuku bez pucanja. Oni također proizvode čiste posmične ivice na standardnim zazorima, otprilike 10 posto debljine materijala po strani. Habanje alata je umjereno, a intervali održavanja matrice ostaju dugi. Kompromis-je ograničena otpornost na koroziju bez oplate ili premaza, ali za strukturalne nosače, komponente šasije i hardver, ugljenični čelik daje najbolji omjer cijene-i{14}}performanse.
nerđajući čelik- Progresivno štancanje od nehrđajućeg čelika uvodi veću čvrstoću i rad{1}}očvršćavanje koje zahtijeva više od alata. Austenitne klase kao što su 304 i 316 nude otpornost na koroziju i atraktivnu završnu obradu, ali zahtijevaju 15 do 20 posto više sile rezanja od ugljičnog čelika ekvivalentne{7}}debljine. Radno kaljenje na stanicama za formiranje ubrzava habanje proboja i može uzrokovati kidanje ako je podmazivanje nedovoljno. Zazori matrice se obično moraju malo povećati, a čelici za alat moraju biti nadograđeni na visoke{10}}razine trošenja ili obloženi titanijum nitridom kako bi se održao prihvatljiv vijek trajanja. Rezultat je veći trošak alata i češći intervali oštrenja.
Legure bakra- Progresivno štancanje bakra pokriva niz podloga uključujući čisti bakar (C110), mesing (C260, C270) i fosfornu bronzu (C510, C521). Ovi materijali su izvrsni u primjenama električne i toplinske provodljivosti. Čisti bakar je izuzetno mekan i duktilan, što zvuči idealno za formiranje, ali stvara izazove: ima tendenciju da se zalijepi za udarce i stvara neravnine ako su zazori preuski. Mesing nudi bolju obradivost i duži vijek trajanja alata zbog svojih-svojstava samopodmazivanja. Fosforna bronza je tvrđa i opružnija, što zahtijeva dodatnu kompenzaciju prekomjernog savijanja. Sve u svemu, legure bakra uzrokuju manje trošenje alata od čelika, ali njihova viša cijena sirovina nadoknađuje dio te prednosti.
Aluminijum- Aluminijsko progresivno štancanje privlačno je svuda gdje je smanjenje težine važno. Legure poput 5052 i 6061 uobičajene su u HVAC, kućištima elektronike i automobilskim toplinskim štitovima. Aluminij je mekan i vrlo se može oblikovati, ali ima tendenciju stvaranja-ivice na površinama alata, što zahtijeva često čišćenje ili specijalizirane premaze na površinama proboja. Takođe se lako grebe, tako da protokoli za poliranje i rukovanje moraju biti stroži. Zazori rezanja su nešto manji od ugljičnog čelika, obično oko 8 posto debljine, kako bi se minimiziralo stvaranje neravnina na ovim mekšim podlogama.
Kako debljina materijala i kvaliteta utječu na veleprodajne cijene
Evo realnosti cijena koju mnogi kupci propuštaju: tvrđi, jači materijali ne koštaju samo više po funti. Oni koštaju više u svakoj fazi procesa štancanja. Veći- stepen čvrstoće povećava zahtjeve za tonažom prese, ubrzava habanje matrice, pooštrava tolerancije zazora i skraćuje cikluse održavanja. Svaki od ovih faktora dodaje troškove koji se povećavaju tokom dugog ciklusa proizvodnje.
Razmotrite čišćenje matrice kao praktičan primjer. Tradicionalno pravilo "10 posto debljine" dobro funkcionira za nisko-ugljični čelik. Ali kaoMetalForming Magazinenapominje, univerzalna primjena ovog pravila na svaku vrstu materijala jedna je od najčešćih grešaka u žigosanju. Čelici visoke{1}}vrste imaju čvrstoću tečenja mnogo bližu njihovoj vlačnoj čvrstoći, što znači da se prije loma javlja vrlo mala deformacija. Ovo u potpunosti mijenja dinamiku rezanja, zahtijevajući prilagođene zazore, modificiranu geometriju proboja, a ponekad i uglove smicanja koji se izbijaju u površine proboja kako bi se upravljalo udarnim opterećenjem.
Deblji mjerači pojačavaju ove efekte. Dio od nehrđajućeg čelika od 3 mm zahtijeva znatno veću silu pritiska, čvršće poravnanje komponenti matrice i teže-sisteme vodiča nego verzija istog dijela od 0,8 mm. Kada veleprodajna fabrika citira progresivno štancanje čelika na različitim gabaritima, često ćete vidjeti nelinearne skokove cijena na određenim pragovima debljine jer sama operacija štancanja postaje fundamentalno drugačija iznad tih tačaka.
| Vrsta materijala | Formability Rating | Tipične primjene | Faktor habanja alata | Relativni uticaj na troškove |
|---|---|---|---|---|
| Nisko{0}}ugljični čelik (1008-1018) | Visoko | Nosači, strukturne komponente, hardver, automobilske ploče | Nisko do umjereno | Najniža osnovna linija |
| nehrđajući čelik (304, 316) | Umjereno | Medicinski aparati, prehrambena oprema, brodski hardver, ukrasne obloge | Visoko | 1,5x - 2.5x osnovna linija |
| Bakar / Mesing (C110, C260) | Visoko | Električni konektori, terminali, izmjenjivači topline, sabirnice | Nisko | 2x - 3x osnovna linija (materijal-pokrenut) |
| fosforna bronca (C510) | Umjereno | Opruge, komponente prekidača, elementi ležaja | Umjereno | 3x - 4x osnovna linija (materijal-pokrenut) |
| Aluminijum (5052, 6061) | Visoko | HVAC komponente, kućišta, toplotni štitovi, lagani nosači | Niska (sa rizikom od nakupljanja) | 1,2x - 1.8x osnovna linija |
Kolona "Utjecaj relativnih troškova" odražava ukupnu ekonomičnost po-dijelu u količini, a ne samo cijenu sirovina. Uzima u obzir trošenje alata, učestalost održavanja, ograničenja brzine presovanja i stope otpada tipične za svaku podlogu. Materijal koji se čini jeftinim po kilogramu može na kraju koštati više po gotovom dijelu ako uništi alat ili prisili manje brzine presovanja.
Za timove za nabavku, praktičan zaključak je sljedeći: uvijek razgovarajte o odabiru materijala sa svojom tvornicom prije zaključavanja specifikacija. Lagano podešavanje nivoa, kao što je zamjena 430 nehrđajućeg čelika za 304 kada zahtjevi za korozijom to dozvoljavaju, može značajno smanjiti habanje alata i produžiti vijek trajanja matrice bez ugrožavanja funkcije dijela. Takva vrsta optimizacije se događa samo kada kupci shvate zašto izbor materijala prožima svaku liniju troškova u veleprodajnoj ponudi za štancanje.
Međutim, cijena materijala je samo jedan sloj jednadžbe cijena. Ukupni trošak vlasništva u veleprodajnom obimu uključuje amortizaciju alata, rasporede održavanja, stope otpada i{1}}prelomne tačke na nivou zapremine koje mnogi timovi za nabavku nikada ne vide u ponudi.
Razumijevanje veleprodajnih cijena i strukture troškova
Većina ponuda dobavljača prikazuje jediničnu cijenu i stavku alata. To je kao da vidite santu leda iznad vodene linije. Prava ekonomija progresivnog štancanja u veleprodajnom obimu živi u slojevima ispod: krive amortizacije, životni ciklusi{2}}broja hoda, granične tačke volumena i periodični troškovi koji se nikada ne pojavljuju kao jedan red na narudžbenici. Fabrike razumeju ovu dinamiku intuitivno. Kupci koji ne pregovaraju na slijepo.
Ulaganje u alate i amortizaciju u toku proizvodnje
Progresivna kocka je kapitalna imovina, a ne samo trošak. Njegov trošak, od 30.000 do preko 250.000 dolara, ovisno o broju stanica, vrsti materijala i zahtjevima tolerancije, raspoređuje se na svaki dio koji proizvodi tokom svog radnog vijeka. Ta matematika mijenja sve o tome kako procjenjujete-cijenu po djelu.
Razmotrite jednostavan primjer. Progresivna matrica sa 12 stanica za automobilski nosač košta 80.000 dolara. Ako je vaš ukupni obim programa 200.000 komada, alati doprinose 0,40 USD svakom dijelu. Na 2.000.000 komada, pada na 0,04 dolara. Sama kocka se nije promijenila, ali se ekonomija pomjerila za faktor deset.
Očekivani životni vijek je ovdje kritična varijabla. Čelične kalupe za štancanje napravljene od konvencionalnih alatnih čelika poput D2 ili A2 obično isporučuju 500.000 do 1.000.000 udaraca prije nego što zahtijevaju oštrenje ili zamjenu komponenti. Progresivne matrice za štancanje od karbida, koje koriste umetke od volframovog karbida na stanicama visokog{9}}habanja, potiskuju tu brojku na 2.000.000 udaraca ili više. Početna cijena alata od tvrdog metala je 30 do 50 posto veća, ali u više-godišnjem proizvodnom programu, manje prekida održavanja i duži intervali između obnova često ga čine jeftinijom opcijom po proizvedenom dijelu.
Fabrike koje pokreću duge-programe progresivnog štancanja planiraju ove cikluse održavanja u svoje proizvodne rasporede. Svaki događaj oštrenja košta (obično 2.000 do 8.000 dolara ovisno o složenosti matrice) i uklanja malu količinu materijala sa reznih površina, što znači da svaka matrica ima konačan broj ukupnih obnova prije nego što zamjena postane neophodna. Kupcima koji samo upoređuju unaprijed ponude alata bez pitanja o očekivanom vijeku trajanja matrice i ritmu održavanja nedostaje glavni pokretač troškova.
Volumenski slojevi i dinamika troškova po{0}}ima
Veleprodajne tvornice strukturiraju cijene oko nivoa količine jer je njihova interna struktura troškova nelinearna. Vrijeme postavljanja, prva-inspekcija artikla i zakazivanje proizvodnje stvaraju fiksne režijske troškove koji se dijele na ukupnu količinu. Zbog toga cijena po-dijelu naglo pada na određenim prijelomnim tačkama, često na 50.000, 100.000 i 500.000 jedinica godišnje.
Minimalne količine za narudžbu postoje iz istog razloga. Pokretanje progresivnih kalupa za 500 dijelova nema ekonomskog smisla kada postavljanje, urezivanje navoja, provjera-prvog dijela i rastavljanje troše više vremena i troškova nego sama proizvodnja. MOQ u veleprodajnim fabrikama obično počinju od 10.000 do 50.000 komada, što odražava tačku u kojoj vrijeme rada štampe dominira nad fiksnim troškovima pripreme.
Ali cijena po-dijelu na vašoj ponudi još uvijek ne obuhvata ukupne troškove vlasništva. Evo šta većina timova za nabavku previđa kada upoređuju dobavljače:
- Održavanje i ponovno oštrenje alata- periodični troškovi koji rastu kako matrica stari, obično 2.000 do 8.000 dolara po ciklusu
- Stopa otpada po zapremini- čak i stopa otpada od 2% na 1.000.000 dijelova znači 20.000 izgubljenih jedinica materijala i vremena za štampu
- Materijalni otpad izvan dijela- noseća traka, materijal ivica i rubovi koje vaša stopa iskorištenja materijala nije obuhvatila
- Ulazni teret na sirovim zalihama- čelični i bakarni namotaji su teški, a njihova cijena dostave se rijetko pojavljuje u -naredbama po komadu
- Odlazna otprema i pakovanjeZa - rasutih dijelova potrebno je prilagođeno pakovanje, razdjelnike ili -pakovanje protiv korozije koje dodaje $0,02 do $0,15 po komadu
- Troškovi kvalitetnog odbacivanja i sortiranja- kada se kvarovi provuku, rad na zadržavanju i preradi često premašuje cijenu samih dijelova
- Skladištenje kalupa između proizvodnih ciklusa- velike progresivne matrice zahtijevaju skladištenje-kontrolisanu klimom, a neke fabrike to naplaćuju između kampanja
- Troškovi inženjerskih promjena- modificiranje postojećeg programa za izradu alata{1}} može koštati 20 do 50 posto originalne cijene alata
A realno-formula troškovaračuna osnovnu jediničnu cijenu plus troškove podešavanja podijeljene s količinom, plus otpremu po jedinici, izloženost tarifi i post{0}}dodatke-kao što su oplata ili pakovanje. Kada uporedite dvije fabrike koje navode progresivne matrice po različitim jediničnim cijenama, manji broj nije uvijek niži ukupni trošak. Dobavljač koji navodi 0,12 USD po dijelu sa godišnjim održavanjem kalupa ugrađenim u ugovor može dati bolju ekonomičnost od dobavljača koji navodi 0,08 USD uz održavanje, zamjenu otpada i ubrzanu isporuku koji se naplaćuju zasebno.
Za profesionalce u nabavci, korak koji se može preduzeti je zahtjev za analizu ukupnih troškova umjesto prihvatanja jedinstvene cijene. Pitajte kako se izračunava amortizacija alata, koji vijek trajanja matrice tvornica garantuje prije rekonstrukcije i koji se periodični troškovi nalaze unutar navedenog broja u odnosu na van. Ta transparentnost je ono što razdvaja informirano veleprodajno partnerstvo od transakcijskog odnosa u kojem iznenađenja stižu sa svakom fakturom.
Cijena, naravno, ništa ne znači ako dijelovi pokvare na terenu. Fabrika koja stoji iza tih brojeva važna je koliko i sami brojevi, što postavlja teže pitanje: kako zapravo procenjujete da li dobavljač može dosledno da isporučuje svoju ponudu, narudžbu za narudžbom?
Kako procijeniti veleprodajnu tvornicu progresivnog štancanja
Uglađena web stranica i konkurentna ponuda vam ne govore gotovo ništa o tome može li tvornica kalupa za štancanje zaista držati tolerancije u milion-odjelima. Pravi signal dolazi od toga koje sisteme dobavljač radi iza kulisa, koja oprema ispunjava pod i kako reaguju kada postavljate konkretna, neugodna pitanja. Većina timova za nabavku procjenjuje progresivne proizvođače matrica samo na osnovu cijene i vremena isporuke. Taj pristup funkcionira sve dok vaša treća pošiljka ne stigne s dimenzionalnim pomakom koji niko nije uhvatio jer niko nije mjerio.
Ono što slijedi je okvir za odvajanje sposobnih veleprodajnih partnera od fabrika koje izgledaju dobro na papiru, ali nemaju infrastrukturu za dosljednu isporuku u velikom obimu.
Certifikati koji signaliziraju originalne sisteme kvaliteta
Svaki dobavljač kalupa za štancanje navodi certifikate na svojoj početnoj stranici. Malo kupaca razumije šta ti certifikati zapravo provode iz dana u dan. Evo šta glavni standardi znače u praksi, a ne samo u principu.
ISO 9001:2015je osnovna linija. Potvrđuje da kompanija za progresivno štampanje ima dokumentovane procese, procedure interne revizije, kalibrisanu opremu, obučeno osoblje i sistem korektivnih akcija. Ono što ne zahtijeva je statistička kontrola procesa, formalno odobrenje proizvodnog dijela ili bilo koja strukturirana metodologija prevencije kvarova. Zamislite to kao dokaz da fabrika ima sistem upravljanja kvalitetom. To vam ne govori koliko je rigorozan taj sistem posebno za-štampanje velikih količina.
IATF 16949:2016tu živi prava procesna disciplina. Izgrađen na vrhu ISO 9001, ovaj automobilski{2}}standard nalaže APQP, PPAP, FMEA, SPC i MSA kao osnovne alate za kvalitet. Proizvođač metalnih kalupa za štancanje koji drži IATF 16949 mora održavati kontrolne planove za svaki broj dijela, voditi statističku kontrolu procesa na kritičnim dimenzijama, provesti analizu načina kvara prije početka proizvodnje i dostaviti formalne pakete odobrenja za proizvodne dijelove prije isporuke. Nadzorne revizije se dešavaju svakih 6 do 12 mjeseci, a moguće su i nenajavljene revizije. Ovaj standard nije opcioni za automobilske lance nabavke, ali njegova strogost koristi kupcima u bilo kojoj industriji koja zahtijeva ponovljivu preciznost u obimu.
ISO 14001se bavi upravljanjem životnom sredinom. Iako je manje direktno vezan za kvalitet dijelova, signalizira operativnu zrelost. Fabrika koja upravlja tokovima otpada, potrošnjom energije i hemikalijama u okviru sertifikovanog sistema ima tendenciju da vodi strože ukupne operacije. To je takođe važno za kupce čije organizacije prate metriku održivosti lanca snabdevanja.
Kritični korak verifikacije koji većina timova preskače: potvrdite da opseg certifikacije eksplicitno pokriva žigosanje i alate na proizvodnom mjestu gdje će se proizvoditi vaši dijelovi. Kompanija može držati IATF 16949 za operacije montaže na jednoj lokaciji dok na drugoj radi necertificirane prese za štancanje. Zatražite stvarni certifikat, provjerite adresu stranice iprovjeri IATF 16949 listepreko IATF baze podataka za nadzor.
Pitanja fabričke revizije i crvene zastavice
Certifikati vas vode u uži izbor. Revizijska pitanja određuju ko ostaje na njemu. Kada posjetite ili daljinski procjenjujete proizvođače progresivnih matrica, ovo su specifična pitanja koja otkrivaju operativnu sposobnost:
- SPC implementacija:Koje kritične dimenzije pratite pomoću kontrolnih grafikona i kakav je vaš plan reakcije kada mjerenje padne izvan granica kontrole?
- PPAP sposobnost:Možete li dati uzorak PPAP paketa iz prethodnog programa, uključujući crteže u obliku balona, izvještaje o dimenzijama, dijagrame toka procesa i Cpk studije?
- Prva{0}}inspekcija artikla:Koju opremu koristite za FAI i da li zadržavate prve-i posljednje-uzorke iz svake proizvodnje?
- Flota presa i raspon tonaže:Koja je vaša najmanja i najveća raspoloživa tonaža presa, i koliko presa može istovremeno pokretati progresivne kalupe?
- Kapacitet proizvodnje i raspored:Koja je vaša trenutna iskorištenost kapaciteta i kako se nosite sa skokovima potražnje ili hitnim narudžbama bez zamjene postojećih programa?
- Vlasništvo i održavanje alata:Dizajnirate li, izrađujete i održavate kalupe u-kući? Kakav je vaš raspored preventivnog održavanja i možete li podijeliti nedavne dnevnike održavanja kalupa?
- Sljedivost materijala:Možete li pratiti gotov dio do određene serije zavojnica, presa i matrice iz koje je nastao?
- Proces inženjerske promjene:Koliko dugo traje tipična modifikacija matrice i ko snosi trošak za promjene koje-pokrene kupac u odnosu na promjene procesa{1}}poboljšanja?
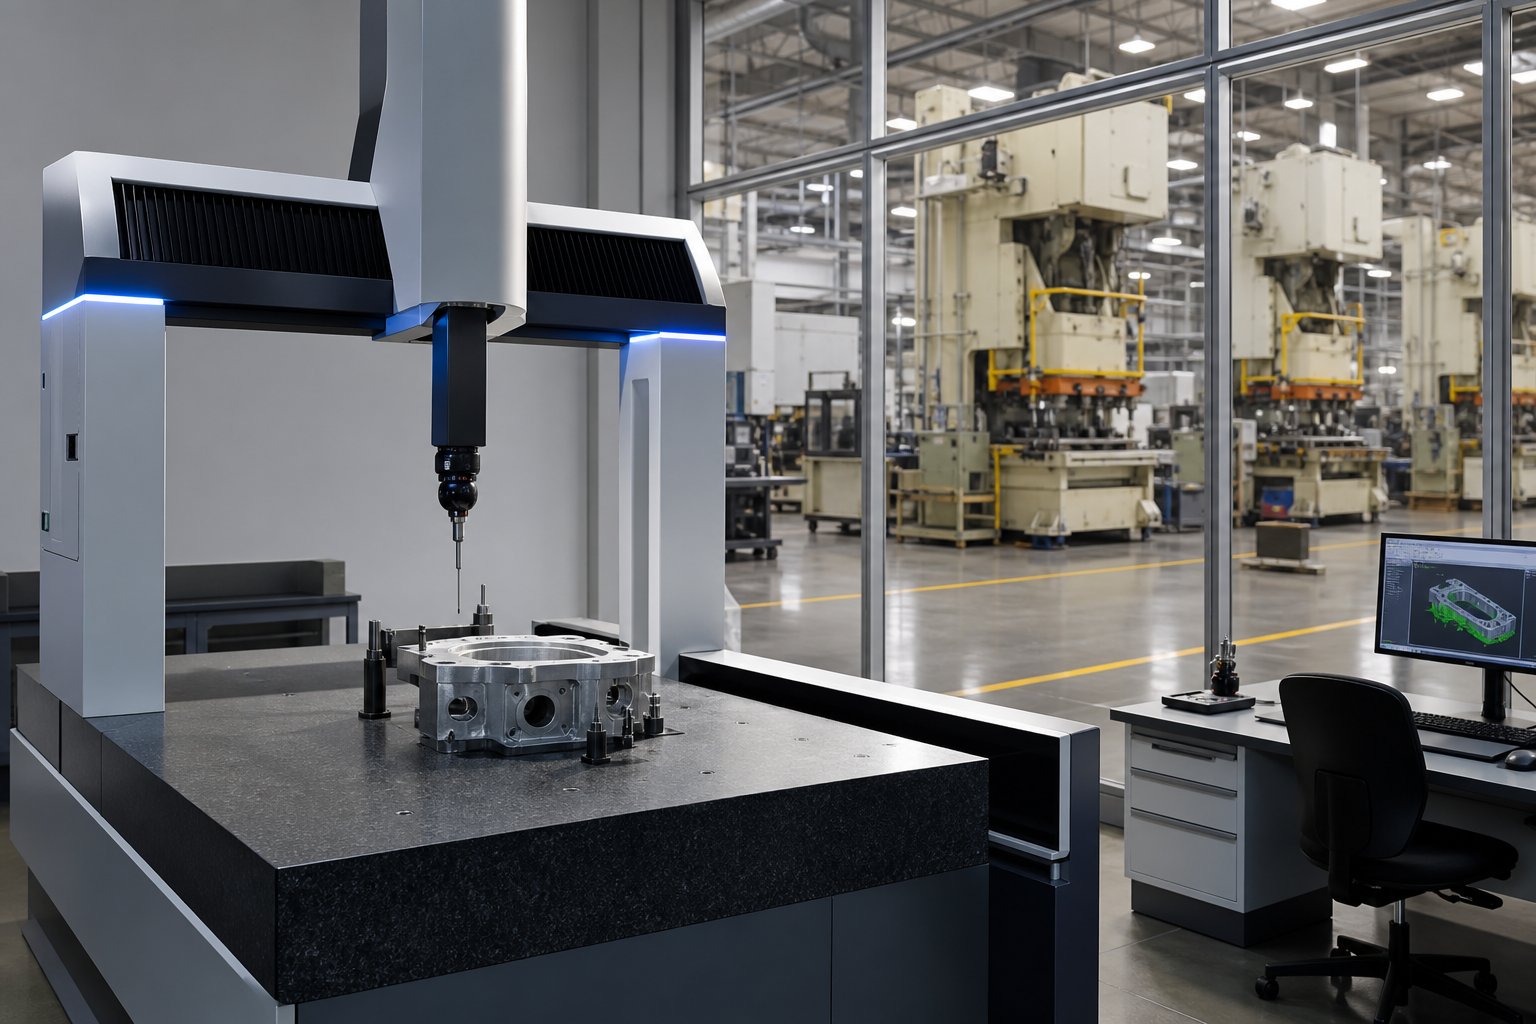
metrika objekta dodaje kontekst tim odgovorima. Astrukturirana revizija lokacijetreba procijeniti broj štampanih medija u odnosu na bazu kupaca, nivo osoblja u alatnici, dnevnike aktivnog održavanja kalupa i da li SPC grafikoni na podu pokazuju podatke u stvarnom-vrijemenu ili prašnjave ispise iz posljednjeg kvartala. Sama kvadratura znači malo, ali kvadratura uparena sa gustinom opreme, organizovanim protokom materijala i vidljivom 5S disciplinom govori vam koliko efikasno taj prostor proizvodi delove.
Godine rada ukazuju na preživljavanje i akumulirano znanje o procesu, ali samo ako se kombinuje sa dokazima o reinvestiranju. 30-godina-fabrika koja pokreće 30-godišnje prese bez CNC žičane EDM u alatnici nije ista kao ona koja se kontinuirano modernizira.
Jednako je važno znati šta bi trebalo da vas natjera da odete. Ovo su crvene zastavice koje ukazuju na to da dobavljač kalupa za štancanje ne može pouzdano podržati veleprodajnu proizvodnju:
- Potvrđene tvrdnje koje upućuju na zastarjeli standard ISO/TS 16949, koji je zamijenjen 2016. godine i više nije važeći
- Nemogućnost ili nespremnost da se pruži uzorak PPAP dokumentacije iz prethodnih programa
- Nema posvećenog inženjera kvaliteta, s inspekcijskim odgovornostima dodijeljenim operaterima u proizvodnji
- Dizajniranje alata i održavanje matrice prepušteno vanjskim izvršiteljima, što povećava rizik od vremena isporuke i smanjuje odgovornost za performanse alata
- Nejasni odgovori o očekivanom životnom vijeku matrice, intervalima održavanja ili broju udaraca između oštrenja
- Nema CMM ili optičke mjerne opreme na-lokaciji radi provjere dimenzija
- Opseg certifikata koji eksplicitno ne pominje žigosanje metala ili pokazuje drugačiju fizičku adresu od proizvodnog pogona
- Otpor reviziji kupaca ili insistiranje da sama certifikacija eliminiše potrebu za posjetama gradilištu
- Nema dokumentiranog procesa za verifikaciju ulaznog materijala, u potpunosti se oslanja na mlinske sertifikate bez nezavisnih provjera
Sposoban veleprodajni partner pozdravlja ova pitanja jer njihovi sistemi već daju odgovore. Otpor ili nejasni odgovori su sami po sebi dijagnostički. Fabrika koja ne može jasno artikulisati svoju SPC metodologiju ili proizvesti dnevnik održavanja na zahtev, govori vam nešto važno o tome kako funkcioniše kada ne gledate.
Kriteriji ocjenjivanja se, međutim, mijenjaju ovisno o tome kojoj industriji služe vaši dijelovi. Nosač namijenjen za HVAC jedinicu suočava se s različitim zahtjevima u pogledu dokumentacije, tolerancije i sljedivosti od konektora koji se nalazi u implantabilnom medicinskom uređaju, a vaš proces provjere dobavljača treba da odražava te razlike.
Industrijske primjene i razlike u specifikacijama
Tolerancija koja zadovoljava jednu industriju može diskvalificirati dio u drugoj. Ista fabrika progresivnog štancanja mogla bi proizvoditi nosače za jedinice za hlađenje i kontaktne opruge za hirurške instrumente, ali paket dokumentacije, učestalost inspekcije i zahtjevi za sljedivost materijala iza te dvije narudžbe ne izgledaju ništa slično. Kupci koji primjenjuju jedinstveni šablon specifikacije na sve svoje žigosane komponente ili preko-specificiraju (plaćaju za preciznost koja im nije potrebna) ili ispod-navede (stvarajući rizik usklađenosti nizvodno).
Znati gdje završavaju vaši dijelovi određuje šta biste trebali zahtijevati od svog dobavljača. Evo kako se zahtjevi razlikuju u sektorima koji troše najprogresivnije komponente utisnute pečatom.
Automobilske i HVAC aplikacije
Progresivno štancanje automobilskih komponenti predstavlja najveće pojedinačno tržište za veleprodajne operacije progresivnog štancanja. Razmislite o strukturalnim nosačima, komponentama okvira sedišta, električnim konektorima, kućištima senzora, sabirnicama i kopčama ispod karoserije. Ovi dijelovi dijele zajedničke karakteristike: umjerenu složenost, stroge, ali ostvarive tolerancije i ogromne godišnje količine koje opravdavaju namjenske automobilske matrice koje se koriste u više-godišnjim programima.
Očekivanja tolerancije za žigosanje u automobilima obično padaju u rasponu od +/-0,05 do +/-0,10 mm na kritičnim dimenzijama, sa Cpk od 1,67 ili više koji je potreban za bilo koju karakteristiku koja je klasifikovana kao značajna za sigurnost. Taj Cpk zahtjev nije opcionalan. To znači da proces mora biti centriran i dovoljno sposoban da manje od 3,4 defekta na milion prilika ne padne van specifikacije. Fabrike koje opslužuju proizvođače originalne opreme za automobile i Tier 1 dobavljače moraju da pokažu ovu sposobnost kroz početne studije procesa dostavljene kao deo PPAP paketa.
IATF 16949 sertifikacija je efektivno obavezna za ovaj sektor. On sprovodi APQP planiranje pre izrade alata, PFMEA za svaki proizvodni proces, SPC praćenje kritičnih dimenzija tokom izvođenja i formalno podnošenje PPAP-a pre prve isporuke. Tipičnom PPAP-u za progresivno štancanje potrebno je 8 do 12 sedmica od pokretanja alata-do odobrenog naloga za podnošenje dijela. Ako vas dobavljač ne može tečno provesti kroz ove osnovne alate, on nije spreman za rad u automobilima bez obzira na to što njihov citat kaže.
HVAC progresivno žigosanje metala se značajno preklapa s automobilskim u smislu mogućnosti procesa, ali se razlikuje u intenzitetu dokumentacije. Nosači, montažne ploče, kućišta motora ventilatora, rebra izmjenjivača topline i konektori za kanale uobičajene su primjene progresivnog štancanja HVAC. Zapremine su velike, materijali teže ugljičnom čeliku i aluminijumu, a tolerancije su općenito opuštenije, često +/-0,10 do +/-0,25 mm za ne-nekritične karakteristike. Certifikacija ISO 9001 je obično dovoljna ovdje, a ne IATF 16949, iako neki veliki proizvođači opreme za HVAC usvajaju zahtjeve kvaliteta u automobilskom stilu za sigurnosne komponente poput kućišta plinskih ventila.
Praktična razlika za kupce koji nabavljaju u oba sektora: automobilski programi zahtijevaju veću dokumentaciju unaprijed i tekuće SPC izvještavanje sa svakom pošiljkom. HVAC programi obično prihvataju izveštaje o inspekcijama i sertifikate materijala bez potrebe za potpunom PPAP strogošću. Specificiranje dokumentacije-na nivou automobila za HVAC dijelove povećava troškove bez dodavanja vrijednosti. Specificiranje dokumentacije na nivou HVAC-za automobilske dijelove stvara greške u reviziji i potencijalna isključenja linija.
Zahtjevi za elektroniku i medicinske uređaje
Elektronsko štancanje pomera razgovor sa čvrstoće strukture na preciznost dimenzija i provodljivost materijala. Terminali, zaštitne ploče, kućišta konektora, olovni okviri i EMI zaptivke zahtijevaju tolerancije u rasponu od +/-0,025 do +/-0,05 mm. Dijelovi su manji, tanji (često debljine materijala od 0,1 do 0,5 mm) i često su napravljeni od legura bakra odabranih posebno zbog njihovih električnih svojstava. Fosfor bronza daje karakteristike opruge za kontaktne elemente. Berilijum bakar pruža otpornost na zamor u aplikacijama sa visokim ciklusom. Radovi od mesinga za terminale opšte namene.
Kvalitetna dokumentacija za elektroniku se razlikuje od kupca. Kupci potrošačke elektronike mogu prihvatiti ISO 9001 sa standardnim izvještajima o dimenzijama. Telekomunikacije i obrambena elektronika se često približavaju automobilskoj strogosti, zahtijevajući planove kontrole i SPC podatke o kritičnim karakteristikama kao što su razmak između kontakata i karakteristike sile opruge.
Medicinsko progresivno žigosanje uvodi najveći dokumentacijski teret u bilo kojem sektoru.ISO 13485upravlja sistemima upravljanja kvalitetom komponenti medicinskih uređaja i zahtijeva od proizvođača da održavaju potpunu sljedivost od serije sirovina kroz svaki proizvodni korak do konačne distribucije. To znači da vaš dobavljač štancanja mora pratiti koja konkretna zavojnica je proizvela koju seriju dijelova, na kojoj preši, korištenjem koje matrice, ko ih je pregledao i s kojim rezultatima mjerenja.
Materijalna ograničenja se znatno pooštravaju. Hirurški instrumenti i komponente uređaja za implantaciju zahtijevaju biokompatibilne legure, obično 316L ili 17-4 PH nehrđajući čelik, s punim certifikatima materijala koji se mogu pratiti do mlina. Jedinstveni sistem identifikacije uređaja FDA i Uredba EU o medicinskim uređajima dodaju dodatne mandate sljedivosti koji se spuštaju do dobavljača komponenti. Progresivna fabrika matrica koja opslužuje medicinske klijente mora održavati fajlove istorije dizajna, validirane procese i CAPA sisteme koji zadovoljavaju regulatornu kontrolu.
Tolerancije za medicinske štancanje uvelike variraju ovisno o primjeni. Komponente hirurškog instrumenta mogu zahtijevati +/-0,01 do +/-0,025 mm na kritičnim sučeljima, približavajući se teritoriji finog blanka. Kućišta dijagnostičke opreme mogu tolerisati +/-0,05 mm. Ključna razlika u odnosu na druge sektore nije samo opseg tolerancije, već i dokumentacija koja dokazuje sposobnost procesa: validirani sistemi mjerenja, dokumentovane studije sposobnosti i zapisi o inspekciji na nivou serije koji se čuvaju za cijeli životni vijek uređaja.
| Sektor industrije | Tipični raspon tolerancije | Potrebni certifikati | Uobičajeni materijali | Volume Characteristics |
|---|---|---|---|---|
| Automotive | +/-0.05 to +/-0.10 mm (Cpk >= 1.67) | IATF 16949 (obavezno) | Ugljični čelik, čelik visoke{0}}čvrstoće, legure bakra za konektore | 100.000 do više{1}}miliona godišnje; više-godišnjih programa |
| HVAC | +/-0,10 do +/-0,25 mm | ISO 9001 (standard); IATF 16949 (u nastajanju za sigurnosne dijelove) | Ugljični čelik, aluminij, pocinčani čelik | 50K do 500K+ godišnje; ciklusi sezonske potražnje |
| Elektronika | +/-0,025 do +/-0,05 mm | ISO 9001; Specifični zahtjevi korisnika-se razlikuju | Bakar, mesing, fosforna bronza, berilijum bakar | 100 hiljada do miliona; kraći životni ciklus proizvoda |
| Medicinski uređaji | +/-0,01 do +/-0,05 mm | ISO 13485 (obavezno); FDA/EU MDR usklađenost | 316L nerđajući, 17-4 PH, titanijum, biokompatibilne legure | 10K do 500K; dugi kvalifikacioni ciklusi |
Gornja tabela naglašava obrazac koji je bitan za odluke o izvorima: kako se krećete od HVAC-a prema medicinskom, pojasevi tolerancije se pooštravaju, povećava se opterećenje dokumentacije, a rokovi kvalifikacija se produžuju. Fabrika koja se ističe u-HVAC nosačima nije automatski opremljena za medicinsko progresivno štancanje. Vrijedi i obrnuto: plaćanje cijena medicinske-ocjene dokumentacije za robne HVAC dijelove troši budžet bez poboljšanja rezultata.
Za kupce koji upravljaju mješovitim portfeljem žigosanih komponenti u različitim sektorima, najefikasniji pristup je usklađivanje svakog dijela sa dobavljačem čiji su obim certifikacije, sposobnost mjerenja i sistemi dokumentacije usklađeni sa tim specifičnim zahtjevom za krajnju{0}}uporabu. Postavljanje pravih pitanja tokom evaluacije, a zatim uparivanje tih odgovora sa-specifičnim zahtjevima sektora koji su ovdje navedeni, sprječava preko-propuste u inženjeringu i usklađenosti.
Usklađivanje specifikacija, međutim, pokriva samo ono što dio treba biti. Ono što se događa nakon što napusti kalup, od uklanjanja neravnina preko oblaganja do konačnog sastavljanja, određuje hoće li taj dio zaista stići spreman za vašu proizvodnu liniju bez dodatnog rukovanja s vaše strane.
Kontrola kvaliteta i sekundarni poslovi u veleprodajnoj proizvodnji
Utisnuti dio koji pravilno mjeri na prvom komadu ne garantuje da će milioniti komad biti identičan. Duge proizvodne kampanje uvode varijable s kojima se kratki ciklusi nikada ne susreću: postepeno habanje proboja koje pomjera prečnike rupa za mikrona na hiljadu udaraca, kvar maziva koji uzrokuje nagrizanje na stanicama za formiranje, varijacije materijala zavojnica-do-koje suptilno mijenja ponašanje povratnog udara. Progresivno precizno štancanje metala zahtijeva sisteme za praćenje koji hvataju ove nanose prije nego što proizvedu otpad, a ne poslije.
Mnogi timovi za nabavku podjednako zanemaruju ono što se dešava nakon što dio napusti kocku. Koraci oblaganja, termičke obrade, uklanjanja ivica i pod-sastavljanja mogu dodati dane ili sedmice za vrijeme isporuke kada se prepusti trećim stranama. Fabrika na veliko koja se bavi ovim operacijama pod jednim krovom sažima vremenske okvire i eliminiše-upiranje prstom između dobavljača kada nešto krene po zlu.
Praćenje kvaliteta od prvog artikla do masovne proizvodnje
Kvalitet na veleprodajnom nivou nije konačna inspekcija. To je kontinuirana povratna sprega koja počinje s prvim artiklom i traje neprekidno do posljednjeg isporučenog komada. Evo kako sposobne progresivne operacije štancanja i izrade strukturiraju tu petlju.
Prva{0}}inspekcija artikla (FAI)uspostavlja osnovnu liniju. Prije nego što počne puna proizvodnja, tvornica proizvodi malu seriju, obično 30 do 50 komada, mjeri svaku kritičnu dimenziju u odnosu na plan kontrole i dokumentira rezultate. Ovaj skup podataka potvrđuje da parametri kalupa, prese, materijala i podešavanja zajedno proizvode dijelove unutar specifikacije. Bilo koji problem sa dimenzijama se ispravlja u ovoj fazi, gde su troškovi prilagođavanja minimalni.
Statistička kontrola procesa (SPC)zatim preuzima tokom masovne proizvodnje. Umjesto da pregledaju svaki dio, što je nemoguće pri 400 udaraca u minuti, operateri uzorkuju u određenim intervalima i iscrtavaju mjerenja na kontrolnim kartama. Ovi grafikoni prate i prosječnu vrijednost i širenje kritičnih dimenzija tokom vremena. Snaga SPC-a je u prepoznavanju uzoraka: postepeni trend rasta u prečniku rupe signalizira habanje probijača prije nego što dijelovi stvarno ispadnu iz tolerancije. Iznenadni pomak ugla savijanja nakon promjene zavojnice označava varijaciju materijala kojoj je potrebna kompenzacija.Istraživanje progresivnog praćenja sile štancanjapotvrđuje da je odnos između sile štancanja i geometrije dijela direktan i mjerljiv, što čini podatke o sili u stvarnom-vremenu pouzdanim zamjenskim za dimenzionalnu usklađenost.
Praćenje procesa-u realnom vremenudodaje još jedan sloj osim ručnog uzorkovanja. Moderne usluge progresivnog štancanja metala integriraju senzore opterećenja u stupove presa koji mjere silu štancanja pri svakom pojedinačnom udaru. Kada potpisi sile odstupaju od utvrđenih osnovnih linija, sistem označava anomaliju. Povećanje tonaže može ukazivati na pogrešno uvlačenje, pri čemu traka nije napredovala u pravom koraku i matrica pokušava da probije dvostruku debljinu. Postepeno povećanje sile kroz hiljade ciklusa signalizira habanje matrice koja mijenja dinamiku rezanja. Ovi senzorski-sistemi omogućavaju ono što industrija naziva autonomnim praćenjem kvaliteta: sama štampa upozorava operatere na probleme prije nego što se neispravni dijelovi nakupe.
Praćenje habanja matrice zaslužuje posebnu pažnju jer je to najveći jedini izvor dimenzionalnog pomaka u dugotrajnoj-proizvodnji. Rezne ivice se progresivno zatapljuju, a kako se to dešava, visina neravnina se povećava, prečnici rupa se lagano otvaraju, a posmične površine postaju grublje. Veleprodajne fabrike to upravljaju kroz planirane intervale održavanja na osnovu broja udaraca, a ne kalendarskog vremena. Tipičan pokretač održavanja može biti svakih 200.000 do 500.000 udaraca, ovisno o tvrdoći materijala i konstrukciji matrice. Između događaja održavanja, SPC podaci potvrđuju da li matrica ostaje unutar prihvatljivih granica habanja.
Burring posebno garantuje sopstveni kontrolni protokol. Veliki-proizvodnja pojačava male probleme: neravnina veličine 0,05 mm u prvoj smjeni može narasti na 0,15 mm do treće smjene kako se ivice proboja degradiraju. Kontrolni planovi definiraju maksimalnu dozvoljenu visinu šiljka za svaku karakteristiku, a učestalost inspekcije se povećava kako se matrica približava intervalu održavanja. Za progresivno precizno žigosanje metala namijenjeno za električne ili medicinske primjene, ograničenja visine šiljaka mogu biti i do 0,05 mm, što zahtijeva agresivnije praćenje i kraće cikluse oštrenja.
Detekcija pogrešnog uvlačenja zaokružuje sliku praćenja. Kada traka ne uspije da napreduje ispravno, matrice se nalaze na pogrešnoj lokaciji, proizvodeći otpad i potencijalno štetne alate. Sistemi senzora detektuju pogrešno uvlačenje u jednom hodu tako što upoređuju silu zahvata pilotske osovinice ili poziciju trake sa očekivanim vrednostima, zaustavljajući presu pre sledećeg ciklusa koji pogorša problem. Pri 600 udaraca u minuti, kašnjenje od jedne-sekunde detekcije može značiti 10 oštećenih dijelova umjesto jednog.
Sekundarne operacije i interna{0}}integracija
Štancani dio rijetko je gotov dio. Većini komponenti je potrebna barem jedna radnja-utiskivanja prije nego što budu spremne za sastavljanje. Kada se te operacije odvijaju pod istim krovom kao i štampa, dobijate kraće vremensko razdoblje, jednostavniju logistiku i jasniju odgovornost. Kada se oni angažuju, dobijate nesigurnost u rasporedu i dodatne cikluse isporuke.
Evo najčešćih sekundarnih operacija i zašto je integracija važna:
Skidanje ivica i površinska obrada- Skoro svi utisnuti dijelovi imaju neravnine od rezanja. Uklanjanje ivica, vibrirajuća završna obrada ili brušenje trakom uklanjaju oštre ivice i pripremaju površine za premazivanje. Kada se rukuje u-kući, dijelovi se kreću od presovanja do uklanjanja ivica u roku od nekoliko sati. Outsourcing dodaje najmanje 3 do 7 dana transporta i vremena u redu čekanja.
Plating i premazivanje- Pocinkovanje, niklovanje, kalajisanje, praškasti premaz i e-premaz štite žigosane delove od korozije ili pružaju specifična svojstva površine. Integrisani rad po principu ključ u ruke sa-mogućnošću premaza u kući eliminiše najčešći izvor varijabilnosti vremena isporuke u programima štampanih delova. Eksterni dobavljači oplata rade po svojim vlastitim rasporedima, skupljaju dijelove od više kupaca zajedno i uvode rukovanje koje može oštetiti osjetljive karakteristike. U-kućni plafon daje fabrici štancanja direktnu kontrolu nad dizajnom stalka, hemijom kupatila i procesnim redosledom.
Termička obrada- Dijelovi od ugljičnog čelika koji zahtijevaju određene opsege tvrdoće, komponente za otpuštanje opruge kojima je potrebno ublažavanje naprezanja ili dijelovi od nehrđajućeg čelika koji zahtijevaju pasivizaciju imaju koristi od-termičke obrade na licu mjesta. Toplinska obrada nakon formiranja zadržava dimenzijsku stabilnost i uklanja zaostala naprezanja od operacija savijanja. Kada se predaju vanjskim podizvođačima, dijelovi putuju do termičke obrade, sjede u redu, obrađuju se u serijskim pećima uz nepovezane radove i vraćaju se danima kasnije. Provjere dimenzija moraju se ponoviti nakon termičke obrade jer termički ciklusi mogu uzrokovati savijanje, što znači da ovaj korak udvostručuje inspekcijski napor.
Montaža i pod{0}}montaža- Neke progresivne operacije matrice integriraju umetanje zatvarača, zavarivanje, zakivanje ili sklapanje komponenti direktno u-masteru ili odmah nizvodno. U-operacije kao što je umetanje matice ili kontaktno zavarivanje se dešavaju dok je dio još učvršćen u traci, garantirajući tačnost položaja s kojom se naknadno{4}}uklapanje ne može lako uskladiti. Nizvodne montažne ćelije koje se napajaju direktno iz štampe eliminišu među-prevoz između objekata i smanjuju rad-u-inventaru.
Uticaj integracije na trošak je jednostavan: svaka eksterna operacija dodaje troškove transporta, vrijeme čekanja, rukovanje rizikom od oštećenja i komunikacijski sloj na kojem defekti mogu ostati neotkriveni. Fabrika koja nudi usluge progresivnog štancanja metala sa integrisanim sekundarnim operacijama obično isporučuje 15 do 30 posto kraće vremensko razdoblje u odnosu na onu koja dorađuje doradu, jednostavnim uklanjanjem tranzitnih dana i ovisnosti o rasporedu dobavljača sa vremenske linije.
Za timove nabavke, praktično pitanje tokom procene dobavljača nije samo da li fabrika dobro štampa delove, već i da li može da ih isporuči gotove. Dobavljač koji rukuje svime, od zaliha namotaja do obloženih, očišćenih i sastavljenih komponenti u okviru jednog sistema kvaliteta, daje vam jednu tačku odgovornosti i jedan vremenski okvir za upravljanje. Ta konsolidacija je mnogo važnija kod veleprodajnih količina, gdje se svako kašnjenje množi preko hiljada jedinica koje čekaju u redu kod vanjskog procesora.
Sistemi kvaliteta i sekundarne sposobnosti govore vam šta fabrika može da uradi. Preostalo pitanje je da li je ta fabrika pravi dugoročni-partner za vaš specifični proizvodni program, s obzirom na putanju vašeg obima, složenost materijala i očekivanja vremenskog okvira.
Odabir partnera u veleprodajnoj tvornici za vaše proizvodne potrebe
Imate kriterijume za evaluaciju. Razumijete strukturu troškova, dinamiku materijala, sisteme kvaliteta i kako izgledaju sekundarne operacije pod jednim krovom. Preostali izazov je povući sve to znanje u odluku koja odgovara vašoj specifičnoj proizvodnoj stvarnosti. Odabir progresivnog proizvođača matrica ne znači pronalaženje "najbolje" tvornice u apstraktnom smislu. Radi se o pronalaženju pravog uklapanja za vašu putanju volumena, složenost dijelova i ograničenja lanca opskrbe.
Okvir odluke za odabir vašeg proizvodnog partnera
Svaka odluka o izvoru nalazi se na raskrsnici pet varijabli. Odmjerite ih prema prioritetima vašeg programa i suzit ćete polje dobavljača progresivnog štancanja na dva ili tri koja su istinski u skladu s vašim potrebama.
Zahtjevi za volumen- Vaša godišnja količina određuje da li vam je potrebna fabrika optimizirana za dugotrajno-progresivno štancanje ili udobna sa srednjom{2}}fleksibilnošću. Programu koji troši 2.000.000 dijelova godišnje potreban je partner s višestrukim -prešama velike tonaže, automatiziranim rukovanjem namotajima i dubinom planiranja kako bi se garantirala neprekidna opskrba. Godišnjem programu od 50.000 komada potreban je dobavljač koji je voljan voditi kraće kampanje bez zakopavanja vaše narudžbe iza većih kupaca. Pitajte direktno: gdje je moj volumen u odnosu na vašu tipičnu veličinu narudžbe?
Složenost materijala- Ako vaši dijelovi koriste standardni nisko-ugljični čelik, gotovo svaka sposobna fabrika može ih podnijeti. Ali ako specificirate fosfornu bronzu sa zahtjevima za čvrstu oprugu-ili 17-4 PH nerđajući materijal sa sljedivom biokompatibilnošću, polje se brzo sužava. Uskladite svoj materijal s dobavljačem s dokumentiranim iskustvom u radu te podloge u progresivnom alatu, a ne s onim koji kaže "možemo isprobati".
Potrebe za tolerancijom- Fabrika koja koristi HVAC nosače na +/-0,15 mm cijeli dan možda neće imati mjernu infrastrukturu ili disciplinu održavanja matrice da drži +/-0,025 mm na oprugi kontakta elektronike. Potvrdite da su isporučiočeve demonstrirane Cpk vrijednosti na sličnim karakteristikama usklađene s onim što vaš crtež zahtijeva.
Sekundarne operacije- Ako je vašim dijelovima potrebno oblaganje, termička obrada ili montaža prije nego što budu upotrebljivi, dobavljač s integriranom naknadnom-obradom eliminiše rizik od zakazivanja i oštećenja u transportu. Ako se vaši dijelovi šalju sa-žigosanim, ovaj faktor ima manju težinu.
Geografska razmatranja- Blizina utiče na troškove transporta, fleksibilnost vremena isporuke i vašu sposobnost da obavljate posjete ili revizije. Domaći izvori nude kraće logističke lance i jednostavniju IP zaštitu. Offshore nabavka može ponuditi niže cijene po-dijelu, ali uvodi izloženost tarifama, duži okeanski tranzit i složenost komunikacije između vremenskih zona. Ni jedno ni drugo nije univerzalno bolje. Pravi izbor zavisi od vaše tolerancije za varijabilnost lanca snabdevanja i vašeg izračunavanja ukupnih troškova sletanja.
Strukturirani pristup evaluaciji boduje potencijalne dobavljače u svim ovim dimenzijama, a ne prema onome ko vrati najnižu ponudu. Fabrike koje demonstriraju snažne mogućnosti prilagođavanja i dizajna, kućne probne i validacijske objekte i skalabilne proizvodne sisteme imaju tendenciju da rade pouzdano u više-godišnjim OEM programima progresivnog štancanja gdje je konzistentnost važnija od početne cijene.
Započinjanje veleprodajnog partnerstva s povjerenjem
Zamislite da ste identifikovali dobavljača koji čekira prave kutije. Kako zapravo izgleda put od početnog razgovora do stabilne{1}}proizvodnje? Životni ciklus progresivnog angažmana na uslugama štancanja slijedi predvidljiv slijed, a njegovo razumijevanje unaprijed pomaže vam da planirate realne vremenske rokove i izbjegnete iznenađenja.
- Inicijalni upit i pregled izvodljivosti- Dajete 2D crteže ili 3D CAD modele, specificirate materijal, godišnju zapreminu i zahtjeve za tolerancijom. Fabrika procjenjuje obradivost, identificira potencijalni dizajn-za-poboljšanja štancanja i utvrđuje da li geometrija vašeg dijela odgovara progresivnom alatu u odnosu na alternativne metode.
- Ponuda i prijedlog alata- Dobavljač vraća detaljnu ponudu koja pokriva cijenu matrice, cijenu po-dijelu na vašim specificiranim nivoima zapremine, očekivani vijek trajanja matrice i vrijeme isporuke za izradu alata. Ovo je mjesto gdje primjenjujete okvir ukupnih troškova vlasništva iz ranijih odjeljaka: pitajte o intervalima održavanja, pretpostavkama o otpadu i šta je uključeno u odnosu na isključeno.
- Dizajn za saradnju u proizvodnji (DFM).- Inženjeri s obje strane preciziraju geometriju dijelova kako bi optimizirali raspored trake, smanjili broj stanica gdje je to moguće i riješili sve karakteristike koje stvaraju rizik od alata. Ovaj korak može uštedjeti 10 do 30 posto na troškovima alata ako ste otvoreni za manja prilagođavanja dizajna koja ne utječu na funkciju dijela.
- Dizajn i izrada alata- Matrica je projektovana u CAD-u, pregledana u odnosu na kontrolni plan i proizvedena. Za složenu progresivnu matricu sa više-stanica, ova faza obično traje 6 do 12 sedmica u zavisnosti od broja stanica i materijala. Proizvođači metalnih kalupa za štancanje sa-kućnim alatnicama direktno kontrolišu ovu vremensku liniju; oni koji eksterno izrađuju konstrukciju dodaju rizik koordinacije dobavljača.
- Proba alata i prvo{0}}odobrenje članka- Završena matrica pokreće probne uzorke na proizvodnoj presi. Prva-inspekcija artikla provjerava sve kritične dimenzije u odnosu na crtež. Prilagođavanja se vrše, po potrebi se prave ponovni uzorci, a službeni paket odobrenja (PPAP za automobilsku industriju, ili ekvivalentna dokumentacija za druge sektore) se dostavlja za vaše potpisivanje-.
- Probna proizvodnja- Ograničena proizvodna serija, često 1.000 do 5.000 komada, potvrđuje stabilnost procesa pri brzini proizvodnje, a ne probnoj brzini. SPC podaci iz ovog pokretanja potvrđuju Cpk vrijednosti i uspostavljaju osnovne kontrolne karte za kontinuirano praćenje.
- Masovna proizvodnja i stalna nabavka- Uz osigurano odobrenje, fabrika raspoređuje vaš program u redovne proizvodne kampanje. Stalno izvještavanje o kvalitetu, održavanje po dogovorenom rasporedu i periodična pre-kvalifikacija omogućavaju da program radi bez degradacije tokom vremena.
Ovaj životni ciklus se primjenjuje bez obzira da li vaš program radi 50.000 komada godišnje ili 5.000.000. Razlika je u opsegu ulaganja u alate, broju rezervnih matrica i učestalosti planiranja. Za velike-programe, neki kupci naručuju duplikate matrica unaprijed, tako da se proizvodnja nastavlja neprekidno tokom ciklusa održavanja.
Kao konkretan primjer fabrike strukturirane oko ovog životnog ciklusa,YICHEN-ova matrica za progresivno štancanjeusluga podržava proizvodne inženjere i timove za nabavku kroz svaku fazu, od procjene izvodljivosti do skalabilne masovne proizvodnje. Njihov fokus na formiranje više-stanica sa malom ponovljivošću usklađen je sa kriterijumima evaluacije navedenim u ranijim odjeljcima:-sposobnost kućnog alata,-progresivna infrastruktura velikog obima, i proces izgrađen oko opsluživanja OEM programa progresivnog štancanja na veliko.
Kojeg god dobavljača da odaberete, partnerstvo je uspješno ili neuspjesno na osnovu kvaliteta komunikacije tokom DFM i probnih faza. Fabrike koje unaprijed ulažu vrijeme u kolaborativni inženjering, postavljajući pitanja o vašoj aplikaciji za krajnju{1}}uporabu, predlažući alternative materijala i označavajući karakteristike tolerancije koje pokreću nepotrebne troškove, imaju tendenciju da isporuče glatkiju proizvodnju i manje iznenađenja nizvodno. Citat je samo broj. Odnos iza toga određuje da li je ta brojka istinita tokom cijelog produkcijskog vijeka vašeg programa.
Često postavljana pitanja o veleprodajnim tvornicama progresivnog štancanja metala
1. Koja je razlika između veleprodajne fabrike progresivnog štancanja i radnje?
Fabrika na veliko ulaže u namjenske progresivne alate dizajnirane za milione ciklusa, amortizirajući taj trošak u-proizvodnim serijama velikih količina. Radne radnje obrađuju prilagođene,-narudžbe male količine uz čestu zamjenu mašina. Veleprodajne operacije vode duge, neprekidne kampanje stotinama ili hiljadama poteza u minuti, isporučujući znatno niže troškove po-dijelu kada se ispune minimalne količine narudžbe, obično 10.000 do 50.000 komada. Njihova oprema, osoblje i sistemi kvaliteta su optimizovani za ponovljivost u obimu, a ne za fleksibilnost u različitim projektima.
2. Koliko košta progresivna alatna matrica i kako se amortizuje?
Progresivna alatna alatka se kreće od 30.000 USD za jednostavnije alate do preko 250.000 USD za složene više{4}}stanice. Trošak se amortizuje kroz ukupni obim proizvodnje. Na primjer, matrica od 80.000 dolara koja proizvodi 200.000 dijelova dodaje 0,40 dolara po komadu, ali na 2.000.000 dijelova pada na 0,04 dolara. Vijek trajanja matrice ovisi o konstrukciji: konvencionalne matrice od alatnog čelika traju 500.000 do 1.000.000 udaraca prije održavanja, dok matrice od karbida{21}} prelaze 2.000.000 udaraca. Kupci bi trebali pitati o očekivanom vijeku trajanja matrice, intervalima održavanja i troškovima ponovnog oštrenja kako bi razumjeli pravu dugoročnu-ekonomiju jedinice.
3. Koje sertifikate treba da ima fabrika za progresivno štancanje na veliko?
ISO 9001 je osnovni standard, koji potvrđuje dokumentirane procese i kalibriranu opremu. IATF 16949 je obavezan za lance nabavke u automobilskoj industriji i primjenjuje rigorozne alate kao što su SPC, PPAP i FMEA. ISO 13485 se primjenjuje na proizvođače komponenti medicinskih uređaja, zahtijevajući punu sljedivost serije. Prilikom provjere certifikata, potvrdite da obim eksplicitno pokriva žigosanje metala na određenom proizvodnom mjestu gdje će se proizvoditi vaši dijelovi. Provjerite IATF liste putem službene baze podataka za nadzor umjesto da se oslanjate samo na tvrdnje dobavljača.
4. Kako da izračunam ukupan trošak vlasništva za veleprodajne progresivne žigosane dijelove?
Ukupni trošak se proteže znatno dalje od navedene jedinične cijene. Faktor održavanja i ponovnog oštrenja alata (2.000 USD do 8.000 USD po ciklusu), stope otpada po zapremini, otpadne trake, ulazni transport kotura, odlazno pakovanje (0,02 USD do 0,15 USD po komadu), odbacivanje kvaliteta i rad na sortiranju, skladištenje matrice između serija i potencijalna cijena za inžinjersku promjenu 5 posto od cijene originalne izmjene alata (20 posto). Dobavljač koji navodi višu jediničnu cijenu sa uključenim održavanjem može isporučiti bolju ukupnu ekonomičnost od dobavljača sa nižom cijenom koji te stavke obračunava zasebno.
5. Koji materijali su najbolji za-progresivno štancanje velike količine?
Nisko-ugljični čelik (1008-1018) nudi najbolji omjer cijene-i-odnosa uz visoku formabilnost i umjereno habanje alata, idealan za konzole i strukturne dijelove. Nehrđajući čelik (304, 316) pruža otpornost na koroziju, ali povećava silu rezanja za 15 do 20 posto i ubrzava habanje alata. Legure bakra odgovaraju električnim aplikacijama sa niskim trošenjem alata, ali većim troškovima materijala. Aluminij je pogodan za lagane komponente, ali uzrokuje-izgradnju ivice na površinama alata. Izbor materijala direktno utiče na zazore matrice, tonažu prese, cikluse održavanja i na kraju cenu po delu i zapreminu.




