


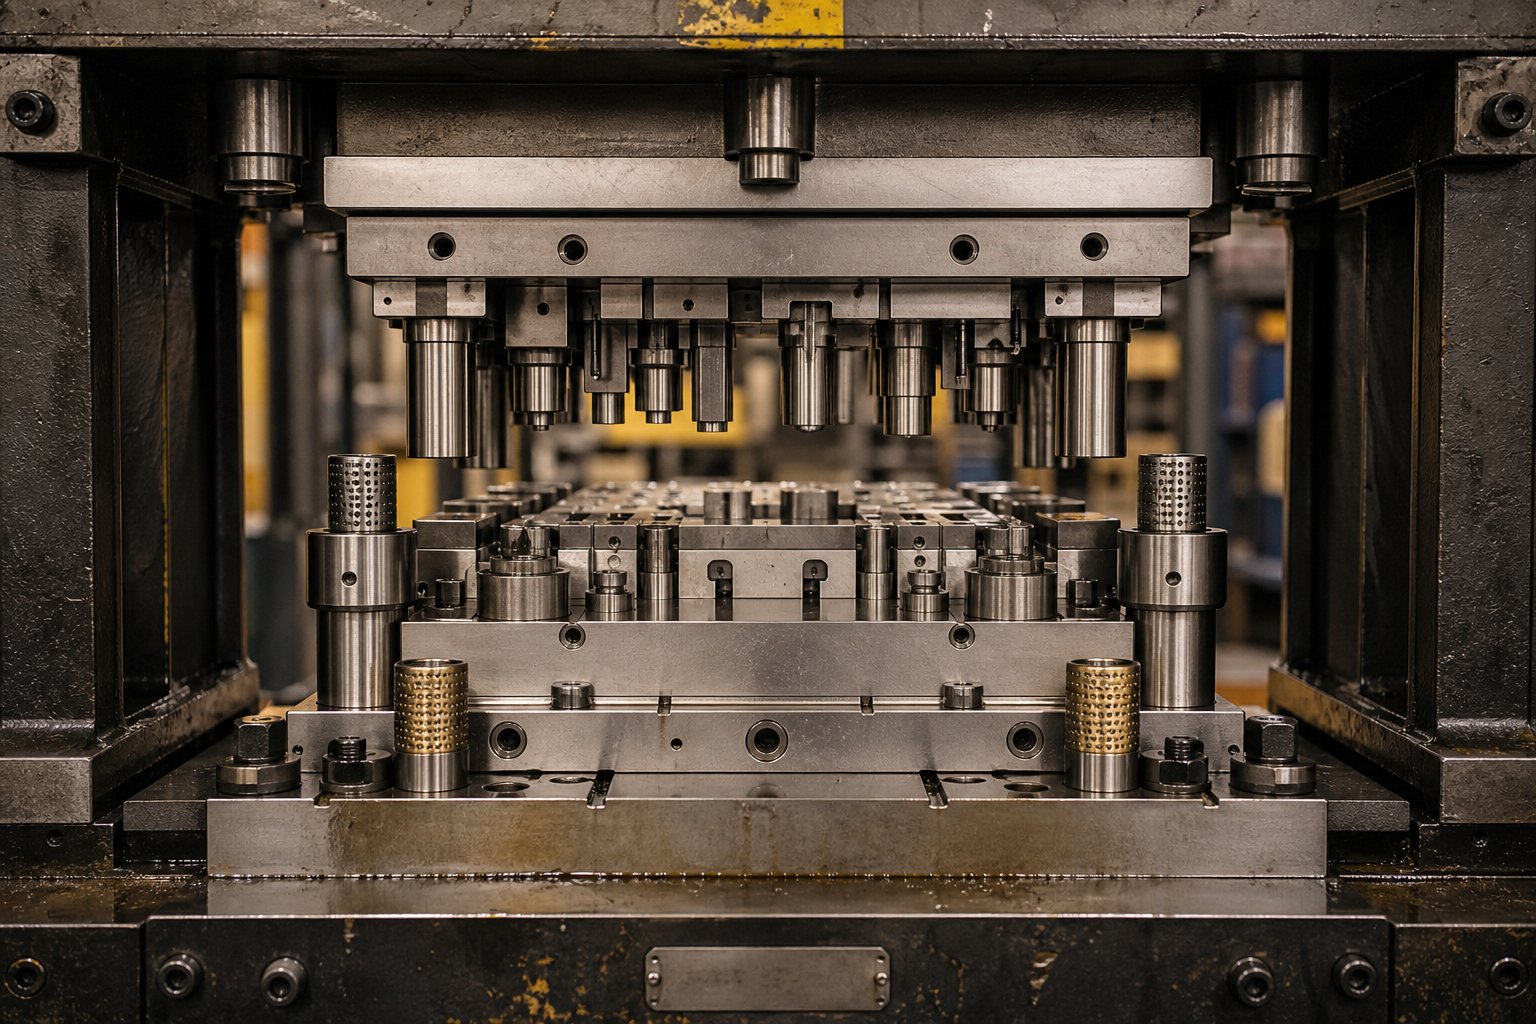
Šta rade matrice za štancanje lima i zašto je dizajn matrice važan
Zamislite ravan čelični lim koji ulazi u presu i izlazi nekoliko sekundi kasnije kao precizno oblikovani automobilski nosač, električni konektor ili školjka posuđa. Ta se transformacija događa unutar kalupa za štancanje, a inteligencija koja stoji iza svakog uspješnog dijela živi u dvije discipline: dizajn matrice i praksa izrade kalupa.
Šta je matrica za štancanje lima
Matrica za štancanje je specijalan,-jedinstven--vrste precizan alat koji seče i oblikuje lim u željeni oblik ili profil dok se materijal utiskuje između dvije komponente koje se spajaju postavljene u presu za štancanje.
Jednostavnije rečeno,metalne matrice za štancanjesu projektovani alati koji pretvaraju ravnu zavojnicu ili praznu masu u gotove delove kroz kontrolisane operacije rezanja, savijanja, izvlačenja i oblikovanja. Gornja i donja polovina matrice rade zajedno pod silom pritiska kako bi smicale ivice, probijale rupe i oblikovale geometriju u ciklusu koji se ponavlja. Svaki dio koji vidite na ploči na vratima automobila, kućištu uređaja ili kućištu elektronike vjerovatno je započeo život unutar jednog od ovih alata.
Dizajn kalupa je inženjerska disciplina koja definira kako te polovice alata međusobno djeluju: koji zazori kontroliraju kvalitet rubova, gdje materijal teče tokom oblikovanja i kako svaka stanica sekvencira operacije. Izrada kalupa je zanat prevođenja tog dizajna u stvarnost od kaljenog čelika kroz preciznu mašinsku obradu, uklapanje i podešavanje.
Kome treba dizajn matrica i znanje o izradi kalupa
Ovaj članak služi trima grupama čiji rad ovisi o razumijevanju osnova kalupa za lim:
- Die dizajnerikreiranje novih alata od otisaka dijelova, odgovornih za proračune zazora, raspored traka i specifikaciju komponenti.
- Šegrti diemakersizgrađivanje praktičnih{0}}vještina u mašinskoj obradi, ugradnji i montaži uz učenje obrazloženja iza svake dizajnerske odluke.
- Tehničari za održavanjeodržavanje proizvodnih kalupa u radu, dijagnosticiranje obrazaca habanja i izvođenje oštrenja ili zamjene komponenti između planiranih remonta.
Svaka uloga je u interakciji s istim alatom iz različitog ugla. Dizajner treba da predvidi kako će se materijal ponašati pod opterećenjem. Šegrt mora razumjeti zašto je određena zazor naveden prije nego što je brusi. Tehnika održavanja mora prepoznati kada dimenzionalno odstupanje signalizira osnovni uzrok izvan jednostavnog oštrenja.
Teorija premošćavanja i prodajna{0}}podna praksa
Udžbenici dovoljno dobro pokrivaju formule i klasifikacije. Veterani u radnji nose decenije intuicije o tome kako se čelik zapravo kreće. Jaz između ova dva izvora znanja je mjesto gdje žive skupe greške: matrice koje izgledaju ispravno na ekranu, ali zahtijevaju sedmične probne prilagodbe, ili rutine održavanja koje liječe simptome dok se ignorišu uzrok na-nivou dizajna.
Dizajn matrica i praksa izrade kalupa, kao kombinovana disciplina, zahtijevaju i analitičku strogost i praktičnu prosudbu. Ovaj vodič povezuje to dvoje tako što prolazi kroz tipove kalupa, principe dizajna, odabir komponenti, proizvodne tokove i strategije održavanja u slijedu koji slijedi pravi projekat, od koncepta do održive proizvodnje.
Logična početna tačka je razumijevanje koja vrsta matrice odgovara datoj primjeni, jer ta pojedinačna odluka oblikuje svaki daljnji izbor o složenosti, cijeni i mogućnostima.
Vrste kalupa za štancanje i kako odabrati pravu
Svaki projekat štancanja počinje osnovnim pitanjem: koji tip kalupa odgovara dijelu, zapremini i budžetu? Shvatite ovo pogrešno i ili ćete potrošiti previše na složenost alata koja vam nije potrebna ili ćete podbaciti matricu i boriti se s problemima kvaliteta za cijeli život programa. Evo kakoglavne vrste štancanjaobjasnjeno u prakticnom smislu naslanjaju jedno na drugo.
Upoređene jednostavne matrice i složene kalupe
Jednostavna matrica izvodi jednu operaciju po jednom potezu presa. Može isprazniti oblik, probiti rupu ili saviti prirubnicu, ali radi samo jednu od tih stvari u isto vrijeme. Operater učitava materijal, presa se ciklusi, a dio ili otpad se uklanja. Jednostavne kalupe su jeftine za izradu i jednostavne za održavanje, što ih čini razumnim izborom za male-radove ili sekundarne operacije na dijelovima koji su već djelomično formirani na drugom mjestu.
Složena kocka podiže ulog. Izvodi više operacija rezanja istovremeno u jednoj stanici tokom jednog pritiska pritiska. Uobičajeni primjer je istovremeno brisanje vanjskog profila i bušenje unutrašnjih rupa. Budući da se sve karakteristike proizvode jednim udarcem, poziciona tačnost između rupa i vanjske ivice je odlična, a svi oštrici su okrenuti u istom smjeru, pojednostavljujući montažu nizvodno.
Prilikom vaganja progresivne i složene matrice, uzmite u obzir ovo: složeni alat košta manje i gradi se brže, a proizvodi ravnije dijelove jer se sve događa u jednom potezu. Međutim, složene matrice koncentrišu cjelokupno opterećenje rezanja na malu površinu, što ograničava koliko složena geometrija dijela može biti prije nego što dijelovi kalupa postanu previše tanki i lomljivi.
- Koristite jednostavnu kockukada je obim proizvodnje mali, geometrija dijela zahtijeva samo jednu operaciju ili budžetska ograničenja isključuju složenu alatku.
- Koristite složenu kockicukada je dio relativno ravan, zahtijeva čvrstu rupu-do-preciznost ivice i radi na srednjim do velikim volumenima gdje je brzina ciklusa bitna.
Progresivni dizajn kalupa za{0}}proizvodnju velikih količina
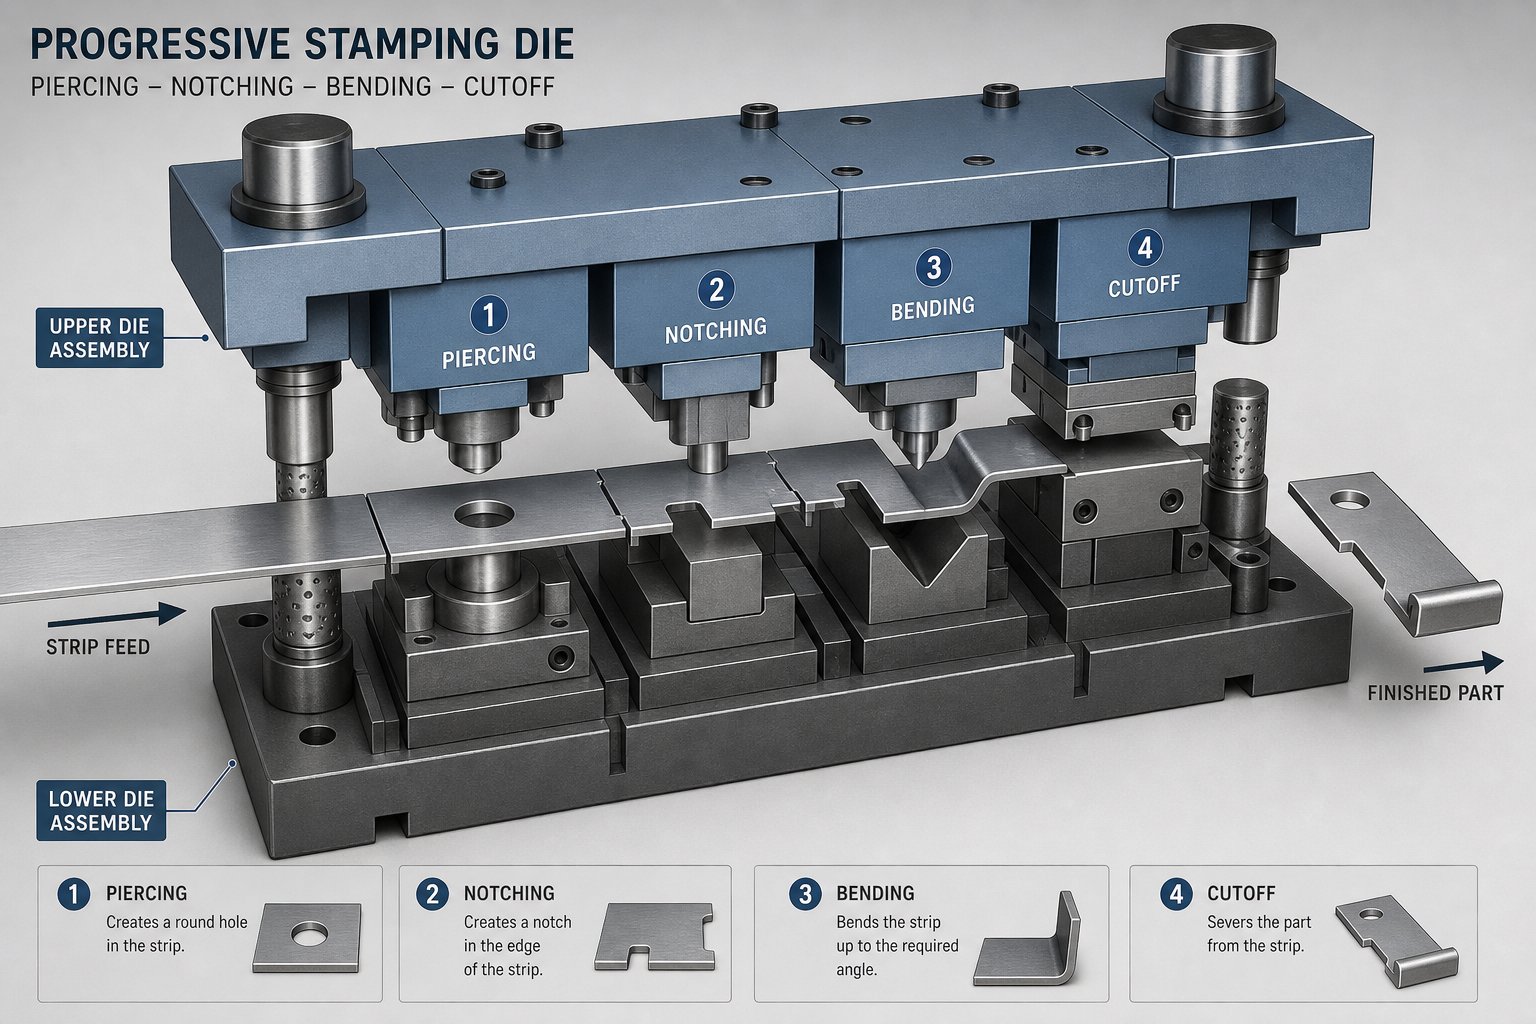
Progresivne matrice su radni konji iza{0}}štancanja velikog obima. Zamislite kalem metala koji se uvlači kroz matricu sa više stanica raspoređenih u nizu. Na svakoj stanici dodaje se različita karakteristika: ovdje probušena rupa, tamo urezan usjek, krivina formirana na sljedećem stajalištu i konačni odsjek na posljednjoj stanici koji odvaja gotov dio od noseće trake.
Traka napreduje za jedan korak po hodu pritiska, tako da svaki ciklus istovremeno radi na više dijelova u različitim fazama završetka. Ovo preklapanje proizvodnje je ono što čini da progresivna umire tako brzo. Oni su standardni izbor za automobilski program kalupa za štancanje ili bilo koju primjenu gdje stotine hiljada (ili milioni) dijelova moraju imati čvrste tolerancije pri brzini.
Ključne prednosti uključuju minimalni otpad kada je raspored trake optimiziran, niske troškove rada jer je punjenje kotura automatizirano i mogućnost kombiniranja rezanja, oblikovanja i savijanja u jednom kontinuiranom procesu. Kompromis je veći početni trošak alata i duže vrijeme za projektovanje i izgradnju. Progresivne kalupe također nisu pogodne za operacije dubokog izvlačenja jer dio ostaje pričvršćen za traku tijekom cijelog procesa.
Prenosna matrica rješava to ograničenje. Kod transfernog štancanja, blanko se odvaja od trake na prvoj stanici, a zatim se mehanički transportuje kroz sledeće faze formiranja pomoću prstiju ili šina. Ovaj pristup je idealan za veće dijelove ili duboko-uvučene geometrije kao što su čaše, školjke i kućišta gdje materijal mora slobodno teći bez ograničenja noseće trake. Zamislite kućišta motora, velike strukturalne ploče ili cilindrična kućišta. Prenosna matrica za velike dijelove nudi fleksibilnost više-stanica progresivnog alata bez geometrijskih ograničenja.
Odabir pravog tipa matrice za vašu primjenu
Izbor između ovih opcija svodi se na četiri varijable: geometrija dijela, volumen proizvodnje, tip materijala i potrebne tolerancije. Tabela ispod daje okvir za odlučivanje na prvi pogled.
| Die Type | Obim proizvodnje | Part Complexity | Tipična tolerancija | Relativni trošak alata | Lead Time |
|---|---|---|---|---|---|
| Simple Die | Nisko do srednje | Jedno{0}}obilježje, osnovna geometrija | Standardno (±0,1 mm tipično) | Nisko | Kratko |
| Compound Die | Srednje do visoke | Plosnati dijelovi, više rupa/obruba | Čvrsto (±0,05 mm rupa-do-ivice) | Umjereno | Umjereno |
| Progressive Die | Visoko do veoma visoko | Više{0}}funkcija, kombinovani rez/savijanje/forma | Čvrsto (±0,05 mm ostvarivo) | Visoko | Dugo |
| Transfer Die | Srednje do visoke | Veliki ili duboko{0}}ucrtani 3D oblici | Umjereno do čvrsto | Visoko | Dugo |
Ravna podloška sa dve rupe? Složena matrica to čini ekonomično. Mali konektor koji radi pri 600 udaraca u minuti? Progresivni alat je jasan odgovor. Duboko-izvučeni automobilski štit koji neće stati na noseću traku? To je transfer teritorije.
Vrsta materijala također utiče na odluku. Debeli, -čelici visoke čvrstoće stvaraju veće sile rezanja koje mogu opteretiti tanke složene matrice, gurajući izbor prema progresivnom rasporedu gdje se opterećenje raspoređuje na stanice. Suprotno tome, tanke legure bakra ili aluminija s dobrom formacijom otvaraju više mogućnosti za sve tipove kalupa.
Odabir pravog tipa matrice zaključava strukturu troškova projekta i plafon kvaliteta. Ali pravi inženjerski izazov počinje kada se napravi taj izbor: određivanje zazora, sila i parametara specifičnih za materijal{1}}koji kontroliraju da li matrica proizvodi dobre dijelove ili stvara otpad.
Principi dizajna kalupa koji kontrolišu kvalitet delova
Tip matrice postavlja arhitekturu. Parametri dizajna unutar te arhitekture određuju hoće li dijelovi izaći čisti ili će završiti u kanti za otpad. Čišćenje, sila i ponašanje materijala su tri stuba koji drže svaku uspješnu operaciju štancanja, a dovođenje bilo koje od njih pogrešne kaskade u kvarove u kvaliteti koje nijedna količina naknadnog prilagođavanja ne može u potpunosti popraviti.
Punch-to-Razmak od matrice i kontrola bura
Proračun zazora od udarca do matrice je jedina najposljedičnija odluka u bilo kojoj operaciji rezanja. Zazor je razmak između rezne ivice bušotine i rezne ivice dugmeta matrice, izražen kao procenat debljine materijala po strani. Taj detalj "po strani" je bitan: ako navedete 10% zazora na materijalu od 1,0 mm, potrebno vam je 0,1 mm prostora na svakoj strani bušilice, a ne ukupno 0,1 mm.
Odgovarajući razmak poravnava ravnine loma na vrhu i dnu obratka tako da se spajaju čisto, stvarajući srezanu ivicu s minimalnim neravninama i maksimalnim vijekom trajanja matrice.
Kada je klirens suviše čvrst, zone loma propuštaju jedna drugu i formira se sekundarna traka smicanja, stvarajući grube rubove, prekomjernu toplinu i ubrzano trošenje udarcem. Previše je labav i materijal se kotrlja u otvor prije loma, ostavljajući teške neravnine i valjani rubni profil koji ne zadovoljava dimenzionalne specifikacije. Bilo koji ekstrem skraćuje vijek trajanja i povećava-cijenu po dijelu.
Thestandardni preporučeni razmakje otprilike 10% debljine materijala po strani kao opća polazna tačka. Međutim, moderna praksa sugerira da zazori u rasponu od 11-20% mogu značajno smanjiti opterećenje alata tokom bušenja i produžiti radni vijek. Tvrđi,-materijali veće zatezne čvrstoće zahtijevaju povećani zazor, dok mekši materijali i precizne primjene zahtijevaju čvršće praznine.
Ovo je korak{0}}po{1}}procedura za određivanje vašeg odobrenja:
- Identifikujte materijal obratka i potražite njegovu vlačnu čvrstoću ili kategoriju materijala u standardnoj referentnoj tabeli zazora.
- Izmjerite ili potvrdite osnovnu debljinu materijala koji treba rezati.
- Odredite preporučeni postotak zazora po strani na osnovu vrste materijala (pogledajte grafikon vašeg dobavljača alata ili primjenjivi tehnički priručnik).
- Pomnožite debljinu zaliha sa postotkom zazora da dobijete po-vrijednost zazora po strani u jedinicama dužine.
- Primijenite ovaj razmak na obje strane kada dimenzionirate otvor matrice u odnosu na proboj. Za operacije slepljivanja, otvor matrice odgovara željenoj veličini blanka, a proboj je manji za dvostruko veći razmak. Za bušenje rupa, bušilica odgovara željenoj veličini rupe, a otvor matrice je predimenzioniran za dvostruko veći razmak.
- Provjerite stanje alata, jer akumulirano habanje postojeće opreme može zahtijevati podešavanje izračunate vrijednosti.
Jedna kritična nijansa: manji razmak znači čvršće zahtjeve za poravnanje. Ako vaša presa ili set matrice ne mogu zadržati poziciju unutar pojasa zazora, vidjet ćete neravne neravnine, prerano okrhnjenje ivica i nedosljedan kvalitet rezanja po cijelom listu.
Razumijevanje sile zatamnjenja i dopuštenja savijanja
Svaka operacija rezanja zahtijeva dovoljno tonaže presa za čisto smicanje materijala. Formula sile slepljivanja za lim prati direktan odnos: sila je jednaka obodu reza pomnoženom debljinom materijala pomnoženom smičnom čvrstoćom materijala. Specifična vrijednost čvrstoće na smicanje varira ovisno o leguri i temperamentu, tako da uvijek referencirajte listove sa podacima o materijalima ili tehničke tablice umjesto da pretpostavljate univerzalni broj.
Za složene prazne profile ili šablone sa više-rupa, zbrojite ukupan obim rezanja svih funkcija koje su istovremeno uključene. Ovaj proračun ukupne sile određuje vašu minimalnu tonažu prese, uz dodatni sigurnosni faktor koji uzima u obzir varijabilnost materijala, otupljivanje alata i efekte dinamičkog opterećenja.
Dozvoljeno savijanje u dizajnu matrice u potpunosti rješava drugačiji izazov. Kada se lim savija, vanjska površina se rasteže, a unutrašnja se sabija. Negdje između njih leži neutralna os, teorijska ravan koja se niti rasteže niti sabija. Dozvoljeno savijanje je dužina luka te neutralne ose i određuje koliko ravnog materijala troši svako savijanje.
Položaj neutralne ose se pomiče u zavisnosti od omjera unutrašnjeg radijusa savijanja i debljine materijala, što je obuhvaćeno faktorom k-. Faktor k- od 0,5 postavlja neutralnu osu u geometrijski centar materijala; u praksi, os se pomera prema unutra za čvršće krivine. Ove vrijednosti su empirijski izvedene i treba ih izvući iz validiranih tablica savijanja ili vlastitih testnih podataka vaše trgovine, a ne pretpostaviti.
Kako svojstva materijala oblikuju odluke o dizajnu matrice
Čelik se ne ponaša kao apstrakcija iz udžbenika. Pravi lim ima smjer zrna, promjenjivu duktilnost i neugodnu sklonost da se vraća nazad nakon oblikovanja. Svako od ovih svojstava ulazi direktno u izbor dizajna matrice.
Smjer zrna određuje gdje se mogu formirati pukotine tokom savijanja. Savijanje sa zrnom, gdje linija savijanja ide paralelno sa smjerom kotrljanja, stvara slabiju krivinu koja je sklona pucanju na vanjskom radijusu. Savijanje preko zrna proizvodi jače savijanje-otpornije na pukotine. AsFabrikator napominje, manji unutrašnji radijusi značajno pojačavaju ovaj rizik kada se savijaju paralelno sa zrnom. Materijali kod kojih smjer zrna utječe na ponašanje savijanja nazivaju se anizotropni, dok su oni bez utjecaja (poput bakra) izotropni. Dizajneri kalupa moraju uzeti u obzir orijentaciju blanka u odnosu na smjer kotrljanja, posebno kada su uključeni tijesni radijusi.
Kompenzacija opruge u matrici za štancanje je jednako kritična. Svaki zavoj se želi lagano otvoriti nakon što se probojnik povuče jer se elastična komponenta materijala oporavlja. Materijali-veće čvrstoće više se vraćaju. Dizajneri kalupa kompenzuju prekomernim savijanjem, dizajnirajući ugao matrice malo iznad mete, tako da se deo opušta u specifikaciji. Tačan ugao kompenzacije ovisi o vrsti materijala, debljini, radijusu savijanja i metodi oblikovanja, zbog čega je empirijsko ispitivanje tijekom testiranja kalupa i dalje bitno.
Granice oblikovanja definiraju koliko se materijal može rastegnuti prije stanjivanja do loma. U operacijama izvlačenja, granični omjer izvlačenja (LDR) opisuje maksimalni prečnik blanka koji se može uvući u čašu datog prečnika bez kidanja. Više duktilni materijali omogućavaju veće omjere izvlačenja. Prekoračenje LDR-a za datu leguru znači da dizajn matrice mora uključivati višestruke faze izvlačenja sa srednjim žarenjem, ili je potrebna modifikacija geometrije dijela. Veličina zrna također igra ulogu: sitniji-materijali bolje se odupiru pucanju i pokazuju konzistentniju granicu tečenja na cijelom listu.
Ove materijalne realnosti nisu izborna razmatranja. Oni oblikuju vrijednosti zazora, diktiraju redoslijed stanica i određuju da li matrica proizvodi dobre dijelove pri prvom pogotku ili zahtijeva mjesece frustrirajućeg prilagođavanja. Sljedeći sloj složenosti uključuje odabir fizičkih komponenti i alatnih čelika koji moraju preživjeti ove sile tokom miliona ciklusa.
Komponente kalupa i odabir materijala za inženjere alata
Razmaci i sile određuju šta kocka mora postići. Komponente i materijali određuju da li će opstati dovoljno dugo da se to isplati. Matrica nije monolitni blok čelika. To je sklop specijaliziranih dijelova, od kojih je svaki odabran za određenu mehaničku ulogu, svaki je podložan različitim obrascima habanja, a svaki zahtijeva namjernu odluku o odabiru materijala. Evo kako se komponente i funkcije matrice objašnjene u praktičnom smislu povezuju sa gore navedenim parametrima kvaliteta.
Kritične komponente matrice i njihove funkcije
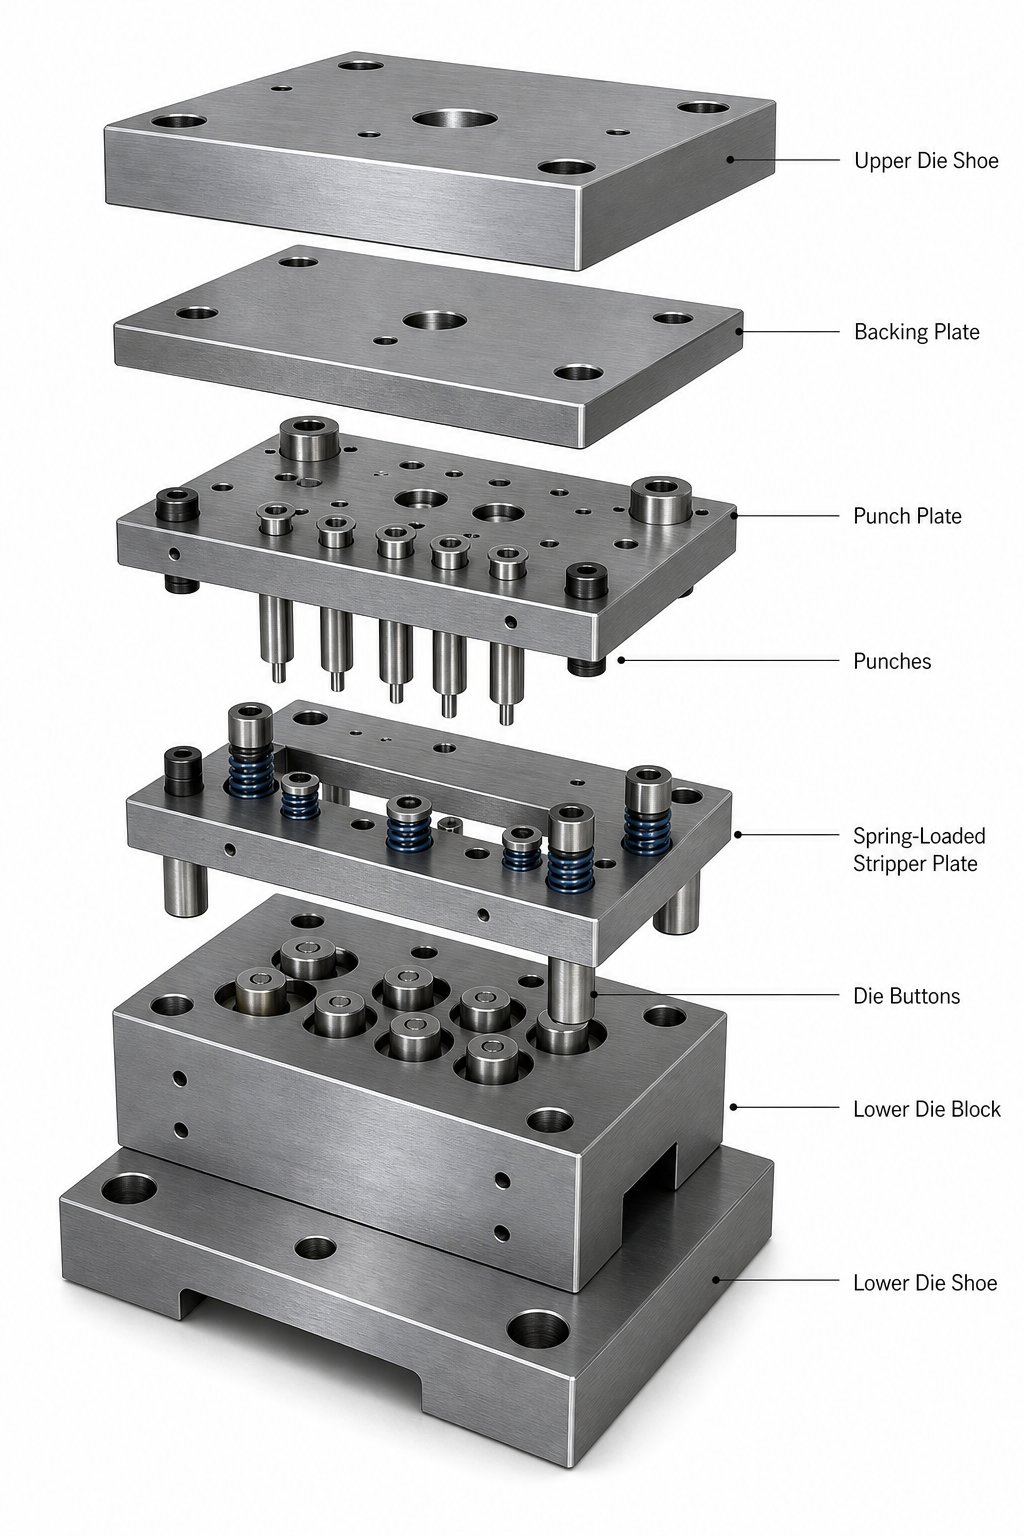
Zamislite da kalup za štancanje ima tri funkcionalna sloja: strukturu, vođenje i radne elemente. Strukturni sloj nosi opterećenja. Sloj za vođenje održava poravnanje. Radni sloj dolazi u kontakt sa limom i vrši samo rezanje ili oblikovanje.
Terminologija koja se ovdje koristi slijedi konvencije uspostavljene u ANSI i ISO standardima za pres alate, osiguravajući konzistentnost s industrijskom dokumentacijom i katalozima dobavljača.
- Cipele (gornje i donje):Teške osnovne ploče koje pričvršćuju sve ostalo. Donja cipela se pričvršćuje na ležište presa, gornja se pričvršćuje na ram. Moraju izdržati skretanje pod punom tonažom bez pomjeranja dimenzija. Materijali su obično srednje ugljični čelik (kao što je 1045 ili 4140) ili visoko{5}}kvalitetno lijevano željezo za veće komplete gdje je prigušenje vibracija bitno.
- Podloge:Kaljene ploče postavljene iza proboja i dugmadi za matrice kako bi se spriječilo udubljenje pod visokim-pritiskom u mekši materijal za cipele. Oni rašire koncentrirana točkasta opterećenja na šire područje.
- Vodilice i čahure:Oni održavaju precizno poravnanje između gornje i donje polovice kalupa tijekom cijelog hoda preše. Sklopovi vodilica s kugličnim ležajem postali su industrijski standard za progresivne kalupe zbog nižeg trenja i lakšeg odvajanja matrice, dok obični tarni klinovi ostaju uobičajeni u jednostavnijim alatima.
- Udarci:Muški alati za rezanje ili oblikovanje. Njihova geometrija, stil glave i klasa materijala su-specifični za primjenu. Stražnji konus iza rezne ivice smanjuje trenje tokom uvlačenja.
- Die dugmad:Ženski pandan svakom udarcu, pružajući suprotnu oštricu. Razmak između udarca i dugmeta je taj kritični parametar o kojem se govorilo u prethodnom odeljku.
- Pilotske igle:Igle za lociranje{0}}metak koje padaju u prethodno probušene rupe kako bi precizno registrirale traku na svakoj progresivnoj stanici. Bez njih bi kumulativna greška uvlačenja uništila tačnost dijela na više stanica.
- dizači:Šine ili igle sa oprugom-koje podižu traku s donje površine matrice između poteza, omogućavajući glatko napredovanje bez povlačenja ili hvatanja za detalje matrice.
Svaka komponenta mora biti veličine, locirana i materijalno specificirana kao dio integriranog sistema. Očvrsli udar ne znači ništa ako je podložna ploča iza njega previše mekana, a najbolji proračun zazora ne uspijeva ako vodeći klinovi dopuštaju pomicanje polovica tokom hoda.
Odabir alatnog čelika za dugovječnost matrice
Odabir alatnog čelika za kalupe za štancanje je mjesto gdje inženjerska prosudba zarađuje. Balansirate između tvrdoće i žilavosti, otpornosti na habanje i cijene, te obradivosti i vijeka trajanja. Niti jedan razred ne pobjeđuje na svakoj osi, zbog čega različite komponente unutar iste matrice često koriste različite čelike.
Tri široke kategorije dominiraju primjenom kalupa za štancanje:
| Kategorija alatnog čelika | Raspon tvrdoće (HRC) | Čvrstoća | Otpornost na habanje | Tipične primjene matrice |
|---|---|---|---|---|
| Čelici koji se stvrdnjavaju na zraku (npr. A2) | 57-62 | Dobro | Umjereno do visoko | Formiranje proboja, matrice sa udarnim opterećenjem, aplikacije koje zahtijevaju otpornost na lomljenje |
| Visoko{0}}ugljični i visoko{1}}kromni čelici (npr. D2) | 58-62 | Umjereno | Vrlo visoko | Probijanje i bušenje, dugmad za urezivanje, dugotrajne{0}}aplikacije za rezanje |
| Brzorezni čelici (npr. M2) | 60-66 | Dobro | Visoko | {0}}Stanice za probijanje velike brzine kod kojih je nakupljanje topline problem, operacije koje prelaze 500 stepeni na oštrici |
Vrste zračnog{0}}otvrdnjavanja kao što je A2 nude bolju žilavost od D2, što ih čini sigurnijim u slučajevima gdje udarni udari ili tanki poprečni-presjeci stvaraju rizik od lomljenja.D2, radni konj sa visokim-ugljikom i visokim sadržajem{2}}hroma, pruža vrhunsku otpornost na habanje i stabilnost dimenzija nakon termičke obrade, zbog čega dominira u-operacijama bušenja i bušenja velikog obima. M2 i drugi brzorezni čelici-zadržavaju tvrdoću na povišenim temperaturama, što je prednost u brzo{4}}progresivnim kalupima gdje bi toplina trenja omekšala konvencionalne čelike za hladnu{5}}radu.
Metalurgija praha (PM) varijante ovih razreda nude rafinirane, ujednačene karbidne strukture koje istovremeno poboljšavaju i žilavost i otpornost na habanje. Oni koštaju više, ali često opravdavaju premiju u zahtjevnim aplikacijama.
Za stanice koje štancaju abrazivne materijale kao što su slojevi od nehrđajućeg čelika ili silikonskog čelika, karbidni umetci za habanje matrice postaju jedini praktičan izbor. Volfram karbid pruža ekstremnu tvrdoću i vijek trajanja koji se mjeri u milionima dodatnih udaraca, ali njegova niža žilavost znači da mu je potrebna pažljiva potpora. Umetci od tvrdog metala su obično lemljeni ili mehanički zadržani u čeličnim držačima koji apsorbuju udar, sprečavajući lom karbida od loma pod dinamičkim opterećenjima.
Elementi strukture matrice koji kontrolišu protok materijala
Osim pojedinačnih komponenti, strukturalne odluke koje dizajner donosi o tome kako te komponente međusobno djeluju određuju da li materijal teče glatko ili se zaglavi, da li se dijelovi pouzdano izbacuju ili zalijepe i da li matrica radi bez nadzora ili zahtijeva stalnu intervenciju operatera.
Razmotrite odluku o pločici za skidanje opruge u odnosu na oprugu. Fiksna ploča za skidanje čvrsto je pričvršćena vijcima na matricu sa otvorima za probijanje za prolaz udarca. Pruža stalan razmak za uvlačenje materijala i dobro radi u jednostavnim aplikacijama. Za razliku od toga, alat za skidanje opruge- kreće se s gornjom matricom, pritišćući materijal tokom rezanja i aktivno ga skidajući s proboja tokom uvlačenja. Za dijelove koji zahtijevaju ravnost ili materijale sklone izobličenju, kontrolirani pritisak skidača opruge je bitan. Kompromis je dodatna složenost, održavanje opruge i potreba za balansiranjem sile skidanja i deformacije materijala.
Mehanizmi za podizanje imaju varljivo važnu ulogu. U progresivnim kalupima, traka se mora čisto podići iznad formiranih elemenata u prethodnim stanicama kako bi napredovala bez smetnji. Podizači-opterećeni oprugom podižu traku na dosljednu visinu, ali ako je ta visina nedovoljna ili opruge oslabe, traka se zahvaća za elemente rezanja, uzrokujući pogrešno uvlačenje, izvijanje materijala i progresivno oštećenje površina matrice.
Dizajn premosnog zareza rješava specifičan izazov u progresivnim kalupima gdje se određene stanice moraju preskočiti tijekom početnog narezivanja ili kada se izvode djelomične trake. Premosni zarez pruža reljefnu geometriju koja sprečava smetnje kada materijal prolazi kroz stanicu bez obrade. To je suptilan detalj dizajna koji odvaja matrice kojima je potrebno deset minuta za navoj od onih kojima je potreban sat.
Ovi strukturalni izbori, od konfiguracije skidača preko visine podizača do geometrije zaobilaznice, zajedno određuju da li matrica radi punom proizvodnom brzinom uz minimalnu intervenciju ili postaje kronični izvor zastoja. Za inženjere alata koji se suočavaju sa složenim izazovima dizajna kalupa koji uključuju optimizaciju protoka materijala, sekvenciranje podizača ili više-koordinaciju obilaska više stanica, rad sa dobavljačem koji je specijalizovan za ove-teške probleme dizajna može značajno smanjiti vremenske rokove razvoja.Prilagođena rješenja kalupa za štancanjeod iskusnih partnera kao što je YICHEN nude duboku stručnost u strukturi matrice, dizajnu komponenti i praktičnom inženjeringu koji održava progresivne matrice pouzdano u brzini.
Ispravnim ispravnim komponentama i materijalima utvrđuje se potencijal matrice. Shvaćanje tog potencijala zahtijeva prevođenje dizajna u optimizirani raspored trake, gdje ugniježđenje, dizajn nosača i postavljanje pilota pretvaraju teorijsku sposobnost u stvarnu efikasnost materijala.
Optimizacija rasporeda traka i korištenje materijala
Troškovi sirovina dominiraju ekonomijom štancanja. Istraživanja dosljedno pokazuju da materijal može činiti do 75% ukupnih operativnih troškova u postrojenju za štancanje. Taj jedini broj objašnjava zašto dizajn trake za progresivnu obradu alata nije samo inženjerska vježba već primarna poluga za kontrolu troškova dijelova. Nekoliko postotnih poena poboljšanja iskorištenja, složenog kroz milijune pogodaka, prevodi se u značajne uštede tokom vijeka proizvodnje matrice.
Osnove rasporeda trake i strategija ugniježđenja
Raspored trake je projektirani nacrt koji diktira kako su dijelovi raspoređeni, orijentirani i sekvencionirani na kontinuiranom kolutu dok se provlači kroz matricu. Definira rad svake stanice, materijal koji ostaje između dijelova i noseću strukturu koja drži sve zajedno. Ako ovo bude ispravno znači da kocka radi brzo i mršavo. Pogrešiti znači da plaćate otpad na svakom potezu.
Razvijanje rasporeda trake iz prazne geometrije slijedi logičan slijed:
- Izdvojite ravni prazni profil iz geometrije gotovog dijela, uzimajući u obzir dodatke za savijanje i razvijene dužine.
- Odredite optimalnu orijentaciju blanka u odnosu na smjer kretanja trake, uzimajući u obzir zahtjeve smjera zrna za sve naredne operacije savijanja.
- Izračunajte minimalnu debljinu mosta (otpadnog mosta) između susjednih praznina i između praznina i rubova trake. Koristi se široko prihvaćeno praviloB=1.25t do 1,5t, gdje je t debljina materijala.
- Odredite širinu trake (W=djelomičnu širinu + 2B za rubne margine) i korak progresije (C=dionu dužinu + B za među-dijelni most).
- Rasporedite redosled stanica tako da operacije rezanja, oblikovanja i savijanja prate logičan redosled bez smetnji između karakteristika na susednim stanicama.
- Provjerite da li su dijelovi nosača dovoljno jaki da proguraju traku kroz sve stanice bez izvijanja ili deformacije.
- Izračunajte postotak iskorištenja materijala (prazna površina podijeljena s površinom trake koja se troši po dijelu) i ponovite orijentaciju ili ugniježđenje ako je ispod cilja.
Strategija gniježđenja je mjesto gdje se geometrija susreće s kreativnošću. Za jednostavne pravougaone praznine, ravan raspored u jednom redu radi dobro. Ali dijelovi nepravilnog oblika imaju koristi od ugaonog ugniježđenja, gdje se blanko naginje kako bi se spojilo sa svojim susjedima i troši manje širine trake. Neki oblici čak dozvoljavaju dva-prolazna rasporeda: traka jednom prolazi kroz kalup, okreće se i ponovo se uvlači kako bi se utisnuli dijelovi od preostalog materijala. Svaki pristup trguje uštedom materijala u odnosu na složenost kalupa.
- Geometrija dijela:Nepravilni ili asimetrični oblici često se efikasnije gnijezde pod uglovima, a ne poravnati sa smjerom uvlačenja.
- Orijentacija zrna:Ako se savijanje dogodi preko kritične ose, orijentacija blanka na traci je ograničena smjerom kotrljanja zavojnice.
- Zahtjevi za žigosanje proračuna otpadnog mosta:Tanji mostovi štede materijal, ali rizikuju da se uvrnu ili zaglave; minimalni most mora pouzdano nositi prazan bez deformacija.
- Dostupnost širine trake:Komercijalne širine namotaja ograničavaju ono što je izvodljivo, tako da se raspored mora uskladiti s dimenzijama zaliha koje se mogu kupiti.
- Razmak među stanicama:Za svaku operaciju potreban je fizički prostor za udarce, opruge i podizače, što postavlja praktični minimalni korak bez obzira na veličinu blanka.
Dizajn nosača i postavljanje pilota
Noseća traka je skeletni okvir koji prenosi radni komad od stanice do stanice. Mora biti dovoljno krut da odoli izvijanju pod silama uvlačenja, ali dovoljno fleksibilan da se prilagodi operacijama oblikovanja gdje se materijal povlači okomito od ravnine trake.
Dvije vrste nosača rješavaju različite situacije. Čvrsti nosač radi za ravne dijelove gdje traka ostaje ravna tokom cijelog procesa. Nosač rastezljive mreže uključuje strateški postavljene rezove ili petlje koje omogućavaju da se nosač savije kada stanica povlači materijal prema dolje tokom izvlačenja ili oblikovanja. Bez te projektovane fleksibilnosti, nosač se trga ili se širina trake izobličava, uništavajući registraciju na svakoj nizvodnoj stanici.
Postavljanje pilot rupe u progresivnu matricu je ono što održava sve u ravni. Pilotne rupe se probijaju na prvoj stanici, a pilotske igle sa-metkom na svakoj narednoj stanici zahvaćaju te rupe kako bi ispravile bilo kakvu manju nepreciznost uvlačenja prije nego što se prese zatvori. Položaj je važan: piloti bi trebali sjediti u mreži nosača gdje je materijal stabilan i ravan, daleko od formiranih elemenata koji bi mogli iskriviti geometriju rupe. Njihov dosljedan razmak na svakom koraku osigurava da kumulativna greška nikada ne prelazi granice tolerancije.
Maksimiziranje korištenja materijala u dizajnu kalupa
Korištenje materijala u štancanju mjeri se kao omjer upotrebljive prazne površine i ukupne površine trake potrošene po ciklusu. Industrijska mjerila ciljaju iznad 75%, alistudije o progresivnom štancanjuotkrivaju da konvencionalni rasporedi često proizvode stope otpada u rasponu od 16% do 60%, sa prosječnim potencijalom uštede između 28% i 41% koji se može postići kroz redizajniran raspored komponenti.
Male promjene u orijentaciji blanka mogu proizvesti velike dobitke u korištenju. Istraživanje algoritama ugniježđivanja zasnovanih na Minkowski{1}}azima pokazuje da čak i frakcijska ugaona prilagodbe položaja dijela na traci mogu pomjeriti iskorištenje za nekoliko postotnih poena. Za velike-programe koji štampaju milione dijelova godišnje, to geometrijsko preciziranje direktno smanjuje kupovinu kotura i troškove rukovanja otpadom.
Moderni CAD alati sa modulima za parametarski raspored traka omogućavaju dizajnerima da brzo testiraju desetine orijentacija i konfiguracija ugniježđenja, upoređujući procente iskorištenja prije nego što se posvete konstrukciji kalupa. Ova virtuelna iteracija zamjenjuje ručnu probnu-i-grešku iz prošlih decenija, gdje je iskustvo dizajnera bilo jedini dostupan mehanizam za optimizaciju.
Raspored trake zaključava cijenu materijala po dijelu. Ali on također definira nešto jednako posljedično: fizički slijed operacija koje matrica mora izvršiti, što zauzvrat diktira sve o proizvodnom procesu koji dovodi tu matricu od CAD modela do kaljenog čelika na ležaju presa.
Praksa izrade matrica od dizajna do isprobavanja
Raspored trake na ekranu i kaljena matrica u presi razdvojeni su nedeljama precizne proizvodnje, pri čemu svaki korak nadograđuje poslednji sa tolerancijama koje ne ostavljaju prostora za nagađanje. Proces izrade kalupa korak po korak transformiše CAD geometriju u fizički čelik kroz sekvencu u kojoj je redosled bitan koliko i kvalitet izvršenja. Preskočite korak, požurite sa termičkom obradom ili izbrusite prije uklanjanja stresa-i gotovi alat to plaća nestabilnošću dimenzija svaki put kada se presa ciklusi.
Od CAD modela do gotovih komponenti kalupa
Zamislite progresivnu matricu sa dvadeset udaraca, osam dugmadi za matrice, dvije ploče za skidanje i desetine komponenti za podršku. Svaki od njih slijedi proizvodni put koji diktira njegova geometrija, materijal i funkcija. Evo tipičnog toka rada od sirove zalihe do sastavljene matrice:
- Nabavka materijala i gruba obrada:Blokovi od alatnog čelika se pile na veće dimenzije. CNC glodanje uklanja rasuti materijal do gotovo-mrežnog oblika, ostavljajući brušenje i završnu obradu na svim kritičnim površinama (obično 0,25-0,50 mm po strani).
- Oslobađanje od stresa:Grubo-obrađene zatvore podliježu oslobađanju od naprezanja kako bi se stabilizirala unutrašnja naprezanja nastala tokom glodanja. Ovo sprečava savijanje tokom naknadne termičke obrade.
- Toplinska obrada:Komponente su kaljene i temperirane do ciljane tvrdoće. Redoslijed je važan: toplinska obrada se događa prije završne obrade jer proces uvodi promjene dimenzija. Dvostruko ili trostruko kaljenje pomaže u stabilizaciji mikrostrukture i smanjenju zadržavanja austenita.
- Završno brušenje:Površinske brusilice dovode ravne površine do konačnih dimenzija i paralelnosti. Cilindrično brušenje obrađuje okrugle komponente kao što su vodeći klinovi i čahure. Sve kritične montažne površine postižu ravnost unutar mikrona.
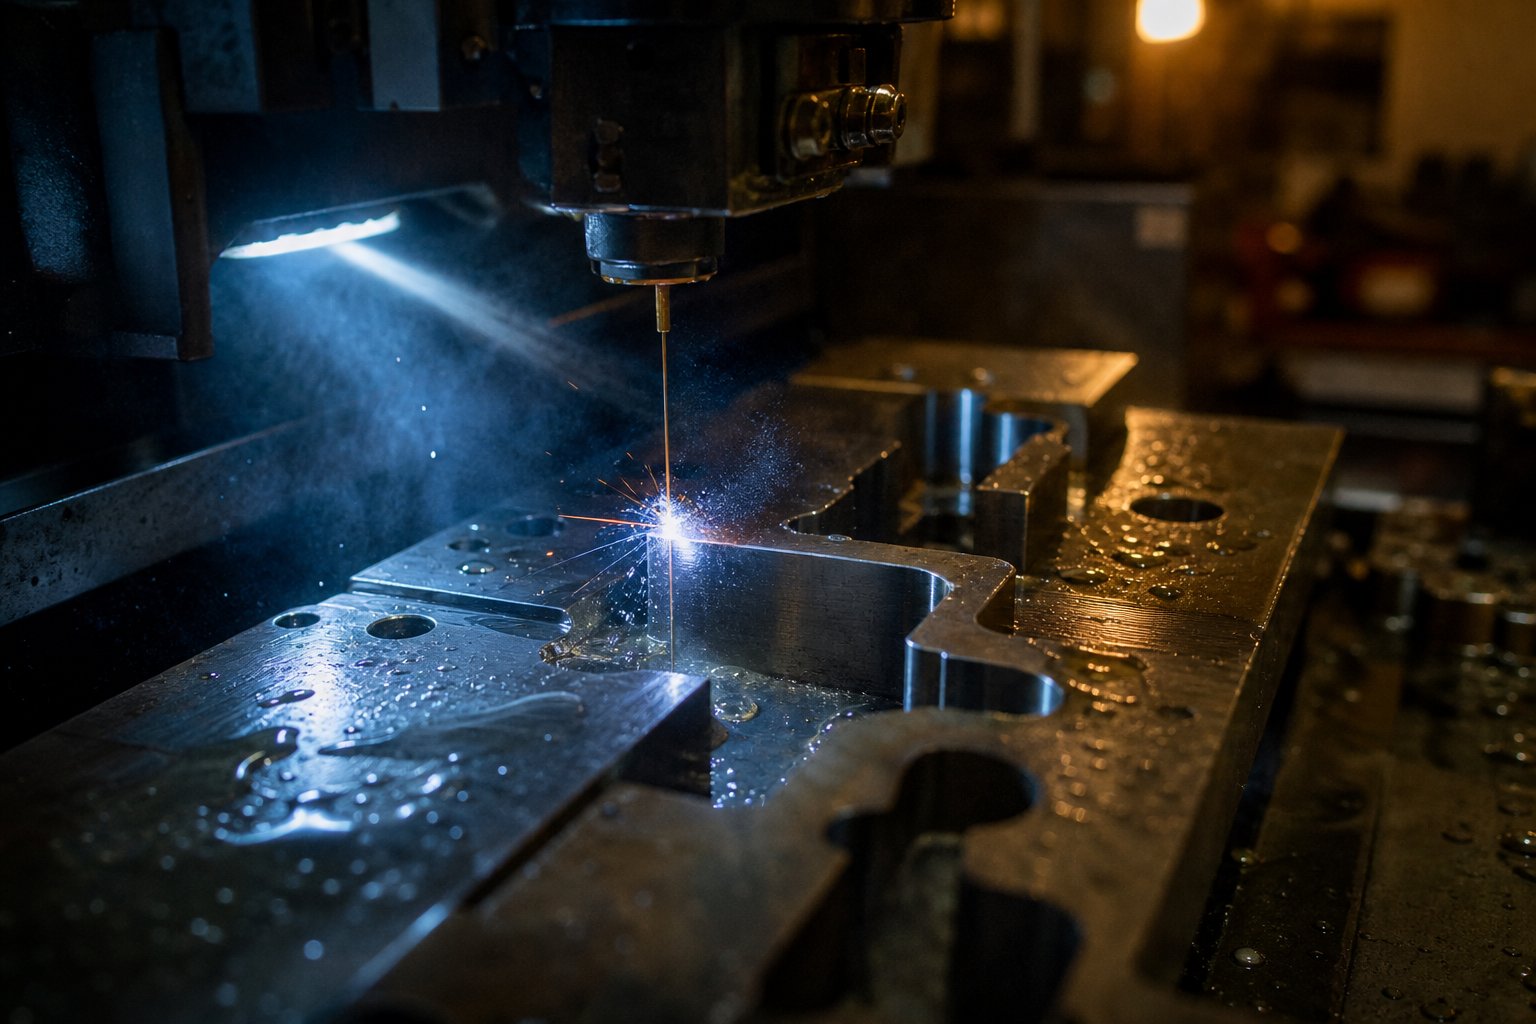
- EDM žice za precizne profile:Kompleksni otvori na matricama, profili probijanja i nepravilne geometrije se izrezuju pomoću žičane električne obrade. Žica probija kaljeni čelik bez mehaničke sile, proizvodeći profile tačne do 0,0002 in. (5 mikrona) ukupno bez izobličenja zone{4}}pod utjecajem topline.
- Završne operacije:Poliranje, lepljenje ili brušenje kritičnih površina za oblikovanje i crtanje radijusa. Završna obrada direktno utiče na protok materijala tokom operacija oblikovanja.
- Montaža i montaža:Komponente se sklapaju u papuče kalupa. Rupe za klinove su razvrtane, probojci su postavljeni na držače, a svi zazori su provjereni prema specifikacijama dizajna.
- Umrijeti uočavanje:Sastavljena matrica se stavlja u presu za uočavanje radi provjere kontaktnih uzoraka i visine zatvarača prije prelaska na proizvodnu presu.
EDM žice za štancanje komponenti kalupa zaslužuje poseban naglasak. AsTehničko uputstvo KMM Grupedetaljima, ova tehnologija omogućava dizajnerima da proizvedu kompaktnije kalupe sa manje stanica i manjim presama koristeći visoku čvrstoću obruča jednodijelnih -odsječaka. Tehnika "ubijanja iz matrice", gdje puž iz otvora matrice postaje sam udar, osigurava savršeno poravnanje između komponenata koje se spajaju. Budući da se rezanje žice događa nakon termičke obrade, nema metalurške promjene na erodiranoj površini, eliminirajući izobličenje koje bi ugrozilo zazore koje ste toliko naporno izračunali.
Projektovanje posebno za žičanu EDM zahtijeva pažnju na postavljanje početne rupe, minimalne radijuse uglova (postižno do 0,002 in./50,8 mikrona sa finom žicom) i uglove konusnog reljefa. Opšta tolerancija od plus ili minus 0,0005 in. (12,7 mikrona) je standardna, sa čvršćim vrijednostima koje se mogu postići obranim rezovima uz dodatnu cijenu. Ove mogućnosti čine žičani EDM nezamjenjivim za štancanje metala u kalupu gdje preciznost profila direktno kontrolira kvalitetu dijelova.
Specifikacije štampe koje ograničavaju dizajn matrice
Evo nečega što dizajneri šegrti uče na teži način: štampa nije generički izvor sile. Njegove fizičke dimenzije i mehaničke karakteristike nameću čvrste granice svakoj odluci o dizajnu matrice, a ta ograničenja moraju biti riješena od prvog dana, a ne otkrivena tokom instalacije.
Četiri specifikacije presa najdirektnije oblikuju dizajn matrice:
- Tonažni kapacitet:Ukupna sila rezanja i oblikovanja izračunata tokom projektovanja mora pasti ispod nazivnog kapaciteta prese, obično sa sigurnosnom marginom od 20-30%. Prekoračenje kapaciteta dovodi do oštećenja okvira presa, pucanja kalupa i opasnih uslova preopterećenja.
- Veličina kreveta:Otisak matrice (dimenzije cipela) moraju fizički stati unutar držača prese. Za matrice za prijenos, krevet mora primiti sve stanice plus prostor za prijenosne prste i uklanjanje otpadaka.
- Dužina hoda:Ukupni vertikalni hod ovna mora premašiti zahtjev za otvorenu visinu matrice. To znači dovoljno prostora za dovođenje materijala, podizanje oblikovanih dijelova i uvlačenje svih udaraca bez smetnji. Kratki potezi ograničavaju dubinu formiranja i visinu podizanja trake.
- Visina zatvarača:Udaljenost od površine podupirača do čela cilindra u donjoj mrtvoj točki. Zatvorena visina sklopljene matrice mora odgovarati rasponu visine zatvaranja prese (podesivo unutar granica). Matrica dizajnirana previsoka ili prekratka za raspoloživu presu jednostavno neće raditi.
Dizajn matrice za prijenos uvodi dodatna ograničenja. Kao što je navedeno uPokrivenost Fabrikatora operacijama prenosa, dizajneri moraju uzeti u obzir dužinu nagiba sistema prenosa (minimalni i maksimalni), dužinu stezaljke, visinu podizanja i povratnu putanju prenosnih prstiju tokom pritiska na niže. Ako broj potrebnih stanica pomnožen dužinom koraka premašuje kapacitet presa, projektu je potrebna veća presa ili fundamentalno drugačiji proizvodni pristup.
Iskusni dizajneri kalupa traže potpune specifikacije štampe prije crtanja jedne linije. Tonaža, veličina ležaja, hod, visina zatvaranja, udari u minuti, lokacije otvora za otpad, dimenzije prozora za dovod namotaja: sve ovo ulazi u dizajn kao fiksni parametri, a ne kao naknadna razmišljanja.
Testiranje i umjetnost praktičnog prilagođavanja
Testiranje je mjesto gdje se teorijski dizajn susreće sa stvarnim ponašanjem materijala, a njih dvoje se rijetko savršeno slažu u prvom pokušaju. Čak i sa softverom za simulaciju formiranja, varijable poput trenja, otklona pritiska, nagomilavanja topline i stvarnih svojstava materijala (u odnosu na nominalne specifikacije) stvaraju jaz između predviđenih i uočenih rezultata.
Proba i podešavanje matrice obično slijedi ovaj obrazac: sastavljena matrica ide u probnu presu, početni udarci se izvode smanjenom tonažom i brzinom, a rezultujući dijelovi se mjere prema specifikacijama. Odstupanja od cilja pokreću dijagnostički proces koji radi unazad od simptoma do uzroka.
Uočavanje kalupa i plavo{0}}podudaranje su osnovne tehnike u ovoj fazi. Izrađivač nanosi tanak sloj inženjerskog plavljenja (prusko plavo) na površine za formiranje, zatvara matricu na materijalu i ispituje rezultujući kontaktni uzorak. Područja koja pokazuju jak plavi prijenos označavaju visoke tačke koje nose preveliki pritisak. Područja bez prijenosa otkrivaju niske tačke na kojima matrica ne dolazi u kontakt s materijalom. Diemaker zatim ručno-uklapa ove površine, oslobađajući visoke tačke i stvarajući niske oblasti dok kontaktni uzorak ne bude ujednačen u svim regijama formiranja.
Kompenzacija opruge je često najveći probni izazov za stanice za savijanje i oblikovanje. Art Hedrick, iskusni naučnik, naglašava da bi se dizajneri trebali fokusirati na prevenciju povratnog udara, a ne na korekciju, te da značajne promjene u ozbiljnosti naprezanja uzrokuju izvrtanje i prevrtanje dijelova. Tokom probe, ako se dio s prirubnicom otvori iznad tolerancije, korekcija može uključivati povećanje ugla preokretanja, dodavanje stanice za ponovni udar ili modificiranje geometrije vučne perle kako bi se naprezanje ravnomjernije rasporedilo.
Prilagođavanja protoka materijala predstavljaju još jednu uobičajenu rezoluciju za isprobavanje. Za operacije crtanja, proizvođač diemaker upoređuje stvarno izvlačenje-u mjerenjima oko prazne perimetra sa predviđanjima simulacije. Ako izvještaj o mogućnosti oblikovanja pokazuje 35 mm unutrašnjeg protoka u datom području, ali matrica proizvodi samo 30 mm, alatu je potrebna modifikacija kako bi se postiglo tih dodatnih 5 mm protoka, bilo kroz promjenu radijusa, promjenom vučne perle ili podešavanjem pritiska držača slijepe ploče.
Tri praktične strategije značajno smanjuju trajanje probe:
- Koristite stvarni materijal za isprobavanje:Neka probna zaliha testira na istezanje-da potvrdite da se njena mehanička svojstva poklapaju sa ulazima simulacije. Nepodudarnosti između nominalnih i stvarnih svojstava objašnjavaju većinu prvih-iznenađenja.
- Kreirajte izvještaj o formabilnosti:Dokumentirajte parametre simulacije, uključujući koeficijente trenja, pritiske držanja, dimenzije praznine i predviđena mjerenja{0}} tako da tehničar za testiranje ima konkretne ciljeve koje treba uskladiti.
- Kontrolirajte protok metala geometrijom, a ne silom:Crtanje perli i radijusa pružaju dosljednu, ponovljivu kontrolu protoka. Oslanjanje isključivo na pritisak držača slijepe ploče za ograničavanje materijala stvara osjetljivost na varijacije materijala i nestabilnost procesa.
Matrica koja napušta testiranje i proizvodi dobre dijelove spremna je za validaciju proizvodnje. Ali "spremni za proizvodnju" ne znači "zauvijek bez pažnje". Sile, temperature i ponavljajući ciklusi koji proizvode dijelove također proizvode habanje, a upravljanje tim habanjem je ono što razdvaja matricu koja godinama radi profitabilno od one koja u roku od nekoliko mjeseci postaje kronična glavobolja održavanja.
Održavanje kalupa i rješavanje problema u proizvodnji
Matrica koja izlazi iz probnog rada sa čistim dijelovima je dokazala svoj dizajn. Hoće li i dalje raditi čisto nakon 500.000 pogodaka u potpunosti ovisi o disciplini održavanja. Loše održavani alati ne proizvode samo loše dijelove; oštećuje prese, povređuje operatere i pretvara -investiciju u alate sa šest cifara u stalni troškovni centar. Razlika između rasporeda održavanja kalupa za štancanje koji funkcionira i onog koji postoji samo na papiru mjeri se u stopama otpada, neplaniranim zastojima i po-trošku po dijelu.
Evo neugodne istine: većina trgovina s oznakom "održavanje kalupa" zapravo izvodi programe za popravku matrica. Kao stručnjak za štancanjeArt Hedrick ističe, ako vaše svakodnevne aktivnosti uključuju popravljanje slomljenih jastučića, zavarivanje oštećenih dijelova nakon što klinovi ispadnu ili kopanje slomljenih dijelova iz kalupa za izvlačenje, to je popravak, a ne održavanje. Pravo preventivno održavanje se bavi predmetima kojima je potrebna redovna pažnja bez obzira na to koliko je matrica bila projektovana.
Raspored preventivnog održavanja za proizvodne kalupe
Funkcionalni program održavanja radi u definiranim intervalima vezanim za broj udaraca, a ne za kalendarske datume. Matrica koja radi 200 udaraca u minuti akumulira habanje daleko brže od jednog ciklusa pri 40 SPM, tako da rasporedi zasnovani na vremenu{3}}u potpunosti promašuju poentu. Pratite pogotke i izgradite svoje inspekcije i servisne prekretnice oko stvarnog obima proizvodnje.
Svaka kocka koja se vraća iz proizvodnje treba proći kroz ove inspekcijske kontrolne tačke prije nego što se vrati na policu:
- Provjerite zategnutost svih zatvarača; potražite labave ili nedostajuće klinove za tiple koji bi mogli omogućiti pomicanje sekcija.
- Pregledajte da li rezne ivice ima lomljenja, otupljenja ili pukotina. Izmjerite visinu neravnina na posljednjim proizvedenim dijelovima kako biste procijenili hitnost oštrenja.
- Pregledajte opruge na pukotine od zamora ili učvršćivanje (trajna kompresija). Zamijenite sve opruge koje se približavaju kraju njihovog nazivnog vijeka trajanja.
- Pregledajte habajuće ploče, zupčaste površine i radijuse formiranja da bi se utvrdilo da li je došlo do nagrizanja ili podizanja materijala. Po potrebi ponovo izbrusiti i remontirati.
- Očistite sve ostatke, uključujući puževe, komadiće i nakupine maziva iz svake šupljine i otvora za čišćenje.
- Podmažite sve spojne površine matrice, klinove za vođenje i zupčaste mehanizme.
- Provjerite jesu li svi sigurnosni štitnici postavljeni i funkcionalni.
- Temeljno osušite matricu kako biste spriječili stvaranje rđe tokom skladištenja.
- Potvrdite da su svi rezni udarci sigurni u svojim držačima bez labavosti prilikom rotacije.
Intervali oštrenja variraju u zavisnosti od materijala i zahteva proizvodnje, ali praktična smernica je da se oštre pre nego što ivice pređu maksimalno dozvoljenu specifikaciju dela. Čekanje dok se operateri ne žale znači da matrica već neko vrijeme proizvodi rubne dijelove ili dijelove koji se mogu odbaciti. Proaktivno oštrenje, pokrenuto ciljanim brojem poteza potvrđenim na osnovu istorijskih podataka mjerenja zaoštrenosti, održava dijelove u specifikacijama dosljedno.
Prilikom oštrenja, odabir brusnih točaka je važniji nego što većina trgovina shvata. Čelici za alate poput D2 i metali u prahu sadrže čvrste karbidne naslage koje su otporne na konvencionalne kotače. Točak koji se puni umjesto da se slobodno pokvari stvara prekomjernu toplinu, koja može omekšati, zagrijati-provjeriti ili napuknuti dio koji pokušavate vratiti. Koristite rashladnu tečnost, konsultujte se sa svojim dobavljačem abraziva za materijale-odgovarajuće točkove i izbrusite uglove smicanja koji balansiraju sile rezanja preko presjeka matrice kako biste održali poravnanje proboja-na-dugme.
Rješavanje problema sa zarezima i dimenzionalnim pomakom
Kada dijelovi počnu propadati u pregledu, simptom ukazuje na uzrok ako znate kako ga pročitati. Otklanjanje problema sa formiranjem neravnina u štancanju, na primjer, gotovo uvijek vodi do smanjenja zazora. Udarci i dugmad se progresivno troše, povećavajući efektivni razmak između njih. Taj rastući razmak znači da se materijal kotrlja dalje u zonu čišćenja prije loma, stvarajući teže brazde pri svakom sljedećem udaru.
Dimenzionalni drift priča drugu priču. Kada se lokacije rupa ili dimenzije profila postupno pomiču tokom proizvodnog ciklusa, osnovni uzrok je obično neusklađenost uzrokovana habanjem-: labave klinove vodilice, pomiču se dijelovi matrice na istrošenim tiplama ili držači proboja gube prianjanje. Iznenadna pomjeranja dimenzija, nasuprot tome, sugeriraju mehanički kvar kao što je slomljena tipla, napukli dio matrice ili pomaknuta podložna ploča.
Uzroci i rješenja za povlačenje puževa zaslužuju posebnu pažnju jer jedan izvučeni puž provučen kroz progresivnu matricu može oštetiti svaku nizvodnu stanicu u jednom potezu. Puževi se lijepe za strane proboja zbog vakuumskih džepova stvorenih zakrivljenošću puževa, velikim razmacima za sečenje koji eliminišu efekat zadržavanja -prianjanja, magnetiziranim udarcima od površinskog brušenja ili zamornim opružnim izbacivačima koji više ne guraju čahuru. Efikasne protivmjere uključuju odzračivanje malih otvora za zrak kroz centre za probijanje da bi se prekinuo vakuum, korištenje obrnutih-konusnih dugmadi koji drže zavoje u kompresiji, instaliranje ejektora sa oprugom{4}}, demagnetizaciju svih komponenti nakon mljevenja i smanjenje viskoziteta maziva u problematičnim područjima.
Sljedeća tabela prikazuje najčešće simptome proizvodnje na njihove vjerojatne korijenske uzroke i korektivne radnje:
| Simptom | Vjerovatno korijenski uzrok | Korektivna radnja |
|---|---|---|
| Prekomjerni ili rastući neravnini | Habanje bušotina/dugmada povećava efektivni zazor | Oštriti rezne rubove; provjerite razmak i resetirajte ako je iznad tolerancije |
| Neravnine samo na jednoj strani | Neusklađenost udarca-u-kolu (trošenje vodilice, labavi dijelovi) | Provjerite istrošenost vodilica/čahura; pregledajte tiple i ponovo zategnite dijelove kalupa |
| Postepeno dimenzionalno odstupanje | Istrošene komponente vodiča, pilot igle ili funkcije za lociranje | Zamijenite istrošene pilote; Rebush guides; provjerite tačnost registracije trake |
| Nagli dimenzionalni pomak | Slomljena tipla, napukli dio ili pomaknuta komponenta | Rastaviti i pregledati; zamijenite neispravne komponente; provjerite visinu zatvarača |
| Puž koji se povlači na traku | Vakuum, preveliki zazor, magnetizam ili slabi izbacivači | Vent punches; instalirati dugmad za zadržavanje; demagnetizirati; zamenite opruge izbacivača |
| Prijevremeni lom udarca | Prekomjerno posmično opterećenje, neusklađenost, nedovoljna podloga ili netačna klasa čelika | Verify alignment; provjeriti tvrdoću podloge; procijeniti odabir čelika; dodati ugao smicanja |
| Pogrešno uvlačenje trake ili kopča | Slabe ili slomljene opruge podizača; ostaci na putu dovoda; netačno vrijeme oslobađanja hrane | Zamijenite opruge podizača; clean die; podesite vrijeme uvlačenja pritiska i ugao otpuštanja |
Dijagnostički pristup je jednostavan: promatrajte simptom, identificirajte da li se pojavio postupno ili iznenada, locirajte gdje se na dijelu ili traci javlja defekt i pratite unatrag od te lokacije do odgovorne komponente matrice. Postepeni početak znači trošenje. Iznenadni početak znači neuspjeh. Lokacija na dijelu upućuje direktno na stanicu ili uključenu komponentu.
Produženje vijeka trajanja matrice kroz dizajn i površinsku obradu
Reaktivno održavanje održava matricu u radu. Proaktivne strategije produžavaju interval između svakog servisa, poboljšavajući način na koji produžiti vijek trajanja štancane matrice daleko iznad osnovnih očekivanja. Tri pristupa daju mjerljive rezultate:
Površinski tretmani i premazidodajte barijeru-otpornu na habanje bez promjene geometrije komponente.PVD (Physical Vapor Deposition) premazinanesite ultra-tanke filmove (obično 1-5 mikrona) materijala poput TiN, TiCN ili AlTiN na očvrsnute komponente matrice. Ovi premazi poboljšavaju površinsku tvrdoću do 3000+ HV, smanjuju trenje i nagrizanje i odolijevaju termičkoj degradaciji. Budući da su folije konformne i izuzetno tanke, ne utiču na tolerancije dimenzija ili zazore-do-ubijanja. Premazi na bazi AlTiN- su posebno efikasni za progresivne štance koji rade na čeliku visoke čvrstoće, dok TiCN smanjuje habanje ljepila i nakupljanje materijala u stanicama za formiranje. Mnoge radnje ponovo premazuju udarce i dugmad nakon svakog ciklusa ponovnog brušenja kako bi povratili otpornost na habanje uz minimalne troškove.
Modifikacije dizajnakoji smanjuju koncentraciju naprezanja produžavaju vijek trajanja komponente na izvoru. Dodavanje većih radijusa na ramena proboja, uključivanje odgovarajućih uglova smicanja kako bi se smanjila vršna sila rezanja i specificiranje adekvatne debljine poprečnog-presjeka za tanke proboje, sve to sprječava uslove koji uzrokuju prijevremeni kvar. Ponekad najdugotrajnije-rješenje za hronični problem loma nije bolji čelik ili češće oštrenje. To je redizajn komponente kako bi se eliminirao uzlazni faktor koji ga stalno uzrokuje.
Nadogradnje materijalaza stanice za kronično trošenje pomjeraju ekonomiju. Zamjena D2 proboja koji treba oštriti svakih 50.000 udaraca sa verzijom od karbida{4}}umetnutom koja traje 500.000 udaraca košta više unaprijed, ali eliminiše devet ciklusa oštrenja i povezano vrijeme zastoja. Odluka se svodi na obim proizvodnje: veliki-programi opravdavaju premium materijale jer troškovi održavanja po-dijelu opadaju čak i kada se povećava ulaganje u alate.
Disciplina održavanja, vještina rješavanja problema i strategije{0}}produženja vijeka zajedno određuju da li matrica za štancanje isporučuje svoj dizajnirani ROI ili crpi resurse tokom svog proizvodnog vijeka. Ove mogućnosti također otkrivaju mnogo toga o organizacijama koje grade i podržavaju alate za štancanje, što je upravo ono što je važno kada se procjenjuje partner za dizajn matrice za složene,-programe velikog obima.
Odabir partnera za dizajn kalupa za složene projekte štancanja
Održavanje matrice u proizvodnji jedan je od izazova. Ispravno projektovanje i izgradnja je na prvom mjestu, a za složene programe sa uskim tolerancijama, progresivnim rasporedom na više-stanica ili zahtjevnim zahtjevima protoka materijala, taj izazov često premašuje ono što jedan inženjerski tim može podnijeti sam. Znati kako odabrati partnera za dizajn kalupa postaje jednako važno kao i poznavanje samog dizajna matrice.
Procjena partnera za dizajn die za složene projekte
Kompetentna radionica za matrice može da obradi komponente za štampanje. Izuzetno dovodi u pitanje otisak prije rezanja čelika. Razlika se očituje u alatu koji radi velikom brzinom bez kroničnog prilagođavanja u odnosu na alat koji radi na papiru, ali se bori protiv vas u proizvodnji. Šta to dvoje razdvaja?
Potražite partnere koji pokazuju istinsku dubinu u ovim oblastima:
- Stručnost za konstrukciju kalupa:Mogu li da objasne zašto su odabrali određenu konfiguraciju skidača, visinu podizača ili geometriju zasjeka zaobilaznice za vašu primjenu? Partneri koji zadano koriste istu arhitekturu matrice bez obzira na složenost dijela su crvena zastavica.
- Majstorstvo za čišćenje i kontrolu grebanja:Optimiziraju li zazor-od-ubijača na osnovu vaših stvarnih zahtjeva za materijalom, debljinom i kvalitetom rubova ili primjenjuju generički postotak na sve strane?
- Rješavanje problema protoka materijala-:Za stanice za formiranje i crtanje, mogu li demonstrirati iskustvo u upravljanju uvlačenjem-u, kontrolisanju sklonosti borama i kompenzaciji povratnog odskoka putem geometrije, a ne grube sile?
- {0}}Unutarnja mogućnost izrade alata:Dobavljači sa-domaćim inženjeringom i izradom alata mogu brže ponavljati, održavati čvršću komunikaciju između namjere dizajna i{1}}izvođenja u radnji i rješavati probleme isprobavanja bez kašnjenja primopredaje između različitih organizacija.
- Kolaborativni dizajn iteracija:Najbolji partneri tretiraju vaš inženjerski tim kao saradnike, a ne{0}}premaoce narudžbi. Oni potiskuju karakteristike koje će uzrokovati probleme u proizvodnji, predlažu alternative koje smanjuju troškove i dijele rezultate simulacije prije nego što se posvete čeliku.
- Dokazano iskustvo u industriji:Zatražite konkretne primjere kalupa koje su napravili za slične geometrije dijelova, materijale i zapremine. Iskustvo s vašim tipom aplikacije, bilo da se radi o automobilskoj strukturi, električnom konektoru ili kućištu uređaja, smanjuje krivulju učenja koja se inače odvija tokom vašeg isprobavanja.
Ključne mogućnosti koje treba tražiti u Custom Die Solutions
Kompleksne usluge inženjeringa štancanja idu dalje od izgradnje onoga što navedete. Prava vrijednost se pojavljuje kada partner identificira probleme koje još niste vidjeli: raspored trake koji troši materijal, sekvencu stanice koja stvara nepotreban stres na nosećim mrežama ili radijus formiranja koji će stvoriti podjele u proizvodnom materijalu koji je tvrđi od nominalne specifikacije.
Kada ocjenjujete prilagođena rješenja za štancanje, dajte prioritet dobavljačima koji nude podršku od{0}}do-kraja od koncepta do validacije proizvodnje.YICHENpredstavlja primjer ovog modela, povezujući inženjere alata za projektovanje-velike stručnosti koje pokrivaju strukturu matrice, specifikaciju komponenti, dizajn proboja i podizača, geometriju zaobilaznog zareza, optimizaciju kontrole zarezivanja i inženjering protoka materijala. Njihov fokus na inženjerski-intenzivne aspekte razvoja kalupa čini ih veoma pogodnim za programe u kojima standardni alati kataloga ne uspijevaju, a prilagođeno rješavanje problema-upravlja rezultatom.
Osim svakog pojedinačnog dobavljača, koristite ove kriterije procjene dobavljača kao praktičnu kontrolnu listu prije nego što se posvetite partnerstvu:
- Zatražite reference od projekata s uporedivim zahtjevima složenosti, materijala i količine.
- Pitajte o njihovom procesu probe: da li prvo-izvode dijelove na vlastitim mašinama prije isporuke, ili vaša proizvodna presa postaje platforma za testiranje?
- Potvrdite kvalitetnu opremu i objekte uključujući EDM žice, CNC obradne centre, površinsko brušenje i-kućnu toplinsku obradu ili kvalifikovane partnere za toplinsku obradu.
- Procijenite odzivnost tokom faze citiranja. Partner sporo reaguje prije nego što dobije vaš novac, rijetko nakon toga ubrzava.
- Provjerite nude li stalnu podršku za održavanje kalupa ili ugovore o doživotnom servisu koji štite vaše ulaganje u alate nakon pokretanja proizvodnje.
Discipline koje se pokrivaju u ovom vodiču, od proračuna zazora i optimizacije rasporeda traka do probnog prilagođavanja i preventivnog održavanja, predstavljaju bazu znanja koju bi vaš partner za matrice trebao tečno demonstrirati. Dobavljač koji duboko razumije ove principe će izgraditi alat koji radi duže između servisnih intervala, proizvodi čistije dijelove od prvog udarca i elegantnije se prilagođava kada se zahtjevi za materijalom ili zapreminom promijene usred-programa. To je povrat od odabira partnera, a ne samo dobavljača.
Često postavljana pitanja o dizajnu matrica za štancanje limova i praksi izrade kalupa
1. Koja je razlika između progresivne i složene matrice?
Složena matrica obavlja više operacija rezanja istovremeno u jednoj stanici tokom jednog pritiska pritiska, proizvodeći ravne dijelove sa odličnom preciznošću od-do{1}}ivice. Progresivna matrica koristi više stanica raspoređenih u nizu, sa trakom koja napreduje za jedan korak po potezu, tako da svaki ciklus radi na nekoliko dijelova u različitim fazama završetka. Progresivne matrice podnose veću složenost dijelova, uključujući kombinirano rezanje, savijanje i oblikovanje, dok složene matrice nude niže troškove alata i bolju ravnost za jednostavnije geometrije. Odaberite složene alate za srednje{5}}ravne dijelove koji zahtijevaju uske pozicijske tolerancije i progresivne alate za dijelove sa više funkcija-zapremina sa više{7}}kota zahtijevaju automatizirano punjenje zavojnice.
2. Kako izračunavate razmak od bušotine-do-za žigosanje lima?
Zazor -do- matrice se izračunava kao procenat debljine materijala po strani. Standardna početna tačka je otprilike 10% po strani, iako moderna praksa često koristi 11-20% da se smanji opterećenje alata i produži vijek trajanja matrice. Procedura uključuje identifikaciju materijala obratka, potvrđivanje debljine zalihe, traženje preporučenog postotka zazora iz tehničkih referentnih tabela na osnovu tipa materijala i zatezne čvrstoće, zatim množenje debljine s tim postotkom kako bi se dobio zazor po strani. Za izrezivanje, otvor matrice odgovara željenoj veličini blanka, dok je proboj manji za dvostruko veći razmak. Za probijanje rupa, bušilica odgovara željenoj veličini rupe, dok je otvor matrice prevelik za dvostruko veći razmak. Tvrđi materijali zahtevaju veći zazor, dok mekši materijali i precizan rad zahtevaju čvršće praznine.
3. Šta uzrokuje stvaranje neravnina u kalupima za štancanje i kako to popraviti?
Formiranje neravnina prvenstveno je rezultat smanjenog zazora-do-matrice uzrokovanog progresivnim trošenjem rubova. Kako se udarci i dugmad troše, efektivni razmak između njih se povećava, omogućavajući materijalu da se kotrlja dalje u zonu zazora prije loma, što proizvodi teže neravnine sa svakim uzastopnim udarcem. Jedno{4}}oštrice ukazuju na neusklađenost udarca-za-matrice zbog istrošenih vodilica ili labavih dijelova matrice. Korektivne radnje uključuju oštrenje reznih rubova prije nego što neravnine pređu dopuštenu specifikaciju dijela, provjeru i ponovno postavljanje zazora ako je on odstupio od tolerancije, provjeru istrošenosti vodećih klinova i čahura i inspekciju tipli kako bi se osiguralo da dijelovi kalupa ostanu pravilno smješteni. Proaktivno izoštravanje pokrenuto ciljevima broja poteza, a ne vizualnom inspekcijom, sprječava produžene nizove rubnih dijelova.
4. Koji je alatni čelik najbolji za štancanje proboja i dugmadi?
Najbolji alatni čelik ovisi o specifičnoj primjeni. D2 (visoki-ugljik sa visokim-hromom) dominira velikim-oblikovanjem i probijanjem jer nudi vrhunsku otpornost na habanje i stabilnost dimenzija nakon termičke obrade. A2 (otvrdnjavanje na zraku) pruža bolju žilavost od D2, što ga čini poželjnijim tamo gdje udarni udari ili tanki poprečni- presjeci stvaraju rizik od lomljenja, kao što je formiranje udaraca pod dinamičkim opterećenjima. M2 (brzo-čelik) zadržava tvrdoću na povišenim temperaturama, što je prednost u brzo{13}}cikličnim progresivnim kalupima gdje bi toplina trenja omekšala konvencionalne čelike za hladnu{14}}radu. Za stanice koje štancaju abrazivne materijale kao što su laminati od nehrđajućeg čelika ili silikonskog čelika, umetci od volfram karbida pružaju ekstremni vijek trajanja koji se mjeri milionima dodatnih udaraca. Varijante metalurgije praha ovih razreda nude poboljšanu žilavost i otpornost na habanje istovremeno kroz rafinirane karbidne strukture.
5. Kako odabrati pouzdanog partnera za dizajn kalupa za složene projekte štancanja?
Procijenite potencijalne partnere u pogledu stručnosti u strukturi matrice, ovladavanja zazorom i kontrolom zaoštravanja, sposobnosti-rješavanja problema protoka materijala i-kapaciteta izrade alata u kući. Snažan partner dovodi u pitanje vaš dizajn prije rezanja čelika, optimizira zazor na osnovu stvarnih zahtjeva za kvalitetom materijala i rubova, a ne na generičkim procentima, i demonstrira iskustvo u upravljanju uvlačenjem-u i povratku kroz geometriju. Provajderi kao što je YICHEN specijalizirani su za dizajn-teških izazova sa kalupima za štancanje koji pokrivaju strukturu matrice, specifikaciju komponenti, dizajn podizača, geometriju obilaznog zareza i inženjering protoka materijala. Ključni kriteriji evaluacije uključuju traženje referenci od uporedivih projekata, potvrđivanje da li prvi-izvode dijelove na vlastitim presama, provjeru kvalitetne opreme kao što su žičana EDM i CNC obrada, te procjenu odziva tokom faze ponude.




