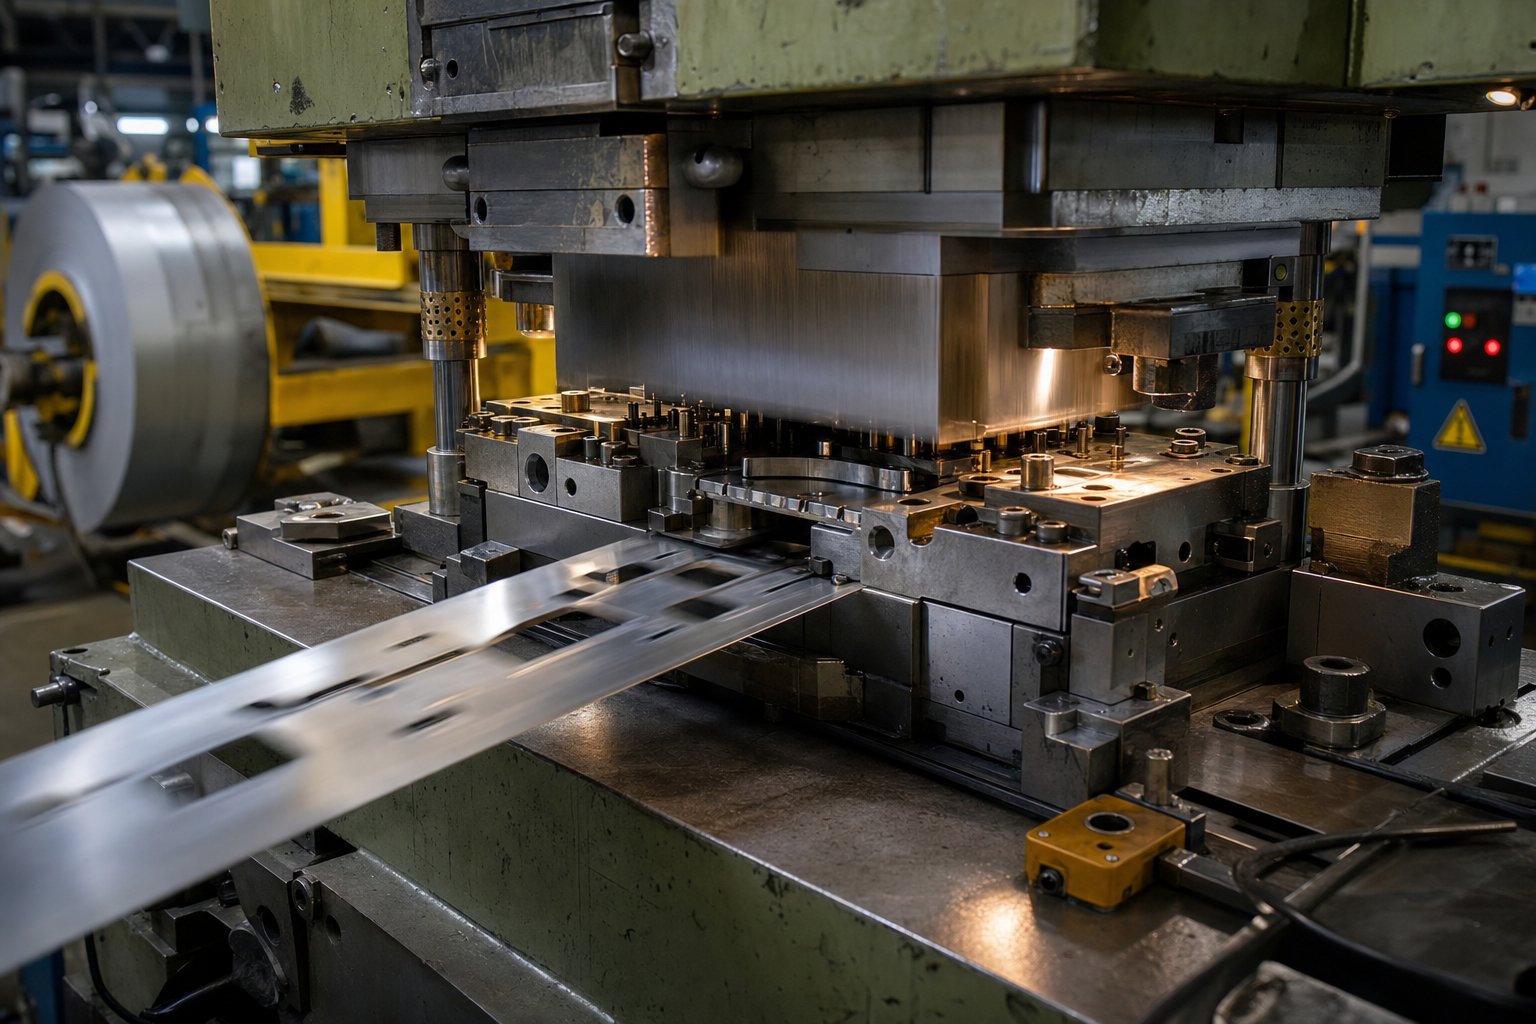
Što progresivno štancanje znači za kupce na veliko
Kada timovi za nabavku procjenjuju opcije nabavke za-metalne dijelove velike količine, jedna proizvodna metoda dosljedno daje najniže cijene po-dijelu u razmjeru: progresivna matrica i štancanje. Ipak, većina kupaca pregovara o cijenama bez potpunog razumijevanja kako proces funkcionira, ostavljajući marginu na stolu pri svakom pregledu ponude.
Šta je progresivno štancanje?
Daklešta je progresivna mrtva, tačno? Zamislite dugačak, precizno{0}}konstruiran alat instaliran unutar prese za štancanje. Kontinuirana metalna traka, koja se dovodi iz zavojnice, napreduje kroz ovu alatnu stanicu po stanicu sa svakim potezom pritiska. Svaka stanica izvodi specifičnu operaciju oblikovanja - probijanjem rupe, savijanjem prirubnice, kovanjem površine ili sečenjem profila. Dok traka stigne do krajnje stanice, gotovi dio se odvaja i ispada, spreman za upotrebu.
Riječ "progresivna" opisuje putovanje trake: ona napreduje kroz sekvencijalne operacije, svaka zgrada na posljednjoj. Nema ponovnog pozicioniranja, nema intervencije operatera između koraka. Jednim pritiskom se proizvodi završeni dio dok se istovremeno pomiče sljedeći dio materijala na poziciju. Pri brzini proizvodnje, ovaj progresivni ciklus štancanja se ponavlja stotine puta u minuti, stvarajući hiljade identičnih dijelova na sat sa tolerancijama unutar nekoliko hiljaditih inča.
Ova kombinacija brzine, ponovljivosti i minimalnog uloženog rada je ono što progresivnu matricu čini dominantnom metodom za veleprodajnu proizvodnju metalnih dijelova.
Zašto veleprodajni kupci moraju razumjeti proces
Ovaj članak je napravljen kao resurs za{0}}podršku odlučivanju, premošćujući jaz između znanja o tehničkim procesima i komercijalne strategije kupovine. Bilo da upravljate nabavkom automobilskih konektora, HVAC nosača ili električnih komponenti, ekonomičnost vašeg programa zavisi od izbora napravljenih mnogo pre nego što štampa počne da radi.
Razumijevanje načina na koji progresivna matrica funkcionira direktno utiče na sposobnost kupca da pregovara o cijenama, procijeni sposobnosti dobavljača i optimizira ukupne troškove programa od ulaganja u alate do-cijene po cijeni.
Odjeljci koji slijede govore o odabiru materijala, dizajnu-za-proizvodljivosti, amortizaciji troškova alata, kriterijima kvalifikacije dobavljača i metodama osiguranja kvaliteta - svaki uokviren oko onoga što kupci na veliko trebaju znati da zaštite svoje marže. Cilj je praktična poluga, a ne tehnički priručnik.
Kako funkcioniše proces progresivnog štancanja korak po korak
Znati šta radi progresivna kocka je jedna stvar. Razumijevanje mehaničkog niza koji stoji iza toga daje vam vokabular da postavljate bolja pitanja tokom razgovora sa dobavljačima i uhvatite neefikasnosti u citiranim programima. Evo kako se proces matrice zapravo odvija od sirove zavojnice do gotovog dijela.
Izgled trake i sekvenciranje stanica
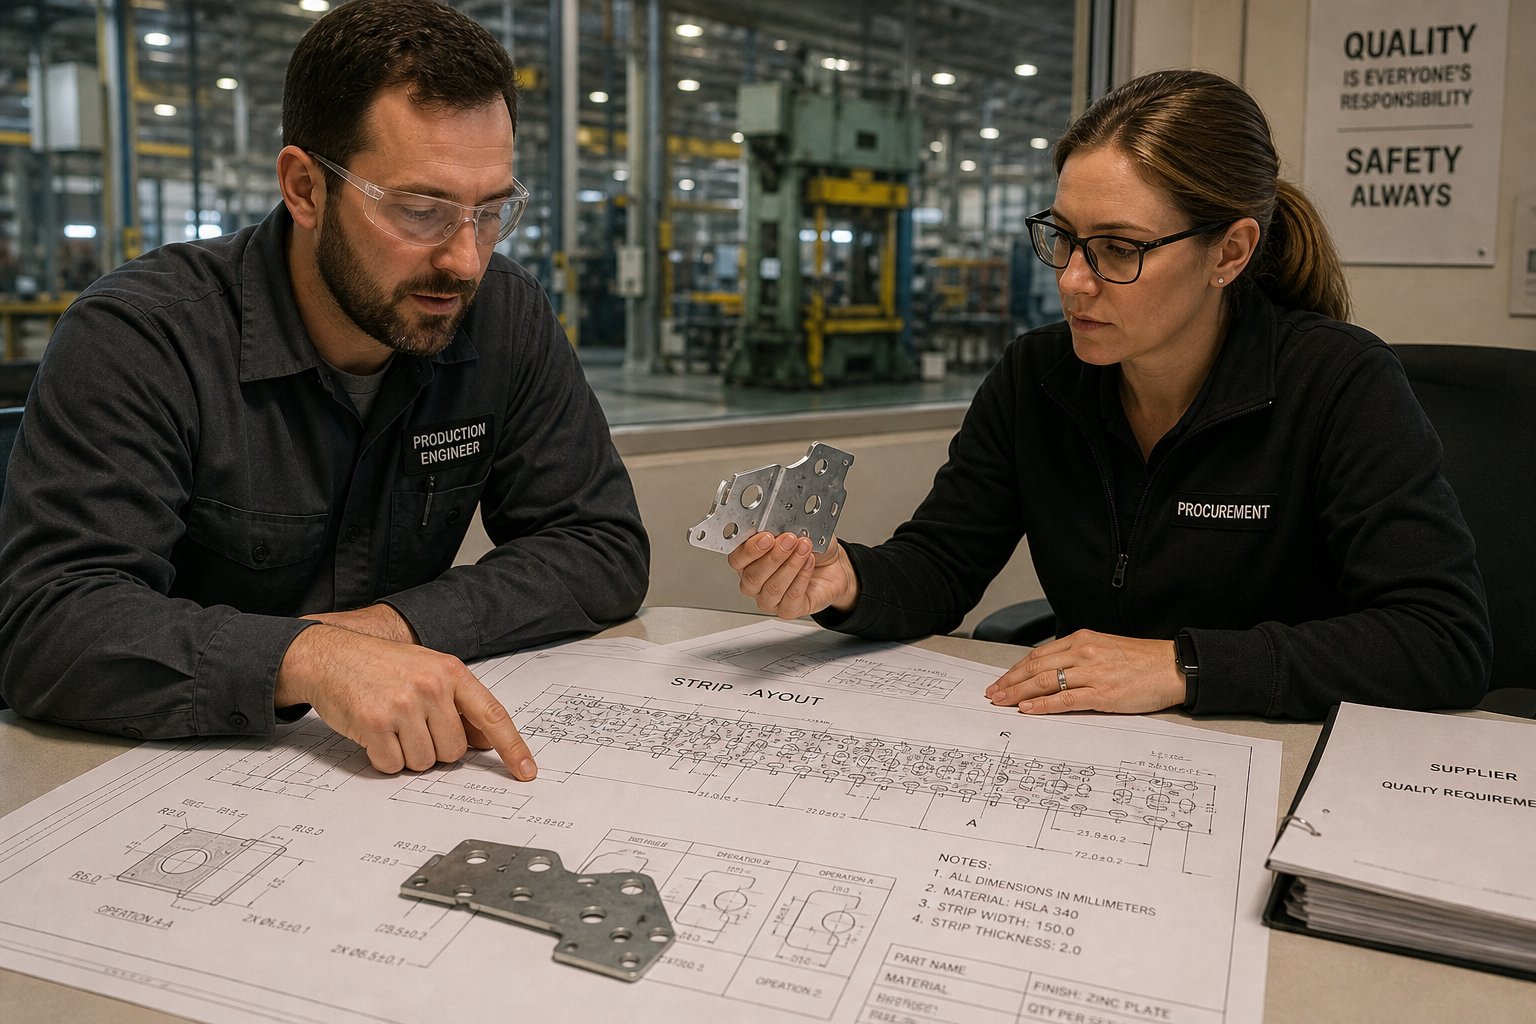
Svaka progresivna matrica počinje kao raspored trake - inženjerski nacrt koji mapira svaku operaciju formiranja na određenu stanicu duž alata. Zamislite da odmotate metalnu traku i tačno označite gde će se desiti svaki udarac, savijanje i rezanje dok se materijal kreće levo-desno kroz kalup.
Inženjeri počinju postavljanjem pilot rupa blizu rubova trake. Ove male, precizno izbušene rupe registruju traku na svakoj stanici, obezbeđujući da svaka sledeća operacija sleti tačno tamo gde treba. Odatle se faze formiranja grade uzastopno: rupa probijena na stanici dva postaje referentna tačka za prirubnicu savijenu na stanici pet. Završna stanica odvaja završeni dio od noseće trake.
Broj stanica direktno utiče na složenost kalupa i vrijeme ciklusa. Jednostavnoj mašini za pranje rublja će možda trebati tri ili četiri stanice. Električni konektor sa više savijanja sa reljefnim karakteristikama može zahtijevati dvanaest ili više. Više stanica znači duži, skuplji kalup -, ali također znače da svaka pojedinačna operacija ostaje jednostavna i ponovljiva, što je ono što održava kvalitet dosljednim kroz milione ciklusa.
Pritisnite Operacije i Stope udara
Presa za štancanje pomiče gornju polovinu matrice naniže kroz svoj hod, izvodeći rad svake stanice istovremeno. Svaki put kada se ram podigne, traka napreduje za jedan precizan korak - koji se zove progresija - i sljedeći potez ponavlja cijeli niz.
Ovdje se oblikuje ekonomija volumena. Prese za progresivno štancanje velike brzine rade stotinama ili čak hiljadama udaraca u minuti, proizvodeći gotov dio sa svakim pojedinačnim ciklusom. Pri 400 udaraca u minuti, to je 24.000 dijelova na sat sa jednim pritiskom. Ova propusnost je ono što progresivni proces štancanja čini ekonomski dominantnim za veleprodajne količine - po-troškovi rada i vremena mašine postaju gotovo zanemarljivi.
Od koncepta do gotovog dijela
Zvuči složeno? Punprogresivni proces štancanjaprati iznenađujuće linearan put. Evo redoslijeda od sirovog materijala do dijelova u kutiji:
- Zavojnica od ravnog metalnog materijala stavlja se na odmotavač i ulazi u ravnalicu koja uklanja prirodni uvojak trake.
- Ispravljena traka ulazi u presu i poravnava se sa prvom stanicom matrice pomoću vodilica.
- Preša se ciklusi, a pilot udarci registruju traku u preciznom položaju.
- Sa svakim uzastopnim potezom, traka indeksira naprijed jednu dužinu progresije, prolazeći kroz stanice za štancanje, oblikovanje, savijanje i kovanje.
- Na završnoj stanici, gotovi dio se odvaja od noseće trake putem operacije odsjecanja.
- Završeni dijelovi padaju kroz kalup u kantu za prikupljanje ili transporter, dok otpadni skeletni materijal izlazi na suprotnu stranu.
Ovaj kontinuirani tok - kalema unutra, izlazi - radi bez prekida satima ili danima, ograničen samo dužinom zavojnice i planiranim održavanjem matrice. Rezultat je proizvodna metoda u kojoj se konzistentnost ugrađuje-a ne provjerava-, jer isti alat izvodi identične operacije na svakom pojedinom dijelu.
Ta mehanička ponovljivost, međutim, u velikoj mjeri ovisi o jednoj prethodnoj odluci koju mnogi kupci zanemaruju: koji materijal uopće stavljate u štampu.
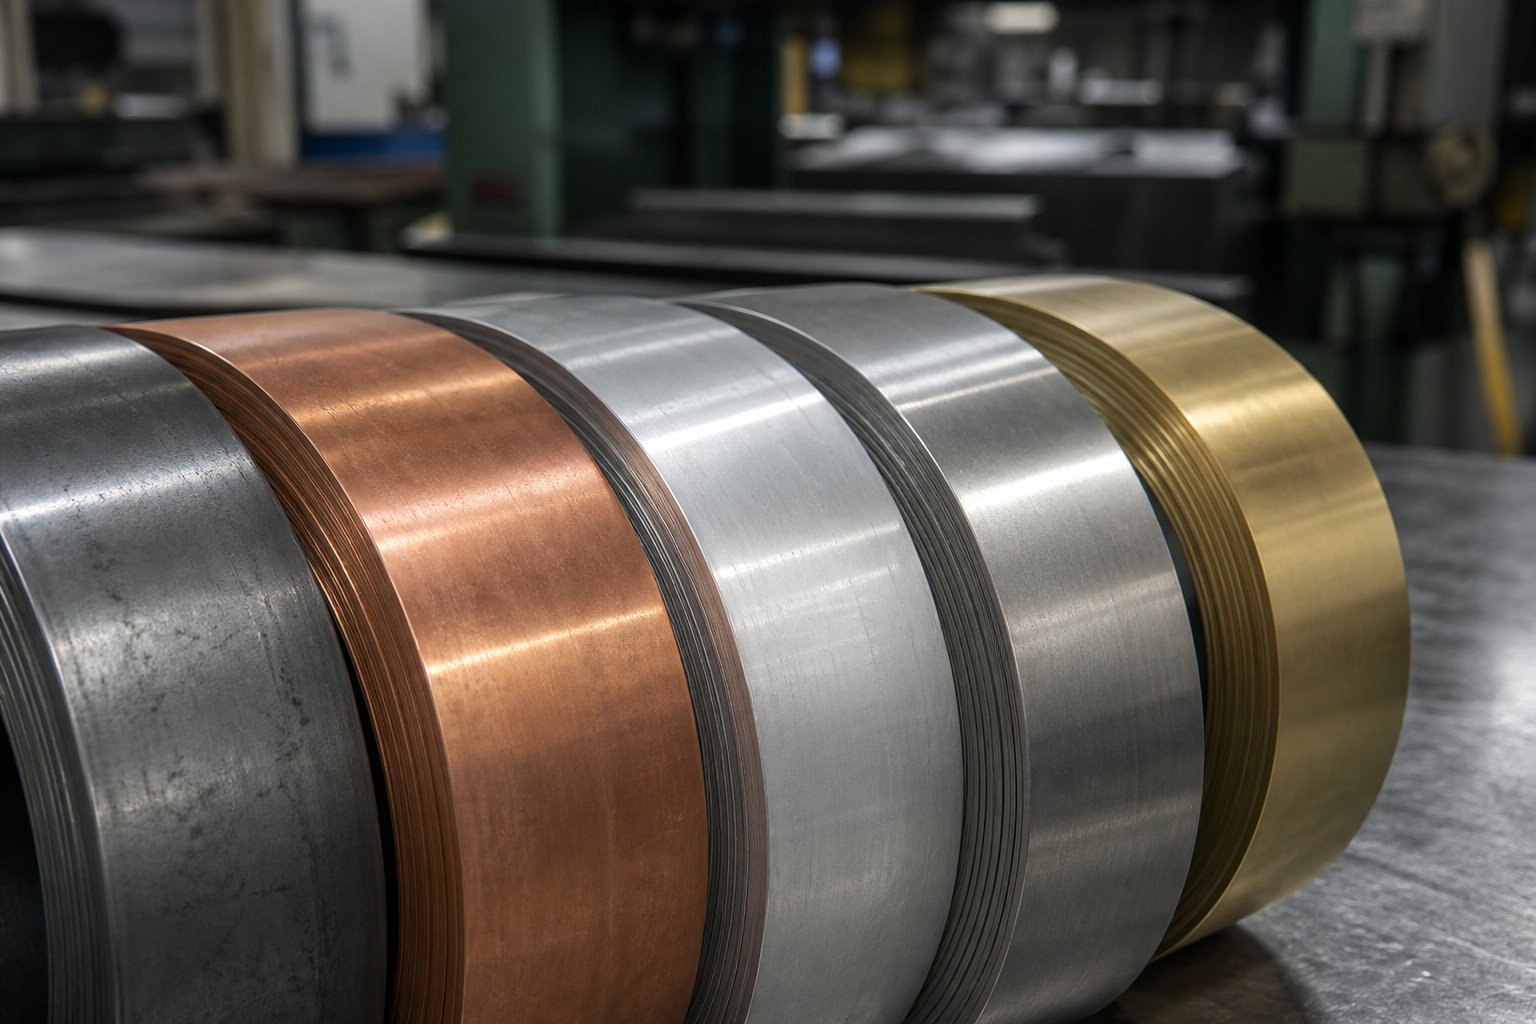
Vodič za odabir materijala za projekte progresivnog štancanja
Metal koji odaberete ne određuje samo šta vaš gotovi dio može učiniti - već oblikuje svaku varijablu troškova u programu. Progresivni materijali za štancanje ponašaju se različito pod kontinuiranim-formiranjem velikom brzinom, a te razlike se šire kroz vijek trajanja matrice, stope hoda, stope otpada i na kraju vašu veleprodajnu jediničnu cijenu. Odabir pogrešne legure može tiho erodirati margine mnogo prije nego što itko primijeti.
Uobičajeni metali za progresivno štancanje
Pet porodica materijala pokriva ogromnu većinu progresivnog rada sa kalupima. Svaki od njih donosi poseban balans između formabilnosti, snage i cijene što ga čini pogodnim za specifične primjene. Evo kako se upoređuju kada se napajaju kroz više-mrežu pri brzini proizvodnje:
| Materijal | Tipične primjene | Relativni trošak | Formability | Die Wear Impact |
|---|---|---|---|---|
| Carbon Steel | Nosači, kućišta, strukturne komponente | Nisko | Visoko | Niska do umjerena |
| nerđajući čelik | Medicinski aparati, prehrambena oprema, aparati | Visoko | Srednje | Visoko |
| Aluminijum | Kućišta, hladnjaci, lagani sklopovi | Srednje | Vrlo visoko | Nisko |
| Bakar | Električni konektori, terminali, sabirnice | Srednje{0}}visoko | Visoko | Nisko |
| Brass | Električni kontakti, ukrasni okovi, ventili | Srednje{0}}visoko | Visoko | Nisko |
Progresivno štancanje od ugljičnog čelika dominira strukturalnim i dijelovima opće{0}}namjene jer uparuje nisku cijenu sirovina sa odličnom formabilnosti i predvidljivim ponašanjem kroz stanice za formiranje. Nasuprot tome, nerđajući čelik je otporan na deformaciju - odlično za otpornost na koroziju, ali zahtijeva veću silu oblikovanja i tvrđi alat. Bakarno progresivno štancanje i mesing dijele reputaciju za stabilno uvlačenje trake i nježni kontakt alata, zbog čega su standard u preciznim električnim komponentama. Aluminijumsko progresivno štancanje ističe se u lakim aplikacijama i podržava cikluse velike-brzine, iako njegova sklonost ka povratnom povratu zahtijeva pažljivu kompenzaciju matrice u dijelovima s uskim-tolerantnim.
Kako izbor materijala utiče na ekonomiju proizvodnje
Evo gdje slika veleprodajnih troškova postaje zanimljiva. Mekši, duktilniji materijali - bakar, aluminijum i nisko-ugljični čelik - omogućavaju veće brzine hoda jer teku kroz stanice za formiranje sa manjim otporom. Manji otpor znači manje naprezanja na proboje i matrice, što se direktno prevodi na duži vijek trajanja alata između intervala održavanja. Aluminij može trajati dva do tri puta duže između ciklusa oštrenja u usporedbi s istim alatom koji formira nehrđajući čelik.
Tvrđi materijali preokreću tu jednačinu. Čelično progresivno štancanje sa visoko-nehrđajućim legurama povećava silu formiranja na svakoj stanici, ubrzava habanje proboja i često zahtijeva karbidne ili obložene alate za održavanje prihvatljivog vijeka matrice. Dobavljači kompenzuju tako što rade manjim brzinama štampe i zakazuju češće održavanje - što povećava vašu navedenu cijenu po-dijelu.
Debljina materijala dodaje još jedan sloj. Deblji materijal zahtijeva više tonaže po hodu i ograničava brzinu rada presa. Najprogresivnije štancanje radi efikasno u rasponu debljina od 0,010" do 0,250" iako svaki materijal ima svoju slatku tačku. Guranje iznad udobnog prozora debljine materijala ne samo da usporava proizvodnju -, već može ugroziti tačnost dimenzija na svim stanicama i povećati otpad.
Specifikacije materijala koje bi kupci trebali zatražiti
Kada izdate RFQ za program progresivnog štancanja, nejasni opisi materijala pozivaju na varijacije. Varijacije u dolaznoj zavojnici se pretvaraju u varijacije u vašim gotovim dijelovima, većim stopama otpada i potencijalnim odbačenim partijama. Timovi za nabavku trebali bi unaprijed specificirati ove detalje:
- Legure- tačna oznaka (npr. C26000 mesing, 304 nerđajući, 5052-H32 aluminijum) umjesto generičkih porodičnih imena
- Stanje temperamenta ili tvrdoće- koji kontroliše oblikovnost i ponašanje u povratku kroz matricu
- Tolerancija debljine- čvršći pojasevi smanjuju varijaciju stanice-do-stanice, ali mogu ograničiti izvor na specijalne mlinove
- Završna obrada- mljevena završna obrada, polirana ili pred-premazana, ovisno o tome da li je planirana sekundarna završna obrada
- Širina zavojnice i stanje rubova- Tolerancija širine proreza i tip ivice (ivica proreza naspram očišćenog) utiču na stabilnost uvlačenja trake
Strože specifikacije ulaznog materijala smanjuju varijacije u vašim gotovim dijelovima i minimiziraju otpatke, ali su na prvom mjestu. Kompromis je jednostavan: plaćati nešto više za konzistentnu zalihu zavojnica često sveukupno košta manje nego rješavanje odbijanja, prilagođavanja kalupa i prekida proizvodnje uzrokovanih-ne-specifičnim materijalom. Radite sa svojim dobavljačem kako biste pronašli nivo specifikacije koji balansira troškove sirovina i stabilnost procesa za vaše specifične godišnje količine.
Odabir materijala postavlja granice, ali način na koji dizajnirate dio unutar tih granica određuje da li izvlačite punu vrijednost iz progresivne matrice - ili ostavljate neiskorištenu efikasnost u preko-složenom rasporedu trake.
Kako dizajn dijelova dovodi do cijene i efikasnosti alata s progresivnim kalupom
Svaka karakteristika koju nacrtate na otisku dijela ima direktnu posljedicu cijene unutar progresivne matrice. Rupa se pomaknula dva milimetra bliže ivici, radijus savijanja je zategnut bez potrebe, tolerancija koja se poziva na +/-0,001" kada bi +/-0,005" funkcionirala savršeno - svaka odluka dodaje stanice, skraćuje vijek trajanja alata ili prisiljava sporije brzine presovanja. Za kupce na veliko, to znači da progresivni izbori dizajna matrice napravljeni u CAD fazi mogu činiti do 80% ukupnih troškova proizvodnje, prema inženjerskoj analizi Manor Tool-a. Razumijevanje dizajna-za proizvodnost daje timovima za nabavku stvarnu moć tokom citiranja - ne samo pregovaranje o cijeni, već i prevenciju troškova.
Razmak između funkcija i optimizacija rasporeda traka
Zamislite svoj dio kao jedan mali komad duge metalne trake koji napreduje kroz prog matricu. Ta traka treba da drži zajedno - dovoljno snažno da se može gurnuti i povući kroz desetak ili više stanica bez izvijanja, kidanja ili pogrešnog poravnanja. Materijal između karakteristika (koji se naziva most ili mreža) je ono što održava taj strukturalni integritet.
Kada se značajke nalaze preblizu jedna drugoj, mreža između njih postaje opasno tanka. Tanke mreže se deformiraju pod silama napajanja, uzrokujući pogrešnu registraciju na nizvodnim stanicama i proizvodeći dijelove izvan-od-tolerancije. Dizajneri to kompenzuju dodavanjem stanica u mirovanju radi preraspodjele stresa ili usporavanjem brzine pritiska -, što povećava cijenu po-dijelu.
Opšte inženjersko pravilo zaminimalna debljina mostaje 1,25 do 1,5 puta debljine materijala. Za list od 1,5 mm, to znači da ostavite najmanje 1,875 mm do 2,25 mm materijala između probušenih elemenata i između elemenata i ruba trake. Udaljenosti rupa-do- slijede sličan princip: centri rupa bi trebali biti udaljeni najmanje dva puta debljine materijala od bilo koje ivice ili formirane karakteristike kako bi se spriječilo izobličenje tokom probijanja.
Zašto je ovo važno za veleprodajne cijene? Optimizirani razmak direktno poboljšava korištenje materijala - postotak zaliha zavojnice koji postaje gotovi dijelovi, a ne skelet otpada. Industrijska mjerila ciljaju najmanje 75% korištenja materijala za dobro-dizajniran raspored trake. Kada kupujete milione delova godišnje, čak i 3-5% poboljšanje u upotrebi znači značajne uštede sirovina koje se ulivaju u vašu navedenu cenu komada.
Geometrijska složenost i broj stanica
Evo odnosa koji upravlja ekonomikom dizajna matrice za progresivno štancanje: svaka posebna operacija oblikovanja koju vaš dio zahtijeva prevodi se u najmanje jednu stanicu za matrice. Jednostavnim ravnim dijelovima - podloška sa dvije rupe, na primjer - mogu trebati samo tri ili četiri stanice. Više{4}}držač sa reljefnim elementima, uvučenim udubljenjima i uskim tolerancijama položaja mogao bi zahtijevati dvanaest stanica ili više.
Svaka dodatna stanica povećava fizičku dužinu matrice, zahtijeva preciznije-komponente za uzemljenje alata i dodaje vrijeme inženjeringa tokom dizajna i izrade. Progresivne kalupe za štancanje od karbida koje se koriste za stanice visokog-habanja povećavaju troškove, ali značajno produžavaju intervale održavanja - što je vrijedan kompromis u odnosu na dugotrajne-programe. Rezultat je veća početna ulaganja u alat.
Kontrapunkt je, međutim, da broj stanica ne kažnjava efikasnost po-djelu na način na koji biste očekivali. Bez obzira da li vaša matrica ima šest stanica ili šesnaest, presa i dalje proizvodi jedan gotov dio po udaru pri istoj brzini ciklusa. Više stanica znači da svaka pojedinačna operacija ostaje jednostavna i postepena - smanjujući naprezanje materijala, minimizirajući povratni udar i poboljšavajući stope prinosa. To je razlog zašto povećanje broja stanica povećava troškove alata, ali održava ili čak poboljšava ekonomiku proizvodnje po{5}}djelu pri veleprodajnim količinama.
Praktično pitanje za kupce postaje: da li je geometrijska složenost u našem dizajnu delova zaista neophodna za funkciju, ili se uvukla kroz izbore dizajna koje bi DFM pregled mogao da pojednostavi?
Promjene dizajna koje smanjuju veleprodajne troškove
Rad s dizajnerom kalupa u ranoj fazi razvoja proizvoda je najveća-aktivnost povrata koju tim nabavke može provoditi. DFM promjene napravljene u fazi crtanja ne koštaju ništa. Iste promjene nakon što se napravi ojačana progresivna matrica mogu koštati desetine hiljada dolara u preradi - ili zahtijevati potpuno novi alat.
Evo praktičnih preporuka DFM-a koje dosljedno smanjuju složenost alata i veleprodajne troškove dijelova:
- Održavajte ujednačenu debljinu materijala- dizajniranje karakteristika koje zahtijevaju lokalizirano stanjivanje ili zgušnjavanje prisiljava dodatne stanice za kovanje i komplikuje ponašanje trake preko matrice.
- Izbjegavajte funkcije koje zahtijevaju sekundarne operacije- ako se slavina, zavar ili obrađena površina mogu eliminisati ili zamijeniti sa-alternativom u kalupu (kao što su ekstrudirane rupe ili kovani navoji), uklanjate rukovanje nakon-prešanja i povezane troškove.
- Dizajnirajte s progresijom trake na umu- usmjeravaju krivine i forme tako da rade sa smjerom kretanja trake, a ne protiv njega. Karakteristike koje zahtijevaju da se traka podigne ili deformiše okomito zahtijevaju nosače za rastezljivu mrežu, dodajući složenost.
- Navedite tolerancije samo onoliko koliko funkcija zahtijeva- pozivajući +/-0,001" svugdje kada samo jedan kritični interfejs zahtijeva da se cijela matrica napravi i održava u skladu s tim standardom. Selektivna tolerancija omogućava proizvođaču matrica da optimizira tamo gdje je preciznost najvažnija.
- Poštujte minimalne radijuse savijanja- unutrašnji radijusi savijanja trebaju biti jednaki ili veći od debljine materijala. Oštriji zavoji povećavaju rizik od pucanja, ubrzavaju habanje proboja i mogu zahtijevati dodatne stanice za formiranje za postupno postizanje.
- Konsolidujte dijelove gdje je to moguće- ako sklop koristi tri odvojena štancanja koja bi mogla postati jedan progresivni dio kalupa, ulaganje u alat se često vraća kroz eliminisano rukovanje, pakovanje i rad na montaži.
Primijetit ćete obrazac: svaka preporuka smanjuje broj stanica, eliminira sekundarno rukovanje ili produžuje vijek trajanja alata. Ovo nisu apstraktne inženjerske preferencije -, to su direktne poluge troškova. Dobavljač koji nudi rano uključivanje dobavljača ili formalni pregled DFM-a prije nego što citira alate signalizira da razmišlja u smislu ukupne cijene programa, a ne samo cijene.
Geometrija dijela određuje šta matrica mora učiniti. Ali koliko ta matrica košta - i kako se ti dolari amortizuju kroz vaše obim proizvodnje - zavisi od razumijevanja ekonomije ulaganja u alate u velikom obimu.
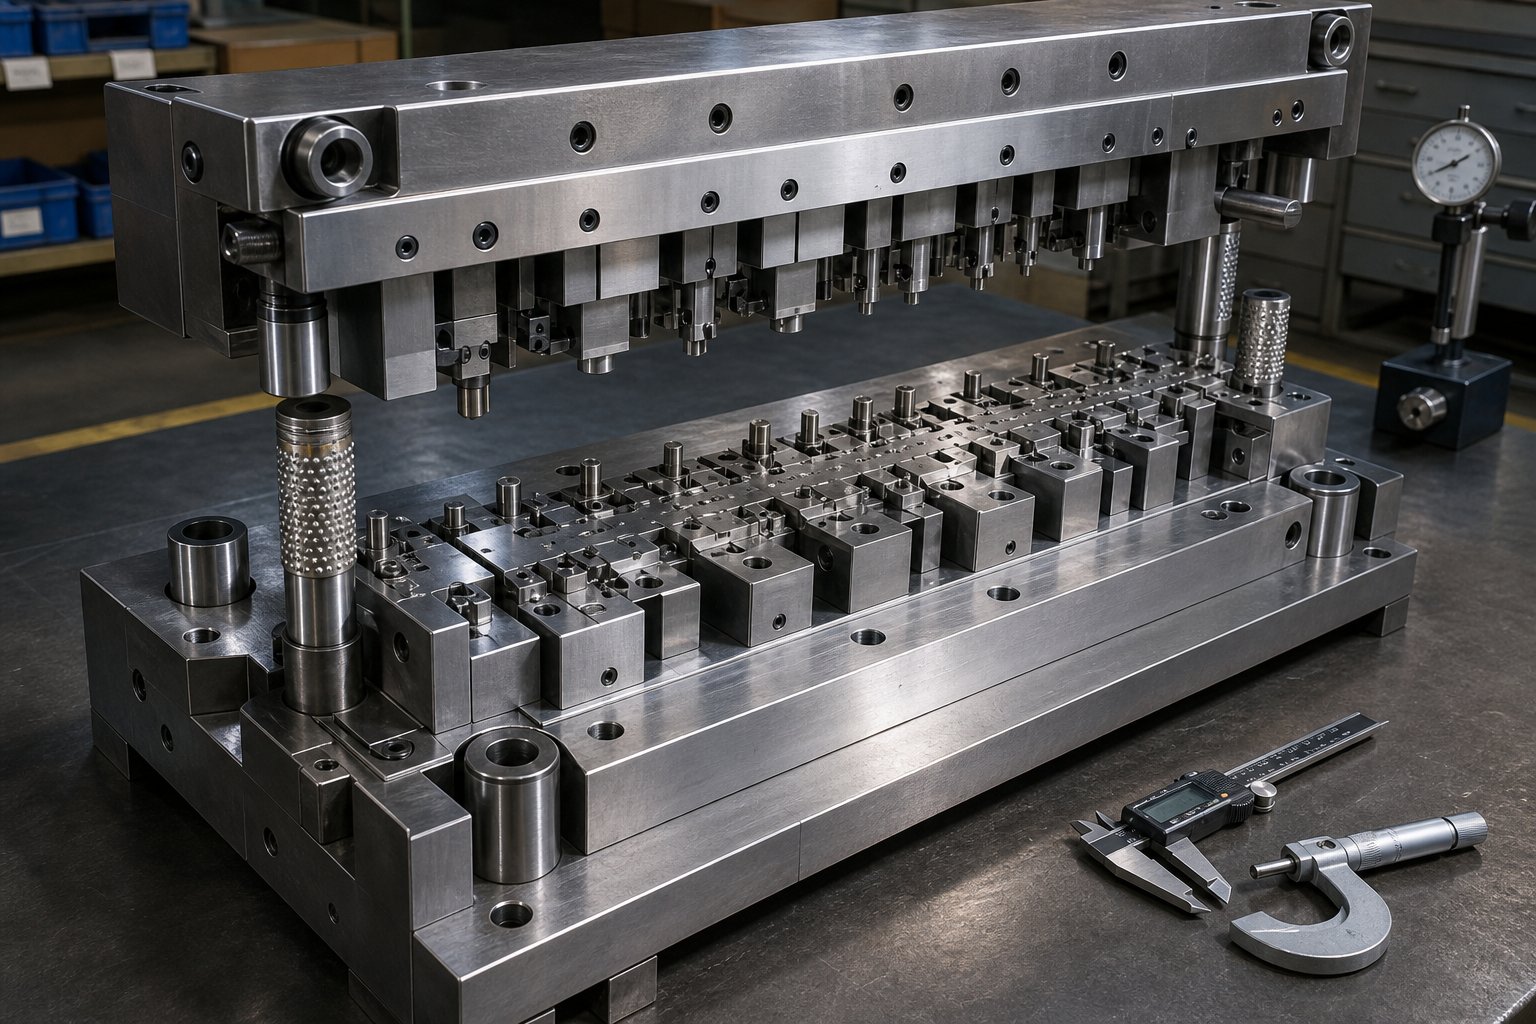
Razumijevanje ekonomije troškova progresivnog štancanja na veliko
Cijena alata je broj koji dominira svakim početnim razgovorom o progresivnom štancanju metala - i broj koji kupci najviše pogrešno razumiju kada ga prvi put procjenjuju. Ulaganje od šest cifara u izolaciju izgleda ogromno. Prošireno na više-godišnji proizvodni program koji uključuje stotine hiljada ili milione dijelova, ta ista investicija postaje greška zaokruživanja vaše jedinične cijene. Razlika između dobrog veleprodajnog programa i onog koji-izvlači maržu često se svodi na to koliko dobro kupci razumiju ovu matematiku amortizacije.
Napredna investicija u alate u odnosu na{0}}trošak dijela
Progresivne matrice predstavljaju značajna kapitalna ulaganja. Alat se obično kreće od 30.000 USD do preko 250.000 USD, ovisno o broju stanica, zahtjevima tolerancije, vrsti materijala i složenosti dijela. Jednostavne geometrije od ugljeničnog čelika sa nekoliko stanica za formiranje nalaze se na donjem kraju. Dijelovi od nehrđajućeg čelika visoke{7}}tolerantnosti sa dvanaest-plus stanica, umetcima od tvrdog metala i u-masterom koji senzori potiskuju prema gornjem rasponu.
Evo okvira koji je važan za veleprodajne kupce: trošak alata se dijeli na svaki dio koji matrica proizvodi tokom svog vijeka trajanja. Matrica od 50.000 dolara koja proizvodi 500.000 dijelova dodaje samo 0,10 dolara po komadu u amortizaciji alata. Ista matrica koja proizvodi samo 5.000 dijelova dodaje 10,00 USD po komadu - stotinu-razliku u opterećenju alata samo od zapremine. To je razlog zašto progresivno štancanje metala postaje ekonomski dominantno u većim količinama, i zašto dobavljači pitaju o godišnjim obavezama za količinu prije ponude.
Ekonomska održivost za dugotrajno progresivno štancanje općenito počinje oko 50.000 do 100.000 godišnjih jedinica, iako vrlo jednostavni dijelovi mogu opravdati alate na nižim pragovima. Kritično pitanje nije samo ovogodišnji obim -, već i ukupna doživotna količina programa. Matrica za koju se garantuje milion ili više udaraca može služiti peto-godišnjem programu, a obračun amortizacije treba da odražava taj puni horizont. Kupci koji procjenjuju ulaganje u alate u odnosu na jednogodišnju proizvodnju često prerano odbijaju progresivno štancanje, propuštajući prednost u troškovima koja se pojavljuje kada se matematika računa za kompletan proizvodni program.
Šta pokreće veleprodajne cijene progresivnog štancanja
Kada dobijete ponudu za veleprodajne žigosane dijelove, jedinična cijena spaja nekoliko osnovnih pokretača troškova zajedno.Slomovi industrijeobično prikazuje materijal koji troši 45-55% cijene po komadu, rad na 15-25%, režijske troškove na 10-20%, sisteme kvaliteta 2-8% i ambalažu na 2-5%. Ali ti se postoci mijenjaju ovisno o vašim specifičnim parametrima programa. Evo šta najviše pokreće iglu:
| Faktor troškova | Na šta utiče | Utjecaj na jediničnu cijenu |
|---|---|---|
| Složenost matrice (broj stanica, tolerancije) | Amortizacija alata po dijelu, učestalost održavanja | Visoki - više stanica i strože tolerancije povećavaju troškove alata i intervale održavanja |
| Vrsta materijala i debljina | Trošak sirovog materijala, sposobnost brzine hoda, stopa habanja matrice | Visoki - tvrđi ili deblji materijali usporavaju proizvodnju i skraćuju vijek trajanja alata |
| Geometrija dijela | Stopa otpada, iskorištenost materijala, broj operacija oblikovanja | Kompleksni oblici srednjeg do visokog - smanjuju korištenje i povećavaju broj stanica |
| Godišnja obaveza za količinu | Stopa amortizacije alata, rasprostranjenost troškova podešavanja, kupovna moć materijala | Visoki - veći posvećeni obima smanjuju po-alokaciju fiksnih troškova po jedinici |
| Potrebne su sekundarne operacije | Rukovanje nakon{0}}prese, dodatni koraci procesa, rad | Srednje - oblaganje, urezivanje ili montaža dodaje direktnu cijenu po komadu |
| Zahtjevi kvaliteta i inspekcije | Učestalost mjerenja, dokumentacija, troškovi certifikacije | Niske do srednje - automobilske ili svemirske specifikacije dodaju 2-8% cijeni po komadu |
Svaki od ovih faktora je u interakciji sa ostalima. Dio napravljen od nehrđajućeg čelika sa malim tolerancijama i malom godišnjom zapreminom će imati dramatično drugačiju jediničnu cijenu od iste geometrije u mekom čeliku uz deset puta veću količinu. Kada se ponude čine veoma različitim među dobavljačima, to je često zato što svaki dobavljač pravi različite pretpostavke o jednoj ili više ovih varijabli -, zbog čega vaš RFQ treba jasno odrediti svaki parametar.
Ukupni troškovi programa iznad cijene dijela
Jedinična cijena je broj na koji kupci fiksiraju. Ukupni troškovi slijetanja su broj koji zapravo određuje vaše marže. Veleprodajni programi progresivnog žigosanja često uključuju sekundarne operacije povezane u navedenu cijenu - ili, što je još opasnije, isključene iz nje. Uobičajeni post{4}}procesi za štampu uključuju:
- Površinski tretmani- pocinčavanje, niklovanje, anodizacija, e-prevlačenje ili pasivizacija u zavisnosti od materijala i okruženja krajnje{2}}
- Termička obrada- otvrdnjavanje ili-olakšavanje naprezanja za dijelove koji zahtijevaju specifična mehanička svojstva
- Skidanje ivica i završna obrada- prevrtanje, vibrirajuća završna obrada ili ručno uklanjanje ivica za uklanjanje oštrih rubova iz probijenih funkcija
- Montažne operacije- Umetanje PEM zatvarača, zavarivanje pod-sklopova ili integracija utisnutih dijelova sa drugim komponentama
- Pakovanje i etiketiranje- izvoz-pakiranje, komplet, odvajanje partija ili prilagođeno pakovanje za zaštitu gotovih površina
Dio sa pečatom po cijeni od 2,00 USD može realno sletjeti bliže 2,85 USD kada se dodaju površinska obrada, pakovanje i otprema. Te stavke tiho pomjeraju ukupnu ekonomiju programa ako ih ne uzmete u obzir tokom poređenja ponuda.
Osim direktnih troškova proizvodnje, veleprodajni kupci bi trebali uzeti u obzir troškove logistike (posebno za međunarodne izvore), troškove kvaliteta (dolazna inspekcija, upravljanje odbijanjem, izloženost garanciji) i troškove nošenja zaliha vezanih za minimalne količine narudžbe ili opšti raspored puštanja u promet. Dobavljač koji navodi najnižu cijenu u komadu možda neće isporučiti najniže ukupne troškove programa kada uzmete u obzir duže vrijeme isporuke, veće stope odbijanja ili potrebu za sigurnosnom zalihom.
Upoređivanje ponuda na ukupnim troškovima, a ne samo po jediničnoj cijeni, odvaja stratešku nabavku od transakcijske kupovine - i to je okvir koji štiti veleprodajne marže tokom trajanja više-godišnjeg programa progresivnog pečatiranja.
Ekonomija troškova vam govori šta ćete potrošiti. Ali oni ne odgovaraju na fundamentalnije pitanje: da li je progresivno štancanje zapravo prava proizvodna metoda za vašu specifičnu primjenu, ili bi vam drugačiji pristup oblikovanju bolje poslužio?
Odlučite kada progresivno štancanje odgovara vašim zahtjevima
Progresivne matrice isporučuju neusporedivu ekonomičnost po-dijelu na skali -, ali skala nije svaki program. Odabir pogrešne metode oblikovanja za vaš volumen, veličinu dijela ili stabilnost dizajna može vas zaključati u troškove alata koje nikada nećete nadoknaditi ili brzine proizvodnje koje vam nikada neće trebati. Iskrena procjena alternativa često štedi veleprodajnim kupcima više novca nego što bi agresivno pregovaranje o cijeni ikada moglo.
Progressive Die vs Transfer Die vs Compound Die
Četiri primarne metode žigosanja natječu se za dolare vaše proizvodnje. Svaki od njih zauzima posebnu nišu definiranu volumenom, složenošću i geometrijom dijela. Evo kako oni upoređuju kriterijume koji su najvažniji za odluke o nabavci:
| Kriterijumi | Progressive Die | Transfer Die | Compound Die | Pojedinačna{0}}štancana stanica |
|---|---|---|---|---|
| Idealan opseg jačine zvuka | 100,000+ godišnje | 25.000–500.000 godišnje | 10.000–250.000 godišnje | 500–25.000 godišnje |
| Ograničenja veličine dijela | Mali do srednji (ograničeno ležištem za presovanje i širinom trake) | Srednje do velike (dijelovi se rukuju pojedinačno) | Mali do srednji (samo ravna geometrija) | Štampa može prihvatiti bilo koju veličinu |
| Sposobnost složenosti | Visoki - više-zavoji, više-dijelovi u nizu | Veoma visoko - duboko izvlačenje, slobodna-manipulacija stanjem, izrezi, urezivanje niti | Niske - operacije u jednoj-ravni (rez + oblik u jednom potezu) | Niska - jedna operacija po udaru |
| Troškovi alata | Visoko (30.000 USD – 250.000 USD+) | Visoko (40.000 USD – 300.000 USD+) | Srednji (10K–60K$) | Niska (2K–20K USD) |
| Po-Trošak dijela po količini | Najniže | Nisko do srednje | Srednje | Najviša |
| Fleksibilnost promjene | Niska - matrica je specifična za- projekat | Umjereno - pojedinačnih stanica se može mijenjati | Niska do umjerena | Visoka - brza kocka se mijenja između pokreta |
Progresivna presa se ističe kada su vam potrebni složeni dijelovi velike zapremine uz minimalno učešće operatera. Traka ostaje povezana cijelom dužinom, dajući vam brzinu i tačnost registracije koju druge metode ne mogu parirati. Prenosne matrice blistaju kada dijelovi trebaju slobodnu-manipulaciju stanja - rotaciju, duboko izvlačenje ili operacije koje zahtijevaju pristup višestrukim stranama radnog komada. Oni također smanjuju materijalni otpad uklanjanjem noseće trake, što je važno kada su troškovi sirovina visoki. Složene matrice efikasno rukuju jednostavnijim ravnim dijelovima, izvode sečenje i oblikovanje u jednom potezu presovanja sa visokom preciznošću za geometriju u jednoj-ravni. Štancanje u jednoj-stanici ima smisla za izradu prototipa, male{9}}proizvodnje ili dijelove koji su toliko veliki da samo jedna operacija stane u presu za štancanje u jednom trenutku.
Kada progresivno štancanje nije pravi izbor
Prepoznavanje mjesta gdje se progresivne matrice ne uklapaju spašava vas od najskuplje greške u nabavci štancanja: plaćanja alata koji nikada ne dosegne svoj obim rentabilnosti. Evo scenarija u kojima vam alternative služe bolje:
Mali godišnji obim.Ako je vaša predviđena potražnja ispod 50.000 dijelova godišnje bez putanje rasta, matematika amortizacije alata rijetko funkcionira. Plaćate za progresivnu mašinsku matricu napravljenu da izvodi milione ciklusa, a zatim koristi delić njenog kapaciteta. Jedna-stanica ili složene kalupe - ili čak lasersko rezanje i CNC oblikovanje - mogu dati niže ukupne troškove programa.
Česte promjene dizajna.Progresivne matrice su u suštini zamrznuta geometrija. Kada se očvrsli alatni čelik iseče, modifikacije znače preradu ili potpunu obnovu. Ako se vaš proizvod još uvijek razvija, ili ako očekujete inženjerske promjene svakih šest mjeseci, postojanost progresivnog podešavanja matrice postaje obaveza, a ne imovina. Prenosne matrice nude veću modularnost za dijelove u toku.
Izuzetno debeli materijali.Većina progresivnih presa za štancanje efikasno rade na zalihama u rasponu od 0,010" do oko 0,250". Osim toga, formiranje sila po stanici eskalira, dovod trake postaje problematičan, a ekonomija se pomjera prema hidrauličnim operacijama presa ili procesima prijenosnih kalupa dizajniranih da se nose s teškim-radom.
Veoma veliki delovi.Progresivna presa za štancanje napreduje materijal kroz uzastopne stanice - što znači da dužina matrice mora odgovarati svakoj stanici plus širina trake. Veliki dijelovi poput strukturalnih ploča, školjki ili okvira često premašuju praktične dimenzije kalupa. Ulošci za prijenos rješavaju ovo pomicanjem pojedinačnih praznina između nezavisnih stanica, uklanjajući u potpunosti ograničenje veličine trake-.
Pragovi volumena i kriteriji odlučivanja
Odabir pravog načina oblikovanja nije jedna-varijabilna odluka. To je matrica u kojoj se ukrštaju volumen, geometrija, stabilnost i vremenska linija. Prije nego što se posvetite progresivnoj investiciji, iskreno odgovorite na ova pitanja:
- Koliki je Vaš projektovani godišnji obim?- Ispod 50.000 jedinica, provjerite da li amortizacija alata čini trošak progresivnog štancanja-konkurentnim. Iznad 100.000, gotovo sigurno jeste.
- Koliko je stabilan dizajn vašeg dijela?- Ako je dizajn finaliziran i potvrđen, progresivni alati su sigurni. Ako su revizije vjerovatno unutar prve godine, razmotrite fleksibilnije metode dok se dizajn ne zamrzne.
- Koje su tolerancije potrebne?- Progresivne matrice drže čvrste, ponovljive tolerancije za milione dijelova. Ako vaša aplikacija ne zahtijeva tu konzistentnost, možda previše-ulažete u mogućnosti.
- Da li su potrebne sekundarne operacije?- Karakteristike kao što su urezivanje navoja, duboki izrezi ili više-oblikovanje koje se ne mogu dogoditi unutar progresivnog matrica dodavanja-cijena štampe. Prijenosne matrice ponekad mogu ovo izvesti u-redu.
- Koliko dugo se očekuje da traje proizvodni program?- Peto-godišnji program sa 75.000 dijelova godišnje ukupno iznosi 375.000 jedinica - unutar progresivne teritorije. Jedno-godišnji projekat po istoj godišnjoj stopi možda neće opravdati vrijeme trajanja samo za izradu kalupa.
Kada se odgovori grupišu prema velikom obimu, stabilnom dizajnu i dugom vijeku trajanja programa, progresivne matrice pružaju najbolju ekonomičnost sa velikom razlikom. Kada raštrkaju - mali volumen ovdje, nestabilnost dizajna tamo, velika veličina dijela negdje - okvir odluke ukazuje na transfer, složene ili hibridne pristupe. Pravi odgovor nije uvijek najbrža ili najjeftinija metoda formiranja. To je onaj koji odgovara vašoj komercijalnoj stvarnosti.
Jednom kada potvrdite da je progresivno štancanje u skladu s vašim zahtjevima obima i dizajna, sljedeći izazov postaje jednako kritičan: pronalaženje dobavljača sposobnog da dosljedno ispunjava te zahtjeve, iz godine u godinu.
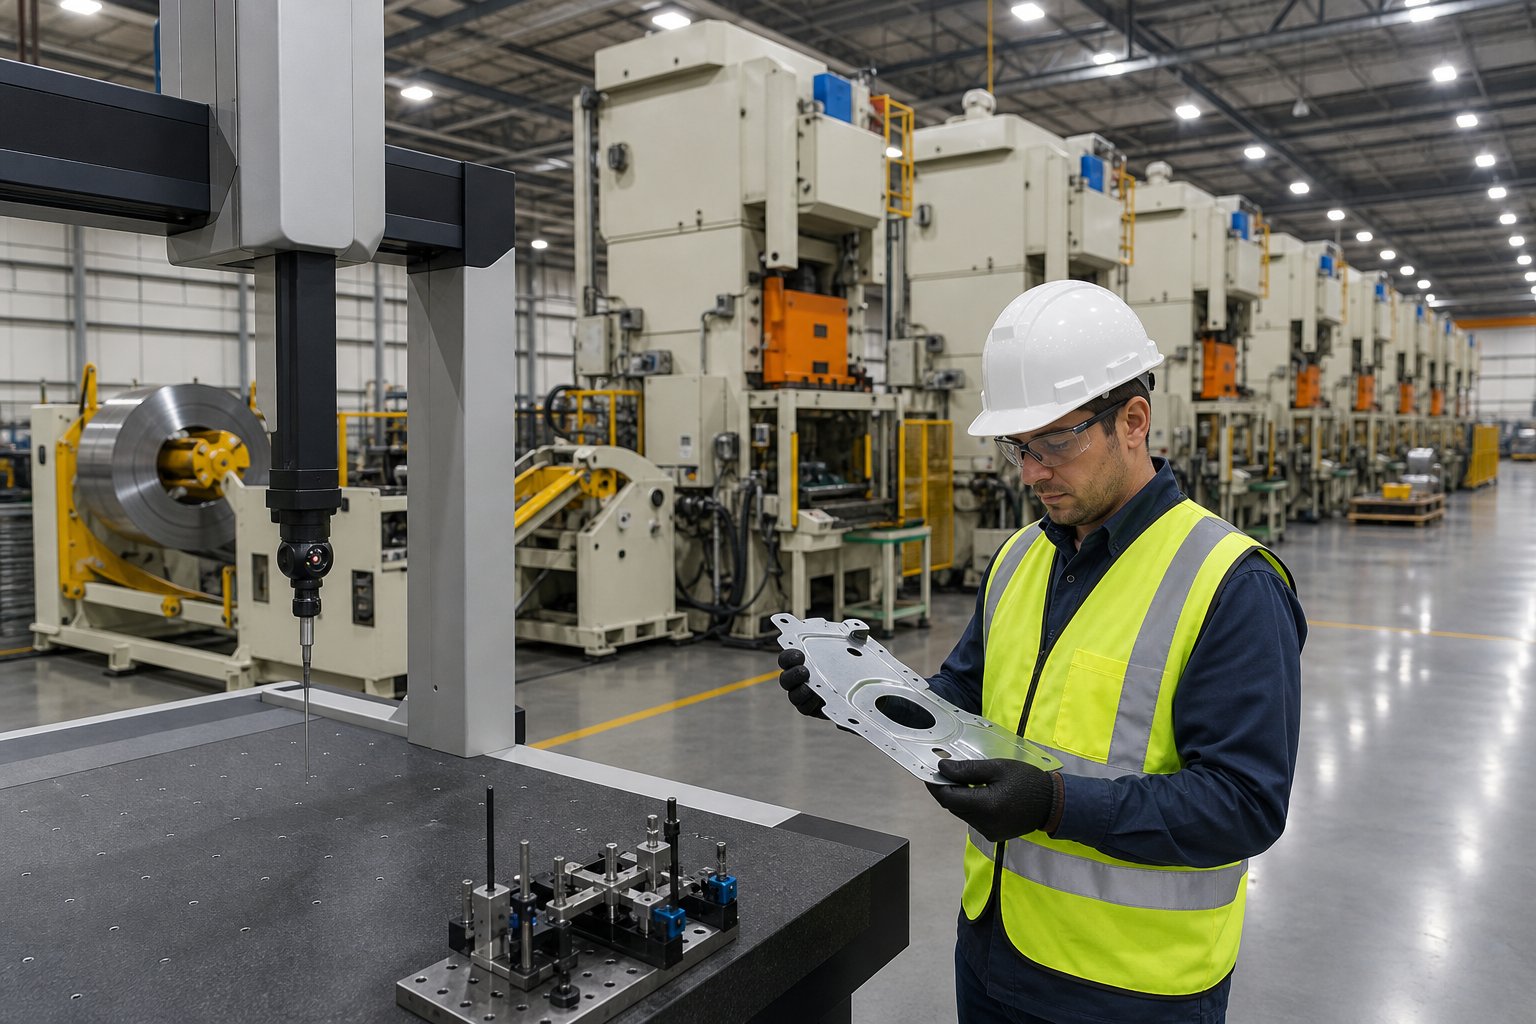
Kako procijeniti i odabrati dobavljača progresivnog štancanja na veliko
Progresivna matrica je pouzdana samo onoliko koliko je pouzdana radnja kojom je upravlja. Možete odrediti savršeni materijal, optimizirati svaku karakteristiku za proizvodnost i posvetiti obim zbog kojeg matematika alata funkcionira -, ali ako vašem dobavljaču nedostaje oprema, sistem kvaliteta ili komercijalna disciplina za dosljedno izvršavanje, ništa od tog temelja ne štiti vaše marže. Kvalifikacija dobavljača za OEM programe progresivnog štancanja zahtijeva više rigoroznosti od prikupljanja nekoliko ponuda i odabira najmanjeg broja. Evo strukturiranog okvira za odvajanje originalnog progresivnog alata i partnera od radnji koje jednostavno posjeduju presu.
Certifikati i standardi kvaliteta za provjeru
Certifikati nisu samo zidne ploče. Oni predstavljaju revidirane, dokumentirane sisteme koji upravljaju načinom na koji dobavljač upravlja kvalitetom, sljedivosti i stalnim poboljšanjem. Za veleprodajne kupce koji upravljaju rizikom u lancu nabavke za hiljade ili milione dijelova, ovi akreditivi služe kao prvi filter.
ISO 9001:2015uspostavlja osnovnu liniju. Ovaj standard potvrđuje da dobavljač koristi formalni sistem upravljanja kvalitetom koji pokriva dokumentaciju procesa, procedure korektivnih radnji i pregled menadžmenta. Svaka radnja za progresivno štancanje i fabrikovanje koja citira veleprodajne programe treba da drži ovo kao minimum. Ako to ne urade, u potpunosti se oslanjate na neformalne kontrole koje mogu, ali ne moraju preživjeti kadrovske promjene ili proizvodni pritisak.
IATF 16949:2016značajno za progresivno štancanje automobilskih komponenti. Ovo auto{1}}specifično proširenje ISO 9001 dodaje zahtjeve za prevenciju kvarova, proces odobravanja proizvodnih dijelova (PPAP), napredno planiranje kvaliteta proizvoda (APQP) i zahtjeve-specifične za kupce od glavnih OEM-a. Kao što jeFabcon okvir za evaluaciju dobavljačanaglašava, sam ISO 9001 ne uključuje automobilske-specifične PPAP i APQP zahtjeve -, tako da za bilo koji Tier-1 ili Tier-2 automobilski program, opseg IATF 16949 koji pokriva operacije štancanja i alata je osnovno očekivanje, a ne razlika.
Certifikati{0}}specifični za industrijudodajte još jedan sloj ovisno o vašem krajnjem tržištu. AS9100D upravlja lancima snabdevanja u vazduhoplovstvu. ISO 13485 se odnosi na dobavljače komponenti medicinskih uređaja. NADCAP pokriva posebne procese kao što su termička obrada ili oblaganje. Kada procjenjujete potencijalnog partnera, provjerite da li opseg certifikacije eksplicitno uključuje operacije relevantne za vaš program - dobavljač certificiran za montažne radove, ali ne i žigosanje, nije dokazao da njihove operacije presovanja ispunjavaju standard.
Zašto je ovo komercijalno važno? Certificirani dobavljači nose manji rizik od bijega kvaliteta, što znači manje odbačenih partija, manje inspekcijskog rada na vašoj strani i smanjenu izloženost garanciji nizvodno. Za veleprodajne programe koji traju više godina, to smanjenje rizika se pretvara u stvarnu zaštitu marže.
Tehničke mogućnosti za procjenu
Certifikati vam govore kako dobavljač upravlja kvalitetom. Tehničke mogućnosti vam govore da li zaista mogu da urade vaš deo efikasno u količinama koje su vam potrebne. Kada obilazite objekat ili pregledavate prezentaciju sposobnosti, evo šta treba procijeniti:
- Raspon tonaže presa- pokriva li flota dobavljača sile oblikovanja koje zahtijeva geometrija vašeg dijela i materijal? Prodavnica sa samo lakim-prešama ne može efikasno izvoditi debele dijelove od nehrđajućeg čelika, dok postrojenje za teške{2}}tonaže možda nije optimizirano za delikatan rad velike-brzine na tankoj bakarnoj traci.
- Veličina kreveta i dužina hrane- veći dijelovi i matrice sa više stanica trebaju duži ležaj za presovanje. Potvrdite da dobavljač može fizički prilagoditi vaše dimenzije matrice, a da ne trči po rubu omotača opreme.
- Mogućnost brzine hoda- brze-progresivne prese sa 400+ poteza u minuti daju drugačiju ekonomičnost od sporijih mehaničkih presa pri 60-100 SPM. Uskladite brzinu dobavljača sa vašim zahtjevima za količinu.
- U-kapacitet dizajna i izrade matrica u kući- dobavljači koji dizajniraju, grade i održavaju progresivne kalupe pod jednim krovom zadržavaju potpunu kontrolu nad kvalitetom alata i mijenjaju obrt. Prostorije za alate za vanjske poslove povećavaju rizik od vremena isporuke, smanjuju odgovornost i usporavaju inženjerske promjene.
- Sistemi za rukovanje materijalom- oprema za rukovanje zavojnicama (razmotavači, ispravljači, servo dodaci) mora odgovarati vašem tipu materijala, debljini i težini zavojnice. Neadekvatno rukovanje materijalom stvara nedosljednosti u dodavanju trake koje se pokazuju kao varijacije dimenzija u gotovim dijelovima.
- Oprema za inspekciju- mašine za koordinatno mjerenje (CMM), optički komparatori, sistemi za vid, površinski profilometri i aktivni SPC nadzor ukazuju na dobavljača koji provjerava, a ne pretpostavlja kvalitet. Pitajte da li je inspekcija integrirana u tok proizvodnje ili se izvodi samo kao revizija nakon-izvođenja.
Praktičan savjet: zatražite obilazak objekta koji uključuje alatnicu i aktivne novinarske linije, a ne samo prezentaciju konferencijske sale. Gledanje dnevnika održavanja matrice, aktivnih SPC grafikona na linijama za štampu i kalibriranih mjerača sa trenutnim naljepnicama govori vam više o mogućnostima iz dana u dan-za{2}} nego bilo koja brošura. Dobavljači sigurni u svoje poslovanje pozdravljaju ovaj nivo kontrole.
Odnos i komercijalni faktori
Tehnička sposobnost osigurava vam kvalifikovane dijelove. Komercijalna struktura određuje da li će ti dijelovi stići kada su vam potrebni, po cijeni o kojoj ste se dogovorili, bez trošenja izuzetaka vašeg tima za nabavku koji upravlja propusnim opsegom. Životni ciklus veleprodajnog odnosa proteže se i dalje od prve narudžbenice.
Opće narudžbe i planirana izdanjačine okosnicu najprogresivnijih veleprodajnih programa za štancanje. Ablanket orderomogućava vam da odredite godišnji obim po dogovorenim cijenama dok zakažete isporuke u manjim koracima u skladu s potrošnjom vaše proizvodnje. Ova struktura pruža dobavljaču vidljivost u planiranju kako bi efikasno kupio materijal i zakazao vrijeme za štampu, dok vam pruža fleksibilnost u pogledu vremena isporuke bez ponovnog pregovaranja o uslovima za svaku pošiljku.
Kanban i JIT opcije isporukepovećajte tu fleksibilnost. Dobavljači koji nude-na vrijeme-programe isporuke održavaju zalihe gotove robe u vaše ime i isporučuju prema signalima za povlačenje, a ne prema fiksnim rasporedima. Ovo smanjuje troškove transporta zaliha i rizik od zastarjelosti -, što je posebno vrijedno za progresivno štancanje automobilskih komponenti gdje se potražnja može promijeniti s rasporedom izrade OEM-a. Kompromis je u tome što sposobnost JIT-a zahtijeva od dobavljača da nosi tampon zalihe, što se može odraziti u nešto višim jediničnim cijenama ili minimalnim pragovima obaveza.
Transparentnost vremena isporukeodvaja pouzdane partnere od optimističnih citatera. Pitajte eksplicitno: koje je vrijeme za početnu izradu kalupa? Za prvu proizvodnju nakon odobrenja alata? Za ponovljene narudžbe postojećeg alata? Dobavljač koji vam daje jasne, realne vremenske rokove -, a zatim ih ispunjava - vrijedi više od jedne ponude dvije sedmice brže, ali konstantno kasni. Transparentnost alata i vremena proizvodnje jedan je od najjačih pokazatelja operativne zrelosti.
Inženjerska podrška tokom citiranjaotkriva-kvalitetu dugoročnog partnerstva. Da li dobavljač pregleda vaše crteže i označi nedoumice DFM-a prije utvrđivanja cijene, ili jednostavno citira ono što ste poslali i puštaju da problemi isplivaju na površinu tokom isprobavanja? Progresivni partner za štancanje koji unaprijed ulaže vrijeme u inženjering - preporučujući prilagođavanja tolerancije, alternative materijala ili optimizacije rasporeda traka - razmišlja o ukupnom trošku programa, a ne samo o osvajanju narudžbe. Ta rana saradnja, kao što je već spomenuto u odeljku DFM ranije, sprečava najskuplja iznenađenja u bilo kom programu štancanja.
Procijenite sve ove faktore zajedno koristeći ponderiranu tablicu rezultata koja odražava prioritete vašeg programa. Sistemi certifikacije i kvaliteta mogu imati 20% težine, sposobnost alata 25%, performanse tolerancije 20%, usluge-dodate vrijednosti 15%, a komercijalni uslovi 20%. Bodovanje svakog kandidata objektivno prema ovim kriterijima uklanja pristrasnost koja dolazi iz uglađene prodajne prezentacije ili jedne niske ponude koja ne uzima u obzir skriveni rizik.
Odabir pravog dobavljača postavlja temelj. Ali čak i najbolji partnerski odnos zahtijeva jasne dogovore o tome kako će se kvalitet mjeriti, pratiti i održavati kroz milione ciklusa koji definiraju veleprodajni proizvodni program.
Metode osiguranja kvaliteta koje održavaju konzistentnost na nivou
Kvalificiranom dobavljaču s pravim certifikatima i opremom i dalje je potreban sistem koji otkriva probleme prije nego što se umnože u toku proizvodnje. Kada mašina za progresivno štancanje radi stotinama poteza u minuti, jedan neotkriveni događaj habanja alata može stvoriti hiljade neusklađenih dijelova u minutima. Kvalitet u veleprodajnom obimu nije u inspekciji nedostataka - već u njihovom projektovanju kroz praćenje u stvarnom-vremenu, strukturirano uzorkovanje i dokumentirane sporazume koji ne ostavljaju ništa na pretpostavci.
U-Kontrola kvaliteta procesa
Moderne progresivne matrice integriraju senzore direktno u alat. Ovi sistemi prate tačnost uvlačenja trake, silu formiranja na kritičnim stanicama i stanje probijanja u realnom vremenu - otkrivajući odstupanje prije nego što se neispravni dijelovi nakupe. Zamislite matricu koja proizvodi progresivne utisnute nosače za automobilski sklop. Ako se pilot igla malo istroši i registracija trake odstupi čak za 0,05 mm, nizvodno se karakteristike pomiču iz tolerancije. In-senzori hvataju to zanošenje u roku od nekoliko poteza, pokrećući automatsko zaustavljanje pritiska prije nego što se stotine otpadnih dijelova gomilaju.
Monitoring snaga je jednako kritičan. Svaka stanica u kalupu proizvodi karakterističan potpis sile tokom normalnog rada. Kada udarac zatupi, puž se povuče ili debljina materijala varira, taj se potpis mijenja.Statistička kontrola procesa (SPC)grafikoni kontinuirano prate ova očitanja sile i dimenzije ključnih dijelova, iscrtavajući tačke podataka koje otkrivaju trendove - kao što je postepeno habanje alata ili pomjeranje pritiska - mnogo prije nego što pređu granice tolerancije. Za programe progresivnog žigosanja za klimatizaciju koji pokreću milione nosača ili klipova godišnje, SPC transformiše kvalitet iz reaktivnog sortiranja u prediktivno održavanje. Vi otklanjate uzrok prije nego što kvarovi postoje, umjesto da ih otkrivate nakon što se proizvodnja pokrene.
Metode inspekcije za velike-proizvodnje
Nijedna tehnika inspekcije ne pokriva svaki rizik kvaliteta. Učinkoviti veleprodajni programi sloje više metoda zajedno, od kojih svaka hvata ono što bi drugi mogli propustiti:
- Prva{0}}inspekcija artikla (FAI)- sveobuhvatna provjera dimenzija početnih uzoraka proizvodnje u odnosu na CAD model pomoću CMM i funkcionalnih mjerača. Ovo potvrđuje da matrica proizvodi odgovarajuće dijelove prije nego što počne proizvodnja punom -brzinom.
- U-planovi uzorkovanja- periodična povlačenja iz tekuće prese u definisanim intervalima (npr. svakih 2.000 dijelova ili svaka promjena zavojnice) kako bi se provjerilo da kritične dimenzije ostaju unutar SPC kontrolnih granica.
- Automatski sistemi za vid- kamere integrirane na izlazu iz matrice ili na transporterima koje pri punoj brzini proizvodnje pregledavaju svaki dio na nedostajuće karakteristike, izbočine, pukotine ili anomalije dimenzija. Posebno vrijedan za progresivno štancanje aluminijskih dijelova gdje je bitna površinska kozmetika.
- CMM verifikacija- koordinatna mjerna mašina provjerava uzorkovane dijelove kako bi potvrdila složene geometrijske tolerancije, pozicione odnose i prave- karakteristike položaja koje ručni mjerači ne mogu uhvatiti.
- Završni protokoli revizije- nasumično uzorkovanje iz gotovih količina serije kao provjera zadržavanja prije otpreme, provjeravajući da nije došlo do promjene kvaliteta tokom posljednjeg dijela serije.
Ove metode čine slojevitu odbranu. In-senzori i SPC se bave prevencijom u-realnom vremenu. Planovi uzorkovanja i sistemi vizije pružaju stalnu verifikaciju. Završne revizije djeluju kao posljednja kapija prije nego što dijelovi stignu do vašeg prijemnog pristaništa. Kada svih pet slojeva rade zajedno, vjerovatnoća da neusklađena serija stigne na vašu proizvodnu liniju dramatično opada.
Šta bi kupci trebali zahtijevati u ugovorima o kvaliteti
Kvalitetna očekivanja koja postoje samo u razgovoru na kraju će postati sporovi o kvalitetu. Formaliziranje zahtjeva prije prvog proizvodnog pokreta štiti obje strane - iProces odobravanja proizvodnog dijela (PPAP)pruža industrijski{0}}standardni okvir za upravo to.
PPAP dokumentacija potvrđuje da dobavljač razumije sve inženjerske specifikacije i da je proizvodni proces u stanju da ih dosljedno ispuni po navedenoj stopi proizvodnje. Proces uključuje projektnu dokumentaciju do 18 elemenata -, dijagrame toka procesa, planove upravljanja, analizu mjernog sistema, rezultate dimenzija i početne studije sposobnosti procesa. Za većinu veleprodajnih programa progresivnog štancanja, predaja nivoa 3 (uzorci dijelova s potpunim pratećim podacima) daje kupcima dovoljno dokaza da su matrica, presa i proces validirani prije nego što se predaju na puni volumen.
Tri PPAP elementa zaslužuju posebnu pažnju timova za nabavku:
- Kontrolni planovi- ovi dokumenti tačno dokumentiraju koje se karakteristike mjere, koliko često, sa kojom opremom i koje korektivne radnje pokreće kada se vrijednosti mijenjaju. Plan kontrole vezan za vaš specifični dio osigurava da inspekcija nije prepuštena prosudbi operatera.
- Analiza mjernog sistema (MSA)- Studije R&R mjerača potvrđuju da mjerači i uređaji koji se koriste za pregled vaših dijelova daju ponovljive rezultate. Bez validiranih mjernih sistema, podaci inspekcije sami po sebi postaju nepouzdani.
- Studije sposobnosti procesa (Cpk)- početni ciklusi proizvodnje trebali bi pokazati da kritične dimenzije postižu Cpk od 1,33 ili više, potvrđujući da proces ima dovoljno margine da ostane unutar tolerancije čak i kada se normalna varijacija dešava tokom vremena.
Uspostavljanje ovih očekivanja u formalnom ugovoru o kvalitetu prije početka izrade alata - a ne nakon što prva pošiljka stigne s problemima - sprječava najskuplje sporove u veleprodajnim programima štancanja. Prerada otpada, sortiranje zadržavanja i linija{3}}nadolje naplaćuju sve tragove nazad do dvosmislenosti koje dokumentirani PPAP proces unaprijed eliminiše.
Sa definisanim sistemima kvaliteta i potvrđenom sposobnošću dobavljača, preostala varijabla je izvedba - koja se kreće od početnog upita preko odobrenja alata do stabilnog-kadence proizvodnje koja isporučuje dijelove na vašu dok iz sedmice u sedmicu.
Od upita do pune proizvodnje sa pravim partnerom za progresivne kalupe
Svaki veleprodajni program štancanja prati predvidljivi luk - od prve e-poruke sa priloženim crtežima dijelova do stalnog ritma zakazanih pošiljki koje stižu na vaš dok. Poznavanje kako svaka faza izgleda pomaže vam da postavite realne vremenske okvire, postavite prava pitanja u pravim trenucima i izbjegnete kašnjenja koja proizlaze iz nejasnih očekivanja s obje strane.
Putovanje veleprodajnog kupca od upita do proizvodnje
Bilo da nabavljate matrice za progresivno štancanje za lansiranje novog proizvoda ili tranziciju postojećeg dijela sa druge metode oblikovanja, put od koncepta do proizvodnje u punom{0}}obimu obično slijedi ovaj slijed:
- Početni upit sa crtežima dijelova- dostavite 2D printove ili 3D CAD modele zajedno sa specifikacijama materijala, godišnjim projekcijama obima i ciljanim cijenama. Što je vaš paket kompletniji, odgovor je brži i precizniji.
- DFM pregled i prijedlog rasporeda traka- inženjerski tim dobavljača analizira geometriju vašeg dijela, preporučuje optimizacije dizajna i predlaže raspored trake koji prikazuje redoslijed stanice i korištenje materijala. Ovdje očekujte dvije do tri iteracije.
- Odobrenje dizajna alata za progresivne kalupe- nakon što je raspored trake finaliziran, počinje detaljni dizajn kalupa. Pregledat ćete i odobriti koncept alata prije rezanja čelika, zaključavanja broja stanica, protoka materijala i kritičnih strategija oblikovanja.
- Izrada alata- precizna obrada, montaža i interna proba matrice za progresivno štancanje. Vremenski okvir varira od 8 do 16 sedmica u zavisnosti od složenosti i broja stanica.
- Prvi-uzorci članaka- početnih uzoraka proizvodnje se dostavljaju s podacima o dimenzijama na vaš pregled. Ovo je vaša prilika da provjerite uklapanje, funkciju i završetak prije nego što se posvetite volumenu.
- PPAP odobrenje- formalni paket dokumentacije koji potvrđuje sposobnost procesa, sistemi mjerenja i planovi kontrole ispunjavaju vaše zahtjeve kvaliteta.
- Proizvodna rampa-do punog volumena- štampa radi brzinom proizvodnje sa planiranim izdanjima u skladu sa vašom opštom narudžbom. Stalno praćenje SPC-a održava konzistentnost tokom trajanja programa.
Svaka faza se nadovezuje na posljednju. Prolazak kroz DFM pregled da biste uštedjeli sedmicu često koštaju kasnije mjeseci prerade alata. Dobavljači koji vas vode kroz ovaj napredak sa jasnim prekretnicama i poštenim vremenskim okvirima - umjesto da vam govore ono što želite da čujete - su oni koji pružaju pouzdane usluge progresivnog štancanja u više-godišnjim programima.
Sljedeći korak s kvalificiranim dobavljačem kalupa
Za proizvodne inženjere i timove nabavke koji su spremni da pređu iz istraživanja u akciju, prioritet je pronalaženje partnera opremljenog da podrži kompletan put opisan gore - od rane DFM saradnje do skalabilne veleprodajne proizvodnje. To znači dobavljača s demonstriranom sposobnošću u više-stanica za progresivno štancanje, dokazanom ponovljivošću u velikim-proizvodima i dubinom inženjeringa za optimizaciju vašeg programa prije nego što alat počne.
YICHEN-ova matrica za progresivno štancanjemogućnosti su izgrađene upravo oko ovog modela: pomaganje kupcima da nabave progresivne alate za kalupljenje za-metalne dijelove velike zapremine koji zahtijevaju efikasno formiranje više-stanica, ponovljivost uskog ciklusa-do-ciklusa i proizvodne sisteme dizajnirane da se povećavaju s rastom vašeg programa. Ako vaši volumeni opravdavaju progresivnu obradu alata i vaš dizajn se približava stabilnosti, dopiranje do podataka o vašim dijelovima pokreće sat u procesu koji - kada se dobro upravlja - pruža najniže održive cijene po-dijelu dostupne u oblikovanju metala.
Često postavljana pitanja o veleprodaji progresivnih kalupa i štancanja
1. Koja je minimalna količina narudžbe da bi progresivno štancanje bilo isplativo-?
Progresivno štancanje generalno postaje ekonomski isplativo sa 50.000 do 100.000 godišnjih jedinica, iako vrlo jednostavni dijelovi mogu opravdati alate na nižim pragovima. Ključna kalkulacija uključuje raspodjelu početne investicije u kalupe (obično 30.000 USD do 250 USD,000+) na ukupnu količinu životnog programa, a ne na jednogodišnju proizvodnju. Peto-godišnji program koji uključuje 75.000 dijelova godišnje iznosi ukupno 375.000 jedinica, što udobno opravdava progresivno korištenje alata čak i ako se obim u jednoj godini čini graničnim. Kupci bi trebali procijeniti cijeli horizont proizvodnje, uključujući i predviđeni rast, kada donose ovu odluku.
2. Kako se progresivno štancanje razlikuje od transfernog štancanja za veleprodajne kupce?
Progresivno štancanje drži metalnu traku povezanom u svim stanicama za formiranje, omogućavajući najveće proizvodne brzine (stotine udaraca u minuti) i najniže-troškove po dijelu za male-do-srednje dijelove pri količinama većim od 100.000 godišnje. Prenosno štancanje odvaja pojedinačne blanke i pomera ih između nezavisnih stanica, čineći ga pogodnijim za veće delove, duboko-uvučene geometrije ili komponente koje zahtevaju slobodnu-manipulaciju stanja. Mašine za prijenos također smanjuju otpad materijala eliminacijom noseće trake, ali obično rade sporijim ciklusima. Izbor zavisi od veličine dijela, geometrijske složenosti i da li pristup{10}}povezan sa trakom može fizički prilagoditi dimenzije vašeg dijela.
3. Koji materijali su najbolji za-progresivno štancanje velikog obima?
Ugljični čelik, aluminij, bakar, mesing i nehrđajući čelik pokrivaju većinu primjena progresivnog štancanja. Mekši materijali kao što su bakar i aluminijum omogućavaju veće brzine hoda i duži životni vek matrice između intervala održavanja, što znači niže troškove po-delu. Ugljični čelik nudi najbolju ravnotežu niske cijene sirovina i visoke mogućnosti oblikovanja za strukturne dijelove. Nehrđajući čelik pruža otpornost na koroziju, ali zahtijeva tvrđi alat, sporije brzine i češće održavanje. Kupci bi trebali navesti tačne razrede legure, temperaturne uvjete, tolerancije debljine i zahtjeve za završnom obradom površine u svojim RFQ-ima kako bi minimizirali varijacije u proizvodnji i otpad.
4. Koliko je vremena potrebno da se pređe od početnog upita do pune proizvodnje s progresivnim dobavljačem kalupa?
Uobičajeni vremenski okvir od prvog upita do povećanja proizvodnje{0}}proteže od 14 do 28 sedmica u zavisnosti od složenosti dijela. Ovo uključuje DFM pregled i iteracije rasporeda traka (2-4 sedmice), odobrenje dizajna kalupa (2-3 sedmice), izradu alata (8-16 sedmica), podnošenje uzorka i pregled prvog članka (1-2 sedmice) i PPAP odobrenje (1-3 sedmice). Složeni dijelovi sa dvanaest ili više stanica, uskim tolerancijama ili umetcima od tvrdog metala guraju se prema dužem kraju. Kupci mogu skratiti vremenske rokove pružanjem kompletnih podataka o dijelovima unaprijed, brzom reakcijom u fazama odobrenja i odabirom dobavljača s vlastitim mogućnostima dizajna i izrade matrica, a ne onih koji eksternaliziraju alate.
5. Koje sertifikate kvaliteta treba da ima dobavljač veleprodaje progresivnog štancanja?
ISO 9001:2015 je minimalna osnova, koja potvrđuje postojanje formalnog sistema upravljanja kvalitetom. Za programe lanca nabavke u automobilskoj industriji, IATF 16949:2016 je od suštinskog značaja jer dodaje zahtjeve za PPAP, APQP i prevenciju kvarova koje sam ISO 9001 ne pokriva. Vazdušni programi zahtijevaju AS9100D, dok komponente medicinskih uređaja zahtijevaju ISO 13485. Osim certifikata, kupci bi trebali provjeriti da certificirani opseg dobavljača eksplicitno pokriva operacije štancanja i alata, te da održavaju validirane mjerne sisteme (potvrđene kroz Gage R&R studije), dokumentirane planove kontrole kritičnih procesa ili veći nivo kontrole (C3pk). dimenzije.