


Razumijevanje preventivnog održavanja kalupa za štancanje
Kada se kockica pokvari usred{0}}trčanja, sve se zaustavlja. Štampa miruje, dijelovi se gomilaju nizvodno, a neko se bori za popravkom koju je trebalo izbjegavati prije nekoliko sedmica. Taj reaktivni ciklus troši vrijeme, novac i povjerenje u vaš proizvodni raspored.Preventivno održavanje kalupa za štancanjepostoji da prekine taj ciklus zamenjujući paniku planiranjem.
Šta zapravo znači preventivno održavanje štancanja
U suštini, ova praksa je jednostavna. Matricu servisirate po rasporedu, prije nego što se habanje pretvori u kvar. Taj raspored može pratiti brojanje udaraca, kalendarske intervale ili oboje. Sam rad uključuje čišćenje, inspekciju, podmazivanje, oštrenje, zamjenu opruga i provjeru poravnanja na unaprijed određenim točkama kako bi alat nastavio da proizvodi prihvatljive dijelove sigurno i dosljedno.
Preventivno održavanje kalupa za štancanje je praksa obavljanja zakazanih pregleda, čišćenja, podmazivanja i servisiranja komponenti u definisanim intervalima-broja hoda ili kalendarskim intervalima kako bi se kontroliralo normalno trošenje prije nego što izazove otpad, neplanirani zastoj ili oštećenje matrice.
Ključna razlika je tajming. Otvarate matricu i adresirate istrošene predmete jer raspored kaže da je vrijeme, a ne zato što se na dijelu pojavio neravnina ili je puknuo udarac. Taj pomak od reakcije ka namjeri je ono što razdvaja radnje koje kontroliraju svoje troškove alata od onih koje se njima stalno iznenađuju.
Reaktivni vs preventivni vs prediktivni pristupi
Razmišljajte o pristupima održavanja kao o ljestvici zrelosti. Reaktivno održavanje popravlja stvari nakon što se pokvare. Preventivno održavanje ih pruža u planiranim intervalima održavanja matrice kako bi se smanjile šanse za kvar. Održavanje{3}}zasnovano na stanju koristi-podatke senzora u stvarnom vremenu za pokretanje servisa kada mjerljivi parametri odstupe. Prediktivno održavanje ide dalje, primjenjujući analitiku i strojno učenje za predviđanje kvarova sedmicama unaprijed.
Većina operacija štancanja živi negdje između reaktivnog i preventivnog. Model zrelosti održavanja kalupa za štancanje, koji je prvobitno osmislio Winston Ledet 1999. godine, prikazuje ovaj napredak i daje timovima jasan put naprijed. Svaki nivo se nadovezuje na onaj ispod njega. Ne možete prijeći na prediktivno praćenje bez prethodnog uspostavljanja dosljednih preventivnih rutina i podataka koje oni generiraju.
Ovaj članak služi kao praktičan putokaz za penjanje po toj ljestvici. Pokriva kako strukturirati odgovornosti, postaviti intervale prema vrsti materijala, pratiti održavanje digitalno i dizajnirati matrice koje je lakše održavati od samog početka. Bez obzira da li vaša radnja trenutno radi bez formalnog programa ili već slijedi osnovne rasporede u potrazi za optimizacijom, cilj je isti: prijeđite od reaktivnog haosa ka namjernoj, mjerljivoj kontroli nad vašim performansama alata.
Zašto preventivno održavanje povećava profitabilnost štancanja
Svaka operacija štancanja radi na marginama. Troškovi sirovina dominiraju budžetom, ali odmah iza njih se nalaze rad i zastoji vezani za održavanje. Razlika između profitabilnog i gubitničkog trka se često svodi na to da li se održavanje odvija pod vašim uslovima ili pod uslovima kocke.
Pravi trošak preskakanja planiranog održavanja
Zamislite progresivnu matricu na pola puta kroz šest-satnu proizvodnju. Proboj se troši preko svoje granice, a na utisnutim rubovima počinju da se formiraju neravnine. Operater možda neće odmah uhvatiti kvar, tako da se desetine ili stotine dijelova izvan{3}}od-specifičnih dijelova pomiču nizvodno prije nego što neko pozove stopu. Štampa pada. Tehničar za podešavanje izvlači matricu. Proizvođač alata zamjenjuje bušilicu. Kvalitetni sumnjivi dijelovi u karantinu. Menadžment re-ureduje poslove kako bi popunio prazninu. Svaki od tih koraka nosi cijenu koja se nikada nije pojavila u originalnoj ponudi.
A MetalForming Magazineanaliza to jasno ilustruje: čak i jedan slomljeni udar koji košta 25 dolara za zamenu i jedan sat rada proizvođača alata za instalaciju generiše daleko više od 50 dolara ukupnih troškova. Uzmite u obzir rad na postavljanju za izvlačenje i resetovanje matrice, kvalitetno-laboratorijsko vrijeme za ponovno-kvalifikaciju dijelova, otpadni materijal, plaće operatera u stanju mirovanja, izgubljenu maržu na neproizvedenim dijelovima i apsorpciju preko tri sata mrtvog vremena za štampu, a stvarni trošak tog jednog neplaniranog događaja premašuje 500 USD. Razmjerite to na više incidenata mjesečno, a cijena neplaniranog kvara matrice za štancanje postaje ozbiljna prepreka profitabilnosti.
Efekt kaskade je ono što čini reaktivno održavanje tako skupim. Istrošeni udarac stvara neravnine. Neravnine uzrokuju odbacivanje dijelova pri pregledu. Odbijanje zaustavlja proizvodnu liniju. Hitna popravka remeti raspored za svaki posao koji se čeka iza njega. Jedno malo stanje istrošenosti, ostavljeno neprovjereno, pokreće lančanu reakciju koja istovremeno dotiče kvalitetu, isporuku, rad i troškove.
Iskustvo u industriji stalno pokazuje da je neplanirano održavanje otprilike četiri puta skuplje od planiranog servisa. Taj multiplikator postoji jer planirano vrijeme zastoja eliminira troškove presovanja u stanju mirovanja, izbjegava kupovinu komponenti u žurbi-narudžbama, uklanja ciklus ispitivanja kvaliteta i održava proizvodni redoslijed netaknutim.
Kako PM štiti vaše ulaganje u alate
A jedna matrica za progresivno štancanjemože predstavljati investiciju od $50,000 do $500,000 ili više u zavisnosti od složenosti, broja stanica i kvaliteta materijala. To je kapitalna oprema. Pustiti da se degradira zbog zanemarivanja ne razlikuje se od preskakanja zamjene ulja na CNC mašini i nade da se ništa neće uhvatiti.
Sistematsko planirano održavanje štiti tu investiciju tako što zaustavlja habanje prije nego što se spoji. Proboj izoštren u pravom intervalu gubi nekoliko hiljaditih delova materijala. Isti udarac koji je ostao do kvara može se odlomiti, napuknuti noseću ploču ili oštetiti dio matrice ispod nje, pretvarajući ponovno brušenje od 25 USD u zamjenu komponente od 2.000 USD i rekonstrukciju koja traje sedmicu{5}}.
Dobro{0}}program planiranog održavanja matrice pruža mjerljive povrate u više dimenzija:
- Produženi životni vijek matrice- Kontrolirano oštrenje i zamjena komponenti održavaju kumulativno habanje unutar granica dizajna, dodajući godine produktivne usluge svakom alatu.
- Predvidljiva proizvodnja- Planirani servisni prozori omogućavaju planerima da ugrade održavanje u kalendar proizvodnje umjesto da reaguju na iznenađenja.
- Smanjene stope otpada- Održavanje oštrih ivica, ispravnih zazora i pravilnog poravnanja održava žigosane dijelove unutar tolerancije, direktno smanjujući način na koji preventivno održavanje smanjuje stope otpada u vašem radu.
- Niža cijena alata po-djelu- Proširivanje ukupne cijene matrice na više pogodaka i manje hitnih popravaka smanjuje opterećenje alata dodijeljeno svakom otisnutom komadu.
- Sigurnije operacije presa- Istrošeni ili oštećeni alati stvaraju nepredvidive načine kvara, uključujući izbacivanje slomljenih komponenti iz matrice, izvlačenje puževa i pogrešno uvlačenje koji ugrožavaju operatere.
ROI održavanja matrice za štancanje postaje jasan kada uporedite dva scenarija jedan pored drugog. Matrica koja se servisira na svakih 150.000 udaraca s planiranim oštrenjem, zamjenom opruge i inspekcijom može raditi pet godina prije nego što joj zatreba veći remont. Ista matrica radi reaktivno, servisirana tek nakon kvarova, možda će trebati potpuna rekonstrukcija za dvije godine i proizvodi znatno više otpada tokom svakog rada. Matematika svaki put daje prednost prevenciji.
Zaštita profitabilnosti, međutim, zahtijeva više od dobrih namjera. To zahtijeva strukturu, jasno vlasništvo nad zadacima na svakom nivou i prave ljude koji rade pravi posao u pravo vrijeme.
Troslojna struktura održavanja za operacije štancanja
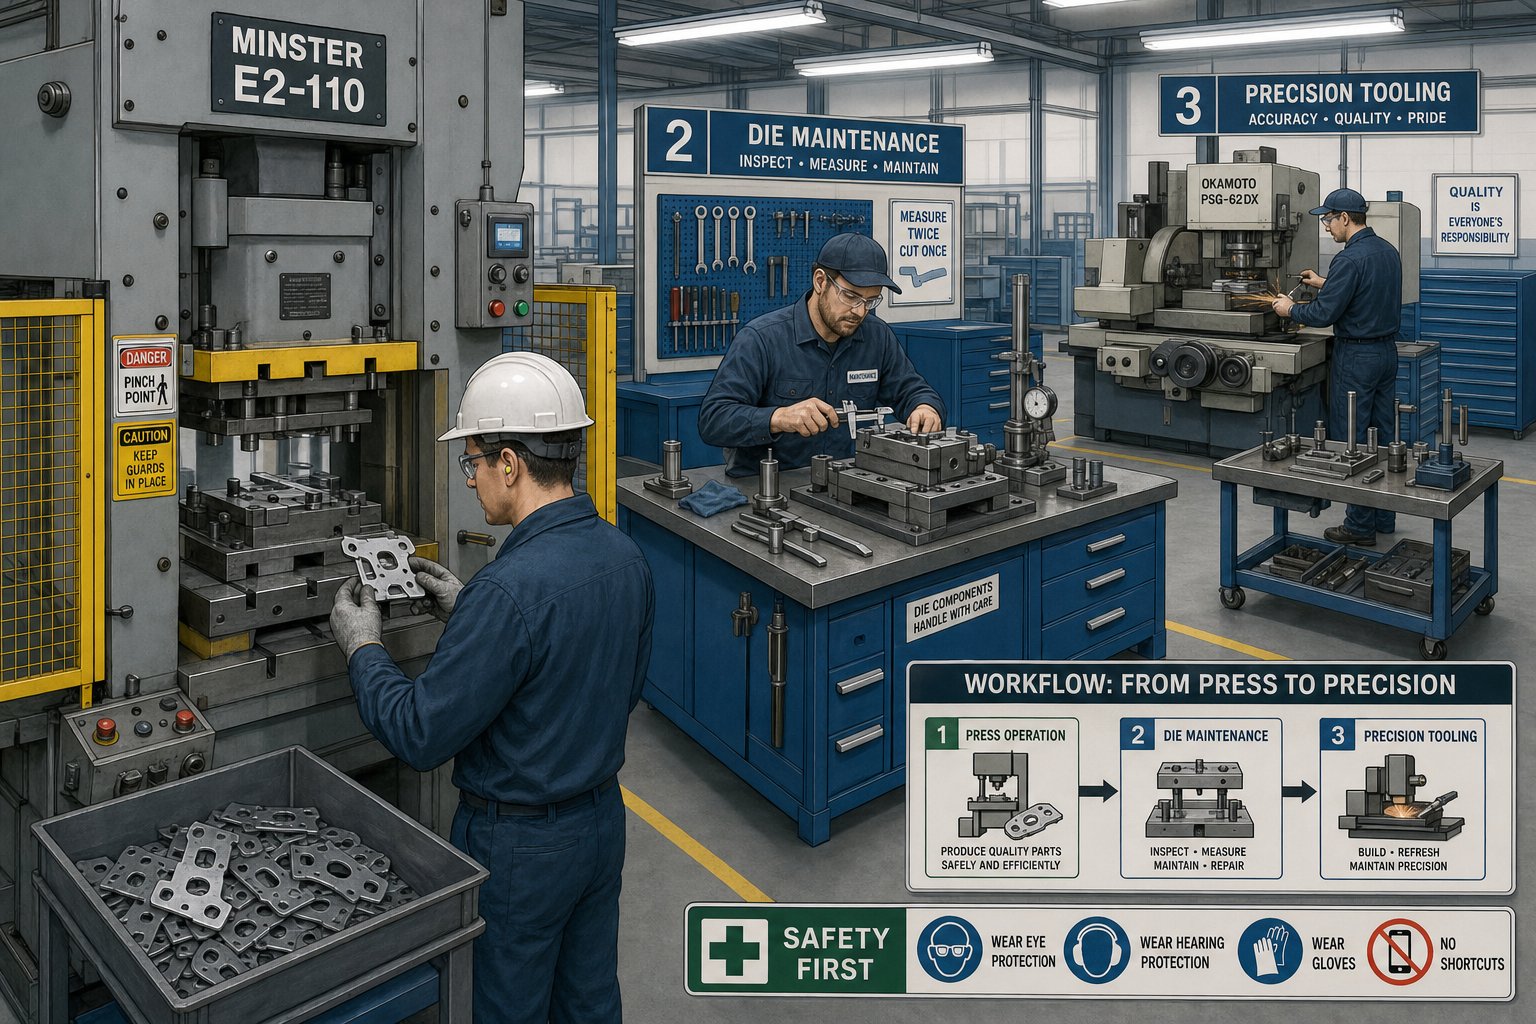
Struktura bez jasnoće stvara konfuziju. Ako su svi odgovorni za stanje smrti, niko nije. Višeslojna struktura odgovornosti za održavanje kalupa dodjeljuje specifične zadatke određenim nivoima vještina u određenim intervalima, tako da se ništa ne propušta i niko ne pokušava raditi izvan svoje obuke. Zamislite to kao tri koncentrična odbrambena prstena: operateri hvataju ono što se trenutno dešava, tehničari rješavaju ono što je istrošeno tokom vremena, a proizvođači alata obnavljaju ono što je dostiglo ograničenje usluge.
Donja tabela raščlanjuje svaki nivo prema učestalosti, zahtjevima vještina i opsegu posla:
| Tier | Osoblje | Frekvencija | Nivo vještina | Primarni zadaci |
|---|---|---|---|---|
| 1 - Provjere smjena | Pritisnite Operator | Svaku smjenu ili svakih 2.000-5.000 udaraca | Osnovna obuka za podizanje svijesti | Vizuelna provjera zadržavanja puževa, provjera nivoa podmazivanja, potvrda poravnanja uvlačenja trake, osluškivanje abnormalnih zvukova, provjera kvalitete dijela u odnosu na granične uzorke |
| 2 - Periodični servis | Tehničar za održavanje | Svakih 50.000-150.000 udaraca (zavisi od matrice) | Srednje znanje alata, vještine mjerenja | Mjerenje proboja-do-zazora, pregled i zamjena opruge, provjera istrošenosti klina i čahure, procjena okidača za oštrenje, provjera momenta pričvršćivača, pregled stanja podloške |
| 3 - Veliki remont | Izrađivač alata / Matrica | Svakih 500.000-1.000,000+ udaraca ili godišnje | Izrađivač alata Journeyman s punim iskustvom u izradi kalupa | Kompletna demontaža, dimenzionalna revizija svih radnih komponenti, zamjena istrošenih komponenti, resetiranje vremena, ponovna{0}}kvalifikacija matrice za tolerancije štampe |
Svakodnevne provjere operatera i inspekcije smjena
Operateri su prva linija otkrivanja. Njihova kontrolna lista za inspekciju matrice za štancanje ne zahtijeva mjerne alate ili rastavljanje. Oslanja se na uvježbano zapažanje: Da li puževi ispadaju čisto ili se slažu u kalupu? Da li lubrikant stalno stiže do trake? Da li dio izgleda i osjeća se ispravno u poređenju sa referentnim uzorkom? Da li traka prati pravo kroz pilote?
Ove provjere traju nekoliko minuta, ali otkrivaju probleme koji bi se pogoršali tijekom cijele smjene. Puž zaglavljen u otvor matrice, na primjer, može uništiti lice udarca u roku od nekoliko stotina poteza ako to niko ne primijeti.Art Hedrick iz Dieologijenaglašava da je čišćenje ostataka kao što su puževi, krhotine i nakupine maziva iz kalupa jedna od najosnovnijih, ali najefikasnijih aktivnosti održavanja koje operater može obaviti.
Periodični servisni zadaci tehničara
Odgovornosti tehničara za održavanje kalupa nalaze se na srednjem nivou, i tu se dešava najveći deo planiranog preventivnog rada. Tehničari otvaraju matricu na stolu, pregledavaju površine koje se troše, mjere zazore-od-proboja pomoću mjernih mjerača ili optičkih komparatora i procjenjuju da li su oštrice dosegle svoju tačku okidanja. Zamjenjuju dušične opruge ili zavojne opruge koje se približavaju kraju--životnog vijeka, provjeravaju da li su svi klinovi nalegli i zavrtnji su zategnuti, i provjeravaju bregaste površine ili habajuće ploče na zalijevanje.
Kritična razlika ovdje je da tehničari servisiraju matrice na osnovu rasporeda, a ne simptoma. Ne reaguju na neravnine na dijelu. Oni interveniraju po unaprijed određenom broju udaraca kako bi spriječili da se taj šiljak ikada pojavi. Ovo je otkucaj srca preventivnog programa.
Alati{0}}Procedure remonta nivoa
Procedure remonta alatnica za štancane kalupe predstavljaju najdublji nivo intervencije. Potpuni remont znači da svaka komponenta izlazi. Svaki proboj, dio matrice, umetak za skidanje, pilot, vodeći klin i čahura se mjere prema originalnim dimenzijama dizajna. Komponente koje su premašile kumulativne granice trošenja se zamjenjuju. Vrijeme između stanica je potvrđeno i resetirano. Matrica se ponovo sastavlja, uočava i odlazi kako bi se potvrdilo da zadovoljava tolerancije otiska dijela prije povratka u proizvodnju.
Ovaj nivo posla zahtijeva vještinu na nivou kalfe{0}}i pristup površinskim brusilicama, EDM opremi i alatima za precizno mjerenje. Osoblje nikada ne bi trebalo to pokušavati bez punog iskustva u izradi kalupa. Dodjeljivanje radova na remontu nedovoljno -kvalifikovanom osoblju rizikuje unošenje grešaka, oštećenje komponenti ili stvaranje nesigurnih uslova u štampi.
Snaga ovog troslojnog pristupa je distribucija. Operateri obavljaju česta,-zapažanja niske složenosti koja gotovo ništa ne koštaju truda. Tehničari se bave periodičnom, umjerenom-uslugom složenosti koja drži matricu u radnim granicama. Proizvođači alata obrađuju rijetke,-kompleksne rekonstrukcije koje vraćaju matricu u -novo stanje. Svaki sloj hvata ono što sloj iznad njega ne može vidjeti na nižoj frekvenciji, stvarajući preklapajuće slojeve zaštite od neplaniranog kvara.
Naravno, saznanje ko radi posao i kada ga obaviti rješava samo pola jednačine. Najčešći zadatak na nivou 2, izoštravanje, zahteva sopstveni skup kriterijuma odluke za ispravno izvršenje bez skraćivanja veka matrice.
Kriterijumi za odlučivanje o oštrenju i prepravljanju
Oštrenje je najčešći zadatak{0}}u svakom programu preventivnog održavanja kalupa za štancanje. To je i zadatak koji se najčešće obavlja prekasno, preagresivno ili bez dokumentacije. Ispraviti to znači znati tačno kada treba naoštriti udarce za štancanje, koliko materijala ukloniti i kada je komponenta izbrušena preko tačke korisne usluge.
Kada izoštriti u odnosu na kada zamijeniti
Kako znate da ivica treba obratiti pažnju? Vi mjerite dokaze koje ostavlja za sobom. Najpouzdaniji okidač je visina neravnina na utisnutim dijelovima. Uobičajeni prag visine šiljaka za oštrenje kalupa u primjenama od mekog čelika je 0,003 do 0,005 inča (0,076 do 0,127 mm). Jednom kada neravnine stalno prelaze taj raspon, rezna ivica je dovoljno zaobljena da zahtijeva brušenje. Avodič za održavanje koji upućuje na Davincijevu proceduruzastavice bušiti ponovno brušenje kada trošenje rubova prelazi 0,1 mm.
Ostali mjerljivi pokazatelji uključuju promjene u smičnom pojasu-prema-omjeru zona loma na praznim rubovima. Svježa ivica stvara čistu traku smicanja na otprilike jednoj-trećini debljine materijala. Kako udarac otupljuje, ta traka se smanjuje, a zona prijeloma postaje grublja. Dimenzionalni pomak u veličinama rupa ili praznim profilima također signalizira habanje, budući da zaobljena ivica pomiče materijal umjesto da ga čisti.
Oštrenje rješava normalno trošenje rubova. Ne popravlja lomljenje, pucanje, plastičnu deformaciju ili ponovljeni gubitak poravnanja. Ako udarac pokaže lomove ili nastavi otkazivati ubrzo nakon servisiranja, problem je prešao dalje od obnavljanja na teritoriju zamjene.
Najbolja praksa brušenja za sekcije za probijanje i kalupe
Najbolja praksa za oštrenje kalupa počinje s pravom opremom. Precizna površinska brusilica, a ne stolna brusilica, je ispravan alat za obnavljanje površina proboja i presjeka kalupa. Cilj je kontrolisano, paralelno skidanje kundaka koje održava originalnu geometriju radne površine.
Ključni principi kojih se treba pridržavati prilikom mljevenja:
- Uklonite samo minimalni potreban materijal.Lagani prolazi od 0,0005 do 0,001 inča po prolazu sprječavaju nakupljanje topline i čuvaju tvrdoću alatnog čelika. Kao što napominje Moeller Precision Tool, oprez protiv uvođenja previše topline tokom brušenja je od suštinskog značaja za izbjegavanje oštećenja površine.
- Održavajte paralelizam.Lice udarca mora ostati ravno i pravo u odnosu na tijelo udarca. Svako ugaono odstupanje mijenja efektivni zazor i stvara neravnomjerno habanje pri sljedećem vožnji.
- Sačuvati dimenzije zemljišta.Probojci za rezanje imaju ravno tlo ispod čela koja održava odnos zazora matrice. Brušenje kroz to tlo mijenja profil proboja i zahtijeva preradu geometrije zazora.
- Održavajte kutne razmake.Ako dio matrice ima kutno rasterećenje iza oštrice, provjerite da li ugao rasterećenja ostaje ispravan nakon brušenja. Smanjen ugao reljefa ubrzava ponovno{1}}otupljivanje.
- Skidanje ivica i poliranje nakon brušenja.Rubovi žice koji su ostali od brušenja mogu se odlomiti tokom štancanja i ugraditi u dijelove ili površine kalupa. Lagani prolaz za brušenje uklanja ih bez promjene geometrije.
- Podmetač za kompenzaciju.Svaki hiljaditi deo koji se ukloni sa lica udarca skraćuje njegovu efektivnu dužinu. Dodajte ekvivalentne podloške iza proboja kako biste održali odgovarajuću visinu zatvaranja i vrijeme unutar matrice.
Praćenje kumulativnog uklanjanja zaliha
Svaki ciklus oštrenja troši ograničeni resurs: sam proboj ili matrica. Zato je dokumentovanje uklonjenog materijala po usluzi toliko važno. Proboj originalno dizajniran sa 0,060 inča vijeka ponovnog brušenja ne može se oštriti beskonačno. Jednom kada su kumulativne granice uklanjanja zaliha dostignute, komponenta je prešla iz remonta u teritoriju zamjene, bez obzira na to koliko oštra ivica izgleda danas.
Najbolja praksa je da zabilježite iznos koji je uklonjen pri svakom servisu direktno na karticu za održavanje matrice ili u vaš sistem za praćenje. Jednostavan zbroj, udarac po udarac, govori vašim tehničarima tačno koliko je života ostalo. Tipični dodaci za ponovno brušenje kreću se od 0,040 do 0,080 inča u zavisnosti od dužine probijanja, razreda materijala i da li dizajn uključuje stepenaste karakteristike koje ograničavaju ukupno skraćivanje.
Kada udar dostigne 75 do 80 posto svog maksimalnog dozvoljenog uklanjanja, označite ga za zamjenu pri sljedećem zakazanom remontu. Čekanje dok se potpuno ne potroši rizikuje pokretanje proizvodnje na komponenti koja više nema dovoljno zemljišta za održavanje razmaka, što ubrzava habanje na spojnom dijelu matrice i stvara skuplji problem od zamjene jednog udarca.
Odluke o izoštravanju, međutim, ne postoje izolovano. Materijal koji teče kroz kalup ima direktan i mjerljiv učinak na to koliko brzo ivice tupe i koja vrsta habanja dominira u obrascu degradacije.
Materijal-Specifična podešavanja održavanja
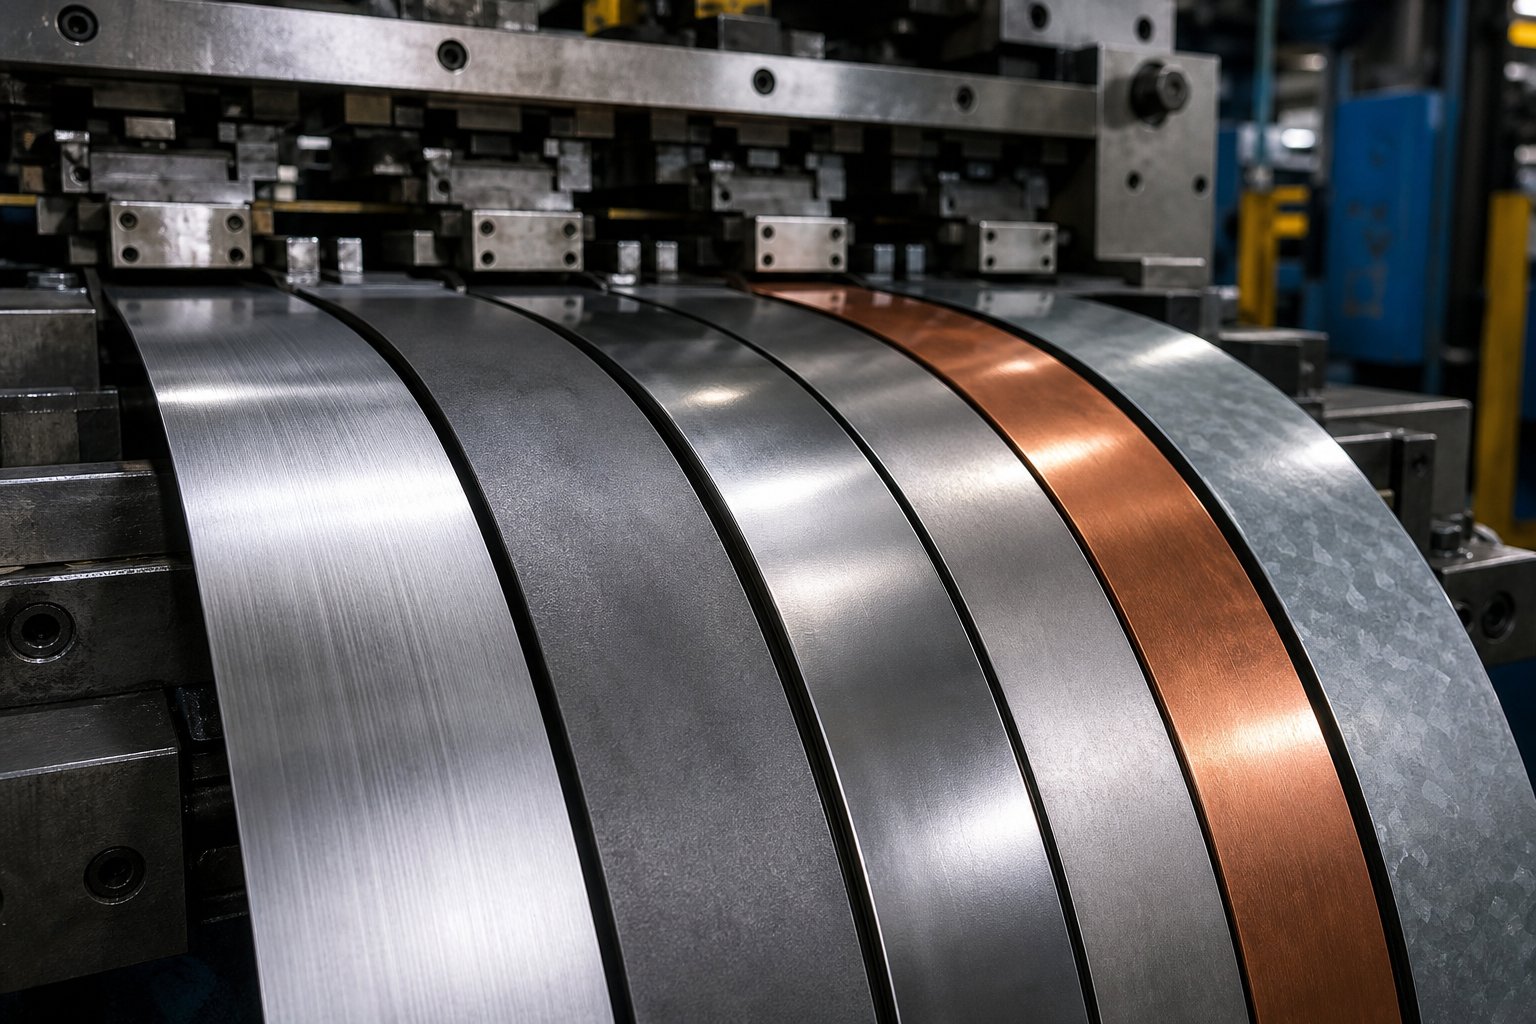
Matrica za štancanje radi od mekog čelika pri 150.000 poteza između servisa možda treba obratiti pažnju na 80.000 udaraca kada isti alat radi od nehrđajućeg čelika. Materijal koji prolazi kroz vašu kockicu nije pasivni učesnik. Aktivno oblikuje koliko brzo rubovi budu tupi, koja vrsta habanja dominira i gdje bi vaš fokus na održavanje trebao sletjeti. Raspored broja jednog poteza{7}}primijenjen ujednačeno na sve materijale garantuje da ćete neke matrice servisirati prerano ili pustiti druge da rade opasno dugo.
Obrasci nošenja prema vrsti materijala
Različiti metali napadaju alate na fundamentalno različite načine. Razumijevanje ovih mehanizama pomaže vam da predvidite probleme umjesto da reagujete na njih.
Nerđajući čelikje jedan od najagresivnijih materijala za alatne alate. Njegov visok sadržaj hroma i sklonost ka radnom{1}}otvrdnjavanju tokom oblikovanja stvaraju uslove habanja ljepila gdje se materijal lima mikro-zavari na površinu alata pod trenjem i toplinom. Ovo je potresno i svrstava se među najveće probleme u vezi sa -problemima u štampi. Jednom kada se glodanje započne, prijenos materijala se nakuplja na površinama probijača i matrice, zarezujući sljedeće dijelove i ubrzavajući daljnja oštećenja. Intervali održavanja kalupa za štancanje od nehrđajućeg čelika moraju uzeti u obzir ovaj mehanizam ljepljenja skraćivanjem provjera podmazivanja, povećanjem učestalosti inspekcije za nakupljanje površine i pokretanjem oštrenja ranije od osnovne linije.
Aluminijumpredstavlja drugačiji izazov. Umjesto draženja u tradicionalnom smislu, aluminijum stvara ugrađenu-ivicu (BUE) na površinama za sečenje. Meke aluminijske čestice prianjaju na površinu proboja i akumuliraju se sloj po sloj, efektivno mijenjajući geometriju alata. BUE uzrokuje nedosljedne veličine rupa, grube ivice i povećane sile skidanja. Održavanje aluminijskih kalupa fokusira se na protokole čišćenja, uklanjanje BUE naslaga prije nego što se stvrdnu i primjenu površinskih tretmana poput TiN ili DLC premaza koji su otporni na adheziju materijala. Intervali oštrenja se možda neće smanjiti tako dramatično kao kod nerđajućeg čelika, ali se učestalost čišćenja značajno povećava.
Niskolegirani (HSLA) čelici visoke{0}}čvrstoće{1}}stvaraju prvenstveno abrazivno trošenje. Njihova veća tvrdoća i karakteristike-skale oksida djeluju poput brusnog papira na površinama bušenja, bruseći materijal alata progresivno sa svakim potezom. Istraživanje izAHSS Smjernice za primjenupokazuje da napredni tipovi čelika mogu dostići vrijednosti tvrdoće četiri do pet puta veće od mekog čelika, pri čemu se neke martenzitne klase približavaju tvrdoći samog alata. Učestalost održavanja HSLA čeličnih kalupa za štancanje mora odražavati ovu stvarnost. Tamo gdje bi blagi čelik mogao dopustiti 150.000 poteza između oštrenja, HSLA razredi mogu smanjiti taj interval za 40 do 60 posto ovisno o debljini i specifičnoj vrsti.
Meki čelik (CRS/HRS)služi kao osnovna linija. Proizvodi umjereno abrazivno trošenje po predvidljivoj brzini, što ga čini najlakšim materijalom za planiranje. Standardne PM intervale razvijene za meki čelik treba tretirati kao vašu početnu referencu, a ne kao univerzalno pravilo.
Tabela u nastavku uspoređuje uobičajene žigosane materijale s njihovim dominantnim tipom habanja, preporučeno podešavanje intervala PM u odnosu na osnovnu liniju od mekog čelika i na koje bi vaš tim za održavanje trebao usredotočiti pažnju:
| Materijal | Dominantna vrsta odjeće | Podešavanje PM intervala | Fokus primarnog održavanja |
|---|---|---|---|
| meki čelik (CRS/HRS) | Umjereno abraziv | Standardno (osnovno) | Rutinsko oštrenje, provjere zazora |
| Nerđajući čelik (serija 300/400) | Istrošenost ljepila i nagrizanje | 30-50% kraće | Provjera podmazivanja, kontrola nakupljenosti površine, ranije oštrenje, stanje premaza |
| Aluminijum (serija 5000/6000) | Izgrađeno{0}}prianjanje ivica | 10-20% kraće | BUE protokoli čišćenja, integritet površinske obrade, praćenje sile skidanja |
| HSLA čelik (prinos 50-80 ksi) | Abrazivno trošenje | 40-60% kraće | Stanje ivice proboja, provjera zazora, adekvatnost opterećenja opruge, trošenje premaza |
| Napredni čelik visoke{0}}vrste (DP/TRIP) | Ozbiljno abrazivno + opasnost od lomljenja | 50-70% kraće | Detekcija strugotina ivica, adekvatnost kvaliteta alatnog čelika, integritet premaza, praćenje tonaže presa |
| Galvanized Steel | Abraziv (cink oksid) + nakupine cinka | 20-30% kraće | Akumulacija cinkove prašine, zadržavanje puževa, učestalost čišćenja kalupa |
Podešavanje PM intervala za tvrdoću materijala
Pa kako to prevesti u svoj stvarni raspored? Započnite sa svojim dokazanim osnovnim intervalom za meki čelik na datoj matrici. Zatim primijenite množitelj materijala na osnovu dominantnog mehanizma habanja i težine.
Na primjer, ako matrica #247 radi pouzdano pri 120.000 poteza između servisa na hladno-valjanom čeliku, a premjestite taj alat na aplikaciju od nehrđajućeg čelika, vaš prilagođeni interval pada na otprilike 60.000 do 84.000 udaraca. To nije nagađanje. Odražava kako tvrdoća materijala utječe na habanje matrice putem mehanizma ljepila specifičnog za nehrđajući materijal, u kombinaciji s većim uključenim silama oblikovanja.
Nekoliko praktičnih smjernica za prilagođavanje vašeg PM rasporeda za vrstu materijala sa pečatom:
- Ne čekajte dokaze.Ako zamijenite materijale i zadržite stari raspored, vjerovatno ćete otkriti potrebno prilagođavanje tek nakon neuspjeha. Primijenite kraći interval proaktivno pri prvoj vožnji.
- Precizirajte sa podacima.Nakon dva ili tri servisna ciklusa na novom materijalu, procijenite stvarni napredak habanja. Ako sekcije matrice pokazuju manje trošenje od očekivanog u skraćenom intervalu, možete malo produžiti. Ako se već približavaju granicama, skratite dalje.
- Uzmite u obzir promjene debljine.Deblji materijal višestruko povećava abrazivno opterećenje reznih rubova. Skok sa 1,0 mm na 2,0 mm u istoj klasi materijala može garantovati dodatno smanjenje servisnog intervala od 20 do 30 procenata.
- Uskladite alatni čelik i premaze s materijalom.D2 udarac koji pokreće HSLA u agresivnim intervalima brzo će potrošiti dodatak za ponovno mljevenje. Nadogradnja na alatne čelike za metalurgiju praha ili dodavanje PVD premaza može vratiti intervale bliže osnovnoj liniji, a istovremeno smanjiti ukupne događaje održavanja tokom vijeka trajanja matrice.
Smjernice za primjenu AHSS-a ističu praktičan primjer: hrom-prevučen D2 alat koji je formirao dvofazni čelik otkazao je nakon samo 50.000 dijelova, dok je isti alatni čelik s ionskim nitriranjem i PVD premazom hrom nitrida proizveo više od 1,2 miliona dijelova. To je 24x razlika u vijeku trajanja alata koja se u potpunosti pokreće usklađivanjem površinske obrade s mehanizmom habanja materijala.
Zaključak je jasan: vaš PM raspored nije fiksni dokument. To je živi okvir koji se savija na osnovu onoga što matrica zapravo seče i formira. Isti tretman svih materijala garantuje suboptimalne rezultate. Prodavnice koje prilagođavaju intervale ponašanju materijala imaju duži vijek trajanja, manje iznenađenja i preciznije planiranje proizvodnje.
Snimanje ovih prilagođavanja{0}}specifičnih materijala, praćenje kako svaka kocka reagira na različite zalihe i identificiranje obrazaca u vašoj floti zahtijeva više od međuspremnika. Zahtijeva sistem za snimanje, analizu i djelovanje na podatke o održavanju u velikom obimu.
Digitalno praćenje i CMMS integracija za održavanje kalupa
Papirna kartica spojena na cipelu govori vam šta se dogodilo zadnji put kada se neko sjetio da to zapiše. Ne može vas upozoriti kada servis dođe, označiti matricu koja troši dvostruko veći budžet za održavanje od svojih susjeda ili vam pokazati koji način kvara se stalno ponavlja na istoj stanici. Jaz između saznanja da je vašim matricama potreban zakazani servis i stvarnog upravljanja tom uslugom kroz desetine ili stotine alata problem je podataka. Za njegovo rješavanje potreban je digitalni sistem za praćenje održavanja matrice koji bilježi prave informacije, pokreće prave radnje i otkriva obrasce nevidljive za ručno-vođenje evidencije.
CMMS softver za održavanje kalupa za štancanje premošćuje prekid veze koji muči većinu radnji: proizvodnja zna da je matrica prošla, ali alatnica ne zna koliko je udaraca akumulirano od posljednjeg servisa. Alatnica zna da je matrica bila naoštrena, ali niko nije zabilježio koliko je materijala uklonjeno. Kada se ove praznine povećavaju mjesecima i godinama, gubite sposobnost predviđanja bilo čega. Vratili ste se da reagujete.
Polja osnovnih podataka za zapise o održavanju kalupa
Šta bi vaš sistem zapravo trebao snimiti na svakom servisnom događaju? Nije sve jednako vrijedno. Polja u nastavku predstavljaju minimalni skup podataka koji omogućava smislenu analizu trenda i tačnost planiranja:
| Data Field | Svrha | Primjer unosa |
|---|---|---|
| Die Broj / ID | Jedinstvena identifikacija imovine | D-247-A |
| Broj udaraca u servisu | Praćenje intervala{0}}bazirano na upotrebi | 148.200 udaraca od prošlog popodneva |
| Kumulativni životni udari | Ukupna historija korištenja matrice | 2,340,000 ukupno |
| Rad obavljen | Klasifikacija zadataka (izoštriti, zamijeniti, pregledati) | Izoštrene stanice 3, 5, 7; zamenjena opruga na stanici 4 |
| Materijal uklonjen (po komponenti) | Regrind life tracking | Proboj stanice 3: 0,002 in. uklonjeno; kumulativno 0,038 in. |
| Components Replaced | Praćenje potrošnje i vijeka trajanja rezervnih dijelova | 1x azotna opruga P/N NS-750, 2x vijka za skidanje |
| Tehničar / Alatničar | Odgovornost i praćenje vještina | J. Martinez |
| Materijal se štampa | Korelacija{0}}stope istrošenosti | 304 SS, 0,060 in. |
| Sljedeća zakazana usluga | Okidač za prosljeđivanje rasporeda | Na 150.000 dodatnih moždanih udara ili 4 sedmice |
| Zapažanja / Bilješke | Kontekst za buduće tehničare | Lagano nagrizanje vidljivo na stanici obrasca 6, pratite sljedeći ciklus |
Svako polje služi specifičnoj analitičkoj svrsi. Broj udaraca u servisu omogućava planiranje održavanja zasnovano na broju hoda upoređivanjem stvarnih intervala sa planiranim intervalima. Materijal uklonjen po komponenti daje kumulativno praćenje ponovnog brušenja tako da znate kada se udarac približava pragu zamjene. Zapisi o zamjeni komponenti pokreću predviđanje rezervnih dijelova. Kombinacija svih polja zajedno daje vam nešto što nijedan papirni sistem ne može: upitnu, sortiranu, trend-spremnu historiju svake kocke u vašoj floti.
Mnoge trgovine već prate neke od ovih informacija neformalno. Razlika između neformalnog i sistematskog je da li možete izvući kompletnu istoriju servisiranja Die #247 za deset sekundi, vidjeti da je potrošio 40 posto više rada na održavanju od uporedivih matrica i istražiti zašto. Ta vrsta vidljivosti postoji samo u strukturiranom digitalnom sistemu.
Korištenje historijskih trendova za optimizaciju PM rasporeda
Sirovi podaci postaju vrijedni kada otkrivaju obrasce koje prije niste mogli vidjeti. Evo gdje se digitalno praćenje istorije održavanja matrice isplati izvan jednostavnog zakazivanja.
Razmotrite tri vrste analize koje omogućavaju povijesni podaci o održavanju:
Prepoznavanje visokog{0}}održavanja nestaje.Kada se svaki servisni događaj zabilježi s radnim vremenom i troškovima dijelova, možete rangirati svoju flotu matrica prema ukupnim troškovima održavanja. Odstupanja postaju očigledna. Matrica koja košta tri puta više od prosjeka flote na 100.000 udaraca može imati grešku u dizajnu, neusklađenost materijala ili ponavljajući problem koji ponovljeno oštrenje ne može riješiti. Bez podataka, ta kocka je jednostavno skupa. Podacima to možete dokazati i opravdati inženjersku intervenciju ili zamjenu.
Uočavanje ponavljajućih načina kvara.Ako je Stanici 5 na kalupu #312 bila potrebna zamjena proboja u tri uzastopna servisna intervala, nešto se sistemsko dešava. Možda je dopuštenje pogrešno za materijal. Možda je probojni čelik neadekvatan za primjenu. Možda se traka malo pomakne-od centra i učitava tu stanicu asimetrično. Podaci o trendovima prikazuju ove obrasce tako da vaši proizvođači alata mogu da se pozabave osnovnim uzrocima, a ne da stalno zamenjuju simptom.
Izračunavanje prave cijene po pogotku.Većina modela troškova štancanja uzima u obzir materijal, vrijeme štampe i rad. Malo njih uključuje teret održavanja dodijeljen po jednom udaru. Izračun cijene po pogotku za kalupe za štancanje dijeli ukupne troškove održavanja (rad + dijelovi + vrijeme zastoja) s ukupnim udarcima između remonta. Ova metrika vam omogućava da uporedite stvarne operativne troškove sličnih kalupa, procenite da li skuplja matrica sa boljim alatnim čelikom zaista štedi novac tokom svog životnog veka i identifikujete tačku u kojoj matrica treba da se povuče, a ne da se ponovo remontuje.
A Analiza časopisa MetalFormingpojačava ovu tačku: stvarni troškovi održavanja{0}}i dalje ostaju nepoznati u mnogim organizacijama jer se popravka i preventivni rad često miješaju u praćenju troškova. Odvajanje ovih kategorija u vašem digitalnom sistemu je od suštinskog značaja. Reaktivni troškovi popravke bi se trebali smanjivati tokom vremena kako vaš PM program sazrijeva, dok se planirani troškovi održavanja mogu blago povećati, ali donijeti neproporcionalne uštede u izbjegavanju zastoja i otpada.
Koraci implementacije za digitalno praćenje
Prelazak sa papirnih kartica ili tabela na funkcionalan digitalni sistem za praćenje ne zahtijeva šesto{0}}ulaganje u softver ili godinu-ciklus implementacije. Zahtijeva namjerno redoslijed tako da se svaki korak nadovezuje na prethodni. Evo praktične putanje uvođenja:
- Definirajte svoja polja podataka.Počnite s gornjom tablicom i prilagodite se svom radu. Oduprite se želji da sve snimite prvog dana. Fokusirani skup od deset do dvanaest polja koja ljudi dosljedno popunjavaju nadmašuje pedeset polja koja se zanemaruju.
- Uspostavite okidače{0}}broja udaraca za svaku kockicu.Koristite svoje postojeće osnovne intervale kao početne tačke. Ako se matrica trenutno servisira "kada izgleda da joj je potrebna", procijenite konzervativni broj udaraca na osnovu iskustva vašeg najboljeg tehničara i odatle usavršite. Moderne CMMS platforme mogupovući se broji direktno iz pres PLC-a, eliminirajući ručnu prazninu u evidentiranju koja uzrokuje većinu grešaka u planiranju.
- Obučite operatere i tehničare o unosu podataka.Ovo je mjesto gdje većina implementacija zastaje. Ako je sistem teži za korištenje od papirne kartice, ljudi ga neće koristiti. Odaberite platformu sa interfejsom prilagođenim mobilnim uređajima ili tabletima-tako da se unos podataka odvija na štampi ili na klupi, a ne na desktop računaru preko puta prodavnice dvadeset minuta kasnije.
- Konfigurirajte automatizirano zakazivanje upozorenja.Podesite sistem da obavesti vođu alatne sobe kada se matrica približi svom servisnom pragu. Cilj je proaktivno povlačenje: alatnica planira servisni prozor prije nego što proizvodnja otkrije problem. Upozorenja bi se trebala aktivirati na 80 do 90 posto intervala tako da ima vremena za planiranje povlačenja bez ometanja trenutnog rada.
- Izgradite nadzorne ploče za izvještavanje za kontinuirano poboljšanje.Nakon što imate dva do tri mjeseca podataka koji dosljedno pritiču, napravite prikaze koji odgovaraju na vaša najvažnija pitanja. Koje kocke koštaju najviše po pogotku? Koji tehničari najbrže završavaju PM bez povratnih poziva? Koje kombinacije materijala-materijala troše servisne intervale brže od planiranog? Ove kontrolne table pretvaraju sirove podatke u odluke.
Sveobuhvatna prednost digitalnog praćenja je da svaki servisni događaj čini vašu sljedeću odluku o rasporedu pametnijom. Nakon šest mjeseci više ne pogađate u intervalima. Postavljate ih na osnovu stvarne progresije habanja za svaku specifičnu matricu koja koristi svaki određeni materijal. Nakon godinu dana, možete predvidjeti potrošnju rezervnih dijelova, predvidjeti kada će matrice trebati remont i pokazati finansijski uticaj vašeg PM programa na menadžment sa čvrstim brojevima, a ne anegdotskim tvrdnjama.
Ipak, čak i najbolji sistem za praćenje može upravljati samo teretom održavanja koji je matrica dizajnirana da stvori. Neki kalupi zahtijevaju pretjeranu uslugu ne zbog grešaka u rasporedu, već zato što njihova konstrukcija otežava rutinsko održavanje nego što bi trebalo. Taj odnos između načina na koji je matrica dizajnirana i koliko je truda potrebno da se održi tokom svog životnog vijeka je ono gdje dugoročna-kontrola troškova zaista počinje.
Kako odluke o dizajnu kalupa oblikuju rezultate održavanja
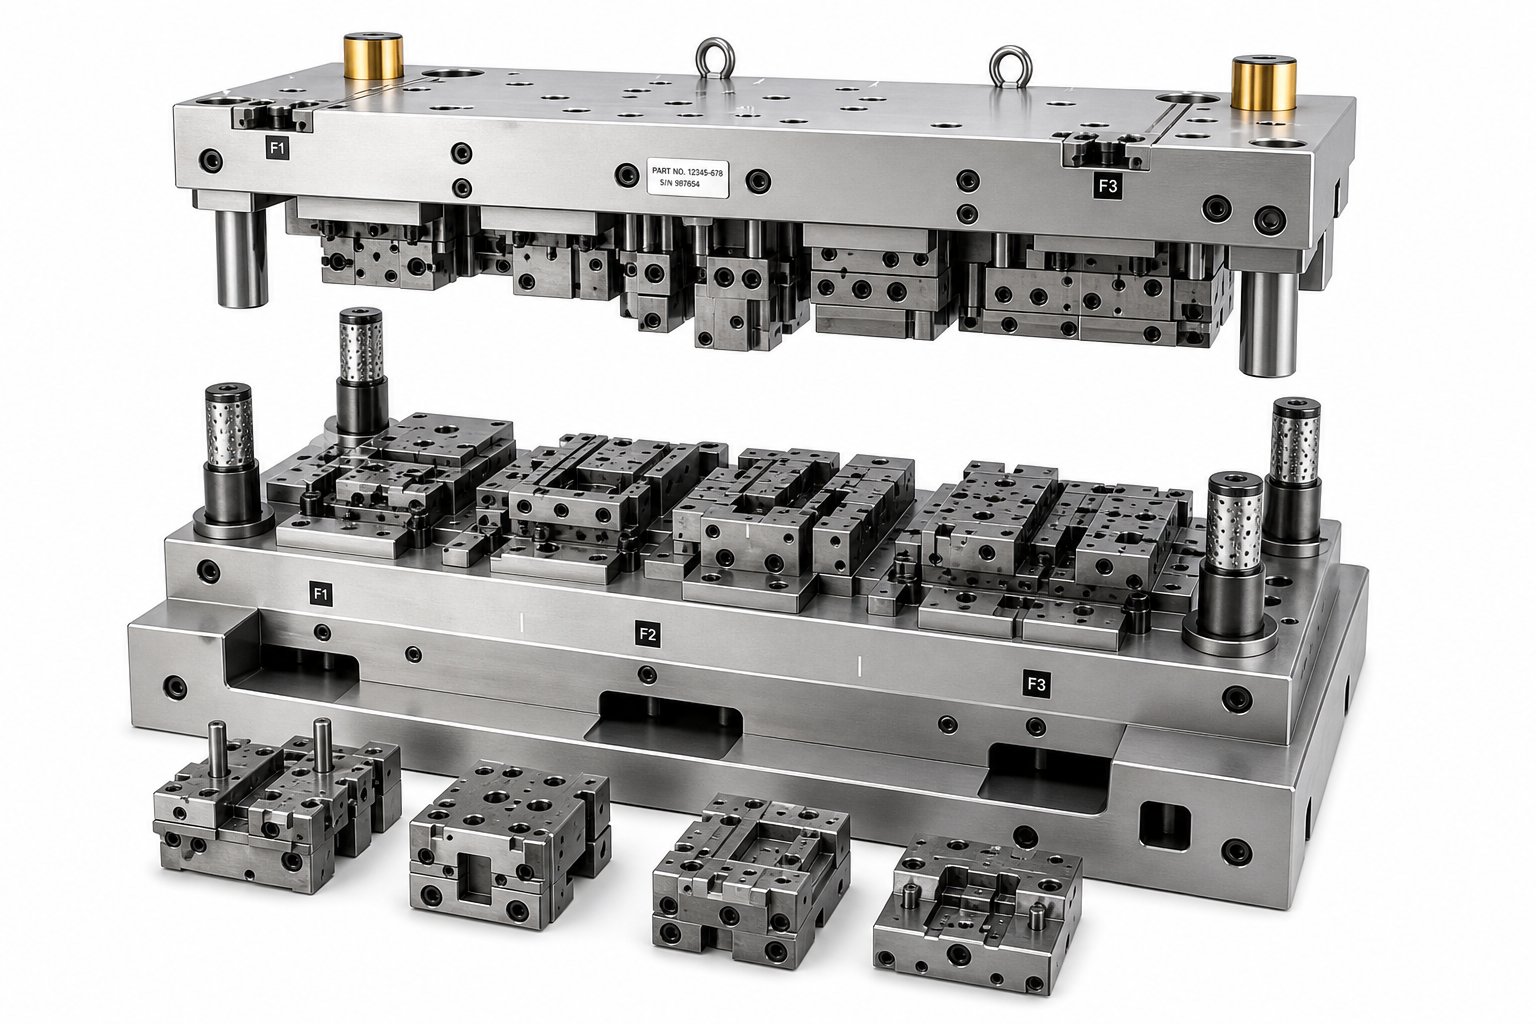
Svaka matrica stiže u vašu alatnicu sa svojom sudbinom održavanja već zapisanom u čeliku. Matrica dizajnirana bez razmišljanja o mogućnosti servisiranja kažnjava vaš tim u svakom PM intervalu: komponente kojima se ne može pristupiti bez potpunog rastavljanja, nestandardni pričvršćivači koji zahtijevaju poseban alat, monolitni dijelovi koji prisiljavaju potpunu zamjenu kada se istroši samo mala površina. Suprotno tome, matrica dizajnirana za održavanje pretvara rutinsku uslugu u brzu, predvidljivu operaciju koja održava vašu presu u radu i kontroliše vaše troškove.
Ova veza između troškova dizajna i održavanja često je nevidljiva u fazi ponude. Dvije matrice koje proizvode identične dijelove pri istoj brzini ciklusa mogu imati izrazito različita opterećenja doživotnog održavanja na temelju isključivo načina na koji su konstruirani. Razumijevanje principa dizajna za održavanje štancanih kalupa daje menadžerima alata vokabular da procijene matrice prije nego kupe, a ne nakon što se počnu lomiti.
Dizajn-za-Principe održavanja u mašinogradnji
Šta razlikuje kocku koju je lako održavati od one koja se bori protiv vas u svakom servisnom intervalu? Sve se svodi na nekoliko namjernih inženjerskih odluka donesenih tokom faze dizajna.
Sekcionirani umetci naspram monolitne konstrukcije kalupa.Ovo je jedini najupečatljiviji izbor dizajna za dugoročnu-održivost. Monolitna matrica obrađuje cijeli profil za sečenje ili oblikovanje od jednog čvrstog bloka alatnog čelika. Kada se jedno područje istroši preko svoje granice, cijeli blok mora biti uklonjen, ponovno naprušen ili zamijenjen i ponovo montiran. Dizajn sa sekcijama razbija taj isti profil na pojedinačne umetke, od kojih se svaki može nezavisno ukloniti i zameniti. Kada se oštrica stanice 5 otupi, povučete taj jedan umetak, naoštrite ga ili zamijenite i vratite matricu u funkciju bez ometanja susjednih stanica.
Inženjerska analiza iz Jeelixa jasno uokviruje ovaj izbor: monolitna konstrukcija nudi neusporedivu krutost za jednostavne geometrije, ali nosi ono što oni nazivaju "katastrofalnim troškovima održavanja" jer svaki lokalizirani kvar obično zahtijeva ukidanje cijelog skupog bloka. Segmentirani dizajn, nasuprot tome, smanjuje održavanje sa katastrofalnog na upravljivo omogućavajući brzu zamjenu modula umjesto pune zamjene. Za matrice koje imaju velike količine gdje se frekvencija PM mjeri u sedmicama, a ne mjesecima, sekcioni umetci višestruko plaćaju dodatnu složenost dizajna.
Adekvatna dozvola za pristup inspekciji.Matrica koja zahtijeva uklanjanje šest komponenti za pregled jedne habajuće površine neće se pregledavati onoliko često koliko bi trebala. Iskusni dizajneri kalupa ugrađuju vidne linije i pristupne praznine u strukturu matrice tako da tehničari mogu vizualno provjeriti kritična područja habanja, prolaz i protok podmazivanja bez potpunog rastavljanja. Ploče za skidanje s inspekcijskim prozorima, uklonjivi poklopci preko -stanica visokog habanja i strateški postavljeni džepovi za olakšanje smanjuju troškove rada svakog PM događaja.
Standardizirana veličina komponenti.Zamislite da održavate flotu od 80 matrica u kojima svaki alat koristi različite dužine opruga, različite prečnike klinova, različite veličine vijaka i različite drške. Vaš inventar rezervnih dijelova eksplodira, a vaši tehničari gube vrijeme tražeći pravu komponentu. Standardizacija dizajna, korištenjem uobičajenih provrta za opruge, standardnih dimenzija držača probijača i ujednačenih veličina zatvarača u vašoj floti matrica, smanjuje zalihe i ubrzava uslugu. Kako dizajn matrice utječe na troškove održavanja često seže do ovog neglamuroznog detalja: može li vaš tehničar uzeti ono što im treba iz standardnog kompleta ili treba posebno-naručiti svaku zamjenu?
Pravilno postavljanje oznake vremena.Progresivne matrice moraju biti ponovo zajedno u tačnom poravnanju. Odnos svake stanice prema sljedećoj ovisi o preciznom ponovnom sastavljanju nakon servisa. Oznake vremena, oznake podudaranja i karakteristike lociranja sa ključem koje čine ispravno ponovno sastavljanje očiglednim, a neispravno ponovno sastavljanje fizički nemogućim, obilježja su inženjeringa kalupa za štancanje radi održavanja. Bez njih, čak i iskusni proizvođači alata mogu uvesti vremenske greške tokom remonta koje stvaraju otpad pri prvoj proizvodnji nakon servisa.
Izbor materijala za otpornost na habanje u područjima visokog{0}}naprezanja.Matrica dizajnirana s ujednačenim alatnim čelikom u cijelom će se habati neravnomjerno. Rezne ivice sa-naprezanjima, površine za formiranje sa pogonom brega- i vrhovi pilotskog nosa doživljavaju veća opterećenja od okolne strukture. Određivanje vrhunskih alatnih čelika ili karbidnih umetaka na ovim specifičnim lokacijama, umjesto nadogradnje cijele matrice, balansira performanse i cijenu. Ova strategija heterogenog materijala, koja koristi čelik D2 ili metalurgije praha gdje je koncentrat habanja i čvršći čelik A2 za noseću konstrukciju, produžava intervale oštrenja na stanicama koje troše najviše rada na održavanju.
Kako povratne informacije o održavanju poboljšavaju buduće konstrukcije kalupa
Dizajn{0}}za-održavanje nije jednokratna-odluka. Kontinuirano se poboljšava kada se podaci o održavanju vraćaju inženjerskom timu. Ova povratna sprega je mjesto gdje se vaš digitalni sistem za praćenje i proces dizajna matrice ukrštaju.
Razmotrite praktičan primjer. Vaši CMMS podaci pokazuju da stanica za formiranje matrice #312 zahtijeva zamjenu proboja svakih 200.000 udaraca, dok uporedive stanice u drugim kalupima traju 500.000 udaraca. Vaš izrađivač alata bilježi nagrizanje na površini obrasca pri svakom servisu. Tim za održavanje to je uspio kroz kraće intervale i češće zamjene. To je liječenje simptoma.
Povratna informacija pita: zašto ova stanica žuči, a druge ne? Možda je radijus formiranja preuski za materijal, stvarajući prekomjerno trenje. Možda je specifikacija završne obrade na tom umetku pregruba. Možda tipu alatnog čelika nedostaje sadržaj hroma koji je potreban za otpornost na habanje ljepila s ovim konkretnim limenim materijalom. Kada inženjeri pregledaju ove podatke i redizajniraju tu stanicu za sljedeću izradu matrice, problem u potpunosti nestaje iz budućih rasporeda održavanja.
Ovo je princip koji pretvara preventivno održavanje štancane matrice iz troškovnog centra u obavještajni sistem. Svaki servisni događaj generiše informacije. Svaki obrazac u tim informacijama ukazuje na poboljšanje dizajna. Prodavnice koje zatvaraju ovu petlju, vraćajući rezultate održavanja natrag u inženjering kalupa, progresivno smanjuju svoje opterećenje PM-om tokom uzastopnih generacija matrica.
Povratne informacije funkcioniraju u nekoliko dimenzija:
- Ponavljajući kvarovi komponentisignalizirati neadekvatan stepen materijala ili geometriju na toj stanici, što dovodi do redizajna sa tvrđim umetcima ili većim radijusima.
- Prevelika frekvencija oštrenjana određenim stanicama predlaže optimizaciju zazora ili dodatke površinskog premaza za sljedeću gradnju.
- Otežan pristup tokom servisadokumentirano od strane tehničara pokreće promjene izgleda koje poboljšavaju prozore za inspekciju i pristupačnost komponentama u budućim alatima.
- Ne-potrošnja nestandardnih rezervnih dijelovanaglašava mogućnosti za standardizaciju dimenzija u cijeloj floti tokom sljedećeg ciklusa dizajna.
Rad sa proizvođačem kalupa koji uzima u obzir pristup održavanju, standardizaciju komponenti i dugoročnu{0}}trajnost tokom faze dizajna smanjuje vaše opterećenje PM-om od prvog dana. Proizvođači voleYICHENpristupite prilagođenim konstrukcijama kalupa za štancanje sa inženjerskom pažnjom na održivost uz proizvodne performanse, prepoznajući da se stvarni trošak matrice proteže daleko iznad početne nabavne cijene u svaki servisni događaj tokom njegovog radnog vijeka. Kada vaš dobavljač matrice tretira mogućnost održavanja kao zahtjev za dizajn, a ne kao naknadnu misao, vaša alatnica nasljeđuje alat koji sarađuje s vašim PM programom umjesto da se bori protiv njega.
Pouka je jasna: najlakši zadatak održavanja za obavljanje je onaj za koji je vaša matrica dizajnirana da podrži, a najjeftiniji kvar za popravku je onaj koji je napravljen prije nego je čelik ikada izrezan. Ali čak i najbolje-dizajniranu kockicu i dalje su potrebni ljudi, procesi i organizaciona predanost da bi se pravilno održavala. Izgradnja tog programa iz temelja, posebno u radnjama koje nikada nisu imale formalne preventivne rasporede, zahtijeva strukturirani pristup upravljanju promjenama, popunjavanju osoblja i mjerenju.
Izgradnja programa preventivnog održavanja od nule
Sami postupci ne stvaraju program preventivnog održavanja. Procedure odštampane i postavljene na zid alatnice ne menjaju ponašanje ako ih niko ne poseduje, niko nije obučen da ih izvršava i niko ne meri da li rade. Pravi izazov u otkrivanju kako pokrenuti PM program za štancanje nije tehnički. To je organizaciono. Tražite od ljudi da potroše vrijeme na posao koji sprečava nevidljive kvarove, nadmećući se za pažnju protiv vrlo vidljive hitnosti današnjeg rasporeda proizvodnje.
Ta napetost objašnjava zašto toliko prodavnica ostaje reaktivno. Proizvodni pritisak je uvijek neposredniji od prevencije. Za dobijanje-prihvatanja od menadžmenta potrebno je govoriti njihov jezik: dolari. Prije nego što predložite formalni program, prikupite osnovne podatke.The Fabricatorpreporučuje sastavljanje sati zastoja, troškova otpada i žalbi kupaca vezanih za kvarove prije nego što zatražite resurse. Ta osnovna linija postaje vaša slika prije, mjerilo prema kojem se mjeri svako buduće poboljšanje. Menadžeri odgovaraju na smanjenje troškova uokvirenim brojevima koje već prate.
Zahtjevi za osoblje i obuku
PM program zahtijeva posvećene radne sate, a ne pozajmljeno vrijeme od već-preopterećenih proizvođača alata. Procijenite svoje potrebe za osobljem prebrojavanjem ukupnog broja mrtvih u floti, množenjem sa prosječnim radnim satima po PM događaju i dijeljenjem frekvencijom intervala. Ako pokrenete 60 kalupa od kojih svaka treba četiri sata servisa svakih osam sedmica, to je 30 tehničara-sati sedmično posvećenih samo planiranom održavanju.
Razvoj vještina prati tro-model koji je ranije pokriven. Operaterima je potrebno dva do četiri sata obuke o kriterijumima vizuelne inspekcije i graničnim uzorcima. Tehničarima su potrebna praktična-uputa o tehnikama mjerenja, procedurama oštrenja i vašem sistemu praćenja. Proizvođačima alata je potrebna periodična unakrsna-obuka za nove dizajne kalupa koji ulaze u flotu. Izgradite put napredovanja: operateri koji pokažu sposobnost prelaze na pozicije tehničara, tehničari sa dubokim iskustvom napreduju na pozicije proizvođača alata. Taj cevovod održava institucionalno znanje da raste, a ne da izlazi napolje sa odlaskom u penziju.
Fazni plan implementacije za PM implementaciju
Pokušaj pokretanja sveobuhvatnog programa u cijeloj vašoj floti kockica prvog dana dovodi do neuspjeha. Plan uvođenja u fazama za preventivno održavanje omogućava vam da dokažete koncept u malom obimu, usavršite svoj proces i izgradite kredibilitet prije proširenja.
- Pregledajte trenutno stanje matrice i istoriju održavanja.Pregledajte svaku kockicu u floti. Dokumentirajte trenutno stanje istrošenosti, izvanredne popravke i bilo koju servisnu istoriju, čak i ako je to samo institucionalna memorija vašeg starijeg proizvođača alata. Ova revizija utvrđuje vašu početnu tačku.
- Odredite intervale{0}}broja baznih udaraca po matrici.Koristite iskustvo tehničara, smjernice{0}}specifične za materijal i sve dostupne podatke o radu da dodijelite početni PM okidač svakom alatu. Konzervativno je u redu. To ćete precizirati nakon prikupljanja stvarnih podataka.
- Dodijelite višestepene odgovornosti.Formalizirajte ko posjeduje koje zadatke koristeći strukturu operatera, tehničara i proizvođača alata. Postavite vizuelne kontrolne liste na stanicama za štampu i detaljne servisne procedure u alatnici.
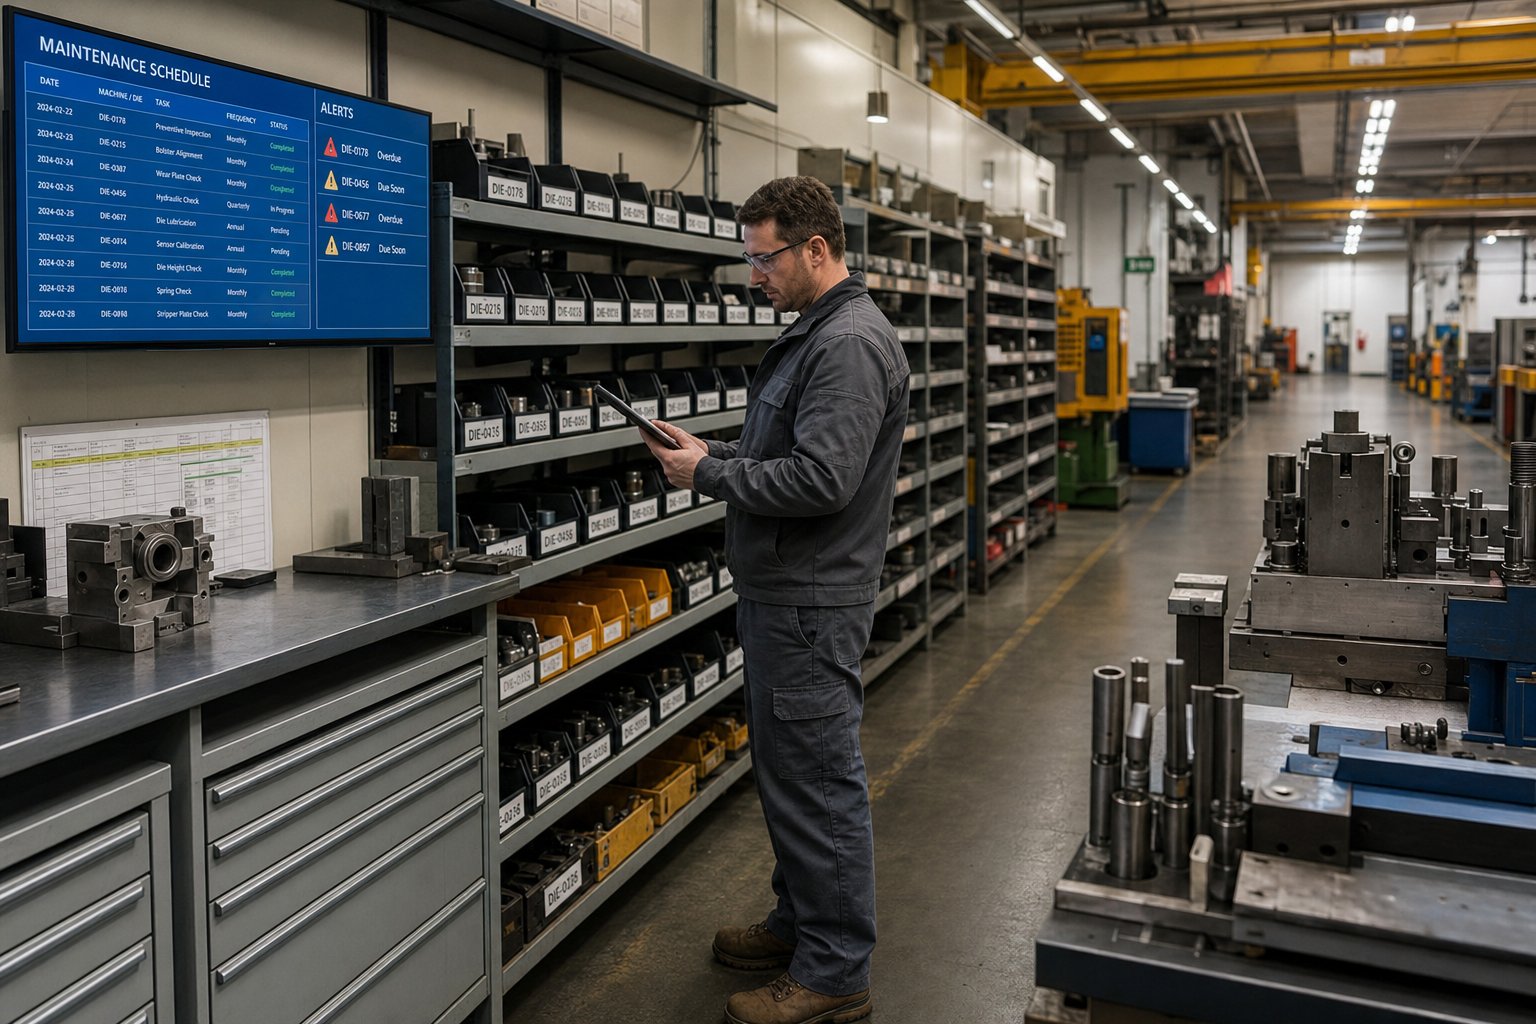
- Napravite komplete rezervnih dijelova za svaku kockicu.Učinkovito upravljanje zalihama rezervnih dijelova za održavanje kalupa znači prethodno-uređivanje komponenti koje svaka matrica troši tokom rutinskog servisa: opruge, udarci, piloti, skidači i pričvršćivači. Grupirajte ih u označene korpe prema broju kalupa. Kada kocka dođe na klupu, njena oprema već čeka. Ovo eliminiše kašnjenje u potrazi za dijelovima usred-servisa i sprječava tehničare da preskaču zamjenu jer komponenta nije bila na zalihama. Postavite minimalne nivoe zaliha za svaki komplet na osnovu istorije potrošnje i pregledajte tromjesečno kaonajbolje prakse za inventar rezervnih dijelovapreporučiti.
- Implementirajte svoj sistem praćenja.Bilo da se radi o CMMS softveru ili strukturiranoj proračunskoj tabeli, počnite snimati polja podataka opisana u prethodnom poglavlju. Dosljednost je u ovoj fazi važnija od sofisticiranosti.
- Pregledajte i precizirajte intervale nakon početnog prikupljanja podataka.Nakon 90 dana, povucite svoje prve izvještaje. Uporedite stvarno istrošenost prilikom upotrebe sa vašim osnovnim pretpostavkama. Produžite intervale gdje matrice stižu uz minimalno trošenje. Skratite intervale u kojima tehničari pronađu komponente koje se približavaju granicama. Ovaj ciklus prečišćavanja nikada se zaista ne završava. To je mehanizam koji transformiše statički raspored u prilagodljivi sistem.
Započnite sa svojih pet najlošijih-motova: onih koji generiraju najviše zastoja, najviše otpada ili najviše poziva za hitne popravke. Uspješan zaokret na ovim alatima stvara vidljiv dokaz da prevencija funkcionira, a taj dokaz pretvara skeptike brže od bilo kojeg dopisa o politici.
Mjerenje uspješnosti programa
Program bez metrike je samo aktivnost. Mjerenje metrike uspjeha programa održavanja kalupa potvrđuje da li se vaša investicija u prevenciju isplati ili samo troši rad bez pomicanja igle.
Tri osnovna indikatora govore priču:
- Neplanirano smanjenje zastoja.Praćenje -štampa vezanih za štampu mjesečno. Ovo je najdirektnija mjera efikasnosti PM-a.Industrijska mjerilasugeriraju da bi se srednje vrijeme između kvarova (MTBF) trebalo stalno povećavati kako vaš program sazrijeva. Ako se ne poboljša uprkos dosljednom izvršavanju PM-a, vaši zadaci možda neće ciljati na prave načine neuspjeha.
- Trend stope otpada.Izmjerite stope odbijanja koje se mogu pripisati stanju alata: neravnine, dimenzionalni pomak, površinski defekti. Funkcionalni PM program trebao bi proizvesti vidljiv trend pada otpada-vezanog za alate u roku od dva do tri kvartala.
- Prosječno produženje vijeka trajanja matrice.Pratite kumulativne poteze između velikih remonta za svaku matricu. Kako rutinsko održavanje održava habanje pod kontrolom, interval između skupih rekonstrukcija trebao bi se produžiti. Ova metrika direktno odražava vaš ROI održavanja matrice za štancanje u smislu očuvanja kapitala.
Podržavajuća metrika vrijedna praćenja uključuje procenat planiranog održavanja (koji udio vaših ukupnih sati održavanja je planiran u odnosu na reaktivno), učestalost narudžbi rezervnih dijelova u hitnim slučajevima i mogućnost prvog-vremena nakon postavljanja matrice. Operacije svjetske{2}}klase ciljaju planirani postotak održavanja iznad 85 posto. Većina prodavnica počevši od reaktivnih uslova će početi oko 30 do 40 procenata i odatle se penjati.
Prijavljujte ove brojeve mjesečno istim menadžerima čiji-kupovi su vam bili potrebni na početku. Ništa ne održava program održavanja kao čvrsti dokaz da štedi novac. I ništa ga ne ubija brže od nemogućnosti da se dokaže njegova vrijednost kada se budžeti stežu.
Stavljanje vašeg sistema preventivnog održavanja u akciju
Preventivno održavanje kalupa za štancanje nije kontrolna lista pričvršćena na zid alatnice. To je sistem: višeslojne odgovornosti koje inteligentno raspoređuju radno opterećenje, materijal-svjestan raspored koji se mijenja s onim što matrica zapravo seče, digitalno praćenje koje pretvara servisne događaje u obavještajne podatke koji se mogu primijeniti i dizajn-za-razmišljanje o održavanju koje smanjuje opterećenje prije prvog požara. Svaki element pojačava druge. Sistem praćenja bez slojevitog vlasništva generiše podatke na koje niko ne djeluje. Vlasništvo u slojevima bez servisa-specifičnih intervala, neki umiru prekasno, a drugi prerano. Sistem radi kada se sva četiri dijela spoje.
Vaš sljedeći potez zavisi od toga gdje se danas nalazite. Evo akcionog plana održavanja kalupa za štancanje prema stepenu zrelosti, koji je prioritetan tako da se prvo uhvatite u koštac s radom s najvećim-učinkom bez obzira na početnu tačku.
Prioriteti sljedećih koraka prema zrelosti programa
Ako nemate formalni PM program:
- Provjerite svojih pet najlošijih-konstrukcija i dokumentirajte njihovo trenutno stanje.
- Dodijelite provjere smjena operatera koristeći jednostavnu kontrolnu listu vizualnog pregleda pri svakom pritisku.
- Postavite konzervativne intervale{0}}brojanja udaraca na osnovu iskustva vašeg najboljeg tehničara.
- Napravite komplet rezervnih dijelova za svaku matricu visokog-prioriteta tako da servis ne bude odgođen zbog komponenti koje nedostaju.
- Počnite pratiti događaje usluge u bilo kojem strukturiranom formatu, čak i u proračunskoj tabeli, da biste uspostavili osnovne podatke.
Ako imate osnovne rasporede i želite optimizirati:
- Podesite PM intervale prema vrsti materijala koristeći ranije obrađene množitelje mehanizma habanja{0}}.
- Implementirajte CMMS ili digitalni sistem praćenja koji bilježi broj udaraca, uklonjeni materijal i zamjene komponenti na svakom servisnom događaju.
- Izračunajte cijenu po pogotku za svojih dvadeset najboljih kockica kako biste identificirali one koji troše previše resursa za održavanje.
- Zatvorite povratnu petlju između nalaza u alatnici i inženjeringa kalupa tako da se ponavljajući kvarovi dizajniraju iz budućih konstrukcija.
Ako ste spremni za integraciju{0}}baziranog praćenja stanja:
- Procijenite praćenje na osnovu stanja-za žigosanje pomoću praćenja potpisa sile pritiska i upozorenja o varijaciji tonaže koja pokreću uslugu na osnovu mjerljive degradacije, a ne na fiksnim intervalima.
- Povežite svoje povijesne PM podatke s metrikom kvaliteta proizvodnje kako biste identificirali koji parametri najbolje predviđaju odstupanje kvalitete dijela prije nego što dosegne pragove odbijanja.
- Praćenje-bazirano na pilot senzoru na vašoj najvišoj-vrijednosti progresivnoj pločici gdje jedan slučaj pada nosi katastrofalne troškove.
Nabavka matrica dizajniranih za dugotrajno-održavanje
Razumijevanje kako smanjiti troškove održavanja matrice doživotno vodi do jednog zaključka koji većina trgovina zanemaruje: teret održavanja matrice je u velikoj mjeri određen prije nego što stigne do vaše alatnice. Sekcionirani umetci, standardizirane komponente, pristupačne habajuće površine i odgovarajući odabir materijala na stanicama visokog{1}}naprezanja smanjuju rad i troškove svakog budućeg PM događaja. Ovo su dizajnerske odluke donesene u fazi nabavke.
Kada procjenjujete nabavku novih kalupa, pitajte da li vaš dobavljač tretira mogućnost održavanja kao zahtjev dizajna ili naknadnu misao. Proizvođači voleYICHENinžinjerski prilagođeni kalupi za žigosanje s pažnjom na izdržljivost, pristup održavanju i stabilne proizvodne performanse od početne faze dizajna, prepoznajući da je nabavka kalupa dizajniranih za održavanje jedna od najefikasnijih dugoročnih-kontrola troškova dostupnih za operaciju štancanja.
Prevencija nije odredište. To je disciplina koja se spaja. Svaki zabilježeni servisni događaj, svaki interval rafiniran, svako poboljšanje dizajna koje se vraća u vašu sljedeću izradu matrice čini sistem pametnijim i vaš rad predvidljivijim. Počnite tamo gdje jeste, postupajte prema onome što je najvažnije na vašem trenutnom nivou zrelosti i pustite da podaci vode svaki sljedeći korak naprijed.
Često postavljana pitanja o preventivnom održavanju kalupa za štancanje
1. Koliko često treba servisirati kalupe za štancanje u okviru programa preventivnog održavanja?
Intervali servisa zavise od složenosti matrice i materijala koji se štanca. Uobičajena osnova za primjene mekog čelika je svakih 100.000 do 150.000 udaraca. Međutim, agresivni materijali kao što je nehrđajući čelik zahtijevaju 30-50% kraće intervale zbog habanja ljepila i nagrizanja, dok HSLA čelici mogu trebati 40-60% kraće intervale zbog abrazivnog habanja. Najefikasniji pristup kombinuje okidače broja udaraca sa maksimumima zasnovanim na kalendaru, tako da nijedna matrica ne miruje predugo između inspekcija. Pročistite svoje intervale koristeći podatke o stvarnom habanju prikupljenim tokom više servisnih ciklusa, umjesto da se oslanjate na jedan fiksni broj za sve alate.
2. Koja je razlika između preventivnog i prediktivnog održavanja matrica za štancanje?
Usluge preventivnog održavanja umiru po fiksnim rasporedima na osnovu broja udaraca ili kalendarskog vremena, bez obzira na trenutno stanje. Prediktivno održavanje koristi-podatke senzora u stvarnom vremenu, potpise sile pritiska i analitiku da predvidi kada će doći do kvara i pokrenuti servis samo kada mjerljiva degradacija ukazuje da je potrebna. Preventivno održavanje je temelj koji se prvo mora uspostaviti jer generiše istorijske podatke koji su sistemi za predviđanje potrebni za izgradnju tačnih modela. Većina operacija štancanja ima koristi od savladavanja preventivnih rutina prije ulaganja u tehnologiju{4}}baziranu ili prediktivnu tehnologiju praćenja.
3. Koji su znakovi da je potrebno oštrenje bušilice za štancanje?
Najpouzdaniji pokazatelj je visina šiljaka na utisnutim dijelovima koja prelazi 0,003 do 0,005 inča u primjenama od mekog čelika. Ostali mjerljivi znaci uključuju smične trake koje se skupljaju na praznim ivicama, dimenzionalno odstupanje u veličinama rupa ili praznim profilima i povećanu tonažu prese tokom operacija rezanja. Vizuelna inspekcija može otkriti zaobljenu ili reflektirajuću reznu ivicu, a ne oštru definisanu liniju. Ako bušilica pokaže lomljenje, pucanje ili ponovljeni kvar ubrzo nakon oštrenja, problem je prešao dalje od obnavljanja na teritoriju zamjene, često signalizirajući neusklađenost materijala ili problem zazora koji samo brušenje ne može riješiti.
4. Kako CMMS softver može poboljšati upravljanje održavanjem kalupa za štancanje?
CMMS softver eliminiše praznine u podacima zbog kojih trgovine reaguju. Automatizira zakazivanje servisa praćenjem broja udaraca prema unaprijed određenim pragovima, šalje upozorenja kada se matrice približe svom servisnom prozoru i bilježi detaljne zapise o svakom događaju održavanja uključujući uklonjen materijal, zamijenjene komponente i napomene tehničara. Vremenom, ovi podaci omogućavaju analizu trendova koja identifikuje visoke-zastoje u troškovima, ponavljajuće načine kvarova i prave izračune cijene-po-pogodu. Moderne platforme mogu povući broj udaraca direktno sa PLC-a za štampanje, uklanjajući greške ručnog evidentiranja koje uzrokuju većinu neuspjeha u planiranju u papirnim-sistemima.
5. Kako dizajn matrice utiče na dugoročne-troškove održavanja?
Izbori konstrukcije matrice napravljeni tokom inženjeringa direktno određuju opterećenje doživotnog održavanja. Sekcionirani umetci omogućavaju zamjenu pojedinačnih komponenti bez ometanja susjednih stanica, dramatično smanjujući vrijeme servisiranja u poređenju s monolitnim blokovima koji zahtijevaju potpuno uklanjanje zbog bilo kakvog lokaliziranog trošenja. Standardizovano dimenzionisanje komponenti u floti matrica smanjuje zalihe rezervnih delova i ubrzava pristup tehničara tokom servisa. Adekvatna razmaka za inspekciju, odgovarajuće vremenske oznake za tačnost ponovnog sastavljanja i vrhunski alatni čelici na stanicama visokog{3}}habanja, sve to niže po{4}}troškovi rada po događaju. Rad sa proizvođačima kao što je YICHEN koji od faze dizajna projektuju mogućnost održavanja u prilagođenim kalupima za štancanje, pomaže u smanjenju opterećenja PM prije nego što se prvi proizvodni udar pokrene.




