


Šta kompanija za progresivno štancanje zapravo radi
Prije nego što uočite crvene zastavice kod dobavljača, potrebna vam je jasna slika o tome šta proces uključuje i šta kompanija za progresivno štancanje zaista isporučuje. Previše kupaca odmah prelazi na citiranje bez razumijevanja mehanike iza dijelova koji su im potrebni. Taj jaz u znanju upravo je mjesto gdje počinju skupe greške.
Šta je progresivno štancanje?
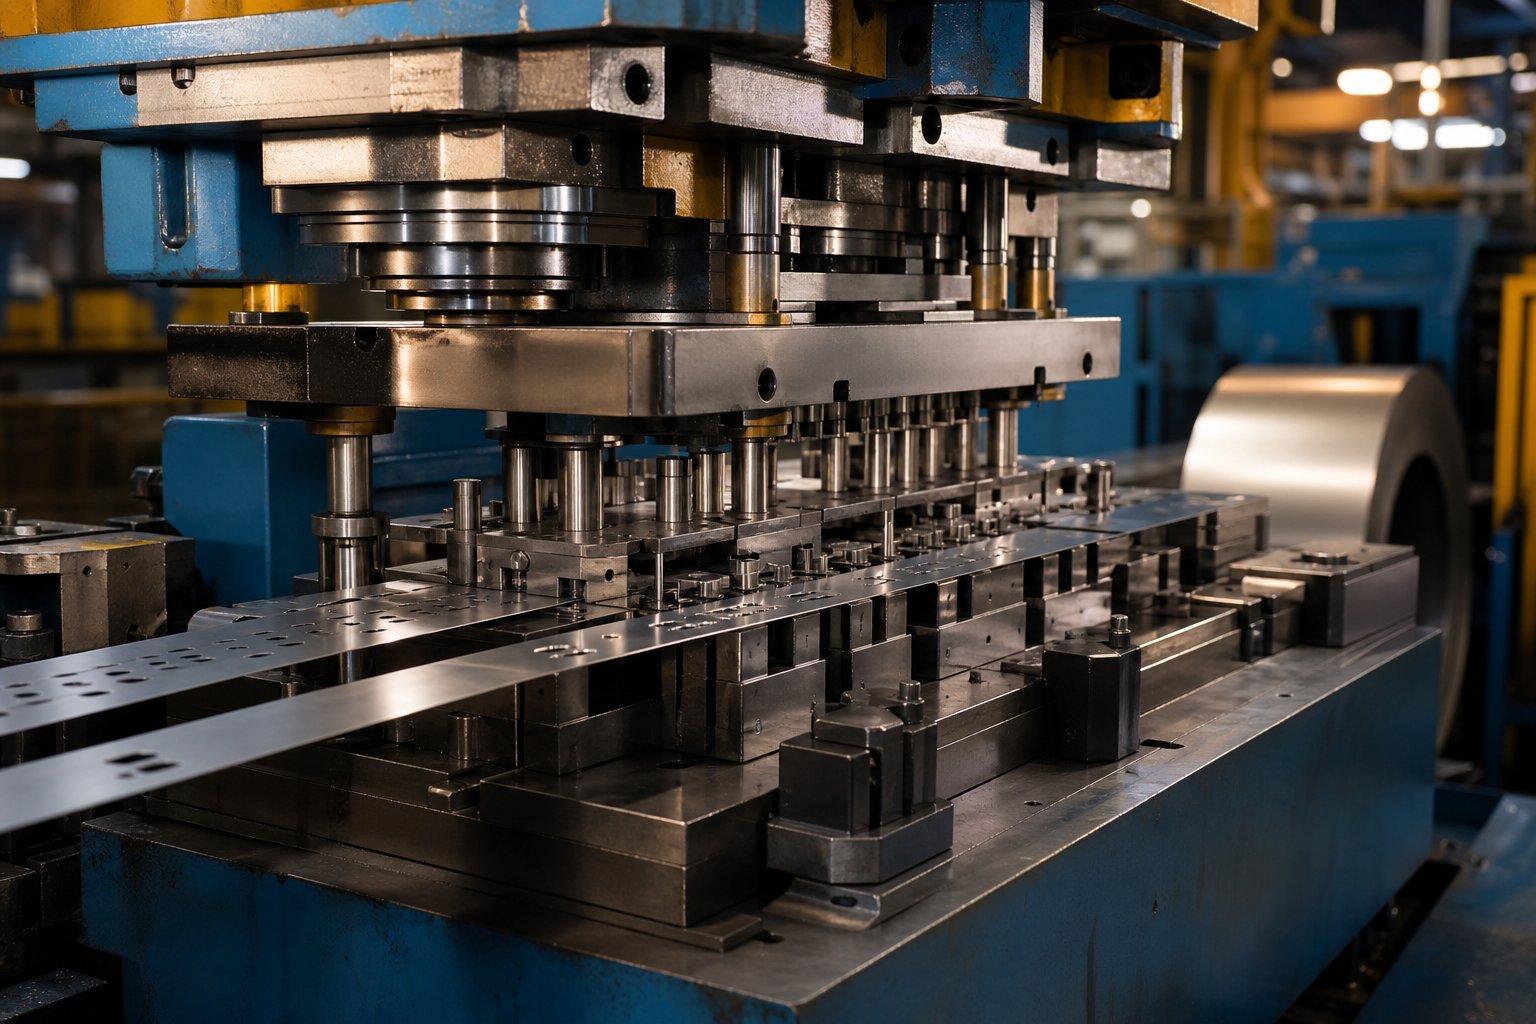
Progresivno štancanje je proces oblikovanja metala u kojem se kontinuirana traka metala uvlači kroz jednu matricu koja sadrži više stanica, od kojih svaka izvodi posebnu operaciju - probijanja, sljepljivanja, savijanja ili formiranja - sve dok se gotovi dio ne odvoji na završnoj stanici svakim pritiskom pritiska.
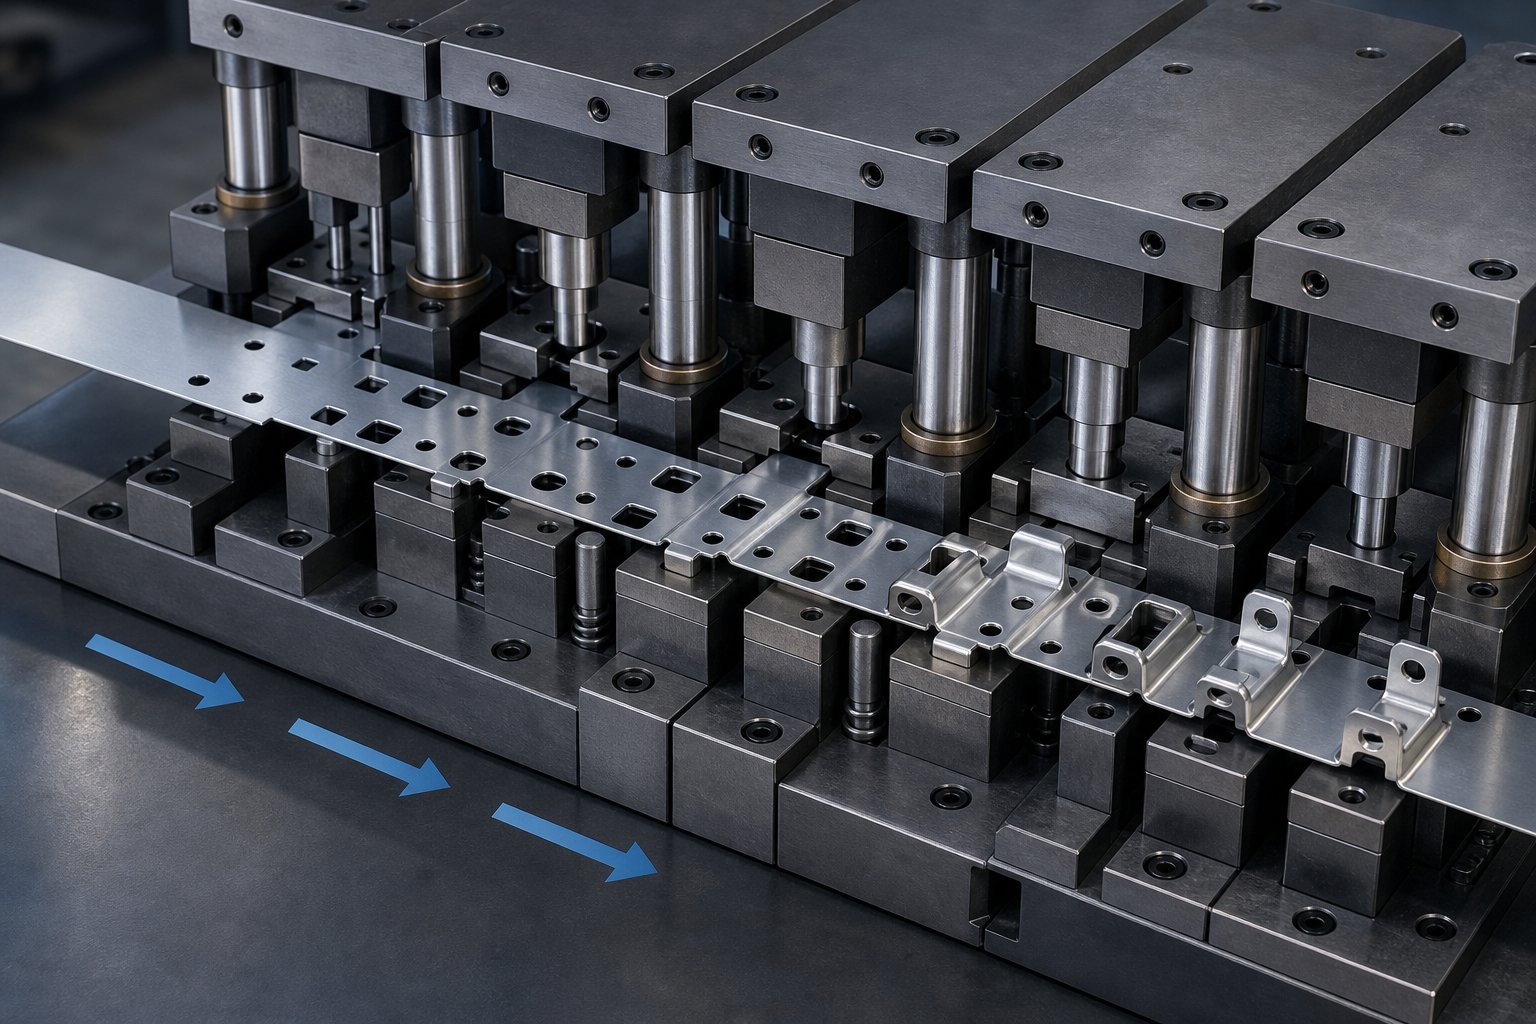
Daklešta je progresivna mrtva, tačno? Zamislite to kao montažnu liniju sabijenu u jedan alat. Namotaj ravnog lima - čelika, aluminijuma, bakra ili drugih legura - se odmotava i ubacuje u presu za štancanje. Sa svakim potezom, traka napreduje u preciznom inkrementu (koji se naziva korak matrice) u sljedeću stanicu. Jedna stanica može probiti rupu, druga savija jezičak, a druga formira konturu. Dok traka stigne do posljednje stanice, potpuno oblikovana komponenta se oslobađa. Ostaci noseće trake postaju otpad koji se može reciklirati.
Progresivna kompanija za štancanje dizajnira, izrađuje i pokreće ove alate sa više-stanica za proizvodnju gotovih dijelova u velikom obimu. Prese obično rade između 25 i preko 200 udaraca u minuti, što znači da jedna matrica može proizvesti stotine identičnih komponenti svakih nekoliko minuta. Rezultat je ponovljiva geometrija, uske tolerancije i niski po-jedinični troškovi kada se alat postavi na mjesto.
Kako se progresivni matrici razlikuju od pojedinačnih-umirica
Zamislite da vam je potreban nosač koji zahtijeva rupu, dva zavoja i urez. Sa alatom za jednu-stanicu, svaka od tih operacija se dešava u posebnom kalupu u posebnom ciklusu presovanja. Operator - ili robot - ručno pomiče dio između stanica. Radi za prototipove ili kratke serije, ali je sporiji i dovodi do grešaka u rukovanju.
Progresivno štancanje metala u potpunosti eliminiše rukovanje tim dijelom-do-djelom. Budući da traka ostaje povezana kroz noseću mrežu, svaka operacija ostaje usklađena s istim datumom. Dobijate kraće vrijeme ciklusa, manje varijabli kvaliteta i dramatično niže troškove rada. Kompromis-je veće unaprijed ulaganje u alate - prilagođena progresivna matrica može biti u rasponu od $10,000 do $200,000 ili više u zavisnosti od složenosti dijelova i broja stanica.
Za kupce koji nabavljaju komponente srednje{0}}do-velike-komponente - misle da je na hiljade do milion dijelova godišnje - progresivno štancanje često najisplativiji-put. Razumijevanje kako se ovo razlikuje od jednostavnijih metoda daje vam osnovu za procjenu da li sposobnosti dobavljača zaista odgovaraju vašim zahtjevima proizvodnje.
Ta procjena, međutim, ovisi o tome što se događa unutar kalupa na svakoj stanici i kako odluke o rasporedu trake direktno utječu na kvalitetu dijelova, upotrebu materijala i cijenu.
Kako funkcioniše proces progresivnog štancanja korak po korak
Odluke o rasporedu trake oblikuju sve što slijedi - od toga koliko stanica sadrži matrica do toga koliko sirovog materijala završi kao otpad. Razumevanjeprogresivni proces štancanjana ovom nivou razdvaja kupce koji uhvate crvenu zastavu dobavljača od onih koji otkriju probleme nakon što je alat plaćen.
Izgled trake i sekvenciranje stanica
Svaki progresivni dizajn kalupa za štancanje počinje s rasporedom trake. Inženjeri precizno planiraju kako će dio biti orijentiran na metalnoj traci, koje operacije se dešavaju na kojim stanicama i koliko materijala se nalazi između svakog elementa. Ovaj nacrt određuje korak uvlačenja (razdaljinu kojom traka napreduje po potezu), širinu mreže nosača i slijed rezova i oblika.
Zašto je sekvenciranje toliko važno? Piercing i urezivanje obično dolaze na prvo mjesto, dok je materijal još uvijek ravan i stabilan. Savijanje i oblikovanje slijede nakon postavljanja profila. Ako obrnete taj redoslijed, rupe i utori se mogu izobličiti tokom kasnijih koraka oblikovanja, gurajući dijelove izvan tolerancije. Dobro-planirani raspored trake također balansira sile rezanja na stanicama kako bi se spriječilo da se traka prevrne ili izvija unutar kalupa.
Korištenje materijala je mjesto gdje progresivni dizajn kalupa za štancanje direktno utječe na vašu cijenu. Industrijska mjerila cilja najmanje 75% efikasnosti materijala. Inženjeri to postižu optimiziranjem ugnježđivanja dijelova - ponekad naginjući dijelove pod uglom ili korištenjem alternativnih konfiguracija nosača - kako bi se minimizirao skelet koji ostaje iza. Širina nosača prati praktično pravilo: općenito najmanje dva puta veća od debljine materijala kako bi se održala krutost trake bez trošenja zaliha.
Od zavojnice do gotovog dijela
Zamislite kolut lima težak stotine ili hiljade funti. Progresivni proces štancanja transformiše tu sirovu zavojnicu u precizne komponente kroz strogo kontroliranu sekvencu. Evo kako tipičan ciklus radi na progresivnoj mašini za štancanje:
- Punjenje i odmotavanje zavojnice:Metalni namotaj se montira na odmotavač, koji isplaćuje traku kontrolisanom brzinom koja odgovara brzini presovanja.
- ravnanje:Traka prolazi kroz ispravljač koji uklanja skup zavojnica - memoriju zakrivljenosti od namotavanja - tako da materijal ulazi u kalup ravno i bez naprezanja-.
- Hranjenje:Servo ulagač pomiče traku za preciznu rastojanje sa svakim potezom pritiska, obično tačno do hiljaditih delova inča.
- pilotiranje:Pilotne igle zahvaćaju unaprijed{0}}probušene rupe da zaključaju traku u tačan položaj prije nego što dođe do formiranja.
- Sekvencijalne operacije stanice:Svaka stanica obavlja svoj određeni zadatak - probijajući rupe, brisanje profila, savijanje jezičaka, karakteristike crtanja, površine za kovanje ili detalje utiskivanja.
- Prijevoz prevoznikom:Tijekom cijelog procesa, dio ostaje povezan s nosećom trakom, koja djeluje kao transporter koji pomiče radni komad od stanice do stanice.
- Konačni prekid:Na posljednjoj stanici, gotovi dio se odvaja od noseće trake.
- Izbacivanje i sakupljanje:Završeni dijelovi padaju u kante ili na transportere, dok se otpadni komadići i istrošena noseća traka usmjeravaju na reciklažu.
Cijeli ovaj ciklus - od dodavanja do izbacivanja - se dešava sa svakim pojedinačnim potezom pritiska. Pri visokim proizvodnim brzinama, prog matrica koja radi na 200 ili više udaraca u minuti može proizvesti hiljade gotovih dijelova na sat uz minimalnu ljudsku intervenciju.
Pilot rupe i tačnost registracije
Pilot rupe su vjerojatno najkritičnija karakteristika u progresivnom alatu. To su male, precizno izbušene rupe - koje se obično stvaraju na prvoj ili drugoj stanici - koje služe jednoj svrsi: održavanju svake sljedeće operacije usklađene sa istom referentnom tačkom.
Evo problema koji rješavaju. Servo dovodnici su precizni, ali manje varijacije u udaljenosti dovoda se akumuliraju na više stanica. Bez korekcije, dio kojem je potrebna rupa centrirana 5 mm od ivice savijanja može se povući za 0,05 mm po stanici - dovoljno da pomakne konačne dimenzije iz specifikacije preko 10-stanice matrice. Pilotne igle, ulazeći u prethodno -probušene rupe neposredno prije zatvaranja prese, fizički ponovo registruju traku u njenu ispravnu poziciju svakim potezom.
Za precizan rad, razmak pilot-do-rupe obično iznosi između 0,0005 i 0,001 inča. To čvrsto prianjanje osigurava da se traka ne može pomicati bočno ili uzdužno tokom oblikovanja. Kada dijelovi dobavljača pokazuju nedosljedne rupe-do-odnosa, istrošeni ili neodgovarajuće veličine piloti su često krivac - signal kvaliteta koji vrijedi istražiti tokom revizija dobavljača.
Dizajn noseće trake direktno je povezan sa pouzdanošću pilota. Ako je nosač preuzak ili mu nedostaje krutost, može se savijati između stanica, uzrokujući da se pilot rupe izduže tokom vremena. Inženjeri balansiraju širinu nosača sa uštedom materijala, znajući da neuspješan nosač znači neuspješnu proizvodnju bez obzira na to koliko efikasno ugniježđenje izgleda na papiru.
Ove osnove dizajna - raspored trake, sekvenciranje stanica i registracija pilota - čine tehničku osnovu koja odvaja sposobne dobavljače od onih alata za sklapanje koje ne razumiju u potpunosti. Pravi test dolazi kada uporedite kako različite metode kalupa rukuju dijelovima koji prevazilaze jednostavne ravne geometrije.
Poređenje progresivnih matrica s metodama transfera i složenog štancanja
Ne pripada svaki dio u progresivnom kocku. Prepoznavanje te razlike jedan je od najjasnijih signala koji odvajaju informisane kupce od onih koji prihvataju sve što dobavljač predloži. Ako prodavac preporučuje progresivno štancanje metala za dio koji bi bolje odgovarao procesu prijenosa ili složenog procesa, to je crvena zastavica koju vrijedi uočiti rano.
Progresivni vs. Transfer vs. Compound Die Stamping
Svaka metoda koristi presu za kalupljenje i štancanje za oblikovanje lima, ali se suštinski razlikuju po tome kako se materijal kreće, s kojom geometrijom rukuju i gdje imaju ekonomskog smisla.
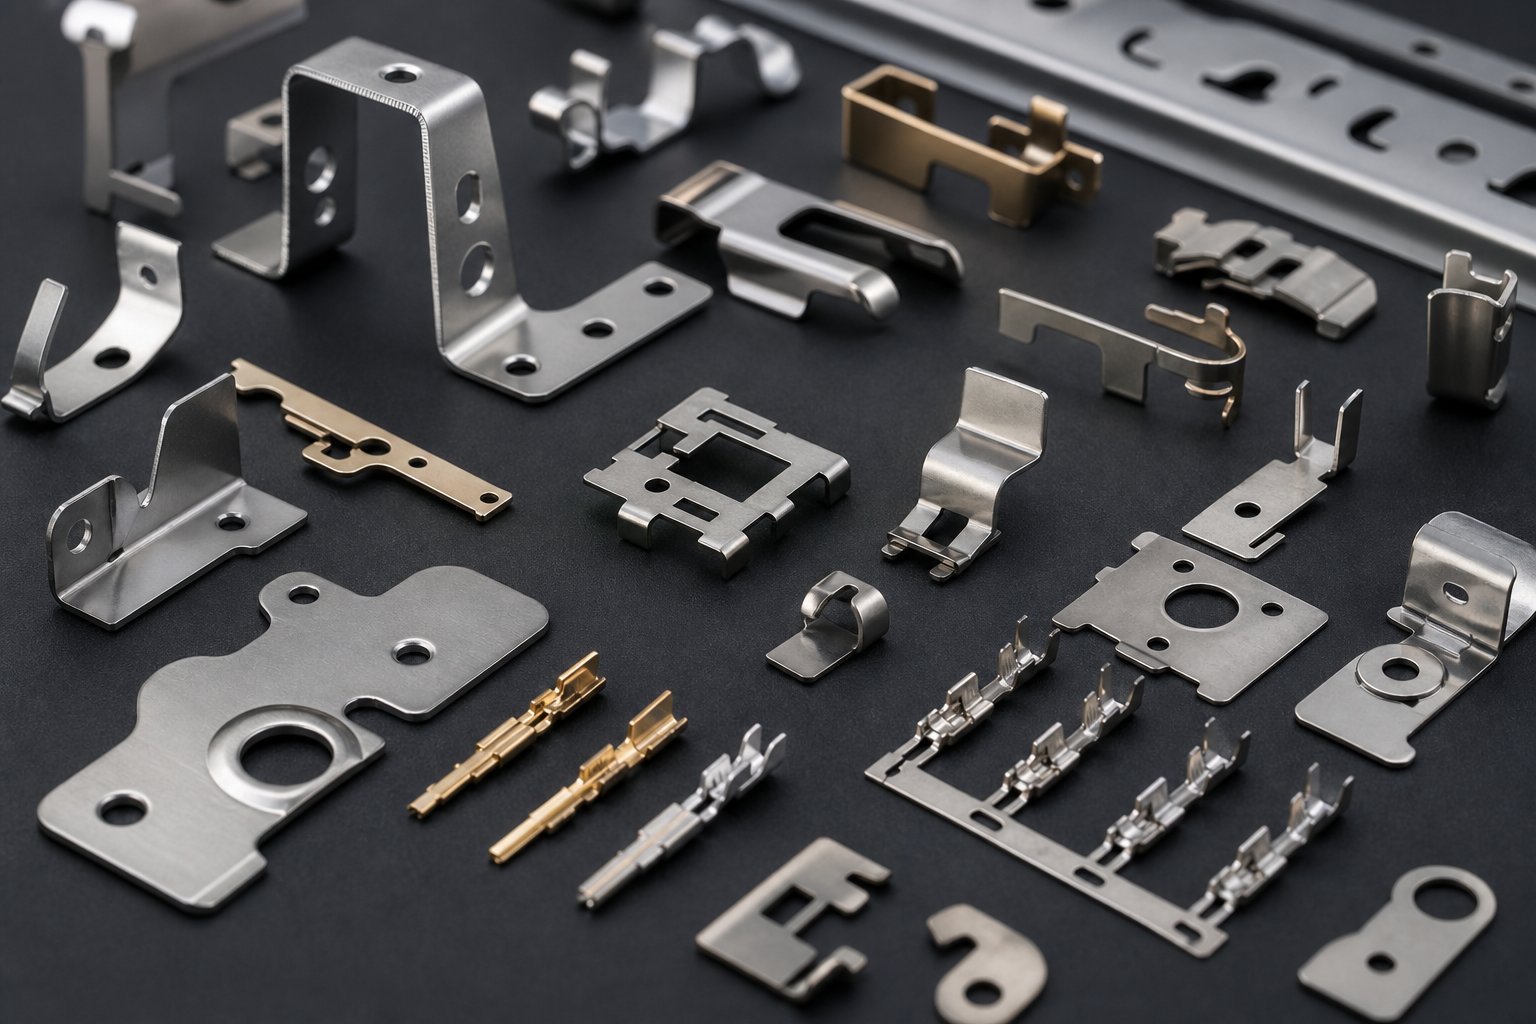
Progresivni umiredržite radni komad pričvršćen za noseću traku. Traka prenosi stanicu po stanicu, preuzimajući nove karakteristike sa svakim pritiskom pritiska. Ovo čini progresivne matrice idealnim za velike{2}}serijske serije malih-do-dijelova srednje geometrijske složenosti - nosača, terminala, kopči i konektora proizvedenih u stotinama hiljada.
Transfer umireodvojite blanko od trake na prvoj stanici. Mehanički prsti ili šatlovi mehanizmi zatim pomeraju taj slobodni blank između sledećih stanica. Budući da dio više nije ograničen širinom trake, žigosanje s prijenosnim matricama obrađuje veće komponente i dublje izvlačenje koje progresivne matrice ne mogu prihvatiti. Zamislite strukturalne automobilske ploče, cilindrična kućišta ili duboko-izvučene čaše.
Spoj umireizvršite višestruke operacije rezanja - kao što su blijeđenje i bušenje - u jednom pritisku. Oni su izvrsni u proizvodnji jednostavnih ravnih dijelova gdje je čvrsta koncentričnost između unutrašnjeg i vanjskog profila kritična, kao što su podloške, ravni prstenovi i električni slojevi. Brzina je manja od progresivnog štancanja, ali je preciznost dimenzija između karakteristika inherentno superiorna jer se sve reže istovremeno.
Tabela ispod mapira ove metode prema kriterijumima koji su najvažniji tokom evaluacije dobavljača:
| Kriterijumi | Progressive Dies | Transfer Dies | Compound Dies |
|---|---|---|---|
| Part Size | Mali do srednji (ograničeno širinom trake) | Srednje do velike (bez ograničenja trake) | Mali do srednji (ravni profili) |
| Prag obima proizvodnje | Visoka (obično 100,000+ godišnje) | Srednje do visoke (10.000–500,000+) | Nisko do srednje (1.000–100.000) |
| Geometrijska složenost | Umjereno (savija se, formira, buši u jednoj ravni) | Visoko (duboko crtanje, formiranje više{0}}osi) | Niska (samo operacije ravnog rezanja) |
| Troškovi alata | Visoko (10.000 USD – 200.000 USD+) | Umjereno do visoko | Niska do umjerena |
| Brzina ciklusa | Najbrži (do 1,200+ poteza/min) | Umjereno (mehanički prijenos ograničava brzinu) | Umjereno (jedan-takt, niža propusnost) |
Primijetit ćete da se metode prijenosa progresivnih kalupa i štancanja preklapaju u srednjem{0}}opremu volumena. To preklapanje je upravo ono gdje je stručnost dobavljača najvažnija - iskusni inženjer može identificirati koja metoda daje bolju ekonomičnost po-jedinici za vašu specifičnu geometriju i godišnju potražnju.
Geometrije dijelova koje nisu prikladne za progresivne kalupe
Pošteni dobavljači će vam reći kada su progresivne matrice pogrešan alat za posao. Evo scenarija u kojima ne uspijevaju:
- Duboko izvlačenje premašuje ograničenja materijala:Kada dubina izvlačenja dijela prelazi otprilike njegov promjer ili najmanju širinu, traka ne može održati integritet između stanica. Materijal se istanji preko prihvatljivih granica ili se potpuno pokida. Prenosno štancanje, koje omogućava ponovno-hvatanje i ponovno iscrtavanje slobodnog blanka, pouzdano rukuje ovim geometrijama.
- Preveliki dijelovi:Progresivne matrice su ograničene dostupnim širinama trake, obično maksimalno oko 24 inča, ovisno o kapacitetu presa. Dijelovi veći od onoga što zavojnica može isporučiti jednostavno neće odgovarati formatu.
- Ekstremno male količine:Ako je godišnja potražnja ispod 5.000 do 10.000 jedinica, ulaganje u alate za progresivne kalupe rijetko se vraća. Jednostavnije postavljanje jedne-stanice ili složene matrice nude brži i jeftiniji put do proizvodnje.
- Dijelovi koji zahtijevaju operacije na više površina:Budući da traka ograničava orijentaciju, progresivne matrice se bore sa karakteristikama koje se moraju formirati na vrhu, dnu i sa strane komponente u jednom prolazu. Sistemi prijenosa, sa svojom sposobnošću rotacije i ponovnog postavljanja praznih dijelova, prirodnije se bave radom na više{1}}površina.
Dobavljač koji gura progresivne matrice za svaku primjenu, bez obzira na uklapanje, daje prednost korištenju svoje opreme u odnosu na potrebe vašeg projekta. Najbolji partneri za kalupe i štancanje preporučuju metodu koja odgovara vašem dijelu - čak i kada to znači drugačiji proces od njihove primarne sposobnosti.
Znati koja metoda odgovara vašoj geometriji i volumenu je temeljna. Sljedeće pitanje je da li vaša specifična industrija dodaje zahtjeve - tolerancije, certifikate materijala ili standarde usklađenosti - koji dodatno sužavaju koje dobavljače zapravo mogu isporučiti.
Industrije i tipovi dijelova najprikladniji za progresivno štancanje
Zahtjevi{0}}specifični za industriju više od sužavanja vašeg užeg izbora dobavljača - oni određuju da li je progresivno štancanje čak i pravi proces za dotični dio. Crvena zastava koju vrijedi uhvatiti ranije? Dobavljač koji na svojoj web stranici navodi "automobilsku, elektroniku, medicinu i HVAC" bez objašnjenja koje karakteristike dijelova u tim sektorima zapravo zahtijevaju progresivni alat. Taj jaz između generičke industrijske oznake i stvarnog tehničkog uklapanja je mjesto gdje se događaju pogrešni koraci u nabavci.
Zajednička nit u svakoj industriji u kojoj dominiraju progresivne ploče nije sam sektor. To je kombinacija trodijelnih osobina: konzistentne ponovljive geometrije, velikih godišnjih volumena (obično desetina hiljada do miliona jedinica) i materijala kompatibilnih s kontinuiranim oblikovanjem traka. Kada vaša komponenta označi sva tri polja, progresivno žigosanje donosi neusporedivu ekonomičnost.
Zahtjevi za automobilske i EV komponente
OEM proizvođači i proizvođači električnih vozila troše progresivne žigosane automobilske dijelove u milijunima svake godine. Ali šta čini nosač, konektor ili kopču pogodnim za ovaj proces? Svodi se na specifične karakteristike koje su u skladu sa formiranjem trake sa više stanica:
- Obrazloženje volumena:Jedna platforma vozila može zahtijevati 500.000 do 2 miliona jedinica godišnje samo jednog nosača. Te količine brzo amortizuju troškove alata, često nadoknađujući investiciju u roku od nekoliko mjeseci.
- Dimenzijska ponovljivost na dugim stazama:Strukturalne obujmice i nosači senzora moraju održavati tolerancije ciklus za ciklusom bez odstupanja. Progresivne matrice, sa svojim pilot-registriranim uvlačenjem trake, isporučuju tu konzistentnost gdje metode jedne-stanice uvode kumulativnu varijaciju rukovanja.
- Kompatibilnost materijala:Automobilski dijelovi obično koriste visoko{0}}nisko-legirani čelik, pocinčani čelik ili aluminij -, sve materijale koji se pouzdano napajaju iz kotura i formiraju se predvidljivo pri progresivnim brzinama štancanja.
- Multi-integracija funkcija:Tipična EV sabirnica ili konektor baterije zahtijeva probušene rupe, oblikovane jezičke i kovane kontaktne površine. Progresivne matrice postižu sve ovo u jednom prolazu umjesto da usmjeravaju dijelove kroz više operacija.
- Sigurnosna{0}}kritična dosljednost:Komponente sedišta, kućišta vazdušnih jastuka i strukturna ojačanja suočavaju se sa strogim zahtevima PPAP i IATF 16949. Štancanja velikog obima proizvedena u kontroliranom, automatiziranom progresivnom ciklusu inherentno smanjuju ljudski-promjenjivi rizik kvaliteta.
Za EV-specifične aplikacije, bakrene i aluminijumske sabirnice koje nose velika strujna opterećenja zahtijevaju ivice-bez ivica i precizne poprečne-presjeke. Progresivne matrice sa pravilno održavanim reznim ivicama daju završnu obradu pri proizvodnim brzinama kojima diskretna obrada ne može da dostigne ekonomično.
Primjena elektronike i medicinskih uređaja
Minijaturizacija tjera obje ove industrije prema progresivnom pečatiranju, iako iz različitih razloga.
U elektronici imate posla sa terminalima, zaštitnim konzervama, kućištima konektora i hladnjakom - koji često imaju prečnik od samo nekoliko milimetara. Progresivno štancanje bakra ovdje dominira jer legure bakra i mesinga nude provodljivost koju ove komponente zahtijevaju, a istovremeno se mogu visoko oblikovati u tankim mjerama. Ključne karakteristike koje čine elektronske dijelove progresivnim-kandidatima za umrežavanje uključuju:
- Izuzetno uske tolerancije:Za kontaktne opružne terminale mogu biti potrebni uglovi savijanja unutar pola stepena kako bi se održala odgovarajuća sila parenja. Progresivne matrice sa preciznim pilotima postižu tačnost pozicioniranja unutar 0,001 inča na svakoj stanici.
- Mjerila tankog materijala:Uobičajene su debljine traka od 0,1 mm do 0,5 mm. Ovi mjerači su nepraktični za individualno rukovanje praznim dijelovima, ali se glatko provlače kroz progresivni alat.
- Veliki broj komada:Za jednu seriju konektora može biti potrebno 10 miliona terminala godišnje. Samo progresivno štancanje ekonomično isporučuje te količine.
- Reel-to-izlaz:Mnogi elektronski terminali ostaju na nosećoj traci nakon štancanja, isporučuju se u obliku koluta za automatsko umetanje tokom sklapanja PCB-a.
Medicinsko progresivno žigosanje dijeli zahtjeve za preciznošću, ali dodaje regulatorna ograničenja. Komponente hirurških instrumenata, kućišta uređaja za implantaciju i dijelovi dijagnostičke opreme zahtijevaju ivice-bez ivica, biokompatibilne materijale (prvenstveno nehrđajući čelik ili legure titana) i potpunu sljedivost od serije kotura do gotovog dijela. Karakteristike koje signaliziraju progresivnu prikladnost kalupa za medicinske primjene uključuju:
- Zahtjevi za{0}}slobodne rubove:Kućišta implantata i hirurške kopče ne mogu imati oštre ivice koje mogu oštetiti tkivo. Pravilno dizajnirane progresivne matrice s ispravnim zazorima-do-matrice proizvode ivice koje zadovoljavaju medicinske-specifikacije površine bez sekundarnog uklanjanja ivica.
- Sljedivost partije:Automatske progresivne linije za štancanje mogu pratiti toplinske brojeve zavojnica i povezati ih sa specifičnim serijama proizvodnje - kritičnim za FDA usklađenost.
- Konzistentna završna obrada površine:Dijagnostičke komponente i hirurški alati zahtijevaju ujednačene površine za kompatibilnost sterilizacije.
HVAC i industrijski dijelovi
HVAC progresivno štancanje pokriva širok spektar komponenti, od sitnih rebara izmjenjivača topline do većih nosača kućišta. Ono što ih ujedinjuje je geometrija prikladna za oblikovanje traka i zapremine koje opravdavaju namjenski alat:
- Rebra izmjenjivača topline:Ovi tanki aluminijumski ili bakreni elementi imaju ponavljajuće šare sa lamelama utisnute pri ekstremno velikim brzinama - često 800 ili više poteza u minuti. Njihova ujednačena geometrija i ogromne godišnje količine čine ih udžbeničkom progresivnom primjenom kalupa.
- Nosači kućišta i kopče za montažu:HVAC jedinice koriste desetke oblikovanih čeličnih nosača za montažu kompresora, pričvršćivanje kanala i držanje panela. Svaki tip nosača može raditi 100.000 do 500.000 jedinica godišnje na više modela opreme.
- Motorne laminacije:Statori i rotori elektromotora u ventilatorima za klimatizaciju i klimatizaciju sastoje se od naslaganih laminanata izbušenih od električnog čelika. Progresivne matrice proizvode ih velikom brzinom uz čvrstu koncentričnost koja je potrebna za efikasnost motora.
- Komponente ventilacione rešetke:Ponavljajući prorezi u limu pogodni su za progresivne operacije probijanja i oblikovanja.
Industrijske aplikacije odražavaju ove osobine - komponenti transportera, električnih dijelova kućišta i hardvera za pričvršćivanje, svi dijele volumen i profil geometrije kojima progresivno štancanje najbolje služi.
Važno je prepoznati da li se vaši dijelovi istinski uklapaju u ove profile jer oblikuje pitanja koja postavljate tokom evaluacije dobavljača. Prodavac sa velikim iskustvom u vašoj industriji će referencirati specifične načine kvara, ponašanje materijala i izazove tolerancije jedinstvene za vašu aplikaciju - ne samo recitirati listu sektora za koje tvrde da služe. Ta dubina svijesti o kvaliteti i metode inspekcije koje to podržavaju otkrivaju stvarnu udaljenost između sposobnih dobavljača i onih koji su jednostavno opremljeni presama.
Kontrola i inspekcija kvaliteta u progresivnom štancanju
Dobavljač može navesti sve certifikate na svojoj početnoj stranici i dalje slati loše dijelove. Prava razlika između sposobne kompanije za progresivno štancanje i one koja samo posjeduje prese je ono što se dešava između prvog udarca i transportnog pristaništa - sistema za praćenje, senzorske tehnologije i protokola-reagovanja na kvarove koji su ugrađeni u svakodnevnu-da-proizvodnju. Kada shvatite kako kontrola kvaliteta treba da izgleda u visokopreciznom štancanju metala, možete uočiti prodavce koji to zapravo praktikuju u odnosu na one koji se bave reciklažnim marketinškim jezikom.
In-Osjećivanje i praćenje{1}}u realnom vremenu
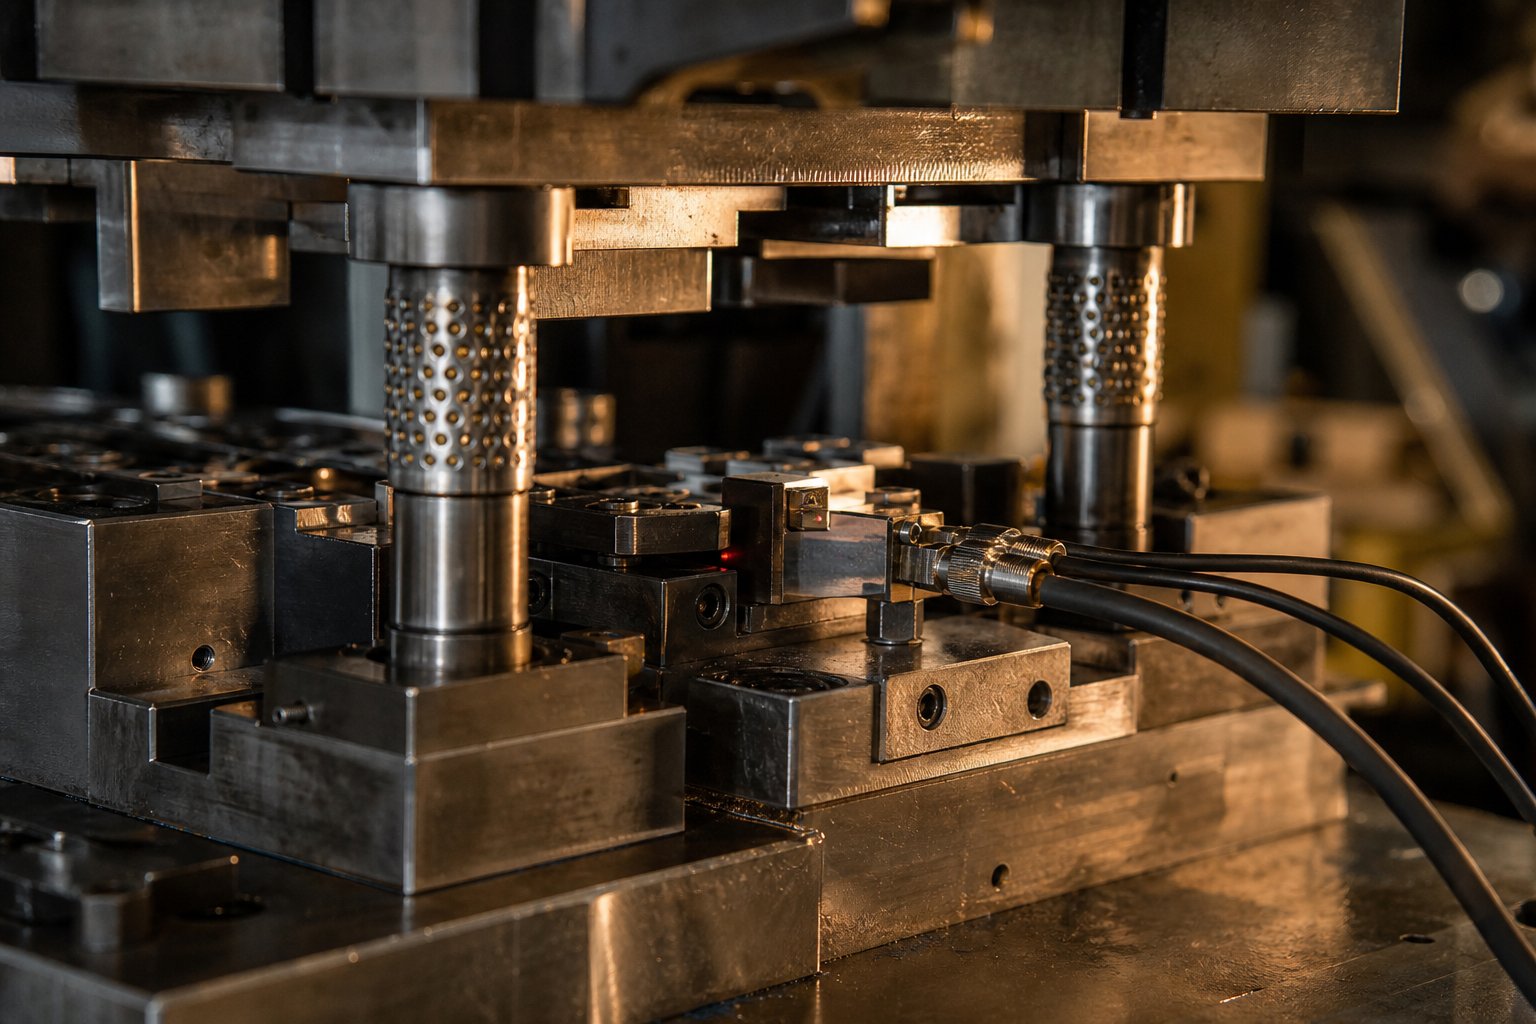
In-osjećanje je počelo kao prevencija pada. Rani sistemi su radili jednu stvar: zaustavili su presu prije nego što su se gornja i donja polovina matrice katastrofalno sudarile. Samo to je uštedilo desetine hiljada troškova popravke. Ali tehnologija je evoluirala. Moderno u-osjećanje u kalupu sada funkcionira kao kontinuirana kapija kvaliteta - koja otkriva anomalije kao što su povlačenje puževa, uvjeti pogrešnog uvlačenja i habanje udarcaprijeneispravni dijelovi ikada stignu u kantu.
Kako to funkcionira? Senzori ugrađeni direktno u alat prate specifične uslove svakog poteza. Najčešće konfiguracije uključuju:
- Senzori nivoa skidača:Senzori blizine postavljeni na uglovima donje matrice prate da li se ploča za skidanje zatvarača na očekivanu dubinu. Ako povučeni puž padne na površinu trake, to sprečava skidač da postigne puni hod - i senzor zaustavlja presu unutar jednog poteza. Na materijalima tanjim od 0,010 inča, analogni senzori mjere dubinu skidača do unutrašnjosti+/- 0.0005 inča.
- Detekcija prisutnosti rupa:Opružne sonde ili optički senzori provjeravaju da postoje izbušene rupe na svakoj stanici. Rupa koja nedostaje obično znači da slomljeni udar - odmah zahvaća, sprječava nizvodno oštećenje i nakupljanje otpada.
- Praćenje sila:Minijaturne ćelije za opterećenje ugrađene u specifične držače bušotina detektuju promjene sile koje ukazuju na otupljenje, lomljenje ili varijacije materijala. Svaki značajan pomak sile signalizira da je kvalitet dijela ugrožen.
- Provjera prisutnosti funkcije:Digitalni senzori potvrđuju da su sastavljene komponente - utisnuta matica, umetak sa zdjelom-napajanim ili sekundarna traka - pravilno postavljeni. Ovo je posebno vrijedno u alatima koji su uključeni u-operacije sastavljanja kalupa, gdje bi nedostajuće komponente proizvele ne{5}}nefunkcionalne dijelove.
Napredni sistemi idu dalje od jednostavne stop/start logike. Zatvorene-konfiguracije koriste analogne senzore za mjerenje uglova savijanja ili debljine materijala u realnom vremenu, a zatim komanduju servomotorima za podešavanje stanica za formiranje između poteza. Matrica se sama-ispravlja bez zaustavljanja štampe. Ovaj nivo kontrole je najvažniji kod preciznog štancanja za čvrstu-toleranciju, visoke-komponente marže - i to je snažan signal sofisticiranosti dobavljača tokom evaluacije.
Prilikom obilaska pogona dobavljača, potražite fizičke dokaze: pupčane konektore koji povezuju alate sa kontrolama za presovanje, razvodne kutije senzora sa vojnim{0}}spec konektorima i namjensku laboratoriju za senzore u kojoj tehničari mapiraju polja senzora prije nego što se čak i naprave matrice. Prodavnice koje imaju progresivnu presu za štancanje bez vidljive senzorske infrastrukture oslanjaju se samo na budnost operatera - rizičan prijedlog za brze linije za štancanje bez nadzora koje rade stotine poteza u minuti.
Uobičajeni načini kvarova i kako ih spriječiti
Progresivni kvarovi matrice rijetko dolaze kao jedan katastrofalni događaj. Većina problema se postepeno razvija kroz nakupljanje habanja, nestabilnost trake i nedosljednost podmazivanja tokom kontinuirane proizvodnje. Razumijevanje ovih načina kvara pomaže vam da ocijenite da li su dobavljačeve prakse održavanja proaktivne ili reaktivne.
Tabela ispod mapira najčešće progresivne načine kvara matrice prema njihovim osnovnim uzrocima i strategijama prevencije koje dobro{0}}operacija treba imati:
| Failure Mode | Osnovni uzrok | Metoda prevencije |
|---|---|---|
| Formiranje neravnina | Istrošene rezne ivice, neispravan razmak-za-matrice, nedovoljno podmazivanje | Rasporedi oštrenja zasnovani na-broju-hoda, umetci od karbida u stanicama visokog-habanja, pravilan dizajn zazora (obično 5-10% debljine materijala po strani) |
| Povlačenje puževa | Vakum između bušotine i otpada, habanje površine bušotine, prevelika otpornost na skidanje | Sistemi za uduvavanje vazduha, ejektori opruge, geometrija rasterećenja vakuuma, nadzor senzora-nivoa skidača |
| Razrjeđivanje materijala u stanicama za izvlačenje | Prevelika dubina izvlačenja, neadekvatno podmazivanje, nepravilna sila držača blanka | Više-slijed izvlačenja, optimizacija izvlačenja, praćenje sile s prediktivnim podešavanjem |
| Dimenzionalni drift | Istrošenost osovinice, nedosljednost sistema napajanja, termičko širenje tokom dugih vožnji | Inspekcija dozvole pilota u planiranim intervalima, kalibracija servo fidera, SPC trend s kontrolnim granicama |
| Punch break | Proboj manje veličine u odnosu na debljinu materijala, bočno opterećenje zbog neusklađenosti trake | Vođeni sistemi za skidanje, ojačani dizajn proboja, optički senzori koji provjeravaju prisustvo vrha probijanja pri svakom udarcu |
| Strip misfeed | Greške u vremenu otpuštanja ulagača, istrošene vodilice, set zavojnica nije potpuno ispravljen | Senzori -progresije feeda (provjera angažmana pilota), vođeni podizači trake, provjere kalibracije mašine za ispravljanje |
Obratite pažnju na to koliko su ti kvarovi međusobno povezani. Habanje proboja povećava visinu šiljaka, što podiže otpornost na skidanje, što uzrokuje da se puževi prianjaju tokom izvlačenja - jedan osnovni uzrok koji se javlja kroz više simptoma. Dobavljači koji prate samo vidljive simptome (oštrine) bez rješavanja uzvodnog uzroka (stanje udarca) bore se s beskrajnom petljom reaktivnog održavanja.
Programi preventivnog oštrenja zasnovani na stvarnom broju udaraca, a ne samo na vizuelnoj inspekciji, predstavljaju najbolju praksu. Štancanje velikom brzinom nehrđajućeg čelika, na primjer, zahtijeva češće intervale oštrenja nego mekši materijali poput bakra ili aluminija. Dobavljač koji vam može reći svoje pragove oštrenja za vaš specifični materijal i geometriju pokazuje istinsku kontrolu procesa - ne samo vlasništvo nad opremom.
SPC i metode inspekcije za žigosane dijelove
Statistička kontrola procesa premošćuje jaz između in-osiguranja (koji hvata trenutne katastrofalne događaje) i završne inspekcije (koja otkriva defekte nakon činjenice). SPC prati dimenzionalne trendove kroz proizvodne cikluse, označavajući kada se proces kreće prema kontrolnoj granici prije nego dijelovi stvarno izađu iz specifikacije.
Za presu za štancanje koja proizvodi desetine hiljada dijelova po smjeni,{0}}provjera svakog stotog dijela je neophodna, ali nije dovoljna. SPC dodaje matematičku strukturu tom uzorkovanju. Operateri mjere kritične dimenzije - pozicije rupa, uglove savijanja, ukupne profile - i ucrtavaju ih na kontrolne karte. Western Electric pravila označavaju obrasce koji ukazuju na promjenu procesa čak i kada pojedinačna očitanja ostaju unutar tolerancije.
Prediktivni SPC ovo ide dalje. Unošenjem podataka o tonaži, očitavanja temperature matrice i podataka o pritisku podmazivanja u AI modele, moderni sistemi detektuju pomak 2 do 6 sati prije nego što loš dio stigne na transporter. Dobavljač za automobile prvog reda koji koristi ovaj pristup je izvijestio54% smanjenje otpada-vezanog za cijepanje i 61% smanjenje defekta borapreko 14 progresivnih kockica. Takva vrsta upravljanja kvalitetom{2}}upravljanom podacima postaje sve više standard za operacije certificirane IATF 16949.
Osim SPC-a, metode inspekcije za žigosane dijelove obično uključuju:
- Sistemi za vid:Kamere velike{0}}brzine postavljene na izlazu iz matrice provjeravaju stanje površine, kvalitet rubova i usklađenost dimenzija pri punoj brzini proizvodnje. Oni hvataju kozmetičke nedostatke i grube dimenzionalne greške koje SPC uzorkovanje može propustiti između intervala mjerenja.
- Optički komparatori:Koristeći se tokom podešavanja i periodičnih provjera, ovi projektirani dijelovi siluete u odnosu na slojeve tolerancije za brzu geometrijsku verifikaciju.
- CMM (koordinatne mjerne mašine):Omogućite najveću preciznost za kritične dimenzije tokom prve-inspekcije artikla i periodičnih revizija, iako su prespore za upotrebu u linijskoj proizvodnji.
- Idi/ne-idi mjerači:Prilagođeni uređaji koji provjeravaju kritične karakteristike - prečnika rupa, visine jezičaka, ukupnu ravnost - kroz fizičke provjere prolaznosti/neuspjeha na presi.
Crvena zastavica ovdje je očigledna: dobavljač koji ne može opisati svoj SPC protokol, pokazati vam kontrolne karte iz nedavnih pokretanja ili objasniti svoju senzorsku infrastrukturu vjerovatno radi na inspekciji-nakon--samo činjenice. Taj pristup pronalazi nedostatke. To ih ne sprečava. A kod visokopreciznog štancanja metala gdje se tolerancije mjere u tisućitim dijelovima, pronalaženje nedostataka nakon serije od 50.000 komada znači sortiranje ili raspadanje cijele serije.
Sistemi kvaliteta govore kako dobavljač razmišlja o riziku. Ali praktična pitanja s kojima se kupci suočavaju sljedeće - koliko je vremena potrebno za izradu alata, koji materijali rade najbolje i da li vertikalno integrirana radnja isporučuje brže od jedne vanjske konstrukcije matrice - direktno određuju vremenske rokove projekta i ukupne troškove vlasništva.
Vremenski okviri projekta i materijalna razmatranja za kupce
Možete imati najsofisticiranije sisteme kvaliteta, ali ništa od toga nije važno ako vaš alat traje šest mjeseci duže od očekivanog ili se vaš odabrani materijal istroši brže nego što je predviđeno rasporedom održavanja. Vrijeme isporuke i odabir materijala su mjesto gdje timovi za nabavku ili grade udobne međuspremnike projekta ili se muče da objasne kašnjenja planerima proizvodnje.
Vremena izrade alata i šta ih pokreće
Obično je potrebna-progresivna matrica visokog kvaliteta12 do 20 sedmicaza projektovanje, mašinstvo, termičku obradu, mlevenje, sastavljanje i puštanje u rad. Taj raspon postoji jer složenost veoma varira. Jednostavna matrica od 6-stanica za ravni nosač sa nekoliko rupa mogla bi sletjeti bliže 10 sedmica. Matrica od 30-stanica koja proizvodi čvrsti-konektor tolerancije sa ucrtanim karakteristikama, kovanim površinama i urezivanjem u matrici može pomaknuti zadnjih 20 sedmica - posebno ako dostupnost alatnog čelika ili redovi toplinske obrade stvaraju uska grla.
Šta konkretno pokreće varijacije vremenske linije?
- Broj stanica:Više stanica znači više pojedinačnih komponenti za dizajn, mašinu, uklapanje i otklanjanje grešaka. Svaka stanica dodaje EDM vrijeme, prolaze brušenja i složenost montaže.
- Zahtjevi tolerancije:Uže tolerancije dijelova zahtijevaju uže tolerancije komponenti matrice, što povećava cikluse brušenja i pregleda. Karakteristike koje se drže na +/- 0.025 mm zahtijevaju znatno više probanih iteracija od onih na +/- 0.1 mm.
- Materijal koji se štanca:Matrice koje rade od nehrđajućeg čelika ili legura visoke{0}}kosti često trebaju umetke od karbida ili specijalizirane premaze, dodajući vrijeme nabavke i tretmana u raspored izrade.
- Promjene dizajna nakon odobrenja:Revizija u kasnoj-fazi nakon što je obrada počela može koštati do pola originalne cijene alata u preradi i dodati sedmice na vremensku liniju. Zaključajte svoj dizajn dijela prije nego što uložite kapital u čelik.
Vremena proizvodnje su odvojena od izrade alata. Kada se postavi progresivna presa i kada se matrica dokaže, prvi-dijelovi se obično isporučuju u roku od nekoliko dana. Tekuća proizvodnja zavisi od dostupnosti prese, vremena isporuke zaliha zavojnica i količine rada -, ali samo vrijeme ciklusa rijetko je ograničenje. Matrica koja radi pri 150 udaraca u minuti proizvodi 9.000 dijelova na sat. Usko grlo je gotovo uvijek uzvodno: spremnost alata, nabavka materijala ili prioritet u rasporedu.
Odabir materijala i njegov utjecaj na proizvodnju
Progresivni materijali za štancanje direktno utiču na stope habanja matrice, brzine proizvodnje i intervale održavanja. Odabir materijala nije samo ono što gotovi dio treba da uradi - već oblikuje način na koji matrica izvodi više stotina hiljada udaraca. Evo kako se najčešći materijali ponašaju u progresivnom alatu:
- Ugljični čelik (1008, 1010, 1050):Materijal koji najviše oprašta za progresivno štancanje. Progresivno štancanje od ugljeničnog čelika radi pri velikim brzinama uz relativno malo trošenje matrice zbog mekoće i duktilnosti materijala. Alat traje najduže na ovim nivoima, a intervali oštrenja mogu se dodatno produžiti između ciklusa.
- Nehrđajući čelik (301, 304, 316, 410):Tvrđi i abrazivniji od ugljeničnog čelika, progresivno štancanje od nerđajućeg čelika zahteva vrhunske alatne čelike (D2 ili M2) ili umetke od karbida na stanicama za sečenje. Brzine presovanja obično padaju 20-40% u poređenju sa mekim čelikom kako bi se kontrolisale povećane sile oblikovanja i stvaranje toplote. Podmazivanje je kritično - rad na suhom gotovo odmah uzrokuje žuljenje.
- Aluminijum (1100, 3003, 5052, 6061):Mekana i visokoformabilna, čineći aluminijsko progresivno štancanje brzim i nježnim za alate. Izazov je rukovanje materijalom: aluminij se lako grebe i ima tendenciju nakupljanja na površinama bez odgovarajućih premaza ili podmazivanja. Zahtjevi za tonažom su manji, što omogućava veće stope hoda.
- Bakar i mesing (C110, C260, C510):Odlična sposobnost oblikovanja sa umjerenim karakteristikama habanja. Visoka provodljivost ih čini neophodnim za električne komponente. Tanko{2}}bakar radi pri najvećim brzinama u aplikacijama progresivnog štancanja velike brzine - koje često prelaze 400 udaraca u minuti za male terminale.
- Visoko{0}}nisko{1}}ni čelik (HSLA) i napredni čelik visoke čvrstoće (AHSS):Uobičajeno u automobilskim strukturnim komponentama. Ovi materijali zahtijevaju znatno veću tonažu prese - što se ponekad kvalifikuje kao teške primjene štancanja - i ubrzavaju habanje probijača zbog svoje tvrdoće. Stanice sa matricama koje rukuju AHSS često uključuju alate od tvrdog metala ili obložene alate za održavanje prihvatljivog vijeka trajanja.
Tonaža prese mora odgovarati čvrstoći materijala, širini trake i broju istovremenih operacija. Presa premale veličine proizvodi nedosljedne dijelove jer se bori da u potpunosti formira karakteristike. Velika presa troši energiju i prostor. Visokobrzinsko štancanje tankog bakra može zahtijevati samo 25 tona, dok široki nosač od nehrđajućeg čelika s višestrukim stanicama za izvlačenje može zahtijevati 200 tona ili više na istoj progresivnoj presi.
Vertikalno integrirani naspram ugovornih proizvođača
Tamo gdje vaš dobavljač gradi svoje alate, mijenja se sve što se tiče brzine komunikacije, brzog odgovora na rješavanje problema i ukupnog vremenskog okvira projekta.
Vertikalno integrisana kompanija za progresivno štancanje dizajnira matricu, obrađuje komponente, sastavlja i otklanja greške na alatu i vodi proizvodnju - sve pod jednim krovom. Kada se problem pojavi tokom isprobavanja, izrađivač alata odlazi do prese, dijagnosticira problem i modifikuje kalup istog dana. Namjera dizajna ostaje netaknuta jer su inženjeri koji su nacrtali raspored trake isti ljudi koji bruse udarce.
Proizvođači po ugovoru, nasuprot tome, prepuštaju konstrukciju kalupa zasebnoj radnji alata - ponekad u inostranstvu. Ovo uvodi trenje pri rukovanju. Inženjerske promjene zahtijevaju formalnu dokumentaciju između kompanija. Otklanjanje grešaka znači isporuku matrice na eksterno postrojenje, čekanje na njihov red i nadu da se interpretacija poklapa s vašom originalnom namjerom. Vremena isporuke se u prosjeku protežu za 4 do 8 sedmica, jer svaka iteracija prolazi kroz komunikacijski sloj koji vertikalno integrirana operacija jednostavno nema.
Zamjena-? Vertikalno integrisani dobavljači nose veće troškove, što se može odraziti na ponude alata. Proizvođači po ugovoru ponekad nude niže početne cijene koristeći niže-cijenovne eksterne trgovine. Ali ta prednost cijene često nestaje kada uzmete u obzir produžene vremenske rokove, preradite cikluse zbog pogrešne komunikacije i skrivene troškove upravljanja dva odnosa dobavljača umjesto jednog.
Za kupce, pitanje koje treba postaviti je direktno: da li izrađujete svoje kalupe u-kući i mogu li prošetati alatnicom tokom revizije objekta? Da za oba signalizira dobavljača koji posjeduje svoj proces od kraja-do-kraja. Oklevanje ili preusmjeravanje na "partnera za alate" signalizira drugačiji profil rizika - koji ne mora nužno biti diskvalifikujući, ali je vrijedan razumijevanja prije nego što izvršite narudžbu.
Vremenski okviri i izbor materijala određuju šta je moguće. Sljedeći sloj - koji procjenjuje da li dobavljač zaista ima inžinjersku dubinu, certifikate i opremu za izvršenje na tim mogućnostima - je mjesto gdje pažljivost kupaca odvaja pametnu nabavku od skupih iznenađenja.
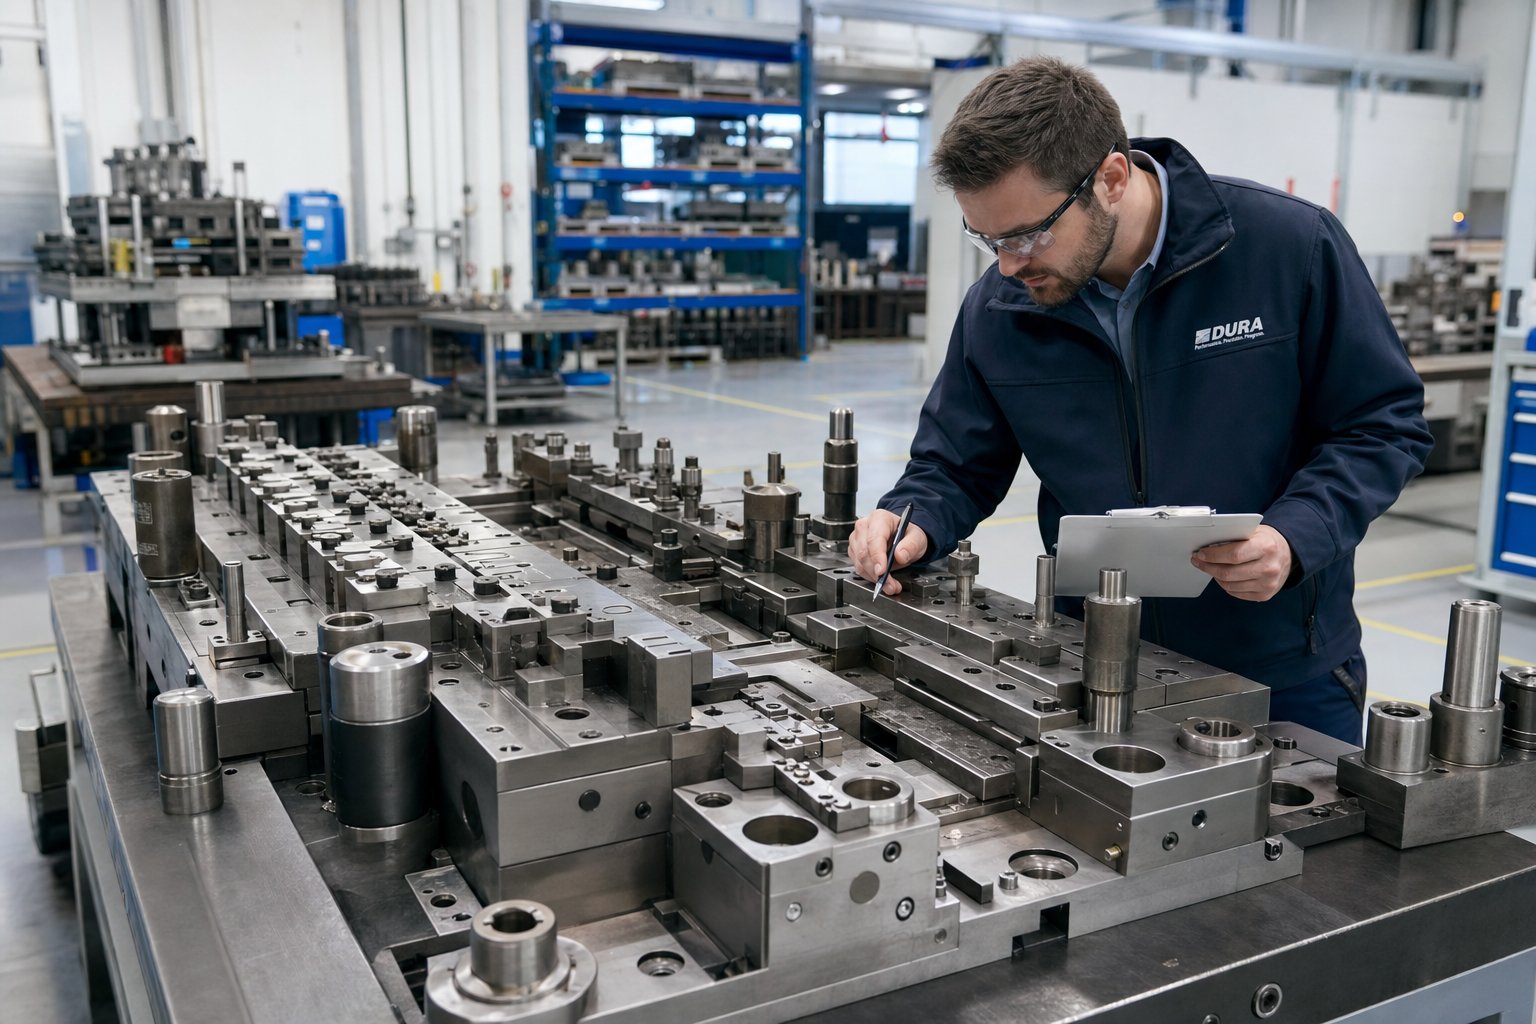
Kako procijeniti kompaniju za progresivno štancanje
Korisna je pozadina saznanja o tome koji materijali rade najbolje i koliko je vremena potrebno za izradu alata. Ali kada sjedite za stolom od progresivnih proizvođača kalupa koji se takmiče za vaš posao, potreban vam je strukturirani okvir za odvajanje stvarnih mogućnosti od uglađenih prodajnih prezentacija. Kriterijumi ocjenjivanja u nastavku daju timovima nabavke i proizvodnim inženjerima ponovljivu metodu za ocjenjivanje dobavljača prije potpisivanja narudžbenice.
Certifikati i oprema koja signalizira stvarnu sposobnost
Certifikati nisu samo zidni ukrasi. Oni pokazuju da li je kompanija za progresivno štampanje uložila u sisteme upravljanja i procesnu disciplinu koje zahteva vaša industrija. Evo šta treba da tražite na osnovu vašeg lanca snabdevanja:
- ISO 9001:2015- osnovna linija. Svi proizvođači kalupa za štancanje koje vrijedi procijeniti treba da drže ovo kao minimum. Potvrđuje da su dokumentovani procesi kvaliteta, razmišljanje-bazirano na riziku i sistemi evaluacije učinka. Ako im i ovo nedostaje, odu.
- IATF 16949:2016- obavezno za automobilsku industriju. Ovaj standard dodaje otprilike 100 dodatnih zahtjeva povrh ISO 9001, uključujući spremnost za PPAP, metodologiju kontrolnog plana i integraciju OEM{4}}specifičnih zahtjeva kupaca. Ako nabavljate dijelove za bilo koji Tier 1 ili OEM program, a dobavljač nema IATF certifikat, to je diskvalifikacija.
- AS9100 Rev D- potreban za vazduhoplovstvo i odbranu. Ovaj certifikat dodaje upravljanje konfiguracijom, protokole za inspekciju prvog artikla i kontrole za sprečavanje falsifikovanja{2}}dijelova koje nemaju ekvivalent u automobilskim standardima. Nije zamjenjiv sa IATF 16949 čak ni za dobavljače koji opslužuju oba sektora.
Osim certifikata, specifikacije opreme otkrivaju može li dobavljač fizički proizvesti vaše dijelove. Pitajte za pojedinosti: opseg tonaže prese (da li pokriva vaše zahtjeve za materijalom i geometrijom?), maksimalni kapacitet širine trake i ocjene brzine u potezima u minuti. Prodavnica sa samo presama lake{2}}naže ne može pouzdano formirati nosače od nehrđajućeg čelika, a ona ograničena na 60 udaraca u minuti će se boriti s ekonomikom-terminalne proizvodnje velike količine. Proizvođači metalnih kalupa za štancanje sa originalnom dubinom obično koriste prese od 25 do 300+ tona u više raspona brzina.
Bitna je i starost opreme. Prese proizvedene u posljednjoj deceniji obično imaju servo{1}}pogon, integrisane monitore tonaže i programabilne visine zatvaranja -, što sve doprinosi strožoj kontroli procesa. Starije mehaničke prese i dalje proizvode dobre dijelove, ali zahtijevaju više ručnog nadzora i nemaju izlaz podataka na koji se oslanjaju moderni sistemi kvaliteta.
Pitanja koja treba postaviti potencijalnim dobavljačima
Pitanja koja postavljate tokom evaluacije otkrivaju više o dubini dobavljača od bilo koje brošure. Dobavljači progresivnog štancanja sa stvarnim iskustvom odgovaraju na ovo bez oklijevanja. Oni koji odbijaju ili generaliziraju signaliziraju praznine koje bi radije ne istraživali.
Koristite ovu kontrolnu listu tokom sastanaka dobavljača ili revizija objekta:
- Koji je vaš uobičajeni raspon brojanja stanica?Iskusni proizvođači progresivnih matrica rutinski izrađuju kalupe sa 15 do 40+ stanica. Prodavnici koja ima 8 do 10 stanica možda nedostaje sofisticiranost dizajna za složene dijelove.
- Koja je najveća tolerancija koju ste držali u proizvodnji - ne prototipu, proizvodnji?Potražite određene brojeve (npr. +/- 0.013 mm na poziciji rupe). Nejasni odgovori poput "veoma tesno" ukazuju na to da to nisu rigorozno izmjerili.
- Koja je vaša najduža kontinuirana proizvodnja na jednom progresivnom alatu za štancanje?Matrica koja je proizvela 20 miliona pogodaka bez veće rekonstrukcije pokazuje i kvalitet dizajna i disciplinu održavanja. Kratkoročne istorije sugerišu ili noviji alat ili lošu dugovečnost matrice.
- Dizajnirate li i pravite li svoje progresivne matrice u-kući?Ovo je pitanje kojerazdvaja prave proizvođače matrica od montažerakoji predaju alate i samo vode proizvodnju. -Unutarnji dizajn znači brže iteracije, direktnu odgovornost i inženjerske timove koji razumiju svaki detalj vašeg progresivnog alata za štancanje od koncepta do isprobavanja.
- Možete li mi pokazati izgled trake iz nedavnog projekta i objasniti vaš postotak iskorištenosti materijala?Dobavljači sa jakom DFM sposobnošću će vam pokazati strategije ugnježđenja, stope otpada i objasniti kako su optimizirali nagib i širinu weba za smanjenje troškova. Ako ne mogu proizvesti ovaj artefakt, vjerovatno im nedostaje inženjerska dubina za optimizaciju vašeg projekta.
- Kako izgleda vaš DFM proces povratnih informacija tokom citiranja?Sposoban partnerizaziva vaš dizajn i predlaže poboljšanja- označavanje strogih tolerancija koje povećavaju troškove bez dodavanja funkcije, preporuku alternativa materijala za bolju formabilnost ili predlaganje promjena geometrije koje pojednostavljuju alate. Dobavljač koji prihvata svaki crtež bez komentara ne upravlja vašim rizikom. Oni to ignorišu.
- Koji je vaš protokol preventivnog održavanja za kalupe u aktivnoj proizvodnji?Zatražite pragove izoštravanja na osnovu -broja- poteza i strategije rezervnih komponenti. Ako rade do kvara umjesto da se održavaju po rasporedu, vaši dijelovi će se vremenom degradirati.
Jedna suptilna, ali upečatljiva razlika: iskusni proizvođači progresivnih matrica govore o problemima koje su riješili. Oni će upućivati na dio koji je zahtijevao kompenzaciju povratne opruge u stanicama za formiranje, ili materijal koji je zahtijevao prilagođene premaze nakon što je standardni alatni čelik prerano otkazao. Taj problem-rješavanje naracije - specifičnog, podataka-podržanog i iskrenog u vezi sa izazovima - je nešto što nijedna marketinška uglađenost ne može izmisliti.
Dobavljači koji eksternaliziraju izgradnju kalupa nisu automatski inferiorni, ali se procjena mijenja. Morate razumjeti ko zapravo dizajnira alate, kako se inžinjerske promjene komuniciraju između organizacija i šta se događa kada matrici treba hitna popravka u 2 ujutro u petak. Što je dobavljač dalje udaljen od svog vlastitog alata, to duže traje svaka korektivna radnja - i u velikoj-proizvodnji, vrijeme zastoja se mjeri u dolarima po minuti.
Sa jasnim okvirom za ocjenjivanje tehničke sposobnosti, posljednji korak je prevođenje vaših specifičnih zahtjeva projekta - obima, materijala, tolerancije i potreba za usklađenošću - u odluku dobavljača koja balansira između mogućnosti i troškova i realnosti vremenskog okvira.
Odabir pravog partnera za vaše potrebe progresivnog štancanja
Okviri evaluacije stvaraju vrijednost samo kada se pretvore u odluku. Imate tehničko znanje - procesne mehanike, ponašanja materijala, mjerila kvaliteta i pitanja o kvalifikaciji dobavljača. Preostali korak je usklađivanje tih kriterija sa vašim specifičnim zahtjevima projekta i predanost partneru čije su dokazane sposobnosti usklađene s onim što vaši dijelovi zapravo zahtijevaju.
Usklađivanje vaših zahtjeva sa pravim dobavljačem
Nijedna kompanija za progresivno štancanje nije najbolja za svaku primjenu. Dobavljaču koji se ističe u proizvodnji brzih{1}}bakarnih terminala može nedostajati stručnost u tonaži ili alatima za debele konstrukcijske konzole od nehrđajućeg čelika. Prodavnica certificirana prema IATF 16949 za automobilsku industriju možda neće imati registraciju AS9100 koju zahtijeva vaš svemirski program. Cilj je usklađivanje - vaših zahtjeva u odnosu na demonstrirane, provjerljive sposobnosti.
Prije nego što zatražite ponude, definirajte svoj projekat prema ovim faktorima odluke:
- Godišnji obim i vek proizvodnje:Da li se obavezujete na 50.000 delova godišnje ili 5 miliona? Veće količine opravdavaju složenije matrice za progresivno štancanje s dodatnim stanicama za uže tolerancije, dok umjerene količine mogu favorizirati jednostavnije alate s manje stanica.
- Materijal i mjerač:Vaš izbor materijala odmah sužava polje dobavljača. Ne radi svaka radnja tanak bakar sa 400+ takta u minuti, a ne može svaka presa nositi tonažu potrebnu za AHSS debljine 2,0 mm.
- Kritičnost tolerancije:Dijelovi sa standardnim komercijalnim tolerancijama širom otvaraju vaše mogućnosti. Karakteristike koje se drže na +/- 0.013 mm zahtijevaju dobavljače sa dokazanim SPC podacima, vrhunskim alatima i pres opremom koja je u stanju da održi BDC ponovljivost hod za potezom.
- Usklađenost industrije:Automobilska, medicinska i svemirska industrija nameću zahtjeve za sertifikaciju i dokumentaciju koji eliminišu dobavljače koji nemaju odgovarajuću infrastrukturu za upravljanje kvalitetom.
- Postavka vertikalne integracije:Ako je vremenski okvir vašeg projekta agresivan ili geometrija vašeg dijela zahtijeva iterativno testiranje, progresivni proizvođač matrica koji dizajnira, gradi i pokreće alate pod jednim krovom eliminiše kašnjenja u komunikaciji koja uvode aranžmani više{0}}prodavača.
- DFM angažman:Za nove dizajne dijelova, želite dobavljača čiji inženjerski tim obezbjeđuje optimizaciju rasporeda trake, povratne informacije o korištenju materijala i preporuke geometrije tokom citiranja -, a ne nakon što se alati predaju.
Za proizvodne inženjere koji nabavljaju velike{0}}metalne dijelove koji zahtijevaju efikasno formiranje više-stanica, čvrstu ponovljivost i skalabilnu masovnu proizvodnju, vertikalno integrirani dobavljači dosljedno isporučuju kraće vrijeme isporuke i brže rješavanje problema. Inženjerski tim koji je dizajnirao vaš progresivni alat i alat je isti tim koji je otklanjao greške tokom isprobavanja - bez sloja prijevoda, bez trenja pri rukovanju, bez prsta-upirućih između različitih organizacija kada nešto treba prilagoditi.
Započinjanje vašeg projekta progresivnog štancanja
Prevođenje zahtjeva u djelo znači angažiranje dobavljača koji mogu pokazati - ne samo zahtijevati - usklađenost s vašim potrebama. Započnite tako što ćete zatražiti primjere rasporeda traka iz uporedivih projekata, zatražiti podatke o proizvodnji od sličnih materijala i volumena i zakazati šetnje po objektima gdje ćete iz prve ruke promatrati njihovu alatnicu, pod za štampu i laboratoriju kvalitete.
Za timove koji ocjenjuju dobavljače s-progresivnim dizajnom i proizvodnim mogućnostima,YICHEN-ova matrica za progresivno štancanjeresursi nude referentnu tačku za razumijevanje kako vertikalno integrirani proizvođači matrica strukturiraju svoje usluge progresivnog štancanja - od inicijalnih DFM konsultacija do-proizvodnje velikog obima. Njihov fokus na progresivne kalupe za štancanje optimizovane za efikasnost masovne proizvodnje čini ih praktičnom polaznom tačkom za timove nabavke koji uspoređuju sposobnosti dobavljača.
Kojeg god dobavljača da angažujete, crvene zastavice obuhvaćene u ovom članku daju vam strukturirano sočivo za procjenu. Partner koji odgovara na vaša pitanja s pojedinostima, pokazuje vam podatke iz stvarnih proizvodnih ciklusa i iskreno vam kaže kada vaš dio ne odgovara njihovim uslugama progresivnog štancanja metala je partner kojeg vrijedi zadržati. Oni koji kažu da na sve bez kvalifikacija? To su skupe lekcije koje pametni kupci nauče izbjegavati.
Česta pitanja o kompaniji za progresivno štancanje
1. Šta je progresivno štancanje i kako funkcionira?
Progresivno štancanje vodi kontinuiranu metalnu traku kroz jednu matricu koja sadrži više stanica. Svaka stanica izvodi različite operacije kao što je probijanje, šišanje, savijanje ili oblikovanje. Svakim potezom pritiska, traka napreduje za jedan korak naprijed, a gotovi dio se odvaja na krajnjoj stanici. Ovaj proces proizvodi velike{3}}precizne dijelove pri brzinama u rasponu od 25 do preko 1200 udaraca u minuti, što ga čini jednom od najefikasnijih metoda oblikovanja metala za ponovljive geometrije.
2. Koliko vremena je potrebno da se napravi progresivna kocka?
Tipična progresivna matrica zahtijeva 12 do 20 sedmica od dizajna do puštanja u rad. Jednostavni kalupi sa 6 do 8 stanica za ravne nosače mogu potrajati bliže 10 sedmica, dok složeni alati od 30-stanica sa uskim tolerancijama i crtanim karakteristikama mogu premašiti 20 sedmica. Ključni faktori koji pokreću vremensku liniju uključuju broj stanica, zahtjeve za tolerancijom, materijal koji se žigoše i da li dobavljač izrađuje alate u vlastitoj kući ili je vanjski izvođač radova. Vertikalno integrisani proizvođači poput YICHEN-a koji dizajniraju i grade progresivne matrice za štancanje pod jednim krovom obično isporučuju brže jer eliminišu kašnjenja u komunikaciji između odvojenih organizacija.
3. Koji materijali se mogu koristiti u progresivnom štancanju?
Uobičajeni materijali uključuju ugljenični čelik (1008, 1010, 1050), nerđajući čelik (301, 304, 316), aluminijum (1100, 3003, 5052), legure bakra i mesinga (C110, C260, C510) i čelik visoke čvrstoće{12}{1} Svaki materijal različito utječe na stopu habanja matrice, brzinu proizvodnje i intervale održavanja. Ugljični čelik je najpopustljiviji i omogućava najveće brzine, dok nehrđajući čelik zahtijeva vrhunske alatne čelike i smanjene brzine presovanja. Izbor materijala treba da uravnoteži zahtjeve performansi dijela sa ekonomikom proizvodnje i dugovječnosti matrice.
4. Kada treba da izaberem progresivno štancanje u kalupu umjesto transfernog ili složenog štancanja?
Progresivno štancanje je idealno kada su vaši dijelovi male do srednje veličine, zahtijevaju umjerenu geometrijsku složenost (savijanja, forme i bušenje u jednoj ravni) i zahtijevaju godišnje količine iznad 100.000 jedinica. Prenosne matrice bolje rade za veće dijelove, duboko-uvučene geometrije ili komponente kojima je potrebno više-površinsko oblikovanje. Složene matrice odgovaraju jednostavnim ravnim dijelovima koji zahtijevaju čvrstu koncentričnost pri manjim volumenima. Ako vaš dio premašuje dostupnu širinu trake, ima potrebu za izvlačenjem dublje od njegovog promjera ili ako ima godišnju potražnju ispod 5.000 do 10.000 komada, progresivni alat vjerovatno nije{11}}opravdan.
5. Koje sertifikate treba da ima kompanija za progresivno štancanje?
ISO 9001:2015 je minimalna osnova koja potvrđuje dokumentirane procese kvaliteta. Dobavljači u automobilskoj industriji moraju posjedovati IATF 16949:2016, koji dodaje otprilike 100 dodatnih zahtjeva uključujući PPAP spremnost i metodologiju plana kontrole. Vazdušne aplikacije zahtijevaju AS9100 Rev D za upravljanje konfiguracijom i sprječavanje falsifikovanja{8}}dijelova. Osim certifikata, procijenite specifikacije opreme uključujući opseg tonaže prese, maksimalnu širinu trake i ocjenu hoda{10}}u-minuti. Dobavljač kojem nedostaje certifikat koji vaša industrija zahtijeva je diskvalifikujuća crvena zastavica bez obzira na njihove navedene cijene.




