


Razumijevanje cijena štancanih matrica iz temelja
Zamislite da dobijete dvije ponude za nešto što izgleda kao isti alat za štancanje i vidite deseterostruku razliku u cijeni. Jedan dobavljač kaže 15.000 dolara, drugi kaže 150.000 dolara. Nije u redu. Vjerovatno drugačije tumače vaše zahtjeve, grade prema različitim standardima ili navode potpuno različite tipove kalupa za istu geometriju dijela. To širenje nije znak haosa na tržištu. Odražava veliki broj varijabli koje određuju cijenu pečata i hvata kupce nespremne kada nisu mapirali te varijable prije nego što traže ponude.
Šta je kalup za štancanje i zašto cijena toliko varira
Matrica za štancanje je precizan alatmontiran u presu koja pretvara ravni lim u gotove ili skoro{0}}gotove dijelove kroz operacije rezanja, savijanja, crtanja i oblikovanja. Svaka metalna matrica za štancanje je prilagođena-proizvedena za proizvodnju određenog dijela, što znači da cijena nikada nije-na-polici. Konačnu cijenu oblikuje pet međusobno povezanih faktora: tip kalupa i broj stanica, složenost i tolerancije dijelova, klasa alatnog čelika, očekivani obim proizvodnje i geografska lokacija proizvođača alata.
Jednostavan žig s jednom-stanicom koji se koristi za praznjenje ravnih zagrada može zahtijevati samo osnovni inženjering i standardni čelik. Multi-progresivna matrica za proizvodnju automobilskih konektora sa uskim tolerancijama i operacijama kovanja zahtijeva sedmice rada na dizajnu, vrhunskih materijala i dugo vremena isprobavanja. Svaka dodatna stanica u progresivnoj matrici može povećati troškove alata8 do 12 posto, a složenost se ne mjeri linearno. Zato matrice za štancanje metala imaju tako širok raspon troškova, od nekoliko hiljada dolara do preko milion za velike-alate za prijenos panela koji se koriste u proizvodnji karoserije automobila.
Cijene kalupa za štancanje mogu se kretati od 3.000 USD za jednostavnu matricu do preko 1.000.000 USD za složenu liniju matrica za prijenos automobila. Razumijevanje pokretača troškova iza tog širenja je ono što razdvaja realno budžetiranje od nagađanja.
Vrijedi napomenuti da se pojam "štampa" pojavljuje u dva različita konteksta. Industrijske matrice za štancanje metala, u fokusu ovog članka, su proizvodni alati dizajnirani da formiraju metalne dijelove u velikom obimu. S druge strane, matrice i alati za urezivanje metala koriste se za dekorativno označavanje, stvarajući upečatljive dizajne na koži, papiru ili mekim metalima. Iako oba dijele prostor za ključne riječi, ovaj vodič je u potpunosti izgrađen oko proizvodnog alata za dijelove od lima, pokrivajući faktore troškova, strukture cijena i strategije nabavke koje su važne proizvodnim inženjerima i stručnjacima za nabavku.
Za koga je ovaj Vodič za cijene
Bilo da ste menadžer nabavke koji upoređuje offshore i domaće ponude, proizvodni inženjer koji pokušava budžetirati alate za novi program ili osnivač startupa koji se prvi put susreće sa metalnim štancanjem, ovaj vodič će vam biti od koristi. Cilj je jednostavan: dati vam jasan okvir za razumijevanje onoga što pokreće cijenu kako biste mogli postavljati bolja pitanja, postaviti realna očekivanja i procijeniti ponude dobavljača pod jednakim uvjetima.
U odjeljcima koji slijede naći ćete detaljne raščlanjenosti prema vrsti kalupa, odabiru alatnog čelika, utjecaju materijala izratka, ekonomiji obima proizvodnje, regionalnim razlikama u cijenama, ukupnim troškovima vlasništva i praktične strategije za smanjenje potrošnje alata bez žrtvovanja kvaliteta. Svaki odeljak se bavi prazninom koji se obično ostavlja otvorenim u generičkim vodičima o cenama, gde su rasponi navedeni, ali nema razloga za to. Razlika između ponude od 25.000 USD i ponude od 75.000 USD za isti dio često se svodi na jasnoću specifikacije i inženjerski izbor, a ne na pohlepu dobavljača. Ovaj vodič vam pomaže da vidite tačno gde se nalaze te poluge troškova.
Rasponi cijena prema tipu kalupa za štancanje
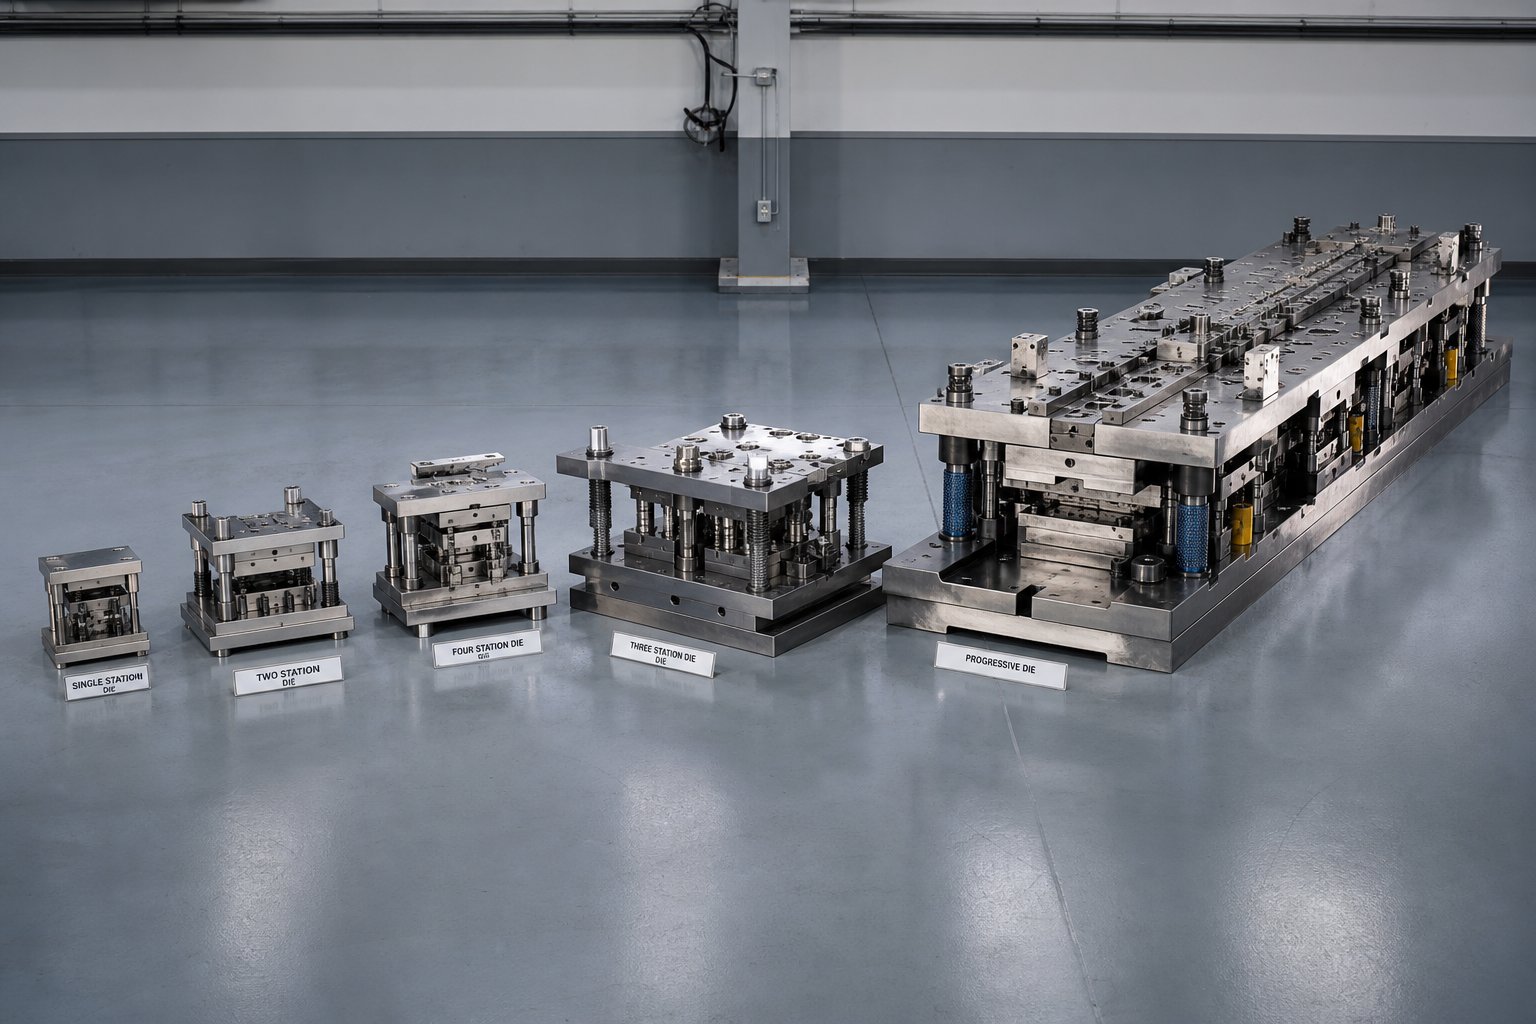
Najveća pojedinačna stavka na bilo kojojcitat umrijeti za štancanjeje tip matrice koja se pravi. Standardna matrica za prazne ravne podloške i progresivna matrica s 20 stanica za automobilske konektore žive u potpuno različitim svemirima troškova, čak i kada su gotovi dijelovi otprilike iste veličine. Znajući gdje svaka vrsta matrice spada u raspon cijena pomaže vam da procijenite da li je ponuda razumna prije nego što zadubite u sitnije detalje.
| Die Type | Tipična složenost | Opći raspon cijena | Slučajevi primarne upotrebe |
|---|---|---|---|
| Jedna{0}}Stanica (Blanking/Percing) | Nisko | $3,000 - $15,000 | Ravni nosači, podloške, jednostavne kopče |
| Compound Die | Nisko do srednje | $8,000 - $25,000 | Ravni dijelovi kojima je potrebno više rezova u jednom potezu |
| Progressive Die | Srednje do visoke | $15,000 - $60,000+ | Konektori-velike zapremine, konzole, strukturni dijelovi |
| Transfer Die | Visoko | $100,000 - $1,000,000+ | Veliki paneli karoserije, duboko-uvučena kućišta, složeni 3D dijelovi |
| Hot Stamping Die | Visoko | $80,000 - $300,000+ | Sigurnosne komponente za automobile od ultra{0}}čeličnog-velike čvrstoće |
Faktori progresivne cijene matrice
Progresivne matrice su radni konj za male-do-srednje dijelove proizvedene velikom količinom. Metalna traka prolazi kroz više stanica unutar jednog kompleta kalupa za štancanje, pri čemu svaka stanica izvodi različitu operaciju - rezanje, savijanje, kovanje ili formiranje - sve dok gotovi dio ne ispadne na kraju. Podaci o industriji od proizvođača navode da prosječna progresivna matrica iznosi oko 30.000 USD, iako jednostavnije geometrije mogu pasti na 15.000 USD, a složeni alati za više{10}}stanica prelaze 60.000 USD.
Zašto široka rasprostranjenost? Svaka stanica dodana rasporedu trake znači više inženjerskog vremena, dodatnu CNC obradu, čvršće tolerancije poravnanja između stanica i više materijala za sam blok kalupa. Matrica za žigove sa 5-stanica za ravne zagrade je drugačija životinja od alata sa 15-stanica sa urezivanjem i kovanjem u matrici. Sami sati obrade mogu se udvostručiti ili utrostručiti, što je glavni razlog zašto progresivne matrice koštaju znatno više od alata za sljepljivanje s jednim udarcem koji izvodi jednu operaciju.
Rasponi troškova prijenosa i složenih kalupa
Matrice za prijenos rukuju dijelovima prevelikim ili previše geometrijski složenim za progresivno uvlačenje trake. Umjesto da putuju kroz matricu na nosećoj traci, pojedinačni blankovi se podižu i pomiču između nezavisnih stanica mehaničkim hvataljkama. Ovo eliminiše mrežu za povezivanje između delova, štedeći materijal po komadu, ali sama alatka uključuje više setova kalupa, mehanizme za prenos i opsežan rad na probnom radu. Može se pokrenuti jedna pločica za crtanje za automobilski blatobran250.000 do 500.000 dolara, a kompletna linija alata za izvlačenje, obrezivanje, prirubnice i bušenje za jedan panel često premašuje 500.000 dolara.
Složene matrice nalaze se na drugom kraju spektra. Izvode višestruke operacije rezanja u jednom potezu pritiska, što ih čini efikasnim za ravne dijelove koji zahtijevaju visoku preciznost u jednoj ravni. Budući da je set metalnih kalupa jednostavniji - bez progresivnih stanica, bez sistema prijenosa - dizajn i troškovi obrade ostaju umjereni, obično 8.000 do 25.000 dolara u zavisnosti od veličine dijela i zahtjeva za tolerancijom.
Cijene za pojedinačnu{0}}staničnu i specijalnu ploču
Jedna -kockasta matrica izvodi jednu operaciju po potezu: blanko, probijanje ili jednostavno savijanje. Ovo su najjeftiniji proizvodni alati za štancanje metala i odgovaraju malim-do-srednjim količinama gdje je vrijeme ciklusa po dijelu manje kritično od budžeta alata. Razmislite o prototipskim nosačima, podlošcima ili jednostavnim kopčama gdje investicija od 3.000 do 15.000 dolara ima smisla u odnosu na očekivane količine dijelova.
Matrice za vruće štancanje zauzimaju specijalnu nišu, prvenstveno u automobilskim sigurnosnim konstrukcijama kao što su B- stubovi i grede za ulaz u vrata. Oni formiraju lim na temperaturama iznad 900 stepeni Celzijusa, a zatim gase dio unutar kalupa kako bi postigli ultra-visoku vlačnu čvrstoću. Matrica mora izdržati ekstremne termičke cikluse, zahtijevajući specijalizirane alatne čelike, integrirane kanale za hlađenje i robusnu konstrukciju -, što sve dovodi troškove u raspon od 80.000 do 300.000 dolara za jedan alat.
Obrazac je jasan: troškovi se povećavaju sa brojem operacija izvedenih unutar kalupa, preciznošću koja je potrebna između tih operacija i ekološkim zahtjevima koji se postavljaju na alat tokom proizvodnje. Ono što je manje očigledno je kako klasa čelika odabrana za samu matricu mijenja cijene unutar svake kategorije - faktor koji zaslužuje svoj vlastiti detaljni pregled.
Kako odabir materijala kalupa utječe na vaš budžet
Dvije progresivne matrice sa identičnim brojem stanica i geometrijom dijelova mogu nositi vrlo različite cijene ovisno o tome od čega su napravljene. Klasa alatnog čelika odabrana za proboje, blokove kalupa i habajuće komponente čini značajan dio ukupne cijene matrice za štancanje i direktno određuje koliko dugo alat traje prije nego što ga treba oštriti ili zamijeniti. Odabir pogrešne ocjene znači ili prekomjernu potrošnju unaprijed na materijal koji vam nije potreban, ili premalo trošenje i plaćanje više za održavanje i zastoje kasnije.
Razmislite o tome na ovaj način: čelik nije samo stavka troškova sirovine. Utječe na vrijeme obrade, složenost termičke obrade, poteškoće brušenja i na kraju na broj dijelova koje možete proizvesti prije prvog ponovnog brušenja. Svaki od tih efekata na nižem toku vraća se u cijenu.
Uobičajene klase alatnog čelika i njihove implikacije na troškove
Većina kalupa za štancanje čelika napravljena je od nekoliko dobro-shvaćenih klasa alatnog čelika, od kojih svaka nudi različitu ravnotežu tvrdoće, žilavosti, otpornosti na habanje i obradivosti. Evo kako se upoređuju najčešće opcije:
| Steel Grade | Relativna cijena materijala | Tipična tvrdoća (HRC) | Najbolje-prikladne aplikacije | Očekivani životni raspon matrice |
|---|---|---|---|---|
| A2 | Nisko do umjereno | 57 - 62 | Srednje{0}}matrice za brisanje, bušenje, oblikovanje | 200,000 - 500,000 pogodaka |
| D2 | Umjereno do visoko | 58 - 64 | Abrazivni-materijal za brušenje, štancanje velike količine | 500,000 - 1,000,000+ pogodaka |
| S7 | Umjereno | 54 - 58 | Udarne{0}}teške operacije, savijanje, matrice hladnog smjera | 300,000 - 700,000 pogodaka |
| M2 (brzorezni čelik) | Umjereno do visoko | 60 - 65 | Brze{0}}progresivne matrice, tanak-probijanje materijala | 500,000 - 1,000,000 pogodaka |
| Tungsten Carbide | Visoka (3-5x čelik) | 70+ HRC (88-92 HRA) | Ultra{0}}veliki-volumen, čvrsta-tolerancija, abrazivni materijali | 2,000,000 - 10,000,000+ pogodaka |
A2 čelik je srednje-legirana, zračna-klasa koja nudi dobru žilavost i lakšu obradu u poređenju sa opcijama s većim{3}}ugljikom. Za alat za štancanje metala koji se koristi u umjerenim količinama proizvodnje, A2 drži i troškove materijala i vrijeme obrade pod kontrolom. Često je standardna preporuka kada zahtjevi za životnim vijekom matrice padnu ispod 500.000 ciklusa.
D2 je korak gore. To je čelik sa visokim-ugljičnim i visokim{3}}hromiranim čelikom sa odličnom otpornošću na habanje, što ga čini popularnim izborom za štancanje čelika u velikim-primjenama. Zamjena-? D2 se teže obrađuje, teže se obrađuje EDM i zahtijeva pažljivu termičku obradu kako bi se izbjeglo pucanje. Ti dodatni koraci obrade povećavaju cijenu gotove matrice, ali produženi vijek trajanja često opravdava premiju kada proizvodite stotine hiljada dijelova.
S7 zauzima jedinstvenu poziciju. Cijenjen je zbog svoje izuzetne otpornosti na udarce i žilavosti, što ga čini pogodnim-za operacije koje uključuju teške udarce, kao što je duboko savijanje, kovanje ili formiranje debelog materijala. Tamo gdje se D2 može lomiti pod stalnim velikim udarnim opterećenjima, S7 apsorbira udar. Njegova tvrdoća je manja, tako da se brže troši u abrazivnim uslovima, ali u aplikacijama sa{8}}dominiranim udarom, nadživljava tvrđe i krhke slojeve.
Uzorak je dosljedan na svim alatima za štancanje čelika: tvrđi tipovi koštaju više sirovina i zahtijevaju više sati obrade, ali daju duži vijek trajanja matrice. Mekši tipovi su jeftiniji i brži za proizvodnju, ali se prije troše. Obim proizvodnje i materijal izratka bi trebali voditi odluku, a ne samo početnu cijenu.
Kada umetci od tvrdog metala opravdaju premium
Volfram karbid je u potpuno drugoj ligi. Sa otpornošću na habanje do 30 puta većom od alatnog čelika, umetak od tvrdog metala održava čvrste tolerancije dimenzija kroz milione ciklusa gdje bi čak i D2 zahtijevao višestruko brušenje. Početni trošak za komponentu karbidne matrice može biti tri do pet puta veći od njenog ekvivalenta čelika, ali se matematika dramatično mijenja pri velikim količinama.
Zamislite prodoran udarac u progresivnoj matrici koja proizvodi 3 miliona dijelova godišnje. D2 udarac bi možda trebao ponovo brusiti svakih 400.000 udaraca, što znači sedam ili osam prekida servisa godišnje. Karbidni proboj koji pokreće istu aplikaciju mogao bi izdržati 3 miliona pogodaka prije prvog događaja održavanja. Manje zaustavljanja, manje rezervnih komponenti i konzistentniji kvalitet dijelova tijekom cijele vožnje.
Većina proizvođača matrica ne konstruiše cijele kalupe od karbida. Materijal je krhak, teško ga je modificirati i zahtijeva specijalizirano brušenje dijamanata ili EDM za bilo kakvu preradu. Umjesto toga, industrijski standard je hibridni pristup: umetci od tvrdog metala na kritično visokim-tačkama habanja, kao što su proboji i rezne ivice, smješteni su unutar čvršćeg tijela alatnog čelika. Ovo omogućava upravljanje ukupnim troškovima čelika za štancanje, dok se vrhunski materijal postavlja upravo tamo gdje daje najveću vrijednost.
Karbid ima ekonomskog smisla kada pokrećete-proizvodnju velikog obima sa abrazivnim materijalima izratka, kada je odstupanje tolerancije između intervala oštrenja neprihvatljivo ili kada troškovi zastoja štampe za održavanje matrice premašuju početnu premiju za dugotrajnije-komponente.
Površinski tretmani koji produžavaju vijek trajanja i povećavaju cijenu
Osim odabira osnovnog materijala, površinski premazi nude još jednu polugu za poboljšanje performansi kalupa. Titanijum nitrid (TiN) i titanijum karbo-nitrid (TiCN) su najčešći PVD premazi koji se nanose na komponente kalupa za štancanje. Oni dodaju mikroskopski tanak sloj, obično 2 do 5 mikrometara, koji značajno povećava površinsku tvrdoću i smanjuje trenje između matrice i radnog komada.
Brojke su uvjerljive. TiN-matrice za oblikovanje su pokazalepoboljšanja životnog vijeka sa 100.000 ciklusa na preko 600.000 ciklusau aplikacijama za štancanje metala. TiCN ide dalje u nekim scenarijima, nudeći bolje performanse prilikom štancanja aluminijuma ili drugih materijala sklonih habanju, zahvaljujući nižem koeficijentu trenja.
Troškovi premaza variraju ovisno o veličini dijela i količini šarže, ali obično predstavljaju mali dio ukupnog troška matrice dok isporučuju višestruki dodatni vijek trajanja. Kvaka je u tome što se premazi moraju ponovo nanositi nakon svakog ciklusa brušenja, jer se oštrenjem uklanja tretirani površinski sloj. Ovo dodaje stalni trošak, ali za abrazivne materijale za štancanje u kalupima kao što su nehrđajući čelik ili legure visoke{2}}vrste, ulaganje u obložene čelične kalupe za štancanje isplati se u prvoj seriji proizvodnje.
Prava kombinacija osnovnog čelika, selektivnih karbidnih umetaka i površinskih premaza stvara matricu optimiziranu kako za početni trošak tako i za dugoročnu{0}}ekonomiju. Ali odabir materijala se ne dešava u vakuumu. Materijal izratka koji se štanca postavlja vlastite zahtjeve na matricu, utječući na to koji razredi i tretmani su neophodni za postizanje prihvatljivog vijeka trajanja alata.
Kako materijal dijelova koji se žigoše povećava trošak pogona
Kocka ne postoji izolovano. Postoji u odnosu na lim koji štanca. Matrica napravljena da ceo dan prazne meki čelik će pokvariti u roku od nekoliko nedelja ako pređete na nerđajući čelik bez nadogradnje alata. Materijal radnog komada diktira razmak od proboja-od-, potrebnu tonažu prese, odabir alatnog čelika i ukupnu strukturnu robusnost matrice. Svaki od ovih parametara direktno ulazi u cijenu.
Evo kako se uobičajeni materijali za obradak rangiraju prema njihovom relativnom utjecaju na cijenu matrice, od najniže do najveće:
- Meki čelik (SPCC, DC01, 1008/1010):Nizak uticaj. Mekana, predvidljiva, lako se formira. Omogućava standardne alatne čelike i veće zazore.
- Aluminij (5052, 6061):Nizak do umjeren uticaj. Mala sila oblikovanja, ali sklona nagrizanju i nakupljanju na površinama kalupa, što zahtijeva polirani alat ili premaze.
- Bakar i mesing:Umjeren uticaj. Mekana ali lepljiva. Površine kalupa trebaju posebne završne obrade kako bi se spriječilo prianjanje i prijenos materijala.
- Nehrđajući čelik (304, 316):Visok uticaj. Rad-brzo se stvrdnjava, zahtijevajući vrhunske alatne čelike kao što su D2 ili karbidni umetci, manji zazori i veća tonaža presa.
- Napredni čelik visoke čvrstoće (AHSS, DP590, DP980):Veoma visok uticaj. Ekstremne sile oblikovanja, agresivno habanje na površinama matrice i opružno ponašanje koje zahtijeva inženjering vođen simulacijom{1}}.
Štancanje blagog čelika u odnosu na čelik visoke{1}}vrste
Meki čelik je najprijatniji materijal za kalupe za štancanje lima. Čisto se šiša, oblikuje predvidljivo i daje relativno mali pritisak na alat. Set za bušenje i matrice za lim napravljen za meki čelik može koristiti alatni čelik srednjeg{2}}klasa, standardni razmak od oko 5 do 10 posto debljine materijala po strani i jednostavnu geometriju kalupa. Ovo drži pod kontrolom vrijeme inženjeringa i troškove obrade.
Čelici visoke{0}}će čvrstoće u potpunosti mijenjaju jednačinu. Kada proizvodite metalne dijelove automobila za štancanje od dvofaznih ili martenzitnih čelika, sile formiranja mogu bitidva do tri puta većanego meki čelik iste debljine. To povećanje sile zahtijeva teže papuče za kalupe, deblje podloge i robusnije sisteme vodiča kako bi se spriječilo skretanje pod opterećenjem. Same komponente matrice moraju biti izrađene od tvrđeg čelika ili karbida kako bi se oduprle abrazivnom habanju koje AHSS stvara na reznim rubovima.
Automatsko štancanje metala za strukturne komponente kao što su B-stubovi i ojačanja vrata često uključuje vruće-štancani čelik od bora (22MnB5) ili hladno-štancani DP980. U ovim aplikacijama, proizvođači alata obično specificiraju D2 ili karbidne sekcije, dodaju opruge azotnog plina za kontrolirani pritisak oblikovanja i integriraju simulaciju{7}}potvrđenu kompenzaciju povratne opruge u profile matrice. Svaki od ovih zahtjeva dodaje sate inženjeringa i troškove materijala konačnoj investiciji u alat.
Aluminijum i obojeni materijali kao varijable troškova
Čini se da bi aluminijum trebao biti lak za alat. Mekan je, zahtijeva malu silu oblikovanja i ne radi-otvrdnjava tako agresivno kao nehrđajući čelik. Realnost je nijansiranija. Sklonost aluminijuma da se žuči, ili da se mikroskopski zavari na površine kalupa, tjera proizvođače alata da poliraju područja oblikovanja kako bi zrcali završnu obradu, nanose TiCN ili DLC premaze ili koriste specijalizirane materijale za kalupe koji su otporni na prianjanje.
Ovi koraci pripreme površine dodaju troškove koji ne postoje kod štancanja mekog čelika. Bakar i mesing se ponašaju slično, stvarajući nagomilavanje materijala na površinama proboja koje degradira kvalitet delova ako matrica nije dizajnirana da to upravlja. Za kalupe za štancanje lima koji rade sa obojenim materijalima, pokretač troškova nije gruba sila, već površinski inženjering i učestalost održavanja.
Osim tvrdoće materijala, tolerancije i završne obrade površine djeluju kao nezavisni množitelji troškova. Strože tolerancije dimenzija, bez obzira na materijal izratka, zahtijevaju precizno brušenje, žičanu EDM i produženo vrijeme inspekcije tokom konstrukcije kalupa. Dio sa kritičnim karakteristikama održanim na plus ili minus 0,05 mm zahtijeva komponente kalupa izrađene prema još strožim standardima. Slično tome, ako je žigosanom dijelu potrebna specifična površinska završna obrada iz kozmetičkih ili funkcionalnih razloga, površine za oblikovanje kalupa moraju biti polirane ili teksturirane u skladu s tim, dodajući radne sate koje se spajaju na svakoj stanici za oblikovanje u alatu.
Odnos između materijala obratka i cijene matrice za štancanje nije uvijek linearan, ali je uvijek prisutan. Matrica koja košta 25.000 dolara za meki čelik može skočiti na 40.000 dolara ili više za istu geometriju dijela u nehrđajućem materijalu, jednostavno zato što svaka komponenta u alatu mora biti nadograđena da bi preživjela tvrđi materijal. Jasno i rano saopštavanje vaše specifikacije materijala jedan je od najjednostavnijih načina da osigurate da vaše ponude odražavaju stvarnost, a ne pretpostavke, i direktno se povezuje sa načinom na koji obim proizvodnje oblikuje širu strategiju ulaganja za bilo koji program alata.
Obim proizvodnje i troškovi-po-ekonomiji dijela
Evo scenarija koji se odvija na sastancima nabavke alata svake sedmice: kupac vidi dvije ponude za isti dio. Jedan set metalnih bušilica i matrica košta 18.000 dolara. Drugi je 45.000 dolara. Instinkt je očigledan - idi sa jeftinijom opcijom i nastavi dalje. Ali taj instinkt zanemaruje jedinu najmoćniju varijablu u ekonomiji pečatiranja: koliko dijelova planirate pokrenuti.
Matrica za štancanje nije potrošni materijal. To je kapitalna investicija čiji se trošak raspoređuje na svaki dio koji proizvodi. U trenutku kada podijelite tu nabavnu cijenu sa ukupnim očekivanim učinkom, prestajete upoređivati cijene matrica i počinjete upoređivati cijenu-po-dijelu - što je broj koji zapravo dostiže vašu profitnu maržu.
Amortizacija troškova matrice u svim serijama proizvodnje
Matematika je jednostavna, ali implikacije su značajne. Kada trošak alata rasporedite na obim proizvodnje, čak i skupe matrice postaju izuzetno ekonomične u obimu. Zamislite progresivnu matricu po cijeni od 25.000 dolara i koja se koristi za proizvodnju metalnih proboja i matrica za program električnih konektora. Sa 10.000 dijelova, alat dodaje 2,50 USD svakom komadu. Na 100.000 dijelova, pada na 0,25 dolara. Sa 1.000.000 dijelova, alati doprinose samo 0,025 USD po komadu - što u suštini nestaje u ukupnoj cijeni dijela.
Podaci iz Talan Products-a to jasno ilustruju: progresivna matrica za proizvodnju dijelova od 25.000 USD pri 4.000 komada na sat daje cijenu po-komadu od 25.06 USD za 1.000 dijelova, ali pada na 1.06 USD pri 25.000 dijelova. Kada se alati isplate, naredne proizvodnje koštaju otprilike 0,056 USD po komadu - što je smanjenje od 99% u odnosu na prvu{15}}cijenu. Sama matrica traje milione ciklusa, što znači da je svaki dio proizveden nakon amortizacije gotovo čista marža.
Ova kriva amortizacije je razlog zašto pretpostavke obima suštinski menjaju strategiju ulaganja alata. Matrica koja se na prvi pogled čini skupa može biti najekonomičniji izbor kada se gleda kroz više-godišnji proizvodni program. Ključno pitanje nikada nije "koliko košta matrica?" To je "koliko košta matrica po dijelu tokom vijeka trajanja mog programa?"
Kada skuplja kocka zapravo štedi novac
Zamislite dvije opcije za primjenu metalnog bušilice za proizvodnju automobilskih nosača:
- Opcija A:Matrica od 20.000 dolara izgrađena od A2 alatnog čelika, ocijenjena za 200.000 pogodaka prije nego što je zahtijevala veliku obnovu ili zamjenu.
- Opcija B:Matrica od 45.000 dolara izgrađena od D2 čelika i karbidnih umetaka na kritičnim tačkama habanja, ocijenjena za 1.000.000 udaraca samo uz periodično brušenje.
Ako vaš program zahtijeva 800.000 dijelova u toku četiri godine, opcija A treba četiri konstrukcije kalupa ili tri velika popravka da bi se posao dovršio. Čak i uz konzervativnih 12.000 USD po obnovi, ukupna potrošnja alata dostiže 56.000 USD ili više - ne računajući zastoje u proizvodnji, logistiku i provjeru kvaliteta koju zahtijeva svaki servisni događaj. Opcija B pokreće cijeli program na jednom alatu s planiranim održavanjem, isporučujući niže ukupne troškove i daleko manje ometanja.
Uzorak se dosljedno drži na komponentama kalupa za štancanje i kompletnim sklopovima matrice.Analiza industrijepotvrđuje da je kupovina matrice niže-klase za veliki-program "slična kockanju na propast - što rezultira beskonačnim zastojima za popravke i katastrofalnim kvarovima u kvalitetu." Najjeftinija matrica na papiru postaje najskuplja matrica u praksi kada ne može preživjeti predviđeni obim proizvodnje.
Najjeftinija matrica nije uvijek najekonomičnija. Ukupni troškovi vlasništva zavise od očekivanog obima proizvodnje, a veća početna investicija često donosi najniže troškove-po-djelu tokom trajanja programa.
Ovaj princip se jednako primjenjuje bez obzira da li nabavljate jednostavan alat za jedno-oblikovanje ili složenu progresivnu matricu s desetinama metalnih proboja i kalupa koji rade u nizu. Nazivni životni vijek matrice mora odgovarati ili premašiti vašu projekciju volumena, ili ćete platiti razliku u održavanju, zamjeni i izgubljenom vremenu proizvodnje.
Saopštavanje projekcija volumena vašem alatničaru
Dizajn proizvođača alata umire do određenog životnog vijeka. Ako im kažete da vam treba 50.000 dijelova, oni će shodno tome izraditi - lakšu konstrukciju, standardni čelik, karakteristike minimalnog habanja. Ako se program kasnije poveća na 500.000 dijelova, ta matrica nikada nije napravljena da se nosi s tim. Na kraju ćete ga ili potpuno zamijeniti ili prihvatiti rastuće troškove održavanja i opadajući kvalitet dijelova.
Da biste dobili odgovarajuću matricu za vaše stvarne potrebe, navedite ove specifičnosti u svom zahtjevu za alatom:
- Godišnji obim:Koliko dijelova godišnje u stacionarnom stanju.
- Vijek trajanja--programa obima:Ukupna očekivana proizvodnja u svim godinama proizvodnje.
- Ramp{0}}profil:Da li zapremine počinju sa malim i povećavaju se, utiču na to kada počnu uslovi vršnog habanja.
- Veličina serije i učestalost:Izvođenje 10.000 dijelova jednom mjesečno razlikuje se od pokretanja 500 dijelova dnevno u smislu termičkog ciklusa i rasporeda održavanja.
Profesionalni dobavljači kalupa koriste ove ulaze da odaberu odgovarajući ekvivalent klase kalupa SPI, odaberu tipove čelika koji pružaju adekvatan vijek trajanja bez preko-inžinjeringa i dizajniraju komponente kalupa za štancanje radi pristupačnosti tokom događaja održavanja koje će vaš volumen neizbježno zahtijevati. Kocka napravljena za 100.000 pogodaka koristi različite materijale, razmake i tehnike konstrukcije od one napravljene za 2.000.000 pogodaka - i njena cijena odražava tu razliku s dobrim razlogom.
Projekcije zapremine također utiču na to da li pristup s jednom-kavijetom ili više-materija ima ekonomski smisla. Izvođenje dva dijela po hodu od nešto skupljeg alata efektivno prepolovi vašu-amortizaciju po komadu i udvostruči protok bez udvostručavanja troškova. Općenito pravilo je da matrica sa više-šupljina košta otprilike 2,5 puta ekvivalentnu -šupljini dok proizvodi dvostruko ili četverostruko izlaz po ciklusu - uvjerljiv ROI kada to opravdavaju količine.
Zaključak: cijena kalupa za štancanje je besmislena bez konteksta količine. Matrica od 50 000 dolara koja proizvodi 2 miliona dijelova po cijeni od 0,025 dolara po komadu objektivno je jeftinija od matrice od 15 000 dolara kojoj je potrebno dvaput zamijeniti da bi se postigao isti učinak. Kupci koji vode sa podacima o količini daju proizvođačima alata informacije potrebne za optimizaciju ulaganja i izbjegavaju skupu lekciju otkrivanja da njihova "budžetska" matrica nikada nije bila dizajnirana za posao koji je zatražen.
Obim oblikuje investiciju. Ali ista matrica, citirana u istoj specifikaciji zapremine, može nositi dramatično različitu cijenu u zavisnosti od toga gdje se u svijetu gradi - geografska varijabla koja dodaje još jedan sloj u jednadžbu troškova.
Zašto cijene kalupa za štancanje variraju u zavisnosti od regije
Tražite ponude od četiri dobavljača u četiri zemlje za istu progresivnu pločicu. Brojke se vraćaju: 22.000 dolara iz Kine, 28.000 iz jugoistočne Azije, 48.000 iz SAD-a i 55.000 iz Njemačke. Svi tvrde da ispunjavaju vaše specifikacije. Dakle, šta objašnjava jaz - i što je još važnije, šta zapravo dobijate po svakoj cijeni?
Geografska lokacija nije samo stavka. Utječe na stope rada, režijske troškove strojne obrade, izvor materijala, dinamiku komunikacije i ukupni vremenski okvir od narudžbe do odobrenja prvog artikla. Kupci koji traže metalne matrice za štancanje za prodaju širom svijeta moraju procijeniti ove citate sa punim kontekstom, a ne samo s donjim-brojevima.
Objašnjene regionalne razlike u cijenama
Primarni pokretač troškova iza regionalnih varijacija je rad. Rad za štampu u Kini košta otprilike 5 do 8 dolara po satu, u poređenju sa 18 do 25 dolara po satu u Sjedinjenim Državama i otprilike 15 do 25 eura po satu u Evropi. Budući da je konstrukcija matrice obrada-intenzivna - koja zahtijeva stotine CNC, EDM i sati brušenja - koji izrađuju različite spojeve tokom cijelog ciklusa izrade. Složena progresivna matrica koja zahtijeva 600 sati obrade nosi vrlo različito opterećenje rada od 6 USD po satu u odnosu na 22 USD po satu.
Osim rada, režijski troškovi kao što su troškovi postrojenja, ekološka usklađenost, osiguranje i regulatorni certifikati značajno variraju. Zapadni proizvođači nose veće osnovne troškove za sve ovo, što je uključeno u svaku ponudu. Certificirani objekti u Aziji koji drže ISO 9001 ili IATF 1694920 do 40 posto višenego -certificirane radnje da pokriju svoje sisteme revizije i dokumentacije -, ali i dalje dolaze po cijenama znatno ispod ekvivalentnih zapadnih cijena.
| Region | Razina relativnih troškova | Tipično vrijeme isporuke | Razmatranja o komunikaciji | Logistički faktori |
|---|---|---|---|---|
| Kina | Niska (30-50% ispod SAD) | 6 - 12 sedmica | Razmak u vremenskoj zoni od 12-13 sati; jezičke barijere u tehničkim detaljima; Uobičajena 2-3 ciklusa revizije | Morski transport 4-6 sedmica; uvozne carine 15-25%; troškovi skladištenja i težine transporta |
| Jugoistočna Azija (Vijetnam, Tajland) | Nisko do umjereno (20-40% ispod SAD) | 8 - 14 sedmica | Slični izazovi vremenske zone kao Kina; rastuće znanje engleskog jezika; manji skup dobavljača za složene alate | Slični rokovi isporuke u Kinu; manje uspostavljenih teretnih ruta za alat |
| Sjedinjene Države | visoka (osnovna) | 8 - 16 sedmica | Ista vremenska zona ili blizu; direktna inženjerska saradnja; rješavanje-problema u stvarnom vremenu | Domaći zemaljski transport 1-5 dana; nema dužnosti; jednostavno preuzimanje alata za održavanje |
| Evropa (Njemačka, Portugal, Italija) | Visoko do vrlo visoko (0-20% iznad SAD) | 10 - 16 sedmica | Umjeren jaz u vremenskoj zoni; jaka inženjerska kultura; dokumentacija{0}}težak proces | Vazdušni ili okeanski transport 2-5 sedmica do Sjeverne Amerike; PDV razmatranja |
Offshore vs. Domaća trgovina alatima-Offshore
Cijena naljepnice od offshore dobavljača može izgledati uvjerljivo. Ali nekoliko faktora tiho sužava taj jaz kada uzmete u obzir cijeli ciklus nabavke.
Dostava i obaveze.Progresivna matrica težine 800 kg isporučena iz Kine u Srednji zapad Sjedinjenih Država dodaje troškove okeanskog tereta, rukovanja u luci, transporta u unutrašnjosti i skladištenja. Od 2026. godine, prosječne efektivne carinske stope na ključne industrijske inpute su se popele na 15 do 25 posto, što znači da kocka od 25.000 dolara može nositi samo carine od 3.750 do 6.250 dolara prije nego što prođe carinu. Dodajte 2.000 do 4.000 dolara prevoza i vaša cijena sletanja već značajno sužava prvobitnu uštedu.
Komunikacijski troškovi i ciklusi revizije.Tehnički dizajn kalupa zahtijeva precizne povratne petlje. Kada vaš inženjerski tim radi 12-satnog vremenskog odstupanja od proizvođača alata, za rješavanje svakog pitanja je potreban dan umjesto sat vremena. Nejasan jezik RFQ koji bi domaća radnja razjasnila u telefonskom pozivu može dovesti do pogrešnog tumačenja u inostranstvu, što rezultira revizijama dizajna koje dodaju sedmice. Jednostavni problemi mogu potrajati danima da se riješe zbog asinhrone komunikacije, a nesporazumi o toleranciji možda neće isplivati na površinu sve dok ne stignu probni uzorci - prekasno za brzo rješenje.
Provjera kvaliteta.Uz domaćeg dobavljača štancanih metala, možete posjetiti radnju, svjedočiti probnim vožnjama i lično odobriti uzorke. Offshore alati često zahtijevaju ili usluge inspekcije-treće strane, putovanja inženjera ili oslanjanje na izvještaje{2}}dobavljača. Svaka opcija dodaje trošak ili rizik. Viši-kineski objekti koji opslužuju proizvođače originalne opreme za automobile isporučuju kvalitet koji je u rangu sa zapadnim trgovinama, ali provjera te sposobnosti prije preuzimanja zahtijeva dužnu pažnju koja sama po sebi troši vrijeme i budžet.
Stalna podrška i blizina održavanja.Matrice trebaju održavanje tokom cijelog radnog vijeka. Kada su vaše metalne pečate napravljene u inostranstvu, a vaša proizvodna mašina se nalazi u Ohaju, svaki događaj održavanja znači ili isporuku matrice u inostranstvo ili pronalaženje lokalne prodavnice alata koja je spremna da radi na tuđem dizajnu. Domaći proizvođači alata obično nude stalnu podršku, hitne popravke i proizvodnju rezervnih komponenti sa danima obrta, a ne sedmicama. Ta prednost blizine postaje kritična kada neplanirani kvar matrice prijeti zatvaranjem proizvodne linije.
Ima li offshore izvor još uvijek smisla? Apsolutno - u pravim okolnostima. Kada je dizajn vašeg dijela finaliziran, vaš volumen je velik, vaš vremenski okvir je fleksibilan i imate snažne procese provjere kvaliteta, 15 do 30 posto neto uštede na alatu može biti značajno. Kompanije koje proizvode zrele, stabilne dizajne sa predvidljivom potražnjom ifleksibilno vreme isporukesu najbolji kandidati za offshore nabavku.
Pogrešan scenario za offshore alate? Programi u ranoj-fazi sa dizajnom koji se razvija, kratkim rokovima za lansiranje ili dijelovima koji zahtijevaju iterativnu saradnju u probnom radu. U tim slučajevima, mogućnost da uđete u radnju vašeg proizvođača alata, pregledate probne uzorke i odobrite promjene u realnom vremenu donosi vrijednost koju nikakva ušteda ne može zamijeniti.
Gdje god da nabavite, početna kupovna cijena je samo početak. Prava finansijska slika uključuje svaki dolar potrošen na održavanje te matrice tokom njenog punog proizvodnog vijeka - ukupne troškove vlasništva koje mnogi kupci podcjenjuju sve dok fakture ne počnu stizati.
Ukupni trošak vlasništva iznad kupovne cijene
Cijena matrice za štancanje u narudžbenici govori vam koliko košta izrada alata. Ne govori vam koliko košta posjedovanje alata. Razlika može biti značajna. Održavanje, oštrenje, zamjena komponenti, neplanirani zastoji i eventualna obnova ili penzionisanje predstavljaju drugu cijenu koju mnogi kupci nikada ne planiraju za - dok ne stigne kao serija neplaniranih faktura tokom mjeseci i godina proizvodnje.
Industrijsko iskustvo dosljedno pokazuje da je najveći tekući trošak pečata, nakon sirovina,rad potreban za servisiranje i održavanje matrice. Zanemarivanje ove realnosti tokom nabavke znači da vaš početni budžet obuhvata samo delić stvarne potrošnje alata. Pravo pitanje nije "koliko košta ovaj kostur?" ali "šta će me ova mrtva koštati tokom cijelog radnog vijeka?"
Očekivanja troškova održavanja i ponovnog brušenja
Svaka matrica za štancanje, bez obzira na to koliko je dobro izgrađena, nosi se. Metalni probojci i komponente matrice gube svoju ivičnu geometriju kroz ponovljeni kontakt sa limom. Zazori za rezanje se otvaraju. Formirajuće površine razvijaju mikro-ogrebotine koje se prenose na dijelove. Ovo nisu kvarovi -, to su predvidljive posljedice činjenja tačno onoga za šta je alat dizajniran, milionima puta.
Ključno je predvidjeti kada svaka aktivnost održavanja postane neophodna. Evo najčešćih servisnih događaja i okidača koji signaliziraju da su dospjeli:
- Oštrenje/ponovno brušenje bušilica:Pokreće se visinom neravnina koja premašuje specifikaciju (obično 10% debljine materijala), vidljivim zaobljenjem rubova ili pragovima broja pogodaka postavljenim tokom početnog pokušaja - obično svakih 50.000 do 150.000 pogodaka u zavisnosti od tvrdoće materijala i klase alatnog čelika.
- Preoštravanje dugmeta za matricu:Isti okidači kao i oštrenje udarca. Obično se servisira u istom intervalu kako bi se održali pravilni odnosi-do-zazora.
- Zamjena opruge i cilindra dušika:Pokreće se gubitkom sile skidanja, nedosljednim izbacivanjem dijela ili izmjerenim padom tlaka. Tipični interval je 500.000 do 1.000.000 ciklusa za kvalitetne azotne opruge.
- Zamjena pilota i vodilice:Pokreće pogrešnu registraciju napajanja, progresivno lutanje trake ili habanje izmjerenog promjera većeg od 0,01 mm. Obično se provjerava na svakom većem servisnom događaju.
- Ponovno nanošenje površinskog premaza:Potreban nakon svakog ciklusa ponovnog brušenja, jer oštrenje uklanja TiN ili TiCN sloj. Dodaje $200 do $800 po seriji komponenti u zavisnosti od količine i vrste premaza.
- Pregled i mjerenje:Pokreće se pomakom dimenzija u utisnutim dijelovima, vidljivim indikatorima istrošenosti alata ili kalendarskim-provjerama kvaliteta - obično tromjesečno za velike-matrice.
Svaki događaj ponovnog brušenja košta između 500 i 3.000 USD u zavisnosti od broja uključenih probijača, njihove veličine i da li rad ostaje u-kući ili ide vanjskoj službi za brušenje. Progresivna matrica sa 15 do 20 aktivnih stanica za sečenje koja se izoštrava svakih 80.000 udaraca će akumulirati značajnu potrošnju na održavanje preko milion-dijelova programa. Ako pokrenete 250.000 dijelova godišnje, gledate tri ili više servisnih događaja godišnje - od kojih svaki izvlači matricu iz proizvodnje i troši rad u alatnici.
Skriveni množitelj? Neplanirano održavanje košta otprilike četiri puta više od planiranog održavanja. Kada matrica udari metal za lomljenje usred-izvođenja, vi apsorbirate ne samo samu popravku već i neplanirano vrijeme zastoja štampe, vrijeme mirovanja operatera, rad na postavljanju za izvlačenje i resetovanje alata, kvalitetno laboratorijsko vrijeme za ponovnu validaciju dijelova, troškove otpada i režijske troškove. Jedan slomljeni udarac koji košta 25 dolara za zamjenu može generirati preko 500 dolara ukupne cijene prekida kada se uzme u obzir potpuni operativni utjecaj.
Očekivani životni vijek i planiranje zamjene
Svaka matrica ima ograničen vijek trajanja. Pitanje je da li do te krajnje tačke dolazite postepeno kroz planiranu zastarelost ili iznenada kroz katastrofalni neuspeh. Planirana zamjena prati predvidljivu ekonomsku krivulju: kako matrica stari, učestalost održavanja se povećava, kvalitet dijelova postaje teže održavati, a svaki servisni događaj donosi sve manji povrat. U nekom trenutku, trošak sljedećeg renoviranja premašuje vrijednost koju stvara.
Kada obnova ima ekonomskog smisla u odnosu na puštanje u rad nove ploče? Uzmite u obzir ove faktore odluke:
- Obnova je isplativakada je oštećenje lokalizirano (istrošeni udarci, oštećeni umetci), tijelo matrice i cipela ostaju dimenzionalno stabilni, a matrica nije prekoračila otprilike polovicu svog projektnog vijeka. Manje površinsko habanje, degradacija zamjenjivih komponenti i normalna-recesija oštrice dobro reaguju na obnovu.
- Zamjena postaje neophodnakada papuča matrice pokazuje mjerljiv otklon ili pucanje, kada su se kritični podaci pomaknuli izvan nadoknadivih tolerancija, kada ponovljene popravke ne uspije vratiti kvalitet dijelova, ili kada se cijena obnove približi 50 do 60 posto cijene nove matrice.
Korisno pravilo: ako primijetite da zamjenjujete iste komponente više od dva puta u kratkom intervalu, uzrok je vjerovatno dublje od trošenja. To može ukazivati na manje komponente, neodgovarajući odabir čelika za primjenu ili dizajn koji nikada nije napravljen da preživi vaše stvarne proizvodne zahtjeve. Nastavak popravljanja u tom scenariju baca novac na simptome, a ne na rješavanje osnovnog problema.
Odluka se takođe odnosi na preostali obim programa. Ako je u vašoj proizvodnji ostalo još 200.000 dijelova, a rekonstrukcija koja košta 8.000 dolara će dovesti do kraja, to je jasna pobjeda. Ako vam je preostalo 2.000.000 dijelova, a matrica već pokazuje sistemski zamor, ulaganje 8.000 USD u traku-koja odgađa neizbježno za šest mjeseci ima manje smisla nego puštanje u rad zamjenske opreme dizajnirane za punu preostalu zapreminu.
Kako početne odluke o dizajnu oblikuju dugotrajne-troškove održavanja
Evo šta većina kupaca propušta: profil troškova održavanja matrice je u velikoj mjeri određen tokom početnog inženjeringa, a ne tokom proizvodnje. Odluke donesene u fazi projektovanja - prije nego što se jedan blok čelika obradi - diktiraju koliko će svaki budući servisni događaj biti lak, brz i skup.
Razmotrite razliku između matrice izgrađene s modularnim umetcima u odnosu na čvrstu konstrukciju. Modularna matrica koristi zamjenjive blokove umetaka za stanice za rezanje i oblikovanje. Kada se metalni žig za bušenje istroši ili je potrebno servisiranje oštrice, tehničar uklanja i zamjenjuje jedan umetak bez ometanja ostatka alata. Čvrsta konstrukcija integriše geometriju rezanja direktno u blok kalupa, što znači da svaka usluga zahtijeva uklanjanje cijelog sklopa i brušenje ili ponovnu{3}} mašinsku obradu na mjestu. Modularni pristup košta više unaprijed - možda 10 do 20 posto -, ali skraćuje vrijeme održavanja i troškove tokom vijeka trajanja alata.
Ostale dizajnerske odluke s-dugoročnim implikacijama na troškove uključuju:
- Pristupačnost za oštrenje:Probojci dizajnirani sa odgovarajućom rezervnom dužinom omogućavaju višestruko brušenje prije zamjene. Proboj sa 3 mm dodatka za ponovno brušenje može se naoštriti 20 ili više puta pri 0,1 mm po događaju, dramatično produžavajući njegov vijek trajanja.
- Standardizirana veličina komponenti:Korištenje kataloških-standardnih dimenzija probijača i matrice znači da su zamjene dostupne na policama, izbjegavajući prilagođena vremena obrade i troškove obrade.
- Funkcije brze{0}}promjene:Lopta{0}}držači brave, umetci sa ključevima i pristupačne lokacije zatvarača smanjuju vrijeme servisiranja matrice sa sati na minute, održavajući presu produktivnom.
- Dokumentirani snopovi i vrijeme:Jasni zapisi o napredovanju trake, visinama zatvarača i vremenu omogućavaju serviserima da vrate matricu na dokazane postavke bez pokušaja-i-greške, smanjujući otpad nakon-održavanja.
Dobro-dobro dizajnirana matrica može koštati 15 posto više pri kupovini, ali uštedjeti 40 posto ili više u potrošnji na doživotno održavanje. Kada procjenjujete cijenu kalupa za štancanje, pitajte svog dobavljača konkretno koje su odredbe za održavanje ugrađene u dizajn. Zatražite dokumentaciju o dodacima za ponovno mljevenje, liste rezervnih komponenti i preporučene servisne intervale. Dobavljači koji unaprijed daju ove informacije planiraju za ukupne troškove vlasništva, a ne samo za konkurentnu početnu ponudu.
Operativna istina je jasna: svaki dolar koji planirate za održavanje produžava produktivni vijek vaše investicije u alate i štiti kvalitet dijelova. Svaki dolar koji ne planirate u budžetu postaje neplanirani trošak koji dolazi u najgorem mogućem trenutku. Pametniji put je znati šta očekivati prije nego što kockica ikada pritisne -, a to počinje sa načinom na koji strukturirate svoj početni zahtjev za ponudu.
Priprema RFQ-a koji će dobiti precizne cijene matrice
Kvalitet vaše ponude u potpunosti ovisi o kvaliteti vašeg zahtjeva. Pošaljite nejasan RFQ sa grubom skicom i rečenicom o količinama i dobit ćete podstavljeni broj pun nepredviđenih okolnosti. Pošaljite kompletan, dobro-strukturiran paket, a vi dajte proizvođaču alata sve što je potrebno za precizno procjenu posla umjesto nagađanja. Razlika između ta dva ishoda je često 20 do 30 procenata na konačni broj - ne zato što se promijenila matrica, već zato što se promijenila percepcija rizika dobavljača.
Svaka nedefinirana varijabla u prilagođenom zahtjevu za pečatiranje prisiljava inženjera citiranja da napravi pretpostavke. Svaka pretpostavka nosi rizik, a rizik se uračunava. Nespecificiran materijal? Procjenitelj pretpostavlja nešto teže. Nema oblačića za završnu obradu površine? Navode za čvršću završnu obradu nego što vam je potrebno. Nedostaju podaci o volumenu? Oni se zalažu za kraći životni vek i citiraju u skladu s tim. Rezultat je cijena kalupa za štancanje naduvana neizvjesnošću, a ne stvarnom složenošću.
Koje informacije su vam potrebne prije nego što zatražite ponudu
Profesionalni paket RFQ eliminiše dvosmislenost i svakom dobavljaču daje istu osnovu za citiranje. Evo bitnih elemenata, kako bi alat za štancanje metala i radnja za mamze potrebni za izradu tačne procjene:
- Crteži dijelova sa punim GD&T:Obezbedite kompletan 2D crtež sa svim dimenzijama, tolerancijama, geometrijskim oblačićima i prikazima preseka. Dopuna 3D CAD modelom u STEP ili IGES formatu. Potvrdite da su 2D i 3D datoteke poravnate i uključuju datume revizije kako ne bi bilo zabune oko toga koja je geometrija trenutna.
- Specifikacija materijala:Navedite tačnu klasu i važeći standard (ASTM, JIS, DIN). Uključuje debljinu i traku tolerancije. Ako su zamjene prihvatljive, zabilježite ih izričito - ovo omogućava dobavljačima da predlože isplative- alternative bez nagađanja.
- Godišnji obim i trajanje{0}}programskog obima:Ova dva broja vode svaku veću inženjersku odluku. Godišnji obim određuje stopu proizvodnje i iskorišćenost prese. Obim trajanja--programa određuje koji tip alatnog čelika i klasu matrice odabire proizvođač alata. Bez oba, tražite od nekoga da napravi alat, a da mu ne kažete koliko dugo treba da traje.
- Zahtjevi za završnu obradu površine:Navedite sve kozmetičke standarde, Ra vrijednosti ili zahtjeve za teksturom na utisnutom dijelu. Označite koje su površine kozmetičke a ne-vidljive na crtežu. Omogućavanje da ne-kritične površine ostanu kao -štancane može značajno smanjiti troškove poliranja.
- Sekundarne operacije:Navedite redom sve naknadne-procese štancanja - termička obrada, oblaganje, zavarivanje, urezivanje, uklanjanje ivica -. Ovo utječe na način na koji je matrica dizajnirana, posebno oko smjera šiljaka, orijentacije blanka i referentnih karakteristika potrebnih za nizvodno pričvršćivanje.
- Kritične tolerancije i zahtjevi za inspekciju:Identificirajte koje su dimenzije kritične-za-funkcionisanje u odnosu na opće. Navedite da li su potrebni PPAP, FAI ili specifične metode mjerenja. Ovo govori proizvođaču alata gdje treba uložiti preciznost i gdje su standardne prakse dovoljne.
- Vremenski okvir i ograničenja isporuke:Navedite je li vaš datum čvrst ili fleksibilan. Prilagođeni alat za presovanje na 6-nedeljnoj vremenskoj liniji košta više od iste matrice na standardnom rasporedu izrade od 12 nedelja, jer prekovremeni rad i određivanje prioriteta dodaju direktne troškove rada.
- Transparentnost budžeta (opcionalno, ali preporučeno):Dijeljenje raspona ciljanog budžeta poziva dobavljača da predloži alternative dizajna, materijala ili procesa koje zadovoljavaju funkcionalne potrebe po vašoj cijeni. Ovaj pristup saradnje često otkriva mogućnosti smanjenja troškova koje nijedna strana ne bi pronašla samostalno.
To potvrđuju najbolje prakse stručnjaka za nabavkustrukturirani RFQ koristi objema stranama: kupci brže dobijaju uporedive ponude, dok dobavljači efikasno alociraju resurse i nude konkurentnije cene. Obrnuto je jednako tačno - neorganizirana ili nepotpuna dokumentacija odgađa vremenske rokove i naduvava procjene jer dobavljači moraju riješiti nejasnoće prije nego što uopće počnu citirati.
Jedan detalj koji privlači mnoge kupce: uvijek uključite -tabelu sa sažetkom na jednoj stranici na kojoj su navedeni svi dostavljeni fajlovi, nivoi revizije i ključni parametri projekta. Ovaj pojedinačni dokument služi kao kontrolna lista koja sprečava da kritične informacije budu zakopane u zip fajlu crteža i specifikacija.
Kako uporediti citate umrije pod jednakim uvjetima
Poslali ste detaljan RFQ tri ili četiri kvalifikovana dobavljača. Citati stižu, a brojke se razlikuju. Prije nego što odaberete samo na osnovu cijene, morate provjeriti da li upoređujete ekvivalentne opsege -, a ne samo krajnje linije.
Najčešći razlog zašto se citati razilaze su različite tehničke pretpostavke. Jedan dobavljač navodi matrice klase A sa karbidnim umetcima koji su ocijenjeni za 1.000.000 udaraca. Drugi navodi alat klase B od čelika D2 koji je ocijenjen za 300.000 pogodaka. I jedan i drugi legitimno odgovaraju na vaš RFQ, ali nude fundamentalno različite proizvode. Osim ako ne zatražite standardiziranu analizu, ta razlika se krije iza jedne brojke u dolarima.
Kada procjenjujete metalne žigove za bušenje i ponude matrica, zatražite od svakog dobavljača da navede:
- Klasifikacija matrice i očekivani životni vijek pogodaka
- Klase alatnog čelika specificirane za glavne komponente
- Broj stanica (za progresivne matrice) ili operacija
- Projektovanje i inženjerski sati uključeni
- Uključene su probne vožnje i dostavljene količine uzoraka
- Primijenjene površinske obrade ili premazi
- Rezervne komponente uključene u početnu cijenu
- Uslovi plaćanja i struktura napredovanja plaćanja
Ova stavka brzo otkriva pokretače troškova. Dobavljač koji navodi 35.000 USD sa dvije iteracije probnog rada, 50 uzoraka dijelova i punim uključenim rezervnim kompletom bušilica donosi veću vrijednost od ponude od 30.000 USD koja pokriva samo osnovnu konstrukciju bez dodjeljivanja probnih radova. Osnovni princip koji stoji iza informisanog poređenja ponuda je da se udubite u pretpostavke, postavite prava pitanja i osigurate da vaša poređenja odražavaju pravi tehnički paritet, a ne samo cijenu naljepnice.
Obratite posebnu pažnju na ono što svaki dobavljač uključuje u svoj razvojni proces. Kvalificirani dobavljač kalupa ne samo da obrađuje čelik i isporučuje ga. Oni se kreću kroz definisani niz: procjena izvodljivosti, simulacija procesa, detaljni dizajn, obrada, montaža, proba, validacija dimenzija i petlje korekcije sve dok matrica ne proizvede usklađene dijelove. Dobavljači voleYICHEN, na primjer, strukturiraju svoj proces od početnog pregleda izvodljivosti i CAE simulacije preko precizne obrade, probnih radova i završne inspekcije - dajući kupcima uvid u svaku fazu i šta doprinosi navedenoj cijeni. Kada dobavljač eksplicitno uključi ove korake u svoju analizu ponude, možete vidjeti gdje ide vaš novac i procijeniti da li je svaka faza adekvatno finansirana.
Dobavljači koji preskaču simulaciju, komprimiraju isprobavanje ili izostavljaju inspekciju iz svog navedenog opsega nisu nužno jeftiniji. Oni odlažu troškove na kasnije faze u kojima promjene postaju skuplje. Matrica koja stigne bez adekvatne probe često treba-ispravke na licu mjesta u vašem pogonu, oduzimajući vaše vrijeme za štampu i rad u alatnici - troškove koji se nikada nisu pojavili na originalnoj ponudi, ali su u potpunosti na vašem budžetu.
Praktični zaključak: tretirajte proces citiranja kao inženjerski razgovor, a ne transakciju kupovine. Dobavljači koji postavljaju najviše pitanja o vašim RFQ su obično oni koji isporučuju najtačnije cijene - jer eliminišu pretpostavke umjesto da ih dodaju. Preciznost u fazi citiranja štedi novac u svakoj fazi koja slijedi i postavlja temelj za strategije optimizacije troškova koje mogu dodatno smanjiti vaše ulaganje u alate bez ugrožavanja kvaliteta.
Strategije za optimizaciju troškova štancanja bez žrtvovanja kvaliteta
Dobivanje tačne ponude je pola bitke. Druga polovina se stara da deo koji citirate bude dizajniran da bude efikasno pečatiran. Jedina najefikasnija poluga za smanjenje cijene matrice za štancanje nije teže pregovaranje ili prelazak na jeftinijeg dobavljača - već redizajniranje dijela tako da matrica postaje jednostavnija za izradu. Svaka karakteristika je eliminisana, svaka tolerancija je opuštena tamo gde nije bitna, a svaka pojednostavljena geometrija se direktno prevodi u manje sati obrade, manje složene rasporede traka i niže troškove alata.
Ovdje se ne radi o rezanju uglova. Radi se o inženjerskoj inteligenciji primijenjenoj prije nego što se kocka ikada citira.
Promjene dizajna koje smanjuju složenost i troškove matrice
Dizajn za proizvodnost, ili DFM, je praksa oblikovanja dijela tako da se može proizvesti ekonomično bez žrtvovanja funkcije. U štancanju, odluke DFM-a direktno određuju koliko je stanica potrebno progresivnoj matrici, koju vrstu čelika odabire proizvođač alata i koliko je probnih iteracija potrebno alatu prije nego što proizvede usklađene dijelove. Male promjene geometrije u fazi projektovanja mogu eliminirati cijele matrice ili ukloniti potrebu za sekundarnim operacijama nizvodno.
Evo principa DFM-a koji daju najmjerljiviji utjecaj na prilagođenu ponudu kalupa za štancanje metala:
- Pojednostavite geometriju dijela:Uklonite dekorativne karakteristike, složene konture ili oštre unutrašnje uglove koji zahtevaju EDM ili specijalizovanu mašinsku obradu. Svaka karakteristika koju matrica mora formirati dodaje cijenu alata. Oblik koji izgleda elegantno u CAD-u može dodati 5.000 dolara ili više u konstrukciju kalupa ako zahtijeva dodatnu stanicu za formiranje.
- Opustite ne-kritične tolerancije:Uske tolerancije na svakoj dimenziji prisiljavaju proizvođača alata na precizno-brušenje površina koje bi inače mogle ostati-obrađene. Identificirajte koje su karakteristike kritične-za-funkcionisanje i držite samo one u skladu sa strogim specifikacijama. Zatvorena rupa koja služi kao prolaz žice-ne treba istu toleranciju kao provrt ležaja.
- Standardizirajte veličine rupa i geometriju bušenja:Korištenje kataloških-standardnih dimenzija proboja umjesto prilagođenih veličina znači jeftinije komponente alata, bržu zamjenu i niže troškove održavanja tokom vijeka trajanja matrice. Okrugla rupa od 6,35 mm koristi bušilicu. Za rupu od 6,27 mm potreban je prilagođeni-alat za tlo.
- Izbjegnite nepotrebne male karakteristike:Sićušni prorezi, uski mostovi i blisko raspoređene rupe stvaraju krhke geometrije proboja koje se često lome i zahtijevaju vrhunske alatne čelike. Pomicanje elemenata za čak 1 mm može omogućiti standardnu konstrukciju, a ne specijalizirano ojačanje.
- Dizajn za uobičajene širine traka:Dio za žig od lima čiji blank se uredno uklapa u standardnu širinu zavojnice smanjuje materijalni otpad i eliminiše troškove prilagođenog-proreza. Pitajte svog dobavljača koje su širine lako dostupne prije finalizacije praznih dimenzija.
- Smanjite dubinu crtanja i oštre krivine:Duboko izvlačenje i oštri uglovi savijanja zahtevaju više faza oblikovanja, veću tonažu presovanja i čvršću konstrukciju kalupa. Plići oblici i veliki radijusi pojednostavljuju metalnu matricu za pečat i smanjuju troškove izrade i trajno habanje.
Obrazac u svim ovim principima je konzistentan: složenost košta novca za mašinsku obradu u kocku. Angažovanje u DFM-u u ranoj fazi procesa dizajna jedan je od najefikasnijih načina za kontrolu troškova jer se bavi osnovnim uzrokom troškova, a ne pregovaranjem oko njegovih simptoma. Dio redizajniran za pečatiranje može smanjiti 15 do 30 posto troškova alata bez ikakvih promjena u funkcionalnim performansama.
Strategije nabavke za bolju vrijednost alata
Osim dizajna dijelova, način na koji strukturirate samu nabavku utiče na to što plaćate i šta dobijate. Pametne odluke o izvorima se kombinuju sa uštedama DFM-a kako bi se postigla značajna smanjenja ukupne potrošnje na alat.
Angažirajte svog alatničara tokom dizajna, a ne poslije.Najskuplja rečenica u nabavci štancanja je "dizajn je već zamrznut". Kada inženjeri matrice rano pregledaju dio, uočavaju probleme u proizvodnji koji bi inače zahtijevali skupa rješenja u alatu. Dobavljači koji nude procjenu izvodljivosti i CAE simulaciju na prednjem kraju razvoja -YICHENje jedan primjer, pokretanje simulacija formiranja prije početka konstrukcije kalupa - pomaže proizvođačima da identificiraju prilike-smanjenje troškova dok su promjene još uvijek besplatne. Simulacija{3}}vođena razvojem može
smanjiti iteracije isprobavanja alata za 30 do 50 posto, skraćujući i vrijeme isporuke i budžet za preradu koji naduvava mnoge programe.
Skupite programe kada je to moguće.Navođenje više matrica u jednom paketu daje proizvođaču alata fleksibilnost u planiranju i kupovnoj moći za čelik i komponente. Mnoge radnje nude popuste od 5 do 15 posto na više-programe u odnosu na pojedinačne narudžbe alata jer se troškovi podešavanja, inženjeringa i upravljanja projektom šire na veću bazu.
Odredite klasu matrice koja odgovara stvarnim potrebama.Preko{0}}određivanje matrice napravljene za 2.000.000 pogodaka kada vaš program zahtijeva 300.000 dijelova troši budžet na nepotrebne premium materijale i konstrukciju. S druge strane, nedovoljno-navođenje za uštedu novca unaprijed stvara troškove zamjene kasnije. Uskladite alat sa poslom - ni više ni manje.
Razmotrite modularne i zamjenjive dizajne.Ako proizvodite porodicu sličnih dijelova, ulaganje u osnovnu matricu sa izmjenjivim umetcima može biti ekonomičnije od puštanja u rad zasebnog alata za svaku varijantu. Koncept je paralelan sa načinom na koji proizvođač kalupa za utisnuće može koristiti zajednički okvir sa zamjenjivim pločama detalja za različite dizajne - isti princip modularnosti se primjenjuje na industrijskoj razini, gdje jedno tijelo matrice sadrži različite setove proboja i šupljina za varijante dijelova koji dijele zajedničku geometriju.
Planirajte rezervne komponente prilikom kupovine.Naručivanje kritičnih dijelova koji se troše - proboja, dugmadi za kalupe, formiranje umetaka - uz početnu izradu kalupa košta samo dio kasnijeg naručivanja pojedinačno. Proizvođač alata je postavio program, kupio čelik i svježe mjere. Dodavanje rezervnog seta udaraca za rezanje narudžbi matrice od 35.000 dolara može dodati 1.500 dolara u vrijeme izrade, ali 4.000 ako se posebno naruči godinu dana kasnije.
Osnovna strategija povezuje svaki odjeljak ovog vodiča: cijena štancane matrice nije fiksni broj koji otkrijete u fazi citiranja. To je varijabla na koju utičete kroz odluke o dizajnu, odabir materijala, planiranje količine, odnose s dobavljačima i predviđanje održavanja. Kupci koji alate tretiraju kao investiciju u inženjering, a ne kao transakciju kupovine, dosljedno postižu niže cijene-po-djelu, duži vijek trajanja matrice i manje prekida proizvodnje. Najjeftiniji put do dobrog žigosanog dijela nije pronalaženje najjeftinije matrice -, već izgradnja prave matrice za pravi posao, informirana punom slikom o troškovima od prvog koncepta do konačnog proizvodnog hita.
Često postavljana pitanja o cijeni kalupa za štancanje
1. Koliko u prosjeku košta matrica za štancanje?
Cijene kalupa za štancanje uvelike variraju ovisno o vrsti i složenosti. Jednostavne matrice za jedno-prekidanje počinju oko $3,000 do $15,000, složene matrice se kreću od $8,000 do $25,000, a progresivne matrice obično padaju između $15,000 i $60,000 ili više. Velike ploče za prijenos karoserije automobila mogu premašiti 500.000 do 1.000.000 dolara. Prosječna progresivna matrica košta oko 30.000 dolara, iako konačna cijena ovisi o broju stanica, klasi alatnog čelika, tolerancijama dijelova i očekivanom obimu proizvodnje.
2. Koji faktori najviše utiču na cenu matrice za štancanje?
Pet međusobno povezanih faktora određuje cijenu matrice za štancanje: tip matrice i broj stanica, složenost i tolerancije dijelova, odabrana klasa alatnog čelika za konstrukciju, očekivani obim proizvodnje i zahtjevi za vijekom trajanja matrice i geografska lokacija proizvođača alata. Među njima, tip kalupa ima najveći pojedinačni uticaj jer određuje ukupni obim inženjeringa, obrade i montaže. Progresivna matrica sa 15 stanica košta mnogo više od jednog-alata za praznjenje jedne stanice jer svaka stanica dodaje vrijeme dizajna, sate CNC obrade i strože zahtjeve za poravnanje.
3. Da li je jeftinije kupiti matrice za štancanje iz Kine ili u zemlji?
Kineski dobavljači obično navode 30 do 50 posto nižih cijena u SAD zbog nižih stopa rada (5-8 dolara po satu u odnosu na 18-25 dolara po satu). Međutim, jaz u troškovima iskrcavanja se smanjuje kada dodate prekooceanski transport (2.000-4.000 USD), uvozne dažbine (15-25%), troškove komunikacije zbog razlika u vremenskim zonama i potencijalne cikluse revizije zbog pogrešnog tumačenja. Offshore izvori najbolje funkcioniraju za finalizirane dizajne s velikim obimom i fleksibilnim vremenskim rokovima. Za programe koji se razvijaju koji zahtijevaju iterativnu saradnju, domaći proizvođači alata često isporučuju bolju ukupnu vrijednost uprkos višim cijenama naljepnica.
4. Kako mogu smanjiti troškove štancane matrice bez žrtvovanja kvaliteta dijelova?
Najefikasniji pristup je Design for Manufacturability (DFM) koji se primjenjuje prije početka citiranja. Pojednostavite geometriju dijelova da eliminišete nepotrebne matrice, opustite ne-nekritične tolerancije, standardizirajte veličine rupa za korištenje kataloških proboja i dizajnirajte praznine za uobičajene širine namota. Angažovanje dobavljača kalupa kao što je YICHEN rano za procjenu izvodljivosti i CAE simulaciju pomaže u identifikaciji-prilika za smanjenje troškova, dok su promjene dizajna još uvijek besplatne. Osim toga, spajanje više programa kalupa, specificiranje ispravne klase kalupa za vaš volumen i naručivanje rezervnih komponenti za habanje s početnom izradom, sve to smanjuje ukupnu potrošnju alata.
5. Koliki je ukupni trošak posjedovanja matrice za štancanje iznad nabavne cijene?
Početna nabavna cijena obuhvata samo dio stvarne cijene alata. Tekući troškovi uključuju ponovno brušenje bušilica svakih 50.000 do 150.000 udaraca (500-3.000 dolara po događaju), zamjenu opruge i cilindra dušika u 500.000 do 1.000.000 ciklusa, ponovnu nanošenje površinskog premaza nakon svakog većeg oštrenja i eventualnu zamjenu. Neplanirano održavanje košta otprilike četiri puta više od planiranog servisa zbog zastoja štampe, otpada i provjere valjanosti. Budžetiranje za ukupne troškove vlasništva znači odabir dizajna kalupa sa modularnim umetcima, adekvatnim dodatkom za ponovno brušenje i standardiziranim komponentama koje minimiziraju troškove održavanja tokom cijelog vijeka trajanja.




