


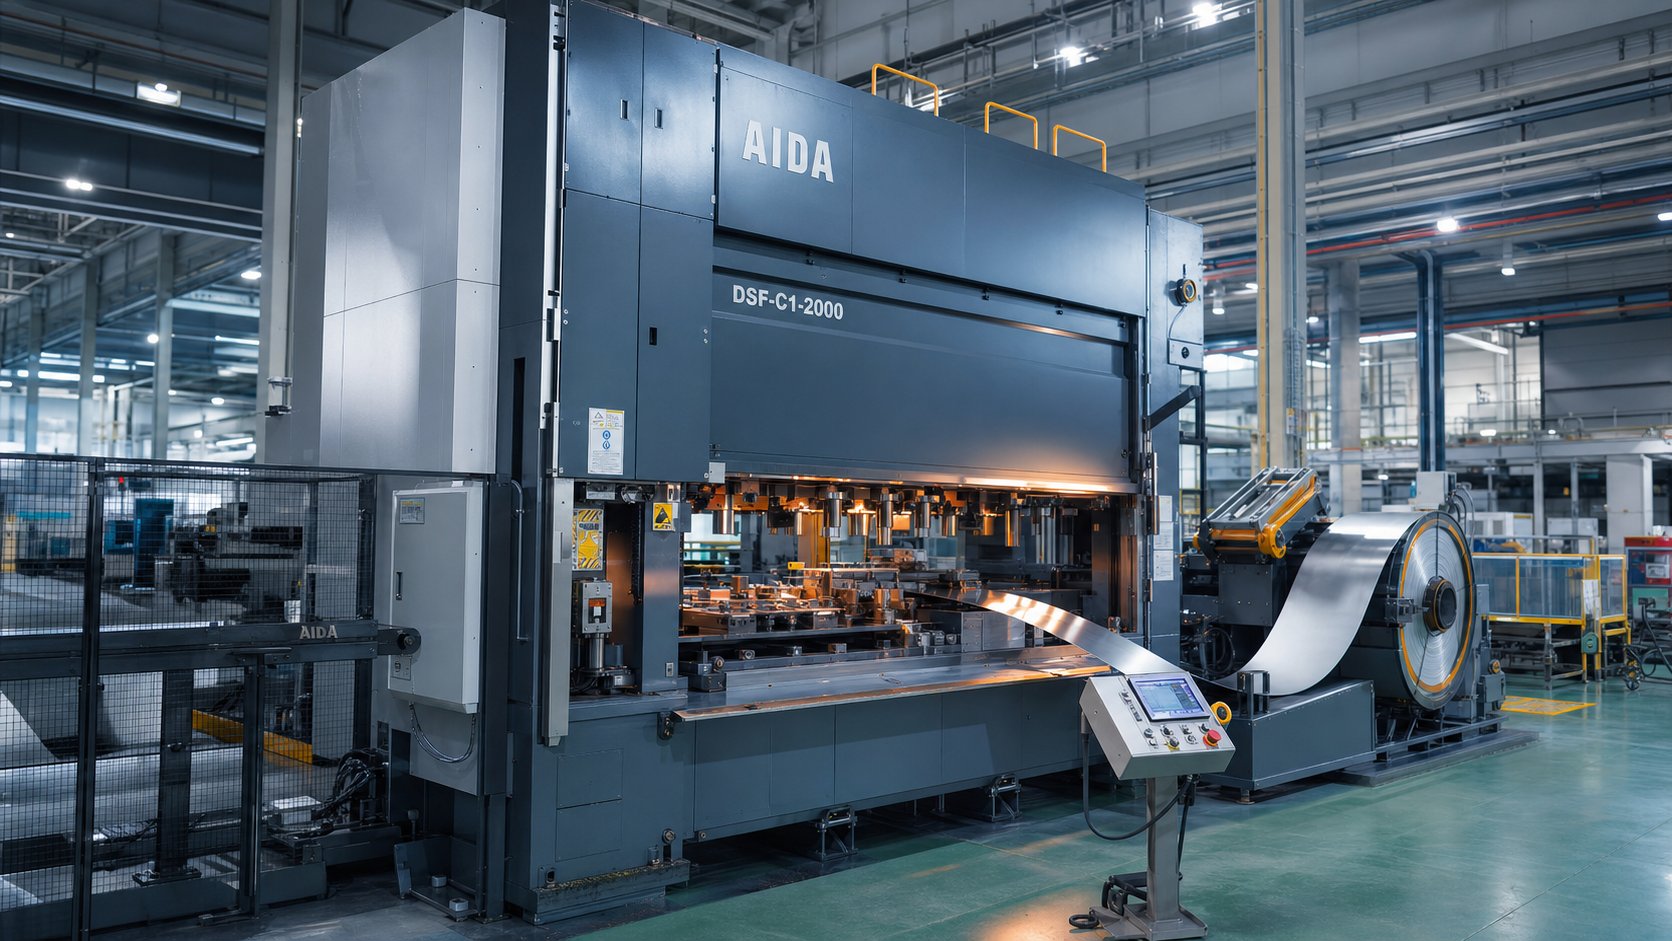
Šta zapravo radi progresivna mašina za štancanje
Zamislite ravan kotur metala koji ulazi na jedan kraj mašine i izlazi na drugi kao potpuno formiran, precizni dio-bez ručnog prijenosa, bez sekundarnih podešavanja. To je progresivno štancanje u akciji.
Šta je progresivna mašina za štancanje?
Daklešta je progresivna mrtva? U svojoj srži, to je alat za više-stanica koji izvodi sekvencijalne operacije rezanja i oblikovanja na metalnoj traci dok ona napreduje kroz presu. Mašina izgrađena oko tog alata je ono što pretvara koncept u kontinuiranu proizvodnju.
Mašina za progresivno štancanje je integrisani proizvodni sistem koji kombinuje mehaničku ili servo presu, set progresivnih kalupa sa više-stanica i automatizovanu liniju za -ulaganje zavojnica za pretvaranje ravne metalne trake u gotove delove kroz kontinuirane, uzastopne poteze presovanja.
Svaki potez presa pomiče traku za fiksnu udaljenost-koja se zove korak uvlačenja-dok svaka stanica izvodi posebnu operaciju: probijanje, savijanje, formiranje ili odsijecanje. Dio ostaje pričvršćen za noseću traku sve dok ga konačna stanica ne odvoji kao završenu komponentu. Ovaj kontinuirani ciklus koji-napoji je ono što progresivnoj mašini za štancanje daje brzinu i ponovljivost, često proizvodeći stotine dijelova u minuti uz minimalnu intervenciju operatera.
Zašto je mašina{0}}centrična perspektiva važna
Većina resursa se fokusira na progresivno pečatiranje kao uslugu ili opis procesa. Ovaj članak ima drugačiji ugao-tretirajući samu mašinu za štancanje kao primarni predmet. Zašto? Zato što proizvodni inženjeri koji procjenjuju kapitalnu opremu moraju razumjeti kako krutost okvira, tip pogona i preciznost uvlačenja utiču na performanse matrice. Timovi za nabavku koji upoređuju opcije izvora imaju koristi od saznanja koje specifikacije mašine utiču na kvalitet delova i ukupne troškove vlasništva.
Bilo da specificirate novu liniju za presovanje ili kvalifikujete kapacitet poda dobavljača, mašina je varijabla koja određuje šta se može postići u toleranciji, brzini i životnom veku matrice. Odjeljci koji slijede dijele svaki podsistem-od okvira za presovanje do žlijeba za otpad-tako da možete povezati izbore opreme direktno sa rezultatima dijelova.
Osnovne komponente unutar mašine
A progresivna mašina za štancanjenije jedan uređaj-to je sistem podsistema, od kojih svaki obavlja određeni posao koji se prenosi u sljedeći. Smanjite mašinu do njenih osnovnih stvari i naći ćete okvir za presu koji pruža strukturnu okosnicu, set kalupa za obradu metala i liniju zavojnice koja isporučuje sirovi materijal sa metronomskom preciznošću. Razumijevanje interakcije ovih elemenata pomaže vam da predvidite kvalitet dijela prije nego što prvi udar dođe.
Tipovi okvira za presovanje i krutost strukture
Okvir je kostur koji se odupire svakoj unci sile formiranja. Tri uobičajene arhitekture dominiraju progresivnim matricama:
- Gap{0}}okvir (C-okvir)– Nudi trostrani-pristup i kompaktan otisak, što ga čini troškovno-efikasnim za manje-radove. Kompromis je ugaoni otklon pod opterećenjem; budući da je jedna strana otvorena, okvir se lagano savija pri svakom potezu, što može uticati na karakteristike uske{4}}tolerancije.
- Prava-strana– Vertikalni stubovi sa obe strane eliminišu ugaoni otklon, dajući superioran životni vek matrice i konzistentnost dimenzija. Ovo je-izbor za progresivne kalupe koji rade pri velikim količinama ili zahtijevaju bliske tolerancije.
- Vreća{0}}– Koristi prethodno-napregnute spone za spajanje krune, stubova i kreveta. Rezultat je kruta struktura prigušena vibracijama-prikladna za primjene teških{3}}tonaža gdje čak i mikro{4}}otklon umanjuje tačnost dijela.
Zašto je krutost toliko bitna? Svaki hiljaditi dio inča koji se okvir skrene pretvara se direktno u varijaciju dimenzija na vašem utisnutom dijelu. Ravna-bočna ili-presa sa spojnom šipkom održava proboje alata poravnatim kroz cijeli hod, čuvajući zazore koji određuju visinu neravnine, kvalitet rupe i preciznost oblikovanih{3}}obilježja.
Raspored matrica i sekvenciranje stanica
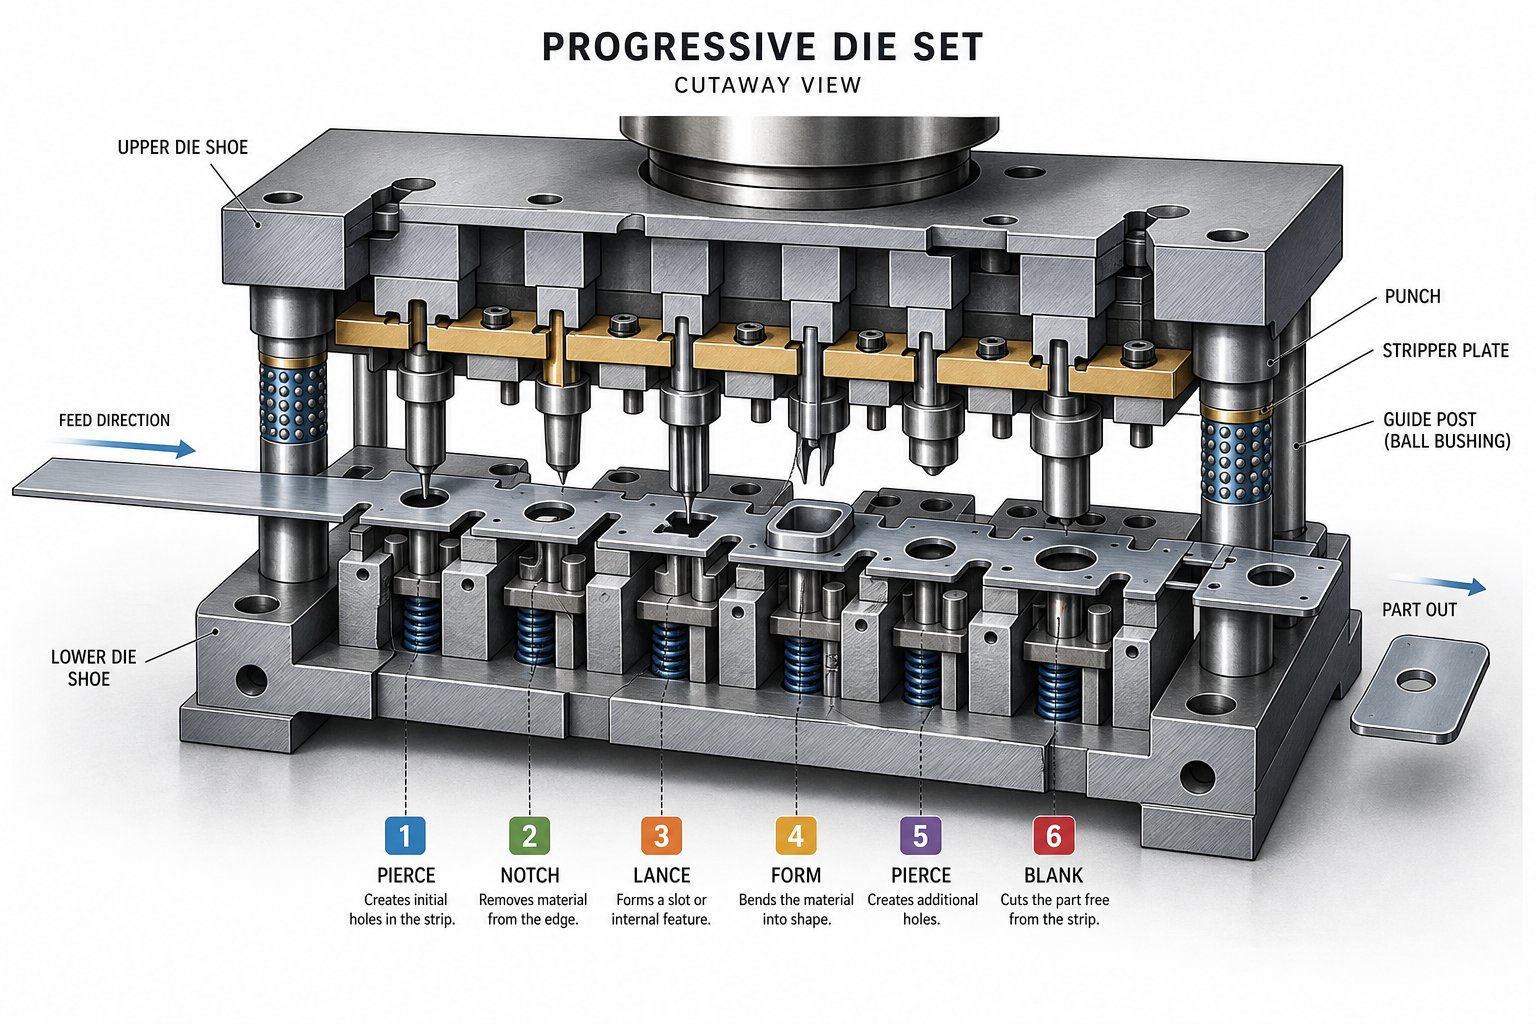
Unutar prese se nalazi matrica za štancanje-precizno-obrađeni sklop gornjih i donjih cipela, stubova za vođenje, bušilica, dugmadi za matrice, pilota, skidača i opruga. Progresivne matrice raspoređuju ove elemente na više stanica, od kojih je svaka posvećena određenoj operaciji:
- Piercing– Metalni alati za probijanje stvaraju rupe, utore ili pilot karakteristike u traci.
- Blanking– Uklanja veće dijelove materijala za definiranje geometrije perimetra dijela.
- Oblikovanje i savijanje– Oblikuje ravnu prazninu u tri-dimenzionalne karakteristike.
- Kovanje– Primjenjuje veliku tlačnu silu za čvrstu kontrolu dimenzija na kritičnim površinama.
- Cutoff– Odvaja gotovi dio od noseće trake.
Sekvenciranje stanica slijedi namjernu logiku: karakteristike datuma se probijaju rano radi preciznosti položaja, operacije formiranja dolaze nakon probijanja kako bi se izbjegla izobličenja, a odsječak je uvijek zadnji. Razmak između stanica-jednak nagibu dovoda-određuje koliko daleko traka napreduje po potezu. Dobro-dizajnirana progresivna alatna matrica balansira stanicu u odnosu na stabilnost trake, osiguravajući da svaka operacija ima prostora za izvođenje bez ugrožavanja nosača.
Sistemi za hranjenje, vođenje i otpad
Precizne kalupe za štancanje su precizne samo onoliko koliko je precizan sistem za isporuku materijala koji ih hrani. Tipična linija zavojnica uključuje tri integrirane funkcije:
- Odmotavač– Podržava i otplaćuje zavojnicu pri kontrolisanoj napetosti.
- ravnalo (ravnjač)– Prolazi traku kroz podesive valjke koji uklanjaju zakrivljenost zavojnice{0}}, isporučujući ravnu masu na kalup.
- Servo ili rol feeder– Pomera traku na preciznu udaljenost svaki ciklus, a zatim je drži nepomično tokom pritiska.
Kada traka uđe u kalup, pilot igle zahvaćaju prethodno-probušene rupe da registruju njen tačan bočni i uzdužni položaj na svakoj stanici. Šine za navođenje trake drže materijal u centru dok ga podizači podižu iznad površine matrice između poteza, sprečavajući tragove povlačenja i osiguravajući glatko napredovanje.
Metalni otpad je neizbježan nusproizvod. Puževi iz pirsinga padaju kroz otvore matrice u kanale ispod nosača, dok skelet traka izlazi iz zadnjeg dijela prese na transporter za otpad ili sjeckalicu. Pouzdano uklanjanje otpada sprečava povlačenje puževa-u stanje u kojem se puž vraća nazad sa udarcem i ošteti sljedeći dio ili samu matricu.
| Komponenta | Primarna funkcija | Uticaj na kvalitet delova |
|---|---|---|
| Pritisnite okvir | Odupire se formiranju sila, održava poravnanje | Kontroliše otklon; direktno utiče na točnost dimenzija i životni vek matrice |
| Set matrica (matrice za štancanje) | Obavlja sekvencijalno rezanje, oblikovanje i odvajanje | Određuje geometriju karakteristika, tolerancije i završnu obradu površine |
| Dodavač zavojnice i ispravljač | Pruža ravnu traku sa preciznim korakom uvlačenja | Osigurava dosljedan napredak; sprečava pogrešno uvlačenje i pozicijske greške |
| Pilot sistem | Registruje poziciju trake na svakoj stanici | Održava poravnanje -do- stanice unutar mikrona |
| Trake za navođenje | Centri se bočno vijugaju kroz kalup | Sprječava iskošenje koje uzrokuje neravnomjerno sljepljivanje ili formiranje |
| Uklanjanje otpada (oluci i sjeckalice) | Izbacuje puževe i traku kostura | Sprečava povlačenje puževa, sudare matrice i površinske defekte |
Kada svaki podsistem radi zajedno-ram apsorbira opterećenje bez skretanja, dovodni uređaj isporučuje traku na terenu, zaključavanje položaja pilota i čisto čišćenje otpada-rezultat je ujedinjeni sistem koji može proizvesti hiljade identičnih dijelova na sat. Sljedeća varijabla u jednadžbi je samo kretanje: način na koji presa pretvara uskladištenu energiju u kontrolirano kretanje klizača koji pokreće svaku stanicu kroz svoj ciklus formiranja.
Kako funkcioniše proces progresivnog štancanja
Znate šta se nalazi u mašini. Pravo pitanje je: kako radi presa za štancanje kada svaki podsistem pali zajedno u kontinuiranom ciklusu? Odgovor živi u samom procesu progresivnog štancanja-koreografskom sekvencom u kojoj ravna zavojnica postaje gotov dio jednu po jednu, bez napuštanja trake do konačnog rezanja.
Korak{0}}po{1}}Progresija trake koraka
Zamislite zavojnicu metala napunjenu na odmotavač. Ispravljač uklanja zakrivljenost, a servo ulagač pomiče traku u kalup za fiksnu udaljenost-progresijskog koraka. Taj korak je jednak razmaku između - i{4}} centara stanica i određuje protok dijela kroz cijeli alat. Svaki potez pritiska ponavlja ovaj ciklus -i-formiranja.
Evo progresivnog procesa štancanja razbijenog u njegove osnovne faze:
- Punjenje namotaja i dovod trake– Ulagač pomiče ravnu masu u otvor matrice. Početne pilot rupe se probijaju u ranoj stanici da bi se uspostavila registracija.
- Zahvatanje pilota– Kako se gornja matrica spušta, precizne pilotske igle ulaze u prethodno{0}}probušene rupe, zaključavajući traku u tačan bočni i uzdužni položaj prije primjene bilo kakve sile rezanja.
- Pirsing i ubod– Probijajući metal za izradu rupa, utora i reljefnih elemenata koji pripremaju zazor za naknadno oblikovanje.
- Oblikovanje i crtanje– Stanice savijaju, kovaju ili crtaju materijal u trodimenzionalne oblike. Noseća traka se savija na projektovanim tačkama pričvršćivanja kako bi se prilagodila vertikalnom pomeranju bez gubitka tačnosti nagiba.
- Trimming– Višak materijala se striže kako bi se poboljšao perimetar dijela do konačne geometrije.
- Odsecanje i izbacivanje– Posljednja stanica odvaja gotovi dio od nosača. Gotovi progresivni štancani spuštaju se u žlijeb ili transporter ispod prese, spremni za pakovanje ili sekundarnu obradu.
Dizajn rasporeda traka upravlja čitavim nizom. Inženjeri određuju kako se dijelovi ugnijezde na traci, gdje mostovi održavaju strukturalni integritet i koje operacije reda slijede kako bi se izbjeglo izobličenje. Dobro-optimiziran izgled ciljapreko 75% iskorišćenosti materijaladok je nosač dovoljno robustan da se pouzdano hrani pri brzini.
Šta-štampanje velike brzine zahtijeva od mašine
Standardne progresivne matrice rade udobno između 100 i 400 udaraca u minuti. Gurnite na teritoriju progresivnog štancanja velike brzine, a presa može premašiti 1000 udaraca u minuti. Pri tim brzinama, svaka milisekunda zadržavanja klizača, kretanja pomaka i uključenja pilota je komprimirana.
Šta se mijenja pri brzini? Tri stvari se zatežu istovremeno:
- Krutost mašine– Otklon okvira koji je zanemarljiv pri 200 SPM postaje kumulativan na 1000-plus. Ravne-prese ili presa sa spojnom šipkom su neophodne za održavanje poravnanja matrice pod brzim cikličnim opterećenjem.
- Preciznost podmazivanja– Veće brzine stvaraju više topline i trenja. Mikro-sistemi za raspršivanje ili kapanje moraju isporučiti mazivo u tačne kontaktne zone bez nakupljanja ili izgladnjivanja susjednih stanica.
- Preciznost uvlačenja– Servo ulagač mora ubrzati, postaviti i usporiti traku unutar djelića ciklusa presovanja. Čak se i greška od 0,05 mm povećava na svim stanicama, uzrokujući pogrešnu registraciju i otpad.
Mogućnost velikih{0}}brzina nije samo brži motor. To je kombinovani rezultat dinamike presovanja, odziva uvlačenja, razmaka matrice i evakuacije otpada, a sve to radi u skučenim vremenskim intervalima. Pogonski sistem iza tog kliznog pokreta-mehanički, servo ili hidraulični-oblikuje koje se brzine i profili formiranja mogu postići.
Tipovi presa koje pokreću progresivne operacije matrice
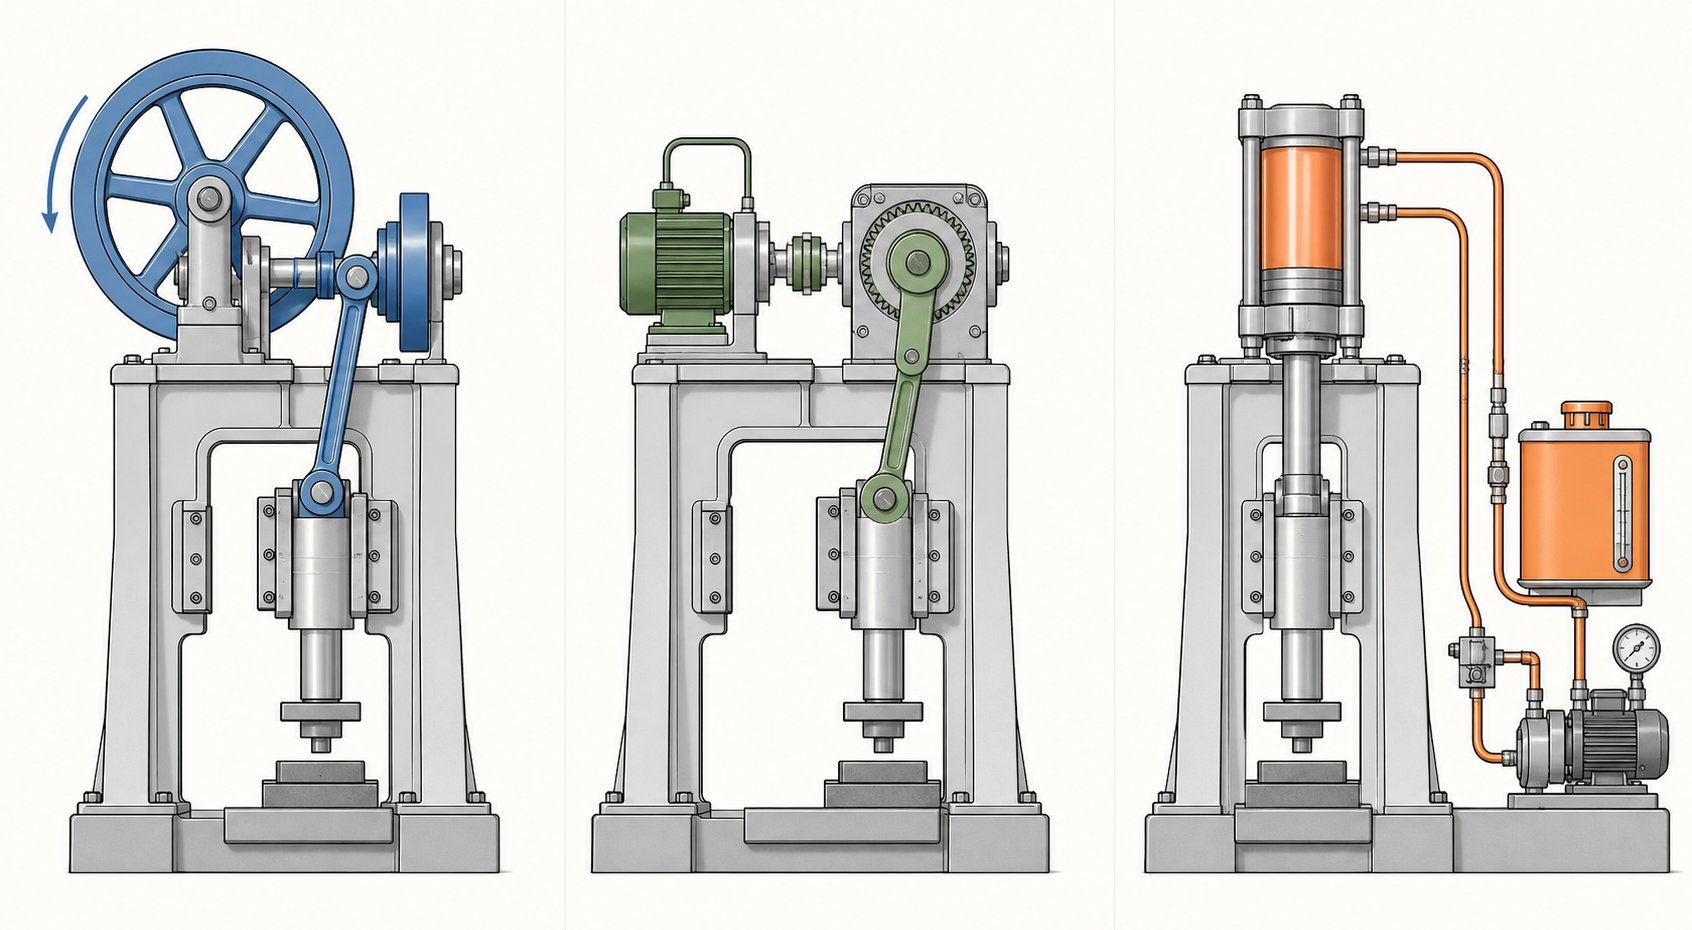
Svaka progresivna presa za štancanje pretvara uskladištenu energiju u kontrolisano kretanje klizanja koje pokreće udarce kroz metal. Ali način na koji ta energija stiže do klizača-i kako se ponaša tokom kritičnog radnog dijela hoda-dramatično varira u zavisnosti od pogonskog sistema. Izbor između mehaničke, servo i hidraulike direktno utiče na brzinu proizvodnje, kvalitet delova, dugovečnost matrice i složenost oblikovanja koju možete postići.
Mehaničke preše i pogoni vezani za kretanje
Radni konj progresivnog štancanja velikog volumena{0}} je mehanička presa. Zamašnjak pohranjuje energiju rotacije, a radilica ili ekscentrični zupčanik pretvara tu energiju u klizno klizno kretanje. Rezultat je fiksna krivulja hoda-brza na vrhu, sporija blizu donje mrtve tačke-ostvarujući dosljedna vremena ciklusa koja odgovaraju ponavljanoj proizvodnji.
Mehaničke prese se odlikuju brzinom. Kratko vrijeme ciklusa i niska potrošnja energije po hodu čine ih idealnim za operacije zarezivanja, plitkog oblikovanja i bušenja gdje je puna tonaža potrebna samo nakratko na dnu hoda. Kompromis? Ograničena fleksibilnost. Profil hoda je određen geometrijom, a ne softverom, tako da dobijate isti pokret u svakom ciklusu bez obzira na to šta dio zahtijeva.
Ovo je mjesto gdje pritisak na vezu mijenja jednačinu. Umjesto jednostavne poluge, pogoni za kretanje veze koriste mehanizam sa više-linkova koji preoblikuje krivu brzine klizanja. Tokom radnog dela zaveslaja,brzina klizanja se smanjuje do 40%, dok se brzina povećava kroz -neradni dio kako bi se održale visoke stope proizvodnje. Zamislite prešu koja usporava tačno kada se formira metal, a zatim se vraća na vrh za sledeći udarac.
Praktične prednosti progresivnih operacija kalupa su značajne:
- Smanjen uticaj matrice– Manja brzina prilaza znači manje udarca na alatu pri zahvatanju, produžava životni vek proboja i matrice.
- Manje proljeća-povratka– Duže zadržavanje pod pritiskom poboljšava plastičnost metala, stvarajući oblikovane karakteristike bliže mrežastom obliku bez ponovnog-udaranja.
- Veći efektivni SPM– Pogoni s progresivnom vezom mogu povećati radne brzine za najmanje 25% u usporedbi sa standardnim kretanjem radilice uz ekvivalentan kvalitet dijelova.
- Manja buka i vibracije– Smanjene sile -kroz klizanja pretvaraju se u tišu, glatkiju -presu za štancanje.
Dinamičko balansiranje dopunjuje kretanje karika suprotstavljajući se inercijskim silama koje stvara klizna masa koja klizi. Pri velikim brzinama, neuravnotežena presa prenosi vibracije na temelj, matricu i na kraju dio. Sistemi protivteže-bilo mehaničke težine ili pneumatski cilindri-neutrališu ove sile, održavajući presu stabilnom i smanjujući zamor i na okviru i na alatu.
Servo preše za varijabilnu kontrolu hoda
Šta ako možete programirati slajd da se kreće drugačije na svakom poslu-ili čak u različitim tačkama unutar jednog poteza? To je ono što servo progresivna presa daje. Servo motor velikog-momenta zamjenjuje zamašnjak i kvačilo, dajući potpunu kontrolu nad položajem klizanja, brzinom i ubrzanjem tokom cijelog ciklusa.
Servo preše donose nekoliko mogućnosti kojima konvencionalni mehanički pogoni ne mogu parirati:
- Programabilni profili poteza– Usporite klizač za duboko izvlačenje, zadržite se u donjoj mrtvoj tački za kovanje ili pulsirajte kroz sekvencu formiranja. Dizajnirate krivulju kretanja tako da odgovara dijelu, a ne obrnuto.
- Promjenjiva brzina unutar jednog ciklusa– Približite se brzo, formirajte polako, vratite se maksimalnom brzinom. Ova fleksibilnost podržava složeno formiranje više-stanica bez ugrožavanja protoka.
- Energetska efikasnost– Motor crpi snagu samo pri obavljanju posla, a regenerativno kočenje obnavlja energiju tijekom usporavanja.
- Smanjeno trošenje matrice– Kontrolisanje brzine prilaza u trenutku uključivanja udarca smanjuje udarno opterećenje, što je prednost uporediva s prednostima kretanja veze, ali se beskonačno podešava putem softvera.
Nova uloga servo tehnologije u progresivnom štancanju usredsređuje se na poslove koji kombinuju više tipova oblikovanja-probijanje plus duboko izvlačenje plus kovanje-u jednoj matrici. Fiksna krivulja hoda dovodi do kompromisa između stanica. Servo presa eliminiše te kompromise prilagođavajući kretanje idealnoj brzini oblikovanja svake operacije.
Odabir tonaže presa i veličine kreveta
Odabir prave tonaže za progresivnu presu za štancanje nije tako jednostavan kao usklađivanje ocjene presa s najdebljim materijalom koji planirate pokrenuti. Potreba za tonažom je kumulativna za svaku aktivnu stanicu u kalupu. Morate voditi računa o:
- Debljina materijala i vlačna čvrstoća– Deblji ili tvrđi materijali zahtijevaju proporcionalno više sile rezanja i oblikovanja po stanici.
- Broj aktivnih stanica– Matrica od 20 stanica s istovremenim opterećenjem probijanja, oblikovanja i kovanja može dostići vrhunac znatno iznad onoga što bilo koja pojedinačna stanica zahtijeva sama.
- Formiranje snaga– Crtanje i kovanje stvaraju veću tonažu od piercinga. Kompleksna krivina sa malim radijusima koncentrišu silu na manjim površinama kalupa.
Uobičajena smjernica je da se presa dimenzionira na 60–70% nazivnog kapaciteta za izračunato vršno opterećenje. Ova margina štiti okvir, ležajeve i pogon od preopterećenja, a istovremeno daje prostor za varijacije materijala i cikluse oštrenja kalupa koji postepeno povećavaju silu rezanja.
Veličina kreveta je podjednako važna. Matrica mora stati u područje oslonca s dovoljno prostora za kanale za otpad, potporu trake i stezanje za brzu promjenu matrice. Ako koristite široku traku za više-izglede, veća dimenzija kreveta s lijeve-na-desne postaje obavezna. Usklađivanje tonaže i veličine ležišta zajedno osigurava da presa može fizički primiti i mehanički poduprijeti matricu tokom njenog vijeka trajanja.
| Kriterijumi | Mechanical Press | Servo Press | Hidraulična presa |
|---|---|---|---|
| Brzina (broj udaraca u minuti) | Visoko do veoma visoko | Podesivo (od niske do visoke) | Niska do umjerena |
| Forsirajte konzistentnost kroz potez | Samo vršna sila blizu BDC | Programabilna kriva sile | Puna tonaža u bilo kom trenutku |
| Fleksibilnost profila hoda | Popravljeno (poboljšano kretanjem veze) | Potpuno programabilan | Podesivo, ali sporije |
| Energetska efikasnost | Visoko (skladištenje zamašnjaka) | Vrlo visoka (regenerativna) | Donji (kontinuirana pumpa) |
| Umri uticaj na život | Dobro (odlično sa kretanjem linka) | Odličan (kontrolisani angažman) | Dobro (prilaz malim-brzinama) |
| Tipične progresivne primjene matrice | Velika{0}}brzina blanko, piercing, plitko oblikovanje | Kompleksne više-matrice, mješovite operacije | Duboko izvlačenje, teško{0}}oblikovanje |
Hidraulične prese zaslužuju spomenuti zbog kompletnosti. Isporučuju punu tonažu u bilo kojoj tački hoda-korisno za duboko izvlačenje ili operacije koje zahtijevaju trajnu silu-ali njihova sporija vremena ciklusa ograničavaju protok u-progresivnim aplikacijama velikog obima. Naći ćete ih češće kako napajaju matrice za prijenos ili samostalne operacije formiranja nego da pokreću progresivne alate s više-stanica pri brzini proizvodnje.
Pogonski sistem definiše šta progresivna presa može da uradi, ali materijal je ono čemu ona radi. Različiti metali i legure donose svoje vlastite zahtjeve u formiranju sile, ponašanja i strategije podmazivanja-faktora koji se vraćaju na izbor štampe na načine koje je lako previdjeti.
Izbor materijala za progresivno štancanje
Presa može isporučiti savršenu dinamiku hoda, a matrica može imati besprijekornu geometriju stanice, ali pogrešan odabir materijala će i dalje proizvoditi otpad. Progresivno štancanje metala postavlja jedinstvene zahtjeve za zavojnicu koja prolazi kroz nju-traka se mora uvlačiti čisto, formirati se bez pucanja i smicati s predvidljivim karakteristikama šiljaka u stotinama poteza u minuti. Odabir pravog metala nije samo odluka o dizajnu; direktno utiče na to koje postavke mašine, razmaci alata i strategije podmazivanja će biti uspješni.
Kompatibilne porodice metala i legura
Progresivno štancanje metala u kalupu omogućava širok spektar željeznih i obojenih materijala. Svaka familija legura donosi poseban balans snage, mogućnosti oblikovanja i cijene koji oblikuje način na koji matrica i presa moraju biti konfigurirani.
- Nisko{0}}ugljični čelik (C1008–C1026)– Najšire obrađeni materijal u progresivnom štancanju čelika. Visoka duktilnost, niska cijena i predvidljivo ponašanje pri smicanju čine ga standardnim izborom za konzole, kućišta i strukturne komponente. Pocinkovanje ili niklovanje može dodati otpornost na koroziju nakon -štancanja.
- Nerđajući čelik (300 i 400 serije)– Nudi otpornost na koroziju i čvrstoću na račun većih sila oblikovanja i agresivnijeg habanja matrice. Austenitne vrste kao što je 304 rade-brzo se stvrdnjavaju, zahtijevajući robusnu tonažu prese i pažljivo kontrolirane zazore-do{4}}ubijanja.
- Bakar i berilijum bakar– Bakarno progresivno štancanje dominira u proizvodnji električnih konektora i terminala zahvaljujući odličnoj vodljivosti, otpornosti na koroziju i duktilnosti. Berilijum bakar dodaje svojstva opruge i otpornost na zamor za kontaktne aplikacije koje zahtevaju dug životni vek.
- Mesing (C260–C360)– Kombinira dobru formabilnost s toplinskom i električnom provodljivošću. Njegova relativno mekana priroda smanjuje habanje matrice, što ga čini pogodnim za dekorativni hardver, komponente zaključavanja i-progresivne vožnje velike brzine.
- Aluminijum (1100, 3003, 5052, 6061)– Pruža visok omjer čvrstoće-prema-težini sa odličnom formacijom u mekšim temperamentima. Aluminijski alati za štancanje zahtijevaju širi razmak-za{4}}urezivanje u odnosu na čelik jer materijal ima tendenciju da se žuči i nakuplja na površinama alata bez odgovarajućeg podmazivanja.
Najbolji materijal rijetko je najjači-to je onaj čije je mehaničko ponašanje u skladu s geometrijom dijela, obimom proizvodnje i raspoloživim mogućnostima presovanja.
Opseg debljine i specifikacije zavojnice
Progresivni materijali za štancanje se isporučuju kao zavojnice u standardizovanim debljinama. Tipični rasponi obrade kreću se od približno 0,004 in. (0,1 mm) za mikro{4}}precizne elektronske terminale do 0,250 in. (6,35 mm) za teške strukturalne konzole. Slatka tačka za najprogresivnije aplikacije je između 0,015 in. i 0,125 in. (otprilike 28 gauge do 11 gauge).
Širina namota se obično kreće od manje od 1 in. za pojedinačne-uske-matrice do preko 24 in. za široke više- rasporede. Šire trake zahtijevaju prese sa većim dimenzijama ležaja i ulagačima koji mogu podnijeti veće težine kotura bez uvođenja nagiba trake ili ivica.
Držanje industrijskih{0}}standardnih debljina profila smanjuje troškove jer se ove veličine obično nalaze u servisnim centrima. Prilagođene debljine ili specijalne legure često zahtijevaju mljevenje-minimalnih narudžbi-ponekad količine kamiona-što može opteretiti budžete za manje-programe.
Kako svojstva materijala utiču na postavke mašine
Tri mehanička svojstva pokreću interakciju između materijala za progresivno štancanje i prese: vlačna čvrstoća, duktilnost (procenat istezanja) i tvrdoća. Svaki od njih oblikuje način na koji konfigurišete opremu.
Zatezna čvrstoćaodređuje zahtjeve za silom rezanja i oblikovanja. Traka od nehrđajućeg čelika 304 na 85 ksi krajnje vlačne čvrstoće zahtijeva otprilike dvostruko veću tonažu proboja od nisko-ugljičnog čelika na 45 ksi za identičnu geometriju rupe. Ta razlika se povećava na svakoj aktivnoj stanici, povećavajući zahtjeve za ukupnu tonažu i često diktira veću štampu.
Duktilnostodređuje koliko agresivno matrica može formirati materijal bez loma. Metali-velikog izduženja poput bakra (preko 40% istezanja) tolerišu uske radijuse savijanja i duboka izvlačenja. Niže{4}}legure kao što su opružni čelik ili tvrdi{5}}nerđajući nehrđajući materijal zahtijevaju nježnije uglove oblikovanja, više stanica za raspodjelu naprezanja, a ponekad i profile servo presa koji usporavaju klizanje tokom radnog hoda.
Tvrdoćakorelira sa stopom habanja matrice. Tvrđi materijali brže bruse površine bušotina i kalupa, skraćujući intervale oštrenja. Progresivno štancanje od ugljičnog čelika na mekšim vrstama (Rockwell B 55–70) proizvodi duge matrice uz minimalno održavanje, dok legure od nehrđajućeg čelika ili visoke{4}}kosti mogu prepoloviti vijek trajanja matrice ako se čelici za alat i premazi ne nadograde u skladu s tim.
Strategija podmazivanja se takođe menja sa vrstom materijala. I nerđajući čelik i aluminijum zahtevaju teže-maziva-hlorisane ili sintetičke folije-kako bi se sprečilo nagrizanje i nagomilavanje{4}}ivice na udarcima. Standardna ulja{6}}na bazi nafte su dobra za meki čelik i mesing. Pri velikim brzinama, isporuka podmazivanja prelazi sa sistema za navodnjavanje na precizne mikro-aplikatore za raspršivanje koji ciljaju na specifične površine probijanja i stanice za formiranje bez kontaminacije susjednih operacija.
Podešavanje brzine pritiska slijedi sličnu logiku. Mekši, duktilniji materijali tolerišu veće brzine hoda jer se čiste smiču i stvaraju manje topline. Tvrđe legure imaju koristi od smanjene brzine ili pogona veze{2}}koji usporavaju klizanje pri zahvatanju, smanjuju udarce i produžuju vijek trajanja alata.
| Vrsta materijala | Tipični raspon debljine | Ključna razmatranja obrade |
|---|---|---|
| Nisko{0}}ugljični čelik | 0,015 in. – 0,250 in. | Mala sila oblikovanja, visoka duktilnost, standardno podmazivanje. Najširi raspon kompatibilnosti sa štampom. |
| Nehrđajući čelik (austenit) | 0,010 in. – 0,125 in. | Potražnja za velikom tonažom, brzo{0}}očvršćivanje, potrebna maziva protiv-zagrizanja. Čvršće razmake-u-ubojice. |
| Bakar / Berilijum bakar | 0,004 in. – 0,080 in. | Odlična sposobnost oblikovanja, mekani materijal smanjuje habanje matrice. Tanki mjerači uobičajeni za električne kontakte. |
| Brass | 0,008 in. – 0,125 in. | Dobra duktilnost, umjerena čvrstoća. Kompatibilan sa -brzim štancanjem; potrebno minimalno mazivo. |
| Aluminijum | 0,010 in. – 0,190 in. | Potrebni su veći razmaci matrice, sklonost kidanju. Alati za štancanje od aluminija imaju koristi od obloženih ili poliranih površina za bušenje. |
Odabir materijala nikada nije izolirana odluka-on se odražava na proračune tonaže, odabir čelika, intervale održavanja, pa čak i poređenje između progresivnih i alternativnih metoda štancanja. Kada materijal gurne složenost kalupa ili kapacitet pritiska do njihovih granica, možda je vrijeme da se zapitamo da li je progresivni pristup još uvijek najisplativiji-put.
Poređenje progresivnih kalupa s alternativnim metodama štancanja
Progresivna matrica je moćan alat, ali nije jedini u kutiji alata za obradu metala. Kada geometrija dijela postane prevelika, zapremine su preniske ili dubina formiranja premašuje ono što noseća traka može podnijeti, alternativne metode često daju bolju ekonomičnost ili bolje dijelove. Znajući gdje su napredne operacije matrice i štancanja izvrsne-a gdje ne-sprječava skupe neusklađenosti između procesa i proizvoda.
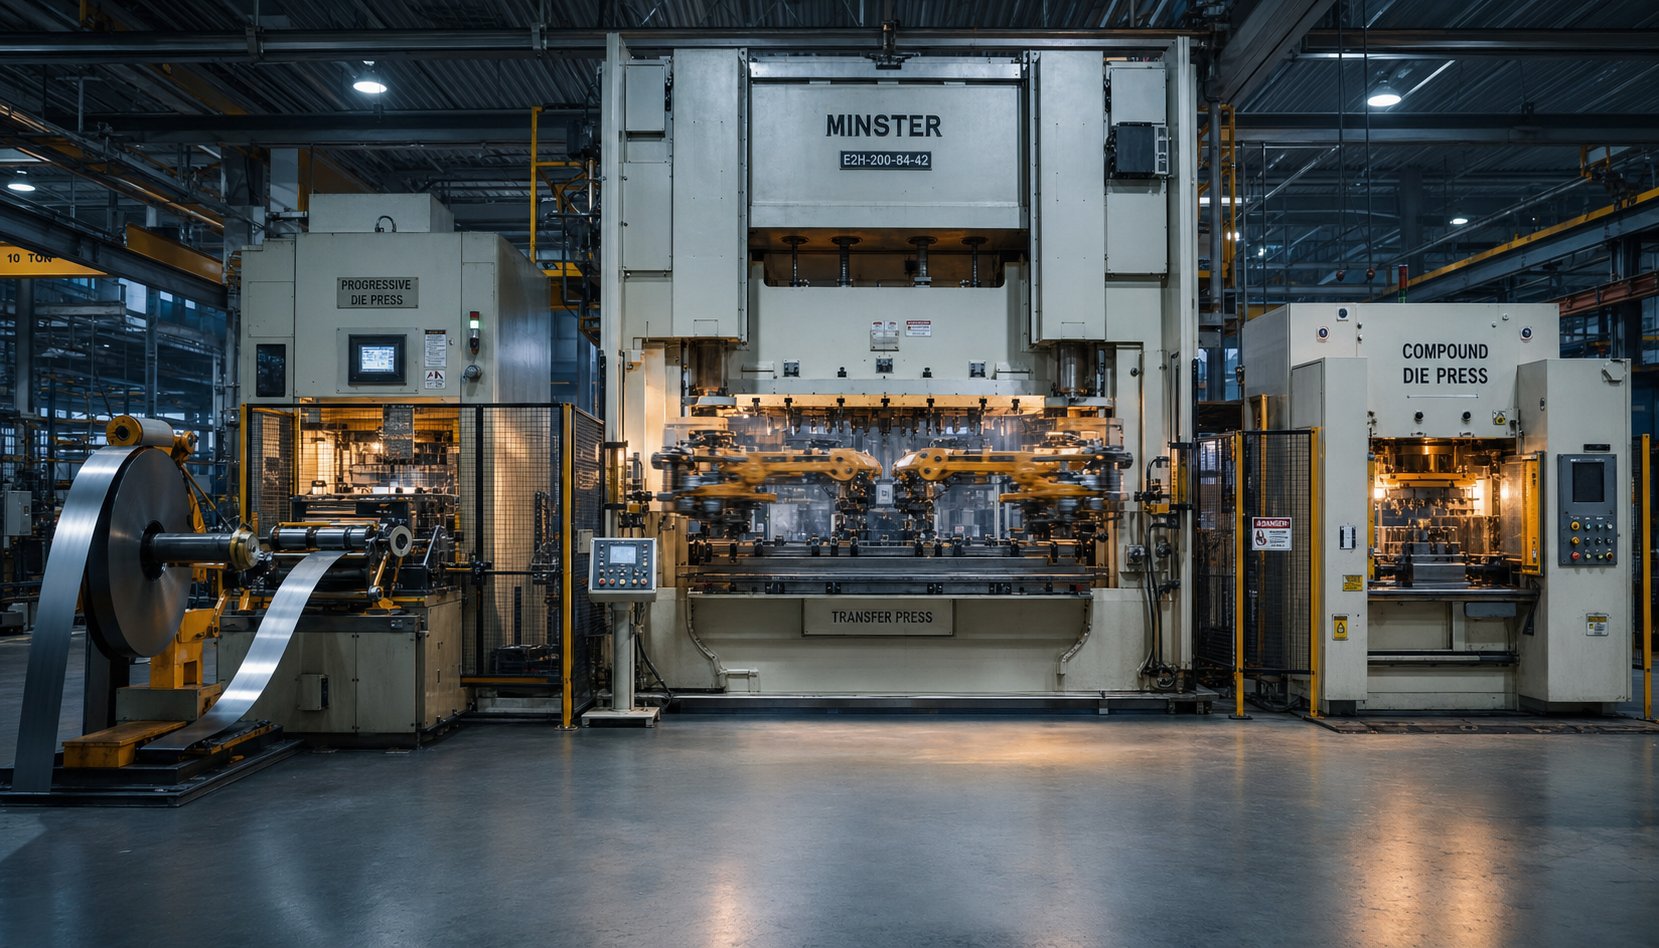
Progresivni vs Transfer vs Compound Stamping
Tri metode štancanja dominiraju proizvodnjom preciznih metalnih dijelova. Svaki od njih koristi fundamentalno drugačiji pristup za premeštanje materijala kroz operacije, a ta razlika određuje koje poslove najbolje obavljaju.
Progresivno štancanjedrži radni komad pričvršćen za noseću traku kroz čitav niz. Traka napreduje od stanice do stanice unutar jednog kompleta matrica, sa gotovim dijelom odvojenim samo na konačnom odsječenju. Ovaj pristup kontinuiranog-ulaganja podržava izuzetno velike brzine-često od 100 do preko 1.000 udaraca u minuti-i pruža najniže cijene po-komadu pri volumenu jer je vrijeme postavljanja minimalno, a radni angažman je blizu nule kada presa radi.
Prenosno štancanjeodvaja blanko od trake rano u procesu. Mehanički prsti ili prijenosne ruke zatim pomiču pojedinačni radni komad između nezavisnih matrica. Budući da je dio slobodno-, matrice za prijenos mogu probijati onoliko duboko koliko sirovi materijal dozvoljava bez ograničenja geometrijom noseće trake. Ovo čini transfer štancanje preferiranim metodom za velike dijelove, duboko-izvučene školjke i komponente koje zahtijevaju operacije na više strana.
Složeno štancanjeobavlja višestruke operacije rezanja-slijepanja i probijanja, na primjer-u jednom pritisku. Rezultat je ravan, dimenzionalno precizan dio s izvrsnom koncentričnom koncentracijom između elemenata. Složene kalupe su jednostavnije i jeftinije za izradu od progresivnih alata, ali rade samo s ravnom geometrijom i proizvode jedan dio po potezu bez mogućnosti oblikovanja.
Multi-formiranje slajdovazaslužuje spomenuti kao četvrtu opciju. Više-mašine za klizanje koriste grebene i klizne alate koji istovremeno prilaze traci iz više pravaca, što ih čini idealnim za male dijelove sa složenim savijanjima u više ravnina- obujmica, opruga, žičanih oblika i konektora koji bi zahtijevali prekomjerne stanice u konvencionalnoj progresivnoj matrici.
| Kriterijumi | Progresivno štancanje | Transfer Die Stamping | Compound Die Stamping |
|---|---|---|---|
| Idealan godišnji obim | 50.000 do miliona | 10.000 do 500,000+ | 5.000 do 200.000 |
| Složenost dijela | Umjereno (ograničena dubina izvlačenja) | Visoko (duboko izvlačenje, veliki dijelovi) | Niska (samo ravni dijelovi) |
| Tipični trošak alata | $15,000 – $60,000+ | $100,000 – $500,000+ | $5,000 – $20,000 |
| Cijena po-komadu na skali | Najniže | Umjereno | Niska do umjerena |
| Brzina proizvodnje | Veoma visoka (100–1,000+ SPM) | Umjereno (15–60 SPM) | Umjereno do visoko |
| Raspon veličina dijela | Mala do srednja | Srednje do velike | Mala do srednja (ravna) |
| Postavljanje i zamjena | Niska (pojedinačno, automatsko uvlačenje) | Više (više stanica, kalibracija prijenosa) | Nisko |
Razumijevanje ovih vrsta kalupa za štancanje u odnosu na vaše specifične zahtjeve za dijelove eliminira nagađanje. Nosač koji stane na vaš dlan i isporučuje se u količinama od 500.000 godišnje? Progresivno je gotovo sigurno odgovor. Duboko-izvučena automobilska čaša koja premašuje -ograničenja širine trake? Transfer preuzima.
Kada progresivno štancanje nije ispravno
Zvuči kao da progresivno štampanje svaki put pobjeđuje na brzini i cijeni? Ne baš. Nekoliko scenarija gura projekte prema alternativnim metodama:
- Veličina dijela premašuje kapacitet trake– Progresivne matrice su ograničene širinom zavojnice i dimenzijama ležišta presa. Dijelovi širi od otprilike 24 inča ili koji zahtijevaju veliku ravnu površinu često se ne mogu efikasno ugnijezditi na traku, čineći žigosanje za prijenosne matrice ili tandem linijske matrice praktičnijim.
- Dubina dubokog izvlačenja premašuje granice noseće trake– Kada omjeri izvlačenja zahtijevaju da se materijal pomjeri okomito iznad onoga što noseća traka može tolerirati bez izvijanja ili kidanja, dio mora biti slobodan-stajati. Prese za prijenos to rješavaju prirodno.
- Volumen je premali za amortizaciju alata– Progresivna matrica u prosjeku od 15.000 do 60.000 dolara ima smisla samo kada proizvodne količine rašire tu investiciju dovoljno tanko da se takmiče s jednostavnijim metodama. Ispod određenih pragova, lasersko rezanje, oblikovanje kočnica za presovanje ili žigosanje kompozitnim kalupom koštaju manje po dijelu.
- Geometrija dijela zahtijeva više{0}}operacije– Progresivni alat radi u jednoj osi kretanja presa. Ako dio zahtijeva bočno-probijanje, urezivanje navoja, narezivanje ili operacije iz više pravaca istovremeno, metode prijenosa ili više-klizanja nude više geometrijske slobode.
- Čvrsta ravnost na složenim prazninama– Složene matrice proizvode ravnije dijelove od progresivnih kalupa jer se dio formira u jednom potezu bez provlačenja kroz više stanica. Za podloške, podloške ili slojeve laminacije gdje je ravnost kritična specifikacija, pobjeđuje složeni alat.
Rano prepoznavanje ovih granica štedi vrijeme inženjeringa i izbjegava forsiranje progresivnog rješenja gdje će se proces boriti protiv geometrije.
Struktura troškova i logika{0}}razbijanja obima
Ekonomija dugotrajnog progresivnog štancanja slijedi jednostavnu, ali moćnu krivulju: visoki fiksni troškovi unaprijed, nestajuća niska varijabilna cijena po pogotku. Razumijevanje gdje pada-tačka rentabilnosti određuje da li je progresivna alatka pametna investicija ili skupa preko{2}}obaveza.
Razmotrimo konkretan primjer. Progresivna matrica srednje{1}}srednje složenosti može koštati 30.000 dolara za dizajn i izradu. Kada se pokrene, proizvodi dijelove po cijeni od 0,50 USD. Isti dio napravljen laserskim rezanjem i oblikovanjem kočnica može koštati 5,00 USD po komadu bez ulaganja alata. Matematika je jednostavna:
- Sa 1.000 dijelova godišnje, progresivna matrica dodaje 30 USD po dijelu u amortizovanoj cijeni alata-koja daleko premašuje alternativu laserskog-rezanja.
- Kod 10.000 dijelova, amortizacija alata pada na 3,00 USD po dijelu, čime ukupni progresivni trošak iznosi 3,50 USD u odnosu na 5,00 USD za alternative. Praznina{6}}približava se.
- Sa 20.000 delova, progresivna ruta košta 2,00 USD po ukupnom delu (1,50 USD amortizovanog alata plus 0,50 USD troškova rada),uštedi oko 60.000 dolara godišnjeu poređenju sa metodama -dijelova.
- Iznad 50.000 dijelova, amortizacija postaje zanemarljiva i progresivna matrica daje najnižu cijenu-po-prednošću po komadu-često u omjeru 10:1 u odnosu na metode bez{7}}alata.
Za najprogresivnije primjene, prag{0}}isplate iznosi između 10.000 i 20.000 dijelova godišnje. Ispod tog raspona, jednostavniji alat ili metode izrade bez alata -održavaju troškove niže. Iznad toga, progresivno žigosanje odlučno povlači ekonomiju jedinica.
Prenosne matrice prate drugačiju krivulju. Njihova veća cijena alata (100 USD,000+) potiskuje lom-još dalje, ali oni rukuju dijelovima koje progresivne matrice fizički ne mogu proizvesti. Složene matrice zauzimaju -prijatan kraj-manja ulaganja u alate, brže vrijeme izrade, ali ograničena na ravnu geometriju i umjerene brzine.
Okvir odlučivanja se svodi na tri pitanja:
- Može li se geometrija dijela fizički izvoditi u progresivnom kalupu bez prekoračenja ograničenja veličine ili dubine?
- Da li godišnji obim opravdava ulaganje u alate po konkurentnoj cijeni po-komadu?
- Da li vremenski okvir proizvodnje podržava vrijeme potrebno za dizajniranje, izradu i validaciju matrice?
Ako su sva tri odgovora potvrdna, progresivne operacije kalupa i štancanja će gotovo uvijek dati najbolju kombinaciju brzine, ponovljivosti i ukupne cijene. Ako je bilo koji odgovor ne, alternative zaslužuju ozbiljnu procjenu.
Poređenje metoda pojašnjava koji pristup odgovara datom proizvodnom profilu-ali unutar samog progresivnog žigosanja, raspon primjena je izuzetno širok. Isti osnovni proces kojim se pečati bakarni mikro- terminal za konektor za pametni telefon također proizvodi čelični strukturalni nosač za automobilsku šasiju, sa specifikacijama mašine i standardima preciznosti koji se dramatično mijenjaju između sektora.
Industrijske primjene i standardi preciznosti
Bakarni terminal tanji od kreditne kartice i čelični strukturni nosač na koji biste mogli stajati, oba se skidaju s progresivnih matrica. Razlika nije samo u materijalu-već u cjelokupnoj mašinskoj specifikaciji iza svakog dijela. Tonaža, tip prese, brzina hoda i praćenje kvaliteta sve promene u zavisnosti od toga kojoj industriji služi gotova komponenta.
Automobilske i elektronske aplikacije
Progresivno štancanje automobilskih komponenti čini ogroman udio na globalnom tržištu progresivnih kalupa. Razmislite o nosačima koji pričvršćuju kabelske svežnjake, strukturnim ojačanjima unutar sklopova vrata, konektorima koji povezuju ECU module i komponentama sistema goriva koje zahtijevaju konzistentne površine za zaptivanje. Ovi dijelovi zahtijevaju presu velike tonaže-često 200 do 600 tona-jer su mjerila materijala obično teži (0,040 in. do 0,125 in. meki čelik ili visoke{10}}niske{11}}vrste niske čvrstoće{11}}, a stanice za kalupljenje su brojne.
Očekivanja života u automobilskoj industriji jednako su agresivna. Proizvodni ciklusi koji dostižu milione pogodaka godišnje znače da presa mora održavati hod po potezu bez kumulativnog zamora okvira koji degradira dimenzije dijela. Ovdje dominiraju ravne-prese sa pogonima za kretanje veze jer kombinuju krutost potrebnu za teška sljepoća sa smanjenim udarnim opterećenjem koje produžava vijek trajanja alata u dugim kampanjama.
Elektroničke aplikacije mijenjaju jednačinu. Umjesto velike tonaže, prioritet se prebacuje na mikro-preciznost i brzinu. Terminali, zaštitne limenke, kontakti baterija i kućišta konektora su utisnuti od tanke-bakrene, fosforne bronze ili nehrđajućeg čelika trake{4}}često ispod 0,020 in.{13}}pri brzinama većim od 800 udaraca u minuti. Krutost mašine je i dalje bitna, ali kritična varijabla postaje preciznost uvlačenja. Greška u pozicioniranju od 0,05 mm na terminalu sa razmakom od 0,3 mm proizvodi otpad. Servo dovodnici sa zatvorenim-koderima i presama sa minimalnim klizačem{15}}do-podupiranja održavaju progresivno precizno žigosanje metala u granicama od ±0,001 in. (±0,025 mm) koje zahtijevaju ovi dijelovi.
Zahtjevi za medicinske i svemirske preciznosti
Medicinsko progresivno žigosanje dodatno podiže ljestvicu. Komponente hirurških instrumenata, kućišta uređaja za implantaciju i dijelovi dijagnostičke opreme moraju zadovoljiti tolerancije od ±0,0002 inča dok su žigosane od biokompatibilnih legura poput 316L nehrđajućeg čelika, titanijuma ili kobalta-hroma. Implikacije mašine su značajne: servo presa sa programabilnim zadržavanjem u donjoj mrtvoj tački omogućava kontrolisano kovanje i oblikovanje koje minimizira povratni udar na teške--medicinske legure. Zahtjevi za završnu obradu površine-često Ra 16 mikro-inča ili bolje-zahtjevaju polirane komponente matrice i precizno održavane razmake-do-matrice.
Aerospace dijeli ovu opsesiju s dosljednošću dimenzija. Strukturne kopče, zaštitne ploče i komponente konektora za avioniku nose tolerancije od ±0,0005 inča uz strogu sljedivost materijala. Praćenje tonaže presa mora evidentirati podatke o sili po udaru, tako da se svaka anomalija koja pokreće stanje izvan-iz-specifičnog stanja može pratiti do određenog dijela.
HVAC i građevinske aplikacije, nasuprot tome, daju prednost volumenu i izdržljivosti u odnosu na ekstremnu preciznost. Rebra izmjenjivača topline, nosači za montažu i konektori za kanale obično drže ±0,005 in. tolerancije-opuštenije, ali se i dalje oslanjaju na dosljedan rad presovanja tokom više-miliona- radnji.
- Automotive– Nosači, konektori, konstrukcijska ojačanja, dijelovi sistema goriva. Tipična tolerancija: ±0,001 in. do ±0,002 in. Visoka tonaža, dug životni vijek matrice, preferirani pogoni za kretanje veze.
- Elektronika– Terminali, zaštitne limenke, kontakti baterije, kućišta konektora. Tipična tolerancija: ±0,001 in. Tanak metar, velika brzina (800+ SPM), kritična preciznost servo napajanja.
- Medicinski uređaji– Dijelovi hirurških instrumenata, implantabilna kućišta, dijagnostičke komponente. Tipična tolerancija: ±0,0002 in. do ±0,0005 in. Biokompatibilne legure, zadržavanje servo presa, polirani alat.
- Vazduhoplovstvo– Strukturne obujmice, konektori avionike, zaštitne ploče. Tipična tolerancija: ±0,0005 in. Potpuna sljedivost tonaže, potrebna je certifikacija materijala.
- HVAC / Građevinarstvo– Rebra izmjenjivača topline, okovi za montažu, nosači kanala. Tipična tolerancija: ±0,005 in. Velika zapremina, umjerena tonaža, standardne mehaničke prese.
Kontrola kvaliteta i In-presjetljivost
Precizno štancanje na ovim nivoima tolerancije radi samo ako mašina može otkriti probleme prije nego što postanu neispravne pošiljke. Moderno progresivno štancanje integriše sisteme kvaliteta direktno u prese i kalupe, stvarajući zatvorenu povratnu petlju.
In{0}}senzori kontinuirano prate silu, pomak i prisustvo materijala na kritičnim stanicama. Ako probojni udar naiđe na otpor izvan očekivanog raspona-što ukazuje na tupu reznu ivicu ili pogrešno uvlačenje-senzor signalizira kontroli pritiska da se odmah zaustavi, umjesto da proizvodi stotine loših dijelova prije nego što operater primijeti.
Automatska optička inspekcija dodaje još jedan sloj. CCD sistemi za vid velike brzine{1}}koji rade nado 1.000 sličica u sekundimjeri kritične dimenzije na svakom dijelu na izlasku iz matrice, sa rezolucijom mjerenja do 0,01 mm. Dijelovi koji su izvan tolerancije automatski se preusmjeravaju prije nego stignu do linije za pakovanje.
Monitori tonaže na samoj presi prate vršnu silu po udaru i prate je tokom vremena. Postepeni uzlazni drift signalizira habanje matrice ili varijaciju materijala mnogo prije nego što se tolerancije prekrše, dajući timovima za održavanje rano upozorenje da planiraju oštrenje. Zajedno, ovi sistemi transformišu progresivnu mašinu za štancanje iz proizvodnog alata u samostalnu -proizvodnu ćeliju koja kontroliše-onu koja odbija da isporuči ono što ne može da potvrdi.
Održavanje tog sistema verifikacije zdravim i performanse matrice unutar specifikacije tokom miliona ciklusa, zavisi od disciplinovane strategije održavanja koju većina operacija potcenjuje.
Prakse održavanja koje produžavaju životni vijek
Progresivni alat za štancanje koji radi pri 400 poteza u minuti akumulira preko milion pogodaka u jednoj proizvodnoj sedmici. Svaki od tih udaraca stvara silu rezanja, trenje i toplinu koji postupno degradiraju ivice proboja, formirajuće površine i komponente za vođenje. Bez sistematskog programa održavanja, životni vek matrice se nepredvidivo skraćuje, kvalitet delova opada, a neplanirani zastoji utiču na planove proizvodnje.
Raspored preventivnog održavanja i oštrenje kalupa
Efikasno progresivno održavanje alata nije reaktivno-već slijedi ritam vezan za broj poteza, a ne za kalendarske datume. Cilj, kaonaglašavaju stručnjaci za štancanje, je konzistentnost: identifikujte svaku oblast alata koja degradira tokom vremena, dokumentujte kako da ga servisirate i izvršite identično svaki ciklus.
Intervali oštrenja matrice zavise od tri osnovna faktora:
- Abrazivnost materijala– Nehrđajući čelik i visoko{0}}nisko{1}} legure visoke čvrstoće troše ivice probijanja daleko brže od mekog bakra ili mekog čelika. Matrica koja radi od nerđajućeg čelika 304 može zahtijevati oštrenje svakih 50.000 do 100.000 udaraca, dok ista geometrija u čeliku C1010 može gurnuti 250.000 ili više između servisa.
- Akumulacija broja udaraca– Većina trgovina prati pogotke po servisnom intervalu i trend stvarnih potreba za oštrenjem prema ciljevima. Konzistentni intervali-ne reaktivni odgovori na kvalitetne evakuacije-proizvode predvidljiv životni vijek matrice.
- Kvaliteta podmazivanja– Neadekvatna ili nedosljedna isporuka maziva ubrzava habanje rubova, povećava nakupljanje topline i promoviše nagrizanje na površinama koje se formiraju. Mikro-sistemi za raspršivanje koji primjenjuju ispravnu težinu filma na svakoj stanici mogu produžiti intervale oštrenja za 30% ili više u poređenju sa podmazivanjem koje propušta kritične kontaktne zone.
Strukturirana kontrolna lista održavanja održava svaku uslugu dosljednom bez obzira na to koji tehničar obavlja posao:
- Pregledajte sve rezne ivice pod uvećanjem; izoštriti kada visina šiljka premašuje prihvatljivi prag za aplikaciju (obično 10% debljine materijala).
- Provjerite promjer i dužinu pilot-pina -istrošeni piloti uzrokuju pogrešnu registraciju trake koja se javlja na svim stanicama.
- Pregledajte mjerljivo istrošenost proboja i matrica; zamijenite ili polirajte prema dokumentiranoj proceduri.
- Provjeriti sile opruge na skidačima, podizačima alata i jastučićima za pritisak; zamijenite oslabljene opruge prije nego što utiču na kontrolu trake.
- Potvrdite vrijeme na svim umetcima i provjerite visinu zatvarača u odnosu na osnovno mjerenje.
- Očistite žljebove za otpad i provjerite ima li nakupljanja puževa koje bi moglo uzrokovati povlačenje puževa u narednim serijama.
- Uklonjen materijal za oštrenje dokumenata, promjena ukupne visine matrice i zamjene komponenti za dnevnik servisne povijesti.
Disciplina iza ove kontrolne liste je važnija od same kontrolne liste. Kao što kaže jedan veteranski menadžer održavanja: kvalitetna izrada se definiše kao dosljednost. Ako servisna tehnika svaki put izbrusi drugu količinu reznog dijela, broj pogodaka po servisu će se nepredvidivo zamahnuti-što onemogućuje kontinuirano poboljšanje.
Brza promjena matrice i SMED principi
Svaki minut kada presa miruje tokom promene matrice je minut kada proizvodi nula delova. U okruženjima visokog{1}}progresivnog štancanja gdje više brojeva dijelova dijeli istu presu, vrijeme promjene direktno utiče na propusnost i performanse isporuke. Ovdje SMED-Single-Minute Exchange of Die-transformiše jednačinu.
Metodologija SMED koju je razvio industrijski inženjer Shigeo Shingo, ciljasmanjivanje svake promjene na manje od 10 minutaodvajanjem zadataka postavljanja u dvije kategorije:
- Unutrašnji elementi– Koraci koji se mogu dogoditi samo dok je presa zaustavljena (učvršćivanje matrice u podupirač, povezivanje senzora, provjera visine zatvarača).
- Vanjski elementi– Koraci koji se mogu završiti dok presa još uvijek radi prethodni posao (postavljanje sljedeće matrice na kolica koja se kotrlja, prethodno-povezivanje zračnih i električnih vodova, učitavanje zavojnice na odmotavač).
Princip je jednostavan: pretvorite što je moguće više unutrašnjih koraka u eksterne, a zatim pojednostavite sve unutrašnje zadatke. U praksi, operacije progresivnog štancanja implementiraju SMED kroz sisteme za brzu izmjenu matrice (QDC) koji uključuju hidraulične ili pneumatske stezaljke matrice, standardizirane podložne ploče s T-urezima ili kugličnim- uzorcima zaključavanja, pokretna kolica za prijenos kalupa i unaprijed podešenu memoriju{3}}zatvaranja visine u kontroleru presa.
Dobro-izveden QDC sistem može smanjiti promjenu sa 45 minuta na manje od 8-oslobađajući presu da ekonomično pokreće manje serije i brže reagira na promjene rasporeda proizvodnje. Kombinacija SMED principa sa faznom pripremom alata-gdje su postavke ulazne matrice, namotaja i dodavača potpuno sastavljene van mreže - eliminiše neslaganje koje obično prati promjene posla.
Produženje životnog vijeka kalupa kroz optimizaciju strojeva
Vijek trajanja matrice nije samo funkcija kvaliteta alatnog čelika i učestalosti održavanja. I sama štampa igra jednaku ulogu. Pogrešna presa ili ona koja radi bez odgovarajućeg praćenja tonaže može uništiti dobro-izgrađenu matricu u djeliću njenog očekivanog vijeka trajanja.
Pritisnite poravnanjestvari na mikronskom nivou. Paralelnost između površine klizača i površine podupirača mora ostati unutar 0,001 inča po stopi širine kreveta. Ako se klizač pokreče pod opterećenjem, to stvara neravnomjernu raspodjelu sile po kalupu-preopterećujući jednu stranu dok podopterećuje drugu. Rezultat je ubrzano habanje na udarcima, neravnomjerni uzorci neravnina i prijevremeni kvar matrice na strani velikog-opterećenja.
Praćenje tonažepruža rano upozorenje prije nastanka štete. Pravilno konfiguriran monitor uči normalnu vršnu silu za svaku matricu i postavlja visoke- i niske-granične vrijednosti unutar kratkog prozora-obično ±15 do 20% od očekivanog vrha. Ako se tonaža povećava tokom uzastopnih serija, to signalizira da su rezne ivice tupe i da je potrebno oštrenje. Iznenadni šiljak označava nakupljanje puževa, stanje dvostrukog-dijela ili pogrešno uvlačenje koje bi inače srušilo matrice. Monitor mora biti spojen na strujni krug za zaustavljanje pritiska i postavljen na-specifična ograničenja-ne ostavljati na punom kapacitetu štampe gdje ne pruža značajnu zaštitu.
Dizači kalupa za štancanje i dušične oprugeimaju manje očiglednu, ali jednako kritičnu ulogu u očuvanju života. Podizači podižu traku iznad površine matrice između poteza, omogućavajući joj da slobodno napreduje bez povlačenja preko detalja forme ili reznih rubova. Bez odgovarajućeg podizanja, traka struže po oštrim ivicama i taloži materijal na polirane površine-degradirajući i kvalitet trake i završnu obradu alata.
Azotne plinske opruge su poželjnije u odnosu na mehaničke zavojne opruge u mnogim progresivnim primjenama alata jer isporučuju konzistentnu silu kroz svoj hod bez gubitka sile uzrokovane zamorom{0}} tokom vremena. Oni takođe pružaju visoku početnu silu potrebnu za pozitivno skidanje materijala sa udaraca, sprečavajući povlačenje puževa. Kako progresivni alat za štancanje akumulira milione pogodaka, azotne opruge održavaju svoj nazivni pritisak dok zavojne opruge postepeno slabe- čineći dušik pouzdanijim izborom za kritične funkcije uklanjanja i podizanja u zahtjevnim proizvodnim okruženjima.
Uzeti zajedno-strukturirani rasporedi oštrenja, brze promjene, precizno poravnavanje presa, aktivna kontrola tonaže i pravilno specificirani sistemi podizača-ovi postupci određuju da li matrica daje 500.000 pogodaka ili 5 miliona prije nego što zahtijeva veliku obnovu. Ulaganje u disciplinu održavanja vraća se kroz predvidljiv kvalitet, manje neplaniranih zaustavljanja i cijenu-po-pogodu koji održava progresivno štancanje konkurentnim u odnosu na alternativne metode pri velikom obimu.
Odabir pravog partnera za mašinu i kalup
Održavanje održava matricu u radu. Ali prije nego što dođe do jednog jedinog udarca, dvije odluke oblikuju cijeli program: u koju presu će staviti matricu i kojim proizvođačima progresivnih matrica povjeriti alat. Pogriješite i sljedećih pet godina ćete provesti kompenzirajući neusklađenost između mogućnosti i zahtjeva.
Usklađivanje specifikacija mašina sa zahtjevima dijelova
Odabir mašine za progresivno štancanje počinje od samog dijela-a ne od onoga što je dostupno na podu. Četiri varijable pokreću specifikaciju:
- Kapacitet presa– Zbrojite sve sile rezanja, oblikovanja i skidanja na svakoj aktivnoj stanici, a zatim primijenite sigurnosni faktor od 1,2 do 1,3 iznad izračunate ukupne vrijednosti. Rad previše blizu nazivnog kapaciteta ubrzava zamor okvira i skraćuje vijek trajanja ležaja.
- Dimenzije kreveta– Nosač mora primiti punu dužinu matrice sa slobodnim prostorom za kanale za otpad, potporu trake i brzu{0}}promjenjivu steznu opremu. Multi-masteri za progresivno štancanje mogu biti iznenađujuće dugi; izmjerite otisak baze matrice prije procjene opcija presovanja.
- Mogućnost brzine udara– Uskladite raspon brzine štampe s vašim godišnjim ciljevima obima. Za dio koji zahtijeva 2 miliona komada godišnje sa 90% radnog vremena potrebna je presa sposobna da održi izračunati SPM bez prekoračenja ograničenja uvlačenja materijala ili podmazivanja.
- Vrsta pogona i profil hoda– Kompleksno formiranje preko više stanica favorizuje servo ili link motion pogone. Jednostavno brisanje i bušenje pri velikoj brzini radi efikasno na standardnoj mehaničkoj radilici. Geometrija dijela vam govori koji pogon zarađuje svoju premiju.
Vrsta materijala dodaje još jedan filter. Progresivna presa za štancanje koja radi od nehrđajućeg čelika treba više tonažnog prostora i teže{1}}sisteme za podmazivanje od one namijenjene bakarnim terminalima. Slično, medicinski dijelovi sa čvrstim-tolerancijama mogu opravdati investiciju servo presa koju program nosača nikada ne bi nadoknadio.
Što procijeniti kod dobavljača progresivnih matrica
Štampa je pola jednačine. Sama matrica za progresivno štancanje određuje da li su precizni ciljevi dostižni i ponovljivi u milionima ciklusa. Kada procjenjujete progresivne alate i matrice partnera koji nude usluge progresivnog štancanja, pogledajte dalje od cijene po stanici i ispitajte dubinu inženjeringa.
- Mogućnost dizajna više-stanica sa malom ponovljivošću– Dobavljači voleYICHENpodržavaju proizvodne inženjere i timove za nabavku u nabavci progresivnih kalupa za štancanje za metalne dijelove-velike zapremine, pružajući efikasno formiranje više-stanica i skalabilni kapacitet masovne proizvodnje koji se direktno prevodi u konzistentan dio-u-kvalitet dijelova.
- Stručnost u dizajnu kalupa za progresivno štancanje– Dobavljač bi trebao pokazati stručnost u CAD/CAE simulaciji, uključujući FEA-predviđanje povratnog opterećenja i optimizaciju rasporeda trake. Pitajte da vidite primjere kako su riješili izazove oblikovanja na geometrijama uporedivim s vašom.
- Poznavanje odabira alatnog čelika– Različite stanice suočavaju se s različitim profilima habanja. Sposoban dobavljač odabire pravu kombinaciju brzoreznih-čelika, metalurgije praha ili karbidnih umetaka na osnovu materijala koji štancate-nije jedinstven pristup-veličina-odgovara-svima.
- In-resursi za isprobavanje– Proizvođači sa namjenskim probnim presama mogu potvrditi matricu u realnim uvjetima, izmjeriti dijelove uzorka na CMM-u i ponoviti podešavanja prije nego što alat bude isporučen na vašu proizvodnu podnicu. Ova-mogućnost probne i validacije u kući eliminiše nedjelje rješavanja problema nakon isporuke.
- Nakon{0}}tehnička podrška– Progresivne matrice zahtijevaju stalni servis. Procijenite da li dobavljač nudi smjernice za održavanje, podršku za ponovno brušenje i brzu zamjenu komponenti koje se troše kao što su udarci, piloti i umetci.
- Skalabilnost– Vaš obim bi mogao porasti. Dobavljač strukturiran tako da se kreće od početne proizvodnje do proširenog kapaciteta-bez redizajniranja od nule-štedi značajno vrijeme i troškove kako potražnja raste.
Provjera pružatelja usluga progresivnog štancanja metala na osnovu ovih kriterija odvaja partnere koji konstruiraju rješenja od onih koji jednostavno citiraju blokove alata.
Skaliranje od prototipa do masovne proizvodnje
Nekoliko programa počinje punim glasom prvog dana. Put se obično kreće od provjere valjanosti prototipa kroz probna izvođenja do održive masovne proizvodnje-i vaš partner za matricu bi trebao podržavati svaku fazu bez prisiljavanja na ponovno pokretanje kompletnog alata pri svakom prijelazu.
Tokom rane validacije, mekani alati ili prototipovi sa jednom-stanicom potvrđuju geometriju dijela i ponašanje materijala po niskoj cijeni. Kada se dizajn stabilizuje, progresivne kalupe za štancanje napravljene od kaljenog alatnog čelika preuzimaju za pilot proizvodnju-kontrolisani rad od 5.000 do 50.000 dijelova koji potvrđuje sposobnost procesa, dimenzijsku stabilnost i izdržljivost matrice u realnim uvjetima.
Prelazak na masovnu proizvodnju dodaje konačni zahtjev: matrica mora izdržati milione udaraca bez degradacije koja gura dijelove izvan tolerancije. Tu je filozofija dizajna matrice za progresivno štancanje najvažnija. Modularna konstrukcija sa zamjenjivim umetcima, robusni sistemi za vođenje i pravilno ocijenjene dušične opruge omogućavaju ciljano održavanje koje održava proizvodnju matrice bez potpunog kidanja.
Odabirom i mašine i izvora matrice kao koordinirane odluke-a ne izolovano-osigurava se da sposobnost presovanja odgovara zahtjevima za formiranje matrice, da ležište odgovara otisku matrice, a inženjerska podrška dobavljača pokriva cijeli životni ciklus od prvog uzorka do kontinuiranog visokog obima-
Često postavljana pitanja o mašinama za progresivno štancanje
1. Koliko brzo može da radi mašina za progresivno štancanje?
Standardne mašine za progresivno štancanje rade između 100 i 400 udaraca u minuti za tipičan proizvodni rad. Primjena velike brzine-mogu premašiti 1000 udaraca u minuti, ali za postizanje tih brzina potrebna je kombinacija krutih ravnih-bočnih ili spojnih{7}}ramova za presovanje, preciznih servo hranilica sa zatvorenim-pozicioniranjem, pažljivo dizajniranih razmaka za čisto smicanje, i sistema za mikrozrake koji ciljaju na zonu{9} Maksimalna moguća brzina ovisi o vrsti materijala, širini trake, broju aktivnih stanica i odabranom sistemu pogona presa.
2. Koja je razlika između progresivnog štancanja i transfernog štancanja?
Progresivno štancanje u kalupu drži radni komad pričvršćen za noseću traku kroz čitav niz formiranja, napredujući ga od stanice do stanice unutar jedne matrice pri brzinama do 1,000+ SPM. Prenosno štancanje rano odvaja blanko od trake, a zatim pomera pojedinačne obratke između nezavisnih stanica koristeći mehaničke prste ili prenosne ruke pri nižim brzinama od 15 do 60 SPM. Progresivne matrice se ističu u malim-do-srednje velikim-dijelovima, dok matrice za prijenos rukuju većim dijelovima, duboko-izvučenim školjkama i komponentama koje zahtijevaju operacije iz više smjerova koje noseće trake ne mogu prihvatiti.
3. Koji materijali se mogu obraditi na mašini za progresivno štancanje?
Progresivne mašine za štancanje obrađuju širok spektar metala uključujući nisko{0}}ugljični čelik, nehrđajući čelik (300 i 400 serije), bakar i berilijum bakar, mesing i legure aluminijuma. Debljina zavojnice se obično kreće od 0,004 inča za mikro{5}}precizne elektronske terminale do 0,250 inča za teške strukturalne nosače. Svaki materijal zahtijeva posebne postavke mašine-nehrđajući čelik zahtijeva veću tonažu presovanja i maziva protiv-zagrizanja, dok su aluminijumu potrebni širi zazori-za-zazore i obložene površine alata kako bi se spriječilo nakupljanje materijala.
4. Kako odrediti pravu tonažu prese za progresivnu matricu?
Odabir tonaže presa zahtijeva sumiranje svih sila rezanja, oblikovanja i skidanja na svakoj aktivnoj stanici u kalupu, a zatim primjenu sigurnosnog faktora od 1,2 do 1,3 iznad izračunatog ukupnog iznosa. Ključne varijable uključuju debljinu materijala i vlačnu čvrstoću, broj istovremenih operacija i složenost formiranja kao što su duboko izvlačenje ili kovanje. Uobičajena smjernica je da se presa dimenzionira na 60 do 70 posto njenog nazivnog kapaciteta za izračunato vršno opterećenje, pružajući prostor za varijacije materijala i postupno povećanje sile rezanja kako rubovi proboja budu tupi između ciklusa oštrenja.
5. Koliko često progresivnoj matrici treba održavanje ili oštrenje?
Intervali oštrenja variraju u zavisnosti od materijala koji se štanca. Matrice za obradu mekših metala poput C1010 mekog čelika ili bakra mogu izdržati 250.000 ili više udaraca između servisa, dok matrice za obradu nehrđajućeg čelika 304 obično zahtijevaju oštrenje svakih 50.000 do 100.000 udaraca zbog veće abrazivnosti materijala. Efikasni programi održavanja prate broj hoda, a ne kalendarske datume, pregledavaju rezne ivice pod povećanjem kada visina šiljaka premašuje 10 procenata debljine materijala i provjeravaju dimenzije pilotskog klina, sile opruge i visinu zatvaranja u svakom servisnom intervalu. Dobavljači poput YICHEN-a mogu dati smjernice o rasporedu održavanja prilagođenim specifičnim konfiguracijama kalupa i proizvodnim materijalima.




