


Šta su žigosanje i zašto je terminologija važna
Zamislite da nabavljate duboko-uvučenu automobilsku konzolu, a jedan dobavljač vas citira na "linijskoj pločici", drugi na "transfernoj matrici", a treći to jednostavno naziva "postavkom linije/transferne matrice". Da li opisuju isti proces? Odgovor je nijansiran - i pravilna terminologija može vas spasiti od skupe pogrešne komunikacije tokom razvoja alata.
Definiranje linijskog štancanja u oblikovanju metala
Linijski štancani su dijelovi proizvedeni putem aviše-proces formiranja metala u više stanicagdje su pojedinačne, pojedinačne-matrice raspoređene u sekvencijalnom redu - svaka montirana na vlastitu stanicu za presovanje ili raspoređena duž zajedničkog ležaja za presovanje. Plosnati metalni blank ulazi u prvu stanicu, prolazi kroz jednu specifičnu operaciju kao što je iscrtavanje, crtanje ili sečenje, a zatim se fizički prenosi na sledeću stanicu za sledeću operaciju. Ovaj pristup stanici-po{5}} nastavlja se sve dok se gotovi dio ne pojavi na kraju linije.
Linijsko štancanje je uzastopni proces oblikovanja metala koji koristi seriju pojedinačnih, samostalnih kalupa - od kojih svaka izvodi jednu operaciju - s radnim komadima koji se fizički prenose između odvojenih pres stanica za proizvodnju gotovih dijelova u više kontroliranih koraka.
Ono po čemu se ovaj metod razlikuje je upotreba diskretnih setova kalupa. Svaka stanica radi kao vlastiti-samostalni alat, dajući inženjerima slobodu da dizajniraju, modificiraju ili zamjene pojedinačne stanice bez remonta cijelog paketa alata. Ova modularnost je jedan od razloga zašto se konfiguracije matrice preferiraju za veće dijelove, duboko-uvučene geometrije i komponente koje zahtijevaju operacije oblikovanja iz više uglova.
Kako se linijske matrice razlikuju od progresivnih i prijenosnih matrica
Razlike između metoda štancanja svode se na to kako materijal ulazi u proces i kako se dijelovi kreću između operacija. Kod progresivnog štancanja metala, kontinuirana metalna traka se dovodi iz zavojnice direktno u jedan set kalupa koji sadrži više stanica. Traka napreduje postepeno, a svaki pritisak pritiska istovremeno obavlja različitu operaciju na svakoj stanici. Dio ostaje pričvršćen za noseću traku u cijelom, odvajajući se samo na krajnjoj stanici. Progresivni sistemi za kalupljenje i štancanje su izvrsni u proizvodnji malih-do-dijelova u vrlo velikim količinama uz minimalno rukovanje.
Prenosno štancanje, naprotiv, radi sa prethodno-izrezanim praznim komadima, a ne kontinuiranim trakama. Zazor se seče i zatim pomera između stanica koristeći sisteme mehaničkog prenosa - kao što su servo-pokrenute ruke, grede ili mehanizmi prečke - koji drže, podižu i premještaju radni komad u svakoj fazi. AsDundee Manufacturingobjašnjava, sistemi prijenosa mogu biti mehanički, pneumatski, hidraulički ili servo{0}}pokrenuti, ovisno o složenosti i veličini dijela. Radni komad je neovisan od bilo koje noseće trake, što omogućava veće veličine dijelova i složenije trodimenzionalno-formiranje.
Line dies zauzimaju najširi položaj u ovoj porodici. Oni se odnose na bilo koji raspored samostalnih kalupa za štancanje u sekvencijalnoj konfiguraciji - bilo da se dijelovi pomiču ručno, gravitacijskim kliznim klizačima ili robotskom automatizacijom. Prenosno štancanje je efektivno podskup linijskog štancanja gde automatizovani mehanički sistemi upravljaju kretanjem dela između stanica.
Raščišćavanje terminološke konfuzije u industriji
Evo gdje stvari postaju zbunjujuće u praksi. Mnogi proizvođači, pa čak i industrijske publikacije koriste "linije" i "transferne matrice" naizmjenično. Naći ćete dobavljače koji opisuju identične postavke pod različitim imenima i konkurentne citate koji brišu granice između ovih pojmova. Ova nedosljednost nije samo semantička - ona utiče na to kako inženjeri komuniciraju tolerancije, vremena ciklusa i zahtjeve za alatom.
Jasnija taksonomija izgleda ovako:
|
Termin |
Definicija |
Part Transfer Method |
|---|---|---|
|
Štancanje u liniji |
Široka kategorija: pojedinačni umri u nizu na različitim stanicama |
Ručno, polu{0}}automatizirano ili potpuno automatizirano |
|
Transfer Die Stamping |
Specifična podskupina: automatizovani mehanički sistemi pomeraju delove između stanica, često unutar jedne presa |
Mehanički prsti, servo ruke, hodajuće grede |
|
Progresivno štancanje |
Kontinuirana traka koja se dovodi kroz više stanica u jednom kompletu matrica |
Dio nosača trake - ostaje pričvršćen do konačnog prekida |
Kada neko u razgovoru spomene procese "progresivnog kalupa i štancanja", gotovo uvijek misli na metodu -napajanja, jedno-materijala-seta. Line matrice, s druge strane, uvijek uključuju diskretne setove kalupa i odvojene prazne dijelove - što je fundamentalna razlika koja oblikuje sve od izgleda štampe do očekivanog vremena ciklusa.
Sa ovom taksonomijom na mjestu, pravo pitanje postaje praktično: kako se blanko zapravo kreće kroz postavu matrice i šta se dešava na svakoj stanici na putu?
Kako funkcioniše proces štancanja, korak po korak
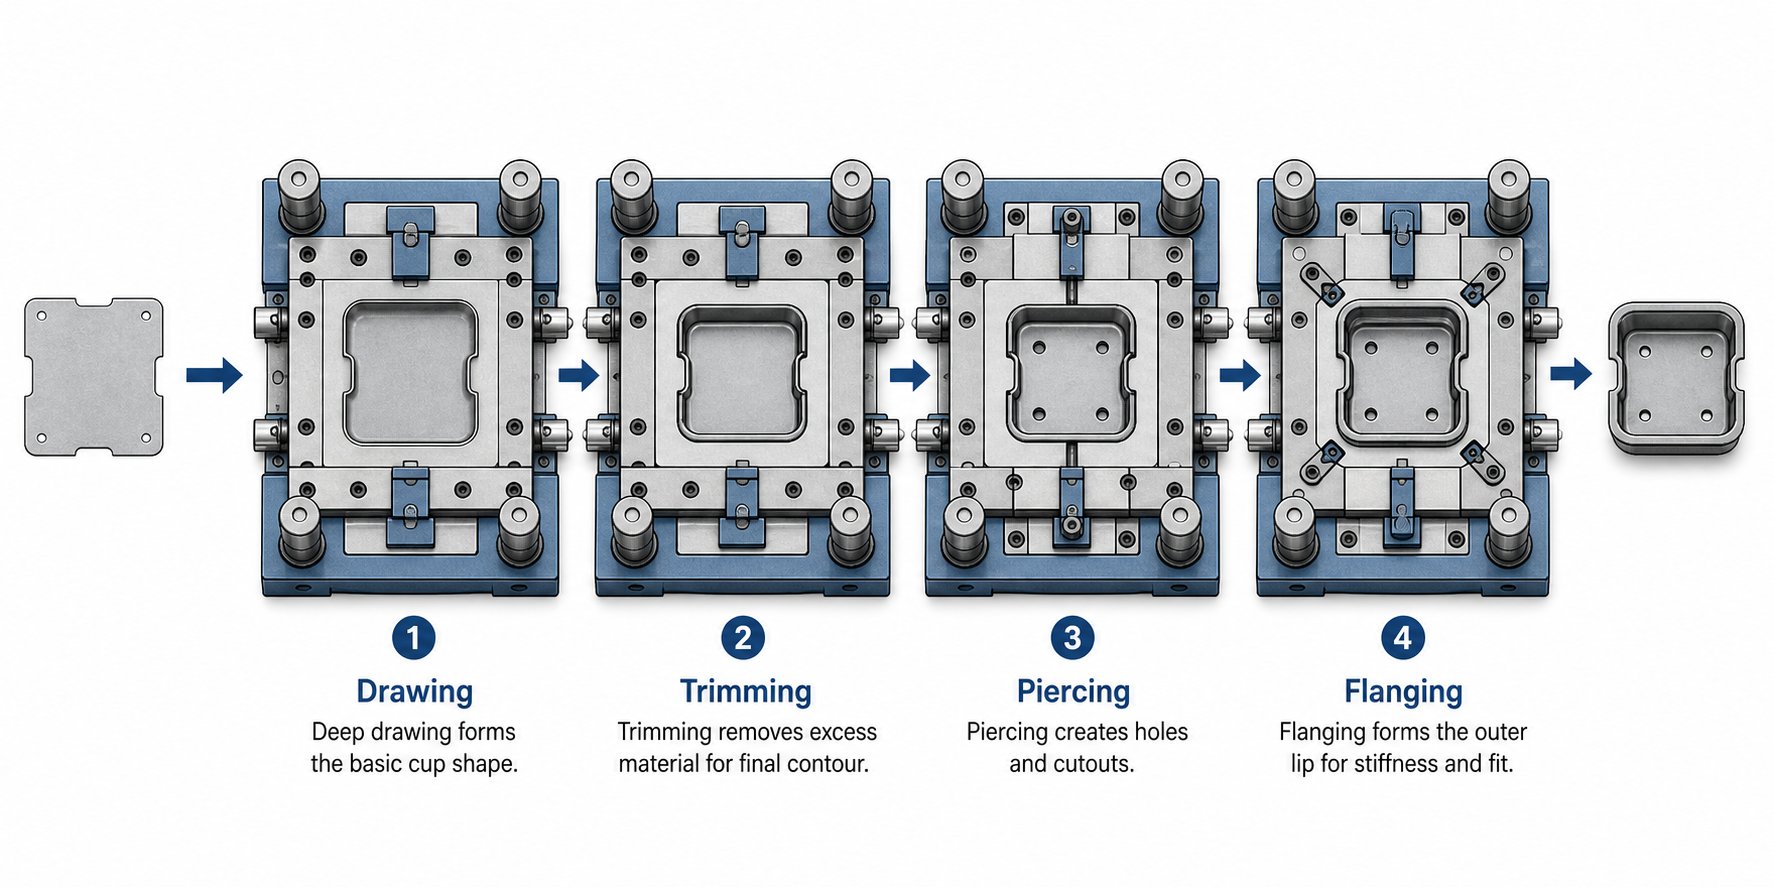
Zamislite radni pod sa četiri, pet ili čak osam pojedinačnih presa raspoređenih u nizu - od kojih je svaka napunjena svojom posebnom matricom za štancanje, od kojih svaka izvodi samo jednu operaciju oblikovanja ili rezanja. Na jednom kraju ulazi plosnati metalni komad, a na drugom izlazi potpuno oblikovani dio. To je, u svom najjednostavnijem obliku, operacija štancanja. Ali detalji između ulaska i izlaska su ono što razdvaja neometanu-proizvodnu liniju od one koju muče otpad i zastoji.
Priprema praznine i početno punjenje
Svaki proces matrice počinje sa praznim - ravnim komadom lima izrezanog na preciznu veličinu i oblik prije nego što ikada dotakne matricu za štancanje. Ovo je kritična razlika od progresivnog štancanja, gdje se zavojnica ubacuje direktno u set kalupa iz odmotača. U postavljanju matrice za liniju, praznine se obično režu ili laserski-režu iz lima ili zavojnice na posebnoj stanici za slijepljenje, a zatim se slažu na palete za transport do linije za presovanje.
Zašto je ovo važno? Zato što dimenzije blanka direktno utiču na protok materijala tokom operacija izvlačenja i oblikovanja nizvodno. Predimenzionirani prazni materijal troši materijal i može uzrokovati gužvanje; manji rizik od kidanja. Inženjeri izračunavaju veličinu praznine na osnovu površine gotovog dijela, dubine izvlačenja i dodataka za obrezivanje - u suštini obrću-inženjering ravnog uzorka iz konačne 3D geometrije.
Nakon što se slože i postave, praznine se utovaruju na destacker na čelu linije za presovanje. AsMetal Forming Magazinenapomene, dvostruki-sistem za detekciju praznina je neophodan u ovoj fazi kako bi se spriječilo da dva blanka istovremeno unose - scenario koji može preopteretiti presu ili oštetiti alat. Nakon slaganja, praznine mogu proći kroz stanicu za pranje/uljavanje koja primjenjuje podmazivanje kako bi se smanjilo trenje tokom oblikovanja.
Redoslijed stanica i vrste operacija
Svaka stanica u liniji ima samostalni set kockica - svoj vlastiti pečat i kombinaciju kalupa - konstruiran za jednu operaciju. Geometrija dijela diktira i redoslijed operacija i ukupan broj potrebnih stanica. Relativno jednostavan nosač može zahtijevati samo četiri stanice, dok duboko-uvučeni automobilski panel može zahtijevati sedam ili osam.
Evo kako izgleda tipična sekvenca procesne matrice za umjereno složeni nacrtani dio:
- Prazan utovar i centriranje:Ravni blank se postavlja na igle za lociranje ili gnezda u prvoj stanici kako bi se osigurala precizna orijentacija.
- Prvo izvlačenje:Prazan se izvlači u grubi 3D oblik pomoću matrice za izvlačenje sa držačem blanka koji kontroliše protok materijala i sprečava gužvanje.
- Ponovo nacrtajte ili ponovo unesite:Za dijelove sa značajnom dubinom, druga operacija izvlačenja ili ponovnog udara pročišćava oblik, zateže polumjere i poboljšava točnost dimenzija.
- Trim:Višak materijala prirubnice i dopuštenje za izvlačenje se odrežu, čime se dio približava konačnom profilu.
- Pierce:Rupe, prorezi i druge unutrašnje karakteristike se probijaju u oblikovani dio pomoću probijajućih bušotina usklađenih s kaljenim gumbima.
- Oblik prirubnice i brega:Rubovi su savijeni prema konačnim specifikacijama ugla, a sve karakteristike koje zahtijevaju formiranje izvan{0}}osi su oblikovane pomoću brega-odsječaka na matrici.
- Završna obrada i provjera kvaliteta:Preostali otpad se uklanja, a gotovi dio se izbacuje na pregled ili šalje direktno u pakovanje.
Ne zahtijeva svaki dio svih sedam koraka. Inženjeri dodaju ili uklanjaju stanice na osnovu dubine crtanja, broja probijenih karakteristika i toga da li je potrebno formiranje izvan{1}}ugla. Fleksibilnost nezavisnog prilagođavanja svake stanice jedna je od ključnih prednosti ovog pristupa - ako promjena dizajna dodaje uzorak rupa, modificirate ili dodate jednu stanicu za pečate umjesto da -reinžinjerate cijeli set progresivnih kalupa.
Pritisnite Line Layout i Part Flow
Fizički raspored presa u radnji više je od logistike - on direktno utiče na vrijeme ciklusa, kvalitet dijelova i sigurnost operatera. U tandem liniji za presovanje, koja je najčešća konfiguracija za linijsko štancanje, svaka stanica sjedi u svojoj posebnoj presi. Podaci iz industrije pokazuju da tandemske linije obično imaju četiri do šest presa: olovna presa (koja se naziva i presa za glavu) upravlja početnom operacijom izvlačenja, dok prateće prese obavljaju rad obrezivanja, bušenja, prirubljivanja i ponovnog udaranja. Olovna presa obično ima najveću tonažnu ocjenu i može uključivati hidraulične jastuke koji podržavaju držanje blanka tokom dubokog izvlačenja.
Razmak pritiska mora uzeti u obzir mehanizam prijenosa - bilo da se radi o robotskoj ruci, šatl sistemu ili fizički pokretnim dijelovima operatera. Potrebno je dovoljno slobodnog prostora da bi se dio podigao dalje od donje matrice, rotirao ili preusmjerio ako je potrebno, i precizno postavio u gnijezdo za lociranje sljedeće stanice. Djelomična orijentacija između stanica je kritična; blanko koji uđe u matricu za izvlačenje sa rotacijskom greškom od 5-stepeni će proizvesti dio sa neusklađenim trim linijama i rupama izvan lokacije.
Rukovanje otpadom je još jedno razmatranje rasporeda koje je lako previdjeti. Svaka stanica za podrezivanje i pirsing stvara iznutrice - puževe i materijal kostura koji preostane nakon rezanja. Žlebovi postavljeni ispod svake matrice direktno upućuju otpad u kante ili transportere koji se kreću ispod nivoa poda, držeći radni prostor čistim i sprečavajući da otpušteni otpad ometa prenos delova. U automobilskim linijama velikog{4}}okruga, transporteri za otpad kontinuirano idu do namjenskih stanica za baliranje.
Uobičajene stope pogodaka za tandem presu kreću se od oko 6 udaraca u minuti kod konvencionalnih mehaničkih presa do više od 18 udaraca u minuti korištenjem servomehaničkih presa u kontinuiranom načinu rada -, što je trostruka razlika koja naglašava kako se tehnologija presovanja i izbori rasporeda linija talasaju kroz ekonomiku proizvodnje.
Naravno, razumijevanje toka procesa je samo polovina jednačine. Stvarne razlike u performansama između postavljanja matrica, progresivnih kalupa i sistema za prijenos postaju jasne kada ih uporedite uporedo s faktorima koji zapravo dovode do odluka o alatima.
Line Die vs Progressive Die vs Transfer Die Stamping
Poznajete korake procesa, razumijete kako se praznine kreću kroz postavljanje matrice -, ali kako odlučiti da li je konfiguracija matrice zapravo pravi poziv za vaš projekat? Odgovor zavisi od nekoliko merljivih faktora: veličine dela, zapremine proizvodnje, debljine materijala, geometrijske složenosti i budžeta. Usporedba ove tri metode žigosanja jedna pored druge otkriva gdje svaka od njih zarađuje svoje mjesto u radnji.
Snage i granice progresivnog štancanja
Dakle, šta je zapravo progresivna kocka u praktičnom smislu? To je jedan set kalupa koji sadrži višestruke stanice kroz koje kontinuirana metalna traka napreduje sa svakim pritiskom pritiska. Svaka stanica izvodi različitu operaciju - sljepljivanje, probijanje, savijanje, formiranje - i dio ostaje povezan sa nosećom trakom do konačnog odsječka. Ovaj dizajn -napajanog trakom je ono što progresivnom štancanju daje prednost u brzini: brzina ciklusa može doseći30 do 60+ udaraca u minuti, daleko nadmašuju postavke matrice.
Ta brzina dolazi sa ograničenjima. Progresivne matrice najbolje funkcioniraju za male-do-srednje dijelove - misleći na nosače, kopče, konektore i strukturna pojačanja - jer dio mora ostati pričvršćen za traku kroz čitav niz formiranja. Veliki dijelovi, duboko izvlačenje i geometrije koje zahtijevaju značajno trodimenzionalno-oblikovanje jednostavno se ne mogu proizvesti dok su vezani za ravnu noseću traku. Iskorištenje materijala također ima tendenciju da bude niže, budući da traka zahtijeva razmak između stanica i noseću traku koja postaje otpad.
Matrice za progresivno štancanje također zahtijevaju veće ulaganje u alate za jedan set kalupa. Kompleksna progresivna matrica sa 15 ili 20 stanica predstavlja značajan inženjerski i mašinski napor. Izmjena jedne stanice može utjecati na raspored trake za svaku drugu stanicu nizvodno, čineći promjene dizajna više uključenim nego u postavu matrice linije gdje je svaka stanica nezavisna.
Gdje je žigosanje u liniji nadmašuje alternative
Štancanje na matricama zaslužuje svoje mjesto kada su dijelovi preveliki, preduboki ili previše geometrijski složeni da bi se mogli provući kao trakasti materijal kroz progresivnu matricu. Zamislite da formirate unutrašnju ploču haube automobila ili kućište uređaja - ovi dijelovi zahtijevaju duboko izvlačenje, više-prirubljivanje u više uglova i opsežno obrezivanje koje bi bilo fizički nemoguće u konfiguraciji sa trakom-.
Budući da je svaka matrica samostalna jedinica, inženjeri dobijaju fleksibilnost koju progresivne matrice jednostavno ne mogu ponuditi. Trebate li dodati operaciju ponovnog udara jer se novi razred materijala vraća više od očekivanog? Umetnite stanicu. Želite podesiti profil trim bez utjecaja na matricu uzvodno? Zamijenite jedan alat. Ova modularnost čini matrice linija posebno praktičnim za programe koji mogu imati promjene u inženjeringu u sredini-ciklusa ili gdje više varijanti dijela dijele neke - ali ne sve - operacije formiranja.
Prenosno štancanje, automatizovani podskup rada sa rezanjem, premošćuje jaz između dva ekstrema. Koristeći mehaničke prijenosne šipke, servo ruke ili robotske sisteme u okviru jedne velike preše, postavke prijenosa automatski pomjeraju unaprijed-izrezane blanke kroz više stanica. Idealne su za srednje{3}}do-velike dijelove pri umjerenoj-do-velikoj jačini - mislimstrukturne automobilske komponentepoput poprečnih nosača, nosača za pojačanje i unutrašnjosti vrata. Prenosno štancanje nudi kraće vreme ciklusa od ručne tandem linije matrice uz zadržavanje mogućnosti rukovanja dijelovima koji prelaze progresivne granice veličine matrice.
Matrica odluke za odabir pravog pristupa
Sljedeća uporedna tabela prikazuje ključne faktore odlučivanja za sve tri metode. Umjesto izmišljenih brojeva, naći ćete kvalitativne ocjene koje odražavaju stvarnu-svjetsku trgovinu-odstupanjima - vrstu informacija koje vam pomažu da suzite svoje mogućnosti prije nego što angažirate dobavljača alata.
|
Faktor odluke |
Progresivno štancanje |
Linijsko štancanje (tandem) |
Transfer Die Stamping |
|---|---|---|---|
|
Raspon veličina dijela |
Mala do srednja |
Srednje do veoma velike |
Srednje do velike |
|
Godišnji obim proizvodnje |
Visoko do veoma visoko |
Nisko do visoko |
Srednje do visoke |
|
Opseg debljine materijala |
Tanke do srednje debljine |
Od tanke do teške |
Od tanke do teške |
|
Geometrijska složenost |
Umjereno (2D-dominantne karakteristike) |
Visoko (duboko crtanje, više{0}}uglovi oblici) |
Visoko (duboko crtanje, složeni 3D oblici) |
|
Troškovi alata |
Visoka (jedan složen set matrica) |
Umjereno po stanici, ali kumulativno |
Visoka (setovi matrica plus mehanizam za prijenos) |
|
Cycle Time |
Brzo (30-60+ SPM) |
Sporo do umjereno (6-15 SPM) |
Umjereno (15-25 SPM) |
|
Scrap Rate |
Srednje do visoke (otpad od noseće trake) |
Nisko do srednje |
Nisko do srednje |
|
Korištenje materijala |
Niska do umjerena |
Visoko |
Visoko |
|
Fleksibilnost promjene |
Niska (promjene matrice utiču na kompletan raspored trake) |
Visoka (pojedinačne stanice su nezavisne) |
Umjereno (stanice nezavisne, ali alati za prijenos moraju odgovarati) |
|
Najprikladniji za |
Mali dijelovi-velike zapremine: kopče, nosači, konektori |
Veliki paneli, duboko{0}}uvučena kućišta, strukturni dijelovi |
Srednje{0}}do-velike strukturne komponente, paneli karoserije |
Nekoliko uzoraka se ističe. Progresivne matrice dominiraju kada su brzina i zapremina glavni prioriteti i kada se dio uklapa u ograničenja za{1}}ulaganje trake. Postavke matrice preuzimaju kada veličina dijela ili dubina izvlačenja pređu te granice - jednostavno ne možete formirati kućište dubine 600 mm dok je još uvijek pričvršćeno na traku zavojnice. Prenosno štancanje zauzima središnji deo, kombinujući fleksibilnost rukovanja praznim-mrežama sa automatskim pomeranjem delova koje povećava propusnost.
Odaberite linijsko štancanje kada veličina dijela, dubina izvlačenja ili geometrijska složenost premašuju mogućnosti progresivnog kalupa, ali obim proizvodnje opravdava ulaganje u namjenske alate za jednu-stanicu na više stanica za štampu.
Troškovi nikada nisu jedno-poređenje u jednom redu. Progresivni set kalupa može koštati više od bilo koje pojedinačne matrice, ali kompletna postavka tandemske linije - četiri do osam zasebnih setova kalupa, plus infrastruktura za presovanje, automatizacija i rukovanje otpadom - može biti jednaka ili premašiti investiciju progresivnog kalupa. Razlika je u tome kako se taj trošak raspoređuje: alatna alatna matrica širi rizik na nezavisne stanice, dok ga progresivna matrica koncentriše u jedan visoko dizajniran paket.
Pravi izbor zavisi i od vašeg materijala. Deblji mjerači i čelici veće{1}}čvrste guraju odluke prema konfiguracijama kalupa i prijenosnih kalupa, gdje se tonaža presa svake stanice može individualno uskladiti s operacijom. Za razliku od toga, progresivne matrice zahtijevaju samo jednu presu da daju dovoljno snage za najzahtjevniju stanicu u traci - što može značiti preveliku presu za većinu operacija koje obavlja.
Ovi-ustupci postavljaju scenu za jednako važno pitanje: šta se zapravo nalazi unutar svake linije matrice i kako njene komponente rade zajedno da isporuče ponovljive, proizvodno{1}}kvalitetne dijelove?
Osnovne komponente postavljanja matrice
Svaka stanica za štancanje metala je u suštini precizan sendvič - gornji sklop koji se spušta u donji sklop, sa praznim limom koji se nalazi između. Ali evo po čemu se linija matrice razlikuje od stanice unutar progresivnog alata: svaka od njih je potpuno samostalan-set matrice. Ta nezavisnost daje inženjerima fleksibilnost, ali također uvodi jedinstvene izazove oko poravnanja, ponovljivosti i odabira materijala koji zaslužuju bliži pogled.
Anatomija gornjeg i donjeg sklopa kalupa
Zamislite linijsku die stanicu kao dvije polovine koje rade zajedno. Gornji sklop matrice - montiran na ram za presu - nosi proboj koji obavlja stvarni rad oblikovanja ili rezanja. Donji sklop matrice nalazi se na podupiraču prese i sadrži blok matrice, koji pruža šupljinu ili reznu ivicu koju probojnik zahvaća. Između ove dvije polovice, vodilice i čahure drže sve precizno poravnato kroz svaki pritisak pritiska.
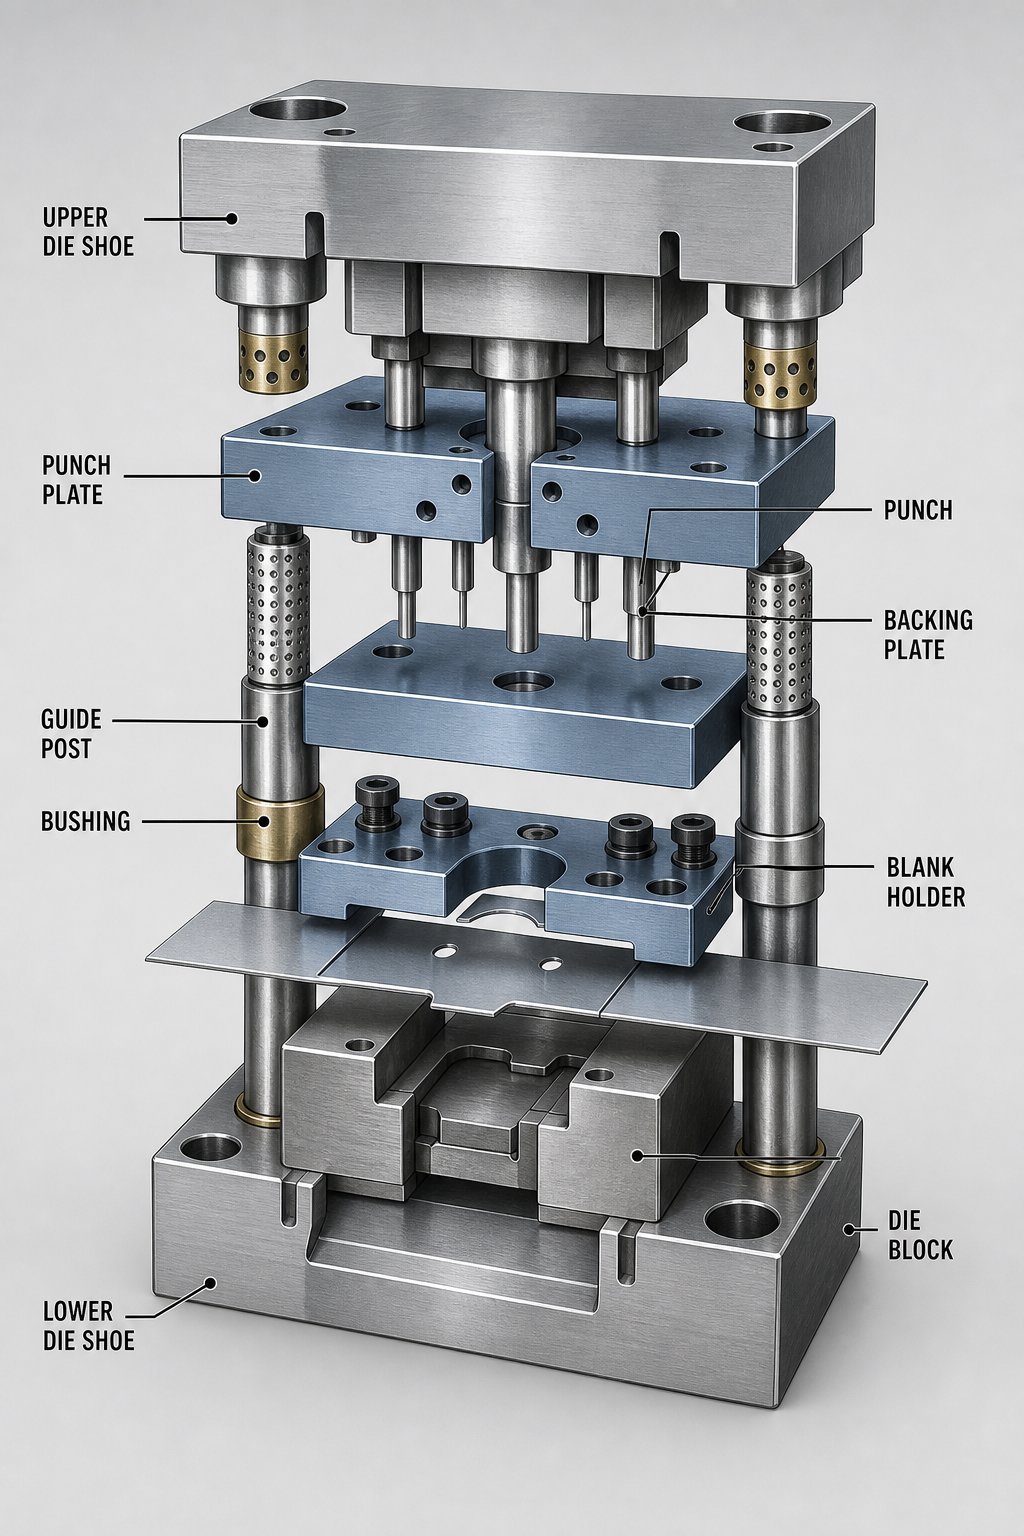
Evo osnovnih komponenti matrice za štancanje i njihovih funkcija unutar tipične linije matrice:
- Gornja cipela za matrice:Gornja ploča koja služi kao montažna osnova za sve gornje komponente matrice. Pričvršćuje se direktno na ram za presu.
- udarac:Element radnog alata koji dolazi u kontakt sa zalivom i izvodi operaciju oblikovanja, bušenja ili rezanja.
- ploča za bušenje:Drži i locira proboj precizno na mjestu na gornjoj cipeli.
- Pozadinska ploča:Očvrsnuta ploča između držača bušilice i gornje papuče matrice koja raspoređuje silu i sprječava da udarac potone u mekši materijal cipele pod velikim opterećenjem.
- Donja cipela:Donja temeljna ploča koja podržava blok matrice, vodilice i sve donje{0}}komponente. Obično uključuje mašinski obrađene otvore za uklanjanje otpadaka i puževa.
- Die blok:Sadrži šupljinu, rezne ivice ili površine za formiranje koje rade zajedno sa bušilicom. U linijskim stanicama za izvlačenje kalupa blok kalupa definira vanjsku geometriju oblikovanog dijela.
- Vodiči i čahure:Precizni-uzemljeni stupovi - montirani u jednu cipelu i zahvatne čahure u suprotnoj papuči - koje poravnavaju gornju i donju polovinu. AsThe Fabricatornapomene, ovi se proizvode za tolerancije unutar 0,0001 inča i dostupni su u konfiguracijama tarnih-ležaja ili kugličnih{2}}ležaja.
- Prazni držač (registrator):Ploča pod pritiskom-u stanicama za izvlačenje koja steže perimetar blanka tokom formiranja, kontrolišući protok materijala i sprečavajući nabiranje.
- striptizeta:Uklanja radni komad ili ostatke oko bušotine nakon svakog poteza, sprječavajući podizanje materijala s gornjim sklopom.
- Blokovi pete i habajuće ploče:Apsorbirajte bočni potisak koji nastaje tokom formiranja, posebno važno u stanicama koje proizvode neuravnotežene ili jedno{0}}smjerne sile.
Cipela je neopjevani heroj ove skupštine. Funkcionira kao strukturni temelj koji održava paralelizam i poravnanje pod stalnim opterećenjem. I gornja i donja papuča matrice se obrađuju ravno i paralelno sa uskim tolerancijama - obično preciznim glodanjem ili brušenjem. Aluminijumske cipele, koje teže otprilike jednu{4}}trećinu od čelika, popularne su za stanice gdje je apsorpcija udara bitna, kao što su operacije slepljivanja. Čelične cipele ostaju standard za vučne stanice velike{6}}tonaže koje zahtijevaju maksimalnu krutost.
U operacijama izvlačenja, sistem jastuka ispod donje papuče matrice pruža kontrolisanu silu prema gore držaču blanka. Hidraulički ili azotni plinski opružni jastuci omogućavaju inženjerima da fino-podese pritisak držača prazne ploče - premalo sile i prazne bore, previše i materijal se trga. Ova mogućnost podešavanja je posebno vrijedna u konfiguracijama matrice gdje se jastuk svake stanice može nezavisno kalibrirati kako bi odgovarao njenim specifičnim zahtjevima oblikovanja.
Materijali za kalupe i površinski tretmani za matrice
Odabir pravog materijala za vaše metalne komponente matrice za štancanje je balans između tvrdoće, žilavosti i otpornosti na habanje. Materijal izratka koji se žigoše utiče na većinu ove odluke.
Za proboje i umetke koji imaju visoke kontaktne pritiske, konvencionalni alatni čelici kao što je D2 (visoka-habanje, niska-stepena udarca) ostaju uobičajeni izbori za štancanje mekog čelika i HSLA razreda. D2 nudi dobru otpornost na abrazivno habanje pri vrijednostima tvrdoće oko RC 58-60, što ga čini radnim konjem za stanice za trimovanje i pirsing. međutim,AHSS Insightsistraživanje pokazuje da D2 alati koji formiraju napredne čelike visoke{1}}mogu pokvariti nakon samo 5.000-7.000 ciklusa opterećenja - otprilike jednu desetinu vijeka trajanja alata koji se očekuje kod konvencionalnih čelika. Krivac? Nedovoljna udarna čvrstoća pri većim radnim opterećenjima zahtijevaju ove vrste.
Alalni čelici iz metalurgije praha (PM) rješavaju ovaj jaz. Proces proizvodnje PM-a - raspršivanjem rastopljenog metala u fini prah, a zatim konsolidacijom vrućim izostatičkim presovanjem - proizvodi uniformniju mikrostrukturu sa manjim, ravnomjerno raspoređenim karbidima. Rezultat je alatni čelik koji postiže istu tvrdoću RC 58-60 kao D2, ali sa skoro 10 puta većom otpornošću na udar. Za linijske matrice koje formiraju DP čelik, martenzitne razrede ili bilo koji materijal koji se približava vlačnoj čvrstoći od 980 MPa, PM alatni čelici postali su glavna podloga.
Karbidni umeci podižu otpornost na habanje korak dalje. U stanicama gdje je lokalizirani kontaktni pritisak ekstreman - oštar radijusi izvlačenja, obrubljene ivice ili bušiti otvore - umetci od volfram karbida daju vrijednosti tvrdoće koje daleko premašuju alatni čelik. Oni su skupi, tako da dizajn kalupa za štancanje obično rezerviše karbid za područja visokog-habanja, dok okolna struktura koristi ekonomičnije tipove alatnog čelika.
Površinski tretmani i premazi produžavaju vijek trajanja bilo koje podloge. Uobičajeni pristupi uključuju:
- ionsko nitriranje:Difundira azot u površinu alata, stvarajući sloj-otporan na tvrdo habanje. Učinkovito za pocinčane čelike gdje PVD premazi mogu uzrokovati nakupljanje cinka.
- Premaz titanijum nitrida (TiN):Primijenjen fizičkim taloženjem pare (PVD), ovaj premaz smanjuje trenje i otporan je na habanje ljepila. PVD obrada se odvija na nižim temperaturama od CVD, što minimizira rizik od izobličenja dimenzija.
- Titanijum aluminijum nitrid (TiAlN):PVD premaz sa odličnim performansama na neprevučenim naprednim čelicima visoke{0}}čvrstoće. Istraživanje koje je citirao AHSS Insights pokazuje da čelici za rezanje obloženi TiAlN-daju čistije, ujednačenije ivice čak i nakon 200.000 dijelova CR 500Y/800T-DP.
- Krom nitrid (CrN):PVD-prevlaka koja nudi jaku otpornost na habanje, posebno korisna za operacije oblikovanja nerđajućeg čelika i aluminijuma.
Preporučena praksa je da se završi početno testiranje kalupa prije nanošenja premaza. Podešavanje tokom probnog - podmetanja, ponovnog rezanja ili kompenzacije povratnog opruge - bi inače uništilo svježe naneseni premaz. Kada se matrica pokaže kao dimenzionalna, konačna obrada površine zaključava performanse za proizvodne serije.
Poravnanje i ponovljivost preko stanica
Evo inženjerskog izazova koji odvaja linijsko štancanje od progresivnog rada sa kalupima: u progresivnom kalupu, svaka stanica dijeli istu matricu, iste vodilice i istu presu. Poravnanje između stanica je ugrađeno u alat po dizajnu. U postavci linijske matrice, svaka stanica je nezavisna matrica - koja potencijalno sjedi u različitoj presi, pričvršćena za drugi nosač, radi pod drugim ramom. Održavanje konzistentnosti dimenzija od prve do posljednje stanice zahtijeva pažljivu pažnju na više nivoa.
Angažman nakon vodiča je prva linija odbrane. MetalForming Magazin naglašava da vodeća čaura treba da zahvati stub vodilice na radnom nivou matrice kad god je to moguće. Ovo opterećuje stub u smicanju - u njegovom najjačem stanju - umjesto savijanja, što bi izazvalo otklon i neusklađenost između gornje i donje polovice. Postavljanje čahura iznad radne zone zbog pogodnosti je uobičajena prečica dizajna koja ugrožava preciznost.
Sistemi za vođenje kugličnih{0}}ležajeva nude čvršće poravnanje od frikcionih stubova običnih{1}}ležaja, sa prednaprezanjem u rasponu od 0,0001 do 0,0021 inča u zavisnosti od proizvođača i promjera. Međutim, stanice koje stvaraju težak bočni potisak - kao što su operacije formiranja brega- ili asimetrično izvlačenje - mogu uzrokovati praćenje lopte, gdje se formiraju fizički žljebovi na stupu ili površini čahure. Za ove stanice, kombinovanje vodećih stubova sa -konstrukcijom pete u kutiji apsorbuje bočne sile dok stubovi održavaju vertikalno poravnanje.
Između stanica, izazov se pomjera sa unutrašnjeg poravnanja kalupa na pozicioniranje dijelova između stanica. Svaki put kada se blank podigne iz jedne kockice i stavi u drugu, postoji mogućnost greške u poziciji. Lociranje gnijezda, pilot iglica i učvršćenja specifičnih za dio{3}}u svakoj donjoj papučici osiguravaju da radni komad sjedi u tačno pravom položaju prije nego što se ram spusti. Čak i djelić milimetra rotacijske ili translacijske greške na stanici dva spoja kroz svaku nizvodnu operaciju, što rezultira neusklađenim trim linijama, rupama izvan{5}}lokacije ili neravnim prirubnicama na krajnjoj stanici.
Ovaj složeni{0}}rizik od greške je razlog zašto dizajn štancanja u liniji stavlja tako veliki naglasak na robusne karakteristike lociranja dijelova i uske tolerancije papuče na svakoj stanici. Komponente unutar svake matrice mogu slijediti standardne konvencije, ali pravi zanat leži u tome da se šest ili osam nezavisnih setova kalupa ponašaju kao da su jedan ujedinjeni sistem.
Naravno, čak ni savršeno poravnati alati ne mogu kompenzirati materijal koji se neočekivano ponaša tokom oblikovanja. Sam metal - svojom klasom, debljinom i mehaničkim svojstvima - oblikuje svaki aspekt dizajna matrice, od pritiska u praznom držaču do broja stanica.
Vodič za odabir materijala za linijsko štancanje
Savršeno konstruisana matrica za štancanje od lima ne znači ništa ako se materijal koji prolazi kroz nju bori protiv procesa na svakoj stanici. Svaka metalna legura unosi sopstvenu ličnost na liniju za presovanje - svoje karakteristike tokom izvlačenja, sopstvenu sklonost da se povuče unazad, puca ili žuči o površine alata. Odabir pravog materijala za operaciju matrice nije samo odluka o nabavci; to je odluka o dizajnu matrice koja se provlači kroz svaku stanicu od prvog izvlačenja do konačnog trima.
Uobičajeni materijali za žigosane dijelove
Pet familija materijala dominira aplikacijama za štancanje u liniji, svaka je prilagođena različitim zahtjevima performansi i izazovima oblikovanja. Evo kako se ponašaju kada ih presa ram gura kroz operacije dubokog izvlačenja, ponovnih udaraca i trima.
Meki čelik (niskougljični čelik)ostaje materijal koji najviše oprašta za rad sa više-stanica. Njegova visoka duktilnost i relativno niska granica popuštanja omogućavaju mu da glatko teče preko polumjera izvlačenja bez pucanja, čak iu duboko-uvučenim geometrijama. AsSinoway Industrynapomene, odlična sposobnost oblikovanja,-efikasnost niskougljičnog čelika i konzistentna završna obrada čine ga-izborom za automobilske ploče, kućišta uređaja i kuhinjsko posuđe. Za inženjere kalupa, blagi čelik znači manje sile držača blanka, manje stanica za ponovni udar i duže intervale između održavanja kalupa - materijal koji je najlakši za život na proizvodnom podu.
Napredni čelik visoke čvrstoće (AHSS)ovdje stvari postaju zanimljive - i izazovne. Klase kao što su dual-fazni (DP) 590, DP 780 i DP 980 isporučuju omjer snage-i-težine koje proizvođači automobila zahtijevaju za performanse u slučaju sudara, ali zauzvrat kažnjavaju alate. MetalForming Magazin ističe da AHSS stvara značajno veće sile pritiska-podmetača, veće opruge i ubrzano habanje matrice u poređenju sa konvencionalnim čelicima. Prekoračenje - deformirajući materijal u suprotnom smjeru radi kompenzacije povratnog opruge - može zapravo dodatno očvrsnuti AHSS, čineći postizanje određenog radijusa savijanja nemogućim bez pažljive simulacije. Čelične matrice za štancanje koje koriste AHSS trebaju poboljšane supstrate, često alatne čelike za metalurgiju praha, zajedno sa više{15}}prešama veće tonaže na svakoj stanici.
Aluminijske legure- posebno serije 1100, 3003 i 5052 - nude laganu mogućnost oblikovanja, ali uvode drugačiju glavobolju: gađenje. Aluminij ima prirodnu tendenciju da prenosi materijal na površine kalupa, stvarajući naslage ljepila koje napadaju sljedeće dijelove. Svaka čelična površina matrice za štancanje koja dolazi u kontakt sa aluminijumom treba premaze protiv -grabljivanja kao što su TiN ili CrN, a upravljanje podmazivanjem postaje daleko kritičnije nego kod gvozdenih materijala. Aluminijum takođe zahteva strožu kontrolu pritiska prazne držače - prevelika sila i meki materijal se cepa, premalo i nabora se.
Nerđajući čelikkombinuje otpornost na koroziju sa tvrdoglavom tendencijom ka-otvrdnjavanju tokom oblikovanja. Ocjene 304 i 316 se obično crtaju u linijskim postavkama kalupa za posude za hranu, medicinska kućišta i arhitektonske komponente. Radni{5}}ponašanje očvršćavanja znači da svaka uzastopna operacija formiranja nailazi na progresivno tvrđi materijal - što je izazov koji često zahtijeva srednje žarenje između stanica ili dodavanje dodatnih faza ponovnog udara. Zahtjevi za tonažom presa su znatno veći od mekog čelika, a rizik od draženja se približava onome što biste vidjeli kod aluminija. Dok progresivno štancanje od nehrđajućeg čelika efikasno rukuje tanjim mjeračima i jednostavnijom geometrijom, duboko-izvučeni dijelovi od nehrđajućeg čelika gotovo uvijek migriraju u konfiguracije matrice gdje se tonaža svake stanice i sila držača blanka mogu nezavisno optimizirati.
Legure bakra i mesinganude odličnu savitljivost i električnu provodljivost, što ih čini prirodnim prikladnim za duboko-izvučena električna kućišta, vodovodne armature i dekorativne komponente. Formabilnost je visoka, ali mekoća koja čini bakar lakim za izvlačenje također stvara izazove pri rukovanju - dijelovima se lako udubljuju tokom prijenosa između stanica, a bakreni štanci sa tankim-zidovima mogu se deformirati pod vlastitom težinom ako nisu pravilno poduprti. Progresivni materijali za štancanje u porodici bakra dobro funkcioniraju za male konektore i terminale, ali veća bakarna kućišta koja zahtijevaju duboko izvlačenje imaju koristi od kontrolisanog, pristup -po{6}}stanici u konfiguraciji linijskih matrica.
Kako svojstva materijala oblikuju dizajn kalupa
Možda mislite da su odabir materijala i dizajn kalupa odvojene odluke. Oni nisu -, oni su jedan razgovor. Granica tečenja, vlačna čvrstoća, postotak istezanja i radna{3}}brzina očvršćavanja diktiraju pritisak držača slijepog uzorka, zazore za izvlačenje, radijuse nosa udarca, pa čak i koliko stanica zahtijeva linija.
Uzmite razmak izvlačenja kao jedan primjer. Razmak između proboja i matrice u stanici za izvlačenje je obično postavljen na jednu debljinu materijala plus dodatni postotak - otprilike 7-10% za meki čelik, ali potencijalno 15-20% za AHSS razrede koji su otporni na stanjivanje drugačije. Pogrešite ovo i ili ćete naborati zid dela (prevelik zazor) ili ga opasno istanjiti (zazor preuski).
Svojstva materijala također određuju da li je simulacija luksuz ili potreba. Sa mekim čelikom, iskusni dizajneri kalupa često mogu predvidjeti protok materijala koristeći empirijska pravila i prošlo iskustvo. AHSS, međutim, zahtijeva simulaciju CAE formiranja prije nego što se čelik reže. Kao što jeDie Cad Group timobjašnjava, jednostavno korištenje blank-softvera za rasklapanje za izračunavanje minimalnih dimenzija praznine pokazuje se nedovoljnim za napredne čelike - morate modelirati dovoljno rastezanja u materijalu, u pravo vrijeme, da postavite njegov oblik. Karakteristike kao što je lock-konstrukcija perli dodaju dodatnu napetost tokom formiranja, ali povećavaju veličinu praznine i otpad,-koja se mora planirati od početka, a ne otkriti tokom isprobavanja.
Efekti debljine i nagiba na procesne parametre
Debljina materijala pojačava svako razmatranje dizajna. Deblji blankovi zahtijevaju veće zazore matrice, težu konstrukciju papuče matrice kako bi se oduprli skretanju i veće{1}}prese veće tonaže na svakoj stanici. 3,0 mm AHSS blank, na primjer, može generirati dovoljnu silu formiranja da skrene vezivnu ploču za nekoliko milimetara - dovoljno da potpuno promijeni geometriju dijela. MetalForming Magazine dokumentuje slučaj gde je deformacija matrice -podmetača na veoma debelom AHSS materijalu deformisala vezivo od 6- inča do tačke u kojoj se deo ne bi formirao kako se očekivalo, što je zahtevalo rekonstruisane debljine ploča i pažljivu simulaciju otklona presa.
Tvrđi i deblji materijali takođe imaju tendenciju povećanja ukupnog broja stanica. Dijelu od mekog čelika koji se u potpunosti formira u četiri stanice možda će biti potrebno šest kada se proizvede iz DP 780 - dodatnih stanica koje pružaju operacije ponovnog udara za zatezanje radijusa, dodatne udarce za kompenzaciju opruge i korake ponovnog-obrezivanja kako bi se uračunao elastični oporavak materijala. Svaka dodana stanica znači još jedan set kalupa, drugu poziciju za presovanje i dodatne korake prijenosa, a sve to spaja vrijeme ciklusa i ulaganje u alat.
Sljedeća tabela sažima kako se najčešći progresivni materijali za štancanje i materijali za matrice uspoređuju po faktorima koji pokreću dizajn matrice i planiranje procesa:
|
Materijal |
Formability Rating |
Tipični raspon debljine |
Ključni izazovi |
Razmatranje dizajna kalupa |
|---|---|---|---|---|
|
blagi čelik (niskougljični) |
Visoko |
0.5 - 3.0 mm |
Minimalno - najviše oprašta za duboko izvlačenje |
Standardni alatni čelici; umjerena sila držača blanka; potrebno manje stanica |
|
AHSS (DP, TRIP, martenzitni) |
Nisko do srednje |
0.6 - 3.0 mm |
Teški povratni udar; visoko trošenje matrice; otklon pritiska pri teškom meraču |
PM alatni čelici ili umetci od tvrdog metala; prese veće tonaže; dodatne stanice za opstanak; obavezna CAE simulacija |
|
Aluminijske legure (1100, 3003, 5052) |
Srednje do visoke |
0.5 - 4.0 mm |
Galling; prijenos materijala na površine kalupa; kidanje na uskim radijusima |
Premazi protiv draženja (TiN, CrN); velikodušni radijusi izvlačenja; precizna kontrola podmazivanja |
|
nehrđajući čelik (304, 316) |
Srednje |
0.4 - 2.5 mm |
Radno kaljenje; visoke potrebe za tonažom; rizik od povraćanja |
PM ili visoko{0}}legirani alatni čelici; moguće srednje žarenje; dodatne udarne stanice; obložene površine kalupa |
|
Bakar i mesing |
Visoko |
0.3 - 3.0 mm |
Mekoća uzrokuje oštećenja pri rukovanju; tanki zidovi se lako deformišu |
Nježne metode prijenosa dijelova; potporno gniježđenje u donjim kalupima; meki-dodirni kraj--alata za ruke |
Obratite pažnju na obrazac: kako se snaga materijala povećava, tako se povećavaju i zahtjevi za tonažom svih pokretača troškova -, kvaliteta podloge alata, ulaganja u premaze, broja stanica i složenosti simulacije. Postavka matrice za štancanje nosača od mekog čelika radi u fundamentalno drugačijem inženjerskom i ekonomskom okruženju od onog koji formira AHSS strukturne elemente, čak i ako geometrija dijela izgleda slično na papiru.
Odabir materijala oblikuje kalup, ali također oblikuje ono što se događa između kalupa. Kako se dijelovi premještaju od stanice do stanice - ručno, polu-automatski ili robotski - uvodi vlastiti skup varijabli koje su u direktnoj interakciji s težinom materijala, površinskom osjetljivošću i progresijom formiranja.
Automatizacija i prijenos dijelova u operacijama na linijskim kalupima
Dio sa pečatom dobar je onoliko koliko je dobar onoliko koliko je dosljedno njegovo putovanje između stanica. Možete investirati u besprijekoran dizajn kalupa i optimalan odabir materijala, ali ako blanko stigne na stanicu tri rotirano za dva stepena ili spušteno nekoliko milimetara od-centra, svaka nizvodna operacija nasljeđuje tu grešku. U linijskom štancanju, gdje je svaka stanica samostalna presa, metoda koja se koristi za pomicanje dijelova između tih presa direktno oblikuje vrijeme ciklusa, stope kvarova i troškove rada.
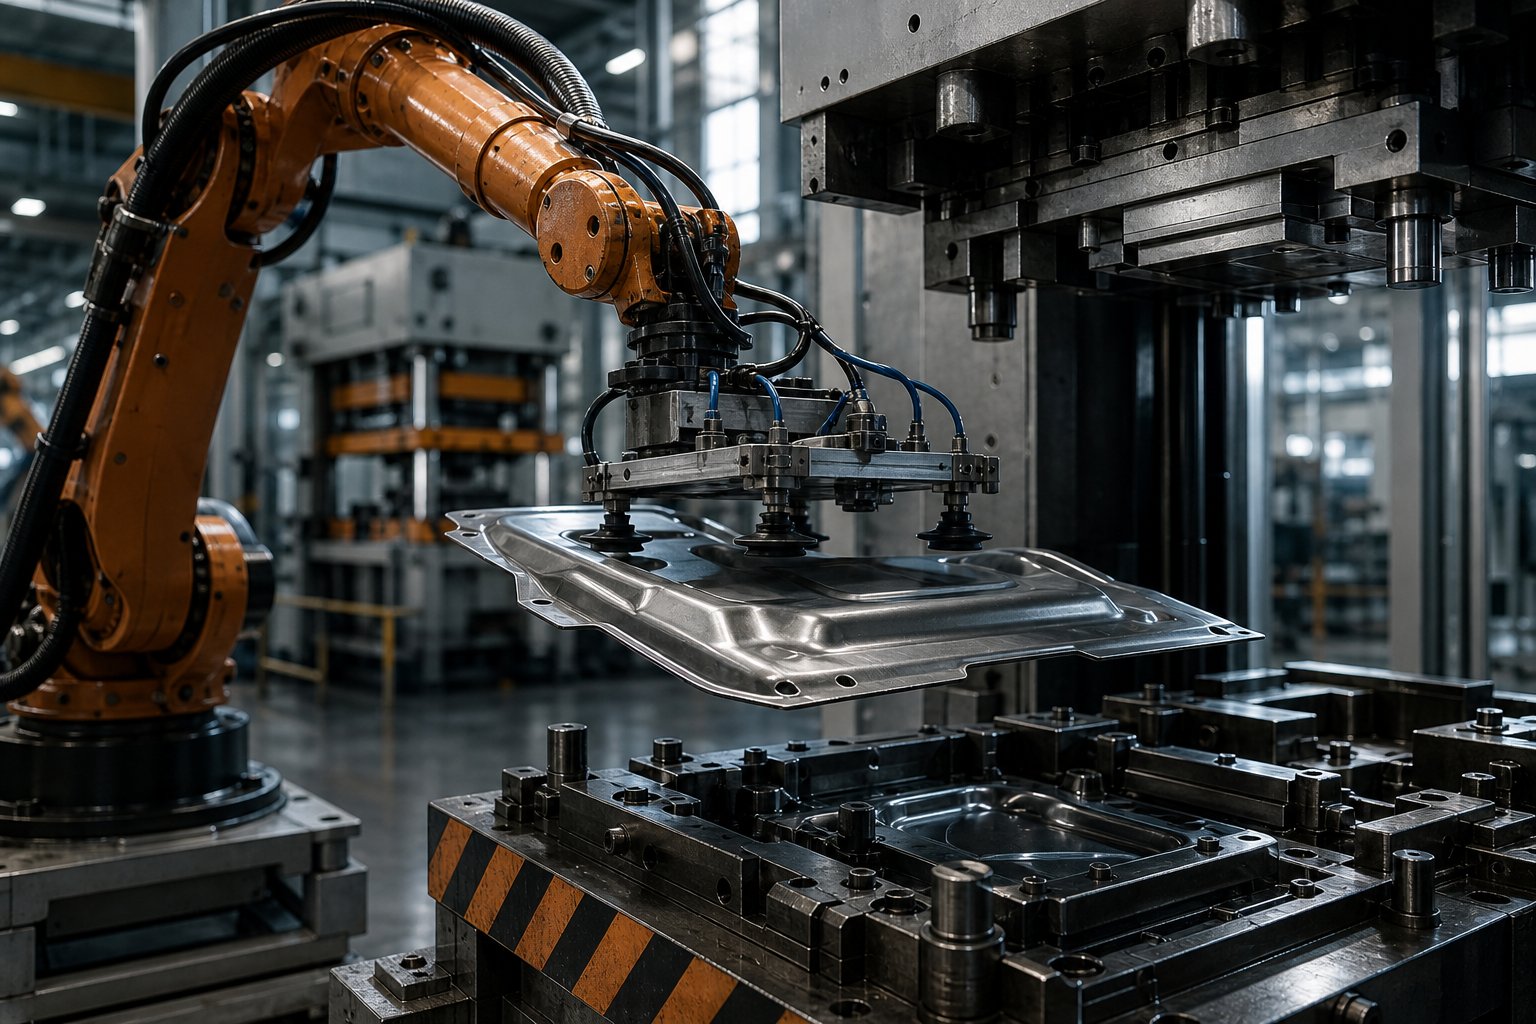
Dakle, kako dijelovi zapravo putuju od jedne stanice do druge? Odgovor se proteže u širokom spektru - od operatera u rukavicama koji ručno nosi praznine do šest-osinih robota koji izvode sinhronizovane pokrete odabira-i-podataka za manje od dvije sekunde.
Ručni vs Polu{0}}Automatizovani vs Robotski prijenos dijelova
Na najjednostavnijem kraju, ručno transferno štancanje se oslanja na operatere da podignu dio s jedne matrice, hodaju ili zaokrenu do sljedeće stanice, orijentiraju ga na igle za lociranje i iskorače prije ciklusa presovanja. To je niska cijena kapitala, ali visoka cijena rada, i uvodi varijabilnost svaki put kada čovjek donese odluku o smještaju. Umor, promjene stepena prijenosa i inherentna poteškoća pri rukovanju vrućim, zauljenim metalnim dijelovima-oštrih ivica doprinose nedosljednosti. Ručne linije obično imaju maksimum od oko 4 do 6 udaraca u minuti - brzina operatera, a ne sposobnost prese, postaje usko grlo.
Polu{0}}poluautomatski sistemi premošćuju jaz. Gravitacioni klizači, valjkasti transporteri i šatlovi pomiču dijelove između presa uz minimalnu ljudsku intervenciju. Operater može učitati prvu praznu površinu i istovariti gotovi dio, dok međustanice koriste nagnute žlijebove ili pokretne trake za prolaz radnih komada. Ove postavke smanjuju broj radnika i poboljšavaju konzistentnost za dijelove s jednostavnim, stabilnim geometrijama koje klize predvidljivo. Međutim, oni se bore sa duboko-izvučenim dijelovima ili dijelovima nepravilnog oblika koji ne putuju pouzdano samo pod gravitacijom.
Potpuno robotski prijenos predstavlja plafon performansi. Zglobni šest-osni roboti ili namjenske jedinice za linearni prijenos biraju dijelove iz jedne matrice, preusmjeravaju ih ako je potrebno i precizno ih postavljaju u gnijezdo za lociranje sljedeće stanice.Podaci o Yaskawinoj štampioznačava da tandemska operacija presovanja - jedan robot učitava s prednje strane, drugi istovar straga - u prosjeku čini jedan dio svakih 6,5 do 8 sekundi, što znači otprilike 450 do 550 dijelova na sat. Jedan robot koji rukuje s obje strane malo produžava vrijeme ciklusa na 7,5 do 9 sekundi po dijelu. Ove stope predstavljaju značajnu prednost propusnosti u odnosu na ručno rukovanje, uz daleko veću ponovljivost.
Sljedeća tabela prikazuje kako se ova tri pristupa upoređuju po faktorima koji su najvažniji na proizvodnom podu:
|
Faktor |
Ručni transfer |
Polu{0}}Automatski |
Potpuno robotski |
|---|---|---|---|
|
Vremenski opseg ciklusa |
10-15 sek/dio |
8-12 sek/dio |
6,5-9 sek/dio |
|
Dosljednost postavljanja dijelova |
Niska - zavisnost od operatora |
Srednja - zavisnost od gravitacije/transportne trake |
Visoka - ponovljiva do frakcija milimetra |
|
Zahtjevi za rad |
1-2 operatera po stanici |
1-2 operatera za punu liniju |
0 operatera u ciklusu; 1 nadzor tehničara |
|
Kapitalne investicije |
Nisko |
Umjereno |
Visoko |
|
Fleksibilnost promjene |
Visoki - operatori se brzo prilagođavaju |
Umjereni - transporteri će možda trebati ponovno pozicioniranje |
Umjereno do visoko - zahtijeva reprogramiranje i zamjenu EOAT-a |
|
Rukovanje veličina/težina dijela |
Ograničeno ergonomskom sigurnošću |
Umjerena ograničenja kapaciteta transportne trake od - |
Visoka - podrška za štancanje velikih dijelova do korisnog opterećenja robota |
|
Idealna aplikacija |
Mali-obim, prototip ili kratke serije |
Srednji{0}}volumen, jednostavne geometrije |
Veliki-dijelovi, složeni ili teški dijelovi |
Izračunavanje ROI nije isključivo vezano za brzinu. AsJR Automationističe, robotski prijenos također eliminiše rizik od ponavljanja povreda koji je svojstven ručnom presu koji teži - faktoru koji čini zapošljavanje i zadržavanje radnika sve težim. Kada uzmete u obzir smanjeni otpad od dosljednog postavljanja, manje defekta neusklađenosti i mogućnost pokretanja svjetla-u smjenama, robotski sistemi često opravdavaju svoje veće prve troškove u roku od 12 do 24 mjeseca na velikim-programima.
Kraj--Alat za ruke i dizajn hvataljke
Sam robot je samo polovina jednadžbe. Ono što je jednako važno - ponekad više - je ono što je pričvršćeno za kraj njegove ruke. Alat--alat (EOAT) je interfejs između robota i radnog komada, au okruženju matrice, taj interfejs se mora prilagoditi dijelu koji mijenja oblik na svakoj stanici.
Zamislite da stanica jedan proizvodi plitku-izvučenu čašu, stanica tri isporučuje potpuno oblikovano kućište sa prirubnicama, a stanica pet daje podrezan i probušen završni dio. Hvatalo koje pokupi ravnu praznu granicu na početku linije ne može koristiti istu strategiju kontakta za duboku, prirubnu školjku tri stanice kasnije. To je razlog zašto operacije transfernog štancanja često zahtijevaju-specifičan EOAT za stanicu ili prilagodljive hvataljke koje prilagođavaju evoluirajuću geometriju dijelova.
Tri porodice hvataljki dominiraju automatizacijom presa:
- Vakumske hvataljke:Najčešća i fleksibilna opcija. Vakuumske čaše postavljene na podesivim ekstruzijama prilagođuju se površinama dijelova i mogu se premjestiti kako bi se nosile s različitim geometrijama. Oni dobro rade za ravne ploče i blago zakrivljene ploče, ali gube efikasnost na jako perforiranim ili zauljenim dijelovima gdje pati integritet brtve.
- Magnetne hvataljke:Učinkovito za slaganje i rukovanje željeznim zalihama, magnetni sistemi prianjaju bez potrebe za ravnom površinom za zaptivanje. Međutim, oni dodaju težinu krajnjem efektoru - što je zabrinjavajuće kada ograničenja momenta i inercije ograničavaju koliki teret robot može kretati brzinom. Takođe ne mogu da rukuju aluminijumom, nerđajućim čelikom ili bilo kojim materijalom od obojenih gvožđa.
- Mehaničke hvataljke:Hvatalice zasnovane na stezaljkama-stilom ili prstima-odlikuju se tamo gdje vakuum i magneti padaju ispod - perforiranih dijelova, složenih 3D oblika i situacija u kojima ivica dijela pruža jedinu pouzdanu površinu za hvatanje. AsIMTS izvještava, mehaničke hvataljke su idealne za valovite ili uljne radove gdje vakuumske čašice jednostavno ne mogu održati usis.
U praksi, mnoge operacije matrice koriste hibridni alat koji kombinuje vakuumske čaše sa mehaničkim pomoćnim prstima. Čašice rukovode početnim podizanjem, dok prsti osiguravaju kompleksno oblikovane karakteristike koje se razvijaju kako dio napreduje kroz liniju. Sistemi spojnica za brzu{2}}promjenu - bilo ručnim obujmicama-pokrenutim polugom ili automatskim izmjenjivačima alata - omogućavaju operaterima ili robotima da mijenjaju EOAT tokom zamjene matrice, zadržavajući vrijeme zastoja u minutima umjesto satima.
Pritisnite Sinhronizacija i Optimizacija vremena ciklusa
Evo gdje automatizacija matrice postaje pravi izazov. Za razliku od presa za prijenos gdje sve stanice dijele jedan ram i rade unisono, tandem linijska matrica koristi nezavisne preše - svaka sa svojim motorom, kvačilom i vremenom hoda. Omogućavanje četiri do osam odvojenih mašina da se otvore, prihvate deo, zatvore, formiraju, ponovo otvore i otpuste u koordinisanom nizu zahteva preciznu sinhronizaciju.
Ciklus presovanja se meri u rotaciji od 360 stepeni: nula stepeni je gornja mrtva tačka (pritisnite do kraja), 180 stepeni je donja mrtva tačka (pritisnite potpuno zatvoreno), a 360 stepeni se vraća u potpuno otvoreno. Robot mora ući u prostor matrice, postaviti ili preuzeti dio i potpuno izaći - sve unutar otvorenog prozora između otprilike 300 i 60 stepeni. Prerano ulazak rizikuje sudar sa zatvaračem; prekasni izlazak odlaže sledeći udar.
Moderni kontroleri pres linije koordiniraju ovo vrijeme umrežavanjem svih presa i robota kroz jedinstveni kontrolni sistem. Povratna informacija enkodera sa svake ručice za presovanje govori kontroleru tačno gdje se svaki ram nalazi u svom ciklusu, a roboti primaju-signale za oslobađanje u stvarnom vremenu prije ulaska u prostor matrice. Roboti mogu čak i osloboditi dijelove 0,5 do 1 inča iznad površine matrice - pod uvjetom da donja matrica ima odgovarajuće funkcije ugniježđenja - brijanja djelića sekunde od svakog prijenosa i povećava ukupnu propusnost linije.
Optimizacija vremena ciklusa u sinkroniziranoj liniji slijedi jednostavan princip: najsporija stanica diktira tempo cijele linije. Ako stanica četiri zahtijeva dodatnih pola-sekunde za operaciju dubokog izvlačenja, svaki drugi pritisak mora čekati. Inženjeri rješavaju ovo tako što uspoređuju brzine presa sa zahtjevima formiranja na svakoj stanici - servo-prese mogu usporiti radni dio hoda za teške poteze dok ubrzavaju kroz dio koji nije-, održavajući visoke prosječne hodove u minuti bez ugrožavanja kvaliteta dijela.
Dosljedna orijentacija dijela je skrivena isplata dobro-sinhronizirane automatizacije. Kada robot postavi svaki prazan u isto lociranje pod istim uglom, stanicu za stanicom, kumulativna poziciona greška koja muči ručne operacije praktično nestaje. Ova preciznost postaje posebno kritična u kasnijim stanicama gdje se probušene rupe i obrezane ivice moraju uskladiti sa karakteristikama formiranim uzvodno - pogrešno postavljeni dio na stanici dva ne proizvodi samo jednu lošu osobinu; kaskadno prolazi kroz svaku preostalu operaciju.
Automatizacija rješava problem konzistentnosti između stanica, ali što je s problemom konzistentnosti unutar svake stanice? Čak i sa savršenim postavljanjem dijelova i sinhronizovanim presovanjem, sam proces formiranja može dovesti do defekata - povratnog udara, nabora, kidanja - koji zahtijevaju vlastiti skup dijagnostičkih alata i strategija za korekciju.
Rješavanje problema sa uobičajenim defektima štancanja
Savršena automatizacija, besprijekorna sinhronizacija i optimizovane brzine presovanja još uvijek ne mogu garantovati -bez kvarova dio. Sam proces oblikovanja gura lim do ruba njegovih mehaničkih granica na svakoj stanici - rastezanjem, sabijanjem, šišanjem -, a ponekad se materijal gura nazad. Dimenzije opruge. Bore se mreškaju preko ucrtanih zidova. Suze se otvaraju tamo gde se koncentriše stres. Svaki od ovih kvarova nosi otisak prsta koji, ako znate kako da ga pročitate, direktno ukazuje na njegov osnovni uzrok.
Po čemu se rješavanje problema s kvarovima u linijskom štancanju razlikuje od progresivnog rada sa kalupima? U progresivnom kalupu, dio ostaje pričvršćen za noseću traku, koja ograničava i stabilizira radni komad tijekom oblikovanja. U postavljanju matrice za liniju, blanko je slobodno-stojeći radni komad - bez oslonca između stanica, podvrgnut silama rukovanja tokom prijenosa i ponovo-fiksiran na svakom zaustavljanju. Ta nezavisnost pojačava određene defektne modove, posebno one koji se odnose na kontrolu protoka materijala, pozicioniranje praznog dela i kumulativno dimenzionalno pomeranje između stanica.
Springback i dimenzionalna distorzija
Zamislite da savijate komad lima za 90 stepeni, otpuštate udarac i gledate kako se ugao otvara za 92 ili 93 stepena. Taj elastični oporavak - tvrdoglavo insistiranje materijala da se djelomično vrati u prvobitni oblik - je povratni povrat, i to je jedini najuporniji dimenzionalni defekt u dizajnu metalne matrice za štancanje.
Do opruge dolazi jer deformacija lima nikada nije čisto plastična. Dio energije naprezanja pohranjene tokom oblikovanja oslobađa se u trenutku kada se proboj povuče, uzrokujući da se dio "opusti" dalje od geometrije matrice. Efekat se intenzivira sa materijalima veće-snage: nosač od mekog čelika može odskočiti za 1 do 2 stepena, dok AHSS komponenta može odskočiti za 5 do 8 stepeni ili više. AsDie{0}}Maticnapomene, povratni udar je posebno uobičajen u materijalima visoke-vrste kao što je HSLA kada matrice ne uzimaju u obzir elastičnost materijala.
U konfiguraciji linijske matrice, opružni spoj se spaja između stanica. Dio koji se lagano povlači nakon što početno izvlačenje stigne na stanicu za ponovni udar sa izmijenjenom geometrijom - matrica za ponovni udar zatim kompenzuje na osnovu pretpostavljenog dolaznog oblika koji više ne odgovara stvarnosti. Ova kaskadna neusklađenost je manji problem kod progresivnih kalupa, gdje noseća traka učvršćuje dio i ograničava njegovu slobodu iskrivljenja između operacija.
Primarna korektivna strategija je kompenzacija prekomjernog savijanja: dizajniranje matrice da formira materijal iznad ciljnog ugla tako da ga elastični oporavak dovede u ispravnu konačnu poziciju. Kao što Henli Machine objašnjava, inženjeri moraju "predvidjeti povratni udar" tokom faze dizajna matrice rezervišući odgovarajući ugao kompenzacije opruge. Za teške slučajeve, namjenska stanica za ponovni udar - dodatno zaustavljanje u liniji - primjenjuje korektivni pogodak koji zaključava geometriju na mjestu. Odabir materijala sa nižim modulom elastičnosti ili korištenje korektivnih procesa savijanja također smanjuje učinak.
Guranje, kidanje i stanjivanje u operacijama izvlačenja
Ova tri kvara su duboko međusobno povezana - popravite jedan agresivno i rizikujete da pokrenete drugi. Oni predstavljaju osnovnu napetost u svakoj operaciji dubokog izvlačenja: kontrolišu protok materijala tako da nije ni previše slobodan (naboranje) ni previše ograničen (cepanje), dok istovremeno održavaju debljinu zida ujednačenom (izbegavajuće stanjivanje).
Wrinklingpojavljuje se kao talas-poput nabora ili nabora, najčešće duž prirubnice ili bočne strane nacrtanog dijela. To se dešava kada tlačne sile u blanku premašuju otpor materijala na izvijanje - u suštini, postoji više metala koji pokušava da teče u šupljinu kalupa nego što šupljina može glatko da primi. Nedovoljna snaga držača ćorka je uobičajena sumnja. Kada vezivo ne steže dovoljno čvrsto prirubnicu, nepodržani materijal se izvija pod kompresijom. Predimenzionirani blank pogoršava problem unošenjem viška materijala u prostor koji ga ne može apsorbirati. U postavkama linijskih kalupa, svaka stanica za izvlačenje ima svoj vlastiti nezavisno podesivi sistem jastuka, što znači da se pritisak držača prazne ploče može fino -podešavati stanicu po stanicu - što je značajna prednost u odnosu na progresivne kalupe gdje podešavanja sile veziva utiču na cijelu traku.
Tearingje suprotan način kvara. Kada se materijal u zidu čaše ili bočnoj stijenci ne može dovoljno rastegnuti da prihvati dubinu izvlačenja, vlačni napon premašuje krajnju čvrstoću metala i otvara se pukotina. Oštri radijusi matrice koncentrišu naprezanje na poluprečniku ili ulaznom radijusu matrice, djelujući kao početne točke za lom. Prekomjerni omjeri izvlačenja - pokušavaju povući preveliku dubinu u jednoj stanici - su još jedan čest uzrok. Henlijev tehnički slom preporučuje povećanje koeficijenta vučenja kako bi deformacija bila postepenija, odabir materijala vrhunske plastičnosti i optimiziranje podmazivanja. Za duboke dijelove, podjela izvlačenja na više stanica sa srednjim žarenjem vraća duktilnost između pogodaka - radni tok kojim konfiguracije matrice obrađuju prirodno jer je svaka stanica nezavisna.
Stanjivanjesuptilnije je od kidanja, ali jednako opasno. Umjesto vidljive pukotine, materijal se jednostavno razrjeđuje u-zonama visokog naprezanja - obično u radijusu nosa udarca i duž gornje bočne stijenke. Možda to nećete uočiti vizualno, ali mjerač debljine otkriva lokalizirana smanjenja od 20% ili više. Loše podmazivanje povećava trenje između probijača i blanka, sprečavajući materijal da slobodno klizi preko formiranih površina. Prevelika dubina izvlačenja bez odgovarajuće potpore materijala daje isti rezultat. Korektivni put uključuje poboljšanje pokrivenosti podmazivanjem (obje strane blanka, kao što stručnjaci za žigosanje alata i kalupa stalno naglašavaju), povećanje radijusa izvlačenja kako bi se napon proširio na veću površinu i preraspodjelu formiranja na dodatne stanice.
Površinski defekti i prevencija draženja
Kvalitet površine često odvaja upotrebljivi dio od otpada -, posebno za vidljive komponente kao što su ploče uređaja ili dijelovi karoserije automobila. Nagrizanje je najpodmuklija površinska greška u štancanju metala jer je progresivna: kada jednom počne, ubrzava se sa svakim udarcem pritiska.
Nagrizanje se događa kada trenje između površine matrice i radnog komada stvara dovoljno topline za mikroskopsko zavarivanje - materijala sa blanka se prenosi na površinu alata, stvarajući grube naslage koje zarezuju svaki sljedeći dio.Art Hedrick, piše u The Fabricator, identifikuje tri tipa: abrazivno cijepanje (alatnog čelika se haba zbog abrazivne prirode štancanog materijala), ljepljivog cijepanja (metalurški slične površine stvaraju trenje i mikro-zavaruju zajedno) i korozivno cijepanje (kemijske reakcije iz maziva napadaju površinu alata). Ljepljenje dominira u radu s aluminijumom i nerđajućim čelikom jer ovi materijali imaju metalurške sličnosti sa uobičajenim alatnim čelicima.
Upečatljiv primjer: alatni čelik D2 sadrži visok sadržaj hroma. Nerđajući čelik je takođe bogat-hromom. Kada dio D2 kalupa formira nehrđajući čelik, hrom-na-interfejs stvara prekomjerno trenje i toplinu, što dovodi do kvara ljepila. Smjernice Fabricatora su jasne - umjesto pitanja "koji alatni čelik može izdržati trenje", pitajte "kako mogu smanjiti trenje?" Prvo mjesto na koje treba obratiti pažnju je vrsta maziva i primjena. Osiguravanje da su obje strane blanka podmazane - korak koji se iznenađujuće često preskače - čini mjerljivu razliku. Osim podmazivanja, prelazak na metalurški različit materijal za matrice, kao što su umetci od aluminijske bronze, može nadmašiti čak i obloženi alatni čelik eliminacijom glavnog uzroka, a ne samo otporom na simptom.
Konkretno za konfiguracije matrice, rizik od nagrizanja varira od stanice do stanice. Ranije stanice za izvlačenje vide najteži materijal-za-dodirivanje alata i generiraju najviše topline trenja, što ih čini glavnim kandidatima za obložene umetke i agresivno podmazivanje. Nasuprot tome, stanice za trim i bušenje nailaze na kratak kontakt smicanja koji stvara manje dugotrajno trenje, ali i dalje može uzrokovati abrazivno nagrizanje tokom dugih proizvodnih ciklusa. Sposobnost nezavisnog prilagođavanja površinskih tretmana na svakoj stanici - premazivanjem kalupa za izvlačenje TiAlN-om dok se rezna matrica ostavlja jednostavnijom nitriranom površinom - jedna je od praktičnih prednosti pristupa linijske matrice u odnosu na monolitni progresivni alat gdje svaka stanica dijeli isti materijal matrice.
Sljedeća tabela objedinjuje svaki glavni tip kvara s njegovim vizualnim potpisima, osnovnim uzrocima i korektivnim radnjama na koje se profesionalci za štancanje metala oslanjaju kako bi povratili kvalitetu dijelova:
|
Tip defekta |
Vizuelni indikatori |
Osnovni uzroci |
Korektivne radnje |
|---|---|---|---|
|
Springback |
Uglovi dijela se otvaraju izvan cilja; zidovi su nagnuti prema van; prirubnice odstupaju od specificirane geometrije |
Elastični oporavak svojstven materijalu; nedovoljno savijanje u dizajnu matrice; Materijali velike-jače pojačavaju efekat |
Dodajte uglove kompenzacije prekomjernog savijanja za umiranje; ubaciti namjensku stanicu za zaustavljanje udara; koristite CAE simulaciju za predviđanje i unaprijed{0}}ispravljanje; odaberite materijal nižeg modula elastičnosti gdje je to moguće |
|
Wrinkling |
Talasa{0}}nabori na ivicama prirubnica ili bočnim stranama; kompresija-indukovano izvijanje vidljivo na površinama za izvlačenje |
Nedovoljna sila držača blanka; predimenzionirani blank za hranjenje viška materijala; Radijusi utora su premali što uzrokuje otpor |
Povećati pritisak držača blanka (veziva); optimizirati veličinu praznine kako bi odgovarala geometriji crtanja; radijusi poliranja matrice; dodajte perle za izvlačenje za kontrolu protoka materijala |
|
Tearing |
Vidljive pukotine ili rascjepi u radijusu nosa udarca, radijusu ulaza u kalup ili duž bočne stijenke; često na najtanjem dijelu zida |
Prevelik omjer izvlačenja za jednu stanicu; oštri radijusi matrice koncentrirajući napon; loše podmazivanje koje ograničava protok materijala; nedovoljna plastičnost materijala |
Podijelite izvlačenje na više stanica; povećanje radijusa matrice i probijanja; poboljšati podmazivanje na obje prazne površine; dodati srednje žarenje za duboke dijelove; odaberite duktilniji materijal |
|
Stanjivanje |
Lokalizirano smanjenje debljine stijenke (može se otkriti ultrazvučnim ili mikrometarskim mjerenjem); možda neće biti vidljivi bez mjerenja |
Prekomjerno trenje na sučelju bušenja/praznog; dubina izvlačenja koja prelazi kapacitet materijala u jednom pogotku; neadekvatna pokrivenost podmazivanjem |
Nanesite mazivo na obje prazne površine; povećati radijus nosa udarca; preraspodijeliti formiranje preko dodatnih stanica; koristite simulaciju formiranja za identifikaciju zona visokog-naprezanja prije proizvodnje |
|
Galling |
Zarezivanje ili grebanje na površini dijela; nakupine ljepila vidljive na površinama kalupa; progresivna degradacija površine koja se pogoršava sa svakim potezom |
Metalurška sličnost između alatnog čelika i radnog komada (ljepila); abrazivna priroda štancanog materijala (abraziv); hemijski napad od maziva (korozivni); nedovoljno ili nepravilno podmazivanje |
Prebacite se na različite materijale matrice (npr. umetke od aluminijske bronze); naneti PVD premaze (TiN, CrN, TiAlN) na površine kalupa; nadogradite tip maziva i osigurajte primjenu na obje strane; povećati kvalitetu poliranja površine |
Iz ove tabele proizilazi nekoliko uzoraka koje vrijedi istaknuti. Prvo, podmazivanje se pojavljuje kao korektivna akcija za skoro svaki defekt - to je jedina najpotcjenjenija varijabla u štancanju metala. Drugo, dodavanje stanica je ponavljajuće rješenje za kidanje, stanjivanje i povlačenje, što je upravo razlog zašto postavke matrice odgovaraju složenim sekvencama formiranja. Dodavanje stanice za ponovni udar ili preraspodjelu je jednostavno kada je svaka kocka nezavisna; u progresivnom alatu, ista promjena može zahtijevati redizajn cijelog rasporeda trake.
Treći - i ovo se često promaši - nekoliko od ovih nedostataka je u interakciji. Povećanje sile držača blanka radi eliminisanja naboranja može pogurati proces ka kidanju ako materijal nema dovoljnu duktilnost. Premazivanje površine matrice kako bi se spriječilo nagrizanje mijenja uslove trenja, što zauzvrat mijenja obrasce protoka materijala i može promijeniti ponašanje nabora ili stanjivanja. Učinkovito rješavanje problema u operacijama matrice znači tretiranje procesa kao sistema, a ne rješavanje pojedinačnih nedostataka u izolaciji.
Znati kako dijagnosticirati i ispraviti ove nedostatke je ključno -znanje. Ali šire strateško pitanje - da li je postavka matrice pravi izbor za vaš specifični dio, volumen i materijal na prvom mjestu - zahtijeva drugačiju vrstu analize, onu koja odmjerava geometriju dijela, ekonomiku proizvodnje i zahtjeve industrijske primjene.
Kada odabrati linijsko štancanje za svoju primjenu
Prepoznavanje grešaka u štancanju i znanje kako ih popraviti je dragocjeno -, ali mnogo je vrijednije znati da li je postavljanje matrice pravi proces prije nego što ikad napravite jedan alat. Pogrešan izbor procesa ne uzrokuje samo defekte; zaključava vas u strukturu troškova, vrijeme ciklusa i profil fleksibilnosti koji nijedna količina rješavanja problema ne može poništiti.
Pa kako se odlučiti? Odgovor se svodi na pet mjerljivih kriterija - veličina dijela, dubina izvlačenja, geometrijska složenost, debljina materijala i godišnja zapremina - od kojih svaki povlači granicu između teritorije matrice i domena progresivnih ili transfernih alternativa kalupa. Zamislite to kao praktičnu listu za provjeru: ako vaš dio označi dva ili više ovih polja, žigosanje u obliku kalupa vjerovatno zaslužuju ozbiljnu procjenu.
Pragovi veličine, dubine i složenosti dijela
Najjednostavniji lakmus test je sljedeći: može li vaš dio fizički putovati kroz progresivnu matricu na nosećoj traci? Ako je odgovor ne - jer je dio preširok, predubok ili previše geometrijski složen da bi ostao vezan za zavojnicu -, onda ste se preselili izvan teritorije progresivnog matrice.
Među različitim vrstama kalupa za žigosanje, konfiguracije matrica se ističu posebno kada:
- Dimenzije dijela premašuju ograničenja{0}}ulaganja trake:Komponente šire od približno 300-400 mm ili sa ukupnim dimenzijama koje sprečavaju efikasno ugniježđenje na zavojnoj traci su prirodni kandidati. Automobilske karoserije, veliki strukturalni nosači i kućišta uređaja rutinski spadaju u ovu kategoriju.
- Dubina crtanja zahtijeva više faza:Dijelovi sa omjerom-prema-promjera koji premašuju 0,75:1 obično se ne mogu formirati u jednom pogotku, a duboko-izvučene karakteristike su nekompatibilne sa kontinuiranim uvlačenjem trake. Svako izvlačenje, ponovno iscrtavanje i ponovni udar dobijaju svoju stanicu u postavci matrice.
- Geometrija zahtijeva više{0}}oblikovanje uglova:Komponente koje zahtijevaju prirubnice koje se pokreću bregastim-, podrezivanja ili operacije oblikovanja iz smjerova koji nisu vertikalni hod presa, trebaju posebne stanice sa nezavisnim zupčastim mehanizmima - nešto što je mnogo lakše izraditi u zasebnim setovima kalupa nego unutar jednog progresivnog alata.
- Debljina materijala prelazi 2,0-3,0 mm:Teži mjerači stvaraju sile formiranja koje naprežu nosače progresivne matrice i zahtijevaju veću tonažu nego što jedna presa može ekonomično isporučiti na svim stanicama. Postavke matrice odgovaraju tonaži presovanja svake stanice prema njenom specifičnom opterećenju oblikovanja.
- Dio je samo-prazni, a ne ugniježđeni profil:Ako je vaša gotova komponenta trodimenzionalna školjka, čaša ili kućište, a ne ravan profil sa zavojima, uvlačenje trake ne nudi nikakvu prednost - i troši značajan materijal na noseću traku.
Kada partneri za nabavku -, bez obzira da li dobavljači progresivnog štancanja ili dobavljači prijenosnih štancanja - ocjenjuju vaš dio, ovi geometrijski pragovi su prvi filteri koje primjenjuju. Dio koji premašuje progresivne granice matrice, ali se uklapa u jedan veliki ležaj za presovanje može usmjeriti do matrice za prijenos. Dio koji zahtijeva odvojene prese za distribuciju tonaže ili koji uključuje izuzetno duboko izvlačenje kroz mnoge faze ukazuje na potpuni tandem linijski raspored kalupa.
Razmatranje količine i troškova
Geometrija vam govori o tome da li je žigosanje u linijimoguproizvesti svoj dio. Volumen vam govori da li jetrebalo bi.
Linijski alati zauzimaju središnje mjesto u krajoliku troškova. Pojedinačni setovi kockica za svaku stanicu koštaju manje od složene progresivne kocke - jedna stanica za izvlačenje može iznositi 15.000 do 50.000 dolara, dok progresivni alat od 20-stanica može dostići 200.000 do 500.000 dolara. Ali pomnožite taj trošak po stanici sa šest ili osam stanica, dodajte hardver za automatizaciju i faktor u infrastrukturi linije za štampu, a ukupna investicija može biti jednaka ili premašiti program progresivnog kalupa.
Ekonomska slatka tačka za linijsko štancanje generalno pada u rasponu srednjeg{0}}do-velikog volumena - otprilike 10.000 do 500,000+ dijelova godišnje. Ispod 10.000 jedinica, teško je amortizovati ulaganje u alate u više stanica. Iznad tog praga, cijena po-dijelu stalno opada kako se fiksni troškovi alata šire na više jedinica. Za dugoročne programe progresivnog štancanja koji premašuju nekoliko stotina hiljada dijelova godišnje, odluka se svodi na geometriju: ako dio odgovara progresivnoj matrici, brzina -uvlačenja trake obično pobjeđuje na-ekonomiji dijela. Ako nije, postavljanje matrice ili prijenosne matrice je jedini praktičan put.
Kritičan, ali često zanemaren faktor troškova je fleksibilnost promjene. Postavke matrice omogućavaju modifikaciju ili zamjenu pojedinačnih stanica bez rastavljanja cijelog paketa alata. Ako vaš program predviđa promjene u inženjeringu u sredini-ciklusa - uobičajene u automobilskim programima za štancanje tokom razvoja vozila -, ova modularnost može uštedjeti desetine hiljada dolara u preradi alata u poređenju sa modifikacijom monolitne progresivne matrice.
Ovdje se početna analiza izvodljivosti višestruko isplati. Umjesto da se posvete kompletnoj izradi alata samo da bi otkrili da je vašem dijelu potrebna dodatna stanica ili drugačija tonaža presa, proizvođači mogu potvrditi koncepte kalupa kroz CAE simulaciju prije rezanja čelika.YICHEN-ova rješenja za štancanjeuključuju analizu izvodljivosti i usluge CAE simulacije dizajnirane posebno za ovu svrhu - pomažući inženjerima da modeliraju protok materijala, predvide zahtjeve za broj stanica i procijene sile formiranja na cijeloj liniji prije nego što se bilo kakva investicija u alate završi.
Industrijske aplikacije gdje linija umire Excel
Određene industrije gravitirale su prema linijskom štancanju jer njihovi dijelovi dosljedno dostižu veličinu, dubinu i pragove složenosti koji su gore navedeni. Razumijevanje gdje ovaj proces dominira može vam pomoći da uporedite svoju aplikaciju.
automobilska industrija:Paneli karoserije - haube, vrata, blatobrani, podovi - su najvažnija aplikacija za utiskivanje u automobilskoj industriji za postavljanje linija i prijenosnih kalupa. Ovi dijelovi su veliki, zahtijevaju duboko izvlačenje i zahtijevaju sekvence formiranja više-stanica koje progresivne matrice jednostavno ne mogu prihvatiti. Strukturalna ojačanja, poprečni nosači i komponente kućišta prijenosa također se često kreću na tandem presnim linijama. AsKeysightov simulacijski timnapomene, žigosanje linijama i prijenosnim kalupima su dominantni procesi oblikovanja metala u automobilskom sektoru, a simulacija je sada sastavni dio validacije ovih složenih alata.
Aparati:Kade za perilice rublja, bubnjevi za sušenje, ploče hladnjaka i kućišta pećnice zahtijevaju duboko-izvlačenje, veliki-format. Ovi dijelovi kombinuju značajnu dubinu izvlačenja sa zahtjevima za kvalitetom površine zbog kojih je kontrola procesa-po{4}}stanica ključna.
Industrijska i električna kućišta:Duboko-izvučena metalna kućišta za električne razvodne kutije, poklopce motora i HVAC opremu često zahtijevaju besprijekornu konstrukciju sa strogom kontrolom dimenzija - kombinaciju koju postava linijskih matrica isporučuju kroz kontrolirano više-formiranje.
Teške strukturne komponente:Nosači-promjera, ojačanja okvira i montažne ploče za građevinsku opremu i poljoprivrednu mehanizaciju zahtijevaju veliku tonažu i teške setove kalupa koji su bolje raspoređeni po pojedinačnim presama nego koncentrirani u jednom progresivnom alatu.
U svim ovim aplikacijama, zajednička nit je ista: fizički zahtjevi dijela - veličina, dubina, debljina ili složenost formiranja - diktiraju proces. Ne biraju se žigosanje u liniji jer su jednostavnije ili jeftinije u svakom slučaju; odabrani su zato što su jedina metoda štancanja koja uopće može proizvesti dio, ili jedina koja to može učiniti u proizvodnji-vrijednog kvaliteta i obima.
Za proizvođače koji donose ove odluke, angažovanje partnera za alate u ranoj fazi procesa evaluacije eliminiše skupe pogrešne korake.YICHEN-ove mogućnosti od-do-kraja za štancanje- koji obuhvata studije izvodljivosti, CAE-konfiguraciju stanice i validaciju prototipa - daju menadžerima izvora i inženjerima alata podatke koji su im potrebni da se pouzdano predaju programu matrice. Umjesto da se oslanja na praktična pravila, simulacija{4}}podržana analiza izvodljivosti kvantificira formiranje rizika i troškova alata prije izdavanja prve narudžbenice.
Odabir pravog procesa, međutim, samo je početna linija. Prevođenje te odluke u proizvodni{1}}spremni alat - od početne simulacije preko mašinske obrade, probnih radova i validacije dimenzija - uključuje vlastiti rigorozni inženjerski radni tok, gdje se svaka faza gradi na odlukama donesenim ovdje.
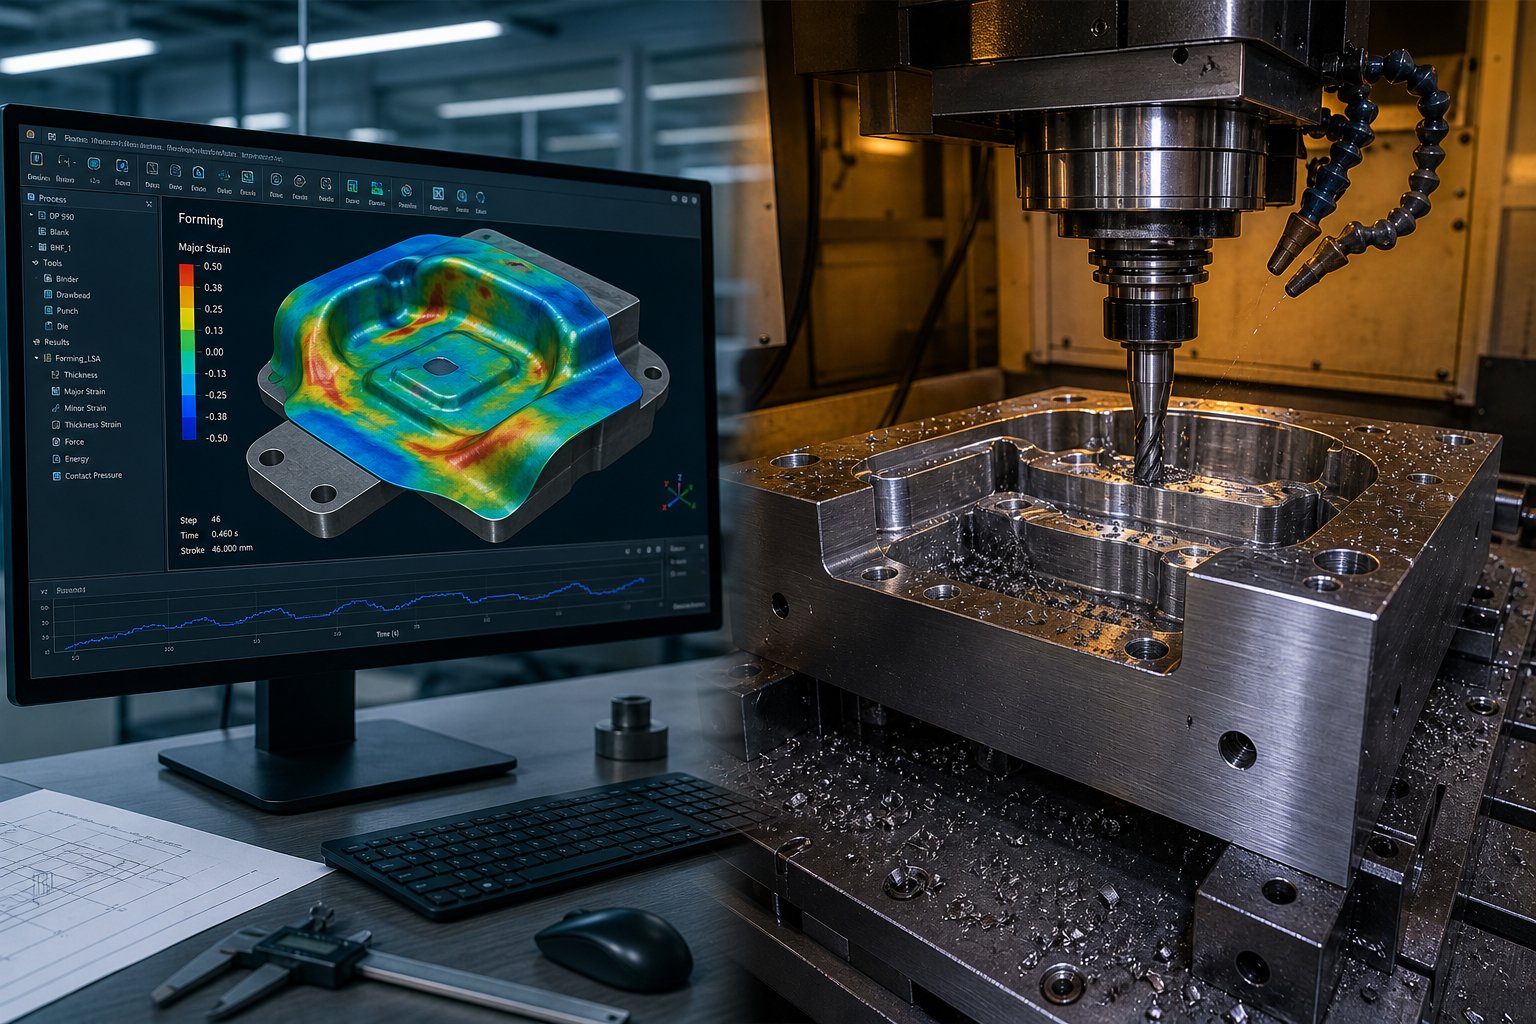
Od dizajna matrice do proizvodnje-Alat za gotovu liniju kalupa
Odabrali ste žigosanje linija kao svoj proces, odabrali svoj materijal i definirali broj stanica. Šta se dalje događa? Jaz između validiranog koncepta i proizvodnog{1}}spremnog seta kalupa za pečate koji stoji u presi je mjesto gdje se većina projekata alata ili ubrzava ili zaustavlja. Svaka faza u toku razvoja matrice - od početne izvodljivosti do konačnog dimenzionalnog znaka-isključenja - nosi složene posljedice. Prečica u fazi simulacije pojavljuje se kao skupa modifikacija tokom isprobavanja. Propuštena tolerancija tokom obrade kaskadno se pretvara u sedmice montaže na stolu. Razumijevanje ovog toka rada od kraja do kraja nije korisno samo za inženjere alata; to je osnovno znanje za menadžere nabavke koji treba da procijene sposobnost dobavljača i upravljaju vremenskim rokovima programa.
Evo kompletnog razvojnog slijeda, razbijenog u faze koje svaki program alatne matrice prati - bilo da gradite četiri stanice ili osam:
- Pregled izvodljivosti dijela i DFM analiza
- Simulacija formiranja i CAE analiza
- Dizajn kalupa i 3D modeliranje
- CNC obrada komponenti kalupa
- Montaža matrice i montaža stola
- Probni radovi (T0/T1) sa iterativnim podešavanjima
- Provjera dimenzija i validacija
- Planiranje proizvodnje i održavanja
Svaka faza hrani sljedeću, a preskakanje ili komprimiranje bilo koje od njih gotovo uvijek košta više vremena nizvodno nego što se štedi unaprijed. Hajde da prošetamo kroz šta se zapravo dešava na svakoj stanici.
Analiza izvodljivosti i CAE simulacija
Prije nego se bilo koji čelik isječe - prije nego što se modelira jedna komponenta kalupa -, inženjerski tim treba odgovoriti na varljivo jednostavno pitanje: može li se ovaj dio zapravo formirati? Analiza izvodljivosti ispituje geometriju dijela, kvalitet materijala, debljinu i dubinu izvlačenja u odnosu na poznate granice oblikovanja kako bi se rano identifikovala potencijalna zastoja. Ovo uključuje procjenu omjera izvlačenja, procjene veličine praznine, vjerovatnog broja stanica i zahtjeva za tonažom presa na svakoj stanici.
Zamislite to kao filter rizika. Dio sa omjerom dubine -prema{4}} prečnika 0,6:1 u mekom čeliku prolazi lako. Ista geometrija u DP 780 čeliku može zahtijevati dodatnu stanicu za ponovno iscrtavanje i značajno veće prazne - stvarnosti koje mijenjaju cijenu alata i raspored pres linije prije nego što se otvori jedan CAD fajl.
CAE (Computer{0}}Aided Engineering) simulacija transformiše ovu provjeru izvodljivosti iz obrazovanog nagađanja u kvantificirano predviđanje. Koristeći analizu konačnih elemenata, inženjeri digitalno repliciraju cijeli niz formiranja - dubokog izvlačenja, obrezivanja, prirubljivanja, ponovnog udara - i posmatraju kako se virtuelni blank ponaša na svakoj stanici. Softver generiše granične dijagrame formiranja (FLD) koji mapiraju distribuciju naprezanja u odnosu na graničnu krivu formiranja materijala, zone označavanja u riziku od pucanja (crveno), kritičnog stanjivanja (žuto) ili naboranja izazvanog kompresijom (plavo).
Praktična isplata je ogromna. Podaci iz industrije pokazuju da proizvođači koji implementiraju CAE simulaciju obično smanjuju fizičke iteracije testiranja za 30 do 50 posto. To znači manje modifikacija matrice, manje izgubljenog probnog materijala i komprimirani vremenski okvir razvoja. Predviđanje opruge - jedan od najzahtjevnijih aspekata proizvodnje kalupa za čelike visoke{6}}čvrste - može se modelirati i kompenzirati u geometriji površine matrice prije početka obrade, umjesto da se otkrije kada prvi put probni dio iskoči iz kalupa dva stepena od cilja.
CAE takođe potvrđuje odluke o sekvenciranju stanica. Da li se podrezivanje treba dogoditi prije ili nakon ponovnog udara? Da li je za blanko potrebno crtanje perli na određenim lokacijama kako bi se kontrolirao protok materijala? Hoće li biti potreban srednji korak žarenja između stanica za izvlačenje nehrđajućeg čelika? Simulacija odgovara na ova pitanja digitalno, uz djelić cijene odgovora na njih na fizičkoj liniji za štampu. Za matrice u proizvodnim okruženjima gdje se vremenski okviri programa mjere sedmicama, a ne mjesecima, ovaj prednji-inženjerski napor je ono što razdvaja-vremensko lansiranje od skupih kašnjenja.
YICHEN-ov razvoj kalupa za štancanjeproces počinje upravo u ovoj fazi - analiza izvodljivosti i CAE simulacija se izvode prije bilo kakve predanosti potpunoj proizvodnji alata, dajući inženjerima i menadžerima izvora kvantificirano povjerenje u koncept matrice umjesto oslanjanja na pretpostavke koje se otkrivaju tek tokom isprobavanja.
Mašinska obrada, montaža i probni radovi
Sa validiranim rezultatima simulacije i zamrznutim dizajnom matrice u 3D CAD-u, projekt prelazi u fizičko izvršenje. Ovdje koncept kalupa za pečate postaje opipljiv alat - i gdje preciznost obrade određuje da li su predviđanja simulacije istinita u pogonu.
Mašinska obrada komponenti kombinuje više procesa za postizanje potrebne geometrije i završne obrade površine. CNC glodanje grubo-seče papuče, ploče za bušenje i kalupe za kalupe od prethodno-kaljenog alatnog čelika. Mašinska obrada sa električnim pražnjenjem (EDM) - i žicom i udubljenjem - obrađuje složene unutrašnje profile, oštre uglove i karakteristike koje konvencionalni alati za rezanje ne mogu dosegnuti. Precizno brušenje dovodi kritične površine kao što su matrice, vrhovi proboja i provrti stubova vodilice do krajnjih tolerancija dimenzija, često unutar mikrona. Za standardni set kalupa, svaka komponenta mora upućivati na uobičajene datume - rupe za poravnanje, lokacije klinova i provrte vodilice - tako da sastavljeni alat postiže iste prostorne odnose modelirane u CAD okruženju.
Toplinska obrada se odvija paralelno sa ili odmah nakon grube obrade. Probojci i matrice se podvrgavaju kaljenju do ciljanih Rockwell vrijednosti - tipično RC 58-62 za alatne čelike kao što su D2 ili SKH9 -, nakon čega slijedi kaljenje kako bi se izbalansirala tvrdoća i žilavost. Vakuumska termička obrada minimizira izobličenje i površinsku oksidaciju, čuvajući integritet dimenzija koji je postignut prethodnim operacijama obrade. Nakon termičke obrade, završno brušenje i EDM rafiniraju otvrdnute komponente do njihovih konačnih specifikacija.
Montaža spaja sve obrađene komponente na papuče matrice. Montaža na klupi - u rukama-na podesivanju, podešavanju i provjeravanju sastavljene matrice - je mjesto gdje se iskustvo vještog proizvođača kalupa pokazuje nezamjenjivim. Provjeravaju se okomiti stupovi vodilice. Razmaci od udarca-do- se provjeravaju pomoću mjernih mjerača ili mjernih igala. Hod skidača je podešen, prazne površine držača su plave i uočene za puni kontakt, a svaka karakteristika lociranja je potvrđena u odnosu na 3D model.
Probni radovi - uobičajeno označeni kao T0 (prvi pokušaj) i T1 (drugi pokušaj nakon korekcija) - stavljaju sastavljenu matricu u stvarne uslove formiranja po prvi put. Mala serija blankova prolazi kroz svaku stanicu dok inženjeri procenjuju geometriju delova, kvalitet površine, obrasce protoka materijala i tačnost dimenzija. Ovdje se simulacija susreće sa stvarnošću: većina dobro-simuliranih kalupa proizvodi T0 dijelove koji su bliski specifikaciji, ali stvarne-svjetske varijable - stvarna svojstva serije materijala, otklon pritiska pod opterećenjem, raspodjela podmazivanja - uvode odstupanja koja simulacija ne može u potpunosti uhvatiti. Kao progresivni proizvođač matrica ili konstruktor linijskih matrica, očekujete da napravite podešavanja nakon T0. Cilj nije savršenstvo pri prvom pogotku; minimizira jaz između simuliranog predviđanja i fizičkog rezultata, tako da se korekcije mjere u desetinkama milimetara, a ne u velikim promjenama geometrije.
Tipične korekcije T0 uključuju visinu proboja za podmetanje, podešavanje pritiska držača praznog materijala, rezanje rubova obrezivanja i fino-podešavanje visine vučnih perlica kako bi se preusmjerio protok materijala. T1 ispitivanja potvrđuju da su ove korekcije postigle željene rezultate. Za složene programe matrice sa šest ili više stanica, T0/T1 ciklusi na svakoj stanici moraju biti koordinirani uzastopno - modifikacija matrice za izvlačenje na stanici dva mijenja oblik ulaznog dijela za svaku nizvodnu stanicu, tako da se proces probnog procesa kreće kroz liniju po redu.
Validacija kvaliteta i puštanje proizvodnje
Dio koji izgleda dobro nakon probne štampe nije nužno{0}}spreman za proizvodnju. Dimenziona validacija premošćuje jaz između vizuelne procene i kvantifikovane usklađenosti sa inženjerskim specifikacijama.
Koordinatne mjerne mašine (CMM) ostaju zlatni standard za verifikaciju dimenzija od tačke{0}}do{1}}tačke. CMM sonda dodiruje specifične referentne karakteristike, lokacije rupa, rubove i formirane površine, upoređujući izmjerene koordinate sa nominalnim 3D modelom. Za žigosane dijelove - koji su često veliki i imaju složene 3D površine - CMM inspekcija može potrajati satima po dijelu, ali pruža mjernu nesigurnost do nekoliko mikrona.
Optičko 3D skeniranje se pojavilo kao moćna dopuna CMM radu, posebno za potpunu{1}}potvrđivanje površine.Optički mjerni sistemiuhvatite milione tačaka površine za nekoliko minuta, generišući kompletan digitalni blizanac utisnutog dela koji se može preklopiti na CAD model. Izvještaji o devijacijama{1}}mapiranim bojama čine odmah očiglednim gdje je dio usklađen i gdje se pomjera - vizuelni alat koji je daleko intuitivniji od tabele CMM koordinata. Za velike automobilske kalupe za štancanje, sistemi za skeniranje mogu uhvatiti 2,5-metarsku površinu kalupa za manje od 15 minuta, što ih čini praktičnim i za probnu i za inspekciju u procesu.
Go/no-idi mjerači i uređaji za provjeru osiguravaju najbržu verifikaciju{1}}sprata. Prilagođeno-obrađeni učvršćivači repliciraju spojene površine dijela, lokatore datuma i kritične pozicije karakteristika. Ako dio potpuno sjedne u učvršćenje bez smetnji i sve kontrolne igle prolaze kroz odgovarajuće rupe, dio je usklađen. Ovi uređaji su posebno vrijedni tokom proizvodnje jer omogućavaju operaterima da provjere dijelove u sekundama, a ne u minutama ili satima potrebnim za CMM ili skeniranje - za hvatanje pomaka prije nego što proizvede niz neusaglašenih dijelova.
Analiza sposobnosti procesa povezuje sve ovo zajedno. Umjesto mjerenja jednog dijela, inženjeri mjere statistički značajan uzorak - obično 30 do 50 uzastopnih dijelova - i izračunavaju Cpk vrijednosti za kritične dimenzije. Cpk iznad 1,33 (ili 1,67 za bezbjednosne{8}}kritične automobilske karakteristike) pokazuje da je proces i usredotočen na ciljnu dimenziju i dovoljno kontroliran da ostane unutar tolerancije u odnosu na kontinuiranu proizvodnju. AsMetodologija validacije Ming Chiangailustruje, CPK analiza kroz kontinuirano uzorkovanje potvrđuje dimenzionu stabilnost kroz milione ciklusa - krajnji dokaz da je set kalupa spreman za puštanje.
Tek nakon dimenzionalne validacije i potvrde sposobnosti procesa alat dobija proizvodno izdanje. U ovom trenutku, inženjerski tim također uspostavlja SOP održavanja: zakazane intervale pregleda (često svakih 50.000 do 100.000 udaraca), planirano oštrenje za umetke za obrezivanje i bušenje, protokole podmazivanja i kriterije zamjene za komponente koje se troše kao što su opruge i vodeće čahure. Predviđeno praćenje - praćenje potpisa sile pritiska tokom vremena radi otkrivanja postepene degradacije matrice - je sve češće na linijama velikog-obima, omogućavajući održavanje da bude pokrenuto podacima, a ne neispravnim dijelom.
Ova izvodljivost od-do-završetka radnog toka -, simulacija, dizajn, obrada, montaža, isprobavanje, validacija i izdavanje - je ono što razdvaja program alata koji se pokreće prema rasporedu od onog koji se pretvara u skupa kašnjenja. Svaka faza zahtijeva specijalizirane sposobnosti: CAE analitičare koji razumiju ponašanje materijala, mašiniste koji drže tolerancije na mikronskom-nivou, proizvođače kalupa koji mogu prevesti rezultate simulacije u fizička prilagođavanja i inspekcijske timove koji mogu potvrditi usklađenost u složenim 3D geometrijama.
YICHEN pokriva ovaj kompletan životni ciklus- od početne analize izvodljivosti i simulacije formiranja preko precizne CNC obrade, sastavljanja kalupa, probnih radova i završne inspekcije. Za menadžere nabavke i inženjere alata koji procjenjuju programe za izradu kalupa, partnerstvo sa dobavljačem koji posjeduje svaku fazu ovog toka posla eliminira rizik koordinacije podjele odgovornosti među više dobavljača. To također znači da se lekcije naučene tokom CAE simulacije direktno unose u odluke o mašinskoj obradi, korekcije pokušaja odražavaju predviđanja simulacije, a rezultati inspekcije zatvaraju petlju natrag na originalni dizajn kalupa - potpuno integrirani razvojni proces koji uklanja-rizik ulaganja u alate i ubrzava put od koncepta do proizvodnje-gotovih dijelova.
Često postavljana pitanja o linijskom štancanju
1. Koja je razlika između linijskog štancanja i progresivnog štancanja?
Linijsko štancanje koristi pojedinačne samostalne kalupe na odvojenim stanicama za štampu, sa unaprijed-izrezanim prazninama koje se prenose između njih ručno ili robotski. Progresivno štancanje dovodi kontinuiranu metalnu traku iz zavojnice kroz više stanica unutar jednog kompleta matrica, pri čemu dio ostaje pričvršćen za noseću traku do konačnog odsjecanja. Linijske matrice rade na većim dijelovima, dubljim izvlačenjima i težim mjerama, dok progresivne matrice daju brže brzine ciklusa (30-60+ udaraca u minuti) za manje komponente-velikog volumena. Odabir između njih ovisi o veličini dijela, dubini izvlačenja, volumenu proizvodnje i geometrijskoj složenosti.
2. Koje vrste dijelova su najprikladnije za linijsko štancanje?
Štancanje pomoću matrice je idealno za dijelove koji su preveliki, preduboki ili previše geometrijski složeni za progresivno uvlačenje trake. Uobičajene primjene uključuju panele karoserije automobila (haube, vrata, blatobrane), kućišta uređaja (kade za pranje rublja, bubnjevi za sušenje), duboko-izvučena električna kućišta i teške-strukturne nosače. Dijelovi sa omjerom dubine-prema-prečnika većim od 0,75:1, širine preko 300-400 mm, ili oni koji zahtijevaju višekutno oblikovanje brega su jaki kandidati. Partnerstvo sa iskusnim dobavljačem kalupa za štancanje kao što je YICHEN za analizu izvodljivosti i CAE simulaciju pomaže da se potvrdi da li alati za matrice odgovaraju odgovarajućim pre nego što se posvetite investiciji.
3. Koliko stanica je potrebno za tipičnu konfiguraciju štancanja?
Tipična postavka matrice koristi 4 do 8 pojedinačnih stanica, iako tačan broj ovisi o geometriji dijela, dubini izvlačenja, razredu materijala i složenosti karakteristika. Jednostavnu konzolu mogu biti potrebne samo četiri stanice (izvlačenje, trim, bušenje, prirubnica), dok duboko-izvučeni automobilski panel od naprednog čelika visoke{4}}kosti može zahtijevati sedam ili osam stanica uključujući ponovno iscrtavanje, ponovne udare i udarce za kompenzaciju opruge. Tvrđi materijali kao što su AHSS ili nerđajući čelik često dodaju jednu ili dve dodatne stanice u poređenju sa mekim čelikom za isti oblik dela, zbog radnog očvršćavanja i opružnog ponašanja.
4. Koji su najčešći nedostaci u štancanju i kako se sprječavaju?
Pet najčešćih defekata su opruge (uglovi izobličenja elastičnog povrata), nabori (izvijanje pri kompresiji u prirubnicama za izvlačenje), kidanje (otpor na zatezanje tijekom dubokog izvlačenja), stanjivanje (lokalizirano smanjenje stijenke) i nagrizanje (površine dijelova za prijenos ljepljivog materijala). Strategije prevencije uključuju kompenzaciju prekomjernog savijanja i stanice za ponovni udar za povratni udar, optimizirani pritisak držača prazne ploče za nabore, podjelu izvlačenja na više stanica za kidanje, poboljšano podmazivanje za stanjivanje i PVD premaze kao što su TiN ili CrN na površinama kalupa za cijepanje. CAE simulacija prije konstrukcije kalupa predviđa većinu ovih problema, smanjujući skupe pokušaje-i-ispravke grešaka.
5. Kako automatizacija utiče na produktivnost i kvalitet štancanja?
Automatizacija dramatično poboljšava i propusnost i konzistentnost. Ručni prijenos ograničava brzinu ciklusa na otprilike 4-6 udaraca u minuti sa promjenjivim rasporedom dijelova. Potpuno robotski prijenos postiže 6,5-9 sekundi po dijelu s ponovljivom preciznošću pozicioniranja do frakcija milimetra, proizvodeći 450-550 dijelova na sat. Robotski sistemi koriste vakuumske hvataljke, magnetne hvataljke ili mehaničke prste kao alate na kraju ruke, sa hibridnim dizajnom koji se prilagođava promjeni geometrije dijelova na stanicama. Sinhronizacija presa preko umreženih kontrolera koordinira nezavisne preše tako da roboti bezbedno ulaze i izlaze iz matrice unutar kratkih vremenskih perioda, maksimizirajući vreme neprekidnog rada uz eliminisanje rizika od povreda operatera.




