


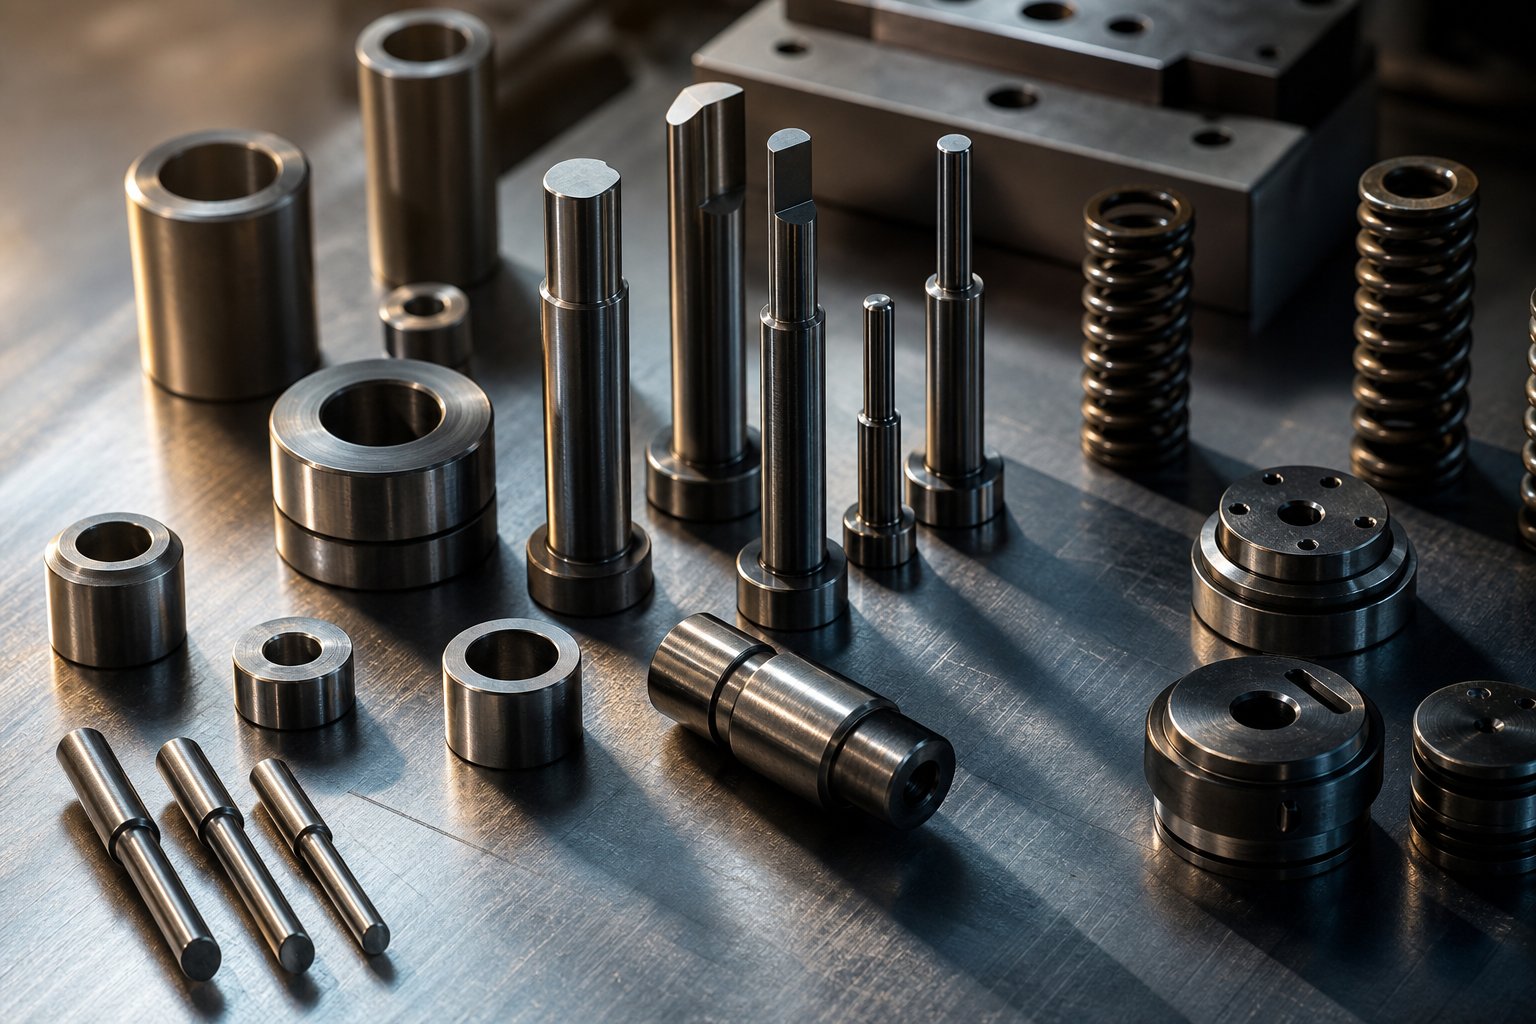
Šta su zamjenski dijelovi za štancanje i zašto su važni
Zamjenski dijelovi kalupa za štancanjesu pojedinačne komponente koje se habaju unutar sklopa matrice - bušilice, dugmad matrice, klinovi za vođenje, čahure, opruge i ploče za skidanje - koje zahtijevaju periodičnu zamjenu za održavanje kvaliteta dijelova i održavanje proizvodnje. Za razliku od papučica i strukturne baze koje čine trajnu osnovu alata, ove komponente su dizajnirane da apsorbuju ponavljajući stres procesa štancanja i degradiraju tokom vremena.
Ovaj vodič premošćuje jaz između općeg obrazovanja i kataloga dijelova. Naučit ćete kako čitati simptome istrošenosti, dijagnosticirati neispravne komponente, odrediti ispravne zamjene i pouzdano ih nabaviti.
Definiranje zamjenskih dijelova kalupa za štancanje
Šta razlikuje zamjenski dio od strukturalne komponente matrice? Svodi se na predviđeni vijek trajanja. Strukturni elementi - gornje i donje papuče matrice, podložne ploče i okvir matrice - su projektovani da traju cijeli životni ciklus alata. Rijetko im je potrebna zamjena osim ako ne dođe do katastrofalnog oštećenja. Zamjenski dijelovi, s druge strane, su radni elementi koji direktno dodiruju materijal trake ili upravljaju silama unutar sklopa. Razmislite o komponentama udaraca, dugmadi za matrice, oprugama, držačima i vodilicama - koje su podvrgnute stalnom udaru, trenju i zamoru pri svakom zamahu prese.
Zamjenski dijelovi su potrošni materijal koji je konstruiran da se haba tako da se papuča matrice i strukturni elementi ne troše.
Zašto je bitan pristup sistematske zamjene
Kada dijelovi matrice trebaju zamjenu i zamjena se desi reaktivno - nakon što se udarac slomi u sredini-ili se čahura zaglavi - trošak se brzo povećava. Jedna neplanirana obustava ne znači samo jednu novu komponentu. To znači vrijeme mirovanja, rad na postavljanju za izvlačenje i resetiranje kalupa, otpad od neispravnih dijelova proizvedenih prije nego što je kvar uhvaćen i kvalitetne-laboratorijske sate za ponovnu-potvrđivanje procesa. PremaMetalForming Magazine, neplanirano održavanje matrice može koštati četiri puta više od planiranog održavanja kada uzmete u obzir izgubljenu proizvodnju, režijske troškove i rad u nastavku.
Sistematski pristup preokreće ovu jednačinu. Razumijevanjem koje komponente habanja štancane matrice degradiraju predvidljivo i praćenjem njihovog stanja u odnosu na broj pogodaka, zamjenjujete dijelove po svom rasporedu -, a ne prema presu.
Uobičajeni dijelovi habajućih matrica za štancanje po funkciji
Svaki sklop matrice sadrži desetine pojedinačnih komponenti, ali se ne troše sve istom brzinom ili iz istih razloga. Njihovo organiziranje prema funkciji - koju ulogu igraju tokom ciklusa štancanja - daje timovima za održavanje brži put da identifikuju koji dio degradira i zašto. Kategorije u nastavku pokrivaju puni opseg uobičajenih dijelova koji se troše za štancanje prema funkciji, od reznih ivica koje smiču materijal do ležajnih površina koje apsorbiraju bočna opterećenja.
Komponente za rezanje i pirsing
Ovo su radni konji bilo kakvog blankiranja iliprogresivna smrt. Ostvaruju direktan kontakt sa materijalom trake svakim potezom, što znači da doživljavaju najveći lokalizovani napon i najbrže stope habanja u sklopu.
- Udarci- Igle od kaljenog alatnog čelika ili oblikovani profili koji prodiru u materijal trake i stvaraju rupe, utore ili karakteristike. Oni apsorbiraju punu silu smicanja pri svakom udarcu i najčešće su zamjenjivane komponente u većini kalupa.
- Die buttons- Otvori za spajanje koji primaju udarac. Odgovarajući razmak između bušotine i dugmeta matrice određuje kvalitet ivica. Zamjena bušača za štancanje i zamjena gumba matrice se često radi kao usklađeni set za vraćanje ispravnog zazora.
- Piloti- Precizne igle koje ulaze u prethodno probušene rupe da registruju traku na tačnoj poziciji prije sljedećeg rezanja stanice. Podnose ponavljajuće sile umetanja i povlačenje trake, što ih čini podložnim habanju i savijanju vrha.
- Trim čelici- Konturirane rezne ivice koje se koriste u operacijama obrezivanja na formiranim dijelovima. Njihovi složeni profili čine ponovno brušenje složenijim od jednostavnog ponovnog oštrenja bušotina.
Kada se bilo koja komponenta za rezanje otupi ili se istrune, primijetit ćete povećanje visine neravnine na utisnutom dijelu -, što je jedan od najranijih vidljivih signala kvaliteta da se približava promjena.
Komponente za vođenje i poravnanje
Zamislite da pokrećete progresivnu kocku gdje se gornja i donja polovina odmiču čak 0,001 in. van poravnanja. Odjednom, svaki udarac-do-zazora se mijenja, na jednoj strani se pojavljuju neravnine, a vijek trajanja alata dramatično opada. Komponente za vođenje sprečavaju taj scenario.
- Vodiće igle (vodiči)- Precizni-brušeni cilindrični klinovi, obično kaljeni na 60+ HRC, koji lociraju gornje i donje papuče matrice tako da se sve montirane komponente pravilno spajaju. AsThe Fabricatornapomene, vodilice su brušene na 0,0001 in. i dostupne su u stilovima tarnih-ili kugličnih-ležaja.
- Vodilice- Precizni-uzemljeni rukavi koji primaju igle za vođenje. Čaure kugličnih-čaura sadrže aluminijumski kuglični kavez, dok su tarne čahure često obložene aluminijumskim-bronzanim i grafitnim čepovima kako bi se smanjilo habanje.
- Blokovi pete- Čelični blokovi postavljeni na gornje i donje cipele koji apsorbiraju neuravnotežene bočne sile. Oni dopunjuju igle za vođenje kada operacije štancanja stvaraju jak jednosmjerni bočni potisak.
- Čuvarske rešetke- Potporne šine koje drže umetke za skidanje, proboje ili dijelove matrice na mjestu. One sprečavaju bočno pomeranje radnih komponenti pod opterećenjem.
Zamjena vodećih klinova i čahure za matrice se često pokreće mjerljivim zazorom između spojnih površina - stanje koje se pokazuje kao nedosljedni obrasci neravnina ili progresivna pogrešna registracija karakteristika između stanica.
Komponente za skidanje i kontrolu materijala
Nakon što proboj probije traku, nešto mora povući traku s proboja i držati materijal pod kontrolom za sljedeće napredovanje. To je posao štancanja komponenti ploče za skidanje matrice i njihovog povezanog hardvera.
- Stripper ploče- Ravne ili oblikovane ploče koje pritiskaju materijal trake tokom rezanja, a zatim ga skidaju sa udaraca dok se ram povlači. Oni također usmjeravaju udarce blizu točke rezanja radi poboljšane preciznosti.
- Podizači (igle za podizanje)- Opruge-igle ili šine koje podižu traku s površine matrice između poteza, omogućavajući joj da slobodno napreduje do sljedeće stanice.
- Springs- Azotne plinske opruge, opruge (bojom-kodirane prema nosivosti) i zavojne opruge koje obezbjeđuju silu skidanja, prednaprezanje tlačne ploče i povrat podizača. Proljetni zamor je postepen, pa ga je lako propustiti dok se ne pojave problemi s kontrolom trake.
- Pritisni jastučići- Ploče s oprugom- ili hidraulički oslonjene koje pričvršćuju materijal tokom operacija izvlačenja ili oblikovanja radi kontrole protoka metala i sprječavanja naboranja.
Ove komponente rijetko kad katastrofalno pokvare. Umjesto toga, oni progresivno gube snagu - opruge popuštaju, igle podizača se troše na ramenu, a ploče za skidanje konkavnosti stvaraju konkavnost od višestrukog udara. Rezultat je suptilan: pogrešno uvlačenje, podizanje trake ili nedosljedno izbacivanje dijela koje se pogoršava sedmicama.
Komponente habanja i ležaja
Ne radi svaki zamjenski dio "aktivan" rad na traci. Neki postoje samo da bi apsorbirali trenje i spriječili preranu degradaciju skupljih komponenti.
- Nosite ploče- Ploče od kaljenog čelika postavljene na vodilice, blokove pete ili bilo gdje gdje dvije površine matrice klize jedna naspram druge. To su žrtvene površine dizajnirane da se jeftino zamene umesto da se ponovo obrađuje strukturni blok ispod.
- Gibs- Precizne habajuće trake koje održavaju poravnanje između kliznih dijelova matrice (npr. bregasti pogoni i klizači). Kompenziraju toplinsko širenje i apsorbiraju bočni potisak.
- Podloge- Očvrsle ploče postavljene iza proboja ili između držača bušotine i papuče za distribuciju udarne sile i sprječavaju da glava proboja probije u mekši materijal papuče.
Ovi dijelovi su pojedinačno jeftini, ali njihovo zanemarivanje dovodi do skupih oštećenja - istrošena pozadinska ploča omogućava da se udarne glave pretvore u pečurke, degradirani rub omogućava da bregasta klizna pomjera, i odjednom zamjenjujete komponente koje su trebale trajati godinama duže.
Brza-Referentna tabela: Načini kvara komponente matrice
Tabela ispod konsoliduje svaku kategoriju komponenti u referencu koja se može skenirati. Koristite ga kao referencu za načine kvara komponenti matrice prilikom inspekcije alata ili inventara zamjenskih dijelova zgrade.
| Naziv komponente | Funkcija | Tipični materijal | Common Failure Mode |
|---|---|---|---|
| Udarci | Probušite ili prazne trake materijala | D2, M2, karbid |
|
| Die Buttons | Primite proboj, definirajte profil rezanja | D2, M2, karbid |
|
| Piloti | Registrirajte poziciju trake između stanica | M2, HSS, karbidni{1}} vrh |
|
| Guide Pins | Poravnajte gornje i donje cipele | Kaljeni alatni čelik (60+ HRC) |
|
| Vodilice | Primite vodilice, smanjite trenje | Ojačani čelik, aluminijum{0}}bronzana obloga |
|
| Heel Blocks | Apsorbirajte bočne sile potiska | Alati čelik sa kaljenim habajućim pločama |
|
| Stripper Plates | Skidajte materijal sa proboja, vodilice | A2, D2 alatni čelik |
|
| Springs | Osigurajte silu skidanja, prednaprezanje jastučića, povrat podizača | Krom{0}}silicijum, azot |
|
| Dizači | Podignite traku za napredovanje uvlačenja | Alati čelik, kaljeni vrhovi |
|
| Nosite ploče | Žrtvena površina koja apsorbira trenje klizanja | Kaljeni alatni čelik, bronza |
|
| Backing Plates | Raspodijelite udarce, zaštitite cipelu | Kaljeni alatni čelik (48-52 HRC) |
|
Svaki način kvara u tabeli proizvodi različite simptome pri pritisku - promjenama neravnina, pomacima dimenzija ili problemima s rukovanjem materijalom. Prepoznavanje tih simptoma i njihovo praćenje do prave komponente je mjesto gdje počinje dijagnostika, a mapiranje od promatranja proizvodnog poda do kvara određenog dijela je upravo ono što razdvaja reaktivno gašenje požara od planiranog održavanja.
Rešavanje problema sa matricom za štancanje prema simptomima
Stojiš kod štampe i nešto nije u redu. Dijelovi izgledaju drugačije nego što su izgledali prošle sedmice - možda na jednoj ivici raste neravnina, ili lokacije rupa odstupaju od specifikacija. Izazov nije znati da je komponenta istrošena. Odlučuje se koji. Indikatori i simptomi istrošenosti kalupa za štancanje rijetko se pojavljuju jasnom etiketom. Oni se pojavljuju kao odstupanja kvaliteta na gotovim dijelovima, a vaš posao je da očitate ta odstupanja unatrag do izvora.
Odjeljci u nastavku organiziraju uobičajene signale kvara na način na koji ih zapravo nailazite - prema onome što vidite na dijelu ili kada pritisnete - i mapiraju svaki simptom na najvjerovatniju komponentu koja zahtijeva zamjenu.
Formiranje neravnina i degradacija kvaliteta rubova
Rast neravnina je najčešće rano upozorenje da se komponente za rezanje približavaju kraju životnog vijeka. Ali ne upućuju sve neravnine na isti osnovni uzrok. Lokacija, konzistentnost i visina ruba vam govore gdje da tražite.
- Ravnomjerno povećanje grebanja na svim karakteristikama- Ukazuje na opće zatamnjenje ivica udarca preko matrice. Svi rezni probijači se istovremeno približavaju svom intervalu oštrenja ili zamjene, često zato što dijele istu vrstu alatnog čelika i imaju jednak broj pogodaka.
- Burr samo na jednoj strani elementa- Označava neravnomjeran zazor-u-zazor, obično uzrokovan trošenjem klina vodilice ili zračnošću čahure koja omogućava da se gornja matrica lagano pomjeri. Čvrsta-strana zazora proizvodi čisto smicanje; otvorena strana cepa i ostavlja neravnine.
- Povremeni šiljak koji se pojavljuje i nestaje- Često se povezuje sa zamorom opruge u sistemu za skidanje. Kako sila skidanja slabi, traka se ne drži čvrsto tokom rezanja, što omogućava mikro-pokret koji proizvodi nedosljedan kvalitet rubova.
- Povlačenje puževa sa šiljkom- Kada se puževi zalijepe za čelo udarca i vrate se u kalup, oni stvaraju sekundarne izbočine ili tragove svjedoka pri narednim pogocima. Ovo stanje prati habanje proboja koje povećava vakuumsku adheziju, lomljenje rubova gumba matrice ili neadekvatno zadržavanje udubljenja u otvoru matrice.
Formiranje neravnina uzrokovano habanjem matrice obično počinje suptilno - nekoliko hiljaditih inča - i ubrzava se kada se oštrica zaokruži preko kritičnog praga. Uhvatiti ga rano znači jednostavno ponovno oštrenje, a ne punu zamjenu udarca.
Simptomi dimenzionalnog pomaka i neusklađenosti
Kada dijelovi počnu propadati u provjerama dimenzija, instinkt je često kriv za geometriju rezanja. Ali odstupanje dimenzija od istrošenih vodećih klinova, degradiranih pilota ili labavih čahura je daleko češće od stvarne promjene dimenzija bušotine ili dugmeta. Evo kako odrediti kada je potrebno zamijeniti komponente matrice na osnovu onoga što mjerenja otkrivaju.
- Varijanca udaljenosti rupa-do-rastanja tokom vremena- Ukazuje na istrošenost vrha pilota. Kako se promjer pilota smanjuje zbog ponovljenog zahvatanja trake, traka ima više slobode da se pomjera između stanica i funkcija-do-razdaljina se progresivno pomjera.
- Sve karakteristike se pomeraju u jednom pravcu- Predlaže habanje vodećih klinova ili čahure omogućavajući gornjoj matrici da favorizira jednu stranu. Svaki element koji je izrezan gornjim alatom migrira zajedno u istom smjeru u odnosu na rub trake.
- Progresivna pogrešna registracija koja pogoršava stanicu-do-stanicu- U progresivnom kalupu, ovaj uzorak signalizira kumulativno trošenje pilota. Pilot svake stanice dodaje malu pozicionu grešku, a do krajnje stanice akumulirani drift premašuje toleranciju. Istrošene pilot površine često uzrokuju kumulativno dimenzionalno odstupanje mnogo prije nego što defekti postanu vizualno očigledni.
- Uglovi formiranja su nedosljedni ili promjenjivi- Može biti rezultat istrošenih blokova pete ili zupčanika koji omogućavaju čeliku za oblikovanje da se otklone pod opterećenjem, a ne da zadrži položaj. Nedosljednost se obično pogoršava pri većim brzinama pritiska kada se povećavaju dinamičke sile.
Ključna razlika: ako se sve karakteristike ravnomjerno pomiču, pogledajte poravnanje matrice-u nivou (vodeće igle, čahure, blokovi za petu). Ako se karakteristike pomjeraju jedna u odnosu na drugu, pogledajte registraciju-nivoa stanice (piloti, lokatori, pozicioniranje pojedinačnih umetaka).
Greške u rukovanju materijalom
Problemi s kontrolom trake se razlikuju od nedostataka kvaliteta - oni prekidaju sam proces, a ne samo degradiraju dimenzije dijela. Pogrešno uvlačenje zaustavlja štampu. Dizanje trake oštećuje alat. Neuspjesi pri izbacivanju zaglavljuju matricu. Ovi simptomi se direktno povezuju sa komponentama za skidanje i kontrolu materijala koji su pokriveni u prethodnom odjeljku.
- Podizanje trake između stanica- Igle za podizanje su izgubile visinu zbog trošenja ramena ili su opruge podizača opuštene ispod sile potrebne za čisto podizanje trake iznad površine matrice. Traka se vuče po površini matrice i pogrešno uvlači ili se hvata za čelik za formiranje.
- Alarmi za pogrešno uvlačenje ili kratki{0}}alarmi- Kada ulagač napreduje ispravno, ali traka ne stigne u pravi položaj, istrošeni piloti ne zahvaćaju dovoljno duboko da otkriju grešku, ili trošenje ploče za skidanje omogućava da se traka zakopča umjesto da napreduje ravno. Degradacija tlačne podloge također može ograničiti kretanje trake primjenom neujednačene sile stezanja.
- Dijelovi ne izbacuju čisto iz kalupa- Zamor opruge za izbacivanje, zaglavljivanje klina podizača zbog nakupljanja krhotina ili istrošenih vrhova klinova za izbacivanje koji više ne dodiruju dio u ravnom pravcu. U progresivnim matricama koje proizvode male komponente konektora, čak i manja nedosljednost izbacivanja može uzrokovati slaganje dijelova u šupljini kalupa i stvoriti kaskadno oštećenje.
- Vibracija trake ili zvučno treperenje pri brzini- Istrošenost ploče za skidanje stvara neravnomjeran pritisak istovara ili degradirane potporne strukture trake (plutajuće igle, vodilice) koje više ne stabiliziraju materijal tokom brzih ciklusa dodavanja.
Kako parametri pritiskanja ubrzavaju ove obrasce
Svaki gore naveden simptom ima vremensku liniju - i ta vremenska linija se skraćuje ili produžava na osnovu dvije varijable operacije pritiska: tonaže i brzine udara. Veća tonaža presovanja povećava vršnu silu na svakoj komponenti rezanja i oblikovanja po ciklusu. Rad na gornjoj granici tonaže matrice komprimuje radni vek proboja, dugmadi na matrici, a posebno opruga, koje se brže zamaraju pod većim predopterećenjem.
Stopa moždanog udara različito utječe na učinak. Brza{1}}proizvodnja stvara više topline kroz trenje, smanjuje debljinu filma za podmazivanje i povećava dinamičko opterećenje na sistemima vodilica. Matrica koja radi pri 400 udaraca u minuti će istrošiti vodeće čahure i vrhove pilota mjerljivo brže od iste matrice pri 200 SPM - ne samo zbog dvostrukih udaraca, već zato što svaki pojedinačni udar nosi veću inercijsku silu i manje vremena oporavka za dopunu maziva.
Praćenje oba parametra uz broj pogodaka daje vam precizniju sliku stvarnog trošenja komponenti nego samo broj ciklusa. Dvije matrice na 500.000 pogodaka mogu biti u vrlo različitom stanju ako je jedna radila na 60 SPM u mekom čeliku, a druga na 350 SPM u nehrđajućem.
Kako dijagnosticirati kvar komponenti matrice za štancanje kada se više simptoma preklapa
Simptomi se rijetko pojavljuju jedan po jedan. Izvučete matricu za inspekciju i nađete neravnine koje rastu na stanici tri, dimenzionalni pomak na stanici sedam i povremene alarme za pogrešno uvlačenje tokom čitave vožnje. Tri simptoma, potencijalno šest ili više komponenti kandidata. Zamjena svega je skupa i nepotrebna. Zamjena pogrešnog dijela prvo gubi vrijeme i ostavlja pravi problem netaknutim. Ono što vam treba je strukturirana metoda za izolaciju stvarnog izvora kvara - progresivna sekvenca inspekcije matrice koja sistematski sužava polje.
Redoslijed sistematske inspekcije za progresivne kalupe
Kada više stanica istovremeno prikazuje probleme, oduprite se želji da počnete s najvidljivijim simptomom. Umjesto toga, radite kroz matricu u logičnom slijedu koji eliminiše zajedničke uzroke prije nego što istražite komponente{1}}specifične stanice.
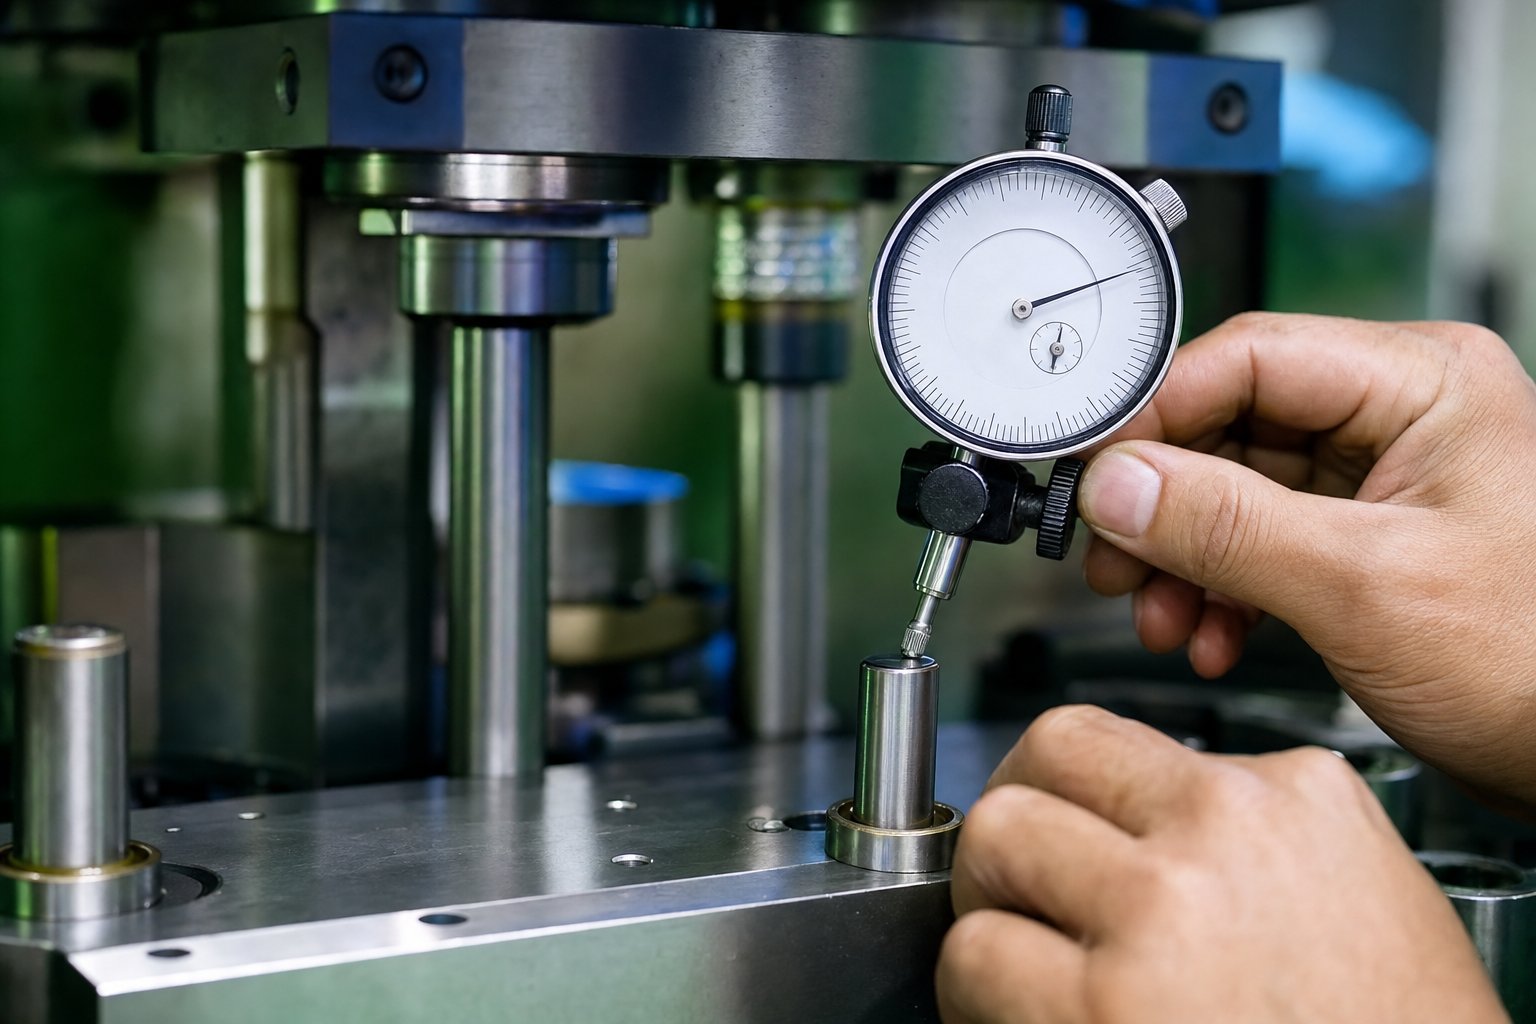
- Prvo provjerite poravnanje matrice{0}}u nivou.Izmjerite razmak između klina -do-čahura pomoću indikatora brojčanika. Ako igra premašuje specifikaciju (obično više od 0,0005 in. iznad nominalnog), svaka stanica u kocki je pogođena. Ovaj pojedinačni nalaz može objasniti neravnine, dimenzionalni pomak i nedosljedno formiranje odjednom.
- Provjerite registraciju trake na prvoj pilot stanici.Provjerite promjer pilotske osovinice i dubinu zahvata. Ako su piloti premali, sve nizvodne karakteristike će pokazati kumulativnu grešku položaja - što izgleda kao višestruki kvarovi stanica je zapravo jedan osnovni uzrok koji se širi naprijed.
- Izolirajte pojedinačne stanice prema lokaciji simptoma.Tek nakon potvrde da su-nivo poravnanja i registracije trake u okviru specifikacije, trebali biste pregledati-specifične komponente za sečenje, čelik za oplate ili skidače.
- Provjerite sile opruga i visine podizača.Izmjerite slobodnu dužinu na svim oprugama za skidanje i pritisku prema zapisu o održavanju matrice. Provjerite visinu klinova podizača mikrometrom dubine. Degradacija sile je kumulativna i često utiče na više stanica istovremeno bez očiglednog kvara jedne-tačke.
- Dokumentirajte nalaze uz dnevnik održavanja matrice.Zabilježite izmjerene vrijednosti, a ne samo procjenu uspješnosti/neuspjeha. Ova mjerenja postaju osnova za sljedeći interval inspekcije.
Zamjena simptoma-susjedne komponente bez potvrđivanja osnovnog uzroka dovodi do ponavljanja kvarova - i ponavljanja zastoja. Uvijek provjerite je li komponenta koju zamjenjujete zapravo proizvela kvar koji ispravljate.
Korištenje proizvodnih podataka za potvrdu dijagnoze komponente
Fizički pregled vam kaže šta ste nosili. Podaci o proizvodnji govore vam kada je počeo da se nosi i koliko brzo napreduje - kontekst koji vam je potreban da potvrdite dijagnozu i ispravno odredite vrijeme zamjene.
Polazna tačka su brojači pogodaka. Svaka matrica treba da ima kumulativni brojač hoda i brojač intervala koji se resetuje pri svakom događaju održavanja. Upoređujući trenutni broj pogodaka sa posljednjom zabilježenom zamjenom ili preoštrenjem za svaku komponentu, možete odmah identificirati koji dijelovi su premašili očekivani vijek trajanja, a koji još uvijek imaju preostalu marginu.
SPC podaci dodaju drugi sloj potvrde. Kada procesni atribut - kaže, kritični promjer rupe - počne da se kreće prema kontrolnoj granici dok je još uvijek unutar specifikacije, taj uzorak odstupanja signalizira da se komponenta približava kvaru prije nego što se otpad zaista dogodi. Kao što statistička metodologija kontrole procesa utvrđuje, proces koji se kreće "izvan kontrole" na kontrolnoj karti često i dalje proizvodi prihvatljive dijelove, ali ukazujepotrebno je preventivno održavanje prije nego što uslijede smetnje u proizvodnji. Praćenje stope odstupanja, a ne samo da li dijelovi prolaze ili otkazuju, daje vam vrijeme da zakažete zamjenu tokom planiranog perioda.
Zapisi o praćenju otpada upotpunjuju sliku. Iznenadni skok u otpadu na jednoj stanici, u korelaciji sa prekretnicom u broju pogodaka, potvrđuje dijagnozu komponente. Postepeno povećanje otpada koji se širi na više stanica vjerojatnije ukazuje na problem poravnanja -nivoa matrice ili sistemski zamor opruge.
Kritična protiv{0}}trijaža kritičnog dijela
Ograničenja budžeta i rasporeda su stvarna. Kada inspekcija otkrije nekoliko komponenti kojima je potrebna pažnja istovremeno, prioritet trijaže zamjenskih dijelova matrice određuje šta će se sada zamijeniti u odnosu na ono što može čekati do sljedećeg planiranog perioda održavanja.
| Nivo prioriteta | Stanje | Akcija |
|---|---|---|
| Odmah zamijenite | Komponenta proizvodi otpad ili rizikuje kaskadno oštećenje susjednog alata (npr. okrhnuti proboj koji bi mogao oštetiti dugme matrice) | Naručite i instalirajte prije sljedeće proizvodnje |
| Zamijenite na sljedećem popodnevnom prozoru | Komponenta pokazuje mjerljivo habanje koje se kreće prema granici, ali i dalje proizvodi usklađene dijelove (npr. vodeću čahuru sa 0,0003 in. dodatnog zazora) | Izvršite zamjenski dio, zakažite montažu na sljedećem planiranom stajalištu |
| Pratiti i ponovo procijeniti | Komponenta pokazuje indikatore ranog habanja, ali proizvodni podaci potvrđuju stabilan učinak (npr. opruge na 90% nazivne slobodne dužine bez problema s kontrolom trake) | Zabilježite trenutno mjerenje, postavite tačku pregleda broja pogodaka, ponovo procijenite pri sljedećoj inspekciji |
Ključno pitanje za trijažu: da li trenutno stanje ove komponente rizikuje da ošteti nešto skuplje? Istrošena pozadinska ploča koja počinje da se uvlači košta nekoliko dolara za zamjenu -, ali ako je ostavljena, dopušta da se glava probije, i odjednom zamjenjujete i podložnu ploču i cijeli set udaraca. Dajte prioritet zamjenama koje štite komponente veće-vrijednosti od sekundarnog oštećenja.
Sistemi za praćenje održavanja matrice podržavaju ove odluke tako što bilježe ne samo ono što je zamijenjeno, već i stanje u kojem je dio bio pri uklanjanju. Vremenom, ti zapisi grade specifične-krive životnog ciklusa koje vam govore da li određeni udar na određenoj stanici dosljedno traje 800.000 pogodaka ili 1,2 miliona - podataka koji pretvaraju trijažu iz nagađanja u predviđanje.
S potvrđenom dijagnozom i prioritetnom listom zamjene u ruci, sljedeća odluka postaje odabir materijala - odabirom odgovarajuće klase alatnog čelika, tvrdoće i specifikacije koja će odgovarati ili premašiti vijek trajanja originalne komponente.
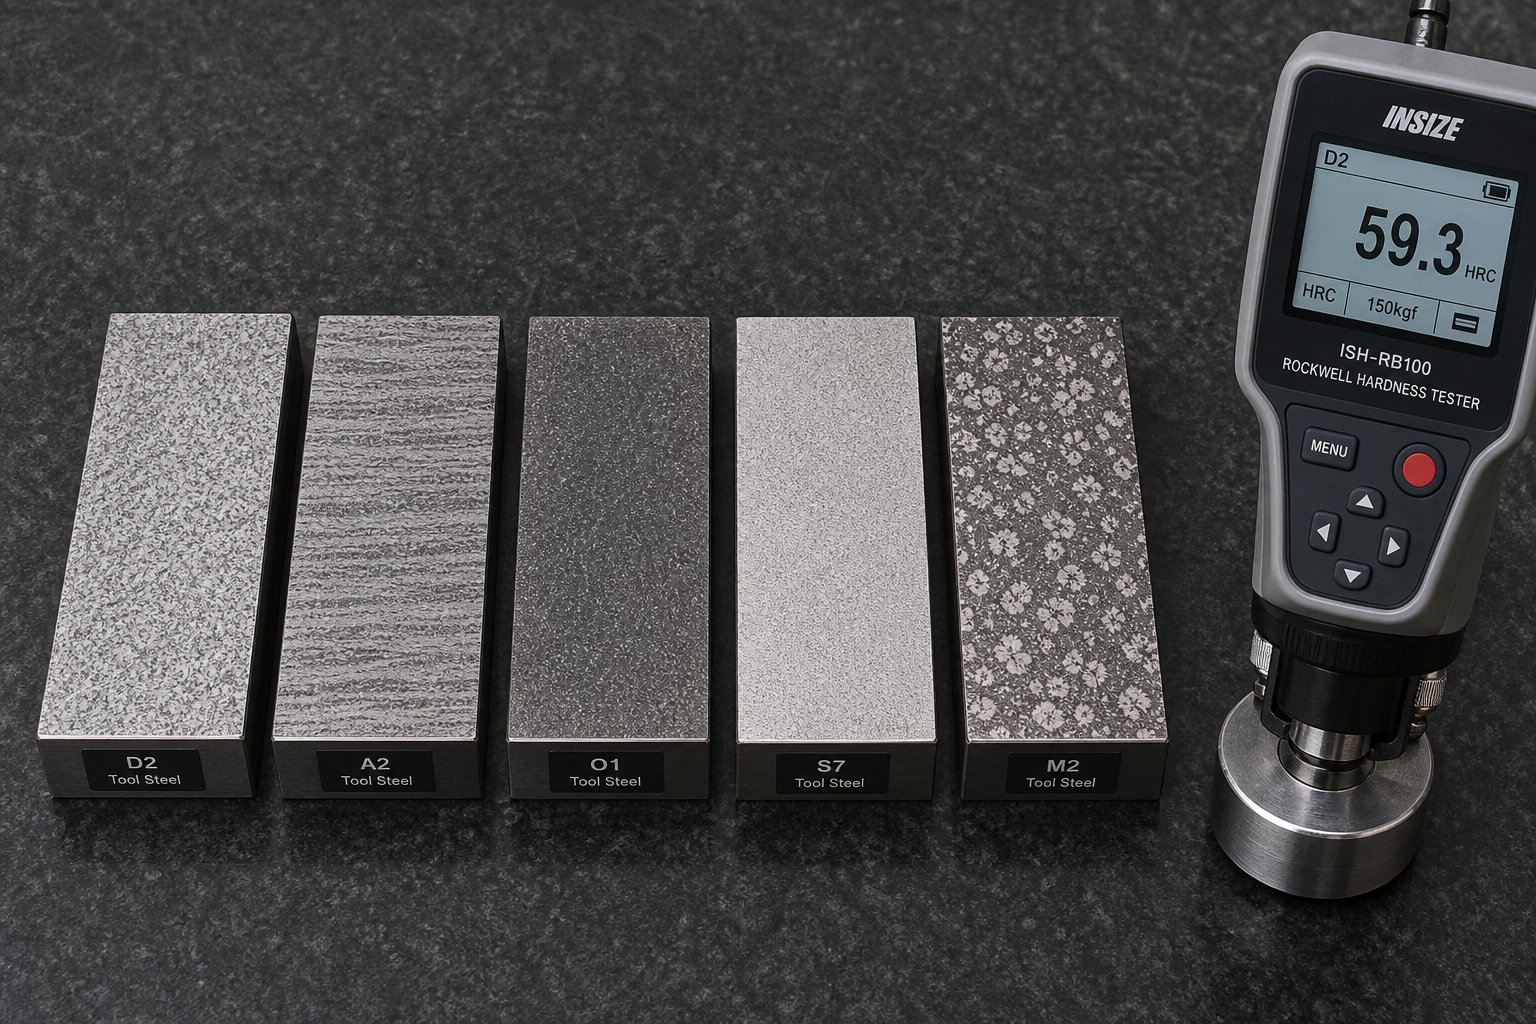
Ocjene alatnog čelika i specifikacije tvrdoće za dijelove kalupa za štancanje
Znati koju komponentu treba zamijeniti samo je pola posla. Određivanje pogrešne klase materijala ili tvrdoće za tu zamjenu pretvara planirani događaj održavanja u ponovni kvar. Zamjenski proboj koji je mašinski obrađen na savršenu geometriju, ali toplinski-obrađen na pogrešnu tvrdoću će se okrhnuti za nekoliko dana. Dugme za matrice napravljeno od ekonomskog razreda kada aplikacija zahtijeva vrhunsku otpornost na habanje zaokružit će se i početi proizvoditi neravnine mnogo prije očekivanog intervala.
Odabir materijala za zamjenske dijelove kalupa za štancanje zahtijeva usklađivanje tri varijable istovremeno: materijala radnog komada koji se štanca, obima proizvodnje koji dio mora preživjeti i dominantnog mehanizma habanja koji djeluje na tu specifičnu komponentu. Ispravite sva tri i možete premašiti vijek trajanja OEM-a. Promašite jedan, i opet izvlačite kocku prije roka.
Klase alatnog čelika za zamjenske proboje i gumbe za matrice
Pet porodica materijala pokriva ogromnu većinu zamjenskih komponenti za rezanje. Svaki od njih zauzima specifičnu nišu definiranu njegovom ravnotežom tvrdoće, žilavosti i otpornosti na habanje.
- A2 (otvrdnjavanje na zraku)- Osnovna-osnovna linija. A2 nudi dobru žilavost i adekvatnu otpornost na habanje za kratke-do-proizvodnje od mekog čelika. Bolje podnosi mala neusklađenost od tvrđih slojeva jer njegova mikrostruktura apsorbira udar bez katastrofalnog lomljenja. Očvrsnuo na 58-60 HRC, podnosi umjerene količine, ali se relativno brzo troši na abrazivnim materijalima.
- D2 (visoko-ugljik, visoko-hrom)- Radni konj za velike-operacije rezanja. D2 sadrži približno 12% hroma i formira velike kromove karbide koji su otporniji na abrazivno habanje znatno bolje od A2. Tipična tvrdoća je 58-62 HRC. Kompromis je smanjena žilavost - blokovana karbidna struktura D2 čini ga ranjivim na lomljenje i lomljenje pod velikim vibracijama ili bočnim opterećenjem.
- M2 (brzorezni čelik)- Kada nagomilavanje topline uslijed rada velike-brzine ugrozi integritet ruba, M2 zadržava svoju tvrdoću na povišenim temperaturama bolje od D2 ili A2. Njegovi finiji, ravnomjernije raspoređeni karbidi podnose udarce-kroz udare teškog slijeganja, istovremeno zadržavajući snažno zadržavanje rubova. To je poželjna nadogradnja za progresivne matrice koje rade pri visokim stopama hoda.
- S7 (otporan na{1}}udare)- Najčvršća opcija u porodici alatnog čelika, optimizirana za udarno opterećenje, a ne za čistu otpornost na habanje. S7 očvrsnut na 54-56 HRC ističe se u aplikacijama koje uključuju debeo materijal, teška zarezivanja ili operacije gdje udarac doživljava značajnu bočnu silu. Neće zadržati ivicu tako dugo kao D2, ali neće ni puknuti pod udarom.
- Volfram karbid- Kada ništa drugo ne preživi aplikaciju. Karbid nudi ekstremnu tvrdoću (obično 88-92 HRA) i otpornost na habanje mjerenu u milionima udaraca na abrazivnim materijalima kao što su nehrđajući čelik ili silicijumski električni čelik. Trošak je znatno veći, a materijal je krhak - bilo kakvo neusklađenost ili bočno otklon rizikuje katastrofalni lom, a ne postepeno trošenje.
Odluka D2 naspram M2 za proboje za zamjenu matrice svodi se na jednostavno pitanje: da li je dominantan način kvara trošenje ruba od abrazije ili odlomljenje ivice uslijed udara i topline? D2 pobjeđuje na čistoj otpornosti na habanje. M2 pobjeđuje u toleranciji na udarce i termičkoj stabilnosti pri brzini.
Za specifikacije tvrdoće za komponente kalupa, rezni elementi obično rade u rasponu od 58-62 HRC kako bi zadržali oštre ivice pod stalnim posmičnim opterećenjem. Strukturalni dijelovi koji se troše - noseće ploče, habajuće ploče, umetci bloka pete - rade niže, obično 48-52 HRC, gdje je povećana žilavost važnija od maksimalne površinske tvrdoće. Kao metalurško istraživanje odGeorge Vander Voortpotvrđuje, čelici koji se koriste za alate i kalupe obično se koriste na 58 do 68 HRC, a pažljiva ravnoteža između tvrdoće i žilavosti je ključna za izbjegavanje prijevremenog kvara.
Kako materijal izratka i zapremina utiču na izbor razreda
Ne biste naveli isti zamjenski proboj za matricu koja radi 50.000 udaraca godišnje u hladno valjanom čeliku od 20- kao onaj koji radi 5 miliona udaraca godišnje u 0,060 in. nehrđajućeg čelika. Svojstva materijala radnog komada i ukupna proizvodna potražnja uslovljavaju ispravan izbor razreda.
Debljina materijala i vlačna čvrstoćaodrediti silu koju svaka komponenta apsorbira po udaru. Deblji materijal pri većoj vlačnoj čvrstoći znači veću silu smicanja na rubu rezanja i veću silu skidanja na bočnoj stijenci proboja. Zamjenski proboj za 0,125 in. HSLA čelik pri zatezi od 80 ksi zahtijeva dramatično veću žilavost od jednog rezanja 0,030 in. mekog čelika pri 45 ksi - čak i ako je geometrija identična. U aplikacijama velike čvrstoće, S7 ili M2 često nadmašuju D2 jer udarno opterećenje premašuje ono što mreža krhkih karbida D2 može tolerirati.
Godišnji obim proizvodnjedefinira koliko ciklusa taj zamjenski dio mora preživjeti prije sljedeće promjene. Za alat male{1}}obine (ispod 100.000 pogodaka godišnje), A2 pruža adekvatan vijek trajanja uz najnižu cijenu. Aplikacije srednje količine (100.000 do 1 milion pregleda) su domen D2 i M2, gdje njihova superiorna otpornost na habanje opravdava premiju cijene. Visoka{13}}proizvodnja iznad 1 milion godišnjih pogodaka - posebno u abrazivnim materijalima - je mjesto gdje karbid u odnosu na alatni čelik za štancane kalupe postaje pravo ekonomsko poređenje. Karbid košta tri do pet puta više po komponenti, ali može isporučiti deset ili više puta duži vijek trajanja, što ga čini jeftinijim po-pogodu u zahtjevnim primjenama.
Adhezivnost materijala radnog komadaje faktor koji je lako previdjeti. Mekani, gumeni materijali kao što su aluminijum i legure bakra ne troše alat zbog abrazije - većhladno-zavariti na površinu proboja zbog habanja ljepila (zagrizanje). U ovim aplikacijama, sama maksimalna tvrdoća ne rješava problem. Završna obrada polirane površine i odgovarajući premaz su važniji od nadogradnje sa D2 na karbid.
Zahtjevi za toplinsku obradu zamjenskih komponenti
Zamjenski dio strojno obrađen na ispravne dimenzije od odgovarajućeg alatnog čelika i dalje će prerano otkazati ako se toplinska obrada ne izvrši pravilno. Kao što je navedeno u literaturi o analizi kvarova, neodgovarajući postupci termičke{1}}procedure su najveći jedini izvor kvarova alata i matrice - bilo tokom naknadne obrade ili u radu. Svaki razred ima usku preporučenu temperaturu austenitizacije, metodu gašenja i protokol temperiranja. Odstupanje od ovih parametara mijenja mikrostrukturu na načine koji ugrožavaju tvrdoću ili žilavost.
Kroz-otvrdnjavanje u odnosu na-očvršćavanje:Komponente za rezanje (probijači, dugmad za kalupe, čelici za obrezivanje) zahtijevaju kroz-otvrdnjavanje - ujednačenu tvrdoću od površine do jezgre. Ovo osigurava da, kako se komponenta ponovo naoštrava ili kako se površinski materijal istroši, izložena podloga zadržava istu sposobnost rezanja. Stvrdnjavanje kućišta, koje stvara tvrdu vanjsku ljusku preko mekšeg jezgra, primjenjuje se na komponente kao što su vodeći klinovi i čahure gdje je otpornost na površinsko habanje bitna, ali jezgri treba čvrstina da bi izdržala opterećenja na savijanje.
Kada je zamjenska komponenta skroz-otvrdnuta, ali specificira samo površinsku tvrdoću bez definiranja tvrdoće jezgre, rizikujete da dobijete dio koji je nepotpuno očvrsnuo - spolja tvrdo, mekan u sredini. Pod opterećenjem, meka jezgra se deformira, tvrda ljuska puca, a dio propada mnogo ranije nego što se očekivalo. Uvijek navedite i površinsku tvrdoću i minimalnu tvrdoću jezgra pri narudžbi zamjenskih dijelova.
Uobičajeni kvarovi toplinske obrade u zamjenskim dijelovima uključuju:
- Pod{0}}kaljenjem- Ostavlja višak zadržanog austenita u mikrostrukturi. Čini se da je dio dovoljno težak pri isporuci, ali se dimenzionalno mijenja u službi jer se zadržani austenit polako transformira, uzrokujući neočekivani rast ili izobličenje.
- Prekomjerna{0}}austenizacija- Otapa previše ugljika, stvarajući grubo zrnastu strukturu koja se lako drobi uprkos postizanju ciljanih brojeva tvrdoće.
- Dekarbonizacija- Gubitak ugljika na površini tokom toplinske obrade stvara meku kožu koja se brzo troši. Očitavanje tvrdoće na gotovom dijelu može se ispravno provjeriti ako se izmjeri ispod razugljičenog sloja, maskirajući problem dok dio ne krene u rad.
- Neadekvatno oslobađanje od stresa- Preostala naprezanja od koncentrata za gašenje na geometrijskim prijelazima (šipovi, prečnici stepenica, oštri uglovi), pokrećući pukotine tokom radnog opterećenja.
Zvuči složeno? Praktični zaključak je sljedeći: kada nabavljate zamjenske dijelove, provjerite da li vaš dobavljač dokumentira cijeli ciklus termičke obrade -, a ne samo konačnu tvrdoću. Certifikat koji pokazuje 60 HRC je nedovoljan ako ne znate da li je dio bio pravilno kaljen, da li tvrdoća jezgra zadovoljava specifikaciju i da li je kemija površine očuvana tokom obrade.
Poređenje kvaliteta alatnog čelika za zamjenske dijelove
| Ocjena | Tipična upotreba | Raspon tvrdoće (HRC) | Ocena otpornosti | Najbolji scenario aplikacije |
|---|---|---|---|---|
| A2 | Proboji-opće namjene i matrice | 58-60 | Visoko | Kratko{0}}do-srednje serije od mekog čelika; primjene s rizikom od bočnog opterećenja ili blagog neusklađenosti |
| D2 | Proboji-velikog volumena za rezanje i dugmad | 58-62 | Umjereno | Duga proizvodnja od ugljeničnog čelika i HSLA; čista abrazivna okruženja za habanje sa dobrim poravnanjem |
| M2 | {0}}Probijanje velike brzine, progresivne matrice | 60-65 | Umjereno-Visoka | Visoke stope udara gdje akumulacija topline degradira druge razrede; debeo materijal sa udarcem-održivim |
| S7 | Probojci, teški{0}}alati za oblikovanje | 54-56 | Vrlo visoko | Rezanje debelog materijala, operacije sa velikom bočnom silom, primjene gdje rizik od strugotina nadmašuje zabrinutost zbog habanja |
| Tungsten Carbide | Ekstremni-probijajući udarci i dugmad za matrice | 88-92 HRA | Nisko | Više-proizvodnja od nerđajućeg čelika, silikonskog čelika ili drugog visoko abrazivnog lima; zahtijeva odlično poravnanje kalupa |
Odabir ispravnog kvaliteta i termičke obrade daje zamjenskim dijelovima temelj za izvođenje. Ali osnovni materijal je samo početna tačka - površinski tretmani i premazi naneseni nakon termičke obrade mogu produžiti vijek trajanja, posebno u aplikacijama gdje trenje, prianjanje ili otpornost na temperaturu postaju ograničavajući faktori.
Najbolji premazi za zamjenske dijelove kalupa
Pravilno odabrana klasa alatnog čelika i termička obrada postavljaju pod za performanse za bilo koju zamjensku komponentu. Ali u mnogim aplikacijama, osnovni materijal sam po sebi nije ograničavajući faktor -. Trenje, adhezija i termička degradacija na rubu rezanja određuju koliko dugo dio zapravo traje u proizvodnji. Površinski premazi rješavaju upravo ove mehanizme kvara, dodajući tanku, ali izuzetno tvrdu barijeru koja smanjuje stope habanja, sprječava povlačenje materijala i odupire se lokaliziranoj toplini koja degradira neobložene površine od alatnog čelika.
Za zamjenske dijelove kalupa za štancanje, premazi predstavljaju praktičan način za produženje servisnih intervala bez redizajniranja komponente ili nadogradnje na znatno skuplje osnovne materijale. Ključ je usklađivanje pravog premaza sa specifičnim materijalom obratka i mehanizmom habanja - neusklađenost donosi malu korist i gubi ulaganje u premaz.
Uobičajene opcije premaza i njihove prednosti u pogledu performansi
Četiri porodice premaza pokrivaju većinu primjena kalupa za štancanje. Svaki pruža posebnu kombinaciju tvrdoće, termičke otpornosti i smanjenja trenja koja cilja na specifične načine kvara.
- TiN (titanijum nitrid)- Najpriznatiji PVD premaz, prepoznatljiv po zlatnoj boji. TiN premaz za štancane matrice osigurava značajno povećanje tvrdoće (približno 2.300 HV) i smanjuje trenje u usporedbi s neobloženim alatnim čelikom. Dobro radi u opće{5}}namjenskom rezanju mekih i ugljičnih čelika pri umjerenim količinama proizvodnje. Međutim, njegova granica temperature oksidacije od oko 600 stepeni C znači da se relativno brzo degradira u radnjama velikim{8}}brzinama gdje se najviše temperature penju.
- TiCN (titanijum karbonitrid)- Korak u odnosu na TiN u tvrdoći (približno 3.000 HV) i otpornosti na habanje. Dodatak ugljika poboljšava podmazivanje i čini TiCN posebno efikasnim za rezanje nehrđajućeg čelika i drugih legura za radnu{4}}očvršćavanje gdje trenje na spoju proboja-na-traka stvara značajnu toplinu.MISUMI-jevo testiranje premaza na bazi TiCN-ana visoko-primjenama čelika zatezanjem potvrdili su jake performanse, iako su se pojavili izazovi prianjanja pod ekstremnim opterećenjima deformacije na nivou Rockwell testa otiska.
- AlTiN (aluminijum titanijum nitrid)- Dizajniran za-stabilnost na visokim temperaturama. AlTiN formira sloj aluminijum oksida na površini tokom rada koji djeluje kao termička barijera, omogućavajući mu da održi performanse na temperaturama do 900 stepeni C. To ga čini poželjnim izborom za -progresivne matrice velike brzine koje rade pri povećanim brzinama gdje bi temperature oštrice degradirale TiN ili TiCN. Njegova tvrdoća (približno 3.300 HV) također pruža vrhunsku otpornost na habanje u dugotrajnim-primjenama.
- DLC (Diamond-Like Carbon)- Fundamentalno drugačija kategorija premaza dizajnirana za rješavanje problema prianjanja umjesto čistog abrazivnog trošenja. DLC premazi pokazuju ekstremno niske koeficijente trenja (do 0,05-0,1) i, što je kritično, odolijevaju podizanju materijala iz mekih, gumenih materijala izradaka. Asterenska ispitivanja dokumentovana od strane The Fabricatordemonstrirano, CrN + DLC premazi naneseni na ukrasne umetke obradom aluminijuma serije 6000 potpuno su eliminisali lepljenje - i alat je proizveo preko 800.000 delova sa aluminijumskim sitnicama koje su se jednostavno mogle obrisati krpom. DLC premaz za sprečavanje zalijevanja aluminija u kalupima je sada standardni pristup u štancanju automobila gdje su aluminijske ploče karoserije postale široko rasprostranjene.
Jedna važna nijansa: nisu svi DLC premazi jednaki. Višeslojni dizajni sa CrN podslojem značajno nadmašuju one sa WC-C bazom (volfram karbid/ugljik) kada formiraju aluminijum. Fabrikatorovo istraživanje je pokazalo da su WC-C + DLC premazi otkazali nakon samo nekoliko hiljada dijelova zbog abrazivnog habanja od aluminijskih legura pod visokim pritiskom oblikovanja, dok je kombinacija CrN + DLC izdržala iste uvjete i daleko efikasnije odolijevala lijepljenju i habanju.
Poređenje performansi premaza
| Premazivanje | tvrdoća (HV) | Maksimalna radna temperatura | Koeficijent trenja | Najbolja aplikacija |
|---|---|---|---|---|
| TiN | ~2,300 | 600 stepeni | 0.4-0.5 | Opće{0}}rezanje mekog čelika; umjerene količine; isplativo-poboljšanje osnovne linije |
| TiCN | ~3,000 | 750 stepeni | 0.3-0.4 | Rezanje nehrđajućeg čelika i čelika visoke{0}}će čvrstoće; operacije koje stvaraju značajnu toplotu trenja |
| AlTiN | ~3,300 | 900 stepeni | 0.3-0.4 | Progresivne matrice velike brzine{0}}; visoke stope moždanog udara; abrazivnih materijala na povišenim temperaturama |
| DLC (CrN + a-C:H) | 2,500-3,500 | 350 stepeni | 0.05-0.1 | Štancanje aluminijuma i legura bakra; protiv-aplikacije protiv nagrizanja; podrezivanje i pirsing bez podmazivanja |
| Al-Cr (RW tip) | ~3,100 | 1000 stepeni + | 0.3-0.4 | Ultra{0}}čelik{1}}visoke vlačne čvrstoće; štancanje debele ploče; ekstremna temperatura na reznoj ivici |
Obratite pažnju na obrazac kompromisa: premazi optimizirani za termičku otpornost (AlTiN, Al-Cr) ne nude ultra-nisko trenje DLC-a, dok ga DLC-ov temperaturni plafon ograničava na primjene ispod 350 stepeni C. Ispravan odabir znači identificirati da li vaš zamjenski dio pokvari zbog toplotne degradacije, ili abrazivnog materijala, a zatim odaberite {4} premaz koji cilja na taj specifični mehanizam.
Kada premazi opravdavaju svoju cijenu
Premazivanje zamjenskog proboja ili dugmeta za matrice obično dodaje 20-40% na cijenu komponente, ovisno o geometriji i vrsti premaza. Ta premija se mora isplatiti kroz produžene servisne intervale, smanjeni otpad ili manje neplaniranih zaustavljanja. Evo kada premazati komponente kalupa za štancanje - a kada ulaganje nema smisla.
Pragovi obima proizvodnje:Za kalupe koji rade ispod 50.000 pogodaka između ciklusa održavanja, inkrementalni dobitak vijeka trajanja od premaza možda neće nadoknaditi dodatni trošak i vrijeme isporuke. Iznad 200.000 pogodaka po servisnom intervalu - posebno u premazima abrazivnih materijala - rutinski udvostručuje ili trostruki vijek trajanja komponenti, čineći izračun cijene-po-pogodu izuzetno povoljnim. MISUMI-jevi testovi probijanja na 590 MPa visoko-čeliku zatezanja pokazali su da su neprobojni i standardni{12}}obloženi udarci neuspješni pri 50.000-70.000 udaraca, dok su napredni proboji obloženi Al-Cr (RW) ostali u upotrebljivom stanju ili samo 0 min. istrošenosti površine nakon 00 min.
Abrazivnost materijala radnog komada:Čelični-čelici visoke čvrstoće, nerđajuće legure, silicijumski električni čelici i legure aluminijuma sa visokim sadržajem silicijuma ubrzavaju habanje kroz različite mehanizme. Ako vaši neobloženi zamjenski dijelovi stalno pokvare prije nego što se u ovim materijalima postigne ciljni broj pogodaka, premazivanje je gotovo sigurno opravdano.
Ciljani intervali održavanja:Kada planirani PM ciklus matrice iznosi 500.000 pogodaka, ali se udari bez premaza istroše na 300.000, povlačite -raspored matrice za jednu komponentu. Premazivanje tog udarca do 600.000 pogodaka usklađuje njegovu zamjenu sa punim PM ciklusom, eliminirajući u potpunosti-prekid srednjeg rada.
Premazivanje zamjenskog dijela može biti isplativije-od nadogradnje osnovnog materijala. D2 proboj sa AlTiN premazom često nadmašuje neprevučeni karbidni proboj uz djelić cijene - dok zadržava žilavost koja nedostaje karbidu.
Jedna uobičajena greška: nanošenje premaza na komponente koje pokvare uzroke koji premaz ne može riješiti. Proboj koji se lomi od bočnog preopterećenja treba čvršći osnovni materijal (S7) ili korekciju poravnanja matrice -, a ne tvrđi površinski premaz. Premazi sprječavaju postepeno trošenje i prianjanje. Oni ne kompenzuju preopterećenje pri udaru, neusklađenost ili netačne postavke zazora.
Praktična odluka se svodi na osnovni uzrok. Ako se vaši zamjenski dijelovi prebrzo troše zbog abrazije, topline ili prianjanja materijala, pravi premaz produžava njihov vijek trajanja nakon OEM osnovne linije uz minimalne dodatne troškove. Ako se lome ili cijepaju, rješenje živi na teritoriji osnovnog materijala i postavljanja matrice - gdje okvir odluke za popravku-naspram-zamijene-u odnosu na{6}}popravku postaje relevantniji vodič.
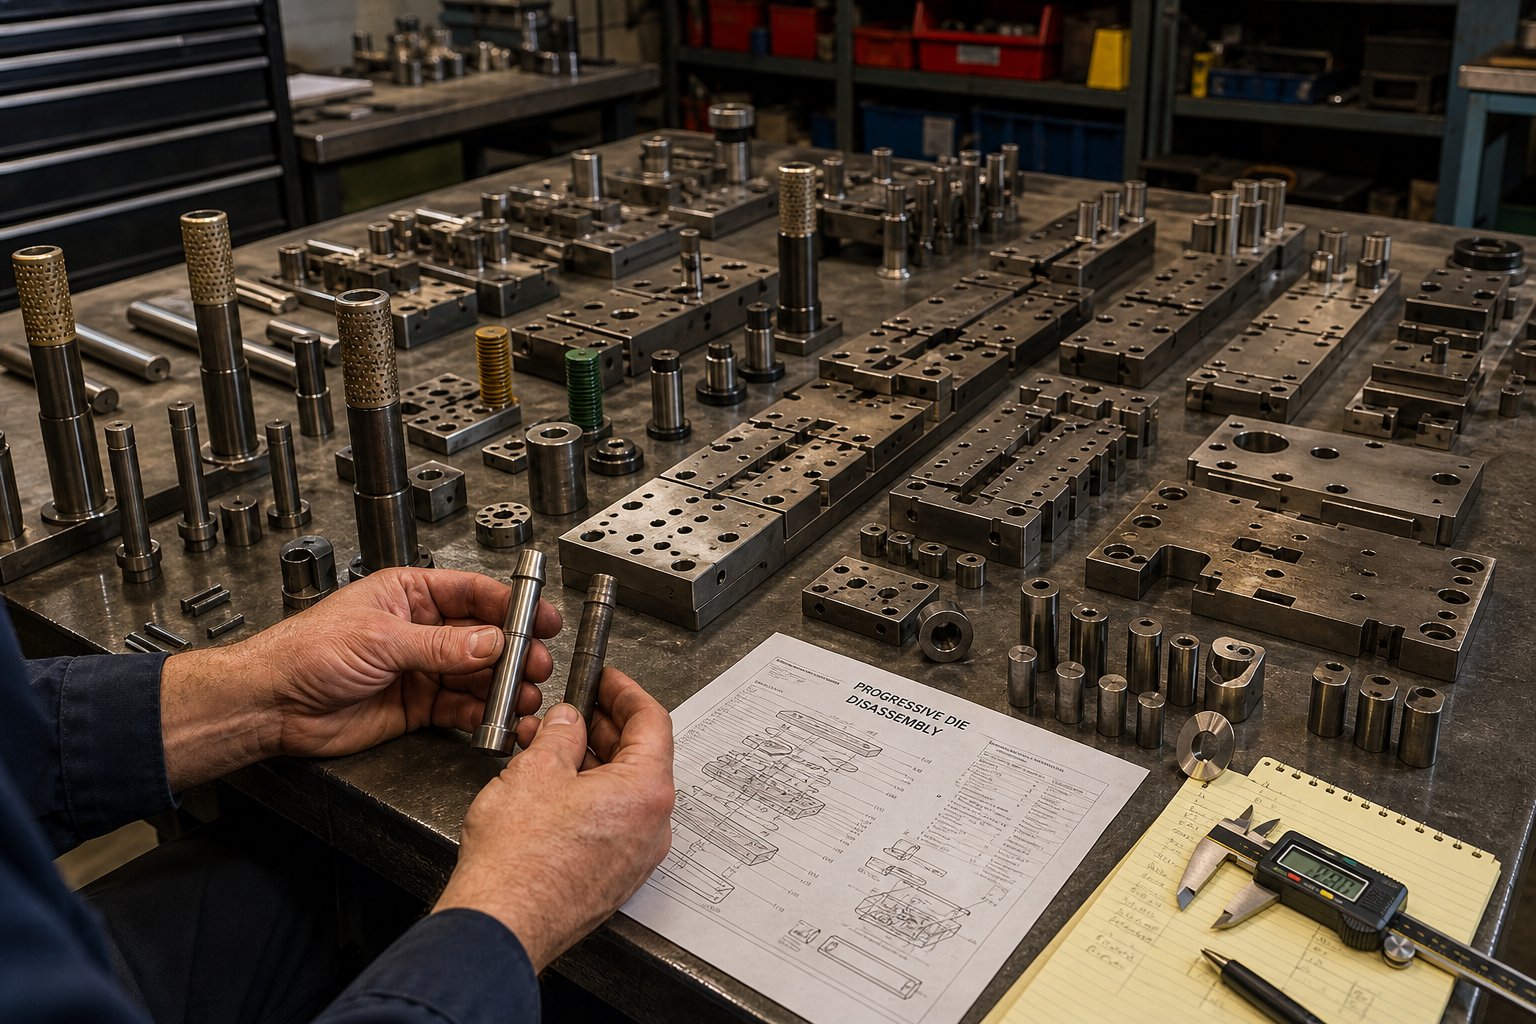
Popravak matrice za štancanje protiv odluke o zamjeni
Identificirali ste neispravnu komponentu, potvrdili osnovni uzrok i odabrali pravu vrstu materijala i premaz. Ali jedna odluka i dalje ostaje: da li je zamjena novog dijela ispravan potez, ili situacija zahtijeva obnavljanje postojeće komponente - ili ukidanje cijelog dijela matrice i ponovnu izgradnju? Odluka o popravci i zamjeni matrice za štancanje nije uvijek jednostavna, posebno kada više komponenti istovremeno pokazuje habanje na različitim nivoima ozbiljnosti.
Okvir u nastavku vam pomaže da se krećete tim izborom tako što ćete uskladiti stanje matrice sa intervencijom koja daje najbolji rezultat cijene-po-djelu bez uvođenja nepotrebnog rizika.
Kada je zamjena pojedinačnih dijelova dovoljna
Zamjena izolovane komponente je pravi poziv kada je greška sadržana - jedan udarac je okrhnut, jedno dugme matrice se otvorilo izvan prostora ili je skup opruga ispao iz specifikacije. Pojedinačna zamjena funkcionira kada su ovi uvjeti tačni:
- Jedno{0}}habanje bez kaskadnog oštećenja.Istrošena komponenta nije degradirala ništa u blizini. Tupi udarac koji je uhvaćen prije nego što je oštetio dugme matrice može se zamijeniti sam. Udarac koji je slomio i pogodio dugme zahtijeva zamjenu oba.
- Strukturni integritet matrice i držača je netaknut.Provrti za klinove vodilice nisu se izlili, džepovi za bušenje nisu povećani, a montažne površine ostaju ravne i neoštećene.
- Zamjenski dio se može nabaviti prema originalnoj specifikaciji.Tolerancije dimenzija, klasa materijala, tvrdoća i premaz mogu se uskladiti ili poboljšati bez modifikacije susjednih komponenti.
- Podaci o proizvodnji potvrđuju da je kvar izoliran.Zapisi brojača pogodaka pokazuju da je samo ova komponenta premašila svoj očekivani vijek trajanja - susjedni dijelovi još uvijek imaju preostalu servisnu marginu.
Većina rutinskog održavanja kalupa spada u ovu kategoriju. Dobro-održavana progresivna matrica može potrošiti desetine pojedinačnih zamjenskih dijelova tokom svog vijeka trajanja, dok sama struktura matrice ostaje savršeno upotrebljiva.
Kada popravka ili remont ima više smisla
Obnavljanje komponente matrice i zamjena postaje relevantno poređenje kada komponenta ima habanje koje je moguće ispraviti bez potpunog uklanjanja i ponovne{0}}proizvodnje. Rekondicioniranje čuva geometriju postojećeg dijela i uklapanje - važno je kada je komponenta prilagođena-ugrađena na sklop kalupa, a novi dio bi zahtijevao dodatni ručni-rad da bi se postigao isti interfejs.
Rekondicioniranje je obično prikladno kada:
- Rezne ivice se mogu ponovo naoštriti.Probojci i dugmad sa ujednačenim ivicama (bez lomljenja ili pucanja) mogu se površinski-brušiti kako bi se povratio profil rezanja. Svako ponovno mljevenje uklanja materijal, tako da pratite kumulativno uklanjanje zaliha u odnosu na maksimalno dozvoljeno skraćivanje komponente.
- Istrošene površine mogu se obnoviti bez ugrožavanja geometrije baze.Tehnike poput nagomilavanja i ponovne obrade zavara, hromiranja ili termičkog spreja mogu vratiti istrošene vodeće površine, površine blokova pete ili zidove šupljina kalupa na originalnu dimenziju - pod uvjetom da osnovni čelik nije razvio pukotine od zamora ispod zone habanja.
- Trošak popravke je znatno manji od cijene zamjene.Kao što napominje Carver Roboweldova analiza regeneracije matrice, popravka je obično 40-60% jeftinija od proizvodnje nove komponente, uz kraće vrijeme obrade koje smanjuje i troškove zastoja.
- Osnovni materijal komponente i metalurški integritet ostaju zdravi.Ako ne-inspekcija (magnetne čestice, ultrazvuk ili penetrant boje) otkrije podzemne pukotine ili omekšavanje materijala zbog termičkog zamora, obnavljanje površine neće riješiti osnovni problem.
Jedno kritično upozorenje: obnavljanje radi samo kada jetačan uzrok oštećenja je identificiran. Ponovno brušenje udarca koji se odlomio zbog neusklađenosti - bez ispravljanja poravnanja - jednostavno proizvodi još jedan odsječen udarac u manje pogodaka nego prije.
Kada je potpuna obnova jedini održivi put
Znati kada treba ponovo izgraditi matricu za štancanje štedi vas od ciklusa zamjene dijelova u strukturu koja ih više ne može držati u skladu sa specifikacijama. Rekonstrukcija znači ponovnu proizvodnju sekcije matrice - rezanje džepova, ponovno bušenje rupa za klinove vodilice, zamjenu držača i suštinski obnavljanje strukturalne osnove u koju se montiraju pojedinačne komponente.
Indikatori obnove uključuju:
- Više komponenti u istoj sekciji kalupa više puta otkazuju prije roka.Ako zamjenjujete isti udarac svakih 200.000 udaraca kada bi trebao trajati 800.000, problem nije u udarcu -, već u džepu, poravnanju ili strukturnoj geometriji koja drži taj udarac.
- Provrti za klinove vodilice ili sjedišta čahure su se istrošili iznad tolerancije ponovne obrade.Kada sama papuča matrice izgubi dimenzionalni integritet, nijedna zamjenska čaura ne može vratiti ispravno poravnanje.
- Kumulativno ponovno brušenje je skratilo komponente rezanja izvan funkcionalnih granica.Jednom kada se udarci ponovo izoštre iznad svog maksimalnog dopuštenog{0}}slaganja, odnos visine zatvaranja matrice i vremena su ugroženi-u cijelom sistemu.
- Termički zamor ili pucanje pod naponom u papučici kalupa ili pločama za pričvršćivanje.Površinske pukotine koje se šire u elemente konstrukcije ne mogu se riješiti intervencijom na nivou komponente - napuknuta konstrukcija mora biti zamijenjena.
- Dizajn kalupa je zastario u odnosu na trenutne zahtjeve proizvodnje.Ako su se specifikacije materijala, tolerancije dijelova ili obim proizvodnje značajno promijenili od kada je matrica napravljena, ponovna izgradnja sa ažuriranim inženjeringom je efikasnija od forsiranja novih komponenti u zastarjeli dizajn.
Indikatori i troškovi obnove štancanih matrica često iznenađuju timove koji godinama upravljaju pojedinačnim zamjenama. Potpuna rekonstrukcija obično pokreće 50-70% cijene nove matrice, ali isporučuje alat sa svježim životnim ciklusom - eliminirajući nagomilani rizik od kaskadnih kvarova koji narušavaju povjerenje u kvalitet dijelova.
Poređenje odluka: Zamjena vs Rekondicioniranje vs Obnova
| Vrsta intervencije | Tipični indikatori | Relativni trošak | Uticaj zastoja | Nivo rizika |
|---|---|---|---|---|
| Zamjena pojedinačnih dijelova | Jedna komponenta na kraju životnog veka; nema susjednih oštećenja; strukturalni integritet netaknut | Niska (trošak jedne komponente + rad na instalaciji) | Minimalni - se često završava unutar planiranog PM prozora | Nizak, pod uslovom da je osnovni uzrok potvrđen i da je specifikacija tačna |
| Popravka / popravka | Popravljivo trošenje površine; preostala margina za ponovno oštrenje; osnovni materijal metalurški ispravan | Umjereno (40-60% cijene nove komponente) | Nizak do umjeren - zavisi od toga da li se prerada obavlja u-kući ili šalje van | Umjereno - nepravilno obnavljanje može dovesti do preostalog naprezanja ili dimenzionalne greške |
| Full Die Rebuild | Ponovljeni prerani kvarovi; strukturna deformacija; kumulativne granice ponovnog mljevenja su prekoračene; zastarelost dizajna | Visoka (50-70% cijene nove matrice) | Značajan - obično se mjeri sedmicama, uključujući inženjering, mašinsku obradu i isprobavanje | Nizak-završetak (svježi životni ciklus), ali visoki oportunitetni trošak tokom perioda obnove |
Uobičajene greške u specifikacijama koje tjeraju na prijevremenu ponovnu{0}}intervenciju
Čak i kada donesete pravu odluku o popravci-ili-zamjeni, greške u specifikaciji tokom procesa zamjene mogu potkopati rezultat i vratiti vas u štampu sa istim problemom. Pazite na ove česte pogrešne korake:
- Određivanje tvrdoće bez konteksta žilavosti.Naručivanje zamjenskog probijača na 62 HRC kada aplikacija generiše bočna udarna opterećenja dovodi do lomljenja. Original je možda bio 58 HRC s dobrim razlogom.
- Zanemarivanje tolerancije naleganja na sklop matrice.Zamjensko dugme matrice uzemljeno za ispravan promjer provrta, ali s pogrešnim pritiskom-odgovarajućim OD neće pravilno sjediti u držaču -, pomjera se pod opterećenjem i mijenja efektivni zazor.
- Zamjena istrošene komponente bez pregleda njenog spojnog dijela.Novi vodeći klin instaliran u istrošenu čahuru i dalje stvara neusklađenost. Komponente koje se spajaju treba uvijek procjenjivati zajedno.
- Neusklađenost sa specifikacijom premaza.Ako je originalna komponenta bila premazana, a zamjena stigne bez premaza, vijek trajanja će biti ispod očekivanja bez obzira na ispravan odabir osnovnog materijala.
Svaka od ovih grešaka ima zajedničku nit: nepotpuna specifikacija. Komponenta koja se naručuje mora imati sve kritične dimenzije, opis materijala, raspon tvrdoće, završnu obradu površine i zahtjeve premaza da bi stigla spremna za servis. Kako izgraditi tu potpunu specifikaciju - i gdje nabaviti komponente koje je pouzdano zadovoljavaju - je praktičan sljedeći korak u prelasku od dijagnoze do matrice koja ispravno funkcioniše.
Kako ispravno odrediti i izvor rezervnih dijelova matrice za štancanje
Potvrdili ste osnovni uzrok, odlučili za zamjenu umjesto popravke i odabrali pravu vrstu materijala i premaz. Komponenta je definirana u vašoj glavi -, ali dobavljač ne živi u vašoj glavi. Narudžba zamjenskog dijela koja stigne pogrešno odgađa proizvodnju jednako učinkovito kao i ne naručivanje. Nepotpune specifikacije proizvode dijelove koji izgledaju točno na polici, ali ne uspijevaju pri ugradnji jer su u zahtjevu nedostajali kritična dimenzija, opis tvrdoće ili detalj završne obrade površine.
Prevođenje vaše dijagnoze u specifikaciju{0}}spremnu za nabavku je mjesto gdje mnogi timovi za održavanje gube vrijeme. Jaz između saznanja šta vam je potrebno i dovoljno preciznog komuniciranja da bi dobavljač to ispravno proizveo je najpotcijenjeniji korak u cijelom procesu zamjene.
Prevođenje dijagnoze u potpunu specifikaciju dijela
Svaka narudžba zamjenskog dijela -, bilo da se radi o jednom proboju ili kompletnom kompletu vodilica -, zahtijeva isti paket informacija o jezgri. Promašite bilo koji element i oslanjate se na dobavljača da pogodi, što uvodi rizik koji ne kontrolišete.
Evo kompletne kontrolne liste detalja specifikacije koje treba uključiti u bilo koji zahtjev za zamjenom dijela:
- Tolerancije dimenzija- Ukupna dužina, radni prečnik ili profil, prečnik glave i svi kritični interfejsi. Za sečenje komponenti, navedite profil smicanja na najstrožu toleranciju koju matrica zahtijeva. Za komponente vodilice, uključite i ID provrta i pritisnite-fit OD. Standardne tolerancije pirsinga u štancanju kreću se od +/-0,002 in. za meki čelik i +/-0,0025 in. za nehrđajući, tako da zahtjevi tolerancije za zamjenske dijelove kalupa moraju biti eksplicitni - nemojte pretpostavljati da će dobavljač zadati vašu potrebnu preciznost.
- Kvalitet materijala- Navedite tačnu ocjenu alatnog čelika (D2, M2, A2, S7, karbid) umjesto generičkih deskriptora poput "alatnog čelika" ili "brzoreznog čelika-." Ako aplikacija dozvoljava ekvivalentne ocjene, eksplicitno navedite prihvatljive alternative.
- Specifikacija tvrdoće- Uključite i opseg površinske tvrdoće (npr. 58-62 HRC) i minimalnu tvrdoću jezgra gdje je primjenjivo. Za komponente ojačane kućištem, navedite i dubinu kućišta.
- Zahtjevi za dokumentaciju za termičku obradu- Zatražite certifikat toplinske obrade koji uključuje temperaturu austenitizacije, metodu gašenja, cikluse kaljenja i konačnu izmjerenu tvrdoću. Ovo je vaša potvrda da je proces ispravno izveden.
- Završna obrada- Odredite Ra vrijednosti za kritične površine, posebno bočne stijenke proboja i otvore za gumbe gdje završna obrada direktno utječe na protok materijala trake i zadržavanje udubljenja.
- Vrsta premaza i debljina- Ako je originalni dio premazan, navedite isti premaz ili odobrenu nadogradnju. Uključite toleranciju debljine premaza ako komponenta stane u uski džep ili provrt gdje su dodatni mikroni važni.
- Geometrijske reference- Navedite referentne tačke, oznake ugaone orijentacije i karakteristike ključa koje osiguravaju da se dio instalira u ispravan položaj rotacije. Okruglo dugme matrice sa ne-simetričnim profilom provrta treba indikator orijentacije.
- Broj dijela i identifikacija matrice- Unakrsna-referenca na zapise o održavanju matrice tako da dobavljač može pratiti komponentu do njene istorije primjene ako se pojave pitanja tokom proizvodnje.
Zvuči puno? Razmislite šta se dešava bez toga. Zamjensko dugme matrice naručeno samo sa dimenzijom provrta i oblačićem materijala dolazi na ispravan ID -, ali OD za presovanje-je 0,0003 in. manji jer je dobavljač koristio njihovu standardnu toleranciju, a ne vašu. Spušta se u držač s kliznim spojem umjesto interferencije, pomjera se pod opterećenjem rezanja i vaš razmak je odmah pogrešan. Jedna linija koja nedostaje u narudžbenici, jedna nepotrebna kocka povlačenjem dvije sedmice kasnije.
Procjena nivoa kvaliteta zamjenskih dijelova
Nisu sve zamjenske komponente proizvedene po istom standardu, a razlike su bitnije nego što sama cijena sugerira. Razumijevanje OEM-a u odnosu na zamjenske komponente za naknadno tržište - i nivoe unutar naknadnog tržišta - pomaže vam da uparite odluke o izvoru sa kritičnošću aplikacije.
OEM ekvivalentni dijeloviproizvedeni su prema specifikaciji originalnog proizvođača kalupa, često od strane samih proizvođača kalupa ili kvalifikovanog podizvođača koristeći originalne otiske. Oni garantuju paritet dimenzija, materijala i performansi sa komponentom koju zamenjuju. Kompromis je cijena i vrijeme isporuke - OEM-ekvivalentni dijelovi obično imaju najvišu cijenu i mogu zahtijevati sedmice isporuke ako su napravljeni po narudžbi.
Vrhunski aftermarket dijelovidolaze od specijaliziranih proizvođača komponenti alata koji proizvode prema industrijskim-standardnim specifikacijama, a ne po vlasničkim otiscima određenog proizvođača kalupa. Ovi proizvođači često održavaju opsežne zalihe standardnih geometrija probijača i matrice, vodećih klinova i čaura. Kvalitet može biti jednak ili veći od OEM-a kada dobavljač ulaže u stroge kontrole procesa, nabavku vrhunskih sirovina i dokumentovanu termičku obradu. Prednost je brža dostupnost i niža cijena za standardne geometrije.
Mogućnosti ekonomične zamjeneciljajte najnižu cijenu. Oni ispunjavaju osnovne zahtjeve za dimenzioniranje, ali mogu koristiti manje kontrolirani izvor materijala, minimalnu dokumentaciju za termičku obradu i šire opsege tolerancije. Za dijelove koji nisu-kritični za trošenje kao što su standardne kompresijske opruge ili jednostavne potporne ploče, ekonomične komponente mogu biti savršeno adekvatne. Za precizne komponente rezanja gdje ujednačenost tvrdoće i tačnost dimenzija direktno utječu na kvalitetu dijelova, uštede često nestaju u kraćem vijeku trajanja i češćim promjenama.
Praktično pravilo: uskladiti nivo kvaliteta sa posljedicom neuspjeha. Pilotni pin u visoko-preciznom konektoru koji radi na 400 SPM zahtijeva OEM-ekvivalentan ili premium aftermarket kvalitet - cijena prijevremenog kvara daleko premašuje-uštede po jedinici od jeftinijeg dijela. Opruga za podizanje u konzoli male zapremine -može pokretati ekonomične komponente bez značajnog rizika.
Rad s prilagođenim proizvođačima matrica za zamjenske dijelove
Najbolja praksa za nabavku dijelova kalupa za štancanje ukazuje na jedan pristup koji pojednostavljuje sve što je gore razmotreno: nabavku zamjenskih komponenti od proizvođača koji je izvorno konstruirao matricu. Kada je proizvođač kalupa dizajnirao alat sa prioritetom održavanja, već su riješili problem specifikacije umjesto vas. Svaki zamjenski dio ima dokumentirane dimenzije, razrede materijala, protokole termičke obrade i specifikacije premaza snimljene tokom originalnog procesa inženjeringa.
Proizvođači voleYICHENdizajn matrice sa dostupnošću zamjenskih dijelova i specifikacijskom dokumentacijom ugrađenom u isporuku inženjeringa. Kada se komponenta na kraju istroši, puna specifikacija već postoji - ne mijenjate-dimenzije istrošenog dijela ili nagađate o razredima materijala. Ovaj pristup nabavci rezervnih dijelova proizvođača po narudžbini eliminira najčešći način kvara u procesu nabavke: nepotpune ili neprecizne specifikacije koje dovode do dijelova koji ne rade kako se očekivalo.
Osim dokumentacije, prilagođeni proizvođači koji daju prioritet mogućnosti održavanja imaju tendenciju da donose dizajnerske izbore koji pojednostavljuju buduće zamjene:
- Standardizovana sučelja komponenti- Koristeći uobičajene konfiguracije glava za probijanje, standardne dimenzije za presovanje-čahura i modularnu montažu umetka tako da se zamjenski dijelovi mogu nabaviti od više kvalifikovanih dobavljača ako je potrebno.
- Pristupačna montaža komponenti- Dizajniranje sistema za zadržavanje koji dozvoljavaju promjenu pojedinačnih komponenti bez rastavljanja nepovezanih dijelova kalupa.
- Sljedivost materijala i tvrdoće- Pružanje dokumentacije na nivou komponente- koja putuje sa zapisima o održavanju matrice, osiguravajući da je ispravna specifikacija dostupna godinama nakon početne isporuke matrice.
- Inženjerska podrška za odluke o zamjeni- Nude smjernice o tome kada komponentu treba zamijeniti ili obnoviti, na osnovu njihovog znanja o namjeri originalnog dizajna i sigurnosnim marginama.
Ovdje je značajno lakše odrediti zamjenske dijelove kalupa za štancanje. Umjesto da gradite specifikaciju od nule svaki put kada se komponenta istroši, vi se pozivate na postojeći inženjerski paket koji je kreiran kada je matrica bila nova i svaka dimenzija je bila nominalna. Rezultat su zamjenski dijelovi koji stižu spremni za ugradnju s povjerenjem - koji odgovaraju originalnoj namjeri dizajna, a ne približuju je istrošenom uzorku.
Bez obzira da li nabavljate od originalnog proizvođača kalupa, vrhunskog dobavljača na tržištu ili kombinacije oboje, kritična konstanta je kompletnost specifikacije. Svaki detalj koji unaprijed snimite - tolerancija, klasa, tvrdoća, završna obrada, premaz, orijentacija - je jedna varijabla manje koja može poći po zlu između vaše narudžbenice i trenutka kada taj dio prvi put bude pogođen u štampi.
Provjera instalacije zamjenskog dijela matrice i praćenje životnog ciklusa
Ispravno specificirani zamjenski dio koji stoji na radnom stolu nije ciljna linija -, već startna linija. Komponenta još treba da dokaže da odgovara sklopu matrice, da održava odgovarajuće zazore i da proizvodi usklađene dijelove od prvog pogotka. Preskakanje provjere nakon-ugradnje je način na koji trgovine na kraju izvlače matricu iz prese trideset minuta nakon što su je umetnuli, nakon što su otkrili da je nova vodeća čaura zategnuta 0,0002 inča ili da je zamjenski bušilac ponosan na svoje susjede za pola hiljade.
Provjera također stvara osnovne podatke koji vašu sljedeću zamjenu čine pametnijom. Svako mjerenje koje zabilježite prilikom instalacije postaje referentna tačka za buduću procjenu habanja - početno stanje s kojim se upoređuju sve naredne inspekcije.
Provjera dimenzija prije i poslije ugradnje
Kako provjeriti pristajanje komponente matrice za štancanje slijedi logičan slijed: potvrdite da dio odgovara specifikacijama na klupi, potvrdite da je ispravno sučelje u matrici i potvrdite da daje prihvatljivi izlaz na presi. Svaki korak hvata drugu kategoriju greške.
- Inspekcija na klupi prema specifikaciji.Prije nego što se dio približi matrici, provjerite kritične dimenzije u odnosu na specifikaciju narudžbenice. Izmjerite radni promjer ili profil kalibriranim mikrometrima ili optičkim komparatorom. Provjerite tvrdoću prijenosnim Rockwell testerom na više lokacija. Završnu obradu površine potvrdite vizualno ili profilometrom ako je Ra specificiran. Odbacite sve što je izvan tolerancije prije nego što potroši instalacijski rad.
- Provjera uklapanja u sklop matrice.Instalirajte komponentu i provjerite dimenzije interfejsa. Za pritisnute-komponente (dugme, čahure), potvrdite dubinu sjedišta i orijentaciju rotacije. Za rezanje komponenti, provjerite da li je zazor-do-zazora unutar specifikacije pomoću mjerača za pipanje ili mjerača na više tačaka oko profila. Uvjerite se da vodeći klinovi slobodno prolaze kroz čahure bez vezivanja ili prekomjernog zakretanja.
- Provjera poravnanja pod statičkim opterećenjem.Polako zatvorite kalup na presi brzinom inča bez materijala. Potvrdite da probojci ulaze u otvore matrice bez kontakta, da li su trake za skidanje ravno na licu matrice i da se sistemi bregastih uklope u predviđenoj vremenskoj tački. Svaka smetnja u ovoj fazi ukazuje na grešku u dimenzioniranju ili grešku u instalaciji - ispravite je prije pokretanja materijala.
- Prva{0}}inspekcija artikla u uslovima proizvodnje.Pokrenite mali uzorak - obično pet do dvadeset dijelova - brzinom proizvodnje i provjerite ih u odnosu na punu dimenzijsku specifikaciju. Inspekcija nakon{3}}ugradnje za dijelove kalupa nije završena sve dok stvarni žigosani izlaz ne potvrdi da zamjenska komponenta daje usaglašene rezultate. Provjerite visinu otvora, dimenzije rupa, lokacije karakteristika i stanje površine u odnosu na kontrolne granice.
- Zabilježite sva mjerenja kao novu osnovnu liniju.Dokumentirajte razmake, očitavanja poravnanja i prve{0}}dimenzije artikla u evidenciji održavanja matrice. Ove vrijednosti predstavljaju početno stanje komponente pri nula pogodaka - reference s kojom ćete upoređivati pri svakoj narednoj inspekciji.
Ova sekvenca hvata tri različite kategorije kvarova: greške u proizvodnji u samom zamjenskom dijelu (korak 1), greške u instalaciji u načinu na koji se povezuje s matricom (koraci 2-3) i funkcionalne greške koje se pojavljuju samo pod stvarnim uvjetima štancanja (korak 4). Preskakanje bilo kojeg koraka ostavlja prazninu u kojoj se problemi skrivaju sve dok već ne proizvedu otpad ili oštete susjedni alat.
Uspostavljanje osnovnih metrika za kontinuirano praćenje
Praćenje podataka o životnom ciklusu komponente matrice pretvara zamjenu iz reaktivnog događaja u predvidljivu aktivnost održavanja koja se može isplatiti. Informacije koje prikupite pri instalaciji - i pri svakoj naknadnoj inspekciji - izgrađuju skup podataka koji vam tačno govori kada će svakoj komponenti trebati obratiti pažnju sljedeće.
Započnite s ovim osnovnim podacima na svakom događaju zamjene:
- Broj pogodaka pri instalaciji.Zabilježite kumulativno očitavanje brojača hoda matrice kada nova komponenta uđe. Ovo postaje nazivnik za sve buduće proračune životnog ciklusa.
- Detalji specifikacije komponente.Vrsta materijala za trupce, tvrdoća, tip premaza i dobavljač. Kada dva identična udarca različitih dobavljača isporučuju različite vijekove trajanja, ovi podaci objašnjavaju zašto.
- Stanje uklonjene komponente.Zabilježite zašto je zamijenjen - izmjereno trošenje, lomljenje, lomljenje ili proaktivna zamjena na osnovu praga broja pogodaka. Ovo gradi istoriju režima kvara za tu specifičnu stanicu.
- Interval praćenja.Postavite sljedeću točku inspekcije na osnovu povijesnih podataka ili preporuke proizvođača. Ako su prethodne komponente u ovoj stanici izdržale 600.000 pregleda, zakažite prvu inspekciju na 400.000 kako biste uhvatili progresiju habanja dok je dio još uvijek u funkciji.
Tokom više ciklusa zamjene, ovi podaci izgrađuju specifične{0}}krive životnog ciklusa komponente. Primijetit ćete da pilot stanice četiri konstantno dostiže granicu habanja na 750.000 pogodaka bez obzira na dobavljača, dok bušenje stanice sedam traje 1.2 miliona pogodaka sa TiCN premazom, ali samo 500.000 bez njega. Ti obrasci pretvaraju odluke o trijaži iz poziva prosuđivanja u prognoze{8}}vođene podacima - i pomažu vampostaviti značajne KPI mjerilapoput MTBF ciljeva za pojedinačne komponente matrice, a ne samo za matricu u cjelini.
Postrojenja koje koriste strukturirane sisteme za praćenje -, bilo da se radi o CMMS platformi, namjenskoj bazi podataka za održavanje kalupa, ili čak dobro-održavanim tabelama - dosljedno izvještavaju o mjerljivim dobicima. Prema Oxmaint-ovom proizvodnom istraživanju, strukturirani PM programi smanjuju neplanirane zastoje za 30-45% u roku od šest mjeseci i produžavaju vijek trajanja alata do 50% kroz pravilno usklađivanje i discipline praćenja. Praćenje ne stvara te dobitke direktno – ono omogućava preciznost vremena koja omogućava planiranu zamjenu.
Sistematsko praćenje pretvara zamjenu iz reaktivnog hitnog u planirano održavanje. Podaci koje prikupite danas određuju da li je budžet za narednu godinu prognoza ili nagađanje.
Rad s proizvođačima koji daju prioritet stabilnim proizvodnim performansama pojednostavljuje cijeli proces provjere i praćenja. Kada su zamjenske komponente projektovane prema originalnoj namjeri dizajna - sa dokumentiranim specifikacijama, kontroliranim izvorom materijala i provjerenom toplinskom obradom -, koraci verifikacije potvrđuju da odgovaraju, a ne dijagnosticiraju probleme. Proizvođači voleYICHENuparite prilagođenu proizvodnju kalupa za štancanje sa inženjerskom pažnjom na održavanje, što znači da zamjenski dijelovi stižu s dimenzionalnom preciznošću i metalurškom konzistentnošću zbog koje-inspekciju prvog artikla čini korak potvrde, a ne vježbom rješavanja problema. Rezultat je manje vremena za validaciju i više vremena za proizvodnju.
Zamjenski dijelovi kalupa za štancanje uvijek će biti potrošni materijal - koji su dizajnirani da se habaju tako da se struktura vaše matrice ne pokvari. Ali način na koji provjeravate, pratite i planirate oko tog trošenja određuje da li je zamjena aktivnost kontroliranog održavanja ili neplanirana hitna situacija u proizvodnji. Izgradite naviku verifikacije prilikom instalacije, uhvatite podatke na svakoj dodirnoj tački i dopustite da krivulje životnog ciklusa vode vaše odluke. Presa nastavlja da radi, a vi ste ispred habanja.
Često postavljana pitanja o zamjenskim dijelovima kalupa za štancanje
1. Koji su najčešće zamijenjeni dijelovi u kalupu za štancanje?
Komponente matrice za štancanje koje se najčešće zamjenjuju su probojci, gumbi za matricu, igle za vođenje, čahure za vođenje, opruge, piloti i ploče za skidanje. Ovi dijelovi direktno dodiruju materijal trake ili upravljaju unutarnjim silama tijekom svakog pritiska pritiska, uzrokujući da se troše brže od strukturnih elemenata poput cipela. Udarci i dugmad za matrice su na vrhu liste jer apsorbuju punu silu smicanja pri svakom udarcu, dok opruge postepeno degradiraju zbog ciklusa zamora. Rad sa proizvođačima kao što je YICHEN koji dizajniraju matrice imajući na umu mogućnost održavanja, osigurava da su ove komponente visokog{3}}ostrožnosti dostupne i potpuno dokumentovane za pojednostavljenu zamjenu.
2. Kako znate kada je potrebna zamjena komponenti kalupa za štancanje?
Ključni pokazatelji uključuju povećanje visine šiljaka na utisnutim dijelovima, pomjeranje dimenzija otkriveno tokom provjere kvaliteta, alarme za pogrešno uvlačenje, podizanje trake između stanica i nedosljedno izbacivanje dijela. Ravnomjeran rast neravnina na svim karakteristikama signalizira opće zatamnjenje proboja, dok jedno-obočine ukazuju na habanje vodećih klinova ili čahure što uzrokuje neusklađenost. Varijanca udaljenosti rupa-do-rupa često dolazi do istrošenih pilotskih klinova. Praćenje broja pogodaka uz SPC podatke i zapise o praćenju otpada pomaže da se potvrdi koja je specifična komponenta degradirana i kada treba zakazati zamenu.
3. Koju vrstu alatnog čelika trebam koristiti za zamjenske matrice?
Ispravna ocjena ovisi o materijalu vašeg obratka, volumenu proizvodnje i dominantnom načinu kvara. A2 odgovara kratkim-do-srednjacima od mekog čelika sa dobrom žilavošću. D2 se ističe u-abrazivnim aplikacijama za habanje velikih količina sa svojim rasponom tvrdoće od 58-62 HRC. M2 bolje podnosi velike brzine hoda i akumulaciju topline od D2. S7 na 54-56 HRC je idealan za debele materijale i teške udarce gdje rizik od lomljenja nadmašuje zabrinutost zbog habanja. Volfram karbid daje milione udaraca na abrazivnim materijalima kao što je nerđajući čelik, ali zahteva odlično poravnanje kalupa zbog svoje krhkosti.
4. Da li da popravim ili zamijenim istrošenu komponentu matrice za štancanje?
Odaberite pojedinačnu zamjenu kada je kvar izoliran na jednoj komponenti bez kaskadnog oštećenja i struktura matrice ostaje netaknuta. Obnova kroz ponovno brušenje ili ponovno postavljanje ima smisla kada postoji popravljivo površinsko trošenje i košta 40-60% manje od nove proizvodnje. Potpuna rekonstrukcija matrice postaje neophodna kada više komponenti prerano i više puta pokvare, ako su se otvori vodećih klinova istrošili iznad tolerancije ili je kumulativno ponovno brušenje premašilo funkcionalne granice. Odlučujući faktor je da li trenutno stanje komponente rizikuje da ošteti nešto skuplje ako se ne adresira.
5. Kako premazi produžavaju vijek zamjenskih dijelova kalupa za štancanje?
Površinski premazi poput TiN, TiCN, AlTiN i DLC dodaju tvrdu barijeru koja smanjuje trenje, sprječava adheziju materijala i odupire se termalnoj degradaciji na rubovima rezanja. TiCN dobro radi za rezanje nehrđajućeg čelika, AlTiN podnosi velike-operacije do 900 stepeni C, a DLC sa CrN donjim slojem eliminiše skupljanje aluminijuma sa koeficijentima trenja od čak 0,05. Premazi obično dodaju 20-40% na cijenu komponente, ali mogu udvostručiti ili utrostručiti vijek trajanja u abrazivnim aplikacijama iznad 200.000 udaraca po intervalu, što ih često čini isplativijim od nadogradnje osnovnog materijala.




