


Šta je matrica za progresivno štancanje i zašto je važna
Ako nabavljate{0}}metalne dijelove velike količine, naići ćete na izraz "progresivno štancanje" rano i često. Ali šta je tačno progresivna matrica i zašto je u središtu gotovo svakog ozbiljnog razgovora o proizvodnji?
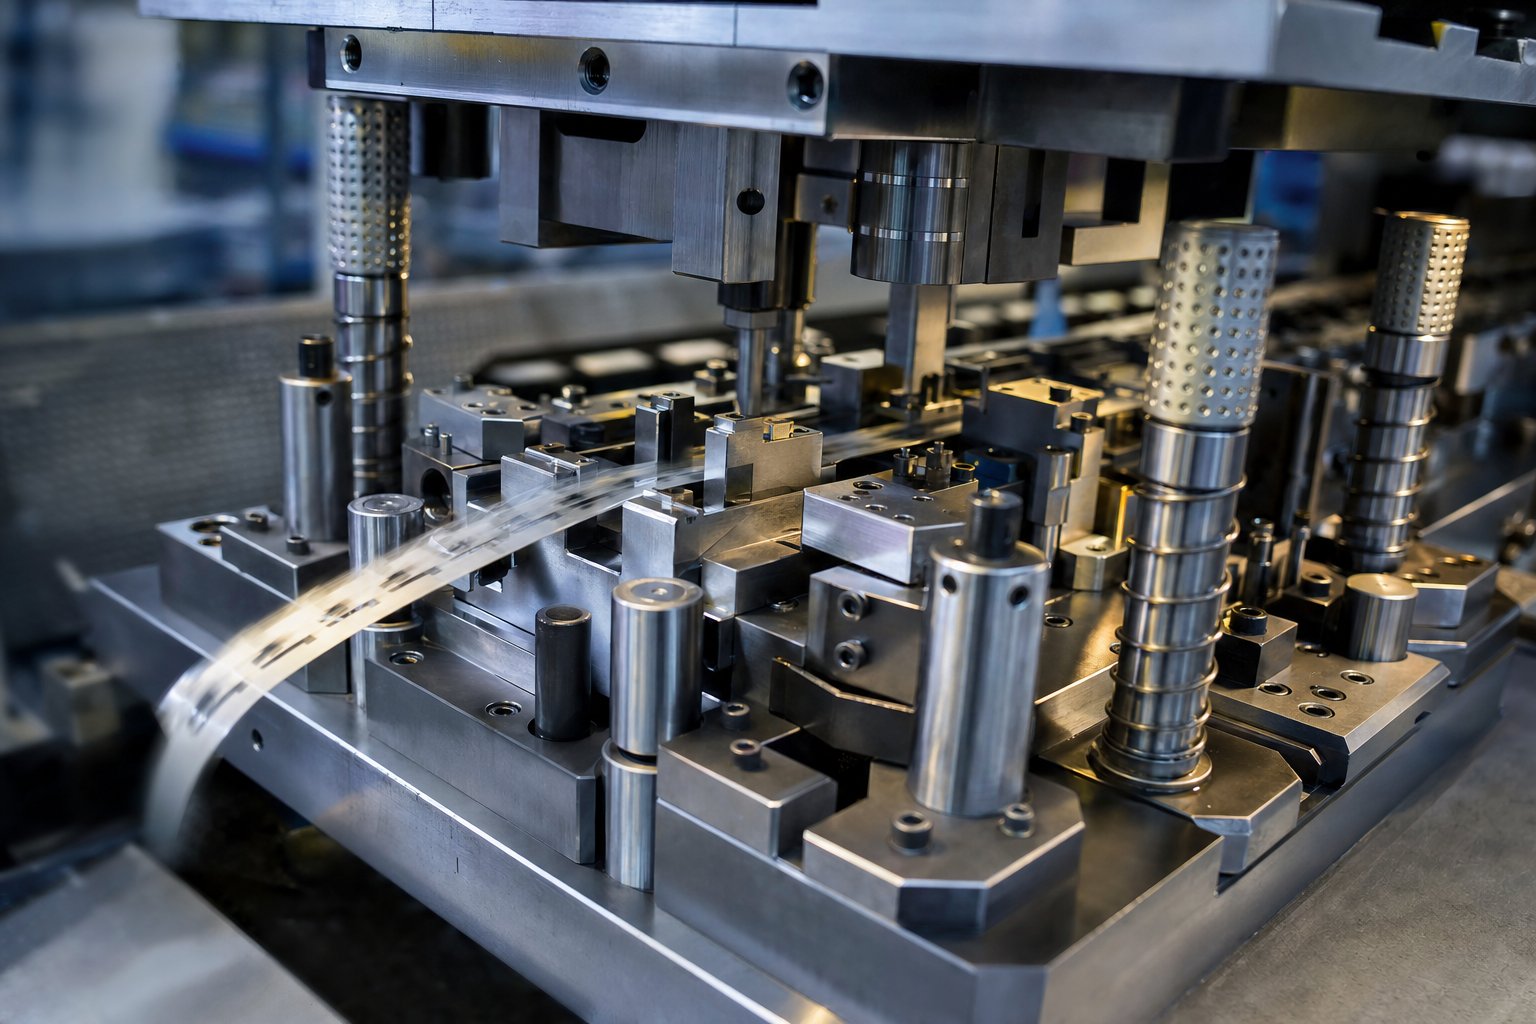
Matrica za progresivno štancanje je jedan alat koji sadrži više stanica raspoređenih u nizu. Kontinuirana metalna traka prolazi kroz matricu, napredujući za jedan fiksni korak sa svakim pritiskom pritiska. Svaka stanica izvodi posebnu operaciju - probijanja, savijanja, formiranja ili sečenja - tako da gotovi dio pada sa kraja sa svakim ciklusom prese.
Definiranje progresivnog kockice
Zamislite to kao montažnu liniju sabijenu u jedan blok alatnog čelika. Umjesto pomicanja dijela između odvojenih strojeva, sam materijal putuje kroz stanice unutar kalupa. Traka ostaje povezana nosećim jezičcima do konačnog preseka, što sve održava u ravni i eliminiše ručno rukovanje između operacija. Nasuprot tome, jednostepena matrica - izvodi samo jednu operaciju po udaru - jedno savijanje, jednu rupu, jedno prazno. Ta jednostavnost radi za prototipove ili kratke serije, ali zahtijeva višestruke postavke i više rada za završetak složenog dijela. Matrice za progresivno štancanje kombinuju sve te korake u jedan kontinuirani ciklus, proizvodeći gotovi deo sa svakim potezom prese.
Zašto progresivno štancanje dominira visoko{0}}produkcijom
Razlog zašto progresivno štancanje dominira proizvodnjom srednje{0}}do-velikog obima svodi se na tri stvari: brzinu, ponovljivost i efikasnost materijala. Moderne prese sa progresivnim kalupima mogu postići stotine udaraca u minuti, što znači hiljade identičnih dijelova na sat uz minimalnu intervenciju operatera. Milionti dio dobro-održavane progresivne matrice je dimenzijski identičan prvom. Otpad materijala ostaje nizak jer su rasporedi traka optimizirani za korištenje što veće širine kotura.
Za proizvodne inženjere i timove nabavke koji ocjenjuju proizvođače progresivnih matrica za štancanje, razumijevanje ovog procesa na tehničkom nivou je od suštinskog značaja. On oblikuje svaku daljnju odluku - od citiranja do očekivanja kvaliteta. Odjeljci koji slijede razlažu tačno kako materijal teče kroz progresivnu matricu, stanicu po stanicu, i šta to znači za vaš dio troškova i vremenskog okvira.
Kako funkcionira proces progresivnog štancanja
Matrica za progresivno štancanje izgleda varljivo jednostavno izvana - teški blok alatnog čelika pričvršćen vijcima u presu. Ali unutra, desetine precizno obrađenih stanica rade zajedno tokom svakog poteza. Razumijevanje onoga što se dešava na svakoj stanici i kako se traka kreće između njih, daje vam tehničku osnovu za procjenu izvodljivosti dijela, postavljanje boljih pitanja tokom citiranja i pozivanje proizvođača na odgovornost za kvalitet.
Objašnjenje rada stanice-po-stanici
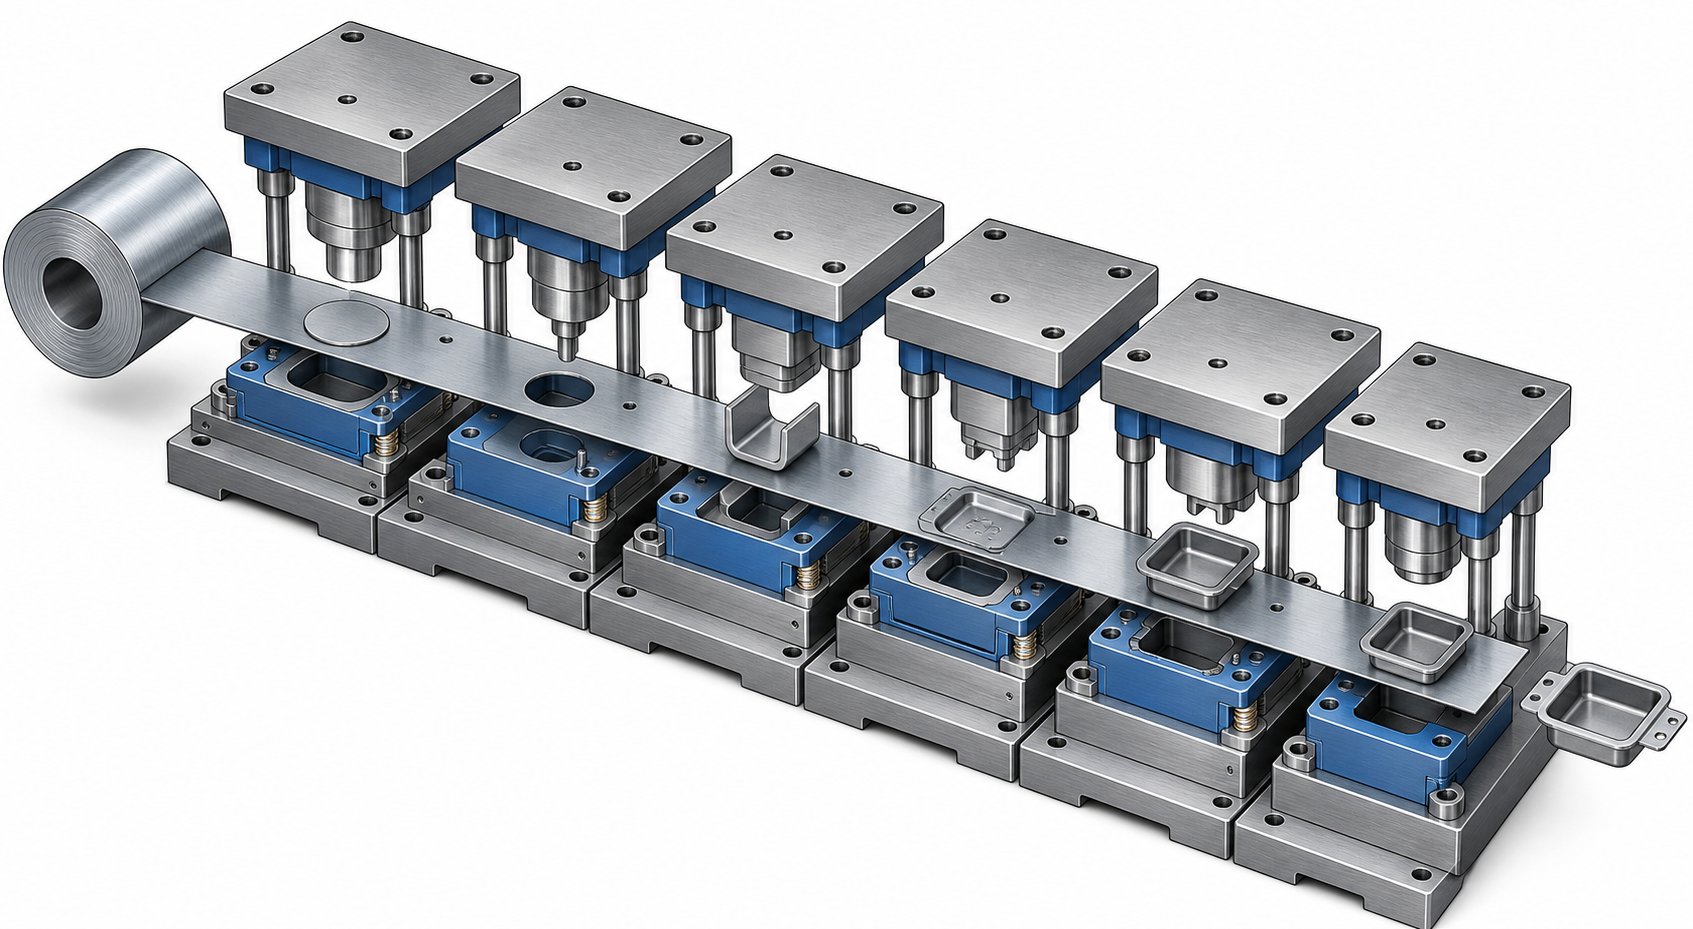
Zamislite zavojnicu ravnog metala - čelika, bakra, aluminijuma - nabijenu na odmotavač i provučenu kroz ravnalicu koja uklanja set zavojnica. Traka ulazi u progresivnu matricu i napreduje za jedan precizan korak, koji se naziva korak, sa svakim pritiskom pritiska. Svaka stanica istovremeno izvodi određenu operaciju oblikovanja ili rezanja na različitom dijelu trake. Evo tipičnog niza od ulaska do gotovog dijela:
- Piercing pilot rupe:Prva stanica buši male, precizno locirane pilot rupe u traci. Ove rupe zahvaćaju igle za poravnanje (pilote) na nizvodnim stanicama, osiguravajući da se traka registruje do hiljaditih dijelova inča pri svakom potezu.
- Bliještanje i pirsing:Sljedeće stanice izrezuju obris profila i unutrašnje karakteristike - rupe, prorezi, urezi - uklanjajući materijal koji neće biti dio gotove komponente.
- Formiranje:Operacije savijanja, crtanja ili utiskivanja oblikuju ravne dijelove trake u trodimenzionalnu-geometriju. Ovisno o složenosti, oblikovanje može obuhvatiti više stanica kako bi se kontrolirao protok materijala i izbjeglo pucanje.
- Kovanje:Operacija kompresije pod visokim{0}}pritiskom poboljšava debljinu u lokaliziranim područjima, izoštrava karakteristike ili izravnava površine do uskih tolerancija. Kovanje je uobičajeno za dijelove koji zahtijevaju preciznu ravnost ili kalibrirani pomak materijala.
- Obrezivanje:Višak materijala, jezičaka ili preostale fleke od operacija oblikovanja se uklanjaju, čisteći konačni profil dijela.
- Prekid (razdvajanje):Završna stanica odvaja završeni dio od noseće trake. Gotova komponenta pada u kantu ili na transporter, dok se preostala skeletna traka izbacuje radi recikliranja.
Kritički uvid ovdje je simultanost. Dok stanica šest odsiječe gotov dio, stanica jedan buši pilot rupe na svježem dijelu trake, a svaka stanica između njih radi na drugom dijelu u različitoj fazi završetka. Jedan pritisak pritiska, jedan gotov dio - u svakom ciklusu.
Raspored trake i protok materijala
Raspored trake je inženjerski plan koji sve ovo čini mogućim. Prije nego što se bilo koji čelik obradi za matricu, inženjeri koriste CAD softver da dizajniraju kako će se dijelovi točno ugnijezditi na traci, koje operacije se dešavaju na kojim stanicama i koliko materijala premošćuje karakteristike kako bi se održao integritet trake nosača tokom cijelog procesa.
Dobro{0}}dizajniran raspored trake balansira nekoliko konkurentskih zahtjeva:
- Korištenje materijala:Raspoređivanje karakteristika dijelova kako bi se minimizirao otpad između komponenti. Čak i nekoliko postotnih poena poboljšanog prinosa može uštedjeti hiljade dolara kroz milion-proizvoda.
- Snaga nosača:Spojni jezičci koji drže dio za traku moraju biti dovoljno jaki da ga provuku kroz svaku stanicu bez izobličenja, a ipak dovoljno tanki da se čisto odvoje na odsječenju.
- Formiranje logike sekvence:Operacije se moraju poredati tako da raniji rezovi ne oslabe područja koja su potrebna za kasnije krivine, a formirane karakteristike ne ometaju ravno putovanje trake kroz nizvodne stanice.
- Kompenzacija opruge:Inženjeri koriste FEA simulaciju kako bi predvidjeli kako će se metal elastično oporaviti nakon oblikovanja i dizajnirati namjerno savijanje u geometriji kalupa.
Raspored trake je gdeprogresivna matrica i štancanjestručnost zaista pokazuje. Manje iskusna radnja mogla bi proizvesti funkcionalan raspored; Vješt inženjer alata će proizvesti onaj koji radi brže, troši manje materijala i zahtijeva manje intervencija održavanja tokom miliona ciklusa.
Stope udara i brzina proizvodnje
Brzina je mjesto gdje se progresivno štancanje metala odvaja od svake druge metode oblikovanja. Budući da se traka kontinuirano hrani i sve stanice rade paralelno, izlazna brzina je jednaka brzini pritiska - jedan završeni dio po potezu.
Tipične brzine progresivnog štancanja variraju ovisno o složenosti dijela i materijalu:
| Vrsta aplikacije | Tipična stopa moždanog udara | Primjeri dijelova |
|---|---|---|
| Veliki nosači / strukturne komponente | 25-80 udaraca u minuti | Automobilski nosači, HVAC kućišta |
| Konektori i terminali srednje{0}} | 100-400 udaraca u minuti | Električni kontakti, kopče, pričvršćivači |
| Male precizne komponente | 400–1,500+ udaraca u minuti | Mikro{0}}konektori, kontakti baterija, olovni okviri |
Na gornjem kraju, linije za štancanje metala velike brzine koje izvode male precizne dijelove na namjenskim presama - kao što su Bruderer ili slične-platforme velike brzine - mogu premašiti 1.500 udaraca u minuti. To znači preko 2 miliona delova u jednom proizvodnom danu od 24 sata. Čak i pri umjerenim brzinama od 200 udaraca u minuti, matrica za progresivno štancanje proizvodi 12.000 dijelova na sat bez operatera koji dodiruje materijal između operacija.
Ono što održava ove brzine dostižnim nije samo pritiskanje -, već i cijeli sistem koji radi zajedno. Automatski dodavači namotaja napreduju traku sa preciznošću mikrona-na svakom potezu. Senzori u -matrici prate položaj trake i sile formiranja u realnom vremenu, zaustavljajući presu trenutno ako se otkrije pogrešno uvlačenje ili slomljeni udar. Sistemi za podmazivanje primjenjuju precizne količine ulja za štancanje kako bi se smanjilo trenje i nakupljanje topline, što je posebno kritično u aplikacijama za štancanje metala velikom brzinom gdje akumulacija topline može izobličiti dijelove ili omekšati rubove alata.
Ova kombinacija paralelnih operacija, kontinuiranog dodavanja i automatizovanog nadzora je ono što čini progresivno štancanje radnim konjem za proizvodnju za svakog proizvođača koji cilja količine u stotinama hiljada ili milionima. Ali sirova brzina je bitna samo ako dijelovi ispadnu ispravno - i to uvelike ovisi o tome kako se jedan tip matrice upoređuje s drugim za datu primjenu.
Progresivne kalupe u poređenju sa alternativnim tipovima kalupa
Ne pripada svaki utisnuti dio u progresivnu kockicu. Geometrija je možda prevelika, zapremina preniska ili je formiranje preduboko da bi se proces{1}}napajao trakom mogao efikasno rukovati. Znajući gdje su progresivne matrice izvrsne -, a gdje ne - štedi vas od prekomjernog-ulaganja u alate koji se bore protiv fizike vašeg dijela.
Progresivne matrice vs Transferne pločice
Najveća razlika između progresivnih kalupa i kalupa za prijenos svodi se na to kako se radni komad kreće kroz proces. U progresivnom kalupu, dio ostaje povezan s nosećom trakom od početka do kraja, odvajajući se samo na konačnoj graničnoj stanici. U matrici za prijenos, blank se rano odvaja od trake i nezavisno se pomiče između stanica pomoću mehaničkih hvataljki ili prstiju za prijenos.
Zašto je ovo važno? Kada se dio odvoji od trake, može se rotirati, preokrenuti ili duboko povući bez ograničenja povezane noseće mreže. To čini matrice za prijenos boljim izborom za veće komponente, duboko-uvučene geometrije i dijelove koji zahtijevaju operacije na više strana. Prenosne matrice također štede materijal -, nema kostura noseće trake za otpad nakon proizvodnje.
Kompromis je brzina. Mehanizmi prijenosa ne mogu odgovarati brzini hoda progresivnog kalupa-napajanog trakom, a postavljanje alata je obično složenije. Za male-do-dijelove srednje veličine pri velikim količinama sa umjerenom dubinom izvlačenja, progresivna alatna matrica pobjeđuje u vremenu ciklusa i cijeni po-dijelu. Za dijelove veće od otprilike 12 inča ili koji zahtijevaju dubinu izvlačenja iznad onoga što spojena traka dozvoljava, matrica za prijenos je obično pravi izbor.
Progresivne matrice protiv složenih i tandemskih kalupa
Složene matrice izvode više operacija istovremeno u jednom potezu pritiska - rezanje, bušenje i brušenje se dešavaju odjednom. Oni proizvode izuzetno ravne dijelove s izvrsnom koncentričnom koncentracijom između unutrašnjih i vanjskih karakteristika. Zamislite podloške, jednostavne zaptivke i ravne otvore gdje je geometrijska preciznost u jednoj ravni kritična.
Zvuči efikasno? To je - za jednostavne, ravne dijelove. Ali složene matrice ne mogu formirati, savijati ili kreirati trodimenzionalne-obilježja. U trenutku kada vašem dijelu treba savijena noga, jezičak skovan prema dolje ili reljefno rebro, premašili ste ono što složena matrica može učiniti. Progresivne matrice se nose sa tom složenošću uz održavanje visoke propusnosti.
Tandemske matrice (ponekad se zovu matrice za linije) koriste još jedan pristup: pojedinačne jednostruke- matrice raspoređene u nizu, svaka u svojoj vlastitoj stanici za štampu, sa automatskim prijenosom između njih. Vidjet ćete tandemske linije u teškim-oblikovanim automobilskim pločama gdje svaki pogodak zahtijeva ogromnu tonažu, a dijelovi su preveliki za jedan progresivni alat. Fleksibilnost je visoka - možete preurediti ili zamijeniti pojedinačne matrice bez rastavljanja cijelog skupa -, ali zahtjevi za prostorom, vrijeme postavljanja i kapitalni troškovi su znatno veći.
Jednostepene{0}}matrice, najjednostavnija opcija, izvode jednu operaciju po udaru. Idealni su za izradu prototipa, kratke serije ili sekundarne operacije na prethodno otisnutim dijelovima. Ali za obim proizvodnje veću od nekoliko hiljada komada, troškovi rada i rukovanja izvođenja dijelova kroz višestruke jednostepene-postavke brzo premašuju investiciju u alate za progresivno rješenje alata i kalupa.
Odabir pravog tipa matrice za vašu primjenu
Odluka nije uvijek očigledna. Dio umjerene složenosti od 50.000 komada godišnje može opravdati progresivnu obradu alata za jednog proizvođača, ali ne i za drugog, ovisno o materijalnim troškovima, potrebama tolerancije i raspoloživom kapacitetu presa. Evo uporednog-pored-poređenja radi pojašnjenja kompromisa:
| Kriterijumi | Progressive Die | Transfer Die | Compound Die | Tandem Line Die | Single{0}}Umri |
|---|---|---|---|---|---|
| Volume Suitability | Visoka (100K+ dijelova/godišnje) | Srednje do visoke (10K–500K+) | Srednje do visoke (jednostavni dijelovi) | Srednje do visoke (velike ploče) | Niska (prototipovi, kratke serije) |
| Raspon veličina dijela | Mala do srednja-veličina (do ~12") | Srednje do velike (6" do 36"+) | Mala do srednja (samo ravna) | Veliki (automobilske ploče, strukturalne) | Bilo koje veličine |
| Sposobnost složenosti | Umjereno do visoko (zavoji, forme, pirsing) | Visoko (duboko crtanje, formiranje više{0}}osi) | Niska (ravne,{0}}operacije u jednom avionu) | Visoko (teško formiranje, velika izvlačenja) | Samo jedan rad |
| Tipični trošak alata | $30K–$250K+ | $50K–$500K+ | $10K–$60K | $100K–$1M+ (cijela linija) | $2K–$20K po kockici |
| Idealni slučajevi upotrebe | Električni kontakti, nosači, kopče, terminali | Duboko{0}}uvučena kućišta, velika kućišta, cijevi | Podloške, ravne uloške, jednostavne brtve | Automobilske karoserije, teški strukturni dijelovi | Izrada prototipa, sekundarne operacije, vrlo mala količina |
Nekoliko praktičnih pravila: ako je vaš dio ravan i jednostavan, počnite sa složenom matricom. Ako je velika, duboko-izvučena ili su potrebne operacije na obje strane, pogledajte alate za prijenos. Ako je to teška-ploča mjerena u stopama, a ne u inčima, tandem linija ima smisla. A ako je vaš dio mali-do-srednje veličine, geometrijski složen i potreban u količinama gdje je cijena po-komadu važnija od ulaganja unaprijed, - progresivne matrice su gotovo uvijek odgovor.
Alat za štancanje i tip kalupa koji odaberete ne određuju samo cijenu dijela, već i koji vam proizvođači mogu realno poslužiti. Prodavnica specijalizirana za progresivne kalupe možda neće posjedovati tonažu ili veličinu kreveta za rad na prijenosu, i obrnuto. Ta stvarnost postaje posebno važna kada-specifični zahtjevi za industriju - certifikati materijala, sljedivost, protokoli čistih prostorija - dodatno sužavaju vaše mogućnosti.
Industrijski-Specifični zahtjevi koji oblikuju odabir proizvođača
Progresivna kocka je progresivna kocka, zar ne? Fizika hranjenja trakama i formiranja na stanici{0}}ne mijenja se između industrija. Ali zahtjevi koji okružuju te operacije - tolerancije, certifikate, sljedivost materijala, standarde čistoće - variraju toliko dramatično da proizvođač koji savršeno odgovara jednom sektoru može biti potpuno pogrešan za drugi.
Automobilski i transportni zahtjevi
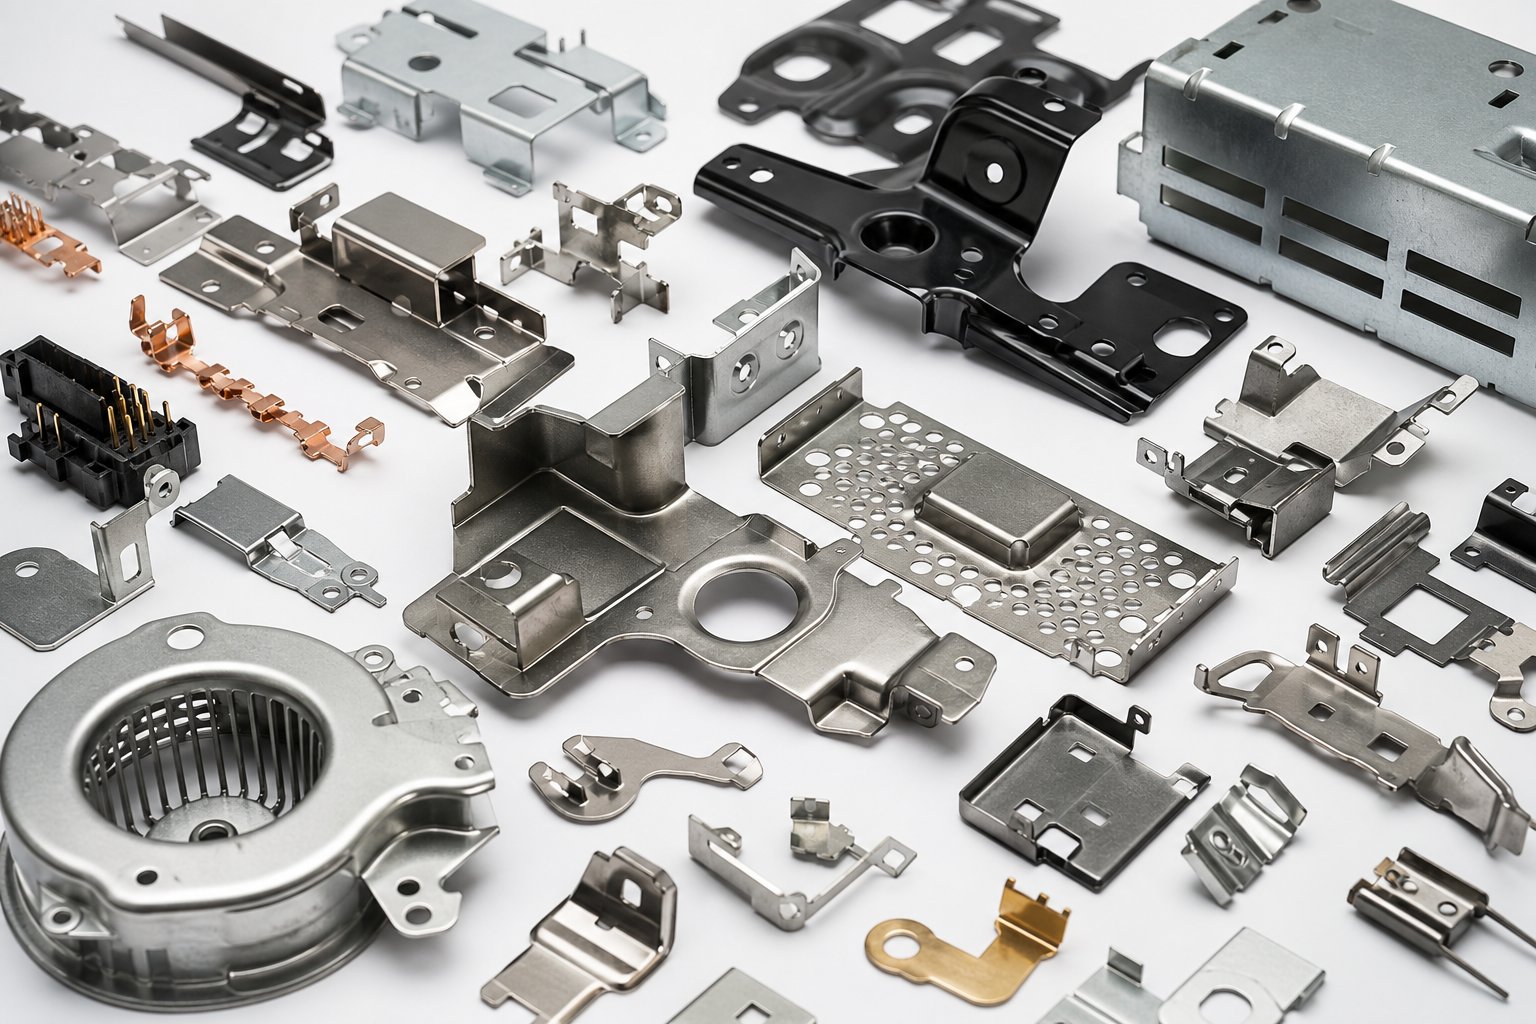
Progresivno štancanje automobilskih komponenti zahtijeva kombinaciju stroge kontrole dimenzija, velikih količina i rigorozne dokumentacije procesa. Konektori, terminali, nosači i strukturalne kopče zahtijevaju tolerancije položaja koje mogu pasti na 0,005 mm na kritičnim karakteristikama. Pri godišnjim količinama koje često prelaze nekoliko miliona komada, čak i mala odstupanja u nagibu matrice ili materijalnoj masi koja se vraća u značajne stope otpada.
Proizvođači koji opslužuju ovaj prostor trebaju IATF 16949 certifikat i moraju izvršavati APQP (Napredno planiranje kvaliteta proizvoda) i PPAP (Proces odobravanja dijela proizvodnje) protokole. Također ćete se susresti sa zahtjevima za sljedivost-nivoa, statističke karte kontrole procesa i zagarantovane vrijednosti CPK iznad 1,33 na kritičnim dimenzijama. Prodavnica bez ovih sistema jednostavno se ne može kvalifikovati kao dobavljač na nivou automobila, bez obzira na to koliko dobro seku čelik.
Standardi preciznosti medicinskih uređaja i elektronike
Medicinsko progresivno žigosanje uvodi potpuno drugačiji sloj složenosti. Dijelovi namijenjeni implantabilnim uređajima, sistemima za isporuku lijekova ili hirurškim instrumentima moraju ispunjavati standarde upravljanja kvalitetom ISO 13485 i često zahtijevaju certifikate biokompatibilnih materijala. Sljedivost ide dalje od nivoa serije - neke aplikacije zahtijevaju praćenje nivoa serijskog-broja-od sirovog kotura do gotovog dijela. Čista soba ili kontrolirana{7}}proizvodnja također može biti potrebna kako bi se spriječila kontaminacija česticama na dijelovima koji dolaze u kontakt s tjelesnim tekućinama.
Elektronsko štancanje dijeli naglasak medicinskog sektora na mikro-preciznosti, ali dodaje jedinstvene materijalne izazove. Progresivno štancanje bakra - korištenjem fosforne bronze, berilijum bakra ili -legura bakra bez kisika - zahtijeva alat optimiziran za mekše, više gumene materijale koji se ponašaju veoma različito od ugljičnog čelika pod udarnim opterećenjima. Kompatibilnost oplata je također bitna: dijelovi namijenjeni za pozlaćivanje, kalaj ili niklovanje trebaju visinu šiljaka kontroliranu na jednocifrene -mikrone, tako da se premazi prijanjaju ujednačeno bez premošćivanja između karakteristika.
- automobilska industrija:IATF 16949, APQP/PPAP, CPK izvještavanje, certifikati materijala prema OEM specifikacijama
- medicinski uređaji:ISO 13485, testiranje biokompatibilnosti (ISO 10993), glavni zapisi uređaja, validirani procesi
- elektronika:Usklađenost sa IPC standardima, RoHS/REACH deklaracije materijala, specifikacije za prianjanje oplata
- Odbrana/Vazduhoplovstvo:AS9100 certifikat, DFARS-usklađen izvor materijala, potpuna sljedivost serije, kontrolirana dokumentacija
- HVAC/Industrijski:UL/CSA prepoznavanje komponenti, ispitivanje korozije u slanom spreju, provjera debljine materijala prema ASTM standardima
HVAC i industrijske primjene
HVAC progresivno štampanje zauzima suprotan kraj spektra preciznosti od medicinskog ili elektronskog rada -, ali to ga ne čini jednostavnim. Štancanje velikih nosača, montažne ploče, kućišta ventilatora i komponente izmjenjivača topline obično se formiraju od materijala za progresivno štancanje ugljičnog čelika debljine od 1 mm do 3 mm ili teže. Prioriteti se pomjeraju prema optimizaciji cijene-po-djelu, otpornosti na koroziju kroz odabir materijala ili premaza nakon -štampanja i trajnosti strukture tokom miliona termičkih ciklusa.
Proizvođačima koji opslužuju ovaj sektor potrebne su prese visoke{0}}tonaže sa velikim veličinama ležišta, robustan alat dizajniran za teške- materijale i efikasni sistemi upravljanja otpadom kako bi troškovi progresivnog štancanja metala bili konkurentni. Tolerancije su labavije od elektronike ili medicinske - tipično plus ili minus 0,1 mm do 0,2 mm -, ali čiste materijalne sile koje su uključene zahtijevaju drugačiju inženjersku stručnost od mikro-preciznog rada.
Odbrambene i svemirske aplikacije postavljaju dodatne zahtjeve za dokumentacijom na bilo koji nivo preciznosti koji dio zahtijeva. Certifikati materijala moraju pratiti do mlina uz potpunu provjeru hemijskih i mehaničkih svojstava. Kontrola partija, prvi-izvještaji o inspekciji artikla i kontrolirano-upravljanje revizijskim crtežima nisu-pregovorni. Prodavnica bez AS9100 sertifikacije ili upoznata sa zahtevima DFARS za izvore materijala teško će proći provere kvalifikacije dobavljača.
Zaključak za kupce: nemojte pretpostavljati da proizvođač koji se ističe u jednom sektoru automatski prenosi tu sposobnost na drugi. Prodavnica koja koristi konektor od legure bakra velike brzine umire pri 1200 udaraca u minuti možda nema iskustva sa teškim oblikovanjem i testiranjem korozije koje zahtijeva progresivno štancanje od ugljičnog čelika za HVAC. Obrnuto, proizvođač optimiziran za velike industrijske nosače može nedostajati mikro-preciznim alatima i infrastrukturom čiste sobe potrebne za medicinsko progresivno štancanje. Uskladite dokazano iskustvo proizvođača u industriji sa vašom stvarnom aplikacijom -, a ne samo sa njihovom listom mašina.
Proces progresivnog inžinjerstva i razvoja
Odabir pravog proizvođača na osnovu uklapanja u industriju samo je dio jednadžbe. Ono što se dešava između potpisivanja narudžbenice i prijema proizvodnih dijelova može potrajati mjesecima -, a inženjerske odluke donesene tokom tog prozora određuju da li će vaš alat za progresivno žigosanje raditi besprijekorno milionima ciklusa ili se bori s beskrajnim podešavanjima na podnici za štampu.
Većina kupaca nikada ne vidi ovu fazu u detalje. Oni šalju crtež dijela, primaju ponudu i čekaju uzorke. Ali razumijevanje procesa progresivnog dizajna kalupa za štancanje daje vam polugu: znat ćete kada treba povući, kada odobriti i koje prekretnice signaliziraju da vaš partner za izradu alata ima istinsku inženjersku dubinu u odnosu na pristup rezanja-i-probanja.
Faza projektovanja i simulacije
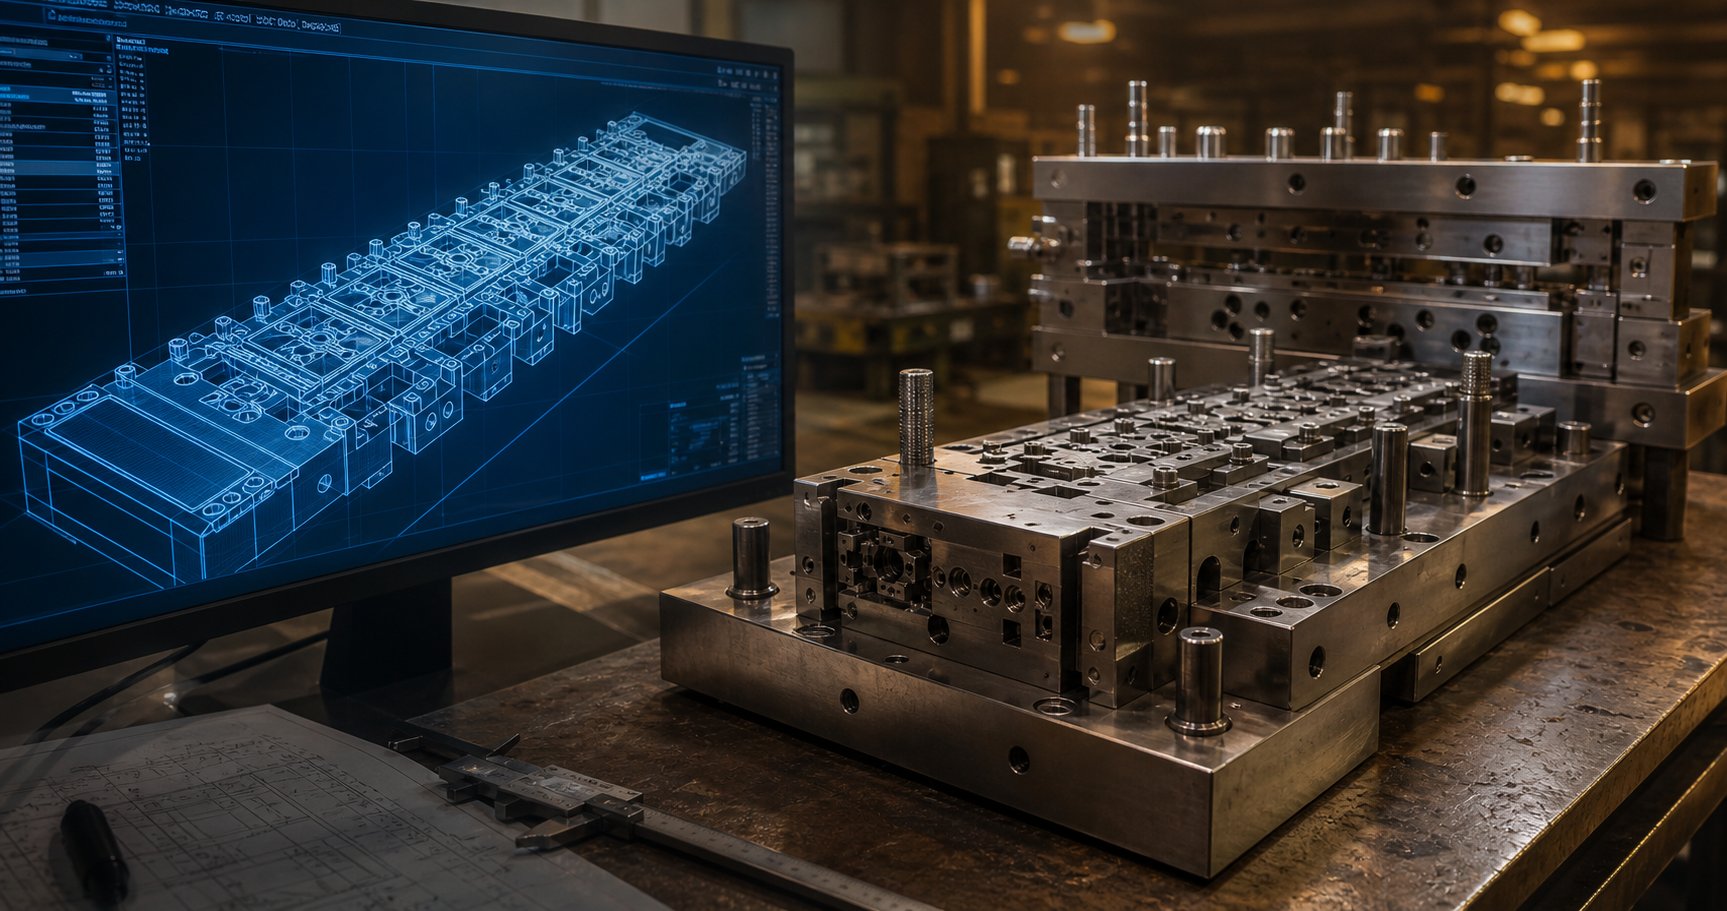
Svaka progresivna matrica počinje kao raspored trake - 2D ili 3D CAD model koji pokazuje tačno kako se dio ugnijezdi na zavojnicu, koje operacije se dešavaju na svakoj stanici i kako noseća traka povezuje sve zajedno. Inženjeri koriste CAD/CAM platforme za definiranje geometrije proboja, zazora, lokacija pilota i sekvenci oblikovanja prije nego što se čelik izsiječe.
Evo gdje se sposobni proizvođači odvajaju: oni pokreću simulaciju analize konačnih elemenata (FEA) na predloženom dizajnu. Alati kao što je softver za inkrementalnu simulaciju formiranja - uključujući platforme kao što je AutoForm ProgSim - omogućavaju inženjerima da virtuelno isprobaju kalup na računaru. Simulacija predviđa stanjivanje materijala, rizik od nabora, uglove povratnog opružanja i potrebnu tonažu formiranja na svakoj stanici. Čak i automatski{5}}podešava sile pritiska kada otkrije potencijalno stvaranje bora.
Zašto vam je ovo važno kao kupcu? Budući da simulacija-progresivni dizajn kalupa za štancanje hvata probleme koji bi se inače pojavili sedmicama kasnije tokom fizičkog isprobavanja -, kada njihovo popravljanje znači ponovno brušenje kaljenog alatnog čelika ili uklanjanje cijelih dijelova matrice. AsMetalForming Magazinenapominje, dizajneri često imaju maksimalnu slobodu u ranoj fazi procesa, ali minimalno znanje o proizvodnji, a taj jaz se brzo sužava kada se tvrda alatka počne. Simulacija zatvara ovaj jaz u znanju prije nego što se novac posveti čeliku.
Tokom ove faze, trebali biste očekivati da pregledate i odobrite:
- Crteži rasporeda traka koji pokazuju orijentaciju dijela, redoslijed stanica i postotak iskorištenja materijala
- FEA rezultati koji ističu sva rizična područja koja se mogu formirati (pukotine, bore, pretjerano stanjivanje)
- Strategija kompenzacije opruge za krivine i forme
- Preliminarne procjene tonaže i izbor štampe
- Potvrda materijala za progresivno štancanje - razreda legure, temperamenta, debljine i širine zavojnice
Izrada prototipa i proba umrijeti
Sa virtuelno validiranim dizajnom, komponente matrice se proizvode pomoću CNC glodanja, EDM žice i preciznog brušenja površine. Moderne žičane EDM mašine režu složene profile proboja i kalupa na tolerancije unutar 0,005 mm, dok CNC brzo{2}}glodanje obrađuje 3D površine za oblikovanje i džepove za cipele. Toplinska obrada stvrdnjava kritične komponente na 58-62 HRC, a završno brušenje dovodi sve do konačnih dimenzija.
Testiranje je mjesto gdje se progresivni alati susreću sa stvarnošću. Sastavljena matrica ide u probnu presu, a proizvođač pokreće trake uzoraka pri maloj brzini, postepeno povećavajući brzinu hoda dok provjerava dijelove u svakoj fazi. Inženjeri provjeravaju:
- Preciznost dimenzija u odnosu na tolerancije otiska dijela
- Visina ivica i stanje rubova na probušenim elementima
- Uglovi savijanja i opruge prema nominalnim specifikacijama
- Konzistentnost hranjenja trakom i uključenost pilota
- Završna obrada površine i bilo kakvi znaci nagrizanja ili skupljanja materijala na alatu
Očekujte višestruke iteracije proba. Čak i sa simulacijom, manja prilagođavanja su normalna - koja se probijaju od proboja za 0,05 mm, ublažavaju tijesni razmak ili podešavaju poziciju pilot rupe. Proizvođač koji tvrdi da nema pokušaja iteracija ili previše pojednostavljuje ili pokreće izuzetno jednostavne dijelove. Ono što je važno je koliko brzo se oni približavaju stabilnom procesu.
Prvi-uzorci članaka iz probe vam se dostavljaju na odobrenje dimenzija - obično putem FAIR-a (First Article Inspection Report) ili PPAP paketa u zavisnosti od vaše industrije. Ovo je vaša zadnja kapija prije autorizacije proizvodnje.
Uobičajeno vrijeme isporuke od koncepta do proizvodnje
Jedan od-aspekata progresivnih programa alata o kojima se najmanje raspravlja je vremenski okvir. Kupci često dobijaju nejasne procene i onda se suočavaju sa kašnjenjima bez razumevanja gde vreme zapravo ide. Evo realnog raščlanjavanja:
| Faza | Tipično trajanje | Ključne aktivnosti |
|---|---|---|
| Dizajn i simulacija | 3-5 sedmica | Raspored trake, FEA, pregled dizajna, odobrenje kupca |
| Proizvodnja kalupa | 6-10 sedmica | CNC obrada, EDM žice, termička obrada, brušenje, montaža |
| Proba i uzorkovanje | 2-4 sedmice | Prvo isprobavanje, prilagođavanja, dostavljanje uzorka, odobrenje kupca |
| Validacija proizvodnje | 1-2 sedmice | Trčanje-u-brzini, prikupljanje SPC podataka, konačna prijava-odjava |
| Ukupno | 12-20 sedmica |
Kompleksne matrice sa uskim tolerancijama ili mnogo formiranih stanica teže dužem kraju. Jednostavan alat za nosače sa četiri ili pet stanica može pogoditi kraće vremenske linije. Promjena dizajna u kasnoj-fazi nakon početka proizvodnje matrice može koštati čak pola originalne cijene alata i dodati sedmice rasporedu - zbog čega je zamrzavanje dizajna prije rezanja čelika kritično.
Moderna proizvodna tehnologija je sažimala ove vremenske okvire u odnosu na prije deset godina. Brzi-CNC obradni centri brže uklanjaju materijal. Wire EDM radi bez nadzora preko noći. Simulacija otkriva probleme koji su prethodno zahtijevali višestruko fizičko isprobavanje-i-ciklusa dorade. Zajedno, ovi napretci su poboljšali stope uspjeha prvog-članka i smanjili broj iteracija proba sa prosjeka industrije od četiri do pet krugova na dva ili tri za dobro-simulirane programe alata za progresivno štampanje.
Za kupce, praktična implikacija je jasna: pitajte svog proizvođača koje alate za simulaciju koriste, koliko im je probnih iteracija obično potrebno i da li njihovo navedeno vrijeme isporuke uključuje validaciju proizvodnje ili samo prve uzorke. Ovi odgovori otkrivaju više o inženjerskim sposobnostima nego što će to ikada biti bilo koja lista opreme - i direktno predviđaju kako će vaša matrica raditi kada dostigne punu-brzinu proizvodnje.
Precizne mogućnosti i oprema koja definiše kvalitet
Inženjerska strogost tokom razvoja matrice postavlja osnovu -, ali ono što na kraju određuje kvalitet dijelova iz dana u dan je preciznost opreme koja pokreće tu matricu. Dva proizvođača mogu da naprave identičan raspored traka, ali da proizvode delove sa merljivo različitom konzistentnošću dimenzija u zavisnosti od njihove platforme za presovanje, sistema dovoda i tehnologije praćenja. Kada procjenjujete potencijalnog partnera, ovi detalji o hardveru i procesu govore vam da li njihova radnja zaista može isporučiti brojeve koje njihov inženjerski tim obećava.
Mogućnosti tolerancije u svim materijalima
Svaki materijal se ponaša drugačije pod progresivnim operacijama kalupa. Legure bakra lako teče, ali se nepredvidivo vraćaju na uske krivine. Rad od nehrđajućeg čelika-brzo se stvrdne i zahtijeva veće sile udarca. Aluminijumske grudice na površini alata ako se podmazivanje ne upravlja precizno. Ova ponašanja direktno utiču na ostvarive tolerancije - i najbolji proizvođači znaju koji su rasponi realni za vašu specifičnu kombinaciju materijala i karakteristika, umjesto da navode opšti broj za svaki posao.
Visoko precizno štancanje metala može postići tolerancije od ±0,025 mm (±0,001 inča) na kritičnim karakteristikama kao što su pozicije rupa i dimenzije oblika. Za vazduhoplovnu i medicinsku primjenu, neke operacije idu u raspon ±0,0127 mm (±0,0005 inča) sa specijalizovanim alatima i kontrolisanom{5}}proizvodnjom okoline. Ali ti ekstremi nisu univerzalni -, već zavise od vrste materijala, debljine, geometrije karakteristika i koliko stanica prolazi traka prije nego što dođe do te operacije.
Evo praktične reference koja pokazuje šta precizno štancanje obično postiže za uobičajene materijale i tipove karakteristika:
| Feature Type | Carbon Steel | nerđajući čelik | Legure bakra/bronze | Aluminijum |
|---|---|---|---|---|
| Lokacija rupe (probušeno) | ±0,05 mm | ±0,05 mm | ±0,03 mm | ±0,05 mm |
| Prečnik rupe | ±0,025 mm | ±0,038 mm | ±0,025 mm | ±0,038 mm |
| ±0,5 stepeni | ±1,0 stepen | ±0,5 stepeni | ±1,0 stepen | |
| Ravnost (preko 25 mm raspona) | ±0,05 mm | ±0,08 mm | ±0,05 mm | ±0,08 mm |
| Dimenzije profila/trimova | ±0,05 mm | ±0,08 mm | ±0,05 mm | ±0,08 mm |
| Kovane karakteristike | ±0,01 mm | ±0,02 mm | ±0,01 mm | ±0,02 mm |
Primijetite da nehrđajući čelik i aluminij teže labavije tolerancije savijanja. To nije ograničenje alata - to je ponašanje materijala. Nehrđajući materijal se agresivnije vraća nazad zbog veće jačine povlačenja, a nizak modul elastičnosti aluminijuma čini preciznu kontrolu ugla težem bez sekundarnih operacija kovanja. Proizvođač koji navodi ±0,25 stepeni na krivini od nerđajućeg čelika bez objašnjenja svoje strategije kompenzacije trebao bi postaviti pitanja.
Specifikacije štampe koje utiču na kvalitet delova
Presa za štancanje nije samo okvir koji ide gore-dolje. Njegove specifikacije direktno određuju koje dijelove možete proizvesti i koliko će dosljedno izlaziti. Kada procjenjujete listu opreme proizvođača, fokusirajte se na ove parametre:
- Tonaža:Maksimalna sila koju presa može isporučiti u donjoj mrtvoj tački. Manja -tonaža dovodi do nepotpunog oblikovanja i varijacije dimenzija. Presa koja radi na 80%+ nazivnog kapaciteta pri svakom zamahu će se brže zamarati i zanositi prije nego ona koja radi na 60%.
- Veličina kreveta:Određuje maksimalan otisak matrice. Matrica koja jedva pristaje na krevet ne ostavlja mjesta za azotne opruge, kanale za otpad ili u-senzorima - sve stvari koje utiču na kvalitet pri brzini.
- Dužina hoda:Mora prihvatiti najdublji oblik u kalupu plus adekvatan razmak trake za punjenje. Prekratak hod znači da se matrica ne može u potpunosti otvoriti za pouzdano napredovanje trake.
- Mogućnost brzine:Ocjenjeno u udarcima u minuti (SPM). Presa za -brzinu štancanje napravljena za precizan rad pri 800-1,500 SPM ima potpuno drugačiju krutost okvira, dizajn ležaja i karakteristike dinamičke ravnoteže od presa opće namjene s kapacitetom od 60 SPM.
- Preciznost feeda:Servo dovod ili sistem mehaničkog dodavanja koji napreduje traku mora održavati tačnost nagiba unutar ±0,01 mm hoda nakon poteza. Na 1,000 SPM, taj mehanizam za napajanje indeksira traku preko 16 puta u sekundi - bilo kakve nedosljedne spojeve u pozicione greške na svakoj nizvodnoj stanici.
Progresivno štancanje velike brzine na gornjem kraju performansi se oslanja na namjenski{0}}izgrađene pres platforme.Bruderer's BSTL 350-88, na primjer, isporučuje 350 kN sile s veličinom ležaja od 870 x 536 mm i radi pri brzinama od 100 do 1.200 udaraca u minuti. Njegov sistem pogonskih{7}}poluga raspoređuje opterećenje ram-a preko okvira za konzistentnu preciznost pri brzini, a OPC UA interfejs se povezuje sa perifernim sistemima za nadzor radi pune transparentnosti procesa. Prese u ovoj klasi karakterišu minimalni-inženjering zazora i sistemi za smanjenje trenja{10}}koji smanjuju dimenzionalnu tačnost čak i tokom produžene proizvodnje štancanja velikom brzinom.
Šta to znači u praktičnom smislu? Pri brzini od 1200 SPM koja pokreće matricu konektora, jedna presa proizvodi preko 1,7 miliona dijelova dnevno. Cijena po-dijelu drastično opada u poređenju sa presom opće{5}}opće namjene koja koristi istu matricu pri 200 SPM - ne samo zbog sirove propusnosti, već i zato što-platforme presa za štancanje velike brzine održavaju strožu kontrolu procesa pri brzini, stvarajući manje otpada i manje{9}}razvrstavanja{10}}inih dijelova koji zahtijevaju razvrstavanje{10.
U-Nadgledanje i osiguranje kvaliteta
Pokretanje progresivne kocke sa stotinama udaraca u minuti znači da se problemi brzo razvijaju. Slomljeni udarac pri 800 SPM proizvodi 13 neispravnih dijelova u sekundi prije nego što operater uopće primijeti da nešto zvuči pogrešno. Zbog toga je-nadgledanje u matrici postalo nedostupno-u bilo kojem ozbiljnom proizvodnom okruženju.
Moderne progresivne matrice uključuju više tipova senzora ugrađenih direktno u alat:
- Senzori sile:Piezoelektrične ćelije za opterećenje postavljene ispod stanica za formiranje otkrivaju promjene u sili probijanja koje signaliziraju trošenje alata, varijacije materijala ili slomljene komponente. Nagli pad snage znači da je udarac puknuo. Postepeno povećanje znači da se matrica troši i da joj je potrebno održavanje.
- Detekcija promašenog uvlačenja:Senzori blizine ili optički senzori potvrđuju da je traka napredovala u ispravnom koraku prije nego što presa završi svoj hod. Ako traka nije ubacila - ili kratko -, presovanje se zaustavlja prije nego što se matrica zatvori na pogrešno postavljeni blank.
- Deo{0}}senzora:Potvrdite da je svaki gotov dio izbačen iz matrice prije sljedećeg poteza. Dio zaglavljen u matrici koji dobije dvostruki- udarac može oštetiti alat koji košta desetine hiljada za popravak.
- Detekcija puževa:Uvjerite se da su slepi puževi ispali iz kalupa. Zadržani puževi uzrokuju površinske defekte i mogu pucati pri narednim udarcima.
Osim u-osjećanju, automatizirani sistemi za inspekciju iza štampe koriste kamere za vid, lasersko mjerenje i testiranje vrtložnim strujama za provjeru kritičnih dimenzija na 100% dijelova pri brzini proizvodnje. Ovo nije uzorkovanje -, već svaki komad provjeren u odnosu na tolerancije prije nego što stigne do stanice za pakovanje.
Za kupce, pitanje koje treba postaviti nije "da li pregledate dijelove?" - svaki proizvođač kaže da. Pravo pitanje je da li rade u-die sensing sa automatskim zaustavljanjem pritiska i da li vrše 100% inline inspekciju u odnosu na periodično uzorkovanje. Razlika određuje da li kvar alata proizvodi 13 loših dijelova ili 13.000 prije nego što ga neko uhvati.
Ove precizne mogućnosti i sistemi nadzora predstavljaju hardversku stranu kvaliteta. Ali sam hardver ne garantuje rezultate - proizvođaču koji koristi tu opremu potrebni su pravi procesi, iskustvo i komunikacijske prakse za dosljedno isporuku. Ta evaluacija zahtijeva potpuno gledanje izvan liste mašina.
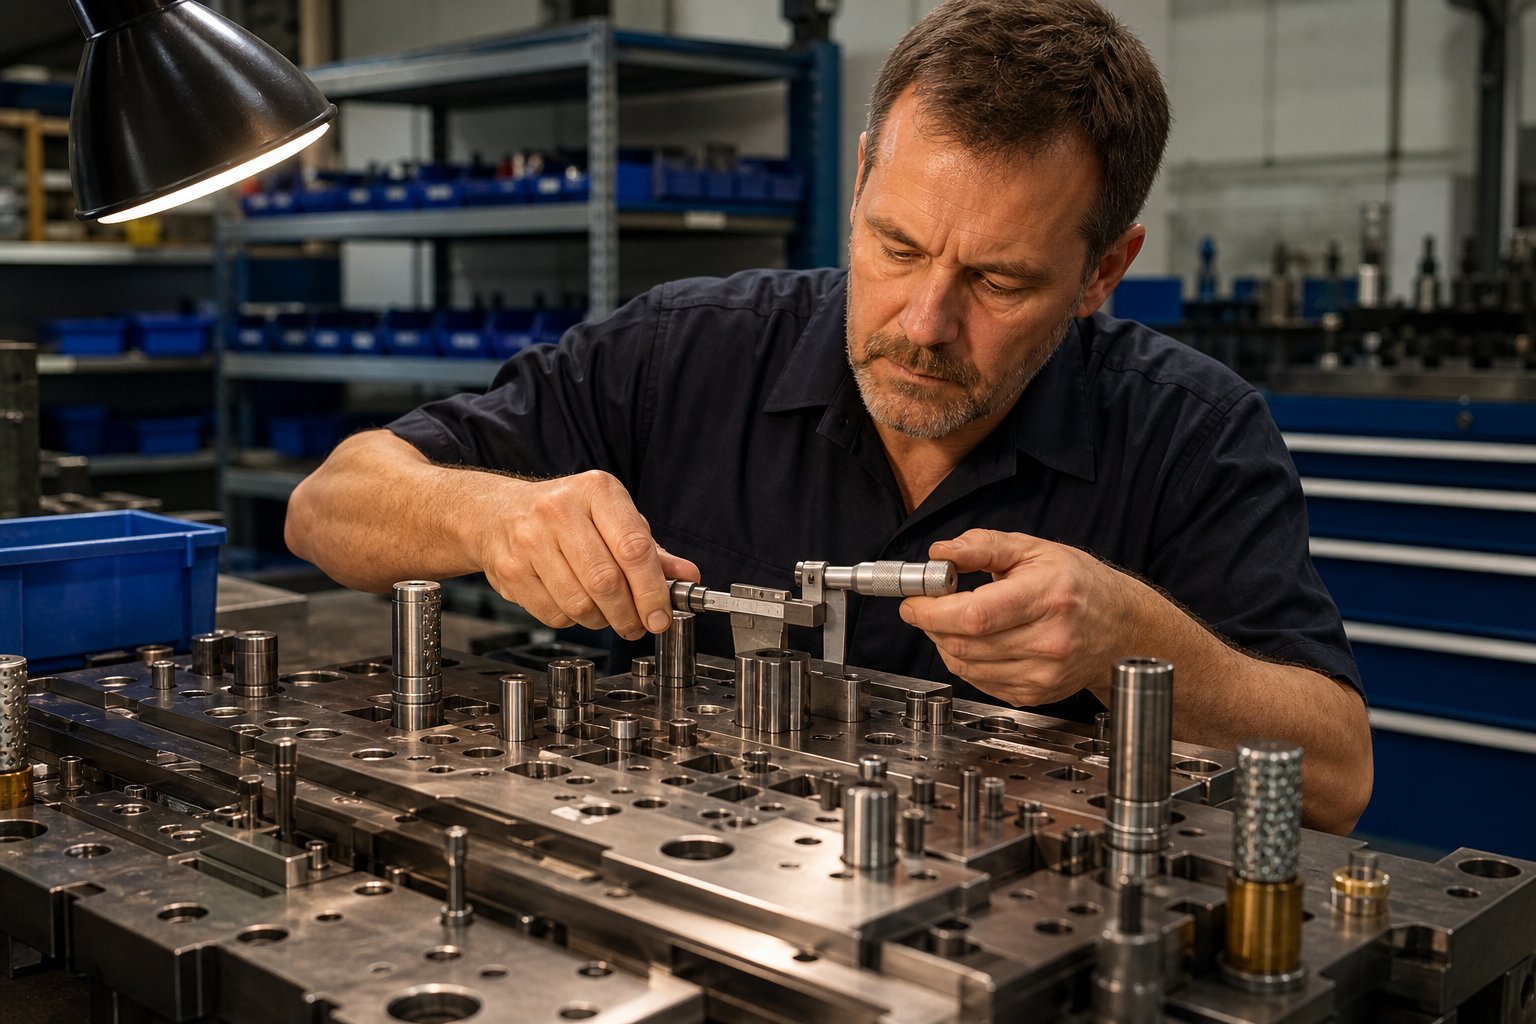
Kako procijeniti i odabrati proizvođače progresivnih kalupa
Specifikacije opreme i tabele tolerancije govore vam šta je proizvođačmoguuradi u teoriji. Ali da li će oni zaista dati dosljedne rezultate na vašem projektu, u vašim količinama, unutar vašeg vremenskog okvira? To je drugo pitanje - i odgovor na njega zahtijeva procjenu progresivnih proizvođača matrica na osnovu zrelosti procesa, komunikacijskih navika i usklađenosti lanca opskrbe, a ne samo liste mašina.
Zamislite da ste suzili pretragu na tri ili četiri proizvođača kalupa za štancanje koji svi tvrde da imaju slične mogućnosti. Kako odvojiti istinski sposobne partnere od onih koji će agresivno citirati, a zatim se mučiti kroz beskrajne iteracije pokušaja? Okvir u nastavku daje proizvodnim inženjerima i timovima za nabavku strukturiran način da procijene dobavljače progresivnog štancanja prije nego što ulože novac za alat.
Zelene zastavice koje signaliziraju kvalitetnog partnera
Određeni pokazatelji dosljedno koreliraju s proizvođačima koji isporučuju na vrijeme, postižu tolerancije od prve proizvodnje i proaktivno komuniciraju kada se pojave problemi. Kada procjenjujete progresivnog proizvođača matrica, potražite ove signale:
- Simulacijski{0}}dizajn matrice:Oni koriste FEA i softver za simulaciju formiranja (AutoForm, DEFORM ili ekvivalentan) za validaciju rasporeda traka prije rezanja čelika. To znači manje iteracija proba i brže vrijeme za proizvodnju.
- U-kućna alatnica sa punom mogućnošću obrade:CNC glodanje, EDM žice, površinsko brušenje i termička obrada sve pod jednim krovom. Proizvođač koji angažuje kritične komponente matrice gubi kontrolu nad kvalitetom i vremenskim okvirom.
- Dokumentirano testiranje i proces validacije:Oni mogu opisati svoju standardnu sekvencu isprobavanja - koliko im je iteracija obično potrebno, koje podatke prikupljaju u svakoj fazi i šta čini kriterijum-odjave. -Probni i validacijski objekti u kući omogućavaju dokazivanje alata u realnim uslovima prije isporuke.
- Sistemi sljedivosti materijala:Potpuna dokumentacija od dobavljača kotura preko certifikacije mlina za gotovi dio -, brojevi serija i zapisi o ulaznoj inspekciji. Ne-za automobilske, medicinske i svemirske aplikacije.
- Transparentna komunikacija i inženjerski pristup:Njihovi inženjeri razgovaraju direktno sa vašim inženjerima. Dizajnerske odluke se objašnjavaju, a ne samo prenose. Pozivaju vas da budete svjedoci probnih vožnji i otvoreno podijelite dimenzionalne podatke.
- Reference u vašoj specifičnoj industriji:Oni mogu imenovati kupce (ili barem opisati aplikacije) u vašem sektoru. Opšta sposobnost proizvođača kalupa za štancanje metala je manje bitna od dokazanog iskustva s vašim materijalima, tolerancijama i zahtjevima za certifikaciju.
- Skalabilnost i fleksibilan kapacitet:Oni mogu podnijeti vaše trenutne količine i rasti s vama. Pitajte o njihovoj stopi iskorištenosti štampe - prodavnica koja radi sa 95% kapaciteta nema bafer za vaše hitne narudžbe ili povećanje obima.
Kao proizvođačYICHEN, na primjer, pozicionira svoje mogućnosti progresivnog štancanja oko -proizvodnje velikog obima sa više-formiranjem stanica i skalabilnim izlazom -, vrstom profila koji provjerava nekoliko ovih polja za timove kojima je potrebna ponovljiva masovna proizvodnja. Kada se procjenjuje bilo koji potencijalni partner, ključ je provjeriti ove tvrdnje kroz posjete postrojenjima, uzorke i provjere referenci, umjesto da se marketinški jezik uzima kao nominalna vrijednost.
Crvene zastave na koje treba paziti
Crvene zastavice ne znače uvijek da je proizvođač nekompetentan - ponekad jednostavno ukazuju na neusklađenost između njihovih snaga i vaših potreba. Ali određeni obrasci dosljedno predviđaju probleme nizvodno:
- Nema mogućnosti simulacije:Prodavnici koja se u potpunosti oslanja na iskusan-bazirani dizajn kalupa bez FEA validacije će vjerovatno biti potrebno više iteracija isprobavanja, duže vremenske rokove i nosit će veći rizik od promjena dizajna u sredini{1}}programa koje vas koštaju novca.
- Nejasne ili izbjegavajuće procjene vremena isporuke:"Oko 12 sedmica, možda i duže" bez raščlanjivanja faze-po{2}}fazu sugerira da nisu dovoljno dobro mapirali vlastiti proces da bi predvidjeli ishode. Uporedite ovo sa detaljnim rasporedom sa jasno definisanim prekretnicama dizajna, obrade, isprobavanja i validacije.
- Nespremnost za dijeljenje podataka o toleranciji ili CPK historije:Ako vam dobavljač matrice za štancanje ne pokaže studije sposobnosti sa sličnih prošlih poslova, možda neće imati te podatke - što znači da ne mjere sposobnost procesa sistematski.
- Nema referenci kupaca u vašoj industriji:Prodavnica koja nikada nije žigosala medicinski-titanijum i nije vodila proizvodnju usaglašenu sa IATF-ima, suočit će se sa strmom krivom učenja na vašem projektu. To obrazovanje plaćate kašnjenjima i pitanjima kvaliteta.
- Zavisnost od jednog-izvora bez rezervnog plana:Ako se njihova jedina žičana EDM mašina pokvari usred-programa, šta će se dogoditi s vašom matricom? Pitajte o redundantnosti i planiranju nepredviđenih situacija za opremu kritičnog puta.
- Cijena znatno ispod svih ostalih ponuda:Citat 30-40% ispod konkurencije obično znači da je nešto izostavljeno - manje iteracija isprobavanja u budžetu, tanju konstrukciju kalupa, alatni čelik nižeg kvaliteta ili pretpostavke o vašim zahtjevima tolerancije koje ne odgovaraju vašem otisku.
- Nema{0}}strukture podrške nakon prodaje:Progresivne matrice se troše milionima ciklusa. Proizvođač bez usluga održavanja, rješavanja problema ili popravke ostavlja vas na cjedilu kada se proboj za formiranje istroši izvan tolerancije šest mjeseci u proizvodnji.
Razmatranja o domaćim vs offshore izvorima
Domaća{0}}u odnosu-odluka o progresivnom alatu uključuje kompromise koji nadilaze jediničnu cijenu. Kada nabavljate dio robe, isporuka preko okeana povećava troškove, ali ne mijenja suštinski proizvod. Progresivni razvoj kalupa je, međutim, iterativan i kolaborativan - i geografija direktno utiče na to kako se ta saradnja odvija.
Evo kako slika ukupnih troškova zapravo izgleda kada uzmete u obzir skrivene varijable:
| Faktor | Domaći izvori | Offshore Sourcing |
|---|---|---|
| Unaprijed trošak alata | Više (obično 30-50% više) | Niža navedena cijena |
| Vozarina i tarife | Minimalno | Može dodati 15-25% na ukupnu cijenu |
| Vrijeme isporuke (dizajn kroz proizvodnju) | Tipično 12-18 sedmica | 16-28 sedmica uključujući dostavu |
| Brzina komunikacije | Odgovori istog{0}}dana, ista vremenska zona | Kašnjenje odgovora od 12-16 sati, jezičke barijere |
| Probno učešće | Moguće prisustvovati lično | Nepraktično za većinu iteracija |
| Inženjerska promjena | Dani | Sedmice (plus ponovna isporuka ako je potrebna fizička dorada) |
| IP zaštita | Snažan pravni okvir, provedivi NDA | Promjenjivo izvršenje u zavisnosti od jurisdikcije |
| Rizik od prekida lanca snabdevanja | Nisko | Povišene (kašnjenja u lukama, geopolitička nestabilnost, carinska zadržavanja) |
Iterativnost testiranja matrice je kritični faktor koji mnogi kupci potcjenjuju. Kao što Manor Tool primjećuje, praznine u vremenskoj zoni i komunikacijske barijere usporavaju promjene u proizvodnji -, a progresivni razvoj kalupa je u suštini serija promjena proizvodnje dok se proces ne stabilizira. Kada je vašim probnim uzorcima potrebno podešavanje od 0,03 mm na bušilici, ta petlja povratnih informacija traje jedan dan u zemlji u odnosu na sedmicu ili više na moru kada uzmete u obzir kašnjenje u komunikaciji, ponovnu proizvodnju i ponovnu isporuku.
Međutim, offshore nabavka može imati smisla za provjerene, stabilne dizajne kalupa koji se repliciraju (ne razvijaju od nule), za programe osjetljive na troškove{0}}u kojima su duži vremenski rokovi prihvatljivi ili kada offshore partner ima duboko iskustvo u vašoj primjeni. Rizik se naglo povećava kada razvijate složene nove alate u kojima iterativna inženjerska saradnja pokreće uspjeh.
IP zaštita zaslužuje posebnu pažnju. Vaš progresivni dizajn matrice - raspored trake, sekvenca stanica, geometrija forme i specifikacije materijala - predstavljaju značajnu inženjersku vrijednost. Domaći ugovori sa provedivim ugovorima o ne-ootkrivanju i jasnim klauzulama o vlasništvu nad intelektualnom svojinom pružaju jaču zaštitu od offshore aranžmana gdje se zakonska provedba razlikuje u zavisnosti od nadležnosti. Za vlasničke dizajne dijelova na konkurentnim tržištima, samo ovo razmatranje može opravdati domaću premiju.
RFQ najbolje prakse za precizno citiranje
Kvalitet citata koje dobijete od dobavljača progresivnog štancanja direktno odražava kvalitet informacija koje dajete. Nejasni RFQ daju podstavljene ponude pune nepredviđenih cijena. Detaljni, dobro-strukturirani RFQ-i daju tačne cijene i otkrivaju potencijalne probleme rano - prije nego što se posvetite partneru.
Prilikom podnošenja RFQ proizvođačima kalupa za štancanje, uključite:
- Kompletni podaci o dijelu:2D dimenzionisani crteži sa GD&T oblačićima, 3D STEP ili Parasolid modelima i specifikacijama materijala uključujući leguru, temperaturu i debljinu sa tolerancijama.
- Godišnji obim i trajanje programa:Matrica projektovana za 500.000 delova godišnje tokom pet godina (2,5 miliona doživotnih pogodaka) zahteva drugačiju konstrukciju od one projektovane za 50.000 godišnje. Ovo direktno utječe na odabir materijala matrice, odluke o habanju premaza i planiranje rezervnih komponenti.
- Identificirane kritične dimenzije:Označite koje su tolerancije funkcionalno kritične u odnosu na koje imaju prostora za pregovore. To pomaže dizajnerima kalupa da rasporede inženjerski napor tamo gdje je to najvažnije.
- Sekundarne operacije:Navedite zahtjeve za oplatu, toplinsku obradu, skidanje ivica ili montažu. Ovo utiče na odabir materijala i odluke u-procesu.
- Zahtjevi za kvalitetnu dokumentaciju:PPAP nivo, očekivanja učestalosti inspekcija, potrebe za SPC izvještavanjem i zahtjevi za sertifikaciju (IATF 16949, ISO 13485, AS9100).
- Ciljna vremenska linija:Kada su vam potrebni delovi za proizvodnju? Rad unatrag od tog datuma pomaže proizvođačima da iskreno procijene izvodljivost umjesto da citiraju agresivni vremenski okvir koji ne mogu zadržati.
- Specifikacije pakovanja i dostave:Zahtjevi za ambalažu za kantu za rasutu masu, pakovanje za ladice, trake-i-motulje - mogu utjecati na odluke o dizajnu matrice, posebno na orijentaciju i stanje dijelova pri odsječenju.
Još jedna praksa koja odvaja iskusne timove za nabavku od početnika: zamolite svakog proizvođača da svoju ponudu razbije na cijenu alata, cijenu po komadu po količini i sve periodične troškove (održavanje, rezervne komponente, inspekcija). Jedan paušalni-navod krije važne informacije o tome gdje ide novac i čini skoro nemogućim poređenje jabuka-sa-jabukama kod više proizvođača progresivnih kalupa.
Sa strukturiranim okvirom evaluacije i detaljnim RFQ u ruci, konačni izazov se pomjera sanalazpravi proizvođačzgradapravi odnos - koji održava kvalitet i komunikaciju tokom godina proizvodnje, a ne samo kroz odobrenje prvog članka.
Izgradnja uspješnog partnerstva za progresivno pečatiranje
Pronaći kvalifikovanog proizvođača je jedna stvar. Izgradnja partnerstva koje pruža dosljedan kvalitet kroz milijune dijelova tokom godina proizvodnje je nešto sasvim drugo. Razlika između transakcijskog odnosa dobavljača i pravog proizvodnog partnerstva svodi se na usklađenost - između zahtjeva vaših aplikacija, njihovih dokazanih mogućnosti i dugoročnih-proizvodnih zahtjeva sa kojima će se vaš program suočiti.
Usklađivanje mogućnosti sa vašom aplikacijom
Svaka odluka o kojoj se raspravlja u ovom članku - odabir tipa kalupa, industrijska{1}}specifični certifikati, zrelost inženjerskog procesa, preciznost opreme i strategija izvora - ukazuje na jedan princip: prava kompanija za progresivno štancanje za vaš projekat je ona čije su snage usklađene s vašim specifičnim potrebama, a ne ona koja nudi najmanji broj na listu ponude.
Evo šta to znači u praksi:
- Volumen i skalabilnost:Ako vaš program zahtijeva dugotrajno progresivno štancanje u stotinama hiljada ili milionima dijelova godišnje, vašem partneru su potrebni kapaciteti za štampu, kvalitet konstrukcije kalupa i sistemi održavanja izgrađeni za taj održivi učinak. Prodavnica optimizirana za prototipove neće se povećati s vama.
- Inženjerska saradnja:Progresivne usluge štancanja koje uključuju dizajn{0}}vođen simulacijom, transparentne procese testiranja i direktnu komunikaciju-za{2}}inženjersku komunikaciju smanjuju rizik tokom razvoja i ubrzavaju vrijeme do stabilne proizvodnje.
- Iskustvo{0}}provjereno u industriji:Proizvođač s dokumentiranim uspjehom u vašem sektoru - bilo da se radi o automobilskoj industriji, elektronici, medicini ili HVAC - već razumije vaše tolerancije, materijalne izazove i zahtjeve za dokumentacijom bez krive učenja na vašem dolaru.
- Perspektiva ukupnih troškova:Troškovi alata, cijena u komadu, troškovi održavanja, stopa otpada i troškovi neuspjeha u kvaliteti sve su faktori u stvarnim troškovima štancanja velikog obima. Partner koji radi dobro-održavan alat klase A pri optimiziranim brzinama donosi niže ukupne troškove od jeftinije matrice koja zahtijeva stalnu intervenciju.
OEM programi progresivnog štancanja često obuhvataju pet do deset godina kontinuirane proizvodnje. Matrica napravljena za taj životni vijek - sa zamjenjivim habajućim umetcima, komponentama za sečenje od tvrdog metala i dokumentiranim rasporedom održavanja - će nadmašiti jeftiniji alat koji treba potpuno renovirati nakon prvih milion ciklusa. Vaša početna investicija štiti vašu -ekonomiju za vrijeme trajanja programa.
S povjerenjem napravite sljedeći korak
Kada ste spremni da pređete sa istraživanja na akciju, proces je jednostavan. Pripremite detaljan RFQ s kompletnim podacima o dijelovima, projekcijama volumena i oblačićima o kritičnim tolerancijama. Identifikujte dva do četiri proizvođača čije mogućnosti odgovaraju vašem profilu aplikacije. Procijenite njihove odgovore ne samo na osnovu cijene, već i na dubini inženjeringa, jasnoći vremenskog okvira, kvalitetu komunikacije i spremnosti da dijele podatke o sposobnostima procesa iz sličnih programa.
Za timove koji nabavljaju usluge progresivnog štancanja metala koje zahtijevaju efikasno formiranje više-stanica, čvrstu ponovljivost i skalabilnu masovnu proizvodnju, proizvođači poputYICHENpredstavljaju tip kompanije za progresivno štancanje izgrađene oko -proizvoda velike količine i preciznosti formiranja više{1}} stanica. Njihov fokus na skalabilnu proizvodnju je u skladu sa kriterijima evaluacije koji su ovdje pokriveni - inženjeringom-pokrenutim razvojem kalupa, kapacitetom za trajne radnje velike količine-i infrastrukturom za održavanje konzistentnosti dimenzija kroz milione ciklusa.
Bez obzira kojeg partnera na kraju odaberete, dajte prioritet ovim osnovama: provjerite sposobnost simulacije tokom faze dizajna, prisustvujte probnim radovima kada je to izvodljivo, zatražite strukturiranu kvalitetnu dokumentaciju od prvog dana i uspostavite jasne kanale komunikacije između vašeg inženjerskog tima i njihovog. Progresivna matrica je dugoročna-proizvodna imovina - i proizvođač iza nje bi trebao biti dugoročni-partner sposoban da raste u skladu sa zahtjevima vašeg programa.
Često postavljana pitanja o proizvođačima kalupa za progresivno štancanje
1. Šta je progresivna matrica za štancanje i kako funkcionira?
Matrica za progresivno štancanje je alat sa više-stanica koji izvodi uzastopne operacije obrade metala na kontinuiranoj metalnoj traci dok ona napreduje kroz presu. Svaka stanica se bavi specifičnim zadatkom - probijanja, izbijanja, formiranja, kovanja, obrezivanja ili odsijecanja - i sve stanice rade istovremeno na različitim dijelovima trake. To znači da se jedan gotov dio proizvodi sa svakim potezom presovanja, što proces čini izuzetno efikasnim za velike{5}}proizvodne serije u rasponu od stotina hiljada do miliona dijelova godišnje.
2. Kako da odaberem između progresivnog i transfer kockice?
Izbor ovisi o veličini dijela, složenosti geometrije i volumenu. Progresivne kalupe najbolje funkcioniraju za male-do-dijelove srednje veličine (do otprilike 12 inča) pri velikim zapreminama sa umjerenom dubinom oblikovanja, dajući superiorno vrijeme ciklusa i niže-troškove po dijelu. Prenosne matrice su prikladnije za veće komponente, duboko-izvučene geometrije ili dijelove koji zahtijevaju operacije na više strana, budući da se blanko rano odvaja od trake i može se rotirati ili okretati između stanica. Ako vaš dio premašuje ono što spojena noseća traka omogućava u smislu dubine izvlačenja ili veličine, alat za prijenos je obično pravi pristup.
3. Koliko vremena je potrebno da se razvije progresivna matrica za štancanje od koncepta do proizvodnje?
Uobičajeni rokovi isporuke se kreću od 12 do 20 sedmica, podijeljeni u četiri faze: dizajn i simulacija (3-5 sedmica), proizvodnja kalupa uključujući CNC obradu, žičanu EDM i toplinsku obradu (6-10 sedmica), isprobavanje i uzorkovanje (2-4 sedmice) i validaciju proizvodnje (1-2 sedmice). Kompleksne matrice s mnogo stanica za formiranje ili uskim tolerancijama se kreću prema dužem kraju, dok jednostavna alatna alatka za nosače može pogoditi kraće vremenske okvire. Promjene dizajna u kasnoj fazi nakon početka rezanja čelika mogu dodati sedmice i značajne troškove, tako da je finalizacija dizajna prije početka proizvodnje ključna.
4. Koje tolerancije mogu postići matrice za progresivno štancanje?
Postižne tolerancije zavise od vrste materijala, geometrije karakteristika i složenosti dela. Za položaje rupa u ugljičnom čeliku ili legurama bakra, proizvođači obično drže ±0,03 do ±0,05 mm. Kovane karakteristike mogu doseći ±0,01 mm. Uglovi savijanja variraju više - ±0,5 stepeni za ugljični čelik i bakar, ali ±1,0 stepeni za nehrđajući čelik i aluminijum zbog veće opruge. Visoko{10}}aplikacije u vazduhoplovstvu ili medicinskom sektoru mogu gurnuti do ±0,0127 mm (±0,0005 inča) sa specijalizovanim alatima, iako ovi ekstremi zahtijevaju kontroliranu{13}}proizvodnju u okruženju i namjenski{14}}namjenske platforme za presovanje.
5. Da li trebam nabaviti matrice za progresivno štancanje u zemlji ili na moru?
Domaći izvori nude bržu komunikaciju, lakše učešće u isprobavanju, kraći obrt za inženjerske promjene (dani u odnosu na sedmice) i jaču IP zaštitu putem provedivih NDA. Offshore nabavka obično košta 30-50% manje unaprijed, ali dodaje 15-25% u vozarini i tarifama, produžava vrijeme isporuke za 4-10 sedmica i uvodi kašnjenja u komunikaciji koja usporavaju iterativni proces isprobavanja. Offshore može raditi za replicirane, dokazane dizajne kalupa gdje je suradnja minimalna. Za nove, složene alate koji zahtijevaju iterativne inženjerske povratne informacije, domaći proizvođači općenito isporučuju bolje ukupne rezultate programa uprkos višim kotiranim cijenama.




